СТО НОСТРОЙ 2.10.209-2016. Стандарт организации. Строительные конструкции металлические. Конструкции стальные из труб и замкнутых профилей. Правила производства монтажных работ, контроль и требования к результатам работ
Актуально на 03.11.2026.
Как цитировать: "СТО НОСТРОЙ 2.10.209-2016. Стандарт организации. Строительные конструкции металлические. Конструкции стальные из труб и замкнутых профилей. Правила производства монтажных работ, контроль и требования к результатам работ". СТО НОСТРОЙ 2.10.209-2016. https://bukva.ai/docs/trebovaniya-sto-nostroy-2-10-209-2016
(утв. и введен в действие Решением Совета Ассоциации «Национальное объединение строителей», «НОСТРОЙ» от 24.10.2016 № 89)
Примечание
Текст документа приведен в соответствии с публикацией на сайте https://nostroy.ru по состоянию на 08.12.2021.
Утвержден и введен в действие Решением Совета Ассоциации
СТРОИТЕЛЬНЫЕ КОНСТРУКЦИИ МЕТАЛЛИЧЕСКИЕ
КОНСТРУКЦИИ СТАЛЬНЫЕ ИЗ ТРУБ И ЗАМКНУТЫХ ПРОФИЛЕЙ
ПРАВИЛА ПРОИЗВОДСТВА МОНТАЖНЫХ РАБОТ,
КОНТРОЛЬ И ТРЕБОВАНИЯ К РЕЗУЛЬТАТАМ РАБОТ
Steel structures from pipes and closed sections.
Rules of production, control and requirements
for working results
Предисловие
Введение
Настоящий стандарт разработан в соответствии с Программой стандартизации Национального объединения строителей, утвержденной Советом Национального объединения строителей, протокол № 18.
Стандарт определяет нормы и правила производства монтажных работ применительно к монтажу стальных конструкций из круглых труб и замкнутых, гнутосварных профилей и контролю качества выполнения работ, руководствуясь общими положениями: Градостроительного кодекса РФ, Федеральных законов № 69-ФЗ «О пожарной безопасности», 102-ФЗ «Об обеспечении единства измерений», 123-ФЗ «Технический регламент о требованиях пожарной безопасности», 184-ФЗ «О техническом регулировании», 384-ФЗ «Технический регламент о безопасности зданий и сооружений», а также СП 16.13330.2017, СП 48.13330.2011, СП 70.13330.2012 и других нормативных документов.
Объектом стандартизации являются процессы изготовления на строительной площадке и процессы монтажа строительных конструкций промышленных и гражданских зданий и сооружений, выполненных из стальных труб и замкнутых профилей.
Авторский коллектив: канд. техн. наук, старший научный сотрудник В.Ф. Беляев, Н.Ю. Ладзь, Е.А. Понурова (Негосударственное образовательное учреждение «Институт научно-технического общества строителей»).
1 Область применения
Настоящий стандарт распространяется на строительные конструкции из стальных труб и замкнутых профилей и устанавливает требования к их изготовлению в условиях строительно-монтажной площадки, монтажу и контролю выполненных работ.
Примечание — Область применения конструкций по климатическим, ветровым, снеговым и сейсмическим районам определяется в чертежах КМ.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты (своды правил) и классификаторы:
ГОСТ 9.032-74 Межгосударственный стандарт. Единая система защиты от коррозии и старения. Покрытия лакокрасочные. Группы, технические требования и обозначения
ГОСТ 9.301-86 Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Общие требования
ГОСТ 9.302-88 Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Методы контроля
ГОСТ 9.402-2004 Единая система защиты от коррозии и старения. Покрытия лакокрасочные. Подготовка металлических поверхностей к окрашиванию
ГОСТ 9.908-85 Единая система защиты от коррозии и старения. Металлы и сплавы. Методы определения показателей коррозии и коррозионной стойкости
ГОСТ 12.2.003-91 Система стандартов безопасности труда. Оборудование производственное. Общие требования безопасности
ГОСТ 12.4.020-82 Система стандартов безопасности труда. Средства индивидуальной защиты рук. Номенклатура показателей качества
ГОСТ 12.4.254-2013 Система стандартов безопасности труда. Средства индивидуальной защиты глаз и лица при сварке и аналогичных процессах. Общие технические условия
ГОСТ 12.4.275-2014 Система стандартов безопасности труда. Средства индивидуальной защиты органа слуха. Общие технические требования. Методы испытаний
ГОСТ 166-89 (ИСО 3599-76) Штангенциркули. Технические условия
ГОСТ 427-75 Линейки измерительные металлические. Технические условия
ГОСТ 535-2005 Прокат сортовой и фасонный из стали углеродистой обыкновенного качества. Общие технические условия
ГОСТ 1759.0-87 Болты, винты, шпильки и гайки. Технические условия
ГОСТ 2601-84 Сварка металлов. Термины и определения основных понятий
ГОСТ 3242-79 Соединения сварные. Методы контроля качества
ГОСТ 5264-80 Ручная дуговая сварка. Соединения сварные. Основные типы, конструктивные элементы и размеры
ГОСТ 6402-70 Шайбы пружинные. Технические условия
ГОСТ 6996-66 Сварные соединения. Методы определения механических свойств
ГОСТ 7502-98 Рулетки измерительные металлические. Технические условия
ГОСТ 9454-78 Металлы. Метод испытания на ударный изгиб при пониженных, комнатной и повышенных температурах
ГОСТ 9466-75 Электроды покрытые металлические для ручной дуговой сварки сталей и наплавки. Классификация и общие технические условия
ГОСТ 9467-75 Электроды покрытые металлические для ручной дуговой сварки конструкционных и теплоустойчивых сталей. Типы
ГОСТ 10705-80 Трубы стальные электросварные. Технические условия
ГОСТ 10706-76 Трубы стальные электросварные прямошовные. Технические требования
ГОСТ 10906-78 Шайбы косые. Технические условия
ГОСТ 11098-75 Скобы с отсчетным устройством. Технические условия
ГОСТ 11371-78 Шайбы. Технические условия
ГОСТ 11534 Ручная дуговая сварка. Соединения сварные под острыми и тупыми углами. Основные типы, конструктивные элементы и размеры
ГОСТ 14673-83 Штампы для листовой штамповки. Блоки штампов с осевым расположением шариковых направляющих узлов. Конструкция и размеры
ГОСТ 14771-76 Дуговая сварка в защитном газе. Соединения сварные. Основные типы, конструктивные элементы и размеры
ГОСТ 14776-79 Дуговая сварка. Соединения сварные точечные. Основные типы, конструктивные элементы и размеры
ГОСТ 15150-69 Машины, приборы и другие технические изделия. Исполнения для различных климатических районов. Категории, условия эксплуатации, хранения и транспортирования в части воздействия климатических факторов внешней среды
ГОСТ 16523-97 Прокат тонколистовой из углеродистой стали качественной и обыкновенного качества общего назначения. Технические условия
ГОСТ 17066-94 Прокат тонколистовой из стали повышенной прочности. Технические условия
ГОСТ 17435-72. Линейки чертежные. Технические условия
ГОСТ 18123-82 Шайбы. Общие технические условия
ГОСТ 19281-2014 Прокат повышенной прочности. Общие технические условия
ГОСТ 23118-2012 Конструкции стальные строительные. Общие технические условия
ГОСТ 23518-79 Дуговая сварка в защитных газах. Соединения сварные под острыми и тупыми углами. Основные типы, конструктивные элементы и размеры
ГОСТ 24297-2013 Верификация закупленной продукции. Организация проведения и методы контроля
ГОСТ 27772-2015 Прокат для строительных стальных конструкций. Общие технические условия
ГОСТ 30245-2003 Профили стальные гнутые замкнутые сварные квадратные и прямоугольные для строительных конструкций
ГОСТ 32484.1-2013 Болтокомплекты высокопрочные для предварительного натяжения конструкционные. Общие требования
ГОСТ 32484.3-2013 Болтокомплекты высокопрочные для предварительного натяжения конструкционные. Система HR — комплекты шестигранных болтов и гаек
ГОСТ 32484.5-2013 Болтокомплекты высокопрочные для предварительного натяжения конструкционные. Плоские шайбы
ГОСТ 32528-2013 Трубы стальные бесшовные горячедеформированные. Технические условия
ГОСТ 33715-2015 Краны грузоподъемные. Съемные грузозахватные приспособления и тара. Эксплуатация
ГОСТ ISO 898-1-2014 Механические свойства крепежных изделий из углеродистых и легированных сталей. Часть 1. Болты, винты и шпильки установленных классов прочности с крупным и мелким шагом резьбы
ГОСТ ISO 898-2-2015 Механические свойства крепежных изделий из углеродистых и легированных сталей. Часть 2. Гайки установленных классов прочности с крупным и мелким шагом резьбы
ГОСТ ISO 4032-2014 Гайки шестигранные нормальные (тип 1). Классы точности A и B
ГОСТ Р ИСО 4014-2013 Болты с шестигранной головкой. Классы точности A и B
ГОСТ Р ИСО 4017-2013 Винты с шестигранной головкой. Классы точности A и B
ГОСТ Р ИСО 8676-2013 Винты с шестигранной головкой с мелким шагом резьбы. Классы точности A и B
ГОСТ Р ИСО 8765-2013 Болты с шестигранной головкой с мелким шагом резьбы. Классы точности A и B
ГОСТ Р ИСО 10576-1-2006 Статистические методы. Руководство по оценке соответствия установленным требованиям. Часть 1. Общие принципы
СП 16.13330.2017 «СНиП II-23-81* Стальные конструкции»
СП 28.13330.2012 «СНиП 2.03.11-85 Защита строительных конструкций от коррозии»
СП 48.13330.2011 «СНиП 12-01-2004 Организация строительства»
СП 70.13330.2012 «СНиП 3.03.01-87 Несущие и ограждающие конструкции»
СТО НОСТРОЙ 2.10.64-2012 Сварочные работы. Правила, контроль выполнения и требования к результатам работ
СТО НОСТРОЙ 2.10.76-2012 Строительные конструкции металлические. Болтовые соединения. Правила и контроль монтажа, требования к результатам работ
Примечание — При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодно издаваемому информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по соответствующим ежемесячно издаваемым информационным указателям, опубликованным в текущем году. Если ссылочный стандарт заменен (изменен), то при пользовании настоящим стандартом следует руководствоваться заменяющим (измененным) стандартом. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
3 Термины, определения и сокращения
3.1 Термины и определения
В настоящем стандарте применены термины в соответствии с ГОСТ 2601, а также следующие термины с соответствующими определениями:
3.1.1 деталь: Изделие, изготовленное из однородного материала без применения сборочных операций. На чертежах КМ и КМД называется «Позиция».
3.1.2 замкнутый сварной гнутый профиль проката: Сортовой гнутый профиль проката квадратный или прямоугольный в сечении, замкнутый контур которого обеспечен гибкой и сваркой листовой заготовки.
| изделие: Предмет или набор предметов производства, подлежащих изготовлению в организации (на предприятии) по конструкторской документации. Примечания 1 Изделиями могут быть: устройства, средства, машины, агрегаты, аппараты, приспособления, оборудование, установки, инструменты, механизмы, системы и др. 2 Число изделий может измеряться в штуках (экземплярах). 3 К изделиям допускается относить завершенные и незавершенные предметы производства, в том числе заготовки. [ГОСТ 2.101-2016, статья 3.1] |
|---|
изделие комплектующее: Изделие предприятия-поставщика, применяемое как составная часть изделия, выпускаемого предприятием-изготовителем.
Примечание — Составными частями изделия могут быть детали и сборочные единицы.
[ГОСТ 3.1109-82, статья 107]
3.1.5 работы монтажные: Комплекс работ по монтажу и демонтажу металлических конструкций.
3.1.6 зазор монтажный: Расстояние между гранями соединяемых элементов стальных конструкций.
3.1.7 стык монтажный: Соединительный узел конструктивных элементов, выполненный в монтажных условиях.
3.1.8 элемент монтажный: Готовое изделие, отправляемое на монтаж без сборки и сварки на заводе (фасонки, накладки, прокладки, рыбки, связи и т.д.).
3.1.9 образец опытный: Образец, полученный в опытном производстве.
3.1.10 ожог: Небольшие участки основного металла вне сварного шва, подвергшиеся расплавлению.
Примечание — Подрезы, натеки, наплывы, прожоги, незаваренные кратеры, оставшиеся после сварки шлак и брызги, оплавление кромок (в угловых швах) вызываются преимущественно чрезмерной силой тока и напряжения на дуге, большим диаметром электродов, неправильными манипуляциями электродом, плохой сборкой под сварку, низкой квалификацией или небрежностью сварщика.
3.1.11 отправочная марка, или сборочная единица: Изделие, собранное на заводе из деталей с участием соединяющих элементов: сварочных материалов, крепежных метизов и др., являющееся частью конструкции каркаса (фермы, колонны, рамы) и предназначенное для сборки в конструкцию на монтажной площадке.
3.1.12 профили полые: Вид профилей, которые имеют в поперечном сечении хотя бы одну замкнутую полость.
Примечание — В стандарте это общий термин для трубчатых профилей круглого, квадратного и прямоугольного сечений.
3.1.13 подрез шва: Дефекты сварного соединения, представляющие собой местные уменьшения толщины основного металла в виде канавок, располагающихся вдоль границ сварного шва.
Примечание — Подрезы относятся к наиболее часто встречающимся наружным дефектам, образующимися, как правило, при сварке угловых швов с излишне высоким напряжением дуги и в случае неточного ведения электрода. Одна из кромок проплавляется более глубоко, металл стекает на горизонтально расположенную деталь и его не хватает для заполнения канавки. В стыковых швах подрезы образуются реже. Обычно при повышенном напряжении дуги и большой скорости сварки образуются двусторонние подрезы. Такие же подрезы образуются и в случае увеличения угла разделки при автоматической сварке.
3.1.14 полуфабрикат: Изделие предприятия-поставщика, подлежащее дополнительной обработке или сборке (например, стальное литье для опорных частей, поковки, холодногнутые профили и т.д.).
3.1.15 сборка: Соединение в определенной последовательности и закрепление отправочных марок, монтажных элементов, деталей и узлов для получения конструкции, удовлетворяющей ее назначению.
3.1.16 сварочные деформации: Перемещения различных точек сварного изделия (укорочение, изгиб, поворот сечений, потеря устойчивости листа и т.д.) в процессе сварки и последующего охлаждения металла.
3.1.17 технологический (монтажный) припуск: Конструктивно предусмотренный припуск монтажного элемента, обеспечивающий размер монтажного элемента заведомо больше требуемого для максимально точного монтажа этого элемента и/или компенсации усадок от сварки.
| типовое изделие: Изделие, принадлежащее к группе изделий близкой конструкции, обладающее наибольшим количеством конструктивных и технологических признаков этой группы. [ГОСТ 3.1109-82, статья 108] |
|---|
3.1.19 элемент: Понятие, обозначающее составную часть конструкции, сооружения.
3.2 Сокращения
Зона сплавления при сварке — ЗС;
Зона термического влияния — ЗТВ;
Национальный аттестационный комитет по сварочному производству — НАКС;
Проект организации работ — ПОР;
Проект производства работ — ППР;
Проект производства сварочных работ — ППСР;
Рабочие чертежи марки «Конструкции металлические деталировочные» — КМД;
Рабочие чертежи марки «Конструкции металлические» — КМ.
4 Требования к проекту производства работ
4.1 При разработке ППР следует выполнять требования СП 48.13330 и настоящего стандарта. Решения ППР должны предусматривать выполнение монтажных работ наиболее прогрессивными методами, обеспечивающими безопасность, высокую производительность труда, снижение себестоимости и сокращение сроков монтажных работ при высоком качестве их выполнения.
4.2 Принятые в ППР решения должны быть обоснованы расчетами на неблагоприятные значения и сочетания нагрузок и воздействий, возможных в период производства монтажных работ. Отдельные конструктивные элементы или части строящегося здания (сооружения), используемые для крепления к ним монтажных приспособлений и устройств, должны быть проверены на указанные силовые воздействия.
4.3 В ППР должны быть предусмотрены мероприятия по обеспечению устойчивости конструкций в периоды сборки и подготовки к монтажу, непосредственно во время монтажа и до завершения проектного или временного закрепления. Расчет устойчивости конструкций выполнять в соответствии с требованиями СП 70.13330.2012 (приложение К).
4.4 При разработке ППР следует учитывать требования, указанные в чертежах КМ, КМД:
- указания по сборке монтажных соединений;
- указания по выполнению сварных соединений;
- указания по выполнению соединений на болтах, винтах и других крепежных элементах;
- указания по защите стальных строительных конструкций от коррозии;
- требования к процессам изготовления и монтажа.
4.5 ППР следует разрабатывать на основании проектной документации и СП 48.13330 с учетом следующих требований:
- габариты транспортируемых конструкций должны быть сопоставлены с габаритами транспортных средств и транспортных путей с учетом последовательности монтажа конструкций;
- на плане монтажных работ следует определить зону складирования и раскладки сборных элементов, размеры которой назначить с учетом наличия проезжей части для транспорта, прохода крана и беспрепятственного ведения монтажа;
- на плане монтажных работ следует определить зону изготовления или укрупнительной сборки конструкций, которую рекомендуется располагать на территории приобъектных складов металлических конструкций или на специальных сборочных площадках;
- зона укрупнительной сборки должна быть расположена вблизи монтируемых объектов в зоне действия монтажных кранов;
- зона укрупнительной сборки должна быть оборудована стационарными или временными стеллажами, стендами или кондукторами, позволяющими закреплять конструкции и осуществлять их выверку и рихтовку в процессе сборки;
- укрупнение конструкций в монтажные или монтажно-технологические блоки должно вестись параллельно или с опережением возведения здания или сооружения;
- должны быть обеспечены прочность и устойчивость конструкций при складировании, транспортировании, укрупнении, кантовке, подъеме, установке и выверке, а также монтажных механизмов и приспособлений под действием монтажных нагрузок (расчет устойчивости конструкций приведен в справочном приложении Б);
- должны быть предусмотрены мероприятия, обеспечивающие требуемую точность монтажа и пространственную неизменяемость конструкций в процессе их укрупнительной сборки и монтажа в проектное положение;
- в составе ППР следует разработать схемы производства работ.
4.6 Если зона складирования и раскладки сборных элементов позволяет выполнить поэлементную раскладку, то положение элементов в плане должно быть привязано к местам стоянки крана. При этом место строповки должно попадать на монтажный радиус крана, а положение изделия должно быть максимально приближено к месту проектной установки.
4.7 Схемы производства работ должны предусматривать:
а) по погрузке, разгрузке и складированию сложных пространственных конструкций;
б) по укрупнительной сборке конструкций в крупногабаритные блоки;
в) по транспортировке негабаритных конструкций в пределах строительной площадки;
г) по кантовке, подъему, установке, временном закреплении, выверке и постоянном закреплении конструкций;
- ведомость монтажного оборудования, приспособлений и такелажа;
- ведомость механизированного и ручного инструмента на трудоемкие ручные операции;
- графическое изображение способов строповки и подъема элементов (укрупненных блоков) конструкций;
- указания, предусматривающие соответствие устанавливаемых монтажных механизмов условиям строительно-монтажных работ по грузоподъемности, высоте подъема крюка и вылету стрелы (для монтажных кранов);
- решения и требования по технике безопасности производства работ, не отраженные на других чертежах;
- технологическую последовательность монтажа конструкций объекта.
4.8 Для основных поднимаемых элементов (блоков) в ППР должны быть указаны: общая масса подъема, вылет крана, на котором производится установка соответствующего элемента и грузоподъемность крана на этом вылете.
4.9 При разработке правил производства строительно-монтажных работ для зданий, сооружений и их элементов расчет точности геометрических параметров необходимо выполнять по правилам и методикам ГОСТ 21780.
5 Требования к конструкционным и расходным материалам
5.1 Конструкции и материалы, применяемые при монтаже, должны соответствовать требованиям проектной документации, а также СП 70.13330.2012 (пункт 4.5.3).
5.2 Для конструкций из полых профилей применяют электросварные трубы по ГОСТ 10705 и ГОСТ 10706, горячедеформированные трубы по ГОСТ 32528, профили гнутые, сварные, замкнутые, квадратные и прямоугольные по ГОСТ 30245, сортовой, фасонный, листовой широкополосный, универсальный и полосовой прокат по ГОСТ 27772, ГОСТ 14673, ГОСТ 19281, ГОСТ 535, тонколистовой прокат по ГОСТ 16523 и ГОСТ 17066.
5.3 Для ручной дуговой сварки применяют сварочные материалы по ГОСТ 9466, ГОСТ 9467.
5.4 Для болтовых срезных и монтажных соединений применяют стальные болты класса точности B по ГОСТ Р ИСО 8765, ГОСТ Р ИСО 8676, ГОСТ Р ИСО 4017, ГОСТ Р ИСО 4014 классов прочности 5.6, 5.8, 8.8, 10.9 и 12.9 (по ГОСТ ISO 898-1) с техническими требованиями по ГОСТ ISO 898-1, гайки класса точности B по ГОСТ ISO 4032, классов прочности 4, 5, 8, 10, 12 и техническими требованиями по ГОСТ ISO 898-2, и круглые шайбы по ГОСТ 11371 исполнения 1, класса точности A с техническими требованиями по ГОСТ 18123, косые шайбы по ГОСТ 10906 и пружинные по ГОСТ 6402. Условия применения болтов в зависимости от их технических параметров приведены в СТО НОСТРОЙ 2.10.76-2012 (таблица 1).
Для болтовых соединений, работающих на срез и растяжение, следует применять болты и соответствующие им гайки по ГОСТ 1759.0, ГОСТ Р ИСО 8676, ГОСТ Р ИСО 8765, ГОСТ Р ИСО 4017, ГОСТ Р ИСО 4014 в соответствии с указаниями таблицы 1.
| Вид элемента | Вид работы соединения | ||||||||
| Срез и растяжение | Срез | ||||||||
| Болт | 5.6 | 8.8 | 10.9 | 12.9 | 5.6 | 5.8 | 8.8 | 10.9 | 12.9 |
| Гайка | 5 | 8 | 10 | 12 | 4 | 4 | 5 | 8 | 10 |
5.5 Для фрикционных, фрикционно-срезных и фланцевых соединений применяют высокопрочные болты, гайки и шайбы соответственно по ГОСТ 32484.3 и ГОСТ 32484.5 с техническими требованиями, конструкцией и размерами по ГОСТ 32484.1. Для растянутых фланцевых соединений следует применять высокопрочные болты климатического исполнения ХЛ по ГОСТ 15150. Условия применения высокопрочных болтов для фрикционных и растянутых фланцевых соединений в зависимости от их технических параметров приведены в СТО НОСТРОЙ 2.10.76-2012 (таблица 2).
5.6 Допускается применение высокопрочных болтов по другим стандартам и ТУ в том числе по ГОСТ ISO 898-1 и ГОСТ ISO 898-2 с техническими требованиями не ниже указанных в ГОСТ 32484.1 при наличии сертификата установленной формы.
5.7 Стальные элементы должны быть изготовлены из сталей, свойства которых соответствуют требуемой вязкости разрушения.
5.8 В составных элементах должны быть использованы изделия, указанные в спецификации. В свойствах стали на изделие должна быть приведена вязкость разрушения по Шарпи с использованием тестов на эталонную температуру и толщину материала.
Примечание — Если нет данных по материалам элементов, входящих в состав изделия, вязкость разрушения можно оценивать с помощью испытания ударной вязкости на образцах Шарпи, которое проводится в соответствии с ГОСТ 9454, а оценка результатов испытаний — по ГОСТ 19281, ГОСТ 535.
5.9 Конструкционные испытания изделий должны проводиться в соответствии с требованиями, установленными в проектной документации. Характеристики материала должны оцениваться по требованиям, указанным в спецификации на изделие. Изготовление следует проверять и оценивать в соответствии с требованиями для указанного класса исполнения.
6 Подготовительные работы
До начала производства монтажных работ съемные грузозахватные приспособления (стропы, траверсы, захваты и т.п.) и тара должны быть проверены в соответствии с правилами и методами оценки соответствия, приведенными в ГОСТ 33715.
6.1 Транспортирование и хранение конструкций и изделий
6.1.1 Транспортные процессы включают: доставку, приемку, разгрузку и раскладку конструкций, их элементов, деталей, вспомогательных материалов и креплений, перемещение конструкций и элементов в пределах строительной площадки, а также подачу конструкций в зону монтажа со складов или площадок укрупнительной сборки.
6.1.2 При транспортировании и хранении упакованные отправочные элементы крупногабаритных металлических конструкций (арок, балок, ферм и т.п.) должны быть поставлены в положение, определенное в проектной документации.
6.1.3 На всех этапах погрузочно-разгрузочных работ и транспортировки элементы или транспортные блоки (пакеты) конструкций должны сохранять геометрическую неизменяемость.
6.1.4 Зоны фрикционных поверхностей стыков на высокопрочных болтах (фланцев, накладок, монтажных узлов) должны быть защищены от повреждений, попадания на них влаги, масел и других компонентов. Указания к технологии подготовки поверхности и требования к качеству подготовки поверхности приведены в ГОСТ 9.402 и СП 28.13330.2012 (пункт 9.3.3).
6.1.5 При хранении отправочных марок и элементов конструкций под открытым небом, а также при опирании на грунт или друг на друга, следует использовать подкладки, гребенки, кассеты и другие устройства, обеспечивающие их сохранность, удобство оснащения, строповки и подъема. Можно осуществлять временное хранение (в течение 3 месяцев с момента отгрузки предприятием-изготовителем) профильного проката в специально оборудованных стеллажах на открытом воздухе в соответствии с указаниями СП 53-101-98 [1, пункт 4.5].
Примечание — Деревянные подкладки применяют длиной больше ширины пакета не менее чем на 200 мм, шириной не менее 100 мм и толщиной не менее: 50 мм при транспортировании и 150 мм при хранении металлических конструкций на строительной площадке.
6.1.6 Условия транспортирования и хранения (за исключением болтов, гаек и шайб) при воздействии климатических факторов должны соответствовать группе Ж1 по ГОСТ 15150. Хранение сварочных материалов, болтов, гаек и шайб — группа Ж2 по ГОСТ 15150.
6.2 Изготовление конструкций в условиях строительной площадки
6.2.1 Изготовление конструкций из квадратных и прямоугольных труб непосредственно на строительной площадке допускается только третьей и четвертой групп (см. СП 16.13330.2017 (приложение В)) из стали марок не выше С440 по ГОСТ 27772.
6.2.2 В случае непосредственной стыковки полых профилей в узлах конструкций подготовка кромок под сварку, механическая обработка сварных швов, разделка и зачистка дефектных мест следует выполнять шлифовальными машинками с пневмо- или электроприводом.
6.2.3 Металлопрокат перед подачей на механизированный участок по изготовлению конструкций согласно указаниям СП 53-101-98 [1, пункт 5.1] следует проверить на соответствие требованиям, указанным в сопроводительной документации. Металлопрокат должен быть очищен от влаги, снега, льда, масла или других загрязнений.
6.2.4 Состав и порядок работ по изготовлению конструкций на строительной площадке:
- ознакомление с чертежами и другой технической документацией;
- входной контроль (см. 8.1) и сортировка материалов и изделий;
- перемещение материалов, изделий и инструментов в пределах сборочной площадки на расстояние до 50 м;
- строповка и расстроповка конструкций в соответствии со схемами, разработанными в ППР;
- очистка поверхности металлопроката от грязи и ржавчины;
- кантовка и развороты деталей собираемых конструкций в процессе обработки и сборки;
- разметка и изготовление элементов в соответствии с чертежами КМД;
- сборка конструкции в соответствии с чертежами КМ и КМД;
- для бесфасоночных ферм осуществлять контроль зазоров для сварки с составлением актов на скрытые работы (до выполнения сварки);
- контроль геометрических параметров изготовленной конструкции (см. 8.2.1);
- окончательная затяжка соединений на болтах;
- сварка и зачистка сварных соединений под контроль (см. 7.6 и СТО НОСТРОЙ 2.10.64-2012 (раздел 7));
- проведение визуального, ультразвукового или гамма контроля сварных соединений (см. 8.2.4);
- очистка поверхностей конструкций под грунтовку (см. ГОСТ 9.402);
- грунтовка и нанесение антикоррозионных покрытий (см. ГОСТ 9.032);
- маркировка отдельных деталей, блоков и узлов в соответствии с требованиями чертежей КМД и технологических сборочных схем;
- восстановление поврежденных участков поверхности стальных конструкций и элементов соединений следует выполнять в соответствии с требованиями ГОСТ 9.402 и ГОСТ 9.032.
6.3 Укрупнительная сборка конструкций
6.3.1 Укрупнительную сборку конструкций необходимо осуществлять в зонах укрупнительной сборки в соответствии с чертежами КМ, КМД и схемами, разработанными в ППР.
6.3.2 Элементы, подлежащие укрупнению в длину, следует подавать краном со склада и укладывать на опоры стенда или кондуктора таким образом, чтобы совпали их продольные оси. Затем следует произвести подгонку для достижения соосности элементов.
6.3.3 Металлические фермы из-за их большой поперечной гибкости следует укрупнять преимущественно в горизонтальном положении. Уложенные горизонтально части укрупняемых элементов следует совмещать на стеллаже сборочными отверстиями и закрепляют болтами или пробками. При отсутствии сборочных отверстий правильность совмещения стыкуемых элементов следует проверять с помощью фиксаторов, закрепленных на прогонах стеллажа.
6.3.4 Конструкция стеллажа для сборки металлических ферм должна позволять осуществить сварку сначала верхнего и нижнего поясов сверху. Во избежание потолочной сварки, укрупняемый элемент на стеллаже перекантовывают на другую плоскость и проваривают стыки с другой стороны.
6.3.5 Не допускается холодная или в горячем состоянии правка деформированных элементов конструкций.
6.3.6 Временное усиление отдельных элементов конструкций, имеющих недостаточную жесткость в некоторых плоскостях, следует выполнять в соответствии с проектом.
6.3.7 Временное усиление следует установить до подъема и установки конструкции в проектное положение. Конструкции усиления надлежит демонтировать после установки и проектного закрепления смонтированной конструкции.
6.3.8 Качество выполненных работ следует проверять в соответствии с проектной документацией, указаниями 8.2.1 и требованиями СТО НОСТРОЙ 2.10.64, СТО НОСТРОЙ 2.10.76.
6.3.9 Конструкции после сборки подлежат техническому осмотру по ГОСТ 3242: следует визуально проверить непрерывность сварных швов на элементах из сварных труб в целях исключения попадания влаги внутрь труб при хранении.
7 Производство монтажных работ
7.1 Общие положения
7.1.1 Производство монтажных работ следует выполнять в соответствии с требованиями СП 48.13330, СП 70.13330 и настоящего стандарта.
7.1.2 В состав работ по монтажу конструкций входит:
- установка монтажных механизмов в соответствии со схемами производства работ, разработанными в ППР (см. пункт 4.6);
- обустройство конструкции в виде монтажной единицы (см. подраздел 7.2);
- подъем (перемещение), наводка, ориентирование и установка конструкции на опорные поверхности в проектном положении;
- временное закрепление конструкции;
- выверка, окончательное закрепление в проектном положении;
- снятие временных креплений.
7.2 Обустройство конструкции в виде монтажной единицы
7.2.1 Подготовка конструкции к монтажу содержит следующие операции:
- проверка геометрических размеров и оценка соответствия конструкции проектной документации;
- отметка мест строповки и расположения центра тяжести конструкции;
- строповка конструкции в соответствии с ППР;
Примечание — Для исключения смятия профилей рекомендуется следить за правильностью строповки.
- обустройство конструкции распорками, оттяжками, бандажами, обеспечивающими необходимую жесткость (из плоскости ферм), монтажными лестницами и люльками.
7.2.2 Проверку геометрических размеров следует проводить по проектной документации в соответствии с требованиями пункта 8.2.1.
7.2.3 Расположение центра тяжести конструкции необходимо определять по чертежам проектной документации.
7.2.4 Разметку мест строповки следует выполнять в соответствии со схемами производства работ, разработанными в ППР (смотри пункт 4.5).
7.2.5 Строповку конструкции следует выполнять с использованием монтажной оснастки в соответствии со схемами производства работ, разработанными в ППР.
Примечание — При необходимости на конструкции монтируются временные распорки, оттяжки, монтажные лестницы и люльки.
7.3 Требования к монтажу конструкций
7.3.1 Монтаж конструкций следует выполнять по ППР, утвержденному «в производство работ». В состав работ по монтажу конструкций входит:
- проверка мест опирания, на которые должны быть установлены конструкции, и разметка на них осей;
- навеска и закрепление подмостей, лестниц, ограждений;
- установка приспособлений для выверки и временного закрепления конструкций;
Примечание — Для обеспечения и упрощения выполнения монтажных процессов, а также для точности установки на конструкциях рекомендуется устанавливать фиксаторы, упоры, направляющие и другие приспособления.
- подготовка и комплектация узлов соединений крепежными деталями;
- подъем (перемещение), наводка, ориентирование и установка конструкции на опорные поверхности в проектное положение;
- временное закрепление конструкции;
- выверка, окончательное закрепление в проектном положении и снятие временных креплений.
7.3.2 Конструкции следует устанавливать в проектное положение по принятым ориентирам (рискам, штырям, упорам, граням и т.п.).
7.3.3 Монтируемые элементы следует поднимать плавно, без рывков, раскачивания и вращения, как правило с применением оттяжек. При подъеме вертикально расположенных конструкций используют одну оттяжку, горизонтальных элементов и блоков — не менее двух.
Поднимать конструкции следует в два приема: сначала на высоту 10 — 20 см, затем, после проверки надежности строповки, производить дальнейший подъем.
7.3.4 Запрещена принудительная подгонка конструкций при монтаже.
7.3.5 Устанавливаемые элементы до расстроповки должны быть надежно закреплены электроприхватками, болтами, пробками, струбцинами, расчалками и др. Если выполненное крепление не обеспечивает общей устойчивости монтируемого элемента, следует использовать дополнительные временные расчалки, распорки или другое усиление.
Примечание — Как правило, окончательное проектное крепление элемента осуществляется после монтажа смежных конструкций и освобождения их от крюка крана.
7.3.6 Качество выполненных работ следует проверять в соответствии с требованиями СТО НОСТРОЙ 2.10.64, СТО НОСТРОЙ 2.10.76, указаниями проектной документации и раздела 8.2.1.
7.4 Монтаж конструкций с соединениями на болтах
7.4.1 Монтажные соединения осуществляются на болтах высокопрочных и нормальной точности. Требования к болтам, гайкам и шайбам должны соответствовать СП 70.13330.2012 (пункт 4.5.3). Соединения на болтах следует выполнять в соответствии с указаниями СТО НОСТРОЙ 2.10.76.
7.4.2 Проектное закрепление конструкций, установленных в проектное положение, с монтажными соединениями на болтах следует выполнять сразу после инструментальной проверки точности положения и выверки элементов. Болтами должна быть заполнена 1/3 и пробками 1/10 часть всех отверстий, но не менее двух на каждый стык.
7.4.3 При сборке соединений на болтах без контролируемого натяжения отверстия детали должны быть совмещены и зафиксированы от смещения сборочными пробками (не менее двух в одном соединении). В соединениях с двумя отверстиями сборочную пробку устанавливают в одно из них.
7.4.4 Подготовку контактных поверхностей для фрикционных, фрикционно-срезных и фланцевых соединений следует проводить в соответствии с указаниями СП 70.13330, СТО НОСТРОЙ 2.10.76 и чертежей КМ.
7.4.5 Подготовку болтов, гаек и шайб, предназначенных для соединений с контролируемым натяжением, следует осуществлять в соответствии с требованиями СТО НОСТРОЙ 2.10.76.
7.4.6 Несовпадение отверстий в смежных деталях в соединениях с работой болтов на срез и растяжение должно соответствовать требованиям СП 70.13330.2012 (пункт 4.5.2) и ГОСТ 23118-2012 (пункт 4.11).
7.4.7 Порядок, уровень и контроль затяжки срезных и растягиваемых болтовых соединений должны удовлетворять требованиям СП 70.13330.2012 (подразделы 4.5, 4.6).
7.4.8 Качество подготовки поверхностей и состояние поверхностей перед установкой болтов в монтажных стыках сдвигоустойчивых соединений должны отвечать требованиям СП 70.13330.2012 (пункт 4.6.2).
7.4.9 Порядок подготовки, установки и контроля натяжения болтов высокой прочности при выполнении фрикционных и фланцевых соединений должен соответствовать указаниям СП 70.13330.2012 (раздел 4.6).
7.5 Монтаж конструкций с соединениями на дюбелях
7.5.1 Монтажные соединения на дюбелях (крепление профилированного листа к элементам стальных конструкций) следует выполнять способом пристрелки с применением монтажных пистолетов по металлу.
7.5.2 Монтажные пистолеты, методы их испытаний и правила эксплуатации должны удовлетворять требованиям ГОСТ 12.2.003. Пистолеты должны быть изготовлены в климатическом исполнении V категории размещения 2 по ГОСТ 15150.
7.5.3 Перед началом работы надлежит выполнять контрольную пристрелку в соответствии с требованиями СП 70.13330.2012 (пункт 4.7.5).
7.5.4 Контрольную пристрелку необходимо проводить на образцах технологической пробы.
Примечание — Допускается проводить контрольную пристрелку непосредственно на монтируемых конструкциях в местах, указанных в чертежах КМ (КМД). При отсутствии в чертежах указаний о месте контрольной пристрелки его определяет главный инженер монтажной организации.
7.5.5 Производство работ по пристрелке дюбелей надлежит выполнять в соответствии с требованиями СП 70.13330.2012 (пункт 4.7.6).
7.5.6 Перед пристрелкой необходимо разметить оси для установки дюбелей в соответствии с чертежами КМ (КМД). Разметка должна обеспечить установку дюбелей не ближе 10 мм от краев опорного элемента. Расстояние между осями дюбелей и от оси дюбеля до края опорного элемента должно быть не менее четырех диаметров стержня дюбеля в любом направлении.
7.5.7 Допускается пристрелка при наличии суммарного зазора до 5 мм между соединяемыми элементами в месте постановки дюбелей.
7.5.8 Проведение пристрелки допускается при расчетной температуре воздуха не ниже минус 40 °C.
7.5.9 Требования к подготовке и производству выстрела, устранению неисправностей, видам ремонта устанавливаются заводом-изготовителем для каждой марки монтажного пистолета.
7.6 Монтаж конструкций со сварными соединениями
7.6.1 Монтажные сварные соединения стальных конструкций следует выполнять в соответствии с требованиями ГОСТ 5264, ГОСТ 11534, ГОСТ 14771, ГОСТ 14776, ГОСТ 23518, СТО НОСТРОЙ 2.10.64.
7.6.2 Сварку и сборочную прихватку металлических конструкций должны выполнять сварщики.
7.6.3 Квалификация персонала, выполняющего сварочные работы, должна соответствовать требованиям СТО НОСТРОЙ 2.10.64-2012 (раздел 4.3).
7.6.4 Постановка личного клейма возле сварных швов или составление исполнительных схем с подписями сварщиков должны соответствовать требованиям СП 70.13330.2012 (пункт 10.1.15).
7.6.5 Сварочные работы следует производить по утвержденному ППСР или другой технологической документации.
7.6.6 При наличии соответствующих требований в ППСР или технологической документации на монтажную сварку стыковых соединений данной конструкции должны быть выполнены пробные образцы в соответствии с требованиями СП 70.13330.2012 (пункт 10.1.4).
7.6.7 Результаты контрольных проверок соединений после сварки и исправления выявленных дефектов должны фиксироваться в журнале сварочных работ. Приемка сварных соединений оформляется актом. Акт оформляется в произвольной форме.
Примечание — Рекомендации к содержанию Акта визуального осмотра сварных швов: наименование предприятия; номер документа, дата и место его создания; должности, ФИО работников, которые производили осмотр сварных швов; сведения об исполнителе работ (должность, ФИО); данные о сварных швах, которые были обследованы (номер, марка стали и другие идентификационные значения); приборы и приспособления, которые были использованы в ходе проверки; примененные методы оценки и их результаты; рекомендации по дополнительным способам обследования; итоговый результат текущего контроля; подписи.
7.6.8 Сварку конструкций при укрупнении и в проектном положении следует производить после проверки правильности сборки.
7.6.9 Конструкции с монтажными сварными соединениями следует закреплять в два этапа — сначала временно, затем по проекту в соответствии с указаниями проекта КМ и СП 70.13330.2012 (пункт 4.4.2). Способ временного закрепления должен быть указан в проекте КМ.
7.6.10 Сборку и сварку решетчатых конструкций на монтажной площадке следует производить в соответствии с указаниями приложения А.
7.6.11 Зачистку кромок свариваемых элементов в местах расположения швов и прилегающие к ним поверхности шириной 100 мм следует выполнять в соответствии с требованиями СП 70.13330.2012 (пункт 10.2.5).
7.6.12 Величину и равномерность зазора, превышение кромок необходимо проверять с помощью специальных шаблонов и линеек. Допускается смещение свариваемых кромок перед сваркой относительно друг друга не более: 0,5 мм — для деталей толщиной до 4 мм; 1,0 мм — для деталей толщиной 4 — 10 мм (см. ГОСТ 5264-80, пункт 5).
7.6.13 Подготовка сварочных материалов и условия их использования должны соответствовать требованиям СП 70.13330.2012 (пункты 10.2.6, 10.2.7).
7.6.14 Расходные материалы, оставшиеся неиспользованными по завершении смены, следует просушить снова. Для электродов допускается выполнять сушку не более двух раз. Расходные материалы и электроды, имеющие признаки повреждений, бракуются.
7.6.15 Для предотвращения или снижения опасности образования горячих, холодных и слоистых трещин в сварных соединениях необходимо использовать предварительный подогрев свариваемых элементов до температуры 120 — 160 °C в зоне шириной 100 мм с каждой стороны соединения в соответствии с указаниями СП 53-101-98 [1, пункт 12.19] и СП 70.13330.2012 (пункт 10.2.8).
7.6.16 Поверхности свариваемых конструкций и выполненных швов сварных соединений после окончания сварки следует очищать от шлака, брызг и наплывов (натеков) расплавленного металла в соответствии с указаниями СП 53-101-98 [1, пункт 12.20].
7.6.17 Приваренные сборочные и монтажные приспособления следует удалять без повреждения основного металла и применения ударных воздействий. Места их приварки необходимо зачистить заподлицо с основным металлом, недопустимые дефекты следует исправить.
8 Контроль выполнения работ
8.1 Входной контроль
8.1.1 Приемку изделий на складе или на объекте осуществляет производитель работ, мастер или уполномоченное лицо. Приемщик должен иметь полный комплект рабочей документации: рабочие чертежи КМ и КМД. В ходе приемки изделий следует:
- произвести осмотр доставленных изделий и убедиться в их сохранности;
- убедиться в соответствии изделий чертежам КМ, КМД, ТД и комплектовочной ведомости;
- убедиться в наличии сертификатов на изделия;
- принять изделия по накладной и паспорту.
8.1.2 При приемке изделий, предназначенных для основных несущих элементов каркаса здания, следует проконтролировать размещение заводских стыковочных швов на деталях из труб и трубчатых профилей.
Стыковые швы не допускаются в линейных элементах, сечение которых полностью растянуто (растянутые пояса ферм, растянутые опорные раскосы). Допустимо применение стыковых сварных швов, выполненных сваркой на подкладных кольцах с применением сварочных материалов согласно СП 16.13330.2017 (приложение Г).
8.1.3 При входном контроле сварочных материалов следует проверить наличие сертификатов или паспортов предприятия-поставщика. При отсутствии сертификатов на сварочные материалы или истечении гарантийного срока их хранения механические свойства стыковых сварных соединений, выполненных с применением этих материалов, необходимо определять по ГОСТ 6996.
8.1.4 Результаты входного контроля следует оформлять в соответствии с требованиями ГОСТ 24297.
8.2 Операционный контроль
8.2.1 Контроль геометрических параметров металлических конструкций и их элементов
8.2.1.1 Геометрические параметры конструкций (элементов конструкций, изделий, сборочных единиц) должны соответствовать значениям, указанным в рабочей документации или в технических условиях на конструкции конкретного типа.
8.2.1.2 Рекомендуемые значения предельных отклонений от проектных размеров в конструкциях каркасов зданий и сооружений приведены в таблице 2.
Предельные отклонения размеров, определяющих собираемость
конструкций при К = 0,6 (собираемость >= 90%)
8.2.1.3 Геометрические размеры (длина, ширина, длины диагоналей, перекос или грибовидность полок, стрела прогиба, винтообразность) следует измерять с помощью средств, обеспечивающих погрешность не более 20% от установленного допуска на изготовление. Для измерения линейных размеров и их отклонений следует применять линейки по ГОСТ 427 и ГОСТ 17435, рулетки по ГОСТ 7502, скобы по ГОСТ 11098, штангенциркули по ГОСТ 166, щупы по техническим условиям [2]. Если применяются какие-либо особые допуски, они должны быть указаны в спецификации на изделие или его элемент.
8.2.1.4 При отсутствии в рабочих чертежах КМ специальных требований на предельные отклонения размеров, определяющих собираемость конструкций (длина элементов, расстояние между группами монтажных отверстий), при сборке отдельных конструктивных элементов и блоков, предельные отклонения не должны превышать величин, приведенных в таблице 2.
8.2.1.5 Предельные отклонения геометрических параметров конструкций (элементов конструкций, сборочных единиц) должны соответствовать значениям, указанным в ГОСТ 23118-2012 (подраздел 4.12) и СП 70.13330.2012 (пункт 4.12.2, таблица 4.9). Если применяются какие-либо особые допуски, они должны быть указаны в спецификации на изделие или его элемент.
8.2.1.6 Допускаемые погрешности измерения линейных размеров до 500 мм при приемочном контроле и правила определения приемочных границ с учетом этих погрешностей следует принимать в соответствии с ГОСТ 8.051.
8.2.1.7 Результаты измерений следует оценивать в соответствии с ГОСТ Р ИСО 10576-1-2006 (разделы 6, 7).
8.2.1.8 Результат контроля геометрических параметров металлических конструкций и их элементов следует оформлять документом о качестве, рекомендуемая форма которого приведена в ГОСТ 23118-2012 (приложение В).
8.2.2 Контроль качества и приемка соединений на болтах
8.2.2.1 Контроль качества отверстий под высокопрочные болты следует выполнять по указаниям СТО НОСТРОЙ 2.10.76.
8.2.2.2 Обезжиривание и смазку болтов, гаек и шайб следует выполнять по СТО НОСТРОЙ 2.10.76-2012 (пункт 7.2.3).
8.2.2.3 Качество выполнения соединений на болтах проверяют посредством проведения пооперационного контроля. При приемке работ контролируется качество подготовки контактных поверхностей, точность натяжения болтов, плотность стянутого пакета, а также соответствие геометрических размеров узлов собираемых конструкций чертежам КМ, КМД и требованиям СТО НОСТРОЙ 2.10.76.
8.2.2.4 Следует контролировать: при числе болтов в соединении:
- до 4 — натяжение всех болтов;
- от 5 до 9 - не менее трех болтов;
- 10 и более — 10% болтов, но не менее трех в каждом соединении.
Фактический момент закручивания должен быть не менее расчетного и не превышать его более, чем на 20%. Отклонение угла поворота гайки допускается в пределах +/- 30°.
8.2.2.5 При обнаружении хотя бы одного болта, не удовлетворяющего этим требованиям, контролю подлежит удвоенное число болтов. В случае обнаружения при повторной проверке одного болта с меньшим значением крутящего момента или с меньшим углом поворота гайки должны быть проконтролированы все болты с доведением момента закручивания или угла поворота гайки каждого до требуемой величины.
8.2.2.6 Щуп толщиной 0,3 мм не должен входить в зазоры между деталями соединения.
8.2.2.7 После контроля натяжения и приемки соединения все наружные поверхности стыков, включая головки болтов, гайки и выступающие из них части резьбы болтов, должны быть очищены, огрунтованы, окрашены, а щели в местах перепада толщин и зазоры в стыках зашпатлеваны.
8.2.2.8 Все работы по натяжению и контролю натяжения следует регистрировать в журнале выполнения соединений на болтах с контролируемым натяжением. Рекомендуемая форма журнала приведена в СП 70.13330.2012 (приложение Д).
8.2.2.9 Результаты контроля качества и приемки соединений на болтах следует оформлять документом о качестве, рекомендуемая форма которого приведена в ГОСТ 23118-2012 (приложение В).
8.2.3 Контроль качества соединений на дюбелях
8.2.3.1 Предварительный контроль качества соединений на дюбелях заключается в проверке технического состояния монтажных пистолетов, патронов и дюбелей, а также технологии сборки конструкций и разметки их под пристрелку.
8.2.3.2 Операционный контроль качества заключается во внешнем осмотре оператором монтажного соединения после каждого выстрела. При изломе и недобивании дюбеля оператор должен пристрелить другой дюбель рядом с предыдущим не ближе 1,5 — 2,0 диаметров стержня.
8.2.3.3 Приемочный контроль заключается в выборочной (5% от общего количества соединений) оценке качества. Изломов и недобиваний должно быть не более 5% от проверочного количества соединений. При количестве отказов более 5% необходимо провести контроль всех соединений. В местах отказов, выявленных при приемочном контроле, следует выполнить повторную пристрелку.
8.2.3.4 Критерием качественного выполнения соединения является плотное прижатие пристреливаемого элемента к опорному элементу; при этом цилиндрическая часть стержня дюбеля не должна выступать над поверхностью прижимной шайбы (см. рисунок 1).
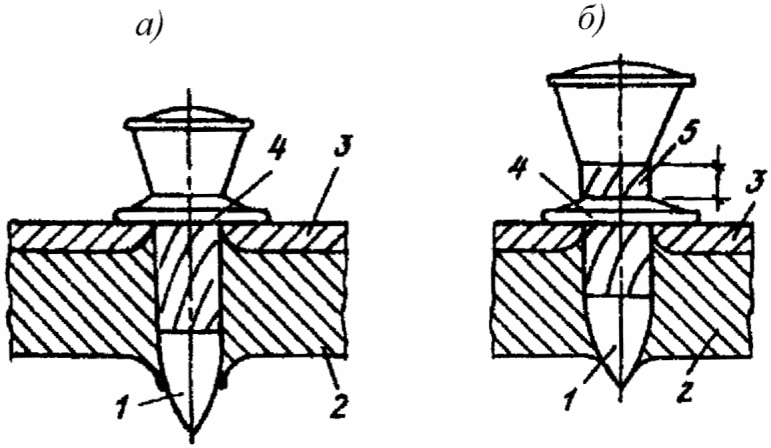
1 — дюбель; 2 — опорный элемент; 3 — пристреливаемый
элемент; 4 — прижимная шайба; 5 — цилиндрическая часть
стержня, выступающая над поверхностью прижимной шайбы
а — плотное прижатие; б — недобивание
8.2.3.5 Плотность прижатия пристреливаемого элемента к опорному элементу при операционном и приемочном контроле и контрольной пристрелке определяется визуально.
8.2.3.6 Результаты контроля качества соединений на дюбелях следует оформлять документом о качестве, рекомендуемая форма которого приведена в ГОСТ 23118-2012 (приложение В).
8.2.4 Контроль качества сварных соединений
8.2.4.1 Контроль качества работ по сварке монтажных соединений следует выполнять и оформлять в соответствии с требованиями СП 70.13330.2012 (подразделы 10.1, 10.2 и приложение Б), ГОСТ 3242, СТО НОСТРОЙ 2.10.64, указаниями проектной документации, ППСР. Карта контроля соблюдения требований СТО НОСТРОЙ 2.10.209-2016 (приложение В, пункт 4.4).
8.2.4.2 Контроль качества работ по сварке монтажных соединений включает:
- проверку качества материалов и изделий, применяемых при устройстве соединений (см. указания в проектной документации, а также требования подраздела 8.1 и СТО НОСТРОЙ 2.10.64-2012 (подраздел 9.2);
- проверку готовности к сварочным работам собранных под сварку металлических конструкций (см. требования подраздела 8.2.1 и СТО НОСТРОЙ 2.10.64-2012 (подраздел 9.4);
- проверку технологии и последовательности проведения сварочных работ (см. указания в чертежах КМ и КМД);
- проверку качества выполненных соединений с учетом требований СТО НОСТРОЙ 2.10.64-2012 (раздел 9).
8.2.4.3 При осуществлении контроля за соблюдением технологии и последовательности выполнения работ необходимо проверить выполнение следующих требований:
- сварка должна производиться после проверки правильности установки элементов конструкции и положения соединяемых деталей;
- последовательность выполнения операций (порядок наложения сварных швов), а также общая последовательность устройства должна соответствовать указаниям проектной документации и технологических карт;
- работы по сварке монтажных соединений должны выполняться с соблюдением заданных режимов сварки в условиях, отвечающих характеру работ;
- сварка монтажных стыков должна выполняться аттестованными в установленном порядке сварщиками, прошедшими контрольные испытания допускных стыков.
8.2.4.4 Контроль качества сварных соединений следует осуществлять методами, указанными в ГОСТ 3242, СТО НОСТРОЙ 2.10.64-2012 (раздел 10), СП 70.13330.2012 (пункт 10.6) и ППСР в объемах, указанных в проектной документации.
8.2.4.5 Качество прихваток сварных соединений креплений сборочных и монтажных приспособлений, определяемое внешним осмотром по ГОСТ 3242, должно быть не ниже качества основных сварных соединений.
8.2.4.6 Трещины всех видов и размеров в швах сварных соединений конструкций не допускаются. Трещины должны быть устранены с последующей заваркой и качество сварных соединений должно быть проконтролировано повторно в соответствии с требованиями СП 70.13330.2012 (подраздел 10.4).
8.2.4.7 По внешнему виду качество сварных соединений должно удовлетворять требованиям, изложенным в СТО НОСТРОЙ 2.10.64-2012 (пункт 9.2.2) и СП 70.13330.2012 (таблица 10.7).
8.2.4.8 Контроль швов сварных соединений неразрушающими методами следует проводить после исправления недопустимых дефектов, обнаруженных внешним осмотром. Контролю должны подлежать преимущественно места с признаками дефектов и участки пересечения швов. Длина контрольного участка должна быть не менее 100 мм.
8.2.4.9 Все ожоги поверхности основного металла сварочной дугой следует зачищать абразивным инструментом на глубину 0,5 — 0,7 мм. Ослабление сечения при обработке сварных соединений (углубление в основной металл) не должно превышать 3% толщины свариваемого элемента, но не более 1 мм. Исправления сварных соединений зачеканкой не допускаются.
8.2.4.10 Результаты контроля качества сварных соединений следует оформлять документом о качестве, рекомендуемая форма которого приведена в ГОСТ 23118-2012 (приложение В).
8.3 Оценка соответствия выполненных работ
8.3.1 Оценка соответствия выполненных работ по монтажу металлических конструкций, выполняется по рабочим чертежам КМ, КМД с учетом требований СП 70.13330.2012 (раздел 4), СТО НОСТРОЙ 2.10.64-2012 (подраздел 9.4).
8.3.2 При оценке соответствия выполненных работ по монтажу металлических конструкций до нанесения антикоррозионного покрытия следует проверить:
- геометрические размеры конструкций (соответствие геометрическим параметрам в проектной документации; предельные отклонения по таблице 2);
- расположение и затяжку болтовых соединений (соответствие требованиям проектной документации, СП 70.13330.2012 (подразделы 4.5, 4.6) и СТО НОСТРОЙ 2.10.76-2012 (раздел 9); предельные отклонения диаметров отверстий: до 27 мм — +0,6 мм, свыше 27 мм — +0,9 мм);
- зазоры между торцами деталей и совмещение их плоскостей в местах соединений, подлежащих сварке (соответствие требованиям проектной документации — места обязательного контроля должны быть указаны в рабочей документации, СП 70.13330.2012 (таблица 10.7) и СТО НОСТРОЙ 2.10.64-2012 (подраздел 9.4);
- центрирование стержней в узлах решетчатых конструкций (предельные отклонения в соответствии с требованиями проектной документации);
- плотность примыкания деталей друг к другу в местах передачи усилий путем плотного касания (предельные отклонения деталей оцениваются по значениям, установленным в проектной документации);
- степень коррозии элементов металлических конструкций по ГОСТ 9.908-85 (раздел 3).
8.3.3 У всех болтовых соединений следует визуально установить соответствие проектного количества болтов в соединении, а также выявить явные дефекты (трещины, смятия, отрыв головки и т.п.). Для проверки фактического состояния один из наиболее подвергнутых коррозии болтов (или иной болт с явными дефектами) подвергают контрольному развинчиванию-завинчиванию и проверке на наличие признаков среза, смятия и т.п.
Примечание — При контрольном развинчивании-завинчивании необходимо обеспечить разгрузку всего болтового соединения (при необходимости).
При обнаружении дефекта в ведомость дефектов должна быть включена рекомендация по 25 — 50% ревизии данного болтового соединения.
8.3.4 Контроль состояния заклепочных и болтовых соединений следует осуществлять отстукиванием молотком.
1 Ослабление заклепки (болта) можно определить по более глухому звуку удара и по характеру отскока молотка. Проверку ослабления заклепки можно выполнять двумя молотками: одним выполняют удар по внешней головке, а другой держат прижатым к противоположной головке заклепки. Если заклепка ослаблена, то при ударе первым молотком по головке происходит резкий отскок второго молотка.
2 Проверка качества соединения на высокопрочных болтах включает оценку комплектности шайб и гаек, а также отсутствие зазоров между шайбами и гайками. При обнаружении визуальных отклонений (наличие песка, ржавчины и др.) проверку целостности болта можно выполнять с помощью ультразвукового толщиномера.
8.3.4 При оценке степени коррозии элементов металлических конструкций следует использовать измерительные инструменты или средства неразрушающего контроля. Величину допустимой степени коррозии, а также оценку степени ее влияния учитывают в соответствии с требованиями ГОСТ 9.908.
8.3.5 Оценку соответствия антикоррозионного покрытия требованиям ГОСТ 9.301 следует выполнять по ГОСТ 9.302.
8.3.6 При оценке соответствия выполненных работ также следует провести технический осмотр конструкции по следующим участкам возможного появления повреждений:
- участки резкого изменения сечений;
- места и элементы, которые могли подвергнуться ударам во время погрузки, разгрузки и транспортирования;
- места, где при транспортировании и хранении могли возникнуть значительные напряжения, коррозия или износ;
- места возможного скопления влаги.
8.3.7 При проведении технического осмотра следует проверить отсутствие следующих дефектов:
- трещины в основном металле, сварных швах и околошовной зоне, косвенным признаком наличия которых являются шелушение и растрескивание краски, местная коррозия, подтеки ржавчины;
- расслоения основного металла, образованные механическим способом, определяемые на кромках элементов или по вспучиванию;
- механические повреждения;
- некачественное выполнение ремонтных сварных соединений;
- возникшие очаги коррозии.
8.3.8 При выявлении трещин следует обратить внимание на возможное их развитие и распространение в следующих соединениях и узлах:
- стыковые сварные соединения;
- узлы примыкания фланцев к поясам;
- зоны отверстий для болтовых соединений;
- сварные соединения, расположенные в растянутых элементах поперек действующих усилий;
- зоны сближения сварных швов (например, сопряжения ребер жесткости с поясами или места пересечения кронштейнов с поясами, стенками балок и т.д.) и пересечения;
- места перепадов толщин стыкуемых листов (элементов).
8.3.9 При обнаружении признаков наличия трещин необходимо весь участок (на котором предполагается появление трещины) очистить от коррозии и зачистить до металлического блеска. При зачистке запрещается использовать абразивный инструмент и наносить удары зубилом или молотком, оставляющим вмятины на основном и наплавленном металле, см. пункт 8.2.4.6.
8.3.10 Результат оценки соответствия монтажных работ металлических конструкций требованиям проектной документации следует оформлять актом в соответствии с требованиями СП 48.13330.2011 (пункт 7.3).
8.3.11 Форма карты контроля соблюдения требований настоящего стандарта приведена в приложении В.
9 Требования по технике безопасности и охране труда
9.1 Общие указания
9.1.1 При организации работ по охране труда на строительной площадке следует руководствоваться Правилами [3].
9.1.2 Монтируемые конструкции должны быть оснащены приспособлениями для временного закрепления и безопасного выполнения работ по их установке в проектное положение.
9.1.3 Навеска и закрепление подмостей, лестниц, ограждений на монтируемых конструкциях должна быть выполнена до их подъема.
9.1.4 При установке монтажных кранов должны быть выдержаны минимальные расстояния их приближения к воздушным электролиниям, откосам котлованов, строениям, штабелям грузов и т.п.
9.1.5 Основными средствами создания условий для безопасной работы и перемещения на высоте являются временные настилы, подмости и ограждения, защитные сетки, страховочные канаты, предохранительные пояса и монтажные каски.
9.1.6 При ветре силой более 6 баллов (скорость 10,8 — 13,8 м/с) работу необходимо прекратить, а монтажный кран закрепить противоугонным приспособлением.
9.1.7 Перед началом работ по пристрелке дюбелей мастер (прораб) должен:
- провести инструктаж рабочих-операторов на рабочем месте, обеспечить безопасные условия труда в соответствии с требованиями ППР или технологической записки;
- выдать наряд-допуск на выполнение конкретного объема работ на данном объекте;
- отменить наряд-допуск при изменении условий производства и выдать новый для возобновления работ (форма наряда-допуска, порядок его заполнения — по Положению [4]);
- определить потребность в дюбелях, монтажных пистолетах и монтажных патронах на одну смену в соответствии с объемом работ;
- оформить ежедневные ведомости выдачи и возврата пистолетов и монтажных патронов;
- установить мощность выстрела в соответствии с таблицей, входящей в эксплуатационный документ каждой марки пистолета, и результатами контрольной пристрелки по пункту 4.4.5.
9.1.8 При полной готовности к выстрелу оператор на рабочем месте должен надеть средства индивидуальной защиты (см. приложение Б).
9.1.9 Зарядку пистолета монтажным патроном и дюбелем оператор должен выполнять непосредственно у места производства выстрела. Переход с места на место с заряженным пистолетом не допускается.
9.1.10 Перед устранением неисправностей, установкой сменных деталей, техническим обслуживанием и окончанием работы оператор должен убедиться, что пистолет разряжен.
9.1.11 Запрещено в пределах монтажного участка совмещение монтажных работ по одной вертикали с какими-либо другими работами.
9.2 Особенности производства работ в холодный период года
9.2.1 Гигиенические требования к организации рабочих мест, организации и производству строительных работ на открытой территории в холодный период года должны соответствовать требованиям СанПиН 2.2.3.1384-03 [5, разделы 2, 5 — 9].
9.2.2 В зависимости от характера трудовых операций и специфики климатических условий в конкретном районе в комплекс организационных мер по защите от холода следует включать:
- максимальное сокращение продолжительности работ, выполняемых на открытой территории в наиболее холодный период года, их автоматизацию и внедрение дистанционного управления технологическими процессами и оборудованием, размещенными на открытых площадках;
- применение сниженных норм выработки и увеличение времени регламентированных внутрисменных перерывов для лиц, постоянно работающих на открытых рабочих местах;
- разработку и применение специальных средств коллективной и индивидуальной защиты от холода;
- организацию систематического инструментального контроля за погодными условиями в районе ведения работ и оперативного оповещения работающих об их ухудшении;
- организацию систематического визуального наблюдения за функциональным состоянием работающих людей, их поведенческими реакциями и состоянием кожных покровов на незащищенных участках кожи с целью своевременной профилактики холодовой травмы;
- обеспечение работающих техническими возможностями для оперативного оповещения лиц, ответственных за безопасное ведение работ, обо всех отклонениях от нормального режима технологического процесса или работы оборудования, требующих изменений режима труда на открытой территории, а также при появлении любых признаков опасности возникновения холодовой травмы среди персонала;
- проведение специального обучения всех работающих методам личной профилактики и первой помощи при холодовой травме;
- обеспечение доступности квалифицированной медицинской помощи для пострадавших от тяжелых холодовых травм.
Примечание — При определении (оценке) класса условий труда по показателям для открытых территорий в холодный период года рекомендуется пользоваться данными таблицы 5.3 Руководства Р 2.2.013-94 «Гигиенические критерии оценки условий труда», (действие данного руководства продлено до утверждения новой редакции письмом Главного государственного санитарного врача РФ за № 2510/8474-98-32 от 22.09.1998).
9.2.3 Планировка и обустройство рабочих площадок, постоянных рабочих мест и проходов на открытой территории должны предусматривать эффективное удаление ливневых и талых вод, препятствовать образованию снежных заносов и оледенения настилов и других рабочих поверхностей, а также обеспечивать их нормируемую освещенность.
9.2.4 Рабочие площадки, проходы и проезды должны регулярно очищаться от снега, а при опасности оледенения — посыпаться песком, шлаком или иными материалами, препятствующими скольжению.
9.2.5 Рукоятки всех видов ручного механизированного инструмента, предназначенного для применения на холоде, должны либо оснащаться системой подогрева, либо иметь достаточную теплоизоляцию.
9.2.6 Постоянные рабочие места, а также рабочие места, временно организуемые для выполнения работ продолжительностью более 4 часов, должны предусматривать, как правило, эффективные меры защиты от ветра и атмосферных осадков.
9.2.7 Все виды трудовых операций, выполняемых на открытых рабочих местах, следует прекращать при температурах воздуха ниже минус 30 °C независимо от скорости ветра, если при этом не предусматривается применение специально разработанных для подобных условий средств теплозащиты организма.
Временное прекращение работ рекомендуется также и при любых отрицательных значениях температуры воздуха, если при этом имеет место одновременно и воздействие сильного (штормового) ветра, скоростью более 20 м/с.
9.2.8 Сборка и монтаж конструкций, возводимых в районах с расчетной температурой ниже минус 40 °C и до минус 65 °C включительно, должны выполняться без ударных воздействий на них при отрицательных температурах.
9.2.9 При производстве монтажных работ в условиях низких температур (ниже 0 °C) запрещаются ударные воздействия на сварные конструкции, выполненные из сталей:
- с пределом текучести до 390 МПа — при температуре ниже минус 25 °C;
- с пределом текучести свыше 390 МПа — при температуре ниже 0 °C.
10 Требования к охране окружающей среды
10.1 Сбор строительного мусора (обрезки металлопроката и огарки электродов) должен быть организован в специально отведенные контейнеры с вывозом со строительного объекта в места приема.
10.2 Для снижения уровня шума на строительной площадке машины и механизмы необходимо применять с наиболее низкими шумовыми характеристиками, малая механизация должна быть переведена на электропривод.
При необходимости для наиболее шумных работ следует ввести временное ограничение (запрет работ в ночное время).
10.3 Рекомендуется использование материалов, изделий и конструкций с сертификатами соответствия, имеющими экологические показатели, предусмотренные соответствующими нормативно-правовыми и нормативно-техническими документами.
СВАРКА КОНСТРУКЦИЙ НА СТРОИТЕЛЬНОЙ ПЛОЩАДКЕ
ИЗ ГОТОВЫХ ЭЛЕМЕНТОВ И ИЗГОТОВЛЕНИЕ ВСПОМОГАТЕЛЬНЫХ
И ВТОРОСТЕПЕННЫХ КОНСТРУКЦИЙ НА МОНТАЖНОЙ ПЛОЩАДКЕ
А.1 Сборку и сварку решетчатых конструкций на монтажной площадке следует проводить только для конструкций третьей и четвертой групп приведенных в СП 16.13330.2017, (приложение В) при условии выполнения в заводских условиях периметра реза и разделки кромок деталей из полых профилей, стыкуемых под углом.
А.2 Для вспомогательных конструкций четвертой группы, изготавливаемых целиком на строительной площадке, рекомендуется применять узловые соединения с врезными фасонками и соединениями на срезных болтах или на сварке.
А.3 Свариваемые элементы должны быть закреплены в неподвижном положении с помощью прихваток, зажимов, струбцин или других фиксирующих приспособлений.
А.4 Зоны сварных соединений должны быть доступны для проведения сварочных работ. Перед сваркой основного шва поверхность прихваток должна быть зачищена от наплывов и дефектов.
А.5 Для сталей класса до С375 длина швов прихваток должна быть не менее 50 мм, расстояния между прихватками — не более 500 мм, для стали С450 соответственно — 100 мм и 400 мм.
А.6 Сечение прихватки должно соответствовать сечению рабочего шва, если в дальнейшем они входят в состав рабочих швов конструкции. Такие прихватки должны выполняться сварщиком соответствующей квалификации.
А.7 Временные швы крепления элементов, необходимых на период монтажа конструкций, должны быть размещены в зонах, указанных в ППР и согласованы с авторами проекта. При необходимости швы должны удаляться с помощью резки или рубки, а поверхность основного металла конструкции после удаления шва должна быть зашлифована.
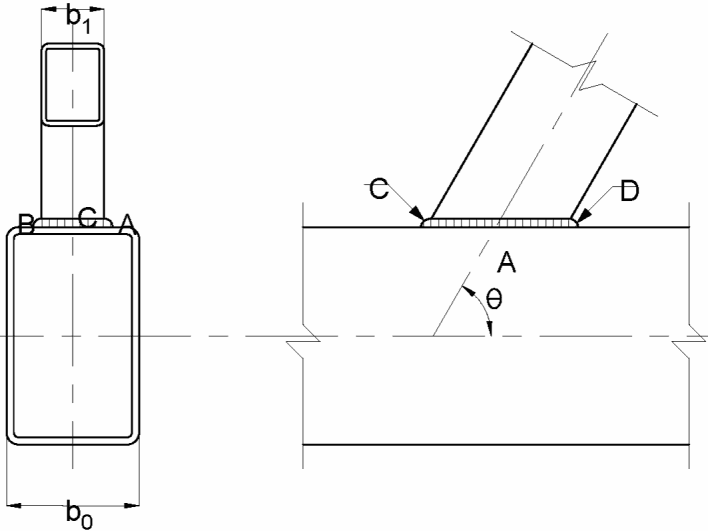
А.8 Сварка полых элементов в узлах конструкций должна вестись по схеме, представленной на рисунке А.1. Начало и конец шва следует устанавливать в точках, где отсутствуют другие сварные швы.
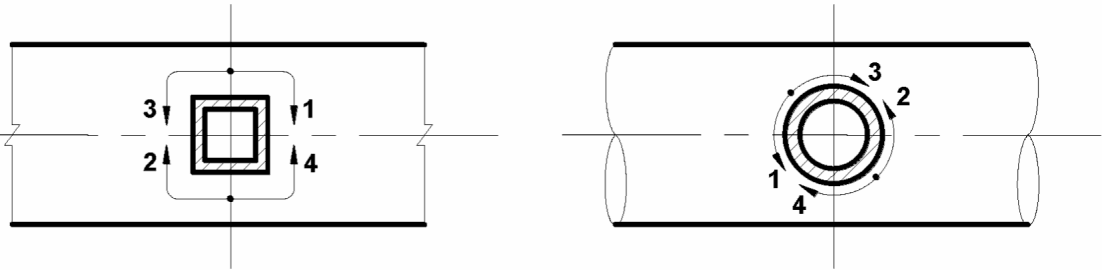
А.9 Начальные и конечные точки сварных швов полых профилей не должны совпадать или находиться в зонах угловых точек прямоугольных и квадратных полых профилей.
А.10 Сварку между соединяемыми в тавр и под углом полыми профилями следует выполнять по всему периметру контакта, даже если это не требуется по расчету.
А.11 На рисунках А.2 - А.5 показаны примеры соединения поясов трубчатых ферм с раскосами. Рекомендации по разделке кромок труб, стыкуемых под углом, приведены на рисунке А.2.
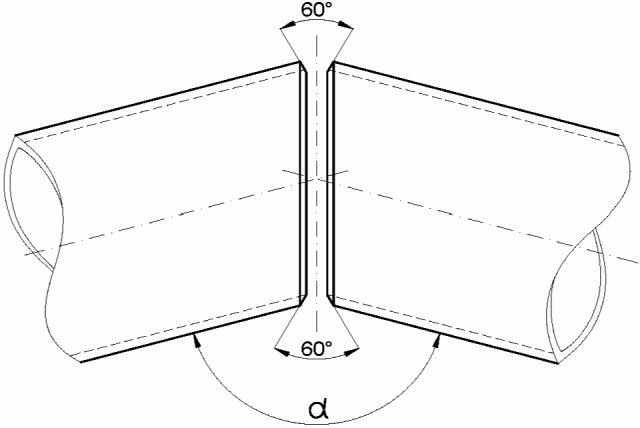
круглых труб, стыкуемых под углом
А.12 При конструировании и сборке узлов решетчатых конструкций следует отдавать предпочтение узлам типа А, изображенным на рисунке А.3. Следует по возможности не применять решение узла с полыми элементами, перекрывающими друг друга по типу Б (см. рисунок А.3) с раскосами перекрывающими друг друга. Следует избегать также решения узла по типу В (см. рисунок А.3).
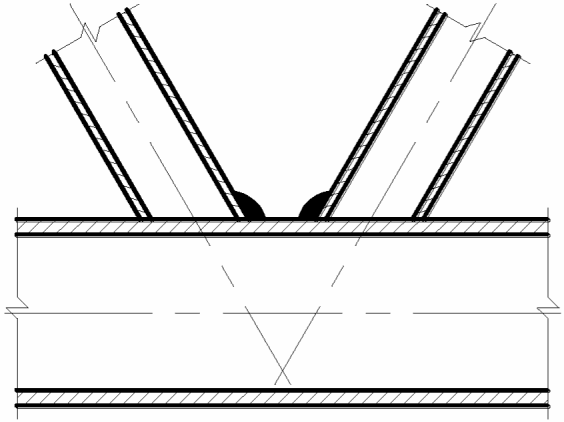
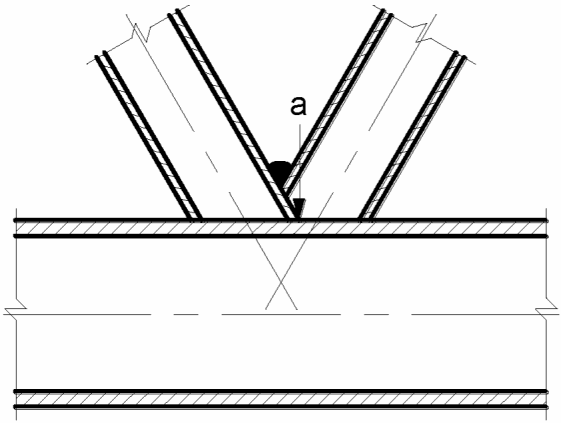
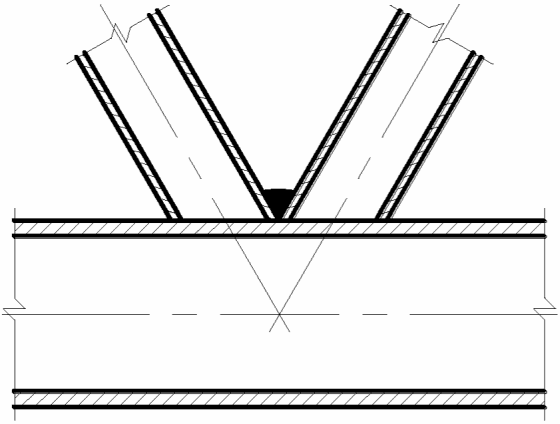
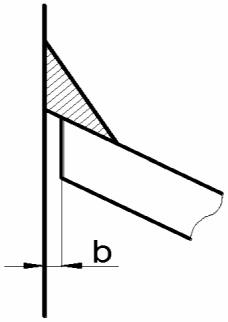
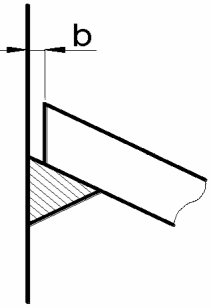
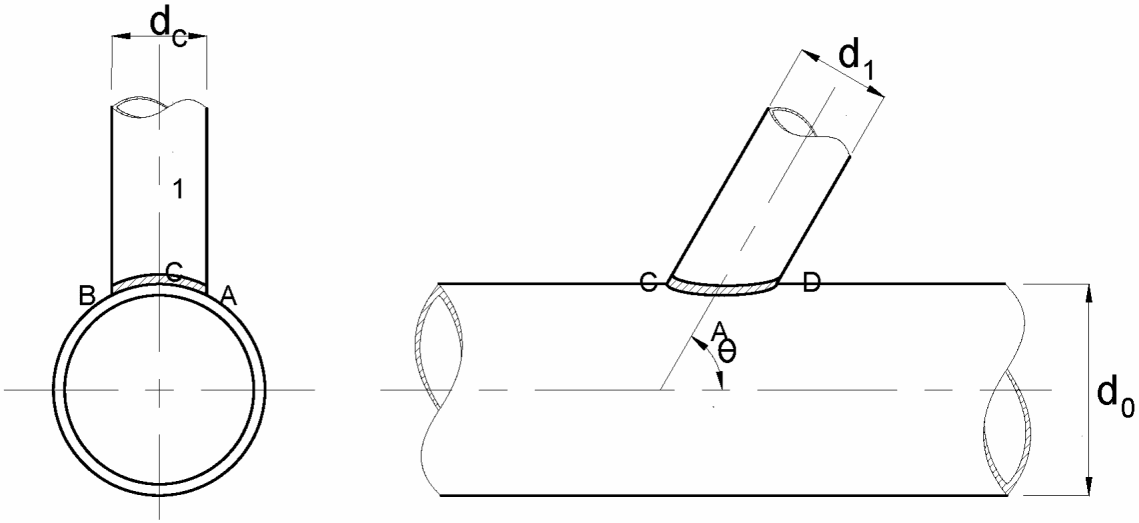
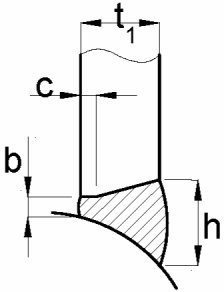
А.13 Разделка кромок и допускаемые зазоры стыковых сварных швов в узлах конструкций из круглых труб должны выполняться в соответствии с указаниями, изложенными на рисунке А.4. Разделка кромок и допускаемые зазоры стыковых сварных швов в узлах конструкций квадратных и прямоугольных труб должны выполняться в соответствии с указаниями, изложенными на рисунке А.5.
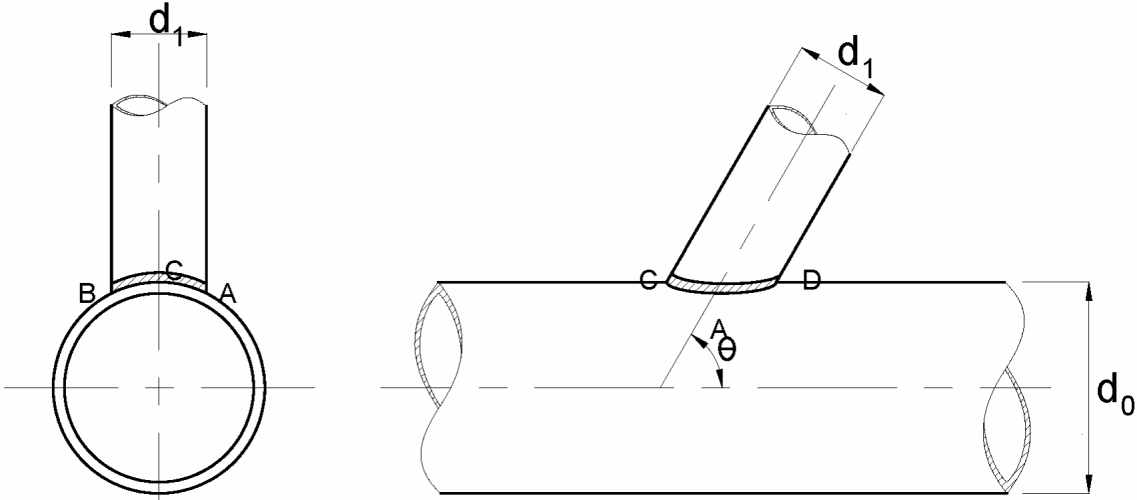 | ||
| при d0 > d1 | ||
| Деталь в точках A и B | Деталь в точке C | Деталь в точке D |
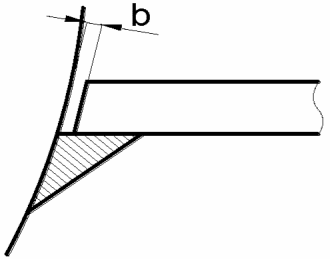 |  |  |
| b = максимум 2 мм | ||
| Для \theta<60^{\circ} следует в точке C использовать деталь стыкового сварного шва как на рисунке А.5 | Для углов \theta<60^{\circ} полное проплавление не требуется, если катет шва назначен по расчету | |
Рисунок А.4 — Разделка кромок стыковых сварных швов в узлах конструкций из круглых труб
 | |||
| при d0 > d1 | |||
| Деталь в точках A и B | Деталь в точке C | Деталь в точке D | |
 | 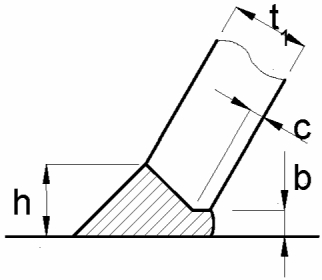 | 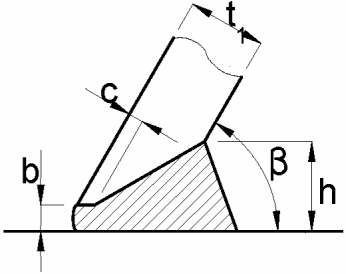 | |
| b = от 2 мм до 4 мм c = от 1 мм до 2 мм | b = от 2 мм до 4 мм c = от 1 мм до 2 мм | b = от 2 мм до 4 мм c = от 1 мм до 2 мм | |
| при d0 = d1 | |||
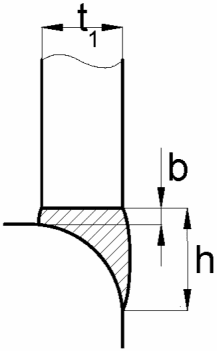 | Для \theta<60^{\circ} следует использовать в точке D деталь углового сварного шва в соответствии с рисунком А.4 | ||
| b = максимум 2 мм | |||
Рисунок А.5 — Разделка кромок угловых сварных швов
в узлах конструкций из круглых труб при значении
угла \theta от 60° до 90°
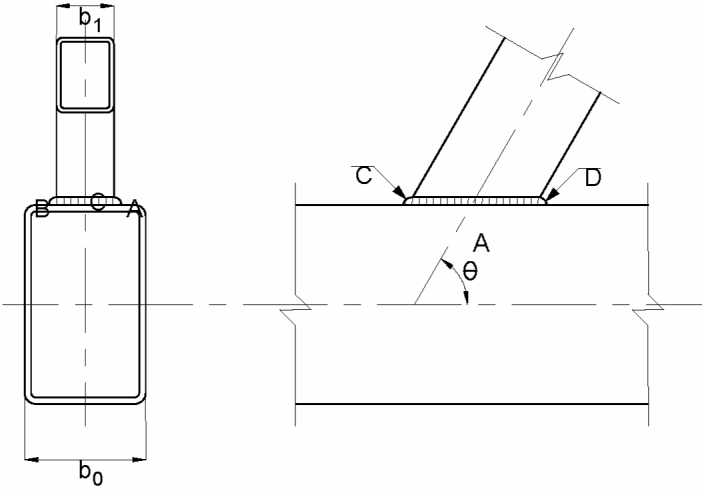 | |||
| b1 > b0 | |||
| Деталь в точках A и B | Деталь в точке C | Деталь в точке D | |
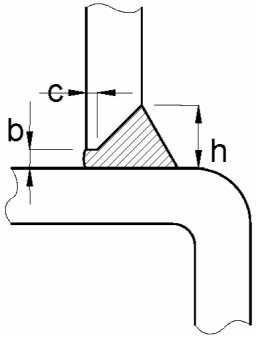 | 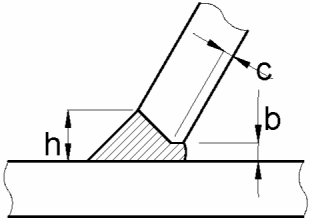 | 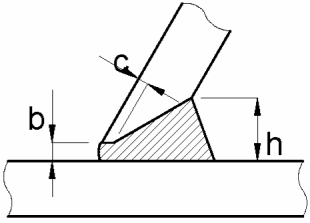 | |
| b = от 2 мм до 4 мм c = от 1 мм до 2 мм | b = от 2 мм до 4 мм c = от 1 мм до 2 мм | b = от 2 мм до 4 мм c = от 1 мм до 2 мм | |
| b1 = b0 | |||
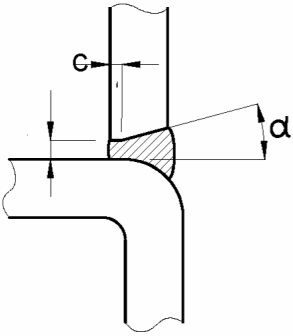 | Для \theta<60^{\circ} следует использовать в точке D деталь углового сварного шва в соответствии с рисунком А.7 | ||
| b = максимум 2 мм c = от 1 мм до 2 мм \alpha = \text{от }20°\text{до }25° | |||
Рисунок А.6 — Разделка кромок стыковых сварных швов в узлах конструкций из прямоугольных и квадратных труб
 | ||
| при b0 > b1 | ||
| \theta от 60° до 90° | \theta от 30° до 90° | |
| Деталь разделки кромок в точках A и B | Деталь разделки кромок в точке C | Деталь разделки кромок в точке D |
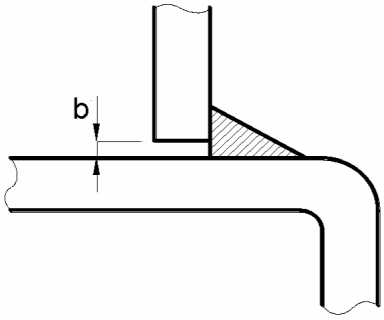 | 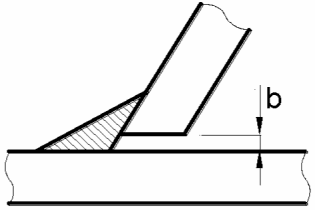 | 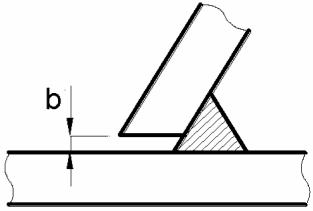 |
| b = максимум 2 мм | ||
| Для \theta<60^{\circ} следует в точке C использовать деталь стыкового сварного шва как на рисунке А.6 | Для углов \theta<60^{\circ} полное проплавление не требуется, если катет шва назначен по расчету | |
| при b0 = b1 | ||
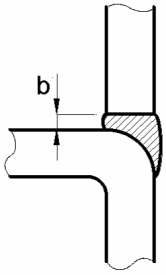 | ||
| b = максимум 2 мм | ||
Рисунок А.7 — Разделка кромок сварных швов
в узлах конструкций из прямоугольных и квадратных труб
при значении угла \theta от 60° до 90°
А.14 Между поверхностями стыкуемых элементов в линейных стыковых соединениях полых профилей допускаются следующие отклонения в корне сварного шва:
- 25% толщины более тонкого элемента при его толщине <= 12 мм;
- 3 мм для профилей с толщиной стенки более 12 мм.
А.15 В линейных стыковых соединениях полых профилей со сварными швами, выполняемыми на подкладке, допускаются следующие отклонения (см. рисунок А.8):
- при разности толщин не более 1,5 мм не требуется особых мер;
- при разности толщин до 3 мм включительно изменением формы подкладки методом горячего формования;
- при разности превышающей 3 мм на наиболее толстом элементе выполняется скос не менее 1:4.
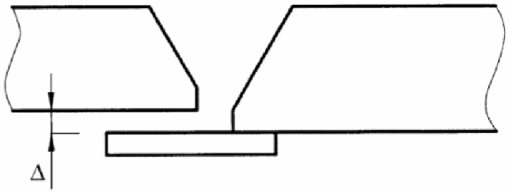
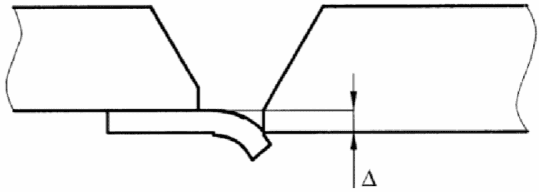
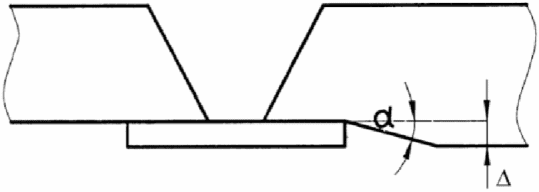
Рисунок А.8 — Детали конструктивного оформления стыковых швов полых профилей разной толщины
| Средство защиты | ГОСТ | Назначение |
| 1. Очки защитные открытые | ГОСТ 12.4.254 | Защита глаз спереди и с боков при пристрелке |
| 2. Перчатки | ГОСТ 12.4.020 | Защита рук от механических воздействий |
| 4. Противошумные наушники ГОСТ 12.4.275 | ||
| Защита органов слуха (при работе в закрытых помещениях объемом менее 200 м3) | ||
(рекомендуемое)
ФОРМА КАРТЫ КОНТРОЛЯ СОБЛЮДЕНИЯ ТРЕБОВАНИЙ СТО НОСТРОЙ 2.10.209-2016 «КОНСТРУКЦИИ СТАЛЬНЫЕ ИЗ ТРУБ И ЗАМКНУТЫХ ПРОФИЛЕЙ. ПРАВИЛА ПРОИЗВОДСТВА МОНТАЖНЫХ РАБОТ, КОНТРОЛЬ И ТРЕБОВАНИЯ К РЕЗУЛЬТАТАМ РАБОТ»
ПРИ ВЫПОЛНЕНИИ ВИДА РАБОТ: «ИЗГОТОВЛЕНИЕ НА СТРОИТЕЛЬНОЙ
ПЛОЩАДКЕ И МОНТАЖ СТРОИТЕЛЬНЫХ КОНСТРУКЦИЙ ПРОМЫШЛЕННЫХ
И ГРАЖДАНСКИХ ЗДАНИЙ И СООРУЖЕНИЙ, ВЫПОЛНЕННЫХ ИЗ СТАЛЬНЫХ
ТРУБ И ЗАМКНУТЫХ, ГНУТОСВАРНЫХ, ПРЯМОУГОЛЬНЫХ
И КВАДРАТНЫХ ПРОФИЛЕЙ»
Наименование члена СРО, в отношении которого назначена проверка:
___________________________________________________________________________
ОГРН: ____________ Номер свидетельства о допуске: ____________
___________________________________________________________________________
| № пункта | Элемент контроля | Требования стандарта, предъявляемые при проведении работ | Способ проверки соответствия | Результат соблюдения требований стандарта | Приложения, примечания | |
| норма | соответствие («+», «-») | |||||
| Этап 1. Организация строительного производства | ||||||
| 1.1 | Рабочая документация | Наличие комплекта документов (схем и чертежей со штампом «в производство работ»), утвержденного в установленном порядке | Документарный | Наличие штампа «В производство работ» с подписью ответственного лица технического заказчика на каждом чертеже | ||
| 1.2 | ППР, ППСР | Наличие комплекта документов на производство работ по изготовлению, сварочным работам и монтажу металлических конструкций, утвержденного в установленном порядке | Документарный | Наличие штампа «В производство работ» с подписью ответственного лица технического заказчика на каждом чертеже | ||
| 1.3 | Журнал производства работ | Наличие общего журнала работ | Документарный | Соответствие требованиям СП 70.13330.2012 (приложение А) | ||
| 1.4 | Журнал сварочных работ | Наличие журнала сварочных работ | Документарный | Соответствие требованиям СП 70.13330.2012 (приложение Б) | ||
| 1.5 | Журнал выполнения монтажных соединений на болтах с контролируемым натяжением | Наличие журнала выполнения монтажных соединений на болтах с контролируемым натяжением | Документарный | Соответствие требованиям СП 70.13330.2012 (приложение Д) | ||
| 1.6 | Журнал контрольной тарировки динамометрических ключей | Наличие журнала контрольной тарировки динамометрических ключей | Документарный | Соответствие требованиям СП 70.13330.2012 (приложение Е) | ||
| Этап 2. Подготовительные работы | ||||||
| 2.1 | Транспортирование и хранение конструкций и изделий | Проверка соответствия транспортирования и хранения конструкций и изделий требованиям 6.1 | Документарный | Транспортирование и хранение конструкций и изделий соответствует требованиям 6.1. Входной контроль и оформление результатов по 8.1 | ||
| 2.2 | Изготовление временных конструкций в условиях строительной площадки | Проверка соответствия изготовления конструкций в условиях строительной площадки требованиям 6.2 | Документарный | Наличие документа о качестве на стальные строительные конструкции согласно 8.2.1.8 | ||
| 2.3 | Укрупнительная сборка временных конструкций | Проверка соответствия геометрических параметров укрупнительной сборки конструкций требованиям 6.3 | Документарный | Наличие документа о качестве на стальные строительные конструкции согласно 8.2.1.8 | ||
| Этап 3. Входной контроль конструкций, металлопроката и материалов | ||||||
| 3.1 | Металлические конструкции, металлопрокат, крепежные изделия и сварочные материалы | Поставленные комплектующие материалы и изделия должны соответствовать техническим характеристикам и параметрам, указанным в сводной ведомости проектной документации, сертификатам и требованиям 8.1 | Документарный | Наличие записей в журнале входного контроля согласно 8.1.4. Соответствие технических характеристик и параметров материалов и изделий, зафиксированных в журнале входного контроля, техническим характеристикам и параметрам, указанным в сводной ведомости проектной документации | ||
| Этап 4. Операционный контроль и контроль на этапах сдачи-приемки выполненных работ | ||||||
| 4.1 | Геометрические параметры металлических конструкций и их элементов | Контроль геометрических параметров металлических конструкций и их элементов в соответствии с требованиями 8.2.1 | Документарный | Наличие документа о качестве на стальные строительные конструкции согласно 8.2.1.8 | ||
| 4.2 | Качество и приемка соединений на болтах при изготовлении металлических конструкций на строительной площадке и при укрупнении металлических конструкций | Контроль соединений на болтах в соответствии с требованиями 8.2.2 | Документарный | Наличие записи в журнале выполнения соединений на болтах с контролируемым натяжением согласно 8.2.2.8. Наличие документа о качестве на стальные строительные конструкции согласно 8.2.2.9 | ||
| 4.3 | Качество соединений на дюбелях при изготовлении металлических конструкций на строительной площадке и при укрупнении металлических конструкций | Контроль соединений на дюбелях в соответствии с требованиями 8.2.3 | Визуальный | Наличие документа о качестве на стальные строительные конструкции согласно 8.2.3.6 | ||
| 4.4 | Качество сварных соединений при изготовлении металлических конструкций на строительной площадке и при укрупнении металлических конструкций | Контроль сварных соединений в соответствии с требованиями 8.2.4 | Документарный | Наличие записей в журнале сварочных работ. Наличие документа о качестве на стальные строительные конструкции согласно 8.2.4.10 | ||
| Этап 5. Заключительные работы | ||||||
| 5.1 | Оценка соответствия выполненных работ | Соответствие проекту и требованиям 8.3 | Документарный | Наличие акта, подтверждающего соответствие требованиям 8.3 | ||
Заключение (нужное подчеркнуть):
1. Требования СТО НОСТРОЙ 2.10.209-2016 соблюдены в полном объеме.
2. Требования СТО НОСТРОЙ 2.10.209-2016 соблюдены не в полном объеме.
Рекомендации по устранению выявленных несоответствий:
___________________________________________________________________________
___________________________________________________________________________
Настоящая карта составлена в двух экземплярах, по одному экземпляру для
Приложения: _______________ на _____ л.
Подписи лиц, проводивших проверку:
Эксперт     __________________________     _________________

              фамилия, имя, отчество            подпись

            __________________________     _________________

              фамилия, имя, отчество            подпись
Подпись представителя проверяемой организации — члена СРО,
принимавшего участие в проверке:
            __________________________     _________________
              фамилия, имя, отчество            подпись
            __________________________     _________________
              фамилия, имя, отчество            подпись
| [1] | СП 53-101-98 | «Изготовление и контроль качества стальных строительных конструкций» |
| [2] | ТУ 2-034-0221197-011-91 | Щупы. Модели 82003, 82103, 82203, 82303. Технические условия |
| [3] | Правила по охране труда в строительстве, утвержденные приказом Министерства труда и социальной защиты Российской Федерации от 01.06.2015 года № 336н | |
| [4] | ПОТ РО 14000-005-98 | Положение. Работы с повышенной опасностью. Организация проведения. — СПб., ЦОТПБСП, 2002 |
| [5] | СанПиН 2.2.3.1384-03 | Гигиенические требования к организации строительного производства и строительных работ: Санитарно-эпидемиологические правила и нормативы. — М.: Федеральный центр Госсанэпиднадзора Минздрава России, 2003 |