ГОСТ 18123-82. Межгосударственный стандарт. Шайбы. Общие технические условия
(введен в действие Постановлением Госстандарта СССР от 02.06.1982 № 2256)
(ред. от 01.05.1988, с изм. от 10.12.2009)
Внимание
Документ утратил силу на территории Российской Федерации в части допусков шайб с 1 января 2011 года в связи с утверждением и введением в действие ГОСТ Р ИСО 4759-3-2009 (Приказ Ростехрегулирования от 10.12.2009 № 691-cт). Утратил силу на территории Российской Федерации в части допусков шайб с 1 января 2011 года в связи с утверждением и введением в действие ГОСТ Р ИСО 4759-3-2009 (Приказ Ростехрегулирования от 10.12.2009 № 691-cт). Документ включен в Перечень национальных стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения технического регламента о безопасности машин и оборудования, а также для осуществления оценки соответствия (Распоряжение Правительства РФ от 05.08.2010 № 1328-р). Документ введен в действие с 1 января 1984 года. Взамен ГОСТ 18123-72.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 18123-82"]:::doc
  click n0 "https://bukva.ai/docs/gost-18123-82" "ГОСТ 18123-82. Межгосударственный стандарт. Шайбы. Общие технические условия (введен в действие Постановлением Госстандарта СССР от 02.06.1982 N 2256)"
  n1["ГОСТ Р ИСО 4759-3-2009"]:::rst
  click n1 "https://bukva.ai/docs/gost-r-iso-4759-3-2009" "ГОСТ Р ИСО 4759-3-2009. Национальный стандарт Российской Федерации. Изделия крепежные. Допуски. Часть 3. Плоские круглые шайбы для болтов, винтов и гаек. Классы точности A и C (утв"
  n2["ГОСТ ISO 4759-3-2015"]:::doc
  click n2 "https://bukva.ai/docs/standart-gost-iso-4759-3-2015" "ГОСТ ISO 4759-3-2015. Межгосударственный стандарт. Изделия крепежные. Допуски. Часть 3. Шайбы плоские для болтов, винтов и гаек. Классы точности A и C (введен в действие Приказом Р"
  n0 --> n1
  n1 --> n2
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
от 2 июня 1982 г. № 2256
Washers. General specifications
ОКП 12 8000
ГОСТ 18123-72
Постановлением Государственного комитета СССР по стандартам от 2 июня 1982 г. № 2256 дата введения установлена
Ограничение срока действия снято по протоколу № 3-93 Межгосударственного совета по стандартизации, метрологии и сертификации (ИУС 5-6-93).
Издание с Изменениями № 1, 2, утвержденными в августе 1985 г., мае 1988 г. (ИУС 11-85, 8-88).
Настоящий стандарт распространяется на шайбы: плоские круглые по ГОСТ 6958-78; ГОСТ 9649-78; ГОСТ 10450-78; ГОСТ 11371-78, косые квадратные по ГОСТ 10906-78 и стопорные по ГОСТ 11872-89; ГОСТ 13463-77; ГОСТ 13464-77; ГОСТ 13465-77; ГОСТ 13466-77 классов точности A и C.
Стандарт полностью соответствует СТ СЭВ 219-75.
1. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
1.1. Шайбы должны изготовляться в соответствии с требованиями настоящего стандарта и стандартов на конкретные виды шайб.
1.2. Схема построения условного обозначения шайб приведена в Приложении.
1.3. Марки материалов и их условные обозначения должны соответствовать указанным в табл. 1. По соглашению между потребителем и изготовителем допускается изготавливать шайбы из материала, не указанного в табл. 1.
| Материал | |||
| Вид | Марка | Обозначение стандарта | Условное обозначение марки (группы) |
| Углеродистые стали | 08, 08кп 10, 10кп | ГОСТ 1050-88 | 01 |
| Ст3 Ст3кп | ГОСТ 380-94 | 02 | |
| 15 | ГОСТ 1050-88 | 03 | |
| 20 | 04 | ||
| 35 | 05 | ||
| 45 | 06 | ||
| Легированные стали | 40Х 30ХГСА | ГОСТ 4543-71 | 11 |
| Коррозионно-стойкие стали | 12Х18Н10Т | ГОСТ 5632-72 | 21 |
| 20Х13 | 22 | ||
| Латуни | Л63 ЛС59-1 | ГОСТ 15527-2004 | 32 |
| Л63 антимагнитная | 33 | ||
| Бронза | БрАМц9-2 | ГОСТ 18175-78 | 34 |
| Медь | М3 | ГОСТ 859-2001 | 38 |
| Алюминиевые сплавы | АМг5 | ГОСТ 4784-97 | 31 |
| Д1 | 35 | ||
| АД1 | 37 | ||
1.4. Шайбы изготовляют с покрытиями или без покрытий. Виды покрытий, их условное обозначение и толщина — по ГОСТ 1759.0-87, ГОСТ 1759.1-82, ГОСТ 1759.2-82, ГОСТ 1759.3-83, ГОСТ 1759.4-87, ГОСТ 1759.5-87. Допускается применять другие виды покрытий по ГОСТ 9.306-85.
1.3, 1.4. (Измененная редакция, Изм. № 1).
1.5. Технические требования к покрытиям — по ГОСТ 9.301-86.
1.6. Поверхности шайб должны быть без трещин, раковин, надрывов, острых кромок, заусенцев, ржавчины.
Допускаются риски, вмятины, замятые заусенцы и срывы металла на цилиндрической поверхности и дефекты поверхности, установленные техническими требованиями на исходный материал.
1.7. Параметр Ra шероховатости опорных поверхностей класса точности A — не более 3,2 мкм.
(Измененная редакция, Изм. № 2).
1.8. Поля допусков и предельные отклонения размеров, допуски формы и расположения поверхностей шайб должны соответствовать указанным в табл. 2.
| Наименование размера и вид допуска | Поля допусков и предельные отклонения размеров, допуски формы и расположения поверхностей для шайб класса точности | |||||
| A | C | |||||
Отверстие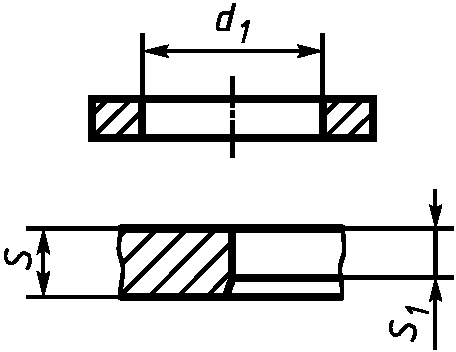 | H13 | H14 | ||||
| H14 для s > 4 | H15 для s > 4 | |||||
| Шайбы для пальцев — H11 стопорные шайбы — H12 | ||||||
| s | s1 не менее | - | ||||
| До 4,0 | 0,5sном | |||||
| Св. 4,0 | 0,3sном | |||||
Наружный диаметр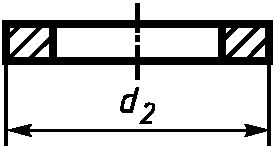 | h14 h15 для s > 4 | h16 | ||||
Толщина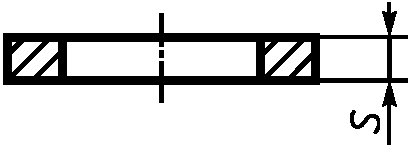 | s | s | ||||
| Номин. | Пред. откл. | Номин. | Пред. откл. | |||
| До 0,5 | +/- 0,05 | |||||
| Св. 0,5 до 1,0 | +/- 0,10 | До 1,0 | +/- 0,2 | |||
| « 1,0 » 2,5 | +/- 0,20 | Св. 1,0 до 2,5 | +/- 0,3 | |||
| « 2,5 » 4,0 | +/- 0,30 | « 2,5 » 4,0 | +/- 0,6 | |||
| « 4,0 » 6,0 | +/- 0,60 | « 4,0 » 6,0 | +/- 1,0 | |||
| « 6,0 » 10,0 | +/- 1,00 | « 6,0 » 10,0 | +/- 1,2 | |||
| « 10,0 » 20,0 | +/- 1,20 | « 10,0 » 20,0 | +/- 1,6 | |||
Фаска <*>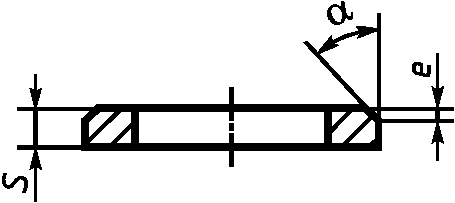 | \alpha от 30 до 45° | - | ||||
| emin = 0,25s | ||||||
| emax = 0,50s | ||||||
Допуск параллельности для плоских круглых шайб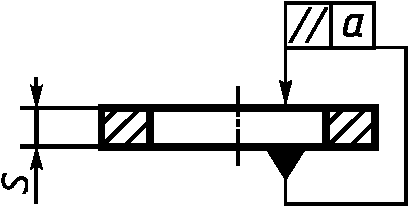 | s | a, не более | s | a, не более | ||
| До 0,5 | 0,025 | |||||
| Св. 0,5 до 1,0 | 0,050 | До 1,0 | 0,2 | |||
| « 1,0 » 2,5 | 0,100 | Св. 1,0 до 2,5 | 0,2 | |||
| « 2,5 » 4,0 | 0,150 | « 2,5 » 4,0 | 0,3 | |||
| « 4,0 » 6,0 | 0,200 | « 4,0 » 6,0 | 0,5 | |||
| « 6,0 » 10,0 | 0,300 | « 6,0 » 10,0 | 0,6 | |||
| « 10,0 » 20,0 | 0,400 | « 10,0 » 20,0 | 1,0 | |||
Допуск плоскостности для плоских круглых шайб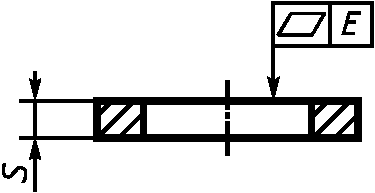 | s | E | s | E | ||
| До 0,5 | 0,05 | |||||
| Св. 0,5 до 1,0 | 0,10 | До 1,0 | 0,25 | |||
| « 1,0 » 2,5 | 0,20 | Св. 1,0 до 2,5 | 0,50 | |||
| « 2,5 » 4,0 | 0,30 | « 2,5 » 4,0 | 0,80 | |||
| « 4,0 » 6,0 | 0,40 | « 4,0 » 6,0 | 1,20 | |||
| « 6,0 » 10,0 | 0,60 | « 6,0 » 10,0 | 1,80 | |||
| « 10,0 » 20,0 | 1,00 | « 10,0 » 20,0 | 3,00 | |||
Допуск соосности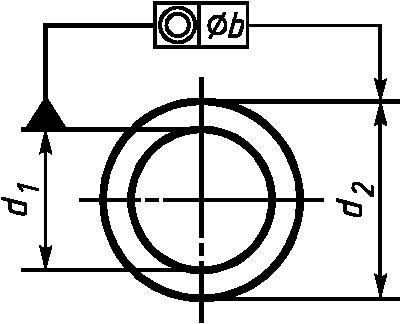 | d2 | b | d2 | b | ||
| До 50 | 2 IT12 | До 50 | 2 IT15 | |||
| Св. 50 | 2 IT13 | Св. 50 | 2 IT16 | |||
<*> Допускается вместо фаски скругление радиусом, равным e.
Допуск перпендикулярности цилиндрических поверхностей к опорным поверхностям плоских круглых шайб толщиной свыше 3 мм — не более 6° для класса точности C и не более 3° для класса точности A; косых квадратных шайб — не более 5°.
(Измененная редакция, Изм. № 1, 2).
1.9. По требованию потребителя шайбы должны изготовляться термически обработанными.
1.10. Лапки стопорных шайб не должны ломаться и иметь трещин при их двукратном загибе и отгибе на угол 90°.
(Введен дополнительно, Изм. № 1).
1.11. Временная противокоррозионная защита, упаковка и маркировка тары — по ГОСТ 18160-72.
(Введен дополнительно, Изм. № 2).
2. ПРАВИЛА ПРИЕМКИ
2.1 Правила приемки шайб — по ГОСТ 17769-83.
При приемке шайб главными геометрическими параметрами следует считать: диаметр отверстия, наружный диаметр, толщину, соосность.
(Измененная редакция, Изм. № 2).
3. МЕТОДЫ КОНТРОЛЯ
3.1. Внешний вид шайб проверяют визуально. Допускается использовать лупу с увеличением 3^{x} .
3.2 Контроль качества покрытий — по ГОСТ 9.302-88.
3.3. Шероховатость поверхности проверяют сравнением с образцами шероховатости по ГОСТ 9378-93 или приборами.
3.4. Размеры шайб проверяют предельными калибрами, шаблонами или универсальным измерительным инструментом.
3.5. Отклонение от перпендикулярности цилиндрических поверхностей шайб относительно опорных проверяют шаблонами или универсальным измерительным инструментом.
3.6. Отклонения от параллельности и плоскостности проверяют щупом, измеряя просвет между параллельными плитами, соприкасающимися с опорными поверхностями шайб, под действием усилия не более 20 Н (2 кгс).
Отклонение от плоскостности шайб допускается проверять универсальным измерительным инструментом.
Отклонение от параллельности шайб, изготовляемых штамповкой, допускается не контролировать.
(Измененная редакция, Изм. № 2).
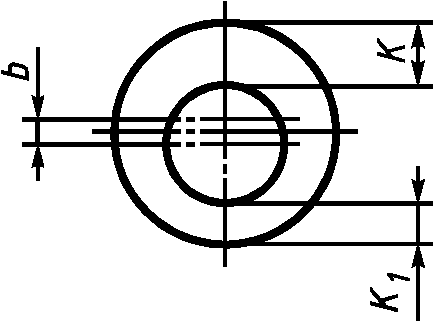
3.7. Отклонение от соосности b диаметра отверстия относительно наружного диаметра определяют по разности размеров K и K_{1} (см. чертеж), измеряемых универсальным измерительным инструментом.
3.8. Для испытания на вязкость стопорную шайбу зажимают в тисках, лапки двукратно загибают и отгибают на угол 90°.
(Введен дополнительно, Изм. № 1).
Раздел 4. (Исключен, Изм. № 2).
Шайба X. XX x XX. XX. X ... X. XXX ГОСТ X ... X — XX
<pre class="legal-pre">     ─┬─    ─┬─   ─┬─    ─┬─    ───┬────    ─┬──┬─    ─────────┬───────
      │      │     │      │        │         │  │              │
     1│      │2    │3    4│        │5       6│ 7│             8│
     ─┘      └─    └─    ─┘        └─       ─┘ ─┘             ─┘</pre>
1 — исполнение. Исполнение 1 не указывается; 2 — диаметр резьбы крепежной детали; 3 — толщина. Указывается для шайб с толщиной, не предусмотренной в стандартах на конкретные виды шайб; 4 — условное обозначение марки (группы) материала; 5 — марка материала. Указывается для групп 01; 02; 11; 32 и для материала, не предусмотренного в настоящем стандарте. Допускается в конструкторской документации не указывать марку материала для групп 01; 02; 11; 32; 6 — условное обозначение вида покрытия. Отсутствие покрытия не указывается; 7 — толщина покрытия. Для многослойного покрытия указывается суммарная толщина всех компонентов. Условное обозначение покрытия, которое не предусмотрено в настоящем стандарте, — по ГОСТ 9.306-85; 8 — обозначение стандарта на конкретный вид шайбы.
Если стандарт на конкретный вид шайбы предусматривает для одного исполнения два класса точности A и C, то в условном обозначении шайбы перед исполнением должна указываться соответствующая буква.
Шайба исполнения 1 для крепежной детали с диаметром резьбы 12 мм, с толщиной, установленной в стандарте, из стали марки 15, с цинковым покрытием толщиной 9 мкм хроматированным:
то же, исполнения 2, толщиной 4 мм, не предусмотренной в стандарте на конкретный вид шайбы, из стали марки 08Х18Н12Т, с титановым покрытием, не предусмотренным в настоящем стандарте:
Приложение. (Измененная редакция, Изм. № 1).