ГОСТ 6402-70* (СТ СЭВ 2665-80). Государственный стандарт Союза ССР. Шайбы пружинные. Технические условия
(введен в действие Постановлением Госстандарта СССР от 17.04.1970 № 532)
(ред. от 24.12.1982)
Примечание
Документ включен в Перечень документов в области стандартизации, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения технического регламента о безопасности машин и оборудования, а также для осуществления оценки соответствия (Распоряжение Правительства РФ от 05.08.2010 № 1328-р).
Введен в действие Постановлением Госстандарта СССР от 17 апреля 1970 г. № 532
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ГОСТ 6402-70* (СТ СЭВ 2665-80)
Постановлением Комитета стандартов, мер и измерительных приборов при Совете Министров СССР от 17 апреля 1970 г. № 532 срок введения установлен с 01.01.1972.
Переиздание (февраль 1989 г.) с Изменениями № 2, 3, утвержденными в марте 1973 г. декабре 1982 г.; Пост. от 24.12.82 г. № 5073 (ИУС 3-73, 4-83).
Настоящий стандарт распространяется на пружинные шайбы для болтов, винтов и шпилек с диаметром резьбы от 2 до 48 мм.
Стандарт полностью соответствует СТ СЭВ 2665-80.
(Введен дополнительно, Изм. № 3).
1. КОНСТРУКЦИЯ И РАЗМЕРЫ
1.1 Пружинные шайбы должны изготовляться четырех типов:
Н — нормальные с квадратным поперечным сечением;
Т — тяжелые с квадратным поперечным сечением;
ОТ — особо тяжелые с квадратным поперечным сечением;
Л — легкие с прямоугольным поперечным сечением.
1.2. Конструкция и основные размеры шайб должны соответствовать указанным на черт. 1 и в таблице.
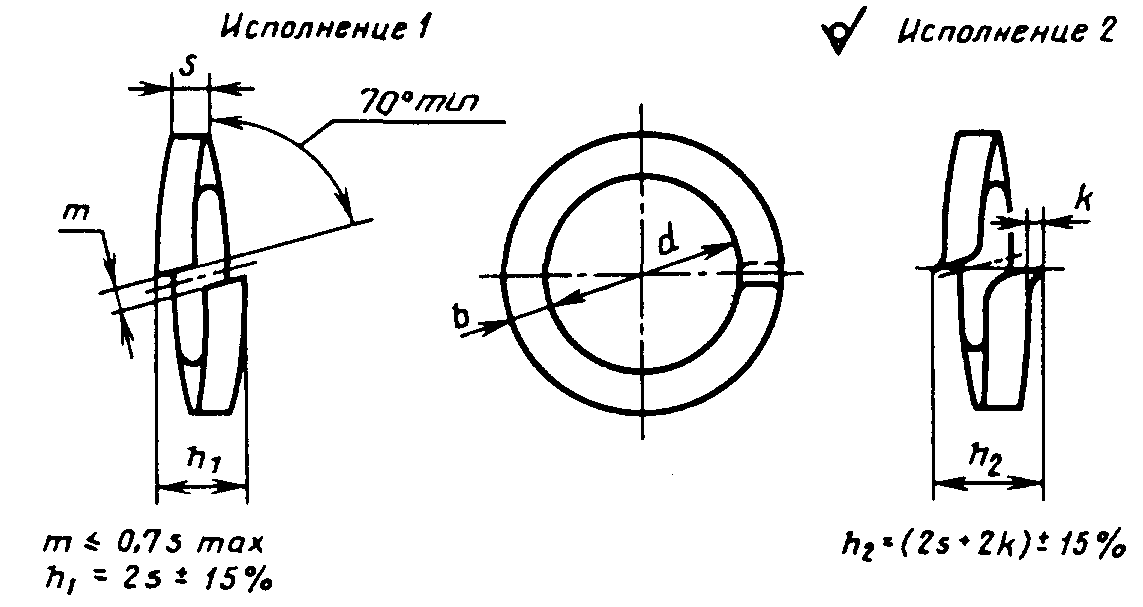
Примечания: 1. Допускается увеличение размера s в пределах 10% от номинального размера.
2. Шайбы с размерами, заключенными в скобки, допускается применять до 01.01.85 г. и в их условном обозначении должна указываться буква «у».
Примеры условных обозначений пружинной шайбы исполнения 1 для болта, винта, шпильки диаметром 8 мм:
нормальной из стали марки 3X13 без покрытия:
легкой из стали марки 65Г с кадмиевым покрытием толщиной 9 мкм хроматированным:
то же, исполнения 2, с размерами, заключенными в скобки:
Шайба 2У 8Л 65Г 029 ГОСТ 6402-70
Разд. 1. (Измененная редакция, Изм. № 3).
2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1. Пружинные шайбы должны изготавливаться из проволоки по ГОСТ 11850-72 или по другой нормативно-технической документации из стали марок 65Г, 70 и 3X13.
Допускается изготовление пружинных шайб из бронзы марки БрКМц3 — 1 по ГОСТ 18175-78 или других цветных сплавов.
(Измененная редакция, Изм. № 3).
2.2. Масса стальных шайб и расчетная упругая сила из стали марки 65Г указаны в справочном Приложении.
2.3. Стальные пружинные шайбы должны иметь твердость 41,5 — 49,5 HRCэ (HRC40 — 48), бронзовые не менее 90 HRB. Допускается увеличение твердости до 51,5 HRCэ (HRC 50) для шайб, изготовленных из стали 70.
2.4. На поверхности шайб не должно быть окалин, заусенцев, трещин и коррозии. Следы неотделимой окалины браковочным признаком не являются.
В плоскости среза допускаются дефекты, не влияющие на эксплуатационные характеристики шайб и не выводящие ее размеры за предельные отклонения.
2.3, 2.4. (Измененная редакция, Изм. № 3).
2.5. Концы шайб должны иметь плоский срез; скалывание металла, не выводящее размер m из предельных отклонений, не является браковочным признаком.
Кромка, образованная плоскостью среза и опорной поверхностью шайбы, должна быть острой.
2.6. Трапециевидность сечения шайбы в пределах высоты s дефектом не является.
За фактическую толщину принимается наибольший размер высоты s.
2.8. Шайбы должны изготовляться без покрытия или с покрытиями. Виды покрытий, их условные обозначения и толщины — по ГОСТ 1759.0-87. Допускается применять другие виды покрытия — по ГОСТ 9.306-85.
(Измененная редакция, Изм. № 3).
2.8а. Технические требования к покрытиям — по ГОСТ 9.301-86.
(Введен дополнительно, Изм. № 3).
2.9. Шайбы с металлическим покрытием, нанесенным способом катодного восстановления, должны подвергаться обезводораживанию.
2.10. Высота развода концов шайб h1 и h2 после трехкратного сжатия их до плоского состояния и выдержки в таком состоянии в течение 24 ч должна быть не менее 1,65 от фактической толщины шайбы.
2.9, 2.10. (Измененная редакция, Изм. № 3).
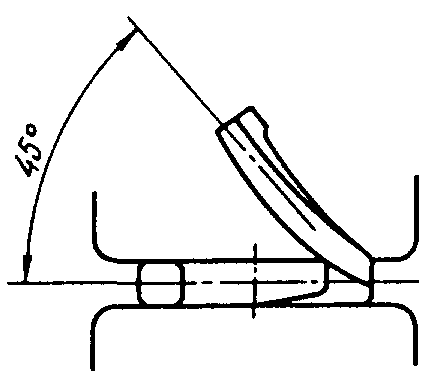
2.11. Шайбы не должны ломаться и иметь трещин при изгибе концов на 45°.
3. ПРАВИЛА ПРИЕМКИ И МЕТОДЫ КОНТРОЛЯ
3.1. Правила приемки — по ГОСТ 17769-83 для изделий грубой точности (класса точности С).
Контроль качества покрытий проводится по одноступенчатому плану при уровне контроля S-2 и приемочном уровне дефектности 4% по ГОСТ 18242-72.
3.2 От каждой предъявленной к сдаче партии отбираются шайбы для проверки:
3.1, 3.2. (Измененная редакция, Изм. № 3).
3.3. Внешний вид шайб проверяется осмотром невооруженным глазом или с применением лупы 2,5 — 3-кратного увеличения.
(Измененная редакция, Изм. № 2).
3.4. Размеры шайб проверяют универсальным измерительным инструментом или калибрами, аттестованными совместно с методиками измерения в порядке, установленном ГОСТ 8.010-72.
3.5. Определение твердости — по ГОСТ 9013-59. Расстояние от центра отпечатка до края шайбы должно быть равно половине размера «b». Твердость шайб номинальными диаметрами от 2 до 5 мм не контролируется. Для шайб с b < 6 мм допускаются заниженные на 10% значения твердости, при условии выполнения требований пп. 2.10 и 2.11.
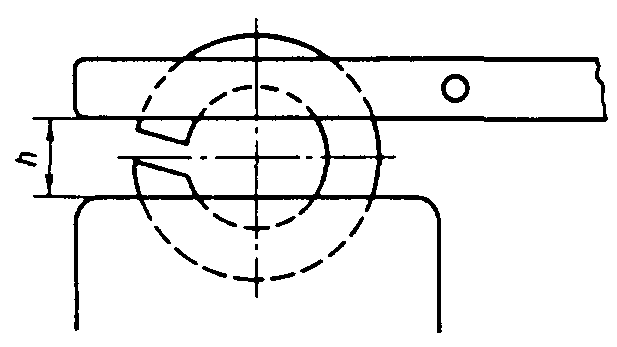
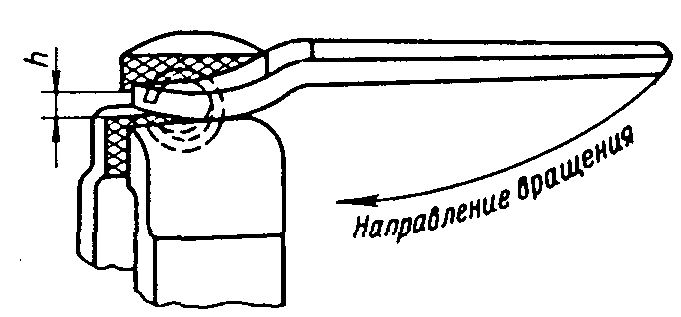
3.6. Для испытания на вязкость шайбу одним концом зажимают в тисках, другой конец отгибают разводным ключом или рычагом с прорезью в сторону увеличения размеров h1 и h2 (черт. 2, 3, 4). В процессе испытания должен быть выдержан размер h между губками тисков и ключом, равный 0,5 x (d + 2b).
3.7 Испытание пружинящих свойств шайб проводится в следующем порядке:
а) шайбы трехкратно сжимаются до плоского состояния;
б) пружинные шайбы, не менее 10 шт., отделенные друг от друга плоскими шайбами, надеваются на стержень болта соответствующего диаметра и затягиваются гайкой до полного сжатия разведенных концов шайб.
В таком состоянии шайбы выдерживают в течение 24 ч.
3.8. Методы проверки качества покрытий — по ГОСТ 9.302-88.
3.4 — 3.8. (Измененная редакция, Изм. № 3).
3.9 Каждая партия шайб должна сопровождаться документом о качестве установленной формы с указанием:
наименования или товарного знака предприятия-изготовителя,
изображения государственного Знака качества для шайб, которым в установленном порядке присвоен государственный Знак качества.
(Введен дополнительно, Изм. № 3).
4. УПАКОВКА И МАРКИРОВКА
4.1. Временная противокоррозионная защита, упаковка пружинных шайб и маркировка тары — по ГОСТ 18160-72.
(Измененная редакция, Изм. № 3).
МАССА СТАЛЬНЫХ ШАЙБ И ИХ ПРУЖИНЯЩИЕ СВОЙСТВА
Примечания: 1. Для определения массы шайб из бронзы массу, указанную в таблице, следует умножить на коэффициент 1,08.
2. В скобках даны масса и упругая сила шайб, изготовленных с сечениями, соответствующими табл. 1.