(введен в действие Постановлением Госстандарта СССР от 11.03.1979 № 870)
Введен в действие
Постановлением Госстандарта СССР
от 11 марта 1979 г. № 870
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ДУГОВАЯ СВАРКА В ЗАЩИТНЫХ ГАЗАХ.
СОЕДИНЕНИЯ СВАРНЫЕ ПОД ОСТРЫМИ И ТУПЫМИ УГЛАМИ
ОСНОВНЫЕ ТИПЫ, КОНСТРУКТИВНЫЕ ЭЛЕМЕНТЫ И РАЗМЕРЫ
Gas-shielded arc welding. Welded joints.
Main types, design elements and dimensions.
ГОСТ 23518-79
Группа В05
Постановлением Государственного комитета СССР по стандартам от 11 марта 1979 г. № 870 срок действия установлен с 01.01.1980 г. до 01.01.1985 г.
Переиздание. Май 1982 года.
1. Настоящий стандарт устанавливает основные типы, конструктивные элементы и размеры сварных соединений из сталей, а также сплавов на железоникелевой и никелевой основах, выполняемых дуговой сваркой в защитных газах.
2. Приняты следующие обозначения способов сварки:
ИН — в инертных газах неплавящимся электродом без присадочного металла;
ИНп — в инертных газах неплавящимся электродом с присадочным металлом;
ИП — в инертных газах и их смесях с углекислым газом и кислородом плавящимся электродом;
УП — в углекислом газе и его смеси с кислородом плавящимся электродом.
3. Основные типы сварных соединений должны соответствовать указанным в табл. 1.
Таблица 1
| Тип соединения | Форма подготовленных кромок | Характер выполненного шва | Форма поперечного сечения подготовленных кромок и выполненного шва | Толщина свариваемых деталей, мм, для способов сварки | Угол соединения деталей \beta , град. | Условное обозначение соединения |
| ИН | ИНп | ИП | УП |
| Угловое | Без скоса кромок | Односторонний на съемной или стальной остающейся подкладке | 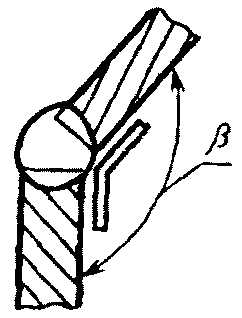 | 0,5 — 3,0 | 0,8 — 3,0 | 0,8 — 4,0 | 0,8 — 8,0 | 179 — 91 | У2 |
| Односторонний | 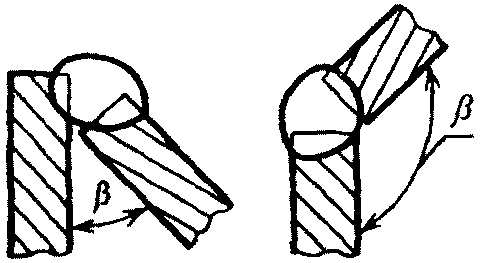 | 0,5 — 4,0 | 0,8 — 6,0 | 0,8 — 6,0 | 0,8 — 6,0 | 179 — 91;
89 — 5 | У1 |
| - | - | 6,0 — 30,0 | 6,0 — 30,0 | 135 — 91;
89 — 5 | |
| Двусторонний | 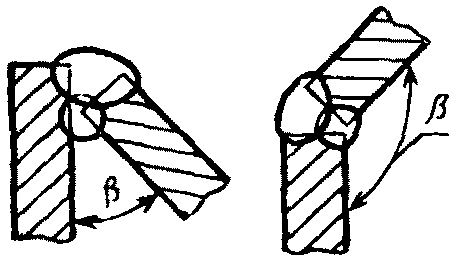 | 3 — 6 | 3 — 6 | 3 — 6 | 3 — 12 | 179 — 136 | У3 |
| - | 3 — 10 | 3 — 30 | 3 — 30 | 135 — 91;
89 — 45 | |
| - | - | - | 3 — 60 | 135 — 91 | |
| Со скосом одной кромки | Односторонний | 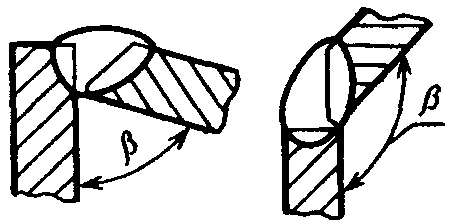 | - | 3 — 10 | 3 — 10 | 5 — 40 | 179 — 136;
89 — 46 | У4 |
| Односторонний на съемной или остающейся подкладке | 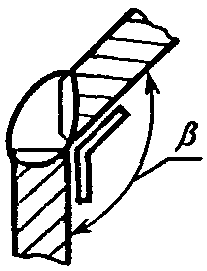 | - | 3 — 10 | 3 — 10 | 5 — 40 | 179 — 136 | У7 |
| Двусторонний | 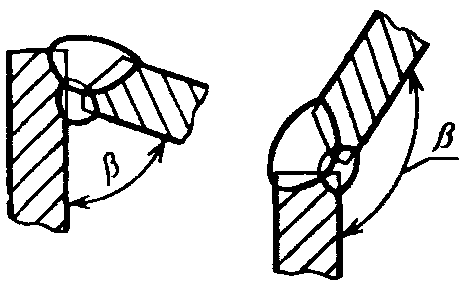 | - | 3 — 10 | 3 — 10 | 5 — 40 | 179 — 136;
89 — 46 | У5 |
| С двумя скосами одной кромки | Двусторонний | 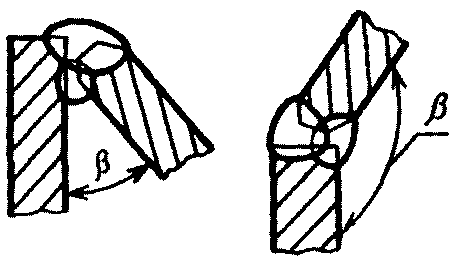 | - | 6 — 20 | 6 — 20 | 6 — 100 | 179 — 165;
80 — 75 | У6 |
| С двумя скосами одной кромки и одним скосом второй кромки | 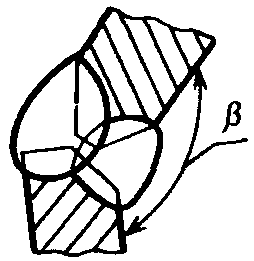 | - | 6 — 20 | 6 — 20 | 6 — 120 | 179 — 36 | У8 |
| Со скосом двух кромок | Односторонний | 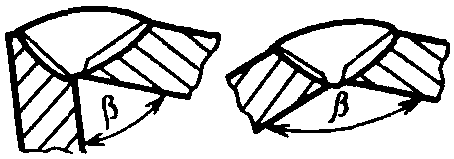 | - | 3 — 10
3 — 20 | 3 — 10
3 — 20 | | 179 — 122
89 — 61 | У9 |
| | 3 — 60 | 179 — 142;
89 — 71 | |
| Двусторонний | 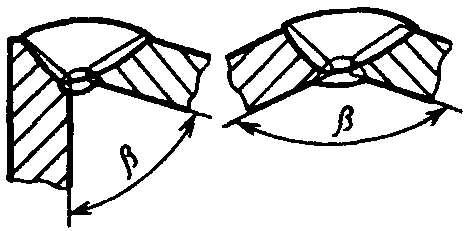 | -
- | 3 — 10
3 — 20 | 3 — 10
3 — 20 | | 179 — 122
89 — 61 | У10 |
| | | 3 — 60 | 179 — 142;
89 — 71 | |
| Тавровое | Без скоса кромок | Односторонний | 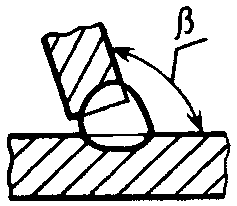 | - | 0,8 — 10,0 | 0,8 — 40,0 | 0,8 — 40,0 | 91 — 175 | Т1 |
| Двусторонний | 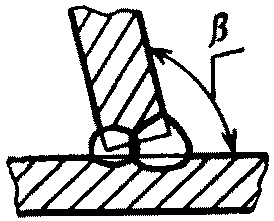 | - | 0,8 — 10,0 | 0,8 — 40,0 | 0,8 — 40,0 | 91 — 135;
89 — 45 | Т2 |
| Со скосом одной кромки | Односторонний | 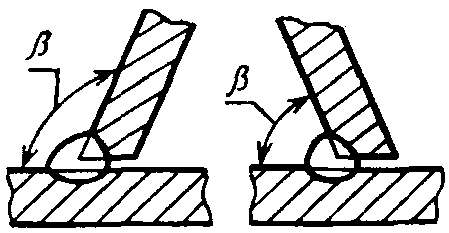 | - | 0,8 — 10,0 | 0,8 — 40,0 | 0,8 — 40,0 | 89 — 45;
91 — 135 | Т5 |
| Двусторонний | 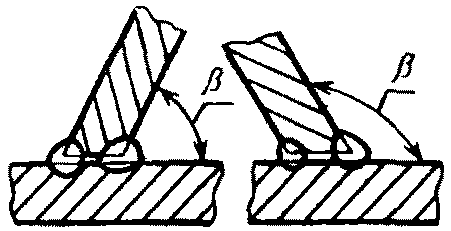 | - | 0,8 — 10,0 | 0,8 — 40,0 | 0,8 — 40,0 | 89 — 45;
91 — 135 | Т6 |
| Односторонний | 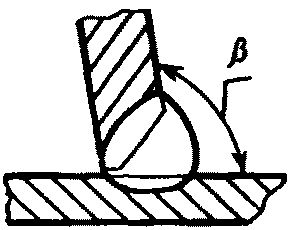 | - | 4,0 — 10,0 | 4,0 — 10,0 | 4,0 — 40,0 | 91 — 134 | Т3 |
| Двусторонний | 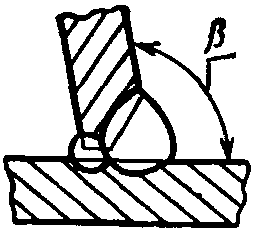 | - | 4,0 — 10,0 | 4,0 — 10,0 | 4,0 — 40,0 | 91 — 134 | Т4 |
| С двумя скосами одной кромки | Двусторонний | 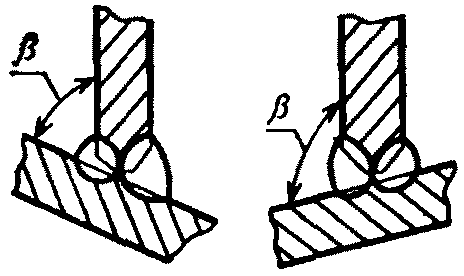 | - | 6 — 20 | 6 — 60 | 6 — 20 | 91 — 100;
89 — 80 | Т7 |
| С двумя несимметричными скосами одной кромки | 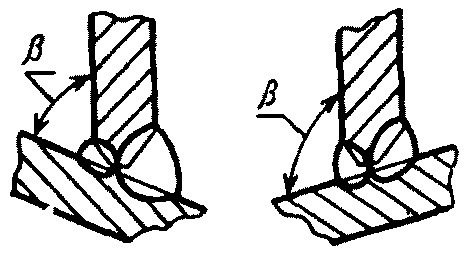 | - | - | 12 — 100 | 12 — 100 | 101 — 110;
79 — 70 | Т8 |
| С двумя криволинейными скосами одной кромки | 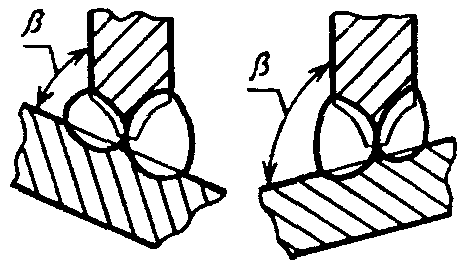 | - | - | 18 — 100 | 18 — 100 | 91 — 105;
89 — 75 | Т9 |
4. Конструктивные элементы сварных соединений, их размеры и предельные отклонения по ним должны соответствовать указанным в табл. 2 - 20.
Таблица 2
Размеры, мм
| Обозначение соединения | Конструктивные элементы | Способ сварки | S | e, не более | b | g | h, не менее |
| подготовленных кромок свариваемых деталей | сварного шва | \beta , град. | Номин. | Пред. откл. | Номин. | Пред. откл. |
| 179 — 160 | 159 — 136 | 135 — 91 |
| У2 | 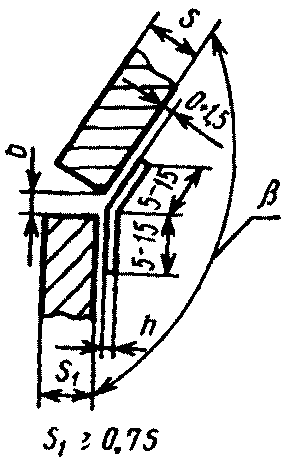 | 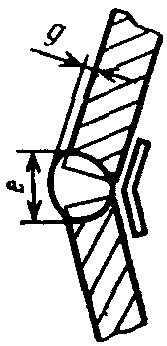 | ИН | От 0,5 до 3,0 | S + 5 | S + 6 | 0 | +0,5 | 0 | +/- 0,5 | S |
| ИНп | От 0,8 до 1,0 | S + 6 | 0,5 |
| Св. 1,0 до 2,0 | +1,0 |
| Св. 2,0 до 3,0 | 1 | +/- 1,0 | 1,0 |
| ИП | От 0,8 до 1,0 | S + 6 | 0 | 0,5 |
| Св. 1,0 до 2,0 | +1,5 | 1,0 |
| Св. 2,0 до 4,0 | 1 | +1,0 | 1,5 | 3 |
| УП | От 0,8 до 1,0 | 1,0 |
| Св. 1,0 до 3,0 |
| Св. 3,0 до 4,0 | 1,5 |
| Св. 4,0 до 6,0 | 2 | +/- 1,0 | 2,5 | +/- 1,0 |
| Св. 6,0 до 8,0 |
| Обозначение соединения | Конструктивные элементы | Способ сварки | S | e, не более | b | g |
| подготовленных кромок свариваемых деталей | сварного шва | \beta , град. |
| 179 — 160 | 159 — 136 | 135 — 91 | 89 — 61 | 60 — 46 | 45 — 5 | Номин. | Пред. откл. | Номин. | Пред. откл. |
| У1 | 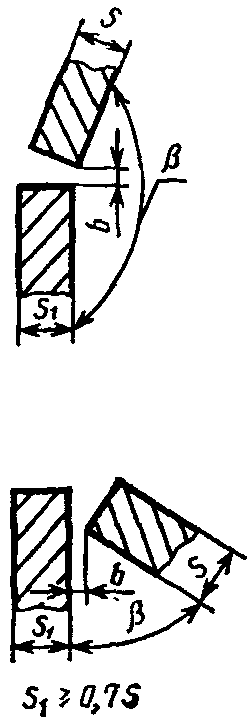 | 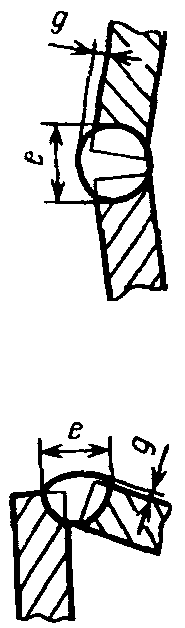 | ИН | От 0,5 до 1,0 | S + 5 | S + 6 | S + 6 | S + 4 | 1,75S + b | 2S + b | 0 | +0,5 | 0,5 | +0,5 |
| Св. 1,0 до 2,0 | +1,0 | 1,5 |
| Св. 2,0 до 4,0 | +1,5 |
ИНп
ИП
УП | От 0,8 до 2,0 | S + 5 | +0,5 | 1,0 |
| Св. 2,0 до 4,0 | 1,5 |
| Св. 4,0 до 6,0 | +1,0 |
УП
ИП | Св. 6,0 до 30,0 | - | - | 2 | +2,0
-1,0 | 2,0 | +1,0
-2,0 |
| Обозначение соединения | Конструктивные элементы | Способ сварки | S | e, не более | e1 | b | g |
| подготовленных кромок свариваемых деталей | сварного шва | \beta , град. | Номин. | Пред. откл. | Номин. | Пред. откл. |
| 179 — 160 | 159 — 136 | 135 — 91 | 89 — 61 | 60 — 45 | 179 — 91 | 89 — 45 |
| У3 | 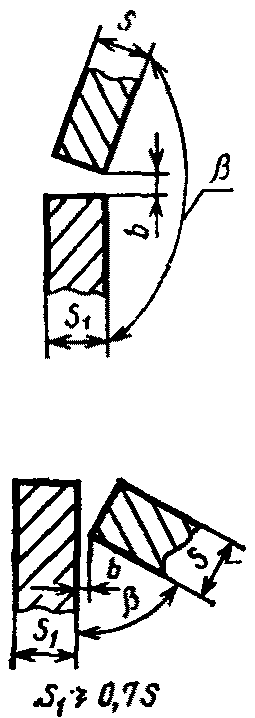 | 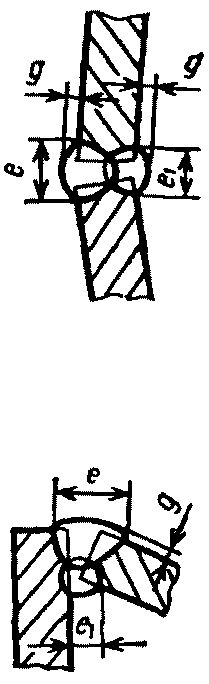 | ИН | От 3 до 4 | S + 5 | S + 6 | - | - | - | не более 8 | 3 (справочное) | 0 | +0,5 | 0 | +0,5 |
| Св. 4 до 6 | +1,0 |
ИНп
ИП | От 3 до 4 | S + 8 | S + b | 1,75S + b | 1 | +/- 1,0 |
| Св. 4 до 6 |
| Св. 6 до 10 | - | 2 | +2,0
-1,0 |
| ИП | Св. 10 до 30 |
| УП | От 3 до 4 | S + 5 | S + 5 | (S + 4) + b |
| Св. 4 до 6 | S + 7 |
| Св. 6 до 12 | S + 8 | 2 |
| Св. 12 до 14 | - | S + 10 |
| Св. 14 до 18 |
| Св. 18 до 30 |
| Св. 30 до 60 | S + 12 | - | - | не более 10 |
| Обозначение соединения | Конструктивные элементы | Способ сварки | S | e, не более | \alpha_{1} , град. | b = c | g | \alpha , град. (пред. откл. +/- 2°) |
| подготовленных кромок свариваемых деталей | сварного шва | \beta , град. | Номин. | Пред. откл. | Номин. | Пред. откл. |
| 179 — 136 | 89 — 46 | Св. 90 | До 90 |
| У4 | 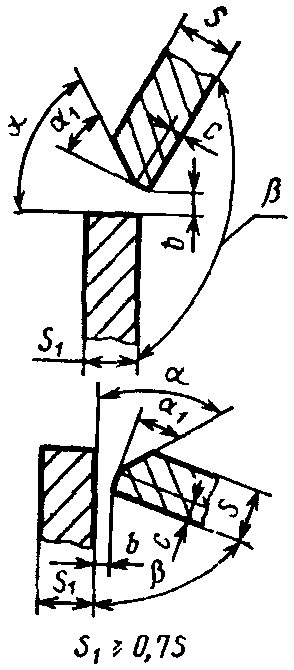 | 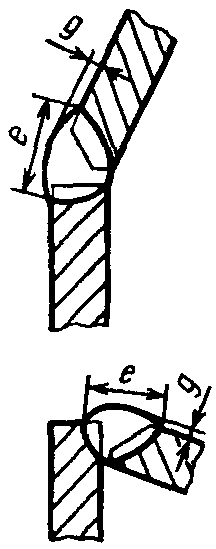 | ИНп
ИП | От 3 до 6 | 1,4S + 4 | 1,5S + 4 | \alpha - (180 - \beta) | \alpha - (90 - \beta) | 1 | +/- 1,0 | 1 | +/- 1,0 | 50 |
| Св. 6 до 10 | 1,4S + 6 |
| УП | От 5 до 8 | 1,1S + 4 | 2 | 45 |
| Св. 8 до 10 | S + 3 |
| Св. 10 до 30 | S + 3 | 0,9S + 4 | 2 | +1,0
-2,0 |
| Св. 30 до 40 | - |
| Обозначение соединения | Конструктивные элементы | Способ сварки | S | e, не более | \alpha_{1} , град. | b | c | g | \alpha , град. (пред. откл. +/- 2°) |
| подготовленных кромок свариваемых деталей | сварного шва | \beta , град. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
| 179 — 136 |
| У7 | 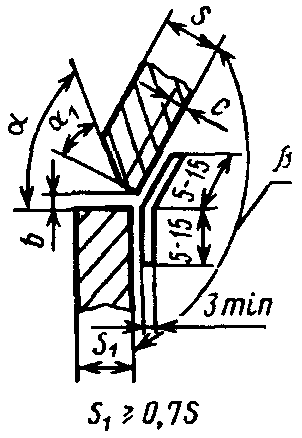 | 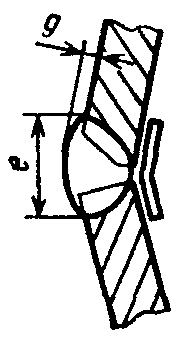 | ИНп
ИП | От 3 до 6 | 1,4S + 4 | \alpha - (180 - \beta) | 0 | +3 | 1,0 | +1,0 | 1 | +0,5
-1,0 | 50 |
| Св. 6 до 10 | 1,4S + 6 | 1,5 | +/- 1,0 |
| УП | От 5 до 8 | 1,1S + 4 | 2 | +/- 1 | 0 | +3,0 | 45 |
| Св. 8 до 10 | S + 3 |
| Св. 10 до 30 | 3 | +/- 2 | 2 | +1,0
-2,0 |
| Св. 30 до 40 | 4 |
| Обозначение соединения | Конструктивные элементы | Способ сварки | S | e, не более | e1 | \alpha_{1} , град. | c | g = g1 | \alpha , град. (пред. откл. +/- 2°) |
| Подготовленных кромок свариваемых деталей | сварного шва | \beta , град. |
| 179 — 136 | 89 — 46 | Св. 90 | До 90 | Св. 90 | До 90 | Номин. | Пред. откл. | Номин. | Пред. откл. |
| У5 | 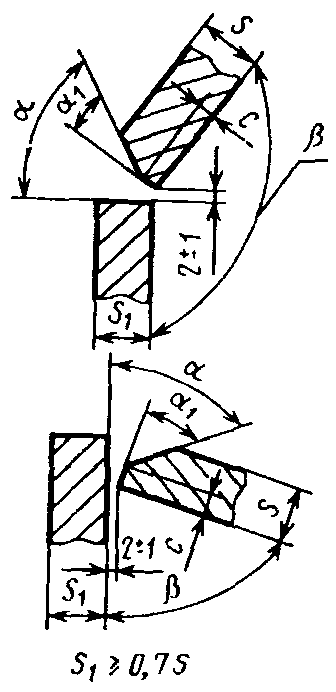 | 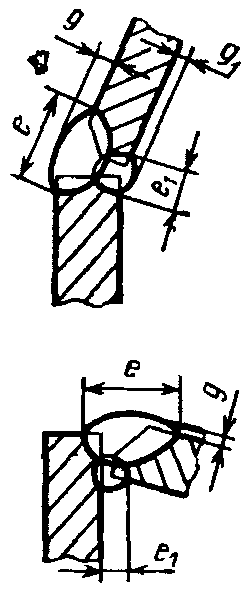 | ИНп
ИП | От 3 до 6 | 1,4S + 4 | 1,5S + 4 | Не более 6 | 3 (справочное) | \alpha - (180 - \beta) | \alpha - (90 - \beta) | 1,0 | +1,0 | 1,0 | +0,5
-1,0 | 50 |
| Св. 6 до 10 | 1,4S + 6 | Не более 8 | 1,5 | +/- 1,0 |
| УП | От 5 до 8 | 1,1S + 4 | 2,0 | +1,0
-2,0 | 45 |
| Св. 8 до 10 | S + 3 |
| Св. 10 до 30 | S + 3 | 0,9S + 4 | 2,0 | +1,0
-2,0 |
| Св. 30 до 40 | - |
Таблица 8
Размеры, мм
| Обозначение соединения | Конструктивные элементы | Способ сварки | S | h | e = e1 | e | e1 | \alpha_{1} | \alpha_{2} | \alpha_{1} | \alpha_{2} | b | g = g1 | g | \alpha , град. (пред. откл. +/- 2°) | c |
| не более | град. |
| подготовленных кромок свариваемых деталей | сварного шва | \beta , град. | Номин. | Пред. откл. | св. 90 | до 90 | Номин. | Пред. откл. |
| 179 — 175 | 89 — 85 | 174 — 170 | 84 — 80 | 169 — 165 | 79 — 75 | 174 — 170 | 84 — 80 | 169 — 165 | 79 — 75 | св. 90 | до 90 | Номин. | Пред. откл. | Номин. | Пред. откл. |
| У6 | 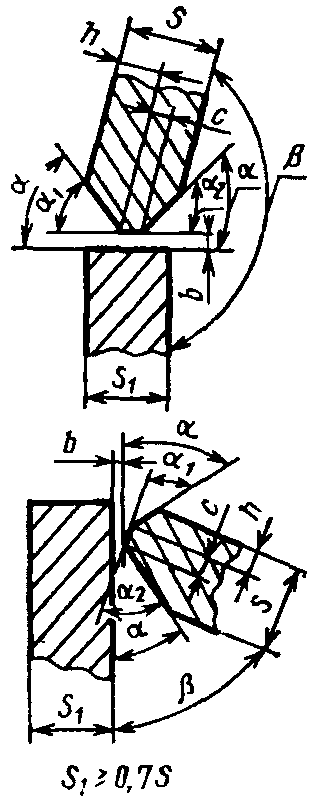 | 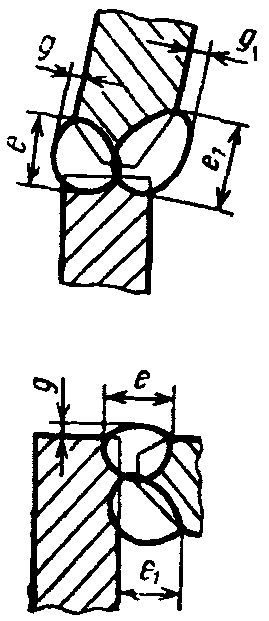 | ИНп
ИП | От 6 до 20 | \frac{S - 1}{2} | S + 2 | 0,8S + 1 | 0,8S + 5 | 0,7S + 5 | 0,9S + 10 | 1,2S + 8 | \alpha - (180 - \beta) | \alpha + (180 - \beta) | \alpha - (90 - \beta) | \alpha + (90 - \beta) | 1 | +/- 1 | 1 | +/- 1 | 1 | +/- 1 | 50 | 1 | +/- 1 |
| УП | От 6 до 20 | 0,8S | 2 | +1
-2 | 45 |
| Св. 20 до 30 | 0,7S | 2 | +1
-2 | 2 | +1
-2 |
| Св. 30 до 70 | 0,6S |
| Св. 70 до 100 | 0,5S |
Таблица 9
| Обозначение соединения | Конструктивные элементы | Способ сварки | S | h = h1 | e = e1
не более | \alpha_{1} , град. | \alpha_{2} = \alpha_{3} , град. | b | g = g1 | c | \alpha , град. (пред. откл. +/- 2°) |
| подготовленных кромок свариваемых деталей | сварного шва |
| \beta , град. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
| 179 — 136 |
| У8 | 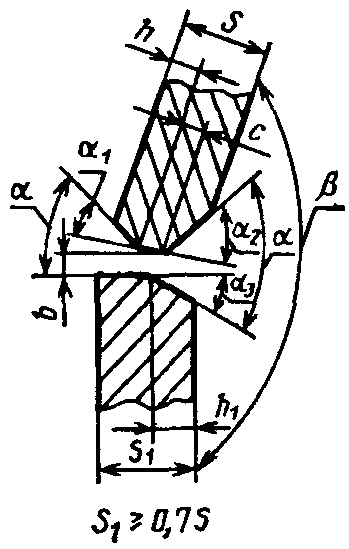 | 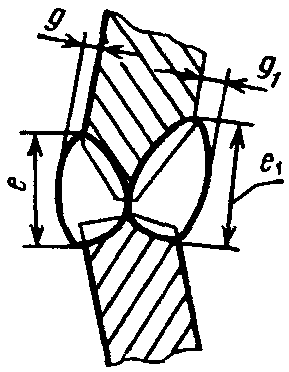 | ИНп
ИП | От 6 до 20 | \frac{S - 1}{2} | 0,8S + 3 | \alpha - (180 - \beta) | \frac{\alpha}{2} + (90 - \frac{\beta}{2}) | 1 | +/- 1 | 1 | +/- 1 | 1 | +/- 1 | 60 |
| УП | От 6 до 20 | 2 | +1
-2 | 45 |
| Св. 20 до 40 | 2 | +1
-2 |
| Св. 40 до 80 | 0,7S + 2 | 2 | +1
-2 |
| Св. 80 до 120 | 0,6S + 4 |
| Обозначение соединения | Конструктивные элементы | Способ сварки | S | e, не более | \alpha_{1} = \alpha_{2} | b | c | g | \alpha , град. (пред. откл. +/- 2°) |
| \beta , град. |
| подготовленных кромок свариваемых деталей | сварного шва | 179 — 142 | 141 — 122 | 89 — 71 | 70 — 61 | Св. 90 | До 90 | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
| У9 | 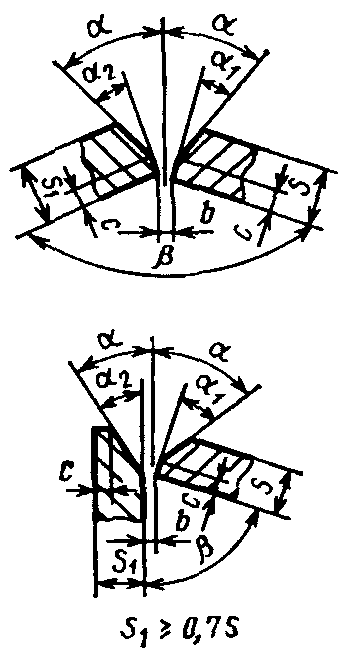 | 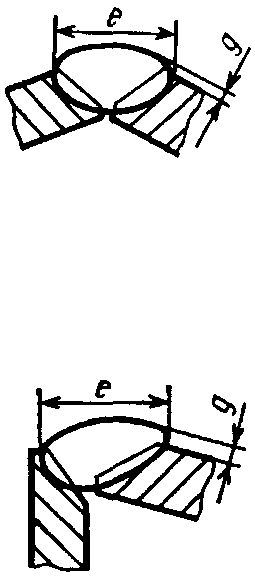 | ИНп
ИП | От 3 до 10 | 0,8S + 3 | S + 5 | 30 - \frac{(180 - \beta)}{2} | 30 - \frac{(90 - \beta)}{2} | 1 | +/- 1 | 1 | +/- 1 | 1 | +/- 1,0 | 30 |
| Св. 10 до 20 | - |
| УП | От 3 до 8 | 0,8S + 3 | - | 0,8S + 3 | - | 20 - \frac{(180 - \beta)}{2} | 20 - \frac{(90 - \beta)}{2} | 20 |
| Св. 8 до 22 | 2 | +1
-2 | 2 | +1
-2 |
| Св. 22 до 60 | 0,7S + 2 | 2 | +1
-2 |
Таблица 11
Размеры, мм
| Обозначение соединения | Конструктивные элементы | Способ сварки | S | e, не более | \alpha_{1} = \alpha_{2} | e1 (пред. откл. +/- 2) | b | c | g | \alpha , град. (пред. откл. +/- 2°) |
| \beta , град. |
| подготовленных кромок свариваемых деталей | сварного шва | 179 — 142 | 141 — 122 | 89 — 71 | 70 — 61 | Св. 90 | До 90 | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
| У10 | 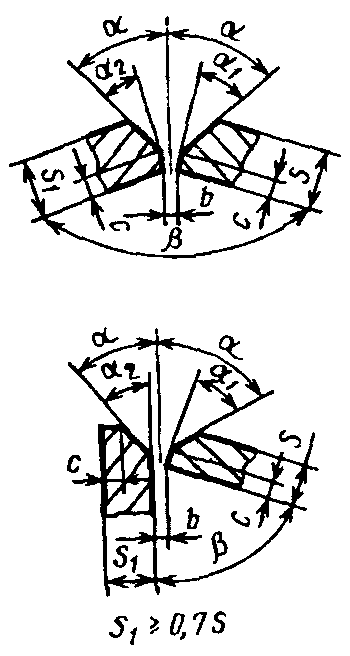 | 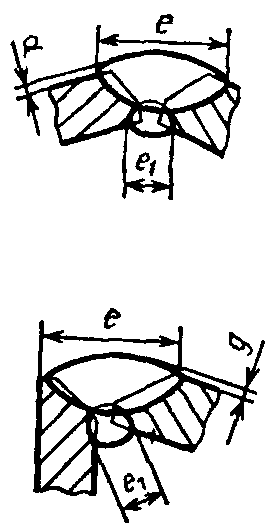 | ИНп
ИП | От 3 до 10 | 0,8S + 3 | S + 5 | 30 - \frac{(180 - \beta)}{2} | 30 - \frac{(90 - \beta)}{2} | 6 | 1 | +/- 1 | 1 | +/- 1 | 1 | +/- 1 | 30 |
| Св. 10 до 20 | - | 8 |
| УП | От 3 до 8 | 0,8S + 3 | - | 0,8S + 3 | - | 20 - \frac{(180 - \beta)}{2} | 20 - \frac{(90 - \beta)}{2} | 6 | 20 |
| Св. 8 до 22 | 8 | 2 | +1
-2 | 2 | +1
-2 |
| Св. 22 до 60 | 0,7S + 2 | 10 | 2 | +1
-2 |
| Обозначение соединения | Конструктивные элементы | Способ сварки | S | e, не более | g, не менее | b |
| \beta , град. |
| подготовленных кромок свариваемых деталей | сварного шва | 91 — 100 | 101 — 110 | 111 — 120 | 121 — 135 | 136 — 175 | 175 — 136 | 135 — 91 | Номин. | Пред. откл. |
| Т1 | 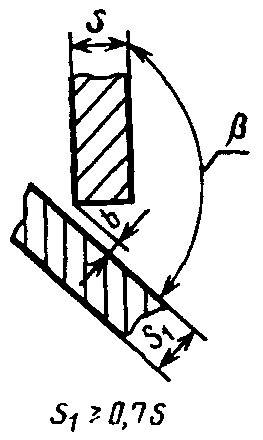 | 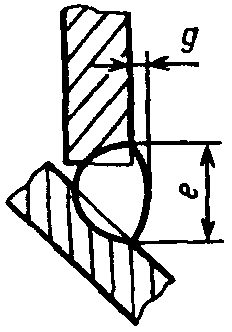 | ИНп
ИП
УП | От 0,8 до 2,5 | 4 | 5 | 1,5 +/- 1,0 | 3 | 0 | +1,0 |
| Св. 2,5 до 4,5 | 7 |
| Св. 4,5 до 6,0 | 5 | 8 |
| Св. 6,0 до 10,0 | 6 | 0,4S + 5 | 0,6S + 5 | 0,9S + 5 | 1,1S + 5 |
ИП
УП | Св. 10,0 до 16,0 | 8 | +1,5 |
| Св. 16,0 до 20,0 | 9 | 2,0_{- 1,5}^{+ 1,0} | 5 |
| Св. 20,0 до 40,0 | 0,5S | 0,3S |
| Обозначение соединения | Конструктивные элементы | Способ сварки | S | e, не более | e1, не менее | b | g |
| \beta , град. |
| подготовленных кромок свариваемых деталей | сварного шва | 91 — 100 | 89 — 80 | 101 — 110 | 79 — 70 | 111 — 120 | 69 — 60 | 121 — 134 | 59 — 46 | 135 | 45 | Номин. | Пред. откл. | Номин. | Пред. откл. |
| Т2 | 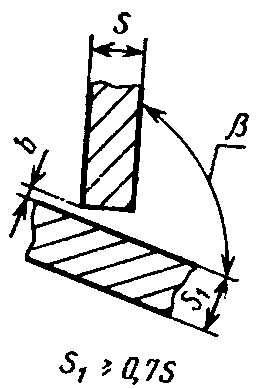 | 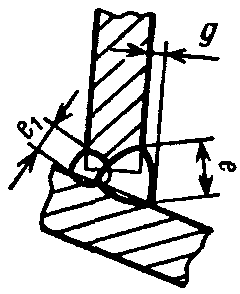 | ИНп
ИП
УП | От 0,8 до 2,5 | 4 | 0,4S + 5 | 0,6S + 5 | 0,9S + 5 | 1,1S + 5 | 4 | 0 | +0,5 | 3 | +/- 2 |
| Св. 2,5 до 6,0 | 5 | 5 | +1,0 | 4 |
| Св. 6,0 до 10,0 |
ИП
УП | Св. 10,0 до 16,0 | 6 | 6 | +2,0 | 5 |
| Св. 16,0 до 20,0 | 8 | 8 | 6 |
| Св. 20,0 до 24,0 | 0,5S | 10 | 7 |
| Св. 24,0 до 30,0 | 8 |
| Св. 30,0 до 40,0 | 9 |
| Обозначение соединения | Конструктивные элементы | Способ сварки | S | e = g | \alpha_{1} , град. | b |
| номин. | пред. откл. |
| подготовленных кромок свариваемых деталей | сварного шва | \beta , град. | Номин. | Пред. откл. |
| 89 — 45 | 91 — 135 | 89 — 45 | 91 — 135 | Св. 90 | До 90 |
| Т5 | 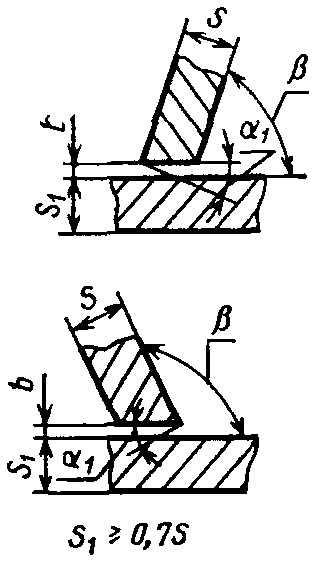 | 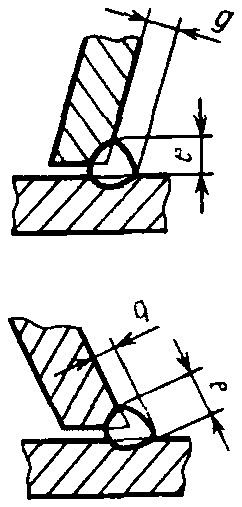 | ИНп
ИП
УП | От 0,8 до 2,5 | 2 | 3 | +1 | \beta - 90 | 90 - \beta | 0 | +0,5 |
| Св. 2,5 до 4,0 | 3 | 4 | +2 | +1,0 |
| Св. 4,0 до 6,0 | 4 | 6 | +2
-1 |
| Св. 6,0 до 10,0 | 5 | 7 |
ИП
УП | Св.
10,0 до 15,0 | 6 | 8 | +/- 2 | +1,5 |
Св.
15,0 до 21,0 | 7 | 9 | +2,0 |
Св.
21,0 до 30,0 | 8 | 10 |
Св.
30,0 до 40,0 | 9 | 12 |
| Обозначение соединения | Конструктивные элементы | Способ сварки | S | e = g | \alpha_{1} , град. | b |
| Номин. | Пред. откл. |
| подготовленных кромок свариваемых деталей | сварного шва | \beta , град. | Номин. | Пред. откл. |
| 89 — 45 | 91 — 135 | 89 — 45 | 91 — 135 | Св. 90 | До 90 |
| Т6 | 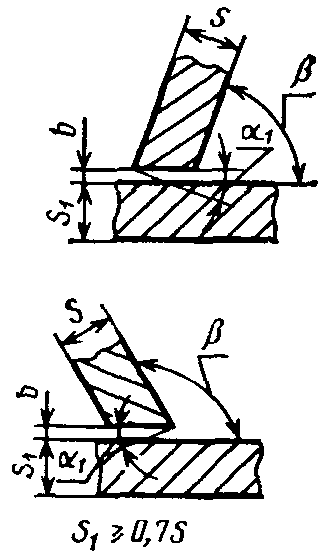 | 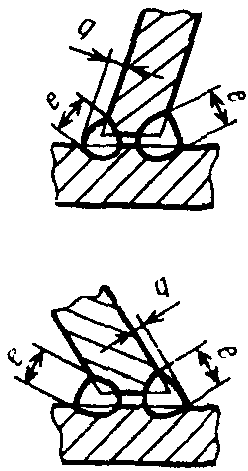 | ИНп
ИП
УП | От 0,8 до 2,5 | 2 | 3 | +1 | \beta - 90 | 90 - \beta | 0 | +0,5 |
Св. 2,5
до 4,0 | 3 | 4 | +2 | +1,0 |
| Св. 4,0 до 6,0 | 4 | 5 | +2
-1 |
Св. 6,0
до 10,0 | 5 | 6 | +1,5 |
ИП
УП | Св. 10,0 до 15,0 | 6 | 7 |
| Св. 15,0 до 21,0 | 7 | 9 | +/- 2 | +2,0 |
| Св. 21,0 до 30,0 | 8 | 10 |
| Св. 30,0 до 40,0 | 12 | 15 |
| Обозначение соединения | Конструктивные элементы | Способ сварки | S | e, не более | b | c | g | \alpha_{1} , град. | \alpha , град. (пред. откл. +/- 2°) |
| подготовленных кромок свариваемых деталей | сварного шва | \beta , град. | Номин. | Пред. откл. | Номин. | Пред. откл. |
| 91 — 134 |
| Т3 | 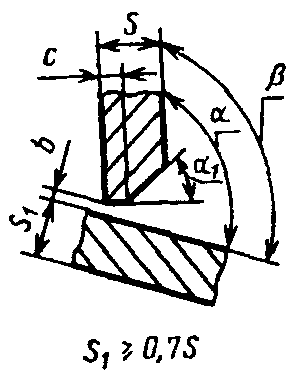 | 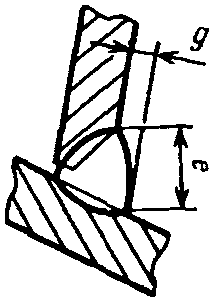 | ИНп
ИП | От 4 до 6 | 1,4S + 2 | 0 | +1 | 1,5 | +1,0 | 0,15S — 0,5S | \alpha - (\beta - 90) | 55 |
| Св. 6 до 10 | 1,3S + 5 | +2 |
| УП | От 4 до 6 | 1,4S + 4 | 45 |
| Св. 6 до 10 | 1,3S + 2 | 2,0 | +1,0
-2,0 |
| Св. 10 до 14 |
| Св. 14 до 18 |
| Св. 18 до 22 |
| Св. 22 до 40 | 1,2S + 2 |
Таблица 17
Размеры, мм
| Обозначение соединения | Конструктивные элементы | Способ сварки | S | e, не более | \alpha_{1} , град. | e1 | b | g | c | \alpha , град. (пред. откл. +/- 2°) |
| подготовленных кромок свариваемых деталей | сварного шва | \beta , град. | Номин. | Пред. откл. | Номин. | Пред. откл. |
| 91 — 134 |
| Т4 | 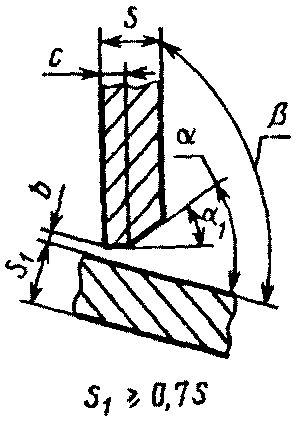 | 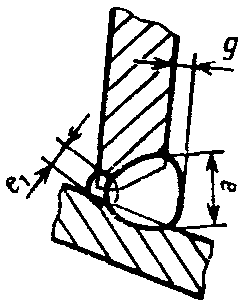 | ИНп
ИП | От 4 до 6 | 1,4S + 2 | \alpha - (\beta - 90) | 3 (справочное) | 1 | +1 | 0,15S — 0,5S | 1,5 | +1,0 | 55 |
| Св. 6 до 10 | 1,3S + 5 |
| УП | От 4 до 6 | 1,4S + 2 | 3 | +2
-1 | 45 |
| Св. 6 до 10 | 1,3S + 2 | 2,0 | +1,0
-1,0 |
| Св. 10 до 14 |
| Св. 14 до 18 |
| Св. 18 до 22 |
| Св. 22 до 40 | 1,2S + 2 |
| Обозначение соединения | Конструктивные элементы | Способ сварки | S | h | e = e1 | e | e1 | \alpha_{1} | \alpha_{2} | \alpha_{1} | \alpha_{2} | b | g = g1 | \alpha , град. (пред. откл. +/- 2°) |
| не более | град. |
| подготовленных кромок свариваемых деталей | сварного шва | \beta , град. | Номин. | Пред. откл. |
| 91 — 95 | 89 — 85 | 96 — 100 | 84 — 80 | 96 — 100 | 84 — 80 | Св. 90 | До 90 |
| Т7 | 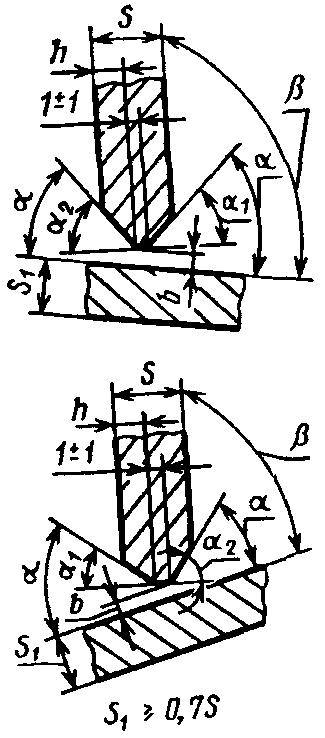 | 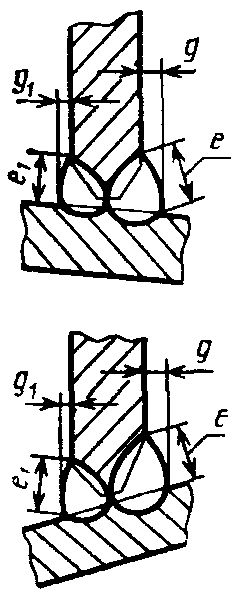 | ИНп
ИП | От 6 до 8 | \frac{S - 1}{2} | 0,7S + 2 | 0,7S + 4 | S + 6 | \alpha - (\beta - 90) | \alpha + (\beta - 90) | \alpha - (90 - \beta) | \alpha + (90 - \beta) | 3 | +2
-1 | 0,08S — 0,25S | 55 |
| Св. 8 до 12 | 0,7S + 4 |
| Св. 12 до 20 |
| УП | От 6 до 8 | 0,8S + 4 | 0,8S + 6 | S + 8 | 45 |
| Св. 8 до 12 |
| Св. 12 до 18 | 0,7S + 2 | 0,7S + 5 | S + 4 |
| Св. 18 до 24 |
| Св. 24 до 30 | 0,6S + 3 |
| Св. 30 до 48 |
| Св. 48 до 60 | 0,6S |
Размеры, мм
| Обозначение соединения | Конструктивные элементы | Способ сварки | S | h | e | e1 | \alpha_{1} | \alpha_{2} | \alpha_{1} | \alpha_{2} | b | g = g1 | \alpha , град. (пред. откл. +/- 2°) |
| не более | град. |
| подготовленных кромок свариваемых деталей | сварного шва | \beta , град. |
| 101 — 105 | 79 — 75 | 106 — 110 | 74 — 70 | 101 — 105 | 79 — 75 | 106 — 110 | 74 — 70 | Св. 90 | До 90 | Номин. | Пред. откл. | Номин. | Пред. откл. |
| Т8 | 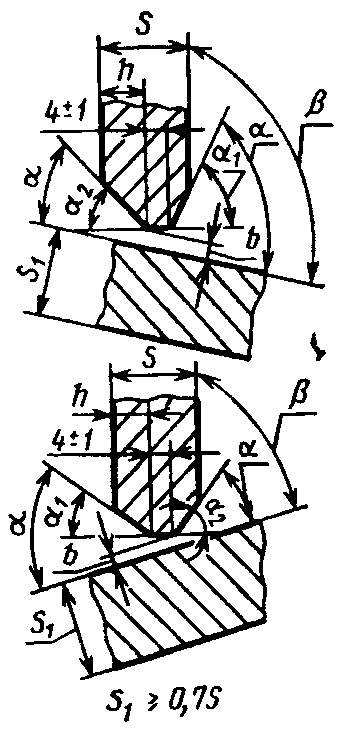 | 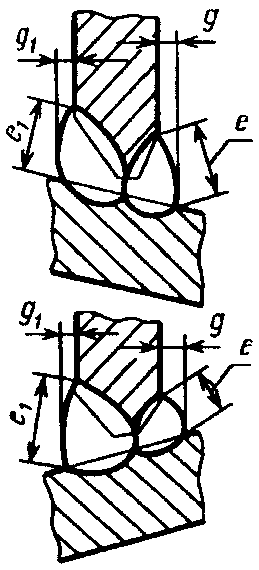 | ИП
УП | От 12 до 22 | \frac{S - 1}{2} | 0,8S + 5 | 0,6S + 6 | S + 8 | 1,2S + 5 | \alpha - (\beta - 90) | \alpha + (\beta - 90) | \alpha - (90 - \beta) | \alpha + (90 - \beta) | 2 | +/- 2 | 4 | +/- 2 | 45 |
| Св. 22 до 34 | 1,3S + 6 | 6 |
| Св. 34 до 46 | 8 |
| Св. 46 до 58 | 10 |
| Св. 58 до 76 | 12 |
| Св. 76 до 100 | 14 |
| Обозначение соединения | Конструктивные элементы | Способ сварки | S | e = e1
(пред. откл. +/- 2) | \alpha_{1} | \alpha_{2} | \alpha_{1} | \alpha_{2} | b | g = g1 | \alpha , град. (пред. откл. +/- 2°) |
| подготовленных кромок свариваемых деталей | сварного шва | град. |
| \beta , град. | Номин. | Пред. откл. | Номин. | Пред. откл. |
| 91 — 105 | 89 — 75 | Св. 90 | До 90 |
| Т9 | 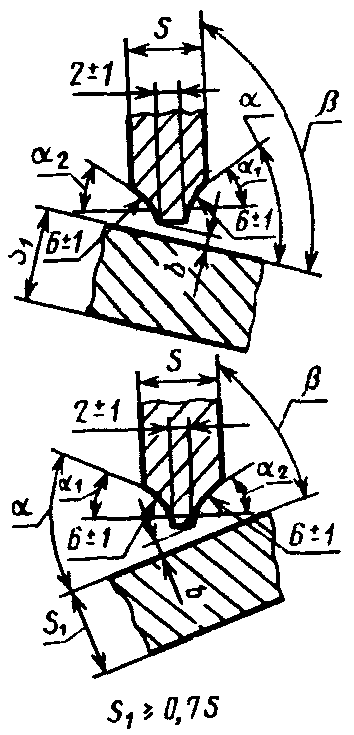 | 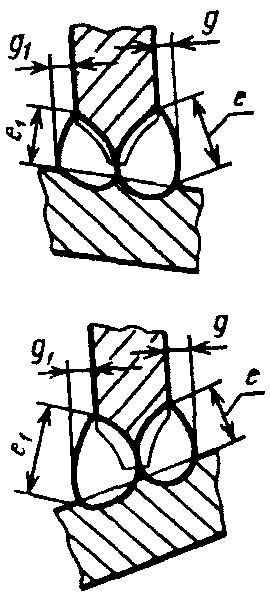 | ИП
УП | От 18 до 40 | 0,7S | (20 \pm 2) - (\beta - 90) | (20 \pm 2) + (\beta - 90) | (20 \pm 2) - (90 - \beta) | (20 \pm 2) + (90 - \beta) | 0 | +1 | 6 | +/- 2 | 45 |
| Св. 40 до 50 | 0,6S | 7 |
| Св. 50 до 100 | 8 |
5. Для сварных соединений У7, У5, У6, У8, Т7, Т8, Т9, выполняемых сваркой в углекислом газе, допускается притупление С = 5 +/- 2 мм.
6. Сварка деталей неодинаковой толщины в случае разницы по толщине, не превышающей значений, указанных в табл. 21, должна производиться также как для деталей одинаковой толщины; конструктивные элементы подготовленных кромок и размеры сварного шва следует выбирать по большей толщине.
Таблица 21
| Толщина тонкой детали |
Разность толщин деталей |
| 2 — 3 |
1 |
| 4 — 30 |
2 |
| 32 — 40 |
4 |
| Свыше 40 |
6 |
При разнице в толщине свариваемых деталей свыше значений, указанных в табл. 21 на детали, имеющей большую толщину S_{1} , должен быть сделан скос с одной или двух сторон до толщины тонкой детали под углом 15°, как указано на черт. 1 и 2.
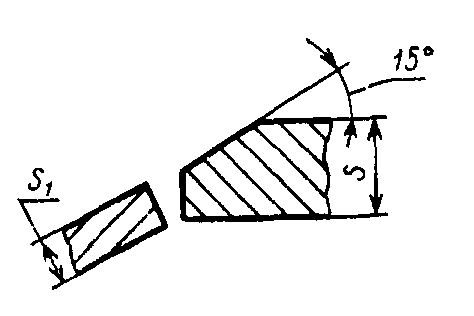
Черт. 1
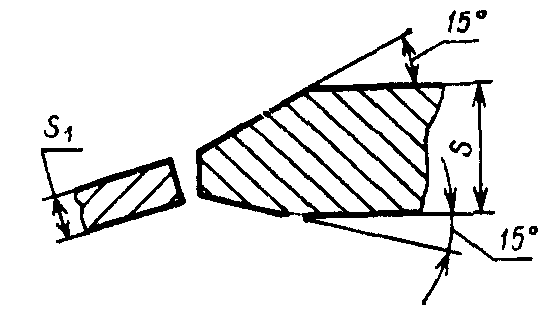
Черт. 2
7. Размеры выполненных швов на участке перекрытия для замкнутых соединений, а также в местах, исправленных подваркой, могут отличаться от установленных настоящим стандартом. В этом случае они должны соответствовать нормативно-технической документации.
8. При переменном угле сопряжения деталей \beta шов делится на участки. Каждый участок сопрягаемых элементов выполняется в соответствии с требованиями настоящего стандарта.
9. При сварке в углекислом газе проволокой диаметром 0,8 — 1,4 мм допускается применять основные типы сварных соединений и их конструктивных элементов по ГОСТ 11534-75.