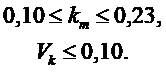ГОСТ 32484.3-2013 (EN 14399-3:2005). Межгосударственный стандарт. Болтокомплекты высокопрочные для предварительного натяжения конструкционные. Система HR — комплекты шестигранных болтов и гаек
(введен в действие Приказом Росстандарта от 07.04.2014 № 316-ст)
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 22354-77*"]:::rst
  click n0 "https://bukva.ai/docs/gost-22354-77" "ГОСТ 22354-77*. Государственный стандарт Союза ССР. Гайки высокопрочные класса точности B. Конструкция и размеры (введен в действие Постановлением Госстандарта СССР от 07.02.1977 N"
  n1["ГОСТ Р 52645-2006"]:::rst
  click n1 "https://bukva.ai/docs/gost-r-52645-2006" "ГОСТ Р 52645-2006. Национальный стандарт Российской Федерации. Гайки высокопрочные шестигранные с увеличенным размером под ключ для металлических конструкций. Технические... (утв. "
  n2["ГОСТ 32484.3-2013"]:::doc
  click n2 "https://bukva.ai/docs/gost-32484-3-2013" "ГОСТ 32484.3-2013. Межгосударственный стандарт. Болтокомплекты высокопрочные для предварительного натяжения конструкционные. Система HR - комплекты шестигранных болтов и гаек (введ"
  n1 --> n2
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 7 апреля 2014 г. № 316-ст
БОЛТОКОМПЛЕКТЫ ВЫСОКОПРОЧНЫЕ ДЛЯ ПРЕДВАРИТЕЛЬНОГО НАТЯЖЕНИЯ КОНСТРУКЦИОННЫЕ
СИСТЕМА HR — КОМПЛЕКТЫ ШЕСТИГРАННЫХ БОЛТОВ И ГАЕК
High-strength structural bolting assemblies for preloading. System HR — Hexagon bolt and nut assemblies
ГОСТ 32484.3-2013 (EN 14399-3:2005)
Предисловие
Цели, основные принципы и основной порядок проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0-92 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2-2009 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, применения, обновления и отмены».
Сведения о стандарте
1. Подготовлен Обществом с ограниченной ответственностью «Научно-производственный центр мостов» (ООО «НПЦ мостов»).
2. Внесен Техническим комитетом по стандартизации ТК 229 «Крепежные изделия».
3. Принят Межгосударственным советом по стандартизации, метрологии и сертификации (Протокол № 44-2013 от 14 ноября 2013 г.).
4. Приказом Федерального агентства по техническому регулированию и метрологии от 7 апреля 2014 г. № 316-ст межгосударственный стандарт ГОСТ 32484.3-2013 (EN 14399-3:2005) введен в действие в качестве национального стандарта Российской Федерации с 1 июля 2015 г.
5. Настоящий стандарт модифицирован по отношению к европейскому стандарту EN 14399-3:2005. High-strength structural bolting assemblies for preloading. Part 3: System HR — Hexagon bolt and nut assemblies (Болтокомплекты высокопрочные для предварительного натяжения конструкционные — Часть 3: Система HR — комплекты шестигранных болтов и гаек) путем внесения технических отклонений, объяснение которых приведено во введении к настоящему стандарту.
Европейский стандарт EN 14399-3:2005 разработан Техническим комитетом CEN/TC 185 «Резьбовые и нерезьбовые механические соединительные детали и вспомогательное оборудование».
Перевод с английского языка (en).
Степень соответствия — модифицированная (MOD).
Информация об изменениях к настоящему стандарту публикуется в ежегодном информационном указателе «Национальные стандарты», а текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячном информационном указателе «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет.
Введение
| Настоящий стандарт распространяется на два технических решения комплектов из конструкционных болтов, гаек и шайб (болтокомплектов). Эти решения использованы в различных системах (HR и HV) болтокомплектов (см. таблицу 1). Обе системы апробированы, и выбор той или иной системы для применения осуществляет потребитель. Однако для рабочих характеристик болтокомплекта важно, чтобы не происходило смешивания болтов и гаек из разных систем. Поэтому болты и гайки для обеих систем стандартизированы в разных частях одного стандарта и имеют свою маркировку. Таблица 1 Комплект болт/гайка/шайба | ||||
| Болтокомплекты Болт/гайка/шайба Система HR | Болтокомплекты Болт/гайка/шайба Система HV | |||
| Общие требования | ГОСТ 32484.1 | |||
| Комплект болт/гайка | ГОСТ 32484.3 | ГОСТ 32484.4 | ||
| Маркировка | HR | HV | ||
| Класс прочности | 8.8/8 | 10.9/10 | 10.9/10 | |
| Шайба | ГОСТ 32484.5 или ГОСТ 32484.6 | ГОСТ 32484.5 или ГОСТ 32484.6 | ||
| Маркировка | Н | Н | ||
| Стандарт на предварительное натяжение | ГОСТ 32484.2 | |||
| Болтокомплекты для предварительного натяжения очень чувствительны к качеству изготовления и применяемой смазке. Поэтому важно, чтобы болтокомплекты были изготовлены одним изготовителем, который является ответственным за собираемость болтокомплекта. По этой же причине важно, чтобы покрытие болтокомплекта производилось одним изготовителем. Помимо механических свойств болтокомплекта необходимо обеспечить технологические свойства, чтобы при использовании соответствующей технологии затяжки достигалось усилие предварительного натяжения. Для этого разработан метод оценки пригодности болтов, гаек и шайб для натяжения, который показывает, обеспечено ли данное технологическое свойство болтокомплекта. В настоящий стандарт включены следующие дополнительные по отношению к требованиям международного стандарта ЕН 14399-3:2005 требования, отражающие потребности национальных экономик стран — участников ЕАСС, и учтены особенности изложения межгосударственных стандартов (в соответствии с ГОСТ 1.5-2001), а именно приведены нормативные ссылки на межгосударственные стандарты и включены: - дополнительная ссылка на стандарт ГОСТ 15150-69, учитывающий особенности климатических условий стран — участниц соглашения; - дополнительная ссылка на стандарт ГОСТ ISO 2859-1-2009, так как изложенные в нем процедуры приемки более приемлемы для изготовителя; - дополнительная ссылка на стандарт ГОСТ 9.306-85, регламентирующий обозначение вида покрытий; - дополнительные требования на условия испытаний болтов исполнения ХЛ; - изменен класс точности болтов; - дополнительные виды покрытий; - требования по обезуглероживанию резьбы болтов; - дополнительные примеры обозначения и маркировки болтов исполнения ХЛ; - дополнительные требования по подготовке болтов, гаек и шайб к испытаниям на коэффициент закручивания; - значения нормативных усилий натяжения болтокомплектов при испытаниях для определения коэффициента закручивания. Указанные дополнительные требования включены в разделы 1, 2, 3, 5, 7 и Приложение ДА настоящего стандарта, при этом модифицированные разделы выделены вертикальной полужирной линией, расположенной слева от измененного текста, а дополнительные абзацы заключены в рамку. | ||||
1. Область применения
| Настоящий стандарт совместно с ГОСТ 32484.1 устанавливает требования для комплектов высокопрочных болтов и гаек системы HR для соединений с предварительным натяжением с увеличенным размером под ключ, с резьбой от М12 до М36 классов прочности 8.8/8 и 10.9/10, применяемых в болтовых соединениях металлических конструкций в строительстве и машиностроении, эксплуатируемых в различных макроклиматических районах по ГОСТ 15150. Болт и гайка в этом стандарте были разработаны так, чтобы достигать усилия предварительного натяжения не менее 0,7f_{ub} \times A_{s} (0,7 от номинального предела прочности на площадь сечения болта) и получить податливость за счет преимущественной пластической деформации стержня болта. Для этой цели компоненты болтокомплекта имеют следующие характеристики: - высота гайки соответствует, в среднем, 0,85 диаметра резьбы; - болт с нормальной длиной резьбы. Болты и гайки согласно этому документу применяют совместно с шайбами по ГОСТ 32484.6 или ГОСТ 32484.5 (только под гайку). Метод испытания на предварительное натяжение установлен в ГОСТ 32484.2. |
|---|
2. Нормативные ссылки
| В настоящем стандарте использованы ссылки на следующие нормативные документы: ГОСТ 9.306-85 Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Обозначения ГОСТ 9.307-89 Единая система защиты от коррозии и старения. Покрытия цинковые горячие. Общие требования и методы контроля ГОСТ 8724-2002 Основные нормы взаимозаменяемости. Резьба метрическая. Диаметры и шаги ГОСТ 9454-78 Металлы. Метод испытания на ударный изгиб при пониженных, комнатной и повышенных температурах ГОСТ 15150-69 Машины, приборы и другие технические изделия. Исполнения для различных климатических районов. Категории, условия эксплуатации, хранения и транспортирования в части воздействия климатических факторов внешней среды ГОСТ 32484.1-2013 (EN 14399-1:2005) Болтокомплекты высокопрочные для предварительного натяжения конструкционные. Общие требования ГОСТ 32484.2-2013 (EN 14399-2:2005) Болтокомплекты высокопрочные для предварительного натяжения конструкционные. Испытание на предварительное натяжение ГОСТ 32484.4-2013 (EN 14399-4:2005) Болтокомплекты высокопрочные для предварительного натяжения конструкционные. Система HV — комплекты шестигранных болтов и гаек ГОСТ 32484.5-2013 (EN 14399-5:2005) Болтокомплекты высокопрочные для предварительного натяжения конструкционные. Плоские шайбы ГОСТ 32484.6-2013 (EN 14399-6:2005) Болтокомплекты высокопрочные для предварительного натяжения конструкционные. Плоские шайбы с фаской ГОСТ ISO 2859-1-2009 Статистические методы. Процедуры выборочного контроля по альтернативному признаку. Часть 1. Планы выборочного контроля последовательных партий на основе приемлемого уровня качества ISO 898-1:2013 <1> Механические свойства крепежных изделий из углеродистых и легированных сталей. Часть 1. Болты, винты и шпильки установленных классов прочности с крупным и мелким шагом резьбы ISO 898-2 <2> Механические свойства крепежных изделий из углеродистой стали и легированной стали. Часть 2. Гайки установленного класса прочности. Крупная и мелкая резьба ISO 965-2:1998 <3> Резьбы метрические ISO общего назначения. Допуски. Часть 2. Предельные размеры резьб для болтов и гаек общего назначения. Средний класс точности |
|---|
| ISO 965-5:1998 <4> Резьбы метрические ISO общего назначения. Допуски. Часть 5. Предельные размеры внутренних для сборки с горячеоцинкованными наружными резьбами, с максимальным полем допуска резьбы h до нанесения покрытия ISO 3269: 2000 <5> Изделия крепежные. Приемочный контроль |
| ISO 4759-1:2000 <6> Изделия крепежные. Допуски. Часть 1. Болты, винты, шпильки и гайки. Классы точности A, B и C ISO 6157-1:1998 <7> Изделия крепежные. Дефекты поверхности. Часть 1. Болты, винты и шпильки общего назначения ISO 6157-2:1995 <8> Изделия крепежные. Дефекты поверхности. Часть 2. Гайки ISO 10683:2000 <9> Детали крепежные. Покрытия, полученные при нанесении дисперсии чешуек цинка неэлектролитическим способом EN 13811:2003 <10> Термодиффузионное цинкование. Цинковые диффузионные покрытия на железных изделиях. Технические условия. Примечание. При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если ссылочный стандарт заменен (изменен), то при пользовании настоящим стандартом следует руководствоваться заменяющим (измененным) стандартом. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку. -------------------------------- |
<1> Действует до введения ГОСТ, разработанного на основе ISO 898-1:2013. Перевод стандарта имеется в Федеральном агентстве по техническому регулированию и метрологии. На территории России действует ГОСТ Р ИСО 898-1-2011 (ISO 898-1:2009, IDT).
<2> Действует до введения ГОСТ, разработанного на основе ISO 898-2:2012. Перевод стандарта имеется в Федеральном агентстве по техническому регулированию и метрологии. На территории России действует ГОСТ Р ИСО 898-2-2013 (ISO 898-2:2012, IDT).
<3> Соответствующий межгосударственный стандарт отсутствует.
<4> Действует до введения ГОСТ, разработанного на основе ISO 965-5:1998. Перевод стандарта имеется в Федеральном агентстве по техническому регулированию и метрологии.
<5> Действует до введения ГОСТ, разработанного на основе ISO 3269:2000. Перевод стандарта имеется в Федеральном агентстве по техническому регулированию и метрологии. На территории России действует ГОСТ Р ИСО 3269-2009 (ISO 3269:2000, IDT).
<6> Действует до введения ГОСТ, разработанного на основе ISO 4759-1:2000. Перевод стандарта имеется в Федеральном агентстве по техническому регулированию и метрологии. На территории России действует ГОСТ Р ИСО 4759-1-2009 (ISO 4759-1:2000, IDT).
<7> Действует до введения ГОСТ, разработанного на основе ISO 6157-1:1998. Перевод стандарта имеется в Федеральном агентстве по техническому регулированию и метрологии. На территории России действует ГОСТ Р ИСО 6157-1-2009 (ISO 6157-1:1998, IDT).
<8> Действует до введения ГОСТ, разработанного на основе ISO 6157-2:1995. Перевод стандарта имеется в Федеральном агентстве по техническому регулированию и метрологии. На территории России действует ГОСТ Р ИСО 6157-2-2009 (ISO 6157-2:1995, IDT).
<9> Соответствующий межгосударственный стандарт отсутствует. На территории России действует ГОСТ Р ИСО 10683-2013 (ISO 10683:2000, IDT).
<10> Соответствующий межгосударственный стандарт отсутствует. На территории России действует ГОСТ Р 9.316-2006.
3. Болты
3.1. Конструкция и размеры болтов
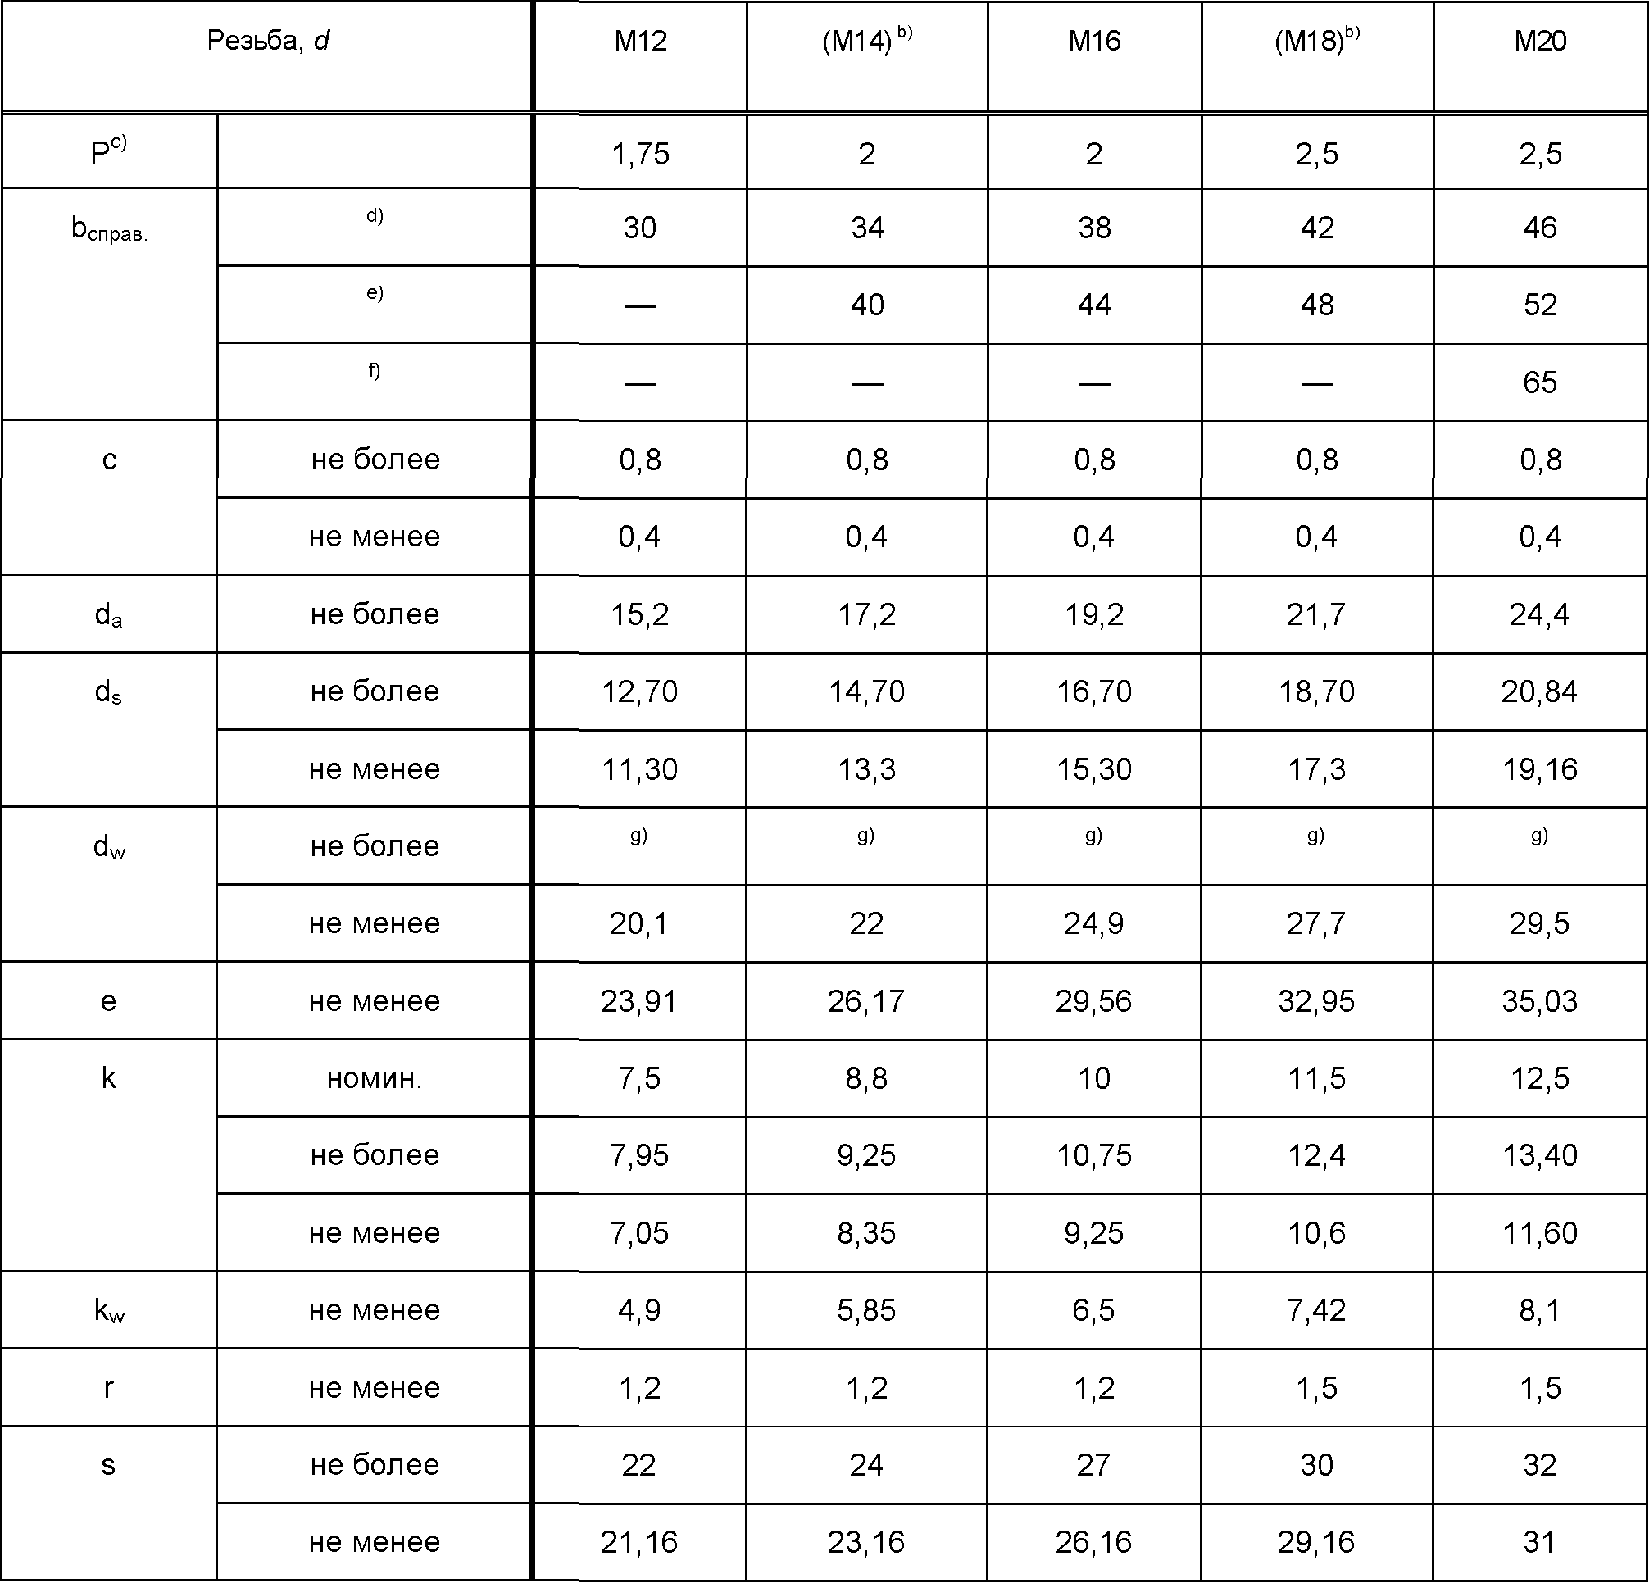
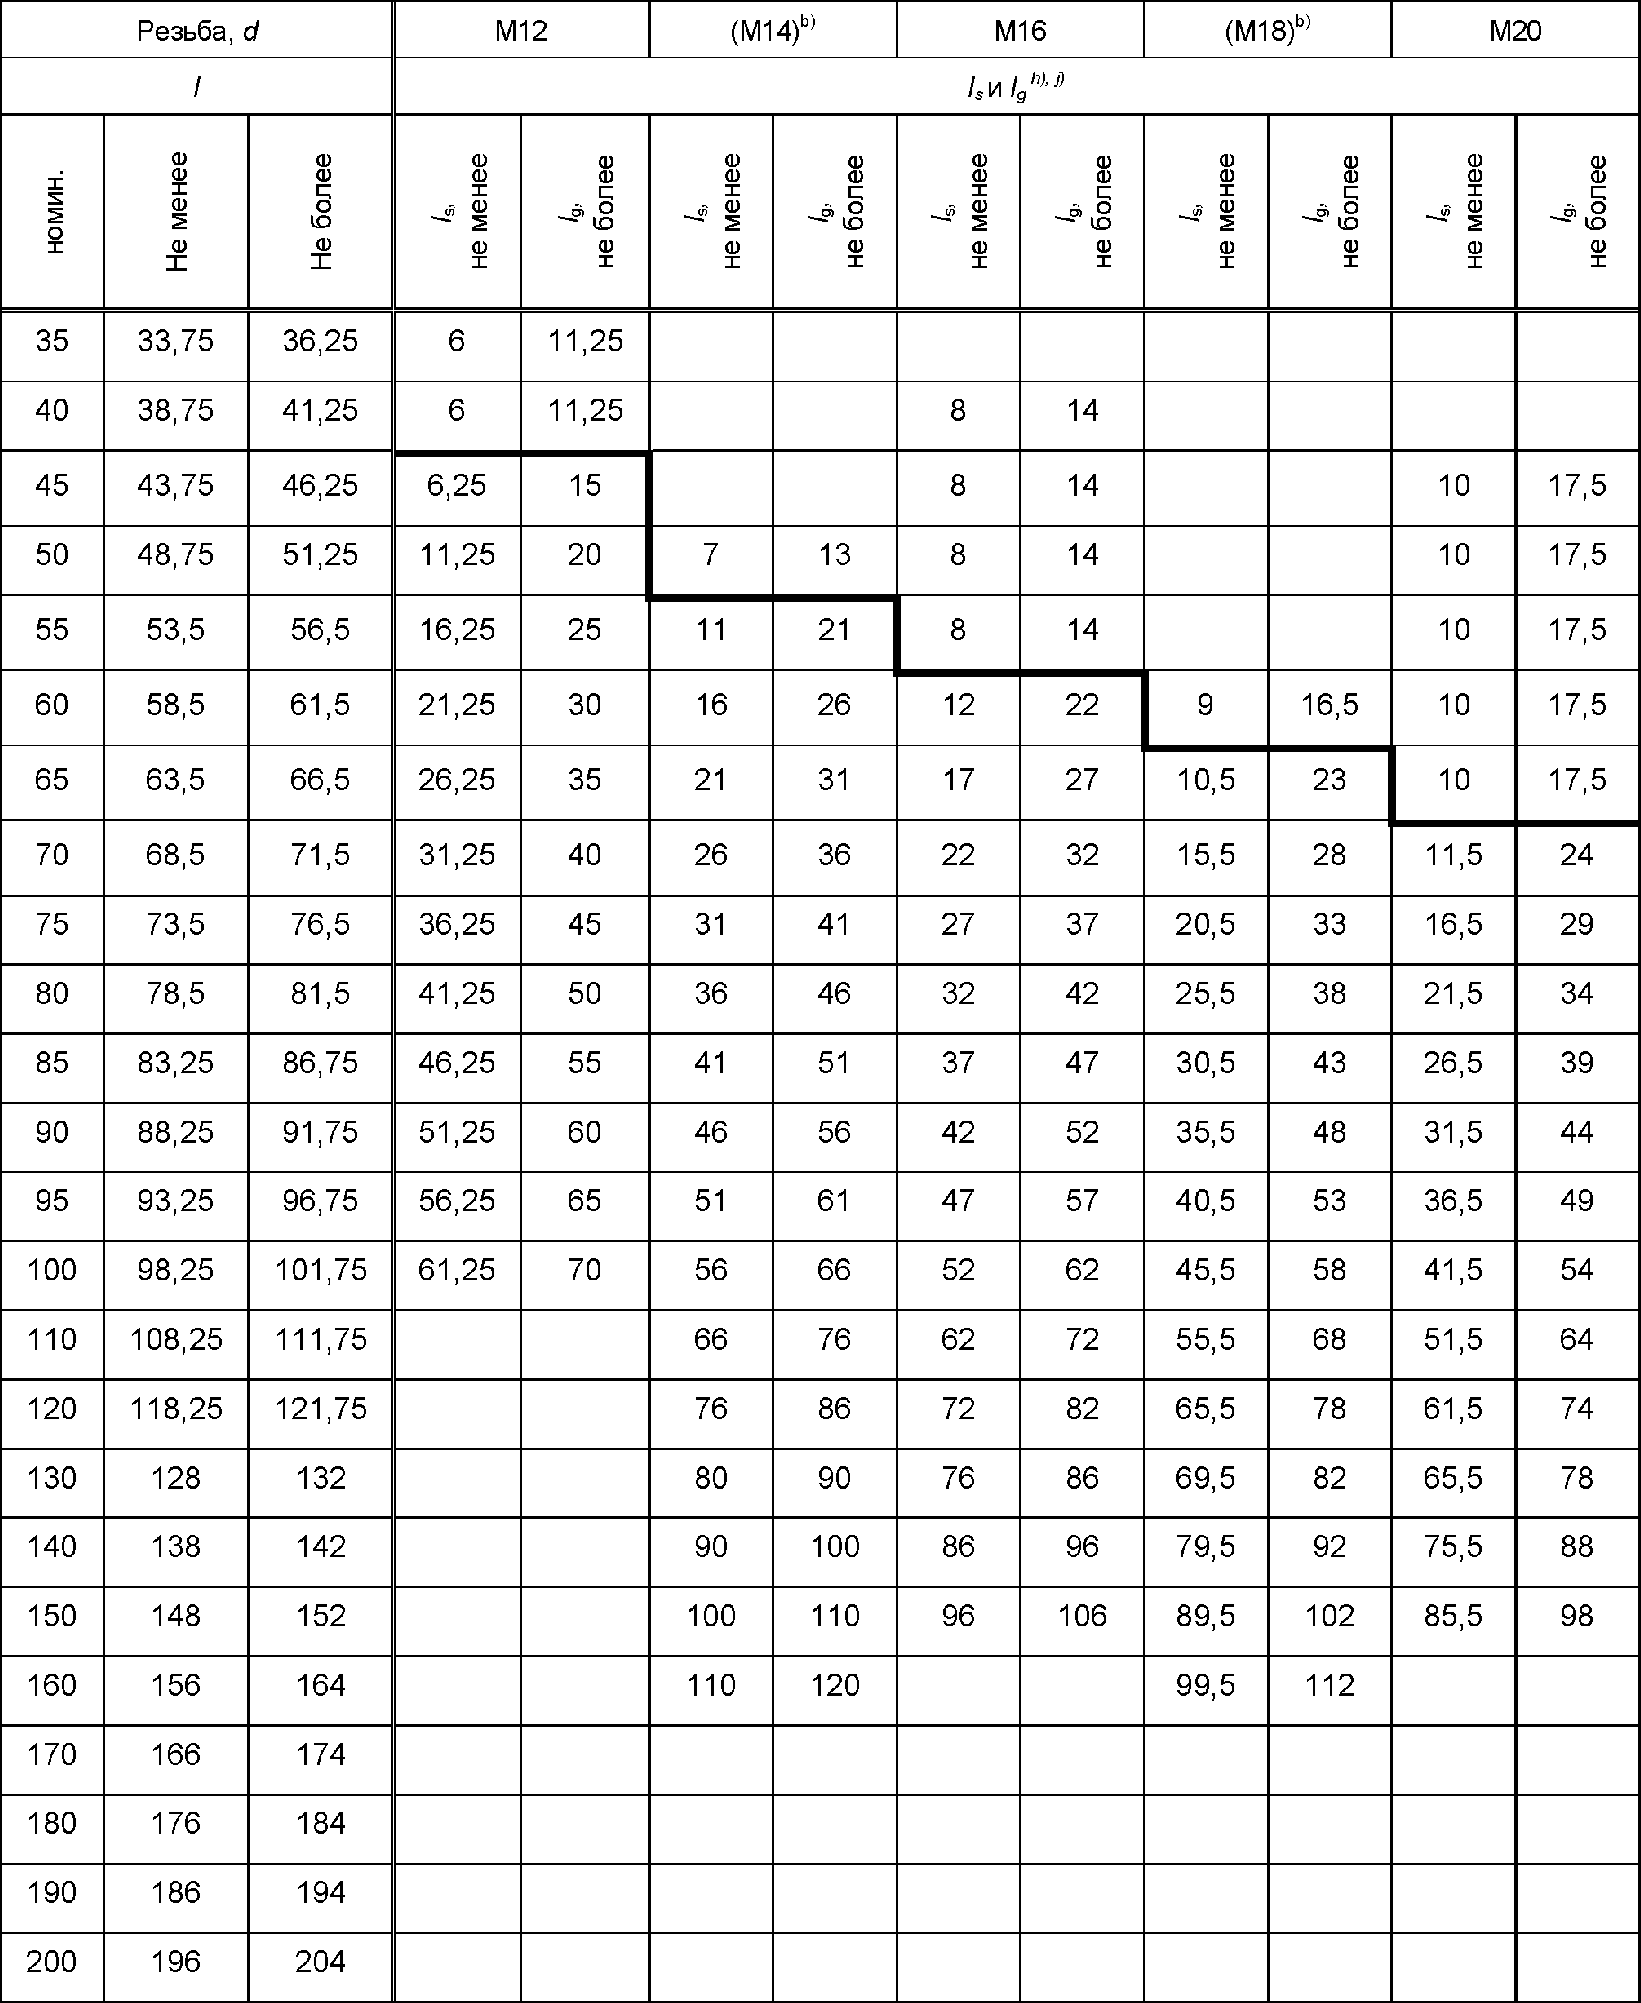
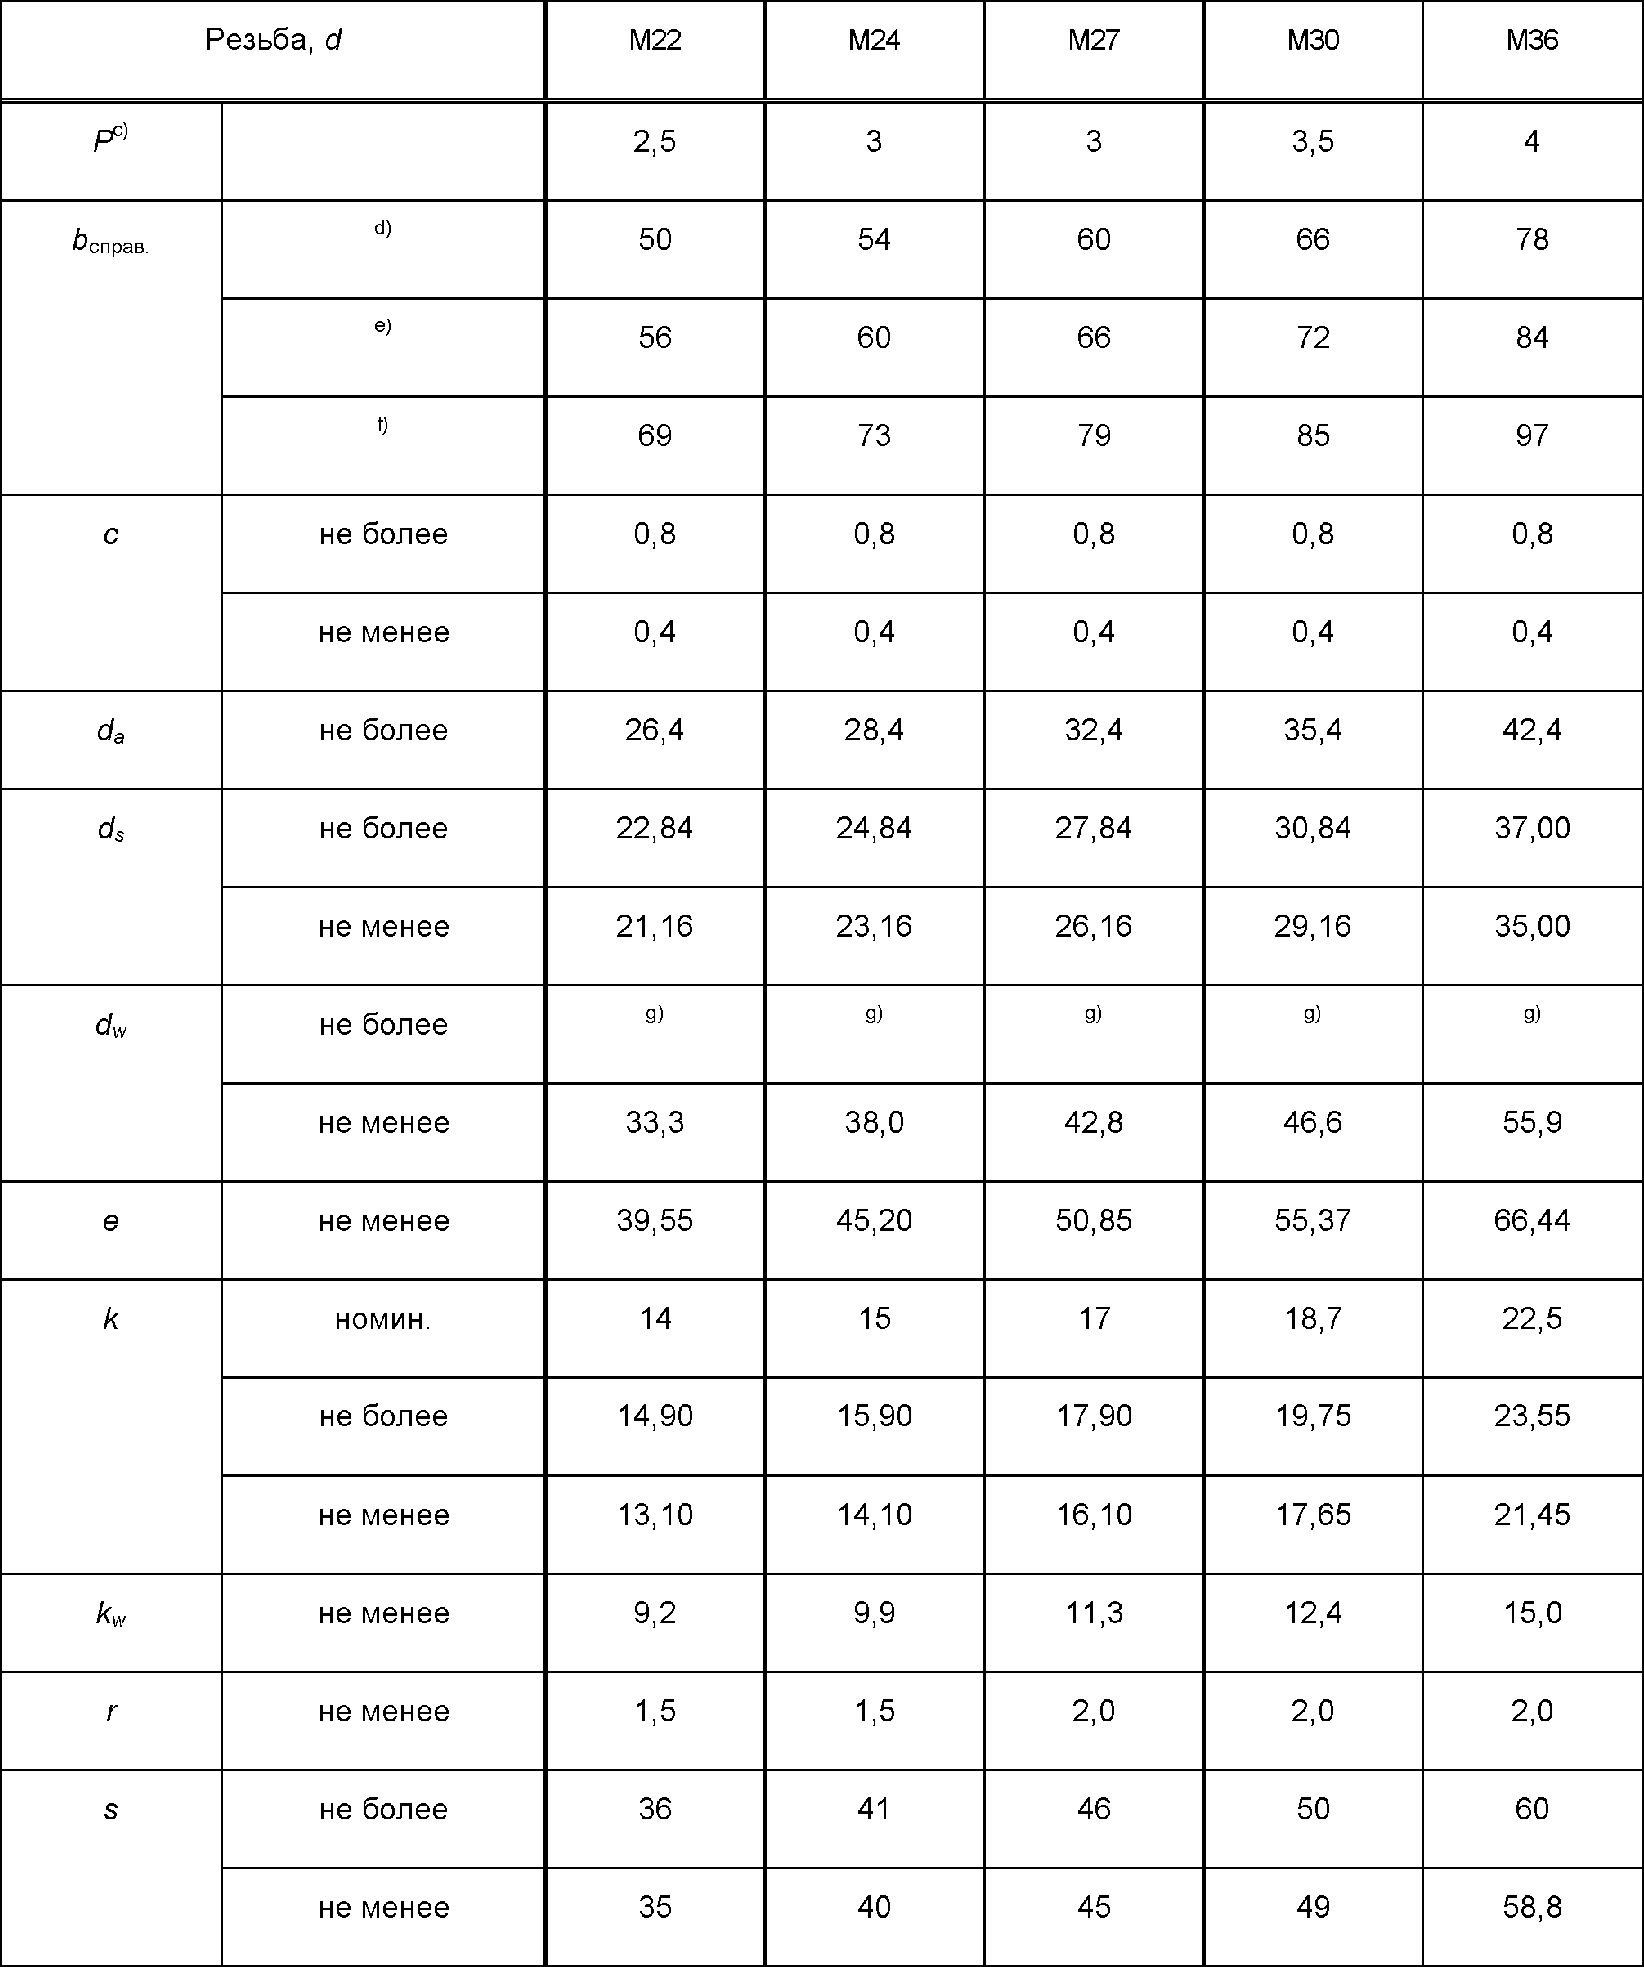
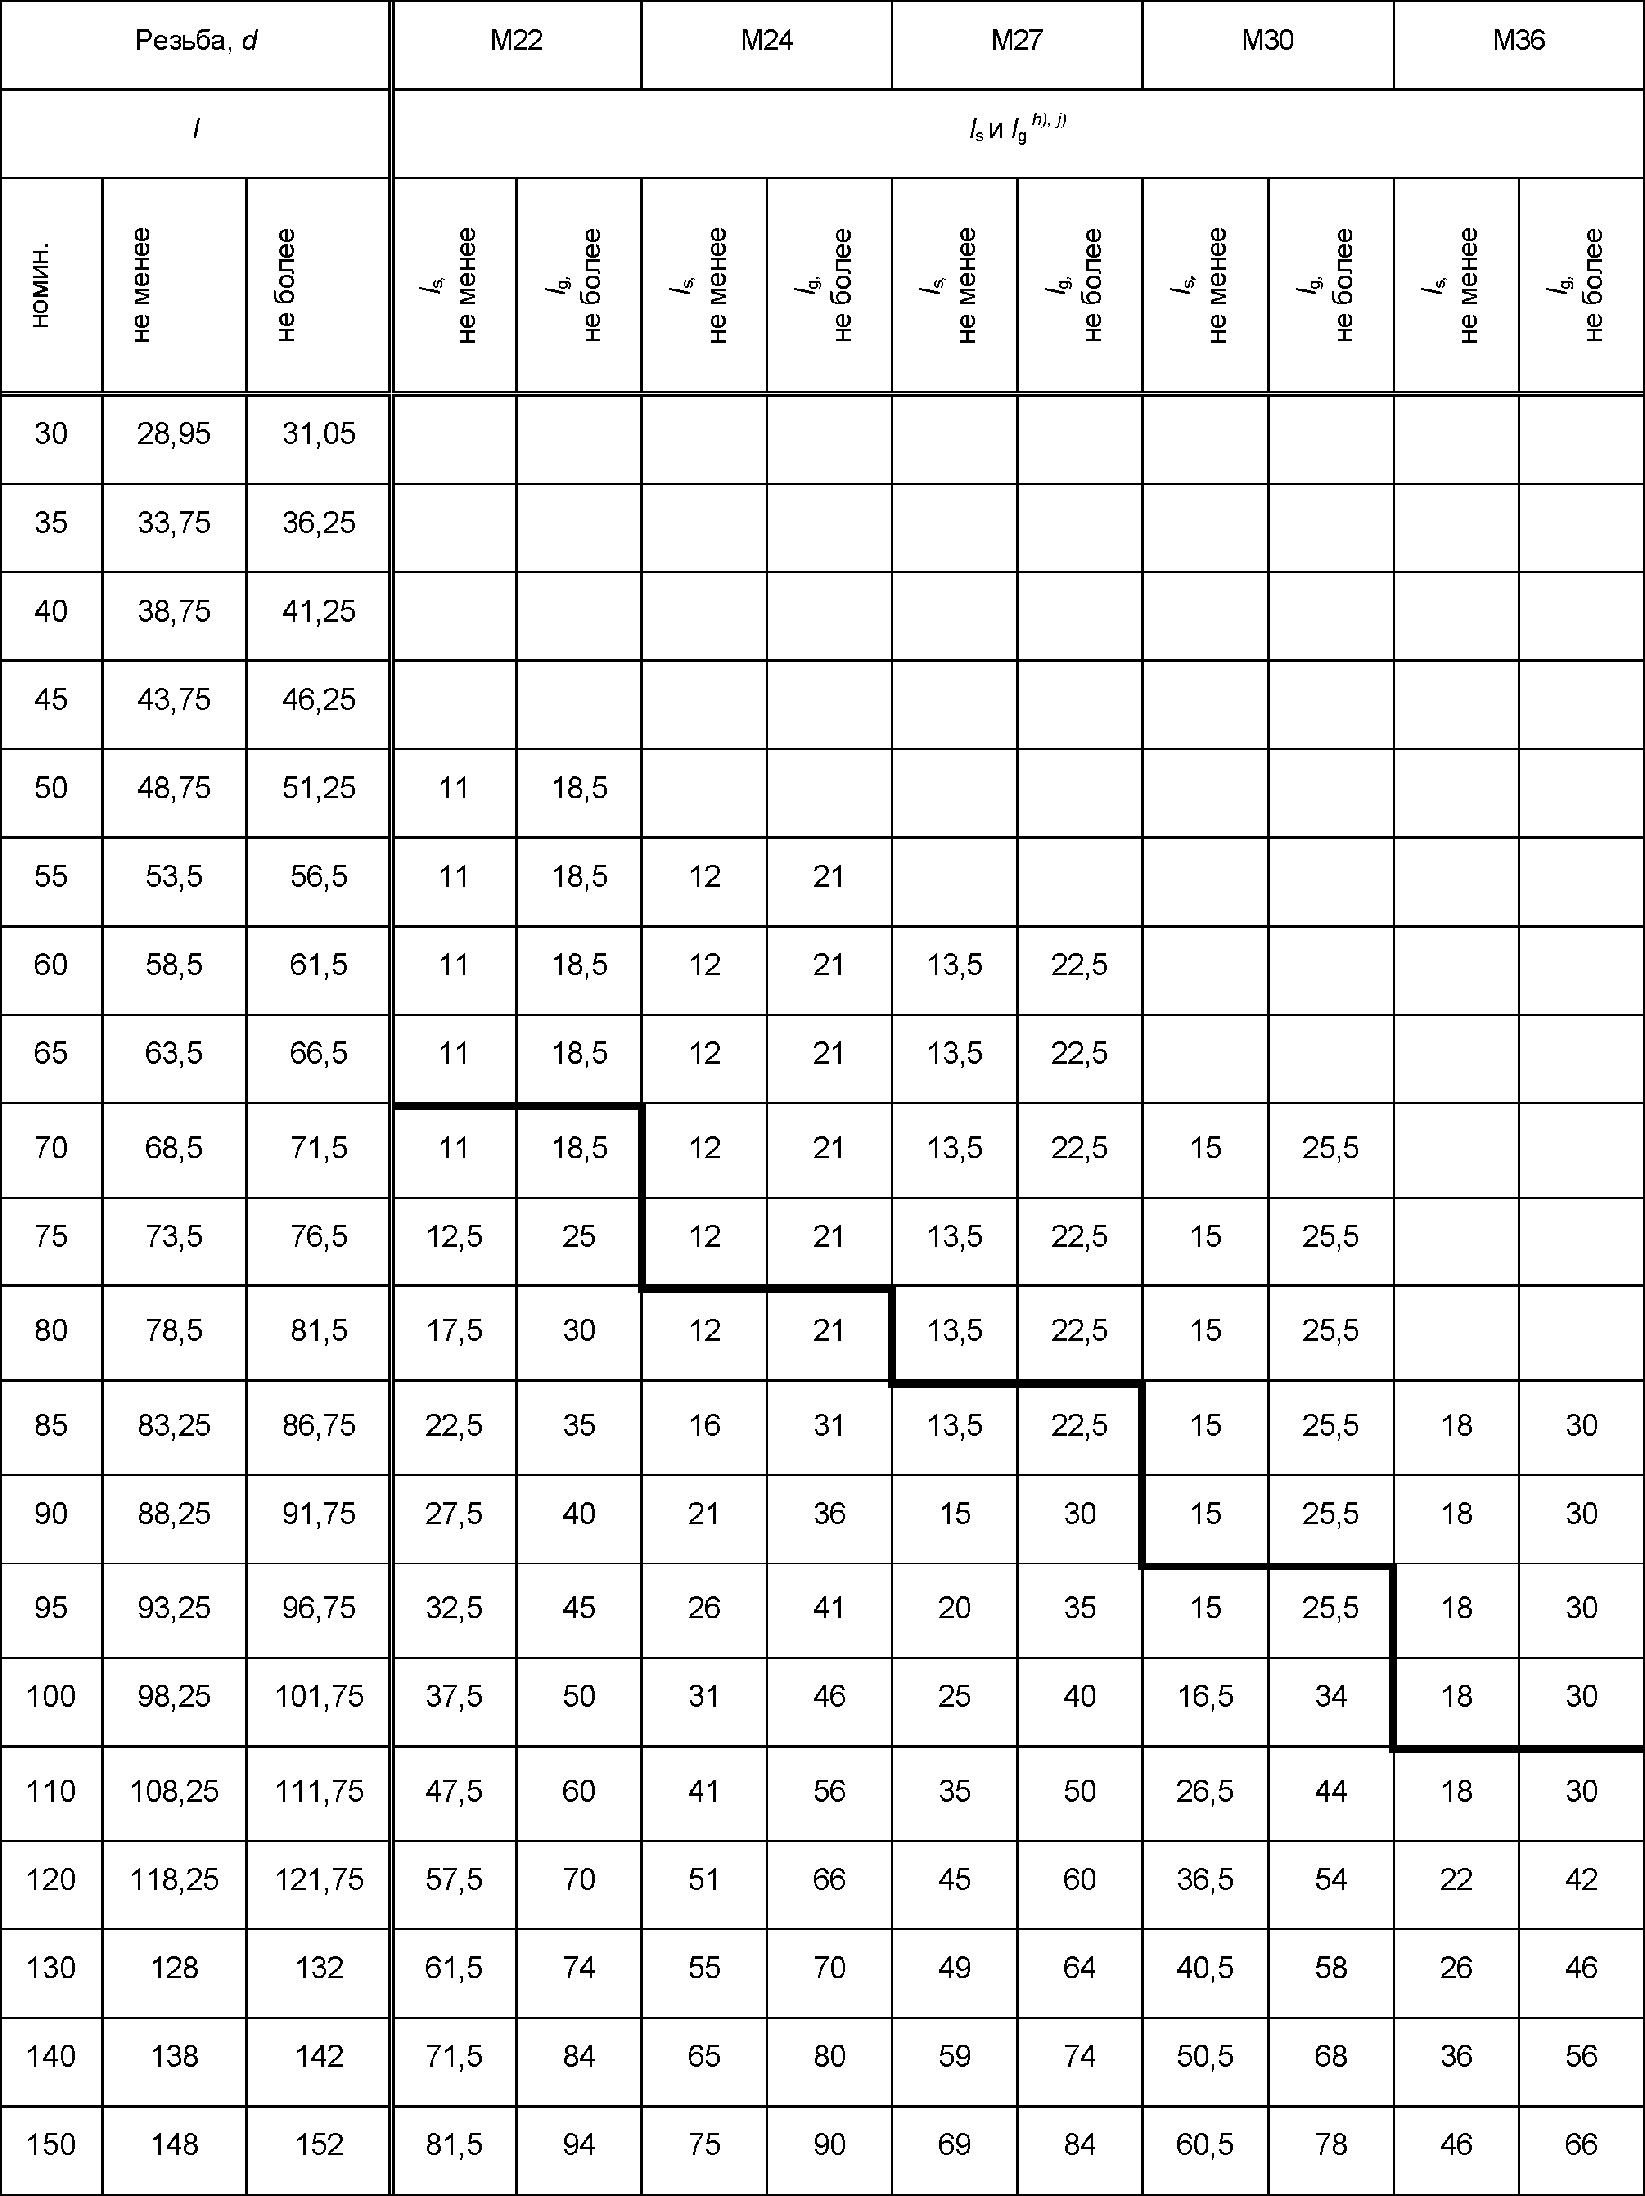
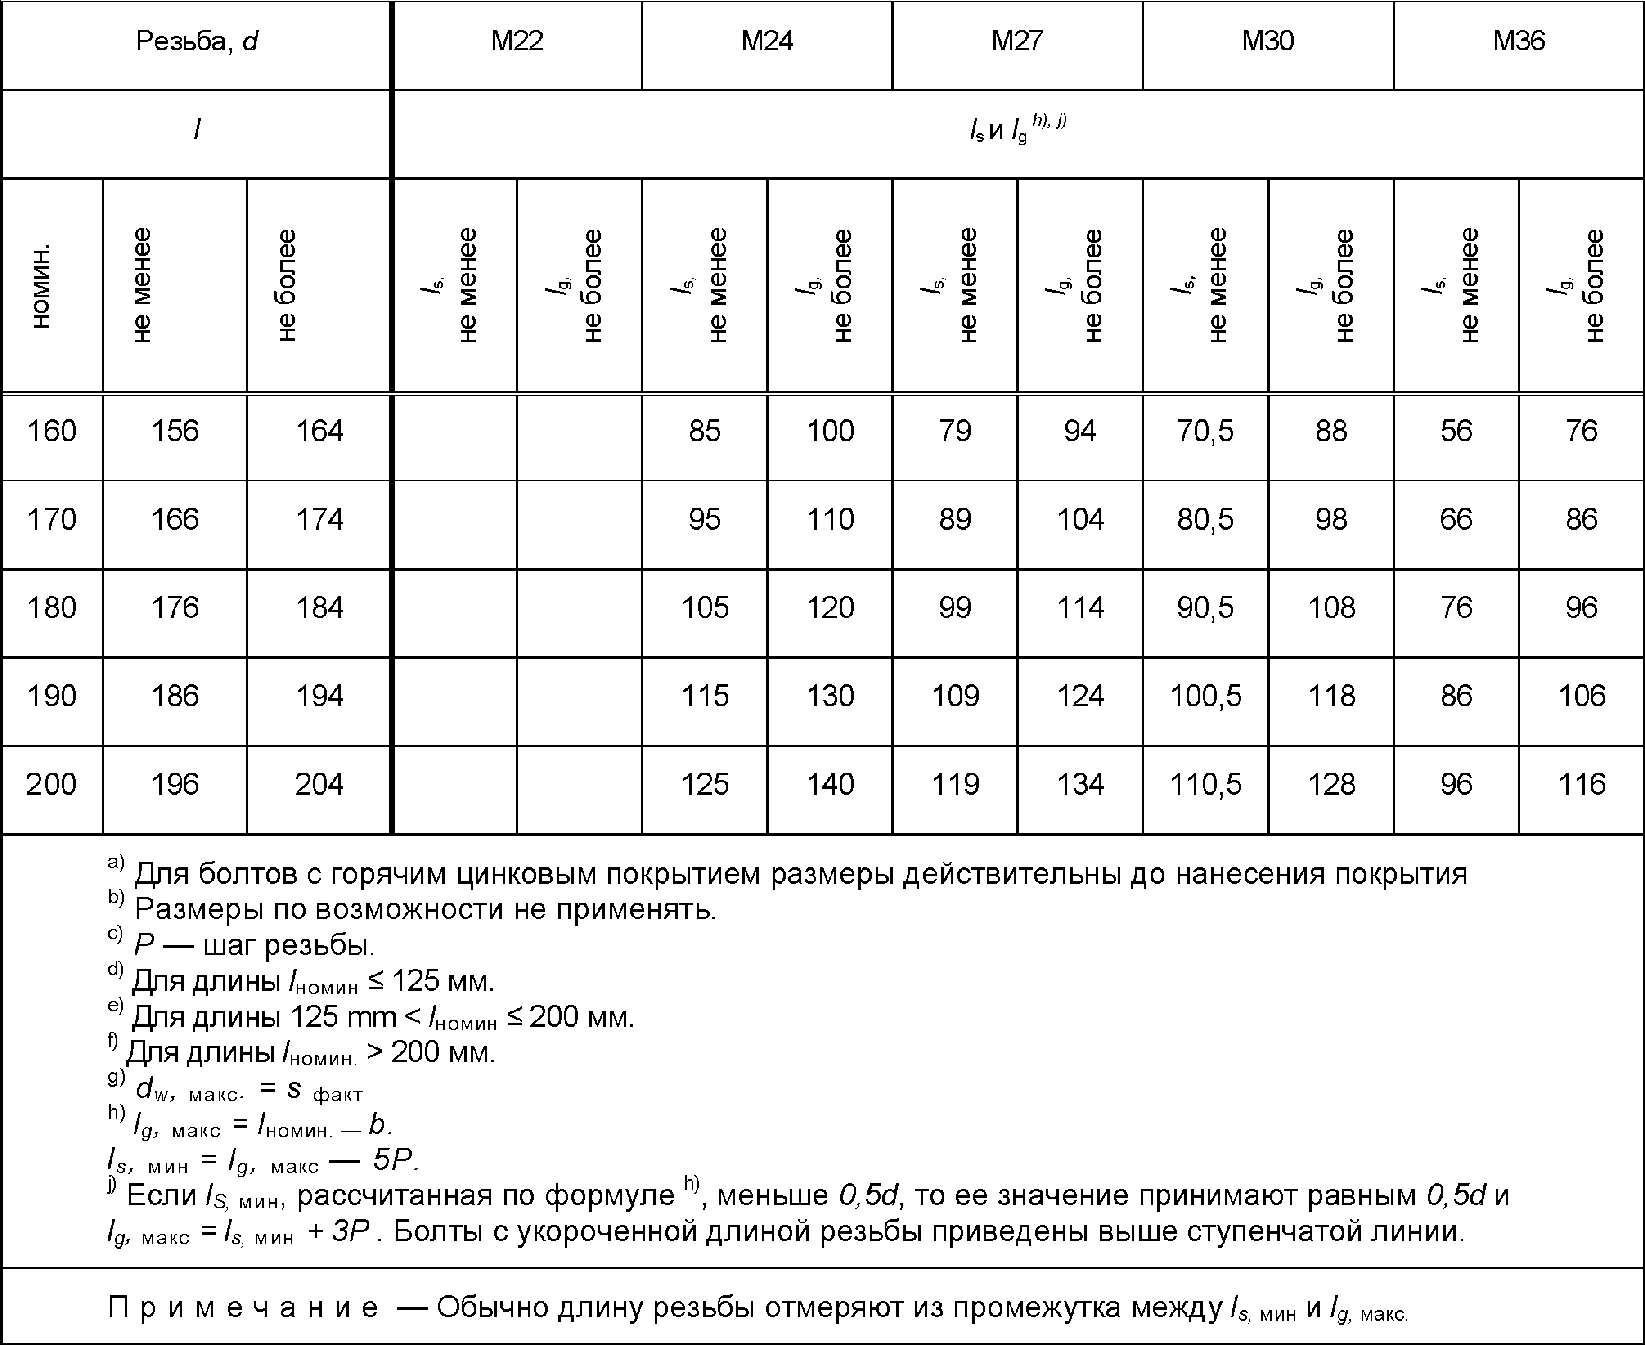
Конструкция и размеры болтов должны соответствовать указанным на рисунке 1 и в таблице 2.
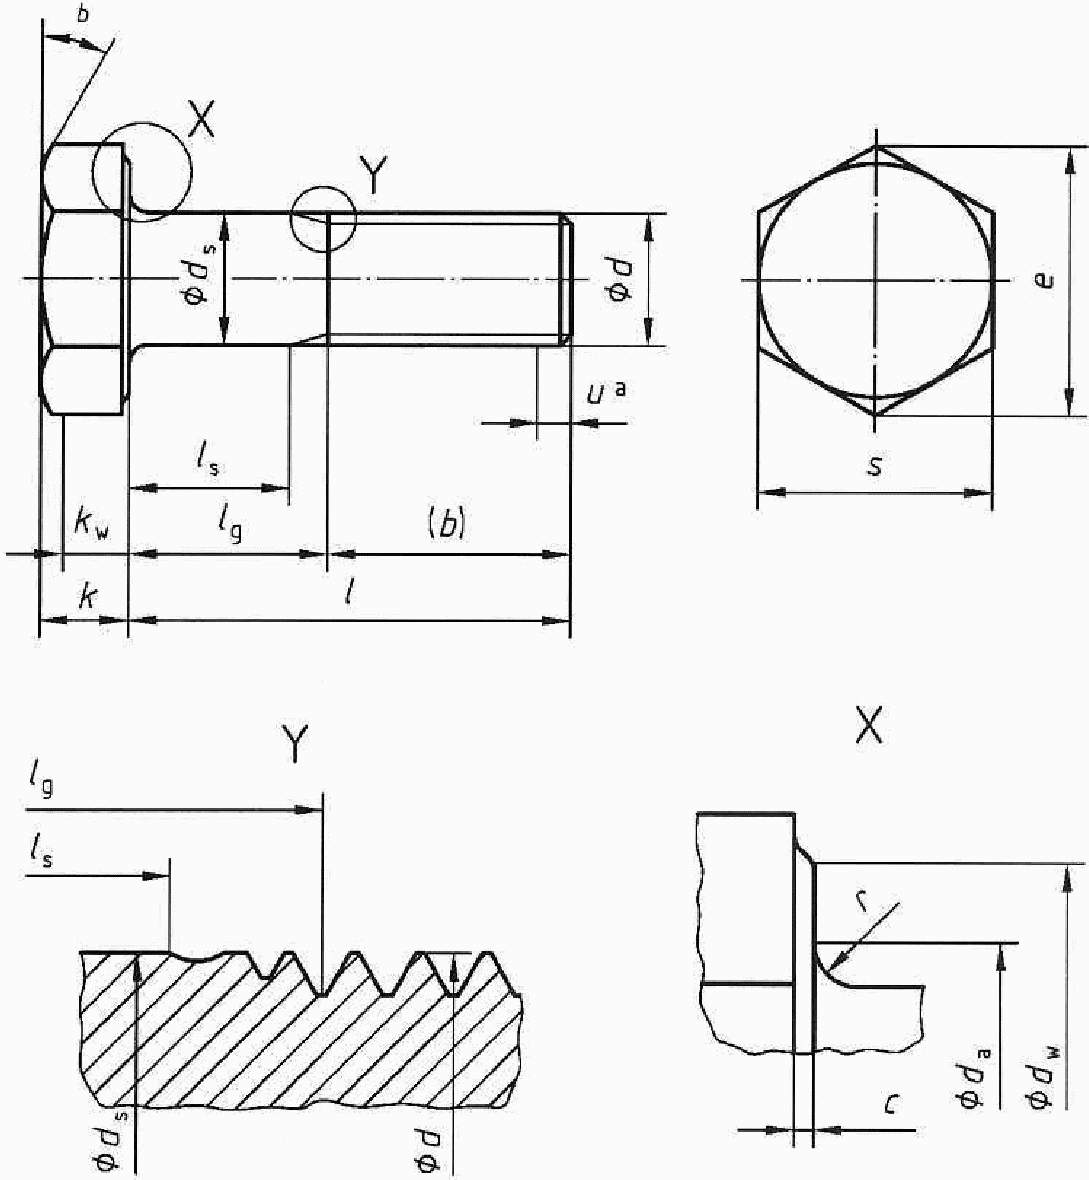
Примечание. Разность между l_{g} и l_{s} должна быть не менее чем 1,5P.
3.2. Требования к болтам и ссылочные стандарты
| Таблица 3 Требования к болтам и ссылочные стандарты | |||
| Материал | Сталь | ||
| Общие требования | ГОСТ 32484.1 | ||
| Резьба | Поле допуска | 6g a | |
| Обозначение стандарта | ГОСТ 8724, ISO 965-2 | ||
| Механические свойства | Класс прочности | 8.8 или 10.9 | |
| Обозначение стандарта | ISO 898-1 | ||
| Ударная вязкость | Значение, не менее f | KV_{- 20} \geq 27\text{Дж} | |
| Образцы b | ГОСТ 9454 | ||
| Испытания | ГОСТ 9454 | ||
| Допуски | Класс точности | B Кроме размеров c и r Допуск на длину болтов L при размере >= 160 мм составляет +/- 4,0 мм | |
| Обозначение стандарта | ГОСТ 1759.1 | ||
| Покрытие c | Нормальное | Тонкая оксидная пленка d | |
| Горячее цинкование | ГОСТ 9.307 | ||
| Термодиффузионное | EN 13811 | ||
| Ламельное | ISO 10683 | ||
| Другое | По согласованию e | ||
| Дефекты поверхности | Допуски для дефектов поверхности по ISO 6157-1 | ||
| Приемка | Приемочный контроль по ISO 3269, ГОСТ ISO 2859-1 | ||
| a Поле допуска действительно до горячего цинкования. Болты с горячим цинковым покрытием предназначены для комплектации с гайками, имеющими увеличенное поле допуска резьбы. b Расположение V-образного надреза (Шарпи) в испытательных образцах из болтов принимают по ISO 898-1. c При выборе соответствующего процесса обработки поверхности (например, очистка и покрытие) необходимо учитывать риск водородного охрупчивания металла болтов, см. соответствующие стандарты на покрытия. d Тонкая оксидная пленка без следов отслаивания с остаточным масляным покрытием, полученная в результате термообработки. e Другие покрытия могут быть по согласованию между покупателем и изготовителем, если они не влияют на механические свойства и функциональные характеристики. Покрытия из кадмия и кадмиевых сплавов не разрешаются. f Для болтов исполнения ХЛ по ГОСТ 15150 испытания проводят при температуре: KV — минус 40 °C или KU — минус 60 °C. | |||
| 3.3. Обезуглероживание резьбы болтов Требование по величине обезуглероживания резьбы болтов и методика измерений приведены в ISO 898-1. | |||
3.4. Маркировка болтов
Высокопрочные конструкционные болты должны быть маркированы:
Класс прочности в соответствии с ISO 898-1 и буквами HR.
b) Идентификационный знак изготовителя комплекта
Маркировку выполняют выпуклой или вдавленной на верхней поверхности головки болта.
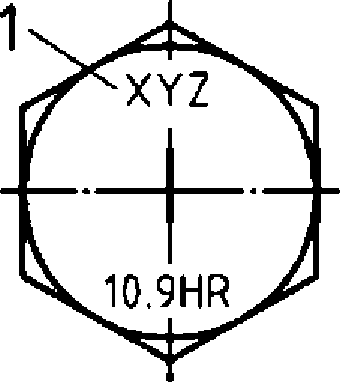
| В маркировке дополнительно могут быть указаны: - условный номер плавки (по требованию); - буквы ХЛ для болтов климатического исполнения ХЛ. Пример — 10.9 HR ХЛ. |
|---|
4. Гайки
Конструкции и размеры гаек должны соответствовать указанным на рисунке 3 и в таблице 4.
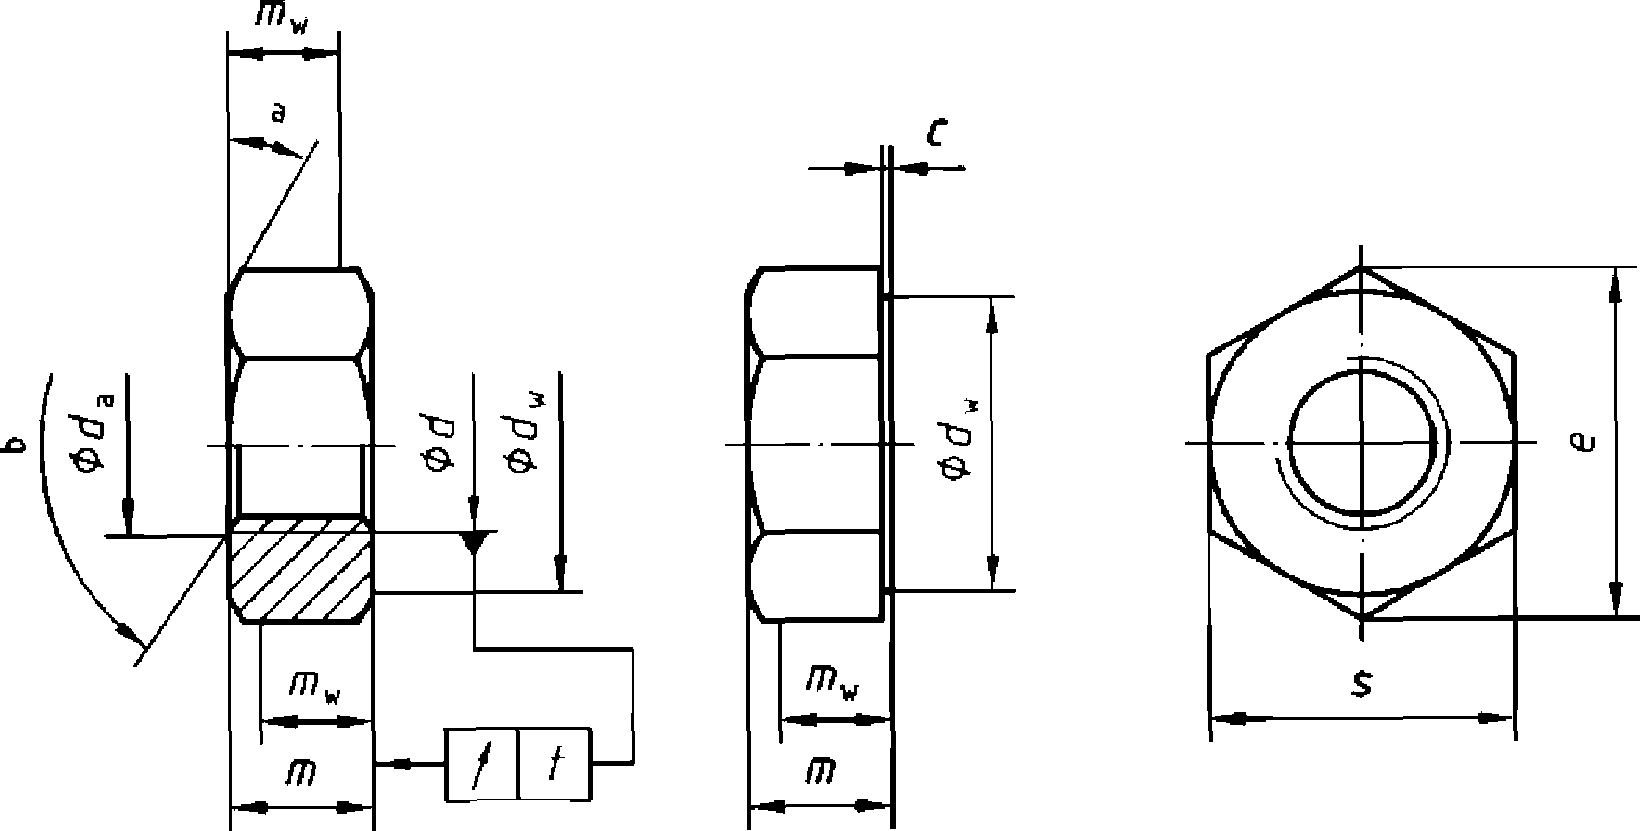
Размеры гаек a
| Резьба, d | М12 | (М14) b | М16 | (М18) b | М20 | М22 | М24 | М27 | М30 | М36 | |
| P c | 1,75 | 2 | 2 | 2,5 | 2,5 | 2,5 | 3 | 3 | 3,5 | 4 | |
| d_{a} | не более | 13 | 15,1 | 17,3 | 19,5 | 21,6 | 23,7 | 25,9 | 29,1 | 32,4 | 38,9 |
| не менее | 12 | 14 | 16 | 18 | 20 | 22 | 24 | 27 | 30 | 36 | |
| d_{w} | не более | d | d | d | d | d | d | d | d | d | d |
| не менее | 20,1 | 21,86 | 24,9 | 27,70 | 29,5 | 33,3 | 38,0 | 42,8 | 46,6 | 55,9 | |
| e | не менее | 23,91 | 27,12 | 29,56 | 32,95 | 35,03 | 39,55 | 45,20 | 50,85 | 55,37 | 66,44 |
| m | не более | 10,8 | 12,8 | 14,8 | 15,8 | 18 | 19,4 | 21,5 | 23,8 | 25,6 | 31 |
| не менее | 10,37 | 12,1 | 14,1 | 15,1 | 16,9 | 18,1 | 20,2 | 22,5 | 24,3 | 29,4 | |
| m_{w} | не менее | 8,3 | 9,7 | 11,3 | 12,1 | 13,5 | 14,5 | 16,2 | 18,1 | 19,5 | 22,4 |
| c | не более | 0,8 | 0,8 | 0,8 | 0,8 | 0,8 | 0,8 | 0,8 | 0,8 | 0,8 | 0,8 |
| не менее | 0,4 | 0,4 | 0,4 | 0,4 | 0,4 | 0,4 | 0,4 | 0,4 | 0,4 | 0,4 | |
| s | не более | 22 | 24 | 27 | 30 | 32 | 36 | 41 | 46 | 50 | 60 |
| не менее | 21,16 | 23,16 | 26,16 | 29,16 | 31 | 35 | 40 | 45 | 49 | 58,8 | |
| t | 0,38 | 0,42 | 0,47 | 0,52 | 0,58 | 0,63 | 0,72 | 0,80 | 0,87 | 1,05 | |
| a Для гаек с горячим цинковым покрытием размеры действительны до нанесения покрытия. b Не рекомендованные размеры. c P — шаг резьбы. d d_{w,\text{макс}} = s_{\text{факт}} . | |||||||||||
4.2. Требования к гайкам и ссылочные стандарты
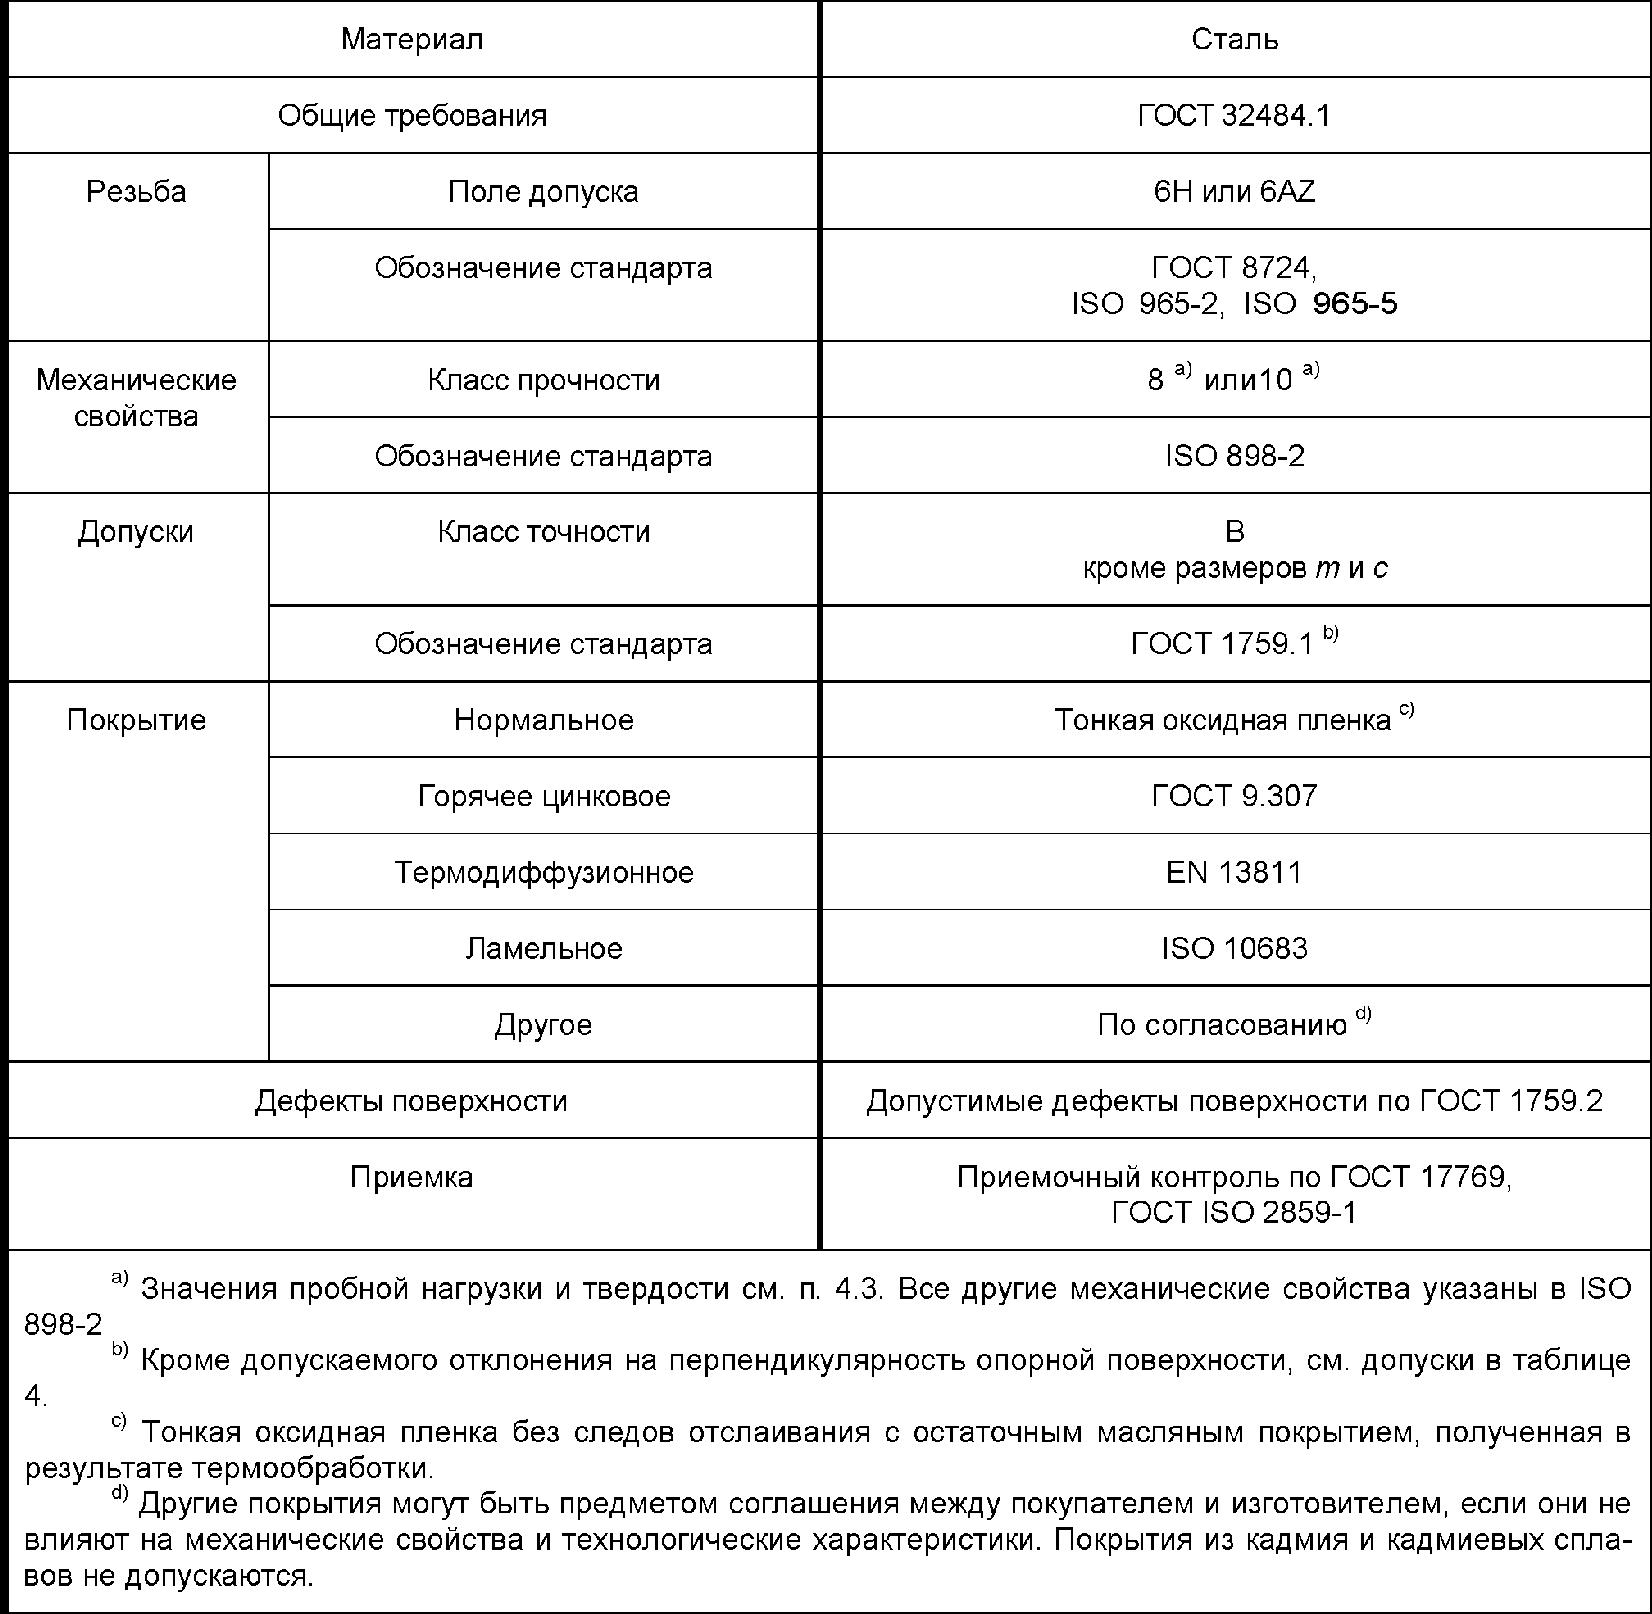
4.3. Пробная нагрузка для гаек
Если гайки должны быть приняты на основе значений твердости, соответствующие значения даны в таблице 7.
| 4.4. Обезуглероживание резьбы гайки Требование по величине обезуглероживания резьбы гайки и методике измерений принимают по аналогии с наружной резьбой по ГОСТ ISO 898-1. |
|---|
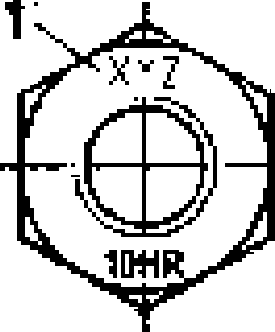
4.5. Маркировка гаек
Гайки должны быть маркированы:
a) Класс прочности по ISO 898-2 и буквы HR.
b) Идентификационный знак изготовителя комплекта.
Маркировку выполняют выпуклой или вдавленной на опорной поверхности гайки, не прилегающей к опорной поверхности шайбы.
5. Обозначение болтокомплекта
Пример 1 — Болтокомплект для соединений на высокопрочных болтах, системы HR, состоящий из болта с шестигранной головкой с увеличенным размером под ключ, с резьбой М16, номинальной длины I = 80 мм, классом прочности 10.9, и шестигранной гайки с увеличенным размером под ключ, с резьбой М16, класса прочности 10:
Если поверхностная обработка иная, чем тонкая оксидная пленка, то в обозначении должен быть указан вид покрытия на поверхности в соответствии со стандартом на покрытие. Например, для горячего цинкования с толщиной покрытия 40 мкм, обозначаемого по ГОСТ 9.306:
| Если климатическое исполнение иное, чем исполнение «У», то в обозначении должен быть указан вид климатического исполнения. Например, для болтокомплектов, предназначенных для эксплуатации в районах с холодным климатом, обозначаемых по ГОСТ 15150: Болтокомплект ГОСТ 32484.3 — М16 x 80 — 10.9/10 — HR — ХЛ. |
|---|
Если болты с шестигранной головкой, соответствующие этому стандарту, необходимы для других целей, например, для использования в глухих отверстиях с резьбой, они могут быть заказаны отдельно, и в таком случае обозначаются следующим образом:
Пример 2 — Болт с шестигранной головкой, с увеличенным размером под ключ, для соединений конструкций на высокопрочных болтах, системы HR, с резьбой М16 номинальной длины I = 80 мм, класса прочности 10.9:
Если шестигранные гайки, соответствующие этой части стандарта, необходимы для других целей, например, для использования со шпильками, они могут быть заказаны отдельно, и в таком случае обозначаются следующим образом:
Пример 3 — Шестигранная гайка с увеличенным размером под ключ, для соединений конструкций на высокопрочных болтах, системы HR, с резьбой М16, класса прочности 10:
6. Комплектуемые шайбы
Болты и гайки согласно настоящему стандарту применяются совместно с шайбами по ГОСТ 32484.6 или ГОСТ 32484.5 (только под гайку).
7. Технологические характеристики болтокомплекта
7.1. Общие положения
Технологические характеристики болтокомплекта, соответствующие пп. 7.2 - 7.5, должны быть подтверждены при проведении испытаний по ГОСТ 32484.2.
Четыре полные витка резьбы (в дополнение к сбегу резьбы) должны остаться свободными между опорной поверхностью гайки и гладкой частью стержня болта.
Примечание. Дополнительная справочная информация по технологическим характеристикам указана в ГОСТ 32484.2.
На гайках или на болтах и шайбах должно быть достаточно необходимой смазки как обязательного условия для того, чтобы в натягиваемом болтокомплекте не возникло задира и было достигнуто требуемое усилие натяжения.
7.2 Максимальное усилие в болте во время испытания на коэффициент закручивания (F_{bimax})
Усилие в болтах при испытаниях должно быть не ниже величины (формула 1):
где f_{ub} — номинальная прочность на разрыв (R_{m}) ;
A_{s} — номинальная расчетная площадь сечения болта.
При этом в результатах испытаний фиксируется коэффициент закручивания, соответствующий заданному значению предварительного натяжения (0,7f_{ub} \times A_{s}) .
Рекомендуемые усилия натяжения болтокомплектов при испытаниях приведены в Приложении А.
| Длина обжатия, \Sigma t a | \Delta\Theta_{1} , не менее |
| \Sigma t<2d | 90° |
| 2d<\Sigma t<6d | 120° |
| 6d<\Sigma t<10d | 150° |
| a \Sigma t — полная толщина стягиваемого пакета, включая шайбу(ы). | |
7.4. Угол, на который поворачивают гайки (или болт), начиная от предварительного натяжения 0,7f_{ub} \times A_{s} до тех пор, пока F_{bi} снова снизится до 0,7f_{ub} \times A_{s}(\Delta\Theta_{2})
Применяемые значения для \Delta\Theta_{2} указаны в таблице 9.
| Длина обжатия, \Sigma t a | \Delta\Theta_{2} , не менее |
| \Sigma t<2d | 210° |
| 2d \leq \Sigma t<6d | 240° |
| 6d \leq \Sigma t \leq 10d | 270° |
| a \Sigma t — полная толщина стягиваемого пакета, включая шайбу(ы). | |
7.5. Индивидуальные значения, среднее значение и коэффициент вариации коэффициента закручивания (k-фактор)
7.5.1. Индивидуальные значения (k_{i}) и коэффициент вариации (V_{k}) коэффициента закручивания (k-фактор) для k-класса К1
Если нормируются k_{i} -значения, то для любых покрытий они должны быть в пределах:
Коэффициент вариации должен быть V_{k} \leq 0,10 .
7.5.2 Среднее значение (k_{m}) и коэффициент вариации (V_{k}) коэффициента закручивания для k-класса К2
Среднее значение коэффициента закручивания (k-фактор) рассчитывают по формулам 2 и 3:
где M_{i} — индивидуальное значение крутящего момента;
F_{p} — заданное усилие натяжения;
d — номинальный диаметр болта.
Для расчета коэффициента вариации коэффициента закручивания применяют формулу 4:
 (4)
где s_{k} — стандартное отклонение (формула 5):
Если нормируются k_{m} и V_{k} , их значения должны быть в пределах, указанных в таблице 10.
Рекомендуемые усилия натяжения болтокомплектов для определения коэффициента закручивания приведены в таблице А.1.
РАЗДЕЛЫ МЕЖДУНАРОДНОГО СТАНДАРТА EN 14399-3:2005,
КОТОРЫЕ ПРИМЕНЕНЫ В НАСТОЯЩЕМ СТАНДАРТЕ С МОДИФИКАЦИЕЙ
ИХ СОДЕРЖАНИЯ ДЛЯ УЧЕТА ОСОБЕННОСТЕЙ
МЕЖГОСУДАРСТВЕННОЙ СТАНДАРТИЗАЦИИ
Этот документ о конструкционных болтах отражает ситуацию в Европе, где существуют два вида технического решения для достижения необходимой гибкости при выборе комплекта из болта, гайки и шайбы. Эти решения используют различные системы (HR и HV) комплектов болта, гайки и шайбы, показанные в таблице 1. Обе системы апробированы, и специалисты в области болтовых соединений могут использовать одну или другую систему.
Система комплекта болт/гайка/шайба
Однако важно при сборке избежать смешивания компонентов из разных систем. Поэтому болты и гайки обеих систем стандартизированы каждая в отдельной части Европейского стандарта и маркировка компонентов одной и той же системы одинакова.
Высокопрочные болты для предварительного натяжения очень чувствительны к различиям при изготовлении и смазке. Поэтому важно, чтобы комплект был произведен одним изготовителем, который всегда несет ответственность за технологические характеристики комплекта.
По этой же причине важно, чтобы покрытие болтокомплекта производилось одним изготовителем.
Помимо механических свойств компонентов комплекта, функциональное назначение комплекта требует, чтобы было достигнуто точно установленное усилие предварительного натяжения при затяжке комплекта в соответствии с технологией. С этой целью создан метод испытания на пригодность компонентов болтокомплекта, который показывает, выполняется ли функция собираемости комплекта.
Следует обратить внимание, что в соответствии с ISO 272 размер под ключ у болтов М12 и М22 изменен на 22 мм и 32 мм соответственно. Эти замены оправданы по следующим причинам:
В соответствии с конкретными условиями работы конструкционных болтов, сжимающие напряжения под головкой болта или под гайкой М12 при размере под ключ 21 мм могут стать слишком большими, особенно если шайба будет расположена с эксцентриситетом относительно оси болта.
Для болтов М20 размер под ключ 34 очень труден для производства и его замена на размер 32 определена, прежде всего, экономическими соображениями. Также должно быть указано, что применение размера под ключ 32 мм уже является общей практикой в Европе.
В настоящее время стандарты EN 14399-3 по EN 14399-6 единственные Европейские стандарты, которые имеют отношение к общим требованиям EN 14399-1. Однако в стадии подготовки находятся стандарты на:
- призонные болты;
- болты с потайной головкой;
- болты с шайбами, контролирующими предельное натяжение болта, для использования в качестве высокопрочных конструкционных болтов для предварительного натяжения.
Этот документ вместе с EN 14399-1 устанавливает требования для комплектов высокопрочных болтов и гаек системы HR для соединений с предварительным натяжением с увеличенным размером под ключ, с резьбой от М12 до М36 и групп прочности 10.9/10.
Болт и гайка в этом стандарте были разработаны так, чтобы достигать усилия предварительного натяжения не менее 0,7f_{ub} \times A_{s} <11> в соответствии с ENV 1993-1-1 (Еврокоды 3), получить податливость за счет преимущественной пластической деформации стержня болта.
<11> f_{ub} — номинальный предел прочности (R_{m}) и A_{s} — площадь сечения болта.
Для этой цели компоненты болтокомплекта имеют следующие характеристики:
Болт и гайка согласно этому документу включают шайбы по EN 14399-4 или EN 14399-5 (только под гайку).
Примечание. Для обеспечения удовлетворительного результата следует обратить внимание на важность правильного использования болтов. Для этого ENV 1090-1 содержит необходимые рекомендации.
Метод испытания на предварительное натяжение установлен в EN 14399-2.
В документе использованы ссылки на следующие стандарты. При ссылке на стандарты с указанием года его принятия используют только указанное издание. При ссылке на стандарт без указания года его принятия используют последнее издание этого документа (со всеми поправками).
EN 493 Соединительные детали — Поверхностные дефекты — Гайки
EN 10045-1 Металлические материалы — ударное испытание «Шарпи» — Часть 1: Испытательный метод
EN 14399-1 Высокопрочные болтовые соединения, собираемые с предварительным натягом — Часть 1: Изготовление, требования
EN 14399-2 Высокопрочные болтовые соединения, собираемые с предварительным натягом — Часть 2: Критерии (испытания). Пригодность для создания предварительного натяга
EN 14399-5 Высокопрочные болтовые соединения, собираемые с предварительным натягом — Часть 5: Шайбы
EN 14399-6 Высокопрочные болтовые соединения, собираемые с предварительным натягом — Часть 6: Шайбы с фаской
EN 20898-2 Механические свойства крепежа — Часть 2. Гайки с точно установленными значениями максимально допустимой нагрузки — Крупная резьба (ISO 898-2:1992)
EN 26157-1 Крепеж — Дефекты поверхности — Часть 1: Винты, болты и штифты для общих требований (ISO 6157-1:1988)
EN ISO 898-1 Механические свойства крепежных изделий из углеродистых и легированных сталей — Часть 1: Болты, винты и шпильки установленных классов прочности с крупным и мелким шагом резьбы (ISO 898-1)
EN ISO 3269 Изделия крепежные. Приемочный контроль (ISO 3269 2000)
EN ISO 4759-1 Допуски для крепежных изделий — Часть 1: Болты винты, штифты и гайки. Классы точности A, B и C (ISO 4759-1:2000)
EN ISO 10684 Изделия крепежные. Покрытия, нанесенные методом горячего цинкования (ISO 10684:2004)
ISO 148 Сталь. Испытание на ударный изгиб «Шарпи» (V-надрез)
ISO 261 Резьбы метрические ИСО общего назначения. Общий вид
ISO 965-2 Резьбы метрические ISO общего назначения. Допуски — Часть 2: Предельные размеры резьб для болтов и гаек общего назначения. Средний класс точности
ISO 965-5 ISO. Резьбы метрические ISO общего назначения. Допуски — Часть 5. Предельные размеры для внутренних винтовых резьб винтов для сборки с наружными винтовыми резьбами, гальванизированными горячим погружением, с максимальным размером позиции допуска h до гальванизации
3.2 Требования к болтам и ссылочные стандарты
| Требования к болтам и ссылочные стандарты | ||
| Материал | Сталь | |
| Общие требования | EN 14399-1 | Резьба |
| Поле допуска | 6g a | |
| Обозначение стандарта | ISO 261, ISO 965-2 | Механические свойства |
| Класс прочности | 8.8 или 10.9 | |
| Обозначение стандарта ISO 898-1 | ||
| Ударная вязкость | Значение, не менее f | KV_{- 20} \geq 27\text{Дж} |
| Образцы b | ISO 148 | |
| Испытания | EN 10045-1 | |
| Допуски | Класс точности | C, кроме c и r. Допуск для длины более 160 мм +/- 4,0 мм |
| Обозначение стандарта | ISO 4759-1 | |
| Покрытие c | Нормальное | Как изготовлено d |
| Горячее цинкование | EN ISO 10684 | |
| Другое | По согласованию e | |
| Дефекты поверхности | Допустимые дефекты поверхности по EN 26157-1 | |
| Приемка | Приемочный контроль по EN ISO 3269 | |
| a Поле допуска действительно до горячего цинкования. Болты с горячим цинковым покрытием предназначены для комплектации с гайками, имеющими увеличенное поле допуска резьбы. b Расположение V-образного надреза (Шарпи) в испытательных образцах из болтов принимают по ISO 898-1. c При выборе процесса обработки поверхности (например, очистка и покрытие) необходимо учитывать риск водородного охрупчивания металла болтов, см. соответствующие стандарты на покрытия. d Тонкая оксидная пленка без следов отслаивания с остаточным масляным покрытием, полученная в результате термообработки. e Другие покрытия могут быть предметом переговоров между покупателем и изготовителем, если они не влияют на механические свойства и функциональные характеристики. Покрытия из кадмия и кадмиевых сплавов не разрешаются. | ||
4.2 Требования к гайкам и ссылочные стандарты
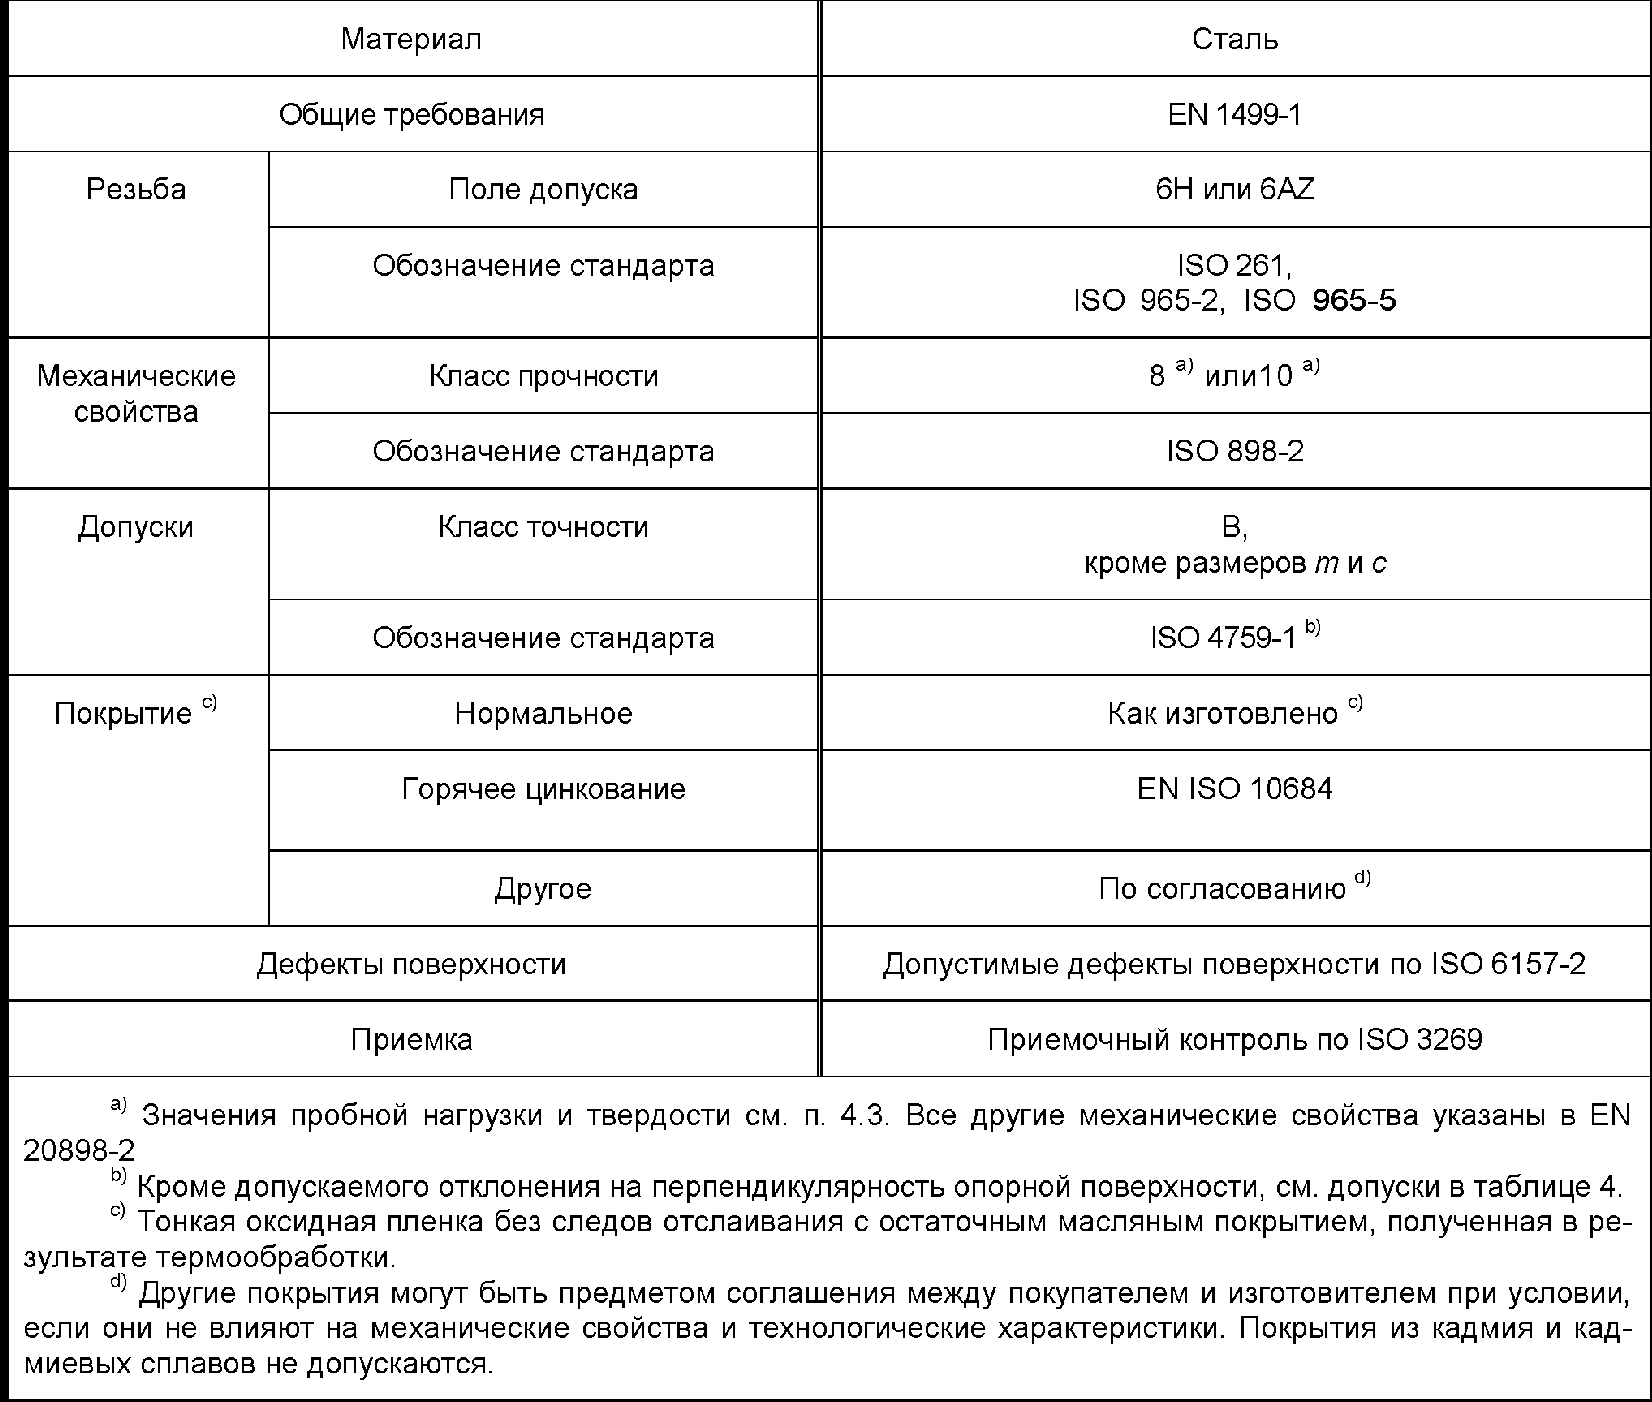
4.4 Обезуглероживание резьбы гайки
Обезуглероживание резьбы гайки, измеряемое по аналогии с наружной резьбой, по ISO 898-1, должно быть не более G = 0,015 mm.
7.5.2 Среднее значение (k_{m}) и коэффициент вариации (V_{k}) коэффициента закручивания для k-класса К2
Среднее значение коэффициента закручивания (k-фактор) рассчитывают по формуле:
где M_{i} — индивидуальное значение крутящего момента;
F_{p} — заданное усилие натяжения;
d — номинальный диаметр болта.
Для коэффициента вариации коэффициента закручивания применяют следующую формулу:

где s_{k} — стандартное отклонение.