ГОСТ Р 72314-2025. Национальный стандарт Российской Федерации. Гидроэлектростанции. Гидротехнические сооружения. Затворы и сороудерживающие устройства. Общие технические условия
(утв. и введен в действие Приказом Росстандарта от 03.10.2025 № 1154-ст)
Примечание
Документ введен в действие с 01.11.2025.
Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 3 октября 2025 г. № 1154-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ГИДРОЭЛЕКТРОСТАНЦИИ. ГИДРОТЕХНИЧЕСКИЕ СООРУЖЕНИЯ
ЗАТВОРЫ И СОРОУДЕРЖИВАЮЩИЕ УСТРОЙСТВА
Hydroelectric power plants. Hydrotechnical structures. Gates and trash screens. General technical conditions
Дата введения 1 ноября 2025 года
Предисловие
1 РАЗРАБОТАН Акционерным обществом «Всероссийский научно-исследовательский институт гидротехники имени Б.Е. Веденеева» (АО «ВНИИГ имени Б.Е. Веденеева»), Акционерным обществом «Проектно-изыскательский институт „Ленгипроречтранс“ (АО „ПИИ „Ленгипроречтранс“) при участии Ассоциации организаций и работников гидроэнергетики „Гидроэнергетика России“ (Ассоциация „Гидроэнергетика России“)»
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 016 «Электроэнергетика»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 3 октября 2025 г. № 1154-ст
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
1 Область применения
1.1 Настоящий стандарт устанавливает общие требования к процессам проектирования, изготовления, монтажа и приемки в эксплуатацию затворов и сороудерживающих устройств гидротехнических сооружений гидроэлектростанций (ГЭС), гидроаккумулирующих электростанций (ГАЭС).
1.2 Настоящий стандарт распространяется на процессы создания (разработка основных технических решений и проектной документации, изготовления, монтажа и приемки) затворов и сороудерживающих решеток для установки на гидротехнических сооружениях всех классов.
1.3 Настоящий стандарт распространяется на все виды и типы затворов (за исключением дисковых и шаровых затворов, в отношении которых следует руководствоваться ГОСТ 22373) и сороудерживающих решеток водосбросных, водовыпускных и водоподводящих гидротехнических сооружений ГЭС. Допустимо применение настоящего стандарта также для других объектов (предприятий).
1.4 Действие настоящего стандарта распространяется на все организации (общества, компании, специализированные и иные организации), занимающиеся проектированием, изготовлением, монтажом, наладкой, испытаниями и приемкой в эксплуатацию затворов и сороудерживающих устройств гидротехнических сооружений.
1.5 Настоящий стандарт устанавливает общие требования и нормы в сфере своего применения, но не учитывает все возможные особенности исполнения его требований на конкретных объектах.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие документы:
ГОСТ 2.602 Единая система конструкторской документации. Ремонтные документы
ГОСТ 9.014 Единая система защиты от коррозии и старения. Временная противокоррозионная защита изделий. Общие требования
ГОСТ 9.104 Единая система защиты от коррозии и старения. Покрытия лакокрасочные. Группы условий эксплуатации
ГОСТ 9.107 Единая система защиты от коррозии и старения. Коррозионная агрессивность атмосферы. Основные положения
ГОСТ 9.402 Единая система защиты от коррозии и старения. Покрытия лакокрасочные. Подготовка металлических поверхностей к окрашиванию
ГОСТ 12.1.004 Система стандартов безопасности труда. Пожарная безопасность. Общие требования
ГОСТ 12.1.010 Система стандартов безопасности труда. Взрывобезопасность. Общие требования
ГОСТ 12.1.019 Система стандартов безопасности труда. Электробезопасность. Общие требования и номенклатура видов защиты
ГОСТ 12.2.029 Система стандартов безопасности труда. Приспособления станочные. Требования безопасности
ГОСТ 12.3.003 Система стандартов безопасности труда. Работы электросварочные. Требования безопасности
ГОСТ 12.3.009 Система стандартов безопасности труда. Работы погрузочно-разгрузочные. Общие требования безопасности
ГОСТ 27.003 Надежность в технике. Состав и общие правила задания требований по надежности
ГОСТ 27.507 Надежность в технике. Запасные части, инструменты и принадлежности. Оценка и расчет запасов
ГОСТ 380 Сталь углеродистая обыкновенного качества. Марки
ГОСТ 427 Линейки измерительные металлические. Технические условия
ГОСТ 493 Бронзы безоловянные литейные. Марки
ГОСТ 613 Бронзы оловянные литейные. Марки
ГОСТ 977 Отливки стальные. Общие технические условия
ГОСТ 1412 Чугун с пластинчатым графитом для отливок. Марки
ГОСТ 1497 Металлы. Методы испытаний на растяжение
ГОСТ 1583 Сплавы алюминиевые литейные. Технические условия
ГОСТ 1759.0 Болты, винты, шпильки и гайки. Технические условия
ГОСТ 2246 Проволока стальная сварочная. Технические условия
ГОСТ 2991 Ящики дощатые неразборные для грузов массой до 500 кг. Общие технические условия
ГОСТ 3242 Соединения сварные. Методы контроля качества
ГОСТ 5264 Ручная дуговая сварка. Соединения сварные. Основные типы, конструктивные элементы и размеры
ГОСТ 5632 Нержавеющие стали и сплавы коррозионно-стойкие, жаростойкие и жаропрочные. Марки
ГОСТ 6713 Прокат из конструкционной стали для мостостроения. Технические условия
ГОСТ 6996-66 Сварные соединения. Методы определения механических свойств
ГОСТ 7502 Рулетки измерительные металлические. Технические условия
ГОСТ 7512 Контроль неразрушающий. Соединения сварные. Радиографический метод
ГОСТ 8240 Швеллеры стальные горячекатаные. Сортамент
ГОСТ 8479 Поковки из конструкционной углеродистой и легированной стали. Общие технические условия
ГОСТ 8509 Уголки стальные горячекатаные равнополочные. Сортамент
ГОСТ 8510 Уголки стальные горячекатаные неравнополочные. Сортамент
ГОСТ 8713 Сварка под флюсом. Соединения сварные. Основные типы, конструктивные элементы и размеры
ГОСТ 9087 Флюсы сварочные плавленые. Технические условия
ГОСТ 9238 Габариты железнодорожного подвижного состава и приближения строений
ГОСТ 9454 Металлы. Метод испытания на ударный изгиб при пониженных, комнатной и повышенных температурах
ГОСТ 9466 Электроды покрытые металлические для ручной дуговой сварки сталей и наплавки. Классификация и общие технические условия
ГОСТ 9467 Электроды покрытые металлические для ручной дуговой сварки конструкционных и теплоустойчивых сталей. Типы
ГОСТ 10052 Электроды покрытые металлические для ручной дуговой сварки высоколегированных сталей с особыми свойствами. Типы
ГОСТ 10198 Ящики деревянные для грузов массой св. 200 до 20000 кг. Общие технические условия
ГОСТ 10354 Пленка полиэтиленовая. Технические условия
ГОСТ 10885 Сталь листовая горячекатаная двухслойная коррозионно-стойкая. Технические условия
ГОСТ 10906 Шайбы косые. Технические условия
ГОСТ 11371 Шайбы. Технические условия
ГОСТ 11534 Ручная дуговая сварка. Соединения сварные под острыми и тупыми углами. Основные типы, конструктивные элементы и размеры
ГОСТ 12969 Таблички для машин и приборов. Технические требования
ГОСТ 12971 Таблички прямоугольные для машин и приборов. Размеры
ГОСТ 14019 (ИСО 7438:1985) Материалы металлические. Метод испытания на изгиб
ГОСТ 14192 Маркировка грузов
ГОСТ 14637 Прокат толстолистовой из нелегированной стали обыкновенного качества. Технические условия
ГОСТ 14771 Дуговая сварка в защитном газе. Соединения сварные. Основные типы, конструктивные элементы и размеры
ГОСТ 14792-80 Детали и заготовки, вырезаемые кислородной и плазменно-дуговой резкой. Точность, качество поверхности реза
ГОСТ 15140 Материалы лакокрасочные. Методы определения адгезии
ГОСТ 15150 Машины, приборы и другие технические изделия. Исполнения для различных климатических районов. Категории, условия эксплуатации, хранения и транспортирования в части воздействия климатических факторов внешней среды
ГОСТ 15846 Продукция, отправляемая в районы Крайнего Севера и приравненные к ним местности. Упаковка, маркировка, транспортирование и хранение
ГОСТ 16350 Климат СССР. Районирование и статистические параметры климатических факторов для технических целей
ГОСТ 19179 Гидрология суши. Термины и определения
ГОСТ 19281 Прокат повышенной прочности. Общие технические условия
ГОСТ 19431 Энергетика и электрификация. Термины и определения
ГОСТ 21357 Отливки из хладостойкой и износостойкой стали. Общие технические условия
ГОСТ 22373 Затворы дисковые и шаровые для гидравлических турбин. Общие технические условия
ГОСТ 23170 Упаковка для изделий машиностроения. Общие требования
ГОСТ 23518 Дуговая сварка в защитных газах. Соединения сварные под острыми и тупыми углами. Основные типы, конструктивные элементы и размеры
ГОСТ 24297 Верификация закупленной продукции. Организация проведения и методы контроля
ГОСТ 24482 Макроклиматические районы земного шара с тропическим климатом. Районирование и статистические параметры климатических факторов для технических целей
ГОСТ 24643 Основные нормы взаимозаменяемости. Допуски формы и расположения поверхностей. Числовые значения
ГОСТ 25054 Поковки из коррозионно-стойких сталей и сплавов. Общие технические условия
ГОСТ 25347 (ISO 286-2:2010) Основные нормы взаимозаменяемости. Характеристики изделий геометрические. Система допусков на линейные размеры. Ряды допусков, предельные отклонения отверстий и валов
ГОСТ 25348 Основные нормы взаимозаменяемости. Единая система допусков и посадок. Ряды допусков, основных отклонений и поля допусков для размеров свыше 3150 мм
ГОСТ 26358 Отливки из чугуна. Общие технические условия
ГОСТ 27772 Прокат для строительных стальных конструкций. Общие технические условия
ГОСТ 28870 Сталь. Методы испытания на растяжение толстолистового проката в направлении толщины
ГОСТ 30775 Ресурсосбережение. Обращение с отходами. Классификация, идентификация и кодирование отходов. Основные положения
ГОСТ 32484.1 (EN 14399-1:2005) Болтокомплекты высокопрочные для предварительного натяжения конструкционные. Общие требования
ГОСТ 32484.2 (EN 14399-2:2005) Болтокомплекты высокопрочные для предварительного натяжения конструкционные. Испытание на предварительное натяжение
ГОСТ 32484.3 (EN 14399-3:2005) Болтокомплекты высокопрочные для предварительного натяжения конструкционные. Система HR — комплекты шестигранных болтов и гаек
ГОСТ 32484.4 (EN 14399-4:2005) Болтокомплекты высокопрочные для предварительного натяжения конструкционные. Система HV — комплекты шестигранных болтов и гаек
ГОСТ 32484.5 (EN 14399-5:2005) Болтокомплекты высокопрочные для предварительного натяжения конструкционные. Плоские шайбы
ГОСТ 32484.6 (EN 14399-6:2005) Болтокомплекты высокопрочные для предварительного натяжения конструкционные. Плоские шайбы с фаской
ГОСТ 33272 Безопасность машин и оборудования. Порядок установления и продления назначенных ресурса, срока службы и срока хранения. Основные положения
ГОСТ 34667.2 (ISO 12944-2:2017) Материалы лакокрасочные. Защита стальных конструкций от коррозии при помощи лакокрасочных систем. Часть 2. Классификация условий окружающей среды
ГОСТ 35087 Двутавры стальные горячекатаные. Технические условия
ГОСТ 35094 Покрытия лакокрасочные. Группы, технические требования и обозначения
ГОСТ Р 2.601 Единая система конструкторской документации. Эксплуатационные документы
ГОСТ Р 27.001 Надежность в технике. Система управления надежностью. Основные положения
ГОСТ Р 27.102 Надежность в технике. Надежность объекта. Термины и определения
ГОСТ Р 53464 Отливки из металлов и сплавов. Допуски размеров, массы и припуски на механическую обработку
ГОСТ Р 55724 Контроль неразрушающий. Соединения сварные. Методы ультразвуковые
ГОСТ Р 70214 Гидротехника. Основные понятия. Термины и определения
ГОСТ Р 71850 Гидроэлектростанции. Гидротехнические сооружения. Затворы и сороудерживающие решетки. Организация эксплуатации и технического обслуживания. Нормы и требования
ГОСТ Р 72112 Гидроприводы объемные. Маркировка, упаковка, транспортирование и хранение
ГОСТ Р ИСО 6520-1 Сварка и родственные процессы. Классификация дефектов геометрии и сплошности в металлических материалах. Часть 1. Сварка плавлением
ГОСТ Р ИСО 8501-1 Подготовка стальной поверхности перед нанесением лакокрасочных материалов и относящихся к ним продуктов. Визуальная оценка чистоты поверхности. Часть 1. Степень окисления и степени подготовки непокрытой стальной поверхности и стальной поверхности после полного удаления прежних покрытий
СП 16.13330 «СНиП II-23-81* Стальные конструкции»
СП 28.13330 «СНиП 2.03.11-85 Защита строительных конструкций от коррозии»
СП 48.13330 «СНиП 12-01-2004 Организация строительства»
СП 49.13330 «СНиП 12-03-2001 Безопасность труда в строительстве. Часть 1. Общие требования»
СП 50.13330 «СНиП 23-02-2003 Тепловая защита зданий»
СП 58.13330 «СНиП 33-01-2003 Гидротехнические сооружения. Основные положения»
СП 70.13330 «СНиП 3.03.01-87 Несущие и ограждающие конструкции»
СП 76.13330 «СНиП 3.05.06-85 Электротехнические устройства»
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов (сводов правил) в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный документ, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого документа с учетом всех внесенных в данную версию изменений. Если заменен ссылочный документ, на который дана датированная ссылка, то рекомендуется использовать версию этого документа с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный документ, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный документ отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку. Сведения о действии сводов правил целесообразно проверить в Федеральном информационном фонде стандартов.
3 Термины и определения
В настоящем стандарте применены термины по ГОСТ Р 27.102, ГОСТ 19179, ГОСТ 19431, ГОСТ Р 70214, а также следующие термины с соответствующими определениями:
3.1 быстродействующий затвор: Автоматический быстрозакрывающийся затвор, предназначенный для предохранения агрегатов гидроэлектростанции от чрезмерного повышения оборотов при внезапном сбросе нагрузки, или для закрытия напорного трубопровода гидроэлектростанции при его аварии.
3.2 заказчик: Юридическое лицо, которое обеспечивает финансирование разработки (создание, модернизацию) изделия, его производство и определяет основные требования к изделию.
3.3 испытания: Техническая операция, заключающаяся в определении одной или нескольких характеристик или свойств объекта, проводимая для оценки их соответствия установленным в технической документации требованиям.
3.4 комплектующие изделия: Детали, изделия, не являющиеся продукцией изготовления на заводе металлоконструкций, но входящие в комплект поставки.
3.5 подъемно-транспортное оборудование: Оборудование для производства подъемно-транспортных операций при монтаже и ремонте гидроагрегатов, механического оборудования и механизмов их очистки, вспомогательного оборудования, а также для их переноса и установки.
3.6 предельные отклонения: Максимально допустимая разность между размерами, указанными в рабочей документации, и полученными размерами при изготовлении и/или монтаже.
3.7 эксплуатирующая организация: Организация любой организационно-правовой формы, осуществляющая техническую эксплуатацию и обслуживание на праве собственности, праве хозяйственного ведения или праве оперативного управления, аренды либо ином законном основании.
4 Сокращения
В настоящем стандарте применены следующие сокращения:
ГАЭС — гидроаккумулирующая электростанция;
ГТС — гидротехническое сооружение;
ЗИП — запасные части, инструменты и принадлежности;
МО — механическое оборудование;
НТД — нормативно-техническая документация;
ОТК — отдел технического контроля;
ПКЗ — противокоррозионная защита;
ППР — проект производства работ;
ППССР — проект производства сборочно-сварочных работ;
СУР — сороудерживающая решетка;
5 Классификация
5.1 Классификация затворов
5.1.1 Затворы ГТС подразделяют по следующим основным классификационным признакам:
- эксплуатационное назначение;
- расположение перекрываемого отверстия относительно уровня бьефов;
- форма перекрываемого отверстия;
- тип;
- конструкция опорно-ходовых частей.
5.1.2 По эксплуатационному назначению затворы подразделяют:
5.1.3 По расположению перекрываемого отверстия относительно уровня бьефов затворы подразделяют:
5.1.4 По направлению действия гидростатической нагрузки от напора затворы подразделяют следующим образом:
5.1.5 По конструктивному исполнению затворы подразделяют:
- на плоский;
- плоский-секционный;
- сегментный;
- откатной;
- клапанный;
- шандорный;
- плавучий;
- секторный;
- стоечно-плоский.
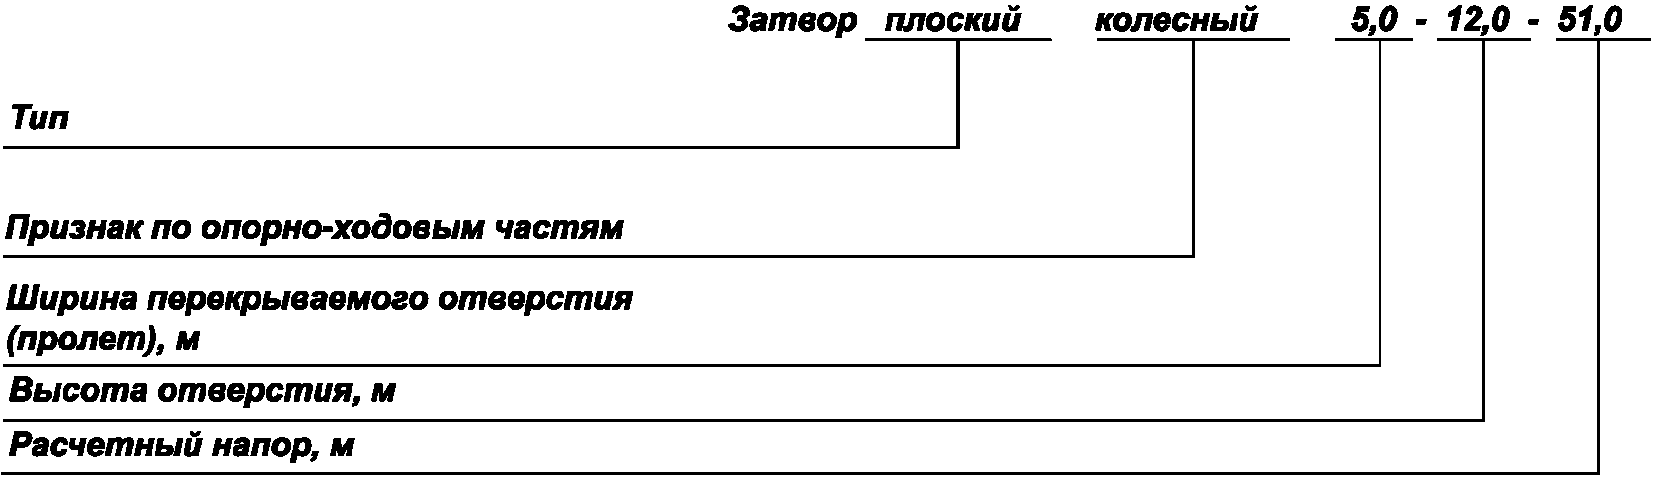
5.1.6 По конструкции опорно-ходовых частей плоские затворы подразделяют:
Пример - Условное обозначение затвора.
5.2 Классификация сороудерживающих устройств
5.2.1 СУР ГТС подразделяют по следующим основным классификационным признакам:
- эксплуатационное назначение;
- расположение перекрываемого отверстия относительно уровня бьефов;
- форма перекрываемого отверстия;
- тип;
- конструкция опорно-ходовых частей.
5.2.2 По эксплуатационному назначению СУР подразделяют:
5.2.3 По расположению отверстия относительно уровня бьефов СУР подразделяют:
5.2.4 По форме перекрываемого отверстия подразделяют следующим образом:
5.2.5 По типу решетки СУР подразделяют:
5.2.6 По конструкции опорно-ходовых частей СУР подразделяют:
- на скользящие (ходовые полозья, упоры);
- колесные (ходовые колеса, колесные тележки, катковые опоры).
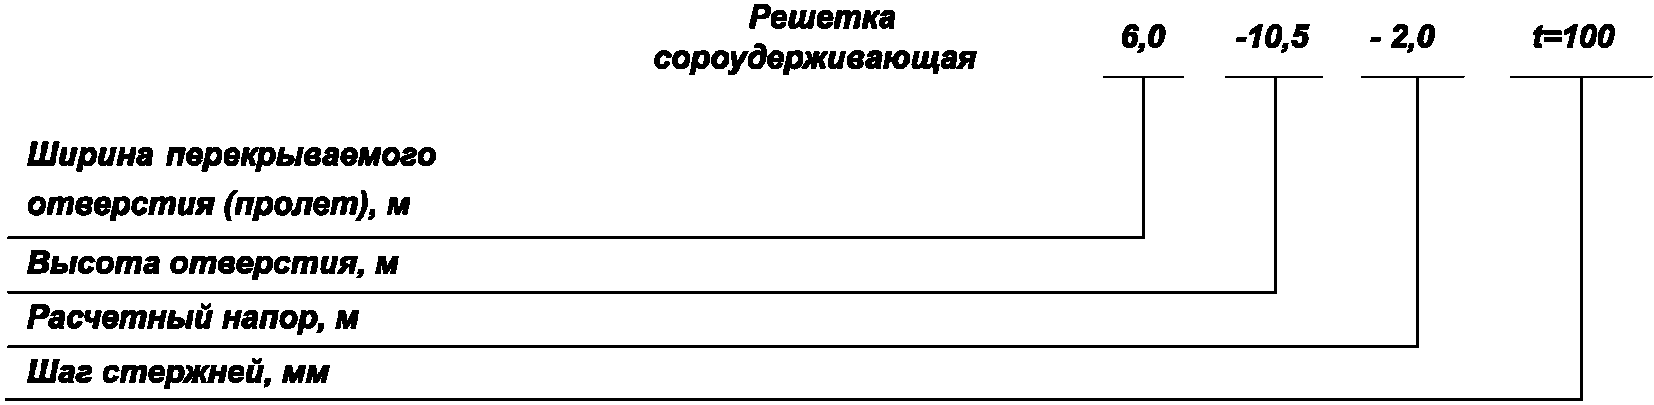
Пример - Условное обозначение сороудерживающей решетки.
6 Основные положения
Затворы и сороудерживающие устройства являются частью МО, входящего в технологический комплекс ГЭС и ГАЭС, и условно делятся по назначению:
- оборудование водоприемных устройств ГЭС и ГАЭС;
- оборудование напорных дериваций;
- оборудование зданий станций;
- оборудование водосбросных и водопропускных сооружений гидроузлов.
Состав, параметры, условия и режимы работы затворов разрабатывают на период постоянной эксплуатации объекта с учетом этапности возведения отдельных сооружений и их временной эксплуатации.
Компоновку и конструктивные особенности затворов следует разрабатывать с учетом:
- обеспечения надежной работы оборудования в штатных и аварийных условиях эксплуатации, в любых погодных условиях, наблюдаемых в районе гидроузла, в том числе в условиях отрицательных температур;
- удобства, доступности и безопасности обслуживания, механизации ремонтных работ, монтажа, демонтажа, транспортирования;
- соблюдения санитарных и экологических требований.
6.1 Требования к затворам и сороудерживающим решеткам водоприемных устройств ГЭС и ГАЭС
6.1.1 Затворы и СУР водоприемных сооружений (водоприемников) ГЭС и ГАЭС
В состав МО водоприемных сооружений (водоприемников) ГЭС и ГАЭС входят:
Конструкции МО при размещении на водоприемнике ГЭС и ГАЭС при гидравлических и технико-экономических расчетах должны обеспечить целесообразный минимум потерь энергии на входе в турбинный водовод станции и безопасную эксплуатацию оборудования.
6.1.2 Положение и габариты ремонтного и аварийно-ремонтного затворов на водоприемнике устанавливают после определения геометрической конфигурации водоприемника исходя из требований гидравлической целесообразности, расположения и конструкции СУР и сороочистных устройств.
В обоснованных случаях пазы сороудерживающих решеток или грейфера могут быть использованы для установки ремонтных затворов.
6.1.3 Конструкции сороудерживающих решеток должны быть разработаны с учетом максимально возможного снижения потерь энергии потока на сороудерживающих решетках и снижения затрат на их очистку в период эксплуатации. С этой целью необходимо:
- изучить возможные источники сора в период наполнения водохранилища и эксплуатации объекта (торфяные и дерновые поля, водоросли, древесина всех видов, строительный мусор, шуга, лед и др.), в том числе и изучение опыта эксплуатации объектов в аналогичной ситуации;
- разработать меры перехвата сора на подходах к ГЭС и его удаления от перехватывающих устройств;
- спрогнозировать шугообразования и подплывания льда;
- разработать конструкции сороудерживающих решеток (СУР), в наибольшей степени соответствующих характеристикам ожидаемого поступления сора, льда, ледовых образований и гидравлически обоснованной конфигурации проточной части водоприемника.
6.1.4 Конструкция сороудерживающей решетки
6.1.4.1 Параметры СУР определяют с учетом минимизации гидравлических потерь напора исходя из назначения скорости течения воды перед решеткой в пределах 1,2 до 1,0 м/с, с меньшей скоростью течения при ожидании большего объема потока сора к водоприемникам. При глубинных водоприемниках с затрудненной очисткой решеток и мало засоренных водохранилищах могут быть применены неочищаемые решетки с параметрами скорости воды перед решетками не более 0,4 м/с. Более высокие скорости могут приниматься при наличии обоснования. Площадь решеток определяют по расчетному турбинному расходу и скорости воды перед решетками.
6.1.4.2 Расчетный перепад на решетках принимают равным 2 м при их заглублении до 20 м и 3 м при заглублении более 20 м.
6.1.4.3 Расстояния между стержнями СУР определяют с учетом недопущения пропуска через отверстия СУР сора, попадание которого может привести к нарушениям нормальной работы гидротурбин и повреждению проточной части.
Расстояния в свету между стержнями решеток принимают по согласованию с заводом — изготовителем гидротурбинного оборудования.
Если иное не установлено документацией завода — изготовителя гидротурбины, расстояния между решетками принимают равными:
- для радиально-осевых турбин — не более наименьшего зазора между лопастями турбины;
- поворотно-лопастных и пропеллерных турбин — не более 1/20 диаметра рабочего колеса;
- ковшовых турбин — не более выходного диаметра сопла.
6.1.4.4 С целью сокращения гидравлических потерь напора на СУР в ее конструкции рекомендуется предусмотреть:
- обтекаемую форму поперечного сечения стержней;
- ориентацию стержней и ригелей по линиям тока воды; для гидроузлов с глубокой сработкой водохранилища и для горизонтов верхнего бьефа, при которых обеспечивается максимальная выработка электроэнергии или максимум отдаваемой мощности на пиковых электростанциях;
- применение несущих конструкций решетки в виде ригеля-фермы (каркас из сквозных элементов).
6.1.4.5 При возникновении условий образования шуги перед водоприемником для верхних секций поверхностных решеток ГЭС должны быть предусмотрены специальные мероприятия, препятствующие прилипанию шуги к элементам решетки и обеспечивающие прохождение шуги (поддержание положительной температуры стержней и ригелей решетки, барботаж с горячей водой).
6.1.4.6 Маневрирование решетками проводят посредством передвижных грузоподъемных механизмов. Необходимость применения стационарных механизмов обоснована проектом.
6.1.5 Сороочистные устройства
Тип сороочистного устройства (передвижное, подвесное, ковшовое, грейферное) определяют в зависимости от ожидаемой характеристики сора, общей компоновки водоприемника и типов грузоподъемных механизмов, которыми оборудован водоприемник. При ожидании значительных объемов сора с разнообразным составом целесообразно предусмотреть сороочистные устройства различных типов.
При любом типе сороочистных устройств должна быть предусмотрена возможность извлечения решетки для ее очистки.
6.1.6 Ремонтные затворы водоприемников
6.1.6.1 Ремонтные затворы водоприемника, применяемые для перекрытия отверстий при отсутствии течения, при ремонте находящихся за ними аварийно-ремонтных затворов, их закладных частей, водоводов и гидроагрегатов, должны обеспечить перекрытие отверстий при любом уровне верхнего бьефа, включая ветровые нагоны и волновые явления в водохранилище.
6.1.6.2 Для заполнения нижележащих водопроводных трактов ремонтные затворы должны быть оборудованы байпасами, или должна быть обеспечена возможность подъема («подрыва») затвора или его верхней секции под напором на высоту от 100 до 150 мм. В обоснованных случаях допускается устраивать специальное байпасное (перепускное) устройство в бетонном массиве сооружения.
6.1.6.3 Уплотнения ремонтного затвора должны предотвратить протечки до объемов, позволяющих выполнить необходимые ремонтные работы. В зависимости от гидравлических параметров фильтрационного потока объем протечек задается проектировщиком объекта (справочно: не более 0,2 л/с на 1 м периметра уплотнения).
6.1.6.4 Маневрирование ремонтными затворами осуществляют с помощью передвижных грузоподъемных механизмов. Необходимость применения стационарных механизмов обоснована проектом.
6.1.6.5 При отсутствии на водоприемнике аварийно-ремонтных затворов количество ремонтных затворов должно быть равно количеству водоприемных отверстий.
6.1.7 Аварийно-ремонтные затворы
6.1.7.1 Для каждого аварийно-ремонтного затвора в проектной документации должны быть четко определены требования к выполняемым функциям в аварийных ситуациях, условия и алгоритм функционирования, включая действующий напор, скорость потока (в том числе и при разрыве водовода), источники и последовательность прохождения импульса на закрытие.
6.1.7.2 Аварийно-ремонтный затвор должен иметь байпас для заполнения нижележащих водопроводных трактов или иметь возможность быть поднятым частично или полностью при незаполненном водоводе. Данные байпасы могут быть использованы также для поддержания трубопровода в заполненном состоянии в объеме протечек направляющего аппарата турбины.
6.1.7.3 Для маневрирования аварийно-ремонтными затворами рекомендуется установка индивидуальных подъемных механизмов. Это требование является обязательным для затворов, осуществляющих функции защиты гидроагрегатов от разгона и перед открыто уложенными металлическими турбинными водоводами.
6.1.7.4 В качестве механизмов приводов аварийно-ремонтных затворов применяют стационарные механизмы с электроприводом (канатные, цепные, цевочные, винтовые) и гидроприводы, а также передвижные механизмы (козловые, полукозловые краны, передвижные лебедки).
6.1.7.5 Время закрытия аварийно-ремонтного затвора (время опускания) в зависимости от выполняемых им функций и типа обслуживающего механизма установлено в проектной документации и в задании на разработку конструкции затвора.
6.1.7.6 Система управления аварийно-ремонтными затворами помимо автоматического закрытия под действием противоаварийных защит должна включать возможность выдачи команд на закрытие затворов с местного и центрального пультов управления ГЭС, а также закрытия затворов вручную.
6.1.7.7 Энергоснабжение систем управления и механизмов подъема аварийно-ремонтных (быстродействующих) затворов водоприемников ГЭС должно производиться от трех независимых источников питания: двух независимых источников собственных нужд ГЭС и автономных дизель-электростанций. В качестве автономного источника питания для аварийного сброса затвора могут быть применены аккумуляторные батареи. Автономные источники должны быть размещены вне затапливаемых зон либо в герметичных помещениях. Включение автономных резервных источников должно происходить автоматически по факту потери электроснабжения собственных нужд станции. Должен быть обеспечен ежесменный автоматизированный контроль готовности дизель-электростанций к автоматическому пуску (если это предусмотрено проектом).
6.1.7.8 За аварийно-ремонтным затвором обязательно предусмотрено устройство для подвода воздуха (аэрационное устройство) при опорожнении трубопроводов и выпуска воздуха при его заполнении. Параметры аэрационного устройства и его конструкция определены в проектной документации.
6.1.7.9 Если водоприемник выполнен сифонного типа, то функции аварийно-ремонтных затворов выполняют устройства (клапаны) для срыва вакуума, действующие также автоматически от независимых источников энергоснабжения.
6.1.8 Механизмы для обслуживания затворов и СУР
6.1.8.1 Маневрирование СУР, ремонтными затворами, сороочистными устройствами и выполнение ремонтных операций на аварийно-ремонтных затворах и их индивидуальных грузоподъемных механизмах должны быть осуществлены мостовыми или козловыми кранами, которые должны иметь кроме главного подъемного механизма вспомогательные подъемные механизмы для обслуживания всего технологического оборудования водоприемника.
6.1.8.2 На площадках в верхнем и нижнем бьефах зданий ГЭС и ГАЭС, расположенных в климатических зонах с продолжительным периодом (более полугода) отрицательных температур, должны быть предусмотрены помещения, приспособленные для круглогодичного проведения ремонта сороудерживающих решеток, ремонтных и аварийно-ремонтных затворов и средств удаления сора и хранения захватной балки в зимний период.
6.2 Требования к затворам зданий ГЭС, ГАЭС и водоотводящих сооружений
6.2.1 В состав компоновки зданий ГЭС и ГАЭС входят:
Для ГЭС совмещенного типа поверхностные затворы также устанавливают над блоками здания ГЭС.
6.2.2 Затворы отсасывающих труб
6.2.2.1 Затворы, устанавливаемые на выходе из каждого отверстия отсасывающих труб турбин, предназначаются для осушения проточного тракта турбины при выполнении ремонтных работ и имеют функцию ремонтных.
Расчет несущей способности затворов проводят на максимальный уровень воды в нижнем бьефе, включая уровень воды, устанавливаемый при пропуске через гидроузел паводка с обеспеченностью, соответствующей поверочному сбросному расходу.
6.2.2.2 В качестве ремонтных затворов применяют, как правило, плоские скользящие затворы. Подъем и опускание затворов рассчитывают при выровненных уровнях.
6.2.2.3 Конструкция уплотнительного контура затвора должна обеспечить уровень протечек, не превышающий нормативных значений, позволяющих выполнять ремонтные работы, в том числе и элементов системы откачки воды из проточной части агрегата.
6.2.2.4 Наличие в конструкции затвора байпаса определено в проектной документации.
6.2.2.5 При проведении напорной отводящей деривации и при наличии уравнительного резервуара на отводящей деривации место расположения ремонтного затвора (до или за уравнительным резервуаром) определяют в проектной документации.
6.2.2.6 Маневрирование ремонтными затворами отсасывающих труб проводят с помощью козловых и полукозловых кранов или подъемных механизмов.
6.2.2.7 Необходимое количество ремонтных затворов, устанавливаемых на отсасывающих трубах, для осушения проточного тракта, определяют в проектной документации, но не менее необходимого для одновременного прекращения доступа воды для гидроагрегатов, вывод которых в плановый ремонт допустим по условиям пропуска расчетного расхода, и одного незадействованного резервного комплекта.
6.2.2.8 Расположение ремонтных затворов в пределах диффузора отсасывающих труб не рекомендуется, в противном случае пазы следует перекрывать потоконаправляющими рамами.
6.2.2.9 Пазы ремонтных затворов рекомендуется устраивать вертикальными.
6.3 Требования к затворам водосбросных и водопропускных сооружений гидроузлов
6.3.1 Компоновка МО водосбросных и водопропускных сооружений гидроузлов должна быть разработана с соблюдением следующих требований:
- обеспечение пропуска необходимого расхода воды в заданном проектом режиме, в том числе и с регулированием сбрасываемого расхода;
- безопасность эксплуатационного обслуживания оборудования, в том числе и в зимний период;
- механизация ремонтных работ, удобство доступа к оборудованию для обеспечения его монтажа, выполнение отдельных ремонтных работ, проведение демонтажа и транспортирования;
- предотвращение обледенения элементов затворов, расположенных на поверхностных водосбросных сооружениях, для обеспечения надежной работы МО в условиях отрицательных температур;
- соблюдение санитарно-технических требований;
- транспортные и технологические коммуникации;
- обеспечение пожарной безопасности;
- обеспечение эвакуации персонала в аварийных ситуациях;
- соблюдение промышленной эстетики и архитектуры.
6.3.2 При проектировании водосбросов в компоновке МО предусматривают основные (рабочие) и аварийно-ремонтные затворы.
6.3.2.1 Перед основными плоскими поверхностными затворами и перед основными затворами эксплуатационных и строительных глубинных водосбросов (независимо от типа затворов) предусматривают аварийно-ремонтные затворы.
6.3.2.2 На поверхностных сооружениях при установке в качестве основного сегментного затвора при однотипных отверстиях допускается установка аварийно-ремонтных или ремонтных затворов (их число может быть меньше числа отверстий). Ремонтные затворы, как правило, — плоские, скользящие, опускаемые в спокойную воду.
6.3.2.3 В качестве ОЗ используют плоские или сегментные затворы. При необходимости регулирования сбрасываемого потока с большим диапазоном регулирования следует применять сегментные затворы.
6.3.3 Для обеспечения входа в туннели глубинных водосбросов и обеспечения эксплуатационного обслуживания основного и аварийно-ремонтного затворов в высоконапорных сооружениях предусмотрена на входном оголовке установка ремонтных затворов. В случае расположения порогов выходных оголовков глубинных отверстий ниже уровня нижнего бьефа за ОЗ предусмотрена установка ремонтных затворов (переносных).
6.3.4 Маневрирование ОЗ поверхностных водосбросов может быть осуществлено стационарными механизмами с электроприводом и гидроприводами, а также передвижными механизмами — козловыми или полукозловыми кранами.
Выбор типа грузоподъемного оборудования водосбросных сооружений определяется режимом наполнения и сработки (сброса) водохранилища, назначением и режимом работы затвора, климатическими условиями района гидроузла.
Затворы с регулируемым сбросом воды предпочтительнее оснащать гидроприводом.
6.3.5 Маневрирование (установка) ремонтными затворами поверхностных водосбросов осуществляют передвижными кранами, с помощью которых проводят ремонтные операции всего МО водосбросного сооружения.
6.3.6 На водосбросных сооружениях гидроузлов, расположенных в климатических зонах с продолжительным периодом (более полугода) отрицательных температур воздуха, должны быть предусмотрены отапливаемые помещения, приспособленные для круглогодичного проведения ремонта МО водосбросных сооружений.
6.3.7 Механизмы индивидуальных приводов затворов, маслонасосные установки гидроприводов и аппаратура управления должны быть защищены от атмосферных осадков, а в районах с холодным климатом — расположены в закрытых, отапливаемых помещениях.
6.3.8 МО глубинных водосбросов в общем случае включает в себя оборудование:
- ремонтный затвор верхнего бьефа;
- аварийно-ремонтный затвор;
- основной регулирующий затвор;
- ремонтный затвор нижнего бьефа.
6.3.9 Выбор компоновки МО затворных камер глубинных водосбросов должен проводиться при сопоставлении вариантов:
- типов глубинных водосбросов;
- гидравлических режимов за регулирующими затворами (напорный, безнапорный);
- состава и расположения МО по длине глубинных водосбросов;
- форм и размеров отверстий, перекрываемых аварийно-ремонтными и основными затворами;
- мер по предотвращению негативного влияния наносов в случае прогноза их попадания в глубинный водосброс.
6.3.10 С учетом большой нагруженности затворного оборудования глубинных водосбросов, особенно высоконапорных гидроузлов, сложного гидравлического режима течения при конструировании элементов МО этих сооружений необходимо вариантное рассмотрение следующих конструктивных решений:
- опорно-ходовых частей плоских и сегментных затворов;
- уплотнений затворов;
- перепускных устройств и системы правления уплотнениями затворов;
- пролетных строений плоских и сегментных затворов;
- грузоподъемных механизмов.
6.3.11 Конструкция камер затворов всех назначений может быть шахтной и с герметичной крышкой, с соответствующим размещением грузоподъемного оборудования. Выбор типа каждой камеры подлежит обоснованию по надежности функционирования, безопасности и ремонтопригодности.
6.3.12 Для затворных камер глубинных водосбросов гидроузлов рекомендуется применение плоских затворов в качестве ремонтных и аварийно-ремонтных затворов и сегментных в качестве основных, регулирующих затворов с гидроприводом.
6.3.13 Подвод воздуха в отводящий тракт глубинного водосброса ниже основного затвора при безнапорном гидравлическом режиме в нем обязателен.
6.3.14 При многопролетных затворных камерах ОЗ глубинного водосброса подлежат анализу гидравлический режим и возникающие нагрузки на конструкции камеры при несинхронной работе пролетов камеры.
6.4 Показатели надежности и безопасности
6.4.1 Номенклатуру и значения показателей надежности и безопасности приводит разработчик конструкторской документации, как правило, в эксплуатационных документах на оборудование.
6.4.2 Затворы и сороудерживающие устройства относят к классу ремонтируемых, восстанавливаемых изделий с нерегламентированной дисциплиной восстановления.
6.4.3 Номенклатура показателей надежности изделий, отказы которых не могут быть критическими, включает в себя:
а) средний полный срок службы, в годах,
б) средний срок службы до капитального ремонта, в годах;
- показатель безотказности — средняя наработка на отказ (в часах и циклах);
- показатель ремонтопригодности (по требованию заказчика) — среднее время восстановления работоспособного состояния, ч;
- показатель сохраняемости — средний срок сохраняемости, в годах, для изделий, подверженных длительному хранению.
6.4.4 Для изделий, отказы которых могут быть критическими, устанавливают показатели надежности по 6.4.3 и (или) показатели безопасности.
Номенклатура показателей безопасности в общем случае может включать в себя:
- назначенный срок службы, в годах;
- назначенный ресурс [в циклах и (или) часах];
- назначенный срок службы заменяемых частей, в годах;
- назначенный ресурс заменяемых частей [в циклах и (или) часах];
- вероятность безотказной работы в течение назначенного ресурса;
- коэффициент оперативной готовности в течение назначенного ресурса.
6.4.5 Показатели надежности и безопасности рассчитывают, обосновывают и оценивают в соответствии с ГОСТ Р 27.001, ГОСТ 27.003, ГОСТ 33272 и с требованиями заказчика.
6.5 Показатели стойкости к внешним воздействиям
6.5.1 К внешним воздействиям, оказывающим влияние на конструкции гидротехнических затворов и сороудерживающих решеток, относят:
- климатические;
- агрессивное воздействие окружающей среды;
- вибрационные (сейсмические);
- ледовые;
- нагрузку от давления воды.
6.5.2 Климатические воздействия и агрессивные воздействия окружающей среды учитывают путем подбора соответствующих антикоррозионных покрытий и материалов затворов.
На вибрационные сейсмические воздействия следует проводить расчет при значении расчетной сейсмичности 7 баллов и более.
Гидротехнические затворы (решетки) следует эксплуатировать в условиях, исключающих навал ледового поля. Антиобледенительные меры применяют к отдельным узлам конструкции (см. 6.6.8).
Нагрузку давления воды вычисляют:
- для конструкций, работающих только в спокойной воде, как гидростатическая нагрузка;
- в потоке воды как гидродинамическую нагрузку, которая изменяется в зависимости от положения конструкции и режима ее работы.
Несущие нагрузку изделия и их детали должны быть рассчитаны:
- на статическую прочность, сопротивление усталости, устойчивость формы и устойчивость положения;
- отсутствие чрезмерных деформаций и перемещений от статических и динамических нагрузок;
- местное смятие и сжатие.
Расчет на сопротивление усталости не проводят, если число полных циклов нагружений в течение всего времени службы металлоконструкции или детали менее 105 и если K_{s} \cdot s \leq s_{\text{т}}/\gamma_{m} ,
где Ks — эффективный коэффициент концентрации напряжений;
\gamma_{m} — коэффициент надежности по материалу.
6.5.3 Допускаемый относительный прогиб главных ригелей затворов как сплошной, так и решетчатой конструкции принимают равным:
для ОЗ, работающих в потоке ................................... 1/600;
ОЗ, работающих под статической нагрузкой, и для аварийных
затворов ...................................................... 1/500;
ремонтных затворов ............................................ 1/400;
затворов с верхним горизонтальным уплотнением ................. 1/1000;
консолей ...................................................... 1/300.
6.5.4 Допускаемый относительный прогиб вспомогательных элементов балочной клетки применяют равным 1/250.
6.5.5 Контролируемые показатели стойкости к внешним воздействиям следующие:
а) состояние антикоррозионного покрытия:
- толщина,
- адгезия по ГОСТ 15140;
б) наличие и количественная оценка механических и коррозионных повреждений:
в) фактический размер, целостность и качество сварных швов;
г) состояние болтовых соединений, определение моментов затяжки, если это указано РД;
д) примыкание опорно-ходовых частей к закладным частям затворов, износ на их поверхностях;
е) величина фильтрации через уплотнительный контур. Фильтрация не должна превышать 0,2 л/с на погонный метр уплотнений.
6.5.6 Наиболее значимые геометрические размеры и поля допуска должны быть указаны в чертежах-схемах контрольных обмеров РД. Оценка прочностных характеристик при наличии коррозионных и механических разрушений, а также заключение о возможности эксплуатации должны быть получены у организации-разработчика.
6.6 Требования к конструктивным решениям
6.6.1 Общие требования
6.6.1.1 Выбор компоновки МО ГТС проводят на основании технико-экономического анализа вариантов с различными типами затворов и механизмов, исходя из обеспечения оптимальных условий эксплуатации и возведения сооружений и руководствуясь нормативными документами.
6.6.1.2 При проектировании конструкций следует предусматривать удобство и надежность его эксплуатации с соблюдением всех правил техники безопасности. Необходимо уделять внимание снижению трудоемкости и ускорению изготовления, сборки, монтажа и демонтажа оборудования, стремясь к максимальному сокращению сроков строительства сооружения, для которого проектируется оборудование, но не в ущерб требованиям удобства и надежности эксплуатации в нормальных условиях.
6.6.1.3 При проектировании конструкций следует учитывать воздействия климатических факторов внешней среды.
6.6.1.4 Конструкции затворов и СУР должны быть разработаны и изготовлены в соответствии с требованиями настоящего стандарта, стандартов или ТУ на элементы и сборочные единицы (изделия) конструкции конкретных видов, типов и марок по РД, утвержденной разработчиком и принятой к производству предприятием-изготовителем.
РД на конструкции должна быть разработана в соответствии с действующими нормативными документами. Технологию производства следует регламентировать технологической документацией, утвержденной в установленном порядке на предприятии-изготовителе.
6.6.1.5 Конструкции должны удовлетворять установленным при проектировании требованиям по несущей способности и жесткости и выдерживать контрольные нагрузки при испытаниях. В рабочих чертежах конструкций должны быть установлены схемы загружения, контрольные нагрузки, соответствующие первому и второму предельным состояниям, а также контрольное значение максимального перемещения.
6.6.1.6 Конструкции должны быть стойкими ко всем видам расчетных воздействий, которым они могут быть подвергнуты в процессе эксплуатации.
6.6.2 Требования к конструкции опорно-ходовых частей
6.6.2.1 Опорно-ходовые части предназначены для перемещения подвижной части затворов (СУР) и для передачи гидростатической нагрузки через закладные части на бетон сооружения.
В состав опорно-ходовых частей входят:
6.6.2.2 Ходовые колеса по способу установки выполняют на консольной оси или на двухопорной оси, в зависимости от особенностей компоновки сооружений и эксплуатационных нагрузок.
6.6.2.3 Типовой (рекомендуемый) размерный ряд диаметров колес для затворов ГТС в зависимости от материала изготовления, интенсивности маневрирования и температуры эксплуатации представлен в таблицах 1 и 2.
Ходовые колеса на консольной оси
Ходовые колеса на двухопорной оси
6.6.2.4 Ходовые колеса, как правило, устанавливают на подшипниках скольжения, изготавливаемых из антифрикционных самосмазывающихся материалов типа полиамида ПА6, АСМ К-112, фторопласта Ф4К20 и других материалов, удовлетворяющих требуемым характеристикам трения и контактной прочности.
6.6.2.5 Оси и валы, вращающиеся в подшипниках скольжения из неметаллических материалов и работающие без смазки в воде или на воздухе, должны быть выполнены из нержавеющей стали, а их опорные поверхности отполированы. Для больших размеров и диаметров осей, где экономически нецелесообразно применение нержавеющей стали, допускается использование углеродистых сталей с дополнительным хромированием или наплавкой нержавеющей сталью, контактирующей с втулкой поверхности.
При использовании подшипников качения необходимо конструктивно обеспечить надежное герметичное уплотнение подшипникового узла колеса от контакта с водой.
6.6.2.6 При нагрузках на опорном узле, превышающих допустимые для одиночных колес, рекомендуется установка колесных тележек — балансирных для затворов с количеством до 600 передвижек в год, и безбалансирных для затворов с количеством до 100 передвижек в год. Колесные тележки применяют в затворах больших пролетов, в условиях отсутствия ограничений по ширине пазов (в направлении потока).
В подшипниках скольжения с вкладышами (втулками) из АСМ К-112 при давлении на диаметральную плоскость не более 40 МПа коэффициент трения принимают по таблице 3.
6.6.3 Требования к конструкции ходовых полозьев
6.6.3.1 Ходовые полозья выполняют в виде стальной обоймы, в которой клиновой планкой с натягом 2,5% зажимается вкладыш из антифрикционного самосмазывающегося материала типа АСМ К-112, фторопласт Ф4К20, полиамид 6 и других материалов, удовлетворяющих необходимым требованиям.
6.6.3.2 Полоз при маневрировании перемещается по рабочему рельсу, изготавливаемому из нержавеющей стали с полированной контактной цилиндрической поверхностью шириной 35 мм при радиусе кривизны рабочей поверхности 200 мм (узкий рельс) и шириной 55 мм при радиусе кривизны рабочей поверхности 300 мм (широкий рельс).
Допускаемые нагрузки q в полозьях из различных материалов представлены в таблице 4.
Допускаемые нагрузки q в полозьях из различных материалов
6.6.3.3 В полозьях затворов, предназначенных для эксплуатации в воздушной среде, а также в водной среде на ГТС рек с мутностью воды не более 1,2 кг/м3, при широких рельсах коэффициенты трения принимают по таблице 5. При узких рельсах максимальные коэффициенты трения, покоя и движения устанавливают на 10% ниже.
Коэффициенты трения, покоя и движения
6.6.3.4 При продолжительности нахождения полоза под нагрузкой не более 3 ч коэффициент трения покоя уменьшается, что может быть учтено умножением его значения, принятого по таблице 5, на поправочный коэффициент, а именно:
| при остановке не более, чем на | 3 ч | 15 мин | 1 мин |
|---|---|---|---|
| поправочный коэффициент | 0,85 | 0,70 | 0,60 |
6.6.4 Требования к конструкции обратных опорных элементов
6.6.4.1 Для затворов с уплотнительными устройствами, расположенными с напорной стороны, обратными направляющими служат ходовые колеса или обратные упоры. Зазор между обратным упором и закладной частью паза принимают равным 20 мм.
6.6.4.2 Для затворов с уплотнительными устройствами, расположенными с безнапорной стороны, передвигающимися в потоке, обратными направляющими служат обратные буферные тележки, обеспечивающие постоянный контакт основных опорно-ходовых устройств с рабочим рельсом при маневрировании.
6.6.4.3 Для затворов с уплотнительными устройствами, расположенными с безнапорной стороны, передвигающимися в потоке, в качестве обратных направляющих также могут быть использованы обратные распорки при условии, что это не приводит к увеличению грузоподъемности принятых механизмов и при этом обеспечивается условие посадки затвора на порог. Суммарное усилие обратных распорок должно быть больше усилия, обеспечивающего проектный натяг уплотнения.
6.6.4.4 Затворы, скользящие на полозе с вкладышами из антифрикционного материала, снабжаются, как правило, только скользящими обратными направляющими.
6.6.4.5 Плоские затворы с уплотнительными устройствами, расположенными с безнапорной стороны, устанавливаемые в спокойную воду, снабжаются обратными распорками или обратными буферными тележками для обеспечения постоянного контакта опорно-ходовых устройств с рабочим путем при маневрировании затвором, а также предварительного натяга уплотнения.
6.6.4.6 Плоские затворы с уплотнительными устройствами, расположенными с напорной стороны, устанавливаемые на порог в безнапорном состоянии, снабжаются упорами для предотвращения чрезмерного (непроектного) обжатия уплотнения при маневрировании затвором.
6.6.5 Требования к конструкции боковых упоров
6.6.5.1 Боковые упоры расположены на металлоконструкции затвора с напорной или безнапорной стороны параллельно потоку для ограничения перемещения затвора в поперечном направлении и могут быть выполнены в виде металлических элементов (цилиндр, полусфера) или колес.
6.6.5.2 В глубинных затворах боковые упоры следует располагать со стороны, противоположной забральному козырьку.
6.6.5.3 В поверхностных затворах боковые упоры рекомендуется располагать с безнапорной стороны.
6.6.5.4 Установку боковых упоров с торцов затвора рекомендуется применять в технически обоснованных случаях.
6.6.5.5 Для колесных затворов, которые, как правило, обслуживаются механизмами с ограниченной грузоподъемностью, применяют боковые колеса.
6.6.5.6 Боковые упоры располагают на металлоконструкции затвора таким образом, чтобы зазор между контактной поверхностью упора и боковой вертикальной гранью водопропускного тракта (туннеля) составлял от 15 до 20 мм с каждой стороны.
6.6.6 Требования к конструкции закладных частей
6.6.6.1 Закладные части устанавливают в проектное положение двумя способами: в штрабах и бесштрабно. Способ установки закладных частей во всех случаях должен оговариваться в ТЗ на проектирование.
6.6.6.2 Пазы и шахты затворов, находящиеся под напором фильтрационного давления, необходимо выполнять облицованными.
6.6.6.3 Для обеспечения достаточной длины пути фильтрации следует предусматривать металлические облицовки и диафрагмы, при этом величина градиента напора в бетоне (отношение величины напора к длине наикратчайшего пути фильтрации в метрах) не должна превышать: у ОЗ — 20, у ремонтных и аварийных — 40.
6.6.6.4 Толщина металла, применяемого в закладных частях, должна быть не менее 12 мм.
6.6.6.5 При проектировании рабочих путей вне рабочей зоны рекомендуется предусматривать облегченные пути.
6.6.6.6 Рабочие пути
а) Рабочие пути для колесных затворов в зависимости от нагрузки могут быть выполнены с точечным или линейным контактом.
б) Рабочие пути для скользящих затворов на ходовых полозьях из антифрикционного материала выполняют, как правило, путем приварки рельса к плоской плите.
Рекомендуемая толщина опорной плиты и допускаемая нагрузка на рабочие пути от ходовых полозьев указаны в таблице 6.
| Толщина плиты, мм | Марка бетона | |||
| 200 | 250 | 300 | 400 | |
| Допускаемые нагрузки, кН/м (кгс/см) | ||||
| 20 | 990 | 1210 | 1390 | - |
| 40 | 1570 | 1920 | 2200 | - |
| 60 | 1940 | 2390 | 2720 | 3460 |
| 80 | 2520 | 3080 | 3510 | 4480 |
в) По способу изготовления рабочие пути колесных затворов подразделяют на литые рельсы, несущая способность которых определена контактной прочностью головки рельса (рекомендуется применять для часто работающих колесных затворов, при числе передвижек более 100 в год), и на сварные пути (рекомендуется применять для затворов с числом передвижек в год до 100).
В таблице 7 приведены допускаемые нагрузки на литые рельсы при линейном контакте в зависимости от диаметра колеса и условий работы.
| Толщина стенки | Марка материала | Термообработка | \sigma_{\text{т}} | \sigma_{\text{в}} | Твердость HB | |||
| до -40 °C | до -65 °C | МПа | кг/мм2 | МПа | кг/мм2 | |||
| Не более 100 мм | 45Л | - | н.о. <**> | 314 | 32 | 540 | 55 | 155 ... 205 |
| - | 45Л | з.о. <***> | 392 | 40 | 589 | 59 | 205 ... 255 | |
| 12ДХН1МФЛ <*> | 735 | 75 | 981 | 100 | 280 ... 330 | |||
| <*> Сталь применяют в технически обоснованных случаях, когда расчетные нагрузки превышают допустимые или когда к рельсу необходимо приварить облицовку, нержавеющую полосу и т.п. <**> Нормализация с отпуском. <***> Закалка с отпуском. | ||||||||
6.6.6.7 Обратные пути
Для всех видов затворов, как правило, применяют обратные пути в виде гнутого швеллера из листа толщиной 12 мм. Такие пути могут воспринимать нагрузку от обратных направляющих до 350 кН (35 тс) и от боковых упоров (колес) до 200 кН (20 тс).
Для затворов, оснащенных колесными тележками, при повышенной нагрузке от боковых упоров (колес) — от 200 кН (20 тс) до 400 кН (40 тс), как правило, применяют обратные пути гнуто-сварного типа, с установкой усиленной направляющей для бокового упора, выполняемой в виде приваренной к облицовке полосы толщиной 40 мм.
6.6.6.8 Облицованные пазы
Облицованные пазы устанавливают в технически обоснованных случаях.
Облицованные пазы должны собираться на заводе-изготовителе из отдельных элементов с установкой транспортировочных раскреплений, сохраняющих форму и геометрические размеры паза при перевозке и монтаже.
Конструкции облицованных пазов для безнапорных облицовок и для напоров не более 20 м изготавливают из листа толщиной 12 мм, для напоров свыше 20 м толщина листа — в соответствии с расчетом.
Ребра жесткости в облицованных безнапорных пазах рекомендуется устанавливать при ширине паза B:
- не более 500 мм ребра не предусматриваются;
- от 500 до 1000 мм — одно ребро на расстоянии B/2;
- от 1000 до 1500 мм — два ребра на расстоянии B/3;
- более 1500 мм — между ребрами рекомендуется принимать с интервалом 500 мм.
6.6.6.9 Забральные козырьки
Выбор забрального козырька проводят в зависимости от условий работы (в спокойной воде или в потоке) и от места расположения верхнего горизонтального уплотнения (с напорной или с безнапорной стороны).
Для затворов, работающих в спокойной воде, забральные козырьки выполняют короткими (высотой от 200 до 300 мм) независимо от того, с какой стороны расположено уплотнительное устройство на затворе.
Для затворов, работающих в потоке и имеющих уплотнение с напорной стороны, забральные козырьки следует выполнять:
- высокими (1,2 ... 1,3 высоты перекрываемого отверстия);
- укороченными (высотой от 1,0 до 1,5 м) с установкой при этом на затворе эстафетных горизонтальных уплотнений, расстояние между которыми должно быть на 150 мм меньше принятой высоты укороченного забрального козырька.
Для затворов, работающих в потоке (как основных, так и аварийно-ремонтных) и имеющих уплотнение с безнапорной стороны, забральный козырек следует выполнять укороченным. При этом высота его должна быть на 150 мм больше максимального расстояния между стенками ригелей, а напротив стенки каждого ригеля на затворе устанавливают эстафетные горизонтальные ребра с зазором не более 30 мм до забрального козырька для минимизации расхода воды через щель и для обеспечения посадки за счет пригруза столбом воды, при необходимости.
Толщину металла для забральных козырьков принимают не менее 12 мм.
6.6.6.10 Пороги
Установку порогов следует проводить, как правило, в штрабах.
Давление резины на порог для затворов с нижним уплотнительным устройством ножевого типа, не должно превышать 1,5 МПа (15 кгс/см2), при удельном давлении более 1,5 МПа в конструкции оборудования следует предусматривать опирание на концевые стойки затвора (опорные балки).
Пороги делят на отправочные единицы длиной не более 6 м каждая.
Пороги для ремонтных затворов пролетом 5 м и напорах не более 20 м следует выполнять из двутавровой балки 20Б1 ГОСТ 35087.
Пороги любых затворов при напорах не более 30 м и расположении уплотнительного устройства на затворе с безнапорной и напорной сторон следует выполнять из двутавровой балки 30Б2 ГОСТ 35087. Данная конструкция обеспечивает противофильтрационный путь при напорах:
Для напоров, превышающих указанные, следует применять двутавровые балки большего размера или устанавливать облицовки с проверкой требований к величине градиента напора, указанных в 6.7.3.
6.6.7 Уплотнительные устройства
6.6.7.1 Уплотнительные устройства с резиновыми и резинотканевыми элементами предназначены для перекрытия зазоров и обеспечения герметичности стыка между подвижной конструкцией затвора и его закладными частями.
6.6.7.2 Уплотнительные устройства разделяют на горизонтальные (верхнее горизонтальное по забральному козырьку, межсекционное и нижнее горизонтальное по порогу) и вертикальные уплотнения.
6.6.7.3 В зависимости от условий работы рекомендуются к применению уплотнительные элементы типов: II, IIа, IIв, IV, VII, VIIа, XI, XII, поставляемых по соответствующим ТУ.
6.6.7.4 В наборе пакета резиновых уплотнений следует предусматривать два и более слоев резины для обеспечения регулировки, при этом одна из прокладок должна быть не более 10 мм.
6.6.7.5 Во всех конструкциях уплотнений с однорядным расположением болтов шаг болтов принимают для напоров не более 20 м — 6d, затворов свыше 20 м — 5d (d — диаметр болта).
6.6.7.6 При напорах не более 30 м отверстия в резине должны быть выполнены равными диаметру болта, при напорах свыше 30 м отверстия — меньше диаметра болта на 2 мм.
6.6.7.7 При сборке уплотнительного устройства с уплотнениями типов II и IIа пакет резины должен быть сжат на 1 — 2 мм при затяжке болтов.
6.6.8 Требования к работоспособности в условиях низких температур
6.6.8.1 При проектировании оборудования для эксплуатации в условиях отрицательных температур рекомендуется применять стали с низкой склонностью к хрупкому разрушению и с улучшенными свойствами хладостойкости.
6.6.8.2 Для обеспечения нормальной эксплуатации МО в зимних условиях применяется обогрев закладных частей затворов, системы защиты затворов (поддержание полыньи, утепление конструкции, использование антиобледенительных установок и др.) и системы защиты СУР от обледенения.
6.6.8.3 Для обогрева закладных частей затворов применяют следующие системы электрообогрева:
- электрообогрев с естественной циркуляцией теплоносителя для вертикальных участков;
- электрообогрев с принудительной циркуляцией теплоносителя для горизонтальных участков;
- шинный электрообогрев;
- индукционный электрообогрев.
Тип системы обогрева и вид теплоносителя определяют на этапе проектирования с учетом местных условий.
6.6.8.4 Все указанные виды обогрева могут работать периодически или непрерывно. Периодический электрообогрев рассчитан на растопление небольшой части льда на путях перед подъемом затвора, а непрерывный в целом препятствует образованию льда на поверхности закладных частей.
6.6.8.5 Наиболее распространенным на данный момент является индукционный обогрев, основанный на физическом явлении, — возникновении вихревых токов при пересечении переменным электромагнитным полем ферромагнитных тел.
6.6.8.6 Для нормальной эксплуатации поверхностных затворов в течение всей зимы и особенно перед весенним паводком недопустимо образование льда на обшивке, обмерзание опорно-ходовых частей и пазов, примерзания уплотнений затвора к порогу и облицовкам.
Для борьбы с этими явлениями необходимо предусмотреть меры для поддержания перед затворами незамерзающей полыньи шириной не менее 1 м. Для устройства полыньи рекомендуется использовать методы барботирования воды с помощью потокообразователей или оборудование пневматической системой подачи воздуха к нижним слоям воды. Наиболее целесообразна установка потокообразователей, т.к. они легко поддаются частичной или полной автоматизации и требуют минимальных затрат.
6.6.8.7 Для предотвращения намерзания льда на стержни СУР рекомендуется полностью погружать под воду или предусматривать проведение дополнительных мероприятий по обогреву элементов с поддержанием температуры поверхности не ниже 0 °C. Для предотвращения прилипания шуги к стержням эффективным средством является электрообогрев индуктивным способом, при котором в полые стержни решеток пропускается провод, питаемый стандартным напряжением промышленной частоты.
6.7 Антикоррозионная защита металлоконструкций
6.7.1 Для металлоконструкций затворов и СУР характерна эксплуатация в условиях воздействия агрессивной коррозионной среды, в сочетании с динамическим и механическим воздействиями водотока и кавитации.
6.7.2 Основными факторами, определяющими агрессивность среды, являются:
- параметры климата в месте расположения объекта: холодный, умеренный, тропический по ГОСТ 16350, ГОСТ 9.107 и ГОСТ 24482;
- зоны влажности: сухая, нормальная, влажная или мокрая принято по СП 50.13330;
- условия эксплуатации конструкции на воздухе, в воде, в воде/воздухе попеременно;
- для воздушных сред: агрессивность газов, в зависимости от их вида и концентрации, наличие солей, аэрозолей и пыли, степень их гигроскопичности;
- для водных сред: показатель pH, концентрация кислорода, суммарная концентрация сульфатов и хлоридов, жесткость, наличие биологических факторов, скорость потока и наличие в нем абразивных частиц.
6.7.3 На основе анализа перечисленных факторов и их комбинаций определяют степень агрессивности среды: неагрессивная, слабоагрессивная, среднеагрессивная и сильноагрессивная.
Для металлоконструкций затворов и СУР климатические условия эксплуатации усредняются и сведены:
а) по климату — к трем основным районам по ГОСТ 9.104:
- районы с умеренным климатом «У» (колебания температуры от минус 45 °C до 45 °C),
- районы с холодным климатом «ХЛ» (колебания температуры от минус 64 °C до 38 °C),
- районы с тропическим климатом «Т» (колебания температуры от минус 9 °C до 50 °C);
б) по условиям эксплуатации, принятых по ГОСТ 34667.2, из которых для металлоконструкций ГТС имеют практическое значение следующие группы:
- Im1 «Пресная вода» — речные сооружения, ГЭС,
- Im2 «Морская или солоноватая вода» — гавани с их конструкциями (шлюзы, плотины, пристани).
6.7.4 Металлоконструкции должны быть защищены от коррозии способами, приведенными в РД, в соответствии с требованиями СП 28.13330 и другими нормативными документами.
6.7.5 При проектировании металлоконструкций необходимо обеспечить соблюдение условий прочности, устойчивости и максимальной продолжительности безремонтной эксплуатации. Общий ресурс оборудования во многом зависит от комплекса противокоррозионных мероприятий, реализованных на стадиях проектирования, изготовления, монтажа и эксплуатации.
6.7.6 Рациональное проектирование с целью повышения долговечности МО заключается в том, чтобы изначально в проекте конструкции не было заложено причин, способствующих возникновению коррозии и ее развитию, а именно:
- для снижения сопротивления движению воды, элементы конструкций должны иметь четко обтекаемые формы;
- острые кромки, образующиеся в процессе обработки металла, должны быть притуплены, заусенцы удалены;
- при создании конструктивных форм необходимо учитывать, что на элементах конструкций не должны скапливаться конденсат и вода <1>;
- сварные соединения более предпочтительны, чем болтовые;
- прерывистая и точечная сварка, а также сварка внахлест не должны применяться, за исключением тех мест, где риск коррозии незначителен.
<1> Следует избегать застойных зон, пазух, карманов, щелей и т.п.
6.7.7 В составе технологической документации на изготовление и монтаж оборудования должен разрабатываться ППР по ПКЗ с учетом следующих факторов:
- заданная заказчиком долговечность покрытия;
- сроки выполнения, время года и погодные условия в период производства работ;
- агрессивность эксплуатационной среды (вода или воздух);
- совместимость выбранного покрывного материала с заводской грунтовкой или краской, состояние покрытия, наличие коррозии и окалины;
- особенности производственного процесса: работа на высоте с подвесных люлек, стесненность, работа вблизи действующего оборудования;
- общий объем и фронт работ;
- особые требования заказчика: защита металлоконструкций от обрастания, мероприятия по защите окружающей среды, колер покрытия;
- экономическая целесообразность выбираемой схемы ПКЗ и финансовые возможности заказчика.
6.7.8 Основой для разработки проекта ПКЗ является указание разработчика проекта оборудования в виде записи на сборочных чертежах, содержащей основные условия эксплуатации, влияющие на развитие коррозионных процессов, а именно:
- климатический район, в котором находится ГТС;
- характер и интенсивность коррозионного воздействия сред на металлоконструкции оборудования;
- площадь поверхности защищаемой конструкции.
Пример - Условия эксплуатации:
климатический район: умеренный район («У»);
воздействие среды: пресная вода при больших скоростях потока (Im1);
площадь поверхности окраски одного изделия: 560 м2;
площадь поверхностей, подлежащих обетонированию, одного изделия <1>: 420 м2.
<1> Указывается при наличии таких поверхностей, например закладные части пазов затворов.
6.7.9 Лакокрасочные материалы, применяемые для защиты от коррозии металлоконструкций затворов и СУР, должны соответствовать по качеству требованиям действующих стандартов, нормативных документов и ТУ на соответствующие материалы, условиям рабочей среды и виду климатического исполнения. Выбранные материалы должны обеспечивать работоспособность оборудования на протяжении установленного срока службы.
Защитные покрытия в соответствии с решениями проекта ПКЗ следует наносить на металлоконструкции в заводских условиях, за исключением зон монтажных сварных швов.
Нанесение покрытий непосредственно при монтаже конструкций допускается в следующих случаях:
- при исправлении мест повреждения защитного покрытия в процессе транспортирования, хранения, монтажа;
- нанесении цветомаркировки;
- закрашивании заводской маркировки;
- согласовании заказчиком.
6.7.10 В заводских условиях не подлежат грунтованию, окрашиванию и металлизации места монтажных соединений на высокопрочных болтах с контролируемым натяжением и зоны монтажной сварки на ширину 100 мм по обе стороны от накладок и шва соответственно.
6.7.11 Монтажные элементы соединения отправочных марок конструкций должны быть защищены от атмосферной коррозии.
6.7.12 Качество очистки поверхности конструкции от жировых загрязнений должно соответствовать первой степени обезжиривания поверхности по ГОСТ 9.402.
6.7.13 Степень очистки поверхности металла от окалины и ржавчины назначается разработчиком проекта ПКЗ, значения чистоты чистотой поверхности Sa2, Sa2 1/2, Sa3 по ГОСТ Р ИСО 8501-1, с учетом технических характеристик выбранных лакокрасочных покрытий.
6.7.14 Производственный контроль качества антикоррозионных работ должен осуществляться на всех этапах подготовки и выполнения противокоррозионных работ, при этом:
- при входном контроле проверяют соответствие материалов требованиям РД, стандартам и ТУ;
- при операционном контроле проверяют подготовку поверхности, соблюдение условий производства противокоррозионных работ (температуру и влажность окружающего воздуха и защищаемых поверхностей, чистоту окружающего воздуха), время выдержки отдельных слоев и законченного защитного покрытия, соответствие рабочим параметрам технологического оборудования;
- при приемочном контроле выполненных защитных покрытий проверяют их сплошность, сцепление с защищаемой поверхностью и толщину.
6.7.15 Показатели внешнего вида покрытия должны соответствовать IV — VI классу по ГОСТ 35094 для конструкций в неагрессивных и слабоагрессивных средах и IV — V классу для конструкций, эксплуатируемых со средне- и сильноагрессивной степенью воздействия.
6.7.16 Адгезию лакокрасочных покрытий стальных конструкций проверяют методом решетчатых надрезов, которая должна соответствовать одному баллу по ГОСТ 15140.
6.8 Запасные части, инструменты и принадлежности
6.8.1 ЗИП для поставки предприятием-изготовителем совместно с изделием включают в спецификации изделия только по требованиям заказчика, которые должны быть указаны в ТЗ на проектирование (см. приложение А) или поставку.
6.8.2 Методы расчета состава комплектов ЗИП должны соответствовать требованиям ГОСТ 27.507.
6.8.3 На складе гидросооружения (гидроузла) должно быть в наличии необходимое количество запасных частей для быстроизнашиваемых деталей и элементов оборудования, а также материалы для их изготовления.
6.8.4 Комплекты ЗИП следует размещать на территории объекта в соответствии с требованиями хранения, заданными изготовителем, в состоянии, обеспечивающем их сохранность и неизменность эксплуатационных характеристик при длительном хранении.
6.8.5 Рекомендуемая номенклатура и нормы заказа запасных частей, поставляемых с изделием, приведены в приложении Б. При подсчете количества запасных частей по приведенным в таблице Б.1 нормам, полученные дробные значения следует округлять до ближайшего большего целого числа.
7 Технические требования к изготовлению
7.1 Общие положения
7.1.1 Затворы и сороудерживающие устройства ГТС должны соответствовать требованиям настоящего стандарта, стандартов или ТУ на элементы и сборочные единицы (изделия) и комплекта конструкторской документации, утвержденной разработчиком и принятой к производству предприятием-изготовителем.
7.1.2 РД на оборудование должна быть разработана в соответствии с действующими нормативными документами. Технологию производства следует регламентировать согласно технологической документации, утвержденной в установленном на предприятии-изготовителе порядке.
7.1.3 Затворы и сороудерживающие устройства, поставляемые на экспорт, должны соответствовать требованиям соответствующей НТД.
К отправляемому на экспорт оборудованию по требованию заказчика предприятия-поставщики обязаны поставлять комплектующие изделия и запасные части в объеме, предусмотренном контрактом.
7.1.4 Отступления от требований конструкторской документации допускаются только по согласованию с организацией — разработчиком этой документации.
7.1.5 Отправочные единицы оборудования поставляют на объект в состоянии, гарантирующем возможность монтажа изделия без дополнительной подгонки и доработки (за исключением тех случаев, когда подгонка и доработка по месту в монтажных условиях предусмотрены конструкторской документацией).
7.1.6 Габаритные изделия поставляет предприятие-изготовитель в полностью законченном виде, с установленными на них опорно-ходовыми и уплотняющими устройствами; балансирные тележки затворов допускается отгружать отдельно.
7.1.7 Негабаритные изделия поставляют в виде монтажных марок после выполнения контрольной сборки на заводе. Опорно-ходовые и уплотняющие устройства при этом отгружают после рассверловки крепежных отверстий на проектный диаметр, выполняемый при контрольной сборке.
7.2 Требования к материалам
7.2.1 Применяемые материалы по маркам и качеству должны соответствовать требованиям конструкторской документации, разработанной с соблюдением требований действующей НТД. Замену марок материалов можно проводить только по согласованию с организацией — разработчиком документации.
7.2.2 Качество материалов должно удостоверяться сертификатом или другим документом предприятия-поставщика. При отсутствии документов, подтверждающих качество, они могут быть допущены в производство только после проведения в полном объеме испытаний в соответствии с требованиями действующих стандартов.
7.2.3 Стальной прокат
7.2.3.1 Поступающий на предприятие стальной прокат подлежит входному контролю в соответствии с требованиями стандартов или ТУ.
7.2.3.2 Для изготовления сварных металлоконструкций затворов и СУР рекомендуется использовать сталь 09Г2С по ГОСТ 19281 с требованием гарантии свариваемости и нормируемой ударной вязкостью, назначаемой в зависимости от проектной температуры эксплуатации. Для изготовления неответственных деталей, а также металлических облицовок закладных частей, к применению рекомендуется прокат из стали Ст3сп5-св по ГОСТ 14637.
7.2.3.3 Для сварных конструкций, в которых использованы толстолистовой прокат, больший или равный 30 мм, и в особенности фасонный профиль с высокой неоднородностью свойств по сечению, необходимо использовать стали с регламентируемым уровнем относительного сужения после разрыва \psi z в соответствии с требованиями ГОСТ 28870.
7.2.4 Отливки
7.2.4.1 Отливки из стали должны соответствовать требованиям рабочих чертежей, ТУ на изделие, ГОСТ 977 или ГОСТ 21357.
7.2.4.2 Отливки из чугуна должны соответствовать требованиям рабочих чертежей, ТУ (ТЗ), ГОСТ 1412 и ГОСТ 26358.
7.2.4.3 Отливки из цветных металлов и сплавов должны соответствовать требованиям рабочих чертежей, ТУ (ТЗ) и требованиям ГОСТ 493, ГОСТ 613, ГОСТ 1583 или других стандартов и ТУ.
7.2.4.4 При отсутствии специальных указаний в чертежах, допуски размеров, массы и припуски на механическую обработку отливок должны соответствовать требованиям ГОСТ Р 53464, при этом допуски размеров и массы должны быть не более 12-го класса точности.
7.2.4.5 Вид термической обработки отливок, если он не указан в чертежах, ТУ (ТЗ), устанавливается по технической документации предприятием-изготовителем, при этом должны быть обеспечены механические свойства стали согласно чертежу, стандарту или ТУ на сталь.
7.2.5 Поковки и штамповки
7.2.5.1 Поковки и штамповки для заготовок деталей должны соответствовать требованиям конструкторской документации, ТУ (ТЗ), ГОСТ 8479 или ГОСТ 25054.
7.2.5.2 В чертежах деталей, изготавливаемых из поковок, следует указывать:
- для поковок из углеродистой и легированной стали — категорию прочности и группу поковки согласно ГОСТ 8479 для поковок IV и V групп и группу и твердость по HB для поковок II и III групп;
- поковок из коррозионно-стойких сталей — группу поковки согласно ГОСТ 25054, марку стали, механические и пластические свойства для поковок IV и V групп, для поковок II и III групп указывается группа поковки, марка стали и твердость по HB.
7.2.5.3 Требования по допустимым дефектам поковок по ГОСТ 8479 и ГОСТ 25054.
7.2.6 Хранение материалов
7.2.6.1 Хранение на складах всех материалов перед запуском в производство должно быть организовано так, чтобы исключалась возможность смешивания разных (по маркам, дополнительным гарантиям, толщинам и другим характеристикам) материалов.
7.2.6.2 При хранении стального проката необходимо принимать меры для предотвращения образования остаточных деформаций и смятия стали, а также ее коррозии. При хранении листовой стали на открытом воздухе ей следует придавать уклон, обеспечивающий сток воды.
7.2.6.3 Электроды следует хранить в сухих отапливаемых помещениях при температуре не ниже 15 °C и относительной влажности не более 50% в условиях, предохраняющих их от загрязнения, увлажнения и механических повреждений.
Проволока должна храниться в закрытом складском помещении.
Флюс в герметичной таре может храниться в крытых неотапливаемых складских помещениях по группе хранения 3 Ж3 ГОСТ 15150.
7.2.6.4 Приемка и хранение других материалов и комплектующих изделий должны соответствовать требованиям соответствующих стандартов или ТУ, а также инструкций предприятий — поставщиков этих материалов или изделий.
7.3 Требования при выполнении разметки, правки, гибки и резки металлопроката и изделий
7.3.1 Разметка
7.3.1.1 Разметку на металлопрокате следует выполнять с помощью металлических рулеток второго класса точности по ГОСТ 7502 и измерительных металлических линеек по ГОСТ 427 либо на автоматическом оборудовании с числовым программным управлением. При разметке следует учитывать припуски на механическую обработку и усадку от сварки, которые должны быть указаны в технологической документации.
7.3.1.2 Разметку заготовок элементов металлоконструкций необходимо проводить с соблюдением следующих требований по расположению сварных швов:
а) длина пристыкованного элемента должна быть не менее 15S (S — толщина листа, полки уголка, швеллера и двутавра), но не менее 150 мм;
б) расстояние между параллельными сварными швами независимо от их направления должно быть не менее:
- 10 толщин стыкуемого металла, но не менее 200 мм — между стыковыми швами,
- 75 мм — между угловым и стыковым швами,
- 50 мм — между угловым и стыковым швами на длине не более 2 м;
в) угол между двумя пересекающимися стыковыми швами должен быть не менее 60°;
г) стыки поясов должны быть смещены по отношению к стыкам стенок не менее, чем на 150 мм;
д) в решетчатых конструкциях стыки поясов должны быть расположены на расстоянии не менее 150 мм от кромок узловых косынок;
е) сварные швы следует располагать в наименее напряженных сечениях конструкции, по возможности дальше от мест резкого изменения сечения, связей, вырезов и мест, деформируемых в холодном состоянии.
7.3.2 Правка проката из углеродистой и низколегированной стали
7.3.2.1 Правка проката стали и деталей в холодном состоянии должна проводиться при температуре воздуха не ниже минус 15 °C способом, исключающим образование вмятин, забоин и других повреждений на поверхности проката, влияющих на прочность стали.
7.3.2.2 Зазор между поверхностью выправленного листа, уложенного на ровную горизонтальную плоскость, и ребром стальной линейки длиной 1 м не должен превышать 1,5 мм для любой толщины листа.
7.3.2.3 Правку листового проката следует выполнять на листоправильных машинах с числом валков не менее семи независимо от исходного состояния проката.
Волнистость полосового и универсального проката следует править также на листоправильных машинах, а саблевидность и винтообразность — на горизонтально правильно-гибочных прессах. Волнистость полосовых заготовок из листа толщиной более 40 мм допускается править на горизонтально правильно-гибочных прессах, используя металлические прокладки на выпуклостях деформированных участков.
7.3.2.4 Для правки углового проката рекомендуется применять сортоправильные машины открытого типа с консольным расположением роликов, а также с возможностью их замены и изменения шага, при использовании роликов соответствующей формы возможна правка двутавров, швеллеров, квадрата, круга.
7.3.2.5 Радиус кривизны деталей в расчетных элементах, подлежащих правке и гибке в холодном состоянии, должен быть не менее, а стрела прогиба должна быть не больше величин, приведенных в таблице 8.
Допустимые минимальные значения радиуса кривизны R и максимальное значение стрелы прогиба f при правке и гибке углеродистой и низколегированной сталей в холодном состоянии (для расчетных элементов)
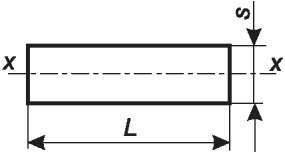
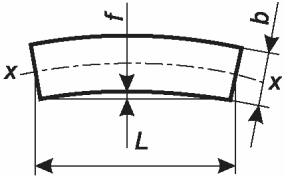
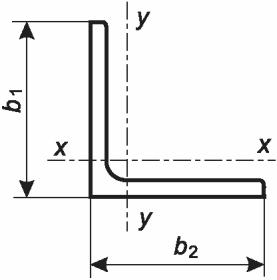
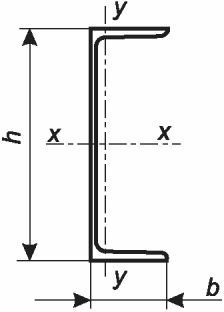
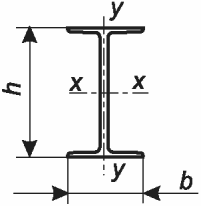
7.3.2.6 Деформации листового, фасонного и сортового проката, превышающие пределы допустимости холодной правки или не подлежащие правке на машинах, следует править термическим или термомеханическим способом при соблюдении следующих условий:
- температура нагрева металла в намеченных зонах должна быть от 650 °C до 700 °C;
- интенсивность нагрева должна быть максимально возможной (горючий газ — ацетилен или пропан — бутан, номер сопла — не ниже пяти). Для правки толстого металла рекомендуется использовать одновременно две горелки;
- нагревать более двух раз одну и ту же зону не допускается;
- приложение статических усилий при термомеханической правке в случае остывания металла ниже 600 °C не допускается;
- правка при отрицательной температуре не допускается;
- оценивать результаты правки можно только после полного естественного остывания зон нагрева до температуры от 20 °C до 30 °C. Охлаждать нагретый металл водой или обдувом сжатым воздухом не допускается.
7.3.2.7 После правки листы не должны иметь деформаций, превышающих 2 мм на 1 м длины листа, изгиб профилей сортового, фасонного проката и труб не должен превышать 1 мм на 1 м длины профиля и не более 10 мм на всю длину. Зазор между полками уголка и угольником (смалковка или размалковка) не должны превышать 1 мм на 100 мм ширины полки, местные зазоры между полкой уголка и угольником (вмятины) не допускаются. Скручивание элементов из сортового и фасонного проката после правки не должно превышать величин, приведенных в таблице 9.
Допустимая величина скручивания элемента в зависимости от высоты сечения
7.3.2.8 Если к прокату предъявляются более жесткие требования, то они должны быть установлены техническими требованиями в чертежах или ТУ на изделие.
7.3.3 Резка и обработка кромок
7.3.3.1 Вырезка заготовок элементов металлоконструкций из проката допускается любым промышленным способом резки.
7.3.3.2 Условия, при которых стали подвергают кислородной резке, оценивают на основе химического состава по углеродному эквиваленту Cэ, которые приведены в таблице 10.
Условия резки стали в зависимости от углеродного эквивалента Cэ
| Углеродный эквивалент Cэ <*>, % | Марки сталей | Условия резки |
| До 0,6 включ. | С255, С285, С345, С375, С390, С440, 265, 295, 305, 325, 335, 345, 375, 390, 440, Ст0, Ст3, Ст3Г, 16Д, 09Г2, 09Г2С, 10ХСНД, 15ХСНД, 10Г2, F40SW, F450W, F500W 20, 25, 35 | Резка может проводиться в любых производственных условиях без технологического ограничения. При температуре окружающего воздуха ниже -15 °C резка должна производиться с сопутствующим подогревом металла в зоне реза до температуры 100 °C |
| Св. 0,6 до 0,7 включ. | 45, 50 | Резка без подогрева может проводиться только при положительной температуре и толщине металла не более 100 мм. Резку при отрицательной температуре или резку металла толщиной более 100 мм следует проводить с предварительным подогревом до температуры от 150 °C до 250 °C |
| Св. 0,7 до 0,9 включ. | 35ХМ, 40Х, 40ХН, 65Г, 50ХН, 60С2А, 50ХФА, 60С2Н2А, 38Х2Н2МА, 40ХН2МА, 38ХН3МА | Резку проводят только с предварительным подогревом до температуры от 250 °C до 350 °C. Необходимо замедленное охлаждение под асбестовым одеялом или под слоем сухого песка |
| Св. 0,9 | 38ХН3МФА | Резку проводят при температуре предварительного подогрева не ниже 350 °C с последующим медленным охлаждением |
| <*> Углеродный эквивалент Cэ определяют по формуле Cэ = C + Mn/6 + Si/24 + Cr/5 + Ni/40 + Cu/13 + V/14 + P/2, где C, Mn, Si, Cr, Ni, Cu, V, P — массовые доли углерода, марганца, кремния, хрома, никеля, меди, ванадия и фосфора, %. | ||
7.3.3.3 Кромки деталей из стали С400 после воздушно-дуговой и ручной кислородной резки, не подлежащие сварке, должны быть механически обработаны (строжкой, фрезерованием, абразивным кругом и т.п.). Кромки деталей из сталей С450 и выше подлежат в обязательном порядке строжке или фрезерованию. Механическую обработку поверхности кромок следует проводить на глубину не менее 2 мм.
7.3.3.4 Все приторцовываемые кромки подлежат в обязательном порядке строжке или фрезерованию вне зависимости от способа резки деталей.
7.3.3.5 Кромки деталей из углеродистых сталей после воздушно-дуговой и ручной кислородной резки должны быть очищены и не иметь шероховатости более 1 мм, а для конструкций, эксплуатируемых в районах с расчетной температурой ниже минус 45 °C до минус 65 °C, — 0,5 мм.
7.3.3.6 При проведении автоматической кислородной и плазменной резки кромки деталей, не подлежащие сварке, не должны иметь шероховатости более 0,3 мм в соответствии со вторым классом по таблице 3 ГОСТ 14792-80.
7.3.3.7 Кромки деталей из низколегированных сталей С355 и более высокой прочности, а также кромки всех расчетных деталей в конструкциях, воспринимающих динамические или вибрационные нагрузки или эксплуатируемых в районах с расчетной температурой ниже минус 45 °C до минус 65 °C, не отвечающие требованиям шероховатости поверхности реза требованию 7.3.3.5, подлежат механизированной обработке. Отдельные места шероховатостью более 0,3 мм, а также локальные выхваты, не выводящие детали за пределы допусков в количестве одного повреждения на 1 м длины реза, допускается исправлять плавной зачисткой.
7.3.3.8 Резку на ножницах и продавливание отверстий для стали с пределом текучести до 390 МПа (40 кгс/мм2) следует выполнять при температуре не ниже минус 15 °C, а для стали более высокой прочности и деталей изделий в климатическом исполнении ХЛ — только при положительной температуре.
7.3.4 Гибка (вальцовка)
7.3.4.1 Гибка деталей и заготовок должна быть выполнена при положительной температуре воздуха и металла. В случае хранения металла на открытом воздухе в зимнее время металл должен быть доставлен в цех не менее чем за 3 ч до начала гибки.
7.3.4.2 Гибка деталей из термически упрочненных сталей в горячем состоянии должна быть выполнена в диапазоне температур от 650 °C до 700 °C.
7.3.4.3 Гибка в горячем состоянии горячекатаного проката из стали с пределом текучести до 350 МПа должна быть выполнена при температурах от 700 °C до 1000 °C. При этом скорость охлаждения деталей должна исключать закалку, коробление, образование трещин и надрывов металла.
7.3.4.4 Минимальные радиусы гибки расчетных и нерасчетных листовых деталей при холодной гибке на листогибочных прессах в зависимости от марок сталей, толщин листов, назначения деталей и характеристики состояния в районе сгиба должны соответствовать данным, приведенным в таблице 11.
Минимальные радиусы гибки расчетных и нерасчетных листовых деталей при холодной гибке на листогибочных прессах
| Марка стали | Назначение детали и характеристика состояния в районе сгиба | Минимальный радиус гибки R, мм, при толщине листов S, мм | ||||
| До 8 включ. | Св. 8 до 12 включ. | Св. 12 до 16 включ. | Св. 16 до 20 включ. | Св. 20 до 22 включ. | ||
| Низкоуглеродистая сталь: Ст3Г (пс; сп), Ст3 (пс; сп) по ГОСТ 380; 16Д по ГОСТ 6713; С255 по ГОСТ 27772 и др. | Радиусы гибки расчетных деталей, при которых механические свойства сталей не выходят за пределы, допускаемые стандартом или ТУ на ее поставку | 2S | 3S | 5S | 8S | 10S |
| Радиусы гибки нерасчетных деталей, при которых еще отсутствует трещинообразование | 1,25S | 1,5S | 2S | 3,5S | 5S | |
| Низколегированная сталь: 09Г2, 09Г2С по ГОСТ 19281; С345 по ГОСТ 27772; 15ХСНД по ГОСТ 6713 и ГОСТ 19281 и др. | Радиусы гибки расчетных деталей, при которых механические свойства сталей не выходят за пределы, допускаемые стандартом или ТУ на ее поставку | 3S | 5S | 8S | 10S | 10S |
| Высоколегированная аустенитная сталь: 12Х18Н10Т; 10Х17Н13М3Т по ГОСТ 5632 | Радиусы гибки нерасчетных деталей, при которых еще отсутствует трещинообразование | 2S | 2,5S | 3S | 5S | 5S |
| Двухслойная сталь по ГОСТ 10885 | Радиусы гибки расчетных деталей, при которых механические свойства сталей не выходят за пределы, допускаемые стандартом на ее поставку | 10S | ||||
| Радиусы гибки нерасчетных деталей, при которых еще отсутствует трещинообразование при гибке плакирующим слоем: | ||||||
| - наружу; | 3S | 5S | ||||
| - внутрь | 5S | 8S | ||||
7.3.4.5 Отклонения размеров по торцам деталей, подлежащих сварке встык, должны доводиться до величин, обеспечивающих допускаемые значения смещения кромок под сварку.
7.3.4.6 Отклонения от проектных углов гибки допускаются в пределах +/- 1°30' при ширине отгибаемого элемента до 100 мм включительно и +/- 1° — при большей ширине.
7.3.4.7 Скручивание гнутых деталей или заготовок не должно превышать 1 мм на 1 м длины детали или заготовки.
7.3.4.8 Волнистость кромок гнутых профилей не должна превышать 2 мм на 1 м длины профиля.
7.3.4.9 Предельные отклонения при гибке (вальцовке) проката не должны превышать величин, приведенных в таблице 12.
Предельные отклонения при гибке (вальцовке)
7.3.5 Механическая обработка деталей
7.3.5.1 Механическая обработка деталей должна проводиться в соответствии с рабочими чертежами, технологическим процессом, требованиями соответствующих стандартов и ТУ (ТЗ) на конкретное изделие, а также настоящего стандарта.
7.3.5.2 Неуказанные предельные отклонения линейных размеров, а также углов, радиусов закруглений и фасок должны соответствовать классу точности «m» (средний) в части линейных размеров по 14-му квалитету в соответствии с ГОСТ 25347 для размеров не более 3150 мм и ГОСТ 25348 для размеров свыше 3150 мм.
7.3.5.3 Отклонение формы и расположения поверхностей механически обработанных деталей должны находиться в пределах, предусмотренных ГОСТ 24643, в соответствии со степенями точностей, указанными в чертежах.
7.3.5.4 Поверхности деталей и их кромки, обработанные до шероховатости Ra 3,2 — 12,5, не должны иметь задиров, забоин, вмятин, следов дробления и остатков черноты, а поверхности с шероховатостью не более Ra 1,6 не должны иметь царапин.
7.3.5.5 Острые кромки и заусенцы на деталях после механической обработки должны быть притуплены и зачищены, смазочные канавки на валах, втулках и вкладышах не должны иметь острых кромок и заусенцев, а смазочные каналы в валах и корпусах должны быть прочищены и продуты сжатым воздухом. Наличие стружки и грязи в смазочных каналах не допускается.
7.3.5.6 Припуски на механическую обработку сварных стальных конструкций должны соответствовать приведенным в таблице 13.
Припуски на механическую обработку сварных стальных конструкций, мм
7.3.6.1 Термическая обработка стального проката, поковок, отливок должна проводиться предприятием-поставщиком в соответствии с условиями заказа. Допускается проведение термической обработки стального проката, поковок и отливок предприятием — изготовителем изделий.
7.3.6.2 Термической обработке подвергают детали, на чертежах которых указаны соответствующие требования.
7.3.6.3 Режим термической обработки устанавливается предприятием-изготовителем, который должен обеспечить требуемую структуру и механические свойства металла заготовки.
7.3.6.4 Термически обработанные детали не должны иметь деформаций, выходящих за пределы отклонений и припусков, окисленной и обезуглероженной поверхности, трещин, расслоений, выкрашивания и шелушения. При наличии указанных дефектов заготовки должны браковаться.
7.3.6.5 После термической обработки детали должны быть очищены от окалины дробеструйным способом, травлением или иными методами.
7.3.6.6 Детали или образцы — «свидетели», прошедшие термическую обработку, следует подвергать испытаниям для определения механических свойств в соответствии с требованиями конструкторской документации или ТУ (ТЗ) на изделие.
7.3.6.7 Необходимость проверки микроструктуры термически обработанных деталей должна особо оговариваться в ТУ (ТЗ) и чертежах.
7.3.6.8 Термически обработанные и испытанные детали должны иметь клеймо ОТК, без которого детали не должны допускаться на сборку.
7.4 Требования к изготовлению сварных конструкций
7.4.1 Изготовление сварных конструкций должно проводиться по утвержденным технологическим процессам, разработанным на основе рабочих чертежей, ТУ (ТЗ) на изделие, настоящего стандарта, а также действующих стандартов и НТД.
Для наиболее сложных и уникальных по своему конструктивно-технологическому оформлению изделий, требующих особого внимания при технологической подготовке производства, в состав конструкторской документации следует включать разработку проекта производства сборочно-сварочных работ или технологических указаний по изготовлению, на основании которых предприятие-изготовитель разрабатывает технологическую документацию.
В технологической документации на изготовление сварной конструкции должны быть указаны способы сборки и сварки, сварочные материалы, методы выполнения и порядок наложения швов, технологические режимы, средства технологического оснащения, методы и объемы контроля качества сварных соединений, нормы допустимости дефектов сварных соединений и требуемые испытания.
7.4.2 Аттестация технологии сварки должна быть выполнена в соответствии с требованиями действующей на предприятии НТД.
7.4.3 К руководству сварочными работами и контролю за соблюдением технологии и качества сварки допускаются инженерно-технические работники, производственные и контрольные мастера, имеющие документ о специальном образовании или подготовке в области сварки, изучившие требования рабочих чертежей, настоящего стандарта, технологические процессы сборки и сварки конструкции и прошедшие аттестацию в соответствии с требованиями [1].
7.4.4 Сборку и сварку конструкций следует проводить в заводских условиях в отапливаемых помещениях при температуре окружающего воздуха не ниже 10 °C и при отсутствии сквозняков.
7.4.5 Сборка под сварку
7.4.5.1 Детали, поступающие на сборку, должны быть проконтролированы ОТК и иметь маркировку.
При контроле следует проверять:
- отсутствие недопустимых дефектов поверхности деталей;
- соответствие геометрических размеров деталей требованиям чертежей;
- наличие подготовки кромок под сварку в соответствии с требованиями чертежа;
- соответствие марки материала детали требованиям чертежа;
- отсутствие на кромках деталей расслоений.
Маркировка детали должна включать обозначение детали по чертежу.
7.4.5.2 Кромки деталей под сварку должны быть обработаны в зависимости от принятого в чертежах способа сварки в соответствии с требованиями ГОСТ 8713 (автоматическая и полуавтоматическая сварка под флюсом), ГОСТ 14771 и ГОСТ 23518 (дуговая сварка в защитном газе), ГОСТ 5264 и ГОСТ 11534 (ручная дуговая сварка).
7.4.5.3 Зазоры и смещения свариваемых кромок в стыках должны соответствовать требованиям стандартов на сварные соединения в зависимости от применяемого способа сварки конструкции.
7.4.5.4 Сборка деталей должна быть выполнена на электроприхватках. Размеры электроприхваток должны быть:
- для стыковых соединений — толщиной от 4 до 6 мм, шириной от 6 до 8 мм, длиной от 50 до 100 мм;
- для угловых, тавровых и нахлесточных соединений — катетом 3 — 5 мм, длиной от 50 до 80 мм.
Максимальное расстояние между электроприхватками должно быть от 300 до 500 мм.
Крайние электроприхватки следует располагать непосредственно за выводными планками (если они установлены), причем длина электроприхватки в начале шва должна быть не менее 50 мм, а в конце — не менее 100 мм.
7.4.5.5 К металлу электроприхваток должны предъявляться такие же требования, как к металлу основных швов. Электроприхватки выполняют вручную, после постановки они должны быть очищены от шлака, брызг и проконтролированы внешним осмотром. Дефектные прихватки должны быть удалены.
7.4.5.6 Проплавляемые при сварке поверхности и прилегающие к ним зоны металла шириной не менее 20 мм, а также кромки листов в местах примыкания выводных планок перед сборкой-сваркой должны быть очищены от ржавчины, окалины и масляных загрязнений. Способ очистки определяется предприятием-изготовителем.
7.4.5.7 При сборке конструкций должны быть разработаны и приняты мероприятия, не допускающие искажения геометрических форм собираемых изделий.
7.4.5.8 При кантовке конструкций, а также при их транспортировании должны быть приняты меры, обеспечивающие сохранение геометрических форм, полученных при сборке. При необходимости установка дополнительных жесткостей должна быть предусмотрена технологическим процессом.
7.4.5.9 Для конструкций в климатическом исполнении ХЛ при необходимости приварки к основным несущим элементам или узлам вспомогательных конструкций (кронштейны, платики и т.п.) рекомендуется располагать их в местах, работающих на сжатие.
7.4.5.10 Конструкции после сборки должны предъявляться ОТК предприятия-изготовителя и только после устранения всех замечаний ОТК могут передаваться на сварку.
7.4.6 Сварка
7.4.6.1 Сварка должна быть выполнена преимущественно высокопроизводительными способами. Способ сварки определяется характером конструкции и указывается в рабочих чертежах.
Сварку следует выполнять по разработанному и контролируемому технологическому процессу, который должен обеспечить требуемые геометрические размеры швов и механические свойства сварных соединений, и устанавливать последовательность сварочных операций, применяемую оснастку и инструмент, оборудование, сварочные материалы, режим сварки и порядок наложения швов, а также операции по контролю качества.
7.4.6.2 Перед началом сварки следует проверить чистоту свариваемых кромок, при необходимости должна быть выполнена их повторная зачистка.
7.4.6.3 При механизированной сварке в защитном газе и ручной дуговой сварке для снижения сварочных напряжений и деформаций, а также скорости охлаждения металла сварного соединения необходимо выполнять следующие способы выполнения швов:
- сварку металла толщиной не более 20 мм при небольшой длине шва (от 250 до 300 мм) выполнять «на проход»;
- сварку при средней длине швов (от 300 до 1000 мм) следует выполнять от середины шва к его концам;
- при длине швов более 1000 мм следует применять обратноступенчатый способ сварки или обратноступенчатый способ от середины шва к его концам. Обратноступенчатый способ сварки рекомендуется использовать для выполнения одно- и двухслойных швов.
7.4.6.4 При двухсторонней сварке швов с полным проваром сечения перед выполнением шва с обратной стороны следует провести расчистку корня шва. В случае применения для расчистки воздушно-дуговой резки кромки канавки необходимо обработать абразивным инструментом на глубину не менее 0,5 мм для удаления науглероженного металла.
7.4.6.5 Начало и конец сварного шва, выходящего на свободные кромки, следует выводить на концевые планки. При невозможности установки выводных планок необходимо заваривать кратеры швов.
7.4.6.6 Каждый последующий валик (слой) шва должен накладываться после зачистки ранее наложенного валика (слоя) от шлака. Участки швов с порами, раковинами, трещинами должны удаляться до наложения следующего слоя шва.
7.4.6.7 По окончании сварки необходимо очистить поверхность шва и прилегающие к нему участки от шлака и брызг, осмотреть шов и проставить клеймо сварщика в начале и конце шва на расстоянии 100 мм от шва. При длине шва менее 1 м клеймо проставляют один раз.
7.4.6.8 Ручную и механизированную дуговую сварку разрешается выполнять без подогрева при температуре окружающего воздуха, приведенной в таблице 14.
Минимально допустимая температура окружающего воздуха при сварке без подогрева
7.4.6.9 Автоматизированную дуговую сварку под флюсом разрешается проводить без подогрева при температуре окружающего воздуха, приведенной в таблице 15.
Минимально допустимая температура окружающего воздуха при автоматизированной сварке под флюсом без подогрева
7.4.7 Механическая обработка сварных соединений
7.4.7.1 Механическую обработку сварных соединений следует назначать с целью повышения выносливости и хладостойкости стальных конструкций.
7.4.7.2 Механическая обработка сварных соединений и соответствующих зон в местах изменения сечений элементов должна обеспечить получение плавных переходов от металла шва к основному металлу. При этом обработку следует выполнять без лишнего ослабления металла — на минимальную глубину, необходимую для снятия поверхностного слоя металла в зоне обработки, до получения чистой блестящей поверхности (номинально на глубину 0,5 мм).
7.4.7.3 При обработке сварных соединений ослабление сечения по толщине проката (углубление в основной металл без подварки) не должно превышать 1 мм. В случае превышения этой величины разрешается проводить подварку с последующей зачисткой. Все ожоги сваркой на поверхности металла должны быть зачищены абразивным инструментом на глубину 0,5 мм.
7.4.7.4 Местные наплывы, образовавшиеся в местах перекрытия соседних участков шва при перерыве процесса сварки или при исправлении дефектов, должны быть сглажены механической обработкой до образования плавных переходов от наплыва к шву и к основному металлу.
7.4.7.5 Неровности основного металла, образовавшиеся после удаления временных технологических деталей, должны быть удалены посредством зачистки и, при необходимости, подваром. Швы или прихватки, оставшиеся на основном металле после удаления технологических деталей, должны быть зачищены.
7.4.7.6 Зачистку кромок листов после удаления выводных планок кислородной резкой следует выполнять по всей длине швов, прикреплявших выводные планки. При этом углы кромок листов в зоне обработки следует плавно скруглить радиусом от 1 до 2 мм.
В случае наличия поверхностных дефектов на торцах швов для их удаления допускается механической обработкой плавно с уклоном не более 1:20 и радиусом сопряжения не менее 150 мм на свободных кромках углубиться в основной металл без подварки на величину \Delta B \leq 0,02B , но не более 5 мм. После обработки торцов углы кромок швов плавно скруглить радиусом (2 +/- 0,5) мм.
7.4.7.7 При обработке абразивным инструментом не допускаются ожоги металла из-за сильного нажатия на инструмент и малой скорости его перемещения по обрабатываемой поверхности.
7.4.8 Термическая обработка сварных конструкций
7.4.8.1 Термическая обработка сварных конструкций должна выполняться в следующих случаях:
а) для снятия остаточных сварочных напряжений и обеспечения стабильности размеров и формы конструкции, в т.ч. при последующей механической обработке;
б) для улучшения свойств металла шва и околошовной зоны, сводящегося к повышению пластичности и получению стабильной структуры, обеспечивающей необходимую длительную прочность.
7.4.8.2 Термическая обработка в виде отпуска сварных конструкций, подвергающихся последующей механической обработке, целесообразна для конструкций, имеющих несимметричное расположение сварных швов относительно оси центра тяжести сечений, или для конструкций, представляющих собой длинные элементы, у которых отношение длины к высоте или к ширине превышает число пять.
7.4.8.3 Термическую обработку конструкций, выполненных с помощью электрошлаковой сварки, проводят в случае необходимости с целью измельчения крупнозернистой структуры швов и зоны термического влияния.
7.4.8.4 Способы термической обработки (общая или местная) и режимы термической обработки устанавливают в зависимости от состава основного металла и металла шва, толщины и конфигурации свариваемых деталей, от требований, предъявляемых к сварным конструкциям, и от условий эксплуатации и выполняют в соответствии с документацией предприятия-изготовителя.
7.4.8.5 Не следует применять термическую обработку для снятия остаточных напряжений и обеспечения стабильности размеров и формы конструкции при последующей механической обработке для конструкций из разнородных материалов с различными коэффициентами линейного расширения, т.к. в данном случае термическая обработка не дает положительного эффекта.
7.4.9 Общие и контрольные сборки
7.4.9.1 Общую сборку назначают для каждой конструкции при ее единичном или мелкосерийном производстве, когда изготовление конструкций осуществляется без применения кондукторов и технология изготовления отправочных марок конструкции не может обеспечить после их сварки стабильной требуемой точности геометрических форм, размеров, отклонений и точного совпадения отверстий для болтов в монтажных стыках (узлах), предусмотренных рабочими чертежами.
7.4.9.2 Общую сборку всей конструкции следует проводить в два этапа:
а) первый этап заключается в предварительной сборке всей конструкции, осуществляемой на электроприхватках или на сборочных болтах и частичной сварке, после чего конструкция разъединяется на отправочные марки и проводится окончательная сварка;
б) второй этап общей сборки заключается в окончательной контрольной сборке всей конструкции из готовых отправочных полностью сваренных марок, поданных на общую сборку после полного их охлаждения и некоторого вылеживания после сварки в течение 24 — 48 ч. Этот этап общей сборки предполагает выполнение окончательной подгонки элементов друг к другу, подготовки стыкуемых кромок и рассверливание отверстий в болтовых соединениях, нанесение контрольных рисок, индивидуальной маркировки и установку фиксаторов.
Объем контрольных сборок готовых конструкций, включающий количество контролируемых конструкций в партии одинаковых изделий, устанавливается в ТУ (ТЗ) на изделие.
7.4.9.3 Для конструкций, изготавливаемых с применением кондукторов предварительной общей сборки не требуется. Необходима контрольная сборка первого образца, сборку последующих устанавливают в проекте.
7.4.9.4 При контрольной сборке должны быть установлены риски, определяющие взаимное положение стыкуемых элементов, и фиксаторы, обеспечивающие точную сборку на монтаже.
7.4.9.5 При отсутствии достаточных производственных площадей на предприятии-изготовителе допускается (по согласованию с заказчиком и предприятием-разработчиком) проводить последовательную или выборочную контрольную сборку смежных узлов (марок) крупногабаритных конструкций.
7.4.9.6 Результаты обмеров, произведенных при контрольной сборке, должны быть занесены в чертеж-схему контрольных обмеров, входящую в конструкторскую документацию.
7.4.10 Контроль качества сварных конструкций
7.4.10.1 На различных стадиях изготовления сварной конструкции предприятие-изготовитель должно осуществлять следующие виды контроля качества:
7.4.10.2 Входной контроль заключается в контроле конструкторской и технологической документации, свариваемого металла, сварочных материалов, сварочного оборудования и оснастки, квалификации сварщиков, газорезчиков, дефектоскопистов и руководителей сварочных работ.
Весь заказываемый металлопрокат должен поставляться по действующим стандартам или ТУ, иметь маркировку клеймением или быть снабжен бирками с указанием марки стали, номеров плавки, партии, размеров изделий. Применение проката, сварочных материалов, не имеющих сертификатов и маркировки, не допускается.
Флюс должен соответствовать ГОСТ 9087, а сварочная проволока ГОСТ 2246.
Электроды должны соответствовать ГОСТ 9466, ГОСТ 9467 и ГОСТ 10052.
К сварке должны допускаться аттестованные электросварщики не ниже четвертого разряда, имеющие удостоверение, область распространения которого соответствует виду выполняемых сварочных работ.
К выполнению неразрушающего контроля должны допускаться специалисты первого и второго уровней квалификации. Оценку качества сварных соединений по результатам контроля должны проводить специалисты второго уровня квалификации.
7.4.10.3 При операционном контроле должно проверяться соблюдение технологии изготовления деталей, режимов резки и сварки, чистота и точность обработки деталей, соблюдение проектных размеров, качество сборки под сварку, подготовка и соответствие применяемых сварочных материалов, соблюдение технологии сварки.
7.4.10.4 Приемочный контроль заключается в контроле качества швов внешним осмотром с проверкой геометрических размеров и формы швов, проверке непроницаемости сварных соединений при необходимости, контроле качества швов и сварных соединений неразрушающими (физическими) методами, выполнении разрушающих методов контроля — механических испытаний контрольных образцов, определение химического состава основного металла и металла шва и проверке геометрических размеров конструкции.
7.4.10.5 Методы и объем контроля сварных соединений должны применяться в соответствии с приведенными в таблице 16 в зависимости от их категории, устанавливаемой конструкторской документацией и указываемой в условном обозначении шва или в таблице сварных швов. При отсутствии в чертеже таких указаний соединения контролируют как соединения III категории.
Методы и объем приемочного контроля
| Методы контроля | Объем контроля |
| Визуальный | 100% протяженности всех сварных соединений |
| Измерительный | 100% всех сварных швов. Измерения проводят не реже, чем через каждый 1 м шва, но не менее двух измерений на каждом шве |
| Радиографический и ультразвуковой (физические методы) | Для соединений I категории — 100% протяженности сварных соединений. Для соединений II категории — 50% протяженности сварных соединений, в т.ч. все места пересечений швов и участки, на которых по результатам визуального контроля предполагается наличие внутренних дефектов. Для соединений III категории — участки швов, на которых по результатам визуального контроля предполагается наличие внутренних дефектов |
| Испытание на непроницаемость | В соответствии с требованиями рабочих чертежей или ТУ |
| Механические испытания металла шва и сварного соединения I и II категории | В соответствии с 7.4.10.10 |
| Примечания 1 Участки сварных соединений, вызывающие сомнения в объективности их контроля или расшифровки результатов контроля, должны подвергаться дублирующему контролю альтернативным методом (например, ультразвуковой контроль дублируется радиографическим и наоборот). 2 Если при выборочном контроле обнаруживаются недопустимые дефекты, распространяющиеся за пределы контролируемого участка, необходимо выявить границы дефектного участка дополнительным контролем, если протяженность дефектного участка превышает 50% длины контролируемого соединения, контролю должно быть подвергнуто все соединение. 3 При систематическом выявлении методом физического контроля в соединении III категории недопустимых дефектов (уровень брака превышает 10%), объем контроля должен быть удвоен, а при дальнейшем выявлении дефектов необходимо выполнить контроль всех соединений данного типа в объеме 100%. | |
7.4.10.6 Необходимость контроля сварного соединения на непроницаемость устанавливается разработчиком конструкторской документации, в этом случае в условном обозначении шва или в таблице сварных швов к знаку категории соединения добавляется буква «Н» (непроницаемый), например IН.
7.4.10.7 Методы и объем приемочного контроля приведены в таблице 16.
7.4.10.8 Для выявления внутренних дефектов контроль радиографическим методом должен быть выполнен в соответствии с ГОСТ 7512, ультразвуковым методом в соответствии с ГОСТ Р 55724. Классификация определяемых дефектов в соответствии с ГОСТ Р ИСО 6520-1.
7.4.10.9 Нормы допустимости дефектов сварных соединений, выявленных при визуальном, радиографическом и ультразвуковом контроле в соответствии с требованиями СП 70.13330.
7.4.10.10 Проверку механических свойств металла шва и сварного соединения на соответствие требованиям НТД, выполняемых каждым сварщиком, участвующим в процессе сварки, следует проводить, как правило, в процессе аттестации технологии сварки подлежащего изготовлению изделия.
Показатели механических свойств металла шва и сварного соединения должны соответствовать значениям, указанным в таблице 17.
Нормируемые показатели механических свойств металла шва и сварного соединения
| Вид испытаний | Показатели свойств | Тип образца | Методика испытаний |
|---|---|---|---|
| Испытание металла шва на растяжение | Предел текучести \sigma_{\text{шва}} \geq \sigma_{\text{т}} основного металла. Временное сопротивление \sigma_{\text{в}.\text{шва}} \geq \sigma_{\text{в}} основного металла. Относительное удлинение \delta_{5} \geq 20\% | I или II по ГОСТ 6996 |
По ГОСТ 1497 и ГОСТ 6996-66 (раздел 4) |
| Испытание сварного соединения на растяжение | Временное сопротивление соединения \sigma_{\text{в}.\text{соед}} \geq \sigma_{\text{в}} основного металла | XIII по ГОСТ 6996 |
По ГОСТ 1497 и ГОСТ 6996-66 (раздел 8) |
| Испытание сварного соединения на статический изгиб | Угол изгиба с поперечным стыком не менее 120° вокруг оправки с радиусом d = 2t для стали с \sigma_{\text{в}}<390\text{Н}/\text{мм}^{2} или d = 3t для стали с \sigma_{\text{в}} \geq 390\text{Н}/\text{мм}^{2} (t — толщина металла) | XXVII по ГОСТ 6996 |
По ГОСТ 14019 и ГОСТ 6996-66 (раздел 9) |
| Испытание металла шва и околошовной зоны по линии сплавления на ударный изгиб | Средняя ударная вязкость KCU при температуре, указанной в ТУ на изделие. При отрицательной температуре ударная вязкость должна быть не менее 29 Дж/см2 |
VI по ГОСТ 6996 |
По ГОСТ 9454 и ГОСТ 6996-66 (раздел 5) |
| Испытание металла шва и околошовной зоны на твердость | Твердость должна быть не выше 350 HV для стали \sigma_{\text{в}}<490\text{Н}/\text{мм}^{2} , не выше 400 HV для стали с \sigma_{\text{в}} \geq 490\text{Н}/\text{мм}^{2} | Микрошлиф | По ГОСТ 6996-66 (раздел 7) |
7.4.10.11 Испытания сварных соединений на непроницаемость (течеискание) должны быть выполнены методами, установленными ГОСТ 3242 (капиллярный, наливом воды, манометрический и пр.).
7.4.10.12 Дефекты сварных соединений должны устраняться следующими способами:
- наплывы и недопустимое усиление швов обрабатывают абразивным инструментом;
- неполномерные швы, незаплавленные кратеры, несплавления снаружи и недопустимые подрезы подваривают с последующей зачисткой;
- участки швов с недопустимым количеством пор, шлаковых включений и внутренних несплавлений должны полностью удаляться и свариваться вновь;
- при обнаружении трещин в шве или в основном металле устанавливают их протяженность и глубину с помощью ультразвуковой диагностики.
В начале и в конце трещины засверливают отверстия диаметром от 6 до 8 мм, затем проводят подготовку участка под заварку с V-образной или X-образной разделкой кромок с общим углом раскрытия от 55° до 60° с помощью:
- армированных наждачных кругов толщиной от 6 до 8 мм;
- воздушно-дуговой резки угольными омедненными, графитовыми или медно-графитовыми электродами диаметром 6, 8 или 10 мм с последующей механической обработкой поверхности реза абразивным инструментом на глубину не менее 0,5 мм.
Участки шва с трещиной, если не было засверливания отверстий в ее начале и в конце, следует удалять с захватом основного (качественного) металла по 50 мм в каждую сторону.
Аналогично готовят под сварку участки швов с недопустимым количеством пор, шлаковых включений и несплавлений.
Подготовленные к ремонту дефектные участки необходимо сваривать, как правило, тем способом сварки, который предусмотрен для выполнения данного шва (ручной дуговой сваркой электродом диаметром от 3 до 4 мм или механизированной сваркой в защитном газе проволокой Св-08Г2С диаметром до 2 мм).
7.4.10.13 Исправление дефектных участков сварных швов в одном и том же месте разрешается не более двух раз.
7.4.10.14 Неуказанные предельные отклонения размеров и допустимых деформаций сварных конструкций должны соответствовать указанным в приложении В.
7.4.11 Дополнительные требования к изготовлению сварных конструкций, предназначенных для эксплуатации в районах с холодным климатом
7.4.11.1 При изготовлении сварных конструкций исполнения ХЛ основное внимание следует уделять мерам по предотвращению хрупких разрушений. По этой причине следует особо строго соблюдать требования рабочих чертежей в части марок основных и сварочных материалов, способов сварки, шероховатости обрабатываемых поверхностей, особенно в растянутой зоне элементов, плавности переходов сечений конструкции и сварных швов к основному металлу.
7.4.11.2 Изготовление конструкций следует проводить только на предприятиях, имеющих для этого необходимые условия (соответствующее технологическое оборудование, необходимые производственные площади, аппаратуру для контроля качества сварки).
7.4.11.3 Конструкции должны быть изготовлены в закрытых цехах при положительной температуре. Выполнение общих и контрольных сборок для затворов и сороудерживающих устройств исполнения ХЛ обязательно.
7.4.11.4 Для повышения работоспособности сварных металлоконструкций в климатическом исполнении ХЛ необходимо обеспечить конструктивные и технологические мероприятия, направленные как на снижение концентрации напряжений, так и на уменьшение сварочных напряжений.
7.4.11.5 Угловые швы должны иметь плавный переход к основному металлу. Придание такой формы швам, а также выполнение стыковых швов без усиления, если это предусмотрено чертежами, проводится подбором режимов сварки и соответствующим расположением свариваемых деталей. При необходимости может быть выполнена механическая или аргоно-дуговая обработка швов. Зарубки, надрезы и другие дефекты поверхности швов не допускаются.
7.5 Требования к изготовлению конструкций с болтовыми соединениями
7.5.1 Номинальные диаметры отверстий под болтовые соединения различных видов и классов точности A, B и C по ГОСТ 1759.0, а также высокопрочных болтов по ГОСТ 32484.1, ГОСТ 32484.2, ГОСТ 32484.3, ГОСТ 32484.4, ГОСТ 32484.5 и ГОСТ 32484.6 принимают в соответствии с рабочей документацией и согласно СП 16.13330.
7.5.2 Образование отверстий выполняют на предприятии-изготовителе сверлением, продавливанием, перфорированием, лазерной или плазменной резкой. Перфорирование отверстий не допускается в расчетных соединениях, а также оговоренных в рабочей документации.
7.5.3 Соединения на болтах без контролируемого натяжения
7.5.3.1 При сборке соединений отверстия в деталях конструкций должны быть совмещены и детали зафиксированы от смещения сборочными пробками (не менее двух), а пакеты плотно стянуты болтами. В соединениях с двумя отверстиями сборочную пробку устанавливают в одно из них.
7.5.3.2 В собранном пакете болты заданного в проекте диаметра должны пройти в 100% отверстий. Допускается прочистка 20% отверстий сверлом, диаметр которого равен диаметру отверстия, указанному в чертежах. При этом в соединениях с работой болтов на срез и соединенных элементов на смятие допускается чернота (несовпадение отверстий в смежных деталях собранного пакета) до 1 мм — в 50% отверстий, до 1,5 мм — в 10% отверстий.
В случае несоблюдения этого требования с разрешения организации — разработчика проекта отверстия следует рассверлить на ближайший больший диаметр с установкой болта соответствующего диаметра.
В соединениях с работой болтов на растяжение, а также в тех соединениях, где болты установлены конструктивно, чернота не должна превышать разности диаметров отверстия и болта.
7.5.3.3 Номинальные диаметры отверстий для болтов повышенной точности следует принимать равными номинальным диаметрам стержней болтов.
Отклонения значений диаметров отверстий для болтов повышенной точности не должны превышать приведенных в таблице 18.
Допускаемые отклонения отверстий для болтов повышенной точности
| Номинальный диаметр отверстия | Допускаемое отклонение |
|---|---|
| Св. 12 до 18 включ. | От 0 до +0,24 |
| Св. 18 до 30 включ. | От 0 до +0,28 |
| Св. 30 до 48 включ. | От 0 до +0,34 |
| Св. 48 до 80 включ. | От 0 до +0,40 |
7.5.3.4 Запрещается применение болтов и гаек, не имеющих документов от предприятия-изготовителя, подтверждающих их качество, клейма предприятия-изготовителя и маркировки, обозначающей класс прочности.
7.5.3.5 Под гайки болтов следует устанавливать не более двух круглых шайб по ГОСТ 11371.
Допускается установка одной такой же шайбы под головку болта. В необходимых случаях следует устанавливать косые шайбы по ГОСТ 10906.
Резьба болтов не должна входить в глубь отверстия более чем на половину толщины крайнего элемента пакета со стороны гайки.
Длина свободного участка резьбы над гайкой должна быть не менее двух шагов резьбы.
7.5.3.6 Запрещается стопорение гаек путем забивки резьбы болта или приварки их к стержню болта.
7.5.3.7 Гайки и контргайки следует заворачивать до отказа от середины соединения к его краям.
7.5.3.8 Головки болтов и гайки должны после затяжки плотно (без зазоров) соприкасаться с плоскостями шайб или элементов конструкции.
7.5.3.9 Плотность стяжки собранного пакета необходимо проверить щупом толщиной 0,3 мм, который в пределах зоны, ограниченной шайбой, не должен проходить между собранными деталями на глубину более 20 мм.
7.5.3.10 Качество затяжки постоянных болтов необходимо проверить остукиванием их молотком массой 0,4 кг, при этом болты не должны дрожать или перемещаться.
7.5.4 Соединения на высокопрочных болтах с контролируемым натяжением
7.5.4.1 Выполнение и приемку соединений на высокопрочных болтах с контролируемым натяжением (далее — на болтах с контролируемым натяжением) в стальных конструкциях следует производить под руководством лица, назначенного приказом по организации, ответственным за выполнение этого вида соединения.
7.5.4.2 К выполнению соединений на болтах с контролируемым натяжением могут быть допущены рабочие, прошедшие специальное обучение, подтвержденное соответствующим удостоверением.
7.5.4.3 В сдвигоустойчивых соединениях соприкасающиеся поверхности деталей должны быть обработаны способом, предусмотренным в проекте.
Огневая обработка допускается при толщине металла не менее 5 мм. После огневой обработки поверхностей оставшуюся окалину и продукты загрязнения следует удалить мягкой стальной щеткой с последующим сметанием остатков волосяной щеткой. Протирать обработанные поверхности ветошью запрещается.
С поверхностей, подлежащих, а также не подлежащих обработке стальными щетками, необходимо предварительно удалить масляные загрязнения.
7.5.4.4 До сборки соединений обработанные (сухие, чистые и не имеющие ржавчины) поверхности необходимо предохранять от попадания на них грязи, масла, краски и образования льда. При несоблюдении этого требования или начале сборки соединения по прошествии более 3 сут после подготовки поверхностей их обработку следует повторить.
7.5.4.5 Перепад поверхностей (депланация) стыкуемых деталей свыше 0,5 до 3 мм должен быть ликвидирован механической обработкой путем образования плавного скоса с уклоном не более 1:10. Образование скоса тепловой резкой запрещается.
При перепаде свыше 3 мм необходимо установить прокладки требуемой толщины (по согласованию с проектной организацией), обработанные тем же способом, что и детали соединения.
7.5.4.6 Отверстия в деталях при сборке должны быть совмещены и зафиксированы от смещения пробками. Число пробок определяется расчетом на действие монтажных нагрузок, но их должно быть не менее 10% при 20 отверстиях и более, не менее двух — при меньшем числе отверстий.
В собранном пакете, зафиксированном пробками, допускается чернота (несовпадение отверстий), не препятствующая свободной без перекоса постановке болтов. Калибр диаметром на 0,5 мм более номинального диаметра болта должен пройти в 100% отверстий каждого соединения.
Допускается прочистка отверстий плотно стянутых пакетов сверлом, диаметр которого равен номинальному диаметру отверстия, при условии, что чернота не превышает разницы номинальных диаметров отверстия и болта.
Применение воды, эмульсии и масла при прочистке отверстий запрещается.
7.5.4.7 Высокопрочные болты, гайки и шайбы должны быть изготовлены в соответствии с ГОСТ 32484.1 - ГОСТ 32484.6.
Запрещается применение болтов, не имеющих на головке заводской маркировки временного сопротивления, клейма предприятия-изготовителя, условного обозначения номера плавки, а на болтах климатического исполнения ХЛ по ГОСТ 15150 также и букв «ХЛ».
7.5.4.8 Соприкасающиеся поверхности соединений грунтовать и окрашивать запрещается.
7.5.4.9 Перед установкой болты, гайки и шайбы должны быть очищены от грязи и консервирующей смазки, должно быть проверено качество резьбы.
7.5.4.10 Заданное проектом натяжение болтов следует обеспечить затяжкой гайки или вращением головки болта до расчетного момента закручивания, либо поворотом гайки на определенный угол, либо другим способом, гарантирующим получение заданного усилия натяжения.
Порядок натяжения должен исключать образование неплотностей в стягиваемых пакетах и проводиться от середины соединения к краям или от наиболее жесткой части соединения по направлению к его свободным краям.
7.5.4.11 Динамометрические ключи для натяжения и контроля натяжения высокопрочных болтов необходимо тарировать не реже одного раза в смену при отсутствии механических повреждений, а также после каждой замены контрольного прибора или ремонта ключа.
7.5.4.12 Расчетный момент закручивания M, Н·м (кгс·м), необходимый для натяжения болта, следует определять по формуле
где K — среднее значение коэффициента закручивания, установленное для каждой партии болтов в сертификате предприятия-изготовителя либо определенное на заводе или монтажной площадке с помощью контрольных приборов;
P — расчетное натяжение болта, заданное в рабочих чертежах, Н (кгс);
d — номинальный диаметр болта, м.
7.5.4.13 Под головку высокопрочного болта и высокопрочную гайку должны быть установлены по одной шайбе по ГОСТ 32484.5, ГОСТ 32484.6. Допускается при разности диаметров отверстия и болта не более 3 мм установка одной шайбы только под элемент (гайку или головку болта), вращение которого обеспечивает натяжение болта.
Не допускается установка под гайку или головку болта двух шайб и более.
7.5.4.14 Гайки, затянутые до расчетного крутящего момента в соответствии с 7.5.4.12 или поворотом на определенный угол, дополнительно закреплять не следует.
7.5.4.15 Натяжение болтов следует контролировать: при числе болтов в соединении до четырех — все болты; от пяти до девяти — не менее трех болтов; при десяти и более — 10% болтов, но не менее трех в каждом соединении.
Фактический момент закручивания должен быть не менее расчетного, определенного по формуле (7.1), и не превышать его более чем на 20%.
При обнаружении минимум одного болта, не удовлетворяющего этим требованиям, контролю подлежит удвоенное число болтов. В случае обнаружения при повторной проверке одного болта с меньшим значением крутящего момента или с меньшим углом поворота гайки должны быть проконтролированы все болты с доведением момента закручивания каждого болта до требуемой величины.
Щуп толщиной 0,3 мм не должен входить в зазоры между деталями соединения.
7.5.4.16 После натяжения всех болтов в соединении и после проведения контроля затяжки старший рабочий-сборщик (бригадир) и контролер обязаны на предусмотренном месте в нанесенный краской трафарет поставить клеймо (присвоенный номер или знак).
7.5.4.17 После контроля натяжения и приемки соединения все наружные поверхности стыков, включая головки болтов, гайки и выступающие из них части резьбы болтов, должны быть очищены, огрунтованы, окрашены, а щели в местах перепада толщин и зазоры в стыках зашпатлеваны.
7.5.4.18 Болты во фланцевых соединениях должны быть затянуты на усилия, указанные в рабочих чертежах, вращением гайки до расчетного момента закручивания. Контролю натяжения подлежат 100% болтовых соединений.
Фактический момент закручивания должен быть не менее расчетного, определенного по формуле (7.1), и не превышать его более чем на 10%.
Зазор между соприкасающимися плоскостями фланцев в местах расположения болтов не допускается. Щуп толщиной 0,1 мм не должен проникать в зону радиусом 40 мм от оси болта.
7.5.4.19 Все работы по подготовке поверхности соединяемых деталей, натяжению и контролю натяжения следует регистрировать в журнале выполнения соединений на болтах с контролируемым натяжением.
7.6 Требования к точности изготовления элементов конструкций и сборочных (монтажных) единиц (изделий) конструкций
7.6.1 Предельные отклонения от проектных размеров изготовленных плоских затворов и сороудерживающих устройств, их опорно-ходовых частей не должны превышать значений, указанных в рабочей документации и в приложении Г.
7.6.2 Обоймы полозьев скользящих негабаритных затворов должны быть установлены на опорные поверхности металлоконструкций затвора с применением выравнивающей подливки эпоксидным компаундом, выполняемой для негабаритных затворов на монтаже после полной сборки и сварки металлоконструкций затвора.
7.6.3 Установка элементов полозьев из антифрикционных материалов или древесного слоистого пластика в обоймы должна проводиться путем запрессовки в соответствии с действующими инструкциями. Обработку рабочих поверхностей полозьев следует выполнять после их запрессовки в обойму.
7.6.4 Перед отгрузкой опорных полозьев с предприятия-изготовителя поверхность и торцы необходимо смазать солидолом и защитить от возможных механических повреждений.
7.6.5 Обратные направляющие и распорки должны подгоняться при общей или контрольной сборке затвора.
7.6.6 Предельные отклонения размеров сегментных затворов не должны превышать величин, указанных в приложении Д.
7.6.7 Предельные отклонения формы и размеров изготовленных закладных частей затворов, сороудерживающих устройств, плоских облицовок и забральных балок должны удовлетворять требованиям таблиц Е.1, Е.2, Е.3.
7.7 Комплектность, маркировка, упаковка, транспортирование и хранение
7.7.1 Комплектность
7.7.1.1 Оборудование и конструкции должны поставляться на объект комплектно.
7.7.1.2 Состав комплекта (объем, порядок поставки конструкций, документ о качестве, сопроводительную документацию, поставку запасных частей и изделий, материалов, прокладок, крепежных изделий и т.п.) устанавливают по согласованию с заказчиком и указывают в договоре на поставку.
7.7.1.3 При назначении габаритных размеров конструкций следует предусматривать возможность их членения на отправочные элементы с учетом технологической возможности изготовителя и подъемно-транспортного оборудования потребителя, а также условий транспортирования. Членение конструкций на отправочные элементы и блоки должно соответствовать следующим требованиям:
- отправочный элемент или блок должен сохранять при погрузочно-разгрузочных работах и транспортировании проектные геометрические размеры и форму;
- элемент или блок должен иметь детали для строповки при разгрузке, погрузке, укрупнительной сборке на монтаже, для установки монтажных подмостей и лестниц, а также должен быть укомплектован сборочными деталями для закрепления конструкций в проектном положении;
- габаритные размеры элемента или блока конструкции, перевозимых железнодорожным транспортом, должны соответствовать требованиям ГОСТ 9238;
- габаритные размеры элемента или блока конструкции, перевозимых автомобильным транспортом, должны соответствовать требованиям органов государственной безопасности дорожного движения.
7.7.2 Маркировка
7.7.2.1 Изготовленные и принятые ОТК изделия или сборочные единицы после нанесения противокоррозионных покрытий должны быть замаркированы в соответствии с требованиями рабочих чертежей или монтажных схем.
При маркировке тары с грузом необходимо руководствоваться ГОСТ 14192, а при маркировке гидравлических и пневматических приводов, смазочных систем — ГОСТ Р 72112.
7.7.2.2 На каждом изделии должны быть нанесены манипуляционные знаки, основные, дополнительные и информационные надписи в соответствии с ГОСТ 14192.
7.7.2.3 На каждом изготовленном изделии на видном месте должна быть укреплена табличка, изготовленная в соответствии с требованиями ГОСТ 12969 и ГОСТ 12971.
а) наименование или товарный знак предприятия-изготовителя;
в) обозначение изделия (шифр заказа и номер чертежа);
Табличка может быть дополнена другими данными, которые должны быть оговорены в ТУ (ТЗ) на конкретное изделие.
7.7.3 Упаковка
7.7.3.1 Конструкции в зависимости от их назначения, типа и габаритных размеров, а также от способов транспортирования и требований к их транспортированию, предъявляемых заказом-нарядом на поставку, могут отправляться заказчику без упаковки или в упаковке.
7.7.3.2 Изделия, отправляемые без упаковки, устанавливают на железнодорожных платформах, на деревянных брусьях или специальных подставках, закрепляют согласно требованиям [2].
Выступающие части транспортируемых изделий или их сборочных единиц должны быть укреплены, а монтажные соединения защищены от загрязнений. Отверстия под оси колес должны быть заглушены.
7.7.3.3 Отправка грузов навалом не допускается.
7.7.3.4 Эксплуатационную и товаросопроводительную документацию следует отправлять вместе с изделием. Документация должна быть упакована во влагонепроницаемую упаковку из полиэтиленовой пленки по ГОСТ 10354 и вложена в ящик с комплектующими изделиями (место номер один). Допускается отправка документации почтой.
7.7.3.5 Упаковка изделий, предназначенных для районов Крайнего Севера и отдаленных районов, должна быть выполнена в соответствии с требованиями ГОСТ 15846.
7.7.3.6 Мелкие узлы с механически обработанными деталями, уплотняющие устройства, крепежные детали, требующие защиты от механических повреждений и атмосферных осадков, должны отправляться с предприятия-изготовителя упакованными в соответствии с ГОСТ 23170 в деревянные ящики в соответствии с ГОСТ 2991 или ГОСТ 10198 или железнодорожные контейнеры. В отдельных случаях жесткие ящики, ящики-клети или отдельные упаковочные приспособления изготавливают в каждом конкретном случае по чертежам конструкторского отдела предприятия — изготовителя изделия в соответствии с действующими нормативными документами.
7.7.3.7 Законсервированные противокоррозионной смазкой открытые поверхности изделий должны подвергаться барьерной упаковке в соответствии с требованиями ГОСТ 9.014.
7.7.3.8 Изделия, имеющие подшипники качения, отгружаются в собранном состоянии, если масса валов и иных деталей, опирающихся на подшипники, не превышает соответственно: 1000 кг при опирании на шариковые подшипники и 2000 кг при опирании на роликовые подшипники. В остальных случаях крупногабаритные изделия, имеющие подшипники качения, отправляются заказчику в разобранном состоянии, т.е. корпусы в сборе отдельно и тяжеловесные валы в сборе с колесами и подшипниками качения отдельно.
7.7.3.9 Валы в сборе с колесами и подшипниками качения могут отгружаться в ящиках-клетях или в специальной упаковке, но при этом законсервированные подшипники качения должны быть заключены в ящики из двух половин. Валы необходимо устанавливать и закреплять так, чтобы подшипники качения свободно висели на валах. Категорически запрещается опирать валы на подшипники качения.
7.7.3.10 Хрупкие детали и приборы, снятые с изделия, упаковываются в мягкую упаковку: каждую деталь заворачивают в бумагу, мешковину или иные мягкие материалы и укладывают в жесткий ящик с древесными стружками. Допускается закреплять детали в мягкой упаковке непосредственно к изделию, если последнее отгружается в жестком ящике либо в обрешетке.
7.7.3.11 При упаковке в один ящик мелких деталей по разным позициям и разным сборочным чертежам необходимо такие детали группировать попозиционно и по чертежам.
7.7.3.12 Детали каждой группы нанизывают на проволоку, увязывают в пучки или укладывают в бумажные битумированные мешки и к каждому такому месту прикрепляют картонную бирку (40 x 80 мм) с указанием позиции, чертежа и количества штук. Соответствующей плотностью укладки упаковка мелких деталей в одном ящике должна обеспечить неподвижность этих деталей и сохранность их при кантовке ящика.
7.7.3.13 Для упаковки ответственных и высокочувствительных к коррозии изделий следует применять герметичную упаковку из полимерных пленок или металлическую тару с обязательной закладкой внутрь упаковки силикагеля.
7.7.3.14 Упакованные изделия, поступающие по кооперации и направляемые в адрес любого заказчика, необходимо вскрыть и осмотреть.
При обнаружении коррозии или повреждений противокоррозионных покрытий изделие необходимо переконсервировать и вновь упаковать (в ту же тару).
7.7.3.15 Крепеж и другие мелкие детали должны отправляться в ящиках. К каждому ящику должна быть прикреплена жесткая бирка с маркировкой.
7.7.4 Транспортирование и хранение
7.7.4.1 Способ погрузки, размещение, крепление и транспортирование габаритных и негабаритных изделий и их сборочных единиц должны проводиться с соблюдением правил, действующих на транспорте данного вида.
7.7.4.2 Требования по безопасности при погрузочно-разгрузочных работах с конструкциями — по ГОСТ 12.3.009.
7.7.4.3 Условия хранения готовых изделий на предприятии-изготовителе до отгрузки потребителю должны гарантировать их полную сохранность и неизменность товарного вида.
7.7.4.4 Условия транспортирования и хранения в части воздействия климатических факторов внешней среды должны соответствовать требованиям ГОСТ 15150 и ТУ (ТЗ) на изделие.
7.7.4.5 Хранение ответственных и высокочувствительных к коррозии изделий следует осуществлять в отапливаемых помещениях или складах при температуре не ниже 5 °C и относительной влажности не выше 60%. Эти изделия должны находиться от отопительных приборов на расстоянии не менее 1 м.
7.7.4.6 Резинотехнические изделия следует хранить в отапливаемых складах на стеллажах на расстоянии не менее 1 м от источников тепла. Хранение резинотехнических изделий в помещениях, насыщенных парами нефтепродуктов и кислот вблизи работающего оборудования, выделяющего озон, не допускается.
7.7.4.7 Затворы с установленными опорными полозьями могут храниться на открытых площадках в вертикальном или горизонтальном положении; при хранении затворов в горизонтальном положении опорные полозья должны быть обращены к земле, а при хранении в вертикальном положении полозья должны быть защищены деревянными щитами от возможных повреждений и атмосферных воздействий, а также воздействия солнечной радиации.
7.7.4.8 Поверхности опорных полозьев при хранении в любом положении должны быть покрыты слоем солидола.
7.7.4.9 При хранении затворов с установленными на них резиновыми уплотнениями последние для их предохранения от солнечной радиации и механических повреждений должны быть покрыты мелом, разведенным в воде с клеем, и закрыты деревянными щитками.
7.7.4.10 По истечении срока хранения необходимо провести переконсервацию изделия в соответствии с ГОСТ 9.014.
7.7.4.11 Конструкции при складировании следует сортировать по маркам и укладывать с учетом очередности монтажа.
7.7.4.12 При хранении изделий в районах Крайнего Севера в дополнение к настоящему стандарту необходимо руководствоваться положениями ГОСТ 15846.
7.8 Гарантии изготовителя
7.8.1 Предприятие-изготовитель обязано гарантировать соответствие изделия требованиям конструкторской документации и ТУ (ТЗ) на изделие.
7.8.2 Предприятие-изготовитель гарантирует работоспособность изделия в целом, в том числе комплектующих изделий.
7.8.3 Претензии к поставщикам комплектующих изделий предъявляются предприятием — изготовителем изделия.
8 Требования к монтажу
8.1 Общие положения
8.1.1 До начала монтажа затворов и сороудерживающих устройств должны быть выполнены мероприятия и работы по подготовке монтажного производства в объеме, обеспечивающем осуществление монтажа запроектированными темпами, включая проведение общей организационно-технической подготовки, подготовки к монтажу объекта (изделия), подготовки монтажной организации и подготовки к производству монтажных работ в соответствии с требованиями СП 48.13330.
8.1.2 Производство и приемка монтажных работ должны быть выполнены в соответствии с требованиями конструкторской и технологической документации с учетом соответствующих стандартов, [3], [4], СП 76.13330, СП 49.13330, а также требований органов государственного надзора.
8.1.3 ППР и ППССР (при необходимости) должны разрабатываться на основании выполняемых в составе документации технического проекта проектов организации работ и предварительных проектов организации (производства) сборочно-сварочных работ на укрупнение и монтаж конструкций.
8.1.4 В процессе укрупнительной сборки и монтажа следует проводить контрольные замеры основных размеров и сопряжений, а также регулировку сопряжений элементов отдельных узлов и систем, обеспечивающую правильное взаимное положение элементов и работоспособность изделий.
8.2 Укрупнительная сборка и подготовка к монтажу
8.2.1 Работы по укрупнительной сборке МО и специальных металлических конструкций ГТС следует проводить в соответствии с требованиями рабочих чертежей, а также ТУ (ТЗ) на изделие, ППР и ППССР или другой технологической документации.
8.2.2 Перед укрупнительной сборкой изделия должна быть выполнена проверка наличия всех деталей и узлов изделия согласно спецификациям рабочих чертежей, а также проверка соответствия элементов изделия требованиям проекта.
8.2.3 При осмотре деталей и узлов изделия, кроме их качества, необходимо проверить:
а) наличие маркировочных знаков у отправочных единиц негабаритных конструкций;
б) наличие данных о величине массы отдельных узлов и отправочных единиц, а также проушин, рымов или других устройств для строповки в соответствии с рабочими чертежами;
в) сохранность открытых поверхностей трения и других обработанных поверхностей, которые при транспортировании и хранении должны быть законсервированы;
г) качество упаковки и сохранность контрольно-измерительных приборов, электроаппаратуры и мелких механизмов;
д) сохранность дополнительных элементов жесткости в пространственных узлах металлоконструкций.
8.2.4 Детали и узлы при наличии коррозии, деформации или других механических повреждений допускаются к сборке только после устранения дефектов.
8.2.5 Деформированные конструкции следует выправить. Правка может быть выполнена без нагрева поврежденного элемента (холодная правка) либо с предварительным нагревом (правка в горячем состоянии) термическим или термомеханическим путем. Холодная правка допускается только для плавно деформированных элементов.
Холодную правку конструкций следует проводить способами, исключающими образование вмятин, выбоин и других повреждений на поверхности конструкций.
8.2.6 Решение об усилении поврежденных конструкций или замене их новыми должна выдавать организация — разработчик конструкторской документации при согласовании с заказчиком.
8.2.7 При производстве монтажных работ запрещаются ударные воздействия на сварные конструкции из сталей: с пределом текучести до 390 МПа (40 кгс/мм2) при температуре ниже минус 15 °C; с пределом текучести свыше 390 МПа (40 кгс/мм2) при температуре ниже 0 °C.
8.2.8 До начала укрупнительной сборки и монтажа детали и узлы изделия должны быть расконсервированы. Смазочные каналы должны быть опрессованы горячим минеральным маслом и продуты сжатым воздухом давлением от 0,2 до 0,4 МПа (от 2 до 4 кгс/см2).
8.2.9 Укрупнительная сборка должна проводиться в условиях, обеспечивающих высокое качество сборки и безопасное производство работ с применением кондукторов или сборочных стендов.
При сборке не должно допускаться изменение формы собираемых деталей и металлоконструкций, не предусмотренное технологическим процессом или техническими требованиями проекта.
Укрупнительная сборка может проводиться только из узлов и деталей, очищенных от грязи, масла, ржавчины, влаги, льда.
8.2.10 Стеллажи, применяемые для укрупнительной сборки МО, должны иметь отклонение от плоскостности не более 3 мм.
8.2.11 Все сборочные кондукторы, стенды и стеллажи должны быть надежно заземлены.
8.2.12 Запрещается выполнять сборочные работы на не выверенных стеллажах, а также на переносных козелках, установленных непосредственно на земле или на полу без металлических направляющих.
8.2.13 При укрупнении до проектных размеров негабаритных затворов на них должны быть поставлены уплотнения, подогнаны и установлены опорно-ходовые части и другие механические детали с соблюдением предельных отклонений на соответствующие размеры. После окончания работ должны быть замерены и занесены в формуляр основные размеры укрупненного изделия.
Примечание - На габаритных затворах проверяется положение опорно-ходовых частей, установленных на предприятии-изготовителе.
8.2.14 Укрупнение пазовых конструкций закладных частей плоских затворов должно проводиться в кондукторах, причем все сварочные работы должны быть закончены до снятия укрупненного изделия с кондуктора.
8.2.15 В случае выполнения сборочных работ при отрицательной температуре необходимо соблюдать следующие требования:
а) установка деталей и сборочных единиц в проектное положение должна проводиться без сильных ударов; всякие деформации при подгонке деталей и насильственная сборка должны быть исключены;
б) не рекомендуется кантовать и транспортировать конструкции, собранные на электроприхватках.
8.3 Монтаж затворов и сороудерживающих устройств
8.3.1 Все габаритные затворы и сороудерживающие устройства, как правило, должны быть установлены в рабочее положение до затопления порога водой и в законченном виде с уплотнениями, механическими деталями, опорно-ходовыми частями и полностью окрашенными.
8.3.2 Негабаритные затворы и сороудерживающие устройства при наличии необходимых транспортных средств и грузоподъемного оборудования, позволяющих осуществлять их погрузку, транспортирование и монтаж в полностью собранном виде, подлежат укрупнению на производственной базе монтажной организации или непосредственно в районе установки в проектное положение, после чего они должны монтироваться так же, как и габаритные.
Выравнивающая подливка быстротвердеющей пластмассы под обойму полоза скользящего затвора (например, эпоксидного компаунда) должна быть выполнена после окончания всех работ по сборке и сварке отправочных элементов затвора (или секции в случае секционного затвора согласно действующим инструкциям). Выполнение подливки в отправочных марках с последующей их сваркой не допускается.
8.3.3 Ходовые части плоских затворов должны быть смонтированы таким образом, чтобы все колеса (или полозья) при полном прижатии затвора прилегали к рабочим путям. В безнапорном состоянии между поверхностью рабочего пути и одним из четырех колес (или концом полоза) допускается зазор, не превышающий указанного в таблице 19.
Допустимые зазоры между четвертым ходовым колесом или четвертым концом полоза и рельсом при установке плоских затворов
8.3.4 При необходимости монтажа затвора в пазах ранее установленных закладных частей рекомендуется опорно-концевые стойки выполнять неразрезными по всей высоте затвора, при этом по одному из вертикальных стыков следует предусматривать вставку по всему сечению затвора, имеющую припуск для компенсации несовпадения ширины металлоконструкции пролетного строения затвора с фактической шириной пролета.
Величина действительного зазора между боковым (торцевым) колесом и рабочей поверхностью пути может отличаться от проектного значения 5 мм.
Боковые (торцевые) и обратные колеса основных затворов закрепляются окончательно после опускания затвора на порог с учетом действительного положения путей.
8.3.5 В обоймах полозьев из антифрикционных материалов усилие затяжки полоза проверяют динамометрическим ключом до установки затвора в паз, оно должно отличаться от проектного не более чем на 10%.
8.3.6 После монтажа сегментных затворов необходимо проверить расстояние от оси вращения затвора до наружной поверхности обшивки затвора. Предельные отклонения от проектных размеров на данное расстояние должны приниматься по таблице Д.1.
8.4 Монтаж закладных частей
8.4.1 Поверхности закладных частей, соприкасающиеся с бетоном, перед их обетонированием в кондукторах, либо непосредственно в проектном положении, должны быть очищены от масла, грязи, краски и других веществ, препятствующих их схватыванию с бетоном.
8.4.2 До установки закладных частей в штрабах должно быть проверено по монтажным осям соответствие проекту размеров штраб и расположения выпусков арматуры. Результаты проверки заносят в формуляр.
Все поверхности бетона, соприкасающиеся с закладными частями, перед установкой закладных частей должны быть очищены от грязи и насечены.
8.4.3 При установке закладных частей должны быть соблюдены следующие требования:
а) точность установки закладных частей при любом способе монтажа должна удовлетворять требованиям, указанным в таблицах Ж.1, Ж.2, Ж.3;
б) недопустимые деформации элементов закладных частей должны быть устранены до их установки;
в) при ширине пролета более 3 м установку и выверку закладных частей рекомендуется проводить от вспомогательной монтажной оси, параллельной оси пролета, установленной вблизи монтируемых закладных частей с точностью +/- 1 мм;
г) временные реперы, закрепляющие монтажные оси, должны устанавливаться таким образом, чтобы была обеспечена возможность проверки положения закладных частей после бетонирования;
д) выверка закладных частей по монтажным осям должна проводиться только проверенными измерительными инструментами.
8.4.4 При приварке выверенных закладных частей к выпускам арматуры, или якорям, или неподвижным конструкциям должны выполняться следующие требования:
а) соединительные стержни должны быть прямолинейными, их следует устанавливать по направлению усилий, действующих при бетонировании;
б) длина сварного шва между соединительными стержнями, арматурой или якорями и закладной частью должна быть не менее 60 мм;
в) соединительные стержни должны, как правило, привариваться к арматуре у места заделки ее в бетон.
8.4.5 Перед бетонированием должны быть проверены установка и выверка закладных частей, а также надежность их раскрепления, результаты проверки фиксируют актом и заносят в чертеж-схему контрольных обмеров. Образцы чертежа-схемы приведены в приложениях И, К, Л, М.
8.4.6 Бетонирование закладных частей должно быть проведено не позже чем через 3 сут после приемки, в противном случае необходима повторная проверка правильности их установки.
8.4.7 После бетонирования и распалубки положение закладных частей должно быть проверено по тем же монтажным осям, по каким производилась их установка, результаты занесены в чертеж-схему контрольных обмеров.
8.4.8 Монтаж опорных шарниров сегментных затворов должен осуществляться в два этапа:
-
во-первых, должны быть установлены и обетонированы закладные опорные конструкции и анкерные болты;
-
во-вторых, когда бетон достигнет проектной прочности, должен монтироваться опорный шарнир.
8.4.9 Предельные отклонения от проектных размеров при монтаже опорных шарниров сегментных затворов должны приниматься по таблице Ж.4.
8.4.10 Монтаж закладных частей сегментных затворов, как правило, следует выполнять по заранее смонтированному затвору, при этом зазор между рабочей поверхностью закладной части и обшивкой затвора может обеспечиваться постановкой специальных прокладок. Отклонение величины зазора не должно превышать 2 мм.
9 Требования к испытаниям и приемке
9.1 Все поставляемые на монтаж конструкции должны быть приняты службой технического контроля предприятия-изготовителя.
9.2 Контроль качества монтажных работ должен осуществляться специальными службами монтажной организации, оснащенными техническими средствами контроля, обеспечивающими необходимую достоверность и полноту контроля.
9.3 Производственный контроль качества монтажных работ должен включать:
9.4 Входной контроль материалов и конструкций проводят в соответствии с ГОСТ 24297.
При входном контроле проверяют:
а) конструкторскую и технологическую документацию с проверкой ее комплектности и достаточности содержащейся в ней технической информации для производства работ;
б) конструкции, оборудование и материалы внешним осмотром и измерениями на соответствие их требованиям конструкторской документации, стандартов, ТУ (ТЗ), настоящего стандарта и другой НТД;
в) наличие формуляров (паспортов), сертификатов и других сопроводительных документов.
9.5 Пооперационный контроль должен осуществляться в ходе выполнения монтажных производственных операций и обеспечивать своевременное выявление дефектов и принятие мер по их предупреждению и устранению.
При пооперационном контроле следует проверять:
а) соблюдение технологии выполнения монтажных работ (процессов);
б) соответствие выполняемых работ рабочим чертежам, ППР, ППССР, нормам, правилам, стандартам, ТУ (ТЗ) и требованиям настоящего стандарта.
Результаты пооперационного контроля должны фиксироваться в журнале работ.
9.6 При приемочном контроле (приемке) необходимо проводить проверку качества выполненных монтажных работ, конструкций и оборудования, при этом должна быть выполнена проверка правильности размеров, положения и геометрической формы смонтированных конструкций и другие параметры. Размеры, предельные отклонения и другие параметры должны соответствовать требованиям чертежей, ТУ (ТЗ) и настоящего стандарта.
9.7 Для проведения приемо-сдаточных испытаний надлежит разработать программу и методику испытаний, входящую в состав конструкторской документации.
9.8 Персонал, назначенный для проведения испытаний, может быть допущен к работе только после прохождения специального инструктажа.
9.9 Перед испытанием комиссии должна быть представлена документация, перечисленная в 9.14, комиссия проводит осмотр конструкции или оборудования и устанавливает готовность их к испытаниям.
9.10 На все время испытаний необходимо установить границу опасной зоны, в пределах которой недопустимо нахождение не связанных с испытанием людей.
9.11 Во время повышения и снижения нагрузок лица, занятые испытанием, а также контрольные приборы, необходимые для проведения испытаний, должны находиться за пределами опасной зоны или в надежных укрытиях.
9.12 Конструкции (изделия), находящиеся при испытании под нагрузкой, запрещается остукивать, а также проводить их ремонт и исправлять дефекты.
9.13 Выявленные в ходе испытаний дефекты следует устранить, после чего испытание следует повторить или продолжить. По результатам испытаний должен быть составлен акт приемо-сдаточных испытаний.
9.14 При приемочном контроле смонтированных конструкций и оборудования должна быть представлена следующая документация:
а) рабочие чертежи с внесенными (при их наличии) отступлениями, допущенными предприятием — изготовителем изделий, а также монтажной организацией, согласованными организацией — разработчиком чертежей, и документы об их согласовании;
б) технические паспорта (формуляры);
в) документы (сертификаты, паспорта), удостоверяющие качество материалов, примененных в производстве монтажных работ;
г) акты приемки скрытых работ;
д) исполнительные геодезические схемы с результатами замеров при проверке разбивочных осей и положения конструкций;
ж) документы о контроле качества сварных соединений;
и) описи удостоверений о квалификации сварщиков, производивших сварку конструкций при монтаже, с указанием присвоенных им номеров клейм;
к) описи удостоверений о квалификации сборщиков, производивших монтаж соединений на высокопрочных болтах с контролируемым натяжением;
л) описи удостоверений о квалификации дефектоскопистов, производивших контроль качества сварных швов;
м) акты выполнения работ по лакокрасочным покрытиям на монтаже;
н) чертеж-схема контрольных обмеров;
9.15 Инспекционный контроль осуществляют выборочно на всех стадиях монтажа с целью проверки эффективности ранее выполненного производственного контроля.
Инспекционный контроль осуществляют специальными службами (в том числе группами рабочего проектирования организаций-проектировщиков), если они имеются в составе монтажной организации, либо специально создаваемыми заказчиком для этой цели комиссиями.
9.16 По результатам производственного и инспекционного контроля (если он проводился) качества монтажных работ должны разрабатываться мероприятия по устранению выявленных дефектов, при этом учитываются также требования авторского надзора организаций-проектировщиков и органов государственного надзора и контроля, действующих на основании специальных положений.
10 Правила безопасности и охрана окружающей среды
10.1 Правила безопасности при проектировании
10.1.1 При разработке (проектировании) оборудования должны быть идентифицированы возможные виды опасности на всех стадиях жизненного цикла.
10.1.2 Для идентифицированных видов опасности должна проводиться оценка риска расчетным, экспериментальным, экспертным путем или по данным эксплуатации аналогичного оборудования.
10.1.3 При разработке (проектировании) должен определяться и устанавливаться допустимый риск для оборудования. При этом уровень безопасности, соответствующий установленному риску, обеспечивается:
- полнотой научно-исследовательских и опытно-конструкторских работ;
- проведением комплекса необходимых расчетов и испытаний, основанных на верифицированных в установленном порядке методиках;
- выбором материалов, применяемых в отдельных видах оборудования, в зависимости от параметров и условий эксплуатации;
- установлением разработчиком (проектировщиком) критериев предельных состояний;
- установлением разработчиком (проектировщиком) назначенных сроков службы, назначенных ресурсов, сроков технического обслуживания, ремонта и утилизации;
- выявлением всех опасностей, связанных с возможным предсказуемым неправильным использованием оборудования;
- ограничениями в использовании оборудования.
10.1.4 Если оцененный риск выше допустимого, для его уменьшения должен быть изменен проект оборудования, при этом исключается вмешательство персонала во все рабочие режимы оборудования [если вмешательство не предусмотрено руководством (инструкцией) по эксплуатации].
10.1.5 При невозможности достижения технических характеристик оборудования, определяющих допустимый риск, путем изменения проекта, а также при экономической нецелесообразности в руководстве (инструкции) по эксплуатации указывается информация, ограничивающая условия применения данного оборудования или предупреждающая о необходимости принятия мер по обеспечению безопасности.
10.1.6 Разработка руководства (инструкции) по эксплуатации является неотъемлемой частью разработки (проектирования) оборудования. Требования к содержанию и оформлению эксплуатационных документов в соответствии с ГОСТ Р 2.601 и [5].
Руководство (инструкция) по эксплуатации включает:
- сведения о конструкции, принципе действия, характеристиках (свойствах) оборудования;
- указания по монтажу или сборке, наладке или регулировке, техническому обслуживанию и ремонту;
- указания по использованию оборудования и меры по обеспечению безопасности, которые необходимо соблюдать при эксплуатации, включая ввод в эксплуатацию, применению по назначению, техническое обслуживание, все виды ремонта, периодическое диагностирование, испытания, транспортирование, упаковку, консервацию и условия хранения;
- назначенные показатели (назначенный срок хранения, назначенный срок службы и (или) назначенный ресурс) в зависимости от конструктивных особенностей. По истечении назначенных показателей (назначенного ресурса, срока хранения, срока службы) оборудование выводится из эксплуатации и принимается решение о направлении его в ремонт, об утилизации, о проверке и об установлении новых назначенных показателей (назначенного ресурса, срока хранения, срока службы);
- перечень критических отказов, возможные ошибочные действия персонала, которые приводят к инциденту или аварии;
- действия персонала в случае инцидента, критического отказа или аварии;
- критерии предельных состояний;
- указания по выводу из эксплуатации и утилизации;
- сведения о квалификации обслуживающего персонала.
10.1.7 Конструкция и расположение оборудования должны обеспечивать безопасность обслуживающего персонала, а также доступ к конструктивным узлам при монтаже, подготовке к эксплуатации, эксплуатации, техническом обслуживании, ремонте и демонтаже.
10.2 Правила безопасности и охраны окружающей среды при изготовлении, хранении, транспортировании, эксплуатации и утилизации
10.2.1 При изготовлении оборудования должно быть обеспечено его соответствие требованиям проектной (конструкторской) документации, правилам и нормам безопасности в соответствии с требованиями ГОСТ 30775, ГОСТ 12.1.004, ГОСТ 12.1.019 и ГОСТ 12.2.029.
10.2.2 Контроль за соблюдением санитарных правил и выполнением санитарно-противоэпидемиологических мероприятий (профилактика) проводится в соответствии с требованиями [6].
10.2.3 Соблюдение техники безопасности и санитарных правил при проведении сварочных работ в ходе изготовления и монтажа металлоконструкций следует проводить в соответствии с требованиями ГОСТ 12.3.003 и ГОСТ 12.1.010.
10.2.4 При изготовлении оборудования изготовитель должен выполнять весь комплекс мер по обеспечению безопасности, определенный проектной (конструкторской) документацией, при этом должна быть обеспечена возможность контроля выполнения всех технологических операций, от которых зависит безопасность.
10.2.5 При изготовлении оборудования должны проводиться испытания, предусмотренные проектной (конструкторской) документацией.
10.2.6 Отклонения от проектной (конструкторской) документации при изготовлении оборудования следует согласовывать с разработчиком (проектировщиком). Риск от применения машины и (или) оборудования, изготовленных по согласованной проектной (конструкторской) документации, не должен быть выше допустимого риска, установленного разработчиком (проектировщиком).
10.2.7 Материалы и вещества, применяемые для консервации и упаковки оборудования, должны соответствовать требованиям экологической и пожарной безопасности.
10.2.8 Транспортирование и хранение машин и (или) оборудования, их узлов и деталей должно осуществляться с учетом требований по безопасности, предусмотренных проектной (конструкторской) и эксплуатационной документацией.
10.2.9 При проведении технического обслуживания, ремонта и проверок оборудования должны соблюдаться требования, установленные руководством (инструкцией) по эксплуатации, программой проведения технического обслуживания или ремонта в течение всего срока проведения этих работ.
10.2.10 Изменения конструкции оборудования, возникающие при их ремонте, следует согласовывать с разработчиком (проектировщиком).
10.2.11 После проведения капитального ремонта оборудования должна проводиться оценка риска, значение которого не должно быть выше допустимого. При необходимости разрабатываются технические и организационные меры, направленные на достижение значений допустимого риска.
10.2.12 В руководстве (инструкции) по эксплуатации должны быть установлены рекомендации по безопасной утилизации оборудования.
10.2.13 Стальные конструкции и комплектующие затворов и СУР относятся к нетоксичным и негорючим материалам в соответствии с ГОСТ 12.1.004.
10.2.14 Обращение с отходами, образующимися при производстве, эксплуатации, ликвидации затворов осуществляется в соответствии с требованиями природоохранного законодательства.
10.2.15 СУР должны регулярно очищаться от сора в соответствии с требованиями СП 58.13330. Очистка решеток и пространства перед ними должна осуществляться предусмотренными для этой цели средствами.
Для каждого сооружения должен быть установлен предельный по условиям прочности перепад уровней на СУР, должен быть обеспечен его контроль.
11 Указания по эксплуатации
11.1 Эксплуатацию затворов и СУР осуществляют в соответствии с эксплуатационными по ГОСТ Р 2.601 и ремонтными по ГОСТ 2.602 документами на изделие, разрабатываемыми в составе рабочей документации.
11.2 Номенклатура разрабатываемых комплектов эксплуатационных и ремонтных документов, должна указываться в ТЗ на разработку РД и устанавливаться заказчиком.
11.3 В состав рабочей документации затворов и сороудерживающих устройств рекомендуется по заданию заказчика включение следующих эксплуатационных и ремонтных документов:
- ведомость эксплуатационных документов;
- руководство по эксплуатации;
- паспорт;
- ведомость ЗИП;
- инструкция по монтажу, пуску, регулированию и обкатке изделия;
- инструкция по транспортированию, хранению, консервации, переконсервации, расконсервации;
- ведомость документов для ремонта;
- руководство по ремонту;
- ведомость ЗИП на ремонт;
- ТУ на ремонт.
11.4 Требования к процессам эксплуатации и технического обслуживания затворов и сороудерживающих устройств ГТС, связанных с их безопасным и эффективным использованием после ввода в эксплуатацию, в том числе к функциям персонала и его подготовке, соблюдению требований по охране природы, приведены в ГОСТ Р 71850.
Техническое задание на проектирование
по объекту: _______________________________________________________________
**СОГЛАСОВАНО:                              УТВЕРЖДАЮ:**
_________________________________         _________________________________
_________________________________         _________________________________
**___________________________ /ФИО/         ___________________________ /ФИО/**
"___" __________ 20 ___ г.                "___" __________ 20___ г.

м.п.                                      м.п.
| № п/п | Перечень основных данных и требований | Содержание основных данных и требований |
|---|---|---|
| 1 | Заказчик | Полное наименование, реквизиты |
| 2 | Основание для выполнения работ | Наименование документа, источник финансирования |
| 3 | Вид выполняемых работ | Разработка конструкторской документации, изготовление и поставка оборудования, ... |
| 4 | Цель выполнения работ | - |
| 5 | Вид строительства | Новое, реконструкция, капитальный ремонт |
| 6 | Стадийность проектирования | Проектная или рабочая документация |
| 7 | Наименование объекта, класс ГТС | - |
| 8 | Местоположение объекта | - |
| 9 | Возможность опасных природных процессов, явлений и техногенных воздействий | Сейсмичность района. Климатическое исполнение по ГОСТ 15150. Категория размещения по ГОСТ 15150 |
| 10 | Сроки выполнения работ | Начало: Окончание: |
| 11 | Исходные данные | - |
| 12 | Основные технические требования | - |
| 13 | Состав выполняемых работ | - |
| 14 | Особые условия | Требования к срокам и методам монтажа, сроку службы, цветовой гамме, архитектурным решениям, алгоритмам и условиям работы |
| 15 | Комплексность и состав документации, передаваемой Заказчику | Номенклатура технической, эксплуатационной и ремонтной документации |
| 16 | Количество экземпляров документации, передаваемой Заказчику | - |
НОМЕНКЛАТУРА И НОРМЫ ЗАКАЗА ЗАПАСНЫХ ЧАСТЕЙ, ПОСТАВЛЯЕМЫХ С ИЗДЕЛИЕМ
Рекомендуемая номенклатура и нормы заказа запасных частей, поставляемых с изделием, приведены в таблицах Б.1, Б.2.
Номенклатура и нормы заказа ЗИП, %
Нормы заказа ЗИП в штуках на весь комплекс в зависимости от суммарного количества в этом комплексе одинаковых частей
ПРЕДЕЛЬНЫЕ ОТКЛОНЕНИЯ РАЗМЕРОВ И ДОПУСКАЕМЫЕ ДЕФОРМАЦИИ СВАРНЫХ МЕТАЛЛОКОНСТРУКЦИЙ ЗАТВОРОВ
В.1 Неуказанные предельные отклонения размеров сварных конструкций должны соответствовать указанным в таблице В.1.
Неуказанные предельные отклонения размеров сварных конструкций
В.2 Допускаемые деформации элементов сварных конструкций (если по ним отсутствуют особые указания в конструкторской документации) не должны превышать значений, приведенных в таблице В.2.
Допустимые величины деформаций сварных металлических конструкций
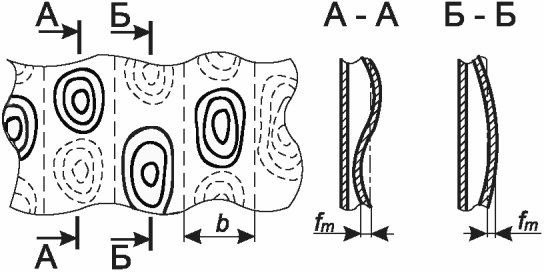
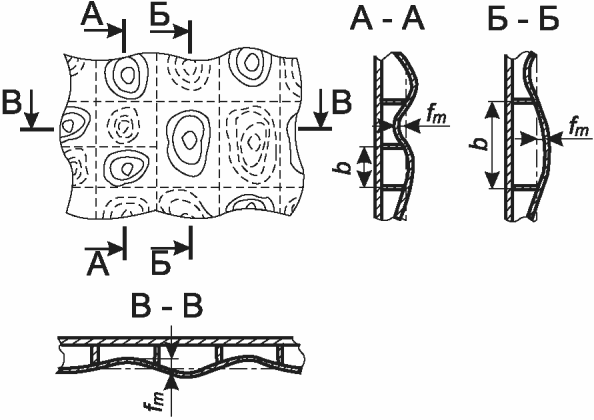
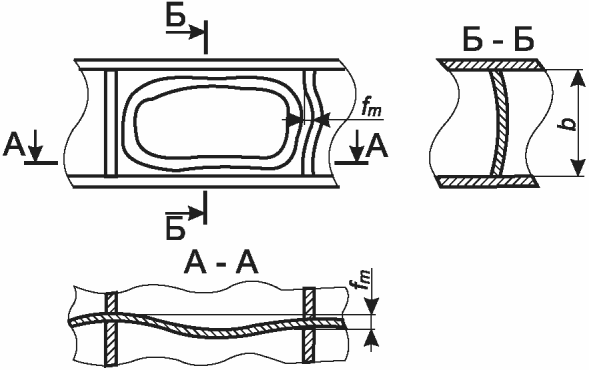
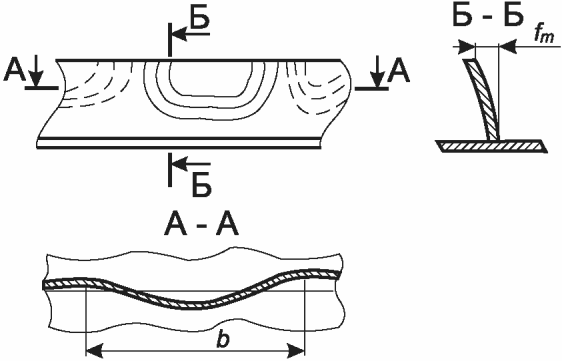
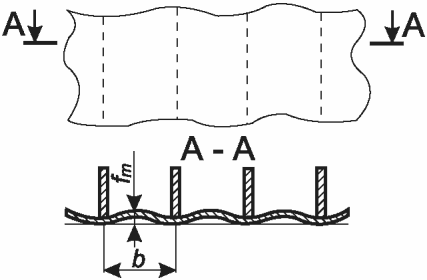
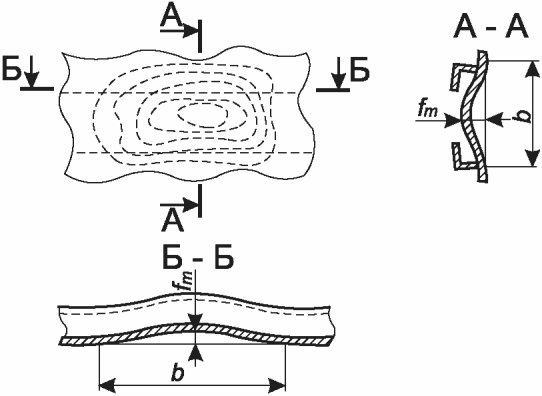
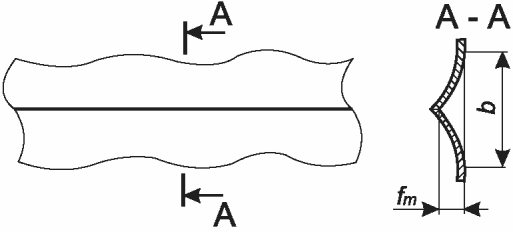
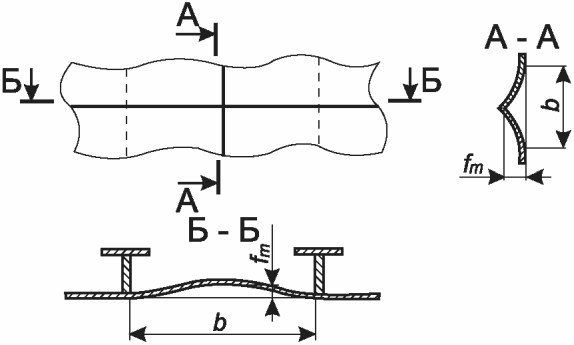
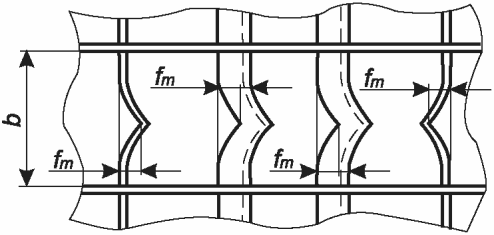
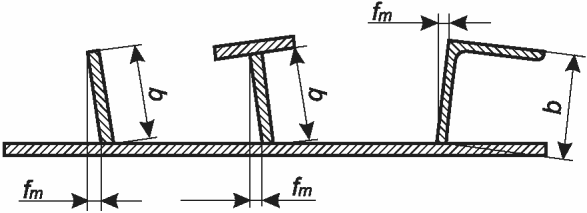
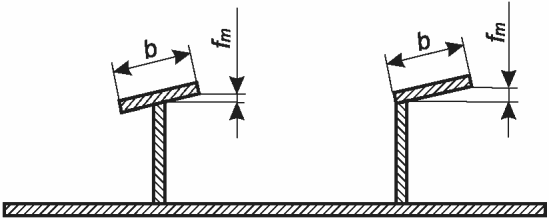
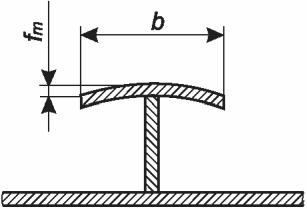
В.3.1 Изготовление сварных конструкций должно проводиться с соблюдением размеров и предельных отклонений, указанных в чертежах и данных, приведенных в соответствующих разделах настоящего стандарта.
В.3.2 Предельные отклонения габаритных размеров и размеров между элементами сварных конструкций (если по ним отсутствуют особые указания в конструкторской документации) не должны превышать значений, приведенных в таблице В.3.
Предельные отклонения габаритных размеров и размеров между элементами сварных конструкций
В.3.3 Отклонения разности диагоналей сварных конструкций типа рам не должны быть более значений, указанных в таблице В.4.
Отклонения разности диагоналей сварных конструкций типа рам
В.3.4 Отклонения от проектной геометрической формы готовых стальных конструкций составного сечения — рам, плит и других плоских конструкций, не оговоренных в чертеже, не должны быть более значений, указанных в таблице В.5.
Допуски плоскостности сварных конструкций
В.3.5 Отклонения от прямолинейности сварных стальных конструкций типа балок, ферм не должны быть более значений, указанных в таблице В.6.
Отклонения от прямолинейности сварных конструкций
В.4 Отклонения от проектной геометрической формы в готовых несущих элементах стальных конструкций должны быть не более значений, указанных в таблице В.7.
Допускаемые отклонения формы несущих элементов сварных конструкций
| Наименование отклонения | Схема | Допускаемое отклонение |
|---|---|---|
| 1 Отклонение от перпендикулярности полок к стенке таврового или двутаврового сечения \Delta . Смещение полок друг относительно друга \Delta_{1} |
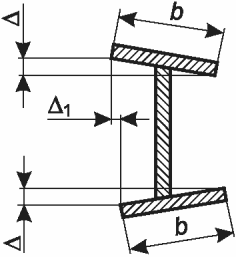 |
\Delta \leq 0,005b ; \Delta_{1} \leq 0,01b |
| 2 Отклонение от перпендикулярности полок \Delta к стенке углового сечения типа швеллера | 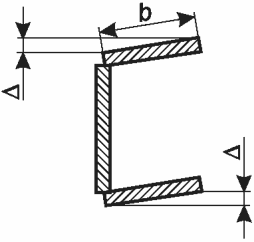 |
\Delta \leq 0,01b |
| 3 Отклонение от перпендикулярности стенок \Delta составного сечения | 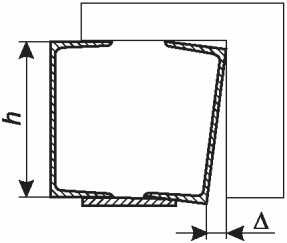 |
\Delta \leq 0,01h , но не более 2 мм |
| 4 Отклонение от параллельности полок \Delta и стенок \Delta_{2} . Смещение полок относительно друг друга \Delta_{1} |
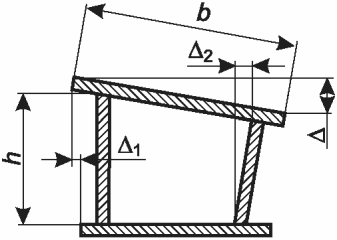 |
\Delta \leq 0,005b ; \Delta_{1} \leq 0,01b ; \Delta_{2} \leq 0,005h |
| 5 Смещение профиля \Delta_{1} и \Delta_{2} составного сечения из уголков (стыковка стенками) | 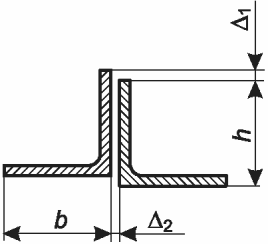 |
\Delta_{1} \leq 0,01h ; \Delta_{2} — в пределах удвоенного допуска на ширину полки по ГОСТ 8509 или ГОСТ 8510 |
| 6 Смещение профиля \Delta_{1} и \Delta_{2} составного сечения из швеллеров и двутавров | 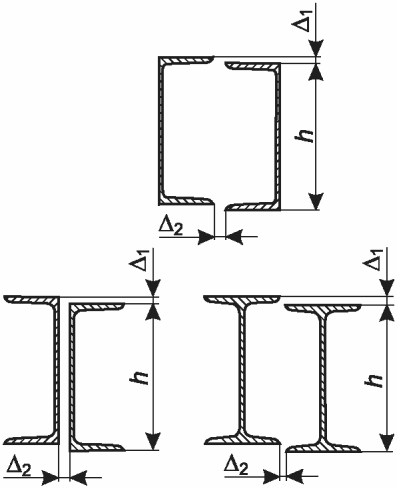 |
\Delta_{1} \leq 0,01h ; \Delta_{2} — в пределах удвоенного допуска на ширину полки по ГОСТ 8240 или ГОСТ 35087 |
| 7 Отклонение от перпендикулярности ребра жесткости или диафрагмы к поясу \Delta_{1} и стенке в балках и колоннах \Delta_{2} | 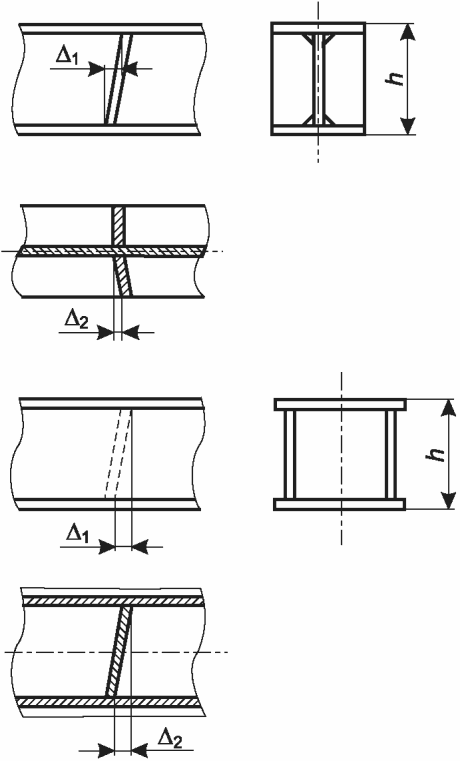 |
\Delta_{1} \leq 0,005h ; \Delta_{2} \leq 2\text{мм} |
| 8 Отклонение от плоскостности стенок балок (двутавровые, коробчатые), колонн и стоек \Delta , измеряемые по отвесу относительно одного из торцов, принятого за базу | 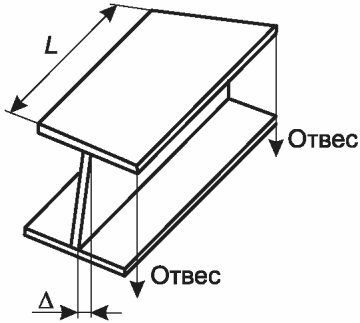 |
\Delta \leq 0,001L , но не более 10 мм |
| 9 Смещение осей элементов в решетчатых конструкциях от их проектного положения | 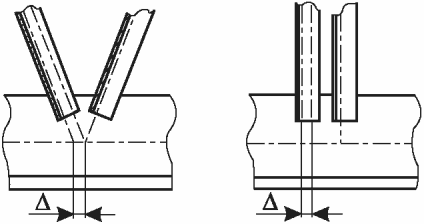 |
\Delta \leq 5\text{мм} |
ПРЕДЕЛЬНЫЕ ОТКЛОНЕНИЯ ОТ РАЗМЕРОВ ПЛОСКИХ ЗАТВОРОВ И СОРОУДЕРЖИВАЮЩИХ РЕШЕТОК ПРИ ИЗГОТОВЛЕНИИ И МОНТАЖЕ
Г.1 Неуказанные предельные отклонения от проектных размеров, изготовленных плоских затворов и сороудерживающих устройств, их опорно-ходовых частей не должны превышать величин, приведенных в таблицах Г.1 и Г.2.
Предельные отклонения от проектных размеров при установке опорно-ходовых частей плоских затворов и сороудерживающих устройств
| Наименование отклонения | Предельное отклонение |
| 1 Колесные затворы (см. рисунок Г.1) 1.1 Отклонение четвертого колеса от плоскости, касающейся трех других колес при расчетном пролете l: | |
| не более 5 м включ. +/- 0,0007Il, мм | |
| св. 5 до 10 м включ. | +/- (2,5 + 0,0002l), мм |
| св. 10 м | +/- (3 + 0,00013l), мм |
| 1.2 Тангенс угла наклона «a» средней плоскости колеса к оси затвора | 0,003 |
| 1.3 Расчетный пролет l (расстояние между средними плоскостями колес, расположенных на разных концах затвора) | +/- (2 + 0,0003l), мм |
| 1.4 Расстояние h между осями колес, расположенных на одной стороне затвора | +/- (2 + 0,0007h), мм |
| 1.5 Расстояние h4 между боковыми колесами, расположенными на одной стороне | +/- (2 + 0,003h4), мм |
| 1.6 Расстояние h1 между нижней кромкой обшивки и осью нижнего рабочего колеса | +/- 2 мм |
| 1.7 Отклонение по высоте собранной балансирной тележки | +3 мм |
| 2 Скользящие затворы и сороудерживающие устройства (см. рисунки Г.2 и Г.3) | |
| 2.1 В затворах и устройствах с полозьями на всю длину опорно-концевых стоек отклонение одного конца рабочей поверхности полоза от плоскости, касающейся трех других концов рабочих поверхностей полозьев | По пункту 1.1 |
| 2.2 В затворах и устройствах с четырьмя короткими полозьями отклонение середины рабочей поверхности одного полоза от плоскости, проходящей через середину рабочих поверхностей трех других полозьев | То же |
| 2.3 Расстояние l2 между средней плоскостью полозьев и поверхностью торцевого упора | +/- 2 мм |
| 2.4 Тангенс угла наклона средней плоскости короткого полоза к оси затвора (устройства) | 0,003 |
| 2.5 Расчетный пролет l (расстояние между средними плоскостями полозьев) | +/- (2 + 0,0003l), мм |
| 2.6 Расстояние lI между торцевыми упорами | +/- (2 + 0,0003l), мм |
| 2.7 Стрела кривизны f4 геометрической оси рабочей плоскости полоза | 0,001h5, но не более 2 мм |
| 2.8 Сквозные зазоры а между соприкасающимися поверхностями обоймы полоза и стальной конструкцией затвора при нагрузке на 1 см длины полоза до 10 кН (1000 кгс) при отсутствии эпоксидной подливки | 1 мм на отдельных участках длиной не более 200 мм и при суммарной длине таких участков не более 20% всей длины полоза |
| 2.9 То же, при нагрузке на 1 см длины свыше 10 кН (1000 кгс) | 0,3 мм на отдельных участках длиной не более 100 мм и при суммарной длине таких участков не более 20% всей длины полоза |
| 2.10 Несквозные зазоры a между касающимися поверхностями обоймы полоза и металлоконструкции затвора при нагрузке на 1 см длины полоза до 10 кН (1000 кгс) при отсутствии эпоксидной подливки | 0,5 мм при b1 <= 0,1d и при суммарной длине зазора не более 50% всей длины полоза |
| 2.11 То же, при нагрузке на 1 см длины свыше 10 кН (1000 кгс) | 0,3 мм при b1 <= 0,1d и при суммарной длине зазора не более 25% всей длины полоза |
| 2.12 Стрела кривизны рабочей поверхности полоза в перпендикулярной ее плоскости | 1 мм на длине 1000 мм, но не более 2 мм на всей длине полоза |
| 2.13 Уступы в стыках брусков на рабочей поверхности полоза из АСМК-112 | 0,2 мм |
| 2.14 Расстояние K между рабочей поверхностью полоза и обратным упором (или поверхностью под обратную распорку) | +/- 2 мм |
| 2.15 Зазор между рабочей поверхностью полоза и линейкой длиной 1000 мм | 1 мм |
| 2.16 Длина сплошного опорного полоза h5 | +/- 5 мм |
| Примечания | 1 Если затвор снабжен балансирными тележками, то отклонение по пункту 1.1 настоящей таблицы замеряют по положению центров опорных поверхностей шарнирных катков тележек. |
| 2 Боковые колеса или упоры устанавливают при монтаже затворов с учетом зазора между колесами или упорами и закладными частями, указанного в проектной документации. Таблица Г.2 | |
Предельные отклонения от проектных размеров плоских затворов и сороудерживающих устройств (см. рисунки Г.1, Г.2, Г.3)
| Наименование отклонения | Предельное отклонение |
| 1 Отклонение длины L, высоты H, толщины B | -(2 + 0,001X), мм, где за X принимается соответственно L, или H, или B |
| 2 Отклонение расстояния l1 между осью затвора и осью подвеса | -(1 + 0,0003l1), мм |
| 3 Разность между l3 и l_{3}\prime и между h2 и h_{2}\prime , где l3 и l_{3}\prime — расстояния между геометрическими осями опорно-концевых стоек, h2 и h_{2}\prime — расстояния между геометрическими осями нижнего и верхнего ригелей | 5 мм |
| 4 Разность длин диагоналей | 0,001D, но не более 10 мм |
| 5 Стрела кривизны обшивки и ригелей в горизонтальной плоскости f (только в сторону напора) | 0,001L, мм, но не более 10 мм |
| 6 Стрела кривизны обшивки и опорно-концевых стоек в вертикальной плоскости f1 (посередине каждой секции затвора) | 0,001H, мм |
| 7 Стрела кривизны f2 ригелей в вертикальной плоскости | 0,001L, мм, но не более 15 мм |
| 8 Стрела кривизны f3 кромки ножа затвора: | |
| с резиновым уплотнением; | +/- 3 мм |
| без резинового уплотнения | +/- 1 мм |
| 9 Тангенс угла f отклонения линии, соединяющей оба конца кромки ножа, от перпендикуляра к оси затвора <*> | 5/h |
| 10 Расстояние l4 между осью затвора и осью отверстий под болты вертикального уплотнения | +/- 3 мм |
| 11 Расстояние h3 между осью нижнего ригеля и осью болтов горизонтального уплотнения | +/- 5 мм |
| 12 Расстояние b между наружной гранью резинового уплотнения и плоскостью катания рабочего колеса или опорного полоза | +/- 2 мм |
| 13 Винтообразность уплотняющего контура, измеряемая по плоскости установки уплотнения или по центрам отверстий под болты, крепящие уплотнения | (3 + 0,0002L), мм |
| 14 Винтообразность конструкции затвора по контуру, не имеющему уплотнения | (6 + 0,0004L), мм |
| 15 При одной точке подвеса наклон вертикальной оси свободно подвешенного затвора или устройства | 3 мм |
| 16 Разность шагов t полос сороудерживающего устройства | 0,05t, мм |
| 17 Тангенс угла наклона у полосы к оси сороудерживающего устройства | 0,001 |
| <*> На затворах с соединенными секциями размер h измеряют между осью верхнего и нижнего боковых колес крайних секций. | |
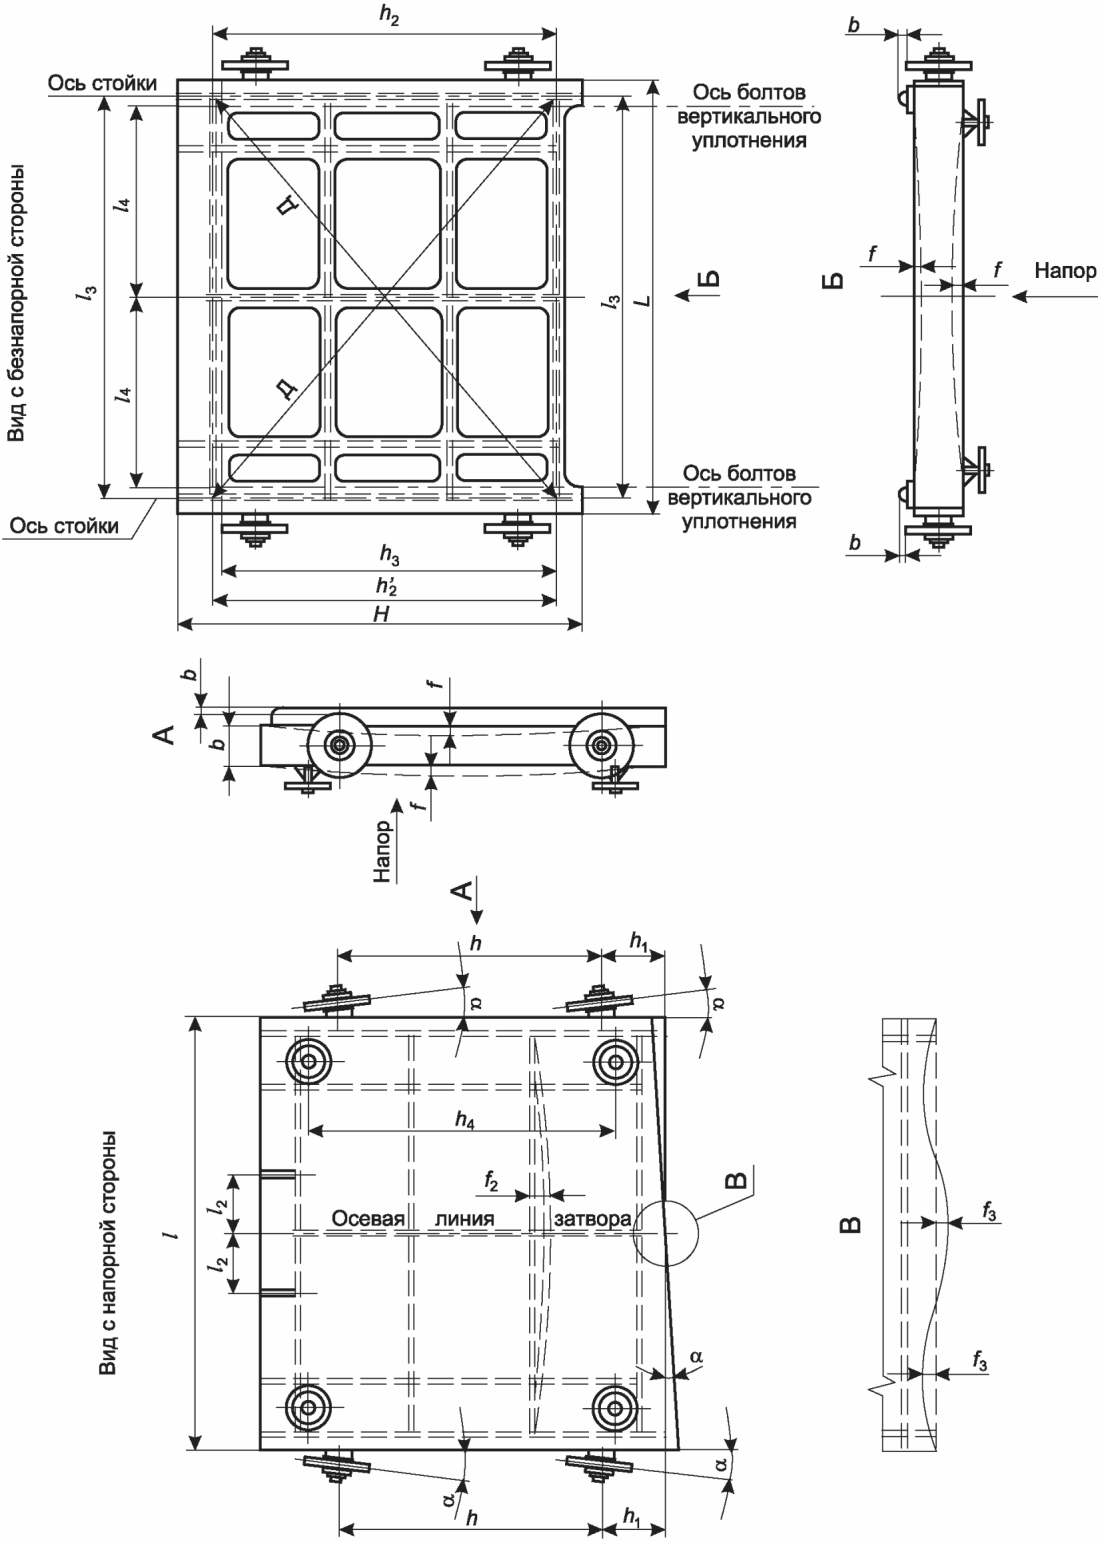
Рисунок Г.1 — Схема контрольных обмеров плоского колесного затвора
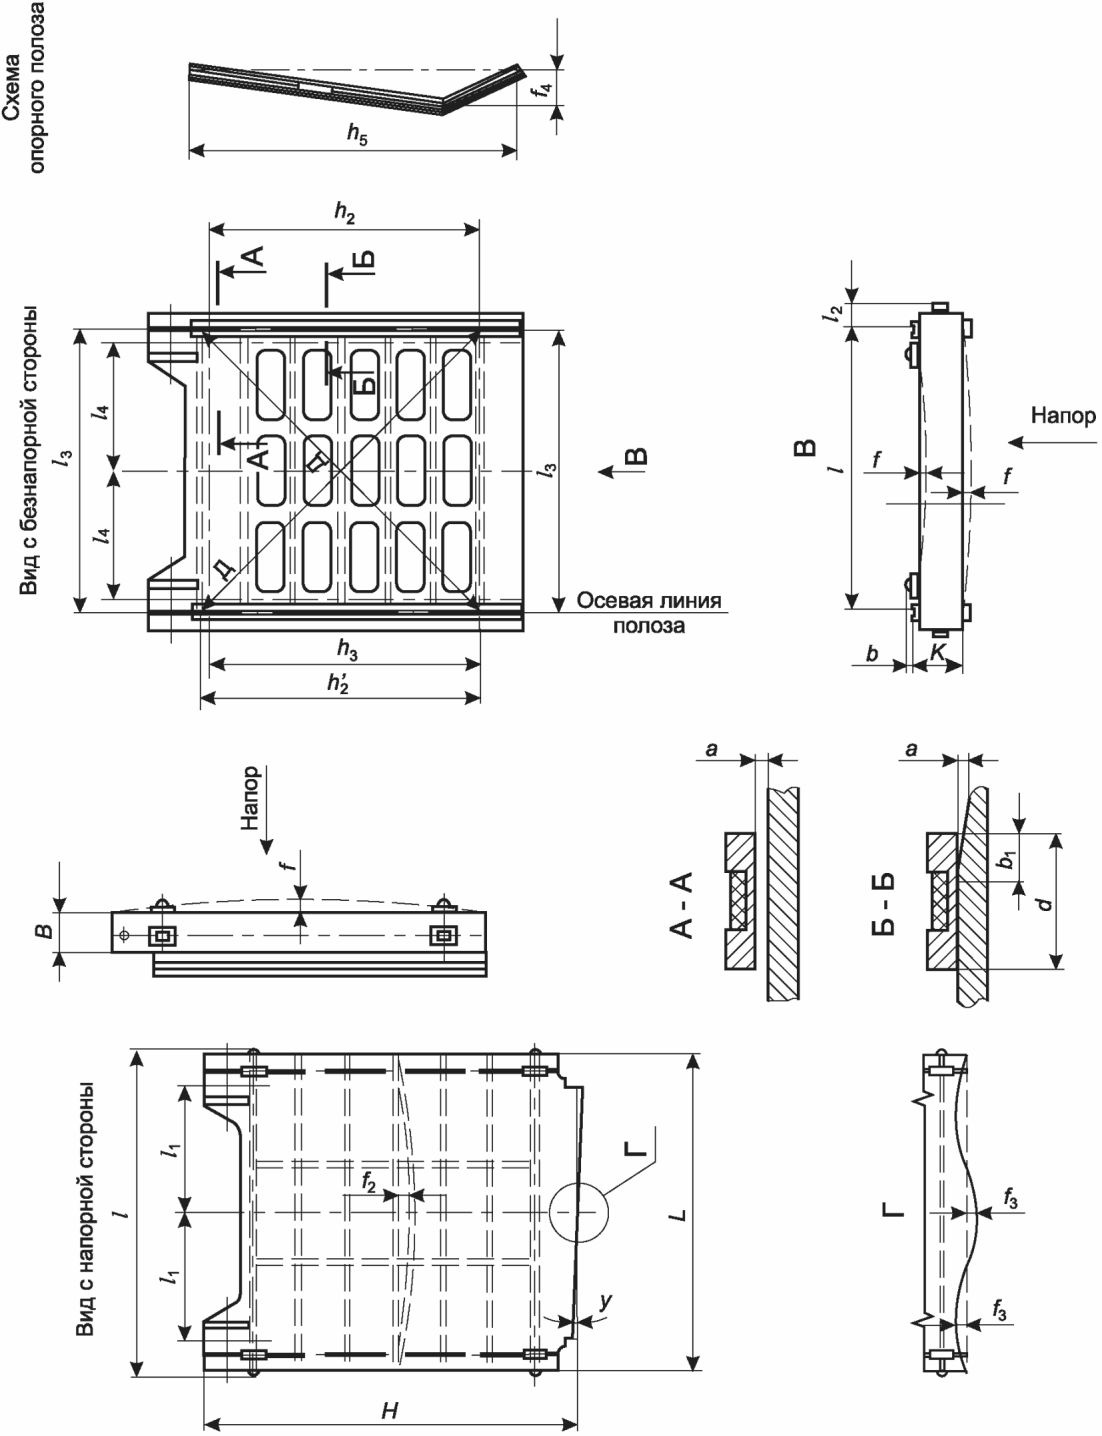
Рисунок Г.2 — Схема контрольных обмеров плоского скользящего затвора
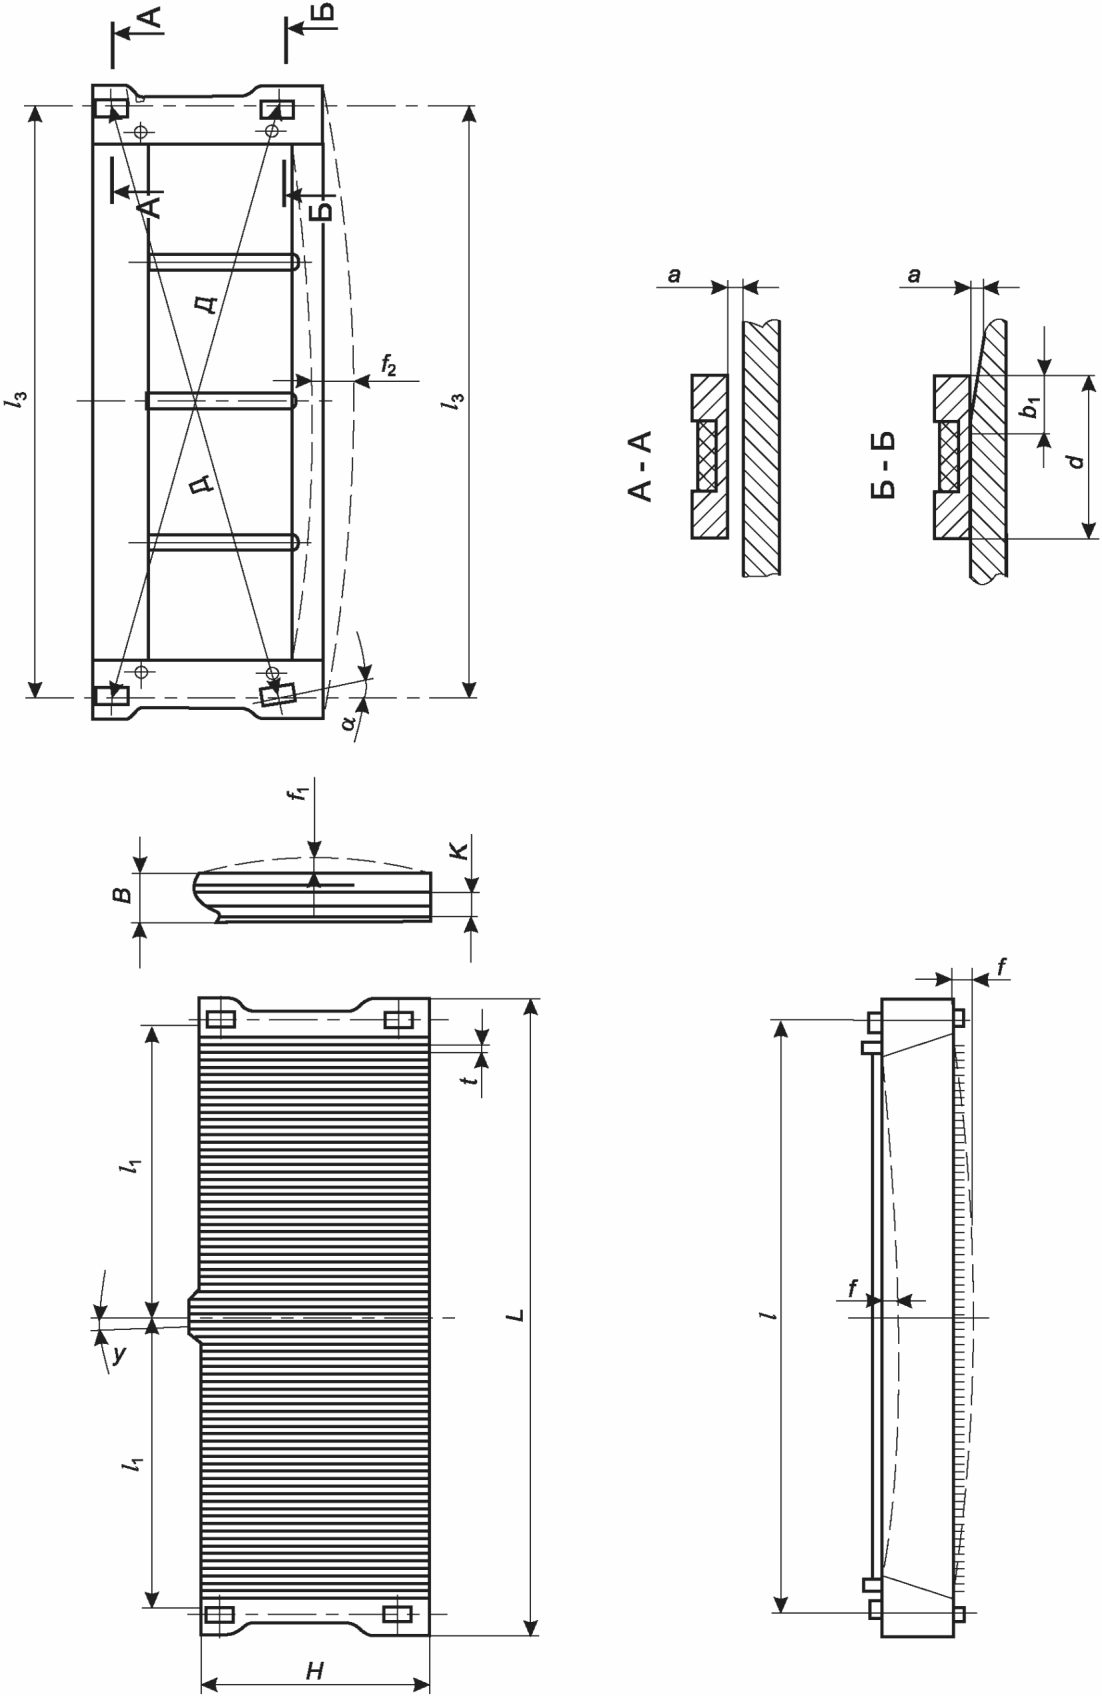
Рисунок Г.3 — Схема контрольных обмеров сороудерживающего устройства
ПРЕДЕЛЬНЫЕ ОТКЛОНЕНИЯ ОТ РАЗМЕРОВ СЕГМЕНТНЫХ ЗАТВОРОВ ПРИ ИЗГОТОВЛЕНИИ И МОНТАЖЕ
Д.1 Предельные отклонения размеров сегментных затворов не должны превышать значений, указанных в таблице Д.1.
Предельные отклонения от проектных размеров сегментных затворов (см. рисунки Д.1 и Д.2)
| Наименование отклонения | Предельное отклонение |
|---|---|
| 1 Отклонение | |
| длины L | -(2 + 0,001L), мм |
| высоты H | -(2 + 0,001H), мм |
| 2 Разность между h и h' где h и h' — расстояние между геометрическими осями нижнего и верхнего ригелей | 3 мм |
| 3 Разность длин диагоналей | 0,001Д, но не более 10 мм |
| 4 Стрела кривизны f обшивки и ригелей в горизонтальной плоскости для поверхностных затворов (только в сторону напора) | 0,001L, но не более 10 мм |
| 5 То же, для глубинных затворов | 0,0005L, мм |
| 6 Стрела кривизны f1 ригелей в вертикальной плоскости | 0,001L, но не более 15 мм |
| 7 Стрела кривизны f2 кромки ножа затвора | +/- 3 мм |
| 8 Смещение h1 одного конца кромки ножа от горизонтали, проходящей через другой конец кромки ножа, при горизонтальной оси вращения | 3 мм |
| 9 Отклонение расстояния l между осью затвора и осью подвеса | -(1 + 0,0003l), мм |
| 10 Винтообразность уплотняющего контура, измеряемая по поверхности установки уплотнений или по центрам отверстий под болты, крепящие уплотнения | (3 + 0,0002L), мм |
| 11 Отклонение длины № ног затвора | +/- 0,001N, но не более 5 мм |
| 12 Отклонение расстояния R от оси вращения затвора до обшивки для затворов, работающих при напоре до 60 м | +/- 8 мм |
| 13 То же, для затворов, работающих при напоре св. 60 м | +/- 5 мм |
| 14 Радиус кривизны обшивки затвора, подвергающейся механической обработке | h12 по ГОСТ 25348 |
| 15 То же, не подвергающейся механической обработке | h14 по ГОСТ 25348 |
| 16 Расстояние b по осям ног затвора | +/- 3 мм |
| 17 Расстояние от оси затвора до оси ног l1 и l2 | +/- 2 мм |
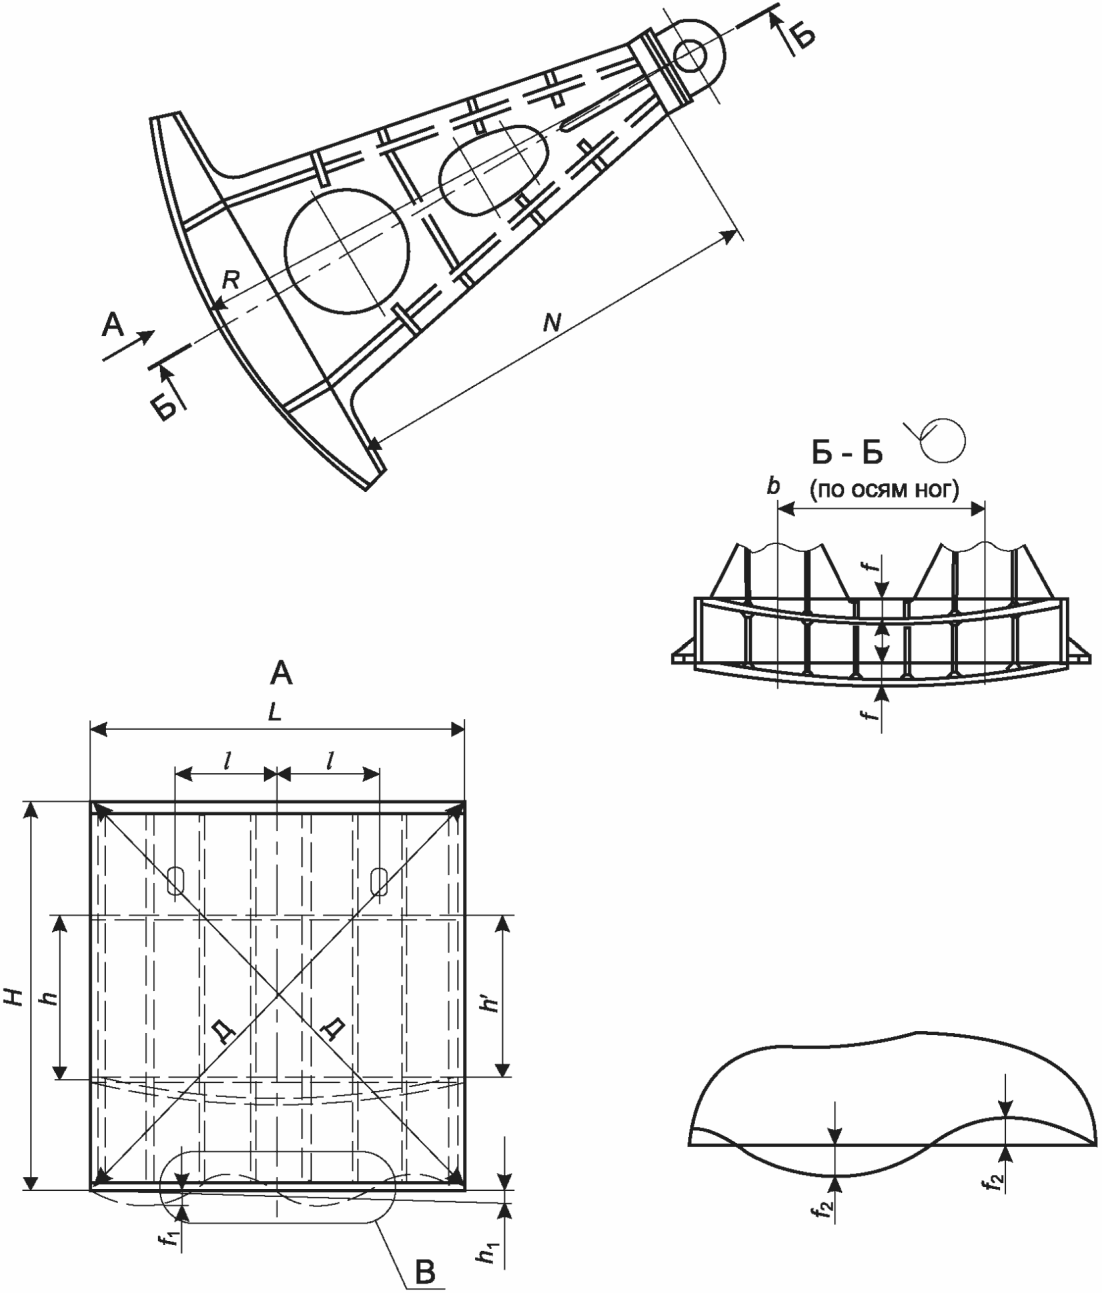
Рисунок Д.1 — Схема контрольных обмеров сегментного затвора с прямыми ногами
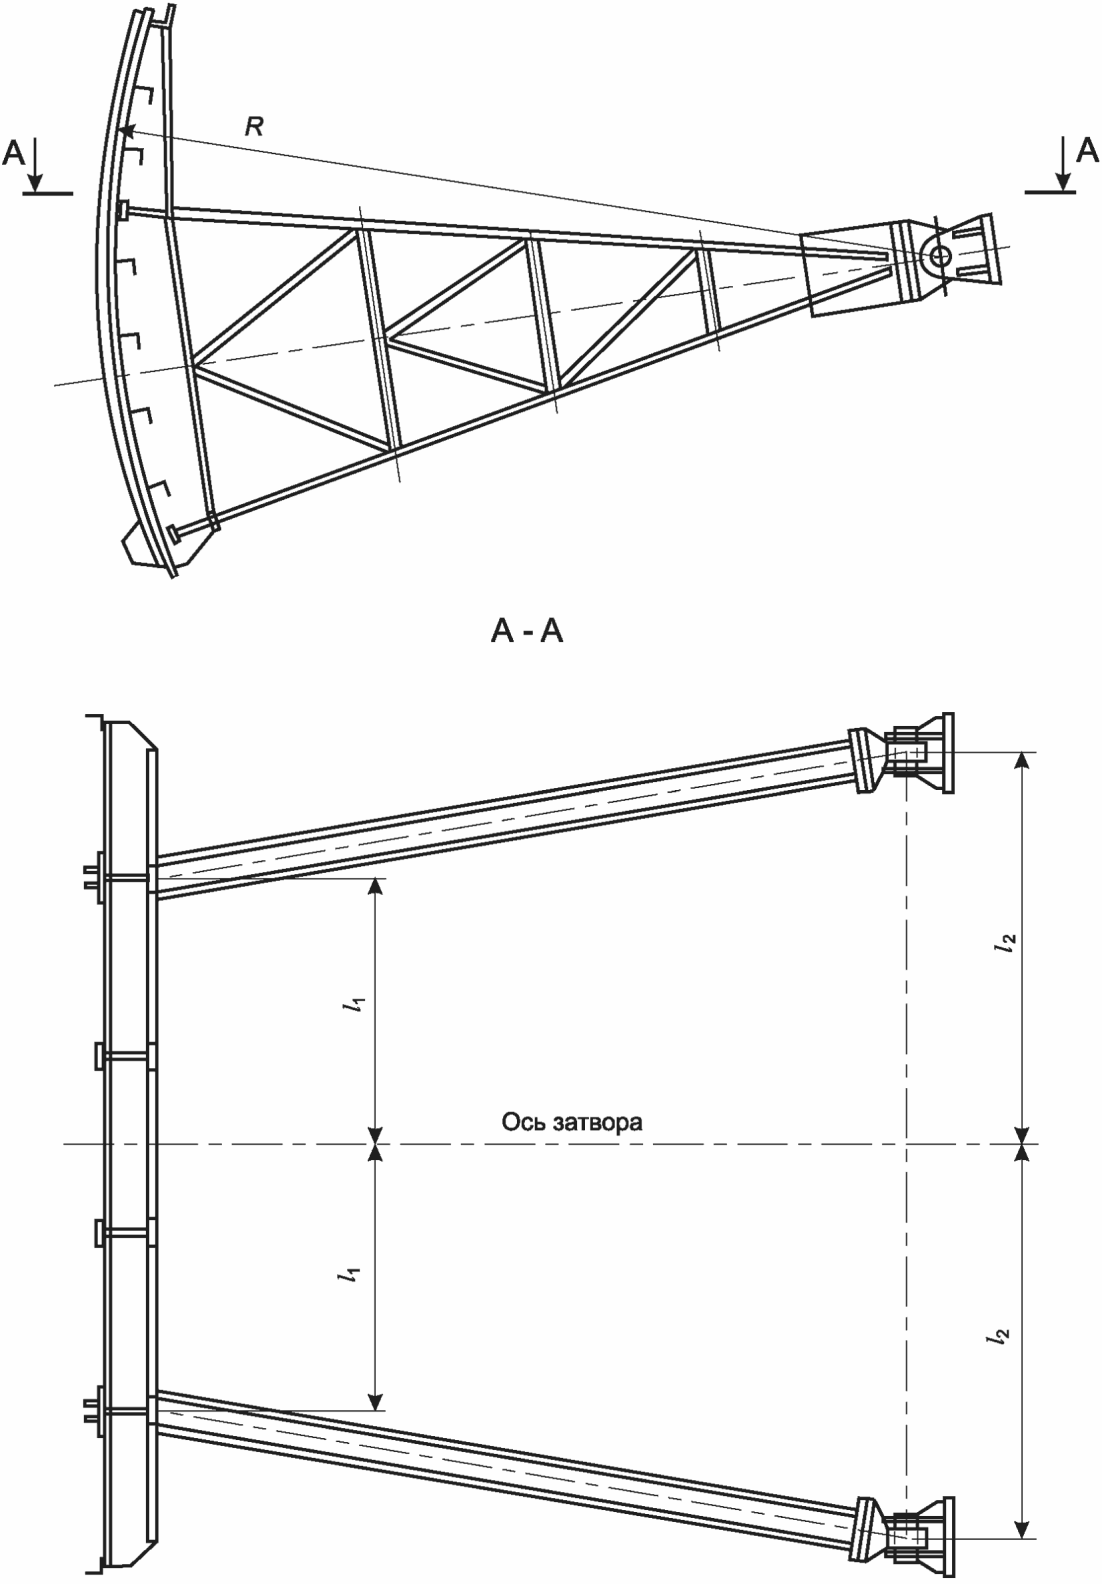
Рисунок Д.2 — Схема контрольных обмеров сегментного затвора с косыми ногами
ПРЕДЕЛЬНЫЕ ОТКЛОНЕНИЯ ОТ ПРОЕКТНЫХ РАЗМЕРОВ ЗАКЛАДНЫХ ЧАСТЕЙ ЗАТВОРОВ И СОРОУДЕРЖИВАЮЩИХ РЕШЕТОК ПРИ ИЗГОТОВЛЕНИИ
Е.1 Предельные отклонения от проектных размеров закладных частей порогов, если в их отношении отсутствуют особые указания в чертежах, должны приниматься следующими:
а) винтообразность, измеряемая по концам порога, не более 3 мм;
б) отдельные местные неровности (впадины и выпуклости) на рабочей поверхности порога не более 2 мм;
в) стрела кривизны рабочей поверхности порога в вертикальной плоскости не более 4 мм на длине 5000 мм.
Предельные отклонения от проектных размеров сварных и гнутых закладных частей (рабочих путей) плоских затворов и сороудерживающих устройств (см. рисунок Е.1)
| Наименование отклонения | Предельное отклонение для закладных частей | |||
| колесных затворов | скользящих затворов | сороудерживающих устройств | обратных и торцевых путей | |
| 1 Стрела кривизны элементов, расположенных в пределах рабочей зоны: | ||||
| в плоскости а-а; | 0,0005l, но не более 3 мм | 0,0005l, но не более 1 мм | 0,0005l, но не более 1 мм | 0,001l, но не более 3 мм |
| в плоскости б-б | 0,001l мм, но не более 3 мм | 0,001l мм, но не более 3 мм для плиты и 1 мм — для квадрата | 0,001l мм, но не более 3 мм для плиты и 1 мм — для квадрата | 0,001l мм, но не более 5 мм |
| 2 То же, расположенных вне пределов рабочей зоны: | ||||
| в плоскости а-а 0,001l мм, но не более 4 мм | ||||
| 0,001l мм, но не более 4 мм | 0,001l мм, но не более 4 мм | 0,002l мм, но не более | в плоскости б-б | 0,002l мм, но не более 6 мм |
| 0,002l мм, но не более 6 мм | 0,002l мм, но не более 6 мм | 6 мм | 0,003l мм, но не более 6 мм | 3 Смещение оси цилиндрической поверхности рельса - |
| +/- 2 мм | +/- 2 мм | 4 Местные сквозные зазоры между квадратом рабочего пути и поверхностью опорной плиты | - | |
| 1 зазор до 0,1 мм длиной не более 100 мм на 1 м длины рельса | - | 5 То же, несквозные зазоры | - | |
| 2 зазора до 0,3 мм длиной не более 150 мм на 1 м длины рельса | - | 6 Винтообразность, измеряемая по концам отправочного элемента | 0,001l длины отправочного элемента | |
| 7 Размер A | - | |||
| +/- 1 мм | - | - | Примечания | 1 l — длина отправочного элемента закладных частей. |
2 Предельные отклонения закладных частей плоских скользящих затворов и решеток в пункте 1 таблицы заданы исходя из условия выполнения механической обработки их опорных элементов.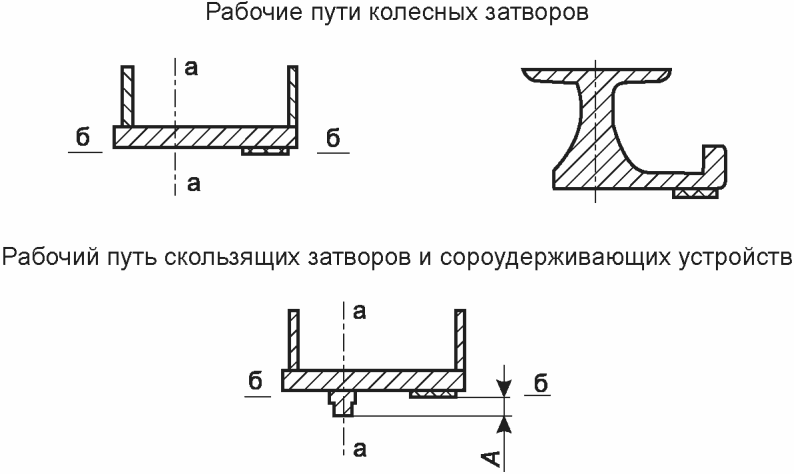 | ||||
Рисунок Е.1 — Схема закладных частей плоских скользящих и колесных затворов в рабочей зоне
Предельные отклонения от проектных размеров закладных частей сегментных затворов (см. рисунок Е.2)
| Наименование отклонения | Предельное отклонение |
|---|---|
| 1 Радиусы R1 и R2 кривизны плоскостей под уплотнение | h12 по ГОСТ 25348 |
| 2 Стрела кривизны отдельных элементов контура закладных частей, работающих при напоре до 60 м: | |
| в плоскости контура уплотнения f; | 0,001L, но не более 4 мм |
| вне плоскости контура уплотнения f1 | 0,001L, но не более 3 мм |
| 3 То же, работающих при напоре свыше 60 м: | |
| в плоскости контура уплотнения f; | 0,001L, но не более 3 мм |
| вне плоскости контура | 0,001L, но не более 2 мм |
| уплотнения f1 | |
| 4 Уступы в стыках отдельных элементов | 0,2 мм |
| 5 Винтообразность отдельных элементов контура уплотнения, измеряемая по концам элемента | 0,0005Д мм |
| 6 Разность длин Д диагоналей | 0,001Д, но не более 10 мм |
| 7 Длина L отдельных элементов | +/- (1 + 0,0005L), мм |
| 8 Высота h | +/- (1 + 0,0005h), мм |
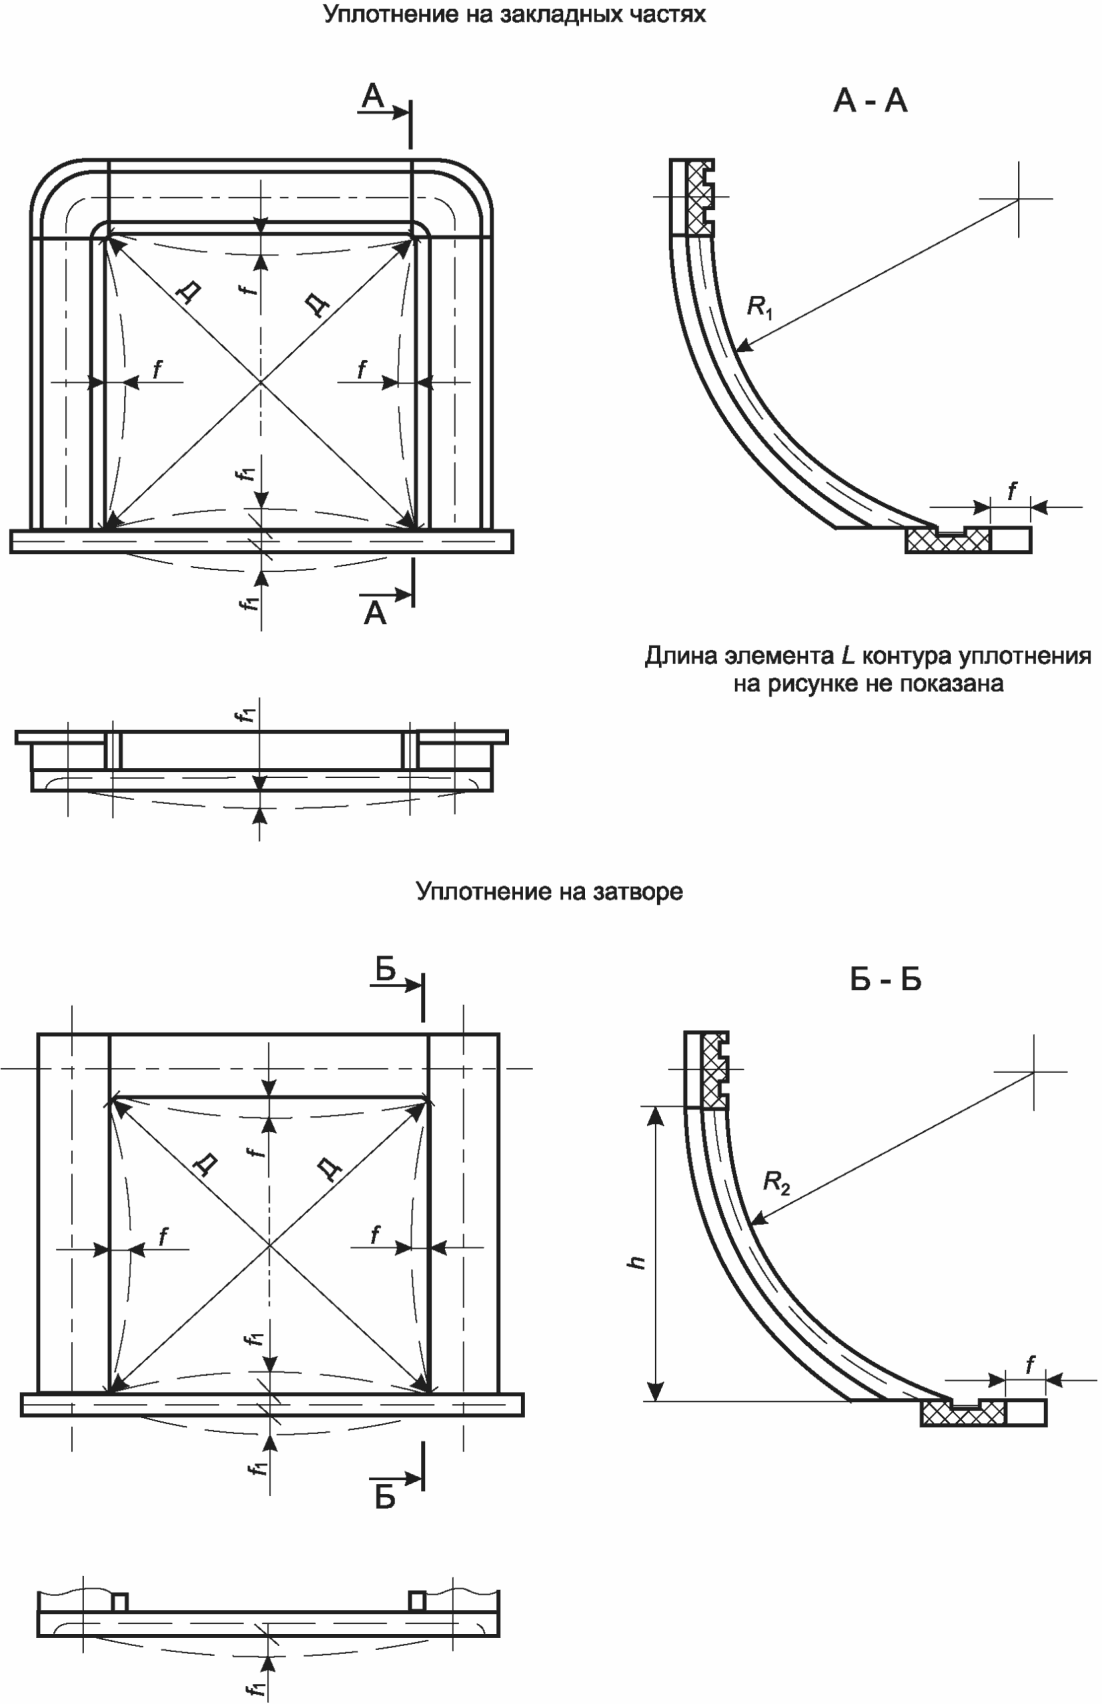
Рисунок Е.2 — Схема контрольных обмеров закладных частей сегментных затворов
Предельные отклонения от проектных размеров плоскостных облицовок и забральных балок (см. рисунок Е.3)
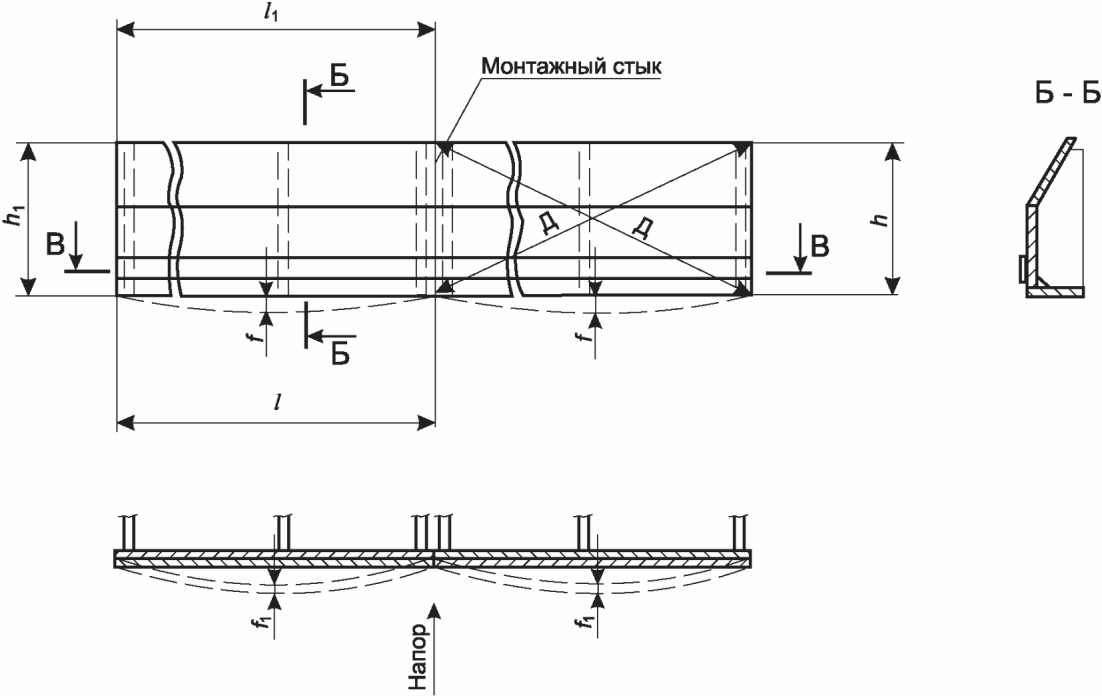
Рисунок Е.3, лист 1 — Схема контрольных обмеров забральных балок и плоских облицовок
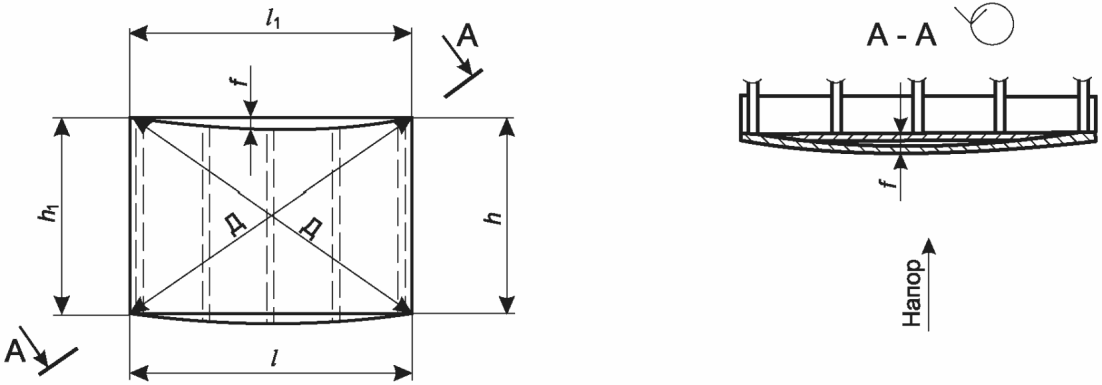
ПРЕДЕЛЬНЫЕ ОТКЛОНЕНИЯ ОТ ПРОЕКТНЫХ РАЗМЕРОВ ЗАКЛАДНЫХ ЧАСТЕЙ ЗАТВОРОВ И СОРОУДЕРЖИВАЮЩИХ РЕШЕТОК ПРИ МОНТАЖЕ
Точность установки закладных частей при любом способе монтажа должна удовлетворять требованиям, указанным в таблицах Ж.1, Ж.2, Ж.3.
Предельные отклонения от проектных размеров при установке порога и облицовки забральной балки, в миллиметрах
| Наименование контролируемых параметров | Предельное отклонение для типов конструкций закладных частей | |||
| Порог | Забральная балка | |||
| при резиновом уплотнении затвора | при баббитовой заливке на пороге | при закладной части из прокатного металла | при литой закладной части | |
| - | 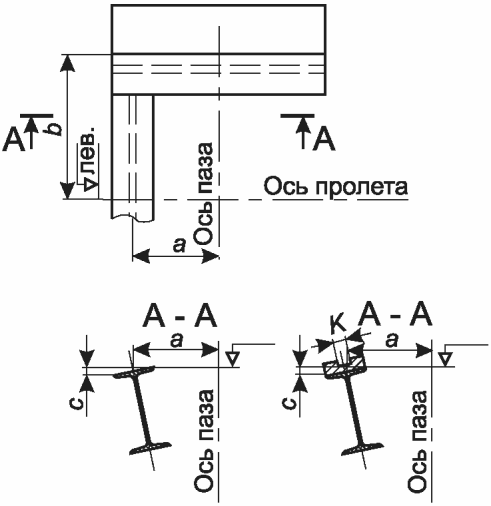 | 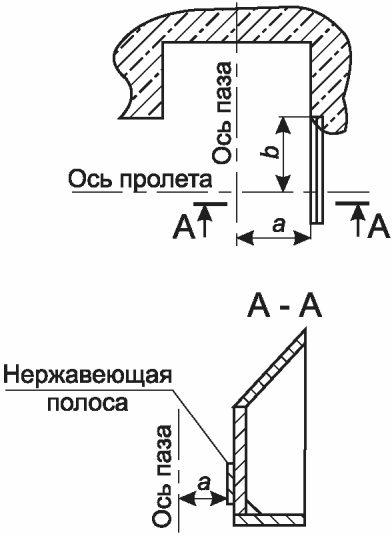 | ||
| 1 Расстояние a от оси паза до оси порога | +/- 5 | +/- 0,05K <*>, где K — ширина баббитовой заливки | - | - |
| 2 Расстояние a от оси паза до уплотняющей плоскости забральной балки | - | - | +/- 4 | +/- 2 |
| 3 Расстояние от b закладных частей до оси пролета | +/- 5 | +/- 5 <*> | +/- 5 | +/- 5 |
| 4 Общее изменение высотного положения порога и забральной балки | +/- 10 | +/- 10 <*> | +/- 10 <***> | +10 <***> |
| 5 Винтообразность C | 3 | 3 <**> | 3 | 1 |
| 6 Местные неровности (впадины и выпуклости) на рабочей поверхности закладных частей | +/- 2 | +/- 2 <**> | +/- 2 | +/- 2 |
| 7 Уступы в стыках | 1 <*4> | - | 1 <*4> | Не допускаются <*4> |
| 8 Превышение одного конца закладной части над другим при длине до 10 м | 1 | 1 <**> | 5 | 5 |
| св. 10 м | 2 | 2 <**> | 7 | 7 |
| 9 Стрела кривизны в вертикальной плоскости на длине (базе) 5 м | +/- 4 | +/- 2 <**> | +/- 4 | +/- 2 |
| 10 Стрела кривизны в горизонтальной уплотнительной плоскости на длине (базе) 5 м | +/- 4 | +/- 2 | +/- 3 | +/- 2 |
| <*> Измерения проводят до заливки порога баббитом. <**> Измерения проводят после заливки порога баббитом. <***> Измерения проводят от порога до закладных частей забральной балки. <*4> Уступы следует сгладить абразивным инструментом. | ||||
| Наименование контролируемых параметров | Тип конструкций закладных частей | ||||
| Колесные затворы | Скользящие затворы | Колесные и скользящие затворы | Колесные и скользящие затворы | Колесные и скользящие затворы | |
| в рабочей зоне | в рабочей зоне | вне рабочей зоны | торцевой путь | боковой путь | |
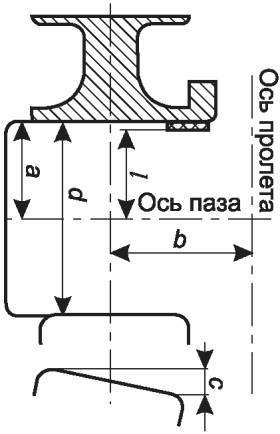 | 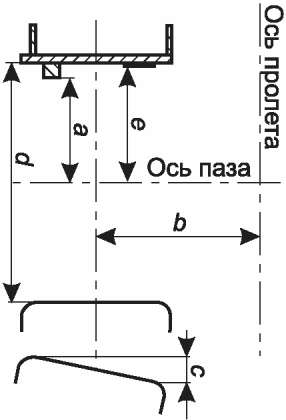 | 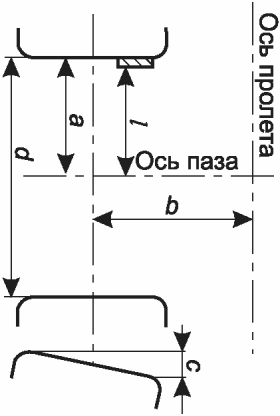 | 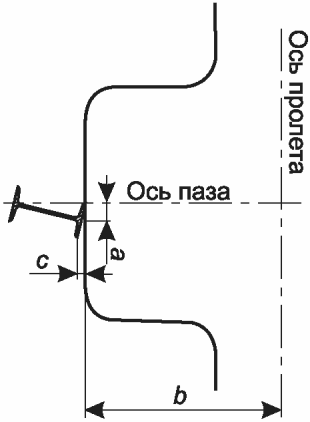 | 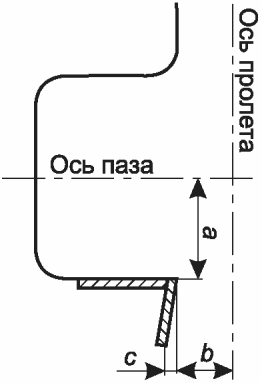 | |
| 5 Расстояние l от оси паза до рабочей поверхности нержавеющей полосы под уплотнение <*> +/- 2 | |||||
| +/- 2 | +/- 2 | - | - | 6 Местные неровности на рабочей поверхности | +/- 1 — рабочий путь |
| +/- 0,1 — рабочий путь | +/- 2 | 2 | 2 | +/- 2 — обратный путь | +/- 2 — обратный путь |
| 7 Уступы в стыках <***> | 1 — рабочий путь | ||||
| 0,2 — рабочий путь | 2 | 2 — обратный путь | 2 — обратный путь | ||
| <*> Измерение расстояния до закладных частей проводят по оси рабочей поверхности через 1 м по высоте закладной части, но не менее чем в трех местах на одном монтажном элементе. | <**> Вне рабочей зоны допускается увеличение отклонения на 2 мм. | ||||
| <***> Уступы в стыках должны быть сглажены, выступающие острые кромки не допускаются. | |||||
| Примечание — Разность между двумя соседними по высоте промерами расстояния a и l не должна быть более 1 мм. Таблица Ж.3 Предельные отклонения от проектных размеров при установке | |||||
облицовок и армирования пазов, в миллиметрах
| Наименование контролируемых параметров | Предельное отклонение | ||
| облицовки | армирования | закладных частей под уплотнения | |
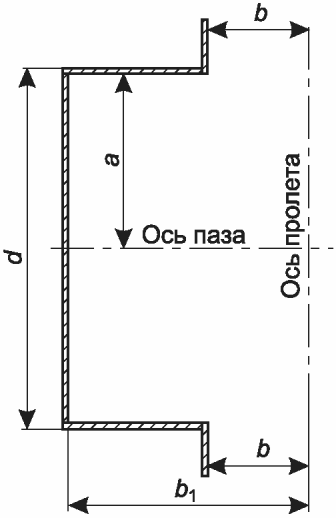 | 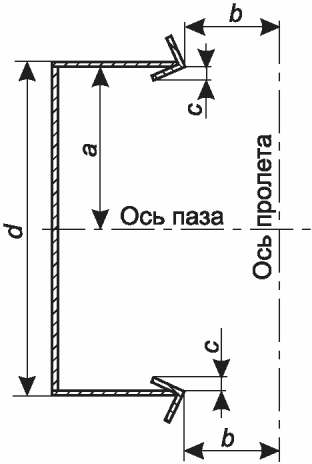 | 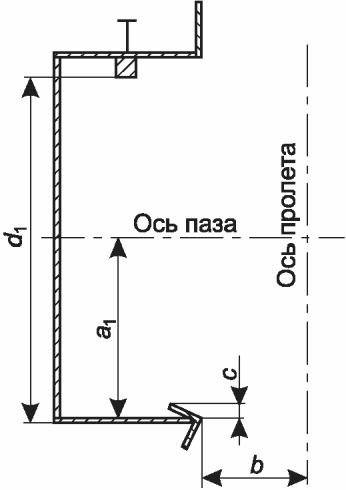 | |
| 1 Расстояние a от оси паза до облицовки | +15 -5 | +25 -5 | - |
| 2 Расстояние a1 от оси паза до уплотняющей поверхности | - | - | +/- 3 |
| 3 Расстояние b от оси пролета до облицовки | +15 -5 | +15 -5 | +/- 5 |
| 4 Расстояние b1 от оси пролета до облицовки | +15 -10 | - | - |
| 5 Расстояние d между облицовками | +15 -10 | +30 -5 | - |
| 6 Расстояние d1 от уплотняющей поверхности до рабочего пути: | |||
| в рабочей зоне | +3 -2 | ||
| вне рабочей зоны | - | - | +5 -2 |
| 7 Винтообразность c в рабочей зоне при ширине рабочей поверхности: | |||
| до 100 мм | - | 5 | 2 |
| св. 100 мм | - | 10 | 4 |
| вне рабочей зоны допуски увеличиваются на - | |||
| - | 2 | 8 Местные неровности на поверхности закладных частей: | |
| в рабочей зоне | +/- 3 | ||
| +/- 5 | +/- 2 | вне рабочей зоны | - |
| - | +/- 2 | 9 Уступы в стыках: | |
| в рабочей зоне | 3 | ||
| 3 | 1 | вне рабочей зоны | - |
| - | 1 | Примечание — В стыках элементов под уплотнения уступы должны быть зачищены с уклоном 1:10. | |
| Ж.1 Предельные отклонения от проектных размеров при монтаже опорных шарниров сегментных затворов должны приниматься по таблице Ж.4 (см. рисунки Ж.1, Ж.2 и Ж.3). | |||
Предельные отклонения от проектных размеров при монтаже опорных шарниров сегментных затворов в миллиметрах
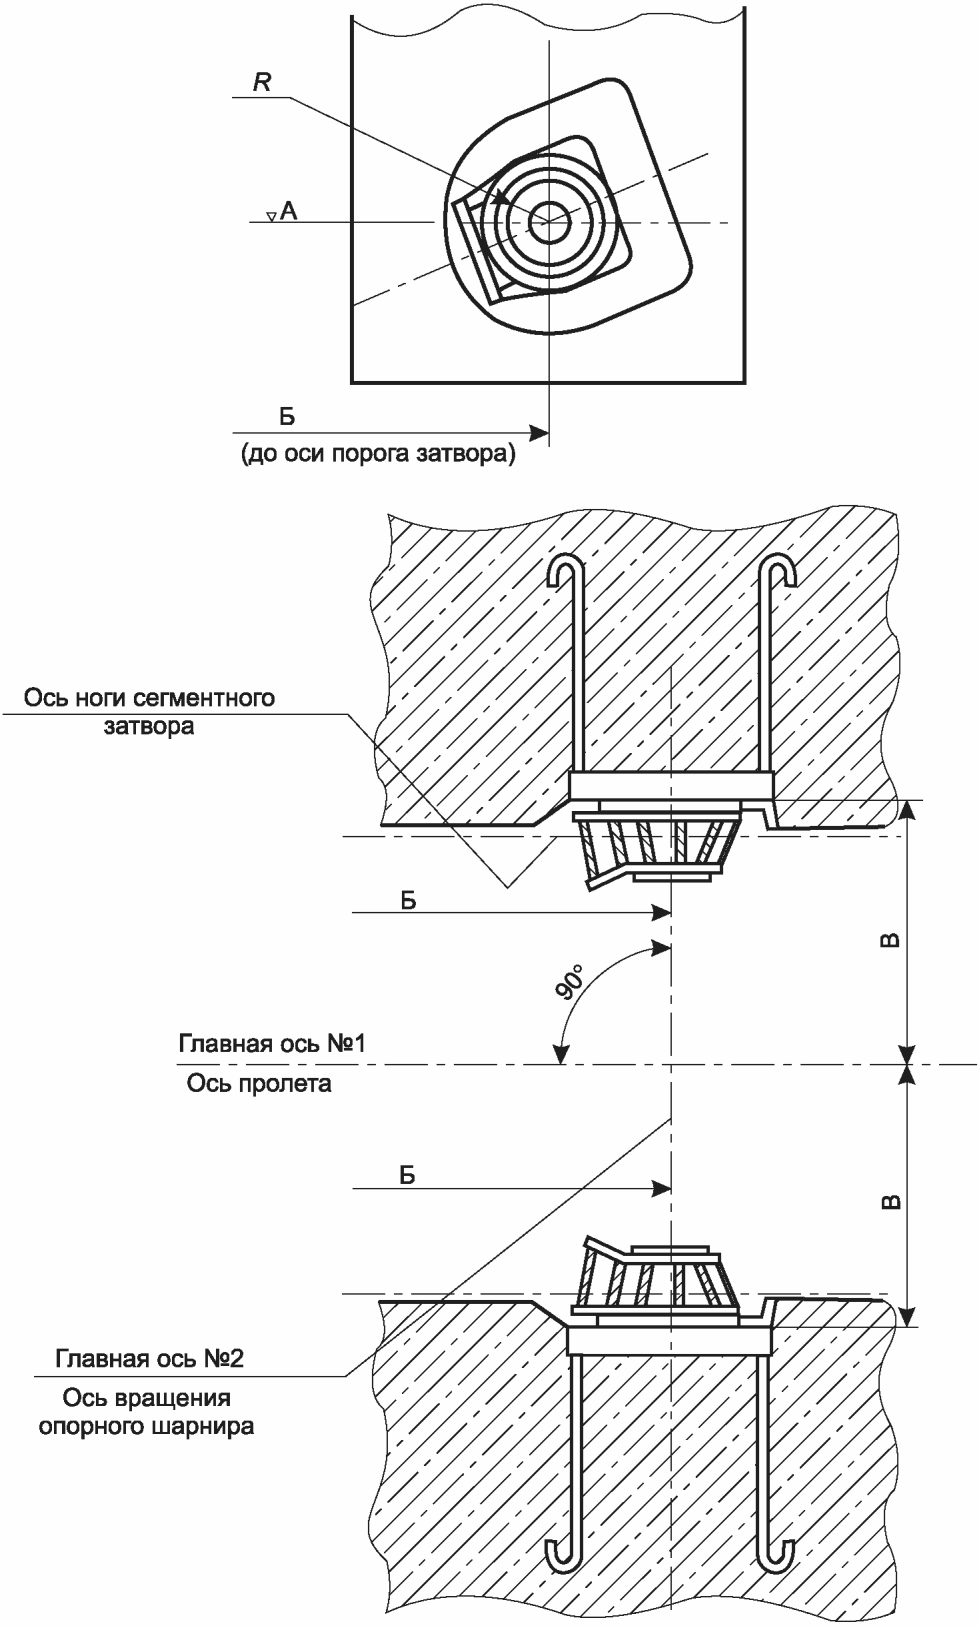
Рисунок Ж.1 — Установка опорных шарниров сегментных затворов с косыми ногами
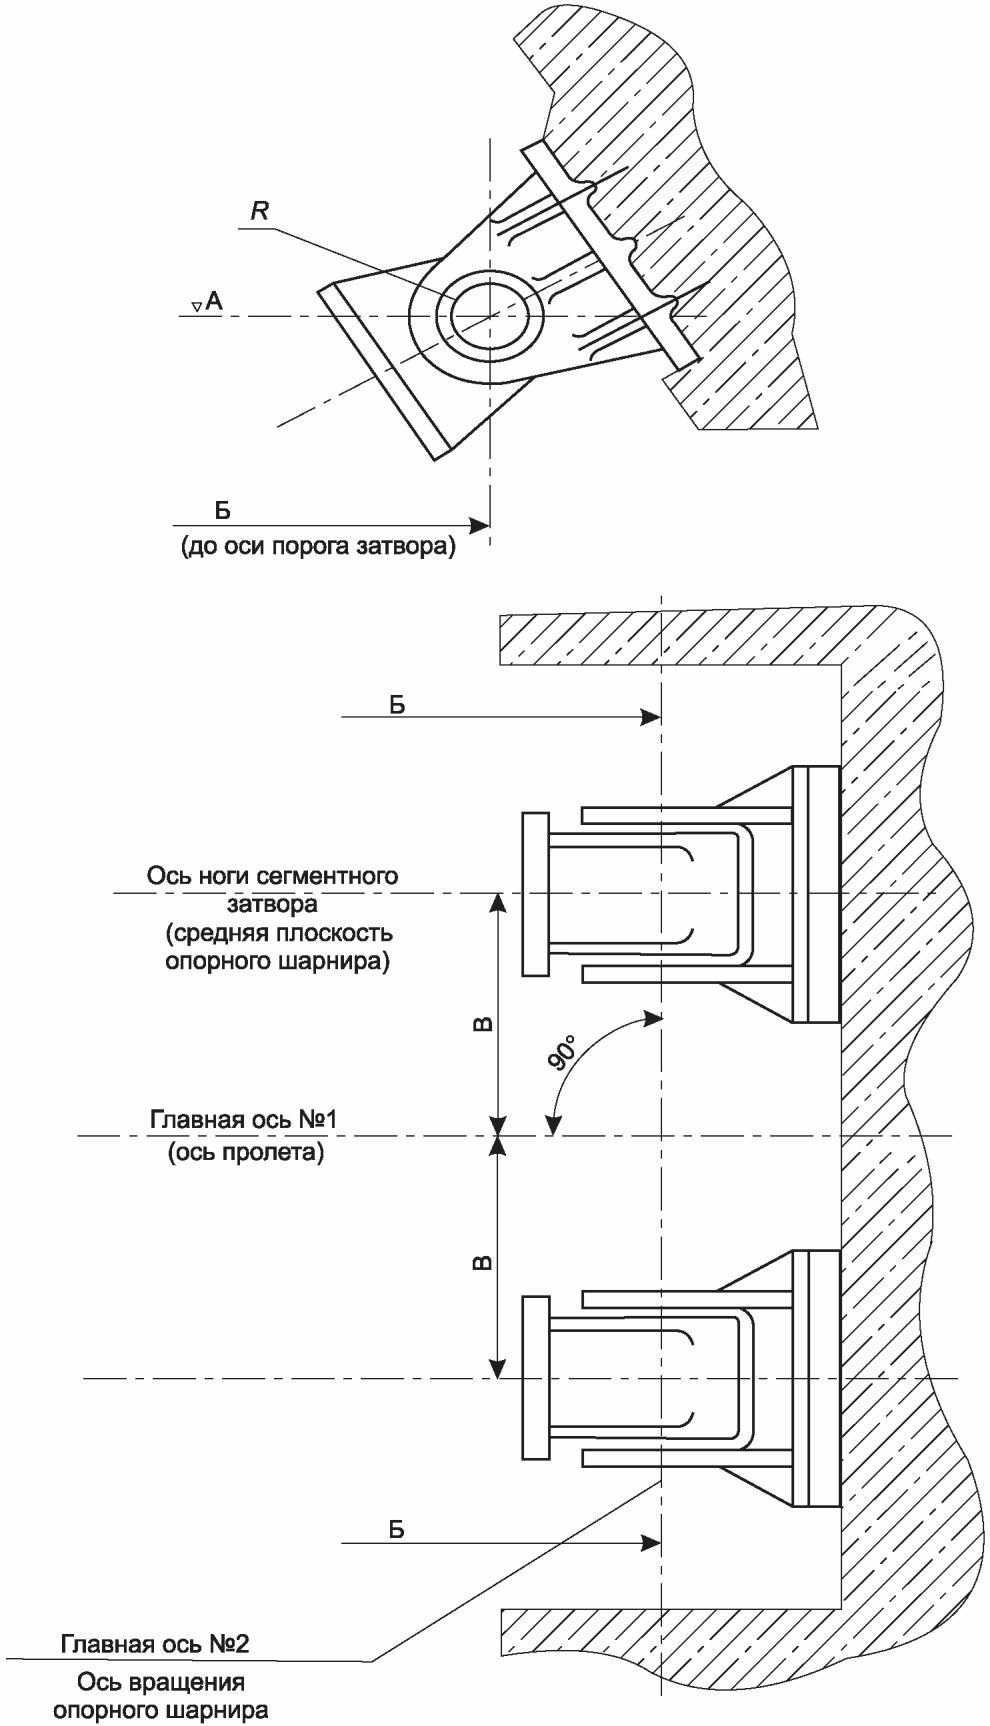
Рисунок Ж.2 — Установка опорных шарниров сегментных затворов с прямыми ногами
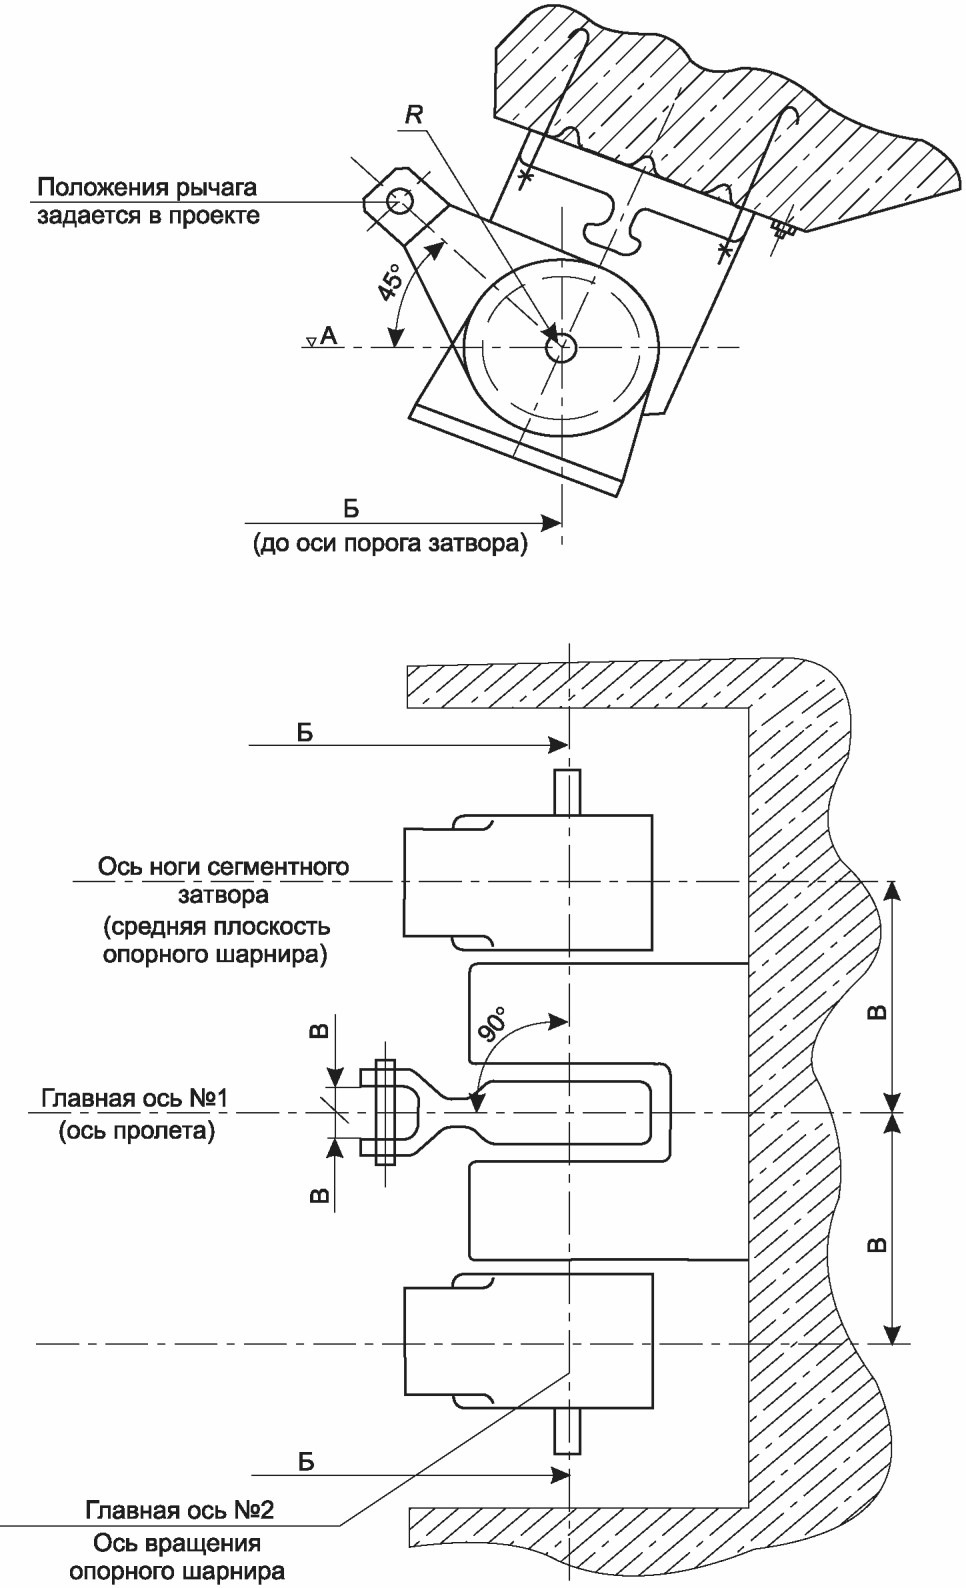
Примечание - Положение эксцентрика определяют по положению рычага или специальному приспособлению.
Рисунок Ж.3 — Установка опорных шарниров сегментных затворов с эксцентриками
ЧЕРТЕЖ-СХЕМА КОНТРОЛЬНЫХ ОБМЕРОВ ПЛОСКОГО КОЛЕСНОГО ЗАТВОРА
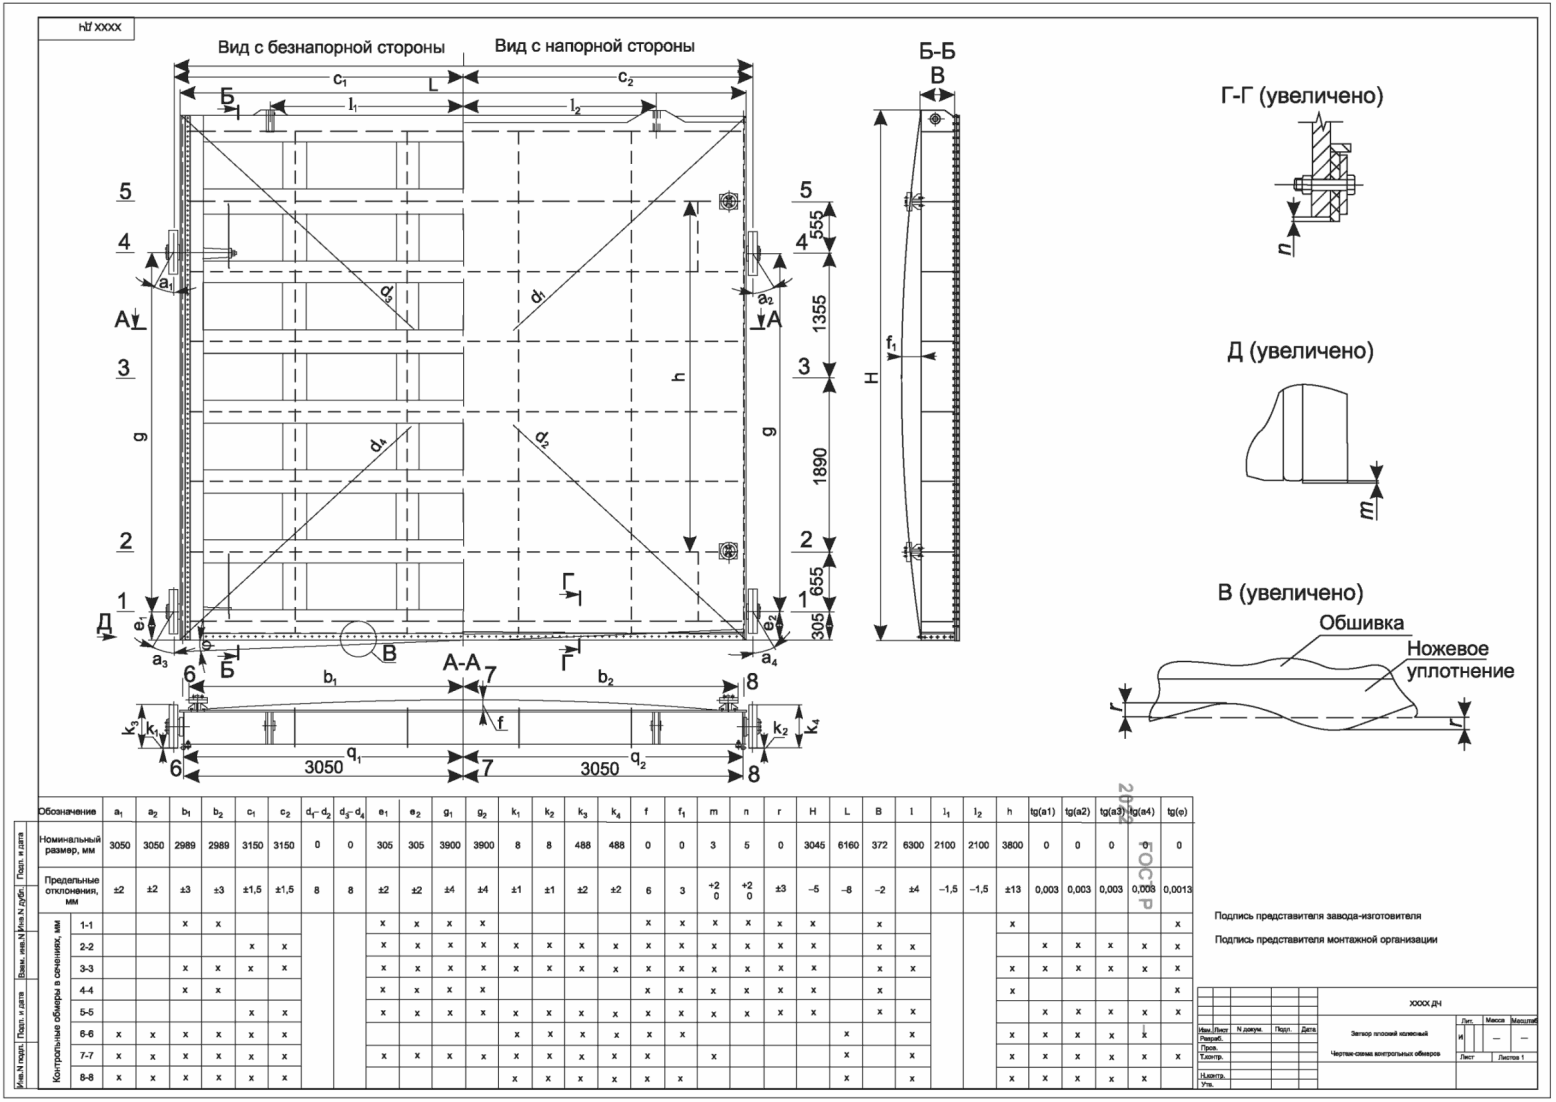
ЧЕРТЕЖ-СХЕМА КОНТРОЛЬНЫХ ОБМЕРОВ ПЛОСКОГО СКОЛЬЗЯЩЕГО ЗАТВОРА
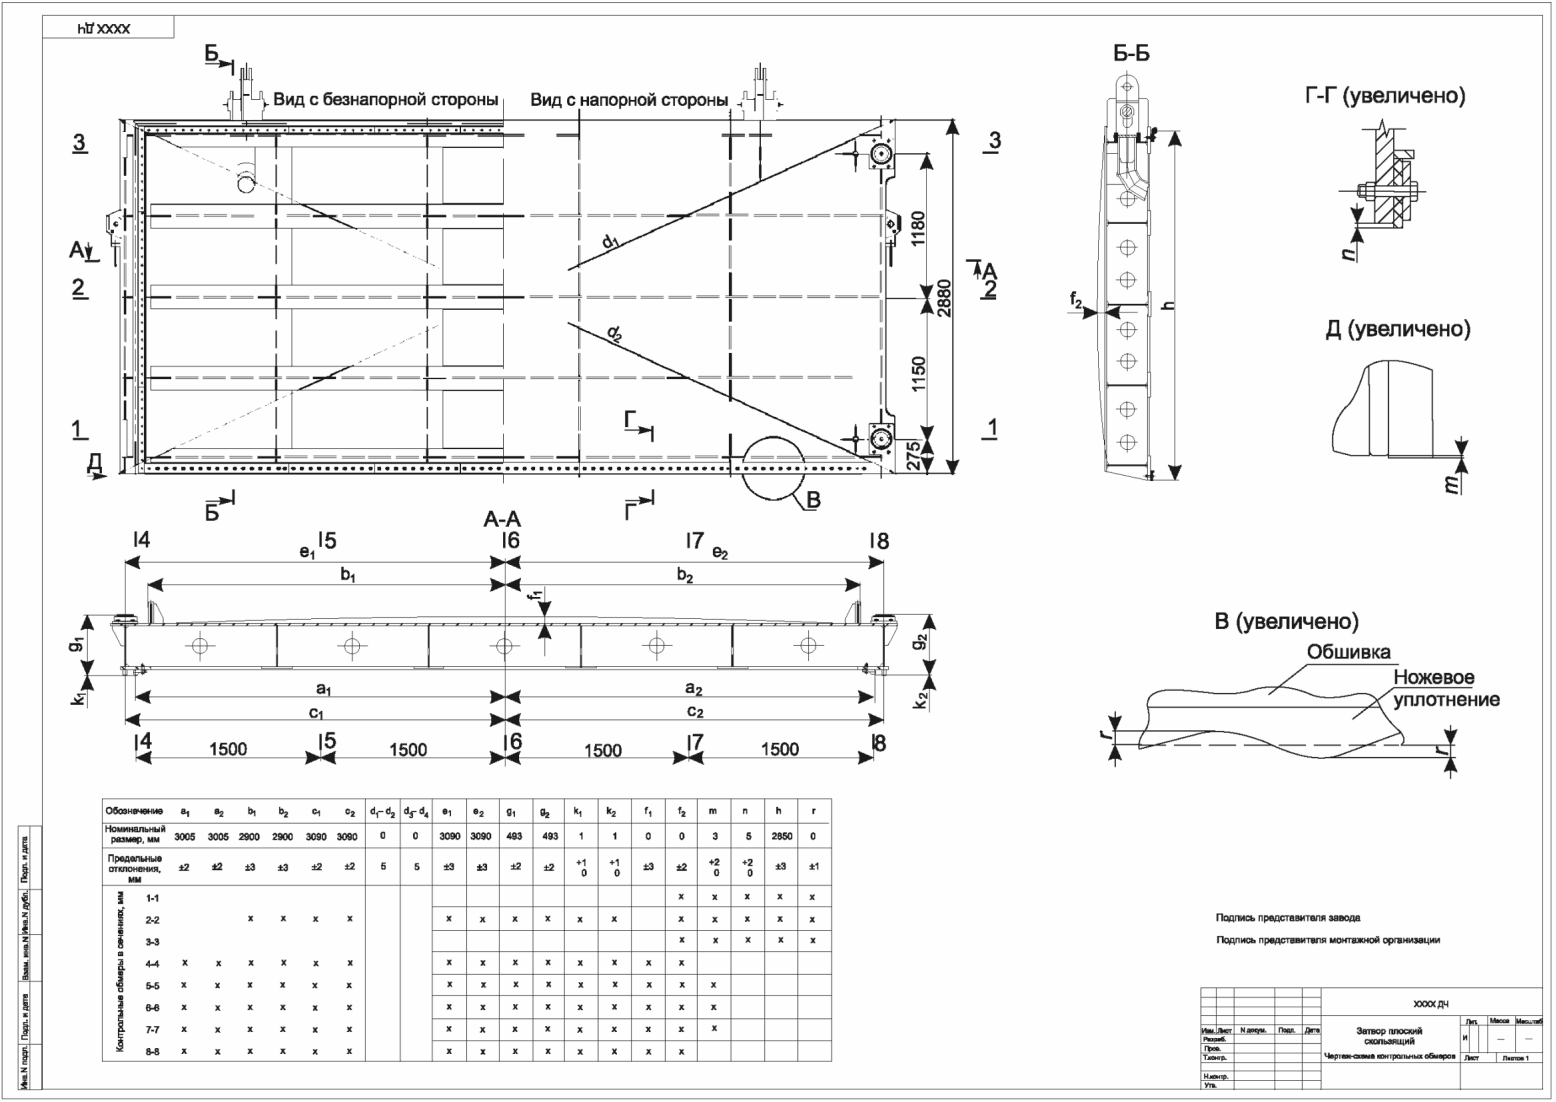
ЧЕРТЕЖ-СХЕМА КОНТРОЛЬНЫХ ОБМЕРОВ ЗАКЛАДНЫХ ЧАСТЕЙ ПЛОСКОГО КОЛЕСНОГО ЗАТВОРА
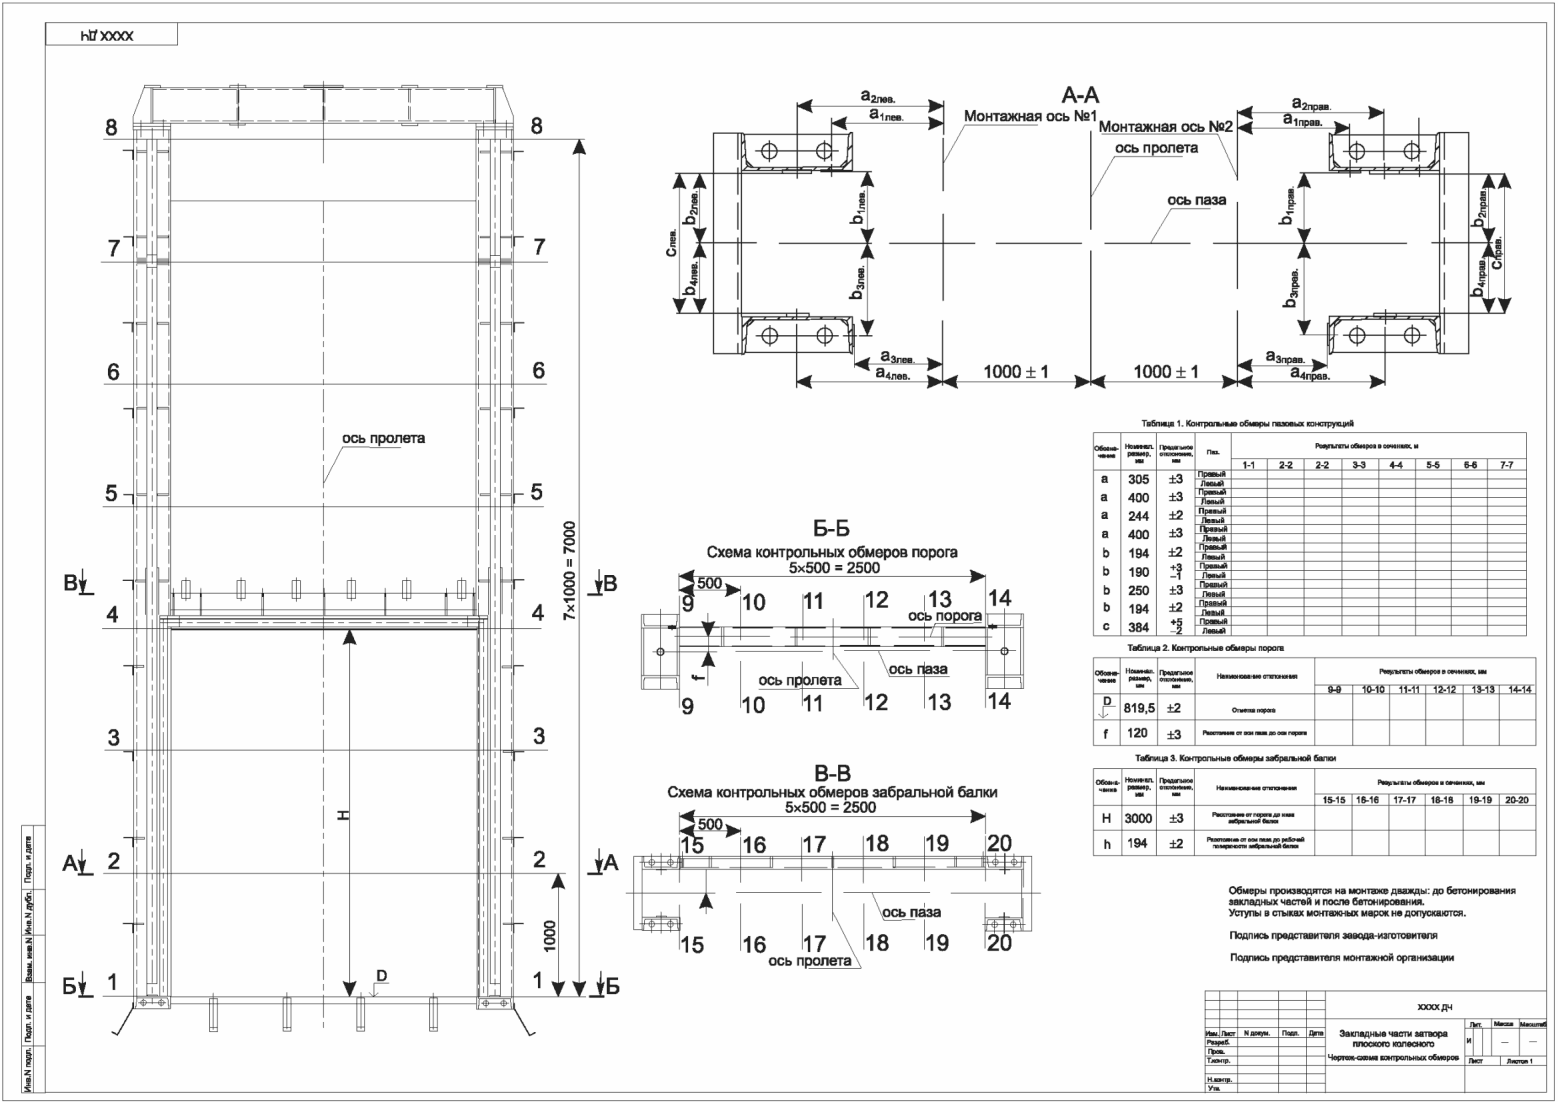
ЧЕРТЕЖ-СХЕМА КОНТРОЛЬНЫХ ОБМЕРОВ СЕГМЕНТНОГО ЗАТВОРА
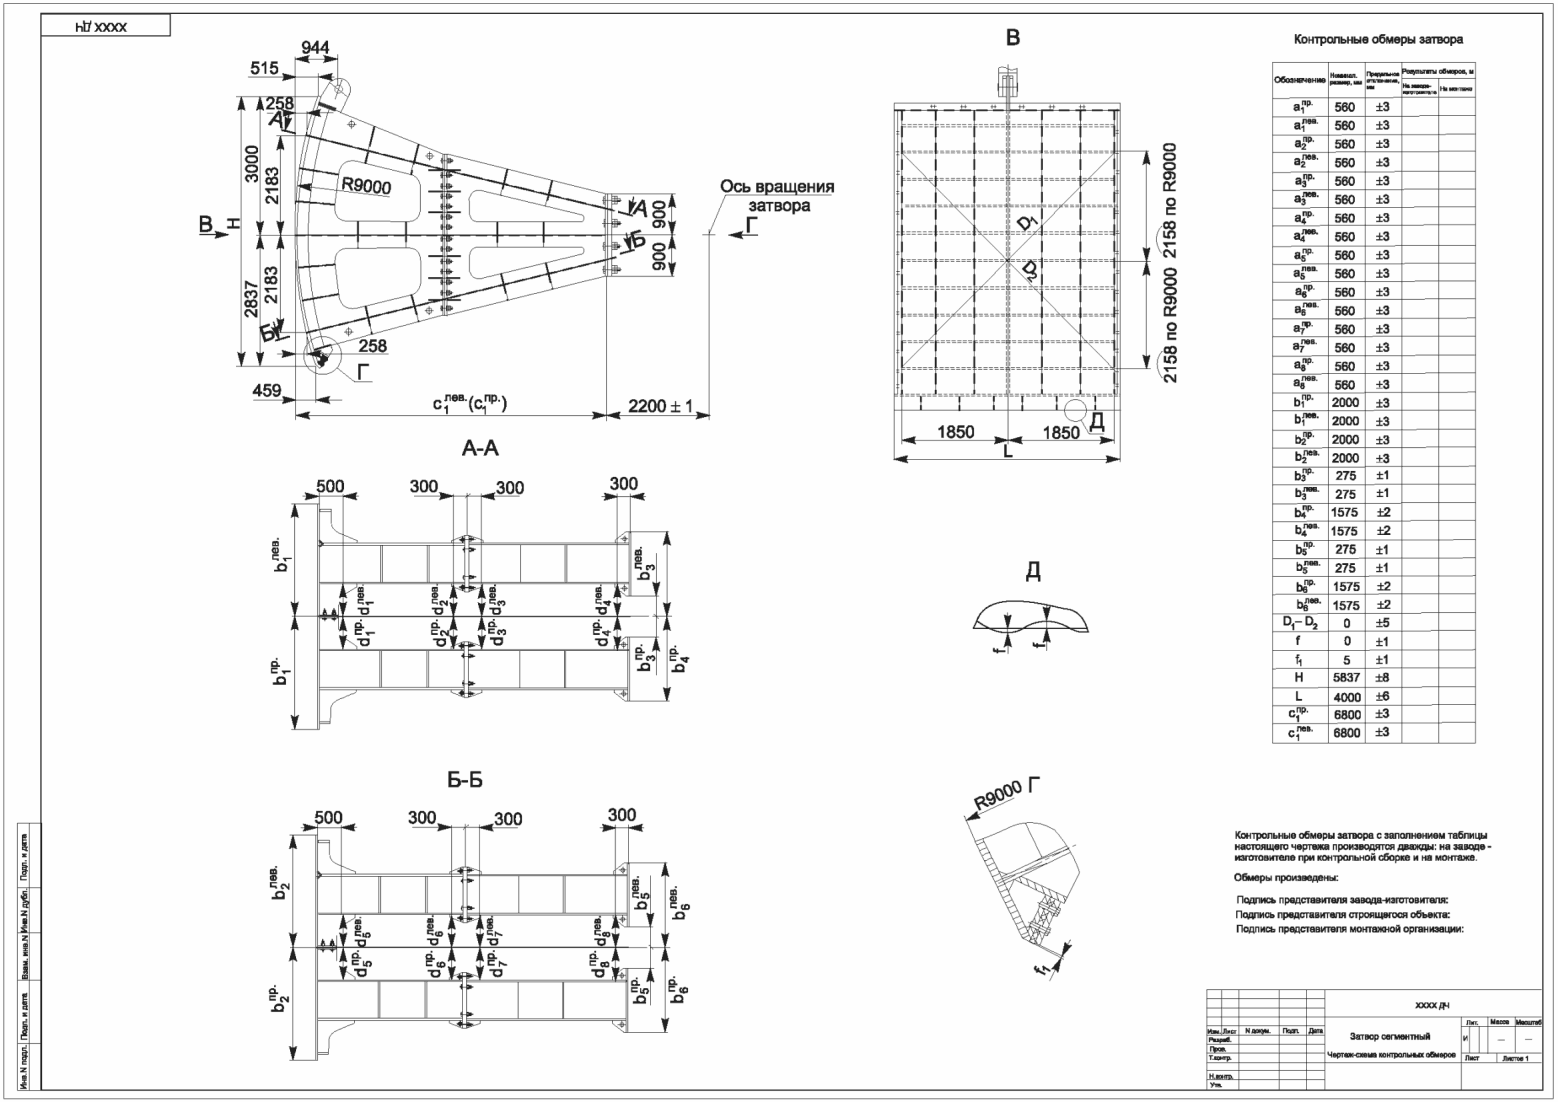
БИБЛИОГРАФИЯ
| [1] | ПБ 03-273-99 | Правила аттестации сварщиков и специалистов сварочного производства, утвержденные Постановлением Госгортехнадзора России от 30 октября 1998 г. № 63 |
| [2] | Технические условия размещения и крепления грузов в вагонах и контейнерах, утвержденные Приказом Министерства путей сообщения Российской Федерации 27 мая 2003 г. № ЦМ-943 | |
| [3] | Правила противопожарного режима в Российской Федерации, утвержденные Постановлением Правительства Российской Федерации от 16 сентября 2020 г. № 1479 | |
| [4] | СНиП 12-04-2002 | Безопасность труда в строительстве. Часть 2. Строительное производство |
| [5] | ТР ТС 010/2011 Технический регламент Таможенного союза | О безопасности машин и оборудования |
| [6] | СП 1.1.1058-01 | Организация и проведение производственного контроля за соблюдением санитарных правил и выполнением санитарно-противоэпидемических (профилактических) мероприятий |