ГОСТ 977-88. Межгосударственный стандарт. Отливки стальные. Общие технические условия
(утв. и введен в действие Постановлением Госстандарта СССР от 22.12.1988 № 4458)
Примечание
Отдельные положения данного документа включены в Перечень стандартов, содержащих правила и методы исследований (испытаний) измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза «О безопасности железнодорожного подвижного состава» (ТР ТС 001/2011) и осуществления оценки соответствия объектов технического регулирования (Решение Комиссии Таможенного союза от 15.07.2011 № 710). С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 № 184-ФЗ. Документ введен в действие с 01.01.1990. Взамен ГОСТ 977-75, ГОСТ 2176-77.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 2176-57"]:::rst
  n1["ГОСТ 977-65*"]:::rst
  n2["ГОСТ 2176-67"]:::rst
  click n2 "https://bukva.ai/docs/9-gosstroy-sssr-gosudarstvennyy-2" "ГОСТ 2176-67. Государственный стандарт Союза ССР. Отливки из высоколегированной стали со специальными свойствами. Марки и технические требования (утв. Госстандартом СССР 10.07.1967"
  n3["ГОСТ 977-75*"]:::rst
  n4["ГОСТ 2176-77"]:::rst
  click n4 "https://bukva.ai/docs/gost-2176-77" "ГОСТ 2176-77. Государственный стандарт Союза ССР. Отливки из высоколегированной стали со специальными свойствами. Общие технические условия (введен в действие Постановлением Госста"
  n5["ГОСТ 977-88"]:::doc
  click n5 "https://bukva.ai/docs/gost-977-88" "ГОСТ 977-88. Межгосударственный стандарт. Отливки стальные. Общие технические условия (утв. и введен в действие Постановлением Госстандарта СССР от 22.12.1988 N 4458)"
  n3 --> n5
  n4 --> n5
  n1 --> n3
  n2 --> n4
  n0 --> n2
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 22 декабря 1988 г. № 4458
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Постановлением Государственного комитета СССР по стандартам от 22.12.1988 № 4458
2. Стандарт полностью соответствует СТ СЭВ 4559-84, СТ СЭВ 4561-84 и СТ СЭВ 4563-84 в части марок
3. ВЗАМЕН ГОСТ 977-75, ГОСТ 2176-77
| Обозначение НТД, на который дана ссылка | Номер пункта |
| ГОСТ 1497-84 | 5.5 |
| ГОСТ 1763-68 | 5.10 |
| ГОСТ 3212-80 | 3.4 |
| ГОСТ 6032-89 | 5.12 |
| ГОСТ 6130-71 | 5.11 |
| ГОСТ 7565-81 | 4.4, 5.2 |
| ГОСТ 9012-59 | 5.8 |
| ГОСТ 9013-59 | 5.8 |
| ГОСТ 9454-78 | 5.6 |
| ГОСТ 9651-84 | 5.13 |
| ГОСТ 10145-81 | 5.14 |
| ГОСТ 11150-84 | 5.13 |
| ГОСТ 12344-2003 | 5.1 |
| ГОСТ 12345-2001 | 5.1 |
| ГОСТ 12346-78 | 5.1 |
| ГОСТ 12347-77 | 5.1 |
| ГОСТ 12348-78 | 5.1 |
| ГОСТ 12349-83 | 5.1 |
| ГОСТ 12350-78 | 5.1 |
| ГОСТ 12351-2003 | 5.1 |
| ГОСТ 12352-81 | 5.1 |
| ГОСТ 12354-81 | 5.1 |
| ГОСТ 12355-78 | 5.1 |
| ГОСТ 12356-81 | 5.1 |
| ГОСТ 12357-84 | 5.1 |
| ГОСТ 12359-99 | 5.1 |
| ГОСТ 12360-82 | 5.1 |
| ГОСТ 12361-82 5.1 | |
| ГОСТ 22536.0-87 | 5.1 |
| ГОСТ 22536.1-88 | 5.1 |
| ГОСТ 22536.2-87 | 5.1 |
| ГОСТ 22536.3-88 | 5.1 |
| ГОСТ 22536.4-88 | 5.1 |
| ГОСТ 22536.5-87 | 5.1 |
| ГОСТ 22536.7-88 | 5.1 |
| ГОСТ 22536.8-87 | 5.1 |
| ГОСТ 22536.9-88 | 5.1 |
| ГОСТ 22536.10-88 | 5.1 |
| ГОСТ 22536.11-87 | 5.1 |
| ГОСТ 22536.12-88 | 5.1 |
| ГОСТ 22536.14-88 | 5.1 |
| ГОСТ 26645-85 | 3.4 |
| ГОСТ 28473-90 | 5.1 |
| 5. Ограничение срока действия снято по протоколу № 7-95 Межгосударственного совета по стандартизации, метрологии и сертификации (ИУС 11-95) | |
Настоящий стандарт распространяется на стальные отливки, изготавливаемые всеми способами литья из нелегированных и легированных конструкционных, легированных со специальными свойствами литейных сталей.
1. МАРКИ
1.1 Для изготовления отливок предусмотрены следующие марки стали:
20ГЛ, 35ГЛ, 20ГСЛ, 30ГСЛ, 20Г1ФЛ, 20ФЛ, 30ХГСФЛ, 45ФЛ, 32Х06Л, 40ХЛ, 20ХМЛ, 20ХМФЛ, 20ГНМФЛ, 35ХМЛ, 30ХНМЛ, 35ХГСЛ, 35НГМЛ, 20ДХЛ, 08ГДНФЛ, 13ХНДФТЛ, 12ДН2ФЛ, 12ДХН1МФЛ, 23ХГС2МФЛ, 12Х7Г3СЛ, 25Х2ГНМФЛ, 27Х5ГСМЛ, 30Х3С3ГМЛ, 03Н12Х5М3ТЛ, 03Н12Х5М3ТЮЛ;
конструкционные легированные, применяемые в договорно-правовых отношениях между странами — членами СЭВ:
15ГЛ, 30ГЛ, 45ГЛ, 70ГЛ, 55СЛ, 40Г1, 5ФЛ, 15ФЛ, 30ХЛ, 25ХГЛ, 35ХГЛ, 50ХГЛ, 60ХГЛ, 70Х2ГЛ, 35ХГФЛ, 40ХФЛ, 30ХМЛ, 40ХМЛ, 40ХНЛ, 40ХН2Л, 30ХГ1, 5МФРЛ, 75ХНМФЛ, 40ГТЛ, 20ГНМЮЛ;
20Х13Л, 08Х14НДЛ, 09Х16Н4БЛ, 09Х17Н3СЛ, 10Х12НДЛ — коррозионностойкие; 20Х5МЛ, 20Х8ВЛ, 40Х9С2Л — жаростойкие; 20Х12ВНМФЛ — жаропрочная; 85Х4М5Ф2В6Л (Р6М5Л), 90Х4М4Ф2В6Л (Р6М4Ф2Л) — быстрорежущие;
б) мартенситно-ферритного класса
г) аустенитно-мартенситного класса
д) аустенитно-ферритного класса
12Х25Н5ТМФЛ, 16Х18Н12С4ТЮЛ, 10Х18Н3Г3Д2Л — коррозионностойкие; 35Х23Н7СЛ, 40Х24Н12СЛ, 20Х20Н14С2Л — жаростойкие;
10Х18Н9Л, 12Х18Н9ТЛ, 10Х18Н11БЛ, 07Х17Н16ТЛ, 12Х18Н12М3ТЛ — коррозионностойкие; 55Х18Г14С2ТЛ, 15Х23Н18Л, 20Х25Н19С2Л, 18Х25Н19СЛ, 45Х17Г13Н3ЮЛ — жаростойкие; 35Х18Н24С2Л, 31Х19Н9МВБТЛ, 12Х18Н12БЛ, 08Х17Н34В5Т3Ю2РЛ, 15Х18Н22В6М2РЛ, 20Х21Н46В8РЛ — жаропрочные; 110Г13Л, 110Г13Х2БРЛ, 110Г13ФТЛ, 130Г14ХМФАЛ, 120Г10ФЛ — износостойкие;
легированные со специальными свойствами, применяемые в договорно-правовых отношениях между странами — членами СЭВ:
а) мартенситно-ферритного класса
б) аустенитно-ферритного класса
12Х21Н5Г2СЛ, 12Х21Н5Г2СТЛ, 12Х21Н5Г2СМ2Л, 12Х19Н7Г2САЛ, 12Х21Н5Г2САЛ, 07Х18Н10Г2С2М2Л, 15Х18Н10Г2С2М2Л, 15Х18Н10Г2С2М2ТЛ — коррозионностойкие.
Область применения конструкционных легированных сталей приведена в приложении 1, легированных со специальными свойствами — в приложении 2.
1.2. Сталь должна выплавляться в печах с основной футеровкой. Допускается выплавка стали в печах с кислой футеровкой при условии выполнения требований настоящего стандарта.
Примечание. Возможность применения конверторной стали должна быть указана в конструкторской документации (КД) и (или) нормативно-технической документации (НТД).
1.3. Химический состав конструкционной нелегированной и легированной стали должен соответствовать указанному в табл. 1, легированной со специальными свойствами — в табл. 2.
| Марка стали | Массовая доля элемента, % | |||||||
| Код ОКП | Обозначение по ГОСТ 977 | Обозначение по СТ СЭВ | Углерод | Марганец | Кремний | Фосфор | Сера | Хром |
| не более | ||||||||
| Стали конструкционные нелегированные | ||||||||
| 41 1200 | 15Л | 52731 ------- 51731 | 0,12 — 0,20 | 0,45 — 0,90 | 0,20 — 0,52 | По табл. 4 | По табл. 4 | - |
| 20Л | - | 0,17 — 0,25 | 0,45 — 0,90 | 0,20 — 0,52 | То же | То же | - | |
| 25Л | 52821 ------- 51821 | 0,22 — 0,30 | 0,45 — 0,90 | 0,20 — 0,52 | «» | «» | - | |
| 30Л | - | 0,27 — 0,35 | 0,45 — 0,90 | 0,20 — 0,52 | «» | «» | - | |
| 35Л | 52831 ------- 51831 | 0,32 — 0,40 | 0,45 — 0,90 | 0,20 — 0,52 | «» | «» | - | |
| 40Л | 52861 ------- 51861 | 0,37 — 0,45 | 0,45 — 0,90 | 0,20 — 0,52 | «» | «» | - | |
| 45Л | 52862 ------- 51862 | 0,42 — 0,50 | 0,45 — 0,90 | 0,20 — 0,52 | «» | «» | - | |
| 50Л | - | 0,47 — 0,55 | 0,45 — 0,90 | 0,20 — 0,52 | «» | «» | - | |
| Стали конструкционные легированные | ||||||||
| 41 1220 | 20ГЛ | 52763 | 0,15 — 0,25 | 1,20 — 1,60 | 0,20 — 0,40 | 0,040 | 0,040 | - |
| 35ГЛ | 52833 | 0,30 — 0,40 | 1,20 — 1,60 | 0,20 — 0,40 | 0,040 | 0,040 | - | |
| 20ГСЛ | - | 0,16 — 0,22 | 1,00 — 1,30 | 0,60 — 0,80 | 0,030 | 0,030 | - | |
| 30ГСЛ | 52834 | 0,25 — 0,35 | 1,10 — 1,40 | 0,60 — 0,80 | 0,040 | 0,040 | - | |
| 20Г1ФЛ | 55244 | 0,16 — 0,25 | 0,90 — 1,40 | 0,20 — 0,50 | 0,050 | 0,050 | - | |
| 20ФЛ | 55242 | 0,14 — 0,25 | 0,70 — 1,20 | 0,20 — 0,52 | 0,050 | 0,050 | - | |
| 30ХГСФЛ | 55142 | 0,25 — 0,35 | 1,00 — 1,50 | 0,40 — 0,60 | 0,050 | 0,050 | 0,30 — 0,50 | |
| 45ФЛ | 55243 | 0,42 — 0,50 | 0,40 — 0,90 | 0,20 — 0,52 | По табл. 4 | По табл. 4 | - | |
| 32Х06Л | - | 0,25 — 0,35 | 0,40 — 0,90 | 0,20 — 0,40 | 0,050 | 0,050 | 0,50 — 0,80 | |
1. Наличие элементов, не являющихся легирующими, их допускаемое содержание и необходимость контроля устанавливается в КД и (или) НТД.
2. По требованию потребителя содержание серы и фосфора в легированных конструкционных сталях может быть установлено не более 0,030%.
3. При выплавке легированной стали в печах с кислой футеровкой допустимая массовая доля серы и фосфора может быть увеличена на 0,010% каждого при условии обеспечения остальных требований настоящего стандарта.
4. Для стали марки 40ХНЛ допускается введение титана до 0,15% с целью повышения ее механических свойств.
5. Для сталей марок 15Л, 25Л, 35Л, 40Л, 45Л дано обозначение по СТ СЭВ 4559-84, для остальных сталей — по СТ СЭВ 4561-84.
1. Наличие элементов, не являющихся легирующими, их допускаемое содержание и необходимость контроля устанавливают в КД и (или) НТД.
2. В стали марки 20Х5МЛ молибден может быть заменен титаном в количестве не более 0,1% при условии работы деталей при температуре не более 425 °C.
3. В стали марки 10Х18Н9Л при необходимости обеспечения большей стойкости против межкристаллитной коррозии содержание углерода может быть установлено не более 0,07%.
4. В стали марки 20Х13Л допускается при выплавке в индукционной печи повышение массовой доли серы до 0,030%.
5. В стали марки 12Х18Н12БЛ суммарная массовая доля серы и фосфора должна быть не более 0,040%.
6. В стали марок 12Х21Н5Г2СТЛ и 15Х18Н10Г2С2М2ТЛ допускается для стабилизации вместо титана использовать ниобий с танталом в количестве от (8 х С) до 1,20%.
7. В стали марок 08Х17Н34В5Т3Ю2РЛ, 15Х18Н22В6М2РЛ, 20Х21Н46В8РЛ содержание и необходимость контроля бора и церия устанавливается в КД и НТД.
Примеры условного обозначения сталей:
Примеры условного обозначения сталей для отливок, предназначенных для изделий, подлежащих приемке представителем заказчика:
В обозначении марок стали первые цифры указывают среднюю или максимальную (при отсутствии нижнего предела) массовую долю углерода в сотых долях процента; буквы за цифрами означают: А — азот, Б — ниобий, В — вольфрам, Г — марганец, Д — медь, М — молибден, Н — никель, Р — бор, С — кремний, Т — титан, Ф — ванадий, Х — хром, Ю — алюминий, Л — литейная. Цифры, стоящие после букв, указывают примерную массовую долю легирующего элемента в процентах.
Индексы «К» и «КТ» являются условными обозначениями категории прочности, следующее за ними число означает значение требуемого предела текучести. Индекс «К» присваивается материалу в отожженном, нормализованном или отпущенном состоянии; индекс «КТ» — после закалки и отпуска.
1.4. Допускаемые отклонения легирующих элементов от норм химического состава, приведенных в табл. 1, не должны превышать значений, указанных в табл. 3.
Массовая доля серы и фосфора в конструкционных нелегированных сталях до 01.01.92 должна соответствовать требованиям, указанным в табл. 4, с 01.01.92 — указанным в табл. 4а.
Примечание. По требованию потребителя содержание серы в сталях марок 15Л, 25Л, 35Л, 40Л, 45Л и 45ФЛ должно быть не более 0,040%.
Допускаемые отклонения легирующих элементов от норм химического состава, приведенных в табл. 2, не должны превышать значений, указанных в табл. 5.
1. Для стали марки 85Х4М5Ф2В6Л (Р6М5Л) допускаются отклонения по массовой доле ванадия +/- 0,1%.
2. Для стали марки 90Х4М4Ф2В6Л (Р6М4Ф2Л) допускаются отклонения по массовой доле ванадия — минус 0,2; плюс 0,1%.
2. ОСНОВНЫЕ ПАРАМЕТРЫ И РАЗМЕРЫ
2.1. В зависимости от назначения и требований, предъявляемых к деталям, отливки разделяются на три группы в соответствии с табл. 6.
1. При необходимости введения дополнительных показателей, не предусмотренных табл. 6 для данной группы отливок, их наличие и соответствующие нормы должны быть указаны в КД и (или) НТД.
По требованию потребителя в число дополнительных контролируемых показателей могут быть включены: твердость, излом металла, механические свойства для отливок со стенкой толщиной свыше 100 мм, механические свойства при пониженных и повышенных температурах, герметичность, микроструктура, плотность, коррозионная стойкость, жаростойкость, стойкость против межкристаллитной коррозии и другие.
Для отливок 3-й группы, предназначенных для изделий, подлежащих приемке представителем заказчика, работающих при пониженных температурах и подвергающихся динамическим нагрузкам, при наличии указания в КД и (или) НТД ударная вязкость стали определяется при температуре минус 50 °C. Нормы ударной вязкости при этом указывают в КД и (или) НТД на конкретную продукцию.
2. Возможность установления в качестве нормируемого показателя относительного сужения вместо относительного удлинения указывается в КД и (или) НТД.
3. Возможность увеличения норм прочности при соответствующем снижении норм пластичности и вязкости указывают в КД и (или) НТД.
4. Нормы, возможность снижения уровня механических свойств на образцах, вырезанных из отливок, указывают в КД.
5. Для отливок 2-й и 3-й группы, предназначенных для изделий, подлежащих приемке представителем заказчика, заменять контролируемый показатель «Предел текучести» показателем «Временное сопротивление» допускается только по требованию представителя заказчика.
Отливки 1-й группы ГОСТ 977-88
Отливки 3-й группы ГОСТ 977-88
2.2. Группа отливок, марка стали, дополнительные контролируемые показатели и требования указывают в КД и (или) НТД. При поточно-массовом производстве разделение отливок по группам не производят, перечень контролируемых показателей указывают на чертеже отливки.
3. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
3.1. Отливки изготавливают в соответствии с требованиями настоящего стандарта, КД и (или) НТД, утвержденными в установленном порядке.
3.2. Отливки должны подвергаться термической обработке. Рекомендуемые режимы термической обработки конструкционной нелегированной и легированной стали приведены в приложении 3, легированной стали со специальными свойствами — в приложении 4.
По согласованию изготовителя с потребителем допускается не производить термическую обработку отливок 1-й группы из конструкционных нелегированных и легированных сталей и отливок 1 — 3-й групп из легированных сталей со специальными свойствами при обеспечении механических и специальных свойств стали технологией выплавки и формообразования.
Число допустимых полных термических обработок отливок не должно быть более трех, а для отливок из аустенитных и аустенитно-ферритных легированных сталей со специальными свойствами — не более двух.
Примечание. Количество отпусков или стабилизирующих отжигов отливок с пробными брусками одной и той же партии после закалки или нормализации для получения требуемых механических свойств не ограничивается.
3.3. Механические свойства конструкционной нелегированной и легированной стали для отливок со стенкой толщиной до 100 мм при комнатной температуре после окончательной термической обработки должны соответствовать нормам, приведенным в табл. 7, легированной стали со специальными свойствами — в табл. 8.
| Марка стали | Категория прочности | Предел текучести \sigma_{\text{т}} , МПа | Временное сопротивление \sigma_{\text{в}} , МПа | Относительное удлинение \delta , % | Относительное сужение \psi , % | Ударная вязкость KCU, кДж/м2 | Категория прочности | Предел текучести \sigma_{\text{т}} , МПа | Временное сопротивление \sigma_{\text{в}} , МПа | Относительное удлинение \delta , % | Относительное сужение \psi , % | Ударная вязкость KCU, кДж/м2 |
| Не менее | Не менее | |||||||||||
| Нормализация или нормализация с отпуском | Закалка и отпуск | |||||||||||
| Стали конструкционные нелегированные | ||||||||||||
| 15Л | К20 | 196 | 392 | 24 | 35 | 491 | - | - | - | - | - | - |
| 20Л | К20 | 216 | 412 | 22 | 35 | 491 | - | - | - | - | - | - |
| 25Л | К20 | 235 | 441 | 19 | 30 | 392 | КТ30 | 294 | 491 | 22 | 33 | 343 |
| 30Л | К25 | 255 | 471 | 17 | 30 | 343 | КТ30 | 294 | 491 | 17 | 30 | 343 |
| 35Л | К25 | 275 | 491 | 15 | 25 | 343 | КТ35 | 343 | 540 | 16 | 20 | 294 |
| 40Л | К30 | 294 | 520 | 14 | 25 | 294 | КТ35 | 343 | 540 | 14 | 20 | 294 |
| 45Л | К30 | 314 | 540 | 12 | 20 | 294 | КТ40 | 392 | 589 | 10 | 20 | 245 |
| 50Л | К30 | 334 | 569 | 11 | 20 | 245 | КТ40 | 392 | 736 | 14 | 20 | 294 |
| Стали конструкционные легированные | ||||||||||||
| 20ГЛ | К25 | 275 | 540 | 18 | 25 | 491 | КТ30 | 334 | 530 | 14 | 25 | 383 |
| 35ГЛ | К30 | 294 | 540 | 12 | 20 | 294 | КТ35 | 343 | 589 | 14 | 30 | 491 |
| 20ГСЛ | К30 | 294 | 540 | 18 | 30 | 294 | - | - | - | - | - | - |
| 30ГСЛ | К35 | 343 | 589 | 14 | 25 | 294 | КТ40 | 392 | 638 | 14 | 30 | 491 |
| 20Г1ФЛ | К30 | 314 | 510 | 17 | 25 | 491 | - | - | - | - | - | - |
| 20ФЛ | К30 | 294 | 491 | 18 | 35 | 491 | - | - | - | - | - | - |
| 30ХГСФЛ | К40 | 392 | 589 | 15 | 25 | 343 | КТ60 | 589 | 785 | 14 | 25 | 441 |
| 45ФЛ | К40 | 392 | 589 | 12 | 20 | 294 | КТ50 | 491 | 687 | 12 | 20 | 294 |
| 32Х06Л | - | - | - | - | - | - | КТ45 | 441 | 638 | 10 | 20 | 491 |
| 40ХЛ | - | - | - | - | - | - | КТ50 | 491 | 638 | 12 | 25 | 392 |
| 20ХМЛ | К25 | 245 | 441 | 18 | 30 | 294 | - | - | - | - | - | - |
| 20ХМФЛ | К25 | 275 | 491 | 16 | 35 | 294 | - | - | - | - | - | - |
| 20ГНМФЛ | К50 | 491 | 589 | 15 | 33 | 491 | КТ60 | 589 | 687 | 14 | 30 | 589 |
| 35ХМЛ | К40 | 392 | 589 | 12 | 20 | 294 | КТ55 | 540 | 687 | 12 | 25 | 392 |
| 30ХНМЛ | К55 | 540 | 687 | 12 | 20 | 294 | КТ65 | 638 | 785 | 10 | 20 | 392 |
| 35ХГСЛ | К35 | 343 | 589 | 14 | 25 | 294 | КТ60 | 589 | 785 | 10 | 20 | 392 |
| 35НГМЛ | - | - | - | - | - | - | КТ60 | 589 | 736 | 12 | 25 | 392 |
| 20ДХЛ | К40 | 392 | 491 | 12 | 30 | 294 | КТ55 | 540 | 638 | 12 | 30 | 392 |
| 08ГДНФЛ | К35 | 343 | 441 | 18 | 30 | 491 | - | - | - | - | - | - |
| 13ХНДФТЛ | К40 | 392 | 491 | 18 | 30 | 491 | - | - | - | - | - | - |
| 12ДН2ФЛ | К55 | 540 | 638 | 12 | 20 | 294 | КТ65 | 638 | 785 | 12 | 25 | 392 |
| 12ДХН1МФЛ | К65 | 638 | 785 | 12 | 20 | 294 | КТ75 | 735 | 981 | 10 | 20 | 294 |
| 23ХГС2МФЛ | - | - | - | - | - | - | КТ110 | 1079 | 1275 | 6 | 24 | 392 |
| 12Х7Г3СЛ | - | - | - | - | - | - | КТ110 | 1079 | 1324 | 9 | 40 | 589 |
| 25Х2ГНМФЛ <1> | - | - | - | - | - | - | КТ50 | 491 | 638 | 12 | 30 | 589 |
| 25Х2ГНМФЛ <2> | - | - | - | - | - | - | КТ110 | 1079 | 1275 | 5 | 25 | 392 |
| 27Х5ГСМЛ | - | - | - | - | - | - | КТ120 | 1177 | 1472 | 5 | 20 | 392 |
| 30Х3С3ГМЛ | - | - | - | - | - | - | КТ150 | 1472 | 1766 | 4 | 15 | 196 |
| 03Н12Х5М3ТЛ | - | - | - | - | - | - | КТ130 | 1275 | 1324 | 8 | 45 | 491 |
| 03Н12Х5М3ТЮЛ | - | - | - | - | - | - | КТ145 | 1422 | 1472 | 8 | 35 | 294 |
| Стали конструкционные легированные, применяемые в договорно-правовых отношениях между странами — членами СЭВ | ||||||||||||
| 15ГЛ | К20 | 235 | 413 | 22 | 35 | 373 | - | - | - | - | - | - |
| 30ГЛ | К30 | 334 | 579 | 20 | 25 | 206 | КТ45 | 481 | 628 | 16 | 20 | 235 |
| 45ГЛ | К30 | 334 | 579 | 14 | 25 | 285 | КТ30 | 334 | 628 | 13 | 20 | 285 |
| 70ГЛ | - | - | 785 | 4 | - | - | - | - | - | - | - | - |
| 55СЛ | К30 | 334 | 687 | 10 | - | - | КТ40 | 392 | 736 | 12 | - | - |
| 40Г1, 5ФЛ | - | - | - | - | - | - | КТ50 | 520 | 819 | 8 | 20 | 285 |
| 15ХЛ | К20 | 196 | 383 | 30 | 30 | 373 | - | - | - | - | - | - |
| 30ХЛ | К25 | 285 | 530 | 15 | 30 | 265 | КТ40 | 432 | 677 | 15 | 30 | 402 |
| 25ХГЛ | - | - | - | - | - | - | КТ30 | 304 | 579 | 12 | 20 | 206 |
| 35ХГЛ | К30 | 334 | 628 | 14 | 25 | 137 | КТ35 | 383 | 726 | 10 | 20 | 167 |
| 50ХГЛ | - | - | 687 | 5 | - | - | - | - | 775 | 13 | - | - |
| 60ХГЛ | - | - | 785 | 4 | - | 285 | КТ30 | 338 | 628 | 13 | 20 | 285 |
| 70Х2ГЛ | - | - | 785 | 4 | - | - | - | - | - | - | - | - |
| 35ХГФЛ | К40 | 392 | 638 | 13 | - | 285 | КТ50 | 491 | 687 | 15 | - | 383 |
| 40ХФЛ | К55 | 579 | 770 | 10 | 18 | 245 | КТ90 | 883 | 1177 | 4 | 8 | 196 |
| 30ХМЛ | К25 | 285 | 530 | 18 | 25 | 304 | КТ30 | 334 | 677 | 14 | 25 | 265 |
| 40ХМЛ | К30 | 334 | 628 | 14 | 25 | 206 | КТ45 | 481 | 677 | 11 | 20 | 206 |
| 40ХНЛ | - | - | - | - | - | - | КТ45 | 481 | 672 | 12 | 25 | 383 |
| 40ХН2Л | К35 | 373 | 638 | 15 | 25 | 285 | КТ55 | 540 | 785 | 12 | 20 | 334 |
| 30ХГ1, 5МФРЛ | К65 | 638 | 981 | 4 | 5 | 49 | КТ95 | 932 | 1275 | 2 | 4 | 147 |
| 75ХНМФЛ | - | - | 981 | 3 | - | - | - | - | - | - | - | - |
| 40ГТЛ | К30 | 323 | 608 | 14 | 25 | 285 | КТ40 | 422 | 726 | 10 | 20 | 334 |
| 20ГНМЮЛ | К35 | 343 | 500 | 18 | 30 | 491 | - | - | - | - | - | - |
<1>, <2> Характеристики механических свойств получены при режиме термической обработки, указанном в табл. 11.
| Класс стали | Марка стали | Предел текучести \sigma_{\text{т}} , МПа | Временное сопротивление \sigma_{\text{в}} , МПа | Относительное удлинение \delta , % | Относительное сужение \Psi , % | Ударная вязкость KCU, кДж/м2 |
| Не менее | ||||||
| Стали легированные со специальными свойствами | ||||||
| Мартенситный | 20Х5МЛ | 392 | 589 | 16 | 30 | 392 |
| 20Х8ВЛ | 392 | 589 | 16 | 30 | 392 | |
| 20Х13Л | 441 | 589 | 16 | 40 | 392 | |
| 08Х14НДЛ | 510 | 648 | 15 | 40 | 590 | |
| 09Х16Н4БЛ <1> | 785 | 932 | 10 | - | 392 | |
| 09Х16Н4БЛ <2> | 883 | 1128 | 8 | - | 245 | |
| 09Х17Н3СЛ <1> | 736 | 981 | 8 | 15 | 196 | |
| 09Х17Н3СЛ <2> | 736 | 932 | 8 | 20 | 245 | |
| 09Х17Н3СЛ <3> | 638 | 834 | 6 | 10 | - | |
| 40Х9С2Л | Не нормируются | |||||
| 10Х12НДЛ | 441 | 638 | 14 | 30 | 294 | |
| 20Х12ВНМФЛ | 491 | 589 | 15 | 30 | 294 | |
| Мартенситно-ферритный | 15Х13Л | 392 | 540 | 16 | 45 | 491 |
| Ферритный | 15Х25ТЛ | 275 | 441 | - | - | - |
| Аустенитно-мартенситный | 08Х15Н4ДМЛ | 589 | 736 | 17 | 45 | 981 |
| 08Х14Н7МЛ | 687 | 981 | 10 | 25 | 294 | |
| 14Х18Н4Г4Л | 245 | 441 | 25 | 35 | 981 | |
| Аустенитно-ферритный | 12Х25Н5ТМФЛ | 392 | 540 | 12 | 40 | 294 |
| 35Х23Н7СЛ | 245 | 540 | 12 | - | - | |
| 40Х24Н12СЛ | 245 | 491 | 20 | 28 | - | |
| 20Х20Н14С2Л | 245 | 491 | 20 | 25 | - | |
| 16Х18Н12С4ТЮЛ | 245 | 491 | 15 | 30 | 275 | |
| 10Х18Н3Г3Д2Л | 491 | 687 | 12 | 25 | 294 | |
| Аустенитный | 10Х18Н9Л | 177 | 441 | 25 | 35 | 981 |
| 12Х18Н9ТЛ | 196 | 441 | 25 | 32 | 590 | |
| 10Х18Н11БЛ | 196 | 441 | 25 | 35 | 590 | |
| 07Х17Н16ТЛ | 196 | 441 | 40 | 55 | 392 | |
| 12Х18Н12М3ТЛ | 216 | 441 | 25 | 30 | 590 | |
| 55Х18Г14С2ТЛ | - | 638 | 6 | - | 147 | |
| 15Х23Н18Л | 294 | 540 | 25 | 30 | 981 | |
| 20Х25Н19С2Л | 245 | 491 | 25 | 28 | - | |
| 18Х25Н19СЛ | 245 | 491 | 25 | 28 | - | |
| 45Х17Г13Н3ЮЛ | - | 491 | 10 | 18 | 981 | |
| 15Х18Н22В6М2РЛ | 196 | 491 | 5 | - | - | |
| 08Х17Н34В5Т3Ю2РЛ | 687 | 785 | 3 | 3 | - | |
| 20Х21Н46В8РЛ | - | 441 | 6 | 8 | 294 | |
| 35Х18Н24С2Л | 294 | 549 | 20 | 25 | - | |
| 31Х19Н9МВБТЛ | 294 | 540 | 12 | - | 294 | |
| 12Х18Н12БЛ | 196 | 392 | 13 | 18 | 196 | |
| 110Г13Х2БРЛ | 491 | - | 22 | 30 | 1962 | |
| 130Г14ХМФАЛ | 441 | 883 | 50 | 40 | 2453 | |
| Мартенситный | 85Х4М5Ф2В6Л (Р6М5Л) | Не регламентируются | ||||
| 90Х4М4Ф2В6Л (Р6М4Ф2Л) | Не регламентируются | |||||
| Стали легированные со специальными свойствами, применяемые в договорно-правовых отношениях между странами — членами СЭВ | ||||||
| Мартенситно-ферритный | 15Х14НЛ <1> | 289 | 481 | 15 | 50 | 294 |
| 15Х14НЛ <2> | 383 | 579 | 15 | 50 | 441 | |
| 08Х12Н4ГСМЛ | 549 | 736 | 15 | 35 | 540 | |
| Аустенитно-ферритный | 12Х21Н5Г2СЛ | 343 | 549 | 22 | 20 | 590 |
| 12Х21Н5Г2СТЛ | 343 | 549 | 12 | 10 | 196 | |
| 12Х21Н5Г2СМ2Л | 343 | 549 | 22 | 20 | 590 | |
| 12Х19Н7Г2САЛ | 240 | 481 | 20 | 30 | 590 | |
| 12Х21Н5Г2САЛ | 334 | 657 | 18 | 20 | 245 | |
| 07Х18Н10Г2С2М2Л | 177 | 432 | 30 | 35 | 441 | |
| 15Х18Н10Г2С2М2Л | 216 | 432 | 30 | 35 | 785 | |
| 15Х18Н10Г2С2М2ТЛ | 196 | 432 | 20 | - | - | |
<1>, <2>, <3> Характеристики механических свойств получены при режиме термической обработки, указанном в табл. 12.
Примечание. Механические свойства стали марок 110Г13Л, 110Г13ФТЛ и 120Г10ФЛ устанавливаются по согласованию изготовителя с потребителем.
3.4. Конфигурация и размеры отливок должны соответствовать чертежам, утвержденным в установленном порядке.
Допуски размеров и массы отливок, а также припуски на механическую обработку должны соответствовать требованиям ГОСТ 26645, формовочные уклоны — ГОСТ 3212 или указаны в КД.
3.5. Отливки должны быть очищены от формовочной смеси, окалины и пригара. Прибыли и питатели должны быть удалены.
Места отрезки питателей и прибылей, заливы и просечки должны быть зачищены или обрублены в пределах допусков по чертежу отливки.
Допускается по согласованию изготовителя с потребителем устанавливать в КД и (или) НТД наличие пригара на отливках.
3.6 Удаление питателей и прибылей проводится любым способом.
Удаление питателей и прибылей огневой резкой должно проводиться до окончательной термической обработки.
Удаление питателей и прибылей огневой резкой после окончательной термической обработки должно быть указано в КД и НТД.
3.7. На подлежащей механической обработке поверхности отливки не допускаются дефекты поверхности в виде раковин, спаев, утяжин, плен и т.д., превышающие по глубине припуск на механическую обработку.
На обработанных поверхностях отливок допускаются раковины, не влияющие на работоспособность и прочность детали, размеры и расположение которых указаны в КД на отливки.
3.8. На необрабатываемых поверхностях отливок допускаются без исправления раковины и другие дефекты, кроме трещин, вид, размеры, количество и расположение которых указаны в КД.
3.9. Допускается исправлять на отливках дефекты, снижающие прочность и работоспособность отливок, если это оговорено в КД.
3.10. При исправлении дефектов заваркой она должна проводиться до окончательной термической обработки, если нет других указаний в КД и НТД.
Допустимость исправления заваркой дефектов, обнаруженных после окончательной термической или механической обработки, а также необходимость и вид последующей термической обработки отливок указывают в КД и НТД.
3.11. Допустимость несплошностей в виде раковин, пористости и т.д., а также их размеры, количество и расположение указывают в КД и НТД.
3.12. Допускается правка (исправление коробления) отливок в холодном и горячем состоянии. Размеры правки, необходимость отпуска для снятия напряжений после правки устанавливают в КД и НТД.
3.13. Необходимость проверки обезуглероженного слоя металла отливок и его глубину указывают в КД и НТД.
На обрабатываемых трущихся поверхностях отливок и в местах проверки твердости припуск на механическую обработку должен обеспечивать полное удаление обезуглероженного слоя.
3.14. Нормы дополнительных контролируемых показателей устанавливаются в КД и (или) НТД.
3.15. Отливки должны иметь на необрабатываемой поверхности клеймо технического контроля предприятия-изготовителя и маркировку в соответствии с требованиями КД и НТД. Знаки маркировки могут быть литыми, набивными или нанесенными несмываемой краской.
При невозможности маркирования и клеймения из-за конфигурации и размеров партия отливок должна иметь бирку с маркировкой и клеймом технического контроля с указанием количества отливок в партии. При поточно-массовом производстве отливок маркировать и клеймить их необходимо в соответствии с указанием в КД и НТД.
4. ПРИЕМКА
4.1. Отливки принимают партиями. Партию составляют из отливок одной плавки. По согласованию изготовителя с потребителем партию допускается составлять из отливок стали одной марки, одной или нескольких плавок сменной выплавки, прошедших термическую обработку в одной или нескольких садках по одинаковому режиму с обязательной регистрацией режима автоматическими приборами.
Партию отливок, термически не обработанных на предприятии-изготовителе, комплектуют из отливок одной плавки.
Для отливок, предназначенных для изделий, подлежащих приемке представителем заказчика, партия комплектуется из отливок, прошедших термическую обработку.
При поточно-массовом производстве по согласованию изготовителя с потребителем допускается составлять партию из отливок стали одной марки нескольких плавок, изготовленных по одному чертежу, выплавленных на одной шихте и прошедших термическую обработку по одному режиму. При этом в документе о качестве вместо номера плавки допускается указывать номер партии.
При мелкосерийном производстве при установившемся технологическом процессе по согласованию изготовителя с потребителем допускается составление партии из отливок стали одной марки нескольких плавок; по согласованию изготовителя с представителем заказчика допускается составлять партию из отливок стали одной марки нескольких плавок сменной выплавки.
Допускается составлять партию из отливок 1-й и 2-й группы, близких по конфигурации и размерам, изготовленных по разным чертежам из стали одной плавки, прошедших термическую обработку в одной садке.
4.2. Приемку отставших от партии отливок, а также отливок, исправленных заваркой с последующей термической обработкой, проводят по результатам испытаний основной партии, если режим термической обработки в обоих случаях одинаков и подтверждается записью автоматических приборов или по результатам испытаний образцов других партий той же марки стали, термически обработанных одновременно с отставшими отливками.
4.3 На партию отливок должен составляться документ о качестве, содержащий:
товарный знак предприятия-изготовителя;
результаты химического анализа;
результаты механических испытаний;
результаты дополнительных испытаний;
обозначение настоящего стандарта.
4.4. Для проверки соответствия химического состава стали отливок требованиям, указанным в табл. 1 и 2, выборку проводят по ГОСТ 7565 (разд. 2).
Допускается проверку соответствия химического состава стали отливок проводить на каждой плавке.
Допускается проверять соответствие химического состава конструкционной нелегированной и легированной стали от одной плавки в смену при установившемся технологическом процессе, постоянной шихте и выплавке стали одной марки в печах вместимостью не более 3 т — для отливок 1-й группы, вместимостью не более 500 кг — для отливок 2-й и 3-й групп.
При поточно-массовом производстве объем контроля химического состава устанавливают по КД и (или) НТД.
4.5. Для контроля соответствия отливок требованиям настоящего стандарта устанавливают приемосдаточные, периодические и типовые испытания. Вид и объем испытаний указывают в КД и (или) НТД.
Для проверки соответствия показателей механических свойств стали отливок требованиям настоящего стандарта для каждой партии отливают пробные бруски в количестве, указанном в КД и (или) НТД на отливки.
Допускается по указанию в КД и (или) НТД отливать пробные бруски от одной или нескольких плавок данной смены.
По согласованию изготовителя с потребителем допускается проводить проверку показателей механических свойств стали на отливках, отбираемых от каждой партии в соответствии с КД и (или) НТД.
Проверку соответствия показателей механических свойств стали отливок требуемой в настоящем стандарте, категории прочности изготовитель проводит для каждой партии отливок 2-й и 3-й группы.
Допускается проводить оценку показателей механических свойств нелегированных конструкционных сталей методами математической статистики в соответствии с КД и НТД на отливки и по согласованию с представителем заказчика, принимающим продукцию.
При поточно-массовом производстве контроль показателей механических свойств стали проводят периодически по КД и (или) НТД.
4.6. Механические свойства стали отливок проверяют на одном образце при испытании на растяжение и на двух образцах при испытании на ударный изгиб.
4.7. При получении неудовлетворительных результатов испытаний хотя бы по одному из показателей механических свойств по нему проводят повторное испытание на удвоенном количестве образцов, взятых от пробных брусков или отливок той же партии и плавки, или отливки и пробные бруски подвергают повторной термической обработке и проводят испытания всех механических свойств.
4.8. Соответствие внешнего вида отливок чертежу и требованиям пп. 3.5, 3.7 - 3.9 проверяют на каждой отливке партии.
4.9. Размеры отливок, подлежащие контролю, а также вид контроля и объем выборки устанавливают в КД и (или) НТД на отливки.
4.10. Объем, периодичность и методы контроля металла отливок на соответствие требованиям п. 3.11 (магнитная и капиллярная дефектоскопия, просвечивание рентгеновскими или гамма-лучами и др.) устанавливают в КД и НТД.
4.11. Объем и периодичность испытаний дополнительных контролируемых показателей устанавливают в КД и (или) НТД.
5. МЕТОДЫ ИСПЫТАНИЙ
5.1. Контроль химического состава проводят по ГОСТ 12344, ГОСТ 12345, ГОСТ 12346, ГОСТ 12347, ГОСТ 12348, ГОСТ 12349, ГОСТ 12350, ГОСТ 12351, ГОСТ 12352, ГОСТ 12354, ГОСТ 12355, ГОСТ 12356, ГОСТ 12357, ГОСТ 12359, ГОСТ 12360, ГОСТ 12361, ГОСТ 28473, ГОСТ 22536.0 — ГОСТ 22536.5, ГОСТ 22536.7 — ГОСТ 22536.12, ГОСТ 22536.14 или другими методами, обеспечивающими точность определения, предусмотренную указанными стандартами.
5.2. Пробы для определения химического состава стали отливок отбирают в соответствии с ГОСТ 7565.
При выплавке стали в печах вместимостью не более 500 кг допускается пробы для определения химического состава отбирать в середине разливки плавки и использовать пробы массой 200 г и более.
При заливке одной отливки отбор проб от плавки проводят после заливки формы.
Для определения химического состава допускается использовать металл, взятый от пробного бруска для механических испытаний или от отливки.
Пробы маркируют номером плавки.
5.3. Определение механических свойств металла отливок проводят на образцах, взятых от пробных брусков, или, при отсутствии пробных брусков, от отливок.
Пробные бруски рекомендуется отливать в середине разливки каждой плавки.
Примечание. По требованию представителя заказчика образцы изготавливают из отливок.
5.4. Рекомендуемые конфигурации, размеры пробных брусков и схема вырезки образцов указаны на черт. 1 - 6.
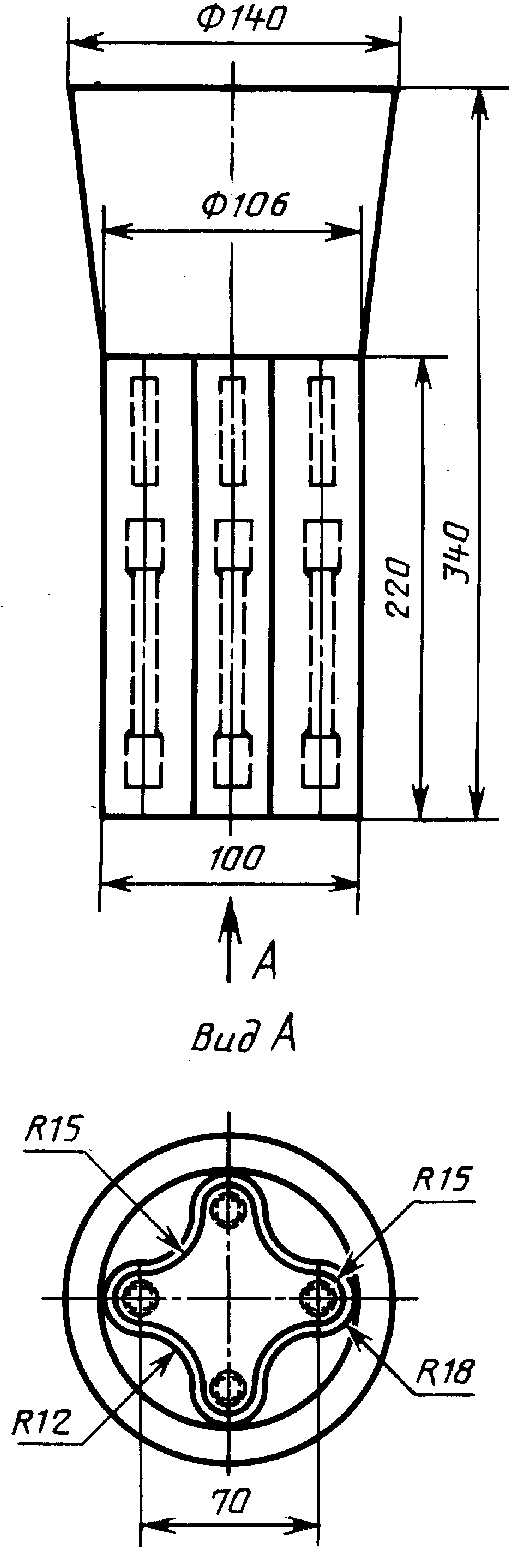
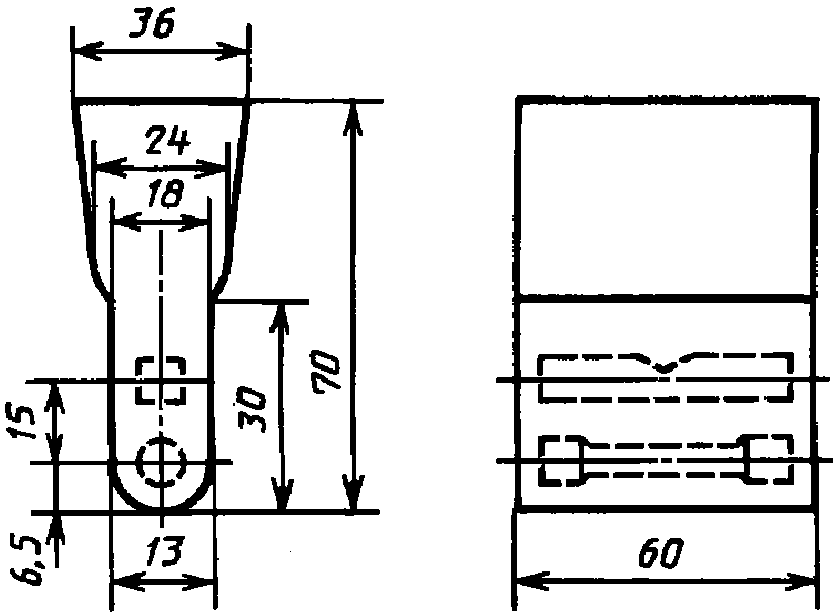
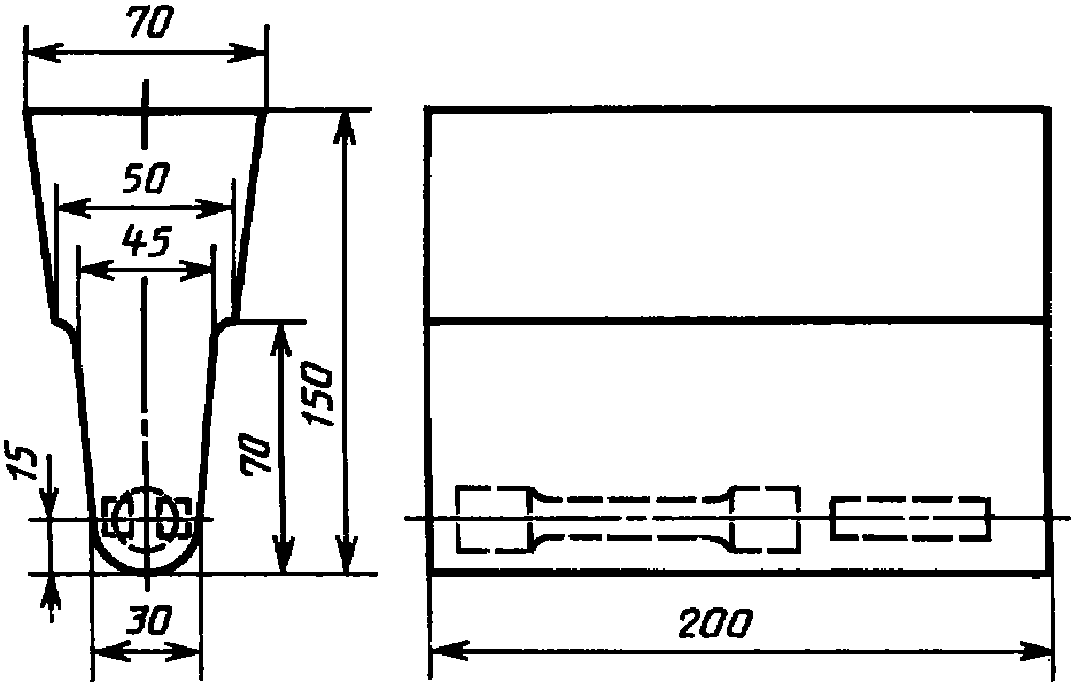
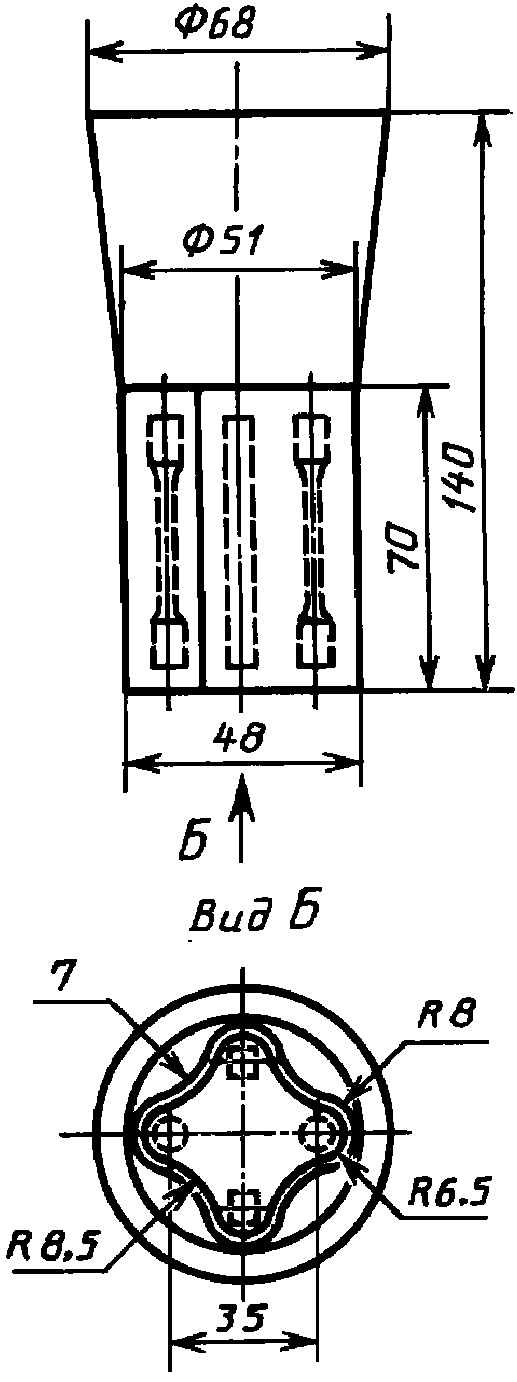
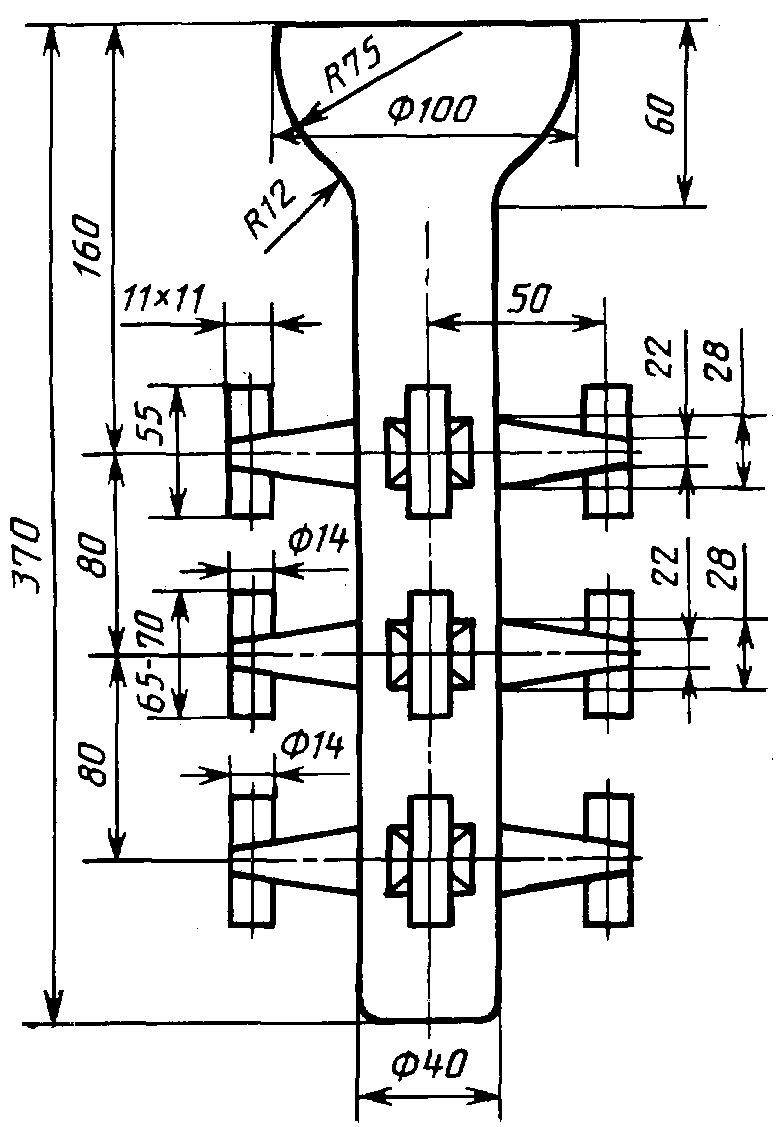
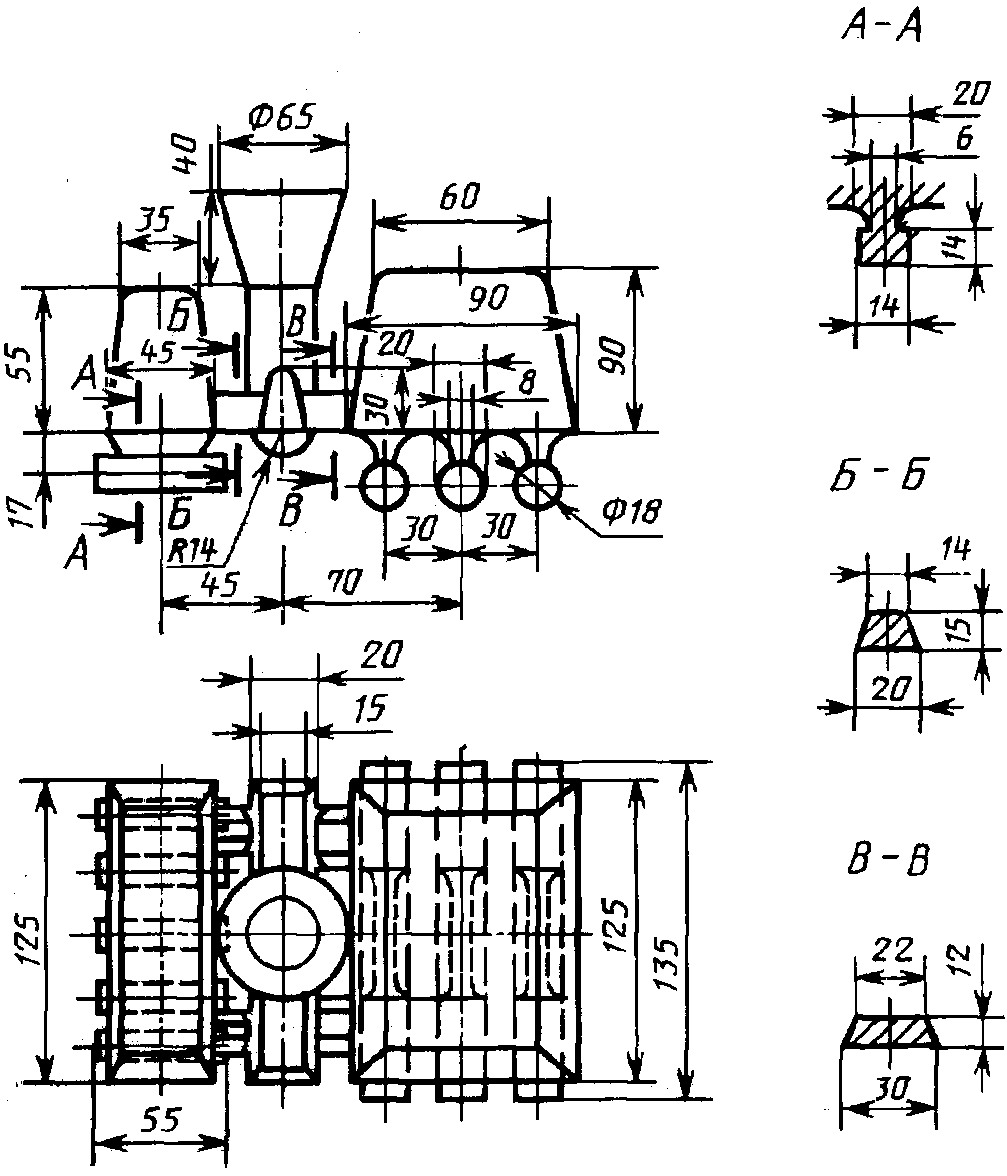
Для отливок, предназначенных для изделий, подлежащих приемке представителем заказчика, пробные бруски по черт. 2, 4, 5 не изготавливают.
Положение образцов для испытания на растяжение и определение ударной вязкости в пробных брусках не регламентируют и на чертежах оно указано условно.
Тип пробного бруска устанавливается предприятием-изготовителем.
При изготовлении отливок, требующих индивидуального контроля механических свойств, допускается применять приливной пробный брусок, размеры и место расположения которого устанавливают в КД и (или) НТД. Место расположения приливных брусков на отливках, предназначенных для изделий, подлежащих приемке представителем заказчика, устанавливается предприятием-изготовителем. Отделение приливных брусков от отливок может проводиться после окончательной термической обработки.
Условия изготовления пробных брусков и отливок должны быть одинаковыми. Пробные бруски или вырезанные из них заготовки для определения механических свойств должны проходить термическую обработку вместе с отливками данной партии.
Допускается отливать пробные бруски в песчаные формы (сухие или сырые) независимо от способа изготовления отливок.
Для толстостенных отливок допускается вырезать образцы на расстоянии не более 30 мм от внешней поверхности отливки.
5.5. Испытание на растяжение проводят по ГОСТ 1497 на образцах типа I — IV № 4.
Допускается проводить испытание на образцах типа II — IV № 7.
5.6. Определение ударной вязкости проводят по ГОСТ 9454 на образцах типа I.
5.7. Результаты испытаний образцов, имеющих дефекты, связанные с условиями их отливки (раковины, посторонние включения, горячие трещины, пористость и т.д.), условиями механической обработки или условиями испытания, в расчет не принимаются. Дефектные образцы заменяют новыми, взятыми из брусков или отливок.
5.8. Определение твердости по Бринеллю — по ГОСТ 9012, определение твердости по Роквеллу — по ГОСТ 9013.
5.9 Контроль внешнего вида отливок проводят по КД и (или) НТД.
5.10. Определение глубины обезуглероженного слоя — по ГОСТ 1763.
5.11 Испытание на жаростойкость — по ГОСТ 6130.
5.12. Испытание на стойкость против межкристаллитной коррозии — по ГОСТ 6032.
Примечание. Методы испытания сталей, не включенных в ГОСТ 6032, устанавливают в КД и (или) НТД.
5.13. Испытание на растяжение при повышенных температурах проводят по ГОСТ 9651, при пониженных температурах — по ГОСТ 11150.
5.14 Испытание длительной прочности — по ГОСТ 10145.
5.15. Методы испытаний специальных свойств, не оговоренные в настоящем стандарте, должны быть указаны в КД и (или) НТД.
6. УПАКОВКА, ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
6.1. Правила упаковки, транспортирования и хранения отливок устанавливают в КД и (или) НТД на отливку.
Справочное
ОБЛАСТЬ ПРИМЕНЕНИЯ КОНСТРУКЦИОННОЙ ЛЕГИРОВАННОЙ СТАЛИ
РЕЖИМЫ ТЕРМИЧЕСКОЙ ОБРАБОТКИ КОНСТРУКЦИОННОЙ НЕЛЕГИРОВАННОЙ И ЛЕГИРОВАННОЙ СТАЛИ
| Марка стали | Режим термической обработки | |||
| Нормализация и отпуск | Закалка и отпуск | |||
| Нормализация | Отпуск | Закалка | Отпуск | |
| Температура, °C | ||||
| 15Л | 910 — 930 или | - | - | - |
| 910 — 930 | 670 — 690 | - | - | |
| 20Л | 880 — 900 или | - | - | - |
| 880 — 900 | 630 — 650 | - | - | |
| 25Л | 880 — 900 | 610 — 630 | 870 — 890 | 610 — 630 |
| 30Л | 880 — 900 | 610 — 630 | 860 — 880 | 610 — 630 |
| 35Л | 860 — 880 | 600 — 630 | 860 — 880 | 600 — 630 |
| 40Л | 860 — 880 | 600 — 630 | 860 — 880 | 600 — 630 |
| 45Л | 860 — 880 | 600 — 630 | 860 — 880 | 600 — 630 |
| 50Л | 860 — 880 | 600 — 630 | 860 — 880 | 600 — 630 |
| 20ГЛ | 880 — 900 | 600 — 650 | 870 — 890 | 620 — 650 |
| 35ГЛ | 880 — 900 | 600 — 650 | 850 — 860 | 600 — 650 |
| 20ГСЛ | 870 — 890 | 570 — 600 | - | - |
| 30ГСЛ | 870 — 890 | 570 — 600 | 920 — 950 | 570 — 650 |
| 20Г1ФЛ | 930 — 970 | 600 — 650 | - | - |
| 20ФЛ | 920 — 960 | 600 — 650 | - | - |
| 30ХГСФЛ | 900 — 930 | 600 — 650 | 900 — 920 | 630 — 670 |
| 45ФЛ | 880 — 920 | 600 — 650 | 880 — 920 | 600 — 650 |
| 32Х06Л | - | - | 890 — 910 | 620 — 660 |
| 40ХЛ | - | - | 850 — 870 | 600 — 650 |
| 20ХМЛ | 880 — 890 | 600 — 650 | - | - |
| 20ХМФЛ | 970 — 1000 и | 710 — 740 | - | - |
| 960 — 980 | ||||
| 20ГНМФЛ | 910 — 930 | 600 — 650 | 910 — 930 | 640 — 660 |
| 35ХМЛ | 860 — 880 | 600 — 650 | 860 — 870 | 600 — 650 |
| 30ХНМЛ | 860 — 880 | 600 — 650 | 860 — 870 | 600 — 650 |
| 35ХГСЛ | 870 — 890 | 570 — 600 | 870 — 880 | 630 — 670 |
| 35НГМЛ | - | - | 860 — 880 | 600 — 650 |
| 20ДХЛ | 880 — 890 | 560 — 600 | 880 — 890 | 560 — 600 |
| 08ГДНФЛ | 920 — 950 или | - | - | - |
| 920 — 950 | 590 — 650 | - | - | |
| 13ХНДФТЛ | 950 — 970 или | - | - | - |
| 900 — 920 | 530 — 560 | - | - | |
| 12ДН2ФЛ | 910 — 930 | 530 — 560 | - | - |
| или | ||||
| Предварительная обработка | Окончательная обработка | |||
| 940 — 950 | - | 890 — 910 | 560 — 600 | |
| 12ДХН1МФЛ | 940 — 960 или | - | - | - |
| 890 — 910 | 520-630 | 890-910 | 520-630 | |
| 23ХГС2МФЛ | Предварительная обработка | Окончательная обработка | ||
| 1000 — 1040 | 720 — 740 | 1000 — 1020 | 180 — 220 | |
| 12Х7Г3СЛ | Предварительная обработка | Окончательная обработка | ||
| 940 — 960 | 650 — 720 | 880 — 900 | 200 — 250 | |
| 25Х2ГНМФЛ <1> | Предварительная обработка | Окончательная обработка | ||
| 900 — 950 | 650 — 700 | 880 — 920 | 630 — 700 | |
| 25Х2ГНМФЛ <2> | Предварительная обработка | Окончательная обработка | ||
| 900 — 950 | 660 — 680 | 900 — 950 | 260 — 300 | |
| 27Х5ГСМЛ | Предварительная обработка | Окончательная обработка | ||
| 970 — 990 | 700 — 720 | 980 — 1000 | 200 — 220 | |
| 30Х3С3ГМЛ | Предварительная обработка | Окончательная обработка | ||
| 970 — 990 | 700 — 720 | 980 — 1000 | 200 — 220 | |
| Стали конструкционные легированные, применяемые в договорно-правовых отношениях между странами — членами СЭВ | ||||
| 15ГЛ | 900 — 920 | 550 — 650 | - | - |
| 30ГЛ | 860 — 890 | 550 — 650 | 840 — 860 | 570 — 610 |
| 45ГЛ | 870 — 890 | 570 — 600 | 840 — 860 | 600 — 650 |
| 70ГЛ | 790 — 820 | 580 — 650 | - | - |
| 55СЛ | 840 — 880 | 650 — 720 | 820 — 850 | 650 — 720 |
| 40Г1, 5ФЛ | - | - | 860 — 870 | 640 — 660 |
| 15ХЛ | 900 — 930 | 550 — 650 | - | - |
| 30ХЛ | 900 — 920 | 550 — 650 | 890 — 910 | 620 — 660 |
| 25ХГЛ | - | - | 860 — 890 | 500 — 680 |
| 35ХГЛ | 850 — 880 | 550 — 650 | 840 — 860 | 500 — 680 |
| 50ХГЛ | 820 — 850 | 620 — 650 | 830 — 850 | 620 — 650 |
| 60ХГЛ | 850 — 890 | 630 — 680 | - | - |
| 70Х2ГЛ | 820 — 860 | 630 — 680 | - | - |
| 35ХГФЛ | 850 — 890 | 700 — 740 | 840 — 880 | 700 — 740 |
| 40ХФЛ | 870 — 890 | 500 — 520 | 870 — 890 | 500 — 520 |
| 30ХМЛ | 850 — 890 | 550 — 650 | 840 — 870 | 530 — 670 |
| 40ХМЛ | 850 — 880 | 550 — 650 | 830 — 860 | 530 — 670 |
| 40ХНЛ | 860 — 900 | 550 — 650 | 830 — 870 | 550 — 650 |
| 40ХН2Л | 860 — 900 | 550 — 650 | 830 — 870 | 550 — 650 |
| 30ХГ1, 5МФРЛ | 910 — 960 | - | 870 — 890 | 220 — 280 |
| 40ГТЛ | 870 — 920 | 620 — 660 | 680 — 880 | 620 — 660 |
| 75ХНМФЛ | 840 — 870 | 630 — 670 | - | - |
| 20ГНМЮЛ | 880 — 920 | 600 — 700 | - | - |
<1>, <2> Режимы термической обработки, обеспечивающие получение уровня механических свойств, указанного в табл. 7.
1. Для стали марки 40ХФЛ допускается применять отпуск после нормализации.
2. Для стали марки 23ХГС2МФЛ приведенные режимы предварительной термической обработки могут заменяться закалкой с отпуском, отжигом или отпуском.
3. Для стали марок 03Н12Х5М3ТЛ и 03Н12Х5М3ТЮЛ рекомендуется применять термическую обработку по режиму: гомогенизация при температуре 1180 — 1200 °C; закалка с 1000 °C; старение при температуре 500 °C.
РЕЖИМЫ ТЕРМИЧЕСКОЙ ОБРАБОТКИ ЛЕГИРОВАННОЙ СТАЛИ СО СПЕЦИАЛЬНЫМИ СВОЙСТВАМИ
| Класс стали | Марка стали | Рекомендуемый режим термической обработки |
| Мартенситный | 20Х5МЛ | Отжиг при 940 — 960 °C, нормализация при 940 — 960 °C, охлаждение на воздухе; отпуск при 680 — 720 °C, охлаждение на воздухе |
| 20Х8ВЛ | То же | |
| 20Х13Л | Отжиг при 940 — 960 °C; закалка с 1040 — 1060 °C, охлаждение в масле или на воздухе; отпуск при 740 — 760 °C, охлаждение на воздухе | |
| 08Х14НДЛ | Закалка с 1000 — 1200 °C, охлаждение на воздухе; отпуск при 660 — 700 °C, охлаждение на воздухе | |
| 09Х16Н4БЛ <1> | Нормализация при 1040 — 1060 °C, охлаждение на воздухе; отпуск при 600 — 620 °C, охлаждение на воздухе; закалка с 950 — 1050 °C, охлаждение в масле или на воздухе; отпуск при 600 — 620 °C, охлаждение на воздухе | |
| 09Х16Н4БЛ <2> | Нормализация при 1040 — 1060 °C, охлаждение на воздухе; отпуск при 600 — 620 °C, охлаждение на воздухе; закалка с 950 — 1050 °C, охлаждение в масле; отпуск при 290 — 310 °C, охлаждение на воздухе | |
| 09Х17Н3СЛ <1> | Отжиг при 660 — 670 °C; закалка с 1040 — 1060 °C, охлаждение в масле; отпуск при 300 — 350 °C, охлаждение на воздухе | |
| 09Х17Н3СЛ <2> | Закалка с 1040 — 1060 °C, охлаждение в масле; отпуск при 540 — 560 °C, охлаждение на воздухе | |
| 09Х17Н3СЛ <3> | Отпуск при 670 — 690 °C, охлаждение на воздухе | |
| 40Х9С2Л | Без термической обработки | |
| 10Х12НДЛ | Нормализация при 940 — 960 °C, охлаждение на воздухе или закалка с 950 — 1050 °C, охлаждение со скоростью 30 °C/ч; отпуск при 650 — 680 °C | |
| 20Х12ВНМФЛ | Отжиг, отпуск при 710 — 730 °C, 10 — 15 ч, охлаждение с печью до 200 °C; двойная нормализация: 1100 и 1050 °C, охлаждение со скоростью не менее 300 °C/ч, обдувка воздухом; отпуск при 710 — 730 °C, 10 — 15 ч, охлаждение с печью до 200 °C. Мелкие отливки (толщина стенки до 5 мм) могут подвергаться одной нормализации при температуре 1070 — 1090 °C | |
| Мартенситно-ферритный | 15Х13Л | Отжиг при 940 — 960 °C; закалка с 1040 — 1060 °C, охлаждение в воде, масле или на воздухе; отпуск при 740 — 760 °C, охлаждение на воздухе |
| Ферритный | 15Х25ТЛ | Без термической обработки |
| Аустенитно-мартенситный | 08Х15Н4ДМЛ | Закалка с 1030 — 1050 °C, охлаждение на воздухе. Отпуск при 600 — 620 °C, охлаждение на воздухе |
| 08Х14Н7МЛ | Закалка с 1090 — 1110 °C, нагрев в защитной среде, охлаждение на воздухе; обработка холодом при минус 50 — 70 °C; отпуск при 250 — 350°C, охлаждение на воздухе | |
| 14Х18Н4Г4Л | Закалка с 1020 — 1070°C, охлаждение в воде | |
| Аустенитно-ферритный | 12Х25Н5ТМФЛ | Закалка с 1140 — 1160 °C, охлаждение с печью до 970 — 990 °C, далее в масле |
| 35Х23Н7СЛ | Без термической обработки | |
| 40Х24Н12СЛ | Закалка с 1040 — 1060 °C, охлаждение в воде, масле или на воздухе | |
| 20Х20Н14С2Л | Нормализация при 1100 — 1150 °C, охлаждение на воздухе | |
| 16Х18Н12С4ТЮЛ | Закалка с 1150 — 1200 °C, охлаждение на воздухе | |
| 10Х18Н3Г3Д2Л | Нормализация при 1070 — 1100 °C, охлаждение на воздухе. Отпуск первый при 790 — 810 °C, охлаждение до 20 °C. Отпуск второй при 590 — 610 °C | |
| Аустенитный | 10Х18Н9Л | Закалка с 1050 — 1100 °C, охлаждение в воде, масле или на воздухе |
| 07Х17Н16ТЛ | Закалка с 1050 — 1100 °C, охлаждение в воде | |
| 12Х18Н9ТЛ | Закалка с 1050 — 1100 °C, охлаждение в воде, масле или на воздухе | |
| 10Х18Н11БЛ | Закалка с 1100 — 1150 °C, охлаждение в воде | |
| 12Х18Н12М3ТЛ | Закалка с 1100 — 1150 °C, охлаждение в воде | |
| 55Х18Г14С2ТЛ | Без термической обработки | |
| 15Х23Н18Л | Закалка с 1050 — 1100 °C, охлаждение в воде | |
| 20Х25Н19С2Л | Закалка с 1090 — 1110 °C, охлаждение в воде, масле или на воздухе | |
| 18Х25Н19СЛ | Закалка с 1090 — 1110 °C, охлаждение в воде, масле или на воздухе | |
| 45Х17Г13Н3ЮЛ | Без термической обработки | |
| 15Х18Н22В6М2РЛ | Старение при 790 — 810 °C, 12 — 16 ч, охлаждение на воздухе | |
| 08Х17Н34В5Т 3Ю2РЛ | Закалка с 1140 — 1160 °C, охлаждение на воздухе; старение при 740 — 760 °C, 32 ч, охлаждение на воздухе | |
| 20Х21Н46В8РЛ | Старение при 890 — 910 °C, 5 ч, охлаждение на воздухе | |
| 35Х18Н24С2Л | Закалка с 1140 — 1160 °C, охлаждение в воде | |
| 31Х19Н9МВБТЛ | Закалка с 1150 — 1180 °C, охлаждение в воде; старение при 700 — 800 °C | |
| 12Х18Н12БЛ | Закалка с 1170 — 1190 °C, охлаждение на воздухе; двойное старение: 790 — 810 °C, 10 ч и 740 — 760 °C, 16 ч | |
| 110Г13Х2БРЛ | Закалка с 1050 — 1100 °C, охлаждение в воде | |
| 110Г13ФТЛ | Закалка с 1050 — 1100 °C, охлаждение в воде | |
| 130Г14ХМФАЛ | Закалка с 1120 — 1150 °C, охлаждение в воде | |
| 120Г10ФЛ | Закалка с 1050 — 1100°C, охлаждение в воде | |
| 110Г13Л | Закалка с 1050 — 1100 °C, охлаждение в воде | |
| Мартенситный | 85Х4М5Ф2В6Л (Р6М5Л) | Отжиг при 860 — 880 °C, выдержка, охлаждение с печью до 740 — 760 °C, выдержка, охлаждение с печью до 500 °C, охлаждение на воздухе |
| 90Х4М4Ф2В6Л (Р6М4Ф2Л) | Отжиг при 860 — 880 °C, выдержка, охлаждение с печью до 740 — 760 °C, выдержка, охлаждение с печью до 500 °C, охлаждение на воздухе | |
| Стали легированные со специальными свойствами, применяемые в договорно-правовых отношениях между странами — членами СЭВ | ||
| Мартенситно-ферритный | 15Х14НЛ <1> | Нормализация при 930 — 950 °C, охлаждение на воздухе; отпуск при 680 — 740 °C, охлаждение с печью или на воздухе |
| 15Х14НЛ <2> | Гомогенизация при 1020 — 1100 °C, охлаждение на воздухе; нормализация при 930 — 950 °C, охлаждение на воздухе; отпуск при 680 — 740 °C, охлаждение с печью или на воздухе | |
| 08Х12Н4ГСМЛ | Нормализация при 950 — 1050 °C, охлаждение на воздухе или ускоренное охлаждение на воздухе; отпуск при 570 — 620 °C, охлаждение с печью или на воздухе | |
| Аустенитно-ферритный | 12Х21Н5Г2СЛ | Закалка с 1050 — 1100 °C, охлаждение в воде или на воздухе |
| 12Х21Н5Г2СТЛ | Закалка с 1050 — 1100 °C, охлаждение в воде или на воздухе | |
| 12Х21Н5Г2СМ2Л | Закалка с 1050 — 1100 °C, охлаждение в воде или на воздухе | |
| 12Х19Н7Г2САЛ | Закалка с 1050 — 1100 °C, охлаждение в воде или на воздухе | |
| 12Х21Н5Г2САЛ | Закалка с 1050 — 1100 °C, охлаждение в воде или на воздухе | |
| 07Х18Н10Г2С2М2Л | Закалка с 1050 — 1100 °C, охлаждение в воде или на воздухе | |
| 15Х18Н10Г2С2М2Л | Закалка с 1050 — 1100 °C, охлаждение в воде или на воздухе | |
| 15Х18Н10Г2С2М2ТЛ | Закалка с 1050 — 1100 °C, охлаждение в воде или на воздухе | |
<1>, <2>, <3> Режимы термической обработки, обеспечивающие получение уровня механических свойств, указанного в табл. 8.