ГОСТ 1583-93. Межгосударственный стандарт. Сплавы алюминиевые литейные. Технические условия
(введен в действие Постановлением Госстандарта РФ от 19.06.1996 № 402)
Примечание
С 01.07.2003 до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 № 184-ФЗ. Текст документа приведен с учетом поправки, опубликованной в «ИУС», № 3, 2000; поправки, опубликованной в «ИУС», № 7, 2004; поправки, опубликованной в «ИУС», № 9, 2020. Документ введен в действие с 01.01.1997. Взамен ГОСТ 1583-89.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 2685-63*"]:::rst
  n1["ГОСТ 2685-75*"]:::rst
  n2["ГОСТ 1521-76"]:::rst
  n3["ГОСТ 1583-89"]:::rst
  n4["ГОСТ 1583-93"]:::doc
  click n4 "https://bukva.ai/docs/gost-1583-93" "ГОСТ 1583-93. Межгосударственный стандарт. Сплавы алюминиевые литейные. Технические условия (введен в действие Постановлением Госстандарта РФ от 19.06.1996 N 402)"
  n3 --> n4
  n2 --> n3
  n1 --> n3
  n2 --> n3
  n0 --> n1
  n0 --> n2
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
от 19 июня 1996 г. № 402
Aluminium casting alloys. Specifications
Разработан Донецким государственным институтом цветных металлов.
Внесен Государственным комитетом Украины по стандартизации, метрологии и сертификации.
Принят Межгосударственным Советом по стандартизации, метрологии и сертификации 21 октября 1993 г. (протокол № 4).
| Наименование государства | Наименование национального органа по стандартизации |
|---|---|
| Республика Армения Республика Беларусь Республика Казахстан Республика Молдова Республика Туркменистан Российская Федерация Республика Узбекистан Украина | Армгосстандарт Госстандарт Беларуси Госстандарт Республики Казахстан Молдовастандарт Туркменгосстандарт Госстандарт России Узгосстандарт Госстандарт Украины |
Постановлением Комитета Российской Федерации по стандартизации, метрологии и сертификации от 19 июня 1996 г. № 402 межгосударственный стандарт ГОСТ 1583-93 введен в действие непосредственно в качестве государственного стандарта Российской Федерации с 1 января 1997 г.
1. ОБЛАСТЬ ПРИМЕНЕНИЯ
Настоящий стандарт распространяется на алюминиевые литейные сплавы в чушках (металлошихта) и в отливках, изготовляемых для нужд народного хозяйства и экспорта.
Требования 3.3, 4.3.5 и 4.3.6 настоящего стандарта являются обязательными
Термины, применяемые в стандарте, и их определения приведены в Приложении А.
2. НОРМАТИВНЫЕ ССЫЛКИ
В настоящем стандарте использованы ссылки на следующие стандарты:
ГОСТ 12.1.005-88 ССБТ. Общие санитарно-гигиенические требования к воздуху рабочей зоны
ГОСТ 12.1.007-76 ССБТ. Вредные вещества. Классификация и общие требования безопасности
ГОСТ 12.2.009-99 ССБТ. Станки металлообрабатывающие. Общие требования безопасности
ГОСТ 12.4.013-85 <*> Е ССБТ. Очки защитные. Общие технические условия
<*> На территории Российской Федерации действует ГОСТ Р 12.4.013-97.
ГОСТ 12.4.021-75 ССБТ. Системы вентиляционные. Общие требования
ГОСТ 1497-84. Металлы. Методы испытания на растяжение
ГОСТ 1762.0-71. Силумин в чушках. Общие требования к методам анализа
ГОСТ 1762.1-71. Силумин в чушках. Методы определения кремния
ГОСТ 1762.2-71. Силумин в чушках. Методы определения железа
ГОСТ 1762.3-71. Силумин в чушках. Методы определения кальция
ГОСТ 1762.4-71. Силумин в чушках. Методы определения титана
ГОСТ 1762.5-71. Силумин в чушках. Методы определения марганца
ГОСТ 1762.6-71. Силумин в чушках. Методы определения меди
ГОСТ 1762.7-71. Силумин в чушках. Методы определения цинка
ГОСТ 7727-81. Сплавы алюминиевые. Методы спектрального анализа
ГОСТ 9012-59. Металлы. Метод измерения твердости по Бринеллю
ГОСТ 11739.1-90. Сплавы алюминиевые литейные и деформируемые. Методы определения оксида алюминия
ГОСТ 11739.2-90. Сплавы алюминиевые литейные и деформируемые. Методы определения бора
ГОСТ 11739.3-99. Сплавы алюминиевые литейные и деформируемые. Методы определения бериллия
ГОСТ 11739.4-90. Сплавы алюминиевые литейные и деформируемые. Методы определения висмута
ГОСТ 11739.5-90. Сплавы алюминиевые литейные и деформируемые. Методы определения ванадия
ГОСТ 11739.6-99. Сплавы алюминиевые литейные и деформируемые. Методы определения железа
ГОСТ 11739.7-99. Сплавы алюминиевые литейные и деформируемые. Методы определения кремния
ГОСТ 11739.8-90. Сплавы алюминиевые литейные и деформируемые. Метод определения калия
ГОСТ 11739.9-90. Сплавы алюминиевые литейные и деформируемые. Методы определения кадмия
ГОСТ 11739.10-90. Сплавы алюминиевые литейные и деформируемые. Метод определения лития
ГОСТ 11739.11-98. Сплавы алюминиевые литейные и деформируемые. Методы определения магния
ГОСТ 11739.12-98. Сплавы алюминиевые литейные и деформируемые. Методы определения марганца
ГОСТ 11739.13-98. Сплавы алюминиевые литейные и деформируемые. Методы определения меди
ГОСТ 11739.14-99. Сплавы алюминиевые литейные и деформируемые. Методы определения мышьяка
ГОСТ 11739.15-99. Сплавы алюминиевые литейные и деформируемые. Методы определения натрия
ГОСТ 11739.16-90. Сплавы алюминиевые литейные и деформируемые. Методы определения никеля
ГОСТ 11739.17-90. Сплавы алюминиевые литейные и деформируемые. Методы определения олова
ГОСТ 11739.18-90. Сплавы алюминиевые литейные и деформируемые. Методы определения свинца
ГОСТ 11739.19-90. Сплавы алюминиевые литейные и деформируемые. Методы определения сурьмы
ГОСТ 11739.20-99. Сплавы алюминиевые литейные и деформируемые. Методы определения титана
ГОСТ 11739.21-90. Сплавы алюминиевые литейные и деформируемые. Методы определения хрома
ГОСТ 11739.22-90. Сплавы алюминиевые литейные и деформируемые. Методы определения редкоземельных элементов и иттрия
ГОСТ 11739.23-99. Сплавы алюминиевые литейные и деформируемые. Методы определения циркония
ГОСТ 11739.24-98. Сплавы алюминиевые литейные и деформируемые. Методы определения цинка
ГОСТ 13843-78 Е. Катанка алюминиевая. Технические условия
ГОСТ 14192-96. Маркировка грузов
ГОСТ 21132.0-75. Алюминий и сплавы алюминиевые. Метод определения содержания водорода в жидком металле
ГОСТ 21132.1-98. Алюминий и сплавы алюминиевые. Методы определения водорода в твердом металле
ГОСТ 21399-75. Пакеты транспортные чушек, катодов и слитков цветных металлов. Общие требования
ГОСТ 21650-76. Средства скрепления тарно-штучных грузов в транспортных пакетах. Общие требования
ГОСТ 24231-80. Цветные металлы и сплавы. Общие требования к отбору и подготовке проб для химического анализа
ГОСТ 24597-81. Пакеты тарно-штучных грузов. Основные параметры и размеры
ГОСТ 25086-87. Цветные металлы и их сплавы. Общие требования к методам анализа.
3. МАРКИ
3.1. Марки и химический состав алюминиевых литейных сплавов должны соответствовать приведенным в таблице 1.
| Группа сплава | Марка сплава | Вид продукции | Массовая доля, % | |||||||||
| основных компонентов | примесей, не более | |||||||||||
| магния | кремния | марганца | меди | титана | никеля | алюминия | железа | |||||
| З, В | К | Д | ||||||||||
| I | АК12 | Чушка | - | 10 — 13 | - | - | - | - | Осно- | 0,7 | 0,7 | 0,7 |
| (Сплавы на основе системы алюминийкремний- | (АЛ2) АК13 (АК13) | ------- Отливка Чушка ------- | 0,01 — 0,2 ---------- | 11,0 — 13,5 ----------- | 0,01 — 0,5 ---------- | - | - | - | ва «» | --- 0,7 0,9 --- | --- 1,0 0,9 --- | --- 1,5 0,9 --- |
| магний) | Отливка | 0,1 — 0,2 | 11,0 — 13,5 | 0,1 — 0,5 | 0,9 | 1,0 | 1,1 | |||||
| АК9 (АК9) | Чушка ------- Отливка | 0,25 — 0,45 ----------- 0,2 — 0,4 | 8 — 11 | 0,2 — 0,5 | - | - | - | «» | 0,8 --- 0,9 | 0,8 --- 1,2 | 0,8 --- 1,3 | |
| АК9с (АК9с) | Чушка ------- Отливка | 0,2 — 0,35 | 8 — 10,5 | 0,2 — 0,5 | - | - | - | «» | 0,7 --- 0,7 | 0,7 --- 0,9 | 0,7 --- 1,0 | |
| АК9ч (АЛ4) | Чушка ------- Отливка | 0,2 — 0,35 ----------- 0,17 — 0,30 | 8 — 10,5 | 0,2 — 0,5 | - | - | - | «» | 0,5 --- 0,6 | 0,5 --- 0,9 | 0,5 --- 1,0 | |
| АК9пч (АЛ4-1) | Чушка ------- Отливка | 0,25 — 0,35 ----------- 0,23 — 0,30 | 9 — 10,5 | 0,2 — 0,35 | - | 0,08 — 0,15 | - | «» | 0,3 | 0,3 | 0,3 | |
| Группа сплава | Марка сплава | Вид продукции | Массовая доля, % | |||||||||
| примесей, не более | ||||||||||||
| марганца | меди | цинка | никеля | свинца | олова | кремния | сумма учитываемых примесей | |||||
| З, В | К | Д | ||||||||||
| I | АК12 | Чушка | 0,5 | 0,60 | 0,30 | Магния | Титана | - | Циркония | 2,1 | 2,1 | 2,1 |
| (Сплавы на основе системы алюминий- | (АЛ2) АК13 | ------- Отливка Чушка | - | 0,10 | 0,15 | 0,10 - | 0,10 Титана | - | 0,10 - | --- 2,1 1,35 | --- 2,2 1,35 | --- 2,7 1,35 |
| кремниймагний) | (АК13) | ------- Отливка | 0,20 | ---- 1,35 | ---- 1,45 | ---- 1,55 | ||||||
| АК9 (АК9) | Чушка ------- Отливка | - | 1,0 | 0,5 | 0,3 | - | - | - | 2,4 --- 2,6 | 2,4 --- 2,8 | 2,4 --- 3,0 | |
| АК9с (АК9с) | Чушка ------- Отливка | - | 0,5 | 0,3 | 0,1 | 0,05 | 0,01 | - | 1,35 ---- 1,35 | 1,35 ---- 1,7 | 1,35 ---- 1,8 | |
| АК9ч (АЛ4) | Чушка ------- Отливка | Циркония + + титана 0,12 | 0,3 --- 0,3 | 0,3 --- 0,3 | 0,10 | 0,03 ---- 0,05 | 0,008 ----- 0,01 | Бериллия 0,10 | 1,1 --- 1,1 | 1,1 --- 1,4 | 1,1 --- 1,5 | |
| 0,15 | ||||||||||||
| АК9пч (АЛ4-1) | Чушка ------- Отливка | Бора 0,1 | 0,10 | 0,30 | Бериллия 0,1 | 0,03 | 0,005 | Циркония 0,15 | 0,6 | 0,6 | 0,6 | |
| Группа сплава | Марка сплава | Вид продукции | Массовая доля, % | |||||||||
| основных компонентов | примесей, не более | |||||||||||
| магния | кремния | марганца | меди | титана | никеля | алюминия | железа | |||||
| З, В | К | Д | ||||||||||
| I | АК8л | Чушка | 0,40 — 0,60 | 6,5 — 8,5 | - | - | 0,1 - | Бериллия | Осно- | 0,5 | 0,5 | - |
| (Сплавы на основе системы алюминийкремний- | (АЛ34) АК7 (АК7) | ------- Отливка Чушка ------- | ----------- 0,35 — 0,55 0,2 — 0,55 ---------- | 6,0 — 8,0 | 0,2 — 0,6 | - | 0,3 - | 0,15 — 0,4 - | ва «» | --- 0,6 1,0 --- | --- 0,6 1,0 --- | 1,0 --- |
| магний) | Отливка | 0,2 — 0,5 | 1,1 | 1,2 | 1,3 | |||||||
| АК7ч (АЛ9) | Чушка ------- Отливка | 0,25 — 0,45 ----------- 0,2 — 0,4 | 6,0 — 8,0 | - | - | - | - | «» | 0,5 --- 0,6 | 0,5 --- 1,0 | 0,5 --- 1,5 | |
| АК7пч (АЛ9-1) | Чушка ------- Отливка | 0,25 — 0,45 ----------- 0,25 — 0,40 | 7,0 — 8,0 | - | - | 0,08 — 0,15 | - | «» | 0,3 | 0,4 | 0,5 | |
| АК10Су (АК10Су) | Чушка ------- Отливка | 0,15 — 0,55 ----------- 0,1 — 0,5 | 9 — 11 | 0,3 — 0,6 | - | - | Сурьмы 0,1 — 0,25 | «» | - | - | 1,1 --- 1,2 | |
| Группа сплава | Марка сплава | Вид продукции | Массовая доля, % | |||||||||
| примесей, не более | ||||||||||||
| марганца | меди | цинка | никеля | свинца | олова | кремния | сумма учитываемых примесей | |||||
| З, В | К | Д | ||||||||||
| I | АК8л | Чушка | 0,10 | 0,3 | 0,30 | - | Бора | Циркония | - | 0,9 | 0,9 | - |
| (Сплавы на основе системы алюминийкремний- | (АЛ34) АК7 (АК7) | ------- Отливка Чушка ------- | - | 1,5 | 0,5 | 0,3 | 0,10 - | 0,20 - | - | --- 1,0 3,0 --- | --- 1,0 3,0 --- | 3,0 --- |
| магний) | Отливка | 3,1 | 3,2 | 3,3 | ||||||||
| АК7ч (АЛ9) | Чушка ------- Отливка | 0,5 | 0,20 | 0,30 | Титана + циркония 0,15 | 0,05 | 0,01 | Бериллия 0,1 | 1,0 --- 1,1 | 1,0 --- 1,5 | 1,0 --- 2,0 | |
| АК7пч (АЛ9-1) | Чушка ------- Отливка | 0,10 | 0,10 | 0,20 | Бора 0,1 Циркония 0,15 | 0,03 | 0,005 | Бериллия 0,1 | 0,6 | 0,7 | 0,8 | |
| АК10Су (АК10Су) | Чушка ------- Отливка | - | 1,8 | 1,8 | 0,5 | - | - | - | - | - | 4,6 --- 4,8 | |
| Группа сплава | Марка сплава | Вид продукции | Массовая доля, % | |||||||||
| основных компонентов | примесей, не более | |||||||||||
| магния | кремния | марганца | меди | титана | никеля | алюминия | железа | |||||
| З, В | К | Д | ||||||||||
| II | АК5М | Чушка | 0,4 — 0,65 | 4,5 — 5,5 | - | 1,0 — 1,5 | - | - | Осно- | 0,6 | 0,6 | 0,6 |
| (Сплавы на основе системы алюминийкремний- | (АЛ5) АК5Мч (АЛ5-1) | ------- Отливка Чушка ------- | ---------- 0,35 — 0,6 0,45 — 0,60 ----------- | 4,5 — 5,5 | - | 1,0 — 1,5 | 0,08 — 0,15 | - | ва То же | --- 0,6 0,3 | --- 1,0 0,4 | --- 1,5 0,5 |
| медь) | АК5М2 (АК5М2) АК5М7 (АК5М7) АК6М2 (АК6М2) АК8М (АЛ32) | Отливка Чушка ------- Отливка Чушка ------- Отливка Чушка ------- Отливка Чушка ------- Отливка | 0,40 — 0,55 0,2 — 0,85 ---------- 0,2 — 0,8 0,3 — 0,6 --------- 0,2 — 0,5 0,35 — 0,50 ----------- 0,30 — 0,45 0,35 — 0,55 ----------- 0,3 — 0,5 | 4,0 — 6,0 4,5 — 6,5 5,5 — 6,5 7,5 — 9 | 0,2 — 0,8 — - 0,3 — 0,5 | 1,5 — 3,5 6,0 — 8,0 1,8 — 2,3 1,0 — 1,5 | 0,05 — 0,20 — 0,1 — 0,2 0,1 — 0,3 | - — - - | « » « » | 1,0 --- 1,0 1,1 --- 1,2 0,5 --- 0,6 0,6 --- 0,7 | 1,0 --- 1,3 1,1 --- 1,2 0,5 --- 0,6 0,6 --- 0,8 | 1,0 --- 1,3 1,1 --- 1,3 — 0,6 --- 0,9 |
| Группа сплава | Марка сплава | Вид продукции | Массовая доля, % | |||||||||
| примесей, не более | ||||||||||||
| марганца | меди | цинка | никеля | свинца | олова | кремния | сумма учитываемых примесей | |||||
| З, В | К | Д | ||||||||||
| II | АК5М | Чушка | 0,5 | - | 0,3 | Титана + | - | 0,01 | Бериллия | 0,9 | 0,9 | 0,9 |
| (Сплавы на основе алюминийкремний- | (АЛ5) АК5Мч | ------- Отливка Чушка | 0,1 | - | 0,3 | циркония 0,15 Циркония | Бора | 0,01 | 0,1 - | --- 1,0 0,6 | --- 1,3 0,7 | --- 1,7 0,8 |
| медь) | (АЛ5-1) | ------- Отливка | 0,15 | 0,1 | ||||||||
| АК5М2 (АК5М2) | Чушка ------- Отливка | - | - | 1,5 | 0,5 | - | - | - | 2,8 --- 2,8 | 2,8 --- 3,0 | 2,8 --- 3,0 | |
| АК5М7 (АК5М7) | Чушка ------- Отливка | 0,5 | - | 0,6 | 0,5 | Свинца + олова + сурьмы 0,3 | 2,6 --- 2,7 | 2,6 --- 2,7 | 2,6 --- 3,0 | |||
| АК6М2 (АК6М2) | Чушка ------- Отливка | 0,1 | - | 0,06 | 0,05 | 0,7 | 0,7 | - | ||||
| АК8М (АЛ32) | Чушка ------- Отливка | - | - | 0,30 | - | - | - | Циркония 0,1 | 0,8 --- 0,9 | 0,8 --- 1,0 | 0,8 --- 1,1 | |
| Группа сплава | Марка сплава | Вид продукции | Массовая доля, % | |||||||||
| основных компонентов | примесей, не более | |||||||||||
| магния | кремния | марганца | меди | титана | никеля | алюминия | железа | |||||
| З, В | К | Д | ||||||||||
| II | АК5М4 | Чушка | 0,25 — 0,55 | 3,5 — 6,0 | 0,2 — 0,6 | 3,0 — 5,0 | 0,05 — 0,20 | - | Осно- | 1,0 | 1,0 | 1,0 |
| (Сплавы на основе алюминийкремниймедь) | (АК5М4) АК8М3 (АК8М3) | ------- Отливка Чушка ------- Отливка | ----------- 0,2 — 0,5 - | 7,5 — 10 | - | 2,0 — 4,5 | - | - | ва То же | --- 1,0 - | --- 1,2 - | --- 1,4 1,3 |
| АК8М3ч (ВАЛ8) | Чушка ------- Отливка | 0,25 — 0,50 ----------- 0,2 — 0,45 | 7,0 — 8,5 | Цинка 0,5 — 1,0 | 2,5 — 3,5 | 0,1 — 0,25 | Бора 0,005 — 0,1; бериллия 0,05 — 0,25 | «» | 0,4 | 0,4 | 0,4 | |
| АК9М2 (АК9М2) | Чушка ------- Отливка | 0,25 — 0,85 ----------- 0,2 — 0,8 | 7,5 — 10 | 0,1 — 0,4 | 0,5 — 2,0 | 0,05 — 0,20 | - | «» | - | 0,9 --- 1,0 | 0,9 --- 1,2 | |
| Группа сплава | Марка сплава | Вид продукции | Массовая доля, % | |||||||||
| примесей, не более | ||||||||||||
| марганца | меди | цинка | никеля | свинца | олова | кремния | сумма учитываемых примесей | |||||
| З, В | К | Д | ||||||||||
| II | АК5М4 | Чушка | - | - | 1,5 | 0,5 | - | - | - | 2,8 | 2,8 | 2,8 |
| (Сплавы на основе системы алюминий- | (АК5М4) АК8М3 | ------- Отливка Чушка | 0,5 | Магния | 1,2 | 0,5 | Свинца + | - | - | --- 2,8 - | --- 3,0 - | --- 3,2 4,1 |
| кремниймедь) | (АК8М3) | ------- Отливка | 0,45 | олова 0,3 | --- 4,2 | |||||||
| АК8М3ч (ВАЛ8) | Чушка ------- Отливка | Кадмия 0,15 | - | Циркония 0,15 | - | - | - | - | 0,6 | 0,6 | 0,6 | |
| АК9М2 (АК9М2) | Чушка ------- Отливка | - | - | 1,2 | 0,5 | свинца + олова 0,15 | - | Хрома 0,1 | - | 2,5 --- 2,6 | 2,5 --- 2,8 | |
| Группа сплава | Марка сплава | Вид продукции | Массовая доля, % | |||||||||
| основных компонентов | примесей, не более | |||||||||||
| магния | кремния | марганца | меди | титана | никеля | алюминия | железа | |||||
| З, В | К | Д | ||||||||||
| II | АК12М2, | Чушка | - | 11 — 13 | - | 1,8 — 2,5 | Железа | - | Осно- | - | - | - |
| (Сплавы на основе | (АК11М2, АК12М2, | ------- Отливка | 0,6 — 0,9 --------- | ва | ||||||||
| системы алюминийкремниймедь) | АК12М2р) АК12ММгН (АЛ30) | Чушка ------- Отливка | 0,85 — 1,35 ----------- 0,8 — 1,3 | 11 — 13 | - | 0,8 — 1,5 | 0,6 — 1,0 - | 0,8 — 1,3 | То же | - | 0,6 --- 0,7 | - |
| АК12М2МгН (АЛ25) | Чушка ------- Отливка | 0,85 — 1,35 ----------- 0,8 — 1,3 | 11 — 13 | 0,3 — 0,6 | 1,5 — 3,0 | 0,05 — 0,20 | 0,8 — 1,3 | «» | - | 0,7 --- 0,8 | - | |
| АК21М2, 5Н2,5 (ВКЖЛС-2) | Чушка ------- Отливка | 0,3 — 0,6 --------- 0,2 — 0,5 | 20 — 22 | 0,2 -0,4 | 2,2 — 3,0 | 0,1 — 0,3 | 2,2 — 2,8 Хрома 0,2 — 0,4 | «» | - | 0,5 --- 0,9 | - | |
| III | АМ5 | Чушка | - | - | 0,6 — 1,0 | 4,5 — 5,3 | 0,15 — 0,35 | - | «» | 0,15 | 0,15 | - |
| (Сплавы на основе системы алюминий- | (АЛ19) АМ4,5Кд | ------- Отливка Чушка | - | - | 0,35 — 0,8 | 4,5 — 5,1 | 0,15 — 0,35 | Кадмия | «» | ---- 0,20 0,10 | ---- 0,30 0,10 | - |
| медь) | (ВАЛ10) | ------- Отливка | 0,07 — 0,25 | ---- 0,15 | ---- 0,15 | |||||||
| Группа сплава | Марка сплава | Вид продукции | Массовая доля, % | |||||||||
| примесей, не более | ||||||||||||
| марганца | меди | цинка | никеля | свинца | олова | кремния | сумма учитываемых примесей | |||||
| З, В | К | Д | ||||||||||
| II | АК12М2 | Чушка | 0,5 | Магния | 0,8 | 0,3 | 0,15 | 0,1 | Титана | - | - | 2,1 |
| (Сплавы на основе | (АК11М2, АК12М2, | ------- Отливка | 0,20 ---- | 0,20 | --- 2,2 | |||||||
| системы алюминийкремний- | АК12М2р) АК12ММгН | Чушка | Хрома | 0,15 - | 0,2 | Марганца | 0,05 | 0,01 | Титана | - | 1,0 | - |
| медь) | (АЛ30) | ------- Отливка | 0,2 | 0,2 | 0,20 | --- 1,1 | ||||||
| АК12М2МгН (АЛ25) | Чушка ------- Отливка | Хрома 0,2 | - | 0,5 | - | 0,10 | 0,02 | - | - | 1,2 --- 1,3 | - | |
| АК21М2,5 Н2,5 (ВКЖЛС-2) | Чушка ------- Отливка | - | - | 0,2 | - | 0,05 | 0,01 | - | - | 0,7 --- 1,1 | - | |
| III | АМ5 | Чушка | Магния | - | 0,20 | 0,10 | Цирко- | - | 0,30 | 0,9 | 0,9 | - |
| (Сплавы на основе системы алюминий- | ------ (АЛ19) АМ4,5Кд | ------- Отливка Чушка | 0,05 Магния | - | 0,1 | - | ния 0,20 Цирко- | - | 0,20 | 0,60 | 0,60 | - |
| медь) | (ВАЛ10) | ------- Отливка | 0,05 | ния 0,15 | ||||||||
| Группа сплава | Марка сплава | Вид продукции | Массовая доля, % | |||||||||
| основных компонентов | примесей, не более | |||||||||||
| магния | кремния | марганца | меди | титана | никеля | алюминия | железа | |||||
| З, В | К | Д | ||||||||||
| IV | АМг4К1,5М | Чушка | 4,5 — 5,2 | 1,3 — 1,7 | 0,6 — 0,9 | 0,7 - | 0,10 — 0,25 | Бериллия | Осно- | - | 0,30 | - |
| (Сплавы на основе системы алюминиймагний) | (АМг4К1, 5М1) АМг5К (АЛ13) | ------- Отливка Чушка ------- Отливка | 4,5 — 5,5 | 0,8 — 1,3 | 0,1 — 0,4 | 1,0 - | - | 0,002 — 0,004 - | ва То же | 0,4 --- 0,5 | ---- 0,40 0,4 --- 0,5 | 0,4 --- 1,5 |
| АМг5Мц (АЛ28) | Чушка ------- Отливка | 4,8 — 6,3 | - | 0,4 — 1,0 | - | 0,05 — 0,15 | - | «» | 0,25 ---- 0,30 | 0,25 ---- 0,40 | 0,25 ---- 0,5 | |
| АМг6л (АЛ23) | Чушка ------- Отливка | 6,0 — 7,0 | Циркония 0,05 — 0,20 | Бериллия 0,02 — 0,10 | - | 0,05 — 0,15 | - | «» | 0,20 | 0,20 | - | |
| АМг6лч (АЛ23-1) | Чушка ------- Отливка | 6,0 — 7,0 | Циркония 0,05 — 0,20 | Бериллия 0,02 — 0,10 | - | 0,05 — 0,15 | - | «» | 0,05 | 0,05 | - | |
| АМг10 (АЛ27) | Чушка ------- Отливка | 9,5 — 10,5 | Циркония 0,05 — 0,20 | Бериллия 0,05 — 0,15 | - | 0,05 — 0,15 | - | «» | 0,20 | 0,20 | 0,20 | |
| Группа сплава | Марка сплава | Вид продукции | Массовая доля, % | |||||||||
| примесей, не более | ||||||||||||
| марганца | меди | цинка | никеля | свинца | олова | кремния | сумма учитываемых примесей | |||||
| З, В | К | Д | ||||||||||
| IV | АМг4К1,5М | Чушка | - | - | 0,1 | - | - | - | - | - | 0,1 | - |
| (Сплавы на основе системы алюминий- | (АМг4К1, 5М1) АМг5К | ------- Отливка Чушка | - | 0,10 | 0,20 | - | Циркония | - | - | 0,5 | --- 0,3 0,5 | 0,5 |
| магний) | (АЛ13) | ------- Отливка | 0,15 | --- 0,6 | --- 0,6 | --- 1,8 | ||||||
| АМг5Мц (АЛ28) | Чушка ------- Отливка | - | 0,30 | - | - | Циркония 0,10 | - | 0,30 | 0,4 --- 0,5 | 0,4 --- 0,6 | 0,4 --- 0,7 | |
| АМг6л (АЛ23) | Чушка ------- Отливка | 0,10 | 0,15 | 0,10 | - | - | - | 0,20 | 0,50 | 0,50 | - | |
| АМг6лч (АЛ23-1) | Чушка ------- Отливка | 0,10 | 0,05 | 0,05 | - | - | - | 0,05 | 0,20 | 0,20 | - | |
| АМг10 (АЛ27) | Чушка ------- Отливка | 0,10 | 0,15 | 0,10 | - | - | - | 0,20 | 0,50 | 0,50 | 0,50 | |
| Группа сплава | Марка сплава | Вид продукции | Массовая доля, % | |||||||||
| основных компонентов | примесей, не более | |||||||||||
| магния | кремния | марганца | меди | титана | никеля | алюминия | железа | |||||
| З, В | К | Д | ||||||||||
| IV | АМг10ч | Чушка | 9,5 — 10,5 | - | - | Бериллия 0,05 — Циркония Осно- 0,05 0,05 0,05 | ||||||
| (Сплавы на основе системы алюминий- | (АЛ27-1) АМг11 | ------- Отливка Чушка | 10,5 — 13,0 | 0,8 — 1,2 | - | 0,05 — 0,15 - | 0,15 0,05 - | 0,05 — 0,20 Бериллия | ва То же | 0,4 | 0,9 | 1,1 |
| магний) | (АЛ22) | ------- Отливка | 0,15 | 0,03 — 0,07 | --- 0,5 | --- 1,0 | --- 1,2 Циркония 0,2 | |||||
| АМг7 (АЛ29) | Чушка ------- Отливка | 6,0 — 8,0 | 0,5 — 1,0 | 0,25 — 0,60 | - | - | - | «» | - | - | 0,8 --- 0,9 | |
| V | АК7Ц9 | Чушка | 0,15 — 0,35 | 6,0 — 8,0 | Цинка | - | - | - | «» | 0,7 | 0,7 | 0,7 |
| (Сплавы на основе системы алюминий- | (АЛ11) АК9Ц6 | ------- Отливка Чушка | ----------- 0,1 — 0,3 0,35 — 0,55 | 8 — 10 | 7,0 — 12,0 0,1 — 0,6 | 0,3 — 1,5 | Цинка | Железа | «» | --- 0,7 - | --- 1,2 - | --- 1,5 - |
| прочие компоненты | (АК9Ц6р) АЦ4Мг (АЛ24) | ------- Отливка Чушка ------- Отливка | ----------- 0,3 — 0,5 1,55 — 2,05 ----------- 1,5 — 2,0 | - | 0,2 — 0,5 | Цинка 3,5 — 4,5 | 5,0 — 7,0 0,1 — 0,2 | 0,3 — 1,0 - | «» | 0,50 | - | - |
| Группа сплава | Марка сплава | Вид продукции | Массовая доля, % | |||||||||
| примесей, не более | ||||||||||||
| марганца | меди | цинка | никеля | свинца | олова | кремния | сумма учитываемых примесей | |||||
| З, В | К | Д | ||||||||||
| IV | АМг10ч | Чушка | 0,1 | 0,05 | 0,05 | - | - | - | 0,05 | 0,20 | 0,20 | 0,20 |
| (Сплавы на основе системы алюминиймагний) | (АЛ27-1) АМг11 (АЛ22) | ------- Отливка Чушка ------- Отливка | - | - | 0,10 | - | - | - | - | 0,5 --- 0,6 | 1,0 --- 1,1 | 1,2 --- 1,3 |
| АМг7 (АЛ29) | Чушка ------- Отливка | - | 0,1 | 0,2 | Бериллия 0,01 | - | - | - | - | - | 0,9 --- 1,0 | |
| V | АК7Ц9 | Чушка | 0,5 | 0,60 | - | - | - | - | - | 1,7 | 1,7 | 1,7 |
| (Сплавы на основе системы алюминийпрочие | (АЛ11) АК9Ц6 (АК9Ц6р) | ------- Отливка Чушка ------- | - | - | - | 0,3 | Свинца + олова | - | - | --- 1,7 - | --- 1,9 0,6 | --- 2,5 - |
| компоненты) | АЦ4Мг (АЛ24) | Отливка Чушка ------- Отливка | - | 0,20 | Бериллия 0,10 | Циркония 0,10 | 0,3 - | - | 0,30 | 0,90 | - | - |
| Примечания. 1. Обозначение марок сплавов: ч — чистый; пч — повышенной чистоты; оч — особой чистоты; л — литейные сплавы; с — селективный. В скобках указаны обозначения марок сплавов по ГОСТ 1583, | ||||||||||||
| ОСТ 48-178 и по техническим условиям. | ||||||||||||
| 2. Обозначение способов литья: | ||||||||||||
| З — литье в песчаные формы; В — литье по выплавляемым моделям; | ||||||||||||
| К — литье в кокиль; Д — литье под давлением. Сумма учитываемых примесей для литья по выплавляемым моделям распространяется также на литье в оболочковые формы. | ||||||||||||
| 3. Допускается не определять массовую долю примесей в сплавах при производстве отливок из металлошихты известного химсостава (за исключением примеси железа). | ||||||||||||
| 4. При применении сплавов марок АК12(АЛ2) и АМг5Мц и (АЛ28) для деталей, работающих в морской воде, массовая доля меди не должна превышать: в сплаве марки АК12(АЛ2) — 0,30%, в сплаве | ||||||||||||
| марки АМг5Мц(АЛ28) — 0,1%. | ||||||||||||
| 5. При применении сплавов для литья под давлением | ||||||||||||
| допускается в сплаве марки АК7Ц9(АЛ11) отсутствие магния; в сплаве марки АМг11(АЛ22) содержание магния 8,0 — 13,0%, кремния | ||||||||||||
| 0,8 — 1,6%, марганца до 0,5% и отсутствие титана. | ||||||||||||
| 6. Сплавы марок АК5М7(А5М7), АМг5К(АЛ13), АМг10(АЛ27), | ||||||||||||
| АМг10ч(АЛ27-1) не рекомендуются к использованию в новых конструкциях. | ||||||||||||
| 7. В сплаве АК8М3ч(ВАЛ8) допускается отсутствие бора при условии обеспечения уровня механических характеристик, предусмотренных настоящим стандартом. При изготовлении деталей из сплава АК8М3ч(ВАЛ8) методом жидкой штамповки массовая доля железа должна быть не более 0,4%. | ||||||||||||
| 8. При литье под давлением в сплаве АК8л(АЛ34) допускается | ||||||||||||
| снижение предела массовой доли бериллия до 0,06%, повышение допустимой массовой доли железа до 1,0% при суммарной массовой доле примесей не более 1,2% и отсутствие титана. | ||||||||||||
| 9. Для модифицирования структуры в сплавы АК9ч(АЛ4), | ||||||||||||
| АК9пч(АЛ4-1), АК7ч(АЛ9), АК7пч(АЛ9-1) допускается введение стронция до 0,08%. | ||||||||||||
| 10. Примеси, обозначенные прочерком, учитываются в общей сумме примесей, при этом содержание каждого из элементов не | ||||||||||||
| превышает 0,020%. | ||||||||||||
| 11. Рафинированные сплавы в чушках обозначают буквой «р», которая ставится после обозначения марки сплава. | ||||||||||||
| 12. В заказе, в конструкторской документации, при маркировке отливок допускается указывать марку сплава без дополнительного обозначения марки в скобках или марку, обозначенную в скобках. | ||||||||||||
| 13. По соглашению с потребителем допускается изготавливать чушки, состав которых по массовым долям отдельных элементов | ||||||||||||
| (основных компонентов и примесей) отличается от указанного в таблице 1. | ||||||||||||
| 14. При применении сплавов для литья под давлением допускается в сплаве АМг7(АЛ29) содержание примесей бериллия до | ||||||||||||
| 0,03% и кремния до 1,5%. | ||||||||||||
| 15. В сплаве марки АМг11(АЛ22) допускается отсутствие титана. | ||||||||||||
| 16. Сплавы, предназначенные для изготовления изделий пищевого назначения, обозначаются буквой «П», которая ставится после обозначения марки сплава. | ||||||||||||
3.2 Силумины в чушках изготовляют со следующим химическим составом:
АК12ч(СИЛ-1) — кремний 10 — 13%, алюминий — основа, примесей, %, не более: железо — 0,50, марганец — 0,40, кальций — 0,08, титан — 0,13, медь — 0,02, цинк — 0,06;
АК12пч(СИЛ-0) — кремний 10 — 13%, алюминий — основа, примесей, %, не более: железо — 0,35, марганец — 0,08, кальций — 0,08, титан — 0,08, медь — 0,02, цинк — 0,06;
АК12оч(СИЛ-00) — кремний 10 — 13%, алюминий — основа, примесей, %, не более: железо — 0,20, марганец — 0,03, кальций — 0,04, титан — 0,03, медь — 0,02, цинк — 0,04;
АК12ж(СИЛ-2) — кремний 10 — 13%, алюминий — основа, примесей, %, не более: железо — 0,7, марганец — 0,5, кальций — 0,2, титан — 0,2, медь — 0,03, цинк — 0,08.
По соглашению изготовителя с потребителем в силумине марки АК12ж(СИЛ-2) допускается содержание железа до 0,9%, марганца — до 0,8%, титана — до 0,25%.
3.3. Для изготовления изделий пищевого назначения применяют сплавы АК7, АК5М2, АК9, АК12. Применение других марок сплавов для изготовления изделий и оборудования, предназначенных для контакта с пищевыми продуктами и средами, в каждом отдельном случае должно быть разрешено органами здравоохранения.
В алюминиевых сплавах, предназначенных для изготовления изделий пищевого назначения, массовая доля свинца должны быть не более 0,15%, мышьяка — не более 0,015%, цинка — не более 0,3%, бериллия — не более 0,0005%.
4. СПЛАВЫ В ЧУШКАХ (МЕТАЛЛОШИХТА)
4.1 Технические требования
4.1.1. Сплавы должны изготовляться в соответствии с требованиями настоящего стандарта по технологической инструкции, утвержденной в установленном порядке.
4.1.2. Сплавы изготовляются в виде чушек массой до 20 кг, по соглашению с потребителем — массой более 200 кг и в расплаве.
4.1.3. На поверхности чушек не должно быть шлаковых и других инородных включений, видимых невооруженным глазом.
Допускаются усадочные раковины, трещины (на чушках массой более 200 кг), следы зачистки и вырубки.
Допускается на поверхности чушек наличие краски, используемой для покраски изложниц.
Общая площадь поверхности, занимаемой оксидными пленками и пленами на чушках алюминиево-кремниевых сплавов, не должна превышать 5% всей поверхности чушек.
Допускаются на поверхности чушек заэвтектических алюминиево-кремниевых сплавов ликвации кремния и рыхлоты.
4.1.4. В изломе чушек массой до 20 кг не допускаются шлаковые и другие инородные включения, видимые невооруженным глазом.
Допускается наличие в изломе кремния, образовавшегося в процессе кристаллизации алюминиево-кремниевых сплавов.
4.1.5. Чушки рафинированных сплавов изготовляются по соглашению изготовителя с потребителем.
В рафинированных сплавах содержание водорода должно быть не более 0,25 см3/100 г металла для доэвтектических силуминов, 0,35 см3/100 г — для заэвтектических силуминов, 0,5 см3/100 г — для алюминиево-магниевых сплавов; пористость должна быть не более 3 баллов.
Выбор контролируемого показателя (балл пористости или содержание водорода) определяется предприятием-изготовителем.
4.1.6 Маркировка
4.1.6.1 На каждой чушке должны быть нанесены:
товарный знак или наименование и товарный знак предприятия-изготовителя, номер плавки и маркировка сплава;
по соглашению с потребителем для крупногабаритных чушек массой более 200 кг несмываемой краской цифровое значение массы чушки в килограммах.
Допускается по соглашению с потребителем наносить номер плавки, товарный знак или наименование и товарный знак предприятия-изготовителя на 80% чушек при условии формирования пакета из чушек одной плавки.
Чушки, предназначенные для изготовления изделий и оборудования, контактирующих с пищевыми продуктами, маркируются при отсутствии цветной маркировки дополнительной буквой «П», которая ставится после обозначения марки сплава.
4.1.6.2. Чушки на торце маркируют несмываемой цветной краской (вертикальные полосы, кресты, треугольники) или металлическим клеймом на поверхности чушки:
АК12(АЛ2) — белой, зеленой, зеленой;
АК12П — белой, белой, зеленой, зеленой;
АК9ч(АЛ4) — коричневый треугольник;
АК9пч(АЛ4-1) — два зеленых треугольника,
АК8л(АЛ34) — два желтых треугольника;
АК9с(АК9с) — белой, желтой, желтой;
АК7П(АК7П) — белой, красной, красной;
АК7ч(АЛ9) — желтый треугольник;
АК7пч(АЛ9-1) — два зеленых креста;
АК5М(АЛ5) — белой, черной, белой;
АК5Мч(АЛ5-1) — красной, синей, зеленой;
АК5М2П(АК5М2П) — черной, синей, красной;
АК6М2(АК6М2) — два синих креста;
АК8М(АЛ32) — зеленый треугольник;
АК5М4(АК5М4) — черной, синей, синей;
АК5М7(АК5М7) — черной, красной;
АК8М3ч(ВАЛ8) — два белых креста;
АК9М2(АК9М2) — белой, желтой, белой;
АК12М2 (АК11М2, АК12М2, АК12М2р) — два красных креста;
АК12ММгН(АЛ30) — белой, черной, черной;
АК12М2МгН(АЛ25) — белой, черной;
АК21М2,5Н2,5 (ВКЖЛС-2) — черной, черной, черной;
АМ5(АЛ19) — белый треугольник;
АМ4,5Кд(ВАЛ10) — синий треугольник;
АМг4К1,5М (АМ4К1,5М1) — красной, желтой, желтой;
АМг5К(АЛ13) — коричневый крест;
АМг6лч(АЛ23-1) — желтый крест;
АМг10(АЛ27) — черной, черной, синей;
АМг10ч(АЛ27-1) — красный треугольник;
АМг7(АЛ29) — две полосы: зеленая и красная;
АК7Ц9(АЛ11) — белой, белой, зеленой;
АК9Ц6(АК9Ц6р) — синей, синей, синей;
АК12ч(СИЛ-1) — красная буква С;
АК12пч(СИЛ-0) — белая буква С;
АК12оч(СИЛ-00) — синяя буква С;
АК12ж(СИЛ-2) — черная буква С.
По соглашению с потребителем допускается применять другой способ нанесения маркировки.
4.1.6.3. По требованию потребителя на каждой части ломаной чушки должны быть нанесены номер плавки и цветная маркировка.
4.1.6.4. Для рафинированных сплавов на чушках верхнего ряда каждого пакета с четырех сторон красной несмываемой краской наносится буква «р».
4.1.6.5. По соглашению с потребителем допускается наносить маркировку только на чушки верхнего ряда пакета.
4.1.7 Упаковка
4.1.7.1. Чушки массой до 20 кг формируют в пакеты массой не более 1,5 т с учетом общих требований ГОСТ 21399, ГОСТ 24597.
Пакеты должны состоять из чушек одной марки сплава.
Пакеты скрепляют двумя полосами по два витка алюминиевой катанкой диаметром 9 мм по ГОСТ 13843. При формировании пакета узел обвязки должен располагаться на боковой стороне пакета. Допускается по согласованию с потребителем применение других средств скрепления по ГОСТ 21650 при условии сохранности пакетов при транспортировании. Масса алюминиевой катанки, применяемой для обвязки пакетов, входит в массу нетто пакета и партии.
Чушки массой более 200 кг не формируют в пакеты.
4.2 Приемка
4.2.1. Чушки предъявляют к приемке партиями. Партия должна состоять из чушек одной марки сплава, одной или нескольких плавок и быть оформлена одним документом о качестве, содержащим:
товарный знак или наименование и товарный знак предприятия-изготовителя;
результаты химического анализа плавки, плавок;
содержание водорода или балл пористости для рафинированных сплавов;
обозначение настоящего стандарта.
Каждую партию чушек массой более 200 кг изготовитель сопровождает специально отлитыми пробами для определения химического состава и водорода в рафинированных сплавах — по одной пробе от каждой плавки.
4.2.2. В партии чушек массой по 20 кг допускается не более 5% ломаных чушек от массы всей партии. Ломаные чушки на экспорт не допускаются.
4.2.3. Проверке внешнего вида подвергают не менее 1% чушек массой по 20 кг от каждой плавки, но не менее двух чушек и не менее одной чушки массой более 200 кг от каждой плавки.
4.2.4. Для контроля качества излома чушек массой до 20 кг от каждой плавки отбирают не менее двух чушек. Контроль качества излома проводится по требованию потребителя.
4.2.5. Для проверки химического состава и контроля содержания водорода в рафинированных сплавах от каждой плавки отбирают не менее двух чушек. Допускается на предприятии-изготовителе отбирать пробы от жидкого металла.
Сплавы в чушках предприятие-изготовитель контролирует на содержание основных компонентов, примеси железа, вредных примесей в пищевых сплавах в каждой плавке. Содержание остальных примесей контролируют по требованию потребителя.
4.2.6. Для оценки газовой пористости рафинированных сплавов, отливаемых в чушки массой по 20 кг, от каждой плавки отбирают по две чушки. Из обеих чушек вырезают поперечные темплеты толщиной не менее 10 мм на расстоянии 1/3 длины от торца чушки.
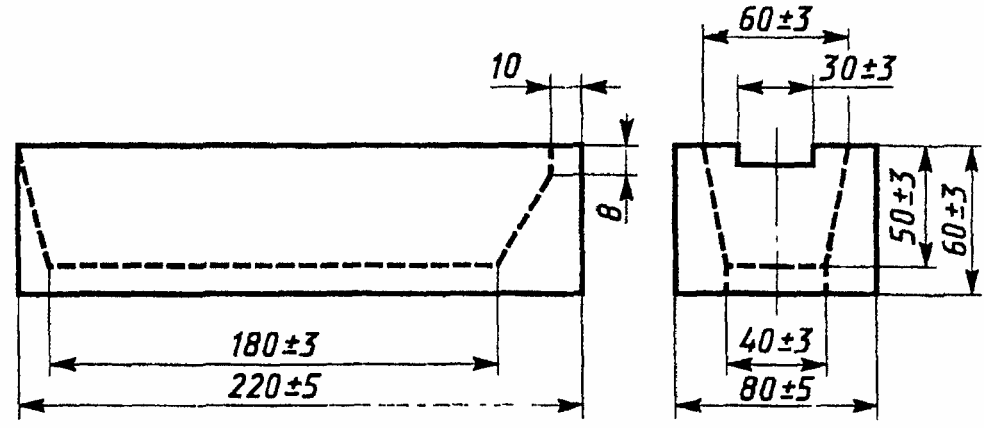
Оценку газовой пористости рафинированных сплавов в чушках массой более 200 кг проводят на поперечных темплетах толщиной не менее 10 мм, вырезанных на расстоянии 1/3 длины от торца пробы, отлитой в изложницу (рисунок 1).
4.2.7. При получении неудовлетворительных результатов испытаний хотя бы по одному из показателей по нему проводят повторное испытание на удвоенном количестве образцов, взятых от той же плавки. Результаты повторного испытания распространяют на всю плавку.
4.3 Методы испытаний
4.3.1. Проверку качества поверхности и излома чушек проводят визуально, без применения увеличительных приборов.
Для получения излома допускается надрезать меньшую сторону чушки не более чем на 1/3 ее высоты.
4.3.2. Отбор и подготовка проб для химического анализа чушек массой до 20 кг — по ГОСТ 24231.
4.3.3. Для контроля химического состава и содержания водорода в рафинированных сплавах чушек массой более 200 кг на предприятии-изготовителе в середине разливки каждой плавки отливают пробы массой (1 +/- 0,2) кг в изложницу (рисунок 1). Отбор и подготовку проб для химического анализа чушек массой более 200 кг проводят по ГОСТ 24231 от пробы, отлитой по рисунку 1.
4.3.4. Химический состав сплавов определяют по ГОСТ 25086, ГОСТ 11739.1 — ГОСТ 11739.24, ГОСТ 7727, ГОСТ 1762.0 - ГОСТ 1762.7. Допускается определять химический состав другими методами, не уступающими по точности стандартным.
При разногласиях в оценке химического состава анализ проводят по ГОСТ 25086, ГОСТ 11739.1 — ГОСТ 11739.24, ГОСТ 1762.0 - ГОСТ 1762.7.
4.3.5. При отборе, подготовке проб и проведении химических анализов следует соблюдать требования безопасности в соответствии с ГОСТ 12.2.009, ГОСТ 12.1.005, ГОСТ 12.1.007, а также другой нормативной документацией по безопасному ведению этих работ с учетом использования средств защиты по ГОСТ 12.4.013, ГОСТ 12.4.021.
При работе со сплавами, содержащими бериллий, следует руководствоваться правилами при работе с бериллием и его соединениями, утвержденными органами здравоохранения.
4.3.6. Содержание водорода в сплавах определяют по ГОСТ 21132.0, ГОСТ 21132.1 или по нормативно-технической документации.
4.3.8. Газовая пористость определяется по методике, приведенной в Приложении Б. При определении газовой пористости следует соблюдать требования безопасности по ГОСТ 12.2.009, ГОСТ 12.1.005, ГОСТ 12.1.007, ГОСТ 12.4.013, ГОСТ 12.4.021.
4.4 Транспортирование и хранение
4.4.1. Чушки транспортируют железнодорожным, водным, автомобильным транспортом в соответствии с правилами перевозки грузов, действующими на каждом виде транспорта. Чушки массой до 20 кг транспортируют в пакетах.
4.4.2. Железнодорожные перевозки чушек проводят транспортными пакетами с учетом общих требований ГОСТ 21399, ГОСТ 24597.
Схемы и размеры пакетов, а также размещение и крепление их в транспортных средствах должны устанавливаться нормативной документацией.
Крупногабаритные чушки транспортируют на открытом подвижном составе.
4.4.3 На боковой стороне пакета к средству обвязки крепится ярлык.
При отгрузке чушек в пакетах крупными партиями более 50 т в адрес одного получателя допускается по соглашению с ним сопровождение ярлыками не менее 10% пакетов от всей партии.
Транспортная маркировка — по ГОСТ 14192.
4.4.4. Маркировку продукции, предназначенной для экспорта, проводят в соответствии с требованиями, предусмотренными контрактом.
4.4.5. Цветная маркировка и масса крупногабаритных чушек наносится на боковой стороне чушки. На чушках, имеющих скобу для грузоподъемных механизмов, маркировка и масса наносятся на торцевой верхней части.
4.4.6. На пакете, содержащем чушки разных плавок, на чушках верхнего ряда пакета несмываемой краской наносят номера всех плавок, содержащихся в пакете.
4.4.7. Чушки должны храниться в крытых помещениях. Допускается хранение чушек нерафинированных сплавов на открытых площадках сроком не более двух месяцев.
5. СПЛАВЫ В ОТЛИВКАХ
5.1 Технические требования
5.1.1. Механические свойства сплавов должны соответствовать приведенным в таблице 2.
| Группа сплава | Марка сплава | Способ литья | Вид термической обработки | Временное сопротивление разрыву, МПа (кгс/мм2) | Относительное удлинение, % | Твердость по Бринеллю НВ |
| не менее | ||||||
| I | АК12(АЛ2) АК13(АК13) АК9(АК9) АК9с(АК9с) АК9ч(АЛ4) АК9пч(АЛ4-1) АК8л(АЛ34) АК7(АК7) АК7ч(АЛ9) АК7пч(АЛ9-1) АК10Су(АК10Су) АК5М2(АК5М2) | ЗМ, ВМ, КМ К Д ЗМ, ВМ, КМ К Д Д З, В, К, Д, ПД К, Д, ПД ЗМ, ВМ К, КМ К, Д К К З, В, К, Д К, Д, ПД, КМ, ЗМ ЗМ, ВМ К, КМ З З, В, К, Д К, Д, ПД ЗМ, ВМ К, КМ З З К К Д Д Д З К З К Д ПД З, В, К Д З, В, К, Д КМ З, В К, КМ З, В ЗМ, ВМ ЗМ, ВМ ЗМ, ВМ ЗМ, ВМ К К К З, В К, КМ З, В ЗМ, ВМ К, КМ ЗМ, ВМ К, ВМ Д Д ЗМ, ВМ ЗМ, ВМ К З К З К З К Д | - — - Т2 Т2 Т2 — - Т1 Т6 Т6 — Т1 Т6 — Т1 Т6 Т6 Т6 — Т1 Т6 Т6 Т5 Т4 Т5 Т4 — Т1 Т2 — - Т5 Т5 — - - — Т2 Т4 Т4 Т5 Т5 Т5 Т6 Т7 Т8 Т6 Т7 Т8 Т4 Т4 Т5 Т5 Т5 Т6 Т6 — Т2 Т7 Т8 — - - Т5 Т5 Т8 Т8 - | 147 (15,0) 157 (16,0) 157 (16,0) 137 (14,0) 147 (15,0) 147 (15,0) 176 (18,0) 157 (16,0) 196 (20,0) 235 (24,0) 245 (25,0) 147 (15,0) 196 (20,0) 235 (24,0) 147 (15,0) 196 (20,0) 225 (23,0) 235 (24,0) 225 (23,0) 157 (16,0) 196 (20,0) 245 (25,0) 265 (27,0) 294 (30,0) 255 (26,0) 333 (34,0) 274 (28,0) 206 (21,0) 225 (23,0) 176 (18,0) 127 (13,0) 157 (16,0) 176 (18,0) 196 (20,0) 167 (17,0) 147 (15,0) 157 (16,0) 167 (17,0) 137 (14,0) 186 (19,0) 176 (18,0) 206 (21,0) 196 (20,0) 196 (20,0) 225 (23,0) 196 (20,0) 157 (16,0) 235 (24,0) 196 (20,0) 157 (16,0) 196 (20,0) 225 (23,0) 235 (24,0) 235 (24,0) 265 (27,0) 274 (28,0) 294 (30,0) 196 (20,0) 167 (17,0) 206 (21,0) 167 (17,0) 167 (17,0) 118 (12,0) 157 (16,0) 196 (20,0) 206 (21,0) 147 (15,0) 176 (18,0) 147 (15,0) | 4,0 2,0 1,0 4,0 3,0 2,0 1,5 1,0 0,5 1,0 1,0 2,0 1,5 3,5 2,0 1,5 3,0 3,0 2,0 3,0 2,0 3,5 4,0 2,0 4,0 4,0 6,0 2,0 1,0 2,5 0,5 1,0 0,5 0,5 1,0 0,5 2,0 1,0 2,0 4,0 4,0 2,0 2,0 2,0 1,0 2,0 3,0 1,0 2,0 3,0 5,0 5,0 4,0 4,0 4,0 2,0 3,0 1,0 2,0 2,5 3,5 1,0 — 0,5 — 0,5 1,0 2,0 0,5 | 50,0 50,0 50,0 50,0 50,0 50,0 60,0 60,0 70,0 80,0 90,0 50,0 70,0 70,0 50,0 60,0 70,0 70,0 70,0 50,0 70,0 70,0 70,0 85,0 70,0 90,0 80,0 70,0 80,0 60,0 60,0 60,0 75,0 75,0 50,0 65,0 50,0 50,0 45,0 50,0 50,0 60,0 60,0 60,0 70,0 60,0 55,0 70,0 60,0 55,0 50,0 50,0 60,0 60,0 60,0 70,0 70,0 50,0 45,0 60,0 55,0 70,0 65,0 65,0 75,0 75,0 65,0 65,0 65,0 |
| II | АК5М(АЛ5) АК5Мч(АЛ5-1) АК6М2(АК6М2) АК8М(АЛ32) АК5М4(АК5М4) АК5М7(АК5М7) АК8М3(АК8М3) АК8М3ч(ВАЛ8) АК9М2(АК9М2) АК12М2(АК12М2) АК12ММгН(АЛ30) АК12М2МгН(АЛ25) АК21М2,5Н2,5 (ВКЖЛС-2) | З, В, К З, В К З, В З, В, К К З, В, К З, В К, КМ З, В, К К К К З К К Д Д З К З К З Д Д З К К З К К З Д К К К, ПД К, ПД Д Д Д З В З К К Д К К К Д К К К К К | Т1 Т5 Т5 Т6 Т7 Т6 Т1 Т5 Т5 Т7 Т1 — Т5 Т6 Т1 Т6 — Т2-1 Т5 Т5 Т7 Т7 Т1 Т1 Т2 — - Т6 — - Т1 Т1 — - Т6 Т4 Т5 — Т5 Т2 Т5 Т5 Т7 Т7 — - Т6 Т1 — Т1 Т1 Т6 Т1 Т2 Т1 | 157 (16,0) 196 (20,0) 216 (22,0) 225 (23,0) 176 (18,0) 235 (24,0) 176 (18,0) 274 (28,0) 294 (30,0) 206 (21,0) 196 (20,0) 230 (23,5) 294 (30,0) 245 (25,0) 196 (20,0) 265 (27,0) 255 (26,0) 255 (26,0) 235 (24,0) 255 (26,0) 225 (23,0) 245 (25,0) 176 (18,0) 284 (29,0) 235 (24,0) 118 (12,0) 157 (16,0) 196 (20,0) 127 (13,0) 157 (16,0) 167 (17,0) 147 (15,0) 118 (12,0) 147 (15,0) 216 (22,0) 343 (35,0) 392 (40,0) 294 (30,0) 343 (35,0) 215 (22,0) 345 (35,0) 345 (35,0) 270 (27,0) 295 (30,0) 186 (19,0) 196 (20,0) 274 (28,0) 206 (21,0) 186 (19,0) 260 (26,5) 196 (20,0) 216 (22,0) 186 (19,0) 157 (16,0) 186 (19,0) | 0,5 0,5 0,5 0,5 1,0 1,0 1,0 1,0 1,5 1,5 1,0 2,0 1,0 1,5 1,5 2,0 2,0 1,7 2,0 2,0 2,0 2,0 0,5 1,0 2,0 — 1,0 0,5 — - - — - 1,0 0,5 5,0 4,0 2,0 2,0 1,5 1,0 2,0 1,0 2,5 1,5 1,5 1,5 1,4 1,0 1,5 0,5 0,7 — - - | 65,0 70,0 70,0 70,0 65,0 70,0 65,0 70,0 70,0 65,0 70,0 78,4 75,0 60,0 70,0 70,0 70,0 70,0 60,0 70,0 60,0 60,0 60,0 90,0 60,0 60,0 70,0 90,0 70,0 70,0 90,0 80,0 80,0 70,0 90,0 90,0 110 75,0 90,0 60,0 90,0 90,0 80,0 85,0 70,0 75,0 85,0 80,0 70,0 83,4 90,0 100,0 90,0 90,0 100,0 |
| III | АМ5(АЛ19) АМ4,5Кд(ВАЛ10) | З, В, К З, В, К З З, В К З, В К З, В К З | Т4 Т5 Т7 Т4 Т4 Т5 Т5 Т6 Т6 Т7 | 294 (30,0) 333 (34,0) 314 (32,0) 294 (30,0) 314 (32,0) 392 (40,0) 431 (44,0) 421 (43,0) 490 (50,0) 323 (33,0) | 8,0 4,0 2,0 10,0 12,0 7,0 8,0 4,0 4,0 5,0 | 70,0 90,0 80,0 70,0 80,0 90,0 100,0 110,0 120,0 90,0 |
| IV | АМгК1,5 (АМг4К1,5М1) АМг5К(АЛ13) АМг5Мц(АЛ28) АМг6л(АЛ23) АМг6лч(АЛ23-1) АМг10(АЛ27) АМг10ч(АЛ27-1) АМг11(АЛ22) АМг7(АЛ29) | К К З, В, К Д З, В К Д З, В К, Д З, К, В З, В К, Д З, К, В З, К, Д З, О, К, Д З, В, К З, В, К Д Д | Т2 Т6 — - - — - - — Т4 — - Т4 Т4 Т4 — Т4 — - | 211 (21,5) 265 (27,0) 147 (15,0) 167 (17,0) 196 (20,0) 206 (21,0) 206 (21,0) 186 (19,0) 216 (22,0) 225 (23,0) 196 (20,0) 235 (24,0) 245 (25,0) 314 (32,0) 343 (35,0) 176 (18,0) 225 (23,0) 196 (20,0) 206 (21,0) | 2,0 2,3 1,0 0,5 4,0 5,0 3,5 4,0 6,0 6,0 5,0 10,0 10,0 12,0 15,0 1,0 1,5 1,0 3,0 | 81,0 104,0 55,0 55,0 55,0 55,0 55,0 60,0 60,0 60,0 60,0 60,0 60,0 75,0 75,0 90,0 90,0 90,0 60,0 |
| V | АК7Ц9(АЛ11) АК9Ц6(АК9Ц6р) АЦМг(АЛ24) | З, В К Д З, В, К З К, Д З, В З, В | - — - Т2 — - - Т5 | 196 (20,0) 206 (21,0) 176 (18,0) 216 (22,0) 147 (15,0) 167 (17,0) 216 (22,0) 265 (27,0) | 2,0 1,0 1,0 2,0 0,8 0,8 2,0 2,0 | 80,0 80,0 60,0 80,0 70,0 80,0 60,0 70,0 |
| Примечания. 1. Условные обозначения способов литья: | ||||||
| З — литье в песчаные формы; В — литье по выплавляемым моделям; | ||||||
| К — литье в кокиль; Д — литье под давлением; ПД -литье с кристаллизацией под давлением (жидкая штамповка); | ||||||
| О — литье в оболочковые формы; М — сплав подвергается модифицированию. | ||||||
| 2. Условные обозначения видов термической обработки: | ||||||
| Т1 — искусственное старение без предварительной закалки; | ||||||
| Т2 — отжиг; | ||||||
| Т4 — закалка; Т5 — закалка и кратковременное (неполное) искусственное старение; | ||||||
| Т6 — закалка и полное искусственное старение; | ||||||
| Т7 — закалка и стабилизирующий отпуск; | ||||||
| Т8 — закалка и смягчающий отпуск. | ||||||
| 3. Механические свойства сплавов АК7Ц9 и АК9Ц6 определяются спустя не менее одних суток естественного старения. | ||||||
| 4. Механические свойства, указанные для способа литья В, распространяются также на литье в оболочковые формы. | ||||||
5.1.2. Рекомендуемые режимы термической обработки сплавов в отливках приведены в Приложении В.
5.1.3. Механические свойства сплавов, при изготовлении отливок из которых применялись способы литья и термическая обработка, не приведенные в таблице 2, должны соответствовать требованиям нормативной документации на отливки.
5.2 Методы испытаний
5.2.1. Химический состав определяют по ГОСТ 25086, ГОСТ 11739.1 — ГОСТ 11739.24, ГОСТ 7727. Допускается определять химический состав другими методами, не уступающими по точности стандартным.
При разногласиях в оценке химического состава анализ проводят по ГОСТ 25086, ГОСТ 11739.1 — ГОСТ 11739.24.
5.2.2. Механические свойства сплавов определяют на отдельных отлитых образцах или образцах, выточенных из специально отлитой заготовки или из прилитой к отливке заготовки, отлитых в кокиль или песчаную форму.
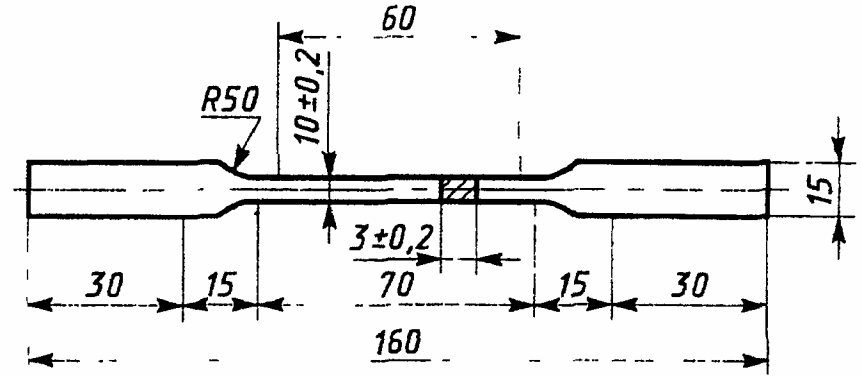
5.2.3. Форма и размеры отдельно отлитых образцов при литье, песчаные формы и кокиль должны соответствовать приведенным на рисунке 2 и в таблице 3, а при литье под давлением — на рисунке 3.
| Номер образца | d 0 | l 0 | l | D | h 1 | h 2 | r | L |
|---|---|---|---|---|---|---|---|---|
| 2 | 12 | 60 | 72 | 18 | 52 | 12 | 25 | 200 |
| 1 | 10 | 50 | 60 | 15 | 40 | 10 | 25 | 160 |
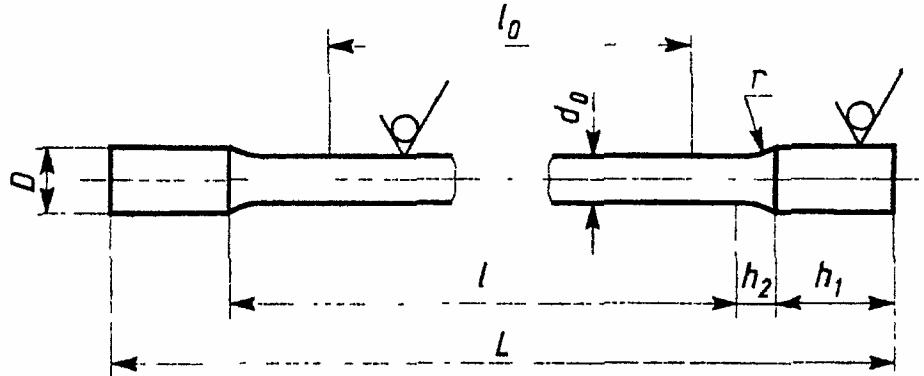
Допускаемая разность наибольшего и наименьшего диаметров по длине рабочей части образца должна быть не более 0,3 мм.
Допускается уменьшение длины головки образца, при этом длина головки определяется конструкцией захвата испытательной машины.
Для крупных образцов (литье в песчаные формы, в кокиль) расчетная длина образца должна быть l_{0} = 5d_{0} .
Рекомендуется горизонтальное расположение отдельно отливаемых образцов в форме.
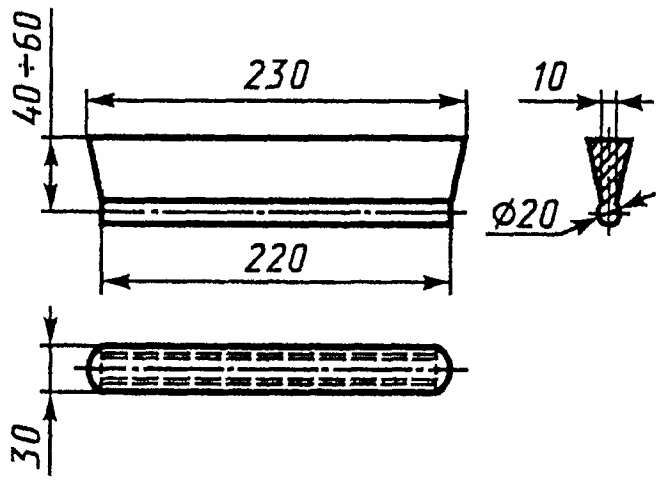
5.2.4. Заготовки, из которых вытачивают образцы, должны иметь диаметр 20 мм и должны соответствовать рисунку 4. Размеры, указанные на рисунке 4, являются справочными и даны для конструирования кокиля. Форма и размеры выточенных образцов должны соответствовать ГОСТ 1497. Диаметр расчетной длины образцов должен быть не менее 5 мм, расчетная длина l_{0} = 5d_{0} .
Форма и размеры прилитых заготовок при литье в кокиль или песчаные формы устанавливаются в нормативной документации или изготовителем.
5.2.5. Форма и размеры отдельно отлитых образцов при литье по выплавляемым моделям должны определяться нормативной документацией. Расчетная длина должна быть l_{0} = 5d_{0} .
Форма и размеры прилитых или отдельно отлитых заготовок устанавливаются изготовителем или нормативной документацией на отливки.
5.2.6. Отдельно отлитые образцы при всех видах литья испытывают с литейной коркой. Допускается нарушение сплошности литейной корки в местах зачистки поверхности образца.
5.2.7. При определении механических свойств на образцах с расчетной длиной менее 60 мм для сплавов, у которых установлен минимальный показатель относительного удлинения менее 1%, относительное удлинение не определяют.
5.2.8. Способ литья и вид термообработки образцов для испытания должны соответствовать способу литья и режиму термообработки, установленным для отливок из этих сплавов. Допускается для всех видов литья проводить проверки механических свойств на образцах, отлитых в кокиль или песчаные формы.
5.2.9. Показатели механических свойств образцов, вырезанных из отливок, должны быть установлены нормативной документацией на отливки.
5.2.10. Механические свойства определяют по ГОСТ 1497, твердость по Бринеллю — по ГОСТ 9012 при диаметре шарика 10 мм и нагрузке 9806 Н (1000 кгс) или при диаметре шарика 5 мм и нагрузке 2450 Н (250 кгс) с выдержкой в обоих случаях от 10 до 30 с.
5.2.11. Газовая пористость отливок определяется непосредственно на отливках или образцах, вырезанных из отливок, в соответствии с 4.3.8.
| Термин | Определение |
|---|---|
| 1. Шлаковые включения | Полость, заполненная шлаком |
| 2. Шлак | Расплав или твердое вещество переменного состава, покрывающее поверхность жидкого продукта при металлургических процессах, состоящие из пустой породы, флюсов, золы топлива, сульфидов и оксидов, продуктов взаимодействия обрабатываемых материалов и футеровки плавильных агрегатов |
| 3. Усадочные раковины | Открытая или закрытая полость с грубой шероховатой, иногда окисленной поверхностью, образовавшаяся вследствие усадки при затвердении металла |
| 4. Усадочная рыхлость или центральная пористость | Поры, располагающиеся в центральной по сечению части чушек. Образуются по тем же причинам, что и усадочная раковина. Располагаются в верхней половине чушки |
| 5. Газовая пористость | Дефект в виде мелких пор, образовавшихся в результате выделения газов из металла при его затвердении |
| 6. Оксидная пленка | Дефект в виде металлического оксидного слоя на поверхности металла |
| 7. Ликвация | Дефект в виде местных скоплений химических элементов или соединений, возникших в результате избирательной кристаллизации при затвердении |
| 8. Рыхлота | Дефект в виде скопления мелких усадочных раковин |
| 9. Инородные включения | Дефект в виде инородного металлического или неметаллического включения, имеющего поверхность раздела с металлом чушки |
Б.1.1. При определении пористости в алюминиевых литейных сплавах усадочная рыхлость или центральная пористость исключается.
Б.1.2. Для определения газовой пористости темплеты, вырезанные из чушек по 4.2.6, отливки или образцы, вырезанные из отливок, обрабатывают до шероховатости Ra не более 1,6 мкм. При обработке с эмульсией поверхность темплета очищают бензином или ацетоном.
Б.1.3. Макрошлиф готовят из темплетов последовательным шлифованием на шлифовальных шкурках различной зернистости: 80 — 100 мкм, 40 — 50 мкм, 10 — 14 мкм, промывают проточной водой и просушивают фильтровальной бумагой.
Подготовку макрошлифа можно производить другими способами, обеспечивающими шероховатость не более 1,6 мкм.
Б.1.4. Для определения газовой пористости макрошлиф травят 10 — 15%-м водным раствором едкого натра (NaOH) при температуре 60 — 80 °С. Макрошлиф погружают в реактив и выдерживают в течение 10 — 15 с (не выявляя макроструктуры), затем промывают проточной водой и просушивают фильтровальной бумагой. При необходимости осветления поверхности макрошлиф опускают в 20%-й раствор азотной кислоты на 2 — 5 с, промывают проточной водой и просушивают фильтровальной бумагой.
Б.2.1. Для определения газовой пористости необходимо пользоваться шкалой, приведенной на рисунке Б.1. Степень пористости макрошлифов в баллах устанавливают сравнением их с эталонами шкалы.
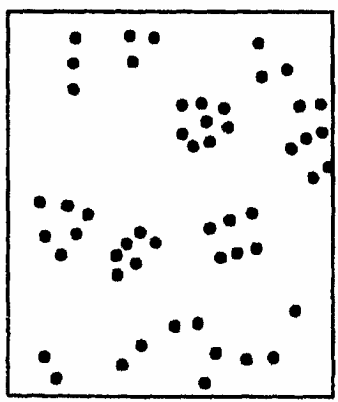
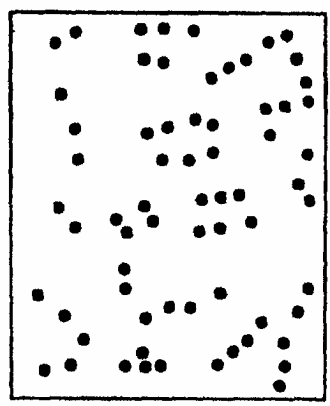
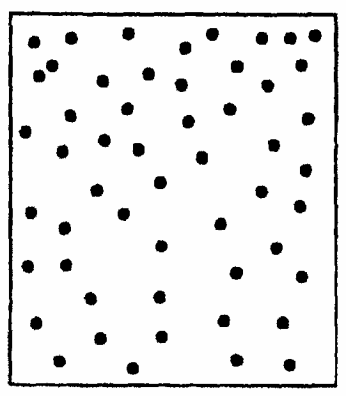
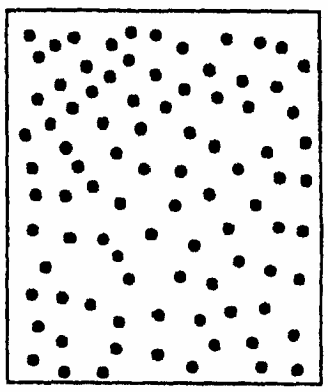
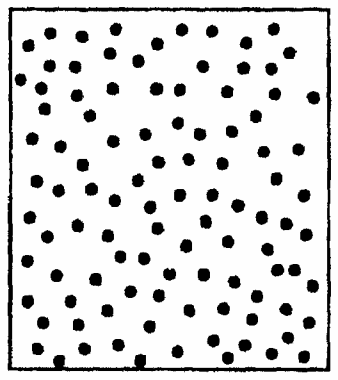
Б.2.2. Газовая пористость темплетов чушек определяется на трех квадратах площадью 1 см2 каждый (рисунок Б.2). Количество пор и размер пор определяют как среднее арифметическое трех измерений.
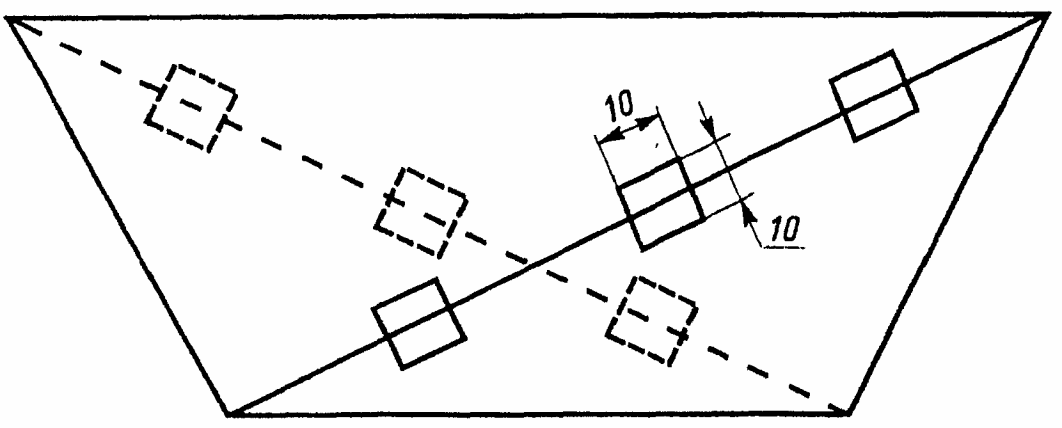
При наличии отклонений по среднему количеству, размеру или процентному содержанию пор в сторону увеличения показатели пористости относят к более высокому баллу пористости.
Последовательность нанесения квадратов:
а) на поверхности макрошлифа провести диагональ;
в) разделить диагональ на две равные части для определения центра среднего квадрата;
г) нанести средний квадрат на макрошлиф так, чтобы диагональ макрошлифа делила его на две равные части, а боковые стороны квадрата были перпендикулярны ей;
д) измерить расстояние от края макрошлифа до боковой стороны квадрата по диагонали темплета;
е) полученное расстояние разделить пополам для определения центров остальных двух квадратов;
ж) нанести остальные два квадрата (см. подпункт г).
Газовую пористость отливок определяют на трех квадратах площадью 1 см2 каждый. Расположение квадратов произвольное в зависимости от конфигурации и размеров отливок, если нет особых требований в конструкторской документации.
На малогабаритных отливках газовую пористость допускается определять на меньшем количестве квадратов.
Б.2.3. Балл пористости, определенный по трем квадратам на двух макрошлифах темплетов чушек, распространяют на всю плавку.
Б.2.4. Контроль пористости проводят визуально, невооруженным глазом. Для определения диаметра пор можно пользоваться оптическими приборами с увеличением до 10 раз.
Б.2.5. Шкала состоит из пяти эталонов:
балл 2 — пониженная пористость;
балл 4 — повышенная пористость;
Б.2.6. Допускаемое количество пор на 1 см2 поверхности шлифа и диаметр их в зависимости от номера эталона приведены в таблице Б.1.
| Номер эталона | Диаметр пор, мм | Количество пор на 1 см2, шт. |
|---|---|---|
| 1 | До 0,1 | До 5 |
| 2 | До 0,1 « 0,2» | До 8 « 2» |
| 3 | До 0,3 « 0,5» | До 12 « 3» |
| 4 | До 0,5 « 1,0» | До 14 « 6» |
| 5 | До 0,5 « 1,0 Св. 1,0» | До 15 « 8 » 2 |
Б.2.7. Пользоваться эталонами степени пористости можно независимо от марки сплава.
| Марка сплава | Вид термической | Закалка | Старение | |||
| обработки | температура нагрева, °С | время выдержки, ч | охлаждающая среда, температура, °С | температура нагрева, °С | время выдержки, ч | |
| АК12(АЛ2) | Т2 | - | - | - | 300 +/- 10 | 2 — 4 |
| АК9(АК9) | Т1 Т6 | - 535 +/- 5 | - 2 — 6 | - Вода, 20 — 100 | 175 +/- 5 175 +/- 5 | 5 — 17 10 — 15 |
| АК9ч(АЛ4) | Т1 Т6 | - 535 +/- 5 | - 2 — 6 | - Вода, 20 — 100 | 175 +/- 5 175 +/- 5 | 5 — 17 10 — 15 |
| АК9пч(АЛ4-1) | Т1 Т6 | - 535 +/- 5 | - 2 — 6 | - Вода, 20 — 100 | 175 +/- 5 175 +/- 5 | 5 — 17 10 — 15 |
| АК8л(АЛ34) | Т1 Т2 Т4 Т5 | - — 535 +/- 5 535 +/- 5 | - — 10 — 16 10 — 16 | - — Вода, 20 — 100 Вода, 20 — 100 | 190 +/- 5 300 +/- 10 — 175 +/- 5 | 3 — 4 2 — 4 - 6 |
| АК7(АК7) | Т5 | 535 +/- 5 | 2 — 7 | Вода, 20 — 100 | 150 +/- 5 | 1 — 3 |
| АК7ч(АЛ9) | Т2 Т4 Т5 | - 535 +/- 5 535 +/- 5 | - 2 — 6 2 — 6 | - Вода, 20 — 100 Вода, 20 — 100 | 300 +/- 10 — 150 +/- 5 | 2 — 4 - 1 — 3 |
| АК7ч(АЛ9) | Т5 | 535 +/- 5 | 2 — 6 | Вода, 20 — 100 | Двухступенчатый нагрев: | |
| АК7пч(АЛ9-1) | Т6 Т7 Т8 Т2 Т4 Т5 Т6 Т7 Т8 | 535 +/- 5 535 +/- 5 535 +/- 5 — 535 +/- 5 535 +/- 5 535 +/- 5 535 +/- 5 535 +/- 5 | 2 — 6 2 — 6 2 — 6 - 2 — 12 2 — 12 2 — 12 2 — 12 2 — 12 | Вода, 20 — 100 Вода, 80 — 100 Вода, 80 — 100 — Вода, 20 — 50 Вода, 20 — 50 Вода, 20 — 50 Вода, 80 — 100 Вода, 80 — 100 | 1) 190 +/- 10 2) 150 +/- 5 200 +/- 5 225 +/- 10 250 +/- 10 250 +/- 10 — 150 +/- 5 175 +/- 5 225 +/- 10 250 +/- 10 | 0,5 2 2 — 5 3 — 5 3 — 5 2 — 4 - 3 — 10 3 — 10 3 — 5 3 — 5 |
| АК5М2(АК5М2) | Т5 Т8 | 525 +/- 5 525 +/- 5 | 3 — 5 3 — 5 | Вода, 20 — 100 Вода, 20 — 100 | 175 +/- 5 250 +/- 10 | 5 — 10 3 — 5 |
| АК5М(АЛ5) | Т1 Т5 Т5 | - 525 +/- 5 Двухступенчатый нагрев: | - 3 — 5 | - Вода, 20 — 100 | 180 +/- 5 175 +/- 5 | 5 — 10 5 — 10 |
| Т5 Т6 Т7 | 1) 515 +/- 5 2) 525 +/- 5 525 +/- 5 525 +/- 5 Двухступенчатый нагрев: | 3 — 5 1 — 3 3 — 5 3 — 5 | - Вода, 20 — 100 Вода, 20 — 100 Вода, 20 — 100 | - 175 +/- 5 200 +/- 5 230 +/- 10 | - 5 — 10 3 — 5 3 — 5 | |
| АК5Мч(АЛ5-1) | Т1 Т5 Т5 | 1) 515 +/- 5 2) 525 +/- 5 — 525 +/- 5 Двухступенчатый нагрев: | 3 — 5 1 — 3 - 3 — 10 | - Вода, 20 — 100 — Вода, 20 — 100 | - 230 +/- 10 180 +/- 5 175 +/- 5 | - 3 — 5 5 — 10 5 — 10 |
| Т7 Т7 | 1) 515 +/- 5 2) 525 +/- 5 525 +/- 5 Двухступенчатый нагрев: | 3 — 7 2 — 5 3 — 10 | - Вода, 20 — 100 Вода, 20 — 100 | - 175 +/- 5 230 +/- 10 | - 5 — 10 3 — 5 | |
| АК6М2(АК6М2) | Т1 Т5 | 1) 515 +/- 5 2) 525 +/- 5 — 525 +/- 5 | 3 — 7 2 — 5 - 3 — 5 | - Вода, 20 — 100 — Вода, 20 — 100 | - 230 +/- 10 180 +/- 5 175 +/- 5 | - 3 — 5 5 — 10 5 — 10 |
| АК8М(АЛ32) | Т1 Т2 Т5 | - — Двухступенчатый нагрев: | - - | - - | 200 +/- 10 280 +/- 10 | 5 — 8 5 — 8 |
| Т6 Т6 | 1) 505 +/- 5 2) 515 +/- 5 515 +/- 5 515 +/- 5 | 4 — 6 4 — 8 2 — 8 2 — 8 | - Вода, 20 — 100 Вода, 20 — 50 Вода, 20 — 50 | - 150 +/- 5 170 +/- 5 Двухступенчатый нагрев: | - 10 — 15 8 — 16 | |
| Т6 | Двухступенчатый нагрев: | 1) 130 +/- 5 2) 160 +/- 5 | 2 — 3 4 — 6 | |||
| Т6 Т6 | 1) 505 +/- 5 2) 515 +/- 5 505 +/- 5 515 +/- 5 | 4 — 6 4 — 8 4 — 6 4 — 8 | - Вода, 20 — 100 — Вода, 20 — 100 | - 170 +/- 5 — Двухступенчатый нагрев: | - 8 — 16 - | |
| Т7 | Двухступенчатый нагрев: | 1) 130 +/- 5 2) 160 +/- 5 | 2 — 3 4 — 6 | |||
| АК5М4(АК5М4) | Т6 | 1) 505 +/- 5 2) 515 +/- 5 490 +/- 10 | 4 — 6 4 — 8 5 — 7 | - Вода, 80 — 100 Вода, 20 — 100 | - 230 +/- 5 170 +/- 10 | - 3 — 5 5 — 7 |
| АК5М7(АК5М7) | Т1 Т6 | - 490 +/- 10 | - 5 — 7 | - Вода, 20 — 100 | 180 +/- 10 185 +/- 5 | 1 — 5 1 — 2 |
| АК8М3(АК8М3) | Т6 | 500 +/- 10 | 5 — 7 | Вода, 20 — 100 | 180 +/- 10 | 5 — 10 |
| АК8М3ч(ВАЛ8) | Т4 | Трехступенчатый нагрев: | ||||
| АК9М2(АК9М2) | Т5 Т6 | 1) 490 +/- 5 2) 500 +/- 5 3) 510 +/- 5 510 +/- 5 515 +/- 5 | 4 — 6 4 — 6 4 — 6 4 — 6 5 — 7 | - — Вода, 20 — 100 Вода, 20 — 100 Вода, 20 — 100 | - — - 160 +/- 5 200 +/- 5 | - — - 6 — 12 1 — 2 |
| АК12ММгН(АЛ30) | Т6 Т1 Т6 | 520 +/- 5 — 520 +/- 5 | 4 — 6 - 1,5 — 6 | Вода, 20 — 100 — Вода, 20 — 70 | 180 +/- 5 190 +/- 10 180 +/- 5 или 200 +/- 5 | 6 — 8 6 — 12 12 — 16 или 6 — 8 |
| АК12М2МгН(АЛ25) | Т1 | - | - | - | 210 +/- 10 | 10 — 12 |
| АК5(АЛ19) | Т4 | +3 545 -5 | 10 — 12 | Вода, 20 — 100 | - | - |
| АМ5(АЛ19) | Т4 | Двухступенчатый нагрев: | ||||
| 1) 530 +/- 5 2) 545 +/- 3 | 5 — 9 5 — 9 | - Вода, 20 — 100 | - - | - - | ||
| Т5 | +3 545 -5 | 10 — 12 | Вода, 20 — 100 | 175 +/- 5 | 3 — 6 | |
| Двухступенчатый нагрев: | ||||||
| 1) 530 +/- 5 | 5 — 9 | - | - | |||
| +3 2) 545 -5 | 5 — 9 | Вода, 20 — 100 | 175 +/- 5 | - 3 — 6 | ||
| Т7 | +3 545 -5 | 10 — 12 | Вода, 80 — 100 | 250 +/- 10 | 3 — 10 | |
| Т7 | Двухступенчатый нагрев: | |||||
| 1) 530 +/- 5 | 5 — 9 | - | - | - | ||
| +3 2) 545 -5 | 5 — 9 | Вода, 80 — 100 | 250 +/- 10 | 3 — 10 | ||
| АМ4,5Кд(ВАЛ10) | Т4 | +3 545 -5 Двухступенчатый нагрев: | 10 — 14 | Вода, 20 — 100 | - | - |
| 1) 535 +/- 5 | 5 — 9 | - | - | - | ||
| +3 2) 545 -5 | 5 — 9 | Вода, 20 — 100 | - | - | ||
| Т5 Т5 | +3 545 -5 Двухступенчатый нагрев: | 10 — 14 | Вода, 20 — 100 | 155 +/- 5 | 3 — 8 | |
| 1) 535 +/- 5 | 5 — 9 | Вода, 20 — 100 | 155 +/- 5 | 3 — 8 | ||
| +3 2) 545 -5 | 5 — 9 | - | - | - | ||
| Т6 Т6 | +3 545 -5 Двухступенчатый нагрев: | 10 — 14 | Вода, 20 — 100 | 170 +/- 5 | 6 — 10 | |
| 1) 535 +/- 5 | 5 — 9 | - | - | - | ||
| +3 2) 545 -5 | 5 — 9 | Вода, 20 — 100 | 170 +/- 5 | 6 — 10 | ||
| Т7 Т7 | +3 545 -5 Двухступенчатый нагрев: | 10 — 14 | Вода, 80 — 100 | 250 +/- 5 | 3 — 10 | |
| АМ4,5Кд(ВАЛ10) | 1) 545 +/- 5 | 5 — 9 | - | - | - | |
| +3 2) 545 -5 | 5 — 9 | Вода, 80 — 100 | 250 +/- 5 | 3 — 10 | ||
| Амг6(АЛ23) | Т4 | 430 +/- 10 | 20 | Вода, 100 или масло, 20 | - | - |
| Амг6лч(АЛ23-1) | Т4 | 430 +/- 10 | 20 | Вода, 100 или масло, 20 | - | - |
| Амг10(АЛ27) | Т4 | 430 +/- 10 | 20 | Вода, 100 | - | - |
| АК7Ц9(АЛ11) АЦ4Мг(АЛ24) | Т2 Т5 | 300 +/- 10 580 +/- 5 | 2 — 4 4 — 6 | - Вода, 100 | - 120 +/- 5 | - 8 — 10 |
| Амг11(АЛ22) | Т4 | 425 +/- 5 | 15 — 20 | Вода, 100 или масло, 40 — 50 | - 175 +/- 5 | - 5 — 17 |
| АК9с | Т1 Т6 | - 535 +/- 5 | - 2 — 6 | - Вода, 20 — 100 | 175 +/- 5 | 10 — 15 |
| Примечания. 1. Двухступенчатый режим нагрева под закалку для | ||||||
| сплавов АК5М(АЛ5), АМ5 (АЛ19), АК8М(АЛ32), АМ4,5Кд(ВАЛ10) рекомендуется применять при наличии массивных (выше 40 мм) участков в деталях во избежание пережога. | ||||||
| 2. С целью уменьшения внутренних напряжений крупногабаритные сложные по конфигурации детали рекомендуется закаливать в воде с температурой 80 — 100 °С. | ||||||
| 3. При необходимости получения более высокой (на 10 — 15%) прочности деталей из сплавов АК9ч(АЛ4), АК9пч(АЛ9-1) допускается повышение температуры нагрева под закалку до (545 +/- 5) °С при | ||||||
| обязательном снижении содержания железа до 0,1 — 0,2% и марганца | ||||||
| для сплава АЛ4 до 0,25 — 0,35%. | ||||||
| 4. Получение оптимальных механических свойств сплава | ||||||
| АК9пч(АЛ4-1) (режим Т5) обеспечивается соблюдением перерыва между закалкой и искусственным старением в течение 1 — 3 ч. | ||||||