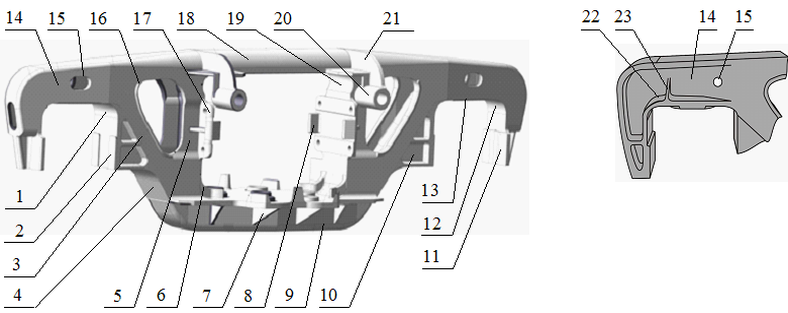
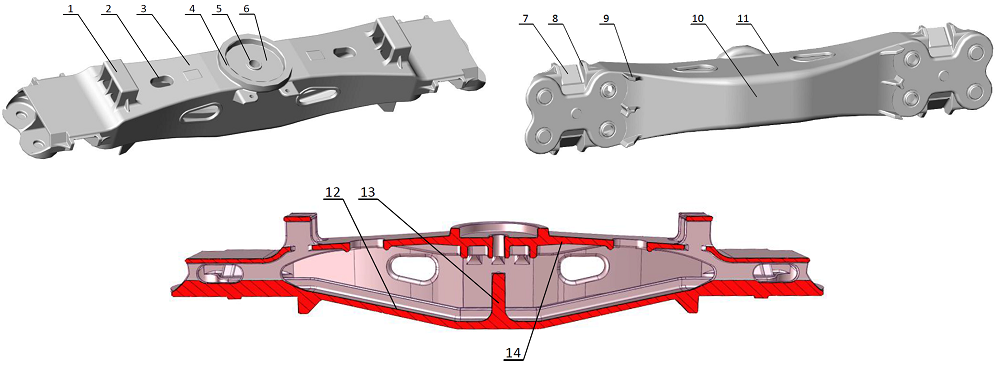
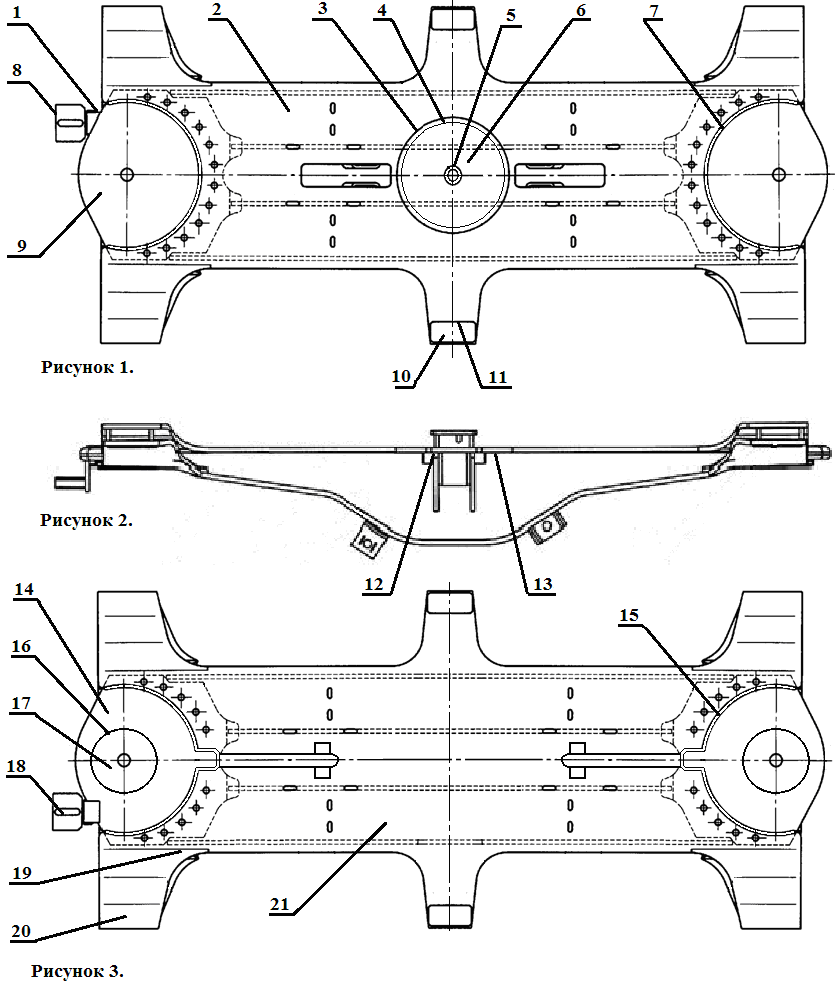
РД 32 ЦВ 052-2009. Руководящий документ. Ремонт тележек грузовых вагонов с бесконтактными скользунами
Актуально на 09.11.2026.
Как цитировать: "РД 32 ЦВ 052-2009. Руководящий документ. Ремонт тележек грузовых вагонов с бесконтактными скользунами". РД 32 ЦВ 052-2009. https://bukva.ai/docs/rd-32-tsv-052-2009-szht-sng-sovet-po
(ред. от 18.05.2018)
(Вместе с <Перечнями технологической оснастки и шаблонов, применяемых при ремонте, и нормативной документации>, «Актом на исключение в металлолом литых деталей тележки модели 18-100 и соединительных балок тележек модели 18-101», <Журналом приемки отремонтированных тележек (форма ВУ-32)>, «Тележками двухосными грузовых вагонов типа 2 по ГОСТ 9246», «Листом регистрации изменений»)
(Утвержден в г. Юрмале 14.05.2010 на 52-ом заседании Совета по железнодорожному транспорту СНГ)
Примечание
Изменения, внесенные Протоколом от 18.05.2018, введены в действие с 1 июля 2018 года.
Утвержден
на пятьдесят втором заседании
Совета по железнодорожному транспорту
14 мая 2010 года
Совета по железнодорожному транспорту
полномочных специалистов вагонного хозяйства
железнодорожных администраций
Протокол
от 27 — 29 января 2010 года
РУКОВОДЯЩИЙ ДОКУМЕНТ
РЕМОНТ ТЕЛЕЖЕК ГРУЗОВЫХ ВАГОНОВ
Предисловие
1. Разработан Проектно-конструкторским бюро вагонного хозяйства (ПКБ ЦВ) филиал ОАО «РЖД»
Ответственный за выпуск: Пашарин С.И.
Внесен Дирекцией Совета по железнодорожному транспорту государств-участников Содружества
2. Принят Комиссией Совета по железнодорожному транспорту полномочных специалистов вагонного хозяйства железнодорожных администраций Протокол от 27 — 29 января 2010 г.
3. Введен в действие 1 июля 2010 года
4. Взамен РД 32 ЦВ 052-2002 Руководящий документ «Инструкция по ремонту тележек грузовых вагонов»
Настоящий Руководящий документ не может быть полностью или частично воспроизведен, тиражирован и распространен в качестве официального издания на территории Российской Федерации без разрешения ОАО «РЖД».
1. Общие положения
1.1. Настоящий Руководящий документ «Ремонт тележек грузовых вагонов с бесконтактными скользунами» РД 32 ЦВ 052-2009, далее Руководство, распространяется на ремонт двухосных и четырехосных тележек грузовых вагонов, приведенных в Приложении Е.
(абзац в ред. Протокола от 07.05.2013)
Руководство определяет порядок проведения плановых видов ремонта, а также устанавливает нормы и требования, которым должны удовлетворять тележки при выпуске из деповского и капитального ремонтов вагонов. Требования к тележкам при выпуске из текущего отцепочного ремонта грузовых вагонов содержатся в «Руководстве по текущему отцепочному ремонту» РД 32 ЦВ-056-97.
1.2. Ремонт тележек должен производиться на вагоноремонтных предприятиях, имеющих соответствующее оборудование, квалифицированный персонал и имеющих право на проведение указанных работ.
1.3. Материалы, полуфабрикаты, запасные части и комплектующее оборудование, применяемые при ремонте тележек грузовых вагонов, должны отвечать установленным стандартам и техническим условиям, и выполнены в климатическом исполнении УХЛ категории 1 согласно ГОСТ 15150-69 [19]. Запасные части и комплектующее оборудование, подлежащие обязательному подтверждению соответствия, должны пройти процедуру подтверждения соответствия в установленном порядке.
Составные и детали тележки должны иметь знаки и клейма, установленные соответствующими чертежами и стандартами, а также коды железнодорожных администраций государств СНГ, Грузии, Латвийской Республики, Литовской Республики и Эстонской Республики согласно альбому «Знаки и надписи на вагонах грузового парка колеи 1520 мм» № 632-2011 ПКБ ЦВ.
(в ред. Протокола от 18.05.2012, Извещения 32 ЦВ 38-2013 от 07.05.2014)
1.4. Размеры тележек, их составных частей и деталей должны соответствовать установленным настоящим Руководством нормам, а также чертежам завода-изготовителя.
1.5. Ремонт тележек на вагоноремонтных предприятиях железных дорог устанавливается в соответствии с национальным законодательством стран СНГ, Грузии, Латвийской Республики, Литовской Республики и Эстонской Республики.
(абзац в ред. Извещения 32 ЦВ 38-2013 от 07.05.2014)
Изготовление и сборка тележки и ее узлов регламентируется технологическими процессами этих предприятий, техническими требованиями, предъявляемыми к тележкам при изготовлении и другой действующей нормативной документацией.
1.6. Перечень средств измерений, применяемых при контроле технического состояния узлов и деталей тележек, правила пользования ими определяется РД 32 ЦВ 050-2010 «Методика выполнения измерений деталей при выполнении ремонта двухосной трехэлементной тележки тип 2 по ГОСТ 9246».
(п. 1.6 в ред. Протокола от 20.10.2017)
1.7. При проведении плановых видов ремонта тележки типа 2 грузовых вагонов могут оборудоваться износостойкими элементами по проекту М 1698 ПКБ ЦВ «Износостойкие элементы для установки в узлы тележки типа 2 грузовых вагонов», по чертежам износостойких элементов: колпака скользуна по ТУ BY 400044052.009-2014 (черт. 1803.703-04.000); прокладки сменной по ТУ BY 400044052.010-2014 (черт. 1803.703-01.000 или 1803.703-03.000); комплекта износостойких элементов по ТУ BY 400044052.011-2014 (черт. ИШДЖ.668412.749.00.10.00, ИШДЖ.668412.749.00.00.01, ИШДЖ.668412.749.00.00.02, ИШДЖ.668412.749.00.00.03, ИШДЖ.668412.749.00.00.04), разработанных ОАО «САТУРН — 1» Республики Беларусь или износостойкими элементами по проекту С 03.04 «Инструкция по комплексной модернизации тележек грузовых вагонов с использованием износостойких элементов и колес с ремонтным профилем ИТМ-73».
Все износостойкие элементы, устанавливаемые на тележку, должны иметь маркировку — условный номер предприятия-изготовителя и дату изготовления. Маркировку производит предприятие-изготовитель ударным способом на каждой детали в местах, указанных в конструкторской документации.
Устанавливать в тележку износостойкие элементы с нечитаемыми знаками маркировок запрещается.
Смешанная установка износостойких элементов по разным проектам не допускается.
(п. 1.7 в ред. Извещения 32 ЦВ 36-2014 от 22.10.2014)
1.8. Износостойкие элементы по проекту М 1698 ПКБ ЦВ, применяемые при ремонте тележек клин фрикционный чугунный чертеж М 1698.00.003 или М 1698.00.003-01; планка фрикционная неподвижная толщиной 10 мм чертеж М 1698.02.001; планка подвижная толщиной 6 мм чертеж М 1698.02.004; прокладка в подпятник чертеж М 1698.01.005; прокладка сменная чертеж М 1698.02.100 СБ или № 1699.02.100-01 на опорную поверхность буксового проема боковой рамы (чертеж 100.00.002-1 или чертеж 100.00.002.-2), прокладка сменная чертеж М 1698.03.100 СБ или 1699.02.100 на опорную поверхность буксового проема боковой рамы (чертеж 100.00.002-3, 100.00.002-4, ЧЛЗ-100.00.002-05 или чертеж № 578.00.019-0), колпак скользуна чертеж М 1698.01.100 СБ — должны изготавливаться в соответствии с ТУ 32 ЦВ 2459-2007 ПКБ ЦВ ОАО «РЖД» «Износостойкие элементы для установки в узлы тележки типа 2 грузовых вагонов»; ТУ 3183-234-011124323-2007 «Клин фрикционный чугунный для тележки грузовых вагонов», ТУ У 35.2-01124454-028-2004 ПКБ ЦВ УЗ.
Смешанная установка фрикционных клиньев и прокладок сменных по разным чертежам не допускается.
(п. 1.8 в ред. Протокола от 18.05.2018)
1.9. Настоящий Руководящий документ вводится взамен Инструкции по ремонту тележек грузовых вагонов РД 32 ЦВ 052-2002.
(п. 1.9 в ред. Извещения 32 ЦВ 30-2013 от 20.11.2013)
1.10. На основании требований настоящего Руководства на всех вагоноремонтных предприятиях, производящих ремонт с установкой износостойких элементов, должен быть разработан технологический процесс.
(п. 1.10 введен Протоколом от 18.05.2012)
1.11 При плановых видах ремонта тележек грузовых вагонов должны соблюдаться «Правила по охране труда при техническом обслуживании и ремонте грузовых вагонов в вагонном хозяйстве железных дорог».
(п. 1.11 введен Протоколом от 18.05.2012)
1.12 Организация рабочих мест на участке ремонта тележек, выполнение всех видов работ, а также требования по охране труда исполнителей должны соответствовать «Правилам по охране труда при техническом обслуживании и ремонте грузовых вагонов и рефрижераторного подвижного состава ПОТ РО 32 ЦВ 400-96» на вагоноремонтных предприятиях.
Для всех видов работ при ремонте тележек должны быть разработаны местные инструкции по охране труда с учетом вышеуказанных правил национальных стандартов и СНиПов.
При ремонте тележек должны выполняться требования ГОСТ 12.3.002.
Проходы и транспортные проезды должны быть свободными и иметь полосы безопасности.
(п. 1.12 введен Протоколом от 18.05.2012)
1.13 Запасные части и материалы доставлять на производственный участок в производственной таре, отвечающей требованиям ГОСТ 12.3.010, а перемещать грузы должны в соответствии с требованиями ГОСТ 12.3.020.
(п. 1.13 введен Протоколом от 18.05.2012)
1.14 Применяемые при ремонте приспособления, инструмент, механизмы должны быть исправны. При выполнении наплавочных и сварочных работ применять средства индивидуальной защиты ГОСТ 12.4.011, ГОСТ 12.4.218-99, ГОСТ Р 12.4.230.1-2007 и ГОСТ Р 12.4.238-2007.
(п. 1.14 введен Протоколом от 18.05.2012)
1.15 При выполнении наплавочных и сварочных работ должны соблюдаться требования ГОСТ 12.3.003, ГОСТ 12.1.004.
(п. 1.15 введен Протоколом от 18.05.2012)
1.16 Приточно-вытяжная вентиляция, вентиляционные установки участка ремонта тележек должны соответствовать требованиям ГОСТ 12.4.021, а также состояние воздушной среды на производственных участках должно соответствовать требованиям ГОСТ 12.1.005.
(п. 1.16 введен Протоколом от 18.05.2012)
1.17 Мероприятия по ограничению шума должны отвечать требованиям ГОСТ 12.1.003.
(п. 1.17 введен Протоколом от 18.05.2012)
2. Основные технические данные тележек грузовых вагонов, их узлов и деталей
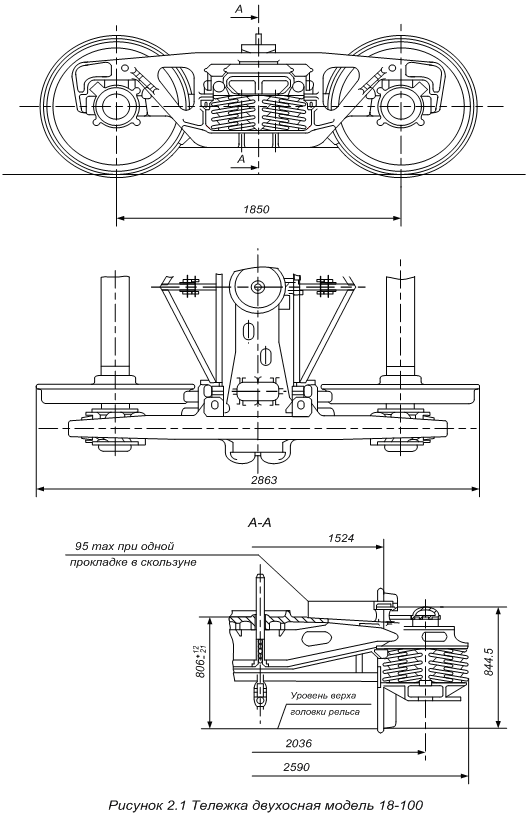
2.1. Основные технические характеристики и размеры двухосной трехэлементной тележки типа 2 по ГОСТ 9246 приведены в таблице 2.1 и на рисунке 2.1.
(п. 2.1 в ред. Извещения 32 ЦВ 38-2013 от 07.05.2014)
2.2 Составными частями двухосной трехэлементной тележки типа 2 по ГОСТ 9246 являются:
(в ред. Извещения 32 ЦВ 38-2013 от 07.05.2014)
- рама тележки, состоящая из двух боковых рам и надрессорной балки со скользунами;
- колесные пары с буксами;
- рессорное подвешивание состоящее из наружных и внутренних пружин, фрикционных клиньев и фрикционных планок;
- тормозная рычажная передача, состоящая из рычагов, триангелей с тормозными башмаками и их подвесками;
- валики, шайбы, шплинты, соединяющие детали тормозной рычажной передачи тележки с боковыми рамами и надрессорной балкой;
- шкворень;
- съемные износостойкие элементы по проекту М 1698 ПКБ ЦВ или по проекту С 03.04.
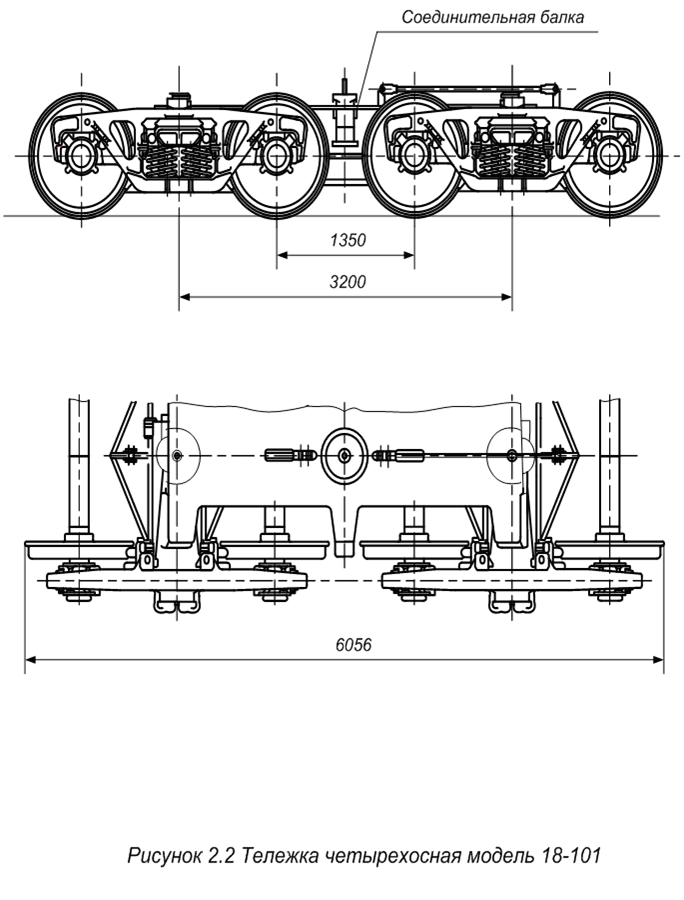
2.3. Тележка четырехосная модели 18-101, приведенная на рисунке 2.2, состоит из двух двухосных тележек модели 18-100 и соединительной балки, основные технические характеристики тележки приведены в таблице 2.1.
(п. 2.3 в ред. Извещения 32 ЦВ 30-2013 от 20.11.2013)
2.4 Детали тележки изготовлены из следующих материалов:
- боковые рамы — сталь 20ГЛ, 20ГФЛ, 20ГТЛ ГОСТ 32400, ОСТ 32.183-2001, или из стали ОСТ 24.153.08-78;
- надрессорная балка — сталь 20ГЛ, 20ГФЛ, 20ГТЛ ГОСТ 32400, ОСТ 32.183-2001, или из стали ОСТ 24.153.08-78;
- фрикционный клин — чугун СЧ — 35 ГОСТ 1412;
- пружина рессорного комплекта — сталь 55С2, 60С2 ГОСТ 14959;
- детали тормозной рычажной передачи — Ст3 ГОСТ 380;
- композиционные колодки ТИИР-300, ТИИР-303;
- фрикционная планка — сталь 45 ГОСТ 1050;
- составные фрикционные планки — сталь 30ХГСА ГОСТ 11269;
- шкворень — Ст3сп. ГОСТ 380.
- материал износостойких элементов, установленных в узлах трения указан в проектах М 1698 ПКБ ЦВ или С 03.04, или в ТУ BY 400044052.009-2014 (черт. 1803.703-04.000) в ТУ BY 400044052.010-2014 (черт. 1803.703-01.000 или 1803.703-03.000), в ТУ BY 400044052.011-20142014 (черт. ИШДЖ.668412.749.00.10.00, ИШДЖ.668412.749.00.00.01, ИШДЖ.668412.749.00.00.02, ИШДЖ.668412.749.00.00.03, ИШДЖ.668412.749.00.00.04).
Износостойкие контактные элементы, закрепляемые электросваркой, изготавливаются из листового проката марки 20ХГСА ГОСТ 4543 с термообработкой до твердости 270 ... 370 НВ.
Износостойкие контактные элементы, закрепляемые не электросваркой, должны изготавливаться из листового проката марки 30ХГСА ГОСТ 11269 с термообработкой до твердости 320 ... 400 НВ.
Износостойкие элементы должны иметь клейма условного номера предприятия-изготовителя и даты изготовления. Клейма устанавливают в местах, не повреждаемых в эксплуатации, указанных на чертежах.
(п. 2.4 в ред. Извещения 32 ЦВ 36-2014 от 22.10.2014)
Таблица 2.1
| Наименование показателей | Размеры | |
| Тип 2 ГОСТ 9246 | Модель 18-101 | |
| База тележки, мм | 1850 | 3200 |
| Статический прогиб под весом брутто, мм | 46 — 50 | 46 — 50 |
| Статический прогиб под тарой, мм | 9.0 | 9.0 |
| Конструкционная скорость движения, км/ч | 120 | 120 |
| Год выпуска в серию | 1957 (1974) | 1964 (1974) |
| Рессорный комплект | фрикционно-пружинный | |
| Высота пружин рессорного комплекта в свободном состоянии, мм | 249_{- 3}^{+ 6} | 249_{- 3}^{+ 6} |
| (в ред. Протокола от 07.05.2013) Средний диаметр наружной пружины, мм | ||
| 170 +/- 2.5 | 170 +/- 2.5 | Средний диаметр внутренней пружины, мм |
| 111 +/- 1.5 | 111 +/- 1.5 | Диаметр прутка: наружный, мм |
| 30 | 30 | внутренний, мм |
| 19/21 <*> | 19/21 <*> | Число витков пружин: наружной/внутренней |
| полное | ||
| 8,5 | 5/5 ----- 7,95 <*> 8,5 | 5/5 ----- 7,95 <*> рабочее |
| 7,0 | 4,0 ----- 6,45 <*> 7,0 | 4,0 ----- 6,45 <*> Рабочая нагрузка, кгс, наружная/внутренняя |
| 1900/800 | 1900/800 | Нагрузка при полном сжатии, кг, |
| не более: наружная/внутренняя 3749/1460/1938 <**> | 3749/1460 | Вес пружины, кг, не менее: |
| наружной | ||
| 14.8 | 14.8 | внутренней |
| 5.8/7.05 <*> | 5.8/7.05 <*> | Рама тележки |
| без связевая | связевая | Расстояние от головки рельса до опорной поверхности подпятника в свободном состоянии, мм |
| 806_{- 21}^{+ 12} | 806_{- 21}^{+ 12} | Габаритные размеры тележек, мм: |
| длина | ||
| 2863 | 6056 | ширина |
| 2590 | 2590 | Тип оси |
| РУ 1, РУ 1Ш | РУ 1, РУ 1Ш | Масса тележки, т |
| 4.8/4.7 <*> | 12.0 | (в ред. Извещения 32 ЦВ 38-2013 от 07.05.2014) |
Примечание: цифры в скобках — год выпуска моделей
<**> — для внутренних пружин диаметром 21 мм
3. Техническое обслуживание и ремонт тележек
3.1 Ремонт тележек вагонов предусматривает:
- осмотр тележек под вагонами согласно «Инструкции по техническому обслуживанию вагонов в эксплуатации», утвержденной Советом по железнодорожному транспорту государств — участников Содружества (протокол от 21 — 22 мая 2009 г. № 50);
(в ред. Протокола от 18.05.2012)
- текущий отцепочный ремонт тележек согласно «Руководству по текущему отцепочному ремонту» РД 32 ЦВ-056-97;
- деповской, капитальный ремонты тележек согласно настоящему Руководству.
3.2. Капитальный, деповской и текущий отцепочный ремонты тележек грузовых вагонов разрешается производить лицам, сдавшим экзамен в знании настоящего Руководства, местного технологического процесса, организации ремонта тележек и получившим право на выполнение этих работ. Проверочные экзамены проводятся ежегодно.
Право контроля за качеством деповского и капитального ремонтов тележек устанавливается в соответствии с национальным законодательством стран СНГ, Грузии, Латвийской Республики, Литовской Республики и Эстонской Республики.
(абзац в ред. Извещения 32 ЦВ 38-2013 от 07.05.2014)
3.4. При деповском или капитальном ремонте тележки из-под вагона поступают на участок их ремонта, где они должны очищаться и обмываться в моечной машине без колесных пар, которые передаются на колесно-роликовый участок.
Боковые рамы, надрессорная балка тележки, пружинно-фрикционный рессорный комплект, рычажная передача тележки ремонтируются в соответствующих отделениях и участках.
3.5. Колесные пары ремонтируют согласно требованиям «Руководящего документа по ремонту и техническому обслуживанию колесных пар с буксовыми узлами грузовых вагонов магистральных железных дорог колеи 1520 (1524) мм» РД ВНИИЖТ 27.05.01-2017 (далее — РД ВНИИЖТ 27.05.01-2017), утвержденного Советом по железнодорожному транспорту государств — участников Содружества (протокол от 19 — 20 октября 2017 г. № 67).
(п. 3.5 в ред. Протокола от 18.05.2018)
3.6. Тормозная рычажная передача ремонтируется в соответствии с требованиями «Общего руководства по ремонту тормозного оборудования вагонов» 732-ЦВ-ЦЛ, утвержденного пятьдесят четвертым Советом по железнодорожному транспорту государств — участников Содружества (протокол от 18 — 19 мая 2011 г.).
(п. 3.6 в ред. Протокола от 18.05.2012)
3.7. Детали и узлы тележки подвергаются неразрушающему контролю согласно действующей нормативной документации, согласованной Комиссией Совета по железнодорожному транспорту полномочных специалистов вагонного хозяйства железнодорожных администраций стран СНГ, Грузии, Латвийской Республики, Литовской Республики и Эстонской Республики.
(п. 3.7 в ред. Извещения 32 ЦВ 38-2013 от 07.05.2014)
4. Входной контроль тележек грузовых вагонов при плановых видах ремонта
4.1. Контроль технического состояния узлов тележек производится после постановки вагонов на ремонтные позиции, при этом проверяется:
- наличие дефектов и износов колесных пар;
- положение деталей пружинно-фрикционного рессорного комплекта, завышение опорной поверхности фрикционного клина относительно нижней опорной поверхности надрессорной балки, наличие свободного перемещения фрикционного клина и пружин рессорного комплекта до подъемки вагона;
4.2 После выкатки тележки проверяют состояние узла пятник-подпятник.
4.3. Результаты обследования тележек заносятся в дефектную ведомость формы ВУ-22 и используются при ремонте деталей и узлов, сборке и подкатке отремонтированной тележки под вагон.
4.4 Проверяют срок службы литых деталей тележки.
4.5. Входной контроль деталей тележек может осуществляться на автоматизированных измерительных комплексах типа «СПРУТ».
4.6. При входном контроле проверяются геометрические размеры износостойких элементов и деталей (М 1698.01.005, М 1698.02.001, М 1698.02.004, М 1698.00.003, М 1698.00.003-01, М 1698.01.100 СБ, М 1698.02.100 СБ, М 1698.03.100 СБ, № 1699.02.100, № 1699.02.100-01 или С 03.04, или ТУ BY 400044052.009-2014 (черт. 1803.703-04.000), ТУ BY 400044052.010-2014 (черт. 1803.703-01.000 или 1803.703-03.000) и ТУ BY 400044052.011-2014 (черт. ИШДЖ.668412.749.00.10.00, ИШДЖ.668412.749.00.00.01, ИШДЖ.668412.749.00.00.02, ИШДЖ.668412.749.00.00.03, ИШДЖ.668412.749.00.00.04)) материалы, из которых они изготовлены, твердость на рабочих поверхностях и другие параметры на соответствие указанным в проектах М 1698 ПКБ ЦВ или С03.04, или ТУ BY 400044052.009-2014, ТУ BY 400044052.010-2014 и ТУ BY 400044052.011-2014 и в настоящем Руководстве.
(п. 4.6 в ред. Протокола от 18.05.2018)
5. Разборка тележек
5.1. Разборка двухосной тележки начинается перед моечной машиной, когда рама тележки снимается с колесных пар грузоподъемным механизмом, а колесные пары передаются на колесно-роликовый участок для ремонта.
После очистки раму тележки перемещают на позицию поточной линии или устанавливают на специализированную ремонтную позицию.
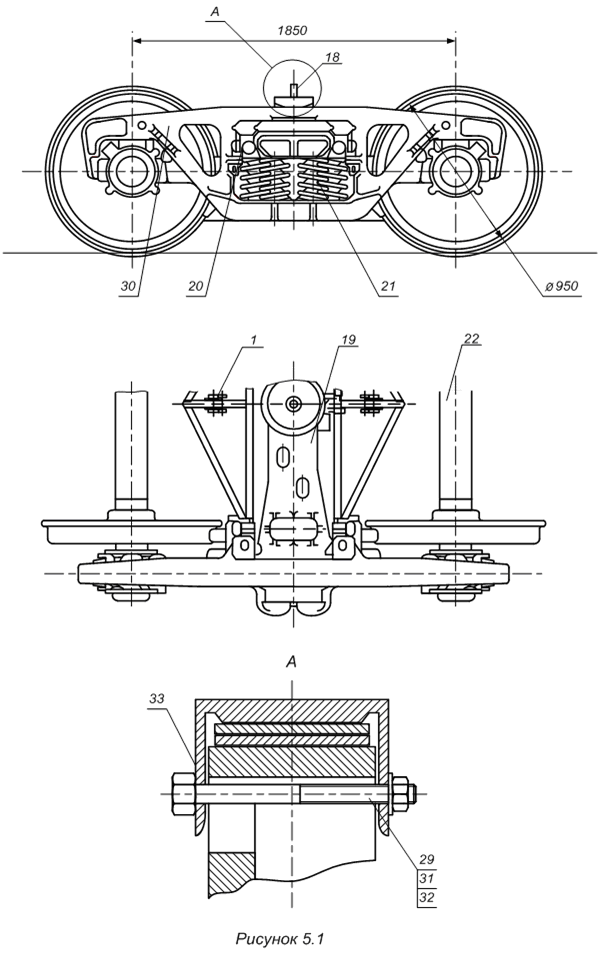
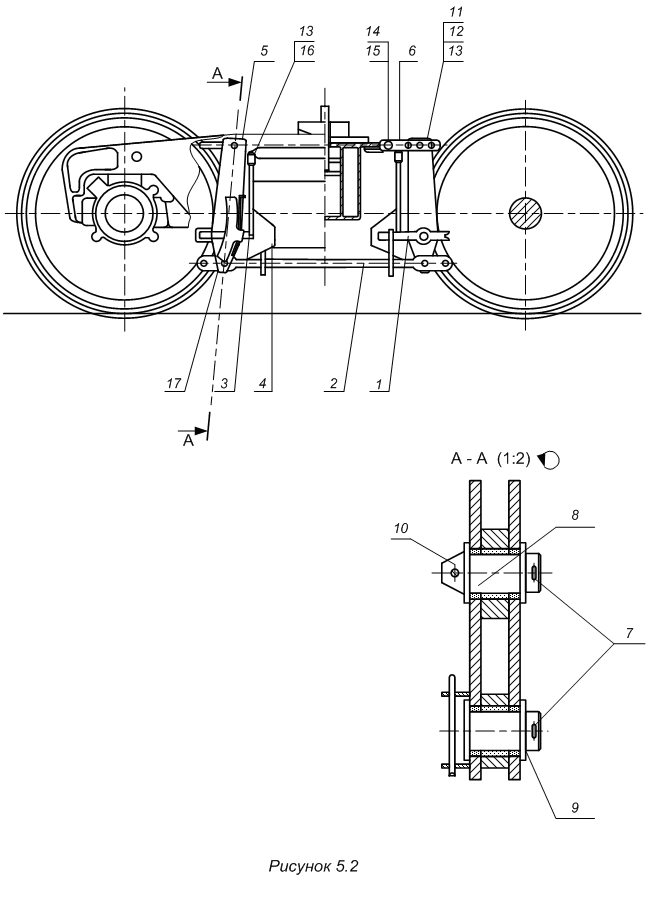
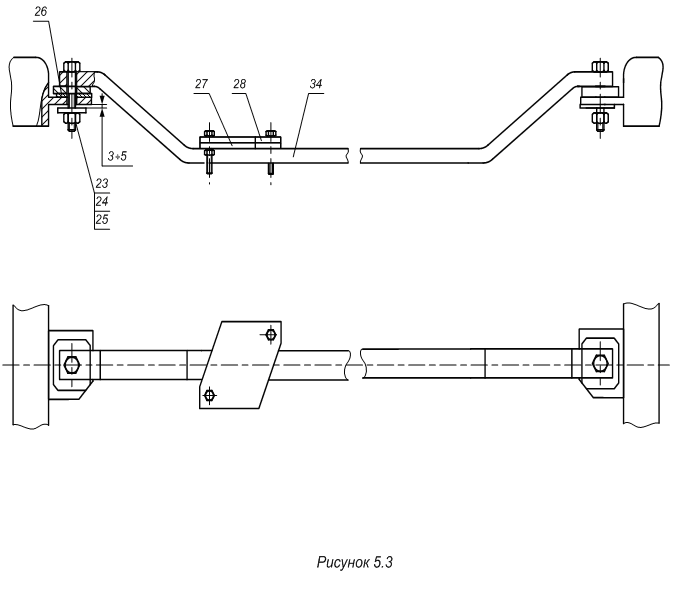
5.2. Разборка рамы двухосной тележки производится в следующей последовательности в соответствии с рисунками 5.1, 5.2, 5.3:
- выбить шплинты, снять шайбу и валики, снять серьгу мертвой точки, после удаления шплинта, шайбы и валика;
- вынуть проволоку-фиксатор предохранительной скобы валика подвески башмака, снять шайбы;
- снять подвески тормозного башмака, снять триангель (одновременно снимают и второй триангель и передают на позицию их ремонта);
- вынуть шкворень, приподняв краном или пневматическим подъемником с кантователем надрессорную балку, снять клинья фрикционные, снять пружинные комплекты;
- удалить шплинт, свинтить гайку с болта и вынуть его, снять резинометаллический комплект, балку опорную;
- снять контактную планку, регулировочную планку;
- удалить шплинт, свинтить гайку, снять шайбу, болт, снять колпаки;
- боковины рамы тележки при помощи подъемников с кантователями снимаются с надрессорной балки;
- надрессорная балка остается на подъемнике — кантователе.
5.3 Разборка четырехосной тележки производится в следующей последовательности:
- снимается шкворень;
- расшплинтовываются валики, снимают шайбы и валики верхнего горизонтального рычага тормозной передачи;
- снимается «нижний» горизонтальный рычаг тормозной передачи;
- освободившиеся двухосные тележки передаются на участок ремонта и разбираются в порядке, указанном в п. п. 5.1 - 5.2.
6. Неразрушающий контроль составных частей и деталей тележек
(в ред. Протокола от 05.11.2015)
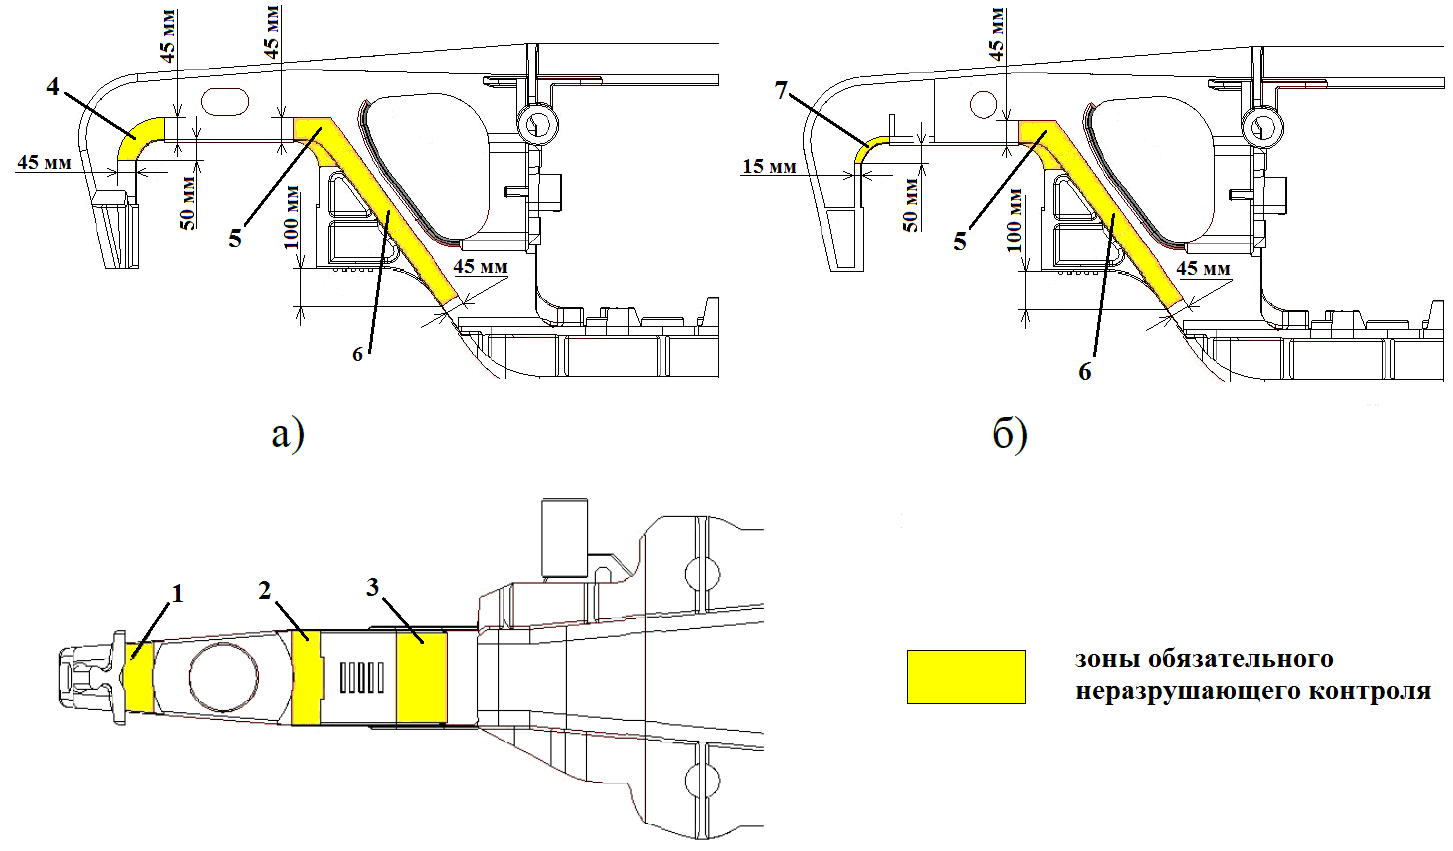
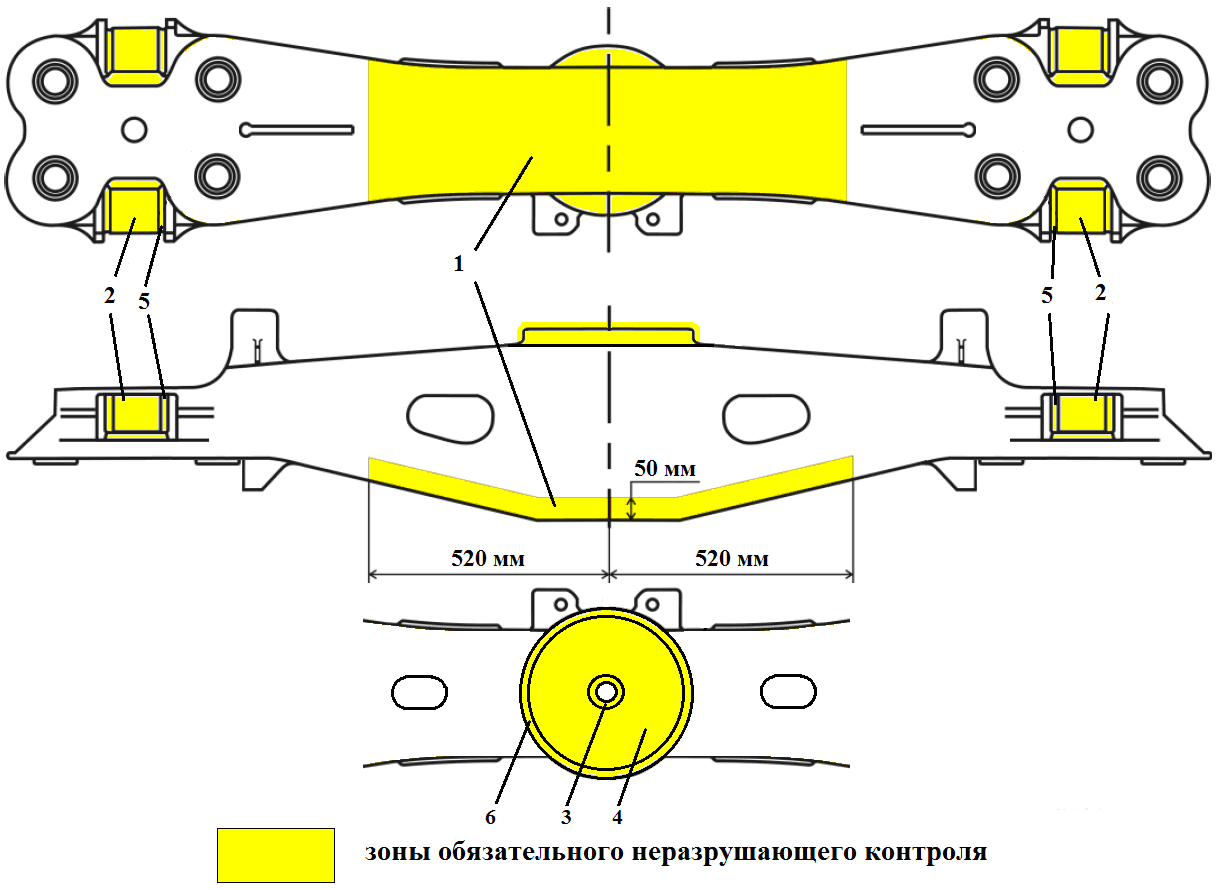
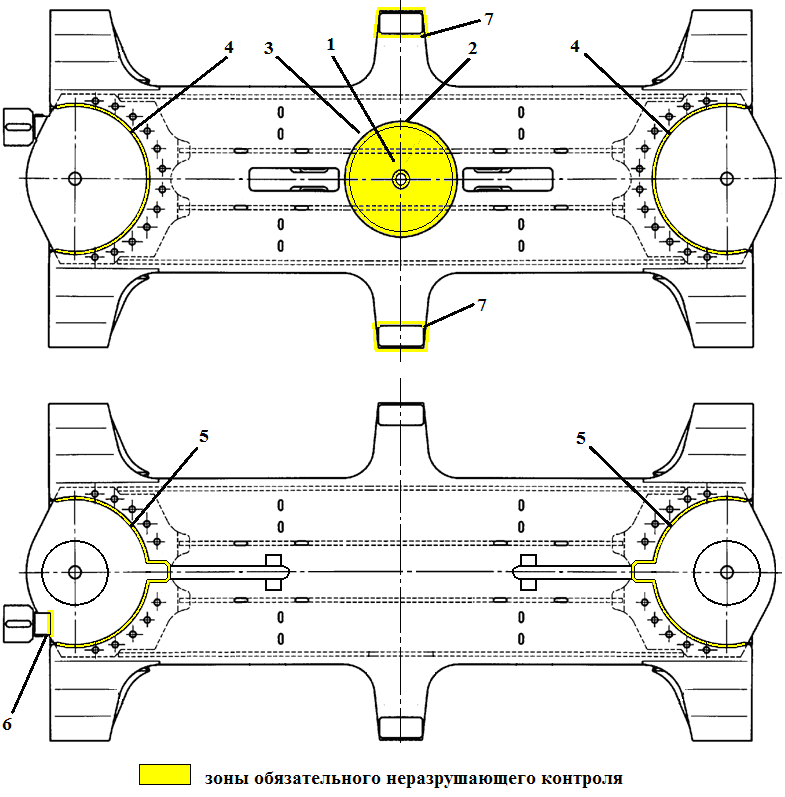
6.1 Перечень деталей тележек и методы неразрушающего контроля указаны в таблице 6.1.
6.2 Зоны неразрушающего контроля и типы дефектов, подлежащих выявлению, приведены в таблице 6.2.
6.3 При магнитопорошковом и вихретоковом контроле выявлению подлежат поверхностные дефекты, которые указаны в таблице 6.2.
Таблица 6.1
| Деталь тележки | Вид (метод) неразрушающего контроля |
|---|---|
| Рама боковая | магнитопорошковый |
| Балка надрессорная | магнитопорошковый |
| Балка соединительная | магнитопорошковый или вихретоковый |
Таблица 6.2
7. Дефектация составных частей и деталей тележек
7.1. Дефектация узлов и деталей тележек грузовых вагонов должна производиться после проведения неразрушающего контроля.
7.2 Дефектацию проводить визуальным и инструментальным способами.
7.3. Наличие трещин во всех деталях тележек не допускается, кроме трещин, которые устраняются при плановых видах ремонтов в соответствии с действующей ремонтной документацией.
7.4. Размеры узлов и деталей тележек, которым они должны соответствовать, при плановых видах ремонта приведены в таблице 7.
Таблица 7
7.5. Литые детали тележек, имеющие износы, превышающие допустимые, подлежат ремонту сваркой и наплавкой в соответствии с инструкциями разработанными ВНИИЖТ и утвержденными установленным порядком, с последующей механической обработкой до чертежных размеров и заданной твердости.
Твердость измеряется твердомером типа ТЭМП 3 по ГОСТ 9012-59, ГОСТ 9013-59 или другого типа.
7.6. Триангели рычажной передачи тележек испытывают на растяжение при их изготовлении вновь, периодических видах ремонта вагонов и ремонте сваркой, согласно Руководству по ремонту триангелей Р 001 ПКБ ЦВ-2009 РК и руководства «Детали и узлы грузовых вагонов. Руководство по испытанию на растяжение» № 736-2010 г. ПКБ ЦВ.
(в ред. Протоколов от 18.05.2012, от 07.05.2013)
7.7. Нетиповые чеки крепления тормозных колодок, шайбы крепления рычажной передачи тележек заменяют типовыми, а шплинты — новыми.
7.8. Шарнирные соединения рычажной передачи должны соответствовать требованиям «Общего руководства по ремонту тормозного оборудования вагонов» 732-ЦВ-ЦЛ.
В кронштейн боковой рамы валика подвески тормозного башмака при плановых видах ремонта устанавливается полимерная втулка по черт. 194.00.054-0 или по черт. УРЛТ.667155.007, а в подвеску тормозного башмака полимерные втулки по черт. Т 258.00.02 или 194.40.035-0.
При наличии задела втулок, изготовленных по черт. 100.00.009-0, допускается его использование до 1 июля 2018 г.
При деповском ремонте допускается повторное использование полимерных втулок, не имеющих трещин и разрывов при условии, что срок их годности не истекает в следующий межремонтный период.
Контроль проушин подвески тормозного башмака проводить визуально без снятия втулок.
В шарнирных соединениях рычагов с триангелями, затяжками и державкой «мертвой точки» устанавливаются втулки, изготовленные из композиционного прессовочного материала КПМ ТУ 2292-011-56867231-2007.
(п. 7.8 в ред. Протокола от 20.10.2017)
7.9 Шкворень, имеющий трещины или изгиб более 5 мм, подлежит замене. Износ шкворня по диаметру при деповском ремонте допускается не более 3 мм, при капитальном ремонте износ шкворня не допускается.
7.10 Разница баз боковых рам допускается не более 2 мм.
7.11. Осмотр и ремонт колесных пар производить в полном соответствии с требованиями РД ВНИИЖТ 27.05.01-2017.
(п. 7.11 в ред. Протокола от 18.05.2018)
7.12. Осмотр и ревизию буксовых узлов колесных пар производить в соответствии с требованиями РД ВНИИЖТ 27.05.01-2017.
(п. 7.12 в ред. Протокола от 18.05.2018)
7.13. Размеры, которым должна соответствовать соединительная балка четырехосной тележки, приведены в «Типовом технологическом процессе на ремонт соединительной балки четырехосной тележки» ТК-232 ПКБ ЦВ.
7.14. Балка опорная для авторежима должна быть установлена на специальные полки боковых рам тележки согласно требованиям «Общего руководства по ремонту тормозного оборудования вагонов» 732-ЦВ-ЦЛ.
(п. 7.14 в ред. Протокола от 18.05.2012)
8. Ремонт боковых рам
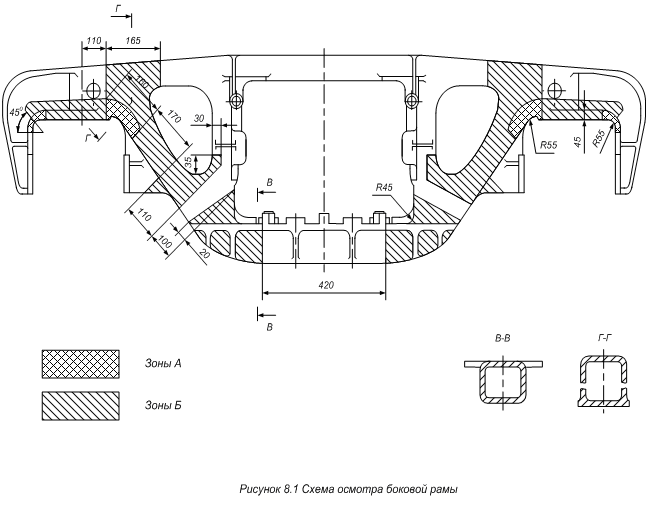
8.1. Боковые рамы перед ремонтом и дефектацией очищают от грязи, отслоившейся ржавчины и разрушившегося лакокрасочного покрытия, обмывают в моечной машине, осматривают наружную поверхность на возможность обнаружения трещин, отколов и износов. Особо тщательное внимание уделяют зонам А и Б, указанным на рисунке 8.1.
(п. 8.1 в ред. Протокола от 05.11.2015)
8.2. При капитальном или деповском ремонтах под вагон подкатывают тележки с боковыми рамами, с установленными износостойкими элементами по проектам М 1698 ПКБ ЦВ или С 03.04, или по ТУ BY 400044052.010-2014 (черт. 1803.703-01.000 или 1803.703-03.000) или ТУ BY 400044052.011-2014 (черт. ИШДЖ.668412.749.00.10.00, ИШДЖ.668412.749.00.00.01, ИШДЖ.668412.749.00.00.02, ИШДЖ.668412.749.00.00.03).
Оставшийся срок службы боковых рам должен быть не менее чем до следующего капитального или деповского ремонта вагона соответственно.
(п. 8.2 в ред. Извещения 32 ЦВ 36-2014 от 22.10.2014)
8.3. Не допускается ремонт боковой рамы, у которой в буксовом проеме опорная поверхность имеет местный, канавкообразный износ более 2 мм в тело рамы (максимальная ширина канавки 20 мм, максимальная длина канавки равна ширине опорной поверхности).
8.4. Трещины, на боковых рамах тележки, кроме указанных на рисунке 8.2 не допускаются.
Указанные на рисунке 8.2 дефекты в боковой раме разрешается устранять сваркой и наплавкой при плановых видах ремонта согласно «Инструкции по сварке и наплавке при ремонте грузовых вагонов».
8.4.1. Трещину направляющего буртика для фрикционного клина разрешается заваривать в соответствии с «Инструкцией по сварке и наплавке при ремонте грузовых вагонов».
8.4.2. Трещину в кронштейне подвески триангеля длиной не более 32 мм разрешается заварить в соответствии с «Инструкцией по сварке и наплавке при ремонте грузовых вагонов».
8.4.3. Продольную трещину в стенке прилива для валика подвески триангеля разрешается заварить в соответствии с «Инструкцией по сварке и наплавке при ремонте грузовых вагонов».
8.4.4. Откол направляющего буртика для перемещения фрикционного клина и фрикционных планок ремонтируется приваркой нового в соответствии с «Инструкцией по сварке и наплавке при ремонте грузовых вагонов».
8.4.5. Откол «ушек» в местах крепления фрикционных планок разрешается ремонтировать приваркой нового «ушка». Разрешается приваривать не более двух «ушек», расположенных по диагонали в соответствии с «Инструкцией по сварке и наплавке при ремонте грузовых вагонов».
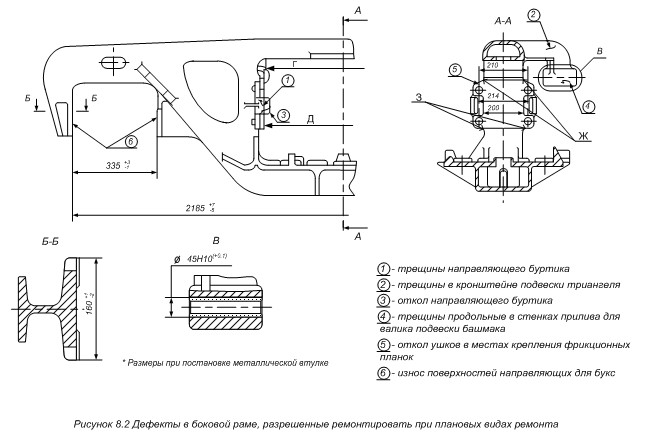
8.5. До постановки фрикционных планок измеряют расстояние между стенками рессорного проема боковой рамы и наружными челюстями буксовых проемов. Разница между ними для одной боковой рамы не должна превышать 3 мм. При большей разнице соответствующие буксовые челюсти наплавить с последующей механической обработкой до чертежных размеров, при условии, что ширина буксового проема не более 342 мм при деповском, а при капитальном ремонте 335_{- 1}^{+ 3} мм.
8.6. При плановых видах ремонта в кронштейн боковой рамы валика подвески тормозного башмака и в подвеску тормозного башмака установить втулки, предусмотренные пунктом 7.8 настоящего руководящего документа.
(п. 8.6 в ред. Протокола от 19.05.2017)
8.7. Износ направляющих плоскостей для букс допускается по ширине буксового проема не более 4 мм при деповском ремонте, а при капитальном не допускается. Размеры боковых рам грузовых тележек, которым они соответствуют при изготовлении, и с которыми при плановых видах ремонта допускается выпускать их без ремонта, приведены на рисунках 8.3, 8.4.
Ремонт корпусов букс должен проводиться согласно «Инструкции по сварке и наплавке при ремонте грузовых вагонов» и инструкции, разработанной ВНИИЖТ ТИ-05-02-Б-2010 «Техническая инструкция по ремонту сваркой и износостойкой наплавкой корпуса буксы». Наружные изношенные поверхности корпуса буксы (опорная и боковые) восстанавливаются до чертежных размеров.
(абзац в ред. Протокола от 18.05.2012)
8.8. Изношенные вертикальные направляющие плоскости в буксовом проеме (упорные поверхности) восстанавливаются износостойкой наплавкой с обеспечением твердости 240 ... 300 НВ с последующей станочной обработкой до чертежных размеров ( 335_{- 1}^{+ 3} мм).
8.9. При поступлении в ремонт боковых рам, изготовленных по чертежам УВЗ 100.00.002-3 и 100.00.002-4 с приваренными планками на опорных поверхностях, планки удаляют на станке и после дефектоскопирования боковых рам на их опорные поверхности устанавливают сменные прокладки в соответствии с конструкцией боковой рамы.
8.10. Прокладки сменные установить в обоих буксовых проемах. На опорные поверхности с высотой приливов до 3 мм включительно в буксовые проемы боковых рам чертежи УВЗ 100.00.002-1 или 100.00.002-2 установить прокладки сменные чертеж M 1698.02.100 СБ или № 1699.02.100-01, а на боковые рамы чертежи УВЗ 100.00.002-3, 100.00.002-4, № 578.00.019-0 или чертеж ЧЛЗ-100.00.020-4 СБ установить прокладки сменные чертеж M 1698.03.100 СБ или № 1699.02.100.
На опорные поверхности с высотой приливов более 3 мм в буксовые проемы боковых рам установить прокладки сменные чертеж М 1698.02.100-01 СБ и M 1698.03.100-01 СБ (с вариантами исполнения корпусов скоб по чертежам М 1698.02.101-01 и M 1698.03.101-01).
Износ опорных поверхностей боковых рам в зоне буксовых проемов глубиной более 2 мм относительно неизношенной части опорной поверхности устранять механической обработкой.
Проникновение инструмента в тело боковой рамы не допускается.
При капитальном ремонте на опорные поверхности устанавливают новые прокладки сменные чертеж М 1698.02.100 СБ или M 1698.03.100 СБ.
(п. 8.10 в ред. Протокола от 18.05.2018)
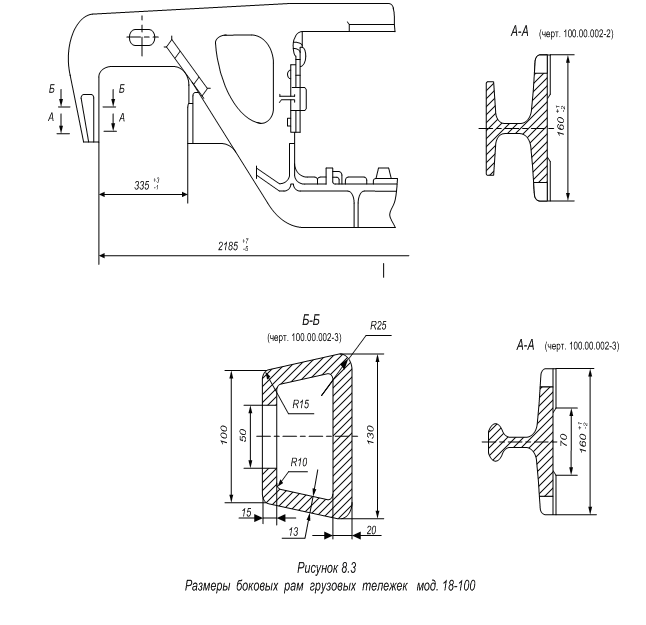
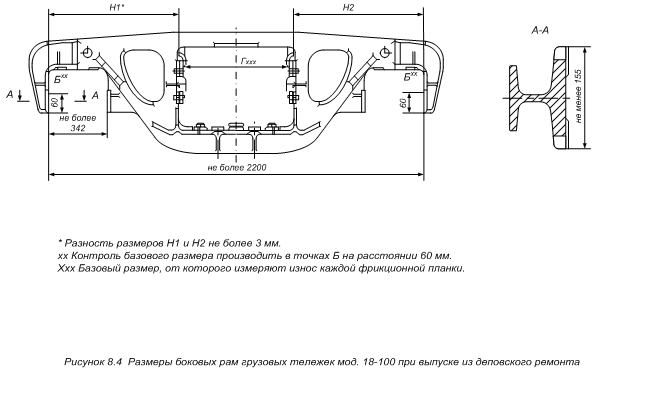
8.11. При поступлении в ремонт боковых рам, на опорных поверхностях которых в буксовых проемах были установлены прокладки сменные по черт. M 1698.02.100 СБ, или № 1699.02.100-01, или M 1698.03.100 СБ, или № 1699.02.100 прокладки снимают, боковые рамы дефектоскопируют.
(абзац в ред. Протокола от 18.05.2018)
При капитальном ремонте на опорные поверхности устанавливают новые прокладки сменные чертеж M 1698.02.100 СБ, или № 1699.02.100-01, или M 1698.03.100 СБ, или № 1699.02.100.
(абзац в ред. Протокола от 18.05.2018)
При деповском ремонте допускается повторная установка прокладок сменных не имеющих:
- трещин на корпусе прокладки или на износостойкой пластине;
- отколов на износостойкой пластине;
- трещин сварного шва между износостойкой пластиной и корпусом прокладки;
- неравномерного износа опорной поверхности износостойкой пластины относительно неизношенной ее части поверхности более 2 мм.
При повторном использовании проверяется твердость изношенных поверхностей. Твердость измеряется твердомером типа ТЭМП 3 по ГОСТ 9012-59 или ГОСТ 9013-59.
8.12. Неровности в переходе от обработанной поверхности к необработанной по радиусу 55 мм зачистить.
8.13. Для установки на боковую раму износостойкую прокладку плотно прижимают к опорной поверхности с помощью струбцины или специального приспособления. Более длинные лапки корпуса прокладки располагают против технологических отверстий на стенках боковой рамы. Указанные «лапки» сгибают на цилиндрической оправке (монтировке) и затем заправляют в технологические отверстия ударами молотка. Короткие «лапки» корпуса загибают по полке боковой рамы ударами молотка через оправку.
После загиба «лапок» перемещения прокладки вдоль боковой рамы должны быть не более +/- 10 мм, а поперек боковой рамы не более +/- 5 мм.
8.14. Тележки, оборудованные износостойкими прокладками, должны взаимодействовать с корпусами букс, восстановленными до чертежных размеров.
8.15. Комплектацию тележек одного вагона производить боковыми рамами со сменными прокладками во всех буксовых проемах при остаточной высоте прилива не более 3 мм.
8.16. Фрикционные планки боковой рамы тележки толщиной 16 мм независимо от их технического состояния, заменяют на составные по проекту М 1698 ПКБ ЦВ, состоящие из планки неподвижной толщиной 10 мм М 1698.02.001 и планки подвижной толщиной 6 мм М 1698.02.004 или по проекту С 03.04, или по ТУ BY 400044052.011-2014 (черт. ИШДЖ.668412.749.00.00.01, ИШДЖ.668412.749.00.00.02).
(п. 8.16 в ред. Извещения 32 ЦВ 36-2014 от 22.10.2014)
8.17. Разница в размерах боковых рам одной тележки допускается не более 2 мм.
Фактически измеренные величины баз по каждой боковой раме записываются в журнал тележечного отделения.
8.18. После ремонта проверяют размеры боковых рам тележки показанные на рисунках 8.3, 8.4.
8.19 Аннулирован. - Протокол от 18.05.2012.
8.20 Аннулирован. - Протокол от 18.05.2012.
Смешанная установка износостойких элементов не допускается.
9. Ремонт надрессорных балок
9.1. Надрессорные балки перед ремонтом и дефектацией очищают от грязи, отслоившейся ржавчины и разрушившегося лакокрасочного покрытия, обмывают в моечной машине, осматривают на возможность обнаружения трещин, отколов и износов. Опорную поверхность подпятника балки очищают до металлического блеска.
9.2. При осмотре и дефектации надрессорной балки определяют целостность верхних, нижних поясов, вертикальных стенок и колонки при ее наличии, опорной части подпятника, исправность приливов для колпаков скользунов и износы трущихся поверхностей.
Трещины во внутренней колонке и ребрах усиления подпятника надрессорной балки независимо от их длины ремонту не подлежат. Внутреннюю поверхность балки осматривают с подсветкой через технологические окна верхнего и нижнего поясов.
(абзац в ред. Протокола от 05.11.2015)
9.3. При капитальном или деповском ремонтах под вагон подкатывают тележки с надрессорными балками, с установленными износостойкими элементами по проекту М 1698 ПКБ ЦВ или по проекту С 03.04, или по ТУ BY 400044052.011-2014 (черт. ИШДЖ.668412.749.00.00.04) и ТУ BY 400044052.009-2014 (черт. 1803.703-04.000) ОАО «САТУРН — 1».
Оставшийся срок службы надрессорных балок должен быть не менее чем до следующего капитального или деповского ремонта вагона соответственно.
(п. 9.3 в ред. Извещения 32 ЦВ 36-2014 от 22.10.2014)
9.4 Ремонт подпятника надрессорной балки.
9.4.1. После определения объема ремонта все дефекты подпятника надрессорной балки должны быть отремонтированы.
При плановых видах ремонта разрешается заваривать трещины (1 — 8) в подпятнике надрессорной балки, согласно рисунку 9.1 в соответствии с требованиями «Инструкции по сварке и наплавке при ремонте грузовых вагонов». Суммарная длина трещин в подпятнике допускается не более 250 мм, если трещины кольцевые прерывистые, расположенные в разных секторах, на расстоянии от центра не ближе 80 мм.
Ранее установленные в подпятник износостойкие кольца (полукольца) удалить станочной обработкой.
Диаметр подпятника определять от верхней горизонтальной поверхности наружного бурта на глубине 10 мм с учетом конусности 1:12,5 (4 градуса 36 минут).
У надрессорной балки выпуска до 1986 года и с 1986 года диаметр подпятника — 302,5+1,5 мм.
9.4.2. У надрессорной балки, изготовленной до 1986 г. с глубиной подпятника 25_{- 2}^{+ 1} мм («М» рисунок 9.4) изношенные опорная поверхность, наружный и внутренний бурты подпятника восстанавливают согласно «Инструкции по сварке и наплавке при ремонте грузовых вагонов» и ТИ-05-01-06/НБ износостойкой наплавкой с обеспечением твердости 240 ... 300 НВ, с последующей станочной обработкой подпятника до чертежных размеров с обеспечением конусности внутренней поверхности наружного бурта 1:12,5 и диаметром 302,5+1,5 мм на глубине 10 мм («И» рисунок 9.4).
9.4.3. У надрессорной балки, изготовленной с 1986 г., с глубиной подпятника 30_{- 2}^{+ 1} мм («М» рисунок 9.4) с изношенными опорной поверхностью, наружным и внутренним буртами подпятника, наружный и внутренний бурты наплавляют износостойкой наплавкой согласно «Инструкции по сварке и наплавке при ремонте грузовых вагонов» и ТИ-05-01-06/НБ с обеспечением твердости 240 ... 300 НВ.
Подпятник растачивается на глубину 36 +/- 1 мм с обеспечением конусности внутренней поверхности наружного бурта 1:12,5 и диаметром 302,5+1,5 мм на глубине 10 мм («И» рисунок 9.4).
На станочно обработанную плоскую опорную поверхность подпятника устанавливается прокладка по чертежу М 1698.01.005 диаметром 298-1,3 мм фаской вниз или по проекту С 03.04, или по ТУ BY 400044052.011-2014 (черт. ИШДЖ.668412.749.00.00.04).
(абзац в ред. Извещения 32 ЦВ 36-2014 от 22.10.2014)
9.4.4. При поступлении надрессорной балки с установленной ранее прокладкой, подпятник с глубиной 36 +/- 1 мм, имеющий износы на наружном и внутреннем буртах, выработки наружного бурта от прокладки, наплавляются согласно «Инструкции по сварке и наплавке при ремонте грузовых вагонов» и ТИ-05-01-06/НБ износостойкой наплавкой с обеспечением твердости 240 ... 300 НВ с последующей станочной обработкой согласно чертежа М 1698.01.000 СБ и обеспечением конусности внутренней поверхности наружного бурта 1:12,5 с последующей постановкой прокладки по чертежу М 1698.01.005 или по проекту С 03.04, или по ТУ BY 400044052.011-2014 (черт. ИШДЖ.668412.749.00.00.04).
(п. 9.4.4 в ред. Извещения 32 ЦВ 36-2014 от 22.10.2014)
9.4.5. Оставшаяся толщина опорной поверхности подпятника не менее 18 мм.
(п. 9.4.5. в ред. Протокола от 05.11.2015)
9.4.6. При станочной обработке подпятника в месте сопряжения наружного бурта с плоской опорной поверхностью подпятника должна быть обеспечена галтель радиусом 3 ... 4 мм. Отсутствие галтели не допускается.
9.4.7. Прокладка (диск) по чертежу М 1698.01.005 или проекту С 03.04, или по ТУ BY 400044052.011-2014 (черт. ИШДЖ.668412.749.00.00.04) диаметром 298-1,3 мм свободно устанавливается фаской вниз на опорную поверхность подпятника надрессорной балки, изготовленной после 1986 года и расточенной на глубину 36 +/- 1 мм.
(п. 9.4.7 в ред. Извещения 32 ЦВ 36-2014 от 22.10.2014)
9.4.8. Разрешается производить ремонт отверстия подпятника под шкворень («Л» рисунок 9.4 и таблица 9.9) с восстановлением внутреннего бурта («К» рисунок 9.4 и таблица 9) и постановкой втулки, изготовленной из стали типа Ст3, с приваркой ее по наружному периметру сплошным швом в соответствии с требованиями ТК-231. Внутренний бурт подпятника восстанавливается наплавкой до чертежных размеров.
Верхняя кромка внутреннего бурта или втулки должна располагаться от плоской опорной поверхности на высоте:
- 5+1 мм у подпятника глубиной 25_{- 2}^{+ 1} или 30_{- 2}^{+ 1} мм;
- 11+1 мм у подпятника расточенного на глубину 36 +/- 1 мм.
9.4.9. За базовую поверхность надрессорной балки при установке на станок принимать опорные поверхности, которыми надрессорная балка опирается на пружины рессорных комплектов.
9.4.10. При подкатке тележки под вагон вся опорная поверхность подпятника должна быть покрыта равномерным слоем одной из смазок: графитовая ГОСТ 3333-80, солидол ГОСТ 1033-79 с добавкой графита смазочного ГОСТ 8295-73 (количество смазки от 80 до 100 грамм) или другой смазкой с аналогичными свойствами.
(п. 9.4.10 в ред. Протокола от 20.10.2017)
9.5 Ремонт наклонных плоскостей надрессорной балки.
9.5.1. При плановых видах ремонта планки, ранее приваренные на наклонных плоскостях, удалить. Наклонные плоскости, с удаленными планками, или изношенные восстановить износостойкой наплавкой с обеспечением твердости 240 ... 300 НВ, согласно «Инструкции по сварке и наплавке при ремонте грузовых вагонов» и разработанной ВНИИЖТ Инструкции ТИ-05-01-06/НБ с последующей станочной обработкой до чертежных размеров.
9.5.2. Оставшаяся толщина изношенных наклонных поверхностей надрессорной балки должна быть не менее 7 мм, измерение проводится после удаления планок.
(п. 9.5.2 в ред. Протокола от 05.11.2015)
9.5.3. При любом сверхнормативном износе наклонных плоскостей надрессорной балки (включая провалы и сквозные протертости), разрешается ремонт методом вварки пластин-вставок согласно «Технологической инструкции на ремонт сваркой наклонных поверхностей» № 542 ПКБ ЦВ.
9.5.4. При капитальном ремонте изношенные наклонные плоскости восстановить износостойкой наплавкой с обеспечением твердости 240 ... 300 НВ согласно «Инструкции по сварке и наплавке при ремонте грузовых вагонов» и разработанной ВНИИЖТ Инструкцией ТИ-05-01-06/НБ с последующей станочной обработкой до чертежных размеров.
При выпуске из деповского ремонта допускается не восстанавливать наклонные плоскости, если они имеют размер нижней опорной поверхности надрессорной балки не менее 166 мм и угол 45° («З» рисунок 9.4 и таблица 9), причем величина суммарного просвета между поверхностью надрессорной балки и шаблоном по низу должна быть не более 6 мм. Просвет сверху не допускается.
9.5.5 При всех видах ремонта разрешается:
- заварка трещин в углах между ограничительными буртами (рисунок 9.1) и наклонной плоскостью;
- наплавка изношенных буртов при оставшейся толщине не менее 10 мм;
- наплавка или приварка упорных ребер (рисунок 9.1);
- заварка продольных трещин наклонной плоскости (рисунок 9.1), не выходящих на ограничительные бурты.
9.5.6. При деповском ремонте расстояние между ограничительными буртами для фрикционного клина («е» рисунок 9.4 и таблица 9) при износе более 144 мм восстанавливают наплавкой до чертежных размеров.
При капитальном ремонте расстояние между ограничительными буртами («е» рисунок 9.4 и таблица 9) восстанавливаются до чертежных размеров.
9.5.7. При комплектовании тележек новыми или отремонтированными надрессорными балками, допускается установка износостойких элементов по проекту С 03.04 в соответствии с «Инструкцией по комплексной модернизации тележек грузовых вагонов с использованием износостойких элементов и колес с ремонтным профилем ИТМ-73» или по ТУ BY 400044052.009-2014 (черт. 1803.703-04.000) и ТУ BY 400044052.011-2014 (черт. ИШДЖ.668412.749.00.00.04) ОАО «САТУРН — 1».
(п. 9.5.7 в ред. Извещения 32 ЦВ 36-2014 от 22.10.2014)
9.6 Ремонт скользунов надрессорной балки.
9.6.1. Износы, трещины, изломы в опорах скользунов ремонтировать сваркой в соответствии с «Типовым технологическим процессом ремонта скользунов вагонов» ТК-230 ПКБ ЦВ.
9.6.2. Колпак скользуна, показанный на рисунке 9.2, снимают. Неисправный прилив (опору) для колпака скользуна ремонтируют сваркой согласно «Инструкции по сварке и наплавке при ремонте грузовых вагонов».
Изношенную поверхность прилива для колпака скользуна восстанавливают наплавкой с последующей станочной обработкой до чертежных размеров.
(абзац в ред. Протокола от 18.05.2012)
Высота прилива (опоры) для колпака скользуна после станочной обработки определяется расстоянием от нижней плоскости надрессорной балки до верхней опорной поверхности скользуна, должна быть 315-6 мм.
(абзац введен Протоколом от 18.05.2012)
9.6.3 При капитальном ремонте устанавливают новые колпаки скользунов.
Колпаки скользунов на вагоне должны быть одной модели.
При деповском ремонте допускается установка колпаков скользунов с неравномерным максимальным износом плоской опорной поверхности до 2 мм.
При износе более 2 мм колпак скользуна заменяют на новый.
9.6.4. Ремонт допустимых трещин в основании опоры скользуна, от технологических окон вдоль балки на наклонных плоскостях, на опорной поверхности подпятника производить по требованию «Инструкции по сварке и наплавке при ремонте грузовых вагонов».
9.6.5. При комплектовании тележек новыми или отремонтированными надрессорными балками, допускается установка скользунов по проекту С 03.04 Укрзализныци в соответствии с «Инструкцией по комплексной модернизации тележек грузовых вагонов с использованием износостойких элементов и колес с ремонтным профилем ИТМ-73» при наличии соответствующей ответной части на кузове вагона.
9.6.6. На надрессорные балки устанавливаются износостойкие элементы только по проекту М 1698 или только по проекту С 03.04, или по ТУ BY 400044052.009-2014 (черт. 1803.703-04.000) и ТУ BY 400044052.011-2014 (черт. ИШДЖ.668412.749.00.00.04).
Смешанная установка износостойких элементов по разным проектам не допускается.
(п. 9.6.6 в ред. Извещения 32 ЦВ 36-2014 от 22.10.2014)
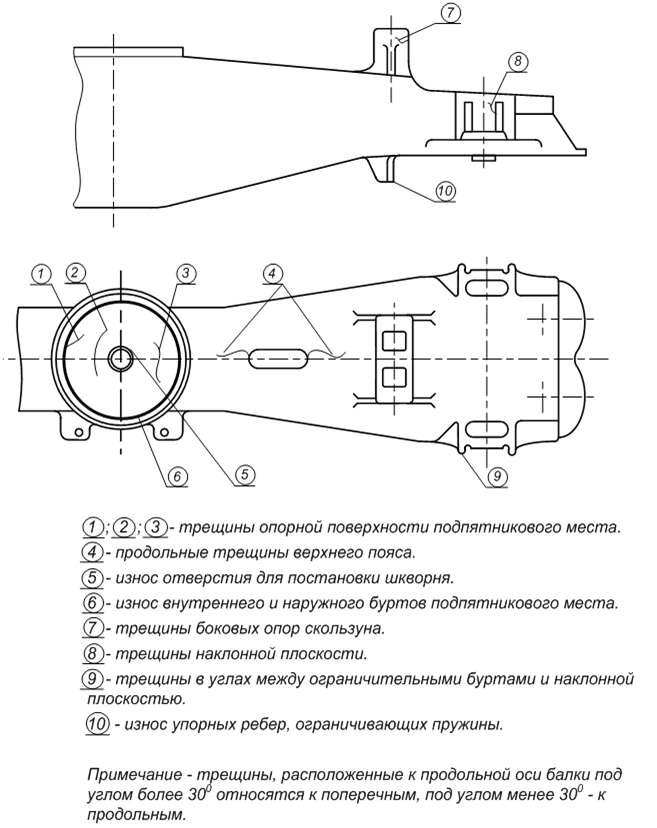
Рисунок 9.1. Дефекты надрессорных балок
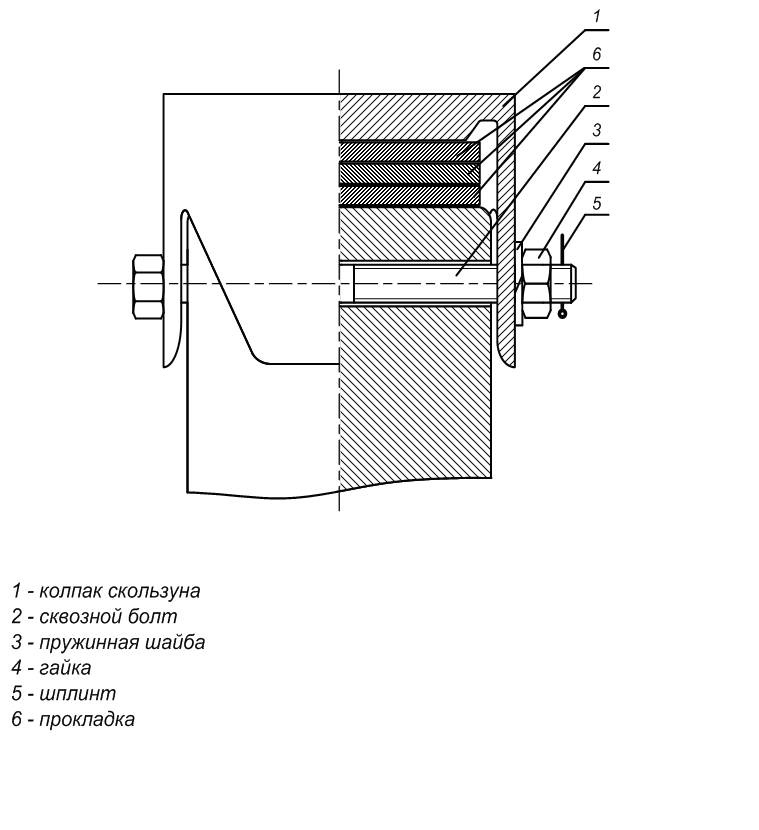
Рисунок 9.2. Крепление колпака скользуна тележки модели 18-100
9.7. При деповском ремонте шкворни, имеющие износы по диаметру более 3 мм, восстановить наплавкой в соответствии с «Инструкцией по сварке и наплавке при ремонте грузовых вагонов» с последующей механической обработкой до чертежных размеров. Верхнюю часть шкворня обрабатывают по чертежу ПКБ ЦВ согласно рисунку 9.3.
Вагоны всех типов должны иметь шкворни длиной 440 +/- 3 мм.
Отверстия подпятника надрессорной балки под шкворень должны быть при капитальном ремонте 54_{- 1}^{+ 2} мм, а при деповском не более 60 мм.
9.8. При капитальном ремонте шкворни, имеющие механические повреждения, изгибы или износы, заменить на новые.
При деповском ремонте шкворни, имеющие изгибы не более 5 мм разрешается править в нагретом состоянии до чертежных размеров.
9.9. Разрешается наплавлять разработанные отверстия в кронштейне державки «мертвой точки».
9.10. При сборе тележки проверить размеры надрессорной балки, показанные на рисунке 9.4, которые должны соответствовать требованиям настоящего Руководства.
В таблице 9 указаны размеры для надрессорной балки двухосной трехэлементной тележки типа 2 по ГОСТ 9246.
(абзац в ред. Извещения 32 ЦВ 38-2013 от 07.05.2014)
Таблица 9
(в ред. Протокола от 19.05.2016)
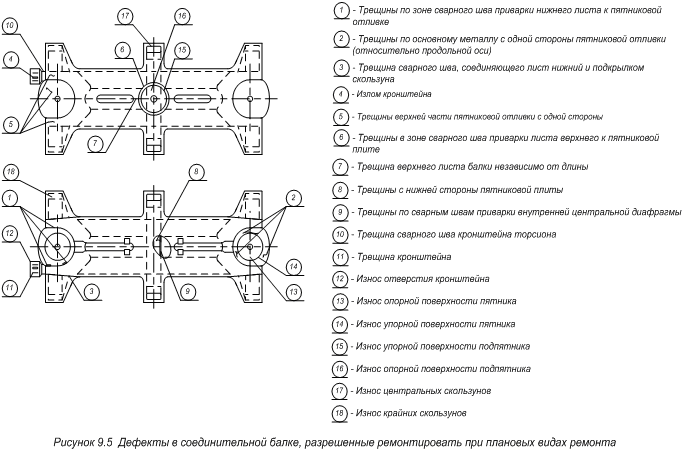
9.11. Дефекты в соединительной балке четырехосной тележки, разрешенные ремонтировать при плановых видах ремонта, приведены на рисунке 9.6.
Ремонт соединительных балок тележек модели 18-101 производят в соответствии с «Типовым технологическим процессом на ремонт соединительной балки четырехосной тележки» ТК-232 ПКБ ЦВ.
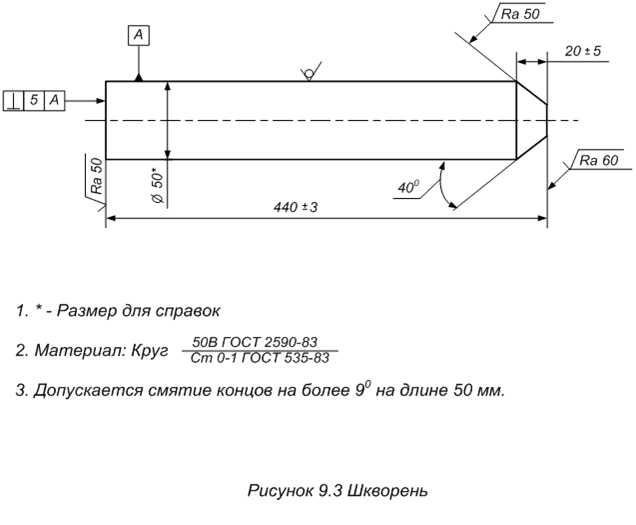
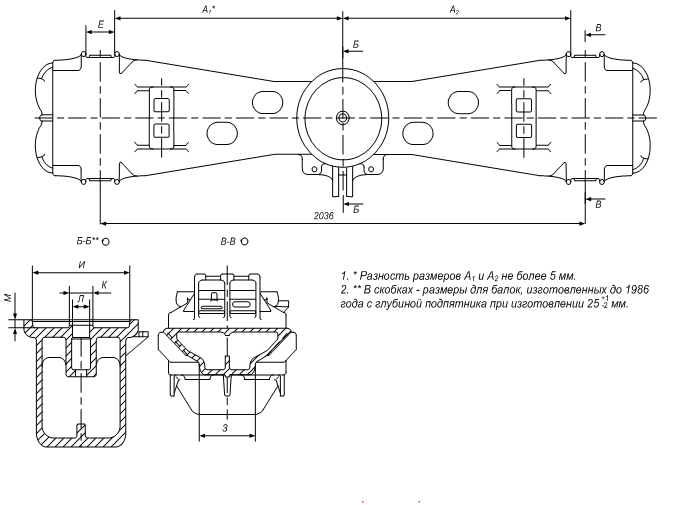
Рисунок 9.4. Размеры надрессорных балок грузовых тележек модели 18-100 при их изготовлении и капитальном ремонте
10. Ремонт узла «клин-фрикционная планка»
10.1. Узел гасителя колебаний тележки состоит из составной фрикционной планки, фрикционного клина и наклонной поверхности надрессорной балки.
10.1.1. Ремонт наклонной поверхности надрессорной балки изложен в разделе 9 настоящей Инструкции.
10.1.2. При деповском ремонте во фрикционный узел устанавливается клин из чугуна марки СЧ 35 по чертежу M 1698.00.003 ПКБ ЦВ или по чертежу M 1698.00.003-01, показанный на рисунке 10.1.
(абзац в ред. Протокола от 18.05.2018)
При деповском ремонте грузовых вагонов допускается устанавливать новые стальные фрикционные клинья по чертежам 100.30.001-1 УВЗ или 7055.30.001-0 КВЗ взамен неисправных.
Фрикционный клин по проекту С 03.04 устанавливается только в паре с фрикционной планкой по проекту С 03.04.
ЗАПРЕЩАЕТСЯ ремонт стальных фрикционных клиньев.
ЗАПРЕЩАЕТСЯ совместная установка стальных и чугунных фрикционных клиньев в тележки, установленные под один вагон.
(п. 10.1.2. в ред. Протокола от 05.11.2015)
10.2. При капитальном ремонте вагонов, установленные на вагоне фрикционные клинья заменяются новыми клиньями из чугуна марки СЧ 35 по чертежу M 1698.00.003 ПКБ ЦВ или M 1698.00.003-01.
(п. 10.2 в ред. Протокола от 18.05.2018)
10.3. При деповском ремонте на все типы грузовых вагонов, кроме цистерн, разрешается устанавливать чугунные клинья или оставлять без замены стальные фрикционные клинья с суммарным износом наклонной и вертикальной плоскостей клина до 3 мм, но не более 2 мм одной из сторон и не имеющих других дефектов (трещин, отколов). Трещины в ребрах жесткости клина не допускаются.
(п. 10.3 в ред. Протокола от 05.11.2015)
10.4. При капитальном ремонте фрикционные планки заменяются новыми составными по проекту М 1698 ПКБ ЦВ или по проекту С 03.04, или по ТУ BY 400044052.011-2014 (черт. ИШДЖ.668412.749.00.00.01, ИШДЖ.668412.749.00.00.02) ОАО «САТУРН — 1».
(п. 10.4 в ред. Извещения 32 ЦВ 36-2014 от 22.10.2014)
10.5. При деповском ремонте фрикционные планки с трещинами, отколами и износами, превышающими нормативные значения, заменяются новыми.
Допускается на все типы грузовых вагонов, кроме цистерн, устанавливать неподвижные фрикционные планки по проекту М 1698 толщиной 10 мм с износом 1,5 мм поверхности, взаимодействующей с подвижной планкой и подвижные фрикционные планки с суммарным износом по толщине до 2 мм, но не более 1,5 мм с одной стороны.
(п. 10.5 в ред. Протокола от 18.05.2012)
10.6. В узел «клин-фрикционная планка» устанавливаются износостойкие элементы только по проекту М 1698 или только по проекту С 03.04.
Смешанная установка износостойких элементов не допускается.
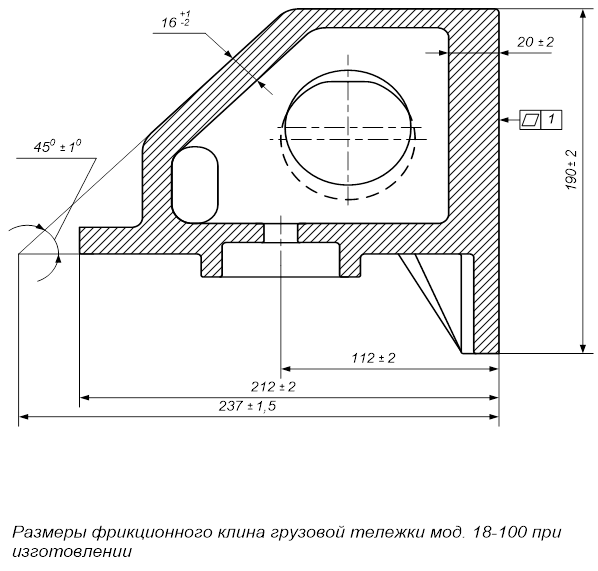
Рисунок 10.1 Клин чертеж М 1698.00.003 ПКБ ЦВ
(в ред. Извещения 32 ЦВ 30-2013 от 20.11.2013)
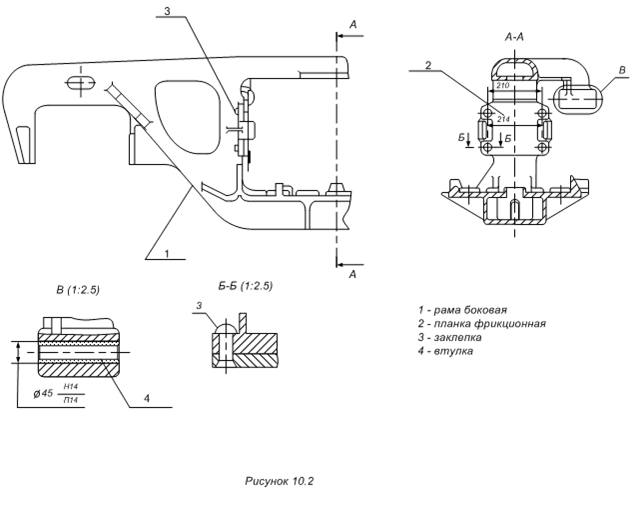
10.6. Неподвижные фрикционные планки в вертикальной плоскости должны быть не параллельны, расстояние между планками к низу должно увеличиваться на 4 ... 10 мм согласно рисункам 8.2, 8.3, 8.4, 10.2. Разность размеров Г в точках Ж, размеров Д в точках 3 не более 3 мм. Контроль размера Е определяется полуразностью размеров Г и Д в точках Ж и З.
Размер Г при толщине фрикционных планок 10 мм — не менее 642 мм.
(абзац в ред. Извещения 32 ЦВ 38-2013 от 07.05.2014)
Размер Г при толщине фрикционных планок 16 мм — не менее 630 мм.
(абзац в ред. Извещения 32 ЦВ 38-2013 от 07.05.2014)
Фрикционные планки, приклепанные к площадкам, должны плотно прилегать к ним, при этом допускается:
- между сопрягаемыми поверхностями (в промежутках между заклепками) местные неплотности не более 1 мм;
- в зоне головок заклепок местный зазор на 1/3 окружности головки заклепки, при проверке которого щуп 1 мм не должен доходить до стержня заклепки;
- западание головки заклепки относительно плоскости планки не более 2 мм.
Заклепки не должны выступать за рабочую поверхность планки. При наличии выступа его следует зачистить заподлицо с поверхностью планки.
Непараллельность фрикционных планок в горизонтальной плоскости не более 3 мм.
10.7 Перед началом клепальных работ поверхность боковой рамы, прилегающая к поверхности фрикционной планки, допускается зачистить шлифовальной машинкой, для обеспечения плотного прилегания фрикционной планки к привалочной поверхности. Обработанная поверхность должна соответствовать \sqrt{Rà12,5} и уширение в нижней части каждой привалочной поверхности от 2 до 5 мм. Размеры проема в верхней части должны быть 668-6 мм.
10.8. При установке и креплении неподвижной фрикционной планки толщиной 10 мм чертеж М 1698.02.001 или неподвижной фрикционной планки толщиной 16 мм по проекту С 03.04, отверстия в боковой раме под заклепки должны быть диаметром 21+0,84 мм. Планки крепятся заклепками с потайной головкой диаметром 20 мм по ГОСТ 10300-80. Для крепления фрикционной планки усилие горячей клепки должно быть не менее 25 тс. Температура нагрева заклепки должна быть в пределах 1050 ... 1100 °C. Нагрев рекомендуется производить в угольных, газовых или электрических печах.
10.9. Неподвижные фрикционные планки с одной и более ослабленными заклепками переклепываются.
Запрещается ослабшие заклепки фрикционных планок заваривать, подтягивать и подчеканивать, они должны быть заменены на новые.
Запрещается выпускать из ремонта боковые рамы с приваренными электросваркой фрикционными планками.
11. Требования к пружинному комплекту
11.1. Пружины снимают с тележки независимо от технического состояния, очищают и осматривают.
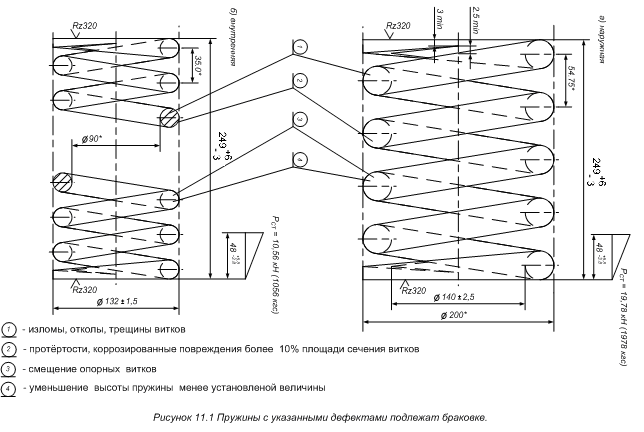
- изломы, отколы, трещины витков;
- протертости, коррозированные повреждения более 10% площади сечения витков;
- смещение опорных витков;
- уменьшение высоты пружины менее установленной величины, приведенные на рисунке 11.1, к установке в рессорный комплект при всех видах ремонта — не допускаются.
Вновь изготовленные предприятиями пружины должны соответствовать ГОСТ 1452 с обязательной термической обработкой и упрочнением наклепом дробью.
Допустимые размеры пружины тележки приведены в таблице 11.1.
| Таблица 11.1 | Тележка, модель | Пружина | Диаметр прутка, мм | Наружный диаметр, мм | Внутренний диаметр, мм | ||
| Число витков | Высота пружины в свободном состоянии, мм | ||||||
| полное | рабочее | 18-100, | Наружная | 30 | 200 <*> | 140 +/- 2,5 | 5,5 <*> |
| 4,0 <*> 249_{- 3}^{+ 6} | |||||||
| (в ред. Протокола от 07.05.2013) | 18-101 | Внутренняя | 19/21 124+/-1,5 --------- | 132+/-1,5 | 86 <*> / 90 <*> 8,5 ---- | 7,95 <*> 7,0 ----- | 6,45 <*> |
| 249_{- 3}^{+ 6} (в ред. Протокола от 07.05.2013) | |||||||
Примечание: 1. <*> Размер для справок;
2. Пружины с диаметром прутка 21 мм выпускаются с 1989 г.
(в ред. Протокола от 07.05.2013)
11.2. Контроль технических параметров пружин должен осуществляться в соответствии с требованиями РД 32 ЦВ 050-2010 «Методика выполнения измерений деталей при выполнении ремонта двухосной трехэлементной тележки тип 2 по ГОСТ 9246».
(п. 11.2 в ред. Протокола от 20.10.2017)
11.3. Запрещается постановка пружин в одном комплекте с разницей по высоте более 4 мм. В случае смешанного комплектования комплекта пружинами с диаметрами прутка 19 мм или 21 мм количество их в комплекте по обе стороны тележки должно быть одинаково и симметрично расположено (напротив друг друга). Из числа пружин, подобранных для рессорного комплекта, под фрикционные клинья устанавливают пружины, имеющие наибольшую высоту.
При капитальном ремонте устанавливаются пружины с диаметром прутка 21 мм.
11.4 На боковой поверхности опорного витка пружин наносят при изготовлении следующую маркировку:
- условный номер предприятия-изготовителя;
- год и месяц изготовления (приемки);
- марку стали (марки стали 55С2, 60С2, 55С2А, 60СС2А допускается не наносить).
Знаки маркировки наносят глубиной не более 2 мм штамповкой или другим способом с учетом сохранности знаков в течение всего срока службы пружины.
Не допускается применение пружин, не имеющих маркировки.
11.5. Остальные требования, предъявляемые к пружинам, указаны в ГОСТ 1452-2011.
(п. 11.5 в ред. Протокола от 07.05.2013)
12. Ремонт деталей тормозного оборудования
12.1 На участке ремонта тележек произвести следующие работы:
- снять с тележки детали и узлы тормозного оборудования;
- определить объем ремонта деталей и узлов тормозного оборудования;
- передать тормозные узлы и детали тележки для ремонта на соответствующие позиции;
- собрать исправные детали и узлы тормоза на отремонтированной раме тележки.
12.2. Ремонт деталей тормозного оборудования тележки производить в соответствии с «Общим руководством по ремонту тормозного оборудования вагонов» 732-ЦВ-ЦЛ.
(п. 12.2 в ред. Протокола от 18.05.2012)
13. Сварочные и наплавочные работы
13.1. Сварочные и наплавочные работы на надрессорных балках, боковых рамах и других деталях тележек производят в соответствии с «Инструкцией по сварке и наплавке при ремонте грузовых вагонов» и Инструкциями разработанными ВНИИЖТ: ТИ-05-01-06/НБ, ТИ-05-02/01Б на специальных сварочных позициях, оборудованных кантователями, электросварочным и газосварочным оборудованием и другими приспособлениями.
13.2. Наплавке подвергаются поверхности деталей для последующей станочной или механической обработки до чертежных размеров.
13.3 Наплавка восстанавливаемых поверхностей деталей тележки выполняется износостойкими сварочными материалами:
13.3.1 Износостойкая автоматическая наплавка под флюсом:
- сварочная проволока марки Св-10ХГ2СМФ ТУ 0805-001-18486807-99 или порошковая проволока марки ПП-АН180МН ТУ 127400-002-70182818-05;
- флюс АН-348-А ГОСТ 9087-69.
(п. 13.3.1 в ред. Протокола от 19.05.2016)
13.3.2 Механизированная или автоматическая наплавка в защитном газе:
- порошковая проволока марки ПП-АН180МН ТУ 127400-002-70182818-05 или сварочная проволока марки Св-10ХГ2СМФ ТУ 0805-001-18486807-99;
- двуокись углерода 1 сорта ГОСТ 8050-78.
13.3.3 Ручная наплавка обмазанными электродами:
(строка в ред. Протокола от 19.05.2011)
13.3.4. Допускается применение других марок наплавочных материалов обеспечивающих при наплавке твердость 240 ... 300 НВ, если они предусмотрены нормативно-технической документацией, согласованной ВНИИЖТ и утвержденной в установленном порядке.
13.4. Для ремонта деталей сваркой и наплавкой без требований к износостойкости используются следующие сварочные материалы:
13.4.1 Ручная сварка:
13.4.2 Механизированная сварка:
13.5. Механическую обработку наплавленных поверхностей и сварных швов производить на специализированных станках, фрезерных, сверлильных и строгальных станках, оборудованных дополнительными приспособлениями.
13.6. Сварочные и наплавочные работы на соединительных балках четырехосных тележек производят по технологии, предусмотренной «Типовым технологическим процессом на ремонт соединительной балки четырехосной тележки» ТК-232 часть I, II, III.
13.7. Рабочие места производства наплавки и сварки должны быть оснащены кантователями, вращателями, грузоподъемным оборудованием и местной вытяжной вентиляцией.
Рекомендуемый Перечень технологической оснастки, применяемой при ремонте тележки грузового вагона приведен в Приложении А.
14. Сборка тележек после ремонта
14.1. На сборку поступают отремонтированные и скомплектованные узлы и детали тележек, проверенные и принятые в соответствии с национальным законодательством стран СНГ, Грузии, Латвийской Республики, Литовской Республики и Эстонской Республики.
(п. 14.1 в ред. Извещения 32 ЦВ 38-2013 от 07.05.2014)
14.2. На вагоностроительных заводах тележки вагонов собираются из новых узлов и деталей, прошедших контроль на соответствие их техническим условиям на изготовление.
14.3. Сборка двухосной трехэлементной тележки типа 2 по ГОСТ 9246 производится в обратной последовательности в соответствии с рисунками 5.1, 5.2, 5.3;
(абзац в ред. Извещения 32 ЦВ 38-2013 от 07.05.2014)
надрессорная балка устанавливается на подъемник-кантователь, боковины надвигают на балку при помощи специальных приспособлений или при помощи кран-балки навешивают на концы надрессорной балки;
устанавливают на боковины рамы скомплектованные пружины, фрикционные клинья на наиболее высокие пружины, опускают надрессорную балку на пружинно-фрикционный рессорный комплект;
затем в пазы тормозных башмаков необходимо установить отремонтированные или новые подвески, подвесить триангели на раму тележки;
установить скобы, поставить валики, на них шайбы, валики зашплинтовать новыми типовыми по ГОСТ 397-79, предусмотренными конструкцией шплинтами, концы шплинтов развести под углом 90°;
установить вертикальные рычаги и соединить их с триангелями валиками с шайбами и шплинтами;
соединить вертикальные рычаги с серьгой мертвой точки, вставив валик и установив шайбу и шплинт. Шплинт развести;
установить тормозные колодки, вставить чеки тормозных колодок в перемычки тормозных башмаков и колодок;
установить распорную тягу, соединить вертикальные рычаги с распорной тягой, поставить валики, шайбы, шплинты новыми типовыми по ГОСТ 397-79, предусмотренными конструкцией;
установить колпаки скользунов, вставить болт, шайбу, болт закрепить гайкой, установить и развести шплинт;
установить балку опорную на резинометаллические комплекты, планки регулировочную и контактную, установить болт, шайбу, гайку.
14.4. Балка опорная после установки на тележку должна свободно перемещаться в пазах боковых рам. Допускается постановка планок регулировочных для регулировки зазора между контактной планкой и упором авторежима при подкатке тележки под вагон. Постановку шплинтов производить после сдачи автоматического тормоза.
14.5. При сборке четырехосной тележки соединяют рычажные передачи двух двухосных тележек нижней тягой, устанавливают соединительную балку на подпятники двухосных тележек, устанавливают шкворень. При сборке верхней тяги и вертикальных рычагов тормозной рычажной передачи валики, шайбы, шплинты ставят по требованиям «Общего руководства по ремонту тормозного оборудования вагонов» 732-ЦВ-ЦЛ.
(в ред. Протокола от 18.05.2012)
14.6. Подкатываемые под раму тележки колесные пары с буксами должны соответствовать требованиям РД ВНИИЖТ 27.05.01-2017.
(абзац в ред. Протокола от 18.05.2018)
При выпуске грузовых вагонов из плановых видов ремонта обеспечить подкатку колесных пар с толщиной обода колеса в соответствии с таблицей 14.1.
(абзац в ред. Протокола от 18.05.2018)
(введена Протоколом от 18.05.2018)
| № п/п | Установленный межремонтный норматив <*> | Толщина обода колеса при плановом виде ремонта, не менее | |
| 1 | 110 тыс. км или 1; 2; 3 года | 30 | 27 |
| 2 | 150 тыс. км или 1,5; 2,5 года | 40 | 35 |
| 3 | 160 тыс. км или 2; 3 года | 40 | 35 |
| 4 | 210 тыс. км или 2; 3 года | 55 | 45 |
<> Межремонтные нормативы, установленные Положением о системе технического обслуживания и ремонта грузовых вагонов, допущенных в обращение на железнодорожные пути общего пользования в международном сообщении, утвержденным Советом по железнодорожному транспорту государств-участников Содружества, протокол от 16 — 17 октября 2012 г. № 57.*
(сноска введена Протоколом от 18.05.2018)
При выпуске цистерн из плановых видов ремонта разность диаметров колес в одной колесной паре подкатываемой в тележку должна быть не более 0,5 мм, а при выпуске из текущего отцепочного ремонта — не более 1 мм. Допускаемая величина равномерного проката колесных пар по кругу катания при выпуске цистерн из плановых видов ремонта должна быть не более 2 мм.
(абзац введен Протоколом от 18.05.2012)
14.7. При сборке четырехосной тележки после установки соединительной балки проверяют зазор между нижними поверхностями балки и осями внутренних колесных пар тележек. Это расстояние должно быть не менее 85 мм с каждого конца балки. Измерение производить под тарой вагона после подкатки тележки.
14.8 Запрещается подкатывать колесные пары в тележки с разницей диаметров по кругу катания:
- у одной двухосной тележки более 20 мм;
- у двух двухосных тележек более 40 мм;
- у одной четырехосной тележки более 20 мм. При этом колесные пары с меньшими диаметрами колес должны быть обращены внутрь тележки;
- у двух четырехосных тележек более 40 мм.
14.9 Суммарный зазор между направляющими боковой рамы тележки и корпусом одной буксы должен быть:
- при деповском ремонте — вдоль тележки от 5 мм до 14 мм, а поперек от 5 мм до 13 мм;
- при капитальном ремонте — вдоль тележки от 5 мм до 12 мм, а поперек от 5 мм до 11 мм.
14.10. На тележки грузовых вагонов устанавливаются износостойкие элементы только по проектам М 1698 или С 03.04, или только по ТУ BY 400044052.011-2014 (черт. ИШДЖ.668412.749.00.10.00, ИШДЖ.668412.749.00.00.01, ИШДЖ.668412.749.00.00.02, ИШДЖ.668412.749.00.00.03, ИШДЖ.668412.749.00.00.04), ТУ BY 400044052.010-2014 (черт. 1803.703-01.000 или 1803.703-03.000), ТУ BY 400044052.009-2014 (черт. 1803.703-04.000).
Смешанная установка износостойких элементов по разным проектам не допускается.
(п. 14.10 в ред. Извещения 32 ЦВ 36-2014 от 22.10.2014)
15. Проверка качества ремонта
15.1 Промежуточной проверке качества ремонта должны быть подвергнуты:
- колесные пары, подкатываемые под тележку;
- буксовые узлы колесных пар, подкатываемых под тележку;
- соединительные балки четырехосных тележек;
- боковые рамы тележек с фрикционными планками; фрикционные клинья;
- пружины и их комплектование;
- детали тормозной рычажной передачи.
15.2. Проверка качества ремонта должна проводиться в соответствии с национальным законодательством стран СНГ, Грузии, Латвийской Республики, Литовской Республики и Эстонской Республики.
(п. 15.2 в ред. Извещения 32 ЦВ 38-2013 от 07.05.2014)
15.3. Качество ремонта определяется визуально и с применением шаблонов Т 914 ПКБ ЦВ «Альбом чертежей средств измерений и СДК параметров тележек грузовых вагонов» в соответствии с РД 32 ЦВ 050-2010 «Методика выполнения измерений деталей при выполнении ремонта двухосной трехэлементной тележки тип 2 по ГОСТ 9246».
(п. 15.3 в ред. Протокола от 20.10.2017)
16. Нанесение клейм, знаков маркировки после ремонта
16.1. Клейма и знаки маркировки должны быть установлены на детали тележки после завершения ремонтных работ, приемки их руководителями участков и приемщиком вагонов в депо, работниками ОТК и инспектором-приемщиком на заводе.
16.2. Клейма (коды) наносить на каждую боковину тележки на участке от начала прилива выше приемочных клейм в соответствии с «Методикой постановки клейм принадлежности государству на составных частях вагонов» 1995 г. рисунок 16.1.
16.3. Места постановки клейм предприятия, производившего ремонт, приведены на рисунке 16.1 и в руководстве «Детали и узлы грузовых вагонов. Руководство по испытанию на растяжение». № 736-2010 г. ПКБ ЦВ.
(п. 16.3 в ред. Протокола от 07.05.2013)
16.4. При продлении срока службы литых деталей тележки, оказавшихся «годными» по результатам двух методов неразрушающего контроля (первый — штатный метод, а второй — акустико-эмиссионный), на поверхность детали ударным способом наносится клеймо. Клейма должны быть ясными и четкими, высота цифр и букв клейма от 6 до 10 мм, глубина не менее 0,25 мм.
Раму боковую маркировать в месте, указанном на рисунке 16.1 ПСС-ХХ-ХХХ, что означает продление срока службы и год окончания срока службы, клеймо организации, продлившей срок службы.
Дублировать маркировку нанесением трафарета «ПСС» белой краской под маркировкой, нанесенной ударным способом.
Балку надрессорную маркировать в месте, указанном на рисунке 16.1 ПСС-ХХ-ХХХ, что означает продление срока службы и год окончания срока службы, клеймо организации, продлившей срок службы.
Дублировать маркировку нанесением трафарета «ПСС» белой краской под маркировкой, нанесенной ударным способом.
Высота букв трафарета «ПСС», нанесенного белой краской, на боковой раме и надрессорной балке — не менее 30 мм.
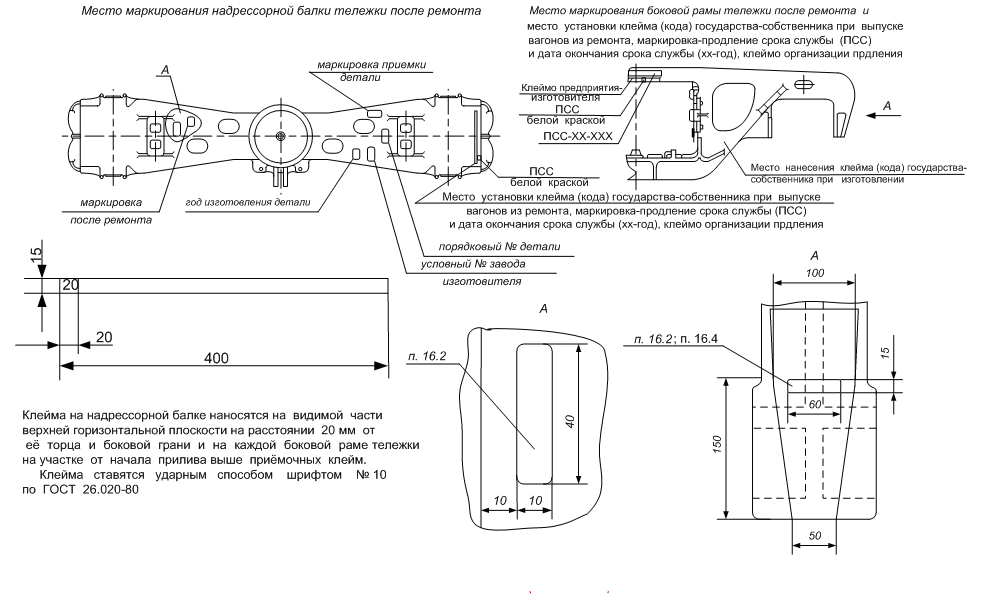
Рисунок 16.1. Места постановки клейм предприятия, производившего ремонт
17. Окраска тележек
17.1. Окрашивание тележек производить по поверхностям, очищенным от отслоившейся ржавчины, разрушившейся старой краски, шлаков, окалины, жировых и других видов загрязнения.
17.2. Лакокрасочные материалы, применяемые для окраски тележек (эмали, краски) должны соответствовать стандартам и техническим условиям.
17.3. Поверхности деталей тележки, подготавливаемые к окраске должны быть сухими.
17.4. При капитальном ремонте тележки окрашиваются полностью, а при деповском — только в местах с поврежденной окраской.
17.5 Грунтовками для тележек могут быть:
- масляные краски ГС-1, ГС-2 ГОСТ 6586.
Эти же материалы и их заменители применимы и для окраски тележек.
17.6. Колесные пары (кроме дисков и осей) и корпуса букс окрашивают в соответствии с требованиями РД ВНИИЖТ 27.05.01-2017.
На ободьях колес колесных пар наличие краски не допускается.
(п. 17.6 в ред. Протокола от 18.05.2018)
17.7. Надписи на деталях тележки наносить масляными красками только при помощи трафаретов с закраской мест разрыва букв и цифр. Все надписи наносятся краской белого цвета — на верхних поверхностях боковых рам по центру и на верхней поверхности с обоих концов надрессорной балки после деповского ремонта первая и три последних цифры номера вагона, а после капитального ремонта и строительства — год проведения капитального ремонта и строительства, номер вагоноремонтного предприятия или завода-изготовителя, первая и три последних цифры номера вагона рисунки 17.1 и 17.2.
17.8. На тележках, признанных годными после ремонта с установкой износостойких элементов ставятся клейма букв «РМ», высотой 70 мм, которые наносятся белой краской в прямоугольник (100 x 100 мм) на верхнем поясе консольной части надрессорной балки и боковых рам тележки рядом с клеймами о производстве плановых видов ремонта рисунки 17.1 и 17.2.
Образец надписи трафарета, наносимой масляной краской:
1. трафарет, наносимый при капитальном ремонте и строительстве вагона
| 93-12-6-546 |
|---|
93 — год проведения капитального ремонта или год постройки вагона
12 — номер вагоноремонтного предприятия или завода-изготовителя вагона
6 — первая цифра номера вагона
546 — три последние цифры номера вагона
2. трафарет наносимый при деповском ремонте вагона
| 4-563 |
|---|
4 — первая цифра номера вагона
563 — три последние цифры номера вагона.
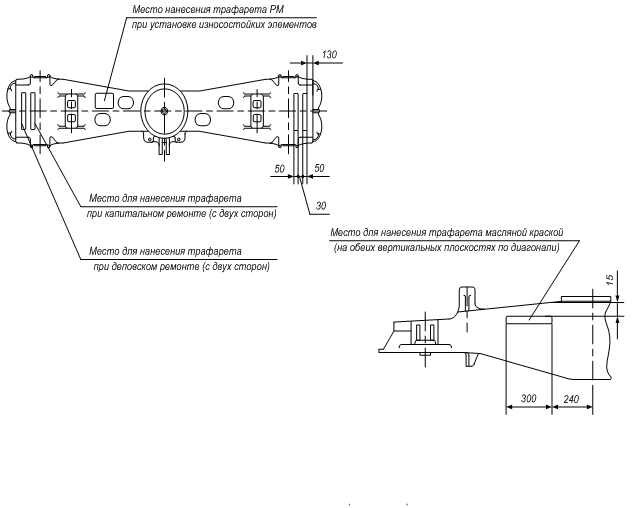
Рисунок 17.1. Места нанесения трафаретов масляной краской на надрессорной балке
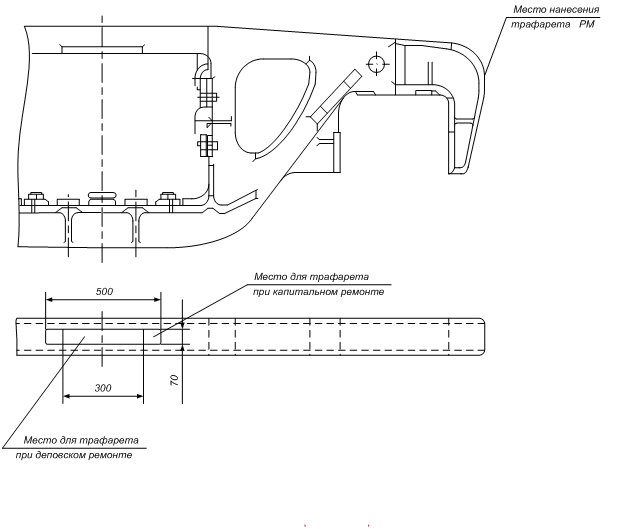
Рисунок 17.2. Места нанесения трафарета на боковой раме тележки после плановых видов ремонта
18. Выходной контроль тележек при выпуске из плановых видов ремонта
18.1. Выходной контроль отремонтированных тележек производить по окончании планового вида ремонта, и после подкатки под вагон с обязательной записью в «Журнале приемки отремонтированных тележек грузовых вагонов формы ВУ-32».
18.2. При выпуске всех грузовых вагонов из плановых видов ремонта отремонтированные тележки должны быть укомплектованы надрессорными балками и боковыми рамами, изготовленными по ГОСТ 32400-2014, или по ОСТ 32.183-2001, ОСТ 24.153.08-78, ГОСТ 9246-79 или ГОСТ 9246-70, обеспечивающими эксплуатацию вагона до следующего планового вида ремонта.
(абзац в ред. Протокола от 19.05.2016)
Параметры тележек цистерн при выпуске из деповского ремонта должны соответствовать требованиям капитального ремонта без обязательной установки износостойких элементов по проектам М 1698 или С 03.04, или по ТУ BY 400044052.011-2014 (черт. ИШДЖ.668412.749.00.10.00, ИШДЖ.668412.749.00.00.01, ИШДЖ.668412.749.00.00.02, ИШДЖ.668412.749.00.00.03, ИШДЖ.668412.749.00.00.04), ТУ BY 400044052.010-2014 (черт. 1803.703-01.000 или 1803.703-03.000), ТУ BY 400044052.009-2014 (черт. 1803.703-04.000) при установленном межремонтном нормативе пробега 110000 км или 1 год.
(абзац введен Протоколом от 18.05.2012; в ред. Извещения 32 ЦВ 36-2014 от 22.10.2014)
Разрешается комплектование тележки с использованием литых деталей с продленным сроком службы и деталей в пределах назначенного срока службы.
Вагоноремонтным предприятиям при выпуске грузовых вагонов из ремонта допускается подкатывать под один вагон тележки, скомпонованные из деталей с продленными сроками службы и деталей в пределах назначенного срока службы.
18.3. Подборка боковых рам и надрессорной балки (элементов) в тележке должна производиться по возрастным группам, в зависимости от требований, предъявляемых к элементам на период действия «Норм для расчета и проектирования вагонов железных дорог МПС колеи 1520 мм» (несамоходных) (далее по тексту «Нормы») М. ГосНИИВ — ВНИИЖТ:
- тележки нулевой группы, построенные с 1997 года, отвечают требованиям «Норм» издания 1996 г.;
- тележки первой группы, построенные с 1985 г. по 1996 г., отвечающих требованиям «Норм» издания 1983 г.;
- тележки второй группы, построенные с 1974 г. по 1984 г., отвечают требованиям «Норм» издания 1972 г.;
- тележки третьей группы, построенные до 1974 г., отвечают требованиям «Норм» издания 1969 г.
Разрешается в каждой прочностной группе тележек подбирать элементы из других прочностных групп, при этом номер возрастной группы тележки должен устанавливаться по элементу, имеющему самый ранний период изготовления.
18.4. При деповском ремонте, рисунок 18.1, после сборки и подкатки под вагон тележек завышение хотя бы одного фрикционного клина относительно нижней опорной поверхности надрессорной балки не допускается, а занижение не более 12 мм. При капитальном ремонте фрикционные клинья одного рессорного подвешивания должны быть занижены относительно нижней опорной поверхности надрессорной балки на 4 — 12 мм. Размер определяется как средняя величина измерений уровней правого и левого клиньев рессорного комплекта относительно опорной плоскости надрессорной балки. Клин должен прилегать к надрессорной балке по всей наклонной поверхности.
(в ред. Протокола от 18.05.2012)
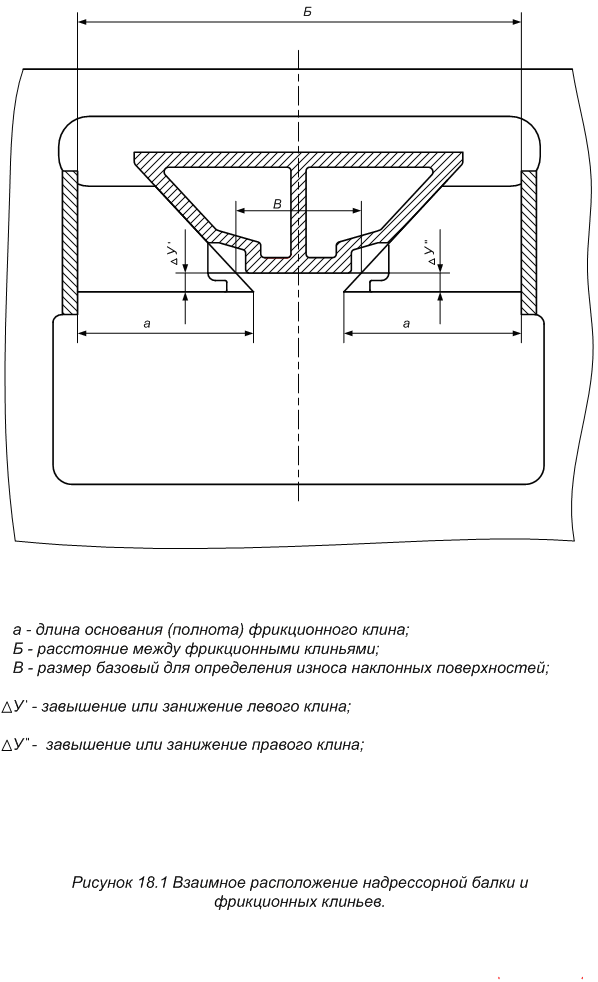
Полное прилегание краев ребер карманов надрессорной балки к упорным поверхностям клиньев допускается только к одному из двух смежных клиньев с каждой стороны тележки.
18.5. Тележка должна быть укомплектована боковыми рамами, с разницей баз не более 2 мм.
18.6 Выходному контролю подвергают все тележки грузовых вагонов.
18.6.1 При этом проверяют:
- прилегание неподвижной фрикционной планки к привалочной поверхности боковой рамы. Местные зазоры допускаются не более 1 мм;
- прилегание планки подвижной к неподвижной. Местные зазоры допускаются не более 1 мм;
- прилегание прокладки сменной на опорную поверхность буксы. Местные зазоры допускаются не более 1 мм;
- суммарный зазор в буксовом проеме вдоль тележки:
- при деповском ремонте — 5 ... 14 мм
- при капитальном ремонте — 5 ... 12 мм;
- суммарный зазор в буксовом проеме поперек тележки:
- при деповском ремонте — 5 ... 13 мм,
- при капитальном ремонте — 5 ... 11 мм.
18.7 При капитальном ремонте устанавливаются новые:
- составные фрикционные планки (подвижные и неподвижные);
18.8 При деповском ремонте допускается:
- установка неподвижной фрикционной планки с максимальным износом 1,5 мм поверхности, взаимодействующей с подвижной планкой;
- установка подвижной фрикционной планки с максимальным суммарным износом по толщине (с двух сторон) до 2 мм, но не более 1,5 мм с одной стороны;
- установка чугунного клина с суммарным износом (наклонная и вертикальная плоскости) до 3 мм, но не более 2 мм одной из сторон;
- установка износостойкой прокладки с механическим креплением к опорной поверхности в буксовом проеме боковой рамы с износостойкой пластиной с максимальным неравномерным износом опорной поверхности относительно неизношенной ее части до 2 мм;
- установка прокладки в подпятник фаской вниз с суммарным износом по толщине (с двух сторон) до 2 мм, но не более 1,5 мм с одной стороны.
18.9. Зазор между скользунами тележки и рамой вагона в сумме, с обеих сторон каждого конца вагона, должен быть не менее 6 мм и не более 16 мм для всех типов четырехосных вагонов, кроме цистерн, вагонов-хопперов для зерна, цемента, минеральных удобрений, окатышей, хопперов-дозаторов ЦНИИ-ДВЗ, зазоры, у которых при плановых видах ремонтов должны быть в пределах 4 — 10 мм, а у хопперов других типов и думпкаров зазор между скользунами должен быть в пределах 6 — 12 мм.
Отсутствие зазоров между скользунами расположенными по диагонали, не допускаются. Величина суммарного зазора по диагонали должна быть не менее 6 мм.
Для регулирования зазоров применяют регулировочные прокладки из листовой стали толщиной 1,5 — 5,0 мм в количестве не более четырех.
18.10. Зазоры в скользунах при сборке четырехосной тележки модели 18-101 между скользунами соединительной балки и колпаками скользунов надрессорных балок тележек в сумме с обеих сторон каждой тележки допускаются в пределах 4 — 10 мм. При подкатке тележек под вагон зазор между скользунами рамы вагона и соединительной балкой тележки в сумме с обеих сторон каждого конца вагона должен быть не более 12 мм и не менее 4 мм.
При капитальном ремонте зазоры, соответственно, должны быть в пределах 5 — 10 мм и 4 — 10 мм.
18.11. Боковая рама должна плотно опираться на корпуса букс допускаются местные зазоры не более 1 мм.
18.12. Боковые рамы тележки должны иметь одинаковую или с разницей в 2 мм базу, которая определяется шаблоном при сборке и фиксируется в журнале лицами, проводившими сборку.
18.13 Суммарный зазор между направляющими боковой рамы тележки и корпусом одной буксы должен быть:
- при деповском ремонте — вдоль тележки от 5 мм до 14 мм, а поперек от 5 мм до 13 мм;
- при капитальном ремонте — вдоль тележки от 5 мм до 12 мм, а поперек от 5 мм до 11 мм.
18.14. Проверяют наличие кодов принадлежности государству-собственнику на литых деталях тележки на раме вагона.
18.15. Детали тормозной рычажной передачи тележки должны соответствовать требованиям «Общего руководства по ремонту тормозного оборудования вагонов» 732-ЦВ-ЦЛ.
(в ред. Протокола от 18.05.2012)
18.16. При оснащении вагоноремонтных предприятий автоматизированными стендами приемка тележек грузовых вагонов при плановых видах ремонта производится исходя из технических возможностей стендов с обязательной регистрацией параметров (размеров) в специальных журналах.
18.17. При сборке и подкатке под вагон тележки с установленными износостойкими элементами по проекту С 03.04 контроль отремонтированных тележек производить в соответствии с «Инструкцией по комплексной модернизации тележек грузовых вагонов с использованием износостойких элементов и колес с ремонтным профилем ИТМ-73» и «Инструкцией по эксплуатации и деповскому ремонту тележек грузовых вагонов с износостойкими элементами и колесами с ремонтным профилем ИТМ-73 или стандартным профилем».
Контроль отремонтированных тележек при сборке и подкатке под вагон с установленными износостойкими элементами по ТУ BY 400044052.011-2014 (черт. ИШДЖ.668412.749.00.10.00, ИШДЖ.668412.749.00.00.01, ИШДЖ.668412.749.00.00.02, ИШДЖ.668412.749.00.00.03, ИШДЖ.668412.749.00.00.04), ТУ BY 400044052.010-2014 (черт. 1803.703-01.000 или 1803.703-03.000), ТУ BY 400044052.009-2014 (черт. 1803.703-04.000) производить в соответствии с требованиями прописанных в данных ТУ, разработанных ОАО «САТУРН — 1» Республики Беларусь.
(п. 18.17 в ред. Извещения 32 ЦВ 36-2014 от 22.10.2014)
18.18 Аннулирован. - Протокол от 18.05.2012.
19. Исключение литых деталей тележки и соединительной балки из инвентаря
19.1. Литые детали тележки, забракованные при проведении плановых видов ремонта или при входном контроле поставляемых деталей, направляются в изолятор брака. Изъятие деталей из изолятора брака и их утилизация производятся на основании договоров с собственниками вагонов или с поставщиками литых деталей.
При входном контроле литых деталей тележки и ведении рекламационно-претензионной работы руководствоваться ТТ ЦВ 32 — 695-2006 «Технические требования. Детали литые из низколегированной стали для вагонов железных дорог колеи 1520 мм, рама боковая и балка надрессорная» и ОСТ 32.183-2001 «Тележки двухосные грузовых вагонов колеи 1520 мм. Детали литые. Рама боковая и балка надрессорная».
(п. 19.1 в ред. Протокола от 07.05.2013)
19.2 Литые детали бракуют в следующих случаях:
- боковые рамы — при наличии трещин, не подлежащих ремонту, независимо от размера;
- при сроке эксплуатации более установленного ОСТ 32.183-2001 (кроме тех, на которые продлен срок службы) <*>;
- при сроке эксплуатации более установленного (кроме тех, на которые продлен срок службы), изготовленных по ОСТ 24.153.08-78;
- при сроке эксплуатации более установленного для рам, изготовленных по ГОСТ 32400-2013, в соответствии с конструкторской документацией;
- надрессорные балки — при наличии:
- срока эксплуатации более установленного ОСТ 32.183-2001 (кроме тех, на которые продлен срок службы) <*>;
- срока эксплуатации более установленного (кроме тех, на которые продлен срок службы), изготовленных по ОСТ 24.153.08-78;
- при сроке эксплуатации более установленного для рам, изготовленных по ГОСТ 32400-2013, в соответствии с конструкторской документацией;
- трещин в нижних и вертикальных стенках балки;
- трещин на подпятнике общей суммарной длиной более 250 мм;
- трещин от технологических отверстий вдоль оси длиной более 250 мм каждая;
Браковка литых деталей производится в соответствии с требованиями Приложения Ж.
(п. 19.2 в ред. Протокола от 18.05.2018)
Примечание: <> Год окончания назначенного срока службы определяется расчетным путем по формуле:*
для деталей до 1990 года включительно
для деталей с 1991 года изготовления
Год окончания продленного срока службы литой детали, должен удовлетворять требованию:
Для деталей до 1990 года изготовления включительно
Для деталей с 1991 года изготовления
где: ГИ — год изготовления боковой рамы или надрессорной балки (год записывается полностью 4-е знака);
Гп — год, до которого продлен срок службы литой детали;
1 — коэффициент, учитывающий год изготовления литой детали;
Нс — назначенный срок службы в годах;
7 — максимальная величина продления срока службы литой детали, в годах.
Нс — для надрессорной балки, боковой рамы в зависимости от года постройки и предприятия-изготовителя составляет:
с 1975 г. по 1983 г. — 40 лет;
с 2003 г. — 32 года из сталей марок 20 ГЛ, 20 ГФЛ, 20 ГТЛ,
35 лет — из стали марки 20 ХГНФТЛ по ОСТ 32.183-2001.
Для деталей (независимо от года постройки), имеющих клейма завода-изготовителя 6 в овале, TGT (клеймо для сообщения 6712) и клейма завода изготовителя на детали 23 в овале, IOB, F в овале, CUG, TO, FAYR, INTOF (клеймо для сообщения 6714) — срок службы — 30 лет. Деталям указанных производителей продление срока службы не производится.
(примечание введено Протоколом от 18.05.2018)
19.3. Литые детали тележек и соединительные балки четырехосных тележек исключает в металлолом комиссия в составе, установленном в соответствии с национальным законодательством стран СНГ, Грузии, Латвийской Республики, Литовской Республики и Эстонской Республики.
(п. 19.3 в ред. Извещения 32 ЦВ 38-2013 от 07.05.2014)
19.4. Исключение литых деталей тележки оформляют актом согласно Приложению Б.
19.5. Соединительные балки подлежат исключению в металлолом при наличии неисправностей более допустимых, приведенных в «Типовом технологическом процессе на ремонт соединительной балки четырехосной тележки» ТК-232 ПКБ ЦВ.
20. Ответственность за качество ремонта тележек
20.1. Вагоноремонтные предприятия (организации), ремонтирующие тележки грузовых вагонов по настоящему руководству РД 32 ЦВ 052-2009 с установкой износостойких элементов определенных п. 1.8, несут гарантийную ответственность за качество отремонтированных тележек до следующего планового ремонта, считая от даты подписания уведомления об окончании ремонта вагона формы ВУ-36.
Безремонтная эксплуатация тележек с установленными износостойкими элементами в узлах трения должна обеспечивать пробег вагона в соответствии с «Положением о системе технического обслуживания и ремонта грузовых вагонов, допущенных к обращению на железнодорожные пути общего пользования в международном сообщении».
(п. 20.1 в ред. Протокола от 18.05.2012)
20.2. На тележки грузовых вагонов, не выдержавшие срока гарантий оформляются акты-рекламации формы ВУ-41 в установленном порядке.
ПЕРЕЧЕНЬ ТЕХНОЛОГИЧЕСКОЙ ОСНАСТКИ, ПРИМЕНЯЕМОЙ ПРИ РЕМОНТЕ ТЕЛЕЖКИ ГРУЗОВОГО ВАГОНА
АКТ на исключение в металлолом литых деталей тележки модели 18-100 и соединительных балок тележек модели 18-101 "_______" _________________200 г.
                                    наименование ремонтного пункта, где
                                    составлен акт
На основании Руководства РД 32 052-2009 указанные составные части тележек грузовых вагонов забракованы и подлежат отправке в металлолом.
ПЕРЕЧЕНЬ ШАБЛОНОВ, ПРИМЕНЯЕМЫХ ПРИ РЕМОНТЕ ТЕЛЕЖЕК ГРУЗОВЫХ ВАГОНОВ
(в ред. Протокола от 05.11.2015)
Таблица В.1
| № п/п | Наименование операций измерения | Средства измерения |
| 1 | 2 | 3 |
| 1 | Определение износа опорной поверхности подпятника | Штанген подпятника Т 914.06.000 ТУ32 ЦВ 2022-87 |
| 2 | Определение износа упорной поверхности подпятника | Штангенциркуль ШЦ-Ш-400-0,1 ГОСТ 166-89 Калибр конусности подпятника 1:12,5 Т 1352.001 |
| 3 | Определение износа наружного диаметра и высоты внутреннего бурта | Штангенциркуль ШЦ-1-125-0,1 ГОСТ 166-89 |
| 4 | Определение износа отверстия под шкворень | Штангенциркуль ШЦ-1-125-0,1 ГОСТ 166-89 |
| 5 | Определение износов опорной поверхности призм надрессорной балки | Шаблон НП Т 914.05.000 ТУ 32 ЦВ 2021-95 |
| 6 | Определение угла наклона поверхностей призмы надрессорной балки | Шаблон НП Т 914.05.000 ТУ 32 ЦВ 2021-95 |
| 7 | Определение износов и остаточной толщины поверхности призмы | Штангенциркуль ШЦ-Г 125-0,1 ГОСТ 166-89 Ультразвуковой толщиномер типов: УТ-93П, А1207, А1208, ТУЗ-1, ТУЗ-2 |
| 8 | Контроль размера между направляющими буртами призмы | Шаблон Т 914.007 ТУ 32 ЦВ 2023-2000 |
| 9 | Определение несимметричности направляющих буртов призм (A1 — A2) | Приспособление Т1354.000; Линейка металлическая измерительная 1000 мм. ГОСТ 427-75 |
| 10 | Контроль длины и ширины скользунов | Штангенциркуль ШЦ-Ш-250-0,1 ГОСТ 166-89 |
| 11 | Контроль высоты скользунов | Шаблон Т 914.11.000 |
| 12 | Определение износов упорных ребер пружин рессорного подвешивания надрессорной балки | Штангенциркуль ШЦ-1-125-0,1 ГОСТ 166-89 |
| 13 | Контроль качества сварных швов | Лупа ЛАЗ 4 <*> ГОСТ 25706-88 |
| 14 | Контроль диаметра подпятника | Штангенциркуль ШЦ-Ш-400-0,1 ГОСТ 166-89 |
| 15 | Контроль конусности 1:12,5 | Калибр для контроля конусности 1:12,5 диаметра подпятника надрессорной балки Т 1352.001 |
| 16 | Контроль глубины опорной поверхности подпятника. Контроль толщины опорной поверхности подпятника | Штанген подпятника Т 914.06.000 ТУ 32 ЦВ 2022-87 Толщиномер типов: УТ-93П, А1207, А1208, ТУ3-1, ТУ3-2 |
| 17 | Контроль наружного диаметра внутреннего бурта подпятника Контроль диаметра отверстия под шкворень | Штангенциркуль ШЦ-1-125-ОД ГОСТ 166-89 |
| 18 | Контроль длины опорных поверхностей призм надрессорной балки | Шаблон НП Т 914.05.000 ТУ 32 ЦВ 2021-95 |
| 19 | Контроль углов наклона боковых поверхностей призм | Шаблон НП Т 914.05.000 ТУ 32 ЦВ 2021-95 |
| 20 | Исключен. - Протокол от 05.11.2015. | |
| 21 | ||
| Исключен. - Протокол от 05.11.2015. | 22 | |
| Исключен. - Протокол от 05.11.2015. | ||
| 23 | Контроль твердости износостойких поверхностей | |
| Твердомер портативный | ||
| динамический тип МЕТ-Д1 | Реестр СИ № 22737-02 | 24 Контроль ширины буксового проема Шаблон для контроля буксового проема при КР и ДР Т914.009 |
| ТУ 32 ЦВ 2504-2000 | 25 | Контроль износа опорных поверхностей буксового проема Штангенциркуль ШЦ-1-125-0,1 |
| ГОСТ 166-89, | Параллель 5+ 0,05 x 20 x 150 | Шаблон R55Т 1352.002 (п. 25 в ред. Протокола от 05.11.2015) 26 Контроль износа ширины направляющих буксового проема |
| Шаблон для контроля буксового проема при КР и ДР Т 914.009 ТУ 32 ЦВ 2504-2000 | ||
| 27 | Контроль базового размера М | Штанген базового размера Т 914.01.000 ТУ 32 ЦВ 2018-95 |
| 28 | Контроль размера между фрикционными планками и уширения | Штанген ФП Т 914.02 000 |
| ТУ 32 ЦВ 2019-95 | 29 | Контроль износа фрикционных планок Штанген ФП Т 914.02.000 |
| ТУ 32 ЦВ 2019-95 | 30 Контроль разности размеров от поверхности установки фрикционных планок до наружной поверхности буксового проема (H1 — H2) | Штанген Н Т 914.03.000 |
| ТУ 32 ЦВ 2020-95 | 31 | Контроль прилегания фрикционных планок Набор щупов № 4 ТУ2-034-0221197-011-91 32 |
| Контроль размера между привалочными поверхностями фрикционных планок и величины уширения | Штангенциркуль | ШЦ-III-250-800-0,1 |
| ГОСТ 166-89 | 33 | Контроль шероховатости привалочных поверхностей фрикционных планок Образцы шероховатости Ra 50 ГОСТ 9378-93 |
| 34 | Контроль качества сварных швов Лупа ЛАЗ-4 <*> ГОСТ 25706-88 | 35 |
| Контроль ширины буксового проема | Шаблон буксового проема | Т 914.004 |
| ТУ 32 ЦВ 2038-95 | 36 | Контроль ширины направляющих буксового проема Шаблон буксового проема Т 914.004 |
| ТУ 32 ЦВ 2038-95 | 37 | Исключен. - Протокол от 05.11.2015. 38 |
| Исключен. - Протокол от 05.11.2015. | 39 | |
| Исключен. - Протокол от 05.11.2015. | ||
| 40 | Исключен. - Протокол от 05.11.2015. | |
| 41 | Исключен. - Протокол от 05.11.2015. | |
| 42 | ||
| Контроль диаметра отверстия | валика подвески | Штангенциркуль |
| ШЦ-1-125-0,1 | ||
| ГОСТ 166-89 | 43 | Контроль 4-х отверстий d 21+ 0,8 |
| Штангенциркуль | ||
| ШЦ-//-250-0,1 | ГОСТ 166-89 44 | Контроль длины основания клина (полнота) Шаблон фрикционного клина Т 914.09.000 ТУ 32 ЦВ 2430-96 |
| 45 | Контроль угла наклонной поверхности фрикционного клина | Шаблон фрикционного клина Т 914.09.000 ТУ 32 ЦВ 2430-96 46 |
| Контроль длины от вертикальной стенки до задней поверхности упорного ребра фрикционного клина | Штангенциркуль | ШЦ-1-125-0,1 ГОСТ 166-89 47 |
| Контроль и испытания пружин рессорного подвешивания и комплектование по заданной гибкости | Линия измерения и сортировки пружин ЛИСП 100.00.00 ТУ Производитель ЗАО НПП «ТОРМО» | 48 Контроль качества поверхности пружин |
| Лупа ЛАЗ-4 <*> ГОСТ 25706-83 | 49 | Контроль высоты пружин в свободном состоянии Штангенглубиномер ШГ-300-0,1 ГОСТ 162-90 |
| 50 | Контроль внутреннего диаметра наружных пружин и наружного диаметра внутренних пружин тележки модели 18-100 | Калибр стакан-пробка |
| Т 914.22.000 | Калибр стакан | Т 914.23.000 <*> |
| -------------------------------- | <*> (для контроля пружин с диаметром прутка 21 мм) | 51 |
| Испытания пружин рабочей нагрузкой | ЛИСП 100.00.00ТУ и аналоги | (п. 51 в ред. Протокола от 05.11.2015) 53 Контроль завышения фрикционных клиньев относительно опорной поверхности надрессорной балки Приспособление для определения положения клина в условиях вагоноремонтных предприятий Т 914.18.000 55 |
| Контроль загиба лапок скобы 100.00.070-0 | Линейка измерительная металлическая 150 мм ГОСТ 425-75 | |
| Приложение Г (справочное) | ||
| ПЕРЕЧЕНЬ | НОРМАТИВНОЙ ДОКУМЕНТАЦИИ, ДЕЙСТВУЮЩЕЙ | |
ОДНОВРЕМЕННО С НАСТОЯЩИМ РУКОВОДСТВОМ (в ред. Протоколов от 18.05.2012, от 17.10.2012, от 07.05.2013, Извещения 32 ЦВ 29-2014 от 22.10.2014, Извещения 32 ЦВ 36-2014 от 22.10.2014, Протоколов от 05.11.2015, от 19.05.2016, от 27.10.2016, от 20.10.2017, от 18.05.2018)
1. Тележки двухосные трехэлементные грузовых вагонов железных дорог колеи 1520 мм. Общие технические условия.
(п. 1 в ред. Извещения 32 ЦВ 36-2014 от 22.10.2014)
2. Пружины цилиндрические винтовые тележек и ударно-тяговых приборов подвижного состава железных дорог. Технические условия.
(п. 2 в ред. Протокола от 07.05.2013)
3. Заклепки с полупотайной головкой классов точности B и C
4. Шум. Общие требования безопасности
5. Пожарная безопасность. Общие требования
6. Общие санитарно-гигиенические требования к воздуху рабочей зоны
7. Процессы производственные. Общие требования безопасности
8. Работы электросварочные. Требования безопасности
9. Тара производственная. Требования безопасности при эксплуатации
10. Процессы перемещения грузов на предприятиях. Общие требования безопасности
11. Средства защиты работающих. Общие требования и классификация
12. Системы вентиляционные. Общие требования
13. Система стандартов безопасности труда. Одежда специальная. Общие технические требования.
14. Средства индивидуальной защиты глаз. Общие технические условия
15. Средства индивидуальной защиты глаз и лица при сварке и аналогичных процессах. Общие технические условия
16. Штангенциркули. Технические условия
17. Прокат из легированной конструкционной стали. Технические условия
18. Прокат листовой и широкополосный универсальный, специального назначения, из конструкционной легированной высококачественной стали. Технические условия
19. Машины, приборы и другие технические изделия. Исполнения для различных климатических районов. Категории, условия эксплуатации, хранения и транспортирования в части воздействия климатических факторов внешней среды
20. Дуговая сварка в защитном газе. Соединения сварные. Основные типы, конструктивные элементы и размеры
21. Костюмы женские от защиты от общих производственных загрязнений. Технические условия
22. Костюмы мужские от защиты от общих производственных загрязнений и механических воздействий. Технические условия
23. Штангенциркуль ШЦ-III-400-0,1; ШЦ-I-125-0,1
24. Шплинты. Технические условия.
25. Стандарт отрасли. Тележки двухосные грузовых вагонов колеи 1520 мм. Детали литые. Рама боковая и балка надрессорная. Технические условия
27. Сталь толстолистовая и широкополосная универсальная, конструкционная, легированная, высококачественная специального назначения
28. Инструкция по техническому обслуживанию вагонов в эксплуатации (инструкция осмотрщику вагонов)
Утверждена пятидесятым заседанием Совета по ж.-д. транспорту (Протокол от 20 — 22.05.2009 г., п. 26)
29. Алгоритм контроля литых деталей тележек грузовых вагонов на допустимый срок службы
Приложение 06 к протоколу заседания Комиссии по информатизации от 4 — 6 апреля 2017 г. № 60,
Приложение 17 к протоколу заседания Комиссии вагонного хозяйства от 13 — 15 сентября 2016 г. № 62
(п. 29 в ред. Протокола от 18.05.2018)
30. Общее руководство по ремонту тормозного оборудования вагонов
Утверждено пятьдесят четвертым Советом по ж.-д. транспорту государств — участников (Протокол от 18 — 19.05.2011 г.)
31. Правила технического обслуживания тормозного оборудования и управления тормозами железнодорожного подвижного состава
Утверждены Советом по железнодорожному транспорту государств-участников Содружества (Протокол от 06 — 07 мая 2014 г., № 60)
(п. 31 в ред. Извещения 32 ЦВ 29-2014 от 22.10.2014)
32. Инструкция по сварке и наплавке при ремонте грузовых вагонов
Утверждена Советом по железнодорожному транспорту государств-участников Содружества
(протокол от «4 — 5» ноября 2015 г. № 63)
(п. 32 в ред. Протокола от 19.05.2016)
33. Шаблон для проверки фрикционного клина
34. Альбом знаков и надписей на вагонах грузового парка колеи 1520 мм
Утвержден Советом по железнодорожному транспорту государств-участников Содружества (протокол от 16 — 17 октября 2012 г. № 57).
(п. 34 в ред. Протокола от 07.05.2013)
35. Руководящий документ по ремонту и техническому обслуживанию колесных пар с буксовыми узлами грузовых вагонов магистральных железных дорог колеи 1520 (1524) мм
Утвержден Советом по железнодорожному транспорту государств — участников Содружества (протокол от 19 — 20 октября 2017 г. № 67).
(п. 35 в ред. Протокола от 18.05.2018)
36. Износостойкие элементы для установки в узлы тележки типа 2 грузовых вагонов
М 1698.00.000 ТУ 32 ЦВ 2459-2007
37. Комплект технологических документов на Типовой технологический процесс ремонта узла «пятник — подпятник»
38. Триангель рычажной передачи тележек грузовых вагонов Руководящий документ.
39. Правила по неразрушающему контролю вагонов, их деталей и составных частей при ремонте. Общие положения
Утверждены Советом по железнодорожному транспорту государств-участников Содружества (Протокол от 16 — 17 октября 2012 г № 57)
(п. 39 в ред. Извещения 32 ЦВ 36-2014 от 22.10.2014)
40. Рама боковая и балка надрессорная литые тележек железнодорожных грузовых вагонов. Технические условия
(п. 40 в ред. Протокола от 05.11.2015)
41. Правила неразрушающего контроля литых деталей тележек грузовых вагонов при ремонте. Специальные требования
Утверждены Советом по железнодорожному транспорту государств-участников Содружества (Протокол от 19 — 20 ноября 2013 г. № 59) (п. 41 Извещения 32 ЦВ 36-2014 от 22.10.2014)
42. Исключен. - Протокол от 05.11.2015.
43. Детали и узлы грузовых вагонов. Руководство по испытанию на растяжение.
2010 г. взамен № 656-2000 ПКБ ЦВ
44. Инструкции по неразрушающему контролю литых деталей тележек грузовых вагонов модели 18 — 100 при продлении срока службы
Комиссией Совета по ж.-д. транспорту 24 — 26.06.2008 г., г. Худжанд
45. Методика выполнения измерений деталей при выполнении ремонта двухосной трехэлементной тележки тип 2 по ГОСТ 9246
УТВЕРЖДЕНО: Советом по железнодорожному транспорту государств-участников Содружеств (протокол от 26 — 27 октября 2016 г. № 65)
(п. 45 в ред. Протокола от 20.10.2017)
46. Типовым технологическим процессом на ремонт соединительной балки четырехосной тележки
47. Правила по охране труда при техническом обслуживании и ремонте грузовых вагонов и рефрижераторного подвижного состава
48. Ремонт сваркой и износостойкой наплавкой надрессорной балки тележки грузовых вагонов. Технологическая инструкция
УТВЕРЖДЕНО: Комиссией Совета по железнодорожному транспорту полномочных специалистов вагонного хозяйства железнодорожных администраций (протокол от 20 — 22 апреля 2011 г., п. 2.1.6)
(в ред. Протокола от 17.10.2012)
49. Нормы для расчета и проектирования вагонов железных дорог МПС колеи 1520 мм (несамоходных)
50. Инструкция по комплексной модернизации тележек грузовых вагонов с использованием износостойких элементов и колес с ремонтным профилем ИТМ-73
51. Инструкцией по эксплуатации и деповскому ремонту тележек грузовых вагонов с износостойкими элементами и колесами с ремонтным профилем ИТМ-73 или стандартным профилем
52. Ремонт сваркой и износостойкой наплавкой боковой рамы. Технологическая инструкция
УТВЕРЖДЕНО:
Комиссией Совета по железнодорожному транспорту полномочных специалистов вагонного хозяйства железнодорожных администраций (протокол от 20 — 22 апреля 2011 г., п. 2.1.8)
(п. 52 введен Протоколом от 17.10.2012)
53. Технические требования. Детали литые из низколегированной стали для вагонов железных дорог колеи 1520 мм, рама боковая и балка надрессорная
Согласованно на заседании вагонной Комиссии Совета
Протокол от 24 — 26.06.2008 г, г. Худжанд, п. 33.13
(п. 53 введен Протоколом от 17.10.2012)
55. Правила неразрушающего контроля сварных соединений при ремонте вагонов. Специальные требования
Утверждены Советом по железнодорожному транспорту государств-участников Содружества (Протокол от 19 — 20 ноября 2013 г. № 59)
(п. 55 введен Извещением 32 ЦВ 36-2014 от 22.10.2014)
56. Колпак скользуна тележек грузовых вагонов. Технические условия
(п. 56 введен Извещением 32 ЦВ 36-2014 от 22.10.2014)
57. Прокладки сменные тележек грузовых вагонов. Технические условия
(п. 57 введен Извещением 32 ЦВ 36-2014 от 22.10.2014)
58. Детали износостойкие тележек грузовых вагонов. Технические условия
(п. 58 введен Извещением 32 ЦВ 36-2014 от 22.10.2014)
59. Альбом чертежей средств измерений и СДК параметров тележек грузовых вагонов
(п. 59 введен Протоколом от 19.05.2016)
60. Исключен. - Протокол от 18.05.2018.
61. Исключен. - Протокол от 18.05.2018.
| Форма ВУ-32 | 0358878 |
|---|
                     приемки отремонтированных
                     тележек грузовых вагонов
                    ______________________ ж.д.


                            Начат: "____" ____________________20___г.

                            Окончен: "____" ____________________20___г.
ТЕЛЕЖКИ ДВУХОСНЫЕ ГРУЗОВЫХ ВАГОНОВ ТИПА 2 ПО ГОСТ 9246