736-2010 ПКБ ЦВ. Детали и узлы грузовых вагонов. Руководство по испытанию на растяжение
Актуально на 04.11.2026.
Как цитировать: "736-2010 ПКБ ЦВ. Детали и узлы грузовых вагонов. Руководство по испытанию на растяжение". 736-2010 ПКБ ЦВ. https://bukva.ai/docs/rukovodstvo-736-2010-pkb-tsv
(ред. от 26.11.2025)
(Вместе с <Формами журнала учета результатов проверки технического состояния стенда, удостоверения на право проведения>, «Местами постановки клейм...», «Порядком выдачи и хранения клейм», «Нормативными ссылками», «Листом регистрации изменений»)
(Утверждено в г. Таллине 27.10.2016 на 65-ом заседании Совета по железнодорожному транспорту СНГ)
Примечание
Изменения, внесенные Протоколом от 26.11.2025, вводятся в действие с 1 июля 2026 года.
на шестьдесят пятом заседании
Совета по железнодорожному транспорту
27 октября 2016 года
ДЕТАЛИ И УЗЛЫ ГРУЗОВЫХ ВАГОНОВ
ПРЕДИСЛОВИЕ
1 Разработан Проектно-конструкторским бюро вагонного хозяйства — филиалом ОАО «РЖД».
2 Внесен железнодорожной администрацией Российской Федерации.
3 Введен в действие с момента утверждения.
4 Введен взамен 656-2000 ПКБ ЦВ в части испытания на растяжение деталей грузовых вагонов.
Настоящий руководящий документ не может быть полностью или частично воспроизведен, тиражирован и распространен в качестве официального издания на территории государства без разрешения Железнодорожной администрации.
1. ОБЛАСТЬ ПРИМЕНЕНИЯ
1.1 Перечень деталей и узлов, подлежащих испытанию на растяжение, с указанием прилагаемых нагрузок и видов работ, при которых проводятся испытания, приведен в таблице 1.
Вне зависимости от видов работ испытанию на растяжение подлежат также детали без клейм в установленных местах и детали с неясными клеймами.
Таблица 1
1.2 При введении в эксплуатацию новых типов вагонов перечень деталей, подлежащих испытанию на растяжение, дополняется в установленном порядке.
1.3 При необходимости проведения испытаний на растяжение деталей, не указанных в таблице 1, величину испытательной нагрузки определяют расчетным путем из условия получения в наиболее слабом сечении детали (с наименьшей площадью поперечного сечения) растягиваемого напряжения величиной 157 МПа (16 кгс/мм2).
2. ОРГАНИЗАЦИЯ ПРОВЕДЕНИЯ ИСПЫТАНИЙ НА РАСТЯЖЕНИЕ
(в ред. Протокола от 26.11.2025)
2.1 Предприятие производящее ремонт и изготовление должно быть оснащено необходимым оборудованием и оснасткой для испытания деталей на растяжение.
2.2 Рабочие места для испытания деталей на растяжение должны быть организованы с учетом требований ГОСТ 12.2.033 «ССБТ. Рабочее место при выполнении работ стоя. Общие эргономические требования», ГОСТ 12.2.032 «ССБТ. Рабочее место при выполнении работ сидя. Общие эргономические требования», или других соответствующих нормативных документов в области охраны труда согласно требований национального законодательства.
2.3 Организация процесса хранения и утилизации (сдачи в металлолом) забракованных деталей, не подлежащих восстановлению, должна исключать возможность их дальнейшей эксплуатации.
3. МЕРЫ БЕЗОПАСНОСТИ
(в ред. Протокола от 26.11.2025)
3.1 Работы по испытанию на растяжение деталей должны проводиться при соблюдении требований охраны труда, санитарных правил и пожарной безопасности.
3.2 К проведению испытаний на растяжение деталей необходимо допускать работников предприятий не моложе 18 лет, прошедших обучение по охране труда, проверку знания требований охраны труда в соответствии с нормативными документами согласно требований национального законодательства.
3.3 Расположение и организация рабочих мест для проведения испытания на растяжение деталей в цехе (или на участке) предприятия, оснащение их приспособлениями, необходимыми для безопасного выполнения технологических операций, должны соответствовать требованиям безопасности по ГОСТ 12.2.061 и ГОСТ 12.2.062, или других соответствующих нормативных документов в области охраны труда согласно требований национального законодательства.
3.4 Применяемые при проведении испытаний на растяжение деталей подъемно-транспортные устройства должны соответствовать требованиям ГОСТ 12.3.020, или других соответствующих нормативных документов согласно требований национального законодательства.
3.5 Санитарно-гигиенические требования к воздуху рабочей зоны должны соответствовать ГОСТ 12.1.005, или другим соответствующим нормативным документам в области охраны труда в соответствии в требованиями национального законодательства.
Стенд для испытания на растяжение деталей должен быть установлен в закрытом помещении с температурой окружающего воздуха от 10 до 30 °C.
3.6 Средства индивидуальной защиты должны соответствовать требованиям нормативных документов согласно требований национального законодательства.
4. ТРЕБОВАНИЯ К СТЕНДАМ И ВСПОМОГАТЕЛЬНЫМ ПРИСПОСОБЛЕНИЯМ
4.1 Испытание деталей на растяжение должно проводиться на специальных стендах, оборудованных гидравлическими или пневматическими нагружающими устройствами, и имеющих вспомогательные приспособления.
4.2 Стенд для испытания на растяжение должен быть аттестован и иметь технический паспорт.
4.3 Стенд должен быть оснащен рабочим манометром, имеющим класс точности не ниже 1 по ГОСТ 2405, а также устройством для установки контрольного манометра.
На самом стенде или на отдельном щитке около него должно быть указано наибольшее допускаемое растягивающее усилие, а на рабочем манометре должна быть нанесена красная черта, соответствующая этому усилию.
4.4 На рабочем месте около стенда на видном месте должна быть вывешена таблица с указанием величины испытательных нагрузок для каждой детали в кН (тс) и соответствующих им давлений в цилиндре стенда в МПа (кгс/см2) по манометру и допускаемых отклонений.
4.5 Манометры, установленные на стенде, должны быть поверены (калиброваны) и иметь действующие поверительные (калибровочные) клейма (пломбы).
4.6 Стенд должен быть оснащен вспомогательными приспособлениями (скобы, тяги, крюки и т.д.), которые должны быть рассчитаны на прочность. Расчетная нагрузка должна превышать не менее чем на 50% соответствующую испытательную нагрузку.
4.7 Все применяемые при проведении испытания на растяжение деталей вспомогательные приспособления должны быть пронумерованы и иметь инвентарный номер.
4.8 Вспомогательные приспособления должны храниться на стеллажах около рабочего места для проведения испытания на растяжение деталей.
4.9 Стенд и применяемые вспомогательные приспособления должны осматриваться мастером цеха (участка) перед проведением испытания на растяжение деталей.
4.10 Проверка технического состояния стенда и вспомогательных приспособлений должна проводиться не реже одного раза в месяц руководителем предприятия, производящего ремонт грузовых вагонов, или другим должностным лицом, на которое в соответствии с должностной инструкцией возложены данные обязанности, а на предприятии изготовителе — начальником ОТК в присутствии руководителя соответствующего подразделения, или должностного лица, на которое в соответствии с должностной инструкцией возложены данные обязанности.
(п. 4.10 в ред. Протокола от 26.11.2025)
4.11 Результаты проверки технического состояния стенда и вспомогательных приспособлений должны записываться в пронумерованный и прошнурованный журнал, установленной формы (приложение А), в котором также указываются обнаруженные неисправности и сроки их устранения.
Допускается ведение и хранение журнала установленной формы в электронном виде, при условии применения электронной подписи работников в соответствии с нормами действующего национального законодательства.
(абзац введен Протоколом от 26.11.2025)
4.12 Вблизи рабочего места для проведения испытаний на растяжение деталей не должны находиться посторонние предметы, затрудняющие работу на стенде.
5. ТРЕБОВАНИЯ К ПЕРСОНАЛУ
5.1 Испытание на растяжение деталей должны проводить работники, прошедшие обучение, аттестованные и имеющие удостоверение на право проведения указанных работ.
5.2 Обучение должно проводиться специалистами, в введении которых находятся вопросы профессионального обучения кадров. Программы и планы технических занятий должны быть утверждены руководителем предприятия, или должностным лицом, на которое в соответствии с должностной инструкцией возложены данные обязанности.
(п. 5.2 в ред. Протокола от 26.11.2025)
5.3 <*> Руководитель предприятия своим распоряжением назначает аттестационную комиссию по проверке знаний на право производства испытаний на растяжение, в состав которой входят:
<*> Примечание. Приведенный в пункте 5.3 состав комиссии является рекомендательным и может быть изменен, исходя из реальной структуры предприятия.
руководитель предприятия или его заместитель — председатель комиссии;
начальник технического отдела;
специалист по охране труда и технике безопасности;
начальник соответствующего цеха;
технолог соответствующего цеха;
мастер или бригадир соответствующего производственного участка.
По решению аттестационной комиссии работнику разрешается выполнять работы по испытанию на растяжение с выдачей соответствующего удостоверения сроком на один год.
5.4 Форма удостоверения на право проведения испытания на растяжение деталей вагонов приведена в Приложении Б.
Удостоверение на право проведения работ на растяжение деталей вагонов должно находиться у работника его получившего.
6. ПОДГОТОВКА ДЕТАЛЕЙ К ИСПЫТАНИЯМ НА РАСТЯЖЕНИЕ
6.1 Перед проведением испытания на растяжение детали должны быть очищены от загрязнений, ржавчины, обмерены и осмотрены визуально с целью выявления недопустимых дефектов, в том числе износов.
При визуальном осмотре необходимо выявлять риски, задиры, электроожоги, забоины, свидетельствующие о наличии возможных трещин под этими повреждениями поверхности деталей.
Визуальный осмотр проводится с применением луп с кратностью увеличения не менее 4-х.
6.2 Детали с обнаруженными при визуальном осмотре недопустимыми дефектами, в том числе износами, испытанию на растяжение не подлежат. Такие детали должны быть предварительно отремонтированы или забракованы.
6.3 При проведении испытания на растяжение допускается соединять несколько деталей посредством стяжных муфт, скоб или других приспособлений.
7. ПРОВЕДЕНИЕ ИСПЫТАНИЙ НА РАСТЯЖЕНИЕ
7.1. Испытание на растяжение траверсы тележек КВЗ-И2, ЦМВ-Дессау (рефрижераторный вагон)
7.1.1 Испытание на растяжение траверсы проводят в следующей последовательности:
- установить траверсу на стенд и закрепить;
- траверсу дважды нагрузить максимальным усилием 98 кН (10 тс) — по 49 кН (5 тс) на каждую пару ушек и разгрузить, как показано на рисунке 1;
- при каждом нагружении производить обстукивание траверсы слесарным молотком с массой головки 0,8 кг ГОСТ 2310;
- траверсу в нагруженном состоянии осмотреть с применением лупы с кратностью увеличения не менее 4-х, проверить наличие трещин и других повреждений.
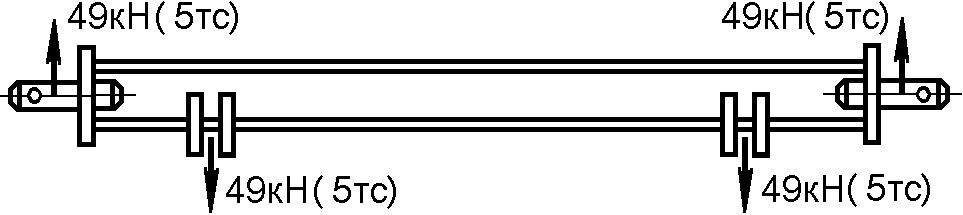
Рисунок 1. Схема нагружения траверсы тележек КВЗ-И2, ЦМВ-Дессау
7.1.2 Траверса считается выдержавшей испытание на растяжение и пригодной для дальнейшей эксплуатации, если при визуальном осмотре в зоне сварных швов трещины не обнаружены и балка не деформирована.
7.2 Испытание на растяжение триангеля тормозной
рычажной передачи тележек грузовых вагонов
7.2.1 Испытание на растяжение триангеля тормозной рычажной передачи тележек грузовых вагонов (далее — триангеля) проводят в следующей последовательности:
- установить триангель без закладок, башмаков и наконечников на испытательный стенд, при этом прямоугольные части цапф должны разместиться на упорах;
- на распорке и струне ближе к распорке, как показано на рисунке 2, набить керны на расстоянии 50 — 60 мм один от другого;
- измерить расстояние между кернами штангенциркулем II типа со значением отсчета по нониусу 0,05 мм ГОСТ 166;
- триангель нагрузить усилием 117,6 кН (12 тс). В нагруженном состоянии струну и швеллер триангеля обстучать слесарным молотком с массой головки 0,8 кг ГОСТ 2310;
- триангель в нагруженном состоянии осмотреть с применением лупы с кратностью увеличения не менее 4-х, проверить наличие трещин и других повреждений;
- снизить действующее на триангель усилие до 6,8 — 7,8 кН (0,7 — 0,8 тс) и затем вторично увеличить нагрузку до 117,6 кН (12 тс), повторно обстучать триангель и осмотреть;
- триангель разгрузить, снизив нагрузку до нуля;
- измерить расстояние между кернами штангенциркулем II типа со значением отсчета по нониусу 0,05 мм ГОСТ 166 (определить остаточную деформацию, которая рассчитывается как разность показаний измерения расстояния между кернами до и после нагрузки триангеля).
7.2.2 Триангель считается выдержавшим испытание на растяжение и пригодным для дальнейшей эксплуатации, если при визуальном осмотре дефекты не обнаружены, а остаточная деформация составляет не более 0,5 мм.
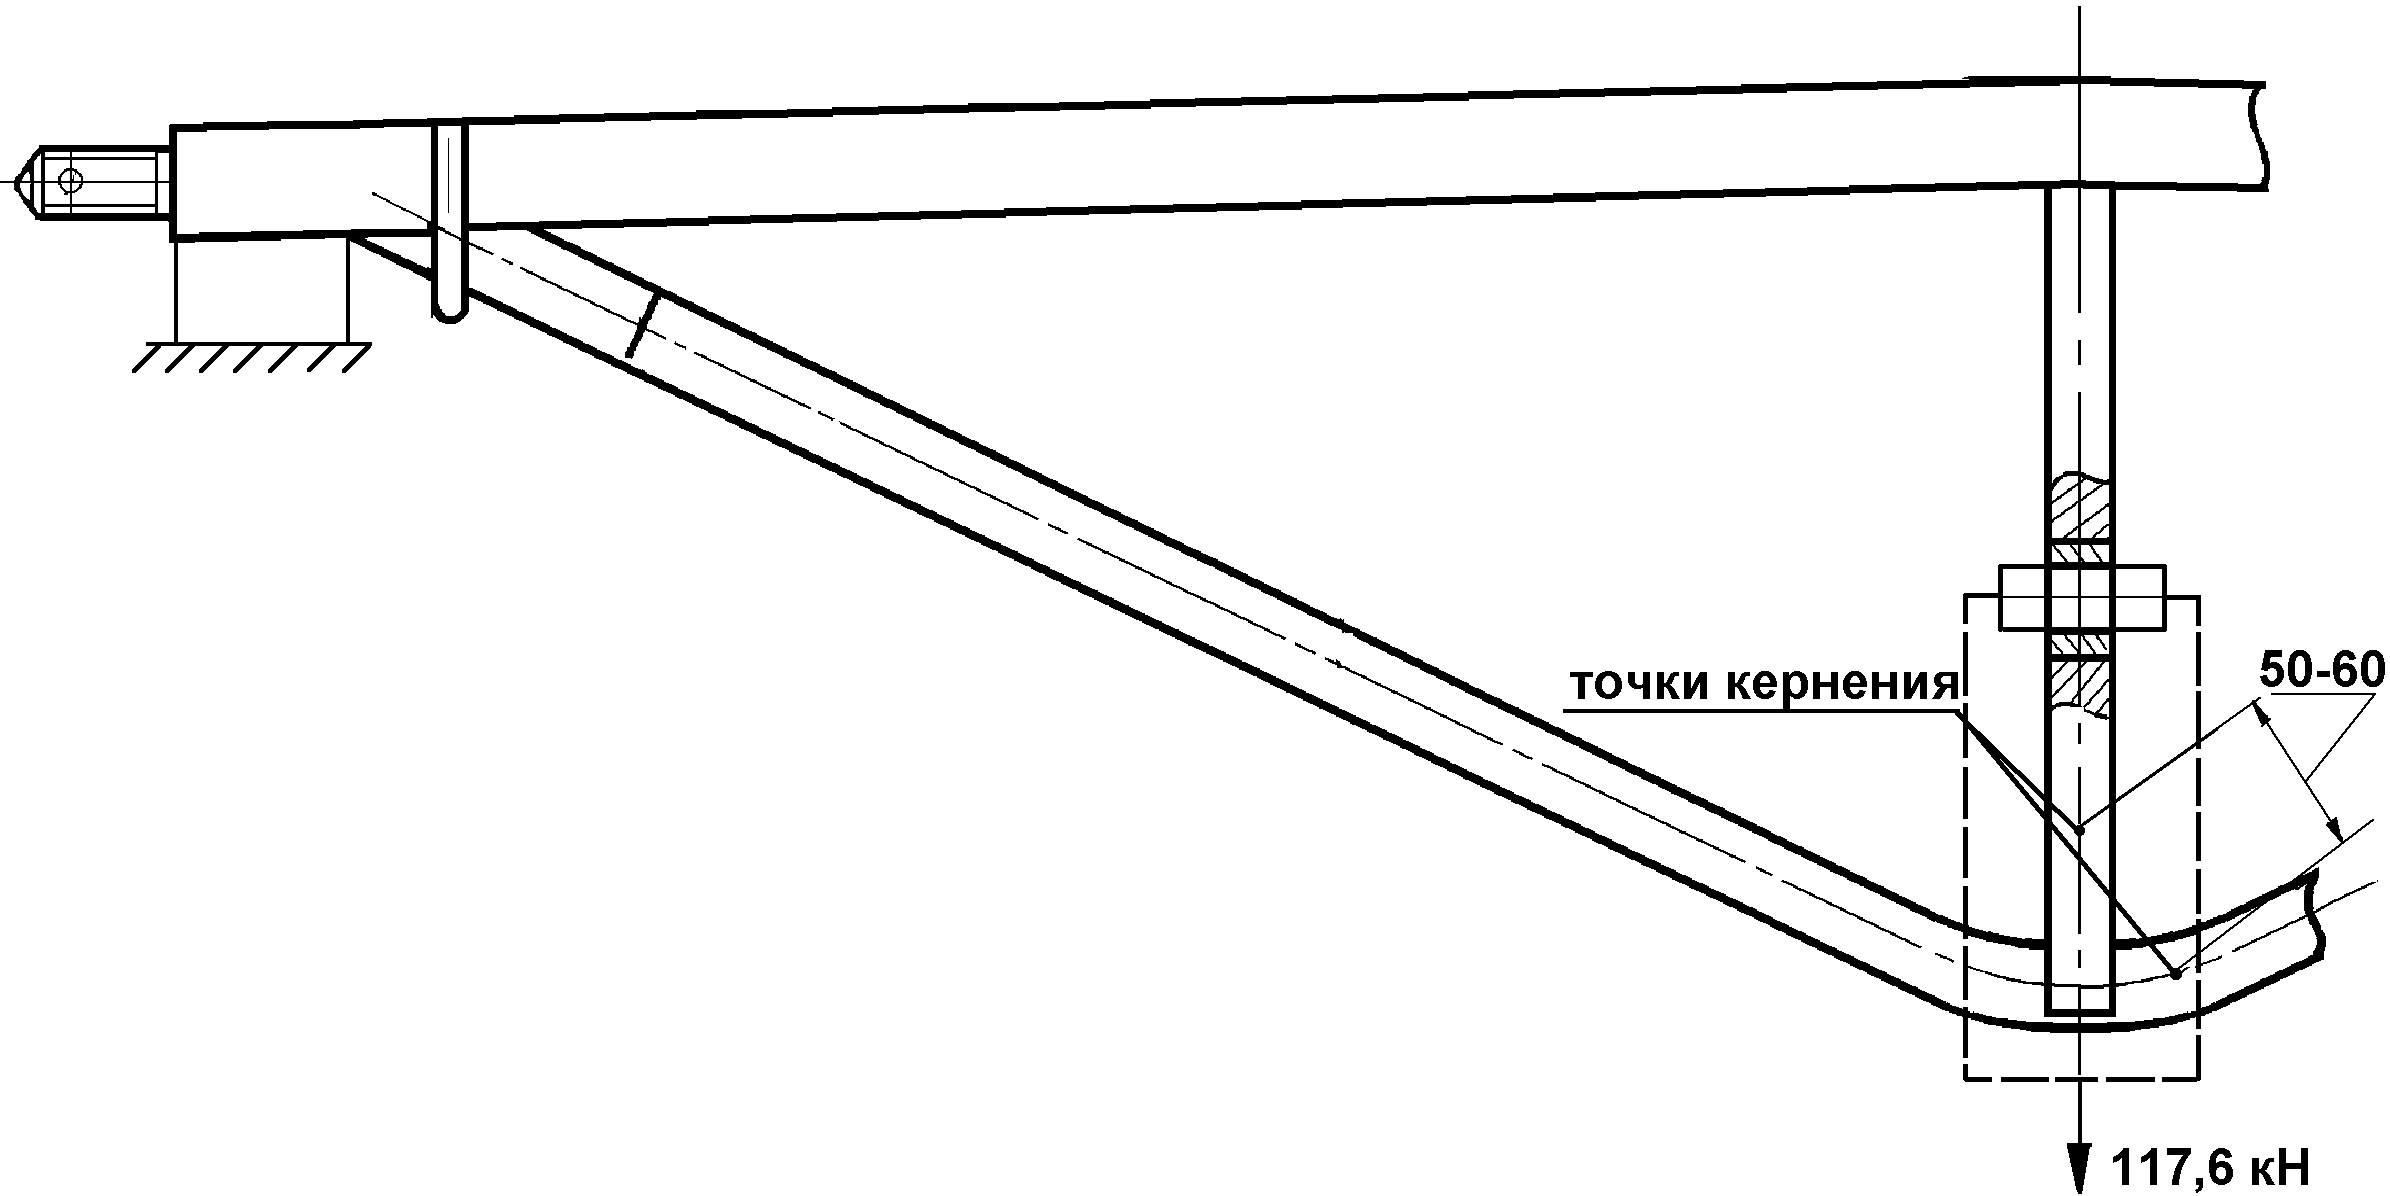
Рисунок 2. Схема нагружения и области нанесения кернов при испытании триангеля
7.3. Испытание на растяжение тормозной тяги
7.3.1 Испытание на растяжение тормозной тяги проводят в следующей последовательности:
- установить тягу на стенд и закрепить;
- около головки или ушка набить керны на расстоянии 100 мм (с двух сторон сварного шва);
- измерить расстояние между кернами штангенциркулем II типа со значением отсчета по нониусу 0,05 мм ГОСТ 166;
- тягу нагрузить усилием в соответствии с таблицей 1;
- находящуюся под нагрузкой тягу обстучать около головки или ушка (около мест сварки) слесарным молотком с массой головки 0,5 кг ГОСТ 2310 и визуально осмотреть;
- тягу разгрузить и повторно осмотреть с применением лупы с кратностью увеличения не менее 4-х;
- измерить расстояние между кернами штангенциркулем II типа со значением отсчета по нониусу 0,05 мм ГОСТ 166.
7.3.2 Тормозная тяга считается выдержавшей испытание на растяжение, если при визуальном осмотре дефекты не обнаружены, а разность показаний измерения расстояния между кернами до и после нагрузки составляет не более 0,5 мм.
7.3.3 Тягу после испытания на растяжение подвергнуть неразрушающему контролю в соответствии с требованиями ПР НК В.4.
(п. 7.3.3 в ред. Протокола от 26.11.2025)
7.3.4 Тормозная тяга считается пригодной для дальнейшей эксплуатации, если при неразрушающем контроле дефекты на ней не обнаружены.
7.4. Испытание на растяжение деталей центрального рессорного подвешивания тележек КВЗ-И2 и ЦМВ-Дессау (рефрижераторный вагон)
7.4.1 Детали узла центрального рессорного подвешивания (подлюлечную балку, люлечную подвеску, валики) испытывать на растяжение в комплекте.
7.4.2 Испытание на растяжение проводят в следующей последовательности:
- установить комплект деталей на стенд, закрепить и подвергнуть растяжению;
- довести растягивающее усилие до 196 кН (20 тс). В нагруженном состоянии детали обстучать слесарным молотком с массой головки 0,5 кг ГОСТ 2310;
- осмотреть находящийся под нагрузкой комплект деталей с применением лупы с кратностью увеличения не менее 4-х.
7.4.3 Детали узла центрального рессорного подвешивания (подлюлечная балка, люлечная подвеска, валики) считаются выдержавшими испытание на растяжение, если при визуальном осмотре дефекты не обнаружены.
7.4.4 Детали после испытания на растяжение подвергнуть неразрушающему контролю в соответствии с требованиями ПР НК В.3.
(п. 7.4.4 в ред. Протокола от 26.11.2025)
7.4.5 Детали узла центрального подвешивания считаются пригодными для дальнейшей эксплуатации, если при неразрушающем контроле дефекты в них не обнаружены.
7.5. Испытание на растяжение винтового упряжного устройства
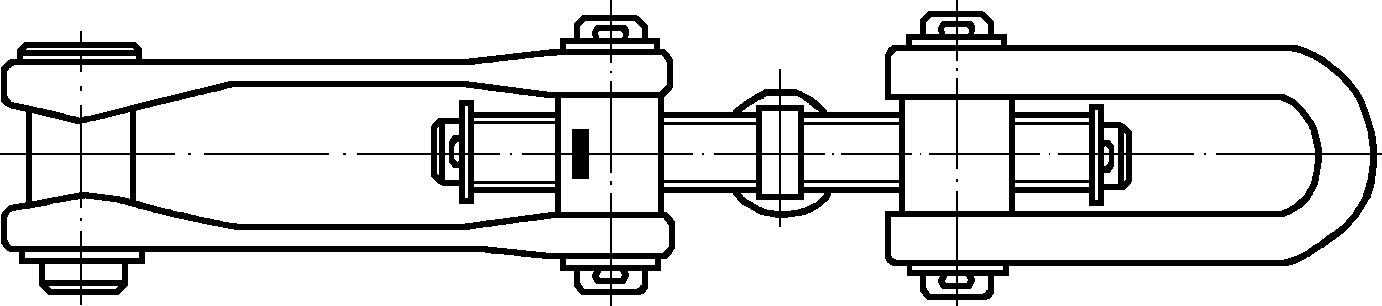
7.5.1 <*> Винтовое упряжное устройство испытывать на растяжение в комплекте или по частям.
<*> Примечание. В комплект винтового упряжного устройства согласно Памятке ОСЖД О521 входят винтовая стяжка и тяговый крюк.
7.5.2 Испытание на растяжение винтового упряжного устройства в комплекте проводить в два этапа при следующих условиях:
-
при закрепленном хвостовике тягового крюка упряжного устройства винтовую стяжку надеть на крюк пресса;
-
при закрепленном хвостовике тягового крюка упряжного устройства винтовую стяжку пресса надеть на испытываемый крюк.
7.5.3 Отдельные части винтового упряжного устройства подлежат обязательному испытанию на растяжение при изготовлении.
7.5.4 Отдельные части винтового упряжного устройства испытывать на растяжение по несколько штук одновременно. В этом случае испытываемые детали соединить между собой непосредственно или при помощи вспомогательных приспособлений (скоб, штанг, крюков и т.п.).
7.5.5 Испытание винтового упряжного устройства в комплекте или ее отдельных частей проводить в следующей последовательности:
- винтовое упряжное устройство установить на пресс и закрепить;
- винтовое упряжное устройство нагрузить усилием 294 кН (30 тс);
- находящееся под нагрузкой винтовое упряжное устройство обстучать слесарным молотком с массой головки 0,5 кг ГОСТ 2310 (по одному удару — по серьгам и пружине у ушек) и визуально осмотреть;
- после снятия нагрузки винтовое упряжное устройство повторно осмотреть с применением лупы с кратностью увеличения не менее 4-х.
7.5.6 Винтовое упряжное устройство считается выдержавшим испытание на растяжение, если при визуальном осмотре дефекты не обнаружены.
7.5.7 Детали винтовой упряжи после испытания на растяжение подвергнуть неразрушающему контролю в соответствии с РД 32 159-2000 магнитопорошковым методом.
7.5.8 Винтовое упряжное устройство считается пригодным для дальнейшей эксплуатации, если при неразрушающем контроле дефекты не обнаружены.
8. КЛЕЙМЕНИЕ ДЕТАЛЕЙ
8.1 Клеймению подлежат детали и узлы, признанные годными к эксплуатации.
8.2 Детали, не подлежащие неразрушающему контролю, клеймить после испытания, подлежащие неразрушающему контролю — после испытания и последующего дефектоскопирования.
8.3 Для всех предприятий, проводящих ремонт деталей грузовых вагонов, а также для предприятий-изготовителей, установлены одинаковые формы и размеры клейм.
Образцы клейм показаны на рисунках 4, 5, 6.
Цифры, обозначающие условный номер ремонтного предприятия и предприятия-изготовителя должны быть в рамке.
Клеймо предприятия-изготовителя должно включать в себя букву «И» (перед условным номером), что означает «изготовлено», рисунок 5.
На триангель после испытания на растяжение при ремонте, наносится клеймо контрольного пункта автотормозов (АКП) (автоматного отделения (АО)), рисунок 6.
(абзац введен Протоколом от 26.11.2025)
8.4 Клейма должны быть ясными и четкими, высота цифр и букв клейма от 6 до 10 мм, глубина не менее 0,25 мм.
8.5 При постановке нового клейма ранее поставленное клеймо, кроме клейм предприятия-изготовителя, необходимо зачеканить или зачистить шлифовальным инструментом.
8.6 На поверхности забракованных деталей места нанесения клейм или сами клейма забить зубилом накрест.
Все забракованные детали подлежат утилизации.
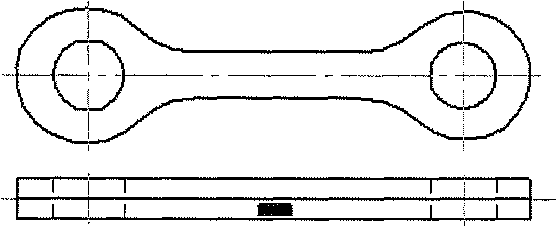
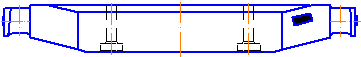
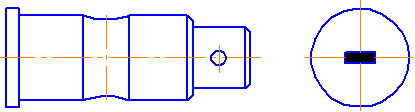
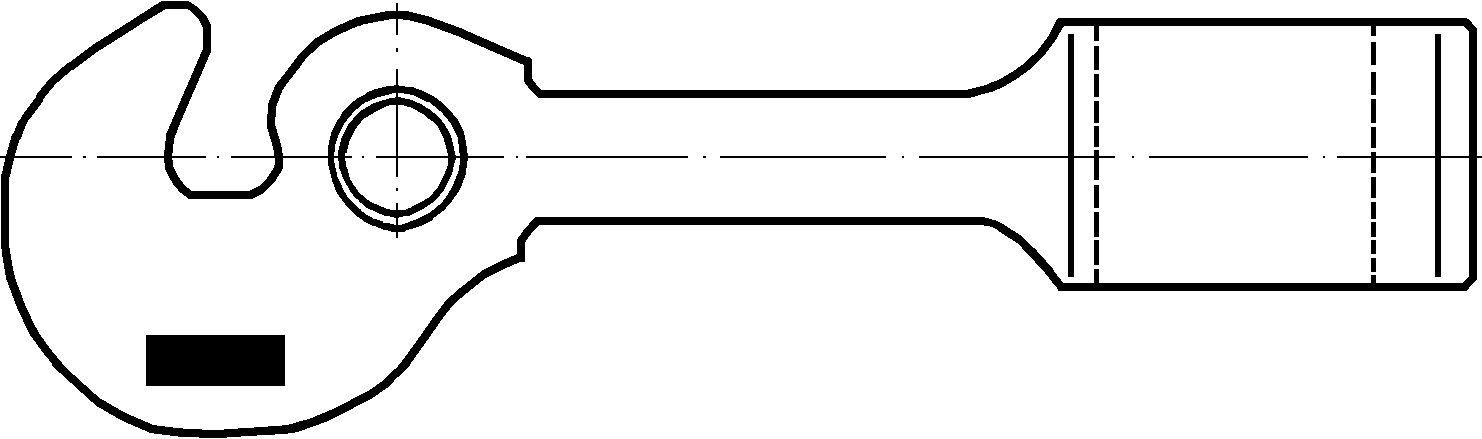
8.7 Места постановки клейм на деталях указаны в Приложении В.
8.8 Порядок выдачи и хранения клейм изложен в Приложении Г.
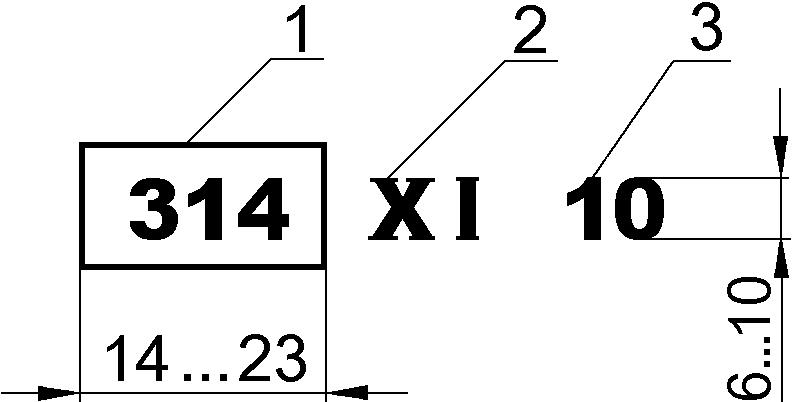
1 — условный номер предприятия (подразделения), проводившего испытание на растяжение;
2 — месяц испытания (римские цифры);
3 — две последние цифры года испытания;
Рисунок 4. Образец клейма, наносимого на детали вагонов после испытания на растяжение при ремонте
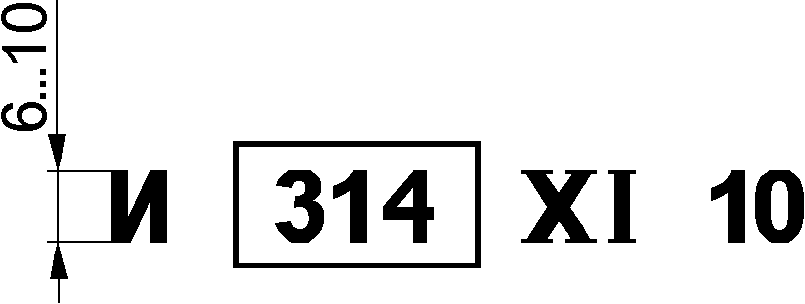
Рисунок 5. Образец клейма, наносимого на детали вагонов после испытания на растяжение при изготовлении
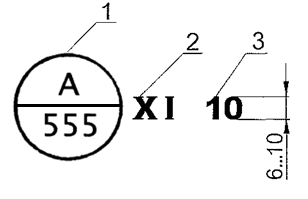
1 — клеймо АКП (АО), проводившего испытание на растяжение; 2 — месяц испытания (римские цифры); 3 — две последние цифры года испытания
Рисунок 6 — Образец клейма, наносимого на триангель после испытания на растяжение
(Рисунок 6 введен Протоколом от 26.11.2025)
ФОРМА ЖУРНАЛА УЧЕТА РЕЗУЛЬТАТОВ ПРОВЕРКИ ТЕХНИЧЕСКОГО СОСТОЯНИЯ СТЕНДА ДЛЯ ИСПЫТАНИЯ НА РАСТЯЖЕНИЕ ДЕТАЛЕЙ ВАГОНОВ
______________________________________________ (наименование ремонтного предприятия)
ФОРМА УДОСТОВЕРЕНИЯ НА ПРАВО ПРОВЕДЕНИЯ ИСПЫТАНИЯ НА РАСТЯЖЕНИЕ
ДЕТАЛЕЙ ВАГОНОВ
Настоящее удостоверение выдано ____________________________________________
___________________________________________________________________________ (фамилия, имя, отчество)
в  том,  что на  основании  проверки  его  знаний  и  практического  умения
проведения   работ  ему  разрешается   выполнять  испытания  на  растяжение
деталей вагонов
Настоящее удостоверение выдано сроком на __________________________________ (срок действия)
Руководитель предприятия __________________________________________________ (должность)
_______________________________________________ (подпись руководителя)
____________________________ (дата выдачи)
М. П.
Таблица В.1
(в ред. Протокола от 26.11.2025)
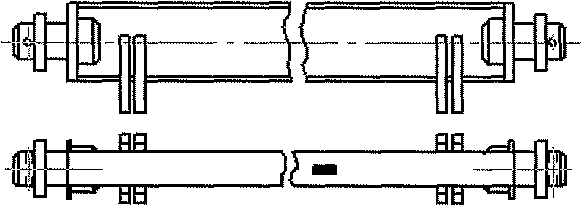
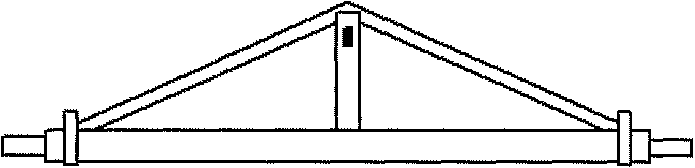
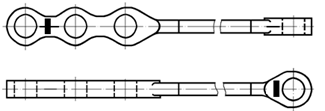
ПОРЯДОК ВЫДАЧИ И ХРАНЕНИЯ КЛЕЙМ
1 Клейма для вагоноремонтных предприятий должны заказывать централизованно руководители предприятий по ремонту грузовых вагонов, а владельцы предприятий по ремонту подвижного состава заказывают и затем необходимое число клейм лично вручают начальникам предприятий по ремонту грузовых вагонов.
Руководитель ремонтного завода заказывает и выдает необходимое число клейм начальнику отдела технического контроля завода.
2 Выдача клейм должна быть оформлена записью в специальной пронумерованной книге с указанием даты, наименования ремонтного предприятия, фамилии и должности лица, получившего клейма, перечня выданных клейм с подписью лица, получившего клейма.
Книга выдачи клейм должна храниться у руководителей предприятий по ремонту грузовых вагонов, у владельцев предприятий по ремонту подвижного состава.
3 Начальники предприятий по ремонту грузовых вагонов, а на заводах начальники ОТК в порядке, установленными в п. 2, вручают под роспись по одному комплекту клейм лицам, проводящим испытание деталей вагонов. Запасные комплекты клейм должны храниться соответственно у руководителя предприятия по ремонту грузовых вагонов и начальника ОТК завода.
На пришедшие в негодность клейма должен быть составлен акт, который вместе с клеймами направляется соответственно руководителю предприятия по ремонту грузовых вагонов, владельцу предприятия по ремонту подвижного состава или руководителю завода для отметок в книге выдачи клейм, а также как основание для выдачи новых клейм (взамен изношенных).
Выдавать новые клейма без представления актов о негодности и возврате клейм, пришедших в негодность, запрещается.
Клейма, пришедшие в негодность, необходимо уничтожить методом ковки под прессом с росписью руководителя предприятия в журнале выдачи клейм с отметкой «Клеймо уничтожено, дата» и оформлением акта на списание.
| ГОСТ 12.1.005-88 | ССБТ. Общие санитарно-гигиенические требования к воздуху рабочей зоны |
|---|---|
| ГОСТ 12.2.061-81 | ССБТ. Оборудование производственное. Общие требования безопасности к рабочим местам |
| ГОСТ 12.062-81 | ССБТ. Оборудование производственное. Ограждения защитные. |
| ГОСТ 12.3.020-80 | Процессы перемещения грузов на предприятиях. Общие требования безопасности. |
| ГОСТ 166-89 | Штангенциркули. Технические условия |
| ГОСТ 2310-77 | Молотки слесарные стальные. Технические условия |
| ГОСТ 2405-88 | Манометры, вакуумметры, мановакууммеры, напоромеры, тягомеры и тягонапоромеры. Общие технические условия |
| РД 32.159-2000 | Магнитопорошковый метод неразрушающего контроля деталей вагонов. Руководящий документ (с изм. № 1 от 02.04.2004, № 2 от 27.07.2005) |
| ПР НК В.1 | Правила неразрушающего контроля вагонов, их деталей и составных частей при ремонте. Общие положения |
| ПР НК В.3 | Правила неразрушающего контроля деталей тележек вагонов при ремонте. Специальные требования |
| ПР НК В.4 | Правила неразрушающего контроля деталей сцепных устройств, транспортера, тормозного и электрического оборудования и других деталей вагонов при ремонте. Специальные требования |
| Памятка ОСЖД О521 | «Винтовая стяжка с тяговым крюком винтового упряжного устройства для грузовых и пассажирских вагонов. Технические требования», утвержденная на заседании Конференции Генеральных директоров (ответственных представителей) железных дорог ОСЖД 23 — 27 апреля 2007 г. |
ЛИСТ РЕГИСТРАЦИИ ИЗМЕНЕНИЙ
| Изм. | Номера листов (страниц) | Всего листов (страниц) в докум. | № докум. | Входящий № сопроводительного докум. и дата | Подп. | Дата | |||
| Измененных | Замененных | Новых | Аннулированных | ||||||