ГОСТ Р 72581-2026. Национальный стандарт Российской Федерации. Муфты упрочняющие и герметизирующие для магистральных газопроводов. Технология ремонтных работ
(утв. и введен в действие Приказом Росстандарта от 12.03.2026 № 210-ст)
Примечание
Документ введен в действие с 30.09.2026.
Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 12 марта 2026 г. № 210-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
МУФТЫ УПРОЧНЯЮЩИЕ И ГЕРМЕТИЗИРУЮЩИЕ
ДЛЯ МАГИСТРАЛЬНЫХ ГАЗОПРОВОДОВ
Strengthening and sealing couplings for main gas pipelines.
Technology of repair work
30 сентября 2026 года
Предисловие
1 РАЗРАБОТАН Обществом с ограниченной ответственностью «Экспертно-инжиниринговая компания» (ООО «ЭКСИКОМ») и Федеральным государственным бюджетным учреждением «Российский институт стандартизации» (ФГБУ «Институт стандартизации»)
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 023 «Нефтяная и газовая промышленность»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 12 марта 2026 г. № 210-ст
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
Введение
Настоящий стандарт разработан в дополнение к ГОСТ Р 72104.
По сравнению с ГОСТ Р 72104 в настоящем стандарте определены и уточнены порядок и правила выполнения работ с упрочняющими муфтами на магистральных газопроводах.
В настоящем стандарте реализованы нормы Федерального закона от 27 декабря 2002 г. № 184-ФЗ «О техническом регулировании» и других нормативных правовых актов Российской Федерации.
1 Область применения
1.1 Настоящий стандарт распространяется на ремонт упрочняющими и герметизирующими муфтами дефектов основного металла труб и сварных соединений магистральных газопроводов номинальным диаметром от DN 150 до DN 1400 включительно и толщиной стенки от 5,0 до 32,0 мм включительно, стальными муфтами с рабочим давлением до 9,8 МПа включительно, полимерными композитными и стеклопластиковыми муфтами до 7,5 МПа включительно.
Примечание — Ремонт сварных соединений магистральных газопроводов муфтами допускается в случаях невозможности применения других методов или временного вывода газопровода из эксплуатации.
1.2 Настоящий стандарт устанавливает положения в части технологии ремонтных работ при выборочном ремонте участков магистральных газопроводов упрочняющими и герметизирующими муфтами на действующем газопроводе, находящемся под давлением без прекращения транспорта газа или с прекращением транспорта газа, в различных климатических зонах Российской Федерации.
1.3 Настоящий стандарт не распространяется на ремонт технологических трубопроводов газа компрессорных, газораспределительных и газоизмерительных станций, газопроводов сжиженных углеводородных газов, трубопроводов, транспортирующих сероводородсодержащие среды, газопроводов, прокладываемых на территории городов и других населенных пунктов, на подводных переходах через водные преграды, в морских акваториях и промыслах, трубопроводов, предназначенных для транспортирования газа, оказывающего коррозионное воздействие на металл труб.
1.4 Настоящий стандарт не распространяется на ремонт стальными муфтами спиральношовных труб (кроме выпущенных Волжским трубным заводом после 2005 г.) и труб, изготовленных из сталей: 19Г, 14ГН, 16ГН, 15Г2С, 16Г2САФ, 14Г2САФ, 17Г2СФ, 17Г2САФ, 17Г2АФ, 18Г2САФ, 14ХГС, Ц (Чешское производство).
1.5 Настоящий стандарт следует применять при эксплуатации и ремонте магистральных газопроводов, а также при разработке нормативных документов и стандартов.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие документы:
ГОСТ 9.106 Единая система защиты от коррозии и старения. Коррозия металлов. Термины и определения
ГОСТ 9.402 Единая система защиты от коррозии и старения. Покрытия лакокрасочные. Подготовка металлических поверхностей к окрашиванию
ГОСТ 12.1.004 Система стандартов безопасности труда. Пожарная безопасность. Общие требования
ГОСТ 12.3.003 Система стандартов безопасности труда. Работы электросварочные. Требования безопасности
ГОСТ 17.4.3.02 Охрана природы. Почвы. Требования к охране плодородного слоя почвы при производстве земляных работ
ГОСТ 27.003 Надежность в технике. Состав и общие правила задания требований по надежности
ГОСТ 166 (ИСО 3599-76) Штангенциркули. Технические условия
ГОСТ 1050 Металлопродукция из нелегированных конструкционных качественных и специальных сталей. Общие технические условия
ГОСТ 2768 Ацетон технический. Технические условия
ГОСТ 2841 (ИСО 4229-77) Ключи гаечные с открытым зевом односторонние. Конструкция и размеры
ГОСТ 3242 Соединения сварные. Методы контроля качества
ГОСТ 3647 Материалы шлифовальные. Классификация. Зернистость и зерновой состав. Методы контроля
ГОСТ 5264 Ручная дуговая сварка. Соединения сварные. Основные типы, конструктивные элементы и размеры
ГОСТ 7512 Контроль неразрушающий. Соединения сварные. Радиографический метод
ГОСТ 17378 (ИСО 3419-81) Детали трубопроводов бесшовные приварные из углеродистой и низколегированной стали. Переходы. Конструкция
ГОСТ 17379 (ИСО 3419-81) Детали трубопроводов бесшовные приварные из углеродистой и низколегированной стали. Заглушки эллиптические. Конструкция
ГОСТ 17410 Контроль неразрушающий. Трубы металлические бесшовные. Методы ультразвуковой дефектоскопии
ГОСТ 20010 Перчатки резиновые технические. Технические условия
ГОСТ 24297 Верификация закупленной продукции. Организация проведения и методы контроля
ГОСТ 24621 (ISO 868:2003) Пластмассы и эбонит. Определение твердости при вдавливании с помощью дюрометра (твердость по Шору)
ГОСТ 31448 Трубы стальные с защитными наружными покрытиями для магистральных газонефтепроводов. Технические условия
ГОСТ 33530 (ISO 6789:2003) Инструмент монтажный для нормированной затяжки резьбовых соединений. Ключи моментные. Общие технические условия
ГОСТ 34027 Система газоснабжения. Магистральная трубопроводная транспортировка газа. Механическая безопасность. Назначение срока безопасной эксплуатации линейной части магистрального газопровода
ГОСТ ISO 17635 Неразрушающий контроль сварных соединений. Общие правила для металлических материалов
ГОСТ Р 51164 Трубопроводы стальные магистральные. Общие требования к защите от коррозии
ГОСТ Р 52781 (ИСО 525:1999, ИСО 603-1:1999 — ИСО 603-6:1999, ИСО 13942:2000) Круги шлифовальные и заточные. Технические условия
ГОСТ Р 53692 Ресурсосбережение. Обращение с отходами. Этапы технологического цикла отходов
ГОСТ Р 54533 (ИСО 15270:2008) Ресурсосбережение. Обращение с отходами. Руководящие принципы и методы утилизации полимерных отходов
ГОСТ Р 55724 Контроль неразрушающий. Соединения сварные. Методы ультразвуковые
ГОСТ Р 56787 Композиты полимерные. Неразрушающий контроль
ГОСТ Р 59057 Охрана окружающей среды. Земли. Общие требования по рекультивации нарушенных земель
ГОСТ Р 70286 Магистральный трубопроводный транспорт нефти и нефтепродуктов. Композитный состав и герметик для композитно-муфтового ремонта. Общие технические условия
ГОСТ Р 70461 Строительные работы и типовые технологические процессы. Конструкции стальные из труб и замкнутых профилей. Правила и контроль выполнения монтажных работ
ГОСТ Р 71448 Оптика и фотоника. Шероховатость поверхности. Параметры и типы направлений неровностей поверхности
ГОСТ Р 72104 Муфты упрочняющие и герметизирующие для магистральных газопроводов. Основные положения
ГОСТ Р ЕН 13018 Контроль визуальный. Общие положения
ГОСТ Р ИСО 8501-1 Подготовка стальной поверхности перед нанесением лакокрасочных материалов и относящихся к ним продуктов. Визуальная оценка чистоты поверхности. Часть 1. Степень окисления и степени подготовки непокрытой стальной поверхности и стальной поверхности после полного удаления прежних покрытий
ГОСТ Р ИСО 9712 Контроль неразрушающий. Квалификация и сертификация персонала неразрушающего контроля
ГОСТ Р ИСО 15549 Контроль неразрушающий. Контроль вихретоковый. Основные положения
ГОСТ Р ИСО 17637 Неразрушающий контроль сварных швов. Визуальный контроль соединений, выполненных сваркой плавлением
ГОСТ Р ИСО 17662 Сварка. Калибровка, верификация и валидация оборудования, применяемого для сварки, включая вспомогательные операции.
СП 36.13330.2012 «СНиП 2.05.06-85* Магистральные трубопроводы»
СП 45.13330 «СНиП 3.02.01-87 Земляные сооружения, основания и фундаменты»
СП 48.13330 «СНиП 12-01-2004 Организация строительства»
СП 86.13330 «СНиП III-42-80* Магистральные трубопроводы»
СП 409.1325800 Трубопроводы магистральные и промысловые для нефти и газа. Производство работ по устройству тепловой и противокоррозионной изоляции, контроль выполнения работ
СП 543.1325800 Строительный контроль при строительстве, реконструкции, капитальном ремонте объектов капитального строительства
Примечание — При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов (сводов правил) в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный документ, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого документа с учетом всех внесенных в данную версию изменений. Если заменен ссылочный документ, на который дана датированная ссылка, то рекомендуется использовать версию этого документа с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный документ, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный документ отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку. Сведения о действии сводов правил целесообразно проверить в Федеральном информационном фонде стандартов.
3 Термины, определения и сокращения
3.1 В настоящем стандарте применены термины по ГОСТ 9.106, а также следующие термины с соответствующими определениями:
3.1.1 выборочный ремонт: Способ ремонта, при котором на участке магистрального газопровода, ограниченном двумя последовательно расположенными линейными кранами, выполняются локальные ремонтно-восстановительные работы на местах выявленных дефектов.
| дефект: Отклонение от предусмотренного нормативными документами качества труб. [ГОСТ 31447-2012, пункт 3.13] |
|---|
3.1.3 дефектный участок: Участок трубопровода, содержащий один или более дефектов.
3.1.4 днище: Деталь, предназначенная для закрывания концевых отверстий в трубопроводах.
3.1.5 квалификационные испытания технологий сварки: Регламентированная процедура, выполняющаяся с целью подтверждения того, что технологии сварки, сварочные материалы, сварочное оборудование обеспечивают качественные и количественные характеристики (свойства) сварных соединений, соответствующие требованиям нормативных документов.
3.1.6 клеящий материал (клеящий состав): Состав или система, способные соединять поверхности склеивания посредством адгезии и когезии.
| композит (композитный материал, композиционный материал): Сплошной продукт, состоящий из двух или более материалов, отличных друг от друга по форме, и/или фазовому состоянию, и/или химическому составу, и/или свойствам, скрепленных, как правило, физической связью и имеющих границу раздела между обязательным материалом (матрицей) и его наполнителями, включая армирующие наполнители. [ГОСТ 32794-2014, статья 2.1.103] |
|---|
3.1.8 минусовой допуск: Разрешенное изготовителю уменьшение номинальной толщины стенки трубы, которое не уменьшает общую прочность.
| надежность (объекта): Свойство объекта сохранять во времени в установленных пределах значения всех параметров, характеризующих способность объекта выполнять требуемые функции в заданных режимах, условиях применения, стратегиях технического обслуживания, хранения и транспортирования. [ГОСТ Р 27.102-2021, статья 5] |
|---|
| переход: Деталь, предназначенная для плавного изменения диаметра трубопровода. [ГОСТ 17380-2001, пункт 3.1.4] |
|---|
3.1.11 подрядчик: Сторона договора подряда, обязанная выполнять работы по заданию заказчика.
3.1.12 рабочая зона: Участок, на котором непосредственно осуществляются строительно-монтажные работы и размещаются необходимые для этого материалы, готовые конструкции и изделия, машины и приспособления.
| рабочее давление: Установленное проектом наибольшее внутреннее избыточное давление, при котором обеспечивается заданный режим эксплуатации газопровода (нормальное протекание рабочего процесса). [ГОСТ Р 55989-2014, пункт 3.37] |
|---|
3.1.14 расчетное давление: Давление, на которое производится расчет прочности газопровода, определяемое как произведение рабочего (нормативного) давления на коэффициент надежности по рабочему давлению.
3.1.15 ремонтная документация: Совокупность документов, используемых в процессе ремонта и технического обслуживания объекта эксплуатирующей организацией, содержащих информацию о характеристиках, последовательности технического обслуживания и восстановления.
Примечание — Состав ремонтной документации на ремонт дефектных участков магистральных газопроводов определяется эксплуатирующей организацией в соответствии с действующими нормативными актами.
| ремонтная композитная муфта: Полимерная ремонтная конструкция, состоящая из полимерной бандажной ленты (анизотропный пластик) или стеклосетки, ремонтной композитной пасты и двухкомпонентного адгезива. [ГОСТ Р 72104-2025, пункт 3.1.30] |
|---|
| ремонтная стеклопластиковая муфта: Одно- или двухразъемная муфта, состоящая из гибкого стеклопластикового полотна с петлевыми захватами на концах, закладных осей, концевые участки которых соединены болтами и гайками. [ГОСТ Р 72104-2025, пункт 3.1.31] |
|---|
| ремонтопригодность: Свойство объекта, заключающееся в приспособленности к поддержанию и восстановлению работоспособного состояния путем технического обслуживания и ремонта. [Адаптировано из ГОСТ Р 27.102-2021, статья 8] |
|---|
3.1.19 слой: Оборот однотипных пространственных объектов в системе координат общих для набора слоев.
3.1.20 герметичная стальная сварная муфта: Упрочняющая сварная стальная конструкция, предназначенная для ремонта газопровода, при монтаже которой осуществляется обжатие дефектного участка трубы с последующей приваркой конструкции к газопроводу.
3.1.21 герметичная стальная сварная муфта с зазором, заполняемым упрочняющим составом: Упрочняющая сварная стальная конструкция, имеющая полость длиной более 100 мм и привариваемая к трубе с зазором на технологических кольцах.
3.1.22 герметичная стальная сварная муфта с широкой полостью между ремонтируемой трубой и муфтой: Упрочняющая сварная стальная конструкция с широкой полостью, состоящая из полумуфт, конических полупереходов (полуднищ), технологических колец, привариваемых к трубопроводу
3.1.23 негерметичная стальная сварная муфта: Упрочняющая сварная стальная конструкция, состоящая из двух полумуфт, при установке которых проводится обжатие дефектного участка газопровода с последующей сваркой продольных кромок полумуфт без приварки их к трубопроводу.
3.1.24 негерметичная стальная сварная муфта с зазором, заполняемым упрочняющим составом: Упрочняющая стальная конструкция, состоящая из двух полумуфт и технологических колец, при установке которой проводится сварка продольных кромок полумуфт без приварки их к трубопроводу и обжатия дефектного участка газопровода.
3.1.25 стальная муфта с заполнением межтрубного пространства композитным составом: Упрочняющая ремонтная конструкция, состоящая из двух стальных полумуфт, при установке которой проводится сварка продольных кромок с созданием межтрубного пространства между трубой и муфтой и торцы муфты уплотняются герметиком.
3.2 В настоящем стандарте применены следующие сокращения:
КСС — контрольные сварные соединения;
МГ — магистральный газопровод;
НД — нормативная документация;
ОПО — опасный производственный объект;
ППР — проект производства работ;
РСМ — ремонтная стеклопластиковая муфта (стеклопластиковая конструкция на основе эпоксидных смол);
СвМР — сварочно-монтажные работы;
ТД — техническая документация;
ФНП — Федеральные нормы и правила (в области промышленной безопасности);
ЭО — эксплуатирующая организация.
4 Общие положения
4.1 Настоящий стандарт определяет порядок и правила выполнения работ на МГ при проведении ремонта коррозионных и механических повреждений труб и сварных соединений с использованием стальных приварных и неприварных, композитных упрочняющих и герметизирующих муфт (далее при совместном упоминании — муфт).
4.2 Стандарт предназначен для использования при производстве работ по монтажу упрочняющих муфт на дефектных участках МГ категорий II — IV по СП 36.13330.
4.3 Ремонт сварных соединений МГ осуществляют герметичными (негерметичными) стальными сварными муфтами, обеспечивающими расчетную прочность упрочняющей конструкции. Работы выполняются по технологиям, разработанным в НД ЭО.
4.4 Ремонт дефектных труб с использованием муфт, соответствующих ГОСТ Р 72104, должен обеспечивать восстановление несущей способности трубы в соответствии с положениями СП 36.13330.
4.5 Технологические операции при проведении ремонтных работ с использованием муфт должны соответствовать настоящему стандарту, ППР и ТК, согласованным и утвержденным в установленном порядке согласно СП 48.13330.
4.6 Оценка ремонтопригодности труб с дефектными участками, в том числе по параметру минимальной остаточной толщины стенки, осуществляется по критериям, установленным в ГОСТ Р 72104.
4.7 Ремонтные работы выполняют в соответствии с ремонтной документацией, включающей НД с нормами ремонтного производства и контроля качества, ТД (ПД, ТД изготовителя муфт), организационно-технологическую документацию (ППР).
При организации ремонта МГ следует руководствоваться нормами и правилами промышленной безопасности [1] и [2].
4.8 Ремонтные работы на МГ согласно [3] должны осуществляться в соответствии с действующим законодательством (в том числе в части охраны труда и санитарно-эпидемиологического благополучия населения в соответствии с [4] - [8]).
4.9 Упрочняющие муфты должны быть изготовлены в заводских условиях в соответствии с ТД изготовителя.
4.10 Изготовление муфт допускается в базовых условиях при достаточной технической оснащенности оборудованием для изготовления элементов муфт (полумуфт, полуколец), механической подготовки кромок для сварки стыковых и угловых сварных соединений по рабочим чертежам и ОТК сборки и сварки. На изготовленную стальную сварную муфту оформляют паспорт.
4.11 Оценку соответствия муфт требованиям к техническим устройствам, применяемым на ОПО, осуществляют согласно [9] и в соответствии с [10].
МГ после ВР с применением муфт должен соответствовать [11].
4.12 Значения показателей надежности муфт в соответствии с ГОСТ 27.003, ГОСТ 34027 и требованиями заказчика устанавливают в ТУ и ТД изготовителя.
4.13 Работы по ВР газопровода, в том числе земляные, выполняют с выводом участка газопровода из работы (с отключением участка от действующего МГ) или при пониженном давлении до значения, установленного в ремонтной документации.
4.14 Определение допустимого расчетного давления в ремонтируемом стальными муфтами участке трубопровода должно выполняться с учетом положений НД ЭО и ГОСТ Р 72104.
При проведении ремонтных работ под давлением газа с использованием композитных муфт максимальное давление, определяемое по НД ЭО с учетом эксплуатационных характеристик трубопровода, должно быть менее 30% от уровня рабочего.
4.15 При монтаже на ремонтируемый трубопровод двух или более стальных муфт расстояние между конструкциями негерметичных (неприварных) сварных стальных муфт (обжимная и необжимная) должно быть не менее 150 мм, между конструкциями герметичных (приварных) стальных муфт, отвечающих положениям ГОСТ Р 72104, — не менее 0,5 диаметра трубы.
4.16 С целью предотвращения возможного проседания грунта под трубопроводом, а также провисания трубопровода в месте установки муфты должны применяться инвентарные (деревянный брус, как правило, из сосны сечением 150 x 150 мм) опоры или иные методы «якорения» трубопровода.
4.17 При производстве ремонтных работ муфтами не допускается подъем и опускание трубопровода, а также любые виды работ, связанные с возможным перемещением ремонтируемого трубопровода от оси в вертикальной и/или горизонтальной плоскостях.
4.18 При установке муфты на трубу запрещается применять ударные инструменты с целью получения необходимого обжатия.
4.19 При температуре окружающего воздуха ниже минимально допустимой для выполняемых работ ремонт следует проводить в отапливаемых укрытиях (палатках, тепляках) с подачей теплого воздуха 30 °C — 50 °C.
4.20 Во время полимеризации наполнителя (композитного состава) наполняемых муфт давление на ремонтируемом участке должно оставаться неизменным.
5 Подготовительные и земляные работы
5.1 Подготовительные работы
5.1.1 Подготовительные работы при ВР дефектных участков МГ с применением упрочняющих и герметизирующих муфт выполняют согласно ремонтной документации и в соответствии с настоящим стандартом.
5.1.2 В состав подготовительных работ входят:
- предремонтное обследование мест ремонта и окружающей территории, включая параллельные нитки газопроводов;
- определение оси трассы, глубины заложения газопровода и других коммуникаций, а также осей параллельных ниток газопроводов в местах ремонта;
- сооружение временных дорог. обустройство переездов через действующие коммуникации;
- обустройство временных площадок складирования ремонтных материалов, мест временного базирования персонала и ремонта строительной техники;
- доставка и хранение необходимых ремонтных конструкций и оборудования;
- ремонтно-профилактическая подготовка строительной техники и транспортных средств;
- подготовка средств связи, защиты и пожаротушения.
5.1.3 Предремонтное обследование мест ремонта проводят с помощью визуального осмотра и инструментальных замеров с целью уточнения характера местности, оценки состояния подъездных дорог и вдольтрассовых проездов, выявления опасности загазованности (ее источников).
5.2 Земляные работы
5.2.1 К земляным работам при ВР газопроводов с использованием муфт относятся:
- снятие плодородного слоя грунта (см. ГОСТ 17.4.3.02);
- вскрытие газопровода;
- ручная доработка грунта непосредственно у трубы и подкапывание под трубопроводом;
- обратная засыпка траншеи и восстановление плодородного слоя.
5.2.2 Проведение земляных работ в охранных зонах МГ выполняют после получения разрешения владельца объекта, в отношении которого установлена охранная зона, и в присутствии его представителя (см. СП 86.13330).
5.2.3 Земляные работы выполняют в соответствии с ПД (РД) и ППР (ТК), разработанными подрядчиком (см. СП 86.13330).
5.2.4 Вскрытие траншеи выполняют по технологии, предусмотренной ремонтной документацией. Схематическое изображение поперечного разреза вскрытой траншеи приведено на рисунке 1.
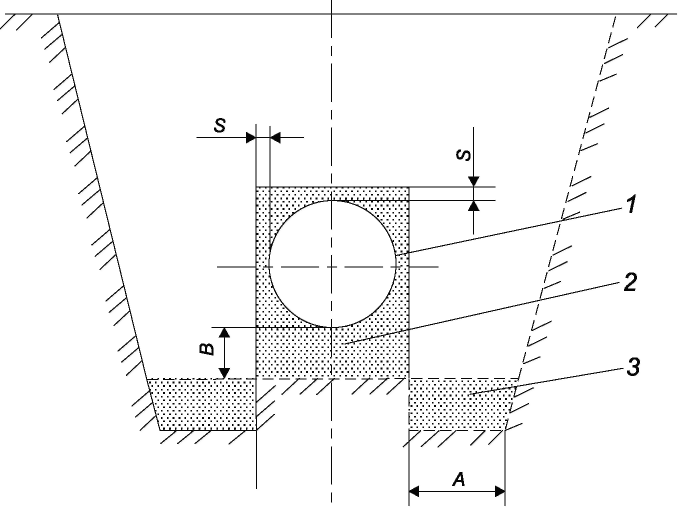
1 — газопровод; 2 — грунт, извлекаемый под трубопроводом;
3 — боковые траншеи; A — ширина боковой траншеи; B — глубина
подкапывания под трубопроводом, B = 0,5 — 0,6 м; S — толщина
слоя грунта, оставляемого для исключения повреждений
газопровода, S = 0,20 м при производстве работ
на отключенном участке газопровода, S = 0,5 м
на участке газопровода под давлением
5.2.5 Основные геометрические параметры траншеи A, B, S приведены на рисунке 1. Крутизну откосов траншеи определяют согласно СП 45.13330. При подкапывании под газопроводом 1 боковые траншеи 3 заглубляют ниже нижней образующей трубы, а грунт, извлеченный из-под трубы 2, укладывают на дно боковых траншей 3.
5.2.6 Для механизации подкапывания под газопроводом применяют специальный подкапывающий ковш одноковшового экскаватора или используют специальные подкапывающие машины виброударного действия.
5.2.7 Обратную засыпку траншеи производят землеройными машинами в обычном исполнении с подбивкой грунта под трубопроводом.
5.2.8 Рекультивацию нарушенных земель выполняют с учетом положений СП 86.13330, ГОСТ Р 59057.
6 Сварочные работы
6.1 Организационно-технические мероприятия
6.1.1 Технологии сварки должны быть аттестованы согласно ФНП в области промышленной безопасности на ОПО и/или иных нормативных правовых актов в области сварочного производства с учетом НД по аттестации сварочного производства на объектах ЭО, действующих технических требований и инструкций по сварке, а также НК, руководящих и методических документов системы аттестации сварочного производства.
6.1.2 Требования к сварным соединениям и контролю (неразрушающему и механическим испытаниям) определяются НД ЭО.
6.1.3 До начала СвМР по монтажу сварных (приварных и неприварных) муфт должны быть проведены квалификационные испытания технологии сварки.
Примечание — Допуск технологии сварки не требуется, если сварочные работы выполняются силами ЭО.
6.1.4 До начала СвМР по монтажу сварных муфт выполняется ознакомление исполнителей с техническими требованиями к сборке, сварке и НК сварных соединений, оформляется документ (акт, протокол, оформленный по форме, утвержденной в ЭО) о соответствующем уровне и подготовке специалистов сварочного производства, занятых выполнением подготовительных, сборочных и сварочных работ.
6.1.5 Специалисты, проводящие строительный контроль, также подпадают под действие положений 6.1.4.
6.1.6 Квалификационные испытания технологий сварки должны выполняться организацией, выполняющей СвМР по форме, разработанной ЭО.
6.1.7 Квалификационные испытания следует выполнять с использованием того же сварочного оборудования и материалов, которые будут применяться при ремонтных работах, аналогичных реальным условиям производства СвМР.
6.1.8 Перечень типовых КСС для проведения квалификационных испытаний технологий сварки определяется в зависимости от типоразмеров труб, типов сварных муфт по ГОСТ Р 72104, классов прочности сталей, предусмотренных проектной документацией, и отражается в программе квалификационных испытаний.
6.1.9 Процедура допуска технологий сварки и технологий НК качества сварных соединений при КР ЛЧ МГ осуществляется в соответствии с положениями НД ЭО.
6.1.10 Кроме ручной дуговой сварки электродами с основным видом покрытия допускается применение других технологий (способов) сварки, имеющих положительные результаты исследовательской аттестации и квалификационных испытаний технологий сварки.
6.1.11 На объектах следует применять средства НК, прошедшие оценку соответствия нормам ЭО и допущенные к применению в установленном порядке.
6.2 Сварка кольцевых нахлесточных и угловых сварных соединений муфт
6.2.1 Нахлесточные и угловые соединения стальных муфт и элементов заводского исполнения должны собираться по периметру трубы с равномерным зазором не более 1,5 мм, допускается зазор до 2,0 мм на длине не более 150 мм.
6.2.2 Ручную дуговую сварку кольцевых нахлесточных и угловых сварных соединений муфт и элементов (колец) с ремонтным участком трубопровода следует выполнять многослойными швами электродами с основным видом покрытия в соответствии с положениями НД ЭО.
6.2.3 До начала сварки должен быть проведен предварительный подогрев свариваемых кромок, элементов муфт (колец) и поверхности ремонтного участка в соответствии с рекомендациями НД ЭО.
6.2.4 Величина необходимой мощности нагрева для подогрева кольцевых нахлесточных сварных соединений муфт с действующим МГ, находящимся под давлением без прекращения транспорта газа или с прекращением транспорта газа, определяется при производственной аттестации технологий сварки муфт, приведенной в НД по сварке соединений ЭО.
6.2.5 Предварительный подогрев свариваемых кромок муфт, элементов муфт (колец) и поверхности ремонтного участка трубопровода следует производить до температуры не выше 150 °C; подогрев следует производить по свариваемым кромкам сварного соединения и контролировать не менее чем в четырех местах, равномерно расположенных по периметру кольцевых нахлесточных и угловых сварных соединений муфт и элементов (колец) в соответствии с рекомендациями НД по сварке соединений ЭО.
6.2.6 До начала сварочных работ с целью уточнения времени нахождения свариваемых кромок и стенки ремонтного участка трубопровода в интервале температуры подогрева и определения времени периодичности сопутствующего подогрева в предполагаемом месте приварки муфты необходимо произвести нагрев стенки ремонтного участка трубопровода до 150 °C и выполнить замер времени снижения температуры стенки ремонтного участка трубопровода до температуры подогрева, установленной НД по сварке соединений ЭО.
6.2.7 В процессе сварки необходимо периодически выполнять сопутствующий подогрев с соблюдением временных интервалов и температурных режимов, регламентированных НД по сварке соединений ЭО.
6.2.8 Температура предыдущего слоя сварного шва перед наложением последующего слоя должна быть не ниже 100 °C и должна контролироваться в месте сварки контактными и бесконтактными приборами, подтвержденными соответствием в порядке, установленном ГОСТ Р ИСО 17662.
6.2.9 Сварка прихваток кромок торцов муфты или колец с поверхностью ремонтного участка трубопровода выполняется при необходимости обеспечения параметров сборки, при этом прихватки должны быть равномерно распределены по периметру.
6.2.10 Выполнение прихваток в месте пересечения продольных швов муфты или трубопровода не допускается.
6.2.11 Сварку угловых швов кольцевых нахлесточных соединений муфт или колец с ремонтным участком трубопровода с целью снижения тепловложений в основной металл и исключения прожога стенки ремонтного участка трубопровода следует выполнять в последовательности, установленной в НД по сварке соединений ЭО.
6.2.12 С целью снижения тепловложений в основной металл и исключения прожога стенки ремонтируемого участка трубопровода следует выполнить наплавку нескольких (трех-четырех) параллельных валиков на поверхность по полному периметру трубопровода (шириной до 1,5 диаметра электрода с перекрытием между собой, с контролируемой глубиной проплавления и шириной наплавленных валиков).
6.2.13 Первые заполняющие слои шва сваривают по центру кольцевого соединения, последующие слои — параллельными швами. Работу целесообразно выполнять двумя сварщиками в противоположных четвертях окружности обратноступенчатым способом. Последние слои можно выполнять непрерывной сваркой с соблюдением рекомендаций НД по сварке соединений ЭО.
6.2.14 Наплавку, сварку всех слоев углового шва необходимо выполнять, соблюдая правила послойного смещения мест начала и окончания сварки на расстояние от 25 до 30 мм.
6.2.15 Сварку кольцевых угловых швов «муфта — кольцо» производят по обычной технологии сварки угловых сварных соединений, т.е. без наплавки дополнительных валиков на кольца с соблюдением рекомендаций НД по сварке соединений ЭО.
6.3 Сварка продольных стыковых соединений муфт
6.3.1 Ручную дуговую сварку продольных стыковых соединений муфт и элементов (колец) следует выполнять многослойными швами электродами с основным видом покрытия с учетом положений, регламентированных в НД по сварке соединений ЭО.
6.3.2 До начала сварки должен быть проведен предварительный подогрев свариваемых кромок в соответствии с положениями 6.2.3 - 6.2.6.
6.3.3 Контроль температуры предварительного подогрева должен выполняться в соответствии с положениями 6.2.6, 6.2.7.
6.3.4 В процессе сварки температура предыдущего слоя сварного шва перед наложением последующего слоя должна соответствовать требованиям 6.2.8.
6.3.5 Выполнение прихваток продольных стыковых сварных соединений полумуфт, полуколец должно проводиться равномерно по длине продольных стыковых сварных соединений электродами для сварки корневого слоя шва, длина прихваток должна быть от 30 до 50 мм. Прихватки должны обеспечивать сплавление свариваемых кромок с подкладной пластиной и/или между собой и зачищаться механическим способом.
6.3.6 Смещение стыкуемых кромок полумуфт, полуколец не должно превышать 20% толщины стенки, но не более 3,0 мм. Для муфт с толщиной стенки до 10,0 мм допускается смещение кромок до 40% толщины стенки, но не более 2,0 мм.
6.3.7 С целью исключения дефектов начала и конца сварки (стартовые поры, наплывы) на торцах полумуфт и полуколец при сварке продольных стыковых сварных соединений начало и окончание сварки каждого слоя выполняют на временных выводных технологических планках длиной от 40 до 50 мм, сваренных между собой с углом скоса кромок, собранного продольного стыкового соединения и прихваченных сваркой к подкладной пластине. После окончания сварки технологические планки и концы подкладных пластин удаляются механическим способом.
6.3.8 При длине муфт или колец менее 600 мм сварку продольных сварных соединений необходимо выполнять двумя сварщиками одновременно с обеих сторон в противоположных направлениях (справа налево, слева направо).
6.3.9 При длине муфт более 600 мм сварку продольных сварных соединений необходимо выполнять четырьмя сварщиками одновременно с обеих сторон (по два сварщика с каждой стороны) в противоположных направлениях (от центра муфты к торцам, от торцов к центру муфты).
6.3.10 Сварку корневого и первых двух заполняющих слоев следует выполнять электродами диаметром от 2,5 до 3,25 мм обратноступенчатым способом по центру шва, соблюдая правила смещения мест начала и окончания сварки на расстояние от 25 до 30 мм.
6.3.11 Сварка последующих заполняющих и облицовочных слоев шва должна выполняться электродами от 3,0 до 4,0 мм методом непрерывной сварки наложением параллельных валиков (проходов).
6.3.12 Внешний вид и геометрические параметры сварных швов, выполненных при ремонте сварными стальными муфтами трубопровода ручной дуговой сваркой, должны соответствовать рекомендациям НД по сварке соединений ЭО.
7 Подготовка дефектного участка к монтажу муфты
7.1 Перед установкой упрочняющих муфт выполняют следующие операции:
- освобождают ремонтируемый участок трубопровода от защитного покрытия, следов коррозии и грязи;
- выполняют визуальный осмотр дефектной зоны трубы с предварительным измерением толщины ее стенки и глубины наиболее крупных каверн;
- производят очистку поверхности трубы в зоне дефекта.
7.2 Удаление защитного покрытия, остатков коррозии и грунтовки с зоны дефекта выполняют с помощью пескоструйного аппарата или механической очистки.
Примечание — Перед очисткой дефектной зоны на тестовом участке необходимо выполнить подбор оптимальных параметров технологического процесса: давление воздушного потока, фракцию абразивного материала, угол атаки сопла к поверхности очистки, расстояние от сопла до обрабатываемой поверхности и скорость перемещения сопла вдоль поверхности.
7.3 При невозможности пескоструйной обработки используют ручную шлифовальную машину с диском зернистостью от F24 до F80 по ГОСТ Р 52781 (от P80 до P16 согласно ГОСТ 3647) и формами зачистных кругов согласно ГОСТ Р 52781.
7.4 С целью уточнения параметров и границ дефектов, толщины стенки, выявления возможных недопустимых поверхностных дефектов, внутренних дефектов или расслоений металла трубы на расстоянии не менее 100 мм от границ предполагаемой установки муфт должен быть проведен:
- визуальный, измерительный, ультразвуковой контроль основного металла трубы полного периметра очищенной поверхности ремонтного участка трубопровода;
- визуальный, измерительный, ультразвуковой контроль продольного шва (заводского сварного шва);
- визуальный, измерительный, ультразвуковой контроль КСШ по всему его периметру (при наличии внутри зоны установки муфты КСШ).
7.5 Уточнение границ расположения дефектов проводят методами НК с соблюдением положений ГОСТ 17410, ГОСТ Р 55724, ГОСТ Р ЕН 13018, ГОСТ Р ИСО 15549, ГОСТ Р ИСО 9712.
7.6 Допускается при необходимости применять дополнительные физические методы НК (магнитный, капиллярный).
7.7 В случае выявления недопустимых поверхностных или внутренних дефектов (расслоений), а также при несоответствии толщины стенки минусовому допуску место установки стальной муфты на трубопроводе должно быть определено с перекрытием конечных участков расслоений или дефектов на расстоянии не менее 150 мм в каждую сторону. Кроме того, кольцевые угловые сварные соединения муфт или их элементов должны располагаться на расстоянии не менее 150 мм от КСШ ремонтного участка трубопровода.
7.8 Границы установки композитной муфты с соблюдением отступа в 50 мм от дефекта в обе стороны размечают маркером, обеспечивающим четкое и ясное их отображение по периметру трубы. Разметка выполняется при нанесении одного-двух витков ленты муфты или шаблона. Ширина шаблона должна быть равна ширине ленты.
7.9 Очистка наружной поверхности трубопровода под установку муфты в границах, указанных в 7.7 и 7.8, должна быть выполнена по всему периметру трубопровода. При этом зона очистки должна превышать границы разметки не менее чем на 100 мм.
7.10 Очистка поверхности трубопровода от защитного покрытия на участке под установку муфты выполняется механическим способом.
7.11 Степень чистоты и значение параметра шероховатости поверхности участков труб должны соответствовать критериям, установленным в СП 409.1325800 и ГОСТ Р ИСО 8501-1.
7.12 Для композитных муфт степень очистки должна быть не ниже третьей по ГОСТ 9.402.
7.13 Наружные дефекты (риски, задиры, царапины) глубиной не более 5% от толщины стенки перед установкой стальных муфт должны быть устранены шлифованием (шероховатость поверхности — не более Rz 6,3 мкм по ГОСТ Р 71448), при этом толщина стенки трубы не должна выходить за пределы минусового допуска, установленного в ТУ на трубы.
Примечание — Увеличение размеров дефекта после вышлифовки является основанием для повторной оценки ремонтопригодности (см. 4.6). В случае положительного результата оценки границы установки муфты пересматривают с учетом новых параметров дефекта.
7.14 В соответствии с ГОСТ Р 71448 шероховатость обрабатываемых под сварку поверхностей не должна превышать Rz 80 мкм.
7.15 При неблагоприятных погодных условиях (дождь, снег) при необходимости над местом ремонта устанавливается навес (палатки или тепляки).
8 Технология монтажа приварных стальных муфт
8.1 Герметичная стальная сварная муфта
8.1.1 Герметичная стальная сварная муфта устанавливается на трубопровод при полном геометрическом совпадении внутренней поверхности муфты с наружной поверхностью ремонтируемого участка трубопровода.
8.1.2 При монтаже муфты места сварки муфт и (или) элементов ремонтируемого трубопровода должны располагаться не ближе 150 мм от КСШ трубопровода и должны перекрывать дефектный участок на расстоянии не менее 150 мм в каждую сторону.
8.1.3 Длина муфт выбирается в зависимости от длины ремонтируемого дефекта и в соответствии с требованиями ТУ, ТД и технологии на установку муфт данного типа.
Длина технологических колец определяется диаметром трубопровода и конкретной моделью муфты. Этот параметр регламентируется ТУ и ТД.
8.1.4 До начала сборки усиление продольных заводских швов (заводских сварных швов в случае СШТ) ремонтируемого трубопровода под кольцами муфт и на расстоянии не менее 150 мм в каждую сторону от каждой должно быть удалено механическим способом шлифмашинкой с набором абразивных кругов и дисковых проволочных щеток заподлицо с плавным переходом с наружной поверхностью трубопровода (шероховатость поверхности — не более Rz 6,3 мкм по ГОСТ Р 71448).
8.1.5 До начала сборки к внутренней поверхности полумуфт со стороны разделки по всей длине свариваемых кромок должны быть выполнены ручной дуговой сваркой прихватки подкладных пластин, при этом концы подкладных пластин должны выступать за торцы элементов муфт на расстояние от 50 до 60 мм в каждую сторону.
8.1.6 Для труб из углеродистой стали допускается изготовлять остающиеся подкладки из сталей марок 10 и 20 по ГОСТ 1050.
8.1.7 В местах приварки муфты и ее элементов к трубе газопровода должна быть проведена проверка на отсутствие дефектов стенки трубы. При наличии дефектов в стенке трубы приварка муфты в данном месте не допускается. Схематическое изображение муфты приведено на рисунке 2.
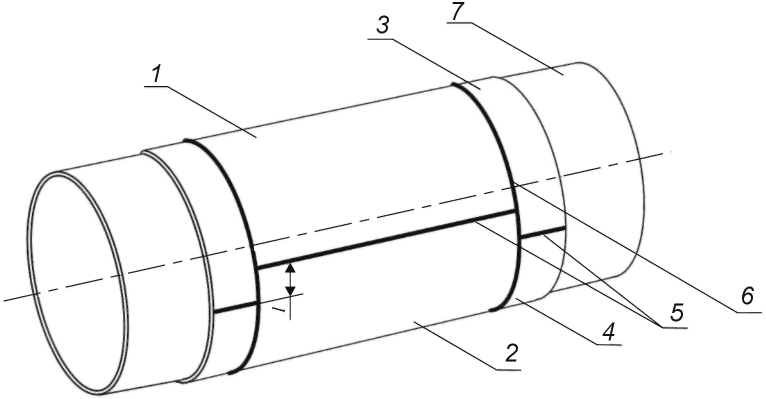
1 — верхняя полумуфта; 2 — нижняя полумуфта; 3 — верхнее
полукольцо; 4 — нижнее полукольцо; 5 — горизонтальный
продольный стыковой шов; 6 — кольцевой угловой шов;
7 — трубопровод; l — расстояние между продольными
сварными швами
8.1.8 Сборка и сварка герметичной стальной сварной муфты осуществляется в следующей последовательности:
- удаление шлифмашинкой усиления продольного шва трубопровода (заводского сварного шва в случае СШТ) по длине муфты;
- сварка продольных швов полумуфт 1 и 2 между собой;
- установка полуколец технологических колец 3 и 4, сварка их продольными швами между собой;
- сварка кольцевых швов между кольцом муфты и технологическими кольцами из полуколец 3, 4 и трубопроводом 7.
Наружные (в стороны от муфты) концы технологических колец не подлежат приварке к трубе. Они должны быть герметизированы с применением герметика, соответствующего ГОСТ Р 70286.
8.1.9 При сборке муфт продольные стыковые швы полумуфт и полуколец должны быть преимущественно расположены на середине вертикальной образующей ремонтируемого трубопровода и разнесены между собой на расстояние l (см. рисунок 2) не менее 100 мм.
8.1.10 Для обеспечения плотного прилегания внутренней поверхности муфты к наружной поверхности ремонтируемого участка трубопровода на обжимной муфте с помощью внешнего воздействия создаются сжимающие напряжения.
Муфту и кольца обжимают с помощью наружных центраторов преимущественно с гидравлическим приводом. Количество сборочных приспособлений определяется длиной муфты или ее элементами.
8.1.11 Для сварки продольных стыковых сварных соединений полумуфт, полуколец применяется стандартная V-образная разделка с углом скоса кромок от 25° до 30°, притуплением от 1,0 до 3,0 мм. Допускается несимметричная V-образная разделка, при этом нижние полумуфты, полукольца должны иметь разделку кромок от 10° до 15°, верхние — от 30° до 35°. Схематический рисунок, иллюстрирующий разделку кромок и сборку продольных стыковых соединений стальных муфт с симметричной и несимметричной V-образной разделкой, приведен в приложении А.
8.1.12 Смещение стыкуемых кромок полумуфт, полуколец не должно превышать 20% толщины стенки, но не более 3,0 мм. Для муфт с толщиной стенки до 10,0 мм допускается смещение кромок до 40% толщины стенки, но не более 2,0 мм.
8.1.13 Ручную дуговую сварку кольцевых нахлесточных сварных соединений муфт и элементов (колец) с ремонтным участком трубопровода следует выполнять многослойными швами электродами с основным видом покрытия с учетом норм и правил, приведенных в 6.2 и НД ЭО.
8.1.14 Ручную дуговую сварку продольных стыковых сварных соединений муфт и элементов (колец) следует выполнять многослойными швами электродами с основным видом покрытия с учетом норм и правил, приведенных в 6.3 и НД ЭО.
8.1.15 Приспособления для сборки муфт могут быть сняты после сварки не менее 60% длины корневого слоя шва.
8.1.16 На поверхность муфты и очищенную поверхность трубы наносят защитное покрытие в соответствии с положениями СП 86.13330, ГОСТ Р 51164, ГОСТ 31448.
8.1.17 В процессе монтажа герметичной стальной сварной муфты операционный контроль осуществляют в соответствии с СП 543.1325800.
8.1.17.1 Наличие и качество угла скоса кромок под сварку контролируют на соответствие ТУ и ГОСТ 5264 методами, изложенными в ГОСТ Р ИСО 17637.
8.1.17.2 Соответствие размеров муфты проектным контролируют методами, изложенными в ГОСТ Р ИСО 17637.
8.1.17.3 Очистку дефектного участка контролируют проверкой степени очистки на соответствие критериям, установленным в ГОСТ Р ИСО 8501-1.
8.1.17.4 Очистку поверхности трубы в месте установки муфты контролируют проверкой степени очистки на соответствие критериям, установленным в СП 409.1325800.
8.1.17.5 Прилегание муфты к поверхности трубы проверят визуальным осмотром на этапе предварительного монтажа, измерительным контролем с помощью щупов или калибровочных пластин на этапе завершающего монтажа муфты. Величина предельно допустимого зазора регламентирована ТД.
8.1.17.6 Контроль качества сварных соединений осуществляют систематическим пооперационным, визуальным, измерительным и ультразвуковым контролем по НД ЭО.
8.1.17.7 Стыковые швы муфты и элементов должны быть проконтролированы ультразвуковым методом контроля в объеме 100%.
8.1.17.8 Допускается выполнение дополнительного контроля другими физическими методами. Методы и объемы дополнительного НК сварных швов должны соответствовать НД ЭО.
8.1.17.9 Контроль герметизации наружных торцов технологических колец осуществляют прямым визуальным контролем по ГОСТ Р ЕН 13018.
8.1.17.10 После нанесения защитного покрытия на поверхность муфты и очищенную поверхность трубы осуществляется его контроль по ГОСТ Р 51164.
8.2 Герметичная стальная сварная муфта с зазором, заполняемым упрочняющим составом
8.2.1 Герметичная стальная сварная муфта с зазором, заполняемым упрочняющим составом, применяется для восстановления ремонтопригодных участков трубопроводов с различной степенью дефектности. Схематическое изображение муфты приведено на рисунке 3.
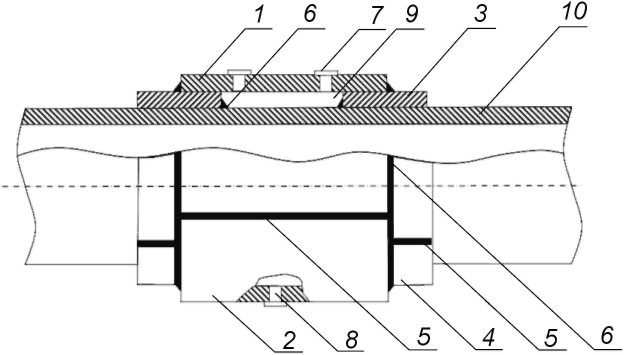
1 — верхняя полумуфта; 2 — нижняя полумуфта; 3 — верхнее
полукольцо; 4 — нижнее полукольцо; 5 — горизонтальный
продольный стыковой шов; 6 — кольцевой угловой шов;
7 — верхние резьбовые отверстия для контроля заполнения
муфты композитным составом; 8 — нижнее резьбовое отверстие
для заполнения муфты композитным составом; 9 — композитный
состав; 10 — трубопровод
Рисунок 3 — Герметичная стальная сварная муфта с зазором,
заполняемым упрочняющим составом
8.2.2 Установка герметичной стальной сварной муфты с зазором, заполняемым упрочняющим составом, на трубопровод осуществляется в следующей технологической последовательности:
- верхние и нижние полукольца 3, 4 устанавливаются на ремонтируемый трубопровод и свариваются между собой на подкладных пластинах горизонтальными продольными стыковыми швами 5;
- кольца 3, 4 с внутренней стороны свариваются с ремонтируемым трубопроводом 10 кольцевыми угловыми швами 6;
- верхние и нижние полумуфты 1, 2 устанавливаются на (технологические) кольца 3, 4 и свариваются между собой горизонтальными продольными стыковыми швами 5;
- торцы муфты свариваются с кольцами кольцевыми угловыми швами 6.
8.2.3 Согласно 8.1.4, до начала сборки следует удалить под кольцами муфт усиление продольных заводских швов (заводских сварных швов для СШТ) ремонтируемого трубопровода.
8.2.4 Расположение продольных стыковых швов полумуфт и полуколец должно соответствовать положениям 8.1.9.
8.2.5 До начала сборки к внутренней поверхности полуколец со стороны разделки по всей длине свариваемых кромок должны быть выполнены ручной дуговой сваркой прихватки подкладных пластин, при этом концы подкладных пластин должны выступать за торцы элементов муфт на расстояние от 50 до 60 мм в каждую сторону.
8.2.6 Сборку полумуфт, полуколец и их фиксирование на трубопроводе производят с применением съемных приспособлений для обеспечения обжатия муфты на трубопроводе и необходимых зазоров.
8.2.7 В качестве сборочных приспособлений применяют наружные звенные центраторы или цепные приспособления преимущественно с гидравлическим приводом, а также приспособления жесткой конструкции типа хомутов. Количество сборочных приспособлений определяется длиной муфты или ее элементами и должно быть не менее двух на каждый погонный метр муфты.
8.2.8 Нахлесточные и угловые соединения муфт и элементов заводского исполнения должны собираться по периметру трубы с равномерным зазором не более 1,5 мм, допускается зазор до 2,0 мм на длине не более 150 мм.
8.2.9 Параметры разделки и допуски смещения кромок полумуфт, полуколец для сварки продольных стыковых сварных соединений установлены в 8.1.11, 8.1.12.
8.2.10 Сварку кольцевых нахлесточных и угловых сварных соединений муфт осуществляют в соответствии с положениями 6.2 и НД ЭО.
8.2.11 Сварку продольных стыковых сварных соединений муфт осуществляют в соответствии с положениями 6.3 и НД ЭО.
8.2.12 Заполнение полости между ремонтируемой трубой 10 и муфтой наполнителем (композитным составом по ГОСТ Р 70286) 9 осуществляют через резьбовое отверстие 8 нагнетательным насосом с помощью наливного шланга.
8.2.13 Нагнетают композитный состав в муфту до заполнения шланга, подключаемого по очереди к резьбовым отверстиям 7 (основному и резервному) на высоту 30 — 40 см.
8.2.14 Количество наполнителя (композитного состава) 9 определяется по формуле, приведенной в приложении Б.
8.2.15 Для ускорения полимеризации наполнителя производят подогрев муфты с помощью электрических индукционных подогревателей до t = 50 °C — 100 °C. При этом необходимость подогрева определяется ТД на наполнитель.
8.2.16 Приспособления для сборки муфт могут быть сняты после сварки не менее 60% длины корневого слоя шва.
8.2.17 После заполнения муфты композитным составом 9 резьбовые отверстия 7 и 8 должны быть закрыты в указанной в ТД последовательности.
8.2.18 Наружные торцы технологических колец, выполненных из полуколец 3, 4, должны быть герметизированы с помощью герметика, соответствующего ГОСТ Р 70286.
8.2.19 На поверхность муфты и очищенную поверхность трубы наносят защитное покрытие в соответствии с положениями СП 86.13330, ГОСТ Р 51164, ГОСТ 31448.
8.2.20 В процессе монтажа герметичной стальной сварной муфты с зазором, заполняемым упрочняющим составом, операционный контроль осуществляют в соответствии с СП 543.1325800.
8.2.20.1 Контроль наличия и качества угла скоса кромок перед сваркой осуществляют в соответствии с 8.1.17.1.
8.2.20.2 Контроль размеров муфты осуществляют в соответствии с 8.1.17.2.
8.2.20.3 Контроль очистки дефектного участка осуществляют в соответствии с 8.1.17.3
8.2.20.4 Контроль очистки поверхности трубы в месте установки муфты осуществляют в соответствии с 8.1.17.4.
8.2.20.5 Контроль качества сварных соединений осуществляют в соответствии с 8.1.17.6 - 8.1.17.8.
8.2.20.6 Приготовление композитного состава контролируется пропорциональностью компонентов при смешивании и соответствием физико-химических показателей композитного состава положениям ГОСТ Р 70286.
8.2.20.7 При заполнении кольцевого зазора композитным составом осуществляют визуальный контроль выхода состава через контрольные отверстия в верхней полумуфте и отсутствия воздушных пузырей в контрольном (прозрачном) шланге.
8.2.20.8 После отверждения композитного состава через технологические отверстия в муфте или на образцах-свидетелях, изготовленных по той же технологии, необходимо проверить его твердость с помощью дюрометра по ГОСТ 24621 на соответствие значениям, регламентированным в ТД.
8.2.20.9 Контроль герметизации наружных торцов технологических колец осуществляют в соответствии с 8.1.17.9.
8.2.20.10 Контроль нанесения защитного покрытия на поверхность муфты и очищенную поверхность трубы осуществляют в соответствии с 8.1.17.10.
8.3 Герметичная стальная сварная муфта с широкой полостью между ремонтируемой трубой и муфтой
8.3.1 Герметичные стальные сварные муфты с широкой полостью между ремонтируемой трубой и муфтой применяют для ремонта участков трубопроводов с дефектами труб, а также в случаях наличия овальности или кривизны труб с обеспечением необходимого пространства между муфтой и ремонтируемым трубопроводом.
8.3.2 Герметичность герметичной стальной сварной муфты с широкой полостью между ремонтируемой трубой и муфтой достигается за счет приварки к поверхности трубы технологических колец кольцевыми угловыми швами.
8.3.3 Варианты конструкций герметичной стальной сварной муфты с широкой полостью между ремонтируемой трубой и муфтой представлены на схематичном изображении муфт на рисунках 4 а), б).
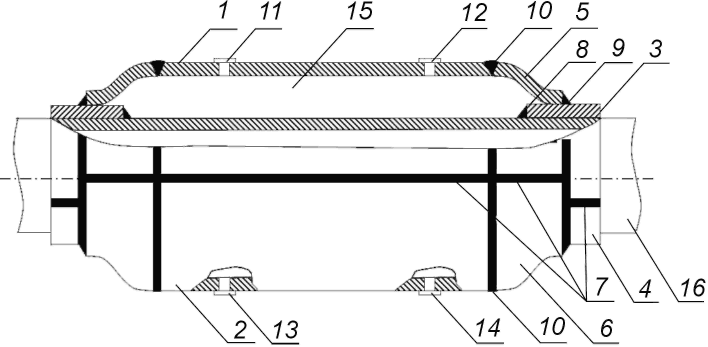
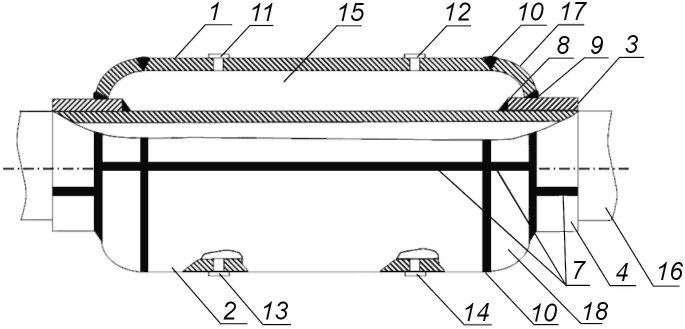
1 — верхняя полумуфта; 2 — нижняя полумуфта; 3 — верхнее
полукольцо; 4 — нижнее полукольцо; 5 — верхние конические
полупереходы; 6 — нижние конические полупереходы;
7 — горизонтальный продольный стыковой шов; 8, 9 — кольцевой
угловой шов; 10 — заводской стыковой шов; 11, 12 — верхние
резьбовые отверстия для контроля заполнения муфты
композитным составом; 13, 14 — нижнее резьбовое отверстие
для заполнения муфты композитным составом; 15 — композитный
состав; 16 — трубопровод; 17 — верхнее полуднище;
18 — нижнее полуднище
Рисунок 4 — Герметичная стальная сварная муфта
с широкой полостью между ремонтируемой трубой и муфтой
8.3.4 При монтаже муфты для устройства широкой полости используют четыре конических полуперехода 5, 6 [см. рисунок 4 а)] или четыре полуднища 17, 18 [см. рисунок 4 б)].
8.3.5 Подкладные пластины располагают под продольными кромками полуколец.
8.3.6 Установка герметичной стальной сварной муфты с широкой полостью между ремонтируемой трубой и муфтой на трубопровод осуществляется в следующей технологической последовательности:
- верхние и нижние полукольца 3, 4 устанавливаются на ремонтируемый трубопровод и свариваются между собой на подкладных пластинах горизонтальными продольными стыковыми швами 7;
- кольца 3, 4 с внутренней стороны свариваются с ремонтируемым трубопроводом кольцевыми угловыми швами 8;
- верхние и нижние полумуфты 1 и 2, состоящие из полупереходов 5, 6 или полуднищ 17, 18 и полутруб, предварительно сваренных в заводских условиях, 10, свариваются между собой продольными стыковыми швами 7;
- торцы муфты свариваются с кольцами кольцевыми угловыми швами 9.
8.3.7 Исходный материал для изготовления полупереходов и полуднищ — переходы и эллиптические днища — должны соответствовать ГОСТ 17378, ГОСТ 17379.
8.3.8 Согласно 8.1.4, до начала сборки следует удалить под кольцами муфт усиление продольных заводских швов (заводских сварных швов для СШТ) ремонтируемого трубопровода.
8.3.9 Расположение продольных стыковых швов полумуфт и полуколец должно соответствовать положениям 8.1.9.
8.3.10 К внутренней поверхности полуколец 3 и 4 ручной дуговой сваркой выполняют прихватки подкладных пластин согласно требованиям 8.2.5.
8.3.11 Механизация процесса сборки полумуфт, полуколец и их фиксирование на трубопроводе должны соответствовать положениям 8.2.6 и 8.2.7.
8.3.12 Нахлесточные и угловые соединения муфт 8, 9 и элементов заводского исполнения должны собираться в соответствии с положениями 8.2.8.
8.3.13 Параметры разделки и допуски смещения кромок полумуфт 1, 2, полуколец 3, 4 для сварки продольных стыковых сварных соединений 7 установлены в 8.1.11, 8.1.12.
8.3.14 Сварку кольцевых нахлесточных и угловых сварных соединений муфт 8, 9 осуществляют в соответствии с положениями 6.2 и НД ЭО.
8.3.15 Сварку продольных стыковых сварных соединений муфт осуществлять в соответствии с положениями 6.3 и НД ЭО.
8.3.16 Полость между ремонтируемой трубой и муфтой заполняется композитным составом 15 по ГОСТ Р 70286.
8.3.17 Перед заполнением муфты композитным составом во входные 13, 14 и выходные 11, 12 отверстия с резьбой устанавливаются технологические патрубки.
8.3.18 Заполнение полости между ремонтируемой трубой и муфтой наполнителем (композитным составом по ГОСТ Р 70286) 15 осуществляют через патрубки 13, 14 нагнетательным насосом с помощью наливного шланга.
8.3.19 Нагнетают композитный состав в муфту до заполнения шланга, подключаемого по очереди к патрубкам 11, 12 (основному и резервному) на высоту 30 — 40 см.
8.3.20 Приспособления для сборки муфт могут быть сняты после сварки не менее 60% длины корневого слоя шва.
8.3.21 Для соблюдения герметичности после заполнения пространства между муфтой и трубой отверстия 11, 12 и 13, 14 закрываются.
8.3.22 Наружные торцы технологических колец, выполненных из полуколец 3, 4, должны быть герметизированы с помощью герметика, соответствующего ГОСТ Р 70286.
8.3.23 На поверхность муфты и очищенную поверхность трубы наносят защитное покрытие в соответствии с положениями СП 86.13330, ГОСТ Р 51164, ГОСТ 31448.
8.3.24 В процессе монтажа герметичной стальной сварной муфты с широкой полостью между ремонтируемой трубой и муфтой, заполняемой упрочняющим составом, операционный контроль осуществляют в соответствии с СП 543.1325800.
8.3.24.1 Контроль наличия и качества угла скоса кромок перед сваркой осуществляют в соответствии с 8.1.17.1.
8.3.24.2 Контроль размеров муфты осуществляют в соответствии с 8.1.17.2.
8.3.24.3 Контроль очистки дефектного участка осуществляют в соответствии с 8.1.17.3.
8.3.24.4 Контроль очистки поверхности трубы в месте установки муфты осуществляют в соответствии с 8.1.17.4.
8.3.24.5 Контроль качества сварных соединений осуществляют в соответствии с 8.1.17.6 - 8.1.17.8.
8.3.24.6 Контроль приготовления композитного состава осуществляют в соответствии с 8.2.20.6.
8.3.24.7 Контроль заполнения кольцевого зазора композитным составом осуществляют в соответствии с 8.2.20.7.
8.3.24.8 Контроль твердости композитного состава — наполнителя полости между ремонтируемой трубой и муфтой — осуществляют в соответствии с 8.2.20.8.
8.3.24.9 Контроль герметизации наружных торцов технологических колец осуществляют в соответствии с 8.1.17.9.
8.3.24.10 Контроль нанесения защитного покрытия на поверхность муфты и очищенную поверхность трубы осуществляют в соответствии с 8.1.17.10.
9 Технология монтажа неприварных муфт
9.1 Негерметичная стальная сварная муфта
9.1.1 Негерметичная стальная сварная муфта, как и герметичная стальная сварная муфта (см. 8.1), устанавливается на трубопровод при отсутствии препятствий плотного прилегания на поверхности трубы. Схематическое изображение муфты приведено на рисунке 5.
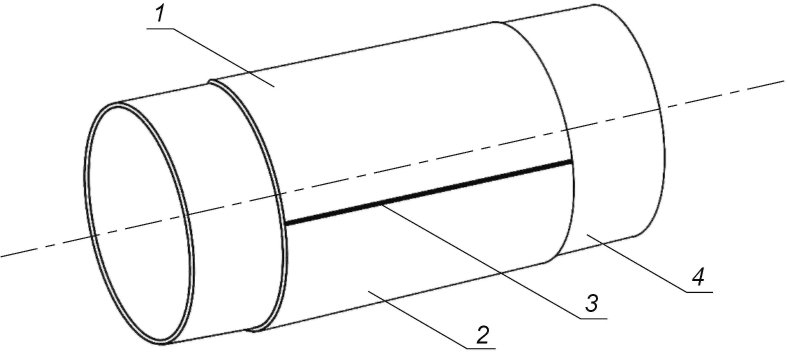
1 — верхняя полумуфта; 2 — нижняя полумуфта;
3 — горизонтальный продольный стыковой шов; 4 — трубопровод
9.1.2 До начала сборки к внутренней поверхности элементов муфт (полумуфт) со стороны разделки по всей длине свариваемых кромок должны быть выполнены ручной дуговой сваркой прихватки подкладных пластин, при этом концы подкладных пластин должны выступать за торцы элементов муфт на расстояние от 50 до 60 мм в каждую сторону.
9.1.3 Сборка и сварка негерметичной стальной сварной муфты осуществляется в следующей последовательности:
- верхние и нижние полумуфты 1, 2 устанавливаются на ремонтируемый трубопровод 4;
- полумуфты 1, 2 свариваются между собой на подкладных пластинах горизонтальными продольными стыковыми швами 3.
Муфта не сваривается с ремонтируемым трубопроводом.
9.1.4 До начала сборки, согласно 8.1.4, следует удалить под кольцами муфт усиление продольных заводских швов (заводских сварных швов для СШТ) ремонтируемого трубопровода.
9.1.5 До начала сборки к внутренней поверхности полумуфт со стороны разделки по всей длине свариваемых кромок должны быть выполнены ручной дуговой сваркой прихватки подкладных пластин в соответствии с условиями 8.1.5.
9.1.6 Для обеспечения обжатия муфту следует установить на трубопроводе с натяжением. Муфту обжимают с помощью наружных центраторов преимущественно с гидравлическим приводом. Количество сборочных приспособлений определяется длиной муфты или ее элементами.
9.1.7 Сила натяжения муфты при ее монтаже на трубопровод рассчитывается индивидуально для каждого случая с учетом конкретных параметров трубопровода и муфты. Усилие натяжения должно быть достаточным для плотного прилегания муфты к трубе по всей длине и не должно превышать критических значений, вызывающих потерю устойчивости формы поперечного сечения трубопровода.
9.1.8 Параметры разделки и допуски смещения кромок полумуфт для сварки продольных стыковых сварных соединений установлены в 8.1.11, 8.1.12.
9.1.9 При сборке муфт продольные стыковые швы полумуфт должны быть расположены на середине вертикальной образующей ремонтируемого трубопровода и разнесены между собой на расстояние не менее 100 мм.
9.1.10 Муфта должна перекрывать место дефекта не менее чем на 150 мм от края дефекта.
9.1.11 При монтаже негерметичной стальной сварной муфты необходимо обеспечить отсутствие зазора между трубой и муфтой.
9.1.12 Ручную дуговую сварку продольных стыковых сварных соединений муфт выполняют с учетом норм и правил, приведенных в 6.3 и НД ЭО.
9.1.13 Приспособления для сборки муфт могут быть сняты после сварки не менее 60% длины корневого слоя шва.
9.1.14 Наружные торцы муфты должны быть герметизированы с помощью герметика, соответствующего ГОСТ Р 70286.
9.1.15 На поверхность муфты и очищенную поверхность трубы наносят защитное покрытие в соответствии с положениями СП 86.13330, ГОСТ Р 51164, ГОСТ 31448.
9.1.16 В процессе монтажа негерметичной стальной сварной муфты операционный контроль осуществляют в соответствии с СП 543.1325800.
9.1.16.1 Контроль наличия и качества угла скоса кромок перед сваркой осуществляют в соответствии с 8.1.17.1.
9.1.16.2 Контроль размеров муфты осуществляют в соответствии с 8.1.17.2.
9.1.16.3 Контроль очистки дефектного участка осуществляют в соответствии с 8.1.17.3.
9.1.16.4 Контроль очистки поверхности трубы в месте установки муфты осуществляют в соответствии с 8.1.17.4.
9.1.16.5 Контроль прилегания муфты к поверхности трубы осуществляют в соответствии с 8.1.17.5.
9.1.16.6 Контроль качества сварных соединений осуществляют в соответствии с 8.1.17.6 - 8.1.17.8.
9.1.16.7 Контроль герметизации торцов муфты осуществляют в соответствии с 8.1.17.9.
9.1.16.8 Контроль нанесения защитного покрытия на поверхность муфты и очищенную поверхность трубы осуществляют в соответствии с 8.1.17.10.
9.2 Негерметичная стальная сварная муфта с зазором, заполняемым упрочняющим составом
9.2.1 Негерметичную стальную сварную муфту с зазором, заполняемым упрочняющим составом, применяют при наличии овальности, кривизны трубы. Схематическое изображение муфты приведено на рисунке 6.
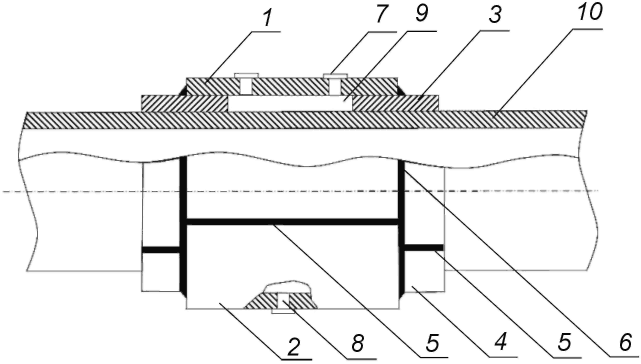
1 — верхняя полумуфта; 2 — нижняя полумуфта; 3 — верхнее
полукольцо; 4 — нижнее полукольцо; 5 — горизонтальный
продольный стыковой шов; 6 — кольцевой угловой шов;
7 — верхние резьбовые отверстия для контроля заполнения
муфты композитным составом; 8 — нижнее резьбовое отверстие
для заполнения муфты композитным составом;
9 — композитный состав; 10 — трубопровод
Рисунок 6 — Негерметичная стальная сварная муфта
с зазором, заполняемым упрочняющим составом
9.2.2 Установка негерметичной стальной сварной муфты с зазором, заполняемым упрочняющим составом, на трубопровод осуществляется в следующей технологической последовательности:
- зашлифовка продольных швов колец в местах установки муфты;
- верхние и нижние полукольца 3, 4 устанавливаются на ремонтируемый трубопровод и свариваются между собой на подкладных пластинах горизонтальными продольными стыковыми швами 5;
- верхние и нижние полумуфты 1, 2 устанавливаются на смонтированные кольца и свариваются между собой горизонтальными продольными стыковыми швами 5;
- торцы муфты свариваются с кольцами 3, 4 кольцевыми угловыми швами 6.
Муфта не сваривается с ремонтируемым трубопроводом.
9.2.3 До начала сборки усиление продольных заводских швов (заводских сварных швов в случае СШТ) ремонтируемого трубопровода под кольцами муфт должно быть удалено в соответствии с положениями 8.1.4.
9.2.4 При сборке муфт продольные стыковые швы полумуфт и полуколец должны быть расположены в соответствии с положениями 8.1.9.
9.2.5 До начала сборки к внутренней поверхности полуколец должны быть выполнены ручной дуговой сваркой прихватки подкладных пластин в соответствии с требованиями 8.2.5.
9.2.6 Механизация процесса сборки полумуфт, полуколец и их фиксирование на трубопроводе должны соответствовать положениям 8.2.6, 8.2.7.
9.2.7 Нахлесточные и угловые соединения муфт и элементов заводского исполнения должны собираться в соответствии с положениями 8.2.8.
9.2.8 Параметры разделки и допуски смещения кромок полумуфт, полуколец для сварки продольных стыковых сварных соединений установлены в 8.1.11, 8.1.12.
9.2.9 Сварку кольцевых нахлесточных и угловых сварных соединений муфт осуществляют в соответствии с положениями 6.2 и НД ЭО.
9.2.10 Сварку продольных стыковых сварных соединений муфт осуществляют в соответствии с положениями 6.3 и НД ЭО.
9.2.11 Заполнение полости между ремонтируемой трубой 10 и муфтой наполнителем (композитным составом по ГОСТ Р 70286) 9 осуществляют через резьбовое отверстие 8 нагнетательным насосом с помощью наливного шланга.
9.2.12 Нагнетают композитный состав в муфту до заполнения шланга, подключаемого по очереди к резьбовым отверстиям 7 (основному и резервному) на высоту 30 — 40 см.
9.2.13 Количество наполнителя (композитного состава) 9 определяется по формуле, приведенной в приложении Б.
9.2.14 Для ускорения полимеризации композитного состава производят подогрев муфты с помощью электрических индукционных подогревателей до t = 50 °C — 100 °C.
9.2.15 Приспособления для сборки муфт могут быть сняты после сварки не менее 60% длины корневого слоя шва.
9.2.16 После заполнения муфты композитным составом резьбовые отверстия 6 и 5 должны быть закрыты в указанной последовательности.
9.2.17 Наружные торцы технологических колец, выполненных из полуколец 3, 4, должны быть герметизированы с помощью герметика, соответствующего ГОСТ Р 70286.
9.2.18 На поверхность муфты и очищенную поверхность трубы наносят защитное покрытие в соответствии с положениями СП 86.13330, ГОСТ Р 51164, ГОСТ 31448.
9.2.19 В процессе монтажа негерметичной стальной сварной муфты с зазором, заполняемым упрочняющим составом, операционный контроль осуществляют в соответствии с СП 543.1325800.
9.2.19.1 Контроль наличия и качества угла скоса кромок перед сваркой осуществляют в соответствии с 8.1.17.1.
9.2.19.2 Контроль размеров муфты осуществляют в соответствии с 8.1.17.2.
9.2.19.3 Контроль очистки дефектного участка осуществляют в соответствии с 8.1.17.3.
9.2.19.4 Контроль очистки поверхности трубы в месте установки муфты осуществляют в соответствии с 8.1.17.4.
9.2.19.5 После сборки муфты на трубе проводят проверку зазора и смещения стыкуемых кромок на соответствие ГОСТ 5264.
9.2.19.6 Контроль качества сварных соединений осуществляют в соответствии с 8.1.17.6 - 8.1.17.8.
9.2.19.7 Контроль приготовления композитного состава осуществляют в соответствии с 8.2.20.6.
9.2.19.8 Контроль заполнения кольцевого зазора композитным составом осуществляют в соответствии с 8.2.20.7.
9.2.19.9 Контроль твердости композитного состава — наполнителя кольцевого зазора осуществляют в соответствии с 8.2.20.8.
9.2.19.10 Контроль герметизации наружных торцов технологических колец осуществляют в соответствии с 8.1.17.9.
9.2.19.11 Контроль нанесения защитного покрытия на поверхность муфты и очищенную поверхность трубы осуществляют в соответствии с 8.1.17.10.
9.3 Стальная муфта с заполнением межтрубного пространства композитным составом
9.3.1 Стальная муфта с заполнением межтрубного пространства композитным составом применяется для восстановления ремонтопригодных участков трубопроводов с поверхностными, механическими, трещиноподобными, металлургическими дефектами. Схематическое изображение муфты приведено на рисунке 7.
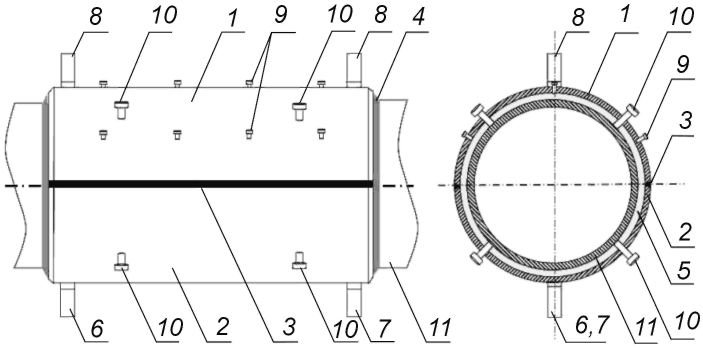
1 — верхняя полумуфта; 2 — нижняя полумуфта;
3 — горизонтальный продольный стыковой шов; 4 — герметик;
5 — композитный состав; 6, 7 — входные патрубки;
8 — выходные патрубки; 9 — технологические отверстия;
10 — установочные болты; 11 — трубопровод
Рисунок 7 — Стальная муфта с заполнением
межтрубного пространства композитным составом
9.3.2 Работы по монтажу стальной муфты с заполнением межтрубного пространства композитным составом выполняются в следующей технологической последовательности:
- установка полумуфт 1, 2 на поврежденный участок трубопровода;
- сварка 3 полумуфт 1, 2 с образованием цилиндрической муфты;
- регулировка зазора между стальной муфтой 1, 2 и трубой 11;
- герметизация торцов 4;
- заполнение зазора между стальной муфтой и трубой композитным составом 5;
- удаление выступающих деталей.
9.3.3 Величина зазора между трубой и муфтой регулируется установочными болтами 10 с учетом геометрии трубы. Контроль установки муфты проводят в нескольких местах с каждой стороны муфты через технологические отверстия 9 в ней.
9.3.4 Полумуфты 1 и 2 сваривают с образованием цилиндрической муфты с кольцевым зазором 6 — 40 мм между муфтой и трубопроводом.
9.3.5 Предусматривается, что кромки свариваемых полумуфт 1, 2 имеют разделку под сварку с углом разделки, равным 10° — 30°. При этом предпочтительными являются два варианта разделки кромок:
- симметричная разделка с углом 25° — 30°;
- несимметричная разделка по ГОСТ 5264 (вариант подготовленных кромок свариваемых деталей С8). Схематический рисунок, иллюстрирующий стыковое соединение с несимметричной разделкой кромок стальной муфты с заполнением межтрубного пространства, приведен в приложении В.
9.3.6 Ручную дуговую сварку продольных стыковых сварных соединений муфты 3 следует выполнять многослойными швами электродами с основным видом покрытия с учетом норм и правил, приведенных в 6.3.
9.3.7 После создания кольцевого зазора осуществляют герметизацию 4 торцов муфты с целью создания замкнутого объема между трубой и муфтой для последующего заполнения его композитным составом 5. Для этого по краям кольцевого зазора размещают быстротвердеющий герметик 4, соответствующий положениям ГОСТ Р 70286.
9.3.8 Герметизацию торцов муфты проводят в два слоя: первым слоем герметика (см. ГОСТ Р 70286) непосредственно заполняют боковой зазор между трубопроводом и муфтой на глубину не более 25 мм, а вторым слоем формируют внешний скос 4 ремонтной конструкции, обеспечивающий плавный переход от внешней цилиндрической поверхности муфты к внешней цилиндрической поверхности трубопровода (см. рисунок 7), необходимый для качественного нанесения защитного покрытия на ремонтную конструкцию. При формировании скоса угол между перпендикуляром к оси трубопровода и линией, образуемой скосом 4, должен быть не менее 30°.
9.3.9 Заполнение кольцевого зазора осуществляется композитным составом, соответствующим ГОСТ Р 70286, через входные патрубки 6 и 7 до тех пор, пока композитный состав не покажется в шлангах контрольных патрубков 8 на высоте 30 — 40 см.
9.3.10 При закачке композитного состава необходимо поддерживать его постоянный уровень в бункере насоса для предотвращения попадания воздуха в заполняемый кольцевой зазор.
9.3.11 Необходимо соблюдать регламентированное ТУ и ТД время выдержки композитного состава для достижения требуемой прочности.
9.3.12 После заполнения композитным составом кольцевого зазора любые сварочные работы на ремонтной муфте запрещены.
9.3.13 После отверждения композитного состава все выступающие детали на внешней поверхности муфты (входные и выходные патрубки, установочные болты, контрольные болты технологических отверстий) удаляют.
9.3.14 На поверхность муфты и очищенную поверхность трубы наносят защитное покрытие в соответствии с положениями СП 86.13330, ГОСТ Р 51164, ГОСТ 31448.
9.3.15 В процессе монтажа стальной муфты с заполнением межтрубного пространства композитным составом операционный контроль осуществляют в соответствии с СП 543.1325800.
9.3.15.1 Контроль наличия и качества угла скоса кромок перед сваркой осуществляют в соответствии с 8.1.17.1.
9.3.15.2 Контроль размеров муфты осуществляют в соответствии с 8.1.17.2.
9.3.15.3 Контроль очистки дефектного участка осуществляют в соответствии с 8.1.17.3.
9.3.15.4 Контроль очистки поверхности трубы в месте установки муфты осуществляют в соответствии с 8.1.17.4.
9.3.15.5 Контроль зазоров и смещения стыкуемых кромок осуществляют в соответствии с 9.2.19.5.
9.3.15.6 Контроль качества сварных соединений осуществляют в соответствии с 8.1.17.6 - 8.1.17.8.
9.3.15.7 Приготовление мастики для герметизации торцов контролируется пропорциональностью компонентов при смешивании и соответствием физико-химических показателей композитного состава положениям ГОСТ Р 70286.
9.3.15.8 При герметизации торцов муфты инструментально (штангенциркуль по ГОСТ 166, сварочный шаблон по ГОСТ Р ИСО 17637) контролируют толщину слоя мастики, визуально — равномерность покрытия (отсутствие пропусков, пузырей, наплывов) и формирование откосов.
9.3.15.9 Контроль качества отвердевания герметика торцов муфты осуществляют путем механического тестирования с использованием металлического стержня. Критерии соответствия: устойчивость к деформации под воздействием нагрузок и соответствие положениям ТУ и ТД.
9.3.15.10 Контроль приготовления композитного состава осуществляют в соответствии с 8.2.20.6.
9.3.15.11 Контроль заполнения кольцевого зазора композитным составом осуществляют в соответствии с 8.2.20.7.
9.3.15.12 Контроль твердости композитного состава — наполнителя кольцевого зазора — осуществляют в соответствии с 8.2.20.8.
9.3.15.13 Контроль нанесения защитного покрытия на поверхность муфты и очищенную поверхность трубы осуществляют в соответствии с 8.1.17.10.
9.4 Ремонтная стеклопластиковая муфта
9.4.1 Не допускается применение РСМ для ремонта дефектных сварных швов СШТ, КСШ труб любых конструкций, усталостных и сварочных трещин, примыкающих к указанным сварным швам или пересекающих эти швы.
9.4.2 При установке РСМ дефектное место должно быть перекрыто полотном муфты по ширине не менее чем на 50 мм от каждого края муфты.
9.4.3 При ремонте с помощью РСМ дефектных труб линейного участка МГ со стресс-коррозионными, острыми металлургическими и механическими дефектами, а также трещинами согласно ГОСТ Р 72104 производят обязательную вышлифовку дефектной области.
9.4.4 Варианты конструкций РСМ представлены на схематичном изображении муфт на рисунках 8 а), б).
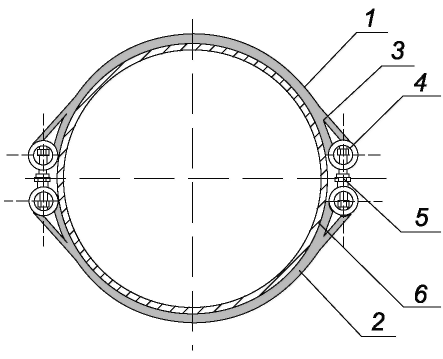 |
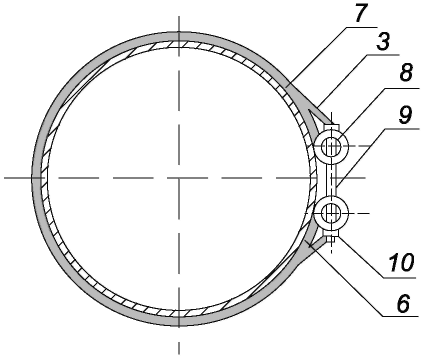 |
|---|---|
| а) Двухразъемная муфта | б) Одноразъемная муфта |
1, 2 — стеклопластиковое полотно (двухразъемная муфта);
3 — петлевой захват; 4 — гайка (двухразъемная муфта);
5 — болт (двухразъемная муфта); 6 — трубопровод;
7 — стеклопластиковое полотно (одноразъемная муфта);
8 — закладная ось (одноразъемная муфта); 9 — болт
(одноразъемная муфта); 10 — гайка (одноразъемная муфта)
9.4.5 Работы по монтажу двухразъемной РСМ выполняются в следующей технологической последовательности:
- обезжиривание места установки РСМ и внутренней поверхности полотна муфт ацетоном, соответствующим ГОСТ 2768;
- приготовление ремонтного состава в соответствии с ТД;
- нанесение композитного состава, соответствующего ГОСТ Р 70286, в зону дефекта и вокруг трубопровода 6 на место установки муфты слоем толщиной 0,8 — 1,0 мм;
- нанесение композитного состава, соответствующего ГОСТ Р 70286, на внутреннюю поверхность муфты слоем толщиной 0,5 — 0,7 мм;
- установка сверху трубопровода 6 одной полумуфты 1 [для двухразъемных муфт, см. рисунок 8 а)] с предварительно завернутыми на три оборота болтами по левой резьбе на одном из концов полумуфты;
- установка снизу второй полумуфты 2 с предварительно завернутыми на три оборота болтами 5 также по левой резьбе и прижатием полумуфты 2 к трубопроводу 6 за счет использования специального приспособления в виде передвижной опоры с рычагом или другого приспособления;
- предварительное завертывание вручную свободных концов болтов 5 в ответные резьбовые гнезда полумуфт;
- контроль углового смещения муфты в плоскости поперечного сечения трубы для оптимального перекрытия дефектной зоны;
- дальнейшая дозатяжка и заключительная затяжка болтов до максимального значения момента затяжки, указанного в ТД;
- дозатяжка болтов 5 в течение 2 — 3 ч по мере выдавливания ремонтного состава из зоны контакта РСМ с трубой до значения момента, указанного в ТД;
- удаление выдавленной массы ремонтного состава.
9.4.6 Монтаж одноразъемной РСМ [см. рисунок 8 б)] выполняется следующим образом: полотно C-образной конфигурации 7 позиционируют на дефектном участке трубопровода, а затем концевые участки полотна соединяют с помощью болтов 10.
9.4.7 Преимущественное расположение разъемов муфты соответствует горизонтальной плоскости по причине упрощения затяжки болтовых соединений. Схематическое изображение монтажа РСМ на ремонтный участок трубопровода приведено на рисунке 9.
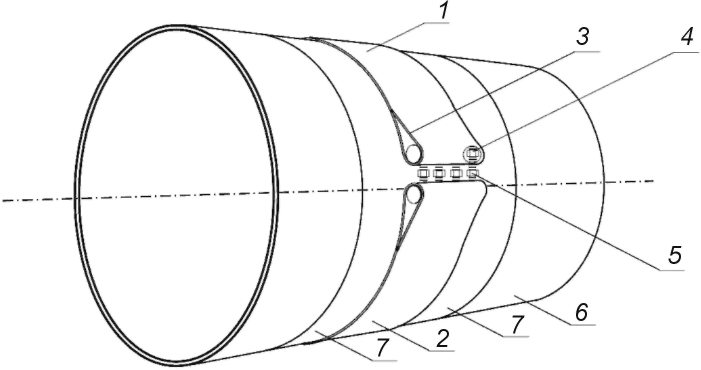
1, 2 — стеклопластиковое полотно (двухразъемная муфта);
3 — петлевой захват; 4 — гайка (двухразъемная муфта);
5 — болт (двухразъемная муфта); 6 — трубопровод;
7 — участок очистки поверхности трубопровода
под установку муфты
Рисунок 9 — Монтаж ремонтной стеклопластиковой муфты
на подготовленный участок трубопровода
9.4.8 Для завертывания и затяжки болтов следует использовать гаечные ключи по ГОСТ 2841, для окончательной затяжки болтов 5 используют моментные ключи по ГОСТ 33530.
9.4.9 После затвердевания ремонтного состава производят изоляцию дефектного участка с установленными РСМ. Тип наносимого на отремонтированный участок защитного покрытия должен соответствовать типу изоляции трубы и положениям ГОСТ Р 51164, ГОСТ 31448.
9.4.10 Защитное покрытие, соответствующее положениям СП 86.13330, ГОСТ Р 51164, ГОСТ 31448, наносят на наружную поверхность муфты, металлические детали узла затяжки и участки трубы, попадающие в разъемы муфт.
9.4.11 В процессе монтажа РСМ осуществляется операционный контроль в соответствии с СП 543.1325800.
9.4.11.1 Контроль испытуемого образца стеклопластика осуществляют в определенные промежутки времени согласно ГОСТ Р 56787.
9.4.11.2 Контроль размеров муфты осуществляют в соответствии с 8.1.17.2.
9.4.11.3 Контроль очистки дефектного участка осуществляют в соответствии с 8.1.17.3.
9.4.11.4 Контроль очистки поверхности трубы в месте установки муфты осуществляют в соответствии с 8.1.17.4.
9.4.11.5 Контроль вышлифовки полости дефектов включает в себя:
- периодическое измерение остаточной глубины дефекта;
- визуальный осмотр зоны шлифовки для выявления трещин, расслоений;
- контроль формы поверхности. После завершения шлифовки измеряют остаточную толщину, производят проверку геометрии зоны шлифовки, НК.
9.4.11.6 Контроль приготовления композитного (ремонтного) состава осуществляют в соответствии с ТД.
9.4.11.7 Контролируемые параметры нанесения композитного (ремонтного) состава в полость дефекта — толщина слоя (согласно ТД), равномерность покрытия (визуальный контроль), температура мастики при нанесении (согласно ТУ, ТД).
9.4.11.8 Контролируемые параметры нанесения композитного состава на участок установки муфты и на ее внутренние поверхности — толщина слоя (согласно ТУ), равномерность покрытия (визуальный контроль), температура мастики при нанесении (согласно ТУ, ТД).
9.4.11.9 Осуществляют визуальный контроль полноты перекрытия дефектной зоны при установке РСМ.
9.4.11.10 Осуществляют контроль затяжки болтовых соединений до установленного крутящего момента в соответствии с ТД.
9.4.11.11 После нанесения защитного покрытия на поверхность муфты и очищенную поверхность трубы осуществляется его контроль по ГОСТ Р 51164.
10 Технологии установки композитных муфт
10.1 Спиральная муфта с клеевой композицией между слоями
10.1.1 Перед установкой спиральной муфты с клеевой композицией между слоями ремонтируемую поверхность протирают ацетоном по ГОСТ 2768.
10.1.2 Для примерки муфты перед ее монтажом спиральную ленту оборачивают в 2 — 3 витка по центру области ремонта на расстоянии не менее 50 мм с каждой стороны от дефекта. По краям муфты наносят метки.
10.1.3 Перед установкой муфты все дефекты на поверхности трубы заполняют передающей нагрузку ремонтной мастикой с высоким сопротивлением сжатию, соответствующей ТД и ТУ изготовителя.
10.1.4 При нанесении мастики шпателем заполняют все пустоты в каждую сторону от продольного шва (на 50 мм выше и ниже него).
10.1.5 Соотношение компонентов ремонтной мастики для заполнения зон потери металла зависит от температуры нанесения. Смешивание компонентов мастики соответствующих ТУ осуществляют в соответствии с указаниями ТД.
10.1.6 Соотношение компонентов клеящего материала зависит от температуры нанесения. Смешивание основы компонентов клеящего состава соответствующих ТУ осуществляют в соответствии с ТД изготовителя спиральной муфты.
10.1.7 Процесс установки муфты начинают с нанесения клеящего материала на предварительно нанесенную мастику для заполнения зон потери металла и поверхность трубы. Излишки клеящего материала собирают в поддон. Схематическое изображение спиральной муфты и начального этапа ее монтажа приведено на рисунке 10.
1 — участок очистки поверхности трубопровода под установку
муфты; 2 — спиральная лента; 3 — закрепленный участок
спиральной ленты; 4 — трубопровод; 5 — рулон спиральной
ленты; 6 — разметка границ установки спиральной муфты;
7 — идентификационная линия продольного шва
Рисунок 10 — Монтаж спиральной муфты с клеевой композицией
между слоями на подготовленный участок трубопровода
10.1.8 Двусторонней клейкой лентой, соответствующей ТУ и ТД изготовителя, первый слой спиральной ленты 2 закрепляют поверх мастики (наполнителя) и клеящего материала. Закрепление 3 должно исключать прокручивание ленты вокруг ремонтируемой трубы.
10.1.9 Боковые стороны муфты (спиральной ленты) выравнивают по нанесенным ранее контрольным отметкам 6.
10.1.10 При нанесении клеящего материала на последующие слои спиральной ленты необходимо контролировать, чтобы продольный шов ленты располагался в стороне от продольных швов нижних слоев (обозначены идентификационной линией 7).
10.1.11 Процесс монтажа муфты продолжают, пока не будут уложены все слои.
10.1.12 При завершении монтажа муфты удаляют мастику и клей с обоих краев спиральной ленты.
10.1.13 С помощью ленточных зажимов муфта закрепляется на трубе. Ленточные зажимы равномерно распределяют по муфте и затягивают от центра к краям с усилием в 110 — 135 Н·м.
10.1.14 Ориентировочно через минуту, когда клей и мастика перестанут выступать за края муфты, повторно удаляют излишки этих материалов.
10.1.15 Зажимы снимают после того, как клей полностью затвердеет.
10.1.16 После отверждения клеящего материала необходимо проверить твердость с помощью дюрометра (40 A по Шору, ГОСТ 24621).
10.1.17 Перед зоной ремонта и после нее могут устанавливаться металлические маркерные полосы.
10.1.18 По завершении ремонта на трубопровод наносится стандартное для данного участка покрытие в соответствии с положениями СП 86.13330, ГОСТ Р 51164, ГОСТ 31448.
10.1.19 В процессе монтажа спиральной муфты с клеевой композицией между слоями осуществляется операционный контроль в соответствии с СП 543.1325800.
10.1.19.1 В процессе установки муфты выполняется контроль:
- пропорциональности компонентов при смешивании активатора с адгезивом и наполнителем;
- достаточности слоя мастики в области дефекта, вдоль продольного шва и передней кромки площади закрепления первого слоя ленты;
- границ нанесения мастики, заполняющей дефекты (должны выступать минимум 50 мм от зоны дефектов и выше и ниже продольного шва);
- достаточности количественного нанесения клеящего материала на поверхность трубы зоны установки муфты и слоя мастики.
10.1.19.2 При установке муфты исполнителем ремонтных работ контролируется:
- качество нанесения клеящего материала на нижнюю часть трубы;
- плотность прилегания спиральной ленты к трубе в положении «6 часов».
10.1.19.3 Процесс нанесения клеящего материала на спиральную ленту должен протекать непрерывно с достаточным его количеством.
10.1.19.4 При установке упрочняющих спиральных муфт проверяется правильность намотки ленты на трубу. Каждый последующий виток ленты должен располагаться строго по предыдущему витку.
10.1.19.5 При установке муфты должен осуществляться контроль отсутствия зазоров и/или пустот между слоями спиральной ленты или между трубой и муфтой.
10.2 Ремонтная композитная муфта
10.2.1 Перед установкой ремонтной композитной муфты (ремонтной композитной муфты, выполненной из полимерной бандажной ленты и ремонтной композитной пасты по ГОСТ Р 72104) на дефектный участок трубопровода выполняют подготовительные работы в следующей технологической последовательности:
- зону ремонта следует протирать ацетоном по ГОСТ 2768;
- ремонтируемую поверхность осушают безогневым методом (при необходимости);
- следует приготовить ремонтную композитную пасту по ТД;
- послойно наносят ремонтную пасту и заполняют дефекты с выдержкой по ТУ и ТД;
- обезжиривают поверхность трубы по всему периметру в местах установки упрочняющей муфты.
10.2.2 Работы по установке композитной муфты выполняют в следующей технологической последовательности:
- приготовление клеевого состава (двухкомпонентного адгезива) для приклеивания полимерной бандажной ленты муфты (стеклосетки) к трубе и склеивания витков ленты между собой;
- намотка полимерной бандажной ленты на ремонтируемый участок трубы с нанесением клеящего материала между витками;
- фиксация начала полимерной бандажной ленты муфты на трубе;
- натяжение полимерной бандажной ленты муфты на трубе;
- фиксация конца полимерной бандажной ленты;
- заполнение зазоров между витками, обработка торцов муфты клеевым составом;
- проведение контроля отвердевания клеевого состава.
10.2.3 В местах нанесения клеевых композиций и установки упрочняющих муфт поверхность трубы должна быть протерта ветошью и обезжирена хлопчатобумажной бязью, смоченной в ацетоне по ГОСТ 2768.
Применение бензина для обезжиривания поверхности трубы не допускается.
10.2.4 При наличии влаги (конденсата) поверхность трубы перед нанесением клеевого состава и установкой упрочняющих муфт должна быть просушена. Температура просушки составляет 40 °C — 60 °C. При температуре воздуха ниже 5 °C просушка поверхности трубы в месте ремонта обязательна.
10.2.5 Приготовление клеевых составов для каждой композитной муфты и регламент проведения работ с ними должны строго соответствовать инструкциям изготовителя муфты.
10.2.6 При ремонте дефектов труб попадание влаги, масел и загрязнений на ремонтируемый участок трубы, на клеевую композицию и на упрочняющую муфту не допускается.
10.2.7 При ремонте труб диаметром DN 700 и более намотка полимерной бандажной ленты на трубу производится с применением специальной технологической оснастки, которая закрепляется в верхней части трубы с помощью двух натяжных ремней. При ремонте труб диаметром до DN 700 рулон с лентой при намотке поддерживается оператором. Схематическое изображение ремонтной композитной муфты, выполненной из полимерной бандажной ленты и ремонтной композитной пасты, на этапе намотки бандажной ленты приведено на рисунке 11.
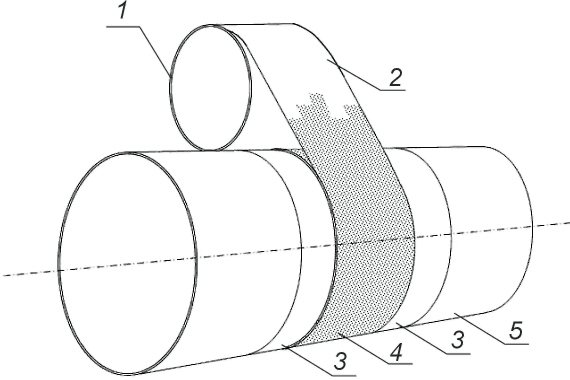
1 — рулон полимерной бандажной ленты; 2 — полимерная
бандажная лента; 3 — участок очистки поверхности
трубопровода под установку муфты; 4 — участок бандажной
ленты с нанесенным клеящим материалом; 5 — трубопровод
10.2.8 Нанесение клеящего материала на трубопровод 5 и на полимерную бандажную ленту 2 производится послойно с помощью валика равномерным слоем. Толщина слоя при нанесении клеящего материала должна быть 0,5 — 0,7 мм. Клеевой состав при намотке наносится на каждый наружный слой ленты, за исключением последнего слоя.
10.2.9 Перед намоткой начало полимерной бандажной ленты фиксируется или приклеивается при помощи двусторонней самоклеящейся ленты на поверхности трубы на расстоянии не менее 400 мм от границы дефектного участка. Закрепление начала ленты муфты должно исключить ее прокручивание вокруг ремонтируемой трубы.
10.2.10 Намотка полимерной бандажной ленты на трубу должна производиться с натяжением до устранения зазоров. Перекосы ленты при намотке не допускаются. Выступающие слои ленты после намотки должны быть выровнены по торцам муфты.
10.2.11 Для плотного прилегания муфты к ремонтируемой трубе производится дополнительное натяжение полимерной бандажной ленты, выполняемое вручную с помощью специального приспособления, которое закрепляется на самой ленте. При натяжении витки полимерной бандажной ленты упрочняющей муфты должны прокручиваться относительно друг друга.
10.2.12 Если не удается обеспечить натяжение ленты (преждевременное отвердевание клеящего материала, отсутствие надежного закрепления начала ленты на поверхности трубы), то необходимо снять композитную муфту, разрезав ее пополам по ширине с помощью шлифмашинки, и установить новую муфту.
10.2.13 При разрезке композитной муфты касание абразивным диском поверхности трубы не допускается.
10.2.14 После натяжения полимерной бандажной ленты видимые локальные зазоры между муфтой и поверхностью трубы, а также и между слоями бандажной ленты должны заполняться клеящим материалом. Торцы установленной композитной муфты должны быть обработаны клеевым составом, который формуется под углом 30° — 45° по обеим сторонам муфты.
10.2.15 После натяжения полимерная бандажная лента закрепляется с помощью двух натяжных ремней, которые располагаются по краям муфты на расстоянии 20 — 30 мм от торцов, или липких лент (скотч) шириной 40 мм. Натяжное приспособление после натяжения бандажной ленты снимается. Конечный участок последнего витка дополнительно прикрепляется к предыдущему витку с помощью липкой ленты.
10.2.16 После установки муфта накрывается полиэтиленовой пленкой (при необходимости). Время полной полимеризации ремонтного соединения составляет 24 ч при температуре окружающего воздуха 15 °C — 35 °C и не менее 72 ч при температуре ниже 15 °C.
10.2.17 Для ускорения процесса отвердевания клеевого состава композитной муфты применяют гибкие электрические подогреватели или тепловентиляторы, осуществляющие подогрев места установки муфты до температуры 40 °C — 60 °C в течение 5 — 6 ч.
10.2.18 После окончания ремонтных работ в соответствии с ГОСТ Р 51164 необходимо восстановить защитное покрытие ремонтируемого участка трубопровода в месте установки муфты.
10.2.19 Защитное покрытие в месте установки муфты должно наноситься только после затвердения адгезива и проверки его отвердения.
10.2.20 Тип наносимого на отремонтированный участок защитного покрытия должен соответствовать типу изоляции трубы и положениям СП 86.13330, ГОСТ Р 51164, ГОСТ 31448.
10.2.21 В процессе монтажа ремонтной композитной муфты, выполненной из полимерной бандажной ленты и ремонтной композитной пасты, осуществляется операционный контроль в соответствии с СП 543.1325800.
10.2.21.1 В процессе ремонта выполняется операционный контроль:
- очистки дефектного участка трубы;
- очистки поверхности трубы в месте установки муфты;
- приготовления мастики для заполнения дефектов;
- заполнения мастикой дефектов на поверхности трубы;
- приготовления двухкомпонентного клеящего материала;
- нанесения клеящего материала на поверхность трубы и ленту муфты;
- намотки и натяжения слоев муфты;
- качества отвердевания клеевого состава.
10.2.21.2 По окончании работ по установке композитной муфты на трубопровод проводят визуальный контроль и оценку качества ремонта с проверкой ровности намотки слоев ленты муфты на трубе, отсутствия зазоров между слоями ленты и зазоров между первым слоем ленты и поверхностью трубы.
10.2.21.3 Контроль отвердевания клеящего материала определяют нажатием металлического стержня диаметром 2 — 3 мм с нагрузкой 49 Н на его слой по краям муфты, при этом клеящий материал следует считать отвердевшим при отсутствии визуально наблюдаемых вмятин.
10.2.21.4 Затвердевание клеящего материала проверяется не менее чем в восьми точках периметра трубы.
10.2.21.5 Толщину муфты после установки измеряют с помощью шаблона сварщика (см. ГОСТ Р ИСО 17637) или штангенциркуля (см. ГОСТ 166) в восьми точках по периметру трубы. Толщина муфты должна быть не менее расчетной максимальной толщины композитной муфты (см. 11.6).
11 Расчет технических параметров муфт
11.1 Толщина стенки стальной муфты (и ее элементов) при одинаковой нормативной прочности металла трубы и муфты должна быть не меньше толщины стенки ремонтируемой трубы.
11.2 При меньшей нормативной прочности металла стальной муфты номинальная толщина ее стенки должна быть увеличена в соответствии с СП 36.13330.2012 (пункт 12.1.2). При этом толщина стенки муфты не должна превышать толщину стенки трубы более чем на 20%.
11.3 Длина стальных муфт для трубопроводов всех диаметров может находиться в пределах 300 — 3000 мм. Минимальные расстояния между муфтами определены в 4.15.
11.4 Конструктивные и эксплуатационные ограничения при размещении нескольких стальных муфт по длине ремонтируемого участка трубопровода — суммарная длина устанавливаемых муфт не должна превышать величину, при которой нарушается способность трубопровода свободно деформироваться под действием внешних воздействий (температурных расширений/сжатий, грунтовых подвижек, вибрационных воздействий и др.).
Совокупное влияние муфт не должно приводить к возникновению ненормативных значений напряженно-деформированного состояния в стенках трубы и в зонах их установки.
11.5 При расчете технических параметров композитных муфт определяют количество муфт для каждого вида и сочетания дефектов, расстояние между смежными муфтами (при необходимости), минимально допустимое количество слоев полимерной бандажной ленты по каждой конкретной муфте. Расчеты проводятся с учетом механических свойств ремонтируемых труб и используемых композитных материалов.
11.6 Необходимое количество слоев полимерной бандажной ленты зависит от расчетной максимальной толщины композитной муфты, определенной по параметру допустимого напряжения ремонтируемой поверхности в окружном и осевом направлениях (см. [12], [13]).
11.7 Длину полимерной бандажной ленты определяют по методике, приведенной в приложении Г.
11.8 Полимерную ленту при монтаже композитных спиральных муфт на дефектный участок трубопровода наматывают в количестве, рассчитанном по методике производителя.
11.9 Геометрические параметры РСМ: диаметр — согласуется с наружным диаметром ремонтируемого участка трубы, длина — зависит от протяженности дефектной зоны (принимают с запасом не менее 50 мм по краям дефекта), толщина стеклопластикового полотна — рассчитывается из условий прочности при внутреннем давлении и внешних нагрузках.
Кольцевые и продольные напряжения определяют методом конечных элементов или аналитическими зависимостями с учетом внутреннего давления и температурных деформаций согласно СП 36.13330. Контактное давление муфты на трубу рассчитывают исходя из усилия затяжки болтов и жесткости стеклопластикового полотна.
12 Контроль качества и оценка соответствия
12.1 Входной контроль
12.1.1 Верификацию закупленной продукции проводят по ГОСТ 24297 на соответствие положениям, установленным в сертификатах и НД.
12.1.2 При входном контроле композитных и сварочных материалов следует провести осмотр изделий и убедиться в их сохранности, убедиться в соответствии изделий ТД, ТУ и комплектовочной ведомости, установить наличие сертификатов или паспортов предприятия-поставщика.
12.1.3 Входной контроль стальных конструкций муфт, изготовленных из углеродистых и низколегированных сталей согласно ГОСТ Р 70461 должен включать следующие этапы:
- визуальный контроль элементов стальных конструкций муфт;
- проверка качества сварных соединений элементов стальных конструкций муфт (для герметичных приварных муфт с широкой полостью);
- измерение остаточных деформаций отдельных поврежденных элементов (при наличии);
- оценка степени коррозии элементов стальных конструкций (при необходимости).
12.2 Операционный контроль
12.2.1 При операционном контроле при монтаже муфт в соответствии с [3] (статья 1, пункт 10) выполняют проверку соблюдения последовательности и состава выполняемых технологических операций в процессе производства ремонтных работ, а также соответствия качества выполнения технологических операций и их результатов положениям организационно-технологической документации согласно СП 48.13330, документов по стандартизации (см. [14]) и нормативно-правовым актам с последующим оформлением и фиксацией результатов в исполнительной документации (см. [15]).
12.2.2 Соблюдая положения ГОСТ Р 70461 при контроле монтажа стальных муфт, необходимо соблюдать технологию и последовательность работ:
- сварку следует проводить после проверки правильности установки элементов конструкции муфты и положения соединяемых элементов;
- последовательность выполнения операций (порядок наложения сварных швов), а также общая последовательность работ должны быть выполнены в соответствии с НД по сварке соединений ЭО;
- последовательность выполнения операций (порядок наложения сварных швов), а также общая последовательность работ должны быть выполнены в соответствии с указаниями проектной документации и технологических карт с соблюдением положений стандарта;
- работы по сварке монтажных соединений следует выполнять с соблюдением заданных режимов сварки в условиях, отвечающих характеру работ;
- сварку монтажных стыков должны выполнять аттестованные в установленном порядке сварщики, прошедшие контрольные испытания допускных стыков.
12.2.3 В процессе ремонта осуществляют контроль зачистки поверхности трубы в месте установки муфты и зачистки дефектного участка трубы. Степень зачистки поверхности трубы определена в ремонтной документации и в положениях стандарта.
12.2.4 После сборки муфты на трубе проводят проверку зазора и смещения стыкуемых кромок. Допуски величин зазоров и смещения кромок определены в ремонтной документации и в положениях стандарта.
12.2.5 Контроль качества работ по сварке монтажных соединений включает:
- входной контроль материалов и компонентов муфт, применяемых при ремонте дефектов труб;
- проверку готовности к сварочным работам стальных муфт, собранных под сварку (соответствие НД ЭО);
- технологию и последовательность проведения сварочных работ, которые проверяют по НД ЭО;
- качество выполненных соединений, которые проверяют в соответствии с указаниями НД ЭО.
12.2.6 Контроль качества сварных соединений необходимо осуществлять методами, указанными в ГОСТ 3242, в объемах, указанных в операционных технологических картах НК с учетом СП 86.13330 и раздела 9.
12.2.7 Контроль качества сварных соединений осуществляют систематическим пооперационным контролем, визуальным и измерительным контролем по ГОСТ Р ИСО 17637, физическими неразрушающими методами контроля по ГОСТ ISO 17635, в том числе радиографическим по ГОСТ 7512 и ультразвуковым по ГОСТ Р 55724. Методы, объемы НК и нормы оценки качества сварных соединений трубопроводов должны соответствовать положениям НД по технологиям сварки ЭО.
12.2.8 Стыковые и угловые швы муфт и элементов должны быть проконтролированы ультразвуковым методом контроля в объеме 100%. При ультразвуковом контроле должны применяться приборы, позволяющие выявлять тип и размеры дефектов, а также регистрировать результаты контроля на электронных или бумажных носителях.
12.2.9 Допускается выполнение дополнительного контроля другими физическими методами, указанными в ГОСТ 17410. Объемы и методы дополнительного НК качества сварных швов должны оговариваться специальными положениями, отраженными в ремонтной документации.
12.2.10 Лаборатории и работники, выполняющие контроль качества сварных соединений, выполненных при ремонте, должны подтвердить компетентность по установленной области НК в независимых органах по аттестации системы НК в соответствии с [16].
12.2.11 Контроль заполнения композитным составом стальных муфт с заполняемым межтрубным пространством следует проводить визуально с помощью контрольных отверстий, которые находятся в верхней полумуфте.
12.2.12 Визуальный контроль композитных муфт включает в себя проверку внешнего вида муфты и качества установки. Проверяют равномерность намотки слоев ленты муфты на трубе, отсутствие зазоров между слоями ленты и зазоров между первым слоем ленты и поверхностью трубы.
12.2.13 Предельные отклонения геометрических параметров конструкций композитных муфт должны соответствовать значениям, указанным в рабочей документации, стандартах или ТУ на конструкции конкретного типа.
12.2.14 После нанесения защитного покрытия на поверхность муфты и очищенную поверхность трубы осуществляется его контроль по ГОСТ Р 51164.
13 Обеспечение безопасности при монтаже муфт
13.1 При организации проведения работ на ремонтной площадке необходимо обеспечить безопасные условия труда работников в соответствии с требованиями [17], [5].
13.2 Санитарно-эпидемиологические условия и производственный контроль за условиями труда должны соответствовать положениям [8].
13.3 Электросварочные работы при монтаже стальных привариваемых и непривариваемых муфт должны выполняться с соблюдением положений ГОСТ 12.3.003.
13.4 До начала производства ремонтных работ с использованием упрочняющих муфт выполняется проверка соответствия давления в трубопроводе безопасному уровню, установленному в ремонтной документации.
13.5 Руководитель работы обязан систематически следить за состоянием откосов и креплений и принимать необходимые меры против обрушения грунта.
13.6 Проверка отсутствия утечек газа и загазованности с помощью газоанализатора и визуально, а также обследование газопровода с целью выявления факторов, свидетельствующих о снижении прочностных характеристик трубопровода, должны производиться постоянно на ремонтируемом газопроводе и ежедневно по параллельным действующим ниткам МГ.
13.7 Обеспечение пожарной безопасности при работе с ацетоном, композитным составом и/или герметиком обеспечивают соблюдением положений ГОСТ 2768, ГОСТ 12.1.004, [18].
13.8 Все виды работ с композитными материалами проводят в резиновых перчатках по ГОСТ 20010.
14 Охрана окружающей среды при монтаже муфт
14.1 При ремонтных работах на МГ с установкой муфт в соответствии с [19] (статья 36) необходимо применять ресурсосберегающие, малоотходные и безотходные технологии, соблюдать предусмотренные мероприятия по предупреждению и устранению загрязнения окружающей среды.
14.2 Отходы, образующиеся при монтаже муфт, передают на утилизацию, обезвреживание или дальнейшее размещение специализированным организациям, имеющим лицензию на осуществление деятельности по сбору, транспортированию, обработке, утилизации, обезвреживанию, размещению отходов в соответствии с ГОСТ Р 53692, ГОСТ Р 54533.
14.3 Должны быть соблюдены мероприятия по сбору, сортировке и временному хранению отходов (обрезки проката, огарки электродов, жидкость после промывки крепежа от смазки и т.п.) с учетом экологических требований.
14.4 Сбор строительных отходов должен быть организован в специально отведенные контейнеры с вывозом с ремонтной площадки в места приема.
14.5 Сбор, транспортирование и накопление отходов осуществляют методами, которые исключают возможность загрязнения окружающей территории, почвы населенных мест и обеспечивают безопасность персонала, занятого на всех этапах работ.
14.6 Необходимо строго контролировать газовые выбросы от двигателей внутреннего сгорания, исключить работу машин и механизмов на холостом ходу.
РАЗДЕЛКА КРОМОК И СБОРКА ПРОДОЛЬНЫХ СТЫКОВЫХ СОЕДИНЕНИЙ
МУФТ И ЭЛЕМЕНТОВ МУФТ С СИММЕТРИЧНОЙ И НЕСИММЕТРИЧНОЙ
V-ОБРАЗНОЙ РАЗДЕЛКОЙ
На рисунке А.1 приведена стандартная V-образная разделка кромок с углом скоса 25° — 30°, притуплением 1,0 — 3,0 мм.
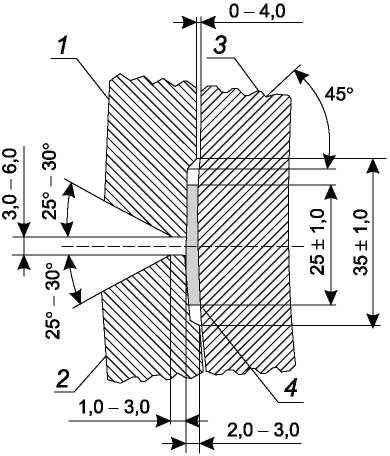 |
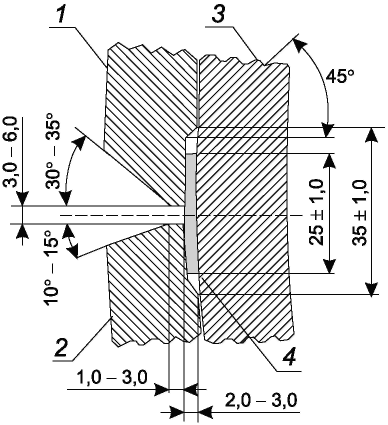 |
|---|---|
| а) Симметричная V-образная разделка | б) Несимметричная V-образная разделка |
1 — стенка верхней полумуфты (или полукольца); 2 — стенка
нижней полумуфты (или полукольца); 3 — стенка ремонтного
участка трубопровода; 4 — металлическая подкладная пластина
под продольный шов
Рисунок А.1 — Разделка кромок и сборка продольных стыковых
соединений муфт и элементов муфт с симметричной
и несимметричной V-образной разделкой
Количество наполнителя (композитного состава) V в литрах для заливки в муфту определяется по формуле
sk — толщина стенки технологического полукольца, мм;
Lм — длина стальной муфты, мм;
lk — длина технологического полукольца, мм;
СТЫКОВОЕ СОЕДИНЕНИЕ С НЕСИММЕТРИЧНОЙ РАЗДЕЛКОЙ КРОМОК СТАЛЬНОЙ МУФТЫ С ЗАПОЛНЕНИЕМ МЕЖТРУБНОГО ПРОСТРАНСТВА
На рисунке В.1 изображено стыковое соединение с несимметричной разделкой кромок стальной муфты.
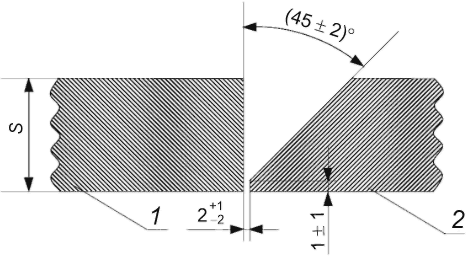
разделкой кромок стальной муфты с заполнением
межтрубного пространства
РАСЧЕТ ДЛИНЫ КОМПОЗИТНОЙ БАНДАЖНОЙ ЛЕНТЫ
Длина композитной бандажной ленты l определяется для трубы диаметром D по формуле
l = N\pi D + 300\text{мм}, (Г.1)
БИБЛИОГРАФИЯ
| [1] | Приказ Ростехнадзора от 11 декабря 2020 г. № 517 «Об утверждении Федеральных норм и правил в области промышленной безопасности „Правила безопасности для опасных производственных объектов магистральных трубопроводов“» | |
| [2] | Приказ Ростехнадзора от 15 декабря 2020 г. № 528 «Об утверждении Федеральных норм и правил в области промышленной безопасности „Правила безопасного ведения газоопасных, огневых и ремонтных работ“» | |
| [3] | Градостроительный кодекс Российской Федерации от 29 декабря 2004 г. № 190-ФЗ | |
| [4] | Федеральный закон от 30 марта 1999 г. № 52-ФЗ «О санитарно-эпидемиологическом благополучии населения» | |
| [5] | Приказ Министерства труда и социальной защиты Российской Федерации от 11 декабря 2020 г. № 883н «Об утверждении Правил по охране труда при строительстве, реконструкции и ремонте» | |
| [6] | СНиП 12-03-2001 | Безопасность труда в строительстве. Часть 1. Общие требования |
| [7] | СНиП 12-04-2002 | Безопасность труда в строительстве. Часть 2. Строительное производство |
| [8] | СП 2.2.3670-20 | Санитарно-эпидемиологические требования к условиям труда |
| [9] | Федеральный закон от 21 июля 1997 г. № 116-ФЗ «О промышленной безопасности опасных производственных объектов» | |
| [10] | Федеральный закон от 27 декабря 2002 г. № 184-ФЗ «О техническом регулировании» | |
| [11] | Технический регламент Евразийского экономического союза ТР ЕАЭС 49/2020 | О требованиях к магистральным трубопроводам для транспортирования жидких и газообразных углеводородов |
| [12] | ИСО 24817:2017 | Нефтяная, нефтехимическая и газовая промышленность. Ремонт трубопроводных сетей с использованием композитных материалов. Оценка и проектирование, выполнение, испытание и контроль |
| [13] | ASME PCC-2 | Ремонт оборудования, работающего под давлением, и трубопроводов |
| [14] | Приказ Федерального агентства по техническому регулированию и метрологии от 2 апреля 2020 г. № 687 «Об утверждении перечня документов в области стандартизации, в результате применения которых на добровольной основе обеспечивается соблюдение требований Федерального закона от 30 декабря 2009 г. № 384-ФЗ „Технический регламент о безопасности зданий и сооружений“» | |
| [15] | Приказ Минстроя России от 2 декабря 2022 г. № 1026/пр «Об утверждении формы и порядка ведения общего журнала, в котором ведется учет выполнения работ по строительству, реконструкции, капитальному ремонту объекта капитального строительства» | |
| [16] | Приказ Ростехнадзора от 1 декабря 2020 г. № 478 «Об утверждении Федеральных норм и правил в области промышленной безопасности „Основные требования к проведению неразрушающего контроля технических устройств, зданий и сооружений на опасных производственных объектах“» | |
| [17] | Трудовой кодекс Российской Федерации от 30 декабря 2001 г. № 197-ФЗ | |
| [18] | Федеральный закон от 22 июля 2008 г. № 123-ФЗ «Технический регламент о требованиях пожарной безопасности» | |
| [19] | Федеральный закон от 10 января 2002 г. № 7-ФЗ «Об охране окружающей среды» | |
| УДК 622.691.4:006.354 | ОКС 75.200 |
| Ключевые слова: магистральный газопровод, выборочный ремонт, монтаж стальной упрочняющей муфты, монтаж ремонтной композитной муфты, композитный состав | |