ГОСТ ISO 25239-5-2026. Межгосударственный стандарт. Сварка трением с перемешиванием. Алюминий. Часть 5. Требования к качеству и контролю
(введен в действие Приказом Росстандарта от 01.06.2026 № 582-ст)
Примечание
Документ введен в действие с 01.07.2026. Взамен ГОСТ ISO 25239-5-2020.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ ISO 25239-5-2020"]:::rst
  n1["ГОСТ ISO 25239-5-2026"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-iso-25239-5-2026" "ГОСТ ISO 25239-5-2026. Межгосударственный стандарт. Сварка трением с перемешиванием. Алюминий. Часть 5. Требования к качеству и контролю (введен в действие Приказом Росстандарта от"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 1 июня 2026 г. № 582-ст
СВАРКА ТРЕНИЕМ С ПЕРЕМЕШИВАНИЕМ. АЛЮМИНИЙ
ТРЕБОВАНИЯ К КАЧЕСТВУ И КОНТРОЛЮ
Friction stir welding. Aluminium. Part 5.
Quality and inspection requirements
25.160.10
1 июля 2026 года
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
1 ПОДГОТОВЛЕН Ассоциацией «Объединение производителей, поставщиков и потребителей алюминия» и Саморегулируемой организацией Ассоциация «Национальное Агентство Контроля Сварки» (СРО Ассоциация «НАКС») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 5
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 72 «Сварка и родственные процессы»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации по результатам голосования в АИС МГС (протокол от 30 апреля 2026 г. № 196-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 1 июня 2026 г. № 582-ст межгосударственный стандарт ГОСТ ISO 25239-5-2026 введен в действие в качестве национального стандарта Российской Федерации с 1 июля 2026 г.
5 Настоящий стандарт идентичен международному стандарту ISO 25239-5:2020 «Сварка трением с перемешиванием. Алюминий. Часть 5. Требования к качеству и контролю» («Friction stir welding — Aluminium — Part 5: Quality and inspection requirements», IDT).
Международный стандарт разработан подкомитетом SC 7 «Обозначения и термины» Технического комитета ISO/TC 44 «Сварка и родственные процессы».
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА
6 ВЗАМЕН ГОСТ ISO 25239-5-2020
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
Серия стандартов ГОСТ ISO 25239 состоит из следующих частей под общим наименованием «Сварка трением с перемешиванием. Алюминий»:
- часть 3. Аттестация сварщиков-операторов;
- часть 4. Технические требования и аттестация процедур сварки;
- часть 5. Требования к качеству и контролю.
Настоящий стандарт устанавливает метод определения возможности производителя применять процесс сварки трением с перемешиванием (FSW) для производства продукции заданного качества. Настоящий стандарт устанавливает требования к качеству и не устанавливает требования к конкретной группе продукции.
В настоящем стандарте термин «алюминий» относится к алюминию и его сплавам.
Настоящий стандарт не распространяется на точечную сварку трением с перемешиванием, которая определена серией стандартов ISO 18785.
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения)]:
ISO 3452-1, Non-destructive testing — Penetrant testing — Part 1: General principles (Неразрушающий контроль. Контроль методом проникающих жидкостей. Часть 1. Общие принципы)
ISO 4136, Destructive tests on welds in metallic materials — Transverse tensile test (Разрушающие испытания сварных швов металлических материалов. Испытание на поперечное растяжение)
ISO 9015-1, Destructive tests on welds in metallic materials — Hardness testing — Part 1: Hardness test on arc welded joints (Разрушающие испытания сварных швов металлических материалов. Определение твердости. Часть 1. Определение твердости соединений, полученных методом дуговой сварки)
ISO 9015-2, Destructive tests on welds in metallic materials — Hardness testing — Part 2: Microhardness testing of welded joints (Разрушающие испытания сварных швов металлических материалов. Определение твердости. Часть 2. Определение микротвердости сварных соединений)
ISO 9017, Destructive tests on welds in metallic materials — Fracture test (Разрушающие испытания сварных швов металлических материалов. Испытание на излом)
ISO 9712, Non-destructive testing — Qualification and certification of NDT personnel (Неразрушающий контроль. Квалификация и сертификация персонала неразрушающего контроля)
ISO 17636 (all parts), Non-destructive testing of welds — Radiographic testing (Неразрушающий контроль сварных соединений. Радиографический контроль)
ISO 17637, Non-destructive testing of welds — Visual testing of fusion-welded joints (Неразрушающий контроль сварных швов. Визуальный контроль соединений, выполненных сваркой плавлением)
ISO 17640, Non-destructive testing of welds — Ultrasonic testing — Techniques, testing levels, and assessment (Неразрушающий контроль сварных швов. Ультразвуковой контроль. Методы, уровни контроля и оценка)
ISO 25239-1, Friction stir welding — Aluminium — Part 1: Vocabulary (Сварка трением с перемешиванием. Алюминий. Часть 1. Словарь)
ISO 25239-3, Friction stir welding — Aluminium — Part 3: Qualification of welding operators (Сварка трением с перемешиванием. Алюминий. Часть 3. Аттестация сварщиков-операторов)
ISO 25239-4, Friction stir welding — Aluminium — Part 4: Specification and qualification of welding procedures (Сварка трением с перемешиванием. Алюминий. Часть 4. Технические требования и аттестация процедур сварки)
ISO/TR 25901 (all parts), Welding and allied processes — Vocabulary (Сварка и родственные процессы. Словарь)
В настоящем стандарте применены термины по ISO 25239-1 и ISO/TR 25901 (все части).
ISO и IEC поддерживают терминологические базы данных для использования в целях стандартизации по следующим адресам:
- платформа онлайн-просмотра ISO: доступна по адресу http://www.iso.org/obp;
- Электропедия IEC: доступна по адресу http://www.electropedia.org/.
4.1 Общие положения
Требования относятся к аспектам качества продукции, на которые может влиять FSW.
4.2 Персонал по сварке
4.2.1 Общие положения
Производители должны иметь в своем распоряжении достаточное количество квалифицированного персонала для планирования, выполнения и контроля производственных операций FSW в соответствии с установленными техническими требованиями.
4.2.2 Сварщик-оператор
Сварщики-операторы должны быть аттестованы в соответствии с ISO 25239-3. Записи об аттестации должны обновляться.
4.3 Персонал по контролю и испытаниям
4.3.1 Общие положения
Производители должны иметь достаточное количество компетентного персонала для планирования, выполнения и контроля операций по контролю и испытаниям в процессе производства деталей, выполненных сваркой трением с перемешиванием, в соответствии с техническими требованиями.
4.3.2 Персонал по неразрушающему контролю (включая визуальный контроль)
Неразрушающий контроль сварных швов (включая визуальный контроль) и оценка результатов для окончательной приемки должны проводиться квалифицированным и компетентным персоналом. Рекомендуется, чтобы персонал был квалифицированным в соответствии с ISO 9712 или эквивалентным стандартом соответствующего уровня в определенной отрасли.
4.3.3 Персонал по разрушающим испытаниям
Персонал, проводящий разрушающие испытания, должен быть обучен данным видам испытаний.
4.4 Оборудование
4.4.1 Соответствие оборудования
Оборудование должно соответствовать требованиям для данной области применения.
Сварочное оборудование (например, сварочные установки и инструменты для FSW) должно обеспечивать выполнение сварных швов, соответствующих уровням качества, указанным в приложении A. Сварочное оборудование должно находиться в исправном состоянии и ремонтироваться или настраиваться в случае возникновения у сварщика-оператора, контролера или координатора сварки сомнений относительно его работоспособности.
4.4.2 Испытания на воспроизводимость аттестованных параметров сварочного оборудования
Испытания на воспроизводимость должны выполняться с целью подтверждения способности сварочного оборудования многократно производить сварные швы, соответствующие уровням приемки, указанным в приложении A. Испытания на воспроизводимость проводят в следующих случаях:
- после установки нового или отремонтированного сварочного оборудования;
- критически важный элемент установки FSW отремонтирован или заменен после повреждения или после сбоя в работе;
- оборудование перемещено или перемещается не предусмотренным для него способом;
- стационарное оборудование перемещено из одного места в другое.
Испытание на воспроизводимость проводят в соответствии с техническими требованиями к процедуре сварки (WPS), которые применяют при производстве продукции на этом сварочном оборудовании.
Необходимо выполнить и задокументировать не менее трех контрольных сварных соединений соответствующего качества.
4.4.3 Техническое обслуживание оборудования
Производитель должен иметь документированный план технического обслуживания оборудования. В соответствии с планом должно быть обеспечено проведение проверок технического состояния оборудования, предназначенного для контроля параметров, перечисленных в соответствующих WPS. План технического обслуживания может ограничиваться пунктами, существенными для получения сварных швов, отвечающих требованиям качества настоящего стандарта.
- состояние направляющих и механизированных приспособлений;
- состояние измерительных приборов и датчиков, используемых для работы сварочного оборудования;
- состояние кабелей, шлангов и разъемов;
- состояние систем управления механизированным или автоматическим сварочным оборудованием;
- состояние термопар и других приборов для измерения температуры;
- состояние зажимов, кондукторов и приспособлений.
Перед сваркой кондукторы, зажимы и приспособления, контактирующие с заготовками, должны быть в очищены от загрязнений (например, масла, смазки и грязи), которые могут оказать негативное влияние на сварной шов.
Применение неисправного оборудования не допускается.
4.5 Технические требования к процедуре сварки
Производитель должен обеспечить правильное использование WPS на производстве.
4.6 Инструмент для сварки трением с перемешиванием
4.6.1 Идентификация
Инструмент для FSW, используемый в производстве, должен иметь маркировку для идентификации перед использованием.
4.6.2 Проверка инструмента для сварки трением с перемешиванием
Геометрические параметры инструмента имеют решающее значение для получения качественного шва при сварке трением с перемешиванием. Перед первым использованием инструмент для FSW должен быть в достаточной степени очищен от загрязнений (например, масла, смазки или других загрязнений), которые могут оказать негативное влияние на качество сварного шва. Инструмент для FSW изнашивается в процессе эксплуатации, поэтому его необходимо проверять на износ через определенный период времени в соответствии с задокументированной процедурой.
4.7 Подготовка и сборка сварного соединения
4.7.1 Подготовка соединения
Кромка каждой свариваемой детали должна быть подготовлена в соответствии с WPS.
Сборка соединения выполняется в соответствии с WPS.
4.7.2 Очистка перед сваркой
Очистку проводят в соответствии с WPS. Основной материал должен быть чистым и в достаточной степени очищен от загрязнений (например, масла, смазки или других загрязнений), которые могут оказывать негативное влияние на качество сварного шва.
4.8 Предварительный подогрев и контроль межслойной температуры
Требования к предварительному подогреву и контролю межслойной температуры должны соответствовать WPS.
4.9 Прихватки
Если требуются прихватки, то их выполняют в соответствии с WPS.
4.10 Сварка
Все сварочные работы проводят в соответствии с WPS.
4.11 Послесварочная термическая обработка
Если после сварки необходима термическая обработка, ее выполняют в соответствии с WPS.
Производитель несет полную ответственность за технические характеристики и проведение любой послесварочной термообработки (например, отжиг твердого раствора, снятие напряжения или старение). Процесс должен учитывать свойства основного материала, сварное соединение и сварную конструкцию в соответствии со стандартом на продукцию или установленными требованиям. Проведение термообработки оформляют протоколом. Протокол должен подтверждать соблюдение требований настоящего стандарта и обеспечивать прослеживаемость процесса термической обработки детали.
4.12 Контроль и испытания
4.12.1 Общие положения
Место и периодичность выполнения контроля и испытаний определяются стандартом на продукцию и типом конструкции.
4.12.2 Контроль и испытания перед сваркой
Перед началом сварки необходимо проверить следующее:
- соответствие и пригодность сертификатов аттестационных испытаний сварщиков-операторов;
- пригодность WPS;
- сплав основного материала и его состояние;
- подготовку соединения (например форму и размеры);
- сборку соединения, фиксацию и прихватки;
- параметры сварки в соответствии с WPS;
- предварительный подогрев и межслойную температуру.
4.12.3 Контроль и испытания во время сварки
В процессе сварки необходимо периодически или непрерывно контролировать последовательность операций сварки.
4.12.4 Контроль и испытания после сварки
4.12.4.1 Общие положения
После сварки соблюдение требований применяемых стандартов или установленных требований подтверждают путем проведения следующих испытаний:
- неразрушающего контроля;
- разрушающих испытаний;
- контроля формы, профиля и размеров сварной конструкции;
- результатов и протоколов послесварочных операций (например, послесварочной термообработки, старения).
4.12.4.2 Визуальный контроль
Визуальный контроль проводят в соответствии с ISO 17637.
4.12.4.3 Проникающий контроль
Проникающий контроль проводят в соответствии с ISO 3452-1.
4.12.4.4 Радиографический контроль
Радиографический контроль проводят в соответствии с ISO 17636 (все части).
Ультразвуковой контроль применяют взамен радиографического контроля, если это указано в технических требованиях проекта или установленных требованиях.
При проведении радиографического контроля нахлесточных или стыковых соединений с конструктивным непроваром уровни приемки определяют в соответствии с техническими требованиями проекта.
4.12.4.5 Ультразвуковой контроль
Ультразвуковой контроль проводят в соответствии с ISO 17640.
При использовании иммерсионного ультразвукового контроля или ультразвукового контроля с фазированной решеткой технические требования проекта или соответствующие требования должны быть заданы в соответствии с применяемыми стандартами или требованиями.
4.12.4.6 Заводские испытания
Заводские испытания могут быть применены совместно с методами контроля, перечисленными в 4.12.4.3 (проникающий контроль), 4.12.4.4 (радиографический контроль) и 4.12.4.5 (ультразвуковой контроль) или вместо них, если это указано в технических требованиях проекта или установленных требованиях.
4.12.4.7 Испытания на растяжение
Испытания на растяжение и подготовку образцов для испытаний на растяжение проводят в соответствии с ISO 4136.
4.12.4.8 Испытания на изгиб
Испытания на изгиб и подготовку образцов для испытаний проводят в соответствии с ISO 25239-4.
4.12.4.9 Определение твердости
Твердость определяют в соответствии с ISO 9015-1 или ISO 9015-2, что применимо.
4.12.4.10 Испытания на излом
Испытания на излом проводят в соответствии с ISO 9017.
4.12.4.11 Прочие разрушающие испытания
Прочие разрушающие испытания, процедуры или методы (например, испытание на ударный изгиб, испытание на усталость или исследования макроструктуры и микроструктуры), не рассматриваемые в настоящем стандарте, могут использоваться совместно с испытаниями, изложенными в настоящем стандарте. Если указаны один или несколько таких дополнительных методов испытаний, то их выполняют в соответствии с соответствующим стандартом.
4.12.5 Сварные швы с дефектами и не соответствующие требованиям
Если ремонт сварного шва с дефектом предусматривает сварку, то такой ремонт выполняют в соответствии с WPS. После ремонта сварное соединение должно полностью соответствовать настоящим техническим требованиям.
4.12.6 Исправление геометрии шва
Грат или другие материалы, выступающие по краям сварного шва при сварке трением с перемешиванием, а также избыточное количество металла шва, могут быть удалены методом, не ухудшающим свойства основного металла. Эту операцию выполняют таким образом, чтобы толщины сварного шва и основного металла оставались в пределах допусков.
4.13 Идентификация и прослеживаемость
Идентификация и прослеживаемость сварного шва с WPS и сварщиками-операторами должны поддерживаться на протяжении всего производственного процесса.
ДЕФЕКТЫ, КОНТРОЛЬ И ИСПЫТАНИЯ, УРОВНИ ПРИЕМКИ И ОБОЗНАЧЕНИЯ ПО ISO 6520-1
Дефекты, описанные в таблице A.1, основаны на обозначениях, приведенных в ISO 10042 и характерных для сварки трением с перемешиванием.
Уровни качества представляют собой базовые справочные данные и не относятся к конкретному применению. Они относятся к типам сварных соединений при изготовлении, а не к готовому изделию или узлу. Поэтому и к отдельным сварным соединениям одного и того же изделия или узла могут быть применены разные уровни качества.
Как правило, для конкретного сварного соединения все допустимые размеры дефектов могут быть охвачены одним уровнем качества. В некоторых случаях требуется указать разные уровни качества для различных дефектов в одном и том же сварном соединении.
Выбор уровня качества для любого применения должен учитывать конструктивные особенности, последующую обработку (например, наплавку), режим нагружения (например, статический, динамический), условия эксплуатации (например, температуру, окружающую среду) и последствия разрушения. Экономические факторы также важны и должны включать стоимость сварки, контроля, испытаний и ремонта.
Дефекты, контроль и испытания, уровни качества и обозначения дефектов по ISO 6520-1
| Обозначение по ISO 6520-1:2007 | Наименование дефекта | Примечания | Контроль и испытания по ISO 25239-4 a | Уровни приемки a | ||
| D | C | B | ||||
| Поверхностные дефекты типа I (не влияют на толщину сварного шва) d | ||||||
| - c | Грат | 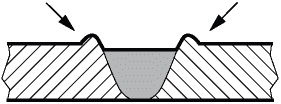 | VT, ME | - b | ||
| 507 | Линейное смещение | 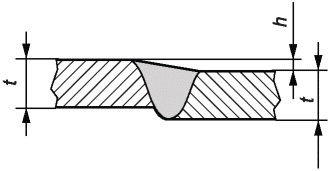 | VT, ME | h <= 0,3t или 4 мм, меньшее значение | h <= 0,2t или 2 мм, меньшее значение | h <= 0,1t или 1 мм, меньшее значение |
| 508 | Угловое смещение | 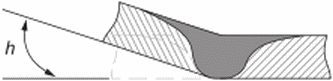 | VT, ME | Не установлено | h <= 3° | h <= 2° |
| - c | Деформация соединения | 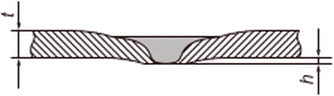 | VT, ME | h <= 0,5t или 4 мм, меньшее значение | h <= 0,4t или 2 мм, меньшее значение | - b |
| 514 | Неровная поверхность шва | Чрезмерная шероховатость поверхности | VT | - b | ||
| Поверхностные дефекты типа II (влияющие на толщину сварного шва) d | ||||||
| -C | Неполное заполнение | 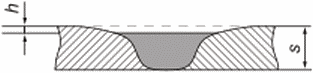 | VT, ME | - b | ||
| - | Поры | Заполненная порами поверхность | VT, ME | Не допускается | ||
| Внутренние дефекты | ||||||
| 200 | Поры | 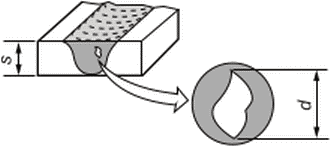 Две смежные поры, находящиеся на расстоянии менее d от меньшей поры, рассматривают как единичную пору | ME, RT, UT | - b | d <= 0,2s или 4 мм, меньшее значение | Не допускается |
| - c, e | Крюк | 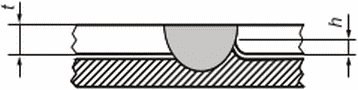 | ME | - b | h <= 0,2 + 01t (учитывают, если это уменьшает нагруженное поперечное сечение соединения) | h <= 01t (учитывают, если только это уменьшает нагруженное поперечное сечение соединения) |
| 402 | Непровар | 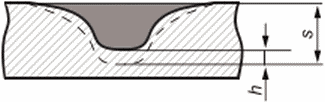 Провар меньше требуемого или заданного | ME, RT, UT | - b | h <= 2s | Не допускается |
| 300 | Твердое включение | Множественные включения в одном поперечном сечении суммируют: l = l1 + l2 + ..., включения менее 0,2 мм не учитывают | ME, RT, UT | - b | l <= 0,2s | Не допускается |
| Дефекты в корне шва (см. ISO 25239-1:2020, рисунок 7) d | ||||||
| - c | Часть соединения в схваченном состоянии | 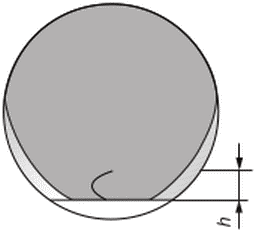 Применяется только в том случае, если это требуется в инженерном чертеже | ME, испытание на изгиб | - b | ||
| - c | Часть соединения в неохваченном состоянии | 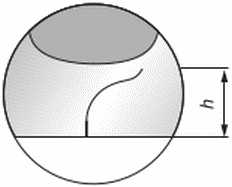 | ME, испытание на изгиб, PT, UT | h <= 0,2t Короткие, несистематические дефекты | - b | Не допускается |
| Множественные дефекты d | ||||||
| - | Множественные дефекты | Сочетание нескольких дефектов в одном поперечном сечении. Исключение — поверхностные дефекты типа I | -/- | Сумма всех отдельных дефектов, уменьшающих толщину сварного шва, не должна превышать | ||
| 0,5s | 0,3s | - b | ||||
| Обозначения и сокращения: d — максимальный размер поры в поперечном сечении шва, мм; h — высота или угол дефекта, мм или град.; s — номинальная толщина сварного шва (провара), мм; t — номинальная толщина основного материала, мм. При формировании сварного шва из материалов двух толщин и более, соответствующие толщины должны быть указаны в технических требованиях проекта; ME — исследование макроструктуры; VT — визуальный контроль; PT — проникающий контроль; RT — радиографический контроль; UT — ультразвуковой контроль. | ||||||
| a При необходимости неразрушающий контроль проводят в соответствии с ISO 3452-1 (проникающий контроль), ISO 17636 (радиографический контроль) и ISO 17640 (ультразвуковой контроль). Методы контроля и испытаний для выявления других дефектов и уровни приемки должны соответствовать установленным требованиям или техническим требованиям проекта. b Уровни приемки должны быть в пределах установленных требований или технических требований проекта. c См. ISO 25239-1. d Если поверхности сварных швов не используются в состоянии после сварки, то применяют требования проекта. e См. ISO 25239-2. | ||||||
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего межгосударственного стандарта |
| ISO 3452-1 | - | <*>, <1> |
| ISO 4136 | - | <*>, <2> |
| ISO 9015-1 | - | <*> |
| ISO 9015-2 | - | <*> |
| ISO 9017 | - | <*> |
| ISO 9712 | - | <*>, <3> |
| ISO 17636 (all parts) | IDT | ГОСТ ISO 17636-1-2017 «Неразрушающий контроль сварных соединений. Радиографический контроль. Часть 1. Способы рентгено- и гаммаграфического контроля с применением пленки». ГОСТ ISO 17636-2-2017 «Неразрушающий контроль сварных соединений. Радиографический контроль. Часть 2. Способы рентгено- и гаммаграфического контроля с применением цифровых детекторов» |
| ISO 17637 | - | <*>, <4> |
| ISO 17640 | - | <*>, <5> |
| ISO 25239-1 | IDT | ГОСТ ISO 25239-1-2026 «Сварка трением с перемешиванием. Алюминий. Часть 1. Словарь» |
| ISO 25239-3 | IDT | ГОСТ ISO 25239-3-2026 «Сварка трением с перемешиванием. Алюминий. Часть 3. Аттестация сварщиков-операторов» |
| ISO 25239-4 | IDT | ГОСТ ISO 25239-4-2026 «Сварка трением с перемешиванием. Алюминий. Часть 4. Технические требования и аттестация процедур сварки» |
| ISO/TR 25901 (all parts) | - | <*>, <6> |
| <*> Соответствующий межгосударственный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта. Примечание — В настоящей таблице использовано следующее условное обозначение степени соответствия стандартов: - IDT — идентичные стандарты. | ||
<1> В Российской Федерации действует ГОСТ Р ИСО 3452-1-2011 «Контроль неразрушающий. Проникающий контроль. Часть 1. Основные требования».
<2> В Российской Федерации действует ГОСТ Р ИСО 4136-2024 «Разрушающие испытания сварных швов металлических материалов. Испытание на поперечное растяжение».
<3> В Российской Федерации действует ГОСТ Р ИСО 9712-2023 «Контроль неразрушающий. Квалификация и сертификация персонала неразрушающего контроля».
<4> В Российской Федерации действует ГОСТ Р ИСО 17637-2024 «Неразрушающий контроль сварных швов. Визуальный контроль соединений, выполненных сваркой плавлением».
<5> В Российской Федерации действует ГОСТ Р ИСО 17640-2016 «Неразрушающий контроль сварных соединений. Ультразвуковой контроль. Технология, уровни контроля и оценки».
<6> В Российской Федерации действуют ГОСТ Р 58904-2020/ISO/TR 25901-1:2016 «Сварка и родственные процессы. Словарь. Часть 1. Общие термины», ГОСТ Р 58905-2020/ISO/TR 25901-3:2016 «Сварка и родственные процессы. Словарь. Часть 3. Сварочные процессы», ГОСТ Р 58906-2020/ISO/TR 25901-4:2016 «Сварка и родственные процессы. Словарь. Часть 4. Дуговая сварка».
| УДК 621.791:006.354 | МКС 25.160.01 25.160.10 | IDT |
| Ключевые слова: сварка, контроль, требования к качеству, сварка трением с перемешиванием, сварка алюминия | ||