ГОСТ ISO 25239-3-2026. Межгосударственный стандарт. Сварка трением с перемешиванием. Алюминий. Часть 3. Аттестация сварщиков-операторов
(введен в действие Приказом Росстандарта от 01.06.2026 № 580-ст)
Примечание
Документ введен в действие с 01.07.2026. Взамен ГОСТ ISO 25239-3-2020.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ ISO 25239-3-2020"]:::rst
  n1["ГОСТ ISO 25239-3-2026"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-iso-25239-3-2026" "ГОСТ ISO 25239-3-2026. Межгосударственный стандарт. Сварка трением с перемешиванием. Алюминий. Часть 3. Аттестация сварщиков-операторов (введен в действие Приказом Росстандарта от "
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 1 июня 2026 г. № 580-ст
СВАРКА ТРЕНИЕМ С ПЕРЕМЕШИВАНИЕМ. АЛЮМИНИЙ
АТТЕСТАЦИЯ СВАРЩИКОВ-ОПЕРАТОРОВ
Friction stir welding. Aluminium.
Part 3. Qualification of welding operators
1 июля 2026 года
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
1 ПОДГОТОВЛЕН Ассоциацией «Объединение производителей, поставщиков и потребителей алюминия» и Саморегулируемой организацией Ассоциация «Национальное Агентство Контроля Сварки» (СРО Ассоциация «НАКС») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 5
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 72 «Сварка и родственные процессы»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации по результатам голосования в АИС МГС (протокол от 30 апреля 2026 г. № 196-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 1 июня 2026 г. № 580-ст межгосударственный стандарт ГОСТ ISO 25239-3-2026 введен в действие в качестве национального стандарта Российской Федерации с 1 июля 2026 г.
5 Настоящий стандарт идентичен международному стандарту ISO 25239-3:2020 «Сварка трением с перемешиванием. Алюминий. Часть 3. Аттестация сварщиков-операторов» («Friction stir welding — Aluminium — Part 3: Qualification of welding operators», IDT).
Международный стандарт разработан подкомитетом SC 7 «Обозначения и термины» Технического комитета ISO/TC 44 «Сварка и родственные процессы».
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА
6 ВЗАМЕН ГОСТ ISO 25239-3-2020
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
Серия стандартов ГОСТ ISO 25239 состоит из следующих частей под общим наименованием «Сварка трением с перемешиванием. Алюминий»:
- часть 2. Конструкция сварных соединений;
- часть 3. Аттестация сварщиков-операторов;
- часть 4. Технические требования и аттестация процедур сварки;
- часть 5. Требования к качеству и контролю.
Настоящий стандарт устанавливает требования к аттестации сварщиков-операторов для сварки трением с перемешиванием алюминия (FSW). В настоящем стандарте термин «алюминий» относится к алюминию и его сплавам.
Настоящий стандарт не распространяется на операторов согласно ISO 25239-1.
Настоящий стандарт не распространяется на точечную сварку трением с перемешиванием, которая определена серией стандартов ISO 18785.
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения)]:
ISO 25239-1, Friction stir welding — Aluminium — Part 1: Vocabulary (Сварка трением с перемешиванием. Алюминий. Часть 1. Словарь)
ISO 25239-4:2020, Friction stir welding — Aluminium — Part 4: Specification and qualification of welding procedures (Сварка трением с перемешиванием. Алюминий. Часть 4. Технические требования и аттестация процедур сварки)
ISO 25239-5:2020, Friction stir welding — Aluminium — Part 5: Quality and inspection requirements (Сварка трением с перемешиванием. Алюминий. Часть 5. Требования к качеству и контролю)
В настоящем стандарте применены термины по ISO 25239-1.
ISO и IEC поддерживают терминологические базы данных для использования в целях стандартизации по следующим адресам:
- платформа онлайн-просмотра ISO: доступна по адресу http://www.iso.org/obp;
- Электропедия IEC: доступна по адресу http://www.electropedia.org/.
4.1 Аттестация сварщиков-операторов
Сварщики-операторы должны быть аттестованы одним из методов, приведенных в 4.3:
- стандартное испытание сварки, см. 4.3.1;
- испытание процедуры сварки, см. 4.3.2;
- предпроизводственное испытание сварки или производственное испытание сварки, см. 4.3.3;
- испытание образца сварной продукции, см. 4.3.4.
У сварщика-оператора должны быть проверены знания сварочного оборудования, используемого для аттестационного испытания, проверены и задокументированы знания технологии сварки, как указано в приложениях A и B.
Основные параметры и область аттестации указаны в 4.2, срок действия сертификата — в разделе 5. Если сварщик-оператор работает в соответствии с техническими требованиями к процедуре сварки (WPS), область аттестации должна быть ограничена в соответствии с 4.2.
Рекомендуемая форма сертификата сварщика-оператора приведена в приложении C.
4.2 Основные параметры и область аттестации
4.2.1 Общие положения
Аттестация сварщиков-операторов основана на основных параметрах, как указано в 4.2.2 - 4.2.5. Для каждого основного параметра определена область аттестации. Если сварщику-оператору необходимо выполнять работы, выходящие за пределы области аттестации, то требуется новое аттестационное испытание.
Примечание — Сварка трением с перемешиванием — механизированный процесс. Это процесс сварки в твердой фазе, поэтому основные параметры отличаются от тех, которые применимы к процессам сварки плавлением.
4.2.2 Методы сварки трением с перемешиванием
Сварщик-оператор, успешно прошедший аттестационное испытание по определенному методу FSW, считается аттестованным только по этому методу сварки. Настоящий подпункт применяется к методам FSW, которые используют роботизированные, одношпиндельные, многошпиндельные инструменты, инструменты с двумя заплечиками, регулируемые наконечники, или любым другим методам FSW, определенным в WPS и используемым для конкретного аттестационного испытания.
4.2.3 Сварочное оборудование
При следующих изменениях требуются новые аттестационные испытания:
- переход от сварки с датчиком слежения за стыком к сварке без датчика, при этом аттестация сварки без датчика распространяется на сварку с датчиком (например по положению стыка, несоответствию высот и т.д.);
- переход от одного типа сварочного оборудования к другому, работа на котором требует дополнительной подготовки;
- аттестационное испытание, проведенное на оборудовании определенного типа, распространяется только на данный тип оборудования, хотя добавление или удаление оснастки и приспособлений, подающих устройств и другого вспомогательного оборудования не изменяет типа сварочного оборудования;
- добавление, удаление или изменение системы контроля.
4.2.4 Основные материалы
При удовлетворительных испытаниях сварного шва, выполненного из любого алюминиевого сплава, сварщик-оператор считается аттестованным на сварку всех марок алюминиевых сплавов.
При удовлетворительных испытаниях сварного шва любой толщины основного материала сварщик-оператор считается аттестованным на сварку всех толщин основного материала.
При удовлетворительном испытании сварного шва любого типа изделий основного материала (включая пластину, трубу, отливку, поковку или штамповку) сварщик-оператор считается аттестованным на сварку всех типов изделий основного материала и всех диаметров труб.
4.2.5 Геометрические размеры сварного соединения
При удовлетворительном испытании сварного шва с любыми геометрическими размерами соединения сварщик-оператор считается аттестованным на сварку соединений любых геометрических размеров.
4.2.6 Аттестация по уровням приемки качества
Сварщик-оператор, аттестованный по одному уровню приемки качества в соответствии с ISO 25239-5:2020, приложение A, считается аттестованным на все уровни.
4.3 Методы аттестации
4.3.1 Аттестация, основанная на стандартном испытании сварки
Для стандартного испытания сварки используют образец для испытаний, приведенный на рисунке 1. Сварщик-оператор, удовлетворительно прошедший испытание по сварке в соответствии с 4.4, считается аттестованным для метода и типа сварочного оборудования, используемого при испытании.
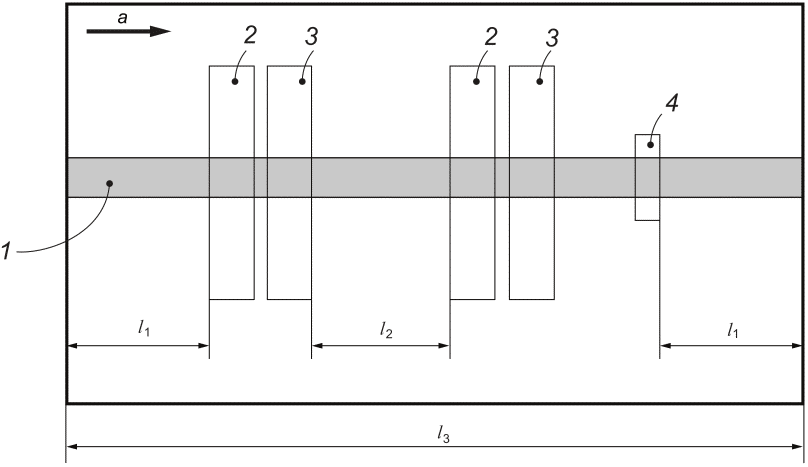
1 — сварной шов; 2 — зона вырезки образца для испытания на изгиб корня шва; 3 — зона вырезки образца для испытания на изгиб лицевой стороны шва; 4 — зона вырезки образца для исследования макроструктуры; l1 — не менее 50 мм или в три раза больше глубины сварного шва, в зависимости от того, что больше; l2 — не менее 50 мм; l3 — не менее 500 мм; a — направление сварки
Ширина заготовки для испытаний должна быть достаточной для вырезки образцов для испытаний на изгиб.
Примечание — Масштаб не соблюден. Начало и конец шва на рисунке не показаны.
Рисунок 1 — Расположение образцов для разрушающих испытаний
4.3.2 Аттестация, основанная на испытании процедуры сварки
Сварщик-оператор, удовлетворительно прошедший испытание процедуры сварки в соответствии с требованиями ISO 25239-4:2020, раздел 6, считается аттестованным на метод и тип сварочного оборудования, используемого при испытании.
4.3.3 Аттестация, основанная на предпроизводственном испытании сварки
Сварщик-оператор, удовлетворительно прошедший предпроизводственное испытание в соответствии с ISO 25239-4:2020, раздел 7, считается аттестованным на метод FSW и тип сварочного оборудования, используемого при испытании.
4.3.4 Аттестация, основанная на испытании образца сварной продукции
Сварщик-оператор, в обязательном порядке удовлетворительно выполнивший сварку серийных деталей, считается аттестованным, если типовые образцы изготовленных изделий утверждены экспертом или экспертным органом. Испытание производственных образцов сварной продукции должно соответствовать требованиям 4.4 или удовлетворять требованиям сторон контракта при более строгих требованиях.
4.4 Испытания сварных швов
4.4.1 Общие положения
Испытания сварных швов выполняют в соответствии с WPS, за исключением случаев 4.3.2 или 4.3.3. Сварку и испытания образцов выполняют в присутствии эксперта.
Длина испытательных сварных швов при аттестации сварщика-оператора, должна составлять не менее 500 мм. Если аттестация основана на предпроизводственных испытаниях, производственных испытаниях или испытаниях производственных образцов, а используемое изделие имеет длину сварного шва менее 500 мм, то количество испытанных изделий должно быть таким, чтобы соблюдалась требуемая длина сварного шва. Допускается испытание не более трех изделий.
Перед началом сварки контрольный образец и образцы для испытаний должны быть промаркированы идентификационными данными эксперта или экспертного органа и сварщика-оператора.
Эксперт может прекратить испытание если условия, в которых производится сварка, не соответствуют требованиям или сварщик-оператор не обладает квалификацией для выполнения требований настоящего стандарта.
4.4.2 Испытания и уровни приемки сварных швов
4.4.2.1 Общие положения
Уровни приемки испытываемых сварных швов должны соответствовать уровням при аттестации технических требований к процедуре сварки.
Должно быть проведено не менее следующих испытаний:
- исследование макроструктуры;
- испытания на изгиб (только при аттестации, основанной на стандартном испытании сварки в соответствии с 4.3.1).
4.4.2.2 Визуальный контроль
Визуальный контроль проводят в соответствии с ISO 25239-4:2020, 6.3.2, за исключением случая, указанного в 4.4.1, где при длине сварного шва менее 500 мм количество материала, которое не учитывается, указывают в технических требованиях к процедуре сварки.
4.4.2.3 Исследование макроструктуры
Исследование макроструктуры проводят в соответствии с ISO 25239-4:2020, 6.3.3.5. Расположение образцов для испытаний должно соответствовать рисунку 1.
4.4.2.4 Испытания на изгиб
Испытания на изгиб проводят в соответствии с ISO 25239-4:2020, 6.3.3.4. Расположение образцов для испытаний должно соответствовать рисунку 1.
Если в WPS указан шов с конструктивным непроваром, то перед проведением испытания образец должен быть механически обработан со стороны корня шва до толщины, равной установленной минимальной глубине провара шва.
4.4.3 Повторное испытание
Если сварное соединение не соответствует требованиям, указанным в 4.4.1 и 4.4.2, то испытание считается не пройденным. Повторное сварное соединение может быть выполнено с применением той же процедуры и подвергнуто испытаниям. Если второе сварное соединение не соответствует предъявляемым требованиям, то сварщик-оператор должен пройти дополнительное обучение перед прохождением нового испытания.
Если образец для испытаний на изгиб не соответствует установленным требованиям, то из того же сварного соединения должны быть изготовлены и испытаны два дополнительных образца для испытаний. Если результаты обоих повторных испытаний являются удовлетворительными, сварщик-оператор считается аттестованным. Если результаты одного или обоих повторных испытаний отрицательные, сварщик-оператор считается не аттестованным.
4.5 Отчет об испытаниях
Результаты всех испытаний оформляют документально. Форма документации определяется производителем.
Примечание — Документация может быть на бумажном или электронном носителе.
5.1 Общие положения
Прохождение сварщиком-оператором аттестационного испытания должно быть удостоверено. Основные параметры указывают в сертификате. Если образец (образцы) для испытания(й) не прошел (не прошли) какое-либо из испытаний, сертификат не оформляют.
Сертификат оформляется под ответственность эксперта или экспертного органа и содержит информацию, указанную в приложении C. Рекомендуемая форма сертификата аттестационного испытания сварщика-оператора приведена в приложении C. Если используют какую-либо иную форму сертификата аттестационного испытания сварщика-оператора, то она должна содержать информацию в соответствии с приложением C.
Примечание — Экспертом может выступать работник организации, выполняющей сварочные работы.
5.2 Срок действия
5.2.1 Первичная аттестация
Аттестация сварщика-оператора действительна со дня выполнения сварки испытательных образцов при условии, что были проведены необходимые испытания и результаты испытаний удовлетворительные.
Сертификат аттестационного испытания сварщика-оператора действителен в течение трех лет, срок действия оканчивается в последний день месяца.
5.2.2 Подтверждение аттестации
Координатор сварки или лицо уполномоченное работодателем должен подтвердить, что сварщик-оператор работает в пределах области аттестации. Подтверждать необходимо каждые шесть месяцев. Если подтверждение не выполнялось и срок действия аттестации заканчивается, сварщик-оператор должен пройти новое аттестационное испытание, прежде чем продолжить выполнение сварочных работ.
5.2.3 Продление аттестации
Срок действия сертификата аттестационных испытаний сварщика-оператора может продлеваться каждые три года экспертом или экспертным органом.
Перед продлением сертификата должны быть выполнены технические требования, изложенные 5.2.2, и подтверждены следующие условия:
- все отчеты и свидетельства, используемые для подтверждения продления, должны иметь связь и прослеживаться сварщиком-оператором и соответствовать всем WPS, используемым на производстве;
- данные, используемые для подтверждения продления, должны быть результатом неразрушающего контроля с измеряемыми параметрами (радиографического или ультразвукового) или результатом разрушающих испытаний (испытания на излом или изгиб) и должны быть получены при сварке двух швов в течение предыдущих шести месяцев;
- данные, подтверждаемые продление аттестации, хранят не менее двух лет;
- сварные швы должны удовлетворять уровням приемки для дефектов, указанным в 4.4.
ФУНКЦИОНАЛЬНЫЕ ЗНАНИЯ СВАРОЧНОГО ОБОРУДОВАНИЯ
В настоящем приложении указаны знания, касающиеся сварочного оборудования и необходимые сварщику-оператору, чтобы гарантировать выполнение необходимых процедур в соответствии с обычной практикой. Рассмотренные знания представлены в соответствии с базовым уровнем.
В связи с различиями в программах обучения в разных странах предлагается стандартизировать только общие цели или категории профессиональных знаний. Комплекс вопросов должен быть разработан каждой страной, работодателем или экспертным инженерным органом и должен включать вопросы и практический этап по всем темам, рассматриваемым в A.2 и имеющим отношение к аттестационному испытанию сварщика.
Испытание ограничивается вопросами по методу сварки, примененному при испытании.
Результаты испытаний документируют.
Сварщик-оператор должен знать правила безопасной эксплуатации сварочного оборудования, а именно:
- идентификацию и компоновку основных комплектующих,
- правильный выбор и регулировку сварочных инструментов,
- систему охлаждения (при наличии),
- техническое обслуживание оборудования;
b) управление технологическим процессом:
- программирование сварочного аппарата (при необходимости),
- работу системы управления и понимать сигналы, подаваемых системой управления,
- регулировку движения инструмента,
- порядок осмотра сварочных инструментов,
- эксплуатацию вспомогательного оборудования,
- регулировку и наладку кондукторов, фиксирующих приспособлений, их установку,
- установку и регулировку параметров процесса сварки в пределах WPS,
- хранение и транспортировку материалов,
В приложение B определены профессиональные знания, необходимые сварщику-оператору, чтобы гарантировать выполнение технических требований к процедуре сварки в соответствии с обычной практикой. Указанные в настоящем приложении профессиональные знания соответствуют базовому уровню.
Из-за различий учебных программ в разных странах предлагается стандартизировать только общие требования или категории профессиональных знаний. Фактические вопросы, которые используются, должны быть разработаны каждой отдельной страной, работодателем или экспертным техническим органом и должны включать вопросы по областям, указанным в B.2, относящимся к аттестационному испытанию сварщика-оператора.
Проверка профессиональных знаний сварщика-оператора может быть выполнена любым из следующих способов или их совмещением:
- письменное тематическое тестирование (например с выбором ответа), представленное на бумаге или компьютере;
- устное собеседование после выполнения письменных заданий.
Проверка профессиональных знаний ограничивается вопросами, относящимися к процессу сварки согласно области аттестации.
Результаты проверки документируют.
Сварщик-оператор должен понимать требования к технологическому процессу сварки и влияние параметров сварки на сварной шов, а именно:
a) основы сварки трением с перемешиванием:
- терминологию;
- основные принципы;
- метод (базовый, инструмент с двумя заплечиками, с неподвижным заплечиком и т.д.);
- влияние параметров сварки;
- основные материалы, включая их идентификацию;
- конфигурацию стыка;
- влияние сборки стыка (зазоры, изменение толщины и т.д.);
- чистоту свариваемых деталей;
- предотвращение появления дефектов сварного шва и необходимые корректирующие действия по их устранению;
e) содержание технических требований к процедуре сварки.
ПРИМЕР СЕРТИФИКАТА АТТЕСТАЦИОННОГО ИСПЫТАНИЯ СВАРЩИКА-ОПЕРАТОРА СВАРКИ ТРЕНИЕМ С ПЕРЕМЕШИВАНИЕМ
WPS N: __________________ Эксперт или экспертный орган: ___________________
Рег. № WPS (при наличии): _______ Рег. № эксперта/экспертного органа: _____
Ф.И.О. сварщика-оператора: ____________________ Клеймо: ___________________
Документ удостоверяющий личность: ________ Фотография (если требуется) ____
Дата и место рождения: ____________________________________________________
Работодатель: _____________________________________________________________
Профессиональные знания: соответствуют/не соответствуют
Данные о сварном шве: _____________________ Метод сварки: _________________
Сварочная машина/установка: _______________________________________________
Датчик слежения за стыком: ________________________________________________
Однопроходная/многопроходная техника сварки: ______________________________
Одно- или многошпиндельный: _______________________________________________
Дополнительная информация, содержащаяся в WPS N _______: Метод, по которому
- стандартное испытание сварки в соответствии с 4.3.1;
- испытание процедуры сварки в соответствии с 4.3.2;
Результаты аттестационного испытания см. протокол N: _______________
Сдал: ________________________________________ Не сдал: ____________
Аттестация действительна до: _______________________________________
Подтверждение действия сертификата работодателем/координатором сварки через шесть месяцев (см. 5.2.2)
Дата: __________ Подпись: _________ Должность: ____________________________
Подтверждение действия сертификата работодателем/координатором сварки через 12 месяцев (см. 5.2.2)
Дата: __________ Подпись: _________ Должность: ____________________________
Подтверждение действия сертификата работодателем/координатором сварки через 18 месяцев (см. 5.2.2)
Дата: __________ Подпись: _________ Должность: ____________________________
Подтверждение действия сертификата работодателем/координатором сварки через 24 месяца (см. 5.2.2)
Дата: __________ Подпись: _________ Должность: ____________________________
Подтверждение действия сертификата работодателем/координатором сварки через 30 месяцев (см. 5.2.2)
Дата: __________ Подпись: _________ Должность: ____________________________
Подтверждение действия сертификата работодателем/координатором сварки через три года (см. 5.2.3)
Дата: __________ Подпись: _________ Должность: ____________________________
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего межгосударственного стандарта |
| ISO 25239-1 | IDT | ГОСТ ISO 25239-1-2026 «Сварка трением с перемешиванием. Алюминий. Часть 1. Словарь» |
| ISO 25239-4:2020 | IDT | ГОСТ ISO 25239-4-2026 «Сварка трением с перемешиванием. Алюминий. Часть 4. Технические требования и аттестация процедур сварки» |
| ISO 25239-5:2020 | IDT | ГОСТ ISO 25239-5-2026 «Сварка трением с перемешиванием. Алюминий. Часть 5. Требования к качеству и контролю» |
| Примечание — В настоящей таблице использовано следующее условное обозначение степени соответствия стандартов: - IDT — идентичные стандарты. | ||
| [1] | ISO 18785 (all parts) | Friction stir spot welding — Aluminium |
|---|---|---|
| [2] | ISO 25239-2 | Friction stir welding — Aluminium — Part 2: Design of weld joints |
| УДК 621.791:006.354 | МКС 25.160.01 25.160.10 | IDT |
| Ключевые слова: сварка, аттестация, сварка трением с перемешиванием, сварка алюминия, аттестация сварщиков-операторов | ||