ГОСТ ISO 25239-4-2026. Межгосударственный стандарт. Сварка трением с перемешиванием. Алюминий. Часть 4. Технические требования и аттестация процедур сварки
(введен в действие Приказом Росстандарта от 01.06.2026 № 581-ст)
Примечание
Документ введен в действие с 01.07.2026. Взамен ГОСТ ISO 25239-4-2020.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ ISO 25239-4-2020"]:::rst
  n1["ГОСТ ISO 25239-4-2026"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-iso-25239-4-2026" "ГОСТ ISO 25239-4-2026. Межгосударственный стандарт. Сварка трением с перемешиванием. Алюминий. Часть 4. Технические требования и аттестация процедур сварки (введен в действие Прика"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
регулированию и метрологии
от 1 июня 2026 г. № 581-ст
СВАРКА ТРЕНИЕМ С ПЕРЕМЕШИВАНИЕМ. АЛЮМИНИЙ
ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ И АТТЕСТАЦИЯ ПРОЦЕДУР СВАРКИ
Friction stir welding. Aluminium. Part 4.
Specification and qualification of welding procedures
25.160.10
1 июля 2026 года
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Ассоциацией «Объединение производителей, поставщиков и потребителей алюминия» и Саморегулируемой организацией Ассоциация «Национальное Агентство Контроля Сварки» (СРО Ассоциация «НАКС») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 5
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 72 «Сварка и родственные процессы»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации по результатам голосования в АИС МГС (протокол от 30 апреля 2026 г. № 196-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 1 июня 2026 г. № 581-ст межгосударственный стандарт ГОСТ ISO 25239-4-2026 введен в действие в качестве национального стандарта Российской Федерации с 1 июля 2026 г.
5 Настоящий стандарт идентичен международному стандарту ISO 25239-4:2020 «Сварка трением с перемешиванием. Алюминий. Часть 4. Технические требования и аттестация процедур сварки» («Friction stir welding — Aluminium — Part 4: Specification and qualification of welding procedures», IDT).
Международный стандарт разработан подкомитетом SC 7 «Обозначения и термины» Технического комитета ISO/TC 44 «Сварка и родственные процессы».
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА
6 ВЗАМЕН ГОСТ ISO 25239-4-2020
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
Введение
Серия стандартов ГОСТ ISO 25239 состоит из следующих частей под общим наименованием «Сварка трением с перемешиванием. Алюминий»:
- часть 3. Аттестация сварщиков-операторов;
- часть 4. Технические требования и аттестация процедур сварки;
- часть 5. Требования к качеству и контролю.
1 Область применения
Настоящий стандарт устанавливает технические требования и аттестацию процедур сварки трением с перемешиванием алюминия.
В настоящем стандарте термин «алюминий» относится к алюминию и его сплавам.
Настоящий стандарт не распространяется на точечную сварку трением с перемешиванием, которая определена серией стандартов ISO 18785.
Примечание — Требования к обслуживанию, материалам или условиям производства могут потребовать более детальных испытаний, чем предусмотренные в настоящем стандарте.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения)]:
ISO 4136, Destructive tests on welds in metallic materials — Transverse tensile test (Испытания разрушающие сварных швов металлических материалов. Испытание на поперечное растяжение)
ISO 5173, Destructive tests on welds in metallic materials — Bend tests (Испытания разрушающие сварных швов металлических материалов. Испытания на изгиб)
ISO 9017, Destructive tests on welds in metallic materials — Fracture test (Испытания разрушающие сварных швов металлических материалов. Испытание на излом)
ISO 15607:2019, Specification and qualification of welding procedures for metallic materials — General rules (Технические требования и аттестация процедур сварки металлических материалов. Общие правила)
ISO 17637, Non-destructive testing of welds — Visual testing of fusion-welded joints (Неразрушающий контроль сварных швов. Визуальный контроль соединений, выполненных сваркой плавлением)
ISO 17639, Destructive tests on welds in metallic materials — Macroscopic and microscopic examination of welds (Испытания разрушающие сварных швов металлических материалов. Исследования макроструктуры и микроструктуры сварных швов)
ISO 25239-1, Friction stir welding — Aluminium — Part 1: Vocabulary (Сварка трением с перемешиванием. Алюминий. Часть 1. Словарь)
ISO 25239-5:2020, Friction stir welding — Aluminium — Part 5: Quality and inspection requirements (Сварка трением с перемешиванием. Алюминий. Часть 5. Требования к качеству и контролю)
ISO/TR 25901 (all parts), Welding and allied processes — Vocabulary (Сварка и родственные процессы. Словарь)
ISO 80000-1:2009, Quantities and units — Part 1: General (Величины и единицы. Часть 1. Общие положения)
3 Термины и определения
В настоящем стандарте применены термины по ISO 25239-1 и ISO/TR 25901 (все части).
ISO и IEC поддерживают терминологические базы данных для использования в целях стандартизации по следующим адресам:
- платформа онлайн-просмотра ISO: доступна по адресу http://www.iso.org/obp;
- Электропедия IEC: доступна по адресу http://www.electropedia.org/.
4 Разработка и аттестация процедур сварки
4.1 Общие положения
Аттестацию процедур сварки выполняют перед производственной сваркой.
Применяют сокращения, указанные в ISO 15607:2019, таблица 1.
Производитель должен подготовить предварительные технические требования к процедуре сварки (pWPS) и обеспечить их применимость для производства, основываясь на опыте предыдущих работ и общих знаниях технологии сварки. PWPS должны быть разработаны с целью достижения требуемых уровней приемки, указанных в ISO 25239-5:2020, приложение A.
PWPS должен использоваться в качестве основы для составления протокола аттестации процедуры сварки (WPQR). PWPS испытывают в соответствии с методами, изложенными в разделе 5 (испытание процедуры сварки) или разделе 6 (предпроизводственное испытание). Раздел 5 применяют если геометрия производственной детали или соединения точно соответствует стандартным заготовкам для испытаний или заготовкам в соответствии с 5.2. Раздел 6 применяют если производственные детали или соединения не точно соответствует стандартным заготовкам для испытаний в соответствии с 5.2. Информация по pWPS приведена в 4.2.
В некоторых случаях требуется дополнить или уменьшить содержание pWPS, приведенное в 4.2.
Технические требования к процедуре сварки (WPS) охватывают определенный диапазон толщин основного материала и ряд алюминиевых сплавов.
Диапазоны и допуски, в соответствии с соответствующим международным стандартом (см. раздел 2) и опытом производителя, указывают при необходимости.
Пример формы pWPS для сварки трением с перемешиванием с контролируемыми усилием и положением приведен в приложении A.
Допускается применение альтернативных методов контроля процесса, например, контроль температуры. Необходимые параметры альтернативного метода контроля процесса должны быть задокументированы в pWPS.
4.2 Техническое содержание pWPS
В pWPS включают, как минимум, следующую информацию:
a) информацию о производителе:
b) марку(и) основного материала, вид(ы) термической обработки, ссылочный(ые) стандарт(ы);
c) размеры деталей основного материала:
d) информацию об оборудовании:
- способ и тип крепления, сборочные приспособления, ролики и подкладки (размеры и материал),
- способ, режимы и порядок сборки на прихватках, если требуются,
- pWPS должны содержать информацию о сборке на прихватках или ее запрете,
- требования к сборке (например, зазоры между свариваемыми деталями, несоосность);
- эскиз конструкции и размеры сварного соединения,
- конфигурация соединения,
- последовательность и направление наложения валиков сварного шва,
- вводные и выводные планки, марка материала, ссылочный стандарт, размеры и способ крепления (при необходимости),
- положение выходного отверстия;
h) способы подготовки кромок и очистки соединения;
- способ (основной, с неподвижным заплечиком, с двумя заплечиками и т.д.),
- движение инструмента (например вращение по или против часовой стрелки, скорость вращения, включая движение вверх и вниз),
- положение инструмента (например, глубину погружения пятки) или осевое усилие, смотря что применимо,
- охлаждение инструмента (внутреннее, внешнее, охлаждающей средой), если применяется,
- угол наклона,
- угол бокового наклона, боковое смещение,
- время выдержки в начале сварки,
- время выдержки в конце сварки,
- площадь перекрытия сварного шва (WOA) для стыкового сварного соединения или нахлесточного соединения труб,
- для нахлесточного соединения сторона набегания или сторона отставания у верхнего края листа, направление сварки, глубина погружения наконечника в нижний лист;
- скорость сварки, включая информацию о любых изменениях во время сварки,
k) положение при сварке, применяемые положения при сварке;
- сведения о температуре предварительного и сопутствующего подогрева и/или межслойной температуре для основных материалов или инструмента для сварки трением с перемешиванием, если применяется (рекомендуется использовать ISO 13916),
- сведения о любой послесварочной термической обработке (например обработка твердого раствора, старение, для снятия напряжений), если применяется,
- сведения о любых методах управления скоростью охлаждения (например, потоком газа, жидкими средами), применяемых до, во время сварки или после нее, если применяется;
m) послесварочная (механическая) обработка: методы устранения деформаций и выпрямления деталей, удаления грата или любая другая послесварочная обработка сварной конструкции.
5 Аттестация, основанная на испытании процедуры сварки
5.1 Общие положения
Выполнение требований настоящего стандарта может являться основанием для аттестации сварщика-оператора (см. ISO 25239-3).
5.2 Заготовки для испытаний
5.2.1 Форма и размеры заготовок для испытаний
5.2.1.1 Общие положения
Длина или количество заготовок для испытаний должны быть достаточными для проведения необходимых испытаний.
Заготовки, длина которых превышает минимальный размер, могут использоваться для получения дополнительных образцов, образцов для повторных испытаний или для того и другого (см. 5.3.4).
На заготовке для испытаний указывают направление прокатки или экструзии.
Для выполнения стыкового соединения плоских деталей, заготовку для испытаний готовят в соответствии с рисунком 1. Длина заготовки должна обеспечивать длину сварного шва не менее 500 мм.
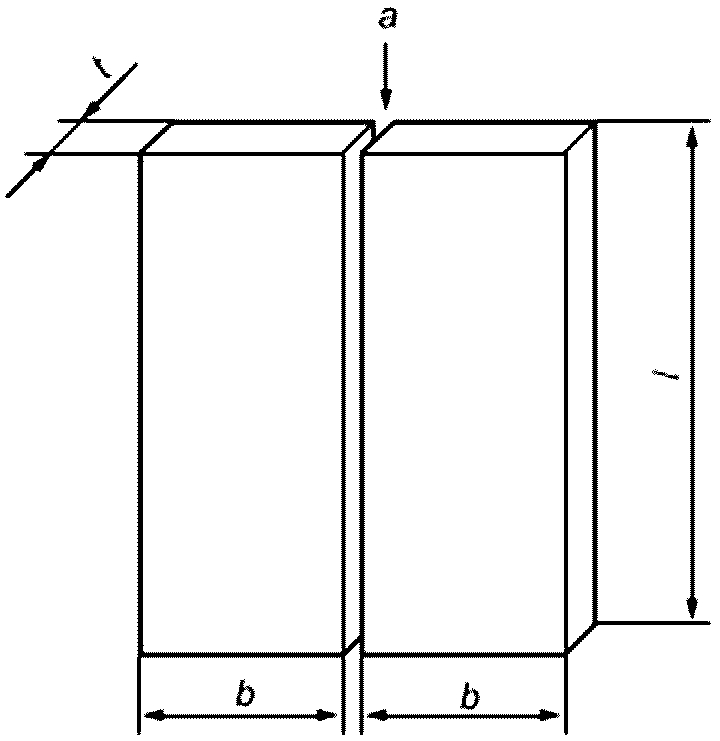
материала; a — подготовка и сборка стыка согласно pWPS
стыкового соединения листов
5.2.1.2 Стыковое соединение труб
Заготовку для испытаний изготавливают в соответствии с рисунком 2.
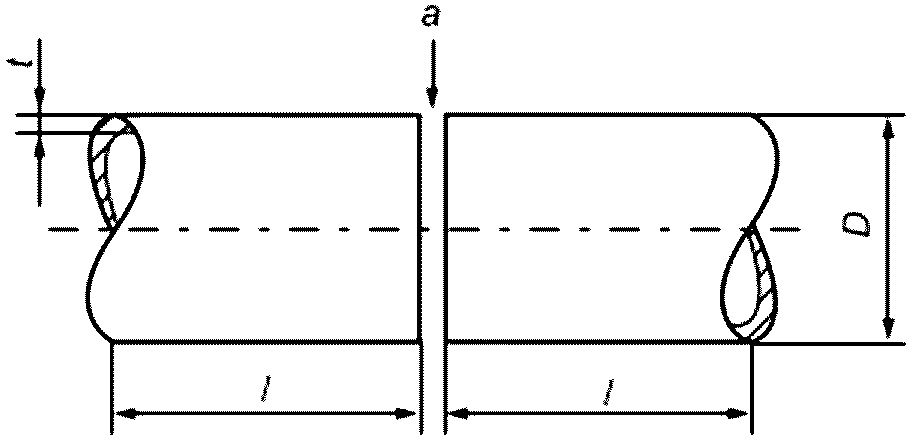
D — наружный диаметр трубы; l — длина деталей; t — толщина
материала; a — подготовка и сборка стыка согласно pWPS
Рисунок 2 — Заготовка для испытаний
для стыкового соединения труб
5.2.1.3 Нахлесточное соединение
Заготовку для испытаний изготавливают в соответствии с рисунком 3.
Шов может быть выполнен с полным проваром или конструктивным непроваром.
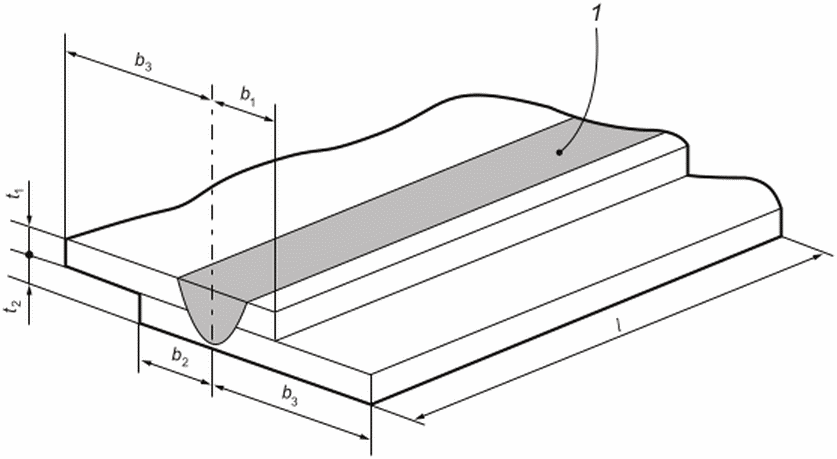
1 — сварной шов; b1 — расстояние от оси сварного шва до края верхней пластины согласно pWPS; b2 — расстояние от оси сварного шва до края нижнего листа согласно pWPS; b3 — расстояние между осью сварного шва и краем заготовки; l — длина деталей; t1 — толщина основного материала верхнего листа; t2 — толщина основного материала нижнего листа
Рисунок 3 — Заготовка для испытаний нахлесточного соединения
5.2.2 Сварка заготовок для испытаний
Заготовки для испытаний сваривают в соответствии с pWPS. Если при сварке трением с перемешиванием производственного соединения используют прихватки, то их выполняют при изготовлении образцов. Расположение прихваток должно быть на образце для испытаний. Заготовки изготавливают из участков с прихватками и без них.
Сварку заготовок для испытаний проводят в присутствии эксперта.
5.3 Контроль и испытания заготовок для испытаний
5.3.1 Объем испытаний
Испытания включают неразрушающий контроль (NDT) и разрушающие испытания. Испытания выполняют в соответствии с таблицей 1 или 2. В приложении B приведена дополнительная информация о NDT.
Результаты испытаний должны быть подтверждены экспертом.
Контроль и испытания заготовок для испытаний стыковых соединений (рисунки 1 и 2)
| Метод контроля и вид испытаний | Объем контроля и испытаний |
| Визуальный контроль a | 100% |
| Испытания на поперечное растяжение b | Два образца |
| Испытания на поперечный изгиб кованых материалов (согласно 5.3.3.4) c | Два образца для испытаний корневой стороны шва |
| Испытания на излом литых или ковано-литых материалов (согласно ISO 9017) | Два образца для испытаний лицевой стороны шва |
| Исследования макроструктуры | Один образец |
| Дополнительные испытания (например неразрушающий контроль) d | Если требуется |
| a Контроль не проводится на отрезаемых участках согласно рисунку 4. b Для стыкового соединения труб следует брать не менее одного образца для испытаний на поперечное растяжение из WOA, если возможно. c Для материалов толщиной более 12 мм образцы для испытаний на изгиб корневой и лицевой сторон шва могут быть заменены на четыре образца для испытания на боковой изгиб. Четыре образца для испытаний на поперечный изгиб могут быть заменены одним образцом для испытаний на продольный изгиб лицевой стороны шва и одним образцом для испытаний на продольный изгиб корневой стороны шва. d Дополнительные испытания выполняют в соответствии с соответствующими техническими требованиями. | |
Контроль и испытания заготовок для испытаний для нахлесточных соединений (рисунок 3)
| Метод контроля и вид испытаний | Объем контроля и испытаний |
| Визуальный контроль a | 100% |
| Исследования макроструктуры | Два образца для испытаний |
| Дополнительные испытания (испытания на отрыв, на срез, на S-образный изгиб ударным инструментом, неразрушающий контроль) b | Если требуется |
| a Контроль не проводится на отбракованных участках согласно рисунку 6. b Дополнительные испытания выполняют в соответствии с техническими требованиями проекта. Информация об испытаниях на S-образный изгиб ударным инструментом приведена в приложении C. | |
Контроль и испытания заготовок, включая прихватки или зоны начала/конца стыкового соединения труб, должны соответствовать техническим требованиям проекта.
Особые условия эксплуатации, материал или условия производства могут потребовать более полных испытаний для получения дополнительных данных.
5.3.2 Визуальный контроль и уровни приемки
Заготовки для испытаний подлежат визуальному контролю в соответствии с ISO 17637 перед отбором образцов. Объем контроля должен соответствовать таблицам 1 или 2.
Уровни приемки применяют согласно ISO 25239-5:2020, приложение A.
5.3.3 Разрушающие испытания
5.3.3.1 Общие положения
Объем испытаний должен соответствовать таблицам 1 и 2.
5.3.3.2 Расположение и отбор образцов для испытаний
После визуального контроля заготовок вырезают образцы для испытаний.
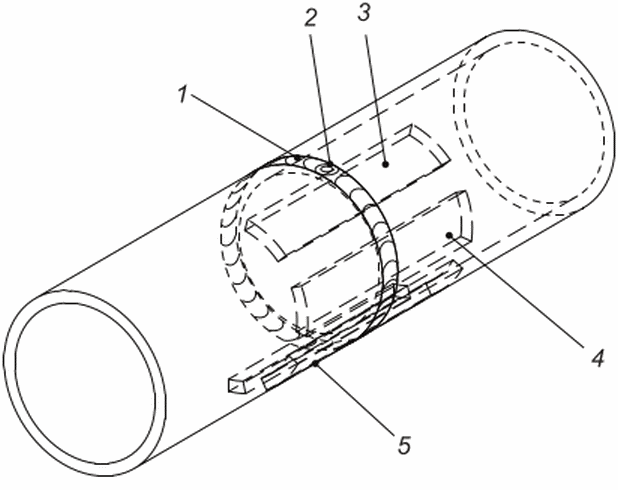
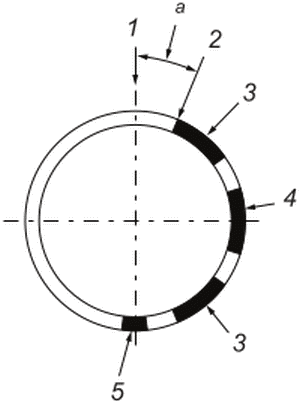
Расположение образцов для испытаний должно соответствовать рисункам 4, 5 или 6.
Длина неиспользуемых участков от каждого конца сварного шва должна составлять 50 мм или быть в три раза больше глубины сварного шва, в зависимости от того, что больше.
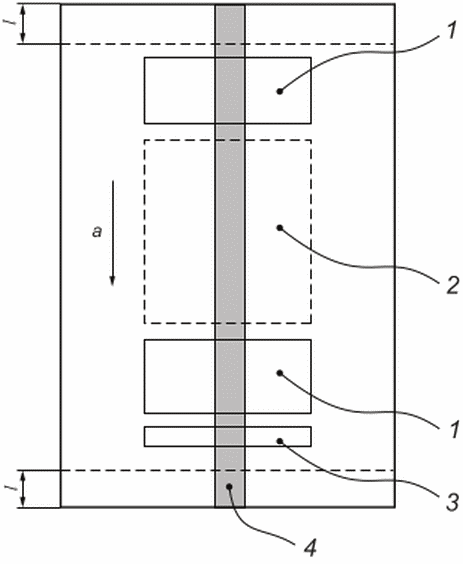
1 — площадь одного образца для испытаний на растяжение,
образцов для испытаний на изгиб или излом; 2 — площадь
для дополнительных образцов для испытаний, если требуются; 3 — площадь одного образца для исследования макроструктуры; 4 — сварной шов; l — длина, неиспользуемых участков от каждого конца сварного шва; a — направление сварки
Примечание — Масштаб не соблюден. Начало и конец сварного шва на рисунке не показаны.
Рисунок 4 — Расположение образцов для испытаний для стыкового соединения плоских деталей
 |
|---|
| a) 3D-проекция |
 |
| b) вид слева |
для испытаний на растяжение, изгиб или излом; 4 — площадь для дополнительных образцов для испытаний, если требуются; 5 — площадь для одного образца для исследования макроструктуры; a — WOA, позволяющая получить образец для испытания на растяжение, если возможно
Примечание — Масштаб не соблюден. Направление сварки — по часовой стрелке.
для испытаний при стыковом соединении труб
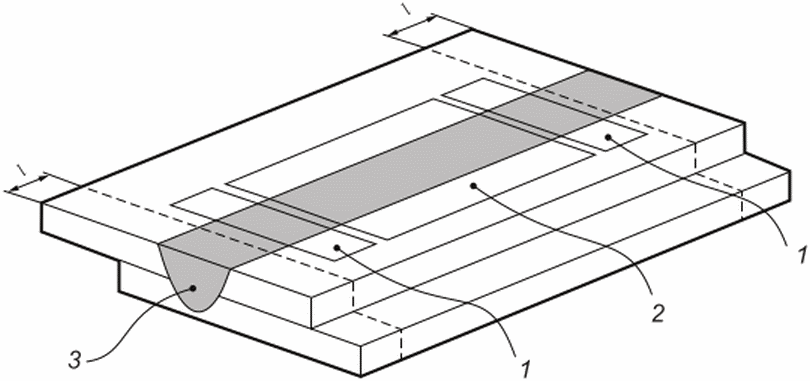
1 — зона для одного образца для исследования макроструктуры; 2 — зона для образцов для испытаний на отрыв, на срез, на S-образный изгиб ударным инструментом (см. приложение C), если требуется; 3 — сварной шов; l — длина неиспользуемых участков от каждого конца сварного шва
Рисунок 6 — Расположение образцов для испытаний при нахлесточном соединении
Примечание — Масштаб не соблюден. Начало и конец сварного шва на рисунке не показаны.
5.3.3.3 Испытание на поперечное растяжение и уровни приемки
Для стыковых соединений испытания образцов на поперечное растяжение проводят в соответствии с ISO 4136.
Для нетермоупрочняемых сплавов и чистого алюминия предел прочности при растяжении образца для испытаний не должен быть меньше соответствующего минимального значения для основного материала в состоянии «O» согласно требованиям соответствующего стандарта (см. таблицу 3).
Для термоупрочняемых сплавов заданный предел прочности при растяжении \sigma_{min,w} образца в состоянии непосредственно после сварки должен удовлетворять минимальному требованию:
где \sigma_{min,pm} — предел прочности при растяжении основного материала, приведенный в соответствующем стандарте;
fe — коэффициент прочности сварного соединения (см. таблицу 3).
При комбинации различных алюминиевых сплавов берется меньшее из значений \sigma_{min,w} для двух сплавов.
Для определения соответствия значениям fe в таблице 3 fe вычисляют по формуле (1) и округляют согласно правилам ISO 80000-1:2009, приложение B.
| Тип материала | Виды термообработки основного материала перед сваркой a, b | Условия после сварки | Коэффициент прочности сварного соединения fe |
| Чистый алюминий | Все виды термообработки | После сварки | 1,0 d |
| Нетермоупрочняемые сплавы | Все виды термообработки | После сварки | 1,0 d |
| Термоупрочняемые сплавы (глубина провара не более 5 мм) | T4 | Естественное старение c | 0,8 |
| T4 | Искусственное старение c | 0,8 e | |
| T5 и T6 | Естественное старение c | 0,7 | |
| T5 и T6 | Искусственное старение c | 0,8 e | |
| Термоупрочняемые сплавы (глубина провара более 5 мм) | T4 | Естественное старение c | 0,7 |
| T4 | Искусственное старение c | 0,7 e | |
| T5 и T6 | Естественное старение c | 0,6 | |
| T5 и T6 | Искусственное старение c | 0,7 e | |
| a См. ISO 2107. b Для состояний основных материалов, для которых не указан вид термообработки в таблице, \sigma_{min,w} должно соответствовать техническим требованиям проекта. c Условия старения должны соответствовать техническим требованиям проекта. d Независимо от фактического состояния основного материала для испытания, \sigma_{min,pm} должно соответствовать минимальному временному сопротивлению разрыву в состоянии «O». e Более высокие свойства достигаются при полной послесварочной термообработке; значение \sigma_{min,w} должно соответствовать техническим требованиям проекта. | |||
5.3.3.4 Испытание на изгиб и уровни приемки
Испытания на изгиб следует проводить в соответствии с техническим требованиям проекта.
В противном случае для стыковых соединений образцы для испытаний и испытания на изгиб должны соответствовать ISO 5173. Стороны набегания и отставания должны быть замаркированы на образцах до проведения испытаний. Для всех основных материалов минимальный угол загиба должен составлять 180° при использовании оправки диаметром, рассчитанным исходя из относительного удлинения при растяжении основного материала по формуле (2).
При относительном удлинении > 5%
d = \frac{100t_{s}}{\Delta l} - t_{s} , (2)
где d — максимальный диаметр оправки, мм; ts — толщина образца для испытания на изгиб (включая поперечный боковой изгиб), мм;
\Delta l — минимальное относительное удлинение при растяжении, согласно техническим требованиям на материал (для комбинаций различных сплавов используют минимальное значение), %.
Для относительного удлинения <= 5% перед испытаниями выполняется термообработка — отжиг. Диаметр оправки вычисляют с учетом относительного удлинения при условиях состояния «O».
Если испытания на изгиб не пройдены из-за роста зерна в процессе отжига, следует провести дополнительные испытания на изгиб в соответствии с таблицей 1, при этом новые параметры испытаний должны соответствовать техническим требованиям проекта.
Значения d округляют в меньшую сторону до целого значения.
Допускается использовать оправку меньшего диаметра.
Во время испытаний на образцах для испытаний не допускается появление трещин более 3 мм в любом направлении, выявленных невооруженным глазом. Трещины, образующиеся на любых краях образца во время испытаний не учитывают при оценке, за исключением случаев, когда они образовались вследствие непровара или несплошности.
5.3.3.5 Исследования макроструктуры и уровни приемки
Образцы для испытаний подготавливают и исследуют с одной стороны в соответствии с ISO 17639 для точного определения области сварного шва.
Исследования макроструктуры должны включать основной материал, не подвергнутый тепловому воздействию. В ходе исследования макроструктуры перед травлением не должно быть выявлено дефектов.
При травлении некоторых сплавов следует соблюдать осторожность, чтобы избежать ложных результатов.
Уровни приемки применяют согласно ISO 25239-5:2020, приложение A. Прочие дефекты должны находиться в пределах допустимых значений, указанных в соответствующих требованиях или технических требованиях проекта.
5.3.4 Повторные испытания
Если заготовка для испытаний не соответствует требованиям по результатам визуального контроля согласно 5.3.2, необходимо изготовить дополнительную заготовку для испытаний и провести тот же контроль. Если дополнительная заготовка для испытаний не соответствует требованиям, аттестация процедуры сварки считается не пройденной.
Если образец для испытаний не соответствует требованиям по результатам разрушающих испытаний по 5.3.3 из-за дефектов в сварном шве, то взамен каждого не прошедшего испытания образца необходимо испытать два новых. Дополнительные образцы для испытаний вырезают из той же заготовки для испытаний, если материала достаточно, или из новой заготовки. Каждый дополнительный образец для испытаний подвергают тем же испытаниям, что и начальный образец. Если любой из дополнительных образцов не соответствует требованиям, аттестация процедуры сварки считается не пройденной.
5.4 Область аттестации
5.4.1 Общие положения
Все условия согласно 5.4.2 - 5.4.5 должны быть соблюдены.
При расширении, сокращении или изменении области аттестации требуется проведение новой аттестации процедуры сварки.
5.4.2 Производитель
Аттестационные испытания, которые проходит производитель, действительны для сварки на сварочном оборудовании того же типа, которое установлено в цехах или на объектах, при осуществлении технического контроля и контроля качества производителем.
Если производитель, проводивший аттестацию процедуры сварки, берет на себя ответственность за весь процесс сварки, то считают, что сварка выполнялась при таких же технических условиях и условиях контроля качества.
5.4.3 Другие параметры
Область аттестации для других параметров должна быть указана в WPS.
5.5 Протокол аттестации процедуры сварки
WPQR — протокол о результатах испытаний каждой заготовки для испытаний, включая повторные испытания. Протокол должен включать соответствующие пункты, перечисленные в WPS и подробную информацию о любых деталях, которые могут быть отклонены в соответствии с требованиями 5.3. Если результаты испытаний положительные, то WPQR считается аттестованной и эксперт или представитель экспертного органа подписывает протокол и ставит дату. PWPS также считается аттестованной. Выдается WPS.
Если результаты испытаний также соответствуют критериям других уровней качества, то pWPS также считается аттестованной по этим уровням приемки.
Для WPQR используют стандартную форму. Пример формы WPQR приведен в приложении D.
6 Аттестация, основанная на предпроизводственном испытании сварки
6.1 Общие положения
Предпроизводственное испытание сварки выполняют согласно соответствующим подразделам раздела 6, если не указано иное в 6.2 - 6.5.
Выполнение требований настоящего стандарта может служить основанием для аттестации сварщика-оператора (см. ISO 25239-3).
6.2 Заготовки для испытаний
Подготовку и сварку заготовок для испытаний выполняют в производственных условиях сварки. Заготовки проектируют таким образом, чтобы их форма и размеры соответствовали реальным условиям сварки конструкции. К таким условиям относят основные параметры (например, напряженное состояние, влияние нагрева, ограниченный доступ и подготовку кромок).
Если для проверки используют образец продукции, то следует применять оснастку и приспособления, используемые на производстве.
6.3 Контроль и испытания заготовок для испытаний
Заготовки для испытаний испытывают в соответствии с 5.2 - 5.5, если это применимо.
Должны быть проведены, как минимум, следующие испытания:
- исследования макроструктуры (в зависимости от геометрии конструкции проводят одно или несколько исследований макроструктуры).
6.4 Область аттестации
Любые WPS, разработанные в соответствии с настоящим стандартом, ограничены типом соединения, использованным при предпроизводственных испытаниях сварки.
Область аттестации, как правило, соответствует 5.4.2 или 5.4.3.
6.5 Протокол аттестации процедуры сварки
WPQR — протокол о результатах испытаний каждой заготовки для испытаний, включая повторные испытания. Протокол должен включать соответствующие пункты, перечисленные в WPS и подробную информацию о любых деталях, которые могут быть отклонены в соответствии с требованиями 6.3. Если результаты испытаний положительные, то WPQR считается аттестованной и эксперт или представитель экспертного органа подписывает протокол и ставит дату. PWPS также считается аттестованной. Выдается WPS.
Если результаты испытаний также соответствуют критериям других уровней качества, то pWPS также считается аттестованной по этим уровням приемки.
Для WPQR используют стандартную форму. Пример формы WPQR приведен в приложении D.
ПРИМЕР ФОРМЫ ПРЕДВАРИТЕЛЬНЫХ ТЕХНИЧЕСКИХ ТРЕБОВАНИЙ К ПРОЦЕДУРЕ СВАРКИ (PWPS) И ТЕХНИЧЕСКИХ ТРЕБОВАНИЙ К ПРОЦЕДУРЕ СВАРКИ (WPS)
PWPS производителя N: _____________________________________________________
WPQR производителя N: _____________________________________________________
Ф.И.О. сварщика-оператора сварки трением с перемешиванием: _________________________________________
Тип основного материала, термообработка и ссылочный(е) стандарт(ы): _______
Толщина основного материала (мм): _________________________________________
Наименование оборудования (марка, серийный номер, производитель): _________
Наименование инструмента (эскиз) <1>: _____________________________________
Зажимное приспособление (эскиз) <1>: ______________________________________
Прихватки: ______________________________________
и методы очистки: _________________________________________
| Тип и конструкция сварного соединения | Последовательность сварки |
|---|---|
| (Эскиз) <1> |
| Проход | Движение инструмента, скорость вращения, об/мин | Осевое усилие, кН или глубина погружения пятки, мм | Глубина погружения наконечника в нижнюю пластину <1>, мм | Угол наклона, град | Угол бокового наклона, град | Время выдержки, с | Скорость сварки, мм/мин | Другое |
|---|---|---|---|---|---|---|---|---|
Положение при сварке:             _________________________________________

Послесварочная обработка:         _________________________________________
Другая информация <1>: _________________________________________
Производитель                ______________________________________________

Ф.И.О., дата, подпись        ______________________________________________
При необходимости проведения неразрушающего контроля (NDT) его проводят на заготовках для испытаний перед вырезкой из них образцов для испытаний.
В зависимости от геометрии соединения, основного материала и эксплуатационных требований, NDT при необходимости, выполняется в соответствии с ISO 3452 (проникающий контроль), ISO 17636 (радиографический контроль) и ISO 17640 (ультразвуковой контроль). Если имеются строгие требования к сварному шву, могут быть применены специальные методы (например, ультразвуковой контроль с использованием фазированных решеток или вихретоковый контроль).
ИСПЫТАНИЕ НА S-ИЗГИБ НАХЛЕСТОЧНЫХ СОЕДИНЕНИЙ УДАРНЫМ ИНСТРУМЕНТОМ
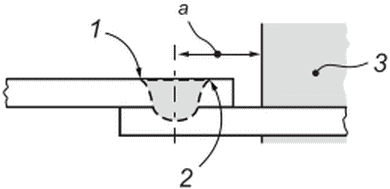
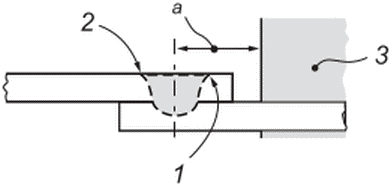
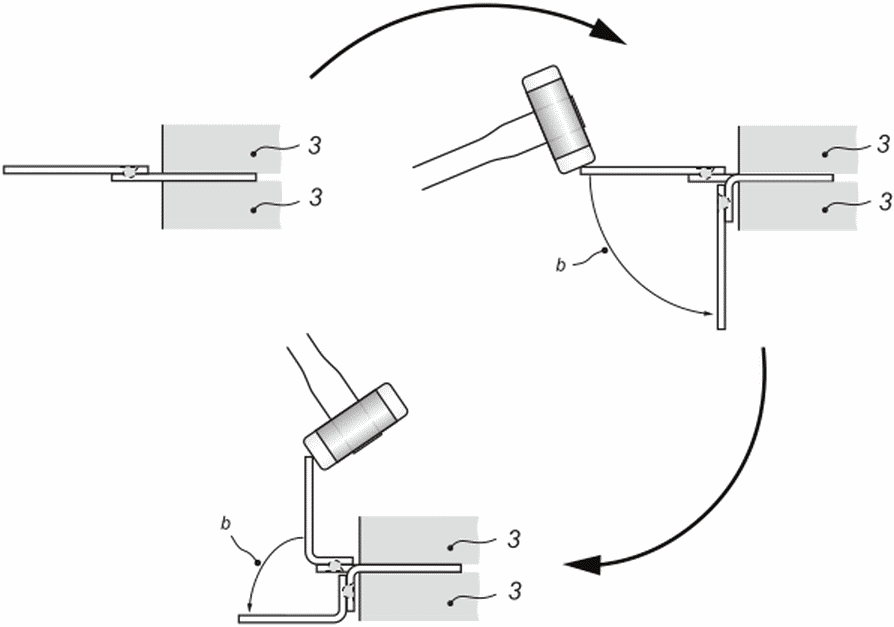
Испытание на S-образный изгиб нахлесточных соединений ударным инструментом — проверенный качественный метод выявления дефектов в сварном шве, например, утонения листа или «крюка». Поскольку оценка по данному методу является качественной, следует выбирать расстояние от центра шва до тисков (или зажимного устройства) таким образом, чтобы компенсировать пластичность или недостаток пластичности и толщину контролируемого материала. Для более пластичных материалов расстояние от центра шва до тисков должно быть меньше, чем для менее пластичных материалов.
Рекомендуется проводить испытания на S-образный изгиб на двух образцах. У первого образца ближе к ударному инструменту должна быть сторона набегания шва [рисунок C.1, a)]. У второго образца ближе к ударному инструменту должна быть сторона отставания шва [рисунок C.1, b)].
Данное испытание не заменяет другие испытания, дающее количественные результаты.
 |  |
| a) | b) |
 | |
| c) | |
1 — сторона набегания сварного шва; 2 — сторона отставания сварного шва; 3 — тиски; a — расстояние от края зажима до оси сварного шва; b — направление движения ударного инструмента
Примечание — Большие стрелки указывают последовательность испытания.
Рисунок C.1 — Не ограничиваемый метод испытания на S-образный изгиб ударным инструментом
WPQR производителя N: ____________________
Аттестация процедуры сварки WPQ — сертификат испытаний ____________________
Адрес:                                          ___________________________
PWPS производителя N:                           ___________________________
Эксперт или экспертный орган:    __________________________________________
Регистрационный N:    _____________________________________________________
Стандарт на испытания:    _________________________________________________
Дата сварки              _____________________
Ф.И.О. сварщика-оператора сварки трением с перемешиванием: ________________
Тип основного материала и ссылочный(е) стандарт(ы): _______________________
Толщина основного материала (мм):                __________________________
Наружный диаметр трубы (мм):         ______________________________________
Конструкция соединения (эскиз):      ______________________________________
Послесварочная термическая обработка:
Другая информация:     ____________________________________________________
Подпись   ниже   подтверждает,  что  контрольные  сварные  соединения  были
подготовлены,  сварены  и  проконтролированы  в соответствии с требованиями
стандарта на испытания, указанного выше.
____________  __________________  _________________________________________
    Место        Дата выдачи            Эксперт или экспертный орган
Дата, подпись, Ф.И.О.
Отчет об испытаниях сварного шва
Эксперт или экспертный орган: ______________________________________
Ф.И.О. сварщика-оператора сварки трением
Тип основного материала, термообработка
стандарт(ы):                         ______________________________________
Толщина основного материала (мм):    ______________________________________
Наружный диаметр трубы (мм):  _____________________________________________
Наименование инструмента (эскиз) <2> ______________________________________
Зажимное приспособление (эскиз) <2> ______________________________________
Наименование оборудования:           ______________________________________
Прихватки:                   ______________________________________________
Подготовка соединения под сварку и методы очистки: ________________________
Конструкция сварного соединения
| Тип и конструкция сварного соединения | Последовательность сварки |
|---|---|
| (Эскиз) <2> |
| Проход | Движение инструмента, скорость вращения, об/мин | Осевое усилие, кН или глубина погружения пятки, мм | Глубина погружения наконечника в нижнюю пластину <2>, мм | Угол наклона, град. | Угол бокового наклона, град. | Время выдержки, с | Скорость сварки, мм/мин | Другое |
|---|---|---|---|---|---|---|---|---|
Предварительная термическая обработка: ____________________________ Температура предварительного подогрева (°C): ____________________________ Температура сопутствующего подогрева (°C): ____________________________ Межслойная температура (°C): ____________________________ Защитный газ: _____ Обозначение: _____ Расход газа (л/мин) ______________ Послесварочная обработка: ____________________________
Термическая обработка после сварки (время, температура, метод, скорость
Другая информация <3>: ____________________________
PWPS производителя N:                          ____________________________
WPQR производителя N:                          ____________________________
Регистрационный номер испытательной
лаборатории N:                                 ____________________________
Эксперт или экспертный орган:                  ____________________________
Регистрационный номер N:                       ____________________________
| Обозначение дефекта в соответствии с ISO 25239-5:2020, приложение A | Уровень качества в соответствии с ISO 25239-5:2020, приложение A | Допустимый | Недопустимый | Протокол N |
|---|---|---|---|---|
| Обозначение дефекта в соответствии с ISO 25239-5:2020, приложение A | Уровень качества в соответствии с ISO 25239-5:2020, приложение A | Допустимый | Недопустимый | Протокол N |
|---|---|---|---|---|
Требуются испытания на растяжение: да/нет
| Тип/N | \sigma_{min,w} , Н/мм2 | \sigma_{min,pm} , Н/мм2 | f_{e}\sigma_{min,w}/\sigma_{min,pm} | Место разрушения | Примечания |
|---|---|---|---|---|---|
| Требование | |||||
| 1 | - | ||||
| 2 | - |
\sigma_{min,w} — предел прочности при растяжении образца для испытаний.
| Тип/N | Сторона изгиба | Диаметр оправки d, мм | Результаты |
|---|---|---|---|
Другие испытания <4> ______________________________________________________
Примечания: _______________________________________________________________
Испытания проведены в соответствии с требованиями: ________________________
Отчет лаборатории N: ______________________________________________________
Результаты испытаний удовлетворительные/неудовлетворительные (ненужное зачеркнуть)
Испытания проводились в присутствии: ______________________________________
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего межгосударственного стандарта |
| ISO 4136 | - | <*>, <1> |
| ISO 5173 | - | <*>, <2> |
| ISO 9017 | - | <*> |
| ISO 15607:2019 | - | <*>, <3> |
| ISO 17637 | - | <*>, <4> |
| ISO 17639 | - | <*>, <5> |
| ISO 25239-1 | IDT | ГОСТ ISO 25239-1-2026 «Сварка трением с перемешиванием. Алюминий. Часть 1. Словарь» |
| ISO 25239-5 | IDT | ГОСТ ISO 25239-5-2026 «Сварка трением с перемешиванием. Алюминий. Часть 5. Требования к качеству и контролю» |
| ISO/TR 25901 (все части) | - | <*>, <6> |
| ISO 80000-1:2009 | - | <*> |
| <*> Соответствующий межгосударственный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта. Примечание — В настоящей таблице использовано следующее условное обозначение степени соответствия стандартов: - IDT — идентичные стандарты. | ||
<1> В Российской Федерации действуют ГОСТ Р ИСО 4136-2024 «Испытания разрушающие сварных швов металлических материалов. Испытание на поперечное растяжение».
<2> В Российской Федерации действует ГОСТ Р ИСО 5173-2024 «Испытания разрушающие сварных швов металлических материалов. Испытания на изгиб».
<3> В Российской Федерации действует ГОСТ Р ИСО 15607-2009 «Технические требования и аттестация процедур сварки металлических материалов. Общие правила».
<4> В Российской Федерации действует ГОСТ Р ИСО 17637-2024 «Неразрушающий контроль сварных швов. Визуальный контроль соединений, выполненных сваркой плавлением».
<5> В Российской Федерации действует ГОСТ Р ИСО 17639-2025 «Испытания разрушающие сварных швов металлических материалов. Исследования макроструктуры и микроструктуры сварных швов».
<6> В Российской Федерации действует ГОСТ Р 58904-2020/ISO/TR 25901-1:2016 «Сварка и родственные процессы. Словарь. Часть 1. Общие термины», ГОСТ Р 58905-2020/ISO/TR 25901-3:2016 «Сварка и родственные процессы. Словарь. Часть 3. Сварочные процессы», ГОСТ Р 58906-2020/ISO/TR 25901-4:2016 «Сварка и родственные процессы. Словарь. Часть 4. Дуговая сварка».
БИБЛИОГРАФИЯ
| УДК 621.791:006.354 | МКС 25.160.01 25.160.10 | IDT |
| Ключевые слова: сварка, аттестация, сварка трением с перемешиванием, сварка алюминия, процедура сварки | ||