ГОСТ ISO 25239-1-2026. Межгосударственный стандарт. Сварка трением с перемешиванием. Алюминий. Часть 1. Словарь
(введен в действие Приказом Росстандарта от 01.06.2026 № 578-ст)
Примечание
Документ введен в действие с 01.07.2026. Взамен ГОСТ ISO 25239-1-2020.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ ISO 25239-1-2020"]:::rst
  n1["ГОСТ ISO 25239-1-2026"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-iso-25239-1-2026" "ГОСТ ISO 25239-1-2026. Межгосударственный стандарт. Сварка трением с перемешиванием. Алюминий. Часть 1. Словарь (введен в действие Приказом Росстандарта от 01.06.2026 N 578-ст)"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
от 1 июня 2026 г. № 578-ст
СВАРКА ТРЕНИЕМ С ПЕРЕМЕШИВАНИЕМ. АЛЮМИНИЙ
Дата введения 1 июля 2026 года
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Ассоциацией «Объединение производителей, поставщиков и потребителей алюминия» и Саморегулируемой организацией Ассоциация «Национальное Агентство Контроля Сварки» (СРО Ассоциация «НАКС») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 5
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 72 «Сварка и родственные процессы»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации по результатам голосования в АИС МГС (протокол от 30 апреля 2026 г. № 196-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 1 июня 2026 г. № 578-ст межгосударственный стандарт ГОСТ ISO 25239-1-2026 введен в действие в качестве национального стандарта Российской Федерации с 1 июля 2026 г.
5 Настоящий стандарт идентичен международному стандарту ISO 25239-1:2020 «Сварка трением с перемешиванием. Алюминий. Часть 1. Словарь» («Friction stir welding — Aluminium — Part 1: Vocabulary», IDT).
Международный стандарт разработан подкомитетом SC 7 «Обозначения и термины» Технического комитета ISO/TC 44 «Сварка и родственные процессы».
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных документов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА
6 ВЗАМЕН ГОСТ ISO 25239-1-2020
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
Введение
Серия стандартов ГОСТ ISO 25239 состоит из следующих частей под общим наименованием «Сварка трением с перемешиванием. Алюминий»:
1 Область применения
Настоящий стандарт устанавливает термины и определения в области сварки трением с перемешиванием.
В настоящем стандарте термин «алюминий» относится к алюминию и его сплавам.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие документы [для датированных ссылок применяют только указанное издание ссылочного документа, для недатированных — последнее издание (включая все изменения)]:
ISO/TR 25901 (all parts), Welding and allied processes — Vocabulary (Сварка и родственные процессы. Словарь)
3 Термины и определения
В настоящем стандарте применены термины по ISO/TR 25901 (все части).
ISO и IEC поддерживают терминологические базы данных для использования в целях стандартизации по следующим адресам:
- платформа онлайн-просмотра ISO: доступна по адресу http://www.iso.org/obp;
- Электропедия IEC: доступна по адресу http://www.electropedia.org/.
3.1 инструмент с регулируемым наконечником (adjustable tool probe): Инструмент у которого длина, скорость и направление вращения наконечника регулируются. Скорость и направление вращения наконечника могут отличаться от скорости и направления вращения заплечика во время сварки.
Примечание 1 — См. рисунок 1.
Примечание 2 — Инструмент позволяет выполнить соединение без образования избыточного грата в начале сварки и в выходном отверстии.
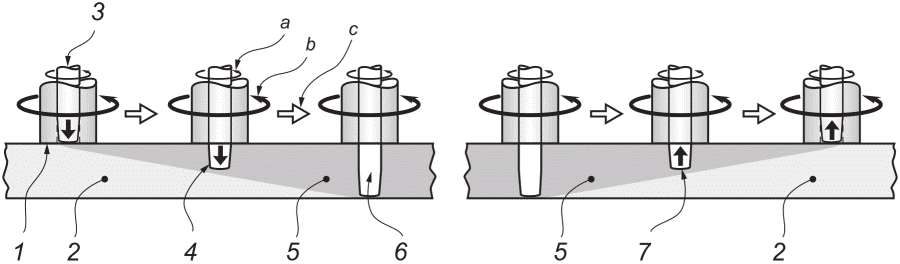
1 — заплечик; 2 — свариваемая заготовка; 3 — наконечник; 4 — наконечник, движущийся вниз; 5 — сваренная заготовка; 6 — наконечник в положении для сварки; 7 — наконечник, движущийся вверх; a — направление вращения наконечника; b — направление вращения заплечика; c — направление сварки
Рисунок 1 — Инструмент с регулируемым наконечником
3.2 сторона набегания (advancing side): Сторона сварного шва, на которой направление вращения инструмента и направление сварки совпадают.
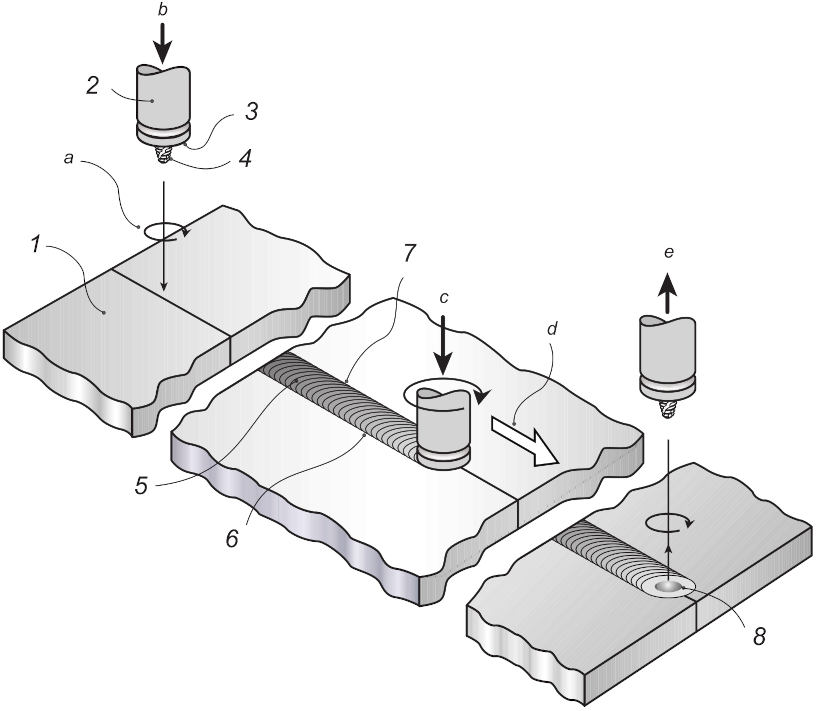
1 — заготовка; 2 — инструмент; 3 — заплечик; 4 — наконечник; 5 — лицевая сторона шва; 6 — сторона отставания шва; 7 — сторона набегания шва; 8 — выходное отверстие; a — направление вращения инструмента; b — движение
инструмента вниз; c — осевое усилие; d — направление сварки;
e — движение инструмента вверх
Рисунок 2 — Основной принцип сварки трением с перемешиванием
3.3 осевое усилие (axial force): Усилие, прилагаемое к заготовке вдоль оси вращения инструмента.
Примечание 1 — См. рисунок 2.
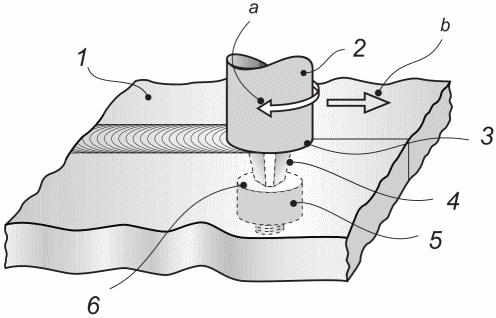
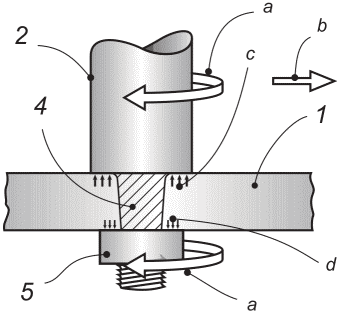
3.4 инструмент с двумя заплечиками (bobbin tool): Инструмент с двумя заплечиками, разделенными наконечником с фиксированной или с регулируемой длиной.
Примечание 1 — Саморегулируемый инструмент с двумя заплечиками позволяет заплечикам автоматически поддерживать контакт с заготовкой.
Примечание 2 — См. рисунок 3.
3.5 время выдержки в конце сварного шва (dwell time at end of weld): Интервал времени от остановки вращающегося инструмента после его линейного перемещения до начала выхода вращающегося инструмента из сварного шва.
Примечание 1 — См. t5 на рисунке 4.
 |
 |
|---|---|
| a) Вид в изометрии | b) Вид сбоку (разрез) |
1 — заготовка; 2 — верхняя часть инструмента;
3 — верхний заплечик; 4 — наконечник; 5 — нижняя часть
инструмента; 6 — нижний заплечик; a — направление вращения
инструмента; b — направление сварки; c — сила действия
на верхний заплечик; d — сила действия на нижний заплечик
Рисунок 3 — Инструмент с двумя заплечиками
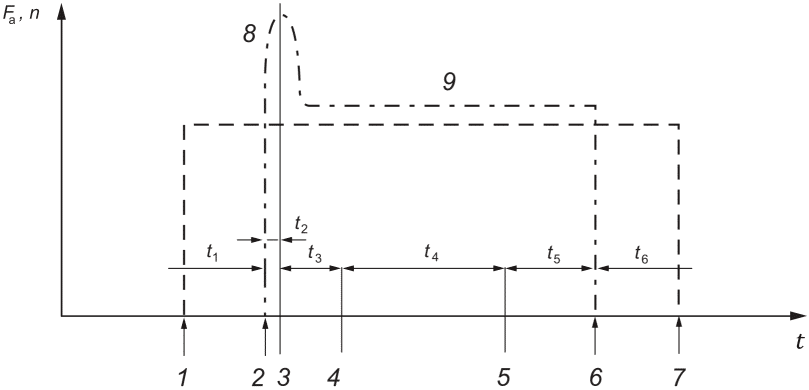
Примечание — На схеме представлен основной процесс. Отдельные параметры могут изменяться в ходе процесса.
Fa — осевое усилие (штрихпунктирная линия); n — частота вращения инструмента (штриховая линия); t — время; t1 — время движения инструмента к заготовке; t2 - время фазы погружения; t3 — время выдержки в начале сварки; t4 — время перемещения инструмента; t5 — время выдержки в конце шва; t6 — время движения инструмента вверх от заготовки; 1 — начало вращения; 2 — контакт инструмента и заготовки; 3 — контакт заплечника и заготовки; 4 — начало линейного движения; 5 — остановка линейного движения; 6 — движение инструмента от шва; 7 — остановка вращения; 8 — возрастание осевого усилия; 9 — постоянное осевое усилие
Рисунок 4 — Общая диаграмма сварки трением с перемешиванием, представленной на рисунке 2
3.6 время выдержки в начале сварного шва (dwell time at start of weld): Интервал времени между моментом достижения инструментом максимальной глубины в основном материале и началом его линейного движения.
Примечание 1 — См. t3 на рисунке 4.
3.7 выходное отверстие (exit hole): Отверстие, остающееся в конце сварного шва после извлечения инструмента.
Примечание 1 — См. рисунок 2.
3.8 сопрягаемая поверхность (faying surface): Поверхность одной детали, которая предназначена для соединения с поверхностью другой детали для формирования соединения.
3.9 фиксированный наконечник (fixed probe): Наконечник, выступающий из заплечика на фиксированную длину, направление и скорость вращения которого совпадает с направлением и скоростью вращения заплечика.
3.10 контроль усилия (force control): Метод поддержания требуемого усилия на инструменте во время сварки.
3.11 деформация в области соединения (joint area deformation): Деформация, возникающая во время сварки в области соединения с одной или обеих сторон сварного шва.
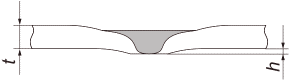
h — глубина деформация в области соединения; t — толщина
Рисунок 5 — Деформация в области соединения
3.12 сварка трением с перемешиванием; FSW (friction stir welding; FSW): Процесс соединения в результате которого сварной шов выполняется путем нагрева трением и перемешивания материала в пластифицированном состоянии, вызванном вращением инструмента, который движется вдоль свариваемых деталей.
Примечание 1 — См. рисунки 2 и 4.
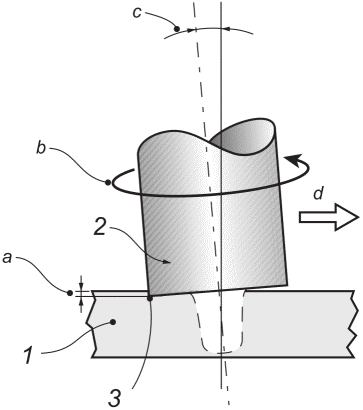
3.13 пятка (heel): Часть заплечика инструмента, расположенная в его задней части относительно движения.
Примечание 1 — См. рисунок 6.
3.14 глубина погружения пятки (heel plunge depth): Расстояние, на которое пятка входит в металл шва.
Примечание 1 — См. рисунок 6.
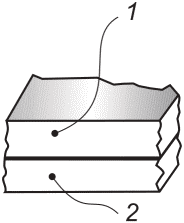
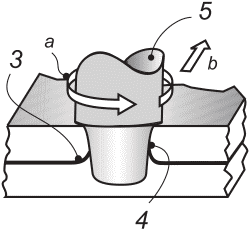
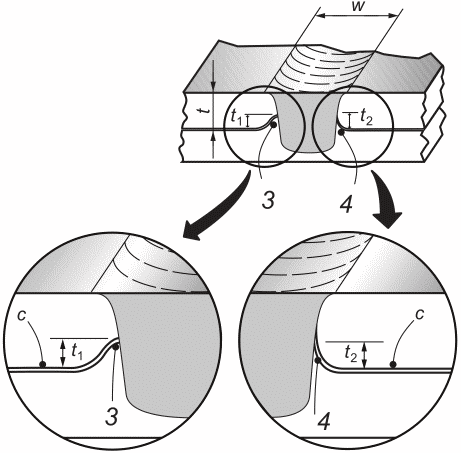
3.15 «крюк» (hook): Разделенные и изогнутые сопрягаемые поверхности на стороне набегания или на стороне отставания сварного шва нахлесточного соединения.
Примечание 1 — «Крюк» может быть направлен вверх или вниз. На рисунке 7 c) показан «крюк», который повернут вверх.
3.16 боковое смещение (lateral offset): Как правило, в стыковом соединении расстояние от оси инструмента до сопрягаемой поверхности.
Примечание 1 — См. рисунок 9.
 |
 |
|---|---|
| a) Вид сбоку стыкового соединения | b) Вид сбоку стыкового соединения деталей различных по толщине |
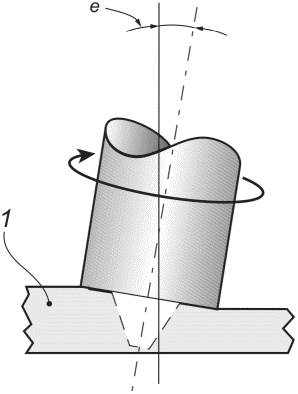
1 — заготовка; 2 — инструмент; 3 — пятка; a — глубина погружения пятки; b — направление вращения инструмента; c — угол наклона; d — направление сварки; e — угол бокового наклона
Рисунок 6 — Пятка, глубина погружения пятки и угол наклона
 |
 |
 |
|---|---|---|
| a) Перед сваркой | b) Во время сварки | c) После сварки |
w — ширина шва; t — исходная толщина верхней заготовки; t1 — размер «крюка» на стороне отставания; t2 — размер «крюка» на стороне набегания; 1 — верхняя заготовка; 2 — нижняя заготовка; 3 — «крюк» на стороне отставания (верхняя заготовка); 4 — «крюк» на стороне набегания (верхняя заготовка); 5 — инструмент; a — направление вращения инструмента; b — направление сварки; c — контакт сопрягаемых поверхностей
соединения, выполненного сваркой трением с перемешиванием, демонстрирующее «крюк»
 | |
| a) До сварки | |
 | |
| b) После сварки | |
 |  |
| c) Непровар части соединения | d) Заваренная часть соединения |
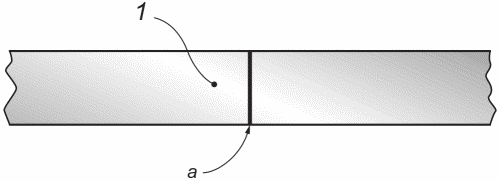
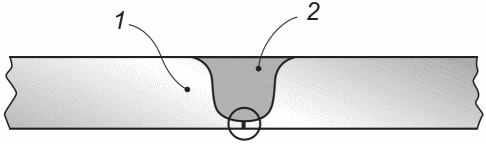
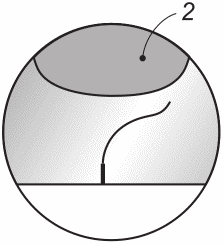
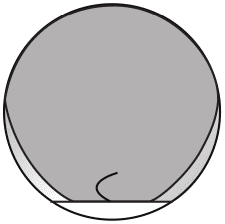
1 — заготовка; 2 — шов; a — соединение (сопрягаемые поверхности)
Рисунок 8 — Поперечное сечение стыкового сварного шва на всю толщину соединения с примерами дефектов в корне шва
3.17 многошпиндельная система (multiple spindles): Система сварки трением с перемешиванием с двумя или более шпинделями.
3.18 оператор (operator): Лицо, управляющее оборудованием автоматической сварки трением с перемешиванием и не имеющее прямого влияния на качество сварного соединения.
Примечание 1 — Оператору не требуется квалификация в соответствии с ISO 25239-3.
Примечание 2 — Для сварщиков-операторов см. 3.37.
3.19 фаза погружения (plunge phase): Последовательность погружения инструмента, начиная с контакта наконечника и до запрограммированного значения, например на определенную глубину погружения или с заданным осевым усилием.
3.20 контроль положения (position control): Метод поддержания требуемого положения инструмента во время сварки.
3.21 наконечник (probe): Часть инструмента, погружаемая в основной материал для выполнения сварного шва.
Примечание 1 — Наконечник может быть фиксированным и регулируемым, см. рисунки 1, 2 и 10.
3.22 испытание образца сварной продукции (production sample welding test): Испытание сварного изделия, отобранного из производства.
3.23 сторона отставания (retreating side): Сторона сварного шва, где направление вращения инструмента противоположно направлению сварки.
Примечание 1 — См. рисунок 2.
3.24 дефект в корне (root flaw): Область в корне сварного шва с недостаточным перемешиванием.
Примечание 1 — См. рисунок 8.
3.25 заплечик (shoulder): Часть инструмента, контактирующая с поверхностью заготовки во время сварки.
Примечание 1 — Скорость вращения и/или направление вращения могут отличаться от скорости вращения наконечника.
Примечание 2 — См. рисунок 10.
3.26 угол бокового наклона (side tilt angle): Угол между осью инструмента и прямой, перпендикулярной поверхности заготовки, измеренный в плоскости, перпендикулярной направлению сварки.
Примечание 1 — См. рисунок 6.
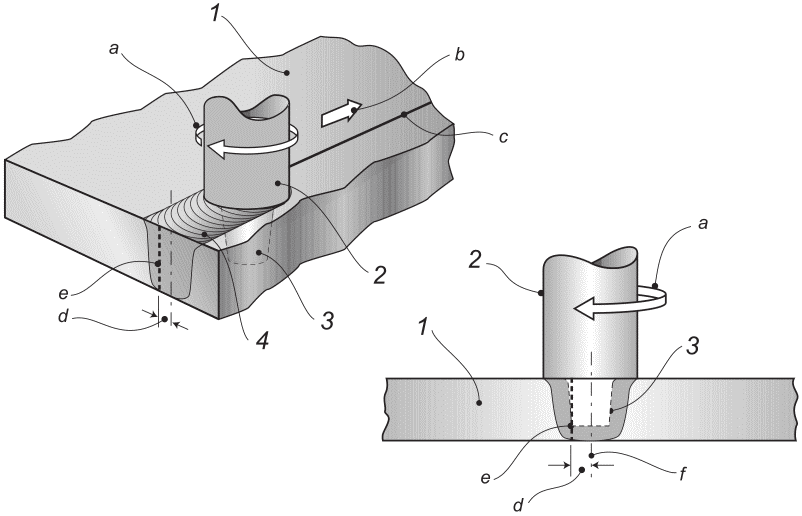
1 — заготовка; 2 — инструмент; 3 — наконечник;
4 — лицевая сторона шва; a — направление вращения
инструмента; b — направление сварки; c — соединение
(сопрягаемые поверхности); d — боковое смещение;
e — положение соединения до сварки; f — ось инструмента
Рисунок 9 — Боковое смещение, показывающее, что ось
инструмента не совпадает с центром соединения
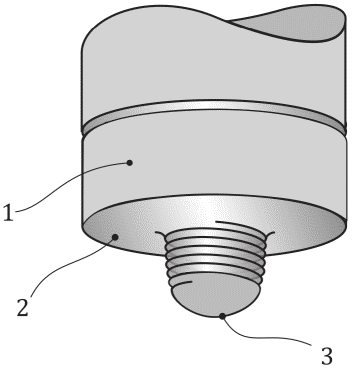
1 — инструмент; 2 — заплечик; 3 — наконечник
Рисунок 10 — Пример инструмента
для сварки трением с перемешиванием
3.27 одношпиндельная система (single spindle): Система для сварки трением с перемешиванием с одним шпинделем.
3.28 стандартное испытание сварки (standard welding test): Сварка и испытание стандартного образца для испытаний с целью аттестации сварщиков-операторов.
3.29 инструмент с неподвижным заплечиком (stationary shoulder tool): Инструмент с заплечиком, который перемещается вместе с наконечником, но не вращается.
3.30 зона перемешивания (stirred zone): Область в центре сварного шва для которой характерна микроструктура с мелкими равноосными зернами.
3.31 контроль температуры (temperature control): Метод поддержания требуемой температуры во время сварки.
3.32 угол наклона (tilt angle): Угол между осью инструмента, противоположной направлению сварки, и прямой перпендикулярной поверхности заготовки.
Примечание 1 — См. рисунок 6.
Примечание 2 — Как правило, углы наклона составляют 0° — 5°.
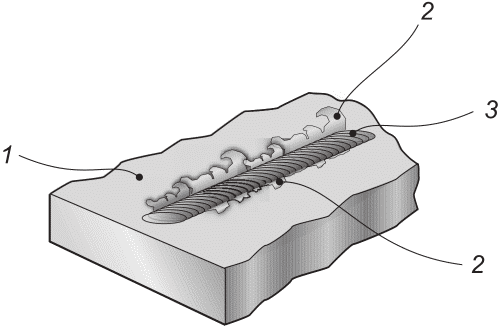
3.33 грат (toe flash): Дефект, представляющий собой излишек металла, выступающий над поверхностью шва или материала, выбрасываемый вдоль границы шва в процессе сварки.
Примечание 1 — См. рисунок 11.
3.34 инструмент (tool): Вращающийся узел, состоящий из заплечика и наконечника.
Примечание 1 — Инструмент, как правило, имеет заплечик и наконечник, но может иметь более одного заплечика или наконечника. Инструмент может не иметь заплечика или наконечника.
Примечание 2 — См. рисунок 10.
3.35 неполное заполнение (underfill): Углубление, возникающее когда поверхность сварного шва оказывается ниже прилегающей поверхности основного материала.
Примечание 1 — См. рисунок 12.
Примечание 2 — Это общая характеристика процесса сварки трением с перемешиванием.
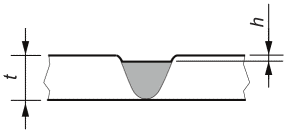
h — глубина неполного заполнения; t — толщина
Рисунок 12 — Неполное заполнение
3.36 зона перекрытия сварного шва; WOA (weld overlap area; WOA): Зона, в которой последующий шов перекрывает часть предыдущего шва.
Примечание 1 — При сварке труб WOA является распространенным явлением, при котором конец сварного шва перекрывает его начало.
3.37 сварщик-оператор (welding operator): Лицо, выполняющее полностью механизированную или автоматическую сварку трением с перемешиванием и оказывающее непосредственное влияние на качество сварного соединения.
Примечание 1 — Сварщик-оператор должен иметь квалификацию в соответствии с ISO 25239-3.
3.38 технические требования к процедуре сварки; WPS (welding procedure specification; WPS): Документ, содержащий аттестованную процедуру сварки.
(справочное)
| Обозначение ссылочного международного документа | Степень соответствия | Обозначение и наименование соответствующего межгосударственного стандарта |
| ISO/TR 25901 (all parts) | - | <*>, <1> |
| <*> Соответствующий межгосударственный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного документа. | ||
<1> В Российской Федерации действуют ГОСТ Р 58904-2020/ISO/TR 25901-1:2016 «Сварка и родственные процессы. Словарь. Часть 1. Общие термины», ГОСТ Р 58905-2020/ISO/TR 25901-3:2016 «Сварка и родственные процессы. Словарь. Часть 3. Сварочные процессы», ГОСТ Р 58906-2020/ISO/TR 25901-4:2016 «Сварка и родственные процессы. Словарь. Часть 4. Дуговая сварка».
БИБЛИОГРАФИЯ
| УДК 621.791:006.354 | МКС 25.160.10 | IDT |
| Ключевые слова: сварка, словарь, сварка трением с перемешиванием, сварка алюминия | ||