ГОСТ Р 58905-2020/ISO/TR 25901-3:2016. Национальный стандарт Российской Федерации. Сварка и родственные процессы. Словарь. Часть 3. Сварочные процессы
(утв. и введен в действие Приказом Росстандарта от 30.06.2020 № 318-ст)
Примечание
Документ введен в действие с 01.10.2020. Взамен ГОСТ Р ИСО 857-1-2009.
Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 30 июня 2020 г. № 318-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
Welding and allied processes. Vocabulary.
Part 3. Welding processes
1 октября 2020 года
Предисловие
1 ПОДГОТОВЛЕН Саморегулируемой организацией Ассоциацией «Национальное Агентство Контроля Сварки» (СРО Ассоциация «НАКС») на основе собственного перевода на русский язык англоязычной версии документа, указанного в пункте 4
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 364 «Сварка и родственные процессы»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 30 июня 2020 г. № 318-ст
4 Настоящий стандарт идентичен международному документу ISO/TR 25901-3:2016 «Сварка и родственные процессы. Словарь. Часть 3. Сварочные процессы» (ISO/TR 25901-3:2016 «Welding and allied processes — Vocabulary — Part 3: Welding processes», IDT).
Международный документ разработан Техническим комитетом ISO/TC 44 «Сварка и родственные процессы», подкомитетом SC 7 «Обозначения и термины»
5 ВЗАМЕН ГОСТ Р ИСО 857-1-2009
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.gost.ru)
Введение
Серия документов ISO/TR 25901 под общим наименованием «Сварка и родственные процессы. Словарь» включает в себя следующие части:
1 Область применения
Настоящий стандарт содержит термины и определения для сварочных процессов в зависимости от физических свойств и энергоносителя.
Он не содержит термины и определения, относящиеся к специальным процессам или особенностям сварки и родственных процессов, которые рассмотрены в других частях или в других стандартах ИСО.
В настоящем стандарте термины систематизированы. Приложение A содержит указатель со всеми терминами, приведенными в алфавитном порядке со ссылочными номерами. Приведен также перевод терминов на французский язык, тем самым охватывая три официальных языка ИСО (английский, французский и русский). Немецкий перевод представлен только для информации и под ответственность органа — члена Германии (DIN).
Примечание 1 — Термины на официальных языках (английском, французском и русском) являются терминами и определениями ИСО.
Примечание 2 — Все термины доступны на платформе ISO Online Browsing Platform (OBP): https://www.iso.org/obp/ui/.
2 Термины и определения
В настоящем стандарте применены следующие термины с соответствующими определениями:
2.1 Основные термины и определения
2.1.1 сварка металлов (metal welding): Операция получения неразъемного соединения металла(ов), при которой металл(ы) соединяется(ются) посредством тепла или давления или того и другого вместе.
Примечание 1 — Может быть применен присадочный материал, температура плавления которого того же порядка, что и у основного(ых) металла(ов); результатом сварки является сварной шов.
Примечание 2 — Это определение также включает наплавку.
2.1.2 сварка давлением (welding with pressure): Сварка с приложением внешней силы, достаточной для того, чтобы вызвать большую или меньшую степень пластической деформации двух прилегающих поверхностей, как правило, без присадочного материала.
Примечание 1 — Обычно, но не обязательно, прилегающие поверхности нагреваются для того, чтобы начать или улучшить соединение.
2.1.3 сварка плавлением (fusion welding): Сварка местным сплавлением сопрягаемой(ых) поверхности(ей) без приложения внешнего давления.
Примечание 1 — Обычно, но не обязательно, добавляется присадочный материал.
2.1.4 энергоноситель (energy carrier): Физический объект, который доставляет необходимую для сварки энергию путем ее передачи или выделения внутри детали(ей).
Примечание 1 — В 2.2 используют следующие энергоносители с их номерами:
Примечание 2 — При сварке с использованием твердого тела, жидкости, газа или электрического разряда теплота, требуемая для сварки, должна быть приложена к детали(ям), а при сварке с помощью излучения, перемещения масс или электрического тока тепло (или механическая энергия при холодной сварке давлением) генерируется преобразованием энергии внутри самой(их) детали(ей).
Для твердого тела, жидкости и газа решающим фактором является их энтальпия. Электрический разряд и прохождение тока — это механизмы, проводящие энергию движущихся заряженных частиц в зону сварки. В случае электрического разряда это достигается плазмой или искрами, а в случае электрического тока — теплотой сопротивления в местах возникновения тока индукции или прохождения тока за счет проводимости.
Излучение — это распространение энергии, т.е. рассеивание световых волн или заряженных частиц. Для движения масс характерными факторами являются сила и перемещение с течением времени. Различные виды движения представлены поступательным движением, вращением и колебанием.
2.2 Термины, относящиеся к сварочным процессам
2.2.1 Сварка давлением
2.2.1.1 энергоноситель: Твердое тело.
2.2.1.1.1 сварка нагретым элементом (heated element welding): Сварка давлением (2.1.2), при которой детали в зоне создания соединения нагревают нагретым инструментом.
Примечание 1 — Нагрев может быть постоянным или импульсным, а сварной шов выполняется путем приложения силы без присадочного материала. Сила прилагается клиновидным инструментом или мундштуком, через который подается одна из деталей.
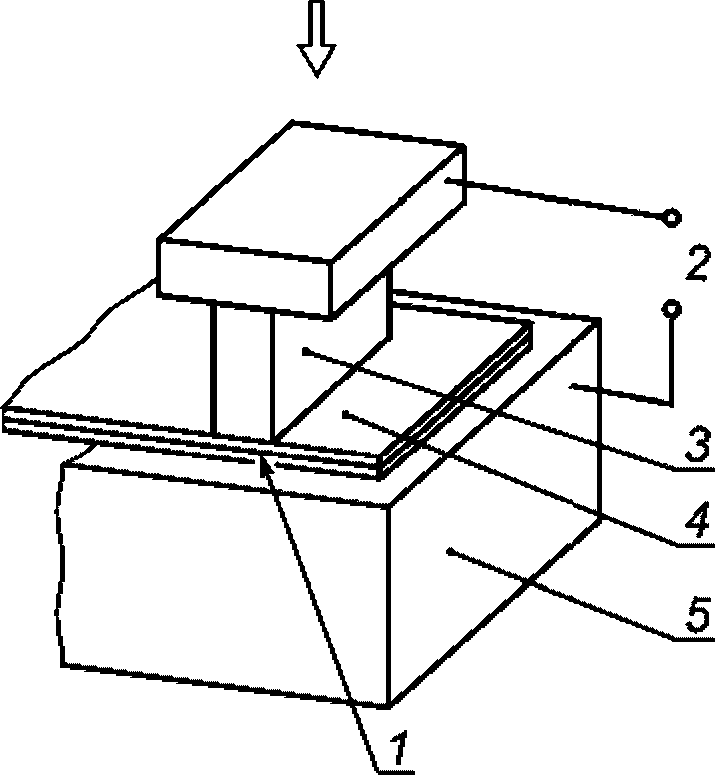
2.2.1.1.2 сварка нагретым клином (heated wedge welding): Сварка нагретым элементом (2.2.1.1.1) с помощью нагретого клина.
Примечание 1 — Сварка нагретым клином может быть также выполнена с применением энергоносителя (2.1.4) - движение массы [ультразвуковая сварка (2.2.1.6.1)] или сочетанием двух энергоносителей.
Примечание 2 — Сварка нагретым клином представлена на рисунке 1.
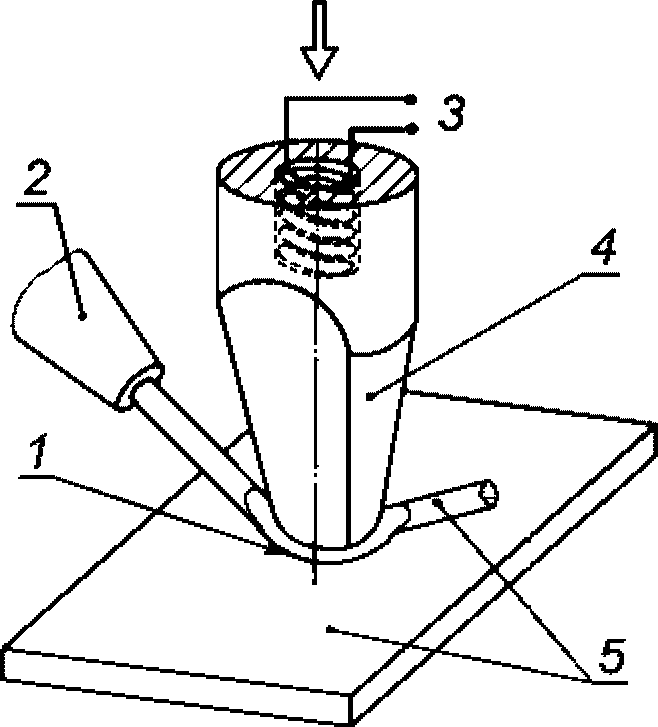
1 — шов; 2 — подача заготовки; 3 — источник энергии; 4 — клиновидный инструмент; 5 — деталь
Рисунок 1 — Сварка нагретым клином
2.2.1.1.3 сварка нагретым мундштуком (heated nozzle welding): Сварка нагретым элементом (2.2.1.1.1) с помощью нагретого мундштука.
Примечание 1 — Сварка нагретым мундштуком может быть также выполнена с применением энергоносителя (2.1.4) - движение массы [ультразвуковая сварка (2.2.1.6.1)] или сочетанием двух энергоносителей.
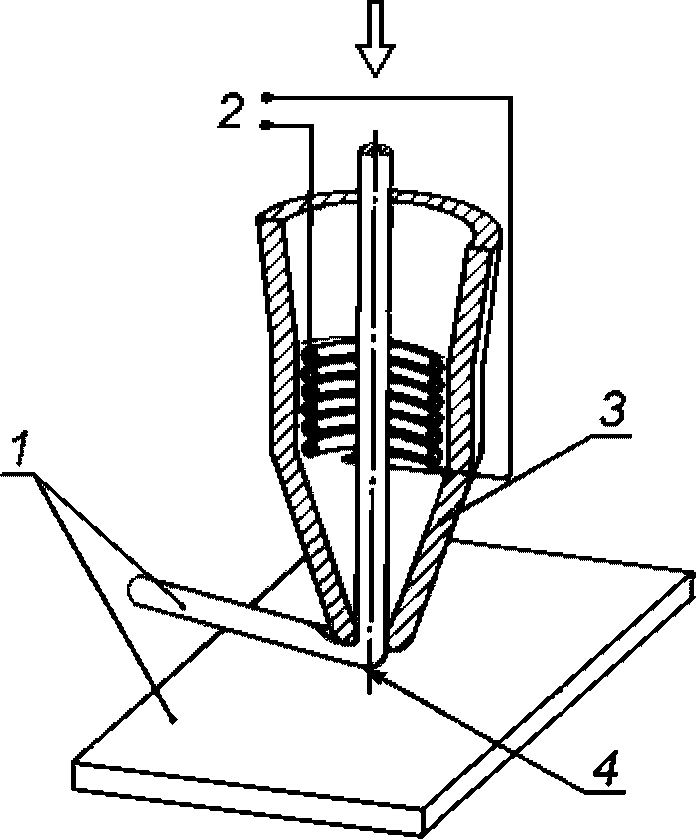
2.2.1.1.4 сварка шляпкой гвоздя (nail head welding): Сварка нагретым мундштуком (2.2.1.1.3), при которой конец одной или двух проволок, подаваемых через мундштук и нагреваемых пламенем или электрическим разрядом, образует каплю, которая под воздействием приложенной силы сплющивается в форме шляпки гвоздя.
Примечание 1 — Сварка шляпкой гвоздя может быть выполнена с применением энергоносителя (2.1.4) - движение массы [ультразвуковая сварка (2.2.1.6.1)] или сочетанием двух энергоносителей.
Примечание 2 — Сварка шляпкой гвоздя представлена на рисунке 3.
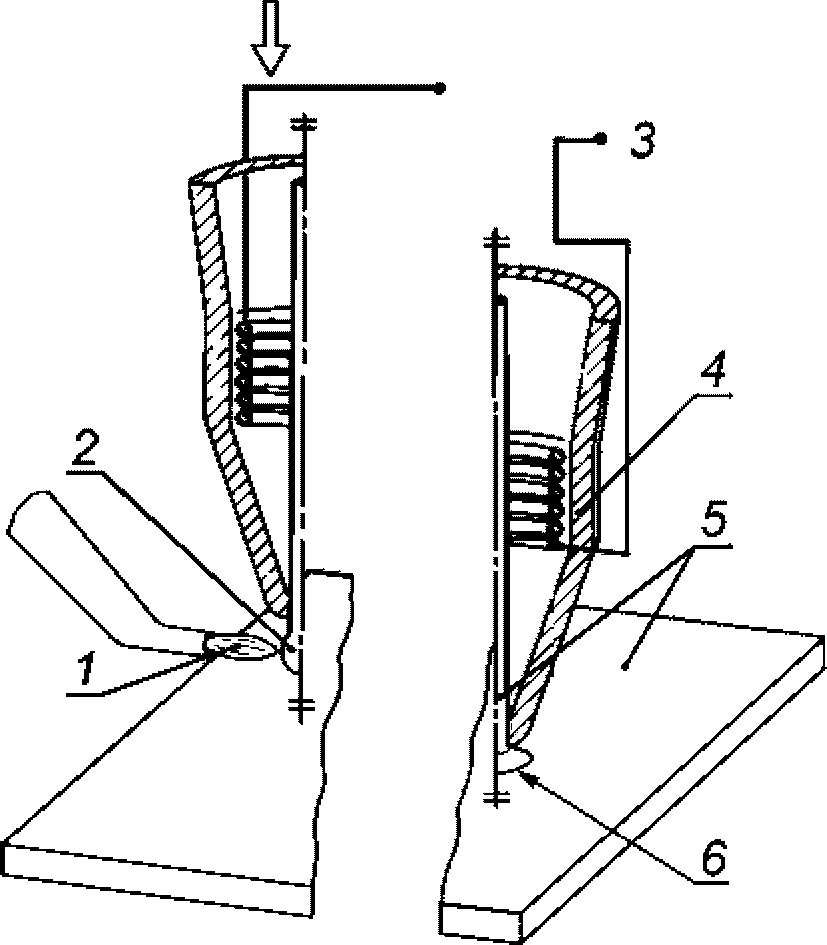
Рисунок 3 — Сварка шляпкой гвоздя
2.2.1.2 энергоноситель: Жидкость.
2.2.1.2.1 сварка заливкой жидкого металла между свариваемыми кромками с давлением (flow welding with pressure): Сварка давлением (2.1.2), при которой собранный стык находится в форме, а расплавленный металл заливают между свариваемыми кромками на свариваемые поверхности до тех пор, пока не образуется соединение.
Примечание 1 — Жидкий металл часто получают посредством термитной реакции (см. 2.2.2.2.2).
Примечание 2 — Сварка заливкой жидкого металла между свариваемыми кромками с давлением представлена на рисунке 4.
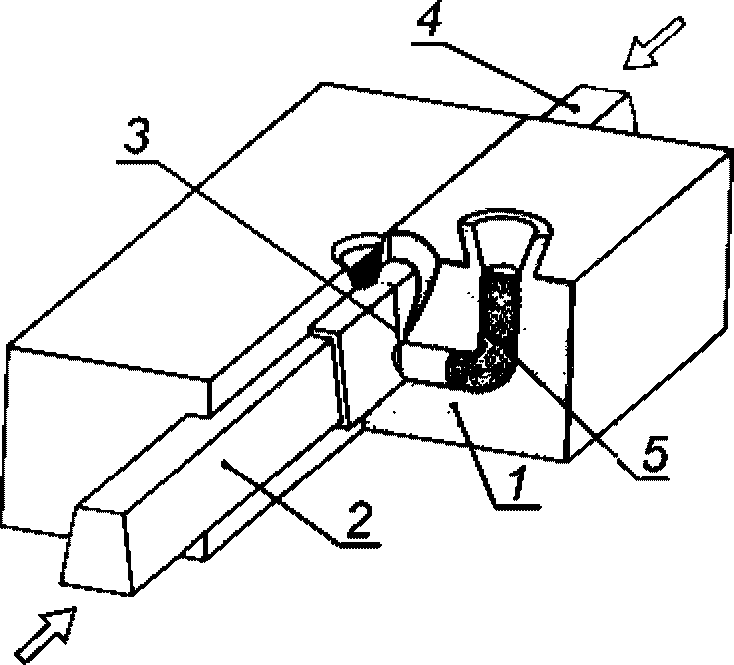
1 — форма; 2 — деталь; 3 — шов; 4 — деталь;
5 — жидкий металл
Рисунок 4 — Сварка заливкой жидкого металла между
свариваемыми кромками с давлением
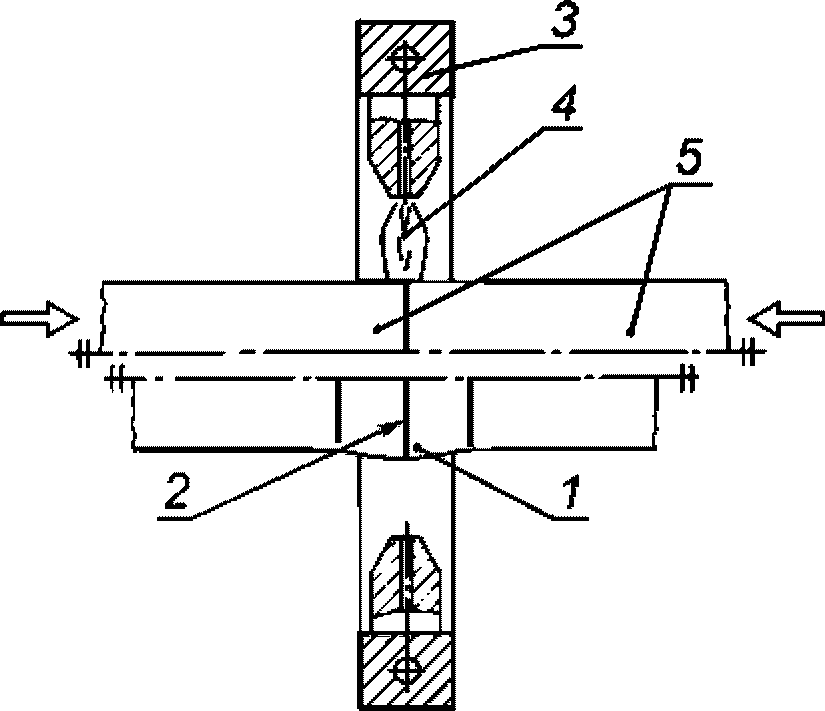
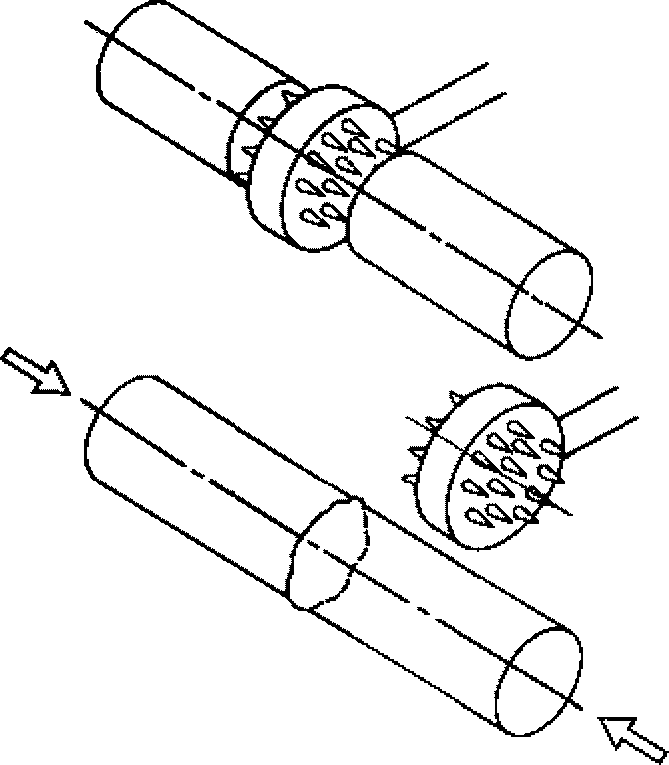
2.2.1.3.1 газопрессовая сварка (oxyfuel gas pressure welding): Сварка давлением (2.1.2), при которой детали нагревают газокислородным пламенем в месте прилегания поверхностей и шов формируется без присадочного материала за счет усилия.
Примечание 1 — Сборка может быть открытого и закрытого типов.
Примечание 2 — Газопрессовая сварка представлена на рисунке 5.
 |
 |
|---|---|
| a) Закрытая сборка | b) Открытая сборка |
2.2.1.4 энергоноситель: Электрический разряд.
2.2.1.4.1 сварка дугой, приводимой в движение магнитным полем (magnetically impelled arc welding): Сварка дуговая (2.2.2.4.1) с давлением, при которой дуга, перемещаемая магнитным полем, движется вдоль соединения, нагревая прилегающие поверхности, которые затем сводят вместе и за счет усилия сваривают.
2.2.1.4.2 сварка ударная (percussion welding): Сварка давлением (2.1.2) с применением тепла дуги, создаваемой короткими разрядами электрической энергии.
Примечание 1 — Давление прикладывается ударно во время или сразу после электрического разряда. Может сопровождаться дополнительным нагревом за счет сопротивления.
Примечание 2 — Процесс в основном используется для приварки шпилек.
2.2.1.4.3 приварка шпилек дуговая (arc stud welding): Сварка дуговая (2.2.2.4.1) с давлением, при которой используют дугу, возникающую между металлической шпилькой или аналогичной деталью и заготовкой.
Примечание 1 — Можно применять керамическую шайбу, защитный газ или то и другое вместе.
2.2.1.4.4 приварка шпилек дуговая растягиваемой дугой (drawn arc stud welding), приварка шпилек дуговая растягиваемой дугой с использованием керамической шайбы или защитного газа (drawn arc stud welding with ceramic ferrule or shielding gas): Приварка шпилек дуговая (2.2.1.4.3), при которой разряд возбуждается отрывом шпильки, а сварочная ванна защищена керамической шайбой или защитным газом или тем и другим вместе.
Примечание 1 — Время сварки, как правило, составляет более 100 мс.
Примечание 2 — Приварка шпилек дуговая растягиваемой дугой представлена на рисунке 6.
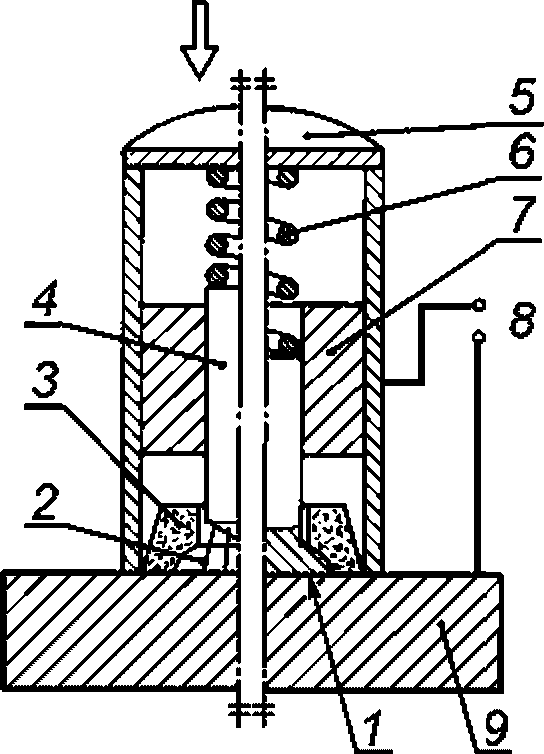
1 — шов; 2 — дуга; 3 — керамическая муфта; 4 — шпилька
(деталь); 5 — сварочный пистолет; 6 — пружина; 7 — подъемный
магнит; 8 — источник питания; 9 — деталь
2.2.1.4.5 приварка шпилек дуговая растягиваемой дугой короткими циклами (short-cycle drawn arc stud welding): Приварка шпилек дуговая растягиваемой дугой (2.2.1.4.4), при которой время сварки составляет от 10 до 100 мс.
2.2.1.4.6 приварка шпилек дуговая конденсаторная растягиваемой дугой (capacitor discharge drawn arc stud welding): Приварка шпилек дуговая растягиваемой дугой (2.2.1.4.4), при которой электроэнергия обеспечивается разрядкой конденсатора и время сварки составляет от 1 до 10 мс.
Примечание 1 — Приварка дуговая шпилек конденсаторная растягиваемой дугой представлена на рисунке 7.
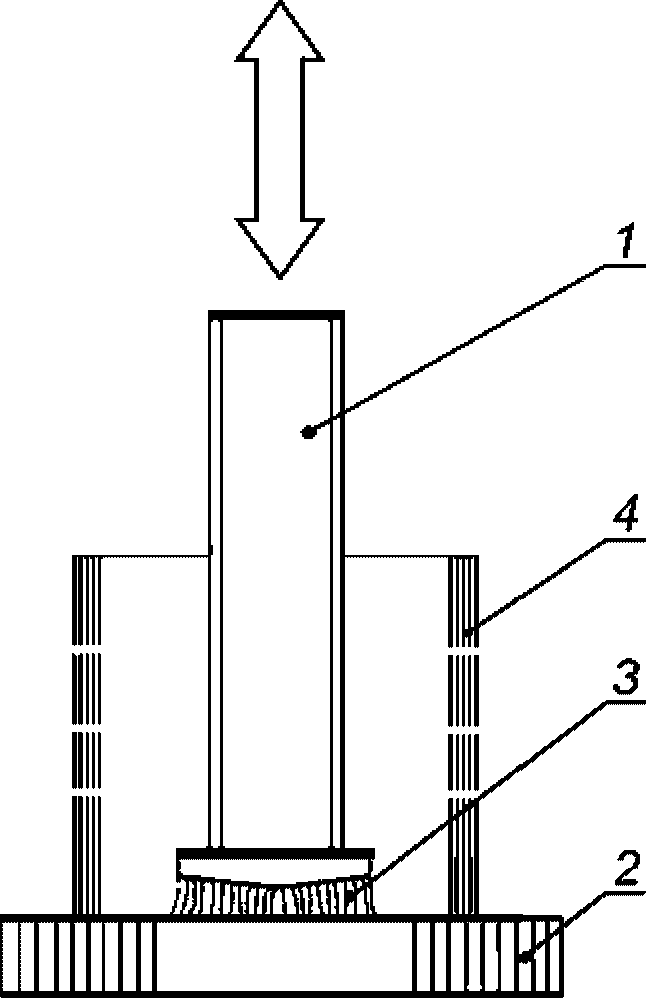
Рисунок 7 — Приварка дуговая шпилек конденсаторная растягиваемой дугой
2.2.1.4.7 приварка шпилек дуговая конденсаторная с оплавлением наконечника (capacitor discharge stud welding with tip ignition): Приварка шпилек дуговая (2.2.1.4.3), при которой дуга возбуждается интенсивно плавящимся и частично испаряющимся специально подготовленным концом шпильки.
Примечание 1 — Детали сдавливаются вместе до полной разрядки конденсатора.
Примечание 2 — Время сварки, как правило, от 0,5 до 5 мс.
Примечание 3 — Приварка шпилек дуговая конденсаторная с оплавлением наконечника представлена на рисунке 8.
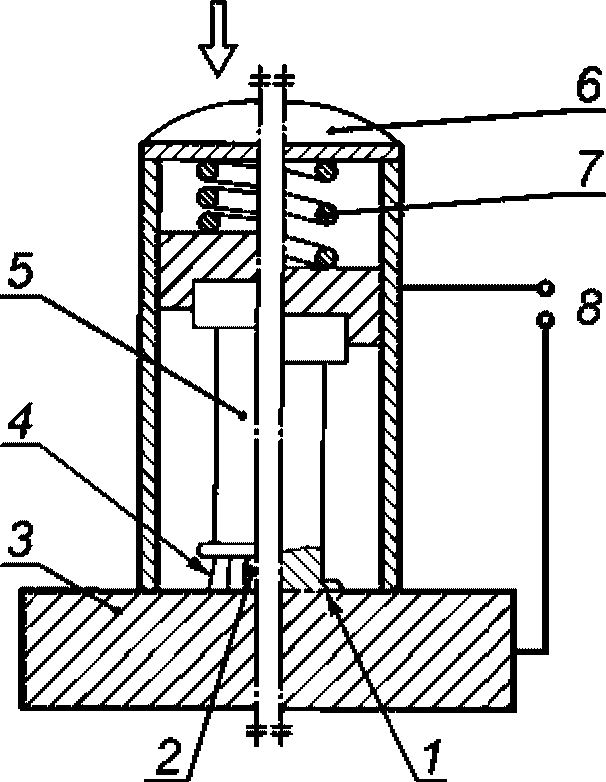
1 — шов; 2 — наконечник; 3 — деталь; 4 — дуга; 5 — шпилька
(деталь); 6 — сварочный пистолет; 7 — пружина;
8 — источник энергии
Рисунок 8 — Приварка шпилек
дуговая конденсаторная с оплавлением наконечника
2.2.1.4.8 приварка шпилек дуговая растягиваемой дугой с плавкой втулкой (drawn arc stud welding with fusible collar): Приварка шпилек дуговая растягиваемой дугой (2.2.1.4.4), при которой разряд возбуждается подъемом шпильки, имеющей плавкую втулку.
(Известные процессы отсутствуют.)
2.2.1.6 энергоноситель: Движение массы.
2.2.1.6.1 сварка ультразвуковая (ultrasonic welding): Сварка давлением (2.1.2), при которой механические колебания высоких частот и низкой амплитуды, создающие статистическую силу, образуют сварной шов между двумя деталями при температуре значительно ниже точки плавления материала.
Примечание 1 — Может быть использовано дополнительное тепло.
Примечание 2 — Сварка ультразвуковая представлена на рисунке 9.
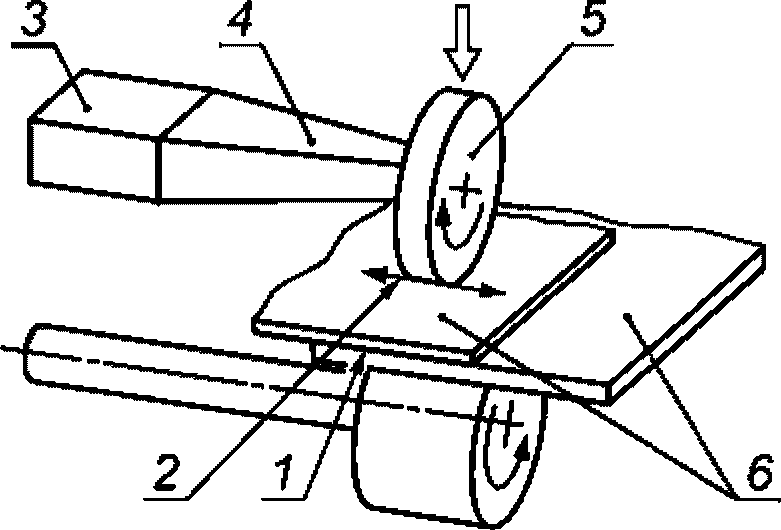
1 — шов; 2 — ультразвуковые вибрации; 3 — преобразователь; 4 — волновод; 5 — вибрационный инструмент; 6 — деталь
Рисунок 9 — Сварка ультразвуковая
2.2.1.6.2 сварка ультразвуковая с подогревом (ultrasonic hot welding): Сварка ультразвуковая (2.2.1.6.1), при которой во время сварки опора нагревается отдельно.
Примечание 1 — Сварка ультразвуковая с подогревом представлена на рисунке 10.
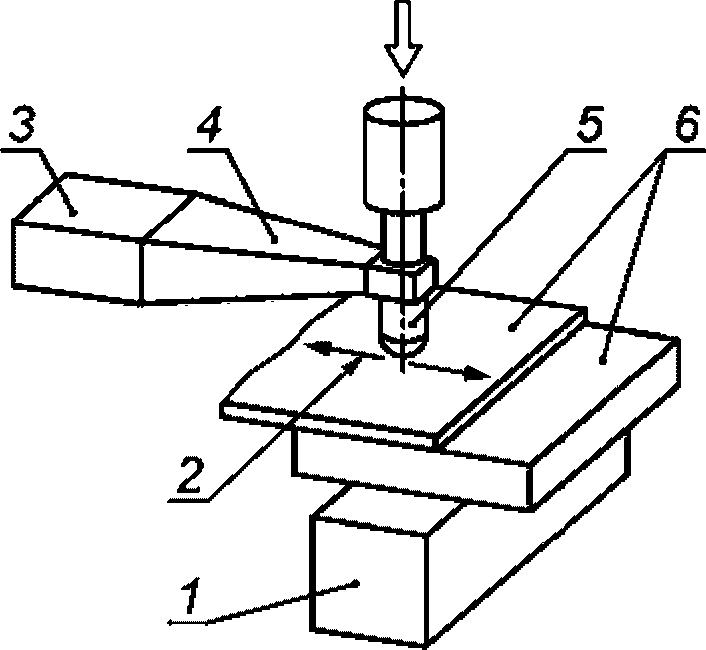
1 — электрически нагретая опора; 2 — ультразвуковые вибрации; 3 — преобразователь; 4 — волновод; 5 — вибрационный инструмент; 6 — деталь
Рисунок 10 — Сварка ультразвуковая с подогревом
2.2.1.6.3 сварка трением (friction welding): Сварка давлением (2.1.2), при которой поверхности обычно нагреваются трением за счет вращения одной или обеих деталей, контактирующих друг с другом, или с помощью отдельного вращающегося элемента трения.
Примечание 1 — Сварка завершается усилием осадки, как правило, после того, как вращение прекратилось.
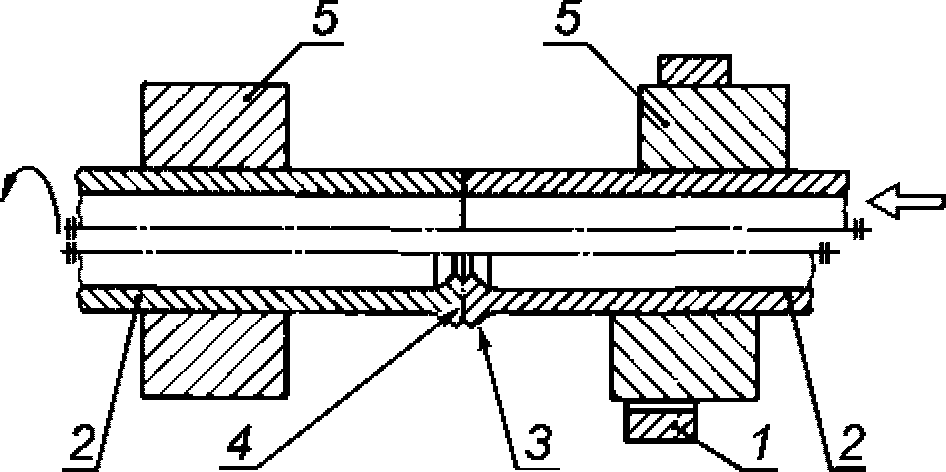
1 — тормоз; 2 — деталь; 3 — грат; 4 — шов; 5 — фиксаторы
2.2.1.6.4 сварка трением с непрерывным приводом (direct drive friction welding): Сварка трением (2.2.1.6.3) с применением постоянной скорости вращения.
Не рекомендуемый — непрерывная сварка трением.
2.2.1.6.5 сварка трением инерционная (inertia friction welding): Сварка трением (2.2.1.6.3), при которой энергия вращения накоплена в маховике, а частота вращения непрерывно снижается.
Примечание 1 — Сварка трением инерционная представлена на рисунке 12.
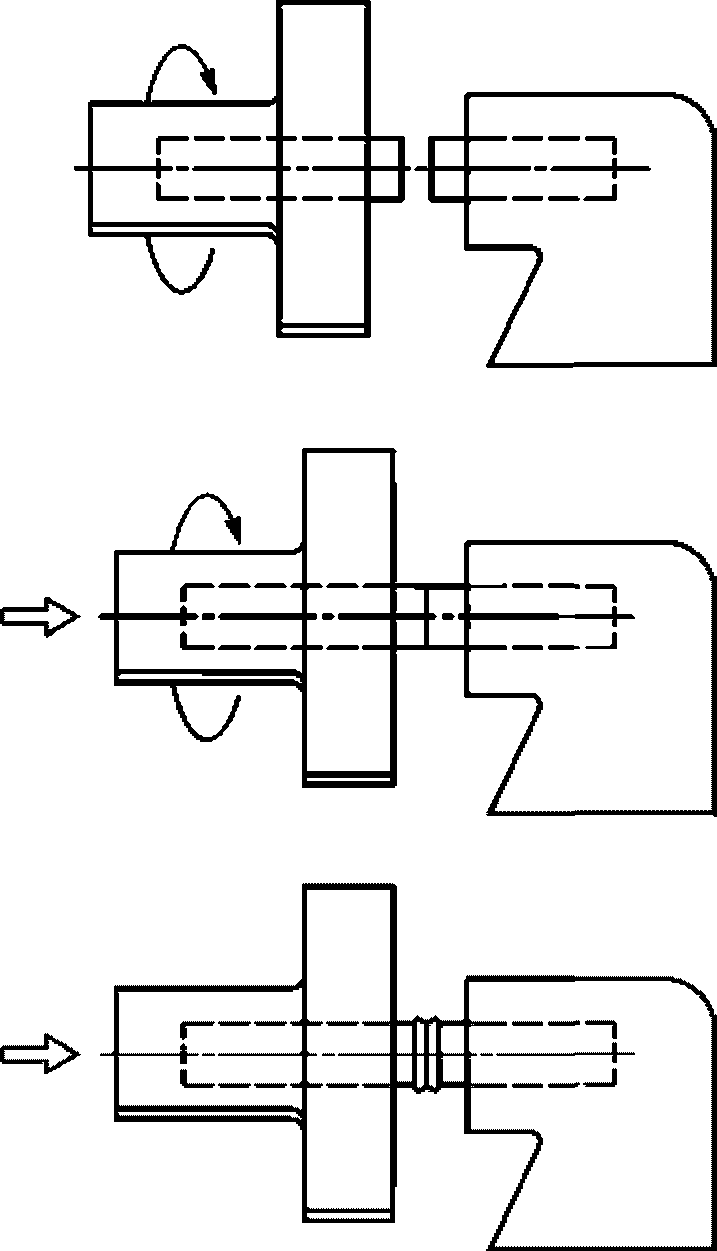
Рисунок 12 — Сварка трением инерционная
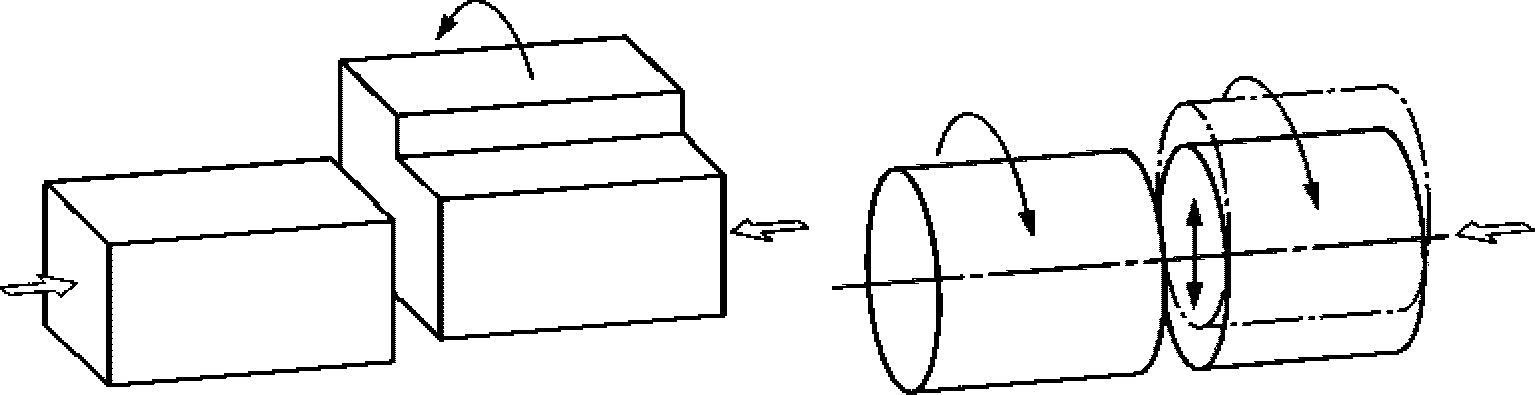
2.2.1.6.6 сварка трением орбитальная (orbital friction welding): Сварка трением (2.2.1.6.3), при которой орбитальному движению подвергаются свариваемые поверхности за счет вращения обеих деталей с одной и той же скоростью в одном и том же направлении, но с небольшим смещением оси вращения одной детали относительно другой.
Примечание 1 — При завершении периода смещения детали выравниваются и свариваются.
Примечание 2 — Сварка трением орбитальная представлена на рисунке 13.
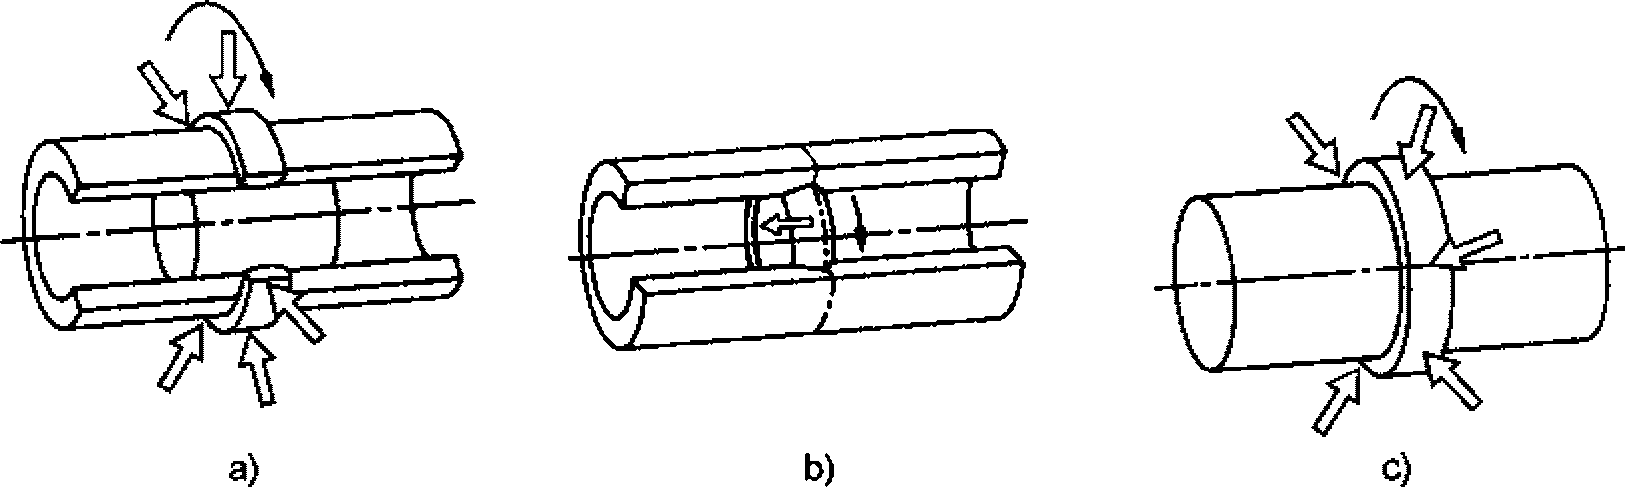
2.2.1.6.7 сварка трением радиальная (radial friction welding): Сварка трением (2.2.1.6.3), при которой фасонное кольцо вращается и радиально прижимается к двум полым цилиндрическим секциям таким образом, чтобы сформировалось соединение.
Примечание 1 — Стандартная сварка трением радиальная представлена на рисунке 14 a). Технику сварки могут применять для расширения кольца изнутри полых секций для формирования соединения [см. рисунок 14 b)]. Возможна также приварка кольца, как правило, из другого материала, к внешней поверхности сплошного стержня [см. рисунок 14 c)].
2.2.1.6.8 приварка трением шпилек (friction stud welding): Сварка трением (2.2.1.6.3) шпилек.
2.2.1.6.9 сварка трением с перемешиванием (friction stir welding): Процесс соединения, при котором шов образуется за счет нагрева трением и перемешивания материала в пластифицированном состоянии, вызванного вращением инструмента, перемещаемого вдоль кромок соединяемых деталей.
Примечание 1 — Сварка трением с перемешиванием представлена на рисунке 15.
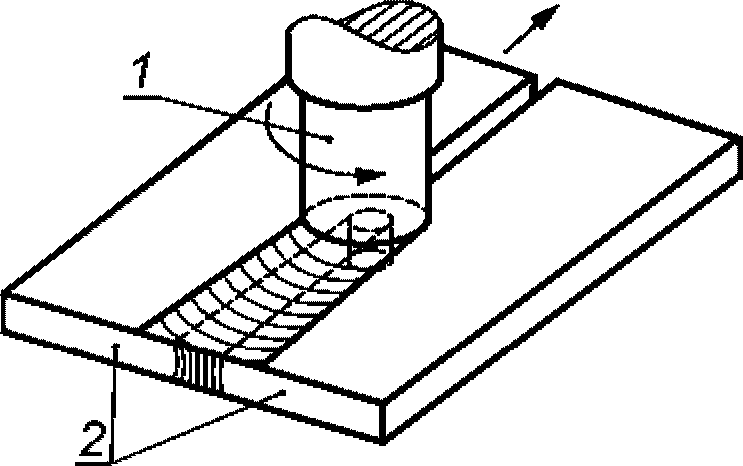
1 — вращающийся инструмент; 2 — деталь
Рисунок 15 — Сварка трением с перемешиванием
2.2.1.6.10 сварка ударная (shock welding): Сварка давлением (2.1.2), при которой детали свариваются приложением ударного усилия.
Примечание 1 — Тепло, выделяемое при ударе, способствует сварке.
2.2.1.6.11 сварка взрывом (explosion welding): Сварка ударная (2.2.1.6.10), при которой детали свариваются при столкновении за счет детонации взрывчатого вещества.
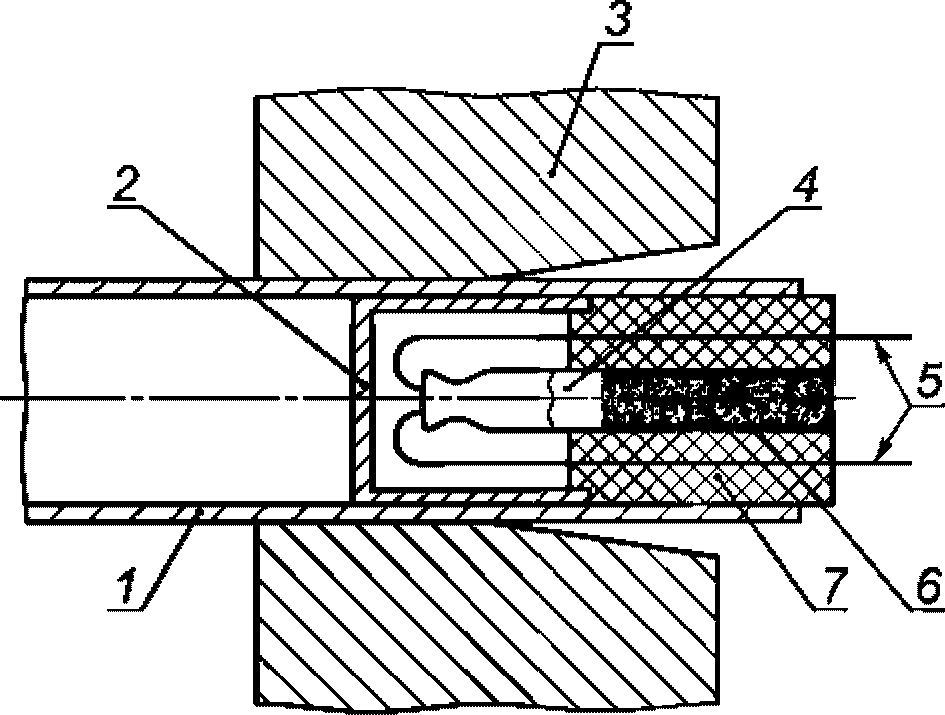
1 — труба; 2 — защитная оболочка; 3 — камера; 4 — детонатор; 5 — провода детонации; 6 — главный заряд взрывчатого вещества; 7 — пластиковая проводящая среда
2.2.1.6.12 сварка магнитно-импульсная (magnetic pulse welding): Ударная сварка (2.2.1.6.10), при которой импульс тока, проходящий через катушку, окружающую детали, вырабатывает магнитное поле, которое создает сварочное усилие.
Примечание 1 — Сварка магнитно-импульсная представлена на рисунке 17.
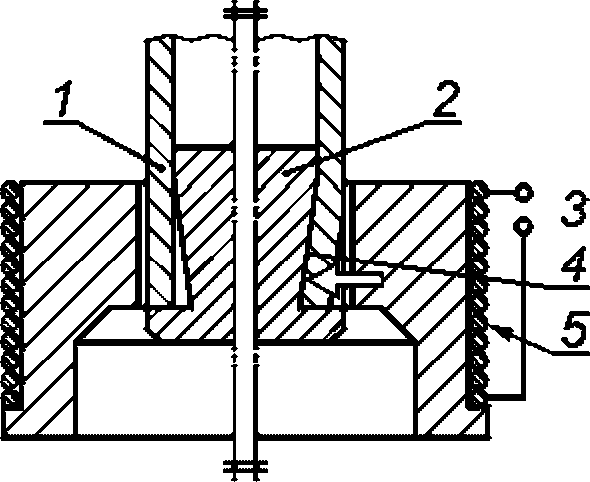
1 — труба; 2 — деталь; 3 — источник питания; 4 — шов; 5 — магнитная катушка
Рисунок 17 — Сварка магнитно-импульсная
2.2.1.6.13 сварка кузнечная (forge welding): Сварка давлением (2.1.2), при которой детали нагреваются на открытом воздухе и шов образуется под воздействием ударов или другого импульсного усилия, достаточного для получения постоянной деформации поверхностей деталей.
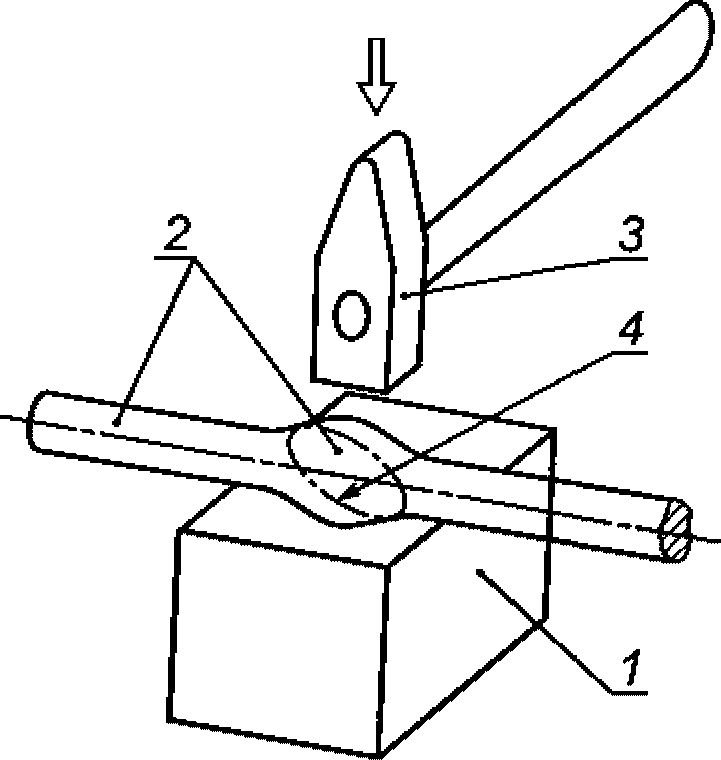
1 — опора; 2 — деталь; 3 — молот; 4 — шов
2.2.1.6.14 сварка давлением холодная (cold pressure welding): Сварка давлением (2.1.2), при которой используется постоянное давление, создающее значительную пластическую деформацию.
2.2.1.6.15 сварка осадкой холодная (cold upset welding): Сварка давлением холодная (2.2.1.6.14), при которой в качестве зажима для обеспечения необходимой деформации и наплыва используются матрицы.
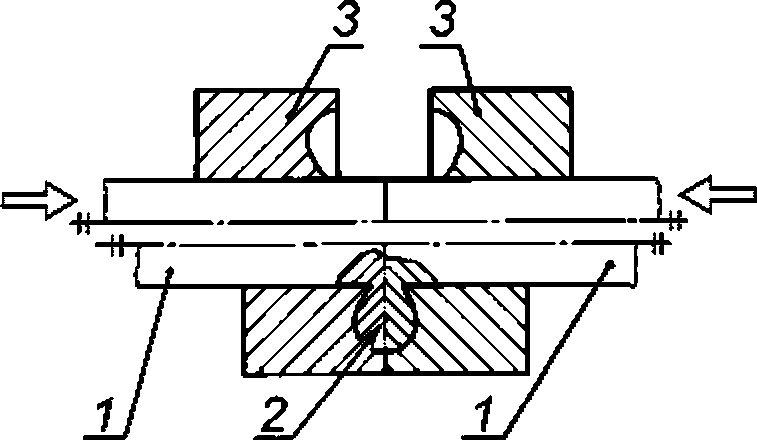
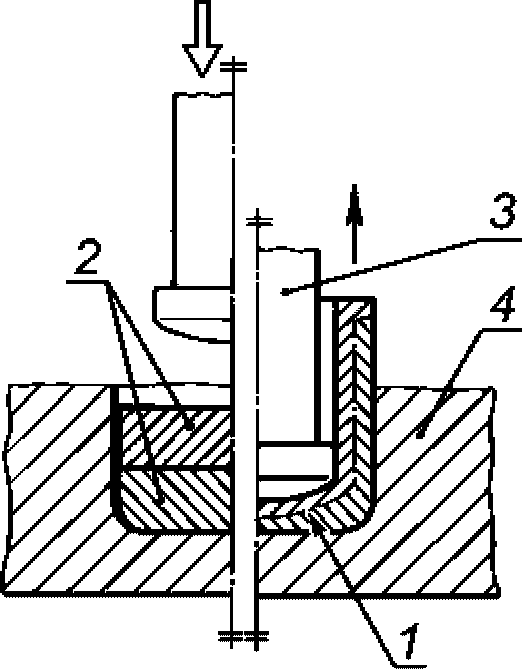
2.2.1.6.16 сварка давлением холодная экструзионная (cold pressure extrusion welding): Сварка давлением холодная (2.2.1.6.14) с применением специальной экструзионной матрицы.
Примечание 1 — Сварка давлением холодная экструзионная представлена на рисунке 20.
2.2.1.7 энергоноситель: Электрический ток.
2.2.1.7.1 сварка контактная (resistance welding): Сварка давлением (2.1.2), при которой тепло, требуемое для сварки, вырабатывается сопротивлением электрическому току, протекающему через зону сварки.
2.2.1.7.2 сварка контактная точечная (resistance spot welding): Сварка контактная (2.2.1.7.1), при которой шов образуется в точке внутри деталей, находящихся между электродами для точечной сварки, и шов имеет примерно ту же площадь, что и концы электродов.
Примечание 1 — Во время процесса усилие к точке прикладывают с помощью электродов.
Примечание 2 — Сварка контактная точечная представлена на рисунке 21.
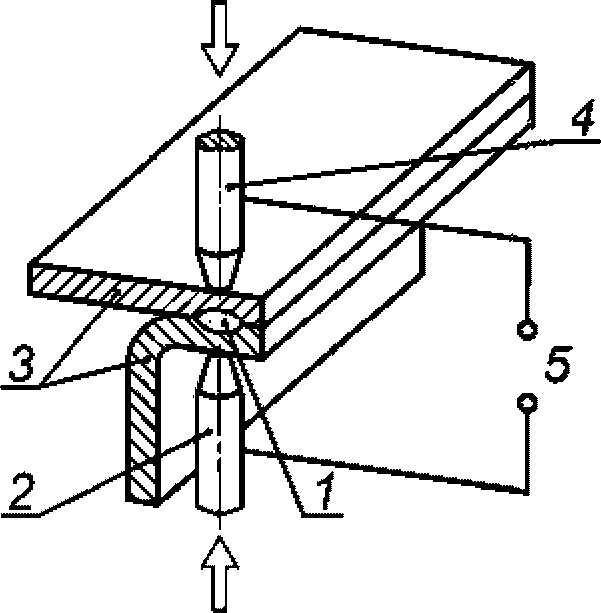
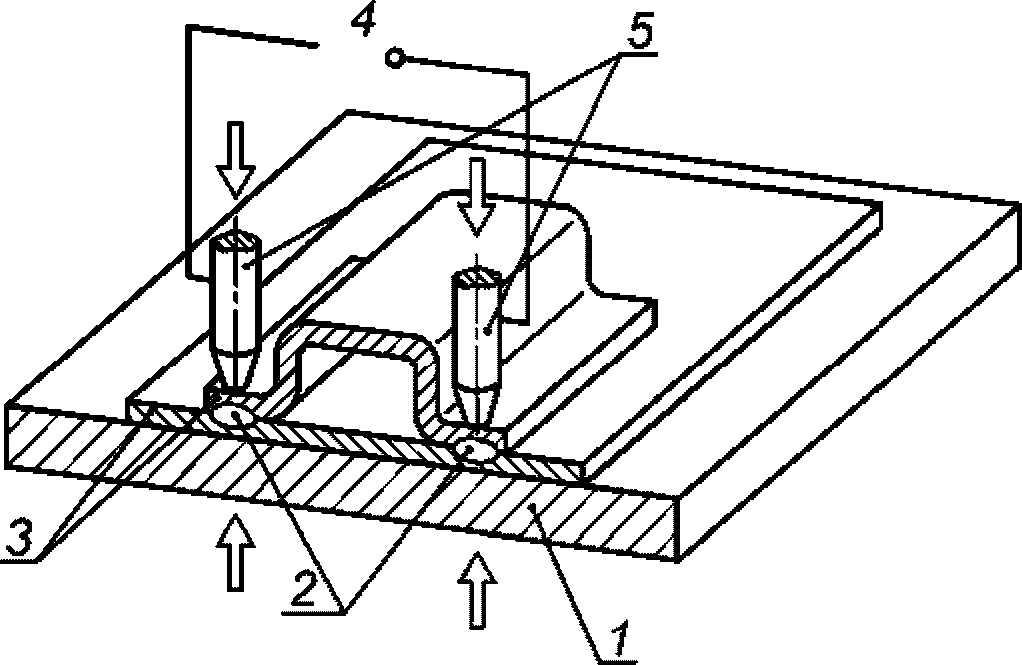
Рисунок 21 — Сварка контактная точечная
2.2.1.7.3 сварка контактная шовная (resistance seam welding): Сварка контактная (2.2.1.7.1), при которой усилие приложено непрерывно, а ток — непрерывно или периодически, причем для получения прямолинейного сварного шва детали расположены между двумя роликовыми электродами или между роликовым и стержневым электродами.
Примечание 1 — Ролики передают усилие и ток, вращаются непрерывно в процессе выполнения шовной сварки.
2.2.1.7.4 сварка контактная шовная внахлест (lap seam welding): Сварка контактная шовная (2.2.1.7.3) для получения соединения внахлест.
Примечание 1 — Сварка контактная шовная внахлест представлена на рисунке 22.
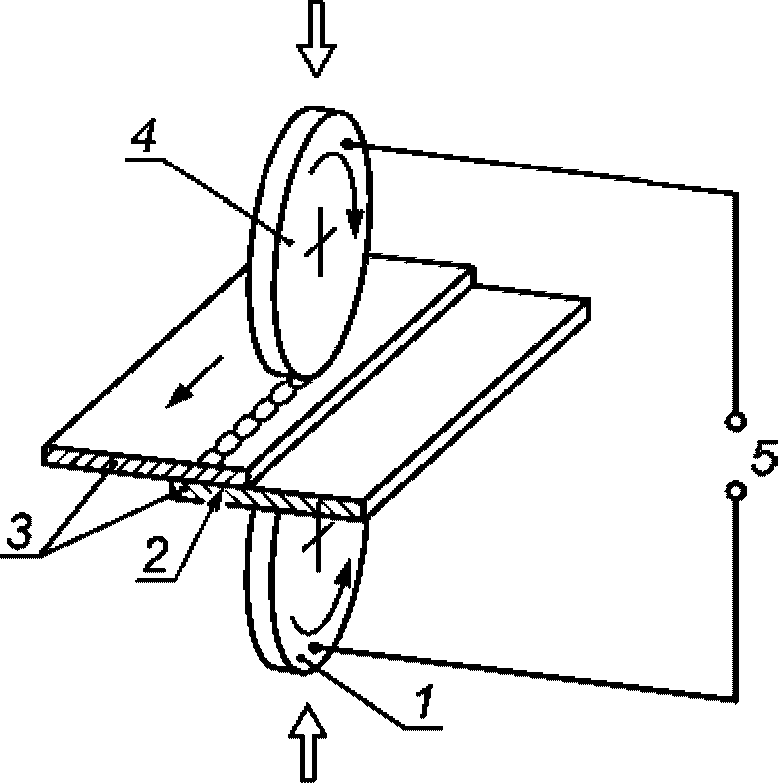
Рисунок 22 — Сварка контактная шовная внахлест
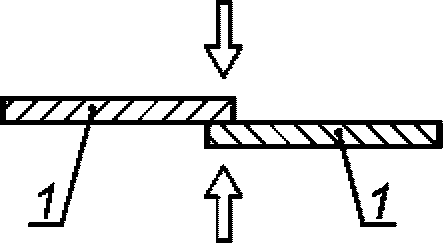
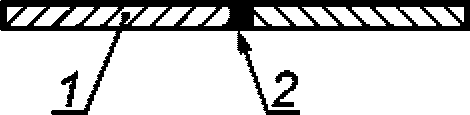
2.2.1.7.5 сварка контактная шовная с раздавливанием кромок (mash seam welding): Сварка контактная шовная (2.2.1.7.3) двух деталей одинаковой толщины, при которой величина нахлеста обеспечивает ширину шва таким образом, что предельная толщина заготовки в месте шва приближается к толщине детали.
Примечание 1 — Сварка контактная шовная с раздавливанием кромок представлена на рисунке 23.
 |
 |
|---|---|
| a) До сварки | b) После сварки |
Рисунок 23 — Сварка контактная шовная с раздавливанием кромок
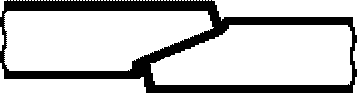
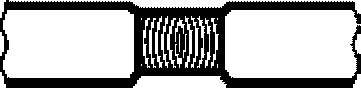
2.2.1.7.6 сварка контактная шовная с предварительным утонением нахлеста (prep-lap seam welding): Сварка контактная шовная внахлест (2.2.1.7.4) с предварительной подготовкой кромок деталей.
Примечание 1 — Сварка контактная шовная внахлест с подготовкой представлена на рисунке 24.
 |
 |
|---|---|
| a) До сварки | b) После сварки |
2.2.1.7.7 сварка контактная шовная проволокой (wire seam welding): Сварка контактная шовная (2.2.1.7.3) внахлест двух деталей с медной проволокой или проволокой из медного сплава, находящейся между роликовым электродом и поверхностями деталей.
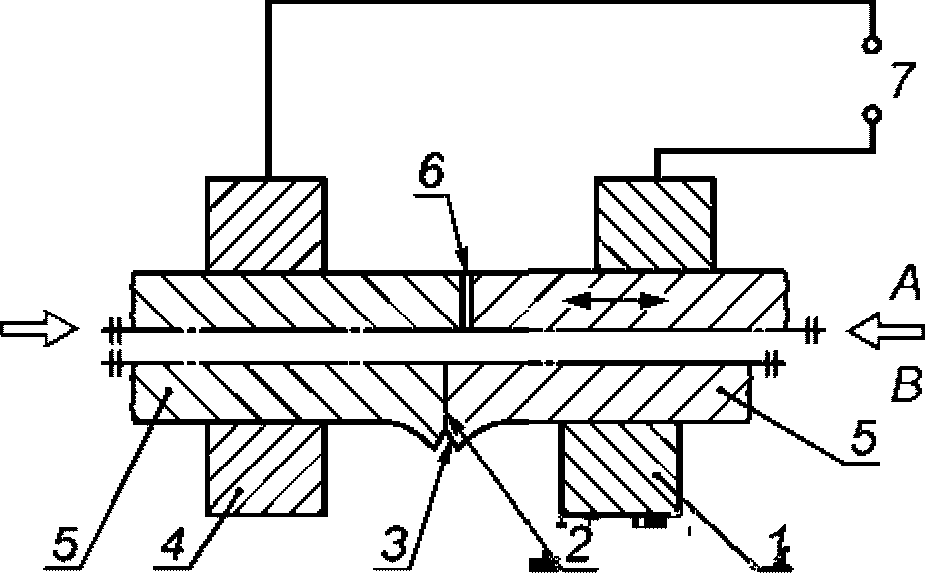
2.2.1.7.8 сварка контактная шовная стыковая с ленточными накладками из фольги (foil butt-seam welding): Сварка контактная шовная (2.2.1.7.3) двух деталей без разделки с металлической лентой, расположенной или подаваемой по центру стыка для сварки с обеих сторон соединения.
Примечание 1 — Сварка контактная шовная стыковая с ленточными накладками из фольги представлена на рисунке 25.
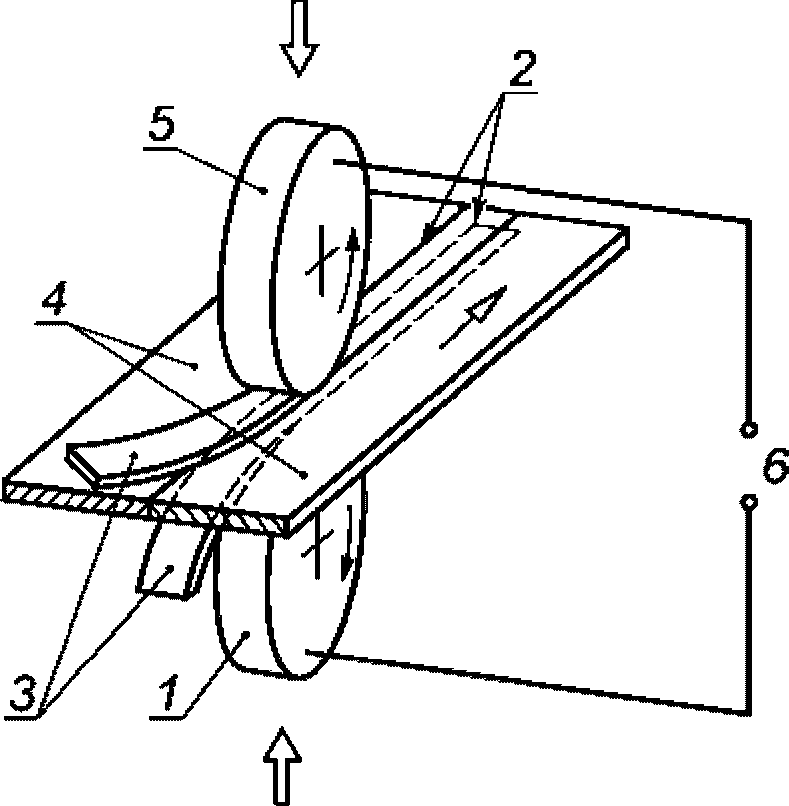
1 — роликовый электрод; 2 — шов; 3 — контактная полоса;
4 — деталь; 5 — роликовый электрод; 6 — источник питания
Рисунок 25 — Сварка контактная шовная стыковая
с ленточными накладками из фольги
2.2.1.7.9 сварка контактная шовная с накладкой (seam welding with strip): Сварка контактная шовная внахлест (2.2.1.7.4) с контактной полосой на одной или обеих сторонах собранных внахлест деталей.
Примечание 1 — Сварка контактная шовная с накладкой представлена на рисунке 26.
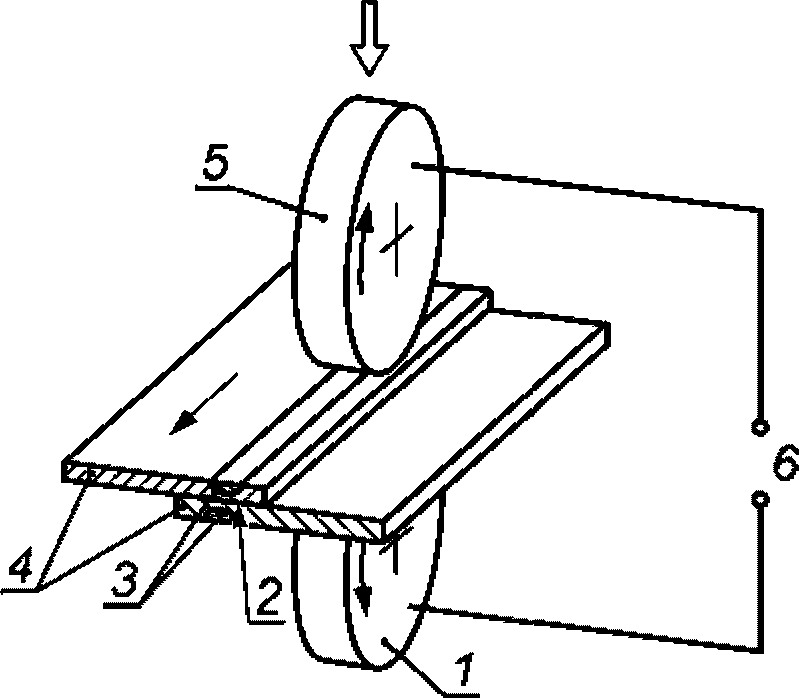
1 — роликовый электрод; 2 — шов; 3 — контактная полоса; 4 — деталь; 5 — роликовый электрод; 6 — источник питания
Рисунок 26 — Сварка контактная шовная с накладкой
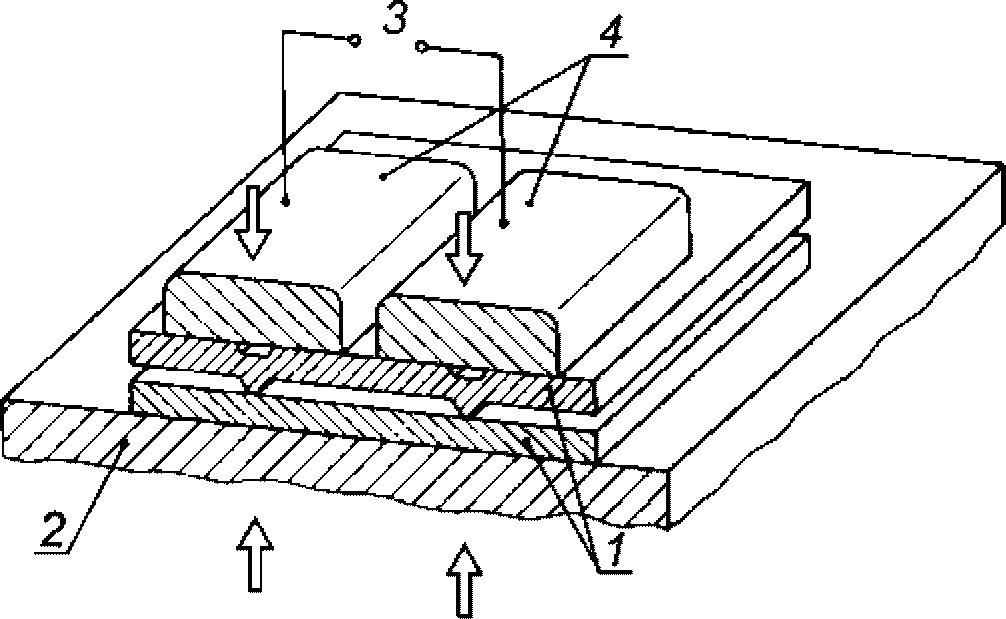
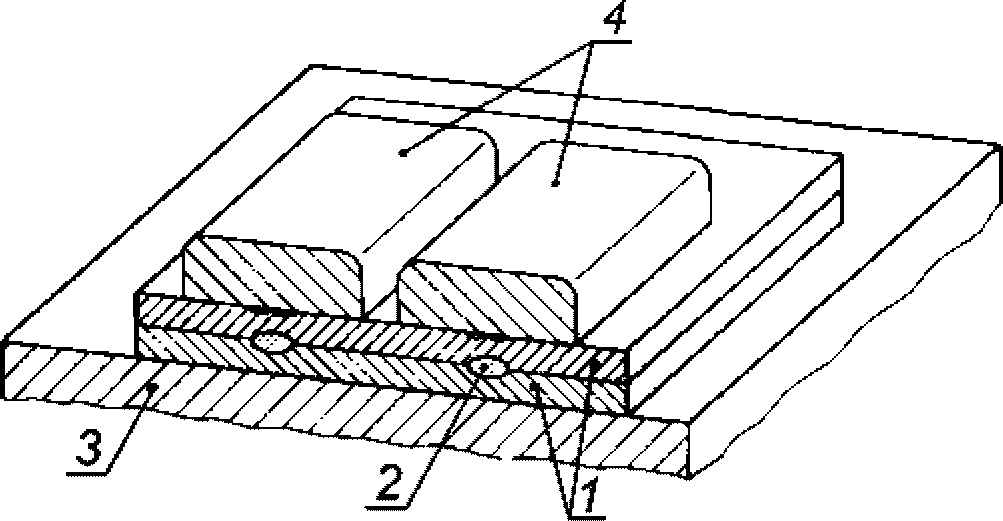
2.2.1.7.10 сварка контактная рельефная (projection welding): Сварка контактная (2.2.1.7.1), при которой усилие и ток концентрируются благодаря рельефу или рельефам, выступающим или образованным на одной или более стыкуемых поверхностях, рельефы разрушаются во время сварки.
Примечание 1 — Ток и усилие, как правило, передаются через валики, приспособления, зажимы или фиксаторы.
Примечание 2 — Рельефная сварка представлена на рисунках 27 и 28.
 |
 |
|---|---|
| a) До сварки | b) После сварки |
| 1 — деталь; 2 — опорная плита; 3 — источник питания; 4 — сварочные электроды |
1 — деталь; 2 — шов; 3 — опорная плита; 4 — сварочные электроды |
Рисунок 27 — Сварка контактная рельефная односторонняя
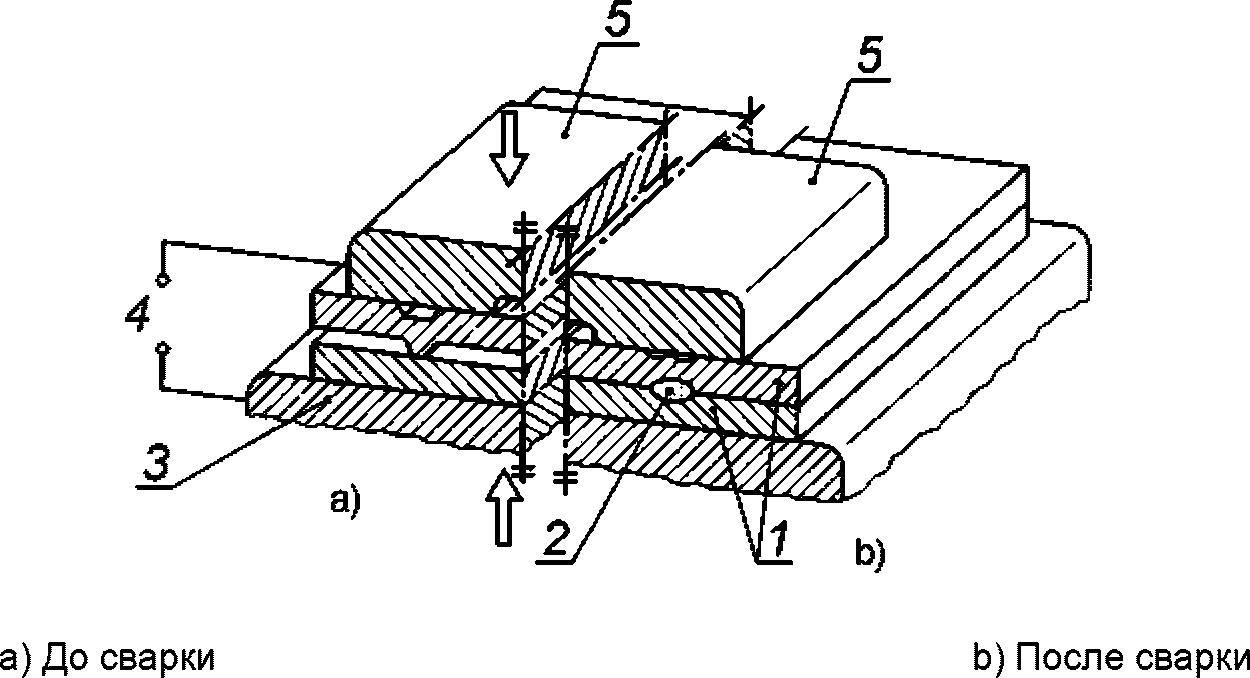
Рисунок 28 — Сварка контактная рельефная двусторонняя
2.2.1.7.11 сварка контактная оплавлением (flash welding): Сварка контактная (2.2.1.7.1), во время которой нагрев происходит за счет постепенного и многократного сближения деталей, вызывающего протекание тока через локальные точки с созданием вспышек и выплесков расплавленного металла.
Примечание 1 — Когда достигнута температура сварки, быстрое приложение усилия образует выплеск металла и завершает шов. Сварка может быть выполнена с предварительным подогревом (241) или без него (242). Ток и усилие передаются зажимами.
6 — область вспышек; 7 — источник питания
2.2.1.7.12 сварка контактная стыковая сопротивлением (resistance butt welding): Сварка контактная (2.2.1.7.1), при которой детали стыкуются под давлением до начала нагрева.
Примечание 1 — Давление прикладывается и ток протекает до тех пор, пока не будет достигнута температура сварки, при которой образуется осадка металла.
Примечание 2 — Ток и усилие передаются через зажимы.
Примечание 3 — Сварка контактная стыковая сопротивлением представлена на рисунке 30.
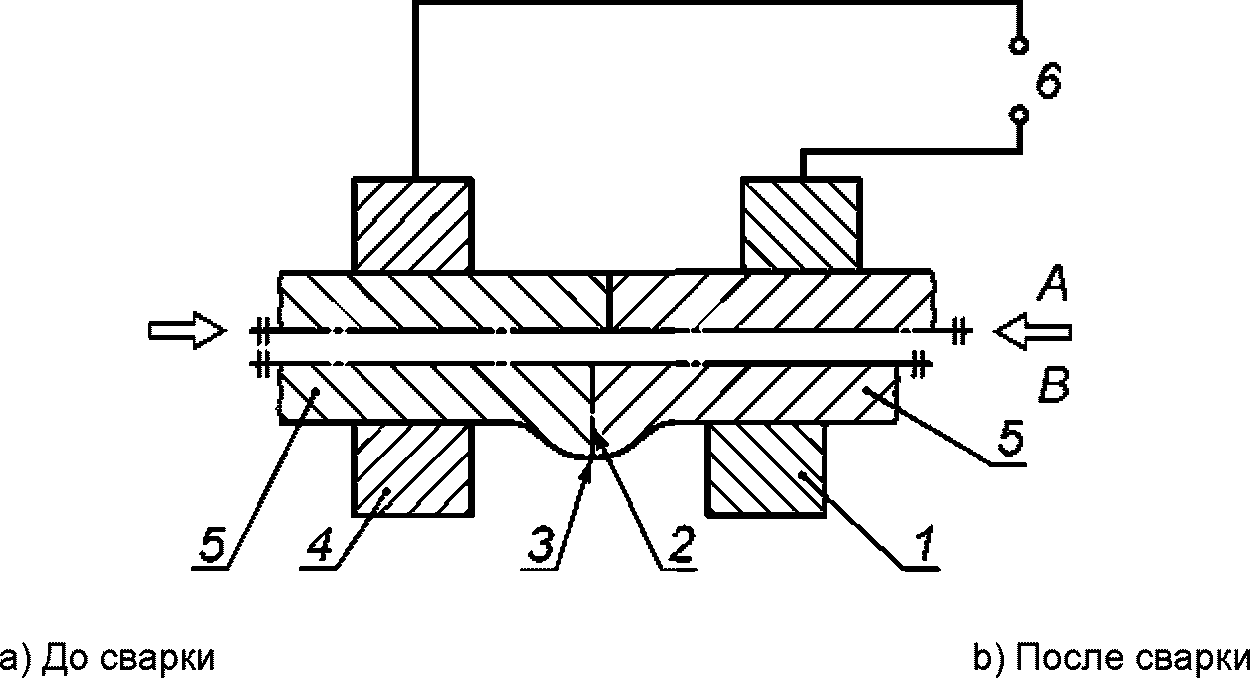
Рисунок 30 — Сварка контактная стыковая сопротивлением
2.2.1.7.13 приварка шпилек контактная (resistance stud welding): Приварка шпилек сваркой контактной рельефной (2.2.1.7.10).
Примечание 1 — Приварка шпилек контактная представлена на рисунке 31.
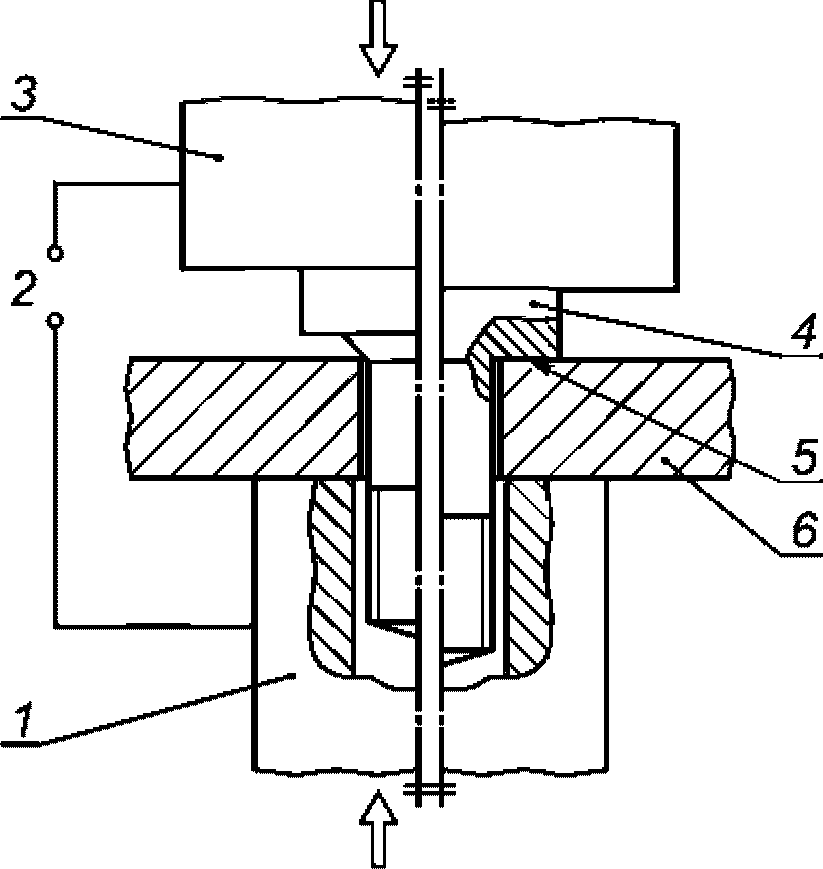
1 — сварочный электрод; 2 — источник питания; 3 — сварочный
электрод; 4 — стержень; 5 — шов; 6 — деталь
2.2.1.7.14 сварка сопротивлением ВЧ, сварка сопротивлением высокочастотная (HF resistance welding, high frequency resistance welding): Сварка сопротивлением (2.2.1.7.1), при которой переменный ток частотой не менее 10 кГц подается через механические контакты или индуцируется на деталях индуктором.
Примечание 1 — Ток высокой частоты концентрируется вдоль смежных поверхностей для получения высоколокализованного тепла, предшествующего приложению сварочного усилия.
2.2.1.7.15 сварка индукционная (induction welding): Сварка давлением (2.1.2), при которой тепло получено за счет сопротивления деталей индуцированному электрическому току.
2.2.1.7.16 сварка индукционная стыковая (induction butt welding): Сварка индукционная (2.2.1.7.15), при которой детали сжимаются под давлением до или после начала нагрева.
Примечание 1 — Когда достигнута температура сварки, прикладывается усилие осадки для того, чтобы с помощью проковки получить сварной шов.
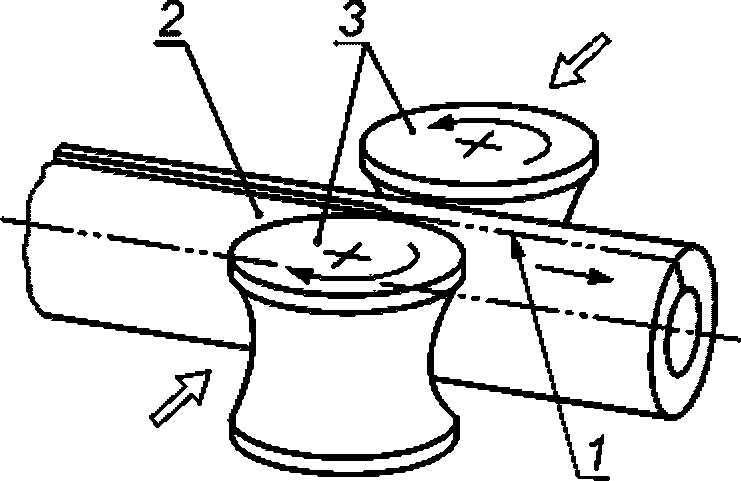
2.2.1.7.17 сварка индукционная шовная (induction seam welding): Сварка индукционная (2.2.1.7.15), при которой усилие прикладывается одним или более обжимными роликами для создания прямолинейного кузнечного сварного шва.
Примечание 1 — Как правило, используют несколько роликов, для того чтобы изготовить трубчатые детали из лент, полос или пластин.
Примечание 2 — Сварка индукционная шовная представлена на рисунке 33.
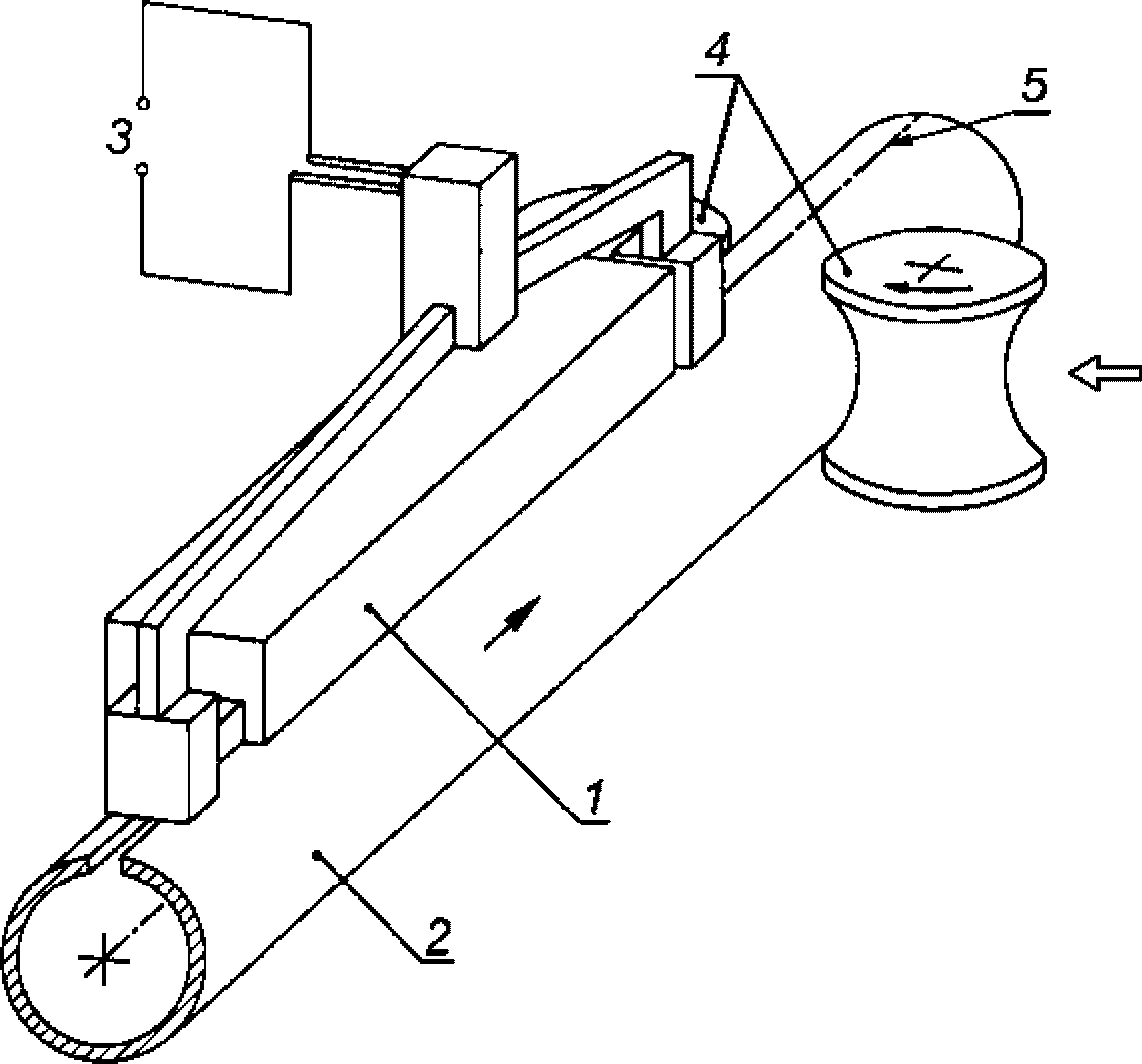
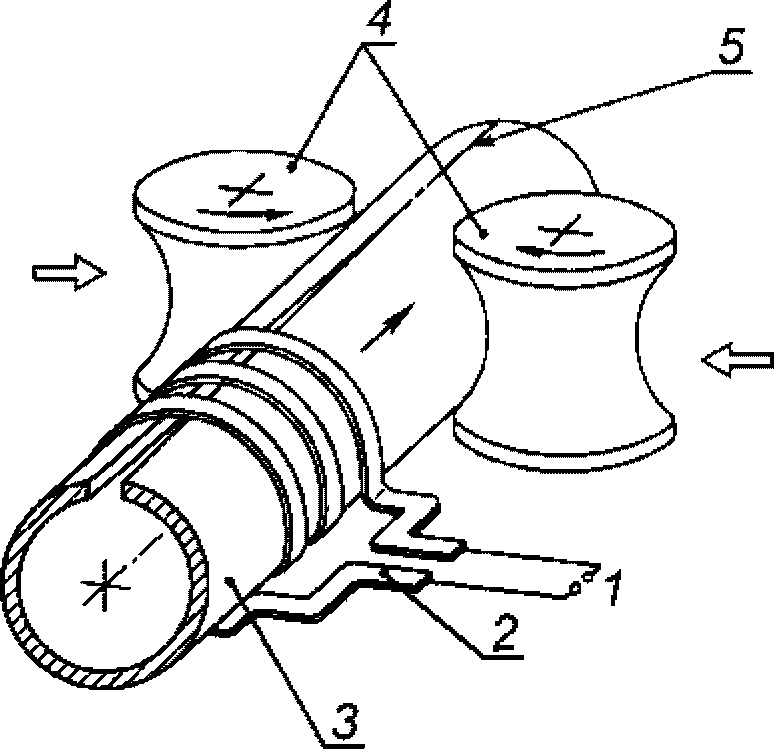
Рисунок 33 — Сварка индукционная шовная
2.2.1.7.18 сварка индукционная ВЧ, сварка индукционная высокочастотная (HF induction welding, high frequency induction welding): Сварка индукционная (2.2.1.7.15), при которой переменный ток высокой частоты подается через механические контакты или индуцируется индуктором на детали.
2.2.1.8.1 сварка диффузионная (diffusion welding): Сварка давлением (2.1.2), при которой детали находятся в контакте при постоянном давлении и прилегающие поверхности деталей или детали полностью нагреваются до определенной температуры в течение контролируемого времени.
Примечание 1 — Это вначале приводит к локальной пластической деформации, далее к тесному контакту поверхностей и диффузии атомов через границу раздела, благодаря чему обеспечивается целостность материала. Операция может быть выполнена в вакууме, в газовой защите или в жидкости, как правило, без присадочного материала.
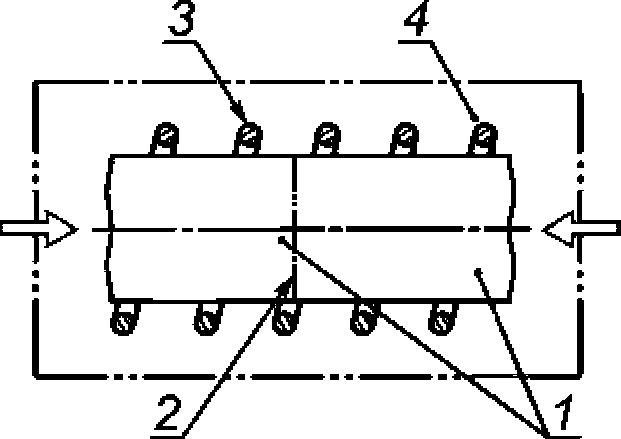
1 — деталь; 2 — шов; 3 — индуктор; 4 — рабочая камера
Рисунок 34 — Сварка диффузионная
2.2.1.8.2 сварка давлением с подогревом (hot pressure welding): Сварка давлением (2.1.2), при которой применяется достаточное количество тепла и давления для получения значительных деформаций деталей.
2.2.1.8.3 сварка прокаткой (roll welding): Сварка давлением с подогревом (2.2.1.8.2), при которой усилие прикладывается постепенно механически управляемыми валиками после нагрева.
2.2.2 Сварка плавлением
(Известные процессы отсутствуют.)
2.2.2.2 энергоноситель: Жидкость.
2.2.2.2.1 сварка заливкой жидкого металла между свариваемыми деталями (flow welding): Сварка плавлением (2.1.3), при которой свариваемый узел находится в форме, а расплавленный металл заливают между свариваемыми кромками на свариваемые поверхности до образования шва.
Примечание 1 — Сварка заливкой жидкого металла между свариваемыми деталями представлена на рисунке 36.
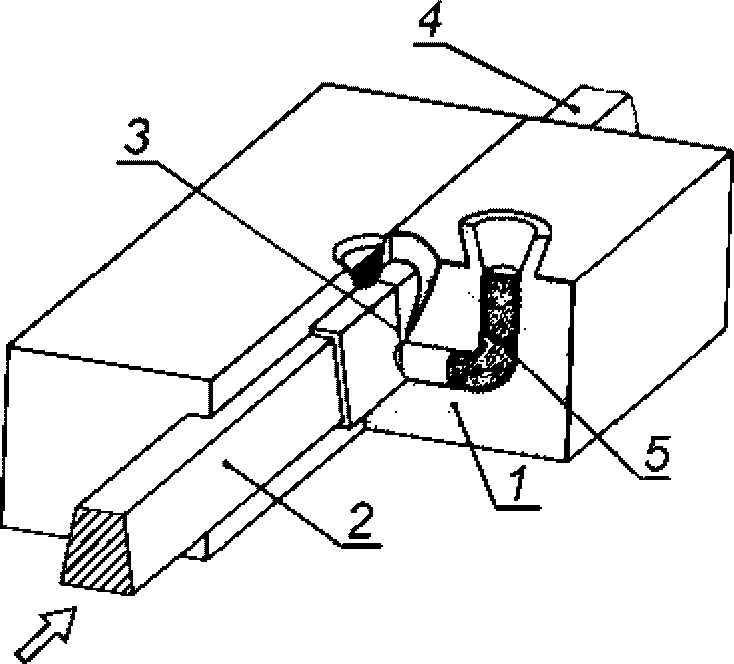
1 — форма; 2 — деталь; 3 — шов; 4 — деталь;
5 — жидкий металл
Рисунок 36 — Сварка заливкой жидкого металла
между свариваемыми деталями
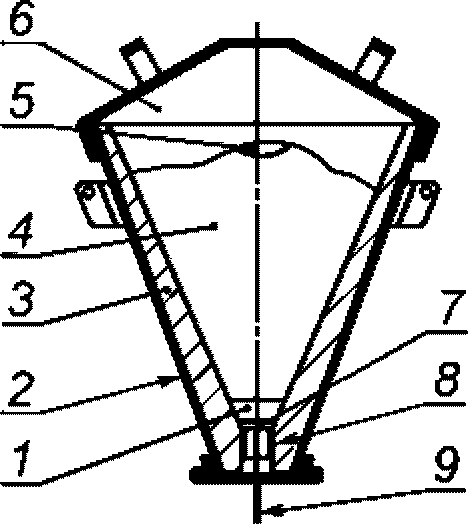
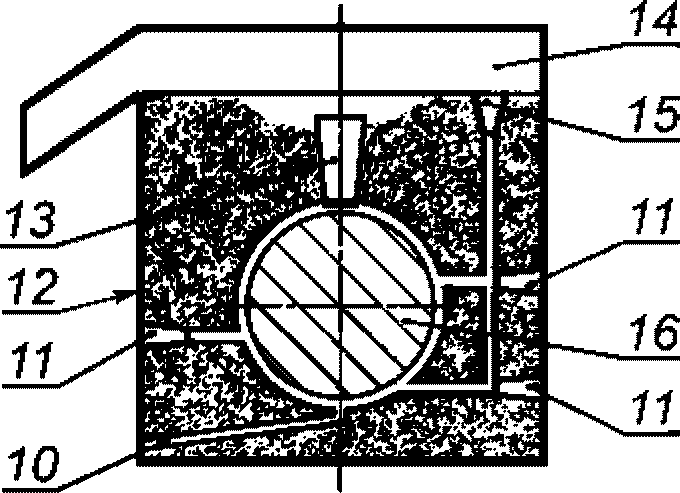
2.2.2.2.2 сварка термитная (aluminothermic welding): Сварка заливкой жидкого металла между свариваемыми деталями (2.2.2.2.1), при которой сварочное тепло получается при реакции смеси оксидов металла с мелкоизмельченным алюминиевым порошком, воспламенение которого вызывает экзотермическую реакцию, и образующийся расплавленный металл является присадочным металлом.
Примечание 1 — Может быть применен предварительный подогрев. В некоторых вариантах процесса прикладывают дополнительное давление.
 |
 |
|---|---|
| a) Тигель | b) Поперечное сечение изложницы |
1 — шлаковое уплотнение; 2 — тигельная оболочка;
3 — огнеупорная футеровка; 4 — наполнение; 5 — порошок
зажигания; 6 — тигель; 7 — теплоизоляция; 8 — втулка;
9 — контактный штифт; 10 — слив воды; 11 — подогрев ворот;
12 — пресс-форма; 13 — выпор; 14 — шлаковый желоб;
15 — стояк; 16 — деталь
2.2.2.3.1 сварка газовая (gas welding): Сварка плавлением (2.1.3), при которой энергия образуется при сжигании горючего газа или смеси горючих газов с кислородом.
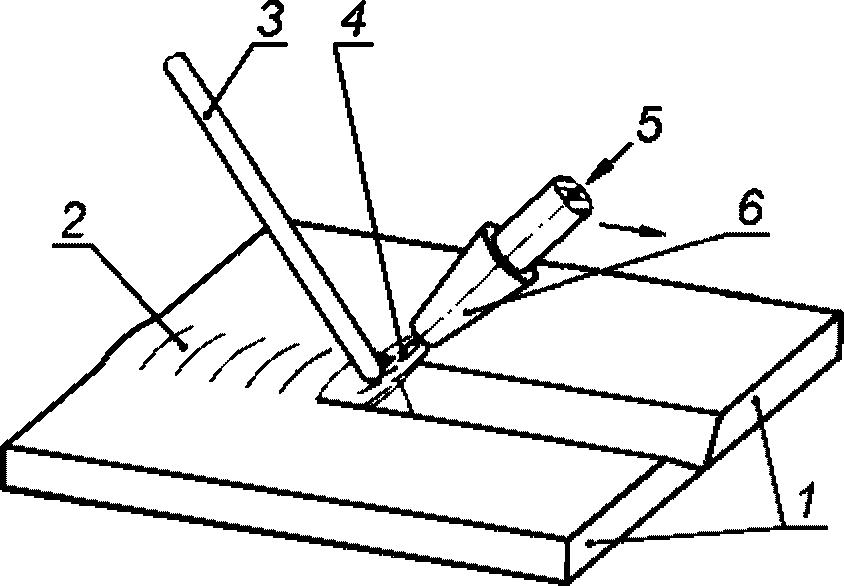
2.2.2.3.2 сварка ацетиленокислородная (oxyacetylene welding): Сварка газовая (2.2.2.3.1), при которой горючим газом является ацетилен.
2.2.2.3.3 сварка пропанокислородная (oxypropane welding): Сварка газовая (2.2.2.3.1), при которой горючим газом является пропан.
2.2.2.3.4 сварка водороднокислородная (oxyhydrogen welding): Сварка газовая (2.2.2.3.1), при которой горючим газом является водород.
2.2.2.4.1 сварка дуговая (arc welding): Сварка плавлением (2.1.3) электрической дугой.
2.2.2.4.2 сварка дуговая плавящимся электродом (metal arc welding): Сварка дуговая (2.2.2.4.1) с применением плавящегося электрода.
2.2.2.4.3 сварка дуговая плавящимся электродом без защитного газа (metal arc welding without gas protection): Сварка дуговая плавящимся электродом (2.2.2.4.2), при которой не используется внешний защитный газ.
2.2.2.4.4 сварка ручная дуговая (manual metal arc welding): Сварка дуговая плавящимся электродом (2.2.2.4.2) с применением покрытого электрода.
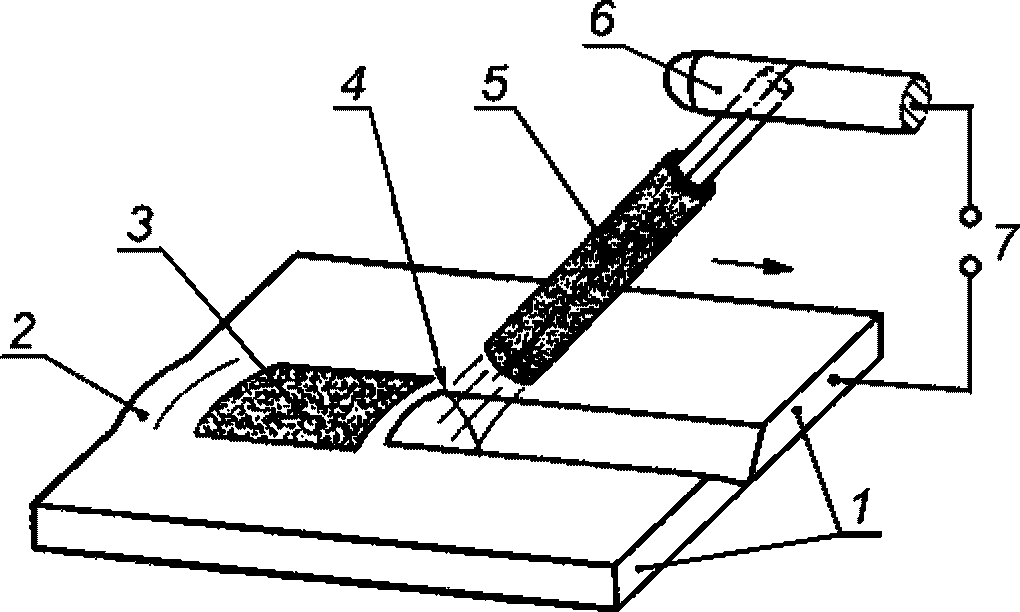
1 — деталь; 2 — шов; 3 — шлак; 4 — дуга; 5 — покрытый
электрод; 6 — держатель электрода; 7 — источник питания
2.2.2.4.5 сварка гравитационная, сварка (дуговая) гравитационная покрытым электродом [gravity welding, gravity (arc) welding with covered electrode]: Сварка дуговая плавящимся электродом (2.2.2.4.2) с применением покрытого электрода, поддерживаемого механизмом, который позволяет электроду опускаться и перемещаться вдоль шва под действием силы тяжести.
Примечание 1 — Сварка гравитационная представлена на рисунке 40.
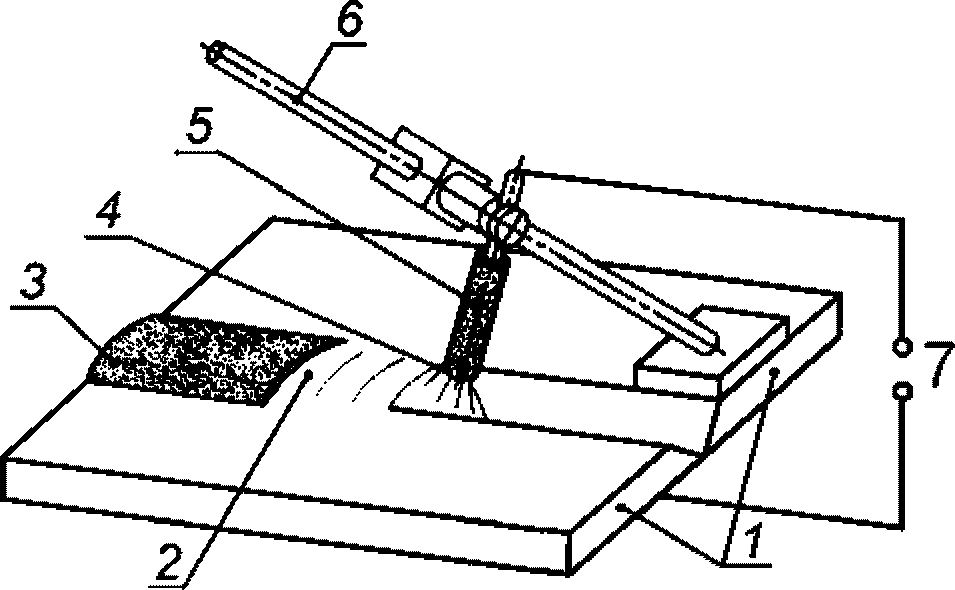
Рисунок 40 — Сварка гравитационная
2.2.2.4.6 сварка дуговая самозащитной порошковой проволокой (self-shielded tubular cored arc welding): Сварка дуговая плавящимся электродом (2.2.2.4.2) с применением порошковой проволоки без внешнего защитного газа.
Примечание 1 — Сварка дуговая самозащитной порошковой проволокой представлена на рисунке 41.
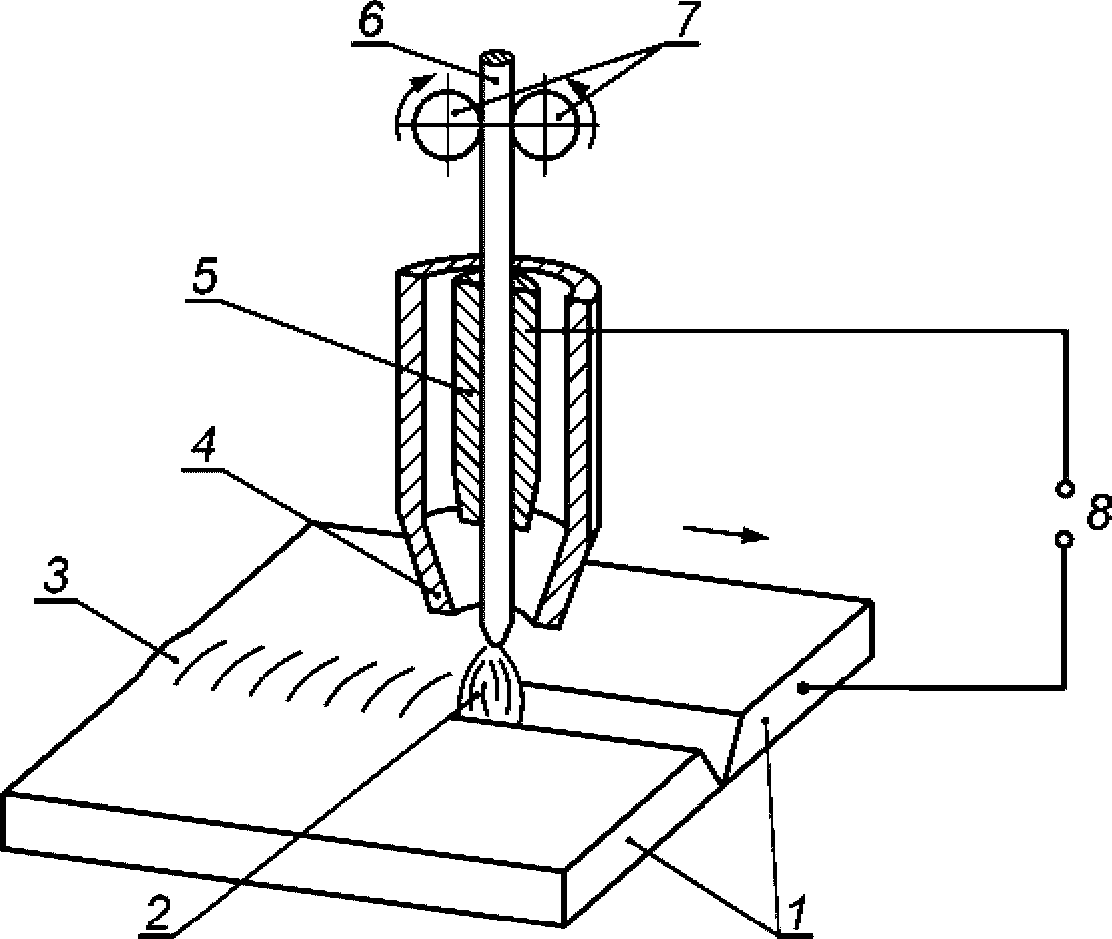
1 — деталь; 2 — дуга; 3 — шов; 4 — горелка; 5 — контактный
мундштук; 6 — порошковая проволока; 7 — подающие ролики;
8 — источник питания
Рисунок 41 — Сварка дуговая
самозащитной порошковой проволокой
2.2.2.4.7 сварка дуговая под флюсом (submerged arc welding): Сварка дуговая плавящимся электродом (2.2.2.4.2), при которой применяется один или более проволочных или ленточных электродов, при этом дуга или несколько дуг должны быть полностью покрыты расплавленным шлаком, который получается из гранулированного флюса, свободно поступающего в соединение.
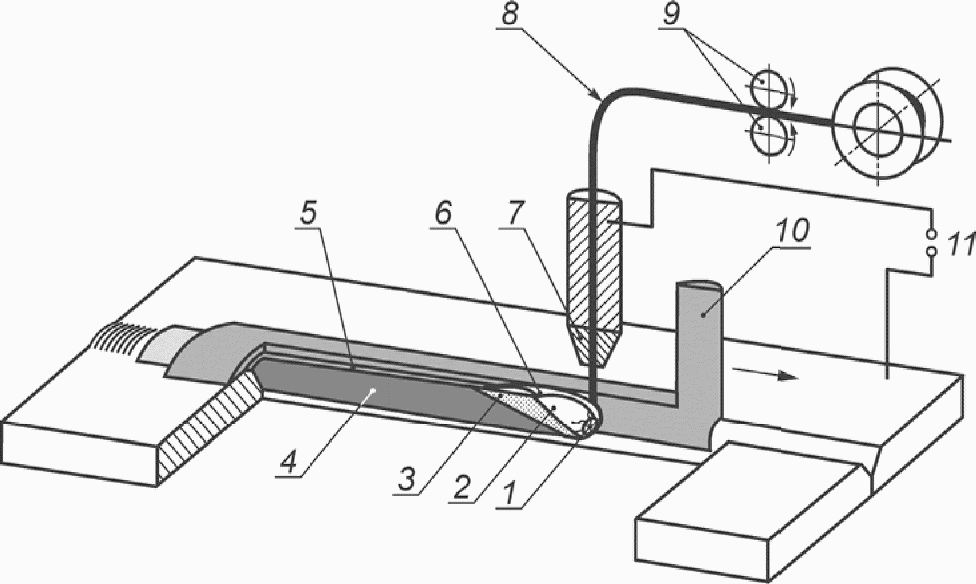
1 — дуга; 2 — полость; 3 — сварочная ванна; 4 — шов;
5 — затвердевший шлак; 6 — жидкий шлак; 7 — контактный
мундштук; 8 — проволочный электрод; 9 — подающие ролики;
10 — флюс; 11 — источник питания
Рисунок 42 — Сварка дуговая под флюсом
2.2.2.4.8 сварка дуговая под флюсом проволокой сплошного сечения (submerged arc welding with solid wire electrode): Сварка дуговая под флюсом (2.2.2.4.7) с применением проволочного электрода сплошного сечения.
2.2.2.4.9 сварка дуговая под флюсом ленточным электродом (submerged arc welding with strip electrode): Сварка дуговая под флюсом (2.2.2.4.7) с применением ленточного электрода сплошного сечения или ленточного порошкового электрода.
2.2.2.4.10 сварка дуговая под флюсом с добавлением металлического порошка (submerged arc welding with metal powder addition): Сварка дуговая под флюсом (2.2.2.4.7) с применением одного или нескольких проволочных электродов с добавлением металлического порошка.
2.2.2.4.11 сварка дуговая под флюсом порошковой проволокой (submerged arc welding with tubular cored electrode): Сварка дуговая под флюсом (2.2.2.4.7) с применением одного или нескольких порошковых проволочных электродов.
2.2.2.4.12 сварка дуговая под флюсом порошковым ленточным электродом (submerged arc welding with cored strip electrode): Сварка дуговая под флюсом (2.2.2.4.7) с применением порошкового ленточного электрода.
2.2.2.4.13 сварка дуговая в защитном газе, сварка дуговая проволокой сплошного сечения в инертном газе/сварка дуговая проволокой сплошного сечения в активном газе (gas-shielded metal arc welding, gas metal arc welding, MIG/MAG welding): Сварка дуговая плавящимся электродом (2.2.2.4.2) с применением проволочного электрода; при сварке дуга и сварочная ванна защищены от атмосферы потоком газа, подаваемым из внешнего источника.
Примечание 1 — Сокращения MIG и MAG соответственно означают металл и инертный газ, металл и активный газ.
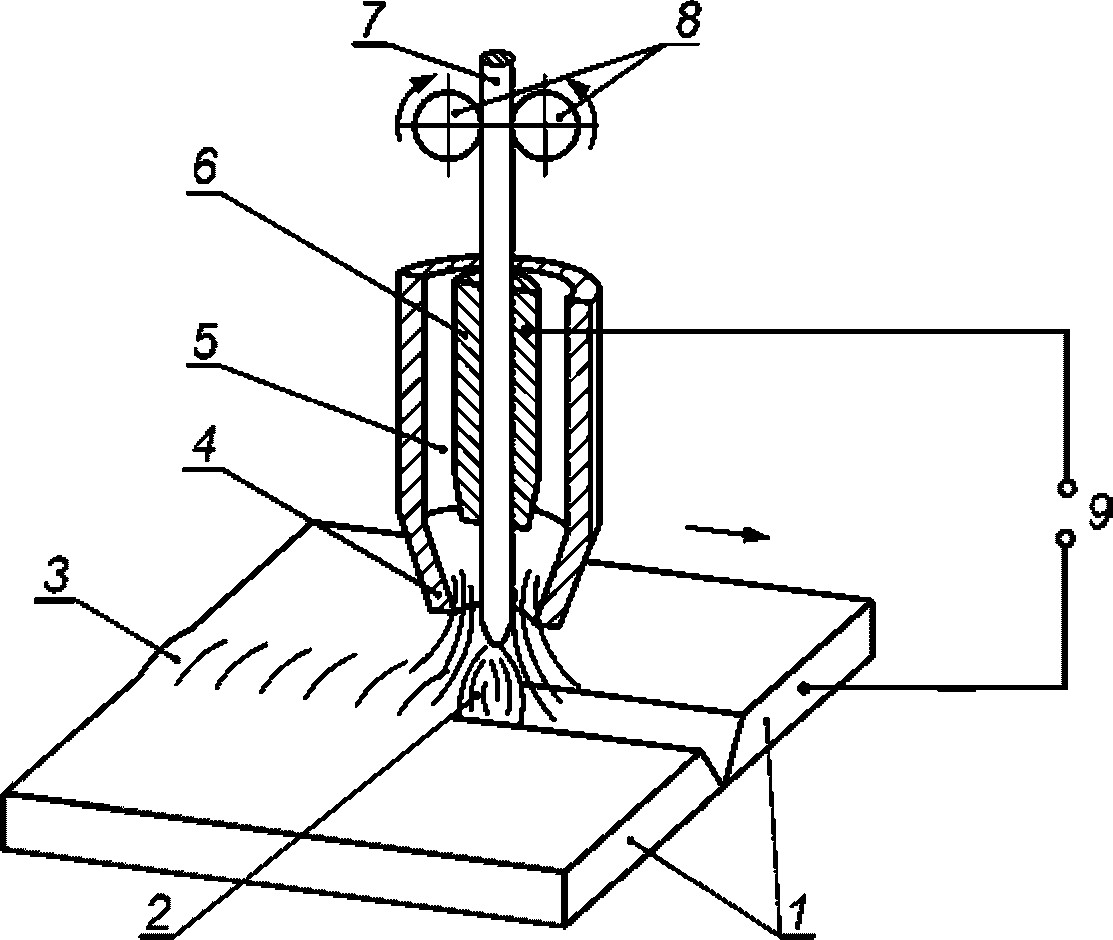
1 — деталь; 2 — дуга; 3 — шов; 4 — сопло; 5 — защитный газ;
6 — контактный мундштук; 7 — проволока; 8 — подающие валики;
9 — источник питания
2.2.2.4.14 сварка дуговая проволокой сплошного сечения в инертном газе (MIG welding with solid wire electrode): Сварка дуговая в защитном газе (2.2.2.4.13) проволочным электродом сплошного сечения и с защитой инертным газом.
Примечание 1 — Сокращение MIG означает металл и инертный газ. Защитный газ, как правило, состоит из аргона, гелия или смеси обоих.
2.2.2.4.15 сварка дуговая порошковой проволокой с флюсовым наполнителем в инертном газе (MIG welding with flux cored wire electrode): Сварка дуговая в защитном газе (2.2.2.4.13) с применением порошкового проволочного электрода, наполненного флюсом и с защитой инертным газом.
Примечание 1 — Сокращение MIG означает металл и инертный газ. Защитный газ, как правило, состоит из аргона, гелия или смеси обоих.
2.2.2.4.16 сварка дуговая порошковой проволокой с металлическим наполнителем в инертном газе (MIG welding with metal cored wire electrode): Сварка дуговая в защитном газе (2.2.2.4.13) порошковым проволочным электродом, наполненным металлическим порошком, и с защитой инертным газом.
Примечание 1 — Сокращение MIG означает металл и инертный газ. Защитный газ, как правило, состоит из аргона, гелия или смеси обоих.
2.2.2.4.17 сварка дуговая проволокой сплошного сечения в активном газе (MAG welding with solid wire electrode): Сварка дуговая в защитном газе (2.2.2.4.13) проволочным электродом сплошного сечения и с защитой химически активным газом.
Примечание 1 — Сокращение MAG означает металл и активный газ. Защитный газ, как правило, состоит из смеси, содержащей 0,5% или более кислорода или двуокиси углерода.
2.2.2.4.18 сварка дуговая порошковой проволокой с флюсовым наполнителем в активном газе (MAG welding with flux cored electrode): Сварка дуговая в защитном газе (2.2.2.4.13) порошковым проволочным электродом, наполненным флюсом, и с защитой химически активным газом.
Примечание 1 — Сокращение MAG означает металл и активный газ. Защитный газ, как правило, состоит из смеси, содержащей 0,5% или более кислорода или двуокиси углерода.
2.2.2.4.19 сварка дуговая порошковой проволокой с металлическим наполнителем в активном газе (MAG welding with metal cored electrode): Сварка дуговая в защитном газе (2.2.2.4.13) порошковым проволочным электродом, наполненным металлическим порошком, и с защитой химически активным газом.
Примечание 1 — Сокращение MAG означает металл и активный газ. Защитный газ, как правило, состоит из смеси, содержащей 0,5% или более кислорода или двуокиси углерода.
2.2.2.4.20 сварка дуговая с принудительным формированием и газовой защитой (electrogas welding): Сварка дуговая в защитном газе (2.2.2.4.13) с применением проволочного или ленточного электрода для введения расплавленного металла электрода в сварочную ванну, которая удерживается в соединении охлаждаемыми башмаками, постепенно передвигающимися вверх по мере образования шва.
Примечание 1 — Сварка дуговая с принудительным формированием и газовой защитой приведена на рисунке 44.
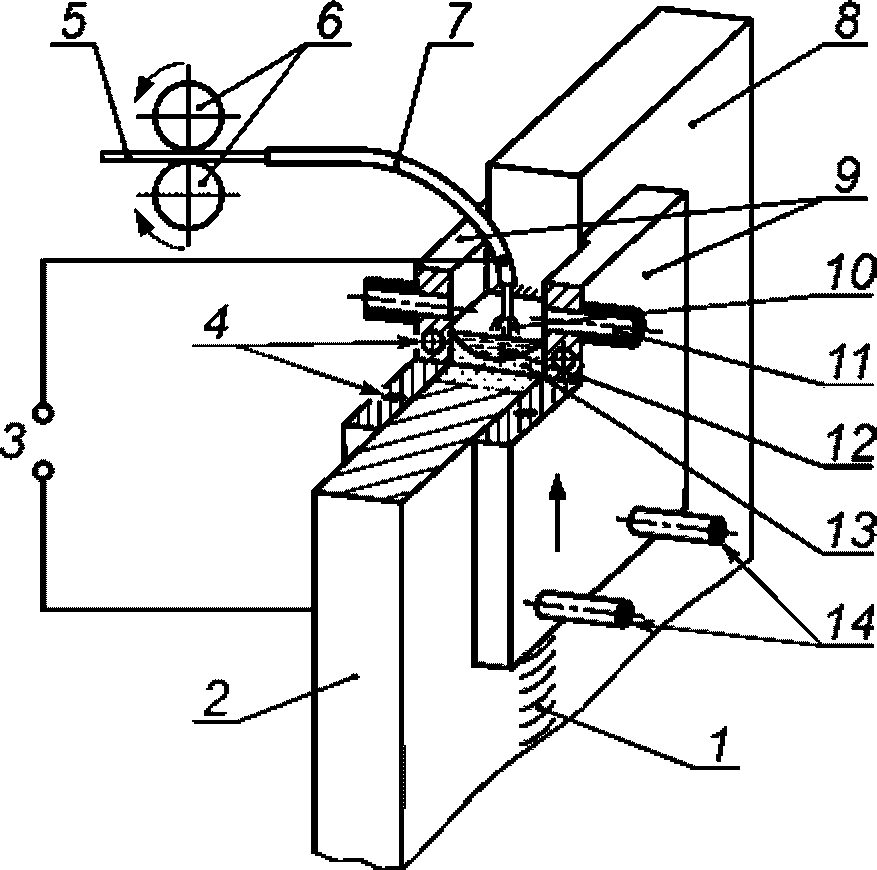
1 — шов; 2 — деталь; 3 — источник питания; 4 — водяное
охлаждение; 5 — электрод; 6 — подающие валики;
7 — направляющая электрода; 8 — деталь; 9 — скользящие
башмаки; 10 — дуга; 11 — защитный газ; 12 — сварочная ванна; 13 — металл сварного шва; 14 — водяное охлаждение
2.2.2.4.21 сварка дуговая неплавящимся вольфрамовым электродом в защитном газе, сварка дуговая вольфрамовым электродом в защитном газе (gas-shielded arc welding with non-consumable tungsten electrode, gas tungsten arc welding): Сварка дуговая (2.2.2.4.1) с газовой защитой и с применением неплавящегося чистого или активированного вольфрамового электрода, при которой дуга и сварочная ванна защищены газом.
2.2.2.4.22 сварка дуговая вольфрамовым электродом в инертном газе с присадочным материалом сплошного сечения (проволокой или прутком) [TIG welding with solid filler material (wire/rod)]: Сварка дуговая неплавящимся вольфрамовым электродом в защитном газе (2.2.2.4.21) с проволокой сплошного сечения или прутком и с защитным инертным газом.
Примечание 1 — Сокращение TIG означает вольфрам и инертный газ. Защитный газ, как правило, состоит из аргона, гелия или их смеси.
Примечание 2 — Сварка дуговая вольфрамовым электродом в инертном газе представлена на рисунке 45.
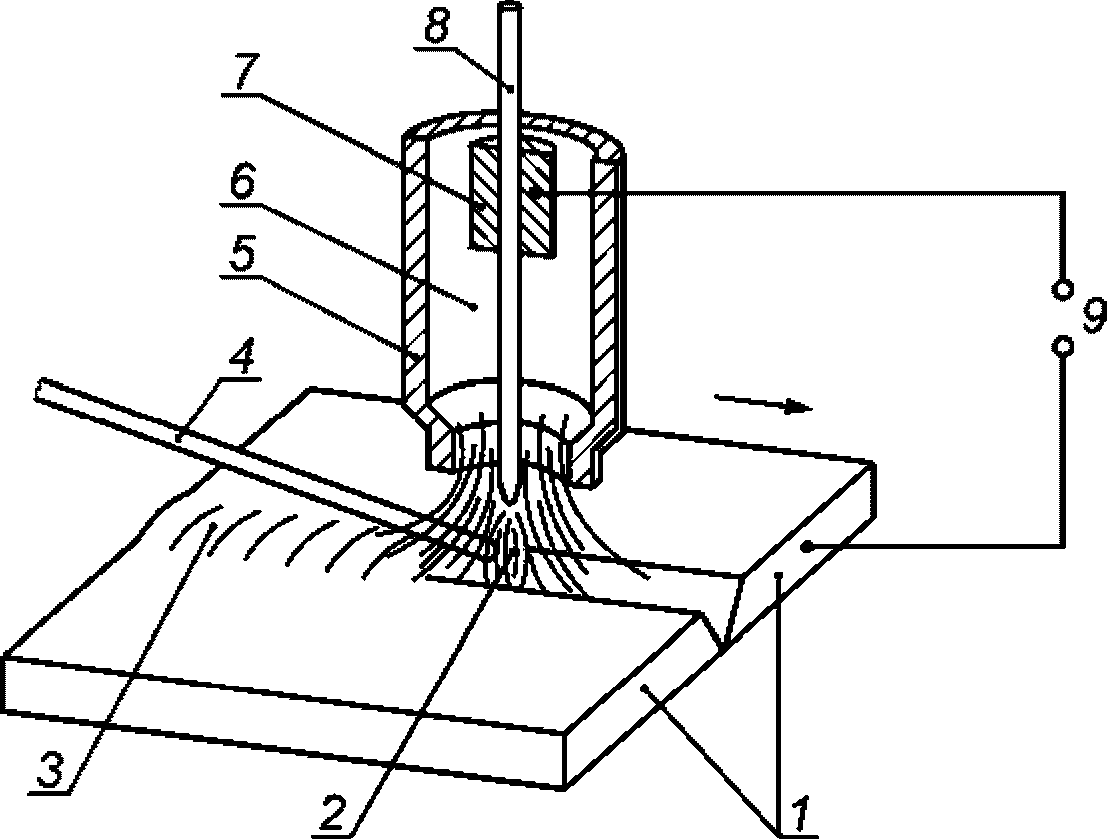
1 — деталь; 2 — дуга; 3 — шов; 4 — присадочный материал;
5 — сопло; 6 — защитный газ; 7 — цанга; 8 — вольфрамовый
электрод; 9 — источник питания
Рисунок 45 — Сварка дуговая вольфрамовым электродом
в инертном газе
2.2.2.4.23 сварка дуговая вольфрамовым электродом в инертном газе без присадочного материала (autogenous TIG welding): Сварка дуговая неплавящимся вольфрамовым электродом в защитном газе (2.2.2.4.21) без присадочного материала.
Примечание 1 — Сокращение TIG означает вольфрам и инертный газ. Защитный газ, как правило, состоит из аргона, гелия или их смеси.
2.2.2.4.24 сварка дуговая вольфрамовым электродом с присадочным порошковым материалом (проволокой или прутком) в инертном газе [TIG welding with tubular cored filler material (wire/rod)]: Сварка дуговая неплавящимся вольфрамовым электродом в защитном газе (2.2.2.4.21) с применением порошковой проволоки или прутка и с защитным инертным газом.
Примечание 1 — Сокращение TIG означает вольфрам и инертный газ. Защитный газ, как правило, состоит из аргона, гелия или их смеси.
2.2.2.4.25 сварка дуговая вольфрамовым электродом с присадочным материалом сплошного сечения (проволокой или прутком) в инертном газе с добавлением восстановительного газа [TIG welding using reducing gas and solid filler material (wire/rod)]: Сварка дуговая неплавящимся вольфрамовым электродом в защитном газе (2.2.2.4.21) с применением проволоки сплошного сечения или прутка и защитного газа с добавлением восстановительного газа.
Примечание 1 — Сокращение TIG означает вольфрам и инертный газ. Защитный газ, как правило, состоит из смеси, содержащей от 0,5% до 50% водорода.
2.2.2.4.26 сварка дуговая вольфрамовым электродом с присадочным порошковым материалом (проволокой или прутком) в инертном газе с добавлением восстановительного газа [TIG welding using reducing gas and tubular cored filler material (wire/rod)]: Сварка дуговая неплавящимся вольфрамовым электродом в защитном газе (2.2.2.4.21) с применением порошковой проволоки или прутка и защитного газа с добавлением восстановительного газа.
Примечание 1 — Сокращение TIG означает инертный газ вольфрама. Используемый газ состоит из смеси, содержащей от 0,5% до 50% водорода.
2.2.2.4.27 сварка дуговая неплавящимся вольфрамовым электродом в активном газе (gas-shielded arc welding with non-consumable tungsten electrode using active gas TAG welding): Сварка дуговая неплавящимся вольфрамовым электродом в защитном газе (2.2.2.4.21), при которой дуга и сварочная ванна защищены активным защитным газом.
Примечание 1 — Сокращение TAG означает вольфрам и активный газ. Защитный газ, как правило, состоит из смеси, содержащей 0,5% или более кислорода либо двуокиси углерода.
2.2.2.4.28 сварка дуговая плазменная (plasma arc welding): Сварка дуговая (2.2.2.4.1) с использованием плазмы сжатой дуги.
Примечание 1 — Защита может быть дополнена вспомогательным газом. Может быть добавлен присадочный материал.
2.2.2.4.29 сварка дуговая плазменная плавящимся электродом в инертном газе (plasma MIG welding): Комбинация сварки дуговой проволокой сплошного сечения в инертном газе (2.2.2.4.14) и сварки дуговой плазменной (2.2.2.4.28).
Примечание 1 — Это гибридный сварочный процесс. Если плазменная сварка MIG выполнена проволочным электродом сплошного сечения, то номер процесса обозначается как 15 + 131.
Примечание 2 — Сокращение MIG означает металл и инертный газ. Защитный газ, как правило, состоит из аргона, гелия или их смеси.
Примечание 3 — Сварка дуговая плазменная плавящимся электродом в инертном газе представлена на рисунке 46.
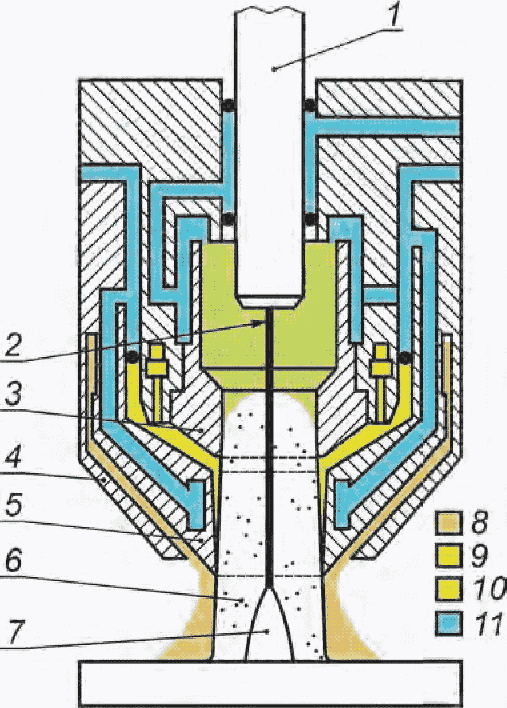
1 — цанга; 2 — электрод проводной; 3 — плазменный
электрод; 4 — защитное газовое сопло; 5 — плазменное сопло;
6 — плазменная дуга; 7 — сварочная дуга; 8 — защитный газ;
9 — плазменный газ; 10 — защитный газ;
11 — водяное охлаждение
Рисунок 46 — Сварка дуговая плазменная плавящимся электродом в инертном газе
2.2.2.4.30 сварка дуговая плазменная с присадочным порошковым материалом (powder plasma arc welding): Сварка дуговая плазменная дугой прямого действия (2.2.2.4.31) с подачей металлического порошка.
Примечание 1 — Сварка дуговая плазменная с присадочным порошковым материалом представлена на рисунке 47.
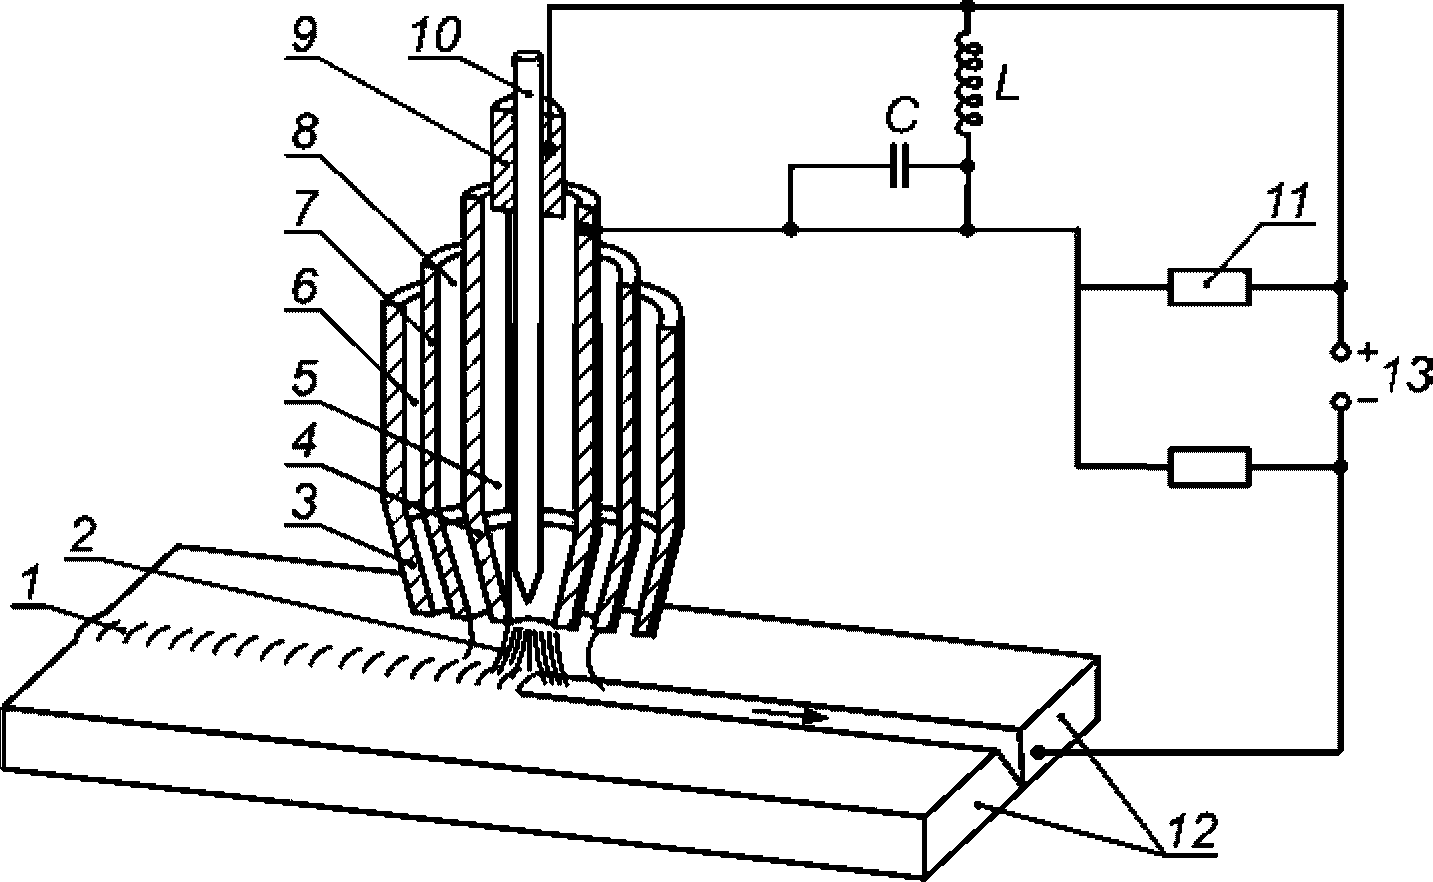
1 — шов; 2 — дуга прямого действия; 3 — дополнительное защитное газовое сопло; 4 — плазменное газовое сопло;
5 — плазменный газ; 6 — дополнительный защитный газ;
7 — защитное газовое сопло; 8 — порошок + защитный газ;
9 — цанга; 10 — вольфрамовый электрод; 11 — устройство
зажигания; 12 — деталь; 13 — источник питания
Рисунок 47 — Сварка дуговая плазменная с присадочным порошковым материалом
2.2.2.4.31 сварка дуговая плазменная дугой прямого действия (plasma arc welding with transferred arc): Сварка дуговая плазменная (2.2.2.4.28), при которой источник электропитания подключен между электродом и деталью.
Примечание 1 — Сварка дуговая плазменная дугой прямого действия представлена на рисунке 48.
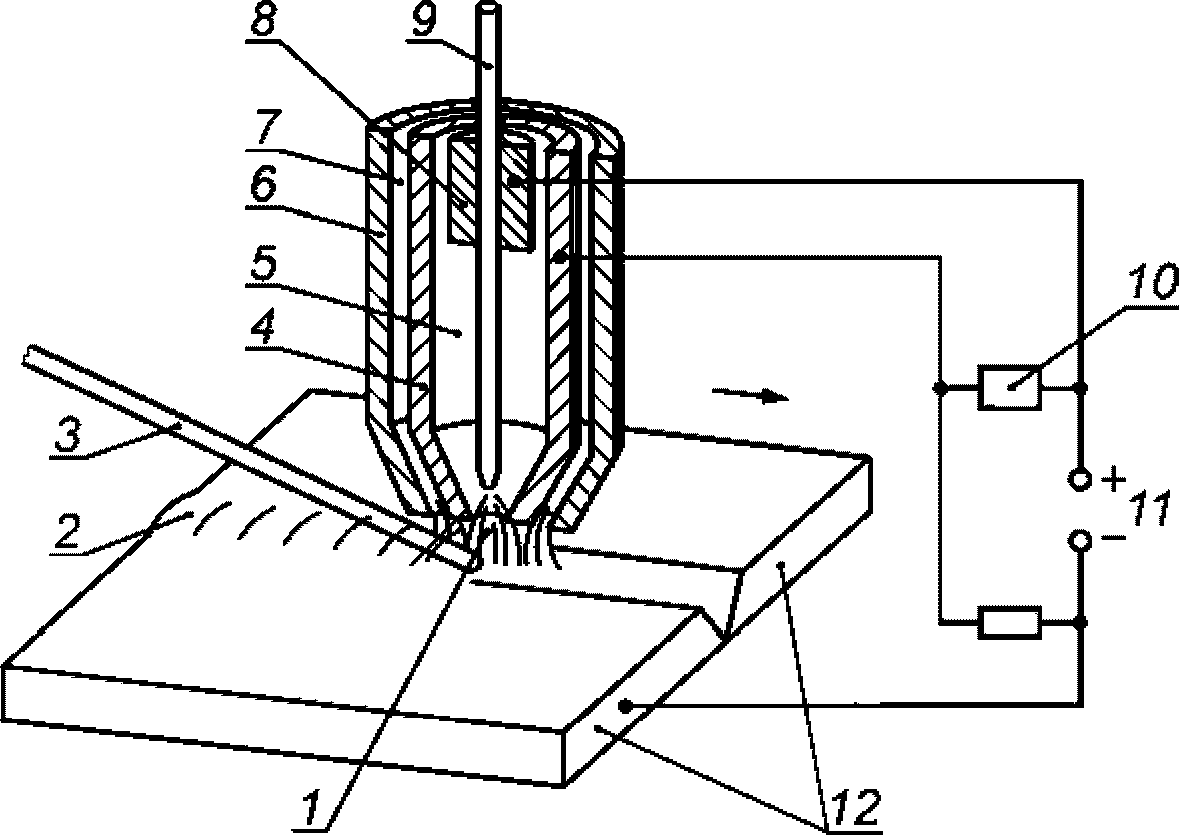
1 — дуга прямого действия; 2 — шов; 3 — присадочный
материал; 4 — плазменное газовое сопло; 5 — плазменный газ;
6 — защитное газовое сопло; 7 — защитный газ; 8 — цанга;
9 — вольфрамовый электрод; 10 — устройство зажигания; 11 — источник питания; 12 — деталь
Рисунок 48 — Сварка дуговая плазменная дугой прямого действия
2.2.2.4.32 сварка дуговая плазменная дугой косвенного действия (plasma arc welding with non-transferred arc, plasma jet welding): Сварка дуговая плазменная (2.2.2.4.28), при которой питание подключено между цангой и газовым соплом, тем самым создается плазменная струя.
Примечание 1 — Сварка дуговая плазменная дугой косвенного действия представлена на рисунке 49.
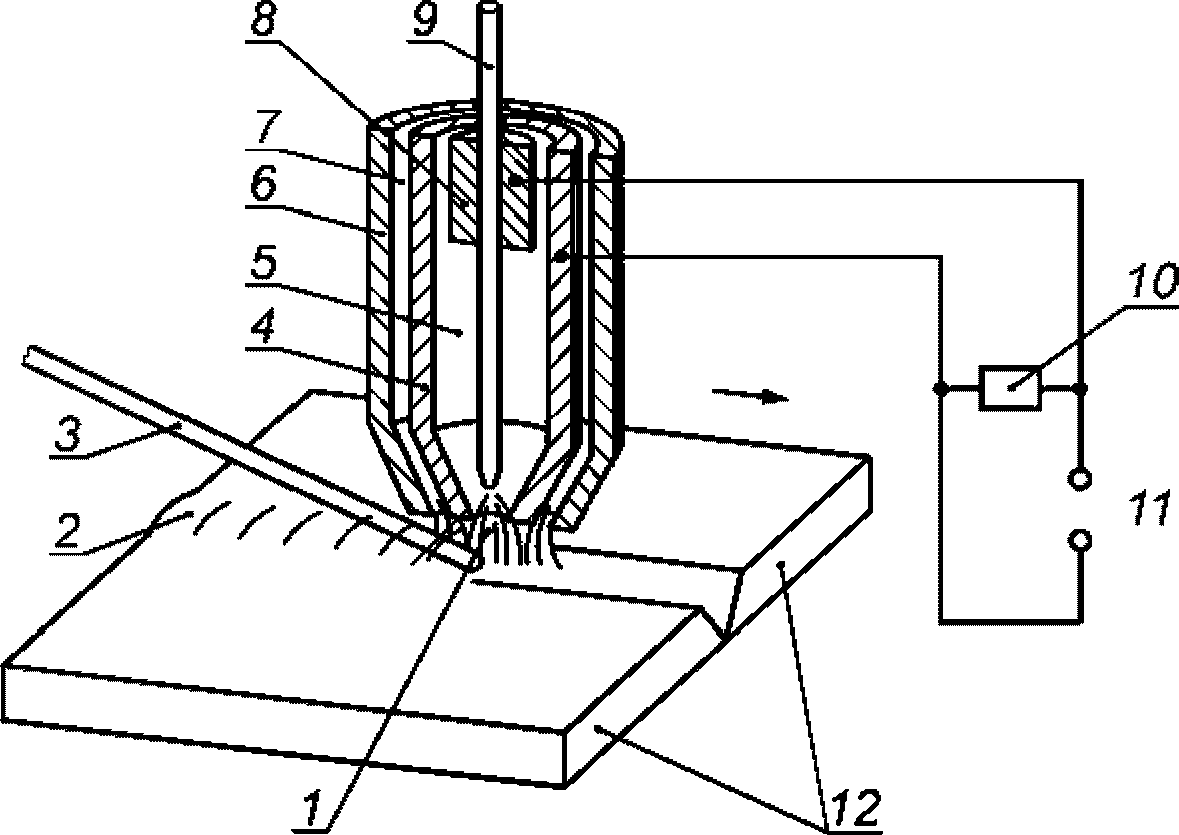
1 — дуга косвенного действия; 2 — шов; 3 — присадочный
металл; 4 — плазменное газовое сопло; 5 — плазменный газ;
6 — защитное газовое сопло; 7 — защитный газ; 8 — цанга;
9 — вольфрамовый электрод; 10 — устройство зажигания;
11 — источник питания; 12 — деталь
2.2.2.4.33 сварка дуговая плазменная с переключаемой дугой (plasma arc welding with partially transferred arc): Сварка дуговая плазменная (2.2.2.4.28), при которой дуга переключается между дугой прямого действия и косвенной дугой.
Примечание 1 — Сварка дуговая плазменная с переключаемой дугой, как правило, используется для наплавки.
Примечание 2 — Сварка дуговая плазменная с переключаемой дугой представлена на рисунке 50.
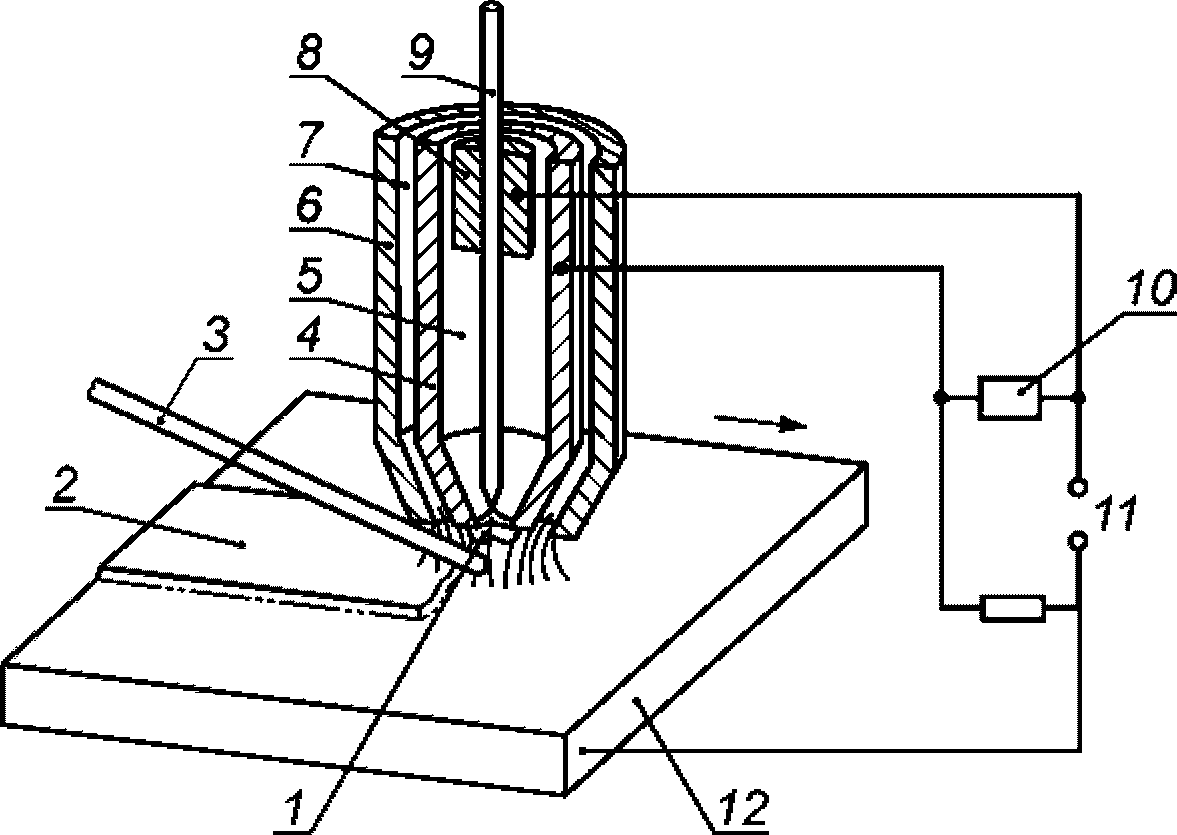
1 — частичная дуга прямого действия; 2 — наплавка;
3 — присадочный материал; 4 — плазменное сопло;
5 — плазменный газ; 6 — защитное газовое сопло;
7 — защитный газ; 8 — цанга; 9 — вольфрамовый электрод;
10 — устройство зажигания; 11 — источник питания;
12 — деталь
Рисунок 50 — Сварка дуговая плазменная с переключаемой дугой
2.2.2.5.1 сварка электронно-лучевая (electron beam welding): Сварка плавлением (2.1.3) с использованием сфокусированного пучка электронов.
Примечание 1 — Сварка электронно-лучевая представлена на рисунке 51.
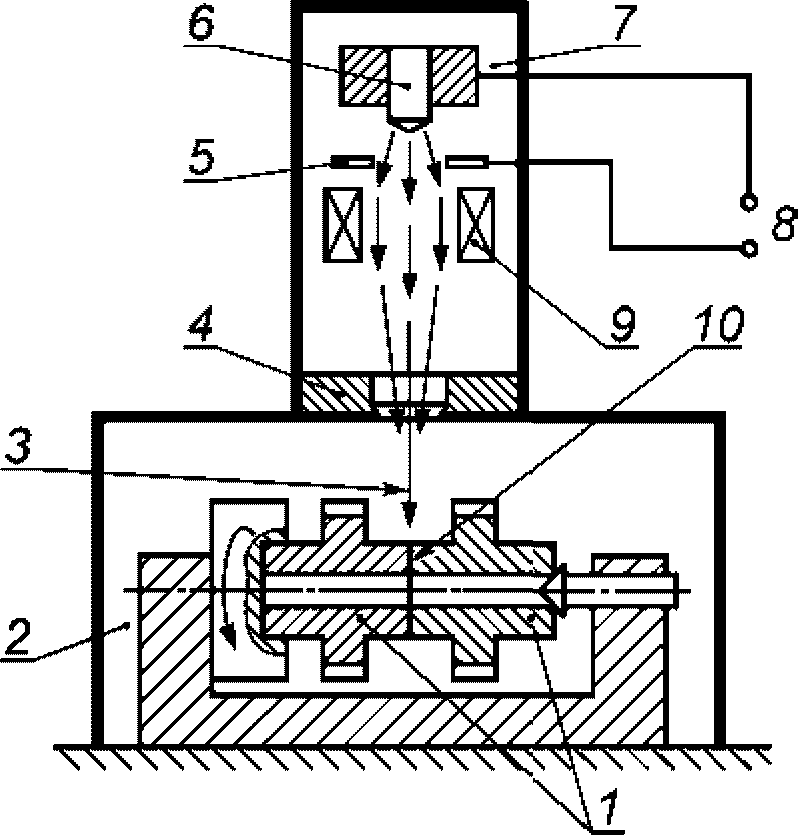
1 — деталь; 2 — рабочая камера; 3 — пучок электронов;
4 — отражатель; 5 — анод; 6 — катод; 7 — вакуумная камера;
8 — источник питания; 9 — фокусирующая катушка; 10 — шов
Рисунок 51 — Сварка электронно-лучевая
2.2.2.5.2 сварка электронно-лучевая в вакууме (electron beam welding in vacuum): Сварка электронно-лучевая (2.2.2.5.1), выполняемая в вакууме.
2.2.2.5.3 сварка электронно-лучевая в атмосфере (electron beam welding in atmosphere): Сварка электронно-лучевая (2.2.2.5.1), выполняемая в атмосфере.
2.2.2.5.4 сварка электронно-лучевая с добавлением защитного газа (electron beam welding with addition of shielding gases): Сварка электронно-лучевая (2.2.2.5.1), при которой используется защитный газ.
2.2.2.5.5 сварка лазерная (laser welding): Сварка плавлением (2.1.3) с использованием когерентного пучка монохроматического света.
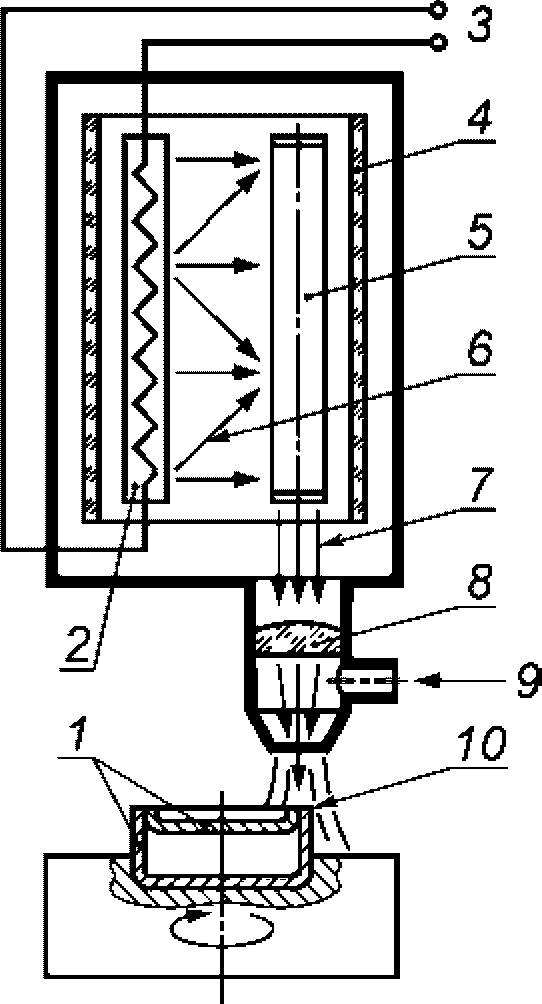
1 — деталь; 2 — источник света; 3 — источник питания;
4 — эллиптическое зеркало; 5 — газонаполненная трубка;
6 — луч света; 7 — луч лазера; 8 — линза; 9 — защитный газ; 10 — шов
2.2.2.5.6 сварка твердотельным лазером (solid state laser welding): Сварка лазерная (2.2.2.5.5), при которой среда генерации лазера представляет собой твердотельный кристалл.
2.2.2.5.7 сварка газовым лазером (gas laser welding): Сварка лазерная (2.2.2.5.5), при которой среда генерации луча представляет собой газ.
2.2.2.5.8 сварка диодным лазером (diode laser welding): Сварка лазерная (2.2.2.5.5), при которой среда генерации луча представляет собой диод.
2.2.2.5.9 сварка световым лучом (light radiation welding): Сварка лазерная (2.2.2.5.5), при которой световое излучение фокусирует энергию сварки на точке сварки.
2.2.2.5.10 сварка инфракрасным лучом (infrared welding): Сварка лазерная (2.2.2.5.5), при которой энергия сварки доставляется инфракрасным излучением.
2.2.2.6 энергоноситель: Движение масс.
(Известные процессы отсутствуют.)
2.2.2.7 энергоноситель: Электрический ток.
2.2.2.7.1 сварка электрошлаковая (electroslag welding): Сварка плавлением (2.1.3), при которой используются комбинированное действие тока и электрического сопротивления плавящегося(ихся) электрода или электродов и токопроводящей шлаковой ванны, через которую электрод проходит в сварочную ванну, причем ванна и шлаковая ванна удерживаются в соединении охлаждаемыми башмаками, постепенно передвигающимися вверх.
Примечание 1 — После начала сварки конец электрода покрывается шлаком, а затем плавится до тех пор, пока соединение не будет выполнено. Электроды могут быть не покрытыми или с флюсовым покрытием.
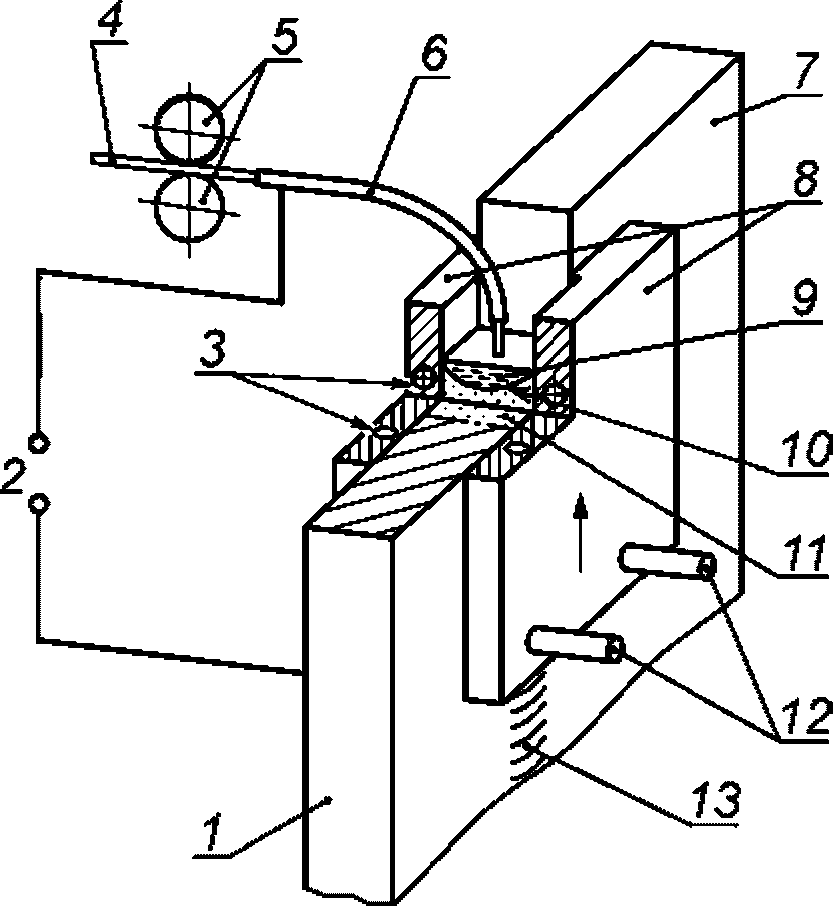
1 — деталь; 2 — источник питания; 3 — водяное охлаждение;
4 — электрод; 5 — подающие ролики; 6 — держатель электрода;
7 — деталь; 8 — скользящая пластина; 9 — шлаковая ванна; 10 — сварочная ванна; 11 — металл шва; 12 — водяное охлаждение; 13 — шов
2.2.2.7.2 сварка электрошлаковая ленточным электродом (electroslag welding with strip electrode): Сварка электрошлаковая (2.2.2.7.1) с применением ленточного электрода.
2.2.2.7.3 сварка электрошлаковая проволочным электродом (electroslag welding with wire electrode): Сварка электрошлаковая (2.2.2.7.1) с применением проволочного электрода.
2.2.2.8 энергоноситель: Не указан.
2.2.2.8.1 сварка гибридная (hybrid welding): Сварка, при которой два и более сварочных процесса протекают одновременно в одной сварочной ванне.
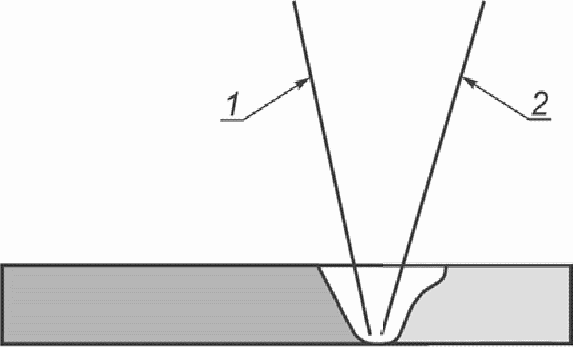
2.2.2.8.2 сварка гибридная лазерно-дуговая (laser-arc hybrid welding): Сварка гибридная (2.2.2.8.1) с использованием лазерной и дуговой сварки.
АЛФАВИТНЫЙ УКАЗАТЕЛЬ ТЕРМИНОВ НА АНГЛИЙСКОМ ЯЗЫКЕ С ПЕРЕВОДОМ НА ФРАНЦУЗСКИЙ И НЕМЕЦКИЙ ЯЗЫКИ
| Английский термин | Номер пункта | Французский перевод | Немецкий перевод |
| A | |||
| Aluminothermic welding | 2.2.2.2.2 | Aluminothermique; soudage par aluminothermie | Aluminothermisches Schweißen |
| Arc stud welding | 2.2.1.4.3 | Soudage \text{а} l'arc de goujons | Lichtbogenbolzenschweißen |
| Arc welding | 2.2.2.4.1 | Soudage \text{а} l'arc | Lichtbogenschweißen |
| Autogenous TIG welding | 2.2.2.4.23 | Soudage TIG autogène ; soudage \text{а} l'arc autogène sous protection gazeuse inerte avec électrode de tungstène | Wolfram — Inertgasschweißen ohne Schweißzusatz |
| C | |||
| Capacitor discharge drawn arc stud welding | 2.2.1.4.6 | Soudage \text{а} l'arc de goujons par étirement de l'arc et décharge de condensateurs | Kondensatorentladungs — Bolzenschweißen mit Hubzündung |
| Capacitor discharge stud welding with tip ignition | 2.2.1.4.7 | Soudage \text{а} l'arc des goujons par décharge de condensateurs avec amorçage par contact | Kondensatorentladungs — Bolzenschweißen mit Spitzenzündung |
| Cold pressure extrusion welding | 2.2.1.6.16 | Soudage \text{а} froid par cofilage | Kaltfließpressschweißen |
| Cold pressure welding | 2.2.1.6.14 | Soudage avec pression \text{а} froid | Kaltpressschweißen |
| Cold upset welding | 2.2.1.6.15 | Soudage \text{а} froid par refoulement; Soudage \text{а} froid par écrasement | Anstauchschweißen |
| Continuous drive friction welding | См. direct drive friction welding (2.2.1.6.4) | ||
| D | |||
| Diffusion welding | 2.2.1.8.1 | Soudage par diffusion | Diffusionsschweißen |
| Diode laser welding | 2.2.2.5.8 | Soudage avec laser \text{а} diodes | Dioden — Laserstrahlschweißen ; Halbleiter — Laserstrahlschweißen |
| Direct drive friction welding | 2.2.1.6.4 | Soudage par friction avec entraînement direct | Reibschweißen mit kontinuierlichem Antrieb |
| Drawn arc stud welding | 2.2.1.4.4 | Soudage de goujons par étirement de l'arc; soudage de goujons par étirement de l'arc avec bague en céramique ou gaz de protection | Hubzündungs — Bolzenschweißen mit Keramikring oder Schutzgas |
| Drawn arc stud welding with ceramic ferrule or shielding gas | См. drawn arc stud welding (2.2.1.4.4) | ||
| Drawn arc stud welding with fusible collar | 2.2.1.4.8 | Soudage de goujons par étirement de l'arc avec bague fusible | Bolzenschweißen mit Ringzündung |
| E | |||
| Electrogas welding | 2.2.2.4.20 | Soudage électrogaz | Elektrogasschweißen |
| Electron beam welding | 2.2.2.5.1 | Soudage par faisceau d'électrons | Elektronenstrahlschweißen |
| Electron beam welding in atmosphere | 2.2.2.5.3 | Soudage par faisceau d'électrons en atmosphère | Elektronenstrahlschweißen in Atmosphäre |
| Electron beam welding in vacuum | 2.2.2.5.2 | Soudage par faisceau d'électrons sous vide | Elektronenstrahlschweißen im Vakuum |
| Electron beam welding with addition of shielding gases | 2.2.2.5.4 | Soudage par faisceau d'électrons sous protection gazeuse; soudage par faisceau d'électrons avec addition de gaz de protection | Elektronenstrahlschweißen unter Schutzgas |
| Electroslag welding | 2.2.2.7.1 | Soudage sous laitier (électroconducteur) ; soudage électroslag | Elektroschlackeschweißen |
| Electroslag welding with strip electrode | 2.2.2.7.2 | Soudage sous laitier (électroconducteur) avec électrode en feuillard; soudage électroslag avec électrode en bande | Elektroschlackeschweißen mit Bandelektrode |
| Electroslag welding with wire electrode | 2.2.2.7.3 | Soudage sous laitier (électroconducteur) avec fil — électrode ; soudage électroslag avec fil — électrode | Elektroschlackeschweißen mit Drahtelektrode |
| Energy carrier | 2.1.4 | Porteur d'énergie | Energieträger |
| Explosion welding | 2.2.1.6.11 | Soudage par explosion | Sprengschweißen |
| Explosive welding | См. explosion welding (2.2.1.6.11) | ||
| F | |||
| Flash welding | 2.2.1.7.11 | Soudage par étincelage | Abbrennstumpfschweißen |
| Flow welding | 2.2.2.2.1 | Soudage \text{а} la poche | Gießschmelzschweißen |
| Flow welding with pressure | 2.2.1.2.1 | Soudage \text{а} la poche avec pression | Gießpressschweißen |
| Foil butt-seam welding | 2.2.1.7.8 | Soudage en bout \text{а} la molette avec feuillard; soudage en bout au galet avec feuillard | Folien — Stumpfnahtschweißen |
| Forge welding | 2.2.1.6.13 | Soudage par forgeage | Feuerschweißen |
| Friction stir welding | 2.2.1.6.9 | Soudage par friction-malaxage; FSW; soudage thixotropique | Rührreibschweißen |
| Friction stud welding | 2.2.1.6.8 | Soudage par friction des goujons | Reibbolzenschweißen |
| Friction welding | 2.2.1.6.3 | Soudage par friction | Reibschweißen |
| Fusion welding | 2.1.3 | Soudage par fusion | Schmelzschweißen |
| G | |||
| Gas laser welding | 2.2.2.5.7 | Soudage avec laser \text{а} gaz | Gas — Laserstrahlschweißen |
| Gas metal arc welding | См. gas-shielded metal arc welding (2.2.2.4.13) | ||
| Gas tungsten arc welding | См. gas-shielded arc welding with non-consumable tungsten electrode (2.2.2.4.21) | ||
| Gas welding | 2.2.2.3.1 | Soudage aux gaz | Gasschmelzschweißen |
| Gas-shielded arc welding with non-consumable tungsten electrode | 2.2.2.4.21 | Soudage \text{а} l'arc sous protection gazeuse avec électrode nonfusible; soudage \text{а} l'arc sous protection gazeuse avec électrode de tungstène ; soudage \text{а} l'arc sous protection gazeuse avec réfractaire électrode | Wolfram — Schutzgasschweißen |
| Gas-shielded arc welding with non-consumable tungsten | 2.2.2.4.27 | Soudage \text{а} l'arc sous protection gazeuse active avec électrode de tungstène (non-fusible); soudage TAG | Wolfram — Schutzgasschweißen mit aktiven Gasanteilen im ansonsten inerten Schutzgas |
| Electrode using active gas gas-shielded metal arc welding | 2.2.2.4.13 | Soudage \text{а} l'arc sous protection gazeuse avec fil — électrode fusible; soudage MIG/MAG | Metall — Schutzgasschweißen |
| Gravity (arc) welding with covered electrode | См. gravity welding (2.2.2.4.5) | ||
| Gravity welding | 2.2.2.4.5 | Soudage \text{а} l'arc par gravité | Schwerkraftlichtbogenschweißen |
| H | |||
| Heated element welding | 2.2.1.1.1 | Soudage par élément chauffant | Heizelementschweißen |
| Heated nozzle welding | 2.2.1.1.3 | Soudage avec buse chauffante | Düsenschweißen |
| Heated wedge welding | 2.2.1.1.2 | Soudage par coin chauffant | Heizkeilschweißen |
| HF induction welding | 2.2.1.7.18 | Soudage par induction hautefréquence ; soudage par induction HF | Hochfrequenzschwei\beta en |
| HF resistance welding | 2.2.1.7.14 | Soudage par résistance \text{а} haute fréquence ; soudage par résistance HF | Widerstandspressschweißen mit Hochfrequenz |
| High frequency induction welding | См. HF induction welding (2.2.1.7.18) | ||
| High frequency resistance welding | См. HF resistance welding (2.2.1.7.14) | ||
| Hot pressure welding | 2.2.1.8.2 | Soudage avec pression \text{а} chaud | Heißpressschweißen |
| Hybrid welding | 2.2.2.8.1 | Soudage hybride | Hybridschweißen |
| I | |||
| Induction butt welding | 2.2.1.7.16 | Soudage en bout par induction | Induktives Stumpfschweißen |
| Induction seam welding | 2.2.1.7.17 | Soudage \text{а} la molette par induction; soudage au galet par induction | Induktives Rollennahtschweißen |
| Induction welding | 2.2.1.7.15 | Soudage par induction | Induktionsschweißen |
| Inertia friction welding | 2.2.1.6.5 | Soudage par friction inertielle; soudage par friction par inertie | Reibschweißen mit Schwungradantrieb |
| Infrared welding | 2.2.2.5.10 | Soudage par rayonnement infrarouge | Infrarotschweißen |
| L | |||
| Lap seam welding | 2.2.1.7.4 | Soudage \text{а} la molette par recouvrement; soudage au galet par recouvrement | Überlapp — Rollennahtschweißen |
| Laser-arc hybrid welding | 2.2.2.8.2 | Soudage hybride laser-arc | Laserstrahl — Lichtbogen — Hybridschweißen |
| Laser welding | 2.2.2.5.5 | Soudage laser | Laserstrahlschweißen |
| Light radiation welding | 2.2.2.5.9 | Soudage par rayonnement lumineux | Lichtstrahlschweißen |
| M | |||
| MAG welding with flux cored electrode | 2.2.2.4.18 | Soudage MAG avec fil fourré de flux; soudage \text{а} l'arc sous protection de gaz actif avec fil — électrode fourré de flux | Metall — Aktivgasschweißen mit schweisspulvergefülter Drahtelektrode |
| MAG welding with metal cored electrode | 2.2.2.4.19 | Soudage MAG avec fil fourré de poudre métallique ; soudage \text{а} l'arc sous protection de gaz actif avec fil — électrode fourré de poudre métallique | Metall — Aktivgasschweißen mit metallpulvergefüllter Drahtelektrode |
| MAG welding with solid wire electrode | 2.2.2.4.17 | Soudage MAG (avec fil — électrode fusible); soudage \text{а} l'arc sous protection de gaz actif avec fil — électrode fusible | Metall — Aktivgasschweißen mit Massivdrahtelektrode |
| Magnetic impulse welding | См. magnetic pulse welding (2.2.1.6.12) | ||
| Magnetic pulse welding | 2.2.1.6.12 | Soudage par impulsion magnétique | Magnetimpulsschweißen |
| Magnetically impelled arc butt welding | См. magnetically impelled arc welding (2.2.1.4.1) | ||
| Magnetically impelled arc welding | 2.2.1.4.1 | Soudage \text{а} l'arc tournant | Lichtbogenschweißen mit magnetisch bewegtem Lichtbogen |
| Manual metal arc welding | 2.2.2.4.4 | Soudage manuel \text{а} l'arc avec électrode enrobée ; soudage enrobée l'électrode \text{а} | Lichtbogenhandschweißen |
| Mash seam welding | 2.2.1.7.5 | Soudage \text{а} la molette par écrasement ; soudage au galet par écrasement | Quetschnahtschweißen |
| Metal arc welding | 2.2.2.4.2 | Soudage \text{а} l'arc avec electrode fusible | Metall — Lichtbogenschweißen |
| Metal arc welding without gas protection | 2.2.2.4.3 | Soudage \text{а} l'arc avec electrode fusible sans protection gazeuse | Metall — Lichtbogenschweißen ohne Gasschutz |
| Metal welding | 2.1.1 | Soudage des métaux | Metallschweißen |
| MIG welding with flux cored wire electrode | 2.2.2.4.15 | Soudage MIG avec fil fourré de flux; soudage \text{а} l'arc sous protection de gaz inerte avec fil — électrode fourré de flux | Metall — Inertgasschweißen mit schweißpulvergefüllter Drahtelektrode |
| MIG welding with metal cored wire electrode | 2.2.2.4.16 | Soudage MIG avec fil fourré de poudre métallique ; soudage \text{а} l'arc sous protection de gaz inerte avec fil — électrode fourré de poudre métallique | Metall — Inertgasschweißen mit metallpulvergefüllter Drahtelektrode |
| MIG welding with solid wire electrode | 2.2.2.4.14 | Soudage MIG (avec fil — électrode fusible); soudage \text{а} l'arc sous protection de gaz inerte avec fil — électrode fusible | Metall — Inertgasschweißen mit Massivdrahtelektrode |
| MIG/MAG welding | См. gas-shielded metal arc welding (2.2.2.4.13) | ||
| N | |||
| Nail head welding | 2.2.1.1.4 | Soudage en tête de clou | Nagelkopfschweißen |
| O | |||
| Orbital friction welding | 2.2.1.6.6 | Soudage par friction orbitale | Orbitalreibschweißen |
| Oxyacetylene welding | 2.2.2.3.2 | Soudage oxyacétylénique | Gasschweißen mit Sauerstoff-Acetylen-Flamme |
| Oxyfuel gas pressure welding | 2.2.1.3.1 | Soudage aux gaz avec pression | Gaspressschweißen |
| Oxyhydrogen welding | 2.2.2.3.4 | Soudage oxhydrique | Gasschweißen mit Sauerstoff-Wasserstoff-Flamme |
| Oxypropane welding | 2.2.2.3.3 | Soudage oxypropane | Gasschweißen mit Sauerstoff-Propan-Flamme |
| P | |||
| Percussion welding | 2.2.1.4.2 | Soudage par percussion | Entladungsschweißen |
| Plasma arc welding | 2.2.2.4.28 | Soudage plasma | Plasmaschweißen |
| Plasma arc welding with non-transferred arc | 2.2.2.4.32 | Soudage plasma avec arc non transféré | Plasmalichtbogenschweißen mit nicht übertragenem Lichtbogen |
| Plasma arc welding with partially transferred arc | 2.2.2.4.33 | Soudage plasma avec arc semi — transféré | Plasmastrahl — Plasmalichtbogenschweißen |
| Plasma arc welding with transferred arc | 2.2.2.4.31 | Soudage plasma avec arc transféré | Plasmalichtbogenschweißen mit übertragenem Lichtbogen |
| Plasma jet welding | См. plasma arc welding with non-transferred arc (2.2.2.4.32) | ||
| Plasma MIG welding | 2.2.2.4.29 | Soudage plasma-MIG | Plasma — MIG — Schweißen |
| Powder plasma arc welding | 2.2.2.4.30 | Soudage plasma avec apport de poudre | Pulver — Plasmalichtbogenschweißen |
| Prep-lap seam welding | 2.2.1.7.6 | Soudage \text{а} la molette sur bords préparés ; soudage au galet sur bords préparés | Rollennahtschweißen mit Kantenvorbereitung |
| Projection welding | 2.2.1.7.10 | Soudage par bossages | Buckelschweißen |
| R | |||
| Radial friction welding | 2.2.1.6.7 | Soudage par friction radiale | Radialreibschweißen |
| Resistance butt welding | 2.2.1.7.12 | Soudage en bout par résistance pure | Pressstumpfschweißen |
| Resistance seam welding | 2.2.1.7.3 | Soudage par résistance \text{а} la molette | Rollennahtschweißen |
| Resistance spot welding | 2.2.1.7.2 | Soudage par résistance par points | Widerstandspunktschweißen |
| Resistance stud welding | 2.2.1.7.13 | Soudage par résistance des goujons | Widerstandsbolzenschweißen |
| Resistance welding | 2.2.1.7.1 | Soudage par résistance | Widerstandsschweißen |
| Roll welding | 2.2.1.8.3 | Soudage longitudinal avec pression \text{а} chaud | Walzschweißen |
| S | |||
| Seam welding with strip | 2.2.1.7.9 | Soudage \text{а} la molette avec feuillard; soudage au galet avec feuillard | Folien — Überlappnahtschweißen |
| Self-shielded tubular cored arc welding | 2.2.2.4.6 | Soudage \text{а} l'arc avec fil fourré sans gaz de protection; soudage \text{а} l'arc avec fil fourré auto-protecteur | Metall — Lichtbogenschweißen mit Fülldrahtelektrode ohne Schutzgas |
| Shock welding | 2.2.1.6.10 | Soudage par choc | Schockschweißen |
| Short-cycle drawn arc stud welding | 2.2.1.4.5 | Soudage \text{а} l'arc de goujons par étirement de l'arc avec cycle court | Kurzzeit — Bolzenschweißen mit Hubzündung |
| Solid state laser welding | 2.2.2.5.6 | Soudage avec laser \text{а} solide | Festkörper — Laserstrahlschweißen |
| Submerged arc welding | 2.2.2.4.7 | Soudage \text{а} l'arc sous flux (en poudre); soudage \text{а} l'arc submergé | Unterpulverschweißen |
| Submerged arc welding with cored strip electrode | 2.2.2.4.12 | Soudage \text{а} l'arc sous flux (en poudre) avec électrode en feuillard fourrée | Unterpulverschweißen mit Füllbandelektrode |
| Submerged arc welding with metal powder addition | 2.2.2.4.10 | Soudage \text{а} l'arc sous flux (en poudre) avec addition de poudre métallique ; soudage \text{а} l'arc submergé avec addition de poudre métallique | Unterpulverschweißen mit Metalipulverzusatz |
| Submerged arc welding with solid wire electrode | 2.2.2.4.8 | Soudage \text{а} l'arc sous flux (en poudre) avec un seul fil; soudage \text{а} l'arc submergé avec un seul fil — électrode | Unterpulverschweißen mit Drahtelektrode |
| Submerged arc welding with strip electrode | 2.2.2.4.9 | Soudage \text{а} l'arc sous flux (en poudre) avec électrode en feuillard; soudage \text{а} l'arc submergé avec électrode en feuillard; soudage \text{а} l'arc submergé avec électrode en bande | Unterpulverschweißen mit Bandelektrode |
| Submerged arc welding with tubular cored electrode | 2.2.2.4.11 | Soudage \text{а} l'arc sous flux (en poudre) avec fil fourré ; soudage \text{а} l'arc submergé avec fil fourré | Unterpulverschweißen mit Fülldrahtelektrode |
| T | |||
| TAG welding | См. gas-shielded arc welding with non-consumable tungsten electrode using active gas (2.2.2.4.27) | ||
| TIG welding using reducing gas and solid filler material (wire/rod) | 2.2.2.4.25 | Soudage TIG avec gaz réducteur et produit d'apport (fil/baguette) massif | Wolfram — Schutzgasschweißen mit reduzierenden Gasanteilen im ansonsten inerten Schutzgas und Massivdraht-oder Massivstabzusatz |
| TIG welding using reducing gas and tubular cored filler material (wire/rod) | 2.2.2.4.26 | Soudage TIG avec gaz réducteur et fil fourré ou baguette fourrée | Wolfram — Schutzgasschweißen mit reduzierenden Gasanteilen im ansonsten inerten Schutzgas und Füllstabzusatz Fülldraht — oder |
| TIG welding with solid filler material (wire/rod) | 2.2.2.4.22 | Soudage TIG (avec produit d'apport (fil/baguette) massif) | Wolfram — Inertgasschweißen mit Massivdraht-oder Massivstabzusatz |
| TIG welding with tubular cored filler material (wire/rod) | 2.2.2.4.24 | Soudage TIG avec fil fourré ou baguette fourrée ; soudage \text{а} l'arc sous protection gazeuse inerte avec électrode de tungstène et fil fourré ou baguette fourrée | Wolfram — Inertgasschweißen mit Fülldraht oder Füllstabzusatz |
| U | |||
| Ultrasonic hot welding | 2.2.1.6.2 | Soudage par ultrasons \text{а} chaud | Ultraschallwarmschweißen |
| Ultrasonic welding | 2.2.1.6.1 | Soudage par ultrasons | Ultraschallschweißen |
| W | |||
| Welding with pressure | 2.1.2 | Soudage avec pression | Pressschweißen |
| Wire seam welding | 2.2.1.7.7 | Soudage \text{а} la molette avec fil | Rollennahtschweißen mit Drahtelektrode |
(справочное)
АЛФАВИТНЫЙ УКАЗАТЕЛЬ ТЕРМИНОВ, ОТНОСЯЩИХСЯ К ДУГОВОЙ СВАРКЕ
И ОПРЕДЕЛЕННЫХ В ИСО 857-1:1998 И ISO/TR 25901:2007,
НО НЕ ВКЛЮЧЕННЫХ В НАСТОЯЩИЙ СТАНДАРТ
Термины, заимствованные из ISO/TR 25901:2007 и ИСО 857-1:1998 и не включенные в настоящий стандарт, перечислены ниже, если они устарели, сокращены или вошли в другие части ISO/TR 25901.
БИБЛИОГРАФИЯ
| УДК 621.791:006.354 | ОКС 25.160.10, 01.040.25 | IDT |
| Ключевые слова: сварка, сварочные процессы, термины, словарь | ||