ГОСТ Р 58906-2020/ISO/TR 25901-4:2016. Национальный стандарт Российской Федерации. Сварка и родственные процессы. Словарь. Часть 4. Дуговая сварка
(утв. и введен в действие Приказом Росстандарта от 30.06.2020 № 319-ст)
Примечание
Документ введен в действие с 01.10.2020.
Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 30 июня 2020 г. № 319-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
Welding and allied processes. Vocabulary.
Part 4. Arc welding
1 октября 2020 года
Предисловие
1 ПОДГОТОВЛЕН Саморегулируемой организацией Ассоциация «Национальное Агентство Контроля Сварки» (СРО Ассоциация «НАКС») на основе собственного перевода на русский язык англоязычной версии документа, указанного в пункте 4
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 364 «Сварка и родственные процессы»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 30 июня 2020 г. № 319-ст
4 Настоящий стандарт идентичен международному документу ISO/TR 25901-4:2016 «Сварка и родственные процессы. Словарь. Часть 4. Дуговая сварка» (ISO/TR 25901-4:2016 «Welding and allied processes — Vocabulary — Part 4: Arc welding», IDT).
Международный документ разработан Техническим комитетом ISO/TC 44 «Сварка и родственные процессы», подкомитетом SC 7 «Обозначения и термины»
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.gost.ru)
Введение
Серия документов ISO/TR 25901 под общим наименованием «Сварка и родственные процессы. Словарь» включает в себя следующие части:
1 Область применения
Настоящий стандарт содержит термины и определения применительно к дуговой сварке. Он не содержит термины и определения, относящиеся к специальным процессам или к особенностям сварки и родственных процессов, которые рассматриваются в других частях или в других стандартах ИСО.
В настоящем стандарте термины систематизированы. Приложение A содержит указатель со всеми терминами, приведенными в алфавитном порядке с ссылочными номерами. Приведен также перевод терминов на французский язык; тем самым охвачены три официальных языка ИСО (английский, французский и русский). Немецкий перевод представлен для информации и под ответственность органа — члена Германии (DIN).
Примечание 1 — Только термины на официальных языках (английском, французском и русском) считаются терминами и определениями ИСО.
Примечание 2 — Все эти термины доступны на платформе ISO Online Browsing Platform (OBP): https://www.iso.org/obp/ui/.
2 Термины и определения
В настоящем стандарте применены следующие термины с соответствующими определениями:
2.1 Процедуры сварки
2.1.1 сварка импульсная дуговая плавящимся электродом в активном газе (pulsed MAG welding): Дуговая сварка в активном газе плавящимся электродом с использованием импульсного тока.
Примечание 1 — MAG расшифровывается как Metal Active Gas. Как правило, защитный газ состоит из смеси 0,5% или более кислорода или углекислого газа.
2.1.2 сварка импульсная дуговая плавящимся электродом в инертном газе (pulsed MIG welding): Дуговая сварка в инертном газе плавящимся электродом с использованием импульсного тока.
Примечание 1 — Как правило, защитный газ состоит из аргона, гелия или их смеси.
2.1.3 сварка импульсная дуговая вольфрамовым электродом в инертном газе (pulsed TIG welding): Дуговая сварка в инертном газе вольфрамовым электродом с использованием импульсного тока.
Примечание 1 — Как правило, защитный газ состоит из аргона, гелия или их смеси.
2.1.4 сварка дуговая точечная (arc spot welding): Дуговая сварка, при которой нахлесточное соединение получают проплавлением одной детали через другую, в результате чего образуется шов на прилегающих поверхностях.
2.1.5 сварка дуговая точечная плавящимся электродом в инертном газе (MIG spot welding): Сварка дуговая точечная (2.1.4) в инертном газе плавящимся электродом.
Примечание 1 — Как правило, защитный газ состоит из аргона, гелия или их смеси.
2.1.6 сварка дуговая точечная вольфрамовым электродом в инертном газе (TIG spot welding): Сварка дуговая точечная (2.1.4) в инертном газе вольфрамовым электродом.
Примечание 1 — Как правило, защитный газ состоит из аргона, гелия или их смеси.
2.1.7 сварка дуговая микроплазменная (microplasma arc welding): Плазменная дуговая сварка на сварочных токах (2.2.8) менее 10 А.
2.1.8 сварка по узкому зазору (narrow gap welding): Дуговая сварка, при которой расстояния между кромками основного металла настолько малы, что требуется специализированное сварочное оборудование.
Примечание 1 — В основном используется для соединения изделий большой толщины с целью уменьшения расхода присадочного материала.
2.2 Техника сварки
2.2.1 сварка с наклоном влево, сварка углом вперед (push technique, forehand welding): Сварка, при которой электрод наклонен в сторону обратную направлению сварки.
Примечание 1 — Угол наклона электрода (2.2.10) более 90°.
2.2.2 сварка с наклоном вправо, сварка углом назад (pull technique, backhand welding): Сварка, при которой электрод наклонен в сторону, совпадающую с направлением сварки.
Примечание 1 — Угол наклона электрода (2.2.10) менее или равен 90°.
2.2.3 сварка с поперечными колебаниями (weaving): Сварка, при которой шов выполняется с колебаниями электрода поперек направления сварки.
2.2.4 размах поперечного колебания (weaving width): Ширина зоны поперечных колебаний при сварке с поперечным колебанием (2.2.3).
2.2.5 амплитуда поперечного колебания (weaving amplitude): Половина размаха поперечного колебания (2.2.4).
2.2.6 частота поперечного колебания (weaving frequency): Количество колебаний в единицу времени.
2.2.7 шов при сварке с поперечными колебаниями (weave bead): Шов, образующийся при сварке с поперечными колебаниями (2.2.3).
2.2.8 сварочный ток (welding current): Ток, генерируемый сварочным источником питания в процессе сварки.
2.2.9 рабочий угол наклона электрода (work angle): Угол между осью электрода и поверхностью деталей в плоскости, перпендикулярной к направлению сварки.
2.2.10 угол между электродом и изделием, угол между горелкой и изделием (electrode angle, torch angle): Угол между осью электрода и продольной осью свариваемого соединения в направлении сварки.
2.2.11 угол отклонения (travel angle): Угол, дополняющий до 90° угол между электродом и изделием (2.2.10).
2.2.12 скорость подачи проволоки (wire feed rate, wire feed speed): Длина проволоки, расплавляемой в единицу времени.
2.2.13 электрод для сварки методом опирания (contact electrode): Покрытый электрод (2.4.1) со специальным покрытием, позволяющим опираться на основной металл для лучшего управления длиной дуги (2.3.12).
2.3 Характеристики сварочного процесса
2.3.1 перенос металла, перенос капель (metal transfer, droplet transfer): Процесс перехода расплавленного электродного металла в сварочную ванну через дугу.
2.3.2 крупнокапельный перенос (globular transfer): Перенос металла (2.3.1), осуществляемый каплями диаметром более диаметра проволочного электрода (2.4.9).
2.3.3 струйный перенос (spray transfer): Перенос металла (2.3.1) в виде быстро ускоряющихся капель диаметром менее диаметра проволочного электрода (2.4.9).
2.3.4 перенос с короткими замыканиями (dip transfer, short circuiting transfer): Перенос металла (2.3.1), при котором ток короткого замыкания способствует отрыву расплавленного электродного металла во время короткого замыкания за счет электромагнитного пинч-эффекта.
2.3.5 частота переноса капель (particle transfer frequency, droplet transfer frequency): Число капель, переносимых с конца плавящегося электрода через дугу, в единицу времени.
2.3.6 основная дуга (main arc): При плазменной дуговой сварке дуга, выделяющая теплоту для сварки.
2.3.7 дежурная дуга (pilot arc): Малоамперная дуга между электродом и плазмообразующим соплом плазменной горелки (2.6.6), служащая для ионизации газа и облегчения зажигания основной дуги (2.3.6).
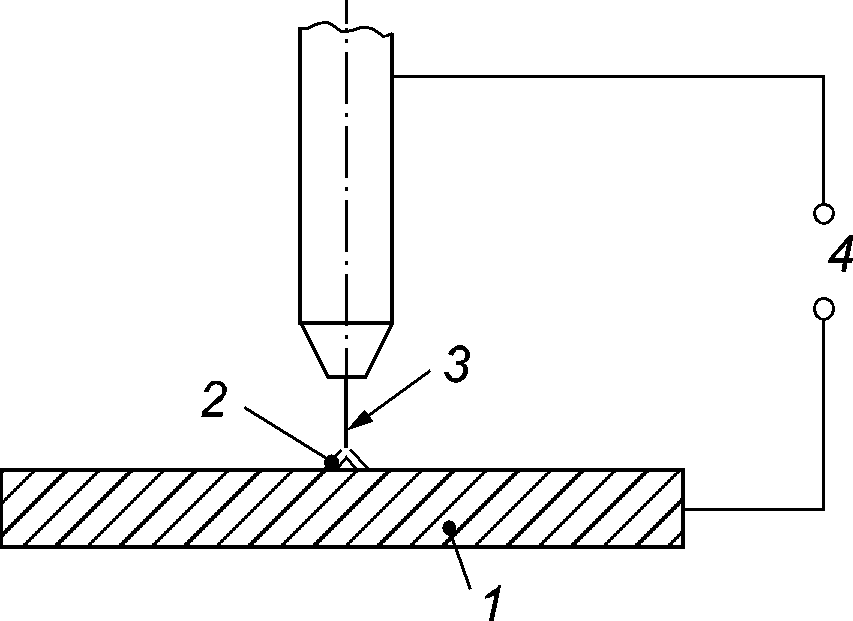
2.3.8 дуга прямого действия (transferred arc): Дуга, горящая между электродом плазменной горелки (2.6.6) и изделием.
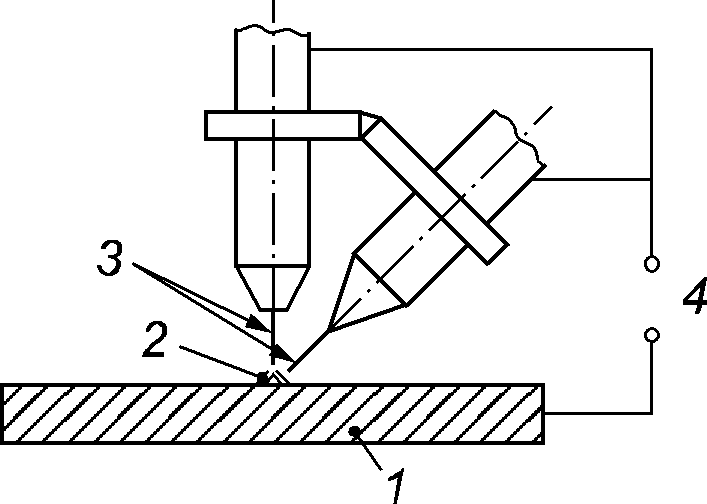
2.3.9 дуга косвенного действия (non-transferred arc): Дуга, горящая между электродом и плазмообразующим соплом плазменной горелки (2.6.6) или металлизационного пистолета.
Примечание 1 — Изделие не является частью электрической цепи.
2.3.10 напряжение дуги (arc voltage): Электрический потенциал между электродом и изделием.
2.3.11 напряжение зажигания дуги (striking voltage): Минимальное напряжение, необходимое для зажигания дуги.
2.3.12 длина дуги (arc length): Расстояние от конца сварочного электрода до поверхности сварочной ванны.
Примечание 1 — В течение сварки плавящимся электродом длина дуги может изменяться в зависимости от процесса переноса металла (2.3.1) по мере формирования и переноса капель в сварочную ванну.
2.3.13 время горения дуги (arc time, arcing time): Время, в течение которого поддерживается горение дуги.
2.3.14 время импульса (pulse time, pulse duration): Длительность одного импульса.
2.3.15 продолжительность включения (duty cycle, duty factor): Для заданного интервала времени отношение продолжительности непрерывной работы под нагрузкой к общей продолжительности работы.
2.3.16 магнитное дутье (arc blow, magnetic arc blow): Отклонение дуги от заданного направления под воздействием магнитного поля.
2.3.17 расстояние от сопла до изделия (stand-off distance): Расстояние от газового сопла до изделия.
Примечание 1 — Расстояние от сопла до изделия показано на рисунке 1, позиция 3.
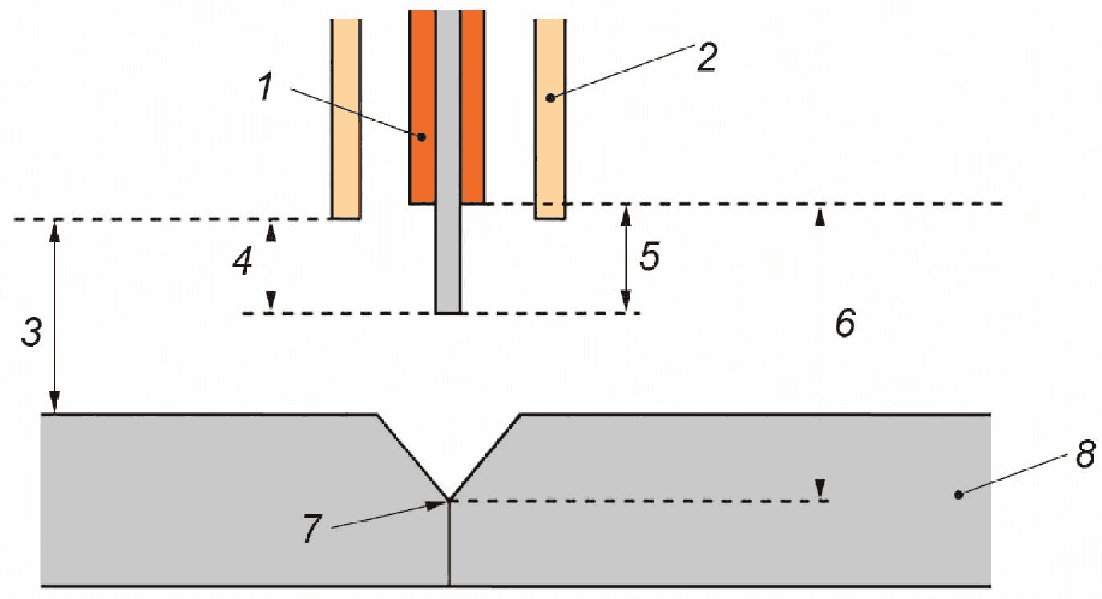
1 — токоподводящий наконечник; 2 — газовое сопло; 3 — расстояние от сопла до изделия; 4 — открытый вылет электрода; 5 — вылет электрода; 6 — расстояние от токоподвода до изделия; 7 — место сварки; 8 — изделие
2.3.18 открытый вылет электрода (stickout): Расстояние между газовым соплом и концом проволочного электрода (2.4.9).
Примечание 1 — Открытый вылет электрода показан на рисунке 1, позиция 4.
2.3.19 вылет электрода (electrode extension): Расстояние от токоподводящего наконечника (2.6.2) или цанги (2.6.1) до конца проволочного электрода (2.4.9).
Примечание 1 — Вылет электрода показан на рисунке 1, позиция 5.
2.3.20 расстояние от токоподводящего наконечника до изделия (contact tip distance, contact tube distance): Расстояние между токоподводящим наконечником (2.6.2) и местом сварки.
Примечание 1 — Расстояние от токоподводящего наконечника до изделия показано на рисунке 1, позиция 6.
2.3.21 коэффициент наплавки (deposition coefficient): Для определенного электрода масса наплавленного металла при стандартных условиях за ампер-минуту выражается отношением: масса/ток время.
2.3.22 эффективность наплавки (deposition efficiency): Для покрытого электрода (2.4.1) отношение массы металла, наплавленного при стандартных условиях, к общей израсходованной массе без учета огарка (2.4.21).
2.3.23 эффективность электрода (effective electrode efficiency): Для покрытого электрода (2.4.1) отношение массы металла, наплавленного при стандартных условиях, к массе израсходованного электродного стержня.
2.3.24 номинальная эффективность электрода (nominal electrode efficiency): Для покрытого электрода (2.4.1) отношение массы металла, наплавленного при стандартных условиях, к массе израсходованного стержня номинального диаметра.
2.3.25 коэффициент использования электрода (overall weld metal recovery): Для покрытого электрода (2.4.1) отношение массы металла, наплавленного при стандартных условиях, к общей массе используемого электрода, включая покрытие и огарок (2.4.21).
2.3.26 прилипание металла изделия к электроду (electrode pick-up): Загрязнение неплавящегося электрода (2.4.20) металлом или окалиной в течение сварки.
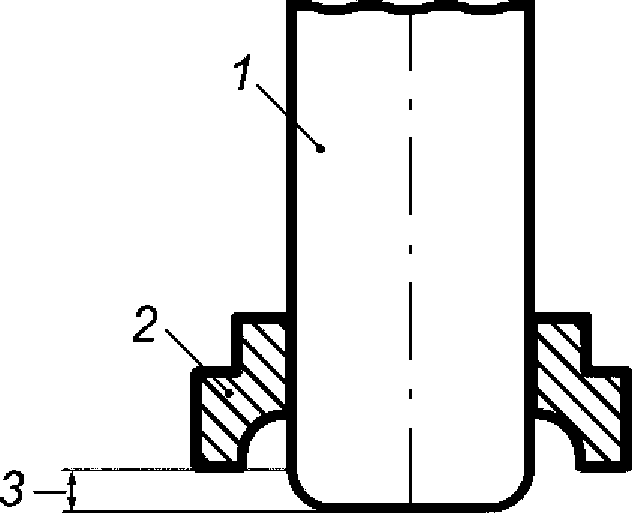
2.3.27 выступ (protrusion): При приварке шпилек начальное расстояние между концом шпильки и торцом механизма крепления.
Примечание 1 — Выступ показан на рисунке 2, позиция 3.
2.4 Сварочные материалы
2.4.1 электрод покрытый, электрод штучный (covered electrode, stick electrode): Плавящийся электрод в виде стержня, состоящий из металлической сердцевины с покрытием.
2.4.2 электрод с кислым покрытием (acid electrode): Электрод покрытый (2.4.1), в покрытии которого содержится большая доля кислых материалов.
2.4.3 электрод с основным покрытием (basic electrode): Электрод покрытый (2.4.1), в покрытии которого содержится большая доля карбоната кальция и фторида.
2.4.4 электрод с целлюлозным покрытием (cellulosic electrode): Электрод покрытый (2.4.1), в покрытии которого содержится большая доля целлюлозы.
2.4.5 электрод с контролируемым содержанием водорода (hydrogen controlled electrode): Электрод покрытый (2.4.1), при правильном использовании которого содержание диффузионного водорода в наплавленном металле меньше определенного уровня.
2.4.6 электрод рутиловый (rutile electrode): Электрод покрытый (2.4.1), в покрытии которого содержится большая доля двуокиси титана.
2.4.7 электрод с железным порошком в покрытии (iron powder electrode): Электрод покрытый (2.4.1), в покрытии которого содержится большая доля железного порошка для достижения эффективности наплавки (2.3.22) не менее 100%.
2.4.8 электрод высокоэффективный (high efficiency electrode): Электрод с железным порошком в покрытии (2.4.7) с эффективностью наплавки (2.3.22) более 125%.
2.4.9 электрод проволочный (wire electrode): Плавящийся электрод в виде проволоки.
2.4.10 электрод проволочный сплошной (solid wire electrode): Электрод проволочный (2.4.9) сплошного сечения.
2.4.11 электрод трубчатый (tubular cored electrode): Электрод проволочный (2.4.9) в виде трубки.
2.4.12 электрод трубчатый с флюсом (flux cored electrode): Электрод трубчатый (2.4.11), содержащий флюс.
2.4.13 электрод трубчатый с металлическим порошком (metal cored electrode): Электрод трубчатый (2.4.11), содержащий металлический порошок.
2.4.14 электрод ленточный (strip electrode): Плавящийся электрод в виде ленты.
2.4.15 электрод ленточный сплошного сечения (solid strip electrode): Электрод ленточный (2.4.14) сплошного сечения.
2.4.16 электрод ленточный порошковый (полый) (cored strip electrode): Электрод ленточный (2.4.14) с внутренней полостью.
2.4.17 проволока сплошного сечения (solid wire): Присадочная проволока сплошного сечения, не являющаяся частью электрической цепи.
2.4.18 пруток порошковый (трубчатый) (tubular cored rod): Присадочный пруток в форме трубки, не являющийся частью электрической цепи.
2.4.19 проволока порошковая (трубчатая) (tubular cored wire): Присадочная проволока в форме трубки, не являющаяся частью электрической цепи.
2.4.20 электрод неплавящийся (non-consumable electrode): Электрод, который не плавится в процессе сварки.
2.4.21 огарок (stub end, stub): Остаток электрода или присадочного прутка после сварки, который не может быть использован.
2.5 Характеристики сварочного источника питания
2.5.1 статическая характеристика (static characteristic): Зависимость между напряжением и током на выходных зажимах сварочного источника питания при обычной нагрузке.
2.5.2 динамическая характеристика (dynamic characteristic): Зависимость между основными параметрами сварочного источника питания при мгновенном изменении одного из параметров.
2.5.3 падающая характеристика (drooping characteristic): Внешняя статическая характеристика (2.5.1) сварочного источника питания с отрицательным наклоном не менее 7 В/100 А в нормальном диапазоне сварки.
2.5.4 жесткая характеристика (flat characteristic, constant voltage characteristic): Внешняя статическая характеристика (2.5.1) источника сварочного тока, которая в нормальном диапазоне сварки такова, что при увеличении тока напряжение либо уменьшается менее чем на 7 В/100 А, либо увеличивается менее чем на 10 В/100 А.
2.5.5 напряжение холостого хода (no-load voltage, open-circuit voltage): Напряжение между выходными зажимами сварочного источника питания при разрыве внешней сварочной цепи, исключая какое-либо напряжение зажигания дуги или стабилизации дуги.
2.6 Сварочное оборудование
2.6.1 цанга (collet): Устройство для зажима неплавящегося электрода (2.4.20) в сварочной горелке.
2.6.2 токоподводящий наконечник (contact tip, contact tube): Сменная деталь в передней части горелки для подвода сварочного тока (2.2.8) и направления проволочного электрода (2.4.9).
2.6.3 сварочный пистолет (welding gun, gun): Горелка с рукояткой, расположенной почти перпендикулярно по отношению к корпусу горелки.
2.6.4 электрододержатель (electrode holder): Инструмент для зажима, направления и подключения покрытого электрода (2.4.1) к сварочной цепи при электрической изоляции сварщика или сварочного оператора.
2.6.5 сварочная головка (welding head): Узел сварочной машины или робота со встроенной сварочной горелкой.
2.6.6 плазменная горелка (plasma torch): Сварочная горелка с неплавящимся электродом (2.4.20) и плазмообразующим соплом для создания сжатой плазменной дуги.
2.6.7 сварочный выпрямитель (welding rectifier): Источник питания для дуговой сварки (2.6.12), состоящий из неподвижного преобразователя переменного тока в сварочный постоянный ток.
2.6.8 сварочный преобразователь (welding converter): Источник питания для дуговой сварки (2.6.12), состоящий из электрического двигателя и сварочного генератора (2.6.10).
2.6.9 трансформатор для дуговой сварки (arc welding transformer): Трансформатор, предназначенный для питания сварочной дуги.
2.6.10 сварочный генератор (welding generator): Генератор, предназначенный для питания одной или нескольких сварочных дуг.
2.6.11 сварочный агрегат с двигателем (engine driven welding power source): Сварочный источник для дуговой сварки (2.6.12), состоящий из двигателя и сварочного генератора (2.6.10).
2.6.12 источник питания для дуговой сварки (arc welding power source): Оборудование для подачи тока и напряжения с характеристиками, отвечающими требованиям к выполнению дуговой сварки и родственных процессов.
2.6.13 сварочный источник питания с падающей характеристикой (drooping characteristic welding power source): Источник питания для дуговой сварки (2.6.12) с падающей характеристикой (2.5.3).
2.6.14 сварочный источник питания с жесткой характеристикой (constant-voltage welding power source): Источник питания для дуговой сварки (2.6.12) с жесткой характеристикой (2.5.4).
2.6.15 пенал (quiver): Портативная тара для сохранения покрытых электродов (2.4.1) сухими.
АЛФАВИТНЫЙ УКАЗАТЕЛЬ ТЕРМИНОВ НА АНГЛИЙСКОМ ЯЗЫКЕ С ПЕРЕВОДОМ НА ФРАНЦУЗСКИЙ И НЕМЕЦКИЙ ЯЗЫКИ
| Английский термин | Номер пункта | Французский перевод | Немецкий перевод |
| A | |||
| Acid electrode | 2.4.2 | Électrode acide | Sauerumhüllte Stabelektrode |
| Arc blow | 2.3.16 | Soufflage magnétique de l'arc | Blaswirkung |
| Arc length | 2.3.12 | Longueur de l'arc | Lichtbogenlänge |
| Arc spot welding | 2.1.4 | Soudage \text{а} l'arc par points | Lichtbogenpunktschweißen |
| Arc time | 2.3.13 | Temps d'arc | Lichtbogenbrennzeit |
| Arc voltage | 2.3.10 | Tension \text{а} l'arc | Lichtbogenspannung |
| Arc welding power source | 2.6.12 | Source de courant de soudage \text{а} l'arc | Lichtbogen — Schweißstromquelle |
| Arc welding transformer | 2.6.9 | Transformateur de soudage \text{а} l'arc | Schweßitransformator |
| Arcing time | См. Arc time (2.3.13) | ||
| B | |||
| Backhand welding | См. Pull technique (2.2.2) | ||
| Basic electrode | 2.4.3 | Électrode basique | Basischumhüllte Stabelektrode |
| C | |||
| Cellulosic electrode | 2.4.4 | Électrode cellulosique | Zelluloseumhüllte Stabelektrode |
| Collet | 2.6.1 | Pince porte — électrode | Elektrodenklemmhülse |
| Constant voltage characteristic | См. Flat characteristic (2.5.4) | ||
| Constant-voltage welding power source | 2.6.14 | Source de courant de soudage \text{а} caractéristique plate; source de courant de soudage \text{б} tension constant | Konstantspannungs — Schweißstromquelle |
| Contact electrode | 2.2.13 | Électrode — contact | Kontaktelektrode |
| Contact tip | 2.6.2 | Tube-contact | Stromkontaktrohr |
| Contact tip distance | 2.3.20 | Distance tube-contact/point de soudage | Kontaktrohrabstand |
| Contact tube | См. Contact tip (2.6.2) | ||
| Contact tube distance | См. Contact tip distance (2.3.20) | ||
| Cored strip electrode | 2.4.16 | Électrode en feuillard fourrée | Füllbandelektrode |
| Covered electrode | 2.4.1 | enrobée Électrode | Umhüllte Stabelektrode |
| D | |||
| Deposition coefficient | 2.3.21 | Coefficient de depot | Abschmelzkoeffizient |
| Deposition efficiency | 2.3.22 | Rendement global effectif | Abschmelzfaktor |
| Dip transfer | 2.3.4 | Transfert par courts-circuits | Werkstoffübergang im Kurzschluss |
| Drooping characteristic | 2.5.3 | Caractéristique tombante | Fallende Kennlinie |
| Drooping characteristic welding power source | 2.6.13 | Source de courant de soudage \text{а} caractéristique tombante | Schweißstromquelle mit fallender |
| Droplet transfer | См. Metal transfer (2.3.1) | ||
| Droplet transfer frequency | См. Particle transfer frequency (2.3.5) | ||
| Duty cycle | 2.3.15 | Facteur de marche | Einschaltdauer |
| Duty factor | См. Duty cycle (2.3.15) | ||
| Dynamic characteristic | 2.5.2 | Caractéristique dynamique | Dynamische Kennlinie |
| E | |||
| Effective electrode efficiency | 2.3.23 | Rendement effectif d'une électrode | Effektive Ausbringung |
| Electrode angle 2.2.10 | |||
| Angle d'inclinaison de l'électrode ; angle d'inclinaison de la torche | Elektrodenanstellwinkel; Schweißbrenneranstelllwinkel | Electrode extension | 2.3.19 |
| Longueur de fil libre | Freies Drahtelektrodenende | Electrode holder | 2.6.4 |
| Porte — électrode | Stabelektrodenhalter | Electrode pick-up | 2.3.26 |
| Encrassement de l'électrode | Anlegierung an der Elektrode | Engine driven welding power source | 2.6.11 |
| Groupe électrogène de soudage | Schweißumformer mit Antrieb durch Verbrennungsmotor; | Schweißaggregat | F Flat characteristic |
| 2.5.4 | |||
| Caractéristique plate; caractéristique constante | Flach fallende Stromquellenkennlinie | Flux cored electrode | 2.4.12 |
| Fil fourré de flux | Pulvergefüllte Drahtelektrode | Forehand welding | См. Push technique (2.2.1) |
| G | Globular transfer | ||
| 2.3.2 | |||
| Transfert globulaire | Großtropfiger | Werkstoffübergang | Gun См. Welding gun (2.6.3) |
| H | High efficiency electrode | ||
| 2.4.8 | |||
| Électrode \text{а} haut rendement | Hochleistungselektrode | Hydrogen controlled electrode | 2.4.5 |
| contrôlé hydrogène \text{а} Électrode | Wasserstoffkontrollierte Stabelektrode | I | Iron powder electrode |
| 2.4.7 | |||
| Electrode \text{а} la poudre de fer | Eisenpulver-Stabelektrode | M | Magnetic arc blow |
| См. Arc blow (2.3.16) | |||
| Main arc | 2.3.6 | ||
| Arc principal | Hauptlichtbogen | Metal cored electrode | 2.4.13 |
| Fil fourré de métal | Metallgefüllte Drahtelektrode | Metal transfer | 2.3.1 |
| Transfert de métal | Werkstoffübergang | Microplasma arc welding | 2.1.7 |
| Soudage microplasma | Mikroplasmaschweißen | MIG spot welding | 2.1.5 |
| Soudage MIG par points | Metall — Inertgaspunktschweißen | N | Narrow gap welding |
| 2.1.8 | |||
| Soudage sur chanfrein étroit ; soudage narrow gap | Engspaltschweißen | No-load voltage | 2.5.5 |
| Tension \text{а} vide | Leerlaufspannung | Nominal electrode efficiency | 2.3.24 |
| Rendement nominal d'une électrode | Nennausbringung | Non-consumable electrode | 2.4.20 |
| Électrode non consommable | Nicht abschmelzende Elektrode | Non-transferred arc | 2.3.9 |
| Arc non transféré | Nicht übertragener Lichtbogen | O | Open-circuit voltage |
| См. No-load voltage (2.5.5) | |||
| Overall weld metal recovery | 2.3.25 | ||
| Rendement global | Gesamtausbringung | P | Particle transfer frequency |
| 2.3.5 | |||
| Fréquence de transfert du métal | Tropfenübergangsfrequenz | Pilot arc | 2.3.7 |
| Arc pilote | Pilotlichtbogen; | Hilfslichtbogen; | Zündlichtbogen Plasma torch 2.6.6 |
| Torche plasma | Plasmaschweissbrenner | Protrusion | 2.3.27 |
| Dépassement | Überstand | Pull technique | 2.2.2 |
| Soudage en tirant; soudage \text{а} droite | Schleppendes Schweißen | Pulse duration | См. Pulse time (2.3.14) |
| Pulse time | 2.3.14 | ||
| Durée de l'impulsion | Impulszeit | Pulsed MAG welding | 2.1.1 |
| Soudage MAG pulsé | Metall — Aktivgasschweißen mit Impulslichtbogen | Pulsed MIG welding | 2.1.2 |
| Soudage MIG pulsé | Metall — Inertgasschweißen mit Impulslichtbogen | Pulsed TIG welding | 2.1.3 |
| Soudage TIG pulsé | Wolfram — Inertgasschweißen mit Impulslichtbogen | Push technique | 2.2.1 |
| Soudage en poussant; soudage \text{а} gauche | Stechendes Schweißen | Q | Quiver |
| 2.6.15 | |||
| Carquois | Köcher | R | Rutile electrode |
| 2.4.6 | |||
| Électrode au rutile | Rutilumhüllte Stabelektrode | S | Short circuiting transfer |
| См. Dip transfer (2.3.4) | |||
| Solid strip electrode | 2.4.15 | ||
| Électrode en feuillard pleine | Massivbandelektrode | Solid wire | 2.4.17 |
| Fil plein | Massivdraht | Solid wire electrode | 2.4.10 |
| Fil — électrode plein | Massivdrahtelektrode | Spray transfer | 2.3.3 |
| Transfert par pulvérisation | Feintropfiger Werkstoffübergang | Stand-off distance | 2.3.17 |
| Distance buse/pièce | Gasdüsenabstand | Static characteristic | 2.5.1 |
| Caractéristique statique | Statische Kennlinie | Stick electrode | См. Covered electrode (2.4.1) |
| Stickout | 2.3.18 | ||
| Longueur terminale du fil; | stickout | Freie Drahtelektrodenlänge Striking voltage | 2.3.11 |
| Tension d'amorçage | Zündspannung | Strip electrode | 2.4.14 |
| Électrode en feuillard; feuillard | Bandelektrode | Stub | См. Stub end (2.4.21) |
| Stub end | 2.4.21 | ||
| Chute d'électrode | Elektrodenrest | T | TIG spot welding |
| 2.1.6 | |||
| Soudage TIG par points | Wolfram — Inertgaspunktschweißen | Torch angle | См. Electrode angle (2.2.10) |
| Transferred arc | 2.3.8 | ||
| Arc transféré | Übertragener Lichtbogen | Travel angle | 2.2.11 |
| Angle de traîne | (no German term) | (pas de terme allemand) | (kein deutscher Begriff) Tubular cored electrode 2.4.11 |
| Fil fourré ; fourré fil — électrode | Fülldrahtelektrode | Tubular cored rod | 2.4.18 |
| Baguette tubulaire fourrée | Füllstab ; Rohrstab | Tubular cored wire | 2.4.19 |
| Fil tubulaire fourré | Fülldraht | W | Weave bead |
| 2.2.7 | |||
| Passe large | Pendelraupe | Weaving | 2.2.3 |
| Balayage | Pendeln; pendelndes Schweißen | Weaving amplitude | 2.2.5 |
| Amplitude de balayage | Pendelausschlag | Weaving frequency | 2.2.6 |
| Fréquence de balayage | Pendelfrequenz | Weaving width | 2.2.4 |
| Largeur de balayage | Pendelbreite | Welding converter | 2.6.8 |
| Convertisseur de soudage | Schweißumformer (mit Antrieb durch Elektromotor) | Welding current | 2.2.8 |
| Intensité de soudage | Schweißstrom | Welding generator | 2.6.10 |
| Générateur de soudage | Schweißgenerator | Welding gun | 2.6.3 |
| Pistolet | Schweißbrenner ; | Schweißpistole | Welding head 2.6.5 |
| Tête de soudage | Schweißkopf | Welding rectifier | 2.6.7 |
| Redresseur de soudage | Schweißgleichrichter | Wire electrode | 2.4.9 |
| Fil — électrode | Drahtelekrode | Wire feed rate | 2.2.12 |
| Vitesse de dévidage du fil | Drahtvorschubgeschwindigkeit | Wire feed speed | См. Wire feed rate (2.2.12) |
| Work angle | 2.2.9 | ||
| Angle d'inclinaison | Schweißbrennerneigungswinkel | ||
АЛФАВИТНЫЙ УКАЗАТЕЛЬ ТЕРМИНОВ, ОТНОСЯЩИХСЯ К ДУГОВОЙ СВАРКЕ
И ОПРЕДЕЛЕННЫХ В ИСО 857-1:1998 И ISO/TR 25901:2007,
НО НЕ ВКЛЮЧЕННЫХ В НАСТОЯЩИЙ СТАНДАРТ
Термины из ISO/TR 25901:2007 и ИСО 857-1:1998, не включенные в настоящий стандарт, приведены ниже, если они устарели, сокращены или вошли в другие части ISO/TR 25901.
БИБЛИОГРАФИЯ
| УДК 621.791:006.354 | ОКС 01.040.25 25.160.10 |
| Ключевые слова: дуговая сварка, термины, словарь | |