ГОСТ ISO 25239-2-2026. Межгосударственный стандарт. Сварка трением с перемешиванием. Алюминий. Часть 2. Конструкция сварных соединений
(введен в действие Приказом Росстандарта от 01.06.2026 № 579-ст)
Примечание
Документ введен в действие с 01.07.2026. Взамен ГОСТ ISO 25239-2-2020.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ ISO 25239-2-2020"]:::rst
  n1["ГОСТ ISO 25239-2-2026"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-iso-25239-2-2026" "ГОСТ ISO 25239-2-2026. Межгосударственный стандарт. Сварка трением с перемешиванием. Алюминий. Часть 2. Конструкция сварных соединений (введен в действие Приказом Росстандарта от 0"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 1 июня 2026 г. № 579-ст
СВАРКА ТРЕНИЕМ С ПЕРЕМЕШИВАНИЕМ. АЛЮМИНИЙ
КОНСТРУКЦИЯ СВАРНЫХ СОЕДИНЕНИЙ
Friction stir welding. Aluminium.
Part 2. Design of weld joints
25.160.10
1 июля 2026 года
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Ассоциацией «Объединение производителей, поставщиков и потребителей алюминия» и Саморегулируемой организацией Ассоциация «Национальное Агентство Контроля Сварки» (СРО Ассоциация «НАКС») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 5
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 72 «Сварка и родственные процессы»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации по результатам голосования в АИС МГС (протокол от 30 апреля 2026 г. № 196-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 1 июня 2026 г. № 579-ст межгосударственный стандарт ГОСТ ISO 25239-2-2026 введен в действие в качестве национального стандарта Российской Федерации с 1 июля 2026 г.
5 Настоящий стандарт идентичен международному стандарту ISO 25239-2:2020 «Сварка трением с перемешиванием. Алюминий. Часть 2. Конструкция сварных соединений» («Friction stir welding — Aluminium — Part 2: Design of weld joints», IDT).
Международный стандарт разработан подкомитетом SC 7 «Обозначения и термины» Технического комитета ISO/TC 44 «Сварка и родственные процессы».
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
Введение
Серия стандартов ГОСТ ISO 25239 состоит из следующих частей под общим наименованием «Сварка трением с перемешиванием. Алюминий»:
- часть 2. Конструкция сварных соединений;
- часть 3. Аттестация сварщиков-операторов;
- часть 4. Технические требования и аттестация процедур сварки;
- часть 5. Требования к качеству и контролю.
1 Область применения
Настоящий стандарт устанавливает требования к конструкции сварных соединений, полученных сваркой трением с перемешиванием.
В настоящем стандарте термин «алюминий» относится к алюминию и его сплавам.
Настоящий стандарт не распространяется на точечную сварку трением с перемешиванием, которая определена серией стандартов ISO 18785.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения)]:
ISO 2553, Welding and allied processes — Symbolic representation on drawings — Welded joints (Сварка и родственные процессы. Условные обозначения на чертежах. Сварные соединения)
ISO 25239-1, Friction stir welding — Aluminium — Part 1: Vocabulary (Сварка трением с перемешиванием. Алюминий. Часть 1. Словарь)
ISO 25239-4, Friction stir welding — Aluminium — Part 4: Specification and qualification of welding procedures (Сварка трением с перемешиванием. Алюминий. Часть 4. Технические требования и аттестация процедур сварки)
ISO 25239-5, Friction stir welding — Aluminium — Part 5: Quality and inspection requirements (Сварка трением с перемешиванием. Алюминий. Часть 5. Требования к качеству и контролю)
ISO/TR 25901 (all parts), Welding and allied processes — Vocabulary (Сварка и родственные процессы. Словарь)
3 Термины и определения
В настоящем стандарте применены термины по ISO 25239-1 и ISO/TR 25901 (все части).
ISO и IEC поддерживают терминологические базы данных для использования в целях стандартизации по следующим адресам:
- платформа онлайн-просмотра ISO: доступна по адресу http://www.iso.org/obp;
- Электропедия IEC: доступна по адресу http://www.electropedia.org/.
4 Требования к конструкции
4.1 Документация
Сварную конструкцию проектируют в соответствии с установленными требованиями, учитывающими конечное назначение изделия. Документация должна содержать все требования к сварке. Следует определить основные параметры контроля технологического процесса, подтверждающие, что сварные швы выполнены в соответствии с техническими требованиями к процедуре сварки WPS и требованиями к контролю.
Условные обозначения сварных соединений должны соответствовать ISO 2553.
4.2 Конструкция соединения
4.2.1 Общие положения
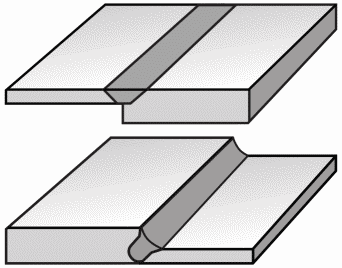
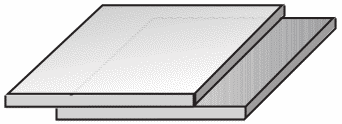
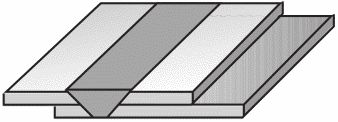
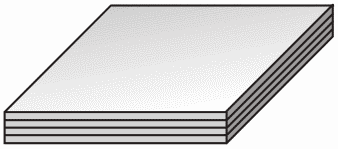
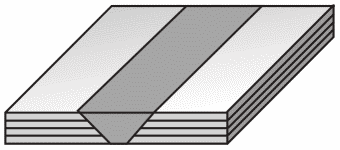
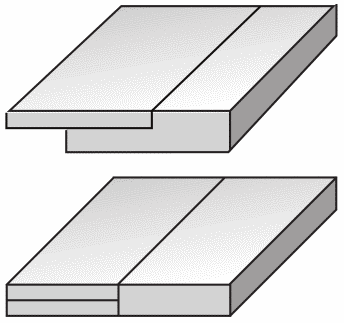
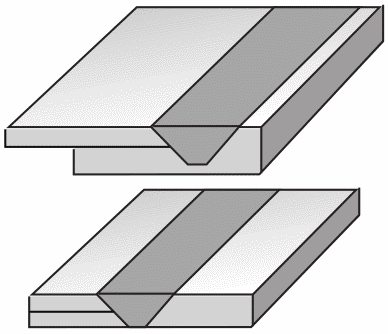
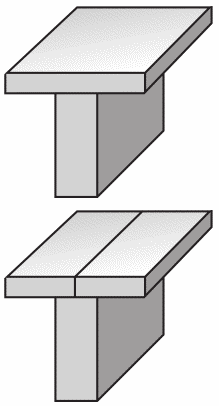
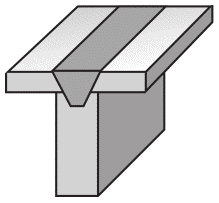
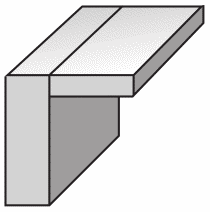
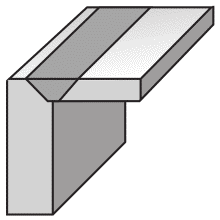
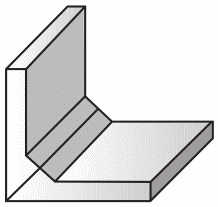
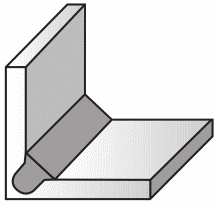
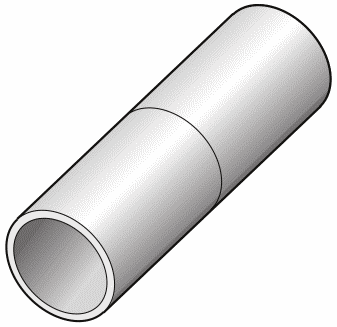
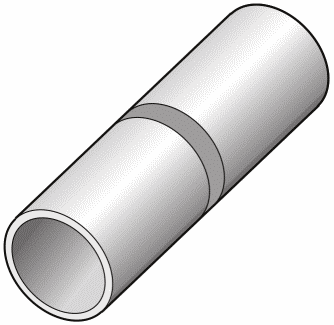
При выборе конструкции сварного соединения следует учитывать свойства материала. Примеры сварных соединений приведены в таблице 1.
Изображения конструкции сварных соединений до и после сварки
трением с перемешиванием
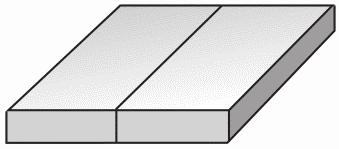
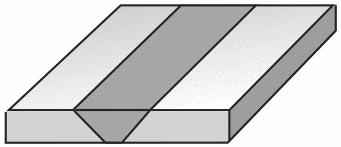
Односторонняя сварка
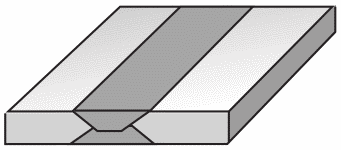
Двусторонняя сварка
Разнотолщинное стыковое соединение
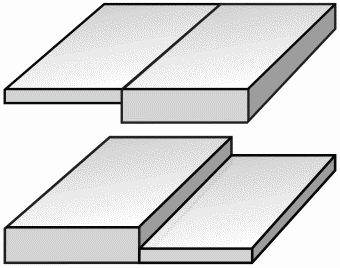
Многослойное нахлесточное соединение
4.2.2 Стыковые соединения
Основные параметры должны быть определены в WPS в соответствии с ISO 25239-4.
4.2.3 Нахлесточные соединения
Расстояние от оси инструмента до края каждой детали в нахлесточном соединении указывают в WPS.
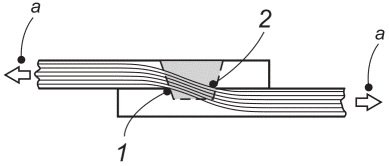
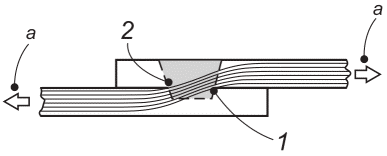
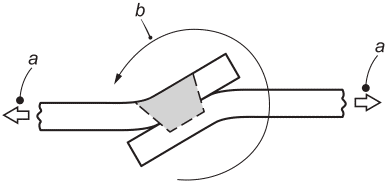
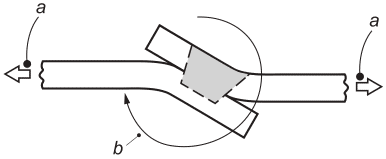
Нахлесточное соединение при сварке трением с перемешиванием следует отличать от иных нахлесточных соединений во избежание недопонимания его особенностей. Типовой процесс сварки трением с перемешиванием FSW — ассиметричный процесс. Например, одна сторона шва нагревается сильнее, чем другая. Другим примером асимметрии является различная прочность на сторонах набегания и отставания сварного шва. В зависимости от того, сторона набегания сварного шва или сторона отставания сварного шва находится вблизи края листа, см. рисунок 1, более или менее прочная сторона соединения может быть расположена на напряженной стороне сварного шва, как показано на рисунке 2. Это критически важно и зависит от того, сторона набегания или отставания находится вблизи края, как показано на рисунке 1.
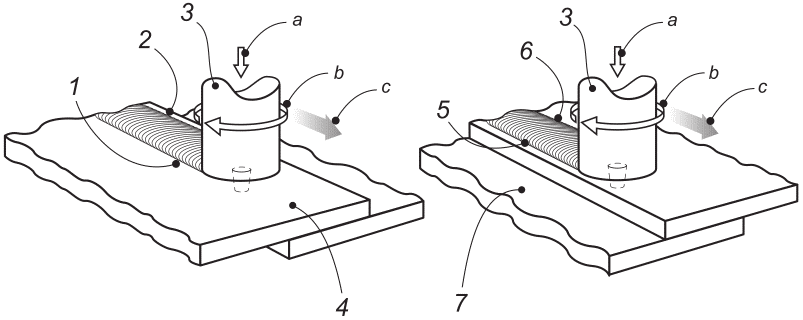
1 — сторона отставания; 2 — сторона набегания вблизи края
лицевой поверхности сварного шва (ANE); 3 — инструмент;
4 — верхняя заготовка; 5 — сторона отставания вблизи края
лицевой поверхности сварного шва (RNE); 6 — сторона
набегания; 7 — нижняя заготовка; a — осевое усилие;
b — направление вращения инструмента; c — направление сварки
Рисунок 1 — Стороны набегания и отставания
в нахлесточном соединении
 |
 |
|---|---|
| a) | b) |
 |
 |
| c) | d) |
2 — растянуто-напряженная сторона нижней детали; a — сила
растяжения; b — направление поворота соединения
Рисунок 2 — Распределение нагрузки нахлесточных соединений
4.3 Дополнительная информация
4.3.1 Основная информация
Для каждого сварного шва указывают следующее:
a) технические требования к основному материалу, химический состав, термообработку и форму изделия;
b) состояние поверхности перед сваркой, включая наличие покрытия;
c) положение сварного шва на изделии и траекторию инструмента;
d) требования к готовому сварному шву (в состоянии после сварки или после окончательной обработки);
e) термообработку после сварки.
4.3.2 Размеры сварной конструкции
Размеры сварной конструкции на чертеже должны быть окончательными и не включать допуски на усадку.
4.3.3 Контроль
В документации должны быть определены требования к контролю сварных швов, методы контроля и уровень приемки. Контроль и испытания сварных швов выполняют в соответствии с ISO 25239-5.
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего межгосударственного стандарта |
| ISO 2553 | - | <*>, <1> |
| ISO 25239-1 | IDT | ГОСТ ISO 25239-1-2026 «Сварка трением с перемешиванием. Алюминий. Часть 1. Словарь» |
| ISO 25239-4 | IDT | ГОСТ ISO 25239-4-2026 «Сварка трением с перемешиванием. Алюминий. Часть 4. Технические требования и аттестация процедур сварки» |
| ISO 25239-5 | IDT | ГОСТ ISO 25239-5-2026 «Сварка трением с перемешиванием. Алюминий. Часть 5. Требования к качеству и контролю» |
| ISO/TR 25901 (all parts) | - | <*>, <2> |
| <*> Соответствующий межгосударственный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта. Примечание — В настоящей таблице использовано следующее условное обозначение степени соответствия стандартов: - IDT — идентичные стандарты. | ||
<1> В Российской Федерации действует ГОСТ Р ИСО 2553-2022 «Сварка и родственные процессы. Условные обозначения на чертежах. Сварные соединения».
<2> В Российской Федерации действуют ГОСТ Р 58904-2020/ISO/TR 25901-1:2016 «Сварка и родственные процессы. Словарь. Часть 1. Общие термины», ГОСТ Р 58905-2020/ISO/TR 25901-3:2016 «Сварка и родственные процессы. Словарь. Часть 3. Сварочные процессы», ГОСТ Р 58906-2020/ISO/TR 25901-4:2016 «Сварка и родственные процессы. Словарь. Часть 4. Дуговая сварка».
БИБЛИОГРАФИЯ
| [1] | ISO 18785 (all parts) | Friction stir spot welding — Aluminium |
|---|---|---|
| [2] | ISO 25239-3 | Friction stir welding — Aluminium — Part 3: Qualification of welding operators |
| УДК 621.791:006.354 | МКС 25.160.40 25.160.10 | IDT |
| Ключевые слова: сварка, сварка трением с перемешиванием, сварка алюминия, конструкция сварных соединений | ||