Изменение № 1 ГОСТ Р 71408-2024 «Сварка термопластов. Процедуры сварки закладными нагревателями полиэтиленовых труб и соединительных деталей»
(утв. и введено в действие Приказом Росстандарта от 27.07.2026 № 842-ст)
Примечание
Документ введен в действие с 17.08.2026.
Утверждено и введено в действие Приказом Федерального агентства по техническому регулированию и метрологии от 27 июля 2026 г. № 842-ст
ИЗМЕНЕНИЕ № 1 ГОСТ Р 71408-2024 «СВАРКА ТЕРМОПЛАСТОВ. ПРОЦЕДУРЫ СВАРКИ ЗАКЛАДНЫМИ НАГРЕВАТЕЛЯМИ ПОЛИЭТИЛЕНОВЫХ ТРУБ И СОЕДИНИТЕЛЬНЫХ ДЕТАЛЕЙ»
23.040
93.025
93.030
Дата введения 17 августа 2026 года
Введение. Первый абзац. Исключить слова: «или фасонных частей».
Раздел 2. Исключить ссылки:
«ГОСТ 18599 Трубы напорные из полиэтилена. Технические условия»
ГОСТ ISO 13954 Трубы и фитинги из пластмасс. Испытание на отслаивание при отрыве полиэтиленовых (ПЭ) узлов сварных соединений с закладными нагревателями номинального наружного диаметра 90 мм и более
ГОСТ ISO 13956 Трубы и фитинги из пластмасс. Испытание на отслаивание полиэтиленовых (ПЭ) седловых сварных соединений. Оценка пластичности поверхности сплавления узла сварного соединения при раздире
ГОСТ Р 58121.1 (ИСО 4437-1:2014) Пластмассовые трубопроводы для транспортирования газообразного топлива. Полиэтилен (ПЭ). Часть 1. Общие положения»;
заменить ссылки: «ГОСТ Р 54792-2011» на «ГОСТ Р 54792-2024»;
«ГОСТ Р 70628.2» на «ГОСТ Р 70628.2 (ИСО 4427-2:2019)»;
«ГОСТ Р 70628.3» на «ГОСТ Р 70628.3 (ИСО 4427-3:2019)»;
«ГОСТ Р ИСО 11413» на «ГОСТ ISO 11413»;
«ГОСТ Р ИСО 12176-2» на «ГОСТ ISO 12176-2»;
«ГОСТ Р ИСО 12176-3» на «ГОСТ ISO 12176-3»;
«ГОСТ Р ИСО 12176-4» на «ГОСТ ISO 12176-4»;
«ГОСТ Р ИСО 13950» на «ГОСТ ISO 13950»; заменить слова: «сваркой с закладными нагревателями» на «сваркой закладными нагревателями»;
«СП 48.13330.2019 Организация строительства» на «СП 48.13330 „СНиП 12-01-2004 Организация строительства“;»
«СП 246.1325800.2016 Положение об авторском надзоре за строительством зданий и сооружений» на «СП 246.1325800 Положение об авторском надзоре при строительстве, реконструкции и капитальном ремонте объектов капитального строительства»;
ГОСТ Р 55142. Заменить слова: «Испытания сварных соединений листов и труб из термопластов» на «Соединения сварные листов и труб из термопластов»;
дополнить ссылками:
«ГОСТ Р 56155 Сварка термопластов. Экструзионная сварка труб, деталей трубопроводов и листов»
ГОСТ Р 71352 Сварка термопластов. Присадочные материалы для сварки полимерных материалов. Общие требования
ГОСТ Р 71931.1 Неразрушающий контроль сварных соединений элементов из термопластичных материалов. Часть 1. Визуальный контроль
ГОСТ Р 71931.2 Неразрушающий контроль сварных соединений элементов из термопластичных материалов. Часть 2. Радиографический (рентгеновский) контроль
ГОСТ Р 71931.3 Неразрушающий контроль сварных соединений элементов из термопластичных материалов. Часть 3. Ультразвуковой контроль»;
примечание дополнить словами: «Сведения о действии сводов правил целесообразно проверить в Федеральном информационном фонде стандартов».
Раздел 3. Пункт 3.2. Заменить сокращение: «dn» на «dn».
Раздел 4. Пункт 4.2. Исключить ссылку: «ГОСТ 18599»;
заменить слова: «полиэтиленовых труб» на «полиэтиленовых труб <*>»;
дополнить сноской <*>:
«<*> Ввиду наличия складских запасов труб, изготовленных по ГОСТ 18599-2001 (отменен на территории Российской Федерации), и действующих трубопроводов, построенных с использованием данных труб, сварка закладными нагревателями применима для указанных труб».
Пункт 4.5. Заменить ссылки: «ГОСТ Р ИСО 12176-2» на «ГОСТ ISO 12176-2», «ГОСТ Р ИСО 13950» на «ГОСТ ISO 13950».
Пункт 4.8. Заменить ссылку: «ГОСТ Р ИСО 12176-4» на «ГОСТ ISO 12176-4».
Пункт 4.10. Заменить ссылку: «ГОСТ Р ИСО 12176-3» на «ГОСТ ISO 12176-3».
Пункт 4.12. Первый абзац. Заменить ссылку: «ГОСТ Р 54792-2011 (таблица 3, за исключением строки 2.2)» на «ГОСТ Р 54792-2024 (таблица 5)»;
заменить сокращение: «dn» на «dn»;
второй абзац. Заменить ссылку: «ГОСТ Р ИСО 11413» на «ГОСТ ISO 11413».
Раздел 5. Пункт 5.1.20. Заменить ссылку: «по ГОСТ Р 54792-2011 (таблица 3, кроме строки 2.2)» на «по ГОСТ Р 71931.1, ГОСТ Р 54792-2024 (таблица 5)».
Пункт 5.2.17. Рисунки 2, а, 2, б и 2, в изложить в новой редакции:
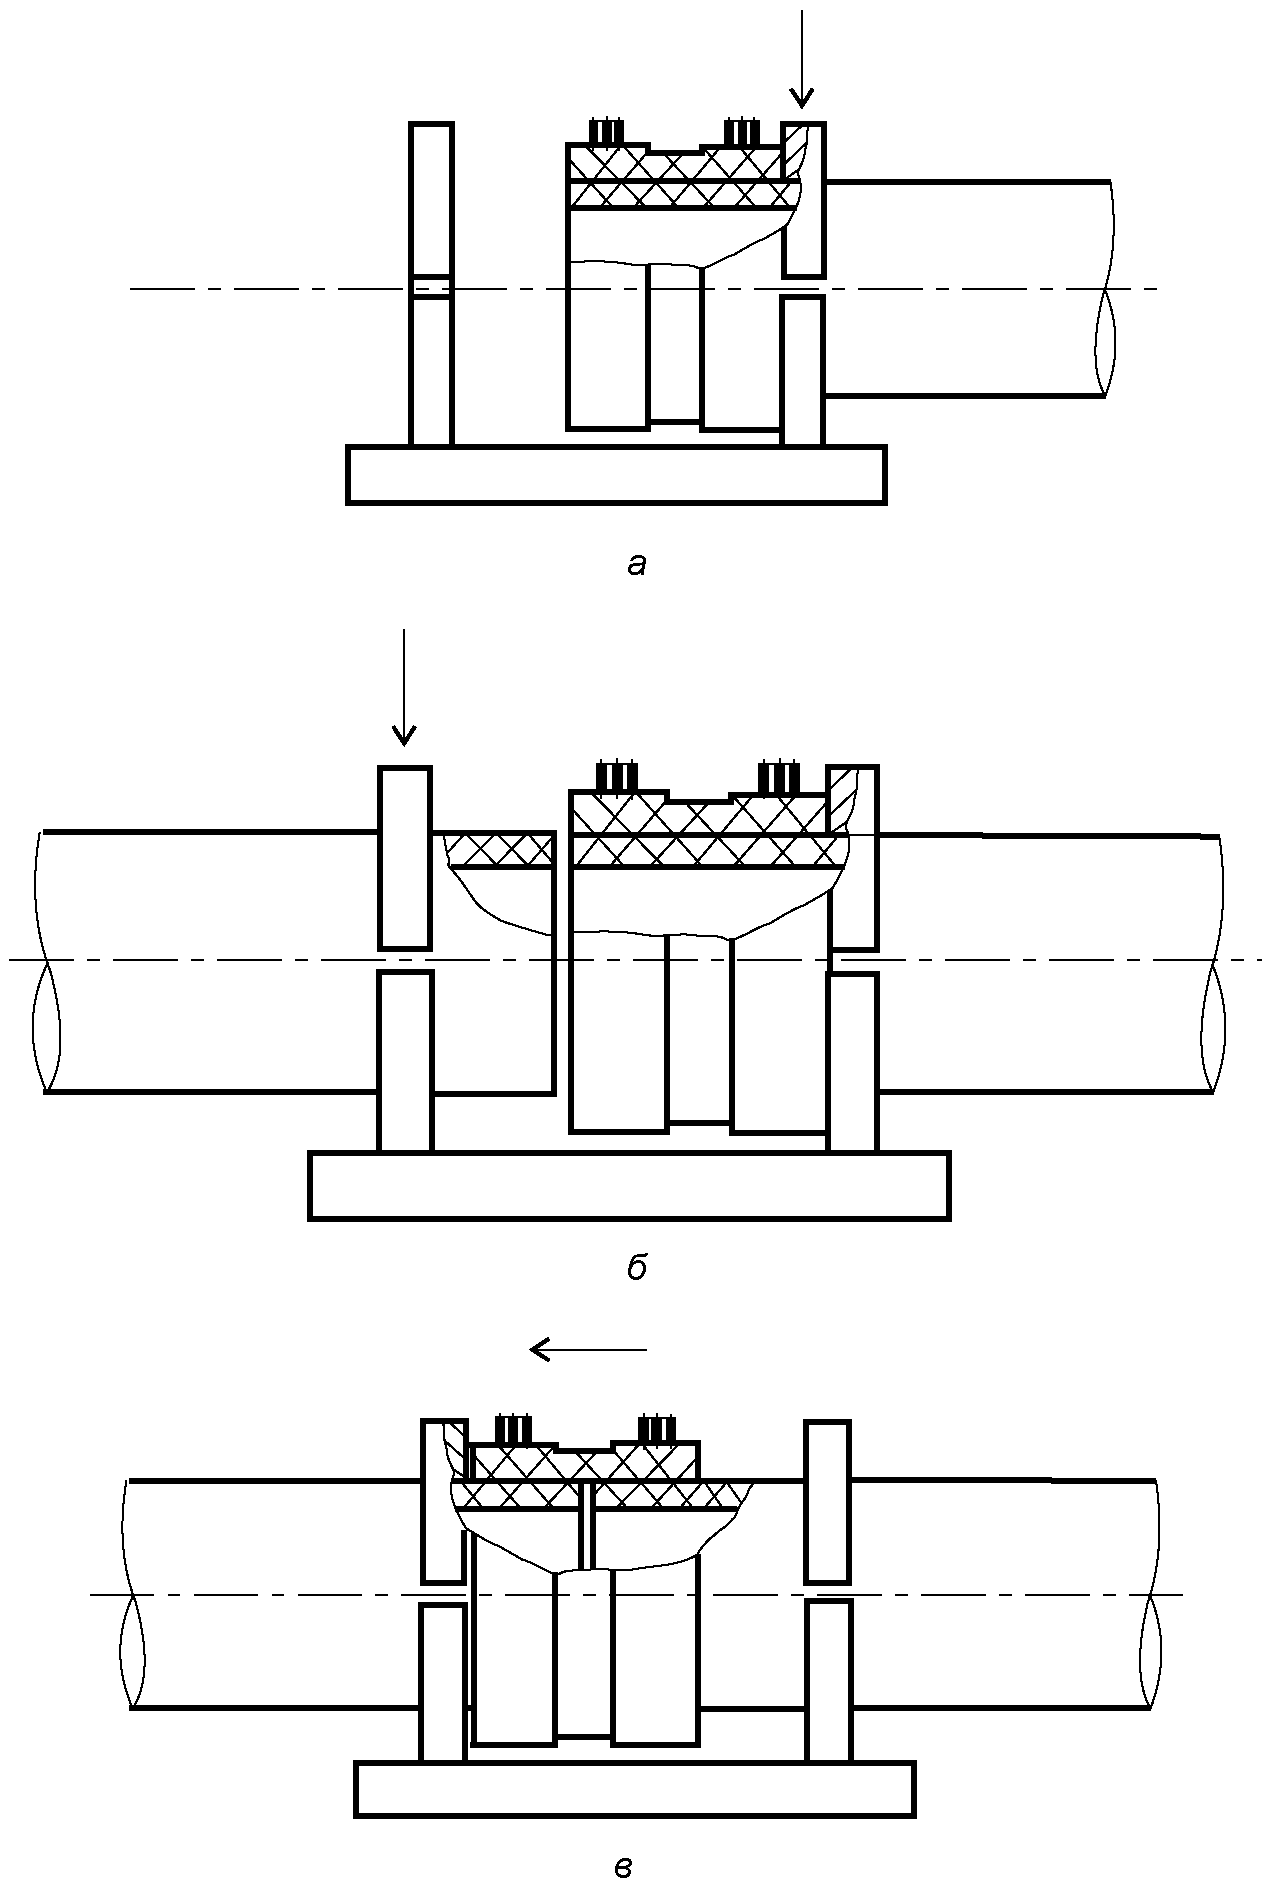
Пункт 5.2.23. Заменить ссылку: «ГОСТ Р 54792-2011 (таблица 3). ГОСТ Р 59398-2021 (таблица 3)» на «ГОСТ Р 54792-2024 (таблица 5) и ГОСТ Р 59398-2021 (таблица 3)».
Подраздел 5.4 дополнить пунктами 5.4.15 — 5.4.21:
«5.4.15 Для усиления сварного соединения труб допускается применять внутреннюю муфту-ленту с ЗН, которая представляет собой полимерную ленту с закрепленными на ней двумя рядами ЗН. Длину внутренней муфты-ленты с ЗН выбирают равной внутреннему периметру сварного соединения.»
5.4.16 Внутреннюю муфту-ленту с ЗН устанавливают по центру сварного соединения труб после его полного остывания на расстоянии 250 мм от внутреннего зазора между трубами. Допускается смещение муфты-ленты с ЗН от внутреннего зазора между трубами на 20 мм в каждую сторону. Место установки муфты-ленты с ЗН предварительно очищают и обезжиривают.
5.4.17 Внутреннюю муфту-ленту с ЗН следует завести с торца трубы, затем расправить и поддержать сверху подручными средствами. Допускается заводить муфту-ленту с ЗН в свернутом цилиндрическом виде, передвигая ее к месту установки. Затем ее следует разжать до упора. Торцевые края муфты-ленты с ЗН необходимо раздвинуть, фиксируя зазор между ними. Продольные края муфты-ленты с ЗН на расстоянии 30 — 40 мм от края следует закреплять с помощью двух распорных колец, которые устанавливают посередине. Усилие разжатия распорных колец при установке не регламентируется.
5.4.18 Количество и порядок работы сварочных аппаратов для приварки внутренней муфты-ленты с ЗН к поверхности труб должны быть установлены в нормативной документации ее производителя.
5.4.19 Распорные кольца демонтируют после полного остывания приваренной внутренней муфты-ленты с ЗН и после окончания фиксации ее краев с помощью ручного экструдера. Фиксация проводится для повышения прочностных характеристик смонтированного трубопровода.
5.4.20 Края внутренней муфты-ленты с ЗН фиксируют по всему ее периметру с двух сторон экструзионной сваркой по ГОСТ Р 56155 с применением присадочного прутка по ГОСТ Р 71352. Сварные швы, полученные в результате экструзионной сварки, должны быть ровными, с равномерным распределением расплава. Трещины, поры и расслоения не допускаются.
5.4.21 После завершения работ по приварке внутренней муфты-ленты с ЗН сварное соединение маркируют, данные заносят в исполнительную документацию на трубопровод».
Раздел 6. Пункты 6.1.1 и 6.1.4. Заменить ссылку: «ГОСТ Р ИСО 12176-2» на «ГОСТ ISO 12176-2».
Раздел 7. Пункт 7.2.1. Заменить ссылки: «СП 48.13330.2019» на «СП 48.13330»; «СП 246.1325800.2016» на «СП 246.1325800».
Пункт 7.3.2 дополнить абзацем:
«Допускается проводить контроль сварных соединений с ЗН радиографическим (рентгеновским) методом по ГОСТ Р 71931.2 и ультразвуковым методом по ГОСТ Р 71931.3».
Пункт 7.3.4 изложить в новой редакции:
«7.3.4 Испытания сварных соединений с ЗН полиэтиленовых трубопроводов проводят по ГОСТ Р 55142. Контрольный образец сварного соединения с ЗН для проведения испытаний рекомендуется подготавливать по ГОСТ ISO 11413».