ГОСТ Р 54792-2024. Национальный стандарт Российской Федерации. Дефекты в сварных соединениях термопластов. Описание и оценка
(утв. и введен в действие Приказом Росстандарта от 22.10.2024 № 1480-ст)
Примечание
Документ введен в действие с 01.11.2024. Взамен ГОСТ Р 54792-2011.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ Р 54792-2011"]:::rst
  click n0 "https://bukva.ai/docs/popravka-popravki-gost-16523-97" "ГОСТ Р 54792-2011. Национальный стандарт Российской Федерации. Дефекты в сварных соединениях термопластов. Описание и оценка (утв. и введен в действие Приказом Росстандарта от 13.1"
  n1["ГОСТ Р 54792-2024"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-r-54792-2024" "ГОСТ Р 54792-2024. Национальный стандарт Российской Федерации. Дефекты в сварных соединениях термопластов. Описание и оценка (утв. и введен в действие Приказом Росстандарта от 22.1"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 22 октября 2024 г. № 1480-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ДЕФЕКТЫ В СВАРНЫХ СОЕДИНЕНИЯХ ТЕРМОПЛАСТОВ
Imperfections in thermoplastic welding joints.
Descriptions and evaluation
Предисловие
1 РАЗРАБОТАН Ассоциацией сварщиков полимерных материалов (Ассоциация СПМ)
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 285 «Соединение полимерных труб, листов и конструкций»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 22 октября 2024 г. № 1480-ст
4 Настоящий стандарт разработан с учетом основных нормативных положений стандарта Немецкого союза по сварке и смежным технологиям ДВС 2202-2016 «Дефекты в соединениях термопластов: характеристики, описания, оценка» (DVS 2202-2016 «Imperfections in thermoplastic welding joints: features, descriptions, evaluation», NEQ)
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
Введение
Настоящий стандарт разработан в целях актуализации требований к сварным соединениям термопластичных материалов (далее — термопласты) путем уточнения описания и характеристик выявленных дефектов.
В соответствии со стандартом Немецкого союза по сварке и смежным технологиям ДВС 2202-2016 в настоящем стандарте установлены уровни I и II качества для оценки сварных соединений в зависимости от уровня ответственности сооружений согласно [1]. Установление двух уровней качества вместо одного с наиболее высокими требованиями позволит избежать предъявления неоправданно завышенных требований к сварным соединениям. В настоящем стандарте установлен уровень II качества для зданий и сооружений индивидуального жилищного строительства и вспомогательного использования с целью повышения качества их строительства.
Определение качества сварного соединения труб и фитингов по снятому наружному грату не рассматривается в настоящем стандарте, т.к. применяется не для всех видов термопластов. Порядок оценки качества снятого наружного грата, полученного при сварке нагретым инструментом встык полимерных трубопроводов водоснабжения и канализации, регламентирован в СП 399.1325800.2018 «Системы водоснабжения и канализации наружные из полимерных материалов. Правила проектирования и монтажа» (приложение И).
Настоящий стандарт содержит обозначения дефектов сварных соединений на основе обозначений, приведенных в ГОСТ Р 59398 «Дефекты сварных соединений термопластов. Классификация».
В настоящем стандарте был уточнен ряд терминов и формулировок в целях соблюдения единой терминологии с действующими национальными стандартами Российской Федерации в области сварки термопластов.
Настоящий стандарт учитывает многолетний практический опыт, накопленный членами Ассоциации СПМ в области сварки термопластов.
1 Область применения
1.1 Настоящий стандарт описывает дефекты в сварных соединениях термопластов и группирует их оценку по уровням I и II качества в зависимости от характеристик соединения.
1.2 Настоящий стандарт устанавливает недопустимые дефекты и/или пределы допустимых отклонений (допуска) для допустимых дефектов для соответствующего уровня качества.
1.3 Настоящий стандарт распространяется на процессы сварки термопластов в соответствии с таблицей 1 и термопласты в соответствии с таблицей 2.
| Процесс сварки | Обозначение | Таблица |
| Сварка нагретым инструментом встык | НИст | 3 |
| Сварка встык инфракрасным нагревом | ИК | |
| Соединение нагретым инструментом враструб (сварка враструб) | НИр | 4 |
| Сварка закладными нагревателями | ЗН | 5 |
| Сварка нагретым газом | НГ | 6 |
| Экструзионная сварка | Э | 7 |
| Сварка на основе растворителя (сварка растворителем) | СР | 8 |
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ Р 55142 Испытания сварных соединений листов и труб из термопластов. Методы испытаний
ГОСТ Р 59398 Дефекты сварных соединений термопластов. Классификация
Примечание — При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
3 Требования к сварным соединениям
3.1 Качество сварных соединений оценивают по наличию внешних и внутренних дефектов.
3.2 В ряде случаев проводят доработку полученных сварных соединений:
- для удаления повреждений, например, надрезов, подрезов, которые могут привести к разрушениям при воздействии динамических нагрузок;
- улучшения поверхностей сварных соединений (в т.ч. при реконструкции трубопроводов методами протяжки);
- уменьшения гидравлического сопротивления трубопроводов в местах сварного шва за счет срезания внутреннего грата.
Сварное соединение следует проверять и оценивать до и после доработки.
Случаи, при которых допускается доработка сварных соединений, регламентируются нормативными документами в зависимости от назначения объекта и его уровня ответственности по [1].
3.3 Рекомендуется изготовить контрольное сварное соединение перед началом проведения сварочных работ с целью дальнейшего следования выбранному уровню качества в процессе производства сварочно-монтажных работ. Сварные соединения должны выполняться квалифицированными сварщиками-монтажниками, прошедшими соответствующее обучение. Оборудование должно соответствовать выбранной технологии сварки и обеспечивать необходимый уровень качества соединения.
3.4 Требования к сварным соединениям и их доработке (при необходимости) должны содержаться в документации, обязательной для производителя работ (в т.ч. рабочие чертежи, инструкции по монтажу, технологические карты). Документация должна иметь ссылку на настоящий стандарт.
3.5 Перед началом сварочного процесса удаляемый слой (дополнительная защитная оболочка) должен быть удален из зоны сварки.
4 Испытания и оценка
4.1 Испытания сварных соединений
4.4.1 Для проверки соответствия сварных соединений выбранному уровню качества и таблицам 3 - 8 проводят визуальный контроль и измерения (при необходимости). В случае, когда требования к уровню качества сварного соединения не соответствуют таблицам 3 - 8, проводят испытания неразрушающими или разрушающими методами согласно ГОСТ Р 55142.
4.4.2 Характеристики сварного соединения проверяют при необходимости путем сравнения с контрольным образцом, полученным в сравнимых условиях, или по результатам механических испытаний.
4.4.3 Содержание, объем и время испытаний необходимо согласовывать между заказчиком и производителем сварочных работ, если это не установлено нормативными документами, соответствующими назначению объекта. Результаты испытаний должны быть задокументированы.
4.2 Оценка качества сварного соединения
4.2.1 Оценку качества сварного соединения проводят в соответствии с таблицами 3 - 8 при этом классификацию дефектов сварных соединений термопластов проводят по ГОСТ Р 59398.
4.2.2 При наличии допустимых дефектов (в т.ч. двух или более дефектов с разными уровнями качества) сварное соединение может быть исправлено. После исправления соединения проводят его повторную оценку и, при необходимости, повторные испытания. Сведения о дефектах включают в отчет по испытаниям.
4.2.3 Допустимость одновременного наличия в сварном соединении двух или более видов дефектов устанавливают в нормативно-технической документации.
4.2.4 В случае выявления недопустимого дефекта необходимо проверить, является ли данный дефект систематическим, и принять меры по исключению его повторения.
5 Приемка
При положительной оценке (в т.ч. при положительных результатах механических испытаний) сварное соединение считается принятым.
Дефекты сварных соединений,
выполненных сваркой нагретым инструментом встык
| Наименование | Обозначение | Описание | Оценка | |
| I | II | |||
| Наружные дефекты | ||||
3.1 Трещины <*>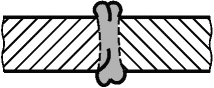 | 1AAAA | Расположенные вдоль или поперек шва. Могут находиться в: - сварном шве; - основном материале; - нагреваемой зоне | Не допускается | |
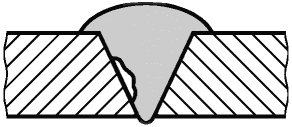
3.2 Впадина между валиками грата или надрез (линия сплавления наружных поверхностей валиков) <*>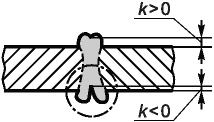 | 4QBAF | Непрерывные или локальные продольные надрезы в плоскости сварки с вершинами в основном материале. Могут быть вызваны: - недостаточным усилием сжатия; - коротким временем нагрева или охлаждения; - изменением положения зажатой заготовки во время процесса сварки | Не допускается | |
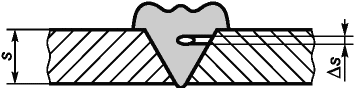
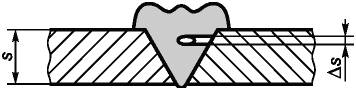
3.3 Впадины или подрезы <*>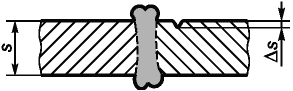 | 9CAAA | Канавки на поверхности основного материала (продольные или поперечные относительно шва). Могут быть вызваны: - действием зажимного устройства; - неправильным транспортированием; - дефектами при подготовке кромки | Допускается с неострым концом глубиной \Delta s \leq 0,1s | |
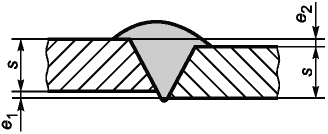
3.4 Линейное смещение <*>, <**>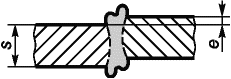 | 5EKAA | Смещение элементов относительно друг друга или несовпадение свариваемых заготовок по толщине | Допускается, если | |
| e <= 0,1s | e <= 0,2s | |||
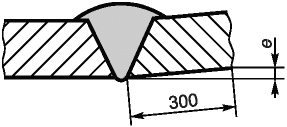
3.5 Угловое смещение <**>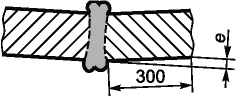 | 5EJAA | Смещение элементов из-за: - неисправного оборудования; - неправильной центровки заготовок; - недостаточного времени охлаждения | Допускается, если | |
| e <= 1 мм | e <= 2 мм | |||
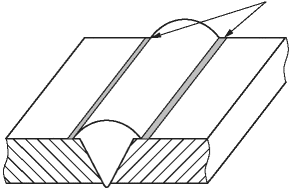
3.6 Высокий и узкий грат, как правило, не касающийся краями поверхности свариваемых материалов <**>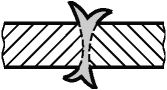 | 5CAAA | Чрезмерно расплавленный, с острыми краями шов либо по всей длине, либо локальный в результате ошибочных сварочных параметров | Допускается при положительных результатах механических испытаний или по положительному результату сравнения с контрольным образцом | |
3.7 Неправильная форма сварного шва <**>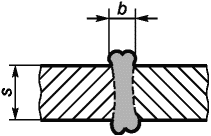 | 5AAAA | Слишком широкий или слишком узкий локальный грат или по всей длине шва. Может быть обусловлен: - временем нагрева, временем технологической паузы; - температурой нагретого инструмента; - сварочным давлением | Допускается при положительном результате сравнения с контрольным образцом, прошедшим механические испытания | |
3.8 Чрезмерная асимметрия грата (сварного шва) <*>, <**>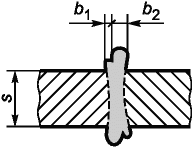 | 6HAAA 6HAAC | Неодинаковые валики грата (частично или по всей длине шва) из-за, например: - дефектов при подготовке торцов к сварке; - неисправностей сварочного оборудования - перекоса нагревательного элемента | Допускается, если | |
| b1 >= 0,7b2 | b1 >= 0,6b2 | |||
| 3.9 Термодеструкция <*> | 7BAAA | Глянцевый (блестящий) грат, обычно сочетающийся с пустотами, утолщениями и заметными кавернами | Не допускается | |
3.10 Растяжение/сужение зоны теплового воздействия (зоны прогрева) <*>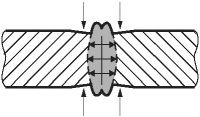 | 5HAAA | Может быть вызвано, например, недопустимым приложением усилия на соединение во время фазы охлаждения под и/или без давления | Не допускается | |
3.11 Поверхностная пора <*>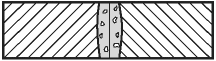 | 3KAAA | Может быть вызвано, например, тепловым повреждением из-за слишком высокой температуры нагревательного элемента - влага на свариваемых кромках; - большое количество летучих веществ в сырье свариваемых материалов (газообразование); - особенности термопластичного материала <***> | Не допускается | |
| Внутренние дефекты | ||||
3.12 Несплавление <*>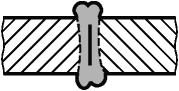 | 4BAAA | Несплавление свариваемых поверхностей частично или всего поперечного сечения, вызванное, например: - загрязнением свариваемых кромок; - окислением свариваемых кромок; - избыточным временем технологической паузы; - слишком низкой или высокой температурой нагретого инструмента; - влажностью свариваемых кромок; - слишком низким сварочным давлением | Не допускается | |
3.13 Усадочная раковина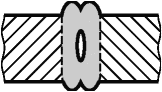 | 2CAAI | Полое пространство в плоскости сварного соединения, вызванное, например: - недостаточным усилием сжатия (величиной сварочного давления); - недостаточным временем остывания; - влажностью свариваемых кромок | Не допускается | |
3.14 Поры, включения инородных тел <*>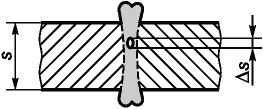 | 3AAAA | Изолированные, многочисленно разбросанные или локально сконцентрированные поры или включения, вызванные, например: - газообразованием во время сварки; - загрязненным нагревательным инструментом; - слишком низким сварочным давлением; - слишком коротким временем охлаждения | Включения инородных тел не допускаются. Допускается наличие небольших изолированных пор, если | |
| \Delta S \leq 0,05S | \Delta S \leq 0,15S | |||
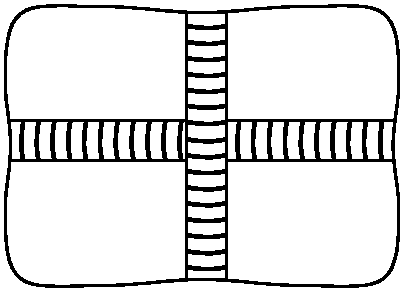
| <*> Дефекты, которые в т.ч. встречаются в сварных соединениях, полученных сваркой встык инфракрасным нагревом. <**> Дефекты, неприменимые для оценки сварных соединений с фитингами. <***> Для ПВХ-U или ПВХ-C возможно образование дефекта, связанное с материалом, что не влияет на качество сварного соединения при положительном результате механических испытаний. Примечание — Внешний грат, полученный сваркой НИст труб с соэкструзионными слоями разного цвета, должен иметь равномерное распределение слоев разного цвета по всему периметру трубы. При неравномерном распределении или частичном отсутствии одного из цветных слоев в грате сварное соединение считается не годным. В остальных случаях качество сварного соединения труб не зависит от цвета соэкструзионных слоев. | ||||
Дефекты сварных соединений, выполненных сваркой враструб
| Наименование | Обозначение | Описание | Оценка | |
| I | II | |||
| Наружные дефекты | ||||
| 4.1 Неправильная форма грата <*> 4.1.1 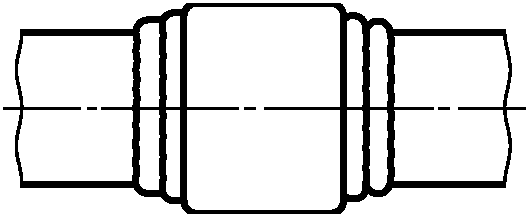 | 5AAAA | Изменяющаяся форма грата или его отсутствие на одной или обеих сторонах (частично или по всей длине соединения) из-за: - повышенной температуры нагретого инструмента; - избыточного времени прогрева; - недопустимого отклонения размеров <**> | Допускается при положительных результатах механических испытаний | |
4.1.2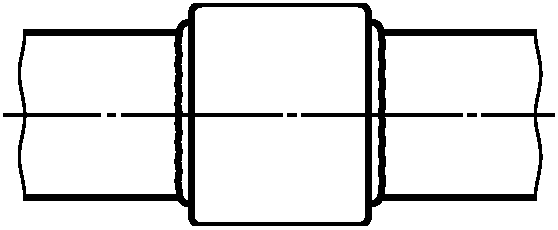 | 5AACB | Изменяющаяся форма грата или его отсутствие на одной или обеих сторонах (частично или по всей длине соединения) из-за: - недостаточного времени нагрева; - пониженной температуры нагретого инструмента; - недопустимого отклонения размеров | Допускается при положительных результатах механических испытаний | |
4.1.3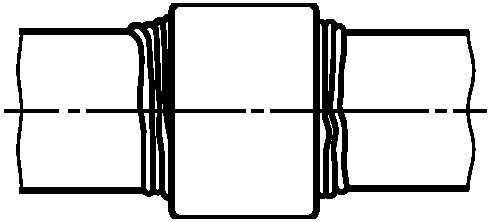 | 5AAAC | Изменяющаяся форма грата или его отсутствие на одной или обеих сторонах (частично или по всей длине соединения) из-за: - неисправности оборудования; - неправильного расположения свариваемых полимерных изделий (трубы и фитинга); - чрезмерной температуры нагретого инструмента; - чрезмерного времени прогрева; - неправильного перемещения соединяемых полимерных изделий (трубы и фитинга) или недостаточной фиксации | Допускается при положительных результатах механических испытаний | |
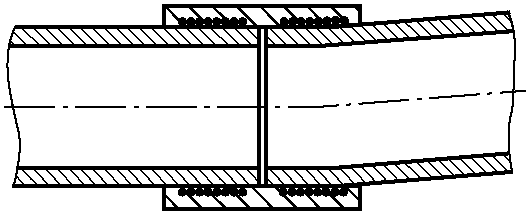
4.2 Угловое смещение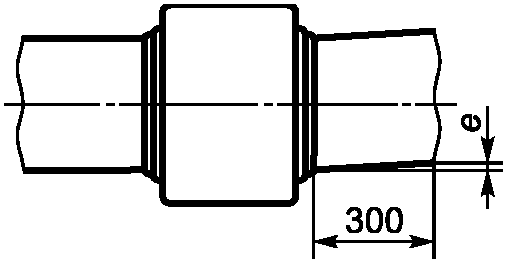 | 5EJAA | Труба, сваренная с фитингом под углом с одной или обеих сторон, или с незначительным дефектом охвата, вызванным, например: - неисправностью оборудования; - неправильным расположением свариваемых полимерных изделий (трубы и фитинга) | Допускается, если | |
| e <= 5 мм | e <= 10 мм | |||
| 4.3 Непровар и его причина | ||||
4.3.1 Деформация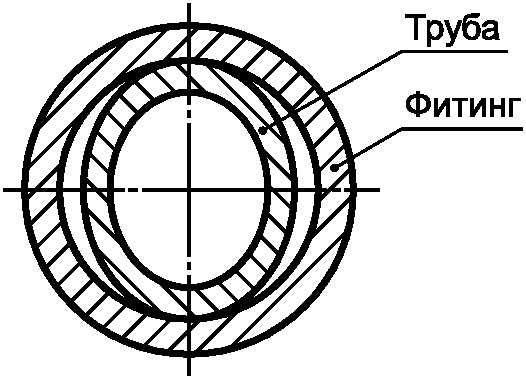 | 4BAAA | Деформация (овальность конца трубы или фитинга) наряду с недостаточным усилием при сварке, вызванная, например: - овальностью свариваемых полимерных изделий (трубы и фитинга); - неисправным зажимным устройством (центратора) | Допускается при положительных результатах механических испытаний | Не более 1,5% от среднего наружного диаметра трубы, но макс. 1,5 мм |
4.3.2 Недостаточная глубина введения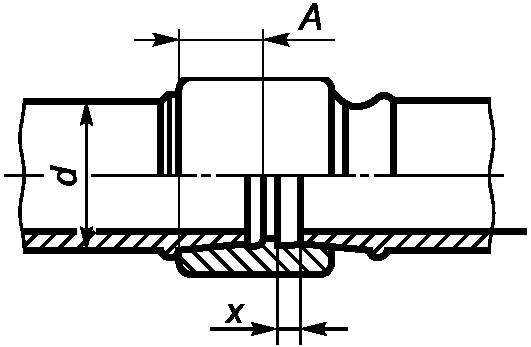 | 4CAAA | Недостаточная длина зоны сварки, вызванная, например: - недостаточным временем прогрева; - введением концов труб в муфты под неправильными углами; - слишком низкой температурой нагретого инструмента; - перемещением в осевом направлении во время охлаждения; - слишком длительной технологической паузой | Не допускается | Допускается при X <= 0,05d X <= 0,1A |
| Внутренние дефекты | ||||
4.3.3 Несплавление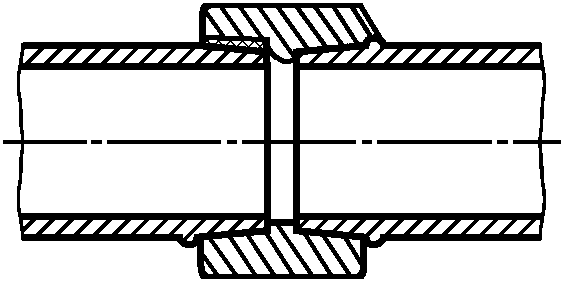 | 4BAAA | Локальное, протяженное, осевое, радиальное формирование каналов, вызванное, например: - углублениями на поверхности трубы; - превышением допусков диаметров трубы или фитинга; - неправильной механической обработкой; - угловым смещением соединяемых полимерных изделий (трубы и фитинга) относительно оси соединения; - нарушением сварочных режимов | Не допускается | |
4.3.4 Неправильное плавление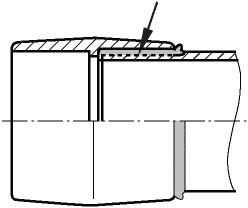 | 3KAAA | Локальная или протяженная зона непровара, вызванная, например: - термическим повреждением; - загрязненными свариваемыми поверхностями; - неправильным подбором пары свариваемых материалов; - загрязненностью нагретого инструмента | Не допускается | |
4.4 Сдавленное сечение трубы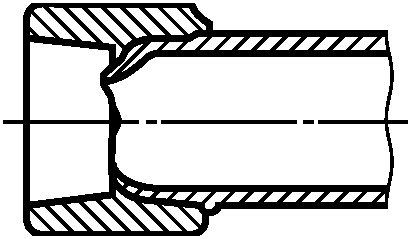 | 4RAAA | Труба вставлена слишком глубоко во время прогрева или сопряжения, что вызвано, например: - избыточным усилием при сварке; - сваркой тонкостенных труб; - избыточным временем прогрева; - повышенной температурой нагретого инструмента | Не допускается | |
4.5 Поры, включения инородных тел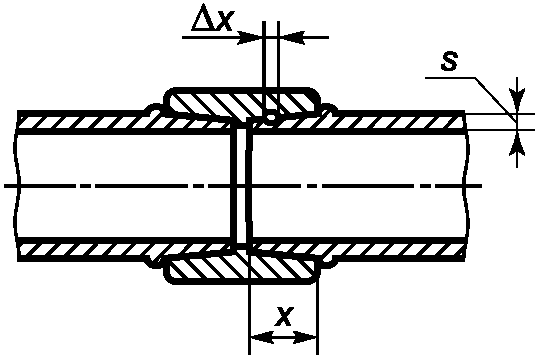 | 2BAAA | Изолированные, многочисленно разбросанные или локально сконцентрированные поры или включения, вызванные, например: - газообразованием во время сварки; - загрязнением нагретого инструмента | Допускаются одиночные поры и включения, если | |
| \Delta X \leq 0,05X и наибольший размер \Delta X \leq 0,05S соответственно | \Delta X \leq 0,1S и наибольший размер \Delta X \leq 0,1S соответственно | |||
| <*> Как правило, сочетается с внутренними дефектами из-за слишком короткого времени охлаждения. <**> Во время сварки у края соединения обычно образуется грат, являющийся первичным показателем того, что процесс сварки выполнен правильно. | ||||
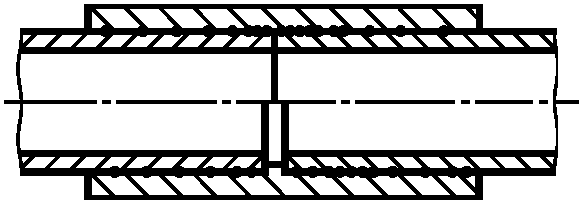
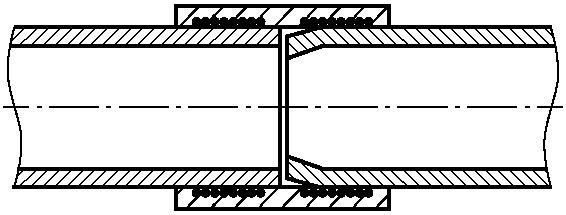
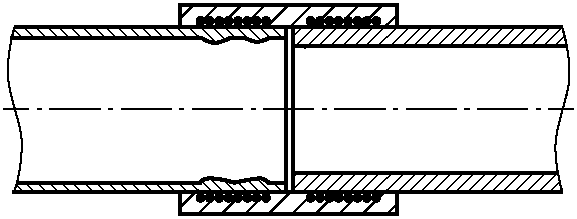
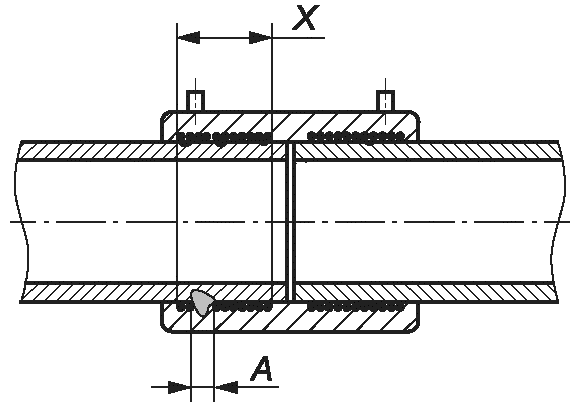
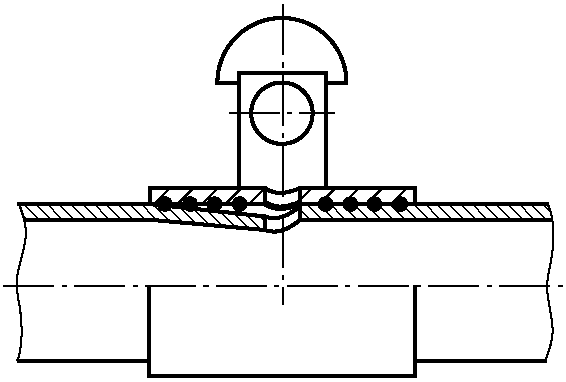
Дефекты сварных соединений, выполненных сваркой закладными нагревателями
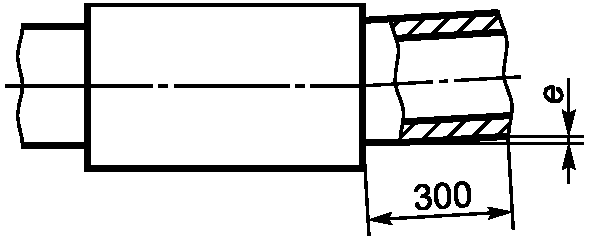
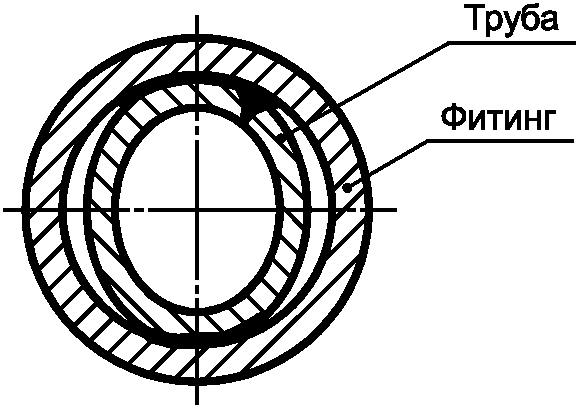
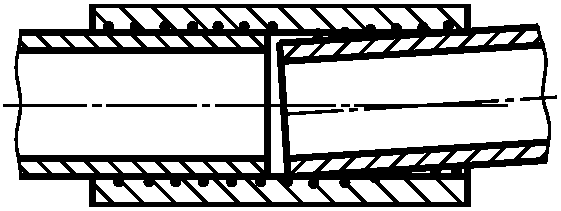
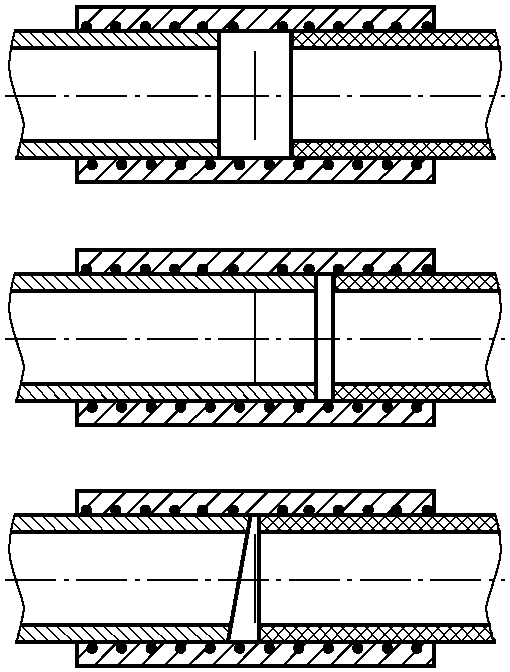
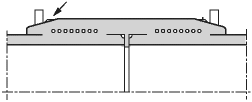
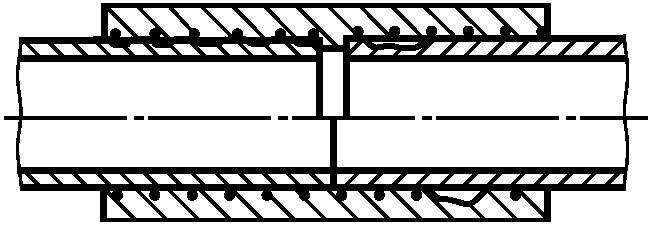
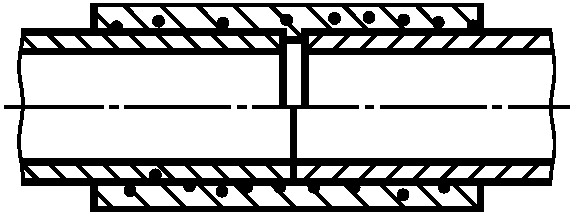
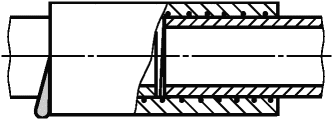
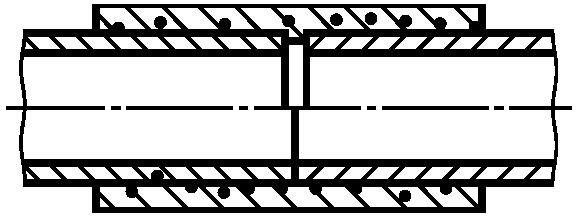
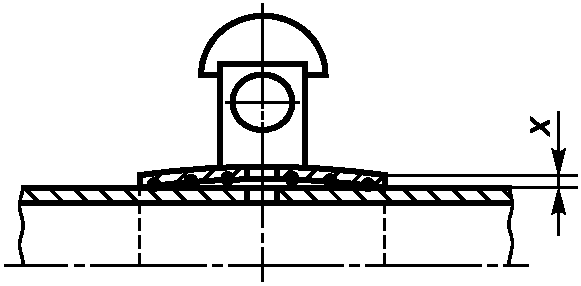
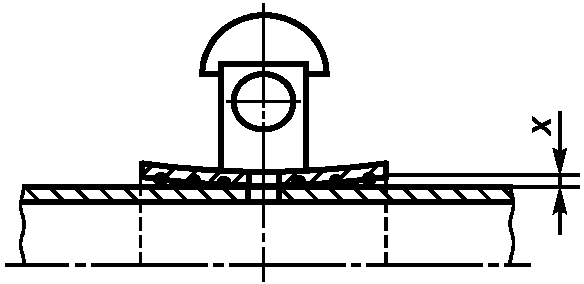
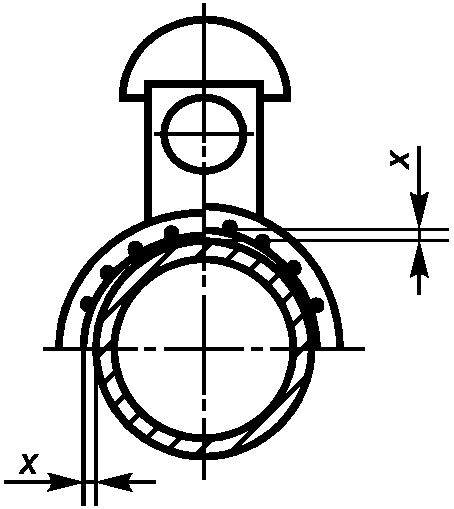
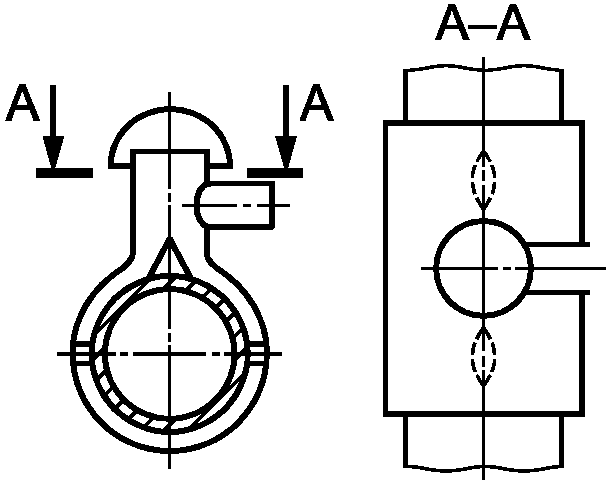
Дефекты сварных соединений, выполненных сваркой нагретым газом
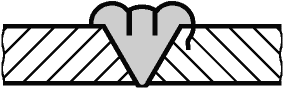
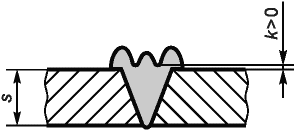
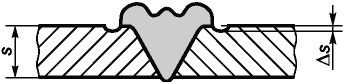
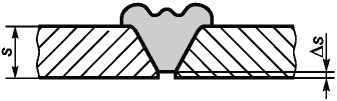
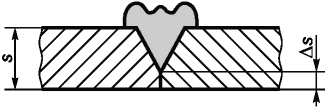
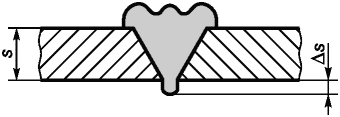
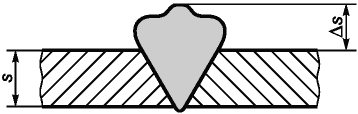
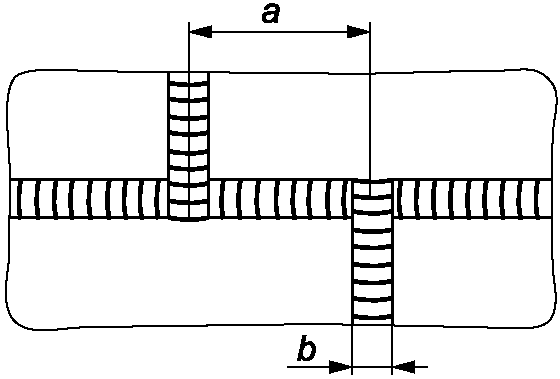
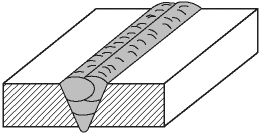
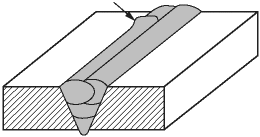
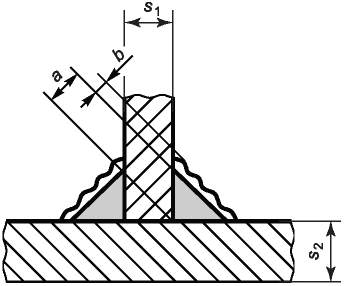
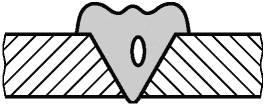
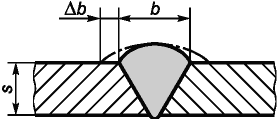
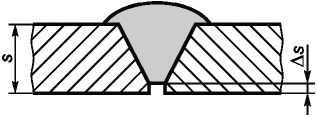
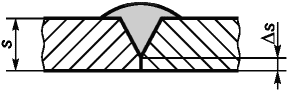
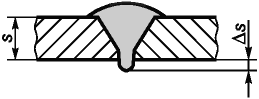
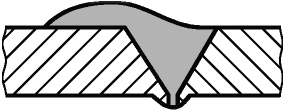
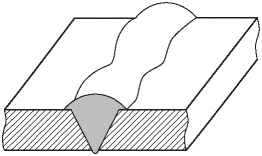
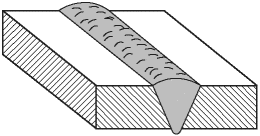
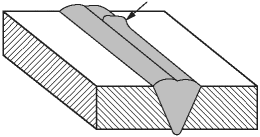
Дефекты сварных соединений, выполненных экструзионной сваркой
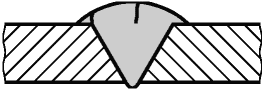
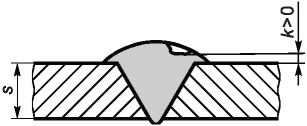
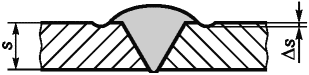
Дефекты сварных соединений, выполненных сваркой растворителем
| Наименование | Обозначение | Описание | Оценка | |
| I | II | |||
| Наружные и внутренние дефекты | ||||
| 8.1 Трещины | 1AAAA | Трещины в соединении, вызванные воздействием внутренних напряжений из-за несоблюдения режима или усадочных явлениях при полимеризации и/или миграции композиции на основе растворителя | Не допускается | |
8.2 Чрезмерная глубина введения трубы в раструб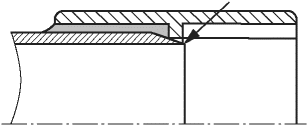 | 4RAAA | Труба введена дальше центрального упора фитинга/отметки глубины вставки | Не допускается | |
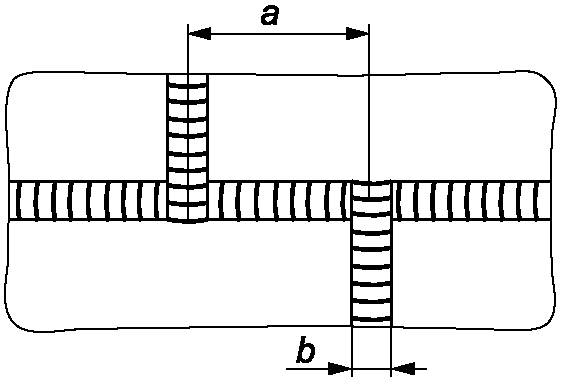
8.3 Недостаточная глубина введения трубы в раструб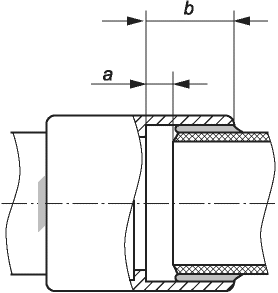 | 4CAAA | Недостаточная глубина введения трубы (труб) в фитинг, в т.ч. выталкивание трубы из-за не соблюдения времени высыхания соединения перед вводом в эксплуатацию | Допускается, если a <= 0,1b | |
8.4 Угловое смещение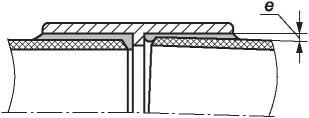 | 5EJAA | Отклонение от заданного угла между трубой и фитингом | Допускается, если | |
| e <= 1 мм | e <= 2 мм | |||
8.5 Избыточный материал растворителя в соединении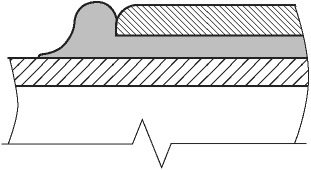 | 6BAAA | Параметры соединения за пределами допусков | Не допускается | |
8.6 Неполное соединение поверхностей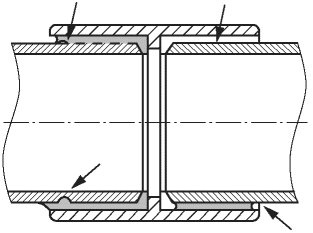 | 6FAAA | Частичное или полное отсутствие связующего состава, в т.ч. с образованием локального, плоского, осевого или радиального окружного канала из-за: - некачественного состава растворителя; - нанесения состава растворителя не по всей соединяемой поверхности; - нанесения состава растворителя слишком тонким слоем; - дефектов на поверхности соединяемых элементов или их неправильной формы; - недопустимого отклонения в размерах; - овальности соединяемых элементов | Не допускается | |
8.7 Глубина вставки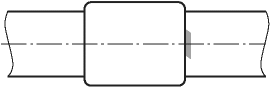 | 4CAAA | Глубина вставки не указана или указана неправильно | Если отметка глубины вставки отсутствует, необходимо проверить полную вставку трубы в соответствии с 8.3 настоящего стандарта | |
8.8 Отсутствуют следы подготовки трубы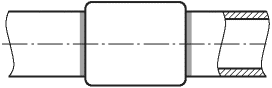 | 9CAAE | Отсутствуют видимые следы подготовки трубы, которые должны выходить за пределы соединения | Не допускается | |
8.9 Следы инструмента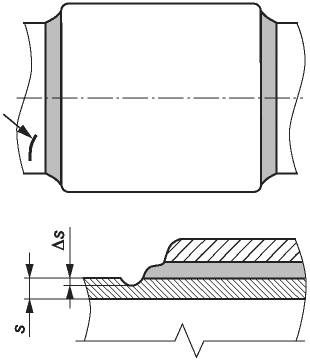 | 9CAAA | Местные повреждения, вызванные воздействием инструмента при подготовительных работах | Допускается глубиной \Delta S \leq 0,1S | |
8.10 Уменьшение толщины стенки трубы (подрез)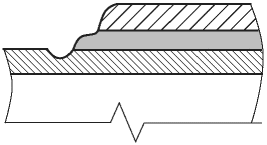 | 4EAAF | Углубление в стенке трубы по границе соединения | Не допускается | |
8.11 Поверхностные поры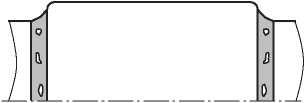 | 2MAAA | Множественные поры на поверхности сварного соединения с торца фитинга | Не допускается | |
| Внутренние дефекты | ||||
8.12 Газовая полость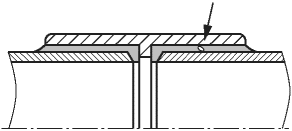 | 2BAAA | Полость, образованная выделением газа(ов) | Допускаются одиночные полости диаметром | |
| не более 5% длины введения | не более 10% длины введения | |||
8.13 Инородное включение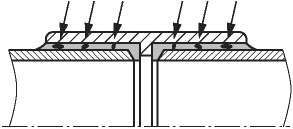 | 3AAAA | Одиночное или множественные включения инородного материала в соединении | Не допускается | |
8.14 Отсутствие фаски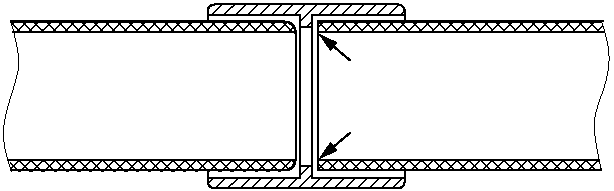 | 9CABE | Отсутствие фаски на торце трубы или ее несоответствие требованиям | Не допускается | |
8.15 Отсутствует удаление заусенцев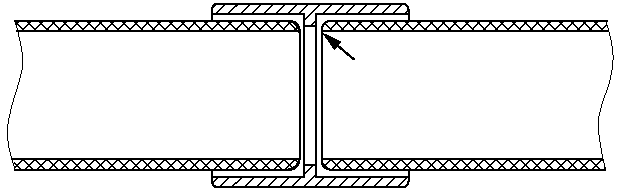 | 9CEBE | С концов труб не были сняты заусенцы | Не допускается | |
8.16 Косой рез трубы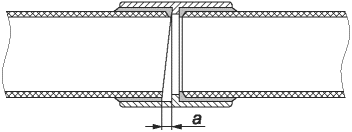 | 9CCBH | Конец трубы отрезан не под прямым углом (может привести к дополнительным неисправностям, например, неправильному снятию фаски) | Не допускается | |
БИБЛИОГРАФИЯ
| [1] | Федеральный закон от 30 декабря 2009 г. № 384-ФЗ «Технический регламент о безопасности зданий и сооружений» |
|---|
| УДК 621.791:006.354 | ОКС 25.160.40 |
| Ключевые слова: дефекты, сварные соединения термопластов, описание и оценка | |