(утв. и введен в действие Приказом Росстандарта от 11.06.2021 № 545-ст)
Примечание
Документ введен в действие с 01.09.2021.
Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 11 июня 2021 г. № 545-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ДЕФЕКТЫ СВАРНЫХ СОЕДИНЕНИЙ ТЕРМОПЛАСТОВ
КЛАССИФИКАЦИЯ
Imperfections in thermoplastic welded joints.
Classification
ГОСТ Р 59398-2021
ОКС 25.160.40
Дата введения
1 сентября 2021 года
Предисловие
1 ПОДГОТОВЛЕН Саморегулируемой организацией Ассоциация «Национальное Агентство Контроля Сварки» (СРО Ассоциация «НАКС») на основе собственного перевода на русский язык немецкоязычной версии стандарта, указанного в пункте 4
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 364 «Сварка и родственные процессы»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 11 июня 2021 г. № 545-ст
4 Настоящий стандарт идентичен стандарту ДИН ЕН 14728:2019 «Дефекты сварных соединений термопластов. Классификация» (DIN EN 14728:2019 « Unregelmäßigkeiten an Schweißverbindungen von thermoplastischen Kunststoffen — Einteilung», IDT).
Стандарт разработан Техническим комитетом CEN/TC 249 «Пластмассы».
При применении настоящего стандарта рекомендуется использовать вместо ссылочных европейских стандартов соответствующие им национальные стандарты, сведения о которых приведены в дополнительном приложении ДА
5 ВВЕДЕН ВПЕРВЫЕ
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.gost.ru)
1 Область применения
Настоящий стандарт устанавливает систему классификации дефектов сварных соединений термопластов, возникающих в процессе производства, и содержит примеры дефектов для следующих сварочных процессов:
- сварка нагретым инструментом встык;
- сварка нагретым инструментом враструб;
- сварка с закладными нагревателями;
- сварка нагретым газом;
- сварка экструзионная;
- сварка растворителем враструб.
В настоящем стандарте не описаны дефекты, имевшиеся до сварки или возникшие из-за плохой подготовки и сборки деталей. Правильная подготовка и сборка деталей описаны в соответствующих технических требованиях к процедуре сварки WPS (Welding Procedure Specification).
Настоящий стандарт не распространяется на исследования возможного влияния дефектов на свойства соединений при различных видах нагрузок, которым соединения могут подвергаться, а также на исследования способов предотвращения возникновения таких дефектов.
Для оценки сварных швов настоящий стандарт может применяться с ЕН 16296.
В настоящем стандарте рассматриваются дефекты, приводящие к неоднородности материалов или к изменениям в геометрии, с указанием их типа, формы и расположения. Данная классификация может быть использована для определения причин возникновения дефектов.
2 Нормативные ссылки
В настоящем стандарте использована нормативная ссылка на следующий документ. Для датированных ссылок применяют только указанное издание ссылочного документа, для недатированных — последнее издание (включая все изменения).
EN 12201-3:2011+A1:2012, Plastics piping systems for water supply, and for drainage and sewerage under pressure — Polyethylene (PE) — Part 3: Fittings [Системы трубопроводов пластмассовые для водоснабжения и напорные для дренажа и сточных вод. Полиэтилен (ПЭ). Часть 3. Фитинги]
3 Термины и определения
Настоящий стандарт не содержит терминов и определений.
ИСО и МЭК поддерживают терминологические базы данных для использования в стандартизации по следующим адресам:
4 Описание и классификация дефектов
Система обозначений, используемая для классификации дефектов, должна соответствовать приложению A. Примеры дефектов сварных соединений термопластов приведены в следующих таблицах:
- при сварке нагретым инструментом встык в таблице 1;
- при сварке нагретым инструментом враструб в таблице 2;
- при сварке с закладными нагревателями в таблице 3;
- при сварке нагретым газом в таблице 4;
- при экструзионной сварке в таблице 5;
- при сварке растворителем враструб в таблице 6.
Описание символов, используемых в системе обозначения дефектов, приведено в приложении A.
Сварка нагретым инструментом встык
| Обозначение | Наименование | Описание | Рисунок |
| 2BAAA | Газовая полость | Полость, образованная выделением или включением газа(ов). Такая полость является различимой и имеет тот же цвет, что и окружающий материал. Полость может быть: сферической, вытянутой, трубчатой (червеобразной) | 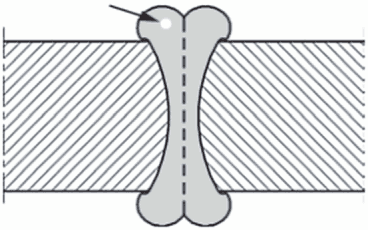 |
| 2CAAI | Усадочная раковина | Полость, возникшая из-за усадки сварного шва при затвердевании. Такую полость можно обнаружить по изменению пластичности или побелению под действием напряжения | 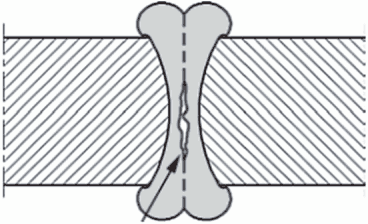 |
| 2MAAA | Поверхностная пора | Пора на поверхности грата (сварного шва) | 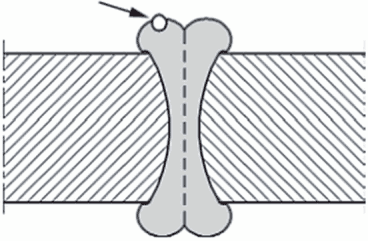 |
| 3AAAI | Твердое включение | Включения твердого инородного материала на свариваемых поверхностях | 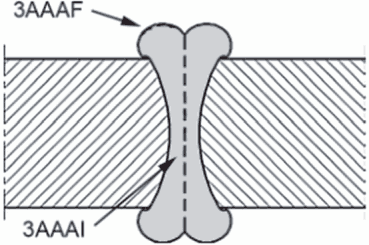 |
| 3AAAF | Включения твердого инородного материала на поверхности грата (сварного шва) |
| 3JAAI | Включение основного материала | Включение частиц основного материала на свариваемых поверхностях | 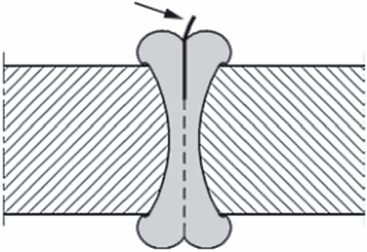 |
| 3KAAI | Деградированный полимер | Включения продуктов деградации полимера на свариваемых поверхностях | 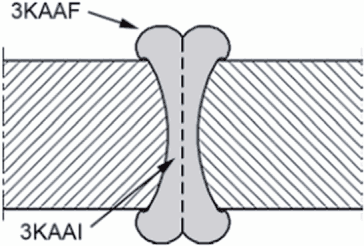 |
| 3KAAF | Включения продуктов деградации полимера на поверхности сварного шва |
| 4BAAA | Несплавление | Отсутствие сплавления свариваемых поверхностей | 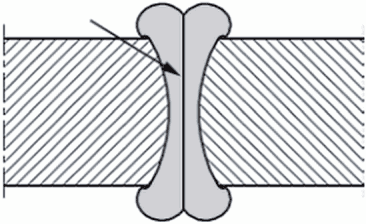 |
| 4QBAF | Надрез в грате или сварном шве | Чрезмерная глубина впадины по центру сварного шва | 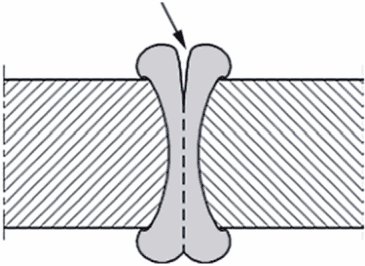 |
| 4WAAA | Непровар | Неполное сплавление свариваемых поверхностей | 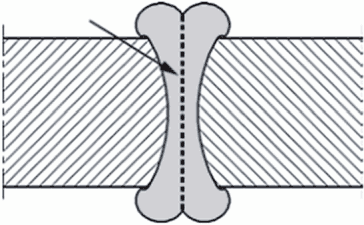 |
| 5CAAA a | Неправильная форма сварного шва | Отклонение от заданной формы сварного шва | 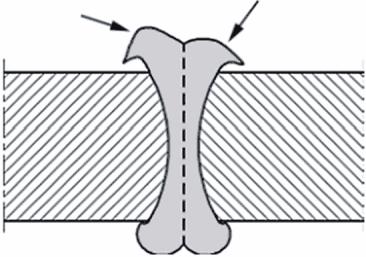 |
| 5EIAA a | Линейное смещение | Отклонение от заданных допусков двух свариваемых деталей, расположенных в параллельных плоскостях | 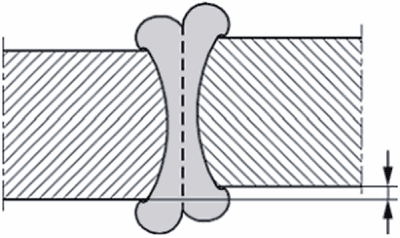 |
| 5EJAA a | Угловое смещение | Отклонение от заданного угла между двумя свариваемыми деталями | 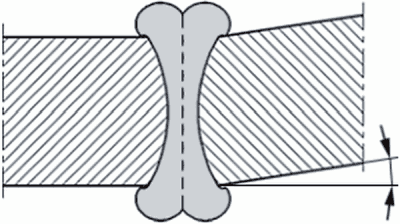 |
| 5GAAA a | Неравномерная ширина грата (сварного шва) | Чрезмерное изменение ширины валиков грата или сварного шва | 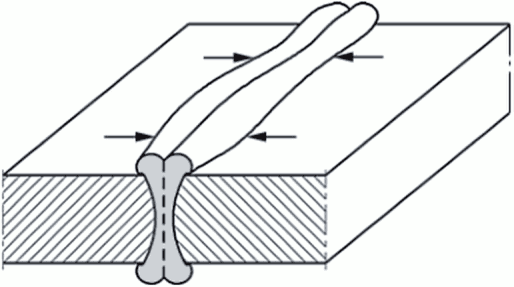 |
| 6DAAA a | Превышение ширины грата (сварного шва) | Ширина грата (сварного шва) больше заданной | 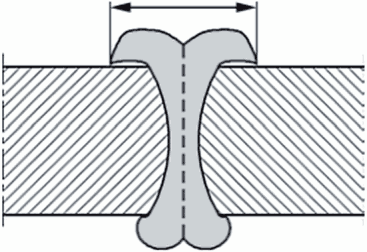 |
| 6HAAA a | Чрезмерная асимметрия грата (сварного шва) | Асимметрия валиков грата (сварного шва) | 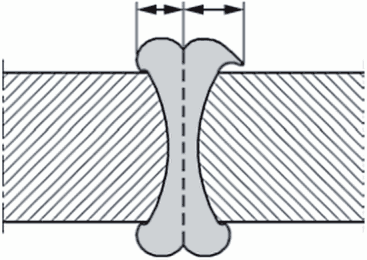 |
| 6MAAA a | Недостаточный грат | Грат меньше заданного значения | 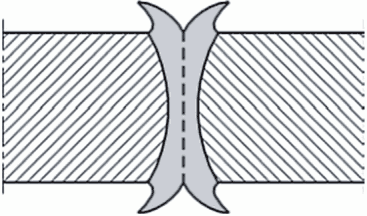 |
| 7BAAA | Термическое повреждение вне зоны сварки | Повреждение поверхности в результате случайного воздействия источника нагрева | 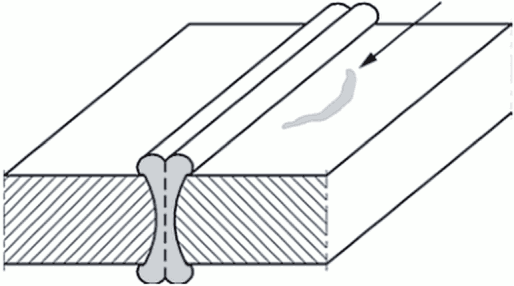 |
| 7VAAA a | Чрезмерное втягивание | Отклонение наружного диаметра трубы в месте сварки относительно наружного диаметра, удаленного от места сварки (на другом конце трубы) | 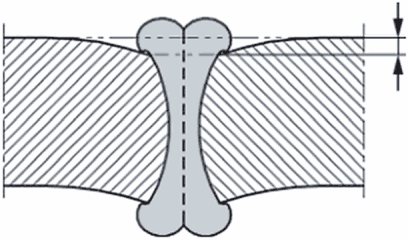 |
| 9CAAA | Следы инструмента | Местное повреждение вследствие фиксации деталей | 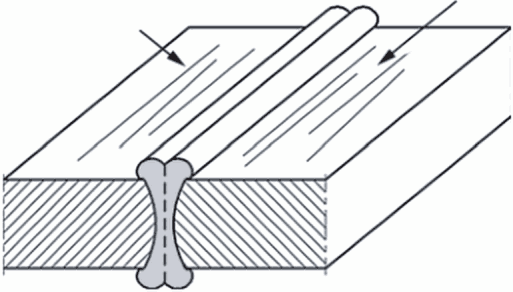 |
Обозначения:
 - качественное сплавление свариваемых поверхностей;
 - непровар свариваемых поверхностей;
 - несплавление свариваемых поверхностей |
| a Неприменимо для фитингов, изготовленных в соответствии с ЕН 12201-3:2011+A1:2012, приложение B. |
Таблица 2
Сварка нагретым инструментом враструб
| Номер | Обозначение | Описание | Рисунок |
| 2CAAA | Усадочная раковина | Полость, возникшая из-за усадки сварного шва при затвердевании | 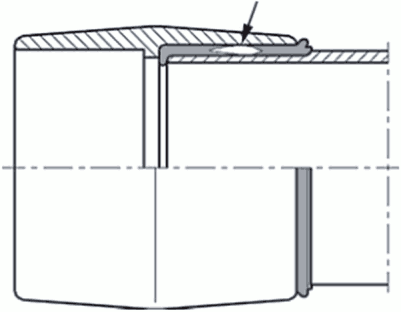 |
| 2MAAA | Поверхностная пора | Пора на поверхности грата (сварного шва) | 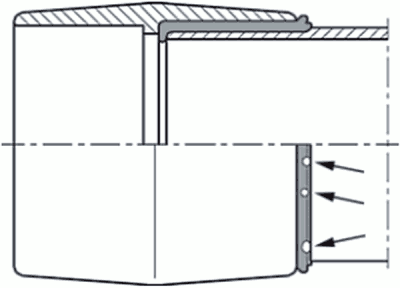 |
| 3AAAF | Твердое включение | Включения твердого инородного материала на поверхности сварного шва | 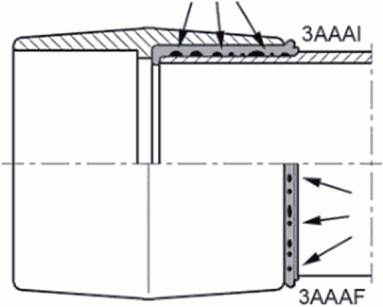 |
| 3AAAI | Включения твердого инородного материала на свариваемых поверхностях |
| 3KAAF | Деградированный полимер | Включения продуктов деградации полимера на поверхности сварного шва | 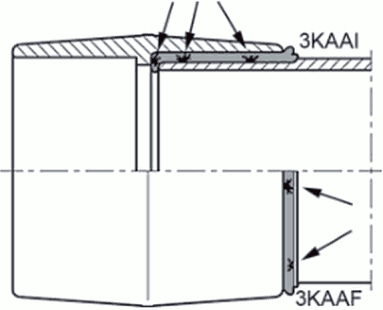 |
| 3KAAI | Включения продуктов деградации полимера на свариваемых поверхностях |
| 4BAAA | Несплавление | Отсутствие сплавления между трубой и фитингом | 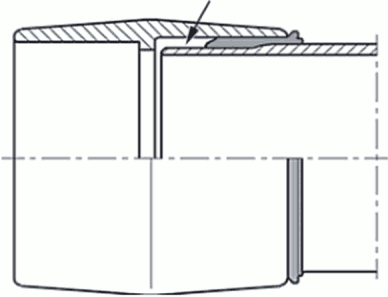 |
| 4CAAA | Недостаточная глубина введения | Недостаточная глубина введения трубы (труб) в фитинг | 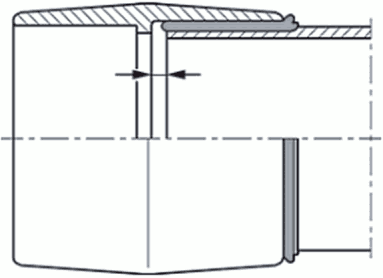 |
| 4PAAA | Выход расплава материала | Выход расплава материала из соединения | 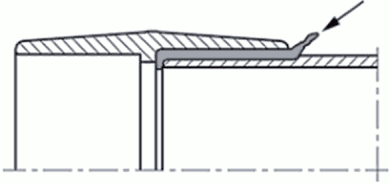 |
| 4RAAA | Чрезмерная глубина введения | Труба введена дальше центрального упора фитинга | 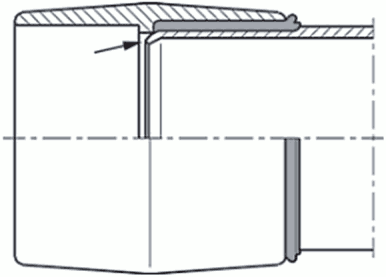 |
| 4WAAA | Непровар | Неполное сплавление свариваемых поверхностей | 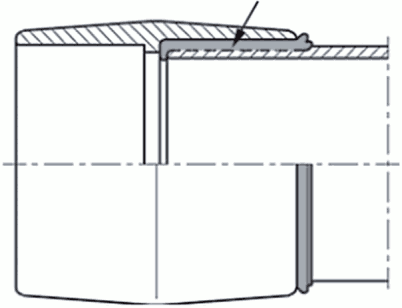 |
| 5EJAA | Угловое смещение | Отклонение от заданного угла между трубой и фитингом | 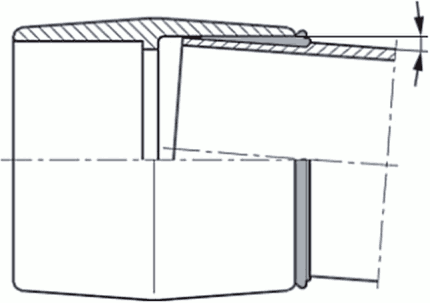 |
| 5GAEF | Неравномерная ширина грата (сварного шва) | Превышение отклонения ширины сварного шва | 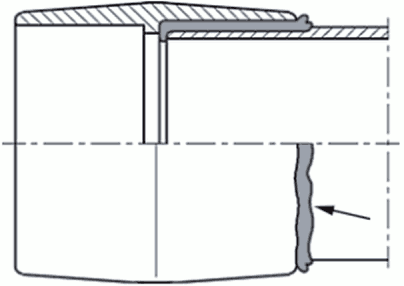 |
| 6DAAA | Превышение ширины грата (сварного шва) | Ширина грата (сварного шва) больше заданной | 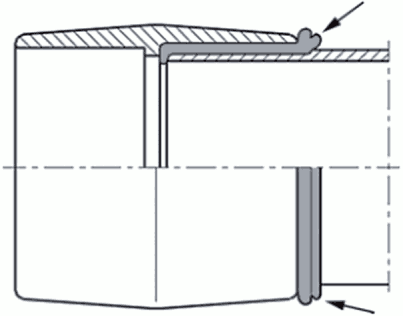 |
| 6HAAA | Чрезмерная асимметрия | Отклонение от заданной формы грата (сварного шва) | 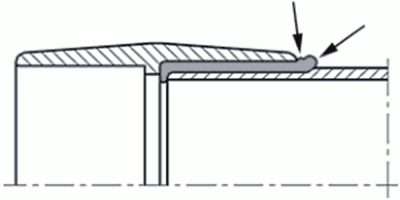 |
| 6MAAA | Недостаточный грат | Грат меньше заданного значения | 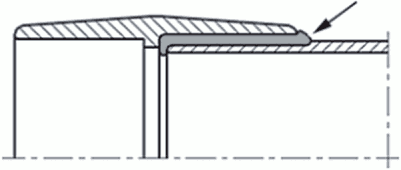 |
| 7BAAA | Термическое повреждение | Деформация поверхности в результате случайного воздействия источника нагрева | 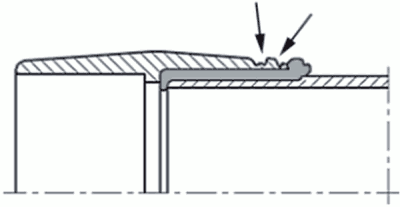 |
| 9CAAA | Следы инструмента | Местные повреждения, вызванные воздействием инструмента для подготовки под сварку | 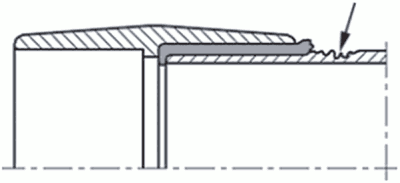 |
Обозначения:
 - непровар свариваемых поверхностей;
 - качественное сплавление свариваемых поверхностей |
| Примечание — Все дефекты могут встречаться на одной или двух сторонах соединения. |
Таблица 3
Сварка с закладными нагревателями
| Номер | Обозначение | Описание | Рисунок |
| 2BAAA | Газовая полость | Полость, образованная выделением или включением газа(ов) | 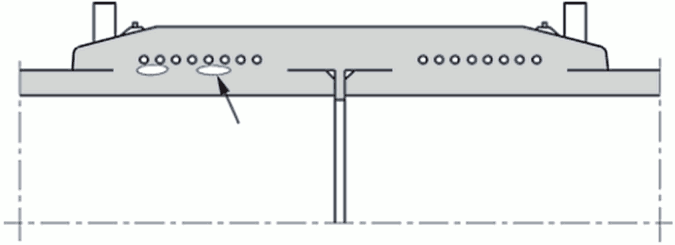 |
| 2CAAA | Усадочная раковина | Полость, возникшая из-за усадки сварного шва при затвердевании | 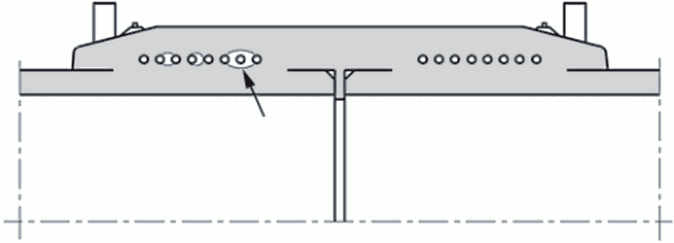 |
| 3AAAA | Твердое включение | Включения твердого инородного материала в сварном шве | 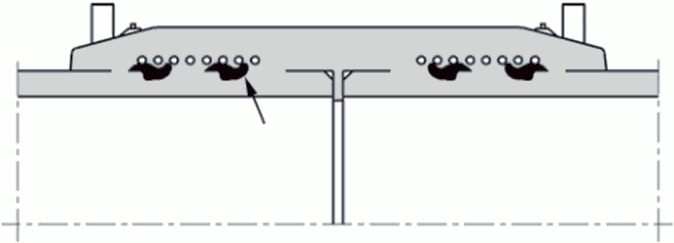 |
| 3DAAA | Оксидное включение | Отсутствуют признаки зачистки трубы или зачистка неполная | Рисунок не требуется |
| 4BAAA | Несплавление | Отсутствие сплавления между трубой и фитингом | 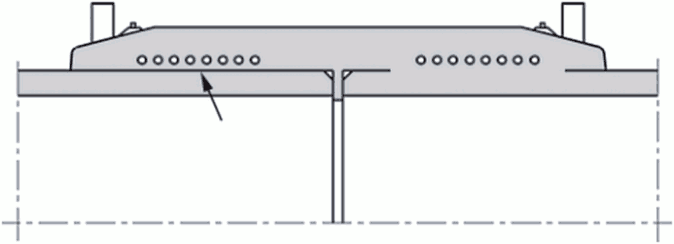 |
| 4CAAA | Недостаточная глубина введения | Недостаточная глубина введения трубы в фитинг | 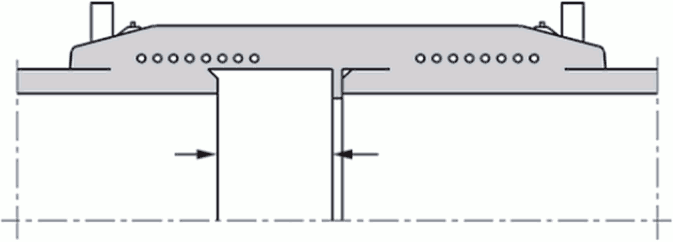 |
| 4PAAA | Выход расплава материала | Выход расплава материала из соединения или индикатора нагрева | 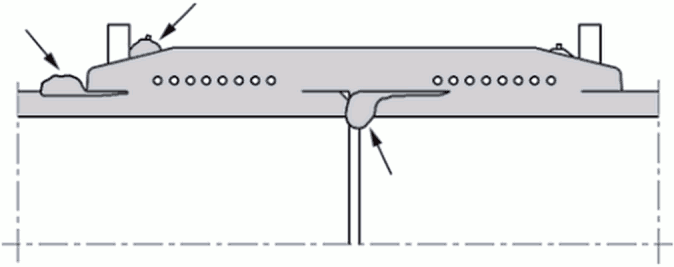 |
| 4TAAA | Смещенный закладной нагреватель | Чрезмерное смещение закладного нагревателя во время сварки | 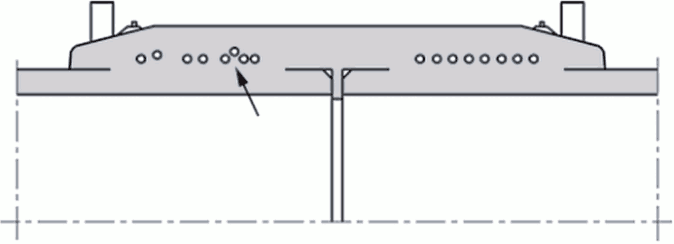 |
| 4UAAA | Неисправность индикатора нагрева | Отсутствует перемещение индикатора нагрева во время сварки | 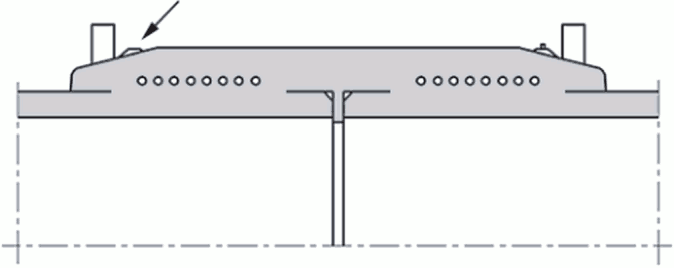 |
| 4WAAA | Непровар | Неполное сплавление между трубой и фитингом | 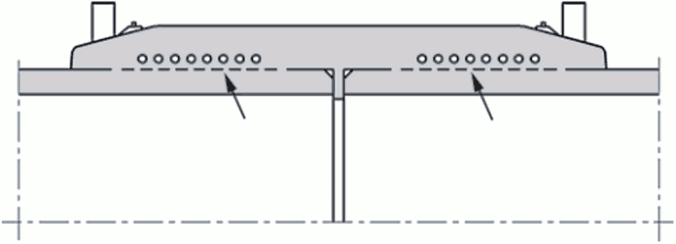 |
| 5EJAA | Угловое смещение | Отклонение от заданного угла между трубой и фитингом | 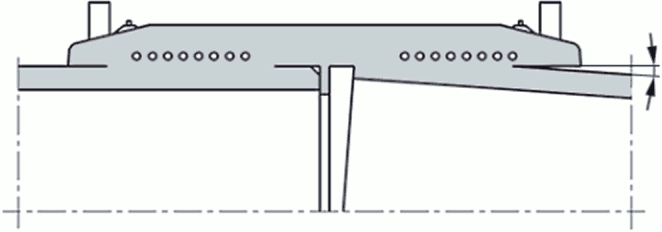 |
| 7VAAA | Чрезмерное втягивание | Отклонение наружного диаметра трубы в месте сварки относительно наружного диаметра, удаленного от места сварки (на другом конце трубы) | 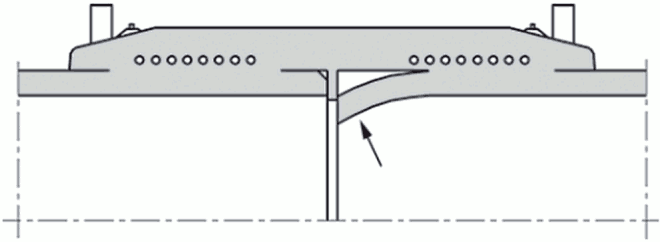 |
| 9CAAA | Следы инструмента | Местные повреждения, вызванные воздействием инструмента для подготовки под сварку | 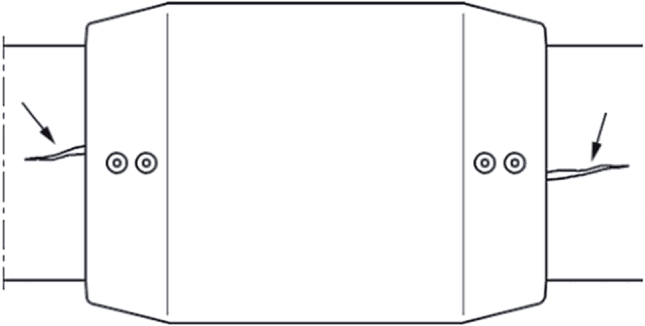 |
Обозначения:
нет линии — качественное сплавление свариваемых поверхностей;
 - непровар свариваемых поверхностей;
 - несплавление свариваемых поверхностей |
| Примечание — Все дефекты могут встречаться на одной или двух сторонах соединения. |
Таблица 4
Сварка нагретым газом
| Номер | Обозначение | Описание | Рисунок |
| 2BGFB | Газовая полость | Газовая полость на границе сварного шва | 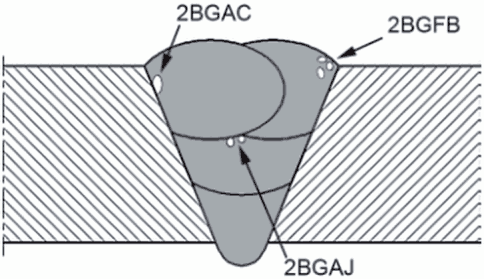 |
| 2BGAC | Газовая полость между валиком сварного шва и основным материалом |
| 2BGAJ | Межваликовая газовая полость |
| 3AAAH | Твердое включение | Включения твердого инородного материала между валиком сварного шва и основным материалом | 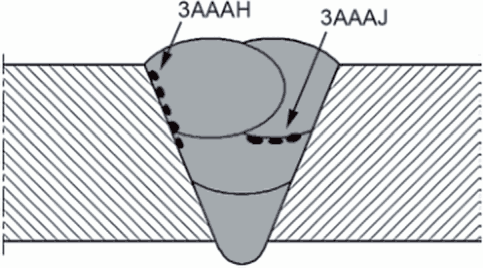 |
| 3AAAJ | Включения твердого инородного материала между валиками сварного шва |
| 3JAAC | Включения основного материала | Включения частей основного материала между валиком сварного шва и основным материалом | 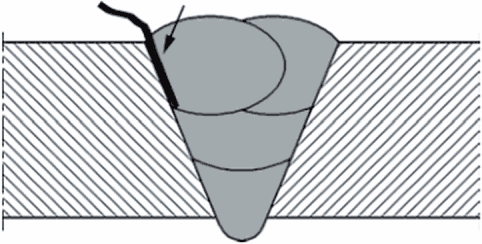 |
| 3KAAH | Деградированный полимер | Включение продуктов деградации полимера между валиком сварного шва и основным материалом | 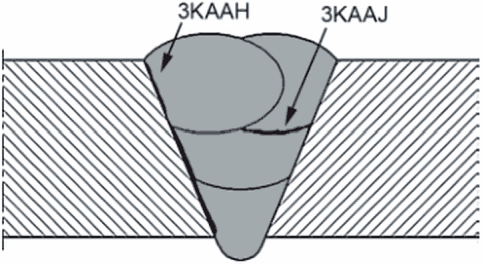 |
| 3KAAJ | Включение продуктов деградации полимера между валиками сварного шва |
| 4BAAH | Несплавление | Отсутствие сплавления между валиком сварного шва и основным материалом | 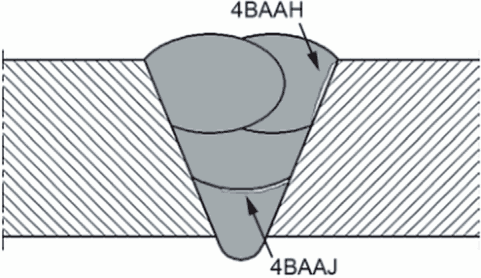 |
| 4BAAJ | Отсутствие сплавления между последовательными валиками сварного шва |
| 4CAAG | Неполное проплавление | Заполнение разделки в соединении меньше заданного значения.
Неполное проплавление корня шва | 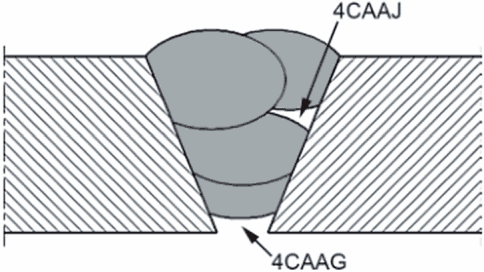 |
| 4CAAJ | Неполное проплавление между валиками сварного шва |
| 4DAAG | Превышение проплава | Избыточный материал в корне сварного шва | 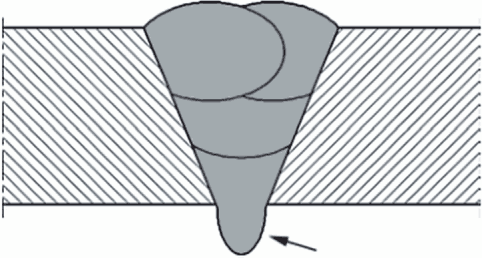 |
| 4EAAF | Подрез | Углубление в основном материале по границе валика сварного шва | 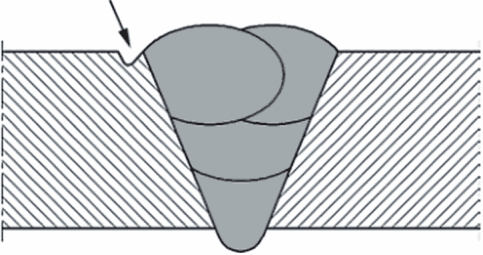 |
| 4QBAJ | Надрез в выпуклости сварного шва | Чрезмерная глубина впадины между внешними валиками сварного шва | 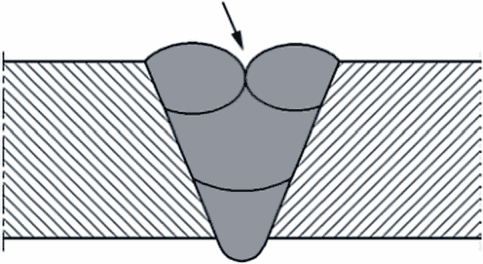 |
| 4WAAC | Непровар | Неполное сплавление между валиками сварного шва и основным материалом | 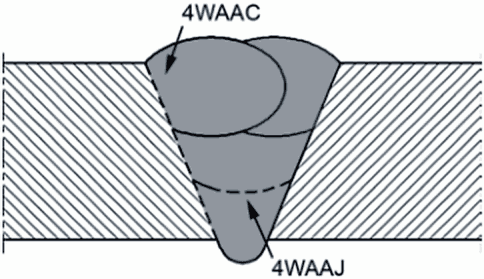 |
| 4WAAJ | Неполное сплавление между валиками сварного шва |
| 5BAEE | Чрезмерная деформация основного материала | Чрезмерная деформация основного материала вследствие перегрева | 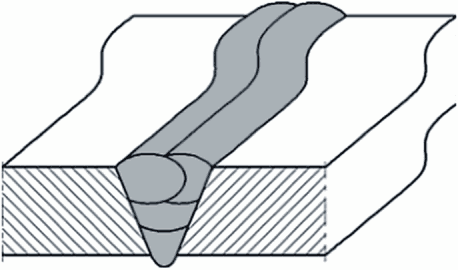 |
| 5CAEB | Неправильная форма сварного шва | Отклонение от заданной формы сварного шва | 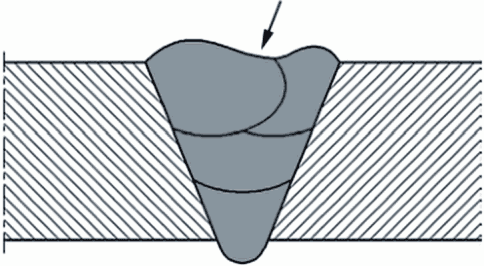 |
| 5EIAA | Линейное смещение | Отклонение от заданных допусков двух свариваемых деталей, расположенных в параллельных плоскостях | 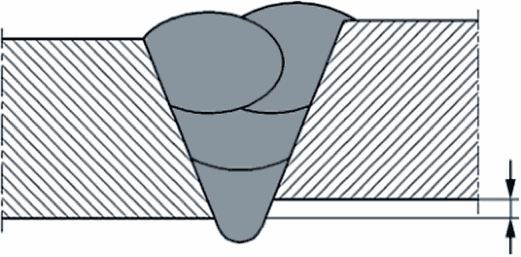 |
| 5EJAA | Угловое смещение | Отклонение от заданного угла между двумя свариваемыми деталями | 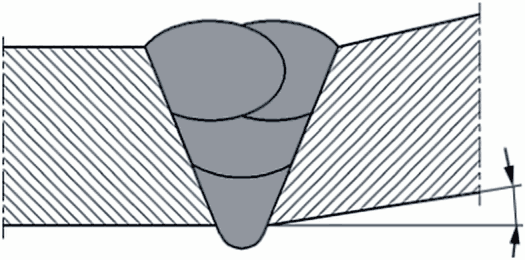 |
| 5FAAA | Прожог | Местное разрушение валика сварного шва (в корне сварного шва) | 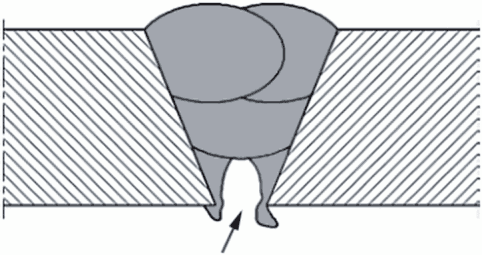 |
| 5GAEF | Неравномерная ширина сварного шва | Локальное изменение ширины сварного шва | 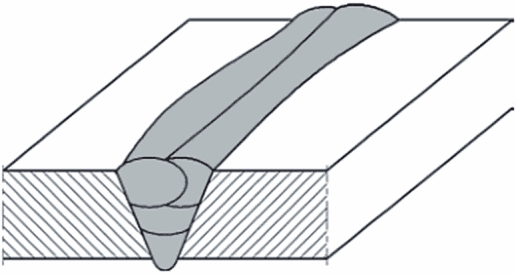 |
| 5HAAF | Неровная поверхность | Чрезмерное изменение поверхности сварного шва (шероховатость, волнистость) | 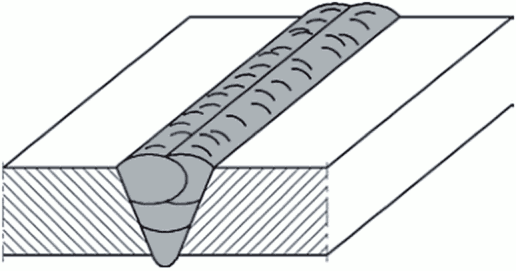 |
| 6AAEE | Отклонение угла разделки | Неправильный угол разделки под сварку | 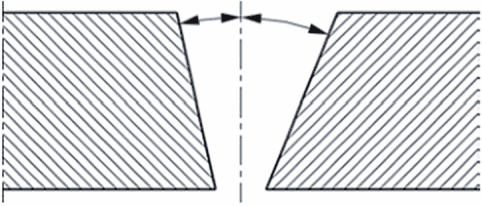 |
| 6BAAB | Избыточный материал сварного шва | Избыточное количество валиков сварного шва | 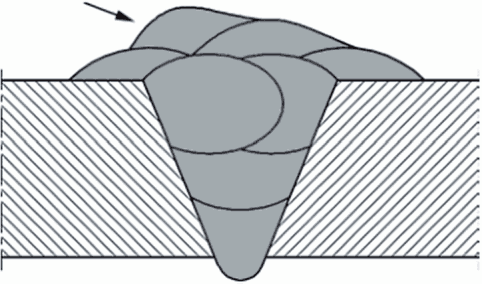 |
| 6CAAB | Превышение толщины углового шва | Только для угловых сварных швов | 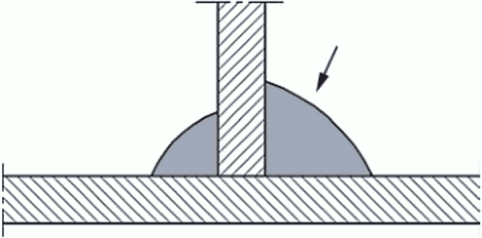 |
| 6FAAF | Незаполненная разделка кромок | Локальное или протяженное недостаточное заполнение разделки кромок | 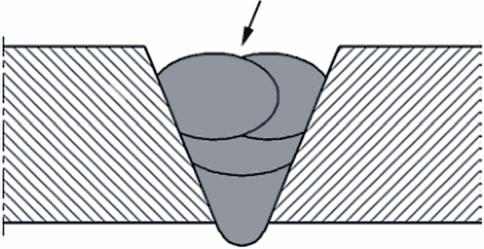 |
| 6GAAB | Занижение толщины углового шва | Только для угловых сварных швов | 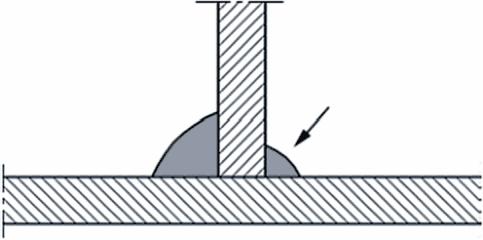 |
| 6HBAF | Чрезмерная асимметрия | Несимметричная наплавка валиков сварного шва | 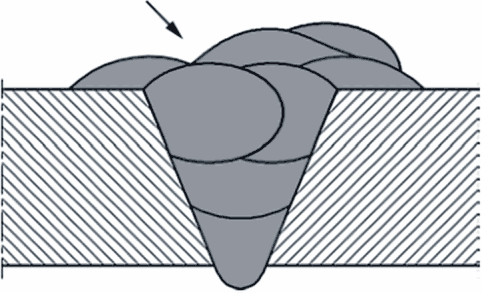 |
| 7BAAE | Термическое повреждение вне зоны сварки | Повреждение поверхности в результате случайного воздействия источника нагрева | 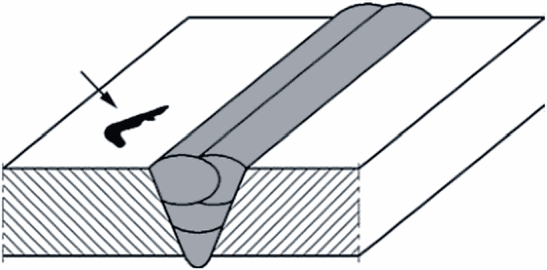 |
| 7GAAA | Плохое возобновление сварки | Избыточное количество полимера в соединении вследствие медленного начала перемещения при сварке | 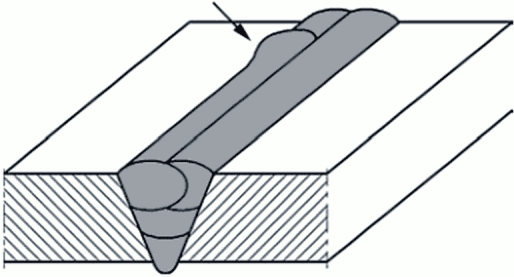 |
| 7TAAA | Пересечение сварных швов | Пересечение валиков сварных швов | 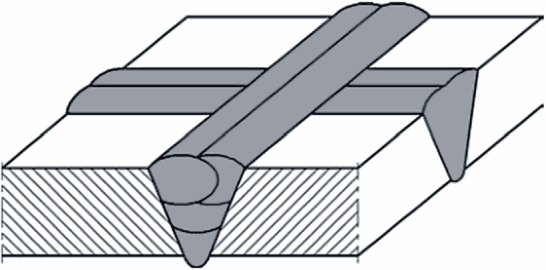 |
| 9CAAE | Следы инструмента | Местные повреждения, вызванные воздействием инструмента для подготовки под сварку | 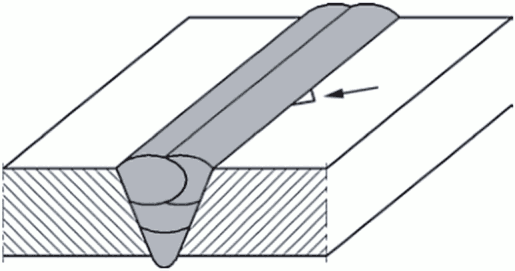 |
Обозначения:
 - качественное сплавление свариваемых поверхностей;
 - непровар свариваемых поверхностей |
Таблица 5
Сварка экструзионная
| Номер | Обозначение | Описание | Рисунок |
| 2BGAB | Газовая полость | Газовая полость на границе сварного шва | 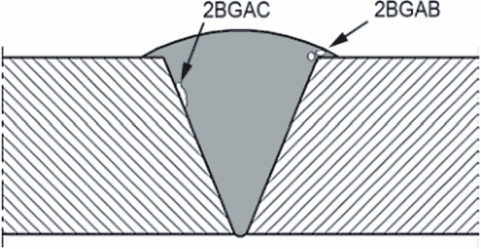 |
| 2BGAC | Газовая полость между валиком сварного шва и основным материалом |
| 2CAAB | Усадочная раковина | Полость, возникшая из-за усадки сварного шва при затвердевании | 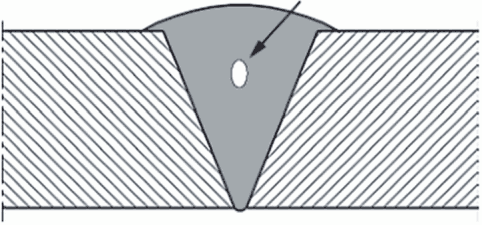 |
| 3AAAC | Твердое включение | Включения твердого инородного материала между валиком сварного шва и основным материалом | 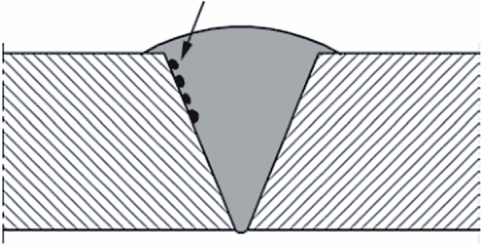 |
| 3KAAB | Деградированный полимер | Включения продуктов деградации полимера по границе сварного шва | 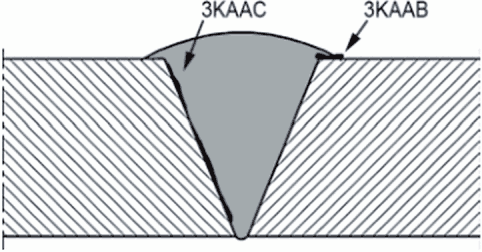 |
| 3KAAC | Включения продуктов деградации полимера между валиком сварного шва и основным материалом |
| 3JAAC | Включения основного материала | Включения частей основного материала между валиком сварного шва и основным материалом | 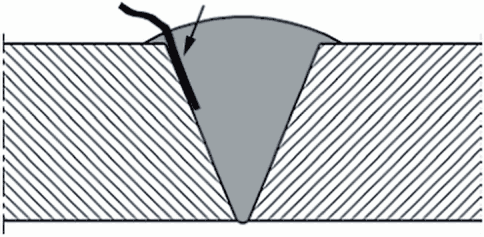 |
| 4BAAC | Несплавление | Отсутствие сплавления свариваемых поверхностей | 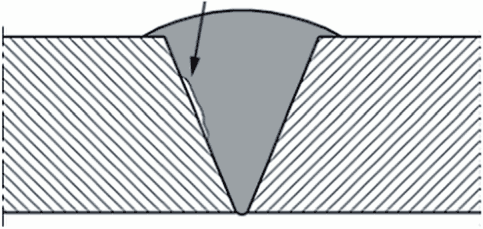 |
| 4CAAG | Неполное проплавление | Заполнение разделки в соединении меньше заданного значения | 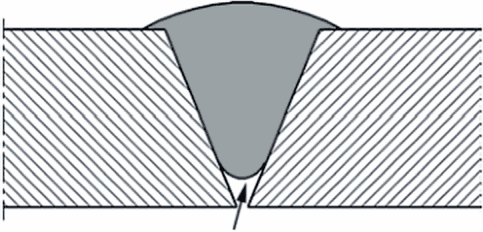 |
| 4DAAG | Превышение проплава | Избыток материала в корне сварного шва | 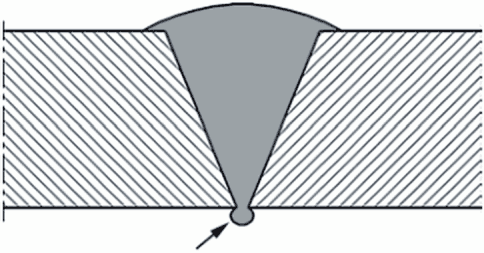 |
| 4EAAF | Подрез | Углубление в основном материале по границе валика шва | 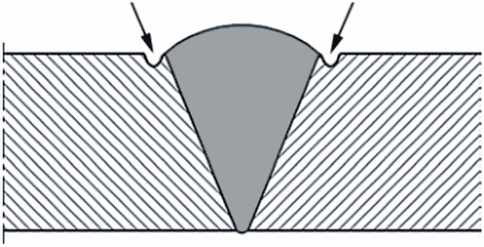 |
| 4WAAC | Непровар | Неполное сплавление между валиком шва и основным материалом | 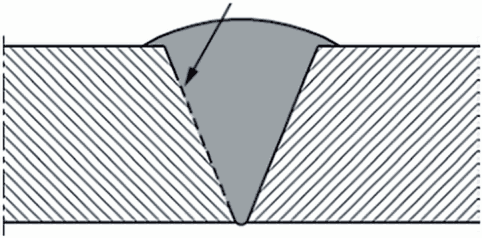 |
| 5BAEE | Чрезмерная деформация основного материала | Чрезмерная деформация основного материала вследствие перегрева | 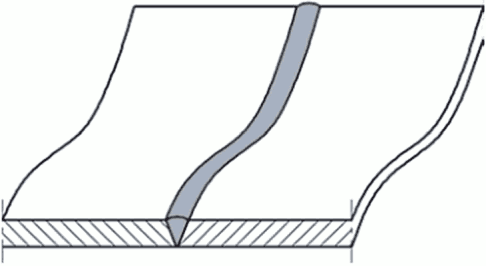 |
| 5CAEB | Неправильная форма сварного шва | Отклонение от заданной формы сварного шва | 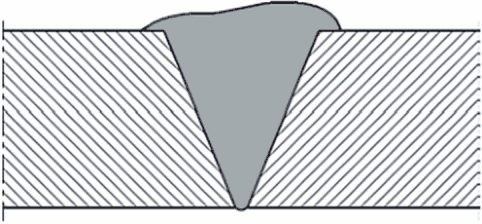 |
| 5DAAA | Натек | Материал шва, натекший на поверхность основного материала без сплавления с ним | 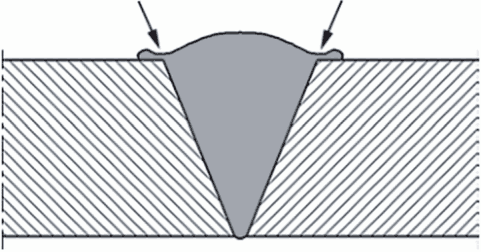 |
| 5EIAA | Линейное смещение | Отклонение от заданных допусков двух свариваемых деталей, расположенных в параллельных плоскостях | 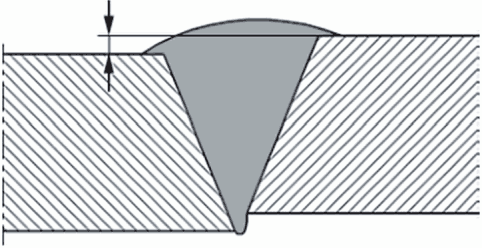 |
| 5EJAA | Угловое смещение | Отклонение от заданного угла между двумя свариваемыми деталями | 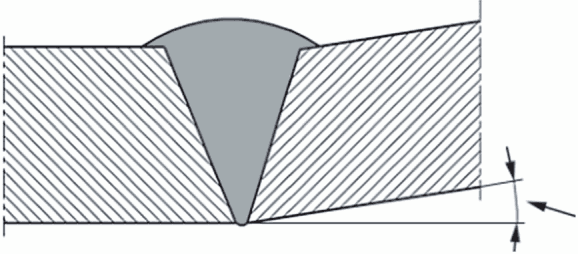 |
| 5FAAA | Прожог | Валик шва проплавляет нижнюю деталь (только для соединения деталей внахлест) | 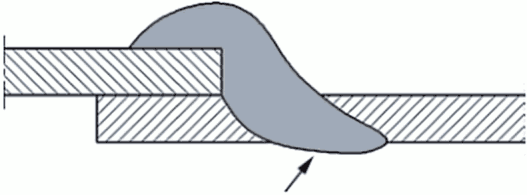 |
| 5GAEF | Неравномерная ширина сварного шва | Чрезмерное отклонение ширины сварного шва от заданной | 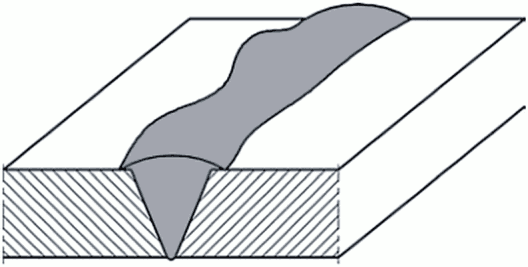 |
| 5HAAF | Неровная поверхность | Чрезмерная неровность поверхности сварного шва (шероховатость, волнистость) | 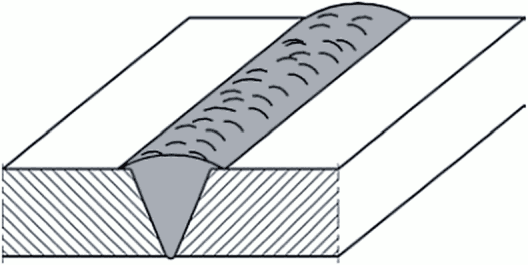 |
| 5NAAB | Усадка сварного шва | Толщина в центре сварного шва меньше толщины детали | 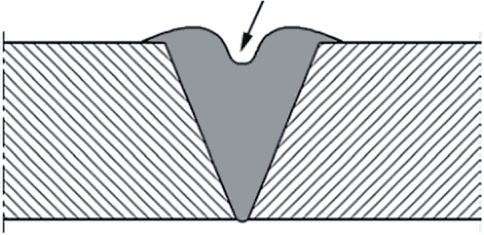 |
| 6AAEE | Отклонение угла разделки | Неправильный угол V-образной разделки для сварного шва | 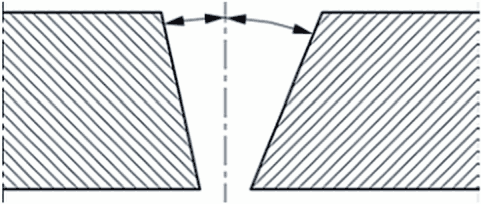 |
| 6BAAB | Избыточный материал сварного шва | Чрезмерное отклонение от заданной высоты валика сварного шва | 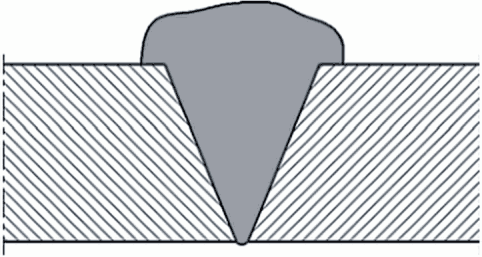 |
| 6CAAB | Превышение толщины углового шва | Только для угловых сварных швов | 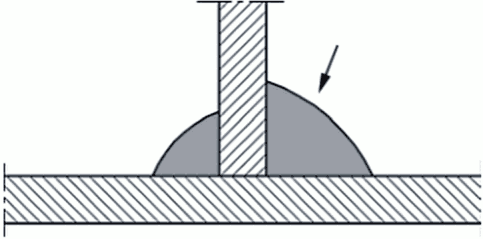 |
| 6FAAB | Незаполненная разделка кромок | Локальное или протяженное недостаточное заполнение разделки кромок | 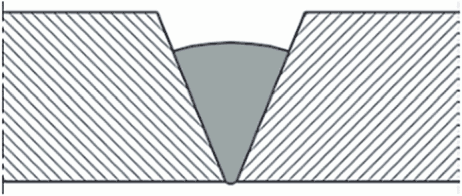 |
| 6GAAB | Занижение толщины углового шва | Только для угловых швов | 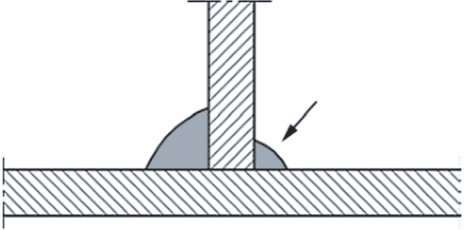 |
| 6HAAB | Чрезмерная асимметрия сварного шва | Сварочный башмак не отцентрирован по соединению | 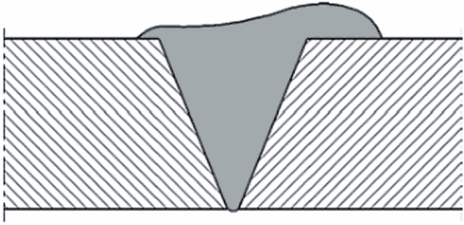 |
| 6JAAG | Вогнутость корня сварного шва | В потолочных сварных швах | 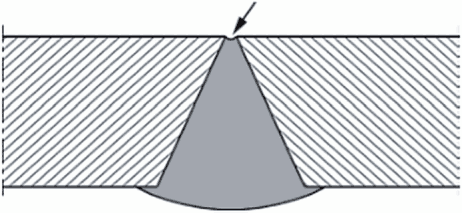 |
| 7BAAA | Термическое повреждение | Повреждение поверхности в результате случайного воздействия источника нагрева | 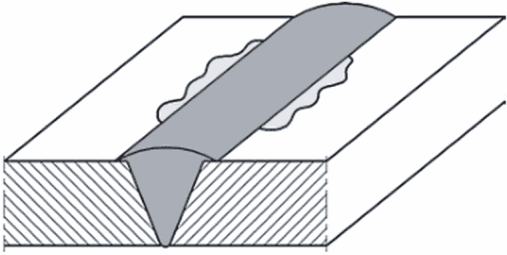 |
| 7GAAA | Плохое возобновление сварки | Недостаток материала сварного шва или избыточное его количество в месте возобновления сварки | 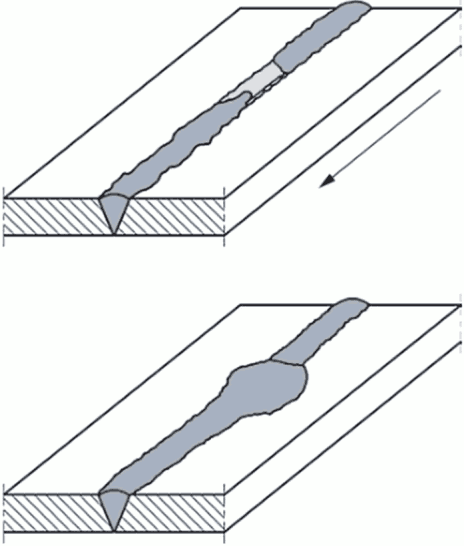 |
| 7TAAA | Пересечение сварных швов | Пересечение валиков сварных швов | 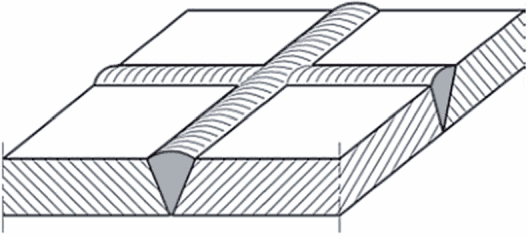 |
| 9CAAE | Следы инструмента | Местные повреждения, вызванные воздействием инструмента для подготовки под сварку | 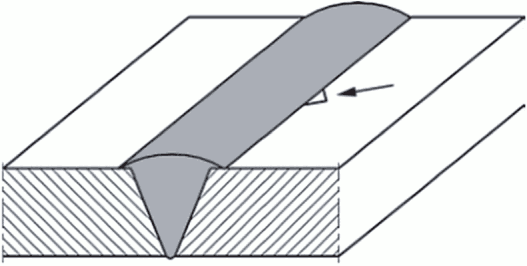 |
Обозначения:
 - качественное сплавление свариваемых поверхностей;
 - непровар свариваемых поверхностей |
Таблица 6
Сварка растворителем враструб
| Номер | Обозначение | Описание | Рисунок |
| 2BAAA | Газовая полость | Полость, образованная выделением газа(ов) | 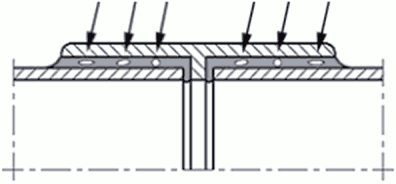 |
| 2MAAA | Поверхностная пора | Пора на сварном шве | 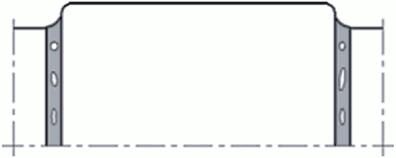 |
| 3AAAA | Твердое включение | Включения твердого инородного материала в сварном шве | 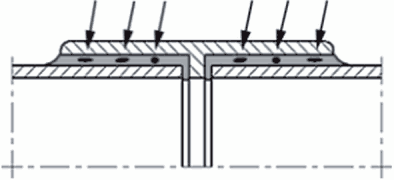 |
| 4BAAA | Несплавление | Отсутствие связующего материала между трубой и фитингом | 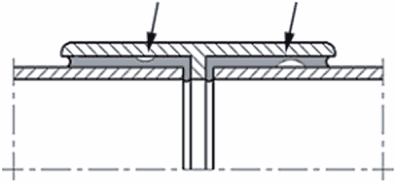 |
| 4CAAA | Недостаточная глубина введения | Недостаточная глубина введения трубы в фитинг | 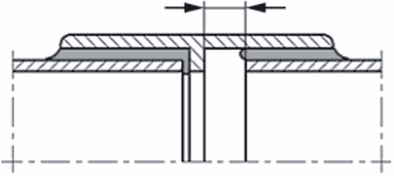 |
| 4DAAA | Чрезмерная глубина введения | Труба введена дальше центрального упора фитинга | 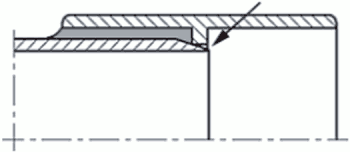 |
| 4EAAF | Подрез | Уменьшение толщины стенки трубы (углубление в стенке трубы) по границе шва | 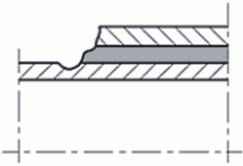 |
| 4FAAA | Отсутствие связующего материала | Связующий материал отсутствует | 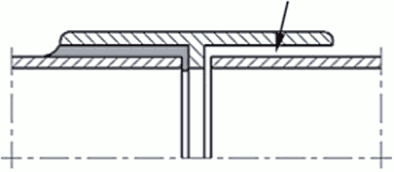 |
| 4WAAA | Непровар | Неполное сплавление между трубой и фитингом | 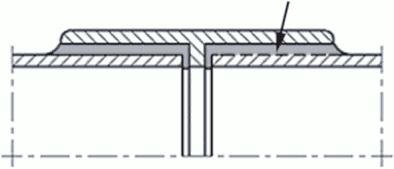 |
| 5CAAF | Неправильная форма сварного шва | Связующий материал удален некачественно | 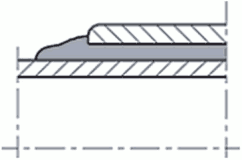 |
| 5EJAA | Угловое смещение | Отклонение от заданного угла между трубой и фитингом | 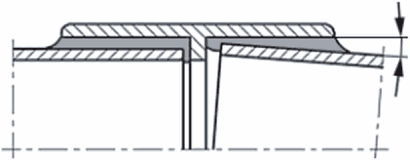 |
| 5GAAB | Неравномерная ширина грата (сварного шва) | Превышение отклонения ширины грата (сварного шва) по всей окружности соединения | 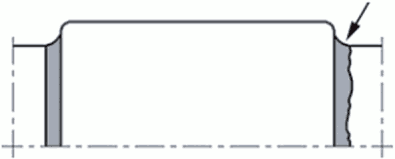 |
| 6DAAB | Превышение ширины грата (сварного шва) | Ширина грата (сварного шва) больше заданной | 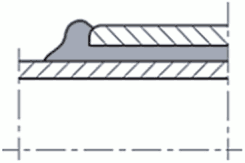 |
| 6MAAB | Недостаточный грат | Отсутствует видимый грат (сварной шов) | 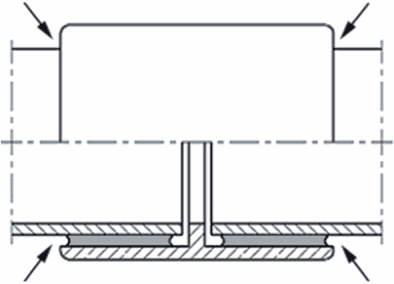 |
| 9CAAE | Следы инструмента | Местные повреждения, вызванные воздействием инструмента для подготовки под сварку | 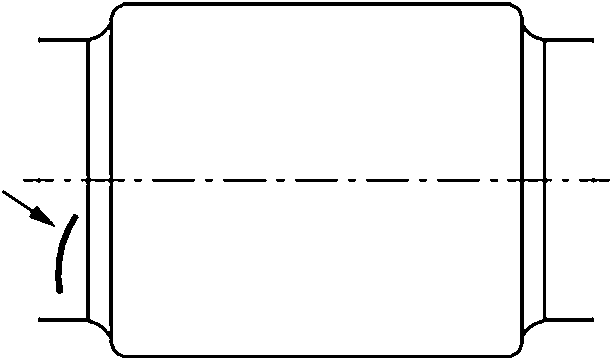 |
Обозначения:
 - качественное сплавление свариваемых поверхностей;
 - непровар свариваемых поверхностей |
| Примечание — Все дефекты могут встречаться на одной или двух сторонах соединения. |
Приложение A
(обязательное)
ОПИСАНИЕ СИМВОЛОВ
Первый символ, описанный в таблице A.1, обозначает группу дефектов.
Таблица A.1
Описание первого символа
| Символ |
Группа дефектов |
| 2 |
Полости |
| 3 |
Твердые включения |
| 4 |
Дефекты соединения или проплавления |
| 5 |
Дефекты формы |
| 6 |
Размерные отклонения |
| 7 |
Прочие дефекты |
| 9 |
Дефекты поверхности, не относящиеся непосредственно к сварке |
Второй символ, описанный в таблице A.2, обозначает подгруппу дефектов.
Таблица A.2
Описание второго символа
| Символ |
Подгруппа дефектов |
| 2A |
Полости |
| 2B |
Газовые полости |
| 2C |
Усадочная раковина |
| 2M |
Поверхностные поры |
| 3A |
Твердые включения |
| 3D |
Оксидное включение |
| 3J |
Включение основного материала |
| 3K |
Деградированные полимеры |
| 4A |
Дефекты соединения или проплавления |
| 4B |
Несплавление |
| 4C |
Отсутствие проплавления или неполное проплавление |
| 4D |
Превышение проплава в корне сварного шва/чрезмерная глубина введения |
| 4E |
Подрез или усадочная впадина |
| 4F |
Отсутствие сварного шва |
| 4P |
Выход расплава материала наружу |
| 4Q |
Надрез в сварном шве или в выпуклости |
| 4T |
Смещенный закладной нагреватель |
| 4U |
Неисправность индикатора нагрева |
| 4W |
Непровар |
| 5A |
Отклонение формы |
| 5B |
Чрезмерная деформация |
| 5C |
Неправильная форма сварного шва |
| 5D |
Натек |
| 5E |
Смещение |
| 5F |
Прожог |
| 5G |
Неравномерная ширина сварного шва |
| 5H |
Неровная поверхность |
| 5N |
Усадка сварного шва |
| 6A |
Отклонение угла разделки |
| 6B |
Избыточный материал сварного шва |
| 6C |
Превышение толщины углового шва |
| 6D |
Превышение ширины сварного шва |
| 6F |
Незаполненная разделка |
| 6G |
Занижение толщины углового шва |
| 6H |
Чрезмерная асимметрия |
| 6J |
Вогнутость корня |
| 6M |
Недостаточный грат |
| 7A |
Прочие дефекты |
| 7B |
Термическое повреждение вне зоны сварки |
| 7G |
Плохое возобновление сварки |
| 7T |
Пересечение швов |
| 7V |
Чрезмерное втягивание |
| 9C |
Следы инструмента |
Третий символ, описанный в таблице A.3, обозначает форму одиночного дефекта.
Таблица A.3
Описание третьего символа
| Символ |
Форма одиночного дефекта |
| A |
Неопределенная форма |
| B |
Продольная (по оси X) |
| C |
Поперечная (по оси Y) |
| D |
По толщине (ось Z) |
| E |
Трубчатый или червоточина |
| F |
Разветвленный |
| G |
Сферическая |
| H |
Расходящийся (звезда) |
| I |
Удлиненный или линейный |
| J |
Угловой |
Четвертый символ, описанный в таблице A.4, обозначает структуру группы дефектов.
Таблица A.4
Описание четвертого символа
| Символ |
Структура группы дефектов |
| A |
Неопределенная |
| B |
Локальная (ограниченная определенным пространством в области контроля) |
| C |
Прерывистая |
| D |
Локальная прерывистая |
| E |
Протяженная |
| F |
Кластерная |
| G |
Равномерно распределенная |
| H |
Выровненная (линейно распределенная) |
| I |
Разъединенная |
| J |
Одиночный (только один дефект в области контроля) |
| K |
Неравномерная |
| L |
Открытая |
| M |
Локальная кластерная |
Пятый символ, описанный в таблице A.5, обозначает расположение дефектов.
Таблица A.5
Описание пятого символа
| Символ |
Расположение дефектов |
| A |
Неопределенное |
| B |
Сварной шов/полимер шва |
| C |
Сварное соединение/граница наружной поверхности шва |
| D |
Зона термического влияния (ЗТВ) |
| E |
Неповрежденный основной материал |
| F |
Поверхность шва/верхняя часть кромки |
| G |
Корень шва/нижняя часть кромки |
| H |
Боковая поверхность/поверхность разделки |
| I |
Свариваемая поверхность |
| J |
Заполняющий проход |
| K |
Кратер/окончание шва |
| L |
Прихваточный шов |
| M |
Мембрана |
| N |
Впадина |
Приложение ДА
(справочное)
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ ЕВРОПЕЙСКИХ СТАНДАРТОВ
НАЦИОНАЛЬНЫМ СТАНДАРТАМ
Таблица ДА.1
| Обозначение ссылочного европейского стандарта | Степень соответствия | Обозначение и наименование соответствующего национального стандарта |
| EN 12201-3:2011+A1:2012 | - | <*> |
| <*> Соответствующий национальный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного европейского стандарта. Официальный перевод данного европейского стандарта находится в Федеральном информационном фонде стандартов. |
БИБЛИОГРАФИЯ
| [1] |
EN 16296 |
Imperfections in thermoplastics welded joints — Quality levels (Дефекты сварных соединений термопластов. Уровни качества) |
| УДК 621.791:006.354 | ОКС 25.160.40 |
| Ключевые слова: дефекты швов, сварные соединения термопластов, сварка с закладными нагревателями, сварка нагретым инструментом, экструзионная сварка, сварка полимеров, сварка враструб, сварка пластмасс |