ГОСТ Р ИСО 11413-2023. Национальный стандарт Российской Федерации. Трубы и фитинги пластмассовые. Подготовка контрольного образца сварного соединения полиэтиленовой трубы и фитинга с закладными нагревателями
(утв. и введен в действие Приказом Росстандарта от 31.01.2023 № 66-ст)
Внимание
Документ утратил силу с 01.06.2025 в связи с изданием Приказа Росстандарта от 23.05.2025 № 461-ст. Взамен введен в действие ГОСТ ISO 11413-2025. Документ утратил силу с 01.06.2025 в связи с изданием Приказа Росстандарта от 23.05.2025 № 461-ст. Взамен введен в действие ГОСТ ISO 11413-2025. Текст данного документа приведен с учетом поправки, введенной в действие с 30.10.2023, опубликованной в «ИУС», № 1, 2024. Документ введен в действие с 15.02.2023. Взамен ГОСТ Р ИСО 11413-2014.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ Р ИСО 11413-2014"]:::rst
  n1["ГОСТ Р ИСО 11413-2023"]:::rst
  click n1 "https://bukva.ai/docs/gost-r-iso-11413-2023" "ГОСТ Р ИСО 11413-2023. Национальный стандарт Российской Федерации. Трубы и фитинги пластмассовые. Подготовка контрольного образца сварного соединения полиэтиленовой трубы и фитинга"
  n2["ГОСТ ISO 11413-2025"]:::doc
  click n2 "https://bukva.ai/docs/standart-gost-iso-11413-2025" "ГОСТ ISO 11413-2025. Межгосударственный стандарт. Трубы и фитинги пластмассовые. Подготовка контрольного образца сварного соединения полиэтиленовой трубы и фитинга с закладными наг"
  n1 --> n2
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 31 января 2023 г. № 66-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ПОДГОТОВКА КОНТРОЛЬНОГО ОБРАЗЦА СВАРНОГО СОЕДИНЕНИЯ ПОЛИЭТИЛЕНОВОЙ ТРУБЫ И ФИТИНГА С ЗАКЛАДНЫМИ НАГРЕВАТЕЛЯМИ
Plastics pipes and fittings. Preparation of test piece assemblies between a polyethylene pipe and an electrofusion fitting
23.040.60
75.200
Дата введения 15 февраля 2023 года
Предисловие
1 ПОДГОТОВЛЕН Ассоциацией сварщиков полимерных материалов (Ассоциация СПМ) на основе собственного перевода на русский язык стандарта, указанного в пункте 4
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 241 «Трубы, фитинги и другие изделия из пластмасс, методы испытаний»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 31 января 2023 г. № 66-ст
4 Настоящий стандарт идентичен международному стандарту ИСО 11413:2019 «Трубы и фитинги пластмассовые. Подготовка контрольного образца сварного соединения полиэтиленовой трубы и фитинга с закладными нагревателями» (ISO 11413:2019 «Plastics pipes and fittings — Preparation of test piece assemblies between a polyethylene (PE) pipe and an electrofusion fitting», IDT).
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им национальные стандарты, сведения о которых приведены в дополнительном приложении ДА
5 ВЗАМЕН ГОСТ Р ИСО 11413-2014
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
Введение
Стандарт ИСО 11413 подготовлен Техническим комитетом ИСО/ТК 138 «Пластмассовые трубы, фитинги и арматура для транспортирования текучих сред», подкомитетом ПК 5 «Общие свойства труб, фитингов и арматуры из пластмасс и их комплектующих. Методы испытаний и основные технические требования».
1 Область применения
Настоящий стандарт устанавливает порядок подготовки для испытаний контрольных образцов соединения полиэтиленовых (ПЭ) труб или фитингов с трубными концами и фитингами с закладными нагревателями (например, муфт или седловых отводов).
Критерии получения соединения включают такие параметры, как температура окружающей среды, условия плавления, размеры фитинга и трубы, конфигурация трубы (поставка в бухтах или отрезках), с учетом условий эксплуатации, указанных в соответствующих стандартах на продукцию.
Настоящий стандарт может распространяться на другие формы труб, например, обжатую или профилированную трубу, в зависимости от инструкции производителя.
Примечание - В настоящем стандарте под полиэтиленовыми трубами понимаются трубы из ПЭ, ПЭ-RT или ПЭ-X.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения)]:
ISO 4427-2, Plastics piping systems — Polyethylene (PE) pipes and fittings for water supply — Part 2: Pipes (Системы пластмассовых трубопроводов. Трубы полиэтиленовые и фитинги для водоснабжения. Часть 2. Трубы)
ISO 4427-3, Plastics piping systems — Polyethylene (PE) pipes and fittings for water supply — Part 3: Fittings (Системы пластмассовых трубопроводов. Трубы полиэтиленовые и фитинги для водоснабжения. Часть 3. Фитинги)
ISO 4437-2, Plastics piping systems for the supply of gaseous fuels — Polyethylene (PE) — Part 2: Pipes (Системы пластмассовых трубопроводов для подачи газообразного топлива. Полиэтилен (PE). Часть 2. Трубы)
ISO 4437-3, Plastics piping systems for the supply of gaseous fuels — Polyethylene (PE) — Part 3: Fittings (Системы пластмассовых трубопроводов для подачи газообразного топлива. Полиэтилен (PE). Часть 3. Фитинги)
ISO 12176-2, Plastics pipes and fittings — Equipment for fusion jointing polyethylene systems — Part 2: Electrofusion (Пластмассовые трубы и фитинги. Оборудование для сварки полиэтиленовых систем. Часть 2. Сварка с закладными нагревателями)
ISO 14531-1, Plastics pipes and fittings — Crosslinked polyethylene (PE-X) pipe systems for the conveyance of gaseous fuels — Metric series — Specifications — Part 1: Pipes (Трубы и фитинги пластмассовые. Системы трубопроводов из сетчатого полиэтилена для транспортировки газообразного топлива. Метрическая серия. Технические условия. Часть 1. Трубы)
ISO 15494, Plastics piping systems for industrial applications — Polybutene (PB), polyethylene (PE) and polypropylene (PP) — Specifications for components and the system — Metric series (Системы пластмассовых трубопроводов промышленного назначения. Полибутен (PB), полиэтилен (PE) и полипропилен (PP). Технические условия на компоненты и систему. Метрическая серия)
3 Термины и определения
В настоящем стандарте применены следующие термины с соответствующими определениями:
3.1 контрольное время tR (reference time, tR): Расчетное время сварки, установленное производителем фитинга при контрольной температуре окружающей среды.
3.2 энергия сварки (fusion energy): Электрическая энергия, поступающая во время сварки на закладной нагреватель фитинга при заданном значении температуры окружающей среды Ta, и с электрическими параметрами, значения которых лежат в пределах диапазона, указанного производителем.
Примечание 1 — Производитель фитингов требует фиксировать в технической документации любые изменения энергии сварки в зависимости от температуры окружающей среды в диапазоне от Tmin до Tmax.
Примечание 2 — При изменении энергии (вне допустимого диапазона) необходимо учесть сопротивление закладной спирали детали.
3.3 эталонная энергия (reference energy): Энергия, поступающая на закладной нагреватель фитинга с номинальным электрическим сопротивлением, и с номинальными параметрами сварки, и определяемая производителем при контрольной температуре окружающей среды TR.
3.4 максимальная энергия (maximum energy): Максимальное допустимое значение энергии сварки, требуемое для сварки при заданной температуре окружающей среды Ta.
3.5 минимальная энергия (minimum energy): Минимальное допустимое значение энергии сварки, требуемое для сварки при заданной температуре окружающей среды Ta.
3.6 номинальная энергия (nominal energy): Номинальное допустимое значение энергии сварки, требуемое для сварки при заданной температуре окружающей среды Ta.
4 Обозначения
4.1 Основные обозначения (см. рисунок A.1)
de — наружный диаметр трубы или трубного конца фитинга, который равен номинальному наружному диаметру;
dem — средний наружный диаметр трубы или трубного конца фитинга в соответствии со стандартами на продукцию, рассчитываемый по измеренной окружности;
dem,p — средний наружный диаметр трубы или трубного конца фитинга после подготовки к сборке путем зачистки (удаления) поверхностного слоя ручным или механическим способом, рассчитываемый по измеренной в радиальной плоскости окружности с центром в зоне сварки на расстоянии L3 + 0,5L2 со стороны раструбного конца фитинга после сборки;
Dim — среднее значение внутреннего диаметра раструбного конца фитинга в зоне сварки, измеренное в радиальной плоскости, расположенной параллельно плоскости торца фитинга на расстоянии L3 + 0,5L2;
Dim,max — максимальное теоретическое значение Dim, установленное производителем фитинга;
Di,max — максимальный внутренний диаметр раструбного конца фитинга в зоне сварки;
Di,min — минимальный внутренний диаметр раструбного конца фитинга в зоне сварки;
en — номинальная толщина стенки трубы, в миллиметрах;
es — глубина, зачищенного (удаленного) ручным или механическим способом, поверхностного слоя трубы;
L2 — номинальная длина зоны сварки, которая указывается производителем фитинга;
L3 — номинальная длина между раструбным концом фитинга и ближайшим концом зоны сварки.
4.2 Зазоры
4.2.1 Фитинги с раструбными концами
C1 — зазор между внутренним диаметром раструбного конца фитинга и наружным диаметром незачищенной трубы:
C2 — зазор между внутренним диаметром раструбного конца фитинга и наружным диаметром зачищенной трубы:
Примечание — C2 может быть получено путем механической обработки незачищенной трубы, чтобы привести ее средний наружный диаметр dem к значению dem,p, вычисленному по формуле (см. также примечание к 5.1)
C3 — максимальный теоретический зазор между внутренним диаметром раструбного конца фитинга и наружным диаметром незачищенной трубы:
C4 — максимальный теоретический зазор между внутренним диаметром раструбного конца фитинга и наружным диаметром зачищенной трубы:
Примечание - C4 может быть получено путем механической обработки незачищенной трубы для приведения ее среднего наружного диаметра dem к значению dem,p, вычисленному по формуле
4.2.2 Седловые отводы
Зазор между седловым отводом и трубой принимается равным нулю.
4.3 Температура окружающей среды
Ta — температура окружающей среды, при которой была проведена сварка.
Примечание - Температура окружающей среды может изменяться от минимальной температуры Tmin до максимальной температуры Tmax, указанной в стандарте на продукцию или по соглашению между производителем и потребителем;
TR — контрольная температура окружающей среды (23 +/- 2) °C;
Tmax - максимальная допустимая температура окружающей среды для выполнения сварного соединения;
Tmin — минимальная допустимая температура окружающей среды для выполнения сварного соединения.
5 Сварка контрольного образца
5.1 Общие положения
Соединения должны быть изготовлены с применением труб и/или фитингов с трубным концом в соответствии с ИСО 4427-2, ИСО 4427-3, ИСО 4437-2, ИСО 4437-3, ИСО 14531-1, ИСО 15494 или другими стандартами, в зависимости от условий применения, например, стандартами для ремонта труб и фитингов с закладными нагревателями, размеры которых соответствуют нормам ИСО 4427-3, или ИСО 4437-3, или другим стандартам. Если не указано иное, трубы должны быть рассчитаны на то же давление, что и фитинг. Подготовка сварного соединения для испытания должна производиться в соответствии с письменными инструкциями производителя фитинга.
Если производителем не рекомендована большая глубина зачищенного слоя трубы, то минимальная глубина зачищенного слоя es должна быть равна 0,2 мм.
Примечание - Если трубы не нуждаются в зачистке, минимальная глубина зачищенного слоя es может быть равна нулю.
5.2 Процедура сварки
Для подготовки образцов выполняют следующую процедуру согласно перечислениям d) и e), которую проводят при контроле температуры окружающей среды с допустимыми отклонениями +/- 2 °C, включающем контроль температуры фитинга, труб и зажимного устройства. Фитинги не могут быть использованы ранее, чем через 170 ч после их изготовления.
a) Проводят измерения свариваемых частей для определения размерных характеристик при температуре TR в соответствии с 4.1 и рисунком A.1, а также значения электрических параметров в соответствии с приложением D.
в) Подготавливают трубы для достижения необходимого зазора при температуре TR в соответствии с 4.2.
c) Проводят сборку фитинга и трубы в соответствии с инструкциями производителя.
d) Образец и соответствующее устройство выдерживают в течение времени, приведенного в таблице 1, при температуре окружающей среды Ta, указанной в приложении C.
| Номинальная толщина стенки en, мм | Минимальное время кондиционирования, ч |
|---|---|
| en < 3 | 1 |
| 3 <= en < 8 | 3 |
| 8 <= en < 16 | 6 |
| 16 <= en < 32 | 10 |
| 32 <= en | 16 |
e) Сварку образцов, собранных при температуре Ta, проводят в соответствии с инструкциями производителя фитингов и условиями, приведенными в приложении C.
f) Контрольный образец после сварки оставляют остывать в соответствии с инструкциями производителя фитинга.
g) Передают образцы на испытания, указанные в соответствующих стандартах на продукцию.
ОБОЗНАЧЕНИЯ РАЗМЕРОВ СОЕДИНЕНИЯ РАСТРУБНОГО КОНЦА ФИТИНГА И ТРУБЫ
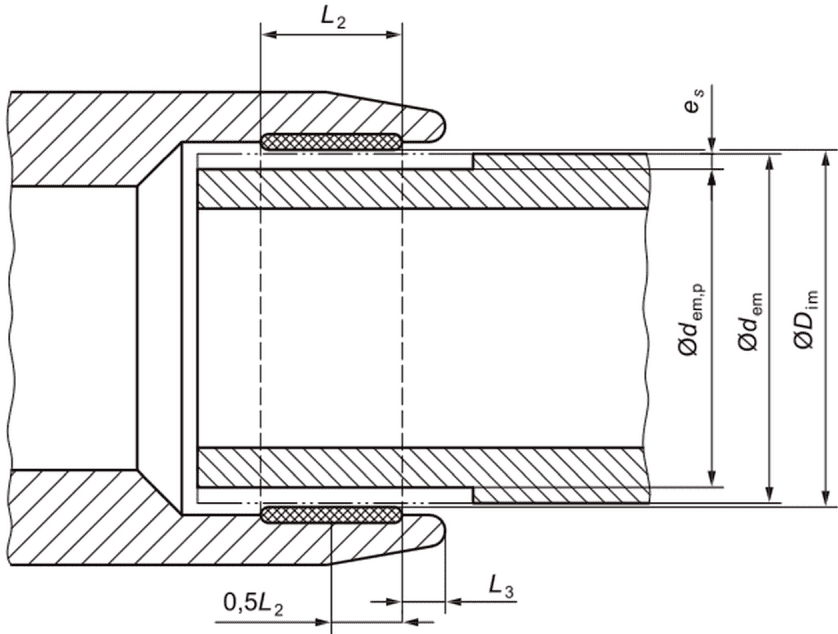
L2 - номинальная длина зоны сварки;
L3 — длина неоплавленной части фитинга;
D_{im} - \frac{D_{i,max} + D_{i,min}}{2} ;
d_{em} - \frac{C}{\pi} , где C — длина окружности незачищенной трубы;
d_{em,p} - \frac{C_{p}}{\pi} , где Cp — длина окружности трубы внутри фитинга;
Рисунок A.1 — Размеры соединения раструбного конца фитинга и трубы
ДИАГРАММА ИЗМЕНЕНИЯ ЭНЕРГИИ СВАРКИ ОТ ТЕМПЕРАТУРЫ ОКРУЖАЮЩЕЙ СРЕДЫ
Рисунки B.1 и B.2 показывают различные формы графиков зависимости энергии от температуры (см. также приложение C).
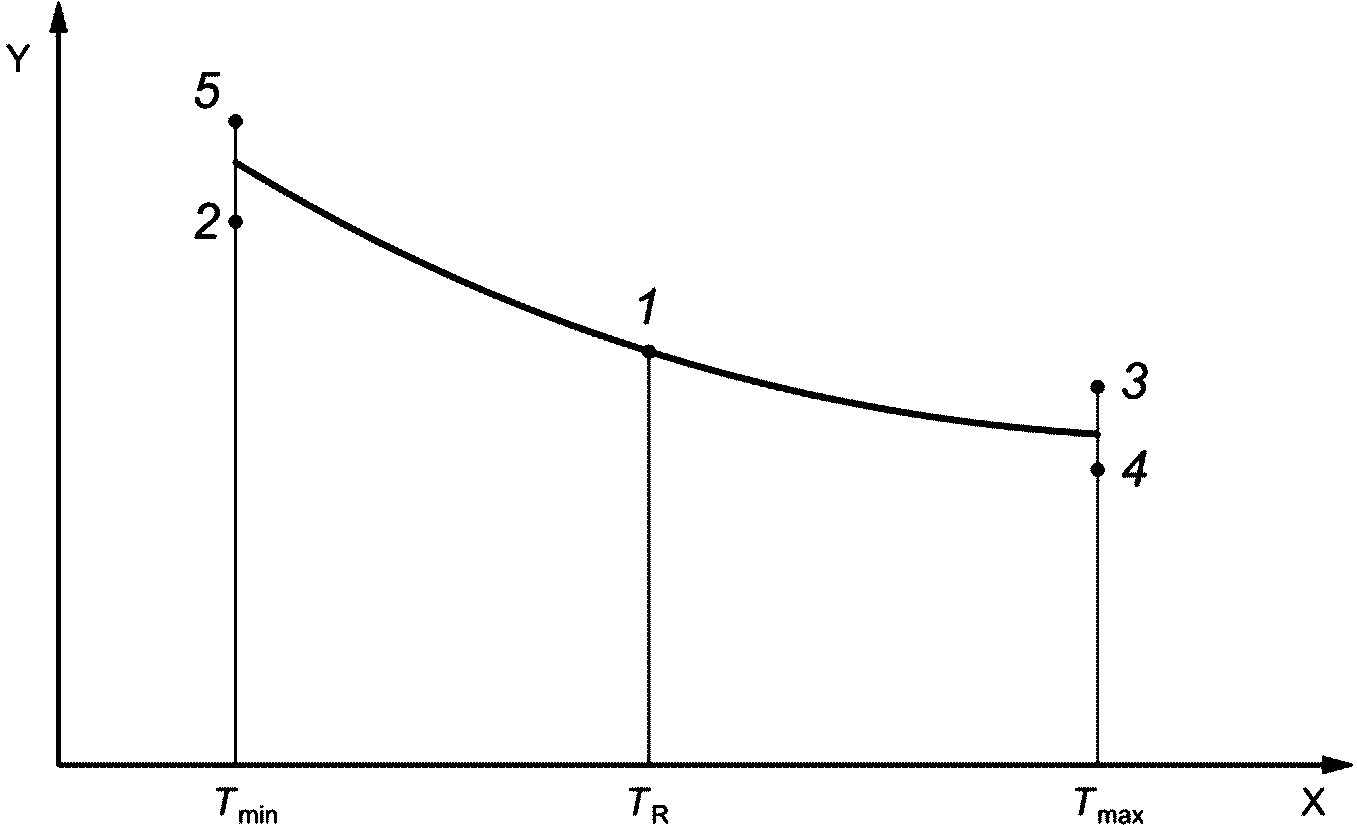
X — температура; Y — энергия сварки; 1 — 5 - набор условий, объясняемый в приложении C
Рисунок B.1 — График с плавным регулированием энергии
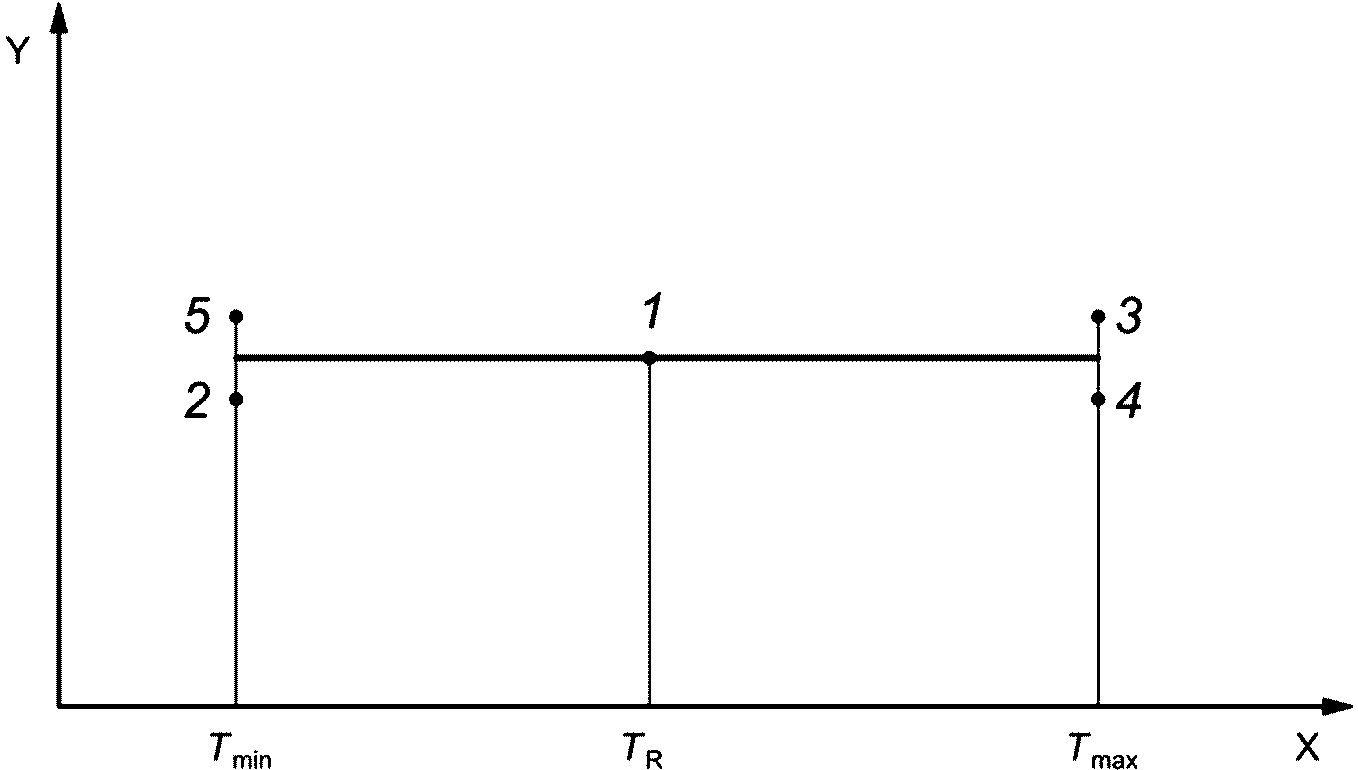
X — температура; Y — энергия сварки; 1 — 5 - набор условий, объясняемый в приложении C
Рисунок B.2 — График с постоянной энергией
| УСЛОВИЯ ПОДГОТОВКИ ТРУБ И ФИТИНГОВ | Таблица C.1 | Условия подготовки трубы и фитинга | |||
| Условия | Температура окружающей среды, Ta | Конфигурация трубы a | Зазор b | Энергия | Усилие прижатия c |
| 1 | TR | Длинномерная в бухтах или прямая в отрезках в зависимости от условий поставки | C2 | Контрольная | Обычное d |
| 2.1 | Tmin | Прямая в отрезках | C4 | Номинальная e | Обычное d |
| 2.2 | Tmin | Прямая в отрезках | C4 | Минимальная | Минимальное |
| 3.1 | Tmax | Прямая в отрезках | C2 | Номинальная e | Обычное d |
| 3.2 | Tmax | Прямая в отрезках | C2 | Максимальная | Максимальное |
| 4 | Tmax | Прямая в отрезках | C4 | Максимальная | Минимальное |
| 5 Tmin Длинномерная в бухтах или прямая в отрезках в зависимости от условий поставки C2 Максимальная Максимальное Примечание - Условия 1 - 5 применимы к графикам, показанным на рисунках B.1 и B.2. | |||||
a Другие формы, например, повторно округленные трубы, рассматриваются как прямые трубы.
b В случае применения седловых отводов зазор принимается равным нулю.
c Применяется к соединениям с седловыми отводами, где нагрузка должна контролироваться.
d В соответствии с инструкциями производителя.
e При температуре окружающей среды Ta.
ОПРЕДЕЛЕНИЕ ЭЛЕКТРИЧЕСКИХ ПАРАМЕТРОВ ПОЛУЧЕНИЯ СВАРНОГО СОЕДИНЕНИЯ С ДОПУСКАМИ ИСПОЛЬЗУЕМОЙ ЭНЕРГИИ, НАПРЯЖЕНИЯ И ТОКА ПО ИСО 12176-2
D.1 Максимальная энергия при температуре окружающей среды Ta
Для блоков управления с контролем энергии энергия определяется как номинальная энергия плюс допуск.
Для блоков управления с контролем напряжения подаваемое напряжение вычисляют по формуле
V_{app} = V_{max} \sqrt{\frac{R}{R_{min}}} . (D.1)
Для блоков управления с контролем силы тока сила подаваемого тока вычисляется по формуле
I_{app} = I_{max} \sqrt{\frac{R_{max}}{R}} , (D.2)
где Vmax — максимальное выходное напряжение блока управления, В (номинальное плюс допуск);
Vapp — подаваемое напряжение, В, для тестирования;
Iapp — подаваемый ток, А, для тестирования;
Imax — максимальный выходной ток, А (номинальный плюс допуск);
Rmin — минимальное сопротивление, заявленное производителем, Ом, при TR;
Rmax — максимальное сопротивление, заявленное производителем, Ом, при TR;
R — измеренное сопротивление фитинга, Ом, при TR.
Для измерения сопротивления фитинга должна использоваться схема четырехплечного моста сопротивления, оборудованная четырехпроводным соединением с разрешением и точностью, указанными в таблице D.1.
Характеристики моста сопротивления
| Диапазон, Ом | Дискретность, мОм | Точность |
|---|---|---|
| От 0 до 1 | 0,1 | 0,25% от показаний |
| От 0 до 10 | 1 | 0,25% от показаний |
| От 0 до 100 | 10 | 0,25% от показаний |
D.2 Минимальная энергия при температуре окружающей среды Ta
Для блока управления с контролем энергии энергия определяется как номинальная энергия минус допуск.
Для блока управления с контролем напряжения приложенное напряжение вычисляют по формуле
V_{app} = V_{min} \sqrt{\frac{R}{R_{max}}} . (D.3)
Для блоков управления с контролем тока приложенный ток вычисляют по формуле
I_{app} = I_{min} \sqrt{\frac{R_{min}}{R}} , (D.4)
где Vmin — минимальное выходное напряжение, В (номинальное минус допуск);
Vapp — подаваемое напряжение, В, для тестирования;
Iapp — подаваемый ток, А, для тестирования;
Imin — минимальный выходной ток, А (номинальный минус допуск);
Rmin — минимальное сопротивление, заявленное производителем, Ом, при TR;
Rmax — максимальное сопротивление, заявленное производителем, Ом, при TR;
R — измеренное сопротивление фитинга, Ом, при TR.
Для измерения сопротивления фитинга должна использоваться схема четырехплечного моста сопротивления, оборудованная четырехпроводным соединением с разрешением и точностью, указанными в таблице D.1.
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ НАЦИОНАЛЬНЫМ СТАНДАРТАМ
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего национального стандарта |
| ISO 4427-2 | - | <*> |
| ISO 4427-3 | - | <*> |
| ISO 4437-2 | MOD | ГОСТ Р 58121.2-2018 «Пластмассовые трубопроводы для транспортирования газообразного топлива. Полиэтилен (PE). Часть 2. Трубы» |
| ISO 4437-3 | MOD | ГОСТ Р 58121.3-2018 «Пластмассовые трубопроводы для транспортирования газообразного топлива. Полиэтилен (PE). Часть 3. Фитинги» |
| ISO 12176-2 | IDT | ГОСТ Р ИСО 12176-2-2011 «Трубы и фитинги пластмассовые. Оборудование для сварки полиэтиленовых систем. Часть 2. Сварка с закладными нагревателями» |
| ISO 14531-1 | - | <*> |
| ISO 15494 | - | <*> |
| <*> Соответствующий национальный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта. Примечание — В настоящей таблице использованы следующие условные обозначения степени соответствия стандартов: - IDT — идентичный стандарт; - MOD — модифицированные стандарты. | ||
| УДК 621.791.006.354 | ОКС 25.160.10 23.040.60 75.200 |
| Ключевые слова: сварка, фитинг, закладной нагреватель, контрольный образец, полиэтиленовая труба | |