МДС 12-56.2010. Методическая документация в строительстве. Стропы канатные для строительства. Рекомендации по составлению технических условий
МЕТОДИЧЕСКАЯ ДОКУМЕНТАЦИЯ В СТРОИТЕЛЬСТВЕ
СТРОПЫ КАНАТНЫЕ ДЛЯ СТРОИТЕЛЬСТВА
РЕКОМЕНДАЦИИ ПО СОСТАВЛЕНИЮ ТЕХНИЧЕСКИХ УСЛОВИЙ
В настоящем документе содержатся рекомендации по составлению технических условий на изготовление строп канатных для строительства.
Приводятся типы и параметры, конструкции и размеры, технические требования, методы испытаний, правила приемки и другие сведения, входящие в состав технических условий.
Сведения, содержащиеся в документе, предусмотрены для использования при составлении технических условий на стропы.
Документ разработан в развитие и дополнение ГОСТ 25573-82*.
Составлен сотрудниками ЗАО «ЦНИИОМТП» (кандидаты техн. наук В.П. Володин, Ю.А. Корытов).
Документ предназначен для строительных организаций, изготавливающих стропы собственными силами, и предприятий — изготовителей строп, поставляющих стропы для строительства, а также для инженерно-технических работников строительных организаций, ответственных за безопасную эксплуатацию грузоподъемных кранов и съемных грузозахватных приспособлений.
ВВЕДЕНИЕ
Стропы грузовые из стальных канатов для строповки грузов относятся к наиболее массовым грузозахватным средствам в строительстве. Их применяют при выполнении погрузочно-разгрузочных и строительно-монтажных работ согласно проекту производства работ грузоподъемным краном. В проекте приводятся, в частности, перечень применяемых стропов и схемы строповки грузов.
Стропы состоят из захватов (крюков, карабинов) и соединительных элементов (строповых ветвей и звеньев), которые обеспечивают связь груза с рабочим органом грузоподъемного крана.
Захват (крюк с замком или карабин) непосредственно зацепляет груз.
Строповые ветви — гибкие, могут быть канатными, цепными и ленточными. В настоящем документе рассматриваются канатные строповочные ветви.
В качестве звеньев используются треугольные, овальные и другие звенья в нескольких исполнениях.
Стропы изготавливают собственными силами строительные организации и предприятия-изготовители, имеющие соответствующие лицензии. ГОСТ 25573-82* определяет типы стропов — одноветвевые, двухветвевые и т.д., в части основных параметров стропов — грузоподъемность, интервалы длины и допускаемую нагрузку. Конструкции и размеры различных деталей стропов приведены в рекомендуемом приложении к ГОСТ 25573-82*, который был разработан специалистами ЦНИИОМТП (Б.К. Горлов, Ж.Г. Гордин, Ф.Ф. Игонин и др.) в начале восьмидесятых годов. Со времени его разработки прошло более четверти века, ряд положений устарел и не соответствует нормам настоящего времени.
Технические условия являются обязательной технической документацией на продукцию — стропы строительные. Предприятия-изготовители могут сами составлять технические условия и по ним изготавливать стропы для поставок в строительство.
Технические условия предприятий-изготовителей составляются на конкретную продукцию, поэтому, в отличие от ГОСТ 25573-82*, не содержат излишней информации. Ссылка на технические условия, утвержденные предприятием-изготовителем, в договоре на поставку стропов исключает разночтения при оценке их качества, неясности и споры при приемке продукции.
Настоящий документ предназначен для оказания методической помощи предприятиям — изготовителям стропов для строительства. Он содержит рекомендации по составлению технических условий на стропы, в которых учтены требования ГОСТ 2.114-95.
Рекомендуется следующее содержание документа «Технические условия на стропы ...»:
типы, основные параметры и размеры;
конструкции и размеры звеньев и захватов;
технические требования к стропам;
маркировка, упаковка, транспортирование и хранение;
гарантии предприятия-изготовителя.
В соответствующих разделах настоящего документа приводятся сведения, которые рекомендуется использовать предприятию-изготовителю для составления технических условий на изготовление конкретных типов и размеров стропов.
При разработке настоящего документа использованы нормативно-технические документы, основные из которых приведены в разделе 2.
1. ОБЛАСТЬ ПРИМЕНЕНИЯ
Настоящий документ распространяется на стропы грузовые из стальных канатов, используемые для строповки грузов при строительстве в районах с умеренным климатом.
Стропы состоят из захватов (крюка, карабина) и соединительных элементов (канатных ветвей и звеньев) для связи груза с рабочим органом грузоподъемного крана.
Документ содержит рекомендации по составлению технических условий на изготавливаемые предприятием стропы.
2. НОРМАТИВНО-ТЕХНИЧЕСКИЕ ДОКУМЕНТЫ
ГОСТ 2.114-95. ЕСКД. Технические условия
ГОСТ 25032-81. Средства грузозахватные. Классификация и общие технические требования
ГОСТ 25573-82*. Стропы грузовые канатные для строительства. Технические условия
ПБ 10-382-00. Правила устройства и безопасной эксплуатации грузоподъемных кранов
СНиП 12-03-2001. Безопасность труда в строительстве. Часть 1. Общие требования
МДС 12-31.2007. Методические рекомендации по техническому освидетельствованию съемных грузозахватных приспособлений.
3. ТЕРМИНЫ И ОПРЕДЕЛЕНИЯ
Строп канатный — съемное грузозахватное приспособление, состоящее из захватов (крюков, карабинов) и соединительных элементов (канатных строповых ветвей и звеньев).
Захват (крюк, карабин) — элемент стропа, непосредственно взаимодействующий с грузом и предназначенный для захватывания (навешивания) груза.
Звено — соединительный элемент стропа, связывающий захват с крюком грузоподъемного крана.
Технические условия на стропы — технический документ, содержащий полный набор требований к стропам как к продукции: к их изготовлению, к контролю и к приемке.
4. ТИПЫ, ОСНОВНЫЕ ПАРАМЕТРЫ И РАЗМЕРЫ СТРОПОВ
4.1. В этом разделе указывают типы, основные параметры и размеры стропов, изготавливаемые на данном предприятии.
Стропы изготавливают по техническим условиям и рабочим чертежам, которые разрабатывают по правилам государственных стандартов Единой системы конструкторской документации (ЕСКД).
Стропы могут быть изготовлены согласно ГОСТ 25573-82* следующих типов:
4СК — четырехветвевые (исполнений 1 и 2),
СКП — двухпетлевые (исполнений 1 и 2),
СКК — кольцевые (исполнений 1 и 2).
В обозначение стропа входит наименование изделия — строп, тип, грузоподъемность и длина стропа, ГОСТ 25573-82*. Например, строп двухветвевой, грузоподъемностью 1 т и длиной 2 м, обозначается так: Строп 2СК-1,0/2000 ГОСТ 25573-82*.
4.2. Стропы типа 1СК с заделкой концов каната опрессовкой (алюминиевой или стальной) втулкой и заплеткой показаны на рисунке 1.
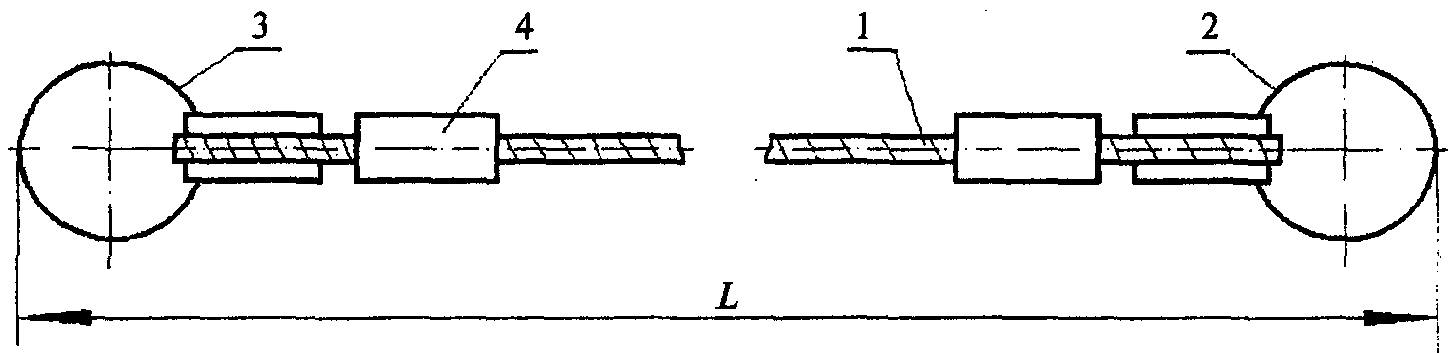
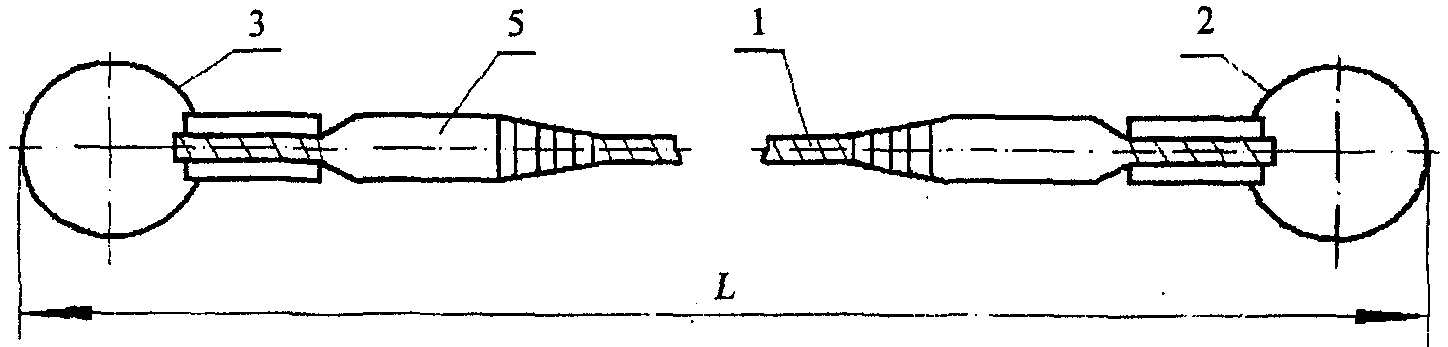
а — строп с заделкой концов каната стальной или алюминиевой
втулкой; б — строп с заделкой концов каната заплеткой;
1 — канатная ветвь; 2 — звено; 3 — захват; 4 — втулка;
5 — заплетка
Основные параметры и размеры стропов типа 1СК, рекомендуемые для преимущественного применения, приведены в таблице 1.
| Строп | Грузоподъемность стропа, т | Длина стропа L, м | Применяемая ветвь канатная |
|---|---|---|---|
| 1СК-0,5 | 0,5 | 1,1 — 10,0 | ВК-0,5 |
| 1СК-1,0 | 1,0 | 1,1 — 15,0 | ВК-1,0 |
| 1СК-2,0 | 2,0 | 1,4 — 16,0 | ВК-2 |
| 1СК-3,2 | 3,2 | 1,5 — 20,0 | ВК-3,2 |
| 1СК-5,0 | 5,0 | 1,5 — 20,0 | ВК-5,0 |
| 1СК-10,0 | 10,0 | 2,0 — 20,0 | ВК-10,0 |
4.3 Стропы типа 2СК показаны на рисунке 2.
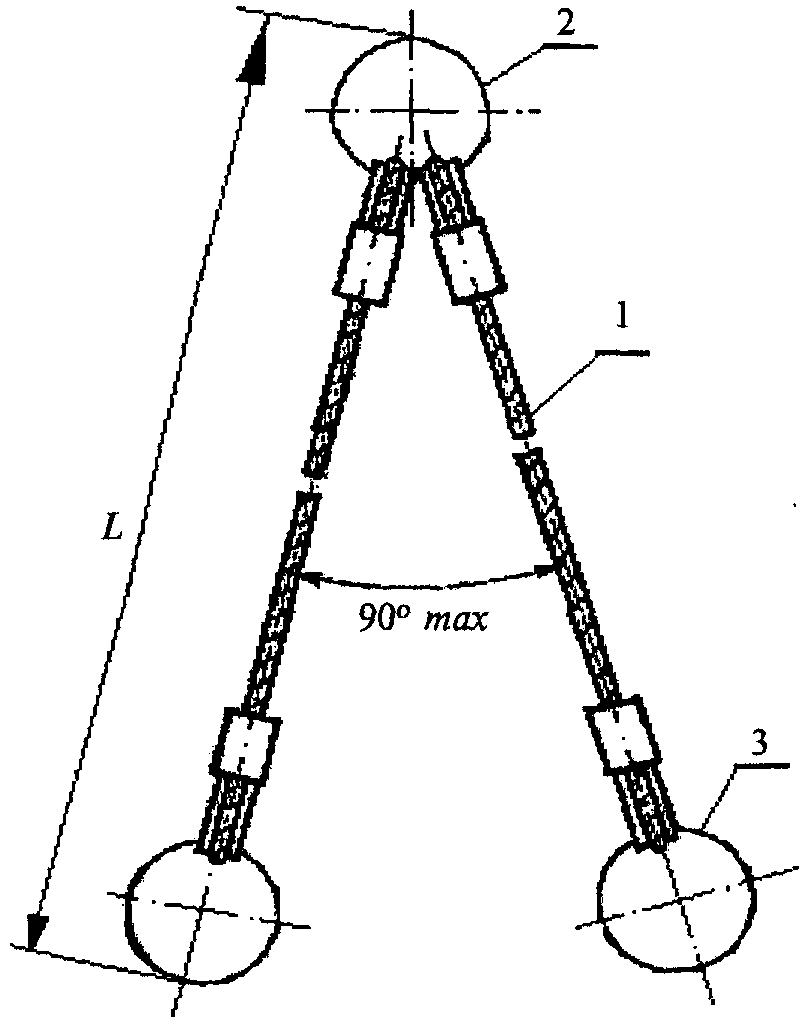
1 — канатная ветвь; 2 — звено; 3 — захват
Основные параметры и размеры стропов типа 2СК, рекомендуемые для преимущественного применения, приведены в таблице 2.
| Строп | Грузоподъемность стропа, т | Длина стропа L, м | Применяемая ветвь канатная |
|---|---|---|---|
| 2СК-0,5 | 0,5 | 0,9 — 5,0 | ВК-0,4 |
| 2СК-1,0 | 1,0 | 1,1 — 15,0 | ВК-0,8 |
| 2СК-2,0 | 2,0 | 1,4 — 16,0 | ВК-1,6 |
| 2СК-3,2 | 3,2 | 1,4 — 16,0 | ВК-2,5 |
| 2СК-5,0 | 5,0 | 1,5 — 20,0 | ВК-4,0 |
| 2СК-16,0 | 16,0 | 2,0 — 20,0 | ВК-12,5 |
4.4 Стропы типа 3СК показаны на рисунке 3.
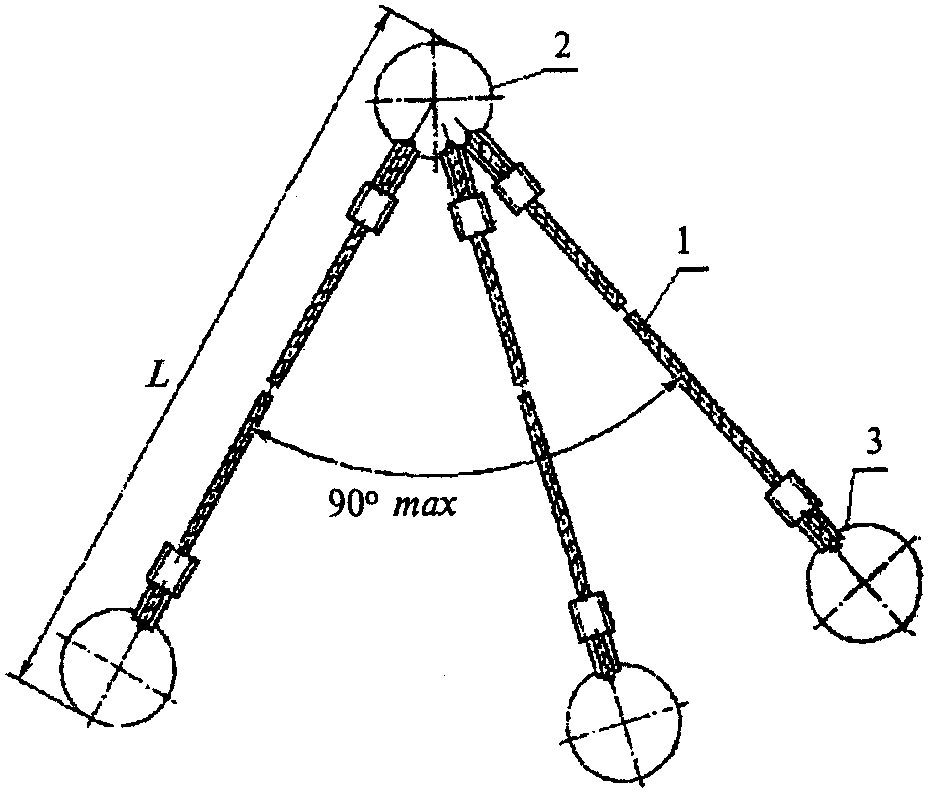
1 — канатная ветвь; 2 — звено; 3 — захват
Основные параметры и размеры стропов типа 3СК, рекомендуемые для преимущественного применения, приведены в таблице 3.
| Строп | Грузоподъемность стропа, т | Длина стропа L, м | Применяемая ветвь канатная |
|---|---|---|---|
| 3СК-1,0 | 1,0 | 1,2 — 10,0 | ВК-0,5 |
| 3СК-2,0 | 2,0 | 1,2 — 15,0 | ВК-1,0 |
| 3СК-3,2 | 3,2 | 1,6 — 16,0 | ВК-1,6 |
| 3СК-5,0 | 5,0 | 1,6 — 16,0 | ВК-2,5 |
| 3СК-10,0 | 10,0 | 2,2 — 20,0 | ВК-5,0 |
| 3СК-16,0 | 16,0 | 2,2 — 20,0 | ВК-8,0 |
4.5. Стропы типа 4СК могут быть исполнения 1 и 2. Стропы исполнения 1 показаны на рисунке 4. Стропы исполнения 2 приведены в пункте 4.6.
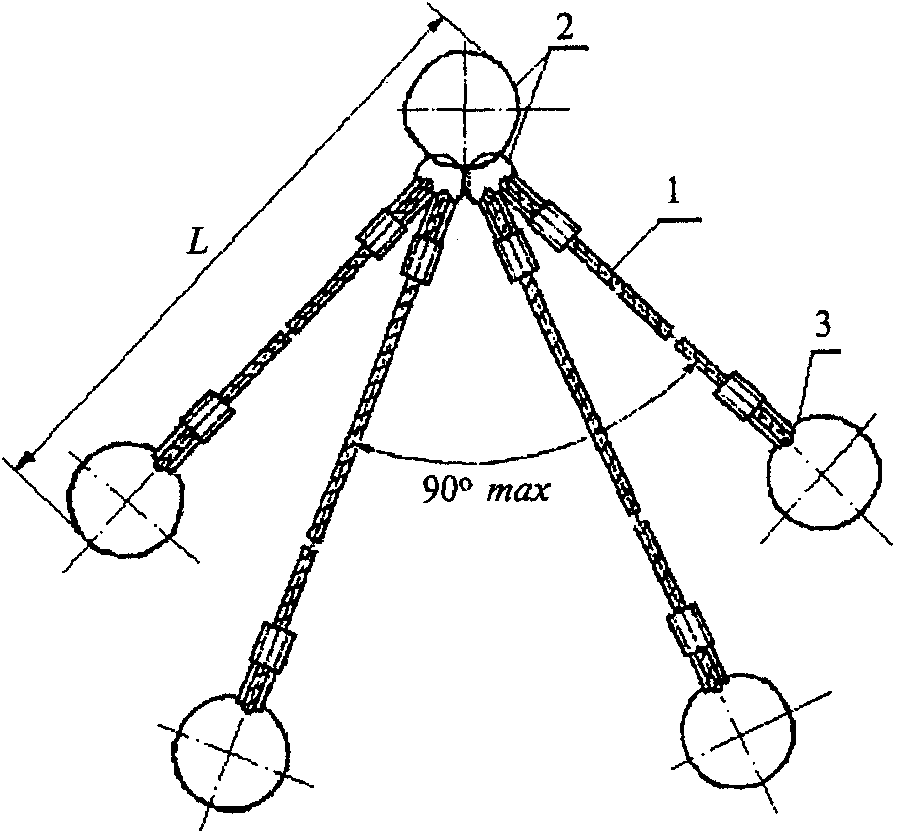
Основные параметры и размеры стропов типа 4СК1, рекомендуемые для преимущественного применения, указаны в таблице 4.
| Строп | Грузоподъемность стропа, т | Длина стропа L, м | Применяемая ветвь канатная |
|---|---|---|---|
| 4СК1-1,0 | 1,0 | 0,9 — 5,0 | ВК-0,4 |
| 4СК1-2,0 | 2,0 | 1,3 — 15,0 | ВК-0,8 |
| 4СК1-3,2 | 3,2 | 1,3 — 15,0 | ВК-1,25 |
| 4СК1-5,0 | 5,0 | 1,6 — 16,0 | ВК-2,0 |
| 4СК1-10,0 | 10,0 | 1,8 — 20,0 | ВК-4,0 |
| 4СК1-16,0 | 16,0 | 2,5 — 25,0 | ВК-6,3 |
Обозначение стропа типа 4СК1: Строп 4СК1-2,0/2000 ГОСТ 25573-82*.
В обозначении стропа цифра после буквы К означает исполнение стропа, в данном примере — исполнение 1.
4.6 Стропы типа 4СК исполнения 2 показаны на рисунке 5.
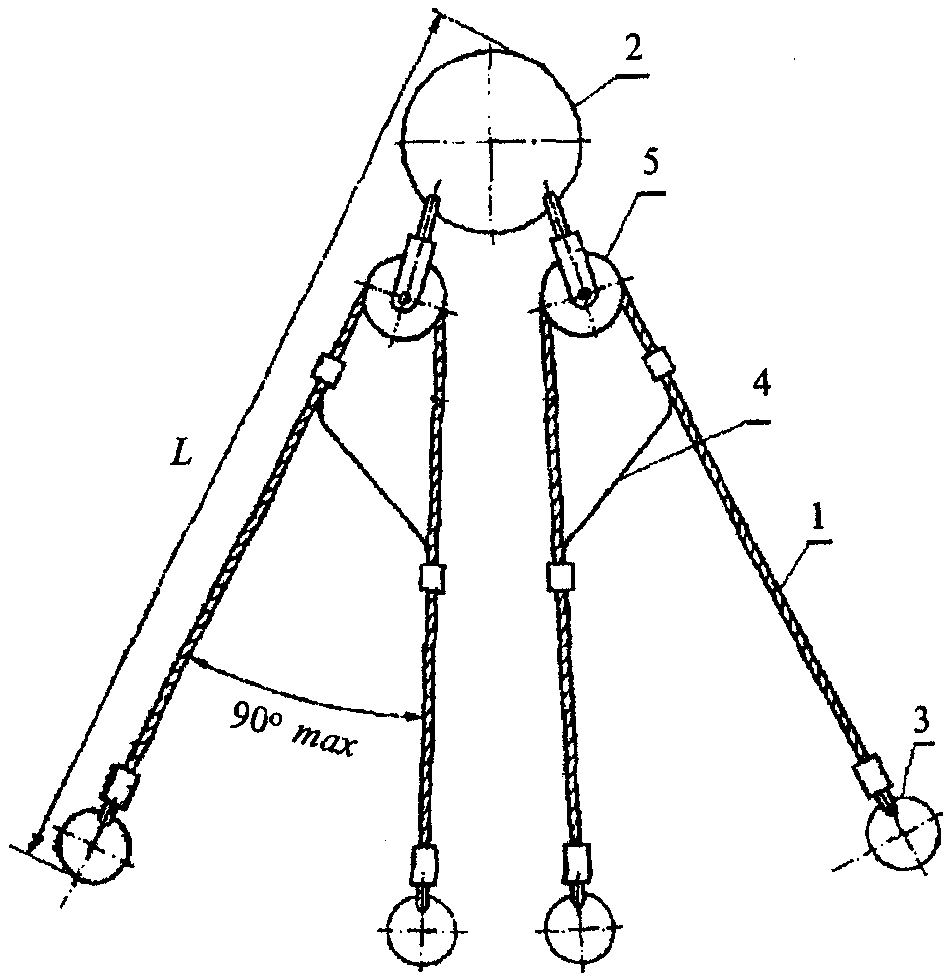
Основные параметры и размеры стропов типа 4СК2, рекомендуемые для преимущественного применения, приведены в таблице 5.
| Строп | Грузоподъемность стропа, т | Длина стропа L, м | Применяемая ветвь канатная |
|---|---|---|---|
| 4СК2-1,0 | 1,0 | 1,0 — 5,0 | ВК-0,4 |
| 4СК2-2,0 | 2,0 | 1,0 — 10,0 | ВК-0,8 |
| 4СК2-3,2 | 3,2 | 1,0 — 10,0 | ВК-1,25 |
| 4СК2-5,0 | 5,0 | 1,6 — 15,0 | ВК-2,0 |
| 4СК2-10,0 | 10,0 | 1,8 — 20,0 | ВК-4,0 |
| 4СК2-16,0 | 16,0 | 1,8 — 20,0 | ВК-6,3 |
| 4СК2-25,0 | 25,0 | 1,8 — 20,0 | ВК-10,0 |
4.7. Канатные ветви показаны на рисунке 6: канатная ветвь с заделкой концов каната опрессовкой алюминиевой или стальной втулкой (рис. 6, а); канатная ветвь с заделкой концов каната заплеткой (рис. 6, б).
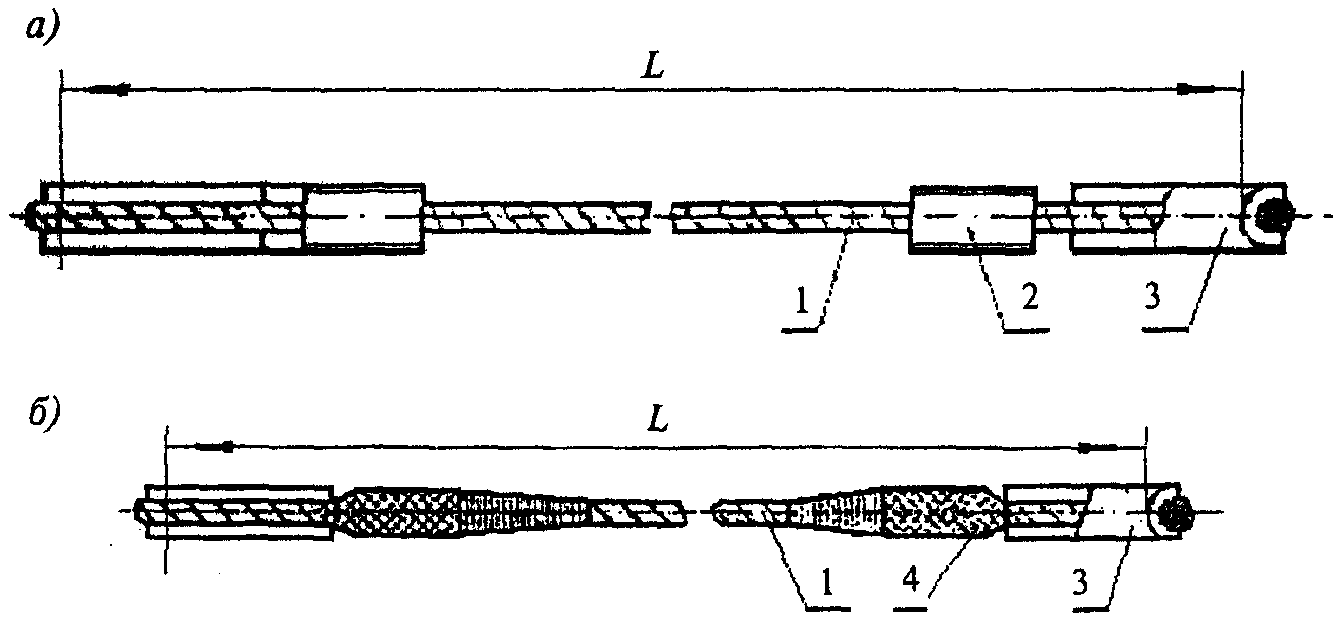
Рисунок 6. Заделка концов каната
1 — канат; 2 — втулка; 3 — коуш; 4 — заплетка
Для канатных ветвей применяются канаты по ГОСТ 2688-80* «Канат двойной свивки типа ЛК-Р конструкции 6 x 19(1 + 6 + 6/6) + 1 о.с.», ГОСТ 3071-88* «Канат двойной свивки типа ТК конструкции 6 x 37(1 + 6 + 12 + 18) + 1 о.с.», ГОСТ 3079-80* «Канат двойной свивки типа ТЛК-О конструкции 6 x 37(1 + 6 + 15 + 15) + 1 о.с.», ГОСТ 7668-80* «Канат двойной свивки типа ЛК-РО конструкции 6 x 36(1 + 7 + 7/7 + 14) + 1 о.с.».
Коуши для канатных ветвей изготавливают по ГОСТ 2224-93 «Коуши стальные для стальных канатов. Технические условия».
Размеры канатных ветвей из канатов, например, по ГОСТ 2688-80* маркировочной группы 1570(160), преимущественно применяемые, приведены в таблице 6.
| Ветвь канатная и допускаемая нагрузка, тс | Длина канатной ветви L , м кв | Диаметр каната по ГОСТ 2688-80*, мм | Диаметр коуша, мм |
|---|---|---|---|
| ВК-0,4 | 0,8 — 5,0 | 6,9 | 25; 30 |
| ВК-1,0 | 1,0 — 15,0 | 11,0 | 34; 40 |
| ВК-2,0 | 1,25 — 16,0 | 15,0 | 45 |
| ВК-3,2 | 1,25 — 20,0 | 19,5 | 63; 75 |
| ВК-5,0 | 1,25 — 20,0 | 25,5 | 75; 85 |
| ВК-8,0 | 1,6 — 20,0 | 30,5 | 95 |
Канатные ветви могут быть изготовлены с переходным звеном, конструкции и размеры их приведены в ГОСТ 25573-82*.
4.8. Стропы типа СКП и СКК могут быть исполнения 1 и 2. Стропы СКП исполнения 1 показаны на рисунке 7. Сведения о стропах типа СКП исполнения 2 и СКК приведены в ГОСТ 25573-82*.
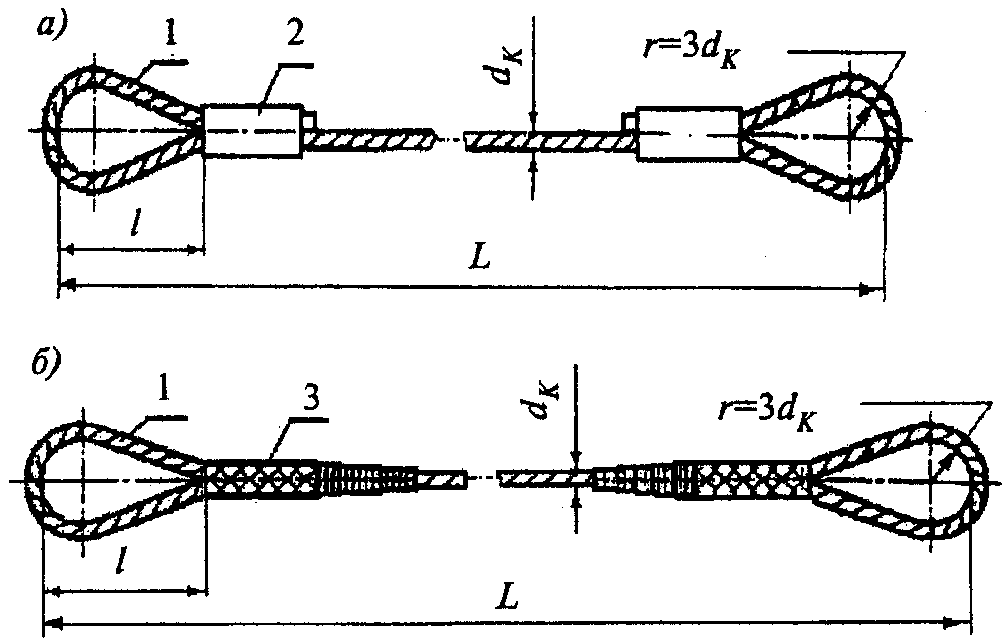
1 — канат; 2 — втулка; 3 — заплетка
Основные параметры и размеры преимущественно применяемых стропов типа СКП исполнения 1 из канатов по ГОСТ 3071-88* и ГОСТ 3079-80* маркировочной группы 1570(160) указаны в таблице 7.
| Строп и его грузоподъемность, т | Длина стропа L, м | Длина петли стропа l, мм | Диаметр канатов, мм | |
| ГОСТ 3071-88* | ГОСТ 3079-80* | |||
| СКП1-0,4 | 1,0 — 15,0 | 240,0 | 7,6 | - |
| СКП1-0,5 | 1,0 — 15,0 | 240,0 | 8,5 | - |
| СКП1-0,8 | 2,0 — 20,0 | 320,0 | 11,5 | - |
| СКП1-1,4 | 2,0 — 20,0 | 320,0 | - | 13,5 |
| СКП1-2,25 | 3,0 — 25,0 | 400,0 | - | 17,0 |
| СКП1-5,0 | 3,0 — 25,0 | 400,0 | - | 25,0 |
Обозначение стропа типа СКП1: Строп СКП1-0,4/2000 ГОСТ 25573-82*.
В обозначении стропа цифра после буквы П означает исполнение стропа, в данном примере — исполнение 1.
5. КОНСТРУКЦИИ И РАЗМЕРЫ ЗВЕНЬЕВ И ЗАХВАТОВ
5.1. В этом разделе технических условий приводят конструктивные требования к звеньям и захватам, которые изготавливает предприятие для сборки поставляемых стропов. Эти требования предъявляются в форме конкретных конструктивных решений — чертежей. При этом предприятие может использовать конструкции и размеры звеньев и захватов по ГОСТ 25573-82* или разрабатывать собственные конструкции и назначать размеры.
5.2 Предприятия изготавливают:
звенья разъемные треугольные Рт исполнений Рт1, Рт2, Рт3, Рт4;
звенья разъемные овальные Ров;
звенья овальные Ов исполнений Ов1 и Ов2.
Ниже приводятся конструкции и размеры по ГОСТ 25573-82* преимущественно применяемых звеньев Рт1, Ров, Т и О.
5.3 Звено Рт1 показано на рисунке 8.
Размеры звеньев Рт1 приведены в таблице 8.
Пример условного обозначения разъемного треугольного звена Рт исполнения Рт1 с допускаемой нагрузкой 5,0 тс: Звено Рт1-5,0 ГОСТ 25573-82*.
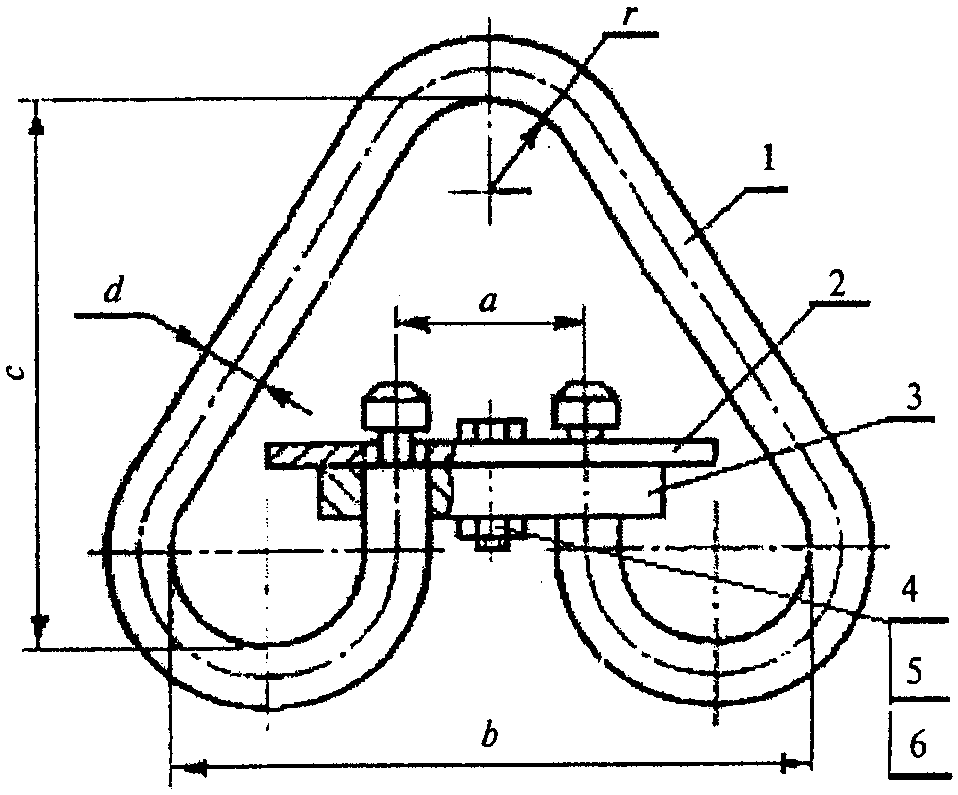
5 — гайка; 6 — шплинт
| Звено и допускаемая | Размеры звена, мм | Детали звена | Масса, кг | ||||||
| нагрузка на него, тс | d | a | b | c | r | Болт по ГОСТ 7798-70* | Гайка по ГОСТ 5919-73* | Шплинт по ГОСТ 397-79* | |
| Рт1-1,0 | 14 | 32 | 126 | 115 | 20 | 2М8x35,36 | М8,4 | 2x20 | 1,0 |
| Рт1-2,0 | 20 | 42 | 174 | 160 | 30 | 2,29 | |||
| Рт1-3,2 | 25 | 55 | 200 | 185 | 35 | 2М10x40,36 | М10,4 | 2,5x25 | 4,12 |
| Рт1-4,0 | 28 | 60 | 228 | 215 | 40 | 2М12x45,36 | М12,4 | 3,2x32 | 5,76 |
| Рт1-5,0 | 32 | 68 | 260 | 240 | 45 | 8,5 | |||
| Рт1-8,0 | 40 | 82 | 322 | 295 | 55 | 2М12x50,36 | 15,48 | ||
| Рт1-10,0 | 45 | 90 | 355 | 325 | 60 | 2М12-55,36 | 22,4 | ||
Конструкция и размеры скобы Ст исполнения Ст1 для звена Рт1 приведены на рисунке 9 и в таблице 9.
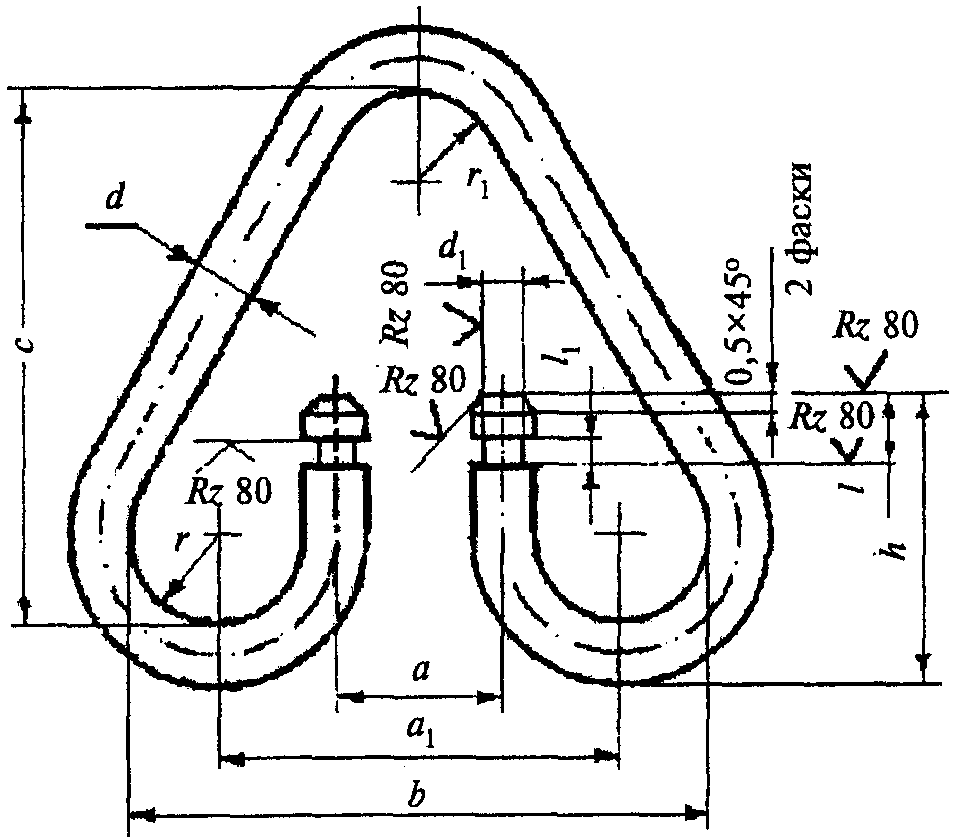
Рисунок 9. Скоба Ст1 для звена Рт1
| Скоба | d | d 1 | a | a 1 | b | h | l | l 1 | c | r | r 1 |
| Ст-1,0 | 14 | 8 | 32 | 86 | 126 | 72 | 13 | 6 | 115 | 20 | 20 |
| Ст-2,0 | 20 | 12 | 42 | 118 | 174 | 90 | 17 | 6 | 160 | 28 | 30 |
| Ст-3,2 | 25 | 18 | 55 | 140 | 200 | 100 | 18 | 6 | 185 | 30 | 35 |
| Ст-4,0 | 28 | 22 | 60 | 158 | 228 | 115 | 22 | 7 | 215 | 35 | 40 |
| Ст-5,0 | 32 | 26 | 68 | 180 | 260 | 130 | 25 | 7 | 240 | 40 | 45 |
| Ст-8,0 | 40 | 30 | 82 | 222 | 322 | 150 | 25 | 8 | 295 | 50 | 55 |
| Примечание. Предельные отклонения размера a до 42 мм включительно принимают +/- 1,0 мм, более 42 мм — +/- 1,5 мм. | |||||||||||
Конструкция и размеры ограничителя Ог для звеньев Рт приведены на рисунке 10 и в таблице 10.
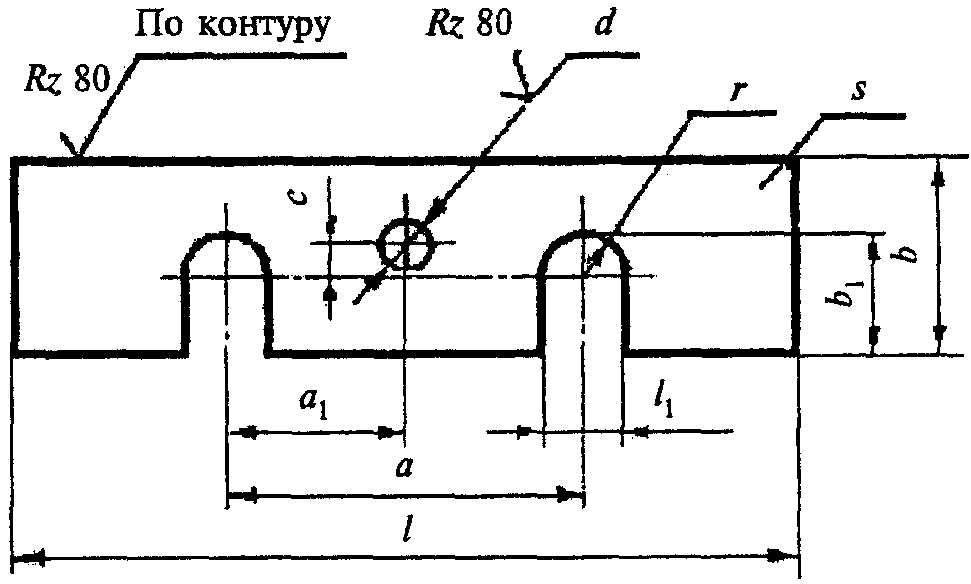
Рисунок 10. Ограничитель Ог для звеньев Рт
| Ограничитель | a | a 1 | b | b 1 | c | d | l | l 1 | s — толщина | r |
| Ог-1,0 | 32 | 16 | 25 | 14 | 4,5 | 9 | 90 | 9 | 4 | 4,5 |
| Ог-2,0 | 42 | 21 | 32 | 20 | 4,5 | 9 | 130 | 14 | 4 | 7 |
| Ог-3,2 | 55 | 27,5 | 40 | 25 | 10,5 | 11 | 160 | 20 | 4 | 10 |
| Ог-4,0 | 60 | 30 | 45 | 28 | 15 | 14 | 190 | 24 | 5 | 12 |
| Ог-5,0 | 68 | 34 | 50 | 32 | 15 | 14 | 220 | 28 | 5 | 14 |
| Ог-8,0 | 82 | 41 | 60 | 40 | 17 | 14 | 270 | 32 | 6 | 16 |
| Примечания. 1. Предельные отклонения размера a до 42 мм включительно | ||||||||||
| принимают +/- 0,5 мм, более 42 мм — +/- 1,0 мм. | ||||||||||
| 2. Предельные отклонения размера a принимают +/- 0,35 мм. 1 | ||||||||||
| 3. Предельные отклонения размера c принимают +/- 0,5 мм. | ||||||||||
Конструкция и размеры планки П для звеньев Рт приведены на рисунке 11 и в таблице 11.
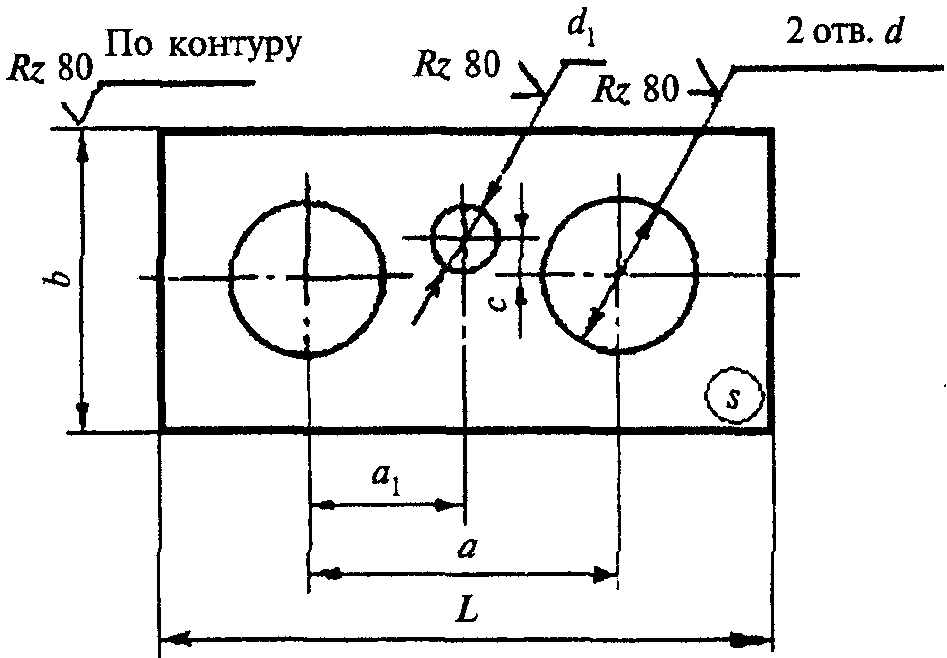
| Планка | a | a 1 | b | c | d | d 1 | L | Толщина планки s |
| П-1,0 | 32 | 16 | 32 | 4,5 | 16 | 9 | 64 | 20 |
| П-2,0 | 42 | 24 | 44 | 4,5 | 22 | 9 | 86 | 20 |
| П-3,2 | 55 | 27,5 | 54 | 10,5 | 27 | 11 | 108 | 22 |
| П-4,0 | 60 | 30 | 60 | 15 | 30 | 14 | 120 | 25 |
| П-5,0 | 68 | 34 | 68 | 15 | 34 | 14 | 136 | 28 |
| П-8,0 | 82 | 41 | 84 | 17 | 42 | 14 | 166 | 30 |
| Примечания. 1. Предельные отклонения размера a до 42 мм включительно | ||||||||
| принимают +/- 0,5 мм, более 42 мм — +/- 1,0 мм. | ||||||||
| 2. Предельные отклонения размера a принимают +/- 0,35 мм. 1 | ||||||||
| 3. Предельные отклонения размера c принимают +/- 0,5 мм. | ||||||||
Размеры звеньев Ров с допускаемой нагрузкой до 2,0 тс приведены в таблице 12.
| Звено и допускаемая | Размеры звена, мм | Детали звена | ||||||
| нагрузка на него, тс | d | c | s | R | b | Болт по ГОСТ 7798-70* | Гайка по ГОСТ 5919-73* | Шплинт по ГОСТ 397-79* |
| Ров-0,5 | 14 | 135 | 20 | 35 | 70 | 2М8x60,36 | М8,4 | 2 x 20 |
| Ров-0,8 | 18 | 170 | 25 | 45 | 90 | 2М8x70,36 | М8,4 | 2 x 20 |
| Ров-1,0 | 20 | 180 | 30 | 45 | 90 | 2М8x70,36 | М8,4 | 2 x 20 |
| Ров-2,0 | 25 | 225 | 30 | 60 | 120 | 2М10x75,36 | М10,4 | 2,5 x 25 |
5.4. Звенья Ров имеют два конструктивных решения: с допускаемой нагрузкой до и свыше 2,0 тс.
Звено Ров с допускаемой нагрузкой до 2,0 тс показано на рисунке 12.
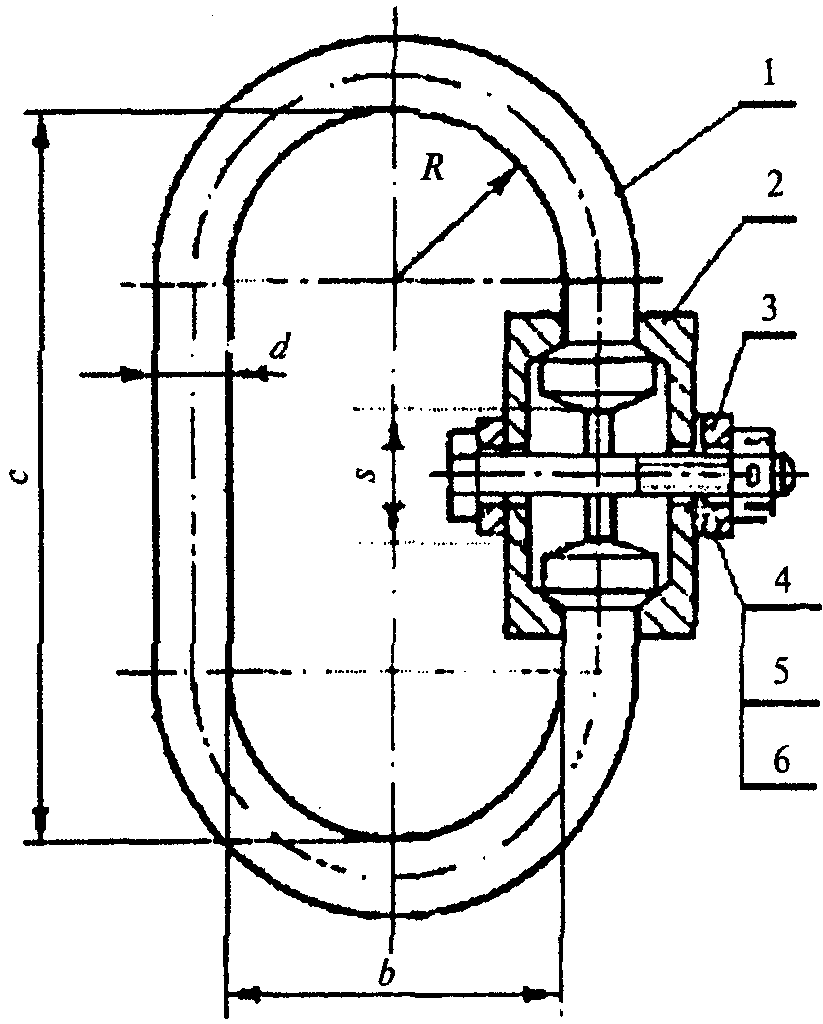
5 — гайка; 6 — шплинт
Конструкция и размеры скобы Сов для этого звена приведены на рисунке 13 и в таблице 13.
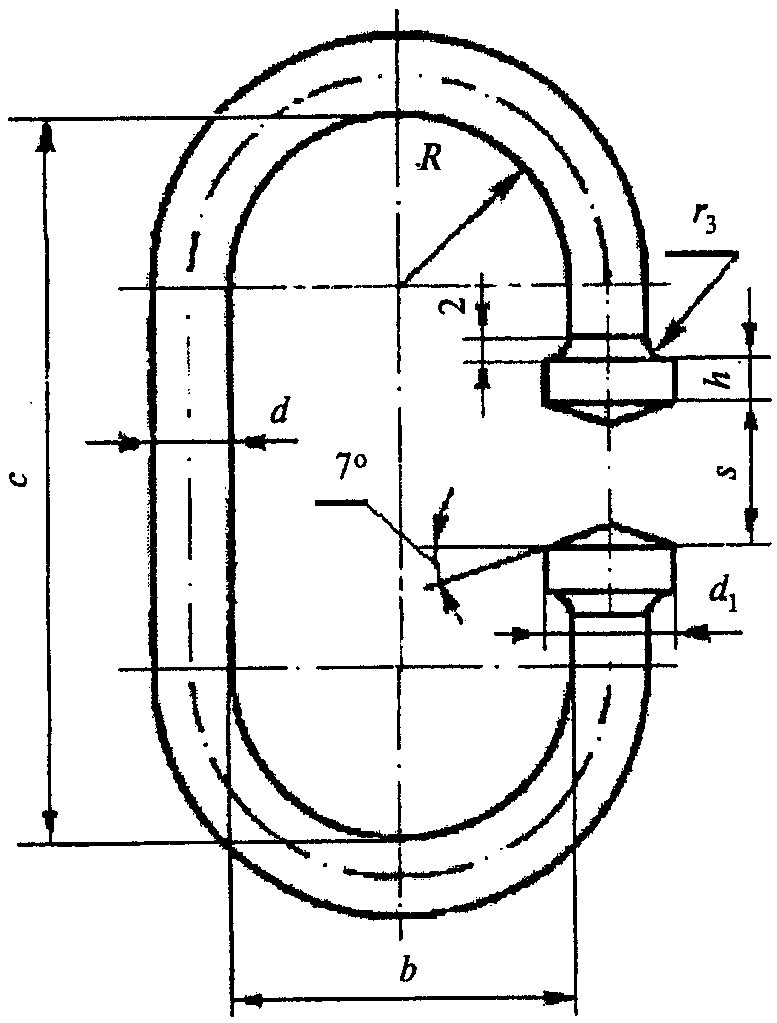
с допускаемой нагрузкой до 2 тс
| Скоба | d | c | s | R | b | d 1 | h |
|---|---|---|---|---|---|---|---|
| Сов-0,5 | 14 | 135 | 25 | 35 | 70 | 24 | 8 |
| Сов-0,8 | 18 | 170 | 32 | 45 | 90 | 28 | 8 |
| Сов-1,0 | 20 | 180 | 38 | 45 | 90 | 30 | 10 |
| Сов-2,0 | 25 | 225 | 38 | 60 | 120 | 35 | 10 |
Конструкция и размеры полумуфты Пм для этого звена приведены на рисунке 14 и в таблице 14.
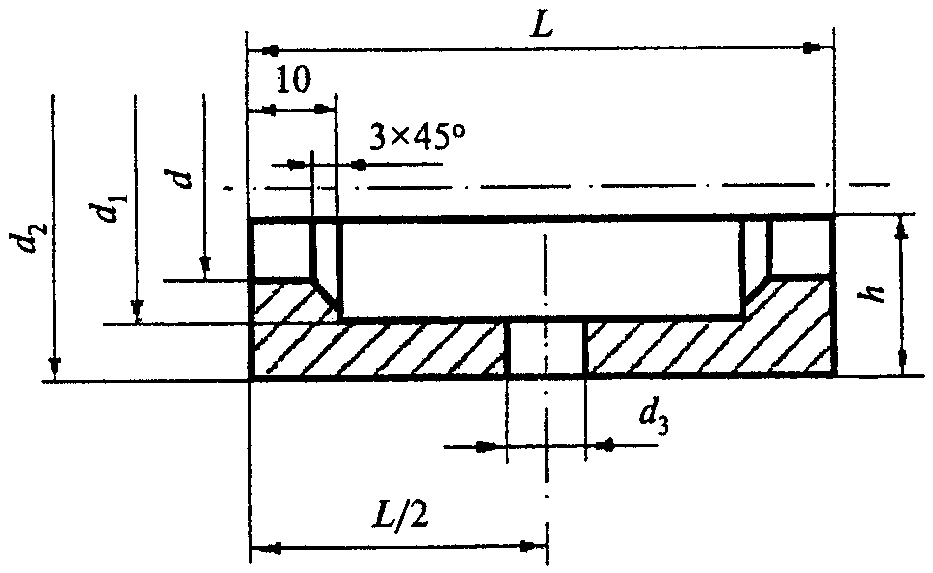
с допускаемой нагрузкой до 2 тс
| Полумуфта | d | d 1 | d 2 | d 3 | L | h |
|---|---|---|---|---|---|---|
| Пм-0,5 | 16 | 26 | 38 | 10 | 66 | 17 |
| Пм-0,8 | 20 | 30 | 44 | 10 | 73 | 20 |
| Пм-1,0 | 22 | 32 | 46 | 10 | 83 | 21 |
| Пм-2,0 | 28 | 38 | 52 | 12 | 83 | 24 |
Конструкция и размеры кольца Кц для этого звена приведены на рисунке 15 и в таблице 15.
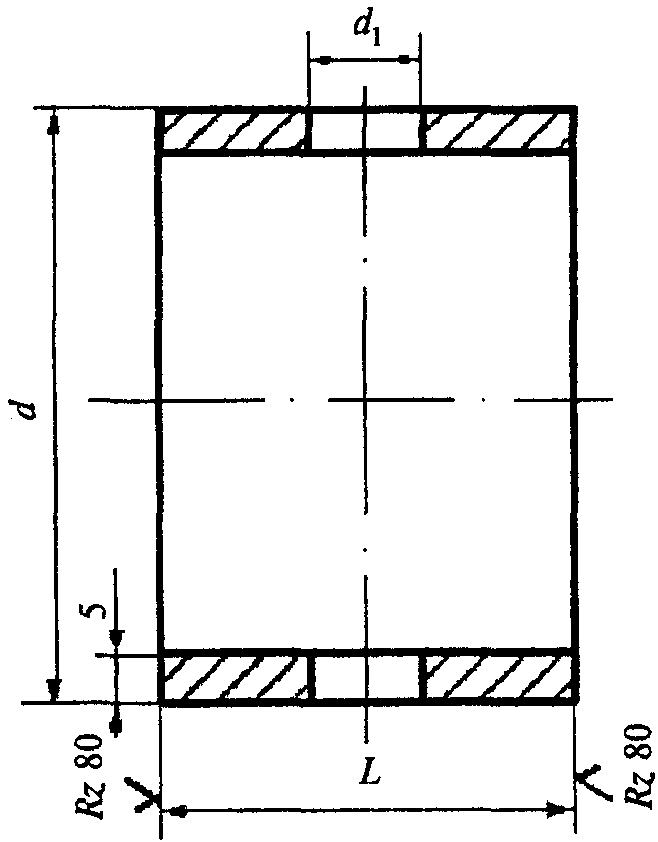
с допускаемой нагрузкой до 2 тс
| Кольцо | d | d 1 | L |
|---|---|---|---|
| Кц-0,5 | 50 | 10 | 14 |
| Кц-0,8 | 57 | 10 | 20 |
| Кц-1,0 | 57 | 10 | 24 |
| Кц-2,0 | 63,5 | 12 | 26 |
Пример условного обозначения звена разъемного овального Ров для допускаемой нагрузки 1,0 тс: Звено Ров — 1,0 ГОСТ 25573-82*.
5.5. Звенья Т имеют два конструктивных решения: с допускаемой нагрузкой до и свыше 12,5 тс.
Звено Т с допускаемой нагрузкой до 12,5 тс показано на рисунке 16.
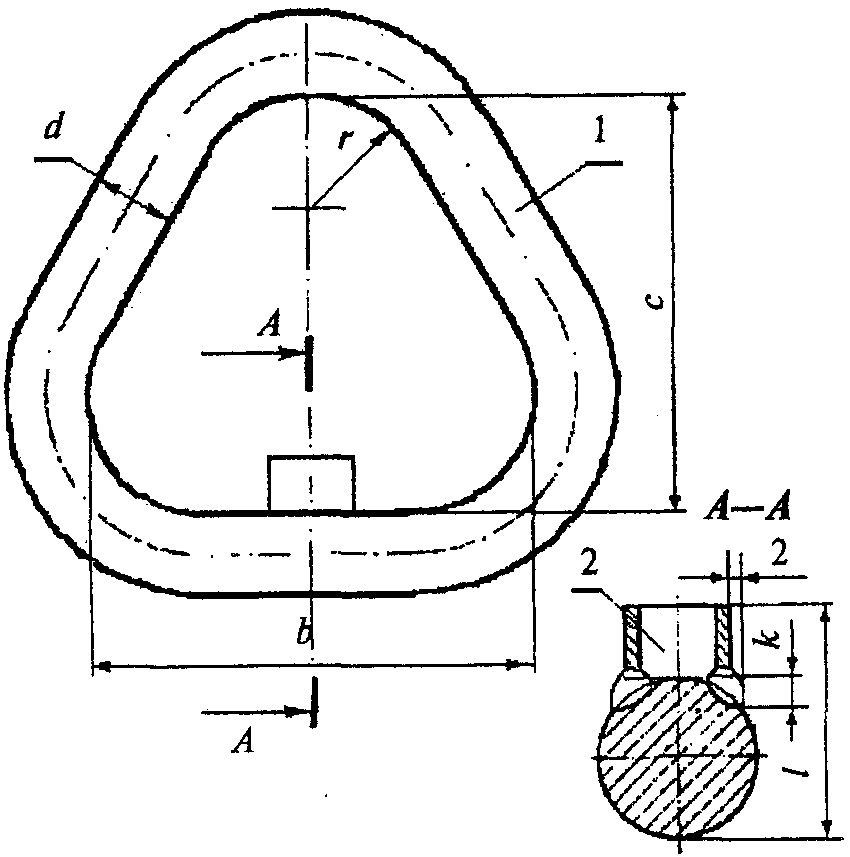
Размеры звеньев Т с допускаемой нагрузкой до 12,5 тс приведены в таблице 16.
| Звено и допускаемая нагрузка на него, тс | l | k | b | c | d | r |
|---|---|---|---|---|---|---|
| Т-0,5 | 23 | 4 | 60 | 55 | 10 | 14 |
| Т-1,0 | 29 | 8 | 86 | 80 | 14 | 20 |
| Т-2,0 | 41 | 11 | 119 | 110 | 20 | 28 |
| Т-4,0 | 54 | 12 | 161 | 150 | 28 | 40 |
| Т-5,0 | 56 | 10 | 182 | 170 | 32 | 45 |
| Т-8,0 | 75 | 8 | 225 | 210 | 40 | 55 |
Конструкция и размеры упора У для этого звена приведены на рисунке 17 и в таблице 17.
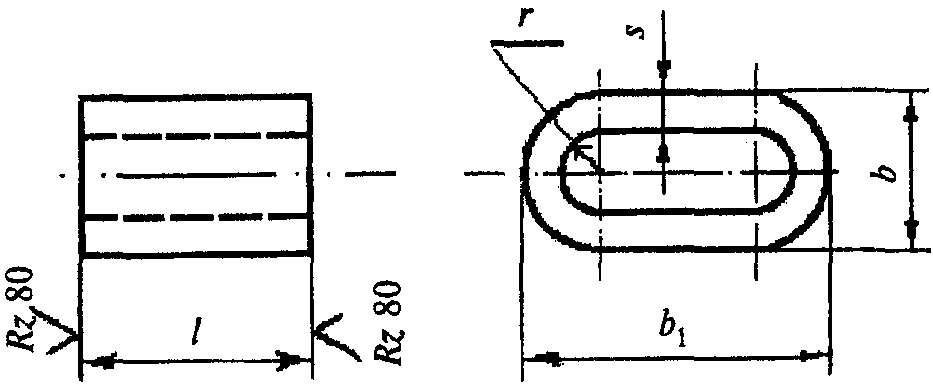
с допускаемой нагрузкой до 12,5 тс
| Упор | b | b 1 | l | s | r |
|---|---|---|---|---|---|
| У-0,5 | 9 | 15 | 12,5 | 2,5 | 2,0 |
| У-1,0 | 14 | 25 | 15,5 | 4 | 3 |
| У-2,0 | 20 | 30 | 20 | 4 | 6 |
| У-4,0 | 28 | 50 | 26 | 6 | 8 |
| У-8,0 | 30 | 65 | 35 | 6 | 9 |
Пример условного обозначения звена Т с допускаемой нагрузкой 5,0 тс: Звено Т-5,0 ГОСТ 25573-82*.
5.6 Звено О показано на рисунке 18.
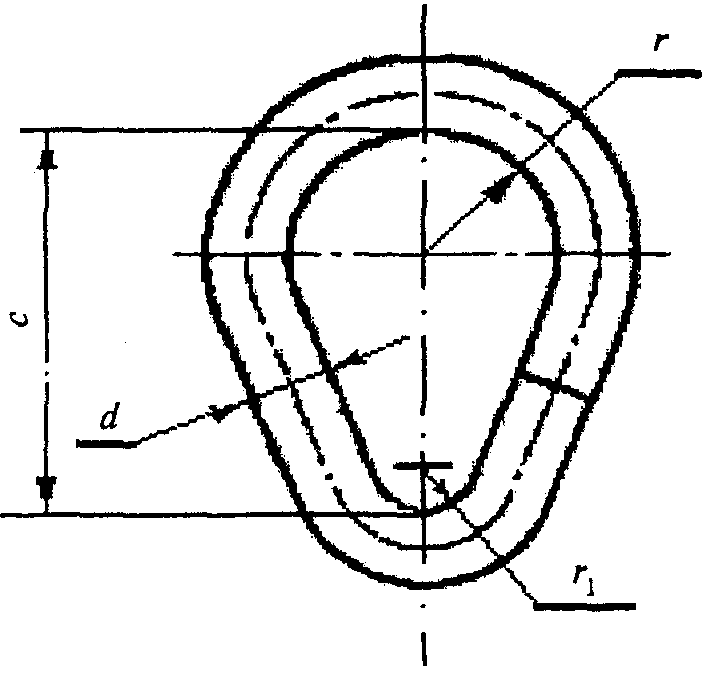
Размеры звеньев О приведены в таблице 18.
| Звено и допускаемая нагрузка на него, тс | d | c | r | r 1 | Длина развертки |
|---|---|---|---|---|---|
| О-0,5 | 10 | 55 | 14 | 8 | 167 |
| О-1,0 | 14 | 80 | 20 | 12 | 242 |
| О-2,0 | 20 | 110 | 28 | 16 | 334 |
| О-4,0 | 28 | 150 | 40 | 22 | 463 |
| О-5,0 | 32 | 170 | 45 | 25 | 524 |
| О-8,0 | 40 | 210 | 55 | 28 | 546 |
Пример условного обозначения овоидного звена О с допускаемой нагрузкой 1,0 тс: Звено О-1,0 ГОСТ 25573-82*.
5.7. В качестве захватов в стропах применяют крюки исполнений К и К1 или карабины Кр.
Крюк исполнения К показан на рисунке 19.
Размеры крюков исполнения К приведены в таблице 19.
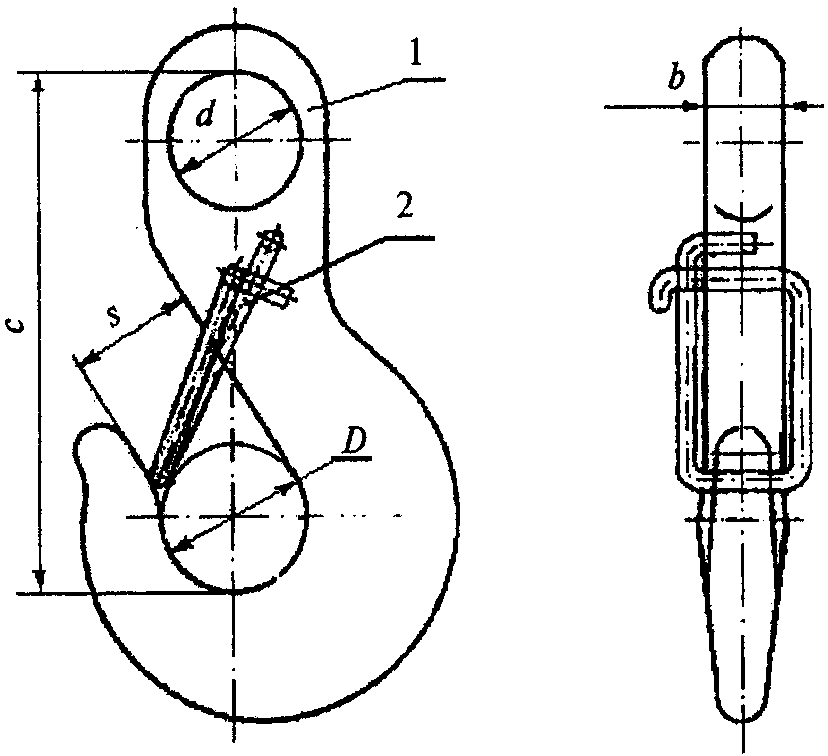
| Крюк и допускаемая нагрузка на него, тс | D | d | c | s | b |
|---|---|---|---|---|---|
| К-0,6 | 25 | 22 | 83,5 | 22 | 11 |
| К-1,0 | 32 | 26 | 109 | 24 | 15 |
| К-2,0 | 45 | 35 | 145 | 36 | 20 |
| К-4,0 | 60 | 44 | 187 | 45 | 32 |
| К-8,0 | 85 | 60 | 262,5 | 65 | 46 |
| К-10 | 95 | 70 | 297,5 | 75 | 50 |
Пример условного обозначения крюка исполнения К с допускаемой нагрузкой 2,0 тс: Крюк К-2,0 ГОСТ 25573-82*.
6. ЗАДЕЛКА КОНЦОВ КАНАТА СТРОПОВ
6.1. В этом разделе технических условий указывают способ заделки концов каната стропов, изготавливаемых предприятием.
Заделка концов каната выполняется одним из следующих способов:
опрессовкой стальной втулкой (рисунок 20);
опрессовкой алюминиевой втулкой (рисунок 21);
заплеткой концов каната (рисунок 22).
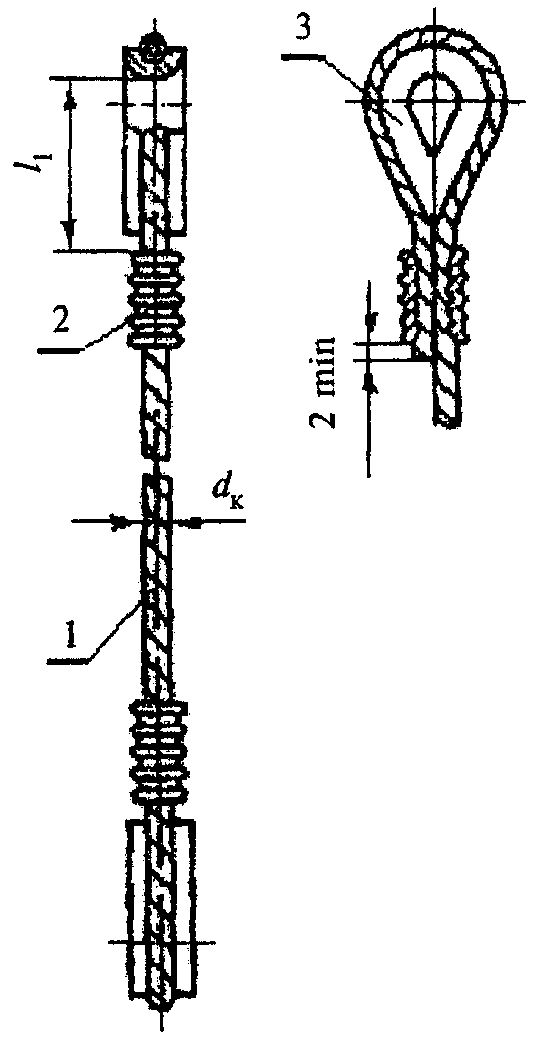
Рисунок 20. Заделка концов каната стальной втулкой
1 — канат; 2 — стальная втулка; 3 — коуш
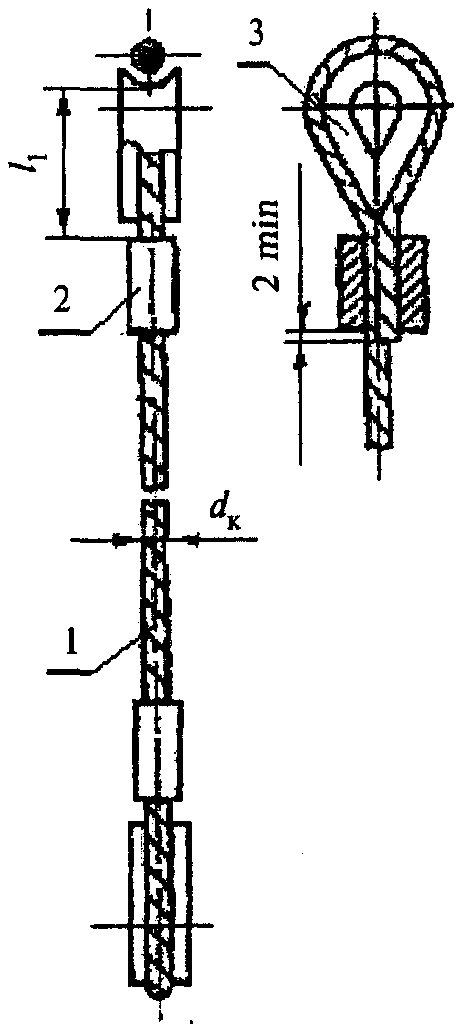
Рисунок 21. Заделка концов каната алюминиевой втулкой
1 — канат; 2 — алюминиевая втулка; 3 — коуш
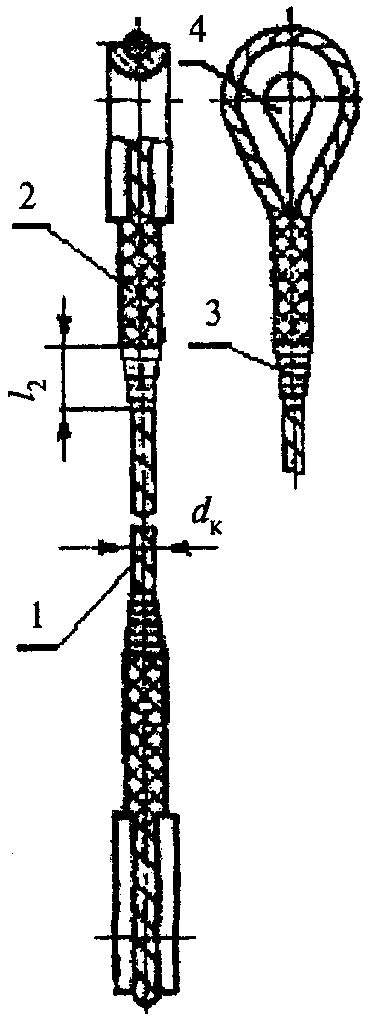
Параметры заделки концов каната для наиболее применяемых стропов приведены в таблице 20.
| Ветвь канатная | Диаметр каната d , | Втулка | Заплетка | ||||
| к мм | стальная | алюминиевая | Длина от ручья коуша до втулки l , мм 1 | Число проколов каждой прядью при заплетке, не менее | Длина канатов, обмотанных проволокой, l , мм 2 | Длина развертки проволоки, мм | |
| ВК-0,5 | 8,1; 8,3; 8,5 | СВт8,5 | Вт11 | 70 | 4 | 60 | 1800 |
| ВК-1,0 | 11,0; 11,5 | СВт13 | Вт13 | 95 | 4 | 80 | 3100 |
| ВК-2,0 | 15,0; 15,5 | СВт17 | Вт16 | 105 | 5 | 90 | 5200 |
| ВК-3,2 | 20,0 | СВт21 | Вт23 | 145 | 5 | 130 | 8500 |
| ВК-4,0 | 22,0; 22,5; 23,0 | - | Вт25 | 145 | 5 | 190 | 14000 |
| ВК-5,0 | 25,0; 25,5 | - | Вт28 | 170 | 5 | 190 | 16000 |
| ВК-8,0 | 31 | - | Вт36 | 230 | 6 | 260 | 26000 |
6.2. Конструкция и размеры опрессованных канатов стальной втулкой приведены на рисунке 23 и в таблице 21.
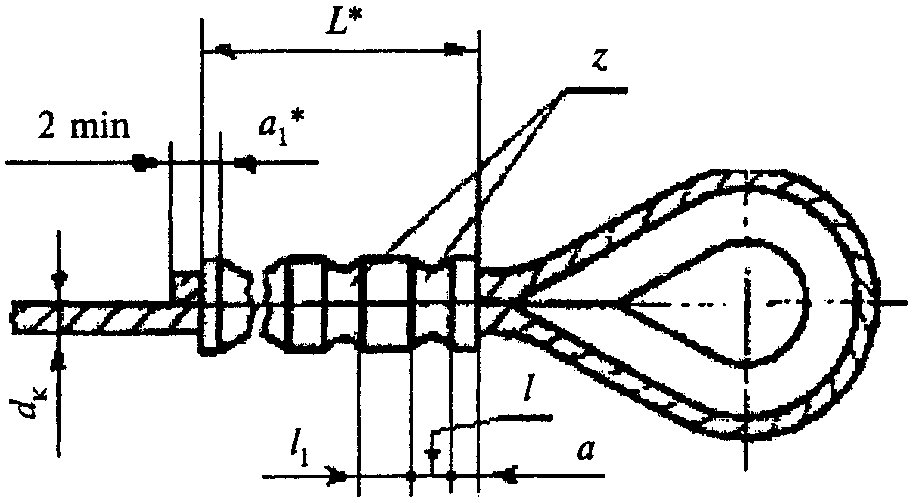
| Диаметр каната d к | a | l | l 1 | Число ручьев обжатия z | Длина втулки после обжатия L <*> | a <*> 1 |
| 6,3 — 7,6 | 5 | 10 | 7 | 3 | 56 | 7 |
| 8,1 — 10,0 | 6 | 10 | 10 | 4 | 85 | 7 |
| 11,5 — 12,5 | 7 | 10 | 12 | 4 | 91 | 8 |
| 13,5 — 15,5 | 10 | 10 | 12 | 5 | 118 | 10 |
| 16,5 — 17,0 | 10 | 12 | 14 | 6 | 166 | 10 |
| 18,0 — 20,0 | 10 | 12 | 15 | 7 | 196 | 12 |
| <*> Размеры для справок. | ||||||
Заготовка для стальной втулки и стальная втулка для опрессовки канатов приведены на рисунке 24 и в таблице 22.
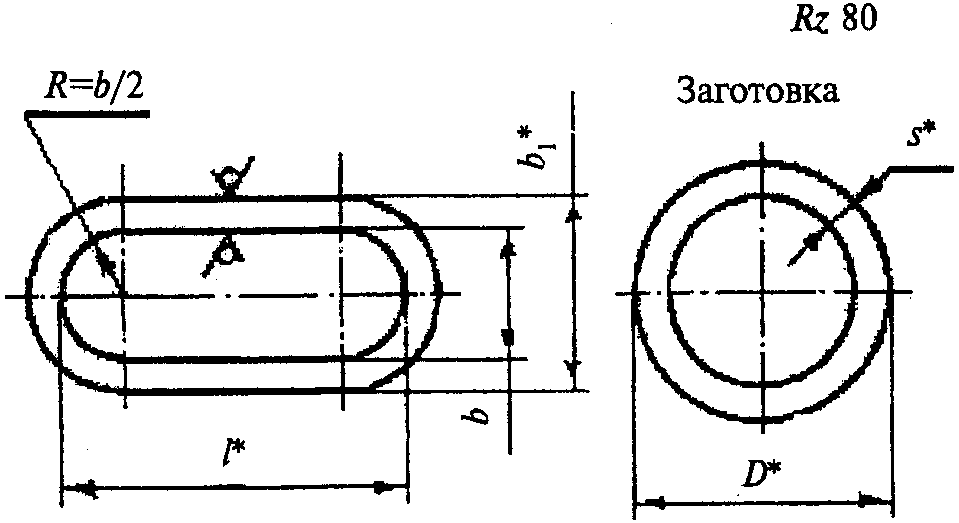
| Втулки и их параметр b | Диаметр каната d к | Втулка | Заготовка — труба по ГОСТ 8732-78*, ГОСТ 8734-75* | ||||
| b | b <*> 1 | l <*> | длина втулки до обжатия L <*> д | D <*> | s <*> | ||
| СВт8,5 | 7,6 — 8,1 | 8,5 | 13,5 | 23 | 80 | 22 | 2,5 |
| СВт9 | 8,5 — 9,0 | 9 | 14 | 26 | 80 | 25 | 2,5 |
| СВт11 | 9,7 — 10,0 | 11 | 16 | 28 | 80 | 25 | 2,5 |
| СВт13 | 11,0 — 12,0 | 13 | 19 | 32 | 85 | 30 | 3,0 |
| СВт15 | 12,5 — 14,0 | 15 | 21 | 35 | 112 | 32 | 3,0 |
| СВт17 | 15,0 — 16,5 | 17 | 23 | 41 | 160 | 38 | 3,0 |
| <*> Размеры для справок. | |||||||
Заготовка для алюминиевой втулки и алюминиевая втулка для опрессовки канатов приведены на рисунке 25 и в таблице 23.
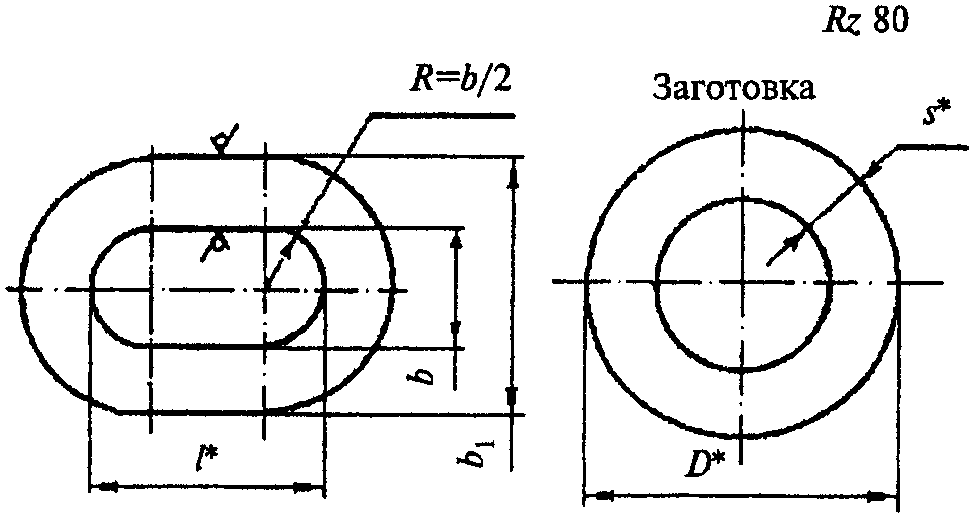
| Втулки и их параметр | Диаметр каната d k | Втулка | Заготовка — труба по ГОСТ 18482-79* | ||||
| b | b | b <*> 1 | l <*> | длина втулки L | D <*> | s <*> | |
| Вт12 | 9,7 — 10,0 | 12 | 24 | 24,5 | 60 | 32 | 6 |
| Вт15 | 12,0 — 14,0 | 15 | 30 | 31 | 70 | 40 | 7,5 |
| Вт18 | 15,0 — 16,5 | 18 | 38 | 37 | 80 | 50 | 10 |
| Вт20 | 17,0 — 19,5 | 21 | 41 | 43 | 90 | 55 | 10 |
| Вт25 | 22,0 — 23,0 | 25 | 45 | 48,5 | 100 | 60 | 10 |
| Вт28 | 25,0 — 26,0 | 28 | 53 | 55 | 110 | 70 | 12,5 |
| <*> Размеры для справок. | |||||||
7. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ К СТРОПАМ
7.1. В этом разделе должны быть приведены требования и нормы, определяющие эксплуатационные характеристики и показатели качества стропов. В разделе должны быть указаны основные требования к заготовкам стальных и алюминиевых втулок, материалам и покупным изделиям (канатам, коушам, крюкам и т.д.), комплектность, маркировка и упаковка стропов.
Раздел рекомендуется начинать словами: «Стропы строительные (наименование, тип, марка) должны соответствовать настоящим техническим условиям, составленным с учетом требований ГОСТ 25573-82*, ГОСТ 25032-81 и правил ПБ 10-382-00».
7.2. Чертежи общих видов стропов, звеньев и захватов, заделки концов стропов, опрессовочных втулок и заплеток приводят, как правило, в соответствующих разделах технических условий на листах формата A4. При необходимости эти чертежи могут быть помещены в приложении к техническим условиям. При разработке технических условий на типы строп указывают коды продукции каждого исполнения по классификатору продукции Российской Федерации.
Ниже приводятся технические требования, которые рекомендуется учитывать и использовать при составлении этого раздела технических условий на изготавливаемые стропы на данном предприятии.
7.3. Канаты для стропов должны удовлетворять требованиям ГОСТ 3071-88*, ГОСТ 3079-80* и ГОСТ 7668-80*.
Для стропов типов 1СК, 2СК, 3СК и 4СК применяют канаты по ГОСТ 2688-80*, ГОСТ 3070-88*, ГОСТ 3077-80* и ГОСТ 7665-80*.
Канатные ветви изготавливают из целого каната, сращивание каната не допускается. При обнаружении в канате порванной пряди или 12 обрывов проволоки на шаг свивки канат бракуют. Разность длин канатных ветвей стропов типа 4СК1 не должна превышать 1% длины ветвей.
Коуши для стропов выбирают по диаметру каната. Коуши должны соответствовать техническим требованиям ГОСТ 2224-93.
7.4 Детали для сборки стропов изготавливают из следующих материалов.
Захваты стропов — крюки и карабины (скобы) изготавливают из стали с механическими свойствами не ниже Стали 20 по ГОСТ 1050-88*. Звенья стропов, несущие силовую нагрузку, изготавливают из стали с механическими свойствами не ниже Стали 20 по ГОСТ 1050-88* или стали Стсп по ГОСТ 380-2005. Звенья стропов, не несущие силовую нагрузку, изготавливают из стали с механическими свойствами не ниже Стпс по ГОСТ 380-2005.
7.5. Захваты изготавливают ковкой или штамповкой, сварка при изготовлении захватов не применяется.
Крюки должны быть снабжены предохранительными замками по ГОСТ 12840-80* или по чертежам предприятий-изготовителей.
При обнаружении на поверхности крюков после ковки или штамповки трещин, надрывов и волосовин, при увеличении ширины зева более чем на 12%, при уменьшении высоты трущихся поверхностей более чем на 10% крюки бракуют и к дальнейшей обработке не допускают.
7.6. Звенья из круглой стали изготавливают гибкой или штамповкой в холодном или горячем состоянии с последующей сваркой концов. При этом применяется контактная стыковая сопротивлением или сплавлением, или ручная дуговая сварка. Сварной шов треугольного звена располагают в центре нижней стороны звена, а овальных звеньев — на прямолинейном участке. Увеличение диаметра в месте сварки не должно превышать 10%. Смещение свариваемых концов в месте стыка не должно превышать 3 — 4% диаметра сечения круглой стали.
Детали звеньев с резьбой бракуют при обнаружении сдвига ниток или срыва двух и более ниток.
7.7. При изготовлении ветвей стропов типов 1СК, 2СК, 3СК и 4СК концы канатов опрессовывают алюминиевой или стальной втулкой либо заделывают заплеткой (см. раздел 6).
Втулки изготавливают из алюминиевых сплавов с механическими свойствами не ниже марок АДО, АД1, АД31, АМЦ по ГОСТ 4784-74 или из Стали 20 по ГОСТ 1050-88*. После опрессовки конец каната должен выступать из втулки на 2 — 3 мм.
Места заплетки обкатывают обжимными роликами или протягивают через обжимную втулку, или уплотняют обстукиванием молотком.
Выступающие концы проволок прядей обматывают проволокой диаметром 1 мм по ГОСТ 3282-74* или другим материалом. При обмотке должно быть обеспечено перекрытие выступающих концов проволоки на 10 — 30 мм в обе стороны в зависимости от диаметра каната. Витки проволоки должны плотно прилегать к канату и друг к другу. Концы проволоки заделывают, чтобы исключить ее разматывание.
7.8. Втулки для стропов типов СКП2 и СКК2 изготавливают по рабочим чертежам предприятий-изготовителей. Для стропов этих типов втулки изготавливают из стали с механическими свойствами не ниже Стали 20 по ГОСТ 1050-88* или Стали 25Л по ГОСТ 977-88.
7.9. Захваты (крюки после ковки или штамповки), скобы разъемных звеньев после гибки, неразъемные звенья после сварки подвергают термообработке-нормализации. После термообработки твердость металла этих деталей должна быть не менее HB 110, а предел текучести и относительное удлинение металла — не ниже, чем до термообработки.
7.10. Планки для разъемных звеньев Рт1, Рт2 и Рт3 можно изготавливать из набора пластин толщиной не менее 12 мм. Пластины карабинов соединяют точечной контактной сваркой.
7.11. Блоки стропов изготавливают из стали с механическими свойствами не ниже Стали 25Л по ГОСТ 977-88. Оси блоков изготавливают в соответствии с требованиями ГОСТ 9650-80*, из стали с механическими свойствами не ниже Стали 35 по ГОСТ 1050-88.
Диаметры блоков должны быть не менее восьми диаметров каната.
7.12. Стропы должны выдерживать статическую нагрузку, превышающую на 25% их номинальную.
Коэффициент запаса прочности канатов стропов по отношению к разрывному усилию должен быть не менее шести. Коэффициент запаса прочности захватов и звеньев стропов по отношению к разрывному усилию должен быть не менее пяти.
7.13. Качество сварки деталей стропов (сварочные материалы, технология, квалификация сварщика и т.п.) должно обеспечить механические свойства сварного соединения не ниже механических свойств основного металла.
На поверхности захватов и звеньев не допускаются трещины, расслоения, надрывы и другие механические повреждения.
На поверхности втулок до опрессовки не должно быть забоин, вмятин и других повреждений. После опрессовки втулки не должны иметь трещин. Заваривать или заделывать такие повреждения не допускается.
Самопроизвольное спадание каната с блока стропа должно быть исключено. Изгибы и погнутости осей должны быть исправлены: блоки должны свободно вращаться на осях.
Пластины карабинов после сварки должны свободно перемещаться по скобе.
Втулки для стропов типа СКП2 и СКК2 должны свободно перемещаться по канату.
Стропы должны быть приняты согласно установленным ниже правилам, испытаны и снабжены клеймом (биркой).
8. ПРАВИЛА ПРИЕМКИ
8.1. В разделе «Правила приемки» указывают порядок контроля стропов, условия предъявления и приемки стропов органами технического контроля предприятия-изготовителя и покупателем (заказчиком), порядок оформления результатов приемки.
В разделе устанавливают контролируемые параметры и размеры, последовательность, в которой осуществляется контроль, места проставления клейм, подтверждающих приемку стропов органами контроля.
В разделе оговаривают правила и условия приемки стропов, порядок выбраковки, устранения дефектов, повторного контроля и возобновления приемки.
Ниже приводятся типовые правила приемки стропов, которые могут быть использованы и уточнены при составлении этого раздела технических условий на конкретные стропы.
8.2. Для установления соответствия стропов техническим условиям предприятие-изготовитель проводит приемосдаточные испытания, состоящие из проверки стропов и испытания их под статической нагрузкой.
На соответствие техническим требованиям по разделу 7 проверяют и испытывают 10% стропов от партии при заделке концов канатов опрессовкой стальными или алюминиевыми втулками, в том числе первый и последний строп, и 2% — при заделке концов каната заплеткой.
Партия стропов, подлежащих испытанию, должна состоять из стропов одного типа и грузоподъемности, изготовленных из каната с одного барабана (бухты).
Партия деталей должна состоять из деталей одного типоразмера, изготовленных из одного металла и по единой технологии. При единичном производстве приемосдаточным испытаниям подвергается каждый строп.
8.3. На соответствие техническим требованиям по разделу 7 проверяют все изготовленные захваты и звенья стропов. Испытаниям подвергают 2% изделий от партии.
8.4. При неудовлетворительных результатах приемосдаточных испытаний стропов производят повторные проверки и испытания с удвоенным числом образцов. В случае неудовлетворительных результатов повторных приемосдаточных испытаний партию строп бракуют.
9. МЕТОДЫ ИСПЫТАНИЙ
9.1. В разделе «Методы испытаний» описывают способ, режим контроля характеристик и параметров стропов.
Условия испытаний стропов должны быть максимально приближены к условиям их использования. Схема нагрузки должна соответствовать схеме нагрузки при производстве работ.
В разделе приводят описание процесса испытаний, наименование измерительного инструмента, формы и порядок ведения записей.
Испытания стропов проводят в соответствии с правилами ПБ 10-382-00.
Ниже приводятся типовые положения испытаний стропов, которые могут быть использованы, уточнены и дополнены при составлении этого раздела технических условий с учетом местных особенностей производства работ.
9.2. Стропы испытывают статической нагрузкой, превышающей номинальную на 25%. Ветви строп при испытаниях располагают, как правило, под углом 90° друг к другу. При испытаниях строп под другим углом ветвей производят пересчет действующих нагрузок. Испытательный груз поднимают на высоту не более 200 мм и выдерживают. При серийном производстве стропов время их выдержки под нагрузкой принимается 3 минуты, при единичном производстве — 10 минут.
Нагрузку в стропах определяют динамометром или по контрольному грузу. Массу контрольного груза определяют взвешиванием до испытаний. Погрешность взвешивания допускается не более 2% массы до 50 кг и 1% массы свыше 50 кг.
9.3. Качество канатов, металла захватов, звеньев, втулок, сварочных и других материалов определяют по сертификатам на них или по результатам лабораторного анализа и испытаний.
9.4. Качество сварных соединений звеньев проверяют осмотром, обмерами, методами неразрушающего контроля и механическими испытаниями звеньев на статическое растяжение по ГОСТ 6996-66*.
9.5. Линейные размеры строп, такие как разность длины канатных ветвей, длина конца каната, выступающего из обжатой втулки, диаметр скобы звена в месте сварки, смещение торцов (несоосность торцов) скобы в месте стыка и другие, проверяют рулеткой, штангенциркулем, линейкой, шаблонами.
9.6. Твердость металла измеряют по ГОСТ 9012-59* и ГОСТ 9013-59*.
Предел текучести, сопротивление разрыву и относительное удлинение металла определяют по ГОСТ 1497-84, а ударную вязкость — по ГОСТ 9454-78*.
9.7. Целостность канатов, качество поверхностей захватов и звеньев, в том числе, сварных швов, опрессованных втулок, проверяют осмотром и органолептически. В случае необходимости при этом могут использоваться методы инструментального контроля.
10. МАРКИРОВКА, УПАКОВКА, ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
10.1. В разделе указывают порядок и место проставления клейм, крепления бирок, способ и средства упаковки, условия транспортирования и хранения, обеспечивающие целостность и сохранность строп, приводят метод консервации и консервационные материалы, способ укладывания или подвески строп на складе (на стеллажи, на крюки и т.п.).
Ниже приводятся типовые правила, которые могут быть использованы и уточнены при составлении этого раздела технических условий на конкретные стропы.
10.2. На каждом стропе ставится маркировка (клеймо) или прикрепляется металлическая бирка, на которой указывают: наименование или товарный знак предприятия-изготовителя, номер стропа по нумерации предприятия-изготовителя, грузоподъемность стропа, год испытания.
10.3. На каждом захвате и звене стропа должна быть нанесена на металле ударом или штампом маркировка, содержащая следующие сведения: товарный знак предприятия-изготовителя, допускаемая нагрузка, год испытания.
10.4. Сведения об изготовленных стропах заносят в специальный журнал, порядок ведения и заполнения которого установлен правилами ПБ 10-382-00. Форма журнала приводится в МДС 12-31.2007. По журналу устанавливают: наименование и тип стропа, грузоподъемность, код ОКП, номер проекта (рабочих чертежей) и технических условий, номер технологической карты, номер сертификата на примененный материал, дату и результаты испытаний, подпись ответственного инженерно-технического работника.
10.5. Строп, канатная ветвь, захват, звено или их партии, изготавливаемые на продажу, сопровождаются паспортом, в котором указывают: наименование и товарный знак предприятия-изготовителя, тип стропа (изделия) и его грузоподъемность (допускаемую нагрузку), длину стропов и канатных ветвей, номер по нумерации предприятия-изготовителя, год и месяц выпуска, результаты проверок и испытаний, наименование документа, в котором указаны гарантируемые параметры и показатели качества продукции (сертификат соответствия, технические условия, ГОСТ 25573-82*), гарантийные обязательства.
10.6 Упаковка стропов производится, как правило, двумя способами.
Первый способ: стропы одного типа, одинаковой грузоподъемности и длины связывают кольцом, комплектуют в общую бухту, которую завязывают по периметру в трех-четырех местах.
Второй способ: стропы длиной до 3 м связывают в пачки (пучки) массой около 100 кг и укладывают в пакеты или в контейнеры.
Маркировка грузовых мест бухты, пачки — по ГОСТ 14192-96*.
10.7. Транспортирование стропов производится любым видом транспорта. Хранение стропов — по группе условий хранения ОЖ4 по ГОСТ 15150-69*.
11. ГАРАНТИИ ПРЕДПРИЯТИЯ-ИЗГОТОВИТЕЛЯ
В этом разделе устанавливают права и обязанности предприятия-изготовителя по гарантиям в соответствии с действующим законодательством. Предприятие-изготовитель должно гарантировать соответствие стропов техническим условиям при соблюдении потребителем правил их эксплуатации.
Правила эксплуатации, технического освидетельствования и испытаний стропов изложены в МДС 12-31.2007.
Гарантийный срок эксплуатации стропов устанавливают обычно от трех до шести месяцев.