ГОСТ 4543-71. Прокат из легированной конструкционной стали. Технические условия
(утв. Постановлением Госстандарта СССР от 18.06.1971 № 1148)
(ред. от 01.12.1989, с изм. от 28.10.2014)
Внимание
Документ утратил силу с 1 октября 2017 года в связи с изданием Приказа Росстандарта от 13.01.2017 № 10-ст. Взамен введен в действие ГОСТ 4543-2016. Документ утратил силу с 1 октября 2017 года в связи с изданием Приказа Росстандарта от 13.01.2017 № 10-ст. Взамен введен в действие ГОСТ 4543-2016. Документ утратил силу с 1 января 2015 года в части стали марок 15Г, 20Г, 25Г, 30Г, 35Г, 40Г, 45Г, 50Г, 10Г2, 30Г2, 35Г2, 40Г2, 45Г2, 50Г2 в связи с изданием Приказа Росстандарта от 28.10.2014 № 1451-ст. Взамен введен в действие ГОСТ 1050-2013.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 4543-57"]:::rst
  n1["ГОСТ 1050-60*"]:::rst
  n2["ГОСТ 4543-61*"]:::rst
  n3["ГОСТ 4543-71"]:::rst
  click n3 "https://bukva.ai/docs/gost-4543-71" "ГОСТ 4543-71. Прокат из легированной конструкционной стали. Технические условия (утв. Постановлением Госстандарта СССР от 18.06.1971 N 1148)"
  n4["ГОСТ 1050-2013"]:::doc
  click n4 "https://bukva.ai/docs/gost-1050-2013" "ГОСТ 1050-2013. Межгосударственный стандарт. Металлопродукция из нелегированных конструкционных качественных и специальных сталей. Общие технические условия (введен в действие Прик"
  n5["ГОСТ 4543-2016"]:::doc
  click n5 "https://bukva.ai/docs/standart-gost-4543-2016" "ГОСТ 4543-2016. Межгосударственный стандарт. Металлопродукция из конструкционной легированной стали. Технические условия (введен в действие Приказом Росстандарта от 13.01.2017 N 10"
  n3 --> n4
  n3 --> n5
  n1 --> n3
  n2 --> n3
  n0 --> n2
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
от 18 июня 1971 г. № 1148
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ПРОКАТ ИЗ ЛЕГИРОВАННОЙ КОНСТРУКЦИОННОЙ СТАЛИ
Structural alloy steel bars. Specifications
Дата введения 1 января 1973 года
1. Разработан и внесен Министерством черной металлургии СССР.
Разработчики: А.П. Гуляев, д-р техн. наук (руководитель темы); Р.И. Колясникова (руководитель темы); И.Н. Голиков, д-р техн. наук; А.С. Каплан; Е.В. Кручинина.
2. Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 18.06.1971 № 1148.
3. Взамен ГОСТ 1050-60 (в части марок 15Г, 20Г, 25Г, 30Г, 35Г, 40Г, 45Г, 50Г); ГОСТ 1051-59 (в части легированной стали, кроме качества поверхности и упаковки); ГОСТ 4543-61.
4. Ссылочные нормативно-технические документы
5. Ограничение срока действия снято по Протоколу № 4-93 Межгосударственного совета по стандартизации, метрологии и сертификации (ИУС 4-94).
6. Переиздание (декабрь 1996 г.) с Изменениями № 1, 2, 3, 4, 5, утвержденными в марте 1977 г., июле 1982 г., феврале 1987 г., июне 1987 г., декабре 1989 г. (ИУС 5-77, 11-82, 5-87, 10-87, 3-90).
Настоящий стандарт распространяется на прокат горячекатаный и кованый диаметром или толщиной до 250 мм, калиброванный и со специальной отделкой поверхности из легированной конструкционной стали, применяемый в термически обработанном состоянии.
В части норм химического состава стандарт распространяется на все другие виды проката, слитки, поковки и штамповки.
(Измененная редакция, Изм. № 2, 5).
1.1 В зависимости от химического состава и свойств конструкционная сталь делится на категории:
Примечания. 1. К особовысококачественной стали относят сталь электрошлакового переплава.
1.2. В зависимости от основных легирующих элементов сталь делится на группы: хромистая, марганцовистая, хромомарганцовая, хромокремнистая, хромомолибденовая и хромомолибденованадиевая, хромованадиевая, никельмолибденовая, хромоникелевая и хромоникелевая с бором, хромокремнемарганцовая и хромокремнемарганцовоникелевая, хромомарганцовоникелевая и хромомарганцовоникелевая с титаном и бором, хромоникельмолибденовая, хромоникельмолибденованадиевая и хромоникельванадиевая, хромоалюминиевая и хромоалюминиевая с молибденом, хромомарганцовоникелевая с молибденом и титаном.
(Измененная редакция, Изм. № 4).
1.3 По видам обработки прокат делят на:
горячекатаный и кованый (в том числе с обточенной или ободранной поверхностью);
со специальной отделкой поверхности.
1.4. В зависимости от качества поверхности горячекатаный и кованый прокат изготовляют групп: 1, 2, 3.
1.5 По состоянию материала прокат изготовляют:
нагартованный — Н (для калиброванного и со специальной отделкой поверхности проката).
1.3 — 1.5. (Измененная редакция, Изм. № 5).
2а.1. Сортамент проката должен соответствовать требованиям ГОСТ 2591, ГОСТ 2590, ГОСТ 2879, ГОСТ 103, ГОСТ 1133, ГОСТ 7417, ГОСТ 8559, ГОСТ 8560, ГОСТ 14955 и другой нормативно-технической документации.
(Измененная редакция, Изм. № 5).
Прокат горячекатаный, квадратный, со стороной квадрата 46 мм, обычной точности прокатки В по ГОСТ 2591, из стали марки 18ХГТ, группы качества поверхности 2, термически обработанный ТО:
\text{Квадрат} \frac{\text{В } - 46\text{ГОСТ }2591 - 88}{18\text{ХГТ } - 2 - \text{ТО ГОСТ }4543 - 71} .
То же, круглый, диаметром 80 мм, обычной точности прокатки В по ГОСТ 2590, из стали марки 18Х2Н4МА, группы качества поверхности 1, вариант механических свойств 2, термически обработанный ТО:
\text{Круг} \frac{\text{В } - 80\text{ГОСТ }2590 - 88}{18\text{Х }2\text{Н }4\text{МА} - 1 - 2 - \text{ТО ГОСТ }4543 - 71} .
То же, полосовой, толщиной 20 мм, шириной 75 мм по ГОСТ 103, из стали марки 25ХГТ, группы качества поверхности 3, вариант механических свойств 1, без термической обработки:
\text{Полоса} \frac{20 \times 75\text{ГОСТ }103 - 76}{25\text{ХГТ } - 3 - 1\text{ГОСТ }4543 - 71} .
Прокат калиброванный, круглый, диаметром 15 мм, с предельными отклонениями по h11 по ГОСТ 7417, из стали марки 40ХН2МА, качества поверхности группы Б по ГОСТ 1051, с контролем механических свойств М, нагартованный Н:
\text{Круг} \frac{h11 - 15\text{ГОСТ }7417 - 75}{40\text{ХН }2\text{МА} - \text{Б } - \text{М } - \text{Н ГОСТ }4543 - 71} .
Прокат со специальной отделкой поверхности, круглый, диаметром 8,5 мм, с предельными отклонениями по h9 и качеством поверхности группы В по ГОСТ 14955, из стали марки 12ХН3А, с нормированной прокаливаемостью П, термически обработанный ТО:
\text{Круг} \frac{h9 - 8,5\text{ГОСТ }14955 - 77}{12\text{ХН }3\text{А} - \text{В } - \text{П } - \text{ТО ГОСТ }4543 - 71} .
(Измененная редакция, Изм. № 5).
2.1. Прокат из стали легированной конструкционной изготовляют в соответствии с требованиями настоящего стандарта по технологическому регламенту, утвержденному в установленном порядке.
(Измененная редакция, Изм. № 2, 5).
2.2. Марки и химический состав стали должны соответствовать указанным в табл. 1.
| Группа стали | Марка стали | Массовая доля элементов,% | ||||||||
| углерод | кремний | марганец | хром | никель | молибден | алюминий | титан | ванадий | ||
| Хромис- | 15Х | 0,12 - | 0,17 - | 0,40 - | 0,70 - | - | - | - | - | - |
| тая | 15ХА 20Х 30Х 30ХРА 35Х 38ХА 40Х 45Х 50Х | 0,18 0,12 — 0,17 0,17 — 0,23 0,24 — 0,32 0,27 — 0,33 0,31 — 0,39 0,35 — 0,42 0,36 — 0,44 0,41 — 0,49 0,46 — 0,54 | 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 | 0,70 0,40 — 0,70 0,50 — 0,80 0,50 — 0,80 0,50 — 0,80 0,50 — 0,80 0,50 — 0,80 0,50 — 0,80 0,50 — 0,80 0,50 — 0,80 | 1,00 0,70 — 1,00 0,70 — 1,00 0,80 — 1,10 1,00 — 1,30 0,80 — 1,10 0,80 — 1,10 0,80 — 1,10 0,80 — 1,10 0,80 — 1,10 | - — - - — - - — - | - — - - — - - — - | - — - - — - - — - | - — - - — - - — - | - — - - — - - — - |
| Марган- | 15Г | 0,12 - | 0,17 - | 0,70 - | - | - | - | - | - | - |
| цовистая | 20Г 25Г 30Г 35Г 40Г, 40ГР 45Г 50Г 10Г2 30Г2 35Г2 40Г2 45Г2 50Г2 47ГТ | 0,19 0,17 — 0,24 0,22 — 0,30 0,27 — 0,35 0,32 — 0,40 0,37 — 0,45 0,42 — 0,50 0,48 — 0,56 0,07 — 0,15 0,26 — 0,35 0,31 — 0,39 0,36 — 0,44 0,41 — 0,49 0,46 — 0,55 0,44 — 0,52 | 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,10 — 0,22 | 1,00 0,70 — 1,00 0,70 — 1,00 0,70 — 1,00 0,70 — 1,00 0,70 — 1,00 0,70 — 1,00 0,70 — 1,00 1,20 — 1,60 1,40 — 1,80 1,40 — 1,80 1,40 — 1,80 1,40 — 1,80 1,40 — 1,80 0,90 — 1,20 | - — - - — - - — - - — - - - | - — - - — - - — - - — - - - | - — - - — - - — - - — - - - | - — - - — - - — - - — - - - | - — - - — - - — - - — - - 0,06 — 0,12 | - — - - — - - — - - — - - - |
| Хромо- | 18ХГ | 0,15 - | 0,17 - | 0,90 - | 0,90 - | - | - | - | - | - |
| марганцовая | 18ХГТ 20ХГР 27ХГР 25ХГТ 30ХГТ 40ХГТР 25ХГМ 38ХГМ | 0,21 0,17 — 0,23 0,18 — 0,24 0,25 — 0,31 0,22 — 0,29 0,24 — 0,32 0,38 — 0,45 0,23 — 0,29 0,34 — 0,40 | 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 | 1,20 0,80 — 1,10 0,70 — 1,00 0,70 — 1,00 0,80 — 1,10 0,80 — 1,10 0,80 — 1,00 0,90 — 1,20 0,60 — 0,90 | 1,20 1,00 — 1,30 0,75 — 1,05 0,70 — 1,00 1,00 — 1,30 1,00 — 1,30 0,80 — 1,10 0,90 — 1,20 0,80 — 1,10 | - — - - — - - - | - — - - — - 0,20 — 0,30 0,15 — 0,25 | - — - - — - - - | 0,03 — 0,09 — - 0,03 — 0,09 0,03 — 0,09 0,03 — 0,09 — - | - — - - — - - - |
| Хромокремнистая | 33ХС 38ХС 40ХС | 0,29 — 0,37 0,34 — 0,42 0,37 — 0,45 | 1,0 — 1,4 1,0 — 1,4 1,2 — 1,6 | 0,30 — 0,60 0,30 — 0,60 0,30 — 0,60 | 1,30 — 1,60 1,30 — 1,60 1,30 — 1,60 | - — - | - — - | - — - | - — - | - — - |
| Хромомолибденовая и хромомолибденованадиевая | 15ХМ 20ХМ 30ХМ 30ХМА 35ХМ 38ХМ 30Х3МФ 40ХМФА | 0,11 — 0,18 0,15 — 0,25 0,26 — 0,34 0,26 — 0,33 0,32 — 0,40 0,35 — 0,42 0,27 — 0,34 0,37 — 0,44 | 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 | 0,40 — 0,70 0,40 — 0,70 0,40 — 0,70 0,40 — 0,70 0,40 — 0,70 0,35 — 0,65 0,30 — 0,60 0,40 — 0,70 | 0,80 — 1,10 0,80 — 1,10 0,80 — 1,10 0,80 — 1,10 0,80 — 1,10 0,90 — 1,30 2,30 — 2,70 0,80 — 1,10 | - — - - — - - - | 0,40 — 0,55 0,15 — 0,25 0,15 — 0,25 0,15 — 0,25 0,15 — 0,25 0,20 — 0,30 0,20 — 0,30 0,20 — 0,30 | - — - - — - - - | - — - - — - - - | - — - - — - 0,06 — 0,12 0,10 — 0,18 |
| Хромованадиевая | 15ХФ 40ХФА | 0,12 — 0,18 0,37 — 0,44 | 0,17 — 0,37 0,17 — 0,37 | 0,40 — 0,70 0,50 — 0,80 | 0,80 — 1,10 0,80 — 1,10 | - - | - - | - - | - - | 0,06 — 0,12 0,10 — 0,18 |
| Никельмолибденовая | 15Н2М (15НМ) 20Н2М (20НМ) | 0,10 — 0,18 0,17 — 0,25 | 0,17 — 0,37 0,17 — 0,37 | 0,40 — 0,70 0,40 — 0,70 | - - | 1,5 — 1,9 1,5 — 1,9 | 0,20 — 0,30 0,20 — 0,30 | - - | - - | - - |
| Хромо- | 12ХН | 0,09 - | 0,17 - | 0,30 - | 0,40 - | 0,50 - | - | - | - | - |
| никелевая и хромо- | 20ХН | 0,15 0,17 - | 0,37 0,17 - | 0,60 0,40 - | 0,70 0,45 - | 0,80 1,0 - | - | - | - | - |
| никелевая с бором | 40ХН 45ХН 50ХН 20ХНР 12ХН2 12ХН3А 20ХН3А 30ХН3А 12Х2Н4А 20Х2Н4А | 0,23 0,36 — 0,44 0,41 — 0,49 0,46 — 0,54 0,16 — 0,23 0,09 — 0,16 0,09 — 0,16 0,17 — 0,24 0,27 — 0,33 0,09 — 0,15 0,16 — 0,22 | 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 | 0,70 0,50 — 0,80 0,50 — 0,80 0,50 — 0,80 0,60 — 0,90 0,30 — 0,60 0,30 — 0,60 0,30 — 0,60 0,30 — 0,60 0,30 — 0,60 0,30 — 0,60 | 0,75 0,45 — 0,75 0,45 — 0,75 0,45 — 0,75 0,70 — 1,10 0,60 — 0,90 0,60 — 0,90 0,60 — 0,90 0,60 — 0,90 1,25 — 1,65 1,25 — 1,65 | 1,4 1,0 — 1,4 1,0 — 1,4 1,0 — 1,4 0,8 — 1,1 1,5 — 1,9 2,75 — 3,15 2,75 — 3,15 2,75 — 3,15 3,25 — 3,65 3,25 — 3,65 | - — - - — - - — - - | - — - - — - - — - - | - — - - — - - — - - | - — - - — - - — - - |
| Хромокремнемарганцовая и хромокремнемарганцовоникелевая | 20ХГСА 25ХГСА 30ХГС 30ХГСА 35ХГСА 30ХГСН2А (30ХГСНА) | 0,17 — 0,23 0,22 — 0,28 0,28 — 0,35 0,28 — 0,34 0,32 — 0,39 0,27 — 0,34 | 0,9 — 1,2 0,9 — 1,2 0,9 — 1,2 0,9 — 1,2 1,1 — 1,4 0,9 — 1,2 | 0,80 — 1,10 0,80 — 1,10 0,80 — 1,10 0,80 — 1,10 0,80 — 1,10 1,00 — 1,30 | 0,80 — 1,10 0,80 — 1,10 0,80 — 1,10 0,80 — 1,10 1,10 — 1,40 0,90 — 1,20 | - — - - — 1,4 — 1,8 | - — - - — - | - — - - — - | - — - - — - | - — - - — - |
| Хромомарганцовоникелевая и хромомарганцовоникелевая с титаном и бором | 15ХГН2ТА (15ХГНТА) 20ХГНР 20ХГНТР 38ХГН 14ХГН 19ХГН | 0,13 — 0,18 0,16 — 0,23 0,18 — 0,24 0,35 — 0,43 0,13 — 0,18 0,16 — 0,21 | 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 | 0,70 — 1,00 0,70 — 1,00 0,80 — 1,10 0,80 — 1,10 0,70 — 1,00 0,70 — 1,10 | 0,70 — 1,00 0,70 — 1,10 0,40 — 0,70 0,50 — 0,80 0,80 — 1,10 0,80 — 1,10 | 1,4 — 1,8 0,8 — 1,1 0,40 — 0,70 0,70 — 1,0 0,8 — 1,1 0,8 — 1,1 | - — - - — - | - — - - — - | 0,03 — 0,09 — 0,03 — 0,09 — - - | - — - - — - |
| Хромо- | 20ХН2М | 0,15 - | 0,17 - | 0,40 - | 0,40 - | 1,6 - | 0,20 - | - | - | - |
| никель- | (20ХНМ) | 0,22 | 0,37 | 0,70 | 0,60 | 2,0 | 0,30 | |||
| молибде- | 30ХН2МА | 0,27 - | 0,17 - | 0,30 - | 0,60 - | 1,25 - | 0,20 - | - | - | - |
| новая | (30ХНМА) 38Х2Н2МА (38ХНМА) 40ХН2МА (40ХНМА) 40Х2Н2МА (40Х1НВА) 38ХН3МА 18Х2Н4МА (18Х2Н4ВА) 25Х2Н4МА (25Х2Н4ВА) | 0,34 0,33 — 0,40 0,37 — 0,44 0,35 — 0,42 0,33 — 0,40 0,14 — 0,20 0,21 — 0,28 | 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 | 0,60 0,25 — 0,50 0,50 — 0,80 0,30 — 0,60 0,25 — 0,50 0,25 — 0,55 0,25 — 0,55 | 0,90 1,30 — 1,70 0,60 — 0,90 1,25 — 1,65 0,80 — 1,20 1,35 — 1,65 1,35 — 1,65 | 1,65 1,3 — 1,7 1,25 — 1,65 1,35 — 1,75 2,75 — 3,25 4,0 — 4,4 4,0 — 4,4 | 0,30 0,20 — 0,30 0,15 — 0,25 0,20 — 0,30 0,20 — 0,30 0,30 — 0,40 0,30 — 0,40 | - — - - — - | - — - - — - | - — - - — - |
| Хромоникельмолибденованадиевая и хромоникельванадиевая | 30ХН2МФА (30ХН2ВФА) 36Х2Н2МФА (36ХН1МФА) 38ХН3МФА 45ХН2МФА (45ХНМФА) 20ХН4ФА | 0,27 — 0,34 0,33 — 0,40 0,33 — 0,40 0,42 — 0,50 0,17 — 0,24 | 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 | 0,30 — 0,60 0,25 — 0,50 0,25 — 0,50 0,50 — 0,80 0,25 — 0,55 | 0,60 — 0,90 1,30 — 1,70 1,20 — 1,50 0,80 — 1,10 0,70 — 1,10 | 2,0 — 2,4 1,3 — 1,7 3,0 — 3,5 1,3 — 1,8 3,75 — 4,15 | 0,20 — 0,30 0,30 — 0,40 0,35 — 0,45 0,20 — 0,30 - | - — - - - | - — - - - | 0,10 — 0,18 0,10 — 0,18 0,10 — 0,18 0,10 — 0,18 0,10 — 0,18 |
| Хромоалюминиевая с молибденом | 38Х2МЮА (38ХМЮА) | 0,35 — 0,42 | 0,20 — 0,45 | 0,30 — 0,60 | 1,35 — 1,65 | - | 0,15 — 0,25 | 0,7 — 1,1 | - | - |
| Хромомарганцовоникелевая с молибденом и титаном | 20ХГНМ 40ХГНМ 25ХГНМТ | 0,18 — 0,23 0,37 — 0,43 0,23 — 0,29 | 0,17 — 0,37 0,17 — 0,37 0,17 — 0,37 | 0,70 — 1,10 0,50 — 0,80 0,50 — 0,80 | 0,40 — 0,70 0,60 — 0,90 0,40 — 0,60 | 0,40 — 0,70 0,70 — 1,1 0,8 — 1,1 | 0,15 — 0,25 0,15 — 0,25 0,40 — 0,50 | - — - | - — 0,04 — 0,09 | - — - |
Примечания. 1. Химический состав стали категории Ш должен соответствовать нормам, указанным в табл. 1 для соответствующих марок стали.
2. В обозначении марок первые две цифры указывают среднюю массовую долю углерода в сотых долях процента, буквы за цифрами означают: Р — бор, Ю — алюминий, С — кремний, Т — титан, Ф — ванадий, Х — хром, Г — марганец, Н — никель, М — молибден, В — вольфрам. Цифры, стоящие после букв, указывают примерную массовую долю легирующего элемента в целых единицах. Отсутствие цифры означает, что в марке содержится до 1,5% этого легирующего элемента. Буква А в конце наименования марки обозначает «высококачественная сталь». «Особовысококачественная» сталь обозначается буквой Ш через тире в конце наименования марки. Например, качественная — 30ХГС; высококачественная — 30ХГСА; особовысококачественная — 30ХГС-Ш, 30ХГСА-Ш.
В скобках приведены обозначения марок стали, соответствующие ранее действующим ГОСТ 4543-61 и техническим условиям.
3. Сталь марок 30Г2, 35Г2, 40Г2, 45Г2, 50Г2 по требованию потребителя может поставляться с массовой долей марганца 1,2 — 1,6%.
4. Для стали марок 20ХГР, 20ХНР, 20ХГНР, 27ХГР и 18Х2Н4МА допускается технологическая добавка титана по расчету (без учета угара) до 0,06%.
5. В сталь, содержащую в обозначении марки букву Р, бор вводится по расчету (без учета угара) в количестве не более 0,005%; при этом остаточная массовая доля его в стали должна быть не менее 0,0010%.
6. В стали, легированной молибденом, марок 38ХМ, 30ХН2МА, 38Х2Н2МА, 40Х2Н2МА, 38ХН3МА, 18Х2Н4МА, 25Х2Н4МА, 30ХН2МФА допускается частичная замена молибдена вольфрамом.
Суммарная массовая доля молибдена и вольфрама, пересчитанного на молибден, из расчета: три весовые части вольфрама заменяют одну весовую часть молибдена, должна соответствовать указанному в табл. 1.
По требованию потребителя изготовляется сталь марок 38ХВ, 30ХН2ВА, 38Х2Н2ВА, 40Х2Н2ВА, 38ХН3ВА, 18Х2Н4ВА, 25Х2Н4ВА, 30ХН2ВФА.
Массовая доля вольфрама в этих сталях должна быть следующая:
    30ХВ     0,50 - 0,80%           38ХН3ВА  0,50 - 0,80%
    30ХН2ВА  0,50 - 0,80%           18Х2Н4ВА 0,80 - 1,2%
    38Х2Н2ВА 0,50 - 0,80%           25Х2Н4ВА 0,80 - 1,2%
    40Х2Н2ВА 0,60 - 0,90%           30ХН2ВФА 0,50 - 0,80%
В указанных марках стали допускается частичная замена вольфрама остаточным молибденом из расчета: одна весовая часть молибдена заменяет три весовые части вольфрама. При этом массовая доля вольфрама должна быть не менее:
    38ХВ     0,30%                  38ХН3ВА  0,30%
    30ХН2ВА  0,30%                  18Х2Н4ВА 0,50%
    38Х2Н2ВА 0,30%                  25Х2Н4ВА 0,50%
    40Х2Н2ВА 0,40%                  30ХН2ВФА 0,30%
7. Допускается наличие вольфрама до 0,20%, молибдена до 0,15%, титана до 0,03% (за исключением стали марок, перечисленных в примечании 4) и ванадия до 0,05% в сталях, не легированных этими элементами.
8. Сталь марки 38ХН3МФА по заказу потребителя может изготовляться с массовой долей молибдена 0,20 — 0,30%.
9. Массовая доля азота в кислородно-конверторной стали не должна превышать для тонколистового проката и ленты — 0,006%; для остальных видов проката — 0,008%.
10. В соответствии с заказом в стали марок 15Х, 20Х, 30Х, 35Х, 40Х, 45Х, 40ХН, 15ХФ, 30ХМА массовая доля кремния должна быть 0,10 — 0,37% и в стали марок 20Х и 30Х массовая доля марганца должна быть 0,40 — 0,80%.
11. По требованию потребителя в стали, не легированной хромом и никелем, массовая доля марганца может быть уменьшена на величину марганцового эквивалента, равного:
\text{Э}_{\text{м}} = 0,3 (Cr, %) + 0,5 (Ni, %) + 0,7 (Cu, %),
где Cr, Ni, Cu — остаточная массовая доля хрома, никеля и меди, не превышающая норм табл. 2. При этом массовая доля марганца в стали должна быть не менее 0,35%.
(Измененная редакция, Изм. № 1, 2, 4, 5).
2.3. Массовая доля фосфора, серы, остаточных меди, никеля и хрома в стали всех марок не должна превышать норм, указанных в табл. 2.
| Категория стали | Массовая доля элементов, %, не более | ||||
| фосфор | сера | медь | никель | хром | |
| Качественная Высококачественная Особовысококачественная | 0,035 0,025 0,025 | 0,035 0,025 0,015 | 0,30 0,30 0,25 | 0,30 0,30 0,30 | 0,30 0,30 0,30 |
Примечания. 1. Для высококачественной стали, выплавленной в основных мартеновских печах и в печах с кислой футеровкой, допускается массовая доля фосфора до 0,030%.
В соответствии с заказом в стали, изготовленной скрап-процессом и скрап-рудным процессом, допускается остаточная массовая доля никеля и хрома не более 0,40% каждого.
2. Качественная сталь всех марок может быть изготовлена с массовой долей серы и фосфора в соответствии с требованиями табл. 2 для высококачественной стали. В этом случае к наименованию марки стали добавляется буква А.
(Измененная редакция, Изм. № 5).
2.4. В готовом прокате и поковках при соблюдении норм механических свойств и других требований настоящего стандарта допускаются отклонения по химическому составу. Допускаемые отклонения должны соответствовать указанным в табл. 3.
| Наименование элементов | Верхняя предельная массовая доля элементов, % | Допускаемые отклонения, % |
|---|---|---|
| Углерод | По табл. 1 | +/- 0,01 |
| Алюминий | По табл. 1 | +/- 0,10 |
| Кремний | Менее 1,0 1,0 и более | +/- 0,02 +/- 0,05 |
| Ванадий | 0,06 — 0,12 0,10 — 0,18 | +/- 0,02 +/- 0,02 |
| Марганец | Менее 1,0 1,0 и более | +/- 0,02 +/- 0,05 |
| Титан | По табл. 1 | +/- 0,02 |
| Хром | Менее 1,0 1,0 и более | +/- 0,02 +/- 0,05 |
| Никель | Менее 2,5 2,5 и более | -0,05 -0,10 |
| Молибден | По табл. 1 | +/- 0,02 |
| Вольфрам | По табл. 1 | +/- 0,05 |
Примечание. С согласия потребителя в качественной стали допускается отклонение по массовой доле серы и фосфора не более чем на +0,005% каждого.
2.5. Горячекатаный и кованый прокат изготовляют термически обработанным (отожженным, высокоотпущенным, нормализованным или нормализованным с высоким отпуском) и без термической обработки; калиброванный и со специальной отделкой поверхности прокат изготовляют нагартованным или термически обработанным (отожженным, отпущенным, нормализованным, закаленным и отпущенным).
(Измененная редакция, Изм. № 5).
2.6. Твердость по Бринеллю (HB) отожженного или высокоотпущенного проката диаметром или толщиной свыше 5 мм должна соответствовать нормам, указанным в табл. 4.
| Группа стали | Марка стали | Диаметр отпечатка, мм, не менее | Число твердости, HB, не более |
|---|---|---|---|
| Хромистая | 15Х 15ХА 20Х 30Х 30ХРА 35Х 38ХА 40Х 45Х 50Х | 4,5 4,5 4,5 4,4 3,9 4,3 4,2 4,1 4,0 4,0 | 179 179 179 187 241 197 207 217 229 229 |
| Марганцовистая | 15Г 20Г 25Г 30Г 35Г 40Г, 40ГР 45Г 50Г 10Г2 30Г2 35Г2 40Г2 45Г2 50Г2 47ГТ | 4,7 4,5 4,3 4,3 4,2 4,2 4,0 4,0 4,3 4,2 4,2 4,1 4,0 4,0 3,8 | 163 179 197 197 207 207 229 229 197 207 207 217 229 229 255 |
| Хромомарганцовая | 18ХГ 18ХГТ 20ХГР 27ХГР 25ХГТ 30ХГТ 40ХГТР 38ХГМ | 4,4 4,1 4,3 4,1 4,1 4,0 4,0 + | 187 217 197 217 217 229 229 + |
| Хромокремнистая | 33ХС 38ХС 40ХС | 3,9 3,8 3,8 | 241 255 255 |
| Хромомолибденовая и хромомолибденованадиевая | 15ХМ 20ХМ 30ХМ 30ХМА 35ХМ 38ХМ 30Х3МФ 40ХМФА | 4,5 4,5 4,0 4,0 3,9 3,9 4,0 3,7 | 179 179 229 229 241 241 229 269 |
| Хромованадиевая | 15ХФ 40ХФА | 4,4 3,9 | 187 241 |
| Никельмолибденовая | 15Н2М (15НМ) | 4,3 | 197 |
| Хромоникелевая и хромоникелевая с бором | 12ХН 20ХН 40ХН 45ХН 50ХН 12ХН2 12ХН3А 20ХН3А 12Х2Н4А 20Х2Н4А 30ХН3А | + 4,3 4,2 4,2 4,2 4,2 4,1 3,8 3,7 3,7 3,9 | + 197 207 207 207 207 217 255 269 269 241 |
| Хромокремнемарганцовая и хромокремнемарганцовоникелевая | 20ХГСА 25ХГСА 30ХГС 30ХГСА 30ХГСН2А (30ХГСНА) 35ХГСА | 4,2 4,1 4,0 4,0 3,8 3,9 | 207 217 229 229 255 241 |
| Хромомарганцовоникелевая и хромомарганцовоникелевая с титаном и бором | 15ХГН2ТА (15ХГНТА) 20ХГНР 14ХГН 19ХГН 38ХГН | 3,7 4,3 + + 4,0 | 269 197 + + 229 |
| Хромоникельмолибденовая | 20ХН2М (20ХНМ) 30ХН2МА (30ХНМА) 38Х2Н2МА (38ХНМА) 40ХН2МА (40ХНМА) 40Х2Н2МА (40Х1НВА) 38ХН3МА 18Х2Н4МА (18Х2Н4ВА) 25Х2Н4МА (25Х2Н4ВА) | 4,0 3,9 3,7 3,7 3,8 3,7 3,7 3,7 | 229 241 269 269 255 269 269 269 |
| Хромоникельмолибденованадиевая и хромоникельванадиевая | 30ХН2МФА 36Х2Н2МФА (36ХН1МФА) 38ХН3МФА 45ХН2МФА (45ХНМФА) 20ХН4ФА | 3,7 3,7 3,7 3,7 3,7 | 269 269 269 269 269 |
| Хромоалюминиевая с молибденом | 38Х2МЮА (38ХМЮА) | 4,0 | 229 |
| Хромомарганцовоникелевая с молибденом и титаном | 20ХГНМ 40ХГНМ 25ХГНМТ | + + + | + + + |
Примечания. 1. По согласованию изготовителя с потребителем допускается изготовлять прокат без отжига и высокого отпуска с твердостью, соответствующей нормам, указанным в табл. 4.
2. Твердость калиброванного проката в отожженном или высокоотпущенном состоянии, а также горячекатаного проката в нормализованном с последующим высоким отпуском состоянии может быть на 15 единиц HB более указанной в табл. 4.
3. Твердость проката из стали марок 20ХНР, 25ХГМ, 20Н2М (20НМ) и 20ХГНТР устанавливается по согласованию изготовителя с потребителем.
4. Норма твердости проката, изготовляемого в нормализованном состоянии, устанавливается по согласованию изготовителя с потребителем.
6. Знак «+» означает, что твердость определяют для накопления данных и результаты испытаний указывают в документе о качестве.
(Измененная редакция, Изм. № 1, 2, 4, 5).
2.7. Твердость нагартованного проката диаметром или толщиной свыше 5 мм должна быть не более HB 269 (диаметр отпечатка не менее 3,7 мм) или устанавливается по согласованию изготовителя с потребителем, за исключением проката из стали марок 15Х, 15ХА, 20Х, 30Х, 35Х, 15Г, 18ХГТ, 15ХФ, 38Х2МЮА (38ХМЮА), твердость которого должна соответствовать нормам, указанным в табл. 5.
| Марка стали | Диаметр отпечатка, мм, не менее | Число твердости, HB, не более |
|---|---|---|
| 15Х, 15ХА | 4,1 | 217 |
| 20Х | 4,0 | 229 |
| 30Х | 3,9 | 241 |
| 35Х | 3,8 | 255 |
| 15Г | 4,2 | 207 |
| 18ХГТ | 4,0 | 229 |
| 15ХФ | 4,1 | 217 |
| 38Х2МЮА (38ХМЮА) | 3,8 | 255 |
(Измененная редакция, Изм. № 1, 5).
2.8. Твердость отожженного и нагартованного калиброванного и со специальной отделкой поверхности проката диаметром до 5 мм включительно, а также закаленного с отпуском проката всех размеров устанавливается по согласованию изготовителя с потребителем.
(Измененная редакция, Изм. № 5).
2.9. Механические свойства проката при нормальной температуре, определяемые на продольных термически обработанных образцах или образцах, изготовленных из термически обработанных заготовок, должны соответствовать нормам, указанным в табл. 6. Контроль механических свойств калиброванного и со специальной отделкой поверхности проката проводится по требованию потребителя с указанием в условном обозначении буквы М.
| Группа стали | Марка стали | Термообработка | Предел текучести сигма , Т | Временное сопротивление сигма , В Н/мм2 (кгс/мм2) | Относительное удлинение дельта , 5 % | Относительное сужение пси, % | Ударная вязкость | Размер сечения заготовок для термической обработки (диаметр круга или сторона квадрата), мм | ||||
| закалка | отпуск | KCU, Дж/см2 кгс x м (-------) см2 | ||||||||||
| температура, °C | среда охлаждения | температура, °C | среда охлаждения | Н/мм2 (кгс/мм2) | ||||||||
| 1-й закалки или нормализации | 2-й закалки | |||||||||||
| не менее | ||||||||||||
| Хромистая | 15Х 15ХА 20Х 30Х 30ХРА 35Х 38ХА 40Х 45Х 50Х | 880 880 860 900 воздух 860 860 860 840 830 | 770 — 820 770 — 820 — 860 — - - — - | Вода или масло Вода или масло Масло Масло Масло Масло Масло Масло Масло | 180 180 500 200 500 550 500 520 520 | Воздух или масло Воздух или масло Вода или масло Воздух Вода или масло Вода или масло Вода или масло Вода или масло Вода или масло | 490 (50) 635 (65) 685 (70) 1275 (130) 735 (75) 785 (80) 785 (80) 835 (85) 885 (90) | 690 (70) 780 (80) 880 (90) 1570 (160) 910 (93) 930 (95) 980 (100) 1030 (105) 1080 (110) | 12 11 12 9 11 12 10 9 9 | 45 40 45 40 45 50 45 45 40 | 69 (7) 59 (6) 69 (7) 49 (5) 69 (7) 88 (9) 59 (6) 49 (5) 39 (4) | 15 15 25 — 25 25 25 25 25 |
| Марганцовистая | 15Г 20Г 25Г 30Г 35Г 40Г, 40ГР 45Г 50Г 47ГТ 10Г2 30Г2 35Г2 40Г2 45Г2 50Г2 | 880 880 880 860 860 860 850 850 820 — 870 920 880 870 860 850 840 | - — - - — - - — - - — - - — - | Воздух Воздух Вода или воздух Вода или воздух Вода или воздух Вода или воздух Масло или воздух Масло или воздух Воздух Воздух Масло или воздух Масло или воздух Масло или воздух Масло или воздух Масло или воздух | - — 560 600 600 600 600 600 — - 600 650 650 650 650 | - — Воздух Воздух Воздух Воздух Воздух Воздух — - Воздух Воздух Воздух Воздух Воздух | 245 (25) 275 (28) 295 (30) 315 (32) 335 (34) 355 (36) 375 (38) 390 (40) 1) 375 (38) 2) 390 (40) 245 (25) 345 (35) 365 (37) 380 (39) 400 (41) 420 (43) | 410 (42) 450 (46) 490 (50) 540 (55) 560 (57) 590 (60) 620 (63) 650 (66) 620 (63) 640 (65) 420 (43) 590 (60) 620 (63) 660 (67) 690 (70) 740 (75) | 26 24 22 20 18 17 15 13 15 12 22 15 13 12 11 11 | 55 50 50 45 45 45 40 40 40 30 50 45 40 40 40 35 | - — 88 (9) 78 (8) 69 (7) 59 (6) 49 (5) 39 (4) — - - — - - — - | 25 25 25 25 25 25 25 25 25 25 25 25 25 25 25 25 |
| Хромомарганцовая | 18ХГ 18ХГТ 20ХГР 27ХГР 25ХГТ 30ХГТ 40ХГТР 25ХГМ 38ХГМ | 880 880 — 950 воздух 880 870 880 — 950 воздух 880 — 950 воздух 840 860 870 | - 870 — - 850 850 — - - | Масло Масло Масло Масло Масло Масло Масло Масло Масло | 200 200 200 200 200 200 550 200 580 — 620 | Воздух или масло Воздух или вода Воздух или масло Воздух Вода, масло или воздух Вода, масло или воздух Вода или масло Воздух Воздух | 735 (75) 885 (90) 785 (80) 1175 (120) 1) 980 (100) 2) 1080 (110) 1275 (130) 785 (80) 1080 (110) 785 (80) | 880 (90) 980 (100) 980 (100) 1370 (140) 1270 (130) 1470 (150) 1470 (150) 980 (100) 1180 (120) 930 (95) | 10 9 9 8 10 9 9 11 10 11 | 40 50 50 45 50 45 40 45 45 - | - 78 (8) 78 (8) 59 (6) 69 (7) 59 (6) 59 (6) 78 (8) 78 (8) 78 (8) | 15 — 15 — - - — 25 — 25 |
| Хромокремнистая | 33ХС 38ХС 40ХС | 920 900 900 | - — - | Вода или масло Вода или масло Вода или масло | 630 630 540 | Вода или масло Вода или масло Вода или масло | 685 (70) 735 (75) 1) 1080 (110) | 880 (90) 930 (95) 1230 (125) | 13 12 12 | 50 50 40 | 78 (8) 69 (7) 34 (3,5) | 25 25 25 |
| Изотермическая закалка при 900 — 910 °C в селитре при 330 — 350 °C, затем охлаждение на воздухе | 2) 1080 (110) | 1230 (125) | 12 | 40 | 49 (5) | 25 | ||||||
| Хромомолибденовая и хромомолибденованадиевая | 15ХМ 20ХМ 30ХМ 30ХМА 35ХМ 38ХМ 30Х3МФ 40ХМФА | 880 880 880 880 850 850 870 860 | - — - - — - - - | Воздух Вода или масло Масло Масло Масло Масло Масло Масло | 650 500 540 540 560 580 620 580 | Воздух Воздух Вода или масло Вода или масло Вода или масло Воздух Вода или масло Масло | 275 (28) 590 (60) 735 (75) 735 (75) 835 (85) 885 (90) 835 (85) 930 (95) | 440 (45) 780 (80) 930 (95) 930 (95) 930 (95) 980 (100) 980 (100) 1030 (105) | 21 12 11 12 12 11 12 13 | 55 50 45 50 45 45 55 50 | 118 (12) 88 (9) 78 (8) 88 (9) 78 (8) 69 (7) 98 (10) 88 (9) | 30 15 15 15 25 25 25 25 |
| Хромованадиевая | 15ХФ 40ХФА | 880 880 | 760 — 810 - | Вода или масло Масло | 180 650 | Воздух или масло Вода или масло | 540 (55) 735 (75) | 740 (75) 880 (90) | 13 10 | 50 50 | 78 (8) 88 (9) | 15 25 |
| Никельмолибденовая | 15Н2М (15НМ) 20Н2М (20НМ) | 860 860 | 770 — 820 - | Масло Масло | 180 180 | Воздух Воздух | 635 (65) 685 (70) | 830 (85) 880 (90) | 11 10 | 50 50 | 78 (8) 78 (8) | 15 15 |
| Хромо- | 12ХН | 910 | - | Вода | 150 - | Воз- | 440 (45) | 640 (65) | 10 | - | 88 (9) | - |
| никелевая и хромоникелевая | 20ХН | 860 | 760 - | или масло Вода | 180 180 | дух Вода, | 590 (60) | 780 (80) | 14 | 50 | 78 (8) | 15 |
| с бором | 40ХН 45ХН 50ХН 20ХНР 12ХН2 12ХН3А 20ХН3А 12Х2Н4А 20Х2Н4А 30ХН3А | 820 820 820 930 — 950 воздух 860 860 820 860 860 820 | 810 — - - 780 — 830 760 — 810 760 — 810 — 760 — 800 780 - | или масло Вода или масло Вода или масло Вода или масло Масло Вода или масло Вода или масло Масло Масло Масло Масло | 500 530 530 200 180 180 500 180 180 530 | масло или воздух Вода или масло Вода или масло Вода или масло Воздух или масло Воздух или масло Воздух или масло Вода или масло Воздух или масло Воздух или масло Вода или масло | 785 (80) 835 (85) 885 (90) 980 (100) 590 (60) 685 (70) 735 (75) 930 (95) 1080 (110) 785 (80) | 980 (100) 1030 (105) 1080 (110) 1180 (120) 780 (80) 930 (95) 930 (95) 1130 (115) 1270 (130) 980 (100) | 11 10 9 10 12 11 12 10 9 10 | 45 45 40 50 50 55 55 50 45 50 | 69 (7) 69 (7) 49 (5) 88 (9) 88 (9) 88 (9) 108 (11) 88 (9) 78 (8) 78 (8) | 25 25 25 15 15 15 15 15 15 25 |
| Хромокремнемарганцовая и хромокремнемарганцовоникелевая | 20ХГСА 25ХГСА 30ХГС 30ХГСА 35ХГСА 30ХГСН2А (30ХГСНА) | 880 880 880 880 Изоте 880 ° натри темпе охлаж 950 масло 700 воздух 900 | - — - - рмичес C в см евой с ратуру дение 890 - | Масло Масло Масло Масло кая за еси ка елитры 280 — на воз Масло Масло | 500 480 540 540 калка лиевой , имею 310 ° духе 230 260 | Вода или масло Вода или масло Вода или масло Вода или масло при и щей C, Воздух или масло Воздух или масло | 635 (65) 835 (85) 835 (85) 835 (85) 1275 (130) 1375 (140) | 780 (80) 1080 (110) 1080 (110) 1080 (110) 1620 (165) 1620 (165) | 12 10 10 10 9 9 | 45 40 45 45 40 45 | 69 (7) 59 (6) 44 (4,5) 49 (5) 39 (4) 59 (6) | 15 15 25 25 — - |
| Хромомарганцовоникелевая и хромомарганцовоникелевая с титаном, молибденом и бором | 15ХГН2ТА (15ХГНТА) 20ХГНР 20ХГНТР 14ХГН 19ХГН 38ХГН 20ХГНМ 40ХГНМ 25ХГНМТ | 960 воздух 930 — 950 воздух 850 870 870 850 860 840 860 | 840 780 — 830 — - - — - - - | Масло Масло Масло Масло Масло Масло Масло Масло Масло | 180 200 200 150 — 180 150 — 180 570 150 — 180 560 — 620 190 | Воздух или масло Воздух или масло Масло Воздух Воздух Вода или масло Воздух Воздух Воздух | 735 (75) 1080 (110) 980 (100) 835 (85) 930 118 (95) (12 685 (70) 930 118 (95) (12 835 (85) 1080 (110) | 930 (95) 1270 (130) 1180 (120) 1080 (110) 0 — 1520 0 — 155) 780 (80) 0 — 1570 0 — 160) 980 (100) 1180 (120) | 11 10 9 8 7 12 7 12 10 | 55 50 50 — - 45 — - 40 | 98 (10) 88 (9) 78 (8) 78 (8) 69 (7) 98 (10) 59 (6) 88 (9) 49 (5) | 15 15 15 — - 25 — 25 25 |
| Хромоникельмолибде- | 20ХН2М (20ХНМ) | 860 | 780 | Масло | 200 | Вода или масло | 685 (70) | 880 (90) | 11 | 50 | 78 (8) | 15 |
| новая | 30ХН2МА (30ХНМА) 38Х2Н2МА (38ХНМА) 40ХН2МА (40ХНМА) 40Х2Н2МА (40Х1НВА) 38ХН3МА 18Х2Н4МА (18Х2Н4ВА) 25Х2Н4МА (25Х2Н4ВА) | 860 870 850 870 850 950 950 воздух 850 | - — - - — 860 860 - | Масло Масло Масло Масло Масло Воздух Масло Масло | 530 580 620 600 590 200 550 560 | Воздух Воздух или масло Вода или масло Вода или масло Воздух Воздух или масло Воздух или масло Масло | 785 (80) 930 (95) 1) 930 (95) 2) 835 (85) 930 (95) 980 (100) 1) 835 (85) 2) 785 (80) 930 (95) | 980 (100) 1080 (110) 1080 (110) 980 (100) 1080 (110) 1080 (110) 1130 (115) 1030 (105) 1080 (110) | 10 12 12 12 10 12 12 12 11 | 45 50 50 55 45 50 50 50 45 | 78 (8) 78 (8) 78 (8) 98 (10) 78 (8) 78 (8) 98 (10) 118 (12) 88 (9) | 15 25 25 25 25 25 15 15 25 |
| Хромоникельмолибденованадиевая и хромоникельванадиевая | 30ХН2МФА 36Х2Н2МФА (36ХН1МФА) 38ХН3МФА 45ХН2МФА (45ХНМФА) 20ХН4ФА | 860 850 850 860 850 | - — - - - | Масло Масло Масло Масло Масло | 680 600 600 460 630 | Воздух Воздух Воздух Масло Вода | 785 (80) 1080 (110) 1080 (110) 1) 1275 (130) 2) 1325 (135) 685 (70) | 880 (90) 1180 (120) 1180 (120) 1420 (145) 1470 (150) 880 (90) | 10 12 12 7 7 12 | 40 50 50 35 35 50 | 88 (9) 78 (8) 78 (8) 39 (4) 39 (4) 98 (10) | 25 25 25 — - 25 |
| Хромоалюминиевая с молибденом | 38Х2МЮА (38ХМЮА) | 940 | - | Вода или масло | 640 | Вода или масло | 835 (85) | 980 (100) | 14 | 50 | 88 (9) | 30 |
Примечания. 1. При термической обработке заготовок по режимам, указанным в табл. 6, допускаются следующие отклонения по температуре нагрева:
при закалке ............... +/- 15 °C
при низком отпуске ........ +/- 30 °C
при высоком отпуске ....... +/- 50 °C.
2. Закалку на воздухе заготовок из стали марки 18Х2Н4МА, вырезанных из проката размером 80 мм и более, разрешается проводить в обойме.
3. Нормы механических свойств относятся к образцам, отобранным от проката диаметром или толщиной до 80 мм включительно.
При испытании проката диаметром или толщиной свыше 80 до 150 мм допускается понижение относительного удлинения на 2 абс. %, относительного сужения на 5 абс. % и ударной вязкости на 10% по сравнению с нормами, указанными в табл. 6.
Для проката диаметром или толщиной 151 мм и выше допускается понижение относительного удлинения на 3 абс. %, относительного сужения на 10 абс. % и ударной вязкости на 15%.
Нормы механических свойств проката диаметром или толщиной свыше 100 мм, перекатанного или перекованного на квадрат размером 90 — 100 мм, должны соответствовать указанным в табл. 6.
Для проката с нормируемым временным сопротивлением не менее 1180 Н/мм2 (120 кгс/мм2) допускается снижение норм ударной вязкости на 9,8 Дж/см2 (1 кгс x м/см2) при одновременном повышении временного сопротивления не менее чем на 98 Н/мм2 (10 кгс/мм2).
4. Нормы ударной вязкости приведены для образцов типа 1 по ГОСТ 9454.
5. По согласованию изготовителя с потребителем при определении механических свойств проката допускается изменение режима термической обработки, указанного в табл. 6, с соответствующей корректировкой норм механических свойств.
6. Допускается перед закалкой производить нормализацию. Для проката, предназначенного для закалки токами высокой частоты, нормализация перед закалкой производится с согласия потребителя.
7. Допускается проводить испытания проката из стали всех марок после одинарной закалки, при условии соблюдения норм, приведенных в табл. 6.
8. В тех случаях, когда при испытании на растяжение на металле не обнаруживается участка текучести и нельзя определить предел текучести ( \sigma_{T} ), допускается определять условный предел текучести ( \sigma_{0,2} ).
9. Прокат сечением менее указанного в табл. 6 подвергается термической обработке в полном сечении.
10. В графе «Размеры сечения заготовок для термической обработки (круг или квадрат)» знак «-» означает, что термическая обработка производится на готовых образцах.
11. Варианты механических свойств проката из стали марок 25ХГТ, 40ХС, 40ХН2МА (40ХНМА), 18Х2Н4МА (18Х2Н4ВА), 47ГТ и 45ХН2МФА (45ХНМФА) указывает потребитель. При отсутствии указания варианта механических свойств он выбирается изготовителем.
12. Для проката из стали марки 45ХН2МФА (45ХНМФА) с вариантом механических свойств 2 допускается проводить вторую закалку при температуре 860 °C с охлаждением в масле.
Прокат из хромоникельмолибденовой и хромоникельмолибденованадиевой стали дополнительно испытывают на ударную вязкость при нормальной температуре на образцах типа 11 по ГОСТ 9454.
Примечание. Образцы для механических испытаний проката, изготовляемого в закаленном и отпущенном состоянии, термообработке не подвергаются; нормы механических свойств устанавливаются по согласованию изготовителя с потребителем.
(Измененная редакция, Изм. № 2, 4, 5).
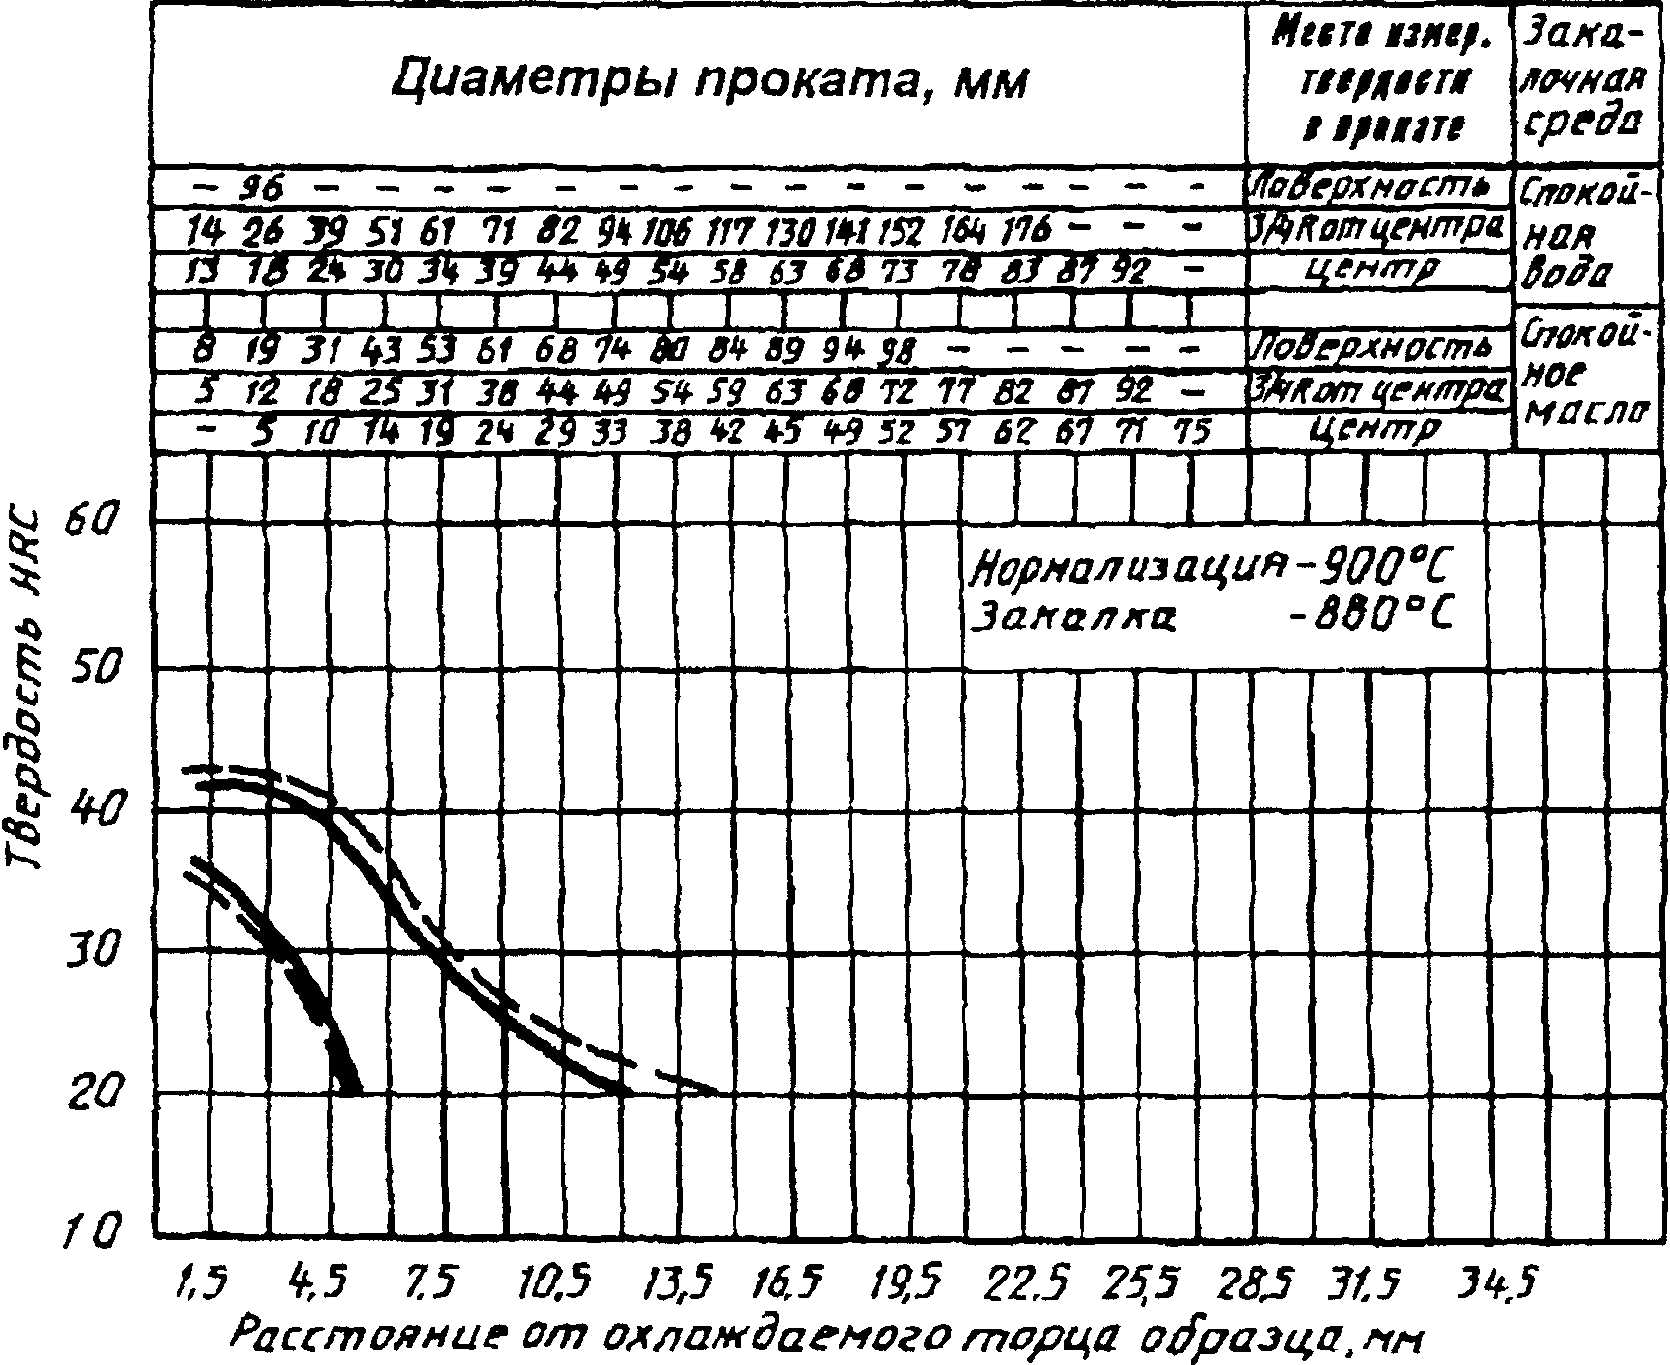
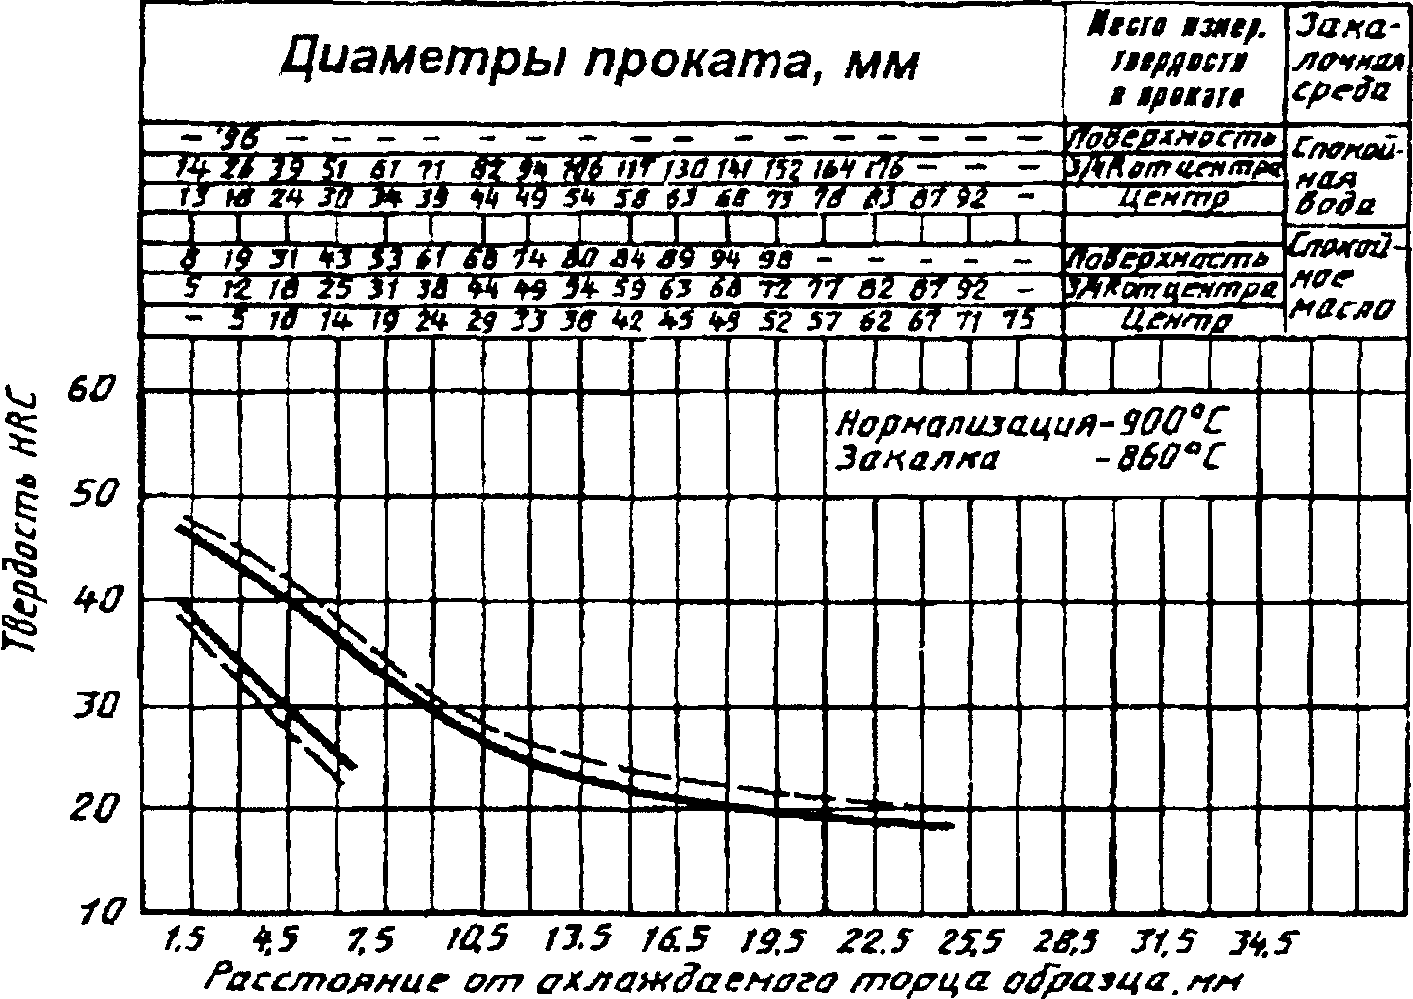
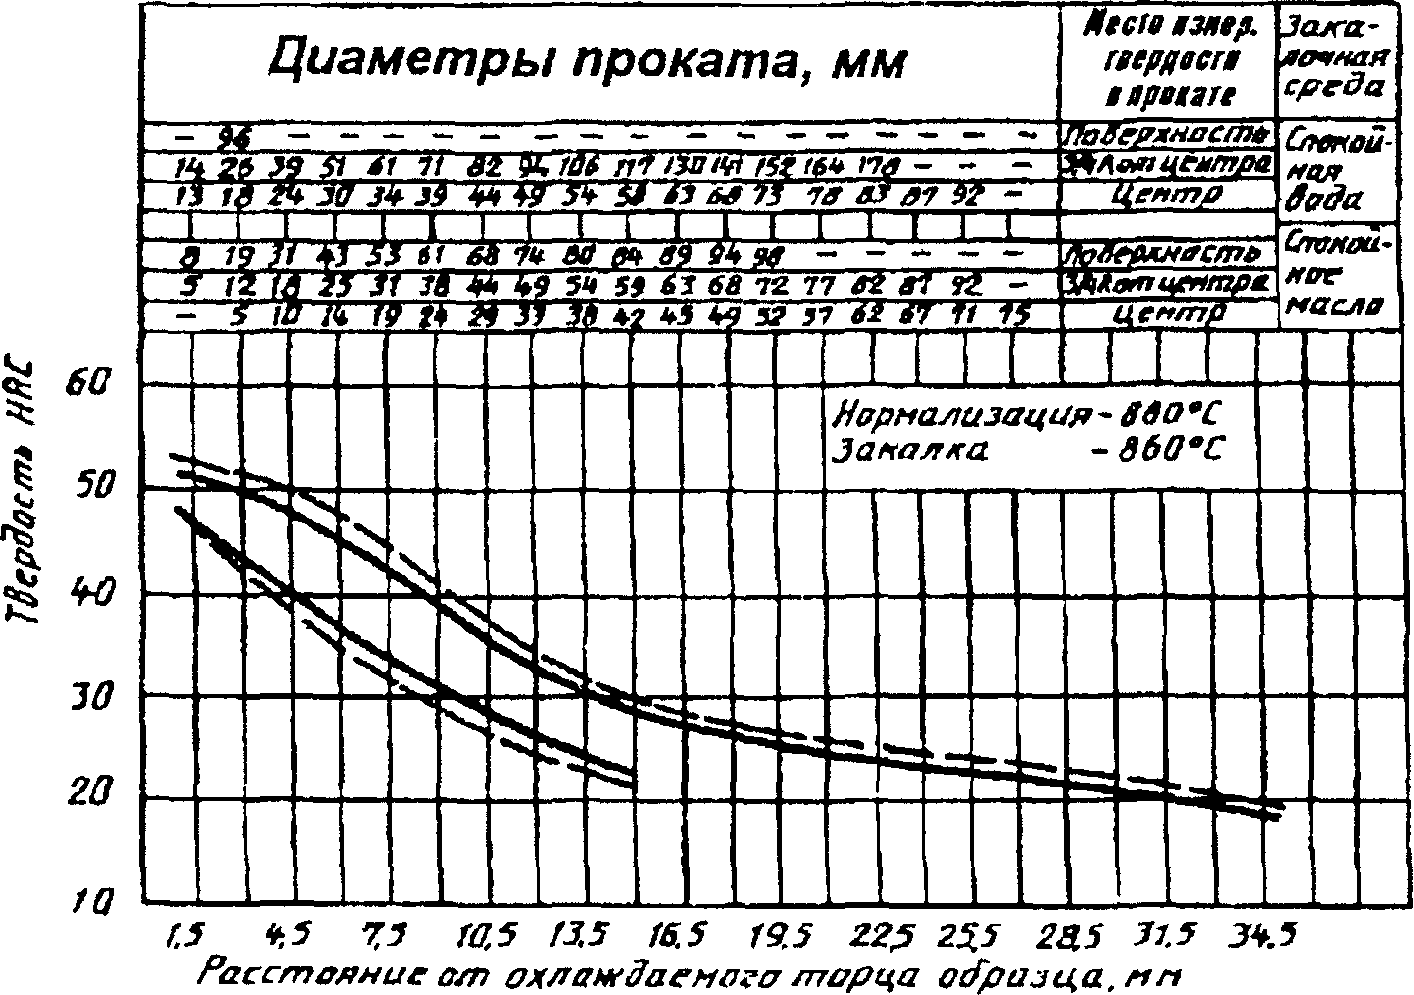
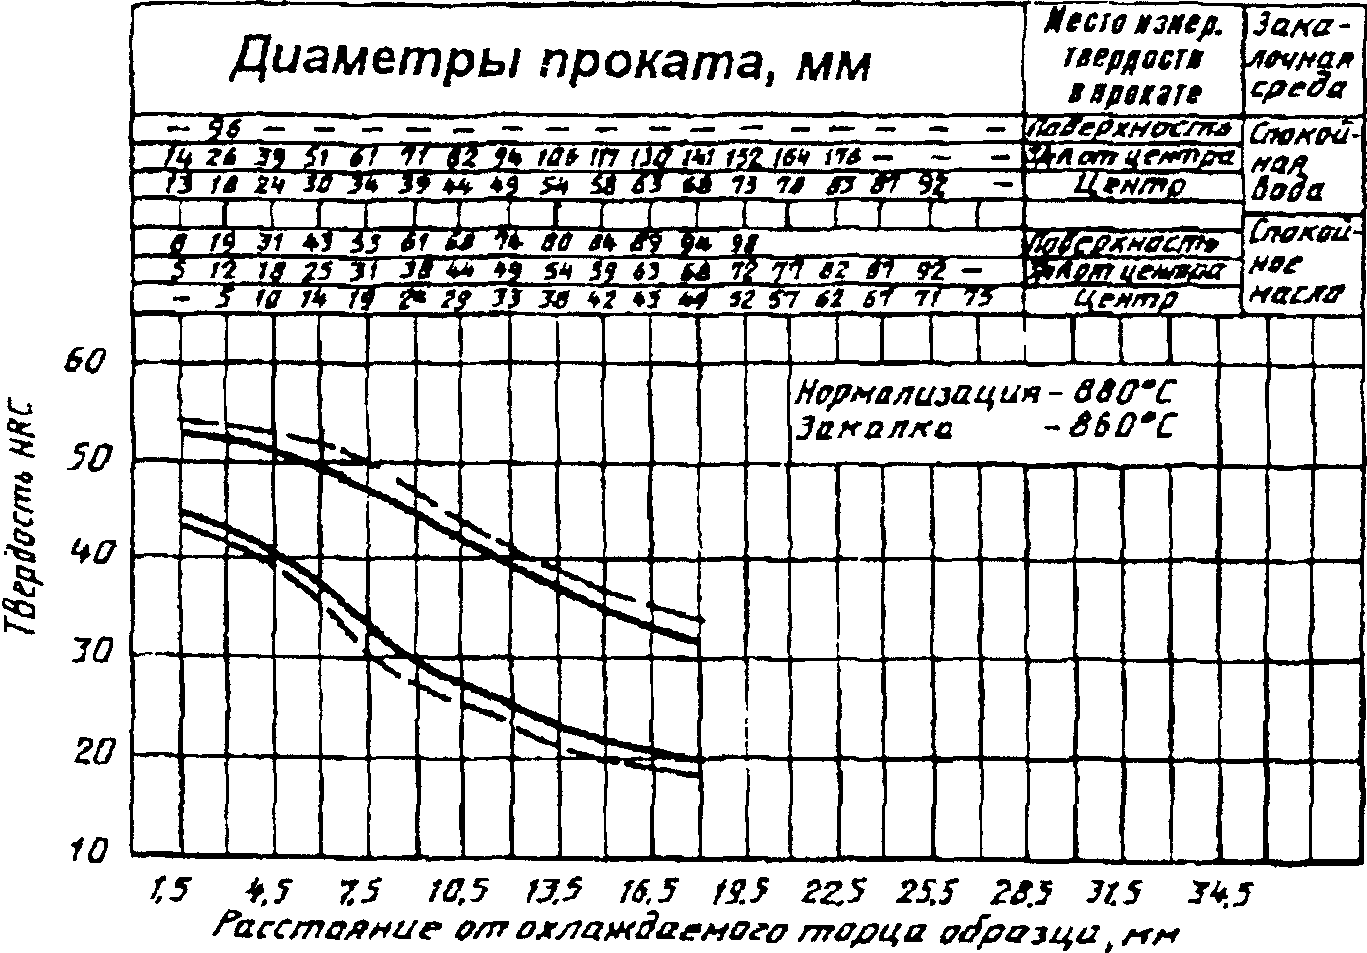
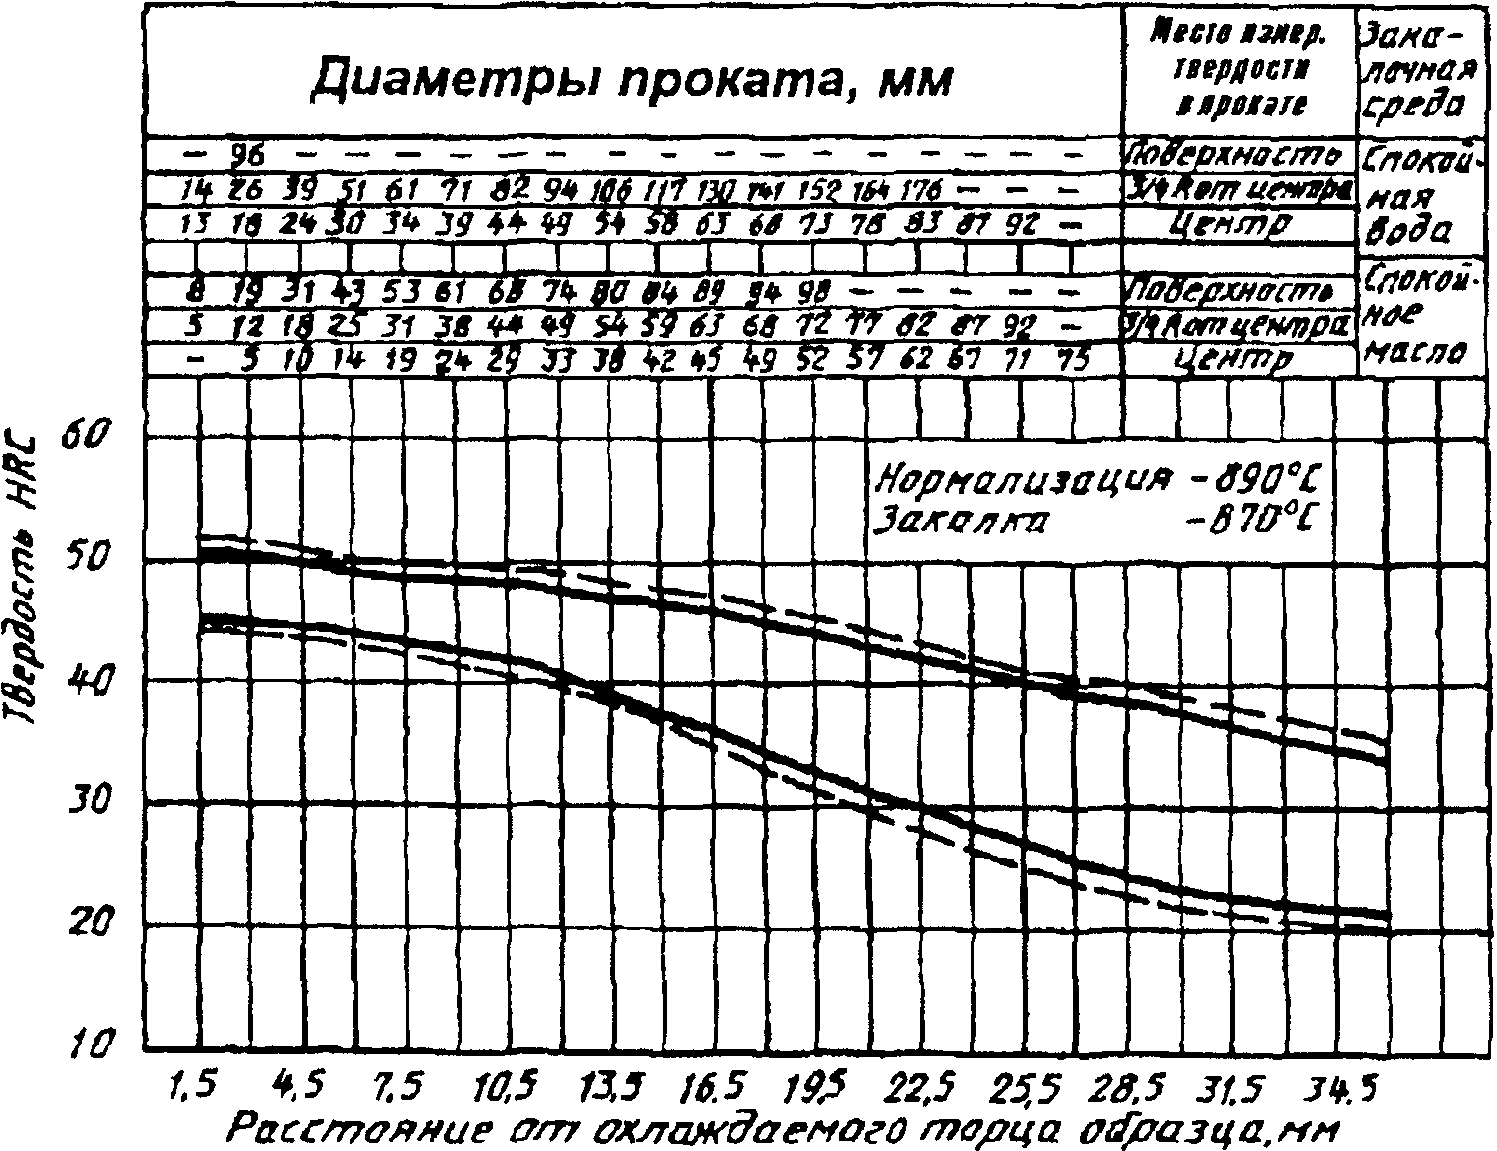
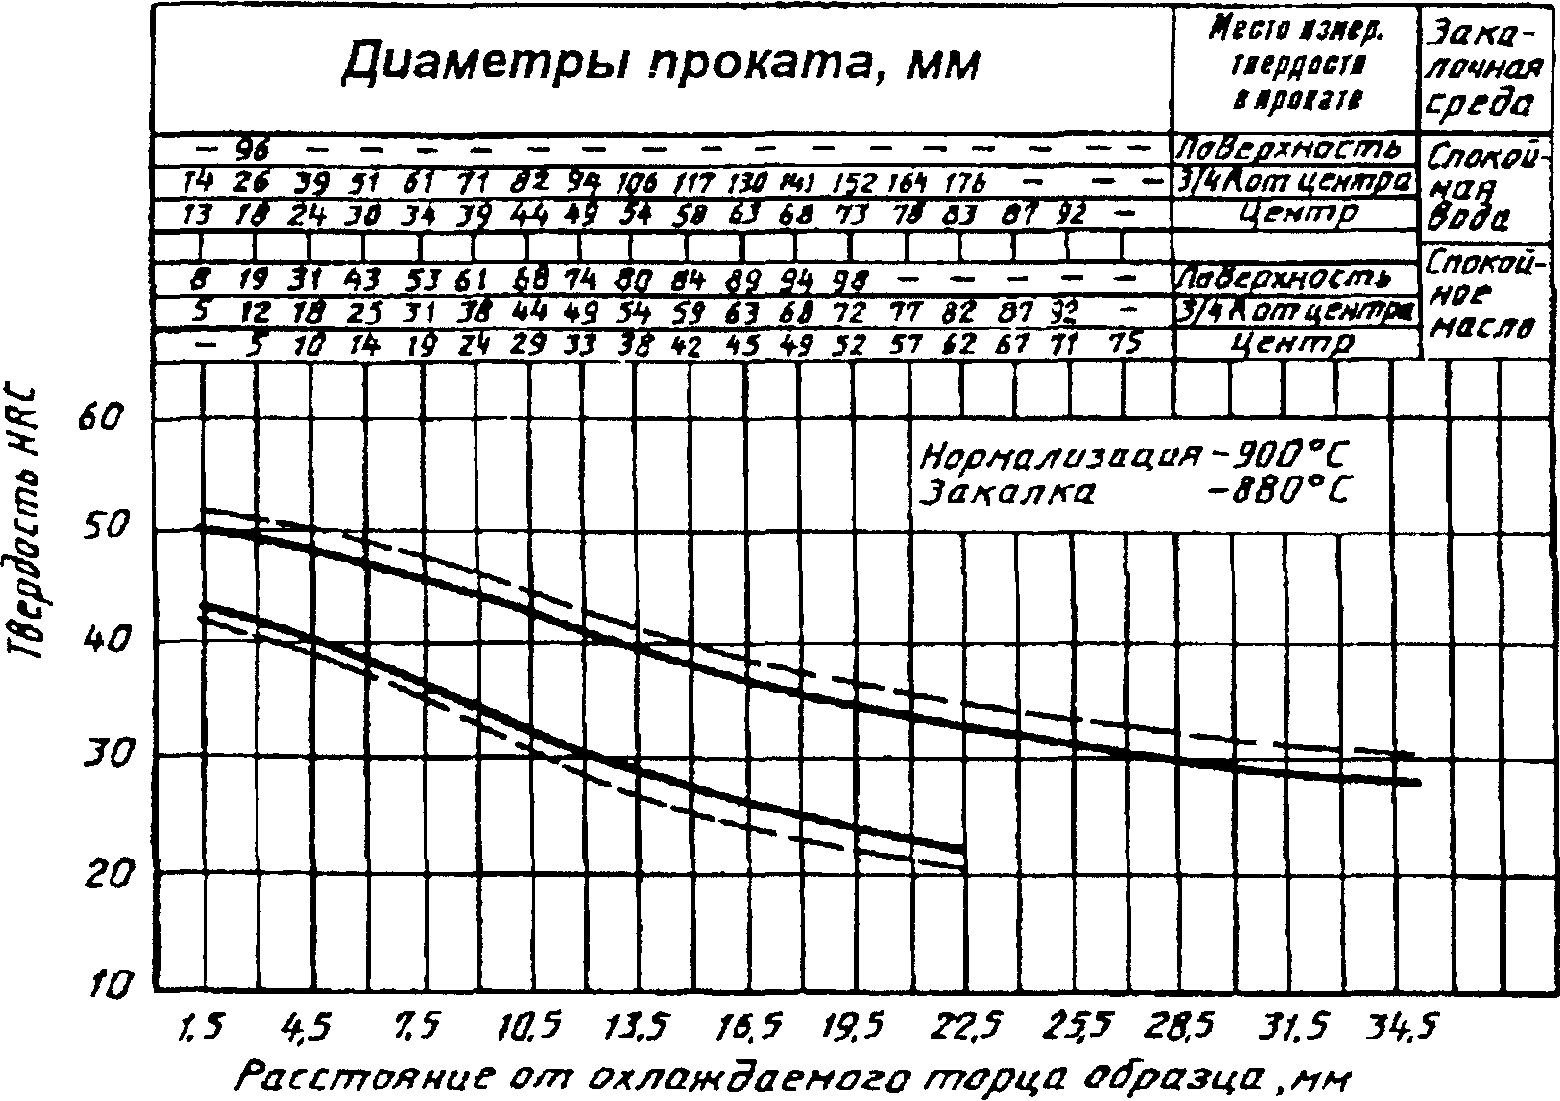
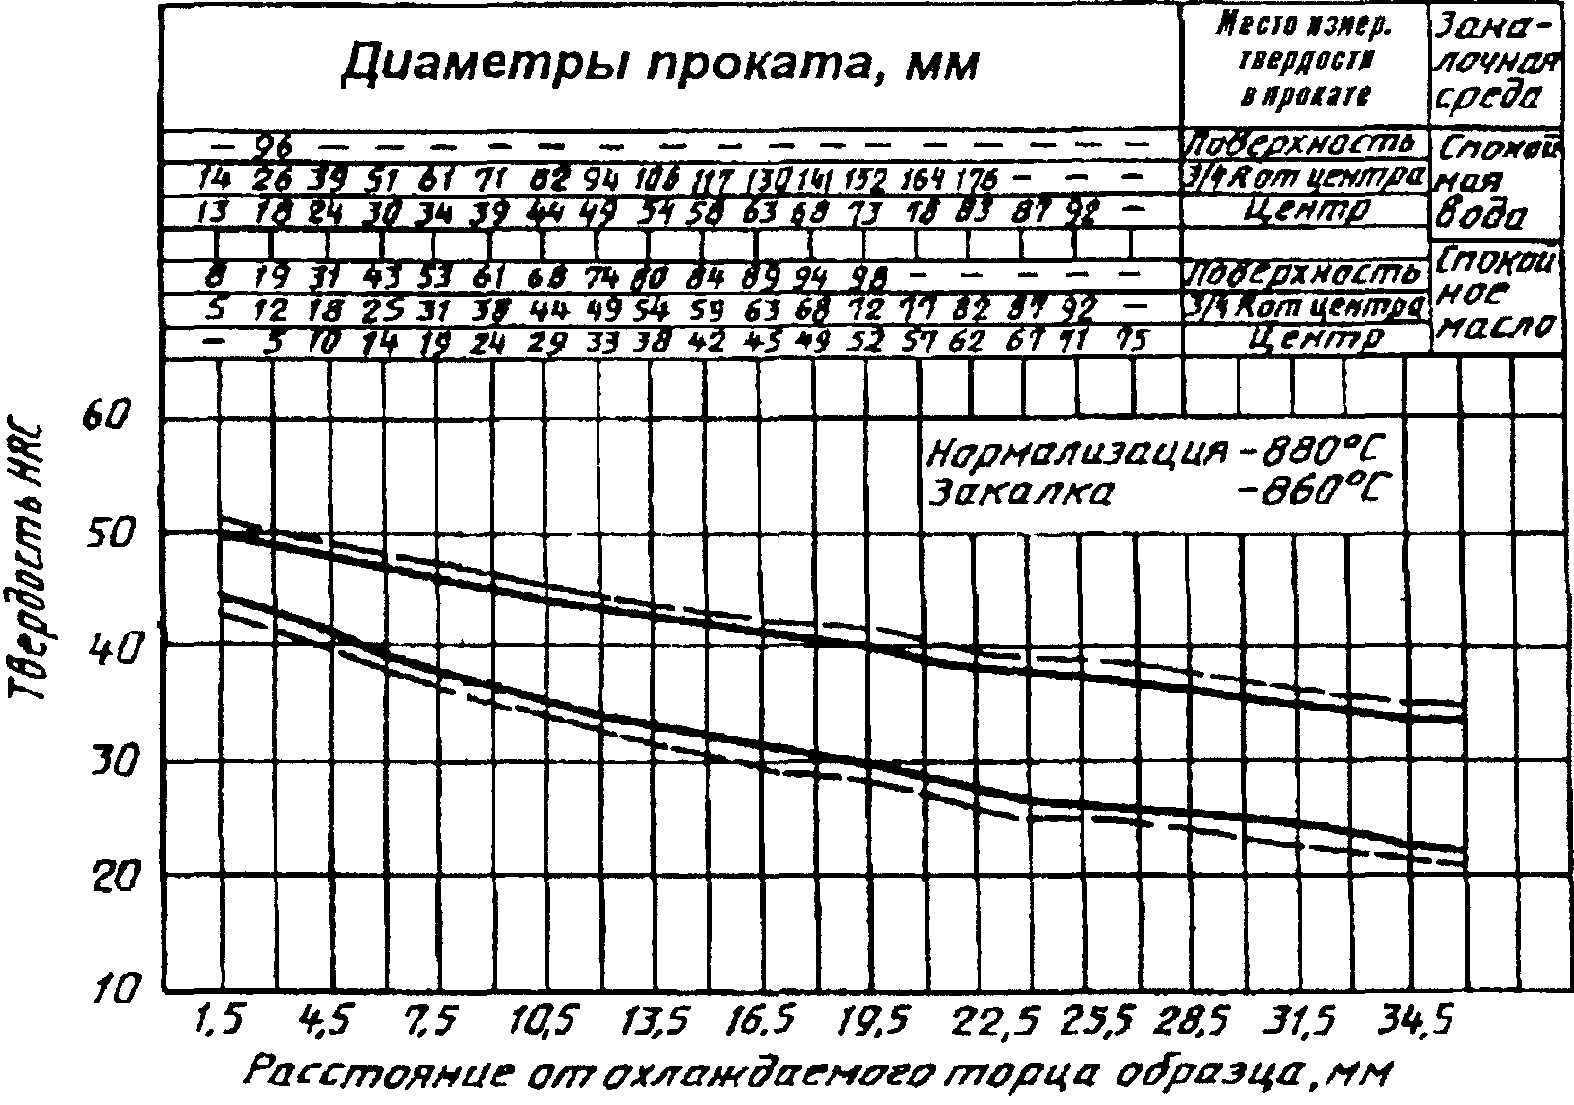
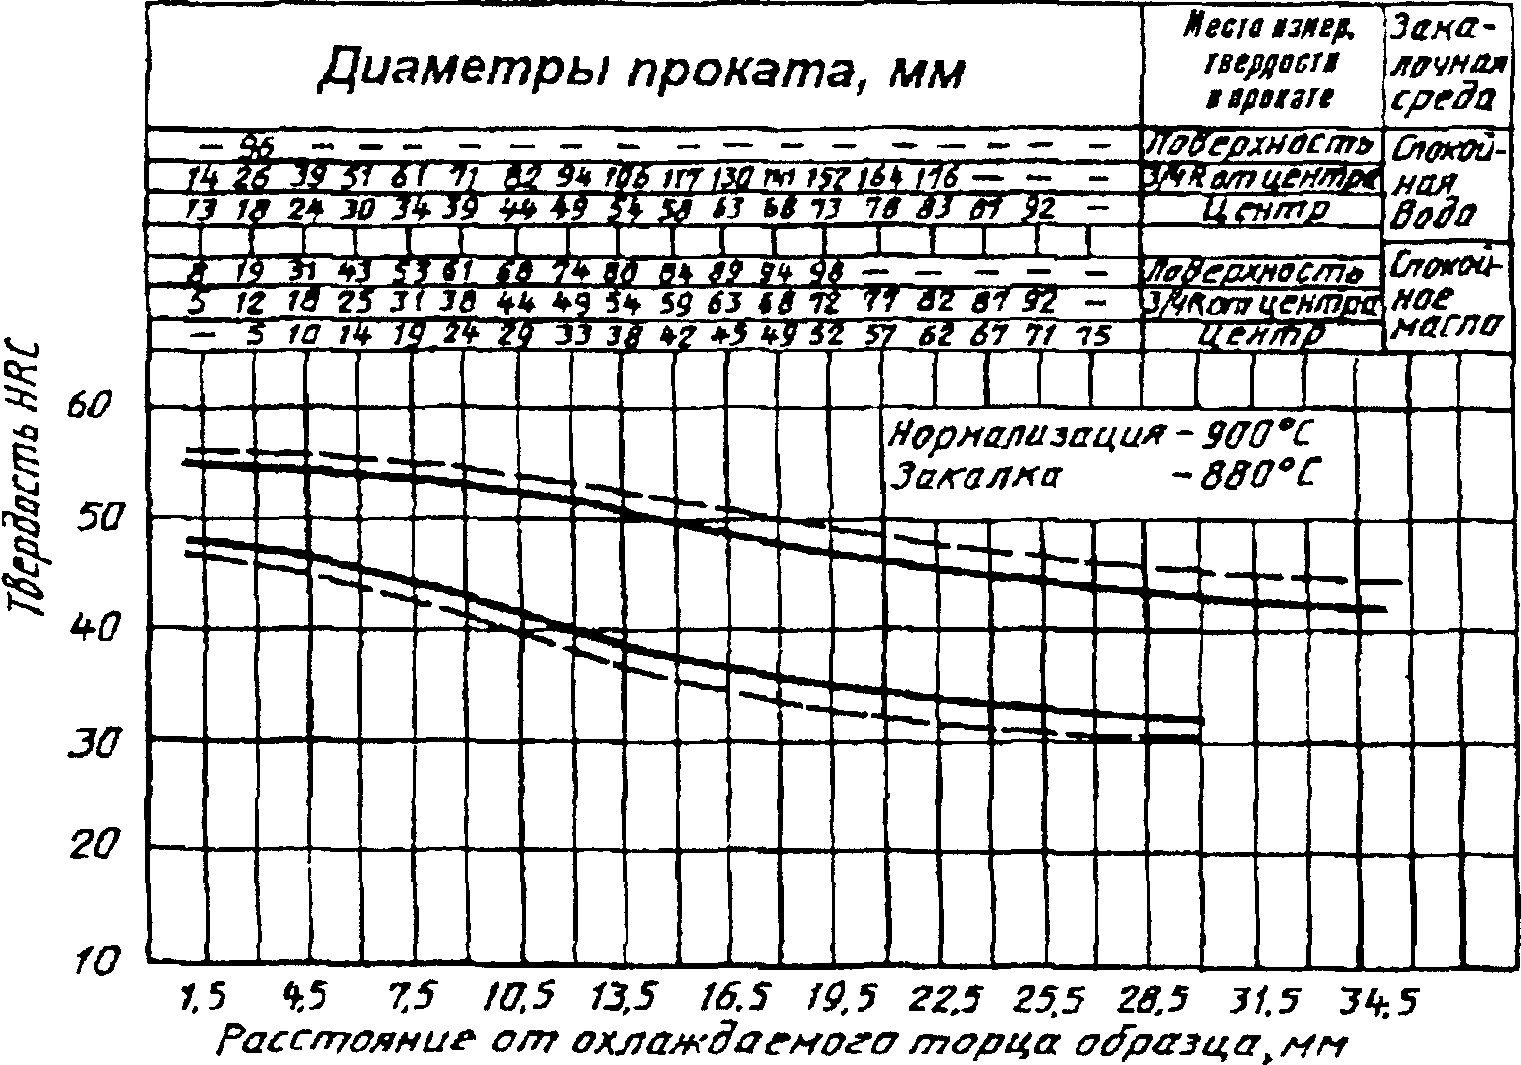
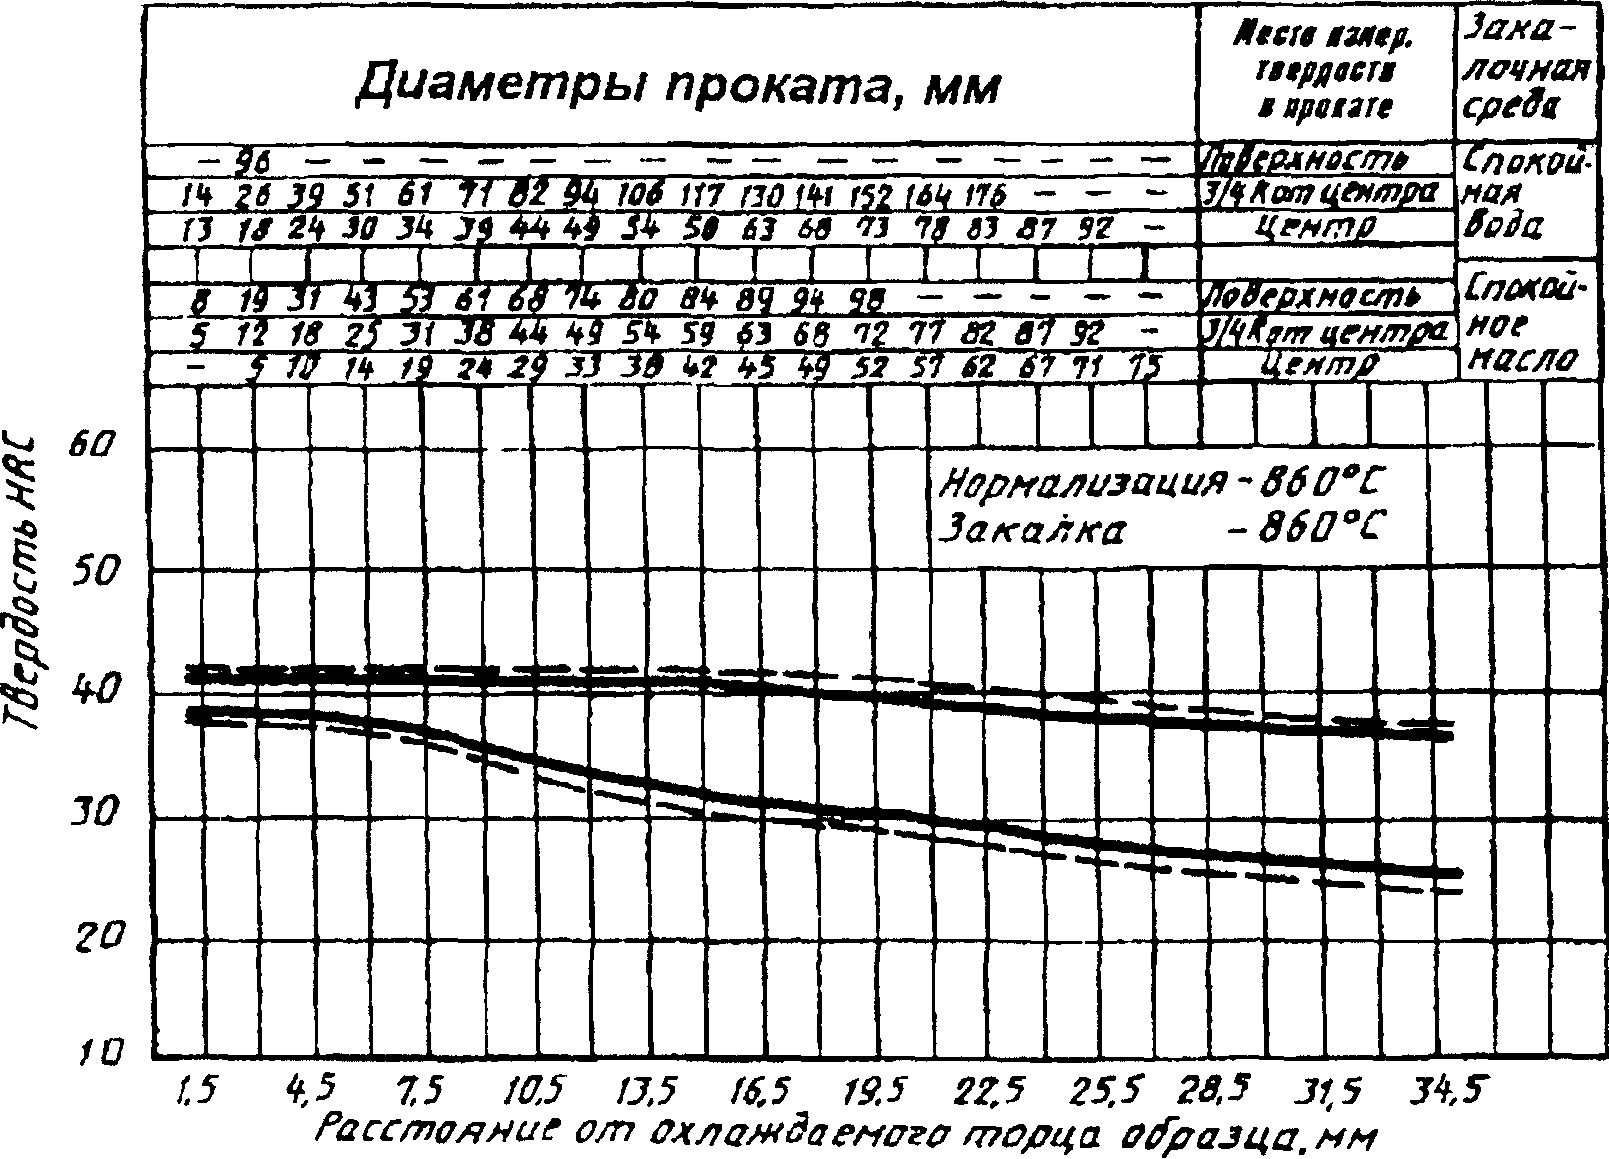
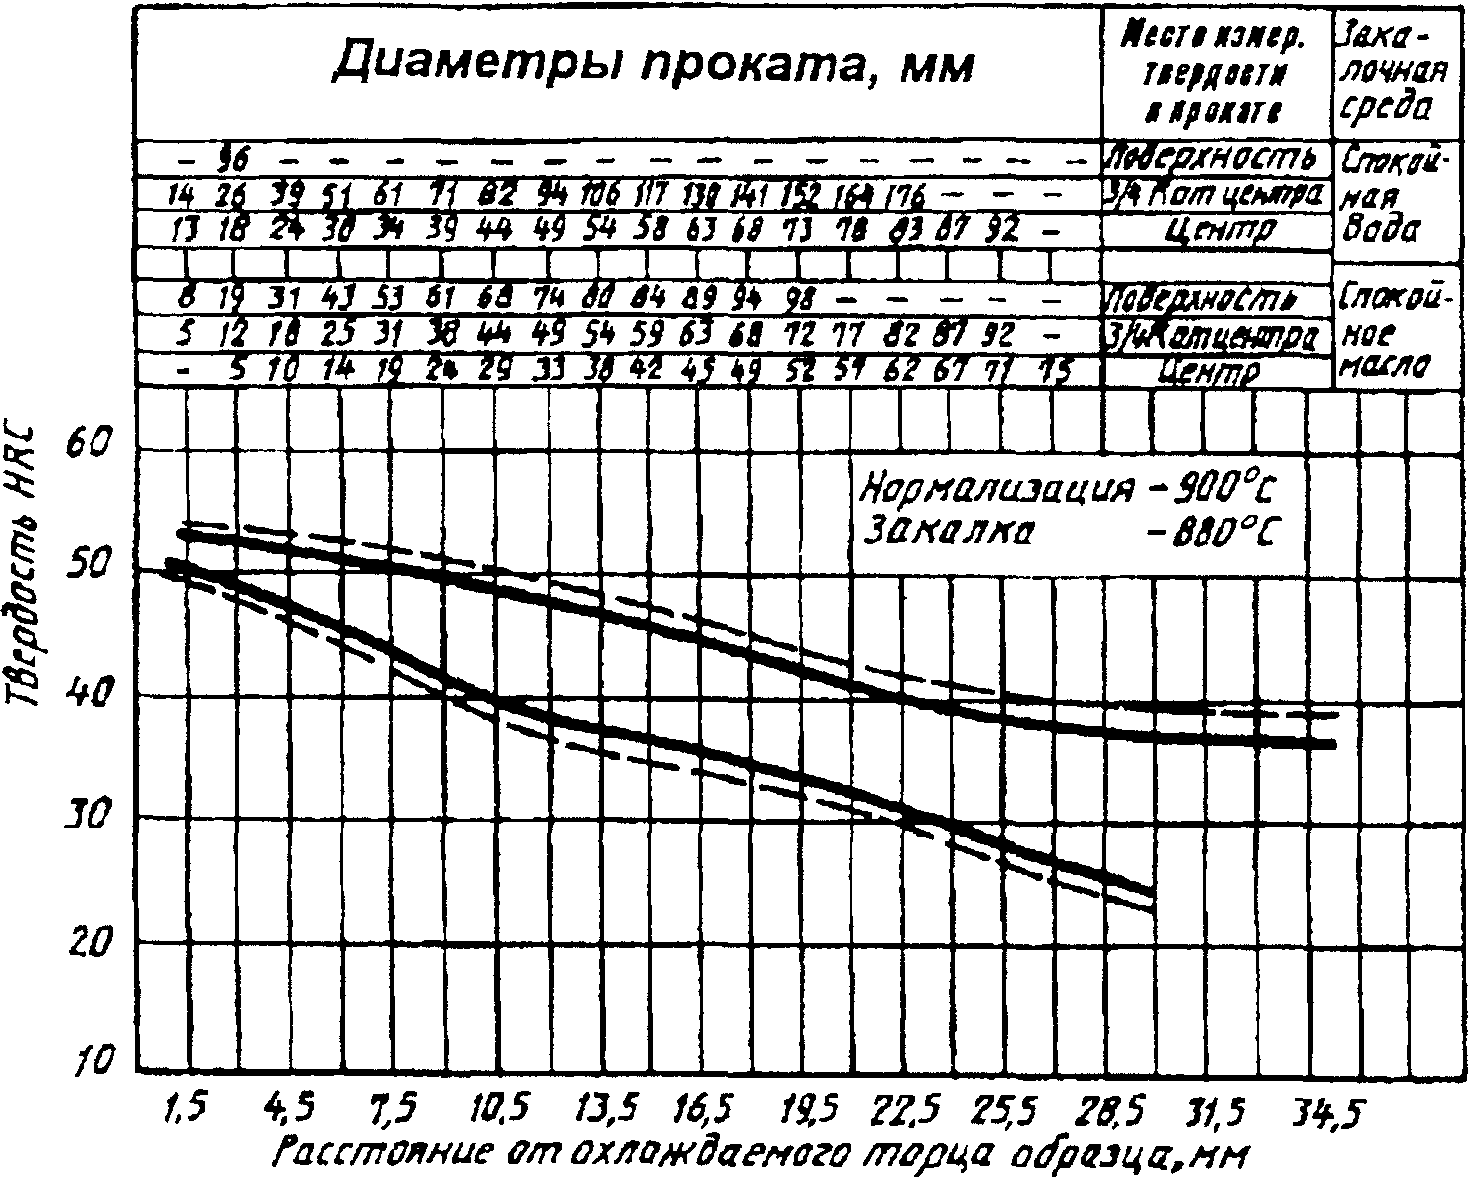
2.10. Прокат из стали марок 15Х, 20Х, 30Х, 30ХРА, 35Х, 40Х, 45Х, 18ХГТ, 20ХГР, 27ХГР, 30ХГТ, 25ХГМ, 38ХС, 30ХМА, 40ХФА, 12ХН3А, 20ХН3А, 12Х2Н4А и 30ХГСА изготовляют по требованию потребителя с нормированной прокаливаемостью в пределах полной марочной полосы (пунктирная линия) или суженной полосы (сплошная линия) с указанием в условном обозначении буквы П.
Полосы прокаливаемости и диаметры проката, имеющего после объемной закалки в воде и в масле такую же твердость, как и торцовый образец, на соответствующем расстоянии от охлаждаемого торца образца, и место измерения твердости по сечению проката приведены на черт. 1 - 18 Приложения 1.
Пределы колебаний твердости (максимальной и минимальной) по длине торцовых образцов для суженной и марочной полос прокаливаемости приведены в Приложении 2.
Для проката из стали марки 30ХРА нормы прокаливаемости устанавливаются по согласованию изготовителя с потребителем.
Примечания. 1. По согласованию изготовителя с потребителем при изготовлении проката с контролем на прокаливаемость допускается не проводить контроль механических свойств при условии соответствия этих свойств нормам, указанным в табл. 6.
2. Испытание на прокаливаемость проката из стали всех марок, за исключением борсодержащих, допускается не проводить при условии соответствия норм прокаливаемости требованиям настоящего стандарта.
При согласовании изготовителя с потребителем пределы колебаний твердости (максимальной и минимальной) по длине торцовых образцов могут быть изменены.
(Измененная редакция, Изм. № 1, 2, 5).
2.11. На поверхности проката группы качества поверхности 1 местные дефекты должны быть удалены пологой вырубкой или зачисткой, ширина которой должна быть не менее пятикратной глубины.
Глубина зачистки дефектов, считая от фактического размера, не должна превышать норм, указанных в табл. 7. В одном сечении проката размером (диаметром или толщиной) более 140 мм допускается не более двух зачисток максимальной глубины.
| Размер проката, мм | Глубина зачистки дефектов, не более | |
| прокат из качественной и высококачественной стали | прокат из особовысококачественной стали | |
| Св. 200 От 140 до 200 « 80 » 140 Менее 80 | 6% размера 5% размера Суммы предельных отклонений Половины суммы предельны | 3% размера 3% размера Половины суммы предельных отклонений х отклонений |
На поверхности проката допускаются без зачистки отдельные мелкие риски, вмятины и рябизна в пределах половины суммы предельных отклонений. Волосовины не допускаются.
На поверхности проката группы качества поверхности 2 допускаются без зачистки отдельные мелкие риски, вмятины и рябизна в пределах половины суммы предельных отклонений, а также мелкие волосовины глубиной, не превышающей 1/4 суммы предельных отклонений на размер, но не более 0,2 мм. На поверхности проката из особовысококачественной стали волосовины не допускаются. Остальные требования к поверхности — как для проката группы качества поверхности 1.
На поверхности проката группы качества поверхности 3 местные дефекты не допускаются, если их глубина, определяемая контрольной запиловкой и вырубкой, считая от номинального размера, превышает нормы, указанные в табл. 8.
| Размер проката, мм | Глубина залегания дефектов, не более | |
| проката из качественной и высококачественной стали | проката из особовысококачественной стали | |
| 100 и более | Суммы предельных отклонений | Минусового допуска |
| Менее 100 | Минусового допуска | |
(Измененная редакция, Изм. № 5).
2.13. Качество поверхности и требования по обрезке концов калиброванного проката должны соответствовать ГОСТ 1051, проката со специальной отделкой поверхности - ГОСТ 14955.
2.14. Обезуглероживание проката с обточенной, ободранной и шлифованной поверхностью и проката со специальной отделкой поверхности, в том числе проката, предназначенного для закалки током высокой частоты, не допускается.
По требованию потребителя в прокате, изготавливаемом без обточки, обдирки и шлифовки, с массовой долей углерода более 0,3% (по нижнему пределу) проверяют глубину общего обезуглероженного слоя (феррит + переходная зона), которая не должна превышать 1,5% диаметра или толщины.
2.13, 2.14. (Измененная редакция, Изм. № 2, 5).
2.15. Прокат сортовой должен быть обрезан. Допускаются смятые концы и заусенцы. Косина реза проката размером до 30 мм не регламентируется, свыше 30 мм — не должна превышать 0,1 диаметра или толщины. Прокат сортовой размером до 40 мм немерной длины допускается изготовлять с необрезными концами.
По требованию потребителя сортовой прокат изготовляют:
с нормированной величиной смятия концов не более 70 мм;
размером до 140 мм без заусенцев и смятых концов.
(Измененная редакция, Изм. № 5).
2.16. Прокат группы качества поверхности 1 испытывают на осадку в горячем состоянии.
Примечание. Предприятие-изготовитель может не проводить испытание на осадку проката размером более 80 мм.
(Измененная редакция, Изм. № 2, 5).
2.17. Макроструктура проката при проверке на протравленных темплетах или в изломе не должна иметь усадочной раковины, рыхлости, пузырей, трещин, расслоений, шлаковых включений и флокенов и должна соответствовать требованиям, указанным в табл. 9.
| Категория стали | Макроструктура проката в баллах, не более | |||||||
| центральная пористость | точечная неоднородность | ликвационный квадрат | общая пятнистая ликвация | краевая пятнистая ликвация | подусадочная ликвация | подкорковые пузыри | межкристаллитные трещины | |
| Качественная | 3 | 3 | 3 | 1 | 1 | 1 | Не допускаются | |
| Высококачественная | 2 | 2 | 2 | Не допускается | 1 | |||
| Особовысококачественная | 1 | 1 | 1 | Не допускаются | ||||
Примечания. 1. В прокате из высококачественной стали марок 30ХГСА, 35ХГСА, 25ХГСА и 20ХГСА допускается ликвационный квадрат не более балла 3, прокате из стали высококачественной марки 38Х2МЮА — краевая и общая пятнистая ликвация не более балла 2.
2. В прокате из особовысококачественной стали допускается послойная кристаллизация и светлый контур не более балла 3.
3. В прокате, предназначенном для холодной механической обработки, допускаются подкорковые пузыри на глубину не более половины допуска на диаметр или толщину.
4. В прокате из стали марок 12Х2Н4МА и 25Х2Н4МА размером более 160 мм допустимая степень развития межкристаллитных трещин устанавливается по согласованию изготовителя с потребителем.
5. Допускается проводить проверку макроструктуры проката методом ультразвукового контроля (УЗК).
(Измененная редакция, Изм. № 2, 4, 5).
2.18 По требованию потребителя прокат поставляют:
а) с суженными по сравнению с указанными в табл. 1 пределами массовых долей углерода и легирующих элементов, по заказам предприятий Минавтосельхозмаша, без учета допускаемых отклонений по углероду, предусмотренных табл. 3;
б) с массовой долей серы и фосфора не более 0,025% каждого в качественной стали. В этом случае к обозначению марки добавляется в конце буква А;
в) с массовой долей серы не более 0,015% в высококачественной и не более 0,012% — в особовысококачественной стали;
г) с массовой долей фосфора не более 0,020% в высококачественной и не более 0,012% — в особовысококачественной стали;
д) с ограничением массовой доли серы по нижнему пределу не менее 0,020% в качественной стали;
е) с массовой долей меди не более 0,20% в прокате, предназначенном для горячей обработки давлением;
з) с нормированной чистотой по неметаллическим включениям;
и) с определением механических свойств в прокате размером более 80 мм на поперечных образцах;
к) с нормированной твердостью, не предусмотренной табл. 4, в состоянии поставки, а также с твердостью, меньшей по сравнению с указанной в табл. 4;
л) с определением ударной вязкости при нормальной температуре на образцах типа 11 по ГОСТ 9454 для стали групп, не предусмотренных п. 2.9;
м) с определением ударной вязкости при температуре минус 60 °C и определением доли вязкой составляющей в изломе образцов типа 1 по ГОСТ 9454 (для проката, предназначенного для машин и механизмов северного исполнения);
н) с нормированной чистотой стали по волосовинам, выявляемым на поверхности деталей магнитным методом или травлением. Загрязненность стали не должна превышать норм, указанных в табл. 10;
| Общая площадь контролируемой поверхности детали, см2 | Количество допустимых волосовин в стали | Максимальная длина волосовин, мм, в стали | Суммарная протяженность волосовин, мм, в стали | |||||
| качественной | высококачественной | особовысококачественной | качественной и высококачественной | особовысококачественной | качественной | высококачественной | особовысококачественной | |
| До 50 Св. 50 — 100 « 100 — 200 » 200 — 300 « 300 — 400 » 400 — 600 « 600 — 800 » 800 — 1000 | 5 6 8 10 11 12 13 15 | 2 3 4 6 8 9 10 11 | 1 2 2 3 4 5 5 6 | 6 7 8 9 10 12 14 15 | 3 3 4 4 5 6 6 7 | 10 10 20 30 40 60 80 100 | 5 8 10 15 20 30 40 50 | 3 5 6 8 10 18 24 30 |
Примечания. 1. На каждые последующие 200 см2 контролируемой поверхности готовых деталей, площадь которых превышает 1000 см2, допускается дополнительно не более одной волосовины, протяженностью не более указанной для площади 1000 см2 с соответствующим увеличением суммарной протяженности волосовин.
2. На деталях с площадью поверхности свыше 200 см2 допускается на участках поверхности площадью 10 см2 не более пяти волосовин для качественной и высококачественной стали и не более трех волосовин для особовысококачественной стали.
о) с нормированной величиной аустенитного зерна, которая не должна быть крупнее номера 5; величина аустенитного зерна для стали марки 38Х2МЮА (38ХМЮА) должна быть не крупнее номера 4. Допускается присутствие зерен 3 номера, занимающих площадь на шлифе менее 10%;
п) с контролем обрабатываемости;
р) с нормированной прокаливаемостью для проката из стали марок, не вошедших в п. 2.10;
с) с контролем макроструктуры травлением и по излому одновременно;
т) с контролем на шиферность в изломе;
у) с контролем полосчатости и ферритно-перлитной структуры и видманштеттовой структуры;
ф) в улучшенном состоянии (закалка + отпуск).
ц) с нормированием массовой доли азота в стали, выплавленной в электропечах;
ш) с определением массовой доли остаточных вольфрама, ванадия, титана, молибдена на каждой плавке.
Примечание. Нормы по подпунктам а, з, и, к, л, м, р, с, у, ф, ц, методы контроля чистоты стали по волосовинам (подпункт н), контроля обрабатываемости (подпункт п), шиферности в изломе (подпункт т), полосчатости и видманштеттовой структуры (подпункт у), если они не оговорены специальными стандартами на металлопрокат, устанавливаются по согласованию изготовителя с потребителем или оформляются соответствующей технической документацией, утверждаемой в установленном порядке.
(Измененная редакция, Изм. № 1, 2, 5).
3.2. Прутки, полосы и мотки принимают партиями, состоящими из стали одной плавки, одного размера и одного режима термической обработки. Каждую партию сопровождают документом о качестве по ГОСТ 7566.
(Измененная редакция, Изм. № 2).
3.3 Для проверки качества от партии прутков, полос и мотков отбирают:
а) для химического анализа — пробы по ГОСТ 7565. Контроль остаточных меди, никеля, хрома, азота, вольфрама, ванадия, молибдена и титана проводят периодически не реже раза в квартал;
б) для контроля качества поверхности и размеров — все прутки, полосы, мотки;
в) для контроля макроструктуры по излому или травлением, для испытания на растяжение и ударный изгиб — два прутка, мотка или две полосы;
г) для испытания на осадку и определения глубины обезуглероженного слоя — три прутка, полосы или мотка;
д) для проверки твердости — 2% прутков, мотков или полос размером более 30 мм и по одному прутку от 1 т прутков, мотков или полос размером 30 мм и менее, но не менее пяти прутков, мотков или полос;
е) для определения прокаливаемости и величины зерна — по одному прутку, мотку или одной полосе от плавки-ковша для стали всех марок, кроме содержащих бор, и по два прутка, мотка или две полосы от плавки-ковша стали марок, содержащих бор;
ж) для определения неметаллических включений — пробы по ГОСТ 1778.
(Измененная редакция, Изм. № 2, 5).
3.4. При получении неудовлетворительных результатов испытаний хотя бы по одному из показателей по нему проводят повторные испытания по ГОСТ 7566. Результаты повторных испытаний являются окончательными.
(Введен дополнительно, Изм. № 2).
4.1. Химический анализ стали проводят по ГОСТ 28473, ГОСТ 12344, ГОСТ 12345, ГОСТ 12346, ГОСТ 12347, ГОСТ 12348, ГОСТ 12349, ГОСТ 12350, ГОСТ 12351, ГОСТ 12352, ГОСТ 12354, ГОСТ 12355, ГОСТ 12356, ГОСТ 12357, ГОСТ 12359, ГОСТ 12360, ГОСТ 18895 или другими методами, по точности не уступающими стандартным. При возникновении разногласий химический анализ проводят стандартными методами.
4.2. Геометрические размеры и форму проката определяют при помощи измерительных инструментов по ГОСТ 26877, ГОСТ 162, ГОСТ 166, ГОСТ 2216, ГОСТ 427, ГОСТ 3749, ГОСТ 5378, ГОСТ 6507, ГОСТ 7502, а также инструментов или шаблонов, аттестованных по ГОСТ 8.001 или ГОСТ 8.326.
4.3. Качество поверхности проверяют без применения увеличительных приборов. В случае необходимости проводят светление или травление поверхности, а для проката со специальной отделкой поверхности диаметром до 3 мм включительно осмотр проводят при увеличении до 10^{\times} . Глубину залегания дефектов на поверхности проката определяют контрольной зачисткой или запиловкой.
4.4а. От каждого отобранного для контроля прутка, полосы или мотка отбирают:
для испытания на растяжение (предел текучести, временное сопротивление, относительное удлинение, относительное сужение), осадку, определения глубины обезуглероженного слоя, величины зерна и прокаливаемости — по одному образцу;
для испытания на ударный изгиб — по одному образцу каждого типа;
для контроля макроструктуры — один темплет.
Отбор проб от мотков для всех видов испытаний производят на расстоянии не менее 1,5 витка от конца раската.
4.4. Контроль макроструктуры проката методом травления или по излому проводят по ГОСТ 10243, а ультразвуком — по методике предприятия-поставщика.
4.1 — 4.3, 4.4а, 4.4. (Измененная редакция, Изм. № 5).
4.5. Отбор проб для механических испытаний проводят по ГОСТ 7564 (вариант 1).
4.6. Испытание на осадку в горячем состоянии проводят по ГОСТ 8817. Образцы нагревают до температуры 1150 — 1250 °C и осаживают на 65% (до 1/3) относительно первоначальной высоты.
(Измененная редакция, Изм. № 5).
4.7. Испытание на растяжение (предел текучести, временное сопротивление, относительное удлинение, относительное сужение) проводят по ГОСТ 1497 на круглых образцах пятикратной длины диаметром 5 или 10 мм. Допускается проводить испытания на натурных образцах сечением менее указанного в табл. 6.
Испытание на ударную вязкость при нормальной температуре проводят на образцах типа 1 и типа 11 по ГОСТ 9454, при температуре минус 60 °C — на образцах типа 1 по ГОСТ 9454. Допускается проводить испытание на ударную вязкость на образцах типа 3 при толщине проката менее 10 мм. Результаты испытаний проката из хромоникельмолибденовой и хромоникельмолибденованадиевой стали на ударную вязкость на образцах типа 11 по ГОСТ 9454 заносятся в документ о качестве.
Процент вязкой составляющей в изломе образцов определяют по методике, приведенной в Приложении 3.
Допускается применять неразрушающие методы контроля по согласованной методике.
(Измененная редакция, Изм. № 1, 2, 4, 5).
4.8. Глубину обезуглероженного слоя определяют методом М по ГОСТ 1763. По согласованию изготовителя с потребителем допускается определять степень обезуглероженности калиброванного проката методом Т по ГОСТ 1763.
4.9. Определение величины зерна проводят по ГОСТ 5639. Испытание на величину зерна стали цементируемых марок проводят методом цементации, улучшаемых — методом окисления, стали марки 38Х2МЮА — методом травления.
(Измененная редакция, Изм. № 5).
4.10. Прокаливаемость определяют методом торцовой закалки по ГОСТ 5657.
4.11. Определение твердости по Бринеллю проводят по ГОСТ 9012. Количество отпечатков — не менее трех.
(Измененная редакция, Изм. № 4).
4.12 Неметаллические включения определяют по ГОСТ 1778.
4.13. Для проката, прошедшего испытания на макроструктуру, прокаливаемость, механические свойства на крупных профилях, разрешается результаты испытаний распространять на партии проката меньших профилей.
(Измененная редакция, Изм. № 5).
4.14. При обнаружении флокенов хотя бы в одном прутке, полосе или мотке весь металл данной партии не принимается.
4.13, 4.14. (Измененная редакция, Изм. № 2).
4.16. При использовании предприятием-изготовителем статистических методов контроля твердости и механических свойств в соответствии с нормативно-технической документацией, утвержденной в установленном порядке, контроль твердости и механических свойств, предусмотренных настоящим стандартом, изготовителем допускается не проводить. Изготовитель гарантирует при этом соответствие выпускаемого проката требованиям настоящего стандарта. В арбитражных случаях и при периодических проверках качества проката применяются методы контроля, предусмотренные настоящим стандартом.
(Введен дополнительно, Изм. № 4).
5.1. Маркировка, упаковка, транспортирование и хранение проката — по ГОСТ 7566 с дополнениями.
(Измененная редакция, Изм. № 4, 5).
5.1.1. Транспортирование проката производится всеми видами транспорта в соответствии с правилами перевозки грузов, действующими на данном виде транспорта.
Масса грузового места не должна превышать при механизированной погрузке в открытые транспортные средства — 10 т, в крытые — 1250 кг.
Средства пакетирования — по ГОСТ 7566.
По железной дороге перевозка осуществляется в зависимости от массы и габаритных размеров в крытых или открытых вагонах согласно ГОСТ 22235.
(Измененная редакция, Изм. № 5).
5.1.2. При поставке в один адрес двух и более грузовых мест, размеры которых позволяют оформить транспортный пакет с габаритными размерами по ГОСТ 24597, грузовые места должны быть оформлены в транспортные пакеты по нормативно-техническому документу.
(Введен дополнительно, Изм. № 4).
5.1.3. Маркировка, упаковка, транспортирование и хранение калиброванного проката — по ГОСТ 1051, проката со специальной отделкой поверхности — по ГОСТ 14955.
5.2. По согласованию изготовителя с потребителем устанавливается минимальная масса проката одной партии (плавки).
5.3. По требованию потребителя, указанному в заказе, пачки, концы или торцы горячекатаных и кованых прутков, а по согласованию изготовителя с потребителем и калиброванных прутков из стали всех марок в зависимости от группы должны маркироваться краской следующих цветов, указанных в табл. 11.
| Группа стали | Цвет краски |
|---|---|
| Хромистая | Зеленый + желтый |
| Марганцовистая | Коричневый + синий |
| Хромомарганцовая | Синий + черный |
| Хромокремнистая | Синий + красный |
| Хромомолибденовая и хромомолибденованадиевая | Зеленый + фиолетовый |
| Хромованадиевая | Зеленый + черный |
| Никельмолибденовая | Желтый + фиолетовый |
| Хромоникелевая и хромоникелевая с бором | Желтый + черный |
| Хромокремнемарганцовая | Красный + фиолетовый |
| Хромоникельмолибденовая | Фиолетовый + черный |
| Хромоалюминиевая и хромоалюминиевая с молибденом | Алюминиевый |
Примечание. Цвет краски для маркировки прутков из стали других групп устанавливается по согласованию изготовителя с потребителем.
5.1.3, 5.2, 5.3. (Измененная редакция, Изм. № 5).
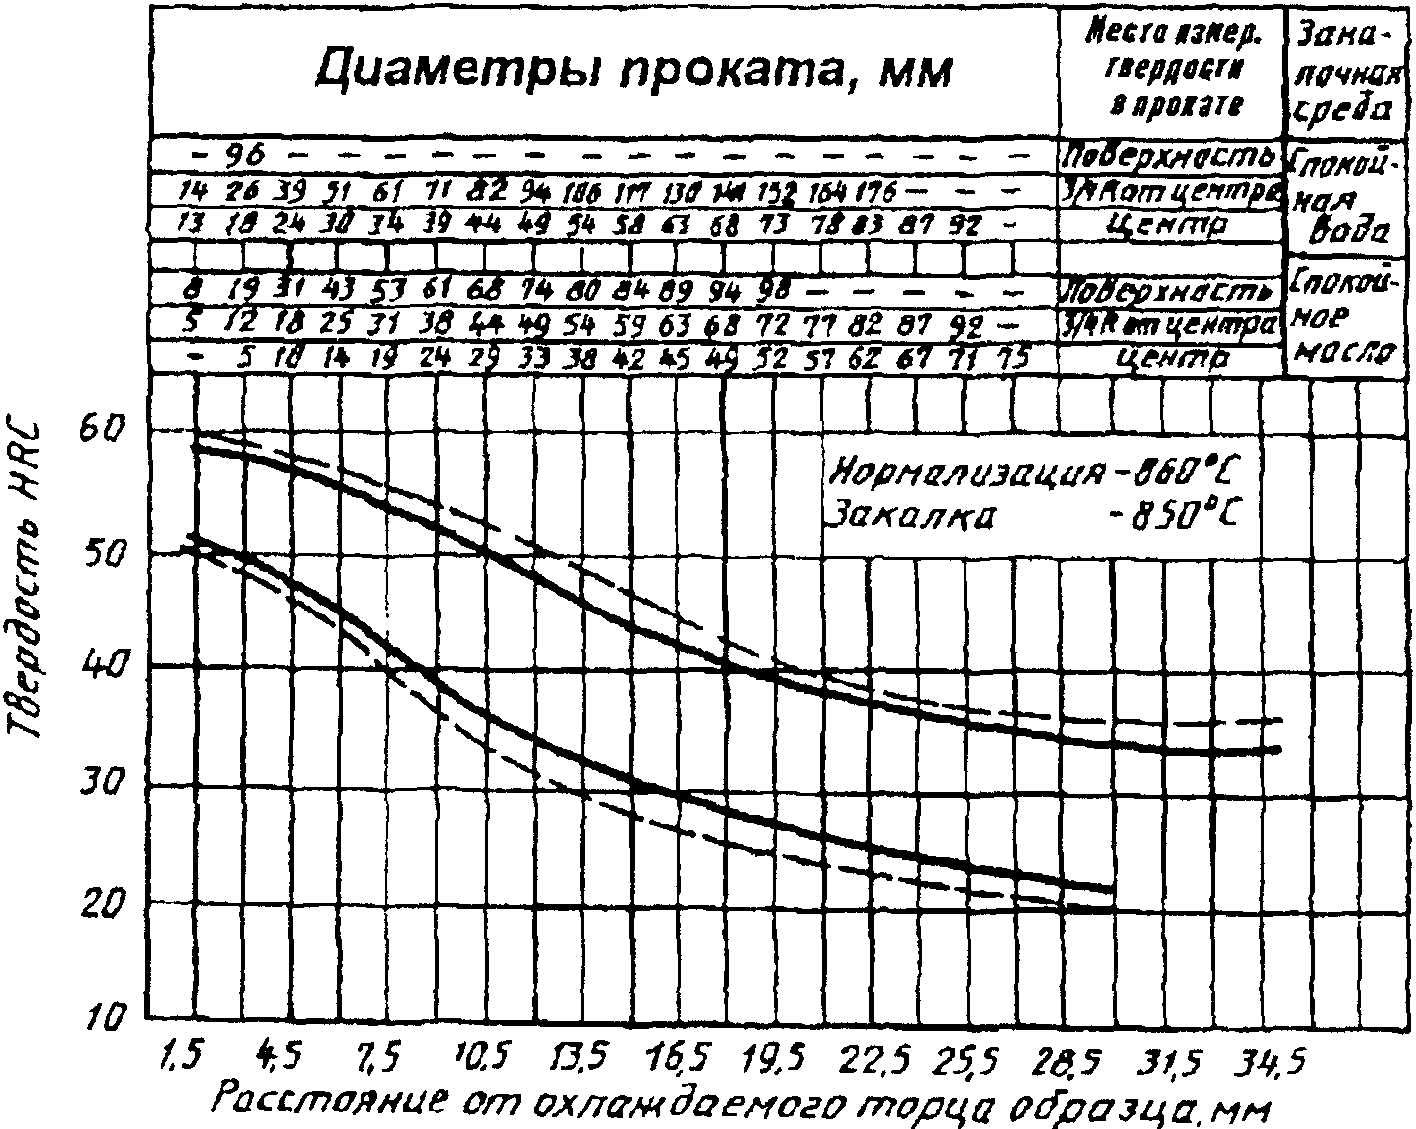
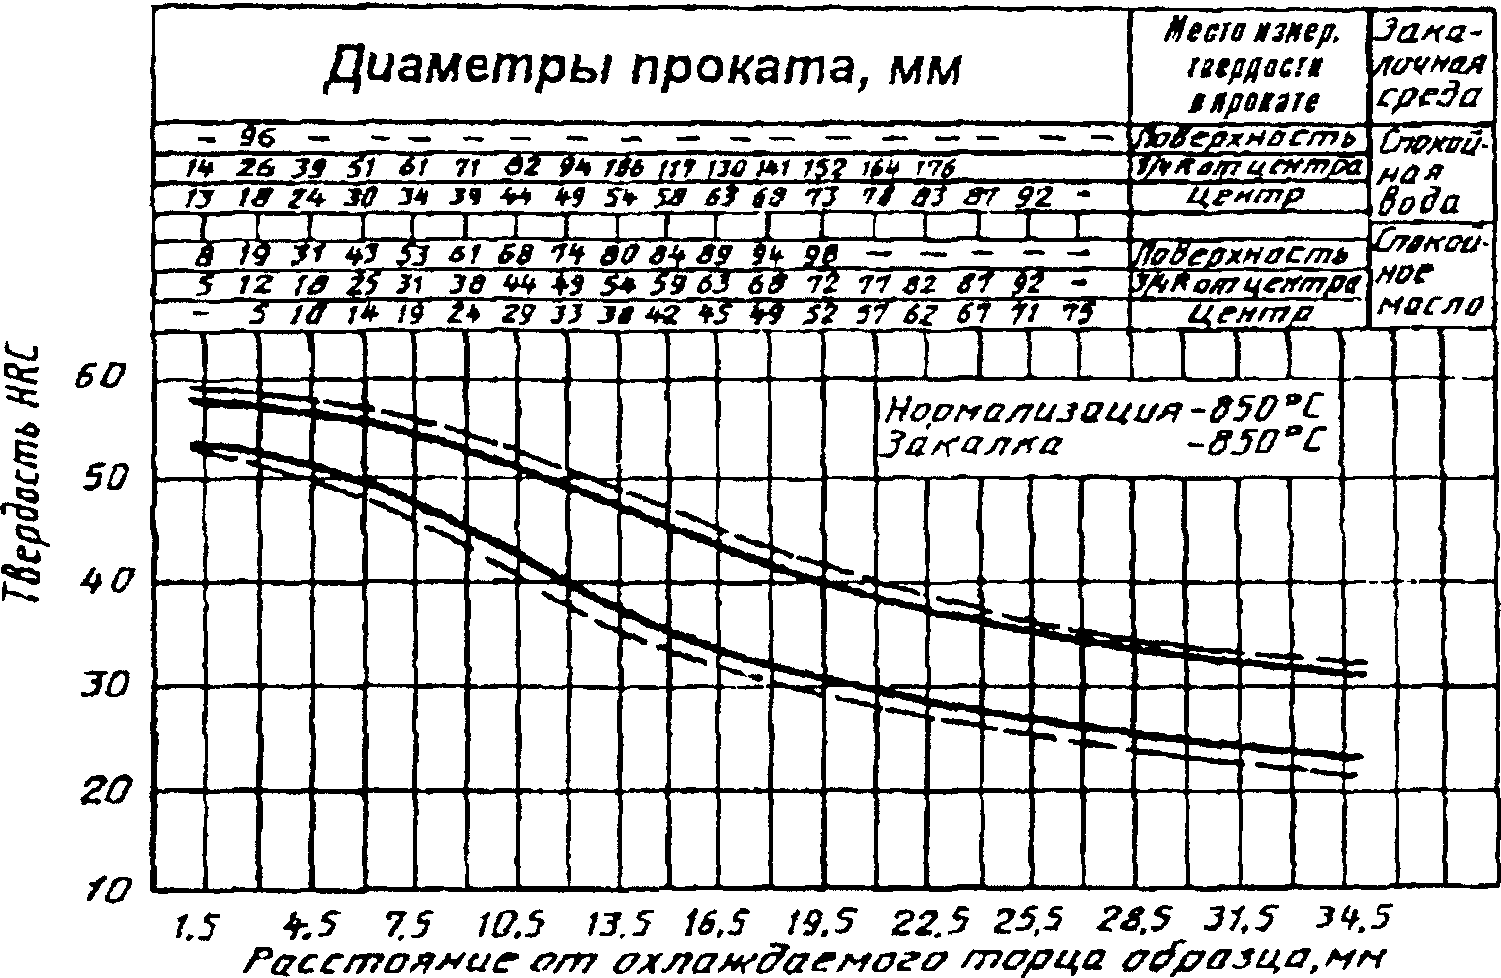
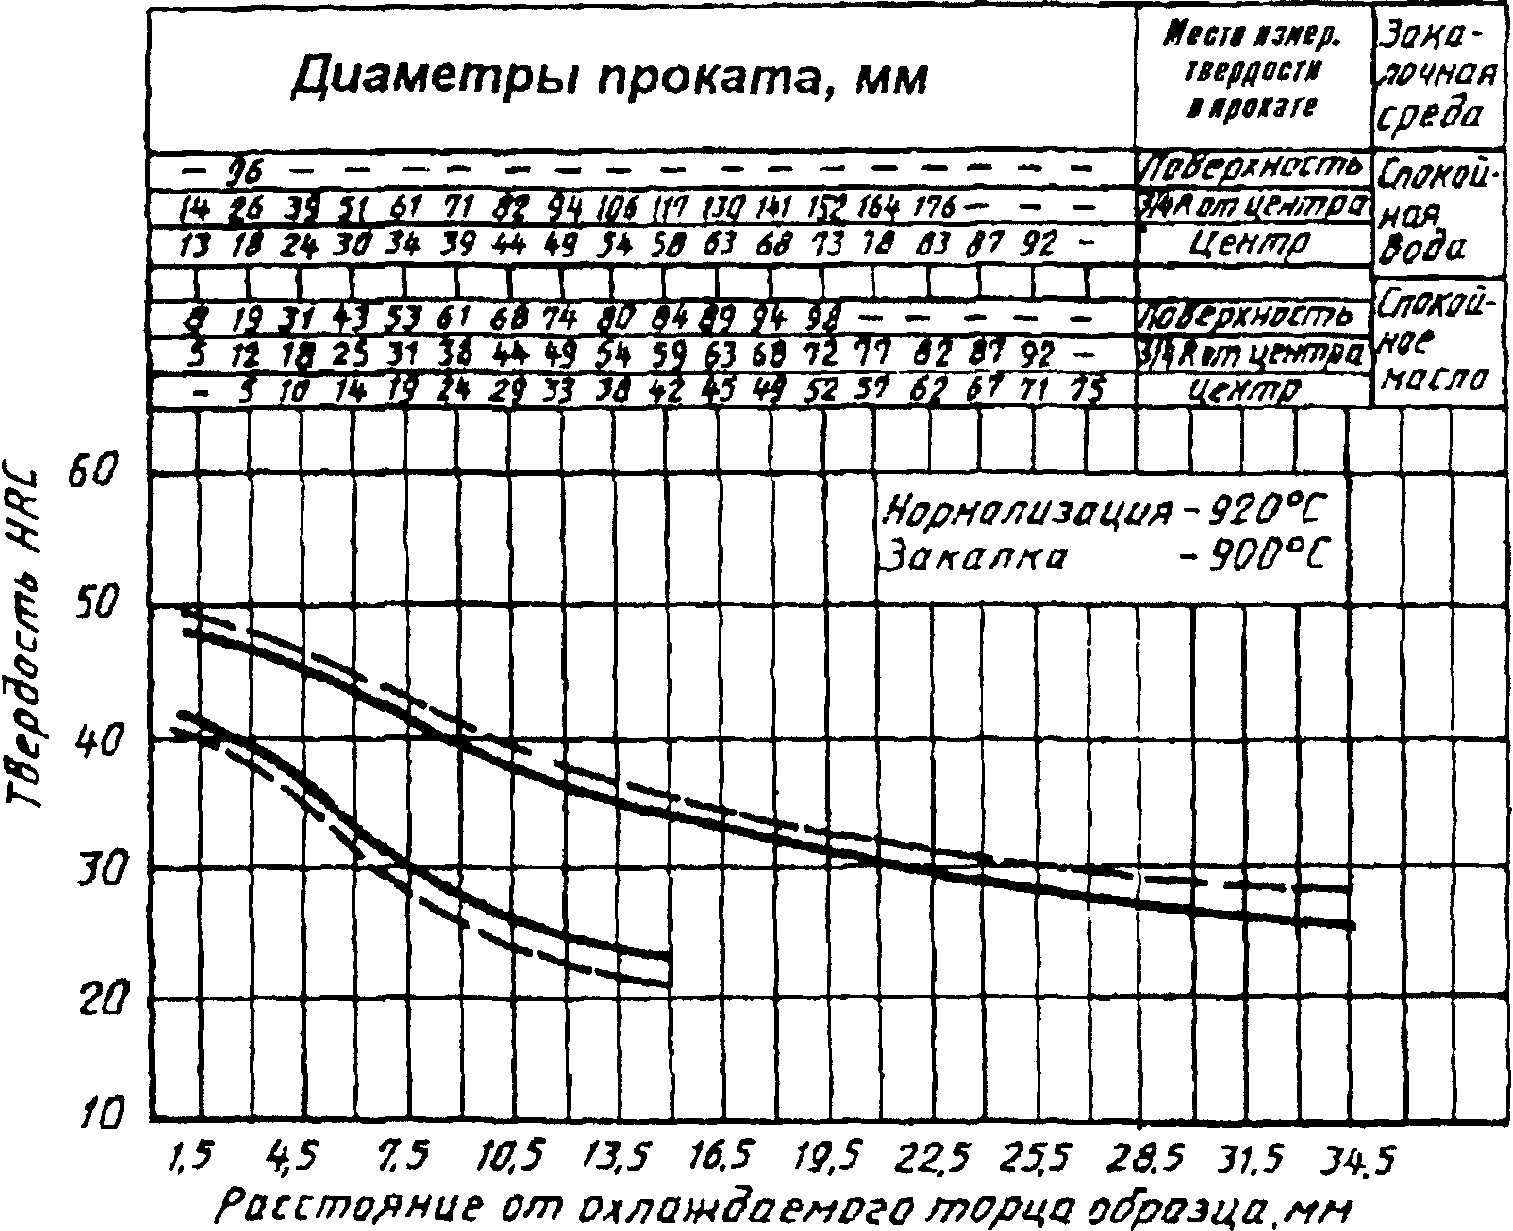
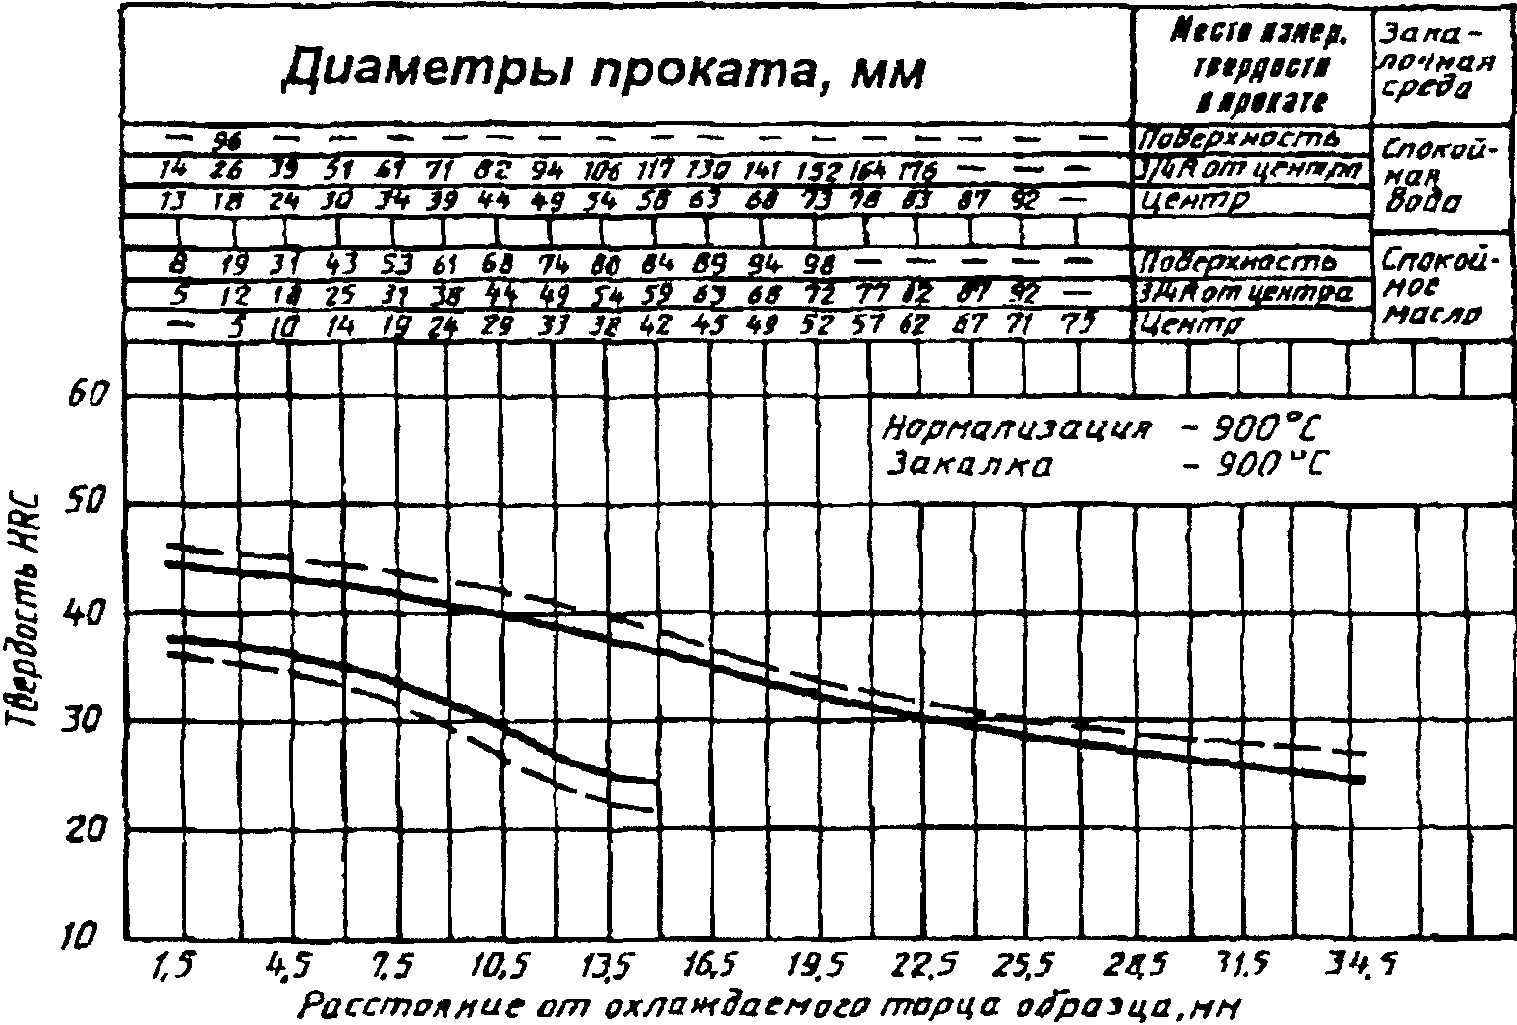
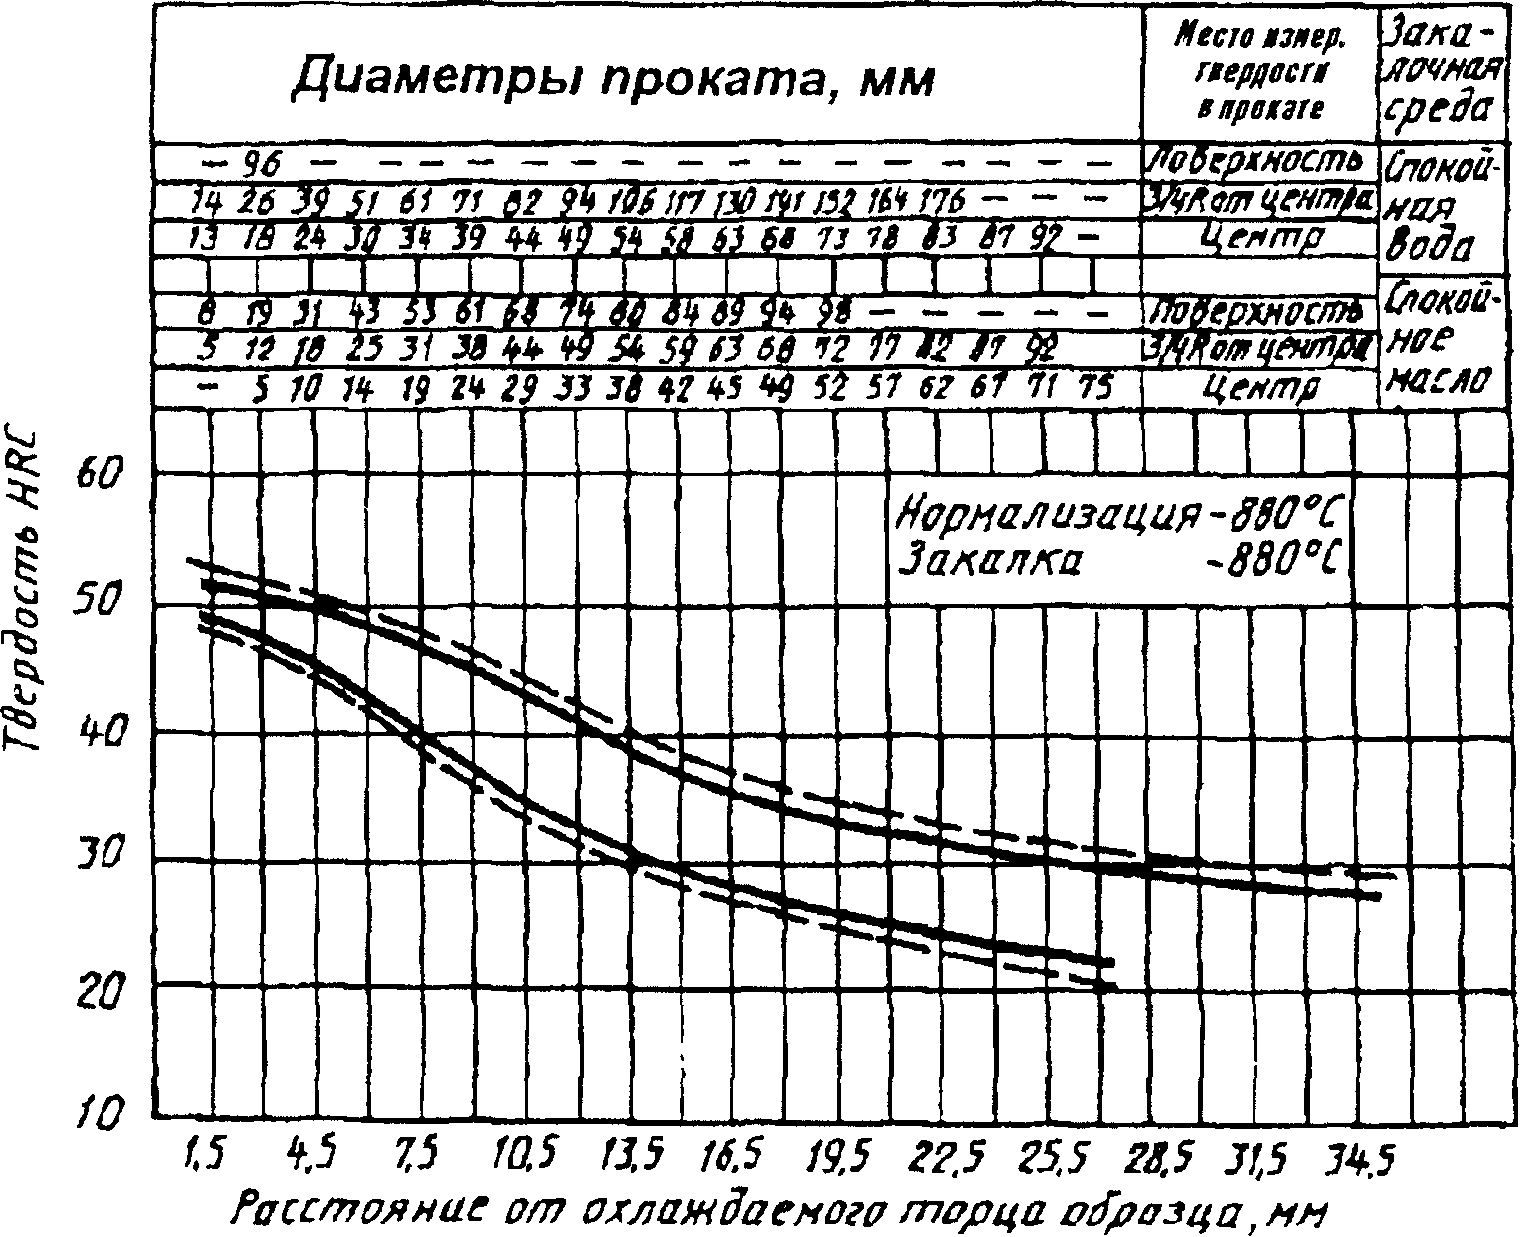
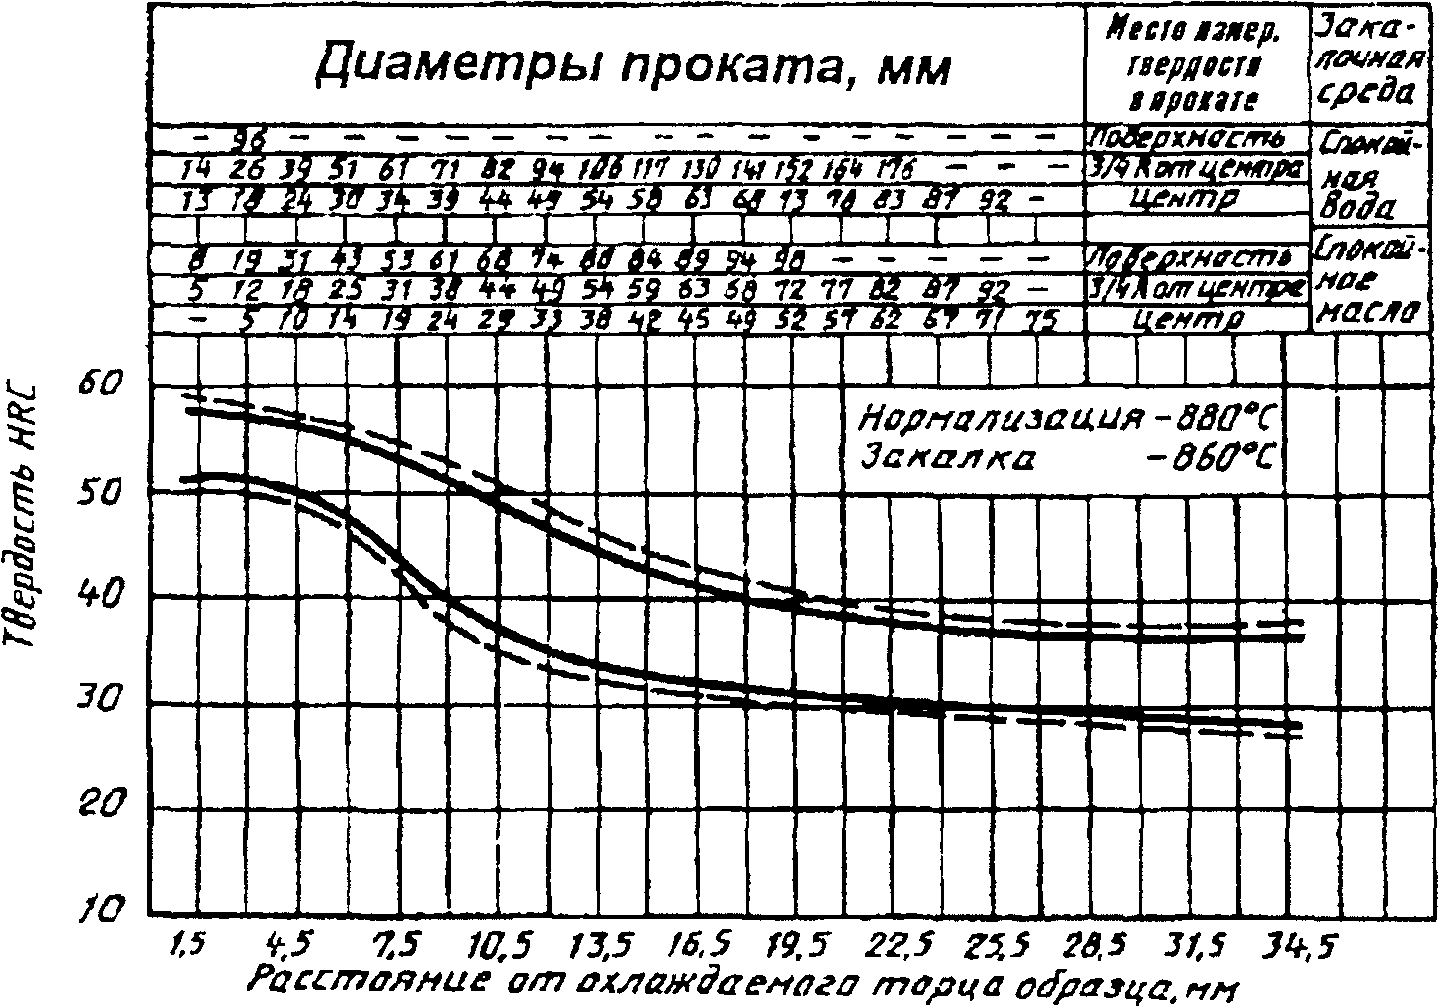
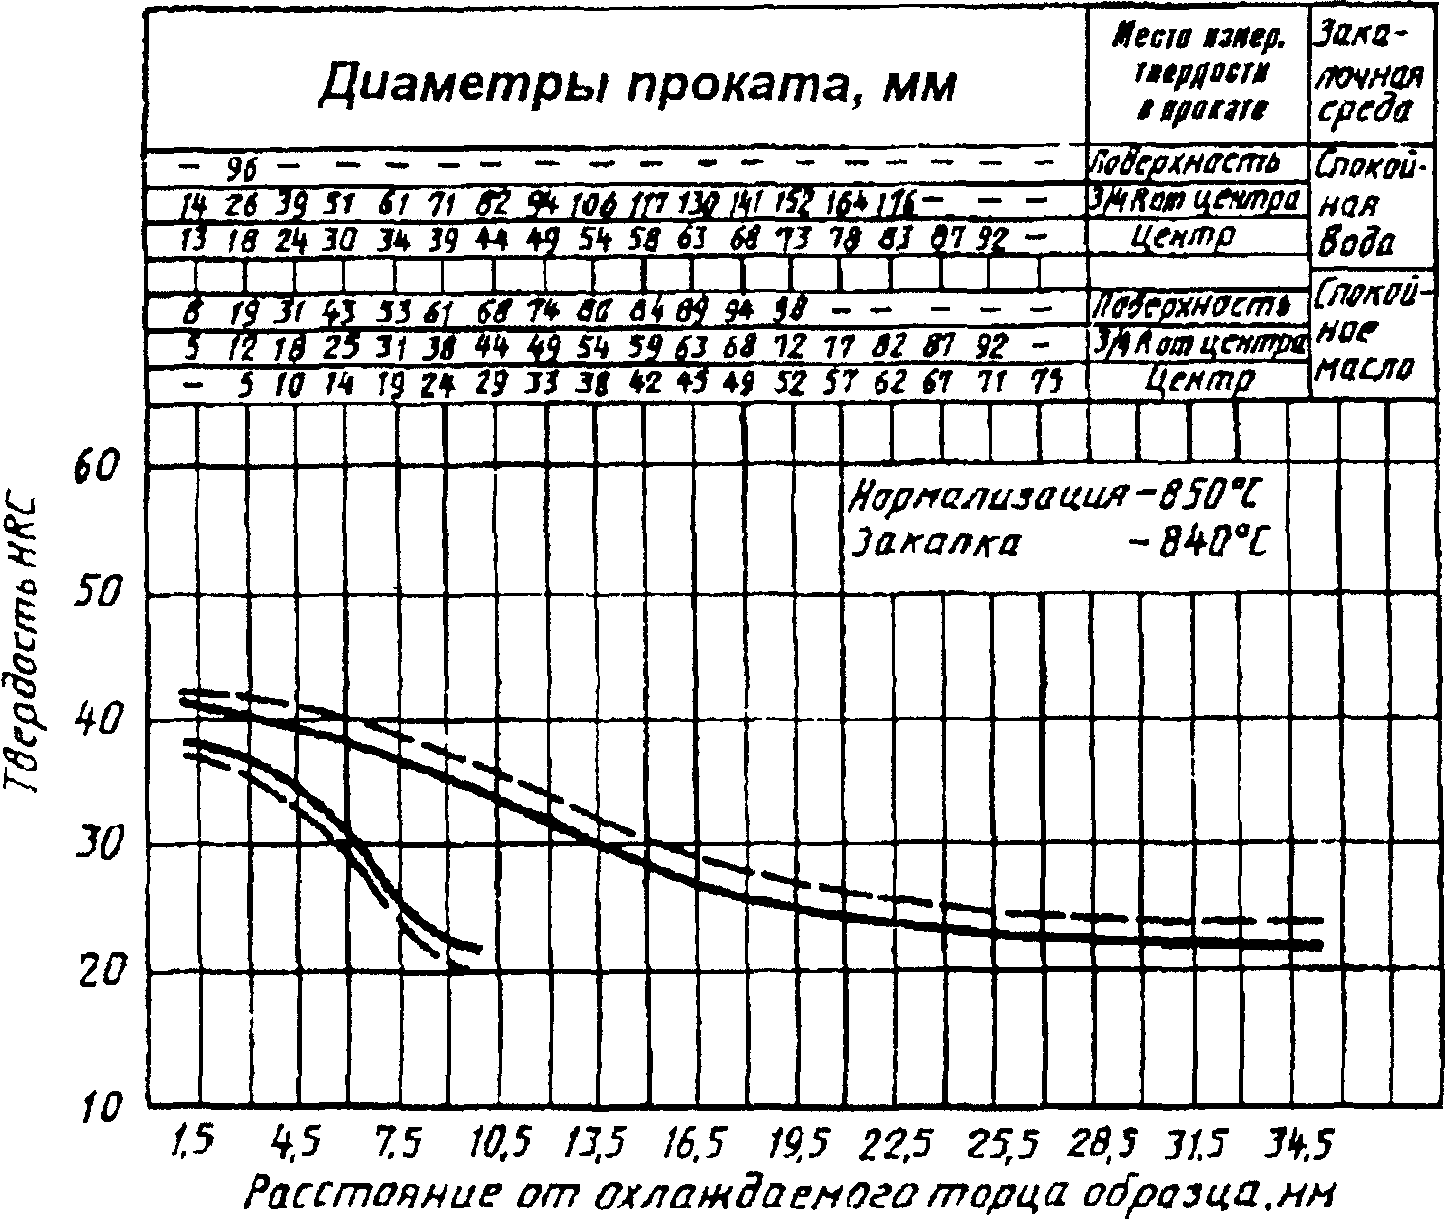
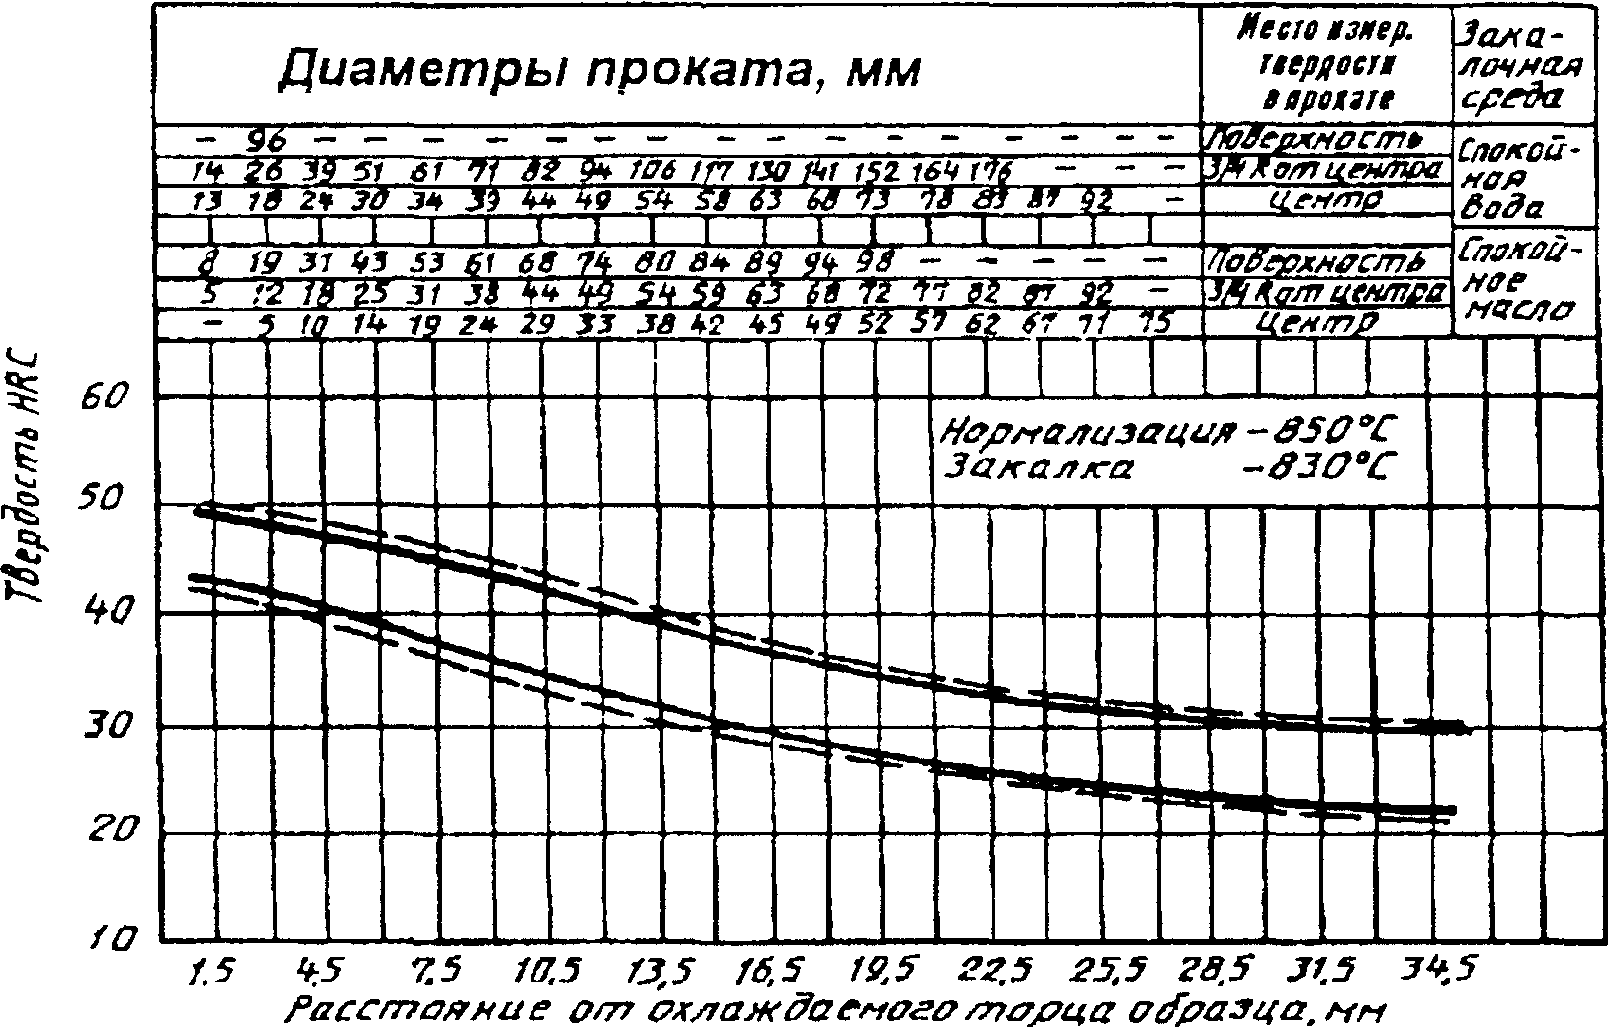
Приложение 1. (Измененная редакция, Изм. № 5).
по длине торцового образца)
| Расстояние от | Твердость для полос прокаливаемости, HRC | |||||||||||||||
| суженной | марочной | суженной | марочной | суженной | марочной | суженной | марочной | |||||||||
| торца, | макс. | мин. | макс. | мин. | макс. | мин. | макс. | мин. | макс. | мин. | макс. | мин. | макс. | мин. | макс. | мин. |
| мм | стали марок | |||||||||||||||
| 15Х | 20Х | 30Х | 35Х | |||||||||||||
| 1,5 | 42 | 35,5 | 43 | 34,5 | 46 | 39 | 47,5 | 37,0 | 51,5 | 47,5 | 53,0 | 46,5 | 52,0 | 45,0 | 54,0 | 43 |
| 3,0 | 41 | 32,5 | 43 | 30 | 43,5 | 34 | 45,0 | 32,0 | 50,0 | 44,0 | 52,0 | 42,5 | 52,0 | 43,0 | 53,0 | 41 |
| 4,5 | 38 | 25,5 | 41 | 23 | 40 | 29,5 | 42,5 | 27,0 | 48,0 | 40,0 | 50,0 | 38,5 | 50,5 | 41,0 | 52,5 | 39 |
| 6,0 | 34 | - | 37 | - | 36,5 | 25 | 38,5 | 22,5 | 45,5 | 37,0 | 48,0 | 35,0 | 49,5 | 37,0 | 52,0 | 35 |
| 7,5 | 28,5 | - | 31 | - | 32,5 | 22 | 34,0 | 20,0 | 43,5 | 33,5 | 45,0 | 32,0 | 47,0 | 33,0 | 50,0 | 30 |
| 9,0 | 24,5 | - | 27 | - | 29,5 | - | 30,5 | - | 39,5 | 31,0 | 41,0 | 29,0 | 45,0 | 29,0 | 47,0 | 27 |
| 10,5 | 22 | - | 24 | - | 26,5 | - | 28,0 | - | 36,0 | 28,5 | 37,5 | 26,5 | 42,0 | 28,0 | 44,0 | 26 |
| 12,0 | 20,5 | - | 22,5 | - | 24,5 | - | 26,5 | - | 33,0 | 26,5 | 34,5 | 24,5 | 39,5 | 25,5 | 42,0 | 23 |
| 13,5 | - | - | 21 | - | 23 | - | 25,0 | - | 30,5 | 24,5 | 32,0 | 23,0 | 37,0 | 23,0 | 39,0 | 21 |
| 15,0 | - | - | 20 | - | 22 | - | 24,0 | - | 29,0 | 23,0 | 30,0 | 22,0 | 36,0 | 22,0 | 37,0 | 20 |
| 16,5 | - | - | - | - | 21,5 | - | 23,5 | - | 27,5 | - | 28,5 | - | 34,0 | 21,0 | 36,0 | 19 |
| 18,0 | - | - | - | - | 21 | - | 22,5 | - | 26,5 | - | 27,5 | - | 33,0 | 20,0 | 34,5 | 18 |
| 19,5 | - | - | - | - | 20 | - | 22,0 | - | 26,0 | - | 27,0 | - | - | - | - | - |
| 21,0 | - | - | - | - | - | - | 21,5 | - | 25,0 | - | 26,5 | - | - | - | - | - |
| 24,0 | - | - | - | - | - | - | - | - | 24,0 | - | 25,0 | - | - | - | - | - |
| 27,0 | - | - | - | - | - | - | - | - | 22,5 | - | 23,5 | - | - | - | - | - |
| 30,0 | - | - | - | - | - | - | - | - | 21,0 | - | 22,0 | - | - | - | - | - |
| 33,0 | - | - | - | - | - | - | - | - | 19,5 | - | 20,5 | - | - | - | - | - |
| 36,0 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - |
| 39,0 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - |
| Расстояние от | Твердость для полос прокаливаемости, HRC | |||||||||||||||
| суженной | марочной | суженной | марочной | суженной | марочной | суженной | марочной | |||||||||
| торца, | макс. | мин. | макс. | мин. | макс. | мин. | макс. | мин. | макс. | мин. | макс. | мин. | макс. | мин. | макс. | мин. |
| мм | стали марок | |||||||||||||||
| 40Х | 45Х | 18ХГТ | 30ХГТ | |||||||||||||
| 1,5 | 58,5 | 51 | 59,5 | 49 | 58 | 54 | 59 | 53 | 48 | 41 | 49 | 40 | 50,5 | 43,5 | 52 | 41,5 |
| 3,0 | 58 | 49,5 | 59 | 48 | 57,5 | 52,5 | 58,5 | 51,5 | 46 | 39,5 | 48 | 38 | 49,5 | 42,5 | 51 | 40,5 |
| 4,5 | 57 | 47,5 | 58 | 46,5 | 56,5 | 51 | 57,5 | 50 | 45 | 36 | 46 | 35 | 48,5 | 40,5 | 50 | 39 |
| 6,0 | 55,5 | 45 | 56,5 | 43,5 | 56 | 49,5 | 57 | 48 | 43 | 33 | 44,5 | 31 | 47,5 | 38,5 | 49 | 37 |
| 7,5 | 53,5 | 40,5 | 56 | 38 | 54,5 | 47,5 | 56 | 46 | 41 | 30 | 43 | 28 | 46,5 | 36,5 | 48 | 35 |
| 9,0 | 52,5 | 39 | 54 | 38,5 | 53 | 46,5 | 54 | 43,5 | 39,5 | 28 | 41 | 25,5 | 44,5 | 34,5 | 46,5 | 32,5 |
| 10,5 | 50,5 | 36,5 | 52,5 | 33,5 | 51,5 | 42,5 | 53 | 41 | 38 | 26,5 | 39,5 | 24 | 43 | 32,5 | 44,5 | 30,5 |
| 12,0 | 48 | 34 | 51 | 31 | 49,5 | 40 | 51,5 | 38 | 36,5 | 25 | 38 | 22,5 | 41,5 | 30,5 | 43 | 28,5 |
| 13,5 | 46 | 32,5 | 49 | 29,5 | 47,5 | 37,5 | 49,5 | 36 | 35,5 | 24 | 36,5 | 21,5 | 40 | 29 | 41,5 | 27 |
| 15,0 | 46,5 | 30,5 | 48 | 28 | 46 | 35 | 48 | 33 | 34 | 23 | 36 | 21 | 38 | 28 | 40 | 26 |
| 16,5 | 42,5 | 29,5 | 44,5 | 26,5 | 44 | 34 | 45,5 | 32,5 | 33 | 8 | 34,5 | - | 37 | 26,5 | 38,5 | 24 |
| 18,0 | 41 | 28 | 42,5 | 26 | 42 | 32 | 43,5 | 31 | 32 | - | 33,5 | - | 36 | 25 | 37,5 | 23 |
| 19,5 | 39,5 | 27 | 41 | 25 | 40,5 | 31 | 42 | 29,5 | 31 | - | 33 | - | 35 | 24 | 36,5 | 22 |
| 21,0 | 38,5 | 26,5 | 39,5 | 24 | 39 | 29,5 | 40,5 | 28,5 | 30,5 | - | 32 | - | 34 | 23 | 36 | 21 |
| 24,0 | 36,5 | 24,5 | 38 | 22,5 | 36 | 28 | 38 | 26,5 | 29 | - | 31 | - | 32 | - | 34 | - |
| 27,0 | 35 | 23 | 36,5 | 21,5 | 35 | 26,5 | 36 | 25 | 27,5 | - | 29,5 | - | 30,5 | - | 32,5 | - |
| 30,0 | 34 | 22 | 36 | 20 | 32,5 | 25,5 | 34 | 24 | 26,5 | - | 29 | - | 29,5 | - | 31,5 | - |
| 33,0 | - | - | - | - | 32,5 | 24 | 33 | 22,5 | 26 | - | 28 | - | 28,5 | - | 30,5 | - |
| 36,0 | - | - | - | - | 31 | 23 | 32,5 | 21,5 | - | - | - | - | - | - | - | - |
| 39,0 | - | - | - | - | 31 | 21,5 | 32,5 | 20,5 | - | - | - | - | - | - | - | - |
| Расстояние от | Твердость для полос прокаливаемости, HRC | |||||||||||||||
| суженной | марочной | суженной | марочной | суженной | марочной | суженной | марочной | |||||||||
| торца, | макс. | мин. | макс. | мин. | макс. | мин. | макс. | мин. | макс. | мин. | макс. | мин. | макс. | мин. | макс. | мин. |
| мм | стали марок | |||||||||||||||
| 20ХГР | 27ХГР | 25ХГМ | 30ХМА | |||||||||||||
| 1,5 | 44,5 | 37,5 | 46,0 | 36,0 | 50,5 | 45,0 | 51,5 | 44,0 | 50,0 | 44,0 | 51,0 | 43,0 | 52,0 | 49,0 | 53,0 | 48,0 |
| 3,0 | 44,0 | 37,0 | 45,5 | 35,5 | 50,5 | 45,0 | 51,5 | 44,0 | 49,0 | 42,5 | 50,0 | 41,5 | 51,0 | 47,5 | 52,0 | 46,5 |
| 4,5 | 43,5 | 36,5 | 45,0 | 35,0 | 50,0 | 44,5 | 51,0 | 43,5 | 48,0 | 41,0 | 49,0 | 40,0 | 50,0 | 46,0 | 51,0 | 44,5 |
| 6,0 | 43,0 | 33,5 | 44,5 | 33,5 | 50,0 | 44,5 | 51,0 | 43,5 | 47,0 | 39,0 | 48,0 | 38,0 | 48,5 | 43,5 | 49,5 | 42,0 |
| 7,5 | 42,5 | 33,5 | 44,0 | 32,0 | 49,0 | 43,5 | 50,5 | 42,5 | 46,0 | 37,5 | 47,5 | 36,0 | 47,0 | 40,0 | 48,0 | 39,0 |
| 9,0 | 41,0 | 32,0 | 43,0 | 30,0 | 48,5 | 43,5 | 50,0 | 42,0 | 45,0 | 36,5 | 46,5 | 35,0 | 45,0 | 37,0 | 46,5 | 35,5 |
| 10,5 | 40,0 | 30,0 | 42,5 | 27,5 | 48,0 | 43,0 | 49,5 | 41,5 | 44,0 | 35,5 | 45,5 | 34,0 | 43,5 | 34,5 | 45,0 | 33,5 |
| 12,0 | 39,0 | 27,5 | 41,5 | 25,0 | 47,5 | 41,5 | 49,0 | 40,0 | 43,0 | 34,5 | 45,0 | 33,0 | 41,5 | 33,0 | 43,0 | 31,5 |
| 13,5 | 37,5 | 25,5 | 40,0 | 23,0 | 47,0 | 40,0 | 48,5 | 38,5 | 42,5 | 33,5 | 44,0 | 32,0 | 39,0 | 31,5 | 40,5 | 30,0 |
| 15,0 | 37,0 | 24,0 | 39,0 | 22,0 | 46,5 | 39,0 | 48,0 | 37,5 | 42,0 | 33,0 | 43,0 | 30,5 | 36,5 | 29,5 | 38,0 | 28,0 |
| 16,5 | 35,0 | - | 37,0 | - | 46,0 | 36,5 | 47,5 | 35,0 | 41,0 | 31,5 | 42,5 | 29,5 | 35,5 | 28,5 | 37,0 | 27,0 |
| 18,0 | 34,0 | - | 36,5 | - | 45,0 | 35,5 | 46,5 | 33,0 | 40,5 | 31,0 | 42,0 | 28,5 | 34,5 | 27,5 | 36,0 | 26,0 |
| 19,5 | 33,0 | - | 34,0 | - | 44,0 | 34,0 | 46,0 | 32,0 | 39,5 | 30,0 | 41,0 | 27,5 | 33,5 | 26,5 | 35,0 | 25,0 |
| 21,0 | 31,5 | - | 33,0 | - | 43,0 | 32,0 | 44,5 | 30,0 | 38,5 | 29,0 | 40,5 | 26,5 | 32,5 | 25,5 | 34,0 | 24,5 |
| 24,0 | 29,5 | - | 31,0 | - | 41,5 | 29,0 | 42,5 | 27,0 | 37,5 | 27,0 | 39,5 | 25,0 | 31,0 | 24,0 | 32,5 | 22,0 |
| 27,0 | 28,0 | - | 29,5 | - | 40,0 | 26,5 | 41,0 | 25,0 | 36,5 | 26,0 | 38,5 | 24,5 | 30,0 | 22,0 | 32,0 | 20,5 |
| 30,0 | 26,5 | - | 28,5 | - | 38,0 | 24,0 | 39,0 | 23,0 | 35,5 | 25,0 | 37,5 | 23,5 | 29,0 | - | 31,0 | - |
| 33,0 | 25,5 | - | 27,5 | - | 36,0 | 22,5 | 37,5 | 21,5 | 34,5 | 24,0 | 36,0 | 22,5 | 28,0 | - | 30,0 | - |
| 36,0 | 25,0 | - | 27,0 | - | 34,0 | 21,5 | 35,0 | 20,0 | 33,5 | 22,5 | 35,0 | 21,0 | - | - - | - | |
| Расстояние от | Твердость для полос прокаливаемости, HRC | |||||||||||
| суженной | марочной | суженной | марочной | суженной | марочной | |||||||
| торца, | макс. | мин. | макс. | мин. | макс. | мин. | макс. | мин. | макс. | мин. | макс. | мин. |
| мм | стали марок | |||||||||||
| 38ХС | 40ХФА | 12ХН3А | ||||||||||
| 1,5 | 55 | 48 | 56 | 46,5 | 58 | 51,5 | 59,5 | 50 | 41 | 38 | 41,5 | 37 |
| 3,0 | 55 | 47,5 | 56 | 45,5 | 57 | 51,5 | 58,5 | 50 | 40,5 | 36,5 | 41,5 | 35,5 |
| 4,5 | 54,5 | 46,5 | 56 | 45 | 56 | 50,5 | 57,5 | 49 | 39,5 | 34,5 | 40,5 | 33 |
| 6,0 | 54 | 45,5 | 55,5 | 44 | 54,5 | 48 | 56,5 | 46,5 | 38,5 | 31 | 39,5 | 29,5 |
| 7,5 | 53,5 | 44,5 | 55 | 43 | 53,5 | 43,5 | 55 | 42 | 36,5 | 25,5 | 39 | 23 |
| 9,0 | 53 | 43,5 | 54,5 | 41,5 | 51 | 39,5 | 53 | 38 | 35,5 | 22,5 | 37 | 21 |
| 10,5 | 52,5 | 42 | 54 | 40 | 49 | 37 | 51 | 35 | 34 | - | 35,5 | - |
| 12,0 | 52 | 40,5 | 53,5 | 38,5 | 47,5 | 35 | 49 | 33,5 | 32 | - | 33,5 | - |
| 13,5 | 51 | 39 | 53 | 37 | 44,5 | 34 | 46,5 | 32,5 | 30 | - | 31,5 | - |
| 15,0 | 50 | 38 | 52 | 36 | 43,5 | 33,5 | 45 | 32 | 28,5 | - | 30 | - |
| 16,5 | 49 | 36,5 | 51 | 34,5 | 41,5 | 32,5 | 43 | 31 | 27 | - | 29 | - |
| 18,0 | 48 | 35,5 | 50 | 34 | 40,5 | 32 | 41,5 | 30,5 | 26 | - | 28 | - |
| 19,5 | 47,5 | 35 | 49,5 | 33 | 39 | 31,5 | 40,5 | 30 | 25 | - | 27 | - |
| 21,0 | 46,5 | 34,5 | 49 | 32,5 | 38,5 | 31 | 39,5 | 29,5 | 24,5 | - | 26,5 | - |
| 24,0 | 45 | 33 | 47,5 | 31 | 37,5 | 30 | 38,5 | 29 | 23,5 | - | 25,5 | - |
| 27,0 | 44 | 32,5 | 46,5 | 30,5 | 36,5 | 29,5 | 37,5 | 28,5 | 23 | - | 24,5 | - |
| 30,0 | 43 | 32 | 45 | 30 | 36,5 | 29,5 | 38 | 28 | 22,5 | - | 24 | - |
| 33,0 | 42,5 | 29 | 45 | 27 | 36,5 | 28,5 | 37,5 | 27,5 | 22,5 | - | 24 | - |
| 36,0 | 42 | 25 | 44,5 | 23 | 36,5 | 28 | 37,5 | 27 | - | - | - | - |
| 39,0 | 41 | 22 | 44 | 20 | 36,5 | 25,5 | 37,5 | 25 | - | - | - | - |
| 42,0 | - | - | - | - | 36,5 | 23 | 37,5 | 22,5 | - | - | - | - |
| 45,0 | - | - | - | - | 36,5 | 21 | 37,5 | 20 | - | - | - | - |
| 48,0 | - | - | - | - | - | - | - | - | - | - | - | - |
| Расстояние от | Твердость для полос прокаливаемости, HRC | |||||||||||
| суженной | марочной | суженной | марочной | суженной | марочной | |||||||
| торца, | макс. | мин. | макс. | мин. | макс. | мин. | макс. | мин. | макс. | мин. | макс. | мин. |
| мм | стали марок | |||||||||||
| 20ХН3А | 12Х2Н4А | 30ХГСА | ||||||||||
| 1,5 | 49 | 43 | 49,5 | 41,5 | 41,5 | 37,5 | 42 | 37 | 53 | 50 | 54 | 49 |
| 3,0 | 48 | 41,5 | 49 | 40,5 | 41,5 | 36,5 | 42 | 36 | 52 | 49 | 53 | 47,5 |
| 4,5 | 47,5 | 40,5 | 48,5 | 39,5 | 41,5 | 36,5 | 42 | 36 | 51,5 | 47 | 52 | 46 |
| 6,0 | 46,5 | 39 | 47,5 | 37,5 | 41,5 | 36,5 | 42 | 36 | 50,5 | 45,5 | 51,5 | 44,5 |
| 7,5 | 44,5 | 37,5 | 46 | 36 | 41,5 | 37 | 42 | 36 | 50 | 44 | 51 | 43 |
| 9,0 | 43,5 | 35,5 | 44,5 | 34 | 41,5 | 35 | 42 | 34 | 49,5 | 41,5 | 51 | 40 |
| 10,5 | 42 | 33 | 43 | 32,5 | 41,5 | 33,5 | 42 | 32,5 | 48,5 | 40,5 | 50 | 38 |
| 12,0 | 40 | 32,5 | 41,5 | 31 | 41,5 | 33 | 42 | 32 | 47,5 | 38 | 49,5 | 36,5 |
| 13,5 | 39 | 31,5 | 40 | 30 | 41,5 | 32,5 | 42 | 31,5 | 46,5 | 37 | 48,5 | 35,5 |
| 15,0 | 37,5 | 30,5 | 39 | 29 | 41,5 | 31 | 42 | 30 | 45,5 | 36,5 | 47 | 35 |
| 16,5 | 36 | 29,5 | 37,5 | 27,5 | 41,5 | 30,5 | 42 | 29,5 | 44,5 | 35,5 | 46 | 34,5 |
| 18,0 | 35 | 28 | 36 | 27 | 40 | 30 | 41 | 29 | 43 | 34,5 | 45 | 33,5 |
| 19,5 | 34 | 27 | 35 | 26 | 39,5 | 30 | 41 | 29 | 42 | 33,5 | 44 | 32 |
| 21,0 | 33 | 26,5 | 34 | 25,5 | 39 | 29,5 | 40,5 | 28,5 | 41 | 32 | 43 | 31 |
| 24,0 | 31 | 25 | 32 | 24,5 | 38 | 28,5 | 40 | 26,5 | 39,5 | 30 | 41,5 | 28 |
| 27,0 | 30 | 24,5 | 31,5 | 23,5 | 38 | 27 | 40 | 26 | 38 | 27,5 | 40 | 25 |
| 30,0 | 30 | 23 | 31 | 22 | 37,5 | 27,5 | 39 | 26 | 37 | 25 | 39 | 23 |
| 33,0 | 29,5 | 22,5 | 30,5 | 21 | 36 | 26 | 38 | 24 | 37 | 22 | 39 | 20,5 |
| 36,0 | 29 | 22,5 | 30 | 21 | - | - | - | - | - | - | - | - |
| 39,0 | 28 | 21,5 | 29 | 20 | - | - | - | - | - | - | - | - |
| 42,0 | 28 | 21,5 | 29 | 20 | - | - | - | - | - | - | - | - |
| 45,0 | 28 | 21,5 | 29 | 20 | - | - | - | - | - | - | - | - |
| 48,0 | 27 | 21,5 | 28 | 20 | - | - | - | - | - | - | - | - |
Рекомендуемое
УДАРНЫХ ОБРАЗЦОВ (ДЛЯ ПРОКАТА ИЗ УЛУЧШАЕМОЙ СТАЛИ)
1. Процент вязкой составляющей в изломе ударных образцов характеризует сопротивление стали хрупкому разрушению.
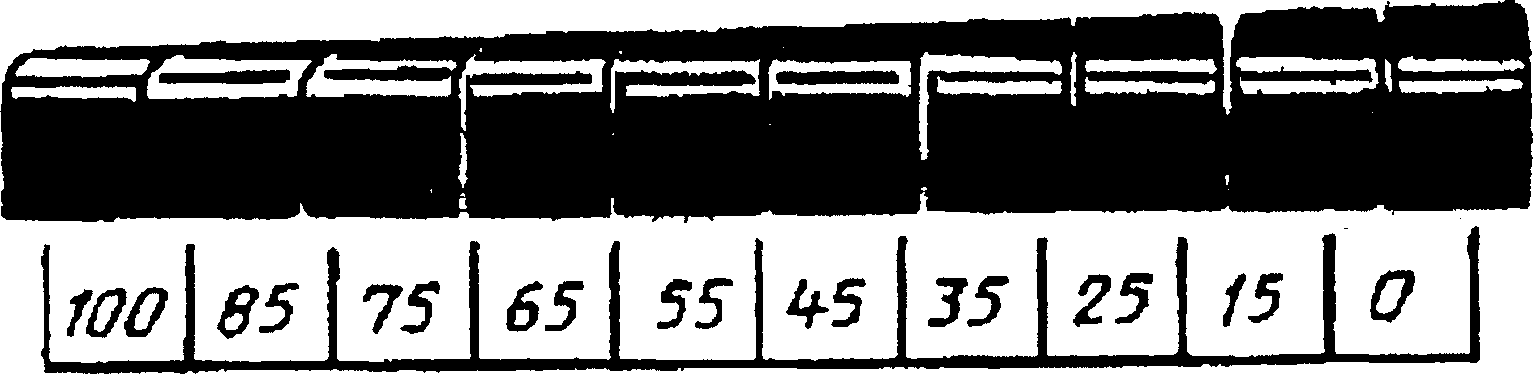
Хрупкая составляющая в изломе ударного образца сечением 8 x 10 мм имеет вид трапеции (черт. 1). Площадь этой трапеции F_{1} увеличивается по мере увеличения доли хрупкой составляющей (черт. 2).
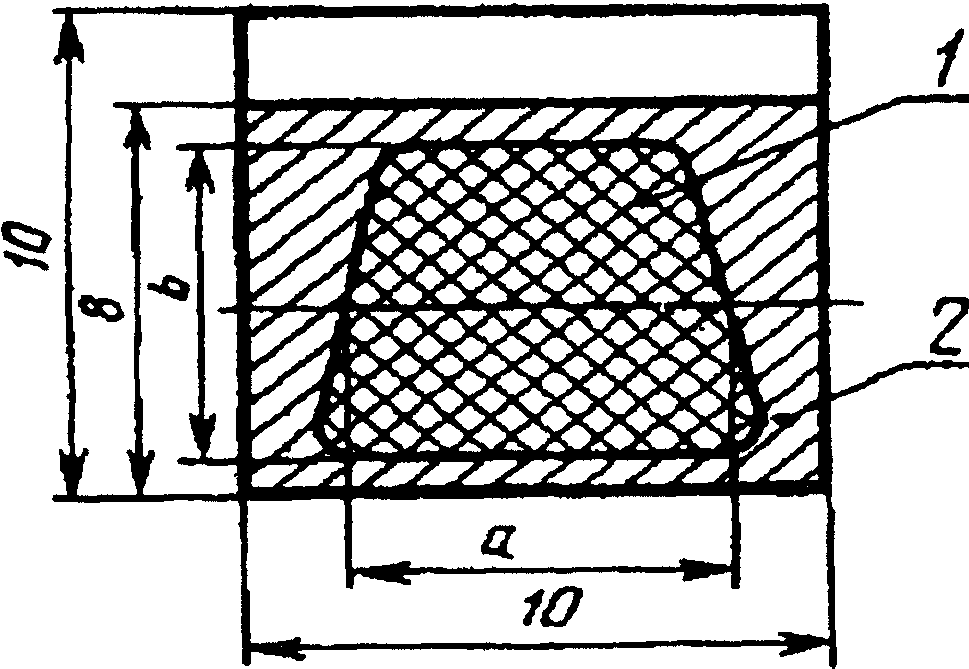
2 — площадь, занимаемая вязкой составляющей
в изломе ударного образца
Вязкая составляющая располагается, как правило, вокруг хрупкой составляющей. Площадь F_{1} , занимаемую хрупкой составляющей, определяют как произведение средней линии трапеции a на высоту b (см. черт. 1). Отношение этой площади ко всей площади излома F (80 мм2) составляет долю хрупкой составляющей в изломе (Х) в процентах:
X = \frac{F_{1}}{F} \cdot 100 ,
2. Измерение параметров (a, b) площади, занимаемой хрупкой составляющей, производят линейкой с точностью до 0,5 мм; при этом погрешность измерения не должна превышать 5%. Зная параметры a и b, процент составляющей определяют по таблице.
| Высота | Вязкая составляющая в изломе ударных образцов, % | ||||||||||||||||||
| трапеции b, мм | Средняя линия трапеции a, мм | ||||||||||||||||||
| 1,0 | 1,5 | 2,0 | 2,5 | 3,0 | 3,5 | 4,0 | 4,5 | 5,0 | 5,5 | 6,0 | 6,5 | 7,0 | 7,5 | 8,0 | 8,5 | 9,0 | 9,5 | 10 | |
| 1,0 | 99 | 98 | 98 | 97 | 96 | 96 | 95 | 94 | 94 | 93 | 92 | 92 | 91 | 91 | 90 | 89 | 89 | 88 | 88 |
| 1,5 | 98 | 97 | 96 | 95 | 94 | 93 | 92 | 92 | 91 | 90 | 89 | 88 | 87 | 86 | 85 | 84 | 83 | 82 | 81 |
| 2,0 | 98 | 96 | 95 | 94 | 92 | 91 | 90 | 89 | 88 | 86 | 85 | 84 | 82 | 81 | 80 | 79 | 77 | 76 | 75 |
| 2,5 | 97 | 95 | 94 | 92 | 91 | 89 | 88 | 86 | 84 | 83 | 81 | 80 | 78 | 77 | 75 | 73 | 72 | 70 | 69 |
| 3,0 | 96 | 94 | 92 | 91 | 89 | 87 | 85 | 83 | 81 | 79 | 77 | 76 | 74 | 72 | 70 | 68 | 66 | 64 | 62 |
| 3,5 | 96 | 93 | 91 | 89 | 87 | 85 | 82 | 80 | 78 | 76 | 74 | 72 | 69 | 67 | 65 | 63 | 61 | 58 | 56 |
| 4,0 | 95 | 92 | 90 | 88 | 85 | 82 | 80 | 77 | 75 | 72 | 70 | 67 | 65 | 62 | 60 | 57 | 55 | 52 | 50 |
| 4,5 | 94 | 92 | 89 | 86 | 83 | 80 | 77 | 75 | 72 | 69 | 66 | 63 | 61 | 58 | 55 | 52 | 49 | 46 | 44 |
| 5,0 | 94 | 91 | 88 | 85 | 81 | 78 | 75 | 72 | 69 | 66 | 62 | 59 | 56 | 53 | 50 | 47 | 44 | 41 | 37 |
| 5,5 | 93 | 90 | 86 | 83 | 79 | 76 | 72 | 69 | 66 | 62 | 59 | 55 | 52 | 48 | 45 | 42 | 38 | 35 | 31 |
| 6,0 | 92 | 89 | 85 | 81 | 77 | 74 | 70 | 66 | 62 | 59 | 55 | 51 | 47 | 44 | 40 | 36 | 33 | 29 | 25 |
| 6,5 | 92 | 88 | 84 | 80 | 76 | 72 | 67 | 63 | 59 | 55 | 51 | 47 | 43 | 39 | 35 | 31 | 27 | 23 | 19 |
| 7,0 | 91 | 87 | 82 | 78 | 74 | 69 | 65 | 61 | 56 | 52 | 47 | 43 | 39 | 34 | 30 | 26 | 21 | 17 | 12 |
| 7,5 | 91 | 86 | 81 | 77 | 72 | 67 | 62 | 58 | 53 | 48 | 44 | 39 | 34 | 30 | 25 | 20 | 16 | 11 | 6 |
| 8,0 | 90 | 85 | 80 | 75 | 70 | 65 | 60 | 55 | 50 | 45 | 40 | 35 | 30 | 25 | 20 | 15 | 10 | 5 | 0 |
В тех случаях, когда не требуется высокая прочность, процент вязкой составляющей допускается определять с помощью визуального сопоставления вида исследуемого излома (по хрупкой составляющей) со шкалой (см. черт. 2).