ГОСТ 26877-91. Металлопродукция. Методы измерения отклонений формы
(утв. Постановлением Госстандарта СССР от 26.04.1991 № 591)
Внимание
Документ утратил силу с 1 января 2013 года в связи с изданием Приказа Росстандарта от 23.08.2012 № 252-ст. Взамен введен в действие ГОСТ 26877-2008. Документ утратил силу с 1 января 2013 года в связи с изданием Приказа Росстандарта от 23.08.2012 № 252-ст. Взамен введен в действие ГОСТ 26877-2008.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 26877-86"]:::rst
  n1["ГОСТ 26877-91"]:::rst
  click n1 "https://bukva.ai/docs/gost-26877-91" "ГОСТ 26877-91. Металлопродукция. Методы измерения отклонений формы (утв. Постановлением Госстандарта СССР от 26.04.1991 N 591)"
  n2["ГОСТ 26877-2008"]:::doc
  click n2 "https://bukva.ai/docs/gost-26877-2008" "ГОСТ 26877-2008. Межгосударственный стандарт. Металлопродукция. Методы измерений отклонений формы (введен в действие Приказом Росстандарта от 23.08.2012 N 252-ст)"
  n1 --> n2
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Постановлением Госстандарта СССР
от 26 апреля 1991 г. № 591
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
МЕТОДЫ ИЗМЕРЕНИЯ ОТКЛОНЕНИЙ ФОРМЫ
Metal products. Methods of measuring form variations
Дата введения 1 июля 1992 года
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. Разработан и внесен Министерством металлургии СССР.
Разработчики: С.И. Рудюк, канд. техн. наук; Ю.В. Филонов, канд. техн. наук; В.Ф. Коваленко, канд. техн. наук; В.А. Ена, канд. техн. наук; Г.П. Мастепанова (руководитель работы); В.А. Гудыря.
2. Утвержден и введен в действие Постановлением Государственного комитета СССР по управлению качеством продукции и стандартам от 26.04.1991 № 591.
4. Ссылочные нормативно-технические документы
| Обозначение НТД, на который дана ссылка | Номер приложения |
|---|---|
| ГОСТ 8.051-81 | 3 |
| ГОСТ 162-90 | 2 |
| ГОСТ 164-90 | 2 |
| ГОСТ 166-89 | 2 |
| ГОСТ 427-75 | 2 |
| ГОСТ 577-68 | 2 |
| ГОСТ 2879-88 | 4 |
| ГОСТ 3749-77 | 2 |
| ГОСТ 5378-88 | 2 |
| ГОСТ 6507-90 | 2 |
| ГОСТ 7502-80 | 2 |
| ГОСТ 8026-75 | 2 |
| ГОСТ 10965-86 | 2 |
| ГОСТ 11358-89 | 2 |
| ТУ 2-034-225-87 | 2 |
Настоящий стандарт устанавливает методы измерения отклонений, формы блюмов, слябов, листов, ленты, полосы, рулона, прутков, труб, профилей горячекатаных и гнутых, катанки и проволоки из черных и цветных металлов и сплавов.
Термины и пояснения отклонений формы металлопродукции приведены в Приложении 1.
1. СРЕДСТВА ИЗМЕРЕНИЯ
Для измерения отклонений формы применяют стандартизированные ручные средства измерения, приведенные в Приложении 2, а также нестандартизованные автоматические, приведенные в Приложении 3.
Допускается применять другие средства измерения, прошедшие госиспытания или метрологическую аттестацию в органах государственных или ведомственных служб и удовлетворяющие по точности требованиям настоящего стандарта.
2. ПОДГОТОВКА К ИЗМЕРЕНИЮ
2.1. Для измерения отклонения формы металлопродукцию укладывают на плоскую поверхность, например поверочную плиту или стеллаж.
2.2. Металлопродукция на плоскости должна лежать свободно без воздействия каких-либо внешних сил, например, нажима, натяжения, кручения, если в стандартах на конкретный вид проката не установлены другие требования.
3. ПРОВЕДЕНИЕ ИЗМЕРЕНИЙ
3.1. Отклонения от плоскостности и прямолинейности измеряют на всей длине металлопродукции или на длине 1000 мм, если в стандартах на конкретный вид проката не установлены другие требования.
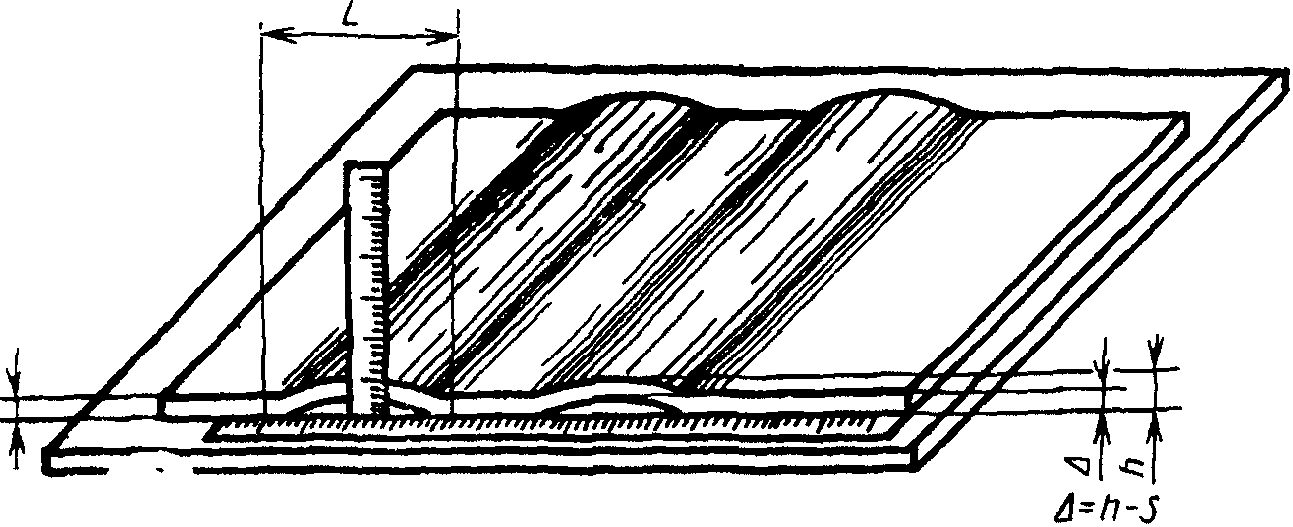
3.2. Волнистость, коробоватость и прогиб определяют по наибольшему значению \Delta между плоской поверхностью и нижней поверхностью металлопродукции или между верхней поверхностью и прилегающей плоскостью или прямой, параллельной плоской поверхности.
Измерения проводят одним из способов:
- с помощью приложенной к торцу металлопродукции в вертикальном положении измерительной линейки, штангенглубиномера или щупа (черт. 1 и 2);
- с помощью прилегающей к верхней поверхности жесткой стальной линейки и измерительной линейки, расположенной вертикально (черт. 3);
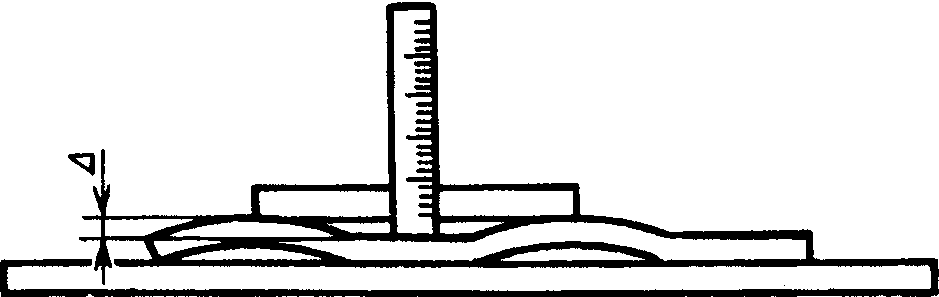
- с помощью прилегающей к верхней поверхности натянутой стальной струны и измерительной линейки, расположенной вертикально (черт. 4);
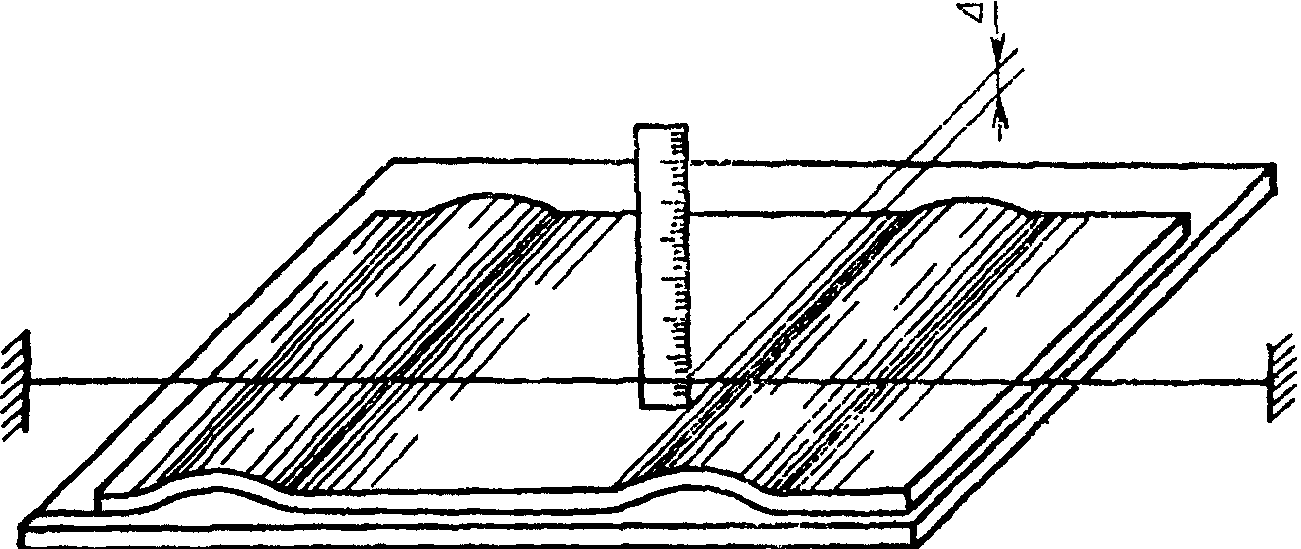
- индикатором, укрепленным на кронштейне и перемещающимся параллельно плоскости расположения металлопродукции.
Волнистость, коробоватость и прогиб выражаются в миллиметрах или процентах на нормируемую длину.
Длина волны выражается в миллиметрах.
При необходимости определяют длину волны (L) измерением расстояния между точками прилегания поверхности к металлопродукции с помощью измерительной стальной линейки (черт. 1).
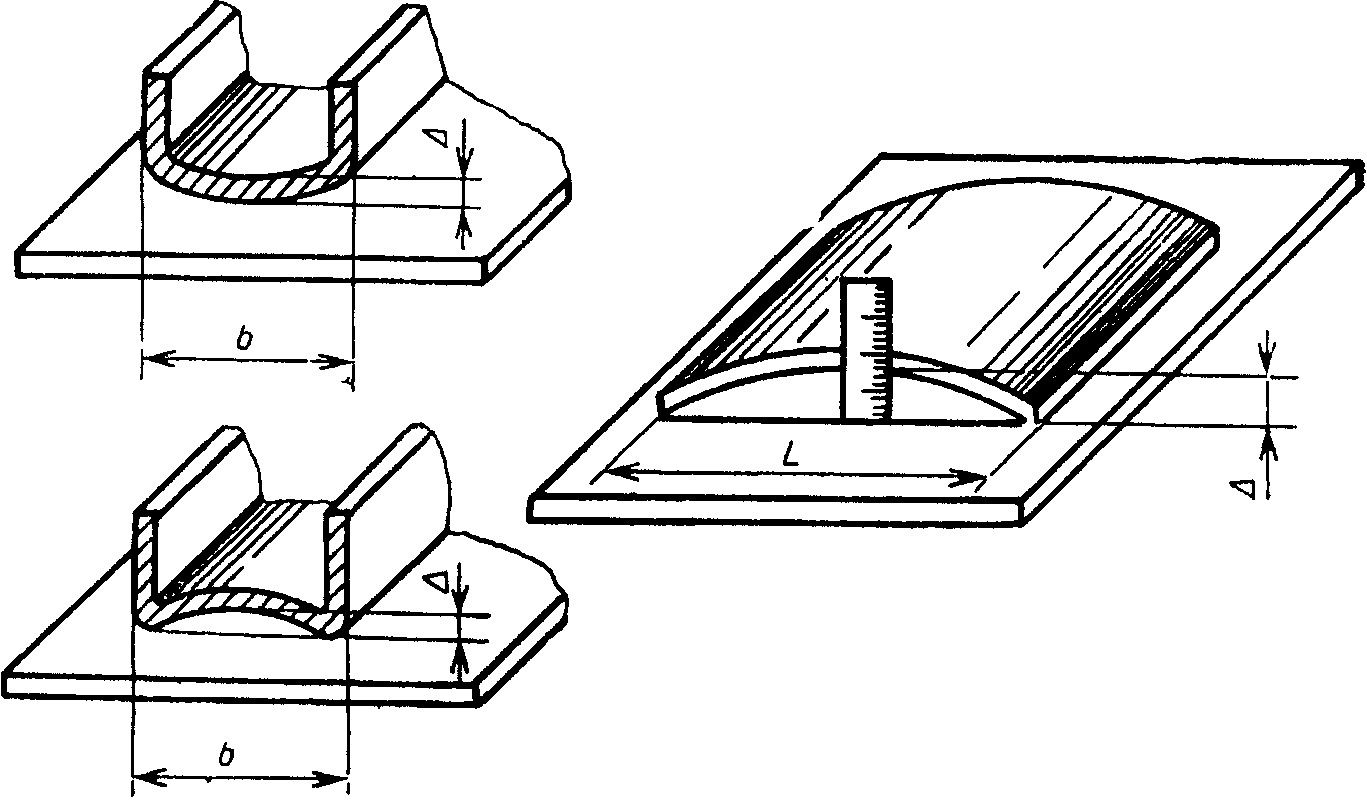
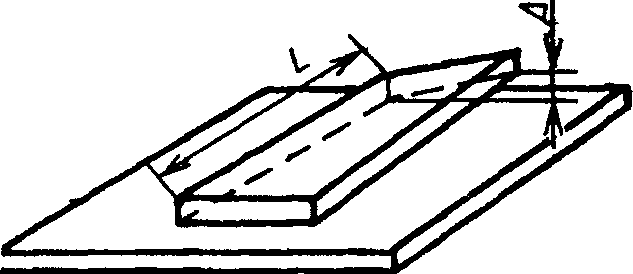
3.3. Скручивание измеряют в любой плоскости на нормируемом расстоянии L от базового поперечного сечения.
Металлопродукцию укладывают так, чтобы одна из ее сторон в базовом поперечном сечении соприкасалась с плоской поверхностью.
- измеряют значение отставания \Delta поперечного сечения от плоской поверхности с помощью измерительной линейки или щупа (черт. 5 и 6);
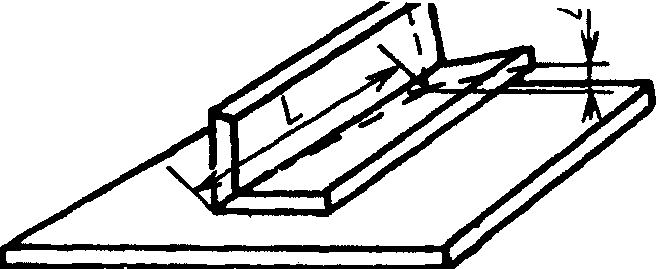
- измеряют значение отставания \Delta поперечного сечения металлопродукции от прилегающей плоскости с помощью угольника, лежащего одной стороной на плоской поверхности, и измерительной линейки или щупом (черт. 7).
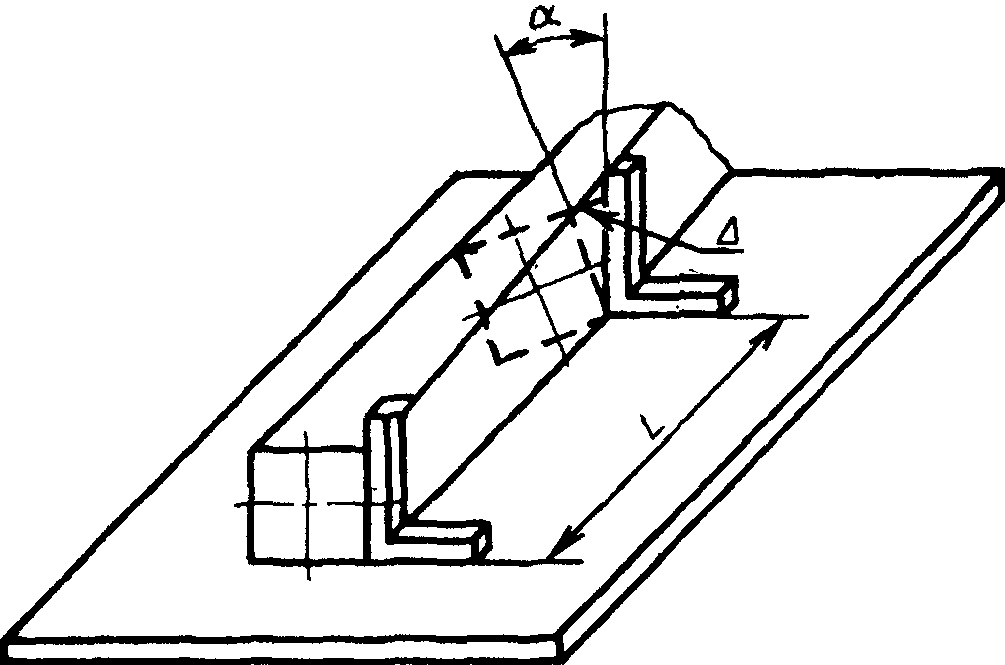
Угол скручивания \alpha поперечного сечения металлопродукции относительно базового поперечного сечения может быть измерен также угломером.
Скручивание выражается в миллиметрах или градусах на нормируемую длину.
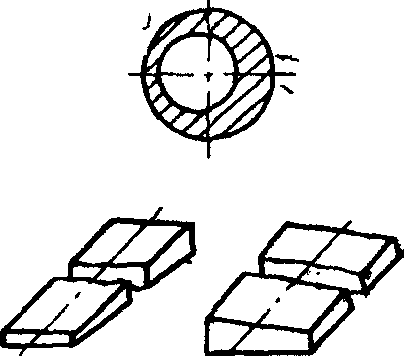
3.4. Разнотолщинность определяется как разность наибольшего S_{1} и наименьшего S_{2} значения толщины металлопродукции или ее элементов на заданном расстоянии от кромок (черт. 8 и 9).
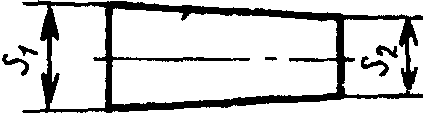
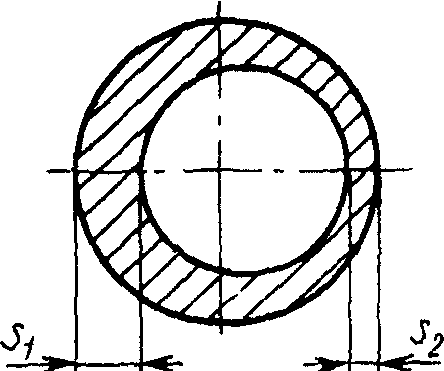
Измерения проводят микрометром, штангенциркулем, толщиномером и стенкомером и выражают в миллиметрах.
3.5. Выпуклость и вогнутость определяется наибольшим расстоянием между поверхностью металлопродукции и прилегающей горизонтальной или вертикальной плоскостью в любом поперечном сечении по длине изделия (черт. 10).
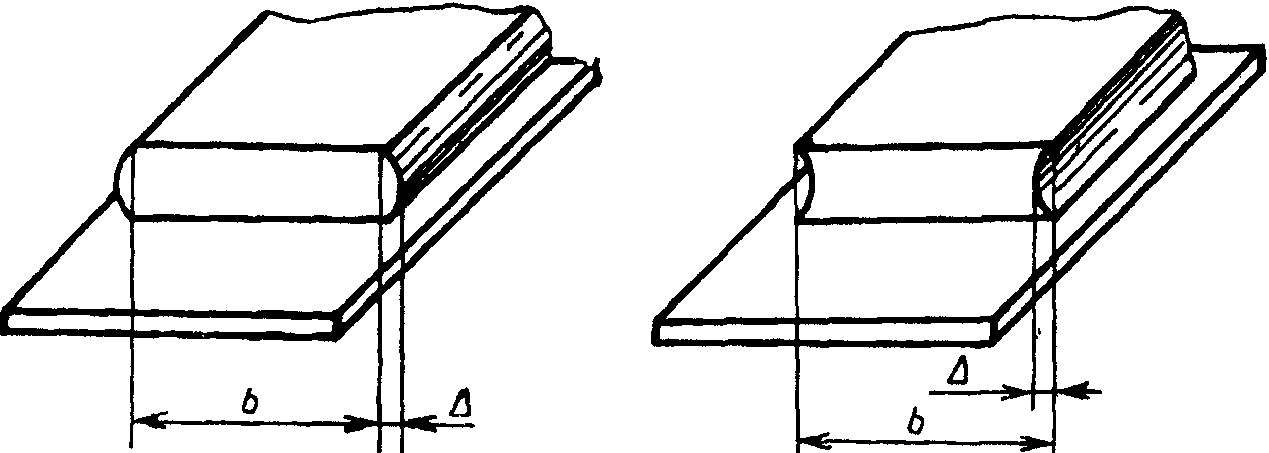
Выпуклость и вогнутость измеряют с помощью угольника и измерительной линейки или щупом и выражают в миллиметрах.
3.6. Кривизна (серповидность) определяется наибольшим расстоянием между поверхностью металлопродукции и приложенной линейкой или натянутой струной (черт. 11).
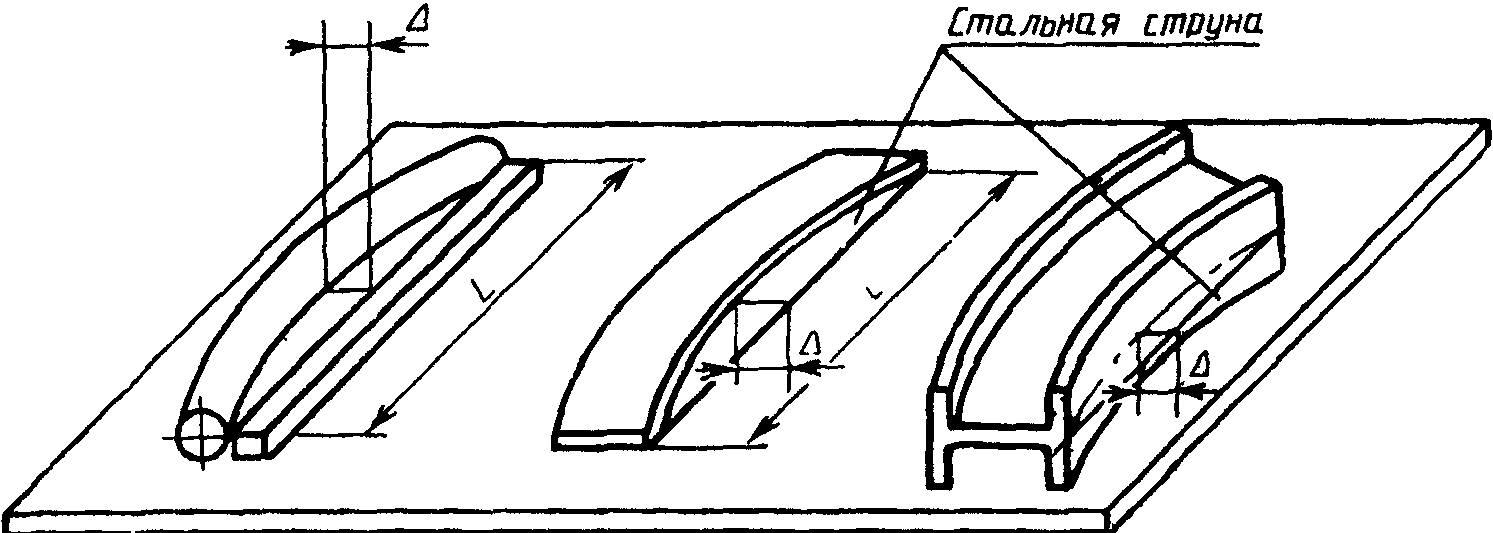
Кривизну и серповидность измеряют линейкой или щупом и выражают в миллиметрах на нормируемую длину.
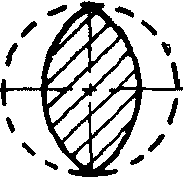
3.7. Овальность определяется как половина разности наибольшего d_{1} и наименьшего d_{2} диаметров в одном поперечном сечении (черт. 12).
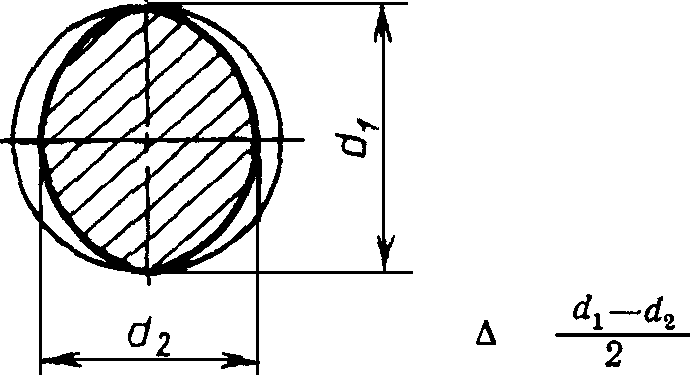
Измерения проводят микрометром или штангенциркулем и выражают в миллиметрах.
3.8. Отклонение от угла определяется разностью реального угла \alpha_{1} и заданного \alpha_{2} (черт. 13 и 14).
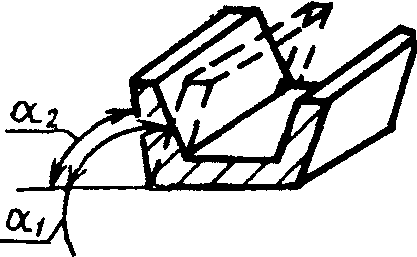
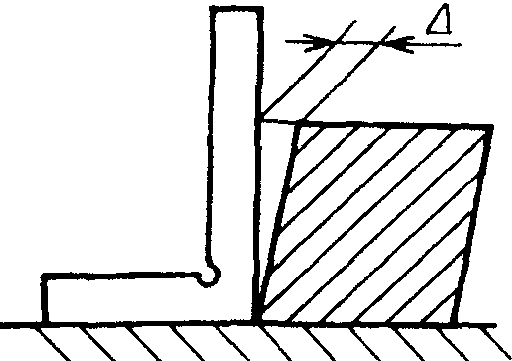
Отклонение от угла измеряют угломером или измерительной линейкой и выражают в миллиметрах или градусах.
3.9. Косина реза определяется наибольшим расстоянием от плоскости торца металлопродукции до плоскости, перпендикулярной продольным плоскостям металлопродукции и проходящей через крайнюю точку кромки торца или углом \alpha между ними (черт. 15).
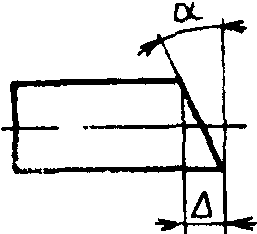
Допускается косину реза плоской металлопродукции (листов, полос и слябов) определять как разность диагоналей при условии, что металлопродукция с одного торца имеет прямой угол (черт. 16).
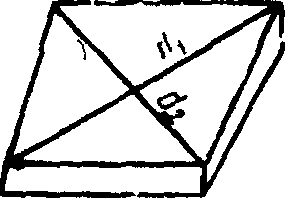
Косину реза измеряют измерительной линейкой и угольником или угломером и выражают в миллиметрах или градусах.
3.10. Отклонение от симметричности определяется разностью расстояний противоположных крайних точек, лежащих на поверхности металлопродукции, от оси симметрии (черт. 17).
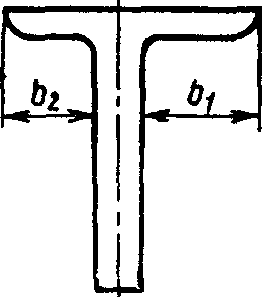
Отклонение от симметричности измеряют измерительной линейкой с помощью угольника.
3.11. Притупление углов измеряют как расстояние от вершины угла, образуемого линиями пересечения смежных граней, до границ притупления.
Методика контроля притупления углов квадрата и шестигранника приведена в Приложении 4.
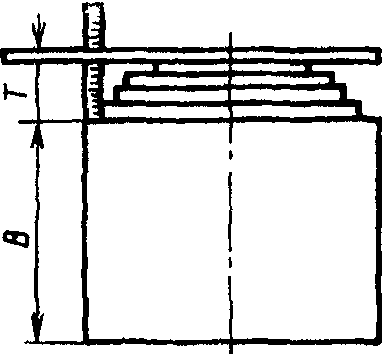
3.12. Телескопичность контролируют с помощью измерительной линейки по схеме, представленной на черт. 18.
| Термин | Пояснение | Чертеж |
|---|---|---|
| Отклонения от плоскостности | ||
1. Выпуклость 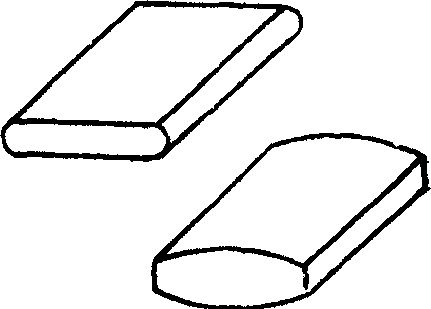 |
Отклонение от плоскостности, при котором удаление точек поверхности поперечного сечения металлопродукции от прилегающей горизонтальной или вертикальной плоскости уменьшается от краев к середине | |
2. Вогнутость 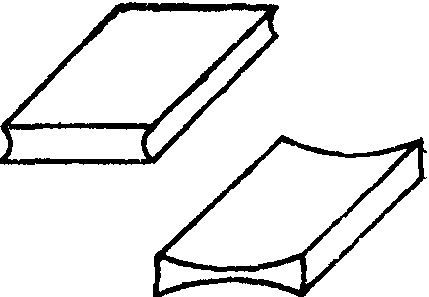 |
Отклонение от плоскостности, при котором удаление точек поверхности поперечного сечения металлопродукции от прилегающей горизонтальной или вертикальной плоскости увеличивается от краев к середине | |
3. Волнистость 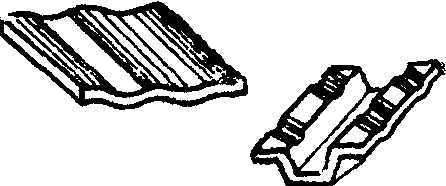 |
Отклонение от плоскостности, при котором поверхность металлопродукции или ее отдельные части имеют вид чередующихся выпуклостей и вогнутостей, не предусмотренных формой проката | |
4. Коробоватость 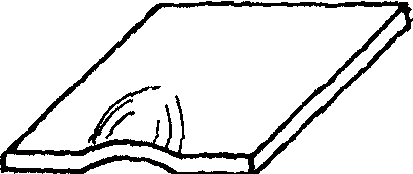 |
Разновидность волнистости в виде местной выпуклости или вогнутости | |
5. Скручивание 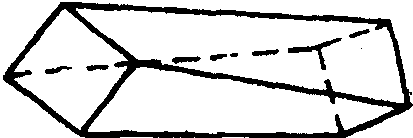 |
Отклонение формы, характеризующееся поворотом поперечного сечения относительно продольной оси металлопродукции | |
| Отклонения от прямолинейности | ||
6. Кривизна 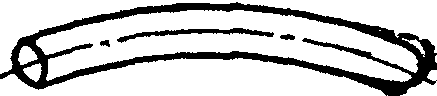 |
Отклонение от прямолинейности, при котором не все точки, лежащие на геометрической оси металлопродукции, одинаково удалены от горизонтальной или вертикальной плоскости | |
7. Серповидность 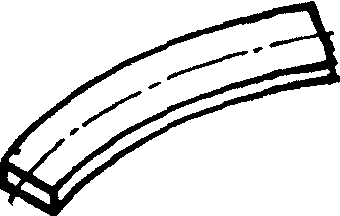 |
Отклонение формы, при котором кромки листа или полосы в горизонтальной плоскости имеют форму дуги |
Отклонения формы поперечного сечения проката
-
Овальность Отклонение формы, при котором поперечное сечение круглого проката представляет собой овалообразную форму
-
Разнотол- Отклонение формы, характеризу- щинность ющееся неравномерностью толщины металлопродукции или ее элементов по ширине или длине
-
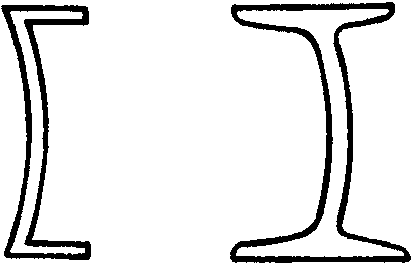
Прогиб Отклонение от прямолинейности поперечного сечения металлопроката или его элементов
-
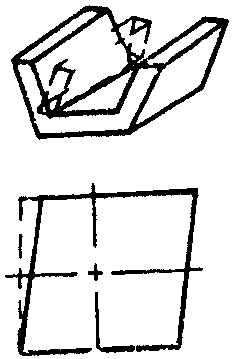
Отклонение Отклонение формы, характеризу- от угла ющееся отклонением угла от заданного.
Примечание. Частным видом
является отклонение от прямого
угла, которое наиболее часто
нормируется
-
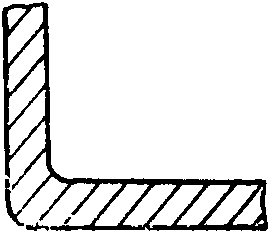
Притупление Отклонение формы металлопроката, углов характеризующееся незаполнением металлом вершин углов при прокате в калибрах валков
-
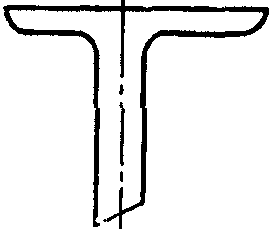
Отклонение Отклонение формы поперечного от симметричности сечения проката, при котором одноименные точки поверхности металлопродукции, лежащие в плоскости, перпендикулярной к оси симметрии, неодинаково удалены от нее
Отклонение от перпендикулярности
- Косина реза Отклонение от перпендикуляр-
ности, при котором плоскость
реза образует с продольными
плоскостями металлопродукции
угол, отличный от 90°
Отклонения формы листа и ленты
-
Подгиб Отклонение формы в виде загибов торца, кромки или угла листа и ленты
-
Неровный Отклонение формы торца, торец характеризующееся неодинаковым удалением точек его поверхности от прилегающей вертикальной плоскости
-
Рулон Отклонение формы рулона, в кото- со складкой ром на отдельных участках витков полосы образовались складки
-
Смятый рулон Отклонение от круглой формы поперечного сечения рулона
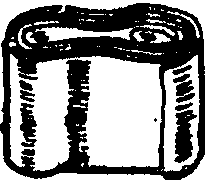
-
Распущенный Отклонение формы рулона в виде рулон неплотно сметанной полосы
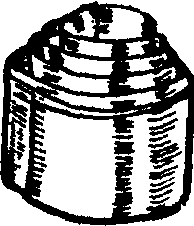
-
Телеско- Отклонение формы рулона в виде пичность выступов витков на средней или внутренней части рулона
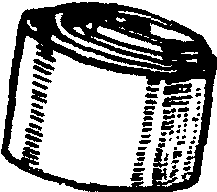
Обязательное
СТАНДАРТИЗОВАННЫХ СРЕДСТВ ИЗМЕРЕНИЙ
| Контролируемый параметр | Единица измерения | Диапазон измерений | Класс точности, погрешность средств измерений | Средства измерения |
|---|---|---|---|---|
| Отклонения от плоскостности, прямолинейности, симметричности, формы попереч- | мм м | 150 - 1000 2 - 50 | На общую длину от +/- 0,4 мм до +/- 14 мм | Линейка измерительная по ГОСТ 427 Рулетка измерительная металлическая типа РЗ по ГОСТ 7502 |
| ного сечения, разнотолщинность, теле- | мм | 0 - 125 | Класс точности 1; 2 | Штангенциркуль типа ШЦ-II по ГОСТ 166 |
| скопичность рулонов | мм мм мм мм мм мм мм мм мм мм мм | 0 - 250 0 - 315 0 - 400 0 - 500 250 - 630 250 - 800 320 - 1000 500 - 1600 800 - 2000 0 - 250 40 - 400 60 - 630 0 - 160 0 - 200 0 - 250 0 - 315 0 - 400 0 - 600 0 - 5 0 - 10 0 - 25 0 - 25 160 x 160 2500 x 1600 50 - 500 200 - 500 0,02 - 1 0 - 2 0 - 5 0 - 10 0 - 25 | Класс точности 1; 2 Класс точности 1 0,05 0,05 Класс точности 1 Класс точности 2 Класс точности 1; 2 Класс точности 1; 2; 3 Класс точности 1; 2 Класс точности 1; 2 Класс точности 0; 1 | Штангенциркуль типа ШЦ-II по ГОСТ 166 Штангенциркуль типа ШЦ-III по ГОСТ 166 Штангенрейсмус по ГОСТ 164 Штангенглубиномер по ГОСТ 162 Микрометр типа МК ГОСТ 6507 Микрометр типа МЛ (листовой) ГОСТ 6507 Микрометр типа МТ (трубный) ГОСТ 6507 Поверочные плиты ГОСТ 10905 Линейка поверочная типа ЛД, ЛТ, ШП ГОСТ 8026 Щупы ТУ 2-034-225-87 Индикаторы часового типа ГОСТ 577 |
| Отклонение от угла, | мм | 40 - 250 | Класс точности 1 | Угольники поверочные ГОСТ 3749 |
| косина реза | мм | 40 x 60 60 x 100 100 x 160 160 x 200 150 x 400 400 x 630 630 x 1000 1000 x 1600 1° - 90° | Класс точности 1; 2 +/- 2°; +/- 5°; +/- 15° | Угольники слесарные типа VIII ГОСТ 3749 Угломеры с нониусом типа УН и УВ (наружные и внутренние) ГОСТ 5378 |
| Отклонение от | мм | Наружный | 0,8 | Кругломер модели |
| круглости и | диаметр | |||
| разнотолщин- | 100; 160; | |||
| ность | мм мм мм мм | 250; 400 Внутренний диаметр 3 0 - 600 0 - 160 0 - 200 0 - 250 50 0 - 150 | 0,01 Нониус 0,1 Цена деления 0,1 0,005 | Микрометр типа МК ГОСТ 6507 Штангенциркуль ШЦ-II по ГОСТ 166 Толщиномеры и стекломеры индикаторные типа ТР 25-60 С-50 ГОСТ 11358 Микроскоп инструментальный, универсальный типа БМИ |
| Контролируемый параметр | Единица измерения | Диапазон измерений | Погрешность измерения | Дискретность контроля по длине проката | Рекомендуемое средство измерения |
|---|---|---|---|---|---|
| Отклонение от круглости | % от диаметра | 0 - 2% | По ГОСТ 8.051 | Шаг поступательно-вращательного движения от 0,1 до 3 м | Телевизионный автоматический измеритель размеров типа ТАИР-1-5, ТАИР-2-6 или |
| Отклонение от симметричности фасонных профилей | % от ширины | 0 - 2% | То же | От 0,1 до 3 м | или другие оптоэлектронные измерители |
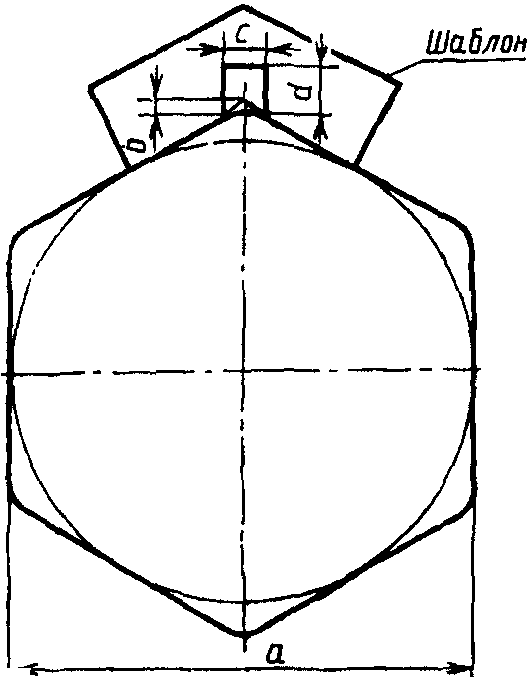
Контроль притупления внешних углов квадрата со стороной до 50 мм и шестигранника проводят шаблонами, выполненными в соответствии с черт. 19 и черт. 21.
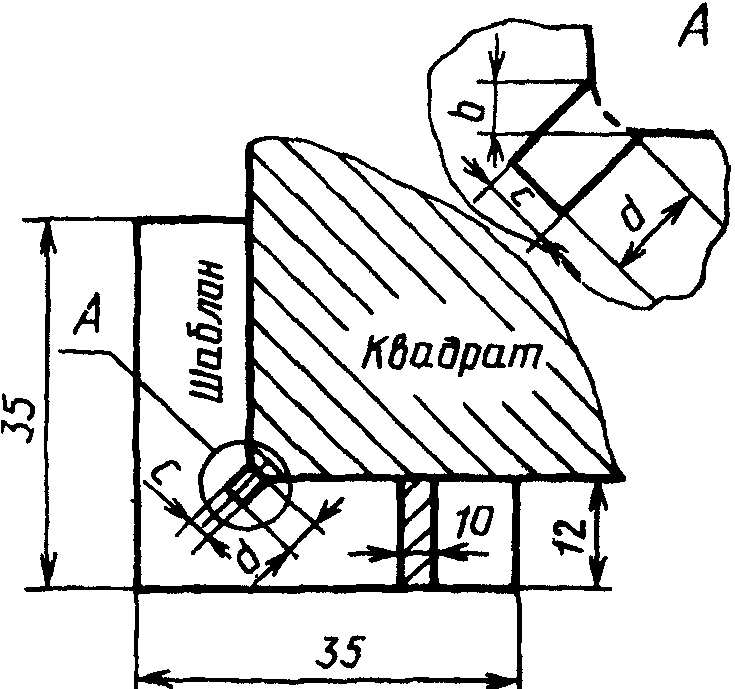
Шаблон с прорезями, имитирующими границы притупления, прикладывают на угол соответствующего профиля.
Ширина прорези шаблона (c) квадрата определяется из расчета \frac{b}{45^{\circ}} или \frac{b}{0,71} . Результаты расчета приведены в табл. 4.
мм
| Сторона квадрата, a | До 12 | Св. 12 до 20 | Св. 20 до 30 | Св. 30 до 50 | Св. 50 до 100 | Св. 100 до 150 |
|---|---|---|---|---|---|---|
| Притупление углов, b Ширина прорези, c Глубина прорези, d | 0,6 0,8 | 1,0 1,4 3,0 | 1,5 2,1 | 2,5 3,5 | 3,0 4,2 4,0 | 4,0 5,6 |
Для квадрата со стороной более 50 мм контроль притупления проводят с помощью шаблона, выполненного по черт. 20. На угольник шаблона наносятся деления от 5 до 30 мм.
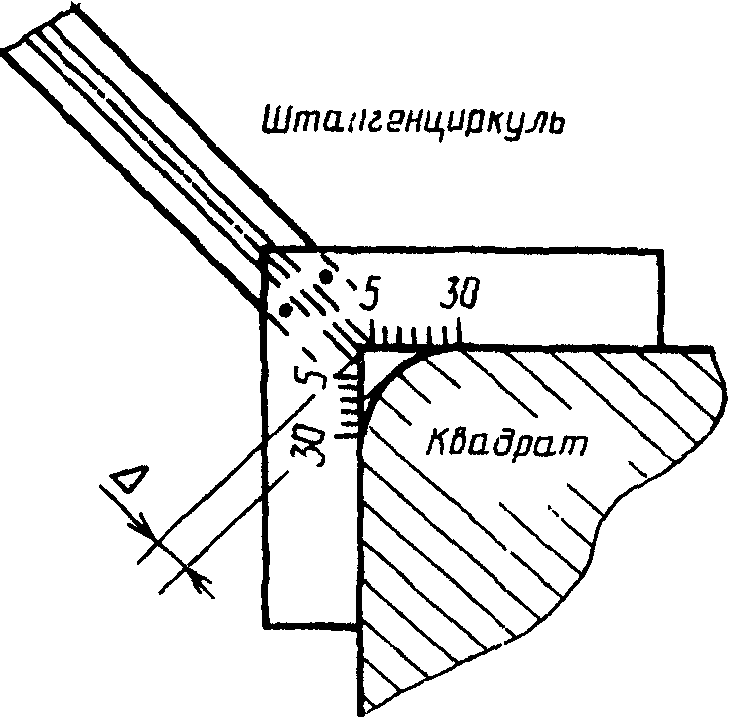
Контроль притупления \Delta осуществляют по нониусу штангенциркуля, измеренное значение которого не должно превышать допускаемого значения притупления, вычисленного по формуле \Delta = 0,15a \times cos45^{\circ} = 0,15a \times 0,7 = 0,105a .
При этом границы притупления, определяемого по шкале угольника, не должны превышать значений притупления, установленных стандартом.
Допускаемое значение притупления углов квадрата со стороной свыше 50 мм приведено в табл. 5.
мм
| Сторона квадрата | 50 — 58 | 60 — 75 | 80 — 95 | 100 — 115 | 120 — 150 | 160 — 200 |
|---|---|---|---|---|---|---|
| Величина притупления Дельта | 5,25 — 6,09 | 6,3 — 7,9 | 8,4 — 10,0 | 10,5 — 12,0 | 12,6 — 15,8 | 16,8 — 21,0 |
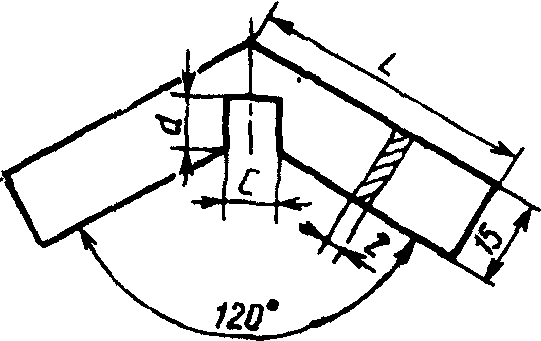
Ширина прорези шаблона (C) шестигранного проката определяется согласно расчету C = 2b sin 60°, мм.
Результаты расчета приведены в табл. 6.
мм
| Диаметр вписанного круга | 8 — 14 | 15 — 25 | 26 — 55 | 60 и выше |
|---|---|---|---|---|
| Притупление углов b Ширина прорези C Глубина прорези d Длина элемента угольника L | 1,0 1,7 4,0 15,0 | 1,5 2,6 4,0 15,0 | 2,0 3,5 4,0 25,0 | 3,0 5,2 5,0 25,0 |
где b — значение притупления углов шестигранника по ГОСТ 2879.
Притупление контролируют путем прикладывания шаблона к шестиграннику (черт. 22).