ГОСТ 1778-70 (ИСО 4967-79). Межгосударственный стандарт. Сталь. Металлографические методы определения неметаллических включений
(введен в действие Постановлением Госстандарта СССР от 29.12.1970 № 1832)
(ред. от 28.09.1989)
Внимание
Документ утратил силу с 01.06.2023 в связи с изданием Приказа Росстандарта от 27.12.2022 № 1640-ст. Взамен введен в действие ГОСТ 1778-2022. Документ утратил силу с 01.06.2023 в связи с изданием Приказа Росстандарта от 27.12.2022 № 1640-ст. Взамен введен в действие ГОСТ 1778-2022. С 01.07.2003 до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 № 184-ФЗ. Документ введен в действие с 01.01.1972. Взамен ГОСТ 1778-62.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 1778-70"]:::rst
  click n0 "https://bukva.ai/docs/gost-1778-70" "ГОСТ 1778-70. Межгосударственный стандарт. Сталь. Металлографические методы определения неметаллических включений (введен в действие Постановлением Госстандарта СССР от 29.12.1970 "
  n1["ГОСТ 1778-2022"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-1778-2022" "ГОСТ 1778-2022. Межгосударственный стандарт. Металлопродукция из сталей и сплавов. Металлографические методы определения неметаллических включений (введен в действие Приказом Росст"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Введен в действие Постановлением Государственного комитета стандартов Совета Министров СССР от 29 декабря 1970 г. № 1832
МЕТАЛЛОГРАФИЧЕСКИЕ МЕТОДЫ ОПРЕДЕЛЕНИЯ НЕМЕТАЛЛИЧЕСКИХ ВКЛЮЧЕНИЙ
Steel. Metallographic methods for the determination of nonmetallic inclusions
Дата введения 1 января 1972 года
1. РАЗРАБОТАН Центральным научно-исследовательским институтом черной металлургии им. И.П. Бардина (ЦНИИЧМ)
Директор института Голиков И.Н.
Ответственные исполнители — Виноград М.И., Колясникова Р.И., Балакина И.А., Киселева С.А., Павперова И.А., Аполовникова Л.Г.
2. ВНЕСЕН Министерством черной металлургии СССР
3. ПОДГОТОВЛЕН К УТВЕРЖДЕНИЮ Отделом металлургии Комитета стандартов, мер и измерительных приборов при Совете Министров СССР
4. Отделом металлургии Всесоюзного научно-исследовательского института стандартизации (ВНИИС)
Начальник отдела Степанов А.В.
Мл. научный сотрудник Бушина Э.Г.
5. УТВЕРЖДЕН Комитетом стандартов, мер и измерительных приборов при Совете Министров СССР 28 сентября 1970 г. (протокол № 190)
Председатель Научно-технической комиссии зам. председателя Комитета Милованов А.П.
Члены комиссии — Ушаков В.П., Тихонов В.Т., Федин Б.В.
6. ВВЕДЕН В ДЕЙСТВИЕ Постановлением Государственного комитета стандартов Совета Министров СССР от 29 декабря 1970 г. № 1832
7. Ограничение срока действия снято по протоколу № 7-95 Межгосударственного совета по стандартизации, метрологии и сертификации (ИУС 11-95)
8. ИЗДАНИЕ (июнь 2011 г.) с Изменениями № 1, 2, утвержденными в апреле 1984 г., сентябре 1989 г. (ИУС 8-84, 1-90)
Настоящий стандарт распространяется на стали и сплавы и устанавливает металлографические методы определения загрязненности их неметаллическими включениями.
Стандарт полностью соответствует СТ СЭВ 4077-83 и ИСО 4967-79.
(Измененная редакция, Изм. № 2).
1.1 Неметаллические включения определяют:
методом Ш (варианты Ш1 — Ш14) — сравнением с эталонными шкалами, применяется для испытания деформированного металла;
методом К (варианты K1 — K2) — подсчетом количества включений, применяется для испытания деформированного и литого металла;
методом П (варианты П1 — П4) — подсчетом количества и объемного процента включений, применяется для испытания деформированного и литого металла;
методом Л (варианты Л1 — Л2) — линейным подсчетом включений; применяется для испытания литья.
1.2. Применение методов и их вариантов для испытания металлов, а также нормы загрязненности стали и сплавов неметаллическими включениями предусматриваются в стандартах или технической документации, утвержденной в установленном порядке, на конкретную металлопродукцию.
Рекомендации по выбору методов указаны в приложении 1.
2. ОТБОР ОБРАЗЦОВ И ИЗГОТОВЛЕНИЕ МИКРОШЛИФОВ
2.1. Количество образцов для определения загрязненности металла неметаллическими включениями указывается в стандартах на продукцию и в технической документации, утвержденной в установленном порядке, и должно быть кратным трем и не менее 6 от каждой плавки. Количество образцов зависит от требуемой точности определения.
(Измененная редакция, Изм. № 1).
2.2 Образцы от деформированного металла отбирают в следующем порядке:
а) при контроле на 6 шлифах — от 6 прутков, бунтов, труб, листов, полос;
б) при контроле более чем на 6 шлифах — по 1, 2, 3, 4 и т.д. от каждого из 6 или более прутков, бунтов, труб, листов, полос.
1. По соглашению сторон может быть установлено место отбора образцов от прутков по высоте слитка. Образцы прутков могут быть отобраны от одного или нескольких слитков по ходу разливки металла.
2. При контроле деформированного металла диаметром или толщиной более 150 мм допускается отбор образцов от двух прутков.
3. При контроле сверленой или предназначенной для сверления трубной заготовки диаметром до 600 мм и толщиной стенки не более 250 мм образцы отбирают от двух заготовок.
4. При контроле листов шириной более 1000 мм образцы отбирают от двух листов.
2.3. Образцы деформированных прутков диаметром или толщиной не более 120 мм вырезают из прутков поставляемого размера, а образцы прутков диаметром или толщиной более 120 мм — из проб, перекованных или перекатанных на круг или квадрат диаметром или толщиной 80 — 120 мм.
Примечание. По соглашению сторон допускается вырезать образцы из прутков диаметром или толщиной свыше 120 до 270 мм, а также из трубной заготовки (сверленой или предназначенной для сверления) диаметром до 600 мм, без перековки или прокатки.
2.4 Образцы от литого металла отбирают:
а) от одного или более слитков или от пробы одной плавки;
б) для отливок — от одного или более пробного литого бруска, от одной или более литой заготовки разрывных образцов или от одного пробного приливочного бруска данной плавки.
Пробные бруски и заготовки литых разрывных образцов устанавливаются соответствующими стандартами, а место расположения приливных пробных брусков — по соглашению сторон.
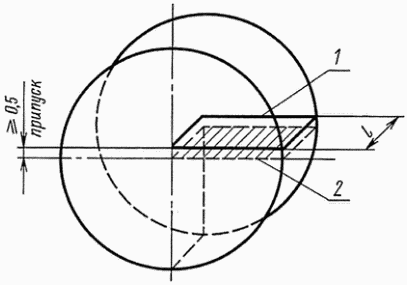
2.5 Образцы из деформированного металла для изготовления шлифов с продольным направлением волокон вырезают:
а) из круглого и квадратного профилей диаметром или толщиной до 40 мм включительно — через центр прутка от края до края (черт. 1),
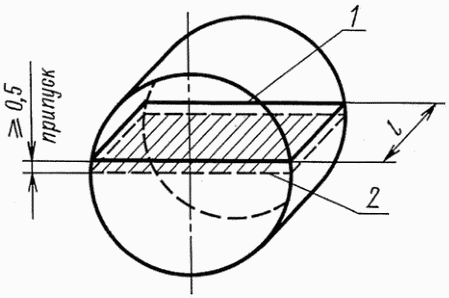
1 — плоскость реза; 2 — плоскость шлифа
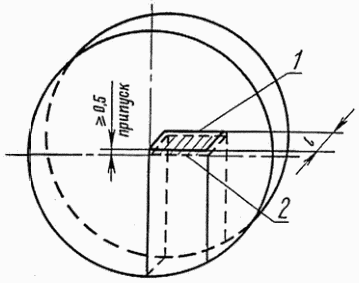
б) из круглого и квадратного профилей диаметром или толщиной свыше 40 до 80 мм включительно — от центра прутка до края (черт. 2),
1 — плоскость реза; 2 — плоскость шлифа
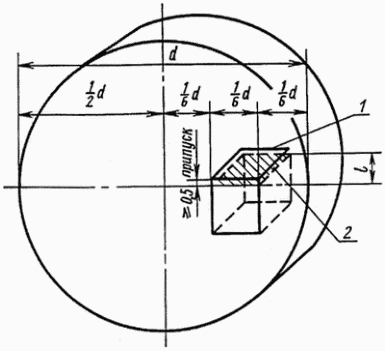
в) из круглого и квадратного профилей диаметром или толщиной свыше 80 до 120 мм включительно — от центра до 1/4 диаметра или толщины (черт. 3), или от центра до края (черт. 2),
1 — плоскость реза; 2 — плоскость шлифа
г) из круглого и квадратного профилей диаметром или толщиной свыше 120 мм — на расстоянии 1/6 диаметра или толщины от центра и от края (черт. 4) так, чтобы центр шлифа совпадал с серединой радиуса или четвертью толщины,
1 — плоскость реза; 2 — плоскость шлифа
д) из труб — по всей толщине стенки (черт. 5),
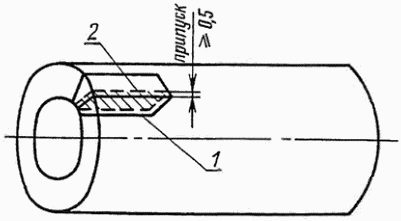
1 — плоскость реза; 2 — плоскость шлифа
е) из сверленой или предназначенной для сверления трубной заготовки диаметром до 600 мм, толщиной стенки \delta до 250 мм — в соответствии с черт. 6, причем размер каждого образца в радиальном направлении должен составлять 1/5 толщины стенки заготовки,
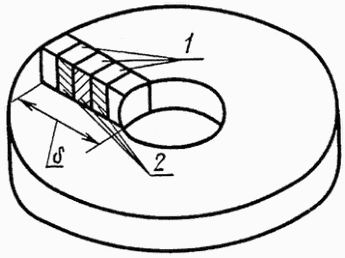
1 — образцы для испытания; 2 — плоскости шлифов
ж) из листа и полосы толщиной до 40 мм включительно — по всей толщине (черт. 7а), а толщиной свыше 40 мм — до половины толщины (черт. 7б) из середины листов и полос по ширине.
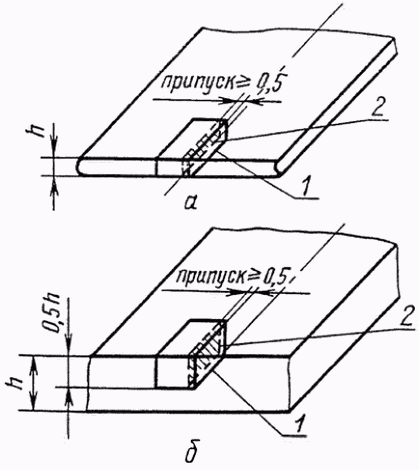
1 — плоскость реза; 2 — плоскость шлифа
Длину образца l выбирают с таким расчетом, чтобы площадь шлифа была 400 +/- 50 мм2.
1. Из фасонных симметричных профилей (трехгранных, шестигранных, ромбических и др.) образцы вырезают по чертежам для образцов из круглого или листового проката, а из несимметричных фасонных профилей — по чертежам, утвержденным в установленном порядке.
2. Допускается образцы большой длины разрезать перед изготовлением шлифов на несколько частей, считая эти части за один шлиф, а при малой длине образцов набирать необходимую площадь из нескольких образцов, считая их за один шлиф.
3. Допускается контроль тонких профилей диаметром или толщиной менее 10 мм производить на уменьшенной площади шлифа, но не менее 200 +/- 50 мм2.
4. Допускается проводить контроль включений на шлифах площадью 500 +/- 100 мм2.
2.6 Образцы из деформированного металла для изготовления шлифов с поперечным направлением волокон вырезают:
а) из круглого и квадратного профилей диаметром или толщиной до 20 мм включительно — в виде поперечных шайб высотой 15 — 20 мм (черт. 8),
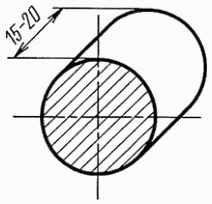
б) из круглого и квадратного профилей диаметром или толщиной свыше 20 до 40 мм включительно — от края до края прутка через центр (черт. 9),
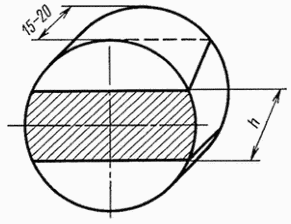
в) из круглого и квадратного профилей диаметром или толщиной свыше 40 до 120 мм включительно — от центра до края прутка (черт. 10),
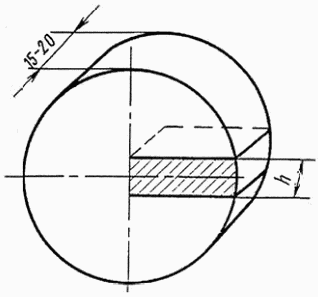
г) из круглого и квадратного профилей диаметром или толщиной свыше 120 до 270 мм включительно — в соответствии с черт. 11,
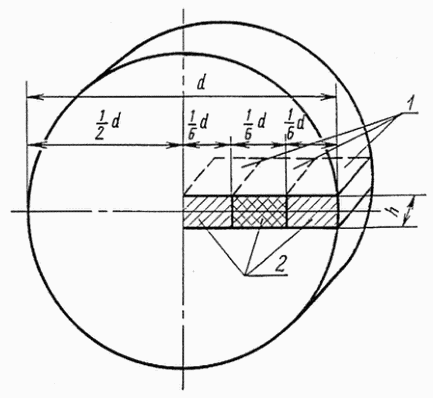
1 — образцы для испытаний; 2 — плоскости шлифов
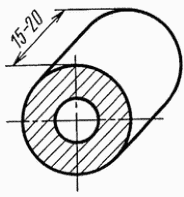
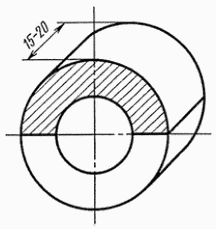
д) из труб — по всему кольцевому сечению трубы, из половины, четверти или части его (черт. 12 - 15),
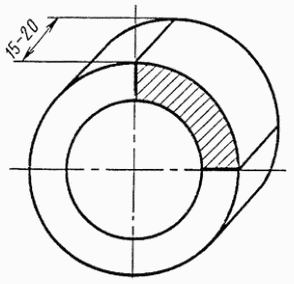
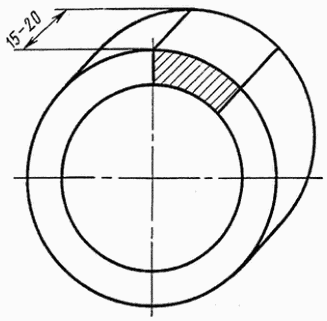
е) из сверленой трубной заготовки с толщиной стенки ( \delta ) до 250 мм — в радиальном направлении (черт. 16),
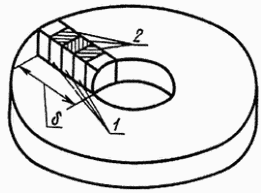
1 — образцы для испытания; 2 — плоскости шлифов
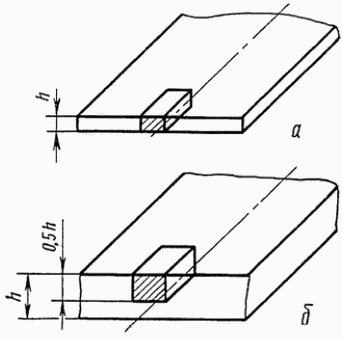
ж) из листа и полосы толщиной до 40 мм включительно — по всей толщине (черт. 17а), свыше 40 мм — до половины толщины из середины листов и полос по ширине (черт. 17б),
Площадь шлифов должна быть не менее 200 мм2.
Примечание. Допускается составлять требуемую площадь из нескольких шлифов.
2.7. Образцы должны вырезаться с припуском, обеспечивающим удаление с плоскости шлифа неровностей после резки и окисления при термической обработке.
2.8 Образцы для изготовления шлифов из литого металла вырезают:
а) из пробы — на расстоянии 2/3 высоты пробы в виде шайб толщиной 10 — 15 мм (черт. 18),
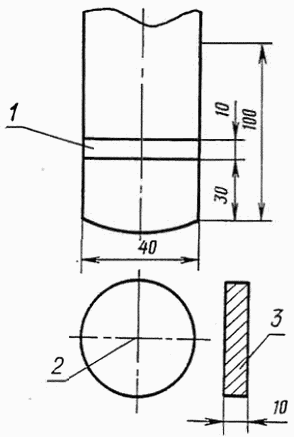
1 — шайба; 2 — плоскость реза; 3 — плоскость шлифа
б) из слитка — в трех или более горизонтальных плоскостях по высоте слитка (Н), и из трех сечений (у края, из середины и центра слитка) или по всему сечению от края до оси слитка (черт. 19, 20),
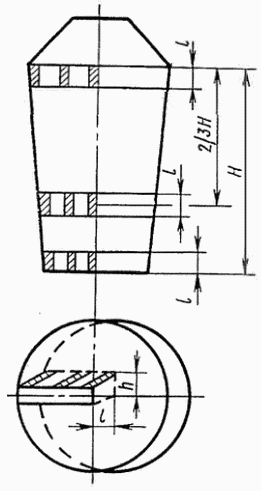
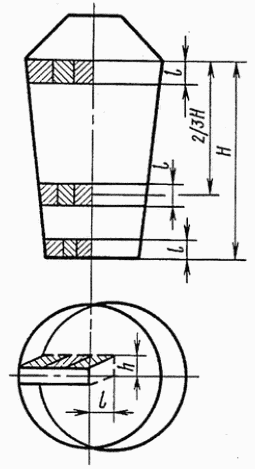
в) из лепестков трефы — через центр от края до края лепестка (черт. 21),
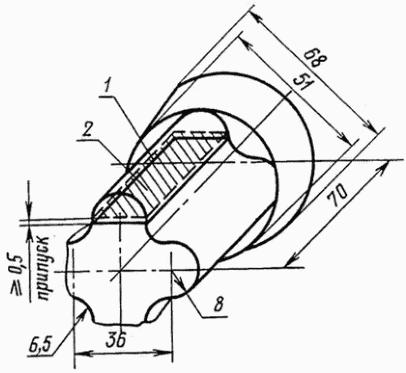
1 — плоскость реза; 2 — плоскость шлифа
г) из клиновой пробы — по диаметральной плоскости от края до края (черт. 22),
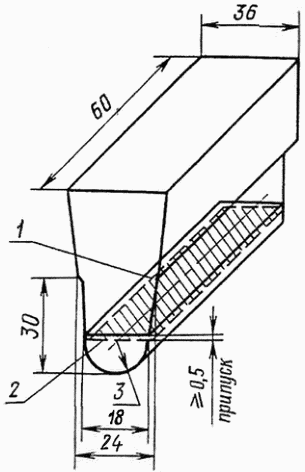
1 — плоскость реза; 2 — плоскость шлифа
д) из заготовок для разрывных образцов — в соответствии с черт. 23.
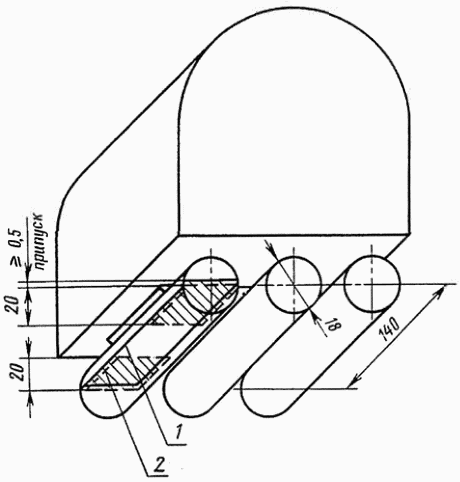
1 — плоскость реза; 2 — плоскость шлифа
2.9. Образцы следует вырезать холодным механическим способом или любым другим методом, не изменяющим структуру металла.
2.10. На вырезанных образцах изготовляют шлифы на плоскостях, указанных штриховкой на черт. 1 - 23.
Допускается изготовление шлифов на двух взаимно перпендикулярных плоскостях образца, вырезанного в виде четверти круга или квадрата. Каждая плоскость шлифа считается отдельным образцом.
2.11. Допускается образцы перед изготовлением шлифов для повышения твердости подвергать термической обработке.
Режимы термической обработки должны быть указаны в соответствующих стандартах или технической документации, утвержденной в установленном порядке.
После термической обработки на абразивном круге или другим способом снимается слой металла, равный припуску.
3.1 Метод Ш
3.1.1. Оценку неметаллических включений деформированного металла диаметром или толщиной не менее 6 мм проводят под микроскопом сравнением с эталонными шкалами при просмотре всей площади нетравленых шлифов с продольным направлением волокон.
1. Загрязненность деформированного металла диаметром или толщиной менее 6 мм методом Ш определяют в промежуточном профиле или заготовке.
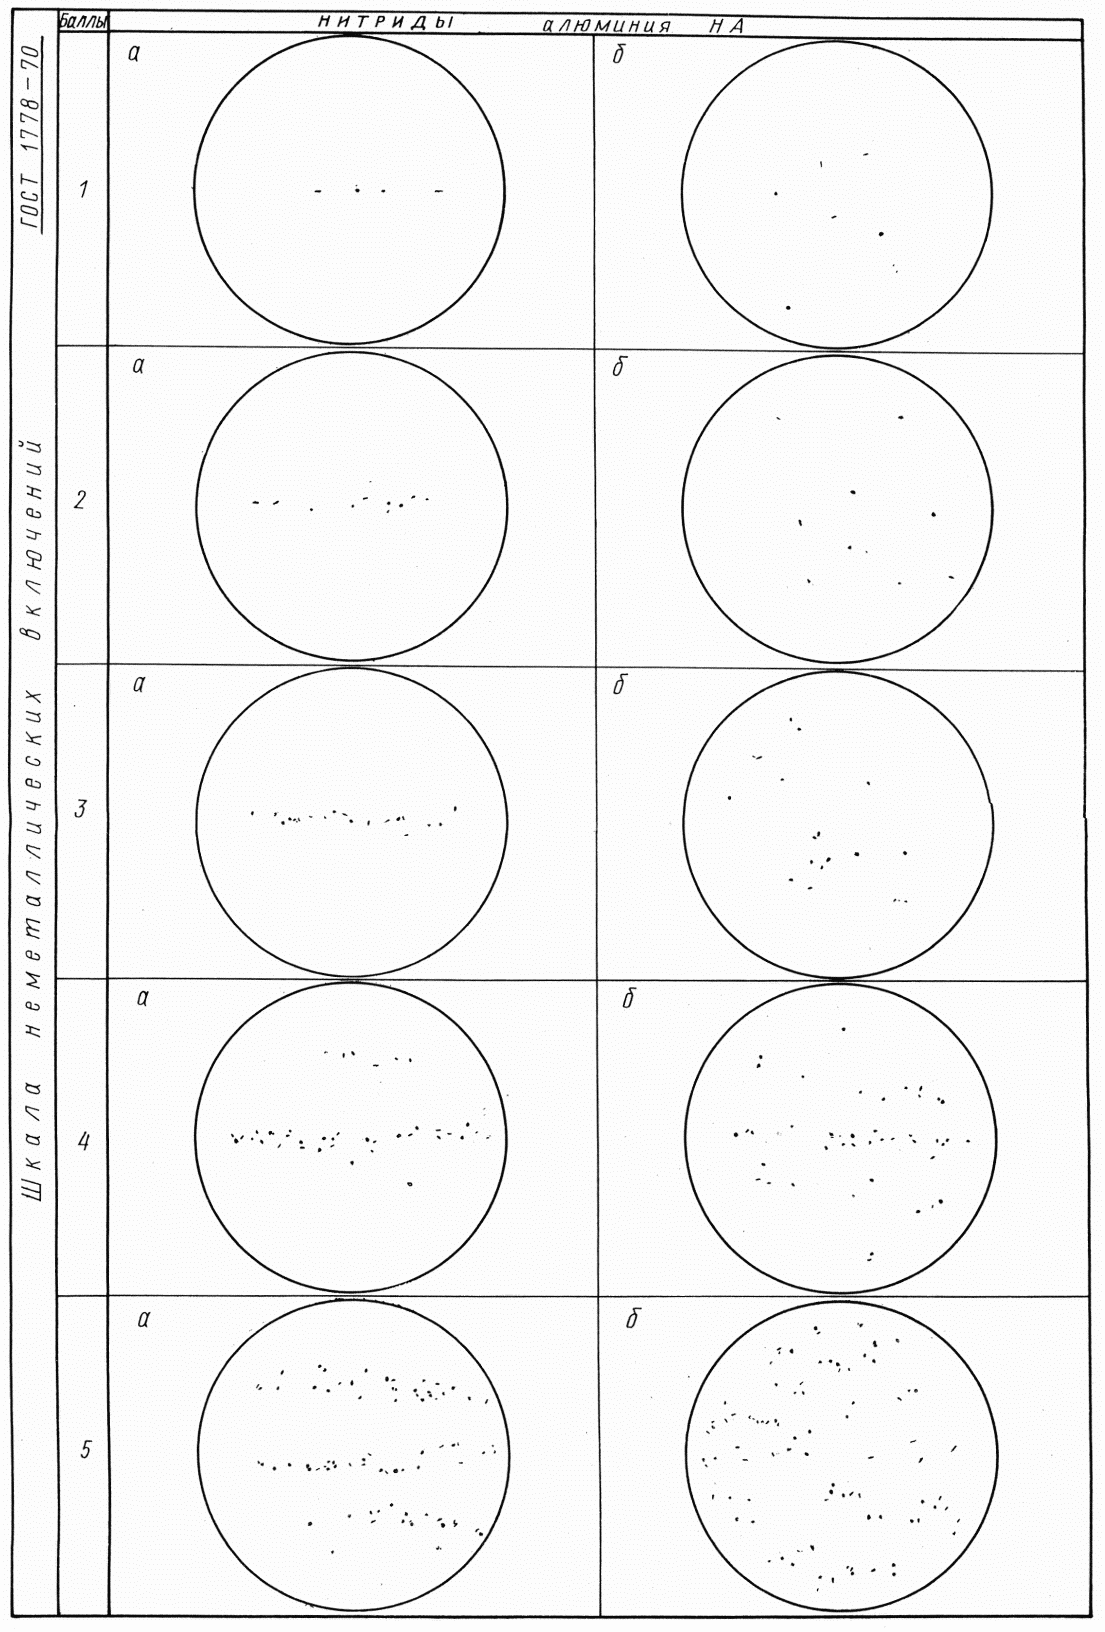
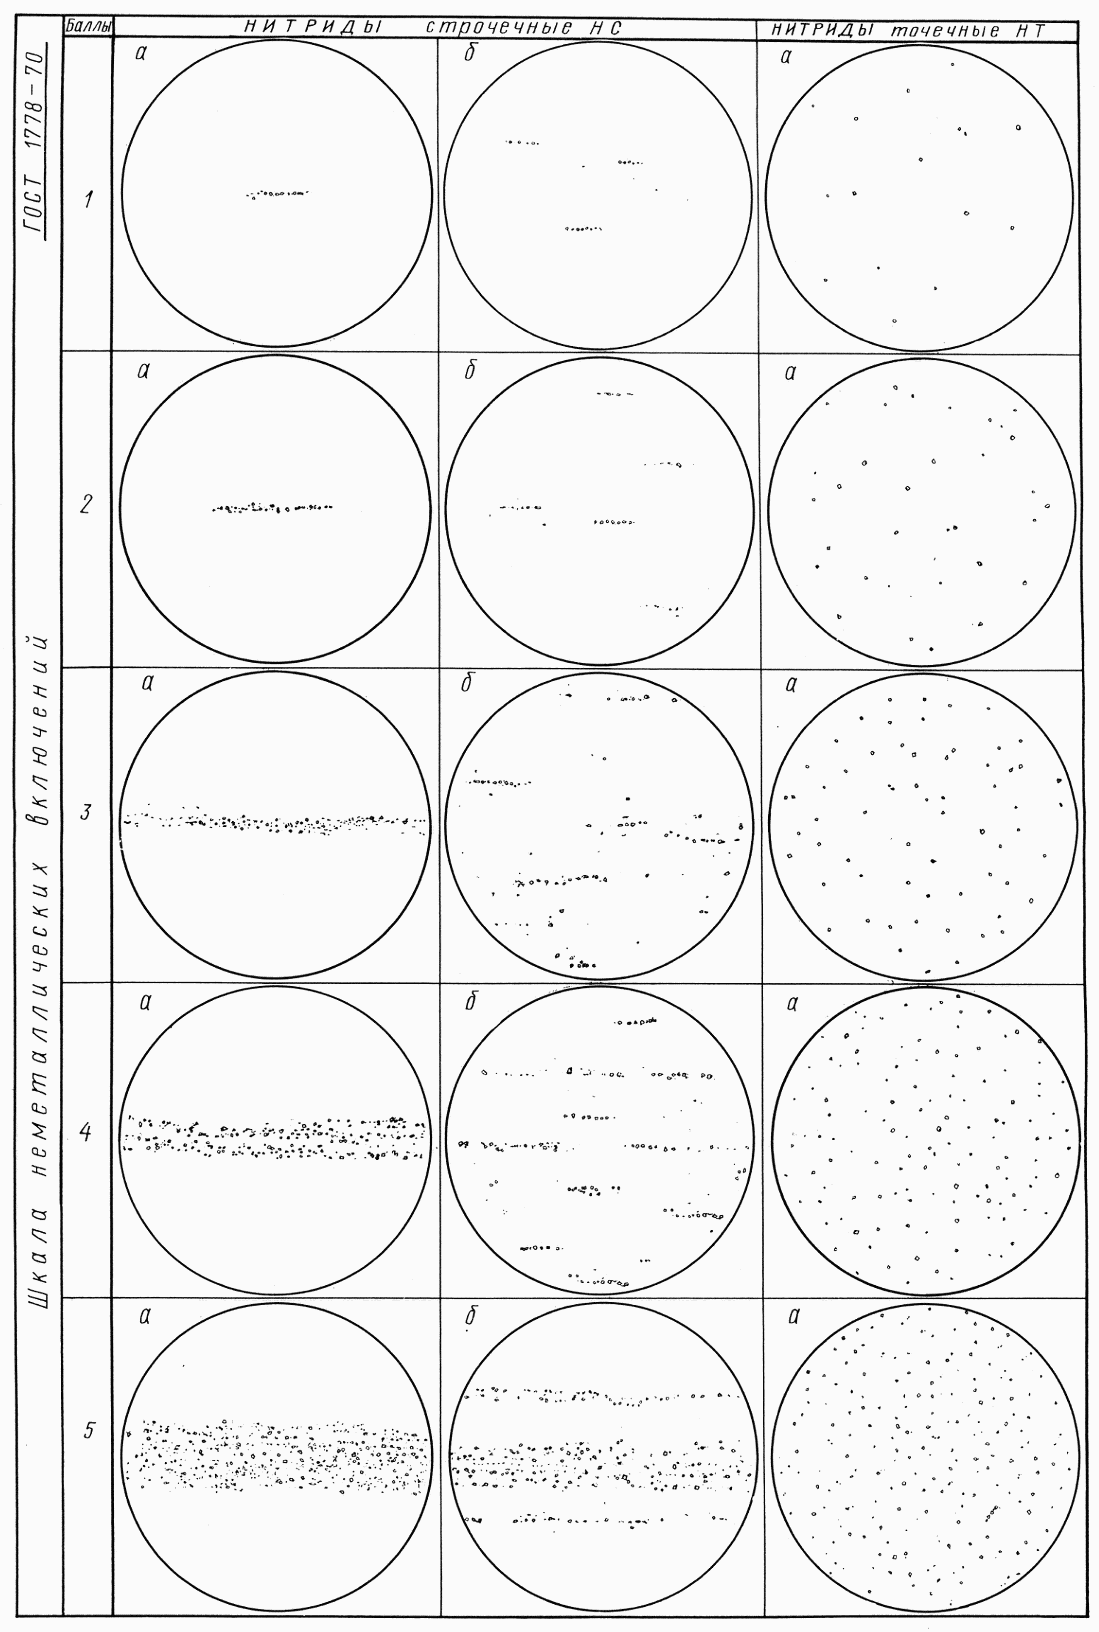
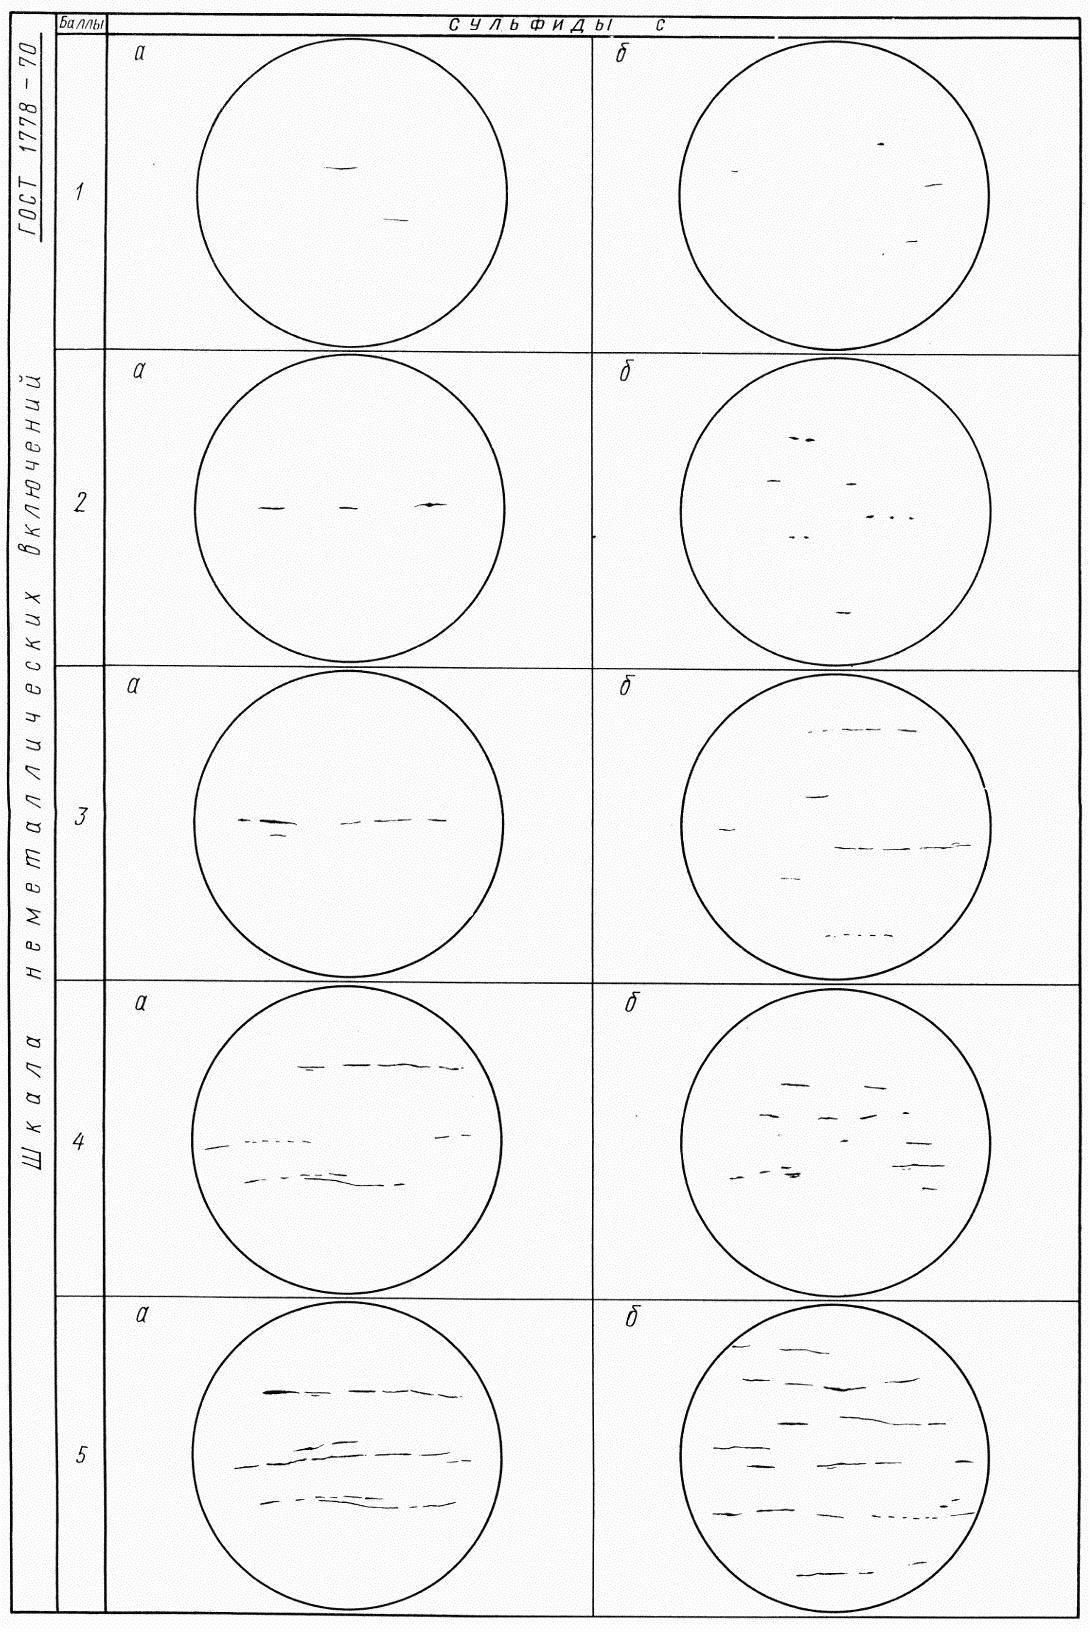
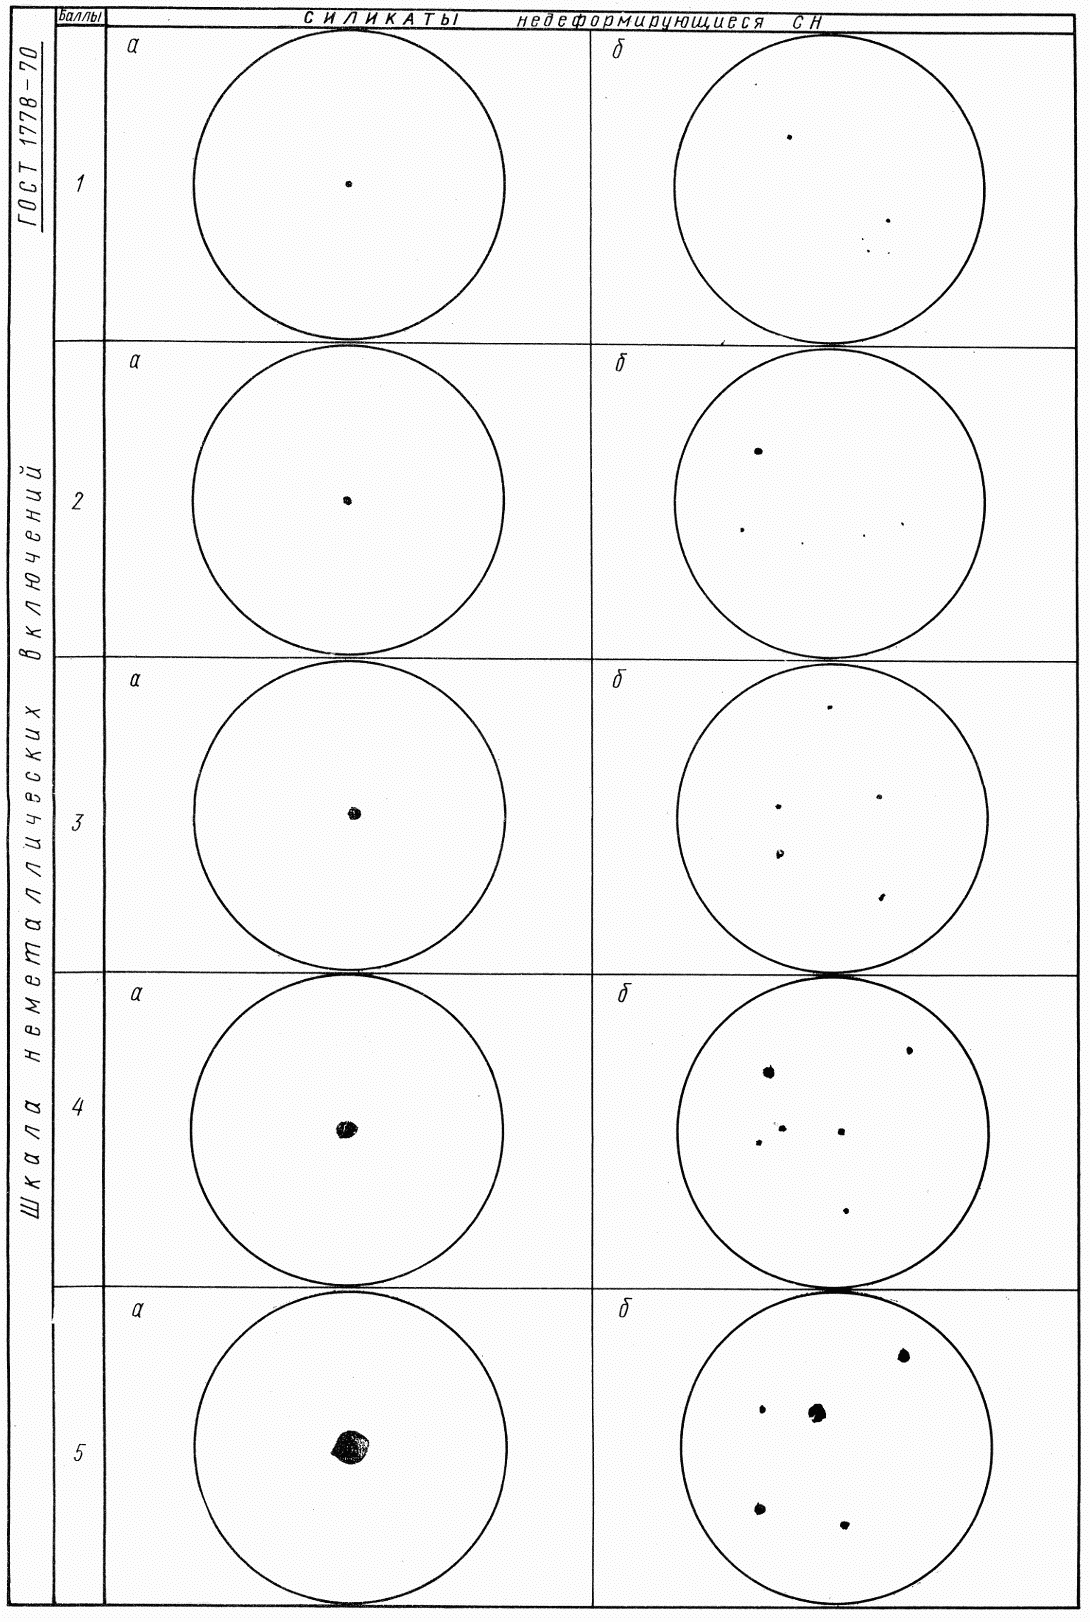
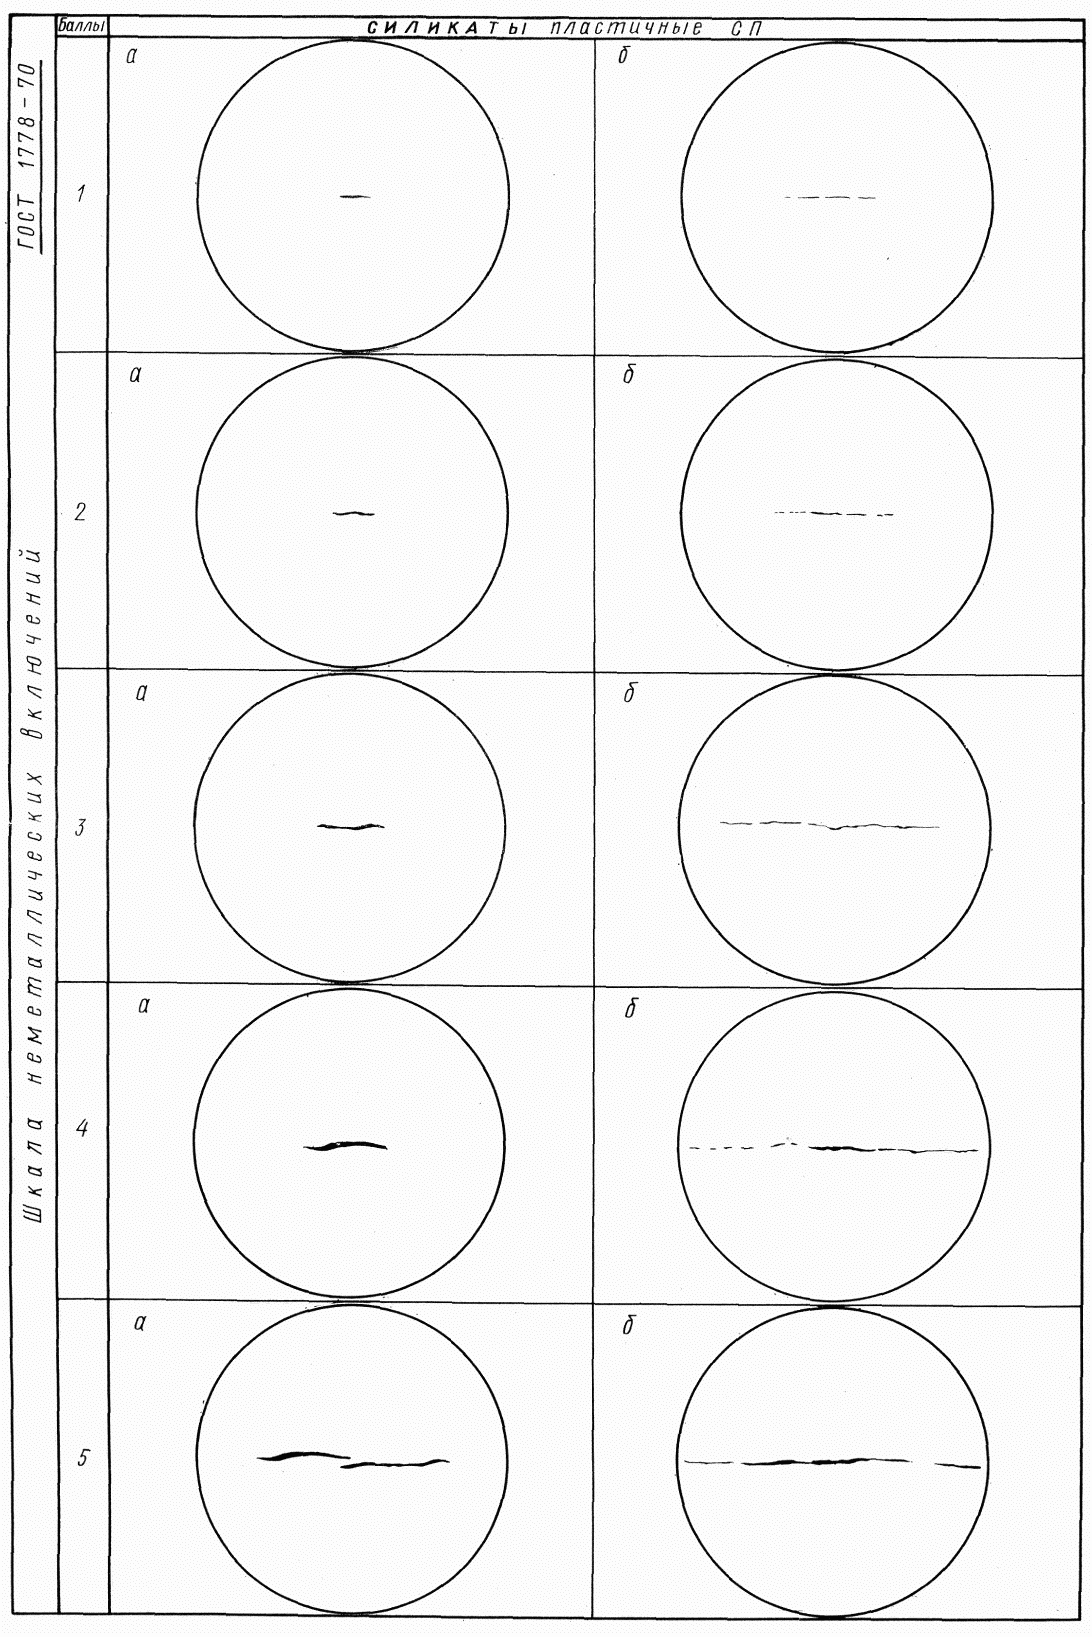
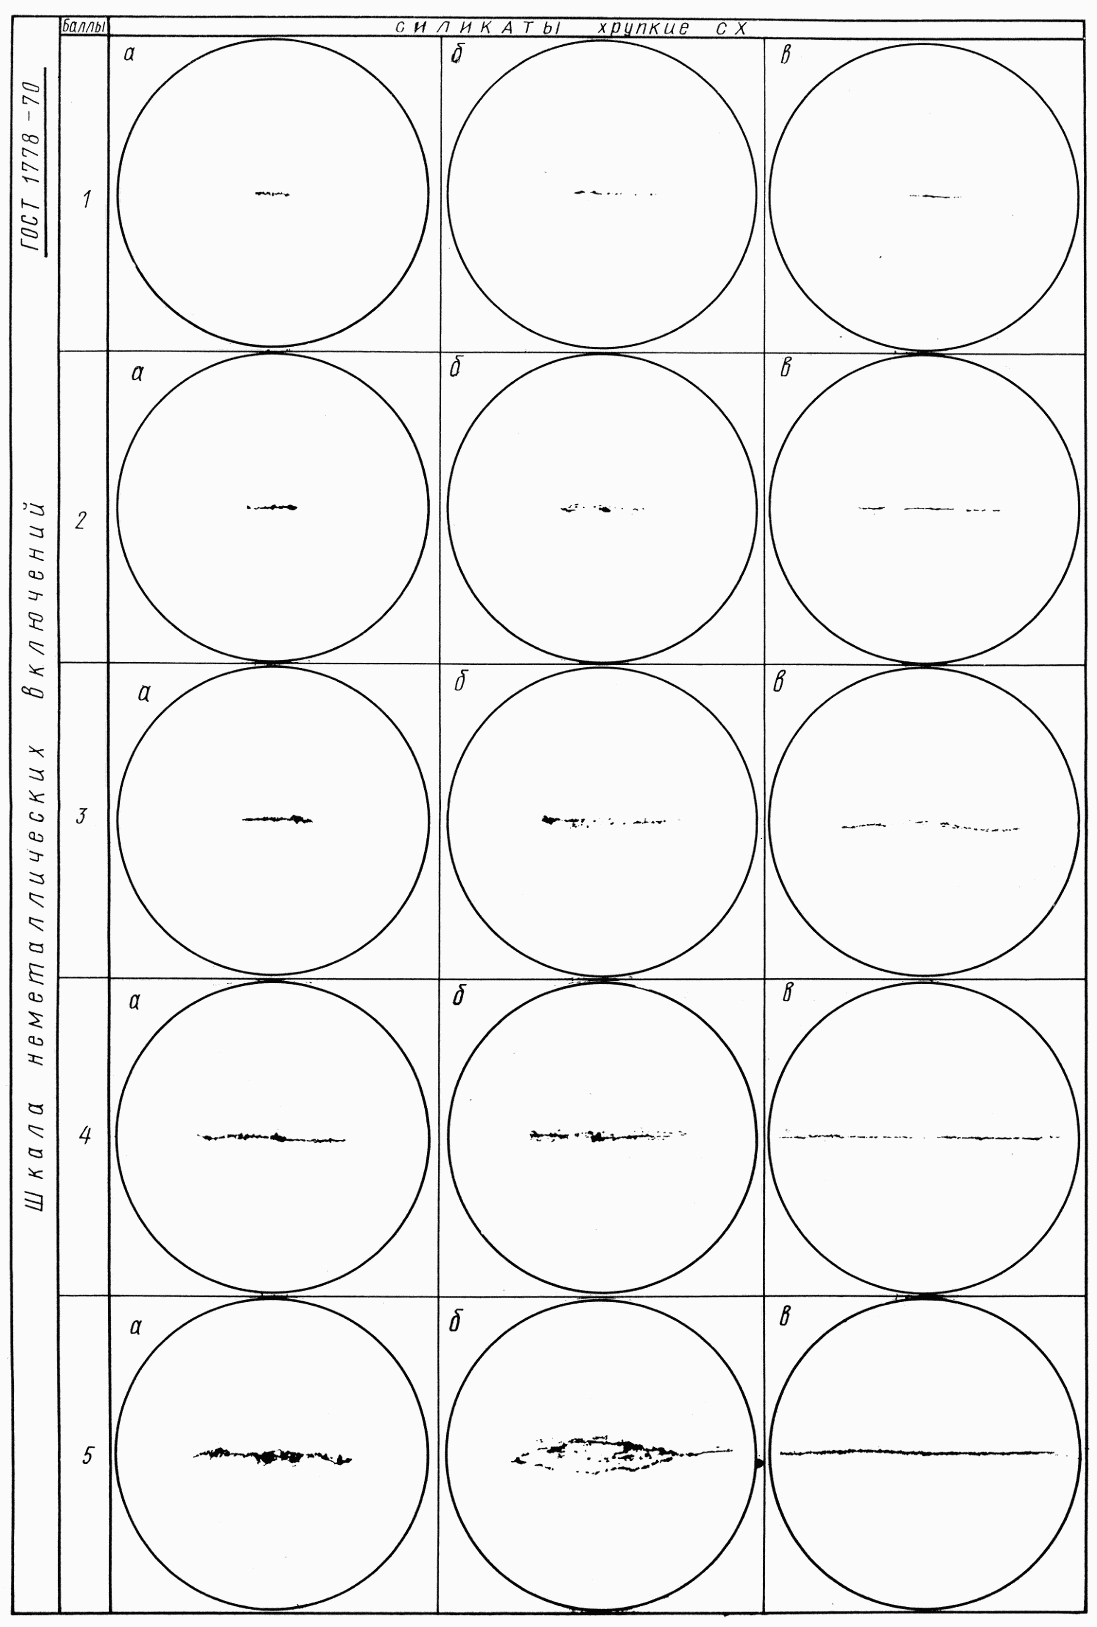
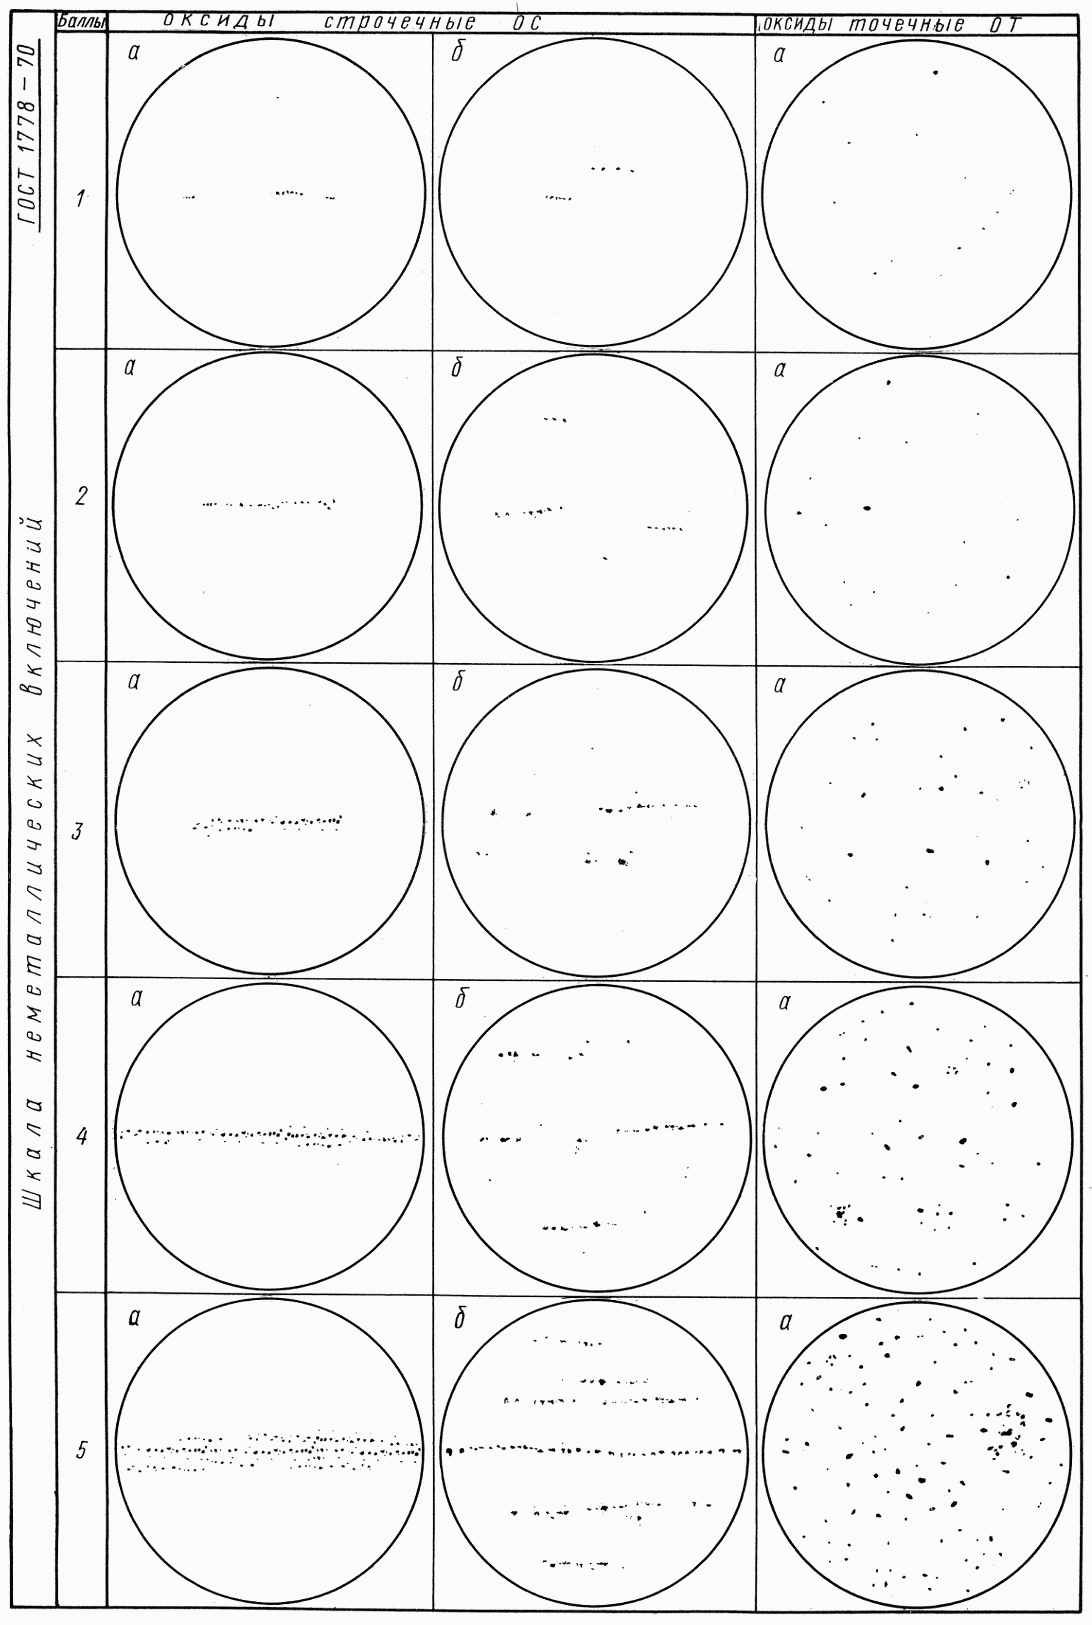
3.1.2 Пятибалльная шкала классифицирует следующие виды неметаллических включений (см. вклейки):
оксиды строчечные                  - ОС
оксиды точечные                    - ОТ
силикаты хрупкие                   - СХ
силикаты пластичные                - СП
силикаты недеформирующиеся         - СН
сульфиды                           - С
нитриды и карбонитриды строчечные  - НС
нитриды и карбонитриды точечные    - НТ
нитриды алюминия                   - НА
По шкале могут быть оценены и другие виды включений, если они по своим размерам, форме и расположению соответствуют приведенным фотоэталонам.
Характеристика отдельных видов включений дана в приложении 2.
Виды включений, подлежащие оценке, оговариваются в стандартах на продукцию или в технической документации, утвержденной в установленном порядке.
Если включения по форме и размерам не могут быть оценены одним из двух соседних баллов, допускается оценка в 0,5; 1,5; 2,5 балла и т.д.
Включения выше балла 5 оценивают баллом 5 со знаком «более» (> 5).
Оценку «нуль» ставят при отсутствии какого-либо вида включений, а также когда включений более чем в 2 раза меньше по сравнению с баллом 1.
3.1.3. Если в одном поле зрения встречаются несколько видов включений, то оценку проводят по каждому виду включений в отдельности.
Исключением являются случаи, когда в одном поле зрения встречаются:
а) строчечные включения оксидов, хрупких и пластичных силикатов и нитридов;
б) точечные включения оксидов и нитридов.
В том и другом случае их оценку проводят совокупно, а результаты оценки записывают в графу преобладающего вида включений.
1. По соглашению сторон допускается оценка строчечных включений максимальным из баллов, полученным при оценке строчечных оксидов, хрупких и пластичных силикатов.
2. При оценке загрязненности металла включениями строчечных нитридов и карбонитридов отдельные точечные включения не учитывают.
3.1.4. Варианты метода Ш для оценки загрязненности шлифов и плавки неметаллическими включениями приведены в табл. 1.
1. В методах Ш1; Ш2; Ш3; Ш7; Ш9; Ш10; Ш13 диаметр поля зрения микроскопа соответствует диаметру фотоэталона (80 мм), деленному на увеличение.
2. При подсчете среднеарифметического балла, балл более 5 принимается равным 5.
3. В методах Ш7; Ш8; Ш13 и Ш14 допускается оценивать шлиф количеством полей зрения с баллами 1, 2, 3, 4, 5 и более 5. Критерием оценки плавки является количество полей зрения с баллом 1, 2, 3, 4, 5 и более 5 раздельно по кислородным, сульфидным и нитридным включениям, отнесенным к площади 10 см2.
Результаты оценки шлифов и плавки записывают в соответствии с приложениями 3 и 4.
3.1.5. Данные контроля загрязненности плавки неметаллическими включениями первого определения могут отличаться от результатов второго определения на величину ошибки, зависящей от степени загрязненности металла и от числа образцов, взятых для контроля.
Предельные ошибки при определении среднего балла включений и формулы их подсчета приведены в приложении 5.
3.2 Метод К
3.2.1. Подсчет количества включений, имеющих размеры больше установленного, производят под микроскопом на нетравленых шлифах.
Для оценки загрязненности деформированного металла применяют шлифы с продольным направлением волокна.
3.2.2. Всю площадь шлифа просматривают при 170 — 180-кратном увеличении и цене деления окулярной шкалы 0,007 +/- 0,0005 мм. Отдельно определяют количество кислородных, сульфидных и нитридных включений по группам:
1 группа — включения свыше 1 до 2 делений окулярной шкалы включительно;
2 группа — включения свыше 1 до 3 делений окулярной шкалы включительно;
3 группа — включения свыше 3 до 4 делений окулярной шкалы включительно;
4 группа — включения свыше 4 до 5 делений окулярной шкалы включительно;
5 группа — включения свыше 5 до 6 делений окулярной шкалы включительно.
Количество групп может быть увеличено в зависимости от максимальных размеров включений в металле. С помощью окулярной шкалы замеряют диаметр или толщину включений соответственно в форме круга или квадрата, или минимальный и максимальный размеры включений другой формы. Если отношение максимального и минимального размеров включения не превышает двух, то размер включения определяют как их среднеарифметическое. Размеры вытянутых включений (при отношении длины к толщине более двух) определяют, если их толщина не менее 1/4 деления окулярной шкалы. Средний линейный размер вытянутого включения (l) вычисляют по формуле:
l = \frac{1 + a_{0}l_{0}}{2} ,
где a_{0} и l_{0} — замеренные величины соответственно толщины и длины включений.
Вид включений, подлежащий оценке, указывают в стандартах или технической документации на продукцию, утвержденной в установленном порядке.
3.2.3. Варианты метода К для оценки шлифов и плавки приведены в табл. 2.
<*> Площадь шести микрошлифов из расчета, что площадь каждого шлифа составляет 4 см2.
Результаты подсчета количества включений на шлифах и в плавке записывают в соответствии с приложением 6.
1. Допускается оценивать включения в деформированном металле толщиной или диаметром менее 6 мм на площади 6 см2 на плавку.
2. Допускается оценивать включения на площади 12 см2 на плавку, если на одном шлифе определено более 75 включений 1-й группы.
3.2.4. Оценка первого определения включений разных групп может отличаться от оценки второго определения на величину ошибки, которая зависит от степени загрязненности металла и от количества образцов, принятых для контроля.
Пример подсчета ошибки определения неметаллических включений дан в приложении 7.
3.3 Метод П
3.3.1. Включения определенных размеров подсчитывают под микроскопом на нетравленых шлифах.
Для оценки деформированного металла применяют шлифы с поперечным направлением волокон. Допускается применение шлифов с продольным направлением волокон.
3.3.2. Размер включений на шлифах определяют с помощью окулярной шкалы по группам, приведенным в табл. 3.
Примечание. Группы построены по принципу возрастания площади включений в геометрической прогрессии со знаменателем 2.
3.3.3. Варианты метода П для оценки загрязненности шлифов и плавки неметаллическими включениями приведены в табл. 4.
Примечание. В скобках указаны пределы применяемых увеличений.
3.3.4. В каждом поле зрения определяют размеры всех или некоторых видов включений в зависимости от цели исследования.
3.3.5. Перед просмотром шлиф расчерчивают от края до центра на 5 равных зон (черт. 24). Набор полей зрения по зонам на каждом шлифе производят в соответствии с требованиями табл. 5.
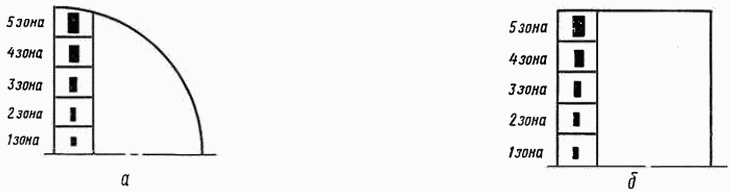
| Увеличение | Минимальное количество полей зрения по зонам | Общее количество полей зрения на шлифе, n | ||||
| 1 | 2 | 3 | 4 | 5 | ||
| 300х и 400х | 5 | 15 | 25 | 35 | 45 | 125 |
| 500х и 600х | 15 | 45 | 75 | 105 | 135 | 375 |
В каждой зоне шлифа поля зрения набирают по прямым линиям на шлифе, перпендикулярным к оси слитка или проката.
Для повышения точности оценки загрязненности шлифов количество полей зрения по зонам может быть соответственно увеличено в 2, 3, 4 и т.д. раз.
3.3.6. Размером включений считают диаметр или сторону квадрата соответственно при круглой или квадратной форме включений.
При определении размера включений овальной или неправильной формы подсчитывают среднеарифметическое минимального и максимального размеров, принимая этот размер за диаметр включения.
При определении размера включений прямоугольной, ромбической или подобных форм подсчитывают среднеарифметическое минимального и максимального размеров, принимая этот размер за сторону квадрата. При разнице между максимальным и минимальным размерами включений более чем в 2 раза группу определяют по площади включения. Общую площадь включений сложной формы допускается определять суммированием площадей отдельных участков.
3.3.7. Включения фиксируют по группам, указанным в табл. 3.
Результаты замера включений записывают в соответствии с приложением 8.
3.3.8. Для подсчета площади, занятой включениями на шлифе, количество включений каждой группы умножают на среднее значение площади включений данной группы и полученные произведения по всем группам суммируют.
Среднюю площадь включений (fср) в одном поле зрения вычисляют по формуле:
где f — общая площадь включений;
3.3.9 Содержание включений (v) в объемных процентах вычисляют по формуле:
где K = \frac{100}{f} — коэффициент;
F = \frac{\pi D^{2}}{4} — площадь поля зрения на шлифе при установленном увеличении в делениях окулярной шкалы в квадрате;
D — диаметр поля зрения в делениях окулярной шкалы, определяемый делением диаметра поля зрения в мм, измеренного с помощью объект-микрометра, на цену деления окулярной шкалы данного микроскопа;
F, D и K — постоянные величины для данного микроскопа и увеличения.
3.3.10. Содержание неметаллических включений в объемных процентах для плавки подсчитывают как среднеарифметическое определений всех образцов.
3.3.11. Вычисление объемного процента производят с точностью до 0,0001.
Объемный процент и количество включений на площади 100 мм2 подсчитывают в соответствии с приложениями 8 и 9.
3.3.12. Оценка первого определения включений может отличаться от оценки второго определения на величину ошибки, которая зависит от степени загрязненности металла и от количества полей зрения, принятых на плавку для исследования.
Пример подсчета ошибки при определении включений в объемных процентах приведен в приложении 10.
3.4 Метод Л
3.4.1. Оценку загрязненности стали включениями проводят под микроскопом на нетравленых шлифах.
Варианты метода Л оценки загрязненности плавки неметаллическими включениями приведены в табл. 6.
Примечание. В скобках указаны пределы применяемых увеличений.
3.4.2. Шлиф расчерчивают параллельными линиями в произвольном направлении таким образом, чтобы выбранная длина для подсчета была не менее 3 см и охватывала периферийные и центральные зоны литых проб.
3.4.3. Шлиф передвигают с помощью микрометрических винтов предметного столика микроскопа в одном направлении вдоль отмеченных линий. Замеряют максимальные размеры включений а (см. черт. 25), попадающих в перекрестие нитей окуляра, и фиксируют их в соответствии с группами, указанными в табл. 7.
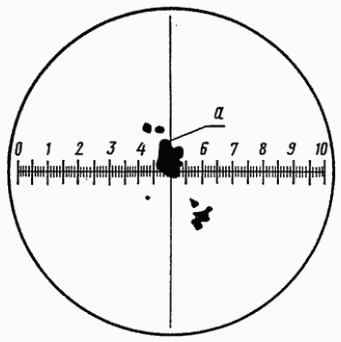
3.4.4. Загрязненность шлифов оценивают отдельно по кислородным, сульфидным и нитридным включениям или совокупно по всем видам включений.
Вид включений, подлежащих оценке, зависит от цели исследования.
3.4.5 Загрязненность включениями плавки (И) вычисляют по формуле:
\text{И } = \frac{b \sum a_{i} \cdot m_{i}}{l} ,
где b — цена деления окулярной шкалы при данном увеличении в мкм;
a_{i} — среднее значение размеров включений в делениях окулярной шкалы;
m_{i} — количество включений данной группы;
Пример подсчета загрязненности приведен в приложении 11.
3.4.6. Оценка первого определения загрязненности может отличаться от оценки второго определения на величину ошибки, которая зависит от степени загрязненности металла и суммарной длины подсчета на плавку.
Предельные ошибки при определении загрязненности включениями приведены в приложении 12.
ВАРИАНТЫ МЕТОДОВ ОПРЕДЕЛЕНИЯ ЗАГРЯЗНЕННОСТИ НЕМЕТАЛЛИЧЕСКИМИ ВКЛЮЧЕНИЯМИ МЕТАЛЛА РАЗЛИЧНЫХ СПОСОБОВ ПРОИЗВОДСТВА И ГРУПП СТАЛИ
Примечание. Методы П1, П2, П3, П4 могут быть применены для исследовательских испытаний металла, выплавленного в мартеновских электродуговых печах и конверторах. В этом случае количество просматриваемых полей зрения должно быть увеличено в 3 раза и более.
ХАРАКТЕРИСТИКА ВИДОВ НЕМЕТАЛЛИЧЕСКИХ ВКЛЮЧЕНИЙ
включения отдельных мелких зерен, чаще корунда и шпинели, расположенные в виде строчек;
точечные включения преимущественно простых и сложных кристаллов окислов в виде отдельных частиц или разрозненных групп, рассредоточенные по всей плоскости шлифа.
разрушенные в результате деформации вытянутые в сплошные строчки хрупкие силикаты или силикатные стекла, иногда вместе с включениями окислов;
пластично-деформированные включения силикатов или силикатных стекол, вытянутые по направлению волокна, отличающиеся от сульфидов более темным цветом и прозрачностью в темном поле зрения;
недеформирующиеся (глобулярные) единичные или групповые округлые или неправильной формы включения силикатов и силикатных стекол, крупные частицы оксидных включений, чаще корунда.
Включения, перечисленные в пп. 1, 2, относятся к кислородным включениям.
3. К сульфидам относятся пластичные, непрозрачные в темном поле зрения, вытянутые по направлению волокна отдельные включения или группы включений, как правило, двойного сульфида железа и марганца.
строчки и рассредоточенные по всему полю зрения желто-розовые кристаллы нитридов и карбонитридов титана, преимущественно, правильной формы;
строчки и рассредоточенные по всему полю зрения бледно-розовые включения нитридов и карбонитридов ниобия неправильной и округлой формы;
темные кристаллы нитридов алюминия, в основном, правильной формы, анизотропные.
ПРИМЕР ЗАПИСИ РЕЗУЛЬТАТОВ ОЦЕНКИ ЗАГРЯЗНЕННОСТИ ПЛАВКИ ВКЛЮЧЕНИЯМИ. МЕТОДЫ Ш1 — Ш6, Ш9 — Ш12
| Номер плавки | Номер образца | Оценка в баллах | |||||||||
| Оксиды строчечные ОС | Оксиды точечные ОТ | Силикаты хрупкие СХ | Силикаты пластичные СП | Силикаты недеформирующиеся СН | Максимальный балл из строчечных включений (ОС, СХ и СП) <*> | Сульфиды С | Нитриды и карбонитриды строчечные НС | Нитриды и карбонитриды точечные НТ | Нитриды алюминия НА | ||
| 25 | 1 | 4,0 | 0 | 0 | 0 | 4,0 | 4,0 | 1,0 | 0 | 0 | 0 |
| 2 | 2,5 | 0 | 0 | 0 | 2,0 | 2,5 | 1,0 | 0 | 0 | 0 | |
| 3 | 1,0 | 0 | 2,0 | 0 | 0 | 2,0 | 0,5 | 0 | 0 | 0 | |
| 4 | 2,0 | 0 | 0 | 0 | 1,0 | 2,0 | 2,0 | 0 | 0 | 0 | |
| 5 | 1,5 | 0 | 1,5 | 0 | 3,5 | 1,5 | 1,5 | 0 | 0 | 0 | |
| 6 | 3,0 | 0 | 0 | 0 | 1,0 | 3,0 | 2,5 | 0 | 0 | 0 | |
| Средний балл | 2,3 | 0,0 | 0,6 | 0,0 | 1,9 | 2,5 | 1,3 | 0,0 | 0,0 | 0,0 | |
<*> Графа заполняется, если по соглашению сторон допускается оценка строчечных включений максимальным из баллов, полученных при оценке строчечных оксидов, хрупких и пластичных силикатов.
Количество образцов с баллом выше максимального (X) в процентах определяют по формуле:
где m — количество образцов с баллом выше максимального;
n — общее количество образцов.
Пример подсчета X для силикатов недеформирующихся при установленном максимальном балле 3,0:
X = \frac{2 \cdot 100}{6} = 33\% .
ПРИМЕРЫ ЗАПИСИ РЕЗУЛЬТАТОВ ОЦЕНКИ ЗАГРЯЗНЕННОСТИ ПЛАВКИ ВКЛЮЧЕНИЯМИ. МЕТОДЫ Ш7 И Ш8, Ш13 И Ш14
Количество полей зрения с кислородными включениями балла 2 и более на площади 10 см2 равно \frac{131 \cdot 10}{24} = 54,6 .
Количество полей зрения с сульфидными включениями балла 2 и более на площади 10 см2 равно \frac{184 \cdot 10}{24} = 76,7 .
Количество полей зрения с нитридными включениями балла 2 и более на площади 10 см2 равно \frac{179 \cdot 10}{24} = 74,5 .
ПРИМЕР ПОДСЧЕТА ПРЕДЕЛЬНОЙ ОШИБКИ ПРИ ОПРЕДЕЛЕНИИ СРЕДНЕГО БАЛЛА НЕМЕТАЛЛИЧЕСКИХ ВКЛЮЧЕНИЙ МЕТОДОМ Ш
Средний балл оценки плавки (\overline{X}) вычисляют по формуле:
\overline{X} = \frac{\sum x_{i}}{n} ,
где \sum x_{i} — сумма максимальных баллов всех образцов;
Предельную ошибку (\sigma_{ox}) при определении среднего балла вычисляют по формуле:
\sigma_{ox} = \pm \frac{\sigma_{o} \cdot 1,65}{\sqrt{n}} ,
где \sigma_{o} — среднее квадратичное отклонение, подсчитанное из распределения оценок не менее 200 образцов;
1,65 — постоянный множитель для вероятности 0,9;
ПРИМЕР ЗАПИСИ РЕЗУЛЬТАТОВ ПРИ ОЦЕНКЕ МЕТАЛЛА ПЛАВКИ МЕТОДОМ К1
| Номер плавки | Маркировка образца | Площадь шлифа, см2 | Количество включений для групп | ||||
| 1 | 2 | 3 | 4 | 5 | |||
| 421384 | 1А | 4,1 | 27 | 0 | 0 | 0 | 0 |
| 1Н | 3,9 | 29 | 2 | 0 | 0 | 0 | |
| 2А | 4,2 | 32 | 0 | 0 | 0 | 0 | |
| 2Н | 3,8 | 36 | 0 | 0 | 0 | 0 | |
| 3А | 3,6 | 49 | 1 | 0 | 0 | 0 | |
| 3Н | 4,4 | 27 | 0 | 0 | 0 | 0 | |
| Всего | 24 | 200 | 3 | 0 | 0 | 0 | |
ПРИМЕР ПОДСЧЕТА ОШИБКИ ОПРЕДЕЛЕНИЯ НЕМЕТАЛЛИЧЕСКИХ ВКЛЮЧЕНИЙ 1-Й ГРУППЫ МЕТОДОМ К1
\overline{X} = \frac{\sum x_{i}}{n} ,
где: \sum x_{i} — суммарное количество включений данной группы;
Ошибку (\sigma_{ox}) при подсчете включений вычисляют по формуле:
\sigma_{ox} = \pm \frac{\sigma}{\sqrt{n}} ,
где \sigma — среднее квадратичное отклонение:
\sigma = \sqrt{\frac{\sum a^{2}}{n - 1}} ,
где \sum a^{2} — сумма квадратов отклонений от среднего значения количества включений.
\overline{X} = \frac{66}{6} = 11 . \sigma = \sqrt{\frac{168}{5}} = 5,3 .
\sigma_{ox} = \pm \frac{5,3}{\sqrt{6}} = \pm 2,2 .
ПРИМЕР ЗАПИСИ И ПОДСЧЕТА РЕЗУЛЬТАТОВ ОЦЕНКИ ОКСИДОВ НА МИКРОСКОПЕ МИМ-8 ПРИ 280-КРАТНОМ УВЕЛИЧЕНИИ
| Группа включений | Количество включений в полях зрения | Всего включений на 125 полях зрения | Средняя значимость для групп по площади включений | Площадь включений в делениях окулярной шкалы в квадрате | |||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 <*> | ||||
| 1 | - | - | - | - | - | - | - | - | - | - | 67 | 1/4 | 16,75 |
| 2 | - | 1 | 2 | - | - | 2 | - | - | - | - | 64 | 1/2 | 32 |
| 3 | - | 1 | - | - | - | - | - | - | - | 3 | 49 | 1 | 49 |
| 4 | 2 | - | - | - | - | - | 2 | - | - | - | 34 | 2 | 68 |
| 5 | - | - | - | - | - | - | 2 | 1 | - | - | 34 | 4 | 136 |
| 6 | - | - | - | - | - | 1 | 1 | - | - | 1 | 45 | 8 | 360 |
| 7 | 1 | - | - | - | - | - | 1 | 1 | - | - | 14 | 16 | 224 |
| 8 | - | 1 | - | - | - | - | - | - | - | - | 13 | 32 | 416 |
| Всего | 1291,75 | ||||||||||||
<*> Графы для полей зрения 11...125 заполняют аналогично.
f_{cp} = \frac{1291,75}{125} = 10,33 .
v = \frac{10,33 \cdot 100}{10200} = 10,33 \cdot 0,0098 = 0,1012\% .
K = \frac{100}{10200} = 0,0098 .
ПРИМЕР ПОДСЧЕТА КОЛИЧЕСТВА ОКСИДОВ НА ШЛИФЕ ПЛОЩАДЬЮ 100 мм2
1. Для подсчета использованы данные приложения 8.
2. Площадь просмотренных полей зрения (21,625) равна площади одного поля зрения (0,173 мм2), умноженной на количество просмотренных полей зрения (125).
3. За количество включений в плавке принимают среднее арифметическое оценок отдельных образцов на площади 100 мм2.
ПРИМЕР ПОДСЧЕТА ОШИБКИ ПРИ ОПРЕДЕЛЕНИИ ОКСИДНЫХ ВКЛЮЧЕНИЙ В ОБЪЕМНЫХ ПРОЦЕНТАХ МЕТОДОМ П
Среднеарифметическое количество включений (\overline{X}) в объемных процентах вычисляют по формуле:
\overline{X} = \frac{\sum x_{i}}{n} ,
\sum x_{i} — общее содержание включений в об. %;
Ошибку (\sigma_{ox}) при подсчете содержания включений в объемных процентах вычисляют по формуле:
\sigma_{ox} = \pm \frac{\sigma}{\sqrt{n}} ,
где \sigma — среднее квадратичное отклонение;
\sigma = \sqrt{\frac{\sum a^{2}}{n - 1}} ,
где \sum a^{2} — сумма квадратов отклонений от среднего значения количества включений в об. %.
\overline{X} = \frac{0,0360}{6} = 0,0060\% .
\sigma = \sqrt{\frac{0,00002034}{5}} = 0,0018 .
\sigma_{ox} = \pm \frac{0,0018}{\sqrt{6}} = \pm 0,00075.
\frac{0,00075 \cdot 100}{0,0060} = 12,5\%
ПРИМЕР ПОДСЧЕТА ЗАГРЯЗНЕННОСТИ ПЛАВКИ СТАЛИ МАРКИ 35Л МЕТОДОМ Л
\text{И}_{\text{оксидов}} = \frac{4 \cdot 47}{180000} = 1,04 \cdot 10^{- 3} .
\text{И}_{\text{сульфидов}} = \frac{4 \cdot 446}{180000} = 9,91 \cdot 10^{- 3} .
\text{И}_{\text{общий}} = \text{И}_{\text{оксидов}} + \text{И}_{\text{сульфидов}} .
\text{И}_{\text{общий}} = 1,04 \cdot 10^{- 3} + 9,91 \cdot 10^{- 3} = 10,95 \cdot 10^{- 3} .
ПРИМЕР ПОДСЧЕТА ПРЕДЕЛЬНОЙ ОШИБКИ ПРИ ОПРЕДЕЛЕНИИ НЕМЕТАЛЛИЧЕСКИХ ВКЛЮЧЕНИЙ МЕТОДОМ Л В ЗАВИСИМОСТИ ОТ ВЫБРАННОЙ ДЛИНЫ ДЛЯ ПОДСЧЕТА
| Выбранная длина для подсчета, см | Предельная ошибка \sigma_{ox} \cdot 10^{- 3} |
|---|---|
| 1 | 1,30 |
| 3 | 0,75 |
| 6 | 0,53 |
| 9 | 0,43 |
| 12 | 0,38 |
| 15 | 0,33 |
| 18 | 0,308 |
| 21 | 0,283 |
| 24 | 0,266 |
| l | \frac{1,3}{\sqrt{l}} |
Предельную ошибку (\sigma_{ox}) загрязненности вычисляют по формуле:
\sigma_{ox} = \pm \frac{\sigma \cdot 1,65}{\sqrt{l}}
где \sigma — среднее квадратичное отклонение распределения на 25 см длины подсчета;
1,65 — постоянный множитель для вероятности 0,9;
l — выбранная длина для подсчета в см.