ГОСТ 8559-75* (СТ СЭВ 3616-82). Сталь калиброванная квадратная. Сортамент
(утв. Постановлением Госстандарта СССР от 04.04.1975 № 866)
(ред. от 01.05.1985)
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 8559-57*"]:::rst
  n1["ГОСТ 8559-75*"]:::doc
  click n1 "https://bukva.ai/docs/gost-8559-75" "ГОСТ 8559-75*. Сталь калиброванная квадратная. Сортамент (утв. Постановлением Госстандарта СССР от 04.04.1975 N 866)"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
от 4 апреля 1975 г. № 866
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
СТАЛЬ КАЛИБРОВАННАЯ КВАДРАТНАЯ
Calibrated square steel. Dimensions
(СТ СЭВ 3616-82)
Постановлением Государственного комитета стандартов Совета Министров СССР от 4 апреля 1975 г. № 866 срок введения установлен с 01.01.76.
Проверен в 1985 г. Постановлением Госстандарта СССР от 20.05.85 № 1406 срок действия продлен до 01.01.96.
- Переиздание (апрель 1993 г.) с Изменениями № 1, 2, утвержденными, в апреле 1983 г., в мае 1985 г. (ИУС 7-83, 8-85).
1. Настоящий стандарт распространяется на калиброванную сталь квадратного сечения размером от 3 до 100 мм.
Стандарт полностью соответствует СТ СЭВ 3616-82.
(Измененная редакция, Изм. № 1).
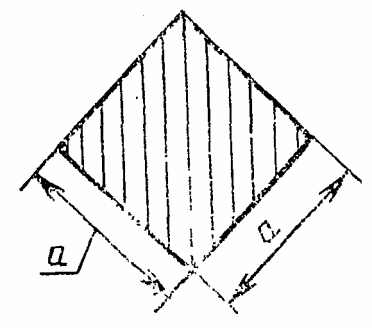
2. Размеры сечения стали и предельные отклонения по ним должны соответствовать указанным на черт. 1 и в табл. 1.
| Сторона квадрата а, мм | Предельные отклонения | Площадь поперечного сечения, мм2 | Масса 1 м длины, кг | ||
| h10 | h11 | h12 | |||
| 3,0 | -0,040 | -0,060 | -0,100 | 9,00 | 0,071 |
| 3,2 | -0,048 | -0,075 | -0,120 | 10,24 | 0,080 |
| 3,5 | 12,25 | 0,096 | |||
| 4,0 | 16,00 | 0,126 | |||
| 4,5 | 20,25 | 0,159 | |||
| 5,0 | 25,00 | 0,196 | |||
| 5,5 | 30,25 | 0,237 | |||
| 6,0 | 36,00 | 0,283 | |||
| 6,3 | -0,058 | -0,090 | -0,150 | 39,7 | 0,311 |
| 7,0 | 49,0 | 0,385 | |||
| 8,0 | 64,0 | 0,502 | |||
| 9,0 | 81,0 | 0,636 | |||
| 10,0 | 100,0 | 0,785 | |||
| 11,0 | -0,070 | -0,110 | -0,180 | 121,0 | 0,95 |
| 12,0 | 144,0 | 1,13 | |||
| 13,0 | 169,0 | 1,33 | |||
| 14,0 | 196,0 | 1,54 | |||
| 15,0 | 225,0 | 1,77 | |||
| 16,0 | 256,0 | 2,01 | |||
| 17,0 | 289,0 | 2,27 | |||
| 18,0 | 324,0 | 2,54 | |||
| 19,0 | -0,084 | -0,130 | -0,210 | 361,0 | 2,83 |
| 20,0 | 400,0 | 3,14 | |||
| 21,0 | 441,0 | 3,46 | |||
| 22,0 | 484,0 | 3,80 | |||
| 24,0 | 576,0 | 4,52 | |||
| 25,0 | 625,0 | 4,91 | |||
| 26,0 | 676,0 | 5,30 | |||
| 27,0 | 729,0 | 5,72 | |||
| 28,0 | 784,0 | 6,15 | |||
| 30,0 | 900,0 | 7,07 | |||
| 32,0 | -0,100 | -0,160 | -0,250 | 1024,0 | 8,04 |
| 34,0 | 1156,0 | 9,07 | |||
| 36,0 | 1296,0 | 10,2 | |||
| 38,0 | 1444,0 | 11,2 | |||
| 40,0 | 1600,0 | 12,6 | |||
| 41,0 | 1681,0 | 13,2 | |||
| 42,0 | 1764,0 | 13,8 | |||
| 45,0 | 2025,0 | 15,9 | |||
| 46,0 | 2116,0 | 16,6 | |||
| 48,0 | 2304,0 | 18,1 | |||
| 50,0 | 2500,0 | 19,6 | |||
| 53,0 | -0,120 | -0,190 | -0,300 | 2809,0 | 22,1 |
| 55,0 | 3025,0 | 23,7 | |||
| 56,0 | 3136,0 | 24,6 | |||
| 60,0 | 3600,0 | 28,3 | |||
| 63,0 | 3969,0 | 31,2 | |||
| 65,0 | 4225,0 | 33,2 | |||
| 70,0 | - | -0,190 | -0,300 | 4900,0 | 38,5 |
| 75,0 | 5625,0 | 44,2 | |||
| 80,0 | 6400,0 | 50,2 | |||
| 85,0 | - | -0,220 | -0,350 | 7225,0 | 56,7 |
| 90,0 | 8100,0 | 63,6 | |||
| 95,0 | 9025,0 | 70,8 | |||
| 100,0 | 10000,0 | 78,5 | |||
Примечания. 1. По заказу потребителя калиброванная сталь может изготавливаться промежуточных размеров, не указанных в табл. 1. Предельные отклонения в этом случае должны соответствовать нормам, установленным для ближайшего большего размера.
Сталь с предельным отклонением h12 изготовляется до 1 января 1986 г.
2. Площадь поперечного сечения и масса 1 м квадратной стали вычислены по номинальному размеру. Плотность стали принята равной 7,85 г/см3.
(Измененная редакция, Изм. № 1).
3. Квадратная сталь изготовляется в прутках. По требованию потребителя сталь изготовляется в мотках.
4. В зависимости от назначения прутки изготовляются:
немерной длины с остатком до 10% массы партии;
ограниченной длины в пределах немерной.
Остатком считаются прутки длиной не менее 1,5 м.
5. Прутки изготовляют длиной от 2 до 6,5 м. По требованию потребителя прутки изготовляются больших длин.
3 — 5. (Измененная редакция, Изм. № 1).
8. Предельные отклонения по длине прутков мерной и кратной мерной длины не должны превышать:
+30 мм — при длине прутков до 4 м;
+50 мм — при длине прутков свыше 4 м.
9. Отклонение от прямолинейности прутков не должно превышать значений, указанных в табл. 2.
| Сторона квадрата, мм | Отклонение от прямолинейности в зависимости от поля допуска | |||
| на 1 м длины, мм | на полную длину, % | |||
| h10 и h11 | h12 | h10 и h11 | h12 | |
| До 25 Св. 25 до 50 Св. 50 | 2 1 1 | 3 2 1 | 0,2 0,1 0,1 | 0,3 0,2 0,1 |
Отклонение от прямолинейности должно быть равномерным по всей длине. На концах прутков короткие продольные изгибы не допускаются.
(Измененная редакция, Изм. № 1, 2).
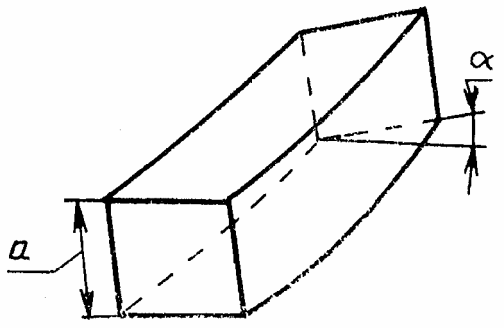
10. Скручивание прутков на 1 м длины ее (черт. 2) не должно превышать 3°.
(Измененная редакция, Изм. № 1).
11. Рез прутка должен быть под прямым углом к его продольной оси. Допустимая косина реза не должна превышать:
0,17а — при стороне квадрата до 16 мм;
3 мм — при стороне квадрата свыше 16 до 30 мм;
5 мм — при стороне квадрата свыше 30 мм.
(Измененная редакция, Изм. № 1).
12. Марки и технические требования устанавливаются соответствующими стандартами.
13. Длина смятых концов прутков не должна превышать значений, указанных в табл. 3.
| Сторона квадрата, мм | Длина смятых концов, не более |
|---|---|
| До 25 Св. 25 до 50 « 50 до 60» | 20 25 30 |
(Введен дополнительно, Изм. № 1).
14. Радиус закругления кромок не должен превышать значений, указанных в табл. 4.
| Сторона квадрата, мм | Радиус закругления кромок, не более, для категории | |
| 1 | 2 | |
| До 25 Св. 25 | 0,5 0,5 | 0,5 1,0 |
13 и 14. (Введены дополнительно, Изм. № 1).