ГОСТ 21930-76. Припои оловянно-свинцовые в чушках. Технические условия
(утв. Постановлением Госстандарта СССР от 16.06.1976 № 1448)
(ред. от 06.07.1990)
от 16 июня 1976 г. № 1448
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ПРИПОИ ОЛОВЯННО-СВИНЦОВЫЕ В ЧУШКАХ
Tin-lead solders in pigs. Specifications
с 1 января 1978 года
до 1 января 1993 года
1. Разработан и внесен Министерством цветной металлургии СССР.
Исполнители: В.А. Аршинников; 3.Я. Каменецкая; А.И. Даутова.
2. Утвержден и введен в действие Постановлением Государственного комитета стандартов Совета Министров СССР от 16.06.1976 № 1448.
3. Взамен ГОСТ 1499-70 в части чушек.
4. Ссылочные нормативно-технические документы
| Обозначение НТД, на который дана ссылка | Номер пункта |
|---|---|
| ГОСТ 12.0.004-79 | 2а.8 |
| ГОСТ 12.1.005-76 | 2а.3; 2а.4 |
| ГОСТ 12.1.007-76 | 2а.1; 2а.4 |
| ГОСТ 12.3.009-76 | 2а.6 |
| ГОСТ 12.4.003-80 | 2а.9 |
| ГОСТ 12.4.023-84 | 2а.9 |
| ГОСТ 12.4.028-76 | 2а.9 |
| ГОСТ 1429.0-77 | 2а.7 |
| ГОСТ 1429.0-77 - ГОСТ 1429.15-77 | 4.4 |
| ГОСТ 2991-85 | 5.1а |
| ГОСТ 6613-86 | 4.3 |
| ГОСТ 10354-82 | 5.1а |
| ГОСТ 14192-77 | 5.2 |
| ГОСТ 18477-79 | 5.1а |
| ГОСТ 21140-88 | 5.1а |
| ГОСТ 21399-75 | 2а.6; 5.1а |
| ГОСТ 21929-76 | 2а.6; 5.1а |
| ГОСТ 24231-80 | 4.2 |
| ГОСТ 26645-85 | 2.2 |
| СНиП II-92-76 | 2а.10 |
5. Срок действия продлен до 01.01.1993 Постановлением Госстандарта СССР от 11.06.1987 № 1996.
6. Переиздание (февраль 1987 г.) с Изменениями № 1, 2, утвержденными в декабре 1982 г., июне 1987 г. (ИУС 3-83, 9-87).
Настоящий стандарт распространяется на оловянно-свинцовые припои в чушках, применяемые для лужения и пайки деталей.
Абзац исключен с 1 января 1991 года. - Изменение № 3, утв. Постановлением Госстандарта СССР от 06.07.1990 № 2139.
(Измененная редакция, Изм. № 1, 2).
1.1 В зависимости от химического состава оловянно-свинцовые припои изготавливаются следующих марок:
(в ред. Изменения № 3, утв. Постановлением Госстандарта СССР от 06.07.1990 № 2139)
бессурьмянистые — ПОС 90, ПОС 61, ПОС 40, ПОС 30, ПОС 10, ПОС 61М, ПОСК 50-18, ПОСК 2-18;
малосурьмянистые — ПОССу 61-0,5, ПОССу 50-0,5, ПОССу 40-0,5, ПОССу 35-0,5, ПОССу 30-0,5, ПОССу 25-0,5, ПОССу 18-0,5;
сурьмянистые — ПОСу 95-5, ПОССу 40-2, ПОССу 35-2, ПОССу 30-2, ПОССу 25-2, ПОССу 18-2, ПОССу 15-2, ПОССу 10-2, ПОССу 8-3, ПОССу 5-1, ПОССу 4-6, ПОССу 4-4.
2.1. Припои оловянно-свинцовые в чушках изготовляют в соответствии с требованиями настоящего стандарта по технологической инструкции, утвержденной в установленном порядке.
Химический состав припоев должен соответствовать требованиям таблицы.
(Измененная редакция, Изм. № 1, 2).
| Марка припоя | Код ОКП | Массовая доля, % | ||||||||||||||
| основных компонентов | примесей, не более | |||||||||||||||
| олово | сурьма | кадмий | медь | свинец | сурьма | медь | висмут | мышьяк | железо | никель | сера | цинк | алюминий | свинец | ||
| ПОС 90 | 17 2311 1100 04 | 89 — 91 | - | - | - | Остальное | 0,05 | 0,05 | 0,1 | 0,01 | 0,02 | 0,02 | 0,02 | 0,002 | 0,002 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| ПОС 61 | 17 2312 1100 10 | 59 — 61 | - | - | - | То же | 0,05 | 0,05 | 0,02 | ||||||
| ПОС 40 | 17 2314 1100 00 | 39 — 41 | - | - | - | «» | 0,05 | 0,05 | 0,02 | ||||||
| ПОС 30 | 17 2321 1100 09 | 29 — 31 | - | - | - | «» | 0,05 | 0,05 | 0,02 | ||||||
| ПОС 10 ПОС 61М ПОСК 50-18 | 17 2326 1100 06 17 2312 1200 07 17 2313 1200 02 | 9 — 10 59 — 61 49 — 51 | - — - | - — 17 — 19 | - 1,2 — 2,0 - | « » «» | 0,05 0,20 0,20 | 0,05 — 0,08 | 0,02 0,01 0,03 | ||||||
| ПОСК 2-18 | 17 2343 1100 09 | 1,8 — 2,3 | - | 17,5 — 18,5 | - | «» | 0,05 | 0,05 | 0,01 |
| ПОССу 61-0,5 | 17 2312 1400 01 | 59 — 61 | 0,05 — 0,5 | - | - | Остальное | - | 0,05 | 0,1 | 0,02 | 0,02 | 0,02 | 0,02 | 0,002 | 0,002 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| ПОССу 50-0,5 | 17 2313 1100 05 | 49 — 51 | - | - | То же | 0,05 | 0,02 | ||||||||
| ПОССу 40-0,5 | 17 2314 1200 08 | 39 — 41 | - | - | «» | 0,05 | 0,02 | ||||||||
| ПОССу 35-0,5 | 17 2315 1200 03 | 34 — 36 | - | - | «» | 0,05 | 0,02 | ||||||||
| ПОССу 30-0,5 | 17 2321 1200 06 | 29 — 31 | - | - | «» | 0,05 | 0,02 | ||||||||
| ПОССу 25-0,5 | 17 2322 1200 01 | 24 — 26 | - | - | «» | 0,05 | 0,02 | ||||||||
| ПОССу 18-0,5 | 17 2323 1100 10 | 17 — 18 | - | - | «» | 0,05 | 0,02 |
| ПОСу 95-5 | 17 2311 1200 01 | Остальное | 4,0 — 5,0 | - - | - - | - Остальное | - | 0,05 | 0,1 | 0,04 | 0,02 | 0,02 | 0,02 | 0,002 | 0,002 | 0,07 |
| ПОССу 40-2 | 17 2314 1300 05 | 39 — 41 | 1,5 — 2,0 | 0,08 | 0,2 | 0,02 | 0,08 | - | ||||||||
| ПОССу 35-2 | 17 2315 1300 00 | 34 — 36 | 1,5 — 2,0 | - | - | То же | 0,08 | 0,02 | ||||||||
| ПОССу 30-2 | 17 2321 1300 03 | 29 — 31 | 1,5 — 2,0 | - | - | «» | 0,08 | 0,02 | ||||||||
| ПОССу 25-2 | 17 2322 1300 09 | 24 — 26 | 1,5 — 2,0 | - | - | «» | 0,08 | 0,02 | ||||||||
| ПОССу 18-2 | 17 2323 1200 07 | 17 — 18 | 1,5 — 2,0 | - | - | «» | 0,08 | 0,02 | ||||||||
| ПОССу 15-2 | 17 2324 1100 05 | 14 — 15 | 1,5 — 2,0 | - | - | «» | 0,08 | 0,02 | ||||||||
| ПОССу 10-2 | 17 2326 1200 03 | 9 — 10 | 1,5 — 2,0 | - | - | «» | 0,08 | 0,02 | ||||||||
| ПОССу 8-3 | 17 2326 1300 00 | 7 — 8 | 2,0 — 3,0 | - | - | «» | 0,1 | 0,05 | ||||||||
| ПОССу 5-1 | 17 2327 1100 01 | 4 — 5 | 0,5 — 1,0 | - | - | «» | 0,08 | 0,02 | ||||||||
| ПОССу 4-6 | 17 2327 1200 09 | 3 — 4 | 5,0 — 6,0 | - | - | «» | 0,1 | 0,05 | ||||||||
| ПОССу 4-4 | 17 2327 1300 06 | 3 — 4 | 3,0 — 4,0 | - | - | «» | 0,1 | 0,05 |
(в ред. Изменения № 3, утв. Постановлением Госстандарта СССР от 06.07.1990 № 2139)
Примечания. 1. По требованию потребителя массовая доля мышьяка в бессурьмянистых припоях марок ПОС 61, ПОС 40 и ПОС 30 должна быть не более 0,01%.
2. В сурьмянистых припоях марок ПОССу 40-2, ПОССу 30-2 и ПОССу 18-2, применяемых в автомобилестроении, допускается массовая доля меди до 0,1% и мышьяка — до 0,05%.
(Измененная редакция, Изм. № 2).
3. Содержание примесей железа, серы, никеля, цинка и алюминия обеспечивается технологией изготовления.
(примечание 3 введено Изменением № 3, утв. Постановлением Госстандарта СССР от 06.07.1990 № 2139)
2.2. Форма чушек припоев всех марок должна соответствовать указанным на черт. 1 - 3. Размеры чушек, указанные на черт. 1 - 3, приведены для конструирования и изготовления изложниц. Допускаемые отклонения по размерам изложниц должны соответствовать 13 классу точности по ГОСТ 26645-85.
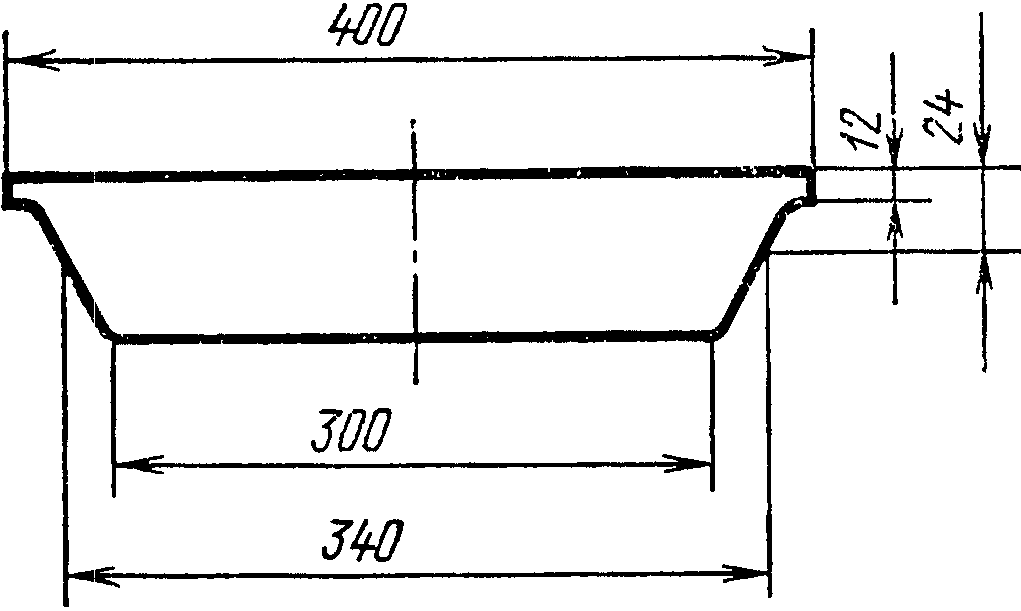
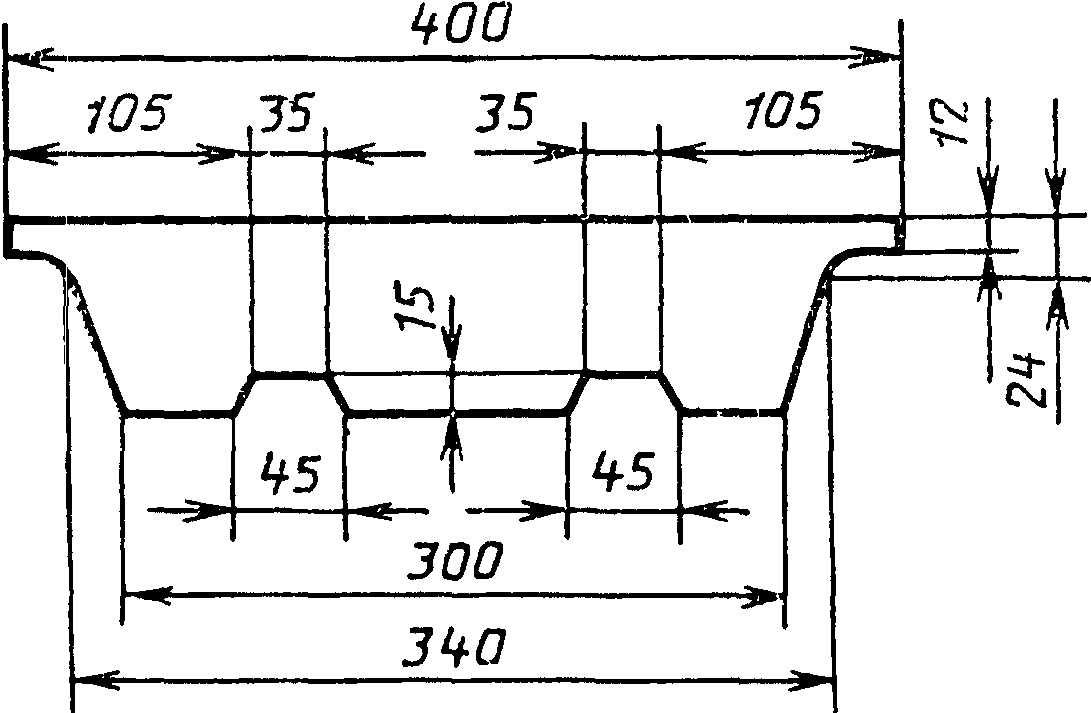
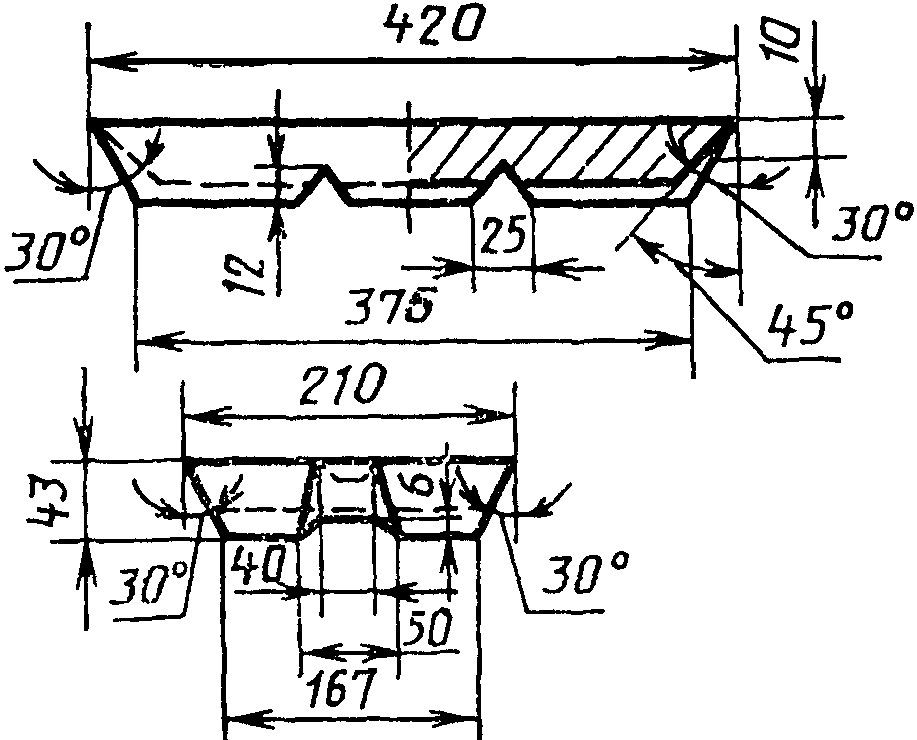
По согласованию с потребителем допускается изготовление припоев в чушках другой формы, позволяющей получить устойчивый штабель.
2.3. Поверхность чушек не должна иметь шлаковых и других инородных включений. Допускается наличие усадочных раковин и трещин.
(Измененная редакция, Изм. № 2).
2.4. Физико-механические свойства припоев приведены в справочном Приложении 1.
2.5. Области преимущественного применения припоев приведены в рекомендуемом Приложении 2.
Раздел 2а исключен с 1 января 1991 года. - Изменение № 3, утв. Постановлением Госстандарта СССР от 06.07.1990 № 2139.
3.1. Припои принимают партиями. Каждая партия должна состоять из чушек одной марки и одной плавки. Масса партии не ограничивается.
Каждая партия чушек сопровождается документом о качестве, содержащим:
товарный знак или наименование и товарный знак предприятия-изготовителя;
результаты химического анализа или подтверждение о соответствии качества припоя требованиям настоящего стандарта;
(в ред. Изменения № 3, утв. Постановлением Госстандарта СССР от 06.07.1990 № 2139)
абзац исключен с 1 января 1991 года. - Изменение № 3, утв. Постановлением Госстандарта СССР от 06.07.1990 № 2139.
(Измененная редакция, Изм. № 1, 2).
3.2 Внешнему осмотру подвергают каждую чушку партии.
3.3. Для контроля химического состава припоя от партии отбирают каждую пятидесятую чушку, но не менее пяти чушек.
На предприятии-изготовителе допускается проверку химического состава проводить на пробе, отобранной от расплавленного металла в начале, середине и конце разлива плавки.
(в ред. Изменения № 3, утв. Постановлением Госстандарта СССР от 06.07.1990 № 2139)
(Измененная редакция, Изм. № 1, 2).
Контроль содержания примесей железа, серы, никеля, цинка и алюминия в припоях всех марок изготовитель проводит в процессе изготовления.
(абзац введен Изменением № 3, утв. Постановлением Госстандарта СССР от 06.07.1990 № 2139)
3.4. При получении неудовлетворительных результатов проверки химического состава проводят повторную проверку на удвоенной выборке, взятой от той же партии.
4.1 Контроль поверхности чушек производят визуальным осмотром.
4.2. Отбор проб — по ГОСТ 24231-80. Для контроля химического состава припоя каждую пробную чушку сверлят насквозь сверлом диаметром 8 — 10 мм в пяти точках: в середине и в четырех точках по диагонали на расстоянии 50 +/- 5 мм от вершины каждого угла. Стружку, отобранную от всех чушек, измельчают до крупности частиц не более 5 мм без контрольного просева, тщательно перемешивают и сокращают квартованием до лабораторной пробы массой 200 г.
Лабораторную пробу расплавляют в тигле и растирают на бельтинге до размеров частиц не более 2 мм, перемешивают и обрабатывают магнитом. Лабораторную пробу делят на две части: одну часть направляют на химический анализ, другую сохраняют на случай разногласия в оценке качества партии.
Пробы от жидкого металла отбирают в виде сплесок и стержней диаметром 8 мм, длиной 75 мм.
(в ред. Изменения № 3, утв. Постановлением Госстандарта СССР от 06.07.1990 № 2139)
4.3. Стружку припоев, содержащих свыше 2,5% сурьмы, просеивают через сетку № 08 по ГОСТ 6613-86 для определения мелкой фракции. За результат анализа принимают расчетные данные результатов анализа обеих фракций.
4.2, 4.3. (Измененная редакция, Изм. № 1, 2).
4.4. Химический состав припоев определяют по ГОСТ 1429.0-77 - ГОСТ 1429.15-77 или другими методами, обеспечивающими требуемую точность определения.
При разногласиях в оценке химического состава припоя определение его проводят по ГОСТ 1429.0-77 - ГОСТ 1429.11-77.
5. МАРКИРОВКА, УПАКОВКА, ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
5.1 На каждой чушке припоя выбивают:
а) товарный знак предприятия-изготовителя;
(в ред. Изменения № 3, утв. Постановлением Госстандарта СССР от 06.07.1990 № 2139)
(Измененная редакция, Изм. № 2).
Обозначение марки припоя наносится на лицевой поверхности чушки с левой стороны цифрами, соответствующими процентному содержанию основных компонентов без указания буквенного обозначения ПОС, ПОССу, ПОСу, ПОСК. Номер плавки выбивается с правой стороны лицевой поверхности чушки.
(абзац введен Изменением № 3, утв. Постановлением Госстандарта СССР от 06.07.1990 № 2139)
Примеры нанесения обозначения марки припоя:
(абзац введен Изменением № 3, утв. Постановлением Госстандарта СССР от 06.07.1990 № 2139)
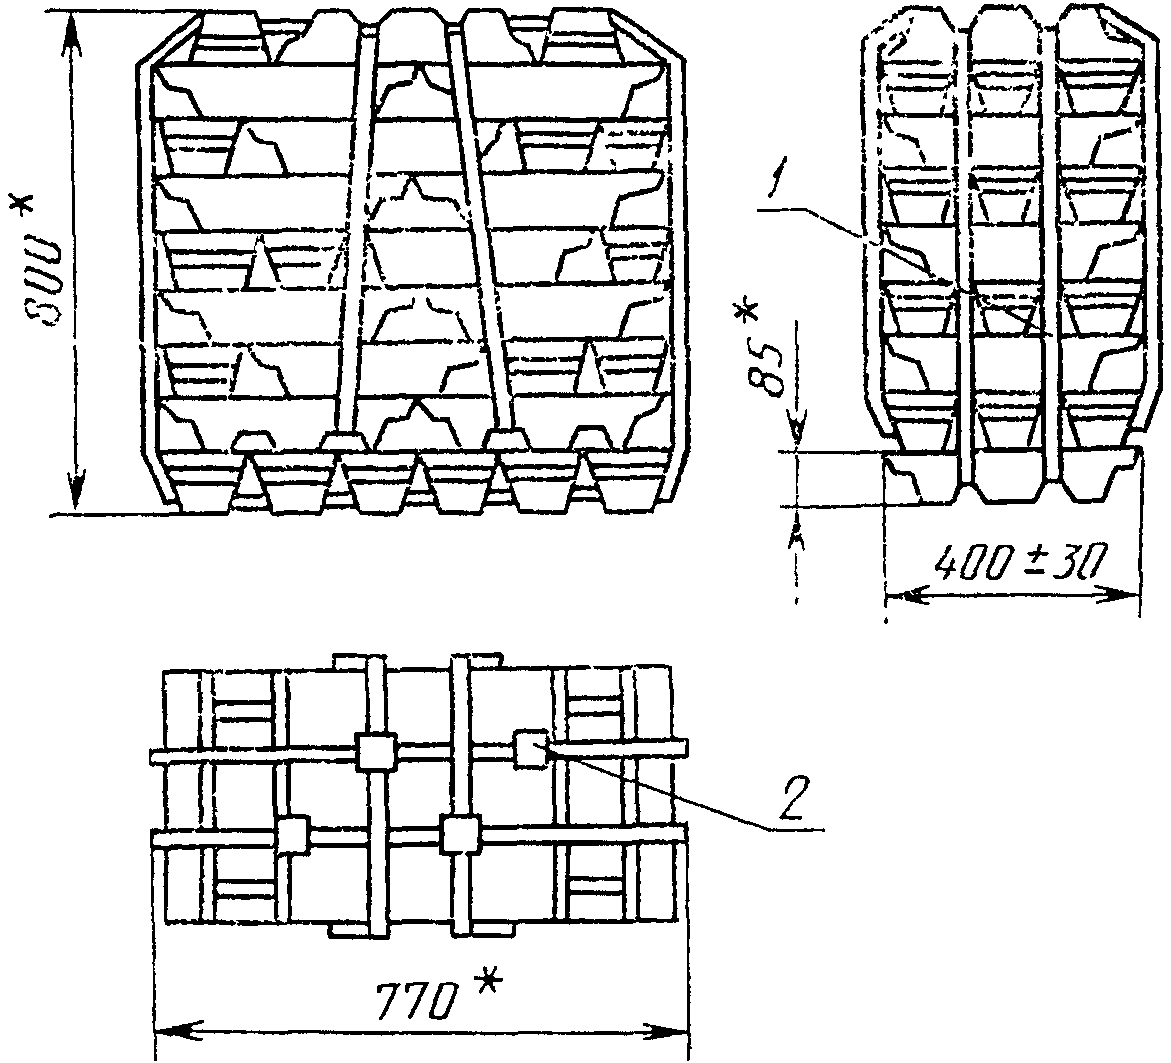
5.1а. Чушки припоев транспортируют без упаковывания транспортными пакетами или в контейнерах по ГОСТ 18477-79. Пакеты чушек должны быть обвязаны стальной упаковочной лентой размерами не менее 0,8 x 30 мм по ГОСТ 3560-73, скрепленной в замок. Масса пакета не более 1500 кг.
Схемы укладывания и скрепления в пакете чушек припоев, изготовляемых по черт. 1 и 2, приведены на черт. 4, изготовляемых по черт. 3 - на черт. 5.
(чертеж 4 в ред. Изменения № 3, утв. Постановлением
Госстандарта СССР от 06.07.1990 № 2139)
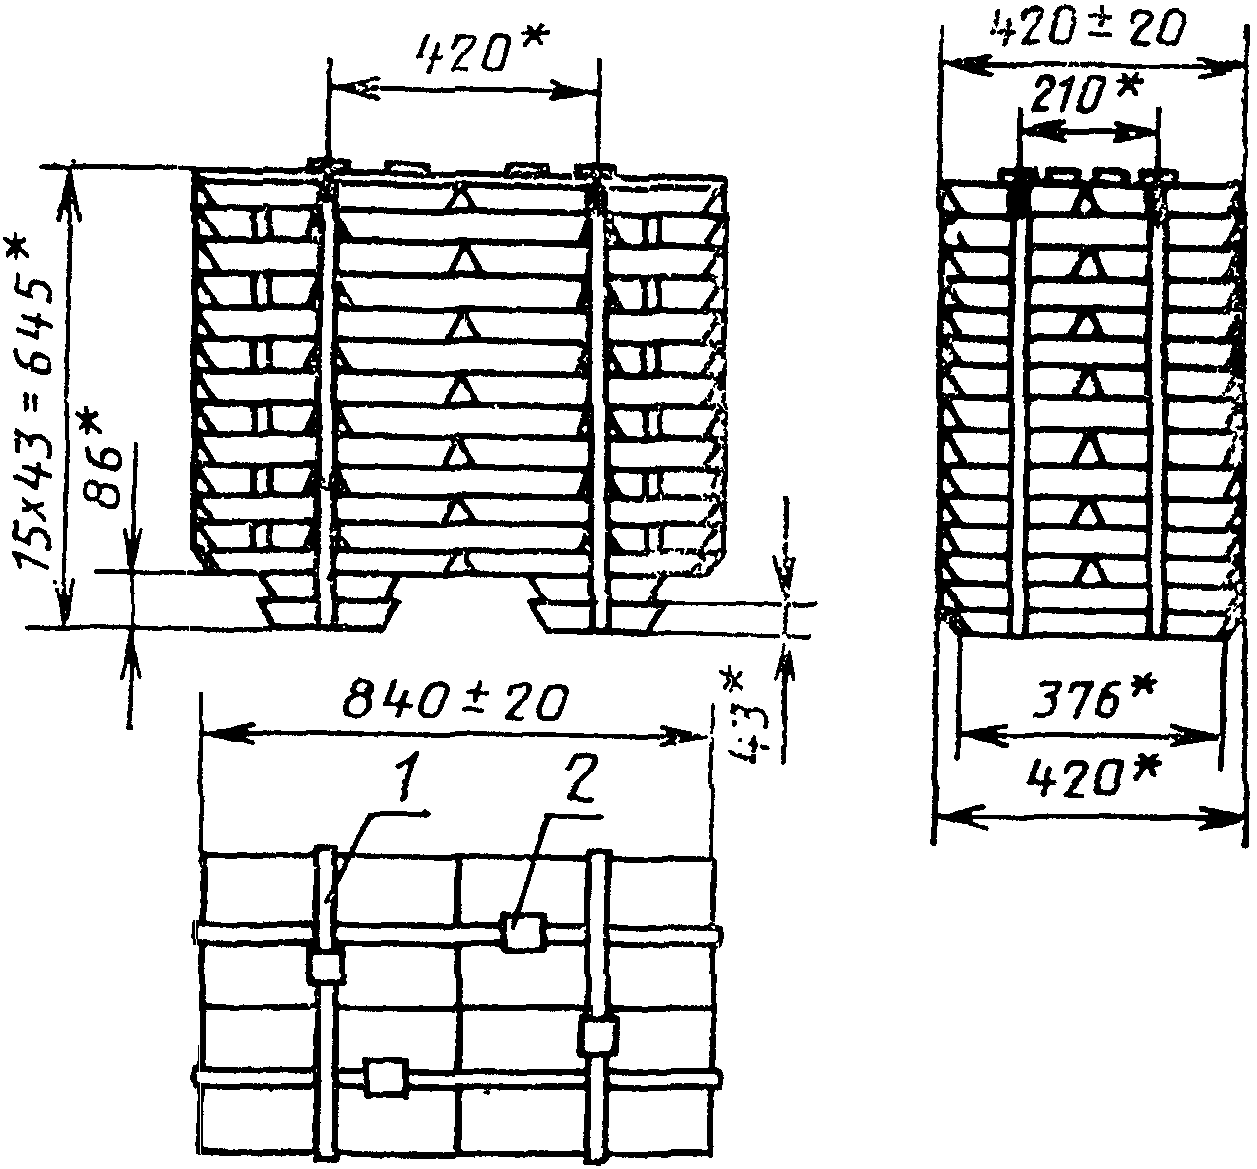
1 — упаковочная лента; 2 — замок для скрепления чушек
При транспортировании воздушным транспортом чушки упаковывают в плотные дощатые ящики типа II-1 по ГОСТ 2991-85, размерами по ГОСТ 21140-88, выстланные изнутри полиэтиленовой пленкой по ГОСТ 10354-82. Масса брутто ящиков — не более 60 кг.
(в ред. Изменения № 3, утв. Постановлением Госстандарта СССР от 06.07.1990 № 2139)
(Измененная редакция, Изм. № 1, 2).
5.2 Транспортная маркировка — по ГОСТ 14192-77.
5.3. Чушки припоев транспортируют транспортом всех видов в крытых транспортных средствах в соответствии с правилами перевозок грузов, действующими на транспорте данного вида и условиями погрузки и крепления, утвержденными Министерством путей сообщения СССР.
(в ред. Изменения № 3, утв. Постановлением Госстандарта СССР от 06.07.1990 № 2139)
5.2, 5.3. (Измененная редакция, Изм. № 1).
Справочное
ФИЗИКО-МЕХАНИЧЕСКИЕ СВОЙСТВА ПРИПОЕВ
| Марка припоя | Температура плавления, °C | Плотность, г/см3 | Удельное электросопротивление, Ом x мм2/м | Теплопроводность, ккал/см x с x град | Временное сопротивление разрыву, кгс/мм2 | Относительное удлинение, % | Ударная вязкость, кгс/см2 | Твердость по Бринеллю НВ | |
| солидус | ликвидус | ||||||||
| ПОС 90 | 183 | 220 | 7,6 | 0,120 | 0,130 | 4,9 | 40 | 4,2 | 15,4 |
| ПОС 61 | 183 | 190 | 8,5 | 0,139 | 0,120 | 4,3 | 46 | 3,9 | 14,0 |
| ПОС 40 | 183 | 238 | 9,3 | 0,159 | 0,100 | 3,8 | 52 | 4,0 | 12,5 |
| ПОС 10 | 268 | 299 | 10,8 | 0,200 | 0,084 | 3,2 | 44 | 3,2 | 12,5 |
| ПОС 61М | 183 | 192 | 8,5 | 0,143 | 0,117 | 4,5 | 40 | 1,1 | 14,9 |
| ПОСК 50-18 | 142 | 145 | 8,8 | 0,133 | 0,130 | 4,0 | 40 | 4,9 | 14,0 |
| ПОССу 61-0,5 | 183 | 189 | 8,5 | 0,140 | 0,120 | 4,5 | 35 | 3,7 | 13,5 |
| ПОССу 50-0,5 | 183 | 216 | 8,9 | 0,149 | 0,112 | 3,8 | 62 | 4,4 | 13,2 |
| ПОССу 40-0,5 | 183 | 235 | 9,3 | 0,169 | 0,100 | 4,0 | 50 | 4,0 | 13,0 |
| ПОССу 35-0,5 | 183 | 245 | 9,5 | 0,172 | 0,100 | 3,8 | 47 | 3,9 | 13,3 |
| ПОССу 30-0,5 | 183 | 255 | 8,7 | 0,179 | 0,090 | 3,6 | 45 | 3,9 | 13,2 |
| ПОССу 25-0,5 | 183 | 266 | 10,0 | 0,182 | 0,090 | 3,6 | 45 | 3,9 | 13,6 |
| ПОССу 18-0,5 ПОСу 95-5 | 183 234 | 277 240 | 10,2 7,3 | 0,198 0,145 | 0,084 0,110 | 3,6 4,0 | 50 46 | 3,6 5,5 | - 18,0 |
| ПОССу 40-2 | 185 | 229 | 9,2 | 0,172 | 0,100 | 4,3 | 48 | 2,8 | 14,2 |
| ПОССу 35-2 | 185 | 243 | 9,4 | 0,179 | 0,090 | 4,0 | 40 | 2,6 | - |
| ПОССу 30-2 | 185 | 250 | 9,6 | 0,182 | 0,090 | 4,0 | 40 | 2,5 | - |
| ПОССу 25-2 ПОССу 18-2 | 185 186 | 260 270 | 9,8 10,1 | 0,185 0,206 | 0,090 0,081 | 3,8 3,6 | 35 35 | 2,4 1,9 | - 11,7 |
| ПОССу 15-2 | 184 | 275 | 10,3 | 0,208 | 0,080 | 3,6 | 35 | 1,9 | 12,0 |
| ПОССу 10-2 | 268 | 285 | 10,7 | 0,208 | 0,080 | 3,5 | 30 | 1,9 | 10,8 |
| ПОССу 8-3 | 240 | 290 | 10,5 | 0,207 | 0,081 | 4,0 | 43 | 1,7 | 12,8 |
| ПОССу 5-1 | 275 | 308 | 11,2 | 0,200 | 0,084 | 3,3 | 40 | 2,8 | 10,7 |
| ПОССу 4-6 | 244 | 270 | 10,7 | 0,208 | 0,080 | 6,5 | 15 | 0,8 | 17,3 |
Рекомендуемое
ОБЛАСТИ ПРЕИМУЩЕСТВЕННОГО ПРИМЕНЕНИЯ ОЛОВЯННО-СВИНЦОВЫХ ПРИПОЕВ
| Марка припоя | Область применения |
|---|---|
| ПОС 90 | Для лужения и пайки внутренних швов пищевой посуды и медицинской аппаратуры |
| ПОС 61 | Для лужения и пайки электро- и радиоаппаратуры, печатных схем, точных приборов с высокогерметичными швами, где недопустим перегрев |
| ПОС 40 | Для лужения и пайки электроаппаратуры, деталей из оцинкованного железа с герметичными швами |
| ПОС 10 | Для лужения и пайки контактных поверхностей электрических аппаратов, приборов, реле, для заливки и лужения контрольных пробок топок паровозов |
| ПОС 61М | Для лужения и пайки электропаяльниками тонких (толщиной менее 0,2 мм) медных проволок, фольги, печатных проводников в кабельной, электро- и радиоэлектронной промышленности. Применение припоя при лужении и пайке в тиглях и ваннах не допускается |
| ПОСК 50-18 | Для пайки деталей, чувствительных к перегреву, металлизированной керамики, для ступенчатой пайки конденсаторов |
| ПОССу 61-0,5 | Для лужения и пайки электроаппаратуры, пайки элементов печатных плат, обмоток электрических машин, оцинкованных радиодеталей при жестких требованиях к температуре |
| ПОССу 50-0,5 | Для лужения и пайки авиационных радиаторов, для пайки пищевой посуды с последующим лужением пищевым оловом |
| ПОССу 40-0,5 | Для лужения и пайки жести, обмоток электрических машин, для пайки монтажных элементов, моточных и кабельных изделий, радиаторных трубок, оцинкованных деталей холодильных агрегатов |
| ПОССу 35-0,5 | Для лужения и пайки свинцовых кабельных оболочек электротехнических изделий неответственного назначения, тонколистовой упаковки |
| ПОССу 30-0,5 | Для лужения и пайки листового цинка, радиаторов |
| ПОССу 25-0,5 | Для лужения и пайки радиаторов |
| ПОССу 18-0,5 | Для лужения и пайки трубок теплообменников, электроламп |
| ПОСу 95-5 | Для пайки в электропромышленности, для пайки трубопроводов, работающих при повышенных температурах |
| ПОССу 40-2 | Для лужения и пайки холодильных устройств, тонколистовой упаковки. Припой широкого назначения |
| ПОССу 30-2 | Для лужения и пайки в холодильном аппаратостроении, электроламповом производстве, автомобилестроении, для абразивной пайки |
| ПОССу 18-2, | Для пайки в автомобилестроении |
| ПОССу 15-2, | |
| ПОССу 10-2 | |
| ПОССу 8-3 | Для лужения и пайки в электроламповом производстве |
| ПОССу 5-1 | Для лужения и пайки деталей, работающих при повышенных температурах, для лужения трубчатых радиаторов |
| ПОССу 4-6 | Для пайки белой жести, для лужения и пайки деталей с закатанными и клепаными швами из латуни и меди, для шпатлевки кузовов автомобилей |
| ПОССу 4-4 | Для лужения и пайки в автомобилестроении |
| ПОСК 2-18 | Для лужения и пайки металлизированных и керамических деталей |
Примечание. Малосурьмянистые припои рекомендуются для пайки цинковых и оцинкованных деталей.