ГОСТ Р 57979-2017. Национальный стандарт Российской Федерации. Отвертки слесарно-монтажные. Рабочая часть отверток для винтов и шурупов с прямым шлицем. Размеры
(утв. и введен в действие Приказом Росстандарта от 22.11.2017 № 1800-ст)
Примечание
Документ введен в действие с 1 января 2019 года.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 17199-71*"]:::rst
  click n0 "https://bukva.ai/docs/gost-2-109-73" "ГОСТ 17199-71*. Государственный стандарт Союза ССР. Отвертки слесарно-монтажные. Технические условия (утв. Постановлением Госстандарта СССР от 21.09.1971 N 1623)"
  n1["ГОСТ 24437-80"]:::rst
  click n1 "https://bukva.ai/docs/standart-gost-iec-60670-1-2016" "ГОСТ 24437-80. Межгосударственный стандарт. Отвертки слесарно-монтажные. Лопатки слесарно-монтажных отверток для винтов и шурупов с прямым шлицем. Размеры"
  n2["ГОСТ 24437-93"]:::rst
  click n2 "https://bukva.ai/docs/gost-24437-93" "ГОСТ 24437-93. Отвертки слесарно-монтажные. Рабочая часть отверток для винтов и шурупов с прямым шлицем. Размеры (введен в действие Постановлением Госстандарта РФ от 25.01.1996 N 3"
  n3["ГОСТ Р 57979-2017"]:::doc
  click n3 "https://bukva.ai/docs/standart-gost-r-57979-2017" "ГОСТ Р 57979-2017. Национальный стандарт Российской Федерации. Отвертки слесарно-монтажные. Рабочая часть отверток для винтов и шурупов с прямым шлицем. Размеры (утв. и введен в де"
  n2 --> n3
  n1 --> n2
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 22 ноября 2017 г. № 1800-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ОТВЕРТКИ СЛЕСАРНО-МОНТАЖНЫЕ. РАБОЧАЯ ЧАСТЬ ОТВЕРТОК ДЛЯ ВИНТОВ И ШУРУПОВ С ПРЯМЫМ ШЛИЦЕМ
Screwdrivers for fitting and assembling. Blades of screwdrivers of slotted screws and woodscrews. Dimensions
(ISO 2380-1:2004, Assembly tools for screws and nuts — Screwdrivers for slotted-head screws — Part 1: Tips for hand- and machine-operated screwdrivers, MOD)
(ISO 2380-2:2004, Assembly tools for screws and nuts — Screwdrivers for slotted-head screws — Part 2: General requirements, lengths of blades and marking of hand-operated screwdrivers, MOD)
Предисловие
1 ПОДГОТОВЛЕН Открытым акционерным обществом «ВНИИИНСТРУМЕНТ» (ОАО «ВНИИИНСТРУМЕНТ») на основе официального перевода на русский язык англоязычных версий указанных в пункте 4 международных стандартов, который выполнен ФГУП «Стандартинформ»
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 95 «Инструмент»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 22 ноября 2017 г. № 1800-ст
4 Настоящий стандарт включает в себя модифицированные основные нормативные положения следующих международных стандартов:
ИСО 2380-1:2004 «Инструменты крепежные для винтов и гаек. Отвертки для винтов со шлицем. Часть 1. Лезвия ручных отверток и отверток с машинным приводом» (ISO 2380-1:2004 «Assembly tools for screws and nuts — Screwdrivers for slotted-head screws — Part 1: Tips for hand- and machine-operated screwdrivers», MOD);
ИСО 2380-2:2004 «Инструменты крепежные для винтов и гаек. Отвертки для винтов со шлицем. Часть 2. Общие требования, длины лезвий и маркировка ручных отверток» (ISO 2380-2:2004 «Assembly tools for screws and nuts — Screwdrivers for slotted-head screws — Part 2: General requirements, lengths of blades and marking of hand-operated screwdrivers», MOD) путем внесения дополнительных положений.
Международные стандарты разработаны техническим комитетом по стандартизации ISO/TC 29 «Инструмент», подкомитетом SC 10 «Сборочный инструмент для болтов и гаек, плоскогубцы и кусачки» Международной организации по стандартизации (ISO).
Потребности национальной экономики и особенности национальной стандартизации учтены в дополнительных пунктах 3.1, 3.3, которые выделены путем заключения их в рамки из тонких линий или выделены полужирным курсивом, а информация с объяснением причин включения этих положений приведена в дополнительном приложении ДА.
Сопоставление структуры и нумерации структурных элементов настоящего стандарта и основных нормативных положений указанных международных стандартов приведено в дополнительном приложении ДБ.
Сведения о соответствии ссылочного национального стандарта международному стандарту, использованному в качестве ссылочного в примененных международных стандартах, приведены в дополнительном приложении ДВ
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.gost.ru)
1. Область применения
Настоящий стандарт устанавливает форму и размеры рабочей части ручных и механизированных отверток для винтов и шурупов с прямым шлицем и для круглых гаек со шлицем на торце.
2. Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 6424-73 Зев (отверстие), конец ключа и размер «под ключ»
ГОСТ 17199-88 Отвертки слесарно-монтажные. Технические условия
ГОСТ Р 57980 (ИСО 1173:2001) Шестигранные присоединительные части вставок для ручных и механизированных отверток. Размеры, крутящие моменты
ГОСТ Р ИСО 4759-1-2009 Изделия крепежные. Допуски. Часть 1. Болты, винты, шпильки и гайки. Классы точности A, B и C
Примечание — При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
3. Типы и размеры
3.1 Рабочую часть ручных отверток следует изготовлять следующих типов и исполнений:
6 — клинообразной формы (исполнений A и B).
3.2 Рабочую часть механизированных отверток следует изготовлять типа 6 (исполнение C).
3.3 Основные размеры рабочей части отверток должны соответствовать указанным на рисунках 1 - 4 и в таблицах 1 - 5.
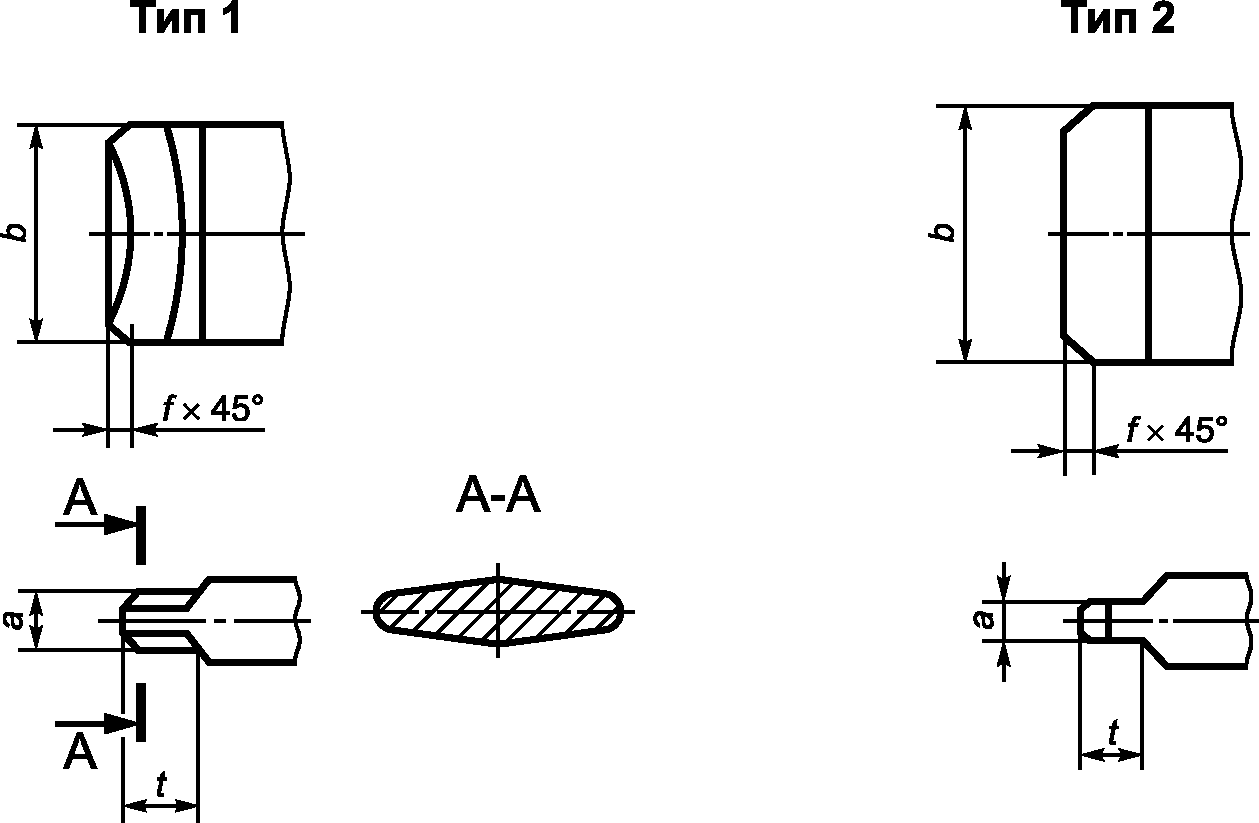 Рисунок 1 |
|---|
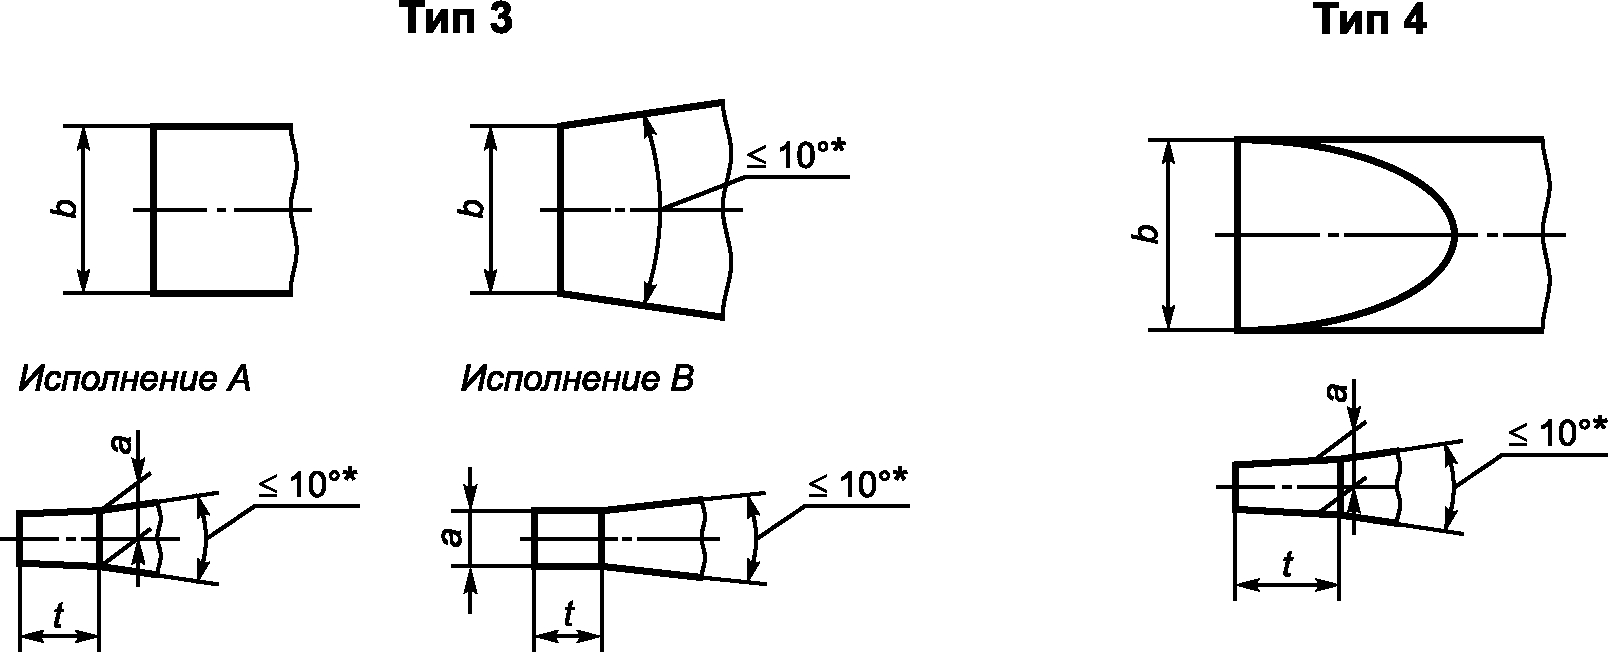 -------------------------------- <*> Размер для справок. Рисунок 2 |
|---|
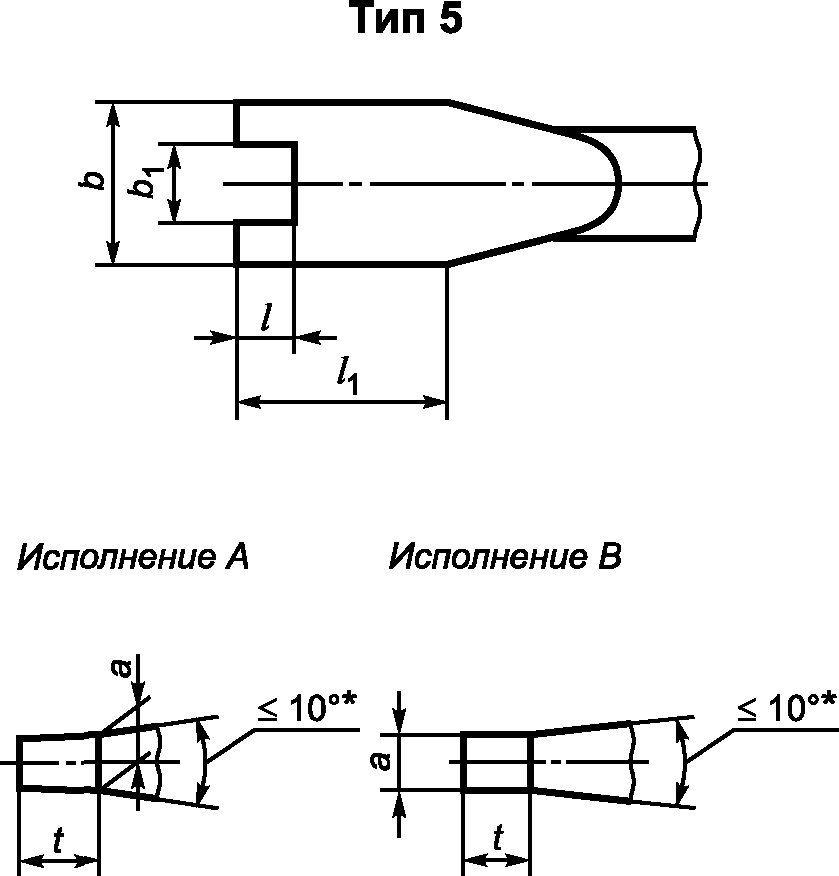 -------------------------------- <*> Размер для справок. Рисунок 3, лист 2 |
|---|
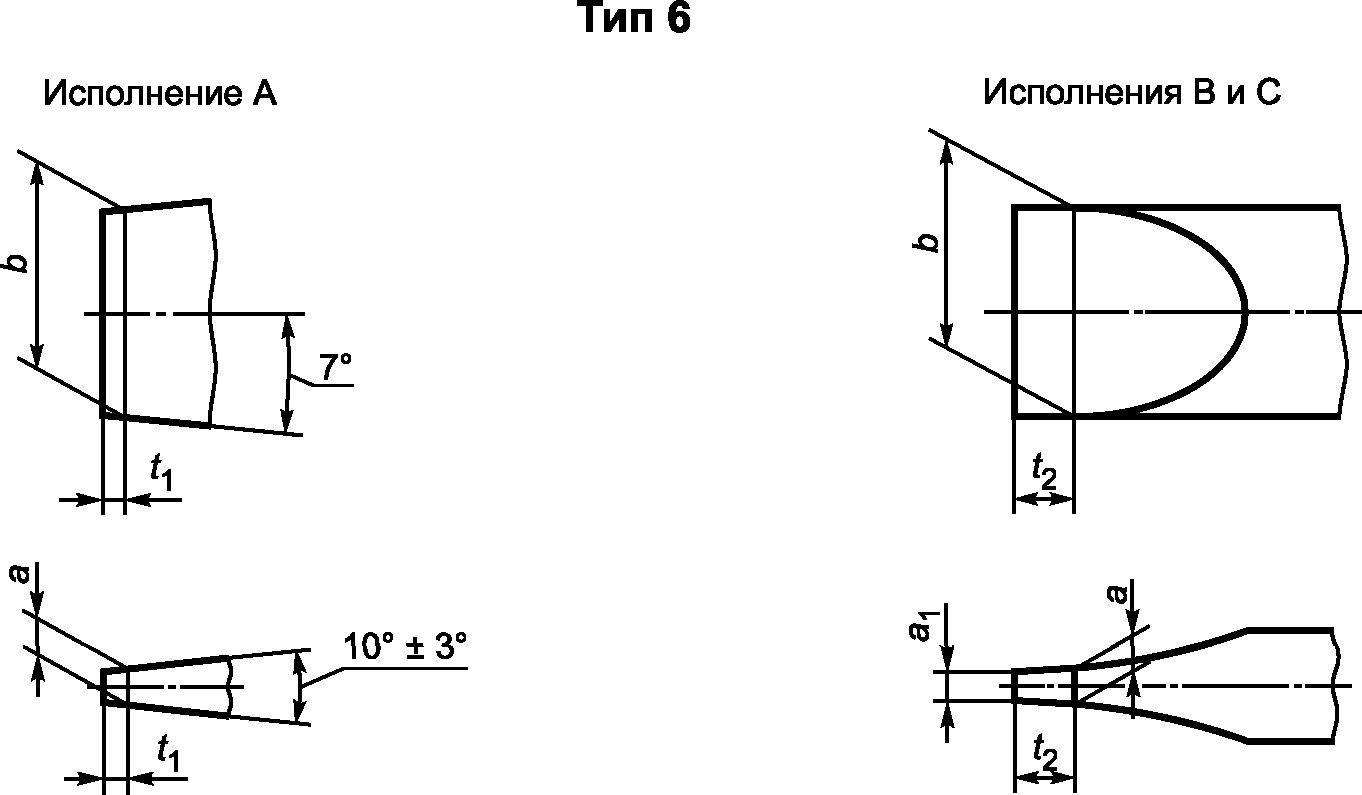
| a | b | t1 <1> | a1 <2>, не менее | t2 <1> | |||
| Номин. | Пред. откл. | Номин. | Пред. откл. для исполнений | ||||
| A | B | ||||||
| 0,4 | +0,06 -0,02 | 2,0 | -0,25 | -0,14 | 0,2 | 0,32 | 0,7 |
| 2,5 | |||||||
| 0,5 | 3,0 | 0,3 | 0,40 | 0,9 | |||
| 0,6 | 3,0 | 0,4 | 0,48 | 1,1 | |||
| 3,5 | -0,30 | -0,18 | |||||
| 4,0 | |||||||
| 0,8 | +0,06 -0,04 | 4,0 | 0,5 | 0,64 | 1,4 | ||
| 1,0 | 4,5 | 0,6 | 0,80 | 1,8 | |||
| 5,5 | |||||||
| 6,0 | |||||||
| 1,2 | 6,5 | -0,36 | -0,22 | 0,7 | 0,96 | 2,2 | |
| 8,0 | |||||||
| 1,6 | +/- 0,06 | 8,0 | 1,0 | 1,28 | 2,9 | ||
| 10,0 | |||||||
| 2,0 | 12,0 | -0,43 | -0,27 | 1,2 | 1,60 | 3,6 | |
| 2,5 | 14,0 | 1,5 | 2,00 | 4,5 | |||
| <1> t1 = 0,6a; t2 = 1,8a. <2> a1 <= a; a1 = 0,8a. | |||||||
Рабочая часть типа 6 (исполнение C) механизированных отверток
| a | b | a1 <1>, не менее | t2 <2> | ||
| Номин. | Пред. откл. | Номин. | Пред. откл. | ||
| 0,4 | +0,04 | 2,0 | -0,060 | 0,32 | 0,7 |
| 2,5 | |||||
| 0,5 | 3,0 | 0,40 | 0,9 | ||
| 4,0 | -0,075 | ||||
| 0,6 | 3,0 | -0,060 | 0,48 | 1,1 | |
| 3,5 | -0,075 | ||||
| 4,5 | |||||
| 0,8 | 4,0 | 0,64 | 1,4 | ||
| 5,5 | |||||
| 1,0 | 4,5 | 0,80 | 1,8 | ||
| 5,5 | |||||
| 6,0 | |||||
| 1,2 | +/- 0,03 | 6,5 | -0,150 | 0,96 | 2,2 |
| 8,0 | |||||
| 1,6 | 8,0 | 1,28 | 2,9 | ||
| 10,0 | |||||
| 2,0 | 12,0 | -0,180 | 1,60 | 3,6 | |
| 2,5 | 14,0 | 2,00 | 4,5 | ||
| <1> a1 <= a; a1 = 0,8a. <2> t2 = 1,8a. | |||||
Пример условного обозначения рабочей части отвертки типа 6 исполнения A, толщиной лезвия a, равной 1,2 мм, и шириной b, равной 8 мм:
Рабочая часть отвертки 6 A 1,2 x 8 ГОСТ Р 57979-2017
4 Твердость стержня ручных отверток должна быть 47 — 52 HRC на длине не менее 3b мм от вершины лезвия.
Твердость механизированных отверток должна быть не менее 56 HRC на всей длине стержня отвертки.
5 Ручные отвертки могут иметь шестигранный привод у рукоятки для размеров рабочей части a·b не менее чем 1,0·5,5 мм.
6 Испытательные крутящие моменты, определяющие прочность рабочей части ручных и механизированных отверток и прочность соединения стержня с рукояткой для ручных отверток, в соответствии с приложением А.
7 Длины стержней ручных отверток с рабочей частью типов 1 — 5 - по ГОСТ 17199;
8 Длины стержней ручных отверток с рабочей частью типа 6 исполнений A и B и длины механизированных отверток с рабочей частью типа 6 исполнения C приведены в приложении Б.
ИСПЫТАТЕЛЬНЫЕ КРУТЯЩИЕ МОМЕНТЫ
А.1 Испытательные крутящие моменты, определяющие прочность рабочей части и прочность соединения стержня с рукояткой отверток с рабочей частью типов 1 — 5 и типа 6 исполнений A и B ручных отверток — в соответствии с ГОСТ 17199 (пункт 1.8).
А.2 Для отверток с шестигранным приводом около рукоятки шестигранное соединение должно выдерживать испытательный крутящий момент 1,5 М.
А.3 Испытательные крутящие моменты, определяющие прочность рабочей части типа 6 исполнения C механизированных отверток, указаны в таблице А.1.
А.4 Испытательное оборудование должно удерживать испытываемый образец отвертки от сил выталкивания, предотвращать возникновение изгибающих моментов и иметь прочность, исключающую возникновение деформаций при испытаниях. Твердость испытательного оборудования должна быть не менее 64 HRC.
А.5 Размеры шлица испытательного оборудования указаны на рисунках А.1 и А.2 и в таблице А.2.
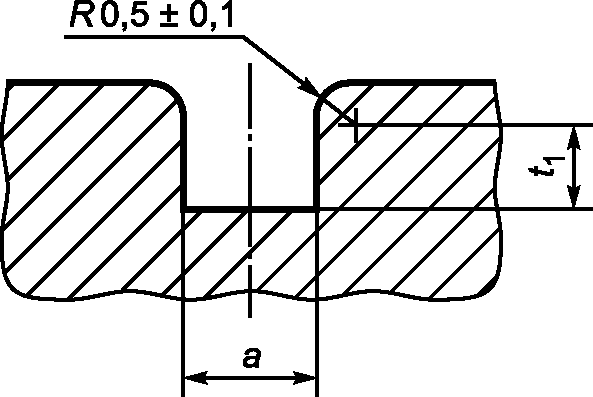
Рисунок А.1 — Шлиц испытательного оборудования для типа 6
исполнения A рабочей части отвертки
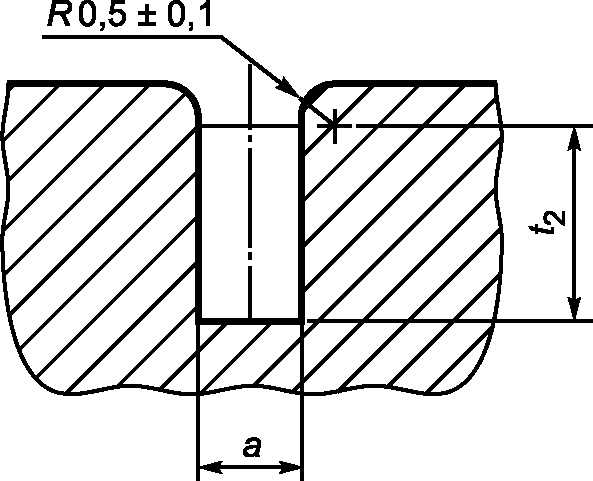
| a +0,085 +0,060 |
t1 +0,04 |
t2 +0,14 |
|---|---|---|
| 0,4 | 0,2 | 0,7 |
| 0,5 | 0,3 | 0,9 |
| 0,6 | 0,4 | 1,1 |
| 0,8 | 0,5 | 1,4 |
| 1,0 | 0,6 | 1,8 |
| 1,2 | 0,7 | 2,2 |
| 1,6 | 1,0 | 2,9 |
| 2,0 | 1,2 | 3,6 |
| 2,5 | 1,5 | 4,5 |
ДЛИНЫ СТЕРЖНЕЙ РУЧНЫХ ОТВЕРТОК С РАБОЧЕЙ ЧАСТЬЮ ТИПА 6
ИСПОЛНЕНИЙ A И B И ДЛИНЫ МЕХАНИЗИРОВАННЫХ ОТВЕРТОК
С РАБОЧЕЙ ЧАСТЬЮ ТИПА 6 ИСПОЛНЕНИЯ C
Б.1 Длины стержней ручных отверток с рабочей частью типа 6 исполнений A и B установлены четырех серий и приведены на рисунках Б.1 и Б.2 и в таблице Б.1.
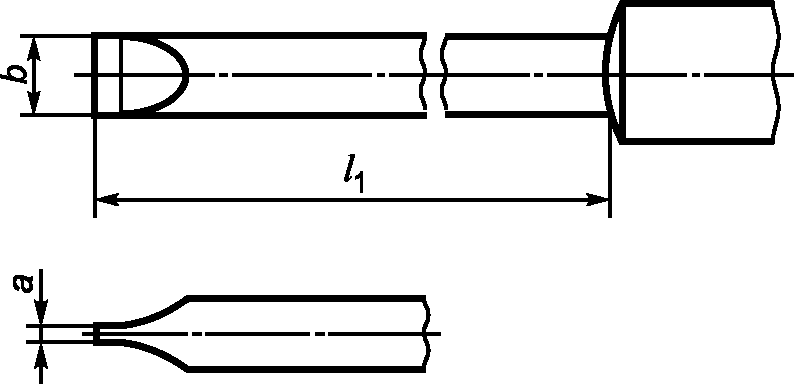
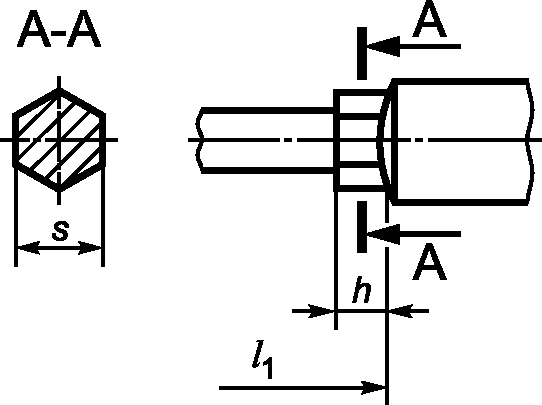
Рисунок Б.2 — Для ручных отверток с шестигранным приводом у рукоятки
Б.2 Длины механизированных отверток с рабочей частью типа 6 исполнения C приведены на рисунке Б.3 и в таблице Б.2.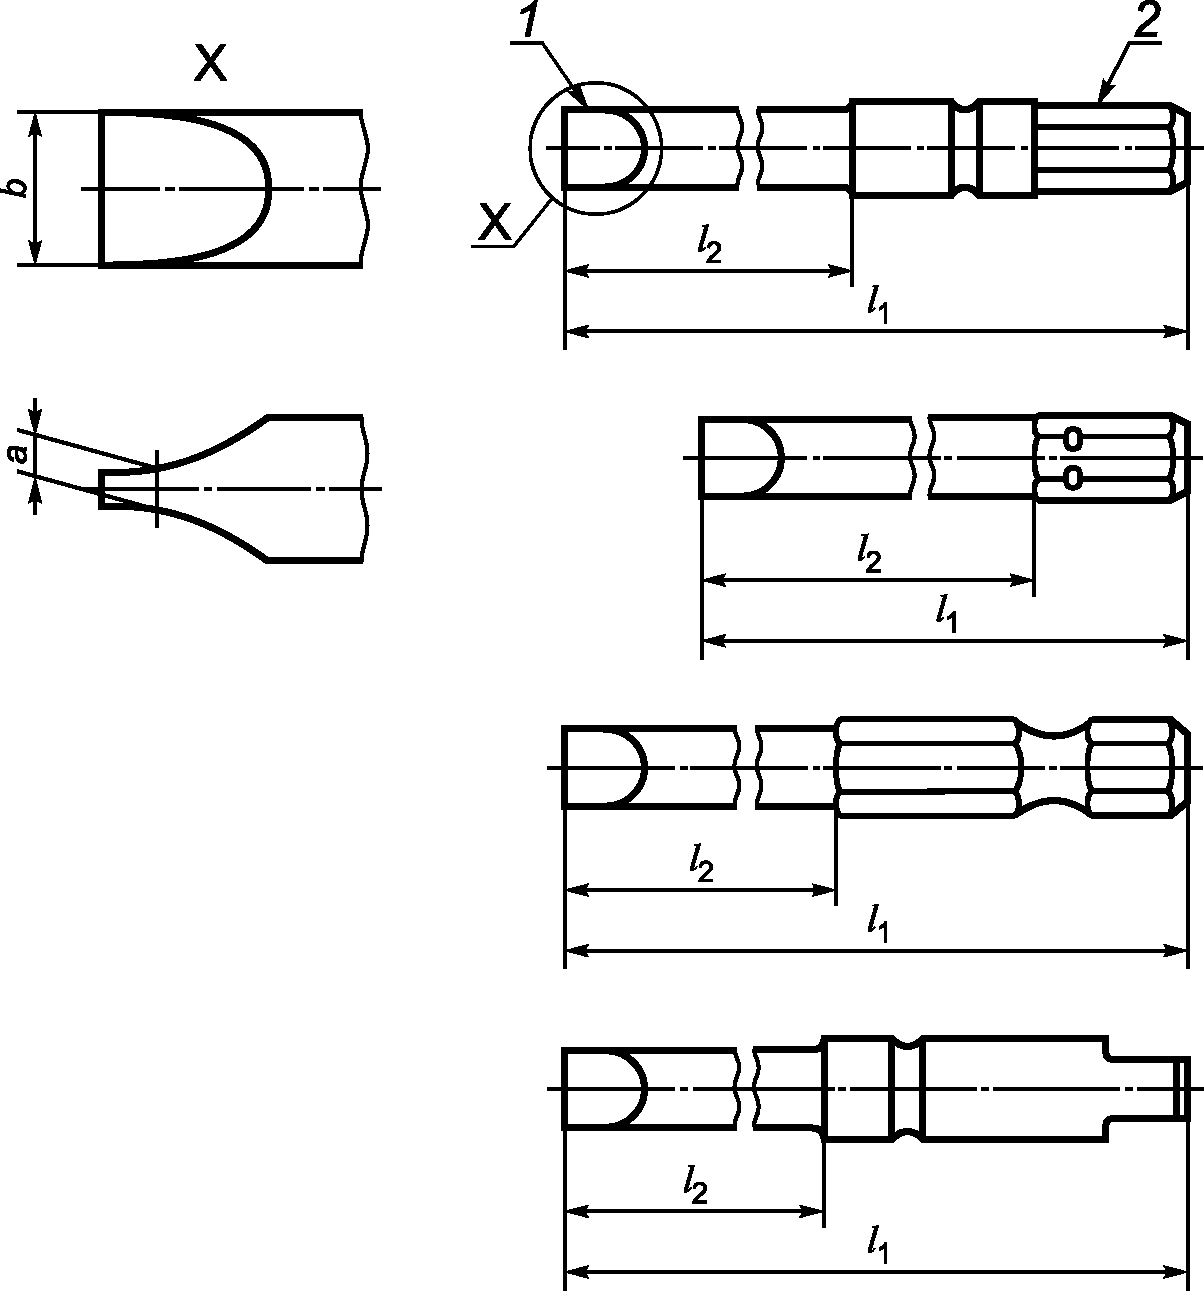 1 — рабочая часть отвертки-вставки; 2 — присоединительная часть вставки по ГОСТ Р 57980 Рисунок Б.3 |
|---|
| a b | |||||||||||||
| Обозначение форм присоединительных частей вставок по ГОСТ Р 57980 | A 3 | A 5,5 | C 4 | ||||||||||
| C 6,3 | C 8 | C 12,5 | E 6,3 | E 8 | E 11,2 | G 7 | l1, не более | 51 | 29 | ||||
| 40 | |||||||||||||
| 42 | 51 | 86 | 54 | l2, не менее | 25 | 11 | |||||||
| 13 | |||||||||||||
| 14 | 14 | 24 | 52 | 47 | 25 | 0,4 | 2,0 | x | |||||
| x | 2,5 | x | |||||||||||
| x | x | 0,5 | 3,0 | x | |||||||||
| x | x | x | x | x | 4,0 | x | x | ||||||
| x | x | x | x | 0,6 | 3,0 | x | |||||||
| x | x | x | x | x | 3,5 | x | x | ||||||
| x | x | x | x | 4,5 | x | x | |||||||
| x | x | x | x | 0,8 | 4,0 | x | |||||||
| x | x | x | x | x | x | 5,5 | x | x | |||||
| x | x | x | x | x | x | x | 1,0 | 4,5 | x | ||||
| x | x | x | x | x | x | x | x | 5,5 | x | x | |||
| x | x | x | x | x | x | x | 6,0 | x | |||||
| x | x | x | x | x | x | 1,2 | 6,5 | ||||||
| x | x | x | x | x | x | x | 8,0 | x | |||||
| x | x | x | x | x | x | 1,6 | 8,0 | ||||||
| x | x | x | x | x | x | x | x | 10,0 | x | ||||
| x | x | x | x | x | x | 2,0 | 12,0 | ||||||
| x | x | x | x | 2,5 | 14,0 | ||||||||
| x | x | x | x | ||||||||||
ИНФОРМАЦИЯ О ПРИЧИНАХ ВКЛЮЧЕНИЯ В СТАНДАРТ
ДОПОЛНИТЕЛЬНЫХ ПОЛОЖЕНИЙ ПО СРАВНЕНИЮ
С ПРИМЕНЕННЫМИ МЕЖДУНАРОДНЫМИ СТАНДАРТАМИ
| Разделы, пункты настоящего стандарта, включающие дополнительные положения | Объяснение причин включения дополнительных положений | |
| Раздел | Пункт | |
| 3 | 3.1; 3.3 | Отвертки с рабочей частью типов 1 — 5 изготовляют предприятия — изготовители слесарно-монтажного инструмента, имеют широкое применение на всех предприятиях народного хозяйства, в быту, для производственных и ремонтных целей. |
| Приложение Б | Б.2 | По аналогии с введением в стандарт в соответствии с ИСО 2380-2:2004 длин стержней ручных отверток, в него включены длины стержней механизированных отверток-вставок, которые регламентируются ИСО 2351-1:2007, и их комбинации с обозначениями форм присоединительных частей вставок по ИСО 1173:2001. Действующий ГОСТ 30092 на размеры отверток-вставок, модифицированный с ИСО 2351-86, длины вставок не регламентирует. |
СОПОСТАВЛЕНИЕ СТРУКТУРЫ НАСТОЯЩЕГО СТАНДАРТА СО СТРУКТУРОЙ ПРИМЕНЕННЫХ В НЕМ МЕЖДУНАРОДНЫХ СТАНДАРТОВ
| Структура настоящего стандарта | Структура международного стандарта ISO 2380-1:2004 | Структура международного стандарта ISO 2380-2:2004 | |||
| Раздел | Пункт | Раздел | Пункт | Раздел | Пункт |
| 1 | - | 1 | - | 1 | - |
| 2 | - | 2 | - | 2 | - |
| 3 | 3.1 | 3; 4 | 3.1 | - | - |
| 3.2 | - | - | |||
| 3.3 | 3.2 | - | - | ||
| - | 4 | 5 | 5.1 | 3 | - |
| - | 5 | - | - | 4 | - |
| Приложение А | А.1 | 3 | 3.2 | - | - |
| А.2 | 5 | 5.3 | - | - | |
| А.3 | 3 | 3.2 | - | - | |
| А.4 | 5 | 5.2 | - | - | |
| А.5 | 5 | 5.2 | - | - | |
| Приложение Б | - | - | - | 4 | - |
| Приложение ДА | - | - | |||
| Приложение ДБ | - | - | |||
| Приложение ДВ | - | - | |||
(справочное)
МЕЖДУНАРОДНОМУ СТАНДАРТУ, ИСПОЛЬЗОВАННОМУ В КАЧЕСТВЕ
ССЫЛОЧНОГО В ПРИМЕНЕННЫХ МЕЖДУНАРОДНЫХ СТАНДАРТАХ
| Обозначение ссылочного национального стандарта | Степень соответствия | Обозначение и наименование ссылочного международного стандарта |
| ГОСТ Р ИСО 4759-1-2009 | IDT | ISO 4759-1:2000 «Изделия крепежные. Допуски. Часть 1. Болты, винты, шпильки и гайки. Классы точности A, B и C» |
| Примечание — В настоящей таблице использовано следующее условное обозначение степени соответствия стандарта: - IDT — идентичный стандарт. | ||