ГОСТ Р ИСО 4759-1-2009. Национальный стандарт Российской Федерации. Изделия крепежные. Допуски. Часть 1. Болты, винты, шпильки и гайки. Классы точности A, B и C
(утв. и введен в действие Приказом Ростехрегулирования от 10.12.2009 № 692-ст)
Внимание
Документ утратил силу с 1 января 2018 года в связи с изданием Приказа Росстандарта от 29.06.2016 № 735-ст. Взамен введен в действие ГОСТ ISO 4759-1-2015. Документ утратил силу с 1 января 2018 года в связи с изданием Приказа Росстандарта от 29.06.2016 № 735-ст. Взамен введен в действие ГОСТ ISO 4759-1-2015. Отдельные положения данного документа включены в Перечень стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента Таможенного союза «О безопасности машин и оборудования» (ТР ТС 010/2011) и в Перечень стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза «О безопасности машин и оборудования» (ТР ТС 010/2011) и осуществления оценки (подтверждения) соответствия продукции (Решение комиссии Таможенного союза от 18.10.2011 № 823). Документ введен в действие с 1 января 2011 года.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 1759-56"]:::rst
  n1["ГОСТ 1759-62"]:::rst
  n2["ГОСТ 1759-70"]:::rst
  n3["ГОСТ 1759.1-82"]:::doc
  click n3 "https://bukva.ai/docs/gost-1759-1-82" "ГОСТ 1759.1-82. Межгосударственный стандарт. Болты, винты, шпильки, гайки и шурупы. Допуски. Методы контроля размеров и отклонений формы и расположения поверхностей (утв. Постановл"
  n4["ГОСТ Р ИСО 4759-1-2009"]:::rst
  click n4 "https://bukva.ai/docs/gost-r-iso-4759-1-2009" "ГОСТ Р ИСО 4759-1-2009. Национальный стандарт Российской Федерации. Изделия крепежные. Допуски. Часть 1. Болты, винты, шпильки и гайки. Классы точности A, B и C (утв. и введен в де"
  n5["ГОСТ ISO 4759-1-2015"]:::doc
  click n5 "https://bukva.ai/docs/standart-gost-iso-4759-1-2015" "ГОСТ ISO 4759-1-2015. Межгосударственный стандарт. Изделия крепежные. Допуски. Часть 1. Болты, винты, шпильки и гайки. Классы точности A, B и C (введен в действие Приказом Росстанд"
  n4 --> n5
  n3 --> n4
  n2 --> n3
  n1 --> n2
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 10 декабря 2009 г. № 692-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
БОЛТЫ, ВИНТЫ, ШПИЛЬКИ И ГАЙКИ. КЛАССЫ ТОЧНОСТИ A, B и C
Tolerances for fasteners. Part 1. Bolts, screws, studs and nuts. Product grades A, B and C
ISO 4759-1:2000 Tolerance for fasteners — Part 1: Bolts, screws, studs and nuts — Product grades A, B and C (IDT)
ОКП 16 0000
1 января 2011 года
Предисловие
Цели и принципы стандартизации в Российской Федерации установлены Федеральным законом от 27 декабря 2002 г. № 184-ФЗ «О техническом регулировании», а правила применения национальных стандартов Российской Федерации - ГОСТ Р 1.0-2004 «Стандартизация в Российской Федерации. Основные положения».
Сведения о стандарте
1. Подготовлен Федеральным государственным унитарным предприятием «Всероссийский научно-исследовательский институт стандартизации и сертификации в машиностроении» (ВНИИНМАШ) на основе аутентичного перевода на русский язык стандарта, указанного в пункте 4, выполненного ФГУП «Стандартинформ» № 2326/ИСО от 31.05.2006.
2. Внесен Техническим комитетом по стандартизации ТК 229 «Крепежные изделия».
3. Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 10 декабря 2009 г. № 692-ст.
4. Настоящий стандарт идентичен международному стандарту ИСО 4759-1:2000 «Изделия крепежные. Допуски. Часть 1. Болты, винты, шпильки и гайки. Классы точности A, B и C» (ISO 4759-1:2000 «Tolerances for fasteners — Part 1: Bolts, screws, studs and nuts — Product grades A, B and C»).
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им национальные стандарты Российской Федерации, сведения о которых приведены в дополнительном Приложении ДА.
Информация об изменениях к настоящему стандарту публикуется в ежегодно издаваемом информационном указателе «Национальные стандарты», а текст изменений и поправок — в ежемесячно издаваемых информационных указателях «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячно издаваемом информационном указателе «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет.
1. Область применения
Настоящий стандарт устанавливает допуски для болтов, винтов, шпилек и гаек с метрической резьбой ИСО классов точности A, B и C, а также для самонарезающих винтов класса точности A.
Примечание. Класс точности изделия определяется величиной допусков, при этом класс A является наиболее точным, а класс C — наименее точным.
Допуски, за исключением допусков на резьбу, выбираются из допусков и посадок по системе ИСО, установленной в ИСО 286-1 и ИСО 286-2. Допуски на метрическую резьбу выбираются из серии полей допусков, установленных в ИСО 965-3. Допуски на резьбу самонарезающих винтов приведены в ИСО 1478.
Допуски формы и расположения поверхностей устанавливаются и указываются в соответствии с ИСО 1101, ИСО 8015 и ИСО 2692.
Допуски, установленные в настоящем стандарте, применяются к крепежным изделиям до нанесения на них покрытия, если не оговорено иное. См. также ИСО 4042.
Отступления от допусков, установленных в настоящем стандарте, допускаются в стандартах на изделия только в обоснованных случаях. Если имеет место расхождение между требованиями к допускам настоящего стандарта и стандарта на изделие, предпочтение отдается стандарту на изделие.
Рекомендуется использовать эти допуски также для нестандартных крепежных изделий.
Размеры и допуски, установленные в настоящем стандарте, указаны в миллиметрах.
2. Нормативные ссылки
Следующие ниже нормативные документы содержат положения, которые посредством ссылок в данном тексте составляют положения настоящего стандарта. Для нормативных документов с указанием даты публикации, на которые имеются ссылки, не распространяется действие последующих изменений или пересмотров этих документов. Все стандарты подлежат пересмотру, и сторонам — участницам соглашений на основе настоящего стандарта рекомендуется выяснять возможность применения самых последних изданий указанных ниже нормативных документов. Для нормативных документов без указания даты публикации, на которые имеются ссылки, распространяется действие самых последних изданий этих документов.
ИСО 225:1983. Изделия крепежные. Болты, винты, шпильки и гайки. Символы и обозначения размеров (ISO 225:1983, Fasteners — Bolts, screws, studs and nuts — Symbols and designation of dimensions)
ИСО 286-1:1988. Допуски и посадки по системе ИСО. Часть 1. Основные допуски, отклонения и посадки (ISO 286-1:1988, ISO system of limits and fits — Part 1: Bases of tolerances, deviations and fits)
ИСО 286-2:1988. Допуски и посадки по системе ИСО. Часть 2. Таблицы классов стандартных допусков и предельных отклонений на размеры отверстий и валов (ISO 286-2:1988, ISO system of limits and fits — Part 2: Tables of standard grades and limit deviations for holes and shafts)
ИСО 885:2000. Болты и винты общего назначения. Метрическая серия. Радиусы под головкой (ISO 885:2000, General purpose bolts and screws — Metric series — Radii under the head)
ИСО 965-3:1998. Резьба ИСО метрическая общего назначения. Допуски. Часть 3. Отклонения для конструкционных резьб (ISO general purpose metric screw threads — Tolerances — Part 3: Deviations for constructional screw threads)
ИСО 1101:2004. Геометрические характеристики изделий. Установление геометрических допусков. Допуски формы, ориентации, расположения и биения (ISO 1101:2004, Geometrical Product Specifications (GPS) — Geometrical tolerancing — Tolerances of form, orientation, location and run-out)
ИСО 1478:1999. Резьба самонарезающих винтов (ISO 1478:1999, Tapping screws thread)
ИСО 1479:1983. Винты самонарезающие с шестигранной головкой (ISO 1479:1983, Hexagon head tapping screws)
ИСО 2692:2006. Геометрические характеристики изделий. Установление геометрических допусков. Требование максимума материала, требование минимума материала и требование взаимодействия (ISO 2692:2006, Geometrical Product Specifications (GPS) — Geometrical tolerancing — Maximum material requirement (MMR), least material requirement (LMR) and reciprocity requirement (RPR))
ИСО 4032:1999. Гайки шестигранные типа 1. Классы точности A и B (ISO 4032:1999, Hexagon nuts, style 1 — Product grades A and B)
ИСО 4042:1999. Изделия крепежные. Электролитические покрытия (ISO 4042:1999, Fasteners — Electroplated coatings)
ИСО 4757:1983. Шлицы крестообразные для винтов (ISO 4757:1983, Cross recesses for screws)
ИСО 7053:1992. Винты самонарезающие с шестигранной головкой и буртиком (ISO 7053:1992, Hexagon washer head tapping screws)
ИСО 7721:1983. Винты с потайной головкой. Конфигурация головки и проверка размеров (ISO 7721:1983, Countersunk head screws — Head configuration and gauging)
ИСО 8015:1985. Чертежи технические. Основные принципы нанесения допусков (ISO 8015:1985, Technical drawings — Fundamental tolerancing principle)
ИСО 10509:1992. Винты самонарезающие с шестигранной головкой и фланцем (ISO 10509:1992, Hexagon flange head tapping screws)
ИСО 10642:1997. Винты с потайной головкой и шестигранным углублением (ISO 10642:1997, Hexagon socket countersunk head screws)
ИСО 10664:1999. Углубление звездообразное для болтов и винтов (ISO 10664:1999, Hexalobular internal driving feature for bolts and screws).
3. Допуски метрических болтов, винтов и шпилек
Примечание. Символы и обозначения размеров — по ИСО 225.
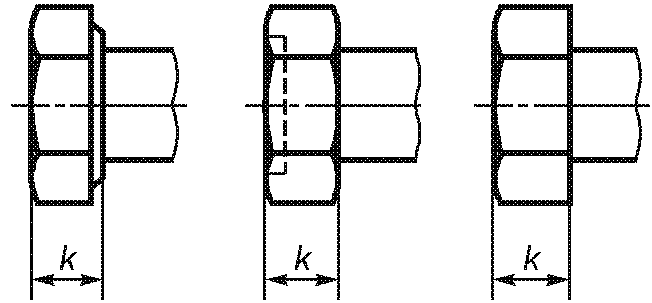
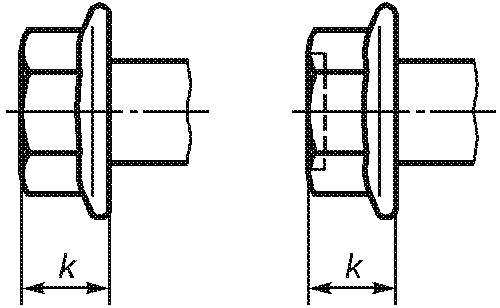
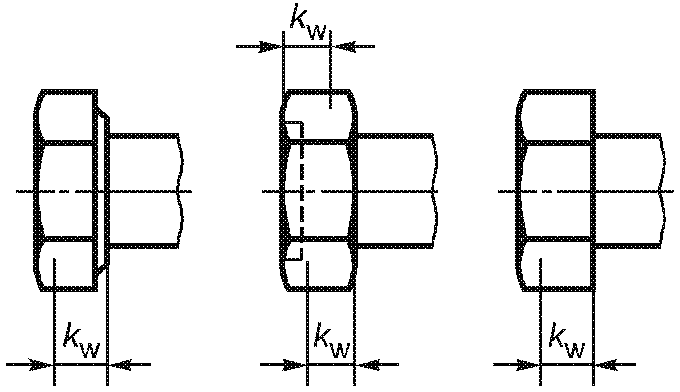
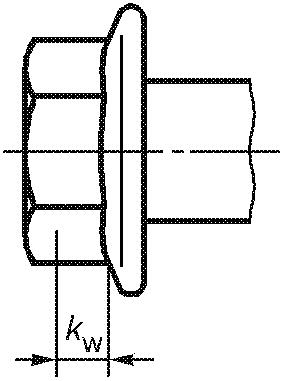
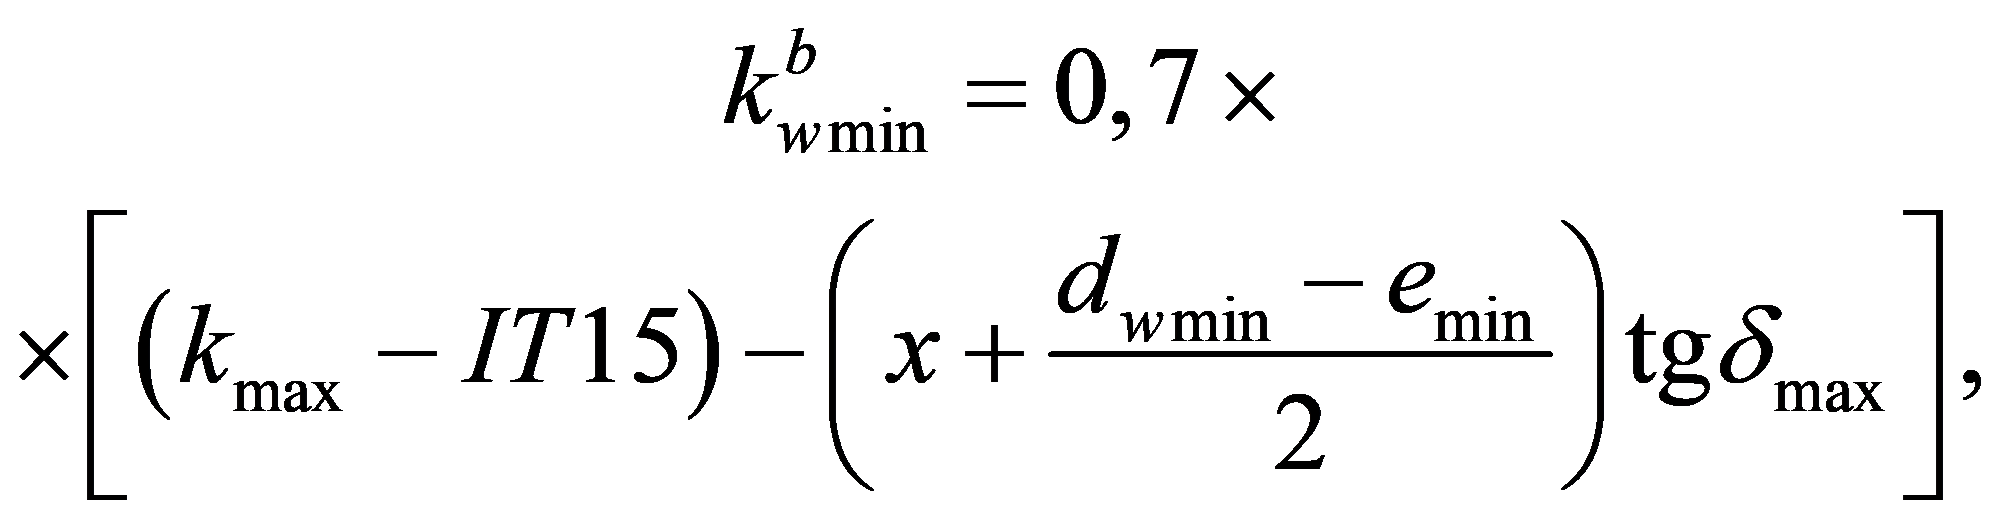
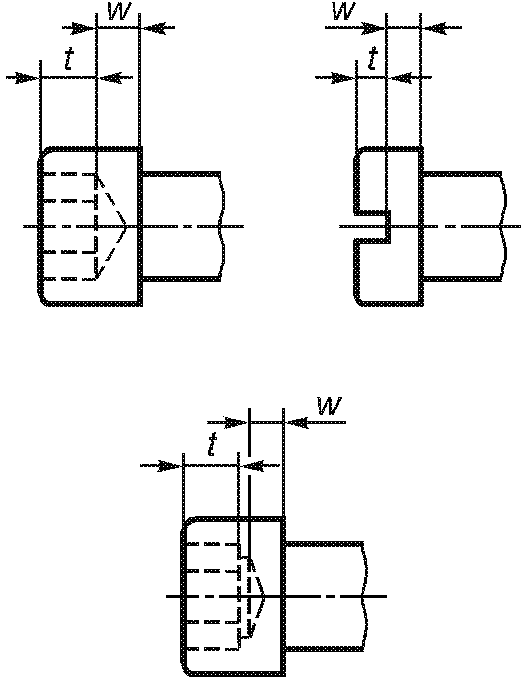
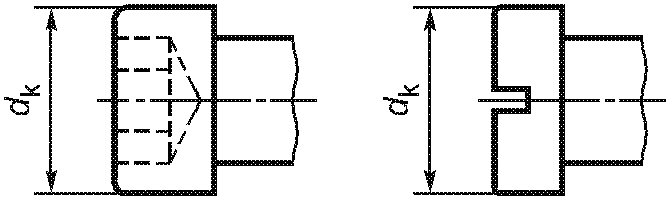
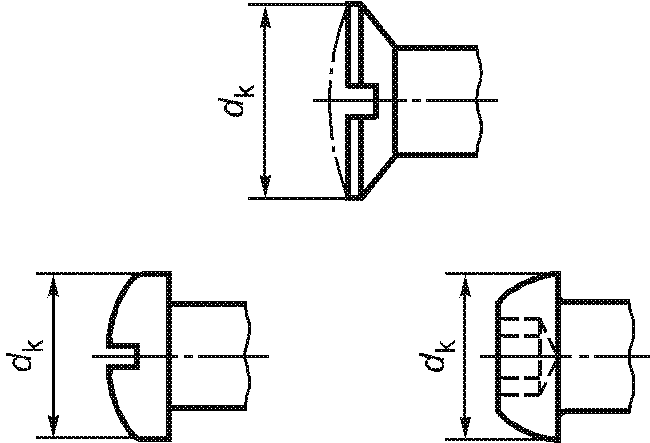
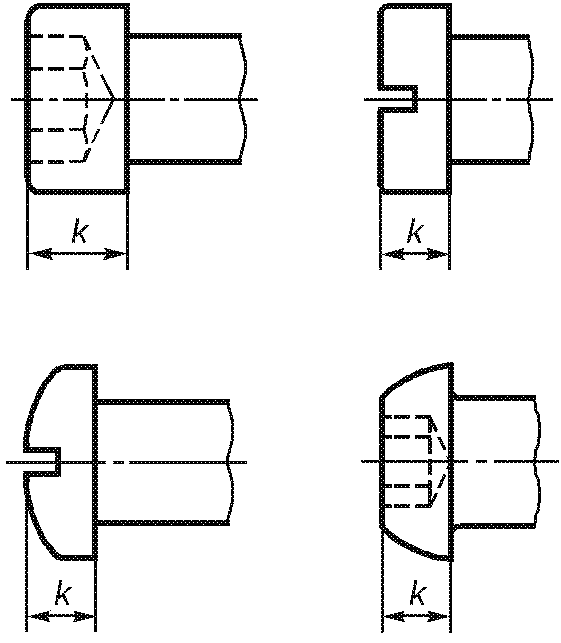
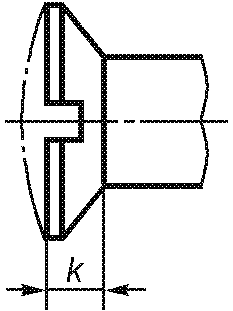
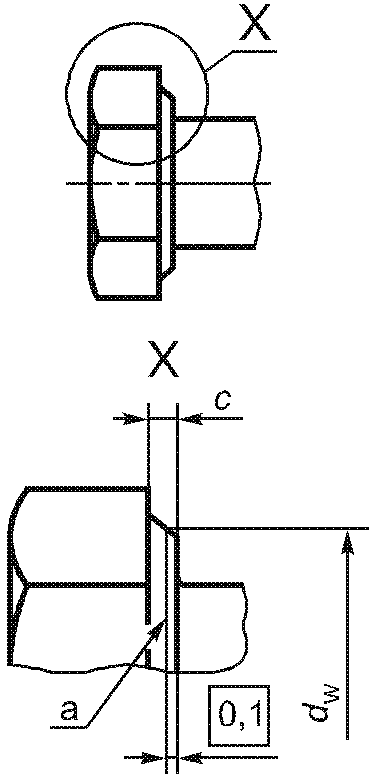
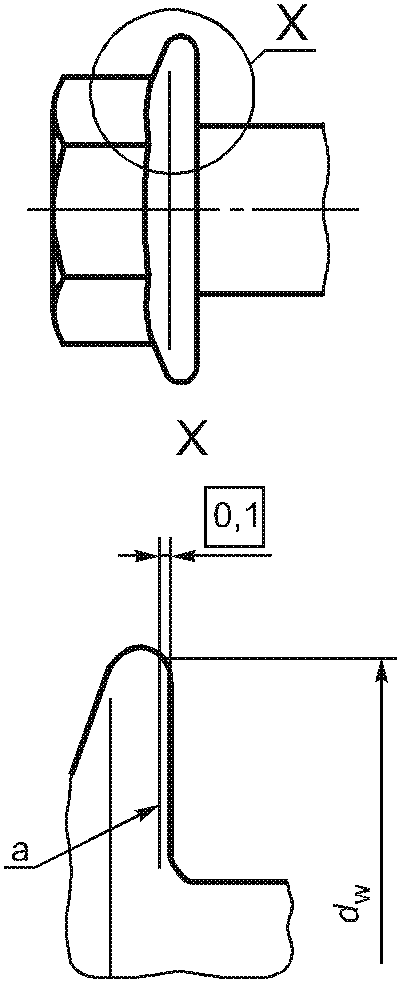
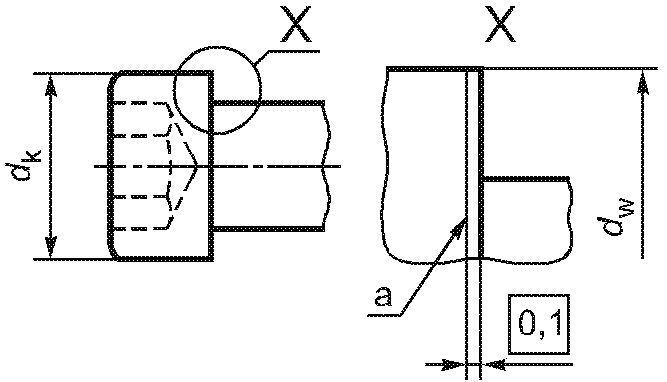
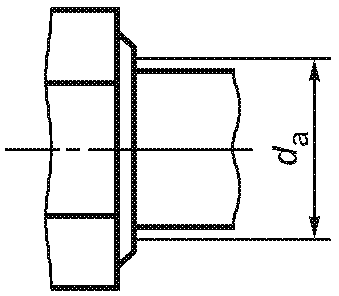
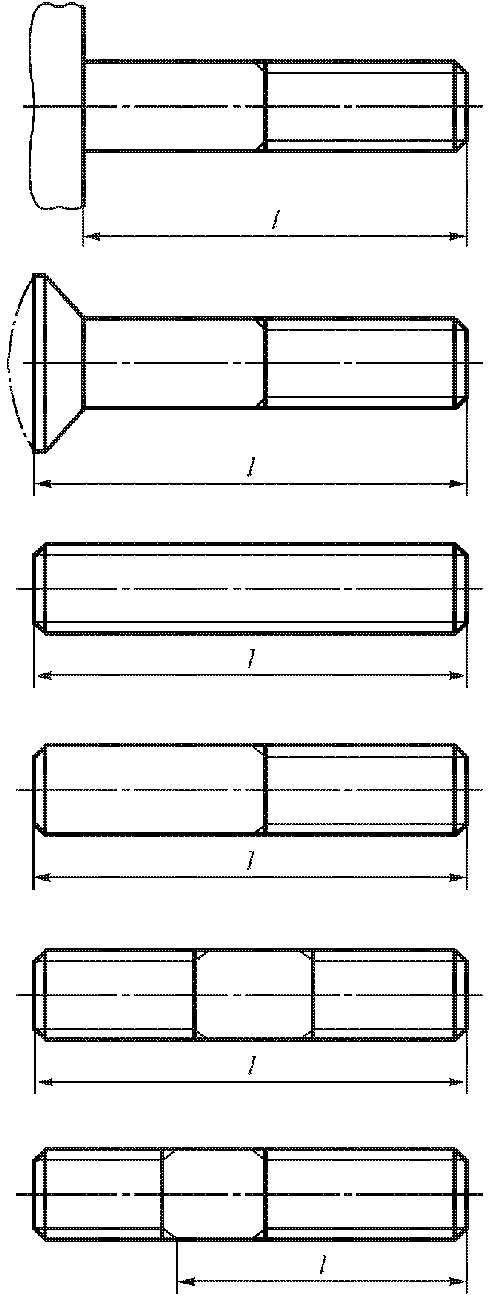
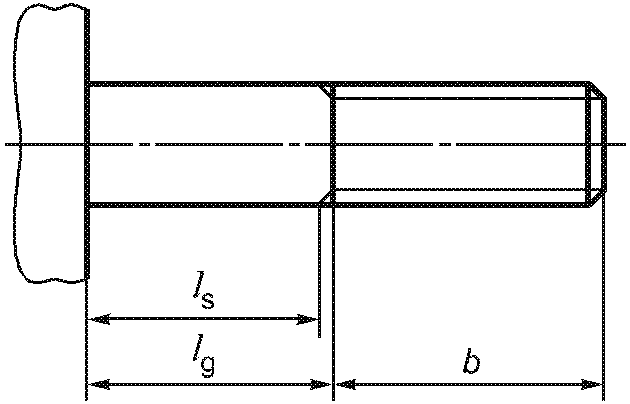
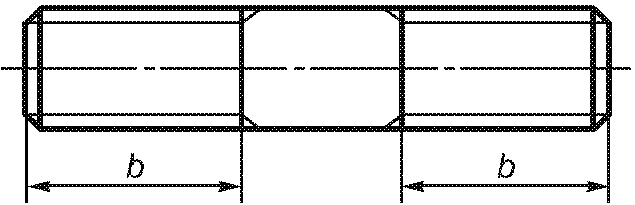
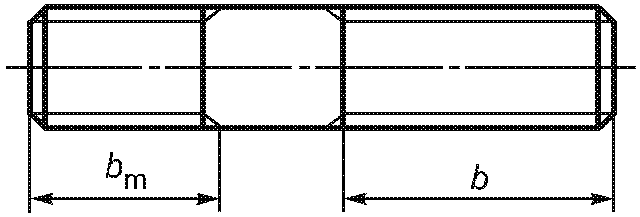
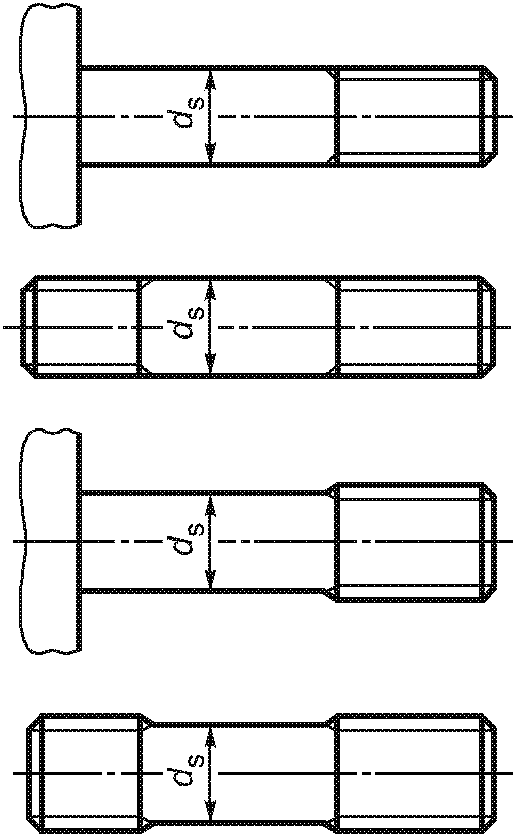
3.2 Геометрические допуски
В соответствии с ИСО 1101 и ИСО 2692 допуски, установленные на рисунках 23 - 57, необязательно предполагают использование особых методов изготовления, измерений или контроля размеров.
Если ось среднего диаметра резьбы определяется как базовая линия и если отклонением от соосности оси наружного диаметра резьбы относительно оси среднего диаметра резьбы можно пренебречь, например как для накатанной резьбы, ось наружного диаметра может использоваться как базовая линия.
В соответствии с ИСО 1101, если базовая линия является осью резьбы, буквы MD обозначают, что указание допуска относительно базовой линии соответствует указанию допуска относительно оси наружного диаметра резьбы.
В соответствии с ИСО 2692 применяют требование максимума материала.
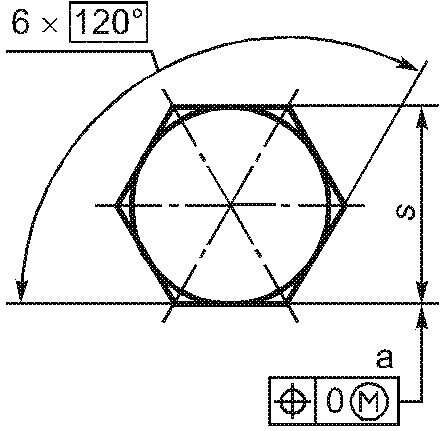
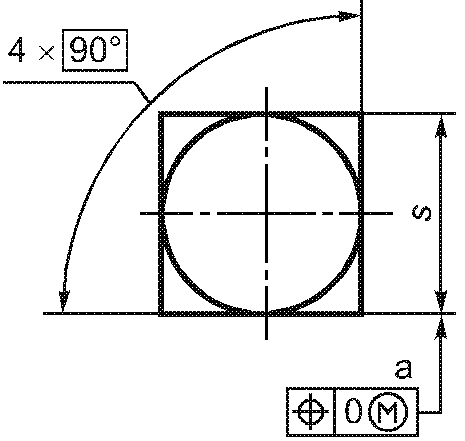
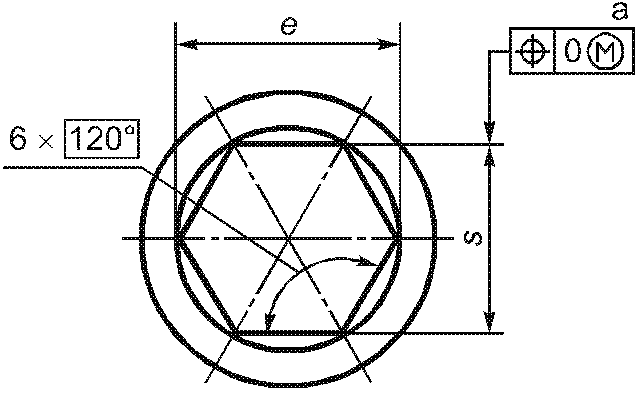
| Элемент | Допуск t для изделий классов точности | Значение допуска t определяют по размерам | Примечание | |||
| A | B | C | ||||
3.2.1.2. Позиционные допуски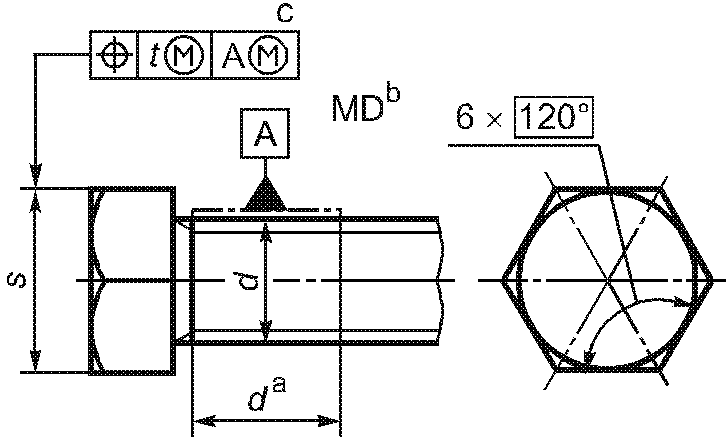 | 2 IT13 | 2 IT14 | 2 IT15 | s | 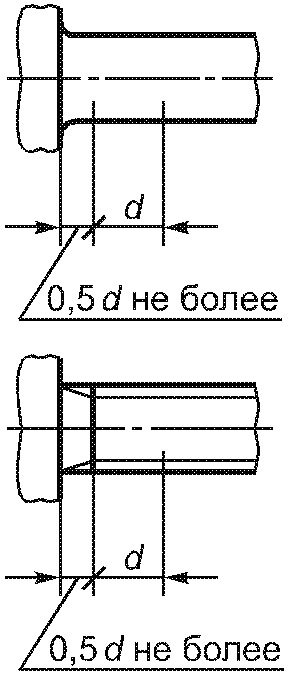 | |
| -------------------------------- a База A должна быть расположена по возможности ближе к головке, на расстоянии не более 0,5d, и должна включать либо весь участок без резьбы, либо весь участок с резьбой, но не должна включать сбег резьбы или скругление под головкой. b Буквы MD означают, что допуск относится к оси цилиндра, диаметр которого равен диаметру резьбы. c 3-х одновременно. | ||||||
| Рисунок 26 | ||||||
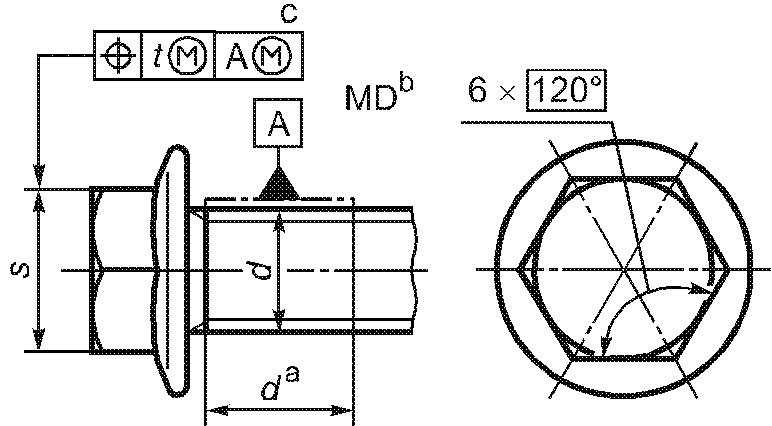 -------------------------------- a, b, c См. рисунок 26. Рисунок 27 | 2 IT13 | 2 IT14 | - | s | ||
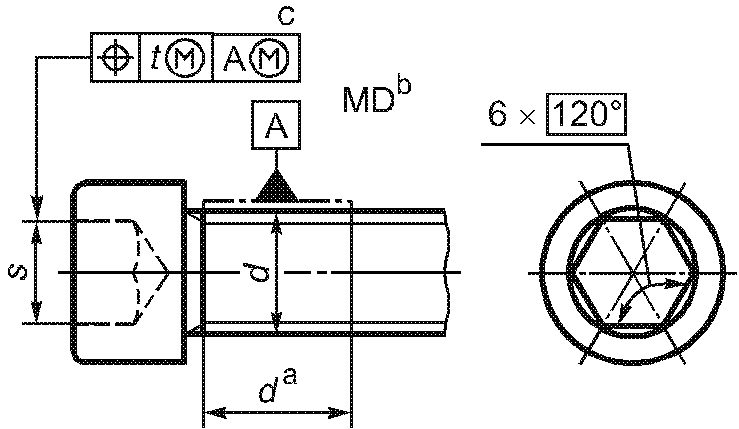 -------------------------------- a, b, c См. рисунок 26. Рисунок 28 | 2 IT13 | - | - | d | ||
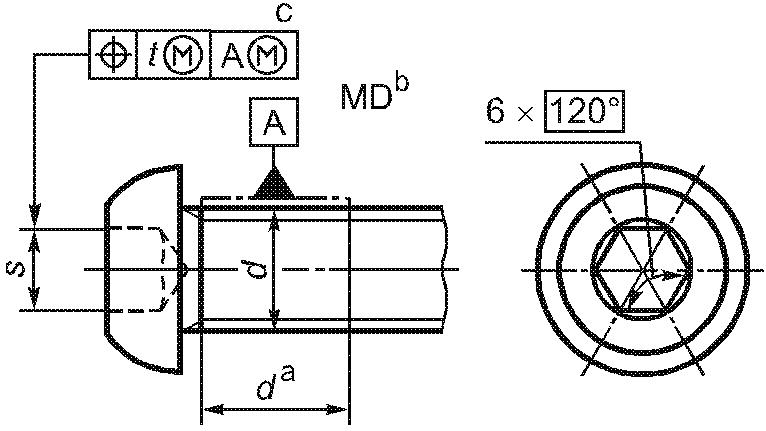 -------------------------------- a, b, c См. рисунок 26. Рисунок 29 | 2 IT13 | - | - | d | ||
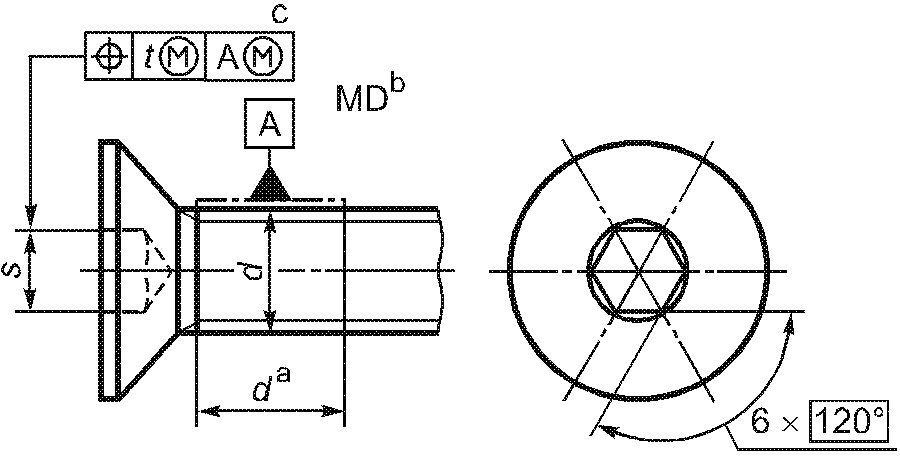 -------------------------------- a, b, c См. рисунок 26. Рисунок 30 | 2 IT13 | - | - | d | ||
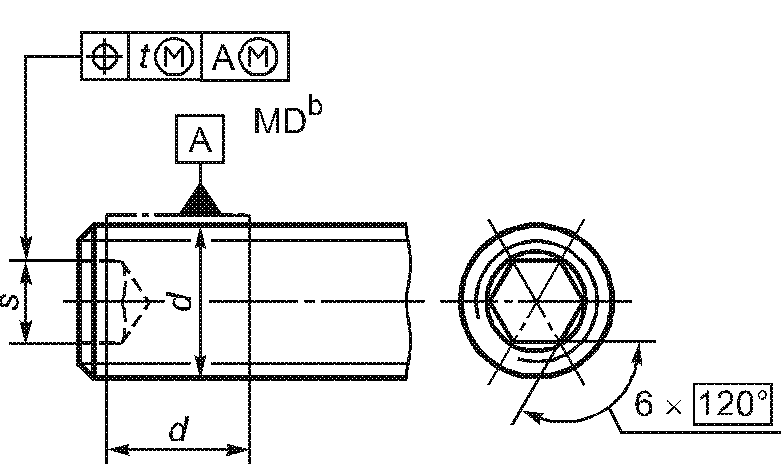 -------------------------------- b, c См. рисунок 26. Рисунок 31 | 2 IT12 | - | - | d | ||
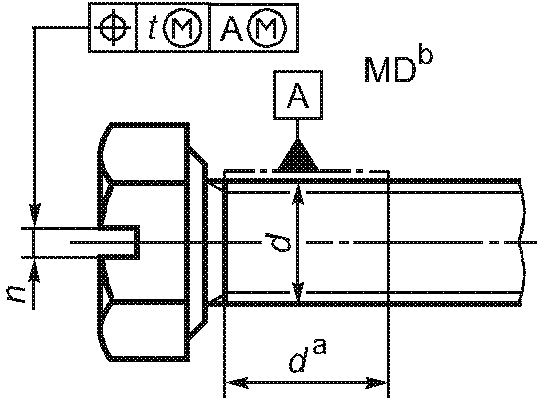 -------------------------------- a, b См. рисунок 26. Рисунок 32 | 2 IT12 | 2 IT13 | 2 IT14 | d | ||
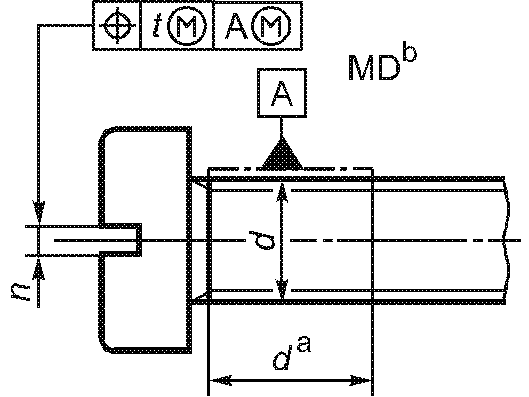 -------------------------------- a, b См. рисунок 26. Рисунок 33 | 2 IT12 | 2 IT13 | 2 IT14 | d | ||
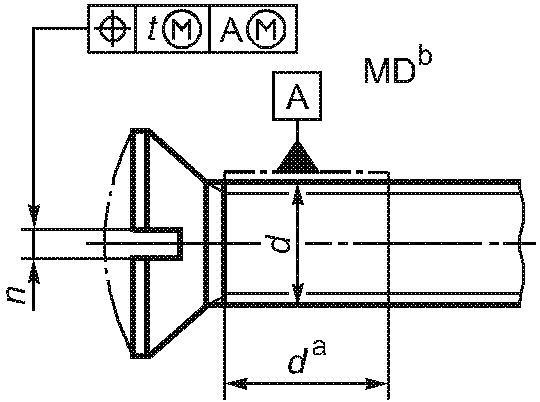 -------------------------------- a, b См. рисунок 26. Рисунок 34 | 2 IT12 | 2 IT13 | 2 IT14 | d | ||
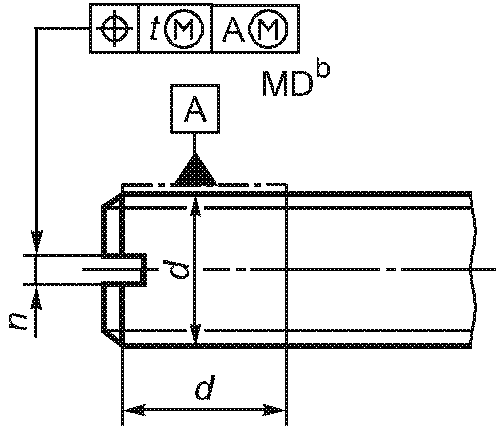 -------------------------------- b См. рисунок 26. Рисунок 35 | 2 IT12 | - | - | d | ||
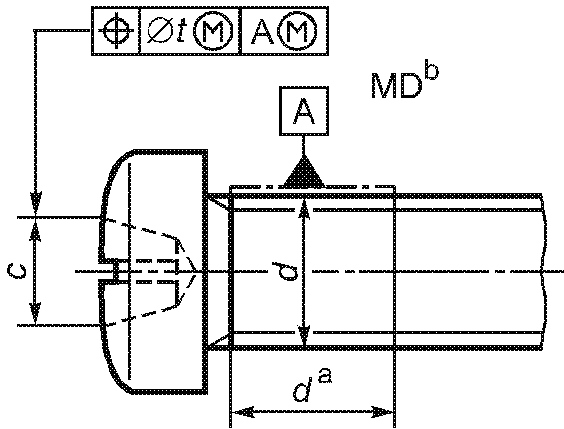 -------------------------------- a, b См. рисунок 26. | 2 IT13 | - | - | d | ||
| c Соосность крестообразного шлица следует проверять с помощью наконечника калибра для измерения глубины шлица в соответствии с ИСО 4757. | ||||||
| Рисунок 36 | ||||||
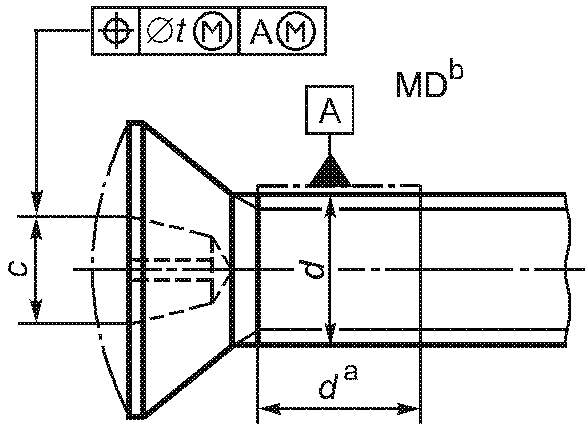 -------------------------------- a, b См. рисунок 26. c См. рисунок 36. Рисунок 37 | 2 IT13 | - | - | d | ||
| 3.2.2. Другие элементы 3.2.2.1. Допуски позиционные и биения 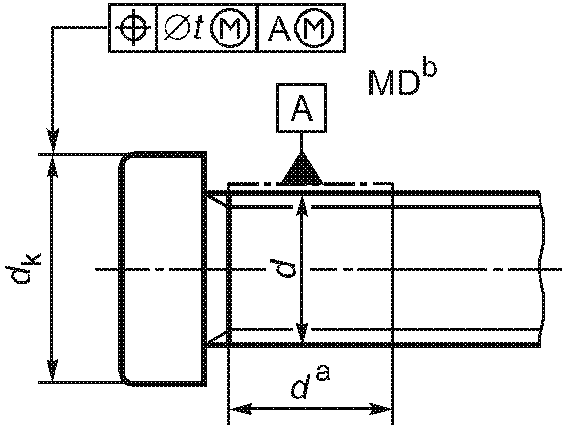 -------------------------------- a, b См. рисунок 26. Рисунок 38 | 2 IT13 | 2 IT14 | 2 IT15 | d_{k} | ||
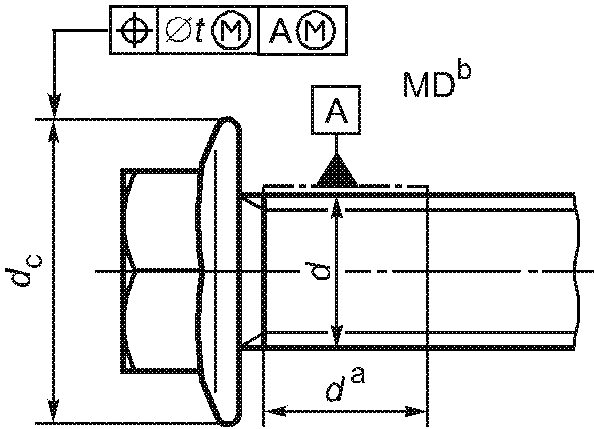 -------------------------------- a, b См. рисунок 26. Рисунок 39 | 2 IT13 | 2 IT14 | - | d_{c} | ||
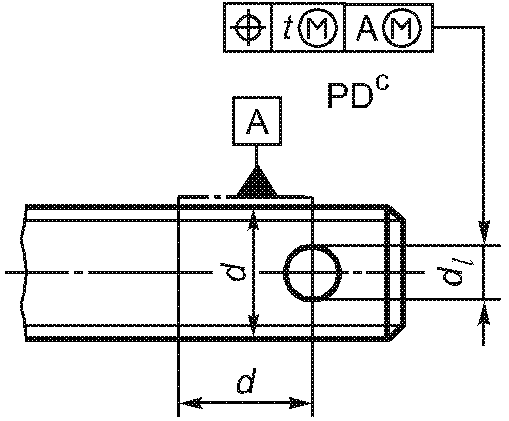 | 2 IT13 | 2 IT14 | 2 IT15 | d | ||
| -------------------------------- c Буквы PD означают, что допуск относится к оси цилиндра, диаметр которого равен среднему диаметру резьбы. | ||||||
| Рисунок 40 | ||||||
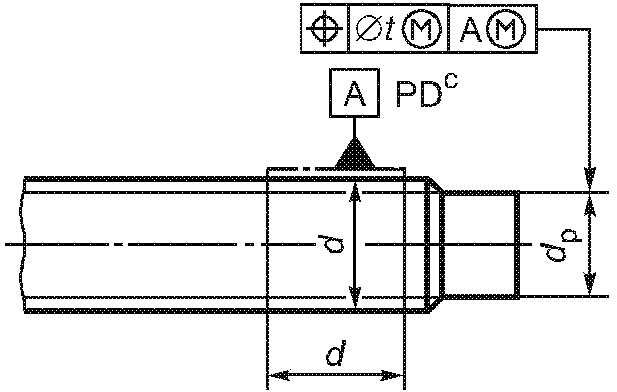 -------------------------------- c См. рисунок 40. Рисунок 41 | IT13 d 2 IT13 e | - | - | d | d - для установочных винтов. e - для всех других изделий. | |
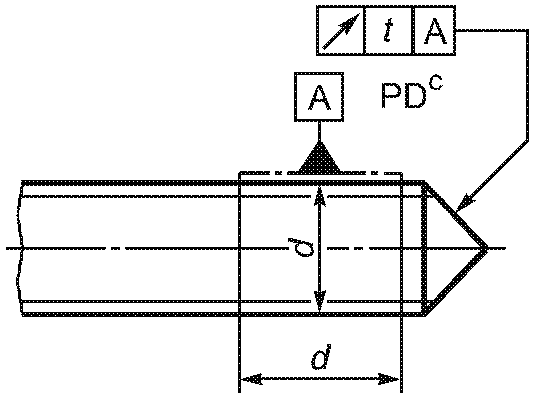 -------------------------------- c См. рисунок 40. Рисунок 42 | IT13 | - | - | d | ||
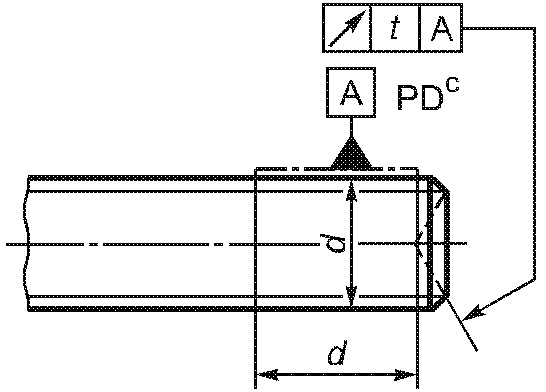 -------------------------------- c См. рисунок 40. Рисунок 43 | IT13 | - | - | d | ||
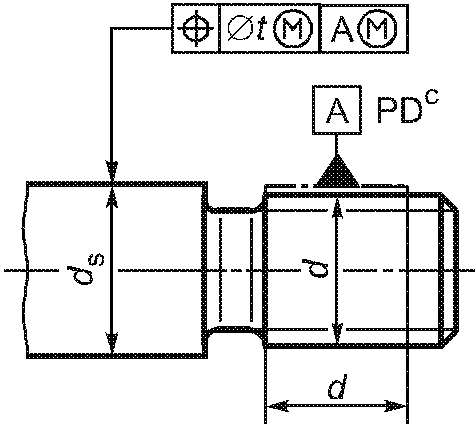 -------------------------------- c См. рисунок 40. Рисунок 44 | 2 IT13 | 2 IT14 | 2 IT15 | d | ||
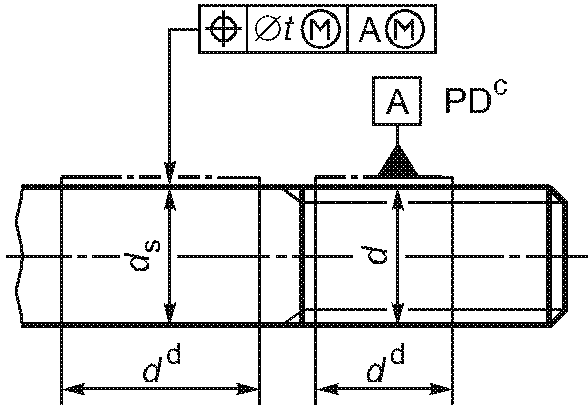 | IT13 | IT14 | IT15 | d | ||
| -------------------------------- c См. рисунок 40. d Базовый элемент калибра A должен находиться как можно ближе к соответствующей части стержня, но не должен включать сбег резьбы. | ||||||
| Рисунок 45 | ||||||
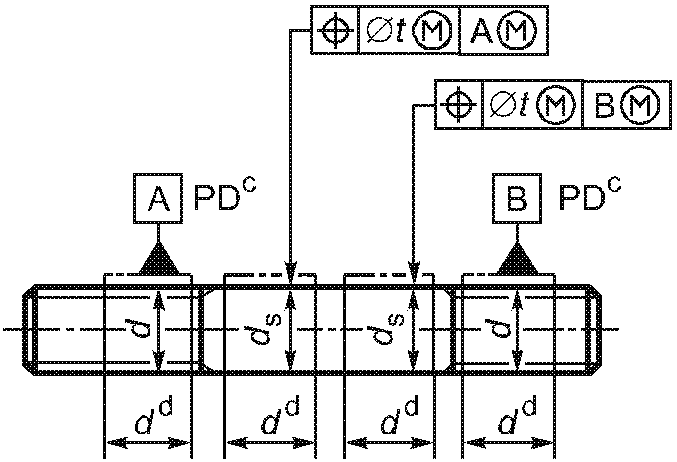 | IT13 | IT14 | - | d | ||
| -------------------------------- c См. рисунок 40. d Базовые элементы калибра A и B должны находиться как можно ближе к соответствующей части стержня, но не должны включать сбег резьбы. | ||||||
| Рисунок 46 | ||||||
3.2.2.2. Допуски прямолинейности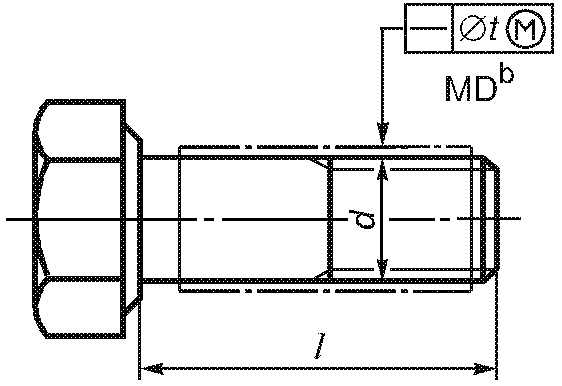 -------------------------------- b См. рисунок 26. Рисунок 47 | t = 2(0,002l + 0,05), если d <= 8 t = 2(0,002 5l + 0,05), если d > 8 | - | ||||
| d | ||||||
| <= 8 | t = 0,002l + 0,05 | |||||
| > 8 | t = 0,002 5l + 0,05 | |||||
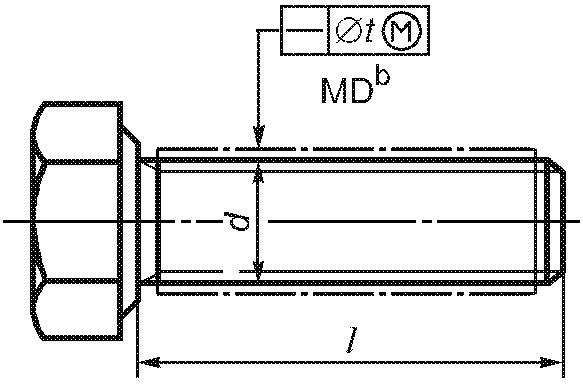 -------------------------------- b См. рисунок 26. Рисунок 48 | t = 2(0,002l + 0,05), если d <= 8 t = 2(0,002 5l + 0,05), если d > 8 | - | ||||
| d | ||||||
| <= 8 | t = 0,002l + 0,05 | |||||
| > 8 | t = 0,002 5l + 0,05 | |||||
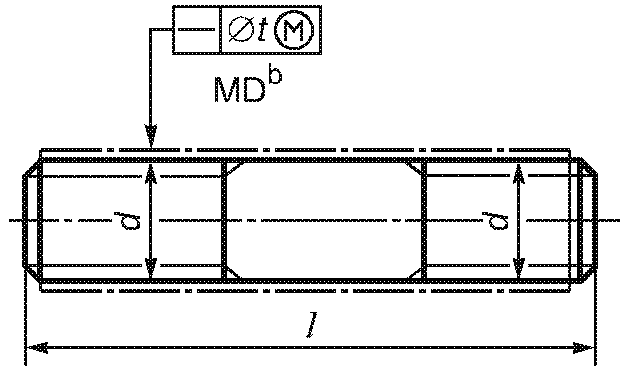 -------------------------------- b См. рисунок 26. Рисунок 49 | - | - | ||||
| d | ||||||
| <= 8 | t = 0,002l + 0,05 | |||||
| > 8 | t = 0,002 5l + 0,05 | |||||
| Элемент | Допуск t для изделий классов точности | Значение допуска t определяют по размеру d | Примечание | ||
| A | B | C | |||
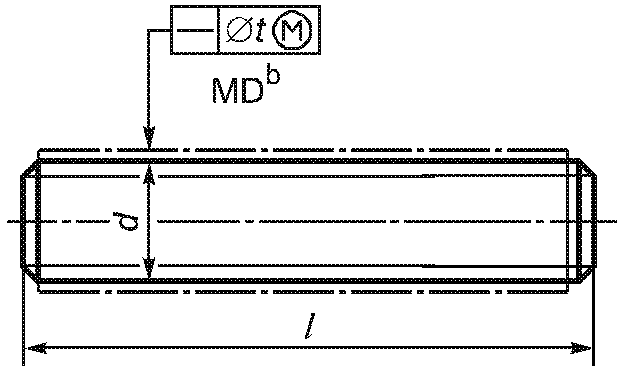 -------------------------------- b См. рисунок 26. Рисунок 50 | t = 2(0,002l + 0,05), если d <= 8 t = 2(0,002 5l + 0,05), если d > 8 | ||||
3.2.2.3. Допуск полного биения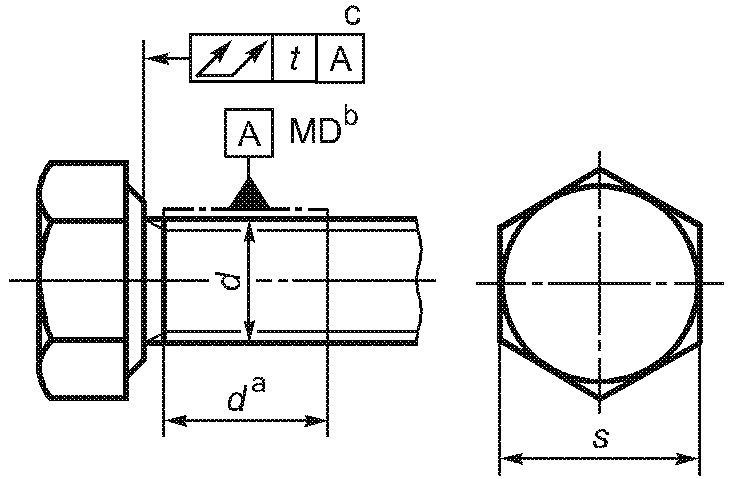 -------------------------------- a, b См. рисунок 26. c Только до диаметра 0,8s. Рисунок 51 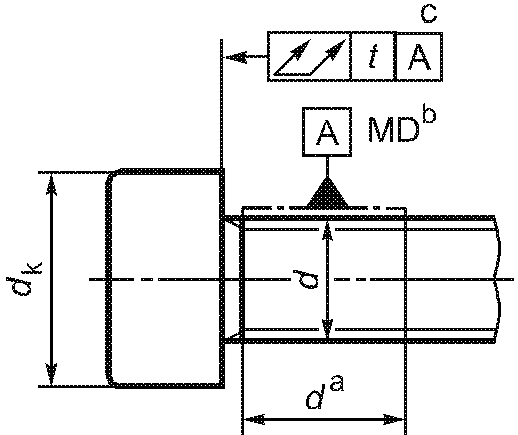 -------------------------------- a, b См. рисунок 26. c Только до диаметра 0,8d_{k} . Рисунок 52 | 0,04 | - | 1,6 | Для классов точности A и B допуск t определяют следующим образом: t = 1,2d·tg1°, если d <= M39; t = 1,2d·tg0,5°, если d > M39. Для класса точности C допуск t вдвое больше | |
| 2 | |||||
| 0,08 | 2,5 | ||||
| 3 | |||||
| 3,5 | |||||
| 4 | |||||
| 0,15 | 0,3 | 5 | |||
| 6 | |||||
| 7 | |||||
| 0,17 | 0,34 | 8 | |||
| 0,21 | 0,42 | 10 | |||
| 0,25 | 0,50 | 12 | |||
| 0,29 | 0,58 | 14 | |||
| 0,34 | 0,68 | 16 | |||
| 0,38 | 0,76 | 18 | |||
| 0,42 | 0,84 | 20 | |||
| 0,46 | 0,92 | 22 | |||
| 0,57 | 1,14 | 27 | |||
| 0,63 | 1,26 | 30 | |||
| 0,69 | 1,38 | 33 | |||
| 0,76 | 1,52 | 36 | |||
| 0,82 | 1,64 | 39 | |||
| 0,44 | 0,88 | 42 | |||
| 0,47 | 0,94 | 45 | |||
| 0,50 | 1 | 48 | |||
| 0,55 | 1,1 | 52 | |||
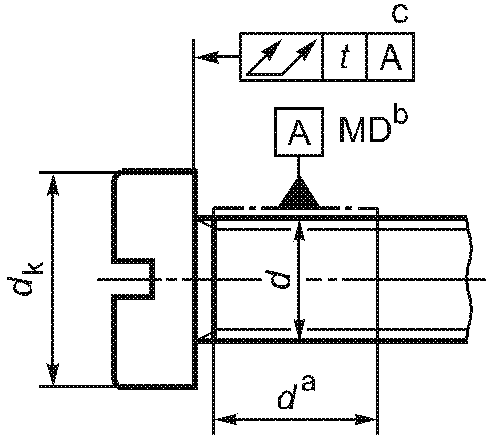 -------------------------------- a, b См. рисунок 26. c Только до диаметра 0,8d_{k} . Рисунок 53 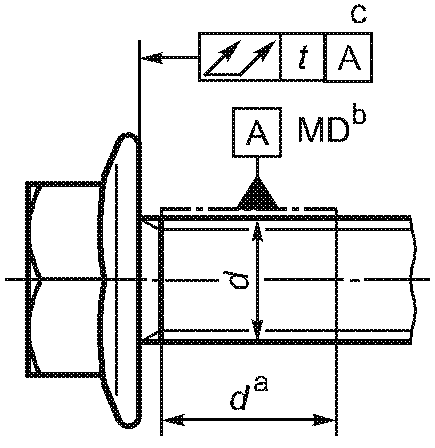 -------------------------------- a, b См. рисунок 26. c Линия предельно удаленных точек на любой радиальной линии. Рисунок 54 | 0,04 | - | 1,6 | См. рисунки 51 и 52. Для болтов с фланцем допуски применяют к типу F и типу U | |
| 2 | |||||
| 0,08 | 0,3 | 2,5 | |||
| 3 | |||||
| 3,5 | |||||
| 4 | |||||
| 0,15 | 5 | ||||
| 6 | |||||
| 7 | |||||
| 0,17 | 0,34 | 8 | |||
| 0,21 | 0,42 | 10 | |||
| 0,25 | 0,50 | 12 | |||
| 0,29 | 0,58 | 14 | |||
| 0,34 | 0,68 | 16 | |||
| 0,38 | 0,76 | 18 | |||
| 0,42 | 0,84 | 20 | |||
| 0,46 | 0,92 | 22 | |||
| 0,50 | 1,00 | 24 | |||
| 0,57 | 1,14 | 27 | |||
| 0,63 | 1,26 | 30 | |||
| 0,69 | 1,38 | 33 | |||
| 0,76 | 1,52 | 36 | |||
| 0,82 | 1,64 | 39 | |||
| 0,44 | 0,88 | 42 | |||
| 0,47 | 0,94 | 45 | |||
| 0,50 | 1 | 48 | |||
| 0,55 | 1,1 | 52 | |||
| Элемент | Допуск t для изделий классов точности | Значение допуска t определяют по размерам | Примечание | ||
| A | B | C | |||
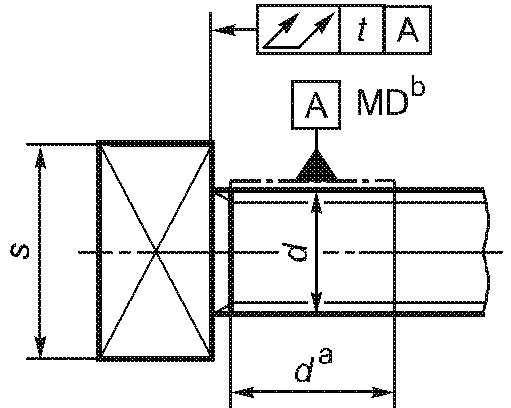 -------------------------------- a, b См. рисунок 26. c См. рисунок 51. Рисунок 55 | Значение t должно соответствовать приведенному для рисунков 51 - 54 | Размер для определения t, указанный для рисунков 51 - 54 | |||
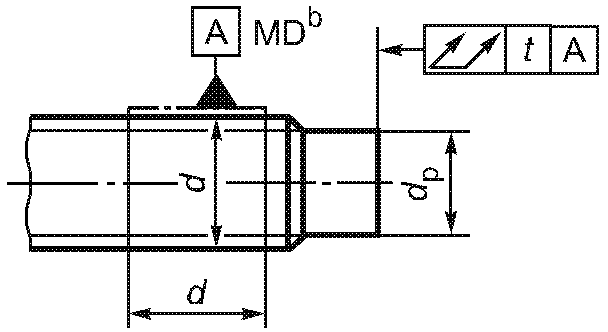 -------------------------------- a, b См. рисунок 26. c Только до диаметра 0,8d_{p} . Рисунок 56 | Только для цилиндрических концов, но не для направляющих концов | ||||
3.2.2.4. Допустимое отклонение формы опорной поверхности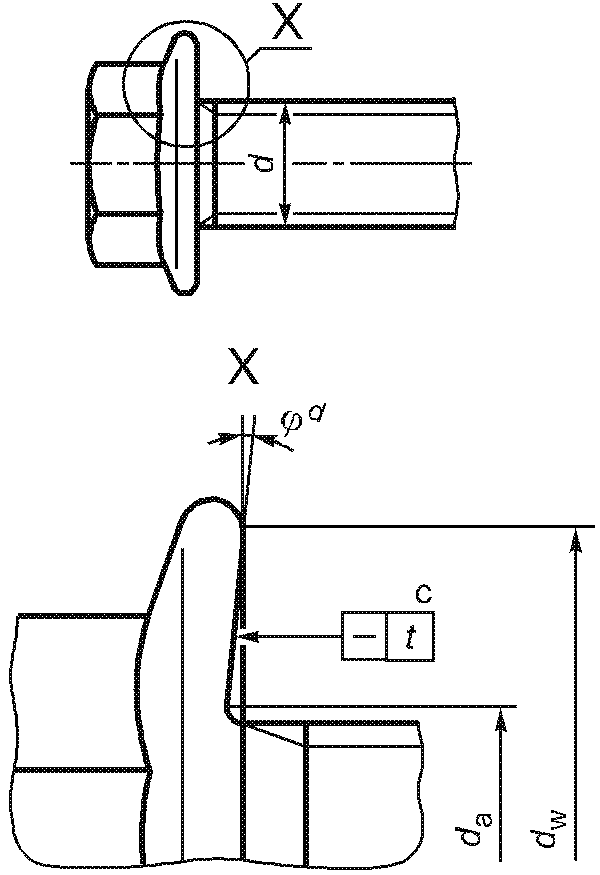 -------------------------------- c Радиальные линии между d_{amax} и d_{wmin} . d В соответствии со стандартом на конкретное изделие. Рисунок 57 | 0,005d | d | |||
4. Допуски метрических гаек
4.1 Допуски размеров
Примечание. Символы и обозначения размеров установлены в ИСО 225.
| Элемент | Допуск для изделий классов точности | Примечание | ||||
| A | B | C | ||||
| 4.1.1. Уровень точности | ||||||
| Опорная поверхность, резьба | Точный | Точный | Грубый | |||
| Другие элементы | Точный | Грубый | Грубый | |||
| 4.1.2. Внутренняя резьба | 6H | 6H | 7H | Для некоторых изделий и покрытий в соответствующих стандартах на изделия и покрытия допускается устанавливать другие поля допусков | ||
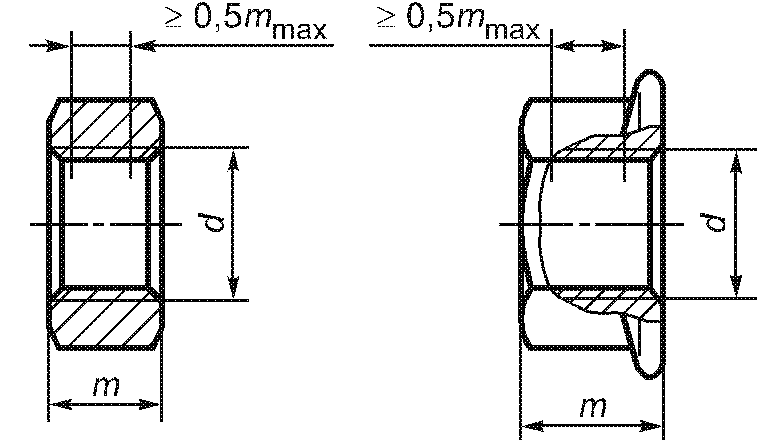 | Для всех гаек высотой m >= 0,8d внутренний диаметр должен находиться в пределах установленных допусков на участке не менее 0,5m_{max} (только для размеров >= M3) | |||||
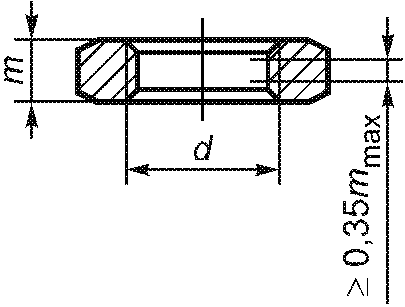 | Для всех гаек высотой 0,5d <= m < 0,8d внутренний диаметр должен находиться в пределах установленных допусков на участке не менее 0,35m_{max} | |||||
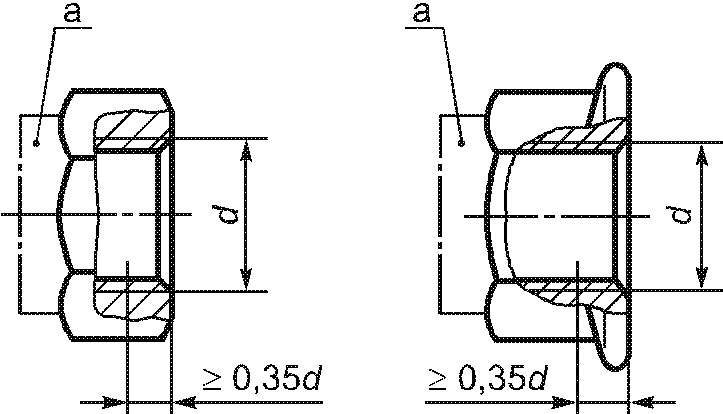 -------------------------------- a Профиль зависит от типа самостопорящихся гаек. Рисунок 58 | Для самостопорящихся гаек внутренний диаметр может превышать допуск, который установлен для высоты не более 0,35d от несуженного конца, не включающий стопорящий элемент | |||||
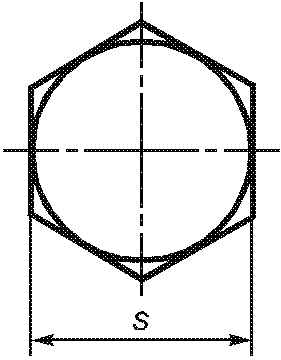
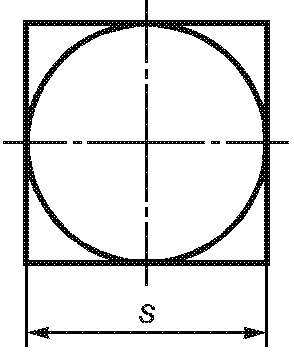
| 4.1.3. Элементы приводов 4.1.3.1. Размер под ключ 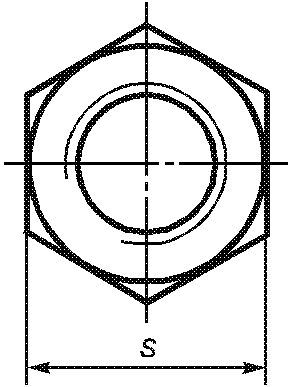 Рисунок 59 | ||||||
| s | Допуск | s | Допуск | |||
| До 30 включ. | h13 | До 18 включ. | h14 | |||
| Св. 30 | h14 | Св. 18 « 60 » | h15 | |||
| « 60 » 180 «» | h16 | |||||
| « 180» | h17 | |||||
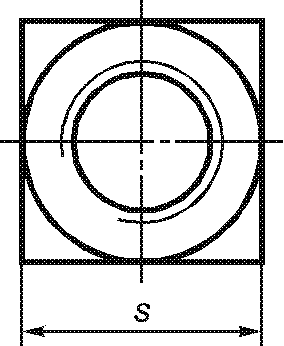 Рисунок 60 | См. рисунок 59 | См. рисунок 59 | ||||
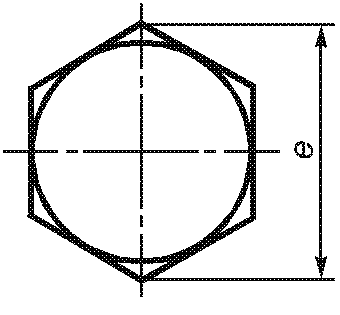
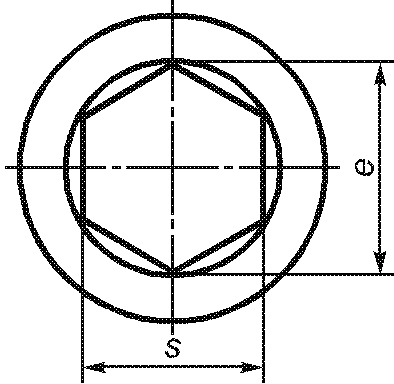
4.1.3.2. Диаметр описанной окружности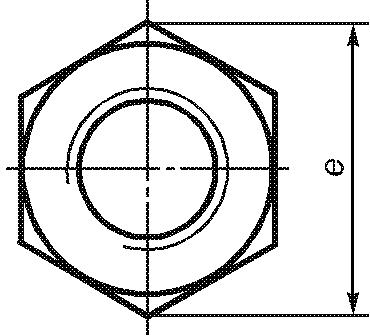 Рисунок 61 | e_{min} = 1,13s_{min} | |||||
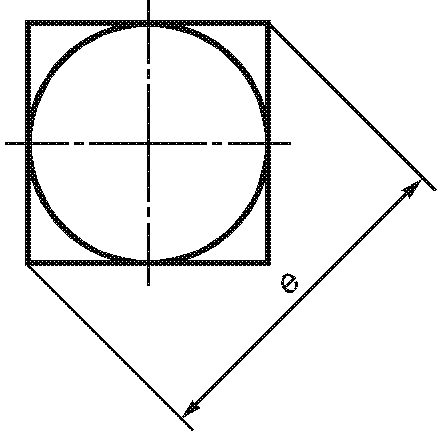
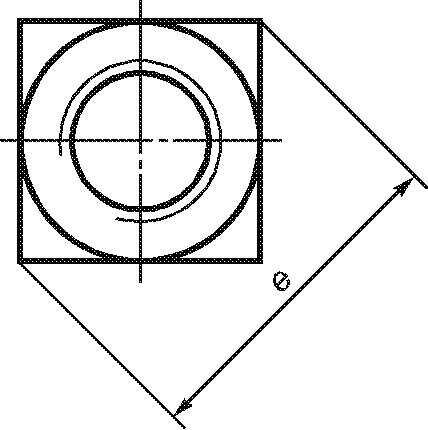 Рисунок 62 | e_{min} = 1,3s_{min} | |||||
| 4.1.4. Другие элементы 4.1.4.1. Высота гаек 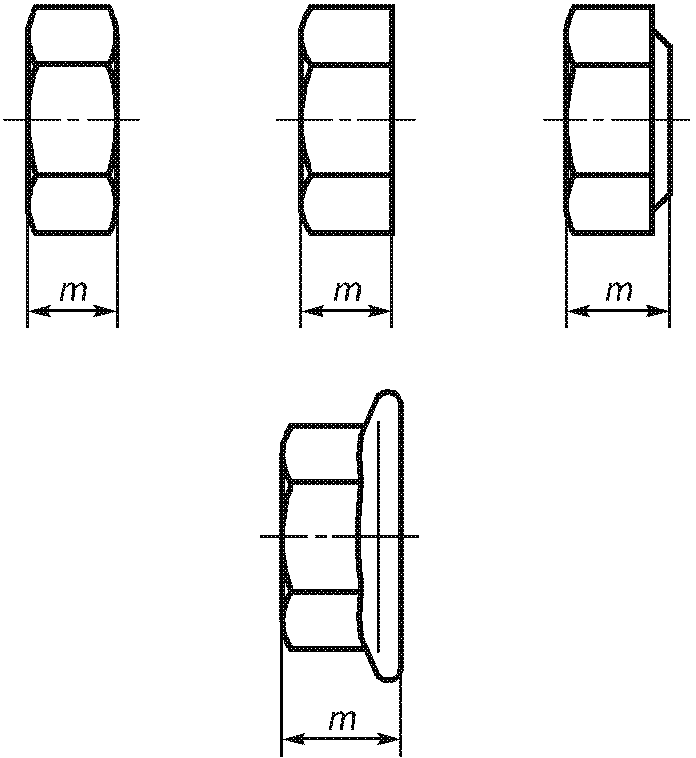 Рисунок 63 | h14, если d <= 12 мм; h15, если 12 мм < d <= 18 мм; h16, если d > 18 мм | h17 | Для прорезных и корончатых гаек см. 4.1.5.1 | |||
Самостопорящиеся гайки (с неметаллической вставкой)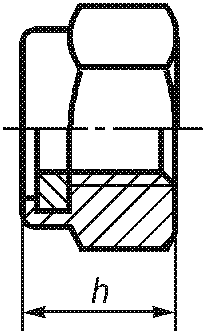 Цельнометаллические шестигранные самостопорящиеся гайки 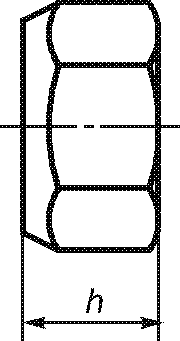 Рисунок 64 | Допуск на размер h см. в стандартах на изделия | |||||
4.1.4.2. Высота гайки под ключ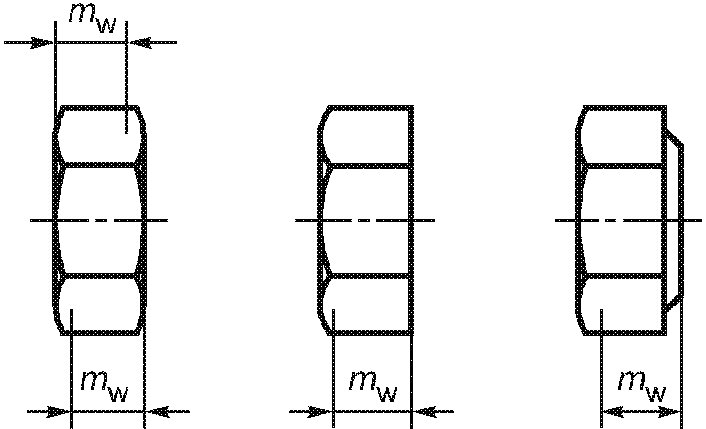 Рисунок 65 | m_{wmin}^{a} = 0,8m_{min} | m_{w} определяет участок, к которому относится e_{min} , исключая фаску или опорную шайбу, установленные в стандарте на изделия. Символ m_{w} заменяет ранее использовавшийся символ m'. a Формулы для m_{wmin} применяются только к изделиям, изображенным на рисунках. b Контроль по приложению А стандартов на конкретные изделия. | ||||
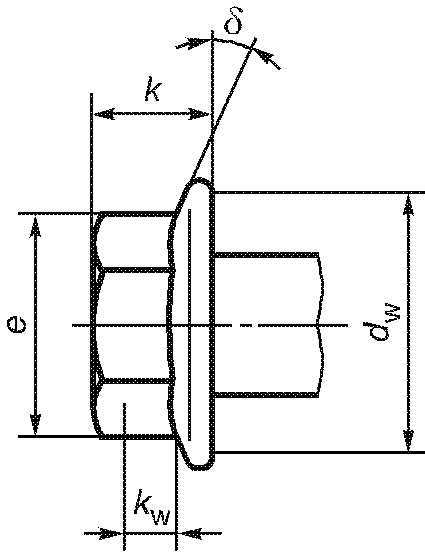
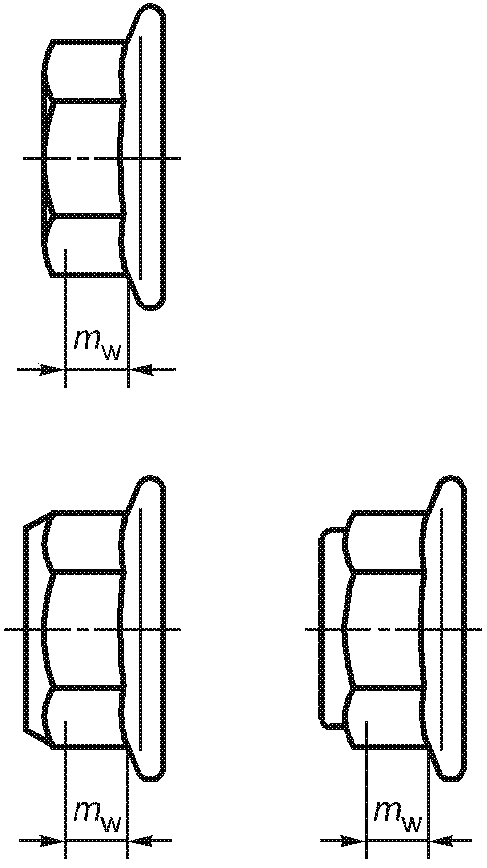 Рисунок 66 | m_{wmin}^{b} = 0,8[m_{min} - (x + \_\_\_\_ \frac{d_{wmin} - e_{min}}{2} \_\_\_\_)tg\delta_{max}] , где x — большее из c_{min} \cdot 1,25 или c_{min} + 0,4 ; \delta — угол фланца. Размеры m_{w}^{a} , m, m_{w} и \delta соответствуют стандарту ИСО 225 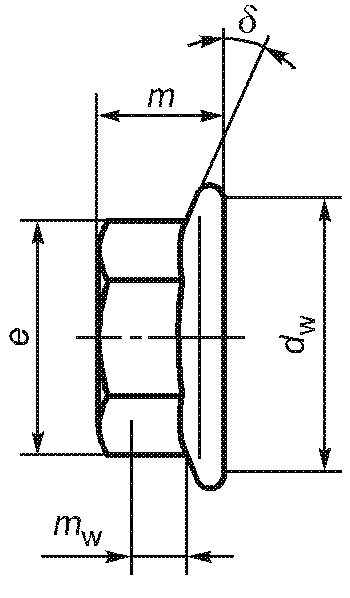 | |||||
4.1.4.3. Диаметр опорной поверхности и высота опорной шайбы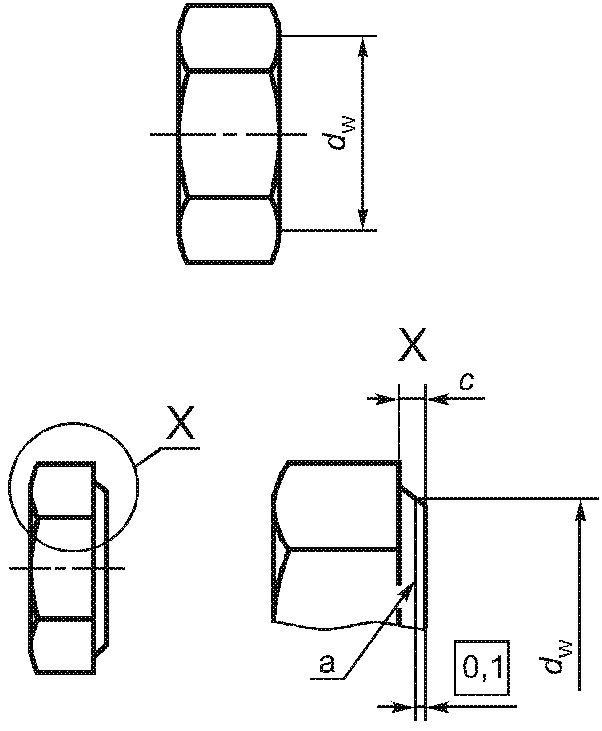 -------------------------------- a Базовая плоскость для d_{w} . Рисунок 67 | d_{wmin} = s_{min} - IT16 , если размер под ключ < 21 мм; d_{wmin} = 0,95s_{min} , если размер под ключ >= 21 мм; d_{wmax} = s_{\text{фактич}.} | Требования применяются к обеим сторонам симметричных деталей | ||||
| Диаметр резьбы, мм | c | |||||
| не менее | не более | |||||
| От 1,6 до 2,5 включ. | 0,10 | 0,25 | ||||
| Св. 2,5 « 4 » | 0,15 | 0,40 | ||||
| « 4 » 5 «» | 0,15 | 0,50 | ||||
| « 6 » 14 «» | 0,15 | 0,60 | ||||
| « 14 » 36 «» | 0,20 | 0,80 | ||||
| « 36» | 0,30 | 1,0 | ||||
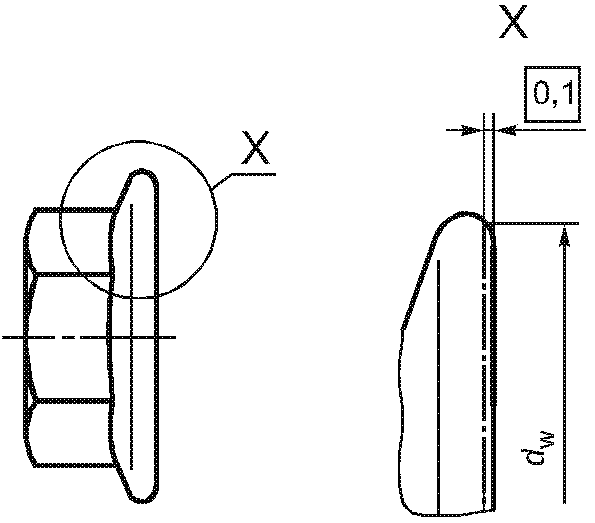 Рисунок 68 | d_{wmin} для шестигранных гаек с фланцем определяют в стандартах на конкретные изделия | |||||
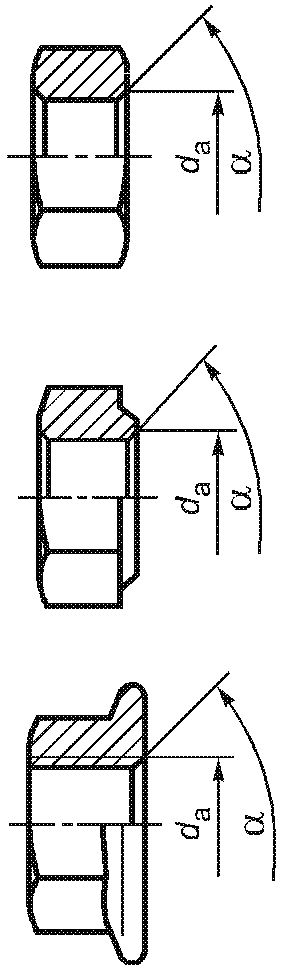 \alpha равно 90° — 120°. Рисунок 69 | d_{amax} = 1,15d , если d <= 5 мм; d_{amax} = d + 0,75 , если 5 мм < d <= 8 мм; d_{amax} = 1,08d , если d > 8 мм; d_{amin} = d для всех размеров | |||||
| 4.1.5. Специальные детали 4.1.5.1. Прорезные гайки, корончатые гайки 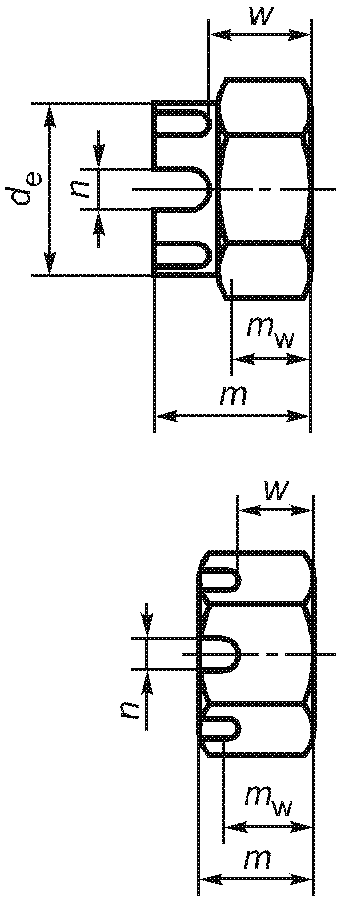 Рисунок 70 | ||||||
| d_{e} | h14 | h15 | h16 | |||
| m | h14 | h15 | h17 | |||
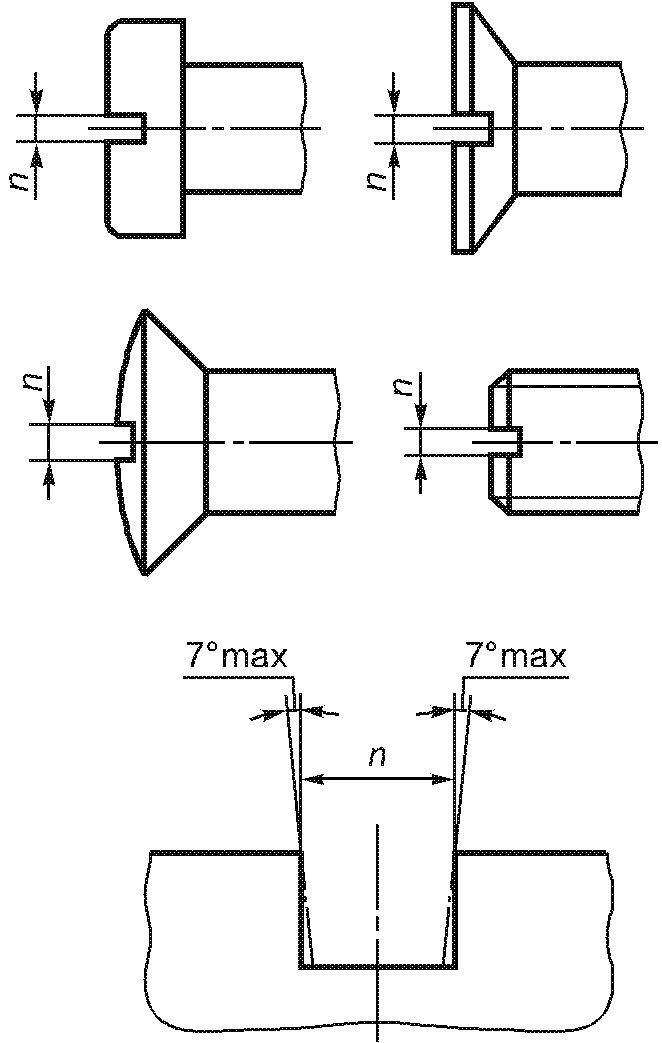
| n | H14 | H14 | H15 | |||
| w | h14 | h15 | h17 | |||
| m_{w} | см. m_{w} — значения для шестигранных гаек типа 1 (см. ИСО 4032) | |||||
4.2 Геометрические допуски
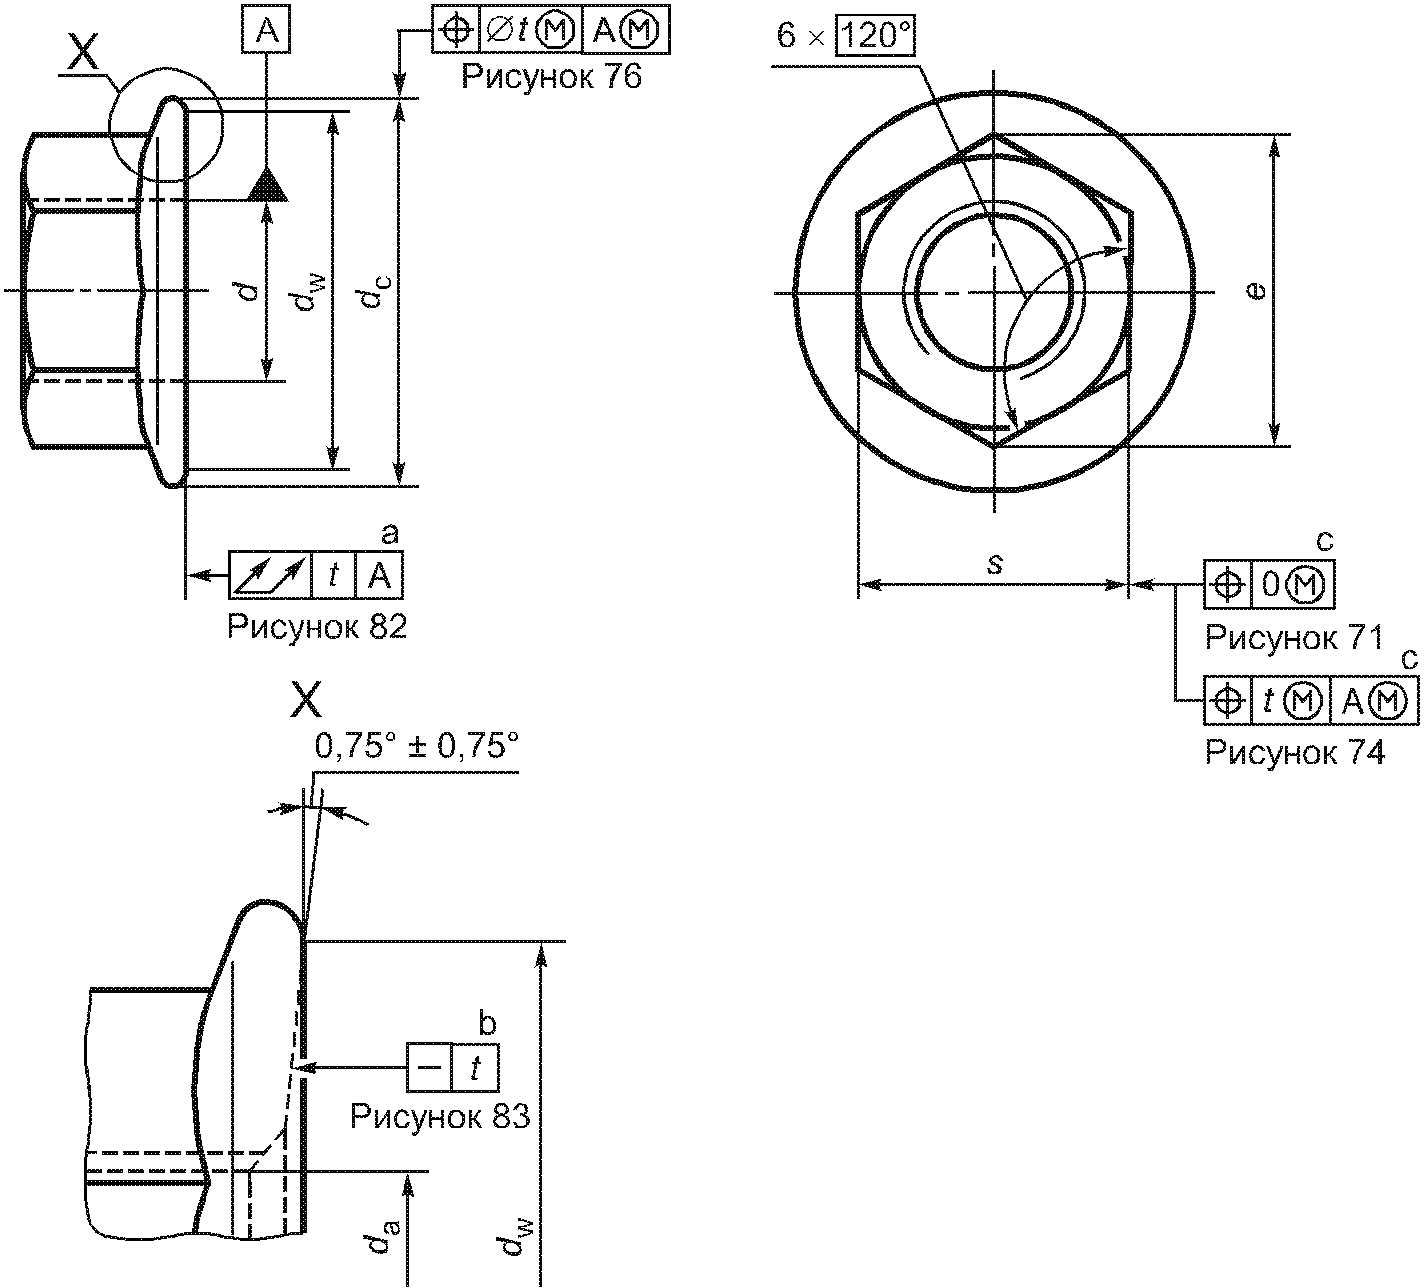
В соответствии с ИСО 1101 и ИСО 2692 допуски, установленные на рисунках 71 - 83, необязательно предполагают использование особых методов изготовления, измерений или контроля размеров.
Если резьбу гайки используют как базу, средний диаметр резьбы следует рассматривать как отсчетный диаметр.
В соответствии с ИСО 2692 применяют требование максимума материала.
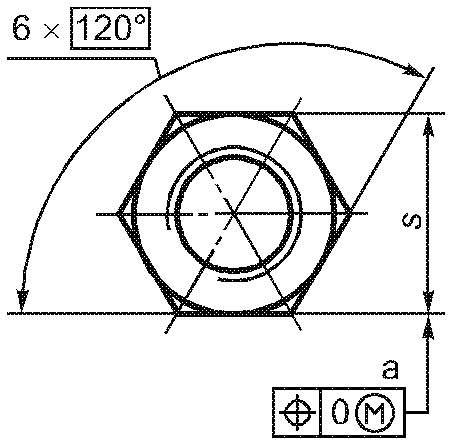
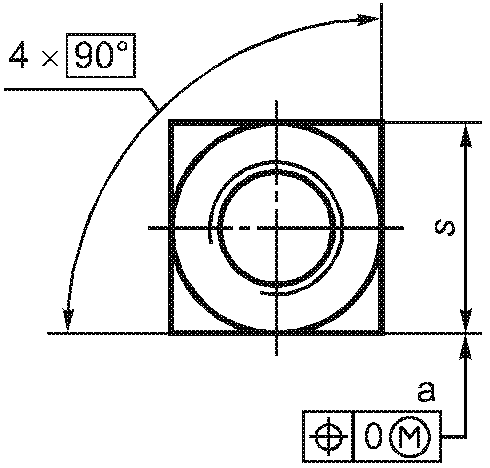
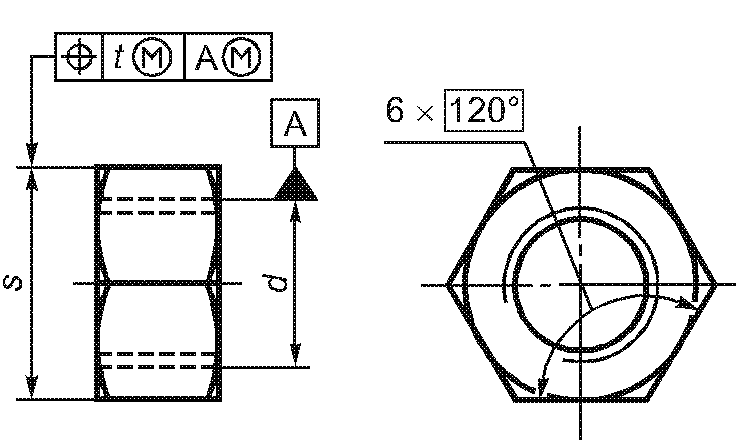
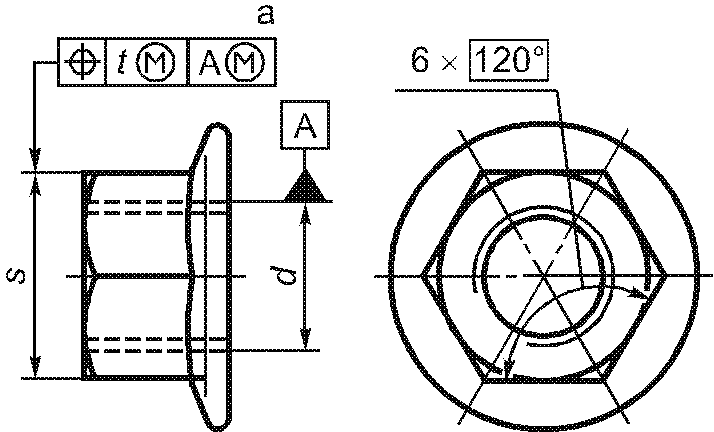
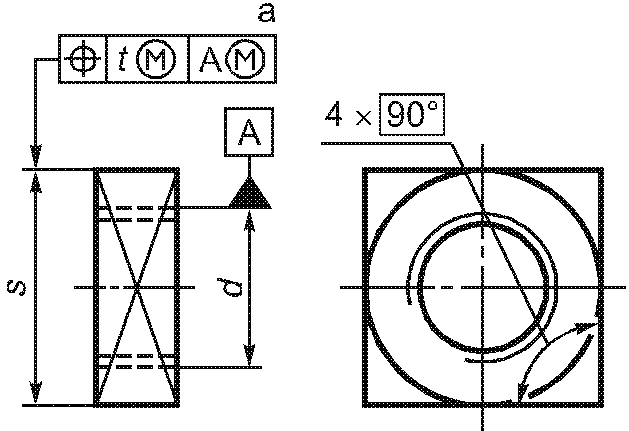
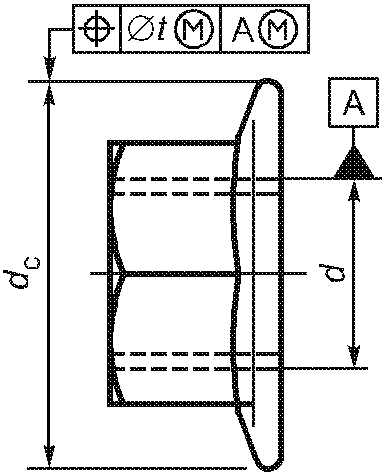
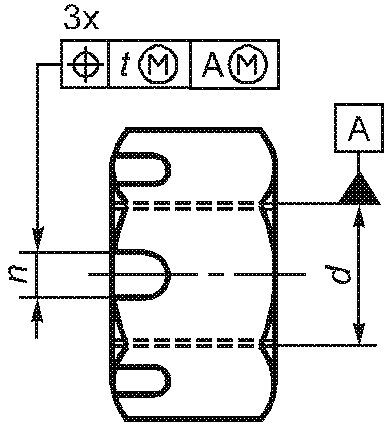
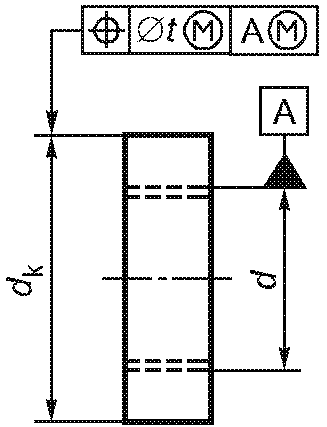
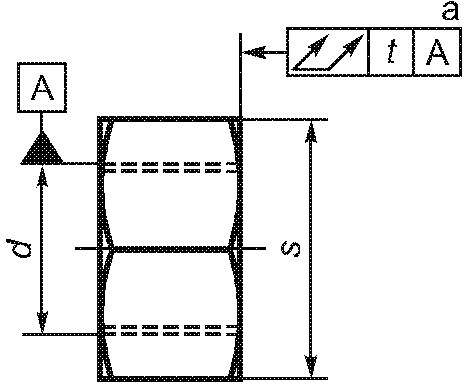
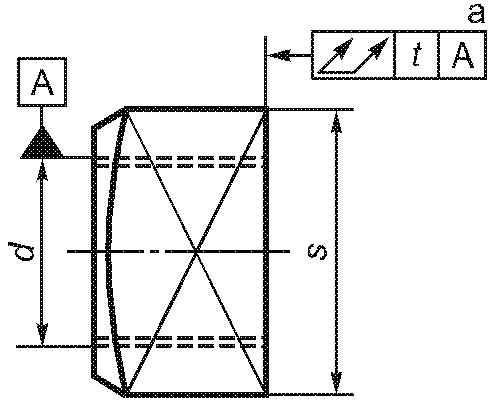
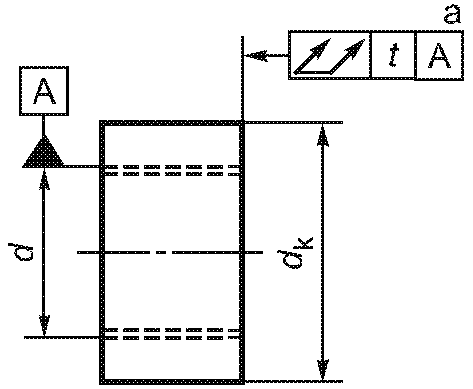
| Элемент | Допуск t для изделий классов точности | Примечание | ||
| A | B | C | ||
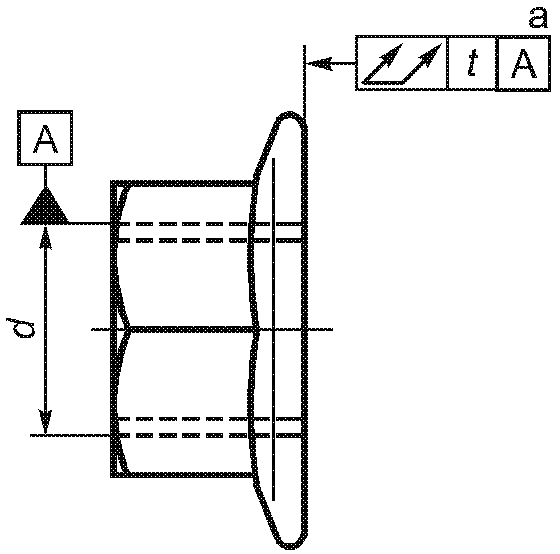 -------------------------------- a Линия предельно удаленных точек на любой радиальной линии. Рисунок 82 | Значения t должны соответствовать приведенным для рисунков 79, 80 и 81 | |||
4.2.2.3. Допустимое отклонение формы опорной поверхности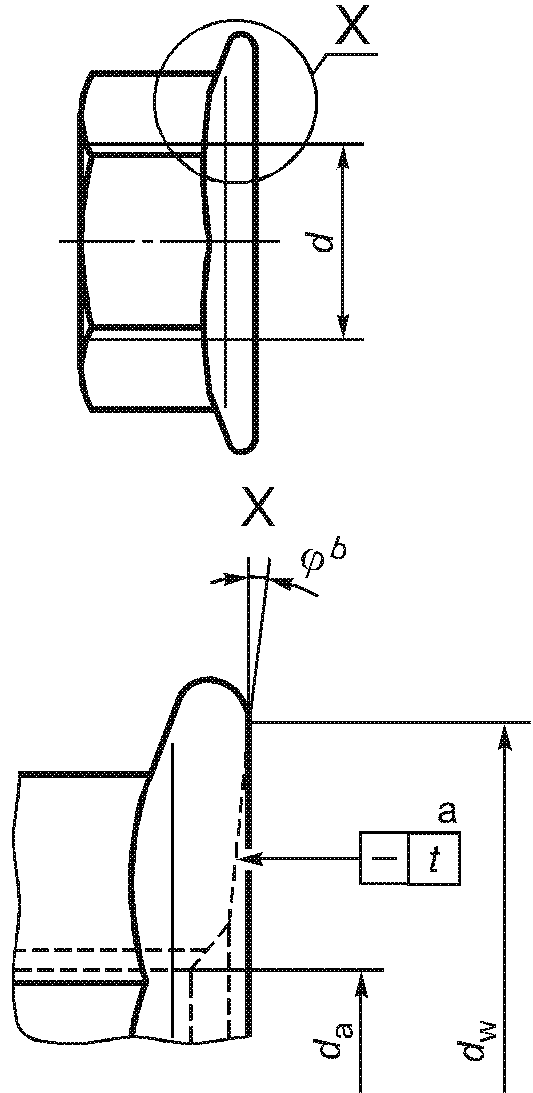 -------------------------------- a Радиальные линии между d_{amax} и d_{wmin} . b В соответствии со стандартом на конкретное изделие. Рисунок 83 | 0,005d | |||
5. Допуски самонарезающих винтов
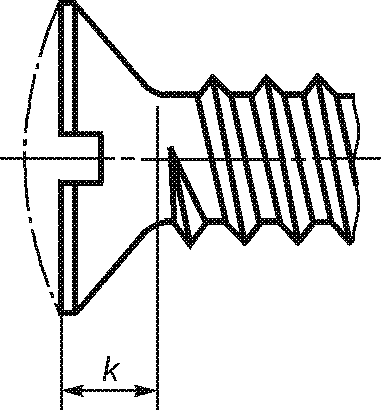
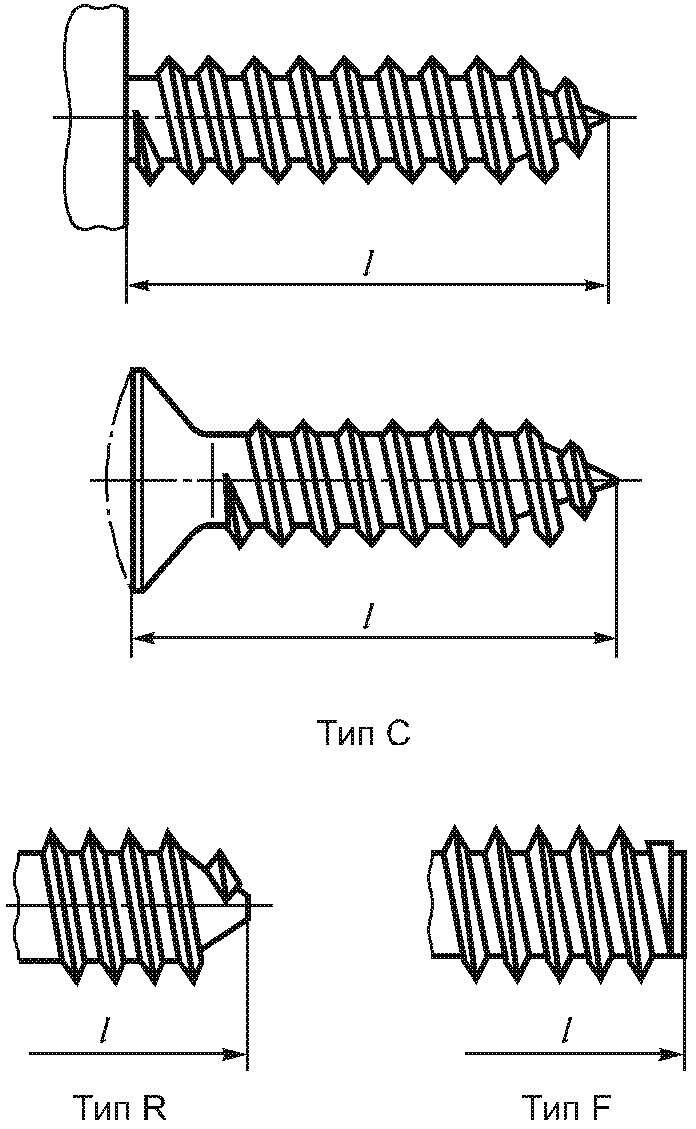
5.1 Допуски размеров. Класс точности A
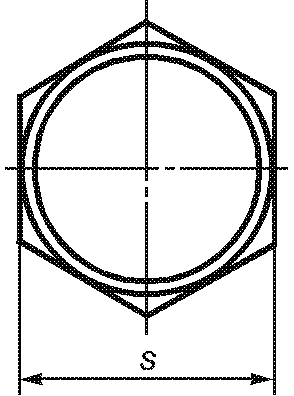
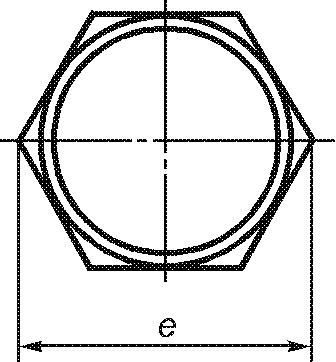
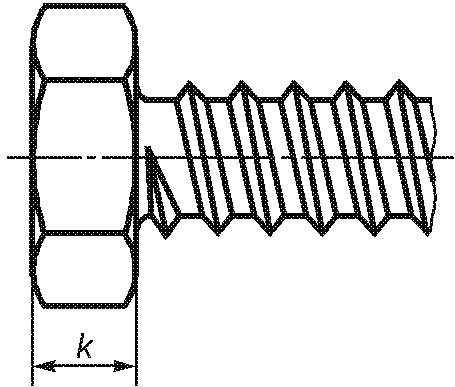
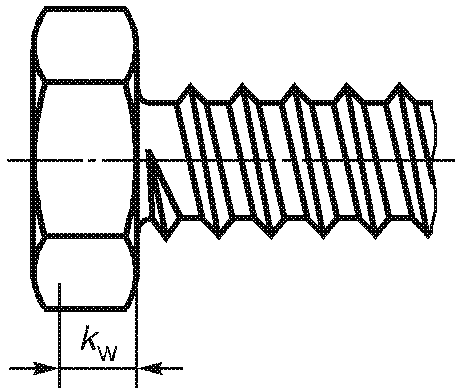
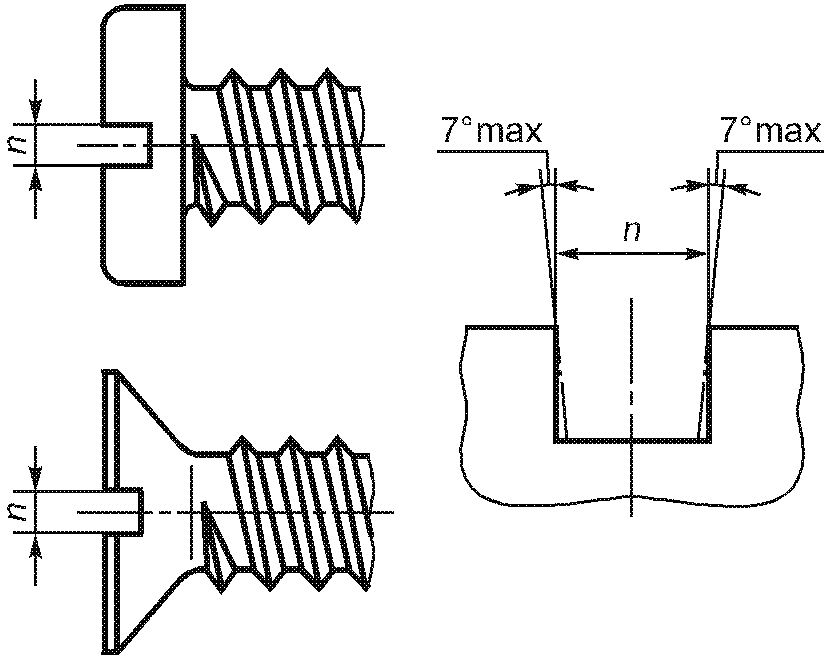
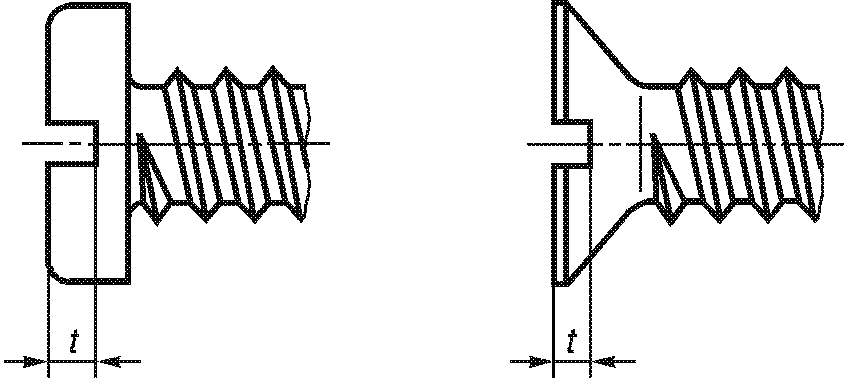
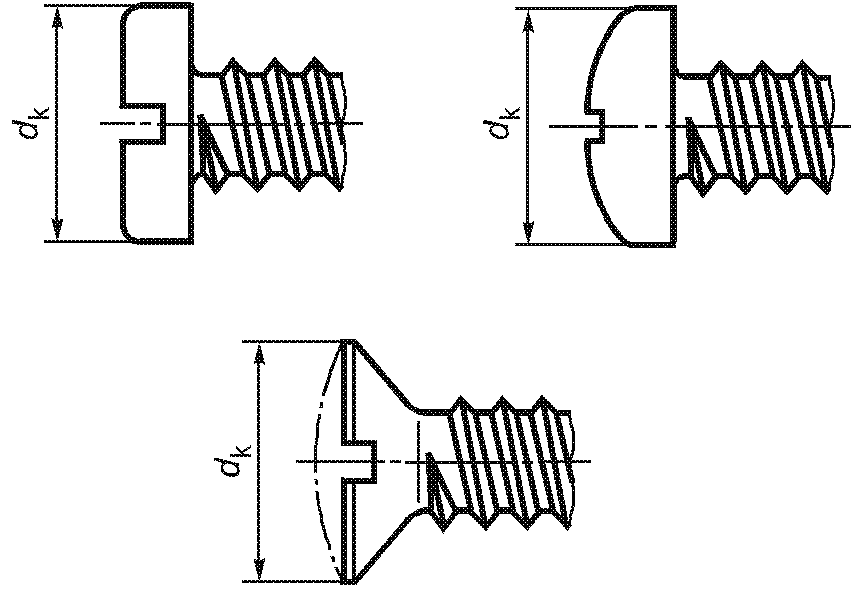
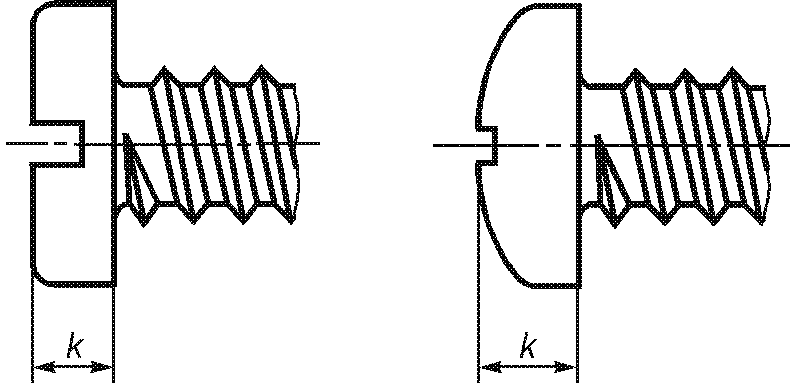
5.2 Геометрические допуски. Класс точности A
В соответствии с ИСО 1101 и ИСО 2692 допуски формы и расположения поверхностей, установленные на рисунках 94 - 104, необязательно предполагают использование особых методов изготовления, измерений или контроля размеров.
Если резьбу самонарезающих винтов указывают либо как базу, либо как элемент для установления допуска, ось следует определять по наружному диаметру резьбы.
В соответствии с ИСО 2692 применяют требование максимума материала.
| Элемент | Допуск t | Значение допуска t определяют по размерам | Примечание | |
| 5.2.1. Элементы приводов 5.2.1.1. Допуск формы 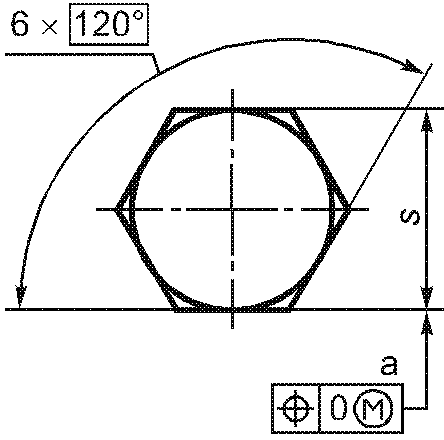 -------------------------------- a 3-х одновременно. Рисунок 94 | ||||
5.2.1.2. Допуски позиционные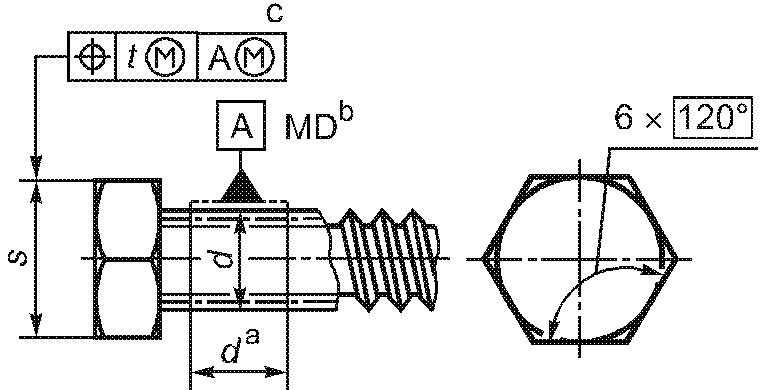 | 2 IT 13 | s | 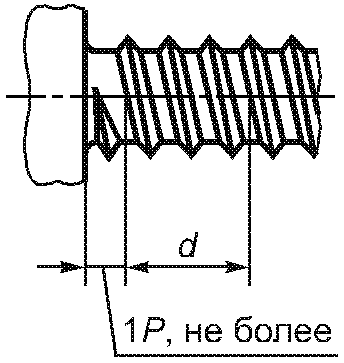 | |
| -------------------------------- a База A должна быть расположена по возможности ближе к головке, на расстоянии не более 1P, и не должна включать сбег резьбы или скругление под головкой. b Буквы MD означают, что допуск применяют относительно оси цилиндра, определяемой по наружному диаметру резьбы в соответствии с ИСО 1101. c 3-х одновременно. | ||||
| Рисунок 95 | ||||
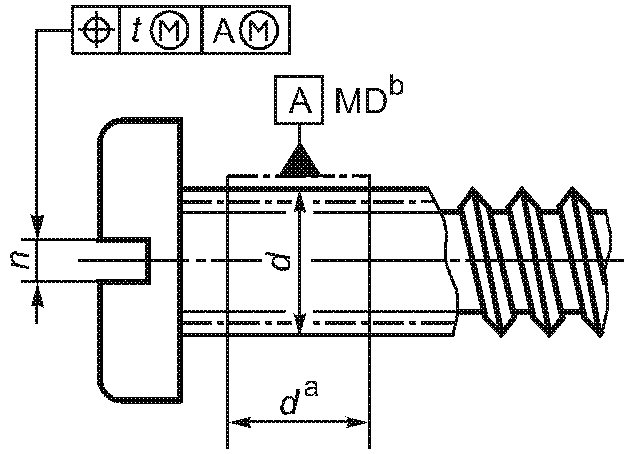 -------------------------------- a, b См. рисунок 95. Рисунок 96 | 2 IT 12 | d | ||
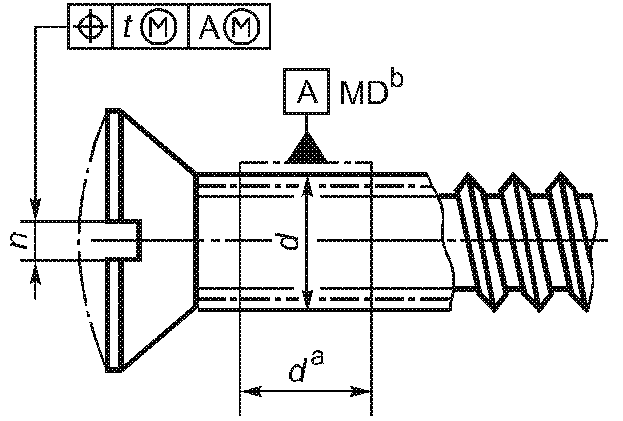 -------------------------------- a, b См. рисунок 95. Рисунок 97 | 2 IT 12 | d | ||
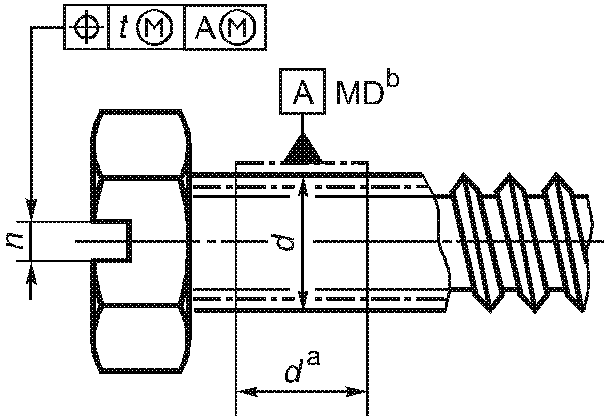 -------------------------------- a, b См. рисунок 95. Рисунок 98 | 2 IT 12 | d | ||
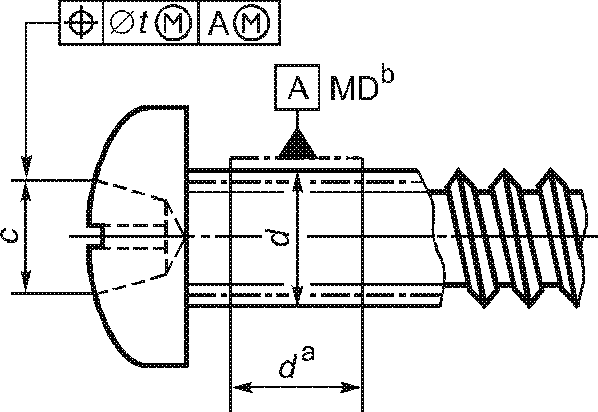 | 2 IT 13 | d | ||
| -------------------------------- a, b См. рисунок 95. c Соосность крестообразного шлица следует проверять с помощью наконечника калибра для измерения глубины шлица в соответствии с ИСО 4757. | ||||
| Рисунок 99 | ||||
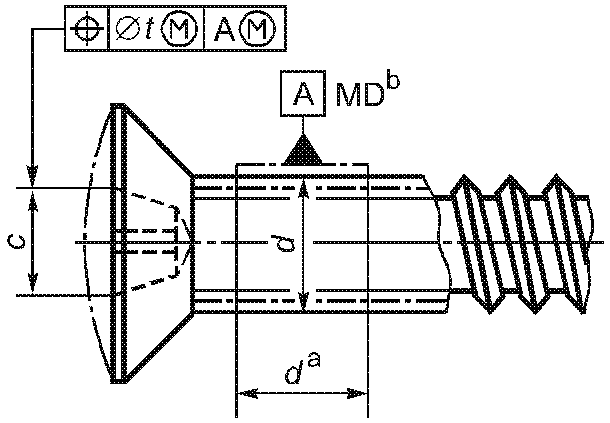 -------------------------------- a, b См. рисунок 95. c См. рисунок 99. Рисунок 100 | 2 IT 13 | d | ||
| 5.2.2. Другие элементы 5.2.2.1. Допуск расположения поверхностей 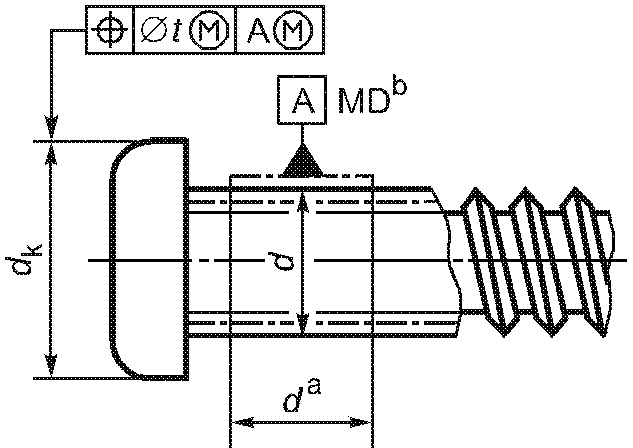 -------------------------------- a, b См. рисунок 95. Рисунок 101 | 2 IT 13 | d_{k} | ||
5.2.2.2. Полное биение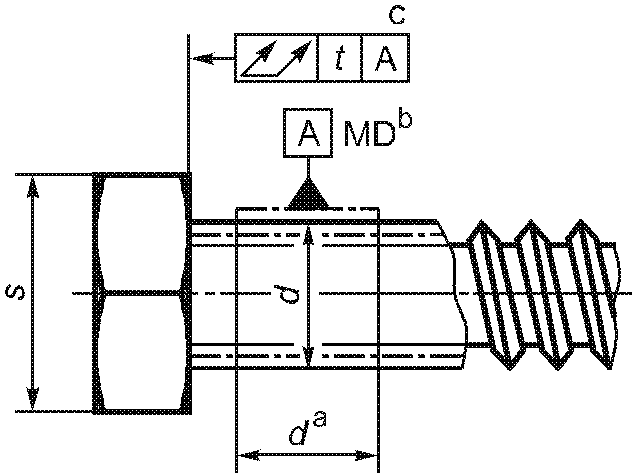 -------------------------------- a, b См. рисунок 95. c Только до диаметра 0,8s. Рисунок 102 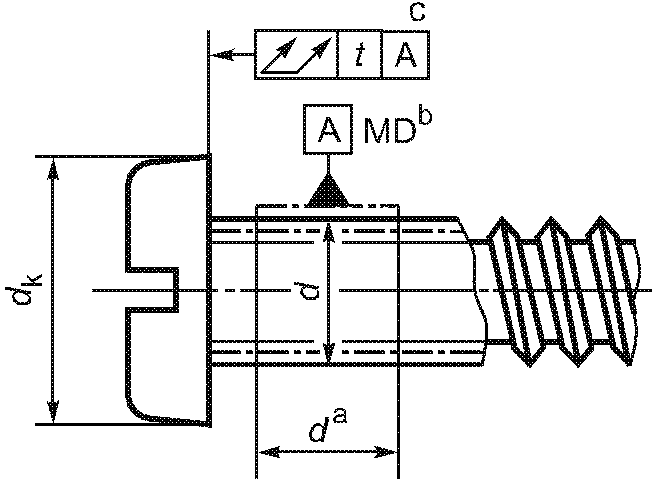 -------------------------------- a, b См. рисунок 95. c Только до диаметра 0,8d_{k} . Рисунок 103 | d | Допуск t вычисляют по формуле t \approx 1,2d \cdot tg2° | ||
| d | t | |||
| ST2,2 | 0,08 | |||
| ST2,9 | 0,16 | |||
| ST3,5 | 0,16 | |||
| ST4,2 | 0,16 | |||
| ST4,8 | 0,3 | |||
| ST5,5 | 0,3 | |||
| ST6,3 | 0,3 | |||
| ST8 | 0,34 | |||
| ST9,5 | 0,42 | |||
| d | ||||
5.2.2.3. Прямолинейность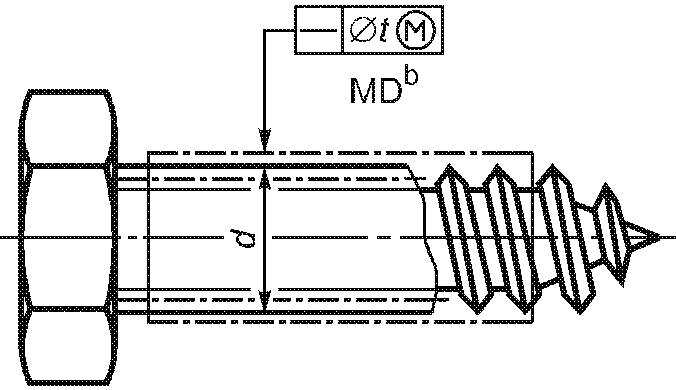 -------------------------------- a, b См. рисунок 95. Рисунок 104 | t = 0,003l + 0,05 | - | Для l <= 20d | |
(справочное)
Числовые значения допусков для квалитетов IT приведены в таблице A.1, а предельные отклонения для валов и отверстий приведены в таблицах A.2 и A.3 соответственно. Эти значения допусков соответствуют установленным в ИСО 286-1 и ИСО 286-2.
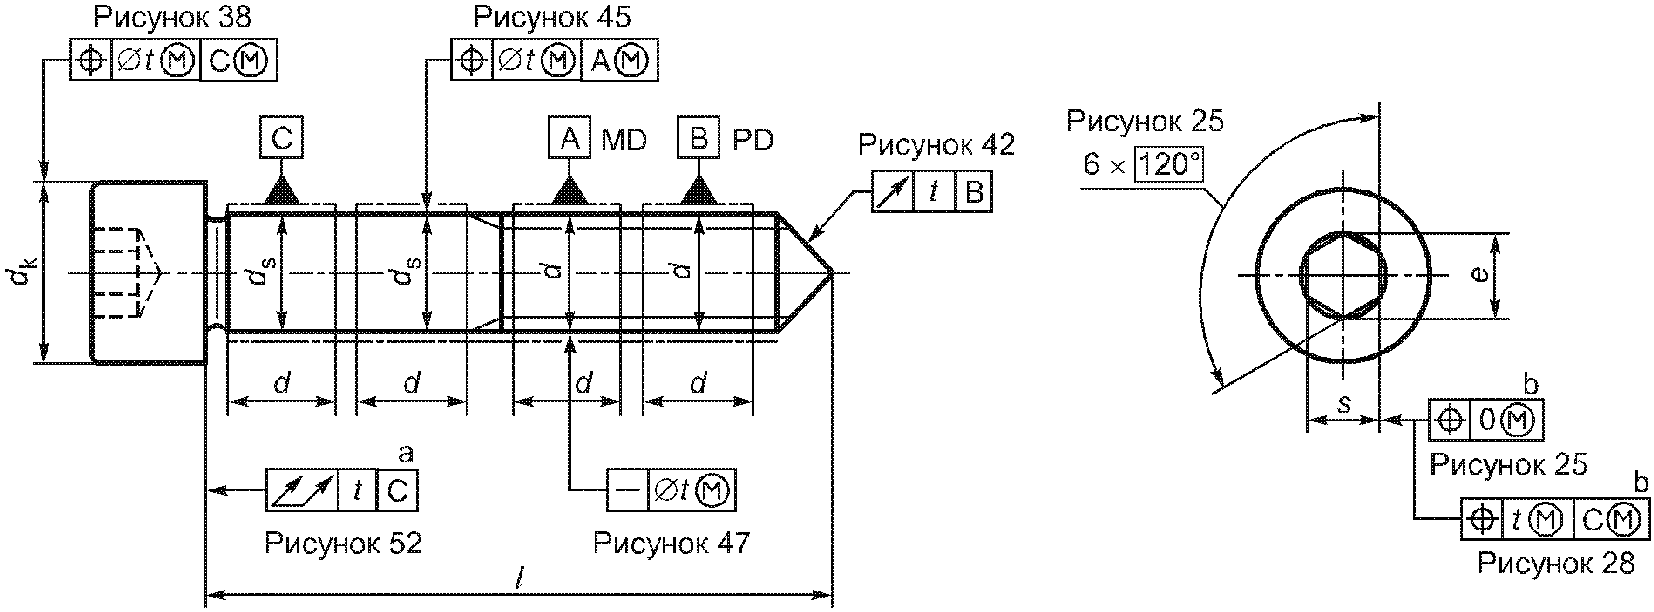
Рисунок B.1. Винт с цилиндрической головкой, шестигранным углублением под ключ, гладкой частью стержня
и коническим концом
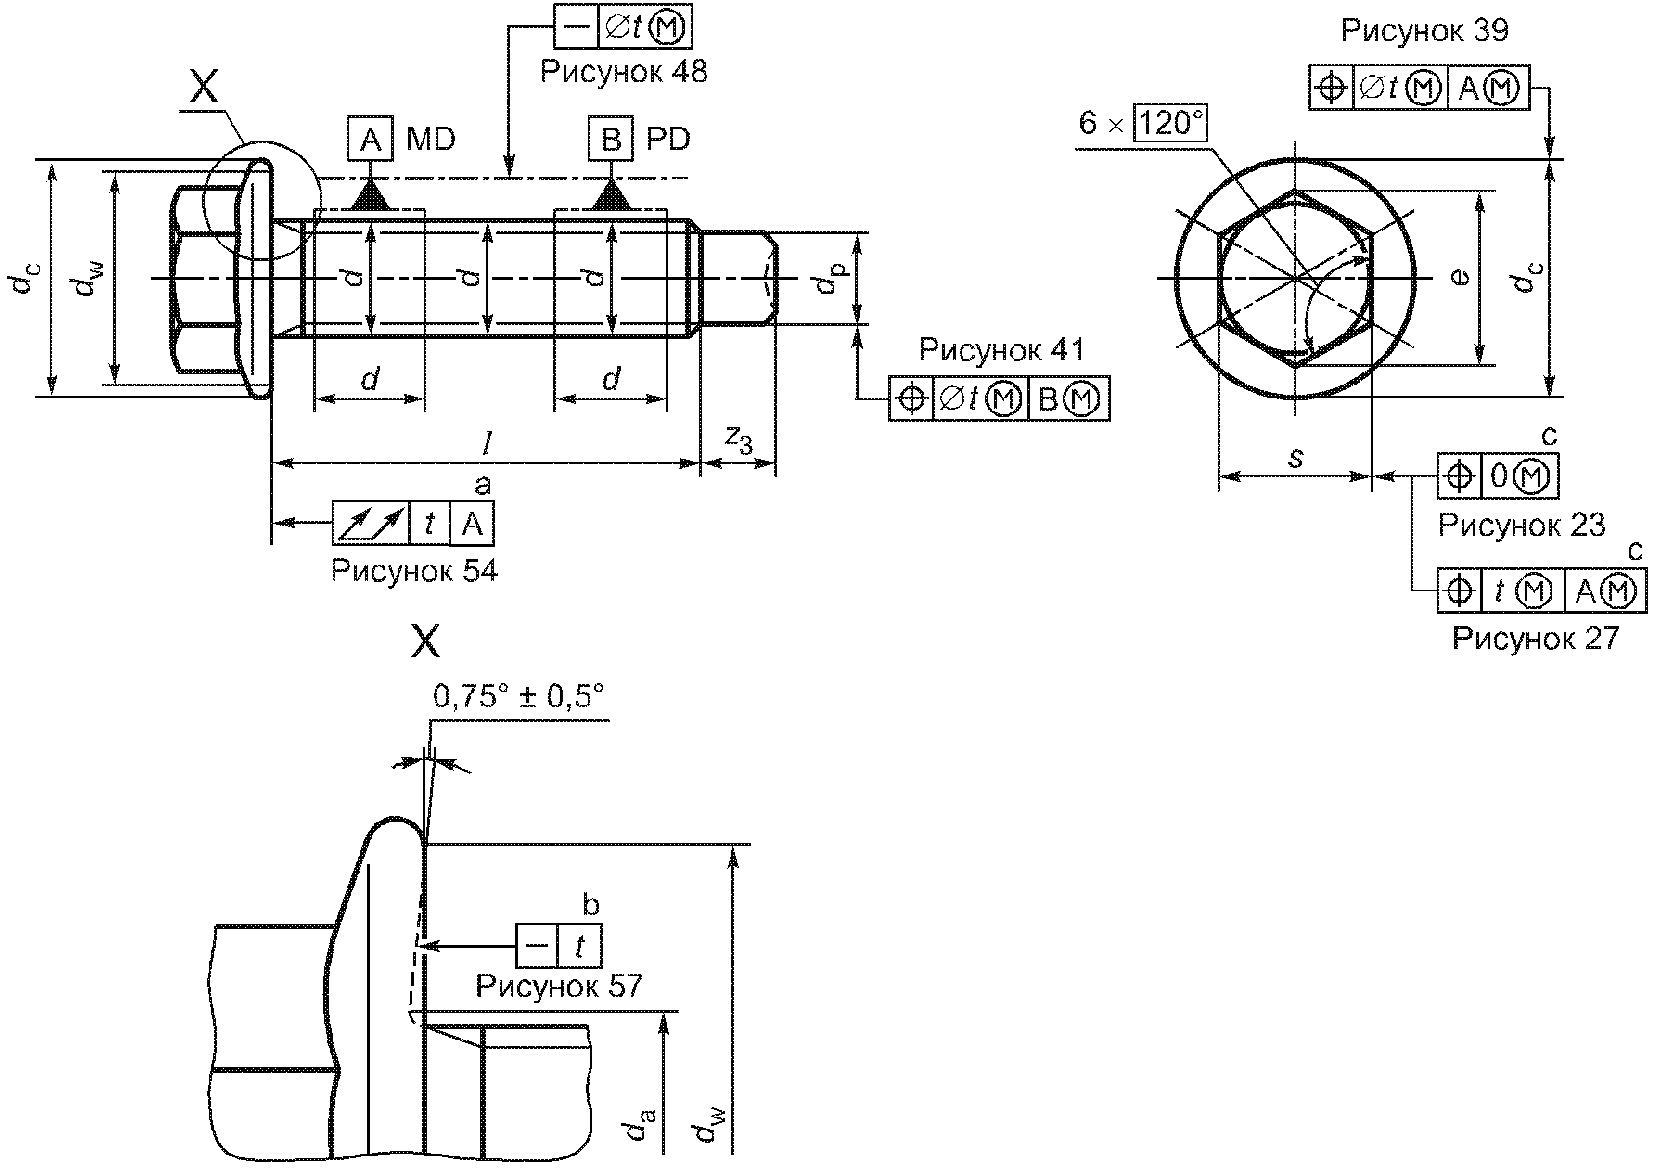
Рисунок B.2. Болт с шестигранной головкой, фланцем
и направляющим концом
a Линия предельно удаленных точек на любой радиальной линии.
b Радиальные линии между d_{amax} и d_{wmin} .
В данном приложении приведены примеры калибров и других измерительных устройств, с помощью которых можно проверить, выполняются ли допуски, установленные в настоящем стандарте.
Резьба калибров и измерительных устройств должна отвечать требованиям, предъявляемым к GO-калибрам (проходным калибрам). Направляющие должны иметь такую точность, чтобы ошибки при контроле, связанные с ними, были бы пренебрежимо малыми по сравнению с допуском t на изделие (например, менее 10% от t).
Если база не связана с требованиями максимума материала, обозначаемыми как  , применяют следующие правила:
- когда базой является наружная резьба, ось наружного диаметра MD или ось среднего диаметра PD считается базой, как установлено в настоящем стандарте. Когда базой является наружный диаметр, деталь может быть закреплена в трехкулачковом патроне;
- когда базой является внутренняя резьба, в примерах данного приложения гайку затягивают с использованием конической пружинной шайбы. Другая возможность состоит в использовании для этой цели конической оправки с резьбой;
- когда базой является цилиндрический стержень или резьба самонарезающего винта, то они могут быть закреплены в трехкулачковом патроне независимо от определяемого размера.
C.2. Калибры и другие измерительные устройства
Примечание. Все калибры, представленные в настоящем приложении, являются калибрами GO. Диаметр d_{g} выбирает изготовитель калибра.
Калибры и измерительные устройства, представленные в настоящем приложении, предназначаются для проверки геометрических допусков, установленных в 3.2, 4.2 и 5.2.
Каждый калибр или измерительное устройство относится к одному или нескольким рисункам в основной части настоящего стандарта с тем, чтобы было понятно, какой допуск проверяют соответствующим калибром или измерительным устройством.
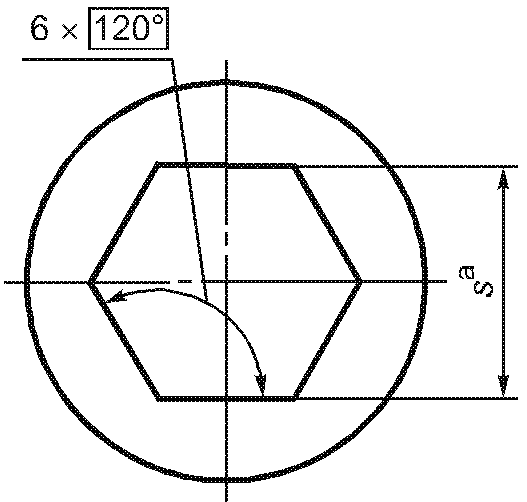
установленного на рисунках 23, 71 и 94
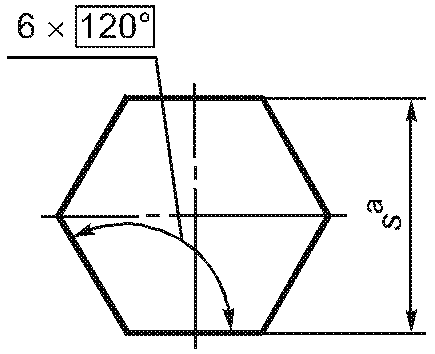
Рисунок C.2. Калибр для проверки допуска формы,
установленного на рисунке 25
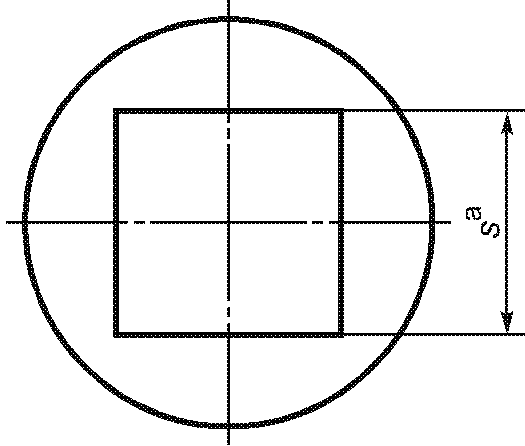
Рисунок C.3. Калибр для проверки допуска формы, установленного на рисунках 24 и 72
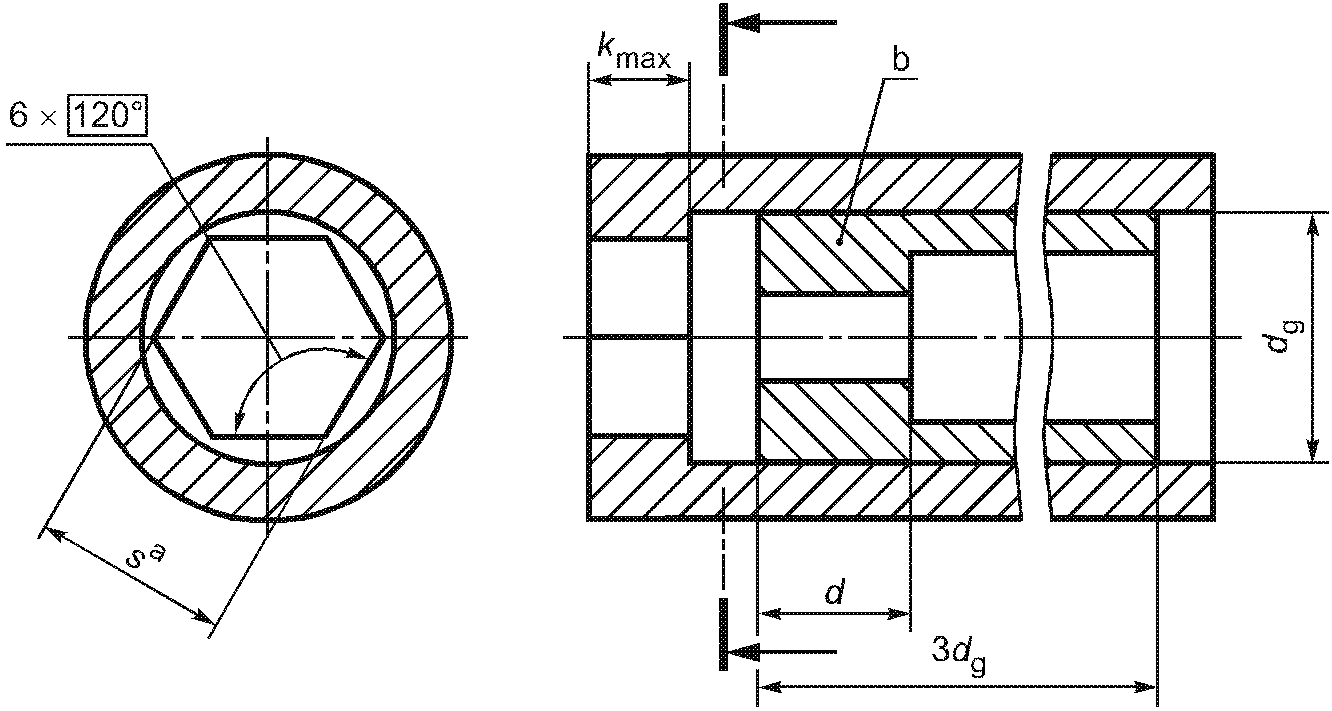
b Калибр GO с отверстием, соответствующим размеру максимума материала контролируемого изделия.
Рисунок C.4. Калибр для проверки позиционного допуска,
установленного на рисунках 26, 27 и 95
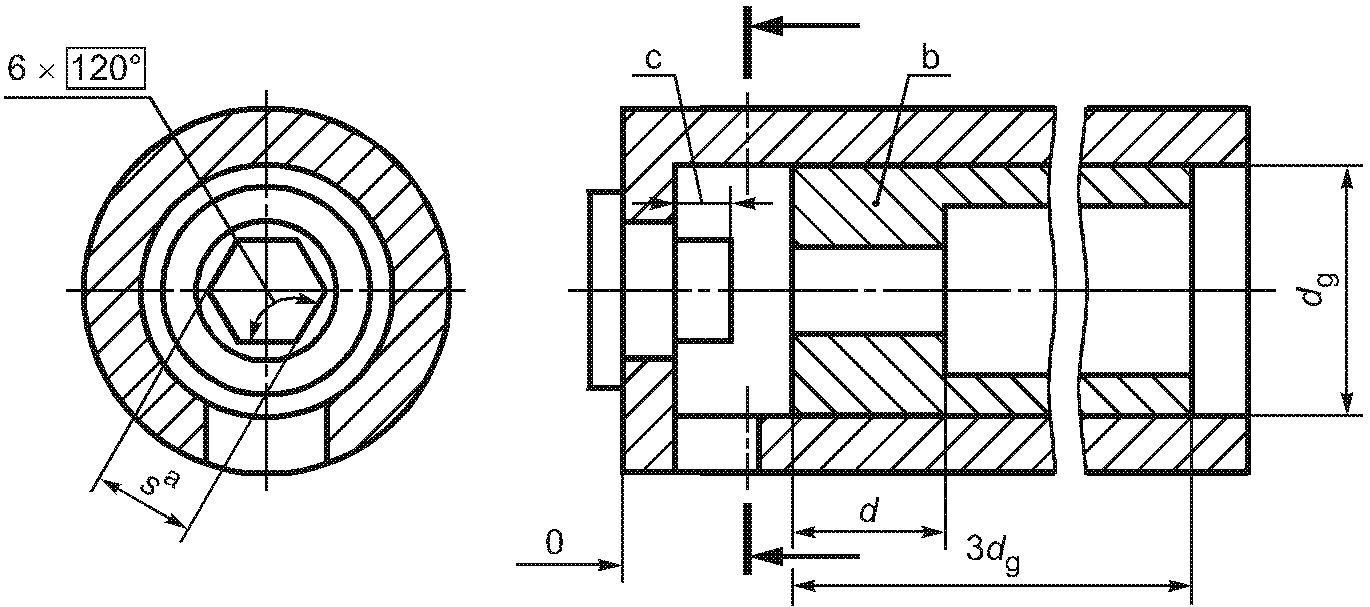
a Размер максимума материала минус t.
b Калибр GO с отверстием, соответствующим размеру максимума материала контролируемого изделия.
c Минимальная глубина углубления.
установленного на рисунках 28 - 31
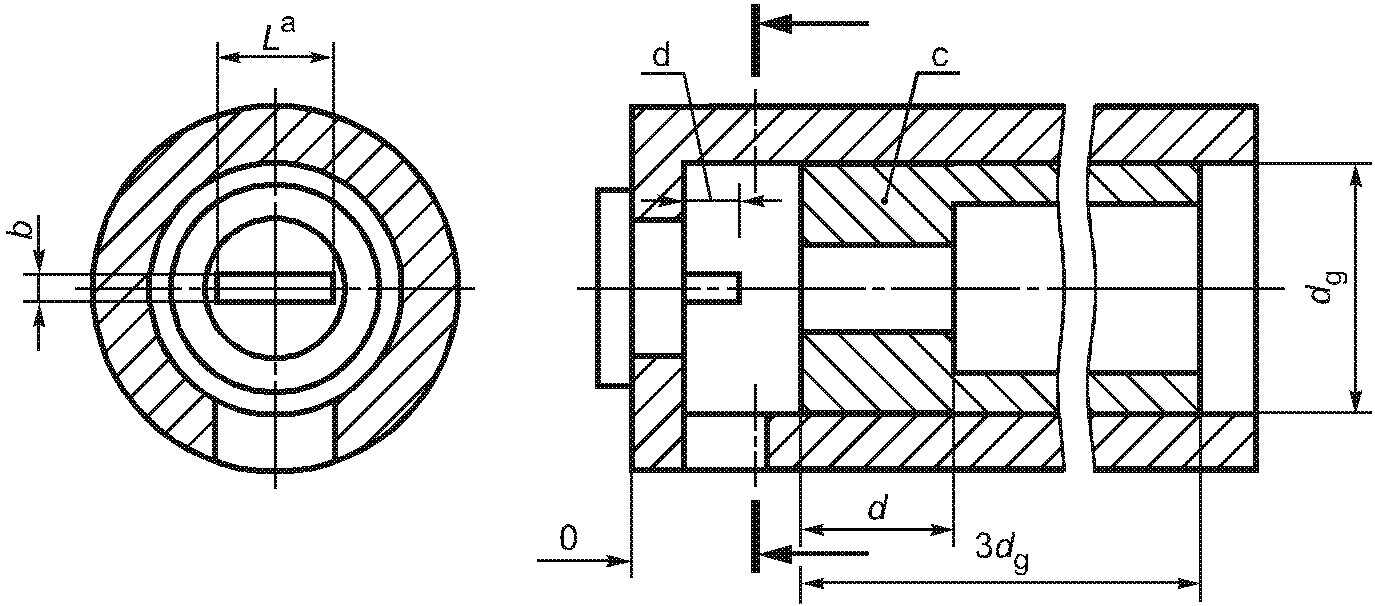
a L > s (см. рисунки 32 и 98); L>d_{k} (см. рисунки 33, 34, 96 и 97); L > d (см. рисунок 35).
b Размер максимума материала минус t.
c Калибр GO с отверстием, соответствующим размеру максимума материала контролируемого изделия.
d Минимальная глубина углубления.
Рисунок C.6. Калибр для проверки позиционного допуска,
установленного на рисунках 32 - 35, 96, 97 - 98
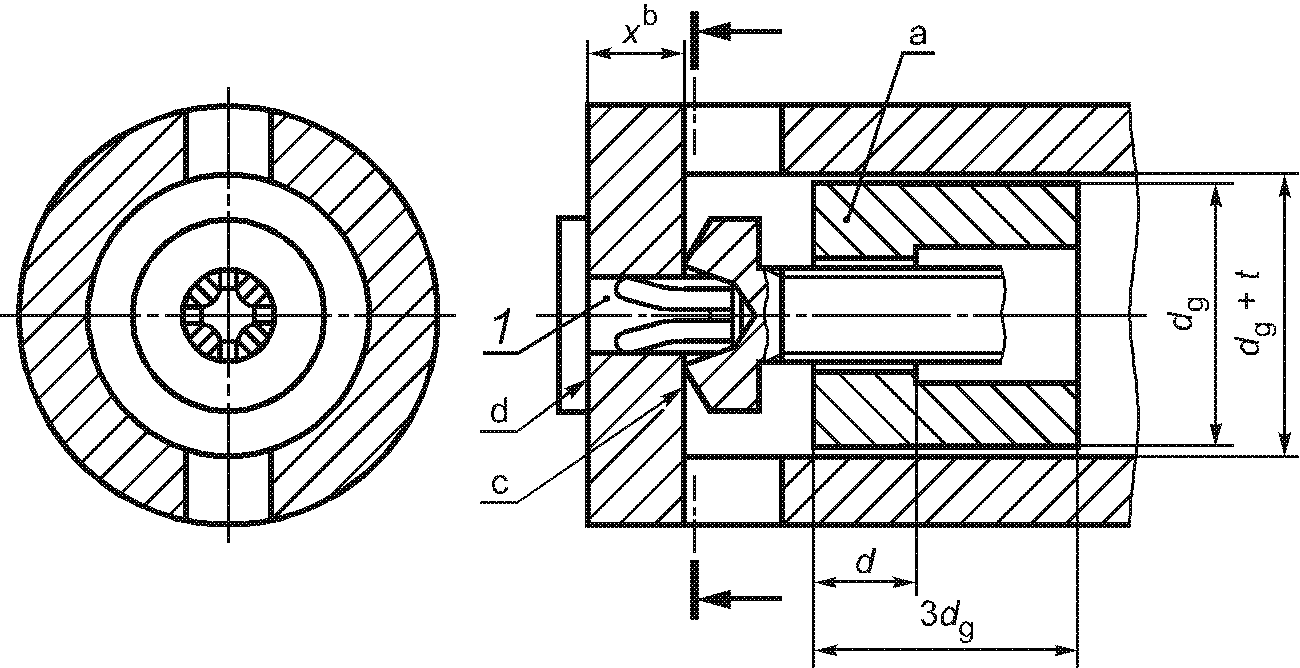
1 — измерительный наконечник — в соответствии с ИСО 4757
a Калибр GO с отверстием, соответствующим размеру максимума материала контролируемого изделия.
b x — определяется в зависимости от наконечника калибра и установленной глубины шлица.
Примечание. Калибр не проверяет размер шлица, например крестообразный шлиц завышенных размеров не распознается.
установленного на рисунках 36, 37, 99 и 100
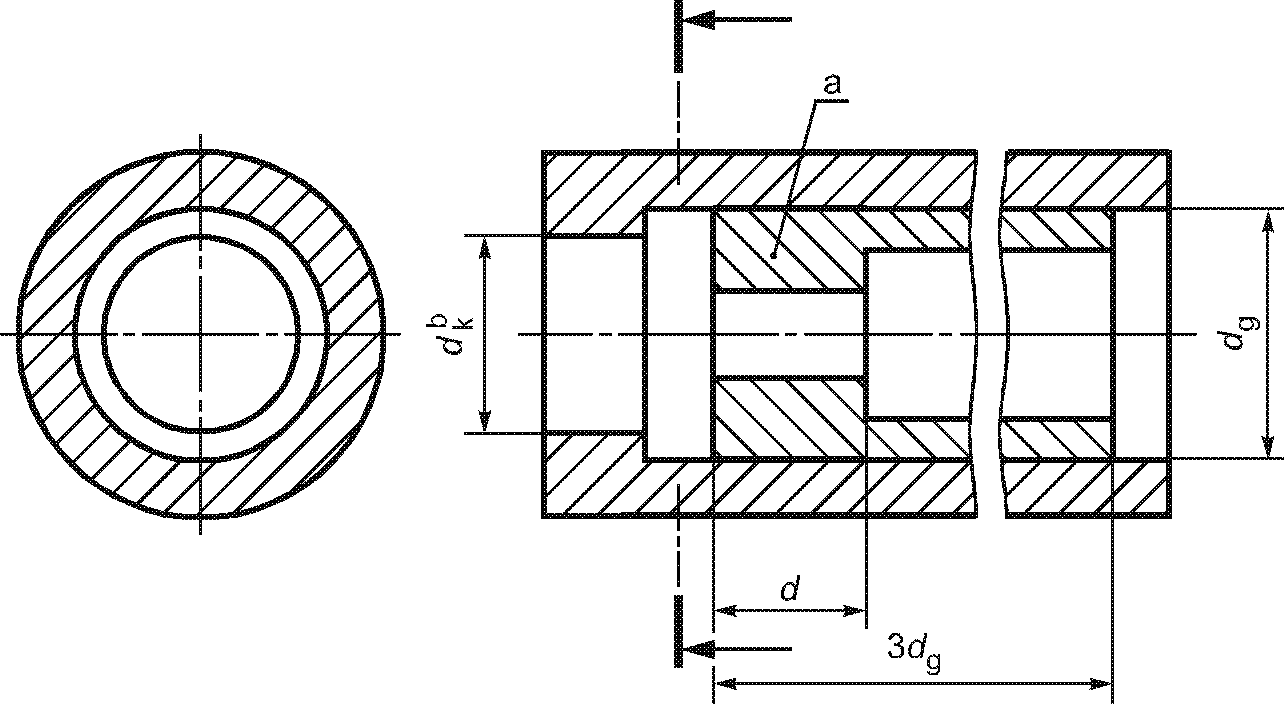
a Калибр GO с отверстием, соответствующим размеру максимума материала контролируемого изделия.
b Размер максимума материала плюс t.
Рисунок C.8. Калибр для проверки позиционного допуска, установленного на рисунках 38, 39 и 101
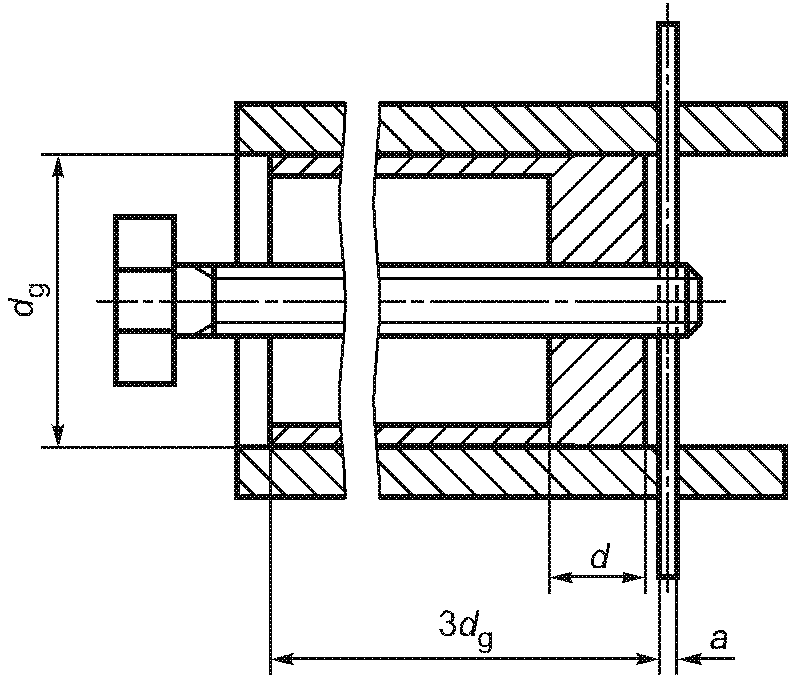
a Размер максимума материала минус t.
установленного на рисунке 40
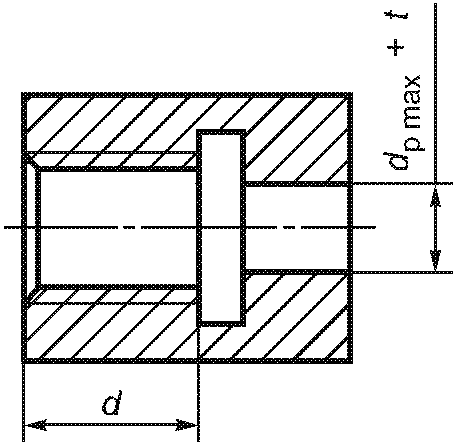
Рисунок C.10. Калибр для проверки позиционного допуска,
установленного на рисунке 41
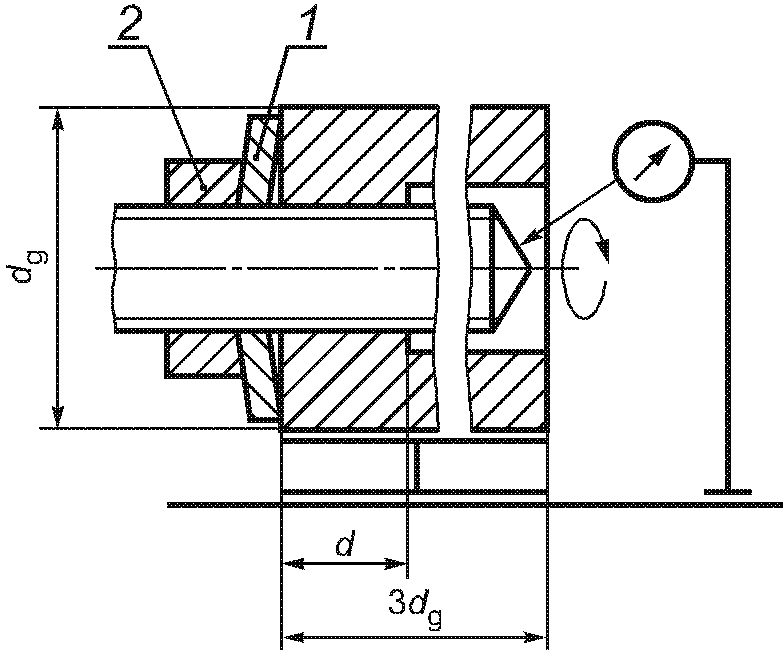
1 — коническая пружинная шайба калибра;
2 — контргайка калибра
Рисунок C.11. Измерительное устройство для проверки биения,
установленного на рисунках 42 и 43
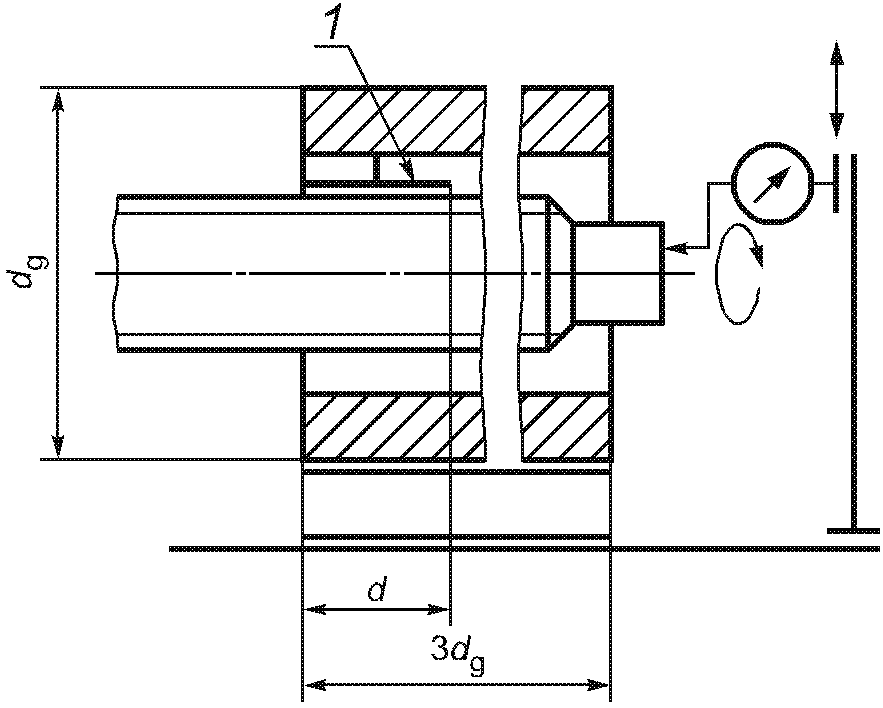
Рисунок C.12. Измерительное устройство для проверки биения,
установленного на рисунке 56
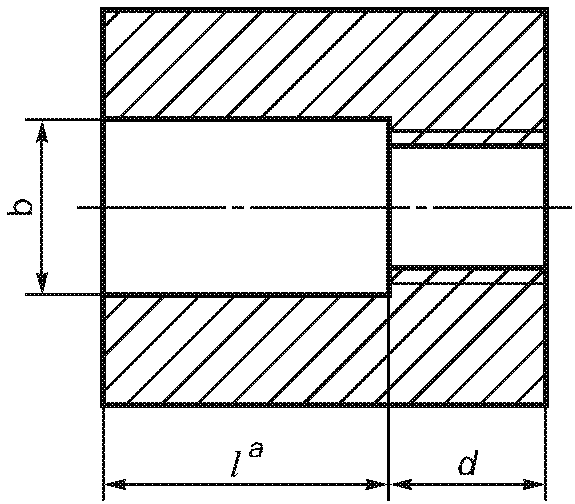
a Зависит от расстояния между базовым элементом и границей элемента, для которого установлен допуск.
Рисунок C.13. Калибр для проверки позиционного допуска,
установленного на рисунках 44 - 46
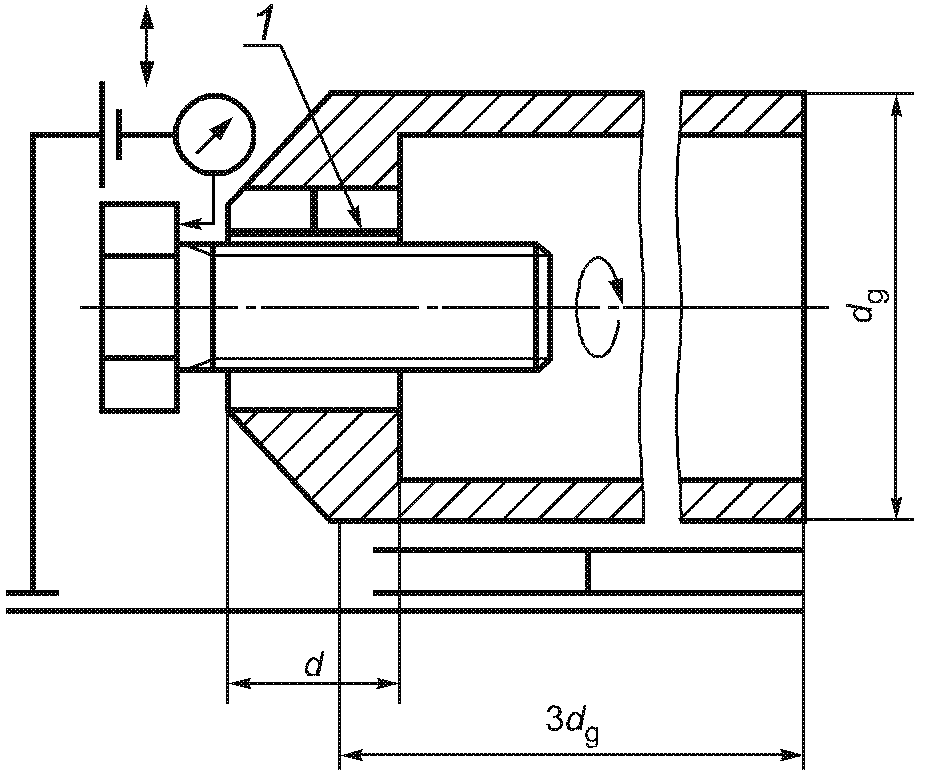
Рисунок C.14. Измерительное устройство для проверки
полного биения (перпендикулярности), установленного
на рисунках 51 - 53, 55, 102 и 103
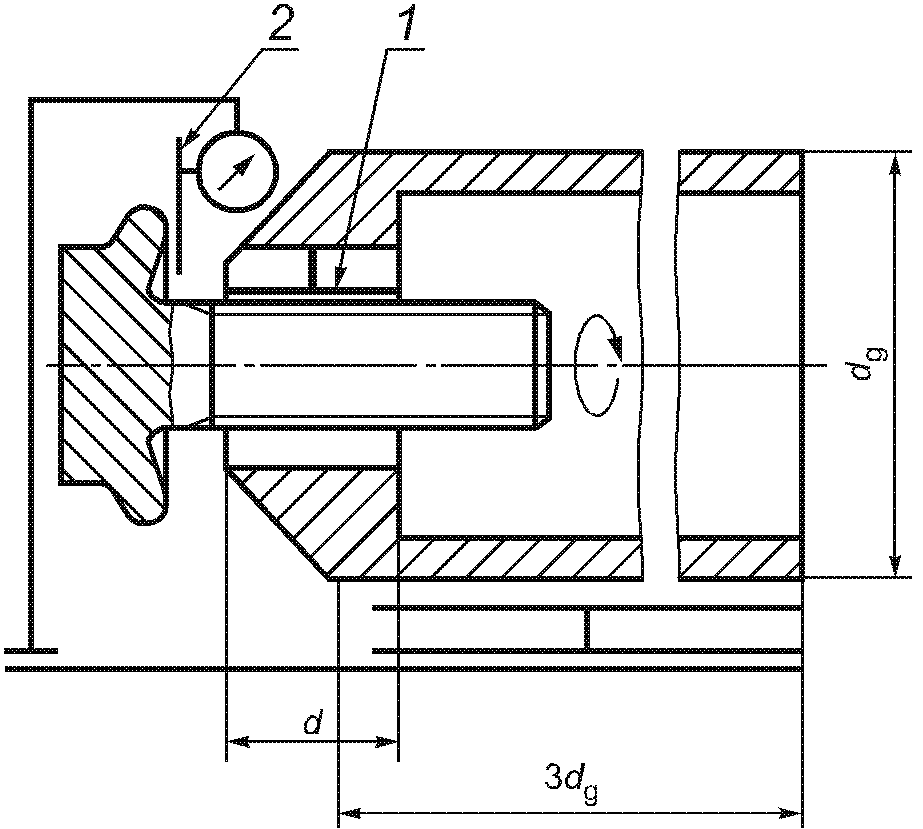
Рисунок C.15. Измерительное устройство для проверки полного биения (перпендикулярности),
установленного на рисунке 54
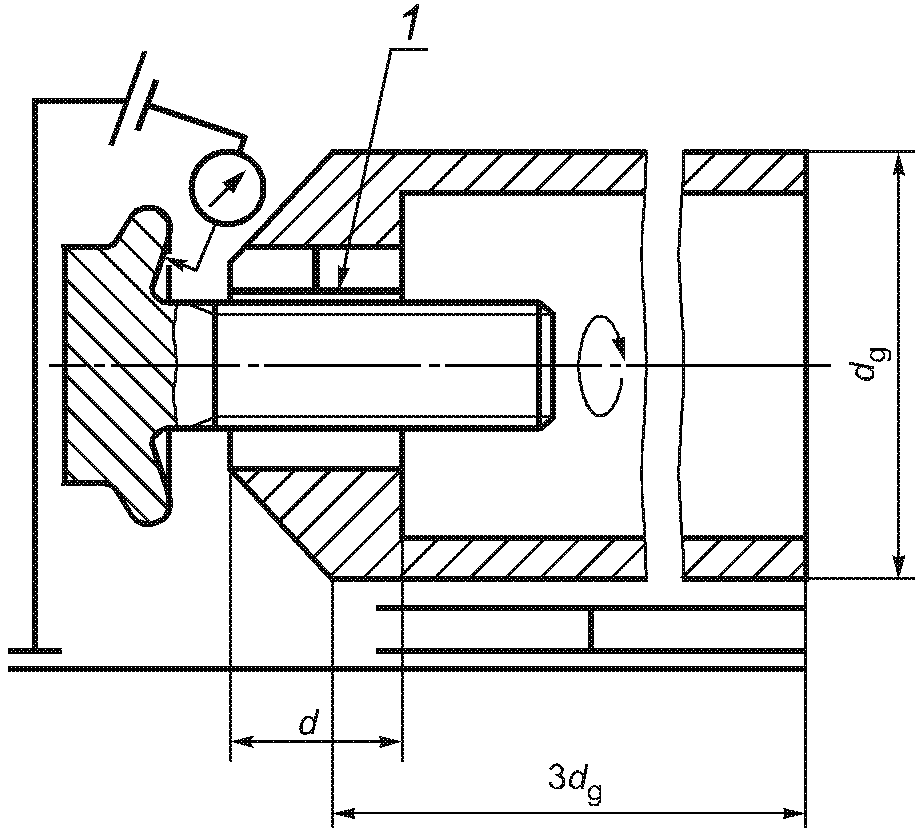
Рисунок C.16. Измерительное устройство для проверки
допустимого отклонения от формы опорной поверхности,
установленного на рисунке 57
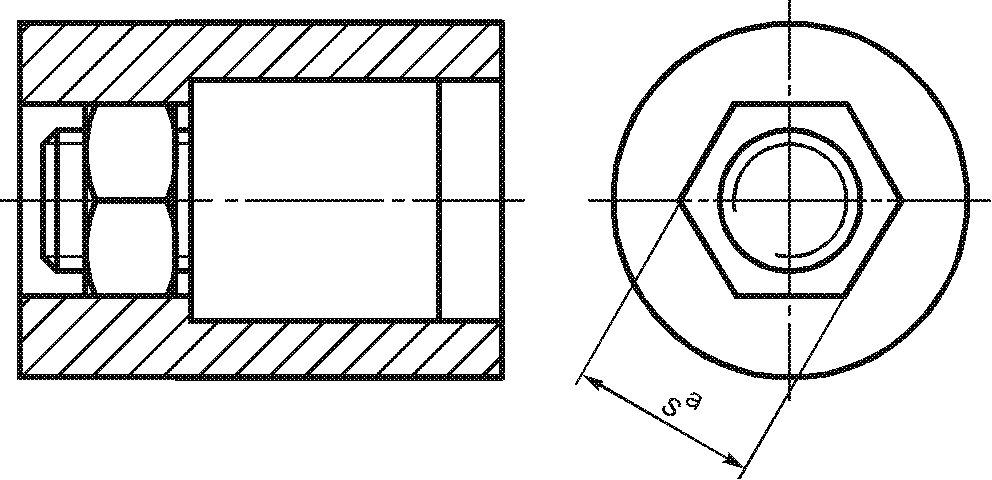
1 — размер максимума материала плюс t
установленного на рисунках 73 и 74
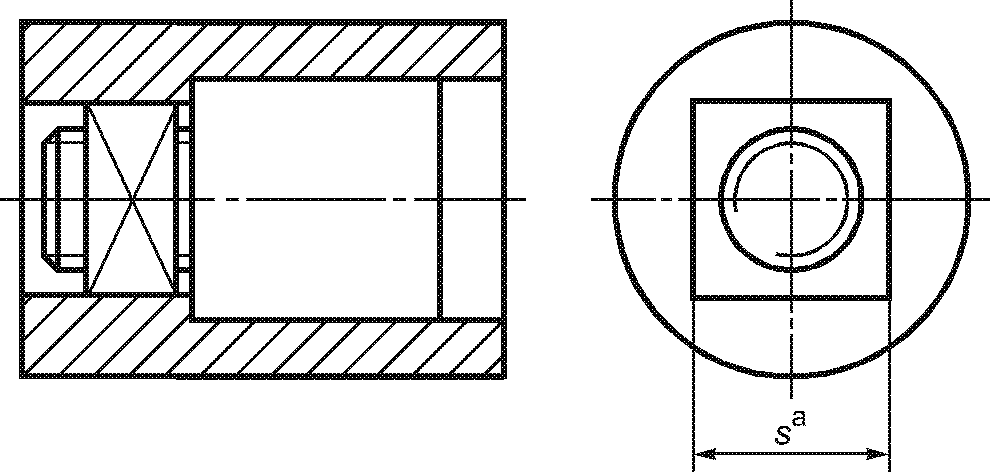
a Размер максимума материала плюс t.
Рисунок C.18. Калибр для проверки позиционного допуска,
установленного на рисунке 75
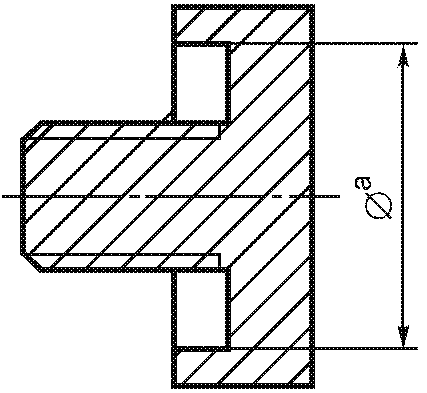
a Размер максимума материала плюс t.
Рисунок C.19. Калибр для проверки позиционного допуска,
установленного на рисунках 76 и 78
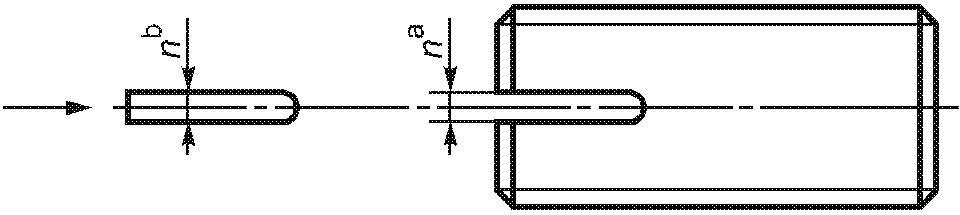
b Размер максимума материала минус t.
установленного на рисунке 77
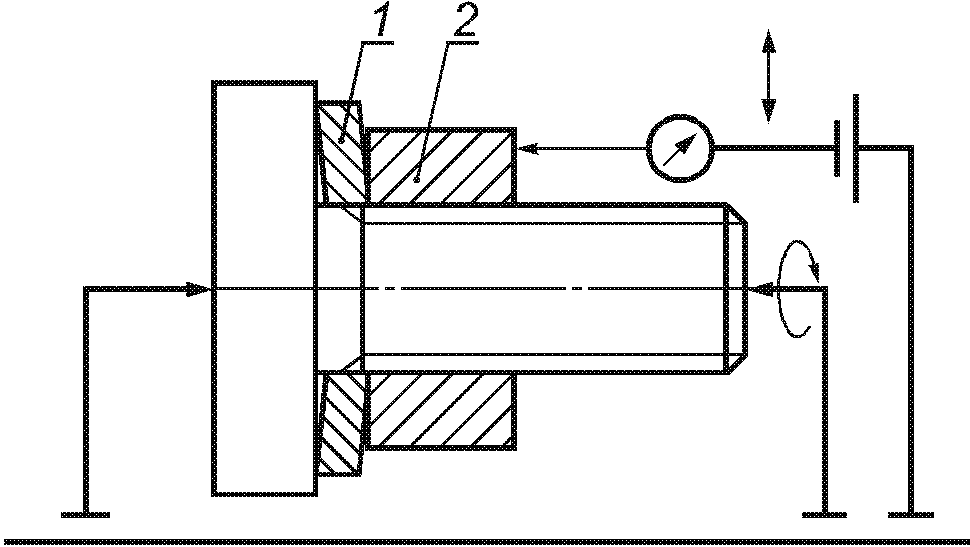
2 — крепежная деталь
Рисунок C.21. Измерительное устройство для проверки
полного биения (перпендикулярности),
установленного на рисунках 79 - 81
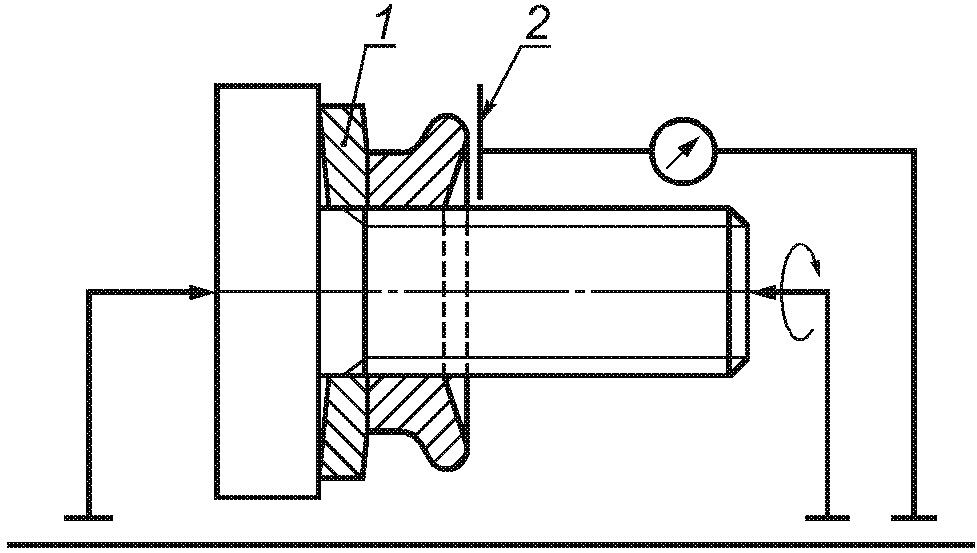
2 — кромка измерительной линейки
Рисунок C.22. Измерительное устройство для проверки
полного биения (перпендикулярности),
установленного на рисунке 82
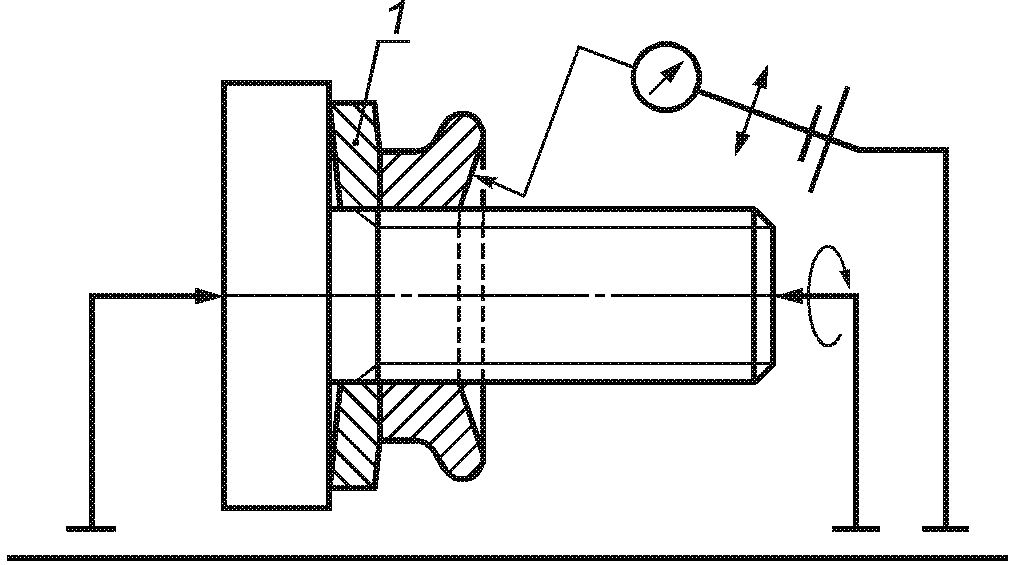
Рисунок C.23. Измерительное устройство для проверки
допустимого отклонения формы опорной поверхности,
установленного на рисунке 83
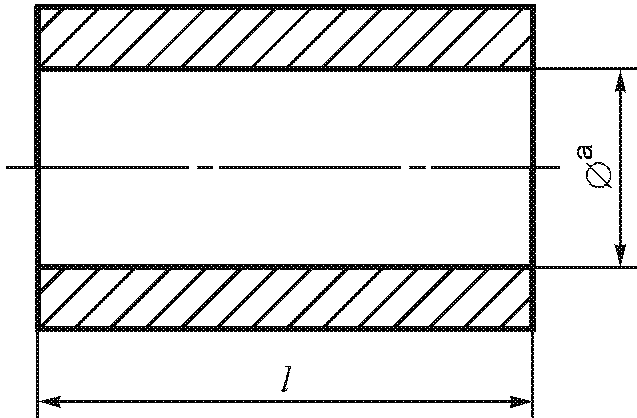
a Размер максимума материала плюс t.
Рисунок C.24. Калибр для проверки прямолинейности,
установленной на рисунках 47 - 50 и 104
МЕЖДУНАРОДНЫХ СТАНДАРТОВ ССЫЛОЧНЫМ НАЦИОНАЛЬНЫМ СТАНДАРТАМ РОССИЙСКОЙ ФЕДЕРАЦИИ И ДЕЙСТВУЮЩИМ В ЭТОМ КАЧЕСТВЕ МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего национального стандарта |
| ИСО 225:1983 | - | <*> |
| ИСО 286-1:1988 | NEQ | ГОСТ 25346-89 «Единая система допусков и посадок. Общие положения, ряды допусков и основных отклонений» |
| ИСО 286-2:1988 | NEQ | ГОСТ 25347-89 «Единая система допусков и посадок. Поля допусков и рекомендуемые посадки» |
| ИСО 885:2000 | NEQ | ГОСТ 24670-81 «Болты, винты и шурупы. Радиусы под головкой» |
| ИСО 965-3:1998 | MOD | ГОСТ 16093-2004 (ИСО 965-1:1998, ИСО 965-3:1998) «Основные нормы взаимозаменяемости. Резьба метрическая. Допуски. Посадки с зазором» |
| ИСО 1101:2004 | MOD | ГОСТ Р 53442-2009 (ИСО 1101:2004) «Основные нормы взаимозаменяемости. Установление геометрических допусков. Допуски формы, ориентации, расположения и биения» |
| ИСО 1478:1999 NEQ | ||
| ГОСТ Р ИСО 1478-93 «Резьба самонарезающих винтов» | ИСО 1479:1983 | - |
| <*> | ИСО 2692:2006 | MOD |
| ГОСТ Р 53090-2008 (ИСО 2692:2006) «Основные нормы взаимозаменяемости. Характеристики изделий геометрические. Требования максимума материала, минимума материала и взаимодействия» | ИСО 4032:1999 | NEQ |
| ГОСТ 5915-70 «Гайки шестигранные класса точности B. Конструкция и размеры» | ГОСТ 5927-70 «Гайки шестигранные класса точности A. Конструкция и размеры» | ИСО 4042:1999 IDT |
| ГОСТ Р ИСО 4042-2009 «Изделия крепежные. Электролитические покрытия» | ИСО 4757:1983 | NEQ |
| ГОСТ 10753-86 «Шлицы крестообразные для винтов и шурупов. Размеры и методы контроля» | ИСО 7053:1992 | - |
| <*> | ИСО 7721:1983 | - |
| <*> | ИСО 8015:1985 | - |
| <*> | ИСО 10509:1992 | - |
| <*> | ИСО 10642:1997 | - |
| <*> | ИСО 10664:1999 | IDT |
| ГОСТ Р ИСО 10664-2007 «Углубление звездообразное под ключ для болтов и винтов» | <*> Соответствующий национальный стандарт отсутствует. До его утверждения рекомендуется использовать перевод на русский язык данного международного стандарта. Перевод данного международного стандарта находится в Федеральном информационном фонде технических регламентов и стандартов. | |
| Примечание. В настоящей таблице использованы следующие условные обозначения степени соответствия стандартов: IDT — идентичные стандарты; MOD — модифицированные стандарты; NEQ — неэквивалентные стандарты. | ||