ГОСТ 11871-88. Межгосударственный стандарт. Гайки круглые шлицевые класса точности A. Технические условия
(утв. и введен в действие Постановлением Госстандарта СССР от 20.05.1988 № 1395)
Примечание
С 01.07.2003 до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в п. 1 ст. 46 Федерального закона от 27.12.2002 № 184-ФЗ. Документ введен в действие с 01.01.1989. Взамен ГОСТ 11871-80.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 11871-66*"]:::rst
  n1["ГОСТ 11871-73*"]:::rst
  n2["ГОСТ 11871-80*"]:::rst
  n3["ГОСТ 11871-88"]:::doc
  click n3 "https://bukva.ai/docs/standart-gost-11871-88" "ГОСТ 11871-88. Межгосударственный стандарт. Гайки круглые шлицевые класса точности A. Технические условия (утв. и введен в действие Постановлением Госстандарта СССР от 20.05.1988 N"
  n2 --> n3
  n1 --> n2
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Дата введения 1 января 1989 года
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. РАЗРАБОТАН И ВНЕСЕН Министерством станкостроительной и инструментальной промышленности СССР
2. УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Постановлением Государственного комитета СССР по стандартам от 20.05.88 № 1395
3. Стандарт полностью соответствует СТ СЭВ 5957-87
5. ССЫЛОЧНЫЕ НОРМАТИВНО-ТЕХНИЧЕСКИЕ ДОКУМЕНТЫ
| Обозначение НТД, на который дана ссылка | Номер пункта |
| ГОСТ 9.301-86 | 2.4 |
| ГОСТ 9.302-88 | 4.6 |
| ГОСТ 9.303-84 | 2.4 |
| ГОСТ 380-94 | 2.3 |
| ГОСТ 1050-88 | 2.3 |
| ГОСТ 1759.0-87 | 2.4 |
| ГОСТ 1759.1-82 | 4.2 |
| ГОСТ 1759.3-83 | 2.6, 4.5 |
| ГОСТ 2999-75 | 4.3 |
| ГОСТ 4543-71 | 2.3 |
| ГОСТ 5632-72 | 2.3 |
| ГОСТ 8908-81 | 2.2 |
| ГОСТ 9013-59 | 4.3 |
| ГОСТ 9378-93 | 4.4 |
| ГОСТ 15527-2004 | 2.3 |
| ГОСТ 16093-2004 | 2.1 |
| ГОСТ 17769-83 3 | |
| ГОСТ 18160-72 | 5 |
| ГОСТ 24643-81 | 2.2 |
| ГОСТ 24705-2004 | 1.2 |
| 6. ПЕРЕИЗДАНИЕ | |
Настоящий стандарт распространяется на круглые шлицевые гайки с номинальным диаметром резьбы от 6 до 200 мм.
1. ОСНОВНЫЕ ПАРАМЕТРЫ И РАЗМЕРЫ
1.1. Размеры гаек должны соответствовать указанным на чертеже и в табл. 1.
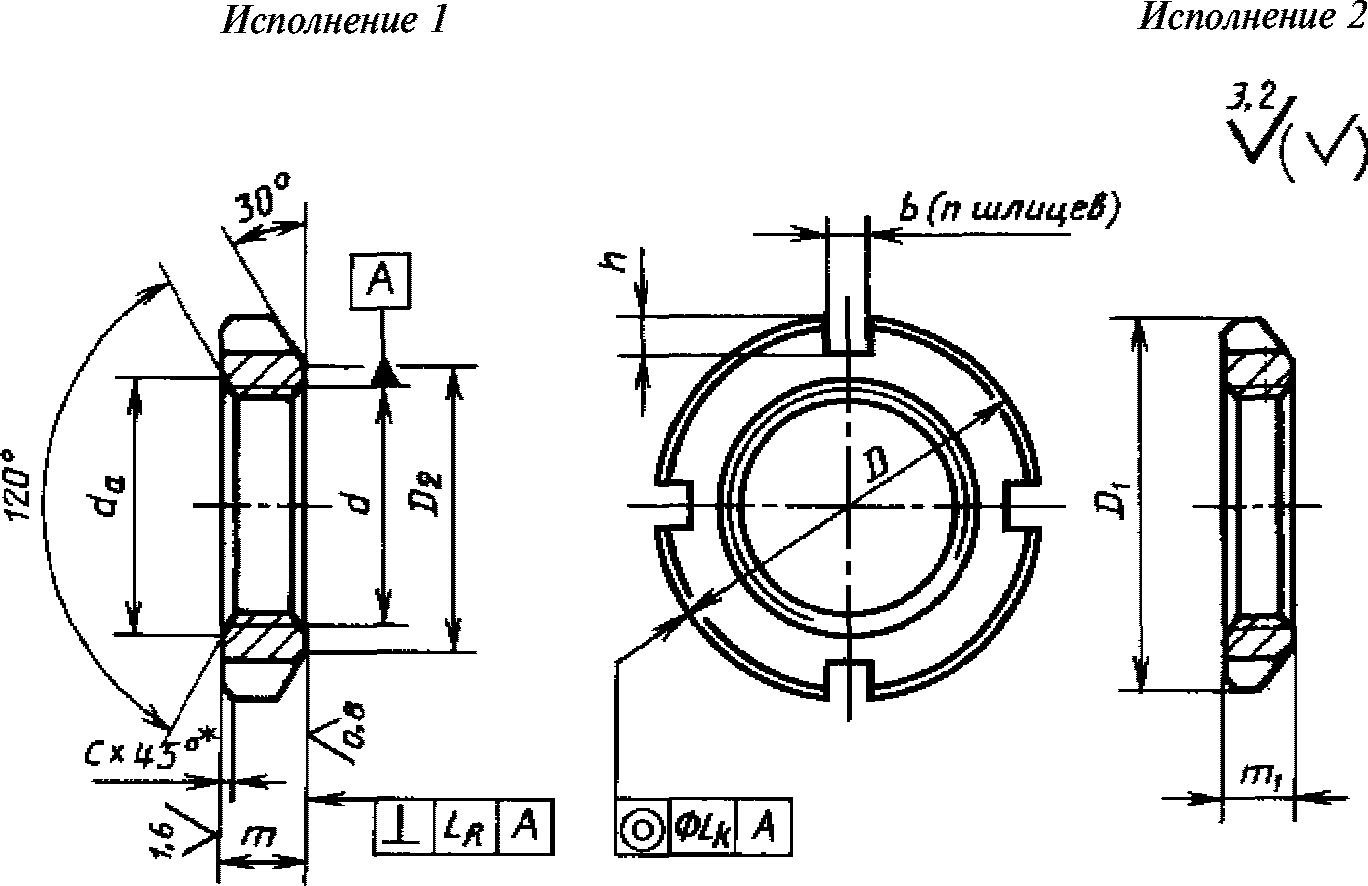
1. Допускается по соглашению между изготовителем и потребителем изготовлять гайки М45 — М125 с 4 шлицами.
2. Гайки с размерами, указанными в скобках, применять не рекомендуется.
Пример условного обозначения гайки исполнения 1, с диаметрами резьбы d = 16 мм, с мелким шагом резьбы 1,5 мм с полем допуска резьбы 6H, из стали марки 35, с химическим окисным покрытием, пропитанным маслом:
Гайка М16·1,5-6H.05.05 ГОСТ 11871-88
То же, из латуни Л63, без покрытия:
Гайка М16·1,5-6H.32 ГОСТ 11871-88
То же, исполнения 2, с цинковым покрытием толщиной 9 мкм, хроматированным:
Гайка 2 М16·1,5-6H.019 ГОСТ 11871-88
1.2 Резьба — по ГОСТ 24705.
1.3. Теоретическая масса стальных гаек указана в приложении 1.
2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1 Поле допуска резьбы — 6H по ГОСТ 16093.
2.2. Поля допусков размеров и допуски расположения поверхностей должны соответствовать указанным в табл. 2.
| Обозначение размера или допуска | Поле допуска или допуск |
|---|---|
| D; D1 | h12 |
| D2 | h14 |
| m; m1 | h14 |
| b | H14 |
| h | H14 |
| LR | По 9-й степени точности ГОСТ 24643 |
| Lк | По 11-й степени точности ГОСТ 24643 |
Допускается по соглашению между изготовителем и потребителем изготовлять гайки с допуском перпендикулярности опорной поверхности к оси резьбы LR — по 11-й степени точности и шероховатостью поверхностей Ra: 1,6; 3,2; 6,3 вместо Ra: 0,8; 1,6; 3,2 — соответственно.
| Материал | Твердость по Бринеллю HB, не менее | Условное обозначение марки (группы) | ||
| вид | марка | обозначение стандарта | ||
| Углеродистые стали | Ст 3 сп, Ст 3 кп | ГОСТ 380 | 90 | 02 |
| 20 | ГОСТ 1050 | 110 | 04 | |
| 35 | 140 | 05 | ||
| 45 | 170 | 06 | ||
| Легированные стали | 35Х | ГОСТ 4543 | 197 | 11 |
| 30ХГСА | 217 | |||
| Коррозионно-стойкие стали | 12Х18Н9Т 12Х18Н10Т | ГОСТ 5632 | - | 21 |
| 14Х17Н2 | 23 | |||
| Латунь | Л63 | ГОСТ 15527 | - | 32 |
2.4. Гайки должны изготовляться с покрытиями: цинковым хроматированным; кадмиевым хроматированным; окисным, пропитанным маслом; фосфатным пропитанным маслом или без покрытия. Выбор покрытия для определенного материала — по ГОСТ 9.303. Технические требования к покрытиям — по ГОСТ 9.301.
Условное обозначение покрытий — цифровое по ГОСТ 1759.0.
2.5. Твердость поверхностей шлицев гаек — не менее 372HV или 38HRCэ. Глубина закаленного слоя — не менее 1 мм.
По согласованию между изготовителем и потребителем допускается изготовлять гайки без термообработки.
2.6 Дефекты поверхности гаек — по ГОСТ 1759.3.
3. ПРИЕМКА
Правила приемки гаек — по ГОСТ 17769.
4. МЕТОДЫ КОНТРОЛЯ
4.1. Контроль внешнего вида гаек должен проводиться визуально без применения увеличительных приборов в помещении с освещенностью не менее 300 лк. Допускается в спорных случаях применять лупу с 2,5 — 3-кратным увеличением.
4.2. Контроль размеров и допусков расположения поверхностей — по ГОСТ 1759.1.
4.3. Твердость термически обработанных гаек следует определять по ГОСТ 2999 или по ГОСТ 9013. Арбитражным является измерение твердости по ГОСТ 2999.
4.4. Шероховатость поверхности следует проверять путем сравнения с образцами шероховатости по ГОСТ 9378.
Допускается контролировать шероховатость поверхностей приборами.
Шероховатость резьбы проверяется на боковых поверхностях профиля.
4.5 Контроль дефектов — по ГОСТ 1759.3.
4.6 Контроль покрытий — по ГОСТ 9.302.
4.7. Допускаемые осевые нагрузки для гаек исполнения 1 из стали 35 с номинальным диаметром резьбы до 48 мм приведены в приложении 2.
5. УПАКОВКА И МАРКИРОВКА
Упаковка гаек и маркировка тары — по ГОСТ 18160.
Примечание. Для определения массы гаек, изготовленных из латуни, значения массы, указанные в таблице, должны быть умножены на коэффициент 1,080.