ГОСТ 1759.1-82. Межгосударственный стандарт. Болты, винты, шпильки, гайки и шурупы. Допуски. Методы контроля размеров и отклонений формы и расположения поверхностей
(утв. Постановлением Госстандарта СССР от 29.07.1982 № 2954)
(ред. от 01.09.1988)
Внимание
Действие данного документа восстановлено на территории Российской Федерации с 01.09.2023 только в отношении продукции, поставляемой по Государственному оборонному заказу (Приказ Росстандарта от 15.08.2023 № 646-ст). Действие данного документа, утратившего силу с 01.01.2011 в связи с изданием Приказа Ростехрегулирования от 10.12.2009 № 692-ст, восстановлено на территории Российской Федерации с 01.09.2023 только в отношении продукции, поставляемой по Государственному оборонному заказу (Приказ Росстандарта от 15.08.2023 № 646-ст). Документ утратил силу на территории Российской Федерации с 01.01.2011 в связи с изданием Приказа Ростехрегулирования от 10.12.2009 № 692-ст. Взамен введен в действие ГОСТ Р ИСО 4759-1-2009. Документ включен в Перечень документов в области стандартизации, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения технического регламента о безопасности машин и оборудования, а также для осуществления оценки соответствия (Распоряжение Правительства РФ от 05.08.2010 № 1328-р). С 01.07.2003 до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в п. 1 ст. 46 Федерального закона от 27.12.2002 № 184-ФЗ. Документ введен в действие с 01.01.1983. Взамен ГОСТ 1759-70 в части допусков и методов контроля размеров и отклонений формы и расположения поверхностей.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 1759-56"]:::rst
  n1["ГОСТ 1759-62"]:::rst
  n2["ГОСТ 1759-70"]:::rst
  n3["ГОСТ 1759.1-82"]:::doc
  click n3 "https://bukva.ai/docs/gost-1759-1-82" "ГОСТ 1759.1-82. Межгосударственный стандарт. Болты, винты, шпильки, гайки и шурупы. Допуски. Методы контроля размеров и отклонений формы и расположения поверхностей (утв. Постановл"
  n4["ГОСТ Р ИСО 4759-1-2009"]:::rst
  click n4 "https://bukva.ai/docs/gost-r-iso-4759-1-2009" "ГОСТ Р ИСО 4759-1-2009. Национальный стандарт Российской Федерации. Изделия крепежные. Допуски. Часть 1. Болты, винты, шпильки и гайки. Классы точности A, B и C (утв. и введен в де"
  n5["ГОСТ ISO 4759-1-2015"]:::doc
  click n5 "https://bukva.ai/docs/standart-gost-iso-4759-1-2015" "ГОСТ ISO 4759-1-2015. Межгосударственный стандарт. Изделия крепежные. Допуски. Часть 1. Болты, винты, шпильки и гайки. Классы точности A, B и C (введен в действие Приказом Росстанд"
  n3 --> n4
  n2 --> n3
  n4 --> n5
  n1 --> n2
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Постановлением Государственного
комитета СССР по стандартам
от 29 июля 1982 г. № 2954
И РАСПОЛОЖЕНИЯ ПОВЕРХНОСТЕЙ
Bolts, screws, studs and nuts. Tolerances.
Control methods of dimensions and deviations
of form and surface position
ОКП 12 8000
Дата введения 1 января 1983 года
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. РАЗРАБОТАН И ВНЕСЕН Министерством черной металлургии СССР
2. УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Постановлением Государственного комитета СССР по стандартам от 29.07.82 № 2954
3. Стандарт полностью соответствует СТ СЭВ 2651-80
4. ВЗАМЕН ГОСТ 1759-70 в части допусков и методов контроля размеров и отклонений формы и расположения поверхностей
5. ССЫЛОЧНЫЕ НОРМАТИВНО-ТЕХНИЧЕСКИЕ ДОКУМЕНТЫ
| Обозначение НТД, на который дана ссылка | Номер пункта |
| ГОСТ 8.010-90 | 3.1 |
| ГОСТ 10753-86 | 3.6 |
| ГОСТ 11284-75 3.4; 3.12 | |
| ГОСТ 12414-94 | 2.1 |
| ГОСТ 19256-73 | 2.1 |
| ГОСТ 24997-2004 | 3.2 |
| ГОСТ 25069-81 | 2.3 |
| ГОСТ 25670-83 | 2.2 |
| 6. ИЗДАНИЕ с Изменением № 1, утвержденным в сентябре 1988 г. (ИУС 12-88) | |
Переиздание (по состоянию на январь 2009 г.).
Настоящий стандарт распространяется на болты, винты, шпильки и гайки общемашиностроительного применения с резьбой от M1 до M48, а также на шурупы и самонарезающие винты (кроме размеров их резьбы) и устанавливает для них три класса точности — A, B, C и методы контроля размеров и отклонений формы и расположения поверхностей.
Стандарт полностью соответствует СТ СЭВ 2651-80.
1. ПОЛЯ ДОПУСКОВ РЕЗЬБЫ
1.1. Поля допусков наружных и внутренних резьб должны соответствовать указанным в табл. 1.
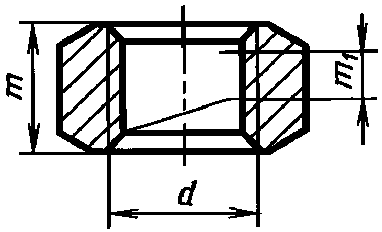
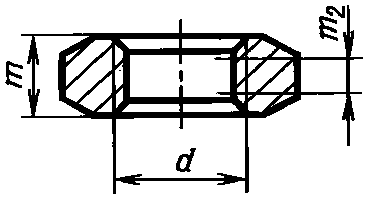
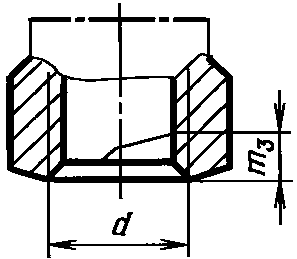
До 1 января 1990 г. для изделий классов точности A и B первой категории качества допускались поля допусков резьбы, соответствующие классу точности C.
1.2. Под нанесение металлических покрытий повышенной толщины допускается применять поля допусков резьб, не приведенные в табл. 1.
2. ДОПУСКИ РАЗМЕРОВ, ФОРМЫ И РАСПОЛОЖЕНИЯ ПОВЕРХНОСТЕЙ
2.1. Допуски размеров, допуски расположения и суммарные допуски формы и расположения поверхностей должны соответствовать указанным в табл. 2.
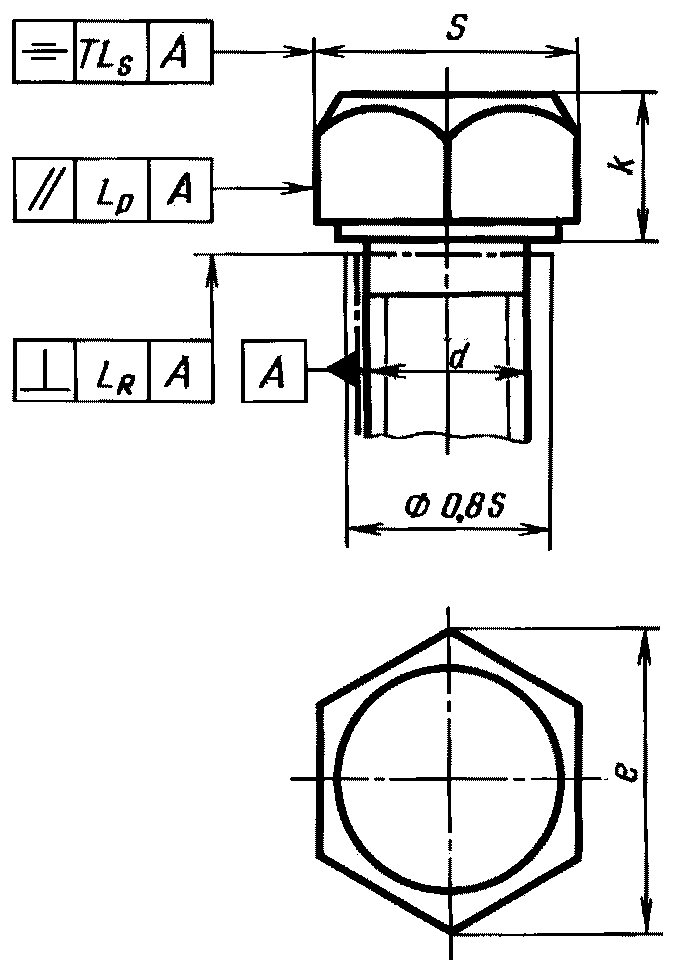
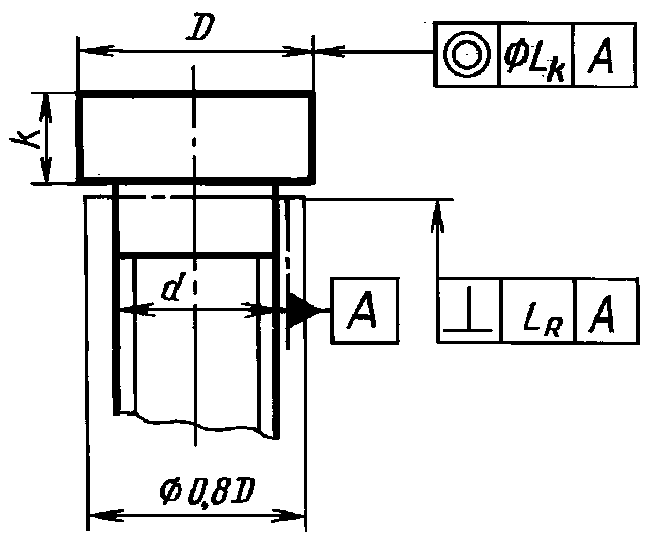
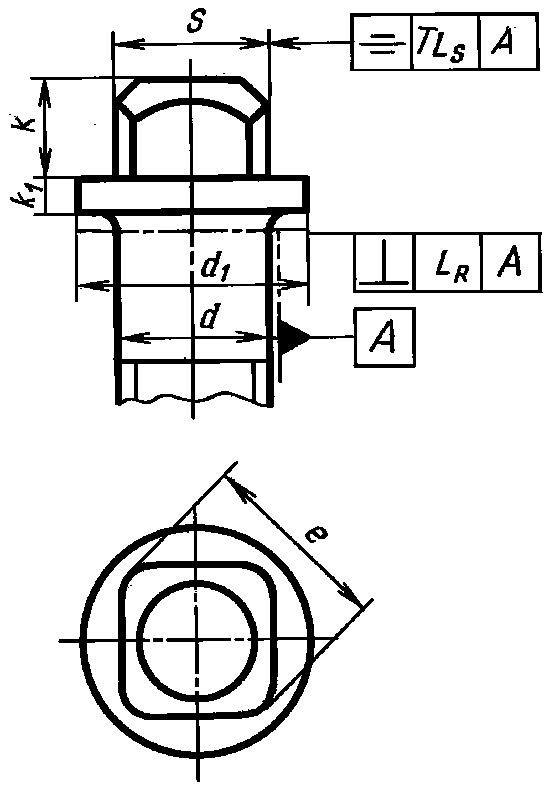
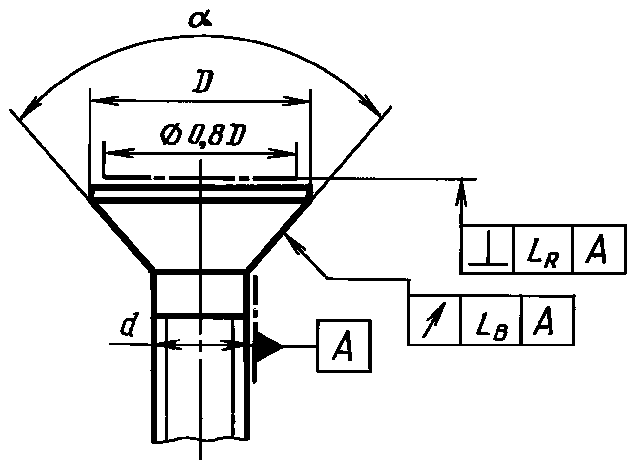
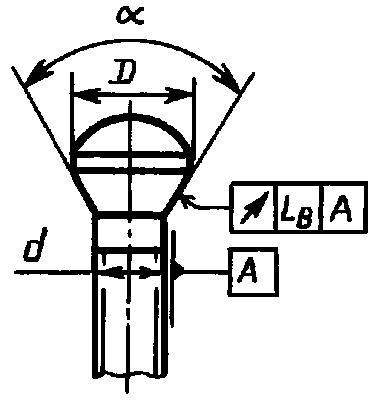
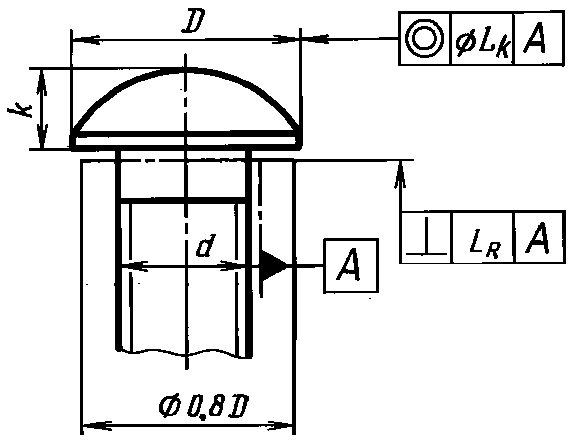
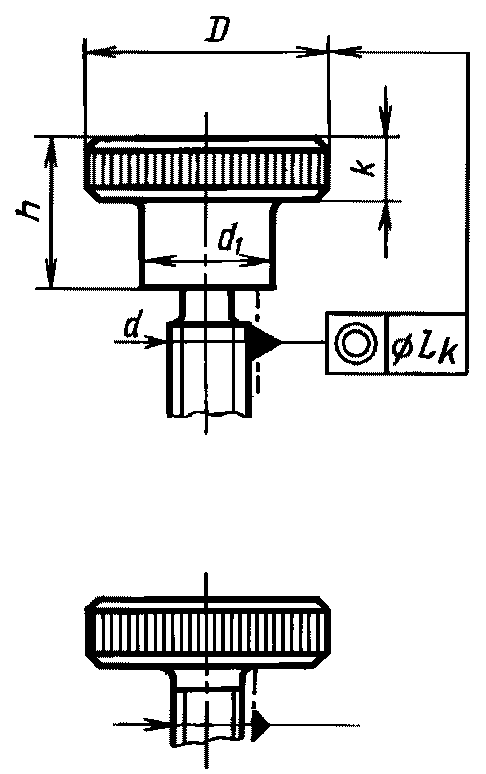
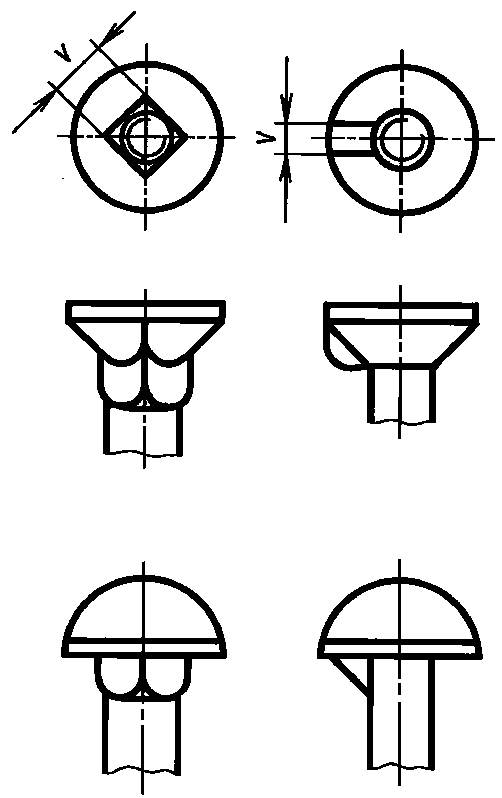
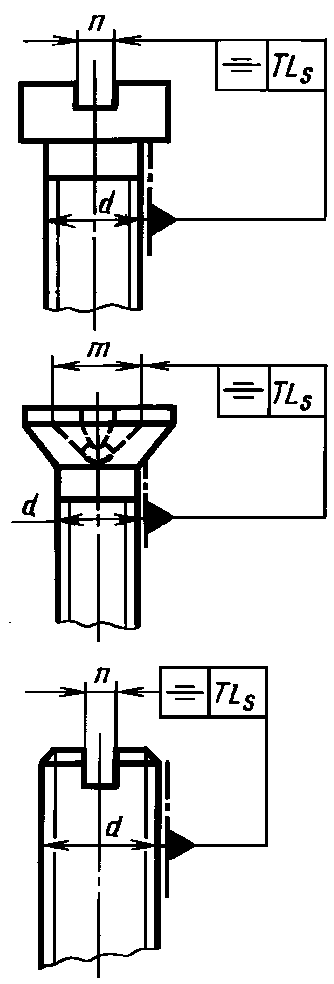
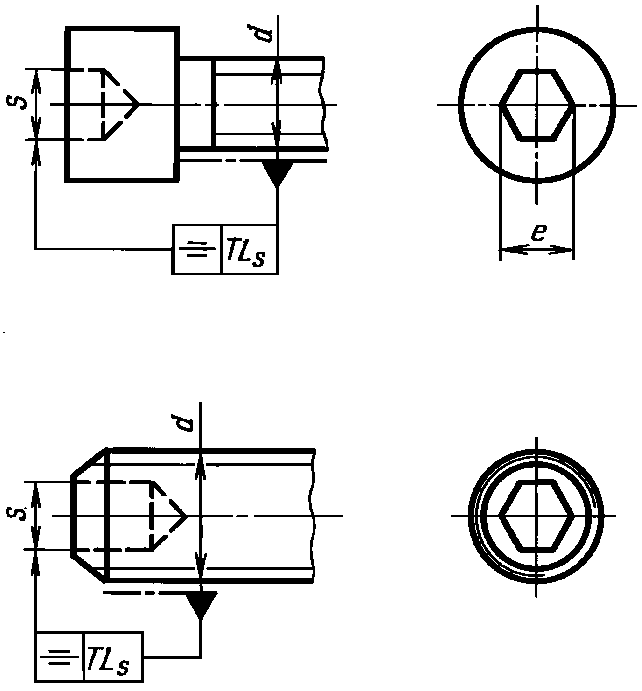
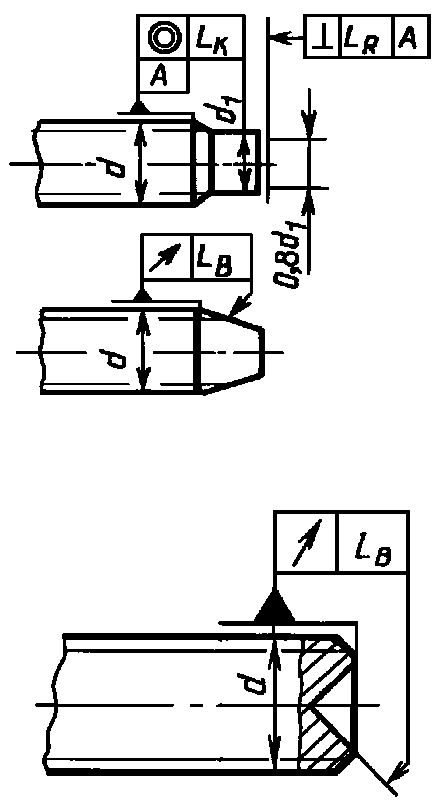
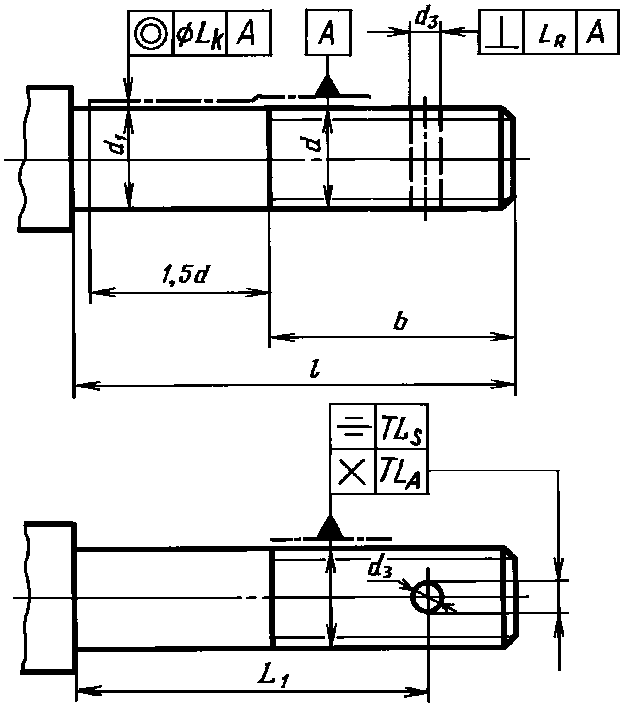
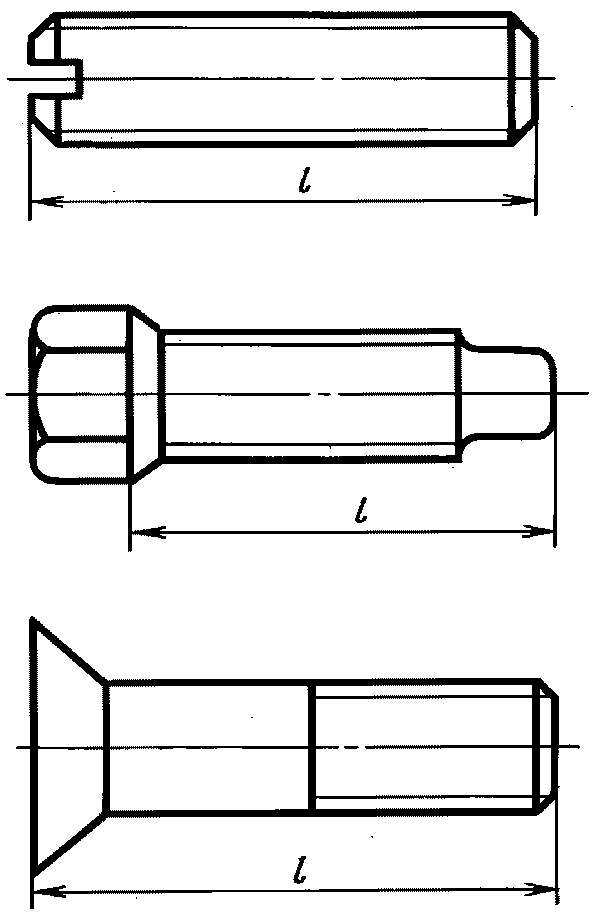
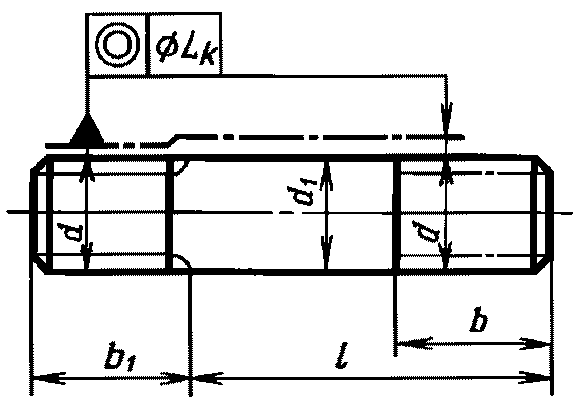
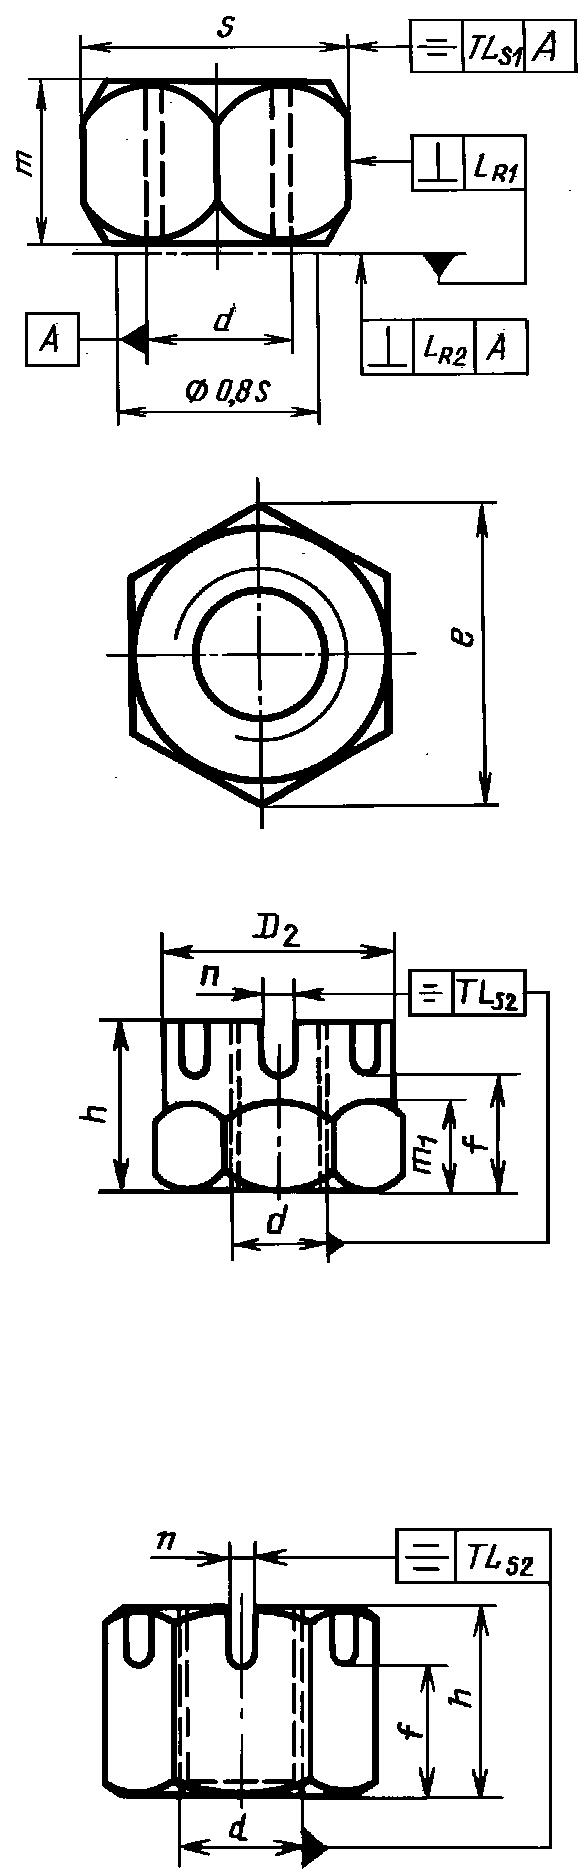
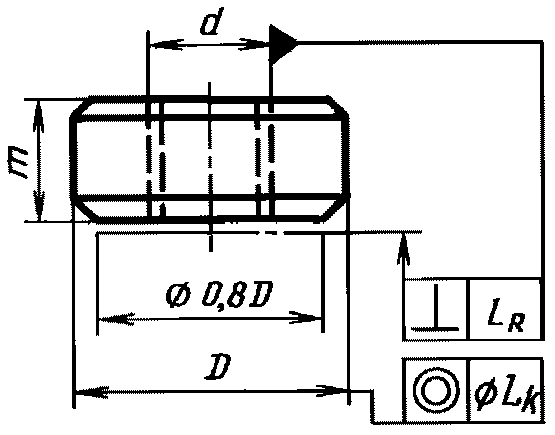
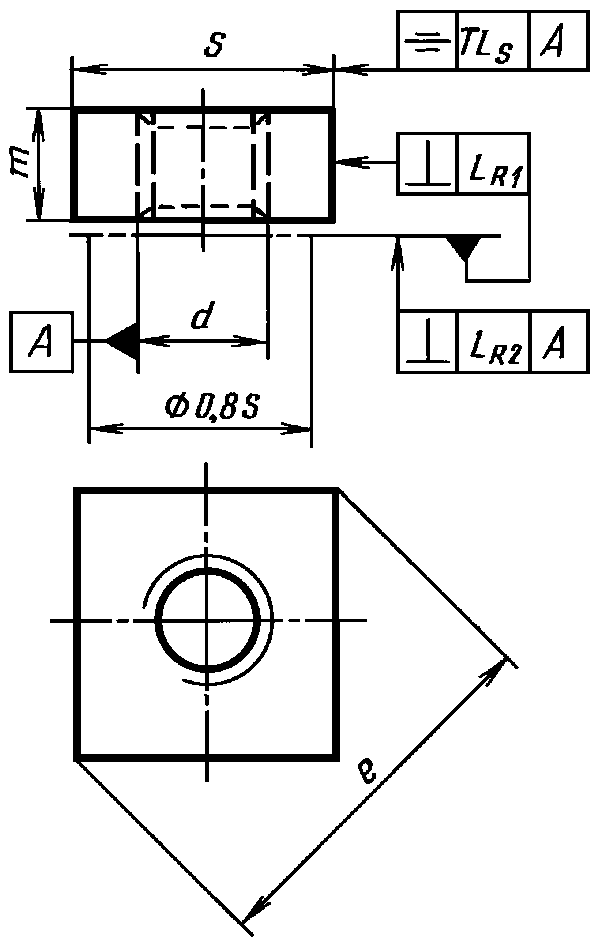
1. База — только гладкая или только резьбовая поверхность стержня. Длина базы равна d. Допускается длину базы на гладкой части стержня уменьшать до трех шагов резьбы (3P), если длина гладкой части меньше d.
2. Для болтов и винтов с фланцами (буртиками), а также для изделий, у которых шестигранная головка образуется холодной штамповкой без применения операции обсечки, диаметр описанной окружности e \geq 1,12S_{min} .
3. При выполнении резьбы накатыванием без редуцирования предельные отклонения диаметра гладкой части стержня — по ГОСТ 19256.
4. Допуски на размеры концов установочных винтов указаны в ГОСТ 12414.
При определении допусков перпендикулярности и параллельности поверхностей в формулы табл. 2 подставляют номинальные значения соответствующих размеров и полученные величины допусков округляют до второго знака после запятой.
Примечание. Числовые значения допусков и предельных отклонений, соответствующие обозначениям допусков и полей допусков в тексте и в табл. 2 настоящего стандарта, приведены в Приложении.
2.2. Неуказанные предельные отклонения размеров — по ГОСТ 25670 <*>: класс точности «средний» — для изделий класса точности A и B; класс точности «очень грубый» — для изделий класса точности C.
<> С 1 января 2004 г. введен в действие ГОСТ 30893.1-2002.*
(Измененная редакция, Изм. № 1).
2.3. Неуказанные допуски и формы расположения поверхности — по ГОСТ 25069 <>.*
<> С 1 января 2004 г. введен в действие ГОСТ 30893.2-2002.*
(Введен дополнительно, Изм. № 1).
3. МЕТОДЫ КОНТРОЛЯ
3.1. Размеры и расположение поверхностей изделий должны контролироваться универсальными измерительными инструментами, предельными калибрами, шаблонами, контрольными матрицами и другими средствами, аттестованными совместно с методиками измерения в порядке, установленном ГОСТ 8.010 <*>.
<*> На территории Российской Федерации действует ГОСТ Р 8.563-96.
При контроле размеров изделий допуски и предельные отклонения, заданные с точностью до 0,001 мм, должны округляться до 0,01 мм.
Размеры, не ограниченные предельными отклонениями, не контролируются. Выполнение их должно гарантироваться технологическим процессом изготовления.
3.2. Размеры резьбы должны проверяться предельными калибрами по ГОСТ 24997.
Допускается навинчивание (ввинчивание) калибра НЕ до прохождения;
отверстия под шплинт на стержневых изделиях;
Допускается навинчивание (ввинчивание) калибра ПР динамометрическим ключом с моментом, равным 0,06d в Н·м.
3.3. Размер под ключ и диаметр описанной окружности шестигранника и квадрата, а также диаметра цилиндрической головки винта контролируют в средней (по высоте) части гайки или головки изделия на участке, равном половине их высоты.
3.2; 3.3. (Измененная редакция, Изм. № 1).
3.4. Высота потайной головки измеряется при помощи приспособления, показанного на черт. 1.
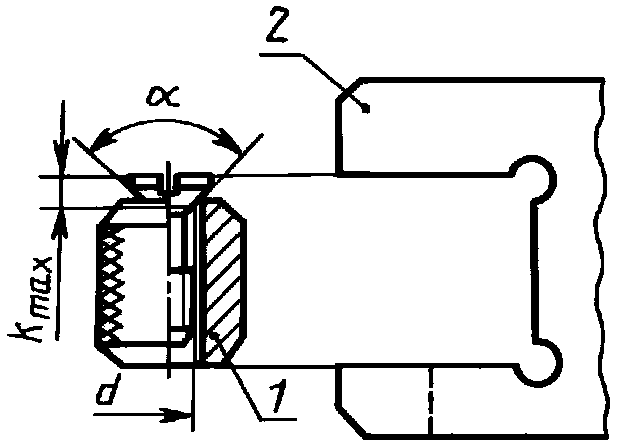
1 — втулка калибра; 2 — скоба калибра или индикатор
При этом размеры скобы и втулки должны соответствовать крепежному изделию с номинальным размером d, углом \alpha и максимальным размером k.
Диаметр отверстия контрольной втулки должен приниматься по 2-му ряду ГОСТ 11284.
Допускаются другие методы контроля.
(Измененная редакция, Изм. № 1).
3.5. Глубина и ширина прямого шлица в изделиях должны измеряться по оси стержня, при этом ширина шлица определяется у его основания.
3.6 Проверка крестообразных шлицев — по ГОСТ 10753.
3.7. Длина болта, винта, шпильки при косом срезе торца стержня должна проверяться по длинной стороне стержня.
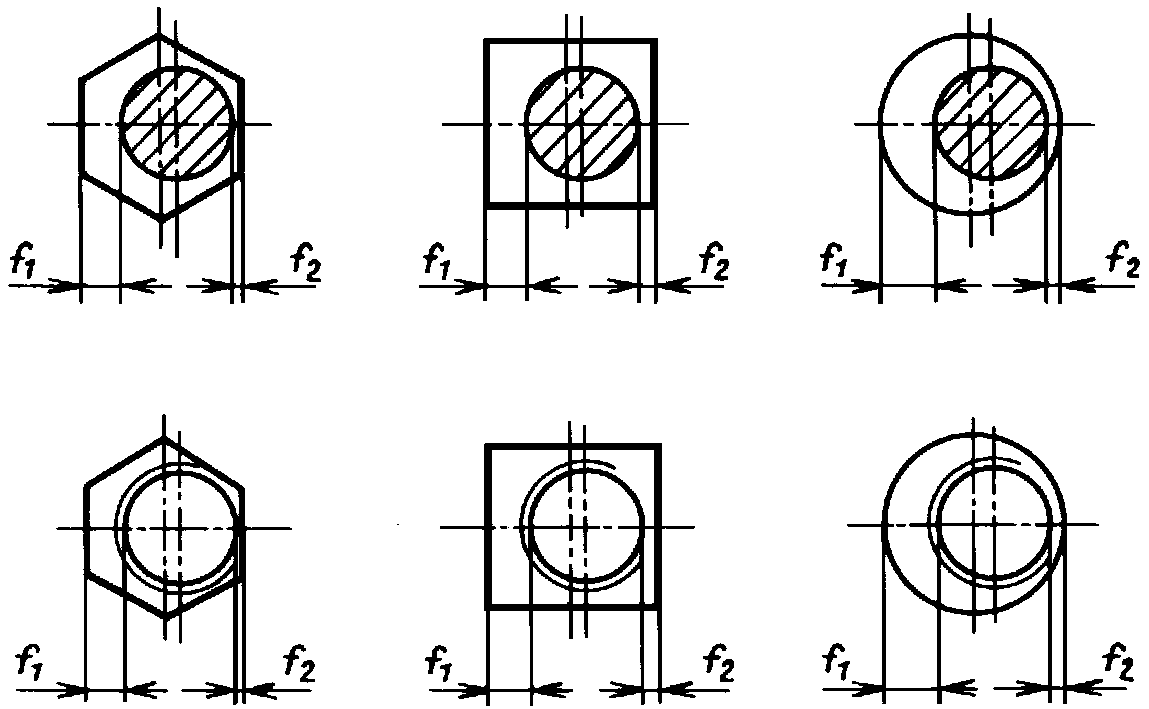
3.8. Отклонение от симметричности L_{s}\prime шестигранных и квадратных головок относительно оси стержня, отклонение от соосности L_{k}\prime круглых головок относительно стержня, отклонение от симметричности L_{s}\prime шестигранника и квадрата относительно оси отверстия в гайке и отклонение от соосности L_{k}\prime наружного цилиндра относительно отверстия в круглой гайке в соответствии с черт. 2 должны определяться по формуле
L_{s}\prime(L_{k}\prime) = f_{1} - f_{2} .
3.9. Отклонение от перпендикулярности опорной поверхности головки болта или винта относительно оси стержня проверяют щупом, измеряя просвет между опорной поверхностью головки и торцовой поверхностью контрольной матрицы. При этом диаметр отверстия в контрольной матрице должен быть выполнен с полем допуска D11, а высота матрицы должна быть не менее двух диаметров стержня изделия.
Отклонение от перпендикулярности опорных поверхностей гайки относительно оси резьбы проверяют щупом, измеряя просвет между каждой опорной поверхностью гайки и торцом контрольного кольца, навинченных на резьбовую оправку до соприкосновения между собой. Точность резьбы контрольного кольца и оправки должна соответствовать точности резьбы проверяемого изделия.
Допускается проверка отклонения перпендикулярности опорных поверхностей изделий по величине торцового биения с измерением индикаторными приборами.
(Измененная редакция, Изм. № 1).
3.9а. Отклонение от перпендикулярности граней шестигранника и квадрата гайки относительно опорной поверхности проверяют угловым шаблоном.
Допускается проверка перпендикулярности граней контролем индикаторными приборами радиального биения.
(Введен дополнительно, Изм. № 1).
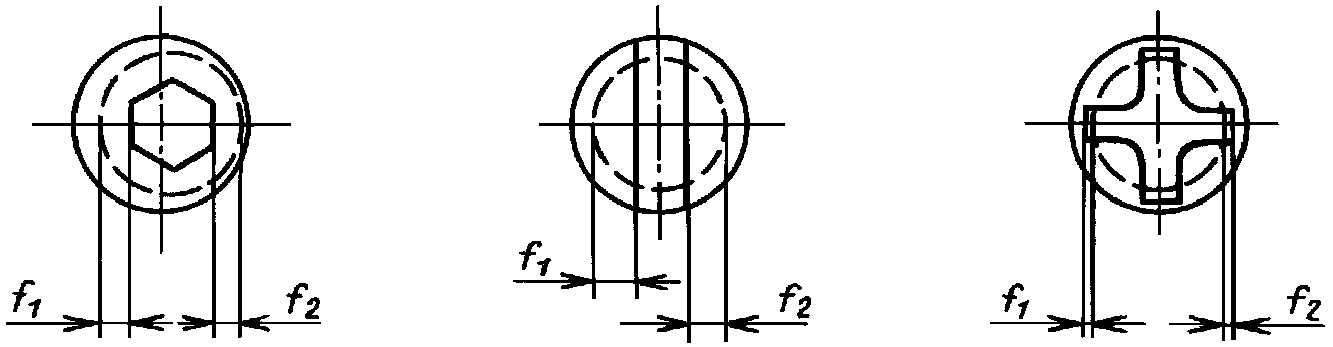
3.10. Отклонение от симметричности L_{s}\prime шлица или шестигранного углубления (внутреннего шестигранника) относительно оси стержня в соответствии с черт. 3 должно определяться по формуле
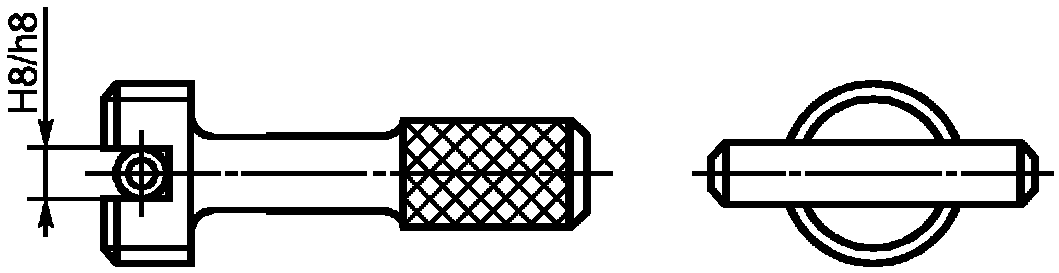
3.11. Отклонение симметричности прорезей в корончатых и прорезных гайках относительно оси резьбы проверяют калибром (черт. 4), резьба которого должна быть выполнена по размерам калибра ПР проверяемой гайки, а диаметр штифта равен условному диаметру шплинта.
Форма основания прорезей не контролируется.
Ширина прорези калибра должна быть равна диаметру штифта плюс допуск симметричности прорези гайки относительно оси в диаметральном выражении.
Отклонение прямолинейности шпилек и стержней болтов и винтов проверяют косвенно, по свободному вхождению стержня в контрольную матрицу и повороту в ней изделия вокруг оси на один оборот. Отверстие в матрице должно быть выполнено по первому ряду ГОСТ 11284 для болтов, винтов и шпилек классов точности A и B и по второму ряду для болтов класса точности C; глубина (длина) отверстия в матрице должна быть не менее длины стержня проверяемого изделия.
Допускается проверять отклонение прямолинейности стержня прокаткой его через щель, длина которой не менее длины стержня, а ширина (высота) равна диаметру отверстия в контрольной матрице.
Приложение. (Измененная редакция, Изм. № 1).