ГОСТ Р 52588-2006 (ЕН 12413:1999, ЕН 13743:2001). Инструмент абразивный. Требования безопасности
(утв. Приказом Ростехрегулирования от 16.11.2006 № 256-ст)
Внимание
Документ утратил силу с 1 января 2013 года в связи с изданием Приказа Росстандарта от 08.11.2011 № 520-ст. Взамен введен в действие ГОСТ Р 52588-2011. Утратил силу с 1 января 2013 года в связи с изданием Приказа Росстандарта от 08.11.2011 № 520-ст. Взамен введен в действие ГОСТ Р 52588-2011. Текст документа приведен с учетом поправки, опубликованной в «ИУС», № 1, 2008, поправки, опубликованной в «ИУС», № 6, 2009. Документ включен в Перечень документов в области стандартизации, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения технического регламента о безопасности машин и оборудования, а также для осуществления оценки соответствия (Распоряжение Правительства РФ от 05.08.2010 № 1328-р). Введен в действие с 1 января 2008 года.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ Р 52588-2006"]:::rst
  click n0 "https://bukva.ai/docs/gost-r-52588-2006" "ГОСТ Р 52588-2006. Инструмент абразивный. Требования безопасности (утв. Приказом Ростехрегулирования от 16.11.2006 N 256-ст)"
  n1["ГОСТ Р 52588-2011"]:::doc
  click n1 "https://bukva.ai/docs/gost-r-52588-2011" "ГОСТ Р 52588-2011. Национальный стандарт Российской Федерации. Инструмент абразивный. Требования безопасности (утв. и введен в действие Приказом Росстандарта от 08.11.2011 N 520-ст"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
от 16 ноября 2006 г. № 256-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
Abrasive tools. Safety requirements
ГОСТ Р 52588-2006 (ЕН 12413:1999, ЕН 13743:2001)
ОКП 39 8000
1 января 2008 года
Предисловие
Цели и принципы стандартизации в Российской Федерации установлены Федеральным законом от 27 декабря 2002 г. № 184 ФЗ «О техническом регулировании», а правила применения национальных стандартов Российской Федерации - ГОСТ Р 1.0-2004 «Стандартизация в Российской Федерации. Основные положения».
Сведения о стандарте
1. Разработан Федеральным государственным унитарным предприятием «Всероссийский научно-исследовательский институт стандартизации и сертификации в машиностроении» (ВНИИНМАШ).
2. Внесен Техническим комитетом по стандартизации ТК 95 «Инструмент».
3. Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 16 ноября 2006 г. № 256-ст.
4. Настоящий стандарт включает в себя модифицированные основные нормативные положения следующих европейских стандартов:
ЕН 12413:1999 «Требования безопасности для абразивной продукции на связке» (EN 12413:1999 «Safety requirements for bonded abrasive products», MOD);
EH 13743:2001 «Требования безопасности для изделий из шлифовальной шкурки» (EN 13743:2001 «Safety requirements for coated abrasives», MOD).
Введение
Настоящий стандарт учитывает особенности изложения национальных стандартов в соответствии с ГОСТ Р 1.5.
Указанные дополнительные требования, включенные в настоящий стандарт, выделены курсивом.
1. Область применения
Настоящий стандарт распространяется на абразивный инструмент на керамической (V), вулканитовой (R), вулканитовой с упрочняющими элементами (RF), бакелитовой (B), бакелитовой с упрочняющими элементами (BF), шеллаковой (E), магнезиальной (MG), полимерной (PL), &глифталевой (BE)& связках и абразивный инструмент на гибкой основе (шлифовальные лепестковые круги, шлифовальные фибровые диски, шлифовальные бесконечные ленты) с предельными рабочими скоростями от 16 м/с.
&Стандарт не распространяется на шлифовальный инструмент, изготовленный из текстильных, войлочных, кожаных материалов.&
2. Нормативные ссылки
&В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ Р 12.4.026-2001. Система стандартов безопасности труда. Цвета сигнальные, знаки безопасности и разметка сигнальная. Назначение и правила применения. Общие технические требования и характеристики. Методы испытаний
ГОСТ Р 51376.4-99 (ИСО 8662-4-94). Машины ручные. Измерение вибрации на рукоятках. Часть 4. Машины шлифовальные
ГОСТ Р 51967-2002. Круги полировальные. Технические условия
ГОСТ 12.1.005-88. Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны
ГОСТ 12.2.003-91. Система стандартов безопасности труда. Оборудование производственное. Общие требования безопасности
ГОСТ 12.2.009-99. Станки металлообрабатывающие. Общие требования безопасности
ГОСТ 12.2.010-75. Система стандартов безопасности труда. Машины ручные пневматические. Общие требования безопасности
ГОСТ 12.2.013.0-91 (МЭК 745-1-82). Система стандартов безопасности труда. Машины ручные электрические. Общие требования безопасности и методы испытаний
ГОСТ 12.2.030-2000. Система стандартов безопасности труда. Машины ручные. Шумовые характеристики. Нормы. Методы испытаний
ГОСТ 2270-78. Инструмент абразивный. Основные размеры элементов крепления
ГОСТ 2424-83. Круги шлифовальные. Технические условия
ГОСТ 2447-82. Головки шлифовальные. Технические условия
ГОСТ 2464-82. Сегменты шлифовальные. Технические условия
ГОСТ 8692-88. Диски шлифовальные фибровые. Технические условия
ГОСТ 17770-86. Машины ручные. Требования к вибрационным характеристикам
ГОСТ 21963-2002 (ИСО 603-15-99, ИСО 603-16-99). Круги отрезные. Технические условия
ГОСТ 22775-77. Круги шлифовальные лепестковые. Типы и основные размеры
ГОСТ 22776-77. Изделия из шлифовальной шкурки. Технические условия
ГОСТ 30513-97. Инструмент абразивный и алмазный. Методы испытаний на безопасность.
Примечание. При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодно издаваемому информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по соответствующим ежемесячно издаваемым информационным указателям, опубликованным в текущем году. Если ссылочный стандарт заменен (изменен), то при пользовании настоящим стандартом следует руководствоваться замененным (измененным) стандартом. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.&
3. Термины и определения
В настоящем стандарте применены следующие термины с соответствующими определениями:
3.1. Частота вращения шлифовальных головок или лепестковых кругов с оправкой n_{ab} , мин - 1 или 1/мин: число оборотов в единицу времени, при которых оправка изгибается под действием центробежной силы.
3.2. Предельная частота вращения абразивного инструмента n_{max} , мин - 1 или 1/мин: число оборотов в единицу времени абразивного инструмента при предельной рабочей скорости.
3.3. Рабочая скорость v, м/с: окружная скорость на периферии абразивного инструмента, при которой осуществляется процесс обработки.
3.4. Предельная рабочая скорость v_{s} , м/с: окружная скорость при которой должна обеспечиваться механическая прочность абразивного инструмента.
3.5. Скорость пробного пуска v_{pr} , м/с: окружная скорость, при которой абразивный инструмент испытан у потребителя.
3.6. Коэффициент пробного пуска f_{pr} : отношение скорости пробного пуска к предельной рабочей скорости.
3.7. Скорость разрушения v_{br} , м/с: окружная скорость, при которой разрушается абразивный инструмент под действием центробежной силы.
3.8. Испытательная скорость v_{brmin} , м/с: окружная скорость, при которой не разрушается абразивный инструмент под действием центробежной силы и при которой он испытан у изготовителя.
3.9. Коэффициент запаса прочности при разрушении абразивного инструмента S: отношение квадрата скорости разрушения к квадрату предельной рабочей скорости.
Примечание. S = (\frac{v_{brmin}}{v_{s}})2 .
3.10. Закрытая рабочая зона: зона, в которой проводится шлифование на стационарных станках с принудительной механической подачей, включая подвод и отвод детали или шлифовального круга. При этом работающий защищен от возможного разрыва шлифовального круга.
4. Перечень опасностей
4.1 При обработке материалов абразивным инструментом опасными и вредными факторами являются:
- разрыв;
- разрыв шлифовальной бесконечной ленты;
- повышенная концентрация вредных веществ, запыленность воздуха рабочей зоны, образование в нем аэрозолей при обработке с использованием смазочно-охлаждающей жидкости (СОЖ);
- повышенная вибрация и шум при работе ручными шлифовальными машинами.
5. Требования безопасности и меры защиты
5.1 Абразивные инструменты следует изготовлять со следующими предельными рабочими скоростями:
16; 20; 25; 32; 35; 40; &45&; 50; 63; 80; 100; 125; 140; 160 м/с.
Таблица перевода предельных рабочих скоростей кругов в частоту вращения приведена в Приложении А.
5.2. Предельные рабочие скорости в зависимости от вида абразивного инструмента должны соответствовать указанным в таблицах 1 - 5.
&по ГОСТ Р 51967, ГОСТ 2424&
| Тип круга | Размер, мм | Вид шлифовального | Вид подачи | Предельная рабочая скорость, м/с, на связках | ||||||||
| станка | V | B | BF | R | RF | E | MG | PL | BE | |||
| 1 | H <= 0,67D | Стационарные | Механическая | 35; 40; 50; 63 | 25; 32; 35; 40; 50; 63 | 63 | 25; 32; 35; 40; 50; 63 | 63 | 40 | 16; 25 | 50; 63 | 25; 32; 40; 50 |
| H <= 0,50D | 80 | 80 | 80 | 80 | 80 | - | - | - | - | |||
| H <= 0,50D | Механическая в закрытой рабочей зоне | 125 | 100 | 100 | 100 | - | ||||||
| Механическая при обдирочном шлифовании | - | 80 | - | - | ||||||||
| H <= 0,33D | Механическая в закрытой рабочей зоне при обдирочном шлифовании | 100 | ||||||||||
| H <= 0,67D | Стационарные и переносные | Ручная | 35 | 35; 40; 50 | 63 | 35; 40; 50 | 50 | 40 | 16; 25 | 50 | ||
| H <= 0,50D | - | 63 | - | 63 | 63 | - | - | |||||
| H <= 0,33D | - | 80 | - | 80 | ||||||||
| 2 | W <= 0,17D | Стационарные | Механическая | 25; 32; 35; 63 | 25; 32; 35; 40; 63 | - | - | 25 | 40; 50 | |||
| Ручная | 32; 35 | 35; 40; 50 | - | |||||||||
| 3 | H <= 0,67D | Механическая | 35; 40; 50; 63 | 35; 40; 50; 63 | 50; 63 | 50; 63 | ||||||
| H <= 0,50D | 80 | 80 | 80 | - | ||||||||
| H <= 0,50D | Механическая в закрытой рабочей зоне | 125 | 100 | 100 | ||||||||
| 4 | D <= 200 | Ручные шлифовальные машины | Ручная | - | 50 | 80 | - | |||||
| 5 | H <= 0,67D | Стационарные | Механическая | 35; 40; 50; 63 | 35; 40; 50; 63 | 63 | 50; 63 | 63 | 50; 63 | |||
| H <= 0,50D | 80 | 80 | 80 | 80 | 80 | |||||||
| H <= 0,67D | Механическая в закрытой рабочей зоне | - | - | - | - | - | ||||||
| H <= 0,50D | 100 | 100 | 100 | |||||||||
| H <= 0,50D | Стационарные и переносные | Ручная | - | - | 63 | - | 63 | - | ||||
| H <= 0,33D | 80 | 80 | ||||||||||
| 6 | E <= 0,20T | Стационарные | Механическая | 32; 40; 63 | 32; 40; 63 | - | 32; 40; 63 | - | 40 | |||
| Ручная | 32 | 40; 50 | 40 | |||||||||
| D <= 180 T <= 70 E >= 0,25T | Ручные шлифовальные машины | - | 50 | - | - | |||||||
| 7 | H <= 0,67D | Стационарные | Механическая | 35; 40; 50; 63 | 35; 40; 50; 63 | 50; 63 | 50; 63 | |||||
| H <= 0,50D | Механическая в закрытой рабочей зоне | 80;100 | 80; 100 | 80;100 | - | |||||||
| 10 | H <= 0,67D | Стационарные | Механическая | 35; 50 | 35; 50 | 35; 50 | ||||||
| 11 | E <= 0,20T | Стационарные | Механическая | 32; 50 | 32; 40; 50 | 40; 50 | ||||||
| Механическая в закрытой рабочей зоне | 63 | 80 | 63 | 50 | ||||||||
| Ручная | 32 | 40 | 40 | 40 | ||||||||
| E <= 0,25T | Ручные шлифовальные машины | - | 50 | - | ||||||||
| 12 | E <= 0,50T | Стационарные | Механическая | 32; 50 | 32; 40; 50 | 32; 40; 50 | 40 | |||||
| Механическая в закрытой рабочей зоне | 63 | 80 | 63 | 50 | ||||||||
| Ручная | 32 | 40 | 40 | - | ||||||||
| 13 | Механическая | 32; 50 | 32; 40; 50 | 32; 40; 50 | 40 | |||||||
| Механическая в закрытой рабочей зоне | 63 | 80 | 63 | 50 | ||||||||
| Ручная | 32 | 40 | 40 | - | ||||||||
| 14 | Механическая | 32; 50 | 32; 40; 50 | 32; 40; 50 | ||||||||
| Механическая в закрытой рабочей зоне | 63 | 80 | 63 | |||||||||
| Ручная | 32 | 40 | 40 | |||||||||
| 20; | H <= 0,67D | Стационарные | Механическая | 35; 40; | 35; 40; | 35; 40; | 50; 63 | |||||
| 21; 22; 23; 24; 25; 26 | 50; 63 | 50; 63 | 50; 63 | |||||||||
| H <= 0,50D | 80 | 80 | 80 | - | ||||||||
| H <= 0,67D | Механическая в закрытой рабочей зоне | 40 | 50 | 50 | ||||||||
| H <= 0,50D | 100 | 100 | 100 | |||||||||
| 27; | D <= 230 | Ручные | Ручная | - | - | 80 | - | |||||
| 28 | H <= 22, 23 4 <= U <= 10 | шлифовальные машины | ||||||||||
| 35; | H <= 0,67D | Стационарные | Механическая | 32; 35; | 32; 35; | - | 25 | 40; 50 | ||||
| 36 | 63 | 50; 63 | ||||||||||
| Ручная | 32 | 50 | - | 40 | ||||||||
| 37 | W <= 0,17D | Механическая | 32; 63 | 50; 63 | 40; 50 | |||||||
| Ручная | 32 | 50 | 40 | |||||||||
| 38; | H <= 0,67D | Механическая | 40 | 50 | 50 | 50 | - | |||||
| 39 | U <= 0,025D | |||||||||||
| H <= 0,67D U <= 0,005D | 63 | 63 | 63 | - | ||||||||
| H <= 0,50D U <= 0,005D | 80 | 80 | 80 | |||||||||
| H <= 0,67D U <= 0,025D | Механическая в закрытой рабочей зоне | 40 | 50 | 50 | ||||||||
| H <= 0,50D U <= 0,005D | 125 | 100 | 100 | |||||||||
Предельные рабочие скорости отрезных кругов по &ГОСТ 21963&
| Тип круга | Размер, мм | Вид шлифовального станка | Вид подачи | Предельная рабочая скорость, м/с, на связках | ||||
| B | BF | R | RF | E | ||||
| 41 | T <= 0,02D H <= 0,33D | Стационарные | Механическая | 50; 63; 80 | 80; 100; 125 | 50; 63; 80 | 80; 100 | 63 |
| T <= 0,02D H <= 0,33D | Ручная | 80 | ||||||
| T <= 0,02D H <= 0,33D | Механическая в закрытой рабочей зоне | 50; 63; 80; 100 | 80; 100; 125 | 50; 63; 80; 100 | 125 | - | ||
| T <= 0,02D H <= 0,25D | Переносные | Ручная | 50; 63; 80; 100 | 80; 100; 125 | 50; 63 80 | - | ||
| D <= 230 T <= 3,2 H <= 22,23 | Ручные шлифовальные машины | 50; 63; 80 | ||||||
| D = 300 — 400 T <= 0,015D H <= 0,25D | 50; 63; 80; 100 | |||||||
| 42 | T <= 0,02D H <= 0,33D | Стационарные | Механическая | 50; 63 | 80; 100; 125 | 80 | ||
| T <= 0,02D H <= 0,33D | Ручная | |||||||
| T <= 0,02D H <= 0,33D | Механическая в закрытой рабочей зоне | 80; 100; 125 | 80; 125 | |||||
| T <= 0,02D H <= 0,25D | Переносные | Ручная | 80; 100; 125 | 80 | ||||
| D <= 230 U <= 3,2 H <= 22,23 | Ручные шлифовальные машины | - | ||||||
собранных из сегментов по &ГОСТ 2664&
| Тип сегмента | Размер, мм | Вид шлифовального станка | Вид подачи | Предельная рабочая скорость, м/с, на связках | |||
| V | B | E | MG | ||||
| СП; 1C; 2C; 4C; 5C; 6C; 7C; 8C | L <= 1,5B | Стационарные | Механическая | 32; 63 | 40; 63 | 40 | 25 |
| Ручная | 32 | 40 | |||||
с оправками по &ГОСТ 2447&
| Тип головки | Размер, мм | Вид шлифовального станка | Подача | Предельная рабочая скорость, м/с, на связках | |||
| V | B | R | PL | ||||
| AW; EW; FW; KW | D <= 40 H <= 63 | Ручные шлифовальные машины | Ручная | 40; 50 | 50 | - | - |
| DW; F-1W F-2W | D <= 40 H <= 22 | Стационарные | Механическая | 50 | 50 | 50 | |
| Ручные шлифовальные машины | Ручная | ||||||
и шлифовальных фибровых дисков
| Тип | Размер, мм | Вид шлифовального станка | Вид подачи | Предельная рабочая скорость, м/с |
| Лепестковые круги без оправок по &ГОСТ 22775& | D <= 600 H <= 300 D >= 0,5D 1 | Стационарные | Механическая | 35; 40; 45; 50; 63 |
| D >= 0,33D 1 | Ручные шлифовальные машины | Ручная | ||
| Лепестковые круги с оправками по &ГОСТ 22775& | D <= 140 H <= 40 | 40; 45 | ||
| Торцовые лепестковые круги | D <= 230 T <= 22 H <= 22,23 | 63; 80 | ||
| Диски фибровые по &ГОСТ 8692& | D <= 225 d <= 0,25D |
5.3. Коэффициенты запаса прочности и испытательные скорости абразивного инструмента должны соответствовать указанным в таблицах 6 - 8.
кругов и шлифовальных головок
| Вид шлифовального станка | Вид обработки | v s | S | v br min |
| Стационарные | Шлифование &и полирование& с механической подачей | 16 | 3 | 28 |
| 20 | 35 | |||
| 25 | 43 | |||
| 32 | 55 | |||
| 35 | 61 | |||
| 40 | 69 | |||
| 50 | 87 | |||
| 63 | 109 | |||
| 80 | 139 | |||
| Шлифование &и полирование& с механической подачей в закрытой рабочей зоне | 40 | 1,75 | 53 | |
| 50 | 66 | |||
| 63 | 83 | |||
| 80 | 106 | |||
| 100 | 132 | |||
| 125 | 165 | |||
| 140 | 185 | |||
| 160 | 212 | |||
| Обдирочное шлифование с механической подачей | 63 | 3,5 | 118 | |
| 80 | 150 | |||
| Обдирочное шлифование с механической подачей в закрытой рабочей зоне | 63 | 3 | 109 | |
| 80 | 139 | |||
| 100 | 173 | |||
| Стационарные и переносные | Шлифование с ручной подачей | 16 | 28 | |
| 20 | 35 | |||
| 25 | 43 | |||
| 32 | 55 | |||
| 35 | 61 | |||
| 40 | 69 | |||
| 50 | 87 | |||
| 63 | 109 | |||
| 80 | 3,5 | 150 | ||
| Ручные шлифовальные машины | Шлифование с ручной подачей | 16 | 3 | 28 |
| 20 | 35 | |||
| 25 | 43 | |||
| 32 | 55 | |||
| 35 | 61 | |||
| 40 | 69 | |||
| 50 | 87 | |||
| 63 | 3,5 | 118 | ||
| 80 | 150 |
и испытательные скорости отрезных кругов
| Вид шлифовального станка | Вид обработки | v s | S | v br min |
| Стационарные | Отрезка с механической подачей | 35 | 2 | 50 |
| 40 | 57 | |||
| 50 | 71 | |||
| 63 | 89 | |||
| 80 | 113 | |||
| 100 | 141 | |||
| Отрезка с механической подачей в закрытой рабочей зоне | 40 | 1,75 | 53 | |
| 50 | 66 | |||
| 63 | 83 | |||
| 80 | 106 | |||
| 100 | 132 | |||
| 125 | 165 | |||
| Стационарные и переносные | Отрезка с ручной подачей | 63 | 3,5 | 118 |
| 80 | 150 | |||
| Ручные шлифовальные машины | 50 | 94 | ||
| 63 | 118 | |||
| 80 | 150 | |||
| 100 | 188 |
и шлифовальных фибровых дисков
| Вид шлифовального станка | Вид обработки | v s | S | v br min |
| Стационарные и переносные | Шлифование с механической и ручной подачей | 16 | 3 | 28 |
| 20 | 35 | |||
| 25 | 43 | |||
| 32 | 55 | |||
| 35 | 61 | |||
| 40 | 69 | |||
| 45 | 78 | |||
| 50 | 87 | |||
| 63 | 109 | |||
| Ручные шлифовальные машины | Шлифование с ручной подачей | 16 | 28 | |
| 20 | 35 | |||
| 25 | 43 | |||
| 32 | 55 | |||
| 35 | 61 | |||
| 40 | 69 | |||
| 45 | 78 | |||
| 50 | 87 | |||
| 63 | 3,5 | 118 | ||
| 80 | 150 |
5.4. Коэффициенты пробного пуска и скорости пробного пуска должны соответствовать указанным в таблице 9.
| v s | f при S pr | v при f pr pr | |||
| 1,75; 2 | 3; 3,5 | 1,1 | 1,2 | 1,3 | |
| 16 | - | 1,3 | - | - | 21 |
| 20 | 26 | ||||
| 25 | 33 | ||||
| 32 | 42 | ||||
| 35 | 1,1 | 39 | 46 | ||
| 40 | 44 | 52 | |||
| 50 | 55 | 65 | |||
| 63 | 1,2 | - | 76 | - | |
| 80 | 1,1 | 88 | - | ||
| 100 | 110 | ||||
| 125 | 138 | ||||
| 140 | - | 154 | |||
| 160 | 176 | ||||
&Примечание. Скорости пробного пуска для полировальных кругов на вулканитовой связке должны соответствовать коэффициенту пробного пуска равному 1,1.&
&5.5. Абразивный инструмент и элементы его крепления должны быть ограждены средствами защиты (кожухом, ограждением, металлическим экраном, колпаком и т.д.), входящими в комплект оборудования.
5.6. Размеры защитного кожуха, материал, из которого он изготовлен, а также тип и максимальные размеры абразивного инструмента должны быть указаны в паспорте оборудования.
5.7. Абразивный инструмент следует эксплуатировать на оборудовании, отвечающем требованиям ГОСТ 12.2.003, ГОСТ 12.2.009, ГОСТ 12.2.010, ГОСТ 12.2.013.0.
5.8 На оборудовании должны быть предусмотрены устройства для:
- удаления абразивной пыли и отходов шлифования из зоны обработки;
- защиты рабочего от аэрозолей, образующихся при использовании СОЖ;
- защиты рабочего от абразивной, металлической и неметаллической пыли, частиц обрабатываемого материала, образующихся в процессе правки, шлифования, заточки и т.д.
5.9 Крепление шлифовальных кругов — по ГОСТ 2270.
Примечание. Для кругов с наружным диаметром или диаметром отверстия, не предусмотренными ГОСТ 2270, ширину кольцевой прижимной поверхности и высоту фланцев выбирают по ближайшему размеру.
Зазор между отверстием круга и посадочным местом должен быть в пределах допусков на диаметр посадочного отверстия по ГОСТ 2424, ГОСТ 21963 и посадок по ГОСТ 2270.&
5.10. Между прижимными фланцами и инструментом должны ставиться прокладки из картона или другого эластичного материала толщиной от 0,5 до 1,0 мм.
Прокладка должна перекрывать всю прижимную поверхность фланца и &равномерно выступать наружу по всей окружности не менее чем на 1 мм&.
Прокладки не используют для крепления кругов типов:
2, 4, 27, 28, 35, 36, 37, 41 с T <= 1 мм; 41, 42 с D <= 400 мм на органической связке с упрочняющими элементами.
Не допускается использовать этикетку на шлифовальном круге в качестве прокладки.
&5.11. При закреплении инструмента не допускается применение насадок на гаечные ключи, ударного инструмента.
5.12. На станках с ручной подачей изделий запрещается использовать рычаг для увеличения усилия нажима обрабатываемых деталей на шлифовальный круг.
5.13. При обработке шлифовальными кругами изделий, не закрепленных жестко на станке, следует применять подручники. Подручники должны быть передвижными, обеспечивающими установку и закрепление их в требуемом положении.
У станков, имеющих два подручника, каждый подручник должен иметь независимое перемещение. Перестановка подручников во время работы не допускается.
Подручники должны иметь достаточную площадку для обеспечения устойчивого положения обрабатываемого изделия. Подручники следует устанавливать так, чтобы верхняя точка соприкосновения изделия со шлифовальным кругом находилась выше горизонтальной плоскости, проходящей через центр круга, но не более чем на 10 мм.
Зазор между краем подручника и рабочей поверхностью шлифовального круга должен быть меньше половины толщины шлифуемого изделия, но не более 3 мм.
Края подручников со стороны шлифовального круга не должны иметь выбоин, сколов и других дефектов.
5.14. У станков с электромагнитными плитами должны быть блокирующие устройства, обеспечивающие автоматический отвод шлифовального круга от изделия и выключение перемещения стола в случае прекращения или падения ниже допустимого значения электрического напряжения.
5.15. При замене электродвигателя шлифовального станка или изменении передаточного отношения привода в паспорте станка должна быть сделана соответствующая запись.
5.16. Круги диаметром не менее 250 мм, а также круги диаметром не менее 125 мм с предельной рабочей скоростью не менее 63 м/с перед установкой на станок должны быть отбалансированы в сборе с планшайбой.
Примечание. Круги с предельной рабочей скоростью до 50 м/с перед установкой на станок допускается не балансировать в сборе с планшайбой.
5.17. Минимальный диаметр сработанного абразивного инструмента в зависимости от вида крепления по ГОСТ 2270 должен соответствовать:
d_{1} + 2d_{\text{заготовки}} + 10 мм.
5.18. При уменьшении диаметра шлифовального круга вследствие его износа, частота вращения шлифовального круга может быть увеличена, но без превышения предельной рабочей скорости v_{s} .
5.19. Разрывные нагрузки на шов шлифовальных бесконечных лент — в соответствии с техническим документом на шлифовальную шкурку, из которой они изготовлены.
5.20. Предельно допустимые концентрации вредных веществ, аэрозолей и пыли в воздухе рабочей зоны — в соответствии с ГОСТ 12.1.005.
5.21. Вибрационные и шумовые характеристики ручных машин с использованием абразивных кругов по настоящему стандарту — в соответствии с ГОСТ 12.2.030 и ГОСТ 17770.&
6. Проверка соответствия требований безопасности
&6.1. Перед испытаниями абразивный инструмент должен быть осмотрен. Шлифовальные круги на керамической связке должны быть проверены на отсутствие трещин простукиванием их в подвешенном состоянии деревянным молоточком массой 150 — 200 г. Круг без трещин должен издавать чистый звук.
Примечание. Круги массой более 16 кг допускается простукивать без подвешивания, при этом удар деревянного молоточка наносят под углом 45° к горизонтальной плоскости.&
6.2. &Круги, шлифовальные головки, шлифовальные фибровые диски должны быть испытаны на механическую прочность,& которая определена коэффициентом запаса прочности S и коэффициентом пробного пуска f_{pr} .
Испытания на механическую прочность считают положительными, если круг, шлифовальный фибровый диск не разрушаются при достижении испытательной скорости v_{brmin} (см. таблицы 6 - 8) или скорости пробного пуска v_{pr} (см. таблицу 9).
&6.3. Испытания на механическую прочность следует проводить без выдержки с испытательной скоростью v_{brmin} и со скоростью пробного пуска v_{pr} у изготовителя, и со скоростью пробного пуска v_{pr} у потребителя.
Примечание. Испытания на механическую прочность шлифовальных кругов, собранных из сегментов, проводят со скоростью пробного пуска v_{pr} у потребителя.&
6.3а. Шлифовальные головки диаметром менее 20 мм допускается не испытывать.
&6.4. Контроль сопротивления разрыву шва шлифовальной бесконечной ленты — по ГОСТ 22776 и ГОСТ 30513.
6.5 Объем испытаний
6.5.1 У изготовителя
С испытательной скоростью v_{brmin} — 0,1% от партии, на не менее 3 шт.
Примечание. Шлифовальные круги с D >= 400 мм и H >= 63 мм испытывают 1 шт. от партии; полировальные круги на вулканитовой связке испытывают 3 шт. от партии.
Со скоростью пробного пуска v_{pr} — 10% от партии, но не менее 5 шт.&
Примечание. Абразивный инструмент, испытанный на механическую прочность с испытательной скоростью v_{brmin} , для дальнейшей работы использовать не следует.
Со скоростью пробного пуска v_{pr} — 100%.
Примечание. На абразивном инструменте, выдержавшем испытание, должна быть отметка об испытаниях с указанием порядкового номера и даты испытания.
6.6 Объем испытаний шлифовальных бесконечных лент — по ГОСТ 22776.
6.7. Абразивный инструмент, подвергшийся химической обработке или механической переделке, а также срок хранения которого истек, должен быть повторно испытан на механическую прочность.
6.8. Результаты испытаний абразивного инструмента у изготовителя и потребителя должны быть записаны в журнал с пронумерованными страницами, прошнурованный и скрепленный печатью предприятия-изготовителя или предприятия-потребителя.
Форма записи результатов испытаний у изготовителя должна соответствовать указанной в таблице 10.
| Номер испытания | Дата испытания | Номер партии | Обозначение инструмента | Обозначение технического документа | Предельная рабочая скорость, v , м/с s | Коэффициент запаса прочности S | Скорость пробного пуска v br | Испытательная скорость, v br min | Частота вращения при испытании, -1 мин | Результат испытания | Подпись лица, ответственного за испытание |
| Примечание. В графе «Результат испытания» в случае разрыва круга указывается скорость, при которой произошел разрыв. | |||||||||||
Форма записи результатов испытаний у потребителя должна соответствовать указанной в таблице 11.
| Предприятиеизготовитель | Номер испытания | Порядковый номер | Дата испытания | Обозначение инструмента | Обозначение технического документа | Предельная рабочая скорость v , м/с s | Предельная частота вращения, -1 мин | Скорость пробного пуска v br | Частота вращения при испытании, -1 мин | Результат испытания | Подпись лица, ответственного за испытание |
| Примечание. В графе «Результат испытания» в случае разрыва круга указывается скорость, при которой произошел разрыв. | |||||||||||
6.9. Испытания на механическую прочность проводят вращением на стендах, установленных в изолированных участках: для кругов — по ГОСТ 30513; для шлифовальных головок — по технической документации, утвержденной в установленном порядке.
Примечание. Допускается применение других стендов, обеспечивающих требования указанного стандарта.
6.10. Испытуемый инструмент, установленный на шпинделе стенда, должен быть заключен в камеру, обеспечивающую защиту работающего от осколков шлифовального круга при его возможном разрыве.
6.11. Испытательный стенд должен быть снабжен указателем частоты вращения шпинделя и иметь блокировку, исключающую включение привода при открытой испытательной камере и открывание камеры при работе испытательного стенда.
6.12. Погрешность частоты вращения шпинделя — +/- 5%. Радиальное биение — не более 0,03 мм.
6.13. Установка и снятие шлифовальных кругов массой более 15 кг должны быть механизированы.
6.14. Технический осмотр испытательного стенда следует проводить не реже одного раза в два месяца, а измерение частоты вращения шпинделя — не реже одного раза в месяц с обязательной регистрацией результатов в журнале.
6.15. Для испытания кругов с диаметром отверстия, превышающим диаметр шпинделя испытательного стенда, допускается применять промежуточные втулки с наружным диаметром, равным диаметру отверстия круга. Высота посадочной поверхности промежуточной втулки должна быть не менее половины высоты испытуемого круга.
6.16. Предельно допустимые концентрации вредных веществ, аэрозолей и пыли контролируют путем систематических анализов.
Периодичность проведения анализов согласовывается с соответствующими организациями.
6.17. При содержании вредных веществ, аэрозолей и пыли в воздухе рабочей зоны в количестве, превышающем допустимые концентрации, работа должна быть прекращена.
6.18 Нормы вибрации по ГОСТ Р 51376.4 и нормы шумовых характеристик — по ГОСТ 12.2.030.&
7. Информация для потребителя
7.1. На основании требований настоящего стандарта потребителем должны быть разработаны инструкции по безопасности работы с абразивным инструментом.
7.2. Перед установкой на станок абразивный инструмент должен быть осмотрен. Не допускается эксплуатация инструмента с трещинами на поверхности, а также не имеющего отметки об испытании на механическую прочность или с просроченным сроком хранения.
&7.3. Гарантийный срок хранения с момента изготовления:
- абразивного инструмента на связке V — неограничен;
- абразивного инструмента на связках R, RF, B, BF, E, MG, PL, BE — 6 мес;
- абразивного инструмента на гибкой основе — 12 мес.
7.4. Перед началом работы круги, шлифовальные головки, шлифовальные лепестковые круги, шлифовальные фибровые диски должны быть подвергнуты вращению вхолостую на шлифовальном станке с рабочей скоростью в течение 2 мин для кругов диаметром до 400 мм и 3 мин — для кругов диаметром свыше 400 мм, шлифовальные бесконечные ленты — в течение 2 мин.
7.5 СОЖ должны быть разрешены для применения соответствующими ведомствами.&
7.6 Маркировка
7.6.1. Маркировка абразивного инструмента должна быть четкой и сохраняться при его транспортировании и хранении.
7.6.2 Маркировка абразивного инструмента должна содержать:
a) товарный знак &и наименование предприятия-изготовителя&;
b) страну-изготовитель, &юридический адрес&;
d) номер партии, дату выпуска (месяц и год);
f) &знаки безопасности по ГОСТ Р 12.4.026: M01, M04 — при обработке на стационарных и переносных шлифовальных станках; M01, M03, M04, M06 — при обработке на ручных шлифовальных машинах;&
g) цветные полосы безопасности шириной от 5 до 20 мм в соответствии с таблицей 12.
| Предельная рабочая скорость v , м/с s | Цвет полос |
|---|---|
| 50 | Синяя |
| 63 | Желтая |
| 80 | Красная |
| 100 | Зеленая |
| 125 | Синяя и желтая |
| 140 | Синяя и красная |
| 160 | Синяя и зеленая |
h) предельную частоту вращения, мин - 1 ;
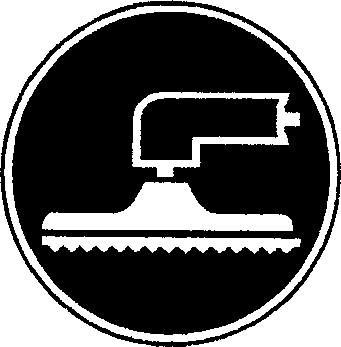
j) ограничение по применению в соответствии с таблицей 13.
| Обозначение | Смысловое значение | Графическое изображение или надпись |
|---|
VE 1 Не допускается использовать
для шлифования с ручной подачей
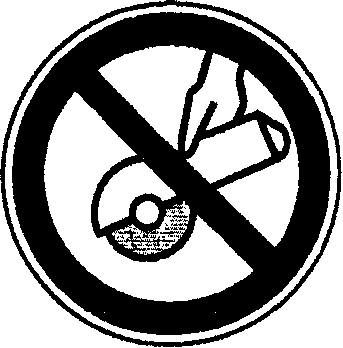
  VE 2    Не допускается использовать на     Не допускается использовать
         переносных и ручных шлифовальных   на переносных и ручных
         машинах                            шлифовальных машинах

  VE 3    Не допускается использовать
с применением СОЖ
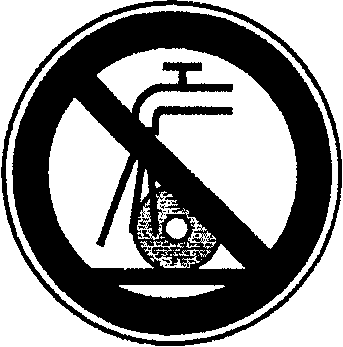
  VE 4    Допускается использовать только    Допускается использовать
         при шлифовании в закрытой рабочей  только при шлифовании в
         зоне                               закрытой рабочей зоне

  VE 6    Не допускается использовать для
торцового шлифования
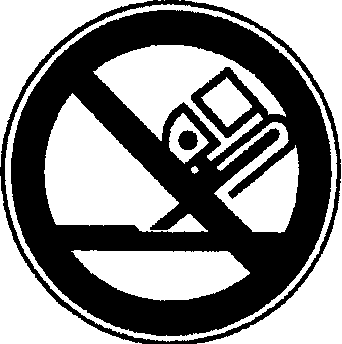
VE 8 Допускается использовать только
с опорным диском
&k) обозначение настоящего стандарта;
l) знак соответствия для сертифицированной продукции;
m) штриховой код (при наличии).
Примечание. Остальные требования к маркировке — по техническому документу на конкретный вид абразивного инструмента.&
| D, мм | Предельная рабочая скорость v , м/с s | ||||||||||||
| 16 | 20 | 25 | 32 | 35 | 40 | 50 | 63 | 80 | 100 | 125 | 140 | 160 | |
| 6 | 51000 | 64000 | 80000 | 102000 | 112000 | 128000 | 160000 | 201000 | - | - | - | - | - |
| 8 | 38200 | 48000 | 60000 | 76500 | 84000 | 95500 | 120000 | 150500 | 191000 | ||||
| 10 | 30600 | 38200 | 48000 | 61200 | 67000 | 76500 | 95500 | 120500 | 153000 | 191000 | |||
| 13 | 23550 | 29500 | 35600 | 47100 | 51500 | 58800 | 73500 | 92600 | 118000 | 147000 | 184000 | 206000 | |
| 16 | 19100 | 23900 | 29850 | 38200 | 41800 | 47800 | 59700 | 75200 | 95500 | 120000 | 150000 | 168000 | 191000 |
| 20 | 15300 | 19100 | 23900 | 30600 | 33500 | 38200 | 47800 | 60200 | 76500 | 95500 | 120000 | 134000 | 153000 |
| 25 | 12300 | 15300 | 19100 | 24500 | 26800 | 30600 | 38200 | 48200 | 61200 | 76500 | 95500 | 107000 | 123000 |
| 32 | 9550 | 11950 | 14950 | 19100 | 20900 | 23900 | 30000 | 37600 | 48000 | 60000 | 75000 | 84000 | 95500 |
| 40 | 7650 | 9550 | 11950 | 15300 | 16750 | 19100 | 23900 | 30100 | 38200 | 47200 | 59700 | 67000 | 76500 |
| 50 | 6150 | 7650 | 9550 | 12250 | 13400 | 15300 | 19100 | 24100 | 30600 | 38200 | 47750 | 53500 | 61200 |
| 63 | 4850 | 6100 | 7600 | 9750 | 10650 | 12150 | 15200 | 19100 | 24300 | 30250 | 37900 | 42500 | 48500 |
| 80 | 3850 | 4800 | 6000 | 7650 | 8400 | 9550 | 12000 | 15100 | 19100 | 23900 | 29850 | 33500 | 38200 |
| 100 | 3100 | 3850 | 4800 | 6150 | 6700 | 7650 | 9550 | 12100 | 15300 | 19100 | 23900 | 26800 | 30600 |
| 115 | 2700 | 3350 | 4200 | 5350 | 5850 | 6650 | 8350 | 10500 | 13300 | 16650 | 20800 | 23250 | 26600 |
| 125 | 2450 | 3100 | 3850 | 4900 | 5350 | 6150 | 7650 | 9650 | 12250 | 15300 | 19100 | 21400 | 24500 |
| 150 | 2050 | 2550 | 3200 | 4100 | 4500 | 5100 | 6400 | 8050 | 10200 | 12700 | 16000 | 17850 | 20400 |
| 180 | 1700 | 2150 | 2700 | 3400 | 3750 | 4250 | 5350 | 6700 | 8500 | 10650 | 13300 | 14900 | 17000 |
| 200 | 1550 | 1950 | 2400 | 3100 | 3350 | 3850 | 4800 | 6050 | 7650 | 9550 | 11950 | 13400 | 15300 |
| 230 | 1350 | 1700 | 2100 | 2700 | 2950 | 3350 | 4200 | 5250 | 6650 | 8350 | 10400 | 11650 | 13300 |
| 250 | 1250 | 1550 | 1950 | 2450 | 2700 | 3100 | 3850 | 4850 | 6150 | 7650 | 9550 | 10700 | 12250 |
| 300 | 1050 | 1300 | 1600 | 2050 | 2250 | 2550 | 3200 | 4050 | 5100 | 6400 | 8000 | 8950 | 10200 |
| 350 (356) | 875 | 1100 | 1400 | 1750 | 1950 | 2200 | 2750 | 3450 | 4400 | 5500 | 6850 | 7650 | 8750 |
| 400 (406) | 765 | 960 | 1200 | 1550 | 1700 | 1950 | 2400 | 3050 | 3850 | 4800 | 6000 | 6700 | 7650 |
| 450 (457) | 680 | 850 | 1100 | 1400 | 1500 | 1700 | 2150 | 2700 | 3400 | 4250 | 5350 | 5950 | 6800 |
| 500 (508) | 615 | 765 | 960 | 1250 | 1350 | 1550 | 1950 | 2450 | 3100 | 3850 | 4800 | 5350 | 6150 |
| 600 (610) | 510 | 640 | 800 | 1050 | 1150 | 1300 | 1600 | 2050 | 2550 | 3200 | 4000 | 4500 | 5100 |
| 750 (762) | 410 | 510 | 640 | 820 | 895 | 1050 | 1300 | 1650 | 2050 | 2550 | 3200 | 3600 | 4100 |
| 800 (813) | 385 | 480 | 600 | 765 | 840 | 960 | 1200 | 1550 | 1950 | 2400 | 3000 | 3350 | 3850 |
| 900 (914) | 340 | 425 | 535 | 680 | 750 | 850 | 1100 | 1350 | 1700 | 2150 | 2700 | 3000 | 3400 |
| 1000 (1015) | 310 | 385 | 480 | 615 | 670 | 765 | 960 | 1250 | 1550 | 1950 | 2400 | 2700 | 3100 |
| 1060 (1067) | 295 | 365 | 455 | 585 | 640 | 730 | 910 | 1150 | 1500 | 1850 | 2300 | 2550 | 2950 |
| 1120 | 280 | 350 | 435 | 560 | 610 | 695 | 870 | 1100 | 1400 | 1750 | 2200 | 2450 | 2800 |
| 1220 | 255 | 320 | 400 | 510 | 560 | 640 | 800 | 1050 | 1300 | 1600 | 2000 | 2250 | 2550 |
| 1500 | 205 | 255 | 320 | 410 | 450 | 510 | 640 | 805 | 1050 | 1300 | 1600 | 1800 | 2050 |
| 1800 | 170 | 220 | 265 | 340 | 375 | 425 | 535 | 670 | 850 | 1100 | 1350 | 1500 | 1700 |
| Примечание. Размеры, заключенные в скобках, применять не рекомендуется. | |||||||||||||