ГОСТ 2270-78. Государственный стандарт Союза ССР. Инструмент абразивный. Основные размеры элементов крепления
(введен в действие Постановлением Госстандарта СССР от 26.04.1978 № 1095)
от 26 апреля 1978 г. № 1095
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ОСНОВНЫЕ РАЗМЕРЫ ЭЛЕМЕНТОВ КРЕПЛЕНИЯ
Abrasive tools. Main dimensions of fixing elementes
Постановлением Государственного комитета стандартов Совета Министров СССР от 26 апреля 1978 г. № 1095 срок введения установлен
1. Настоящий стандарт распространяется на элементы крепления абразивного инструмента, изготовленного по ГОСТ 2424-75, ГОСТ 2447-82, ГОСТ 2464-82, ГОСТ 16167-80 — ГОСТ 16180-82, ГОСТ 17123-79.
Стандарт не распространяется на элементы крепления абразивного инструмента с встроенными механизмами для балансирования, на элементы крепления кругов типов ПР, ПН и С по ГОСТ 2424-75, а также кругов, эксплуатируемых с окружной скоростью свыше 60 м/с.
Стандарт полностью соответствует стандарту ИСО 666-75.
2. Основные размеры элементов крепления абразивного инструмента должны соответствовать указанным на черт. 1 - 11 и в табл. 1 - 11.
2.1 Крепление шлифовальных кругов и головок на оправке наклеиванием
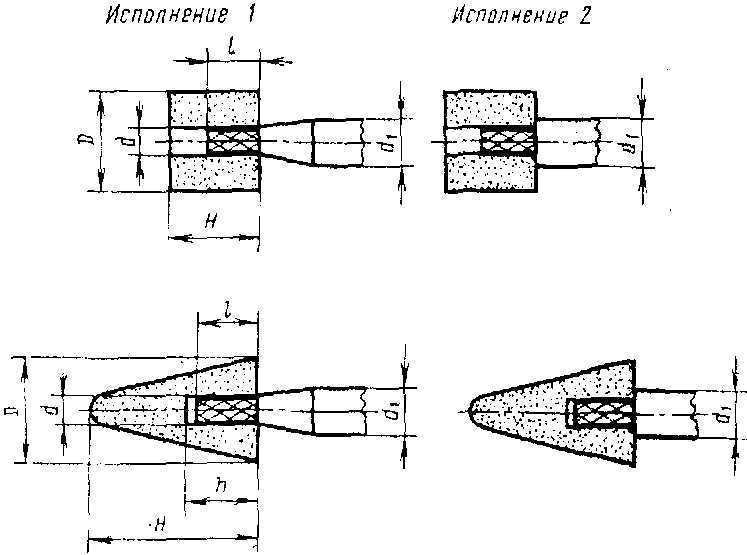
| Диаметр оправки d (пред. откл. | d 1 | l, не менее | D | H | |
| по h6) | (пред. откл. по h6) | для головок | для кругов | Не более | |
| 1 | 3 | 0,9h <**> | 0,5H | 3,2 | 10 |
| 1,5 | 5,0 | ||||
| 1,6 | 6,0 | ||||
| 2 | 6,3 | 16 | |||
| 3 | 6 | 12 | 25 | ||
| 4 | 13 | ||||
| 6 | 16; 45 <*> | 40; 70 <*> | |||
| 8 | 10 | 40 | 40 | ||
| 10 | |||||
| 13 | 13 | 60 | |||
<*> Размеры относятся только к креплению шлифовальных головок по ГОСТ 2447-82.
<**> Размер h — глубина отверстия по ГОСТ 2447-82.
2.2 Крепление шлифовальных кругов на винте
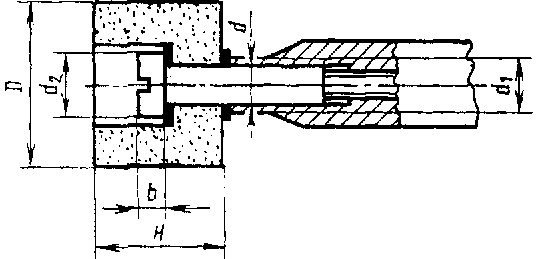
| Диаметр винта d (пред. откл. по h6) | d , 1 не менее | d , 2 (пред. откл. -0,4) | b, не менее | D | H |
| Не более | |||||
| 6 | 10 | 10 | 4 | 20 | 40 |
| 10 | 15 | 15 | 6 | 32 | 32 |
| 13 | 18 | 18 | 50 | 50 | |
| 16 | 22 | 22 | 8 | ||
| 20 | 28 | 28 | 63 | ||
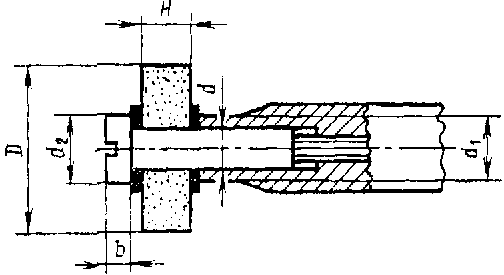
| Диаметр винта d (пред. откл. по h6) | d , 1 не менее | d 2 (пред. откл. -0,4) | b, не менее | D | H |
| Не более | |||||
| 3 | 5 | 5 | 4 | 13 | 20 |
| 4 | 6 | 6 | |||
| 6 | 10 | 10 | 20 | 25 | |
| 12 | 12 | 25 | 40 | ||
| 6 | 40 | 10 | |||
| 8 | 13 | 13 | 25 | 40 | |
| 40 | 8 | ||||
| 10 | 15 | 15 | 40 | ||
| 13 | 18 | 18 | |||
| 16 | 22 | 22 | 8 | 50 | 63 |
| 20 | 28 | 28 | 63 | ||
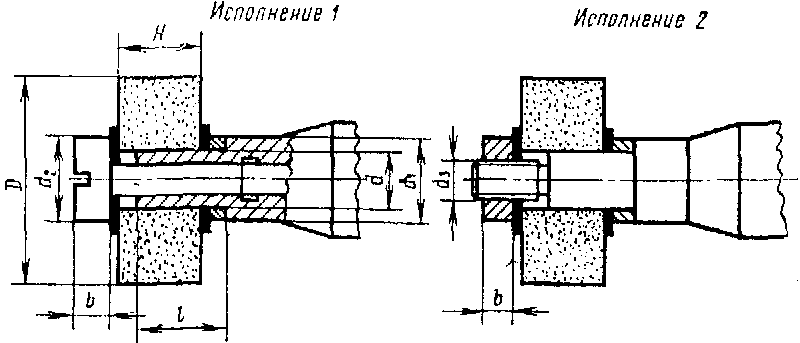
2.3 Крепление шлифовальных кругов на шпинделе или оправке винтом или гайкой
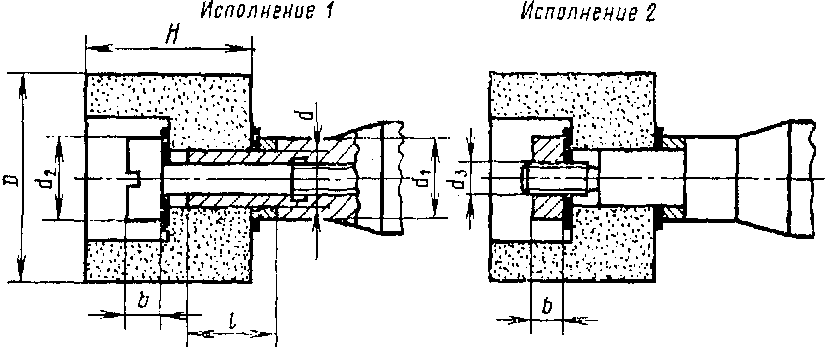
| Диаметр шпинделя (оправки) d (пред. откл. по h6) | d , 1 не менее | d 2 (пред. откл. -0,4) | d 3 | l (пред. откл. | b, не менее | D | H |
| -0,4) | Не более | ||||||
| 10 | 16 | 15 | - | 10 | 6 | 32 | 32 |
| 13 | 20 | 16 | М10 | 15 | |||
| 18 | 20 | 40 | 50 | ||||
| 25 | 25 | 50 | |||||
| 16 | М12 | 5 | 8 | 21,5 | |||
| 25 | 50 | ||||||
| 20 | 30 | 30 | М16 | 10 | 63 | 32 | |
| 25 | 50 | ||||||
| 35 | 35 | 10 | 80 | 40 | |||
| 25 | 63 | ||||||
| 40 | 80 | ||||||
| 45 | 45 | 10 | 100 | 50 | |||
| 25 | 63 | ||||||
| Диаметр шпинделя (оправки) d (пред. откл. по h6) | d , 1 не менее | d 2 (пред. откл. -0,4) | d 3 | l (пред. откл. | b, не менее | D | H |
| -0,4) | Не более | ||||||
| 10 | 16 | 16 | - | 10 | 6 | 32 | 20 |
| 25 | 40 | ||||||
| 13 | 20 | 20 | М10 | 40 | 25 | ||
| 25 | 25 | 50 | |||||
| 16 | М12 | 10 | 8 | 40 | 20 | ||
| 25 | 50 | ||||||
| 40 | 63 | ||||||
| 10 | 50 | 20 | |||||
| 25 | 40 | ||||||
| 40 | 63 | ||||||
| 20 | 30 | 30 | М16 | 10 | 63 | 20 | |
| 25 | 40 | ||||||
| 40 | 63 | ||||||
| 35 | 35 | 10 | 80 | 20 | |||
| 25 | 40 | ||||||
| 40 | 63 | ||||||
| 45 | 45 | 10 | 100 | 20 | |||
| 25 | 40 | ||||||
2.3.1 Проставное кольцо устанавливать при l >= H.
2.4 Крепление шлифовальных кругов на шпинделе или оправке фланцами
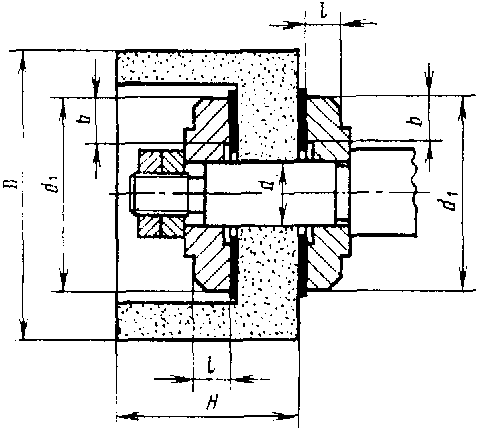
| Диаметр шпинделя (оправки) d (пред. откл. по h6) | d 1 | l | b | D | H |
| Не менее | Не более | ||||
| 10 | 16 | 3 | 2,5 | 32 | 32 |
| 13 | 3,0 | ||||
| 20 | 40 | 50 | |||
| 16 | 25 | 50 | |||
| 20 | 30 | 5 | 4,0 | 63 | |
| 35 | 80 | 80 | |||
| 40 | 100 | 63 | |||
| 55 | 6 | 6,0 | 125 | 50 | |
| 32 | 50 | 100 | 25 | ||
| 60 | 125 | 80 | |||
| 65 | 150 | ||||
| 160 | 20 | ||||
| 80 | 8 | 200 | 63 | ||
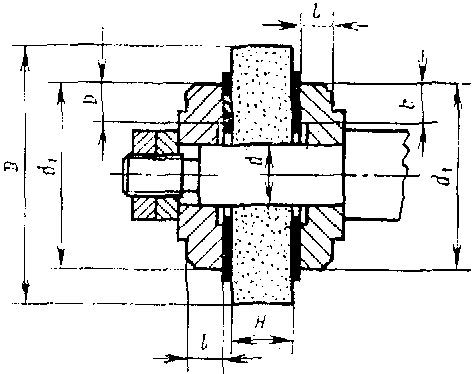
| Диаметр шпинделя (оправки) d пред. откл. | d 1 | l | b | D | H |
| по h6) | Не менее | Не более | |||
| 10 | 16 | 3 | 2,5 | 32 | 40 |
| 20 | 3,0 | 40 | 10 | ||
| 25 | 50 | 8 | |||
| 30 | 63 | 13 | |||
| 13 | 20 | 40 | 40 | ||
| 25 | 50 | ||||
| 16 | 63 | ||||
| 30 | 63 | 13 | |||
| 20 | 5 | 4,0 | 63 | ||
| 35 | 80 | 100 | |||
| 40 | 100 | ||||
| 60 | 125 | 20 | |||
| 32 | 50 | 6 | 6,0 | 80 | 40 |
| 100 | 80 | ||||
| 60 | 125 | 50 | |||
| 65 | 150 | ||||
| 160 | 32 | ||||
| 80 | 8 | 200 | 50 | ||
| 100 | 10 | 8 | 250 | ||
2.4.1. Прижимную поверхность фланцев выполнять с поднутрением 0,1 — 0,3 мм; между фланцами и инструментом устанавливать прокладки по ГОСТ 12.3.028-82.
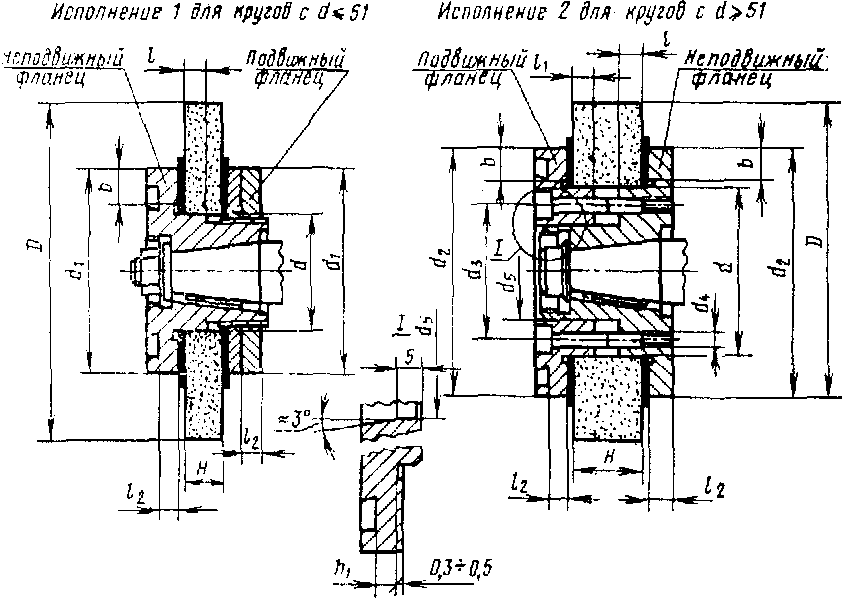
2.5 Крепление шлифовальных кругов на переходных фланцах винтами (гайками)
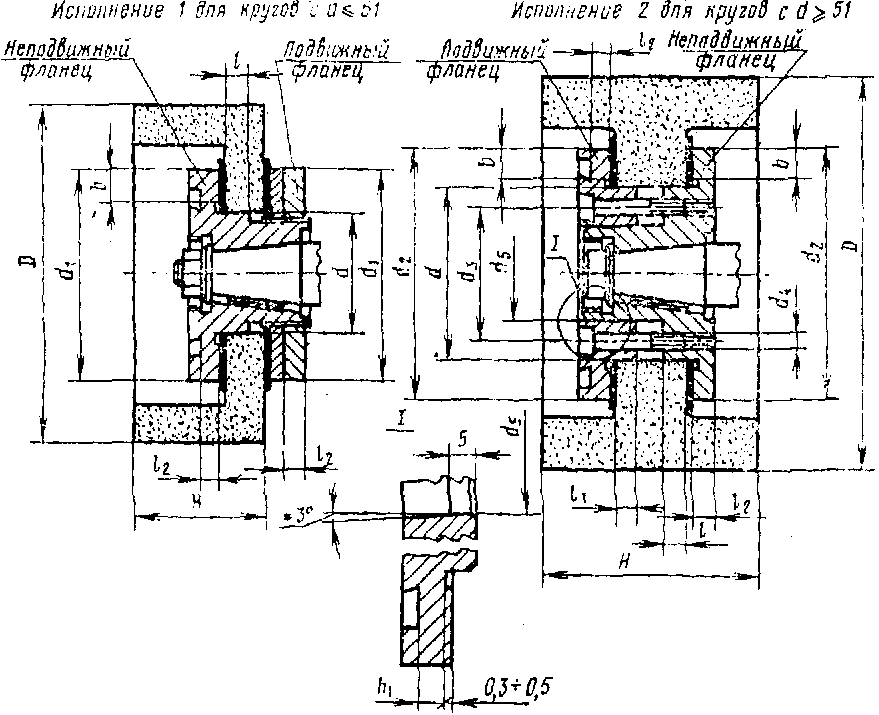
| Посадочный диаметр фланца d | d = d , 1 2 не менее | d 3 (пред. откл. | d 4 | l | l 1 | l 2 | b | Количество винтов | D | H |
| +/- 0,2) | Не менее | Не более | ||||||||
| 32 | 65 | - | - | 5 | - | 6 | 6 | - | 160 | 25 |
| 12 | 63 | |||||||||
| 25 | 80 | |||||||||
| 80 | 5 | 200 | 20 | |||||||
| 12 | 63 | |||||||||
| 51 | 75 | 5 | 8 | 150 | 25 | |||||
| 12 | 80 | |||||||||
| 40 | М6 | 12 | 6 | 250 | 63 | |||||
| 76 | 115 | 65 | 5 | 11 | 300 | 20 | ||||
| 12 | 4 | 63 | ||||||||
| 25 | 160 | |||||||||
| 127 | 165 | 110 | М8 | 5 | - | 32 | ||||
| 12 | 6 | 63 | ||||||||
| 25 | 250 | |||||||||
| 175 | М10 | 12 | 13 | 16 | 350 | 80 | ||||
| 25 | 250 | |||||||||
| 203 | 250 | 180 | М12 | 12 | 16 | 20 | 8 | 50 | ||
| 25 | 200 | |||||||||
| 260 | 12 | 500 | 63 | |||||||
| 25 | 100 | |||||||||
| 305 | 365 | 280 | М16 | 12 | 600 | 63 | ||||
| 25 | 100 | |||||||||
| 375 | 12 | 19 | 25 | 750 | 63 | |||||
| 25 | 100 | |||||||||
| 22 | 900 | 63 | ||||||||
| 100 | ||||||||||
| Посадочный диаметр фланца d | d = d , 1 2 не менее | d 3 (пред. откл. | d 4 | l | l 1 | l 2 | b | Количество винтов | D | H |
| +/- 0,2) | Не менее | Не более | ||||||||
| 32 | 65 | - | - | 5 | - | 6 | 6 | - | 160 | 10 |
| 12 | 40 | |||||||||
| 25 | 50 | |||||||||
| 80 | 5 | 200 | 10 | |||||||
| 12 | 40 | |||||||||
| 25 | 50 | |||||||||
| 100 | 5 | 8 | 250 | 10 | ||||||
| 12 | 40 | |||||||||
| 25 | 50 | |||||||||
| 51 | 75 | 5 | 8 | 6 | 150 | 10 | ||||
| 12 | 40 | |||||||||
| 25 | 100 | |||||||||
| 40 | М6 | 5 | 12 | 6 | 250 | 10 | ||||
| 12 | 40 | |||||||||
| 76 | 115 | 65 | 5 | 11 | 300 | 10 | ||||
| 12 | 4 | 40 | ||||||||
| 25 | 200 | |||||||||
| 175 | 110 | М10 | 12 | 6 | 400 | 40 | ||||
| 25 | 50 | |||||||||
| 127 | 165 | М8 | 5 | - | 300 | 10 | ||||
| 12 | 6 | 40 | ||||||||
| 25 | 200 | |||||||||
| 175 | М10 | 5 | - | 13 | 16 | 350 | 10 | |||
| 12 | 6 | 40 | ||||||||
| 25 | 200 | |||||||||
| 5 | - | 400 | 10 | |||||||
| 12 | 6 | 40 | ||||||||
| 25 | 100 | |||||||||
| 185 | 5 | - | 16 | 20 | 8 | 450 | 10 | |||
| 12 | 6 | 40 | ||||||||
| 25 | 63 | |||||||||
| 203 | 260 | 180 | М12 | 5 | - | 350 | 10 | |||
| 12 | 6 | 40 | ||||||||
| 25 | 200 | |||||||||
| 5 | - | 400 | 10 | |||||||
| 12 | 6 | 40 | ||||||||
| 25 | 150 | |||||||||
| 5 | - | 500 | 10 | |||||||
| 12 | 6 | 40 | ||||||||
| 25 | 100 | |||||||||
| 5 | - | 600 | 10 | |||||||
| 12 | 6 | 40 | ||||||||
| 25 | 80 | |||||||||
| 305 | 365 | 280 | М16 | 5 | - | 600 | 10 | |||
| 12 | 6 | 40 | ||||||||
| 25 | 250 | |||||||||
| 380 | 12 | 19 | 25 | 750 | 40 | |||||
| 25 | 250 | |||||||||
| 12 | 22 | 900 | 40 | |||||||
| 25 | 100 | |||||||||
| 10 | 1060 | 63 | ||||||||
| 508 | 600 | 480 | М20 | 25 | 32 | 1250 | 100 | |||
2.5.1. Для шлифовальных кругов с посадочными диаметрами d = 40 мм и 90 мм, применяемых на зубошлифовальных станках, допускается назначать основные размеры мест крепления соответственно как для кругов с посадочными диаметрами d = 51 мм и 76 мм.
2.5.2. Для шлифовальных кругов с посадочным диаметром d = 127 мм, применяемых на зубошлифовальных станках, допускается вместо размера наружного диаметра фланца d_{1} = d_{2} = 175\text{мм} применять размер d_{1} = d_{2} = 200\text{мм} .
2.5.3 Шейку фланца высотой l_{1} выполнять при l + l_{1}<H .
2.5.4 Проставное кольцо устанавливать при l + l_{1}>H .
2.5.5. Прижимную поверхность фланцев выполнять с поднутрением 0,3 — 0,5 мм.
2.5.6. Между фланцами и инструментом устанавливать прокладки по ГОСТ 12.3.028-82.
2.5.7 Предельные отклонения посадочного диаметра фланца d:
а) для подвижного фланца — по d11;
б) для неподвижного фланца на круглошлифовальных, внутришлифовальных и плоскошлифовальных станках — по f7;
в) для неподвижного фланца на заточных станках — по e8.
2.5.8 Предельные отклонения диаметра сопрягаемых поверхностей d_{5} :
а) для подвижного фланца — по H8;
2.6 Крепление шлифовальных кругов на переходных фланцах наклеиванием
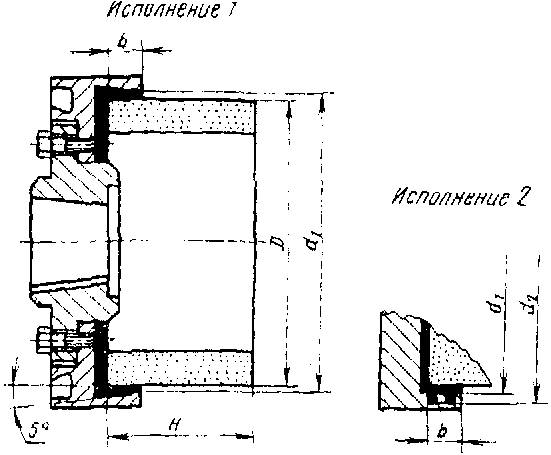
| d 1 | d 2 | b | D | H |
| Пред. откл. по H12 | Не более | |||
| 205 | 210 | 16 | 200 | 100 |
| 305 | 310 | 25 | 300 | 160 |
| 408 | 412 | 400 | 125 | |
| 458 | 462 | 450 | ||
| 508 | 512 | 32 | 500 | |
2.7 Крепление шлифовальных сегментов на переходных фланцах
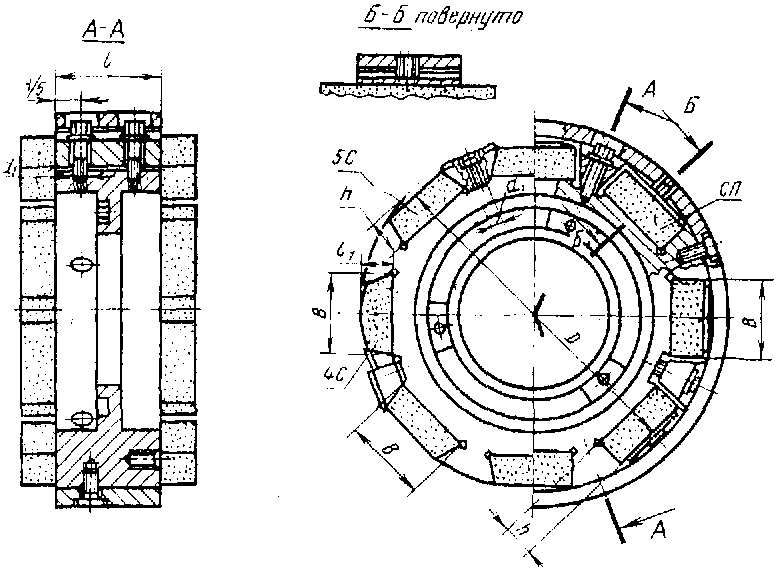
| D | H (пред. откл. по h12) | h (пред. откл. по H12) | d 1 | Количество сегментов, не более | B | ||||||
| Для сегментов типов | Для сегментов типов | ||||||||||
| СП | 4С | 5С | СП | 4С | 5С | СП | 4С | 5С | |||
| 250 | 65 | - | 65 | 35 | - | 18 | М10 | 6 | 80 | - | 60 |
| 300 | 90 | 90 | 46 | 40 | 46 | 90 | 100 | 100 | |||
| 400 | 120 | 50 | 44 | М12 | 8 | 100 | |||||
| 500 | 10 | ||||||||||
| 600 | 12 | ||||||||||
| 750 | 42 | 16 | |||||||||
| 900 | М16 | 18 | |||||||||
2.8. Если применение зажимных устройств размерами d_{1} и d_{2} , указанными в настоящем стандарте, невозможно, то допускается наружные диаметры их назначать в соответствии с размерами мест креплений под зажимные фланцы абразивных инструментов.