ГОСТ 21930-76. Межгосударственный стандарт. Припои оловянно-свинцовые в чушках. Технические условия
(утв. и введен в действие Постановлением Госстандарта СССР от 16.06.1976 № 1448)
(ред. от 16.03.1995)
Примечание
С 01.07.2003 до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в п. 1 ст. 46 Федерального закона от 27.12.2002 № 184-ФЗ. Документ введен в действие с 01.01.1978. Взамен ГОСТ 1499-70 в части чушек.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 1499-54"]:::rst
  n1["ГОСТ 1499-70*"]:::rst
  click n1 "https://bukva.ai/docs/gost-23855-79" "ГОСТ 1499-70*. Государственный стандарт Союза ССР. Припои оловянно-свинцовые (утв. Постановлением Госстандарта СССР от 09.06.1970 N 854)"
  n2["ГОСТ 21930-76"]:::doc
  click n2 "https://bukva.ai/docs/gost-21930-76-gosstandart-sssr" "ГОСТ 21930-76. Межгосударственный стандарт. Припои оловянно-свинцовые в чушках. Технические условия (утв. и введен в действие Постановлением Госстандарта СССР от 16.06.1976 N 1448)"
  n1 --> n2
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Утвержден и введен в действие
Постановлением Государственного
комитета стандартов
Совета Министров СССР
от 16 июня 1976 г. № 1448
ПРИПОИ ОЛОВЯННО-СВИНЦОВЫЕ В ЧУШКАХ
ОКП 17 2300 <*>
1 января 1978 года
ИНФОРМАЦИОННЫЕ ДАННЫЕ <*>
<*> См. примечания ФГУП «СТАНДАРТИНФОРМ».
1. РАЗРАБОТАН И ВНЕСЕН Министерством цветной металлургии СССР
В.А. Аршинников; 3.Я. Каменецкая; А.И. Даутова
2. УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Постановлением Государственного комитета стандартов Совета Министров СССР от 16.06.76 № 1448
ИЗМЕНЕНИЕ № 4 ГОСТ 21930-76 принято Межгосударственным советом по стандартизации, метрологии и сертификации (протокол № 6 от 21.10.94)
| Обозначение НТД, на который дана ссылка | Номер пункта |
|---|---|
| ГОСТ 1429.0-77 — ГОСТ 1429.15-77 | 4.4 |
| ГОСТ 2991-85 | 5.1а |
| ГОСТ 3560-73 | 5.1а |
| ГОСТ 6613-86 | 4.3 |
| ГОСТ 10354-82 | 5.1а |
| ГОСТ 14192-96 | 5.2 |
| ГОСТ 18477-79 | 5.1а |
| ГОСТ 21140-88 | 5.1а |
| ГОСТ 21399-75 | 5.1а |
| ГОСТ 21650-76 | 5.1а |
| ГОСТ 24231-80 | 4.2 |
| ГОСТ 26645-85 | 2.2 |
5. Ограничение срока действия снято по протоколу № 2-92 Межгосударственного совета по стандартизации, метрологии и сертификации (ИУС 2-93)
6. ПЕРЕИЗДАНИЕ (октябрь 1997 г.) с Изменениями № 1, 2, 3, 4, утвержденными в декабре 1982 г., июне 1987 г., июле 1990 г., марте 1995 г. (ИУС 3-83, 9-87, 10-90, 6-95)
Переиздание (по состоянию на июль 2008 г.)
Настоящий стандарт распространяется на оловянно-свинцовые припои в чушках, применяемые для лужения и пайки деталей.
1. МАРКИ
1.1 В зависимости от химического состава оловянно-свинцовые припои изготавливаются следующих марок:
бессурьмянистые — ПОС 90, ПОС 63, ПОС 61, ПОС 40, ПОС 30, ПОС 10, ПОС 61М, ПОСК 50-18, ПОСК 2-18;
малосурьмянистые — ПОССу 61-0,5, ПОССу 50-0,5, ПОССу 40-0,5, ПОССу 35-0,5, ПОССу 30-0,5, ПОССу 25-0,5, ПОССу 18-0,5;
сурьмянистые — ПОСу 95-5, ПОССу 40-2, ПОССу 35-2, ПОССу 30-2, ПОССу 25-2, ПОССу 18-2, ПОССу 15-2, ПОССу 10-2, ПОССу 8-3, ПОССу 5-1, ПОССу 4-6, ПОССу 4-4.
2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1. Припои оловянно-свинцовые в чушках изготовляют в соответствии с требованиями настоящего стандарта по технологической инструкции, утвержденной в установленном порядке.
1. По требованию потребителя массовая доля мышьяка в бессурьмянистых припоях марок ПОС 61, ПОС 40 и ПОС 30 должна быть не более 0,01%.
2. В сурьмянистых припоях марок ПОССу 40-2, ПОССу 30-2 и ПОССу 18-2, применяемых в автомобилестроении, допускается массовая доля меди до 0,1% и мышьяка — до 0,05%.
3. Содержание примесей железа, серы, никеля, цинка, алюминия обеспечивается технологией изготовления.
(Измененная редакция, Изм. № 3, 4).
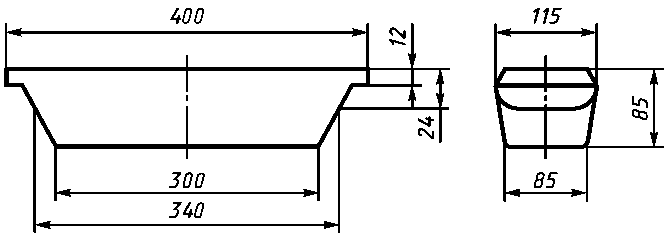
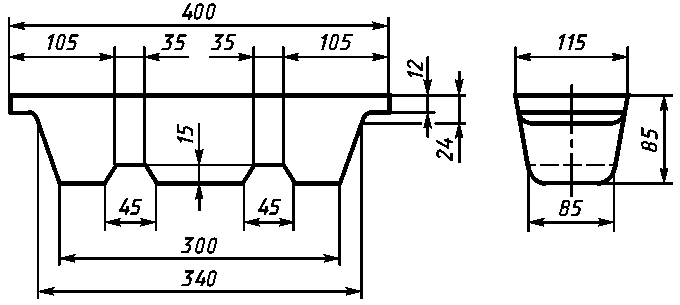
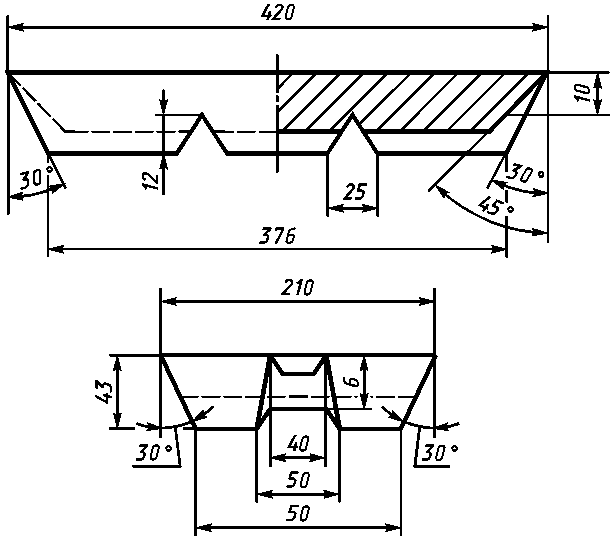
2.2. Форма чушек припоев всех марок приведена в приложении 3. Размеры чушек, указанные в приложении 3, приведены для конструирования и изготовления изложниц.
Допускаемые отклонения по размерам изложниц должны соответствовать 13 классу точности по ГОСТ 26645.
(Измененная редакция, Изм. № 4).
2.3. Поверхность чушек не должна иметь шлаковых и других инородных включений. Допускается наличие усадочных раковин и трещин.
(Измененная редакция, Изм. № 2).
2.4. Физико-механические свойства припоев приведены в справочном приложении 1.
2.5. Области преимущественного применения припоев приведены в приложении 2.
Разд. 2а (Исключен, Изм. № 3).
3. ПРАВИЛА ПРИЕМКИ
3.1. Припои принимают партиями. Каждая партия должна состоять из чушек одной марки и одной плавки. Масса партии не ограничивается.
Каждая партия чушек сопровождается документом о качестве, содержащим:
товарный знак или наименование и товарный знак предприятия-изготовителя;
результаты химического анализа или подтверждение о соответствии качества припоя требованиям настоящего стандарта;
3.2 Внешнему осмотру подвергают каждую чушку партии.
3.3. Для контроля химического состава припоя от партии отбирают каждую пятидесятую чушку, но не менее пяти чушек.
На предприятии-изготовителе допускается проверку химического состава проводить на пробе, отобранной от расплавленного металла в начале, середине и конце разлива плавки.
Контроль содержания примесей железа, серы, никеля, цинка и алюминия в припоях всех марок изготовитель проводит в процессе изготовления.
(Измененная редакция, Изм. № 1, 2, 3).
3.4. При получении неудовлетворительных результатов проверки химического состава проводят повторную проверку на удвоенной выборке, взятой от той же партии.
Результаты повторных испытаний распространяются на всю партию.
4. МЕТОДЫ ИСПЫТАНИЙ
4.1 Контроль поверхности чушек производят визуальным осмотром.
4.2. Отбор проб — по ГОСТ 24231. Стружку, отобранную от всех чушек, измельчают до крупности частиц не более 5 мм без контрольного просева, тщательно перемешивают и сокращают квартованием до лабораторной пробы массой 200 г.
Лабораторную пробу расплавляют в тигле и растирают на бельтинге до размеров частиц не более 2 мм, перемешивают и обрабатывают магнитом. Лабораторную пробу делят на две части: одну часть направляют на химический анализ, другую сохраняют на случай разногласия в оценке качества партии.
Пробы от жидкого металла отбирают в виде сплесок и стержней диаметром 8 мм, длиной 75 мм.
(Измененная редакция, Изм. № 1, 2, 3, 4).
4.3. Стружку припоев, содержащих свыше 2,5% сурьмы, просеивают через сетку № 08 по ГОСТ 6613 для определения мелкой фракции. За результат анализа принимают расчетные данные результатов анализа обеих фракций.
(Измененная редакция, Изм. № 1, 2).
4.4. Химический состав припоев определяют по ГОСТ 1429.0 — ГОСТ 1429.15 или другими методами, обеспечивающими требуемую точность определения.
При разногласиях в оценке химического состава припоя определение его проводят по ГОСТ 1429.0 — ГОСТ 1429.11.
(Измененная редакция, Изм. № 2).
5. МАРКИРОВКА, УПАКОВКА, ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
5.1 На каждой чушке припоя выбивают:
а) товарный знак предприятия-изготовителя;
Обозначение марки припоя наносится на лицевой поверхности чушки с левой стороны цифрами, соответствующими процентному содержанию основных компонентов без указания буквенного обозначения ПОС, ПОССу, ПОСу, ПОСК. Номер плавки выбивается с правой стороны лицевой поверхности чушки.
Примеры нанесения обозначения марки припоя:
(Измененная редакция, Изм. № 2, 3).
5.1а. Чушки припоев транспортируют без упаковывания транспортными пакетами или в контейнерах по ГОСТ 18477. Пакеты чушек должны быть обвязаны стальной упаковочной лентой размерами не менее 0,8 x 30 мм по ГОСТ 3560, скрепленной в замок. Допускается применение других средств скрепления, обеспечивающих сохранность пакета по ГОСТ 21650. Масса пакета не более 1250 кг. Допускается увеличение пакета до 1500 кг при условии проведения погрузки и выгрузки на подъездных путях грузоотправителя и грузополучателя, при этом пол вагона по ходу погрузчика должен выстилаться металлическими листами толщиной 3 — 4 мм.
Схемы укладки и скрепления чушек припоев в пакеты приведены в приложении 4.
При перевозке воздушным транспортом чушки упаковывают в плотные дощатые ящики типа II-1 по ГОСТ 2991, размерами по ГОСТ 21140, выстланные изнутри полиэтиленовой пленкой по ГОСТ 10354. Масса брутто ящиков — не более 60 кг.
(Измененная редакция. Изм. № 1, 2, 3, 4).
5.2 Транспортная маркировка — по ГОСТ 14192.
5.3. Чушки припоев перевозят транспортом всех видов в крытых транспортных средствах в соответствии с правилами перевозок грузов, действующими на транспорте данного вида.
5.2, 5.3. (Измененная редакция, Изм. № 1).
5.4 Припой должен храниться в закрытом помещении.
ФИЗИКО-МЕХАНИЧЕСКИЕ СВОЙСТВА ПРИПОЕВ
Примечание. Малосурьмянистые припои рекомендуются для пайки цинковых и оцинкованных деталей.
(Измененная редакция, Изм. № 4).
Справочное
Приложение 4
Справочное
Схема укладки и скрепления в пакеты чушек припоев, приведенных в приложении 3 (черт. 1 и 2)
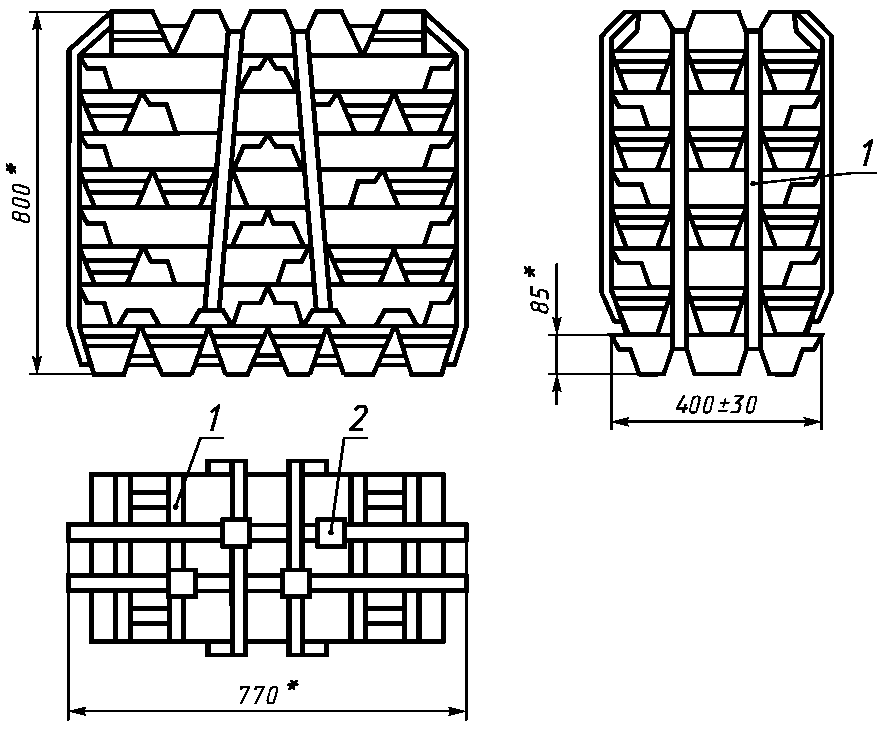
Схема укладки и скрепления в пакеты чушек припоев,
приведенных в приложении 3 (черт. 3)
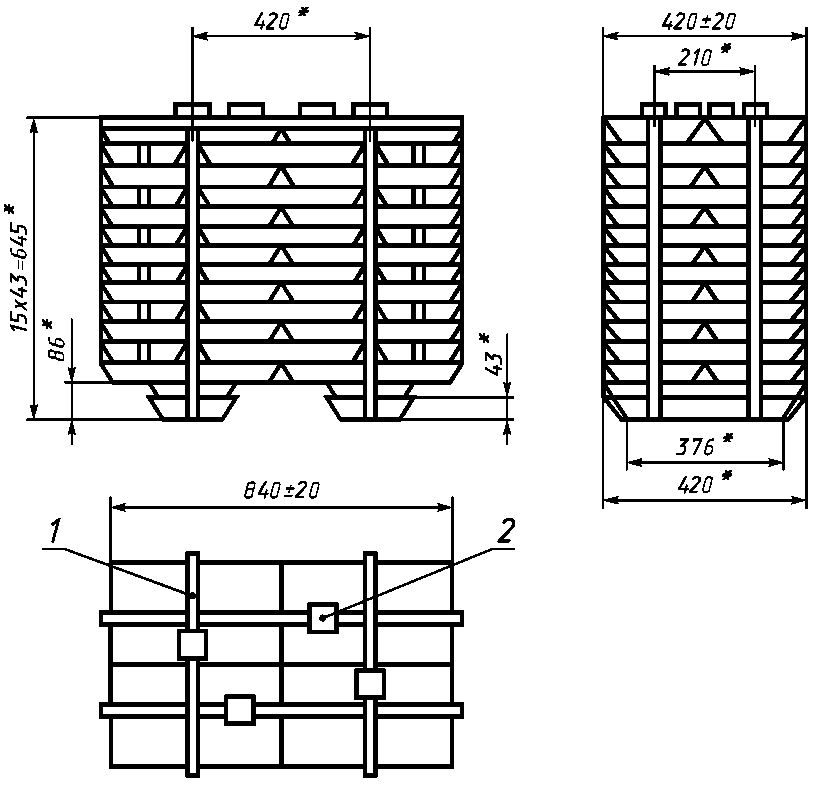
1 — упаковочная лента; 2 — замок для скрепления чушек
ПРИМЕЧАНИЯ ФГУП «СТАНДАРТИНФОРМ»
1 На первой странице дополнить кодом: МКС 25.160.50 (указатель «Национальные стандарты», 2008).
2 Информационные данные. Ссылочные нормативно-технические документы: ГОСТ 1429.14-77 заменен на ГОСТ 1429.14-2004.