---
title: "\"ГОСТ 17380-2001 (ИСО 3419-81). Межгосударственный стандарт. Детали трубопроводов бесшовные приварные из углеродистой и низколегированной стали. Общие технические условия\""
number: "ГОСТ 17380-2001"
issuer: "Государственный комитет Российской Федерации по стандартизации и метрологии"
status: действует
canonical: "https://bukva.ai/docs/gost-17380-2001-gosstandart-rossii"
---

## "ГОСТ 17380-2001 (ИСО 3419-81). Межгосударственный стандарт. Детали трубопроводов бесшовные приварные из углеродистой и низколегированной стали. Общие технические условия"

# "ГОСТ 17380-2001 (ИСО 3419-81). Межгосударственный стандарт. Детали трубопроводов бесшовные приварные из углеродистой и низколегированной стали. Общие технические условия"

(введен в действие Постановлением Госстандарта России от 27.05.2002 N 205-ст)

(ред. от 13.04.2007)

> [!IMPORTANT]
> Документ включен в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия - национальных (государственных) стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента Таможенного союза "О безопасности оборудования, работающего под избыточным давлением" (ТР ТС 032/2013) и в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия - национальных (государственных) стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза "О безопасности оборудования, работающего под избыточным давлением" (ТР ТС 032/2013) и осуществления оценки соответствия объектов технического регулирования (Решение Коллегии Евразийской экономической комиссии от 11.06.2019 N 96).
> С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 N 184-ФЗ.
> [Изменение N 1](https://bukva.ai/docs/protokol-gost-17380-2001) введено в действие на территории Российской Федерации с 01.01.2008 (Приказ Ростехрегулирования от 13.04.2007 N 65-ст).
> Текст документа приведен с учетом [поправки](https://bukva.ai/docs/popravka-popravki-gost-17380-2001), опубликованной в "ИУС", N 4, 2003.
> Взамен ГОСТ 17380-83.


<div align="right">

<a id="p100001"></a>Введен в действие<br>
Постановлением Государственного<br>
комитета Российской Федерации<br>
по стандартизации и метрологии

</div>

<div align="center">

**от 27 февраля 2002 г. N 205-ст**

<a id="p100002"></a>**МЕЖГОСУДАРСТВЕННЫЙ СТАНДАРТ**

<a id="p100003"></a>**ДЕТАЛИ ТРУБОПРОВОДОВ БЕСШОВНЫЕ ПРИВАРНЫЕ**<br>
**ИЗ УГЛЕРОДИСТОЙ И НИЗКОЛЕГИРОВАННОЙ СТАЛИ**

<a id="p100004"></a>**ОБЩИЕ ТЕХНИЧЕСКИЕ УСЛОВИЯ**

<a id="p100005"></a>**Carbon and low-alloy steel butt-welding fittings.**<br>
**General specifications**

<a id="p100006"></a>ГОСТ 17380-2001

</div>

(ИСО 3419-81)

<div align="right">

<a id="p100007"></a>Группа Г18

<a id="p100008"></a>ОКП 14 6800

<a id="p100009"></a>МКС 23.040.40

<a id="p100010"></a>Дата введения<br>
1 января 2003 года

</div>


<div align="center">

<a id="p100011"></a>Предисловие

</div>


<a id="p100012"></a>1 РАЗРАБОТАН ОАО "Корпорация МОНТАЖСПЕЦСТРОЙ"
<a id="p100013"></a>ВНЕСЕН Государственным комитетом Российской Федерации по стандартизации и метрологии
<a id="p100014"></a>2 ПРИНЯТ Межгосударственным Советом по стандартизации, метрологии и сертификации (Протокол N 20 от 1 ноября 2001 г.)
<a id="p100015"></a>За принятие проголосовали:


| <a id="p100016"></a>Наименование государства | <a id="p100390"></a>Наименование национального органа по стандартизации |
| --- | --- |
| <a id="p100017"></a>Азербайджанская Республика | <a id="p100391"></a>Азгосстандарт |
| <a id="p100018"></a>Республика Армения | <a id="p100392"></a>Армгосстандарт |
| <a id="p100019"></a>Республика Беларусь | <a id="p100393"></a>Госстандарт Республики Беларусь |
| <a id="p100020"></a>Грузия | <a id="p100394"></a>Грузстандарт |
| <a id="p100021"></a>Республика Казахстан | <a id="p100395"></a>Госстандарт Республики Казахстан |
| <a id="p100022"></a>Кыргызская Республика | <a id="p100396"></a>Кыргызстандарт |
| <a id="p100023"></a>Республика Молдова | <a id="p100397"></a>Молдовастандарт |
| <a id="p100024"></a>Российская Федерация | <a id="p100398"></a>Госстандарт России |
| <a id="p100025"></a>Республика Таджикистан | <a id="p100399"></a>Таджикстандарт |
| <a id="p100026"></a>Туркменистан | <a id="p100400"></a>Главгосслужба "Туркменстандартлары" |
| <a id="p100027"></a>Республика Узбекистан | <a id="p100401"></a>Узгосстандарт |
| <a id="p100028"></a>Украина | <a id="p100402"></a>Госстандарт Украины |


<a id="p100029"></a>3 Стандарт соответствует ИСО 3419-81 "Фитинги из легированной и нелегированной стали приварные встык" в части общих технических условий
<a id="p100030"></a>4 Постановлением Государственного комитета Российской Федерации по стандартизации и метрологии от 27.02.2002 г. N 205-ст межгосударственный стандарт ГОСТ 17380-2001 (ИСО 3419-81) введен в действие непосредственно в качестве государственного стандарта Российской Федерации с 1 января 2003 г.
<a id="p100031"></a>5 ВЗАМЕН ГОСТ 17380-83

<a id="p100032"></a>1 Область применения

<a id="p100033"></a>1.1 Настоящий стандарт устанавливает общие технические условия на бесшовные приварные отводы, тройники, переходы и заглушки из углеродистой и низколегированной стали.
<a id="p100034"></a>1.2 Детали применяют для трубопроводов различного назначения, включая подконтрольные органам надзора, при $PN(P_{y})$ до 16 МПа и температуре от минус 70 до плюс 450 °С в соответствии с проектной и(или) конструкторской документацией, в которой условия применения (эксплуатации) деталей устанавливают на основе результатов расчетов на прочность с учетом всех внешних и внутренних силовых воздействий, свойств транспортируемых по трубопроводу веществ и окружающей среды, расчетного срока службы и(или) ресурса, периодичности и объема регламентных работ и ремонтов, требований настоящего стандарта, норм и правил органов надзора и других нормативных документов на проектирование, строительство и эксплуатацию трубопроводов.
<a id="p100035"></a>1.3 Условия применения деталей исполнения 2 по $PN(P_{y})$ - по [5.1.7](#p100203) или [5.1.7.1](#p100213), а по рабочему давлению и температуре - по ГОСТ 356.
<a id="p100359"></a>*Допускается устанавливать условия применения деталей на конкретные значения рабочего (расчетного, эксплуатационного) давления и (или) температуры.*

> *(абзац введен [Изменением N 1](https://bukva.ai/docs/protokol-gost-17380-2001#p100009), введенным в действие Приказом Ростехрегулирования от 13.04.2007 N 65-ст)*

<a id="p100036"></a>1.4 Параметры применения деталей трубопроводов, подконтрольных органам надзора, не должны превышать предельных значений, установленных в правилах и нормах органов надзора.
<a id="p100037"></a>1.5 Требования [пунктов 4.2](#p100115), [5.1.1](#p100123) - [5.1.4.1](#p100179), [5.1.5](#p100181) - 5.1.6.1, [5.1.7](#p100203), [5.1.8](#p100214), 5.2.1, [5.2.2](#p100217), [5.2.3](#p100224), [5.2.4](#p100226), [5.3](#p100228) - [5.4.2](#p100236), [5.4.6](#p100245), [5.5](#p100247), [6.1](#p100250) - [6.3.2](#p100260), [6.4](#p100271) - [6.6.2](#p100281), [6.6.3](#p100283), [6.4](#p100271), [6.8](#p100287), [7.1.1](#p100290) - [7.1.3](#p100295), [7.1.4](#p100299), [7.2](#p100301), [8.2](#p100304), [9.1](#p100306) - [9.2](#p100308) и раздела 10 являются обязательными, остальные требования - рекомендуемыми.

#### <a id="p100038"></a>1.6 Стандарт применим для сертификации продукции.


<a id="p100039"></a>2 Нормативные ссылки

<a id="p100040"></a>В настоящем стандарте использованы ссылки на следующие стандарты:
<a id="p100041"></a>[ГОСТ 2.101-68](https://bukva.ai/docs/gost-2-101-68) Единая система конструкторской документации. Виды изделий.
<a id="p100042"></a>[ГОСТ 8.051-81](https://bukva.ai/docs/gost-8-051-81) Государственная система обеспечения единства измерений. Погрешности, допускаемые при измерении линейных размеров до 500 мм.
<a id="p100043"></a>ГОСТ 356-80 Арматура и детали трубопроводов. Давления условные, пробные и рабочие. Ряды.
<a id="p100044"></a>[ГОСТ 550-75](https://bukva.ai/docs/gost-550-75) Трубы стальные бесшовные для нефтеперерабатывающей и нефтехимической промышленности. Технические условия.
<a id="p100045"></a>[ГОСТ 1050-88](https://bukva.ai/docs/gost-1050-88) Прокат сортовой, калиброванный, со специальной отделкой поверхности из углеродистой качественной конструкционной стали. Общие технические условия.
<a id="p100046"></a>[ГОСТ 1497-84](https://bukva.ai/docs/gost-1497-84) Металлы. Методы испытания на растяжение.
<a id="p100047"></a>[ГОСТ 1577-93](https://bukva.ai/docs/gost-1577-93) Прокат листовой и широкополосный универсальный из конструкционной качественной стали. Общие технические условия.
<a id="p100048"></a>[ГОСТ 4543-71](https://bukva.ai/docs/gost-4543-71) Прокат из легированной конструкционной стали. Технические условия.
<a id="p100049"></a>[ГОСТ 5520-79](https://bukva.ai/docs/gost-5520-79) Сталь листовая углеродистая низколегированная для котлов и сосудов, работающих под давлением. Технические условия.
<a id="p100050"></a>ГОСТ 8731-74 Трубы стальные бесшовные горячедеформированные. Технические условия.
<a id="p100051"></a>[ГОСТ 8733-74](https://bukva.ai/docs/gost-8733-74) Трубы стальные бесшовные холоднодеформированные и теплодеформированные. Технические условия.
<a id="p100052"></a>ГОСТ 9454-78 Металлы. Методы испытания на ударный изгиб при пониженных, комнатной и повышенных температурах.
<a id="p100053"></a>ГОСТ 11701-84 Металлы. Методы испытания на растяжение тонких листов и лент.
<a id="p100054"></a>ГОСТ 16037-80 Соединения сварные стальных трубопроводов. Основные типы, конструктивные элементы и размеры.
<a id="p100055"></a>ГОСТ 16523-97 Прокат тонколистовой из углеродистой стали качественной и обыкновенного качества общего назначения. Технические условия.
<a id="p100056"></a>[ГОСТ 17066-94](https://bukva.ai/docs/gost-17066-94) Прокат тонколистовой из конструкционной низколегированной стали. Технические условия.
<a id="p100057"></a>[ГОСТ 17375-2001](https://bukva.ai/docs/gost-17375-2001-gosstandart-rossii) Детали трубопроводов бесшовные приварные из углеродистой и низколегированной стали. Отводы крутоизогнутые типа 3D ( $R@1,5DN$ ). Конструкция и размеры.
<a id="p100058"></a>[ГОСТ 17376-2001](https://bukva.ai/docs/gost-17376-2001-gosstandart-rossii) Детали трубопроводов бесшовные приварные из углеродистой и низколегированной стали. Тройники. Конструкция и размеры.
<a id="p100059"></a>[ГОСТ 17378-2001](https://bukva.ai/docs/standart-gost-17378-2001-gosstandart-rossii) Детали трубопроводов бесшовные приварные из углеродистой и низколегированной стали. Переходы. Конструкция и размеры.
<a id="p100060"></a>[ГОСТ 17379-2001](https://bukva.ai/docs/gost-17379-2001) Детали трубопроводов бесшовные приварные из углеродистой и низколегированной стали. Заглушки эллиптические. Конструкция и размеры.
<a id="p100061"></a>[ГОСТ 19281-89](https://bukva.ai/docs/gost-19281-89) (ИСО 4950-2-81, ИСО 4950-3-81, ИСО 4951-79, ИСО 4995-78, ИСО 4996-78, ИСО 5952-83) Прокат из стали повышенной прочности. Общие технические условия.
<a id="p100062"></a>[ГОСТ 26349-84](https://bukva.ai/docs/gost-26349-84-gosstandart-sssr) Соединения трубопроводов и арматура. Давления номинальные (условные). Ряды.
<a id="p100063"></a>[ГОСТ 28338-89](https://bukva.ai/docs/gost-28338-89-gosstandart-sssr) Соединения трубопроводов и арматура. Проходы условные (размеры номинальные). Ряды.
<a id="p100064"></a>[ГОСТ 30753-2001](https://bukva.ai/docs/gost-30753-2001) Детали трубопроводов бесшовные приварные из углеродистой и низколегированной стали. Отводы крутоизогнутые типа 2D ( $R@DN$ ). Конструкция и размеры.

<a id="p100065"></a>3 Определения, обозначения и сокращения

<a id="p100066"></a>3.1 В настоящем стандарте применяют следующие термины с соответствующими определениями, а также обозначения и сокращения:
<a id="p100067"></a>3.1.1 деталь: По [ГОСТ 2.101](https://bukva.ai/docs/gost-2-101-68).
<a id="p100068"></a>3.1.2 отвод: Деталь, предназначенная для плавного изменения направления трубопровода.
<a id="p100069"></a>3.1.3 тройник: Деталь, предназначенная для присоединения к магистральному трубопроводу боковых ответвлений.
<a id="p100070"></a>3.1.4 переход: Деталь, предназначенная для плавного изменения диаметра трубопровода.
<a id="p100071"></a>3.1.5 заглушка: Деталь, предназначенная для закрывания концевых отверстий в трубопроводах.
<a id="p100072"></a>3.1.6 исполнение: Совокупность особенностей деталей в размерах, материалах, технических требованиях и др., определяющих их технические характеристики и применяемость.
<a id="p100073"></a>3.1.7 исполнение 1: Детали, полностью соответствующие ИСО 3419.
<a id="p100074"></a>3.1.8 исполнение 2: Детали, соответствующие нормативным техническим документам (стандартам, нормам, правилам и др.), действующие в государствах, принявших настоящий стандарт.

#### <a id="p100075"></a>3.2 В настоящем стандарте применяют следующие обозначения:

<a id="p100076"></a> $PN(P_{y})$ - номинальное (условное) давление по ГОСТ 356 и [ГОСТ 26349](https://bukva.ai/docs/gost-26349-84-gosstandart-sssr);
<a id="p100077"></a> $P_{\text{пр}}$ - пробное давление по ГОСТ 356;
<a id="p100078"></a>DN - условный проход (номинальный размер) по [ГОСТ 28338](https://bukva.ai/docs/gost-28338-89-gosstandart-sssr);
<a id="p100079"></a>D - наружный диаметр торцов отводов, заглушек и равнопроходных тройников; больший наружный диаметр торцов переходов и переходных тройников;
<a id="p100080"></a> $D_{1}$ - меньший наружный диаметр торцов переходов и переходных тройников;
<a id="p100360"></a>*d - внутренний диаметр торцов отводов, заглушек и равнопроходных тройников; больший внутренний диаметр торцов переходов и переходных тройников (вычисляют по формуле d = D - 2T);*

> *(в ред. [Изменения N 1](https://bukva.ai/docs/protokol-gost-17380-2001#p100011), введенного в действие Приказом Ростехрегулирования от 13.04.2007 N 65-ст)*

<a id="p100361"></a> *$d_{1}$ - меньший внутренний диаметр торцов переходов и переходных тройников (вычисляют по формуле $d_{1} = D_{1} - 2T_{1}$ );*

> *(в ред. [Изменения N 1](https://bukva.ai/docs/protokol-gost-17380-2001#p100012), введенного в действие Приказом Ростехрегулирования от 13.04.2007 N 65-ст)*

<a id="p100083"></a>T - толщина стенки деталей на торцах диаметра D;
<a id="p100084"></a> $T_{1}$ - толщина стенки деталей на торцах диаметра $D_{1}$ ;
<a id="p100085"></a> $T_{\text{в}}$ - толщина стенки отводов в неторцевых сечениях и тройников в зоне сопряжения магистрали и ответвления;
<a id="p100086"></a>C - размер между центрами торцов отводов с $\theta = 180^{\circ}$ ;
<a id="p100087"></a>B - размер между плоскостью торцов и наиболее удаленной от нее точкой наружной поверхности отводов с $\theta = 180^{\circ}$ ;
<a id="p100088"></a>F - размер между плоскостью одного торца и центром другого торца отводов с $\theta = 90^{\circ}$ , а также между плоскостью торца магистрали и центром торца ответвления тройников;
<a id="p100089"></a>H - размер между плоскостью торца и точкой пересечения касательных к осевой линии в точках ее пересечения с плоскостями торцов отводов с $\theta = 45^{\circ}$ , а также между плоскостью торца ответвления и центрами торцов магистрали тройников;
<a id="p100090"></a>h - высота эллиптической части заглушки;
<a id="p100091"></a>K - размер между плоскостью торца и наиболее удаленной от нее точкой наружной поверхности заглушки;
<a id="p100092"></a>L - размер между центрами торцов переходов;
<a id="p100093"></a>R - радиус кривизны осевой линии (радиус изгиба) отводов;
<a id="p100094"></a>r - радиус наружной поверхности тройников в зоне сопряжения магистрали и ответвления в плоскости, проходящей через центры торцов;
<a id="p100095"></a>W - размер между плоскостью торца и точкой пересечения касательных к осевой линии в точках ее пересечения с плоскостями торцов отводов с $\theta = 60^{\circ}$ ;
<a id="p100096"></a> $\theta$ - угол между плоскостями торцов (угол изгиба) отводов;
<a id="p100097"></a>P - отклонение от перпендикулярности плоскостей торцов и осевой линии отводов;
<a id="p100098"></a>Q - отклонение расположения плоскостей торцов отводов с $\theta = 45^{\circ}$ , $\theta = 60^{\circ}$ и $\theta = 90^{\circ}$ , тройников и переходов;
<a id="p100099"></a>U - отклонение расположения плоскостей торцов отводов с $\theta = 180^{\circ}$ .

<a id="p100100"></a>4 Классификация, основные параметры и размеры

<a id="p100101"></a>4.1 Детали классифицируют по типам, исполнениям, условиям применения и маркам стали.
<a id="p100102"></a>4.1.1 По типам и исполнениям детали подразделяют в соответствии с таблицей 1.

<div align="right">

<a id="p100103"></a>Таблица 1

</div>


<a id="p100104"></a>Классификация деталей по типам и исполнениям


| <a id="p100403"></a>Наименование и тип деталей | <a id="p100404"></a>R | <a id="p100405"></a>$\theta$ | <a id="p100406"></a>Исполнение |
| --- | --- | --- | --- |
| <a id="p100407"></a>Отводы 2D | <a id="p100408"></a>$@DN$ | <a id="p100409"></a>180° | <a id="p100410"></a>1 и 2 |
| <a id="p100411"></a>То же | <a id="p100412"></a>То же | <a id="p100413"></a>90° | <a id="p100414"></a>То же |
| <a id="p100415"></a>" | <a id="p100416"></a>" | <a id="p100417"></a>60° | <a id="p100418"></a>2 |
| <a id="p100419"></a>" | <a id="p100420"></a>" | <a id="p100421"></a>45° | <a id="p100422"></a>2 |
| <a id="p100423"></a>Отводы 3D | <a id="p100424"></a>$@1,5DN$ | <a id="p100425"></a>180° | <a id="p100426"></a>1 и 2 |
| <a id="p100427"></a>То же | <a id="p100428"></a>То же | <a id="p100429"></a>90° | <a id="p100430"></a>То же |
| <a id="p100431"></a>" | <a id="p100432"></a>" | <a id="p100433"></a>60° | <a id="p100434"></a>2 |
| <a id="p100435"></a>" | <a id="p100436"></a>" | <a id="p100437"></a>45° | <a id="p100438"></a>1 и 2 |
| <a id="p100439"></a>Тройники равнопроходные | <a id="p100440"></a>- | <a id="p100441"></a>- | <a id="p100442"></a>То же |
| <a id="p100443"></a>" переходные | <a id="p100444"></a>- | <a id="p100445"></a>- | <a id="p100446"></a>" |
| <a id="p100447"></a>Переходы концентрические | <a id="p100448"></a>- | <a id="p100449"></a>- | <a id="p100450"></a>" |
| <a id="p100451"></a>" эксцентрические | <a id="p100452"></a>- | <a id="p100453"></a>- | <a id="p100454"></a>" |
| <a id="p100455"></a>Заглушки эллиптические | <a id="p100456"></a>- | <a id="p100457"></a>- | <a id="p100458"></a>" |


##### <a id="p100105"></a>4.1.2 По условиям применения детали подразделяют на применяемые для трубопроводов:

- <a id="p100106"></a>подконтрольных органам надзора;

<div align="right">

- <a id="p100107"></a>не подконтрольных органам надзора.

</div>


##### <a id="p100108"></a>4.1.3 По маркам стали детали подразделяют в соответствии с таблицей 2.


<a id="p100109"></a>Таблица 2

<div align="center">

<a id="p100110"></a>Классификация деталей по маркам стали

</div>


<table>
<colgroup><col width="16%"><col width="55%"><col width="29%"></colgroup>
<tr><td rowspan="2"><a id="p100111"></a>Исполнение деталей</td><td colspan="2"><a id="p100459"></a>Сталь</td></tr>
<tr><td><a id="p100460"></a>Марка</td><td><a id="p100461"></a>Стандарт, ТУ</td></tr>
<tr><td><a id="p100362"></a>1</td><td><a id="p100462"></a>TS4, TS9, TS10, TS18, TS32, TS34, TS37, TS43</td><td><a id="p100463"></a>ИСО 9329/1 [[5]](#p100381), ИСО 9329/2 [[6]](#p100382), ИСО 9329/3 [[7]](#p100383)</td></tr>
<tr><td colspan="3">(в ред. <a href="https://bukva.ai/docs/protokol-gost-17380-2001#p100013">Изменения N 1</a>, введенного в действие Приказом Ростехрегулирования от 13.04.2007 N 65-ст)</td></tr>
<tr><td><a id="p100464"></a>Р5, Р9, Р18, Р32, Р34, Р43</td><td><a id="p100465"></a>ИСО 9328/1 [[2]](#p100378), ИСО 9328/2 [[3]](#p100379), ИСО 9328/3 [[4]](#p100380)</td><td>(в ред. <a href="https://bukva.ai/docs/protokol-gost-17380-2001#p100013">Изменения N 1</a>, введенного в действие Приказом Ростехрегулирования от 13.04.2007 N 65-ст)</td></tr>
<tr><td colspan="3"><a id="p100466"></a>Е24-<sub>1</sub>, Е24-2</td></tr>
<tr><td><a id="p100467"></a>ИСО 3183 [[1]](#p100377)</td><td>(в ред. <a href="https://bukva.ai/docs/protokol-gost-17380-2001#p100013">Изменения N 1</a>, введенного в действие Приказом Ростехрегулирования от 13.04.2007 N 65-ст)</td><td><a id="p100363"></a>2</td></tr>
<tr><td colspan="3"><a id="p100468"></a><a id="p100469"></a>10<br><a href="https://bukva.ai/docs/gost-1050-88">ГОСТ 1050</a></td></tr>
<tr><td rowspan="2"><a id="p100470"></a>20</td><td><a id="p100471"></a>ТУ 14-3-460 [[8]](#p100384)</td><td>(в ред. <a href="https://bukva.ai/docs/protokol-gost-17380-2001#p100014">Изменения N 1</a>, введенного в действие Приказом Ростехрегулирования от 13.04.2007 N 65-ст)</td></tr>
<tr><td></td><td><a id="p100472"></a>10Г2</td></tr>
<tr><td colspan="3"><a id="p100473"></a><a id="p100474"></a><a href="https://bukva.ai/docs/gost-4543-71">ГОСТ 4543</a><br>20ЮЧ</td></tr>
<tr><td rowspan="2"><a id="p100475"></a>ТУ 14-3-1652 [[9]](#p100385)</td><td>(в ред. <a href="https://bukva.ai/docs/protokol-gost-17380-2001#p100014">Изменения N 1</a>, введенного в действие Приказом Ростехрегулирования от 13.04.2007 N 65-ст)</td><td></td></tr>
<tr><td></td><td><a id="p100476"></a>ТУ 14-3-1745 [[10]](#p100386)</td></tr>
<tr><td colspan="3">(в ред. <a href="https://bukva.ai/docs/protokol-gost-17380-2001#p100014">Изменения N 1</a>, введенного в действие Приказом Ростехрегулирования от 13.04.2007 N 65-ст)</td></tr>
<tr><td><a id="p100477"></a>15ГС</td><td><a id="p100478"></a>ТУ 14-3-460 [[8]](#p100384)</td><td>(в ред. <a href="https://bukva.ai/docs/protokol-gost-17380-2001#p100014">Изменения N 1</a>, введенного в действие Приказом Ростехрегулирования от 13.04.2007 N 65-ст)</td></tr>
<tr><td colspan="3"></td></tr>
<tr><td><a id="p100479"></a>ТУ 14-3-420 [[11]](#p100387)</td><td>(в ред. <a href="https://bukva.ai/docs/protokol-gost-17380-2001#p100014">Изменения N 1</a>, введенного в действие Приказом Ростехрегулирования от 13.04.2007 N 65-ст)</td><td></td></tr>
<tr><td colspan="3"><a id="p100480"></a><a id="p100481"></a>09Г2С, 16ГС, 17ГС, 17Г1С, 10Г2С1<br><a href="https://bukva.ai/docs/gost-19281-89">ГОСТ 19281</a></td></tr>
<tr><td></td><td><a id="p100114"></a>4.1.3.1 По согласованию между изготовителем и потребителем (заказчиком) допускается изготовление деталей из других марок стали.</td><td><a id="p100115"></a>4.2 Конструкция, размеры и условные обозначения деталей должны соответствовать:</td></tr>
<tr><td colspan="3"><a id="p100116"></a><a id="p100117"></a>- отводы тип 2D - <a href="https://bukva.ai/docs/gost-30753-2001">ГОСТ 30753</a>;<br>- отводы тип 3D - <a href="https://bukva.ai/docs/gost-17375-2001-gosstandart-rossii">ГОСТ 17375</a>;</td></tr>
<tr><td><a id="p100118"></a>- тройники равнопроходные и переходные - <a href="https://bukva.ai/docs/gost-17376-2001-gosstandart-rossii">ГОСТ 17376</a>;</td><td><a id="p100119"></a>- переходы концентрические и эксцентрические - <a href="https://bukva.ai/docs/standart-gost-17378-2001-gosstandart-rossii">ГОСТ 17378</a>;</td><td><a id="p100120"></a>- заглушки - <a href="https://bukva.ai/docs/gost-17379-2001">ГОСТ 17379</a>.</td></tr>
</table>


<div align="center">

<a id="p100121"></a>5 Общие технические требования

</div>


#### <a id="p100122"></a>5.1 Характеристики (свойства)


<a id="p100123"></a>*5.1.1 На наружной и внутренней поверхностях деталей не допускаются трещины, надрывы и расслоения.*
<a id="p100124"></a>*5.1.2 Разностенность, вмятины, риски, следы зачистки дефектов не должны выводить размеры деталей за пределы поля допуска.*
<a id="p100125"></a>*5.1.3 Предельные отклонения размеров и расположения поверхностей деталей должны соответствовать указанным на [рисунке 1](#p100126) и в [таблицах 3](#p100128) - [5](#p100149).*

<div align="center">

 ![рис. 1](https://i.bukva.ai/p7cZqHQs/img_0.png) 

<a id="p100126"></a>Рисунок 1

<a id="p100127"></a>Таблица 3

<a id="p100128"></a>Предельные отклонения размеров деталей исполнения 1

<a id="p100129"></a>Размеры в миллиметрах

</div>


<table>
<colgroup><col width="31%"><col width="9%"><col width="11%"><col width="11%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"></colgroup>
<tr><td><a id="p100130"></a>D</td><td><a id="p100482"></a>D, D1</td><td><a id="p100483"></a>d, d1</td><td><a id="p100484"></a>T, T1, %</td><td><a id="p100485"></a>F, H, L</td><td><a id="p100486"></a>B</td><td><a id="p100487"></a>C</td><td><a id="p100488"></a>K</td></tr>
<tr><td><a id="p100131"></a>До 60,3 включ.</td><td><a id="p100489"></a><a id="p100490"></a>+ 1,6<br>- 0,8</td><td><a id="p100491"></a>+/- 0,8</td><td rowspan="6"><a id="p100492"></a>- 12,5</td><td rowspan="3"><a id="p100493"></a>+/- 1,6</td><td rowspan="5"><a id="p100494"></a>+/- 6,3</td><td rowspan="3"><a id="p100495"></a>+/- 6,3</td><td rowspan="2"><a id="p100496"></a>+/- 3,2</td></tr>
<tr><td><a id="p100132"></a>Св. 60,3 до 114,3 включ.</td><td><a id="p100497"></a>+/- 1,6</td><td rowspan="2"><a id="p100498"></a>+/- 1,6</td></tr>
<tr><td><a id="p100133"></a>Св. 114,3 до 219,1 включ.</td><td><a id="p100499"></a><a id="p100500"></a>+ 2,4<br>- 1,6</td><td rowspan="3"><a id="p100501"></a>+/- 6,3</td></tr>
<tr><td><a id="p100134"></a>Св. 219,1 до 457,0 включ.</td><td><a id="p100502"></a><a id="p100503"></a>+ 4,0<br>- 3,2</td><td><a id="p100504"></a>+/- 3,2</td><td rowspan="2"><a id="p100505"></a>+/- 2,4</td><td rowspan="2"><a id="p100506"></a>+/- 9,5</td></tr>
<tr><td><a id="p100135"></a>Св. 457,0 до 610,0 включ.</td><td rowspan="2"><a id="p100507"></a><a id="p100508"></a>+ 6,3<br>- 4,8</td><td rowspan="2"><a id="p100509"></a>+/- 4,8</td></tr>
<tr><td><a id="p100136"></a>Св. 610,0</td><td><a id="p100510"></a>+/- 4,8</td><td><a id="p100511"></a>-</td><td><a id="p100512"></a>-</td><td><a id="p100513"></a>+/- 9,5</td></tr>
</table>


<div align="center">

<a id="p100137"></a>Таблица 4

</div>


<a id="p100138"></a>*Предельные отклонения расположения*
*поверхностей деталей исполнения 1*

<a id="p100139"></a>*Размеры в миллиметрах*

<table>
<colgroup><col width="33%"><col width="22%"><col width="22%"><col width="22%"></colgroup>
<tr><td><a id="p100140"></a>D</td><td><a id="p100514"></a>P</td><td><a id="p100515"></a>Q</td><td><a id="p100516"></a>U</td></tr>
<tr><td><a id="p100141"></a>До 114,3 включ.</td><td><a id="p100517"></a>1,6</td><td><a id="p100518"></a>0,8</td><td rowspan="2"><a id="p100519"></a>+/- 0,8</td></tr>
<tr><td><a id="p100142"></a>Св. 114,3 до 219,1 включ.</td><td><a id="p100520"></a>3,2</td><td><a id="p100521"></a>1,6</td></tr>
<tr><td><a id="p100143"></a>Св. 219,1 до 323,9 включ.</td><td><a id="p100522"></a>4,8</td><td rowspan="2"><a id="p100523"></a>2,4</td><td rowspan="3"><a id="p100524"></a>+/- 1,6</td></tr>
<tr><td><a id="p100144"></a>Св. 323,9 до 406,4 включ.</td><td><a id="p100525"></a>6,3</td></tr>
<tr><td><a id="p100145"></a>Св. 406,4 до 610,0 включ.</td><td rowspan="2"><a id="p100526"></a>9,5</td><td><a id="p100527"></a>3,2</td></tr>
<tr><td><a id="p100146"></a>Св. 610,0 до 711,0 включ.</td><td rowspan="2"><a id="p100528"></a>4,8</td><td rowspan="2"><a id="p100529"></a>-</td></tr>
<tr><td><a id="p100147"></a>Св. 711,0</td><td><a id="p100530"></a>12,7</td></tr>
</table>


<div align="center">

<a id="p100148"></a>Таблица 5

<a id="p100149"></a>Предельные отклонения размеров и расположения<br>
поверхностей деталей исполнения 2

<a id="p100150"></a>Размеры в миллиметрах

</div>


<table>
<colgroup><col width="15%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="8%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="4%"><col width="4%"><col width="6%"></colgroup>
<tr><td rowspan="2"><a id="p100151"></a>DN</td><td colspan="5"><a id="p100531"></a>d, d1 при T (T1)</td><td rowspan="2"><a id="p100532"></a>T, T1, Tв, %</td><td rowspan="2"><a id="p100533"></a>F, W, H, L</td><td rowspan="2"><a id="p100534"></a>B</td><td rowspan="2"><a id="p100535"></a>C</td><td rowspan="2"><a id="p100536"></a>K</td><td rowspan="2"><a id="p100537"></a>P</td><td rowspan="2"><a id="p100538"></a>Q</td><td rowspan="2"><a id="p100539"></a>U</td></tr>
<tr><td><a id="p100540"></a>до 3 включ.</td><td><a id="p100541"></a>св. 3 до 4,5 включ.</td><td><a id="p100542"></a>св. 4,5 до 6 включ.</td><td><a id="p100543"></a>св. 6 до 8 включ.</td><td><a id="p100544"></a>св. 8</td></tr>
<tr><td><a id="p100152"></a>До 65 включ.</td><td><a id="p100545"></a>+/- 0,5</td><td><a id="p100546"></a>+/- 1,0</td><td><a id="p100547"></a>+/- 1,5</td><td><a id="p100548"></a>+/- 1,5</td><td><a id="p100549"></a>-</td><td rowspan="9"><a id="p100550"></a><a id="p100551"></a><a id="p100552"></a><a id="p100553"></a>-15<br>+30,<br>но не более<br>+<sub>5</sub> мм</td><td rowspan="2"><a id="p100554"></a>+/- 2,0</td><td rowspan="8"><a id="p100555"></a>+/- 6,5</td><td rowspan="3"><a id="p100556"></a>+/- 6,5</td><td rowspan="2"><a id="p100557"></a>+/- 4,0</td><td><a id="p100558"></a>1,0</td><td><a id="p100559"></a>0,5</td><td rowspan="3"><a id="p100560"></a>+/- 1,0</td></tr>
<tr><td><a id="p100153"></a>Св. 65 до 125 включ.</td><td rowspan="8"><a id="p100561"></a>-</td><td rowspan="2"><a id="p100562"></a>+/- 1,5</td><td rowspan="2"><a id="p100563"></a>+/- 1,5</td><td rowspan="2"><a id="p100564"></a>+/- 2,0</td><td rowspan="2"><a id="p100565"></a>+/- 2,5</td><td><a id="p100566"></a>2,0</td><td><a id="p100567"></a>1,0</td></tr>
<tr><td><a id="p100154"></a>Св. 125 до 200 включ.</td><td><a id="p100568"></a>+/- 3,0</td><td rowspan="5"><a id="p100569"></a>+/- 6,0</td><td><a id="p100570"></a>3,0</td><td><a id="p100571"></a>1,5</td></tr>
<tr><td><a id="p100155"></a>250; 300</td><td rowspan="6"><a id="p100572"></a>-</td><td rowspan="6"><a id="p100573"></a>-</td><td rowspan="3"><a id="p100574"></a>+/- 3,0</td><td rowspan="3"><a id="p100575"></a>+/- 3,0</td><td rowspan="2"><a id="p100576"></a>+/- 4,0</td><td rowspan="6"><a id="p100577"></a>+/- 9,5</td><td><a id="p100578"></a>5,0</td><td rowspan="2"><a id="p100579"></a>2,5</td><td rowspan="2"><a id="p100580"></a>+/- 1,5</td></tr>
<tr><td><a id="p100156"></a>350</td><td><a id="p100581"></a>6,5</td></tr>
<tr><td><a id="p100157"></a>400</td><td rowspan="2"><a id="p100582"></a>+/- 5,0</td><td rowspan="2"><a id="p100583"></a>9,5</td><td rowspan="2"><a id="p100584"></a>3,0</td><td rowspan="2"><a id="p100585"></a>+/- 1,5</td></tr>
<tr><td><a id="p100158"></a>500</td><td rowspan="3"><a id="p100586"></a>-</td><td rowspan="3"><a id="p100587"></a>+/- 4,8</td></tr>
<tr><td><a id="p100159"></a>600</td><td rowspan="2"><a id="p100588"></a>+/- 6,0</td><td rowspan="2"><a id="p100589"></a>+/- 9,5</td><td rowspan="2"><a id="p100590"></a>12,5</td><td rowspan="2"><a id="p100591"></a>5,0</td><td rowspan="2"><a id="p100592"></a>+/- 3,0</td></tr>
<tr><td><a id="p100160"></a>700; 800</td><td><a id="p100593"></a>+/- 9,5</td></tr>
</table>


<a id="p100161"></a>5.1.3.1 По согласованию между изготовителем и потребителем (заказчиком) допускается для деталей исполнения 2 контролировать D и $D_{1}$ вместо d и $d_{1}$ соответственно. При этом предельные отклонения должны быть не более:
<a id="p100162"></a> +/- 0,5 мм при D или $D_{1}$ до 57 мм;
<a id="p100163"></a>    +/- 1,0%  "  "   "  "   "  св.  57 до 219 мм;
<a id="p100164"></a>    +/- 1,25% "  "   "  "   "   "  219 мм.
<a id="p100165"></a>5.1.3.2 Предельные отклонения наружного диаметра отводов исполнения 2 в неторцевых сечениях не должны быть более +/- 3,5%.

###### <a id="p100166"></a>5.1.3.3 Относительная овальность отводов исполнения 2 - не более 6%.

<a id="p100167"></a>5.1.3.4 Угол между плоскостью торца и образующими прилегающих к торцу поверхностей (исключая скос кромок под сварку) деталей исполнения 2 (например при переходе от $T_{\text{в}}$ к Т и $T_{1}$ ) должен быть не менее 60° по наружной поверхности и 70° - по внутренней поверхности.
<a id="p100168"></a>5.1.3.5 На отводах исполнения 2 допускается волнистость (гофры) (рисунок 2) высотой $h_{1}$ , вычисленной по формуле (1), но не более 0,03D. При этом размер l должен быть не менее $15h_{1}$ .

 ![рис. 2](https://i.bukva.ai/p7cZqHQs/img_1.png) 

<a id="p100169"></a>Рисунок 2

<a id="p100170"></a> $h_{1} = \frac{D_{2} + D_{4}}{2} - D_{3}$ . (1)

<a id="p100364"></a>5.1.3.6 На цилиндрической части магистрали тройников исполнения 2, изготовленных гидроштамповкой, допускается волнистость (гофры) по п. 5.1.3.5. Высота волн $h_{1}$ должна быть, мм, не более:
<a id="p100365"></a>1,0 - при D = 57 мм;
<a id="p100366"></a>1,5 - при D от 76 до 133 мм включ.;
<a id="p100367"></a>2,0 - при D от 159 до 219 мм включ.;
<a id="p100368"></a>3,0 - при D = 273 мм;
<a id="p100369"></a>4,0 - при D от 325 до 426 мм включ.
<a id="p100370"></a>Размер l при этом должен быть не менее ![формула](https://i.bukva.ai/p7cZqHQs/img_2.png) .

> *(п. 5.1.3.6 введен [Изменением N 1](https://bukva.ai/docs/protokol-gost-17380-2001#p100015), введенным в действие Приказом Ростехрегулирования от 13.04.2007 N 65-ст)*

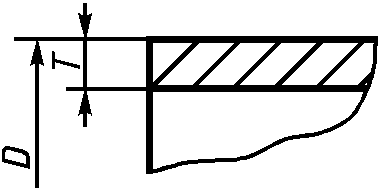
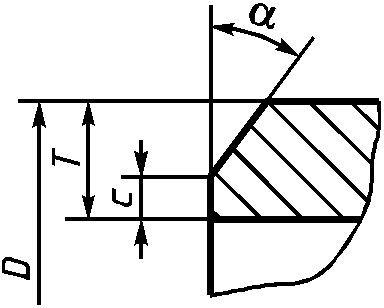
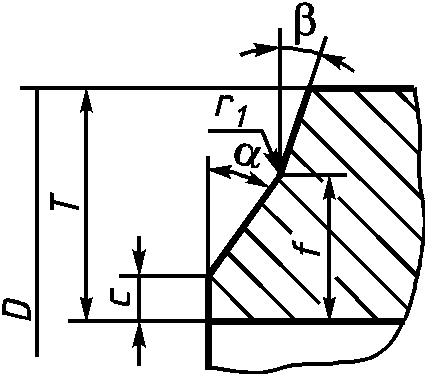
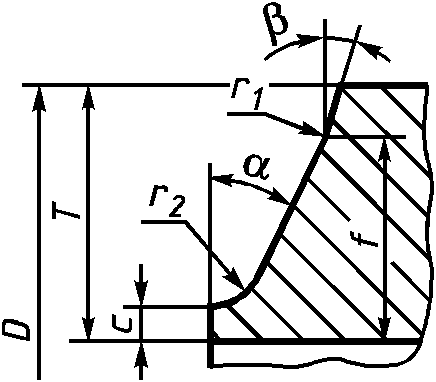
<a id="p100171"></a>5.1.4 Форма кромок торцов деталей исполнения 1 должна соответствовать указанной в таблице 6.

<div align="center">

<a id="p100172"></a>Таблица 6

<a id="p100173"></a>Форма кромок деталей исполнения 1

<a id="p100174"></a>Размеры в миллиметрах

</div>


<table>
<colgroup><col width="19%"><col width="37%"><col width="7%"><col width="7%"><col width="9%"><col width="7%"><col width="7%"><col width="7%"></colgroup>
<tr><td><a id="p100175"></a>T</td><td><a id="p100594"></a>Форма кромок</td><td><a id="p100595"></a>$\alpha$<br>+5°</td><td><a id="p100596"></a>$\beta$<br>+/- 1°</td><td><a id="p100597"></a><a id="p100598"></a>c<br>+/- 0,8</td><td><a id="p100599"></a>f</td><td><a id="p100600"></a>r1</td><td><a id="p100601"></a>r2</td></tr>
<tr><td><a id="p100176"></a>До 3,6 включ.</td><td><a id="p100602"></a><img src="https://i.bukva.ai/p7cZqHQs/img_3.png" alt="рис. 4"></td><td><a id="p100603"></a>-</td><td><a id="p100604"></a>-</td><td><a id="p100605"></a>-</td><td><a id="p100606"></a>-</td><td><a id="p100607"></a>-</td><td><a id="p100608"></a>-</td></tr>
<tr><td><a id="p100177"></a>Св. 3,6 до 20,0 включ.</td><td><a id="p100609"></a><img src="https://i.bukva.ai/p7cZqHQs/img_4.png" alt="рис. 5"></td><td rowspan="3"><a id="p100610"></a>30</td><td><a id="p100611"></a>-</td><td rowspan="3"><a id="p100612"></a>1,6</td><td><a id="p100613"></a>-</td><td><a id="p100614"></a>-</td><td><a id="p100615"></a>-</td></tr>
<tr><td rowspan="2"><a id="p100178"></a>Св. 20,0</td><td><a id="p100616"></a><img src="https://i.bukva.ai/p7cZqHQs/img_5.png" alt="рис. 6"></td><td rowspan="2"><a id="p100617"></a>10</td><td rowspan="2"><a id="p100618"></a>19</td><td rowspan="2"><a id="p100619"></a>$\approx 3$</td><td><a id="p100620"></a>-</td></tr>
<tr><td><a id="p100621"></a><img src="https://i.bukva.ai/p7cZqHQs/img_6.png" alt="рис. 7"></td><td><a id="p100622"></a>$\approx 6$</td></tr>
</table>


<a id="p100179"></a>5.1.4.1 Форма кромок деталей исполнения 2 должна соответствовать ГОСТ 16037: при Т или $T_{1}$ до 5 мм - типу С2, свыше 5 мм - типу С17.
<a id="p100180"></a>5.1.4.2 По согласованию между изготовителем и потребителем (заказчиком) допускается изготавливать детали с другой формой кромок.
<a id="p100181"></a>5.1.5 Механические свойства металла деталей исполнения 2 должны быть не менее указанных в таблице 7.

<a id="p100182"></a>Таблица 7

<a id="p100183"></a>Механические свойства металла деталей


<table>
<colgroup><col width="13%"><col width="18%"><col width="14%"><col width="14%"><col width="13%"><col width="10%"><col width="10%"><col width="10%"></colgroup>
<tr><td rowspan="2"><a id="p100184"></a>Марка стали</td><td rowspan="2"><a id="p100623"></a>Временное сопротивление разрыву $\sigma_{\text{в}}$ , МПа</td><td rowspan="2"><a id="p100624"></a>Предел текучести $\sigma_{0,2}$ , МПа</td><td rowspan="2"><a id="p100625"></a>Относительное удлинение $\delta_{s}$ , %</td><td rowspan="2"><a id="p100626"></a>Относительное сужение $\psi$ , %</td><td colspan="3"><a id="p100627"></a>Ударная вязкость KCU, Дж/см2, при температуре, °С</td></tr>
<tr><td><a id="p100628"></a>+20</td><td><a id="p100629"></a>-40</td><td><a id="p100630"></a>-60</td></tr>
<tr><td><a id="p100185"></a>10</td><td><a id="p100631"></a>343</td><td><a id="p100632"></a>205</td><td><a id="p100633"></a>24</td><td rowspan="10"><a id="p100634"></a>50</td><td rowspan="2"><a id="p100635"></a>49</td><td rowspan="2"><a id="p100636"></a>29</td><td rowspan="2"><a id="p100637"></a>-</td></tr>
<tr><td><a id="p100186"></a>20</td><td rowspan="2"><a id="p100638"></a>410</td><td rowspan="3"><a id="p100639"></a>245</td><td><a id="p100640"></a>21</td></tr>
<tr><td><a id="p100187"></a>20ЮЧ</td><td><a id="p100641"></a>24</td><td rowspan="3"><a id="p100642"></a>-</td><td rowspan="3"><a id="p100643"></a>34</td><td rowspan="3"><a id="p100644"></a>29</td></tr>
<tr><td><a id="p100188"></a>10Г2</td><td><a id="p100645"></a>421</td><td rowspan="6"><a id="p100646"></a>21</td></tr>
<tr><td><a id="p100189"></a>09Г2С</td><td><a id="p100647"></a>470</td><td><a id="p100648"></a>265</td></tr>
<tr><td><a id="p100190"></a>10Г2С1</td><td><a id="p100649"></a>450</td><td><a id="p100650"></a>315</td><td rowspan="5"><a id="p100651"></a>59</td><td rowspan="2"><a id="p100652"></a>29</td><td rowspan="2"><a id="p100653"></a>-</td></tr>
<tr><td><a id="p100191"></a>16ГС</td><td><a id="p100654"></a>430</td><td><a id="p100655"></a>265</td></tr>
<tr><td><a id="p100192"></a>17ГС</td><td><a id="p100656"></a>450</td><td><a id="p100657"></a>325</td><td><a id="p100658"></a>34</td><td rowspan="3"><a id="p100659"></a>-</td></tr>
<tr><td><a id="p100193"></a>17Г1С</td><td rowspan="2"><a id="p100660"></a>490</td><td><a id="p100661"></a>345</td><td><a id="p100662"></a>39</td></tr>
<tr><td><a id="p100194"></a>15ГС</td><td><a id="p100663"></a>294</td><td><a id="p100664"></a>16</td><td><a id="p100665"></a>34</td></tr>
<tr><td colspan="8"><a id="p100195"></a><a id="p100666"></a><a id="p100667"></a><a id="p100668"></a><a id="p100196"></a><a id="p100197"></a><a id="p100669"></a><a id="p100670"></a>Примечания<br>1. Временное сопротивление металла переходов и заглушек из листового проката по ГОСТ 16523, МПа:<br>270 - для стали марки 10,<br>350    "    "     "   20.<br>2. Временное сопротивление металла переходов и заглушек из листового проката по <a href="https://bukva.ai/docs/gost-19281-89">ГОСТ 19281</a> из стали марки 09Г2С 430 МПа.<br>3. Относительное удлинение металла переходов и заглушек из листового проката по <a href="https://bukva.ai/docs/gost-17066-94">ГОСТ 17066</a>, %:<br>17 - для стали марок 09Г2С, 16ГС и 10Г2С1,<br>19    "    "   марки 17ГС.</td></tr>
</table>


<a id="p100198"></a>5.1.6 Детали должны быть термообработаны, если при их изготовлении операции формоизменения заканчиваются при температуре, °С:
    - <a id="p100199"></a>ниже 640 или свыше 940 для деталей исполнения 1,
<a id="p100200"></a>    *-  "   700  "    "   900  "     "        "      2.*

###### <a id="p100371"></a>5.1.6.1 Режим термообработки деталей устанавливается изготовителем.


> *(п. 5.1.6.1 в ред. [Изменения N 1](https://bukva.ai/docs/protokol-gost-17380-2001#p100023), введенного в действие Приказом Ростехрегулирования от 13.04.2007 N 65-ст)*

<a id="p100202"></a>5.1.6.2 Допускается не проводить термообработку деталей исполнения 2, если механические свойства металла соответствуют указанным в [таблице 7](#p100183).
<a id="p100203"></a>5.1.7 Детали исполнения 2 в зависимости от типа, размеров и марки стали должны соответствовать ступени $PN(P_{y})$ , МПа, определенной по формуле (2), с округлением до ближайшего меньшего значения ряда по [ГОСТ 26349](https://bukva.ai/docs/gost-26349-84-gosstandart-sssr). Допускается округление до ближайшего большего значения ряда, если разница между вычисленным по формуле (2) и стандартным значениями не превышает 5%.

<a id="p100204"></a> $PN(P_{y}) = \frac{\sigma_{\text{в}}T}{2Dn}$ , (2)

<a id="p100205"></a>где $\sigma_{\text{в}}$ - временное сопротивление разрыву металла деталей, принимаемое по [таблице 7](#p100183), а для деталей по [4.1.3.1](#p100114) - по согласованию между изготовителем и потребителем (заказчиком);
<a id="p100206"></a>n - коэффициент прочности деталей, принимаемый по таблице 8.

<a id="p100207"></a>Таблица 8

<a id="p100208"></a>Коэффициент прочности деталей


| <a id="p100209"></a>Тип деталей | <a id="p100671"></a>n | <a id="p100672"></a>Тип деталей | <a id="p100673"></a>n |
| --- | --- | --- | --- |
| <a id="p100210"></a>Отводы 2D | <a id="p100674"></a>1,30 | <a id="p100675"></a>Тройники равнопроходные | <a id="p100676"></a>1,60 |
| <a id="p100211"></a>" 3D | <a id="p100677"></a>1,15 | <a id="p100678"></a>" переходные | <a id="p100679"></a>1,00 + 0,60 D1/D |
| <a id="p100212"></a>Переходы | <a id="p100680"></a>1,00 | <a id="p100681"></a>Заглушки | <a id="p100682"></a>1,00 |


<a id="p100213"></a>5.1.7.1 Для отводов и тройников в формуле (2) вместо Т допускается принимать $T_{\text{в}}$ .
<a id="p100372"></a>5.1.7.2 По согласованию между изготовителем и потребителем (заказчиком) допускается вычислять $PN(P_{y})$ по другим формулам и(или) методам расчета.

> *(п. 5.1.7.2 введен [Изменением N 1](https://bukva.ai/docs/protokol-gost-17380-2001#p100025), введенным в действие Приказом Ростехрегулирования от 13.04.2007 N 65-ст)*

<a id="p100214"></a>5.1.8 Детали исполнения 2 должны выдерживать $P_{\text{пр}}$ по ГОСТ 356. Детали из стали марок, не включенных в ГОСТ 356, должны выдерживать $P_{\text{пр}} = 1.5PN(P_{y})$ .


#### <a id="p100215"></a>5.2 Требования к сырью и материалам


<a id="p100373"></a>5.2.1 Детали исполнения 1 должны изготовляться из полуфабрикатов по ИСО 9329/1 [[5]](#p100381), ИСО 9329/2 [[6]](#p100382), ИСО 9329/3 [[7]](#p100383), ИСО 9328/1 [[2]](#p100378), ИСО 9328/2 [[3]](#p100379), ИСО 9328/3 [[4]](#p100380) и ИСО 3183 [[1]](#p100377).

> *(в ред. [Изменения N 1](https://bukva.ai/docs/protokol-gost-17380-2001#p100013), введенного в действие Приказом Ростехрегулирования от 13.04.2007 N 65-ст)*

<a id="p100217"></a>5.2.2 Детали исполнения 2 должны изготовляться из полуфабрикатов, указанных в таблице 9.

<a id="p100218"></a>Таблица 9

<a id="p100219"></a>Полуфабрикаты для изготовления деталей исполнения 2


<table>
<colgroup><col width="14%"><col width="15%"><col width="27%"><col width="16%"><col width="28%"></colgroup>
<tr><td rowspan="2"><a id="p100220"></a>Тип деталей</td><td colspan="2"><a id="p100683"></a>Полуфабрикат</td><td colspan="2"><a id="p100684"></a>Сталь</td></tr>
<tr><td><a id="p100685"></a>Вид</td><td><a id="p100686"></a>Стандарт, ТУ</td><td><a id="p100687"></a>Марка</td><td><a id="p100688"></a>Стандарт, ТУ</td></tr>
<tr><td rowspan="8"><a id="p100374"></a>Отводы, тройники, переходы</td><td rowspan="8"><a id="p100689"></a>Трубы</td><td rowspan="2"><a id="p100690"></a>ГОСТ 8731</td><td><a id="p100691"></a>10; 20</td><td><a id="p100692"></a><a href="https://bukva.ai/docs/gost-1050-88">ГОСТ 1050</a></td></tr>
<tr><td><a id="p100693"></a>10Г2</td><td><a id="p100694"></a><a href="https://bukva.ai/docs/gost-4543-71">ГОСТ 4543</a></td></tr>
<tr><td rowspan="2"><a id="p100695"></a><a href="https://bukva.ai/docs/gost-8733-74">ГОСТ 8733</a></td><td><a id="p100696"></a>10; 20</td><td><a id="p100697"></a><a href="https://bukva.ai/docs/gost-1050-88">ГОСТ 1050</a></td></tr>
<tr><td><a id="p100698"></a>10Г2</td><td><a id="p100699"></a><a href="https://bukva.ai/docs/gost-4543-71">ГОСТ 4543</a></td></tr>
<tr><td rowspan="2"><a id="p100700"></a><a href="https://bukva.ai/docs/gost-550-75">ГОСТ 550</a></td><td><a id="p100701"></a>10; 20</td><td><a id="p100702"></a><a href="https://bukva.ai/docs/gost-1050-88">ГОСТ 1050</a></td></tr>
<tr><td><a id="p100703"></a>10Г2</td><td><a id="p100704"></a><a href="https://bukva.ai/docs/gost-4543-71">ГОСТ 4543</a></td></tr>
<tr><td><a id="p100705"></a>ТУ 14-3-1652 [[9]](#p100385)</td><td rowspan="2"><a id="p100706"></a>20ЮЧ</td><td><a id="p100707"></a>ТУ 14-3-1652 [[9]](#p100385)</td></tr>
<tr><td><a id="p100708"></a>ТУ 14-3-1745 [[10]](#p100386)</td><td><a id="p100709"></a>ТУ 14-3-1745 [[10]](#p100386)</td></tr>
<tr><td colspan="5">(в ред. <a href="https://bukva.ai/docs/protokol-gost-17380-2001#p100014">Изменения N 1</a>, введенного в действие Приказом Ростехрегулирования от 13.04.2007 N 65-ст)</td></tr>
<tr><td></td><td><a id="p100710"></a>ТУ 14-3-190 [[12]](#p100388)</td><td><a id="p100711"></a>10; 20</td><td><a id="p100712"></a><a href="https://bukva.ai/docs/gost-1050-88">ГОСТ 1050</a></td><td>(в ред. <a href="https://bukva.ai/docs/protokol-gost-17380-2001#p100014">Изменения N 1</a>, введенного в действие Приказом Ростехрегулирования от 13.04.2007 N 65-ст)</td></tr>
<tr><td colspan="5"></td></tr>
<tr><td><a id="p100713"></a>ТУ 14-3-460 [[8]](#p100384)</td><td><a id="p100714"></a>20</td><td><a id="p100715"></a>ТУ 14-3-460 [[8]](#p100384)</td><td>(в ред. <a href="https://bukva.ai/docs/protokol-gost-17380-2001#p100014">Изменения N 1</a>, введенного в действие Приказом Ростехрегулирования от 13.04.2007 N 65-ст)</td><td></td></tr>
<tr><td colspan="5"><a id="p100716"></a>ТУ 14-3-420 [[11]](#p100387)</td></tr>
<tr><td><a id="p100717"></a>15ГС</td><td><a id="p100718"></a>ТУ 14-3-420 [[11]](#p100387)</td><td>(в ред. <a href="https://bukva.ai/docs/protokol-gost-17380-2001#p100014">Изменения N 1</a>, введенного в действие Приказом Ростехрегулирования от 13.04.2007 N 65-ст)</td><td></td><td></td></tr>
<tr><td colspan="5"><a id="p100719"></a><a id="p100720"></a>ТУ 14-3-1128 [[13]](#p100389)<br>20</td></tr>
<tr><td rowspan="2"><a id="p100721"></a><a href="https://bukva.ai/docs/gost-1050-88">ГОСТ 1050</a></td><td rowspan="2"><a id="p100722"></a>09Г2С</td><td rowspan="2"><a id="p100723"></a><a href="https://bukva.ai/docs/gost-19281-89">ГОСТ 19281</a></td><td>(в ред. <a href="https://bukva.ai/docs/protokol-gost-17380-2001#p100014">Изменения N 1</a>, введенного в действие Приказом Ростехрегулирования от 13.04.2007 N 65-ст)</td><td><a id="p100222"></a>Переходы, заглушки</td></tr>
<tr><td><a id="p100724"></a>Листовой прокат</td><td><a id="p100725"></a>ГОСТ 16523</td></tr>
<tr><td colspan="5"><a id="p100726"></a><a id="p100727"></a>10; 20<br><a href="https://bukva.ai/docs/gost-1050-88">ГОСТ 1050</a></td></tr>
<tr><td rowspan="5"><a id="p100728"></a><a href="https://bukva.ai/docs/gost-1577-93">ГОСТ 1577</a></td><td rowspan="5"><a id="p100729"></a>20</td><td><a id="p100730"></a><a href="https://bukva.ai/docs/gost-17066-94">ГОСТ 17066</a></td><td><a id="p100731"></a>09Г2С, 16ГС, 17ГС, 17Г1С, 10Г2С1</td><td rowspan="2"><a id="p100732"></a><a href="https://bukva.ai/docs/gost-19281-89">ГОСТ 19281</a></td></tr>
<tr><td><a id="p100733"></a><a href="https://bukva.ai/docs/gost-5520-79">ГОСТ 5520</a></td><td><a id="p100734"></a><a href="https://bukva.ai/docs/gost-19281-89">ГОСТ 19281</a></td></tr>
<tr><td></td><td rowspan="3"><a id="p100223"></a>5.2.2.1 Допускается изготовление деталей из труб или листового проката по другим стандартам и техническим условиям, если установленные в них требования не ниже, чем в стандартах и технических условиях, указанных в <a href="#p100219">таблице 9</a>.</td><td rowspan="3"><a id="p100224"></a>5.2.3 Полуфабрикаты должны быть с нормированными механическими свойствами и химическим составом стали.</td></tr>
<tr><td><a id="p100225"></a>Другие требования к качеству и свойствам полуфабрикатов [группа поставки; категория; класс прочности; термообработка; контроль неразрушающими методами; испытания при повышенной температуре, на ударный изгиб, технологические (на изгиб вокруг оправки, сплющивание, раздачу), гидравлическим давлением; контроль твердости, макро- и микроструктуры, поплавочный контроль, вид заготовки (кованая, катаная, литая); особенности изготовления (способ прокатки, резки) и др.] устанавливаются изготовителем с учетом требований настоящего стандарта, норм и правил органов надзора, потребителей (заказчиков) и технологии изготовления деталей.</td></tr>
<tr><td><a id="p100226"></a>5.2.4 Данные о качестве и свойствах полуфабрикатов должны быть подтверждены документом изготовителя полуфабриката и соответствующей маркировкой.</td></tr>
</table>

<a id="p100227"></a>5.2.4.1 При отсутствии или неполных сведениях в документе или маркировке изготовитель деталей может провести необходимые испытания с оформлением результатов документами, дополняющими (заменяющими) документ на полуфабрикат.


#### <a id="p100228"></a>5.3 Комплектность


<a id="p100229"></a>К каждой партии деталей должен быть приложен сопроводительный документ (паспорт). Рекомендуемая форма сопроводительного документа (паспорта) приведена в [Приложении А](#p100317).


#### <a id="p100230"></a>5.4 Маркировка


##### <a id="p100231"></a>5.4.1 Изготовитель должен маркировать на каждой детали краской, чеканкой или наклейкой этикетки:

- <a id="p100232"></a>товарный знак или наименование;
- <a id="p100233"></a>наружный(е) диаметр(ы) и толщину(ы) стенки в соответствии с условным обозначением деталей;
- <a id="p100234"></a>марку стали;
- <a id="p100235"></a>номер настоящего стандарта.

##### <a id="p100236"></a>5.4.2 На деталях исполнения 2 дополнительно следует маркировать:

- <a id="p100237"></a>номер партии;
- <a id="p100238"></a>букву П на деталях для трубопроводов, подконтрольных органам надзора.
<a id="p100239"></a>5.4.3 Наружный(е) диаметр(ы) и толщину(ы) стенки допускается маркировать без нулей после значащих цифр справа от запятой.

##### <a id="p100240"></a>5.4.4 Для деталей исполнения 2 допускается:

- <a id="p100241"></a>номер стандарта маркировать без тире и года принятия стандарта;
- <a id="p100242"></a>вместо номера настоящего стандарта маркировать номер стандарта на конструкцию деталей соответствующего типа ([ГОСТ 17375](https://bukva.ai/docs/gost-17375-2001-gosstandart-rossii), [ГОСТ 17376](https://bukva.ai/docs/gost-17376-2001-gosstandart-rossii), [ГОСТ 17378](https://bukva.ai/docs/standart-gost-17378-2001-gosstandart-rossii) или [ГОСТ 17379](https://bukva.ai/docs/gost-17379-2001));
- <a id="p100243"></a>не маркировать марку стали на деталях из стали марки 20.
<a id="p100244"></a>5.4.5 Маркировку деталей исполнения 2 допускается выполнять другими способами (клеймами, травлением, гравировкой и т.п.), обеспечивающими ее сохранность при транспортировании и хранении.
<a id="p100245"></a>5.4.6 Маркировочные знаки не должны выводить размеры деталей за пределы допускаемых отклонений.
<a id="p100246"></a>5.4.7 По согласованию между изготовителем и потребителем (заказчиком) допускается включать в состав маркировки дополнительные сведения (категорию проката, номер плавки стали и др.).


#### <a id="p100247"></a>5.5 Упаковка


<a id="p100248"></a>Способы упаковки должны обеспечивать безопасность и удобство при погрузочно-разгрузочных работах и транспортировании деталей. Рекомендуется детали DN до 80 увязывать в связки или упаковывать в ящики, решетки или контейнеры.

<a id="p100249"></a>6 Правила приемки

<a id="p100250"></a>6.1 Для проверки соответствия деталей требованиям настоящего стандарта изготовитель должен осуществлять типовые и приемосдаточные испытания.
<a id="p100251"></a>6.2 Типовые испытания проводят при постановке деталей на производство и внесении изменений в технологический процесс изготовления деталей в части применяемых полуфабрикатов (вид, типоразмер, марка стали), способов резки заготовок, температурно-скоростных режимов деформации и способов обработки кромок.
<a id="p100252"></a>6.2.1 При типовых испытаниях каждую деталь опытной или установочной партии проверяют на соответствие всем требованиям настоящего стандарта.
<a id="p100253"></a>6.2.1.1 Гидравлическим испытаниям по [5.1.8](#p100214) подвергают одну типовую деталь из одной из указанных в [таблице 7](#p100183) марок стали, представляющую типоразмерный ряд, ограниченный следующими условиями:
- <a id="p100254"></a>DN деталей ряда составляет (0,5 - 2,0) DN типовой детали;
- <a id="p100255"></a>отношение T/D деталей ряда составляет (0,5 - 3,0) T/D типовой детали;
- <a id="p100256"></a>отношение ![1DD](https://i.bukva.ai/p7cZqHQs/img_7.png) деталей ряда не превышает ![1DD](https://i.bukva.ai/p7cZqHQs/img_8.png) типовой детали;
- <a id="p100257"></a>все детали ряда одного типа. Равнопроходные тройники и эксцентрические переходы являются типовыми деталями соответственно для переходных тройников и концентрических переходов.
<a id="p100258"></a>6.3 Приемосдаточные испытания проводят для каждой партии деталей на соответствие требованиям [5.1.1](#p100123) - [5.1.4.1](#p100179), [5.1.5](#p100181), [5.4.1](#p100231), [5.4.2](#p100236) и [5.4.6](#p100245).
<a id="p100259"></a>6.3.1 Партия должна состоять из деталей одного типоразмера и одного вида термической обработки.

##### <a id="p100260"></a>6.3.2 Размер партии должен быть не более указанного в таблице 10.


<a id="p100261"></a>Таблица 10

<a id="p100262"></a>Размер партии деталей (штук)


<table>
<colgroup><col width="33%"><col width="33%"><col width="33%"></colgroup>
<tr><td rowspan="2"><a id="p100263"></a>DN</td><td colspan="2"><a id="p100735"></a>PN (Pу) деталей, МПа</td></tr>
<tr><td><a id="p100736"></a>до 10</td><td><a id="p100737"></a>св. 10</td></tr>
<tr><td><a id="p100264"></a>До 40</td><td><a id="p100738"></a>40000</td><td rowspan="2"><a id="p100739"></a>2000</td></tr>
<tr><td><a id="p100265"></a>50 - 80</td><td><a id="p100740"></a>20000</td></tr>
<tr><td><a id="p100266"></a>100</td><td><a id="p100741"></a>10000</td><td rowspan="3"><a id="p100742"></a>800</td></tr>
<tr><td><a id="p100267"></a>125 - 200</td><td><a id="p100743"></a>5000</td></tr>
<tr><td><a id="p100268"></a>250 и 300</td><td><a id="p100744"></a>2000</td></tr>
<tr><td><a id="p100269"></a>Св. 300</td><td><a id="p100745"></a>1500</td><td><a id="p100746"></a>400</td></tr>
</table>


<a id="p100270"></a>6.3.3 По согласованию между изготовителем и потребителем (заказчиком) допускается принимать другие размеры партии, а также комплектовать партии деталей по другим признакам.
<a id="p100271"></a>6.4 На соответствие [5.1.1](#p100123), [5.4.1](#p100231) и [5.4.2](#p100236) проверяют все детали партии.
<a id="p100272"></a>6.5 На соответствие [5.1.2](#p100124) - [5.1.4.1](#p100179) и [5.4.6](#p100245) проверяют все детали партии на $PN(P_{y})$ свыше 10 МПа и 1%, но не менее 2 шт., на $PN(P_{y})$ до 10 МПа.

#### <a id="p100273"></a>6.6 Механические свойства металла деталей по [5.1.5](#p100181) проверяют испытаниями:

- <a id="p100274"></a>на растяжение - трех образцов;
- <a id="p100275"></a>на ударный изгиб - трех образцов.
<a id="p100276"></a>6.6.1 Заготовки для образцов вырезают из технологических припусков или готовых деталей партии.
<a id="p100277"></a>Допускается правка заготовок для образцов статической нагрузкой. На образцах из правленых заготовок допускается снижение относительного удлинения на значение деформации при правке $\Delta\delta$ , %, определяемое по формуле

<a id="p100278"></a> $\Delta\delta = \frac{T_{\text{з}}}{2\rho} \cdot 100$ , (3)

<a id="p100279"></a>где $T_{\text{з}}$ - толщина стенки заготовки, мм;
<a id="p100280"></a> $\rho$ - наименьший радиус кривизны заготовки перед правкой, мм.
<a id="p100281"></a>6.6.2 Ударную вязкость при одном из указанных в [таблице 7](#p100183) значений температуры испытаний определяют по требованию потребителя (заказчика) для деталей с толщиной стенки 12 мм и более.
<a id="p100282"></a>6.6.2.1 По согласованию между изготовителем и потребителем (заказчиком) допускается определять ударную вязкость KCV, а также проводить испытания на ударную вязкость металла деталей с толщиной стенки менее 12 мм.
<a id="p100283"></a>6.6.3 Относительное сужение определяют для деталей трубопроводов, подконтрольных органам надзора, и деталей на $PN(P_{y})$ свыше 10 МПа, если испытания на растяжение проводятся на цилиндрических образцах. Для других деталей относительное сужение определяют по согласованию между изготовителем и потребителем (заказчиком).
<a id="p100284"></a>При контроле относительного сужения относительное удлинение допускается не определять.
<a id="p100285"></a>6.6.4 Значения механических свойств определяют как среднее арифметическое из результатов испытаний трех образцов. Допускается снижение значения ударной вязкости для отдельного образца относительно значений, указанных в [таблице 7](#p100183), не более чем на 10 Дж/см2.
<a id="p100286"></a>6.7 По согласованию между изготовителем и потребителем (заказчиком) детали контролируют неразрушающими методами, подвергают технологическим испытаниям (на изгиб, сплющивание, раздачу) и проводят контроль макро- и микроструктуры.
<a id="p100287"></a>6.8 При неудовлетворительных результатах какого-либо испытания по нему проводят повторные испытания на удвоенном количестве образцов, отобранных от той же партии деталей. Результаты повторных испытаний являются окончательными и распространяются на всю партию.

<a id="p100288"></a>7 Методы контроля


#### <a id="p100289"></a>7.1 Детали контролируют следующими методами:

<a id="p100290"></a>7.1.1 На соответствие [5.1.1](#p100123), [5.4.1](#p100231) и [5.4.2](#p100236) - визуально при нормальном освещении без применения увеличительных приборов.
<a id="p100291"></a>7.1.2 На соответствие [5.1.2](#p100124) - [5.1.4.1](#p100179) и [5.4.6](#p100245) - измерениями контрольно-измерительными инструментами, погрешность которых выбирают в зависимости от допуска согласно [ГОСТ 8.051](https://bukva.ai/docs/gost-8-051-81).

###### <a id="p100292"></a>7.1.2.1 Относительную овальность О, %, вычисляют по формуле


<a id="p100293"></a> $\text{О } = \frac{2(D_{max} - D_{min})}{D_{max} + D_{min}} \cdot 100$ , (4)

<a id="p100294"></a>где $D_{max}$ и $D_{min}$ соответственно наибольший и наименьший наружные диаметры, измеренные в одном сечении.

##### <a id="p100295"></a>7.1.3 Механические свойства металла по [5.1.5](#p100181) проверяют испытаниями:

- <a id="p100296"></a>на растяжение - по [ГОСТ 1497](https://bukva.ai/docs/gost-1497-84) и ГОСТ 11701;
- <a id="p100297"></a>на ударный изгиб - по ГОСТ 9454.
<a id="p100298"></a>7.1.3.1 По согласованию между изготовителем и потребителем (заказчиком) допускается контроль механических свойств неразрушающими методами.
<a id="p100299"></a>7.1.4 Испытания деталей по [5.1.8](#p100214) проводят в соответствии с [Приложением Б](#p100331).
<a id="p100300"></a>7.1.5 Методы контроля и испытаний по [6.7](#p100286) устанавливают по согласованию между изготовителем и потребителем (заказчиком).
<a id="p100301"></a>7.2 При испытаниях должны быть обеспечены необходимые меры безопасности.

<a id="p100302"></a>8 Транспортирование и хранение

<a id="p100303"></a>8.1 Детали допускается транспортировать любым видом транспорта в соответствии с действующими правилами перевозки грузов.

#### <a id="p100304"></a>8.2 Детали должны храниться в условиях, исключающих их повреждение.


<a id="p100305"></a>9 Указания по эксплуатации

<a id="p100306"></a>9.1 Детали должны соединяться с трубами или другими элементами трубопроводов сваркой встык по торцам. Применяемая технология сварки должна обеспечивать равнопрочность сварного соединения с металлом деталей и отсутствие неблагоприятного влияния на структуру и механические свойства металла деталей.
<a id="p100307"></a>**9.1.1 Другие способы соединения (развальцовкой, угловым сварным швом др.), присоединение к деталям других элементов трубопроводов (врезка штуцеров, приварка опор и других конструкций к наружной или внутренней поверхности, прикрепление других трубопроводов и конструкций хомутами, скобами и т.п.), применение технологий сварки, не обеспечивающих выполнение требований [9.1](#p100306), допускаются, если они предусмотрены в нормативной, проектной и(или) конструкторской документации. При этом исключаются гарантии изготовителя по [5.1.5](#p100181), [5.1.7](#p100203) и [5.1.8](#p100214).**
<a id="p100308"></a>9.2 Для деталей исполнения 2 расчетный ресурс составляет $2 \cdot 10^{5}$ ч и расчетный срок службы - 20 лет, если их эксплуатация осуществляется в условиях:
- <a id="p100309"></a>нагружение только статическим внутренним давлением в соответствии с разделом 1;
- <a id="p100310"></a>отсутствует коррозионное, эрозионное, окалинообразующее, охрупчивание и другие неблагоприятные воздействия на металл деталей со стороны транспортируемых веществ и(или) окружающей среды;
- <a id="p100311"></a>постоянная рабочая температура не выше 400 °С;
- <a id="p100312"></a>монтаж, контроль, испытания и техническое освидетельствование перед пуском и в процессе эксплуатации в соответствии с [9.1](#p100306) и правилами органов надзора.
<a id="p100313"></a>При тех же условиях и температуре свыше 400 °С, но не выше максимальной по ГОСТ 356, расчетный ресурс $10^{5}$ ч.

<a id="p100314"></a>10 Гарантии изготовителя

<a id="p100315"></a>Изготовитель должен гарантировать соответствие поставляемых потребителю (заказчику) деталей трубопроводов требованиям настоящего стандарта.


<a id="p100316"></a>Приложение А
(рекомендуемое)

<div align="right">

<a id="p100317"></a>Форма сопроводительного документа (паспорта)

</div>


<div align="center">

*(в ред. [Изменения N 1](https://bukva.ai/docs/protokol-gost-17380-2001#p100027), введенного в действие*<br>
Приказом Ростехрегулирования от 13.04.2007 N 65-ст)

</div>


<table>
<colgroup><col width="3%"><col width="13%"><col width="10%"><col width="4%"><col width="4%"><col width="8%"><col width="6%"><col width="3%"><col width="10%"><col width="6%"><col width="7%"><col width="3%"><col width="12%"><col width="8%"><col width="3%"></colgroup>
<tr><td colspan="15"><a id="p100318"></a>наименование предприятия - изготовителя деталей и его адрес</td></tr>
<tr><td colspan="15"><a id="p100375"></a>Лицензия (разрешение) на изготовление (N, когда, кем и на какой срок выдана)</td></tr>
<tr><td colspan="8"><a id="p100320"></a>ПАСПОРТ N</td><td><a id="p100747"></a>выдан</td><td><a id="p100748"></a>"</td><td colspan="5"><a id="p100749"></a>"</td></tr>
<tr><td colspan="15"><a id="p100321"></a>Заказчик</td></tr>
<tr><td colspan="15"><a id="p100322"></a>Адрес заказчика</td></tr>
<tr><td colspan="3"><a id="p100323"></a>Договор (контракт) N</td><td colspan="11"><a id="p100750"></a>Транспортный N</td><td rowspan="5"></td></tr>
<tr><td rowspan="4"></td><td rowspan="2"><a id="p100324"></a>Условное обозначение</td><td rowspan="2"><a id="p100751"></a>PN (Pу), МПа</td><td colspan="2" rowspan="2"><a id="p100752"></a>Номер партии</td><td colspan="7"><a id="p100753"></a>Механические свойства металла</td><td rowspan="2"><a id="p100754"></a>Количество, шт.</td><td rowspan="2"><a id="p100755"></a>Масса, кг</td></tr>
<tr><td><a id="p100756"></a>$\sigma_{\text{в}}$ , МПа</td><td colspan="2"><a id="p100757"></a>$\sigma_{0,2}$ , МПа</td><td><a id="p100758"></a>$\delta_{s}$ , %</td><td><a id="p100759"></a>$\psi$ , %</td><td colspan="2"><a id="p100760"></a>KCU, Дж/см2</td></tr>
<tr><td></td><td></td><td colspan="2"></td><td></td><td colspan="2"></td><td></td><td></td><td colspan="2"></td><td></td><td></td></tr>
<tr><td colspan="13"></td></tr>
<tr><td></td><td colspan="13"><a id="p100325"></a>СВЕДЕНИЯ О ПОЛУФАБРИКАТЕ <a href="#p100327">&lt;1&gt;</a></td><td rowspan="3"></td></tr>
<tr><td rowspan="2"></td><td colspan="3"><a id="p100326"></a>Условное обозначение</td><td colspan="3"><a id="p100761"></a>Номер сопроводительного документа</td><td colspan="2"><a id="p100762"></a>Номер партии</td><td colspan="2"><a id="p100763"></a>Номер плавки</td><td colspan="3"><a id="p100764"></a>Изготовитель</td></tr>
<tr><td colspan="3"></td><td colspan="3"></td><td colspan="2"></td><td colspan="2"></td><td colspan="3"></td></tr>
<tr><td colspan="15"><a id="p100327"></a>&lt;1&gt; Для деталей на PN (Pу) свыше 10 МПа и деталей трубопроводов, подконтрольных органам надзора.</td></tr>
<tr><td colspan="3"><a id="p100328"></a>Штамп ОТК</td><td colspan="4"><a id="p100765"></a>Начальник ОТК</td><td colspan="3"><a id="p100766"></a>Личная подпись</td><td colspan="5"><a id="p100767"></a>Расшифровка подписи</td></tr>
<tr><td colspan="3"></td><td colspan="4"></td><td colspan="3"></td><td colspan="5"></td></tr>
</table>


<a id="p100329"></a>*Примечание - По согласованию между изготовителем и потребителем (заказчиком) прилагаются копии документов на полуфабрикаты и(или) проводившиеся испытания, в т.ч. сведения о химическом составе стали, термообработке, дефектоскопии и т.д.*


<a id="p100330"></a>Приложение Б
(рекомендуемое)

<a id="p100331"></a>МЕТОД ИСПЫТАНИЯ ДЕТАЛЕЙ ВНУТРЕННИМ ДАВЛЕНИЕМ

<a id="p100332"></a>Б.1 Испытания проводят для проверки соответствия деталей требованиям [5.1.8](#p100214).
<a id="p100333"></a>Б.2 При испытаниях внутреннюю полость испытуемых деталей заполняют водой, минеральным маслом или другой жидкостью, применяемой при гидравлических испытаниях, и с помощью насоса, пресса или другого устройства поднимают давление жидкости до требуемого значения.
<a id="p100334"></a>Б.3 При испытаниях детали должны подвергаться воздействию только внутреннего гидростатического давления. Другие силовые воздействия должны быть исключены, в связи с чем не допускаются испытания в ложементах или герметизация торцевых отверстий способами, создающими дополнительные нагрузки на детали.
<a id="p100335"></a>Б.4 Для проведения испытаний рекомендуется изготавливать сварные элементы путем приварки встык к каждому торцу испытуемой детали отрезков бесшовных или сварных труб с закрытыми заглушками противоположными торцами и двумя штуцерами: для присоединения к источнику гидравлического давления и дренажным. Дренажный штуцер должен иметь устройство (запорную арматуру, резьбовую заглушку и т.п.), обеспечивающее удаление воздуха из сварного элемента при заполнении его испытательной жидкостью и последующую надежную герметизацию при проведении испытаний.
<a id="p100336"></a>Б.4.1 Для испытаний отводов допускается изготавливать из них тороидальные сварные элементы (без отрезков труб и заглушек) с приваркой штуцеров к испытуемым отводам.
<a id="p100337"></a>Б.5 Длина отрезков труб между привариваемым к испытуемой детали торцем и заглушкой должна быть не менее 2D (D - наружный диаметр труб). Допускается уменьшение длины отрезков труб до 1D при DN до 350 и 0,5D - при DN свыше 350, если испытания проводятся давлением, превышающим требуемое по [5.1.8](#p100214) не менее чем на 10%.
<a id="p100338"></a>Б.6 Форма свариваемых кромок, сборка стыков под сварку и размеры сварных швов должны соответствовать ГОСТ 16037.
<a id="p100339"></a>Б.7 Марки стали труб, заглушек и штуцеров должны обеспечивать хорошую свариваемость.
<a id="p100340"></a>Б.8 Трубы, заглушки, штуцеры и сварные соединения должны иметь прочностные характеристики, обеспечивающие достижение без разрушения требуемого значения испытательного давления.
<a id="p100341"></a>Б.9 Сварной элемент заполняют жидкостью при таком расположении дренажного штуцера, когда обеспечивается полное вытеснение воздуха из сварного элемента поступающей жидкостью.
<a id="p100342"></a>Б.10 После заполнения сварного элемента жидкостью дренажный штуцер должен быть надежно загерметизирован.
<a id="p100343"></a>Б.11 Подъем давления проводят плавно.
<a id="p100344"></a>Б.12 Измерение давления проводят манометром класса точности не менее 1,5 по [ГОСТ 2405](https://bukva.ai/docs/gost-2405-88) с диаметром корпуса не менее 150 мм и шкалой, превышающей измеряемое давление не менее чем на 30%.
<a id="p100345"></a>Б.13 После снижения давления до атмосферного проводят визуальный контроль подвергавшихся испытаниям деталей на отсутствие протечек испытательной жидкости.
<a id="p100346"></a>Б.14 Результат испытаний считают удовлетворительным, если в процессе испытаний зафиксировано равное или превышающее требуемое значение давления и при осмотре деталей после испытаний не обнаружено протечек испытательной жидкости.


<a id="p100347"></a>Приложение В
(справочное)

<a id="p100376"></a>БИБЛИОГРАФИЯ

(Приложение В в ред. [Изменения N 1](https://bukva.ai/docs/protokol-gost-17380-2001#p100028), введенного в действие
Приказом Ростехрегулирования от 13.04.2007 N 65-ст)


1. <a id="p100377"></a>ИСО 3183-80 Нефтяная и газовая промышленность. Трубы стальные для трубопроводов.
2. <a id="p100378"></a>ИСО 9328/1-2003 Прокат плоский стальной для сосудов, работающих под давлением. Технические условия поставки. Часть 1. Общие требования.
3. <a id="p100379"></a>ИСО 9328/2-2004 Прокат плоский стальной для сосудов, работающих под давлением. Технические условия поставки. Часть 2. Нелегированная и легированная сталь с заданными свойствами при повышенной температуре.
4. <a id="p100380"></a>ИСО 9328/3-2004 Прокат плоский стальной для сосудов, работающих под давлением. Технические условия поставки. Часть 3. Свариваемая мелкозернистая термомеханически прокатанная сталь.
5. <a id="p100381"></a>ИСО 9329/1-89 Трубы стальные бесшовные напорные. Технические условия поставки. Часть 1. Нелегированные марки стали с заданными характеристиками при комнатной температуре.
6. <a id="p100382"></a>ИСО 9329/2-97 Трубы стальные бесшовные напорные. Технические условия поставки. Часть 2. Нелегированные и легированные марки стали с заданными характеристиками при повышенной температуре.
7. <a id="p100383"></a>ИСО 9329/3-97 Трубы стальные бесшовные напорные. Технические условия поставки. Часть 3. Нелегированные и легированные марки стали с заданными характеристиками при пониженной температуре.
8. <a id="p100384"></a>ТУ 14-3-460-75 Трубы стальные бесшовные для паровых котлов и трубопроводов.
9. <a id="p100385"></a>ТУ 14-3-1652-89 Трубы стальные бесшовные горячедеформированные из стали 20ЮЧ.
10. <a id="p100386"></a>ТУ 14-3-1745-90 Трубы стальные бесшовные из стали марки 20ЮЧ.
11. <a id="p100387"></a>ТУ 14-3-420-75 Трубы стальные бесшовные горячекатаные толстостенные для паровых котлов и трубопроводов.
12. <a id="p100388"></a>ТУ 14-3-190-82 Трубы стальные бесшовные для котельных установок и трубопроводов.
13. <a id="p100389"></a>ТУ 14-3-1128-82 Трубы стальные бесшовные горячедеформированные для газопроводов газлифтных систем и обустройства газовых месторождений.
   <a id="p100358"></a>------------------------------------------------------------------
