ГОСТ 13843-78 (СТ СЭВ 1562-88). Катанка алюминиевая. Технические условия
(введен в действие Постановлением Госстандарта СССР от 08.06.1978 № 1561)
(ред. от 30.10.1989)
Внимание
Документ утратил силу с 1 декабря 2019 года в связи с изданием Приказа Росстандарта от 09.10.2019 № 902-ст. Взамен введен в действие ГОСТ 13843-2019. Документ утратил силу с 1 декабря 2019 года в связи с изданием Приказа Росстандарта от 09.10.2019 № 902-ст. Взамен введен в действие ГОСТ 13843-2019. С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 № 184-ФЗ. Ограничение срока действия снято по Протоколу № 4-93 Межгосударственного Совета по стандартизации, метрологии и сертификации («ИУС», № 4, 1994). Изменение № 3, утв. Постановлением Госстандарта СССР от 30.10.1989 № 3268, введено в действие с 1 января 1991 года. Взамен ГОСТ 13843-68 и ГОСТ 5.807-74.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 13843-78"]:::rst
  click n0 "https://bukva.ai/docs/gost-13843-78-gosstandart-sssr" "ГОСТ 13843-78. Катанка алюминиевая. Технические условия (введен в действие Постановлением Госстандарта СССР от 08.06.1978 N 1561)"
  n1["ГОСТ 13843-2019"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-13843-2019" "ГОСТ 13843-2019. Межгосударственный стандарт. Катанка из алюминия. Технические условия (введен в действие Приказом Росстандарта от 09.10.2019 N 902-ст)"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
от 8 июня 1978 г. № 1561
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
Rod aluminium wire. Technical conditions
(СТ СЭВ 1562-88)
Постановлением Государственного комитета стандартов Совета Министров СССР от 8 июня 1978 г. № 1561 срок введения установлен с 01.01.1980, в части п. 4.7 — с 01.01.1982.
Проверен в 1984 г. Постановлением Госстандарта от 23.04.1984 № 1388 срок действия продлен до 01.01.1990.
Настоящий стандарт распространяется на алюминиевую катанку, получаемую непрерывным литьем и прокаткой, предназначенную для изготовления проволоки и других электротехнических целей.
Стандарт устанавливает требования к алюминиевой катанке, изготовляемой для нужд народного хозяйства и для экспорта
(вводная часть в ред. Изменения № 2, утв. Постановлением Госстандарта СССР от 05.12.1988 № 3946)
(Измененная редакция, Изм. № 1).
Стандарт полностью соответствует СТ СЭВ 1562-88.
(абзац введен Изменением № 3, утв. Постановлением Госстандарта СССР от 30.10.1989 № 3268)
1.1 Катанка должна изготовляться пяти марок:
АКЛП-Т1, АКЛП-Т2, АКЛП-Т3 — твердая.
В зависимости от удельного электросопротивления постоянному току мягкую и полутвердую катанку изготовляют первого, второго и третьего классов, твердую — первого и второго классов.
В первом и втором классах — удельное электросопротивление определяется на катанке;
в третьем классе — удельное электросопротивление определяется на протянутой из катанки отожженной проволоке.
(п. 1.1 в ред. Изменения № 2, утв. Постановлением Госстандарта СССР от 05.12.1988 № 3946, Изменения № 3, утв. Постановлением Госстандарта СССР от 30.10.1989 № 3268)
1.2. Диаметры катанки и предельные отклонения по ним должны соответствовать указанным в табл. 1.
Коды ОКП приведены в справочном Приложении 2.
(таблица 1 в ред. Изменения № 2, утв. Постановлением
Госстандарта СССР от 05.12.1988 № 3946)
| Номинальный диаметр | Предельное отклонение по диаметру катанки марок | ||
| АКЛП-М, АКЛП-ПТ | АКЛП-Т1 | АКЛП-Т2, АКЛП-Т3 | |
| 9 | +/- 0,3 | +/- 0,3 | +/- 0,3 |
| 9,5 | +/- 0,3 | +/- 0,3 | +/- 0,3 |
| 11,5 | +/- 0,4 | +/- 0,4 | - |
| 12 | +/- 0,4 | - | - |
| 14 | +/- 0,5 | - | - |
| 15 | +/- 0,5 | - | - |
| 18 | + 0,8 — 0,3 | - - | - - |
| 19 | +/- 0,8 | - | - |
| 23 | +/- 1,0 | - | - |
| 25 | +/- 1,0 | ||
(в ред. Изменения № 3, утв. Постановлением Госстандарта СССР от 30.10.1989 № 3268)
(Измененная редакция, Изм. № 1)
1.4. По требованию потребителя допускается изготовлять катанку других номинальных диаметров, при этом предельные отклонения должны соответствовать ближайшему большему размеру, указанному в табл. 1.
(Измененная редакция, Изм. № 1).
1.5 Овальность катанки не должна превышать:
для диаметров до 10 мм — 0,4 мм,
для диаметров свыше 10 до 15 мм — 0,6 мм и для диаметров свыше 15 мм — 0,9 мм.
(п. 1.5 в ред. Изменения № 2, утв. Постановлением Госстандарта СССР от 05.12.1988 № 3946, Изменения № 3, утв. Постановлением Госстандарта СССР от 30.10.1989 № 3268)
Катанка первого класса, полутвердая, марки АКЛП-ПТ, из алюминия А5Е диаметром 9 мм:
То же, второго класса, из алюминия марки А7Е, диаметром 11,5 мм:
(примеры условного обозначения в ред. Изменения № 2, утв. Постановлением Госстандарта СССР от 05.12.1988 № 3946, Изменения № 3, утв. Постановлением Госстандарта СССР от 30.10.1989 № 3268)
2.1. Катанку изготовляют в соответствии с требованиями настоящего стандарта по технологическому регламенту, утвержденному в установленном порядке.
Катанка марок АКЛП-М и АКЛП-ПТ первого и третьего классов должна изготовляться из алюминия марки А5Е, второго — из алюминия марки А7Е по ГОСТ 11069-74.
Твердая катанка (марок АКЛП-Т1, АКЛП-Т2, АКЛП-Т3) первого и второго классов должна изготовляться соответственно из алюминия марок А5Е и А7Е с массовой долей железа до 0,4 % и суммы примесей титана, ванадия, марганца и хрома — до 0,01 %.
По требованию потребителя допускается изготовлять катанку марок АКЛП-М и АКЛП-ПТ с массовой долей железа не более 0,16 %.
(в ред. Изменения № 2, утв. Постановлением Госстандарта СССР от 05.12.1988 № 3946, Изменения № 3, утв. Постановлением Госстандарта СССР от 30.10.1989 № 3268)
Примечание. Исключено с 1 января 1991 года. - Изменение № 3, утв. Постановлением Госстандарта СССР от 30.10.1989 № 3268.
2.2. Катанка по всей длине должна иметь чистую, ровную, гладкую поверхность без посторонних включений, трещин, закатов, прирезов, заусенцев, плен, раковин, забоин, размер которых (глубина или высота) превышает отклонения, указанные в табл. 1.
(п. 2.2 в ред. Изменения № 2, утв. Постановлением Госстандарта СССР от 05.12.1988 № 3946)
2.3. Механические свойства и удельное электрическое сопротивление постоянному току катанки должны соответствовать указанным в табл. 2. По требованию потребителя катанка марки АКЛП-ПТ должна изготовляться с относительным удлинением не менее 15 %.
| Марка катанки | Временное сопротивление разрыву, МПа | Удельное электрическое сопротивление при температуре 20 °С, Ом х мм2/м, не более | ||
| Класс I | Класс II | Класс III | ||
| АКЛП-М АКЛП-ПТ АКЛП-Т1 АКЛП-Т2 АКЛП-Т3 | Не более 80 Не менее 83 Не менее 98 Не менее 105 Не менее 110 | 0,0280 <*> 0,0281 <*> 0,0281 0,0281 0,0282 | 0,0277 <*> 0,0280 <*> 0,0280 0,0280 0,0281 | По ГОСТ 11069-74 По ГОСТ 11069-74 — - - |
<*> Только для катанки диаметром 9 и 9,5 мм.
(п. 2.3 в ред. Изменения № 2, утв. Постановлением Госстандарта СССР от 05.12.1988 № 3946, Изменения № 3, утв. Постановлением Госстандарта СССР от 30.10.1989 № 3268)
2.4. Исключен с 1 января 1991 года. - Изменение № 3, утв. Постановлением Госстандарта СССР от 30.10.1989 № 3268.
2.1 — 2.4. (Измененная редакция, Изм. № 1).
2.6. Катанка всех марок должна выдерживать технологическую пробу волочением. При этом не должно быть более одного обрыва на две тонны катанки по дефектам металлургического характера (закаты, плены, раковины, посторонние включения).
(Измененная редакция, Изм. № 1).
2.8. Катанка должна быть намотана в бухты одним отрезком массой от 600 до 2500 кг.
(п. 2.8 в ред. Изменения № 2, утв. Постановлением Госстандарта СССР от 05.12.1988 № 3946, Изменения № 3, утв. Постановлением Госстандарта СССР от 30.10.1989 № 3268)
(Измененная редакция, Изм. № 1).
2.9. Катанка должна быть намотана в бухты без перепутывания, перехлестывания и залипания витков, препятствующих свободной размотке при ее волочении. Плотность намотки должна обеспечивать целостность бухт на операциях транспортирования и упаковывания.
(в ред. Изменения № 2, утв. Постановлением Госстандарта СССР от 05.12.1988 № 3946)
2.10. По требованию потребителя катанка должна выдерживать количество скручиваний (табл. 3) по двум направлениям без появления трещин или разрушения образца.
| Номинальный диаметр, мм | Количество скручиваний |
|---|---|
| 9,0 Св. 9,0 до 15,0 | 5/5 4/4 |
(п. 2.10 введен Изменением № 3, утв. Постановлением Госстандарта СССР от 30.10.1989 № 3268)
3.1. Катанка принимается партиями. Партия должна состоять из катанки одного класса, одной марки, одной или нескольких плавок и одного размера.
(в ред. Изменения № 2, утв. Постановлением Госстандарта СССР от 05.12.1988 № 3946)
Каждая партия катанки сопровождается документом о качестве, в котором указывают:
товарный знак или наименование и товарный знак предприятия-изготовителя;
удельное электрическое сопротивление;
абзац исключен с 1 июля 1989 года. - Изменение № 2, утв. Постановлением Госстандарта СССР от 05.12.1988 № 3946;
изображение государственного Знака качества по ГОСТ 1.9-67;
обозначение настоящего стандарта.
(Измененная редакция, Изм. № 1).
3.2. Проверке на соответствие требованиям пп. 2.2, 2.8 и 2.9 следует подвергать каждую бухту катанки, а пп. 1.2, 2.1, 2.3, 2.10 - 2% бухт, но не менее одной бухты от партии.
(в ред. Изменения № 2, утв. Постановлением Госстандарта СССР от 05.12.1988 № 3946, Изменения № 3, утв. Постановлением Госстандарта СССР от 30.10.1989 № 3268)
Проверке на соответствие требованиям пп. 2.6 следует подвергать 2% бухт, но не менее двух бухт от партии.
3.3. Проверка на соответствие требованиям п. 2.3 в части удельного электросопротивления катанки третьего класса, пп. 2.6 и 2.9 в части залипания витков должна производиться у потребителя.
(п. 3.3 в ред. Изменения № 2, утв. Постановлением Госстандарта СССР от 05.12.1988 № 3946, Изменения № 3, утв. Постановлением Госстандарта СССР от 30.10.1989 № 3268)
3.4. При получении неудовлетворительных результатов испытаний хотя бы по одному из показателей по нему проводят повторное испытание на удвоенном количестве бухт, взятых от той же партии.
Результаты повторных испытаний распространяются на всю партию.
4.1. Определение химического состава катанки производят по ГОСТ 3221-85 или другими методами, не уступающими по точности стандартному. При разногласиях определение химического состава катанки производят по ГОСТ 3221-85.
(п. 4.1 в ред. Изменения № 2, утв. Постановлением Госстандарта СССР от 05.12.1988 № 3946)
4.2. Измерение диаметра катанки должно производиться не менее чем в двух местах в начале и в конце бухты на расстоянии не менее 1 м от конца. Измерение проводят микрометром по ГОСТ 6507-78 или другими измерительными инструментами с погрешностью не более 0,1 мм. За результат принимается среднее арифметическое наибольшего и наименьшего значений в каждом измеряемом сечении.
(п. 4.2 в ред. Изменения № 2, утв. Постановлением Госстандарта СССР от 05.12.1988 № 3946)
Овальность катанки проверяют по ГОСТ 26877-86.
(абзац введен Изменением № 3, утв. Постановлением Госстандарта СССР от 30.10.1989 № 3268)
4.3. Проверка качества поверхности катанки по п. 2.2 должна проводиться внешним осмотром наружных витков бухт.
Зачистка обнаруженных дефектов должна производиться по плоскости на длине 8 мм до исчезновения дефектов.
За величину дефекта принимают разность между диаметром катанки, измеренным рядом с зачищенным местом, и диаметром катанки, в месте, где производилась зачистка. Допускается измерение дефекта проводить индикаторным глубиномером по ГОСТ 7661-67.
(в ред. Изменения № 2, утв. Постановлением Госстандарта СССР от 05.12.1988 № 3946)
Проверку на соответствие требованию п. 2.9 проводят визуально по геометрии наружных витков бухты. Отсутствие залипания витков определяют при проведении технологической пробы волочением.
(в ред. Изменения № 2, утв. Постановлением Госстандарта СССР от 05.12.1988 № 3946)
(Измененная редакция, Изм. № 1).
4.4. Контроль механических свойств катанки производят по ГОСТ 1497-84 на образцах с начальной расчетной длиной 200 мм, отобранных на расстоянии не менее 1 м от начала или конца бухты.
(п. 4.4 в ред. Изменения № 2, утв. Постановлением Госстандарта СССР от 05.12.1988 № 3946)
4.4а. Испытание на скручивание проводят по ГОСТ 1545-80 на образце с рабочей длиной 300 мм, отобранном на расстоянии не менее 1 м от начала или конца бухты.
(п. 4.4а введен Изменением № 3, утв. Постановлением Госстандарта СССР от 30.10.1989 № 3268)
4.5. Удельное электрическое сопротивление катанки проверяют по ГОСТ 7229-76 на образцах с расчетной длиной 1 м, отобранных на расстоянии не менее 1 м от начала или конца бухты.
Площадь поперечного сечения образцов определяют путем расчета по массе, принимая плотность алюминия равной 2703 г/ \text{см}^{3} .
(в ред. Изменения № 2, утв. Постановлением Госстандарта СССР от 05.12.1988 № 3946)
4.6. Технологическую пробу волочением осуществляют на многократной машине за одну операцию в следующем режиме: диаметром 9 и 9,5 мм до диаметра 1,7 — 2,0 мм; диаметром 11,5 мм и выше — с суммарным обжатием 50 — 70%.
Допускаются обрывы при технологической пробе, если в месте обрыва отсутствуют дефекты металлургического характера.
(в ред. Изменения № 2, утв. Постановлением Госстандарта СССР от 05.12.1988 № 3946)
4.5 — 4.6. (Измененная редакция, Изм. № 1).
5.1. Упаковка, маркировка, транспортирование и хранение катанки должны производиться по ГОСТ 18690-82.
(в ред. Изменения № 2, утв. Постановлением Госстандарта СССР от 05.12.1988 № 3946)
5.2. Каждая бухта должна быть перевязана отрезками катанки или отходами алюминиевой проволоки не менее чем в трех местах для обеспечения целостности бухт при их транспортировании. Допускаются вмятины на поверхности катанки от обвязок, не выходящие за пределы полуторных допусков по диаметру.
(в ред. Изменения № 2, утв. Постановлением Госстандарта СССР от 05.12.1988 № 3946)
Для катанки, предназначенной для экспорта, а также по согласованию изготовителя с потребителем допускается применение упаковки по нормативно-технической документации.
(в ред. Изменения № 2, утв. Постановлением Госстандарта СССР от 05.12.1988 № 3946)
5.3 Транспортная маркировка по ГОСТ 14192-77.
Каждая бухта катанки должна быть снабжена ярлыком с указанием:
(в ред. Изменения № 2, утв. Постановлением Госстандарта СССР от 05.12.1988 № 3946)
товарного знака или наименования и товарного знака предприятия-изготовителя;
(абзац введен Изменением № 2, утв. Постановлением Госстандарта СССР от 05.12.1988 № 3946)
диаметра катанки в миллиметрах;
абзац исключен с 1 июля 1989 года. - Изменение № 2, утв. Постановлением Госстандарта СССР от 05.12.1988 № 3946;
обозначения настоящего стандарта.
Штамп технического контроля допускается проставлять на пломбе, закрепляемой на бухте после ее обвязки.
(абзац введен Изменением № 2, утв. Постановлением Госстандарта СССР от 05.12.1988 № 3946)
5.2 — 5.3. (Измененная редакция, Изм. № 1).
5.4. Исключен с 1 июля 1989 года. - Изменение № 2, утв. Постановлением Госстандарта СССР от 05.12.1988 № 3946.
5.6. Транспортирование катанки должно проводиться в крытых железнодорожных вагонах повагонными отправками.
По согласованию изготовителя с потребителем допускается транспортировать бухты катанки в открытых вагонах.
(в ред. Изменения № 2, утв. Постановлением Госстандарта СССР от 05.12.1988 № 3946)
Погрузо-разгрузочные работы проводятся по схеме, приведенной в обязательном Приложении 1.
(Измененная редакция, Изм. № 1).
5.7. Катанка должна храниться в закрытых помещениях в условиях, исключающих механическое повреждение, воздействие влаги, загрязнений и химически активных веществ.
(п. 5.7 в ред. Изменения № 2, утв. Постановлением Госстандарта СССР от 05.12.1988 № 3946)
Обязательное
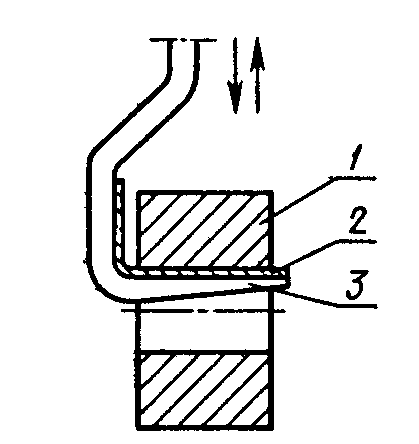
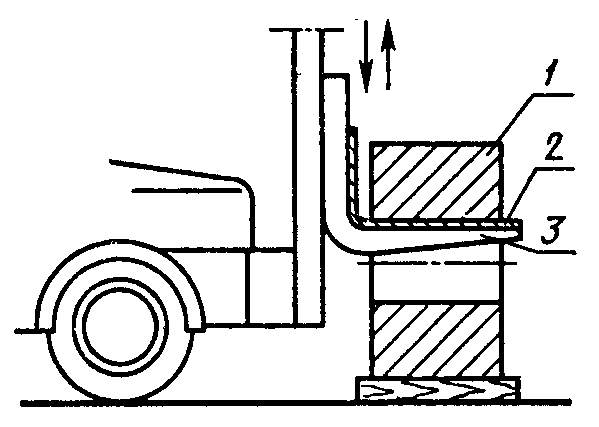
б) автопогрузчиком
1 — бухта; 2 — предохраняющая прокладка
(резина, войлок, древесина и т.п.); 3 — захват
(в ред. Изменения № 2, утв. Постановлением
Госстандарта СССР от 05.12.1988 № 3946)
(Измененная редакция, Изм. № 1).
(Приложение 2 в ред. Изменения № 2, утв. Постановлением
Госстандарта СССР от 05.12.1988 № 3946,
Изменения № 3, утв. Постановлением
Госстандарта СССР от 30.10.1989 № 3268)
| Диаметр, мм | Коды ОКП | |||||
| АКЛП-М 17 1213 0100 | АКЛП-ПТ 17 1213 0200 | |||||
| Класс I | Класс II | Класс III | Класс I | Класс II | Класс III | |
| 9,0 | 17 1213 0101 | 17 1213 0102 | 17 1213 0103 | 17 1213 0201 | 17 1213 0202 | 17 1213 0203 |
| 9,5 | 17 1213 0104 | 17 1213 0105 | 17 1213 0106 | 17 1213 0204 | 17 1213 0205 | 17 1213 0206 |
| 11,5 | - | - | 17 1213 0107 | - | - | 17 1213 0207 |
| 12,0 | - | - | 17 1213 0108 | - | - | 17 1213 0208 |
| 14,0 | - | - | 17 1213 0109 | - | - | 17 1213 0209 |
| 15,0 | - | - | 17 1213 0110 | - | - | 17 1213 0210 |
| 18,0 | - | - | 17 1213 0111 | - | - | 17 1213 0211 |
| 19,0 | - | - | 17 1213 0112 | - | - | 17 1213 0212 |
| 23,0 | - | - | 17 1213 0113 | - | - | 17 1213 0213 |
| 25,0 | - | - | 17 1213 0114 | - | - | 17 1213 0214 |
| Диаметр, мм | Коды ОКП | |||||
| АКЛП-Т1 17 1213 0300 | АКЛП-Т2 17 1213 0400 | АКЛП-Т3 17 1213 0500 | ||||
| Класс I | Класс II | Класс I | Класс II | Класс I | Класс II | |
| 9,0 | 17 1213 0301 | 17 1213 0302 | 17 1213 0401 | 17 1213 0402 | 17 1213 0501 | 17 1213 0502 |
| 9,5 | 17 1213 0303 | 17 1213 0304 | 17 1213 0403 | 17 1213 0404 | 17 1213 0503 | 17 1213 0504 |
| 11,5 | 17 1213 0305 | 17 1213 0306 | - | - | - | - |
| 12,0 | - | - | - | - | - | - |
| 14,0 | - | - | - | - | - | - |
| 15,0 | - | - | - | - | - | - |
| 18,0 | - | - | - | - | - | - |
| 19,0 | - | - | - | - | - | - |
| 23,0 | - | - | - | - | - | - |
| 25,0 | - | - | - | - | - | - |