ГОСТ 10160-75*. Сплавы прецизионные магнитно-мягкие. Технические условия
(введен в действие Постановлением Госстандарта СССР от 09.04.1975 № 894)
(ред. от 23.05.1990)
от 9 апреля 1975 г. № 894
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
СПЛАВЫ ПРЕЦИЗИОННЫЕ МАГНИТНО-МЯГКИЕ
Magnetically soft precision alloys. Specifications
Постановлением Государственного комитета стандартов Совета Министров СССР от 9 апреля 1975 г. № 894 срок введения установлен с 01.01.1976, в части сплавов марок 83НФ, 81НМА всех классов, сплава марки 50Н класса III и сплава марки 36КНМ класса II — с 01.01.1978.
Постановлением Госстандарта СССР № 4305 от 20.12.1985 срок действия продлен до 01.01.1991.
Переиздание (май 1986 г.) с Изменениями № 1, 2, 3 утвержденными в июле 1980 г., августе 1983 г., декабре 1985 г. Пост. 4305 (ИУС № 10-80, 12-83, 4-86).
Настоящий стандарт распространяется на магнитно-мягкие нелегированные и легированные двойные железоникелевые, железокобальтовые и железохромистые и тройные железоникелькобальтовые сплавы с высокой магнитной проницаемостью и малой коэрцитивной силой.
1. МАРКИ И КЛАССИФИКАЦИЯ
1.1. В зависимости от основных свойств сплавы изготовляют следующих групп и марок, указанных в табл. 1.
| Группы | Марки | Основные свойства |
|---|---|---|
| 1 | 79НМ, 80НХС, 81НМА, 83НФ | Наивысшая магнитная проницаемость в слабых полях |
| 2 | 50НХС | Высокая магнитная проницаемость и повышенное удельное электросопротивление |
| 3 | 45Н, 50Н | Повышенная магнитная проницаемость и повышенная индукция технического насыщения |
| 4 | 50НП, 68НМП, 34НКМП, 35НКХСП, 40НКМП, 79НМП, 77НМДП | Прямоугольная петля гистерезиса. Сплавы обладают анизотропией магнитных свойств |
| 5 | 27КХ, 49КФ, 49К2Ф, 49К2ФА | Высокая магнитная индукция технического насыщения |
| 6 | 47НК, 64Н, 40НКМ | Низкая остаточная магнитная индукция и постоянство магнитной проницаемости. Сплавы обладают анизотропией магнитных свойств |
| 7 | 79Н3М, 68НМ | Высокая магнитная проницаемость при однополярном намагничивании. Сплавы обладают анизотропией магнитных свойств |
| 8 | 16Х, 36КНМ | Высокая коррозионная стойкость |
Примечания. 1. Сплавы марок 35НКХСП, 40НКМП, 40НКМ, 64Н, 79Н3М не допускаются к применению во вновь создаваемой и модернизируемой технике с 01.01.1991. Сплав марки 36КНМ не рекомендуется к применению в новых разработках с 01.01.1991.
(в ред. Изменения № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257)
2. Сплавы марок 79НМП и 77НМДП изготовляют толщиной 0,003 мм (3 мкм) и менее.
3. Буква П в обозначении марки обозначает сплавы с прямоугольной петлей гистерезиса.
(Измененная редакция, Изм. № 3).
лист горячекатаный — лист г.к.;
пруток горячекатаный — пруток г.к.;
проволока холоднотянутая — проволока;
по магнитным свойствам на классы:
с нормальными магнитными свойствами — I;
с повышенными магнитными свойствами — II;
с высокими магнитными свойствами — III.
(п. 1.2а введен Изменением № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257)
1.2. Абзац исключен с 1 января 1991 года. - Изменение № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257.
Свойства сплавов в основном обеспечиваются: для класса I — методом открытой выплавки, для класса II — выплавкой в вакуумных печах или методом отбора и для класса III — специальными методами выплавки (вакуумно-индукционная, вакуумно-дуговая, электронно-лучевая, плазменная или их сочетания, выплавленные на свежих шихтовых материалах).
(Измененная редакция, Изм. № 3).
Продукцию класса III изготовляют по согласованию изготовителя с потребителем.
(абзац введен Изменением № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257)
2. СОРТАМЕНТ
2.1. Сплавы изготовляют в виде холоднокатаных лент, холоднокатаных и горячекатаных листов, горячекатаных и кованых прутков и проволоки. Сортамент для каждого сплава приведен в табл. 6 - 16.
2.2. Размеры холоднокатаной ленты и предельные отклонения по толщине должны соответствовать указанным в табл. 2.
(таблица 2 в ред. Изменения № 4, утв. Постановлением
Госстандарта СССР от 23.05.1990 № 1257)
| Толщина, мм | Предельные отклонения по толщине, мкм, при точности прокатки | Ширина, мм | Длина ленты, м, не менее | ||
| в рулонах | в отрезках | ||||
| нормальной | высокой | ||||
| 0,0015 | +/- 0,15 | - | 20, 30, 40 | 10 | - |
| 0,002 | +/- 0,20 | - | 20, 30, 40 | 10 | - |
| 0,003 | +/- 0,30 | - | 20, 30, 40 | 10 | - |
| 0,005 | +/- 0,50 | - | 30, 40, 70 — 100 | 10 | - |
| 0,01 | +/- 1,0 | - | 70 — 100 | 20 | - |
| 0,02 | -3,0 | - | 5 — 100 | 30 | - |
| 0,05 | -8,0 | - | 5 — 250 | 30 | - |
| 0,08 | -10,0 | - | 5 — 250 | 20 | - |
| 0,10 | -20,0 | -10,0 | 5 — 250 | 20 | - |
| 0,15 | -20,0 | -10,0 | 10 — 250 | 20 | - |
| 0,20 | -30,0 | -15,0 | 10 — 250 | 20 | 2 |
| 0,25 | -30,0 | -15,0 | 10 — 250 | 20 | 2 |
| 0,27 | -40,0 | -20,0 | 10 — 250 | 10 | 2 |
| 0,35 | -40,0 | -20,0 | 10 — 250 | 10 | 2 |
| 0,50 | -50,0 | -25,0 | 10 — 250 | 10 | 2 |
| 0,70 | -60,0 | - | 20 — 250 | 10 | 1 |
| 0,80 | -70,0 | - | 20 — 250 | 10 | 1 |
| 0,90 | -90,0 | - | 100 — 250 | 10 | 1 |
| 1,0 | -90,0 | - | 100 — 250 | 10 | 1 |
| 1,3 | -110,0 | - | 100 — 250 | 5 | 1 |
| 1,5 | -110,0 | - | 100 — 250 | 5 | 1 |
| 2,0 | -130,0 | - | 100 — 250 | 5 | 1 |
| 2,5 | -160,0 | - | 250 | 5 | 1 |
Примечания. 1. Ленту высокой точности прокатки изготовляют по требованию потребителя. Ширина ленты высокой точности прокатки — до 480 мм включительно.
2. Ленту шириной 5 — 69 мм изготовляют с градацией 1 мм; шириной 70 — 150 мм — с градацией 10 мм; шириной 150 — 480 мм — с градацией 50 мм.
(в ред. Изменения № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257)
(Измененная редакция, Изм. № 3).
3. По требованию потребителя ленту изготовляют промежуточной толщины в соответствии с ГОСТ 4986-79 с предельными отклонениями по ближайшей большей толщине.
(примечание 3 введено Изменением № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257)
2.3 По согласованию потребителя с изготовителем ленты изготовляют:
с более жесткими предельными отклонениями по толщине;
(в ред. Изменения № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257)
промежуточной, большей и меньшей ширины в соответствии с ГОСТ 4986-79;
(Измененная редакция, Изм. № 3).
большей длины (при изготовлении ленты в рулонах).
(абзац введен Изменением № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257)
2.4 Ленты изготовляют в рулонах, отрезках и в сварных рулонах.
(в ред. Изменения № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257)
2.5. Ленты изготовляют с обрезной и необрезной кромкой. При отсутствии указания в заказе ленты изготовляют с необрезной кромкой. Ленты толщиной 2,5 мм и менее 0,02 мм изготовляют с необрезной кромкой.
2.6. Предельные отклонения по ширине необрезных лент должны соответствовать указанным в табл. 3, обрезных лент — в табл. 4.
| Толщина ленты | Предельные отклонения по ширине ленты при ширине | ||
| до 100 | от 110 до 140 | св. 150 | |
| не более | |||
| Менее 0,05 От 0,05 до 2,5 | +4 +5 | - +7 | - +10 |
| Толщина ленты | Предельные отклонения по ширине ленты при ширине | |
| до 100 | св. 100 | |
| не более | ||
| От 0,05 до 0,50 « 0,55 » 1,0 Св. 1,0 | -0,3 -0,4 -0,6 | -0,5 -0,6 -0,8 |
2.7. Размеры и предельные отклонения холоднокатаных листов должны соответствовать ГОСТ 19904-74. Допускается изготовление листов шириной менее 500 мм.
2.8. Размеры горячекатаных листов и предельные отклонения по ним должны соответствовать указанным в табл. 5.
| Толщина | Предельные отклонения по толщине | Ширина | Длина, не менее |
| От 3 до 5 | +/- 0,2 | Кратная 100, не более 600 | 800 |
| Св. 5 « 8» | +/- 0,4 | 500 | |
| « 8 » 14 « 14 » 22 | +/- 0,5 +/- 0,7 | 300 |
2.9. По согласованию потребителя с изготовителем листы изготовляют шириной до 800 мм и толщиной до 32 мм.
2.10 Горячекатаные листы изготовляют без правки и обрезки кромок.
2.11. Предельные отклонения по ширине горячекатаных листов должны соответствовать ГОСТ 19903-74.
(п. 2.11 в ред. Изменения № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257)
2.12. Размеры и предельные отклонения кованых и горячекатаных прутков должны соответствовать ГОСТ 2590-88 и ГОСТ 1133-71.
(в ред. Изменения № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257)
В зависимости от диаметра прутки изготовляют длиной, не менее:
при диаметре от 8 до 13 мм — 1000 мм;
при диаметре св. 13 до 80 мм — 500 мм;
при диаметре « 80 » 120 мм — 250 мм.
По согласованию потребителя с изготовителем изготовляют прутки меньшей длины.
Примечание. Для сплава 49КФ допускаемые отклонения по диаметру горячекатаных и кованых прутков должны быть:
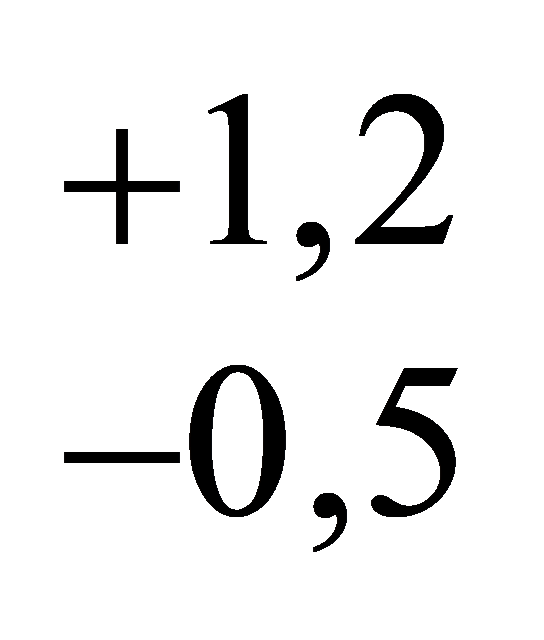 мм — при диаметре от 10 до 12 мм;
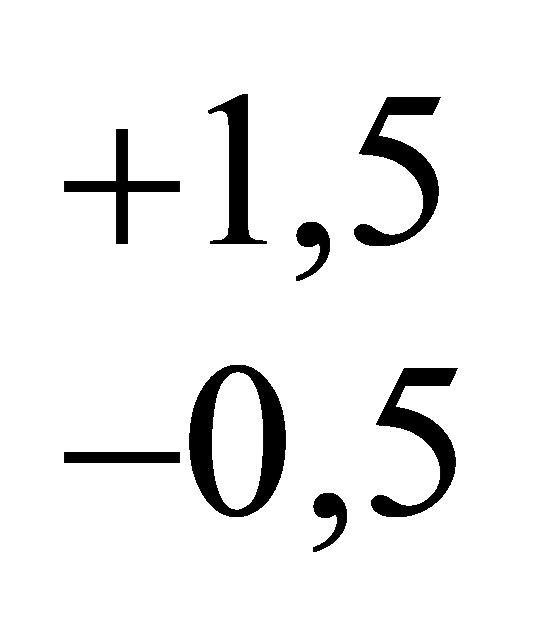 мм — при диаметре от 13 до 25 мм;
+/- 1,5 мм — при диаметре от 26 до 30 мм;
+/- 2,0 мм — при диаметре от 31 до 38 мм;
+/- 2,0 мм — при диаметре от 40 до 50 мм;
+/- 3,0 мм — при диаметре от 55 до 80 мм.
Кривизна прутков должна быть не более 50 мм на 1 м.
2.13. Проволоку изготовляют диаметром 0,05 — 5,0 мм. Диаметры проволоки должны соответствовать ГОСТ 2771-81 для ряда R 20 с предельными отклонениями:
для диаметров от 0,05 до 0,08 мм ... j_{s} 7;
« » от 0,1 до 0,9 мм ... j_{s} 9; j_{s} 10;
« » от 1,0 до 5,0 мм ... j_{s} 10; j_{s} 11.
(Измененная редакция, Изм. 2).
Холоднокатаная лента с необрезными кромками толщиной 0,10 мм, шириной 150 мм, класса I, из сплава марки 80НХС нормальной точности прокатки:
То же, с обрезными кромками толщиной 0,20 мм, шириной 400 мм, из сплава марки 79НМ, высокой точности прокатки с максимальной проницаемостью по II классу и остальными параметрами не хуже I класса:
Холоднокатаный лист с необрезными кромками толщиной 1,0 мм, шириной 300 мм, длиной 500 мм, класса I, из сплава марки 79НМ:
То же, с обрезными кромками толщиной 0,5 мм, шириной 300 мм, длиной 600 мм, класса I, из сплава марки 79НМ:
Горячекатаный лист с необрезной кромкой толщиной 5,0 мм, шириной 400 мм, длиной 500 мм, класса I, из сплава марки 45Н:
То же, с обрезной кромкой толщиной 3 мм, шириной 300 мм, длиной 800 мм, класса I, из сплава марки 80НХС:
Горячекатаный пруток диаметром 10 мм, длиной 1500 мм, класса I, из сплава марки 50Н:
Кованый пруток диаметром 20 мм, длиной 500 мм, класса I, из сплава марки 36КНМ:
Проволока холоднотянутая диаметром 0,05 мм, j_{s} 10, класса II, из сплава марки 81НМА:
Лента с обрезными кромками толщиной 0,35 мм, шириной 200 мм, класса II, из сплава марки 50Н, нормальной точности прокатки, вакуумно-индукционной выплавки:
Лента О — 0,35 х 200 — II — 50Н — Н - ВИ — ГОСТ 10160-75.
(Измененная редакция, Изм. № 3).
2.14. По согласованию изготовителя с потребителем ленту изготовляют с нормированным отклонением от плоскостности.
(п. 2.14 введен Изменением № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257)
3. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
3.1. Химический состав сплавов должен соответствовать ГОСТ 10994-74.
3.2. Листы, ленты, прутки и проволоку изготовляют без термической обработки.
3.3. На поверхности холоднокатаных лент, листов и проволоки допускаются отдельные местные дефекты в виде мелких плен, забоин, отпечатков, рябизны, рисок и следов от зачистки наждаком, если глубина или высота их залегания не превышает предельных отклонений по толщине.
(в ред. Изменения № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257)
На ленте толщиной 0,01 мм (10 мкм) и менее допускаются отдельные участки с регулярно расположенными по длине проколами с периодичностью не чаще 5 мм.
Абзац исключен с 1 января 1991 года. - Изменение № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257.
В рулоне допускается не удалять отдельные дефекты (плены, рванины, включения, раковины), если они расположены на участке шириной не более 5 мм и не чаще чем через 10 м по длине и дефектные сварные швы.
(в ред. Изменения № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257)
На кромках обрезной ленты и листов не допускаются заусенцы, превышающие предельные отклонения по толщине, а также другие дефекты размерами более половины предельных отклонений по ширине.
(в ред. Изменения № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257)
На кромках необрезной ленты не допускаются рванины, выводящие ленту за пределы минимальной ширины.
(Измененная редакция, Изм. № 3).
Примечание. Допускается уточнение характеристики поверхности ленты по образцам, согласованным в установленном порядке, с указанием вида и количества допустимых дефектов на единицу поверхности.
(примечание введено Изменением № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257)
3.4. Горячекатаные листы изготовляют без травления. На поверхности листов не допускаются дефекты в виде плен, рванин и трещин. Допускаются без зачистки дефекты в виде рисок, царапин, мелких плен, забоин и отпечатков глубиной не более суммы предельных отклонений по толщине. Отдельные дефекты должны быть удалены зачисткой. Зачистка не должна выводить листы за предельные отклонения по толщине.
(в ред. Изменения № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257)
На кромках необрезных листов допускаются дефекты, не выводящие листы за предельные отклонения по ширине.
(в ред. Изменения № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257)
3.5. Поверхность горячекатаных и кованых прутков должна соответствовать требованиям ГОСТ 5949-75 в зависимости от назначения, оговоренного в заказе.
(в ред. Изменения № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257)
3.6. Магнитные свойства сплавов, определенные на контрольных образцах после их термической обработки, должны соответствовать указанным в табл. 6 - 16.
проницаемостью в слабых полях
| Марки сплавов | Вид продукции | Класс | Толщина или диаметр, мм | Начальная проницаемость | Максимальная проницаемость | Коэрцитивная сила | Индукция технического насыщения | |||
| мГн/м | Гс/Э | мГн/м | Гс/Э | А/м | Э | -4 Т (10 Гс) | ||||
| не менее | не более | не менее | ||||||||
| 79НМ | Холоднокатаные | I | 0,005 | 8,8 | 7000 | 38 | 30000 | 8,0 | 0,10 | 0,75 |
| ленты | 0,01 | 17,5 | 14000 | 75 | 60000 | 5,6 | 0,07 | |||
| 0,02 | 20 | 16000 | 88 | 70000 | 4,0 | 0,05 | ||||
| 0,05 0,08 | 20 | 16000 | 110 | 90000 | 3,2 | 0,04 | ||||
| 0,10 0,15 | 25 | 20000 | 150 | 120000 | 2,4 | 0,03 | ||||
| Холоднокатаные листы | 0,20 0,25 | 28 | 22000 | 160 | 130000 | 1,6 | 0,02 | |||
| и ленты | 0,35 0,50 0,8 1,0 | 31 | 25000 | 190 | 150000 | 1,6 | 0,02 | |||
| 1,5 2,0 2,5 | 28 | 22000 | 160 | 130000 | 1,6 | 0,02 | ||||
| Холоднотянутая проволока | 0,05 0,10 | 6,3 | 5000 | 50 | 40000 | 6,4 | 0,08 | |||
| Горячекатаные листы | 3 — 22 | 25 | 20000 | 100 | 80000 | 3,2 | 0,04 | |||
| Прутки | 8 — 100 | 25 | 20000 | 100 | 80000 | 3,2 | 0,04 | |||
| 79НМ | Холоднокатаные | II | 0,005 | 12,5 | 10000 | 44 | 35000 | 6,4 | 0,08 | 0,73 |
| ленты | 0,01 | 20 | 16000 | 110 | 90000 | 3,2 | 0,04 | |||
| 0,02 | 25 | 20000 | 125 | 100000 | 2,4 | 0,03 | ||||
| 0,05 0,08 | 25 | 20000 | 150 | 120000 | 1,6 | 0,02 | ||||
| 0,10 0,15 | 28 | 22000 | 190 | 150000 | 1,2 | 0,015 | ||||
| 0,20 0,25 | 31 | 25000 | 230 | 180000 | 1,2 | 0,015 | ||||
| 0,35 0,5 0,8 1,0 | 38 | 30000 | 280 | 220000 | 1,0 | 0,012 | ||||
| 1,5 2,0 | 31 | 25000 | 230 | 180000 | 1,2 | 0,015 | ||||
| 79НМ | Холоднокатаные | III | 0,01 | 25 | 20000 | 150 | 120000 | 2,4 | 0,03 | 0,73 |
| ленты | 0,02 | 31 | 25000 | 190 | 150000 | 1,6 | 0,02 | |||
| 0,05 | 38 | 30000 | 250 | 200000 | 1,2 | 0,015 | ||||
| 0,10 | 38 | 30000 | 250 | 200000 | 1,2 | 0,015 | ||||
| 0,20 0,25 | 38 | 30000 | 280 | 220000 | 1,0 | 0,012 | ||||
| 0,35 | 44 | 35000 | 310 | 250000 | 1,0 | 0,012 | ||||
| 80НХС | Холоднокатаные | I | 0,005 | 10 | 8000 | 38 | 30000 | 8,0 | 0,10 | 0,63 |
| ленты | 0,01 | 17,5 | 14000 | 65 | 50000 | 5,6 | 0,07 | |||
| 0,02 | 23 | 18000 | 88 | 70000 | 4,0 | 0,05 | ||||
| 0,05 0,08 | 25 | 20000 | 110 | 90000 | 3,2 | 0,04 | ||||
| 0,10 0,15 | 28 | 22000 | 150 | 120000 | 2,4 | 0,03 | ||||
| 0,20 0,25 | 35 | 28000 | 160 | 130000 | 1,6 | 0,02 | ||||
| 0,35 0,50 | 44 | 35000 | 190 | 150000 | 1,2 | 0,015 | ||||
| 0,8 1,0 | 38 | 30000 | 210 | 170000 | 1,0 | 0,012 | ||||
| 1,5 2,0 2,5 | 31 | 25000 | 190 | 150000 | 1,2 | 0,015 | ||||
| Горячекатаные листы | 3 — 22 | 25 | 20000 | 88 | 70000 | 3,2 | 0,04 | |||
| Прутки | 8 — 100 | 25 | 20000 | 88 | 70000 | 3,2 | 0,04 | |||
| 80НХС | Холоднокатаные | II | 0,02 | 28 | 22000 | 125 | 100000 | 3,2 | 0,01 | 0,63 |
| ленты | 0,05 0,08 | 38 | 30000 | 100 | 150000 | 1,6 | 0,02 | |||
| 0,10 0,15 | 40 | 32000 | 200 | 160000 | 1,2 | 0,015 | ||||
| 0,2 0,25 | 44 | 35000 | 200 | 160000 | 1,2 | 0,015 | ||||
| 0,35 0,50 | 44 | 35000 | 250 | 200000 | 1,0 | 0,012 | ||||
| 80НХС | III | 0,01 | 31 | 25000 | 110 | 90000 | 3,2 | 0,04 | ||
| 0,02 | 38 | 30000 | 150 | 120000 | 1,6 | 0,02 | ||||
| 0,05 0,08 | 50 | 40000 | 250 | 200000 | 1,0 | 0,012 | ||||
| 0,10 | 56 | 45000 | 250 | 200000 | 1,0 | 0,012 | ||||
| 0,35 0,50 | 63 | 50000 | 310 | 250000 | 0,8 | 0,01 | ||||
Примечание. Проволока из сплава 79НМ диаметром 0,2 — 5,0 мм поставляется по химическому составу.
в постоянных и переменных полях
| Вид продукции | Класс | Толщина или диаметр, мм | Магнитная проницаемость в поле | Максимальная магнитная проницаемость | Коэрцитивная сила | Индукция технического насыщения | Магнитная проницаемость в поле 0,1 А/м (0,00125 Э) на частотах | ||||||||||
| 0,08 А/м (0,001 Э) | 1 кГц | 10 кГц | 100 кГц | 1 МГц | |||||||||||||
| мГн/м | Гс/Э | мГн/м | Гс/Э | А/м | Э | Т -4 (10 Гс) | мГн/м | Гс/Э | мГн/м | Гс/Э | мГн/м | Гс/Э | мГн/м | Гс/Э | |||
| не менее | не более | не менее | |||||||||||||||
| Холоднокатаные ленты | I | 0,02 0,05 0,1 0,2 | 63 | 50000 | - | - | - | - | 0,50 | - | - | - | - | - | - | - | - |
| 0,35 0,5 | 88 | 70000 | 310 | 250000 | 1,2 | 0,015 | 0,50 | - | - | - | - | - | - | - | - | ||
| 1,0 1,5 2,0 | 63 | 50000 | 250 | 200000 | 1,2 | 0,015 | 0,50 | - | - | - | - | - | - | - | - | ||
| Прутки | 10 — 50 | 50 | 40000 | 190 | 150000 | 1,6 | 0,020 | 0,50 | - | - | - | - | - | - | - | - | |
| Холоднокатаные ленты | II | 0,02 | 63 | 50000 | 190 | 150000 | 2,0 | 0,025 | 0,50 | - — 44 | - — 35000 | 56 | 45000 | 23 | 18000 | 3,8 | 3000 |
| 0,05 0,1 | 63 | 50000 | 250 | 200000 | 0,8 | 0,01 | 23 11 | 18000 9000 | 5 — - | 4000 — - | 1 — - | 800 - | |||||
| 0,2 | 88 | 70000 | 310 | 250000 | 0,64 | 0,008 | 19 | 15000 | 5 | 4000 | - | ||||||
| Холоднотянутая проволока | 0,05 | 12,5 | 10000 | 63 | 50000 | 4,8 | 0,06 | 0,50 | - | - | - | - | - | - | - | - | |
| Холоднокатаные ленты | III | 0,02 0,05 | 88 125 | 70000 100000 | 210 380 | 170000 300000 | 1,6 0,56 | 0,020 0,007 | 0,50 | 88 100 | 70000 80000 | 75 28 | 60000 22000 | 25 6 | 20000 4500 | 4,4 1,2 | 3500 1000 |
| 0,1 0,2 | 150 | 120000 | 440 | 350000 | 0,4 | 0,005 | 56 25 | 45000 20000 | 14 7 | 11000 5500 | - | - | - | - | |||
| Холоднотянутая проволока | 0,05 | 25 | 20000 | 94 | 75000 | 3,2 | 0,04 | 0,50 | - | - | - | - | - | - | - | - | |
(в ред. Изменения № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257)
в постоянных и переменных полях
| Вид продукции | Класс | Толщина, мм | Магнитная проницаемость в поле 0,08 А/м (0,001 Э) для частоты | Температурный коэффициент проницаемости, %/ °С, в интервале температур, °С | Индукция технического насыщения Т | Коэрцитивная сила | ||||||||
| 0 Гц | 1 кГц | 15 кГц | ||||||||||||
| мГн/м | Гс/Э | мГн/м | Гс/Э | мГн/м | Гс/Э | от -20 до +80 | от -20 до +20 | от -40 до +20 | -4 (10 Гс) | А/м | Э | |||
| не менее | не более | не менее | не более | |||||||||||
| Холоднокатаные | I | 0,02 0,05 0,10 | 63 75 88 | 50000 60000 70000 | - — 56 | - — 45000 | 44 — - | 35000 — - | - — - | - — - | - — - | 0,60 | 2,0 1,6 1,2 | 0,024 0,020 0,015 |
| ленты | II | 0,02 0,05 0,10 | 44 50 63 | 35000 40000 50000 | - — 38 | - — 30000 | 31 — - | 25000 — - | 0,3 0,5 0,5 | 0,5 0,5 0,5 | 0,7 0,8 0,8 | - — - | - — - | |
| III | 0,02 0,05 0,10 | 63 75 88 | 50000 60000 70000 | - — 56 | - — 45000 | 44 — - | 35000 — - | 0,5 0,5 0,5 | - — - | 0,8 0,8 0,8 | - — - | - — - | ||
Примечания к табл. 6 - 8. 1. Исключено.
3. По требованию потребителя допускается поставка сплавов марок 79НМ, 80НХС и 81НМА классов II и III с нормированием одного из параметров — начальной проницаемости, проницаемости в поле напряженностью 0,08 А/м или максимальной проницаемости; при этом другие параметры должны быть не хуже, чем указано для класса I. Нормируемый параметр указывают в заказе.
4. Сплавы марок 81НМА и 83НФ изготовляют методом вакуумной выплавки.
5. По согласованию изготовителя с потребителем количество нормируемых показателей магнитных свойств допускается уменьшать.
(примечание введено Изменением № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257)
Магнитные свойства сплава марки 50НХС
с высокой магнитной проницаемостью
и повышенным удельным электрическим
сопротивлением
| Вид продукции | Класс | Толщина, мм | Начальная магнитная проницаемость | Максимальная проницаемость | Коэрцитивная сила | Индукция технического насыщения | |||
| мГн/м | Гс/Э | мГн/м | Гс/Э | А/м | Э | -4 Т (10 Гс) | |||
| не менее | не более | не менее | |||||||
| Холоднокатаные ленты | I | 0,005 0,01 0,02 | 1,25 1,6 1,9 | 1000 1300 1500 | 10 12,5 19 | 8000 10000 15000 | 56 40 20 | 0,70 0,50 0,25 | 1,00 |
| 0,05 0,08 | 2,5 | 2000 | 25 | 20000 | 16 | 0,20 | |||
| 0,1 0,15 | 3,1 | 2500 | 31 | 25000 | 13 | 0,16 | |||
| 0,2 0,25 | 3,8 | 3000 | 35 | 28000 | 10 | 0,12 | |||
| 0,35 0,5 | 4,0 | 3200 | 38 | 30000 | 8 | 0,10 | |||
| 0,8 1,0 | 3,8 | 3000 | 25 | 20000 | 10 | 0,12 | |||
| II | 0,02 0,05 | 3,8 | 3000 | 31 | 25000 | 12 | 0,15 | 1,00 | |
| 0,1 0,2 0,25 | 3,9 | 3100 | 35 | 28000 | 10 | 0,12 | |||
| 0,35 0,5 | 4,4 | 3500 | 44 | 35000 | 8 | 0,10 | |||
с высокой магнитной проницаемостью и повышенной индукцией технического насыщения
| Марки сплавов | Вид продукции | Класс | Толщина или диаметр, | Начальная магнитная проницаемость | Максимальная магнитная проницаемость | Коэрцитивная сила | Индукция технического насыщения | |||
| мм | мГн/м | Гс/Э | мГн/м | Гс/Э | А/м | Э | Т -4 (10 Гс) | |||
| не менее | не менее | не более | не менее | |||||||
| 50Н | Холоднокатаные ленты | I | 0,05 0,08 | 2,5 | 2000 | 25 | 20000 | 20 | 0,25 | 1,50 |
| 0,10 0,15 | 2,9 | 2300 | 31 | 25000 | 16 | 0,20 | ||||
| 0,20 0,25 0,27 | 3,3 | 2600 | 38 | 30000 | 12 | 0,15 | ||||
(в ред. Изменения № 4, утв. Постановлением Госстандарта СССР от
23.05.1990 № 1257)
| 0,35 0,50 | 3,8 | 3000 | 44 | 35000 | 10 | 0,12 | ||||
| 0,80 1,0 | 3,8 | 3000 | 38 | 30000 | 12 | 0,15 | ||||
| 1,5 2,0 2,5 | 3,5 | 2800 | 31 | 25000 | 13 | 0,16 | ||||
| Горячекатаные листы | 3 — 22 | 3,1 | 2500 | 25 | 20000 | 24 | 0,30 | |||
| Прутки | 8 — 100 | 3,1 | 2500 | 25 | 20000 | 24 | 0,30 | |||
| 50Н | Холоднокатаные ленты | II | 0,10 0,15 | 3,8 | 3000 | 38 | 30000 | 14 | 0,18 | |
| 0,20 0,25 | 4,4 | 3500 | 44 | 35000 | 12 | 0,15 | ||||
| 0,35 0,50 | 5,0 | 4000 | 56 | 45000 | 10 | 0,12 | ||||
| 0,80 1,0 | 5,0 | 4000 | 50 | 40000 | 10 | 0,12 | ||||
| 1,5 2,0 | 3,8 | 3000 | 44 | 35000 | 12 | 0,15 | ||||
| 50Н | Холоднокатаные ленты | III | 0,05 0,10 0,20 | 12,5 <*> | 10000 <*> | 75 | 60000 | 4,0 | 0,05 | 1,52 |
| 45Н | Холоднокатаные ленты | I | 0,10 0,15 | 2,5 | 2000 | 25 | 20000 | 24 | 0,30 | 1,50 |
| 0,20 0,25 | 3,1 | 2500 | 29 | 23000 | 20 | 0,25 | ||||
| 0,35 0,50 0,8 1,0 1,5 2,0 2,5 | 3,5 | 2800 | 31 | 25000 | 16 | 0,20 | ||||
| Горячекатаные листы | 3 — 22 | 2,5 | 2000 | 23 | 18000 | 24 | 0,30 | |||
| Прутки | 8 — 100 | 2,5 | 2000 | 23 | 18000 | 24 | 0,30 |
<*> Значение магнитной проницаемости для холоднокатаной ленты из сплава марки 50Н приведено для поля напряженностью 0,4 А/м (0,005 Э).
с прямоугольной петлей гистерезиса
| Марки сплавов | Вид продукции | Класс | Толщина, мм | Максимальная магнитная проницаемость | Коэрцитивная сила | Индукция технического насыщения, Т | Коэффициент прямоугольности в поле 800 А/м (10 Э) | ||
| мГн/м | Гс/Э | А/м | Э | -4 (10 Гс) | |||||
| не менее | не более | не менее | |||||||
| 50НП | Холоднокатаные | I | 0,005 0,01 0,02 | 19 25 50 | 15000 20000 40000 | 40 32 20 | 0,50 0,40 0,25 | 1,50 | 0,80 0,83 0,85 |
| ленты | 0,05 0,10 | 50 | 40000 | 18 | 0,23 | 0,85 | |||
| 50НП | II | 0,01 0,02 | 44 75 | 35000 60000 | 20 15 | 0,25 0,18 | 0,87 0,92 | ||
| 0,05 0,10 | 75 | 60000 | 15 | 0,18 | 0,90 | ||||
| 50НП | III | 0,01 0,02 0,05 | 75 95 100 | 60000 75000 80000 | 15 13 11 | 0,18 0,16 0,14 | 1,52 | 0,91 0,94 0,94 | |
| 34НКМП | Холоднокатаные ленты | I | 0,005 0,01 0,02 0,05 0,10 | 19 44 50 75 125 | 15000 35000 40000 60000 100000 | 80 24 16 12 8 | 1,0 0,30 0,20 0,15 0,10 | 1,50 | 0,90 0,92 0,90 0,87 0,85 |
| 0,20 0,25 0,35 0,50 | 150 | 120000 | 6,4 | 0,08 | 0,85 | ||||
| II | 0,01 0,02 0,05 0,10 | 50 80 94 160 | 40000 65000 75000 125000 | 16 11 10 6,4 | 0,20 0,14 0,12 0,08 | 0,92 0,94 0,92 0,90 | |||
| 0,20 0,25 0,35 0,50 | 230 | 180000 | 6,4 | 0,08 | 0,90 | ||||
| 35НКХСП | Холоднокатаные ленты | I | 0,005 0,01 0,02 0,05 0,10 | 19 38 50 75 125 | 15000 30000 40000 60000 100000 | 80 24 16 12 8 | 1,0 0,30 0,20 0,15 0,10 | 1,30 | 0,90 0,85 0,85 0,85 0,80 |
| 0,20 0,25 0,35 0,50 | 150 | 120000 | 6,4 | 0,08 | 0,80 | ||||
| 35НКХСП | Холоднокатаные | II | 0,01 0,02 0,05 | 63 100 250 | 50000 80000 200000 | 16 12 4,8 | 0,20 0,15 0,06 | 1,30 | 0,92 0,92 0,92 |
| ленты | 0,10 0,20 0,25 0,35 0,50 | 380 | 300000 | 4,0 | 0,05 | 0,92 | |||
| 40НКМП | Холоднокатаные ленты | I | 0,01 0,02 0,05 0,10 | 125 250 380 500 | 100000 200000 300000 400000 | 6,4 4,0 3,2 2,4 | 0,08 0,05 0,04 0,03 | 1,35 | 0,93 0,93 0,92 0,93 |
| II | 0,01 0,02 0,05 0,10 | 250 500 625 750 | 200000 400000 500000 600000 | 4,8 2,4 1,6 1,6 | 0,06 0,03 0,02 0,02 | 0,94 0,94 0,94 0,94 | |||
| 68НМП | Холоднокатаные ленты | I | 0,02 0,05 | 125 250 | 100000 200000 | 8,0 5,6 | 0,10 0,07 | 1,15 | 0,90 0,90 |
| 0,10 0,20 | 280 | 220000 | 4,0 | 0,05 | 0,90 | ||||
| II | 0,02 0,05 0,10 0,20 | 250 500 500 750 | 200000 400000 400000 600000 | 4,0 3,2 2,4 2,4 | 0,05 0,04 0,03 0,03 | 0,90 0,92 0,93 0,93 | |||
| III | 0,02 0,05 0,10 0,20 | 380 750 750 1000 | 300000 600000 600000 800000 | 3,2 2,4 1,6 1,6 | 0,04 0,03 0,02 0,02 | 0,92 0,93 0,93 0,93 | |||
2. Сплав марки 40НКМП изготовляют методом вакуумной выплавки.
3. Максимальную магнитную проницаемость на сплаве 68НМП определяют по требованию потребителя.
(примечание введено Изменением № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257)
с прямоугольной петлей гистерезиса
| Марки сплавов | Вид продукции | Класс | Коэрцитивная сила (Нс) | Остаточная индукция, -4 | Коэффициент прямоугольности в поле 5Нс А/м | |
| А/м | Э | Т (10 Гс) | ||||
| не более | не менее | |||||
| 79НМП | Холоднокатаные ленты | I | 9,6 | 0,12 | 0,6 | 0,90 |
| 77НМДП | Холоднокатаные ленты | I | 7,2 | 0,09 | 0,5 | 0,90 |
технического насыщения
| Марки сплавов | Вид продукции | Класс | Толщина или диаметр, мм | Индукция Т -4 (10 Гс), при напряженности магнитного поля, А/см | Удельные потери, Вт/кг | Коэрцитивная сила | Магнитная проницаемость | Магнитострикция насыщения | ||||||
| В 4 | В 25 | В 150 | Р 1,5/400 | Р 1,8/400 | Р 2,0/400 | А/м | Э | мГн/м | Гс/Э | |||||
| не менее | не более | не более | не менее | |||||||||||
| 27КХ | Холоднокатаные листы и ленты | I | 0,2 0,35 0,7 | - — - | 1,8 1,8 1,8 | 2,15 2,15 2,15 | 80 110 - | - — - | - — - | - — - | - — - | - — - | - — - | - — - |
| Прутки и поковки | 10 — 100 | - | 1,75 | 2,05 | - | - | - | - | - | - | - | - | ||
| 49К2ФА | Ленты и листы | I | 0,1 0,2 | - - | 2,2 2,2 | - - | - - | - - | - - | 140 120 | 1,75 1,0 | максима 6,9 6,9 | льная 500 500 | - - |
(в ред. Изменения № 4, утв. Постановлением Госстандарта СССР от
23.05.1990 № 1257)
| II | 0,1 0,15 — 0,2 0,25 — 0,7 | 1,8 1,85 1,85 | 2,2 2,2 2,2 | - — - | - — - | 35 39 - | 45 55 - | 80 48 48 | 1,0 0,6 0,6 | - — - | - — - | ||
| III | 0,05 | 1,8 | 2,1 | - | - | 24 | 29 | 40 | 0,5 | - | - | ||
| 0,1 | 2,0 | 2,2 | - | - | 25 | 30 | 30 | 0,38 | - | - | |||
| 49КФ | Прутки и поковки | I | 10 — 100 | - | 1,9 | 2,1 | - | - | - | 160 | 2,0 | - | - |
| II | 10 — 100 | - | 2,0 | 2,2 | - | - | - | 160 | 2,0 | - | - |
(в ред. Изменения № 4, утв. Постановлением Госстандарта СССР от
23.05.1990 № 1257)
| 49К2Ф | Ленты и листы | I | 0,1 — 0,7 | - | - | 2,25 | - | - | - | 160 | 2,0 | - | - | 60 х -6 10 |
| II | 0,1 — 0,7 | - | - | 2,25 | - | - | - | 160 | 2,0 | 0,88 в поле 0,8 А/м | 700 в поле 0,01 Э | - |
Примечания. 1. Цифры в индексе удельных потерь означают: верхние — индукция в Т, нижние — частота в Гц.
5. Сплав марки 49К2ФА изготовляют методом вакуумной выплавки.
Магнитные свойства сплавов с низкой остаточной индукцией
и постоянством магнитной проницаемости
| Марки сплавов | Вид продукции | Класс | Толщина, мм | Начальная проницаемость | Отношение максимальной проницаемости к начальной | Коэффициент прямоугольности в поле 800 А/м (10 Э) | Температурный коэффициент проницаемости в интервале температур от -60 до +120 °С, %/ °С | ||
| мГн/м | Гс/Э | ||||||||
| начальной | максимальной | ||||||||
| не менее | не более | ||||||||
| 47НК | Холоднокатаные ленты | I | 0,01 0,02 0,10 | 1,1 | 900 | 1,15 | 0,05 | 0,06 | 0,06 |
| II | 0,01 0,02 0,10 | 1,4 | 1100 | 1,15 | 0,05 | 0,06 | 0,06 | ||
| 64Н | Холоднокатаные ленты | I | 0,01 0,02 0,10 | 2,5 | 2000 | 1,2 | 0,07 | 0,06 | 0,06 |
| II | 0,01 0,02 0,10 | 2,7 | 2200 | 1,2 | 0,07 | 0,06 | 0,06 | ||
| 40НКМ | Холоднокатаные ленты | I | 0,01 0,02 0,10 | 2,3 | 1800 | 1,2 | 0,07 | - | - |
Примечания. 1. Сплав марки 40НКМ изготовляют методом вакуумной выплавки.
с высокой магнитной проницаемостью
при однополярном импульсном намагничивании
| Марки сплавов | Вид продукции | Класс | Толщина, мм | Импульсная проницаемость | Индукция технического насыщения | Коэффициент прямоугольности в поле 800 А/м (10 Э) | Температурный коэффициент импульсной проницаемости в интервале температур от -60 до +60 °С, %/ °С | |||
| в поле 20 А/м (0,25 Э) | в поле 80 А/м (1 Э) | Т -4 (10 Гс) | ||||||||
| мГн/м | Гс/Э | мГн/м | Гс/Э | |||||||
| не менее | не более | |||||||||
| 79Н3М | Холоднокатаные ленты | I | 0,005 0,01 0,02 | 6,5 8,8 10 | 5000 7000 8000 | - — - | - — - | 0,8 | 0,45 0,30 0,25 | 0,25 0,25 0,25 |
| 68НМ | Холоднокатаные ленты | I | 0,02 | - | - | 7,5 | 6000 | 1,15 | 0,20 | 0,25 |
Примечания. 1. Сплавы изготовляют методом вакуумной выплавки.
2. Температурный коэффициент предприятие-изготовитель проверяет периодически не реже одного раза в год.
с высокой коррозионной стойкостью
| Марки сплавов | Вид продукции | Класс | Толщина или диаметр, мм | Максимальная магнитная проницаемость | Индукция Т -4 (10 Гс) при напряженности магнитного поля, А/см | Коэрцитивная сила | |||||
| мГн/м | Гс/Э | В 1 | В 10 | В 25 | В 100 | А/м Э | |||||
| не менее | не более | ||||||||||
| 16Х | Холоднокатаные листы и ленты | I | 0,20 0,35 0,50 1,0 1,5 | - | - | 0,6 | - | 1,2 | 1,45 | 64 | 0,8 |
| Горячекатаные листы | 4 — 12 | ||||||||||
| Прутки | 10 — 120 | ||||||||||
| Прутки | II | 10 — 120 | - | - | 0,6 | - | 1,2 | 1,45 | 40 | 0,5 | |
| Прутки | III | 10 — 120 | - | - | 0,6 | - | 1,2 | 1,45 | 24 | 0,3 | |
| 36КНМ | Прутки | I | 15 — 80 | 5,6 | 4500 | - | 1,3 | 1,45 | - | 56 | 0,7 |
| Прутки | II | 15 — 80 | 7,5 | 6000 | - | 1,3 | 1,45 | - | 40 | 0,5 | |
Примечание. Сплав марки 16Х изготовляют методом вакуумной выплавки.
Магнитные свойства листов и лент промежуточной толщины должны соответствовать нормам ближайшего размера, а в случае, если толщина ленты соответствует среднеарифметическому из двух ближайших размеров — нормам большего размера.
Режимы термической обработки образцов приведены в обязательном Приложении 1.
Магнитные свойства ленты толщиной 0,0015 мм (1,5 мкм) и 0,002 мм (2,0 мкм) устанавливаются по согласованию потребителя с изготовителем.
По заказу потребителя производится определение магнитных свойств в переменных магнитных полях. Характеристики, подлежащие проверке, нормы и методы контроля — по согласованию потребителя с изготовителем.
(Измененная редакция, Изм. № 2, 3).
3.7. Физические свойства сплавов приведены в справочных Приложениях 2 и 3.
3.8. Продукция из прецизионных магнитно-мягких сплавов должна изготовляться в соответствии с требованиями настоящего стандарта.
(в ред. Изменения № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257)
(Введен дополнительно, Изм. № 3).
4. ПРАВИЛА ПРИЕМКИ
4.2. Сплавы предъявляют к приемке партиями, состоящими из продукции одной толщины или диаметра, одной марки, одного класса, одной плавки.
Для холоднокатаных лент толщиной 0,1 — 2,5 мм с уровнем магнитных свойств классов I и II партия может состоять из одного сварного рулона, состоящего из одной или нескольких плавок.
4.2а. Каждая партия сопровождается документом о качестве с указанием:
а) наименования или (и) товарного знака предприятия-изготовителя;
г) профиля продукции, размеров и массы, количества упаковочных мест;
д) магнитных свойств (в случае изготовления сварных рулонов указывают свойства плавки, имеющей наименьший уровень магнитных свойств) — по требованию потребителя. При отсутствии указаний в заказе в документе о качестве указывают «соответствует»;
е) режима термической обработки и материалов, используемых при пропудривании или покрытии металла перед термической обработкой;
ж) химического состава — по требованию потребителя;
з) наименования настоящего стандарта;
и) метода выплавки при изготовлении;
к) варианта временной защиты или марки масла (указывать только при смене варианта защиты или марки масла).
(п. 4.2а введен Изменением № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257)
4.3. Для определения химического состава сплава отбирают одну пробу от плавки.
(Измененная редакция, Изм. № 3).
4.4. Качество поверхности и размеры проверяют на 100% листов, прутков, рулонов (катушек, отрезков) ленты, катушек (мотков) проволоки.
(в ред. Изменения № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257)
4.5 Для измерения магнитных свойств отбирают:
для ленты — один отрезок, катушку или рулон от партии;
для листов — один лист от партии;
для проволоки — одну катушку или моток от партии;
для горячекатаных и кованых прутков — один пруток от плавки.
4.6. Амплитудную магнитную проницаемость сплава марки 81НМА на частотах 1; 10; 100 кГц; 1 МГц и сплава марки 83НФ на частотах 1 и 15 кГц определяет предприятие-потребитель. Предприятие-изготовитель амплитудную магнитную проницаемость не определяет.
4.7. Исключен с 1 января 1991 года. - Изменение № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257.
4.8. Значения B_{150} для сплавов марок 27КХ, 49КФ и 49К2Ф предприятие-изготовитель определяет периодически, но не реже одного раза в год.
4.9. Удельные потери P_{2,0/100} для ленты и листов толщиной 0,15 — 0,2 мм марки 49К2ФА класса II предприятие-изготовитель определяет по требованию потребителя.
4.10. Температурный коэффициент проницаемости сплавов марок 47НК, 64Н, 40НКМ предприятие-изготовитель проверяет периодически, не реже одного раза в год.
4.11. Качество поверхности и размеры ленты толщиной 2,5 мм предприятие-изготовитель проверяет при прокатке.
4.12. Индукцию технического насыщения предприятие-изготовитель проверяет периодически, не реже одного раза в год.
4.13. Температурный коэффициент проницаемости в интервале температур от минус 20 до плюс 20 °С ленты толщиной 0,05 и 0,10 мм из сплава марки 83НФ класса II определяют по требованию потребителя.
4.14. При получении неудовлетворительных результатов повторные испытания проводят по ГОСТ 7566-81.
4.6 — 4.14. (Введены дополнительно, Изм. № 3).
5. МЕТОДЫ ИСПЫТАНИЙ
5.1. Пробы для химического анализа отбирают в соответствии с ГОСТ 7565-81.
5.2. Химический анализ сплавов проводят по ГОСТ 20560-81, ГОСТ 12344-88, ГОСТ 12345-88, ГОСТ 12346-78, ГОСТ 12347-77, ГОСТ 12348-78, ГОСТ 12349-83, ГОСТ 12350-88, ГОСТ 12351-81, ГОСТ 12352-81, ГОСТ 12353-78, ГОСТ 12354-81, ГОСТ 12355-78, ГОСТ 12356-81, ГОСТ 12357-84, ГОСТ 12358-82, ГОСТ 12359-81, ГОСТ 12360-82, ГОСТ 12361-82, ГОСТ 12362-79, ГОСТ 12363-79, ГОСТ 12364-84, ГОСТ 12365-84 или другими методами, обеспечивающими необходимую точность.
(в ред. Изменения № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257)
(Измененная редакция, Изм. № 2).
5.3. Качество поверхности и кромок проверяют визуально. При необходимости горячекатаную и кованую продукцию светлят.
Для холоднокатаной ленты и проволоки поверхность осматривают на любом участке, кроме концов рулона или мотка длиной не менее витка.
(Измененная редакция, Изм. № 3).
При необходимости глубину дефекта определяют глубиномером микрометрическим по ГОСТ 7470-78 или другим инструментом, обеспечивающим необходимую точность, или зачисткой до удаления дефекта. Место дефекта зачищают наждачной бумагой или напильником с последующим сравнительным измерением в зачищенном и незачищенном местах. При невозможности определения глубины дефекта зачисткой определение глубины и характера дефекта допускается производить металлографическим методом.
(абзац введен Изменением № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257)
5.4. Толщину ленты и листов измеряют микрометром по ГОСТ 6507-90 или ГОСТ 4381-87 или другими средствами измерения соответствующей точности. Ширину ленты измеряют штангенциркулем по ГОСТ 166-89.
Толщину ленты и листов измеряют на расстоянии не менее 5 мм от кромки и не менее длины витка от конца рулона.
Диаметр проволоки и прутков измеряют штангенциркулем по ГОСТ 166-80, микрометром по ГОСТ 6507-78 (на расстоянии не менее длины витка от конца мотка проволоки) или другими средствами измерения соответствующей точности в двух взаимно перпендикулярных направлениях одного сечения не менее чем в трех местах.
Длину прутков измеряют металлической линейкой по ГОСТ 427-75 или рулеткой по ГОСТ 7502-89.
(п. 5.4 в ред. Изменения № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257)
(Измененная редакция, Изм. № 3).
5.5 Отбор образцов для измерения магнитных свойств проводят:
для холоднокатаных лент — из любого места рулона, за исключением первого и последнего витков;
для листа — на расстоянии не менее 5 мм от кромки;
для прутков — из любого места, но не ближе 5 мм от конца;
для проволоки — из любого места мотка.
витых колец — для лент толщиной 0,2 мм и менее, лент из сплава марки 50НП всех толщин и проволоки;
пакета, набранного из штампованных колец — для лент толщиной 0,05 — 1,0 мм;
пакета, набранного из выточенных или штампованных колец — для лент и листов толщиной более 1,0 мм и прутков диаметром более 20 мм.
5.6. Для контроля магнитных свойств катаной ленты предприятию-изготовителю разрешается определять магнитные свойства на пробных образцах той же толщины, изготовленных из каждой плавки по принятой технологии.
Для контроля прутков диаметром менее 20 мм и проволоки допускается определять магнитные свойства на образцах, изготовленных из заготовок большего диаметра.
5.7. Образцы для измерений магнитных свойств в постоянных полях изготовляют в соответствии с требованиями ГОСТ 8.377-80; для измерений в переменных полях — по нормативно-технической документации.
Удельные потери определяют на кольцевых образцах, изготовленных в соответствии с ГОСТ 12119-80. Магнитострикцию насыщения определяют на ленточных образцах размером 100 х 10 мм.
5.8. Магнитные свойства сплавов измеряют на образцах, термически обработанных по режиму, указанному в Приложении 1.
Подготовку образцов к термической обработке производят в соответствии с обязательным Приложением 1.
5.9. Магнитные свойства образцов при намагничивании в постоянных полях определяют баллистическим методом по ГОСТ 8.377-80.
Начальную проницаемость определяют методом экстраполяции, причем минимальная напряженность магнитного поля при измерении должна быть:
не более 0,4 А/м (5 х 10 - 3 Э) — для сплавов с 34 — 65% никеля;
не более 0,04 А/м (0,5 х 10 - 3 Э) — для сплавов с 70 — 85% никеля.
За индукцию технического насыщения принимают индукцию, измеренную:
в полях напряженностью 4000 — 4800 А/м (50 — 60 Э) — для сплавов с 34 — 65% никеля;
в полях напряженностью 640 — 800 А/м (8 — 10 Э) — для сплавов с 70 — 85% никеля.
Импульсную магнитную проницаемость определяют баллистическим методом как среднюю проницаемость на частном цикле, ограниченном точкой остаточной магнитной индукции на предельной петле гистерезиса и заданным значением положительного поля.
Магнитострикцию насыщения определяют в магнитном поле напряженностью 1,9 х 10 4 А/м (240 Э) методом измерения электрического сопротивления тензодатчиков типа II по ГОСТ 15077-78, ГОСТ 21616-76 или другой нормативно-технической документации на потенциометрической установке постоянного тока типа У-309 или другой, обеспечивающей необходимую точность измерения.
За величину температурного коэффициента проницаемости (ТКП) сплава марки 83НФ в диапазоне температур от -40 до +20 °С при изменении знака ТКП принимают среднее арифметическое значений, измеренных в интервалах температур от 0 до +20 °С; от -20 до +20 °С и от -40 до +20 °С.
5.10. Магнитные свойства образцов при намагничивании в переменных полях определяют по нормативно-технической документации.
5.7 — 5.10. (Измененная редакция, Изм. № 3).
5.11. Магнитные свойства определяют на одном образце от рулона, отрезка, катушки, мотка, листа, прутка.
(Введен дополнительно, Изм. № 3).
6. УПАКОВКА, МАРКИРОВКА, ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
6.1. Упаковка, маркировка, транспортирование и хранение — по ГОСТ 7566-81 со следующими дополнениями.
(Измененная редакция, Изм. № 3).
6.2. Ленту толщиной 0,05 мм и менее и проволоку диаметром менее 0,5 мм поставляют намотанными на деревянные, пластмассовые или металлические катушки, втулки или на твердые цилиндрические каркасы, обеспечивающие сохранность кромки.
Ленту толщиной более 0,05 мм поставляют намотанной на деревянные или пластмассовые катушки или в рулонах.
Проволоку диаметром более 0,5 мм поставляют на катушках или в бунтах.
(Измененная редакция, Изм. № 3).
6.3. Пачки холоднокатаных листов, рулоны лент, катушки с проволокой и лентой и твердые каркасы с лентой обертывают в один или более слоев водонепроницаемой бумагой по ГОСТ 8828-75, ГОСТ 9569-79, ГОСТ 10396-84, ГОСТ 1341-84, ГОСТ 1760-86 или другой нормативно-технической документации и упаковывают плотными рядами в ящики типа I или II по ГОСТ 2991-85 или по другой нормативно-технической документации, разработанной в соответствии с ГОСТ 2991-85.
(в ред. Изменения № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257)
Ленту толщиной 0,5 мм и более разрешается упаковывать в тарное холстопрошивное полотно, нетканое полотно, сшивной лоскут из отходов текстильной промышленности по нормативно-технической документации, пленку полимерную по ГОСТ 10354-82, ГОСТ 16272-79 или другие виды упаковочных материалов, обеспечивающих сохранность продукции, кроме льняных или хлопчатобумажных тканей.
Для защиты продукции от коррозии допускается применять один из вариантов временной защиты ВЗ-1, ВЗ-2, ВЗ-13, ВЗ-14, ВЗ-15 по ГОСТ 9.014-78. Допускается в качестве средств временной защиты использовать индустриальное масло марок И-20А, И-40А по ГОСТ 20799-88.
(в ред. Изменения № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257)
Упакованные рулоны должны быть обвязаны лентой по ГОСТ 3560-73, ГОСТ 6009-74 или по другой нормативно-технической документации или скреплены другим способом, обеспечивающим сохранность упаковки при транспортировании и хранении.
(Измененная редакция, Изм. № 3).
6.5. Ленту и проволоку III класса обертывают в один или более слоев водонепроницаемой бумаги по ГОСТ 8828-75, ГОСТ 9569-79, ГОСТ 10396-84 или по другой нормативно-технической документации или укладывают в полиэтиленовые мешки по ГОСТ 17811-78 или по другой нормативно-технической документации и упаковывают в деревянные ящики типов I, II или III-2 по ГОСТ 2991-85 или другой нормативно-технической документации, разработанной в соответствии с ГОСТ 2991-85. Ящики внутри выстилают пергамином (по ГОСТ 2995-73 или другой нормативно-технической документации) или водонепроницаемой бумагой по ГОСТ 8828-75, ГОСТ 9569-79, ГОСТ 10396-84 или другой нормативно-технической документации в один слой и обивают мягкой металлической лентой по ГОСТ 3560-73, ГОСТ 6009-74 или другой нормативно-технической документации.
(в ред. Изменения № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257)
(Измененная редакция, Изм. № 3).
6.6. Исключен с 1 января 1991 года. - Изменение № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257.
6.7. Условия хранения сроком до 1 мес — ЗЖ3 по ГОСТ 15150-69, сроком более 1 мес — 1Л по ГОСТ 15150-69.
(п. 6.7 в ред. Изменения № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257)
6.8. Транспортирование проводят транспортными пакетами всеми видами транспорта в крытых транспортных средствах в соответствии с правилами перевозки грузов, действующими на данном виде транспорта, и условиями погрузки и крепления грузов, утвержденными МПС СССР. Допускается листы и прутки транспортировать в открытых транспортных средствах.
(в ред. Изменения № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257)
пп. 6.7, 6.8. (Измененная редакция, Изм. № 3).
6.9. Габаритные размеры грузового места при транспортировании в крытых транспортных средствах не должны превышать 1240 х 840 х 1350 мм.
(в ред. Изменения № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257)
6.10. Наружный диаметр рулонов и мотков в мягкой упаковке должен быть не более 1200 мм, внутренний диаметр — не менее 180 мм.
6.11. Масса грузового места не должна превышать при механизированной погрузке и выгрузке в открытые транспортные средства — 5 т, в крытые — 1250 кг.
(в ред. Изменения № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257)
Масса одного рулона не должна превышать 500 кг.
6.12. Транспортная маркировка грузового места — по ГОСТ 14192-77.
6.13. При отгрузке двух или более грузовых мест в адрес одного потребителя следует проводить укрупнение грузовых мест в соответствии с требованиями ГОСТ 24597-81, ГОСТ 21650-76.
(в ред. Изменения № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257)
6.9 — 6.13. (Введены дополнительно, Изм. № 3).
7. ГАРАНТИИ ИЗГОТОВИТЕЛЯ
(раздел 7 введен Изменением № 4, утв. Постановлением
Госстандарта СССР от 23.05.1990 № 1257)
Изготовитель гарантирует соответствие магнитных свойств продукции требованиям настоящего стандарта при соблюдении условий хранения.
Гарантийный срок хранения — 1 год с момента изготовления.
РЕЖИМЫ ТЕРМИЧЕСКОЙ ОБРАБОТКИ ОБРАЗЦОВ
1. Целью термической обработки контрольных образцов является получение в образцах магнитных свойств, приведенных в табл. 6 - 16 настоящего стандарта.
2. Образцы для испытаний изготовляют из материалов в состоянии поставки. Допускается изготовление по принятой технологии пробных образцов из данной плавки. Все механические операции, необходимые для изготовления образцов (штамповка, резка, навивка, зачистка заусенцев), производят до термической обработки.
3. Перед термической обработкой ленту, штампованные и точеные образцы обезжиривают ацетоном, бензином, спиртом или другими обезжиривающими средствами, припудривают окисью магния (ГОСТ 4526-75), окисью алюминия, ч.д.а. или покрывают каким-либо другим материалом, не допускающим снижения магнитных свойств и спекания между собой колец, лент или проволоки в процессе термической обработки и обеспечивающим необходимую электрическую изоляцию в тех случаях, когда образцы (помимо испытаний при намагничивании постоянным полем) подвергают испытаниям при намагничивании переменным полем.
4. Термическая обработка образцов заключается в отжиге в вакууме или чистом сухом водороде.
Режимы и среда отжига образцов из различных сплавов приведены в таблице. Указанную в таблице влажность водорода (в значениях точки росы) определяют при выходе из рабочего пространства печи в процессе термической обработки.
| Марки сплавов | Среда отжига | Температура и скорость нагрева | Время выдержки, ч | Режим охлаждения |
|---|---|---|---|---|
| 45Н | Вакуум | (1125 +/- 25) °С, | 3 — 6 | До 600 °С |
| 50Н | с оста- | не более 500 °С/ч | 3 — 6 | со скоростью |
| 79НМ | точным | 3 — 6 | ||
| 50НП | давлением не выше -3 10 мм рт. ст. или чистый водород с точкой росы не выше минус 40 °С | 1 | 200 °С/ч, от 600 до 200 °С со скоростью не менее 400 °С/ч | |
| 34НКМП | То же | Первая операция: | 1 — 3 | До 600 °С |
| 35НКХСП | отжиг | |||
| 40НКМП | (1125 +/- 25) °С, | не более | ||
| 68НМП | не более 500 °С/ч Вторая операция: | 0,5 - | 200 °С/ч, от 600 °С скорость не нормируется До 200 °С | |
| 50НХС | Вакуум | отпуск при 600 °С в продольном магнитном поле напряженностью не менее 800 А/м (10 Э) (1125 +/- 25) °С, | 4 3 — 6 | со скоростью 25 — 100 °С/ч До |
| 80НХС | с остаточным давлением не выше -3 10 мм рт. ст. | не более 500 °С/ч | 400 — 500 °С со скоростью не более 200 °С/ч, от 400 до 200 °С со скоростью не менее 400 °С/ч | |
| 81НМА | Вакуум с остаточным давлением не выше -4 10 мм рт. ст. | (1100 +/- 20) °С | 3 | До 600 °С со скоростью не более 200 °С/ч От 600 до 400 °С, со скоростью не менее 400 °С/ч От 400 °С с произвольной скоростью до температуры менее 100 °С |
| 81НМА <1> | То же | (850 +/- 25) °С | 3 | То же |
| 81НМА <2> | (1000 +/- 25) °С | 3 | «» | |
| 83НФ | Вакуум с остаточным давлением не выше -4 10 мм рт. ст. или водород с точкой росы не выше минус 40 °С | (1100 +/- 20) °С | 3 | До 600 °С со скоростью не более 200 °С/ч От 600 до 350 °С со скоростью 20 — 150 °С/ч, от 350 °С произвольно в вакууме или водороде до температуры менее 150 °С |
| 79НМП | Вакуум с | 850 — 980 °С <3> | 0,4 - | До 150 °С |
| 77НМДП | остаточным давлением не -4 выше 10 мм рт.ст. | 850 — 980 °С <4> не более 300 °С/ч | 1,5 0,4 — 1,5 | со скоростью не более 250 °С/ч, далее произвольно |
(в ред. Изменения № 4, утв. Постановлением Госстандарта СССР от
23.05.1990 № 1257)
| 47НК | Вакуум с остаточным | Первая операция отжиг: (1000 +/- 20) °С | 3 | До 600 °С со скоростью не более |
|---|---|---|---|---|
| 64Н | давлением | (1100 +/- 20) °С | ||
| 79Н3М <5> | не выше -3 10 мм рт. ст. или водород с точкой росы не выше минус 40 °С | (1100 +/- 20) °С | от 600 °С скорость не нормируется | |
| 68НМ | То же | (1100 +/- 20) °С | ||
| 40НКМ | «» | (1100 +/- 20) °С, не более 500 °С/ч Вторая операция: | То же | |
| 47НК | Вакуум | отпуск в поперечном магнитном поле, необходимом для достижения технического насыщения 550 — 600 °С | 0,5 - | До 350 °С |
| 40НКМ | с остаточным давлением не выше -3 10 мм рт. ст. или водород с точкой росы не выше минус 40 °С | 1 | со скоростью 30 — 50 °С/ч, далее с выключенной печью | |
| 64Н | То же | 550 — 600 °С | 0,5 — 1 | До 500 °С со скоростью 50 °С/ч, от 500 до 380 °С со скоростью 10 °С/ч, далее с выключенной печью |
| 79Н3М | Вакуум с остаточным давлением не выше -3 10 мм рт. ст. или водород с точкой росы не выше минус 40 °С | 460 — 480 °С | 0,5 — 1 | До 380 °С со скоростью: 15 — 20 °С/ч для толщины 0,02 мм, 10 — 15 °С/ч для толщины 0,01 мм, 5 — 10 °С/ч для толщины 0,005 мм, далее с выключенной печью |
| 68НМ | Вакуум с остаточным давлением не выше -3 10 мм рт. ст. или водород с точкой росы не выше минус 40 °С | 580 — 600 °С | 0,5 — 1 | До 200 °С со скоростью 200 — 300 °С/ч |
| 16Х | Вакуум с остаточным давлением не выше -4 10 мм рт. ст. | (1175 +/- 25) °С | 4 — 6 | До (700 +/- 50) °С со скоростью не более 100 °С/ч, далее до 200 °С со скоростью не менее 200 °С/ч |
| 36КНМ | Вакуум с остаточным давлением не выше -3 10 мм рт. ст. или водород с точкой росы не выше минус 40 °С | 1100 °С | 3 — 10 | До 700 °С со скоростью 100 °С/ч, далее до 200 °С со скоростью не менее 200 °С/ч |
(в ред. Изменения № 4, утв. Постановлением Госстандарта СССР от
23.05.1990 № 1257)
| 27КХ | Вакуум с остаточным давлением не выше -3 10 мм рт. ст. | (850 +/- 20) °С, не более 500 °С/ч | 3 | До 400 °С со скоростью 100 °С/ч, далее произвольно под вакуумом до температуры менее 150 °С |
|---|---|---|---|---|
| 49К2ФА <6> | Вакуум | (820 +/- 20) °С, | 3 — 6 | До 400 °С |
| 49К2Ф | с остаточным давлением не выше -3 10 мм рт. ст. | не более 500 °С/ч | со скоростью 100 °С/ч, далее произвольно под вакуумом до температуры менее 150 °С | |
| 49К2ФА <7> | То же | То же | 1 — 3 | До 400 °С со скоростью 600 °С/ч, далее произвольно под вакуумом до температуры менее 150 °С. Витые сердечники охлаждают в продольном магнитном поле напряженностью не менее 800 А/м (10 Э) |
(в ред. Изменения № 4, утв. Постановлением Госстандарта СССР от
23.05.1990 № 1257)
| 49КФ | Вакуум с остаточным давлением не выше -3 10 мм рт. ст. | (1100 +/- 20) °С, не более 500 °С/ч | 3 | До 400 °С со скоростью не более 200 °С/ч, далее произвольно под вакуумом до температуры менее 150 °С |
|---|
<1> Проволока класса II из сплава марки 81НМА.
<2> Проволока класса III из сплава марки 81НМА.
<4> Толщиной 0,002 и 0,0015 мм.
<6> Продукция из сплава марки 49К2ФА классов I и II.
<7> Продукция из сплава марки 49К2ФА класса III.
Примечания. 1. Для сплавов марок 50Н и 50НП класса III рекомендуется термообработку проводить в вакууме с остаточным давлением не выше 10 - 4 мм рт. ст.
2. Для обеспечения скорости охлаждения ниже 600 °С допускается наполнение или продувка печи инертным газом.
3. Время выдержки устанавливается в зависимости от размера и массы садки.
4. При отжиге сплава марки 50Н класса III температура отжига может быть повышена до 1200 °С. Для сплава марки 50НП температура отжига может быть снижена до (1050 +/- 20) °С; для сплава марки 68НМП температура отжига может быть повышена до 1200 °С.
5. При отжиге сплавов марок 34НКМП, 35НКХСП, 40НКМП, 68НМП допускается совмещение отжига с отпуском в продольном магнитном поле.
6. Для образцов, изготовленных из ленты толщиной 0,01 и 0,005 мм и проволоки диаметром менее 0,10 мм, допускается снижение температуры отжига на 100 °С.
7. Для повышения уровня свойств сплава марки 50НП после высокотемпературного отжига рекомендуется проводить термомагнитную обработку по режиму, приведенному для сплава марки 34НКМП.
8. По соглашению сторон допускается применять другие режимы термической обработки образцов.
9. Для улучшения температурной стабильности магнитной проницаемости сплава марки 83НФ допускается производить отжиг при температуре (900 +/- 20) °С, выдержка 3 — 6 ч или после высокотемпературного отжига проводить низкотемпературный отпуск в вакууме при температуре (450 +/- 50) °С, выдержка 1 — 2 ч.
10. Допускается для сплава 79НМ скорость охлаждения от 600 до 200 °С снизить до значений не менее 100 °С/ч.
11. Допускается отжиг контрольных образцов из прутков сплава марки 16Х проводить в вакууме с остаточным давлением 10 - 3 мм рт. ст.
12. Допускается отжигать образцы из сплава 49К2ФА II и III класса при температуре нагрева (850 +/- 20) °С.
13. Для сплавов 45Н, 50Н, 50НП, 50НХС допускается охлаждение образцов с произвольной скоростью.
(примечание 13 введено Изменением № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257)
14. Для сплавов марок 80НХС, 81НМА допускается изменение скорости охлаждения. При возникновении разногласий контроль проводят на образцах, обработанных по режиму, приведенному в таблице
(примечание 14 введено Изменением № 4, утв. Постановлением Госстандарта СССР от 23.05.1990 № 1257)
Остаточное давление при отжиге в вакууме определяют в процессе всего цикла термической обработки. Натекание печи не должно превышать 133 — 400 л х Па/с [(1,0 — 3,0) х 10 - 3 л х мм рт. ст./с].
Натекание (Н) в л х Па/с (л х мм рт. ст./с) вычисляют по формуле
где V — общий внутренний объем печи, л;
\Delta P = P_{2} - P_{1} — изменение давления в печи, Па (мм рт. ст.);
\tau — время, в течение которого измерялось натекание, с.
Натекание определяют в печи без образцов при достижении заданного разрежения и при перекрытом насосе.
5. Отжигаемые образцы свободно размещают на специальных оправках, предохраняющих их от механических деформаций во время отжига или при выгрузке из печи.
6. Отожженные образцы должны быть светлыми, чистыми, свободными от окислов, темных пятен и цветов побежалости. Не допускается спекание пластин или витков друг с другом в процессе отжига. Внешний вид образцов не является браковочным признаком, если магнитные свойства отвечают требованиям настоящего стандарта.
7. Отожженные образцы для сохранения магнитных свойств не должны подвергаться ударам, изгибам, рихтовке, шлифовке, а также чрезмерной затяжке или сдавливанию обмоткой.
8. Для улучшения технологических свойств при механической обработке сплавов марок 45Н, 50Н, 50НХС, 34НКМП, 68НМП, 35НКХСП, 40НКМП, 79НМ, 79НМП, 80НХС, 83НФ, 77НМДП, 47НК, 64Н, 79Н3М, 68НМ, 36КНМ и полуфабрикатов из них может быть проведена предварительная термическая обработка при температуре 800 — 900 °С в указанных выше средах, рекомендуемых для основной термической обработки (см. таблицу).
Сплавы марок 81НМА, 50НП, 49КФ, 49К2ФА, 49К2Ф, 27КХ, 16Х не рекомендуется подвергать предварительной термической обработке.
9. Допускается потребителю применять режимы термической обработки изделий, отличные от режимов настоящего стандарта, в зависимости от условий применения сплава. При возникновении разногласий магнитные свойства проверяют на контрольных образцах, изготовленных в соответствии с настоящим стандартом.
(Введен дополнительно, Изм. № 3).
Приложение 2
Справочное
и механические свойства сплавов
| Марки сплавов | Плотность гамма, г/см3 | Удельное электрическое сопротивление ро, Ом х мм2/м | Температура точки Кюри Тета , с °С | Магнитострикция насыщения лямбда s 10 | Твердость по Бринеллю НВ | Временное сопротивление сигма , в МПа (кг/мм2) | Предел текучести сигма , 0,2 МПа (кг/мм2) | Модуль нормальной упругости Е, кН/мм2 | Относительное удлинение дельта , s % | Относительное сжатие фи, % |
|---|---|---|---|---|---|---|---|---|---|---|
| 79НМ | 8,6 | 0,55 | 430 | 2 | 210/ 120 | 1030/490 (105/50) | 980/145 (100/15) | 210 | 3/50 | - |
| 80НХС | 8,5 | 0,62 | 330 | - | 240/ 130 | 930/540 (95/55) | 885/145 (90/15) | - | 4/40 | 15/- |
| 83НФ | 8,7 | 0,70 | 360 | 0,5 | - | 930/490 (95/50) | -/145 (-/15) | 220 | 2/45 | - |
| 81НМА | 8,7 | 0,80 | 260 | 0,5 | 230/ 160 | 1270/640 (130/65) | 1225/245 (125/25) | 210 | 2/50 | - |
| 50НХС | 8,2 | 0,90 | 360 | - | 190/ 125 | 880/490 (90/50) | 835/145 (85/15) | - | 2/40 | - |
| 45Н | 8,2 | 0,54 | 450 | 25 | 170/ 130 | 740/- (75/-) | 735/- (75/-) | 200 | 3/- | 15/- |
| 50Н | 8,2 | 0,45 | 500 | 25 | 170/ 130 | 780/440 (80/45) | 685/145 (70/15) | 160 | 3/35 | 15/60 |
| 50НП | 8,2 | 0,45 | 500 | - | 170/ 130 | 780/440 (80/45) | 685/145 (70/15) | 160 | 3/35 | 15/60 |
| 68НМП | 8,4 | 0,45 | 580 | - | 230/ 120 | 930/540 (95/55) | -/145 (-/15) | - | 3/50 | 5/- |
| 34НКМП | 8,5 | 0,50 | 580 | - | 155/ 130 | 930/540 (95/55) | 885/- (90/-) | - | 4/40 | 5/40 |
| 35НКХСП | 8,4 | 0,60 | 560 | - | 170/ 130 | 880/490 (90/50) | 885/145 (90/15) | 170 | 4/40 | - |
| 40НКМП | 8,55 | 0,55 | 580 | 12 | -/100 | 980/540 (100/55) | 980/145 (100/15) | 180 | 4/50 | - |
| 77НМДП | 8,6 | 0,55 | 350 | - | 230/ 110 | 980/540 (100/55) | 980/145 (100/15) | - | 2/40 | - |
| 27КХ | 7,98 | 0,20 | 940 | 35 | HRC40 ----- HRB90 | 1080/590 (110/60) | -/295 (-/30) | 220 | 2/20 | - |
| 49КФ, | 8,15 | 0,40 | 960 | 60 - | HRC35 | 1320/490 | -/345 | 220 | 1/1 | - |
| 49К2ФА, | 100 | ----- | (135/50) | (-/35) | ||||||
| 49К2Ф | HRB90 | |||||||||
| 47НК | 8,4 | 0,20 | 700 | 14 | 160/ 130 | 880/490 (90/50) | -/145 (-/15) | 200 | 3/40 | - |
| 64Н | 8,35 | 0,20 | 600 | 20 | 200/ 130 | 880/540 (90/55) | 885/145 (90/15) | 190 | 3/40 | 10/- |
| 79Н3М | 8,6 | 0,50 | 460 | 2 | 210/ 120 | 1030/490 (105/50) | 980/145 (100/15) | 210 | 3/50 | - |
| 16Х | 7,75 | 0,44 | 680 | 25 | 185/- | 390/250 (40/25) | -/196 (-/20) | 220 | 5/25 | -/65 |
| 36КНМ | 8,2 | 0,48 | 570 | - | 170/- | -/490 (-/50) | -/245 (-/25) | - | -/45 | -/70 |
Примечание. Значения механических свойств, указанные в числителе, определялись для ленты в нагартованном состоянии, в знаменателе — в состоянии после термической обработки.
Скорость коррозии для сплава 16Х в аммиаке 0,002 мм/год, в 40%-ном растворе КОН при температуре до 110 °С — 0,0007 мм/год, в паровой фазе продукта «Меланж» — 0,002 мм/год; для сплава 36КНМ в морской воде — 0,014 мм/год.
| Марки сплавов | 5 Тепловой коэффициент линейного расширения, 10 1/ °С, в интервале температур, °С | ||||||||
| 20 — 100 | 20 — 200 | 20 — 300 | 20 — 400 | 20 — 500 | 20 — 600 | 20 — 700 | 20 — 800 | 20 — 900 | |
| 79НМ | 10,3 — 10,8 | 10,9 — 11,2 | 11,4 — 12,9 | 11,9 — 12,5 | 12,3 — 13,2 | 12,7 — 13,4 | 13,1 — 13,6 | 13,4 — 13,6 | 13,2 — 13,8 |
| 80НХС | 12,8 — 13,0 | 12,5 — 12,7 | 13,1 — 13,4 | 13,4 — 13,8 | 13,9 — 14,4 | 14,2 — 14,8 | 14,5 — 15,2 | 15,0 — 15,6 | 15,5 — 15,6 |
| 83НФ | 12,6 | 12,6 | 13,1 | 13,8 | 14,3 | 14,8 | 15,1 | 15,6 | 15,8 |
| 81НМА | 11,8 | 12,5 | 12,8 | 13,2 | 13,5 | - | - | - | - |
| 50Н | 8,9 | 9,2 | 9,2 | 9,2 | 9,4 | - | - | - | - |
| 50НП | 8,9 | 9,2 | 9,2 | 9,2 | 9,4 | - | - | - | - |
| 34НКМП | 10,6 | 11,2 | 11,3 | 11,6 | 11,9 | - | - | - | - |
| 35НКХСП | 10,8 | 11,3 | 11,4 | 11,6 | 11,8 | - | - | - | - |
| 40НКМП | 11,0 | 11,2 | 11,6 | 11,9 | 12,1 | - | - | - | - |
| 77НМДП | 12,7 | 13,5 | 14,1 | 14,5 | 14,9 | - | - | - | - |
| 27КХ, | 10,7 | 11,3 | 12,0 | 12,3 | 12,7 | 13,2 | 13,3 | 13,9 | - |
| 49КФ | |||||||||
| 49К2Ф, | 9,2 | 9,5 | 9,8 | 10,1 | 10,4 | 10,5 | 10,8 | 11,3 | - |
| 49К2ФА | |||||||||
| 47НК | 11,0 | 11,1 | 11,2 | 11,4 | 11,7 | - | - | - | - |
| 64Н | 11,8 | 12,2 | 12,5 | 12,9 | 13,2 | - | - | - | - |
| 79Н3М | 10,5 | 11,0 | 11,6 | 12,2 | 12,7 | 13,0 | 13,3 | 13,5 | 13,5 |
| 16Х | 9,9 | - | 10,6 | - | 11,4 | - | 11,8 | - | 12,3 |
(Измененная редакция, Изм. № 3).
Справочное
В РАЗЛИЧНЫХ РЕЖИМАХ НАМАГНИЧИВАНИЯ
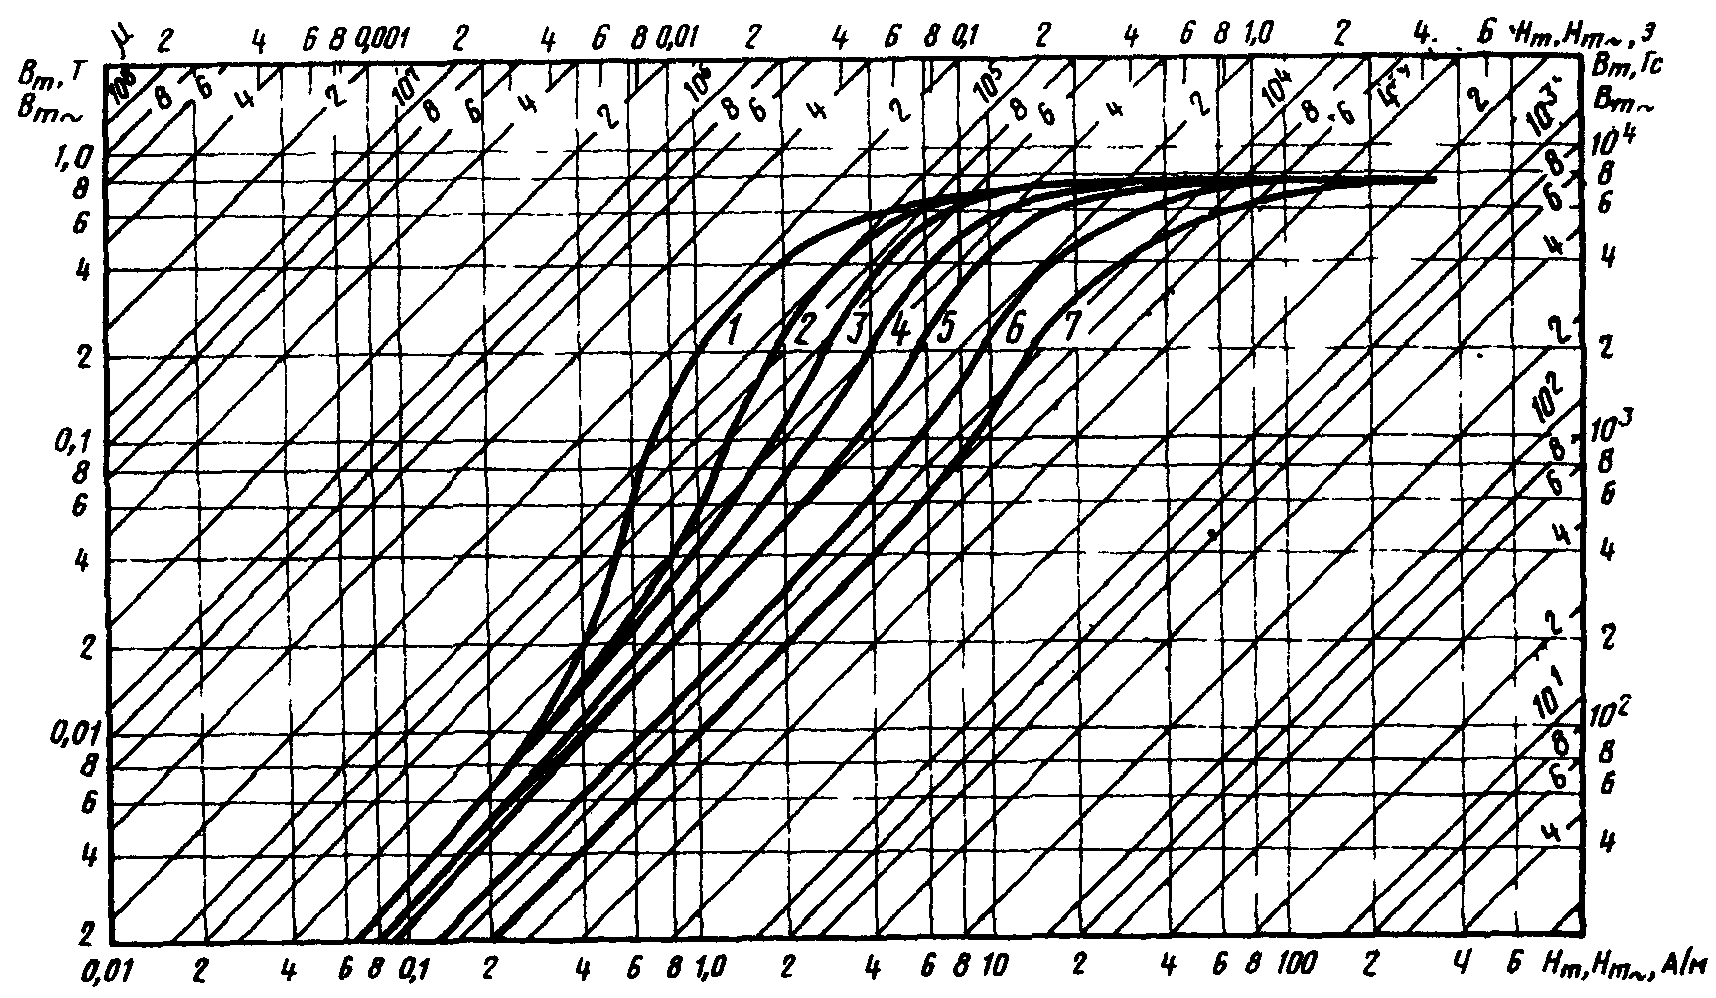
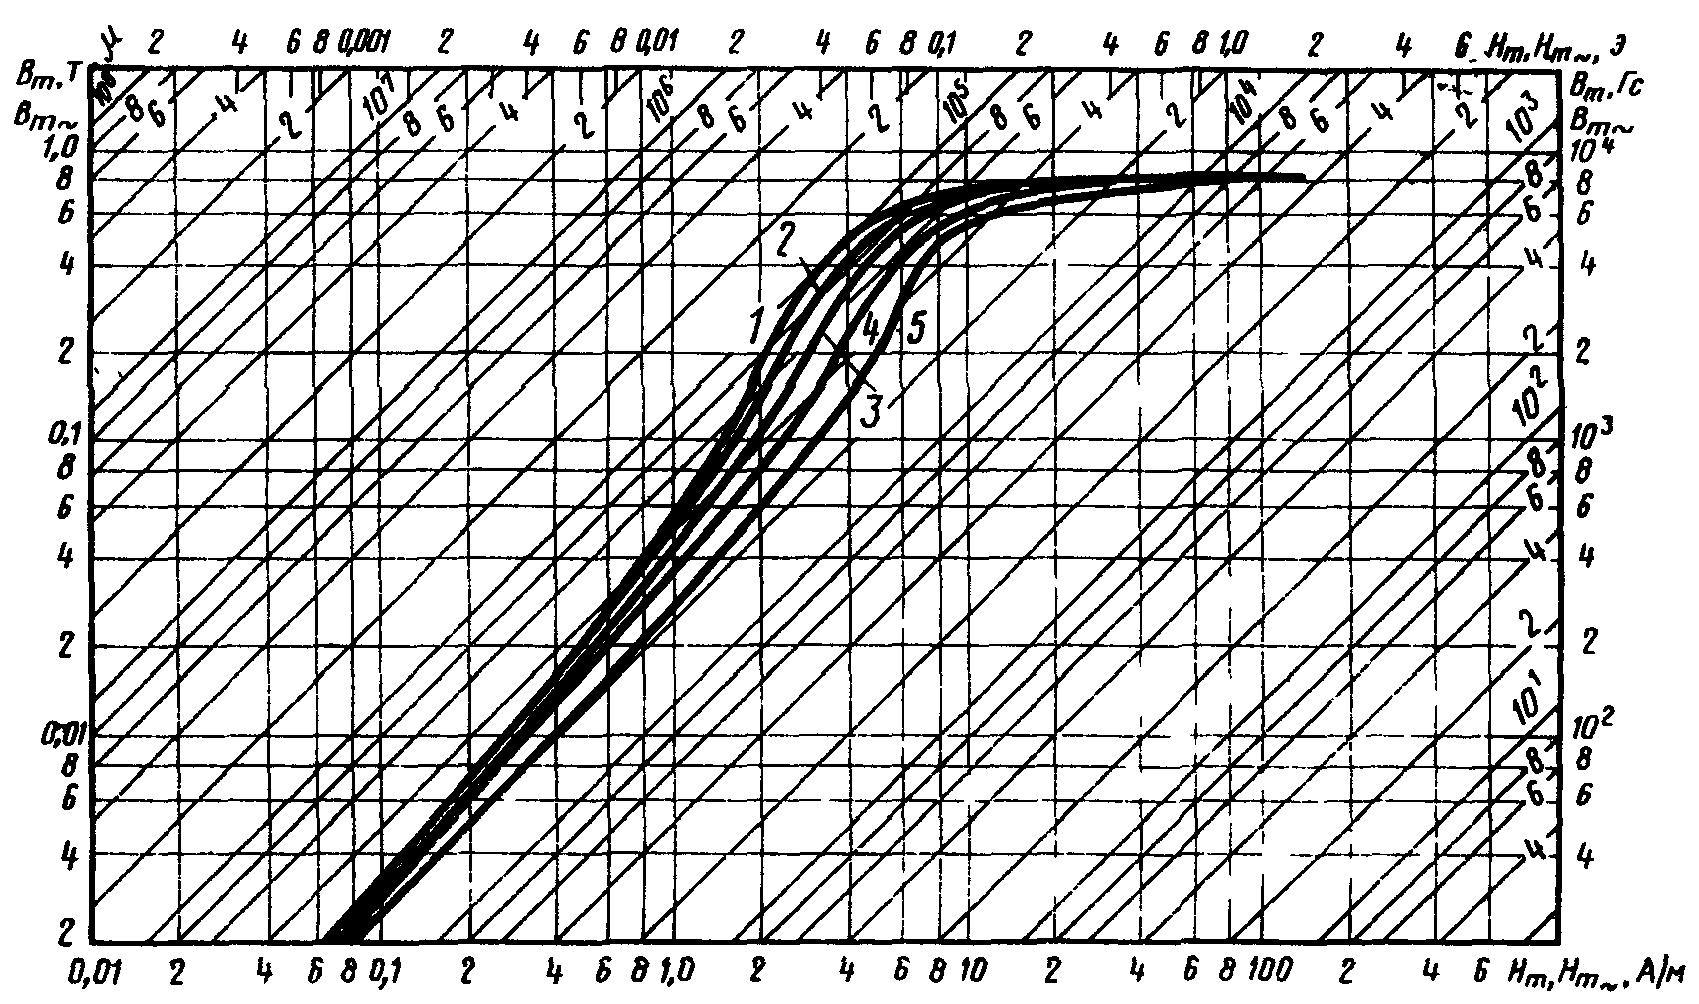
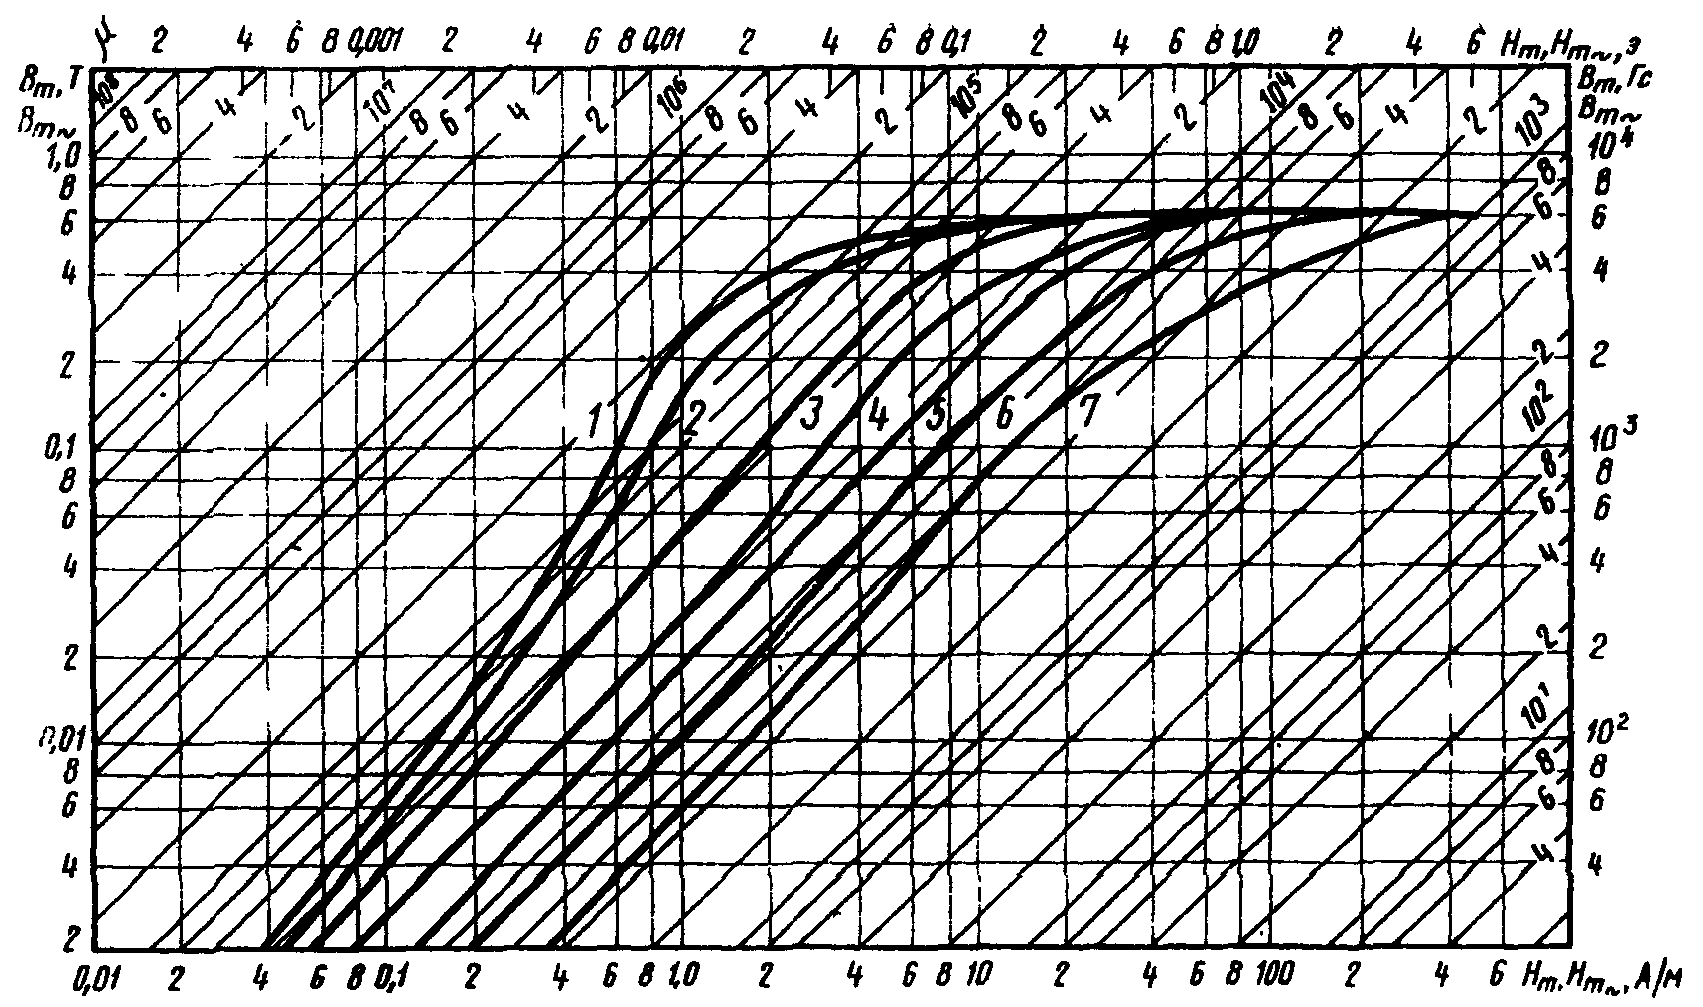
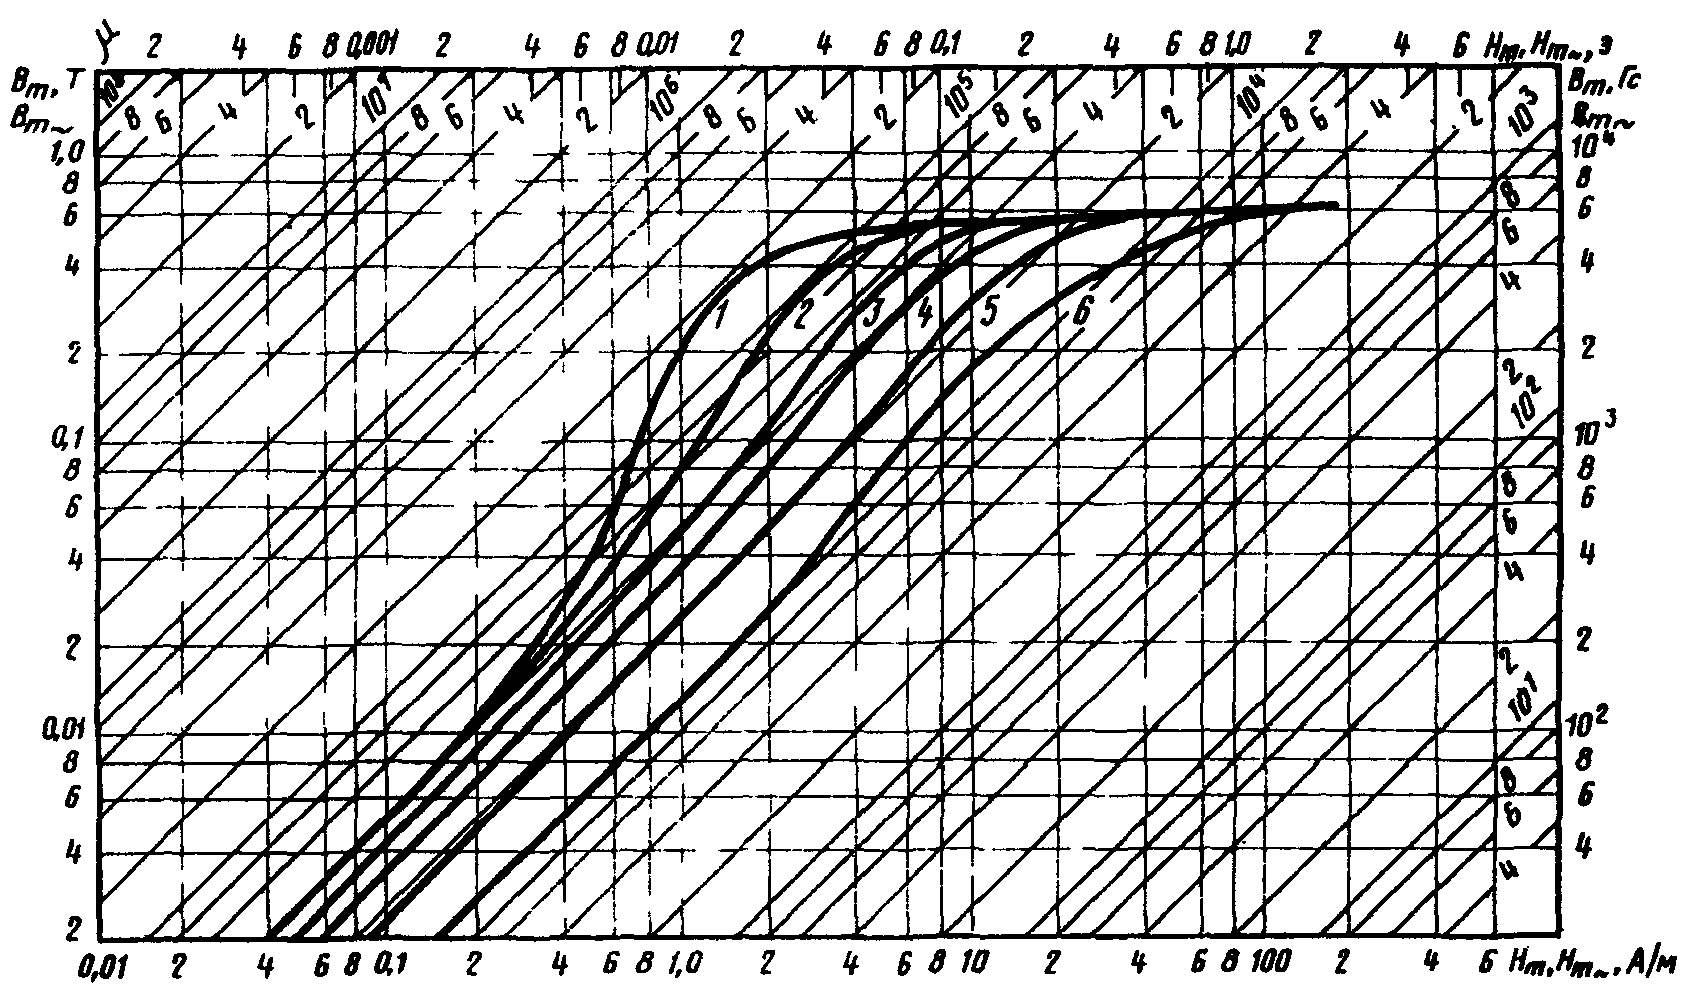
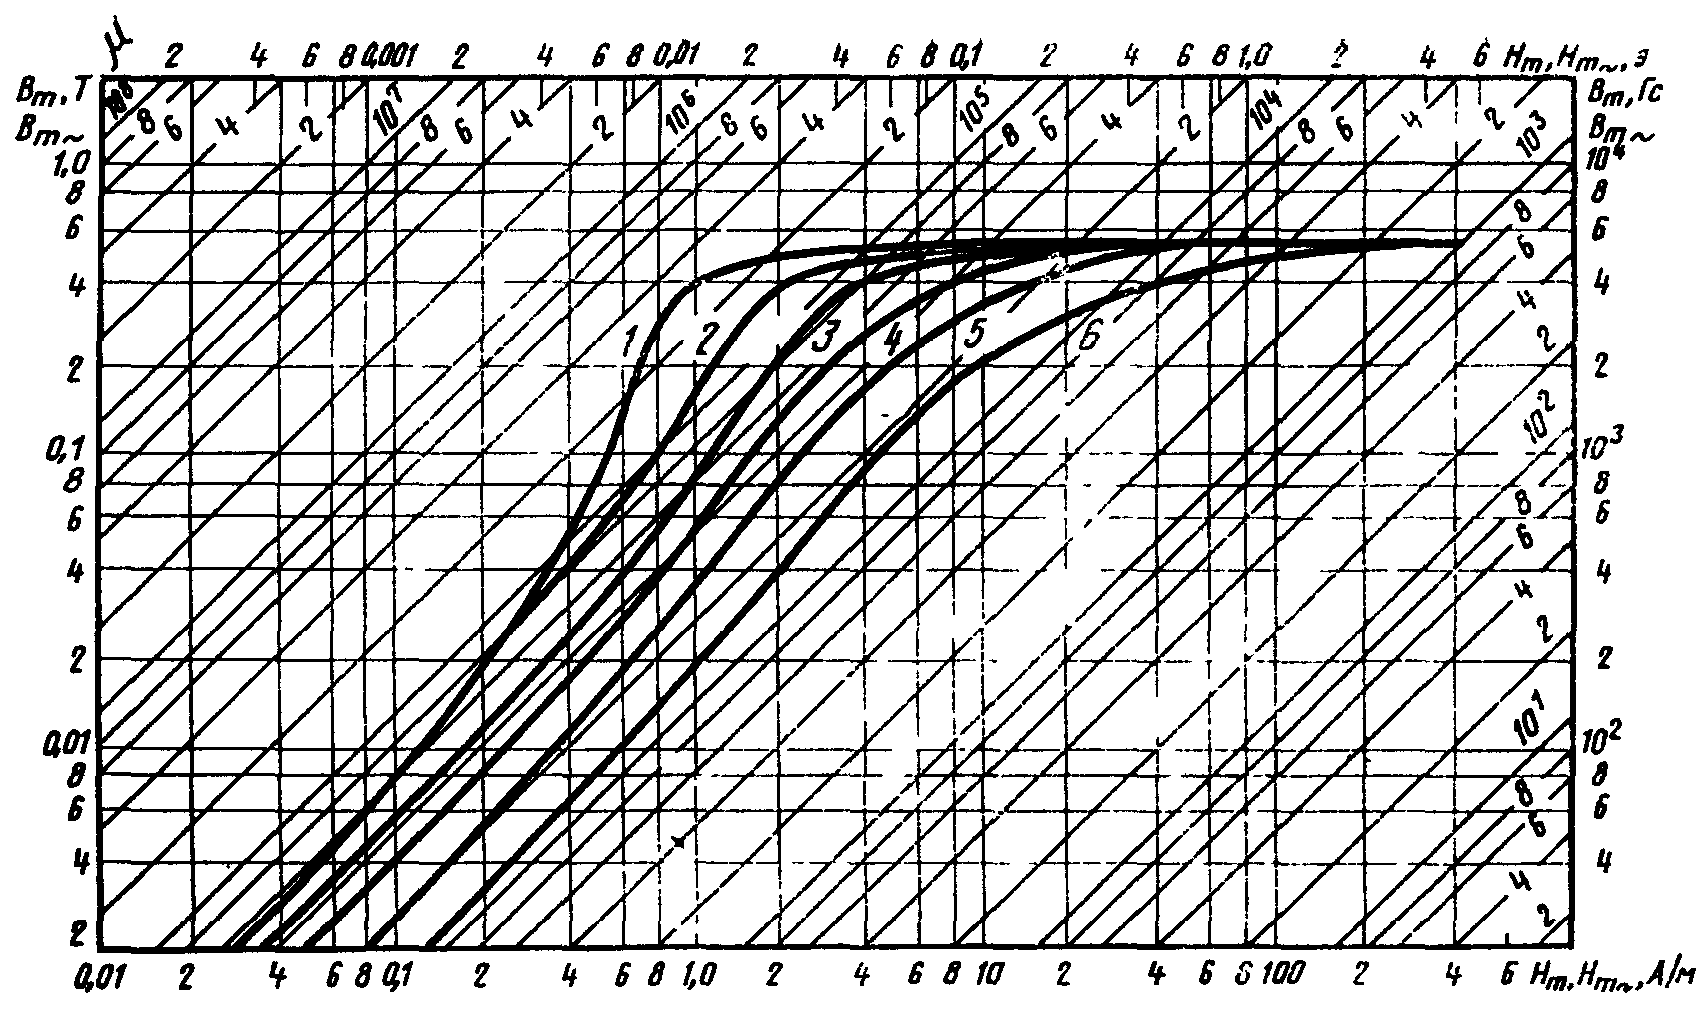
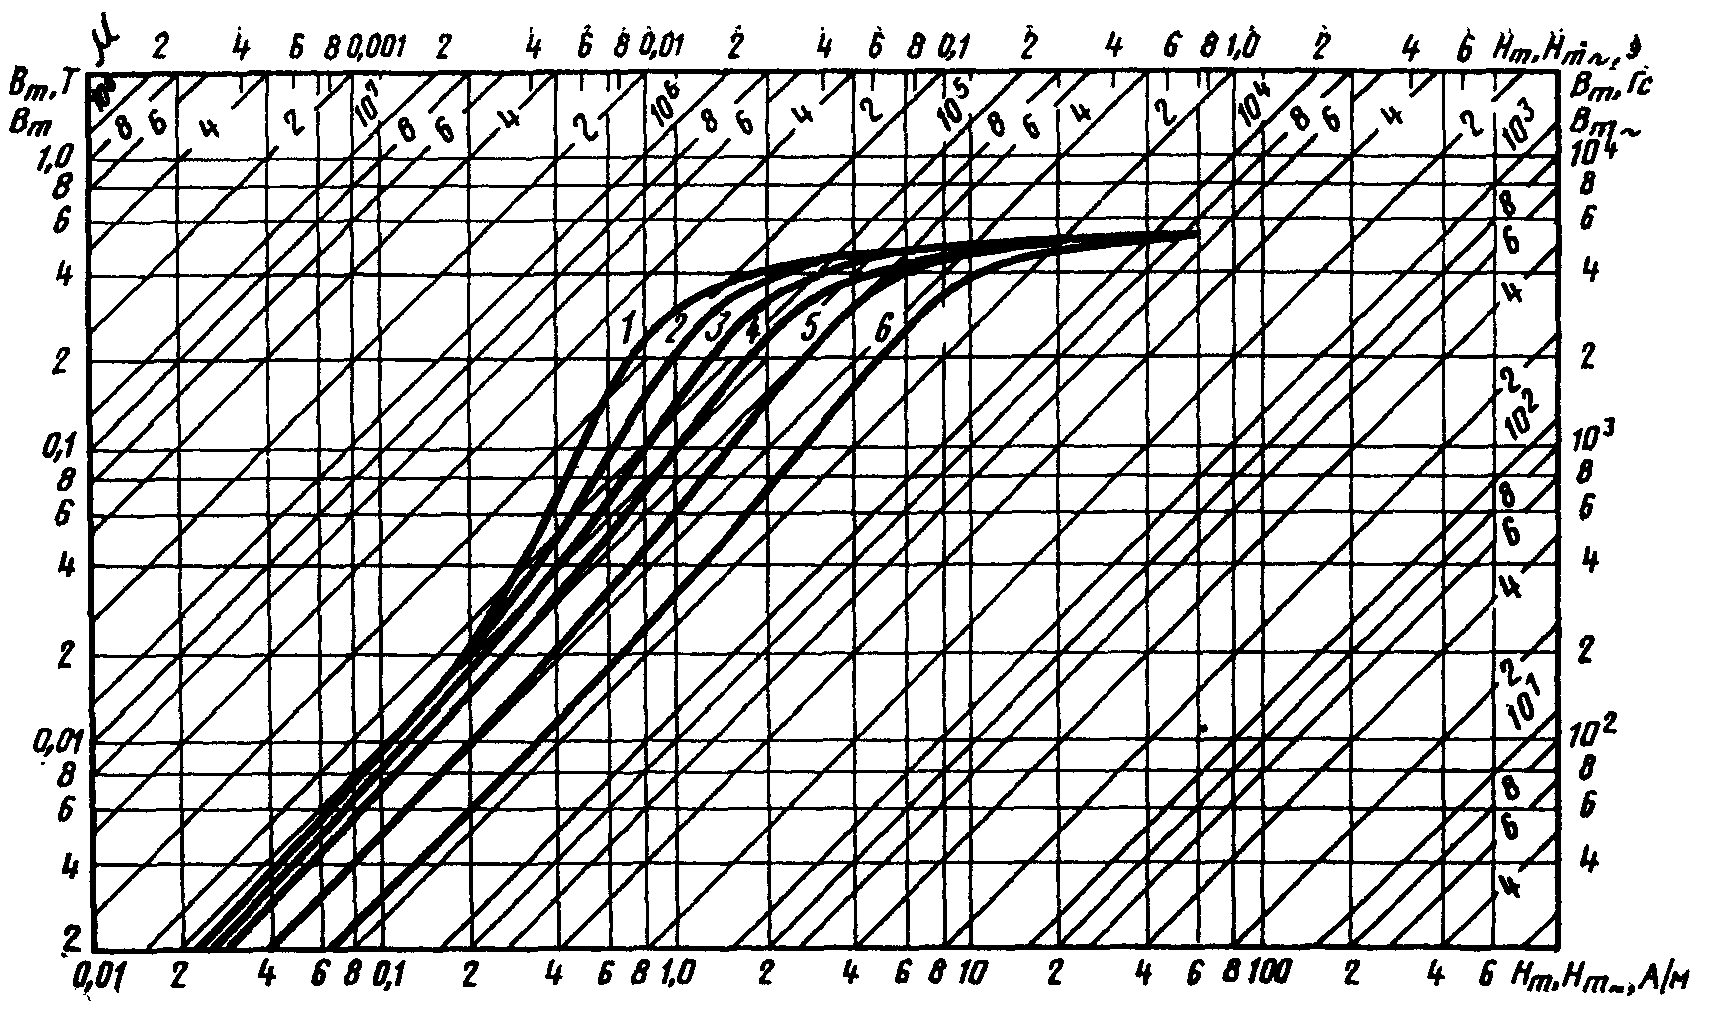
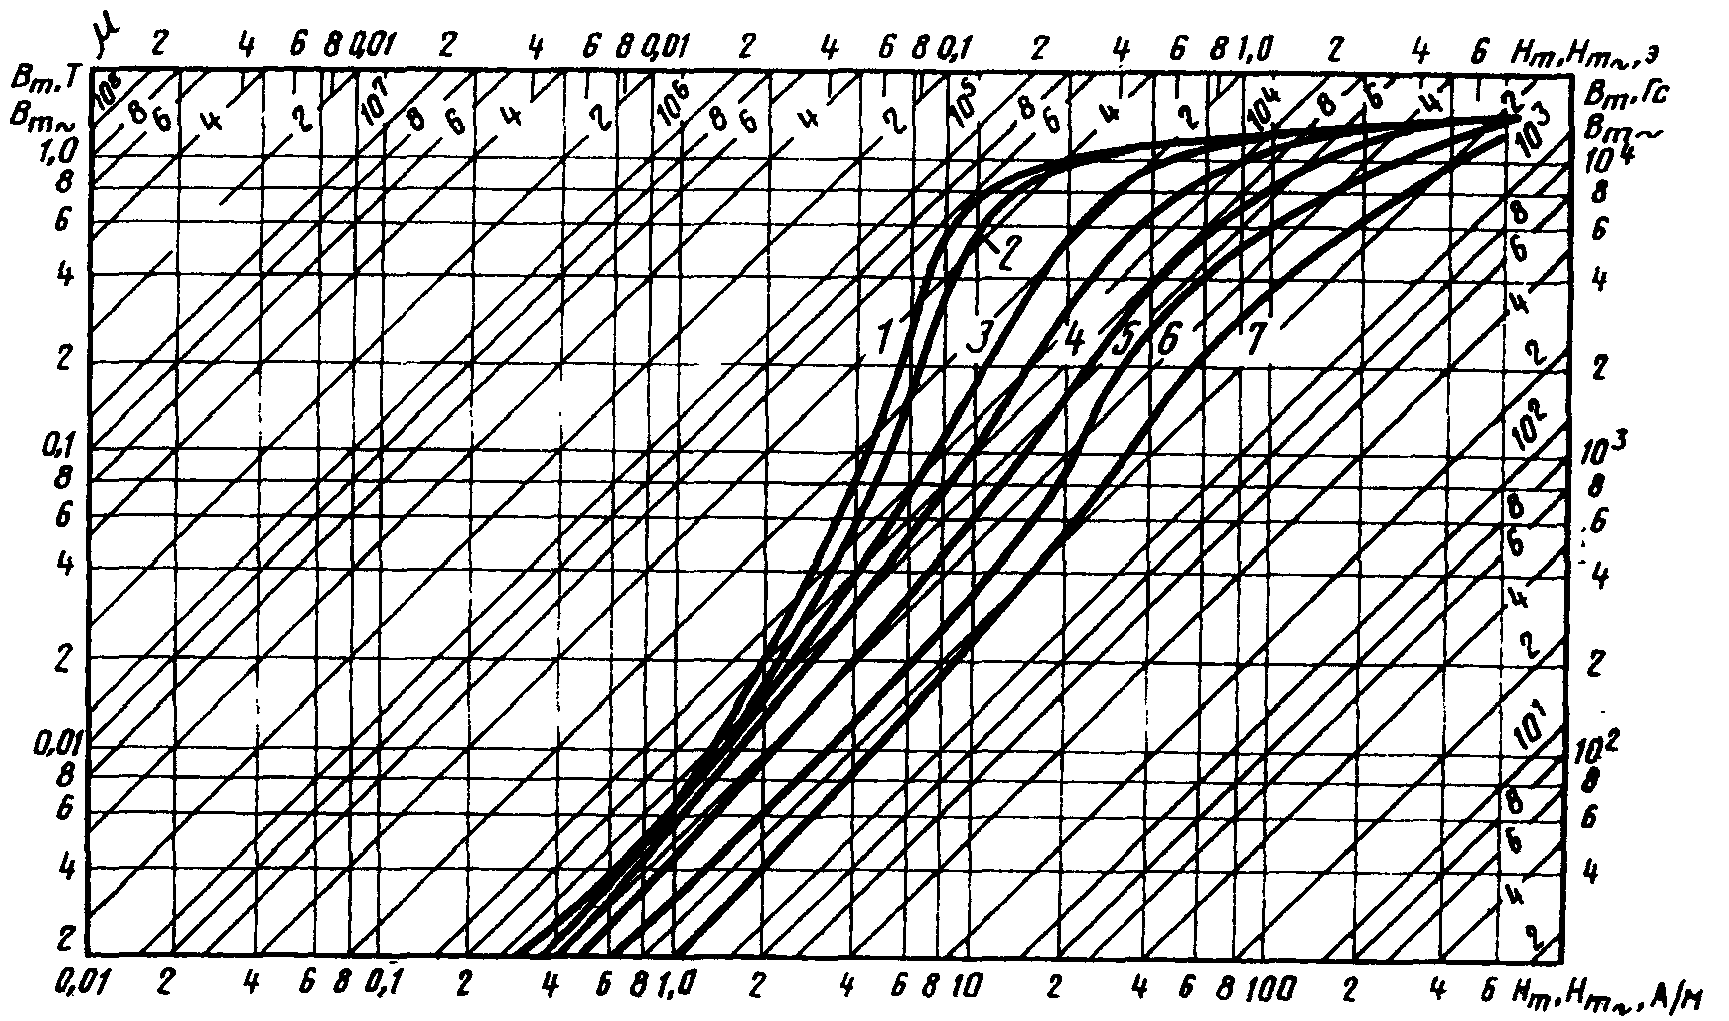
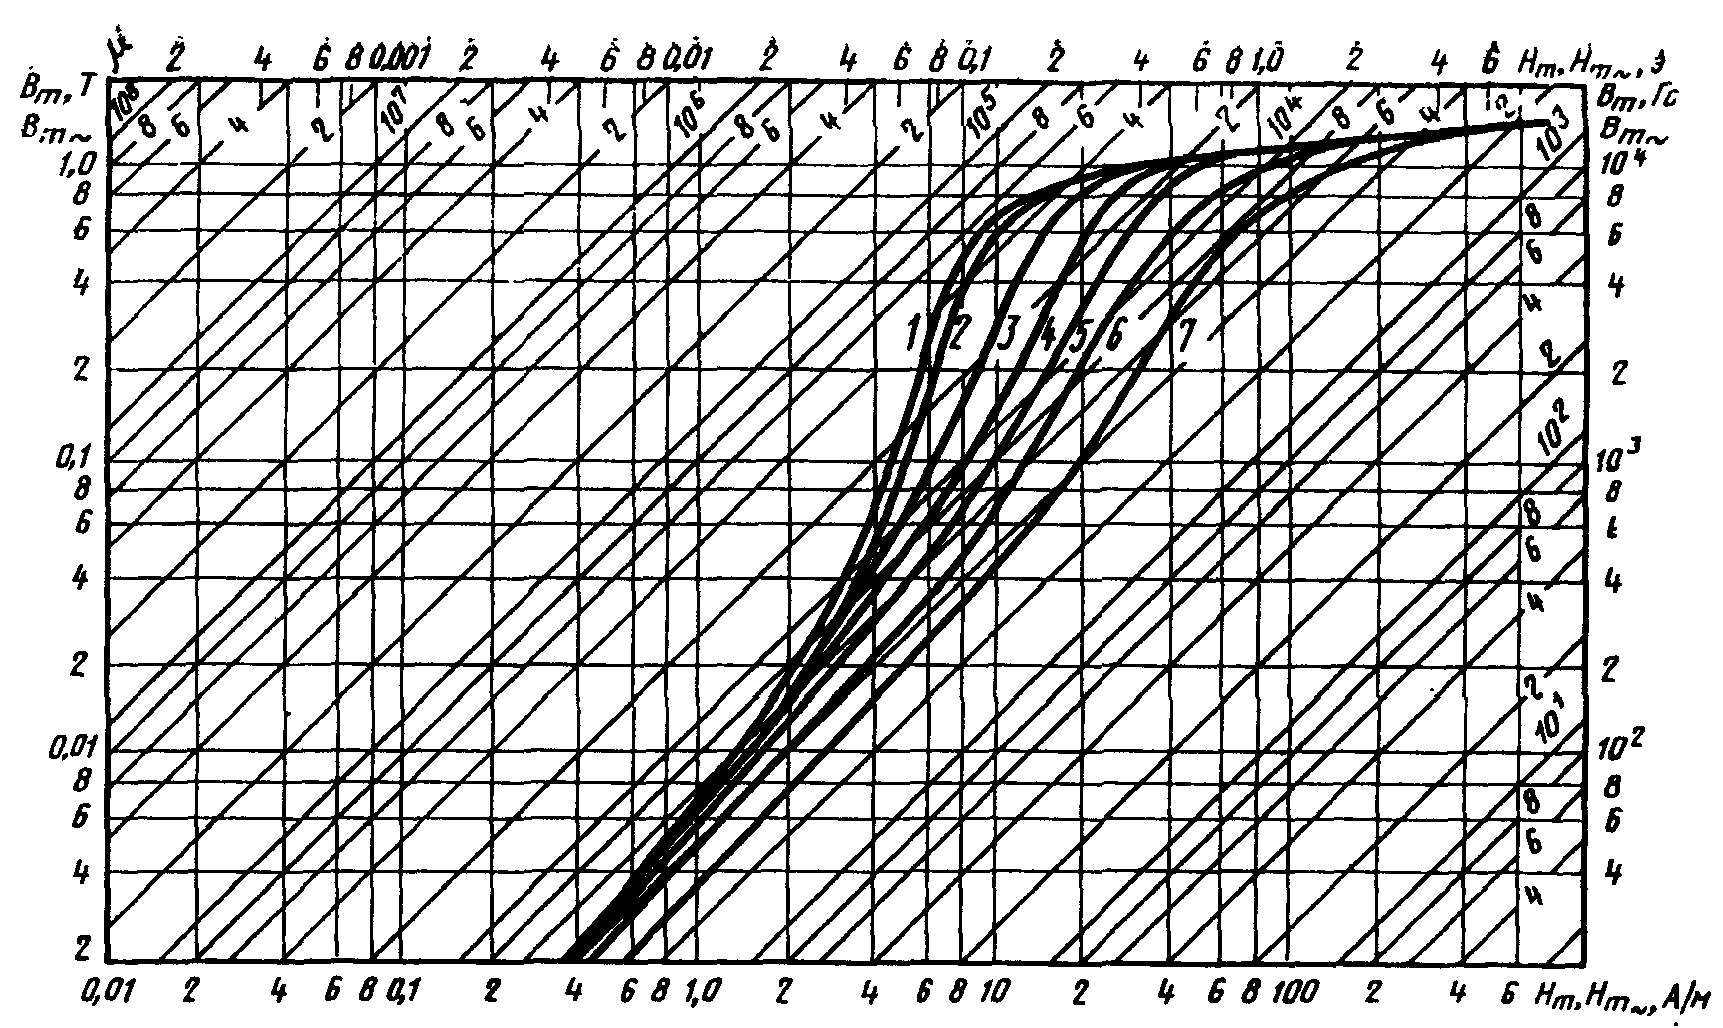
На черт. 1 - 35 приведены данные о магнитных свойствах сплавов с уровнем свойств в постоянном поле, удовлетворяющем требованиям класса II.
Данные при намагничивании постоянным полем были получены баллистическим методом (ГОСТ 8.377-80).
Данные при намагничивании переменными полями были получены индукционным методом (черт. 5 - 31, 34) или мостовым (черт. 1 - 4, 32, 33) по ГОСТ 18334-73.
B_{m} и H_{m} — магнитная индукция и напряженность магнитного поля при намагничивании постоянным полем;
B_{m} ~ и H_{m} ~ — амплитудные значения магнитной индукции и напряженности магнитного поля при намагничивании переменными полями;
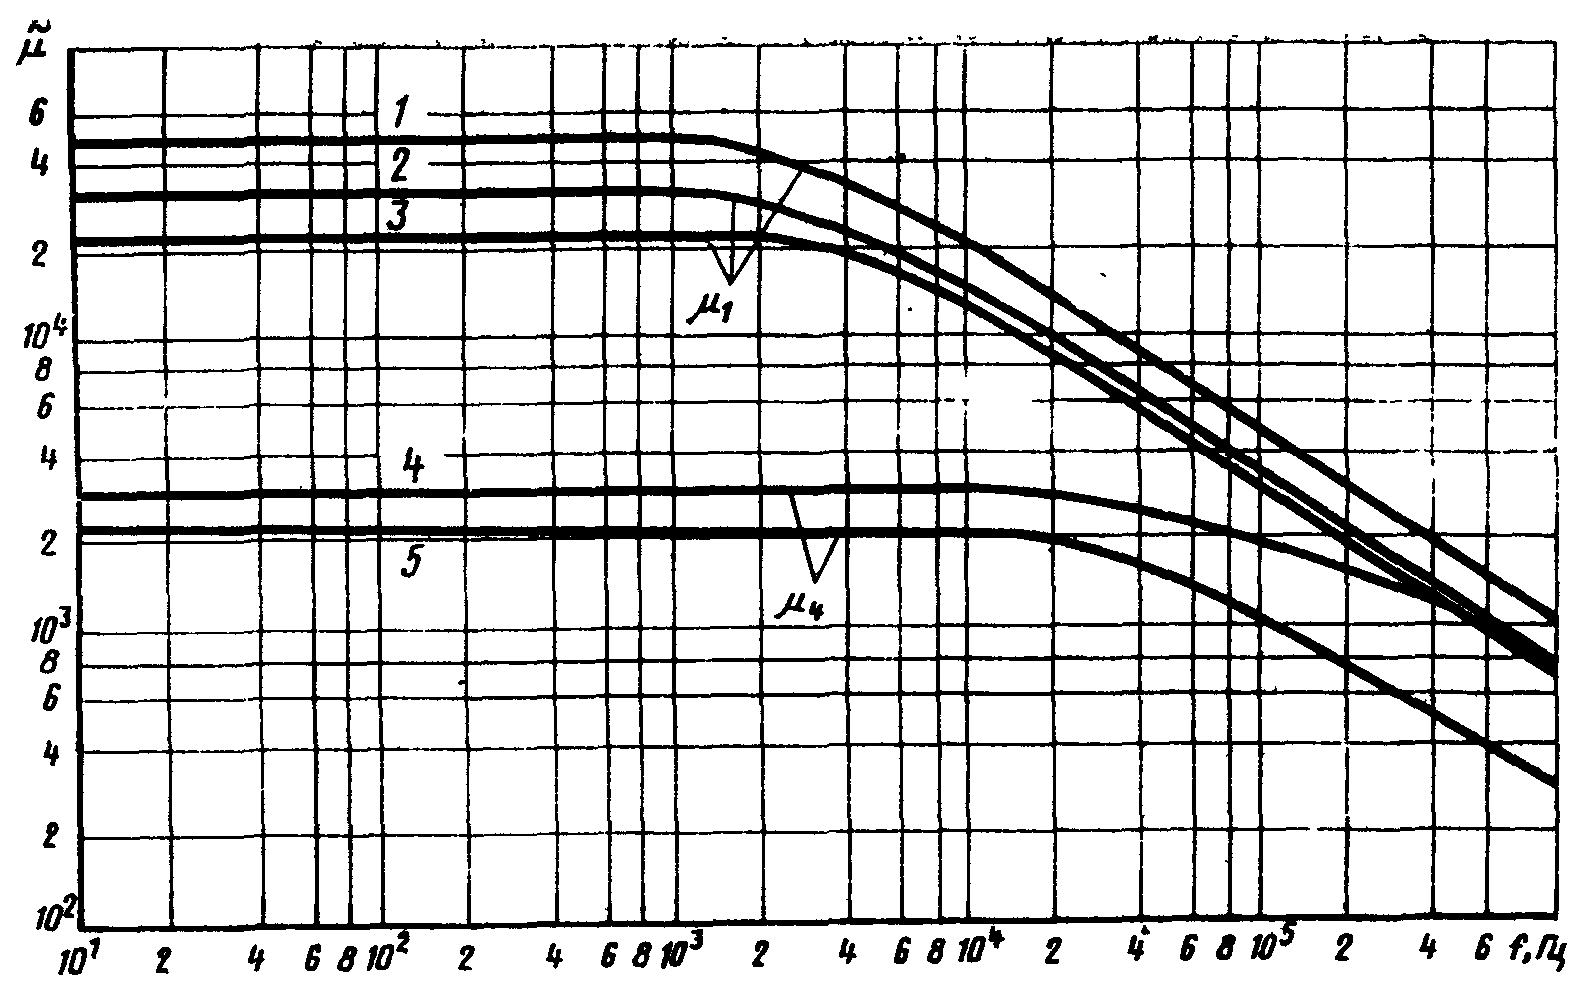
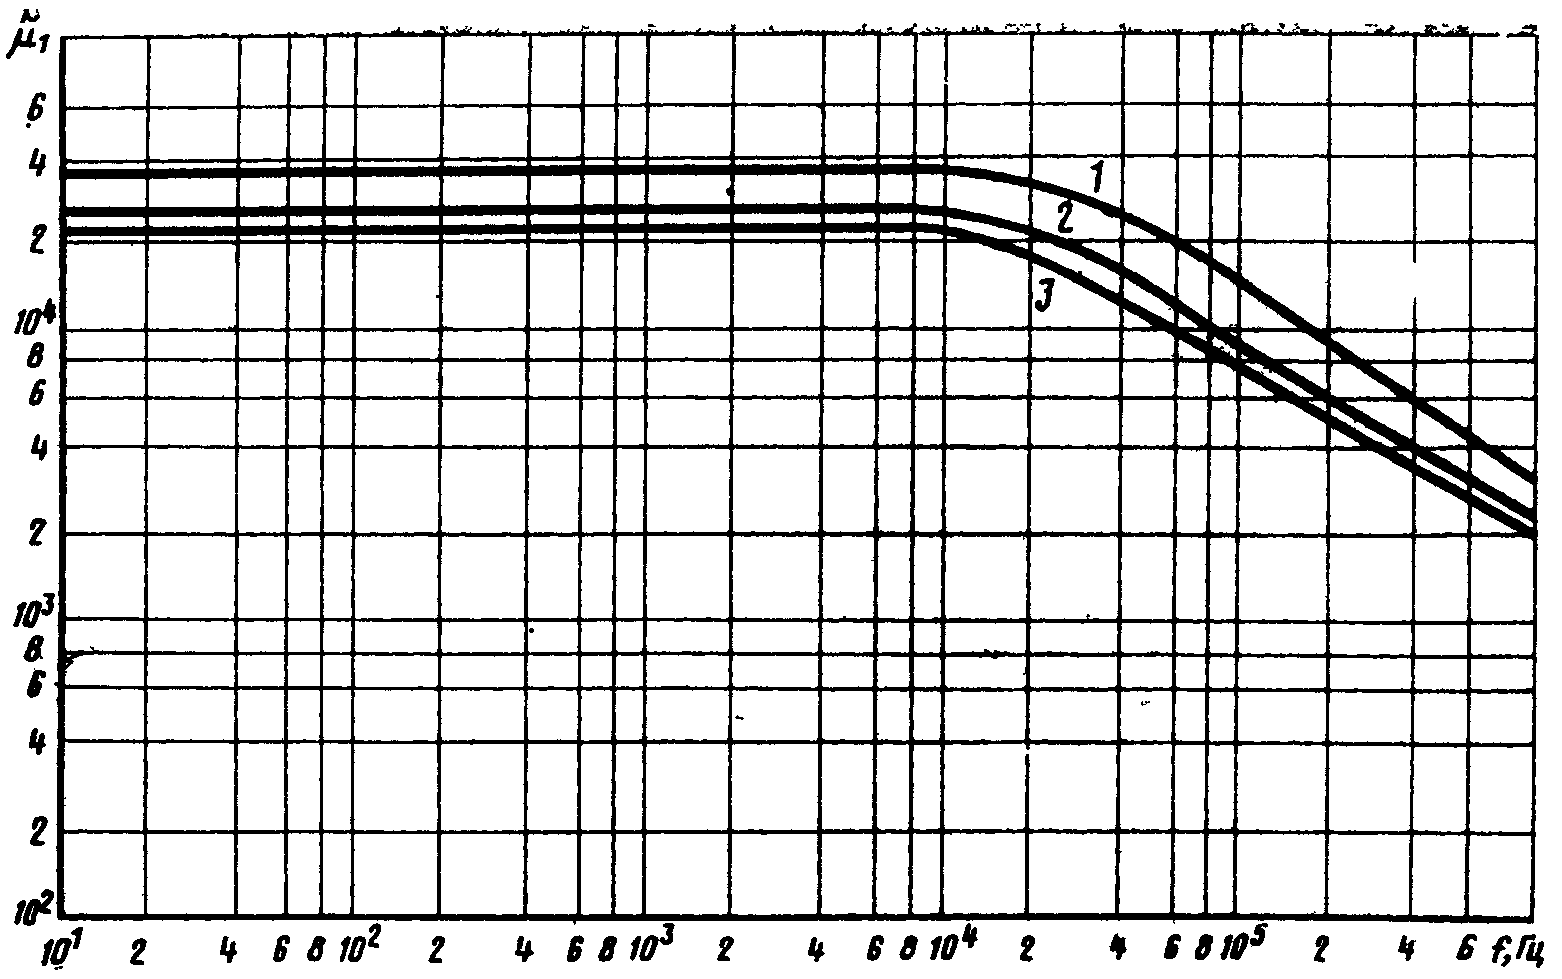
\tilde{\mu} — модуль комплексной относительной магнитной проницаемости: \mu_{1} — в поле напряженностью 0,10 А/м (1,25 мЭ);
\mu_{4} — в поле напряженностью 0,40 А/м (5 мЭ);
\mu_{r} — относительная обратимая магнитная проницаемость;
P_{0,5};P_{1,0};P_{1,5};P_{1,8};P_{2,0} — полные удельные потери на перемагничивание при магнитной индукции 0,5 Т (5 кГс); 1,0 Т (10 кГс); 1,5 Т (15 кГс); 1,8 Т (18 кГс); 2,0 Т (20 кГс).
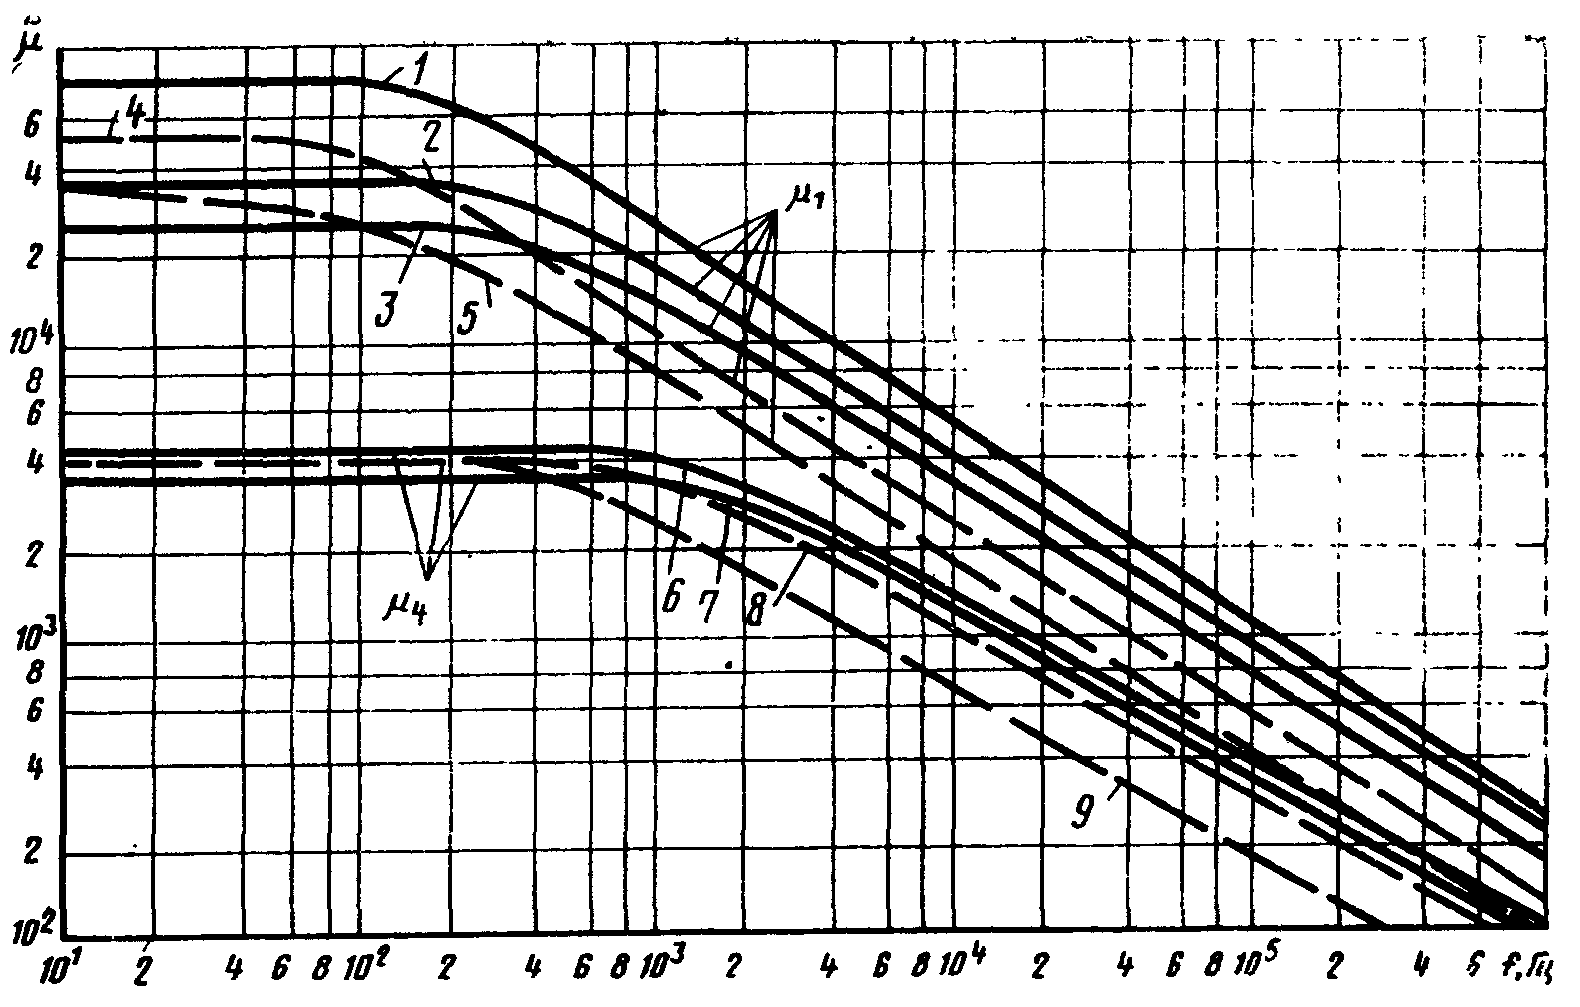
Зависимость \tilde{\mu} от частоты для сплавов марок:
1 — 81НМА толщиной 0,2 мм; 2 — 80НХС толщиной 0,2 мм;
3 — 79НМ толщиной 0,2 мм; 4 — 80НХС толщиной 0,35 мм;
5 — 79НМ толщиной 0,35 мм; 6 — 50НХС толщиной 0,2 мм;
7 — 50Н толщиной 0,2 мм; 8 — 50НХС толщиной 0,35 мм;
9 — 50Н толщиной 0,35 мм
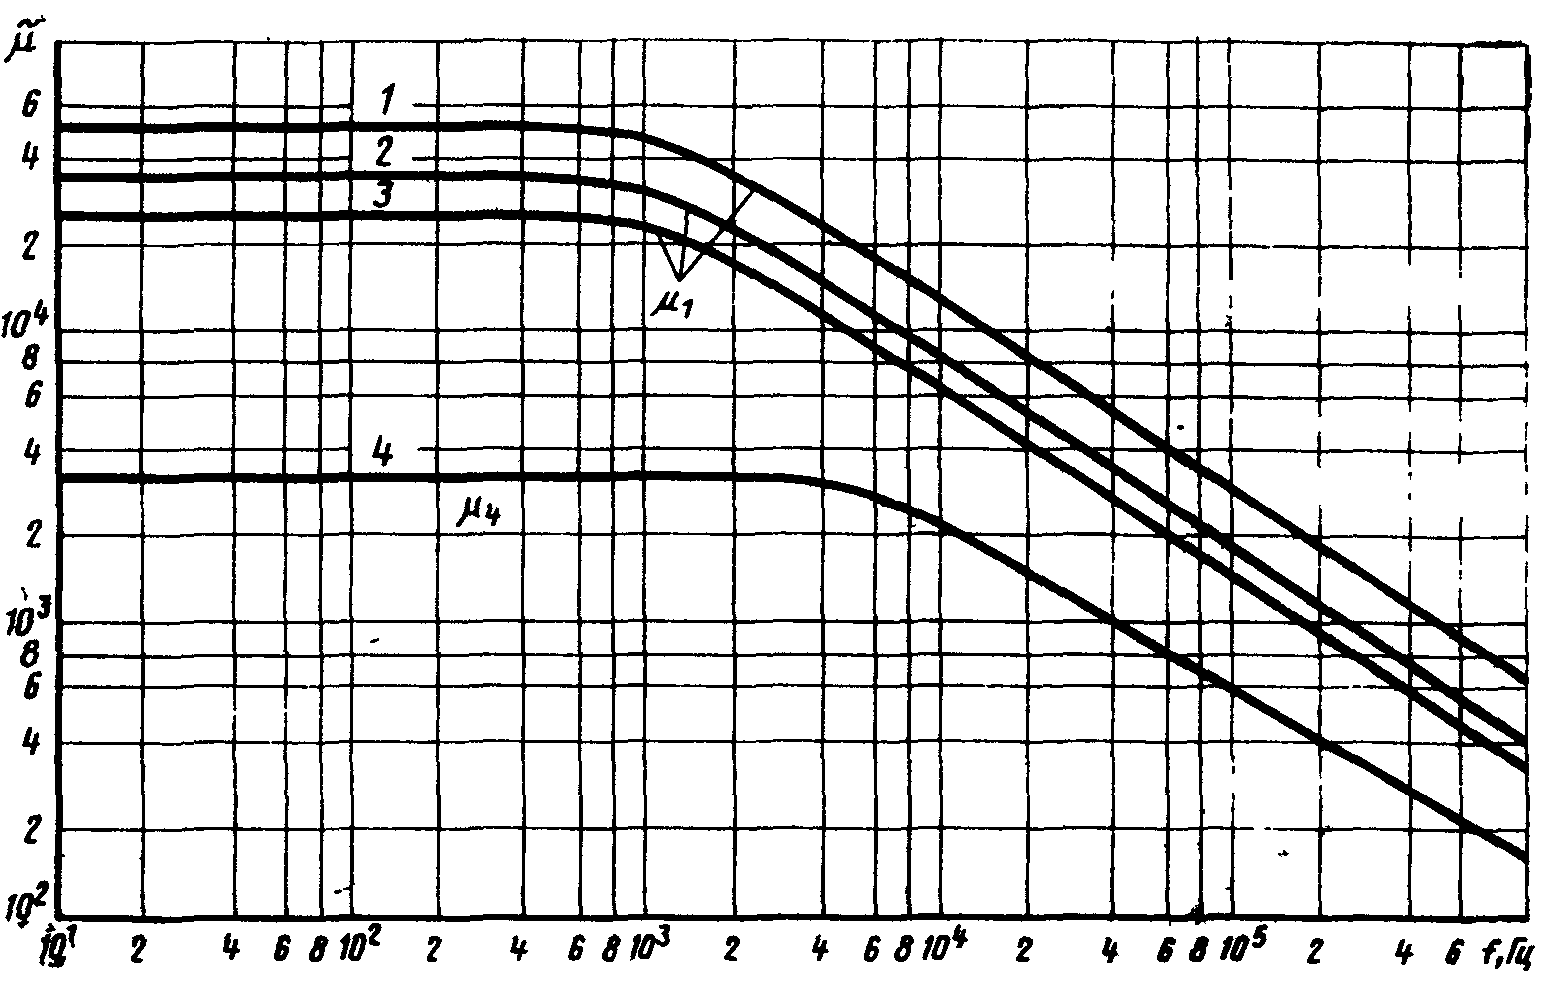
1 — 81НМА и 83НФ; 2 — 80НХС; 3 — 79НМ; 4 — 50Н
1 — 81НМА и 83НФ; 2 — 80НХС; 3 — 79НМ; 4 — 50НХС; 5 — 50Н
1 — 83НФ; 2 — 80НХС; 3 — 79НМ
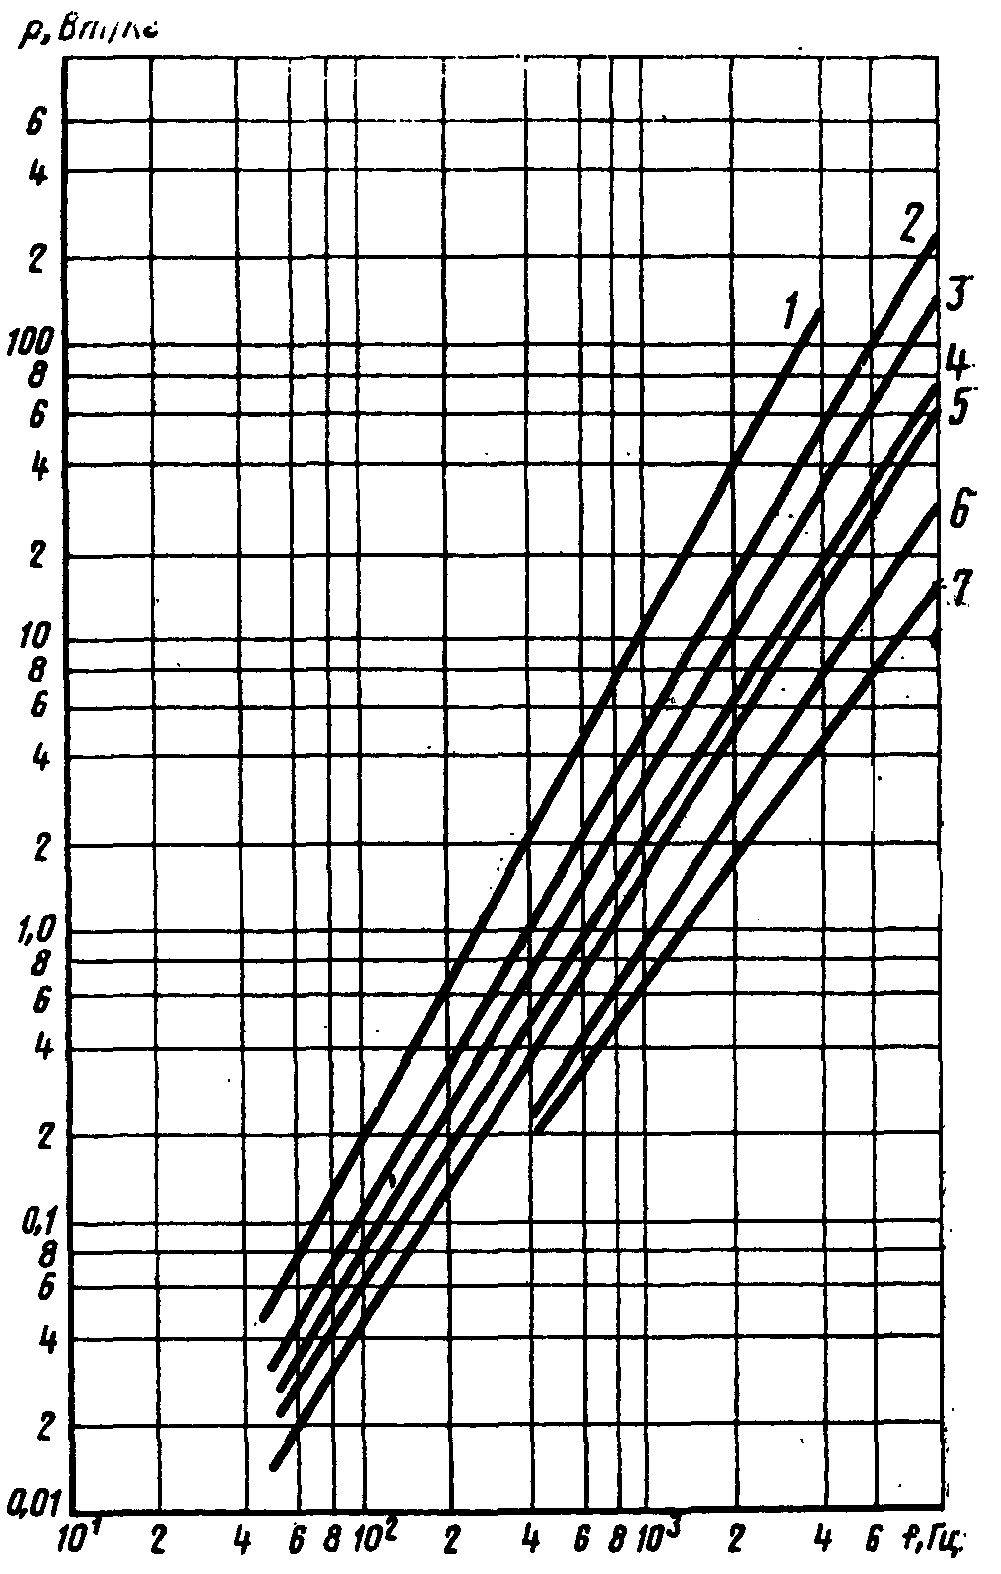
Зависимость P_{0,5} от частоты для сплавов марок:
1 — 79НМ и 80НХС толщиной 0,35 мм;
2 — 79НМ толщиной 0,2 мм; 3 — 80НХС толщиной 0,2 мм;
4 — 79НМ толщиной 0,1 мм; 5 — 80НХС толщиной 0,1 мм;
6 — 79НМ и 80НХС толщиной 0,05 мм;
7 — 79НМ толщиной 0,02 мм
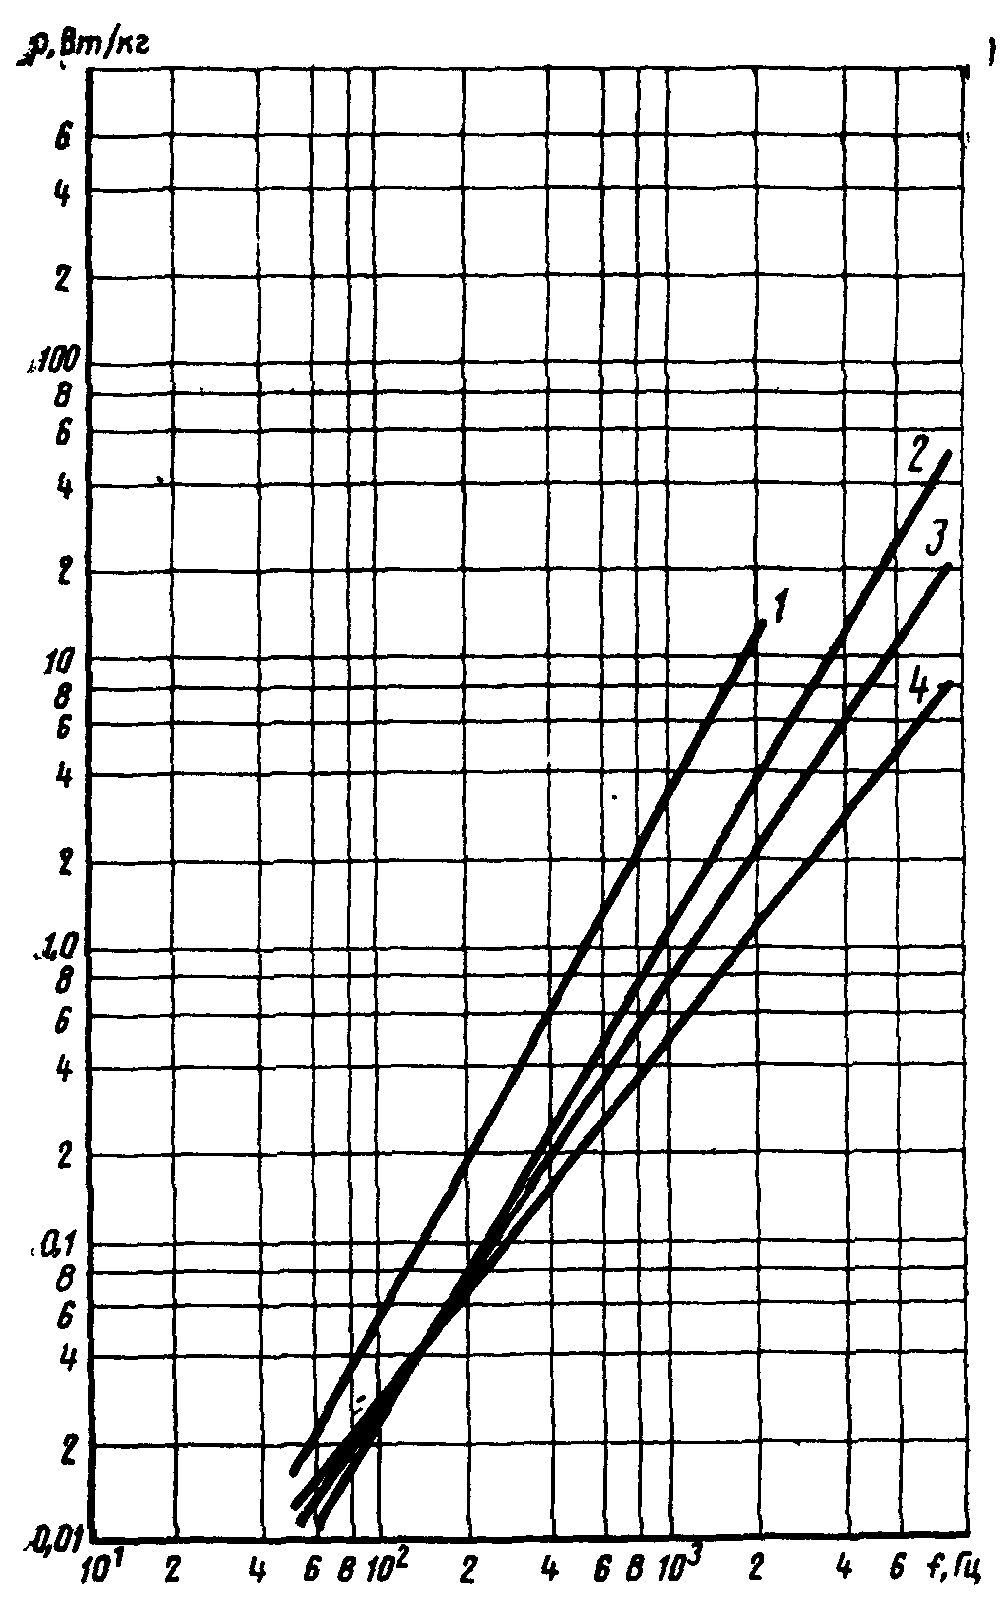
2 — 81НМА и 83НФ толщиной 0,1 мм;
3 — 81НМА и 83НФ толщиной 0,05 мм;
4 — 83НФ толщиной 0,02 мм
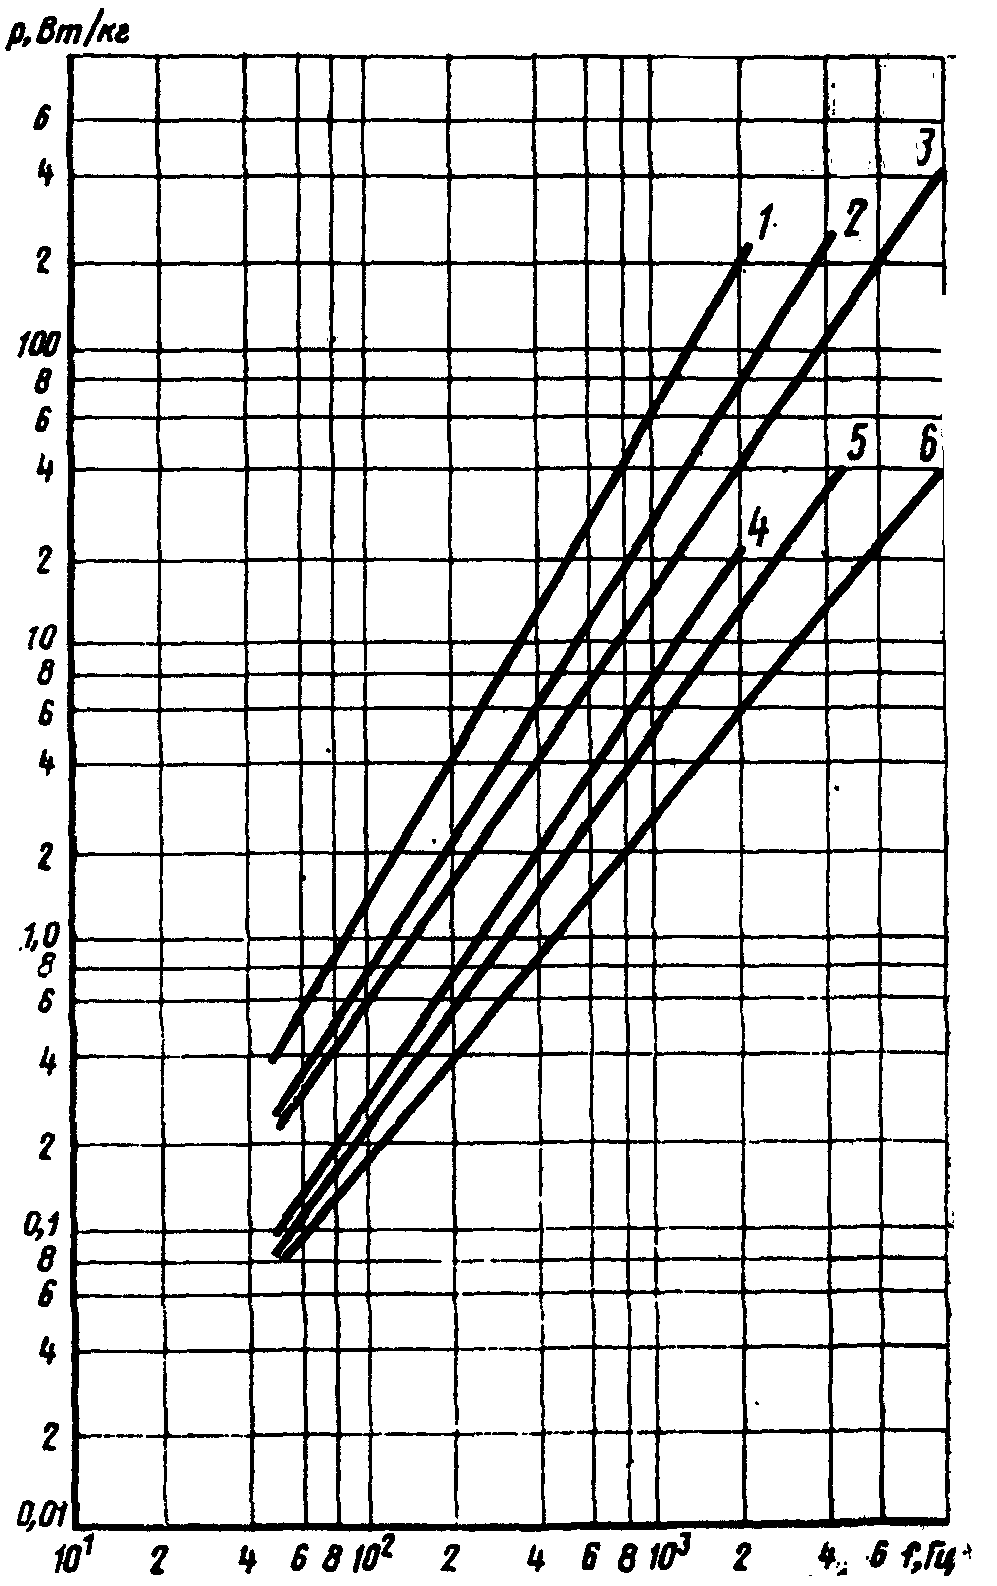
Зависимость P_{1,0} от частоты для сплава марки 50Н:
1 — толщиной 0,35 мм; 2 — толщиной 0,2 мм;
3 — толщиной 0,1 мм
Зависимость P_{0,5} от частоты для сплава марки 50НХС:
4 — толщиной 0,35 мм; 5 — толщиной 0,25 мм;
6 — толщиной 0,05 мм
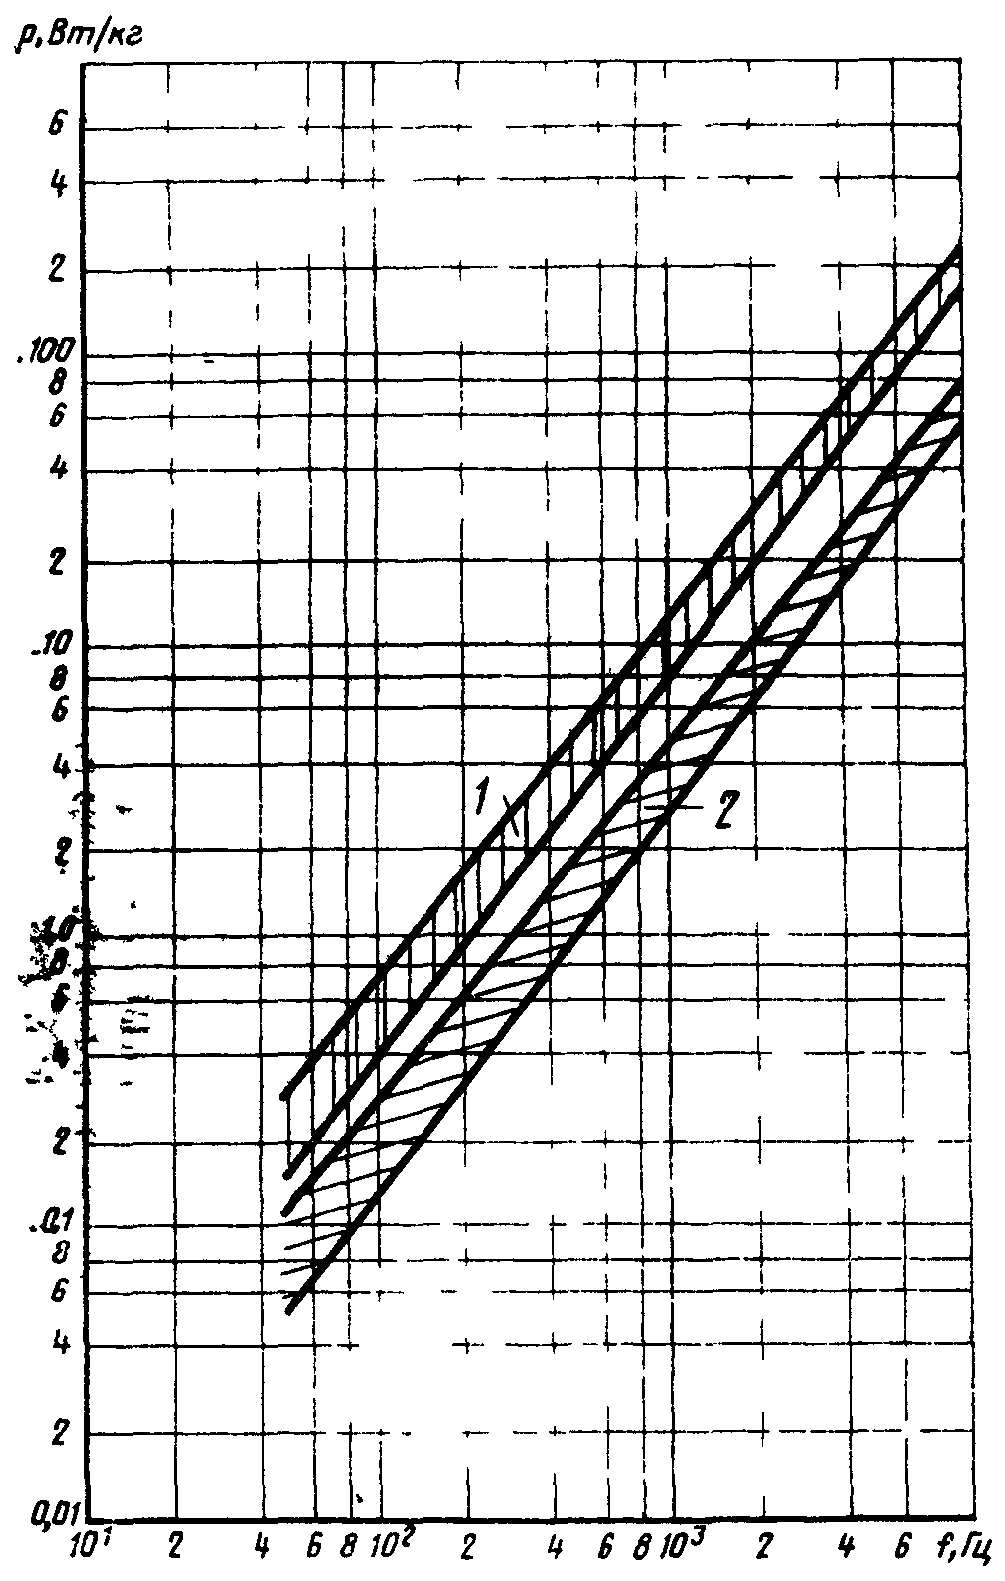
Зависимость удельных потерь
от частоты в лентах толщиной
0,05 мм для сплавов марок 50НП, 68НМП, 34НКМП,
35НКХСП и 40НКМП:
1 — при индукции 1,0 Т; 2 — при индукции 0,5 Т
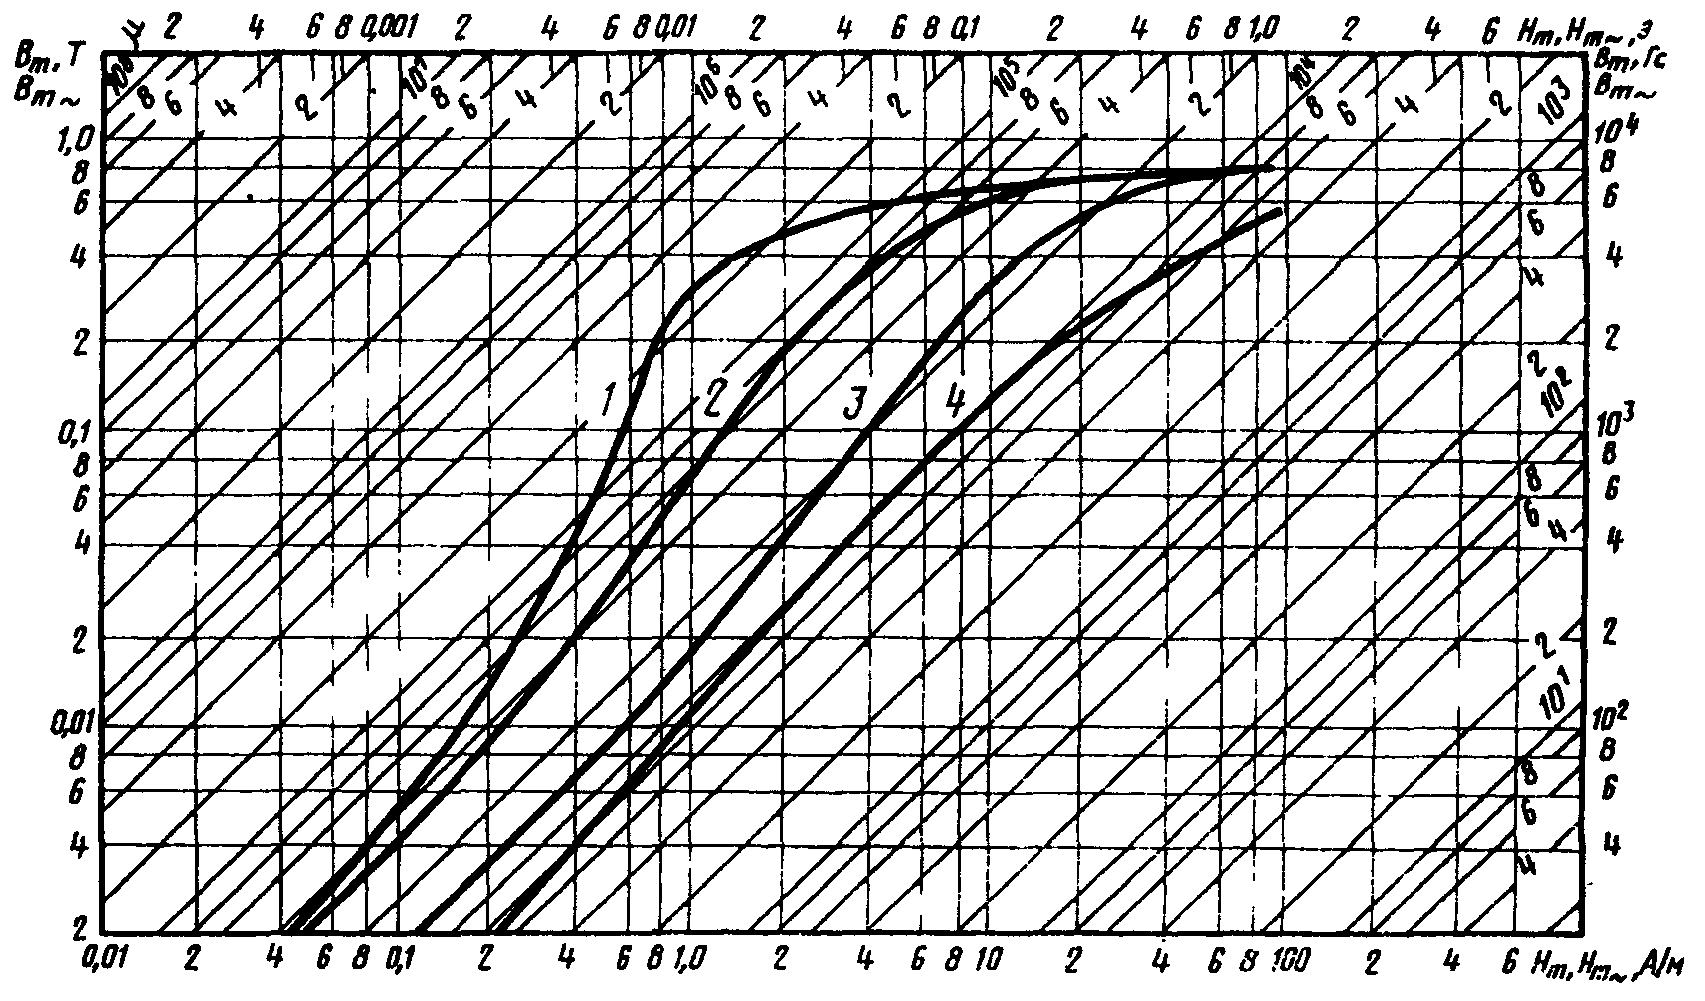
1 — 0 Гц; 2 — 50 Гц; 3 — 400 Гц; 4 — 1000 Гц
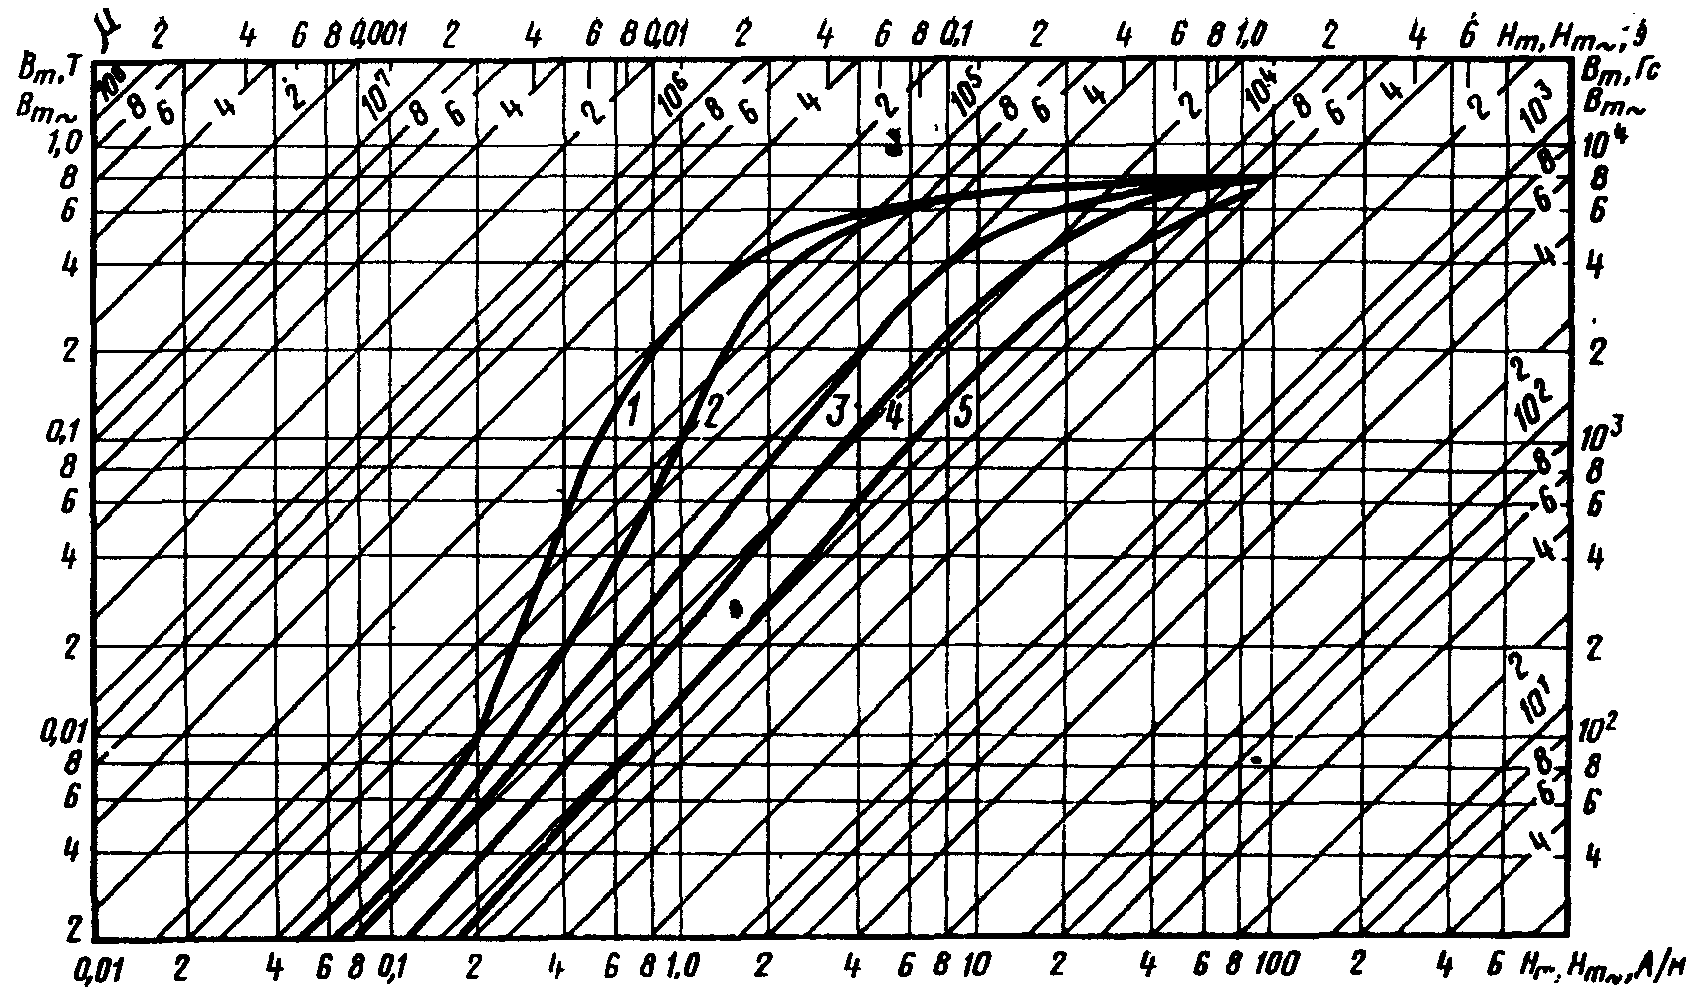
Кривые намагничивания сплава марки 79НМ
толщиной 0,2 мм для частот:
1 — 0 Гц; 2 — 50 Гц; 3 — 400 Гц;
4 — 1000 Гц; 5 — 2000 Гц
Кривые намагничивания сплава марки 79НМ
толщиной 0,1 мм для частот:
1 — 0 Гц; 2 — 50 Гц; 3 — 400 Гц;
4 — 1000 Гц; 5 — 2000 Гц;
6 — 4000 Гц; 7 — 10000 Гц
Кривые намагничивания сплава марки 79НМ
толщиной 0,02 мм для частот:
1 — 0 Гц; 2 — 400 Гц; 3 — 2000 Гц;
4 — 4000 Гц; 5 — 10000 Гц
Кривые намагничивания сплава марки 80НХС
толщиной 0,1 мм для частот:
1 — 0 Гц; 2 — 50 Гц; 3 — 400 Гц;
4 — 1000 Гц; 5 — 2000 Гц;
6 — 4000 Гц; 7 — 10000 Гц
Кривые намагничивания сплава марки 80НХС
толщиной 0,2 мм для частот:
1 — 0 Гц; 2 — 400 Гц; 3 — 1000 Гц; 4 — 2000 Гц;
5 — 4000 Гц; 6 — 10000 Гц
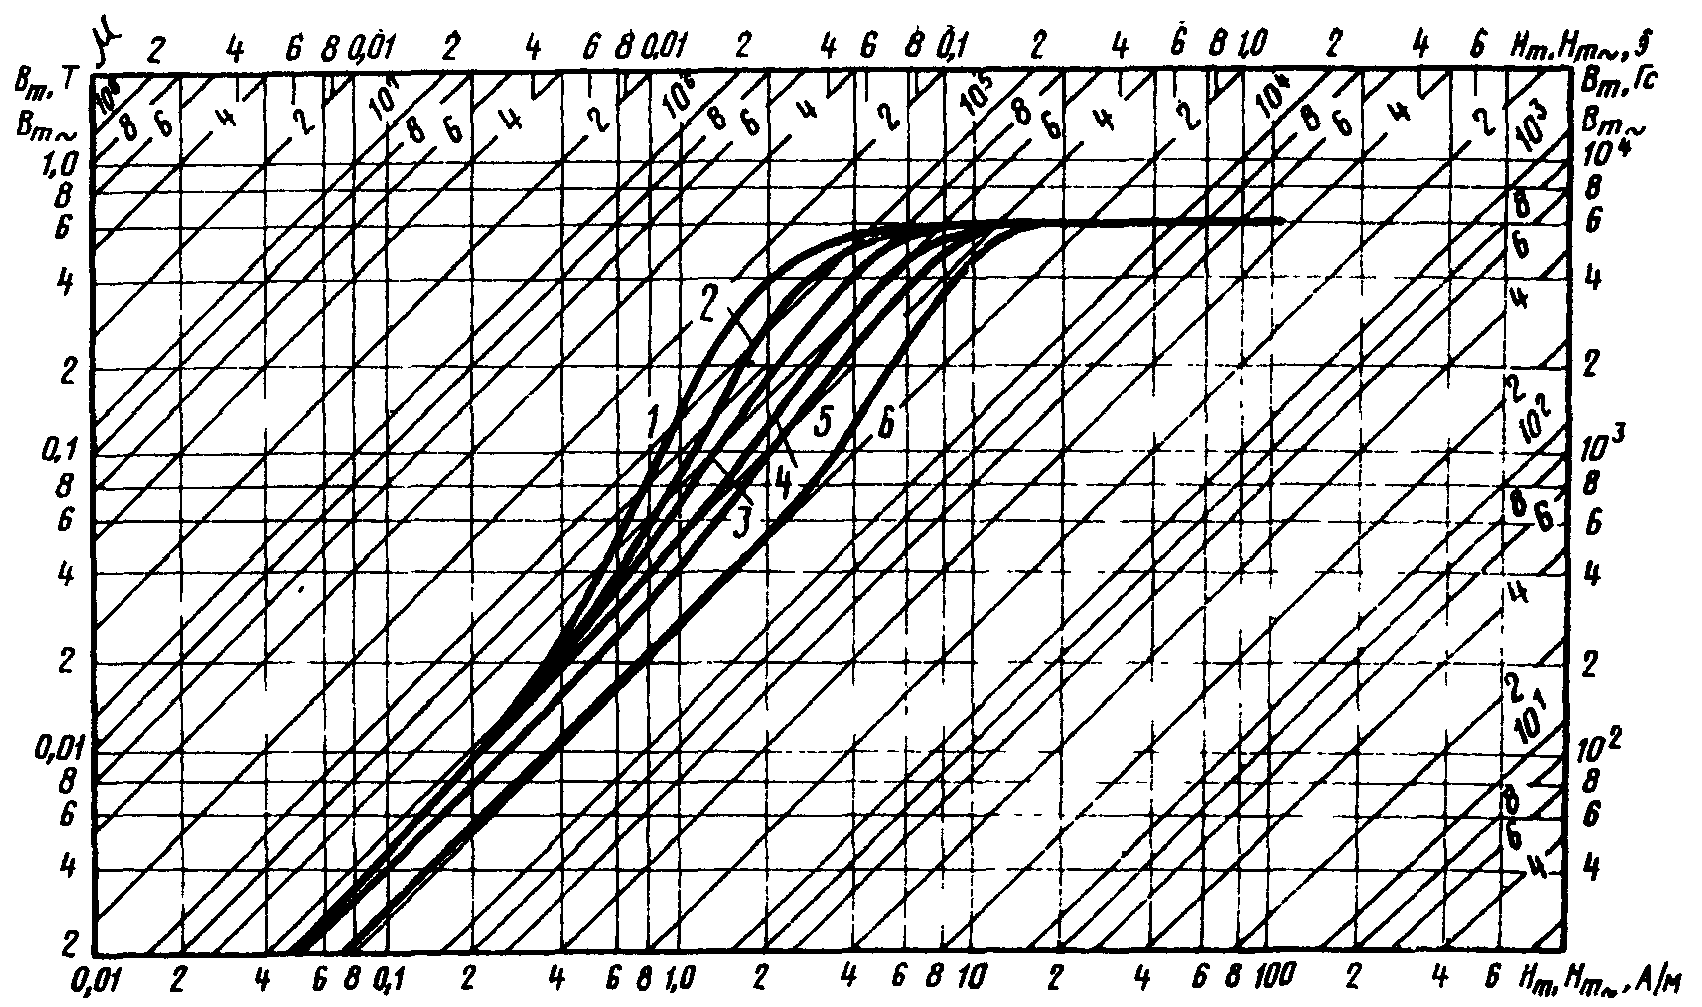
Кривые намагничивания сплава марки 80НХС
толщиной 0,05 мм для частот:
1 — 0 Гц; 2 — 400 Гц; 3 — 1000 Гц; 4 — 2000 Гц;
5 — 4000 Гц; 6 — 10000 Гц
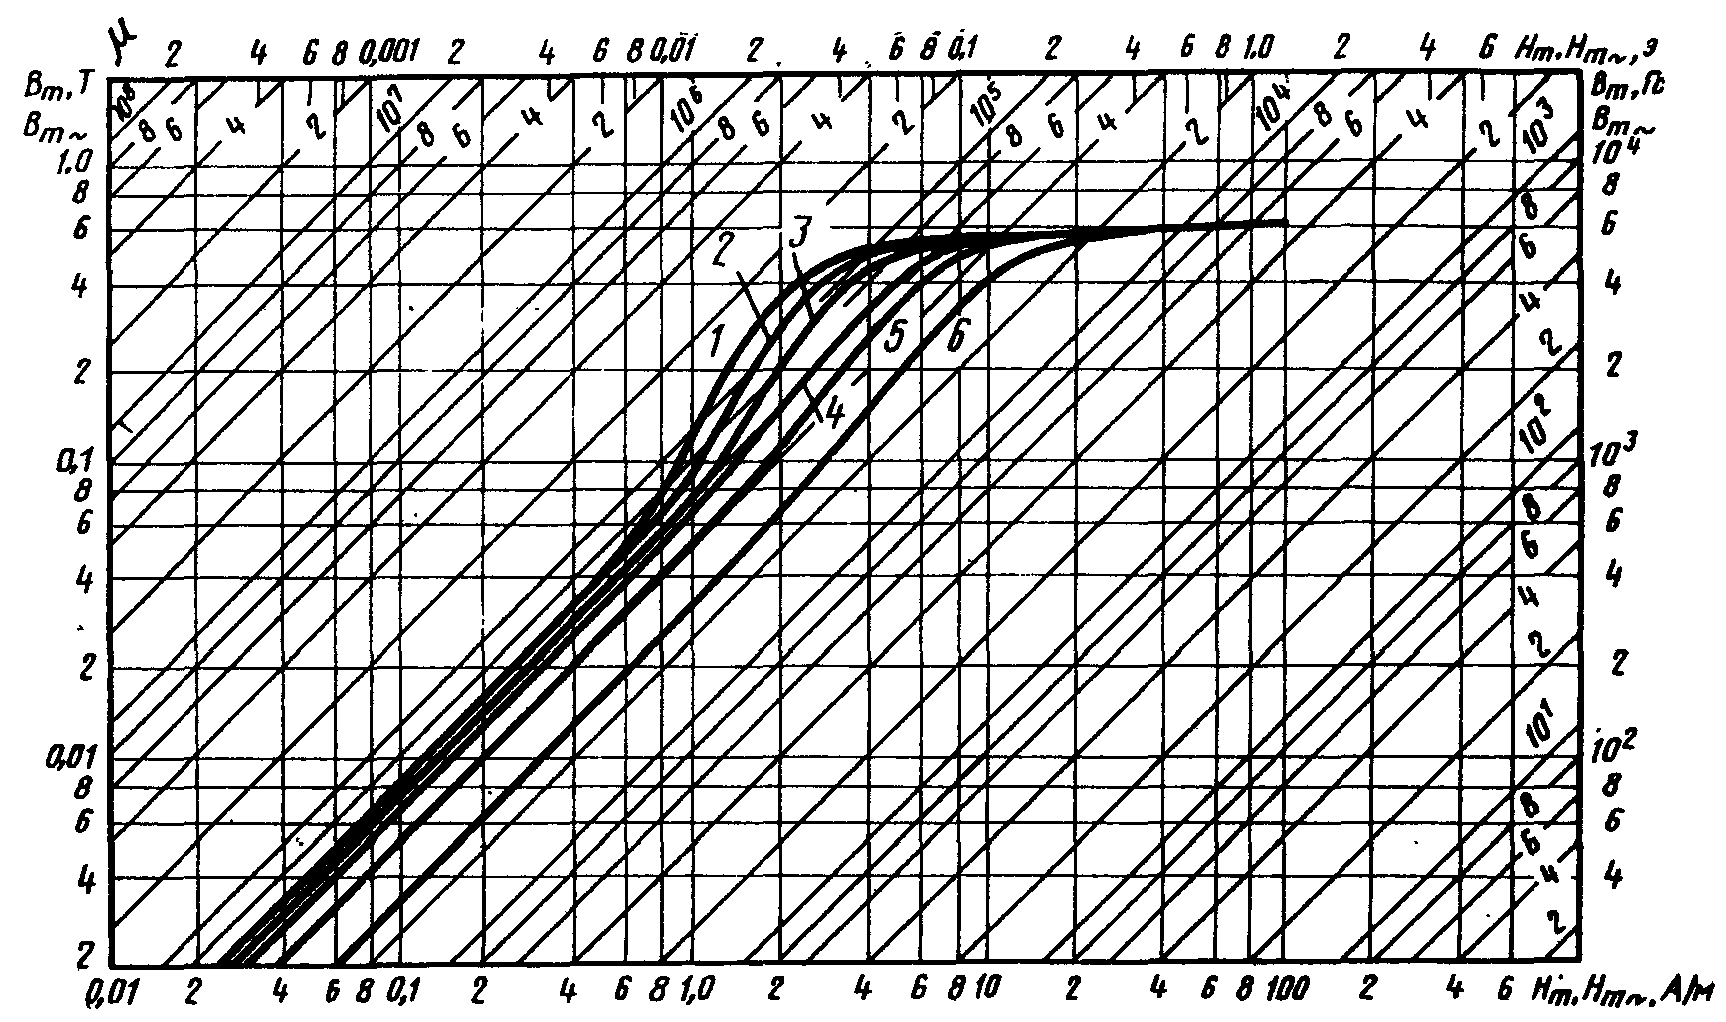
Кривые намагничивания сплава марки 83НФ
толщиной 0,05 мм для частот:
1 — 0 Гц; 2 — 400 Гц; 3 — 1000 Гц; 4 — 2000 Гц;
5 — 4000 Гц; 6 — 10000 Гц
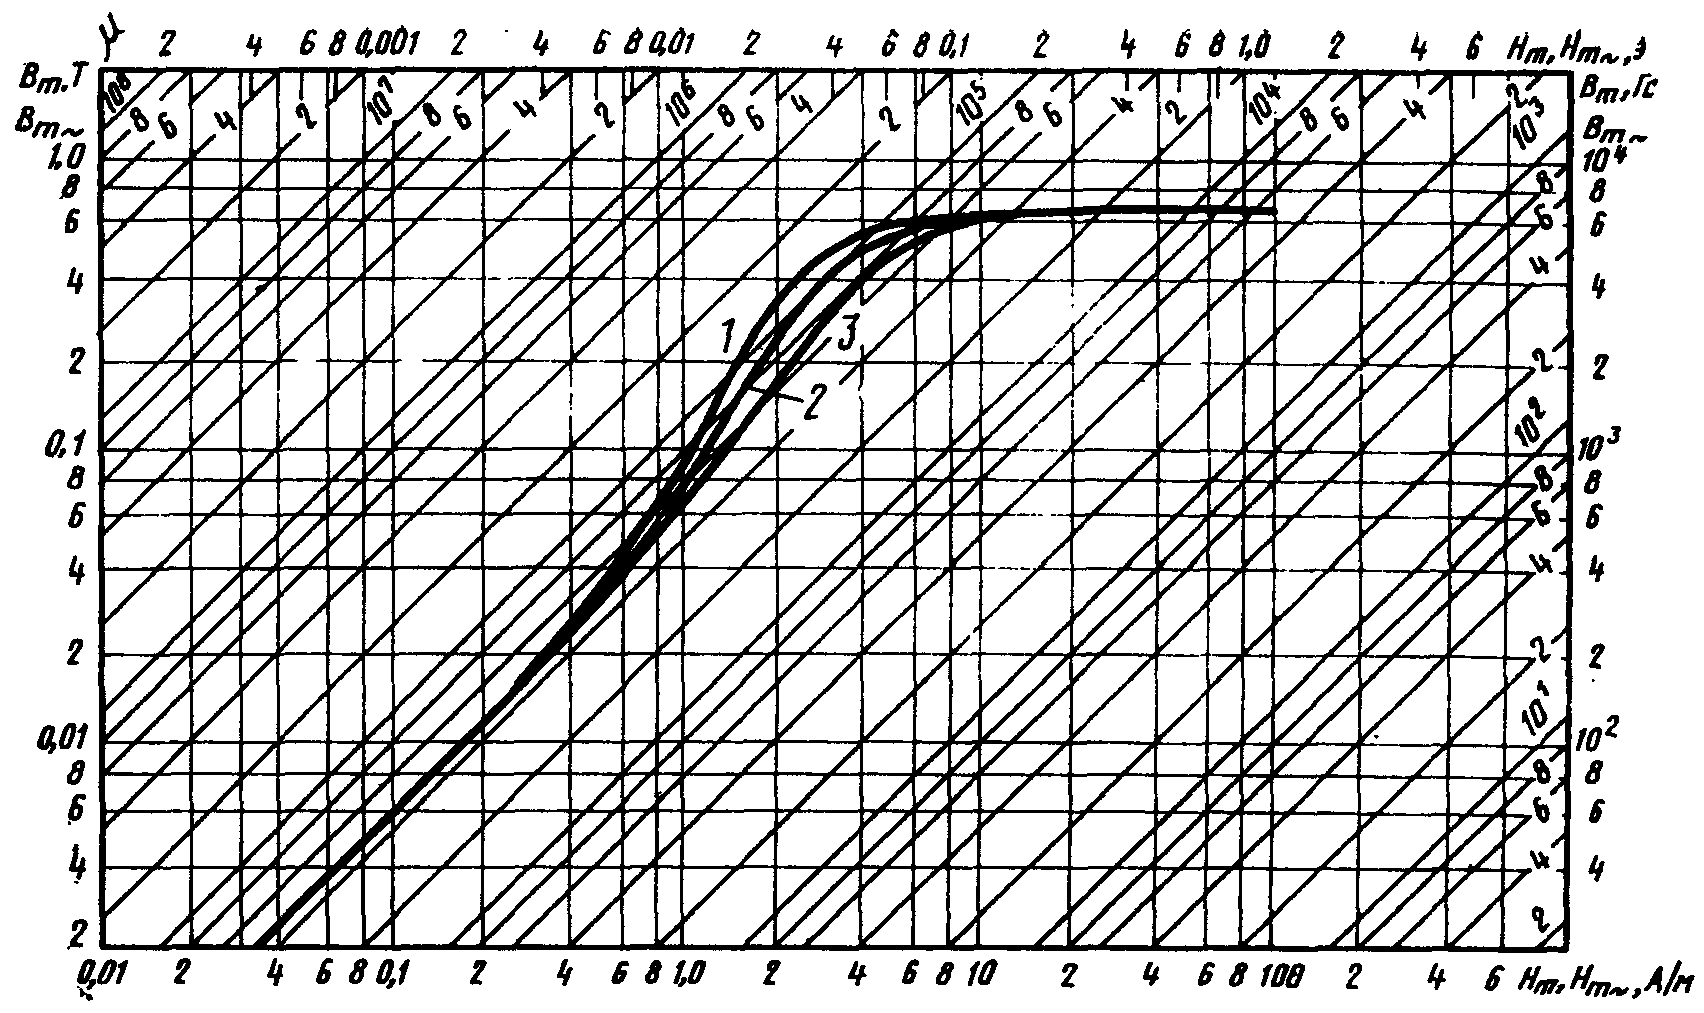
1 — 0 Гц; 2 — от 200 до 4000 Гц; 3 — 10000 Гц
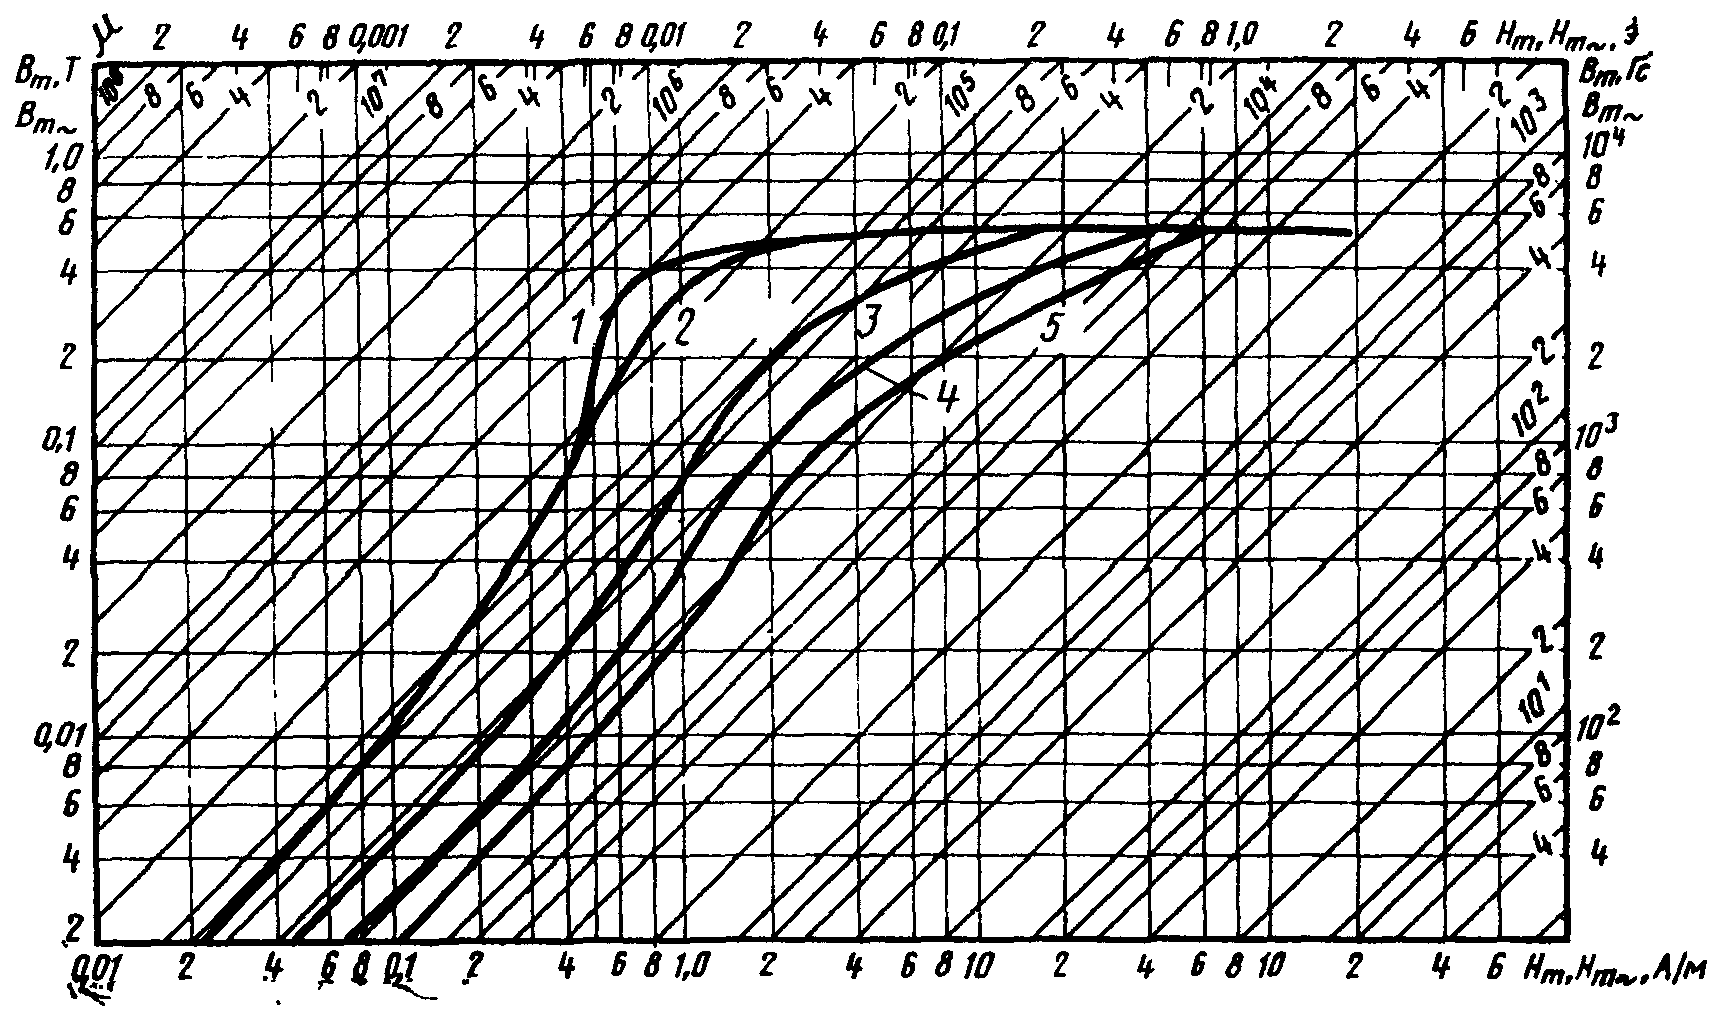
Кривые намагничивания сплава марки 81НМА
толщиной 0,2 мм для частот:
1 — 0 Гц; 2 — 50 Гц; 3 — 400 Гц;
4 — 1000 Гц; 5 — 2000 Гц
Кривые намагничивания сплава марки 81НМА
толщиной 0,1 мм для частот:
1 — 0 Гц; 2 — 400 Гц; 3 — 1000 Гц; 4 — 2000 Гц;
5 — 4000 Гц; 6 — 10000 Гц
Кривые намагничивания сплава марки 81НМА
толщиной 0,05 мм для частот:
1 — 0 Гц; 2 — 400 Гц; 3 — 1000 Гц; 4 — 2000 Гц;
5 — 4000 Гц; 6 — 10000 Гц
Кривые намагничивания сплава марки 50Н
толщиной 0,2 мм для частот:
1 — 0 Гц; 2 — 50 Гц; 3 — 400 Гц;
4 — 1000 Гц; 5 — 2000 Гц;
6 — 4000 Гц; 7 — 10000 Гц
Кривые намагничивания сплава марки 50Н
толщиной 0,1 мм для частот:
1 — 0 Гц; 2 — 50 Гц; 3 — 400 Гц;
4 — 1000 Гц; 5 — 2000 Гц;
6 — 4000 Гц; 7 — 10000 Гц
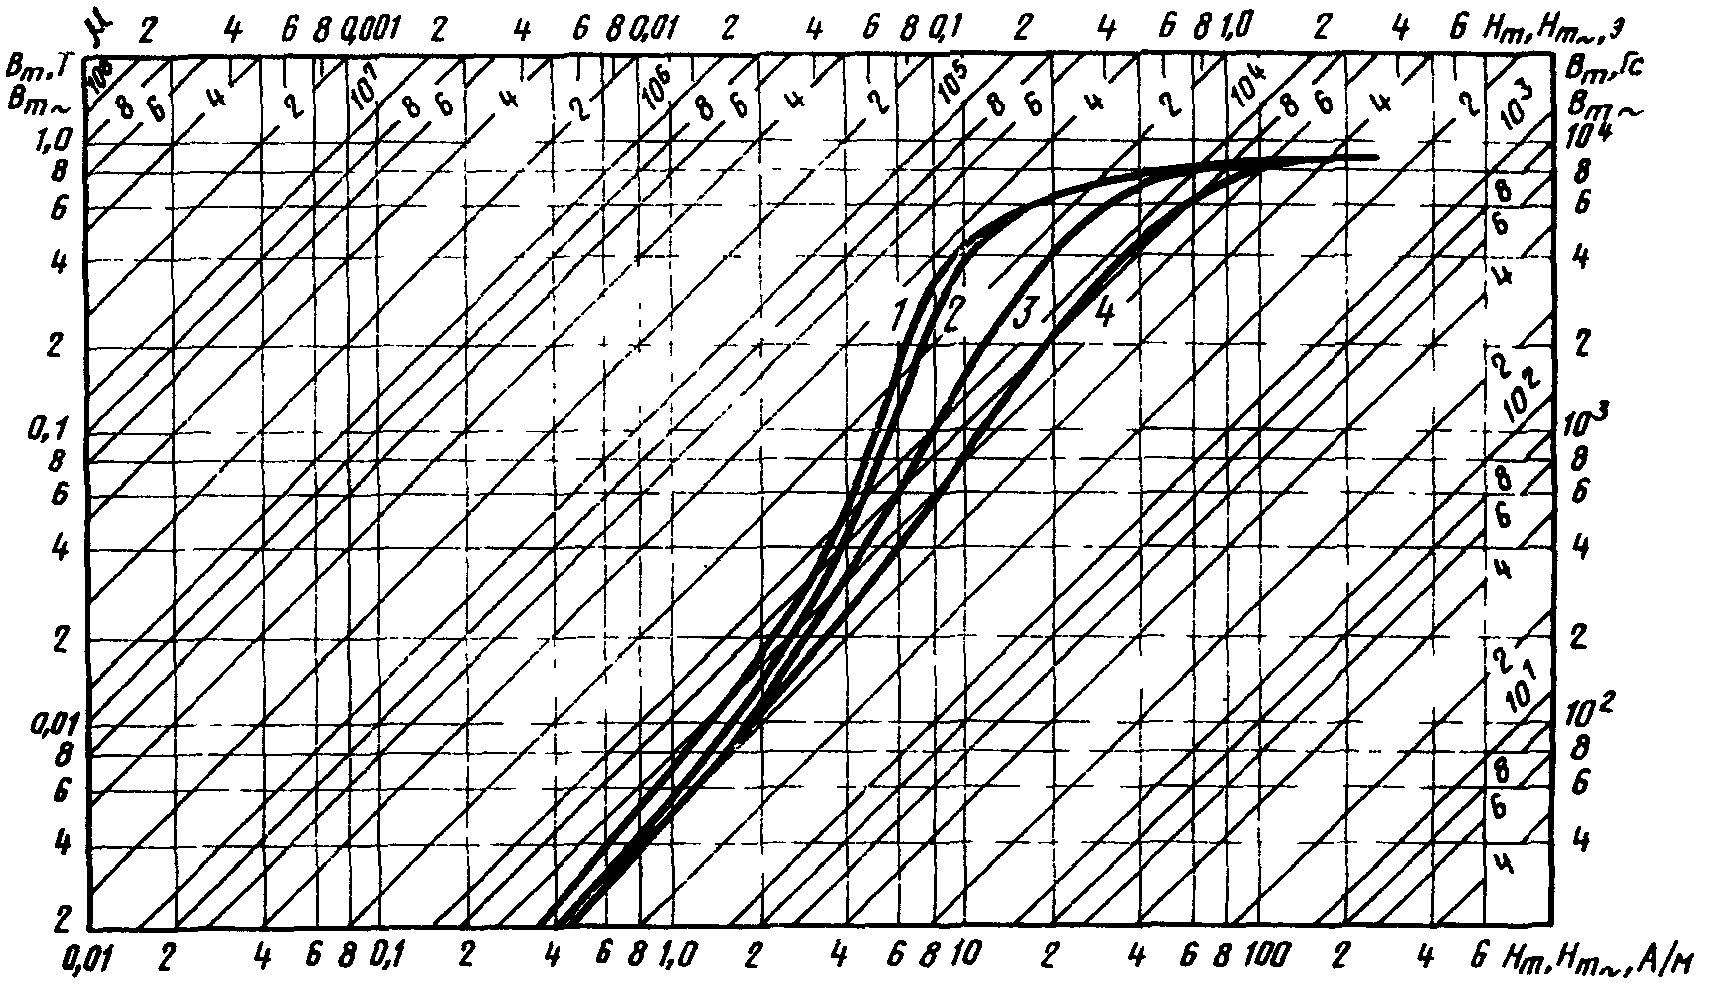
1 — 0 Гц; 2 — 50 Гц; 3 — 400 Гц; 4 — 1000 Гц
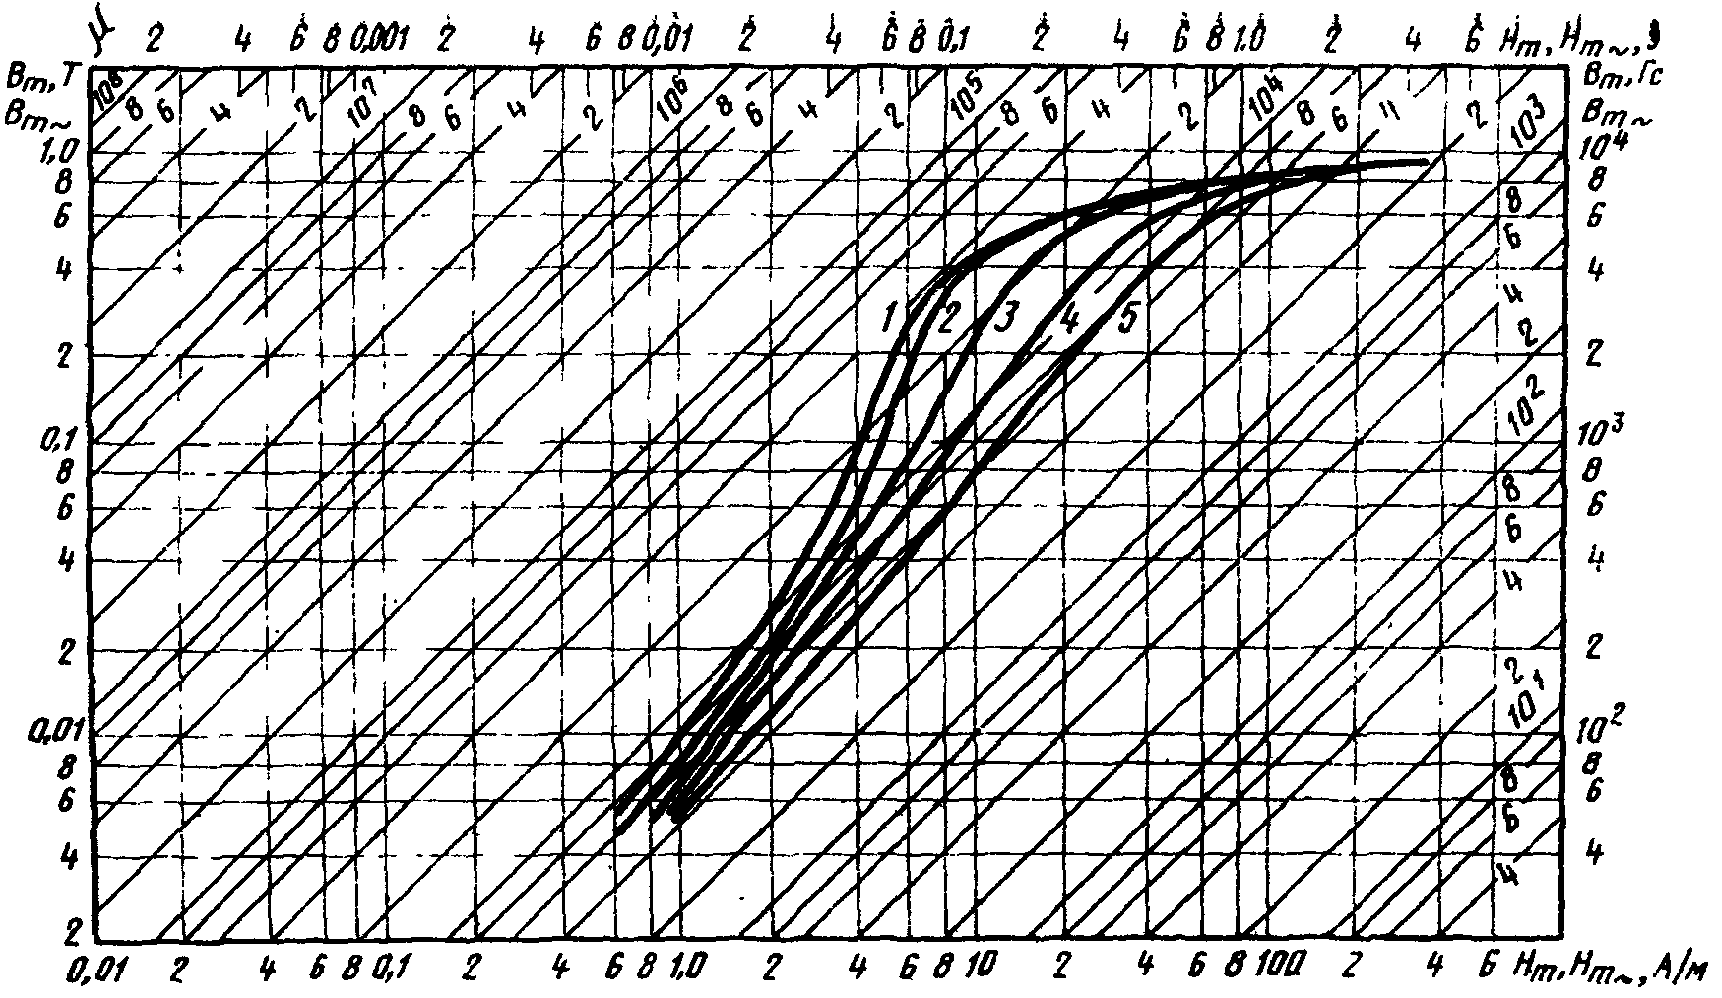
Кривые намагничивания сплава марки 50НХС
толщиной 0,25 мм для частот:
1 — 0 Гц; 2 — 50 Гц; 3 — 400 Гц;
4 — 1000 Гц; 5 — 2000 Гц
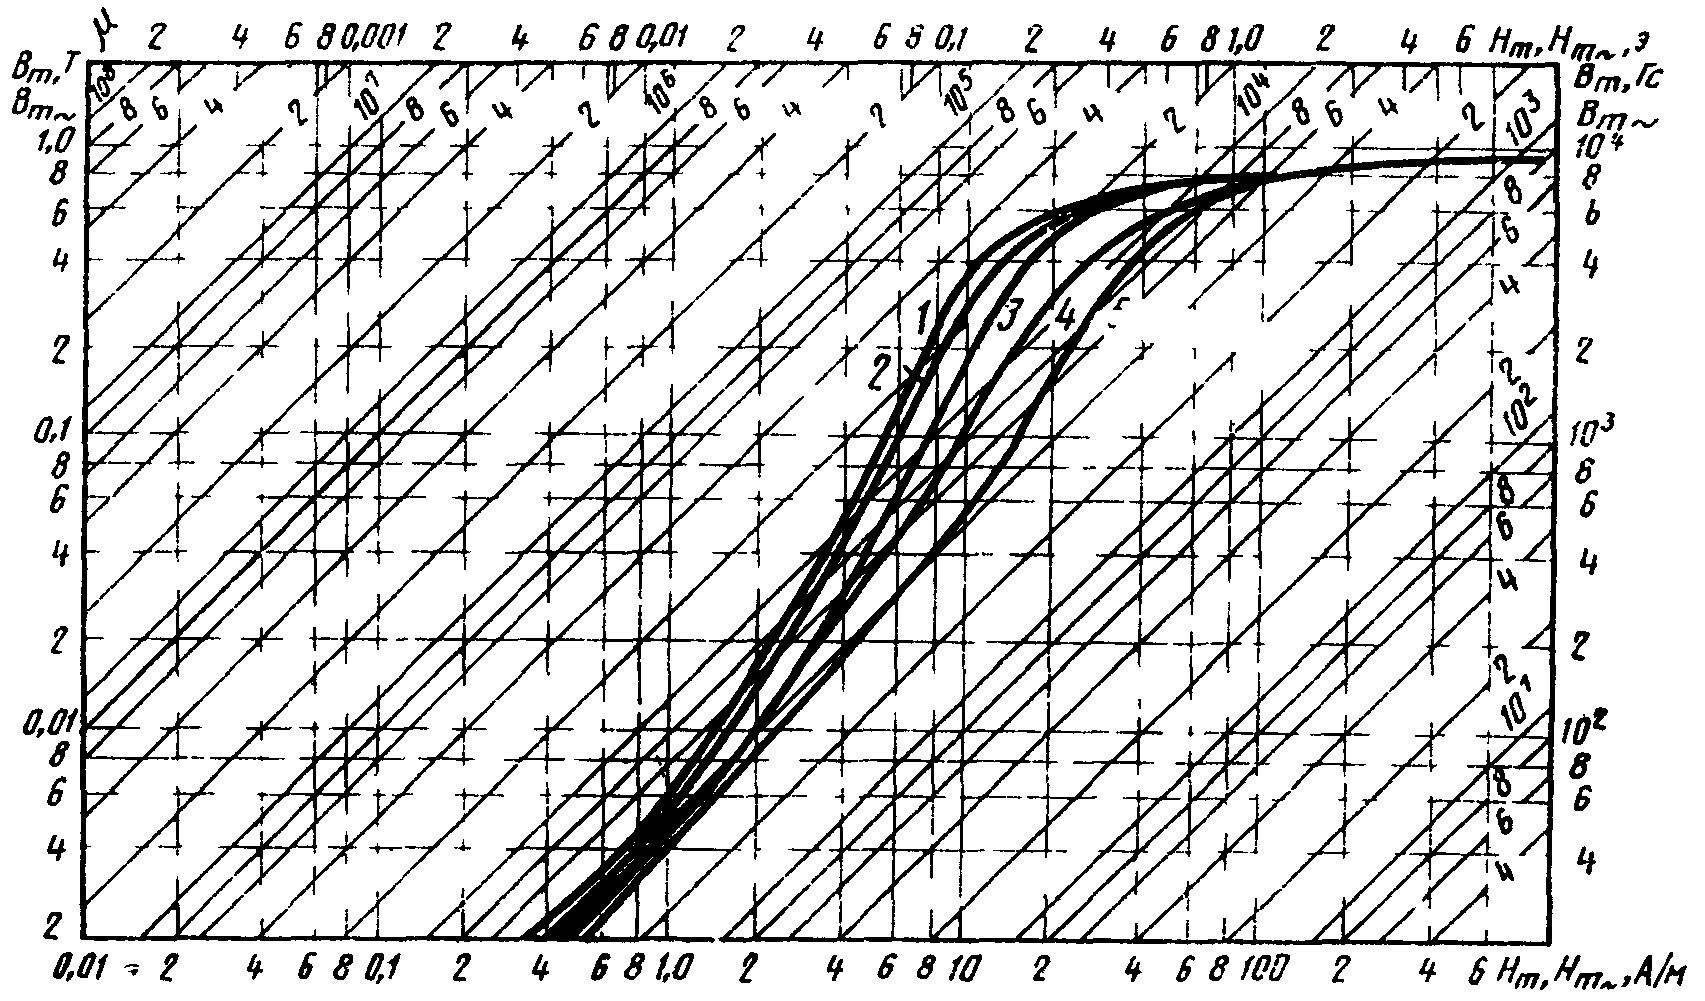
Кривые намагничивания сплава марки 50НХС
толщиной 0,1 мм для частот:
1 — 0 Гц; 2 — 400 Гц; 3 — 1000 Гц;
4 — 4000 Гц; 5 — 10000 Гц
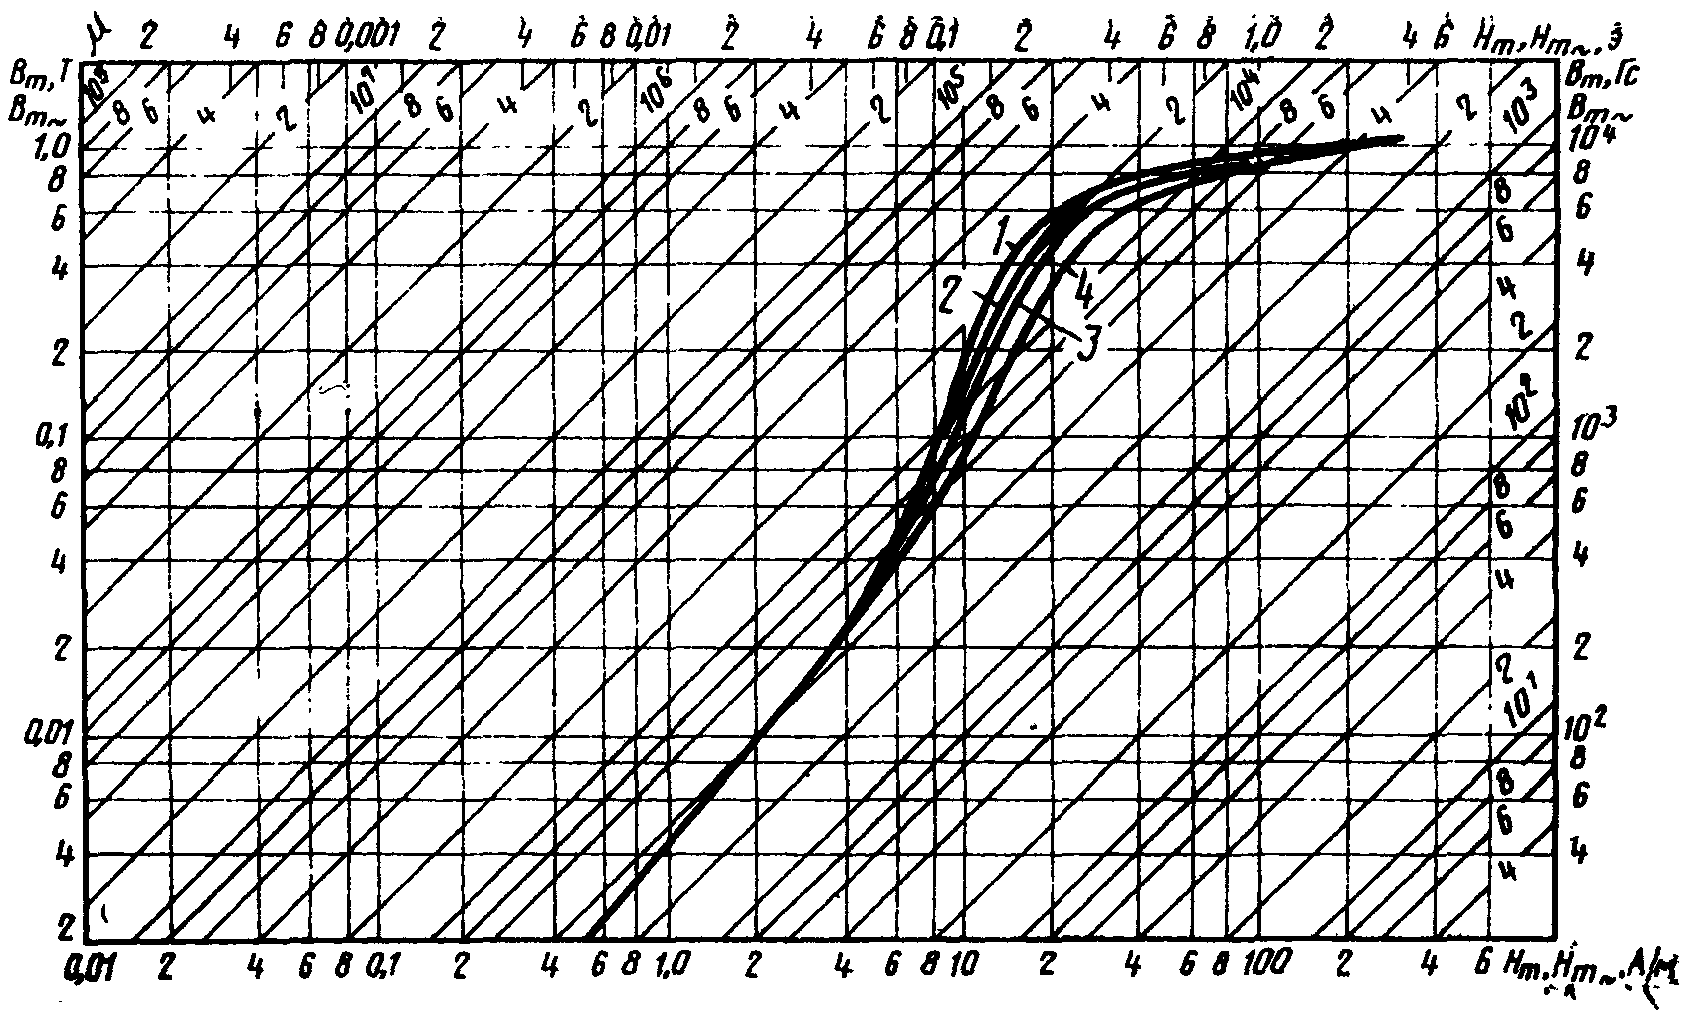
1 — 0 Гц; 2 — 1000 Гц; 3 — 4000 Гц; 4 — 10000 Гц
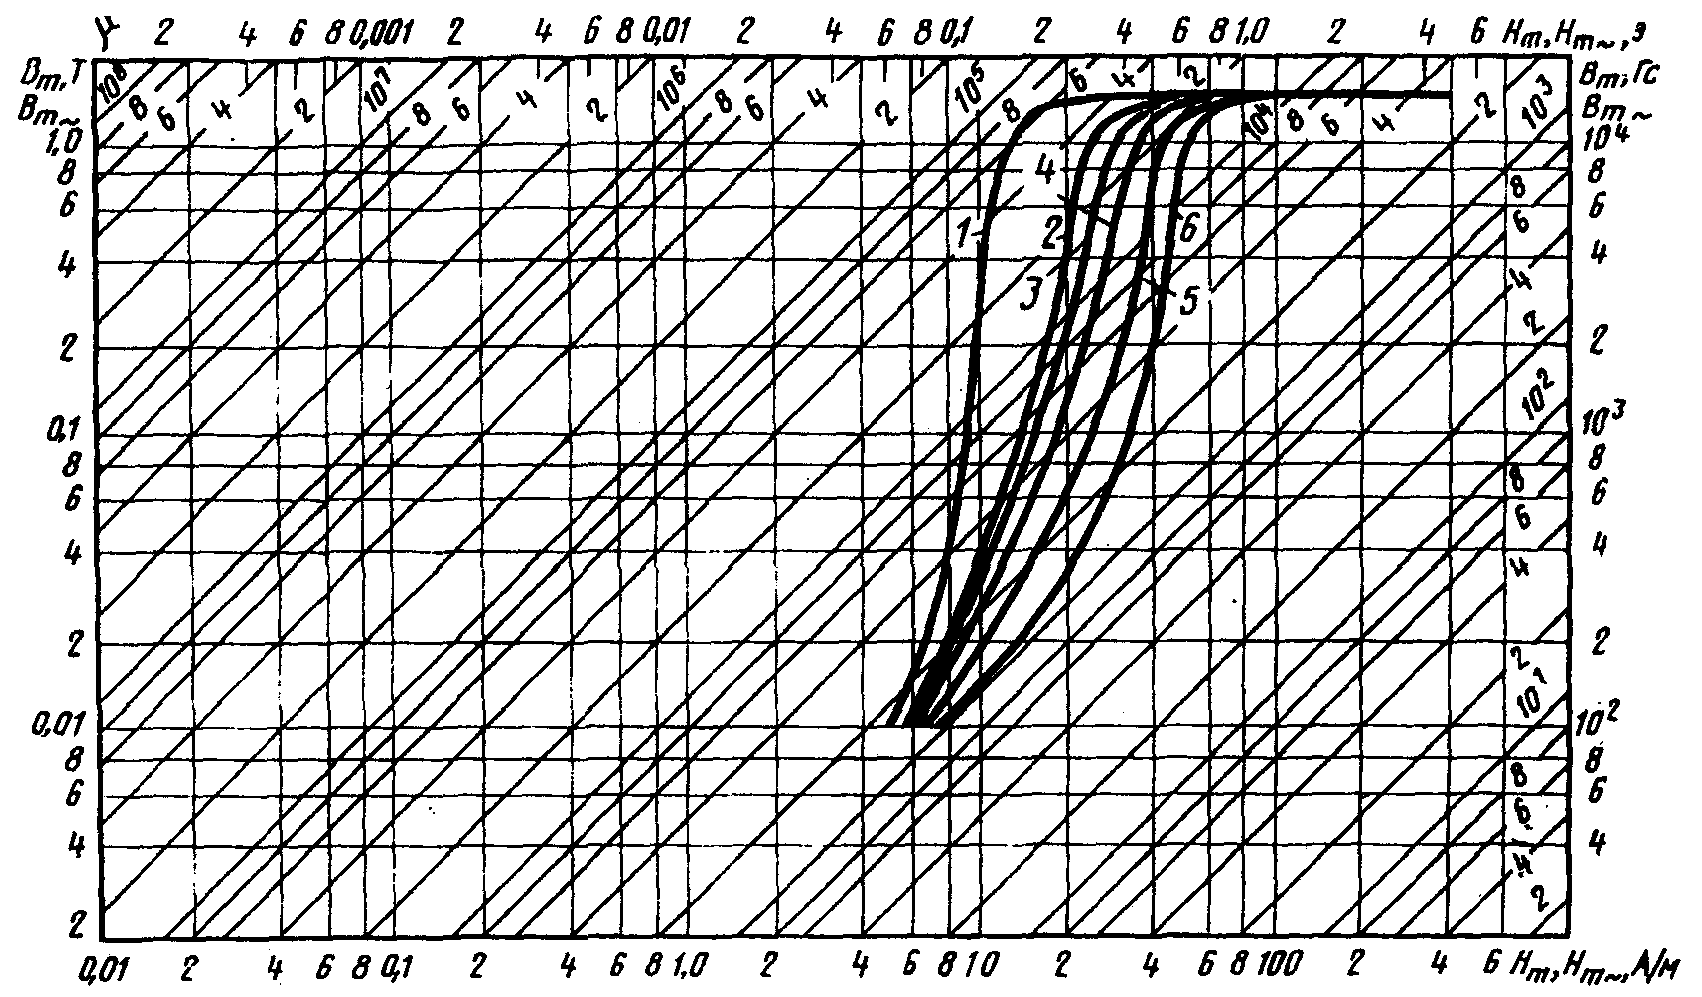
Кривые намагничивания сплава марки 50НП
толщиной 0,05 мм для частот:
1 — 0 Гц; 2 — 400 Гц; 3 — 1000 Гц; 4 — 2000 Гц;
5 — 4000 Гц; 6 — 10000 Гц
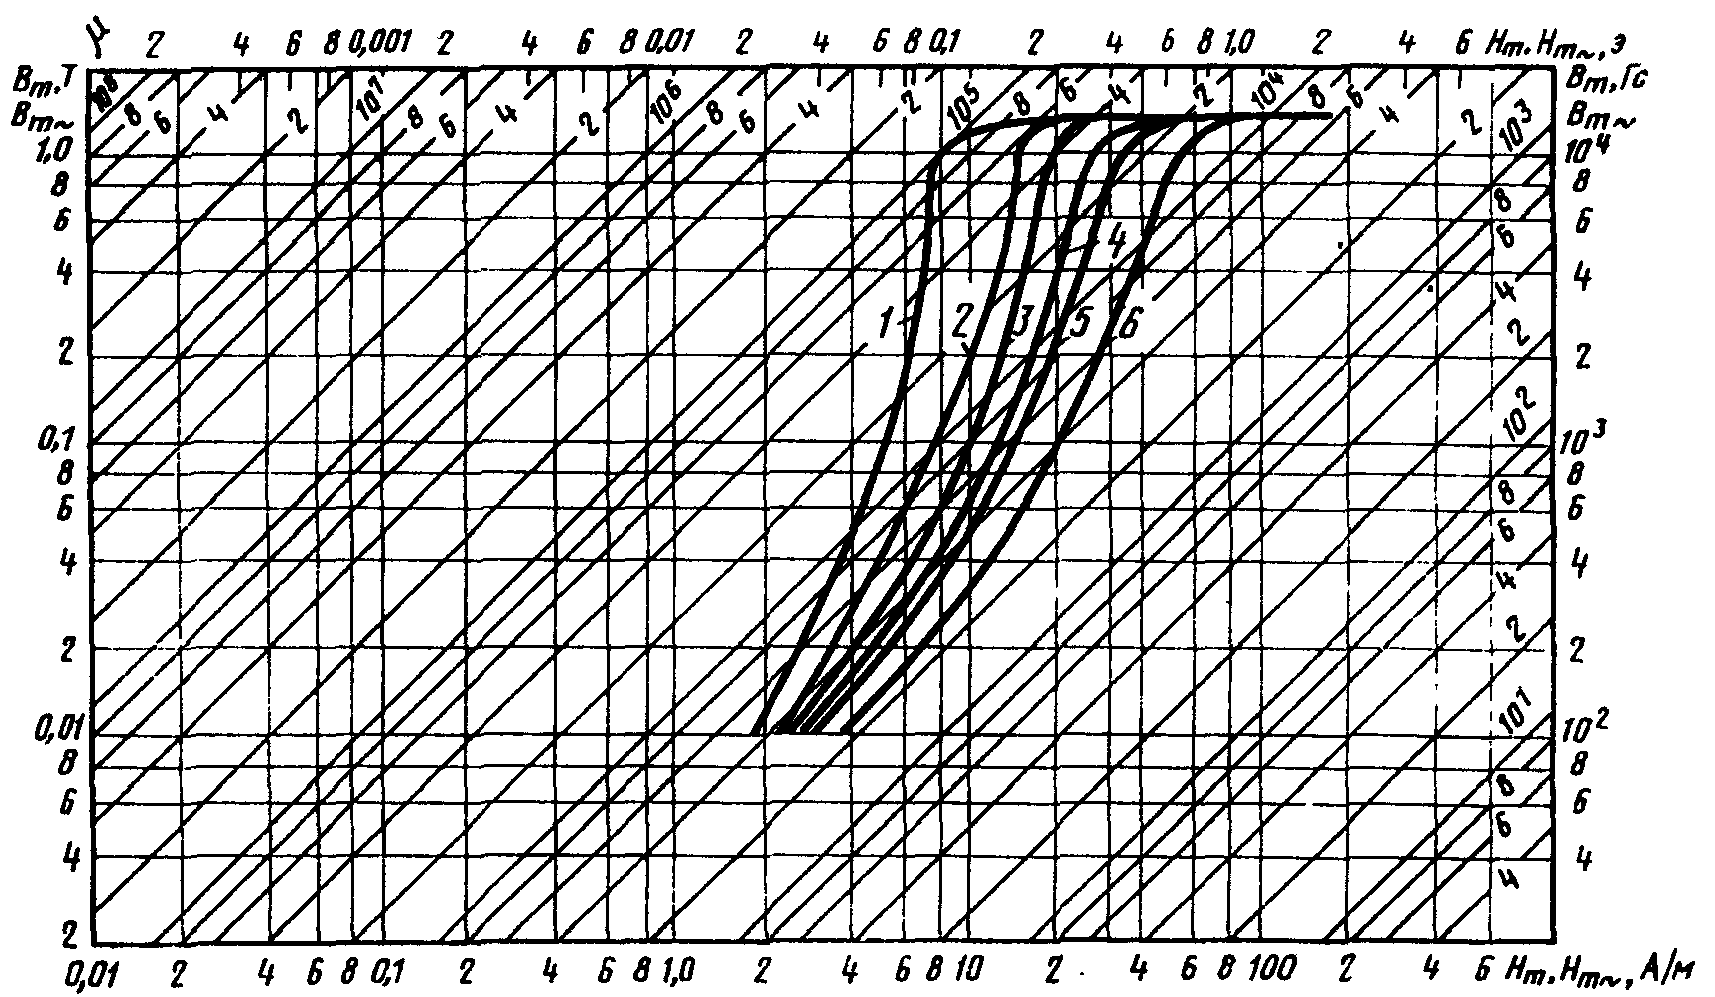
Кривые намагничивания сплава марки 34НКМП
толщиной 0,05 мм для частот:
1 — 0 Гц; 2 — 400 Гц; 3 — 1000 Гц; 4 — 2000 Гц;
5 — 4000 Гц; 6 — 10000 Гц
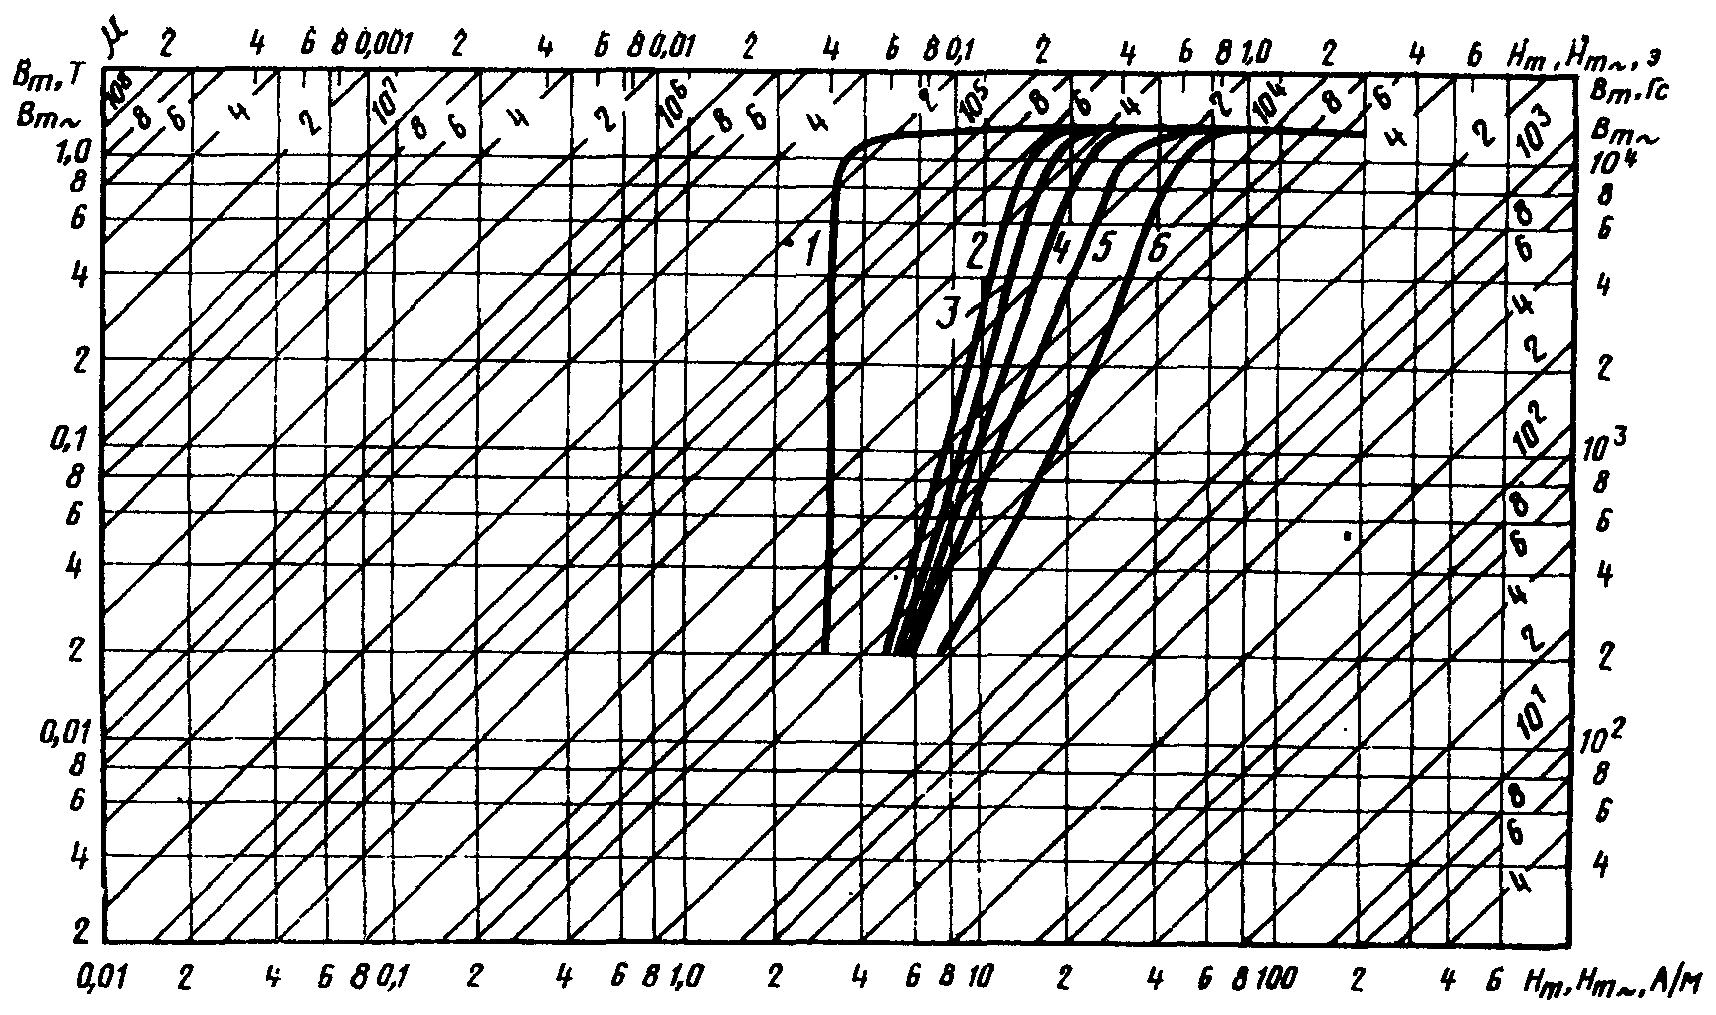
Кривые намагничивания сплава марки 35НКХСП
толщиной 0,05 мм для частот:
1 — 0 Гц; 2 — 400 Гц; 3 — 1000 Гц; 4 — 2000 Гц;
5 — 4000 Гц; 6 — 10000 Гц
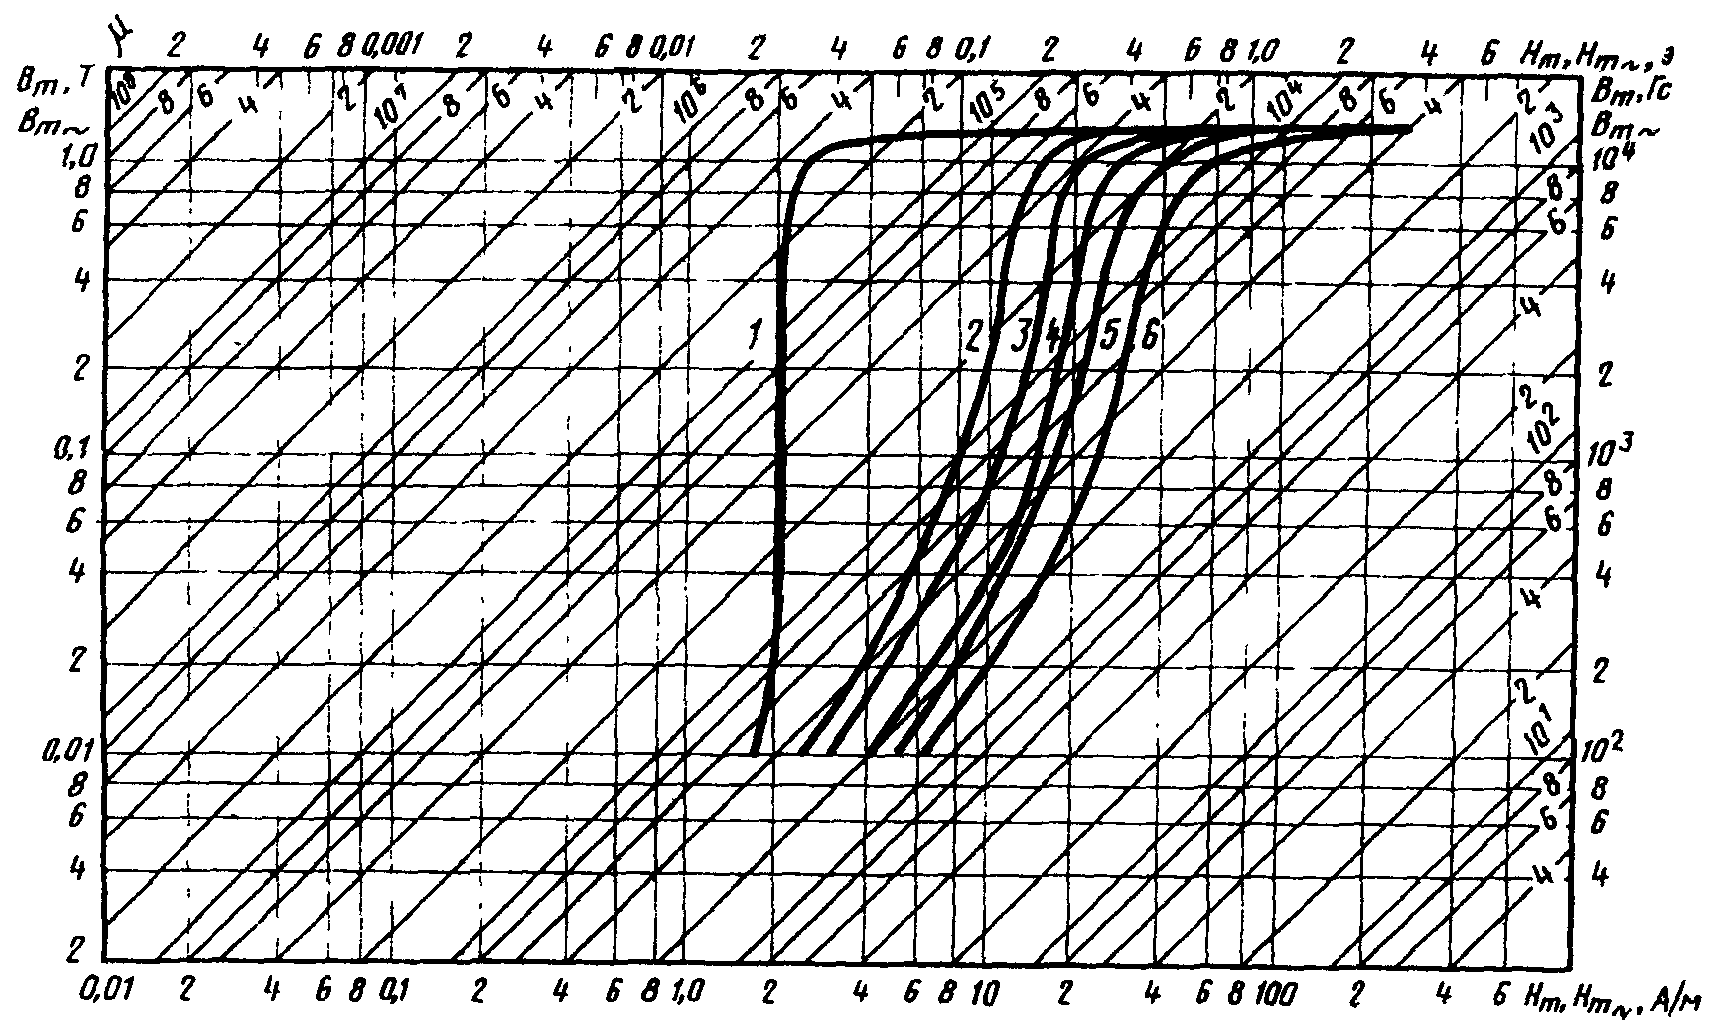
Кривые намагничивания сплава марки 40НКМП
толщиной 0,05 мм для частот:
1 — 0 Гц; 2 — 400 Гц; 3 — 1000 Гц; 4 — 2000 Гц;
5 — 4000 Гц; 6 — 10000 Гц
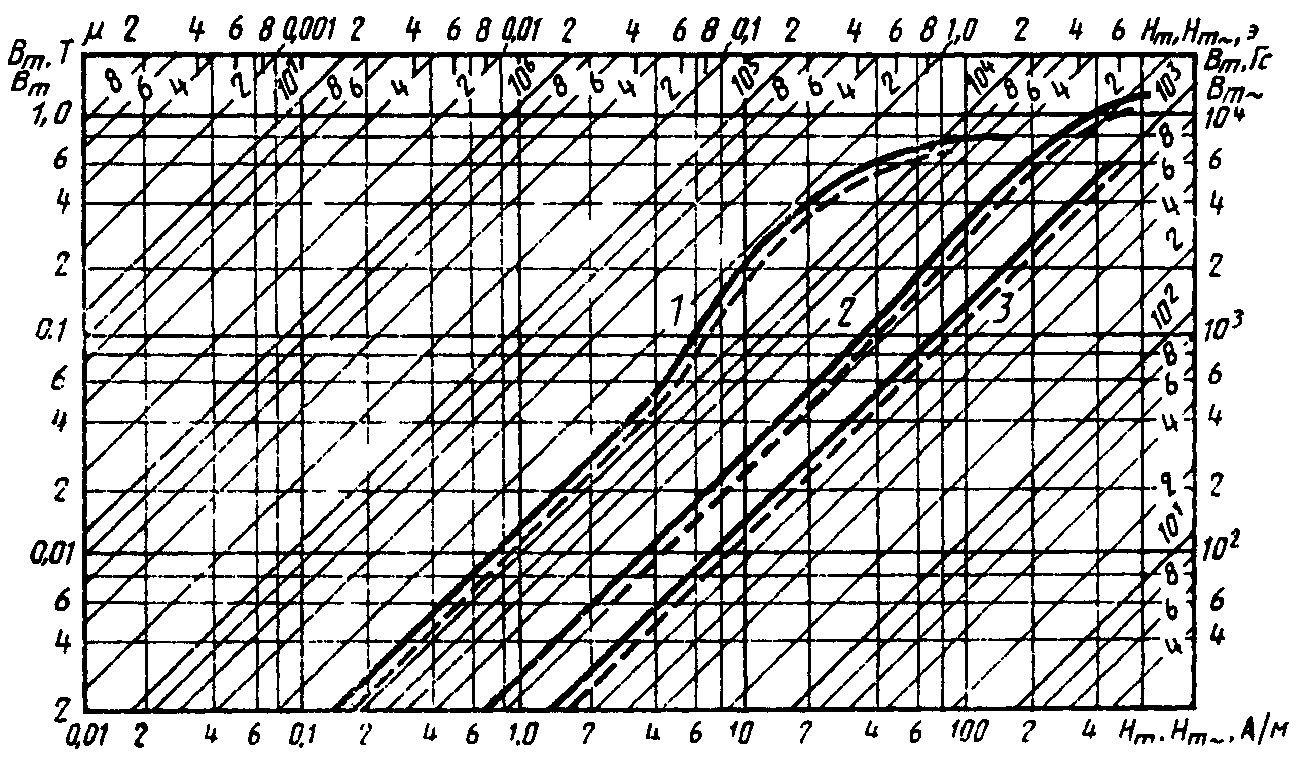
Кривые намагничивания образцов ленты толщиной 0,02 мм
из сплавов марок 1 — 79Н3М; 2 — 64Н; 3 — 47НК
Кривые намагничивания в статике обозначены на чертеже
сплошной линией (-),
при частоте 4000 Гц — пунктирной (---)
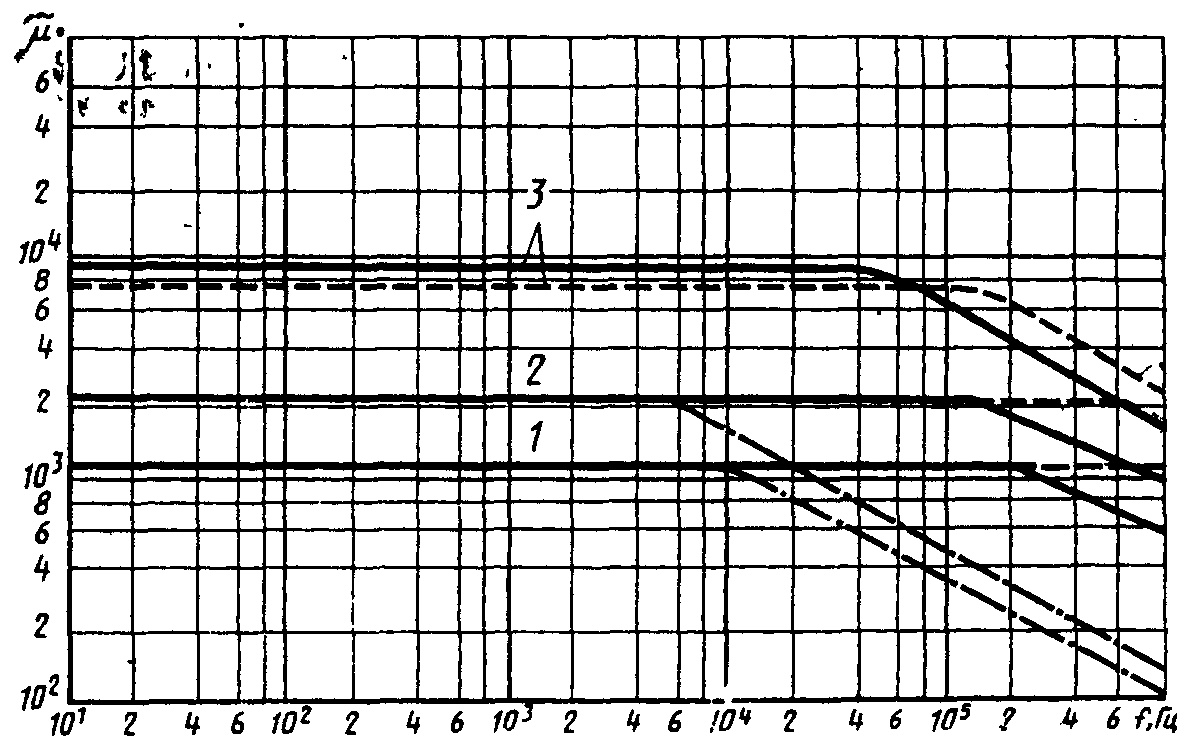
Зависимость начальной проницаемости от частоты для образцов
из сплавов марок:
1 — 47НК; 2 — 64Н; 3 — 79Н3М
Кривая зависимости для ленты толщиной 0,02 мм обозначена
на чертеже сплошной линией (-),
для ленты толщиной 0,01 мм — пунктирной (---)
и для ленты толщиной 0,1 мм — штрихпунктирной ( - \cdot - )
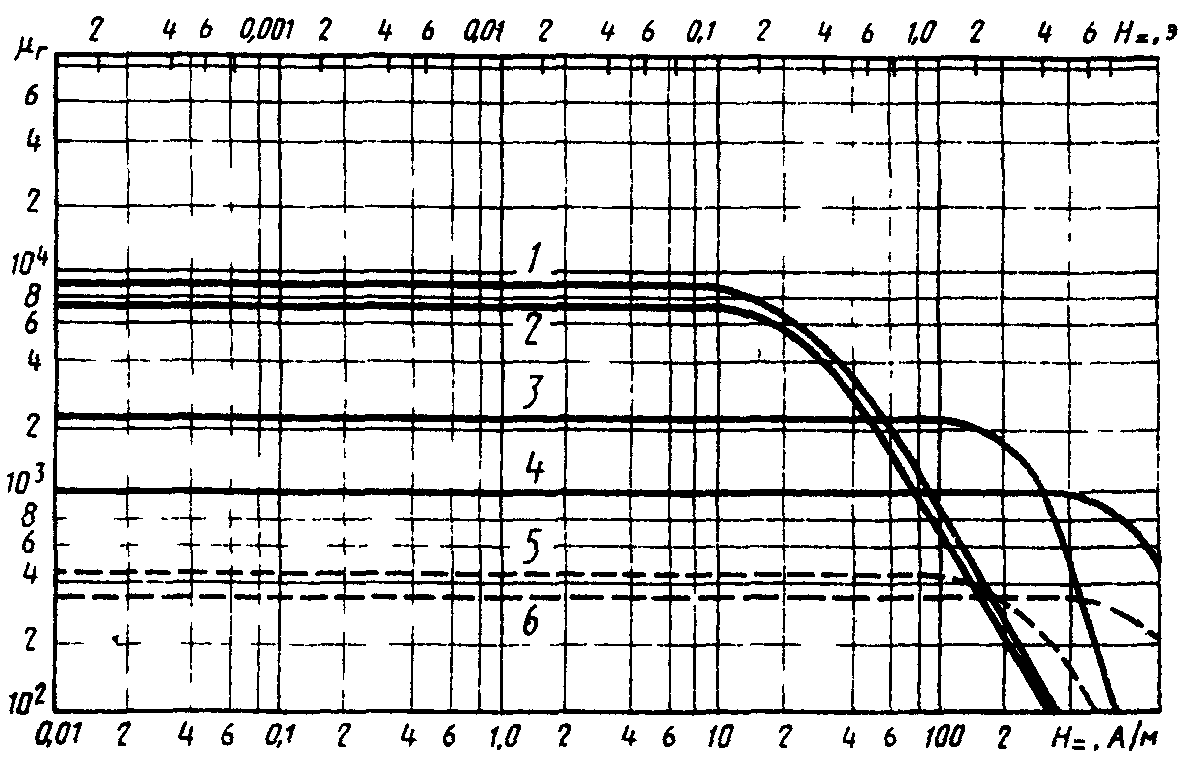
Зависимость обратимой проницаемости от напряженности
подмагничивающего поля для сплавов марок:
1 — 79Н3М толщиной 0,02 мм; 2 — 79Н3М толщиной 0,01 мм;
3 — 64Н толщиной 0,1; 0,02 и 0,01 мм; 4 — 47НК толщиной
0,1; 0,02 и 0,01 мм; 5 — 64Н толщиной 0,1 мм;
6 — 47НК толщиной 0,1 мм
Кривая зависимости для частоты 1 кГц обозначена на чертеже
сплошной линией (-), для 100 кГц — пунктирной (---)
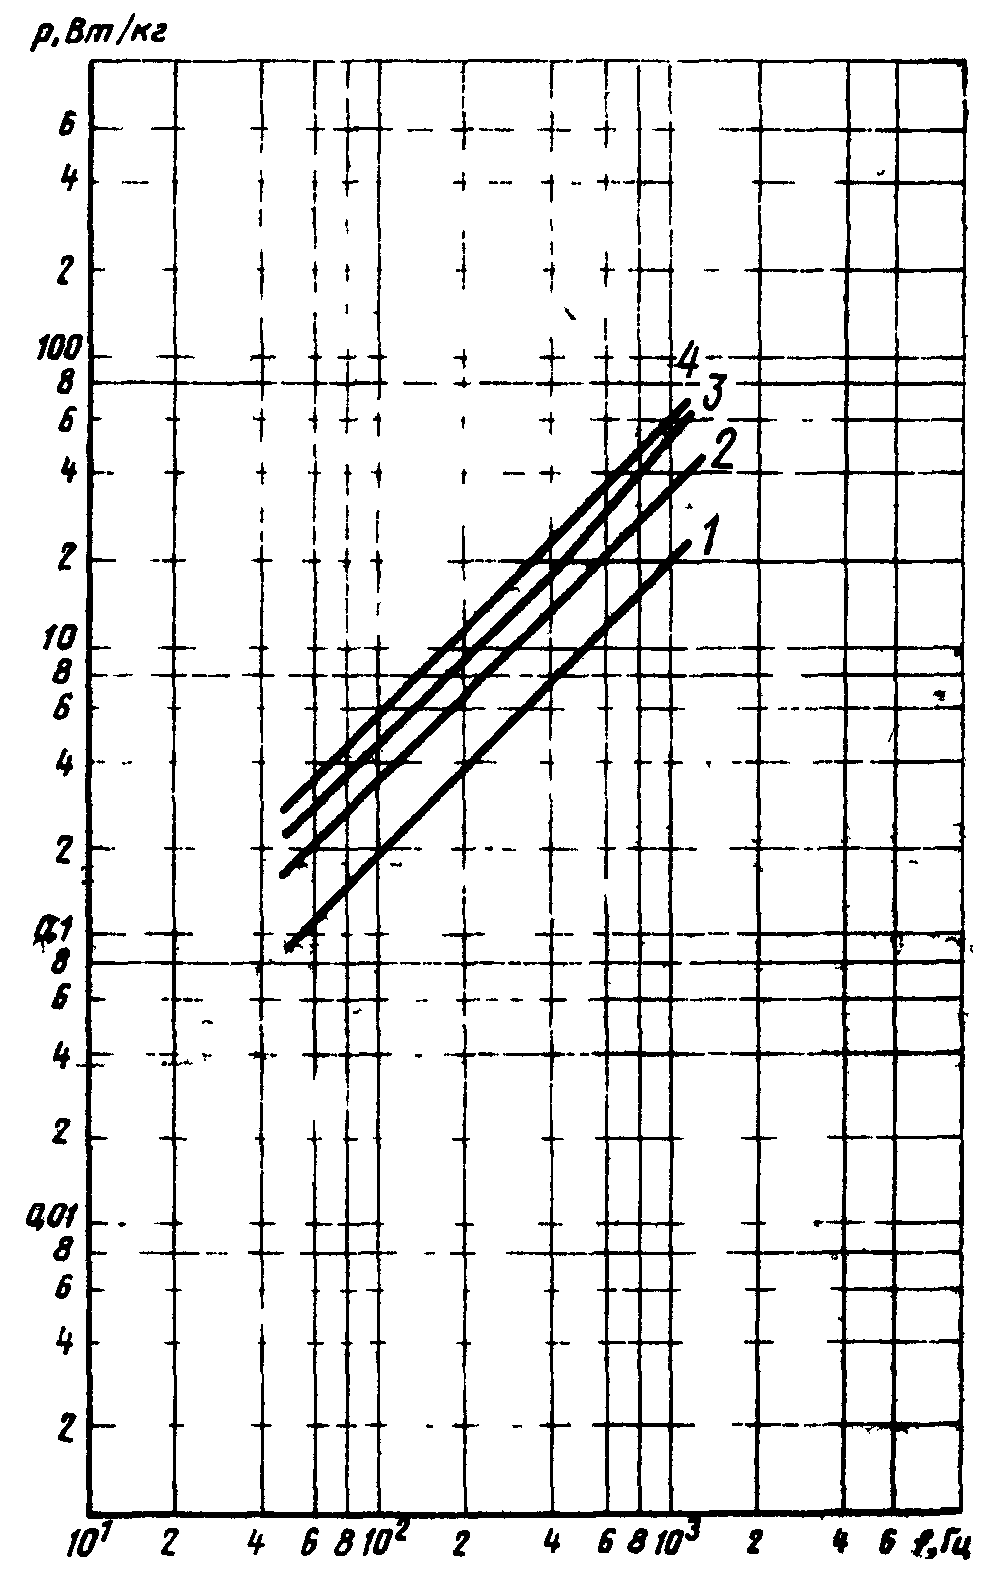
Зависимость удельных потерь от частоты
для сплава марки 49К2ФА в лентах толщиной
0,1 мм (после термомагнитной
обработки):
1 — при индукции 1,0 Т; 2 — при индукции 1,5 Т;
3 — при индукции 1,8 Т;
4 — при индукции 2,0 Т
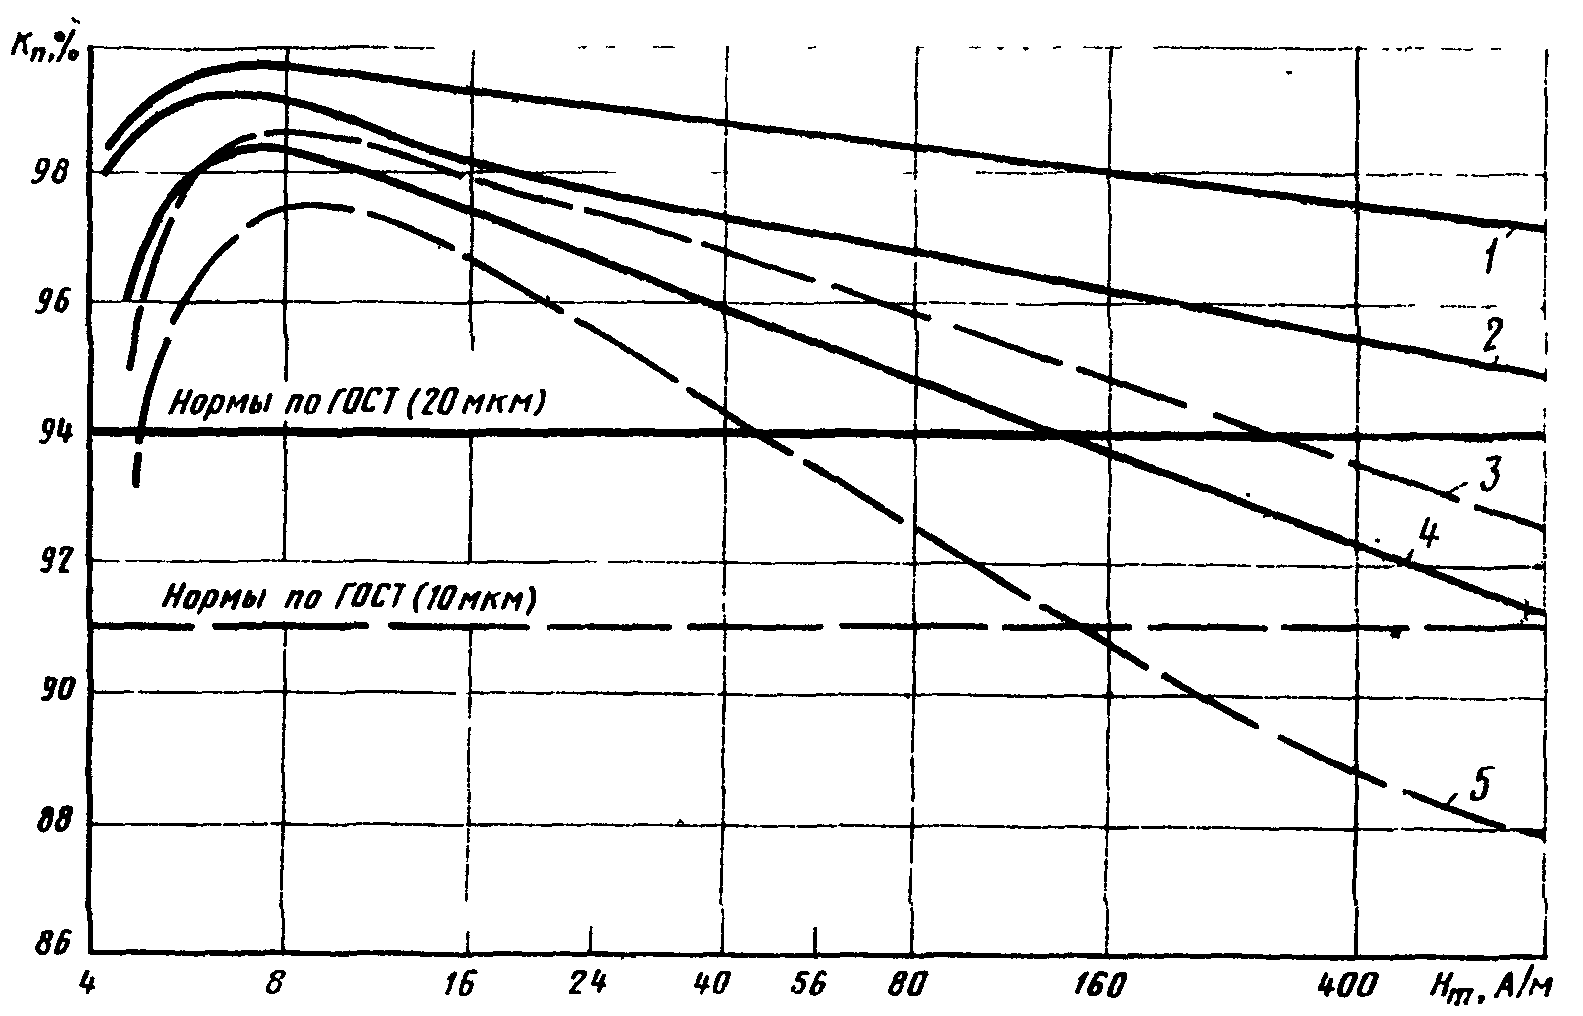
Зависимость коэффициента прямоугольности \text{К}_{\text{п}} от напряженности
намагничивающего поля для сплава марки 50НП
с разными значениями прямоугольности:
1; 2; 3 — толщина 0,02 мм; 4; 5 — толщина 0,01 мм
(в ред. Изменения № 4, утв. Постановлением
Госстандарта СССР от 23.05.1990 № 1257)