ГОСТ Р 71993-2025. Национальный стандарт Российской Федерации. Трубы бесшовные и сварные из аустенитной нержавеющей стали. Технические условия
(утв. и введен в действие Приказом Росстандарта от 18.04.2025 № 315-ст)
Примечание
Документ введен в действие с 01.09.2025 с правом досрочного применения.
регулированию и метрологии
от 18 апреля 2025 г. № 315-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
Дата введения 1 сентября 2025 года с правом досрочного применения
Предисловие
1 РАЗРАБОТАН Акционерным обществом «Русский научно-исследовательский институт трубной промышленности» (АО «РусНИТИ»)
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 357 «Стальные и чугунные трубы и баллоны»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 18 апреля 2025 г. № 315-ст
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
Введение
Настоящий стандарт разработан с учетом положений [1] в части стандартных технических условий на бесшовные, сварные и холоднодеформированные со значительной степенью деформации трубы из аустенитной нержавеющей стали.
1 Область применения
Настоящий стандарт распространяется на бесшовные, сварные холоднодеформированные и сварные трубы из сталей аустенитного класса, применяемые для эксплуатации в условиях высоких температур и в коррозионных средах.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 166 (ИСО 3599-76) Штангенциркули. Технические условия
ГОСТ 577 Индикаторы часового типа с ценой деления 0,01 мм. Технические условия
ГОСТ 2216 Калибры-скобы гладкие регулируемые. Технические условия
ГОСТ 3845 Трубы металлические. Метод испытания внутренним гидростатическим давлением
ГОСТ 5639 Стали и сплавы. Методы выявления и определения величины зерна
ГОСТ 6032-2017 (ISO 3651-1:1998, ISO 3651-2:1998) Стали и сплавы коррозионно-стойкие. Методы испытаний на стойкость против межкристаллитной коррозии
ГОСТ 6507 Микрометры. Технические условия
ГОСТ 6996 (ИСО 4136-89, ИСО 5173-81, ИСО 5177-81) Сварные соединения. Методы определения механических свойств
ГОСТ 7502 Рулетки измерительные металлические. Технические условия
ГОСТ 7565 (ИСО 377-2-89) Чугун, сталь и сплавы. Метод отбора проб для определения химического состава
ГОСТ 8026 Линейки поверочные. Технические условия
ГОСТ 8695 (ISO 8492:2013) Трубы металлические. Метод испытания на сплющивание
ГОСТ 9454 Металлы. Метод испытания на ударный изгиб при пониженных, комнатной и повышенных температурах
ГОСТ 9940 Трубы бесшовные горячедеформированные из коррозионно-стойкой стали. Технические условия
ГОСТ 9941 Трубы бесшовные холоднодеформированные из коррозионно-стойких высоколегированных сталей. Технические условия
ГОСТ 10006 (ИСО 6892-84) Трубы металлические. Метод испытания на растяжение
ГОСТ 10704 Трубы стальные электросварные прямошовные. Сортамент
ГОСТ 10692 Трубы стальные, чугунные и соединительные детали к ним. Приемка, маркировка, упаковка, транспортирование и хранение
ГОСТ 11068 Трубы электросварные из коррозионно-стойкой стали. Технические условия
ГОСТ 11358 Толщиномеры и стенкомеры индикаторные с ценой деления 0,01 и 0,1 мм. Технические условия
ГОСТ 16504 Система государственных испытаний продукции. Испытания и контроль качества продукции. Основные термины и определения
ГОСТ 18360 Калибры-скобы листовые для диаметров от 3 до 260 мм. Размеры
ГОСТ 18365 Калибры-скобы листовые со сменными губками для диаметров свыше 100 до 360 мм. Размеры
ГОСТ 28548 Трубы стальные. Термины и определения
ГОСТ 30432 Трубы металлические. Методы отбора проб, заготовок и образцов для механических и технологических испытаний
ГОСТ 31458-2015 (ISO 10474:2013) Трубы стальные, чугунные и соединительные детали к ним. Документы о приемочном контроле
ГОСТ 33439 Металлопродукция из черных металлов и сплавов на железоникелевой и никелевой основе. Термины и определения по термической обработке
ГОСТ ISO 10893-2 Трубы стальные бесшовные и сварные. Часть 2. Автоматизированный контроль вихретоковым методом для обнаружения дефектов
ГОСТ ISO 10893-6 Трубы стальные бесшовные и сварные. Часть 6. Радиографический контроль сварных швов для обнаружения дефектов
ГОСТ ISO 10893-10 Трубы стальные бесшовные и сварные. Часть 10. Ультразвуковой метод автоматизированного контроля для обнаружения продольных и (или) поперечных дефектов по всей поверхности
ГОСТ ISO 10893-11 Трубы стальные бесшовные и сварные. Часть 11. Автоматизированный ультразвуковой контроль сварных швов для обнаружения продольных и (или) поперечных дефектов
ГОСТ ISO 10893-12 Трубы стальные бесшовные и сварные. Часть 12. Ультразвуковой метод автоматизированного контроля толщины стенки по всей окружности
ГОСТ Р 58904 Сварка и родственные процессы. Словарь. Часть 1. Общие термины
ГОСТ Р 58905 Сварка и родственные процессы. Словарь. Часть 3. Сварочные процессы
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
3 Термины и определения
В настоящем стандарте применены термины по ГОСТ 16504, ГОСТ 28548, ГОСТ 33439, ГОСТ Р 58904 и ГОСТ Р 58905.
4 Обозначения и сокращения
В настоящем стандарте применены следующие обозначения и сокращения:
D — наружный диаметр трубы, мм;
H — расстояние между сплющивающими поверхностями, мм;
\sigma_{0,2} — предел текучести, Н/мм2;
\sigma_{\text{в}} — временное сопротивление (предел прочности), Н/мм2;
\delta_{5} — относительное удлинение после разрыва, %;
БГ — труба бесшовная горячедеформированная;
БХ — труба бесшовная холоднодеформированная;
СХ — труба сварная холоднодеформированная;
UNS — универсальная система обозначений металлов и сплавов AISI (American Iron and Steel Institute) (unified numbering system).
5 Сортамент
5.1 Виды труб и состояние поставки
5.1.1 Трубы изготовляют:
- бесшовные — горячедеформированные или холоднодеформированные;
- сварные холоднодеформированные — с одним или двумя продольными сварными швами;
- сварные — с одним или двумя продольными сварными швами.
5.1.2 Трубы поставляют в состоянии после термической обработки.
5.2 Размеры
Трубы изготовляют наружным диаметром и толщиной стенки, указанными в таблице 1.
Допускается изготовление бесшовных труб по сортаменту ГОСТ 9940, ГОСТ 9941, сварных труб — по сортаменту ГОСТ 11068, ГОСТ 10704.
По согласованию между изготовителем и заказчиком допускается изготовление труб размерами, не предусмотренными настоящим стандартом, в пределах таблицы 1.
5.3 Марки стали
Трубы изготовляют из аустенитной стали марок, указанных в таблице 3.
Примечание — Обозначение UNS и сопоставимость части марок стали, приведенных в настоящем стандарте, и марок стали, применяемых в национальной трубной промышленности, приведены в приложении А.
По согласованию между изготовителем и заказчиком трубы изготовляют из стали марок, не предусмотренных настоящим стандартом.
5.4 Длина
По согласованию между изготовителем и заказчиком допускается изготовление труб другой длины.
5.5 Примеры условных обозначений
1 Труба бесшовная горячедеформированная, наружным диаметром 48,3 мм, толщиной стенки 5,08 мм, мерной длины 6,0 м, марки стали TP316, изготовленная по ГОСТ Р 71993:
Труба БГ — 48,3 x 5,08 x 6000 x TP316 ГОСТ Р 71993-2025
2 Труба бесшовная холоднодеформированная, наружным диаметром 114,3 мм, толщиной стенки 6,02 мм, мерной длины 12,5 м, марки стали TP321, изготовленная по ГОСТ Р 71993:
Труба БХ — 114,3 x 6,02 x 12500 x TP321 ГОСТ Р 71993-2025
3 Труба сварная холоднодеформированная, наружным диаметром 168,3 мм, толщиной стенки 3,40 мм, мерной длины 8,0 м, марки стали TP348, изготовленная по ГОСТ Р 71993:
4 Труба сварная, наружным диаметром 33,4 мм, толщиной стенки 1,65 мм, немерной длины, марки стали TP304L, изготовленная по ГОСТ Р 71993:
Труба С — 33,4 x 1,65 x TP304L ГОСТ Р 71993-2025
5.6 Сведения, указываемые в заказе
5.6.1 При оформлении заказа на трубы, изготовляемые по настоящему стандарту, заказчик должен предоставить следующие обязательные сведения:
а) обозначение настоящего стандарта;
б) способ изготовления (бесшовная горячедеформированная, бесшовная холоднодеформированная, сварная холоднодеформированная, сварная) (см. 5.1.1);
в) наружный диаметр и толщину стенки (см. 5.2, таблица 1);
г) марку стали (см. 5.3);
д) вид длины и конкретную длину для труб мерной длины (см. 5.4).
5.6.2 При необходимости заказчик может указать в заказе следующие требования:
а) проведение пассивирующей обработки труб (см. 6.1.4);
б) проведение испытания на растяжение на поперечных образцах для труб наружным диаметром 219,1 мм и более (см. 6.3.1);
в) испытание на ударный изгиб на образцах с V-образным надрезом для металла бесшовных, сварных холоднодеформированных труб, основного металла и сварного соединения сварных труб толщиной стенки 6 мм и более, с согласованием норм ударной вязкости и температуры испытания (см. 6.3.2);
г) изготовление труб повышенной точности изготовления наружного диаметра и/или толщины стенки (см. 6.7.1);
д) удаление внутреннего грата сварного шва сварных труб (см. 6.10.2);
е) увеличенные нормы отбора образцов при контроле химического состава [см. 8.2, таблица 6, сноска <2>];
ж) уровень приемки E2/E2H при неразрушающем контроле металла бесшовных труб и основного металла сварных труб вихретоковым методом (см. 9.13.1).
5.6.3 При необходимости, между изготовителем и заказчиком могут быть согласованы и указаны в заказе следующие требования:
а) изготовление труб размерами в пределах таблицы 1, не предусмотренными настоящим стандартом (см. 5.2);
б) изготовление труб из стали марок, не предусмотренных настоящим стандартом (см. 5.3);
в) изготовление труб длиной, не предусмотренной настоящим стандартом (см. 5.4);
г) изготовление труб наружным диаметром свыше 355,6 мм с двумя продольными сварными швами (см. 6.1.1);
д) температуру термической обработки, не предусмотренную настоящим стандартом (см. 6.1.2);
е) температуру стабилизирующей термической обработки (см. 6.1.2);
ж) требования к твердости металла сварного шва сварных труб (см. 6.3.3);
и) испытание на стойкость труб против межкристаллитной коррозии с указанием метода испытаний (см. 6.6, 9.9);
к) проведение ремонта сваркой сварных швов сварных труб наружным диаметром 168,3 мм и более и толщиной стенки 5,08 мм и более с применением более легированного присадочного материала, чем основной металл (см. 6.8.5);
л) метод контроля сплошности (см. 6.9.1);
м) проведение гидростатического испытания при давлении, превышающим указанное в настоящем стандарте (см. 6.9.2);
н) проведение неразрушающего контроля сварного шва сварных труб (см. 6.9.3);
п) дополнительные требования к маркировке (см. 6.12.4);
р) проведение испытания на ударный изгиб металла бесшовных, сварных холоднодеформированных труб и основного металла сварных труб на поперечных образцах с V-образным надрезом (Шарпи) (см. 9.4);
с) метод контроля твердости, не предусмотренный настоящим стандартом (см. 9.5);
т) неразрушающий контроль или обрезка концов труб, не охватываемых автоматизированным контролем (см. 9.13.1).
6 Технические требования
6.1 Способ производства
6.1.1 Бесшовные трубы изготовляют из катаной, кованой, непрерывно-литой или центробежно-литой круглой заготовки способом горячей или холодной деформации.
Сварные холоднодеформированные и сварные трубы изготовляют из листового или рулонного проката методом холодной формовки с использованием технологии автоматической сварки без добавления присадочного материала, при этом сварные холоднодеформированные трубы подвергают далее холодной деформации с уменьшением толщины стенки не менее чем на 35%.
Сварные холоднодеформированные и сварные трубы изготовляют с одним продольным швом. По согласованию между изготовителем и заказчиком сварные холоднодеформированные и сварные наружным диаметром свыше 355,6 мм изготовляют с двумя продольными сварными швами.
6.1.2 Трубы поставляют термически обработанными в соответствии с требованиями таблицы 2.
Допускается термическая обработка бесшовных горячедеформированных труб с деформационного нагрева, если температура заключительного этапа деформации не ниже указанной в таблице 2 и соблюдены условия ускоренного охлаждения труб.
По согласованию между изготовителем и заказчиком допускается изменение температуры термической обработки.
Трубы могут быть подвергнуты стабилизирующей термической обработке при температуре ниже, чем температура, используемая для первоначальной термической обработки на твердый раствор. Температура стабилизирующей термической обработки может быть согласована между изготовителем и заказчиком.
6.1.3 Трубы поставляют с травленной поверхностью, очищенной от окалины. Травление труб, термически обработанных в защитной атмосфере или вакууме, не проводят.
6.1.4 По требованию заказчика трубы подвергают пассивирующей обработке.
6.2 Химический состав
Химический состав металла труб должен соответствовать требованиям, приведенным в таблице 3.
| Марка стали | Обозначение UNS | Массовая доля химического элемента в стали, не более или в пределах, % | ||||||||
| C | Mn | P | S | Si | Cr | Ni | Mo | Ti | ||
| TP201 | S20100 | 0,15 | 5,5 — 7,5 | 0,060 | 0,030 | 1,00 | 16,0 — 18,0 | 3,5 — 5,5 | - | - |
| TP201LN | S20153 | 0,03 | 6,4 — 7,5 | 0,045 | 0,015 | 0,75 | 16,0 — 17,5 | 4,0 — 5,0 | - | - |
| TPXM-19 | S20910 | 0,06 | 4,0 — 6,0 | 0,045 | 0,030 | 1,00 | 20,5 — 23,5 | 11,5 — 13,5 | 1,50 — 3,00 | - |
| TPXM-10 | S21900 | 0,08 | 8,0 — 10,0 | 0,045 | 0,030 | 1,00 | 19,0 — 21,5 | 5,5 — 7,5 | - | - |
| TPXM-11 | S21904 | 0,04 | 8,0 — 10,0 | 0,045 | 0,030 | 1,00 | 19,0 — 21,5 | 5,5 — 7,5 | - | - |
| TPXM-29 | S24000 | 0,08 | 11,5 — 14,5 | 0,060 | 0,030 | 1,00 | 17,0 — 19,0 | 2,3 — 3,7 | - | - |
| TP304 | S30400 | 0,08 | 2,00 | 0,045 | 0,030 | 1,00 | 18,0 — 20,0 | 8,0 — 11,0 | - | - |
| TP304L | S30403 | 0,035 <1> | 2,00 | 0,045 | 0,030 | 1,00 | 18,0 — 20,0 | 8,0 — 13,0 | - | - |
| TP304H | S30409 | 0,04 — 0,10 | 2,00 | 0,045 | 0,030 | 1,00 | 18,0 — 20,0 | 8,0 — 11,0 | - | - |
| TP304N | S30451 | 0,08 | 2,00 | 0,045 | 0,030 | 1,00 | 18,0 — 20,0 | 8,0 — 11,0 | - | - |
| TP304LN | S30453 | 0,035 | 2,00 | 0,045 | 0,030 | 1,00 | 18,0 — 20,0 | 8,0 — 12,0 | - | - |
| TP309S | S30908 | 0,08 | 2,00 | 0,045 | 0,030 | 1,00 | 22,0 — 24,0 | 12,0 — 15,0 | 0,75 | - |
| TP309H | S30909 | 0,04 — 0,10 | 2,00 | 0,045 | 0,030 | 1,00 | 22,0 — 24,0 | 12,0 — 15,0 | - | - |
| TP309Cb | S30940 | 0,08 | 2,00 | 0,045 | 0,030 | 1,00 | 22,0 — 24,0 | 12,0 — 16,0 | 0,75 | - |
| TP309HCb | S30941 | 0,04 — 0,10 | 2,00 | 0,045 | 0,030 | 1,00 | 22,0 — 24,0 | 12,0 — 16,0 | 0,75 | - |
| TP310S | S31008 | 0,08 | 2,00 | 0,045 | 0,030 | 1,00 | 24,0 — 26,0 | 19,0 — 22,0 | 0,75 | - |
| TP310H | S31009 | 0,04 — 0,10 | 2,00 | 0,045 | 0,030 | 1,00 | 24,0 — 26,0 | 19,0 — 22,0 | - | - |
| TP310Cb | S31040 | 0,08 | 2,00 | 0,045 | 0,030 | 1,00 | 24,0 — 26,0 | 19,0 — 22,0 | 0,75 | - |
| TP310HCb | S31041 | 0,04 — 0,10 | 2,00 | 0,045 | 0,030 | 1,00 | 24,0 — 26,0 | 19,0 — 22,0 | 0,75 | - |
| TP316 | S31600 | 0,08 | 2,00 | 0,045 | 0,030 | 1,00 | 16,0 — 18,0 | 10,0 — 14,0 | 2,00 — 3,00 | - |
| TP316L | S31603 | 0,035 <1> | 2,00 | 0,045 | 0,030 | 1,00 | 16,0 — 18,0 | 10,0 — 14,0 | 2,00 — 3,00 | - |
| TP316H | S31609 | 0,04 — 0,10 | 2,00 | 0,045 | 0,030 | 1,00 | 16,0 — 18,0 | 10,0 — 14,0 | 2,00 — 3,00 | - |
| TP316Ti | S31635 | 0,08 | 2,00 | 0,045 | 0,030 | 0,75 | 16,0 — 18,0 | 10,0 — 14,0 | 2,00 — 3,00 | 5x(C+N) — 0,70 |
| TP316N | S31651 | 0,08 | 2,00 | 0,045 | 0,030 | 1,00 | 16,0 — 18,0 | 10,0 — 14,0 | 2,00 — 3,00 | - |
| TP316LN | S31653 | 0,035 | 2,00 | 0,045 | 0,030 | 1,00 | 16,0 — 18,0 | 10,0 — 14,0 | 2,00 — 3,00 | - |
| TP317 | S31700 | 0,08 | 2,00 | 0,045 | 0,030 | 1,00 | 18,0 — 20,0 | 11,0 — 15,0 | 3,0 — 4,0 | - |
| TP317L | S31703 | 0,035 | 2,00 | 0,045 | 0,030 | 1,00 | 18,0 — 20,0 | 11,0 — 15,0 | 3,0 — 4,0 | - |
| TP321 | S32100 | 0,08 | 2,00 | 0,045 | 0,030 | 1,00 | 17,0 — 19,0 | 9,0 — 12,0 | - | min 5 (C+N), max 0,70 |
| TP321H | S32109 | 0,04 — 0,10 | 2,00 | 0,045 | 0,030 | 1,00 | 17,0 — 19,0 | 9,0 — 12,0 | - | min (C+N), max 0,70 |
| TP347 | S34700 | 0,08 | 2,00 | 0,045 | 0,030 | 1,00 | 17,0 — 19,0 | 9,0 — 13,0 | - | - |
| TP347H | S34709 | 0,04 — 0,10 | 2,00 | 0,045 | 0,030 | 1,00 | 17,0 — 19,0 | 9,0 — 13,0 | - | - |
| TP347LN | S34751 | 0,005 — 0,020 | 2,00 | 0,045 | 0,030 | 1,00 | 17,0 — 19,0 | 9,0 — 13,0 | - | - |
| TP348 | S34800 | 0,08 | 2,00 | 0,045 | 0,030 | 1,00 | 17,0 — 19,0 | 9,0 — 13,0 | - | - |
| TP348H | S34809 | 0,04 — 0,10 | 2,00 | 0,045 | 0,030 | 1,00 | 17,0 — 19,0 | 9,0 — 13,0 | - | - |
| TPXM-15 | S38100 | 0,08 | 2,00 | 0,030 | 0,030 | 1,50 — 2,50 | 17,0 — 19,0 | 17,5 — 18,5 | - | - |
| Сплав 20 | N08020 | 0,07 | 2,00 | 0,045 | 0,035 | 1,00 | 19,0 — 21,0 | 32,0 — 38,0 | 2,0 — 3,0 | - |
| 800 | N08800 | 0,10 | 1,50 | 0,045 | 0,015 | 1,00 | 19,0 — 23,0 | 30,0 — 35,0 | - | - |
| 800H | N08810 | 0,05 — 0,10 | 1,50 | 0,045 | 0,015 | 1,00 | 19,0 — 23,0 | 30,0 — 35,0 | - | 0,15 — 0,60 |
| Продолжение таблицы 3 | Марка стали | |||||||
| Обозначение UNS | Массовая доля химического элемента в стали, не более или в пределах, % | Nb | Ta | N | V | Cu | ||
| Al | Другие | TP201 | S20100 | - | - | 0,25 | - | - |
| - | - | TP201LN | S20153 | - | - | 0,10 — 0,25 | - | 1,00 |
| - | - | TPXM-19 | S20910 | 0,10 — 0,30 | - | 0,20 — 0,40 | 0,10 — 0,30 | - |
| - | - | TPXM-10 | S21900 | - | - | 0,15 — 0,40 | - | - |
| - | - | TPXM-11 | S21904 | - | - | 0,15 — 0,40 | - | - |
| - | - | TPXM-29 | S24000 | - | - | 0,20 — 0,40 | - | - |
| - | - | TP304 | S30400 | - | - | - | - | - |
| - | - | TP304L | S30403 | - | - | - | - | - |
| - | - | TP304H | S30409 | - | - | - | - | - |
| - | - | TP304N | S30451 | - | - | 0,10 — 0,16 | - | - |
| - | - | TP304LN | S30453 | - | - | 0,10 — 0,16 | - | - |
| - | - | TP309S | S30908 | - | - | - | - | - |
| - | - | TP309H | S30909 | - | - | - | - | - |
| - | - | TP309Cb | S30940 | min 10xC, max 1,10 | - | - | - | - |
| - | - | TP309HCb | S30941 | min 10xC, max 1,10 | - | - | - | - |
| - | - | TP310S | S31008 | - | - | - | - | - |
| - | - | TP310H | S31009 | - | - | - | - | - |
| - | - | TP310Cb | S31040 | min 10xC, max 1,10 | - | - | - | - |
| - | - | TP310HCb | S31041 | min 10xC, max 1,10 | - | - | - | - |
| - | - | TP316 | S31600 | - | - | - | - | - |
| - | - | TP316L | S31603 | - | - | - | - | - |
| - | - | TP316H | S31609 | - | - | - | - | - |
| - | - | TP316Ti | S31635 | - | - | 0,10 | - | - |
| - | - | TP316N | S31651 | - | - | 0,10 — 0,16 | - | - |
| - | - | TP316LN | S31653 | - | - | 0,10 — 0,16 | - | - |
| - | - | TP317 | S31700 | - | - | - | - | - |
| - | - | TP317L | S31703 | - | - | - | - | - |
| - | - | TP321 | S32100 | - | - | 0,10 | - | - |
| - | - | TP321H | S32109 | - | - | 0,10 | - | - |
| - | - | TP347 | S34700 | min 10xC, max 1,00 | - | - | - | - |
| - | - | TP347H | S34709 | min 8xC, max 1,00 | - | - | - | - |
| - | - | TP347LN | S34751 | 0,20 — 0,50 min 15xC | - | 0,06 — 0,10 | - | - |
| - | - | TP348 | S34800 | min 10xC, max 1,00 | 0,10 | - | - | - |
| - | - | TP348H | S34809 | min 8xC, max 1,00 | 0,10 | - | - | - |
| - | - | TPXM-15 | S38100 | - | - | - | - | - |
| - | - | Сплав 20 | N08020 | <2> | <2> | - | - | 3,0 — 4,0 |
| - | - | 800 | N08800 | - | - | - | - | 0,75 |
| 0,15 — 0,60 | Fe: min 39,5 | 800H | N08810 | - | - | - | - | 0,75 |
| 0,15 — 0,60 Fe: min 39,5 <1> Для труб наружным диаметром менее 12,7 мм и/или толщиной стенки менее 1,20 мм, требующих нескольких операций прокатки, массовая доля углерода не должна превышать 0,040%. <2> Сумма массовых долей ниобия и тантала должна быть не менее восьми массовых долей углерода и не более 1,00%. | ||||||||
Примечание - Знак «-» означает, что требование отсутствует, массовую долю данного элемента не определяют.
6.3 Механические свойства
6.3.1 Механические свойства металла бесшовных, сварных холоднодеформированных труб и основного металла сварных труб при испытаниях на растяжение на продольных образцах, по требованию заказчика для труб наружным диаметром 219,1 мм и более — на поперечных образцах, должны соответствовать требованиям, приведенным в таблице 4.
Механические свойства металла бесшовных, сварных холоднодеформированных труб и основного металла сварных труб
| Марка стали | Обозначение UNS | Предел текучести \sigma_{0,2} , Н/мм2, не менее | Временное сопротивление (предел прочности) \sigma_{\text{в}} , Н/мм2 (МПа), не менее | Относительное удлинение после разрыва \delta_{5} , %, не менее, для расчетной длины 50 мм | |
| на продольных образцах | на поперечных образцах | ||||
| TP201 | S20100 | 260 | 515 | 35 | 25 |
| TP201LN | S20153 | 310 | 655 | 35 | 25 |
| TPXM-19 | S20910 | 380 | 690 | 35 | 25 |
| TPXM-10 | S21900 | 345 | 620 | 35 | 25 |
| TPXM-11 | S21904 | ||||
| TPXM-29 | S24000 | 380 | 690 | 35 | 25 |
| TP304 | S30400 | 205 | 515 | 35 | 25 |
| TP304L | S30403 | 170 | 485 | 35 | 25 |
| TP304H | S30409 | 205 | 515 | 35 | 25 |
| TP304N | S30451 | 240 | 550 | 35 | 25 |
| TP304LN | S30453 | 205 | 515 | 35 | 25 |
| TP309S | S30908 | ||||
| TP309H | S30909 | ||||
| TP309Cb | S30940 | ||||
| TP309HCb | S30941 | ||||
| TP310S | S31008 | ||||
| TP310H | S31009 | ||||
| TP310Cb | S31040 | ||||
| TP310HCb | S31041 | ||||
| TP316 | S31600 | ||||
| TP316L | S31603 | 170 | 485 | 35 | 25 |
| TP316H | S31609 | 205 | 515 | 35 | 25 |
| TP316Ti | S31635 | ||||
| TP316N | S31651 | 240 | 550 | 35 | 25 |
| TP316LN | S31653 | 205 | 515 | 35 | 25 |
| TP317 | S31700 | ||||
| TP317L | S31703 | ||||
| TP321 | S32100 | 205 <1> | 515 <1> | 35 | 25 |
| 170 <2> | 485 <2> | ||||
| TP321H | S32109 | 205 <1> | 515 <1> | ||
| 170 <2> | 480 <2> | ||||
| TP347 | S34700 | 205 | 515 | 35 | 25 |
| TP347H | S34709 | ||||
| TP347LN | S34751 | ||||
| TP348 | S34800 | ||||
| TP348H | S34809 | ||||
| TPXM-15 | S38100 | 205 | 515 | 35 | 25 |
| Сплав 20 | N08020 | 240 | 550 | 30 | - |
| 800 | N08800 | 205 <3> | 515 <3> | 30 | - |
| 170 <4> | 450 <4> | ||||
| 800H | N08810 | 170 | 450 | 30 | - |
| <1> Для бесшовных, сварных холоднодеформированных труб толщиной стенки до 9,50 мм включительно и сварных труб. <2> Для бесшовных и сварных холоднодеформированных труб толщиной стенки свыше 9,50 мм. <3> Для бесшовных холоднодеформированных и сварных холоднодеформированных труб. <4> Для бесшовных горячедеформированных и сварных труб. Примечание — Знак «-» означает, что требования не установлены. | |||||
Временное сопротивление (предел прочности) сварного соединения сварных труб при испытаниях на растяжение должно соответствовать требованиям, указанным в таблице 4 для временного сопротивления (предела прочности) основного металла.
6.3.2 По требованию заказчика металл бесшовных, сварных холоднодеформированных труб, основной металл и сварное соединение сварных труб толщиной стенки 6 мм и более подвергают испытанию на ударный изгиб на образцах с V-образным надрезом, при этом нормы ударной вязкости и температура испытания должны быть указаны в заказе.
6.3.3 По согласованию между изготовителем и заказчиком могут быть установлены требования к твердости металла сварного шва сварных труб.
6.4 Микроструктура
Величина зерна металла бесшовных, сварных холоднодеформированных труб и основного металла сварных труб должна соответствовать требованиям таблицы 5 для указанных марок сталей.
Величина зерна металла бесшовных, сварных
холоднодеформированных труб и основного металла сварных труб
| Марка стали | Величина зерна, номер по ГОСТ 5639 |
|---|---|
| 800H | 3 — 5 |
| TP309H TP309HCb TP310H TP310HCb |
3 — 6 |
| TP304H TP316H TP321H TP347H TP348H |
3 — 7 |
6.5 Технологические свойства
Трубы наружным диаметром не более 600 мм и толщиной стенки не более 15% наружного диаметра должны выдерживать испытание на сплющивание.
Для сварных труб допускается вместо испытаний на сплющивание проводить испытание металла сварного шва на статический изгиб.
6.6 Стойкость против межкристаллитной коррозии
По согласованию между изготовителем и заказчиком трубы должны выдерживать испытание на стойкость против межкристаллитной коррозии.
6.7 Предельные отклонения размеров, длины и формы
6.7.1 Отклонения наружного диаметра и толщины стенки не должны превышать предельных отклонений, установленных:
- для бесшовных горячедеформированных труб — в ГОСТ 9940 для обычной точности изготовления;
- для бесшовных холоднодеформированных и сварных холоднодеформированных труб — в ГОСТ 9941 для обычной точности изготовления;
- для сварных труб наружным диаметром до 101,6 мм включительно и толщиной стенки до 4,0 мм включительно — в ГОСТ 11068;
- для сварных труб наружным диаметром свыше 101,6 мм или толщиной стенки свыше 4,0 мм — в ГОСТ 10704.
По требованию заказчика трубы могут быть изготовлены повышенной точности изготовления наружного диаметра и/или толщины стенки по ГОСТ 9941, ГОСТ 9940, ГОСТ 11068, ГОСТ 10704.
6.7.2 Отклонения мерной длины труб не должны быть более +15 мм.
6.7.3 Отклонения от прямолинейности на любом участке длиной 1,0 м не должны превышать:
- 2,0 мм — при толщине стенки свыше 10 мм.
6.8 Качество поверхности
6.8.1 На наружной и внутренней поверхностях бесшовных, сварных холоднодеформированных труб и основного металла сварных труб не допускаются трещины, плены, рванины, закаты, а также другие дефекты глубиной, выводящей толщину стенки труб за допустимые значения.
6.8.2 На поверхности сварного соединения сварных труб не допускаются трещины, непровары и прожоги.
Допускаются поверхностные несовершенства сварного шва сварных труб в виде пор, усадочных раковин и прижогов, не выводящие толщину стенки за допустимые значения, и в виде подрезов глубиной не более 0,5 мм.
6.8.3 Допускается удаление дефектов поверхности местной абразивной зачисткой при условии, что она не выводит толщину стенки труб за допустимые значения. Участки зачистки должны плавно переходить в прилежащую поверхность труб.
Допускается удаление дефектов сплошной шлифовкой, расточкой и обточкой при условии, что они не выводят наружный диаметр и толщину стенки труб за допустимые значения.
6.8.4 На поверхности труб допускаются без зачистки риски, рябизна, царапины, вмятины и другие дефекты глубиной, не выводящей толщину стенки труб за допустимые значения.
На поверхности труб допускаются цвета побежалости, обусловленные технологией термической обработки или резкой труб.
6.8.5 Допускается проводить ремонт сваркой сварных швов сварных труб наружным диаметром 168,3 мм и более и толщиной стенки 5,08 мм и более вольфрамовым электродом по аттестованной технологии ремонтной сварки с добавлением присадочного материала согласно приложению Б, по согласованию между изготовителем и заказчиком — с применением более легированного присадочного материала, чем основной металл.
До начала сварки дефект должен быть полностью удален, а получившаяся в результате впадина тщательно зачищена. После ремонта сварного шва сварных труб вся площадь ремонта должна быть подвергнута повторной термической обработке или снятию напряжений, а затем неразрушающему контролю. Общая длина участков ремонта не должна превышать 20% общей длины сварного шва сварных труб.
6.9 Сплошность металла
6.9.1 Трубы должны быть подвергнуты гидростатическим испытаниям или неразрушающему дефектоскопическому контролю. Если в заказе не указано иное, вид испытаний (контроля) выбирает изготовитель.
6.9.2 При проведении гидростатических испытаний трубы должны выдерживать испытательное гидростатическое давление, рассчитанное по ГОСТ 3845 при допускаемом напряжении в стенке труб, равном 50% минимального нормированного предела текучести для указанной марки стали, но не более:
- 17,0 МПа — для труб наружным диаметром до 88,9 мм включительно;
- 19 МПа — для труб наружным диаметром свыше 88,9 мм.
По согласованию между изготовителем и заказчиком трубы могут быть испытаны давлением, превышающим указанное.
6.9.3 При проведении неразрушающего контроля труб выявляют дефекты продольной и поперечной ориентации.
По согласованию между изготовителем и заказчиком проводят неразрушающий контроль сварного шва сварных труб.
6.10 Параметры сварного соединения
6.10.1 В сварном соединении сварных труб относительное смещение кромок проката по высоте не должно превышать 10% толщины стенки трубы.
6.10.2 Наружный грат сварного шва сварных труб должен быть удален. Допускается остаток грата:
- для труб толщиной стенки до 4 мм включительно — не более 0,3 мм;
- для труб толщиной стенки свыше 4 мм — не более 0,6 мм.
Внутренний грат сварного шва сварных труб удаляют по требованию заказчика. Высота остатка удаленного грата не должна превышать 0,3 мм +0,05S.
6.11 Отделка концов труб
Концы труб должны быть обрезаны под прямым углом и зачищены от заусенцев.
6.12 Маркировка
6.12.1 На наружной поверхности каждой трубы наружным диаметром свыше 159,0 мм должна быть нанесена маркировка стойкой светлой краской, начало которой должно быть расположено на расстоянии не менее 300 мм от одного из торцов трубы, содержащая:
- наименование или товарный знак изготовителя;
- обозначение настоящего стандарта;
- тип трубы [бесшовная горячедеформированная (БГ), бесшовная холоднодеформированная (БХ), сварная холоднодеформированная (СХ), сварная (С)];
- размер трубы (наружный диаметр, толщину стенки), мм;
- марку стали.
Маркировку труб наружным диаметром до 159,0 мм включительно наносят на ярлык, закрепленный на пакет или ящик, в котором поставляют трубы.
6.12.2 Дополнительно маркировка труб должна включать следующую информацию:
- «NH», если не проводились гидростатические испытания;
- «ET», если проводился вихретоковый контроль;
- «UT», если проводился ультразвуковой контроль;
- «RT», если проводился радиографический контроль сварных соединений сварных труб.
6.12.3 Остальные требования к маркировке должны соответствовать ГОСТ 10692.
6.12.4 Между изготовителем и заказчиком могут быть согласованы дополнительные требования к маркировке.
6.13 Упаковка
Упаковка труб должна соответствовать требованиям ГОСТ 10692.
7 Требования безопасности и охраны окружающей среды
Трубы пожаробезопасны, взрывобезопасны, электробезопасны, нетоксичны, не представляют радиационной опасности и не оказывают вреда окружающей природной среде и здоровью человека при испытании, хранении, транспортировании, эксплуатации и утилизации.
Специальные меры безопасности при транспортировании и хранении труб не требуются.
8 Правила приемки
8.1 Трубы принимают партиями.
Партия должна состоять из труб одного вида, одного размера, одной марки стали, одной плавки, подвергнутых термической обработке по одному режиму.
Количество труб в партии должно быть не более, шт.:
- 400 — при наружном диаметре до 60,3 мм включительно;
- 200 — при наружном диаметре свыше 60,3 до 114,3 мм включительно;
- 100 — при наружном диаметре свыше 114,3 мм.
8.2 Для подтверждения соответствия труб требованиям настоящего стандарта изготовитель проводит приемочный контроль.
Виды контроля, нормы отбора труб от партии и образцов от каждой отобранной трубы при проведении приемочного контроля указаны в таблице 6.
| Виды контроля, нормы отбора труб и образцов | Вид контроля | |
| Норма отбора труб от партии (плавки), шт. | Норма отбора образцов от каждой отобранной трубы, шт. | Контроль химического состава |
| 1 от плавки <1>, <2> | 1 | Испытание на растяжение бесшовных, сварных холоднодеформированных труб и основного металла сварных труб: |
| - на продольных образцах: | ||
| для партии до 100 труб включ. | ||
| 1 | 1 | для партии св. 100 труб |
| 2 | 1 | - на поперечных образцах |
| 10%, но не менее 2 | 1 | Испытание на растяжение сварного соединения сварных труб |
| 1 | 1 | Испытание на ударный изгиб бесшовных, сварных холоднодеформированных труб, основного металла и сварного соединения сварных труб |
| 1 | 3 | Контроль твердости |
| 1 | 1 | Контроль величины зерна |
| 5%, но не менее 2 | 1 | Испытание на сплющивание |
| 5%, но не менее 2 | 1 | Испытание на статический изгиб |
| 5% | 2 | Испытание на стойкость против межкристаллитной коррозии |
| 5%, но не менее 3 | 4 | Контроль наружного диаметра, толщины стенки и длины |
| 100% | - | Контроль прямолинейности |
| <3> | - | Контроль качества поверхности |
| 100% | - | Гидростатическое испытание |
| 100% | - | Неразрушающий контроль |
| 100% | - | Контроль параметров сварного соединения сварных труб |
| <3> | - | Контроль отделки концов |
| <3> - <1> Допускается приемка по данным документа о приемочном контроле изготовителя листового и рулонного проката или трубной заготовки без проведения контроля. <2> По требованию заказчика для труб наружным диаметром 141,3 мм и более — 10%, для труб наружным диаметром до 141,3 мм — 10 труб или 10%, в зависимости от того, что меньше. <3> По документации изготовителя. | ||
Примечание - Знак «-» означает, что образцы для контроля не отбирают.
8.3 При получении неудовлетворительных результатов какого-либо из видов выборочного контроля по нему проводят повторный контроль на удвоенной выборке труб от партии, исключая изделия, не выдержавшие первичного контроля. Удовлетворительные результаты повторного выборочного контроля труб распространяются на всю партию, исключая трубы, не выдержавшие первичный контроль.
При получении неудовлетворительных результатов повторного выборочного контроля допускается проведение контроля каждой трубы партии, исключая трубы, не выдержавшие повторные испытания. Результаты контроля каждой трубы партии являются окончательными.
При получении неудовлетворительных результатов контроля допускается повторная термическая обработка труб с предъявлением их к приемке, как новой партии.
8.4 На принятую партию труб оформляют документ о приемочном контроле 3.1 или 3.2 по ГОСТ 31458, включающий, как минимум, следующее:
- наименование или товарный знак изготовителя;
- наименование заказчика;
- обозначение настоящего стандарта;
- размер труб;
- марку стали;
- количество труб;
- вид труб (бесшовная горячедеформированная, бесшовная холоднодеформированная, сварная холоднодеформированная, сварная);
- номер партии;
- результаты приемочного контроля;
- дату оформления документа о приемочном контроле.
9 Методы контроля
9.1 Отбор проб и образцов
Пробы отбирают и образцы изготовляют для контроля химического состава — по ГОСТ 7565, твердости — по ГОСТ 6996, в остальных случаях — по ГОСТ 30432, если в настоящем разделе не указано иное.
9.2 Контроль химического состава
Химический состав стали определяют стандартными методами химического анализа.
Примечание - Химический состав легированной стали определяют методами химического анализа по стандартам группы «Стали легированные и высоколегированные».
Допускается применение других методов анализа, обеспечивающих необходимую точность определения химического состава.
При возникновении разногласий определение химического состава проводят стандартными методами химического анализа.
9.3 Испытание на растяжение
Испытание на растяжение металла бесшовных, сварных холоднодеформированных труб и основного металла сварных труб проводят по ГОСТ 10006.
Испытание на растяжение сварного соединения сварных труб проводят по ГОСТ 6996 на плоских поперечных образцах типа XII или XIII со снятым механическим способом до уровня основного металла гратом. Если размер труб не позволяет изготовить поперечные образцы, испытания проводят на продольных образцах.
Допускается проводить испытания на растяжение сварного соединения сварных труб наружным диаметром менее 219 мм на кольцевых образцах по документации изготовителя.
9.4 Испытание на ударный изгиб
Испытание на ударный изгиб металла бесшовных, сварных холоднодеформированных труб и основного металла сварных труб проводят по ГОСТ 9454 на продольных образцах с V-образным надрезом (Шарпи), по согласованию между изготовителем и заказчиком — на поперечных образцах:
- типов 1 и 11 — при толщине стенки труб 12,0 мм и более;
- типов 2 и 12 — при толщине стенки труб от 10,0 включительно до 12,0 мм;
- типов 3 и 13 — при толщине стенки труб менее 10,0 мм.
Испытание на ударный изгиб сварных соединений сварных труб проводят по ГОСТ 6996 на поперечных образцах с V-образным надрезом (Шарпи):
Ориентация надреза на образцах для испытаний на ударный изгиб сварного соединения сварных труб показана на рисунке 1.
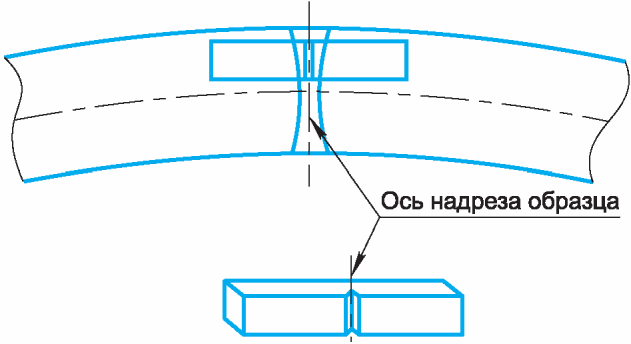
Рисунок 1 — Ориентация надреза на образцах для испытаний на ударный изгиб
Ударную вязкость определяют как среднеарифметическое значение по результатам испытаний трех образцов, при этом на одном образце допускается снижение ударной вязкости от установленного значения для металла бесшовных, сварных холоднодеформированных труб и основного металла сварных труб на 9,8 Дж/см2, для сварных соединений сварных труб — на 5,0 Дж/см2.
9.5 Контроль твердости
Контроль твердости металла сварного шва сварных труб проводят по ГОСТ 6996, если иной метод контроля твердости не согласован между изготовителем и заказчиком.
9.6 Контроль величины зерна
Контроль величины зерна проводят по ГОСТ 5639, шкала 3, методом сравнения в плоскости шлифа с продольным направлением волокон.
9.7 Испытание на сплющивание
Испытание на сплющивание проводят по ГОСТ 8695 до расстояния между сплющивающими поверхностями H, мм, вычисленного по формуле
H = \frac{1,09S}{0,09 + \frac{S}{D}} , (1)
где S — толщина стенки трубы, мм;
D — наружный диаметр трубы, мм.
9.8 Испытание на статический изгиб
Испытания металла сварного шва сварных труб на статический изгиб проводят по ГОСТ 6996 на поперечных образцах.
Угол изгиба образца должен быть не менее 120.
Образец считается выдержавшим испытание при отсутствии трещин между сварным швом и основным металлом сварных труб.
9.9 Испытание на стойкость против межкристаллитной коррозии
Испытание на стойкость против межкристаллитной коррозии проводят по ГОСТ 6032, метод испытания согласовывают в заказе.
9.10 Контроль размеров, формы и длины
Контроль наружного диаметра проводят микрометром по ГОСТ 6507, штангенциркулем по ГОСТ 166, калибром-скобой по ГОСТ 18360, ГОСТ 18365, ГОСТ 2216.
Толщину стенки контролируют по концам труб микрометром по ГОСТ 6507, индикаторным стенкомером или толщиномером по ГОСТ 11358. Толщину стенки на участке зачистки дефекта определяют измерением при помощи ультразвукового толщиномера или как разность между толщиной стенки, измеренной на конце трубы, ближайшем к участку зачистки дефекта, и глубиной зачистки, определенной по документации изготовителя.
Допускается проводить контроль толщины стенки ультразвуковым методом по ГОСТ ISO 10893-12 по всей длине труб, за исключением концов, не охватываемых автоматизированным контролем. При возникновении разногласий контроль проводят механическими средствами измерений.
Длину труб контролируют измерительной рулеткой по ГОСТ 7502.
Отклонение от прямолинейности труб на участке длиной 1 м контролируют поверочной линейкой по ГОСТ 8026 типа ШД и набором щупов по документации изготовителя.
Допускается проводить контроль размеров, длины и формы труб другими средствами измерений, метрологические характеристики которых обеспечивают необходимую точность измерений, включая применение автоматизированных систем контроля геометрических параметров.
9.11 Контроль качества поверхности
Контроль качества наружной поверхности проводят визуально без применения увеличительных приспособлений. Глубину несовершенств определяют по документации изготовителя.
Контроль качества внутренней поверхности труб внутренним диаметром 40 мм и более проводят с помощью перископа по всей длине, труб внутренним диаметром менее 40 мм — на длине 0,5 м с каждого конца.
Допускается проводить контроль качества внутренней поверхности труб с обоих концов трубы на просвет, используя осветительные устройства.
9.12 Испытание труб гидростатическим давлением
Испытания труб гидростатическим давлением проводят по ГОСТ 3845 с выдержкой под давлением не менее 5 с.
9.13 Неразрушающий контроль
9.13.1 Неразрушающий контроль металла бесшовных, сварных холоднодеформированных труб и основного металла сварных труб проводят одним из следующих методов по выбору изготовителя:
а) ультразвуковым методом — по ГОСТ ISO 10893-10 с уровнем приемки U2/U2C;
б) вихретоковым методом — по ГОСТ ISO 10893-2 с уровнем приемки E3/E3H, по требованию заказчика — E2/E2H.
По согласованию между изготовителем и заказчиком концевые участки труб, не охватываемые автоматизированным контролем, должны быть проконтролированы ручным или полуавтоматическим способом тем же методом с тем же уровнем приемки, что и тело труб, или должны быть обрезаны.
9.13.2 Контроль сварных соединений сварных труб проводят одним из методов по выбору изготовителя:
а) ультразвуковым методом — по ГОСТ ISO 10893-10 с уровнем приемки U2C или по ГОСТ ISO 10893-11 с уровнем приемки U3;
б) радиографическим методом с применением пленки — по ГОСТ ISO 10893-6.
9.14 Контроль параметров сварного соединения
Относительное смещение кромок проката по высоте контролируют специальным приспособлением (шаблоном) или по методике завода-изготовителя.
Высоту остатка грата контролируют шаблонами или микрометром по ГОСТ 6507 или индикатором часового типа по ГОСТ 577.
9.15 Контроль отделки концов
Контроль отделки концов труб проводят по документации изготовителя.
10 Транспортирование и хранение
Транспортирование и хранение труб осуществляют в соответствии с требованиями ГОСТ 10692.
11 Гарантии изготовителя
Изготовитель гарантирует соответствие труб требованиям настоящего стандарта при условии соблюдения норм и правил транспортирования и хранения труб и соответствия условий эксплуатации назначению труб.
Сопоставимость части марок стали, приведенных в настоящем стандарте и соответствующих [1], и марок стали, применяемых в национальной трубной промышленности
| Марка стали | Обозначение UNS | Ближайший аналог стали | Потенциально возможная замена <1> |
| TP201 | S20100 | 12Х15Г9НД | - |
| TP201LN | S20153 | 12Х15Г9НД | - |
| TPXM-19 | S20910 | - | 03Х19Г10Н7АМ2 08Х18Н7Г10АМ3 |
| TPXM-10 | S21900 | - | 06Х18Г9Н5АБ 07Х21Г7АН5 |
| TPXM-11 | S21904 | - | 06Х18Г9Н5АБ 07Х21Г7АН5 |
| TPXM-29 | S24000 | - | 06Х17Г15НАБ 10Х14Г14Н4Т 12Х17Г9АН4 08Х18Г8Н2Т |
| TP304 | S30400 | 8 — 12Х18Н10 | 08Х18Н10Т |
| TP304L | S30403 | 03Х18Н11 03Х18Н12 | 03Х18Н10 |
| TP304H | S30409 | 06Х18Н11 08Х18Н10 | 08Х18Н10Т 12Х18Н10Т |
| TP304N | S30451 | 06Х18Н11 08Х18Н10 | 08Х18Н10Т |
| TP304LN | S30453 | 03Х18Н11 03Х18Н12 | 03Х18Н10Т |
| TP309S | S30908 | - | 20Х23Н13 08Х20Н14С2 |
| TP309H | S30909 | - | 20Х23Н13 08Х20Н14С2 |
| TP309Cb | S30940 | - | 20Х23Н13 08Х20Н14С2 |
| TP309HCb | S30941 | - | 20Х23Н13 08Х20Н14С2 |
| TP310S | S31008 | 10Х23Н18 | 20Х23Н18 20Х25Н20С2 |
| TP310H | S31009 | 10Х23Н18 | 20Х23Н18 20Х25Н20С2 |
| TP310Cb | S31040 | - | 10Х23Н18 20Х23Н18 20Х25Н20С2 |
| TP310HCb | S31041 | - | 10Х23Н18 20Х23Н18 20Х25Н20С2 |
| TP316 | S31600 | 03Х17Н14М3 | 08Х17Н13М2Т 08Х17Н15М3Т |
| TP316L | S31603 | 03Х17Н14М3 | 08Х17Н13М2Т 08Х17Н15М3Т |
| TP316H | S31609 | - | 08Х17Н13М2Т 08Х17Н15М3Т 10Х17Н13М2Т 10Х17Н13М3Т |
| TP316N | S31651 | 03Х17Н14М3 | 08Х17Н13М2Т 08Х17Н15М3Т |
| TP316LN | S31653 | 03Х17Н14М3 | 08Х17Н13М2Т 08Х17Н15М3Т |
| TP317 | S31700 | 03Х17Н14М3 | 08Х17Н15М3Т |
| TP317L | S31703 | 03Х17Н14М3 | 08Х17Н15М3Т |
| TP321 | S32100 | 03Х18Н10Т 05Х18Н10Т 08Х18Н10Т 08Х18Н12Т | - |
| TP321H | S32109 | 08Х18Н10Т 08Х18Н12Т | 12Х18Н10Т 12Х18Н12Т |
| TP347 | S34700 | 08Х18Н12Б | - |
| TP347H | S34709 | 08Х18Н12Б | - |
| TP347LN | S34751 | - | 03Х18Н10Т |
| TP348 | S34800 | 08Х18Н12Б | - |
| TP348H | S34809 | 08Х18Н12Б | - |
| TPXM-15 | S38100 | - | 20Х25Н20С2 |
| <1> Сталь содержит дополнительные легирующие элементы, отличные от предлагаемых [[1]](#p101805). Примечание — Знак «-» означает, что ближайший аналог стали или потенциально возможная замена отсутствуют. | |||
| Требования к присадочным материалам | |||
| Труба | Присадочный материал | Марка стали | Обозначение UNS |
| Класс по [[2]](#p101808) | Обозначение UNS | TP201 | S20100 |
| - | - | TP201LN | S20153 |
| - | - | TP304 | S30400 |
| ER308 | S30800, W30840 | TP304L | S30403 |
| ER308L | S30883, W30843 | TP304N | S30451 |
| ER308 | S30880, W30840 | TP304LN | S30453 |
| ER308L | S30883, W30843 | TP304H | S30409 |
| ER308 | S30880, W30840 | TP309Cb | S30940 |
| - | - | TP309S | S30908 |
| - | - | TP310Cb | S31040 |
| - | - | TP310S | S31008 |
| - | - | TP316 | S31600 |
| ER316 | S31680, W31640 | TP316L | S31603 |
| ER316L | S31683, W31643 | TP316N | S31651 |
| ER316 | S31680, W31640 | TP316LN | S31653 |
| ER316L | S31683, W31643 | TP316H | S31609 |
| ER316H | S31680, W31640 | TP321 | S32100 |
| ER321 | S32180, W32140 | ||
| ER347 | S34780, W34740 | TP347 | S34700 |
| ER347 | S34780, W34740 | TP348 | S34800 |
| ER347 | S34780, W34740 | TPXM-19 | S22100 |
| ER209 | S20980, W32240 | TPXM-29 | S28300 |
| ER240 | S23980, W32440 | Сплав 20 | N08020 |
| ER320 | N08021 | ||
| ER320LR | N08022 | ||
| ERNiCrMo-13 <1> | N06059 | 800 | N08800 |
| ERNiCr-3 <1> | N06082 | 800H | N08810 |
| ERNiCr-3 <1> N06082 <1> Класс по [[3]](#p101811). | |||