ГОСТ Р 44.801-2026. Национальный стандарт Российской Федерации. Система технологической подготовки производства. Холодное выдавливание. Требования к типовому технологическому процессу
Актуально на 05.11.2026.
Как цитировать: "ГОСТ Р 44.801-2026. Национальный стандарт Российской Федерации. Система технологической подготовки производства. Холодное выдавливание. Требования к типовому технологическому процессу". ГОСТ Р 44.801-2026. https://bukva.ai/docs/standart-gost-r-44-801-2026
(утв. и введен в действие Приказом Росстандарта от 30.07.2026 № 875-ст)
Примечание
Документ вводится в действие с 01.01.2027.
Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 30 июля 2026 г. № 875-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
СИСТЕМА ТЕХНОЛОГИЧЕСКОЙ ПОДГОТОВКИ ПРОИЗВОДСТВА
ТРЕБОВАНИЯ К ТИПОВОМУ ТЕХНОЛОГИЧЕСКОМУ ПРОЦЕССУ
System of technological preparation of production. Cold extrusion. Requirements for a typical technological process
03.100.50
Дата введения 1 января 2027 года
1 РАЗРАБОТАН Научно-техническим центром «Информтехника» — филиалом Федерального государственного унитарного предприятия «Всероссийский научно-исследовательский институт „Центр“ (НТЦ „Информтехника“ — филиал ФГУП „ВНИИ „Центр“)»
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 488 «Технологическая подготовка производства»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 30 июля 2026 г. № 875-ст
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
Настоящий стандарт разработан на основе отраслевого стандарта ОСТ 3-14.323-86 «Отраслевая система технологической подготовки производства. Выдавливание в холодном состоянии. Требования к типовому технологическому процессу».
Настоящий стандарт распространяется на технологические процессы холодного выдавливания деталей из металлов и сплавов и устанавливает общие требования к выполнению указанных технологических процессов и к средствам их технологического оснащения.
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 3.1105 Единая система технологической документации. Формы и правила оформления документов общего назначения
ГОСТ 3.1119 Единая система технологической документации. Общие требования к комплектности и оформлению комплектов документов на единичные технологические процессы
ГОСТ 3.1121 Единая система технологической документации. Общие требования к комплектности и оформлению комплектов документов на типовые и групповые технологические процессы (операции)
ГОСТ 9.302 (ИСО 1463-82, ИСО 2064-80, ИСО 2106-82, ИСО 2128-76, ИСО 2177-85, ИСО 2178-82, ИСО 2360-82, ИСО 2361-82, ИСО 2819-80, ИСО 3497-76, ИСО 3543-81, ИСО 3613-80, ИСО 3882-86, ИСО 3892-80, ИСО 4516-80, ИСО 4518-80, ИСО 4522-1-85, ИСО 4522-2-85, ИСО 4524-1-85, ИСО 4524-3-85, ИСО 4524-5-85, ИСО 8401-86) Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Методы контроля
ГОСТ 9.402 Единая система защиты от коррозии и старения. Покрытия лакокрасочные. Подготовка металлических поверхностей к окрашиванию
ГОСТ 12.1.003 Система стандартов безопасности труда. Шум. Общие требования безопасности
ГОСТ 12.1.005 Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны
ГОСТ 12.2.003 Система стандартов безопасности труда. Оборудование производственное. Общие требования безопасности
ГОСТ 12.2.007.9 Безопасность электротермического оборудования. Часть 1. Общие требования
ГОСТ 12.2.017 Оборудование кузнечно-прессовое. Общие требования безопасности
ГОСТ 12.2.032 Система стандартов безопасности труда. Рабочее место при выполнении работ сидя. Общие эргономические требования
ГОСТ 12.2.033 Система стандартов безопасности труда. Рабочее место при выполнении работ стоя. Общие эргономические требования
ГОСТ 12.2.049 Система стандартов безопасности труда. Оборудование производственное. Общие эргономические требования
ГОСТ 12.2.061 Система стандартов безопасности труда. Оборудование производственное. Общие требования безопасности к рабочим местам
ГОСТ 12.2.062 Система стандартов безопасности труда. Оборудование производственное. Ограждения защитные
ГОСТ 12.3.002 Система стандартов безопасности труда. Процессы производственные. Общие требования безопасности
ГОСТ 12.3.004 Система стандартов безопасности труда. Термическая обработка металлов. Общие требования безопасности
ГОСТ 12.3.008 Система стандартов безопасности труда. Производство покрытий металлических и неметаллических неорганических. Общие требования безопасности
ГОСТ 12.3.010 Система стандартов безопасности труда. Тара производственная. Требования безопасности при эксплуатации
ГОСТ 12.3.026 Система стандартов безопасности труда. Работы кузнечно-прессовые. Требования безопасности
ГОСТ 103 Прокат сортовой стальной горячекатаный полосовой. Сортамент
ГОСТ 201 Тринатрийфосфат. Технические условия
ГОСТ 202 Белила цинковые. Технические условия
ГОСТ 492 Никель, сплавы никелевые и медно-никелевые, обрабатываемые давлением. Марки
ГОСТ 667 Кислота серная аккумуляторная. Технические условия
ГОСТ 801 Прокат из подшипниковой стали. Технические условия
ГОСТ 804 Магний первичный в чушках. Технические условия
ГОСТ 849 Никель первичный. Технические условия
ГОСТ 859 Медь. Марки
ГОСТ 1012 Бензины авиационные. Технические условия
ГОСТ 1045 Жир животный технический. Технические условия
ГОСТ 1050 Металлопродукция из нелегированных конструкционных качественных и специальных сталей. Общие технические условия
ГОСТ 1173 Фольга, ленты, листы и плиты медные. Технические условия
ГОСТ 1435 Прутки, полосы и мотки из инструментальной нелегированной стали. Общие технические условия
ГОСТ 1497 Металлы. Методы испытаний на растяжение
ГОСТ 1535 Прутки медные. Технические условия
ГОСТ 2060 Прутки латунные. Технические условия
ГОСТ 2184 Кислота серная техническая. Технические условия
ГОСТ 2208 Фольга, ленты, полосы, листы и плиты латунные. Технические условия
ГОСТ 2548 Ангидрид хромовый технический. Технические условия
ГОСТ 2590 Прокат сортовой стальной горячекатаный круглый. Сортамент
ГОСТ 2652 Калия бихромат технический. Технические условия
ГОСТ 2879 Прокат сортовой стальной горячекатаный шестигранный. Сортамент
ГОСТ 3118 Реактивы. Кислота соляная. Технические условия
ГОСТ 3758 Реактивы. Алюминий сернокислый 18-водный. Технические условия
ГОСТ 3769 Реактивы. Аммоний сернокислый. Технические условия
ГОСТ 3882 (ИСО 513-75) Сплавы твердые спеченные. Марки
ГОСТ 4461 Реактивы. Кислота азотная. Технические условия
ГОСТ 4543 Металлопродукция из конструкционной легированной стали. Технические условия
ГОСТ 4784 Алюминий и сплавы алюминиевые деформируемые. Марки
ГОСТ 4986 Лента холоднокатаная из коррозионно-стойкой и жаростойкой стали. Технические условия
ГОСТ 5100 Сода кальцинированная техническая. Технические условия
ГОСТ 5639 Стали и сплавы. Методы выявления и определения величины зерна
ГОСТ 5950 Прутки, полосы и мотки из инструментальной легированной стали. Общие технические условия
ГОСТ 7417 Сталь калиброванная круглая. Сортамент
ГОСТ 8560 Прокат калиброванный шестигранный. Сортамент
ГОСТ 8732 Трубы стальные бесшовные горячедеформированные. Сортамент
ГОСТ 8734 Трубы стальные бесшовные холоднодеформированные. Сортамент
ГОСТ 9013 Металлы. Метод измерения твердости по Роквеллу
ГОСТ 10678 Кислота ортофосфорная термическая. Технические условия
ГОСТ 10702 Прокат сортовой из конструкционной нелегированной и легированной стали для холодной объемной штамповки. Общие технические условия
ГОСТ 11069 Алюминий первичный. Марки
ГОСТ 13078 Стекло натриевое жидкое. Технические условия
ГОСТ 14861 Тара производственная. Типы
ГОСТ 14957 Сплавы магниевые деформируемые. Марки
ГОСТ 15527 Сплавы медно-цинковые (латуни), обрабатываемые давлением. Марки
ГОСТ 15830 Обработка металлов давлением. Штампы. Термины и определения
ГОСТ 18970 Обработка металлов давлением. Операции ковки и штамповки. Термины и определения
ГОСТ 19265 Прутки и полосы из быстрорежущей стали. Технические условия
ГОСТ 19300 Средства измерений шероховатости поверхности профильным методом. Профилографы-профилометры контактные. Типы и основные параметры
ГОСТ 19906 Нитрит натрия технический. Технические условия
ГОСТ 21488 Прутки прессованные из алюминия и алюминиевых сплавов. Технические условия
ГОСТ 21631 Листы из алюминия и алюминиевых сплавов. Технические условия
ГОСТ 23677 Твердомеры для металлов. Общие технические требования
ГОСТ 25347 Основные нормы взаимозаменяемости. Характеристики изделий геометрические. Система допусков на линейные размеры. Ряды допусков, предельные отклонения отверстий и валов
ГОСТ 30266 Мыло хозяйственное твердое. Общие технические условия
ГОСТ 33439 Металлопродукция из черных металлов и сплавов на железоникелевой и никелевой основе. Термины и определения по термической обработке
ГОСТ Р 12.0.007 Система стандартов безопасности труда. Система управления охраной труда в организации. Общие требования по разработке, применению, оценке и совершенствованию
ГОСТ Р 51574 Соль пищевая. Общие технические условия
ГОСТ Р 52597 Прутки латунные для обработки резанием на автоматах. Технические условия
ГОСТ Р 55064 Натр едкий технический. Технические условия
ГОСТ Р 57125 Прессованные изделия из алюминиевых сплавов. Термины и определения дефектов
ГОСТ Р 58765 Металлопродукция из стали и сплавов. Термины и определения
ГОСТ Р 70400.10 Промышленность боеприпасов и спецхимии. Инструмент штамповый. Типовой технологический процесс изготовления
ГОСТ Р 71448 Оптика и фотоника. Шероховатость поверхности. Параметры и типы направлений неровностей поверхности
СП 52.13330 «Актуализированная редакция СНиП 23-05-95* Естественное и искусственное освещение»
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов (сводов правил) в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный документ, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого документа с учетом всех внесенных в данную версию изменений. Если заменен ссылочный документ, на который дана датированная ссылка, то рекомендуется использовать версию этого документа с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный документ, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный документ отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
В настоящем стандарте применены термины по ГОСТ 18970, ГОСТ 15830, ГОСТ 33439, ГОСТ Р 58765, ГОСТ Р 57125, а также следующие термины с соответствующими определениями:
3.1 холодная объемная штамповка: Разновидность обработки металлов и сплавов давлением, которую выполняют при температуре ниже температуры рекристаллизации материала.
Примечание - В тексте настоящего стандарта вместо терминов «металлы» и «сплавы» также используется термин «материал».
3.2 холодное выдавливание: Разновидность холодной объемной штамповки, выполняемой путем перевода материала исходной заготовки давлением в пластичное состояние и вытеснения материала в полость или отверстие матрицы, или в зазор между пуансоном и матрицей, или одновременно в два и более из указанных направлений вытеснения материала.
Примечание - Как равнозначный термину «холодное выдавливание» применяют термин «выдавливание в холодном состоянии».
3.3 штампуемость: Способность материала изменять свою форму при штамповке без образования разрывов, трещин, расслоений, полос сдвига.
В настоящем стандарте применены следующие сокращения и обозначения:
HRC — твердость по методу Роквелла по шкале C (Hardness Rockwell);
Ra — среднеарифметическое отклонение профиля;
Rz — наибольшая высота профиля.
5.1 Холодное выдавливание является процессом пластического формообразования деталей под давлением, при котором металлы и сплавы без предварительного нагрева текут в полости и через отверстия штампа под действием приложенного усилия.
5.2 В зависимости от направления движения материала в штампе и направления приложения усилия P различают: прямое, обратное, боковое, радиальное (поперечное круговое) и комбинированное выдавливания. Примеры схем выдавливания приведены на рисунке 1.
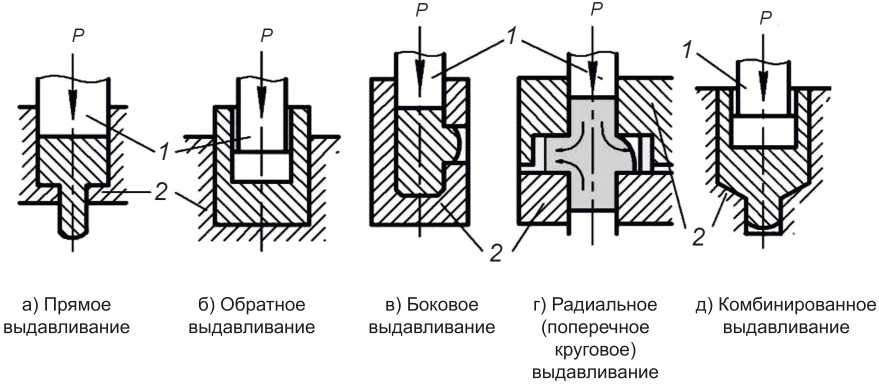
Рисунок 1 — Схемы выдавливания
5.3 При прямом выдавливании происходит истечение материала через отверстие в матрице 2 в направлении движения пуансона 1 [см. рисунок 1 а)]. Форма отверстия определяет поперечное сечение выдавливаемой детали. Зазор между пуансоном и матрицей должен быть достаточно малым, чтобы исключить вытекание материала. Указанным способом получают детали типа стержня с утолщением (например, клапаны, ступенчатые валы, трубки, полые стаканы с фланцем). При прямом выдавливании деталей рабочим инструментом являются пуансон и матрица. Процессы прямого выдавливания характеризуются значительной неравномерностью деформации по сечению материала.
5.4 При обратном выдавливании материал течет из матрицы 2 в направлении, противоположном движению пуансона 1 [см. рисунок 1 б)]. Для предотвращения растрескивания материала при деформации может быть применена схема выдавливания с противодавлением. Зазор между пуансоном и матрицей или отверстие в теле пуансона определяют геометрию формируемой детали. Методом обратного выдавливания получают полые изделия круглой, квадратной, прямоугольной, овальной и других форм (например, гильзы, колпачки, стаканы и другие трубчатые детали с гладкой и ступенчатой поверхностью). При обратном выдавливании деталей рабочим инструментом являются: пуансон, выталкиватель (нижний пуансон) и матрица. В процессе обратного выдавливания на установившейся стадии только часть заготовки, расположенная вблизи торца пуансона, деформируется пластически.
5.5 При боковом (также применяют термин «поперечном одноканальном» или «поперечном многоканальном») выдавливании [см. рисунок 1 в)] материал течет в боковое отверстие или боковые отверстия матрицы под углом к направлению движения пуансона. Указанным способом получают детали с отростками типа тройников, крестовин, ребер, лопаток, зубьев и т.п. Для их удаления из штампов матрицу выполняют составной из двух и более частей с плоскостью разъемов, проходящих через осевые линии исходной заготовки и получаемых отростков. При боковом выдавливании деталей рабочим инструментом являются: пуансон и разъемная матрица. В процессе бокового выдавливания на установившейся стадии только части заготовки, расположенные вблизи бокового отверстия, деформируются пластически.
5.6 При радиальном (поперечном круговом) выдавливании [см. рисунок 1 г)] происходит истечение материала из замкнутой полости через щель, расположенную по периметру матрицы, в кольцевую полость. Способ применяют для изготовления сплошных и полых деталей с фланцами разных толщин и диаметров. Для повышения предельной степени формоизменения и устранения искажения формы фланца применяют схемы радиального выдавливания с противодавлением.
5.7 При комбинированном выдавливании [см. рисунок 1 д)] материал течет одновременно по нескольким направлениям. При этом могут быть применены различные сочетания указанных в 5.3 - 5.6 схем выдавливания.
5.8 Следует учитывать, что применение холодного выдавливания материала позволяет сократить технологический цикл изготовления детали, исключает затраты энергии на нагрев заготовки, не требует механической обработки для удаления окисленного слоя. Полученная деталь имеет минимальные припуски и не требует значительных доводочных операций. При необходимости применяют термическую обработку сформированных деталей для снятия остаточных напряжений. Процесс выдавливания сопровождается упрочнением материала заготовки, что позволяет изготавливать детали, обладающие повышенной прочностью. Однако низкая пластичность заготовки без нагрева, ввиду отсутствия рекристаллизации, может вызвать разрушение заготовки, а увеличение гидростатического давления приводит к увеличению удельной силы, требуемой для осуществления формоизменения, и ограничению области применения холодного выдавливания по причине достижения пределов сопротивления пуансонов усталости <1>.
<1> Предел сопротивления пуансонов усталости определяют по количеству циклов нагружения, которое может выдержать пуансон.
5.9 При оценке технологичности изготовления деталей выдавливанием в холодном состоянии следует учитывать следующие факторы:
- количество выпускаемых деталей и ритмичность выпуска продукции;
- штампуемость материала;
- число формоизменяющих операций и их характер;
- наличие промежуточной термообработки;
- конструкцию, точность изготовления и условия работы инструмента;
- необходимость и объем доделочных операций;
- условия механизации и автоматизации труда;
- заданные показатели точности размеров.
5.10 Определяющим показателем технологичности выдавливания в холодном состоянии является штампуемость материала. На штампуемость влияют факторы, включающие:
- химический состав;
- величину зерна;
- твердость;
- механические характеристики;
- условия деформации материала.
Применяют различные способы и показатели для оценки штампуемости. К числу показателей механических свойств, оказывающих влияние на штампуемость, относятся показатели по ГОСТ 1497, включая:
- временное сопротивление (предел прочности);
- физический предел текучести;
- модуль упругости;
- относительное удлинение после разрыва;
- относительное сужение после разрыва.
Для оценки штампуемости могут быть применены иные показатели в дополнение к перечисленным, в том числе твердость материала в состоянии поставки, состояние поверхности, геометрические размеры и точность формы поверхности.
Для оценки штампуемости материала следует проводить испытания с осуществлением операций формообразования в условиях, близких к производственному процессу получения детали.
5.11 Интенсивность деформированного состояния при выдавливании оценивают степенью деформации \epsilon , %, которая определяется по формулам:
\epsilon = \frac{F_{0} - F}{F_{0}} 100% , (1)
\epsilon = \frac{F_{n}}{F_{0}} 100% , (2)
где F0 — площадь поперечного сечения заготовки, мм2;
F — площадь поперечного сечения стержня детали (фильеры матрицы), мм2;
Fn — площадь поперечного сечения пуансона, мм2.
В качестве показателя давления принимают давление выдавливания p, МПа, в поперечном сечении пуансона, работающего в наиболее напряженных условиях, определяемое по формуле
где P — усилие прессования, Н;
F — площадь поперечного сечения пуансона, мм2.
5.12 На величину давления выдавливания оказывают влияние следующие факторы:
- содержание основных компонентов и примесей в штампуемом материале;
- кинематика движения деформируемого материала (прямое, обратное, боковое, радиальное, комбинированное выдавливание);
- степень деформации при выдавливании (форма и размеры исходной заготовки и получаемого полуфабриката);
- состояние поверхности заготовки;
- форма, размеры, качество поверхности деформирующих частей инструмента (матрицы, пуансона, оправки и т.д.);
- условия реализации трения на поверхности контакта материала и инструмента;
- тепловой эффект при деформации, его влияние на структуру деформируемого металла и условия реализации трения;
- скорость деформации.
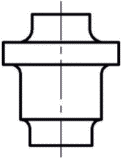
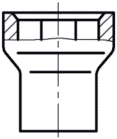
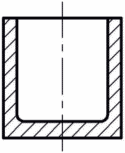
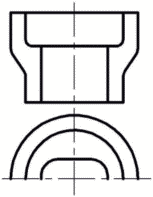
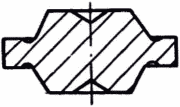
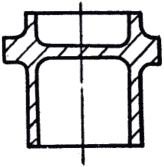
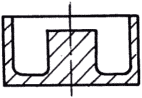
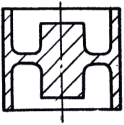
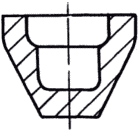
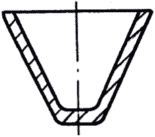
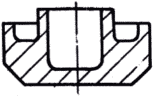
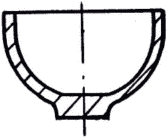
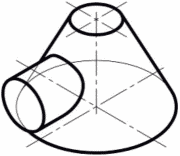
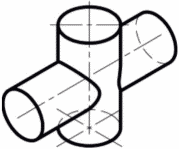
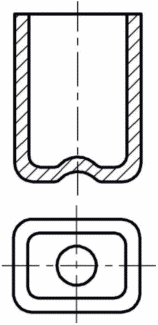
6.1 Классификацию деталей следует производить по конструктивным и технологическим признакам, относящимся к параметрам геометрии детали и применяемым операциям формообразования, с учетом характеристик деталей, приведенных в таблице 1.
6.2 Каждый класс деталей разделен по характерным признакам на две группы, для которых в таблице 1 приведены типовые детали-представители. При необходимости, с учетом особенностей геометрии и применяемых операций формообразования, для классов деталей могут быть введены дополнительные группы классификации.
7.1 Требования к применяемым материалам
7.1.1 Выбор марок материалов для изготовления деталей выдавливанием в холодном состоянии осуществляют на основе оценки технологичности изготовления деталей по 5.9 и штампуемости материалов по 5.10. Методики оценки технологичности изготовления деталей выдавливанием в холодном состоянии и штампуемости материала включают в состав нормативной документации системы менеджмента качества организации — изготовителя деталей. Применяемые в организации марки материалов для изготовления деталей выдавливанием в холодном состоянии устанавливают в технологической документации организации — изготовителя деталей. Данные по составу материалов для изготовления деталей выдавливанием в холодном состоянии и реализации технологического процесса приведены в приложении А. Рекомендации по конструированию деталей, изготавливаемых методом выдавливания в холодном состоянии, приведены в приложении Б.
7.1.2 Для деталей, получаемых выдавливанием в холодном состоянии, применяют пластичные или отожженные материалы. Следует избегать применения нагартованных или твердых материалов, так как в этом состоянии они обладают низкой текучестью и требуют для выдавливания больших усилий. Нагартованные и твердые материалы перед выдавливанием следует подвергать отжигу.
7.1.3 Сталь, применяемая при изготовлении деталей выдавливанием в холодном состоянии, должна соответствовать требованиям ГОСТ 10702.
Микроструктура стали должна быть однородной, а перлит — сфероидизированным. Не допускаются: полосчатость, структурно-свободный цементит, расположенный по границам зерен в виде скоплений или сетки, грубопластинчатый перлит и видманштеттова структура.
7.1.4 В зависимости от конфигурации получаемой заготовки в качестве исходного материала применяют листовые или прутковые материалы, а также трубы и периодический прокат.
7.1.5 Сортамент стали должен соответствовать следующим требованиям:
- прокат сортовой стальной горячекатаный круглый — по ГОСТ 2590;
- прокат сортовой стальной горячекатаный шестигранный — по ГОСТ 2879;
- прокат сортовой стальной горячекатаный полосовой — по ГОСТ 103;
- сталь калиброванная круглая — по ГОСТ 7417;
- прокат калиброванный шестигранный — по ГОСТ 8560;
- лента холоднокатаная из коррозионно-стойкой и жаростойкой стали — по ГОСТ 4986.
7.1.6 Размеры и линейная плотность стальных труб должны соответствовать следующим требованиям:
- трубы стальные бесшовные горячедеформированные — по ГОСТ 8732;
- трубы стальные бесшовные холоднодеформированные — по ГОСТ 8734.
7.1.7 В структуре цветных металлов и их сплавов не допускается наличие пористости, рыхлости, неметаллических включений. Для выдавливания в холодном состоянии применяют горячекатаный или прессованный (для цветных металлов и сплавов) материал, холоднотянутый металл применяют при изготовлении точных качественных заготовок.
Сортамент цветных металлов и их сплавов должен соответствовать следующим требованиям:
- прутки прессованные из алюминия и алюминиевых сплавов — по ГОСТ 21488;
- листы из алюминия и алюминиевых сплавов — по ГОСТ 21631;
- прутки медные — по ГОСТ 1535;
- фольга, ленты, листы и плиты медные — по ГОСТ 1173;
- прутки латунные — по ГОСТ 2060, ГОСТ Р 52597;
- фольга, ленты, полосы, листы и плиты латунные — по ГОСТ 2208.
7.1.8 Следует учитывать, что выдавливание в холодном состоянии, вследствие больших пластических деформаций, сопровождается упрочнением обрабатываемого материала, благодаря чему необходимые прочностные характеристики детали могут быть обеспечены путем применения менее прочных (в исходном состоянии) материалов.
7.2 Требования к заготовкам
7.2.1 Для получения заготовок применяют следующие виды исходного материала:
- листовые;
- цилиндрические или многогранные сплошные;
- цилиндрические трубчатые;
- фасонные сплошные или полые.
7.2.2 К геометрии заготовок предъявляют следующие требования:
- допуск перпендикулярности торцев к оси заготовки — не более 0,2 мм на длине 50 мм;
- для свободного вхождения в матрицу расчетный параметр заготовки должен быть меньше размера матрицы на величину от 0,05 до 0,08 мм, а размер отверстия в заготовке на величину от 0,05 до 0,06 мм больше.
7.2.3 При получении детали за несколько операций следует составить пооперационные чертежи и размеры, объем исходной заготовки следует определять по размерам полуфабриката для первой штамповочной операции.
7.2.4 Следует учитывать, что одним из главных факторов процесса выдавливания в холодном состоянии является трение между боковой поверхностью заготовки и стенкой матрицы, которое приводит к затормаживанию движения периферийных слоев металла тем в большей мере, чем больше удельные силы трения. Трение может достичь такой величины, что произойдет полное прилипание периферийных слоев материала к инструменту и скорость их взаимного перемещения будет равна нулю. Для снижения трения заготовки следует смазывать или наносить покрытие в виде более пластичного материала. Смазка и покрытие должны выдерживать высокие рабочие давления и не терять вязкости при нагреве. Выбор смазки или покрытия определяется материалом заготовки. Выбор геометрии пуансона, матрицы и режима прессования должен обеспечить сохранение промежуточного слоя (покрытия, смазочного материала) на поверхности трения инструмента и материала. Требования к применяемым заготовкам, инструменту, покрытиям и смазочным материалам для выдавливания в холодном состоянии определяются технологическими инструкциями организации-изготовителя.
7.3 Точность изготовления деталей выдавливанием в холодном состоянии зависит от размеров деталей, свойств материала и точности исполнения штампов. Точность наружных размеров, как правило, должна соответствовать шероховатости поверхности Ra от 2,5 до 20 мкм, Rz от 10 до 80 мкм, овальность — от +/- 0,01 до +/- 0,03 мм. Точность внутренних размеров должна соответствовать Ra от 5 до 10 мкм, Rz от 20 до 40 мкм, толщины стенок — от +/- 0,03 до +/- 0,075 мм, толщины фланца — от +/- 0,05 до +/- 0,07 мм, длины — от +/- 0,01 до +/- 5,0 мм. Следует учитывать, что прямоугольные детали, изготовленные прессованием, получаются с искривлением плоскости, то есть дугообразными. Шероховатость поверхности прямоугольных деталей как правило, должна соответствовать Ra от 0,63 до 5 мкм, Rz от 3,2 до 20 мкм по ГОСТ Р 71448.
8.1 К прессам, предназначенным для выдавливания в холодном состоянии, предъявляют следующие требования:
- точность направления движения ползуна и возможность регулировки его хода;
- надежные предохранительные устройства от перегрузок;
- большой ход ползуна;
- наличие нижнего выталкивателя, имеющего усилие, равное от 15% до 20% номинального усилия пресса;
- габариты стола и ползуна пресса должны давать возможность установки и закрепления штампа и подачу заготовок;
- число ходов пресса должно обеспечить достаточно высокую производительность выдавливания.
8.2 Удобство и безопасность обслуживания пресса должны соответствовать требованиям техники безопасности в соответствии с разделом 11.
9.1 Конструкция матрицы и пуансона зависит от величины давления выдавливания, степени деформации и размеров штампуемой детали.
9.2 Допуск перпендикулярности осей пуансонов, матриц и выталкивателей к опорным торцам — не более 0,02 на 100 мм длины.
9.3 Зазор между пуансоном и матрицей при прямом выдавливании не должен превышать 0,05 мм во избежание образования торцового заусенца.
9.4 Рабочие поверхности инструмента, соприкасающиеся с материалом выдавливаемой детали, должны полироваться и иметь шероховатость Ra 0,10 мкм, посадочные и опорные поверхности — Ra 0,8 мкм.
9.5 Сменный рабочий инструмент для выдавливания следует монтировать на универсальных быстропереналаживаемых блоках, конструкция которых должна обладать прочностью и жесткостью. Для обеспечения правильного течения металла и его задержки в заданной зоне деформирования пуансоны могут иметь в торцевой части микрорельеф, например, в виде неглубоких проточек. С целью облегчения процесса обратного выдавливания матрицы, как правило, изготавливают с заходным конусом.
10 Требования к методам контроля
10.1 Технологический процесс выдавливания в холодном состоянии должен предусматривать входной контроль исходного материала, межоперационные контрольные операции и контроль готовой продукции.
10.2 Входной контроль предусматривает проверку исходного материала на соответствие требованиям нормативной документации на материал.
10.3 Межоперационные контрольные операции включают в себя контроль размеров и чистоты поверхности деталей, который производится на всех операциях выборочно от партии изготовленных изделий.
10.4 Внешний вид деталей проверяется визуально в соответствии с документацией по контролю качества продукции.
10.5 Проверка геометрических параметров при межоперационном контроле производится универсальными средствами измерений.
10.6 Металлографический анализ выдавленных деталей включает анализ микрошлифов диаметрального сечения деталей и микрошлифов характерных участков (вблизи резких переходов сечения). Проверяется наличие микро- и макротрещин, закатов и других дефектов.
10.7 Контроль качества подготовки поверхности заготовок перед нанесением покрытия производится в соответствии с ГОСТ 9.402.
10.8 Контроль качества покрытий перед выдавливанием осуществляют в соответствии с ГОСТ 9.302.
10.9 Инструмент после изготовления подвергается внешнему осмотру на отсутствие дефектов.
10.10 Методы контроля твердости деталей и инструмента осуществляются согласно требованиям ГОСТ 9013. Приборы для измерения твердости — по ГОСТ 23677.
10.11 Профилографы для измерения шероховатости поверхности должны соответствовать требованиям ГОСТ 19300.
11.1 В процессе выполнения работ на прессах и подготовки поверхности перед выдавливанием имеют место следующие опасные и вредные факторы, которые при неблагоприятном стечении обстоятельств могут вызвать несчастные случаи и профессиональные заболевания:
- повышенная загазованность воздуха рабочей зоны;
- недостаточность освещенности рабочей зоны;
- повышенный уровень шума на рабочем месте;
- движущиеся машины и механизмы, подвижные элементы производственного оборудования;
- острые кромки, заусенцы на поверхности заготовок, деталей, инструмента, оборудования;
- применение легковоспламеняющихся веществ;
- нагрев заготовок за счет теплового эффекта от трения на поверхности контакта материала с инструментом и деформации материала;
- падение скользкой заготовки.
Сборка матриц должна выполняться при закрытом ограждении рабочей зоны на гидравлическом прессе.
11.2 Оптимальные и допустимые величины температуры, влажности и содержания вредных веществ в воздухе рабочей зоны производственных помещений должны соответствовать требованиям ГОСТ 12.1.005.
11.3 Оптимальные и допустимые величины норм освещенности рабочей зоны должны соответствовать требованиям СП 52.13330.
11.4 Уровень шума на рабочих местах должен соответствовать ГОСТ 12.1.003.
11.5 При разработке и выполнении процессов выдавливания в холодном состоянии следует соблюдать требования техники безопасности по ГОСТ 12.3.002 и ГОСТ 12.3.026.
11.6 При выполнении работ по подготовке поверхности заготовок перед выдавливанием (обезжиривание, травление, фосфатирование) следует выполнять требования ГОСТ 12.3.008.
11.7 При выполнении работ по термической обработке следует выполнять требования ГОСТ 12.3.004.
11.8 Электропечи, применяемые для нагрева заготовок и деталей, их эксплуатация должны соответствовать требованиям ГОСТ 12.2.007.9.
11.9 Оборудование, применяемое для получения деталей выдавливанием, его эргономические требования должны отвечать требованиям ГОСТ 12.2.003, ГОСТ 12.2.017, ГОСТ 12.2.049.
11.10 Наладку и смену рабочего инструмента следует производить только при полной остановке пресса.
11.11 Сборка матриц должна выполняться при установленном ограждении на гидравлическом прессе.
11.12 Требования безопасности к конструкции и применению ограждений, предназначенных для защиты работающих от движущихся частей пресса — по ГОСТ 12.2.062.
11.13 Общие требования безопасности к конструкции, оснащению и организации рабочего места должны отвечать требованиям ГОСТ 12.2.003, ГОСТ 12.2.061, ГОСТ 12.3.026.
11.14 Эргономические требования к рабочему месту при выполнении работ сидя — по ГОСТ 12.2.032, при выполнении работ стоя — по ГОСТ 12.2.033.
11.15 Хранение и транспортирование заготовок и деталей должно осуществляться в оборотной унифицированной таре, которая обеспечивает безопасность разгрузки и доставки их к рабочим местам напольным и подвесным транспортом.
11.16 Конструкция тары должна соответствовать требованиям ГОСТ 14861.
11.17 Требования безопасности при эксплуатации тары — по ГОСТ 12.3.010.
11.18 Общие требования к организации безопасности труда — в соответствии с ГОСТ Р 12.0.007.
12 Требования к составу операций и оформлению технологического процесса
12.1 Процесс выдавливания в холодном состоянии требует разработки чертежа заготовки и технологического процесса, в состав которого должны входить следующие операции:
- выбор количества переходов;
- получение исходной заготовки;
- очистка поверхности;
- термическая обработка;
- нанесение смазки (покрытия из пластичного материала);
- формообразование.
12.2 Оформление технологического процесса выполняют в соответствии с ГОСТ 3.1119, ГОСТ 3.1121 и ГОСТ 3.1105.
12.3 Рекомендации по разработке технологического процесса приведены в приложении В.
12.4 Рекомендации по конструированию инструмента приведены в приложении Г.
12.5 Пример расчета детали по переходам приведен в приложении Д.
ПРИМЕНЯЕМЫЕ МАТЕРИАЛЫ И ПАРАМЕТРЫ ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА ВЫДАВЛИВАНИЯ В ХОЛОДНОМ СОСТОЯНИИ
А.1 Для выдавливания в холодном состоянии, как правило, применяют деформируемые в холодном состоянии сплавы на основе алюминия, меди, никеля, а также цинк, свинец, олово, бериллий, магний, низкоуглеродистые стали, сплавы на основе магния, молибдена, ниобия, титана, серебра, циркония.
А.2 Перечень материалов для холодного выдавливания и предельные степени их деформации при различных способах выдавливания приведены в таблице А.1. Указанный в таблице А.1 перечень марок материалов для изготовления деталей холодным выдавливанием не является исчерпывающим.
Приведенные в таблице А.1 значения предельной степени деформации при выдавливании являются справочными и могут быть уточнены на основе оценок технологичности изготовления деталей холодным выдавливанием.
Материалы для выдавливания в холодном состоянии
| Наименование | Марка | Обозначение стандарта | Степень деформации (предельная) при выдавливании, % | |
| прямом | обратном | |||
| Алюминий и сплавы на алюминиевой основе | А0 АД, АД1, АМц, Д1, Д16, АМг5 | ГОСТ 11069, ГОСТ 4784 | 98 | 95 |
| 95 | 90 | |||
| 85 | 80 | |||
| Медь и сплавы на медной основе | М1, М2, М3 | ГОСТ 859 | 90 | 85 |
| Л63, Л68, Л70, Л90 | ГОСТ 15527 | 80 | 75 | |
| Сталь | 08, 10, 15 | ГОСТ 10702 | 80 | 75 |
| 20, 15Х, 20Х, 20Г 25, 30, 30Х | 70 | 60 | ||
| 35, 12ХН, 12ХН3А | 65 | 40 | ||
| 20ХГСА, 30ХМА 30ХГСА | 55 | 40 | ||
| Примечание — Выдавливанию в холодном состоянии также могут быть подвергнуты сплав магниевый МА2-1 по ГОСТ 14957, магний первичный Мг90 по ГОСТ 804, никель первичный Н-1, Н-2 по ГОСТ 849, сплав никелевый НМЖМц 28-2,5-1,5 по ГОСТ 492, другие металлы и сплавы, для которых при проведении испытаний по формообразованию в условиях, близких к производственному процессу получения детали, получены приемлемые значения оценки штампуемости материала. | ||||
А.3 Рекомендуемые значения давления выдавливания для алюминиевых сплавов и сплавов на медной основе приведены в таблице А.2.
Рекомендуемые значения давления выдавливания для сплавов и стали
А.4 Значения давления выдавливания в зависимости от вида и степени деформации материала могут быть выбраны для прямого способа выдавливания по номограмме на рисунке А.1 а), для обратного — по номограмме на рисунке А.1 б).
А.5 Следует учитывать, что снижение сил контактного трения за счет применения эффективных смазок обеспечивает свободное течение металла и хорошее заполнение гравюры штампа. Высокие удельные давления, развиваемые в процессах холодного деформирования металлов, способствуют разрушению смазочной прослойки и образованию непосредственного контакта деформируемого материала с материалом инструмента, приводя к их схватыванию. Экранирующий эффект смазочной прослойки определяется ее способностью сопротивляться разрушению под действием высоких нагрузок и больших сдвиговых деформаций.
А.6 Экранирующая способность жидких и вязких смазок может быть усилена включением в их состав поверхностно-активных веществ, образующих на твердых поверхностях слой из полимерных молекул, имеющих сильные локальные связи с подложкой, при этом несущая способность смазочного слоя возрастает с применением пористых подсмазочных покрытий. В процессах холодного деформирования металлов во многих случаях предпочтительно применение химического фосфатирования поверхностей заготовок. Наносимый фосфатный слой имеет низкий уровень сопротивления сдвигу, имеет пористую структуру и впитывает смазку, которая при сжатии и сдвиге снижает уровень сил трения. Рекомендуемые значения толщины пленки фосфатного покрытия заготовки в зависимости от давления выдавливания приведены в таблице А.3
Рекомендуемые значения толщины пленки фосфатного покрытия заготовки
| Толщина фосфатной пленки, мкм | Давление выдавливания, МПа |
|---|---|
| До 5 включ. | 2009 |
| Св. 5 до 7 включ. | 1822 |
| Св. 7 до 10 включ. | 1705 |
| Св. 10 до 12 включ. | 1655 |
| Св. 12 до 15 включ. | 1607 |
| Св. 15 до 20 включ. | 1548 |
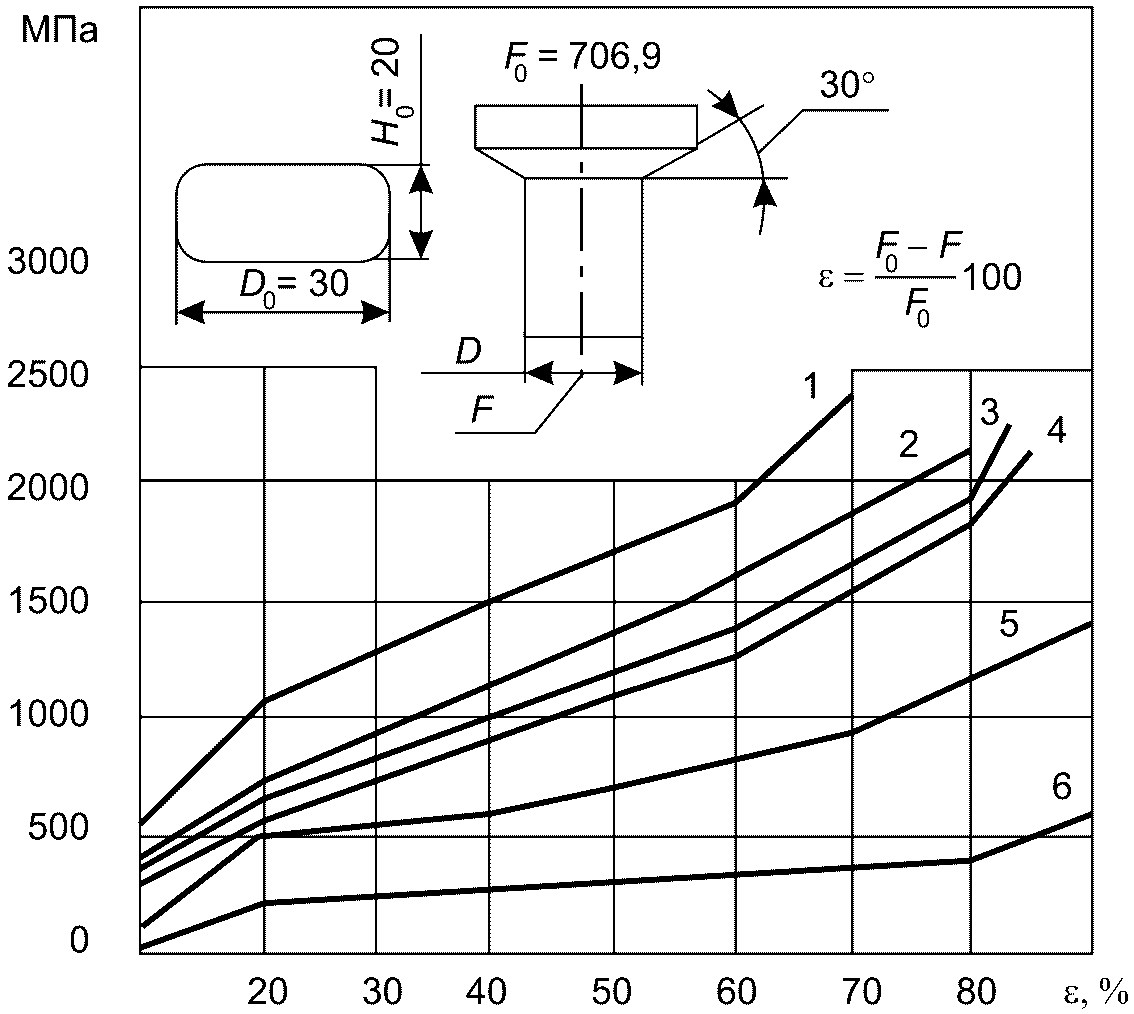
а) Прямой способ выдавливания, деталь типа «стержень»
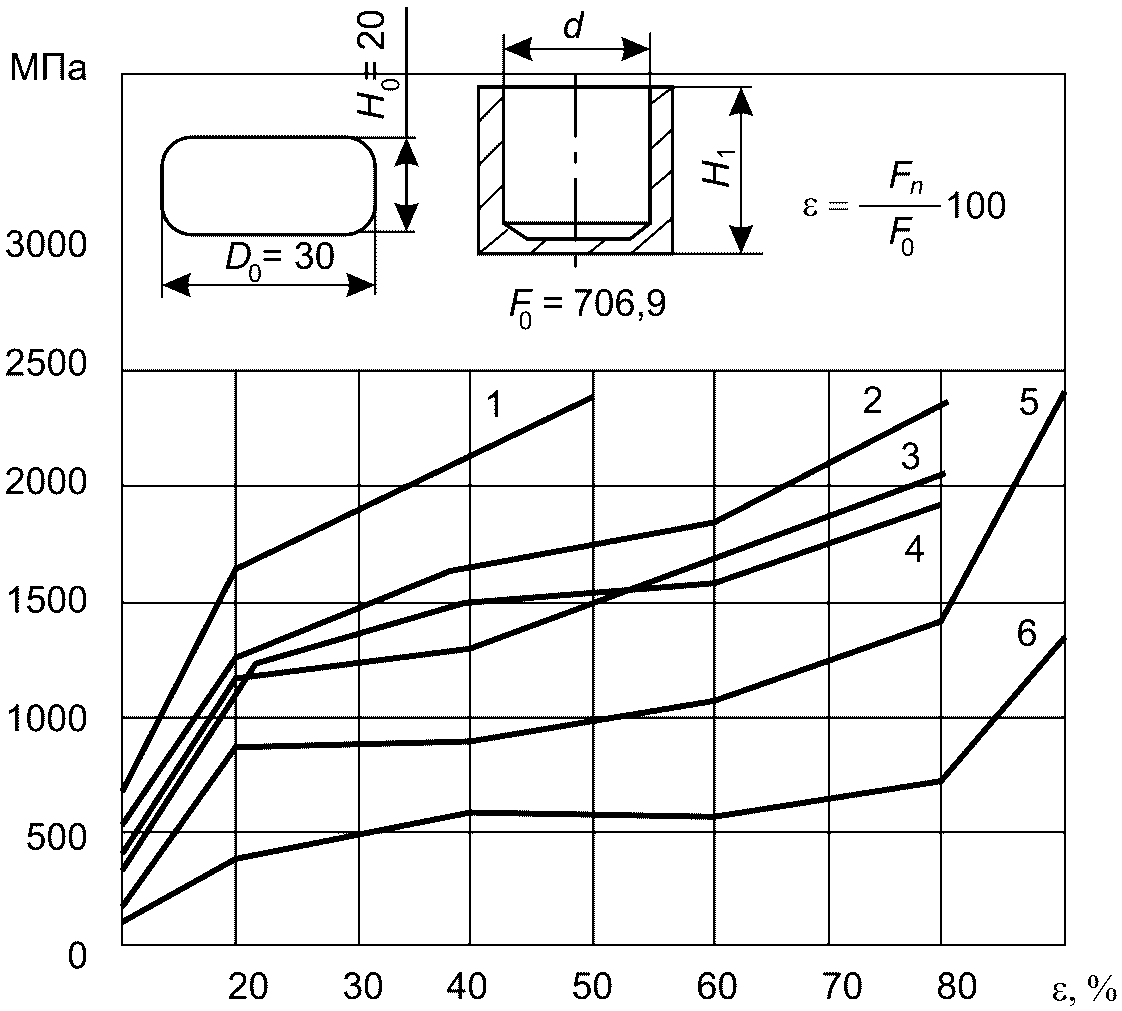
б) Обратный способ выдавливания, деталь типа «стакан»
D0 - диаметр заготовки; H0 - высота заготовки; D — диаметр детали; d — внутренний диаметр детали; F0 — площадь поперечного сечения заготовки; F — площадь поперечного сечения детали (фильеры матрицы); H1 — высота детали; \epsilon — степень деформации; 1 — сталь 30; 2 — сталь 20; 3 — сталь 15; 4 — сталь 10; 5 — медь М1; 6 — алюминий А0
Рисунок А.1 — Рекомендуемые значения давления выдавливания в зависимости от вида и степени деформации материала
РЕКОМЕНДАЦИИ ПО КОНСТРУИРОВАНИЮ ДЕТАЛЕЙ, ИЗГОТОВЛЯЕМЫХ МЕТОДОМ ВЫДАВЛИВАНИЯ В ХОЛОДНОМ СОСТОЯНИИ
Б.1 Размеры деталей, изготовляемых выдавливанием, лимитируются: диаметр — мощностью оборудования, минимальная толщина стенок — прочностью инструмента (пуансона и матрицы), максимальная длина детали — длиной хода ползуна.
Б.2 Допуски по длине L детали (L на рисунке Б.1) по направлению течения металла не назначают.
Б.3 При конструировании формы детали рекомендуется:
- избегать резких переходов от одной поверхности к другой, острых кромок и углов, в углах деталей назначать радиусы;
- избегать резкого изменения поперечного сечения или резких переходов от толстой стенки к тонкой;
- не допускать в стальных деталях отверстий малого диаметра d и большой глубины l (d >= 10 мм, l <= 2d, см. рисунок Б.1);
- не назначать в деталях толщину дна или перемычки меньше толщины стенки;
- ступенчатость внутренних и наружных диаметров наращивать в одном направлении.
Б.4 Примеры простановки линейных размеров на деталях приведены на рисунке Б.1.
Б.5 Базой для простановки линейных размеров при обратном выдавливании рекомендуется выбирать торцовую поверхность А, при прямом выдавливании — торцовую поверхность Б (см. рисунок Б.1). При простановке размеров указывают глубину отверстия (внутренней полости) или толщину дна.
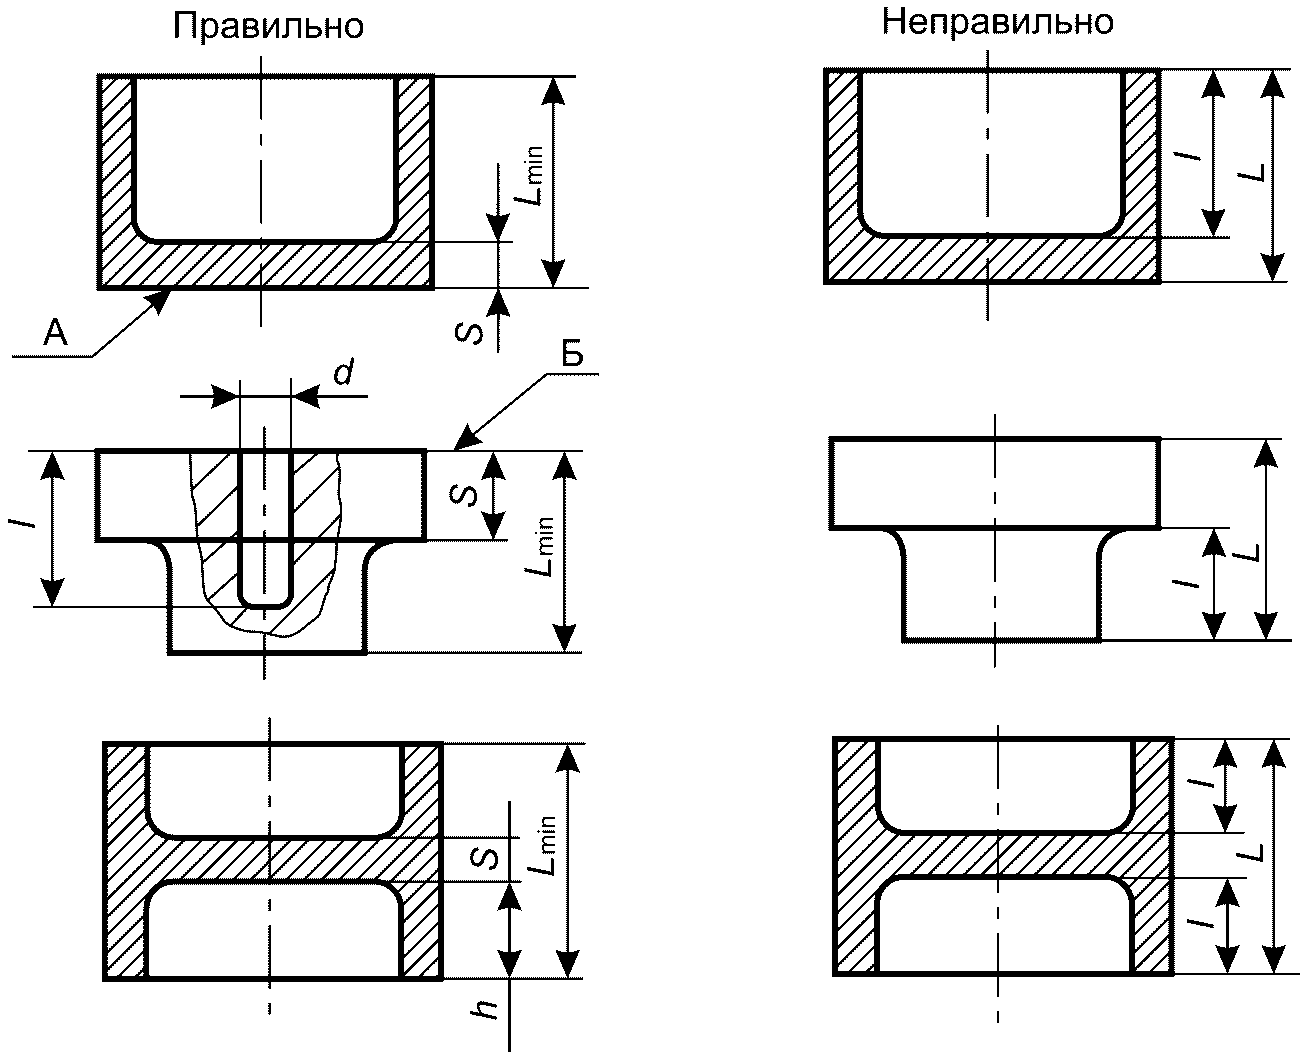
А — торцевая поверхность (база) при обратном выдавливании; Б — торцевая поверхность (база) при прямом выдавливании; d — диаметр отверстия; l — глубина отверстия внутренней полости, длина стержня; L — длина детали после выдавливания; S — толщина (дна, фланца, перемычки); Lmin — длина детали после выдавливания, не менее; h — высота стенки
Рисунок Б.1 — Простановка линейных размеров при выдавливании
Б.6 Примеры конструкций сплошных ступенчатых деталей приведены на рисунке Б.2.
Наибольшая величина кольцевого уступа a [см. рисунок Б.2 а)] ограничивается степенью деформации, которую определяют по формуле (1). Форма поверхности А не задается, а определяется условиями течения металла. Верхний торец может быть оформлен точно или иметь на кромке скругление с наименьшим радиусом r2 = 1,5 мм.
При величине уступа a >= 3 мм в целях улучшения условий течения металла выполняют уклон [см. рисунок Б.2 б)] при наименьшем радиусе r1 = 1,5 мм.
Наименьший радиус скругления поверхностей r = 0,3 мм.
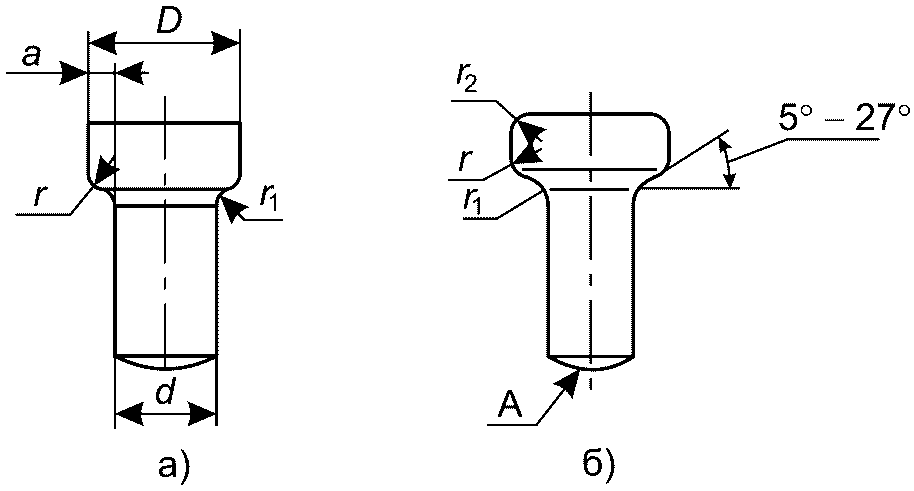
Рисунок Б.2 — Примеры конструкций сплошных ступенчатых деталей
Б.7 Примеры конструкций полых деталей приведены на рисунке Б.3.
При плоском дне полости [см. рисунок Б.3 а)] наименьший радиус сопряжения поверхности дна и стенки принимается в зависимости от внутреннего диаметра полости (см. таблицу Б.1).
Наименьший радиус сопряжения поверхности дна и стенки в зависимости от внутреннего диаметра полости
| Диаметр полости, мм | Радиус сопряжения, мм |
|---|---|
| 10 | 1,0 |
| 20 | 1,5 |
| 30 | 2,0 |
| 60 | 3,0 |
С целью улучшения течения металла в полости [см. рисунок Б.3 б)] выполняют угол наклона. Наименьшая величина радиусов переходов r1 для деталей из стали составляет 1,5 мм, из цветных металлов и сплавов — 1 мм. Величина диаметра d1 = d/2.
У деталей с внутренним отростком [см. рисунок Б.3 в)] размеры элементов принимают: d1 >= 3 мм, h <= d, r1 = 1,0 мм.
Углубление в центре наружной поверхности дна [см. рисунок Б.3 г)] может быть получено при величине m1 >= 2 мм.
При выступе цилиндрической формы [см. рисунок Б.3 д)] принимают:
Выемка (неглубокая полость с наружной стороны дна) при h2 <= 2 мм может быть цилиндрической, при h2 > 2 мм выполняют внутренний уклон до 1°30' [см. рисунок Б.3 е)]. Величину радиусов r0, r и r1 назначают аналогично рисунку Б.3 д).
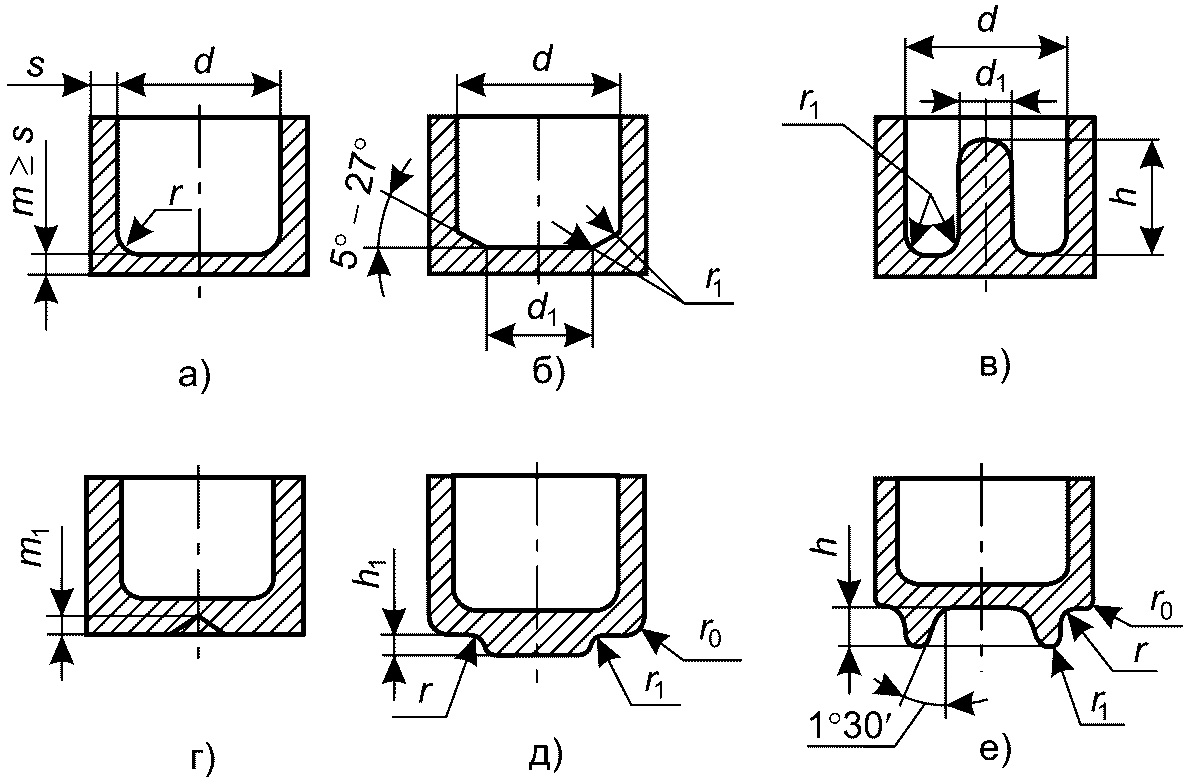
Рисунок Б.3 — Примеры конструкций полых деталей
Б.8 Примеры конструктивных решений деталей с внутренней ступенчатой поверхностью представлены на рисунке Б.4.
Наименьшая величина уступа a = \frac{d_{1} - d_{2}}{2} составляет от 0,03 до 0,05 мм при условии центрирования пуансона относительно матрицы с необходимой точностью [см. рисунок Б.4 а)].
Наибольшая величина уступа ограничивается допустимой степенью деформации.
При величине уступа a >= 3 выполняют уклон [см. рисунок Б.4 б)] или сопряжение по дуге R = 0,5d [см. рисунок Б.4 в)].
Минимальные радиусы r переходов равны:
Пример конструктивного оформления фланца представлен на рисунке Б.4 г).
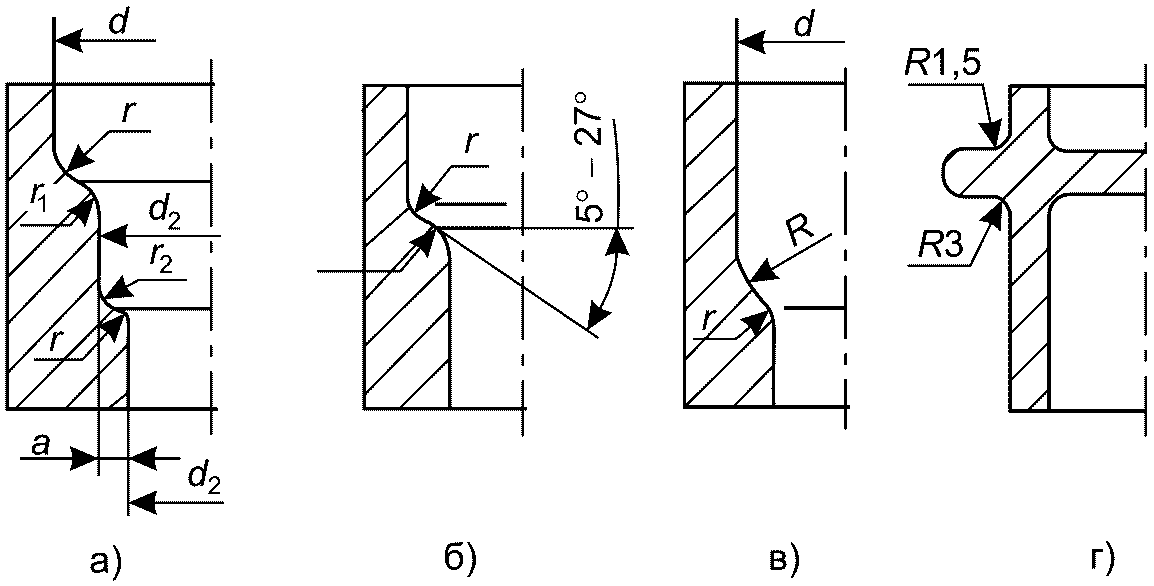
Рисунок Б.4 Примеры конструктивных решений деталей с внутренней ступенчатой поверхностью
Б.9 Предельные отклонения размеров деталей со сплошным стержнем соответствуют рисунку Б.5 и таблице Б.2.
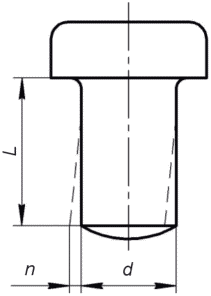
d — диаметр стержня; n — допуск прямолинейности оси
Рисунок Б.5 — Размеры деталей со сплошным стержнем
Предельные отклонения размеров деталей со сплошным стержнем
Б.10 Предельные отклонения размеров для полых деталей при толщине стенки S от 2 до 15 мм и \frac{H}{D} \leq 1,2 принимают в соответствии с рисунком Б.6 и таблицами Б.3 - Б.6.
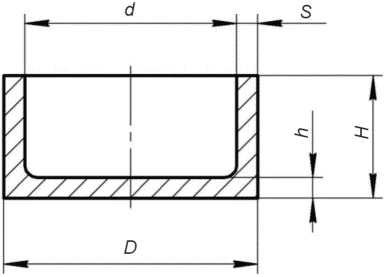
H — высота детали; D — диаметр детали; h — толщина дна
Рисунок Б.6 — Отклонения размеров для полых деталей
Предельные отклонения номинального наружного диаметра
Предельные отклонения номинального внутреннего диаметра
Предельные отклонения толщины стенки
| Толщина стенки S, мм | Предельные отклонения при выдавливании, мм |
|---|---|
| До 2 включ. | +/- 0,10 |
| Св. 2 до 10 включ. | +/- 0,15 |
| Св. 10 до 15 включ. | +/- 0,20 |
Предельные отклонения толщины дна
Б.11 Предельные отклонения размеров для полых деталей при толщине стенки S от 0,5 до 6,0 мм и \frac{H}{D} \geq 1,2 устанавливают в соответствии с рисунком Б.7 и таблицами Б.7 - Б.10.
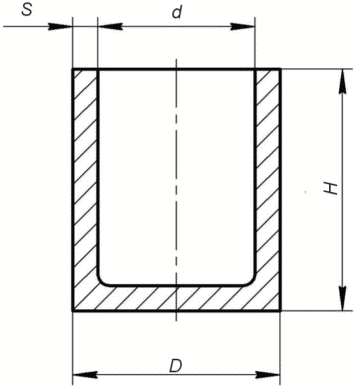
Рисунок Б.7 — Отклонения размеров для полых деталей
Предельные отклонения размеров для номинального наружного диаметра
Предельные отклонения размеров для номинального внутреннего диаметра
Предельные отклонения размеров для толщины стенки при выдавливании
Предельные отклонения размеров для толщины дна
Б.12 Рекомендуемые значения шероховатости поверхности заготовок из различных видов материала приведены в таблице Б.11 для рисунка Б.8.
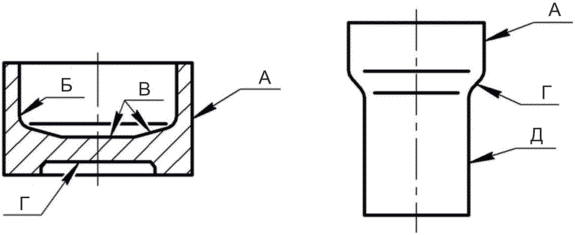
Рисунок Б.8 — Зоны А, Б, В, Г, Д определения шероховатости поверхности заготовок
Шероховатость поверхности заготовок для зон А, Б, В, Г, Д
| Наименование материала | Шероховатость поверхности Ra, мкм | ||||
| А | Б | В | Г | Д | |
| Алюминий и сплавы на алюминиевой основе | 1,25 | 0,16 | 2,5 | 0,16 | |
| Медь и сплавы на медной основе | 1,25 | ||||
| Сталь | 2,50 | 0,63 | 2,5 | 0,32 | |
РЕКОМЕНДАЦИИ ПО РАЗРАБОТКЕ ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА
В.1 Выбор количества переходов
В.1.1 Основой выбора количества переходов является величина давления на инструмент, которая не должна быть более диапазона от 1960 до 2156 МПа.
В.1.2 Степень деформации для различных материалов по переходам принимают с учетом данных в таблице А.1.
В.1.3 Следует учитывать, что при степени деформации равной от 75% до 80% выдавливание в одну операцию даже для простых деталей становится нерациональным из-за низкой стойкости инструмента, так как давление при этом может превысить предельно допустимую величину.
В.1.4 Пример расчета детали по переходам приведен в приложении Д.
В.2 Выбор заготовки и определение ее размеров
В.2.1 Размеры исходной заготовки следует определять исходя из суммы объемов готовой детали, технологических припусков и отходов (на подрезку кромок, отходов при пробивке отверстий и т.д.).
В.2.2 Величину припуска на подрезку кромок hприп рассчитывают по формуле
h_{\text{прип}} = A \cdot \sqrt{H} , (В.1)
где A — коэффициент в диапазоне значений от 0,3 до 0,5;
В.2.3 Форму и размеры исходной заготовки определяют в зависимости от размеров чертежа первого перехода намеченного технологического процесса с учетом допустимой степени деформации. Выбранный размер диаметра заготовки уточняют по стандарту на сортамент.
Высоту заготовки определяют из соотношения
H = \frac{V_{\text{загот}}}{F_{0}} , (В.2)
где Vзагот — объем заготовки, мм3;
F0 — площадь исходной заготовки, мм2.
В.3 Получение исходной заготовки
Способ получения заготовки следует выбирать в зависимости от размера и формы по таблице В.1.
Способ получения заготовки в зависимости от ее размера и формы
Тип пресса выбирают в зависимости от величины усилия и хода ползуна.
Усилие пресса Pпр, Н, следует определять по формуле
где B — коэффициент в диапазоне значений от 1,2 до 1,3;
Усилие выдавливания P, Н, определяют по формуле
Fn — площадь поперечного сечения пуансона, мм2.
В.5.1 Для снятия заусенцев, удаления жировых и других загрязнений заготовки после рубки подвергают абразивной обработке.
В.5.2 Очистку поверхности производят, как правило, на виброотделочных станках.
В.6.1 Для получения необходимой твердости и повышения пластичности, обеспечивающих наименьшее сопротивление деформированию, заготовки подвергают отжигу.
В.6.2 Отжиг заготовок проводят в электропечах с защитной атмосферой.
В.6.3 Величина зерна в стали, как правило, соответствует номеру 3 или 4 по ГОСТ 5639.
В.6.4 Режимы отжига и нормы твердости для различных материалов устанавливают в соответствии с нормативной документацией на материалы.
В.7.1 После отжига заготовки из алюминия и алюминиевых сплавов подвергают анодированию, латунные заготовки — пассивированию, а стальные — фосфатированию. Нанесенные покрытия должны обеспечить образование на поверхности заготовки прочной пластичной пленки. Пленка должна хорошо удерживать смазку и надежно разделять поверхность заготовки и инструмента.
В.7.2 Схема (рекомендуемая) технологического процесса подготовки поверхности заготовок из алюминиевых сплавов перед выдавливанием показана в таблице В.2.
Схема (рекомендуемая) технологического процесса подготовки поверхности заготовок из алюминиевых сплавов перед выдавливанием
| Наименование | Состав среды | Концентрация, г/л | Режим обработки | ||
| Наименование | НД | Температура, °C | Время, мин | ||
| Химическое обезжиривание | Тринатрийфосфат | ГОСТ 201 | 50 — 60 | 80 — 100 | 0,08 — 0,1 |
| Жидкое натриевое стекло | ГОСТ 13078 | 5 — 10 | - | - | |
| Промывка в горячей проточной воде | - | - | - | 80 — 100 | 0,2 — 0,3 |
| Промывка в холодной проточной воде | - | - | - | - | 0,2 — 0,3 |
| Анодирование | Аккумуляторная серная кислота | ГОСТ 667 | 190 — 200 | 20 — 25 | 15 — 25 |
| Промывка в холодной проточной воде | - | - | - | - | 0,2 — 0,3 |
| Обработка в растворе бихромата калия | Бихромат калия | ГОСТ 2652 | 100 — 120 | 80 — 100 | 15 — 20 |
| Промывка в холодной проточной воде | - | - | - | - | 0,2 — 0,3 |
| Промывка в горячей проточной воде | - | - | - | 60 — 100 | 0,2 — 0,3 |
| Сушка | - | - | - | 80 — 120 | 15 — 20 |
| Пропитка животным жиром | Технический животный жир | ГОСТ 1045 | - | - | - |
В.7.3 Схема (рекомендуемая) технологического процесса подготовки поверхности латунных заготовок перед выдавливанием показана в таблице В.3.
Схема (рекомендуемая) технологического процесса подготовки поверхности латунных заготовок перед выдавливанием
| Наименование | Состав среды | Концентрация, г/л | Режим обработки | ||
| Температура, °C | Время, мин | ||||
| Наименование | НД | ||||
| Обезжиривание органическим растворителем | Бензин | ГОСТ 1012 | - | - | 10 |
| Обезжиривание химическое | Каустическая сода | ГОСТ Р 55064 | 60 — 100 | 80 — 100 | 5 — 30 |
| Кальцинированная сода | ГОСТ 5100 | 30 — 40 | |||
| Тринатрийфосфат | ГОСТ 201 | 15 — 20 | |||
| Жидкое натриевое стекло | ГОСТ 13078 | 2 — 5 | |||
| Промывка в горячей воде | - | - | - | 80 — 100 | 0,2 — 0,3 |
| Промывка в холодной воде | - | - | - | - | - |
| Промывка в проточной воде | - | - | - | - | 0,2 — 0,3 |
| Травление | Соляная кислота | ГОСТ 3118 | 150 — 250 | - | до 10 |
| Промывка в холодной проточной воде | - | - | - | - | 0,4 — 0,5 |
| Пассивирование | Хромовый ангидрид | ГОСТ 2548 | 15 — 20 | 30 | - |
| Пассивирование | Сернокислый аммоний | ГОСТ 3769 | 75 — 100 | - | - |
| Промывка в холодной проточной воде в двух ваннах | - | - | - | - | 0,2 — 0,3 |
| Сушка | - | - | 80 — 120 | - | 15 — 20 |
| Пропитка животным жиром | Технический животный жир | ГОСТ 1045 | - | - | - |
В.7.4 Схема (рекомендуемая) технологического процесса подготовки поверхности стальных заготовок перед выдавливанием показана в таблице В.4.
В.7.5 Толщина фосфатного покрытия — от 15 до 20 мкм, что соответствует поверхностной плотности покрытия от 1 до 1,5 г/дм2.
Схема (рекомендуемая) технологического процесса подготовки поверхности стальных заготовок перед выдавливанием
| Наименование | Состав среды | Концентрация, г/л | Режим обработки | ||
| Температура, °C | Время, мин | ||||
| Наименование | НД | ||||
| Обезжиривание органическим растворителем | Осветительный керосин | [[1]](#p101532) | - | 20 | 0,5 — 1 |
| Обезжиривание химическое | Каустическая сода | ГОСТ Р 55064 | 80 — 100 | 70 — 95 | 10 — 15 |
| Кальцинированная сода | ГОСТ 5100 | 70 — 80 | |||
| Тринатрийфосфат | ГОСТ 201 | 30 — 40 | 70 — 95 | 10 — 15 | |
| Жидкое натриевое стекло | ГОСТ 13078 | 10 — 15 | - | - | |
| Вода | - | - | |||
| Промывка в горячей воде | - | - | - | 50 — 70 | 0,5 — 1 |
| Травление | Серная кислота | ГОСТ 2184 | 110 — 160 | 50 — 70 | 0,5 — 2 |
| Поваренная соль | ГОСТ Р 51574 | 230 — 240 | |||
| Присадка ЧМ | - | 3 — 5 | |||
| Вода | - | - | |||
| Промывка в холодной проточной воде | - | - | - | - | 0,5 — 1 |
| Промывка в горячей воде | - | - | - | 50 — 70 | 0,5 — 1 |
| Обработка в растворе соды | Кальцинированная сода | ГОСТ 5100 | 70 — 100 | 45 — 50 | 1 — 2 |
| Вода | - | ||||
| Промывка в горячей воде | - | - | - | 40 — 50 | 0,5 — 1 |
| Ускоренное фосфатирование | Окись цинка | ГОСТ 202 | 25,6 | 35 — 40 | 5 — 10 |
| Ортофосфорная кислота | ГОСТ 10678 | 26,7 | |||
| Азотная кислота | ГОСТ 4461 | 36,7 | |||
| Кальцинированная сода | ГОСТ 5100 | 4,67 | |||
| Нитрит натрия | ГОСТ 19906 | 0,19 — 0,20 | |||
| Вода | - | - | |||
| Промывка в холодной воде | - | - | - | - | 0,5 — 1 |
| Промывка в горячей воде | - | - | - | 50 — 70 | 0,5 — 1 |
| Вариант 1. Обработка в растворе мыла | Хозяйственное мыло 72%-ное | ГОСТ 30266 | 50 — 60 | 60 — 70 | 60 — 90 |
| Вода | - | ||||
| Сушка заготовок | - | - | - | 70 | 5 — 7 |
| Вариант 2. Обработка в растворе | Сернокислый алюминий | ГОСТ 3758 | 10 | - | - |
| Обработка в растворе мыла | Хозяйственное мыло 72%-ное | ГОСТ 30266 | 50 — 60 | 50 — 70 | 10 |
| Вода | - | - | 70 | 5 — 7 | |
| Сушка заготовок | - | - | |||
В.7.6 Перед промежуточным отжигом производят снятие покрытий с полуфабриката, так как фосфатный слой засоряет защитную атмосферу печей для отжига. Схема (рекомендуемая) технологического процесса снятия покрытий приведена в таблице В.5.
Схема (рекомендуемая) технологического процесса снятия покрытий
РЕКОМЕНДАЦИИ ПО КОНСТРУИРОВАНИЮ ИНСТРУМЕНТА
Г.1 Рекомендации по конструированию пуансонов и выталкивателей
Г.1.1 Типовой технологический процесс изготовления инструмента для выдавливания в холодном состоянии выполняют с учетом ГОСТ Р 70400.10.
Г.1.2 В общем случае типовой технологический процесс включает в себя следующие основные виды обработки:
- изготовление заготовки посредством резки и ковки с последующим отжигом;
- предварительную механическую обработку заготовки инструмента;
- термическую обработку заготовки инструмента;
- окончательную механическую обработку заготовки инструмента;
- химико-термическую обработку инструмента.
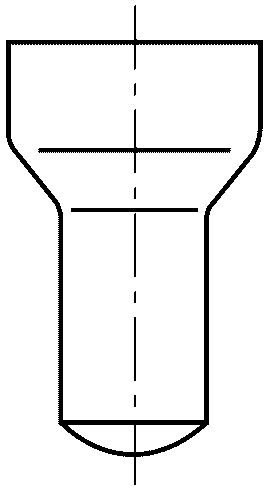
Конструктивные элементы [см. рисунок Г.1 а)] и эмпирические формулы для определения размеров пуансона для прямого выдавливания деталей типа «стержень» приведены в таблице Г.1.
Г.1.3 Конструктивные элементы и эмпирические формулы для определения размеров пуансона для обратного выдавливания деталей типа «стакан» [см. рисунок Г.1 б)] представлены в таблице Г.2.
 |
 |
|---|---|
| а) Деталь типа «стержень» | б) Деталь типа «стакан» |
Рисунок Г.1 — Конструктивные элементы для определения размеров пуансона для прямого выдавливания деталей
Г.1.4 Типовые конструкции выталкивателей показаны на рисунке Г.2.
Направление выталкивателя по матрице осуществляется посадкой \frac{H7}{h6} по ГОСТ 25347.
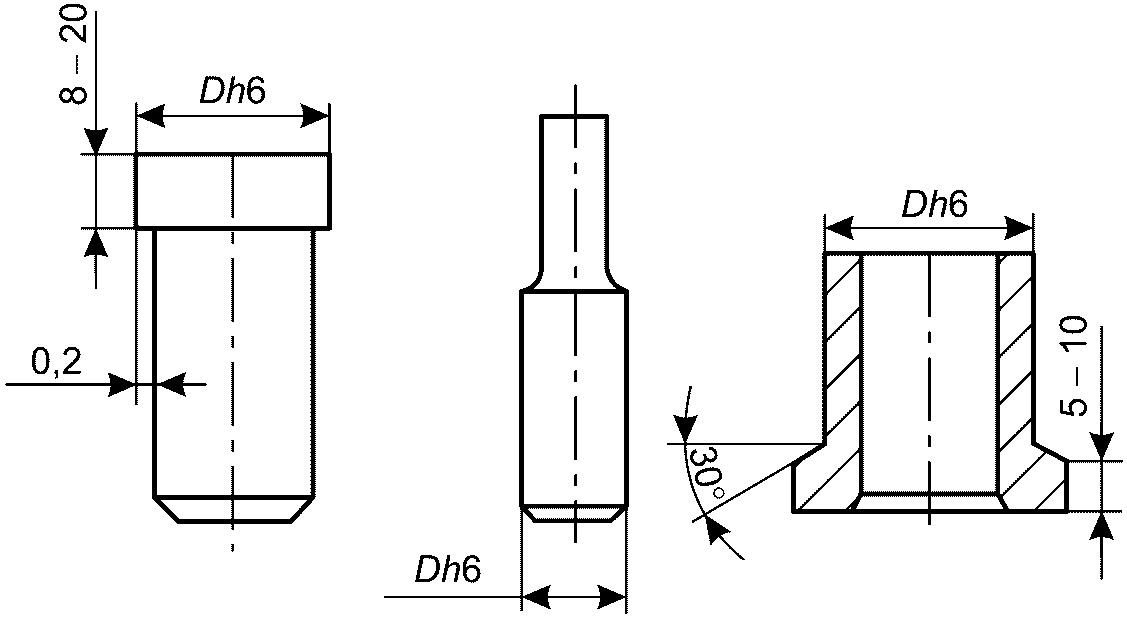
Рисунок Г.2 — Типовые конструкции выталкивателей
Конструктивные элементы и рекомендуемые значения для определения размеров пуансона для прямого выдавливания деталей типа «стержень»
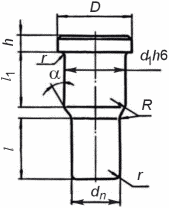
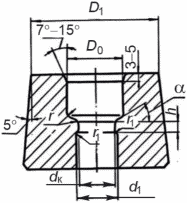
Конструктивные элементы и эмпирические формулы для определения размеров пуансонов для обратного выдавливания деталей типа «стакан»
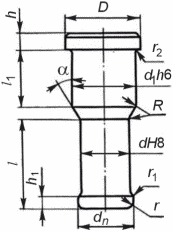
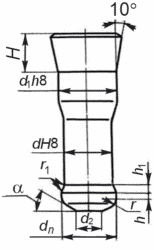
Г.2 Рекомендации по конструированию матриц
Г.2.1 Конструкция и размеры формообразующих элементов матриц определяются конструкцией и размерами изготовляемых деталей.
Г.2.2 Прочность матриц, подвергающихся воздействию распорных усилий, достигается напрессовкой на них бандажей с определенным натягом.
Г.2.3 Количество бандажей зависит от величины давления.
Величина предельного значения давления:
- для безбандажной схемы Pпред <= 980 МПа;
- для однобандажной схемы Pпред <= 1470 МПа;
- для двухбандажной схемы Pпред <= 2156 МПа.
Г.2.4 Конструкция безбандажной матрицы для прямого выдавливания деталей типа «стержень» [см. рисунок Г.1 а)] и соотношение ее размеров представлены в таблице Г.1.
Г.2.5 Типовая конструкция однобандажной матрицы показана на рисунке Г.3.
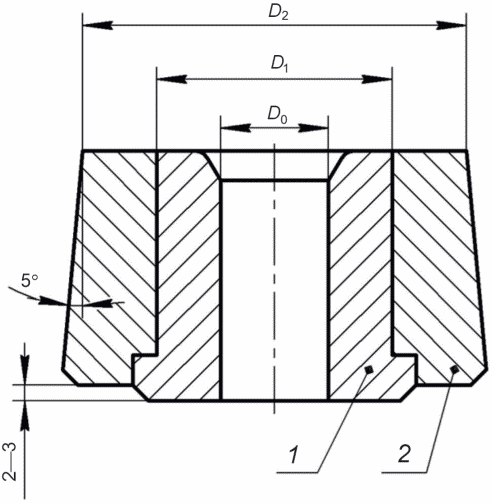
Рисунок Г.3 — Типовая конструкция однобандажной матрицы
Размеры матрицы и бандажа рекомендуется выбирать по таблице Г.3, величина натяга — от 0,3 до 0,4 мм.
Рекомендуемые размеры матрицы и бандажа однобандажной матрицы
| Параметр | Размер, мм | ||||||||||
| D0 | 20 | 25 | 30 | 35 | 40 | 45 | 50 | 55 | 60 | 65 | 70 |
| D1 | 40 | 50 | 60 | 70 | 80 | 90 | 100 | 110 | 120 | 130 | 140 |
| D2 | 80 | 100 | 120 | 140 | 160 | 180 | 200 | 220 | 240 | 260 | 280 |
Г.2.6 Конструкция многобандажной матрицы показана на рисунке Г.4.
Размеры матрицы и бандажей рекомендуется выбирать по таблице Г.4, величина натягов должна составлять от 0,0025 до 0,0030 мм на каждый миллиметр номинального диаметра сочленения.
Рекомендуемые размеры матрицы и бандажа многобандажной матрицы
| Параметр | Размер, мм | ||||||||||
| D0 | 20 | 25 | 30 | 35 | 40 | 45 | 50 | 55 | 60 | 65 | 70 |
| D1 | 32 | 40 | 48 | 56 | 64 | 72 | 80 | 88 | 96 | 104 | 112 |
| D2 | 44 | 55 | 66 | 77 | 88 | 100 | 110 | 121 | 132 | 143 | 154 |
| D3 | 60 | 75 | 90 | 105 | 120 | 135 | 150 | 165 | 189 | 195 | 210 |
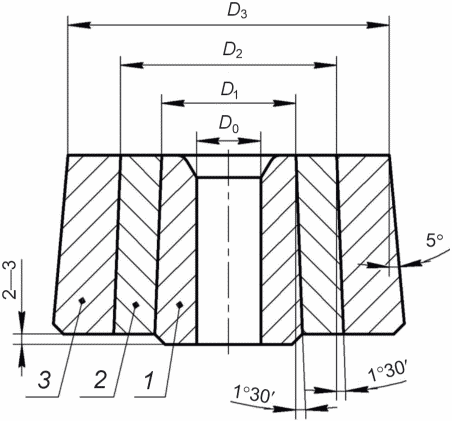
1 — матрица; 2 — бандаж внутренний; 3 — бандаж наружный
Рисунок Г.4 — Типовая конструкция многобандажной матрицы
Г.2.7 Посадочную поверхность бандажей выполняют цилиндрической с предельным отклонением отверстия по квалитету 8 или конической с углом наклона на сторону 1°30' с допуском по квалитету 4.
Г.2.8 Бандажи с цилиндрической поверхностью следует напрессовывать в подогретом состоянии до 200 °C, с конической поверхностью в холодном состоянии на гидравлическом прессе.
Г.2.9 Сборку двухбандажных матриц (см. рисунок Г.4) производят следующим образом: матрицу 1 запрессовывают в бандаж 2 и собранный узел запрессовывают в обойму 3.
Г.2.10 Марку материала для изготовления рабочих деталей инструмента рекомендуется выбирать по таблице Г.5 в зависимости от назначения детали и величины давления.
Рекомендуемые марки материала для изготовления рабочих деталей инструмента
ПРИМЕР РАСЧЕТА ДЕТАЛИ ПО ПЕРЕХОДАМ
Д.1 Данные для расчета: эскиз детали (см. рисунок Д.1), материал детали — сталь 10 по ГОСТ 10702. Размеры детали приведены в таблице Д.1.
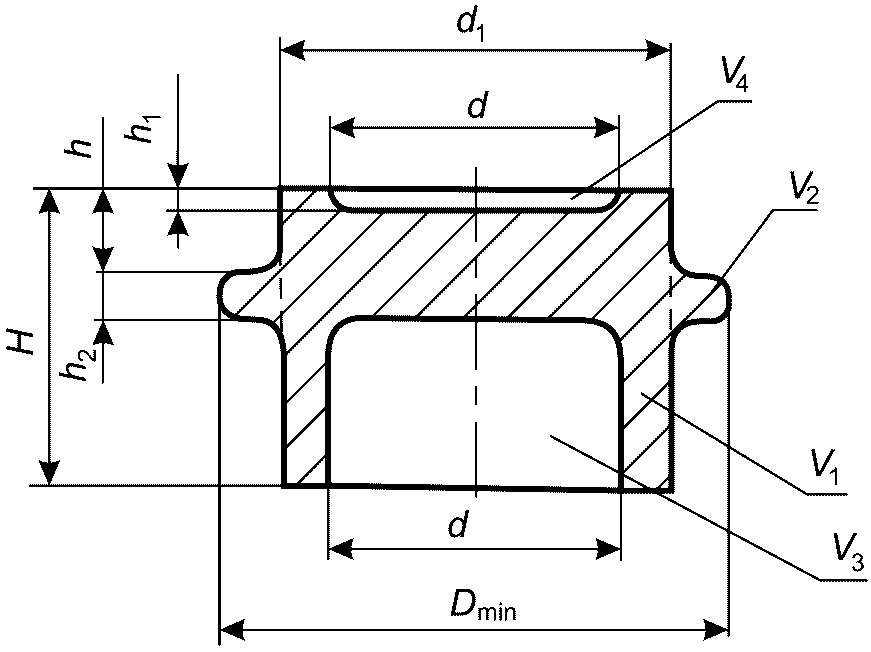
| D | d | d1 | H | h | h1 | h2 |
|---|---|---|---|---|---|---|
| 64 | 35 | 45 | 35 | 10 | 2 | 5 |
Д.2 Объем детали определяют как алгебраическую сумму объемов элементарных геометрических форм, составляющих деталь (см. рисунок Д.1) с использованием зависимостей:
V_{1} = \frac{\pi}{4} d_{1}^{2} \cdot H = 0,785 \cdot 45^{2} \cdot 35 = 55636,88\text{мм}^{3} ,
V_{2} = \frac{\pi}{4} (D^{2} - d_{1}^{2}) \cdot h_{2} = 0,785 \cdot (64^{2} - 45^{2}) \cdot 5 = 8128,68\text{мм}^{3} ,
V_{3} = \frac{\pi}{4} d^{2}(H - h - h_{2}) = 0,785 \cdot 35^{2} \cdot (35 - 10 - 5) = 19232,50\text{мм}^{3} ,
V_{4} = \frac{\pi}{4} d^{2}h_{1} = 0,785 \cdot 35^{2} \cdot 2 = 1923,25\text{мм}^{3} ,
V0 = V1 + V2 - V3 - V4 = 55636,88 + 8128,68 — 19232,50 — 1923,25 = 42609,81 мм3.
Д.3 Определяют степень деформации \epsilon промежуточной заготовки
\epsilon = \frac{F_{n}}{F_{0}} \cdot 100% = \frac{d^{2}}{d_{1}^{2}} \cdot 100% = \frac{35^{2}}{45^{2}} \cdot 100% = 60,5% .
Данную деталь целесообразно получать осадкой выдавленного стакана.
Рассчитанная степень деформации является допустимой (см. таблицу А.1).
Д.4 Диаметральные размеры стакана должны быть меньше соответствующих размеров на детали в диапазоне от 0,1 до 0,2 мм для лучшего вхождения его в отверстие матрицы (см. рисунок Д.2). Размеры стакана для осадки приведены в таблице Д.2.
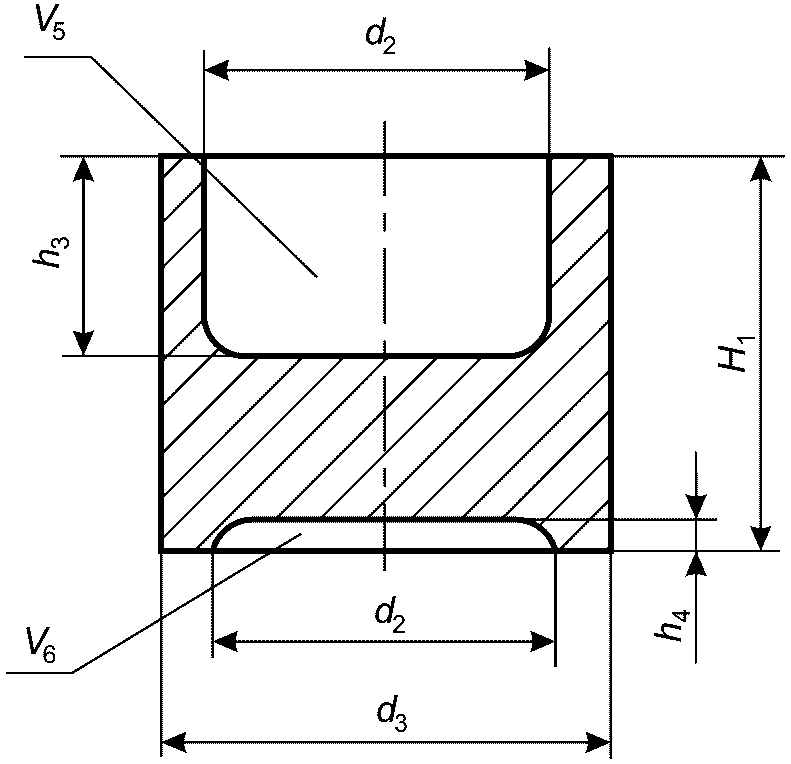
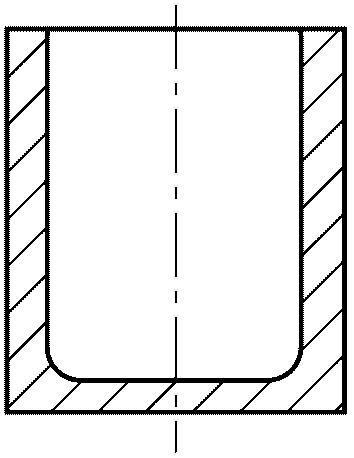
Рисунок Д.2 — Стакан для осадки
Размеры стакана для осадки, мм
| d3 | d2 | h3 | h4 |
|---|---|---|---|
| 44,8 | 35,2 | 20 | 2 |
Высоту стакана H1 определяют из условия постоянства объемов по рисунку Д.2 и вычисляют с использованием зависимостей:
H_{1} = \frac{V_{0} + V_{5} + V_{6}}{F_{1}} ,
V_{5} = \frac{\pi}{4} d_{2}^{2} \cdot h_{3} = 0,785 \cdot 35,2^{2} \cdot 20 = 19452,93\text{мм}^{3} ,
V_{6} = \frac{\pi}{4} d_{2}^{2} \cdot h_{4} = 0,785 \cdot 35,2^{2} \cdot 2 = 1945,29\text{мм}^{3} ,
F_{1} = \frac{\pi}{4} d_{3}^{2} ,
V0 — значение по Д.2,
H_{1} = \frac{42609,85 + 19452,93 + 1945,29}{0,785 \cdot 44,8^{2}} = 40,6\text{мм} .
Д.5 Для получения промежуточной заготовки «стакан» необходимо рассчитать калиброванную и прутковую заготовки.
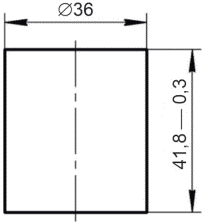
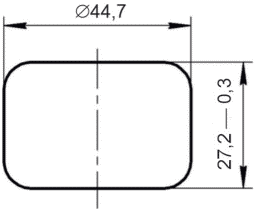
Диаметр калиброванной заготовки dк будет равен 44,7 мм, т.е. на 0,1 мм меньше соответствующего диаметра стакана для лучшего вхождения в отверстие матрицы [см. рисунок Д.3 б)].
 |
 |
|---|---|
| а) Вариант а | б) Вариант б |
Рисунок Д.3 — Заготовки прутковая (вариант а) и калиброванная (вариант б)
Высоту калиброванной заготовки hк вычисляют по формуле
h_{\text{к}} = \frac{V_{0}}{\frac{\pi}{4} d_{\text{к}}^{2}} = \frac{42609,85}{0,785 \cdot 44,7^{2}} = 27,2\text{мм}. (Д.1)
Д.6 Исходя из способа получения заготовки (в данном случае на ножницах с дифференцированным зажимом по таблице В.1), по ГОСТ 7417 подбирается диаметр прутковой заготовки. Он принимается равным 36 мм.
Из постоянства объемов высота h0 прутковой заготовки площадью F0 вычисляют по формуле
h_{0} = \frac{V_{0}}{F_{0}} = \frac{42609,85}{\frac{\pi}{4} \cdot 36^{2}} = 41,9\text{мм}. (Д.2)
Д.7 Степень деформации \epsilon при калибровке прутковой заготовки вычисляют по формуле
\epsilon = \frac{h_{\text{к}}}{h_{0}} \cdot 100% = \frac{27,2}{41,9} \cdot 100% = 64,9% , (Д.3)
где hк — высота калиброванной заготовки;
h0 — высота прутковой заготовки.
Д.8 Степень деформации при осадке фланца вычисляют по следующей формуле
\epsilon = \frac{F_{\text{ф}} - F_{1}}{F_{\text{ф}}} \cdot 100% = \frac{D^{2} - d_{3}^{2}}{D^{2}} \cdot 100% = \frac{64^{2} - 44,8^{2}}{64^{2}} \cdot 100% = 51% , (Д.4)
где Fф — площадь сечения фланца как круга с диаметром D, площадь сечения стакана для осадки как круга с диаметром d3.
По таблице А.1 для стали 10 степень деформации является допустимой.
Д.9 Усилие выдавливания P вычисляют по формуле
где p — давление выдавливания для стали 10 определяется по номограмме (см. рисунок А.1) в зависимости от степени деформации при калибровке, выдавливании стакана и осадке фланца; F — площадь приложения усилия.
Усилия при выдавливании вычисляют по формулам
P_{\text{к}} = 1250 \cdot \frac{\pi}{4} \cdot 44,7^{2} = 1960,626\text{кН} , (Д.6)
P_{\text{выд}} = 1600 \cdot \frac{\pi}{4} \cdot 35,2^{2} = 1556,234\text{кН} , (Д.7)
P_{\text{ос}} = p_{\text{ос}}F_{\text{ф}} = p_{\text{ос}} \frac{\pi}{4} D^{2} = 1100 \cdot 0,785 \cdot 64^{2} = 3536,896\text{кН} , (Д.8)
pос — давление осадки определяется по номограмме (см. рисунок А.1) для степени деформации 51%.
Д.10 Усилие пресса Pпр вычисляют по формуле
где P — усилие выдавливания, коэффициент C принимает значения от 1,2 до 1,3.
Усилие пресса при калибровке Pпр.к вычисляют по формуле
Pпр.к = 1,3·Pк = 1,3·1960,626 = 2548,813 кН. (Д.10)
Усилие пресса при выдавливании Pпр.выд вычисляют по формуле
Pпр.выд = 1,3·Pвыд = 1,3·1556,234 = 2023,104 кН. (Д.11)
Усилие пресса при осадке фланца Pпр.ос вычисляют по формуле
Pпр.ос = 1,3·Pос = 1,3·3536,896 = 4597,964 кН. (Д.12)
Для калибровки и выдавливания стакана выбирается пресс усилием 2550 кН, для осадки фланца — пресс усилием 4600 кН.
| [1] | ТУ 38.401-58-10-01 | Керосины осветительные |
|---|---|---|
| [2] | ТУ 2483-016-71150986-2012 | Синтанол ДС-10 |
| УДК 621.777:006.354 | ОКС 25.020 03.100.50 |
| Ключевые слова: технологическая подготовка производства, выдавливание, холодное состояние, технологический процесс | |