Руководство по обработке сталей с пределом текучести 285 — 735 МПа
Актуально на 02.11.2026.
Как цитировать: "Руководство по обработке сталей с пределом текучести 285 - 735 МПа". https://bukva.ai/docs/rukovodstvo-po-obrabotke-staley-s-predelom
РУКОВОДСТВО ПО ОБРАБОТКЕ СТАЛЕЙ С ПРЕДЕЛОМ ТЕКУЧЕСТИ 285 — 735 МПа
Рекомендовано к изданию решением секции технологии изготовления и технико-экономических исследований НТС ЦНИИПроектстальконструкции Госстроя СССР.
Разработано к главе СНиП III-18-75 «Металлические конструкции. Правила производства и приемки работ».
Содержит характеристики сталей повышенной и высокой прочности (в том числе технологические). Приведены данные по режимам обработки стали, оборудованию для различных технологических операций, а также методика выбора оптимальных технологических операций и оборудования.
Для инженерно-технических работников проектных организаций и заводов — изготовителей строительных металлоконструкций.
Предисловие
Одним из основных направлений развития строительных металлических конструкций является широкое использование проката из стали повышенной и высокой прочности, способствующее решению проблемы экономии металла в строительной индустрии.
Применение такой стали ставит перед промышленностью ряд технологических и экономических задач, решение которых требует дополнительных исследований в области обработки, сварки стали и выбора наиболее рационального технологического оборудования.
В Руководстве приведены основные свойства проката из стали повышенной и высокой прочности, данные по режимам их обработки и оборудованию для различных технологических операций.
Настоящее Руководство составлено в отделе технологии изготовления и проектирования заводов металлических конструкций ЦНИИПроектстальконструкция под общим руководством акад. Н.П. Мельникова.
В разработке Руководства участвовали: канд. техн. наук В.В. Волков, инж. Т.А. Герасимова, кандидаты техн. наук Л.И. Гладштейн, В.Г. Кравченко, Ю.Л. Попелянский, инженеры В.В. Чекалин, У.П. Шибаев (ЦНИИПроектстальконструкция); проф. А.А. Абаринов, канд. техн. наук Р.Г. Губайдулин (Челябинский политехнический институт); канд. техн. наук А.З. Белик (Курский политехнический институт); инженеры В.Е. Башмаков, Б.И. Гампель, Г.В. Тесля-Тесленко (ВНИКТИСтальконструкция); Л.А. Лившиц (Челябинский завод металлоконструкций).
1. СТРОИТЕЛЬНЫЕ СТАЛИ ПОВЫШЕННОЙ И ВЫСОКОЙ ПРОЧНОСТИ
Свойства стали по ГОСТам и ТУ
1.1. В целях унификации все строительные стали в данном Руководстве разделены на семь классов прочности по гарантированным значениям временного сопротивления разрыву и предела текучести (табл. 1). Сталь класса С38/23 принято называть сталью нормальной прочности, классов С44/29, С46/33 и С52/40 — повышенной прочности и классов С60/45, С70/60 и С85/75 — высокой прочности.
В данном Руководстве рассматриваются стали только повышенной и высокой прочности.
1.2. Показателем гарантированного сопротивления хрупкому разрушению (хладостойкости) принята ударная вязкость при отрицательной температуре, в соответствии с чем строительные стали повышенной и высокой прочности можно разделить на две группы качества по хладостойкости:
I — для конструкций, эксплуатируемых при обычных температурах (расчетная температура не ниже минус 40 °C);
II — для конструкций, эксплуатируемых при расчетных температурах ниже минус 40 °C (в северном исполнении).
1.3. Сталь для строительных конструкций, подвергающихся непосредственному воздействию динамических и вибрационных нагрузок, должна иметь также гарантированную ударную вязкость при температуре плюс 20 °C после механического старения. Эта характеристика является также показателем свариваемости, так как отражает свойства стали в сварном соединении вблизи шва.
1.4. В табл. 2 приводятся требования к механическим свойствам некоторых марок стали, применяемых для сварных металлических конструкций из проката разных классов прочности.
Технологические свойства стали
1.5. Для технологических расчетов и выполнения операций, связанных с пластическим деформированием стали (правки, гибки на угол, гибки по радиусу, механической резки), следует пользоваться нормативными, среднестатистическими и максимальными теоретически вероятными значениями пределов текучести, временного сопротивления разрыву и относительного удлинения после разрыва ( \sigma_{\text{т}}^{\text{н}} ; \sigma_{\text{т}}^{\text{ср}} ; \sigma_{\text{т}}^{\text{макс}} ; \sigma_{\text{в}}^{\text{н}} ; \sigma_{\text{в}}^{\text{ср}} ; \sigma_{\text{в}}^{\text{макс}} ; \delta_{5}^{\text{н}} ; \delta_{5}^{\text{ср}} ).
В расчетах технологических операций тепловой резки и сварки стали следует пользоваться среднестатистическими значениями эквивалента углерода по резке и сварке ( \text{С}_{\text{р}}^{\text{э}} и \text{С}_{\text{св}}^{\text{э}} ).
1.6. Технологические характеристики свойств проката устанавливаются путем обработки результатов испытаний образцов на растяжение или сертификатных данных методами математической статистики.
1.7. Значения технологических характеристик предела текучести, временного сопротивления разрыву и относительного удлинения после разрыва приведены в табл. 3 (yт, yв и y^{\delta} — среднеквадратичное отклонение соответствующих величин).
1.8. Модули упрочнения E1 для рассматриваемых сталей при линейной аппроксимации участков упрочнения на диаграммах растяжения определены по результатам испытания образцов с последующим проведением усредненной прямой, начиная от предела текучести (табл. 4).
1.9. Для толстолистовых сварных элементов металлоконструкций, передающих значительные усилия в направлении толщины (например, фланцев болтовых соединений поясов ферм из широкополочных двутавров), должна быть обеспечена достаточная пластичность металлопроката в направлении толщины как мера предупреждения образования сварочных ламелярных (слоистых) трещин. Стали с относительным сужением в направлении толщины \Psi_{z} , более или равном 20%, не склонны к образованию ламелярных трещин. Для сталей с \Psi_{z} менее 20%, но более 10% образование трещин можно предупредить технологическими мерами (правильным выбором сварочных материалов, предварительным подогревом и др.). Для сталей с \Psi_{z} менее 10% избежать появления трещин в соединениях с большой жесткостью формы трудно или невозможно.
Гарантия выбранного значения \Psi_{z} , определяемого испытанием на статическое растяжение образцов, вырезанных в направлении толщины проката, обеспечивается специальными техническими условиями на поставку стали или селекцией листов из полученных партий.
2. ТЕХНОЛОГИЧЕСКИЕ ОПЕРАЦИИ ОБРАБОТКИ МЕТАЛЛОПРОКАТА, РЕЖИМЫ И ОБОРУДОВАНИЕ
Термическая резка листовой стали повышенной и высокой прочности
2.1. Для резки высокопрочных сталей следует использовать любой из промышленных методов термической резки — кислородную резку, кислородную резку с завесой, резку кислородом низкого давления, воздушно-плазменную резку и др. — на любом оборудовании, применяемом для резки сталей нормальной и повышенной прочности.
2.2. Термическую резку высокопрочных сталей разрешается выполнять без предварительного подогрева.
2.3. Качество кромок сталей повышенной и высокой прочности классов до С60/45 включительно после термической резки, не подлежащих сварке или не полностью проплавляемых, а также необходимость в их последующей механической обработке должны соответствовать требованиям главы СНиП III-18-75. Кромки высокопрочных сталей классов С70/60 и С85/75 после термической резки, не подлежащие сварке или не полностью проплавляемые, подлежат механической обработке.
2.4. Кромки сталей классов прочности С44/29 ... С85/75 включительно, подлежащие сварке, допускаются в производство без механической обработки при обеспечении допусков на размеры и форму подготовки кромок в соответствии с требованиями ГОСТ 8713-79, ГОСТ 14771-76 и ГОСТ 5264-80.
2.5. Термическую резку при изготовлении металлических конструкций из сталей повышенной и высокой прочности следует применять:
при вырезке деталей с криволинейной конфигурацией кромок из листового проката толщиной 4 — 12 мм;
при вырезке деталей любой конфигурации из листового проката толщиной 12 мм и более;
при резке профильного проката в случае отсутствия механического оборудования;
при резке замкнутых профилей проката.
Различные способы резки листового проката приведены в табл. 5.
| Толщина разрезаемой стали, мм | Способы резки при изготовлении деталей из листового проката по областям применения | |||||
| Полосы из листа, крупногабаритные прямоугольные детали | Крупногабаритные детали сложной конфигурации (свыше 1,5 до 2,1 м) | Средние и мелкие детали прямоугольной формы | Средние и мелкие детали сложной конфигурации (до 1,5 м) | Образование скосов под сварку, переходные фаски | Мелкие единичные детали сложной конфигурации | |
| 3 — 4 | Механические способы резки | Пакетная резка кислородом низкого давления на переносных машинах | Механические способы резки. Пакетная резка кислородом низкого давления на машинах типа ПК и переносных машинах | Пакетная резка кислородом низкого давления на машинах типа ПК, Пк, ШК. Штамповка | - | Ручная резка пакетов листов и отдельных листов |
| 4 — 12 | Воздушно-плазменная резка на машинах типа ППл, резка с завесой на машинах типа ПК <*>, при резках длиной менее 3 м предпочтительнее гильотинная резка | Воздушно-плазменная резка на машинах типа ППл, ПкПл, резка с завесой, на машинах типа ПК, ПкК, а также на переносных машинах | Механические способы резки; воздушно-плазменная резка, резка с завесой на машинах типа ППл, ПК и переносных машинах | Воздушно-плазменная резка на машинах типа ПкПл, ШПл и резка с завесой на машинах типа ПкК, ШК | - | Ручная резка |
| 12 — 30 | Механические способы резки | Пакетная резка кислородом низкого давления на переносных машинах | Механические способы резки. Пакетная резка кислородом низкого давления на машинах типа ПК и переносных машинах | Пакетная резка кислородом низкого давления на машинах типа ПК, Пк, ШК. Штамповка | Кислородная резка переносными машинами одним, двумя, тремя резаками, кислородная резка трехрезаковым блоком на стационарных машинах <**> | |
| 30 — 40 | Кислородная резка с завесой на машинах типа ПК <*>; обычная кислородная резка (при чистоте кислорода 99,6 — 99,9%) | Кислородная резка с завесой и обычная кислородная резка на машинах типа ПкК и на переносных машинах | Кислородная резка с завесой и обычная кислородная резка на машинах типа ПК и переносных машинах | Кислородная резка с завесой и обычная кислородная резка на машинах типа ШК, ПкК | То же | Ручная резка |
| 40 — 100 | Обычная кислородная резка на машинах типа ПК <*> и на переносных машинах | Обычная кислородная резка на машинах типа ПкК и на переносных машинах | Обычная кислородная резка на машинах типа ПК и переносных машинах | Обычная кислородная резка на машинах типа ШК, ПкК | «» | То же |
| Свыше 100 | Резка кислородом низкого давления и на машинах типа ПК <*> | Резка кислородом низкого давления на машинах ПкК, УК и переносных машинах | Резка кислородом низкого давления на машинах типа ТК и переносных машинах | Резка кислородом низкого давления на машинах типа ПК, Пк, ШК | «» | «» |
<*> Резку рекомендуется выполнять одновременно двумя резаками и более с использованием системы стабилизации расстояния от торца резака до поверхности разрезаемого листа.
<**> Резка скосов трехрезаковым блоком должна производиться на машинах, оснащенных системой стабилизации расстояния от торца резака до поверхности разрезаемого листа.
2.6. Основной объем работ по термической резке должен выполняться на стационарных и переносных машинах, применение ручной резки должно ограничиваться следующими операциями:
резкой перемычек, отходов, пробивкой отверстий;
вырезкой мелких единичных деталей сложной конфигурации.
2.7 Воздушно-плазменную резку листового проката толщиной до 30 мм следует применять при вырезке:
деталей, кромки которых подлежат последующей механической или тепловой обработке для получения скосов под сварку;
деталей, имеющих технологический припуск;
деталей, кромки которых стыкуются в тавр для сварки в углекислом газе или для ручной сварки;
кромок, стыкуемых с кромками, образованными кислородной или механической резкой;
деталей со свободными кромками.
2.8. Кислородную резку с завесой следует применять: при вырезке деталей, к кромкам которых предъявляются повышенные требования по чистоте поверхности; при вырезке всех деталей из низколегированных сталей повышенной и высокой прочности, кромки которых не подлежат обязательной обработке механическим способом после термической резки.
Кислородную резку с завесой рекомендуется применять при толщине листового проката не более 40 мм.
2.9 Резку кислородом низкого давления следует применять:
при пакетной резке листового проката;
при резке листового проката толщиной более 100 мм.
2.10. Выполнение скосов кромок деталей под сварку следует производить на переносных машинах или трехрезаковым блоком на стационарных машинах для кислородной резки.
2.11. Стационарные и переносные машины для кислородной и воздушно-плазменной резки должны соответствовать ГОСТ 5614-74. Вырезку деталей следует производить на стационарных и переносных машинах согласно рекомендациям табл. 5. Технические характеристики некоторых отечественных машин для кислородной и воздушно-плазменной резки, нашедших наиболее широкое применение на заводах металлоконструкций, приведены в табл. 6 и 7.
Технические характеристики оборудования для кислородной резки
| Марка машины | Тип машины по ГОСТ 5614-74 | Класс точности | Назначение машины | Система контурного управления | Скорость резки, мм/мин | Наибольшие размеры обрабатываемых листов, мм | Угол разделки кромок, град | |||
| длина | ширина | толщина | ||||||||
| ЮГ-8К4 | ПК8-4ф-2 | 222 | 2 | Вырезка деталей различной конфигурации; раскройные работы; скос под сварку | Фотокопировальная по копир-чертежам М 10:1, М 20:1 | До 4000 | 2000 | 8000 (4000 x 2) | 5 — 100 | - |
| ЮГ-2,5К-1,6 «Одесса» | ПК2,5-1,6ф-2 |  | 2 | То же | То же, М 5:1, М 10:1 | « 1600» | 8000 | 2500 | 5 — 100 | - |
| 3 | «» | «» | « 2000» | 8000 | 2500 | 5 — 100 | - | |||
| «Днепр»-8К2 | ПК8-2л-2 | 2 | Раскрой металла в продольном и поперечном направлениях | - | « 2000» | 2000 | 8000 (4000 x 2) | 5 — 160 | - | |
| «Днепр»-2,5К2 | ПК2,5-2л-2 | 2 | То же | - | « 2000» | 8000 | 2500 | 5 — 160 | - | |
| «Черномор» | ПК2,5-2л-3 | 3 | Вырезка деталей различной конфигурации; раскройные работы; скос под сварку | - | « 2250» | 8000 | 2500 | 5 — 100 | - | |
| СГУ-1-60 | ПкК2-4М-2 | 2 | Вырезка фигурных деталей, прямолинейная резка листов | Магнитная, по стальному копиру | « 4000» | 8000 | 2000 | 5 — 100 | 15 — 45 | |
| АСШ-70 | ШК | 1 | Вырезка фигурных деталей | То же | « 1600» | 1500 | 7500 | 5 — 100 | - | |
| «Кристалл» | ПК | 1 | Вырезка фигурных деталей, прямолинейная резка, скос под сварку | Цифровая программная | « 4000» | 1000 | 2500 | 4 — 100 | 20 — 50 | |
| «Зенит-2» | ПК | 2 | Вырезка фигурных деталей и скос под сварку в поточной линии и автономно | Фотокопировальная по копир-чертежу М 10:1 | « 900» | 1000 | 2500 | 4 — 100 | 30 — 50 | |
| «Волга» | К2-р | 2 | Прямолинейная резка одновременно двух листов, скос под сварку | - | « 1500» | 10000 | 3500 | 8 — 100 | - | |
| «Радуга» | К3-р | 3 | Прямоугольная резка, вырезка деталей с произвольными контурами, скос под сварку | - | « 1500» | - | - | 5 — 300 | 20 — 40 | |
| Марка машины | Тип машины по ГОСТ 5614-74 | Количество резаков, шт. | Расход газов, м3/ч, на один резак | |||
| кислорода | ацетилена | пропан-бутана | природного газа | |||
| ЮГ-8К4 | ПК8-4ф-2 | 1 — 4 | 1 — 12 | 0,2 — 0,6 | - | - |
| ЮГ-2,5К-1,6 | ПК2,5-1,6ф-2 | 1 — 2 | 2 — 12 | 0,3 — 1,2 | - | - |
| «Одесса» | 1 — 4 | 3 — 25 | 0,2 — 1 | 0,6 — 2,4 | 1,6 — 6,4 | |
| «Днепр»-8К2 | ПК8-2л-2 | 1 — 12 | 1 — 12 | 0,35 — 1,2 | - | - |
| «Днепр»-2,5К2 | ПК2,5-2л-2 | 1 — 6 | 1 — 12 | 0,35 — 1,2 | - | - |
| «Черномор» | ПК2,5-2л-3 | 1 — 6 | 4 — 12 | 0,2 — 0,6 | 1,2 — 3,5 | 3,2 — 9,6 |
| СГУ-1-60 | ПкК2-4М-2 | 1 — 2 | 1 — 10 | 0,2 — 0,6 | - | - |
| АСШ-70 | ШК | 1 — 2 | 1 — 10 | 0,2 — 0,6 | - | - |
| «Кристалл» | ПК | 1 — 3 | - | - | - | - |
| «Зенит»-2 | ПК | 1 — 3 | - | - | - | - |
| «Волга» | К2-р | 3 — 18 | - | - | - | - |
| «Радуга» | К3-р | 1 — 2 | 28 | 0,6 | 3,6 | 9,6 |
Технические характеристики оборудования для воздушно-плазменной резки
2.12. Режимы кислородной резки следует назначать в зависимости от толщины и химического состава стали, а также от чистоты кислорода, конструкции мундштука. Ориентировочные режимы обычной кислородной резки и кислородной резки с завесой с использованием в качестве горючего газа пропан-бутана приведены в табл. 8 и 9.
Рекомендуемые режимы кислородной резки
| Марка стали | Толщина металла, мм | Номер внутреннего мундштука | Давление кислорода, МПа | Давление пропан-бутана, МПа | Расход, л/мин |
| пропан-бутана | |||||
| 16Г2АФ <*> | 10 | 1 | 0,3 | 0,035 — 0,04 | 3 — 5,5 |
| 20 | 2 | 0,55 | |||
| 30 | 3 | 0,65 | |||
| 40 | 3 | 0,65 | |||
| 12Г2СМФ | 10 | 1 | 0,35 | 0,025 — 0,04 | 3 — 5,5 |
| 20 | 2 | 0,55 | |||
| 30 | 3 | 0,65 | |||
| 12ГН2МФАЮ, 12ХГН2МФБАЮ | 10 | 1 | 0,45 | 0,03 — 0,045 | 4,5 — 7 |
| 20 | 2 | 0,6 | |||
| 30 | 3 | 0,7 | |||
| 40 | 3 | 0,7 |
| Марка стали | Расход, л/мин | Скорость резки, мм/мин | Угол атаки для прямолинейной резки, град | Расстояние от резака до листа, мм | |
| подогревающего кислорода | режущего кислорода | ||||
| 16Г2АФ <*> | 15 — 24 | 25 — 70 | 560 — 600 | 60 — 70 | 6 — 9 |
| 440 — 460 | 60 — 70 | ||||
| 350 — 380 | 70 — 85 | ||||
| 320 — 340 | 70 — 85 | ||||
| 12Г2СМФ | 15 — 22 | 26 — 66 | 540 — 560 | 60 — 70 | 6 — 9 |
| 440 — 460 | 60 — 70 | ||||
| 360 — 380 | 70 — 85 | ||||
| 12ГН2МФАЮ | 18 — 27 | 32 — 78 | 500 — 520 | 60 — 70 | 6 — 9 |
| 400 — 420 | 60 — 70 | ||||
| 340 — 360 | 70 — 85 | ||||
| 270 — 300 | 70 — 85 | ||||
| 12ХГН2МФБАЮ | 18 — 27 | 32 — 78 | 460 — 490 | 60 — 70 | 6 — 9 |
| 370 — 400 | 60 — 70 | ||||
| 310 — 330 | 70 — 85 | ||||
| 250 — 270 | 70 — 85 | ||||
<*> Также для сталей классов прочности С44/29 ... С52/40.
Рекомендуемые режимы кислородной резки с завесой
| Марка стали | Толщина металла, мм | Диаметр сопла для режущего кислорода, мм | Давление режущего кислорода и кислорода завесы, МПа | Давление пропан-бутана, МПа | Расход, л/мин | Скорость резки, мм/мин | Угол атаки для прямолинейной резки, град | Расстояние от резака до листа, мм | ||
| пропан-бутана | подогревающего кислорода | режущего кислорода и кислорода завесы | ||||||||
| 16Г2АФ <*> | 10 | 1,2 | 0,4 | 0,06 — 0,1 | 660 — 680 | 60 — 70 | ||||
| 20 | 1,5 | 0,6 | 4,5 — 6 | 15 — 24 | 33 — 80 | 500 — 520 | 60 — 70 | 6 — 9 | ||
| 30 | 1,7 | 0,7 | 400 — 420 | 70 — 85 | ||||||
| 40 | 1,7 | 0,7 | 340 — 360 | 70 — 85 | ||||||
| 12Г2СМФ | 10 | 1,5 | 0,65 | 0,06 — 0,1 | 640 — 660 | 60 — 70 | ||||
| 20 | 1,5 | 0,65 | 5 — 7 | 15 — 22 | 33 — 72 | 470 — 500 | 60 — 70 | 6 — 9 | ||
| 30 | 1,7 | 0,75 | 380 — 400 | 70 — 85 | ||||||
| 12ГН2МФАЮ | 10 | 2 | 0,6 | 0,06 — 0,1 | 580 — 600 | 60 — 70 | ||||
| 20 | 2 | 0,75 | 6 — 8 | 18 — 27 | 40 — 90 | 460 — 480 | 60 — 70 | 6 — 9 | ||
| 30 | 2 | 0,8 | 360 — 380 | 70 — 85 | ||||||
| 40 | 2 | 0,8 | 300 — 320 | 70 — 85 | ||||||
| 12ХГН2МФБАЮ | 10 | 2 | 0,7 | 0,06 — 0,1 | 560 — 580 | 60 — 70 | ||||
| 20 | 2 | 0,7 | 6 — 8 | 18 — 27 | 40 — 90 | 440 — 460 | 60 — 70 | 6 — 9 | ||
| 30 | 2 | 0,8 | 340 — 360 | 70 — 85 | ||||||
| 40 | 2 | 0,9 | 280 — 300 | 70 — 85 | ||||||
<*> Также для сталей классов прочности С44/29 ... С52/40.
Режимы даны для условий: при обычной кислородной резке используется кислород чистотой не менее 99,5 ... 99,9%, а при резке с завесой — не менее 99,2%. При этом обеспечивается безгратовая резка с качеством кромок не ниже I класса по ГОСТ 14792-80.
Для резки с завесой сталей 12ГН2МФАЮ и 12ХГН2МФБАЮ использованы мундштуки с многосопловым подогревом (рис. 1, б).
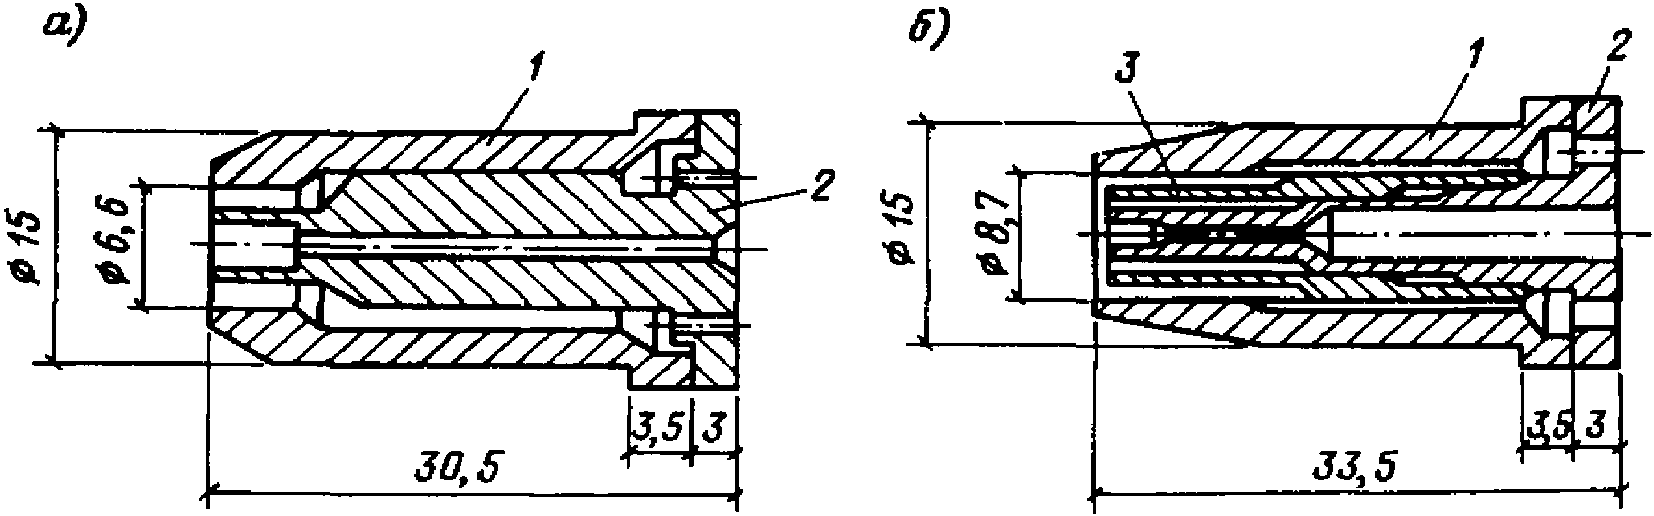
Рис. 1. Мундштуки для кислородной резки
а — для обычной кислородной резки; б — для резки с кислородной завесой с многосопловым подогревом; 1 — наружный мундштук; 2 — внутренний мундштук; 3 — втулка
При кислородной резке высокопрочных сталей толщиной не более 40 мм предпочтение следует отдавать кислородной резке с завесой ввиду ее следующих преимуществ перед обычной кислородной резкой:
незначительное увеличение скорости резки;
снижение твердости в ЗТВ, т.е. снижение вероятности образования закалочных трещин;
снижение высоты неровностей на поверхности реза (более высокая чистота поверхности).
2.13. Для обычной кислородной резки сталей повышенной и высокой прочности следует применять мундштуки со щелевым подогревом (см. рис. 1, а), разработанные ВНИИавтогенмашем. Для кислородной резки с завесой сталей повышенной прочности и высокопрочной стали класса С60/45 рекомендуется использовать мундштуки, разработанные Молодечненским ЗМК (см. рис. 1, б) и централизованно изготовляемые на этом заводе; для кислородной резки с завесой высокопрочных сталей классов С70/60 и С85/75 — мундштуки с многосопловым подогревом (рис. 2), разработанные Челябинским филиалом ВНИКТИСтальконструкция.
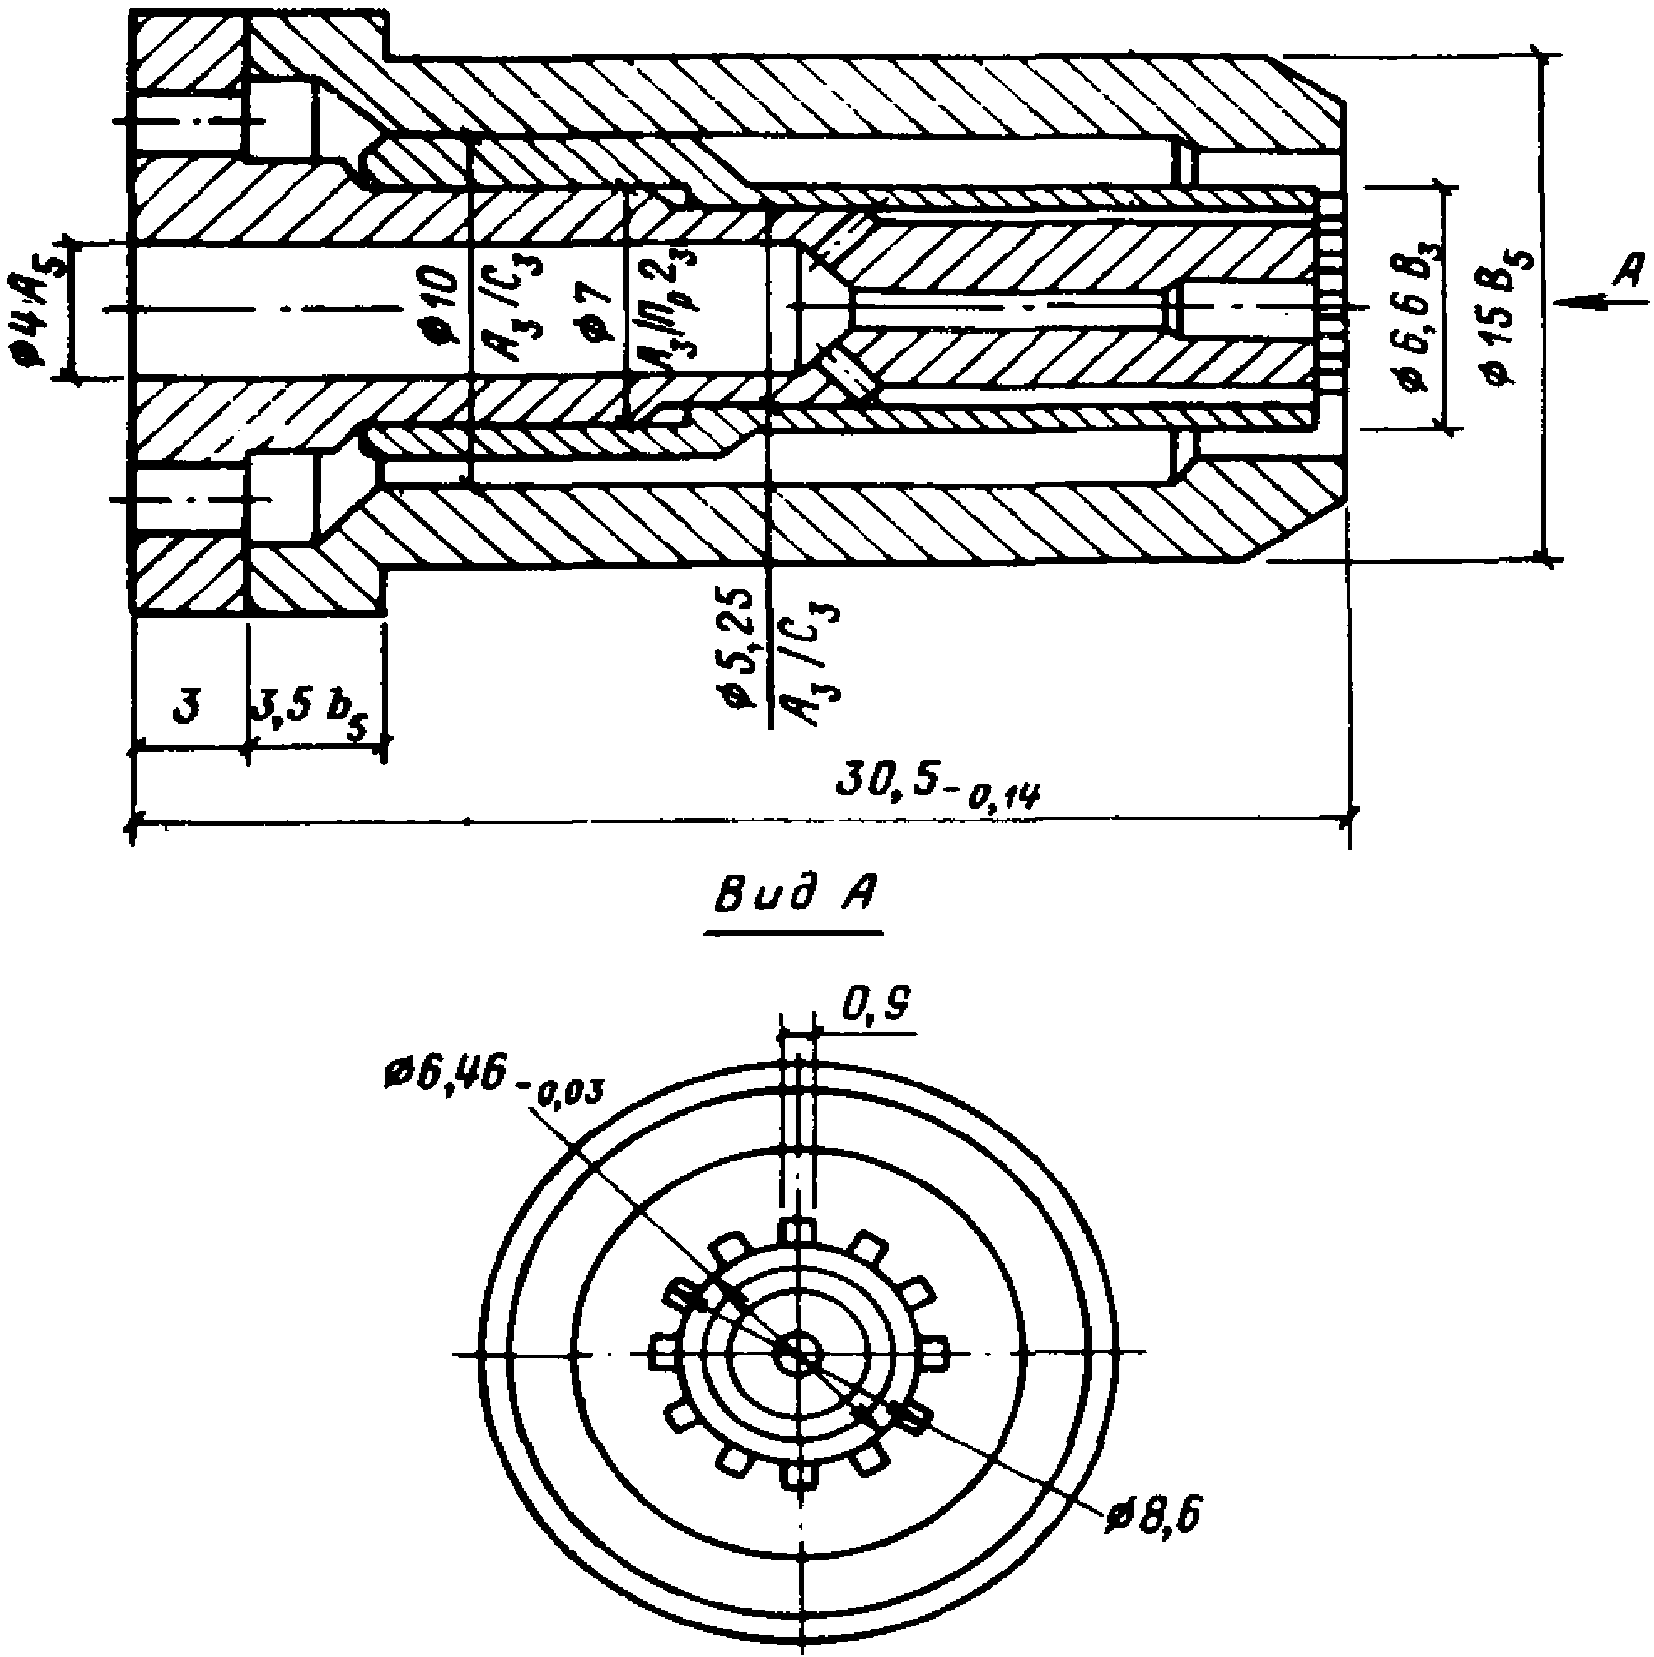
Рис. 2. Конструкция мундштука для резки с кислородной завесой с многосопловым подогревом
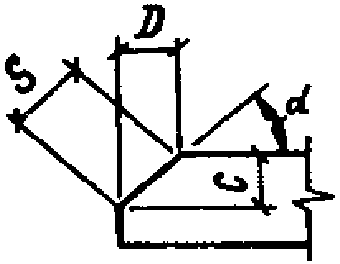
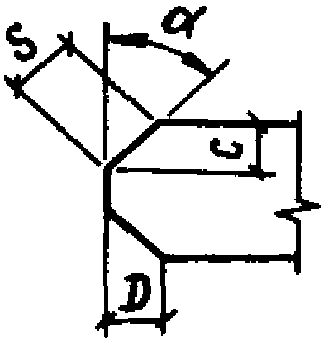
2.14. При выполнении скосов кромок одновременно двумя или тремя резаками следует руководствоваться табл. 10 и 11. Настройку резаков по высоте относительно листа, а также относительно один другого при отсутствии на оборудовании специальных лимбов следует производить по линейке. Режимы резки скосов следует назначать по табл. 8 и 9, принимая за толщину условную величину S по табл. 12.
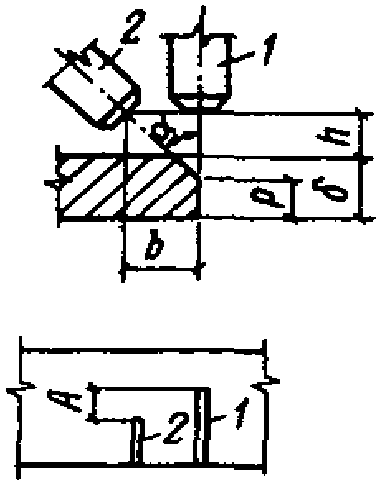
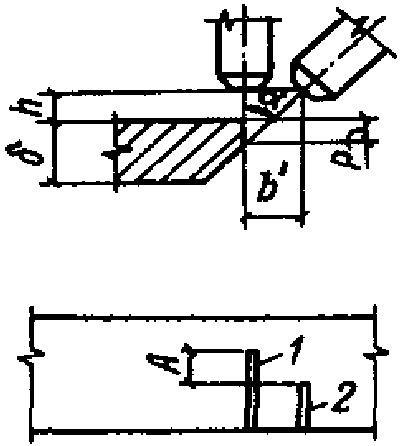
Пояснения к эскизам: \delta — толщина проката, мм; \alpha — угол скоса, град; P — притупление, мм; h = 11,5 мм — расстояние от резака до поверхности детали; А = 25 мм — расстояние между режущими струями; b, b' — расстояния между резаками, мм.
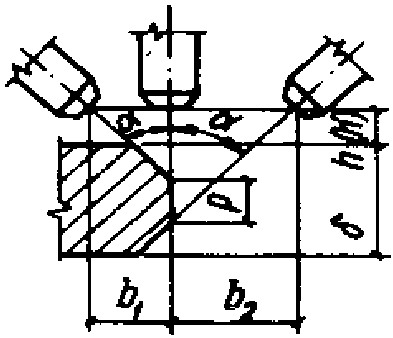
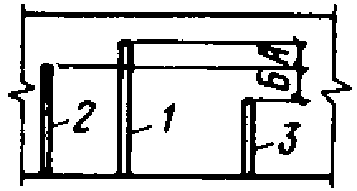
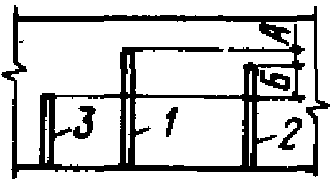
Пояснения к эскизам: \delta — толщина проката, мм; \alpha — угол скоса, град; P — притупление, мм; h = 11,5 мм — расстояние от резака до поверхности детали; А = 15 мм, Б = 20 мм — расстояния между режущими струями; b1, b2 — расстояния между резаками, мм.
2.15. Пакетную резку листовой стали повышенной и высокой прочности следует производить резаками низкого давления.
Пакеты должны быть собраны и сжаты скобками, струбцинами или переносным грузом. Зазоры между листами не должны превышать 3 мм.
Режимы пакетной резки кислородом низкого давления приведены в табл. 13.
2.16. Рекомендуемые режимы воздушно-плазменной машинной резки применительно к установке АПР-401 при напряжении на дуге 120 — 160 В и вылете 8 — 12 мм приведены в табл. 14.
| Толщина разрезаемой стали, мм | Скорость резки, мм/мин, при токе, А | ||
| 200 | 300 | 400 | |
| 10 | 2400 | 3900 | 4800 |
| 20 | 1100 | 1800 | 2200 |
| 30 | 600 | 1000 | 1200 |
| 40 | 400 | 600 | 900 |
| 50 | 300 | 400 | 500 |
| 60 | 200 | 300 | 400 |
| 70 | 120 | 200 | 300 |
| 80 | 120 | 120 | 200 |
2.17 Для снижения деформаций, возникающих в результате термической резки, необходимо соблюдать следующие меры:
роспуск листов на полосы следует производить на стационарных машинах одновременно двумя или несколькими резаками;
при роспуске листов на полосы с помощью переносных машин, т.е. одним резаком, а также при вырезке крупных деталей следует оставлять перемычки длиной не менее 15 мм. Расстояние между перемычками должно составлять: при ширине полос или деталей до 100 мм — около 300 мм, при ширине до 200 мм — около 1000 мм, до 300 мм — около 1500 мм, свыше 300 мм — около 2500 мм;
при вырезке фигурных деталей необходимо вырезать в первую очередь детали, к которым предъявляются более высокие требования по точности;
не следует до окончания резки размыкать контур отхода при вырезке из одного листа деталей, различных по размерам;
отверстия (окна) в деталях необходимо вырезать до вырезки наружного контура;
резку листа толщиной до 16 мм следует выполнять, отступив от края листа на 70 — 100 мм; оставленную перемычку разрезать после окончания резки.
2.18. Допускаемые отклонения линейных размеров деталей, изготовляемых с использованием термической резки, должны соответствовать требованиям главы СНиП III-18-75.
Механическая резка проката
2.19. Механическую резку проката на заводах металлоконструкций выполняют на ножницах гильотинных, уголковых, профильных и на пильных отрезных станках.
2.20. Гильотинные ножницы предназначены для резки листового проката толщиной до 25 мм, уголковые — для резки угловой стали размером до 250 x 250 x 28 мм, профильные — для резки швеллеров и двутавровых балок до № 40.
Для резки профильного проката и деталей таврового, балочного и коробчатого сечений применяют отрезные станки с горизонтальной и вертикальной подачей пильного диска.
Резку тонкостенных профилей выполняют на отрезных станках с ленточной пилой.
2.21. Технические характеристики применяемого оборудования для механической резки приведены в табл. 15 - 17.
2.22. В табл. 18 приведен рекомендуемый материал режущего инструмента.
| Класс прочности стали | Материал инструмента при резке | |
| ножницами | пилами | |
| С44/29 — С60/45 | Х12М, 5ХВ2С, 4ХВ2С | Р18 |
| С70/60 — С85/75 | Х12Ф1, ХГ3СВФМ, 7ФГ2ВМФ | Р18 |
2.23. При гильотинной резке листов необходимо обеспечивать правильную величину зазора между ножами и угол створа ножей (табл. 19).
| Толщина листов, мм | Величина зазора, мм | Величина угла створа, град |
|---|---|---|
| До 4 | 0,125 | 1,2 |
| 5 — 10 | 0,25 — 0,3 | 1,4 |
| 12 — 25 | 0,5 — 0,6 | 1,4 — 1,5 |
| 26 — 40 | 0,8 — 1,2 | 3 — 5 |
2.24 Усилие резания на пресс-ножницах определяют по формуле
P = m_{1}\sigma_{\text{в}}F, (1)
где m1 — коэффициент, зависящий от состояния режущих кромок ножей и зазора между ними, от пластичности металла; с уменьшением пластичности металла и зазора между ножами коэффициент возрастает; величину m1 принимают 1,1 — 1,25;
\sigma_{\text{в}} — временное сопротивление стали срезу, МПа;
F — площадь разрезаемого проката, мм.
При резке гильотинными ножницами площадь среза зависит от толщины проката и угла наклона ножа и равна \frac{\delta^{2}}{2tg\varphi} .
2.25 Усилие резания на гильотинных ножницах определяют по формуле
P = \frac{m_{2}\delta^{2}\sigma_{\text{в}}}{tg\varphi} , (2)
где m2 — коэффициент, учитывающий те же факторы, что и m1 в формуле (2), равный 0,6 — 0,55;
\varphi — угол наклона верхнего ножа по отношению к нижнему.
2.26. В табл. 20 приведены величины усилия резания для сталей различных классов прочности.
2.27. При резке на фрезерно-отрезных станках скорость резки, подачу и число оборотов пилы следует устанавливать в зависимости от класса разрезаемой стали, размеров пропила и габаритов пилы.
Режимы резания приведены в табл. 21.
Режимы рассчитаны для резки сегментными пилами.
Примечание. Режимы рассчитаны для резки пилами с крупным зубом. При резке пилами со средним зубом необходимо скорость резания V, число оборотов n умножать на коэффициент Kzv или Kzn = 0,96; величину подачи Sн — на коэффициент K_{zS_{\text{м}}} = 1,44 .
При резке пилами с мелким зубом скорость резания V и число оборотов n умножать на коэффициент Kzv или Kzn = 0,93; величину подачи Sм умножать на коэффициент K_{zS_{\text{м}}} = 1,86 .
2.28. Величины переднего и заднего углов заточки пилы следует применять в соответствии с табл. 22.
| Классы стали | Передний угол заточки, град | Задний угол заточки, град |
|---|---|---|
| С44/29, С46/33, С52/40 | 20 | 16 |
| С60/45, С70/60, С85/75 | 15 | 16 |
Правка листового проката
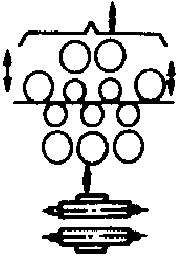
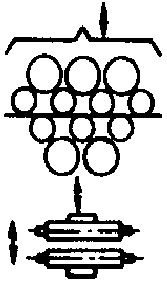
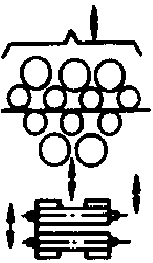
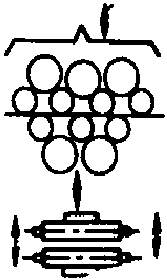
2.29. По конструктивным особенностям валковые листоправильные машины делятся на три основные группы: с параллельными рядами правильных валков; с наклонными рядами правильных валков; со смешанным расположением правильных валков.
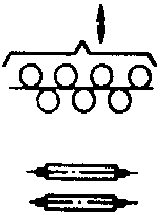
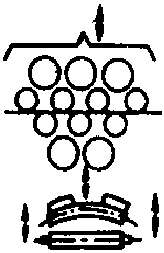
2.30. Классификация валковых листоправильных машин по способу регулировки прави́льных валков и опорных роликов представлена в табл. 23. Опорные ролики показаны (условно) бульшего диаметра, чем прави́льные валки.
| Принципиальная схема регулировки прави́льных и опорных роликов (  - направление регулировки) | |||||||||
 | 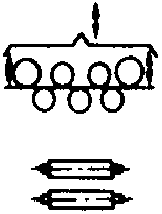 | 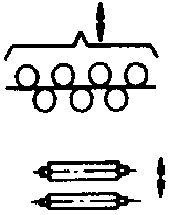 | 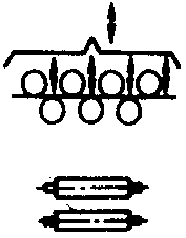 | 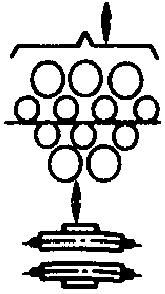 |  |  |  |  |  |
| Типы листоправи́льных машин по классификации | |||||||||
| М-1 | М-2 | М-3 | М-4 | МО-1 | МО-2 | МО-3 | МО-4 | МО-5 | МО-6 |
При большой длине валков листоправильные машины снабжаются опорными роликами, которые относительно правильных валков располагаются попарно, в шахматном порядке или смешанно. По длине валка опорные ролики устраиваются в несколько рядов.
2.31. По геометрическим параметрам существующие листоправильные валковые машины оптимизированы и могут применяться для правки сталей повышенной и высокой прочности. Некоторые типы наиболее мощных листоправильных машин с параллельными рядами валков приведены в табл. 24.
| Техническая характеристика | Модель или тип машины | ||||||||||||||
| «Веппи» (Англия) | «Эгард Земмер» (ФРГ) | «Фудзи Шари» (Япония) | UBRK (ГДР) | XZM (ЧССР) | СКМЗ <*> (СССР) | НКМЗ <*> (СССР) | |||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 | 16 |
| Тип машины | М-1 | МО-2 | МО-2 | МО-2 | МО-2 | МО-2 | МО-2 | МО-2 | МО-2 | МО-2 | МО-2 | МО-2 | МО-2 | МО-2 | МО-2 |
| Максимальная ширина листа, мм | 3100 | 2438 | 3500 | 3200 | 3200 | 3200 | 3200 | 4500 | 3000 | 2500 | 2500 | 3450 | 2650 | 3500 | 4500 |
| Максимальная толщина листа, мм | 26 | 25,4 | 36 | 8 — 40 | 25 | 32 | 40 | 50 | 40 | 32 | 25 | 30 | 35 | 50 | 50 |
| Временное сопротивление разрыву листа, кгс/мм2 | 40 | 38 | 42 | - | 50 | 50 | 50 | 50 | 45 | 40 | - | 80 | 80 | 80 | 50 |
| Предел текучести, кгс/см2 | 25 | 22 | 25 | 40 | 35 | 35 | 35 | 35 | 28 | 24 | 30 | 50 | 50 | 50 | 35 |
| Скорость правки, м/мин | 6,0 — 12,0 | 9,14 | 6 — 9,6 | 6 — 20 | 12 | 12 | 9,0 | 3,6 — 12,24 | 6 — 10 | 8,3 | 8,25 | 12 | - | 5 — 9 | 4 — 12 |
| Число прави́льных валков | 7 | 7 | 7 | 11 | 7 | 7 | 7 | 9 | 7 | 7 | 7 | 7 | 9 | 9 | 7 |
| Число ведомых (приводных) валков | 3 | 5 | 5 | 7 | 5 | 5 | 5 | 7 | 5 | 5 | 5 | 5 | 7 | 7 | 5 |
| Общее число опорных роликов | - | 5 | 18 | 22 | 18 | 18 | 18 | 40 | 10 | 6 | 6 | 10 | 14 | 14 | 10 |
| из них получают средние наверху и внизу | - | 1 | 4 | 2 | 4 | 4 | 4 | 4 | 2 | 1 | 1 | 2 | 2 | 2 | 2 |
| Диаметр наружных направляющих валков, мм | 360 | 335,3 | 390 | 450 | 320 | 345 | 380 | - | 380 | 320 | 320 | 550 | - | 640 | 950 |
| Диаметр прави́льных валков, мм | 400 | 264,2 | 310 | 400 | 270 | 290 | 340 | 400 | 320 | 320 | 320 | 500 | 360 | 600 | 800 |
| Диаметр опорных роликов, мм | - | 264,2 | 260 | 400 | 268 | 288 | 334 | 480 | 320 | 270 | 270 320 | 500 | 360 | - | - |
| Шаг прави́льных валков, мм | 440 | 267 | 330 | 440 | 280 | 300 | 350 | 500 | 345 | 380 | 360 | 510 | 370 | 750 | 1100 |
| Шаг крайних прави́льных валков (между направляющим и правильным), мм | 440 | 325 | 370 | 440 | 320 | 320 | 405 | - | - | 380 | - | 530 | - | 825 | 1250 |
| Длина бочка прави́льных валков, мм | 3110 | 2650 | 3600 | 3350 | 3400 | 3400 | 3450 | - | 3300 | 2600 | 2600 | 3600 | 2800 | - | 5000 |
| Длина бочка опорных роликов, мм | - | 686 | - | 600 | 860 | - | 390 | - | 595 | - | - | 670 | - | - | 1000 |
| Величина подъема и опускания рабочих валков от нейтральной линии, мм: | |||||||||||||||
| вверх | +140 | - | - | +200 | - | - | - | - | - | - | - | +130 | +130 | +190 | +200 |
| вниз | -40 | -30 | -20 | -30 | -30 | -30 | -30 | -30 | -40 | -25 | -40 | -30 | -30 | -40 | -120 |
| Мощность электродвигателя главного привода, кВт | 55 | 100 | 105 | 300 | 63 | 110 | 100 | 200 | 210 | 100 | 100 | - | - | - | - |
| Предел текучести материала прави́льных валков, кгс/мм2 | - | 26,4 | - | - | 50 | 50 | 50 | - | - | - | - | - | - | - | - |
| Число роликовых опор по длине прави́льных валков | 0 | 1 | 4 | 2 | 4 | 4 | 4 | 4 | 2 | 1 | 1 | 2 | 2 | 2 | 2 |
| Расстояния между осями прави́льных валков, мм | 3475 | 3000 | 3900 | - | 4040 | 4200 | 4850 | - | 3595 | 2980 | - | - | - | 4560 | 6400 |
| Габариты, мм: | |||||||||||||||
| ширина | - | - | - | - | 2700 | 3000 | 3200 | 7500 | 5400 | - | 4190 | 6015 | 4905 | 16695 | 24560 |
| длина | - | - | - | - | 8923 | 9800 | 10800 | 12330 | 11000 | - | 11000 | 14380 | 11828 | 16695 | 37670 |
| высота (общая) | - | - | - | - | 3705 | 4215 | 5340 | 7570 | - | - | 5560 | 7650 | 6368 | 10245 (с рольгангом) | 18213 (с рольгангом) |
| высота над полом | - | - | - | - | 2635 | 2930 | 3520 | 4620 | 5200 | - | - | - | - | 7615 | 9873 |
| Общая масса машины, кг | - | - | - | - | 66580 | 88765 | 131823 | 47000 | 180000 | - | 118026 | 424400 | 211500 | 1270000 (с рольгангом) | - |
<*> Поставляется по специальному заказу.
2.32. Для получения хорошего качества выправления листов необходимо знать сближение валков машины, определяемое в виде расстояния a (рис. 3). Характер настройки зависит от типа машины, неровностей листов, прочности материала и его толщины. Для машин первой группы величина настройки будет равна:
h \geq 2\rho - \sqrt{4\rho^{2} - \frac{t^{2}}{4}} (4)
\rho — радиус изгиба под нагрузкой определяется из формулы (9).
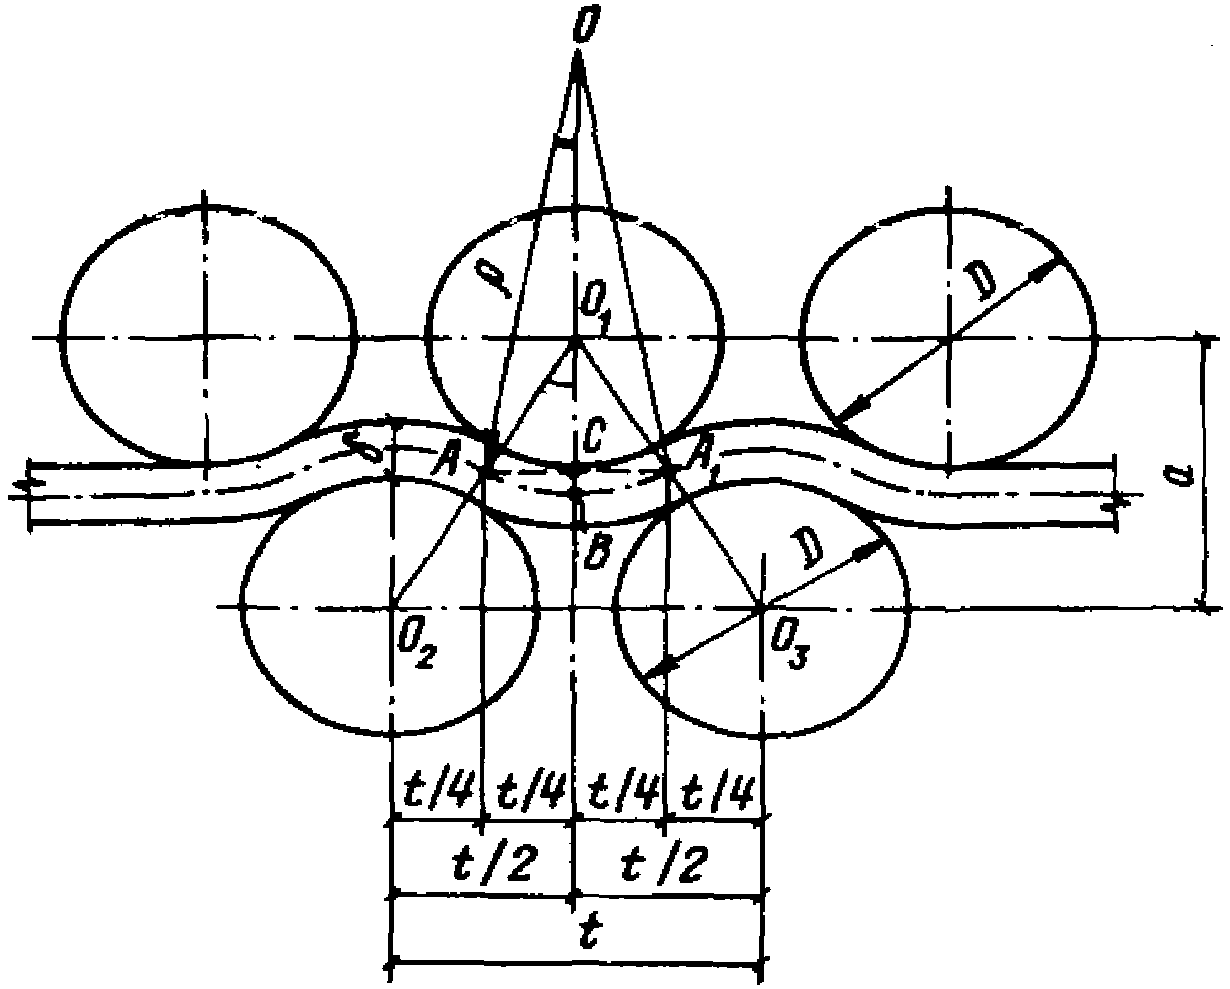
Рис. 3. Схема изгиба листа в листоправи́льной машине с параллельными рядами валков
2.33 Порядок определения технологических возможностей листоправи́льных машин включает в себя:
определение наибольших размеров поперечного сечения выправляемого листа для данного типа машины из условий прочности элементов машины и контактных напряжений между валками и заготовкой;
определение минимальной толщины листа из условия геометрии машины (возможность развития необходимых упругопластических деформаций для выправления деформированного листа).
2.34. Максимальная толщина (ширина) листа может быть определена из условий предельных изгибающих моментов, создаваемых в листе, и обеспечения конструктивной прочности основных органов машины с учетом промежуточных опор (рис. 4):
а) \delta_{\text{макс}} = \delta_{0} \sqrt{\frac{m_{0}\sigma_{\text{т}}^{\text{о}}b_{0}}{m\sigma_{\text{т}}b}} N, (5)
где значение коэффициентов m и m0, зависящих от толщины радиуса изгиба в машине и предела текучести материала заготовки по паспорту, приведено в табл. 28. Показатель K в этом случае определяется исходя из размеров максимальной заготовки, указанной в паспорте машины:
K_{0} = \frac{\sigma_{\text{т}}\rho_{0}}{E\delta_{0}} , (6)
\rho_{0} = \frac{t^{2} + 4h_{0}^{2}}{16h_{0}} , (7)
здесь h0 — величина возможного опускания вниз валков от уровня касания прави́льными валками листа толщиной \delta_{0} ;
K = \frac{\sigma_{\text{т}}\rho}{E\delta} — определяется из размеров сгибаемого листа;
N — коэффициент, обеспечивающий равнопрочность элементов машины.
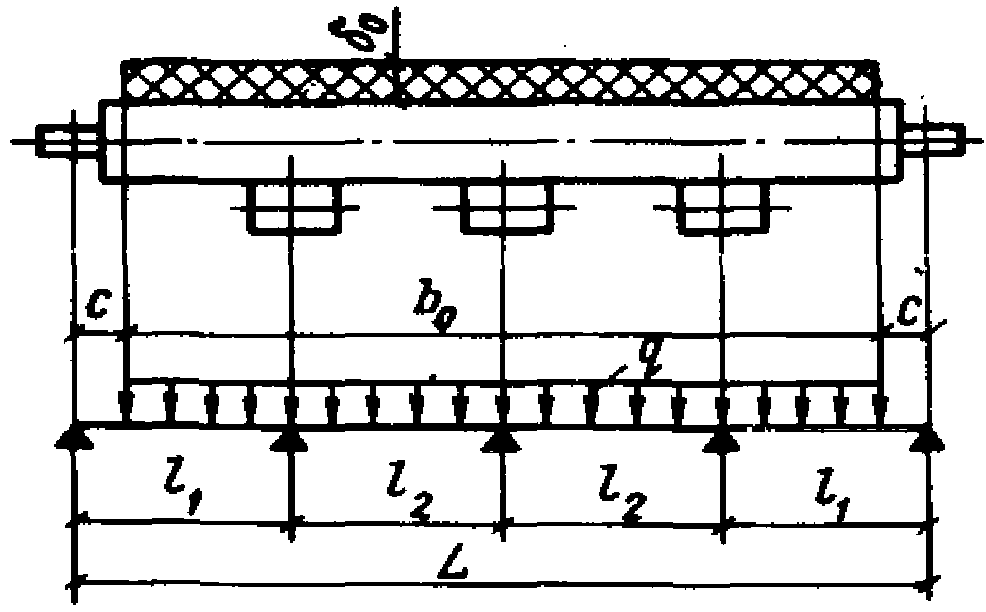
Рис. 4. Расчетная схема прави́льных валков в зависимости от числа роликовых опор
Значения коэффициента N, зависящего от количества роликовых опор по длине валка и степени сужения заготовки, приведены в табл. 25.
Примечание. Значения № для промежуточных отношений b/b0 могут быть определены линейной интерполяцией.
б) b_{\text{макс}} = \frac{m_{0}\sigma_{\text{т}}^{o}b_{0}\delta_{0}^{2}}{m\sigma_{\text{т}}\delta^{2}} N^{2}. (8)
Определение bмакс и \delta_{\text{макс}} осуществляется методом последовательных приближений.
2.35. Максимальная толщина листа, который можно править на машине с определенной геометрией расположения валков, из условия недопустимости смятия его или валков определяется по формуле
\delta_{\text{макс}} = 4,144 \cdot \sigma \sqrt[\text{н}]{\frac{tDS}{mE\sigma_{\text{т}}(2\rho - D)}} , (9)
где \sigma^{\text{н}} — наименьший предел текучести соприкасающихся материалов (валка или листа).
2.36 Минимальная толщина листа, который можно править на листоправильной машине,
\delta_{\text{мин}} = \frac{2t^{2}}{D} [0,01 + \frac{\sigma_{\text{т}} + E_{1}(0,01 - \frac{\sigma_{\text{т}}}{E})}{E - E_{1}}]. (10)
Гибка по радиусу листового проката
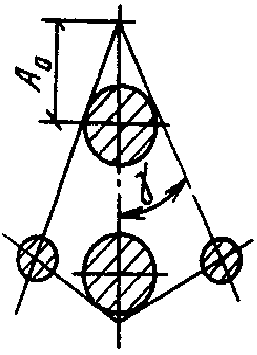
2.37. Для гибки листового металла по радиусу применяются симметричные и асимметричные трехвалковые и четырехвалковые листогибочные машины. Схемы расположения валков представлены в табл. 26.
Классификация схем расположения валков в листогибочных валковых машинах
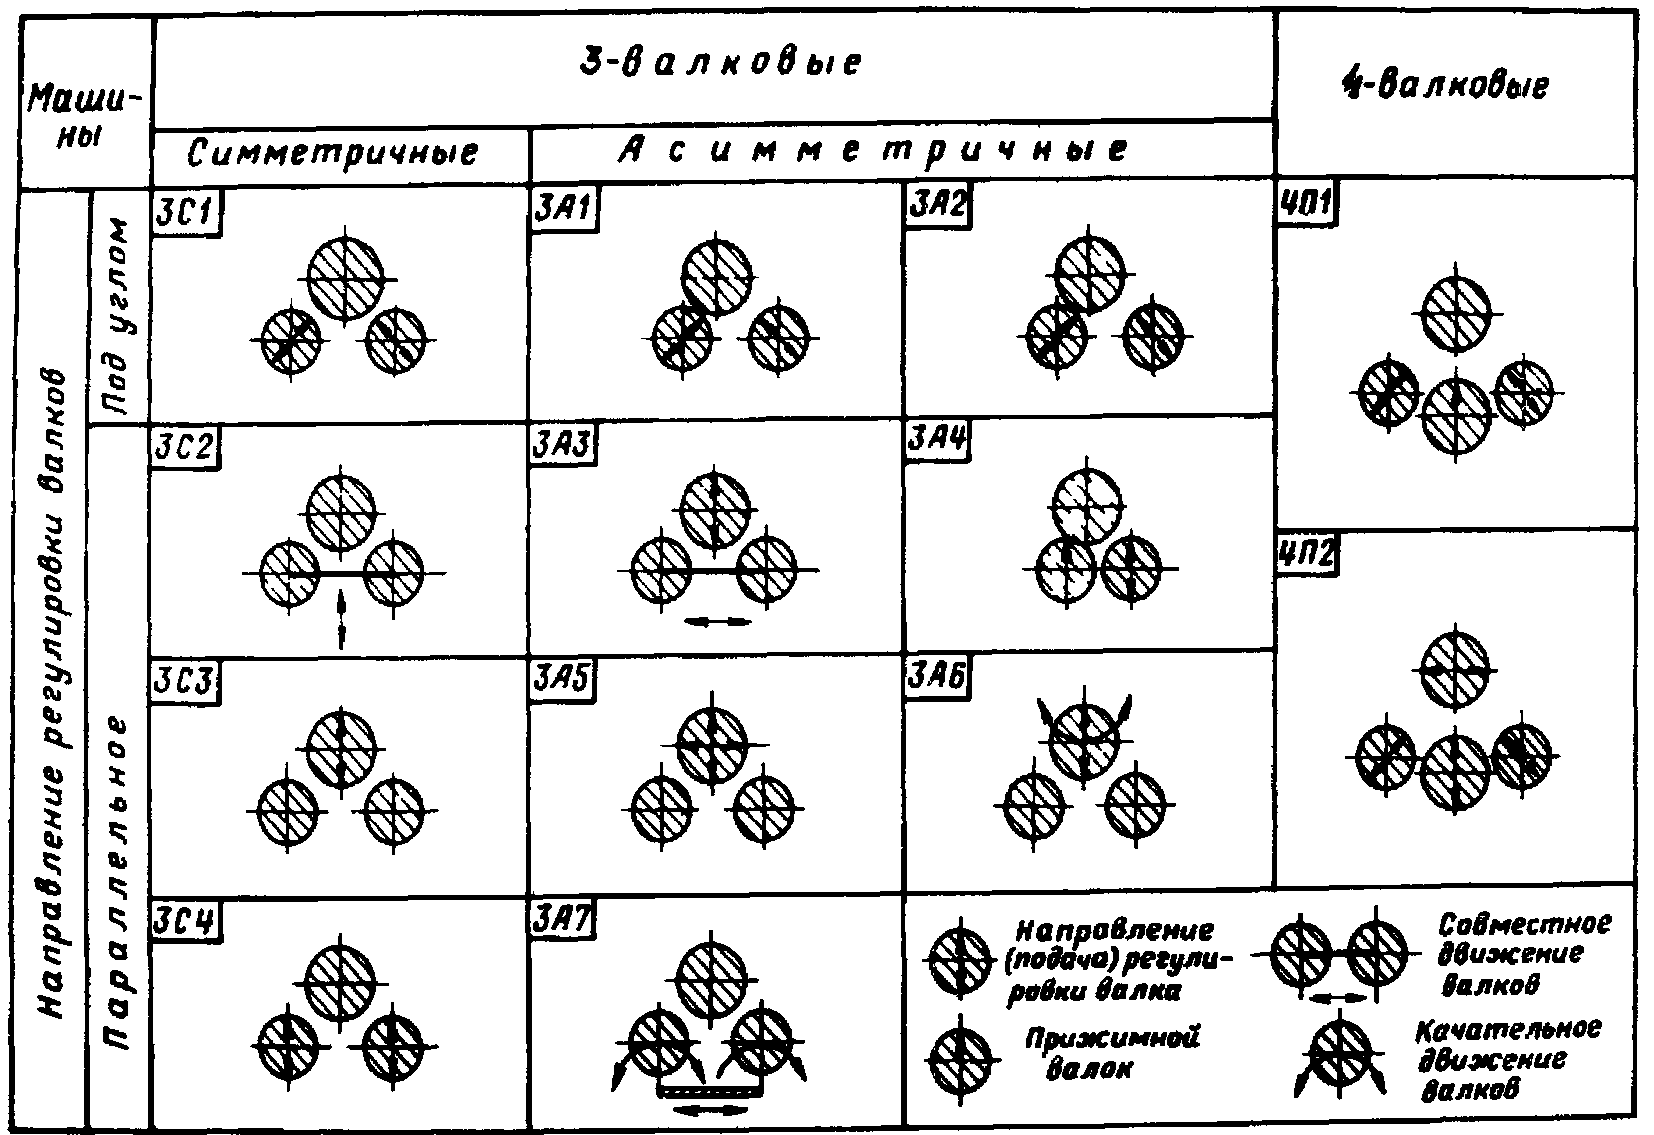
2.38. В машинах с симметричной схемой расположения валков 3С1 — 3С4 передний и задний края листа после гибки остаются прямыми на длину, примерно равную половине расстояния между нижними валками. Подгибка листов в этом случае производится предварительно на специальных прессах или подкладных листах.
2.39. В машинах с асимметричной схемой расположения валков 3А1, 3А2, 3А4 можно защемлять лист между верхними и нижними валками, что позволяет произвести почти полную гибку одного края листа. Для подгибки второго края согнутый лист должен быть снят и установлен вновь другой стороной.
2.40. Трехвалковые машины с регулировкой валков по схемам 3А3, 3А5, 3А6, 3А7 обеспечивают гибку листа с подгибкой обеих кромок за одну установку его в машину. В четырехвалковых машинах ЧП1, ЧП2, благодаря наличию четвертого валка, возможна гибка листа (с подгибкой обеих кромок) с одной установки его в машину.
2.41. Существующие листогибочные машины могут быть рекомендованы для гибки высокопрочных сталей. Основные типы листогибочных валковых машин приведены в табл. 27. Применяя специальную оснастку на листогибочных машинах, можно изготовлять детали конической, сферической и других форм.
| Техническая характеристика | Модель или тип листогибочной валковой машины | ||||||||||
| СКМЗ <*> | С67П <**>, РЗТК | ИА 2426, РЗТК | 2680П завода «Сиблитмаш» | СКМЗ <*> | CLS «Verinna» (Италия) | ЛГМ, НКМЗ <*> (СССР) | |||||
| 2114Ш | 3040П | 201П <*> | 2479 | ||||||||
| Схемы расположения валков ( \leftrightarrow регулировка валков) | |||||||||||
 | |||||||||||
| четырехвалковые | |||||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 |
| Максимальная толщина листа, мм | 12 | 25 | 25 | 25 | 40 | 25 | 40 | 50 | 40 | 71 | 70 |
| Максимальная ширина листа, мм | 6300 | 6300 | 2500 | 3150 | 3150 | 3200 | 3500 | 3000 | 6000 | 4000 | 8000 |
| Предел прочности листа, МПа | 450 | - | 450 | - | - | 560 | 600 | 500 | 700 | - | - |
| Предел текучести листа, МПа | - | 250 | - | 250 | 250 | - | - | - | 400 | 500 | - |
| Диаметр верхнего валка, мм | 385 | 600 | 450 | 500 | 600 | 500 | 600 | 670 | 1000 | 880 | 780 |
| Диаметр боковых валков, мм | 360 | 480 | 320 | - | 480 | 420 | 480 | 500 | 857 | 850 | 590 |
| Диаметр нижнего валка, мм | 350 | 550 | 400 | - | 550 | 450 | 550 | 500 | 1000 | 880 | 690 |
| Наименьший радиус изгиба листа, мм | 250 | - | - | 380 | 480 | 400 | 400 | 400 | 800 | 560 | 920 |
| Скорость гибки, м/мин | 8,9 | 6,75 | 7,15 | 7,35 | 6,8 | 8 | 6,5 | 7,2 | 3 — 6 | 0 — 10 | 5, 6, 9, 1, 10, 4, 171 |
| Длина бочка верхнего валка, мм | 6440 | 6400 | - | - | - | 3260 | 3600 | 3080 | 6100 | 4200 | - |
| Расчетный пролет верх него валка, мм | 7520 | - | - | - | 4820 | 4680 | - | 4600 | - | 7220 | - |
| Расчетный пролет боковых валков, мм | - | - | - | - | - | - | - | - | - | 4800 | - |
| Предел текучести материала валков, МПа | - | - | - | - | - | - | - | - | - | 700 | - |
| Мощность электродвигателя главного привода, кВт | 45 | 100 | 45 | 123 | 167 | 80 | 125 | 125 | - | 640 | - |
| Расстояние A, мм | - | - | - | - | 400 | 480 | - | - | - | 900 | 580 |
| Угол j, град | - | - | - | - | - | 35 | 25 | - | - | 36 | 36°52 |
| Габариты, мм: | |||||||||||
| длина | 12590 | 13545 | 7696 | 7650 | 10570 | 10769 | 11595 | 10120 | - | 20600 | 19970 |
| ширина | 5290 | 3620 | 2345 | 2430 | 3900 | 3900 | 5000 | 5583 | - | 6700 | 7770 |
| высота над уровнем пола | 3320 | 2415 | 2015 | 2370 | 2540 | 2463 | 2635 | 2620 | - | 5100 | 5850 |
| Масса машины, кг | 97650 | 152000 | 41000 | 54000 | 92712 | 86990 | 96700 | 112500 | - | 819400 | - |
| Техническая характеристика | Модель или тип машины | ||||||||||
| И 222 | 6СТ <**>, | XZM (ЧССР) | ИВВД (ГДР) | ЛГМ, НКМЗ <*> (СССР) | «Фудзи Шаре» (Япония) | CLS «Verinna» (Италия) | |||||
| Схема расположения валков ( \leftrightarrow регулировка валков) | |||||||||||
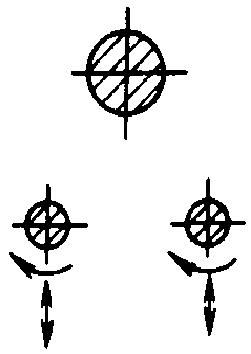 | 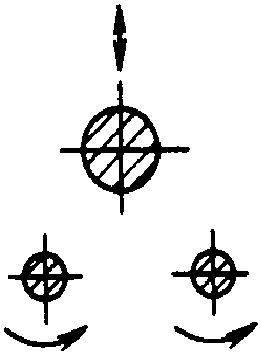 | ||||||||||
| трехвалковые | трехвалковые | ||||||||||
| 1 | 13 | 14 | 15 | 16 | 17 | 18 | 19 | 20 | 21 | 22 | |
| Максимальная толщина листа, мм | 16 | 25 | 16 | 32 | 36 | 20 | 40 | 80 | 100 | 96 | |
| Максимальная ширина листа, мм | 2000 | 2500 | 6000 | 8000 | 5000 | 4000 | 4000 | 4500 | 3500 | 4000 | |
| Предел прочности листа, МПа | - | 500 | 700 | 400 | 400 | 420 | 420 | - | - | - | |
| Предел текучести листа, МПа | 250 | - | - | 220 | 220 | 280 | 280 | 500 | 350 | 350 | |
| Диаметр верхнего валка, мм | 280 | 430 | 460 | 750 | 700 | 360 | 425 | 1700 | 1200 | 1100 | |
| Диаметр боковых валков, мм | 240 | 340 | 350 | 580 | 580 | 280 | 360 | 1400 | 1100 | 650 | |
| Диаметр нижнего валка, мм | - | - | - | - | - | - | - | - | - | - | |
| Наименьший радиус изгиба листа, мм | 200 | 250 | 300 | 400 | 400 | 250 | - | 1500 | 700 | 1300 | |
| Скорость гибки, м/мин | 6 | 5,4 | 7,3 | 4 | 4 | 4 | 6,3 | 1 — 8 | 3, 6, 5, 7 | - | |
| Расстояние между боковыми валками, мм | 350 | - | - | 900 | 900 | 450 | - | 1950 | 1350 | 950 | |
| Длина бочка верхнего валка, мм | - | - | - | - | - | 4100 | - | - | 3600 | 4080 | |
| Расчетный пролет верхнего валка, мм | - | - | - | 8750 | 5600 | 4950 | - | 7500 | 6205 | 5600 | |
| Расчетный пролет боковых валков, мм | - | - | - | 8750 | - | 4370 | - | 5180 | 4340 | - | |
| Предел текучести материала валков, МПа | - | - | - | 350 | 400 | 360 | - | 600 | 700 | - | |
| Мощность электродвигателя главного привода, кВт | 17 | - | 28 | 75 | 75 | 35 | 2 x 125 | - | 300 | - | |
| Расстояние A, мм | - | - | - | - | - | - | - | - | - | - | |
| Угол j, град | - | - | - | - | - | - | - | - | - | - | |
| Габариты, мм: | |||||||||||
| длина | 4000 | 6440 | 10365 | 17770 | - | 9300 | 8300 | 30430 | 16220 | - | |
| ширина | 1840 | 2585 | 2036 | 4800 | - | 2700 | 1630 | 24945 | 8870 | - | |
| высота над уровнем пола | 1800 | 1850 | 2850 | 3645 | - | 2680 | 1790 | 8100 | 7157 | - | |
| Масса машины, кг | 7000 | 28000 | 43500 | 140000 | - | - | 32140 | 2150000 | 410000 | - | |
<*> Поставляется по специальному заказу.
<**> В настоящее время не изготовляется.
2.42. Для учета пружинения металла (при настройке машин для гибки) необходимо знать радиус изгиба под нагрузкой в машине (\rho) , который определяется из формулы (9):
R = \frac{\rho}{(1 - \frac{E_{1}}{E})(1 - 3K + 4K^{3})} , (11)
K = \frac{\sigma_{\text{т}}\rho}{E\delta} , (12)
2.43. В табл. 28 - 33 приведены величины радиуса изгиба (\rho) , полученные решением уравнения на ЭВМ при различных значениях предела текучести (\sigma_{\text{т}}) листового проката.
2.44. Максимальные размеры (ширина или толщина) заготовки для гибки определяются из условий равенства напряжений в валках от сгибаемой заготовки и заготовки, указанной в паспорте машины, жесткости верхнего валка и предельным контактным напряжениям между валками и заготовкой.
2.45 Порядок определения технологических возможностей листогибочных машин включает в себя:
определение наибольших размеров поперечного сечения изгибаемого листа для данного типа машин;
проверку прогиба валков машины;
проверку контактных напряжений между валками машины и заготовкой.
2.46. Листогибочные машины применяются для гибки заготовок различной толщины и ширины из материалов разной прочности. Обычно в паспорте указывают максимальные размеры поперечного сечения обрабатываемой заготовки, механические свойства материала и минимальный радиус обечайки, который может быть получен на данном типе машины.
2.47. Для всех машин одним из основных условий, ограничивающих размеры заготовки, изгибаемой в машине, будет величина предельных напряжений в валках (\sigma_{\text{пред}}) :
\sigma_{\text{пред}} = \frac{P_{\text{ср}}}{8W_{\text{в}}} (2L - b), (13)
где Pср — усилие на рассматриваемом наиболее нагруженном валке;
Wв — момент сопротивления поперечного сечения верхнего валка;
2.48. Максимальная ширина (bмакс) и толщина (\delta_{\text{макс}}) заготовки с другими значениями радиуса изгиба (\rho) , модуля упрочнения (E1) и предела текучести (Gт) материала ее, чем указанные в паспорте машины b0, \delta_{0} , \rho_{0} и G_{\text{т}}^{\text{о}} , может быть определена из формулы (13):
а) для трехвалковых и четырехвалковых машин при установке валков по симметричной схеме:
b_{\text{макс}} = L \sqrt{L^{2} \frac{m_{0}\delta_{0}^{2}G_{\text{т}}^{\text{о}}\rho tg\alpha}{m\delta^{2}G_{\text{т}}\rho_{0}tg\alpha_{0}} (2\alpha - b_{0})b_{0}} ; (14)
\delta_{\text{макс}} = \delta_{0} \sqrt{\frac{m_{0}G_{\text{т}}\rho tg\alpha(2\alpha - b_{0})b_{0}}{mG_{\text{т}}\rho_{0}tg\alpha_{0}(2\alpha - b)b}} , (15)
где \alpha и \alpha_{0} — угловые параметры листогибочных машин (рис. 5);
б) для трехвалковых и четырехвалковых машин при установке валков по асимметричной схеме:
b_{\text{макс}} = L - \sqrt{L^{2} - \frac{m_{0}\delta_{0}^{2}G_{\text{т}}^{\text{о}}\rho(ctg\alpha_{0} + ctg\beta_{0})}{m\delta^{2}G_{\text{т}}\rho_{0}(ctg\alpha + ctg\beta)} (2\alpha - b_{0})b_{0}} ; (16)
\delta_{\text{макс}} = \delta_{0} \sqrt{\frac{m_{0}G_{\text{т}}^{\text{о}}\rho(ctg\alpha_{0} + ctg\beta_{0})(2\alpha - b_{0})b_{0}}{mG_{\text{т}}\rho_{0}(ctg\alpha + ctg\beta)(2\alpha - b)b}} . (17)
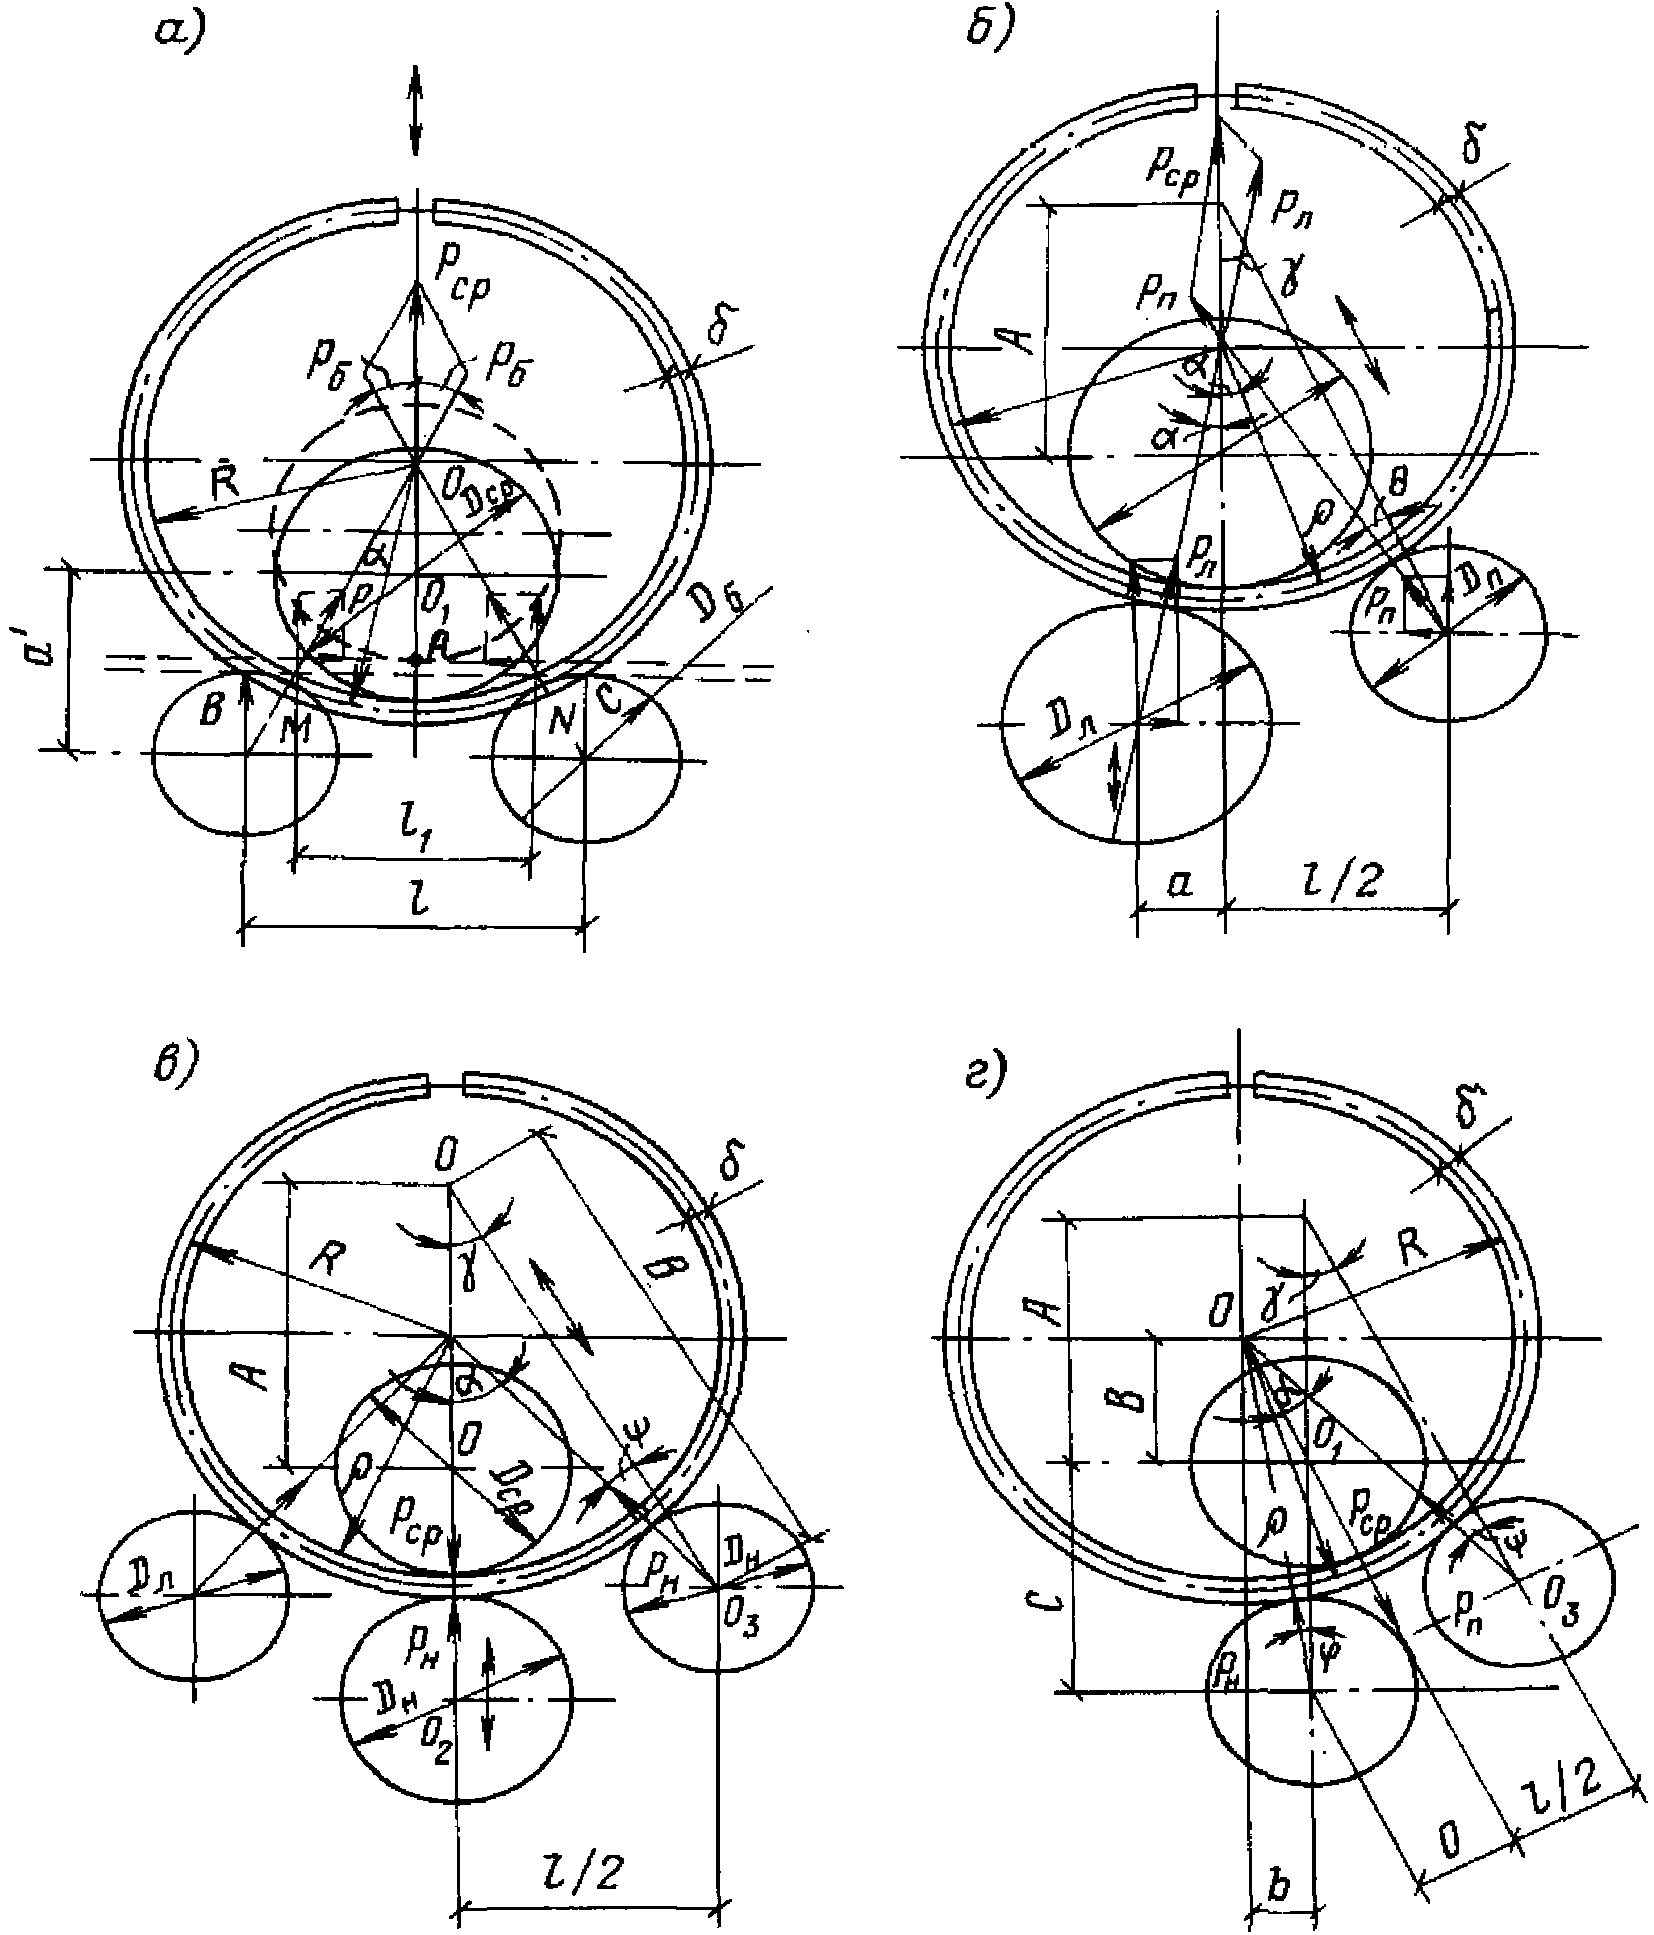
Рис. 5. Схема действия сил при гибке листов на листогибочных валковых машинах
а, б — трехвалковых симметричных и асимметричных; в, г — четырехвалковых при установке валков по симметричной и асимметричной схемам
При выводе формул (14) и (15) для четырехвалковых машин (при установке валков по симметричной схеме) усилие прижима принято одинаковым при гибке любых заготовок.
Значение коэффициента m, принятое по паспорту машины, приведено в табл. 34.
| E1, МПа | Значение m при коэффициенте K | ||||||||||
| 0,005 | 0,01 | 0,02 | 0,03 | 0,04 | 0,05 | 0,1 | 0,2 | 0,3 | 0,4 | 0,5 | |
| 2500 | 2,68 | 2,08 | 1,79 | 1,69 | 1,63 | 1,6 | 1,53 | 1,43 | 1,32 | 1,18 | 1 |
| 4500 | 3,62 | 2,53 | 2,03 | 1,82 | 1,73 | 1,68 | 1,56 | 1,44 | 1,33 | 1,18 | 1 |
2.49. При неизвестных значениях предела текучести материала, предлагаемого в обработке листа на данном типе машины, вместо \sigma_{\text{т}} необходимо подставить \sigma_{\text{т}}^{\text{макс}} .
2.50. После определения максимальных размеров поперечного сечения листа необходимо проверить прогиб верхнего (среднего) валка по формуле
f = \frac{P_{\text{ср}}L^{3}}{48EJ} [1 - \frac{1}{2} (\frac{b}{L})^{2} + \frac{1}{8} (\frac{b}{L})^{3}]. (18)
Прогиб верхнего листа не должен быть более 1/1000L — для машин, не имеющих опорных роликов у боковых валков, и 1/5000L — для машин с опорными роликами посредине боковых валков.
Невыполнение этих условий приведет к недопустимой бочкообразности готовых обечаек.
2.51. Проверка прогиба среднего валка не требуется, если L <= 8,5Dср — для машин, не имеющих опорных роликов у боковых валков, и L <= 17Dср — для машин с опорными роликами посредине боковых валков.
2.52. Контактные напряжения между валками и заготовкой вызывают повышенный износ рабочих валков или смятие самой сгибаемой заготовки, так как прочностные характеристики материала валков выше или ниже прочностных характеристик материала заготовки.
Величина контактных напряжений между боковыми, средним валками и листом не должна превышать допустимую из условия смятия. Напряжения смятия материала валков возникают, как правило, при гибке толстых листов из высокопрочной стали.
2.53. Предельная толщина листа, который можно гнуть на трехвалковых симметричных или четырехвалковых (при расположении валков по симметричной схеме) машинах, из условия недопустимости смятия листа или валков будет равна:
\delta_{\text{макс}} = 5,875\rho G \sqrt[\text{н}]{\frac{D_{\text{ср}}tg\alpha}{mG_{\text{т}}E(\rho - \frac{D_{\text{ср}}}{2})}} ; (19)
б) при \rho \leq D_{\text{ср}}
\delta_{\text{макс}} = 11,75\rho G^{\text{н}}sin\alpha \sqrt{\frac{D_{\text{б}}}{m\sigma_{\text{т}}EL}} , (20)
где Dб и Dср — диаметры бокового и среднего валков машин;
\sigma^{\text{н}} — меньший из двух нормативных пределов текучести соприкасающихся материалов;
L — расстояние между боковыми валками.
В приведенных формулах при определении m необходимо задаться значением \delta_{\text{макс}} и в случае существенного несовпадения результатов повторить расчет с вновь принятым Sмакс.
2.54. Предельная толщина листа \delta_{\text{макс}} , который можно гнуть на трехвалковых асимметричных и четырехвалковых (при установке валков по асимметричной схеме) машинах из условия недопустимости смятия листа или валков будет равна:
\delta_{\text{макс}} = 5,875\rho\sigma \sqrt[\text{н}]{\frac{D_{\text{ср}}}{m\sigma_{\text{т}}E(\rho - \frac{D_{\text{ср}}}{2})(ctg\alpha + ctg\alpha\beta)}} ; (21)
б) при \rho \leq D_{\text{ср}}
\delta_{\text{макс}} = 11,5\rho\sigma^{\text{н}}sin\alpha \sqrt{\frac{D_{\text{б}}}{m\sigma_{\text{т}}EL}} , (22)
где \alpha и \beta — угловые параметры асимметричных машин (рис. 5).
2.55. Перерасчет рекомендуется производить по заранее составленной программе на ЭВМ, в этом случае уменьшается трудоемкость вычислений.
2.56. Пример определения возможностей листогибочной машины при гибке высокопрочной стали.
Определить максимальные ширины (толщины) заготовок из стали с \sigma_{\text{т}} = 500\text{МПа} и E1 = 2500 МПа, которые можно гнуть на машине Х2М36/5000.
Порядок определения возможности гибки листов
1. Зная радиусы готового изделия (R), а также толщину (\sigma) и предел текучести (Gт) материала заготовки (при неизвестном пределе текучести материала заготовки принимаем \sigma_{\text{т}}^{\text{макс}} по формуле (21), или табл. 27, или рис. 5 находим радиусы изгиба листа в машине (\rho) , которые в дальнейшем используем во всех расчетах.
2. Максимальные размеры листов определяются по формулам, приведенным выше.
Результаты вычислений для машины XZM36/500 приведены на графике (рис. 6).
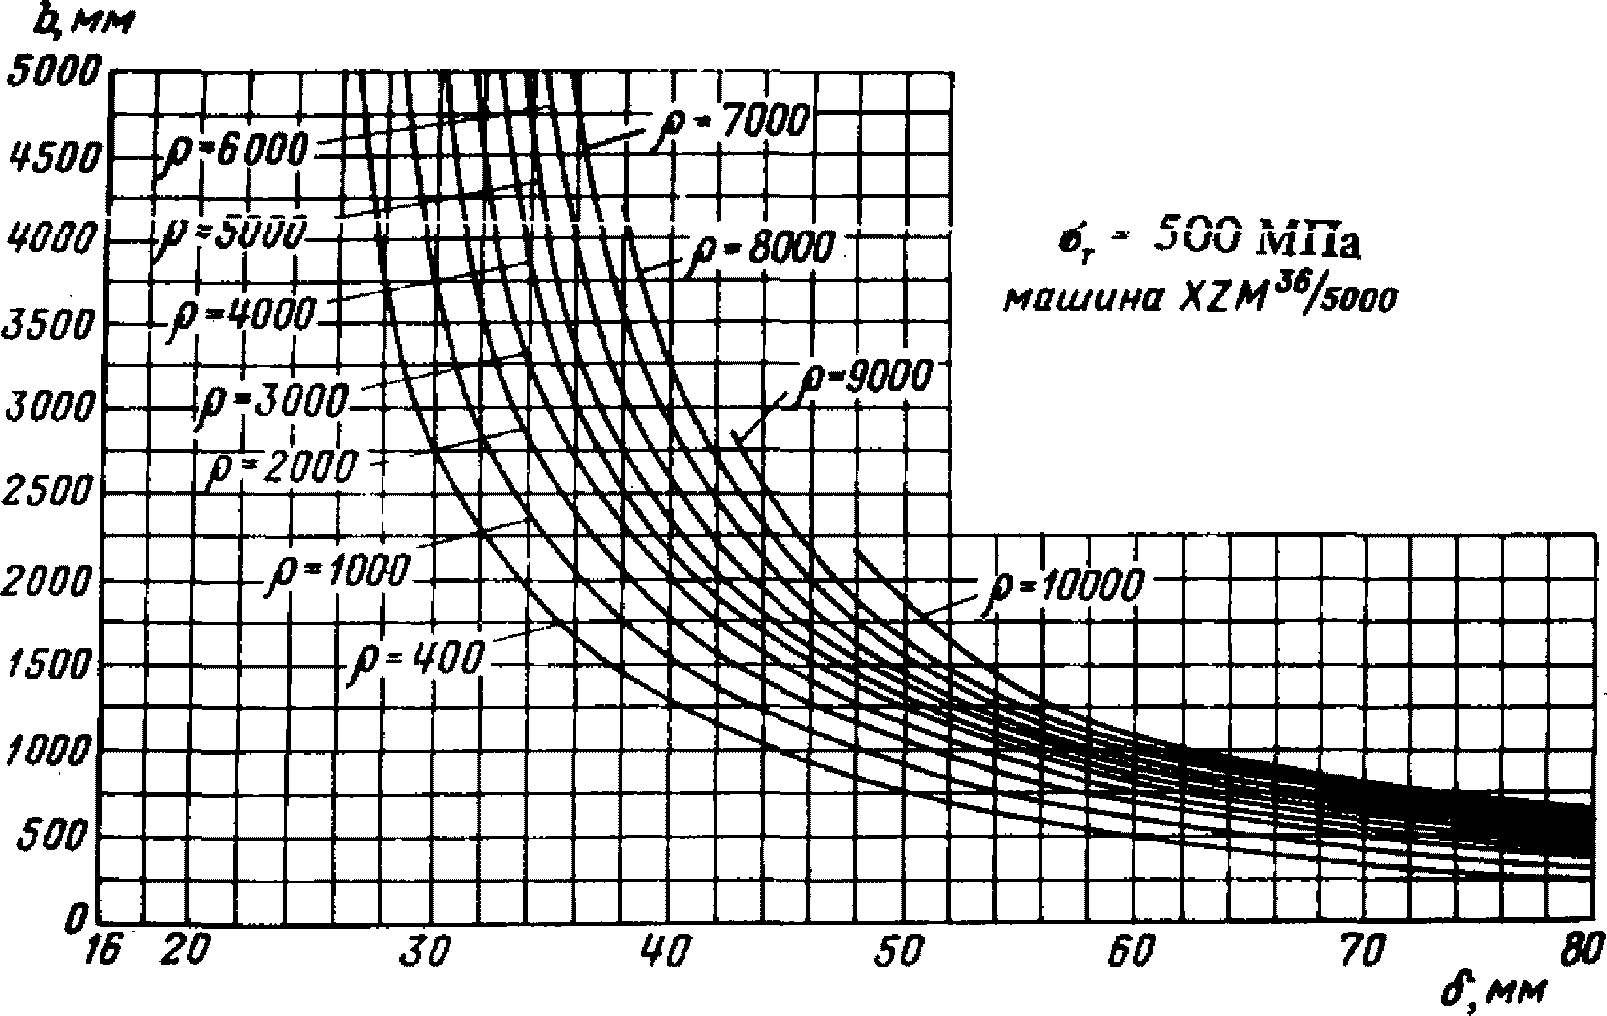
Рис. 6. График зависимости максимальной ширины листа Bмакс от толщины \delta и радиуса изгиба \rho при \sigma_{\text{т}} = 500\text{МПа}
3. Прогиб верхнего валка не проверяем, так как L = 5600 мм < 8,5, Dср = 8,5 x 700 = 5950 мм (см. п. 2.51).
Фрезерование и строгание
2.57 Фрезерование и строгание следует назначать в следующих случаях:
а) для обработки кромок деталей с целью удаления дефектов поверхности металла после механической или кислородной резки в соответствии с требованиями главы СНиП III-18-75 (пп. 1.17 - 1.19);
б) в случаях, оговоренных в чертежах КМД; кроме того, механическая обработка может применяться для подготовки кромок под сварку, для подготовки поверхности опорных плит к колоннам, для обеспечения повышенных требований к точности деталей и т.д.
Поскольку обработка кромок строжкой, особенно после кислородной резки высокопрочных сталей, затруднена, целесообразно строгание заменить фрезерованием на продольно-фрезерных станках. Для обработки кромок под сварку в листовых деталях из высокопрочной стали на кромкофрезерных станках рекомендуются к применению конические фрезы с различными углами конусности, оснащенные твердосплавными пластинами Т5К10, ТТ7К12, ВК8 (ГОСТ 2209-82).
2.58. Фрезерование торцов элементов стальных конструкций следует производить для обеспечения плотного прилегания в элементах конструкций, передающих усилия (торцах стержней и траверс колонн, опорных ребрах и подкрановых балках и т.п.).
2.59. В деталях, подлежащих фрезерованию или строжке, должны быть предусмотрены припуски на обработку в размере 30% толщины металла, но не менее величин, приведенных в табл. 35, и не более 10 мм.
| Операция, предшествовавшая фрезерованию или строжке кромок | Припуск на обработку, мм |
|---|---|
| Резка на ножницах | 3 |
| Кислородная резка автоматом или полуавтоматом | 3 |
| Кислородная резка ручным резаком | 5 |
2.60. Для стержневых элементов, подлежащих фрезерованию, должны быть предусмотрены припуски по длине на обработку каждого торца 5 — 8 мм.
2.61. Припуск по толщине в деталях, подлежащих строжке или фрезерованию, следует принимать равным 5 — 8 мм на одну плоскость обработки в зависимости от неплоскостности поверхности и размеров детали.
2.62. Кромки после строжки или фрезерования должны быть прямолинейны; стрела кривизны кромок после обработки не должна превышать 1/500 ее длины и не более 2 мм. Величина зазора между фрезерованной поверхностью и приложенной к ней в любом направлении стальной линейкой длиной 1 м должна быть не больше 0,3 мм.
2.63. При подготовке под сварку деталей из листов разной толщины на листе большей толщины должен быть сделан скос с одной или с двух сторон с уклоном не более 1:5.
Стыковка листов разной толщины разрешается без скосов, если разница в толщинах листов не превышает 4 мм, а для конструкций из сталей классов С60/45 — С85/75 — 2,5 мм, при этом необходима механическая обработка ступеньки перед подваркой корня шва.
2.64. Фрезерование кромок деталей, торцов деталей из профильного проката, опорных плоскостей конструкций следует производить на фрезерных станках, указанных в табл. 36 и 37.
| Основные параметры | Модели торцефрезерных станков | ||||
| ИР-198 | ТФС-3 <*> | ТФС-4 <*> | ГЗФС6991 <*> | ГЗФС6991С1 <*> | |
| Максимальные размеры обрабатываемых изделий (высота, ширина, длина), мм | 1400 x 3600 | 1200 x 2100 | 1200 x 3600 | 1800 x 3600 x 14000 | 2200 x 3800 x 2000 |
| Число фрезерных головок | 1 | 1 | 1 | 2 | 2 |
| Максимальный диаметр фрезерной головки, мм | 250 | 200 | 250 | 250 | 250 |
| Скорость подачи фрезерной головки (вертикальная и горизонтальная), мм/мин | 16 — 1000 | 205 | 233 | 19 — 235 | 10 — 500 |
| Число вертикальных и горизонтальных подач фрезерной головки | - | 1 | 1 | 12 | 18 |
| Максимальное вертикальное перемещение фрезы, мм | - | 1240 | 1240 | 2100 | 2250 |
| Максимальное горизонтальное перемещение фрезы, мм | - | 2100 | 3600 | 3900 | 3900 |
| Скорость перемещения подвижной части станка в продольном направлении при настройке на длину, мм/мин | 2500 | 750 | 1210 | 950 | 2000 |
| Число оборотов шпинделя, об/мин | - | 259 | 259 | - | - |
| 322 | 322 | 19 — 235 | 25 — 315 | ||
| 415 | 415 | - | - | ||
| Число скоростей шпинделя | - | 3 | 3 | 12 | 12 |
| Наибольшее перемещение шпинделя, мм | 250 | 141 | 14 | 200 | 200 |
| Размеры рабочей поверхности стола (ширина и длина), мм | - | 650 x 3700 | 650 x 3700 | - | - |
| Максимальная глубина резания, мм: | |||||
| при вертикальной подаче | - | 3 | 4 | - | - |
| при горизонтальной подаче | - | 6 | 6 | - | - |
| Мощность электродвигателя, кВт: | |||||
| фрезерной головки | - | 10 | 10 | 2·13 | 2·13 |
| механизма подачи | - | 4,5 | 2·5,5 | 2·4,3 | 2·5,5 |
| Габаритные размеры, мм: | |||||
| длина | - | 5430 | 6920 | 18200 | 25700 |
| ширина | - | 2459 | 2700 | 7600 | 8500 |
| высота | - | 3180 | 3315 | 5060 | 4920 |
| Масса, кг | - | 11170 | 17420 | 130000 | 167000 |
<*> В настоящее время не выпускаются.
| Основные параметры | Модели продольно-фрезерных станков | ||
| 6610 <*> | 6У612 | 6У616 | |
| Максимальные размеры обрабатываемых изделий (высота, ширина, длина), мм | 1000 x 1000 x 4000 | 1250 x 1250 x 4000 | 1250 x 1600 x 5000 |
| Число фрезерных головок | 4 | 4 | 4 |
| Максимальный диаметр фрезерной головки, мм | 400 | 400 | 400 |
| Наибольший угол поворота головки, град | +/- 30 | Вертикальный +/- 45, горизонтальный +/- 30 | Вертикальный 45, горизонтальный 30 |
| Скорость подачи фрезерной головки (вертикальная и горизонтальная), мм/мин | 20 — 1250 | 8 — 300 | 8 — 300 |
| Число оборотов шпинделя, об/мин | 25 — 800 | 25 — 1250 | 25 — 1250 |
| Число скоростей шпинделя | 16 | 18 | 18 |
| Наибольшее перемещение пиноли шпинделя, мм | 200 | 315 | 315 |
| Расстояние между осями вертикальных шпинделей, мм | 400 — 1990 | 550 — 2450 | 550 — 2800 |
| Расстояние между осями горизонтального шпинделя, мм | 870 — 1270 | 890 — 1490 | 1240 — 1840 |
| Размеры рабочей поверхности стола (ширина и длина), мм | 1000 x 4000 | 1250 x 4000 | 1600 x 5000 |
| Подача стола, мм/мин | 20 — 2000 | 5 — 1000 | 5 — 1000 |
| Наибольшее перемещение стола, мм | 4550 | 4550 | 5000 |
| Расстояние от рабочей поверхности стола до торца вертикального шпинделя, мм | 40 — 1168 | 260 — 1330 | 260 — 1300 |
| Расстояние от рабочей поверхности стола до оси горизонтального шпинделя (наибольшее), мм | 960 | 1050 | 1050 |
| Мощность электродвигателя, кВт | 4·13 | 4·22 | 4·22 |
| Габариты станка, мм: | |||
| длина | 10390 | 10700 | 12684 |
| ширина | 4360 | 5500 | 5455 |
| высота | 4075 | 5300 | 5300 |
| Масса, кг | 39000 | 69500 | 75130 |
<*> В настоящее время не выпускаются.
2.65. Фрезерование торцов сварных элементов следует производить после сварки (за исключением приварки мелких деталей, не вызывающих изменения основных геометрических размеров элемента). Фрезерование опорной плиты в сборе с колонной необходимо производить после приварки ее и всех деталей башмака к колонне (указанный порядок не обязателен при фрезеровании, обусловленном технологией).
2.66. В стержнях, имеющих монтажные отверстия, линии фрезерования необходимо намечать в соответствии с существующими отверстиями. В остальных случаях один торец рекомендуется фрезеровать «на верность», второй — на проектный размер по длине элементов.
2.67. Установку сварных двутавровых стержней рекомендуется осуществлять с опиранием на стенку. Фиксацию стержня по боковым упорам следует выполнять в плоскости стенки стержня (балки). В случае установки стержней с опиранием на полки необходимо обеспечивать жесткость стенки путем поддомкрачивания ее винтовыми опорами.
2.68. Фрезерование торцов стержней следует производить не менее чем за два прохода, причем последний проход должен быть чистовым с глубиной резания не более 1 мм.
При чистовом фрезеровании направление движения фрезы должно быть одинаковым с обоих торцов стержня.
2.69. Фрезерование следует производить в режимах, обеспечивающих наименьшую трудоемкость при наиболее полном использовании режущих свойств инструмента.
Рекомендуемые режимы фрезерования приведены в табл. 38.
Примечания: 1. При изменении условий фрезерования скорость резания необходимо умножать на соответствующие коэффициенты: фрезерование по корке K = 0,5; при работе фрезой с режущей пластиной из сплава Т15К6 K = 1,32; в зависимости от ширины фрезерования при \frac{\text{В}}{D_{\text{фр}}} \leq 0,45 Kв = 1,13; при \frac{\text{В}}{D_{\text{фр}}} = 0,45 - 0,8 Kв = 1; при \frac{\text{В}}{D} \geq 0,8 Kв = 0,89.
2. При изменении скорости резания V следует определить число оборотов n = \frac{1000V}{\pi D} , минутную подачу Sм = SzZn, здесь Sz — подача на зуб, Zn — число зубьев.
2.70. Для повышения производительности труда и поддержания стабильности режущих свойств фрезы рекомендуется применять смазочно-охлаждающие жидкости.
Выбор смазочно-охлаждающей жидкости производится с учетом обрабатываемого материала и характера обработки в соответствии с табл. 39.
2.71. Строжку кромок листов рекомендуется производить в пакетах на кромкострогальных станках, указанных в табл. 40, строжку поверхностей — на продольно-строгальных станках, указанных в табл. 41. Детали небольших размеров следует обрабатывать на поперечно-строгальных станках (табл. 42).
| Основные параметры | Модели кромкострогального станка | |||||
| СССР | Англия, «Скривен» | ЧССР; «Шкода» HHP12 | ФРГ, «Вагнер» HB-12 | |||
| 7806 <*> | 7808 | 7814 (МС-702) | ||||
| Наибольшая длина строжки, мм | 6000 | 8000 | 14000 | 16000 | 12000 | 12000 |
| Наибольшая ширина обрабатываемых изделий, мм | 1500 | 2000 | 2000 | - | - | - |
| Наибольшая толщина пакета листов, мм | 200 | 200 | 200 | 75 | 80 | 200 |
| Длина стола, мм | 6360 | 11800 | 17808 | - | - | - |
| Наибольший ход каретки с суппортами, мм | 6600 | 8450 | 14450 | 16000 | - | - |
| Скорость рабочего хода, м/мин | 6 — 40 | 8 — 40 | 8 — 40 | 15 | - | - |
| Число суппортов | 2 | 2 | 2 | 1 | 2 | - |
| Подача суппортов, мм/двойной ход: | ||||||
| вертикальная | 0,5 — 12,5 | 0,4 — 12 | 0,4 — 12 | ручная | - | - |
| горизонтальная | 0,25 — 6,2 | 0,4 — 12 | 0,4 — 12 | «» | - | - |
| Угол поворота суппортов, град | +/- 60 | +/- 45 | +/- 45 | - | 35 | - |
| Число прижимов: | ||||||
| с электроприводом | - | 8 | 14 | - | 12 | - |
| с пневмоприводом | - | - | - | 16 | - | 15 |
| ручных | 3 | - | - | - | 11 | 14 |
| Усилие одного прижима, кг: | ||||||
| гидравлического | - | 3500 | 3500 | - | 3500 | - |
| с электроприводом | - | - | - | 1500 | - | 7000 |
| с пневмоприводом | - | - | - | - | - | 6000 |
| ручного | 6000 | - | - | - | 6000 | - |
| Мощность электродвигателя главного привода, кВт | 28 | 30 | 30 | 41 | 21 | 50 |
| Габариты станка, мм: | ||||||
| высота | 2600 | 3350 | 3350 | 3200 | 2345 | 4000 |
| ширина | 3345 | 4475 | 4500 | 4300 | 2270 | 3700 |
| длина | 11070 | 14150 | 20150 | 18900 | 15790 | 20000 |
| Масса, кг | 28000 | 41000 | 53000 | 47200 | 27700 | 63000 |
<*> В настоящее время не выпускается.
| Основные параметры | Модели поперечно-строгальных станков | |||||
| 7В35 <*> | 736 <*> | 7А36 <*> | 7М36 <*> | 737 <*> | 7М37 <*> | |
| Ход ползуна, мм: | ||||||
| наибольший | 500 | 650 | 100 | 700 | 900 | 1000 |
| наименьший | 20 | 95 | 150 | 150 | 150 | 150 |
| Расстояние между верхней плоскостью стола и ползуном, мм: | ||||||
| наибольшее | 400 | 370 | 400 | 400 | 400 | 500 |
| наименьшее | 90 | 65 | - | 80 | 80 | 80 |
| Наибольший вылет ползуна, мм | 625 | 700 | 825 | 840 | 1025 | 1140 |
| Наибольшее сечение резца (ширина и высота), мм | 30 x 20 | 20 x 30 | 30 x 45 | 700 x 450 | 900 x 450 | 1000 x 560 |
| Наибольшее перемещение стола, мм: | ||||||
| горизонтальное | 500 | 600 | 750 | 700 | 850 | 800 |
| вертикальное | 310 | 300 | 320 | 320 | 320 | 420 |
| Размеры рабочей поверхности стола (длина и ширина), мм | 500 x 360 | 650 x 450 | 700 x 450 | 700 x 450 | 900 x 450 | 1000 x 560 |
| Наибольший угол поворота резцовой головки суппорта, град | +/- 60 | +/- 60 | +/- 60 | +/- 60 | +/- 60 | +/- 60 |
| Скорость перемещения ползуна, м/мин | - | - | 3 — 37 | 3 — 48 | 3 — 37 | 3 — 48 |
| Число двойных ходов ползуна, мм | 13,2 — 150 | 10,5 — 58,5 | - | - | - | - |
| Диапазон горизонтальных подач стола на один двойной ход ползуна, мм | 0,2 — 3,2 | 0,33 — 3,33 | 0,5 | 0,25 — 5 | 0 — 5 | 0,25 — 5 |
| Вертикальная подача суппортов за один двойной ход ползуна, мм | 0,15 — 0,9 | - | - | 0,15 — 1,05 | - | 0,15 — 1,05 |
| Ускоренное перемещение стола, м/мин: | ||||||
| горизонтальное | 1,8 | 2,58 | 2,58 | 2,38 | 2,53 | 2,38 |
| вертикальное | 0,45 | 0,139 | 0,168 | 0,139 | 0,168 | |
| Мощность электродвигателя главного привода, кВт | 4,5 | 3,5 | 10 | 7 | 10 | 10 |
| Габариты станка, мм: | ||||||
| длина | 2470 | 2830 | 2850 | 2785 | 3280 | 3600 |
| ширина | 1260 | 1450 | 1900 | 1750 | 1710 | 1860 |
| высота | 1520 | 1750 | 1740 | 1780 | 1740 | 1945 |
| Масса, кг | 1800 | 1850 | 3840 | 3200 | 4100 | 4500 |
<*> В настоящее время не изготовляются.
2.72. Крепление деталей при строжке следует производить непосредственно на столе станка с использованием механизированных прижимных устройств, а также универсальных зажимных приспособлений и крепежных деталей.
2.73. Строжку необходимо выполнять в режимах, обеспечивающих наименьшую трудоемкость при наиболее полном использовании режущих свойств инструмента и эксплуатационных возможностей станка (табл. 43).
Примечание. При работе инструментом из стали Р6М5 табличные значения следует умножать на Kп = 1,05, при работе по корке — на Kпов = 0,7.
Образование отверстий
2.74. Отверстия под заклепки и болты проектного диаметра или меньшего диаметра с последующей рассверловкой образовывают пробивкой или сверлением в соответствии с указаниями рабочих чертежей конструкции.
2.75. Пробивку отверстий на прессах следует производить в деталях из листовой и профильной стали, не требующих повышенной точности расположения отверстий и высокого качества среза. Для пробивки отверстий рекомендуются специализированные дыропробивные прессы — одноштемпельные, двухштемпельные комбинированные пресс-ножницы, универсальные механические прессы, а также агрегаты для пробивки отверстий и резки уголков.
2.76. Сверление отверстий следует производить в деталях, требующих повышенной точности расположения отверстий и высокого качества среза, а также в случаях, когда диаметр отверстия равен толщине детали или меньше ее.
Сверление рекомендуется производить преимущественно на радиально-сверлильных стационарных и передвижных станках, а также на многошпиндельных станках как отдельных, так и входящих в поточные линии.
Пневматические или электрические ручные машинки могут применяться для сверления и рассверливания отверстий при общей сборке конструкций. Для этой цели рекомендуются пневматические машинки с электромагнитным креплением к изделию.
Технические характеристики сверлильных станков и ручных машинок приведены в табл. 44 - 46.
| Наименование параметров | Типы и модели станков | ||||||
| вертикально-сверлильные | радиально-сверлильные (передвижные) | ||||||
| 2Н135 | 2Н150 | 2Д53 <*> | 0С289 <*> | 2Д58 <*> | ИР111М | «Рабома» (ЧССР) | |
| Наибольший диаметр сверления, мм | 35 | 50 | 35 | 35 | 100 | 50 | 50 |
| Наименьшее и наибольшее расстояния от торца шпинделя до плиты, мм | 0 — 750 | 0 — 800 | 900 — 2300 | 900 — 2300 | 900 — 1400 | 1070 | 606 — 1005 |
| Наименьшее и наибольшее расстояния от оси шпинделя до колонны, мм | 300 | 350 | 3400 | 3150 | 3000 | - | от 225 до 510 |
| Наибольший ход шпинделя, мм | 250 | 300 | 350 | 350 | 350 | - | 350 |
| Наибольшее перемещение головок по рукаву, мм | - | - | 2400 | 2400 | 2650 | 1200 | - |
| Наибольшее перемещение рукава по колонне, мм | 170 | 250 | 1050 | - | - | - | - |
| Число скоростей шпинделя | 12 | 12 | 19 | 19 | 21 | 21 | - |
| Частота вращения шпинделя, об/мин | 31,5 — 1400 | 22 — 1000 | 28 — 1700 | 28 — 1700 | 9 — 1000 | 20 — 2000 | 19 — 750 |
| Число подач шпинделя | 9 | 12 | 12 | 12 | 18 | 18 | - |
| Подача шпинделя, мм | 0,1 — 1,6 | 0,05 — 2,24 | 0,05 — 2,2 | 0,05 — 2,2 | 0,1 — 2,128 | 0,05 — 2,5 | 0,12 — 0,48 |
| Скорость перемещения рукава, м/мин | - | - | 0,85 | - | - | - | - |
| Мощность двигателя, кВт | 4 | 7,5 | 4,5 | 4,5 | 14 | 4·2 | 4·2 |
| Габариты станка, мм: | |||||||
| длина | 1245 | 1293 | 4865 | 5600 | 5000 | 4990 | 7130 |
| ширина | 815 | 875 | 4300 | 1430 | 4300 | 4000 | 5300 |
| высота | 2690 | 3090 | 3940 | 3855 | 3360 | 2600 | 2395 |
<*> В настоящее время не изготовляются.
Примечание. Имеющиеся на заводах металлоконструкций станки 2А135 и 2А150 являются старой модификацией станков 2Н135 и 2Н150. Основные технические характеристики станков отличаются незначительно.
| Основные параметры | Модели радиально-сверлильных стационарных станков | ||||
| 2А53 <*> | 2А55 <*> | 2Н55 <*> | 2М57 | 2М58-1 | |
| Наибольший диаметр сверления, мм | 35 | 50 | 50 | 75 | 100 |
| Наименьшее и наибольшее расстояния от торца шпинделя до плиты, мм | 500 — 1500 | 470 — 1500 | 450 — 1600 | От 1750 | 500 — 2500 |
| Наименьшее и наибольшее расстояния от оси шпинделя до колонны, мм | 400 — 1200 | 400 — 1500 | 1400 — 1000 | 500 — 2000 | 500 — 3150 |
| Наибольший ход шпинделя, мм | 300 | 350 | 350 | 450 | 500 |
| Наибольшее перемещение головок по рукаву, мм | 800 | 1100 | 1130 | 1500 | 2650 |
| Наибольшее перемещение рукава по колонне, мм | 700 | 680 | 800 | 900 | 1500 |
| Число скоростей шпинделя | 12 | 19 | 21 | 22 | 22 |
| Частота вращения шпинделя, об/мин | 19 — 2240 | 30 — 1700 | 20 — 2000 | 11,5 — 1600 | 10 — 1250 |
| Число передач шпинделя | 8 | 12 | 12 | 18 | 18 |
| Подача шпинделя, мм | 0,06 — 1,22 | 0,05 — 2,2 | 0,056 — 2,5 | 0,063 — 3,150 | 0,063 — 2,15 |
<*> В настоящее время не изготовляются.
| Параметры | Модели переносных пневматических машин с электромагнитным креплением | |
| СПС14-23 <*> | СПС32-52 <*> | |
| Наименьший диаметр сверления, мм | 23 | 50 |
| Мощность двигателя, кВт | 900 | 1800 |
| Частота вращения шпинделя, об/мин | 520, 390 | 220, 160 |
| Ход шпинделя, мм | 90 | 120 |
| Расход воздуха, м3/мин | 1,7 | 1,8 |
| Внутренний диаметр воздухоподводящего шланга, мм | 16 | 18 |
| Наибольшее расстояние от оси сверла до станка обрабатываемого изделия, мм | 55 | 40 |
| Параметры электромагнита: | ||
| род тока | Переменный | |
| напряжение, В | 12 | 36 |
| тяговое усилие, кгс | 650 | 1600 |
| Габаритные размеры, мм | 305 x 120 x 400 | 395 x 200 x 520 |
| Масса, кг | 18 | 46 |
<*> В настоящее время не изготовляются.
2.77. Образование отверстий в элементах металлоконструкций в зависимости от их назначения из сталей разных классов следует производить способами, указанными в табл. 47.
| Способ образования отверстий | Назначение конструкций | Толщина проката, мм, при классе прочности стали | |||
| С44/29 | С46/33 | С52/40 | С60/45 | ||
| Пробивка | Элементы металлоконструкций общего назначения | До 20 | До 20 | До 20 | До 10 |
| Элементы опор линий электропередач и открытых распределительных устройств | До 10 | До 10 | До 10 | Не допускается | |
| Сверление | Элементы металлоконструкций общего назначения | Более 20 <*> | Более 20 <*> | Более 20 <*> | Более 10 <*> |
<*> В элементах металлоконструкций с повышенным требованием к точности расположения и качеству среза сверление отверстий следует производить при меньших толщинах металла.
2.78. Диаметр пуансона для пробивки отверстий должен быть больше толщины пробиваемой стали не менее чем на 2 мм.
2.79. При пробивке отверстий по картонному шаблону диаметр отверстий в шаблоне должен превышать диаметр пуансона на 1 мм. Пуансон для пробивки отверстий по шаблону не должен иметь центрового острия (керноискателя).
2.80. В зависимости от вида проката стали, размеров детали, серийности, требуемой точности, числа отверстий и их расположения рекомендуется применять способы пробивки отверстий, указанные в табл. 48.
2.81. Величину зазора между пуансоном и матрицей следует выбирать в зависимости от толщины пробиваемого металла. Рекомендуемые величины зазоров приведены в табл. 49.
| Толщина пробиваемого металла, мм | 4 — 8 | 9 — 12 | 13 — 17 | 18 — 19 | 20 — 21 | 22 — 25 |
|---|---|---|---|---|---|---|
| Величина зазора на диаметр, мм | 0,7 | 1,2 | 2 | 2,6 | 2,65 | 3,6 |
Примечание. Для обеспечения требований СНиП (величина зазора на диаметр +/- 1,5 мм) пробивка отверстий может производиться в прокате толщиной до 12 мм.
2.82. Рекомендуемые способы сверления отверстий в зависимости от вида проката стали, размеров детали, серийности, требуемой точности приведены в табл. 50.
2.83. Сверление следует производить в режимах, обеспечивающих наименьшую трудоемкость при наиболее полном использовании режущих свойств инструмента.
Рекомендуемые режимы резания при сверлении проката из сталей разных классов приведены в табл. 51. Работа с охлаждением (5%-ный эмульсол).
Примечание. При работе без охлаждения табличные значения умножают на коэффициент K = 0,76.
2.84. Сверла следует затачивать двойной плоской заточкой в специальном приспособлении с задним углом \alpha_{1} = 12 - 13^{\circ} .
Сборка и сварка
2.85. Сборка должна производиться только из выправленных деталей и элементов, очищенных от грязи, масла, ржавчины, льда и прочих загрязнений.
Сборка конструкций под сварку должна производиться в сборочных кондукторах, обеспечивающих высокое качество сборки и безопасное производство работ. Технологический процесс сборки и сварки должен обеспечивать выполнение требований рабочих чертежей.
Все места наложения швов должны быть зачищены до металлического блеска на ширину, равную ширине шва плюс 20 — 25 мм на каждую сторону.
2.86. Соединение деталей при сборке конструкций должно производиться посредством прихваток или стяжных приспособлений либо путем зажатия в кондукторах.
Приварку временных сборочных приспособлений (распорок, упоров, проушин и т.д.) на высокопрочных сталях, удаляемых после сборки или сварки, следует производить электродами УОНИ 13/45. Размеры, число временных креплений, а также способы их установки должны быть указаны в карте технологического процесса на сборку.
Удаление временных приспособлений должно производиться пневматическим зубилом, воздушно-дуговой строжкой или ацетилено-пропано-кислородным пламенем без повреждения основного металла.
Места приварки временных приспособлений должны быть зачищены абразивным инструментом заподлицо с основным металлом до чистоты Rz = 60.
При сборке на прихватках последние рекомендуется располагать со стороны, противоположной началу наложения первого шва. Постановка прихваток в местах пересечения швов не допускается. Перед сваркой основных швов прихватки должны быть тщательно очищены от шлака, обнаруженные дефекты должны быть удалены. Удаление прихваток производится механическим способом. Качество швов для крепления сборочных приспособлений, а также прихваток должно быть не ниже качества основных швов.
2.87. Отклонение формы и размеров кромок и зазоров при сборке сварных соединений не должны превышать величин, приведенных в действующих стандартах на швы сварных соединений, а также в рабочих чертежах.
Местные отклонения зазоров от допускаемых величин должны исправляться:
при зазорах больше допустимых — наплавкой на кромку, но не более 10 мм;
при зазорах меньше допустимых (за исключением наплавленных кромок) — механическим способом, строжкой, подрубкой, шлифовкой кромок. Допускается ручная кислородная резка с применением приспособлений (направляющих, ограничителей), повышающих точность и качество резки, с последующей зачисткой абразивным инструментом.
Допускаемая величина смещения кромок — не более 3 мм.
2.88. При кантовке деталей и собранных элементов, а также при их транспортировке должны быть приняты меры, обеспечивающие сохранение заданной геометрической формы и исключающие возникновение местной остаточной деформации элементов и их смятие.
2.89. При изготовлении металлоконструкций могут применяться ручная электродуговая сварка, полуавтоматическая и автоматическая под слоем флюса, а также полуавтоматическая в среде углекислого газа, электрошлаковая сварка. Для сварки конструкций из сталей класса С70/60 и выше электрошлаковая сварка не применяется.
Выбор способа сварки определяется характером соединения. Завод-изготовитель может применять более совершенные, чем указанные в проекте, способы сварки при условии обеспечения требуемого качества сварных швов и равнопрочности сварных соединений и основного металла.
2.90. Ручная электродуговая сварка выполняется штучными металлическими электродами. Каждая партия электродов должна иметь сертификаты завода-изготовителя, а каждая пачка — наклейку с указанием характеристик данной марки электродов.
Перед выдачей в работу электроды должны быть прокалены по следующему режиму: установка в печь при температуре 150 °C, нагрев электродов с печью до 420 — 450 °C, выдержка в течение 2 ч, охлаждение вместе с печью до 150 °C, выемка из печи и помещение в сушильный шкаф.
Электроды должны поставляться к рабочему месту непосредственно из сушильного шкафа, имеющего температуру не менее 50 °C, и использованы в течение 5 ч. Прокаленные электроды, не использованные в течение 5 ч, помещаются в сушильный шкаф для хранения и последующего использования.
Каждая партия электродов должна быть проверена на сварочные (технологические) свойства согласно ГОСТ 9466-75. Материал образцов должен соответствовать марке стали свариваемых данными электродами конструкций. Электроды, дающие при проверке трещины в наплавленном металле или дефекты, превышающие допустимые требования ГОСТ подлежат выбраковке.
Для ручной электродуговой сварки стали марки 10ХНДП следует применять электроды, разработанные ЦНИИчермет им. Бардина и опытным сварочным заводом на основе сварочной проволоки марки 08Х1Д10 (условная марка) с основным покрытием, а также электроды ОЗС-18, которые обеспечивают коррозионную стойкость металла шва на уровне основного металла.
Низколегированные электроды и флюс, применяемые для сварки стали класса выше С60/45, должны подвергаться проверке на содержание диффузионного водорода. Проверке на водород подлежит каждая садка сварочных материалов.
2.91. Для сварки сталей повышенной и высокой прочности применяются сварочные материалы, приведенные в табл. 52.
| Класс и марка стали | Способ сварки | Тип, марка | ||
| электрода (ГОСТ 9467-75) | сварочной проволоки (ГОСТ 2246-70) | флюса (ГОСТ 9087-81) | ||
| С44/29, ВСт3сп 09Г2С | Ручная | Э42, Э42А | - | - |
| Полуавтоматическая в среде CO2 | - | Св-08Г2С | - | |
| Автоматическая под флюсом | - | Св-0,8, Св-08А | АН-348А, АН-348-АМ, ОСЦ-45 <*>, ОСЦ-45М, АН-8 | |
| С46/33, 15ХСНД 10Г2С1 14Г2 | Ручная | Ц46 и Э46А | - | - |
| Полуавтоматическая в среде CO2 | - | Св-08Г2С, Св-08Г2Сц | - | |
| Автоматическая под флюсом | - | Св-08А | АН-348А, АН-348АМ, ОСЦ-45М | |
| С52/40, 10ХСНД 14Г2АФ (14Г2АФД) 15Г2А ФДСП | Ручная | Э50 и Э50А | - | - |
| Порошковой проволокой | - | ПП-АН8, ПП-АН3 | - | |
| Полуавтоматическая в среде CO2 | - | Св-08Г2С, Св-10Г2СЦ | - | |
| Автоматическая под флюсом | - | Св-08ГА, Св-10ГА | АН-348А, АН-22 | |
| С60/45, 16Г2АФ | Ручная | Э50А (УОНИ 13/55), | - | - |
| Э60 (УОНИ 13/65) | - | - | ||
| Полуавтоматическая в среде CO2 | - | Св-08Г2С | - | |
| Автоматическая под флюсом | - | Св-1072С, Св-10НМ, Св-10ХМ | АН-348А, АН-22, АН-17М | |
| С70/60, 12ГН2 СМФ, 12ГН2 МФАЮ | Ручная | Э70 (48Н-1), АНП-2 <**>, Э60 (УОНИ 13/65) | - | - |
| Полуавтоматическая в среде CO2 | - | Св-10ХГ2СМА, Св-08ХГСМФА, Св-08ХН2СМЮ | - | |
| Автоматическая под флюсом | - | Св-08ХН2ГМЮ <***>, Св-08ХМФА | АН-17М | |
| С85/75, 12ХГН2М-ФБАЮ | Ручная | Э85 (УОНИ 13/65) | - | - |
| Полуавтоматическая в среде CO2 | - | Св-10ХГ2СМА | - | |
| Автоматическая под флюсом | - | Св-08Н2ГМЮ, Св-08ХМФА | АН-17М | |
<*> Нельзя применять в плохо вентилируемых помещениях и емкостях.
<***> При сварке проволокой диаметром менее 3 мм применяется флюс с мелкой грануляцией АН-348-АМ и ОСЦ-45М.
С целью повышения технологической прочности сварных соединений стали класса С60/45 толщиной свыше 30 мм, а также стали классов С70/60 и С85/75 толщиной свыше 25 мм при сварке многослойных швов корневой шов рекомендуется выполнять электродами марки УОНИ 13/45.
Диаметр электрода следует выбирать в зависимости от толщины металла, величины катета, пространственного положения шва и номера слоя. Для сварки тонкого металла (до 4 мм), подварки корня шва, подварки дефектов наиболее часто применяются электроды диаметром 3 мм. Электроды диаметром 4 мм обычно применяют для сварки металла толщиной 4 — 8 мм, наложения второго и третьего слоев при сварке многослойных швов. Для выполнения швов в нижнем положении при заполнении разделки применяют электроды диаметром 5 мм.
2.92. Ручную электродуговую сварку, а также механизированную сварку конструкций из сталей класса С60/45 и выше следует осуществлять с предварительным подогревом зоны выполнения сварки в соответствии с указаниями пп. 2.101 и 2.102.
2.93. Для автоматической и полуавтоматической сварки под флюсом высокопрочных сталей рекомендуется применять флюсы марки АН-17М по ЧМТУ 1-1017-70 или АН-22 по ГОСТ 9087-81 и сварочную проволоку по ГОСТ 2246-70 в соответствии с табл. 55.
Для электрошлаковой сварки стали класса С60/45 марки 16Г2АФ надлежит применять флюс АН-22 по ГОСТ 9087-81 и сварочную проволоку Св-08ГА или Св-10Г2 по ГОСТ 2246-70.
Допускается применение для изготовления конструкций из стали марки 16Г2АФ электрошлаковой сварки плавящимся мундштуком с использованием флюса АН-22, сварочной проволоки Св-10ГН и Св-10Г2 и водоохлаждаемых формирующих устройств.
Флюс перед сваркой необходимо прокалить по режиму прокалки электродов. Порядок подачи флюса к рабочему месту такой же, как и электродов.
2.94. Полуавтоматическая сварка в среде CO2 сталей повышенной и высокой прочности осуществляется сварочной проволокой, марка которой назначается по ГОСТ 2246-70*.
В табл. 55 приведены рекомендуемые для сварки соединений сталей повышенной и высокой прочности марки сварочной проволоки.
Углекислый газ перед употреблением должен быть просушен и иметь точку росы не выше минус 34 °C.
Сварочная проволока должна иметь сертификаты завода-изготовителя, очищена от ржавчины, жиров и других загрязнений и прокалена при температуре 150 — 200 °C в течение 2 ч.
С целью повышения технологической прочности сварных соединений из высокопрочной стали толщиной свыше 25 мм корневые швы стыковых и многослойных угловых швов с катетом 16 мм и более рекомендуется выполнять при автоматической сварке под флюсом АН-17М проволокой Св-08ГА, при полуавтоматической сварке в среде CO2 — проволокой Св-08Г2А.
Выполнение корневого шва электродами УОНИ 13/45 разрешается при всех способах сварки высокопрочных сталей.
2.95. Оборудование для ручной электродуговой, полуавтоматической в углекислом газе и автоматической под слоем флюса сварки представлено в табл. 53.
Электрошлаковая сварка конструкций осуществляется аппаратами А-820, А-612, А-681 и А-535, а электрошлаковая сварка плавящимся мундштуком — стационарно закрепленным трактором ТС-17М.
2.96 Швы и разделка кромок под сварку выполняются в соответствии с действующими ГОСТами:
при ручной электродуговой сварке — по ГОСТ 5264-80 и ГОСТ 11534-75;
при полуавтоматической в среде углекислого газа — по ГОСТ 14771-76;
при автоматической и полуавтоматической под слоем флюса — по ГОСТ 8713-79 и ГОСТ 11533-75.
2.97. Наиболее распространенные виды швов, разделка кромок и режимы сварки для стыковых соединений конструкций из высокопрочных сталей представлены в табл. 54 - 56.
Швы, разделки кромок и режимы при ручной электродуговой сварке
| Форма подготовленных кромок | Характер выполненного шва | Пределы толщин свариваемых деталей, мм | Положение шва | Диаметр электрода, мм | Ток, А | Скорость сварки одного слоя, м/ч |
| по ГОСТ 5264-80 | ||||||
| Без скоса кромок | Двухсторонний С4 | 2 — 8 | Нижнее | 3 | 80 — 110 | 3,5 — 4,5 |
| 4 | 140 — 160 | 4,5 — 5,5 | ||||
| Потолочное | 3 | 70 — 90 | 3,5 — 4,5 | |||
| Со скосом одной кромки | Односторонний С5 или двусторонний С8 | 4 — 26 | Нижнее | 4 | 140 — 160 | 4,5 — 5,5 |
| 5 | 180 — 200 | 5,6 — 6,5 | ||||
| Вертикальное | 4 | 100 — 130 | 4,5 — 5,5 | |||
| Потолочное | 4 | 120 — 140 | 4,5 — 6,5 | |||
| Со скосом двух кромок | Односторонний С15 или двусторонний С18 | 3 — 50 | Нижнее | 6 | 210 — 240 | 6,5 — 7,5 |
| 5 | 170 — 200 | 5,5 — 6,5 | ||||
| 4 | 140 — 160 | 4,5 — 5,5 | ||||
| С двумя симметричными скосами кромки | Двусторонний С11 | 12 — 60 | Вертикальное | 4 | 100 — 130 | 4,5 — 5,5 |
| 5 | 130 — 170 | 4,6 — 5,5 | ||||
| Потолочное | 4 | 120 — 140 | 4,5 — 5,5 4,5 — 6,5 | |||
| С двумя симметричными скосами двух кромок | Двусторонний С21 | 12 — 60 | Нижнее | 5 | 170 — 200 | 5,5 — 6,5 |
| 6 | 210 — 248 | 6,5 — 7,5 | ||||
| 4 | 120 — 140 | 4,5 — 5,5 | ||||
| 5 | 150 — 180 | 4,5 — 6,5 | ||||
Примечание. Указанные режимы сварки должны обеспечивать получение за один проход наплавленного валика площадью поперечного сечения не менее 0,35 — 0,4 см2 (соответствующей угловому шву с катетом 8 — 9 мм) и должны соблюдаться как при сварке основных швов, так и в случае приварки сборочных приспособлений.
Швы, разделка кромок и режимы при автоматической сварке под флюсом
| Форма подготовленных кромок | Характер выполненного шва | Пределы толщин свариваемых деталей, мм | Диаметр электродной проволоки, мм | Ток, А | Напряжение дуги, В | Скорость сварки одного слоя, м/ч |
| по ГОСТ 8713-79 | ||||||
| Со скосом одной кромки | Двусторонний С9 или односторонний на флюсовой подушке С1 | 14 — 20 | 4 | 500 — 600 | 33 — 36 | 21,5 |
| 5 | 700 — 750 | 34 — 38 | 25,0 | |||
| 8 — 20 | 4 | 500 — 600 | 33 — 36 | 21,5 | ||
| 5 | 700 — 750 | 34 — 38 | 25 | |||
| Со скосом двух кромок | Двусторонний С13 или односторонний на флюсовой подушке С17 | 14 — 24 | 4 | 550 — 800 | 33 — 36 | 21,5 |
| 5 | 700 — 750 | 34 — 38 | 25 | |||
| 8 — 24 | 4 | 550 — 600 | 33 — 36 | 21,5 | ||
| 5 | 700 — 750 | 34 — 38 | 25 | |||
| С двумя симметричными скосами одной кромки | Двусторонний, С29 | 20 — 60 | 4 | 550 — 600 | 33 — 36 | 21,5 |
| 5 | 700 — 750 | 34 — 38 | 25 | |||
| С двумя симметричными скосами двух кромок | Двусторонний С30 или двусторонний на флюсовой подушке С31 | 20 — 60 | 4 | 550 — 600 | 33 — 36 | 21,5 |
| 5 | 700 — 750 | 34 — 38 | 25 | |||
Швы, разделка кромок и режимы при полуавтоматической сварке в среде CO2
Режимы ручной дуговой сварки конструкций выбираются в соответствии с рекомендованными для конкретных марок электродов; режимы автоматизированных способов сварки выбираются в зависимости от вида конструкции, толщины металла и диаметра сварочной проволоки.
2.98. При сварке многослойных швов каждый предыдущий слой перед наложением последующего слоя должен быть очищен от шлака и брызг металла.
Перед наложением шва с обратной стороны для стыковых соединений (при ручной подварке и при двухсторонней ручной или полуавтоматической сварке) корень шва должен быть вырублен и зачищен. При двусторонней автоматической сварке корень шва должен быть очищен от грата и протеков.
2.99 Зажигание дуги на основном металле запрещается.
Кратеры швов при ручной электродуговой сварке необходимо выводить наплавленный металл и тщательно заваривать.
2.100. Сварку стыковых и тавровых соединений конструкций из сталей повышенной прочности и высокопрочной стали класса С60/45 толщиной свыше 30 мм и длиной швов более 1 м рекомендуется производить «каскадным» методом или «горкой» с разбивкой каждого стыка на равные технологические участки (блоки) длиной 500 — 800 мм, а для конструкций из сталей класса С70/60 и выше — длиной 300 — 500 мм.
Сварка блоков выполняется одновременно или поочередно.
При многослойной сварке начало и конец каждого слоя в блоке следует смещать относительно предыдущего слоя на 20 — 30 мм. Стыковать блоки в местах пересечения швов не допускается.
2.101. Электродуговую сварку каждого технологического участка шва соединения высокопрочных сталей следует производить без перерыва до полного заполнения разделки шва при У-образной разделке кромок или не менее половины сечения при Х- и К-образной разделке. В случае вынужденного перерыва в работе начальный участок шва на длине 1 — 1,5 м необходимо подогреть до температуры не ниже 150 °C и только после этого продолжать сварку.
2.102. При изготовлении конструкций, воспринимающих динамические и вибрационные нагрузки, а также предназначенных для эксплуатации в районах с расчетной температурой ниже минус 40 °C, и в конструкциях из высокопрочных сталей классов С60/45 — С85/75 необходимо обратить особое внимание на выполнение плавного перехода от шва к основному металлу.
2.103. Ручную и полуавтоматическую сварку конструкций при температурах, указанных в табл. 57, и более низких температурах следует производить с подогревом зоны выполнения сварки до температуры 120 — 160 °C на ширине 100 мм с каждой стороны соединения. Для подогрева используют газовые многопламенные горелки, индукторы.
Автоматическую сварку под флюсом конструкций из высокопрочных сталей следует производить при температуре не ниже минус 15 °C для стали толщиной до 25 мм и не ниже 0 °C — для стали толщиной 25 — 36 мм. При более низких температурах сварку стали указанных толщин следует производить с предварительным подогревом свариваемого металла до температуры 120 — 160 °C. При толщине листа более 36 мм необходимо производить предварительный подогрев.
2.104. Ручную и полуавтоматическую сварку конструкций из листовой стали повышенной прочности толщиной до 16 мм при температуре окружающей среды, равной или ниже минус 20 С, толщиной до 30 мм при температуре, равной или ниже 0 °C, толщиной до 40 мм при температуре, равной или ниже плюс 5 °C, и толщиной более 40 мм при температуре, равной или ниже плюс 10 °C, следует производить с подогревом зоны выполнения сварки до температуры 120 — 160 °C на ширине 100 мм с каждой стороны.
2.105. Ручную и полуавтоматическую сварку конструкций из стали класса С60/45 толщиной до 15 мм или при температуре окружающей среды, равной или ниже минус 20 °C, и толщиной до 25 мм при температуре 0 °C и ниже следует производить с подогревом зоны выполнения сварки на ширине 100 мм с каждой стороны до температуры 120 — 160 °C.
2.106. Сварку конструкций из высокопрочных сталей класса С70/60 и выше допускается производить при температуре окружающего воздуха не ниже плюс 5 °C.
2.107. При ручной и полуавтоматической сварке конструкций из высокопрочных сталей толщиной более 25 мм рекомендуется производить предварительный и сопутствующий подогрев металла до температуры не ниже 120 — 160 °C независимо от температуры воздуха.
Для предотвращения образования холодных трещин при сварке соединений из стали толщиной 25 мм и более класса С70/60 и выше должен производиться послесварочный подогрев соединений до 150 — 200 °C в течение 0,5 ч. При этом до начала подогрева шов не должен остывать ниже 150 °C.
2.108. Автоматическую сварку под флюсом конструкций из высокопрочных сталей следует производить при температуре не ниже минус 15 °C для стали толщиной до 25 мм и не ниже 0 °C — для стали толщиной 25 — 36 мм. При более низких температурах сварку стали указанных толщин следует производить с предварительным подогревом свариваемого металла до 120 — 200 °C. При толщине более 36 мм следует производить предварительный подогрев металла до 120 — 200 °C независимо от температуры окружающего воздуха.
2.109. Конструкции, получившие при сварке остаточные деформации, превышающие требования главы СНиП III-18-75, должны быть выправлены. Правка может производиться путем механического воздействия. Правка высокопрочных сталей с подогревом выше 900 °C запрещается.
2.110. Возможность применения электрошлаковой сварки для изготовления элементов конструкций из стали 16Г2АФ без последующей термообработки сварных соединений должна быть оговорена в проекте. Термообработка после электрошлаковой сварки должна производиться по следующему режиму: нагрев до 900 °C; время нагрева принимается из расчета 2 мин на 1 мм толщины стали, охлаждение на воздухе.
2.111. После сварки швы, околошовная зона и другие участки сварного соединения должны быть очищены от шлака, брызг, металлической пыли и других загрязнений.
2.112. Контроль качества сварных швов следует производить по указаниям, данным в рабочих чертежах и в технических условиях на изготовление металлоконструкций, разработанных с учетом требований к качеству сварных соединений данного изделия.
Контроль производится следующими способами:
внешним осмотром и измерением размера; этим способом проверяются все швы;
рентгенографированием — по указаниям на рабочих чертежах;
проверкой ультразвуком — по указаниям на рабочих чертежах;
проверкой плотности швов керосином — по указаниям на рабочих чертежах, согласно требованиям п. 1.54 главы СНиП III-18-75.
По внешнему виду сварные швы должны удовлетворять следующим требованиям:
иметь гладкую, мелкочешуйчатую поверхность без наплывов, сужений, прожогов и перерывов и плавный переход к основному металлу;
наплавленный металл должен быть плотным по всей длине шва, не иметь поверхностных пор и подрезов.
Исправлению подлежат следующие дефекты:
несоответствие формы и размеров сварных швов чертежам, или техническим условиям;
резкие переходы от основного металла к сварному шву;
газовые поры и шлаковые включения;
Допускается удаление дефектных мест воздушно-дуговой строжкой с последующей зачисткой поверхности механическим способом до металлического блеска.
2.113. При обнаружении недопустимых дефектов в виде пор, шлаковых включений и мелких непроваров протяженностью до 100 — 150 мм, а также трещин небольшой протяженностью до 100 — 200 мм необходимо дефектные места удалить шлифовальными машинками с последующей заваркой дефектных мест.
Заварку дефектных мест в конструкциях из высокопрочных сталей необходимо производить после предварительного подогрева свариваемого металла по режиму, указанному в п. 2.100.
2.114. Трещины протяженностью от 200 мм и более, возникающие в сварных швах, должны исправляться в каждом отдельном случае по методическим рекомендациям главного сварщика или главного технолога.
2.115. Для сталей повышенной и высокой прочности допускается выборка дефектных мест воздушно-дуговой строжкой с последующей зачисткой кромок металла до металлического блеска.
2.116. Сварку и прихватку основных конструкций изделия должны производить дипломированные сварщики, прошедшие теоретическую подготовку и практическое обучение и выдержавшие испытания в соответствии с требованиями ТУ и «Правил аттестации сварщиков» Госгортехнадзора СССР от 2 июня 1971 г. и имеющие удостоверения на право выполнения ответственных работ.
| УДК 691.714:669.14.018.25 |
|---|