ГОСТ 8713-79. Межгосударственный стандарт. Сварка под флюсом. Соединения сварные. Основные типы, конструктивные элементы и размеры
(утв. Постановлением Госстандарта СССР от 26.12.1979 № 5047)
(ред. от 01.07.1990)
Примечание
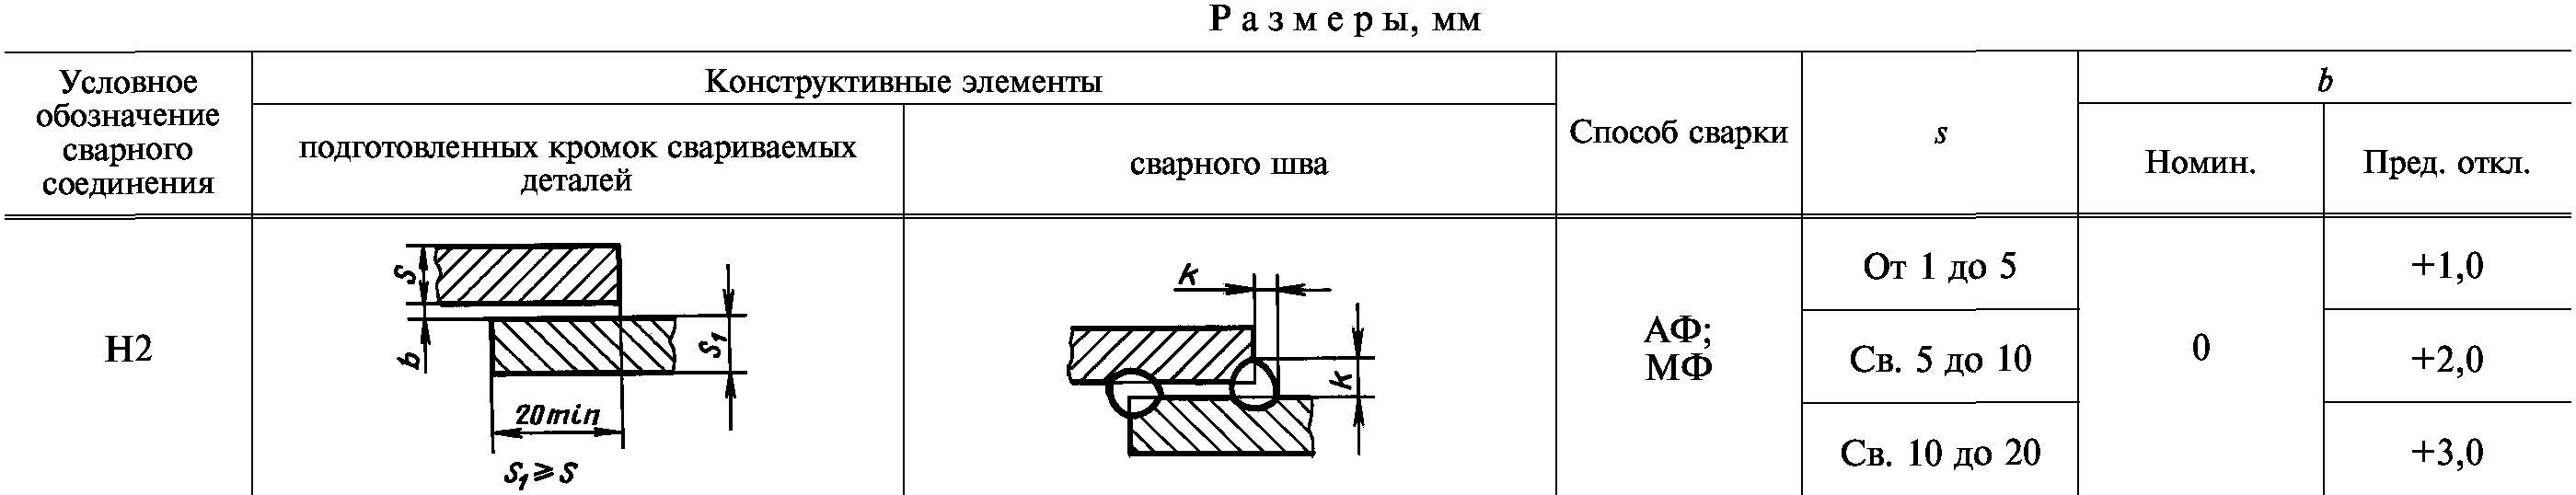
Документ включен в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия — национальных (государственных) стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента Евразийского экономического союза «О требованиях к магистральным трубопроводам для транспортирования жидких и газообразных углеводородов» (ТР ЕАЭС 049/2020) (Решение Коллегии Евразийской экономической комиссии от 29.11.2021 № 162). С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 № 184-ФЗ. Текст документа приведен с учетом поправки, опубликованной в «ИУС», № 6, 2007. Введен в действие с 1 января 1981 года. Взамен ГОСТ 8713-70.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 8713-79"]:::doc
  click n0 "https://bukva.ai/docs/gost-8713-79" "ГОСТ 8713-79. Межгосударственный стандарт. Сварка под флюсом. Соединения сварные. Основные типы, конструктивные элементы и размеры (утв. Постановлением Госстандарта СССР от 26.12.1"
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
от 26 декабря 1979 г. № 5047
СВАРКА ПОД ФЛЮСОМ. СОЕДИНЕНИЯ СВАРНЫЕ
ОСНОВНЫЕ ТИПЫ, КОНСТРУКТИВНЫЕ ЭЛЕМЕНТЫ И РАЗМЕРЫ
Flux welding. Welded joints. Main types design elements and dimensions
1 января 1981 года
ИНФОРМАЦИОННЫЕ ДАННЫЕ
3. Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 26.12.1979 № 5047.
5. Ссылочные нормативно-технические документы
| Обозначение НТД, на который дана ссылка | Номер пункта |
|---|---|
| ГОСТ 11969-93 ГОСТ 16037-80 | 6 1 |
6. Проверен в 1990 г. Ограничение срока действия снято Постановлением Госстандарта СССР от 3 июля 1990 г. № 2074.
7. Издание (сентябрь 2005 г.) с Изменениями № 1, 2, 3, утвержденными в августе 1986 г., январе 1989 г., июле 1990 г. (ИУС 11-86, 4-89, 10-90).
1. Настоящий стандарт распространяется на соединения из сталей, а также сплавов на железоникелевой и никелевой основах, выполняемых сваркой под флюсом, и устанавливает основные типы, конструктивные элементы и размеры сварных соединений.
Стандарт не распространяется на сварные соединения стальных трубопроводов по ГОСТ 16037.
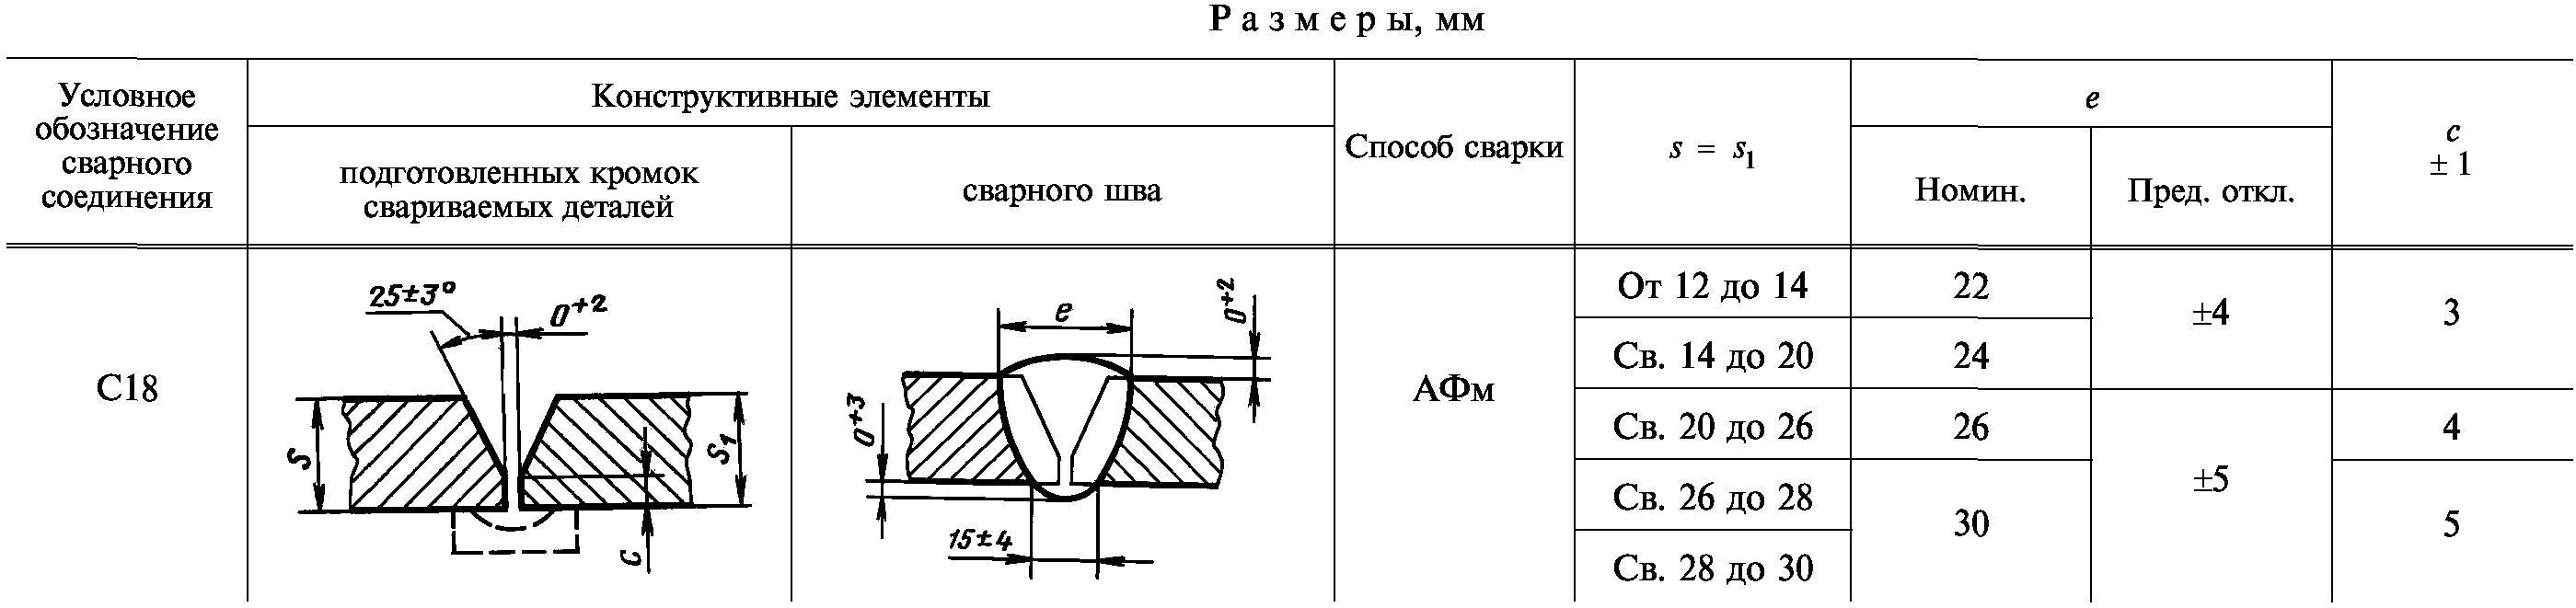
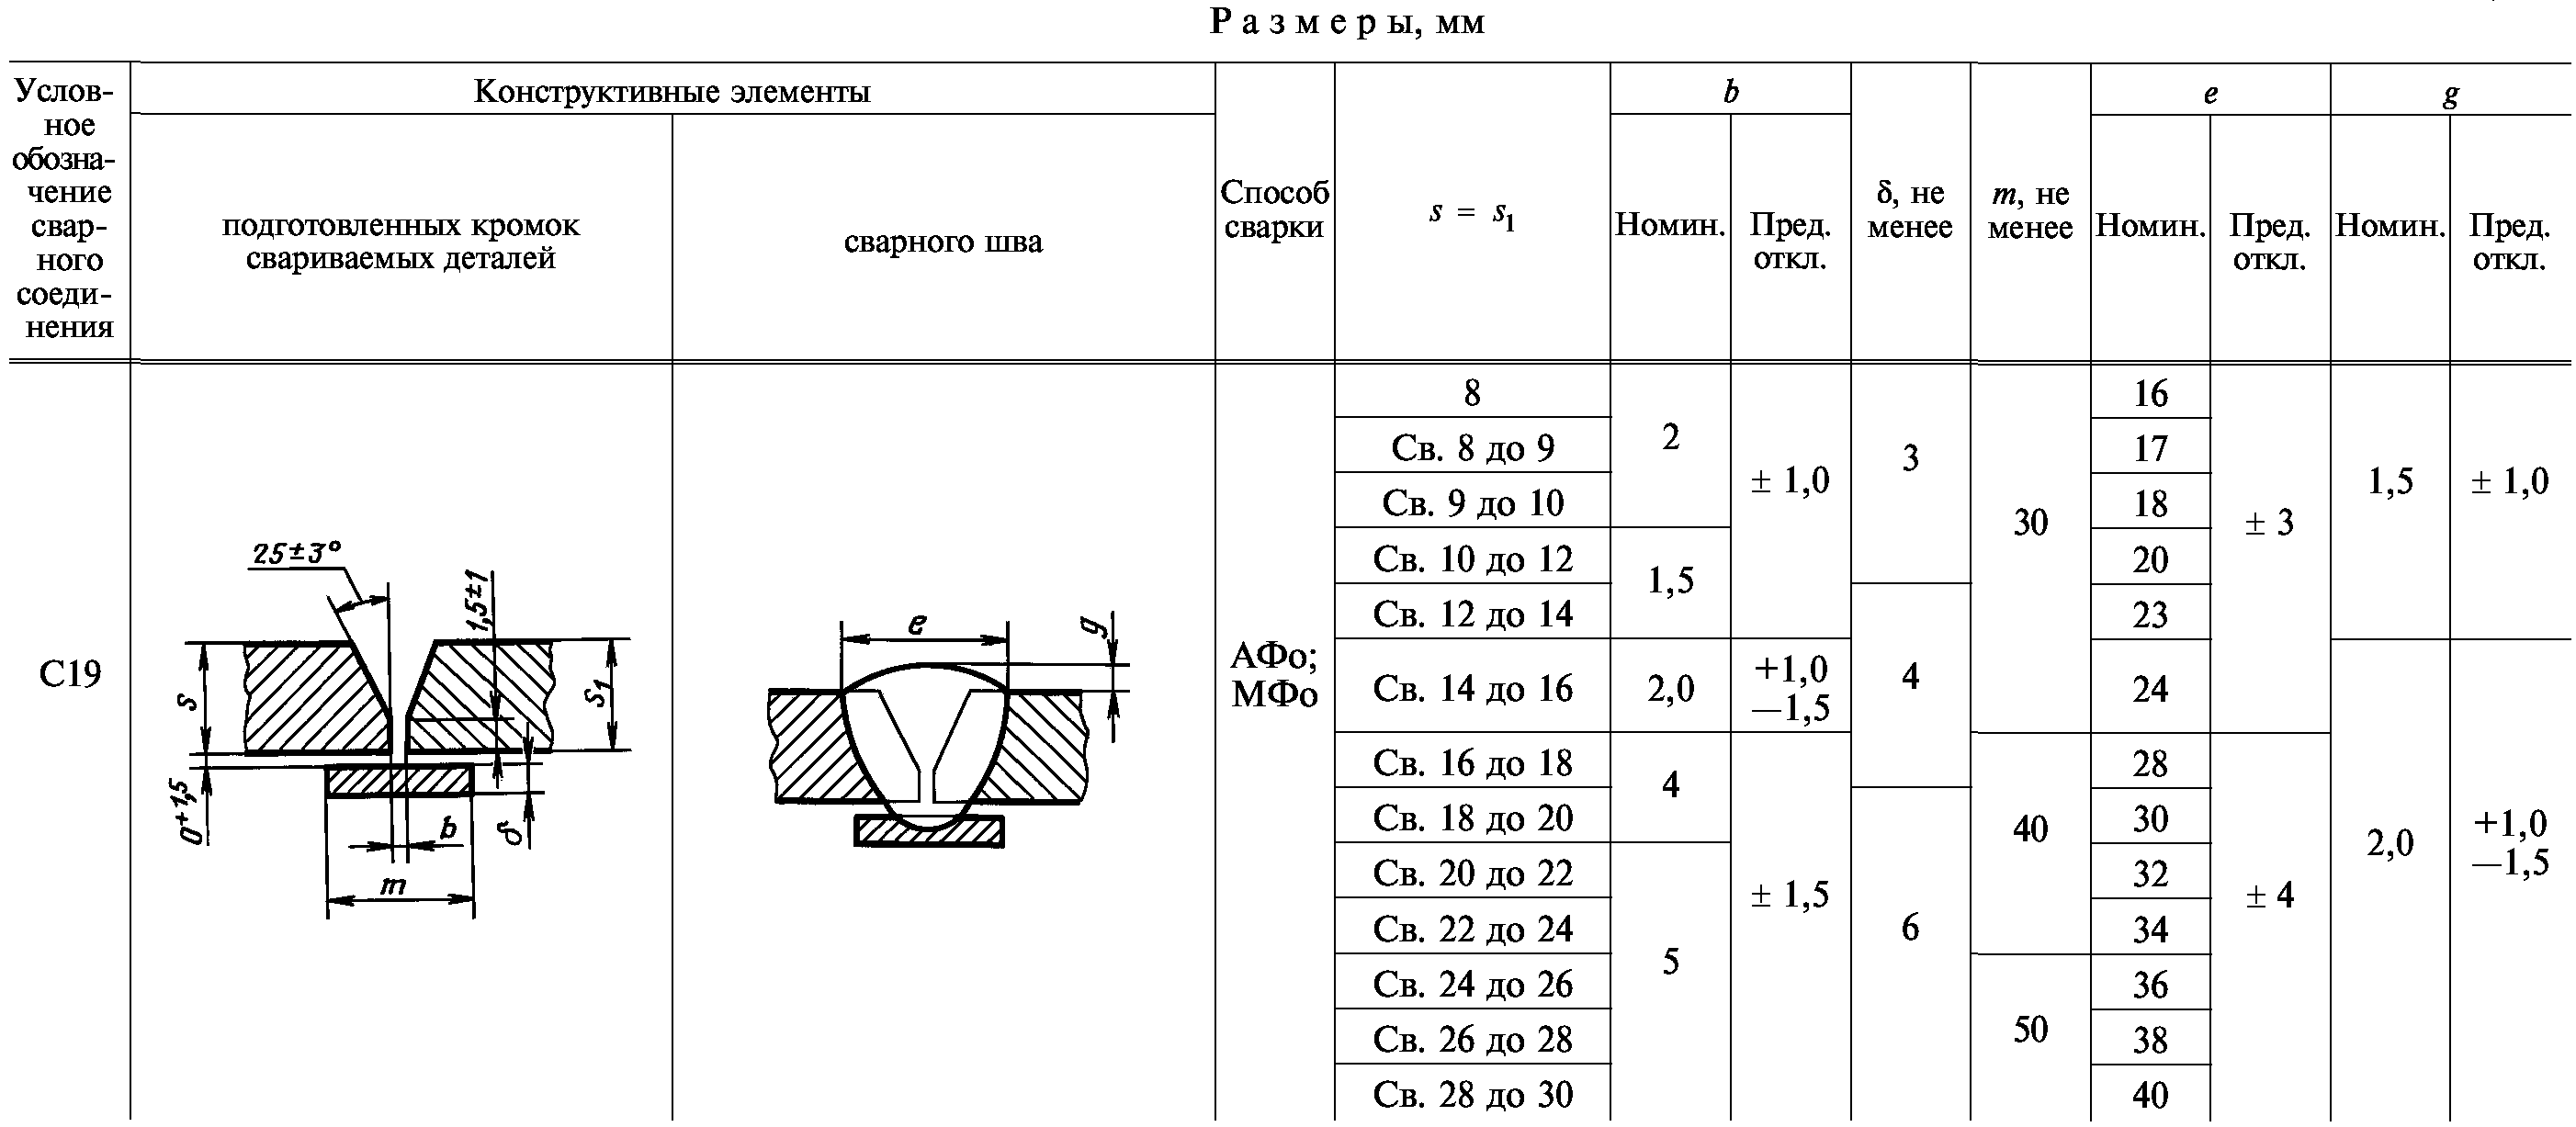
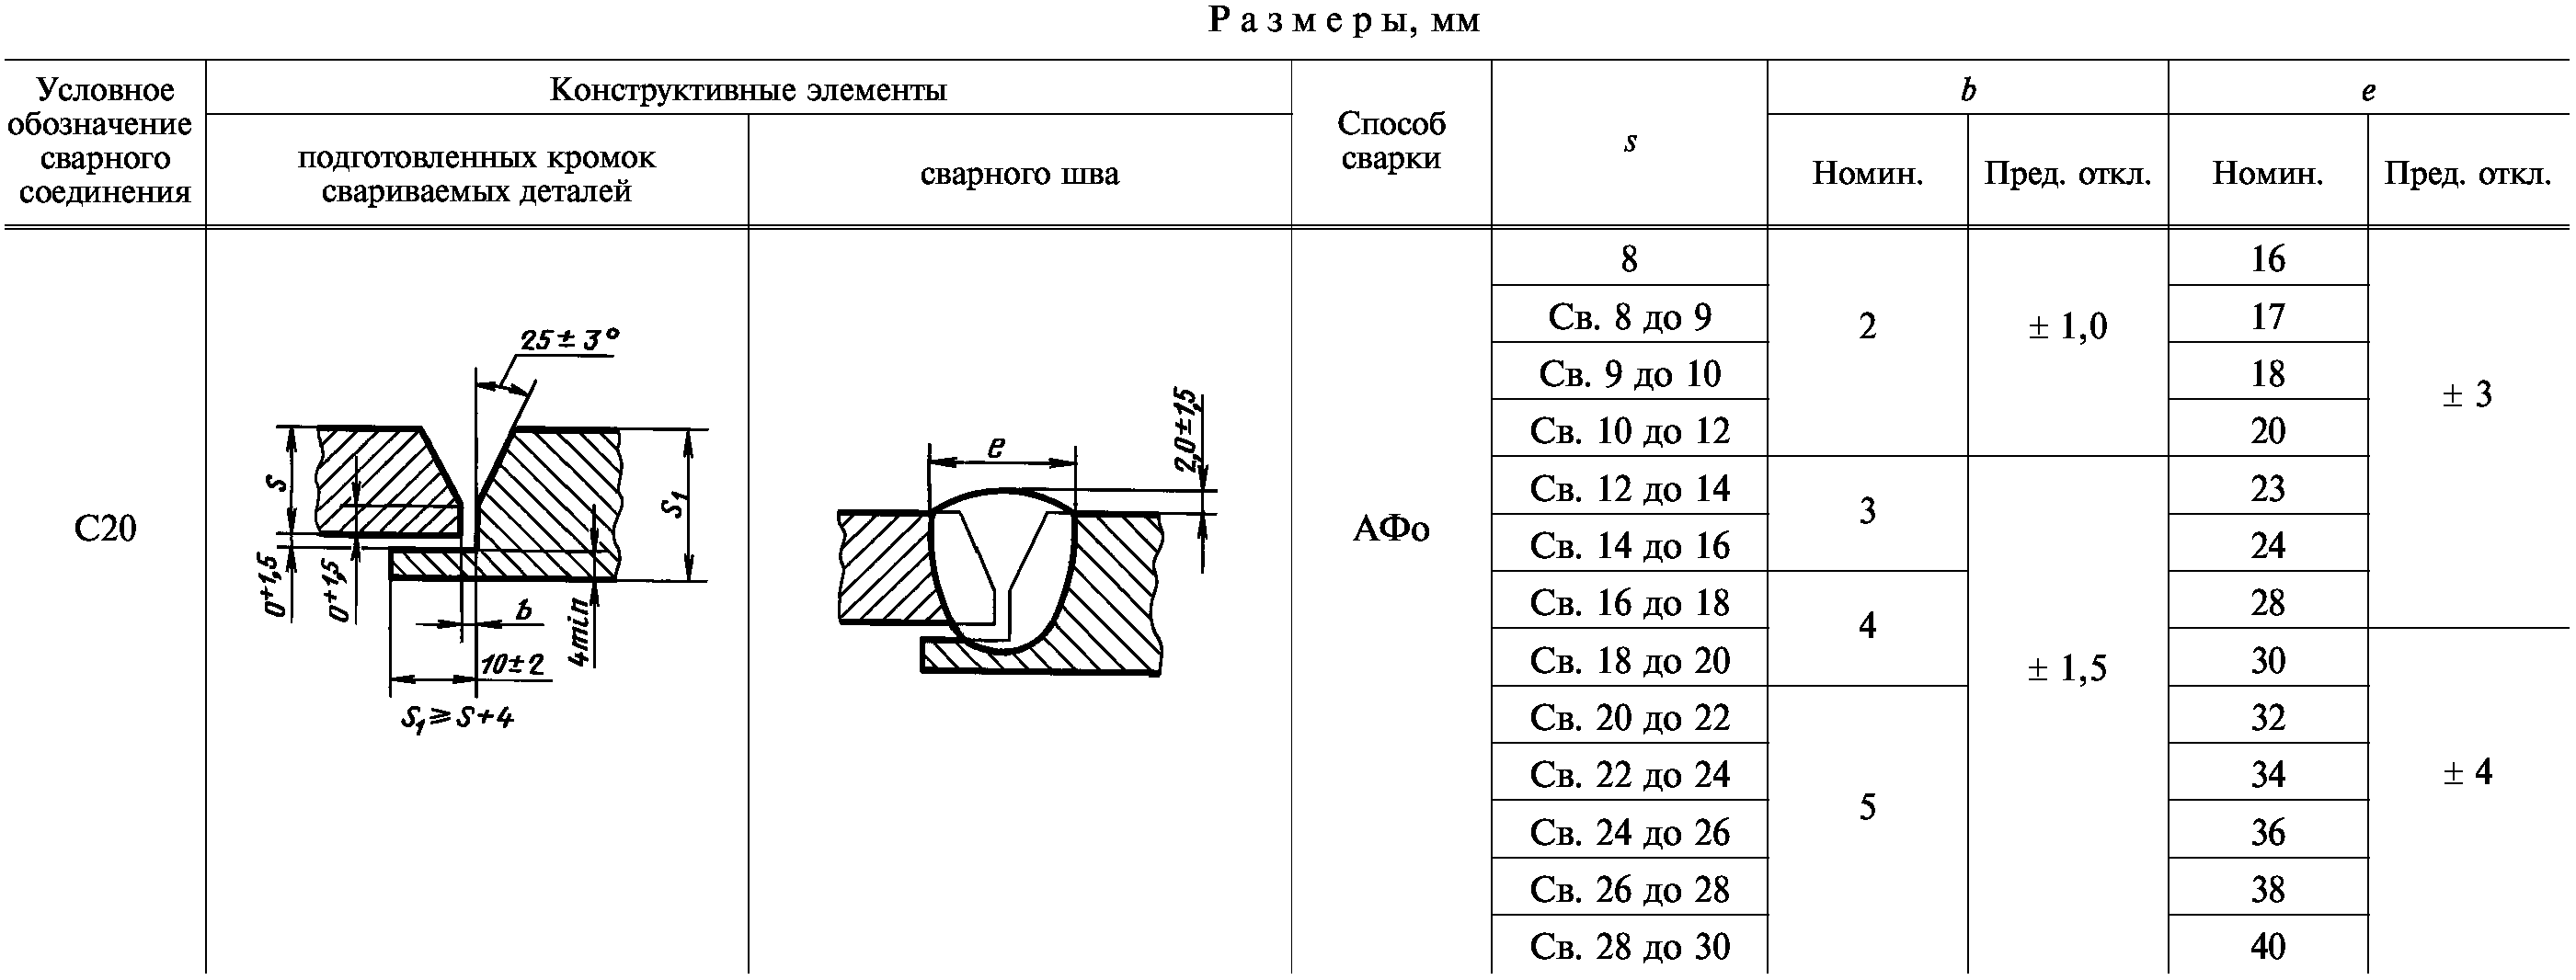
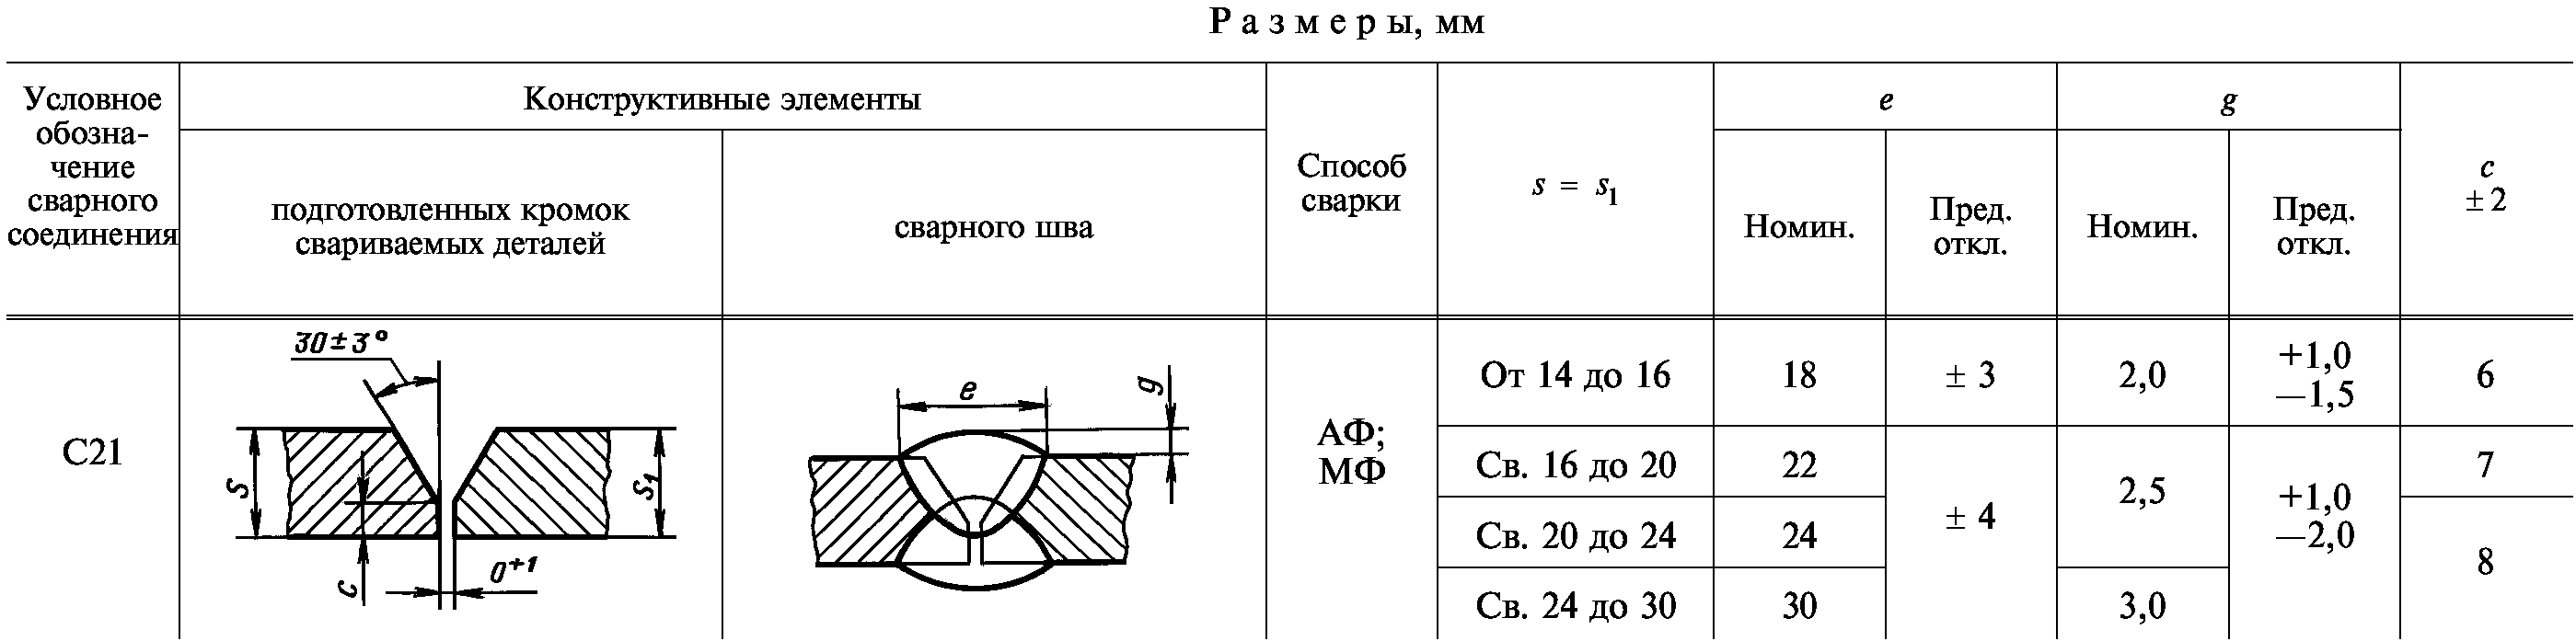
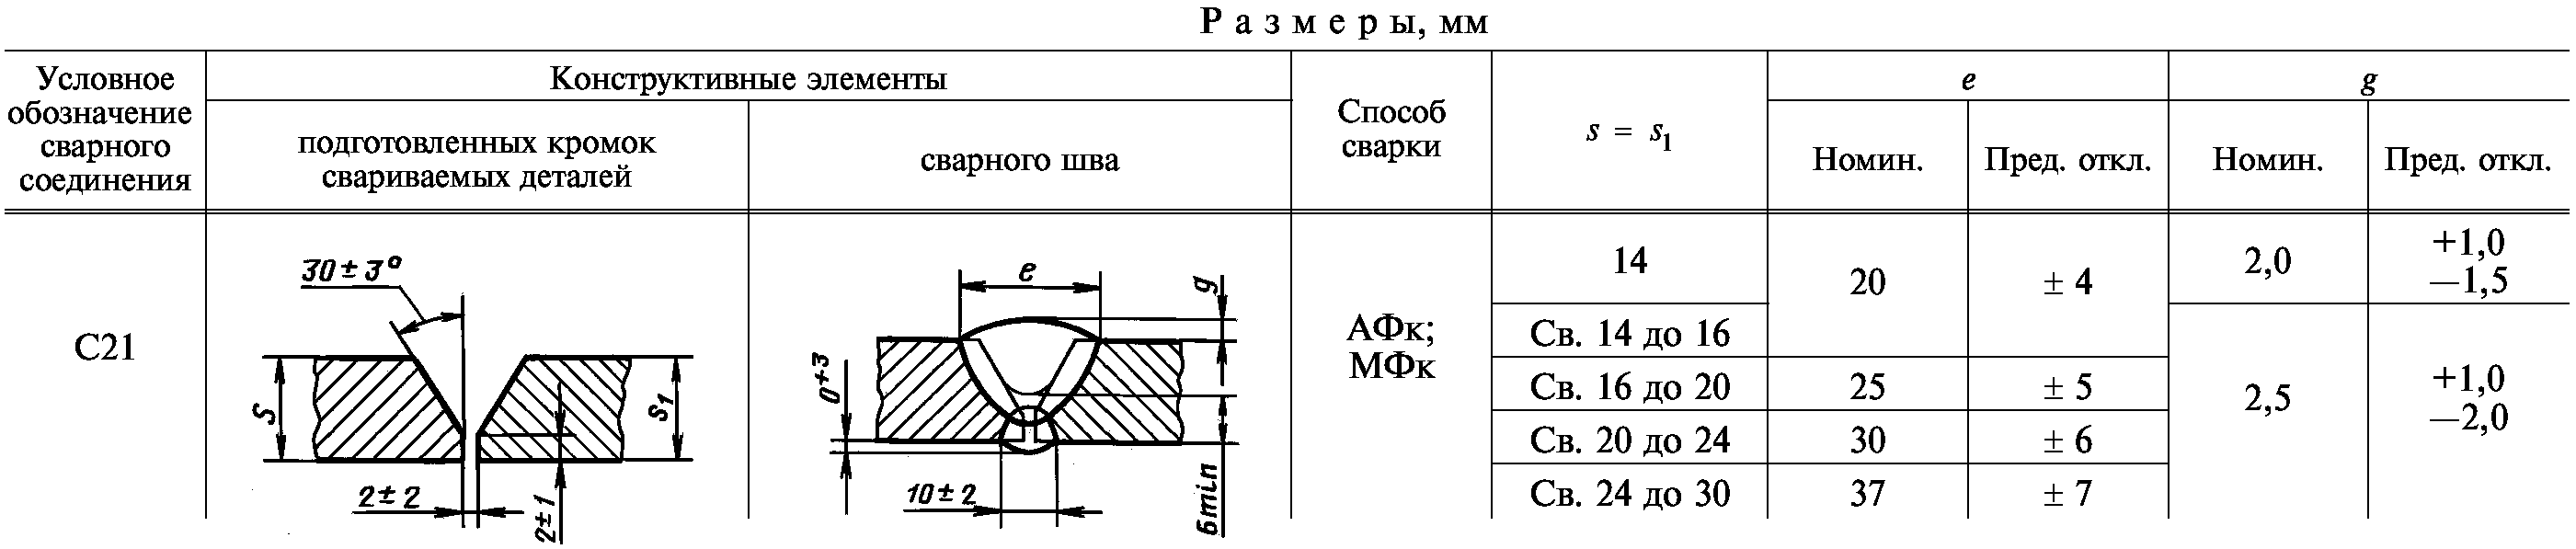
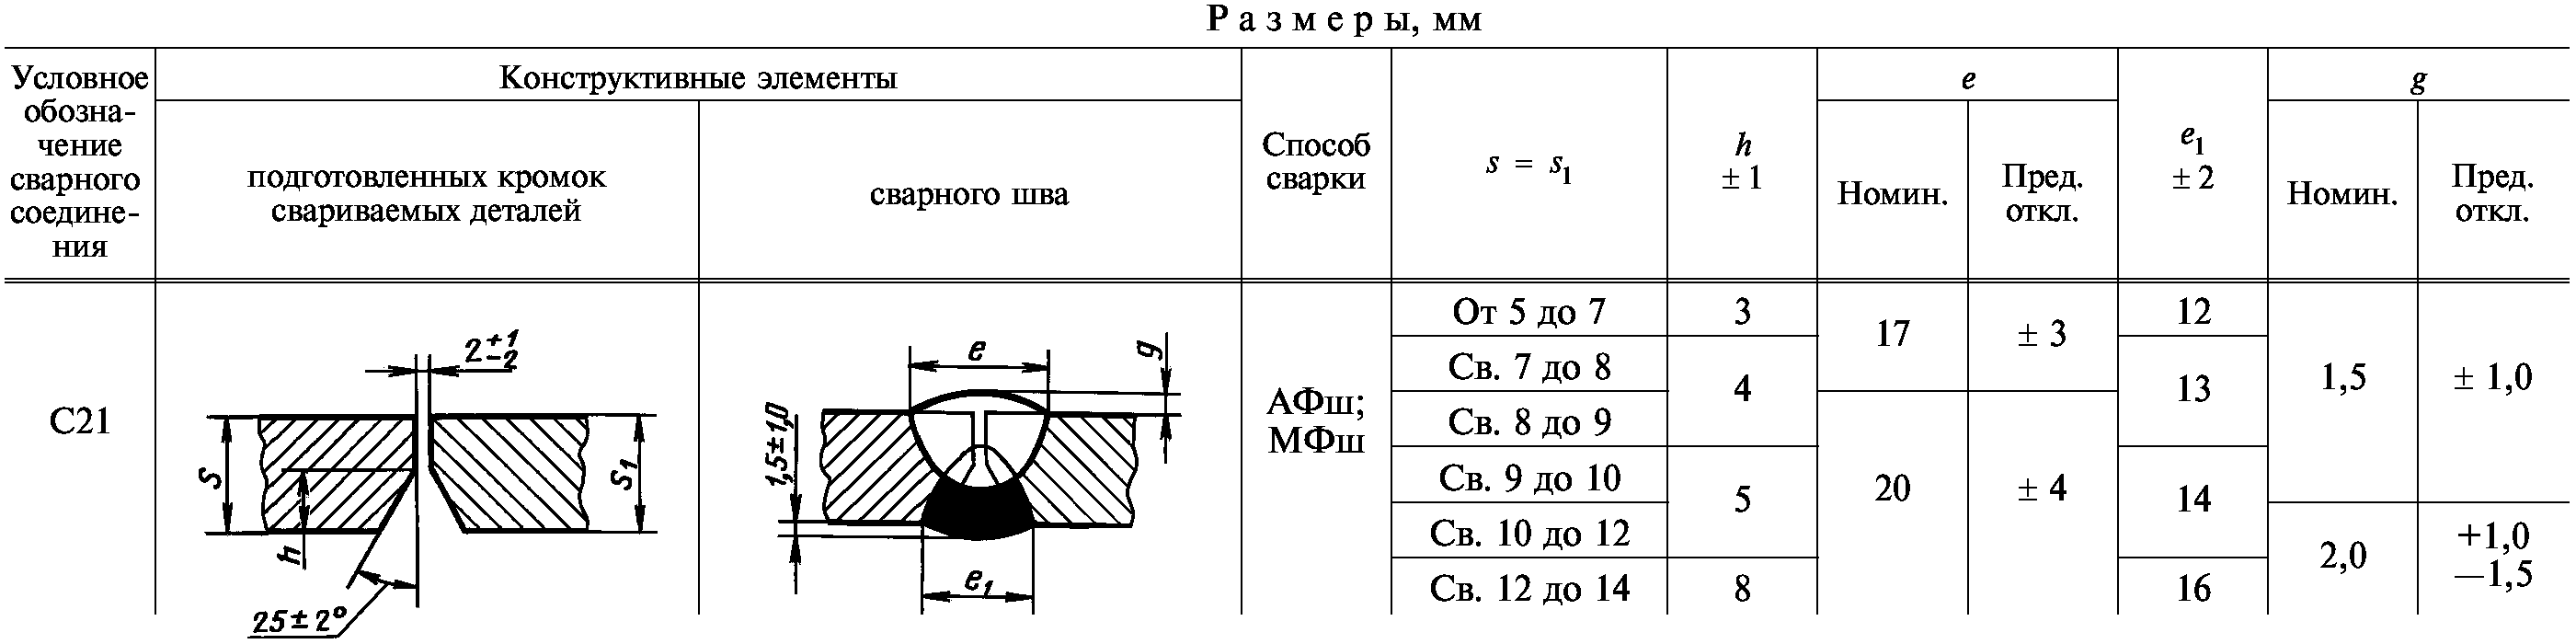
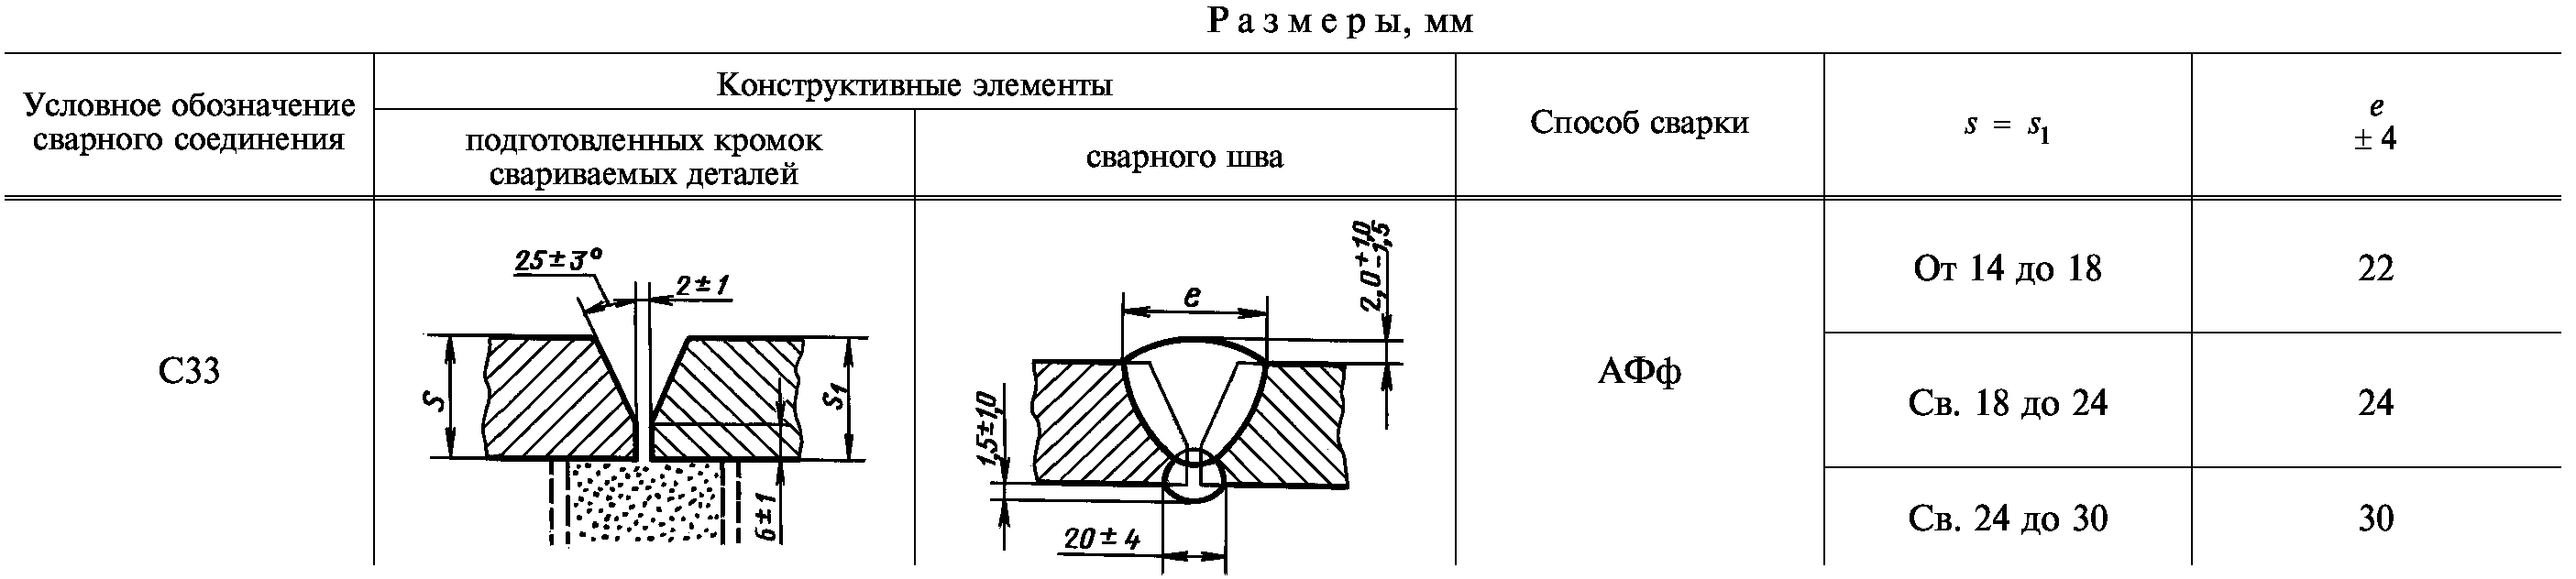
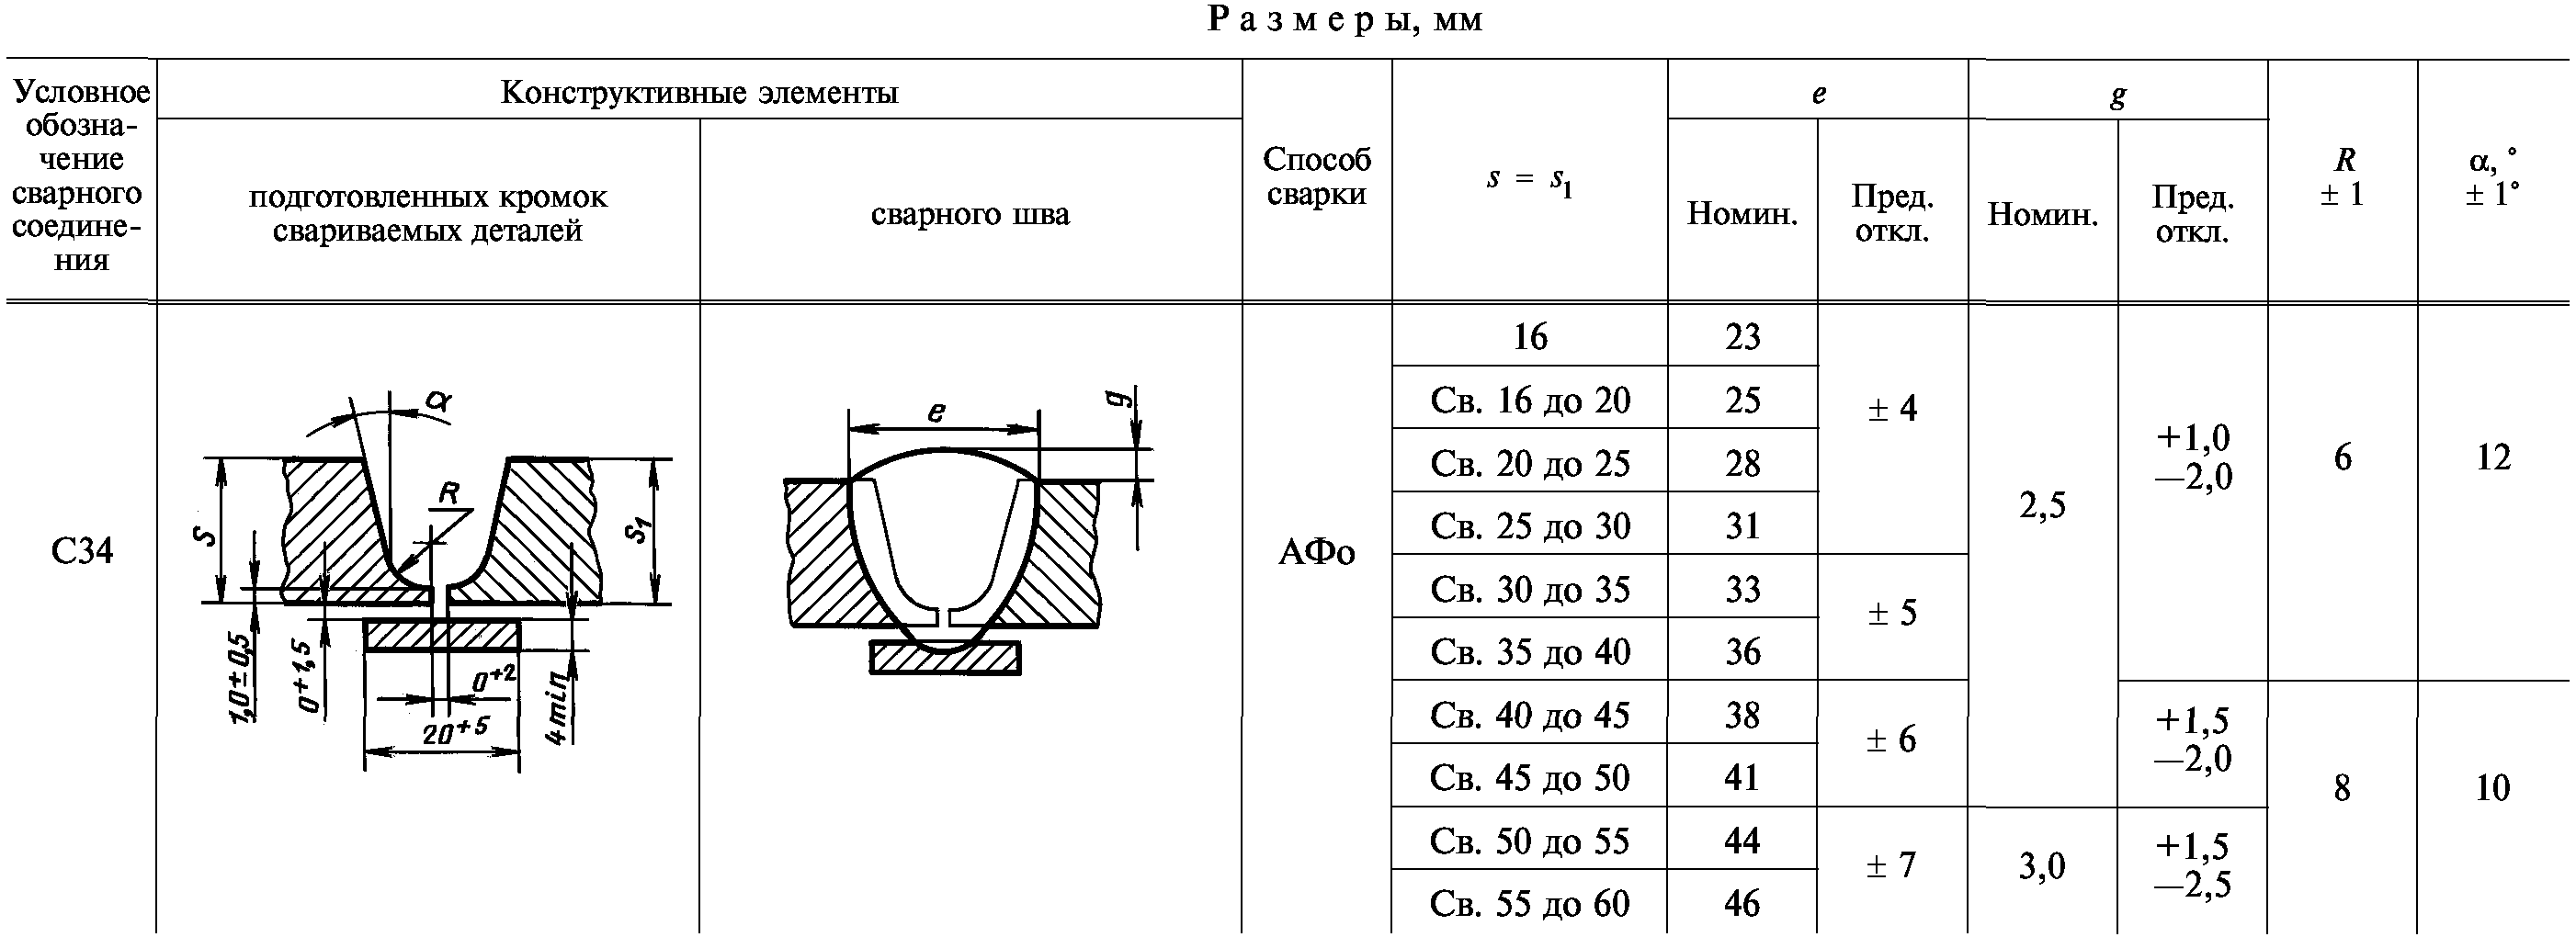
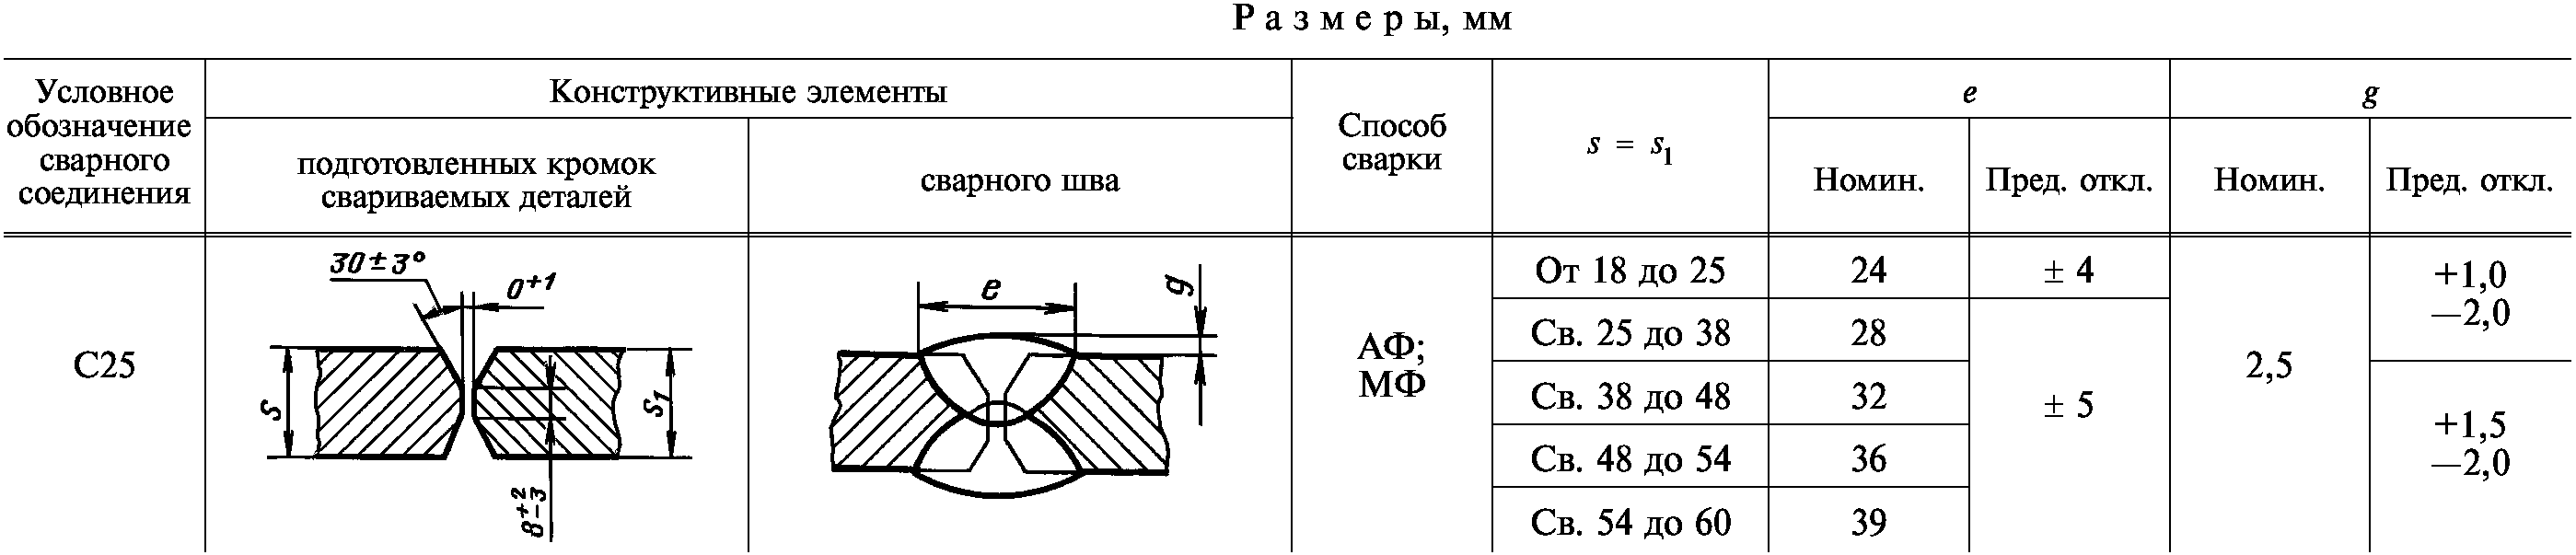
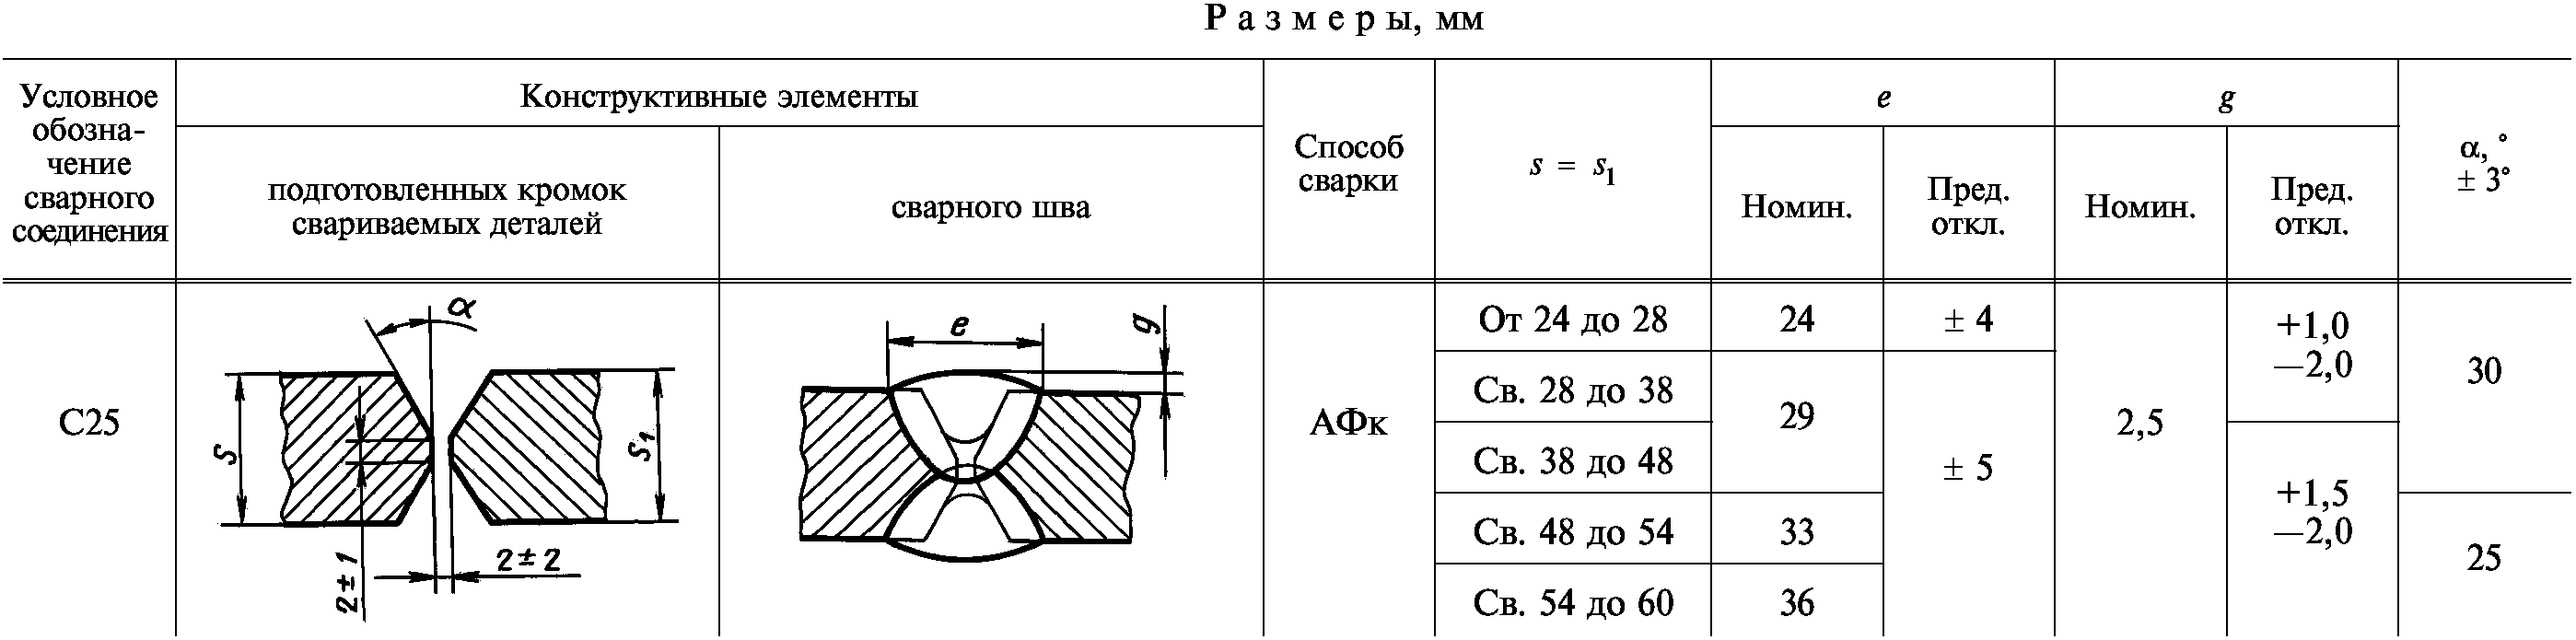
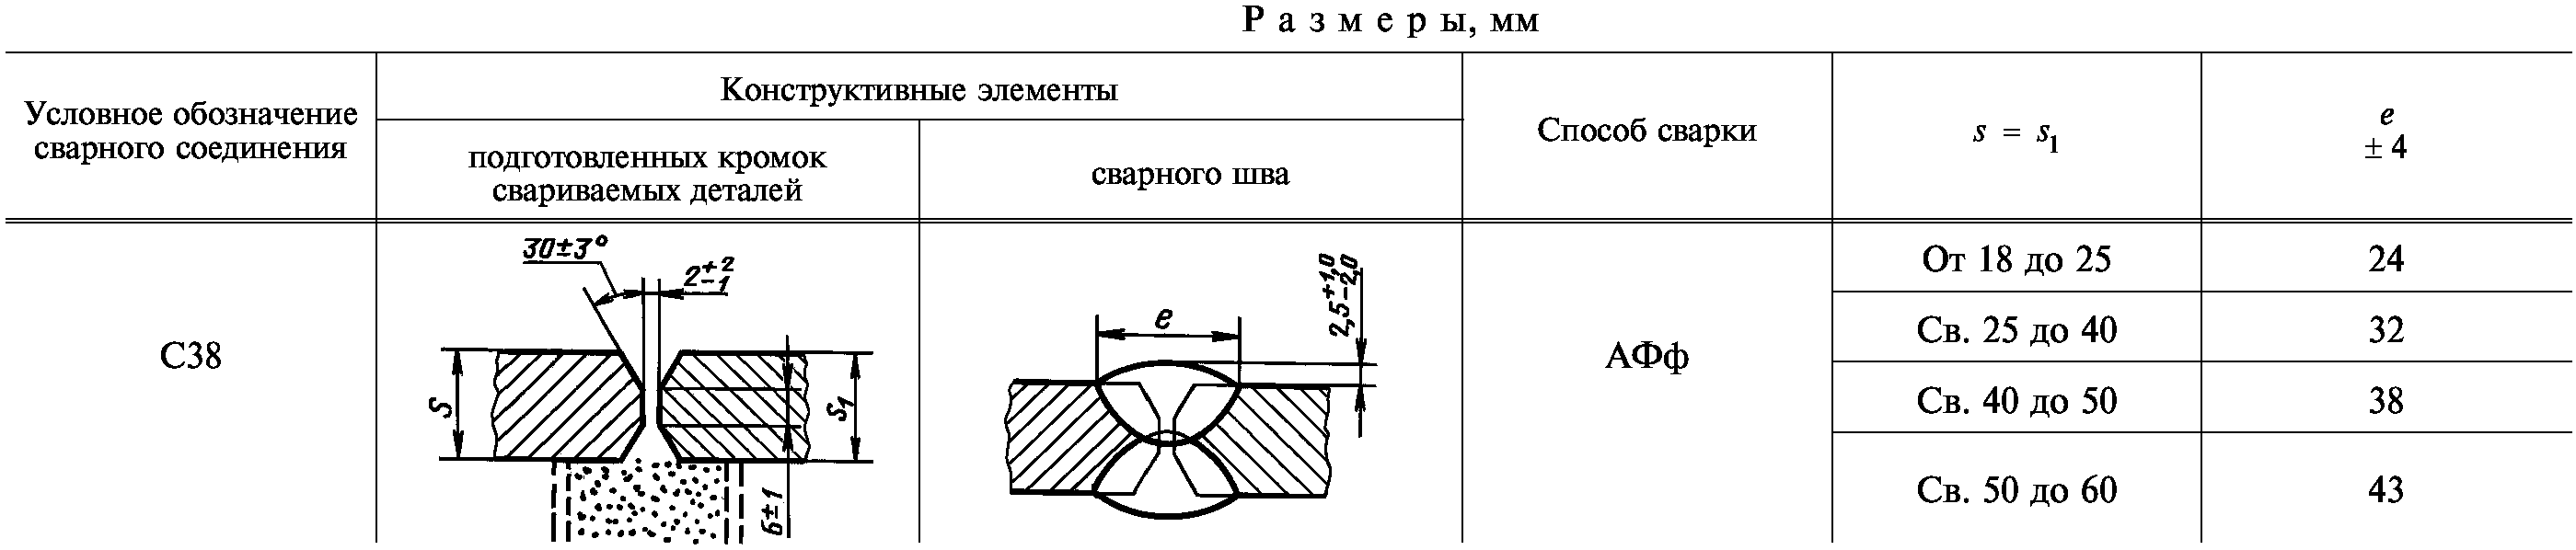
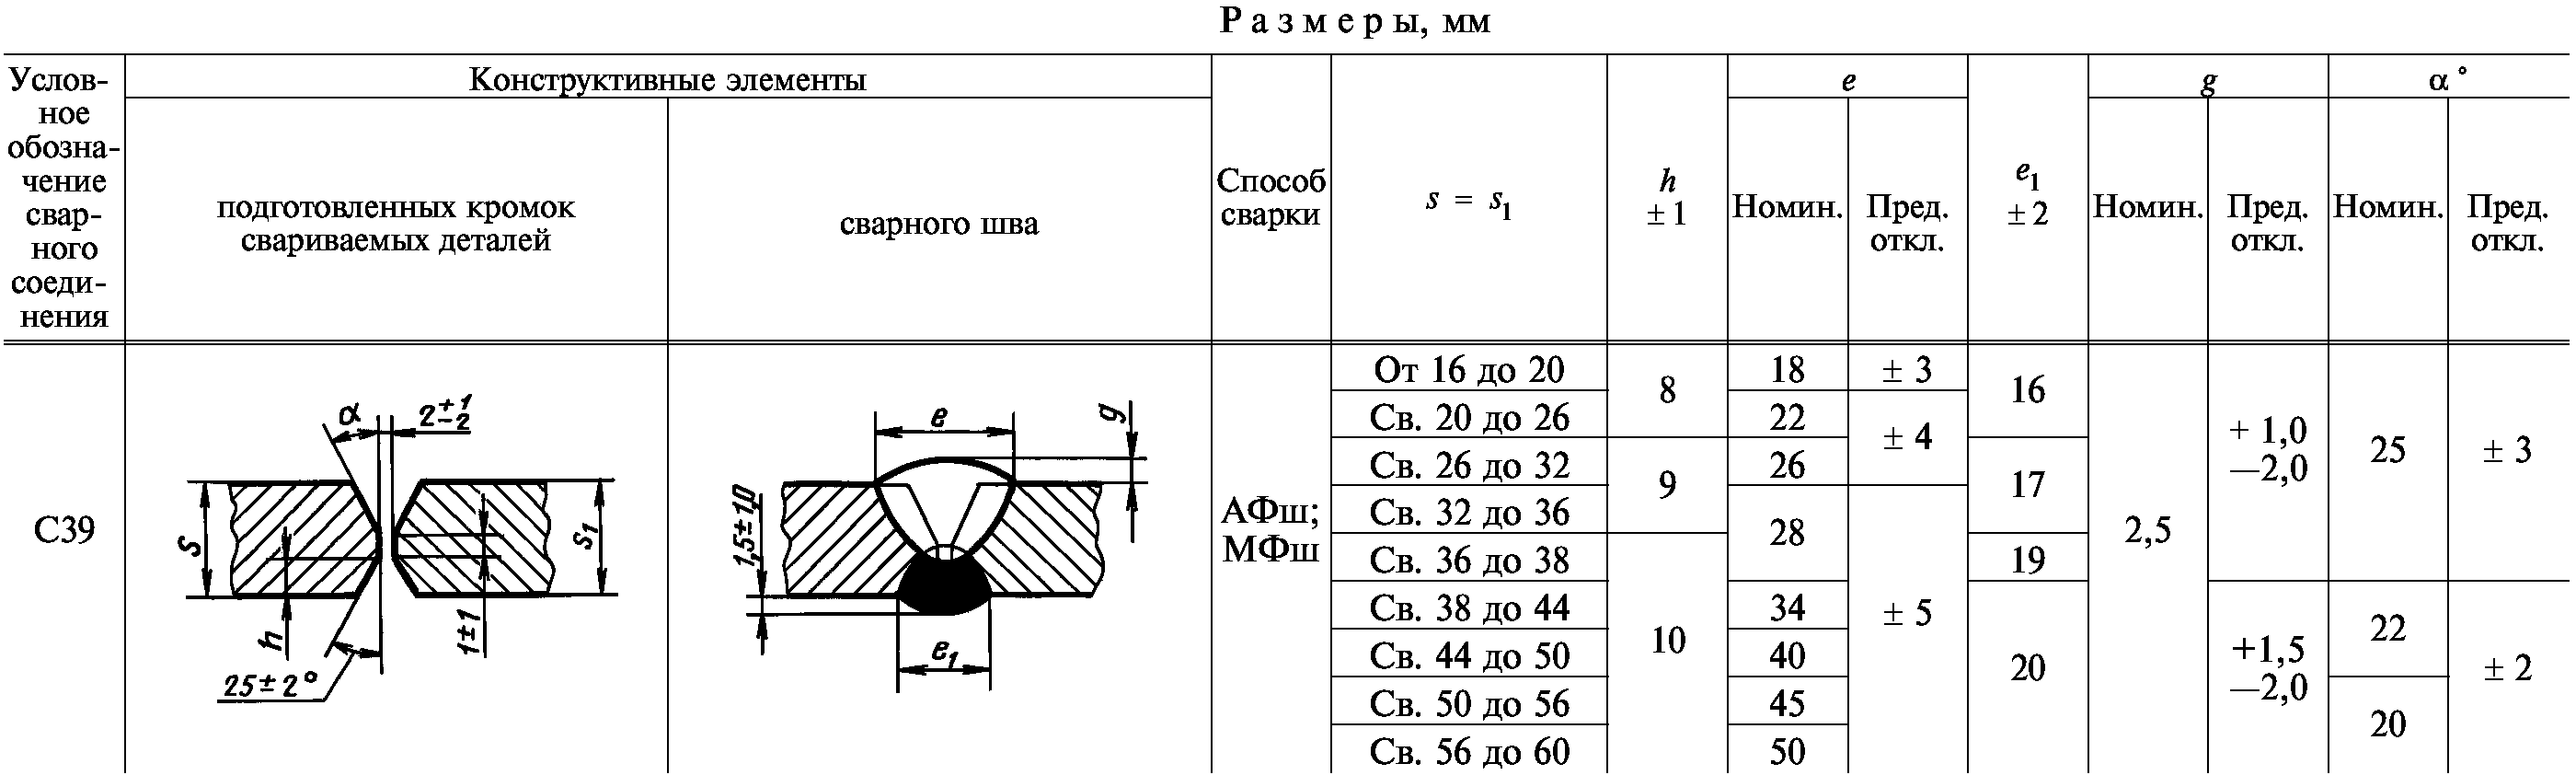
2. В стандарте приняты следующие обозначения способов сварки под флюсом:
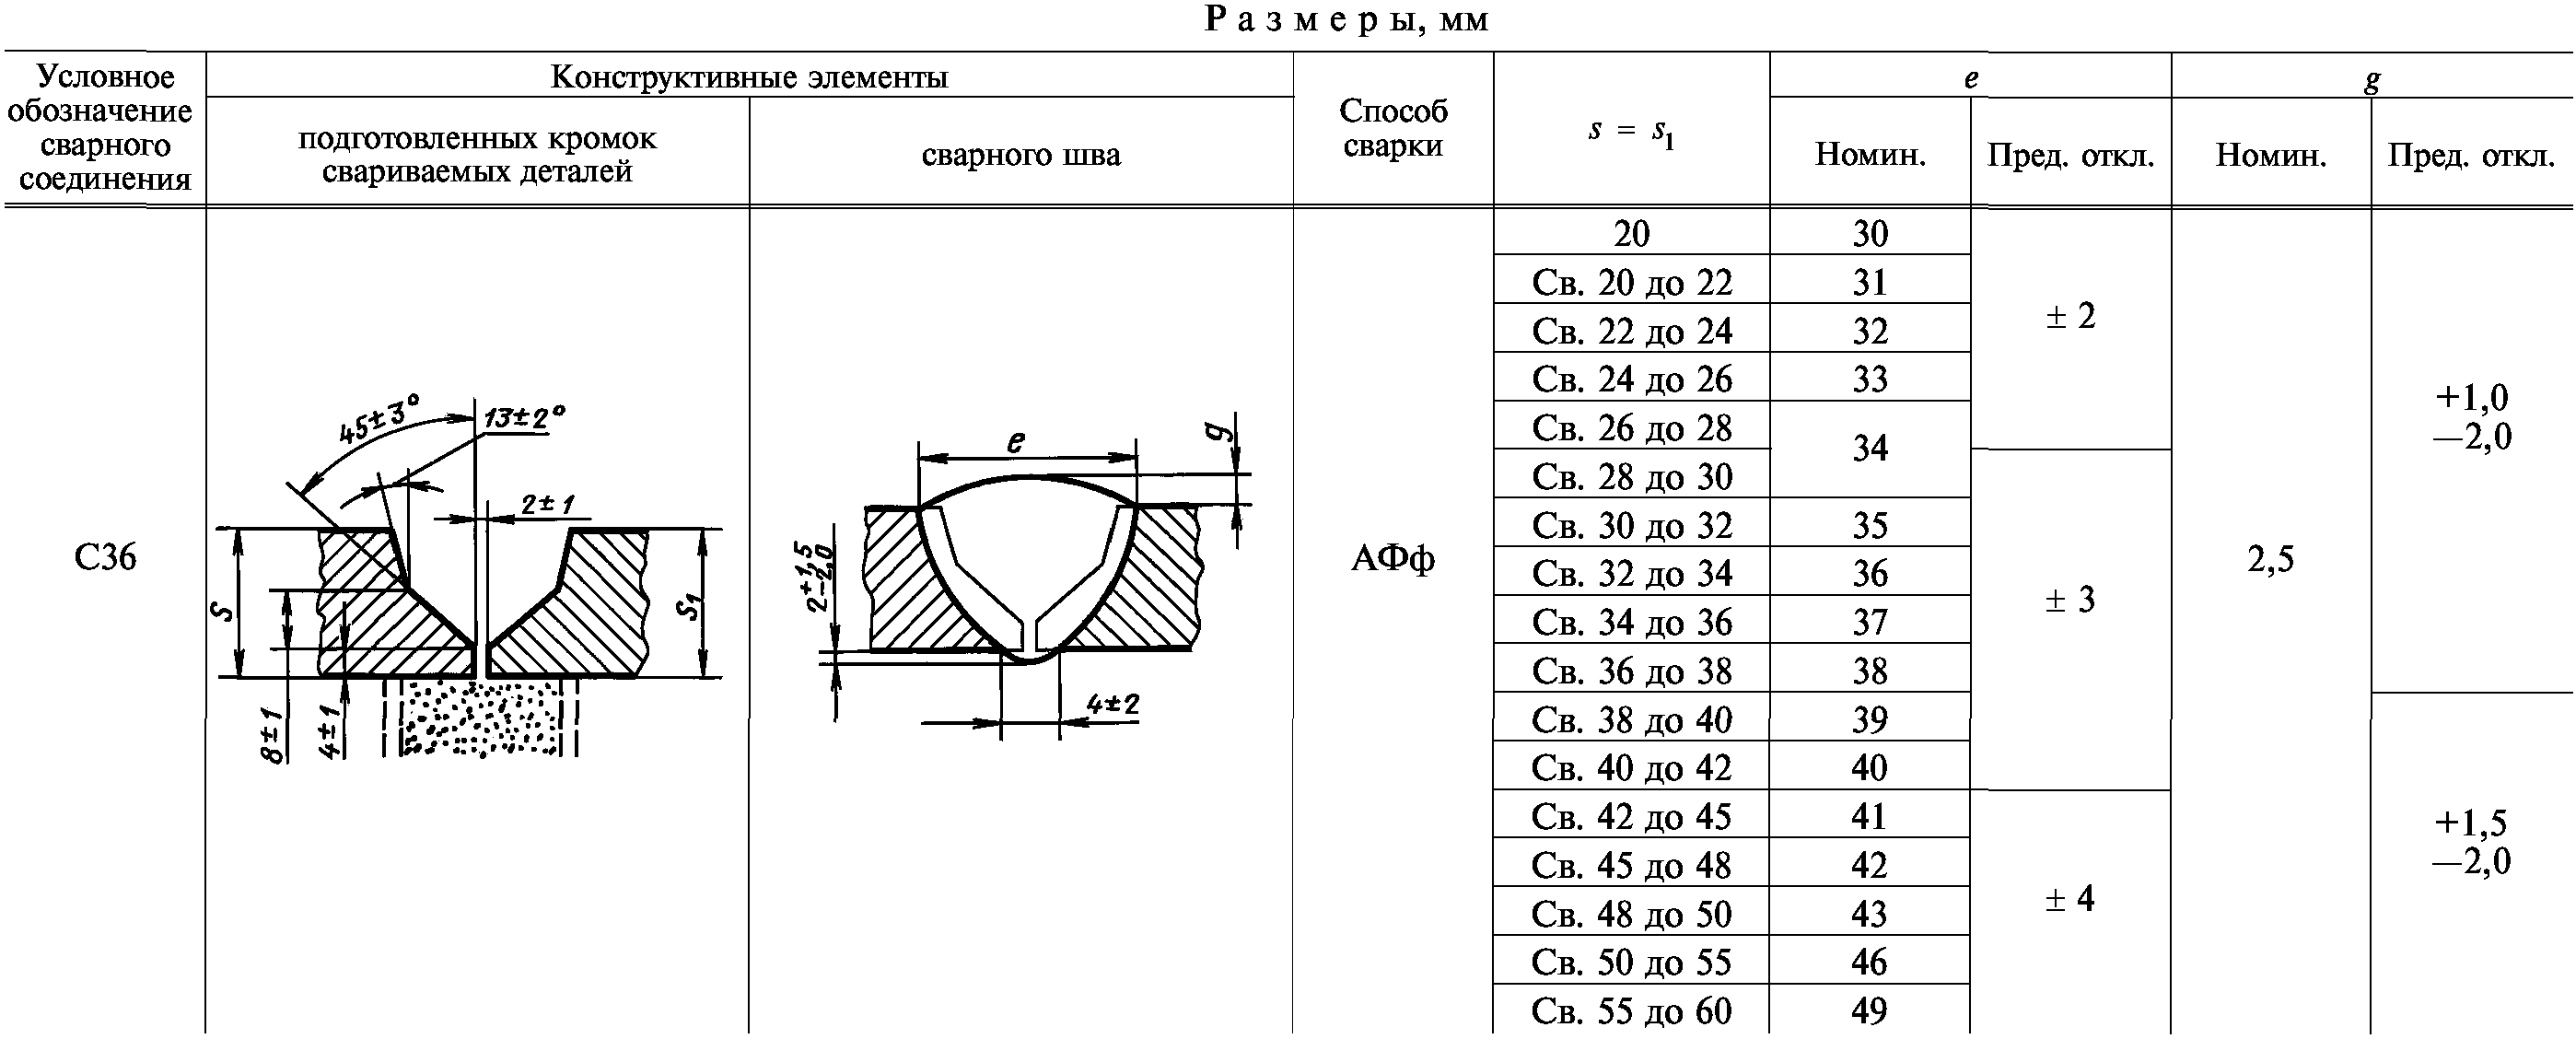
АФф — автоматическая на флюсовой подушке;
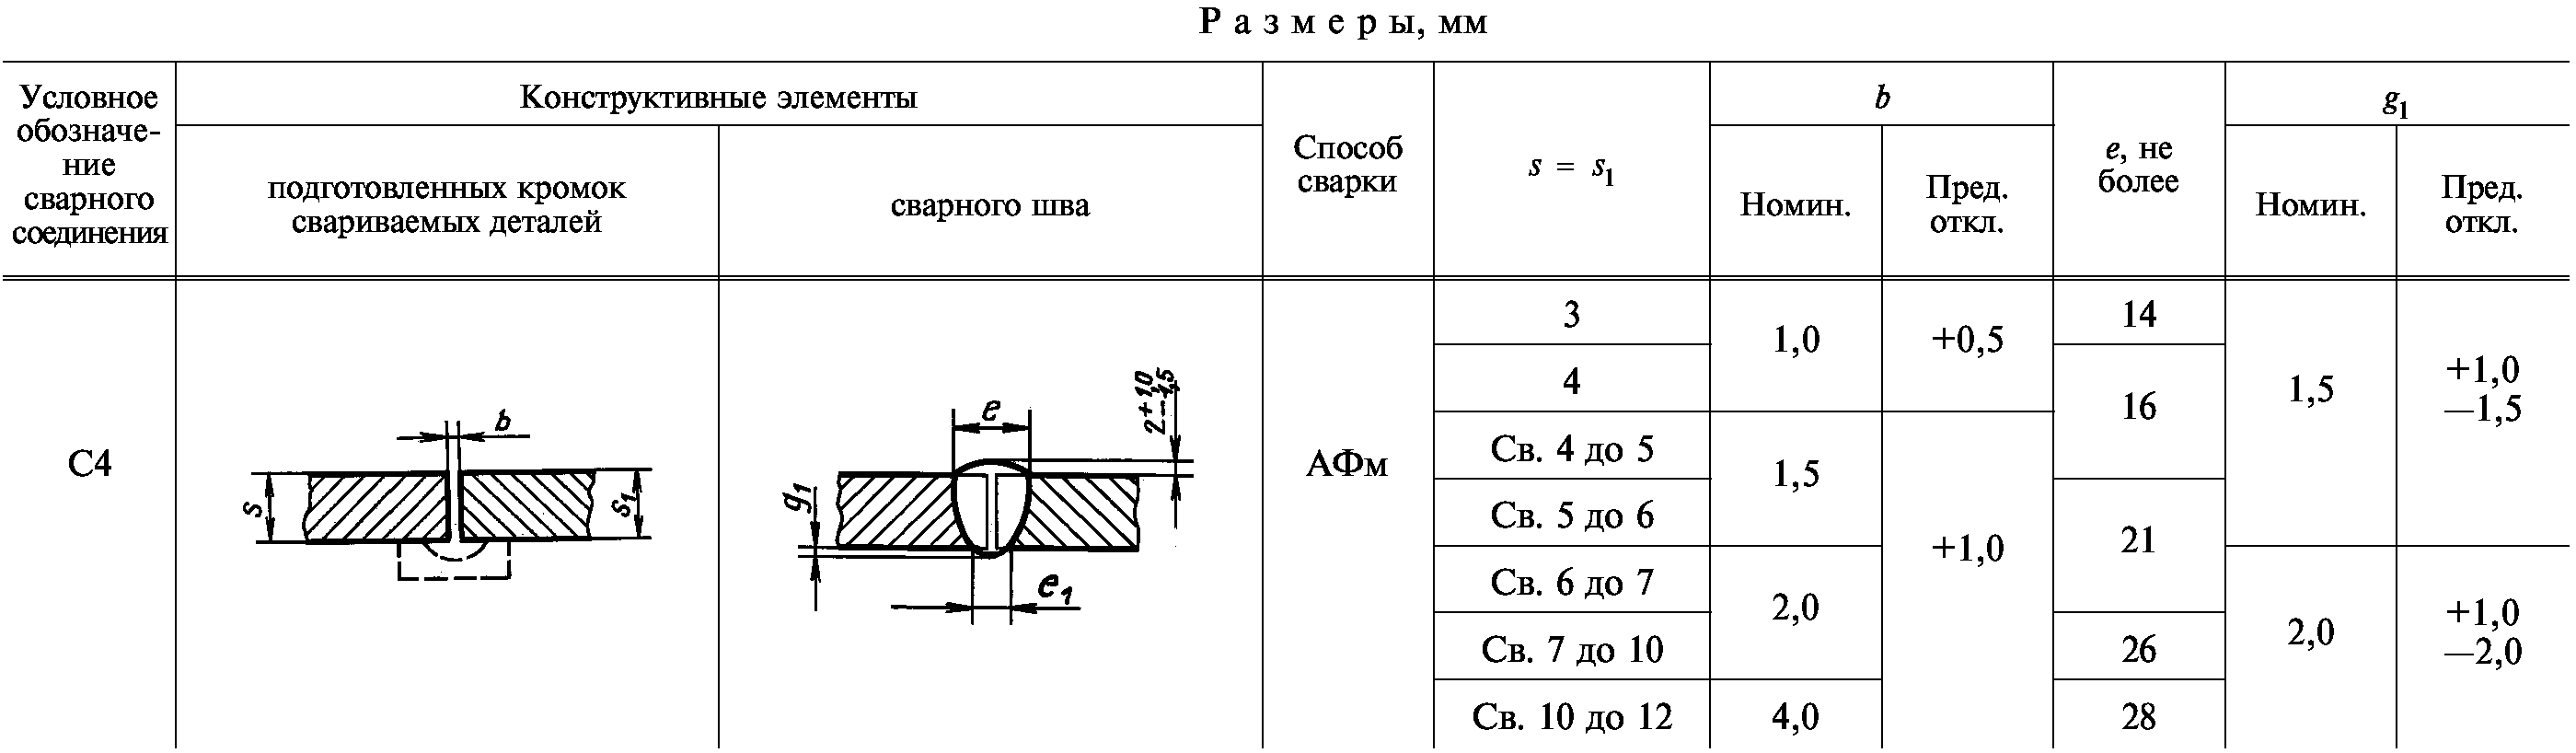
АФм — автоматическая на флюсомедной подкладке;
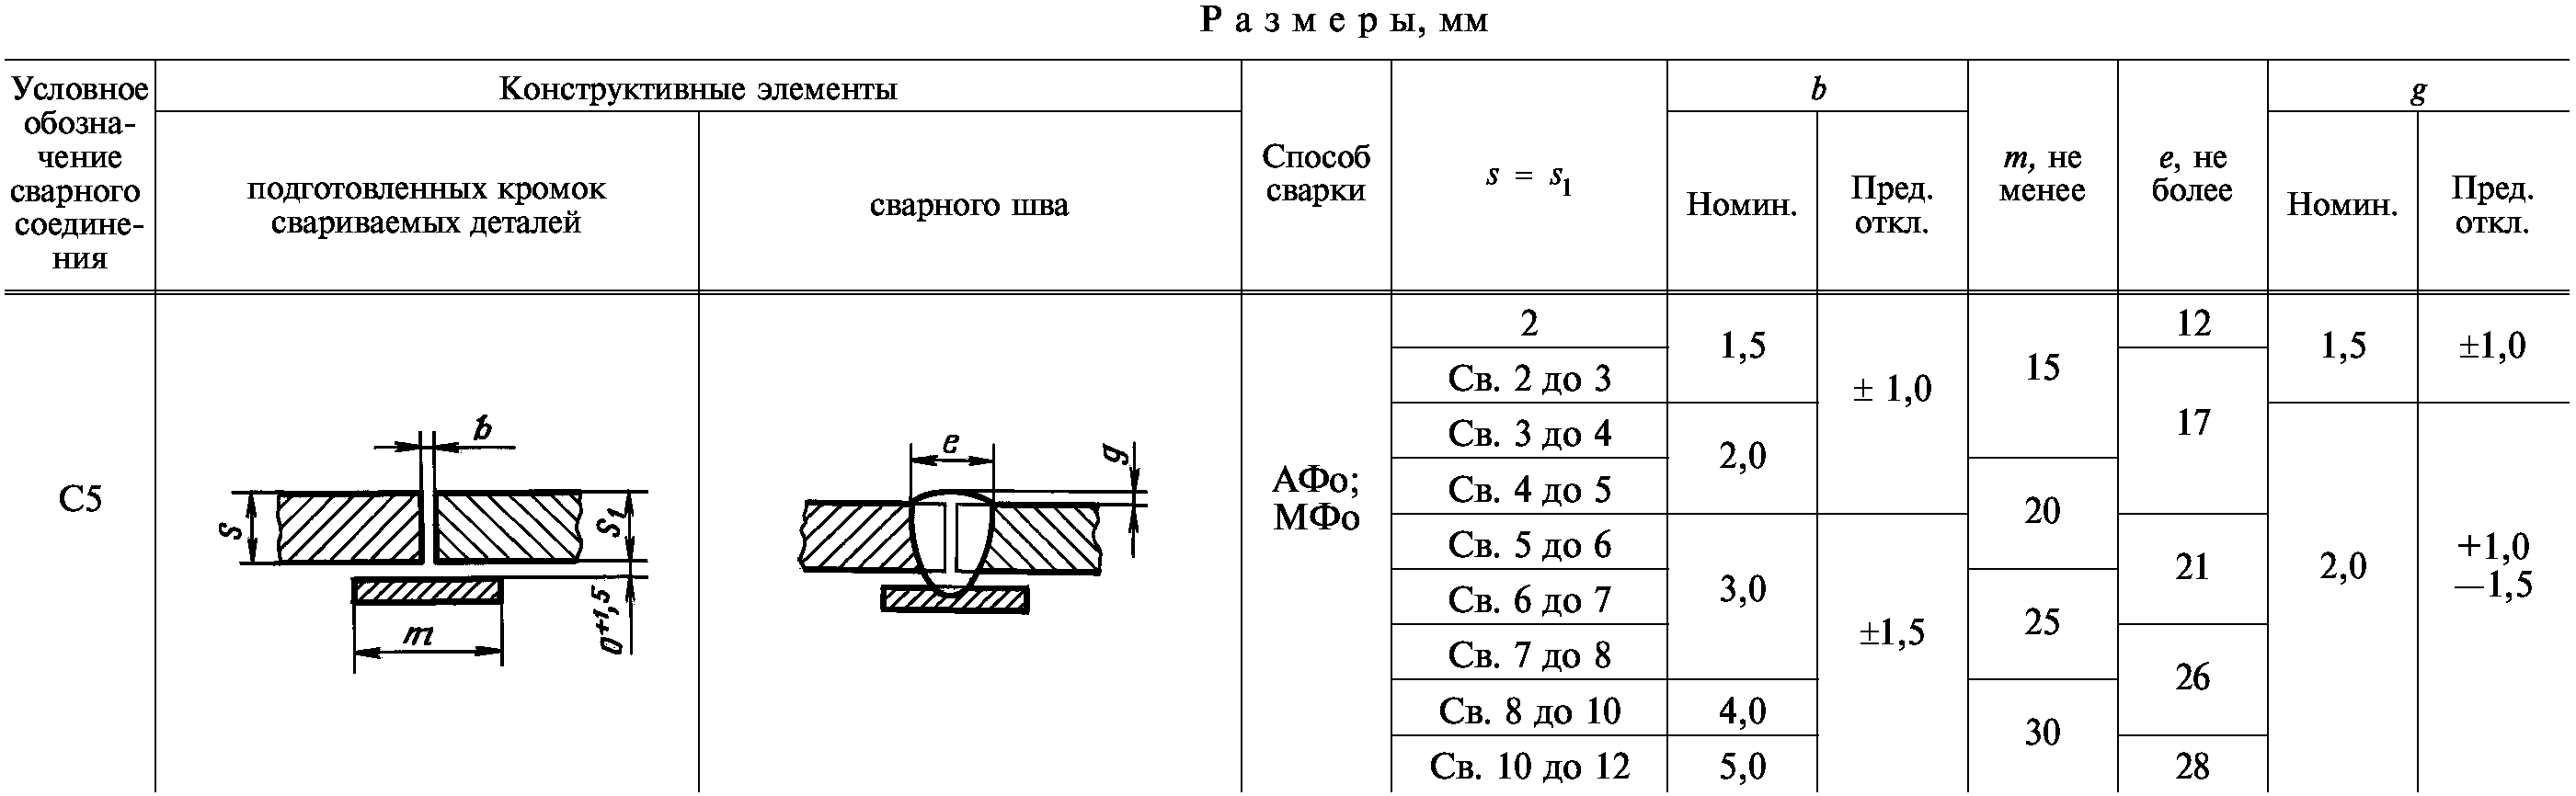
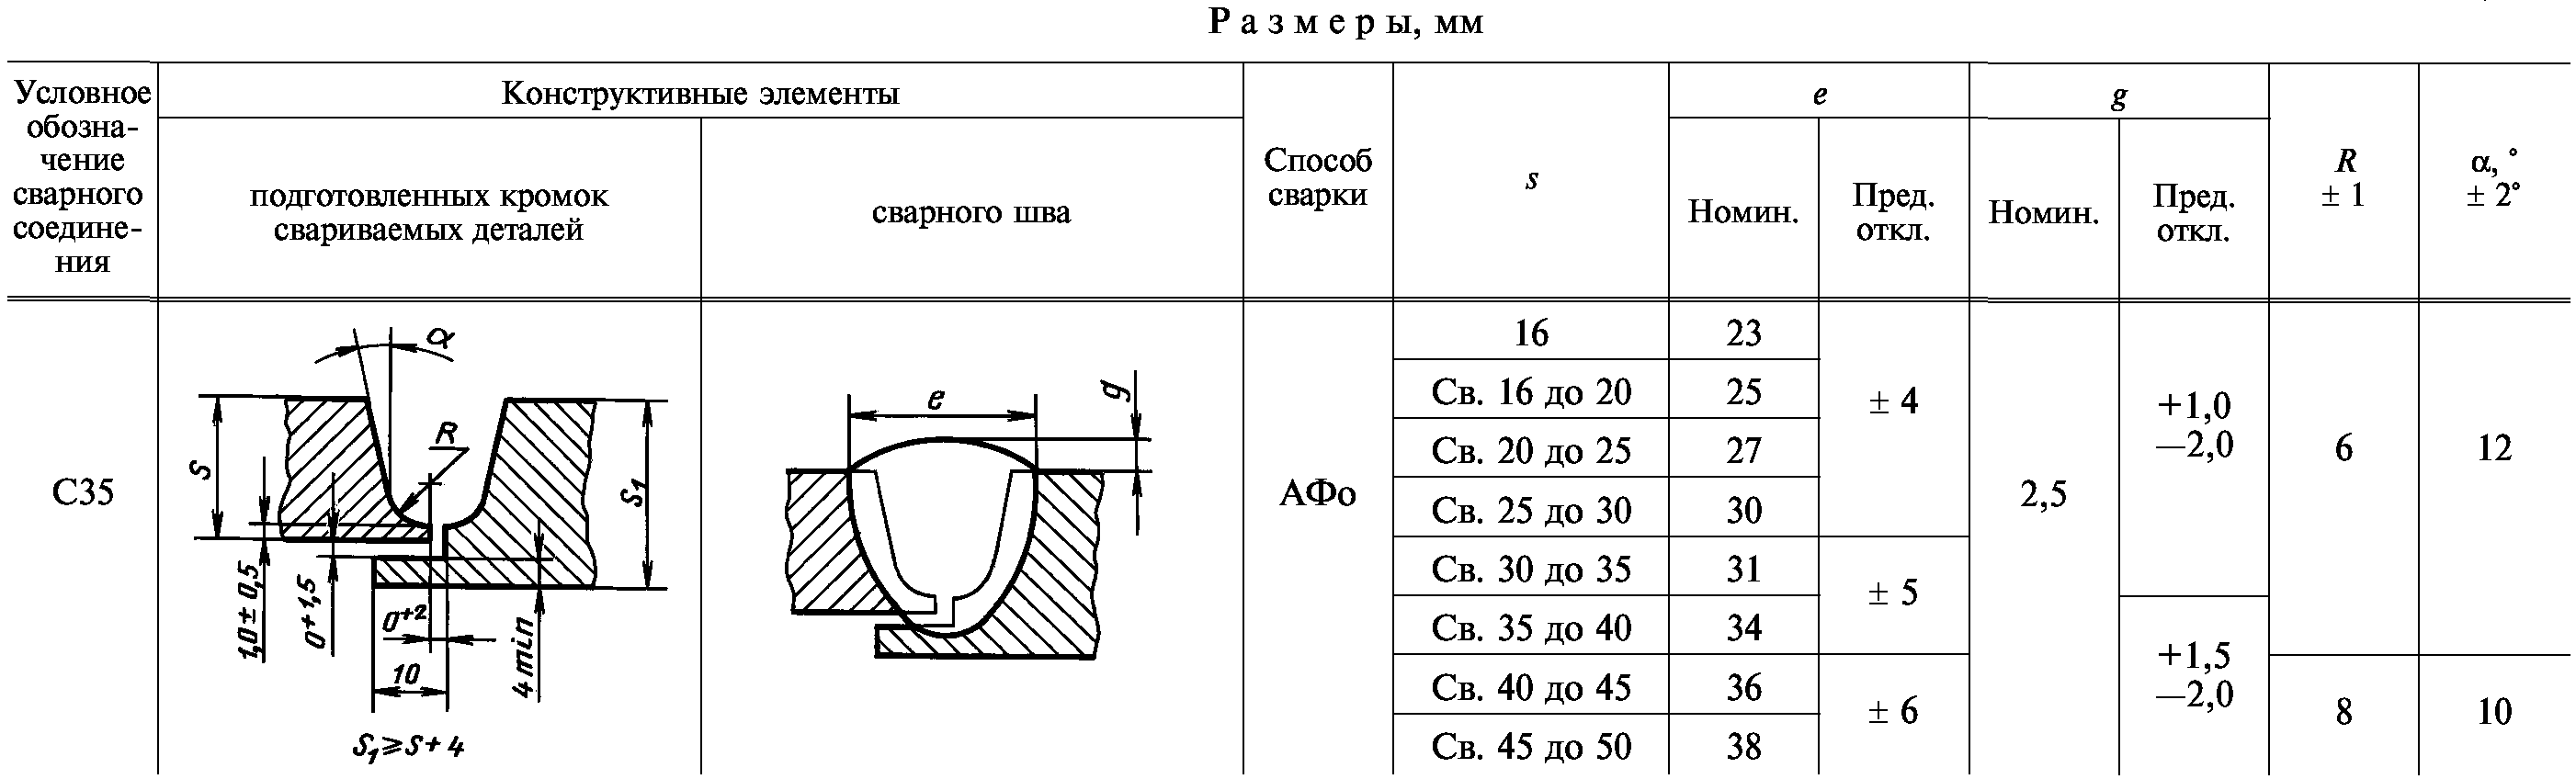
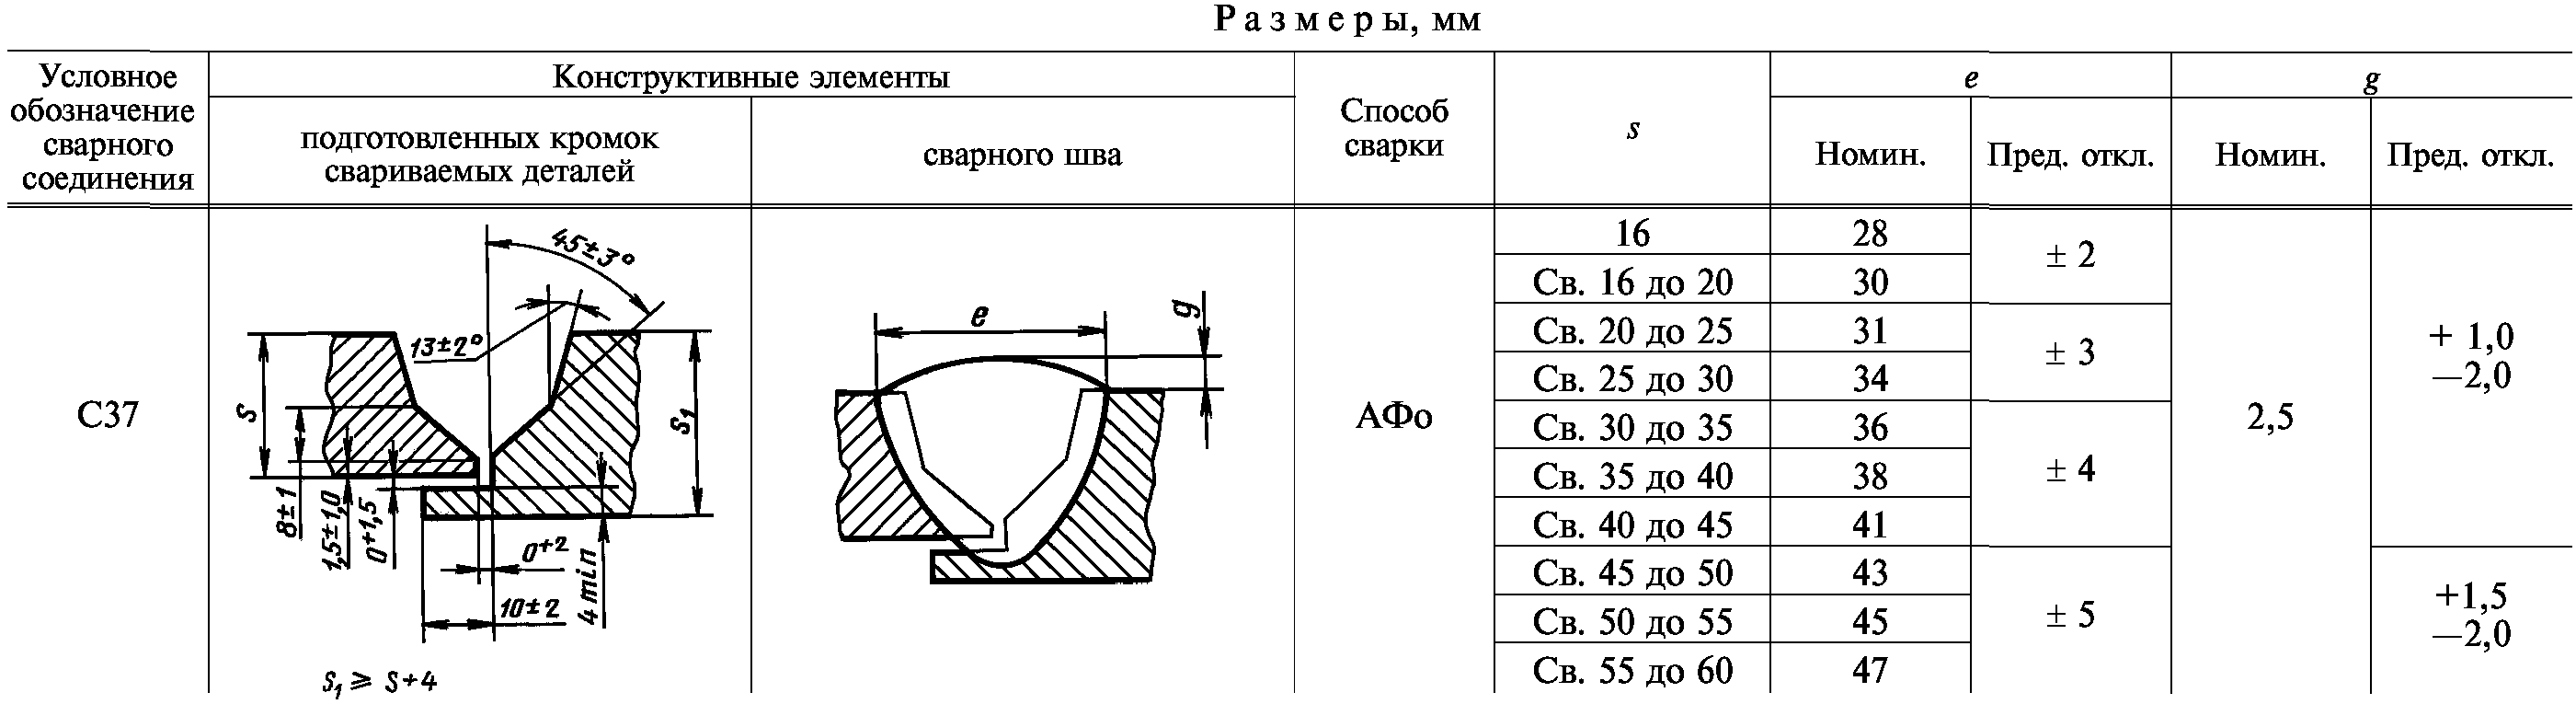
АФо — автоматическая на остающейся подкладке;
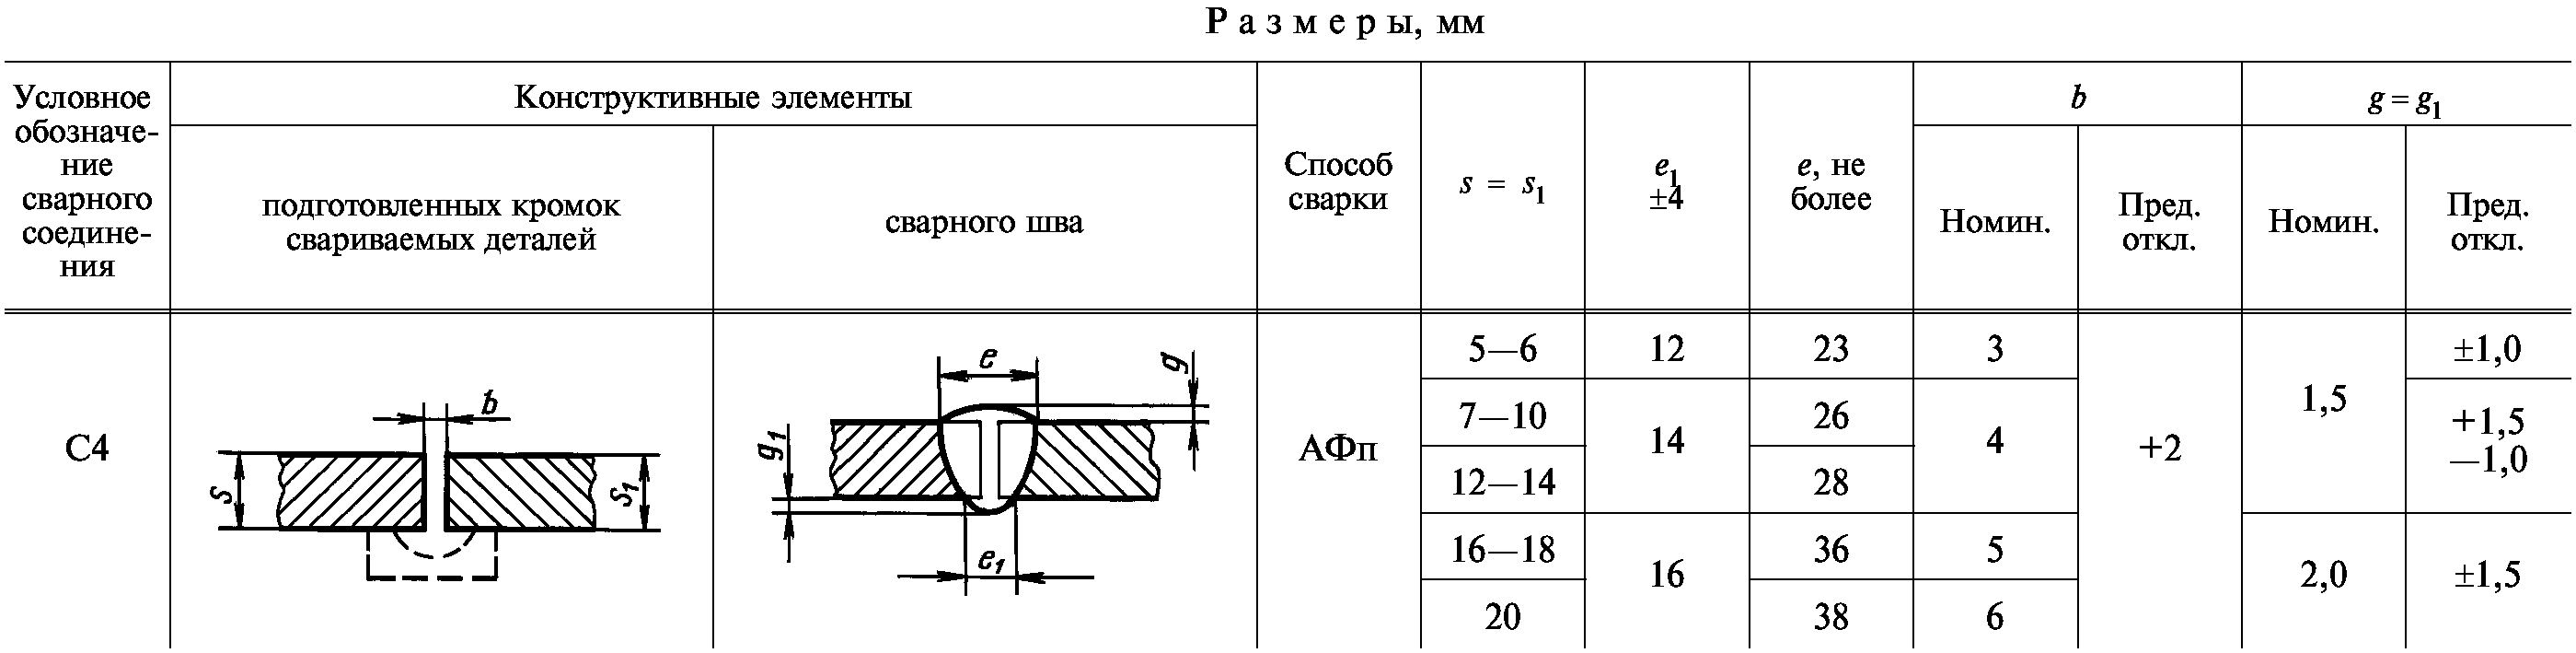
АФп — автоматическая на медном ползуне;
АФш — автоматическая с предварительным наложением подварочного шва;
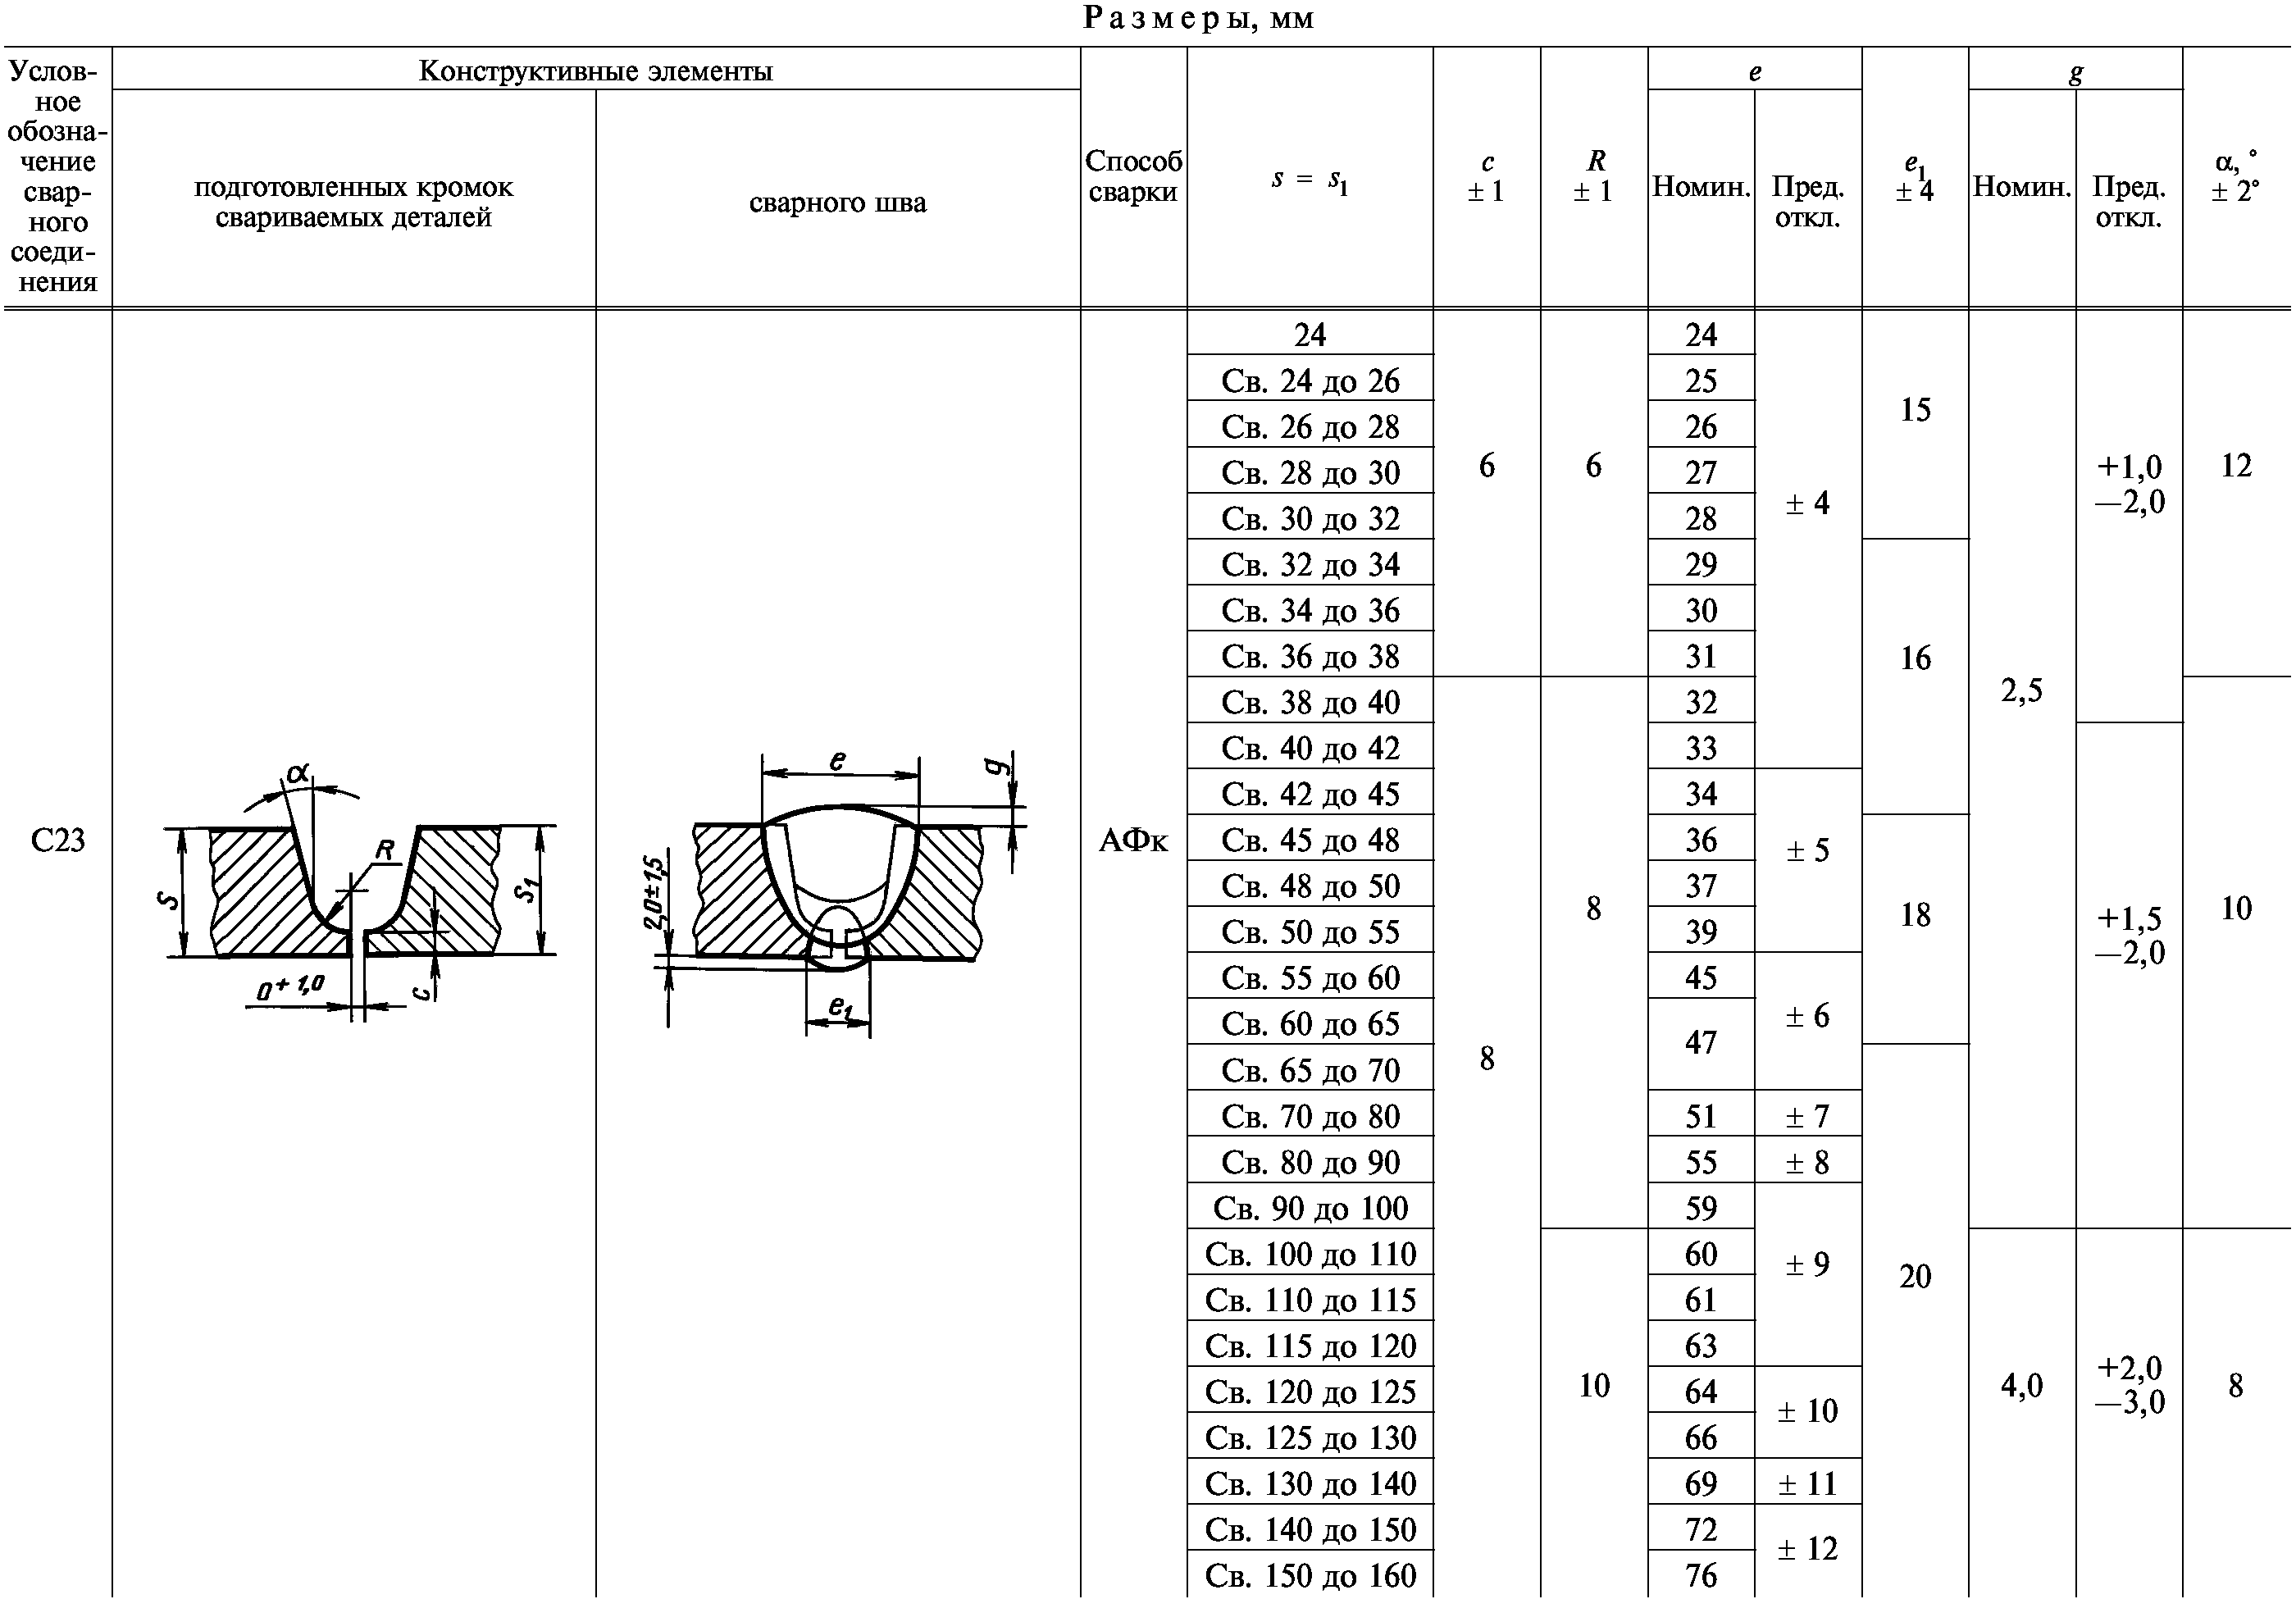
АФк — автоматическая с предварительной подваркой корня шва;
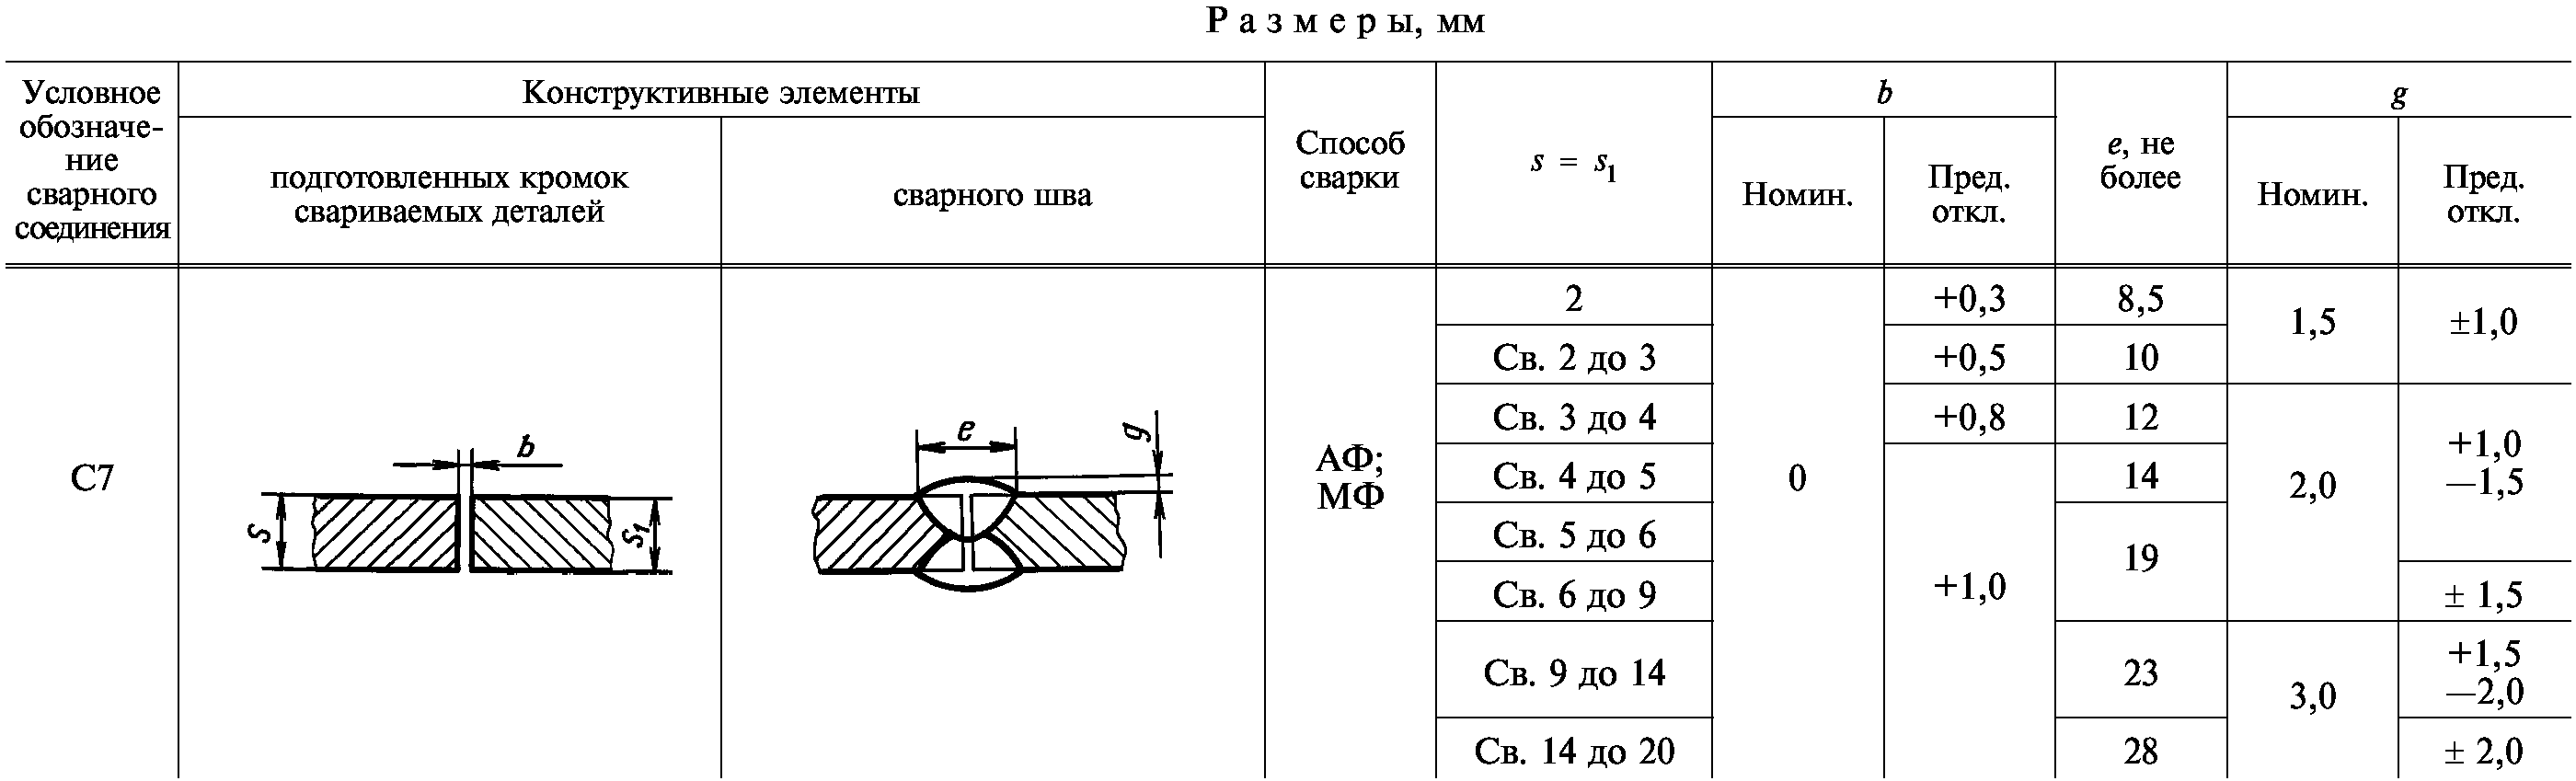
МФ — механизированная на весу;
МФо — механизированная на остающейся подкладке;
МФш — механизированная с предварительным наложением подварочного шва;
МФк — механизированная с предварительной подваркой корня шва.
(Измененная редакция, Изм. № 2).
3. Основные типы сварных соединений приведены в табл. 1, сечения предварительно наложенных подварочных швов условно зачернены.
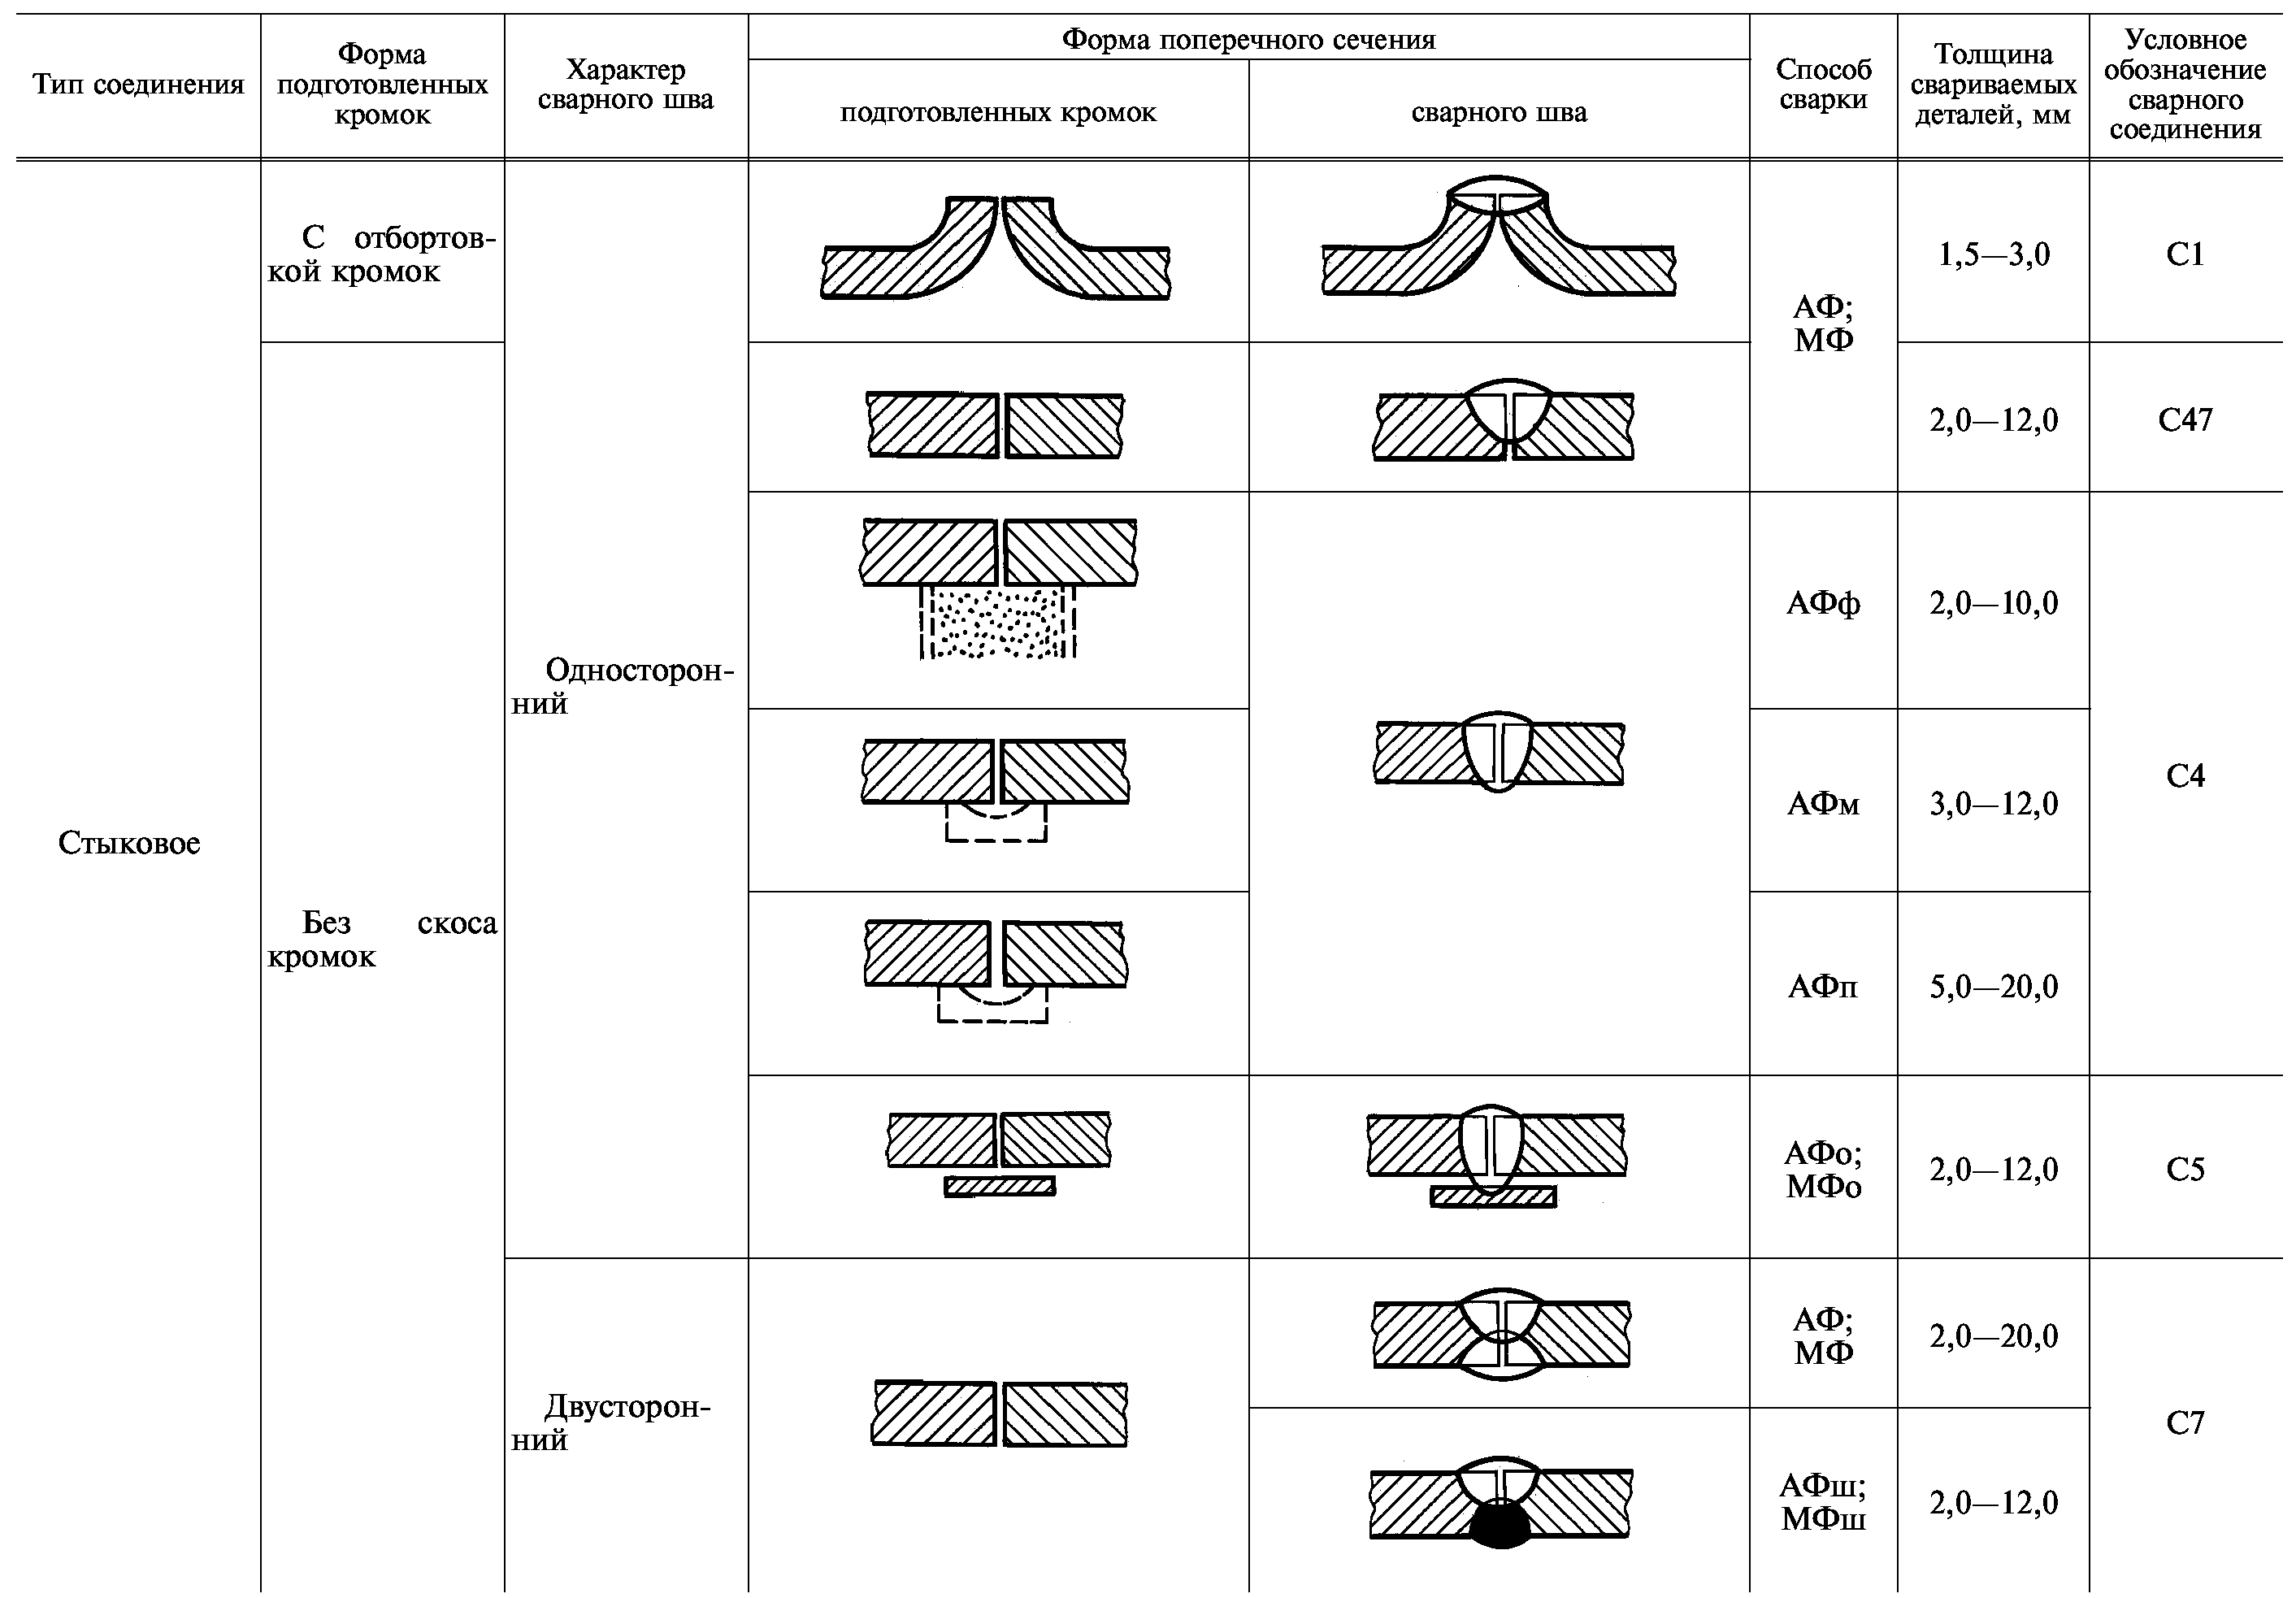
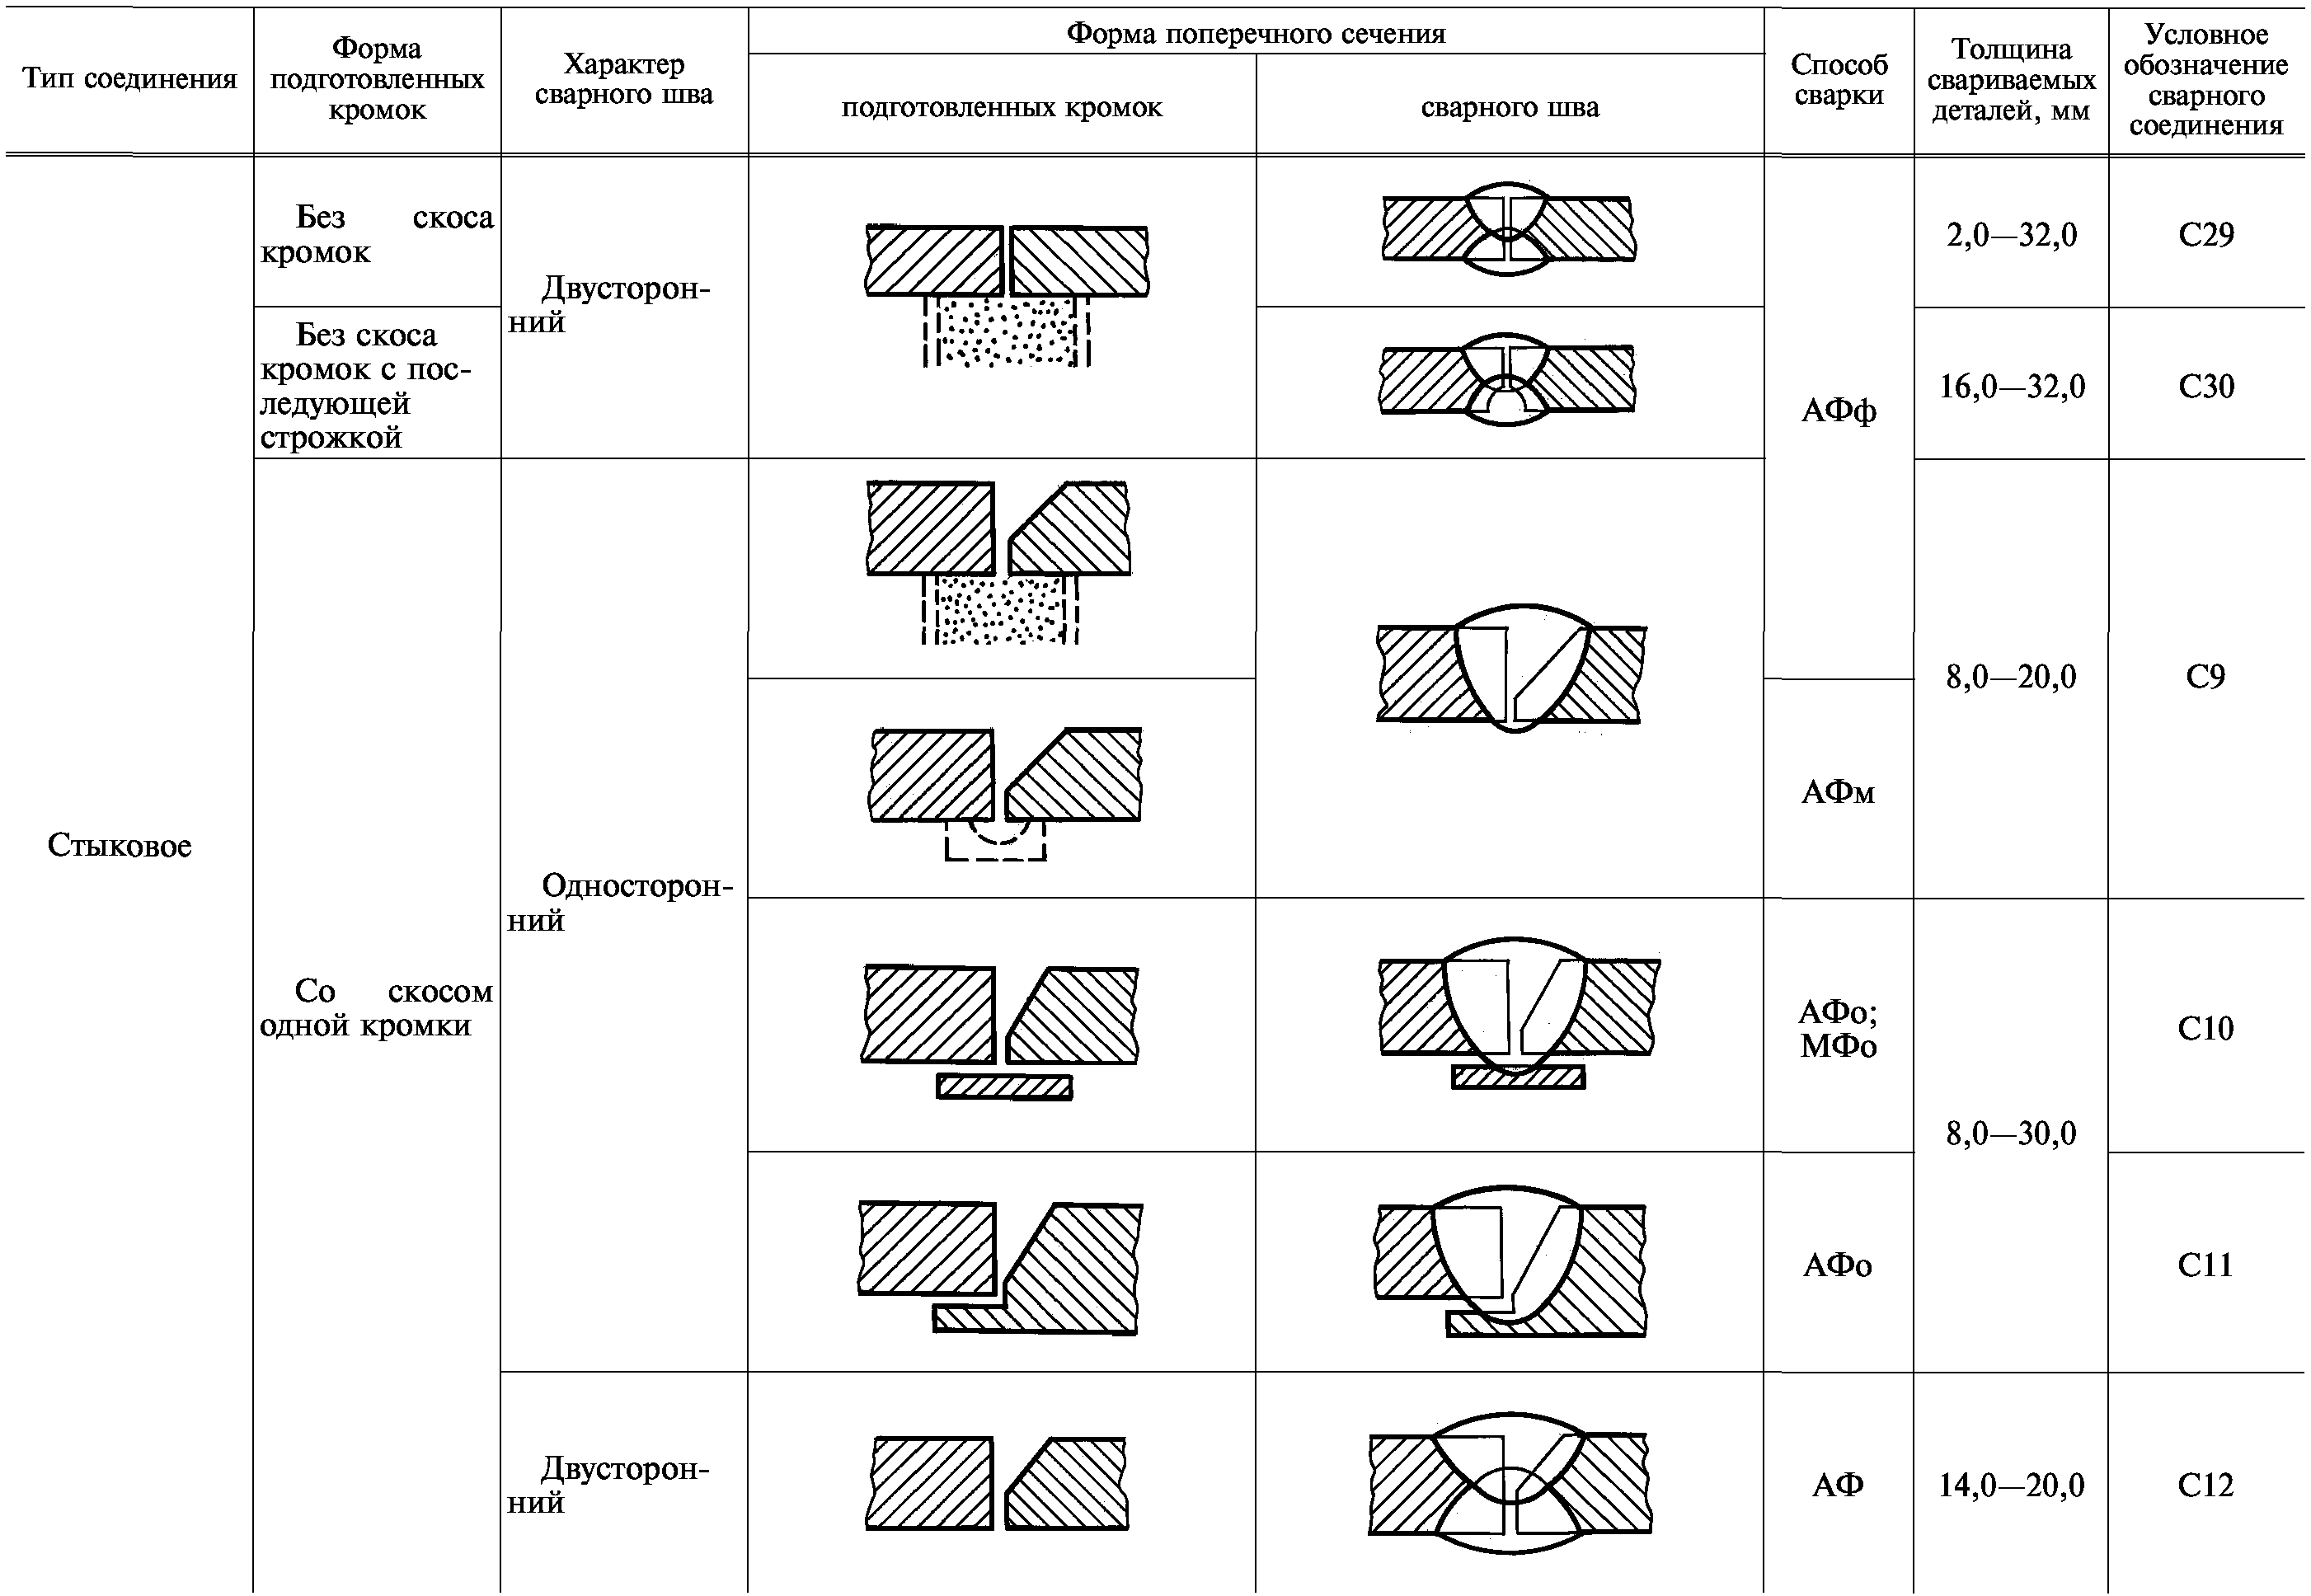
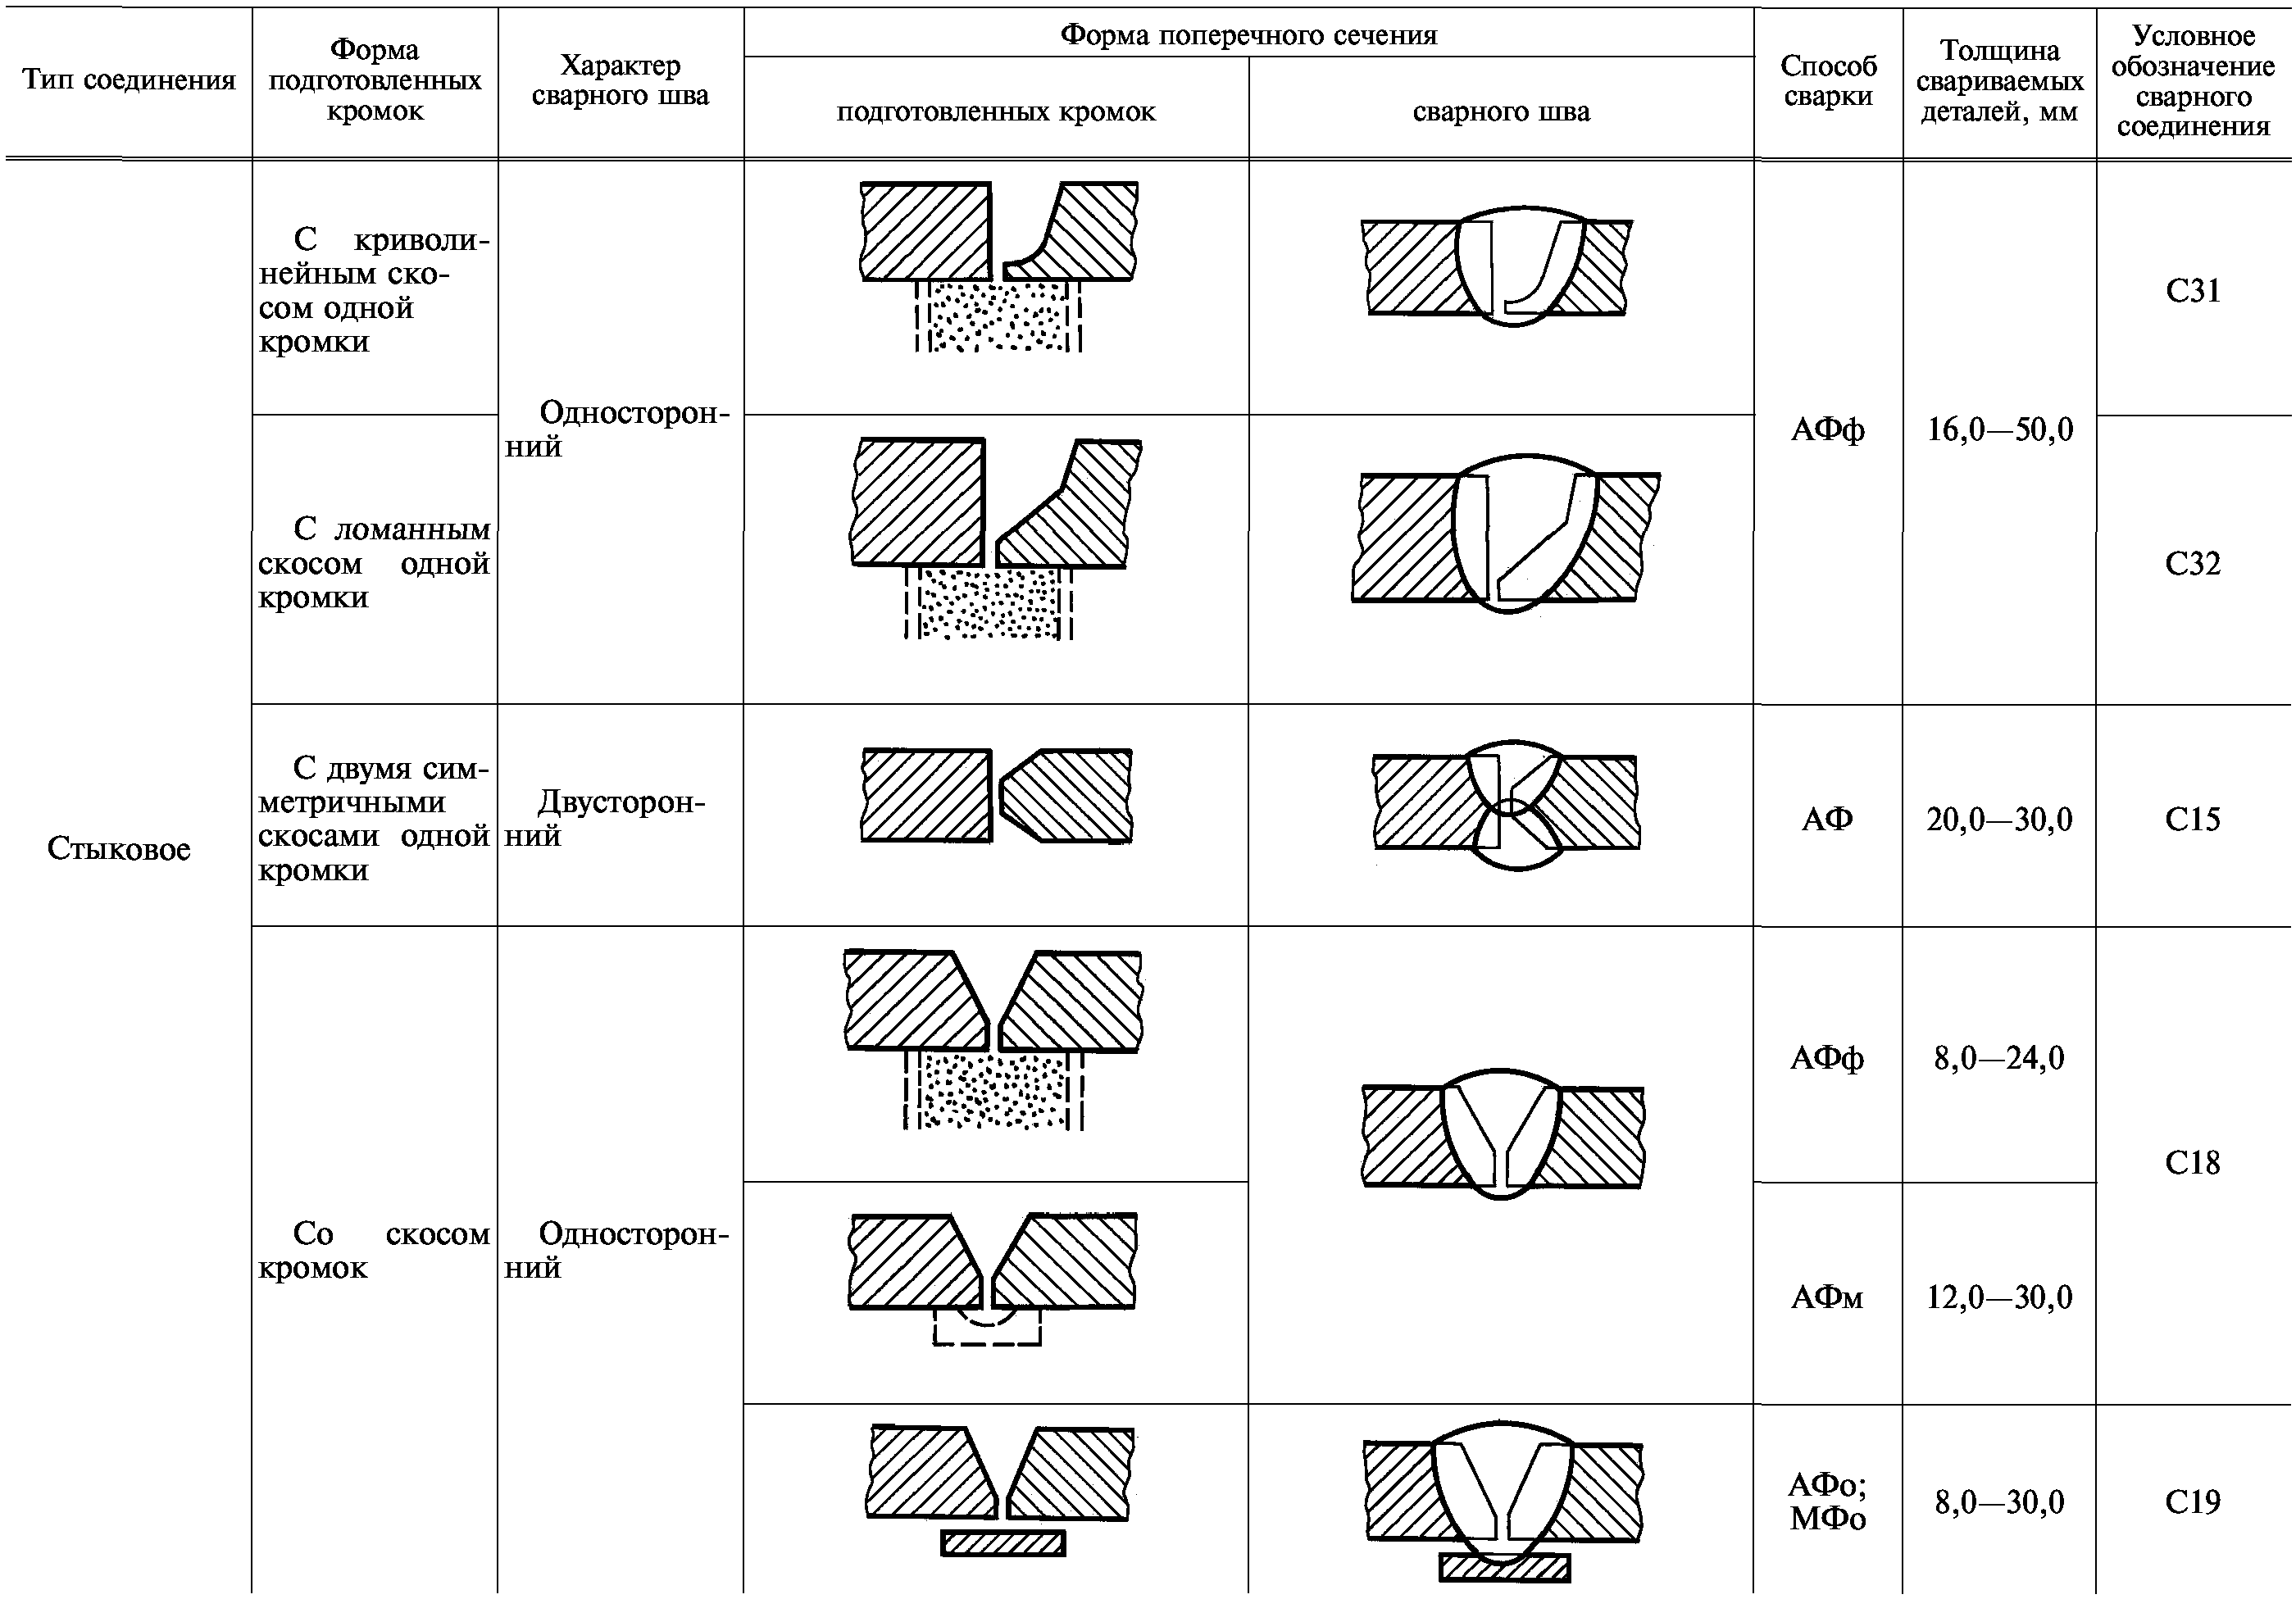
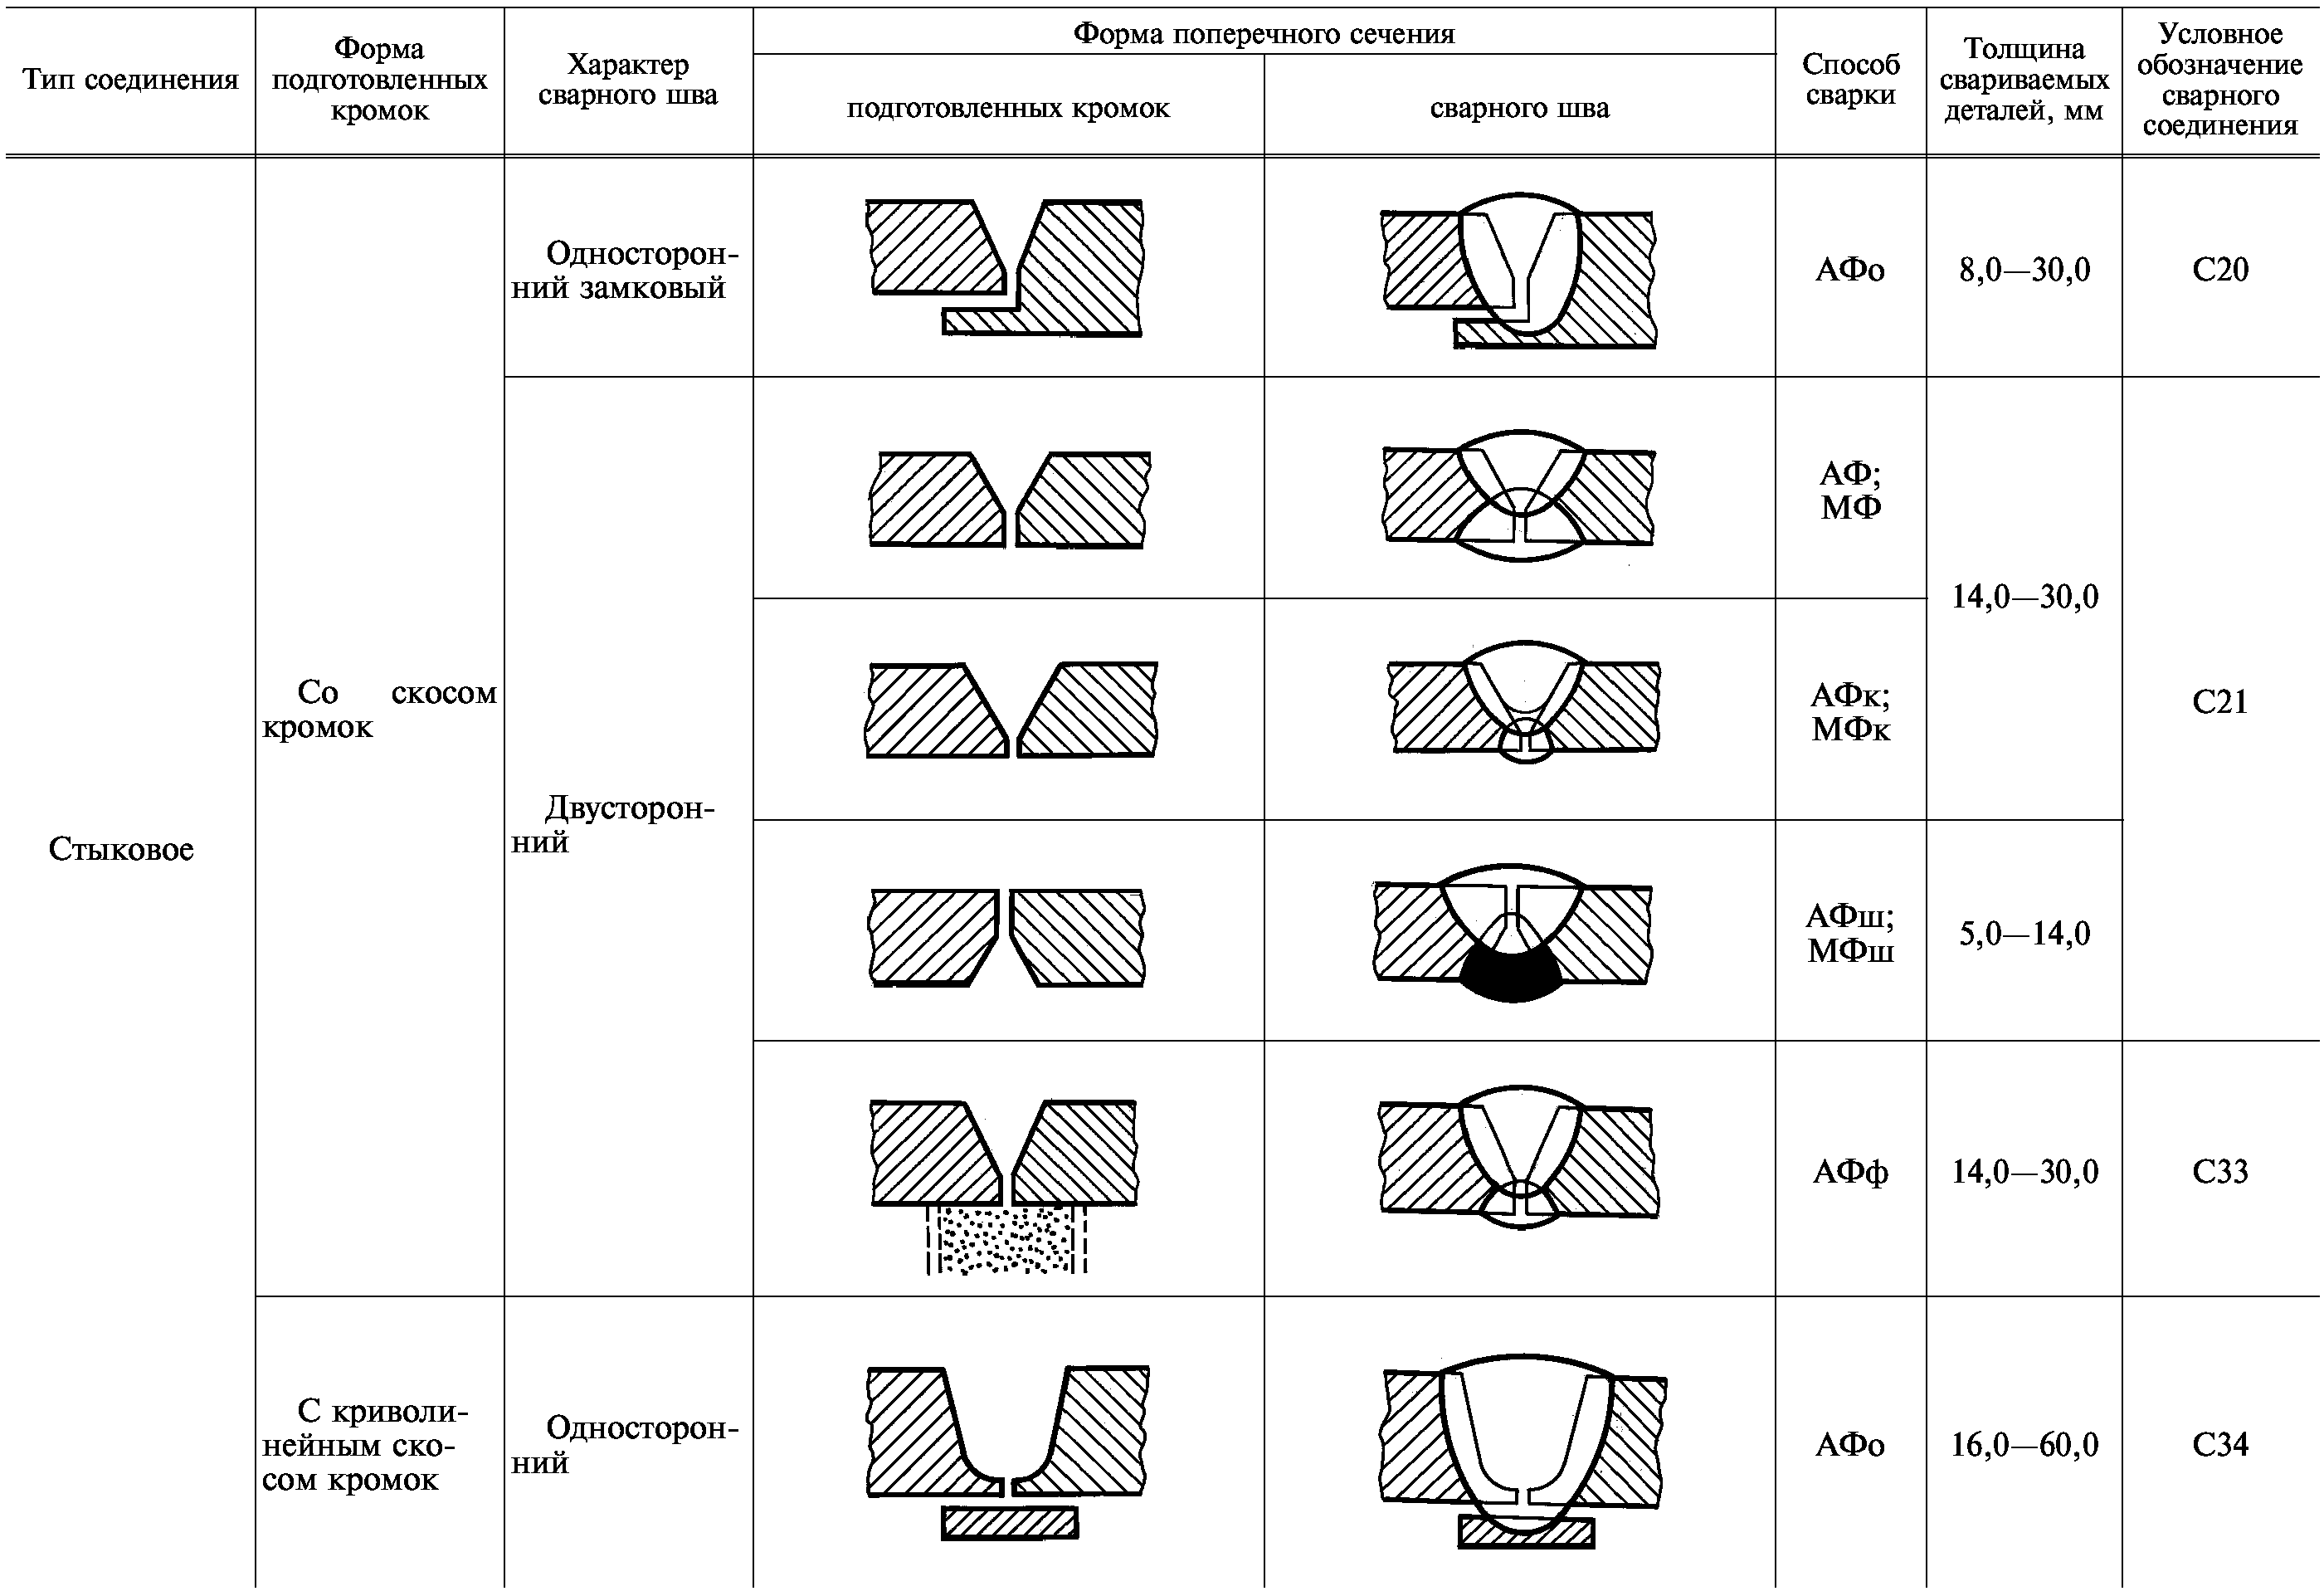
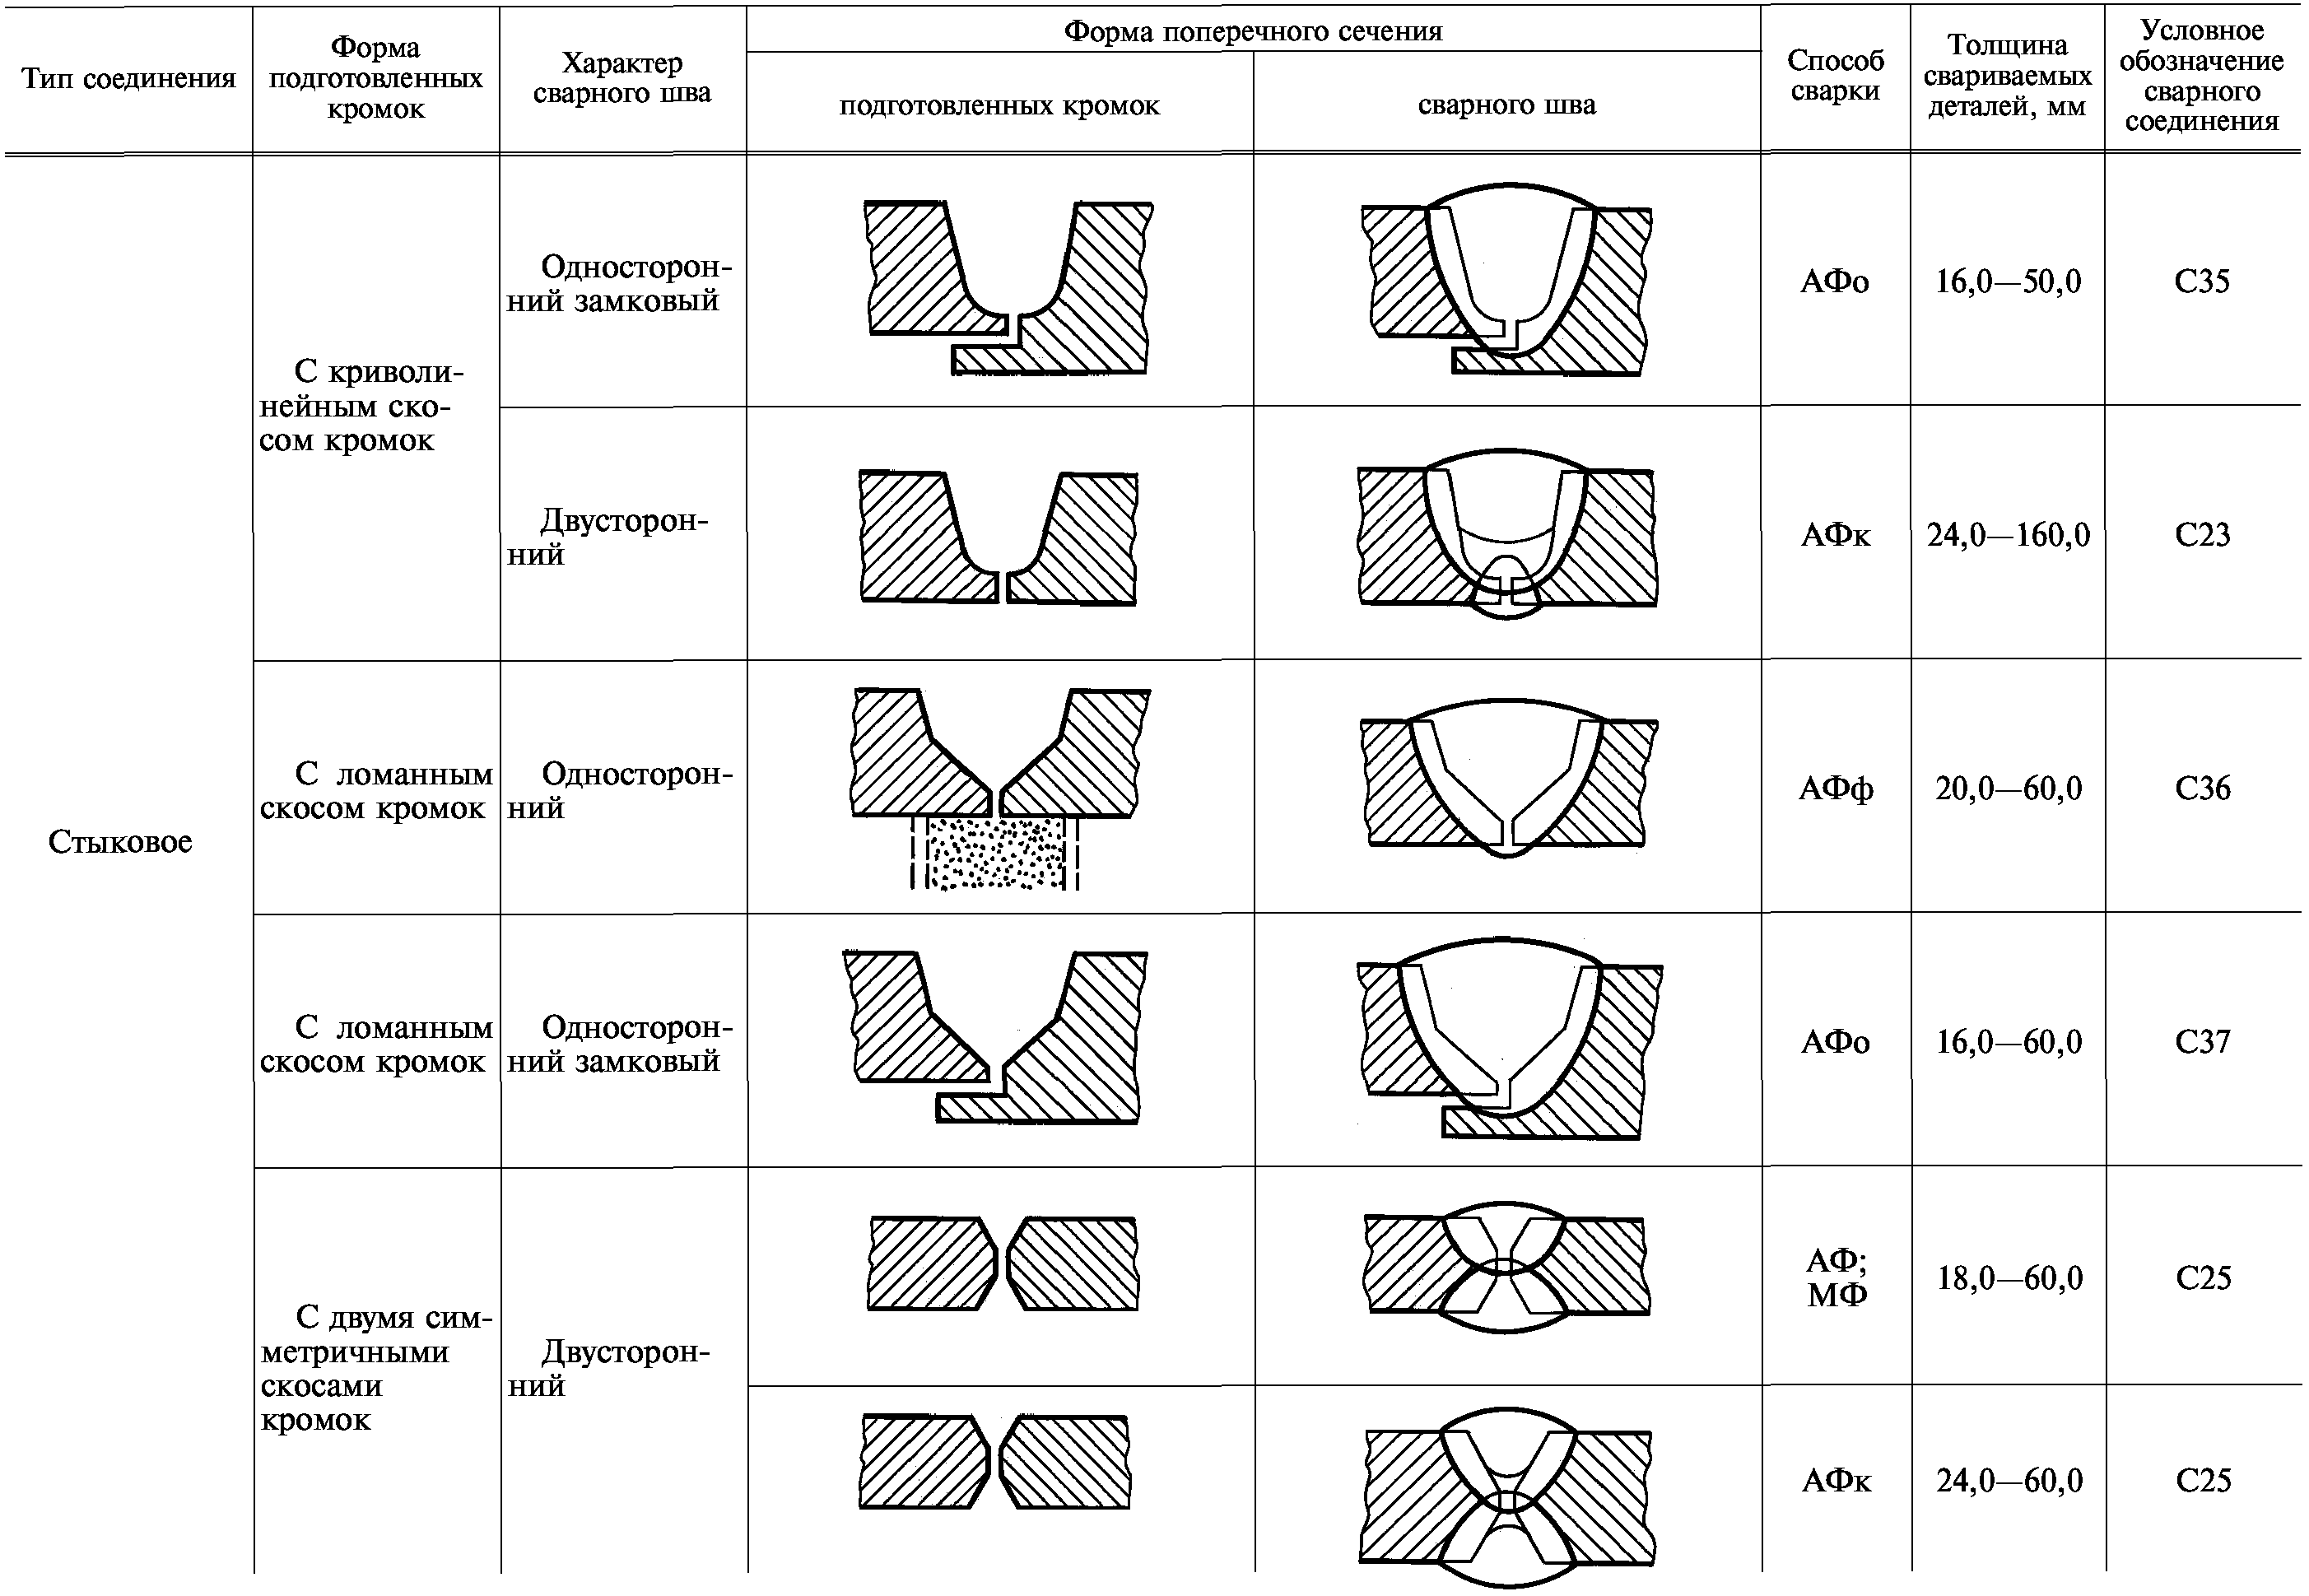
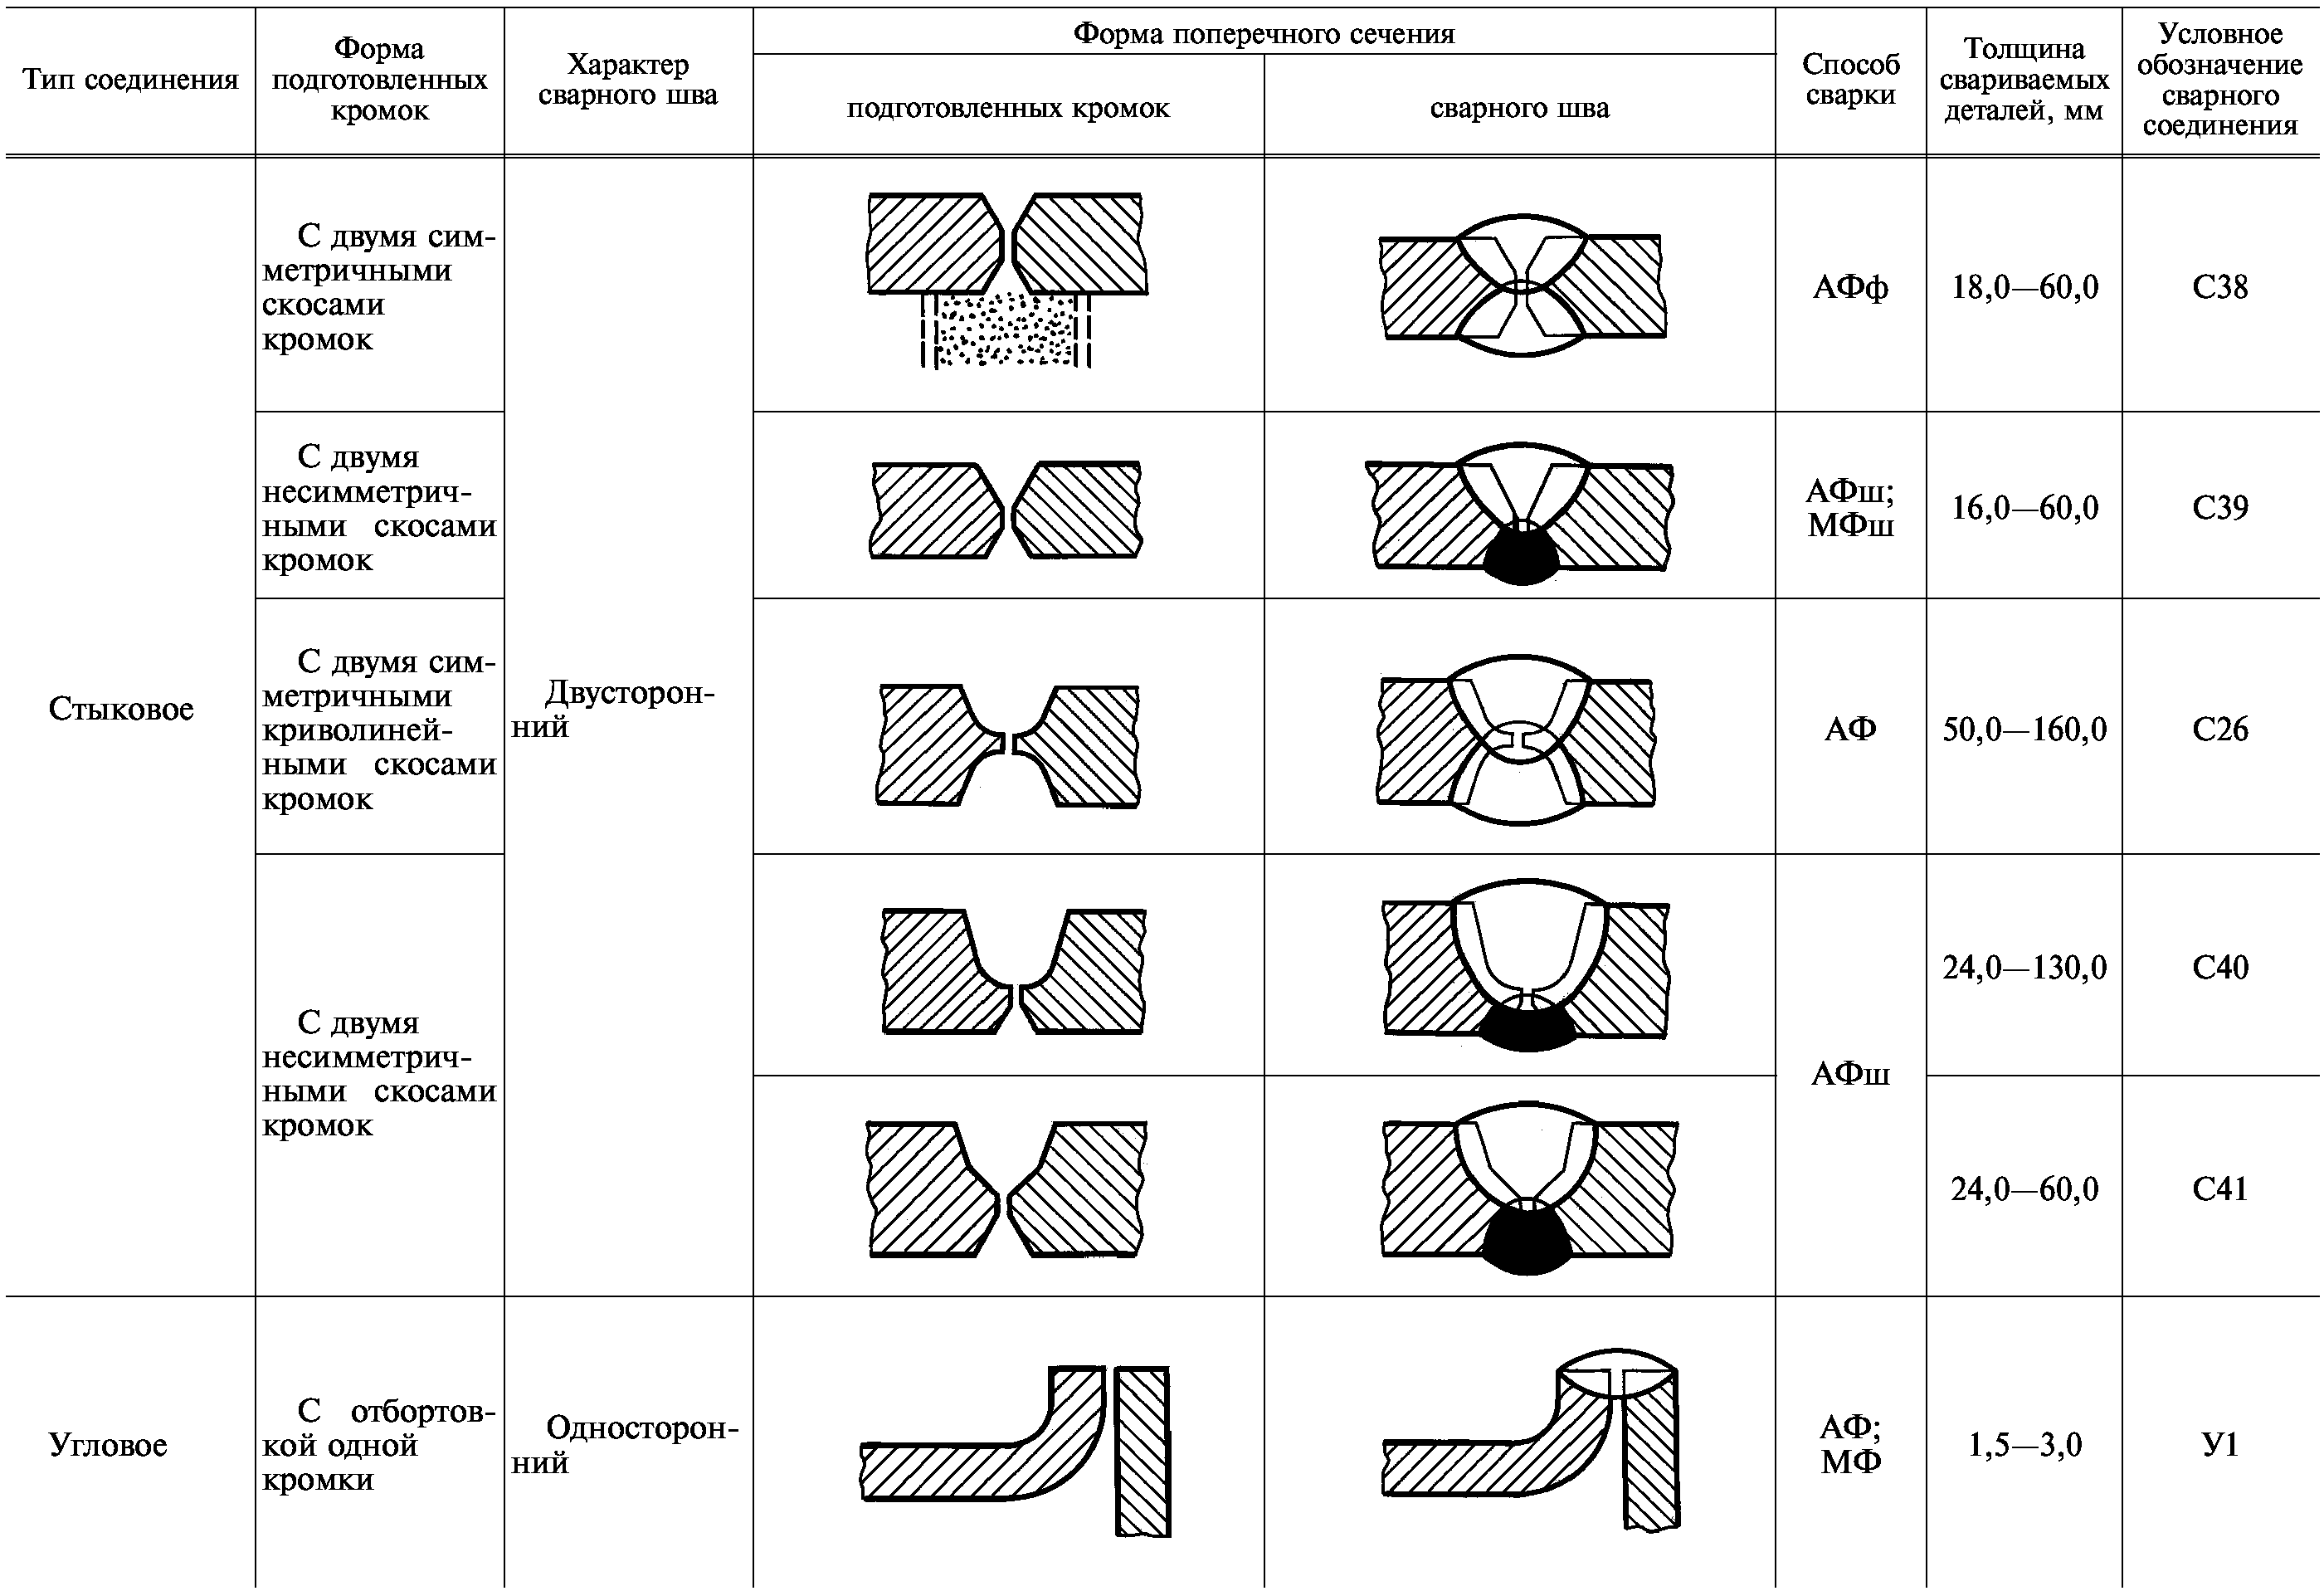
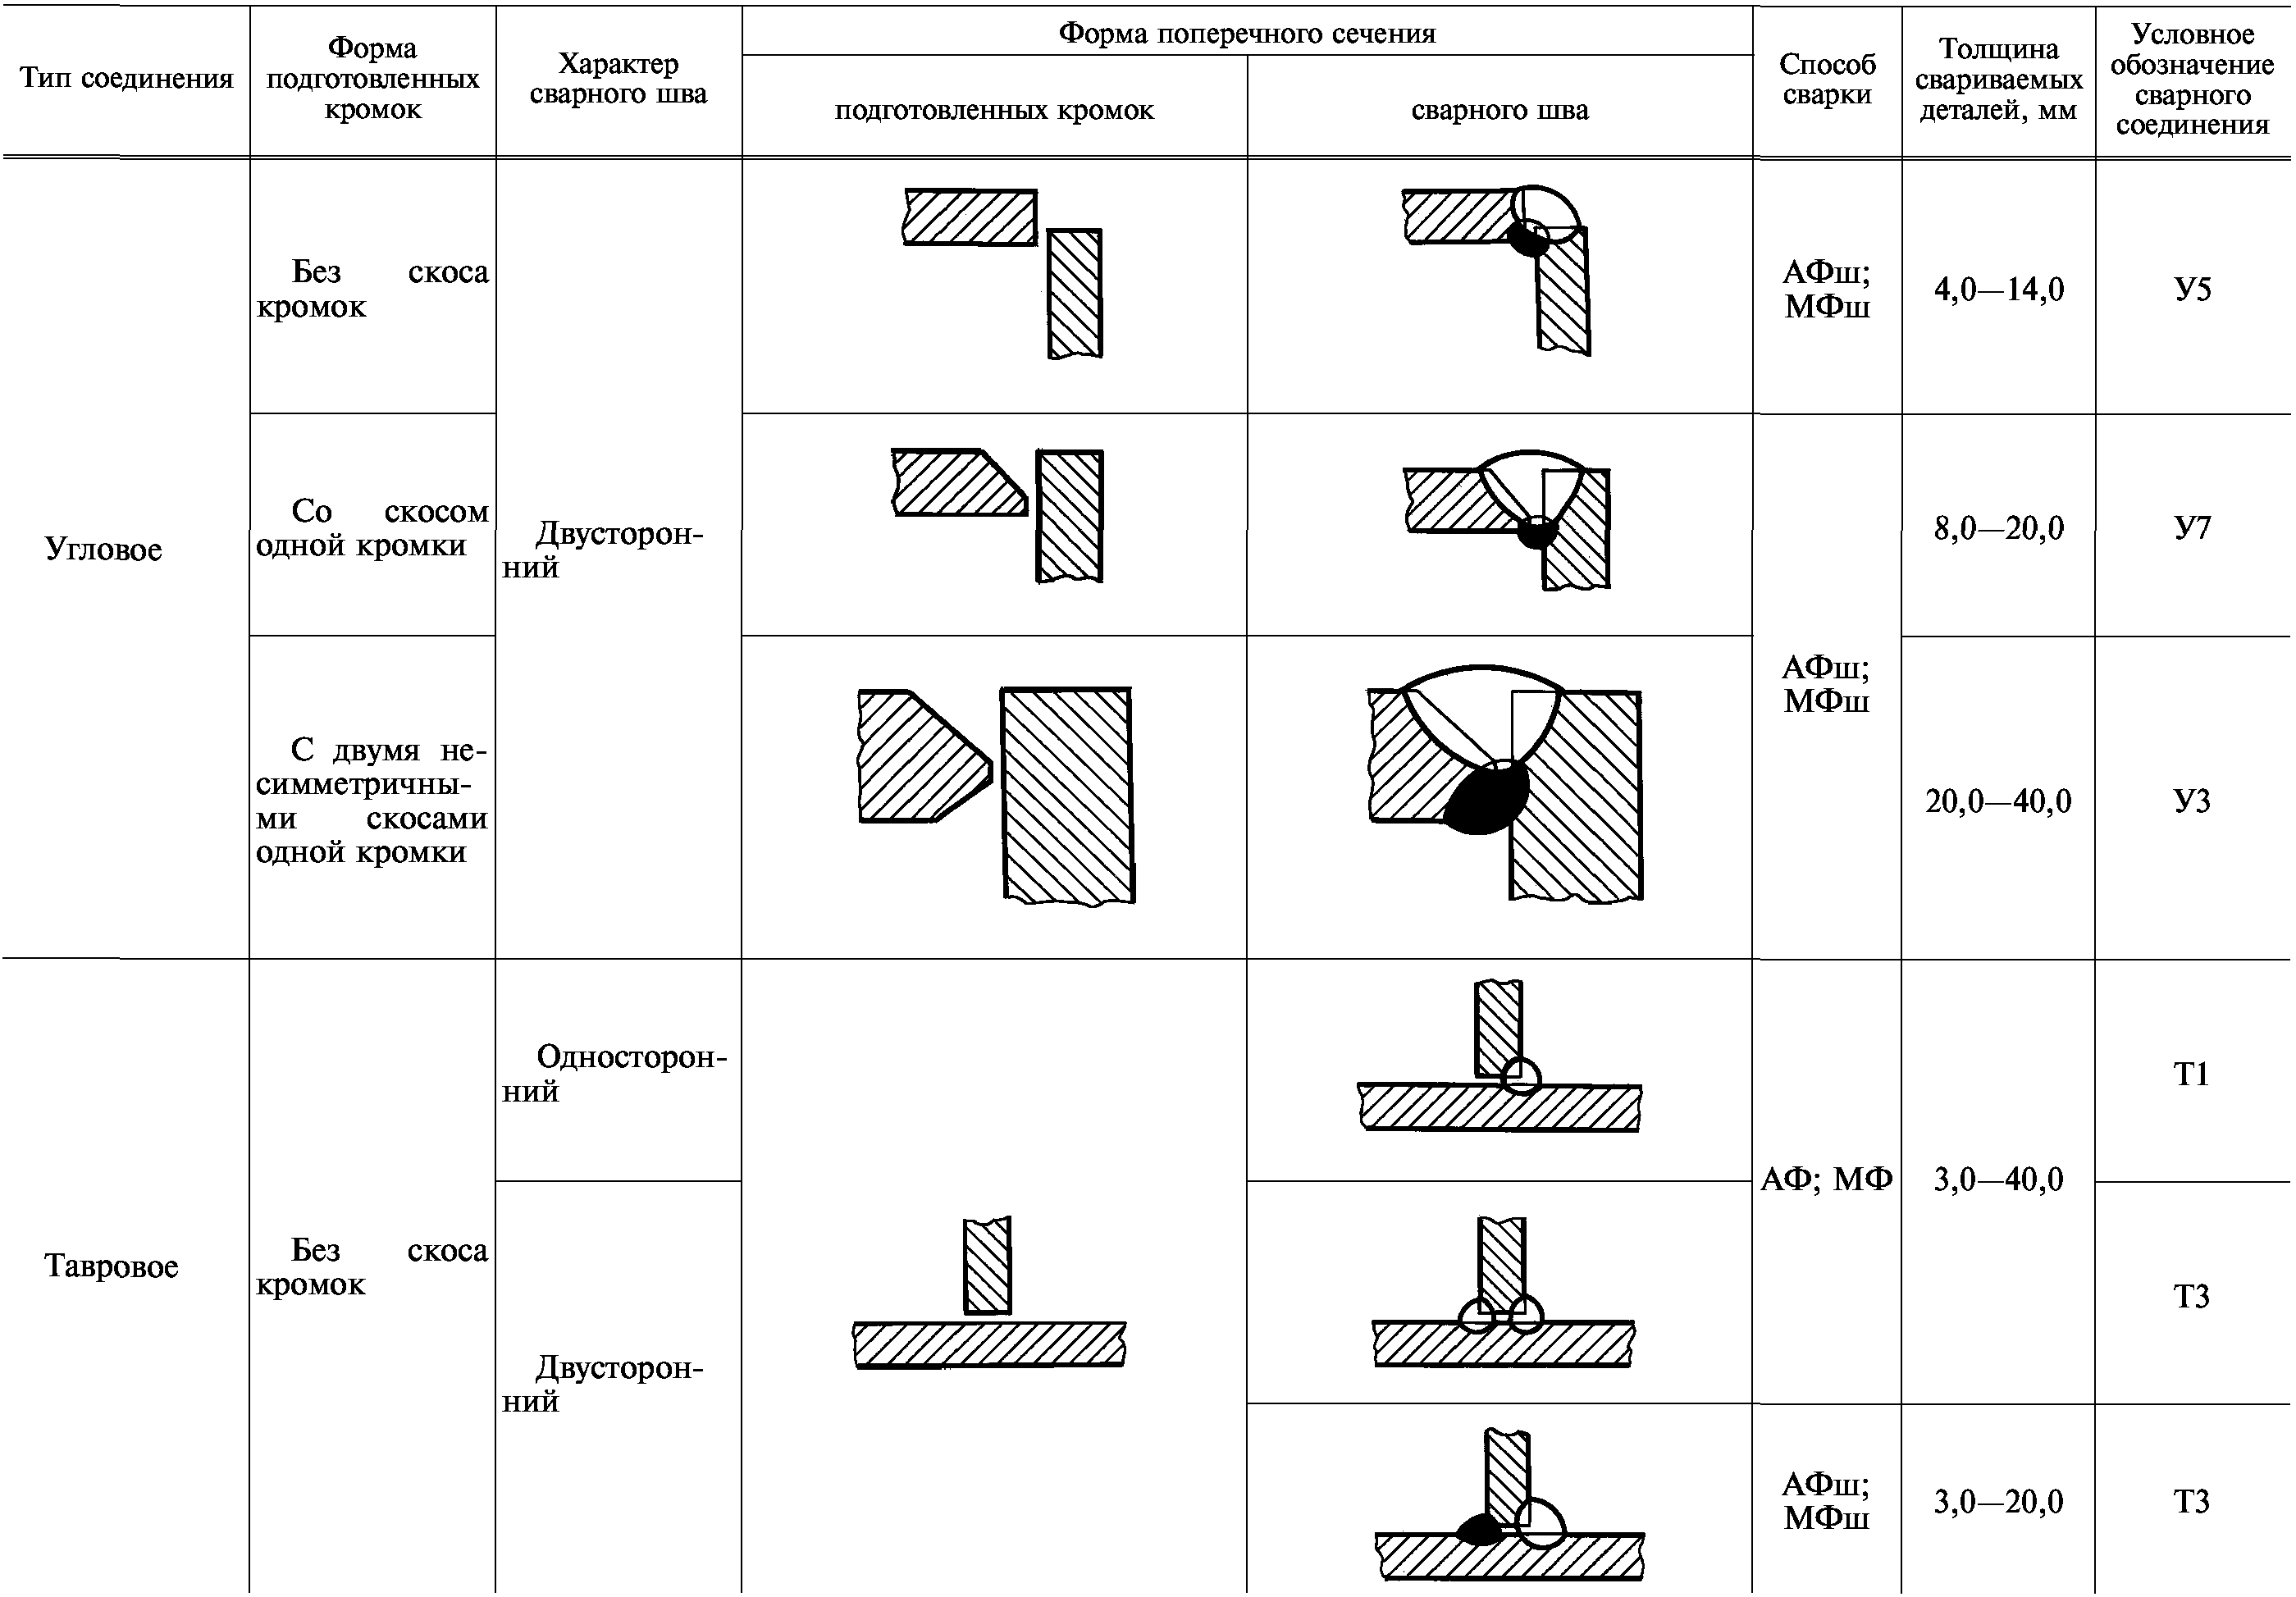
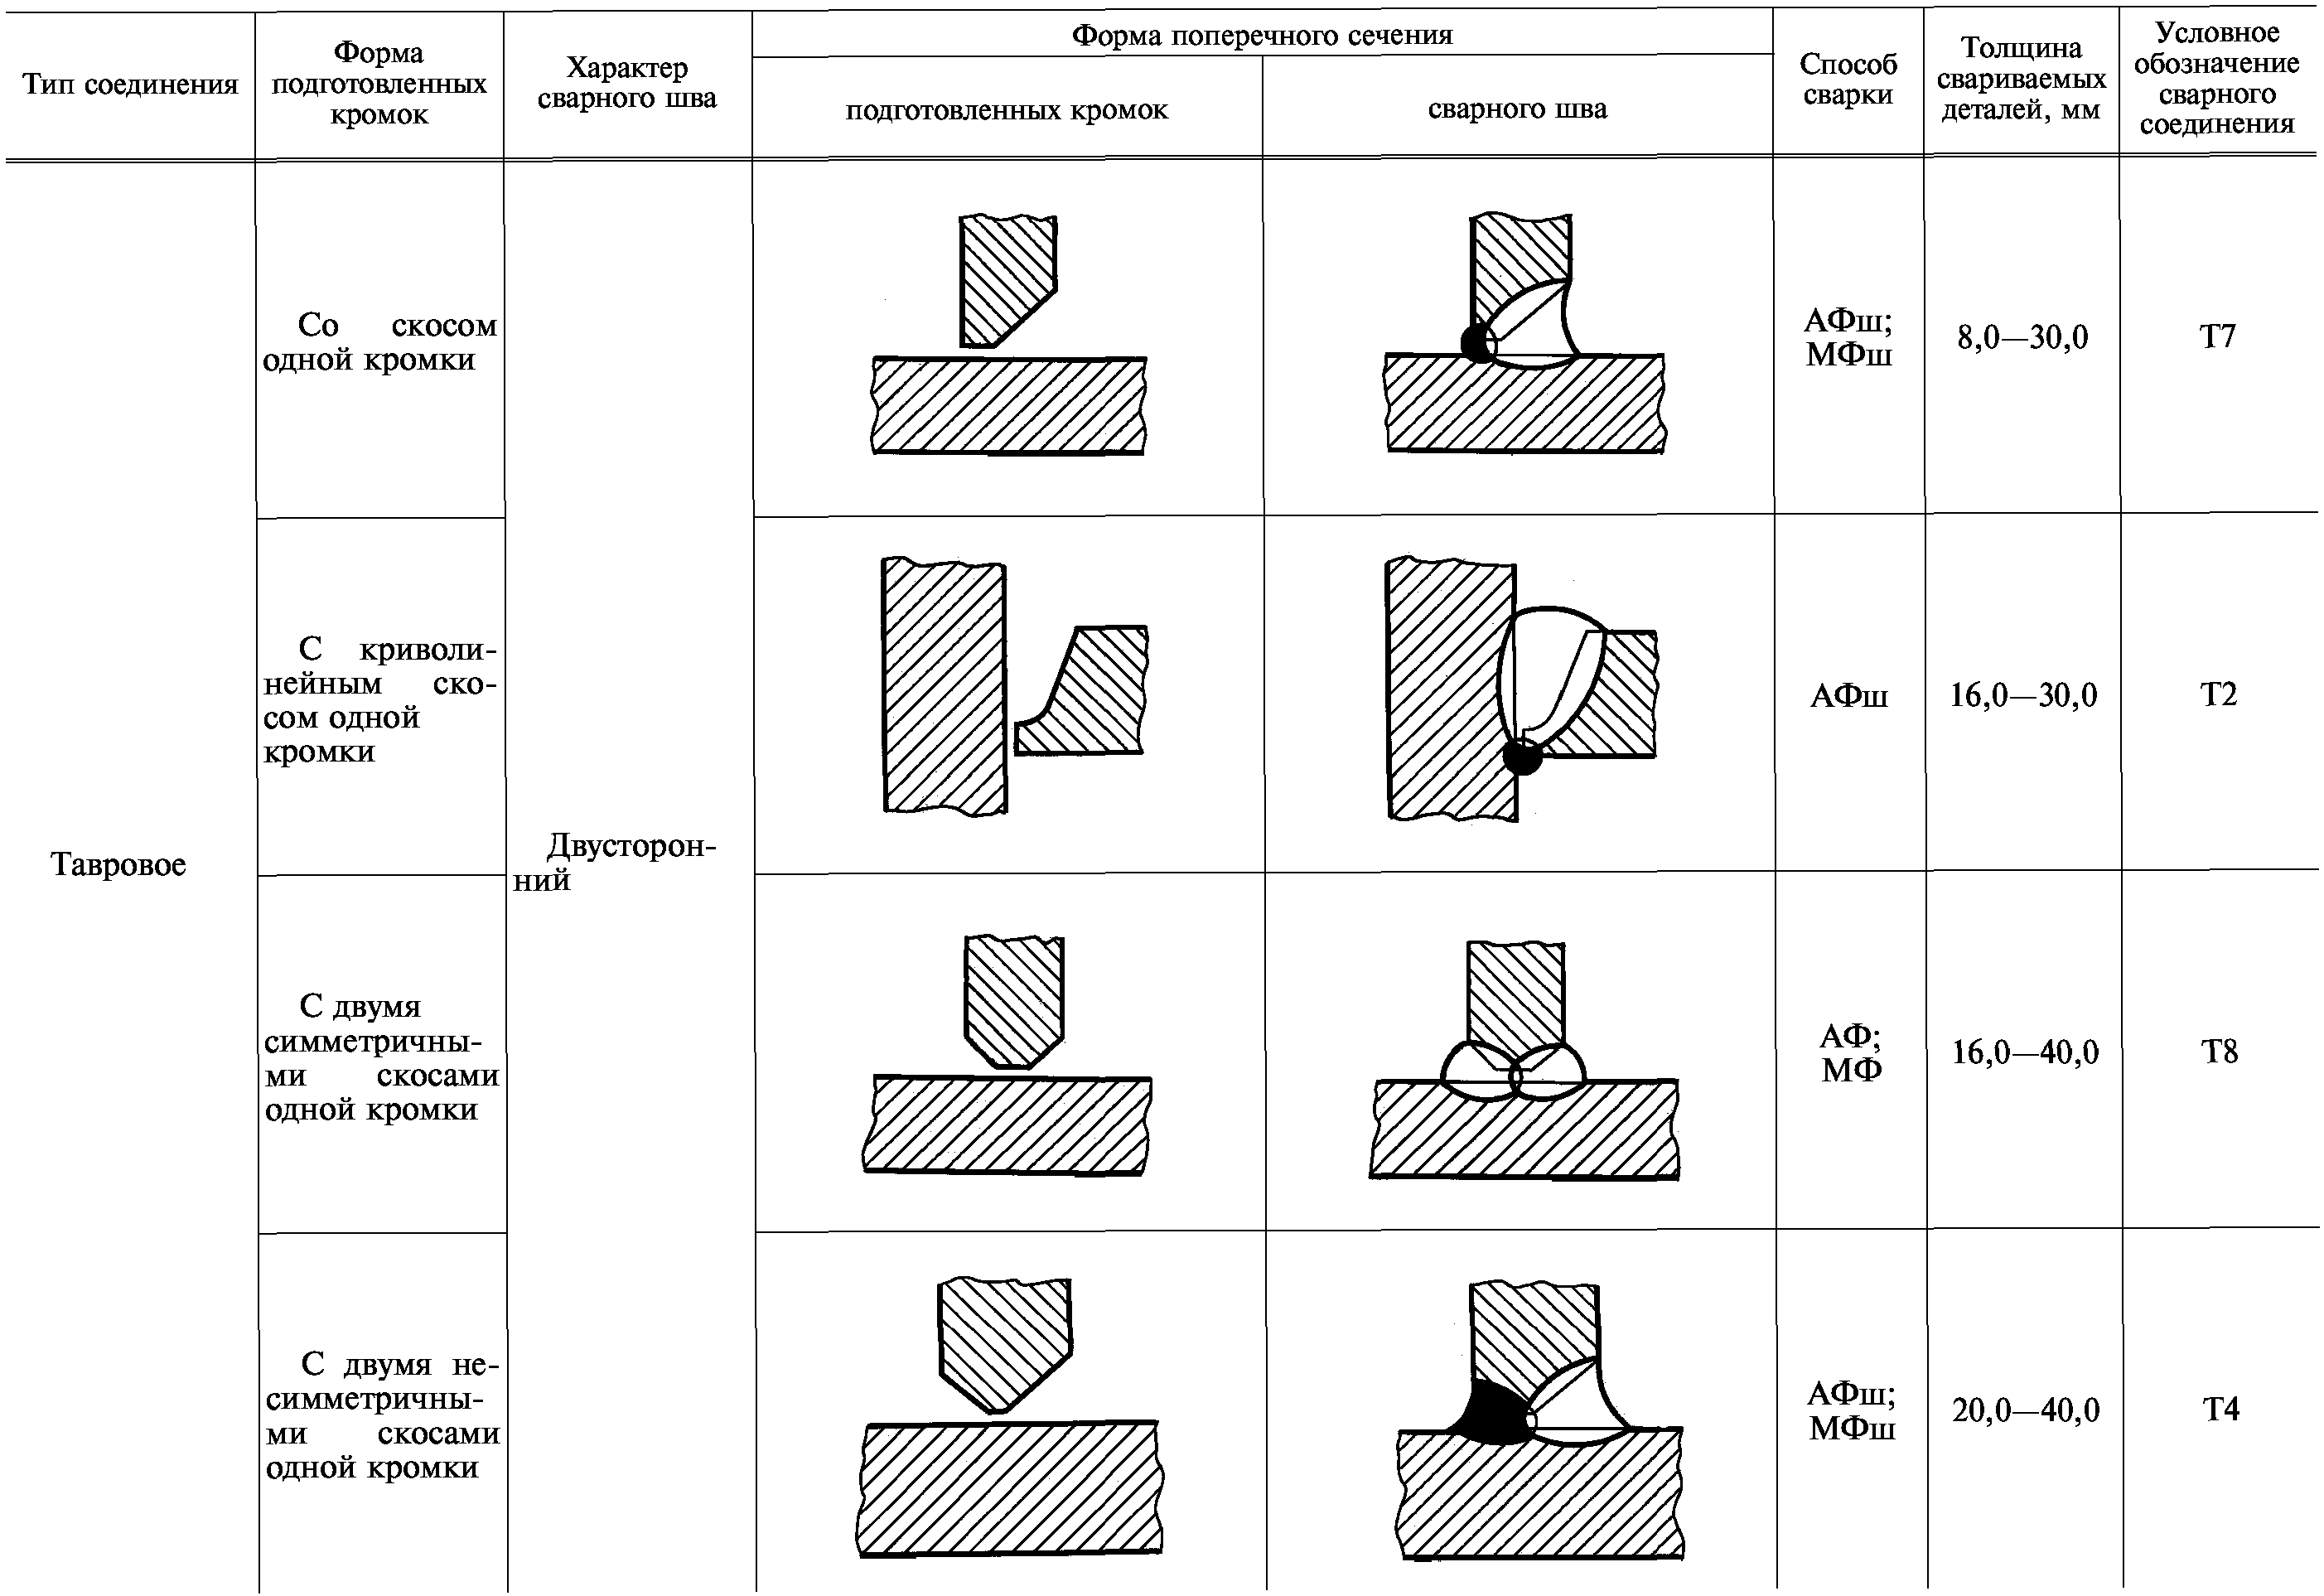
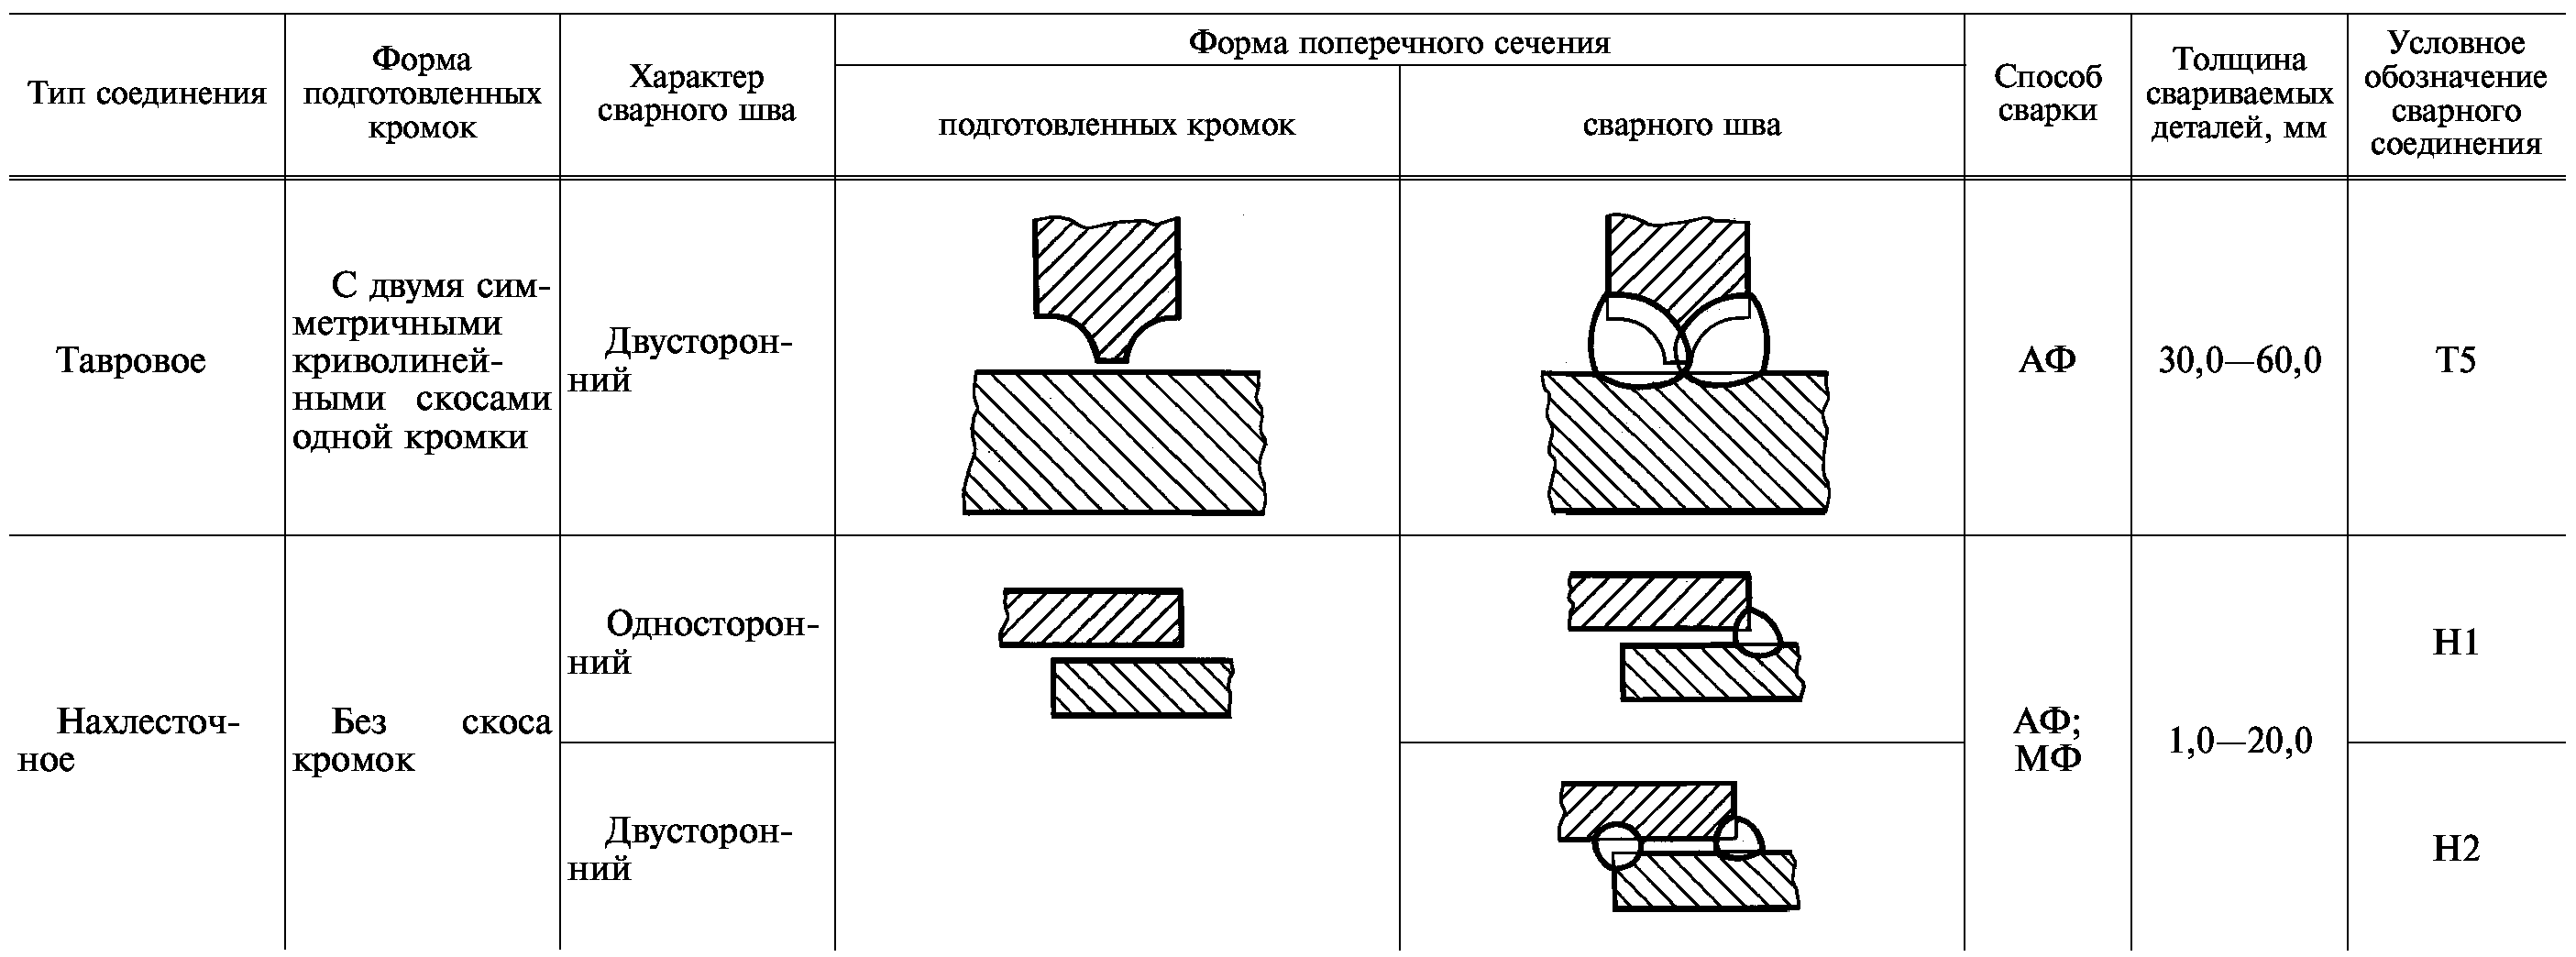
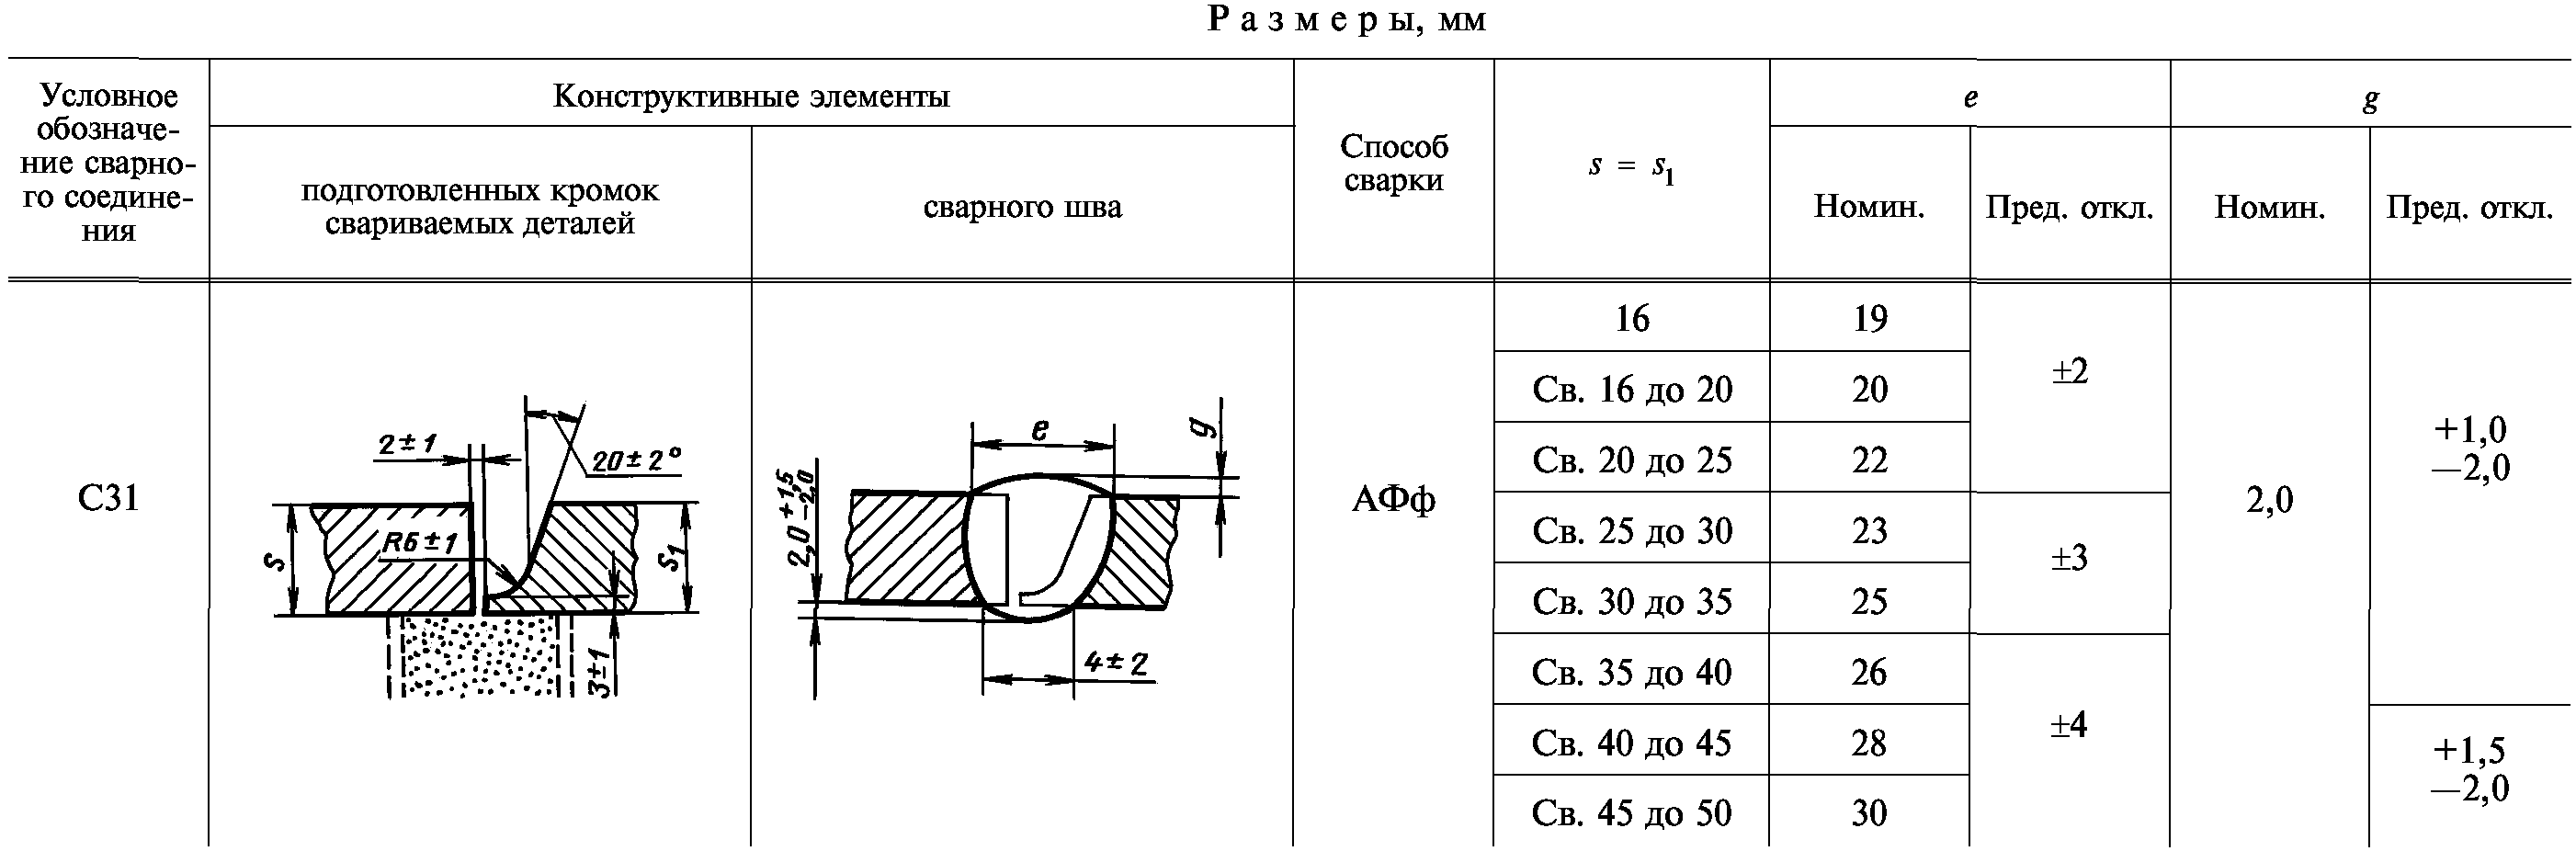
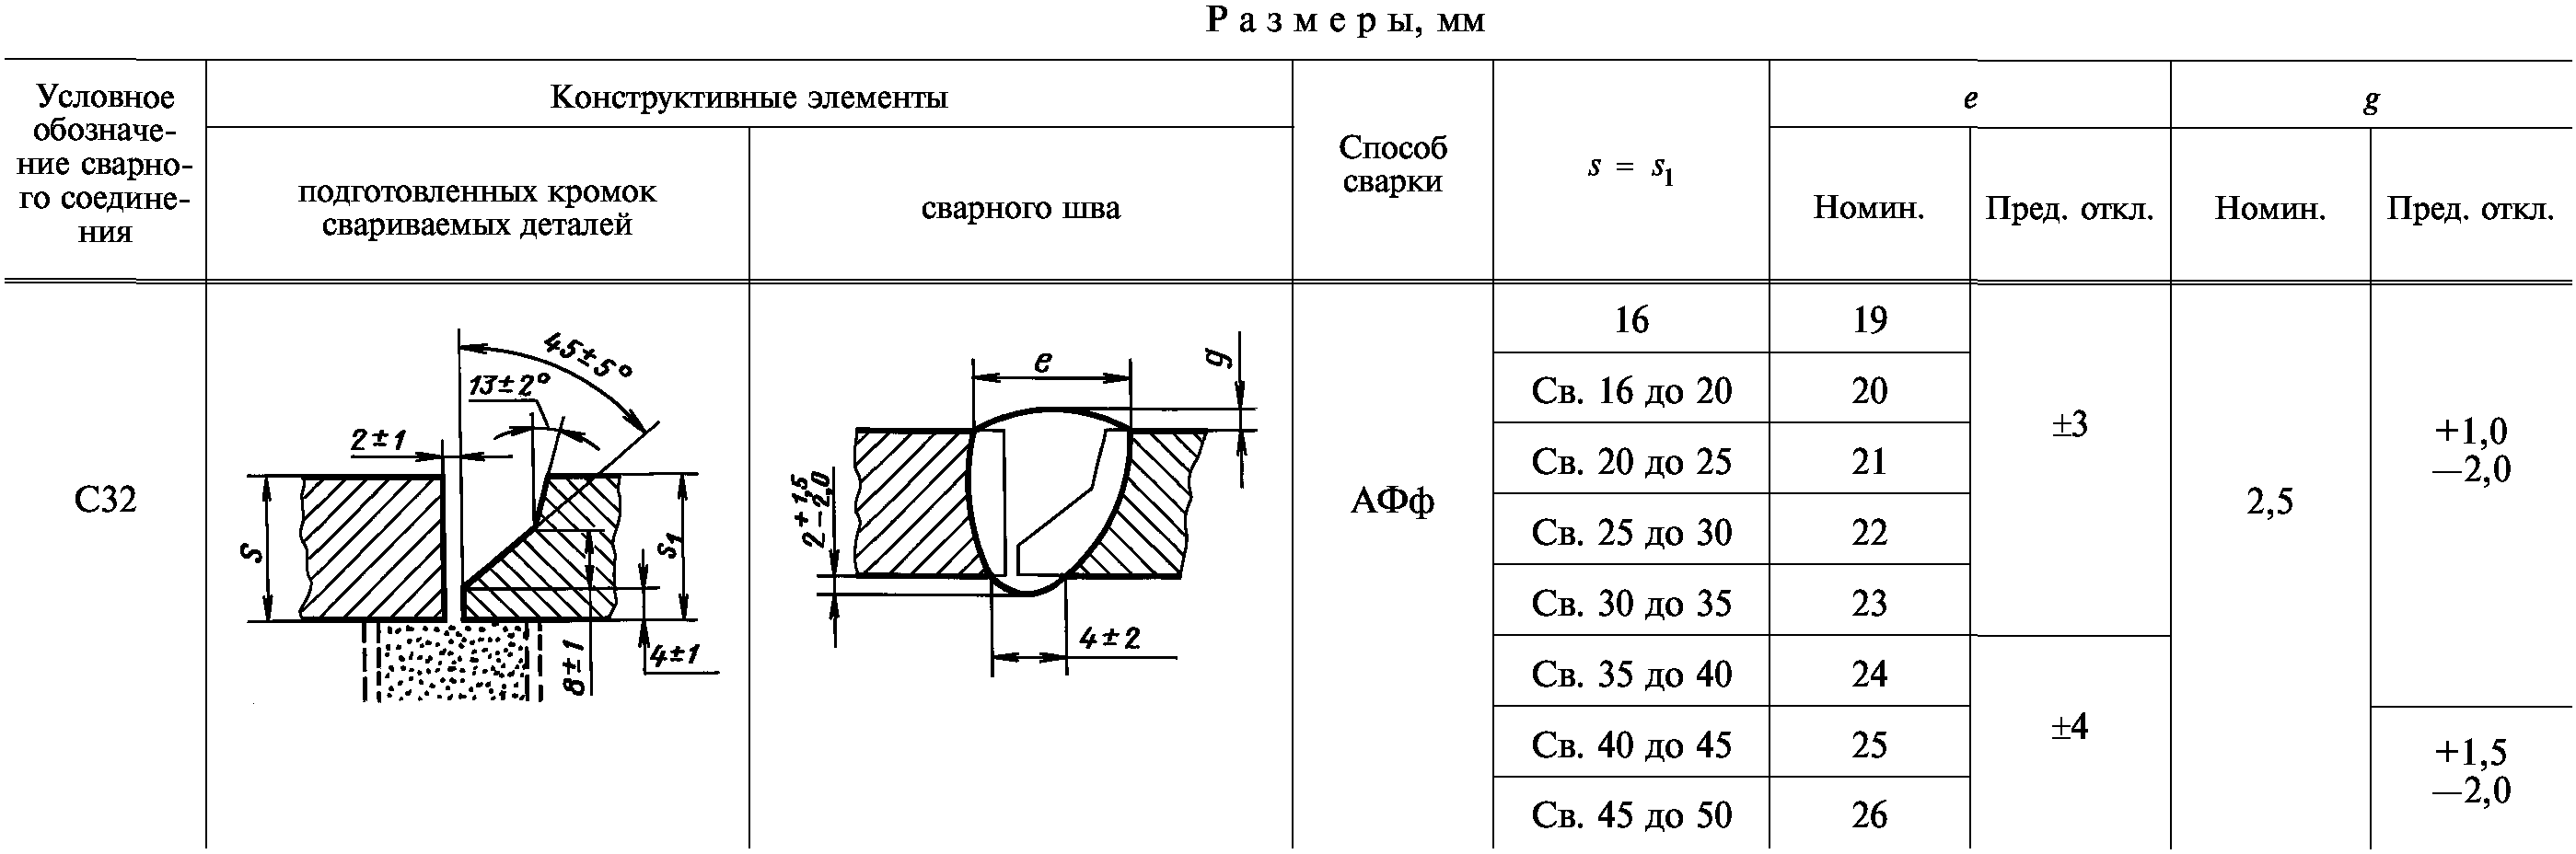
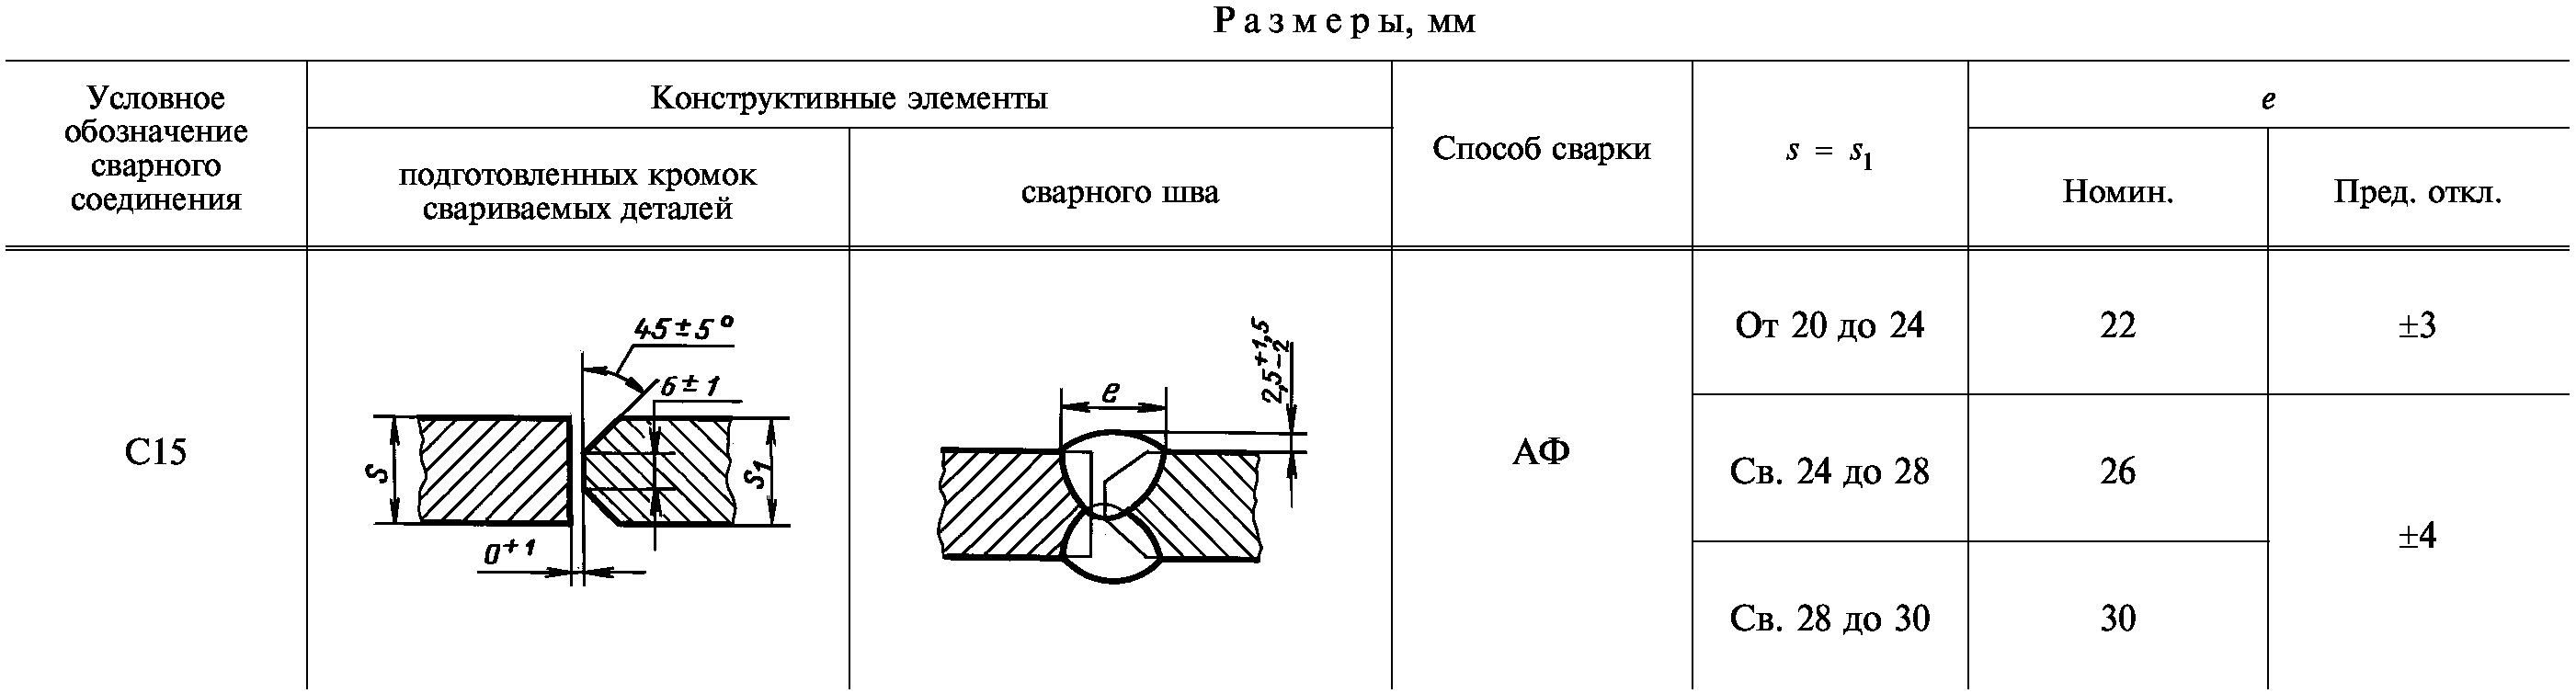
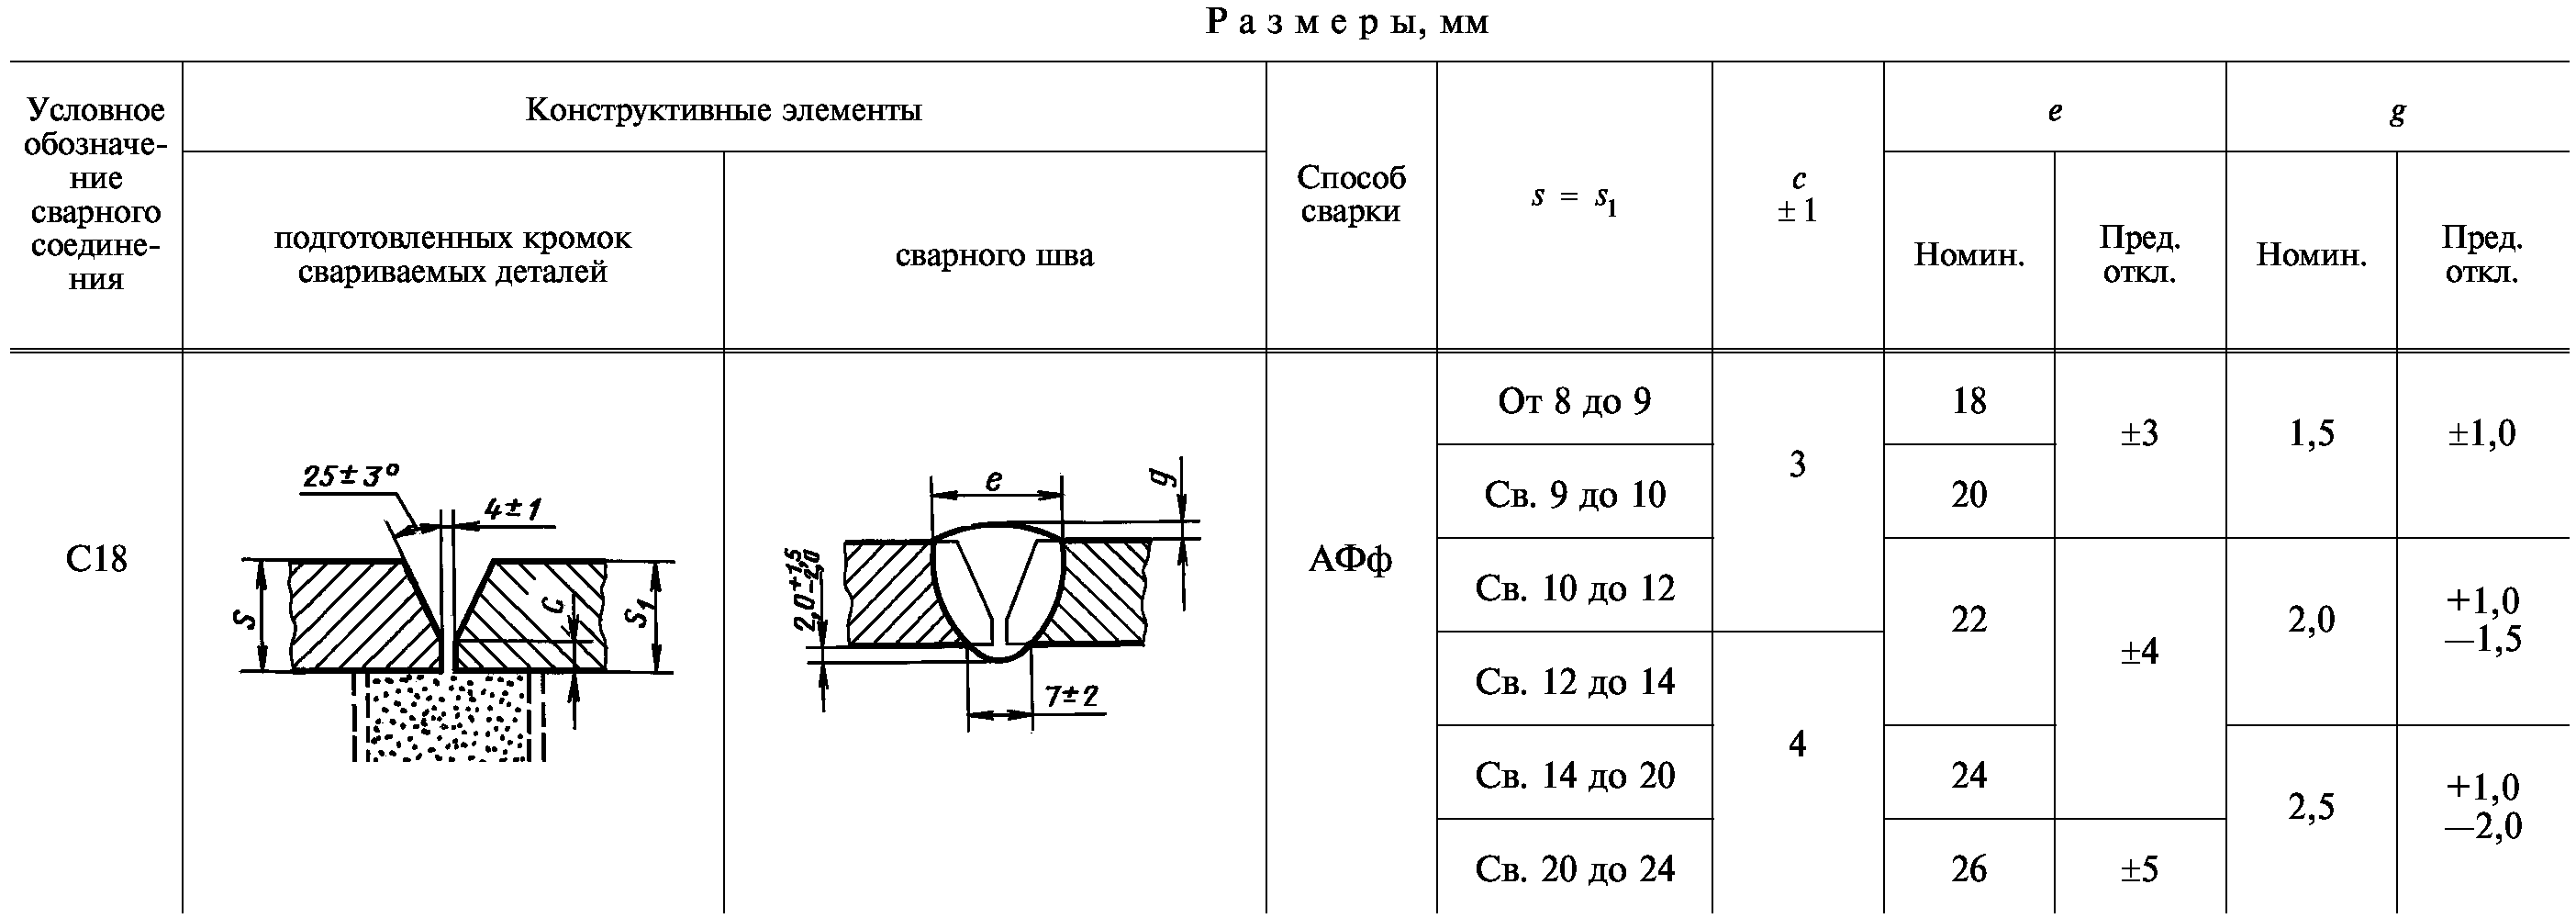
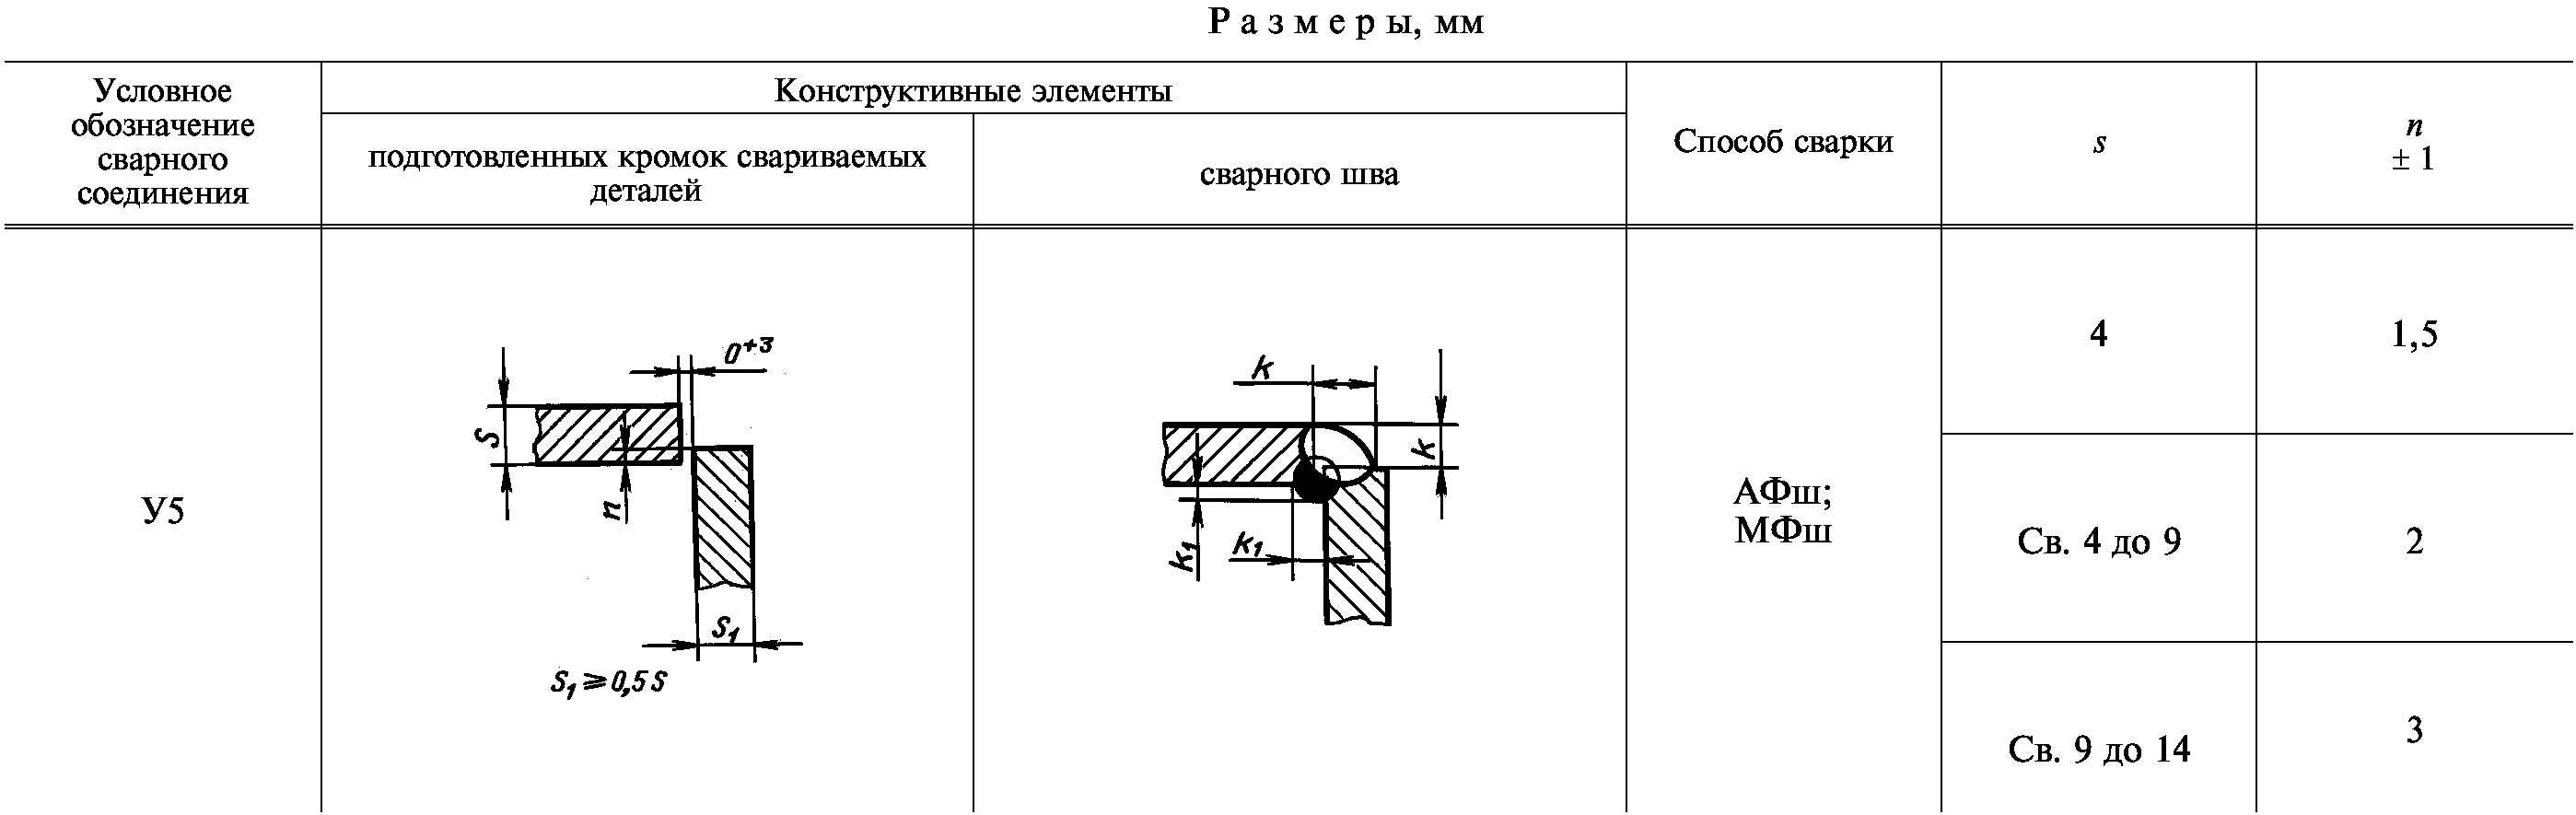
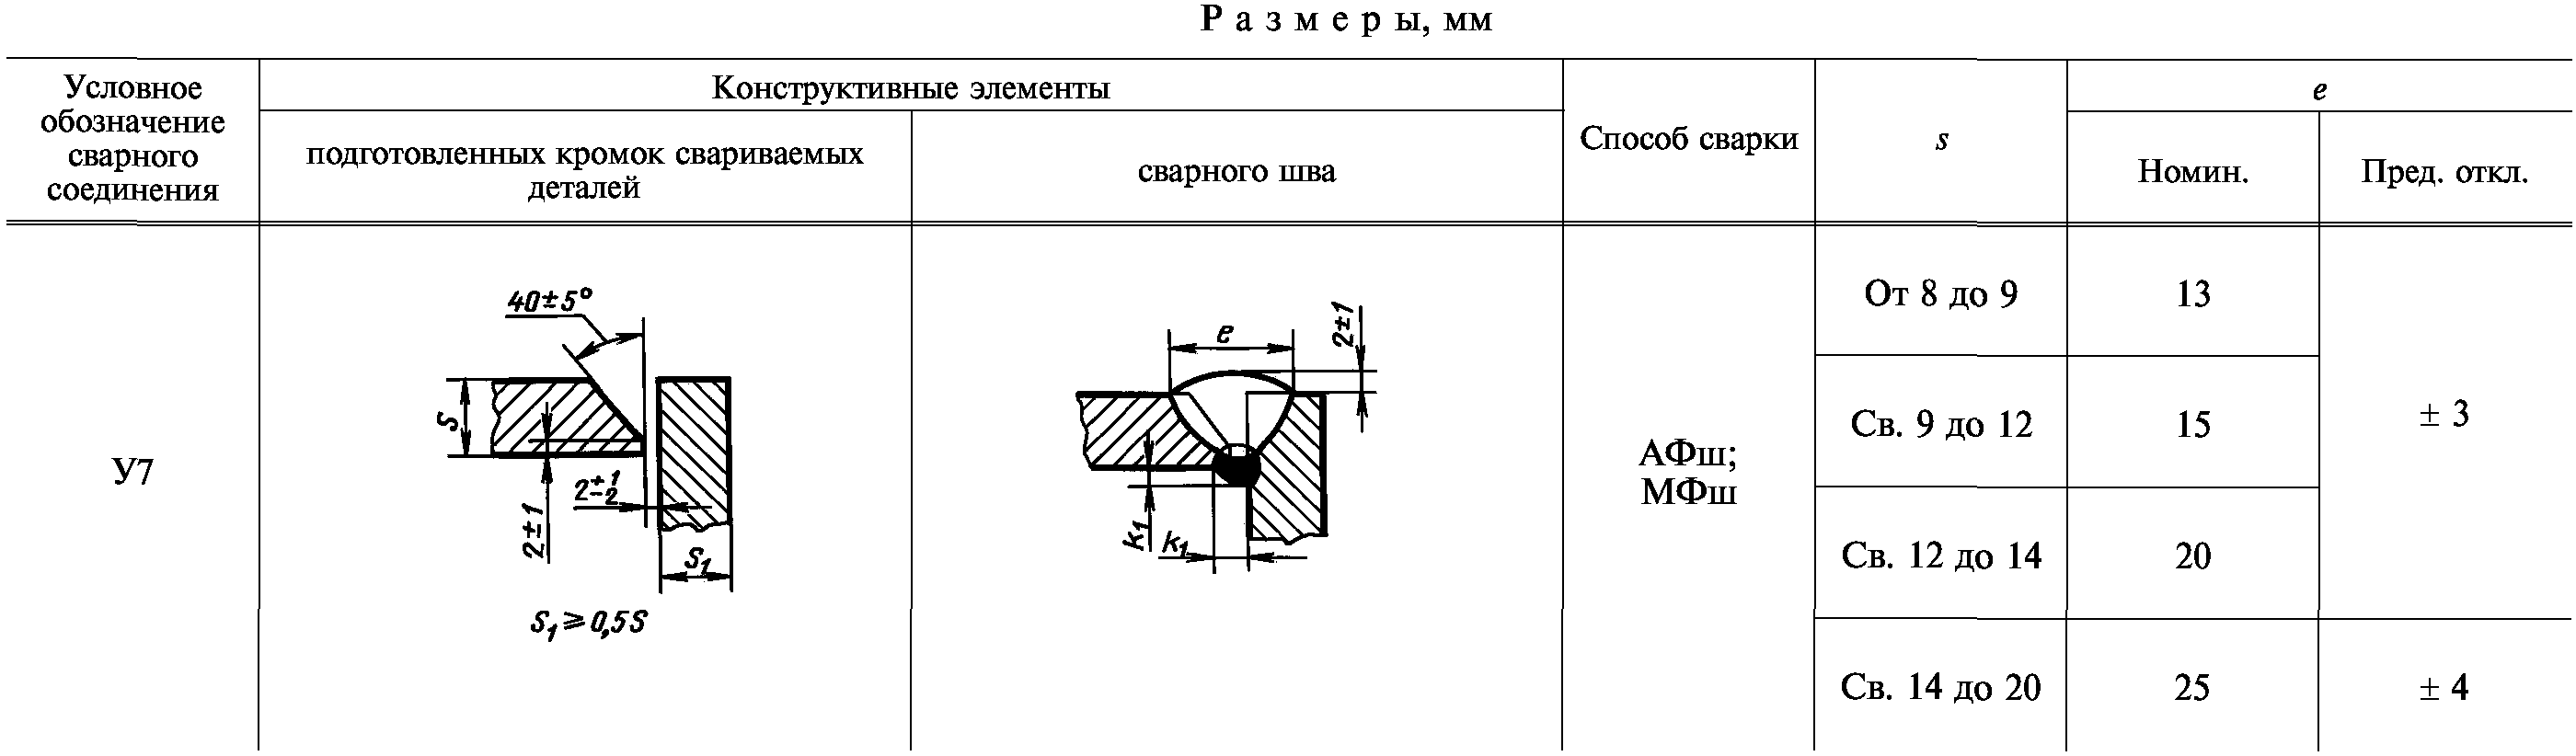
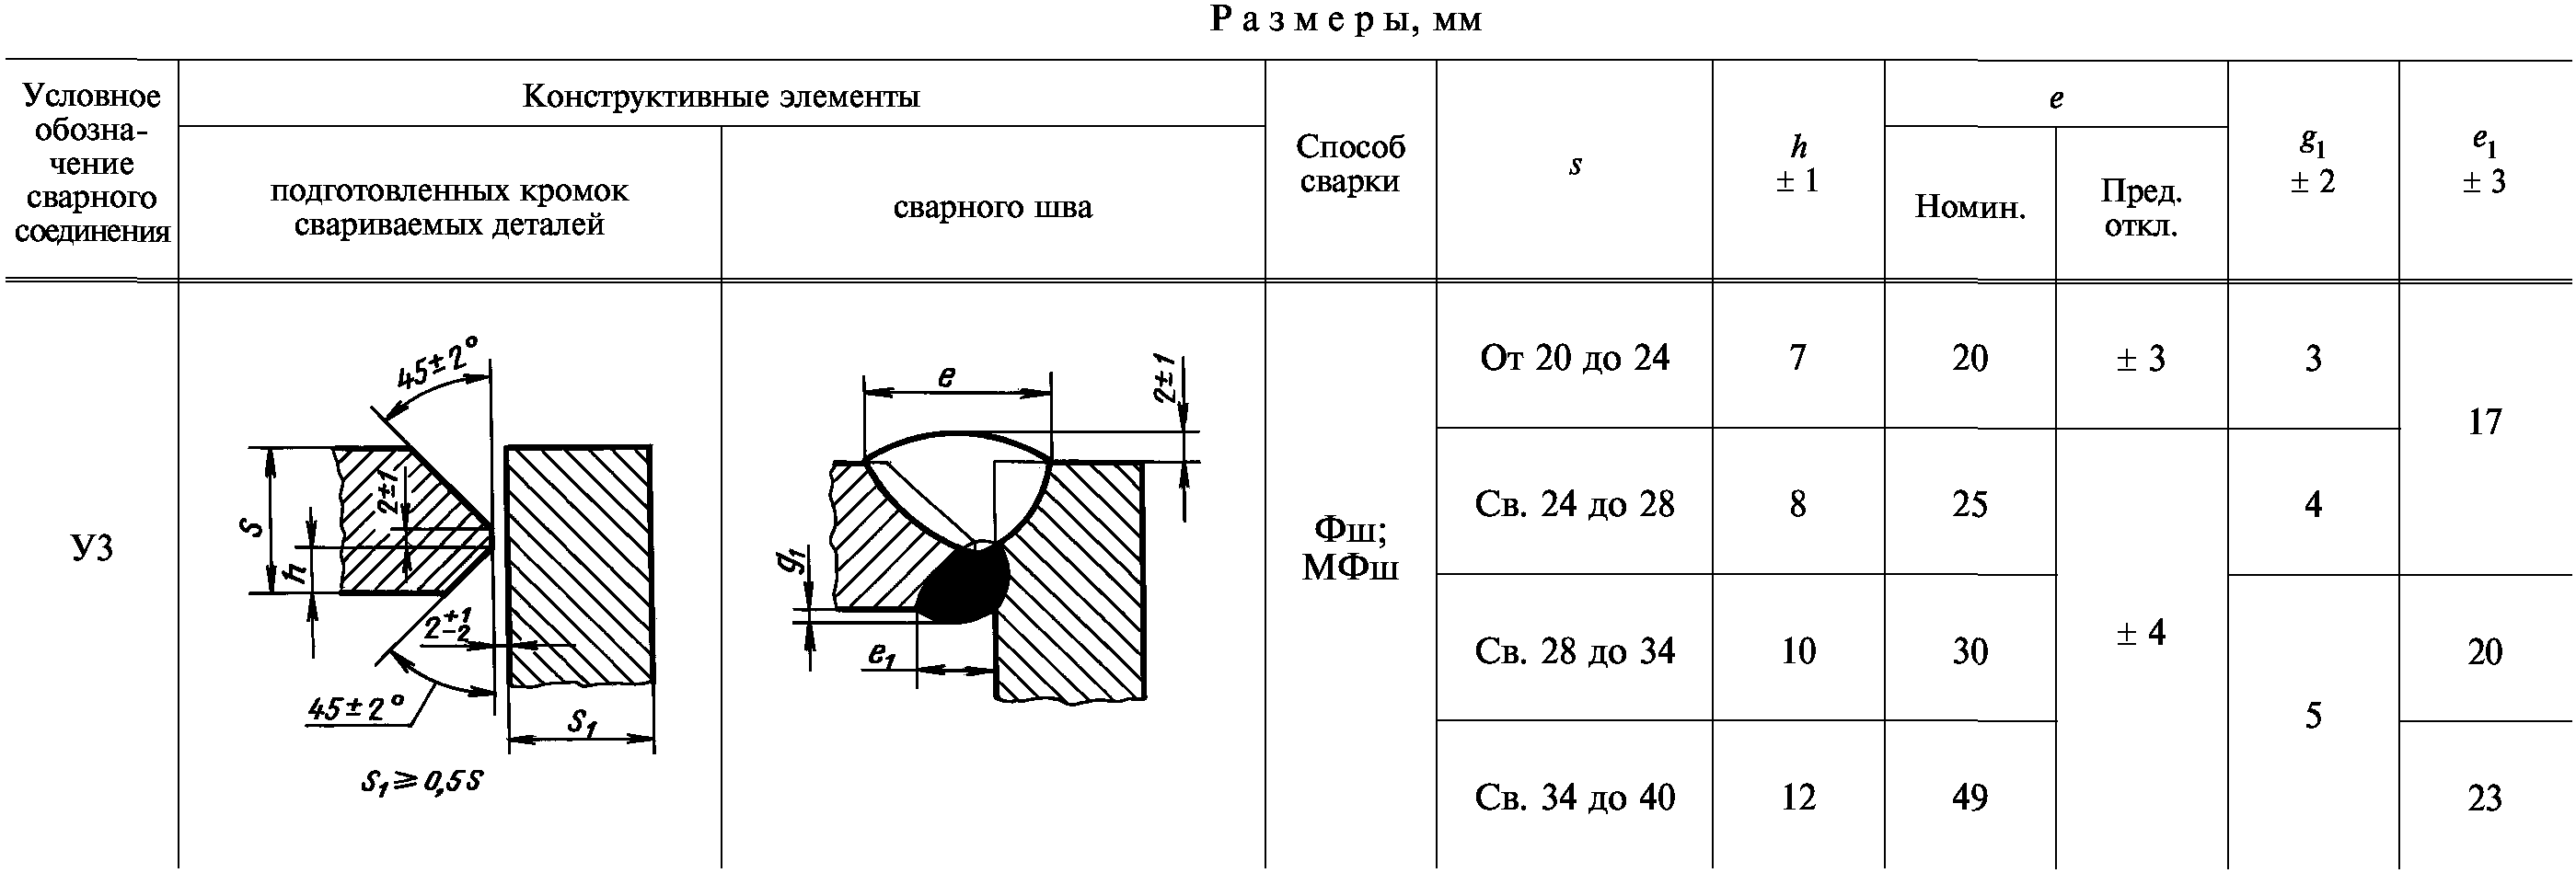
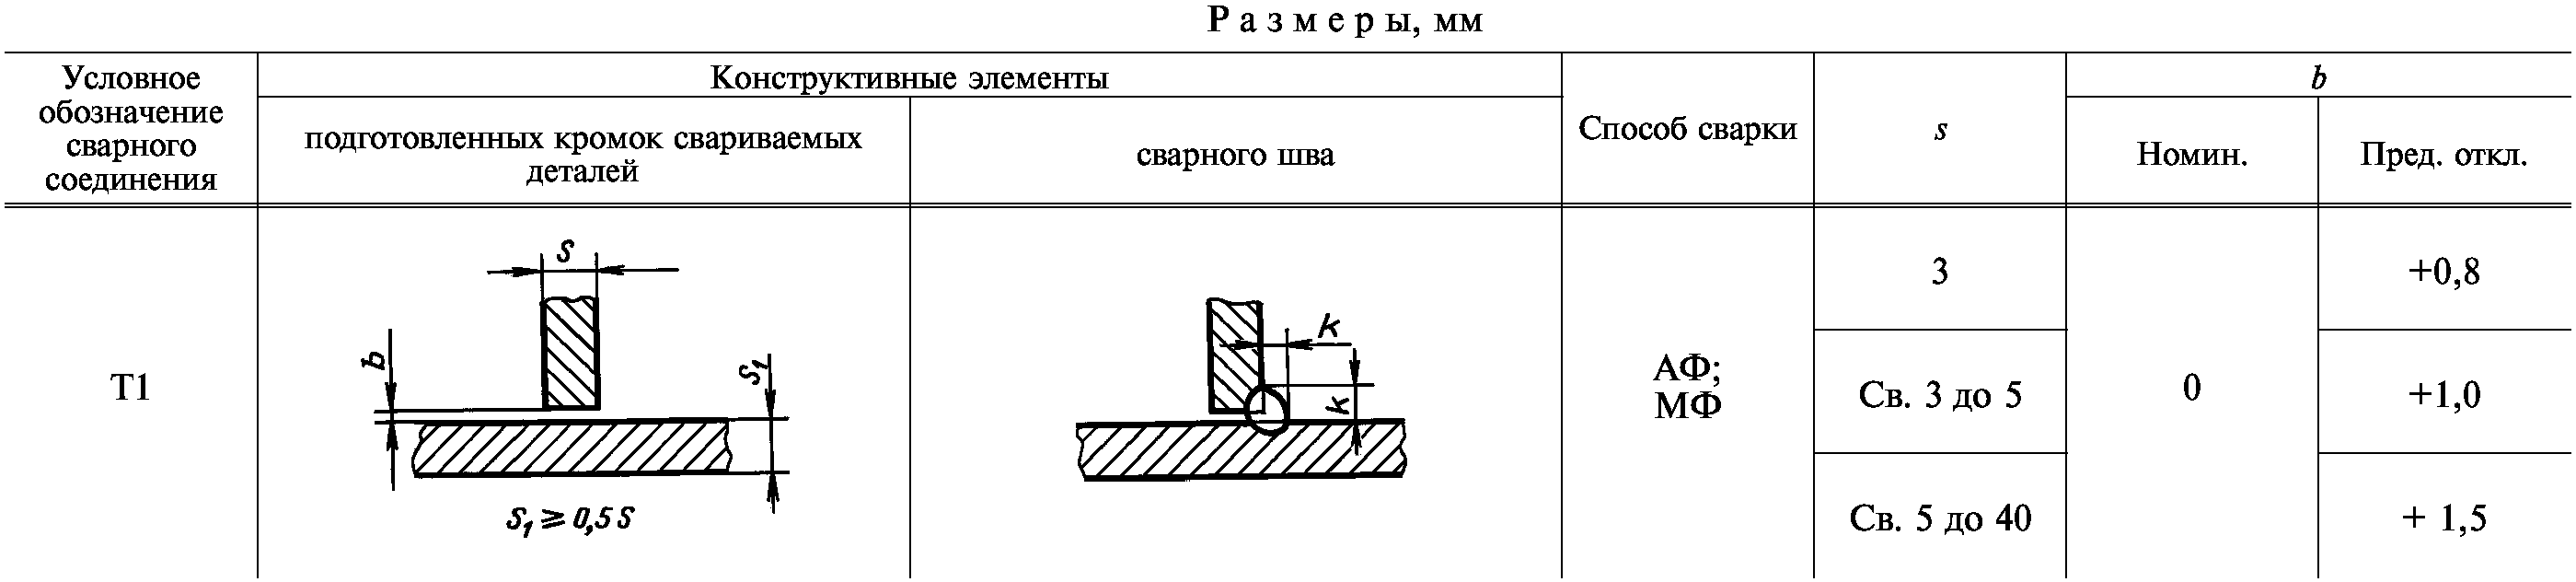
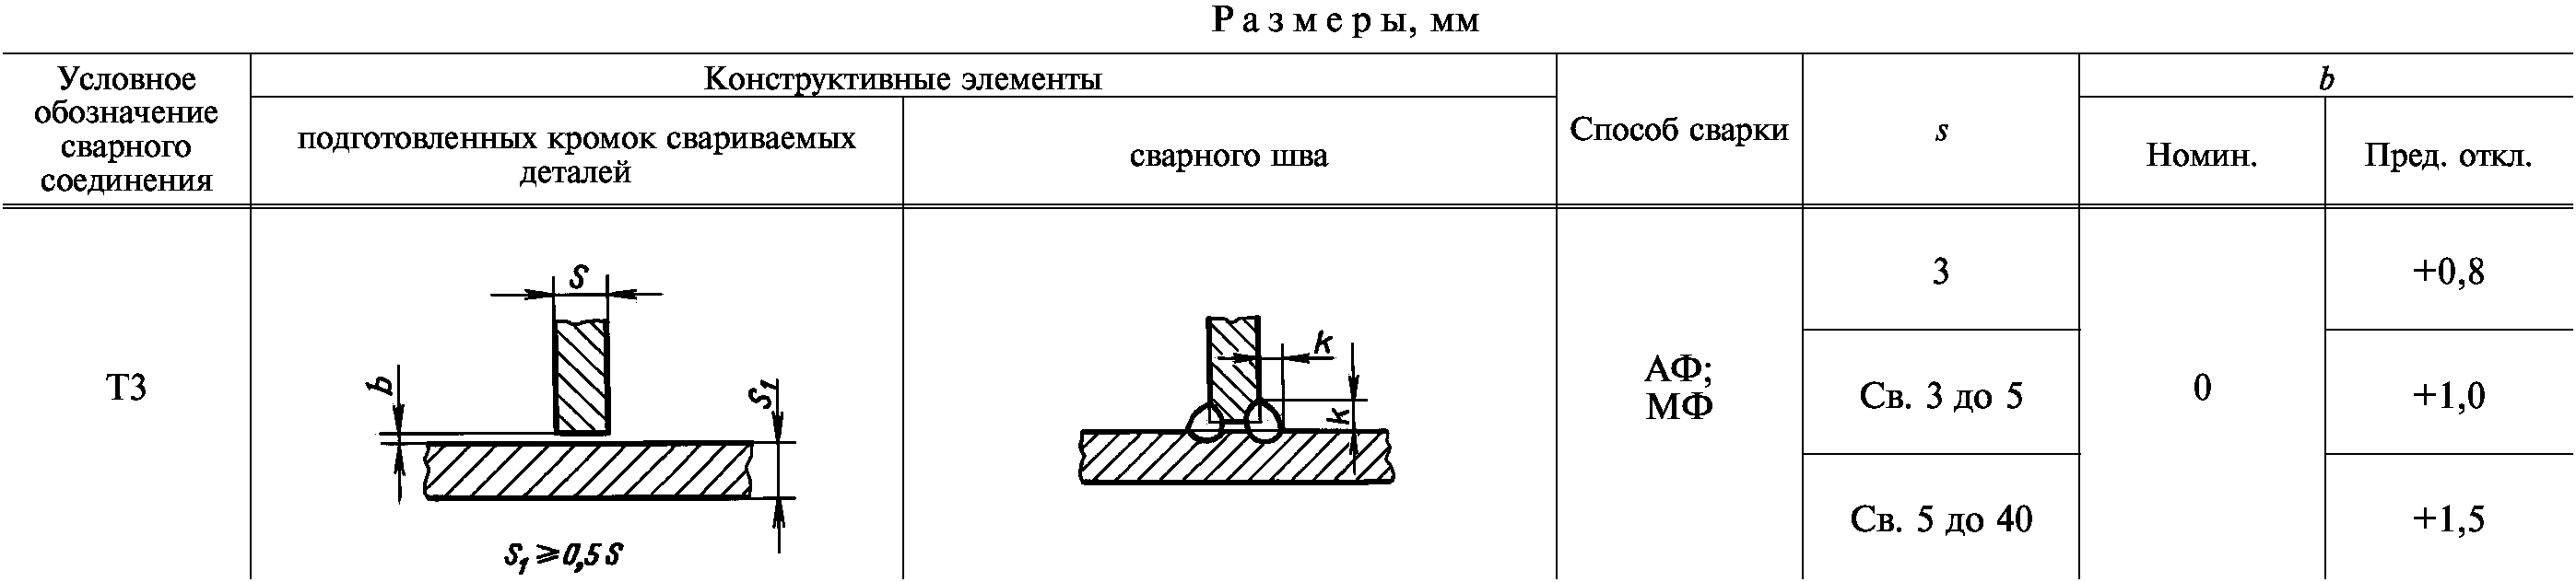
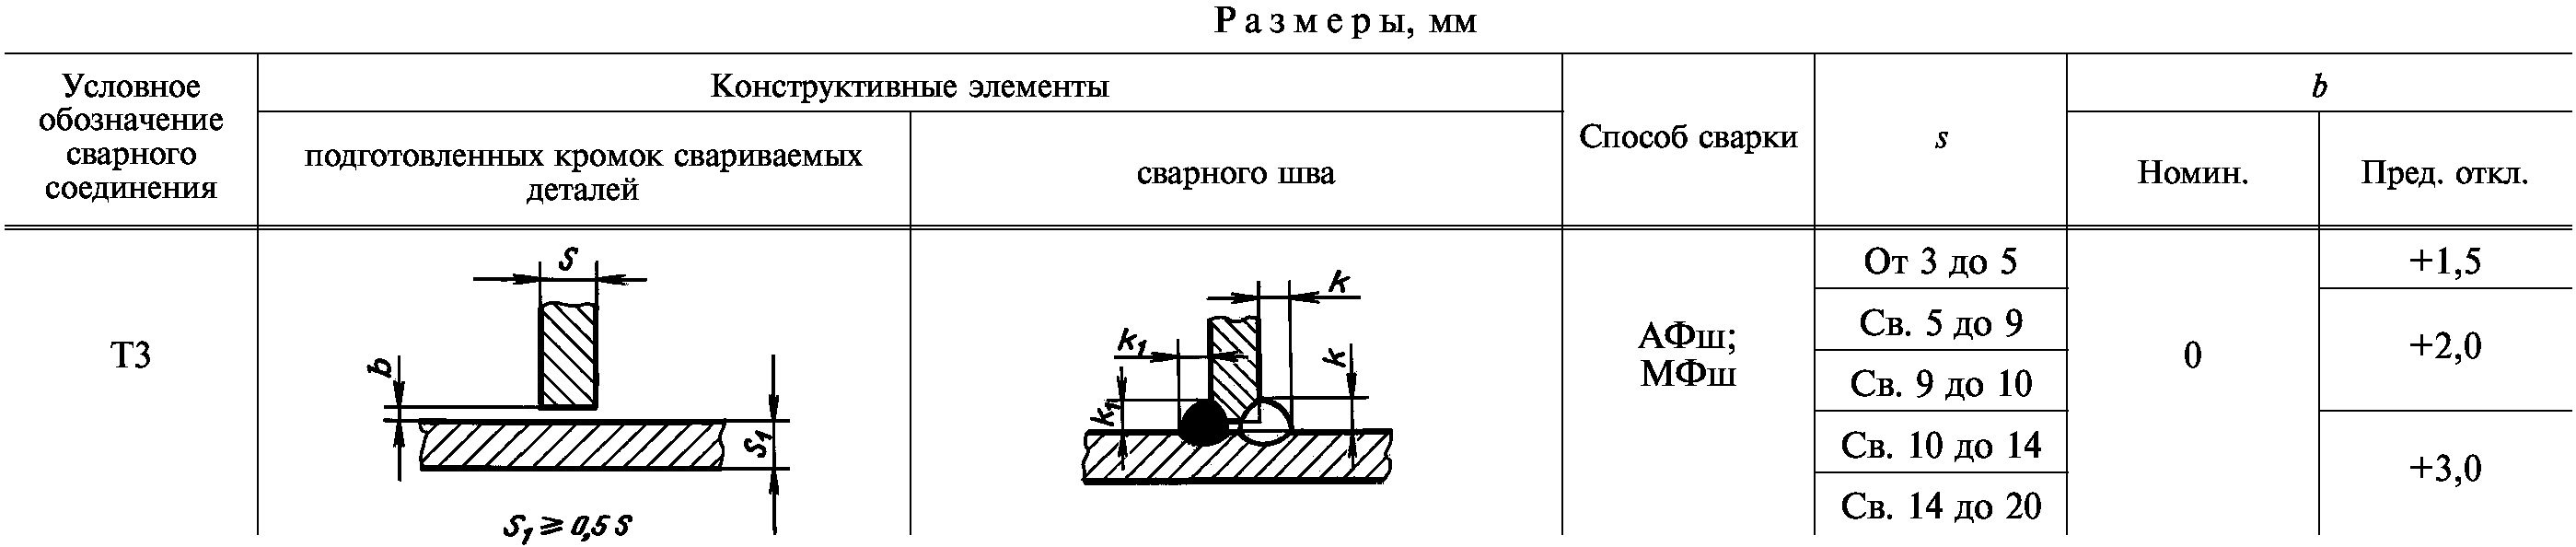
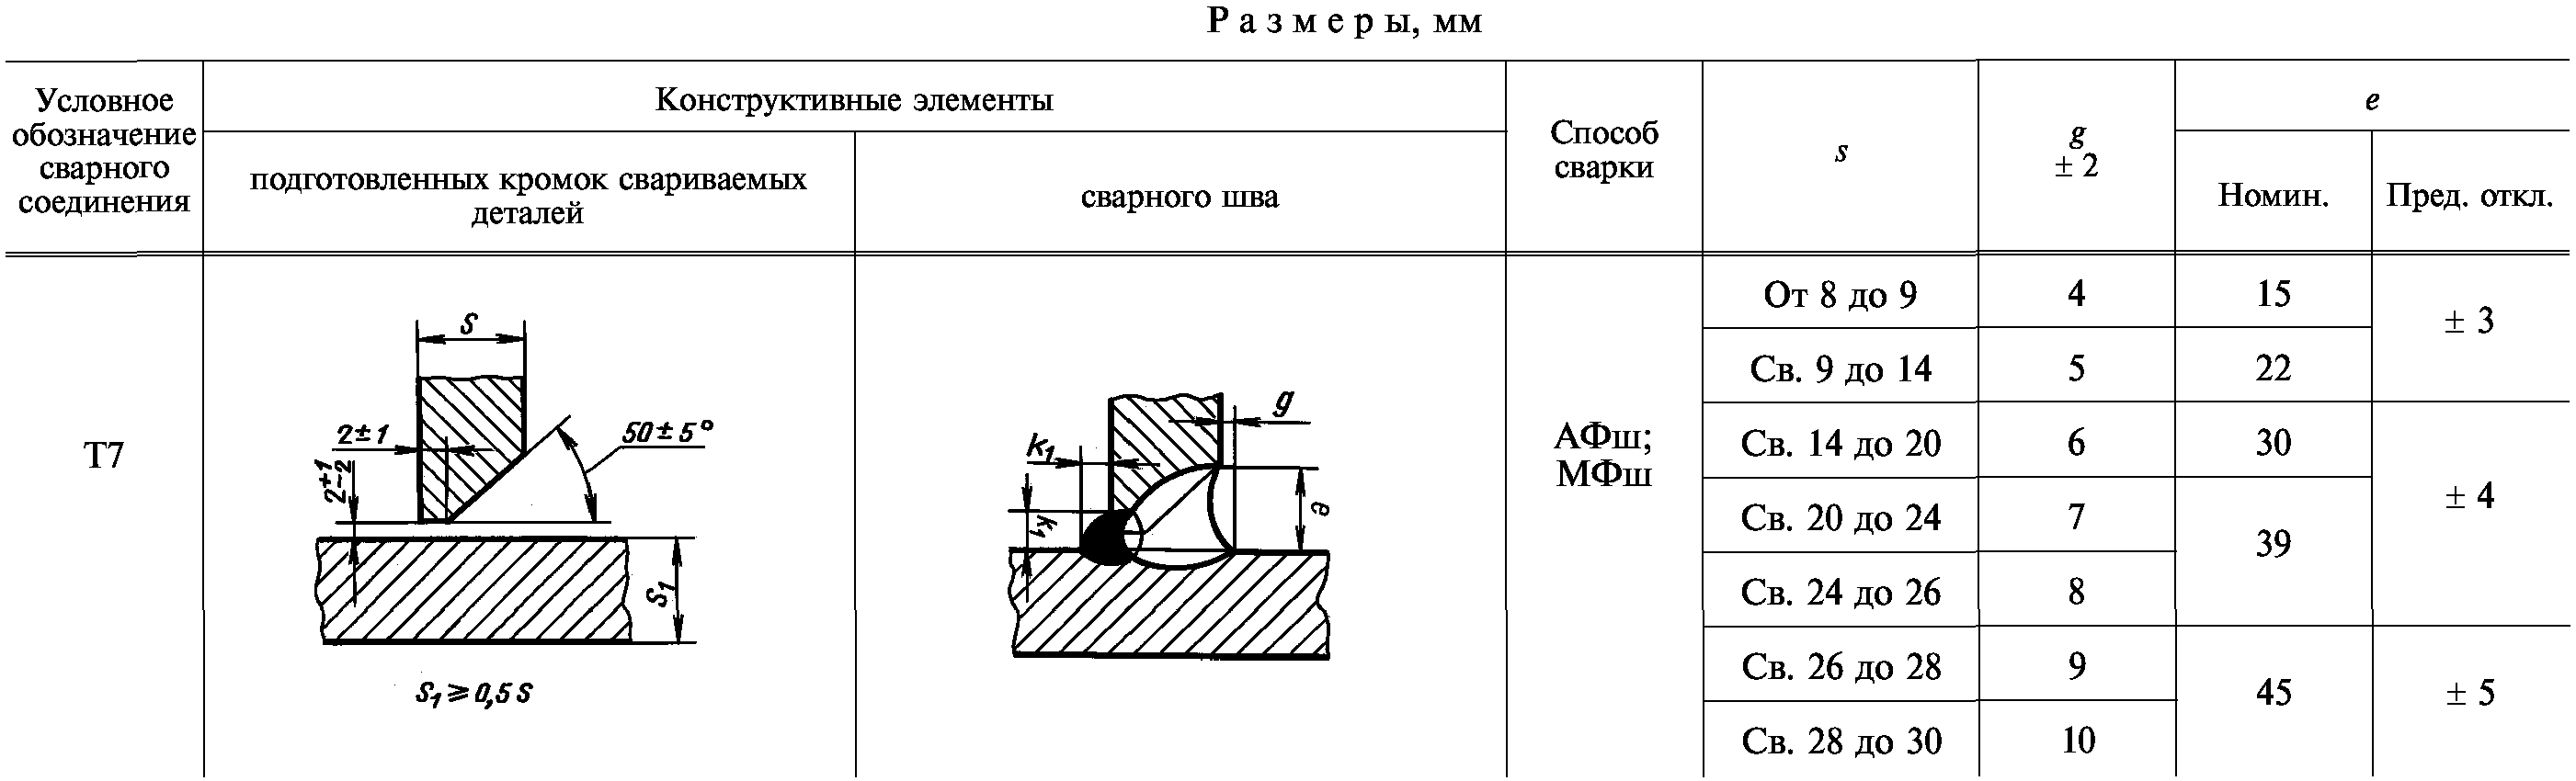
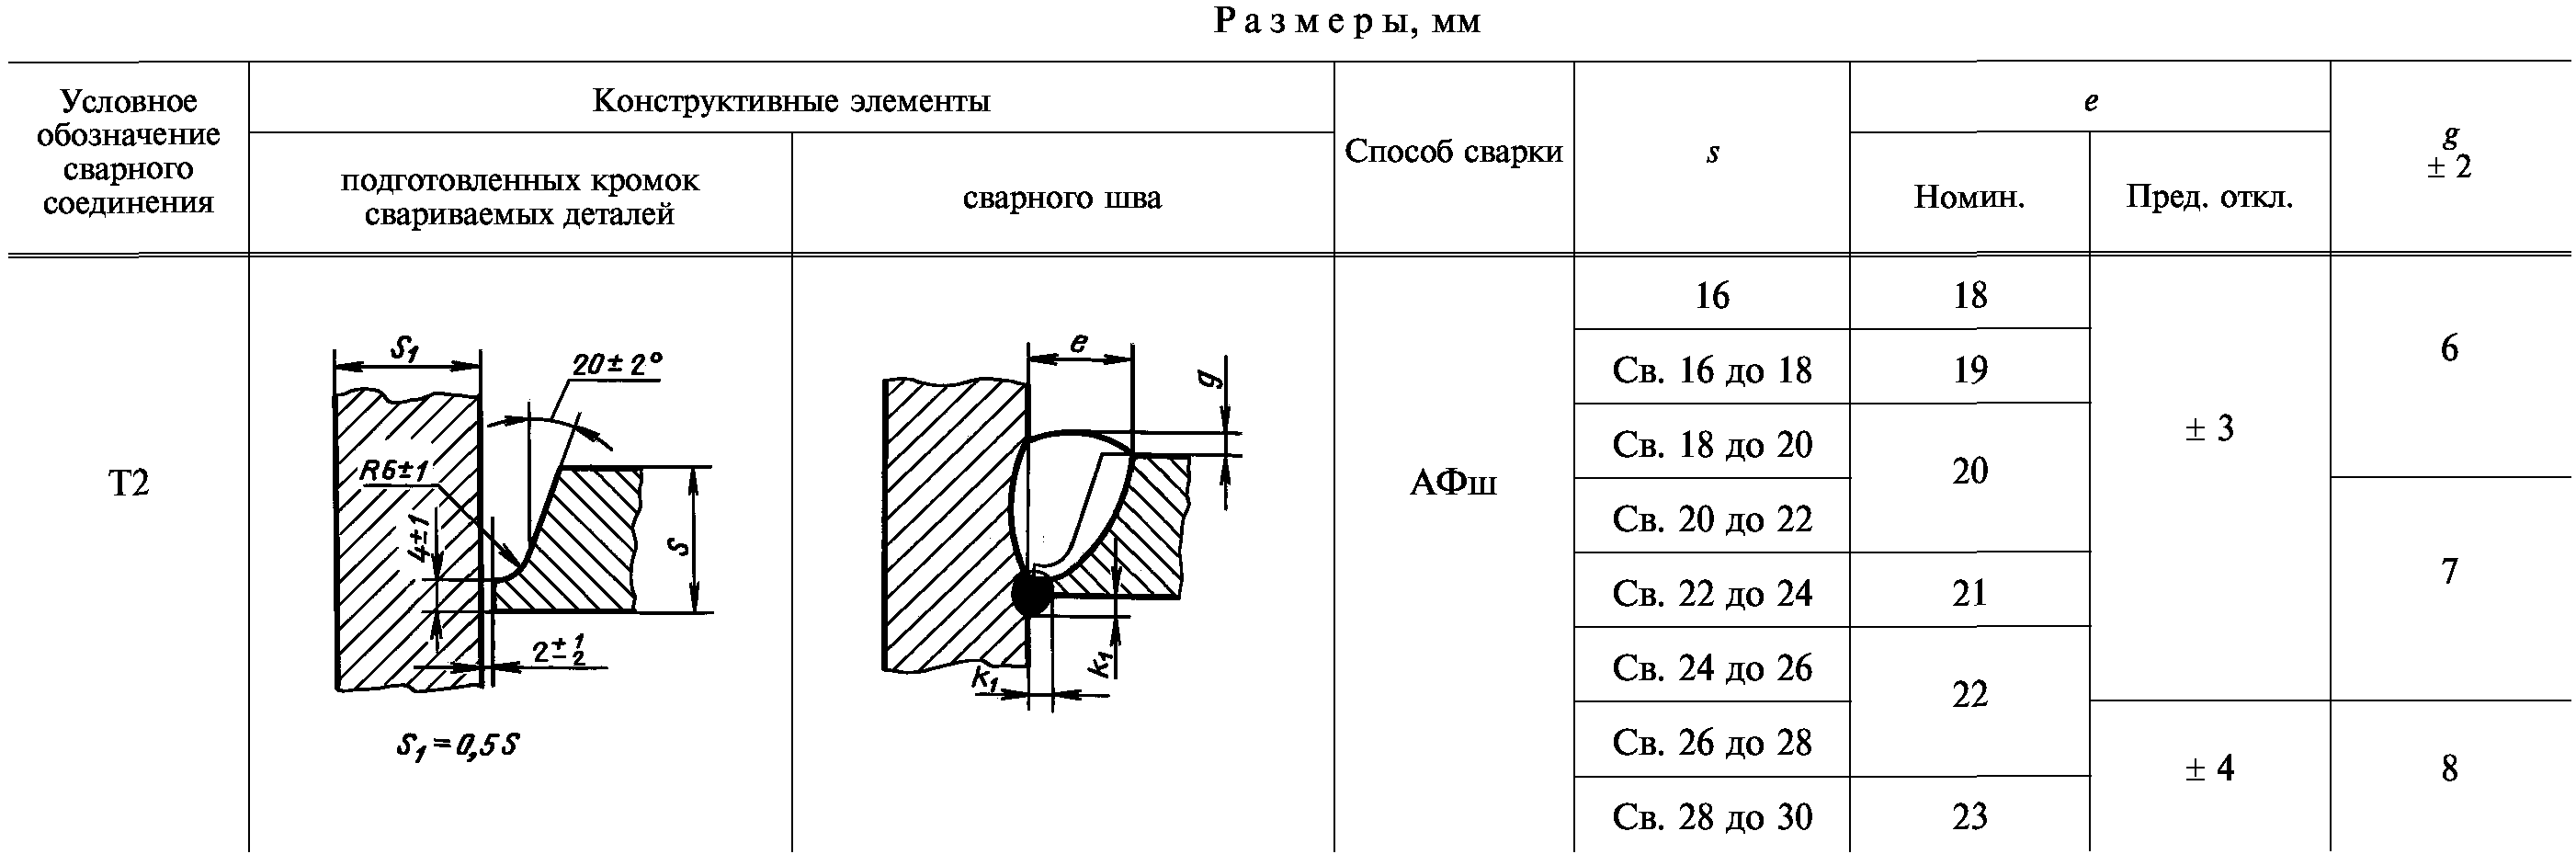
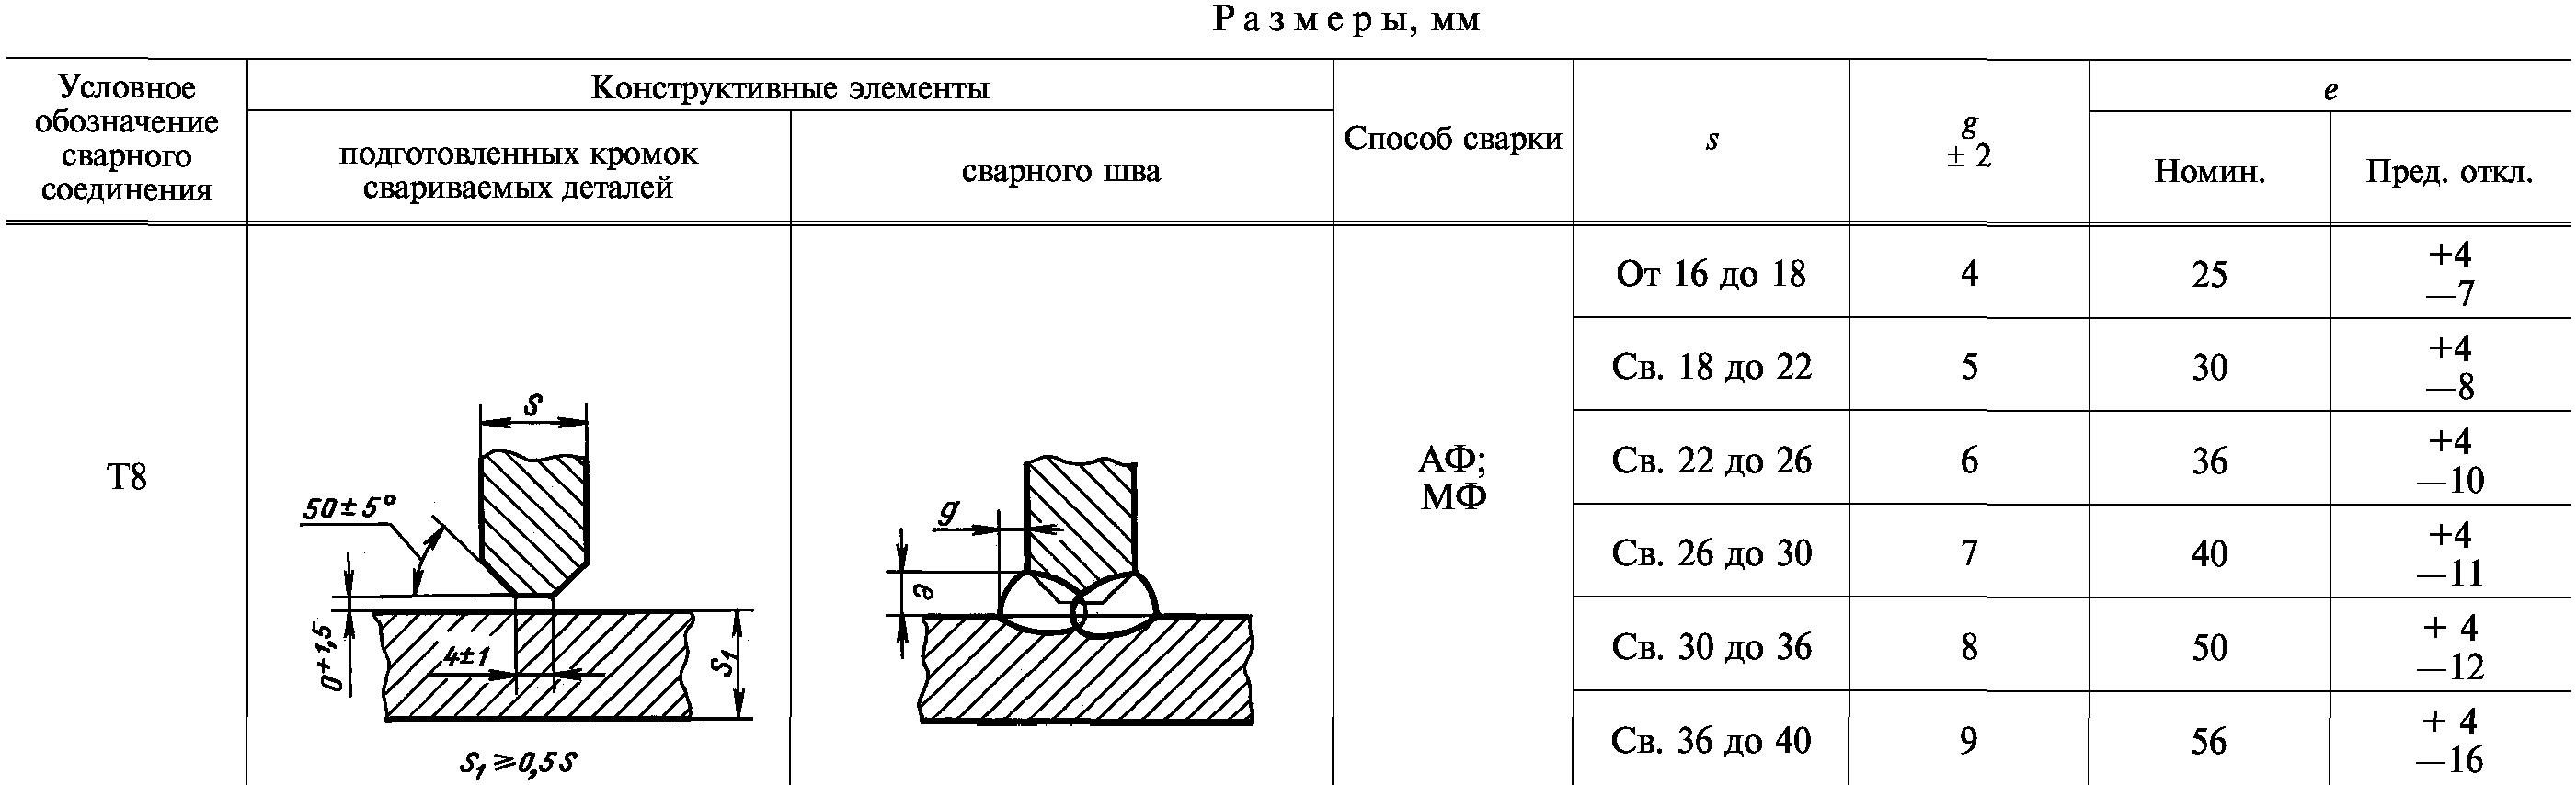
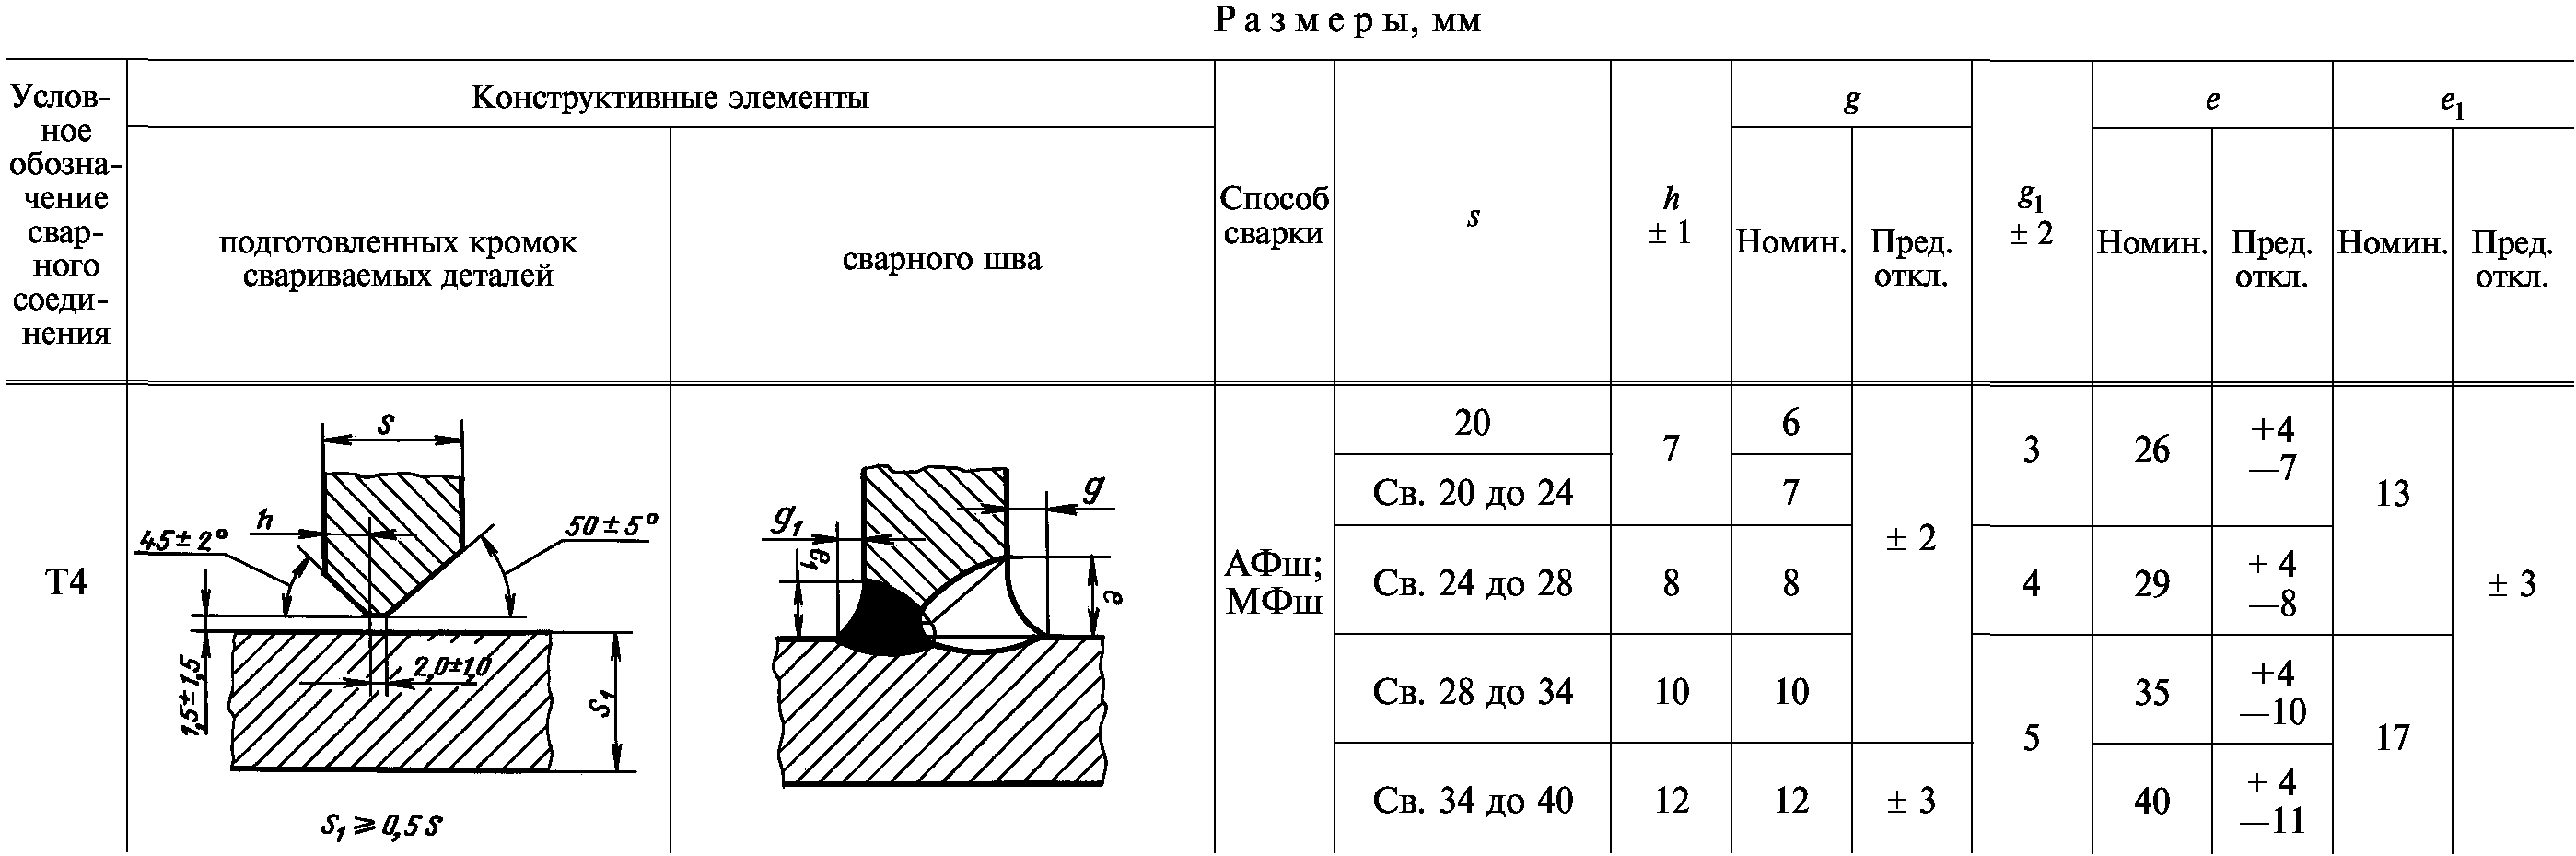
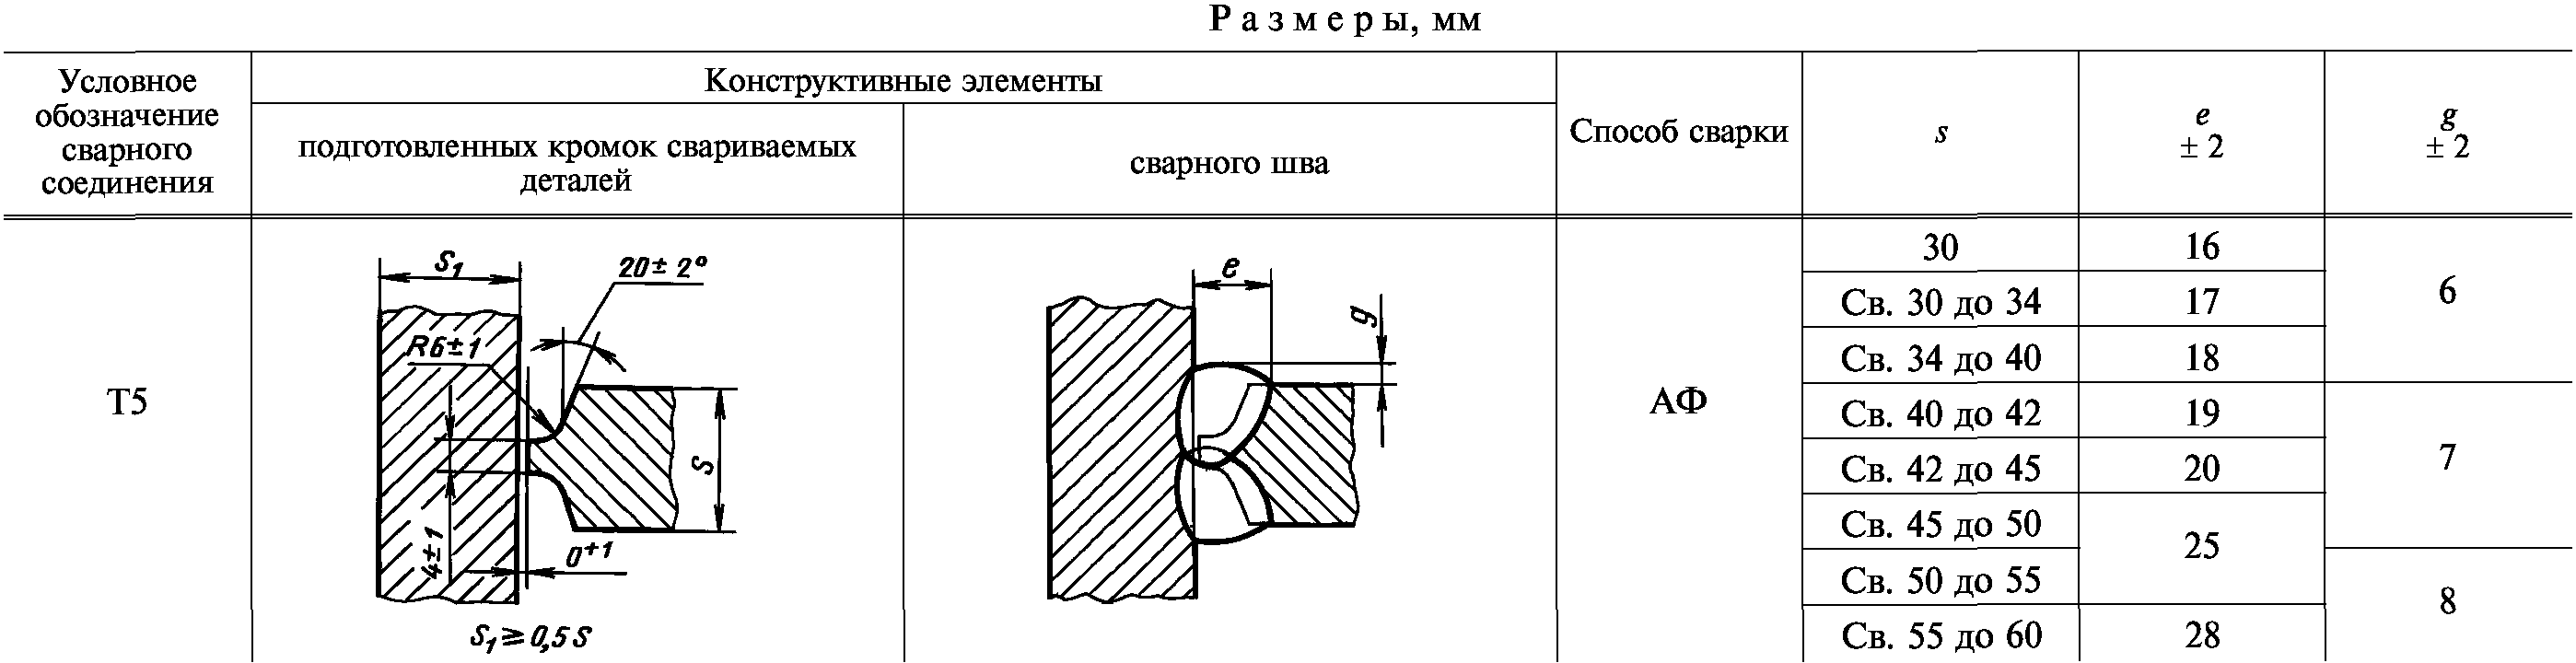
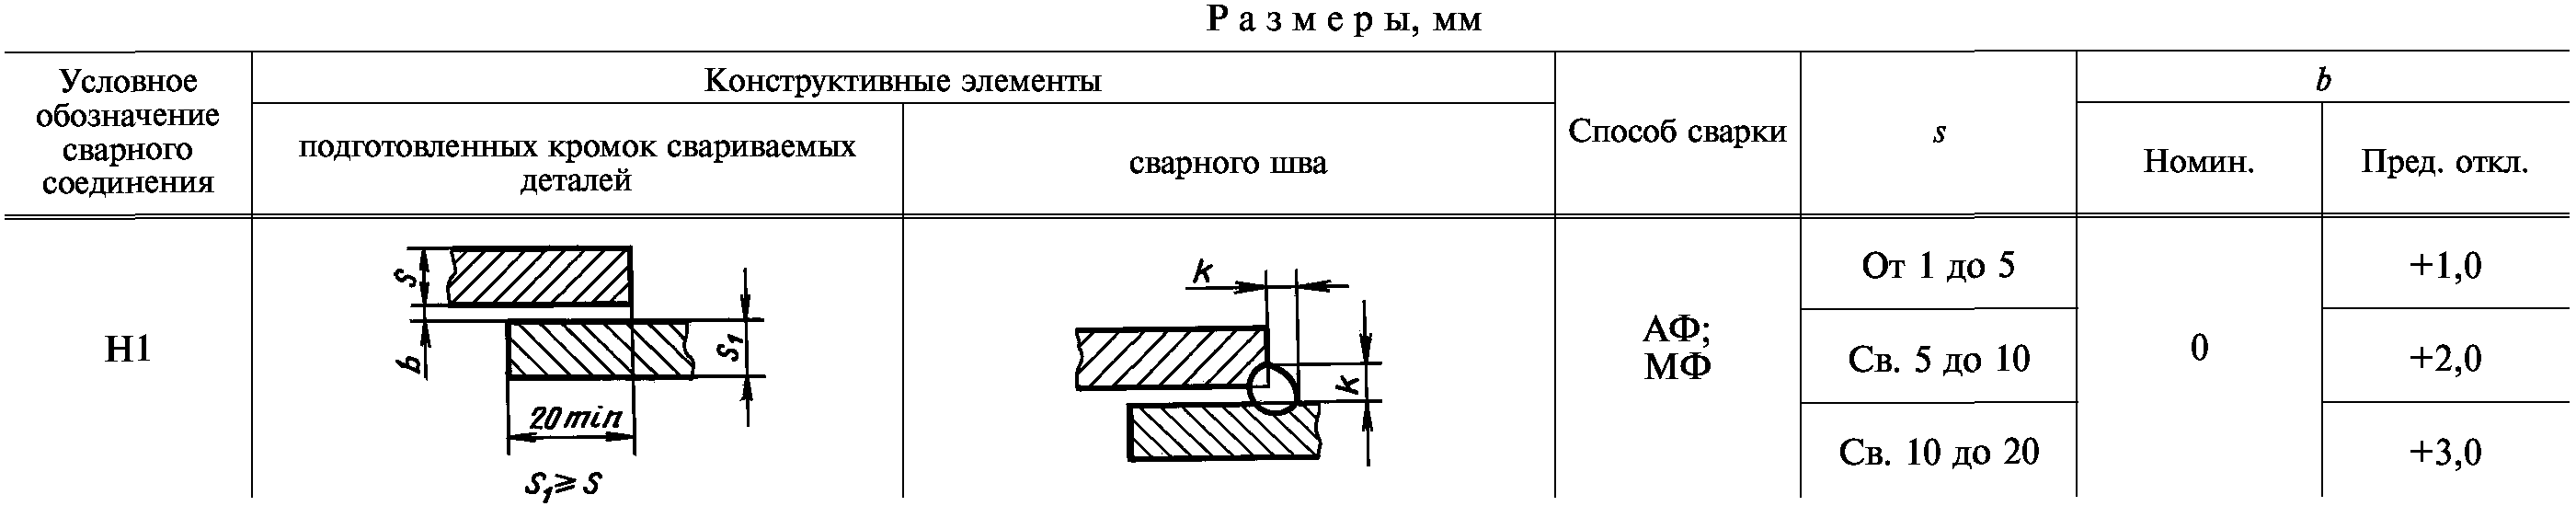
4. Конструктивные элементы сварных соединений и их размеры должны соответствовать указанным в табл. 2 - 52, сечения предварительно наложенных подварочных швов условно зачернены.
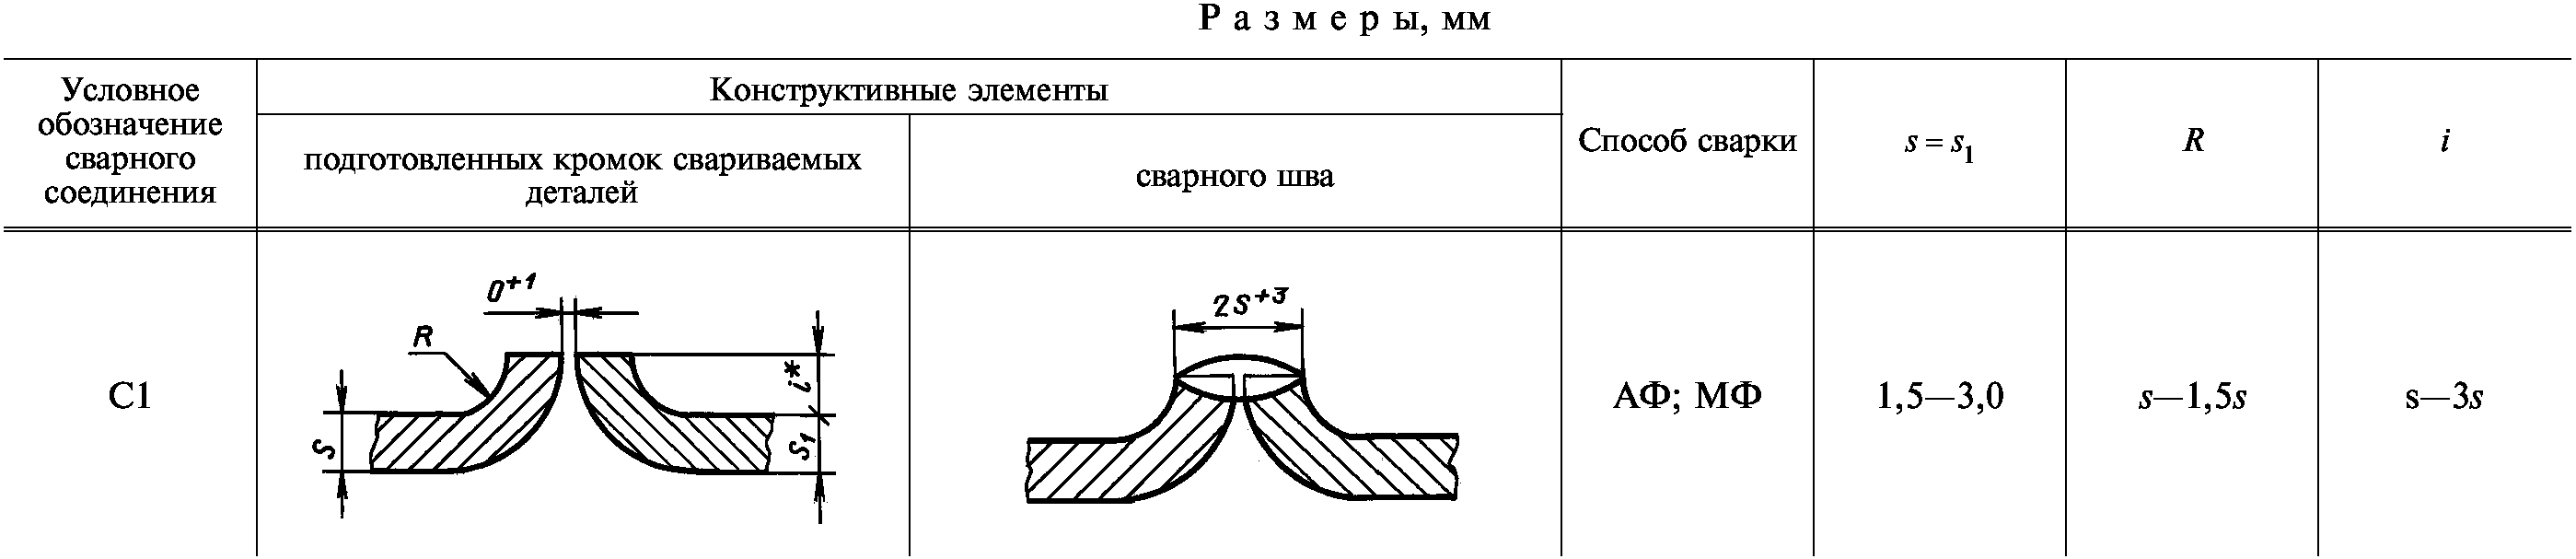
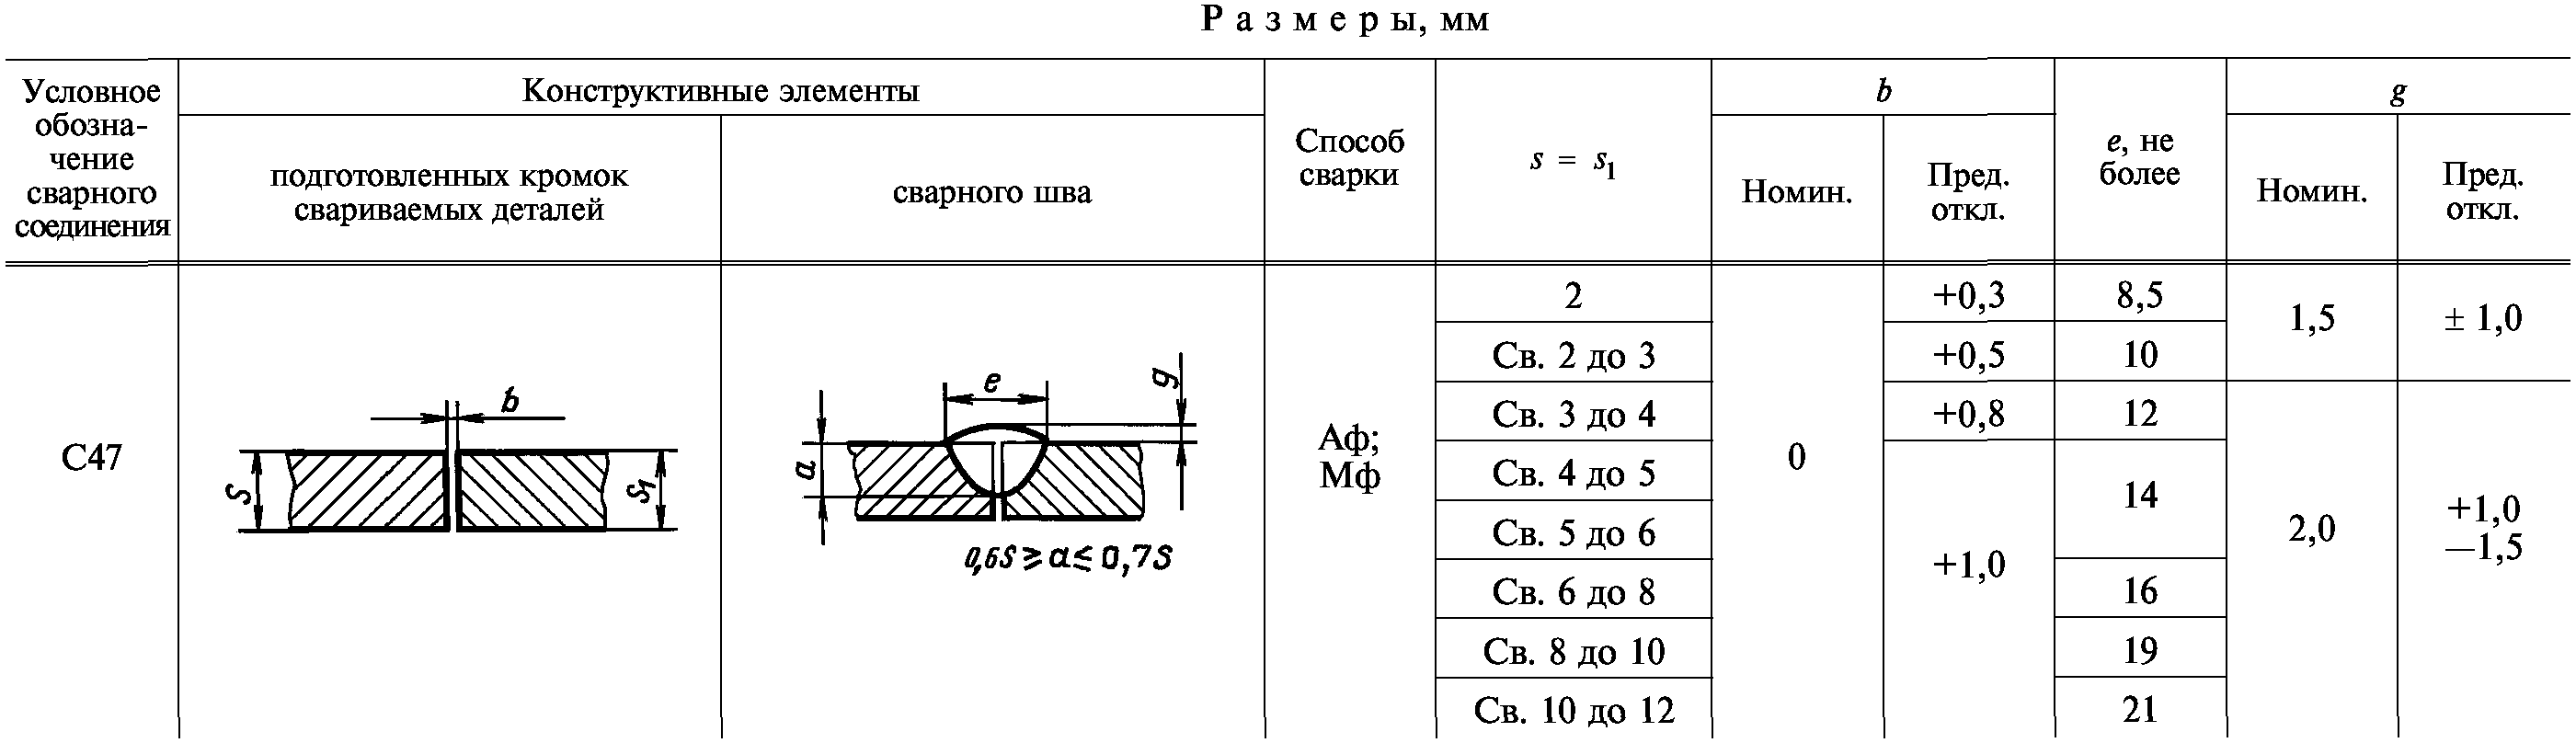
Примечание. Способ сварки МФ для s < 3 мм применять не рекомендуется.
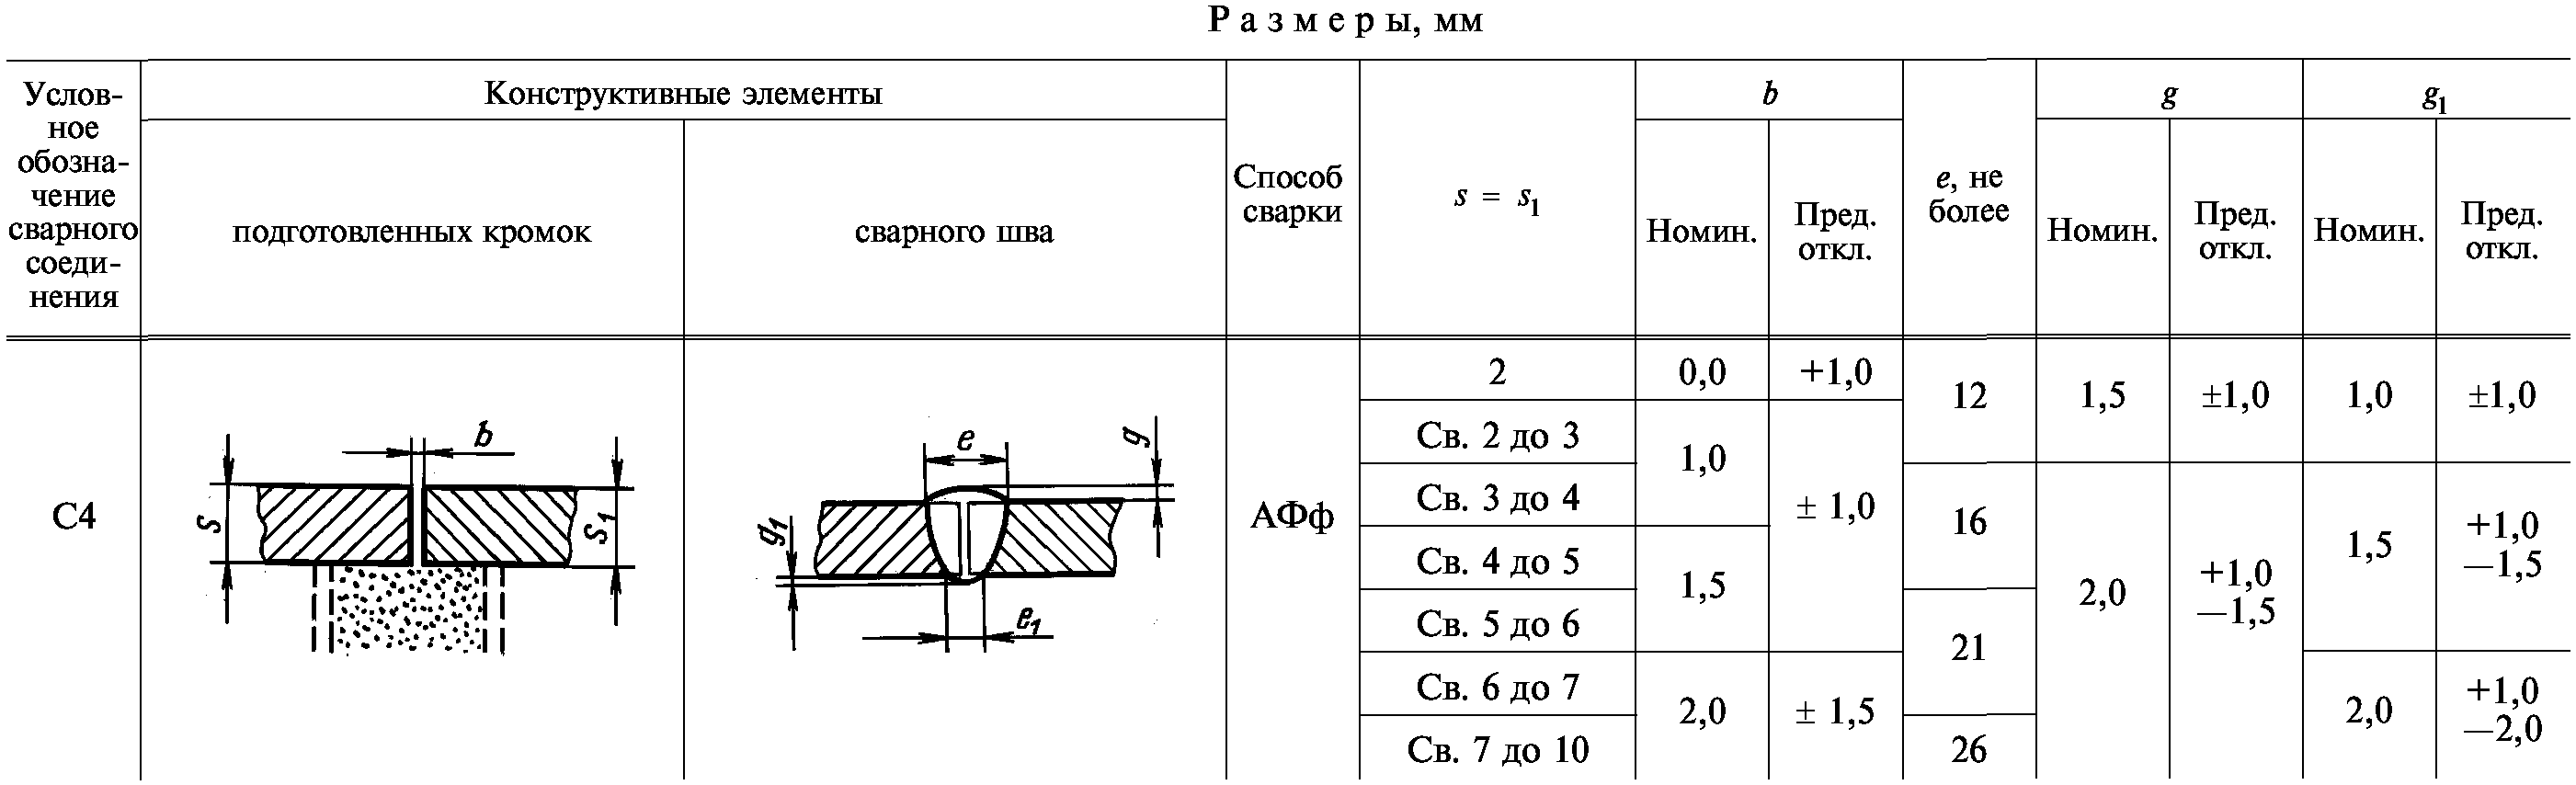
Примечание. Допускается отсутствие выпуклости обратной стороны шва и местные вогнутости глубиной не более 0,1s при полном проплавлении кромок. Значение e_{1} должно быть от 4 мм до 0,5e.
Примечание. Допускается отсутствие выпуклости обратной стороны шва и местные вогнутости глубиной не более 0,1s при полном проплавлении кромок. Значение e_{1} должно быть от 4 мм до 0,5e.
Примечание. Допускается отсутствие выпуклости обратной стороны шва и местные вогнутости глубиной не более 0,1s при полном проплавлении кромок.
Примечание. Способ сварки МФо для s > 6 мм применять не рекомендуется. Толщина подкладки должна быть не менее 0,25s, но не менее 1,5 мм.
Примечание. Способ сварки МФ для s > 6 мм применять не рекомендуется.
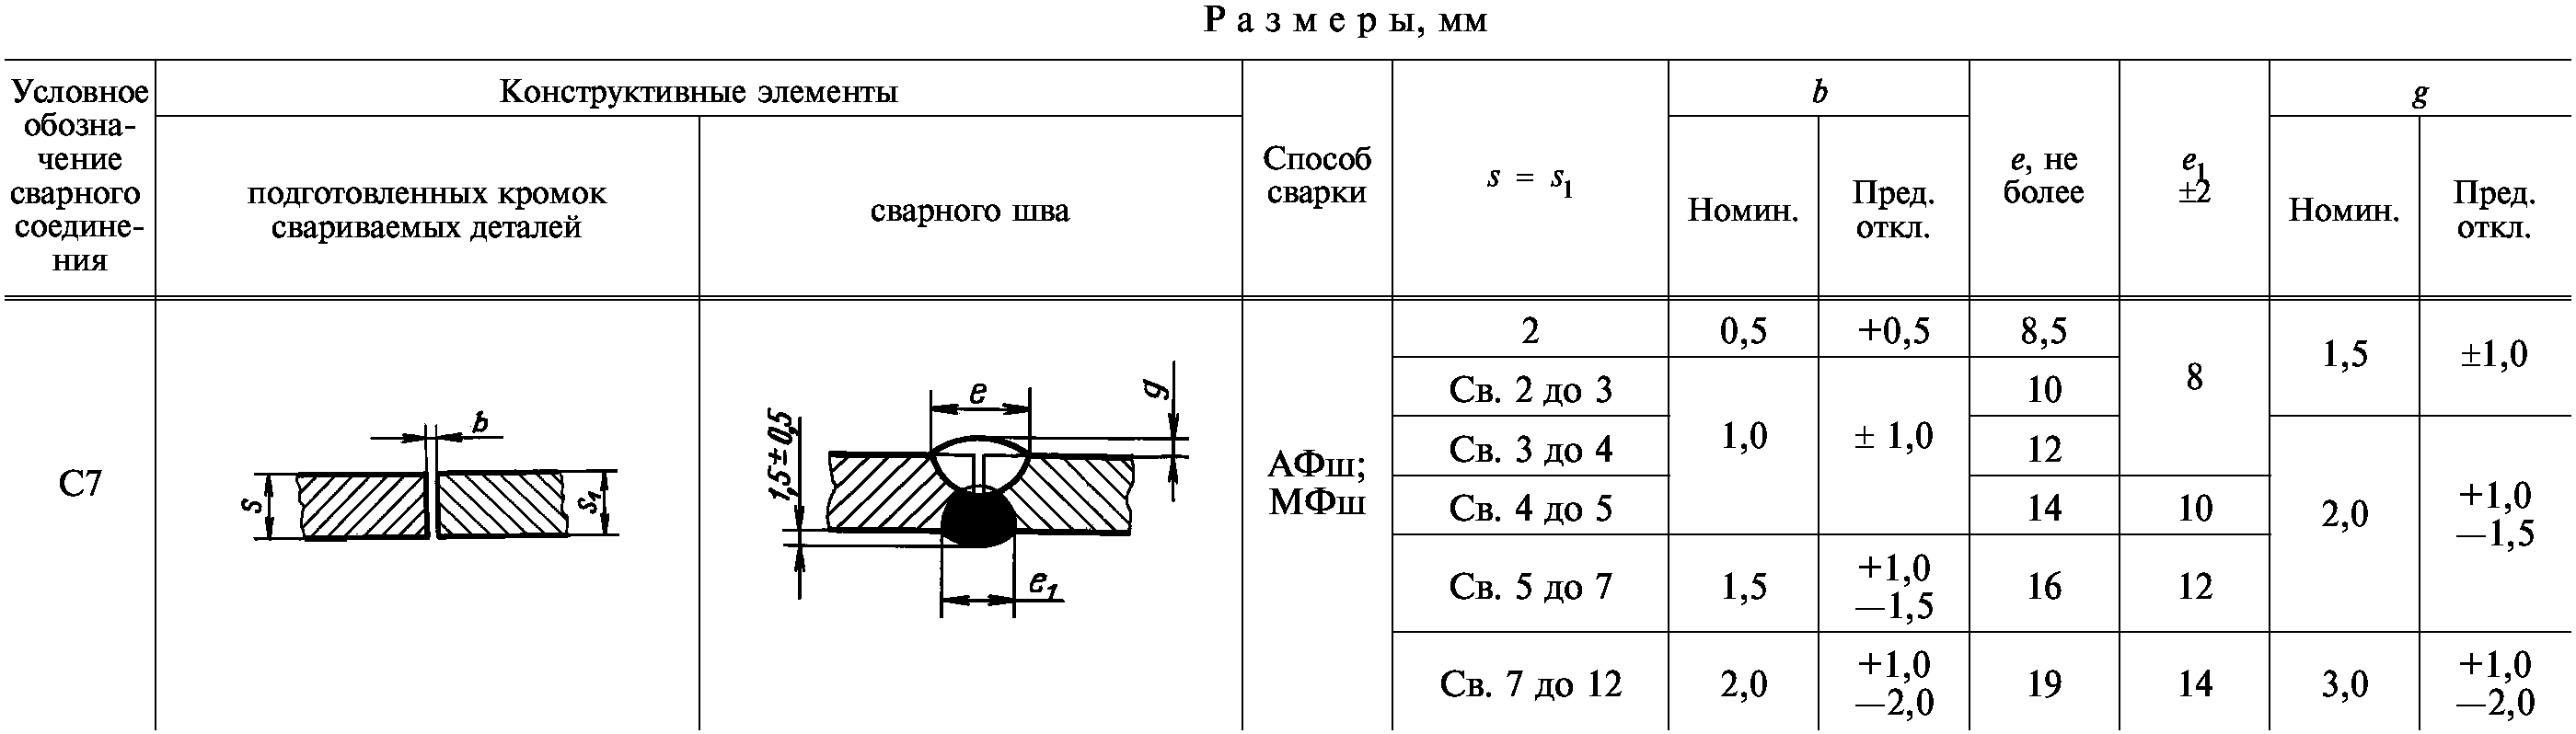
Примечание. Способ сварки МФш для толщин 3\text{мм } \geq s \geq 6\text{мм} применять не рекомендуется.
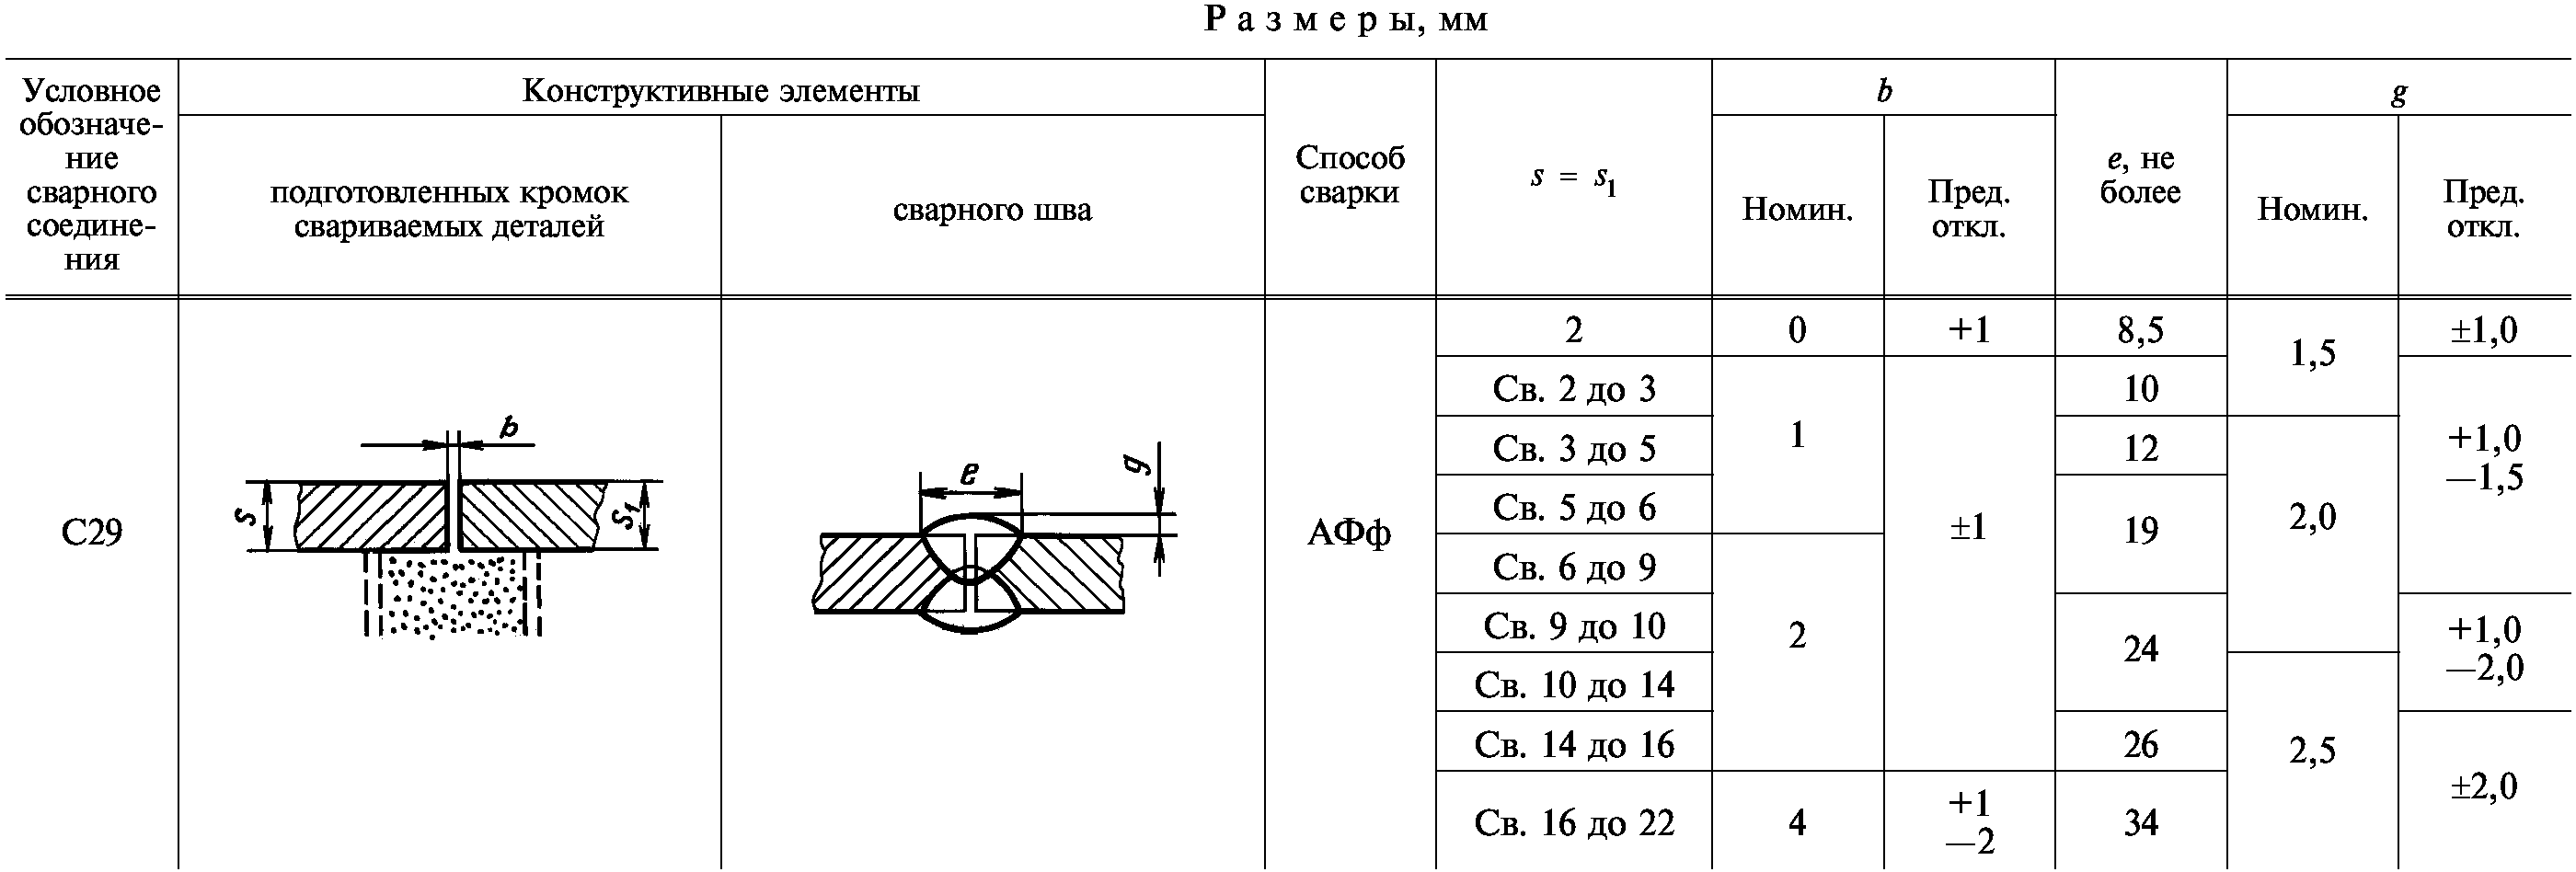
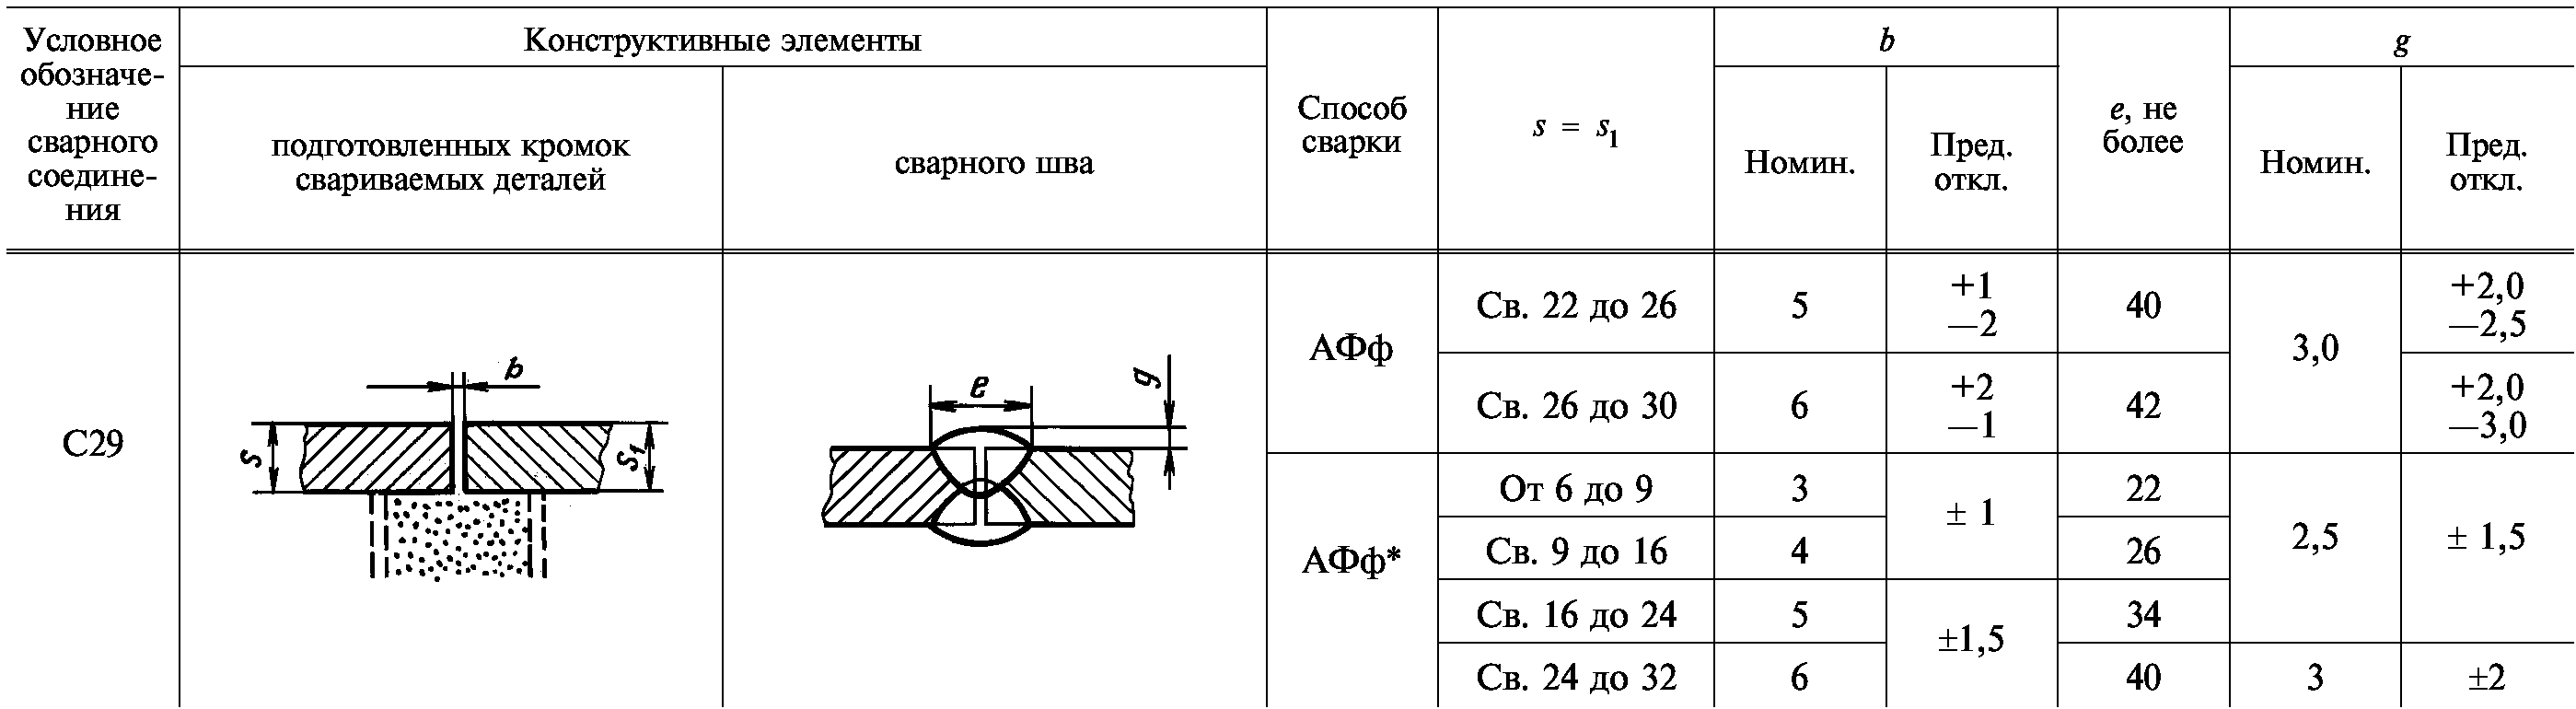
<*> Перед сваркой первого шва зазор на 1/3 толщины основного металла необходимо заполнить флюсом, а затем на оставшиеся 2/3 — крупкой из электродной проволоки, окатышами или другим гранулированным металлом.
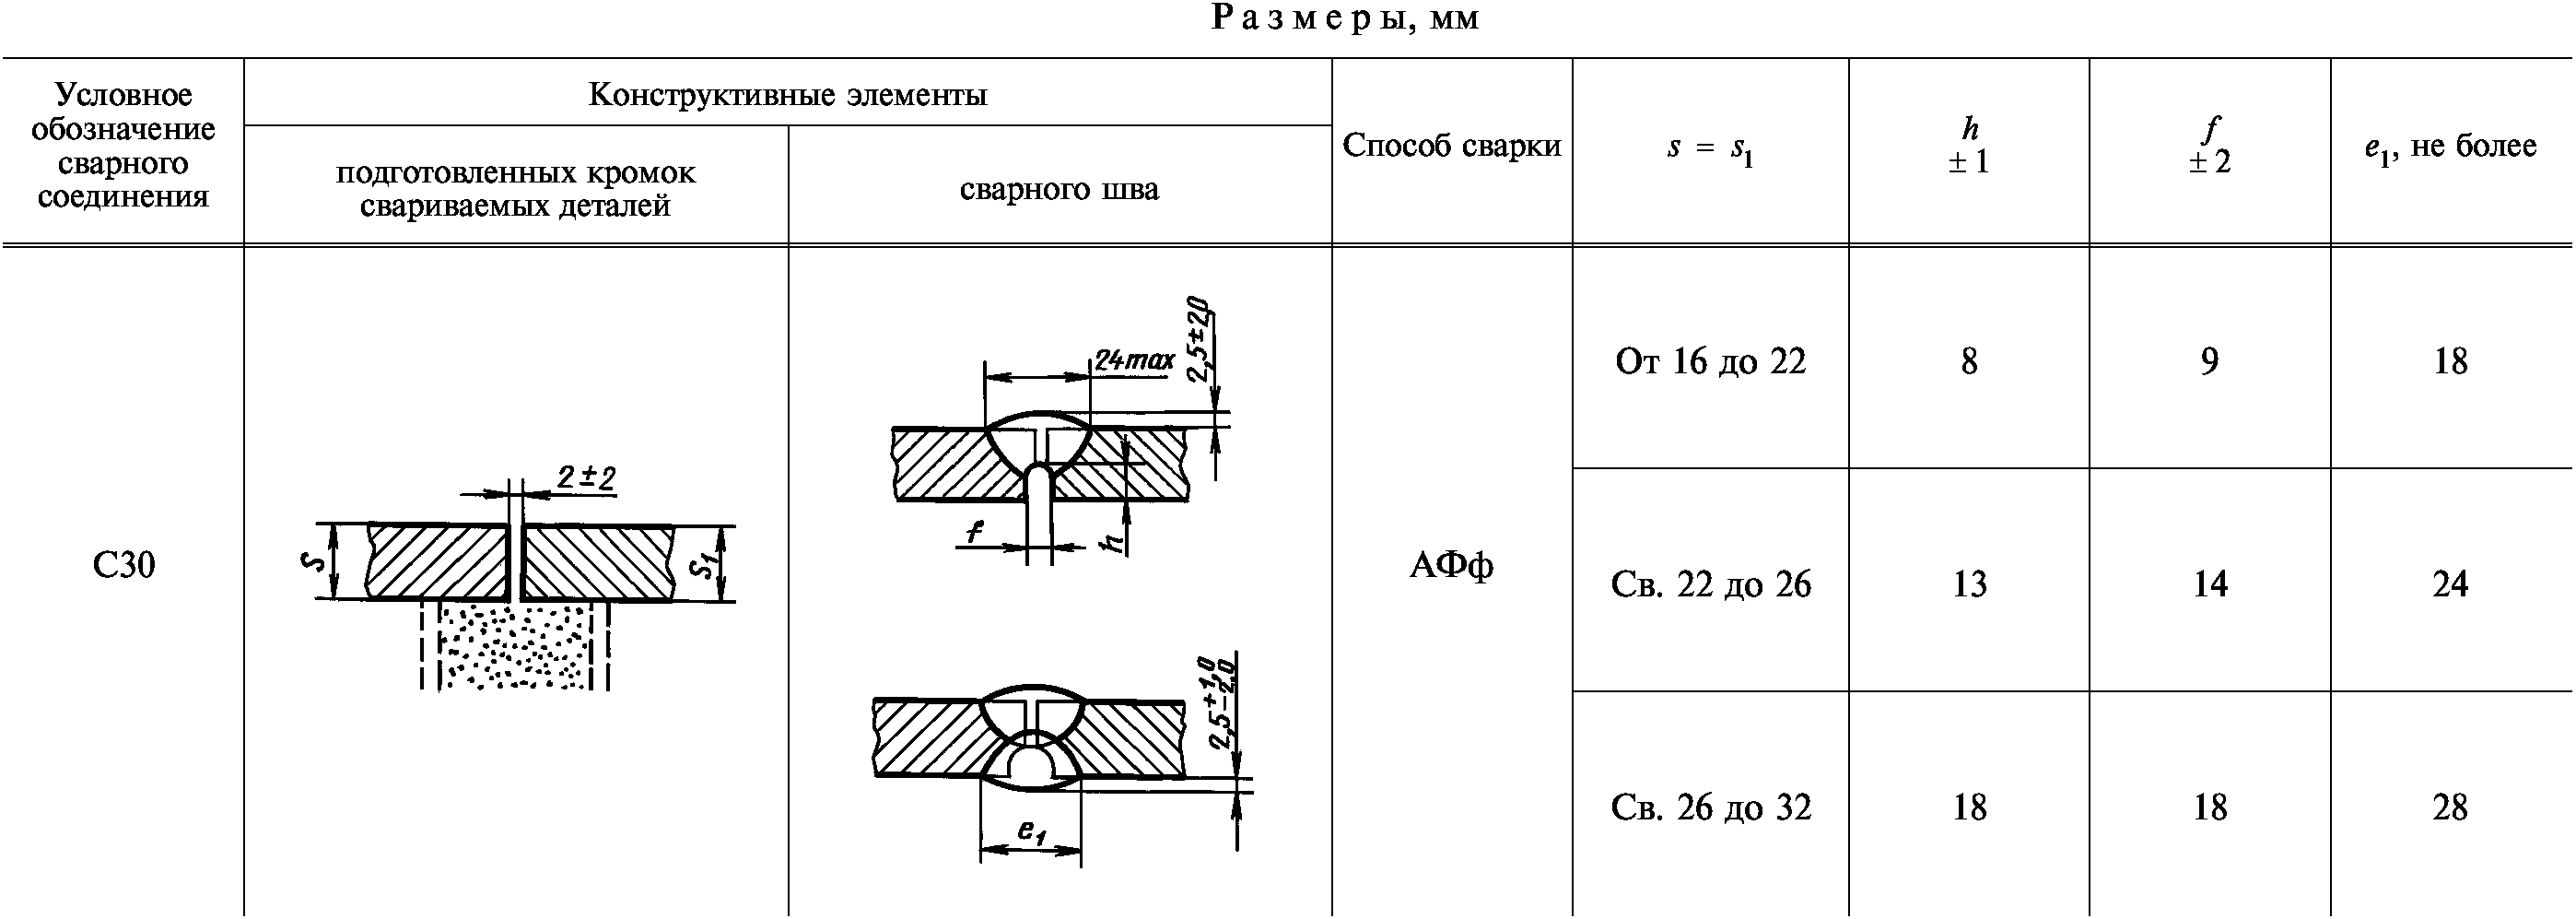
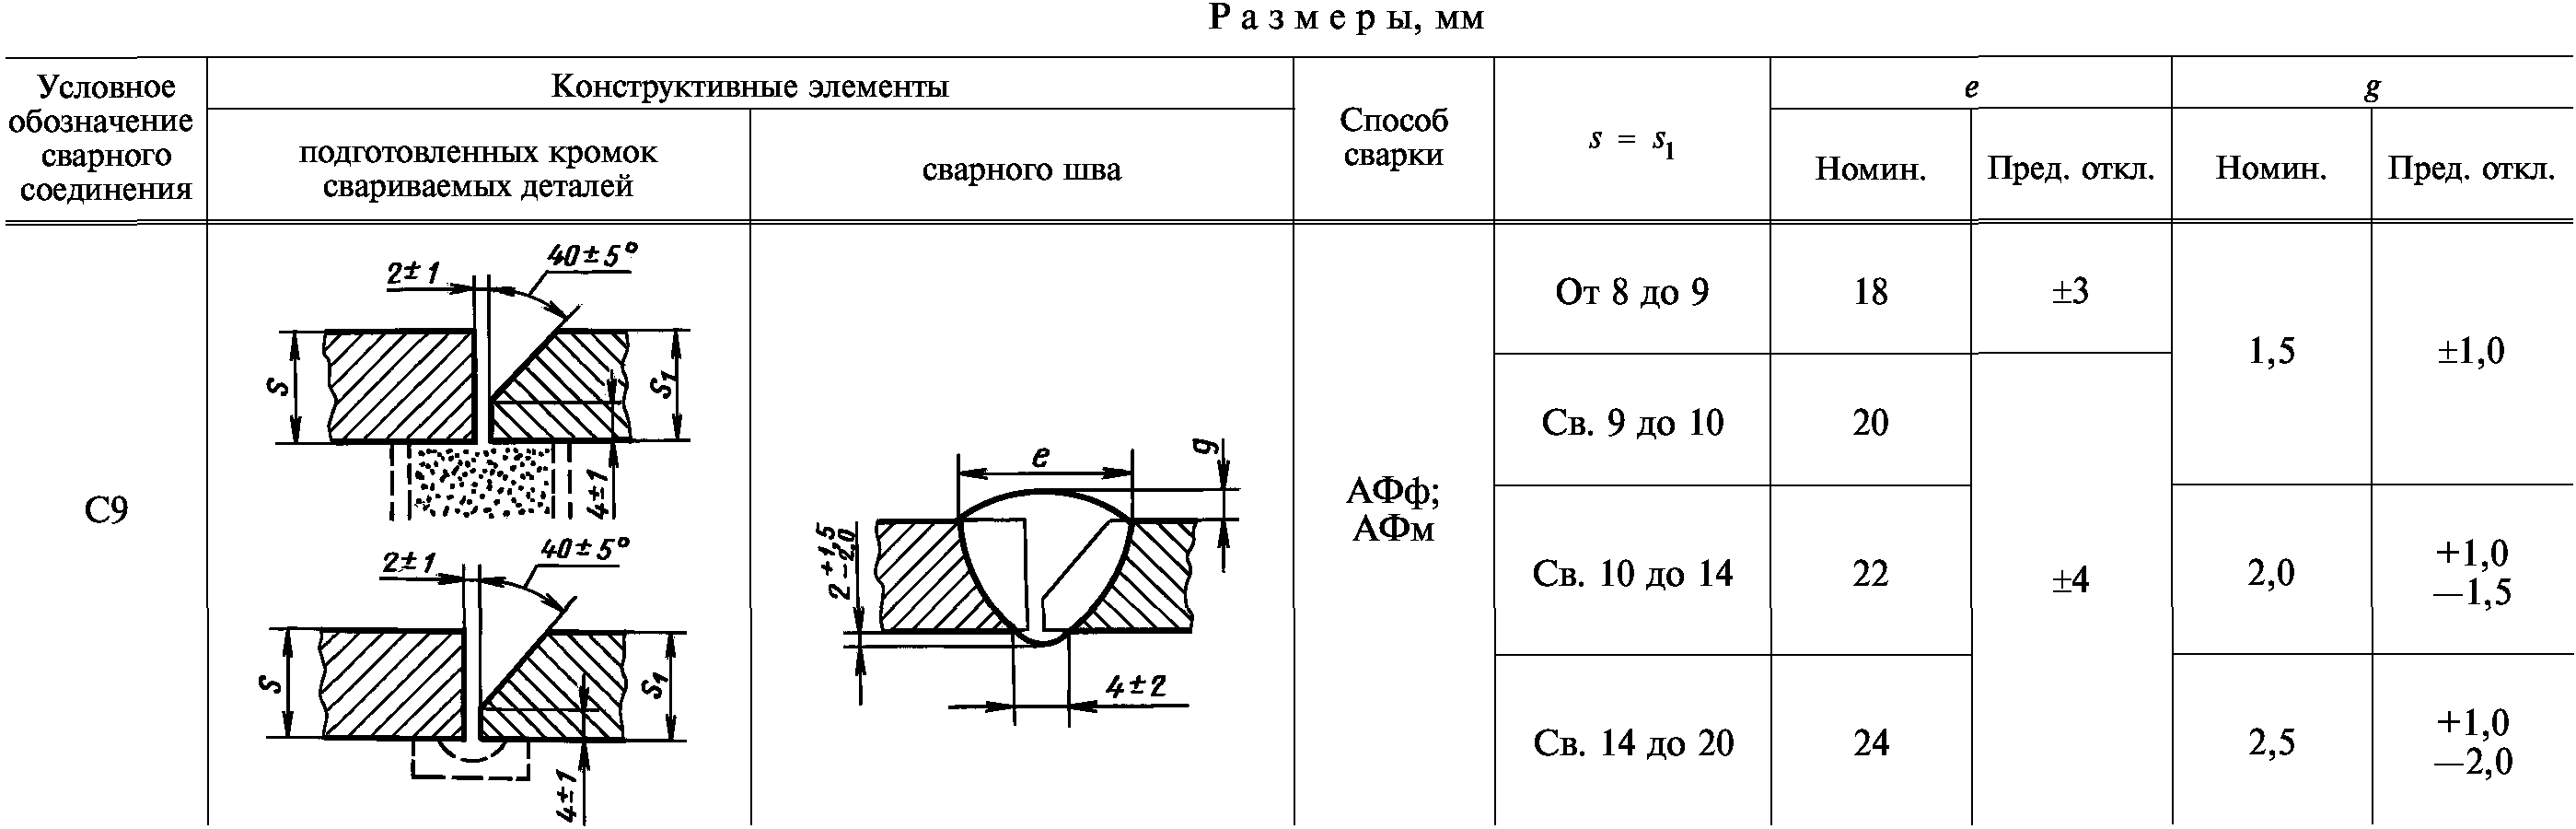
Примечание. Допускается отсутствие выпуклости обратной стороны шва и местные вогнутости глубиной не более 0,1s при полном проплавлении кромок.
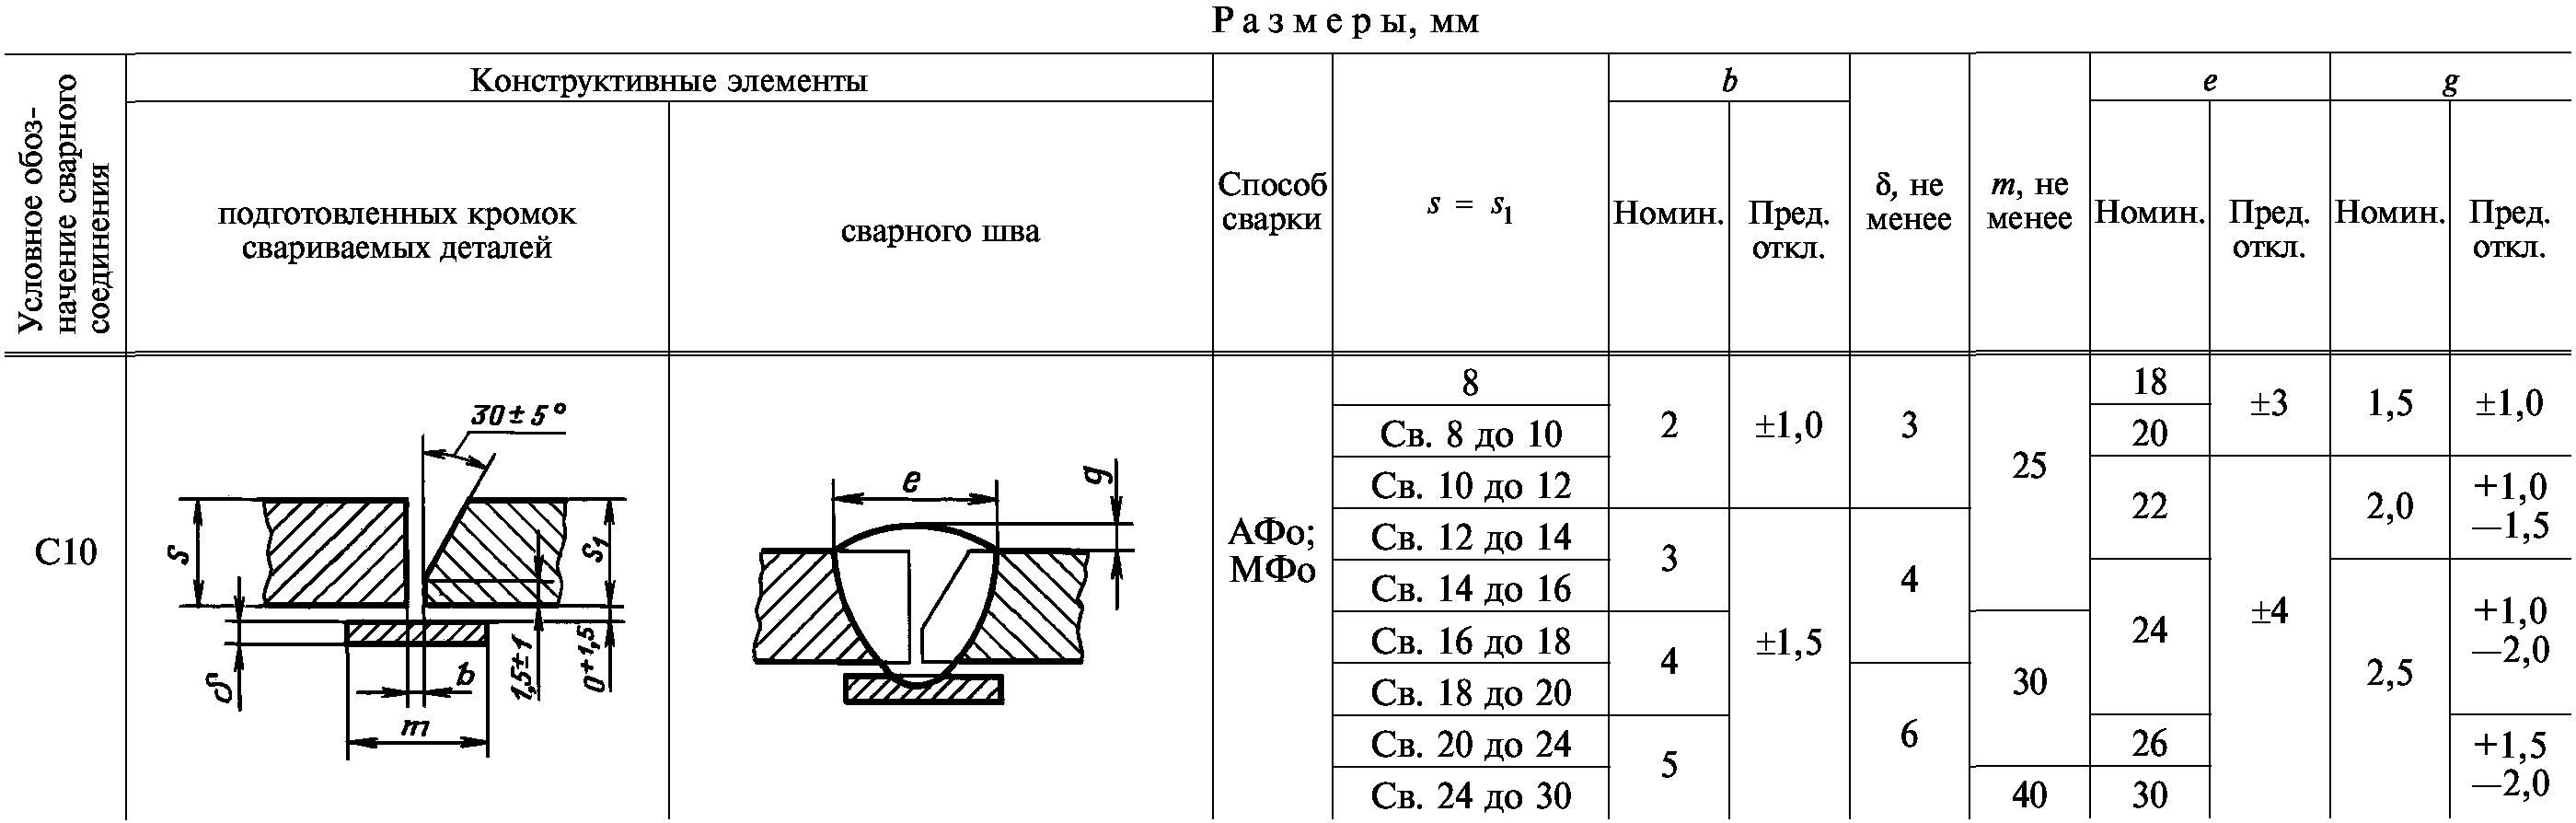
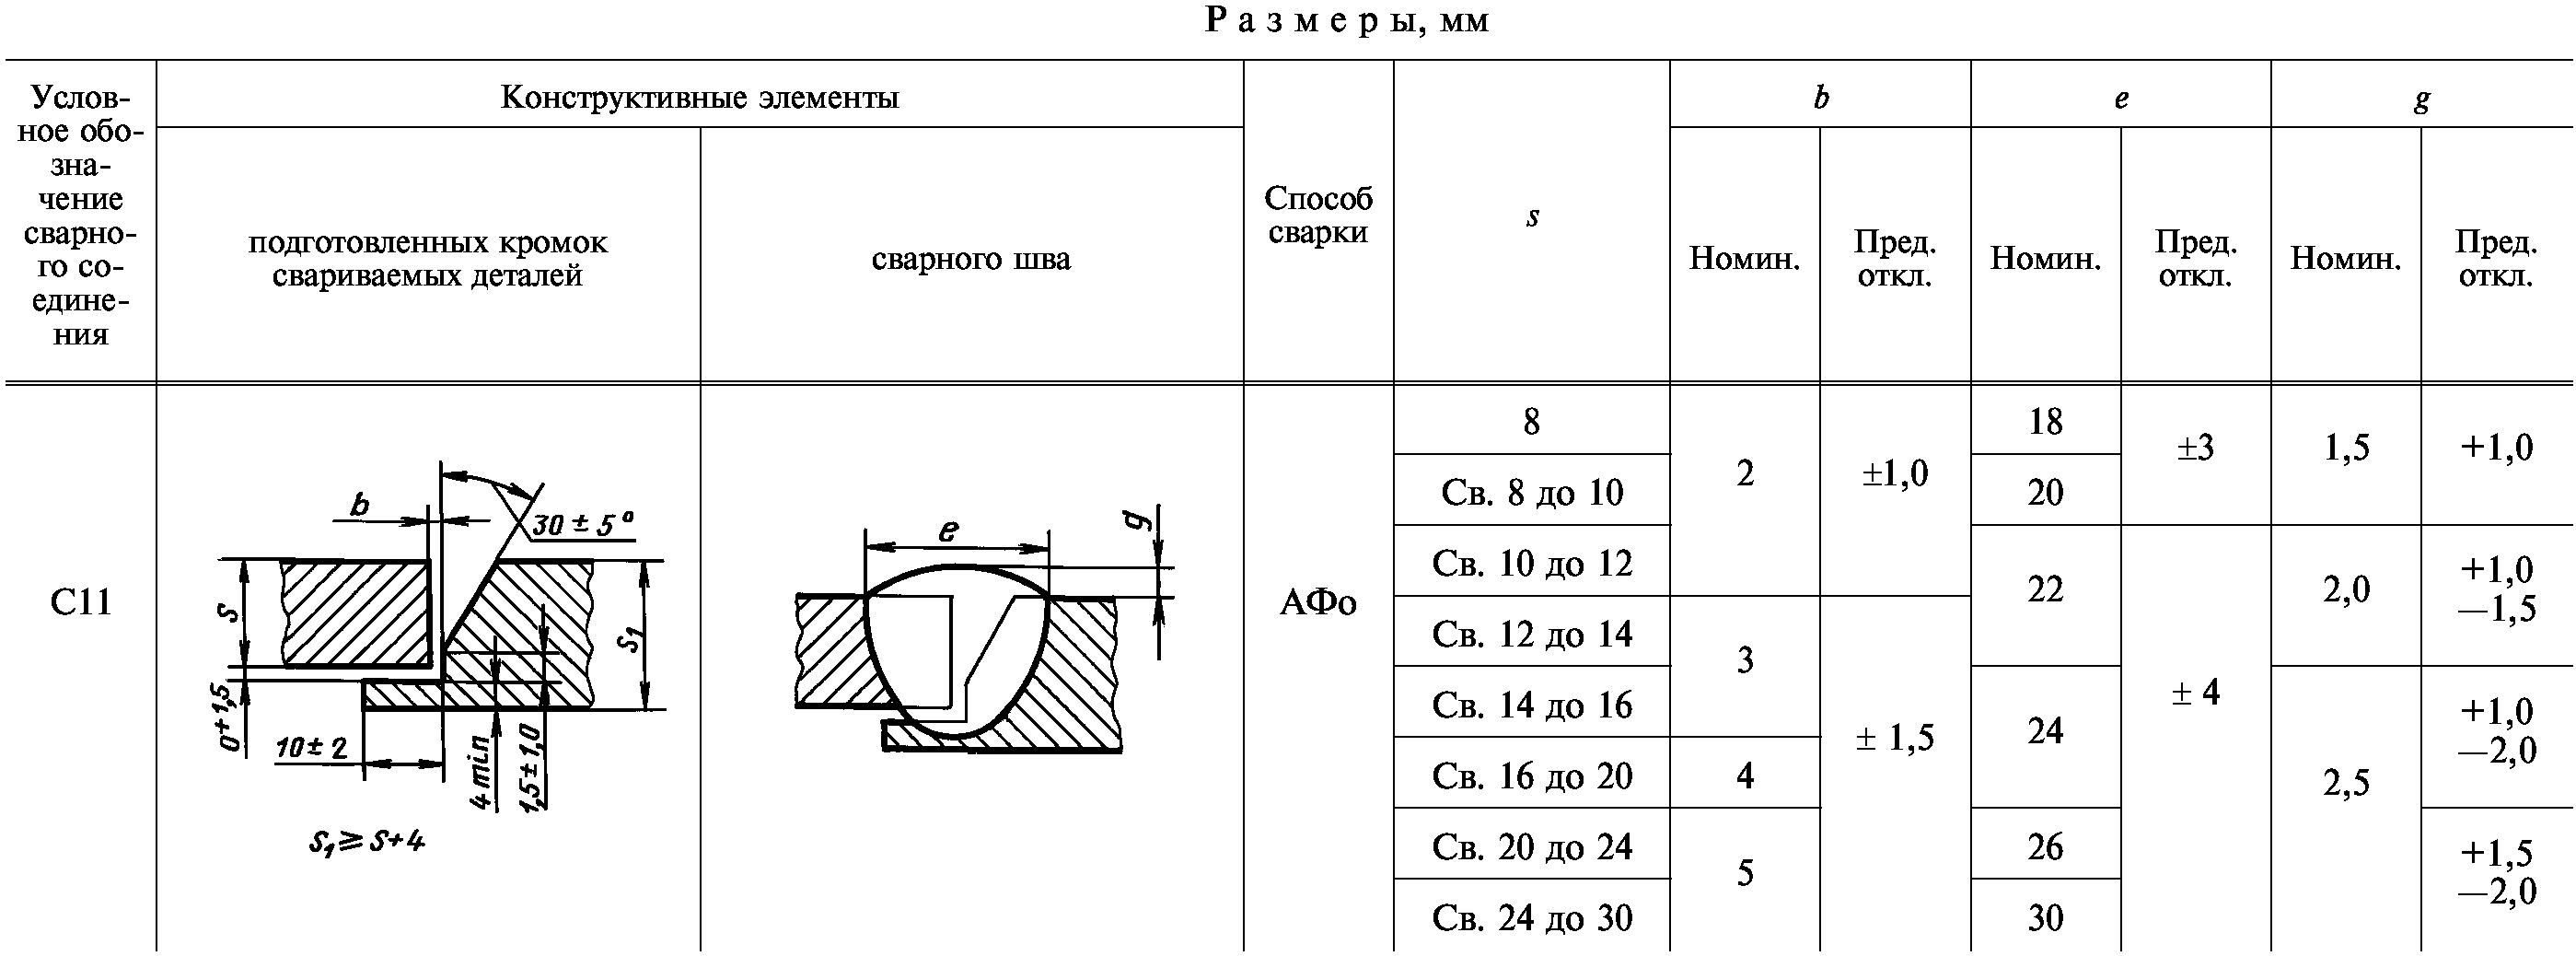
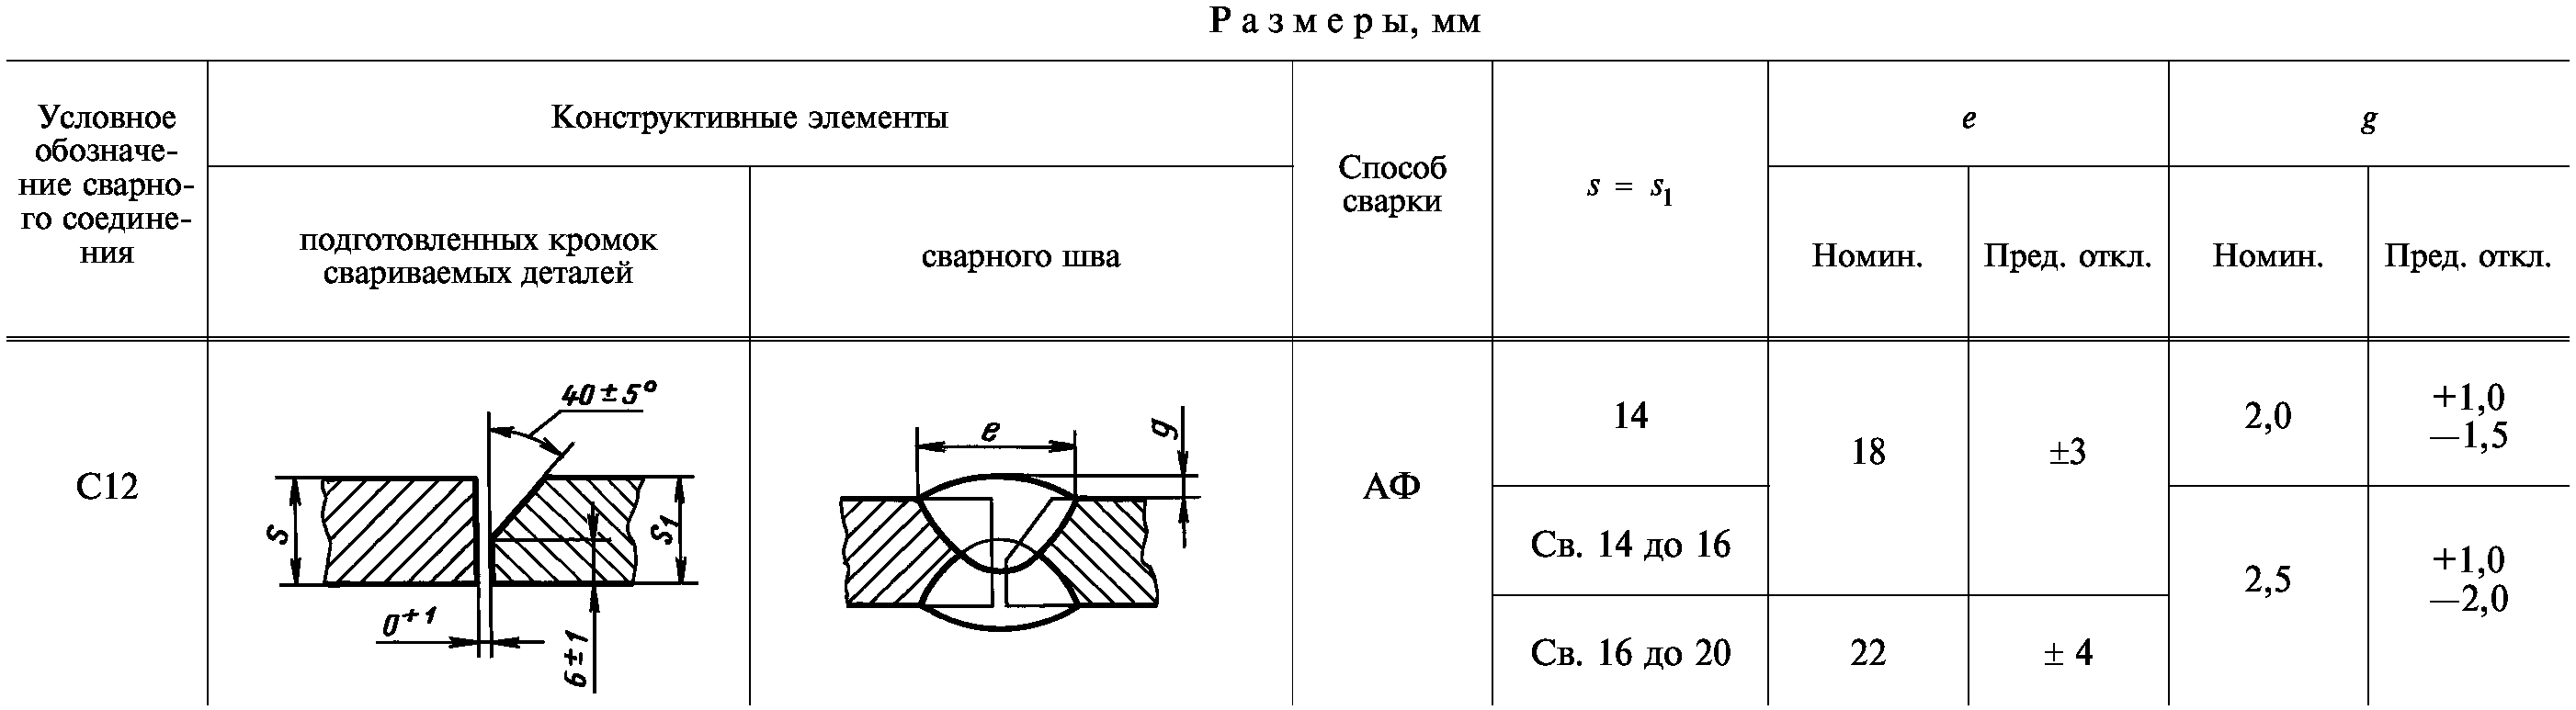
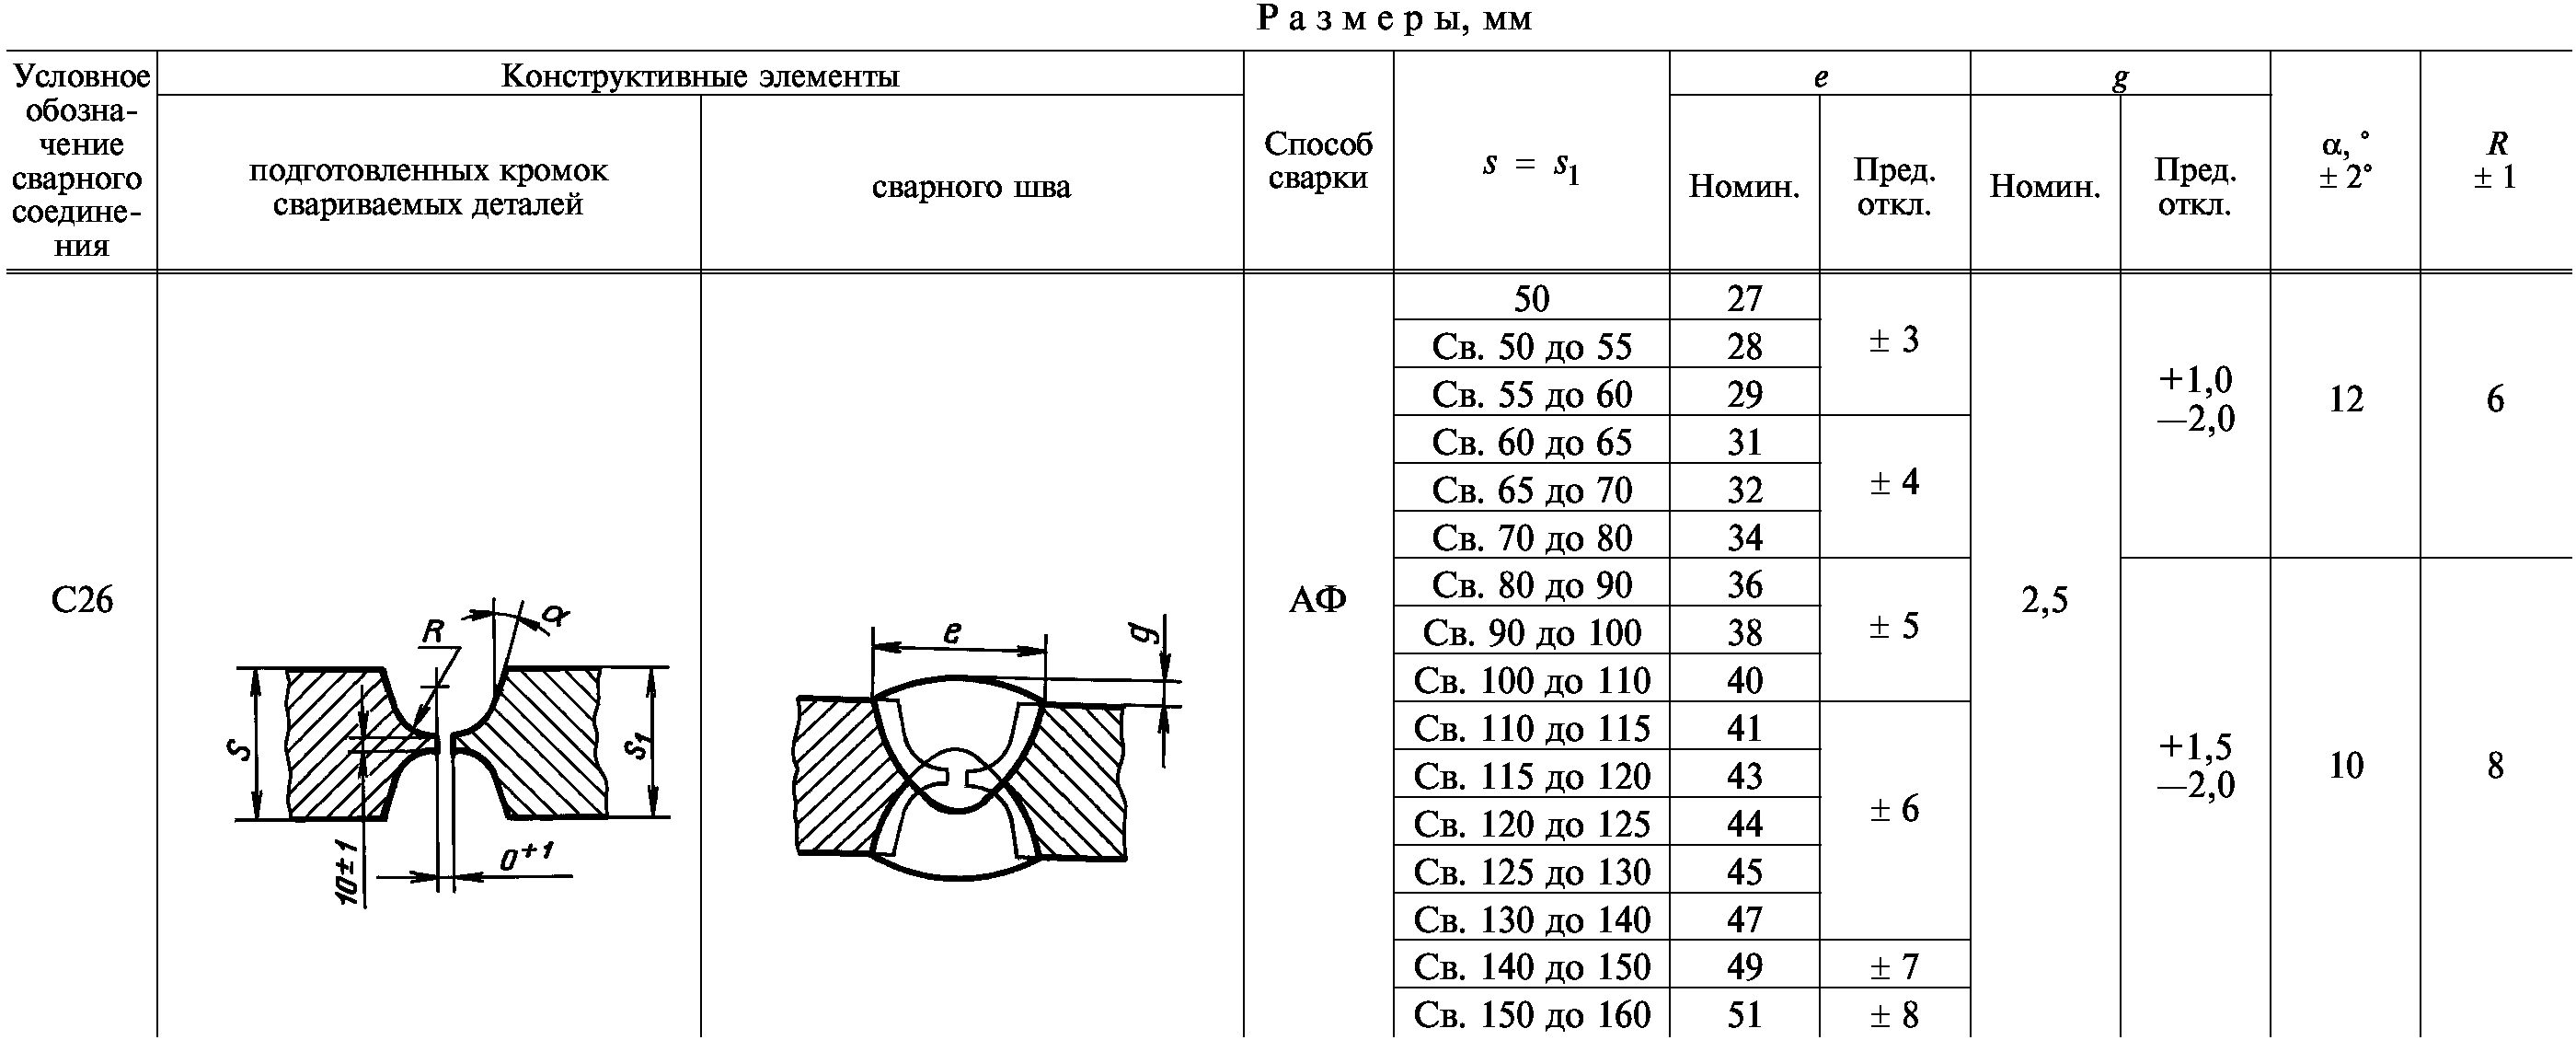
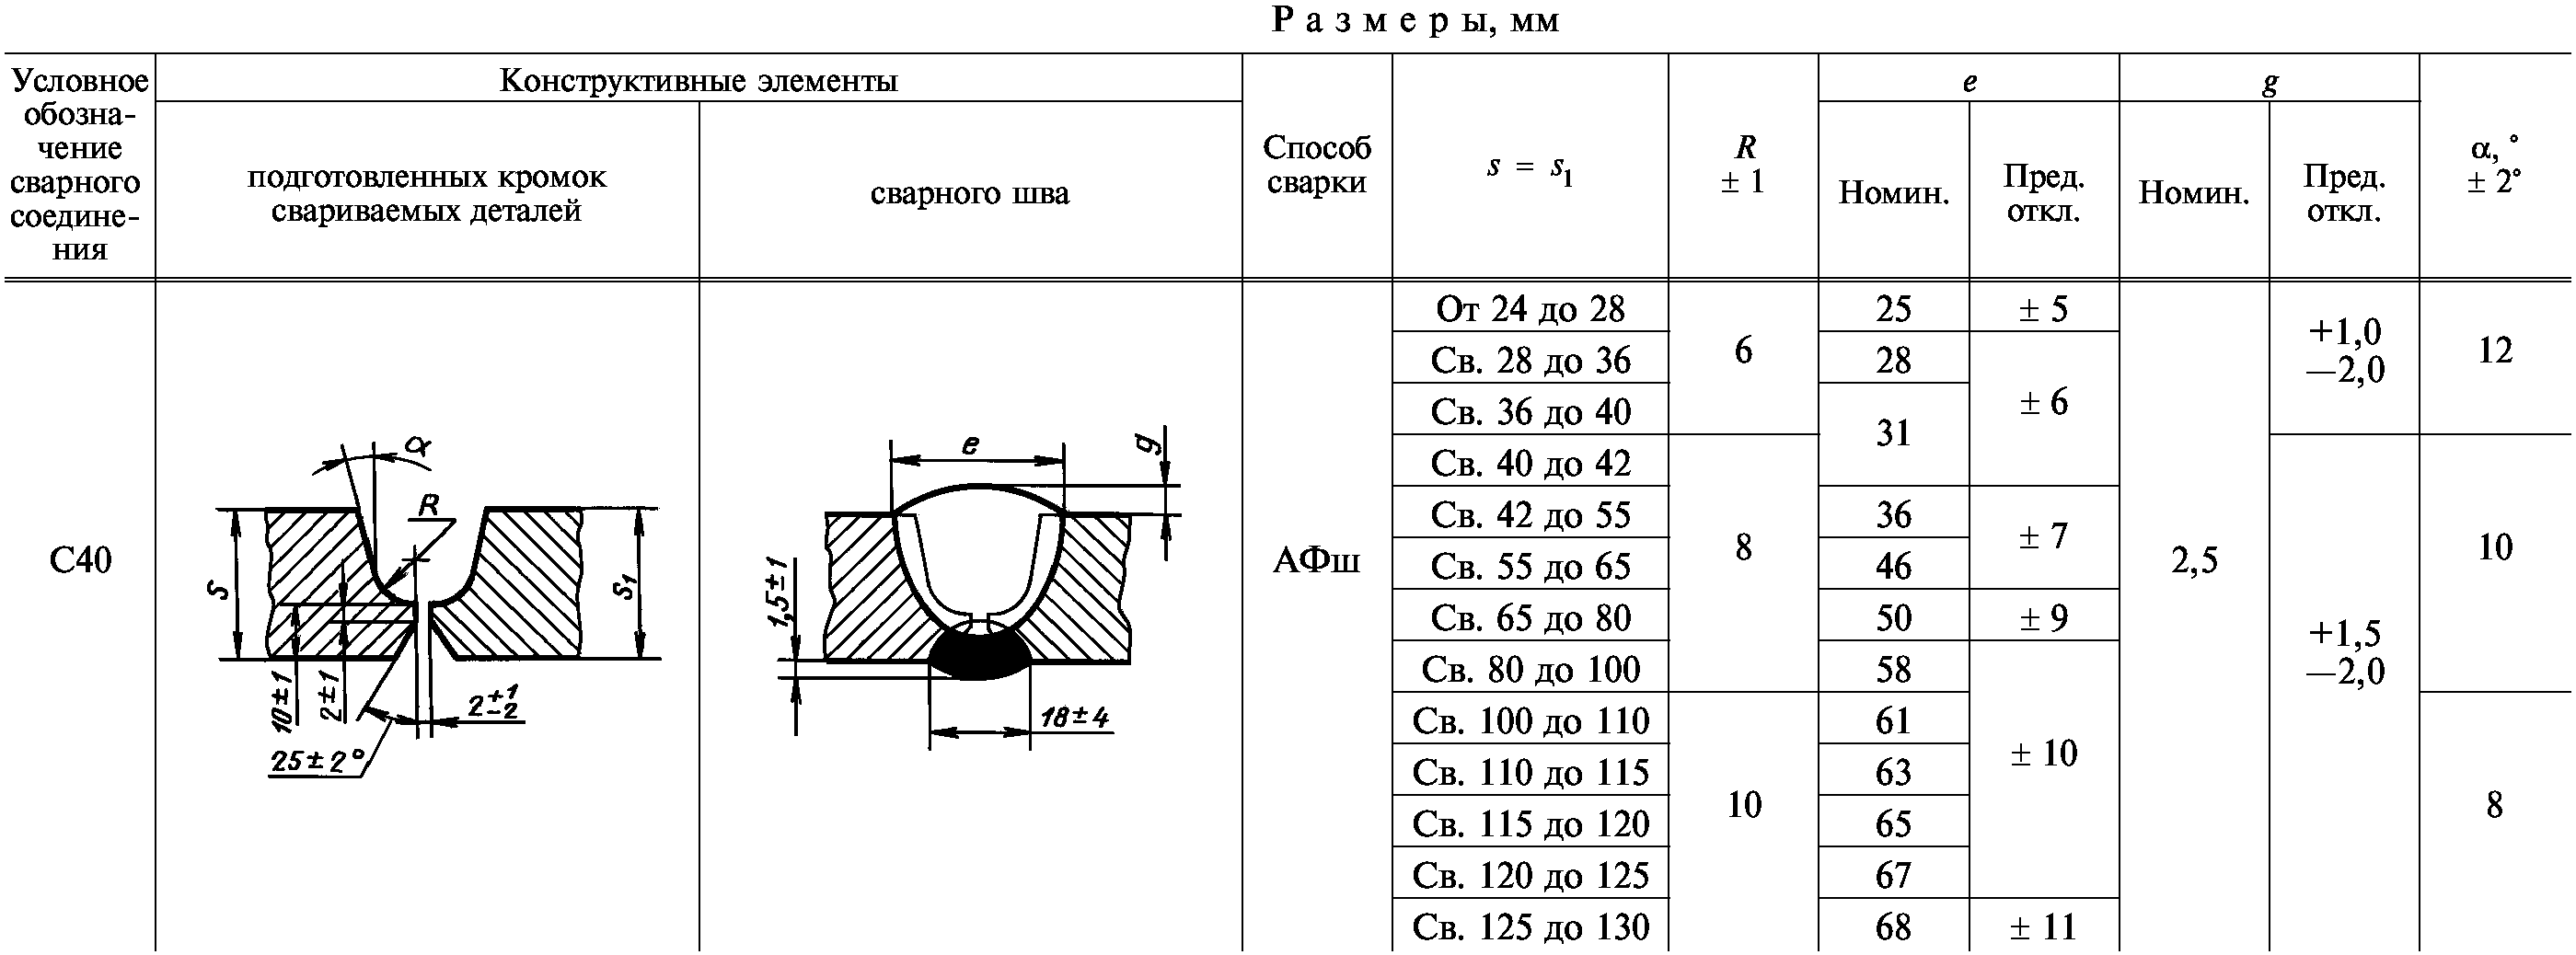
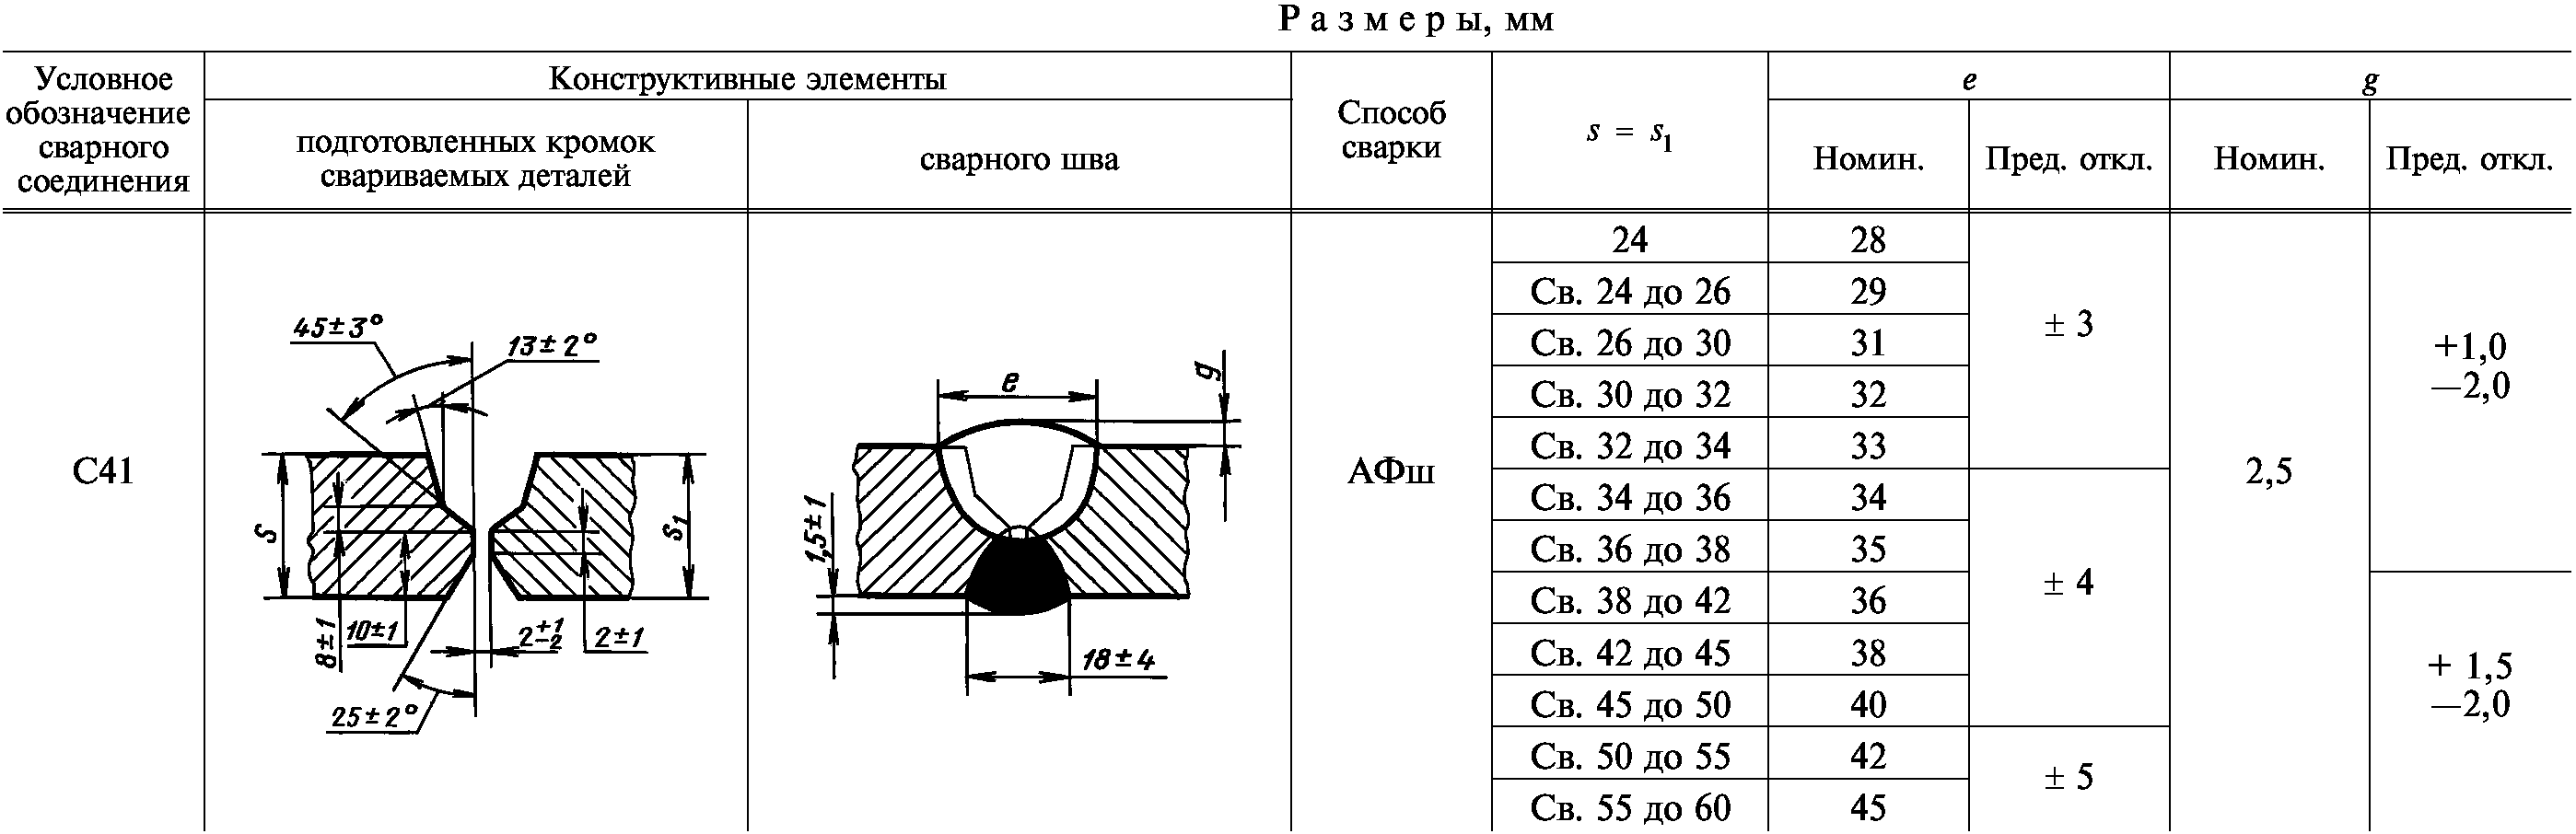
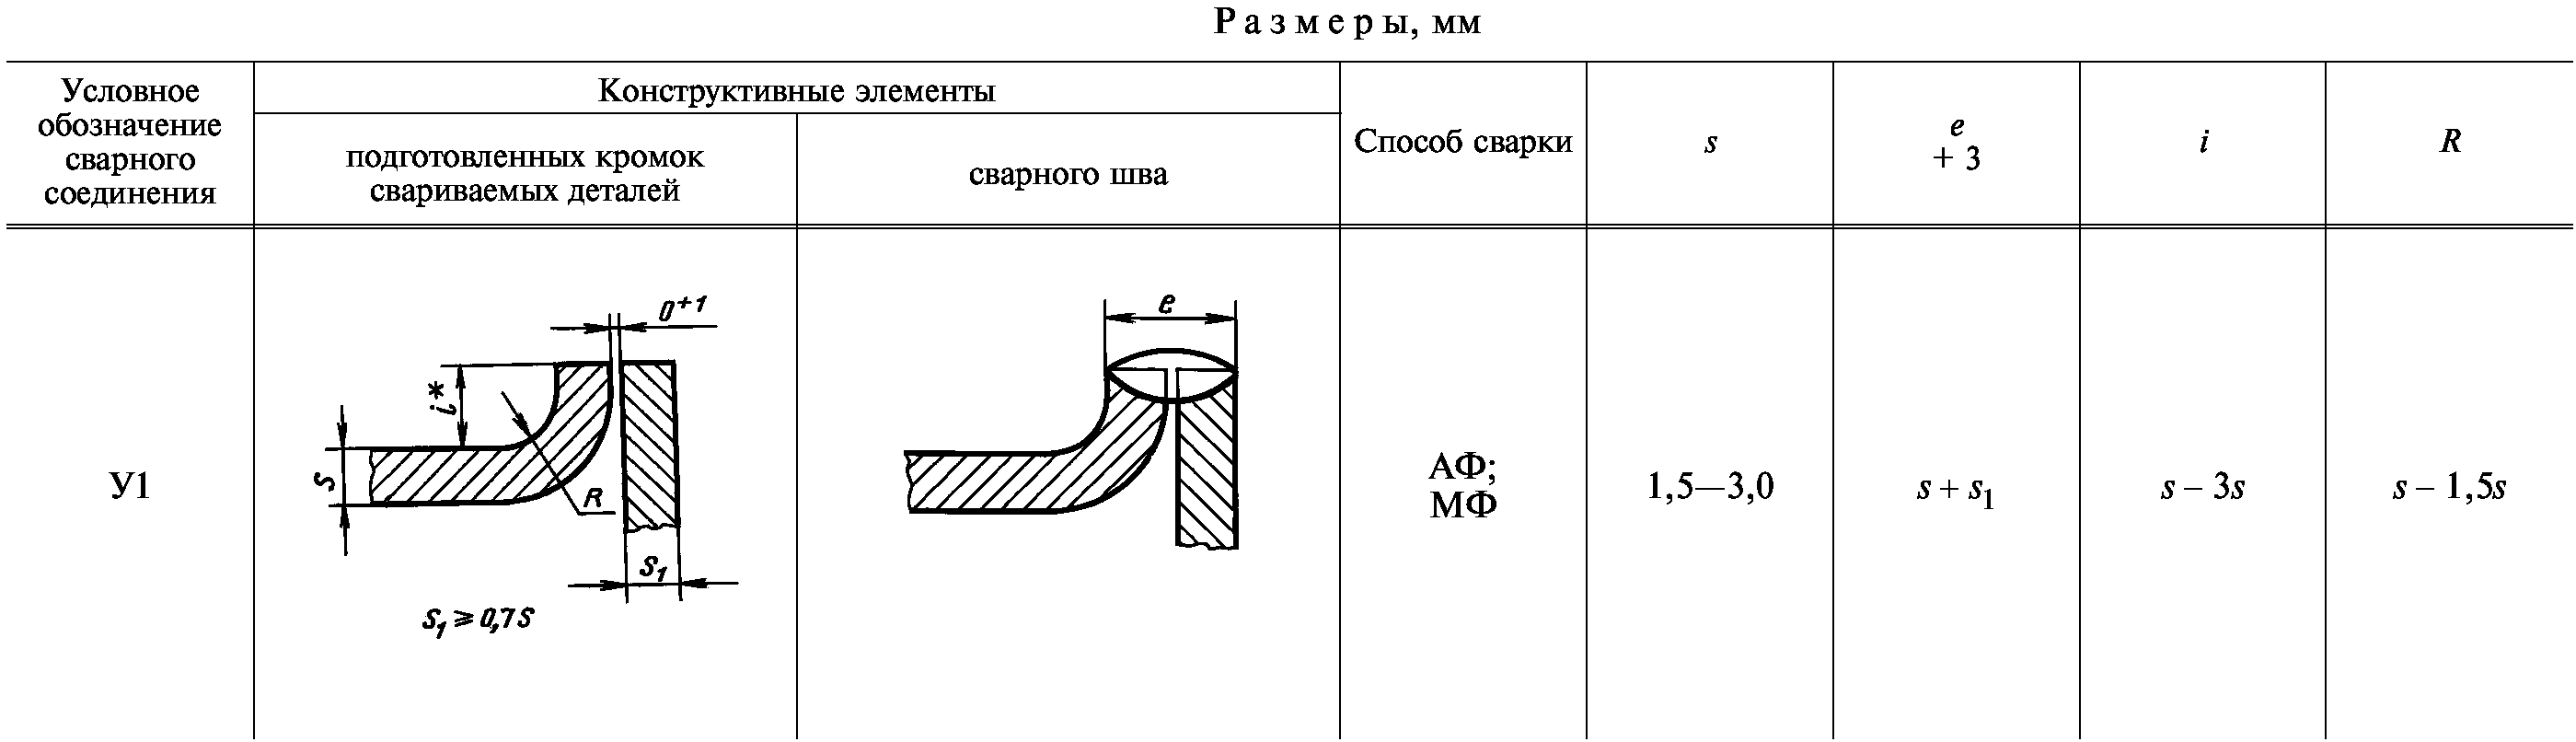
(Измененная редакция, Изм. № 1, 2, 3).
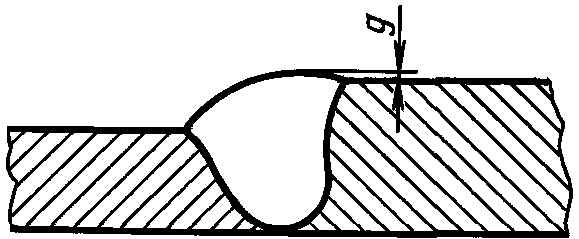
5. При сварке кольцевых швов стыковых соединений допускается увеличение выпуклости g, g_{1} до 30%.
(Измененная редакция, Изм. № 3).
6. Сварные соединения T7, T8, T4 следует выполнять в положении «в лодочку» по ГОСТ 11969 <*>. Угловые швы без скоса кромок разрешается выполнять как в нижнем положении, так и в положении «в лодочку» по ГОСТ 11969.
<*> На территории Российской Федерации действует ГОСТ 11969-79.
7. Подварочный шов и подварку корня шва разрешается выполнять любым способом дуговой сварки.
8. Сварка стыковых соединений деталей неодинаковой толщины при разнице, не превышающей значений, указанных в табл. 53, должна производиться так же, как деталей одинаковой толщины; конструктивные элементы подготовленных кромок и размеры сварного шва следует выбирать по большей толщине.
| Толщина тонкой детали | Разность толщин деталей |
|---|---|
| От 2 до 4 Св. 4 « 30 » 30 « 40 » 40 | 1 2 4 6 |
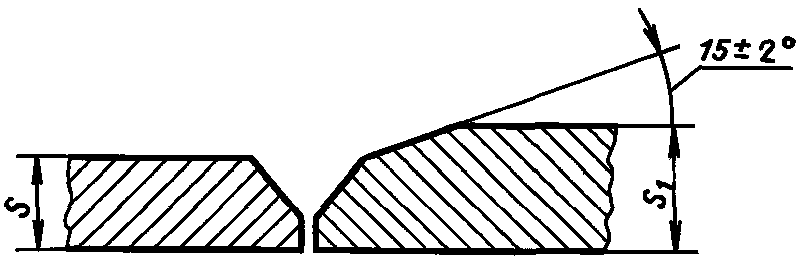
Для осуществления плавного перехода от одной детали к другой допускается наклонное расположение поверхности шва (черт. 1).
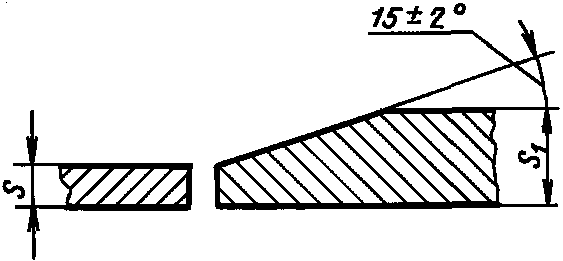
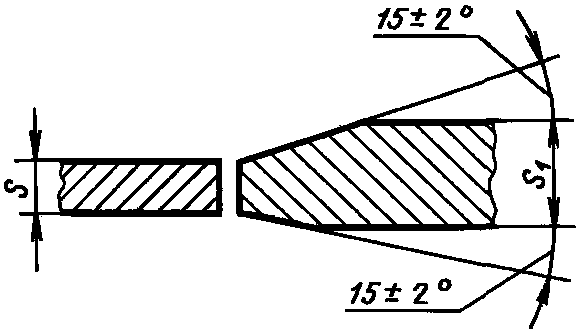
При разнице толщины свариваемых деталей свыше значений, указанных в табл. 53, на детали, имеющей большую толщину s_{1} , должен быть сделан скос с одной или с двух сторон до толщины тонкой детали s, как указано на черт. 2, 3 и 4. При этом конструктивные элементы подготовленных кромок и размеры сварного шва следует выбирать по меньшей толщине.
9. Размер и предельные отклонения катета углового шва К, К1 должны быть установлены при проектировании. При этом размер катета должен быть не более 3 мм для деталей толщиной до 3 мм включительно и 1,2 толщины более тонкой детали при сварке деталей толщиной свыше 3 мм. Предельные отклонения размера катета угловых швов от номинального значения приведены в Приложении 3.
11. Допускается выпуклость или вогнутость углового шва до 30% его катета. При этом вогнутость не должна приводить к уменьшению значения катета \text{К}_{\text{п}} (черт. 5), установленного при проектировании.
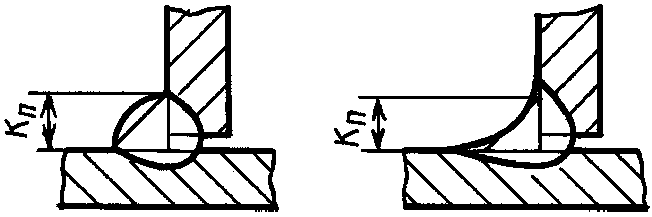
Примечание. Катетом \text{К}_{\text{п}} является катет наибольшего прямоугольного треугольника, вписанного во внешнюю часть углового шва. При симметричном шве за катет \text{К}_{\text{п}} принимается любой из равных катетов, при несимметричном шве — меньший.
12. Минимальные значения катетов угловых швов приведены в Приложении 1.
13. При применении сварки под флюсом взамен ручной дуговой сварки катет углового шва расчетного соединения может быть уменьшен до значений, приведенных в Приложении 2.
14. Допускается смещение свариваемых кромок перед сваркой относительно друг друга не более:
0,5 мм — для деталей толщиной до 4 мм;
1,0 мм — для деталей толщиной 4 — 10 мм;
0,1s мм, но не более 3 мм — для деталей толщиной более 10 мм.
15. Допускается в местах перекрытия сварных швов и в местах исправления дефектов увеличение размеров швов до 30% номинального значения.
16. При подготовке кромок с применением ручного инструмента предельные отклонения угла скоса кромок могут быть увеличены до +/- 5°. При этом соответственно может быть изменена ширина шва, e, e_{1} .
Приложение 1
Рекомендуемое
| Предел текучести свариваемой | Минимальное значение катетов углового шва для свариваемого элемента большей толщины | |||||||
| стали, МПа | от 3 до 4 | св. 4 до 5 | св. 5 до 10 | св. 10 до 16 | св. 16 до 22 | св. 22 до 32 | св. 32 до 40 | св. 40 до 80 |
| До 400 | 3 | 3 | 4 | 5 | 6 | 7 | 8 | 9 |
| Св. 400 до 450 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 |
Примечание. Максимальное значение катетов не должно превышать 1,2 толщины более тонкого элемента.
Приложение 2
Рекомендуемое
| ручной дуговой | под флюсом | |||
| проволокой диаметром от 3 до 5 | проволокой диаметром от 1,4 до 2,5 | |||
| в положении «в лодочку» | в нижнем положении | в положении «в лодочку» | в нижнем положении | |
| 4 | 3 | 3 | 3 | 3 |
| 5 | 3 | 3 | 4 | 4 |
| 6 | 4 | 4 | 5 | 5 |
| 7 | 5 | 5 | 6 | 6 |
| 8 | 5 | 5 | 6 | 6 |
| 9 | 6 | 7 | 7 | 8 |
| 10 | 6 | 8 | 8 | 9 |
| 11 | 7 | 9 | 9 | 10 |
| 12 | 8 | 9 | 9 | 11 |
| 13 | 8 | 10 | 11 | 13 |
| 14 | 9 | 11 | 12 | 14 |
| 15 | 10 | 12 | 13 | 15 |
| 16 | 10 | 13 | 14 | 16 |
| 17 | 13 | 17 | 17 | 17 |
| 18 | 14 | 18 | 18 | 18 |
| 19 | 15 | 19 | 19 | 19 |
| 20 | 16 | 20 | 20 | 20 |
| 21 | 16 | 21 | 21 | 21 |
| 22 | 17 | 22 | 22 | 22 |
| 23 | 23 | 23 | 23 | 23 |
| 24 | 24 | 24 | 24 | 24 |
| 25 | 25 | 25 | 25 | 25 |
Приложение 3
Рекомендуемое
| Номинальный размер катета углового шва | Предельные отклонения размера катета углового шва от номинального значения |
|---|---|
| До 5 | +1,0 |
| Св. 5 до 8 | +2,0 |
| Св. 8 до 12 | +2,5 |
| Св. 12 | +3,0 |