ГОСТ Р ИСО 10664-2007. Национальный стандарт Российской Федерации. Углубление звездообразное под ключ для болтов и винтов
(утв. и введен в действие Приказом Ростехрегулирования от 27.12.2007 № 498-ст)
Внимание
Документ утратил силу с 01.06.2022 в связи с изданием Приказа Росстандарта от 22.11.2021 № 1530-ст. Взамен введен в действие ГОСТ Р ИСО 10664-2021. Документ утратил силу с 01.06.2022 в связи с изданием Приказа Росстандарта от 22.11.2021 № 1530-ст. Взамен введен в действие ГОСТ Р ИСО 10664-2021. Документ введен в действие с 01.01.2009.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ Р ИСО 10664-2007"]:::rst
  click n0 "https://bukva.ai/docs/gost-r-iso-10664-2007" "ГОСТ Р ИСО 10664-2007. Национальный стандарт Российской Федерации. Углубление звездообразное под ключ для болтов и винтов (утв. и введен в действие Приказом Ростехрегулирования от "
  n1["ГОСТ Р ИСО 10664-2021"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-r-iso-10664-2021" "ГОСТ Р ИСО 10664-2021. Национальный стандарт Российской Федерации. Изделия крепежные. Углубление звездообразное под ключ для болтов и винтов (утв. и введен в действие Приказом Росс"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 27 декабря 2007 г. № 498-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
УГЛУБЛЕНИЕ ЗВЕЗДООБРАЗНОЕ ПОД КЛЮЧ ДЛЯ БОЛТОВ И ВИНТОВ
Star-type internal socket button for bolts and screws
ISO 10664:2005 Hexalobular internal driving feature for bolts and screws (IDT)
Предисловие
Цели и принципы стандартизации в Российской Федерации установлены Федеральным законом от 27 декабря 2002 г. № 184-ФЗ «О техническом регулировании», а правила применения национальных стандартов Российской Федерации - ГОСТ Р 1.0-2004 «Стандартизация в Российской Федерации. Основные положения».
Сведения о стандарте
1. Разработан Федеральным государственным унитарным предприятием «Центральный ордена Трудового Красного Знамени научно-исследовательский автомобильный и автомоторный институт» (ФГУП «НАМИ») на основе собственного аутентичного перевода стандарта, указанного в пункте 4.
2. Внесен Техническим комитетом по стандартизации ТК 229 «Крепежные изделия».
3. Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 27 декабря 2007 г. № 498-ст.
4. Настоящий стандарт идентичен по отношению к международному стандарту ИСО 10664:2005 «Углубление шестилепестковое для ввертывания болтов и винтов» (ISO 10664:2005 «Hexalobular internal driving feature for bolts and screws»).
Наименование настоящего стандарта изменено относительно наименования указанного международного стандарта для приведения в соответствие с ГОСТ Р 1.5-2004 (пункт 3.5).
Информация об изменениях к настоящему стандарту публикуется в ежегодно издаваемом информационном указателе «Национальные стандарты», а текст изменений и поправок — в ежемесячно издаваемых информационных указателях «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячно издаваемом информационном указателе «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет.
1. Область применения
Настоящий стандарт устанавливает форму и основные размеры звездообразного углубления под ключ для болтов и винтов, включая методы контроля.
Вид контура звездообразного углубления устанавливается посредством калибров, предельные размеры которых приведены в таблицах 3 - 5. Дополнительная информация, которая может применяться для построения контура, приведена в Приложении А.
Целью настоящего стандарта является установление необходимых характеристик для контроля внутреннего звездообразного углубления. Он предназначен также для применения в качестве стандарта для изготовления.
2. Основные размеры
См. рисунок 1 и таблицу 1.
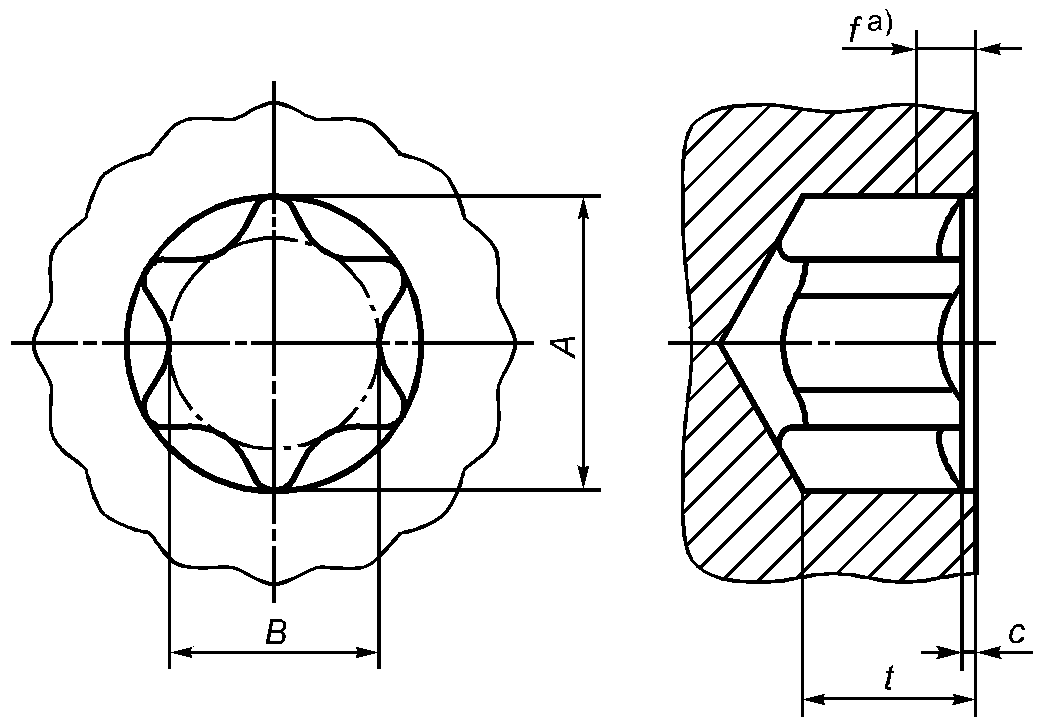
a См. таблицу 2.
Цековка: c <= 0,13 мм для углублений до № 15 включительно.
c <= 0,25 мм для углублений свыше № 15.
Глубина t: см. соответствующие стандарты на изделия.
Примечание. Дно звездообразного углубления, расположенное за пределами соответствующей калибру области, выполняется по выбору изготовителя.
| Звездообразное углубление, N | Номинальные размеры a | ||
| A | B | ||
| 6 | 1,75 | 1,27 | |
| 8 | 2,4 | 1,75 | |
| 10 | 2,8 | 2,05 | |
| 15 | 3,35 | 2,4 | |
| 20 | 3,95 | 2,85 | |
| 25 | 4,5 | 3,25 | |
| 30 | 5,6 | 4,05 | |
| 40 | 6,75 | 4,85 | |
| 45 | 7,93 | 5,64 | |
| 50 | 8,95 | 6,45 | |
| 55 | 11,35 | 8,05 | |
| 60 | 13,45 | 9,60 | |
| 70 | 15,7 | 11,2 | |
| 80 | 17,75 | 12,8 | |
| 90 | 20,2 | 14,4 | |
| 100 | 22,4 | 16 | средством |
| a Контур звездообразного углубления установлен по калибров, соответствующих таблицам 3 - 5. | |||
3. Проверка калибрами
3.1 Краткое описание
Проходной калибр (см. 3.2) должен свободно входить на глубину t, которая установлена в соответствующих стандартах на изделия.
НЕ-проходные калибры (см. 3.3.1 и 3.3.2) могут входить в звездообразное углубление не более указанной в таблице 2 допускаемой глубины вхождения калибра.
Допускаемая глубина вхождения НЕ-проходного калибра
| Звездообразное углубление, N | 6 | 8 | 10 | 15 | 20 | 25 | 30 | 40 | 45 | 50 | 55 | 60 | 70 | 80 | 90 | 100 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Допускаемая глубина вхождения калибра, f | 0,35 | 0,48 | 0,56 | 0,67 | 0,79 | 0,9 | 1,12 | 1,18 | 1,39 | 1,56 | 1,98 | 2,35 | 2,75 | 3,11 | 3,53 | 3,92 |
Все проверки калибрами выполняются относительно верхней поверхности головки. При овальной или круглой поверхности головки измерения выполняют от линии пересечения поверхности головки с цековкой звездообразного углубления.
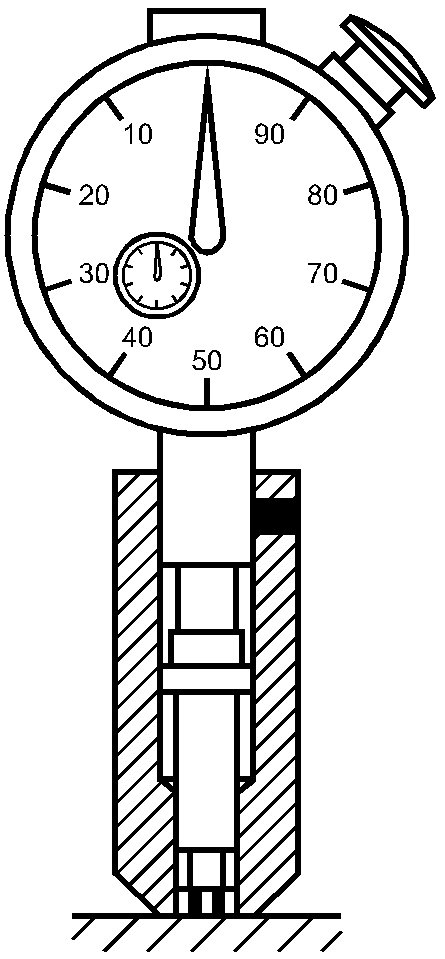
При применении концевого калибра с индикаторной головкой ее выставляют на ноль, когда калибр упирается на плоскую опорную поверхность. При этом ножка калибра устанавливается относительно базовой поверхности, см. рисунок 2.
3.2 Проходной калибр
Размеры проходного калибра должны быть в пределах значений по таблице 3.
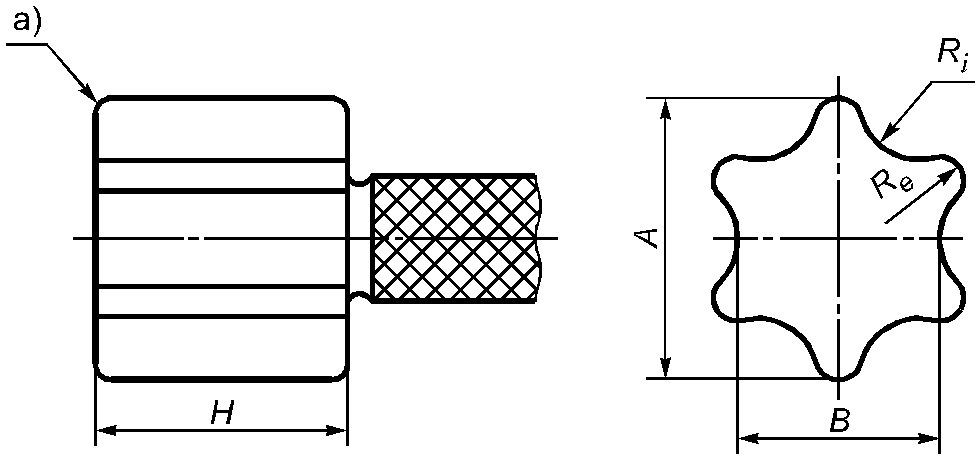
a Радиус между боковой и торцевой поверхностями может составлять не более 0,076 мм для калибров >= № 10 и не более 0,0254 мм калибров < № 10.
| Звездообразное углубление, N | A | B | R i | R e | H | |||||
| Не менее | Не более | Не менее | Не более | Не менее | Не более | Не менее | Не более | Не менее | Не более | |
| 6 | 1,695 | 1,709 | 1,210 | 1,224 | 0,371 | 0,396 | 0,130 | 0,134 | 1,33 | 1,82 |
| 8 | 2,335 | 2,349 | 1,672 | 1,686 | 0,498 | 0,523 | 0,188 | 0,193 | 2,54 | 3,05 |
| 10 | 2,761 | 2,776 | 1,979 | 1,993 | 0,585 | 0,609 | 0,227 | 0,231 | 3,05 | 3,56 |
| 15 | 3,295 | 3,309 | 2,353 | 2,367 | 0,704 | 0,728 | 0,265 | 0,269 | 3,30 | 3,81 |
| 20 | 3,879 | 3,893 | 2,764 | 2,778 | 0,846 | 0,871 | 0,303 | 0,307 | 3,56 | 4,07 |
| 25 | 4,451 | 4,465 | 3,170 | 3,185 | 0,907 | 0,932 | 0,371 | 0,378 | 3,94 | 4,45 |
| 30 | 5,543 | 5,557 | 3,958 | 3,972 | 1,182 | 1,206 | 0,448 | 0,454 | 4,44 | 4,95 |
| 40 | 6,673 | 6,687 | 4,766 | 4,780 | 1,415 | 1,440 | 0,544 | 0,548 | 5,08 | 5,59 |
| 45 | 7,841 | 7,856 | 5,555 | 5,570 | 1,784 | 1,808 | 0,572 | 0,576 | 5,71 | 6,22 |
| 50 | 8,857 | 8,872 | 6,366 | 6,380 | 1,804 | 1,828 | 0,773 | 0,777 | 5,97 | 6,48 |
| 55 | 11,245 | 11,259 | 7,930 | 7,945 | 2,657 | 2,682 | 0,765 | 0,769 | 6,22 | 6,73 |
| 60 | 13,302 | 13,317 | 9,490 | 9,504 | 2,871 | 2,895 | 1,065 | 1,069 | 7,68 | 8,17 |
| 70 | 15,588 | 15,603 | 11,085 | 11,099 | 3,465 | 3,489 | 1,192 | 1,196 | 8,46 | 8,96 |
| 80 | 17,619 | 17,635 | 12,646 | 12,661 | 3,625 | 3,629 | 1,524 | 1,529 | 9,4 | 9,9 |
| 90 | 20,021 | 20,035 | 14,232 | 14,246 | 4,456 | 4,480 | 1,527 | 1,534 | 10,06 | 10,56 |
| 100 | 22,231 | 22,245 | 15,820 | 15,834 | 4,913 | 4,937 | 1,718 | 1,724 | 10,85 | 11,35 |
3.3 НЕ-проходной калибр
3.3.1 Контроль глубины вхождения калибра для размеров A и R_{e}
НЕ-проходной калибр для размеров A и R_{e} (см. рисунок 4) должен иметь размеры в пределах значений, указанных в таблице 4.
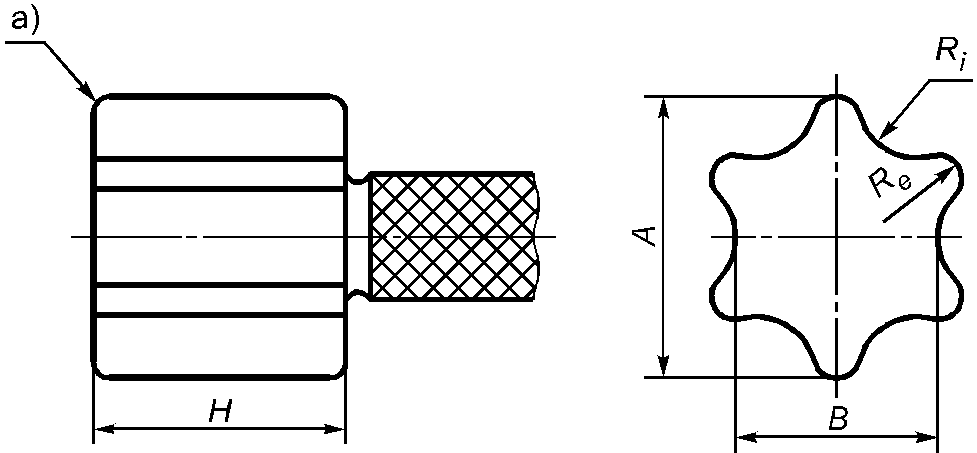
a Радиус между боковой и торцевой поверхностями может составлять не более 0,076 мм для калибров >= № 10 и не более 0,0254 мм калибров < № 10.
| Звездообразное углубление, | A | B | R i | R e | H | |||
| N | Не менее | Не более | Не менее | Не менее | Не более | Не менее | Не более | +/- 25 |
| 6 | 1,778 | 1,785 | 1,181 | 0,231 | 0,241 | 0,173 | 0,180 | 1,57 |
| 8 | 2,419 | 2,425 | 1,664 | 0,36 | 0,37 | 0,231 | 0,238 | 2,79 |
| 10 | 2,845 | 2,852 | 1,956 | 0,431 | 0,441 | 0,269 | 0,276 | 3,33 |
| 15 | 3,379 | 3,385 | 1,956 | 0,398 | 0,408 | 0,307 | 0,315 | 3,56 |
| 20 | 3,963 | 3,970 | 2,616 | 0,602 | 0,614 | 0,345 | 0,353 | 3,81 |
| 25 | 4,560 | 4,566 | 2,868 | 0,637 | 0,647 | 0,429 | 0,436 | 4,19 |
| 30 | 5,652 | 5,659 | 3,886 | 0,939 | 0,949 | 0,505 | 0,513 | 4,7 |
| 40 | 6,807 | 6,814 | 4,661 | 1,112 | 1,125 | 0,612 | 0,619 | 5,33 |
| 45 | 7,976 | 7,983 | 4,661 | 1,110 | 1,123 | 0,640 | 0,648 | 5,97 |
| 50 | 8,992 | 8,999 | 6,413 | 1,628 | 1,640 | 0,840 | 0,848 | 6,22 |
| 55 | 11,405 | 11,412 | 7,684 | 2,176 | 2,189 | 0,845 | 0,853 | 6,48 |
| 60 | 13,488 | 13,495 | 7,684 | 2,153 | 2,164 | 1,158 | 1,165 | 7,92 |
| 70 | 15,774 | 15,781 | 10,262 | 2,545 | 2,557 | 1,285 | 1,292 | 8,71 |
| 80 | 17,831 | 17,838 | 11,760 | 2,608 | 2,621 | 1,628 | 1,635 | 9,52 |
| 90 | 20,257 | 20,264 | 12,827 | 3,111 | 3,121 | 1,648 | 1,656 | 10,31 |
| 100 | 22,467 | 22,473 | 15,240 | 4,006 | 4,018 | 1,839 | 1,847 | 11,1 |
3.3.2 Контроль глубины вхождения калибра для размера B
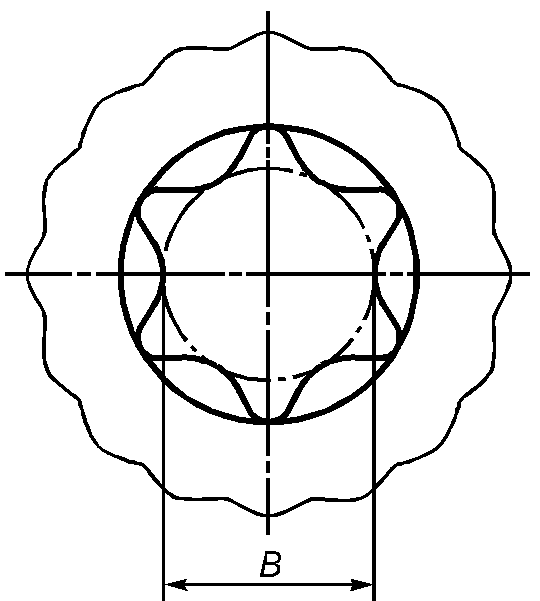
Цилиндрический НЕ-проходной калибр с размерами, соответствующими таблице 5, может входить в звездообразное углубление не более указанной в таблице 2 допускаемой глубины вхождения калибра.
| Звездообразное углубление, N | Диаметр НЕ-проходного цилиндрического калибра | |
| Не менее | Не более | |
| 6 | 1,44 | 1,445 |
| 8 | 1,92 | 1,925 |
| 10 | 2,28 | 2,285 |
| 15 | 2,76 | 2,765 |
| 20 | 3,28 | 3,285 |
| 25 | 3,72 | 3,725 |
| 30 | 4,66 | 4,665 |
| 40 | 5,60 | 5,605 |
| 45 | 6,66 | 6,665 |
| 50 | 7,38 | 7,385 |
| 55 | 9,66 | 9,665 |
| 60 | 11,34 | 11,345 |
| 70 | 13,34 | 13,345 |
| 80 | 14,92 | 14,925 |
| 90 | 17,16 | 17,165 |
| 100 | 19,02 | 19,025 |
4. Обозначение
Пример условного обозначения звездообразного углубления № 20:
Примечание. Связи между размерами, как они указаны на рисунке А.1, могут быть полезны только при построении профиля с применением, например, CAD-системы.
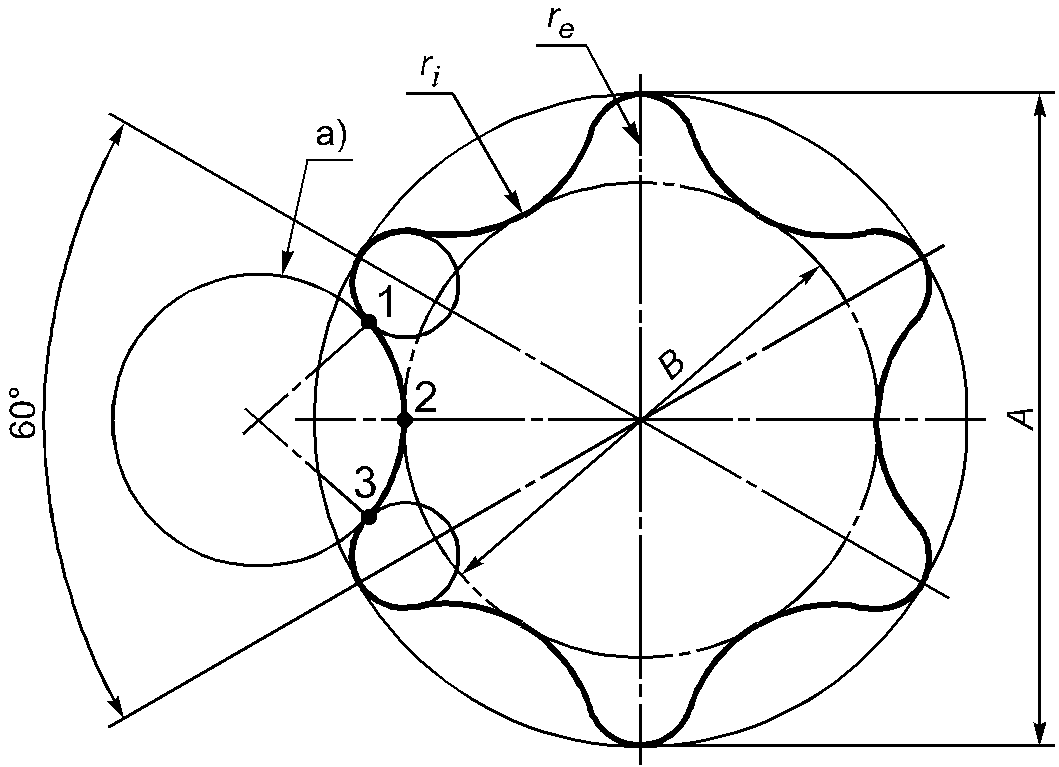
a В точках 1 — 3 круг проходит тангенциально к контуру звездообразного углубления.