ГОСТ Р 51162-98. Государственный стандарт Российской Федерации. Посуда алюминиевая литая. Общие технические условия
(принят и введен в действие Постановлением Госстандарта России от 22.04.1998 № 137)
Внимание
Документ утратил силу с 1 февраля 2020 года в связи с изданием Приказа Росстандарта от 19.09.2019 № 712-ст. Взамен введен в действие ГОСТ Р 51162-2019. Документ утратил силу с 1 февраля 2020 года в связи с изданием Приказа Росстандарта от 19.09.2019 № 712-ст. Взамен введен в действие ГОСТ Р 51162-2019. С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 № 184-ФЗ. Документ введен в действие с 1 января 1999 года.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ Р 51162-98"]:::rst
  click n0 "https://bukva.ai/docs/gost-r-51162-98" "ГОСТ Р 51162-98. Государственный стандарт Российской Федерации. Посуда алюминиевая литая. Общие технические условия (принят и введен в действие Постановлением Госстандарта России о"
  n1["ГОСТ Р 51162-2019"]:::rst
  click n1 "https://bukva.ai/docs/standart-gost-r-51162-2019" "ГОСТ Р 51162-2019. Национальный стандарт Российской Федерации. Посуда без противопригорающего покрытия литая из алюминиевых сплавов. Общие технические условия (утв. и введен в дейс"
  n2["ГОСТ 32309-2019"]:::rst
  click n2 "https://bukva.ai/docs/standart-gost-32309-2019" "ГОСТ 32309-2019. Межгосударственный стандарт. Посуда без противопригорающего покрытия литая из алюминиевых сплавов. Общие технические условия (введен в действие Приказом Росстандар"
  n3["ГОСТ 32309-2025"]:::doc
  click n3 "https://bukva.ai/docs/standart-gost-32309-2025" "ГОСТ 32309-2025. Межгосударственный стандарт. Посуда без противопригорающего покрытия литая из алюминиевых сплавов. Общие технические условия (введен в действие Приказом Росстандар"
  n0 --> n1
  n1 --> n2
  n2 --> n3
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Принят и введен в действие Постановлением Госстандарта России от 22 апреля 1998 г. № 137
Casting aluminium utensils. General specifications
Дата введения 1 января 1999 года
Предисловие
1. Разработан и внесен Всероссийским институтом легких сплавов (ОАО ВИЛС), Техническим комитетом ТК 297 «Материалы и полуфабрикаты из специальных и легких сплавов».
2. Принят и введен в действие Постановлением Госстандарта России от 22 апреля 1998 г. № 137.
1. ОБЛАСТЬ ПРИМЕНЕНИЯ
Настоящий стандарт распространяется на хозяйственную алюминиевую литую посуду, предназначенную для приготовления пищи.
Настоящий стандарт устанавливает требования к посуде, изготовляемой для нужд экономики страны и экспорта.
Обязательные требования к продукции, направленные на обеспечение ее безопасности для жизни и здоровья населения, изложены в 5.3, 5.8 (в части прочности крепления арматуры), 5.14 (в части требований к противопригорающему покрытию), 5.24, 6.3 (в части прочности корпусов, крышек и срабатывания рабочих клапанов и предохранительных устройств кастрюль-скороварок, прочности крепления арматуры), 6.4 (в части выделения вредных для здоровья веществ), 7.4, 7.5, 7.16, 7.17, 8.1 (в части нанесения знака соответствия).
2. НОРМАТИВНЫЕ ССЫЛКИ
В настоящем стандарте использованы ссылки на следующие стандарты:
ГОСТ 9.032-74. Единая система защиты от коррозии и старения. Покрытия лакокрасочные. Группы, технические требования и обозначения
ГОСТ 166-89. Штангенциркули. Технические условия
ГОСТ 427-75. Линейки измерительные металлические. Технические условия
ГОСТ 1583-93. Сплавы алюминиевые литейные. Технические условия
ГОСТ 1770-74. Посуда мерная лабораторная стеклянная. Цилиндры, мензурки, колбы, пробирки. Общие технические условия
ГОСТ 2405-88. Манометры, вакуумметры, мановакуумметры, напоромеры, тягомеры и тягонапоромеры. Общие технические условия
ГОСТ 2695-83. Пиломатериалы лиственных пород. Технические условия
ГОСТ 2991-85. Ящики дощатые неразборные для грузов массой до 500 кг. Общие технические условия
ГОСТ 3242-79. Соединения сварные. Методы контроля качества
ГОСТ 3282-74. Проволока стальная низкоуглеродистая общего назначения. Технические условия
ГОСТ 3560-73. Лента стальная упаковочная. Технические условия
ГОСТ 4976-83. Лаки марок НЦ-218, НЦ-222, НЦ-243 мебельные и НЦ-223. Технические условия
ГОСТ 5470-75. Лаки марок ПФ-283 и ГФ-166. Технические условия
ГОСТ 8026-92. Линейки поверочные. Технические условия
ГОСТ 8273-75. Бумага оберточная. Технические условия
ГОСТ 9142-90. Ящики из гофрированного картона. Общие технические условия
ГОСТ 9359-80. Массы прессовочные карбамидо- и меламиноформальдегидные. Технические условия
ГОСТ 9378-93. Образцы шероховатости поверхности (сравнения). Общие технические условия
ГОСТ 9421-80. Картон тарный плоский склеенный. Технические условия
ГОСТ 10299-80. Заклепки с полукруглой головкой классов точности B и C. Технические условия
ГОСТ 10300-80. Заклепки с потайной головкой классов точности B и C. Технические условия
ГОСТ 10301-80. Заклепки с полупотайной головкой классов точности B и C. Технические условия
ГОСТ 10302-80. Заклепки с полукруглой низкой головкой классов точности B и C. Технические условия
ГОСТ 10354-82. Пленка полиэтиленовая. Технические условия
ГОСТ 12082-82. Обрешетки дощатые для грузов массой до 500 кг. Общие технические условия
ГОСТ 12998-85. Пленка полистирольная. Технические условия
ГОСТ 14192-96. Маркировка грузов
ГОСТ 14806-80. Дуговая сварка алюминия и алюминиевых сплавов в инертных газах. Соединения сварные. Основные типы, конструктивные элементы и размеры
ГОСТ 15102-75. Контейнер универсальный металлический закрытый номинальной массой брутто 5,0 т. Технические условия
ГОСТ 15150-69. Машины, приборы и другие технические изделия. Исполнения для различных климатических районов. Категории, условия эксплуатации, хранения и транспортирования в части воздействия климатических факторов внешней среды
ГОСТ 15846-2000. Продукция, отправляемая в районы Крайнего Севера и приравненные к ним местности. Упаковка, маркировка, транспортирование и хранение
ГОСТ 17151-81. Посуда хозяйственная из листового алюминия. Общие технические условия
ГОСТ 17299-78. Спирт этиловый технический. Технические условия
ГОСТ 17308-88. Шпагаты. Технические условия
ГОСТ 20435-75. Контейнер универсальный металлический закрытый номинальной массой брутто 3,0 т. Технические условия
ГОСТ 21631-76. Листы из алюминия и алюминиевых сплавов. Технические условия
ГОСТ 22852-77. Ящики из гофрированного картона для продукции приборостроительной промышленности. Технические условия
ГОСТ 24295-80. Посуда хозяйственная стальная эмалированная. Методы анализа вытяжек
ГОСТ 24788-2001. Посуда хозяйственная стальная эмалированная. Общие технические условия
ГОСТ 26645-85. Отливки из металлов и сплавов. Допуски размеров, массы и припуски на механическую обработку
ГОСТ 27002-86. Посуда из коррозионно-стойкой стали. Общие технические условия
ГОСТ Р 50460-92. Знак соответствия при обязательной сертификации. Форма, размеры и технические требования.
3. КЛАССИФИКАЦИЯ
3.1 Посуду по назначению подразделяют на типы:
- <a id="p100068"></a>котлы                             - код ОКП 96 9511 0000;
- горшки                            - код ОКП 96 9512 0000;
- кастрюли                          - код ОКП 96 9513 0000;
- сковороды                         - код ОКП 96 9514 0000;
- утятницы, гусятницы               - код ОКП 96 9515 0000;
- ковши                             - код ОКП 96 9516 0000;
- казаны                            - код ОКП 96 9517 0000;
- кастрюли-скороварки               - код ОКП 96 9518 0000;
- рыбокоптилки, кофеварки, жаровни  - код ОКП 96 9519 0000.
3.2. Для применения в заказе кодовых обозначений наименования продукции в зависимости от типа, основных параметров и вместимости следует пользоваться обозначениями, приведенными в Приложении А.
4. ТИПЫ, ОСНОВНЫЕ ПАРАМЕТРЫ И РАЗМЕРЫ
4.1. Типы, основные параметры, размеры и вместимость посуды должны соответствовать указанным на рисунках 1 - 19 и в таблицах 1 - 19.
Допускается по согласованию с потребителем выпускать посуду других типов, форм, размеров и другой вместимостью.
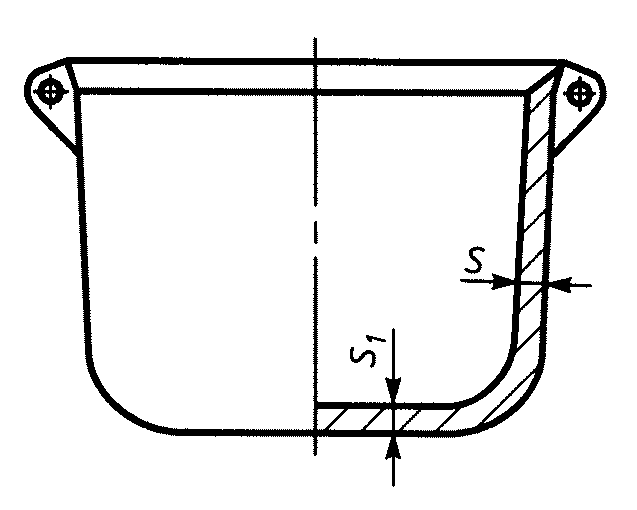
Основные параметры и вместимость котла
Котел № 3 с механически обработанной поверхностью, без покрытия:
Котел № 3 с механически обработанной поверхностью, без покрытия, с крышкой:
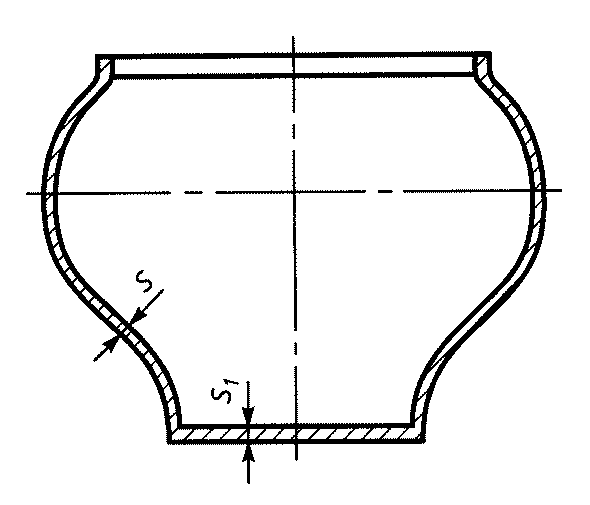
Горшок № 4 с механически обработанной поверхностью, без покрытия:
Горшок № 4 с механически обработанной поверхностью, без покрытия, с крышкой:
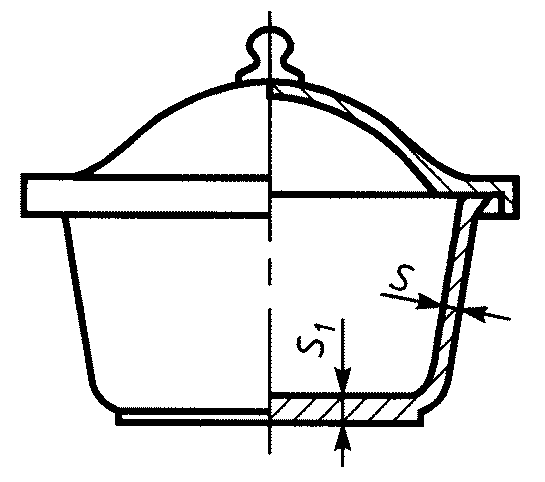
Кастрюля № 6 с механически обработанной поверхностью, без покрытия:
Кастрюля № 6 с механически обработанной поверхностью, с кремнийорганическим покрытием наружной поверхности:
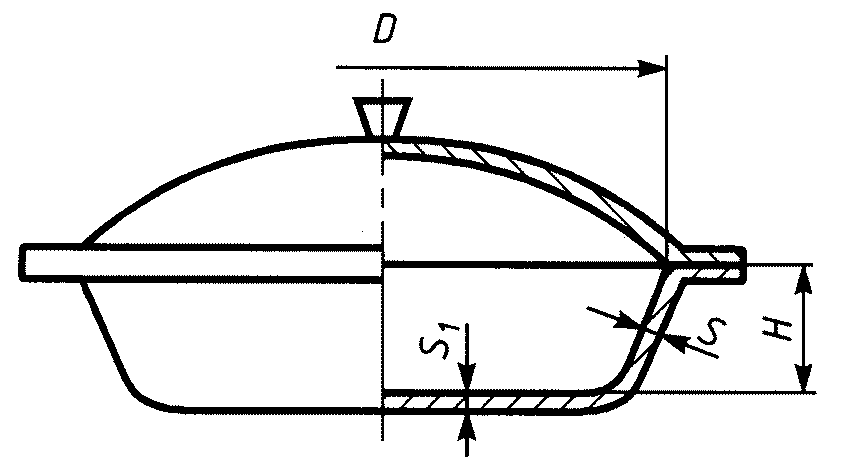
Рисунок 4. Сковорода с крышкой и двумя ручками
Основные параметры сковороды с крышкой и двумя ручками
Сковорода № 10 с механически обработанной поверхностью, без покрытия, с двумя ручками и крышкой:
Сковорода 10-4М2к ГОСТ Р 51162-98.
Сковорода № 10 с механически обработанной поверхностью, кремнийорганическим покрытием наружной поверхности, с одной ручкой и крышкой:
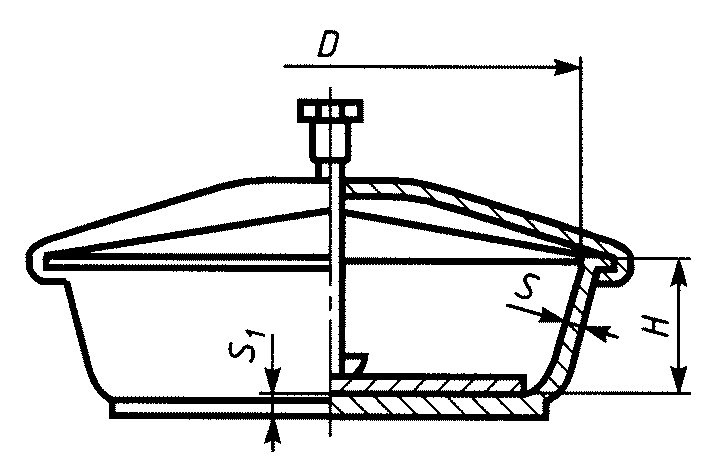
Сковорода с прессом № 2 с механически обработанной поверхностью, без покрытия, с крышкой:
Сковорода 2-5М2к ГОСТ Р 51162-98.
Сковорода с прессом № 2 с механически обработанной поверхностью, без покрытия:
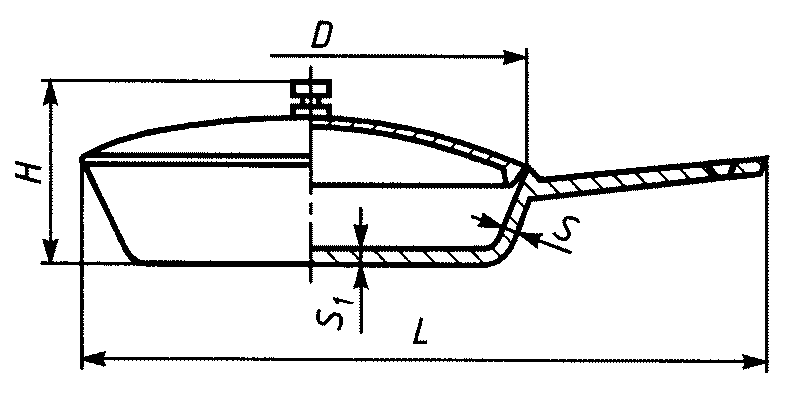
Сковорода 2-6М1к ГОСТ Р 51162-98.
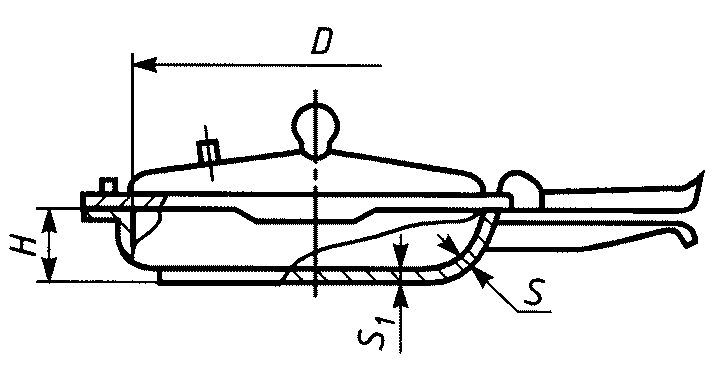
| Номер сковороды- скорожарки | Диаметр D, мм | Высота H, мм | Толщина, мм | |
| стенки S | дна S_{1} | |||
| 1 | 240 | 60 | 5,0 +/- 0,5 | 7,0 +/- 0,7 |
| 2 | 240 | 80 | 5,0 +/- 0,5 | 7,0 +/- 0,7 |
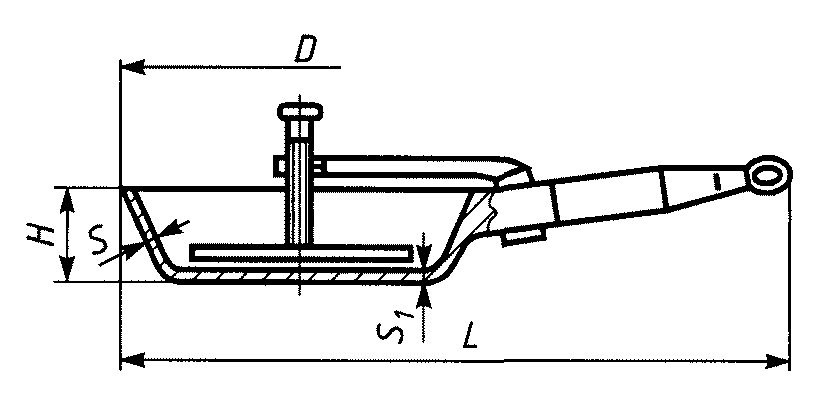
Рисунок 8. Сковорода для приготовления цыплят-табака
для приготовления цыплят-табака
| Номер сковороды | Диаметр D, мм | Высота H, мм | Длина L, мм | Толщина, мм | |
| стенки S | дна S_{1} | ||||
| 1 | 265 | 65 | 485 | 4,0 +/- 0,6 | 4,0 +/- 0,6 |
Пример условного обозначения сковороды № 1 с механически обработанной поверхностью, без покрытия:
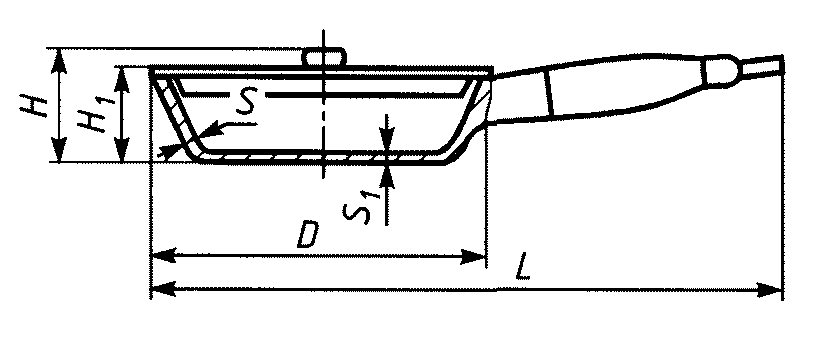
Рисунок 9. Сковорода с крышкой и одной ручкой
Основные параметры сковороды с крышкой и одной ручкой
Пример условного обозначения сковороды № 3 с механически обработанной поверхностью, без покрытия:
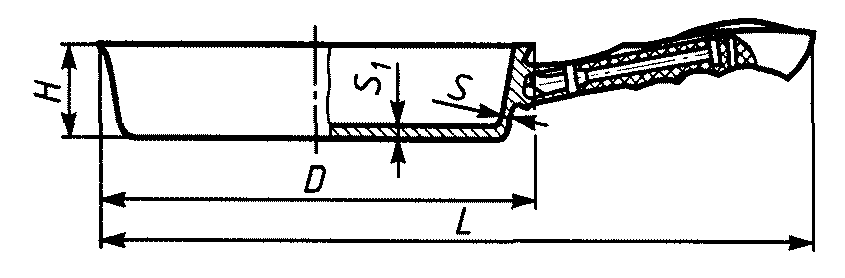
Рисунок 10. Сковорода без крышки и с одной ручкой
| Номер сковороды | Диаметр D, мм | Высота H, мм | Длина L, мм | Толщина, мм | |
| стенки S | дна S_{1} | ||||
| 1 | 229 | 40 | 412 | 4,5 | 4,5 |
| 2 | 269 | 40 | 452 | 4,5 | 4,5 |
Пример условного обозначения сковороды № 2 с механически обработанной поверхностью, без покрытия:
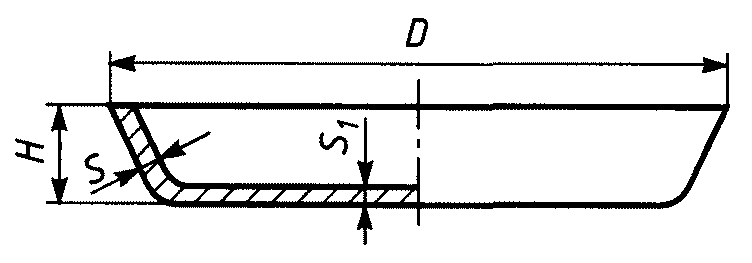
Рисунок 11. Сковорода без крышки и ручек
Основные параметры сковороды без крышки и ручек
| Номер сковороды | Диаметр D, мм | Высота H, мм | Толщина, мм | |
| стенки S | дна S_{1} | |||
| 1 | 265 | 40 | 2,5 +/- 0,3 | 6,0 +/- 0,5 |
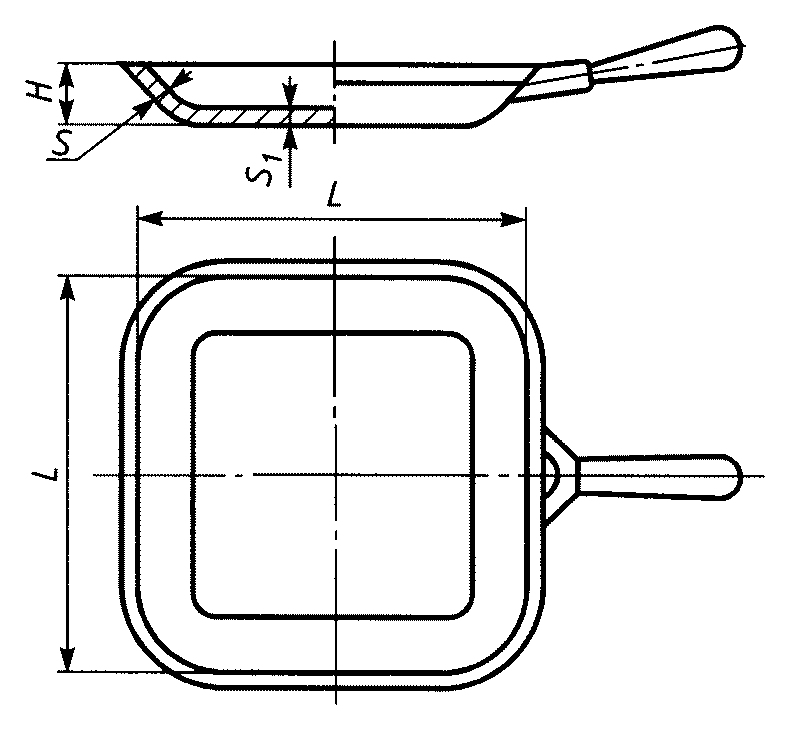
Рисунок 12. Сковорода квадратная без крышки и с одной ручкой
| Номер сковороды | Сторона L, мм | Высота H, мм | Толщина, мм | |
| стенки S | дна S_{1} | |||
| 1 | 245 | 42 | 5,0 +/- 0,6 | 6,0 +/- 0,7 |
Пример условного обозначения сковороды № 1 с механически обработанной поверхностью, без покрытия:
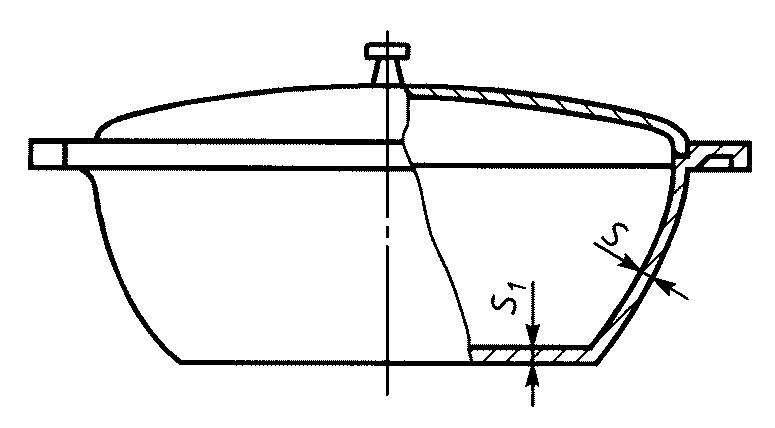
Рисунок 13. Утятница и гусятница
Пример условного обозначения гусятницы № 8 с механически обработанной поверхностью, без покрытия:
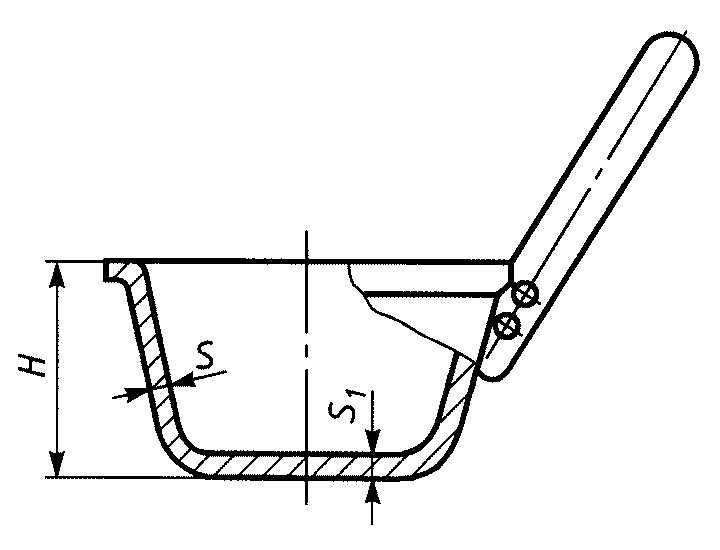
| Номер ковша | Вместимость, л | Высота H, мм | Толщина, мм | |
| стенки S | дна S_{1} | |||
| 1 | 0,5 | 35 | 3,5 +/- 0,6 | 3,5 +/- 0,6 |
| 2 | 1,0 | 60 | 3,5 +/- 0,6 | 3,5 +/- 0,6 |
| 3 | 1,5 | 85 | 3,5 +/- 0,6 | 3,5 +/- 0,6 |
| 4 | 2,0 | 105 | 3,5 +/- 0,6 | 3,5 +/- 0,6 |
Пример условного обозначения ковша № 4 с механически обработанной поверхностью, без покрытия:
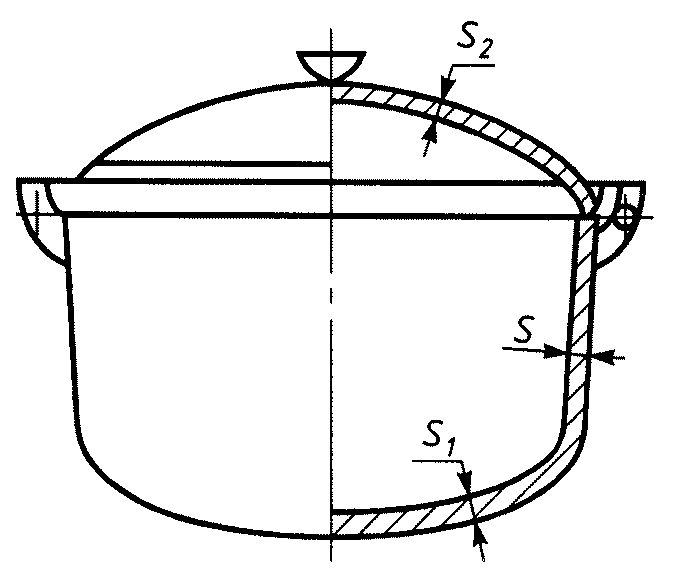
Основные параметры и вместимость казана
Пример условного обозначения казана № 3 с механически обработанной поверхностью, без покрытия:
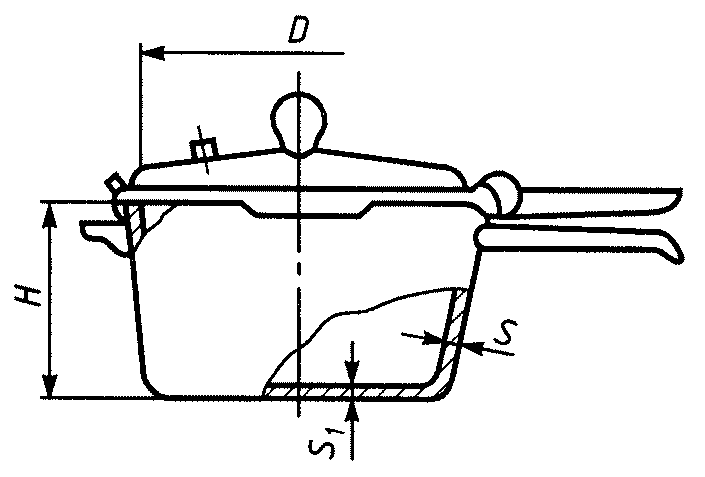
Рисунок 16. Кастрюля-скороварка
| Номер кастрюли-скороварки | Вместимость, л | Диаметр D, мм | Высота H, мм | Толщина, мм | |
| стенки S | дна S_{1} | ||||
| 1 | 5,0 | 240 | 150 | 5,0 +/- 0,5 | 7,0 +/- 0,5 |
Пример условного обозначения кастрюли-скороварки № 1 с механически обработанной поверхностью, без покрытия:
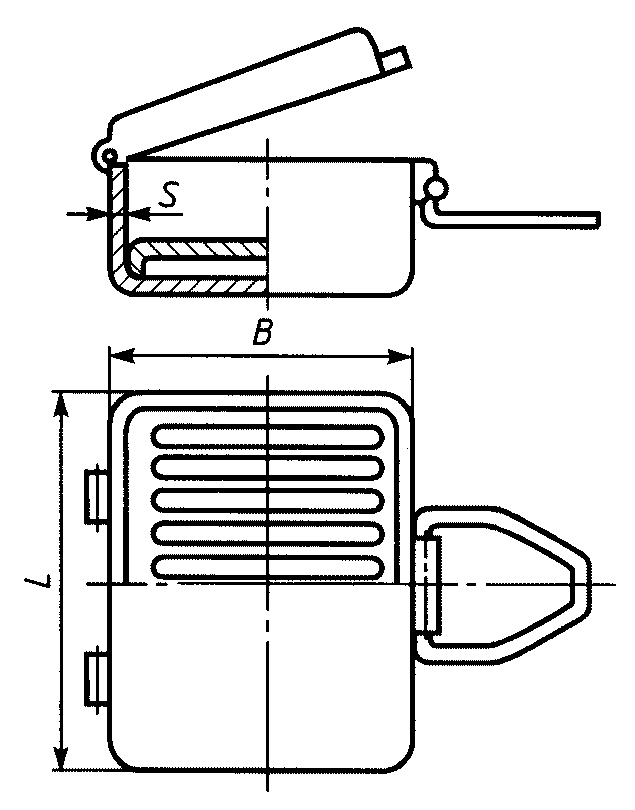
| Номер рыбокоптилки | Вместимость, л | Длина L, мм, не более | Ширина B, мм, не более | Толщина стенки S, мм |
|---|---|---|---|---|
| 1 | 4,5 | 350 | 250 | 4,0 +/- 1,0 |
| 2 | 5,5 | 450 | 350 | 4,0 +/- 1,0 |
Пример условного обозначения рыбокоптилки № 2 с механически обработанной поверхностью, без покрытия:
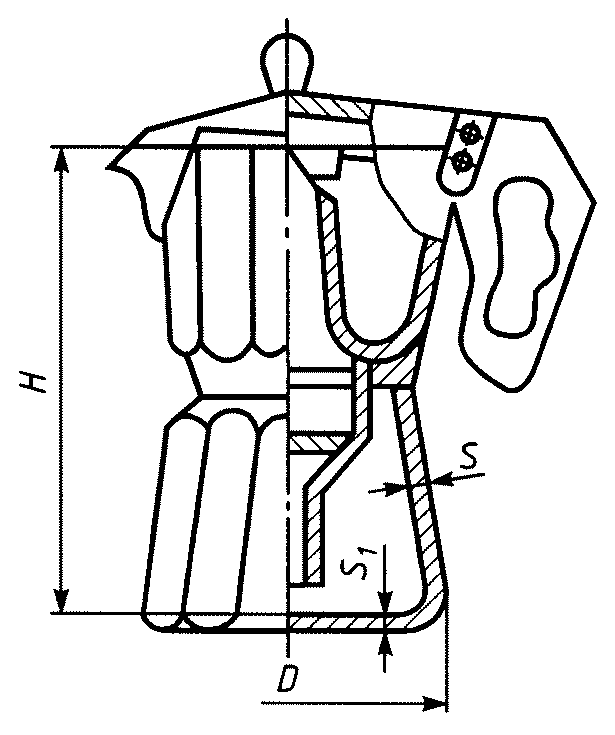
Основные параметры и вместимость кофеварки
| Номер кофеварки | Вместимость, л | Диаметр D, мм | Высота H, мм | Толщина, мм | |
| стенки S | дна S_{1} | ||||
| 1 | 0,25 | 100 | 170 | 3,5 +/- 0,6 | 3,5 +/- 0,6 |
| 2 | 0,50 | 140 | 250 | 3,5 +/- 0,6 | 3,5 +/- 0,6 |
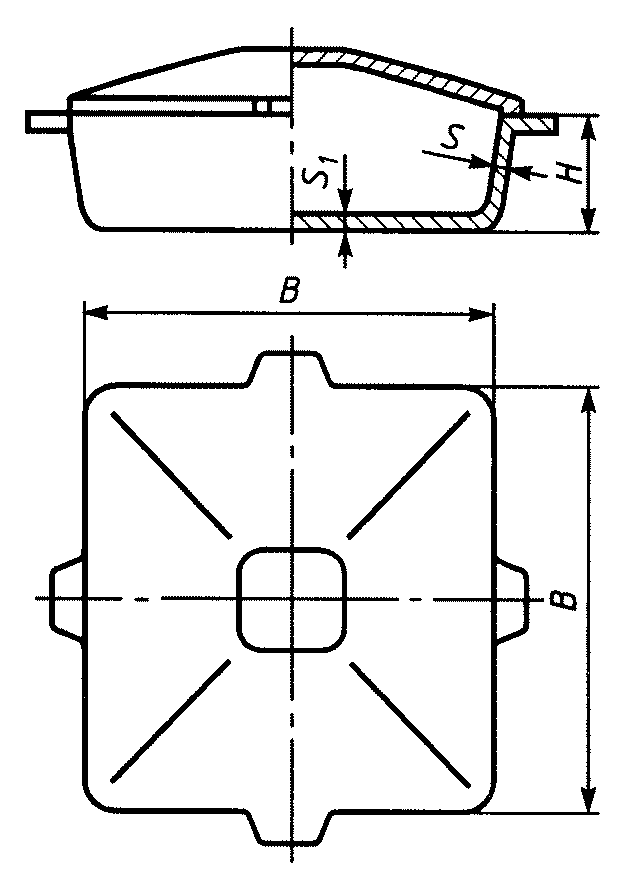
| Номер жаровни | Ширина B, мм | Высота H, мм | Толщина, мм | |
| стенки S | дна S_{1} | |||
| 1 | 240 | 60 | 4,0 +/- 0,5 | 4,0 +/- 0,5 |
Пример условного обозначения жаровни № 1 с механически обработанной поверхностью, без покрытия:
Жаровня 1-19М2к ГОСТ Р 51162-98.
4.2 Конструкция посуды настоящим стандартом не регламентируется.
4.3. Для всех видов посуды устанавливается следующий ряд внутренних размеров (диаметр, длина, ширина) 60, 80, 100, 120, 140, 160, 180, 200, 220, 240, 260, 280, 300, 320, 340, 360, 380, 400, 450, 500, 550, 600, 650, 700 мм.
4.4 Условное обозначение посуды должно содержать:
- номер типа (по таблицам 1 - 19);
- номер таблицы;
- вид механической обработки поверхности М (П — полированная, К — крацованная, Ш — шлифованная, Г — галтованная, В — вибронакатанная);
- вид покрытия поверхности: А — анодно-окисное, Х — хромовое, Н — никелевое, Д — декоративное, Л — лакокрасочное, ФД — фторполимерное декоративное, Э — эмалевое силикатное, Ат — эматалевое, Пл — плакирующее, Пр — противопригорающее, C — кремнийорганическое;
- количество ручек (1, 2);
Пример условного обозначения кастрюли № 5 с механически обработанной поверхностью с наружным эмалевым силикатным и внутренним противопригорающим покрытиями поверхностей с двумя ручками и крышкой:
4.5. Допускаемые отклонения размеров (диаметр, длина, ширина, высота) — по ГОСТ 26645.
4.6 Допускаемые отклонения размеров посуды по вместимости +/- 5%.
4.7. Сковороды специального назначения могут изготовляться с перегородками и углублениями на дне (для пончиков, оладьев, глазуньи и др.).
Размеры сковород специального назначения должны соответствовать указанным в таблице 4.
Пример условного обозначения сковороды № 4 специального назначения с механически обработанной поверхностью, без ручек и покрытия:
4.8 Крышки кастрюль и сковород могут иметь отверстия для выхода пара.
4.9. Ручки могут изготовляться цельнолитыми, жесткофиксированными или съемными.
4.10. Посуда может комплектоваться различными вкладышами (для приготовления пищи из различных продуктов) по технической документации предприятий-изготовителей. Вкладыши должны изготовляться из материалов, разрешенных органами санэпидемслужбы для контакта с пищевыми продуктами.
5. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
5.1. Посуда должна изготовляться в соответствии с требованиями настоящего стандарта, по техническим описаниям и образцам-эталонам, утвержденным в установленном порядке.
5.2. Для изготовления корпусов и крышек посуды должны применяться литейные алюминиевые сплавы марок АК5М2, АК7, АК12 по ГОСТ 1583.
Допускается изготовлять посуду из других литейных алюминиевых сплавов, разрешенных Минздравом России.
5.3. Посуда не должна выделять в контактирующие с ней модельные растворы, имитирующие пищевые продукты, вредные вещества в количествах, превышающих: свинец — 0,03 мг/дм3, мышьяк — 0,05 мг/дм3, медь — 1,0 мг/дм3, цинк — 1,0 мг/дм3. При исследовании крышек с эмалевым покрытием миграция бора не должна быть более 4,0 мг/дм3.
5.4. Допускается изготовление крышек посуды из листового алюминия марок АД1, АД, А7, А6, А5, А0 в соответствии с требованиями ГОСТ 17151, из коррозионно-стойкой стали или стали с эмалевым покрытием в соответствии с требованиями ГОСТ 27002, ГОСТ 24788.
Допускается крышки кастрюль и сковород изготовлять из термостойкого стекла.
5.5. Детали крепежа, имеющие контакт с пищевыми продуктами, должны изготовляться из материалов, применяемых для изготовления посуды.
5.6. Ручки, ушки, дужки и другие детали арматуры должны изготовляться из литейных алюминиевых сплавов по ГОСТ 1583, из пиломатериалов твердых лиственных пород по ГОСТ 2695 или из аминопласта класса Б по ГОСТ 9359.
Допускается изготовлять арматуру, крепежные и другие детали, не имеющие контакта с пищевыми продуктами, из нержавеющих сталей, сталей с защитно-декоративными покрытиями или из листов алюминия и алюминиевых сплавов по ГОСТ 21631, керамики и других материалов, не ухудшающих эксплуатационные свойства и внешний вид изделий.
5.7. Арматура к посуде должна крепиться сваркой, заклепками по ГОСТ 10299, ГОСТ 10300, ГОСТ 10301, ГОСТ 10302 или резьбовыми деталями.
Заклепки и винты с потайной головкой не должны выступать над поверхностью посуды.
Заклепки и винты с полупотайной головкой должны быть утоплены конической частью до прилегания всего края головки к внутренней поверхности посуды.
Допускается заливка металлической арматуры в корпус посуды.
5.8. Крепление арматуры к посуде (клепка, сварка, пайка, развальцовка, крепление винтами или комбинированное крепление) должно быть прочным и плотным, без наплывов и брызг после пайки или сварки. Швы сварных соединений должны быть выполнены в соответствии с ГОСТ 14806. В сварных швах не допускаются раковины, непровары, прожоги и другие дефекты.
На спаиваемых поверхностях не должно быть оплавления основного металла, трещин.
5.9. Арматура на посуде должна быть расположена симметрично по отношению к продольной оси.
Отклонение в расположении арматуры от оси симметрии не должно превышать 2% диаметра изделия или длины утятницы (гусятницы).
5.10. Съемные ручки должны свободно входить в гнездо переходных элементов и надежно удерживать изделие при наклоне до 60° к горизонтальной поверхности.
5.11. Крышки посуды должны свободно входить в корпус. Зазор между фиксирующим бортом вкладной крышки и корпусом не должен превышать 1% внутреннего диаметра корпуса. Зазор между опорной плоскостью накладной крышки и кромкой борта не должен превышать 1,0 мм.
5.12. Форма дна посуды (за исключением котлов) должна обеспечивать устойчивость изделия, поставленного на горизонтальную поверхность.
Зазор между дном изделия и горизонтальной поверхностью не должен превышать 2 мм, при механической обработке дна — 1,0 мм.
5.13. Наружная поверхность крышек, изготовленных из листового алюминия, должна быть глянцевая (полированная).
5.14. Внутренняя поверхность посуды должна быть механически обработанной (полированной, шлифованной, крацованной, галтованной, вибронакатанной и др.).
Ra 0,32 мкм — для полированной, Ra 0,63 мкм — для шлифованной, Rz 80 мкм — для крацованной, Rz 160 мкм — для галтованной по ГОСТ 2789.
Шероховатость внутренней обработанной поверхности посуды не должна быть более Rz 160 мкм по ГОСТ 2789.
Внутренняя поверхность посуды может иметь противопригорающее покрытие различных цветовых гамм. Требования к противопригорающему покрытию и другим видам покрытия, а также их испытания — по ГОСТ 17151.
5.15. На поверхности посуды не допускаются пригар, ужимы, складчатость, вскипы, плены, трещины, неслитины, недоливы, коробления, остатки литника, газовая пористость.
На площади 1 дм2 допускается не более двух раковин диаметром до 2 мм и глубиной до 1/8 толщины стенки.
5.16. На шлифованной, крацованной и галтованной поверхностях посуды не допускается наличие точек в виде сыпи неметаллических включений диаметром более 0,5 мм.
Сыпи неметаллических включений диаметром до 0,5 мм не должно быть более трех на площади 0,5 дм2.
5.17. На полированной поверхности посуды не допускаются неметаллические включения, мелкая газовая пористость ниже третьего класса по ГОСТ 1583.
5.18. На обработанной поверхности (кроме полированной, шлифованной и галтованной) не допускается пористость с единичными раковинами диаметром более 2 мм и глубиной более 1/8 толщины стенки посуды.
На площади 1 дм2 не должно быть более двух раковин диаметром до 2 мм и глубиной до 1/8 толщины стенки.
Для поверхностей гидрогалтованной посуды допускаются не более шести раковин глубиной до 1/3 толщины стенки посуды, загалтованные раковины, вмятины, забоины, наплывы глубиной и высотой менее 1/5 толщины стенки, цветовые блики и следы от потоков металла, не влияющие на ее потребительские и эксплуатационные свойства.
5.19. Наружная поверхность посуды, кроме дна, может иметь кремнийорганическое, эмалевое и другие покрытия.
Покрытие должно быть равномерным по всей поверхности, без пропусков, наплывов и подтеков.
5.20. Покрытия должны быть термически стойкими, выдерживать температуру не ниже 230 °C, механически прочными и химически стойкими.
5.21. Посуда не должна иметь более двух отклонений покрытия, указанных в таблице 20.
Допускаемые отклонения покрытий
5.22. Арматура из пластмассы или керамики не должна иметь трещин, сколов, остатков грата, вздутий, усадочных раковин и инородных включений.
5.23. Арматура из древесины должна быть без сучков, трещин, грибковых поражений, заболонной гнили.
Поверхность должна быть шлифованной и покрыта лаком по ГОСТ 4976, ГОСТ 5470 или другими лаками, разрешенными Госсанэпиднадзором России.
5.24. Кастрюля-скороварка и сковорода-скорожарка должны выпускаться с рабочим клапаном, рассчитанным на избыточное давление (9,8 \times 10^{4} \pm 0,98 \times 10^{4})\text{Па} (1,0 +/- 0,1) кгс/см2.
Каждая кастрюля-скороварка, сковорода-скорожарка и кофеварка должны иметь предохранительное устройство, срабатывающее при избыточном давлении (14,75 \times 10^{4} \pm 0,98 \times 10^{4})\text{Па} (1,5 +/- 0,1) кгс/см2.
5.25. Посуда должна быть водонепроницаемой. При наполнении водой посуда не должна давать течи.
6. ПРАВИЛА ПРИЕМКИ
6.1. Посуду принимают партиями. Партией считают количество изделий одного типоразмера и вида обработки или покрытия поверхности, изготовленных при неизменном технологическом режиме. Каждая партия, отгружаемая потребителю, сопровождается документом о качестве, содержащим:
- результаты проведенных испытаний или подтверждение о соответствии изделий требованиям настоящего стандарта;
6.2. Для проверки соответствия посуды требованиям настоящего стандарта изготовитель проводит приемо-сдаточные и периодические испытания.
6.3 При проведении приемо-сдаточных испытаний проверяют:
- внешний вид, комплектность, качество сборки и отделки посуды, а для кастрюль-скороварок, сковородок-скорожарок и кофеварок дополнительно срабатывание рабочих клапанов и предохранительных устройств (без тепловых вставок) — 100% изделий;
- прочность крепления арматуры к корпусу, надежность соединения съемных ручек, устойчивость изделия, допускаемое отклонение покрытия 1% изделий от партии, но не менее 5 шт.
6.4. При проведении периодических испытаний проверяют вместимость, размеры, симметричность расположения арматуры, зазор между корпусом и крышкой, шероховатость обработанной поверхности, размеры раковин и неметаллических включений, термическую стойкость, механическую прочность и химическую стойкость, качество лаковых покрытий (5.23), отсутствие течи в посуде — 5% изделий от партии, но не менее 5 шт. Проверку проводят не реже одного раза в год.
Для проверки наличия вредных примесей свинца, мышьяка, меди, цинка и бора (для посуды с крышками с эмалевыми покрытиями) в 2%-ной уксуснокислой вытяжке из посуды не реже одного раза в квартал отбирают 0,5% изделий от контролируемой партии, но не менее 5 шт.
6.5. Потребитель имеет право проводить контрольную проверку соответствия посуды требованиям настоящего стандарта.
Для контрольной проверки отбирают 1% изделий от партии, но не менее 10 шт.
6.6. При получении неудовлетворительных результатов испытаний проводят повторные испытания удвоенного количества образцов, взятых из той же партии.
Результаты повторных испытаний являются окончательными и распространяются на всю партию.
7. МЕТОДЫ ИСПЫТАНИЙ
7.1. Внешний вид, качество сборки и отделки посуды проверяют визуально путем сравнения с образцом-эталоном.
7.2. Вместимость посуды проверяют наполнением ее водой комнатной температуры с помощью мерной посуды по ГОСТ 1770 или другой калиброванной емкости.
Недолив воды у посуды с крышкой должен быть 5 — 10 мм до плоскости соприкосновения крышки с корпусом, у посуды без крышки — 6 - 11 мм до верхней кромки борта.
7.3. Размеры посуды, толщину стенки и дна, симметричность расположения ручек, зазор между корпусом и крышкой, размеры раковин и неметаллических включений, величину допускаемых отклонений покрытия проверяют универсальным измерительным инструментом по ГОСТ 427, ГОСТ 166 и [1] (Приложение Б) или специальными шаблонами.
7.4. Содержание свинца, меди, мышьяка, цинка в уксуснокислых вытяжках контролируют по методическим материалам, утвержденным Минздравом России [2] и [3].
Содержание бора в уксуснокислых вытяжках из эмалированных крышек контролируют по ГОСТ 24295.
Допускается при анализе вытяжек применять другие методы, не уступающие указанным выше по чувствительности и точности анализа, утвержденные Минздравом России.
7.5. Прочность крепления арматуры к корпусу посуды проверяют поднятием (за ручки или дужки) и встряхиванием изделия с грузом, масса которого в два раза превышает массу вмещаемой воды (для кастрюль, утятниц, гусятниц, горшков и котлов) и собственную массу изделия (для сковород).
7.6. Контроль качества сварных соединений должен проводиться по ГОСТ 3242.
7.7. Надежность соединения съемной ручки с корпусом проверяют поворотом изделия за ручку относительно оси симметрии ручки на угол 60° к горизонтальной плоскости.
При этом не должно происходить саморазъединения корпуса с ручкой.
7.8. Устойчивость посуды проверяют установкой ее на горизонтальную плоскость.
Зазор между дном изделия и плоской поверхностью проверяют щупом [1], помещенным между лекальной линейкой типа ЛД по ГОСТ 8026 и дном посуды по центру изделия.
7.9. Шероховатость поверхности посуды проверяют сравнением с образцами шероховатости, изготовленными по ГОСТ 9378.
7.10. Термическую стойкость покрытия проверяют путем нагрева посуды до температуры 230 — 240 °C с последующим охлаждением в воде комнатной температуры.
7.11. Механическую прочность покрытия проверяют ударом свободно падающего стального шарика массой 50 г с высоты 40 см (работа удара 0,02 кгм).
После проведения испытания не должно быть трещин и сколов покрытия.
7.12. Химическую стойкость покрытия проверяют «пробой пятном». Для этого участок покрытия протирают этиловым спиртом по ГОСТ 17299 и очерчивают восковым карандашом. В центр подготовленной поверхности помещают каплю 4%-ной уксусной кислоты, которую выдерживают в течение 1 мин, а затем смывают спиртом. Качество покрытия определяется отсутствием матового пятна.
7.14. Качество лакового покрытия арматуры из древесины проверяют по ГОСТ 9.032.
7.15. Отсутствие течи посуды проверяют наполнением изделия водой комнатной температуры до основания борта и выдерживанием в течение 10 мин.
7.16. При испытании кастрюли-скороварки, сковороды-скорожарки и кофеварки изделие считают годным, если корпус выдерживает избыточное давление не менее 19,6 \times 10^{4}\text{Па} (2 кгс/см2), рабочий клапан срабатывает при избыточном давлении 9,8 \times 10^{4}\text{Па} (1,0 +/- 0,1) кгс/см2, а предохранительный клапан — при (14,75 \times 10^{4} \pm 0,98 \times 10^{4})\text{Па} (1,5 +/- 0,1) кгс/см2.
7.17. Изделия должны подвергаться гидравлическим испытаниям в следующей последовательности: срабатывание рабочего клапана, испытание срабатывания предохранительного клапана, испытание корпуса изделия. Для определения давления применяют лабораторные манометры по ГОСТ 2405 с пределом измерений до 58,86 \times 10^{4}\text{Па} (6 кгс/см2), класс точности 1,5.
8. МАРКИРОВКА, УПАКОВКА, ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
8.1 На каждое изделие должна быть четко нанесена маркировка с указанием:
- товарного знака предприятия-изготовителя;
- вместимости (в случае, если вместимость установлена стандартом).
Товарный знак должен быть отлит, вместимость может быть отлита или нанесена на изделие несмываемой краской, чеканкой, декалькоманией или нанесена на бумажную этикетку, наклеиваемую на дно изделия.
Для изделий, выпускаемых в потребительской упаковке, товарный знак, вместимость, а также наименование изделия и артикул, обозначение настоящего стандарта, месяц и год изготовления, номер партии, клеймо отдела технического контроля наносят на бумажную этикетку.
При сертификации изделий знак соответствия по ГОСТ Р 50460 наносят на изделие или тару-упаковку, или на бумажную этикетку, или на сопроводительную документацию.
Рекомендуется каждое изделие сопровождать штриховым кодом, в котором указывается:
При сертификации изделия сертификационный знак соответствия ставится на 8-й знак кода с указанием:
8.2. Изделие, имеющее механически обработанную наружную поверхность (кроме крацованной и галтованной), должно быть упаковано в бумагу по ГОСТ 8273 или вложено в пакет из пленки по ГОСТ 10354, ГОСТ 12998 или коробку из картона по ГОСТ 7933, ГОСТ 9421.
Изделие, имеющее покрытие корпуса, должно быть упаковано в коробку из картона по ГОСТ 7933.
Допускается применение увязочных материалов, обеспечивающих сохранность упаковки при транспортировании и хранении.
8.3. Посуда одного вида и размера, имеющая крацованную и галтованную наружную поверхность, должна быть уложена в стопы с прокладкой бумагой по ГОСТ 8273 между изделиями и увязана отожженной проволокой по ГОСТ 3282 или стальной лентой по ГОСТ 3560.
8.4. Кастрюли-скороварки, сковороды-скорожарки, кофеварки и рыбокоптилки должны упаковываться в картонные коробки по ГОСТ 7933 согласно комплектности и перевязаны шпагатом по ГОСТ 17308.
8.5. При междугородних перевозках посуда одного вида, размера и отделки должна быть уложена в ящики по ГОСТ 2991, ГОСТ 9142, ГОСТ 22852, или дощатые обрешетки по ГОСТ 12082, или контейнеры по ГОСТ 20435, ГОСТ 15102.
Котлы вместимостью 30 л и более в ящики не упаковывают.
8.6. Снаружи ящики или обрешетка должны быть обтянуты проволокой по ГОСТ 3282 или стальной упаковочной лентой по ГОСТ 3560.
8.7 Масса брутто одного упаковочного места не должна превышать 35 кг.
8.8. При перевозке в контейнерах посуда должна быть уложена в ящики из гофрированного картона по ГОСТ 9142, дощатые обрешетки по ГОСТ 12082 или стопы (8.3).
8.9. Допускаются по согласованию с потребителем другие виды, способы упаковки, обеспечивающие сохранность посуды при транспортировании и хранении.
8.10. Упаковка посуды, отгружаемой в районы Крайнего Севера и труднодоступные районы, — по ГОСТ 15846.
8.11. В каждый ящик должен быть вложен, а к обрешетке, стопе, котлу вместимостью 30 л и более прикреплен сопроводительный документ с указанием:
8.12. На ящик должна быть нанесена маркировка с указанием данных по 8.11, кроме штампа технического контроля.
8.13 Транспортная маркировка — по ГОСТ 14192.
8.14. Транспортирование посуды можно осуществлять любым видом транспорта в соответствии с правилами перевозки грузов, действующими на данном виде транспорта.
8.15. Условия транспортирования и хранения изделий в части воздействия климатических факторов — по группе 2 ГОСТ 15150.
1. ТУ 2-034-225-87. Щупы. Основные параметры. Технические требования
2. СанПиН 42-123-4240-86. Допустимые количества миграции (ДКМ) химических веществ, выделяющихся из полимерных и других материалов, контактирующих с пищевыми продуктами, и методы их определения
3. Инструкция по санитарно-химическому исследованию изделий, изготовленных из полимерных и других синтетических материалов, предназначенных для контакта с пищевыми продуктами, № 880-71.
------------------------------------------------------------------