ГОСТ 9051-68*. Винты нажимные с цилиндрическим концом и шестигранным углублением «Под ключ» для станочных приспособлений. Конструкция
(утв. Госстандартом СССР от 02.01.1968)
(ред. от 01.05.1989)
от 2 января 1968 г.
ВИНТЫ НАЖИМНЫЕ С ЦИЛИНДРИЧЕСКИМ КОНЦОМ И ШЕСТИГРАННЫМ УГЛУБЛЕНИЕМ «ПОД КЛЮЧ» ДЛЯ СТАНОЧНЫХ ПРИСПОСОБЛЕНИЙ
Hexagon socket dog point pressure screws for machine retaining devices. Design
- Переиздание (декабрь 1998 г.) с Изменениями № 1, 2, утвержденными в июне 1980 г., мае 1989 г. (ИУС 9-80, 8-89).
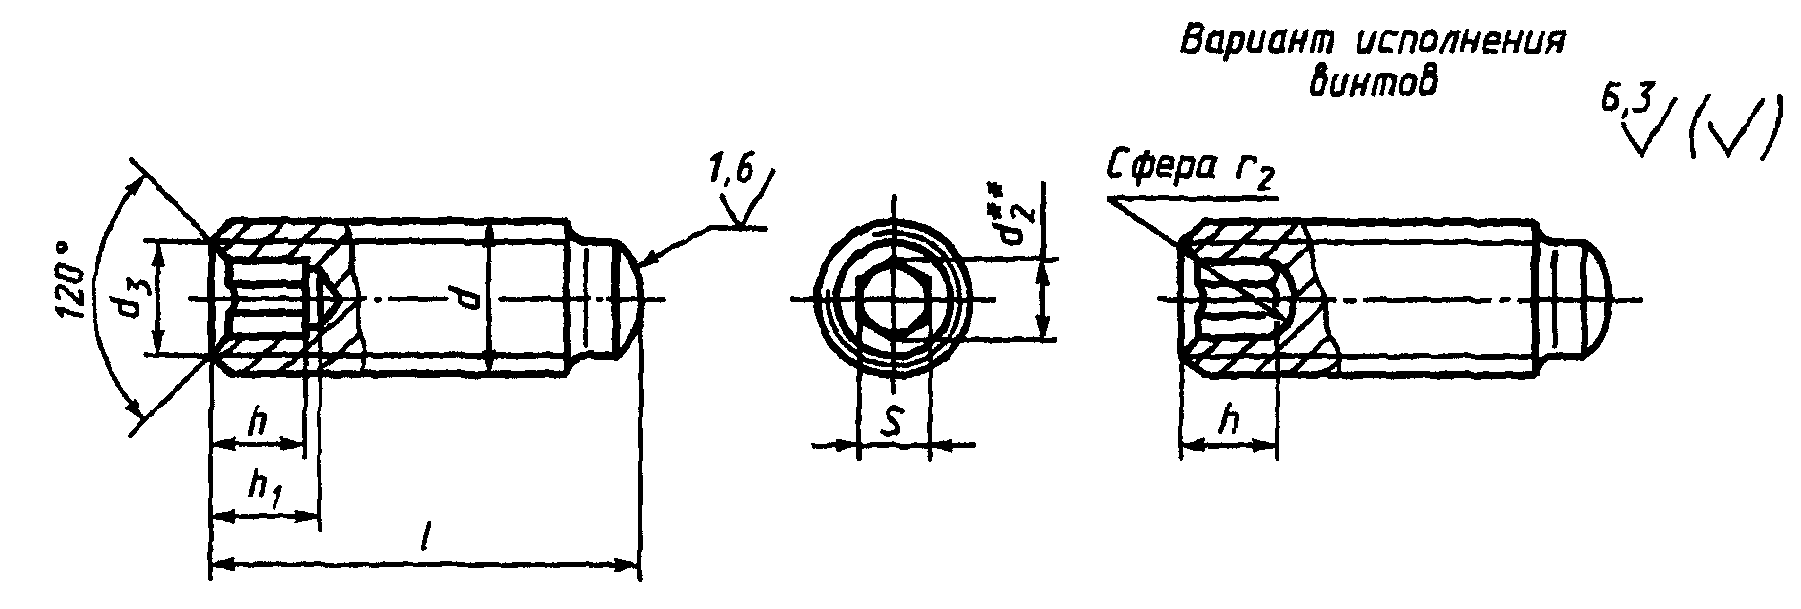
1. Конструкция и размеры нажимных винтов с цилиндрическим концом и шестигранным углублением «под ключ» должны соответствовать указанным на чертеже и в таблице.
| Обозначение винтов | Применяемость | d | l | S | d 2 | d 3 | h | h 1 | r 2 | Масса, кг |
| 7006-1101 | М6 | 8 | 3 | 3,5 | 3,8 | 3,5 | 4 | 2,3 | 0,0010 | |
| 7006-1102 | 10 | 0,0014 | ||||||||
| 7006-1103 | 12 | 0,0020 | ||||||||
| 7006-1104 | 14 | 0,0023 | ||||||||
| 7006-1105 | 16 | 0,0026 | ||||||||
| 7006-1106 | 20 | 0,003 | ||||||||
| 7006-1107 | 25 | 0,004 | ||||||||
| 7006-1108 | М8 | 10 | 4 | 4,6 | 5,0 | 4,0 | 5 | 3,0 | 0,002 | |
| 7006-1109 | 12 | 0,0028 | ||||||||
| 7006-1110 | 14 | 0,003 | ||||||||
| 7006-1111 | 16 | 0,004 | ||||||||
| 7006-1112 | 20 | 0,005 | ||||||||
| 7006-1113 | 25 | 0,007 | ||||||||
| 7006-1114 | 30 | 0,008 | ||||||||
| 7006-1115 | М10 | 12 | 5 | 5,8 | 6,0 | 5,0 | 6 | 4,0 | 0,004 | |
| 7006-1116 | 14 | 0,005 | ||||||||
| 7006-1117 | 16 | 0,006 | ||||||||
| 7006-1118 | 20 | 0,008 | ||||||||
| 7006-1119 | 25 | 0,011 | ||||||||
| 7006-1120 | 30 | 0,013 | ||||||||
| 7006-1121 | 35 | 0,016 | ||||||||
| 7006-1122 | 40 | 0,018 | ||||||||
| 7006-1123 | М12 | 16 | 6 | 6,9 | 7,0 | 7,0 | 8 | 4,75 | 0,008 | |
| 7006-1124 | 20 | 0,011 | ||||||||
| 7006-1125 | 25 | 0,015 | ||||||||
| 7006-1126 | 30 | 0,018 | ||||||||
| 7006-1127 | 35 | 0,022 | ||||||||
| 7006-1128 | 40 | 0,025 | ||||||||
| 7006-1129 | 45 | 0,029 | ||||||||
| 7006-1130 | 50 | 0,033 | ||||||||
| 7006-1131 | М16 | 25 | 8 | 9,2 | 9,5 | 9,0 | 10 | 6,5 | 0,026 | |
| 7006-1132 | 30 | 0,033 | ||||||||
| 7006-1133 | 35 | 0,040 | ||||||||
| 7006-1134 | 40 | 0,046 | ||||||||
| 7006-1135 | 45 | 0,053 | ||||||||
| 7006-1136 | 50 | 0,060 | ||||||||
| 7006-1137 | 55 | 0,066 | ||||||||
| 7006-1138 | 60 | 0,073 | ||||||||
| 7006-1139 | 70 | 0,086 | ||||||||
| 7006-1140 | М20 | 30 | 10 | 11,5 | 12,0 | 11,0 | 13 | 8,5 | 0,049 | |
| 7006-1141 | 35 | 0,059 | ||||||||
| 7006-1142 | 40 | 0,070 | ||||||||
| 7006-1143 | 45 | 0,080 | ||||||||
| 7006-1144 | 50 | 0,090 | ||||||||
| 7006-1145 | 55 | 0,101 | ||||||||
| 7006-1146 | 60 | 0,111 | ||||||||
| 7006-1147 | 70 | 0,132 | ||||||||
| 7006-1148 | 80 | 0,153 | ||||||||
| 7006-1149 | М24 | 35 | 12 | 13,8 | 14,0 | 13,0 | 15 | 9,5 | 0,086 | |
| 7006-1150 | 40 | 0,101 | ||||||||
| 7006-1151 | 45 | 0,116 | ||||||||
| 7006-1152 | 50 | 0,131 | ||||||||
| 7006-1153 | 55 | 0,146 | ||||||||
| 7006-1154 | 60 | 0,161 | ||||||||
| 7006-1155 | 70 | 0,191 | ||||||||
| 7006-1156 | 80 | 0,221 | ||||||||
| 7006-1157 | 90 | 0,251 | ||||||||
| 7006-1158 | 100 | 0,281 | ||||||||
| 7006-1159 | М30 | 45 | 14 | 16,2 | 17,0 | 16,0 | 18 | 11,0 | 0,177 | |
| 7006-1160 | 50 | 0,201 | ||||||||
| 7006-1161 | 55 | 0,225 | ||||||||
| 7006-1162 | 60 | 0,249 | ||||||||
| 7006-1163 | 70 | 0,296 | ||||||||
| 7006-1164 | 80 | 0,343 | ||||||||
| 7006-1165 | 90 | 0,390 | ||||||||
| 7006-1166 | 100 | 0,438 | ||||||||
| 7006-1167 | 110 | 0,485 | ||||||||
| 7006-1168 | 125 | 0,556 |
Пример условного обозначения нажимного винта с цилиндрическим концом и шестигранным углублением «под ключ» размерами d = М6, l = 8 мм:
(Измененная редакция, Изм. № 1, 2).
2. Материал — сталь марки 45 по ГОСТ 1050-88. Допускается замена на сталь других марок с механическими свойствами не ниже, чем у стали марки 45.
3. Твердость — 35,0 ... 39,5 HRC_{\text{э}} .
(Измененная редакция, Изм. № 2).
3а. Предельные отклонения размера S — по ГОСТ 6424-73.
(Введен дополнительно, Изм. № 2).
4. Неуказанные предельные отклонения размеров: Н14, h14, \pm \frac{t_{2}}{2} .
(Измененная редакция, Изм. № 2).
5. Резьба метрическая — по ГОСТ 24705-81. Поле допуска резьбы — 6g по ГОСТ 16093-81.
4, 5. (Измененная редакция, Изм. № 1, 2).
5а. Размеры фасок для резьбы — по ГОСТ 10549-80.
5б. Размеры концов винтов — по ГОСТ 12414-94.
5а, 5б. (Введены дополнительно, Изм. № 1).
6. Покрытие — Хим. Окс. прм (обозначение покрытия — по ГОСТ 9.306-85).
По соглашению сторон допускается применение защитных покрытий других видов.
7. Остальные технические требования — по ГОСТ 1759.0-87.
8. Маркировать по ГОСТ 18160-72.
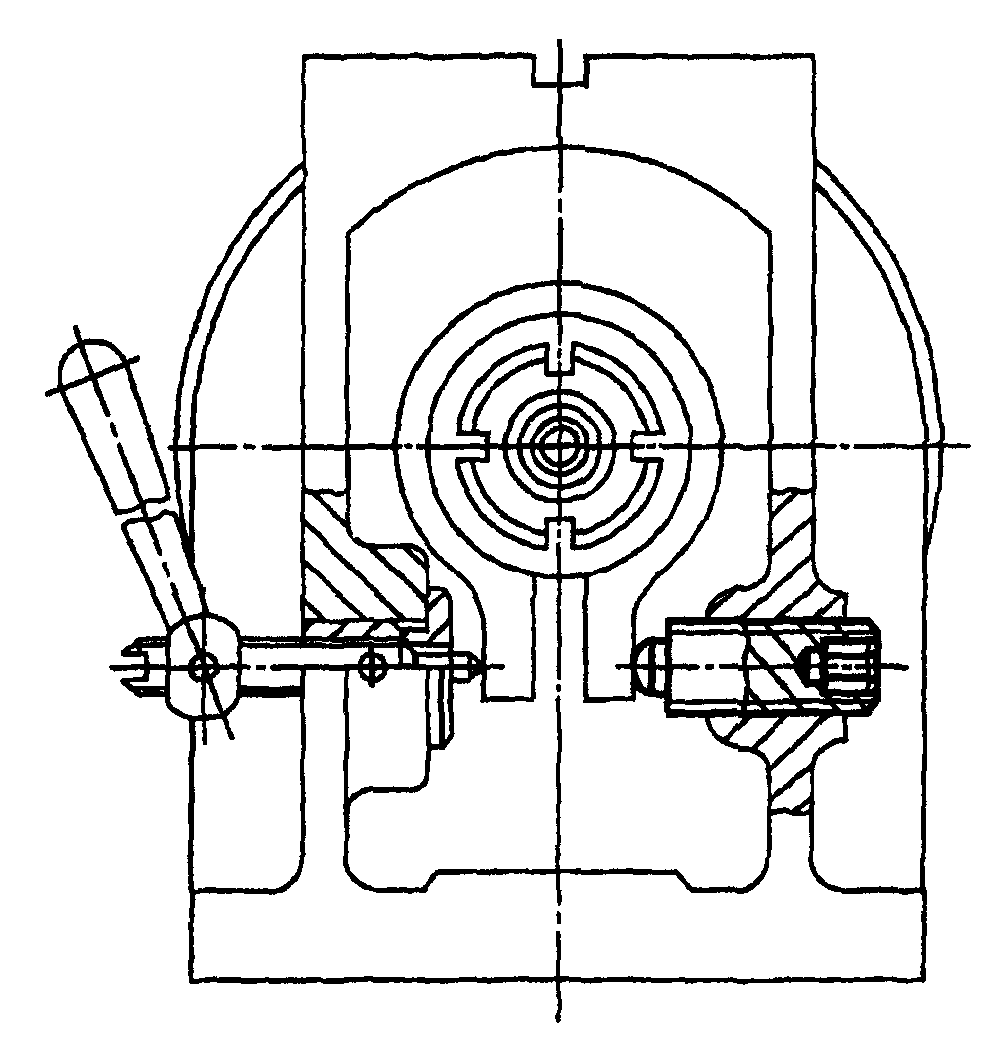
9. Пример применения нажимных винтов с цилиндрическим концом и шестигранным углублением «под ключ» указан в Приложении.
(Введен дополнительно, Изм. № 2).