ГОСТ 10549-80*. Государственный стандарт Союза ССР. Выход резьбы. Сбеги, недорезы, проточки и фаски
(введен в действие Постановлением Госстандарта СССР от 09.07.1980 № 3501)
(ред. от 01.12.1986)
Примечание
С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 № 184-ФЗ. Ограничение срока действия снято по Протоколу № 3-93 Межгосударственного Совета по стандартизации, метрологии и сертификации («ИУС», № 5 — 6, 1993). Документ утрачивает силу с 1 января 1994 года. Документ введен в действие с 1 января 1982 года. Взамен ГОСТ 10549-63.
Постановлением Государственного
комитета СССР по стандартам
от 9 июля 1980 г. № 3501
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
total thread runouts, undercuts and chamfers
ГОСТ 10549-63
Постановлением Государственного комитета СССР по стандартам от 9 июля 1980 г № 3501 срок действия установлен
с 1 января 1982 года до 1 января 1994 года
1. Настоящий стандарт устанавливает размеры сбега резьбы при выходе инструмента или при наличии на инструменте заборной части, размеры недореза при выполнении резьбы в упор, форму и размеры проточек для выхода резьбообразующего инструмента, размеры фасок — для резьбы метрической, трубной цилиндрической, трубной конической, конической дюймовой с углом профиля 60° и трапецеидальной.
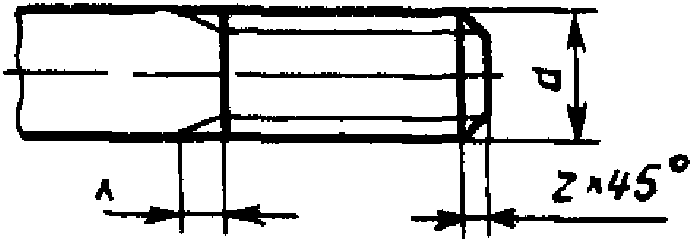
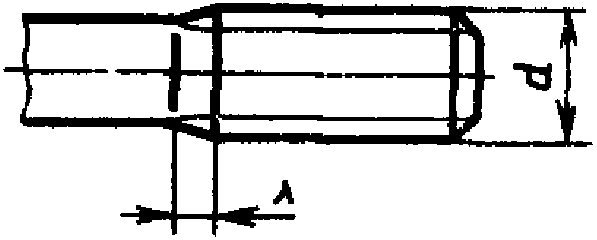
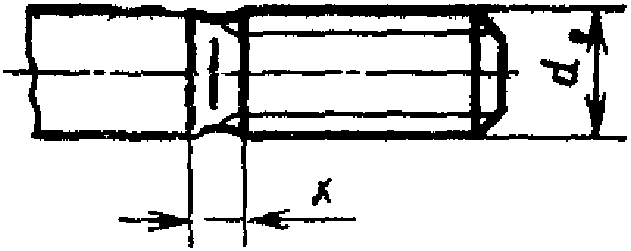
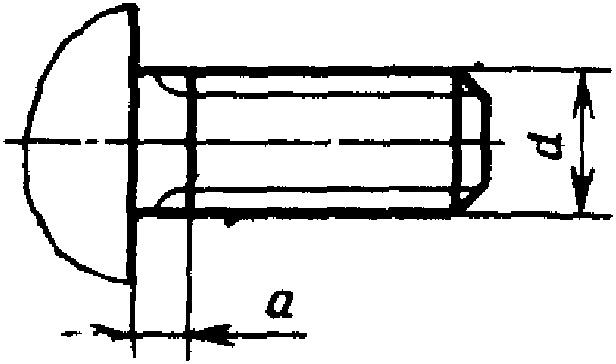
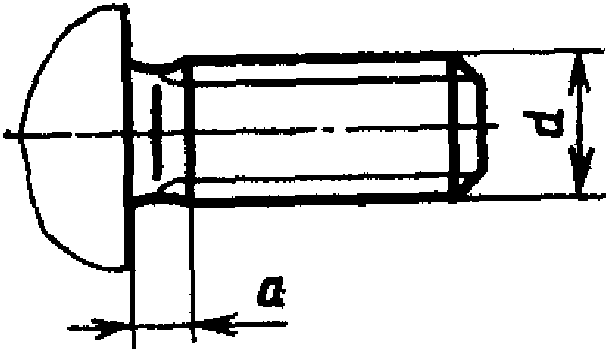
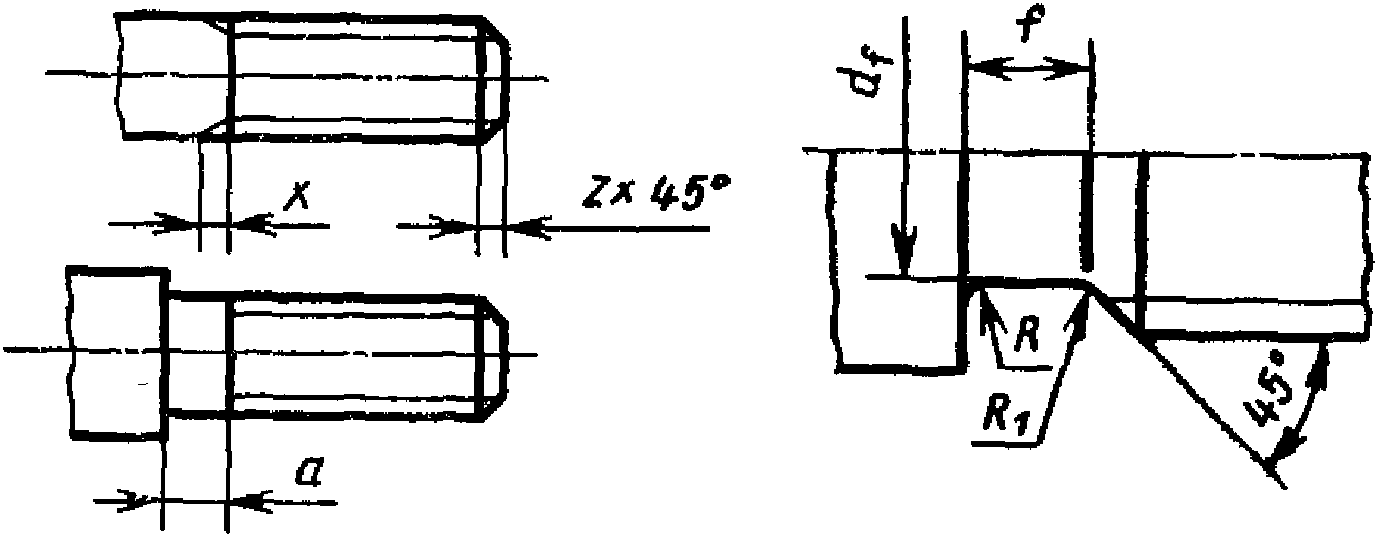
2. Размеры сбегов и недорезов для наружной метрической резьбы должны соответствовать указанным на черт. 1 и 4 (при выполнении резьбы нарезанием), на черт. 2, 3 и 5 (при выполнении резьбы накатыванием) и в табл. 1.
1 Проточки типа 2 снижают концентрацию напряжений под головкой, но уменьшают площадь опорной поверхности
2 Размеры проточек для заданного шага резьбы допускается устанавливать по ближайшему табличному шагу резьбы
3 Для деталей из высокопрочных материалов с \sigma_{\text{в}}>1400\text{МПа} и в случаях, если проточка кроме технологических, несет и конструктивные функции, допускается применять, проточки, не установленные настоящим стандартом
4 Допускается применять размеры сбегов, недорезов и проточек по ГОСТ 27148-86
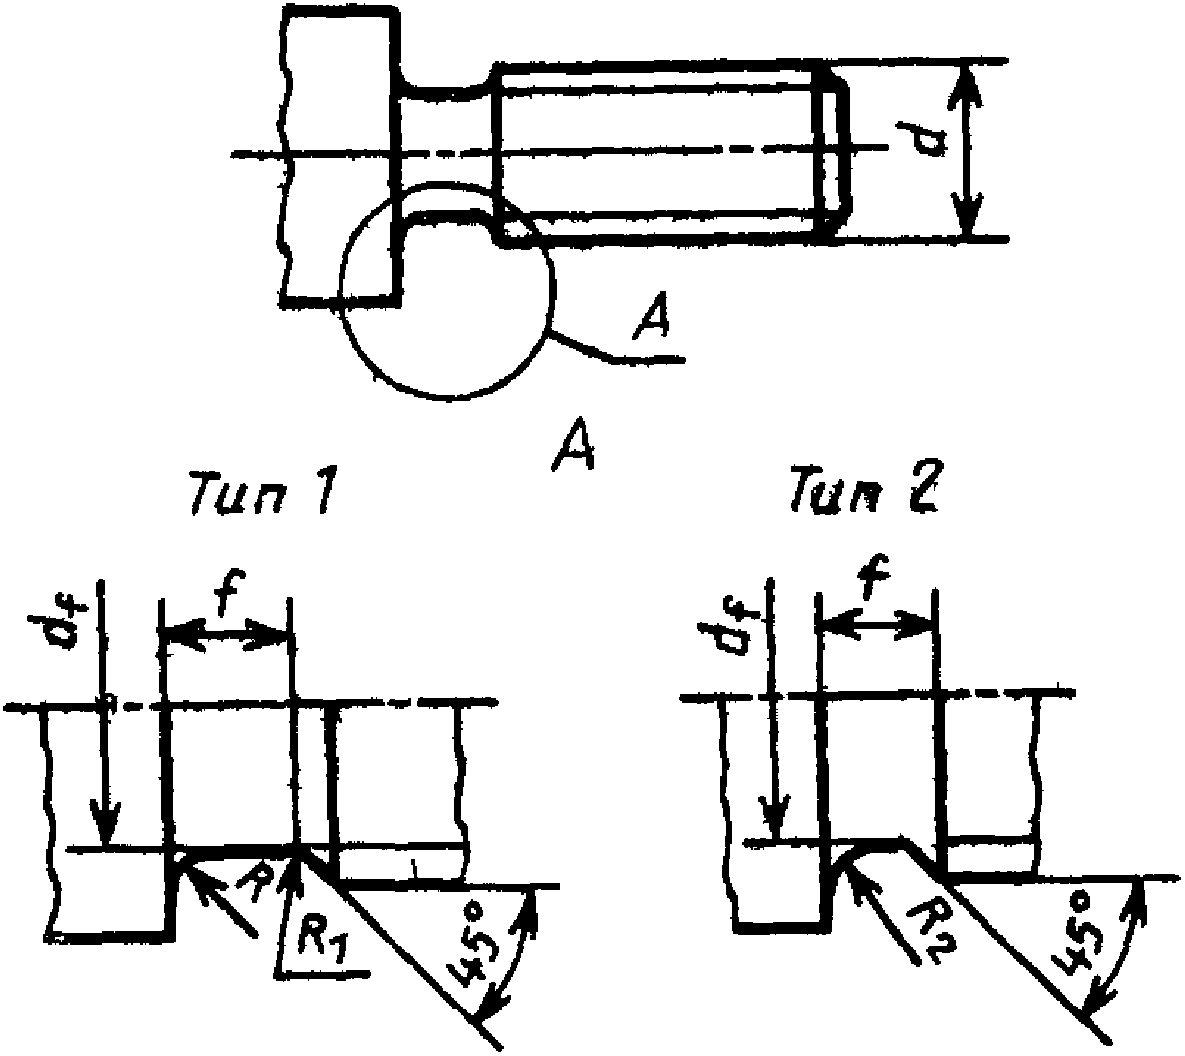
Форма и размеры проточек для наружной метрической резьбы должны соответствовать указанным на черт. 6 и в табл. 1. Размеры фасок наружной метрической резьбы указаны на черт. 1 и в табл. 1.
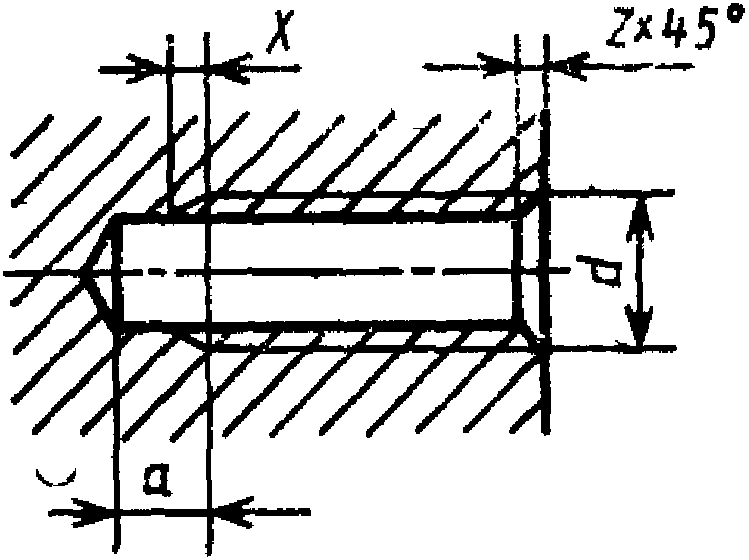
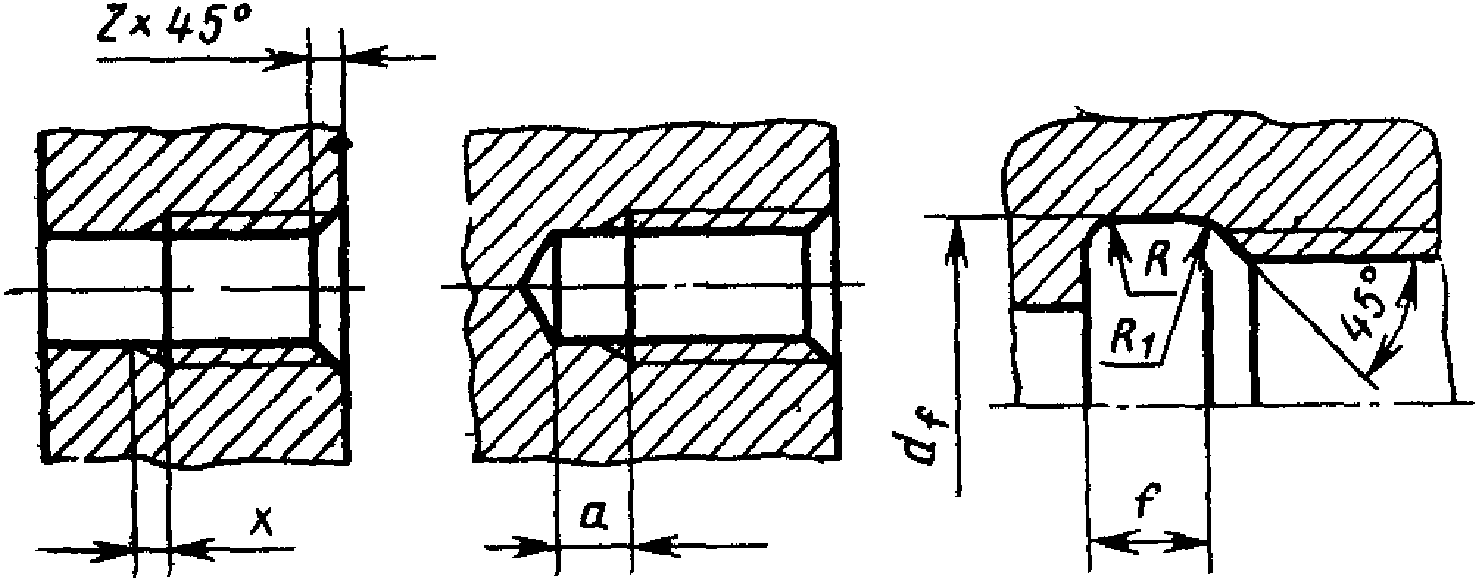
3. Размеры сбегов и недорезов для внутренней метрической резьбы должна соответствовать указанным на черт. 7 и в табл. 2.
| Шаг резьбы P | Сбег x не более | Недорез a не более | Проточка | Фаска z | |||||||||||
| Тип 1 | Тип 2 | df | при сопряжении с наружной резьбой с проточкой типа 2 | для всех других случаев | |||||||||||
| нормальный | уменьшенный | нормальный | уменьшенный | нормальная | узкая | ||||||||||
| f | R | R1 | f | R | R1 | f | R2 | ||||||||
| 0,2 | 0,5 | 0,3 | 1,2 | 1,0 | - | - | - | - | - | - | - | - | - | - | 0,2 |
| 0,25 | 0,6 | 0,4 | 1,5 | 1,2 | |||||||||||
| 0,3 | 0,7 | 0,5 | |||||||||||||
| 0,35 | 0,8 | 2,0 | 1,8 | 0,3 | |||||||||||
| 0,4 | 0,9 | 0,6 | |||||||||||||
| 0,45 | 1,1 | 0,7 | |||||||||||||
| 0,5 | 1,2 | 0,8 | 3,5 | 3,0 | 2,0 <*> | 0,5 | 0,3 | 1,0 <*> | 0,3 | 0,2 | d + 0,3 | 0,5 | |||
| 0,6 | 1,5 | 1,0 | - | - | - | - | - | - | - | ||||||
| 0,7 | 1,8 | 1,2 | |||||||||||||
| 0,75 | 1,9 | 1,3 | 4,0 | 3,2 | 3,0 <*> | 1,0 | 0,5 | 1,6 <*> | 0,5 | 0,3 | d + 0,4 | 10 | |||
| 0,8 | 2,1 | 1,4 | - | - | - | - | - | - | - | ||||||
| 1 | 2,7 | 1,8 | 5,0 | 3,8 | 4,0 | 1,0 | 0,5 | 2,0 | 0,5 | 0,3 | 3,6 | 2,0 | d + 0,5 | 2,0 | |
| 1,25 | 3,3 | 2,2 | 5,0 | 1,6 | 3,0 | 1,0 | 0,5 | 4,5 | 2,5 | 2,5 | 1,6 | ||||
| 1,5 | 4,0 | 2,7 | 6,0 | 4,5 | 6,0 | 1,0 | 5,4 | 3,0 | d + 0,7 | ||||||
| 1,75 | 4,7 | 3,2 | 7,0 | 5,2 | 7,0 | 4,0 | 6,2 | 3,5 | 3,0 | ||||||
| 2 | 5,5 | 3,7 | 8,0 | 6,0 | 8,0 | 2,0 | 6,5 | d + 1,0 | 2,0 | ||||||
| 2,5 | 7,0 | 4,7 | 10,0 | 7,5 | 10 | 3,0 | 5,0 | 1,6 | 8,9 | 5,0 | 4,0 | 2,5 | |||
| 3 | - | 5,7 | - | 9,0 | 6,0 | 1,0 | 11,4 | 6,5 | d + 1,2 | ||||||
| 3,5 | 6,6 | 10,5 | 7,0 | 13,1 | 7,5 | 5,5 | 3,0 | ||||||||
| 4 | 7,6 | 12,5 | 12 | 8,0 | 2,0 | 14,3 | 8,0 | d + 1,5 | |||||||
| 4,5 | 8,5 | 14,0 | 14 | 10 | 3,0 | 16,6 | 9,5 | 7,0 | 4,0 | ||||||
| 5 | 9,5 | 16,0 | 16 | 18,4 | 10,5 | d + 1,8 | |||||||||
| 5,5 | - | - | 12 | 18,7 | 8,0 | ||||||||||
| 6 | 18,9 | d + 2,0 | 8,5 | ||||||||||||
<*> Ширина проточек дана для диаметров 6 мм и более.
2. Размеры проточек для заданного шага резьбы допускается устанавливать по ближайшему табличному шагу резьбы.
3. Для деталей из высокопрочных материалов с \sigma_{\text{в}}>1400\text{МПа} и в случаях, если проточка кроме технологических несет и конструктивные функции, допускается применять проточки, не установленные настоящим стандартом.
4. Допускается применять размеры сбегов, недорезов и проточек по ГОСТ 27148-86
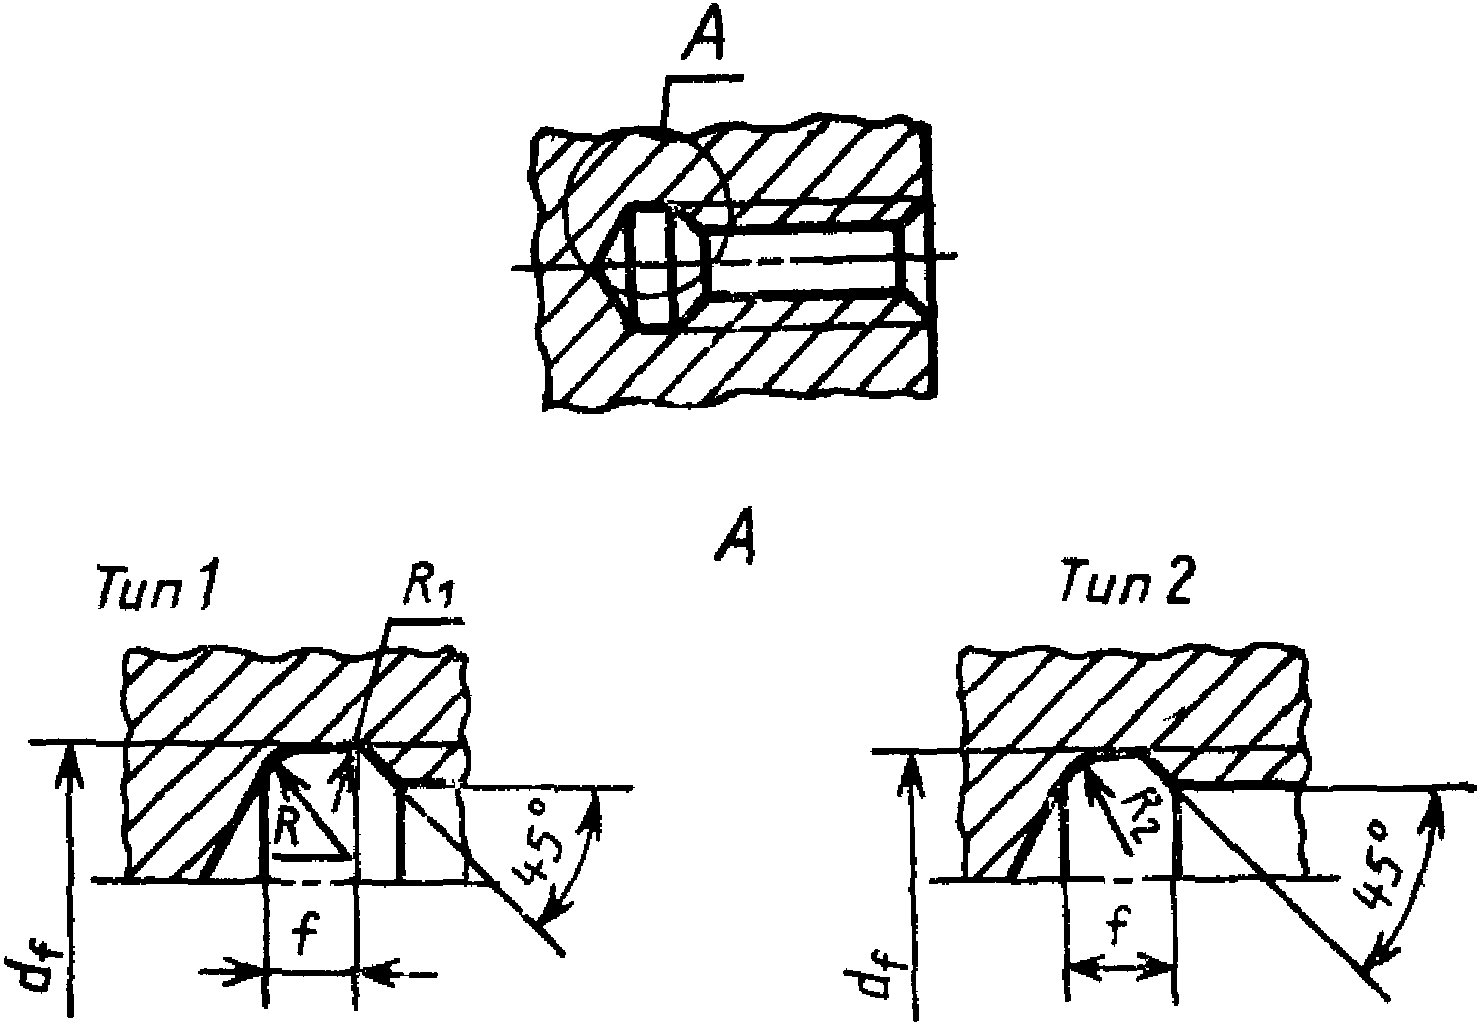
Форма и размеры проточек для внутренней метрической резьбы должны соответствовать указанным на черт. 8 и в табл. 2. Размеры фасок внутренней метрической резьбы указаны на черт. 7 и в табл. 2.
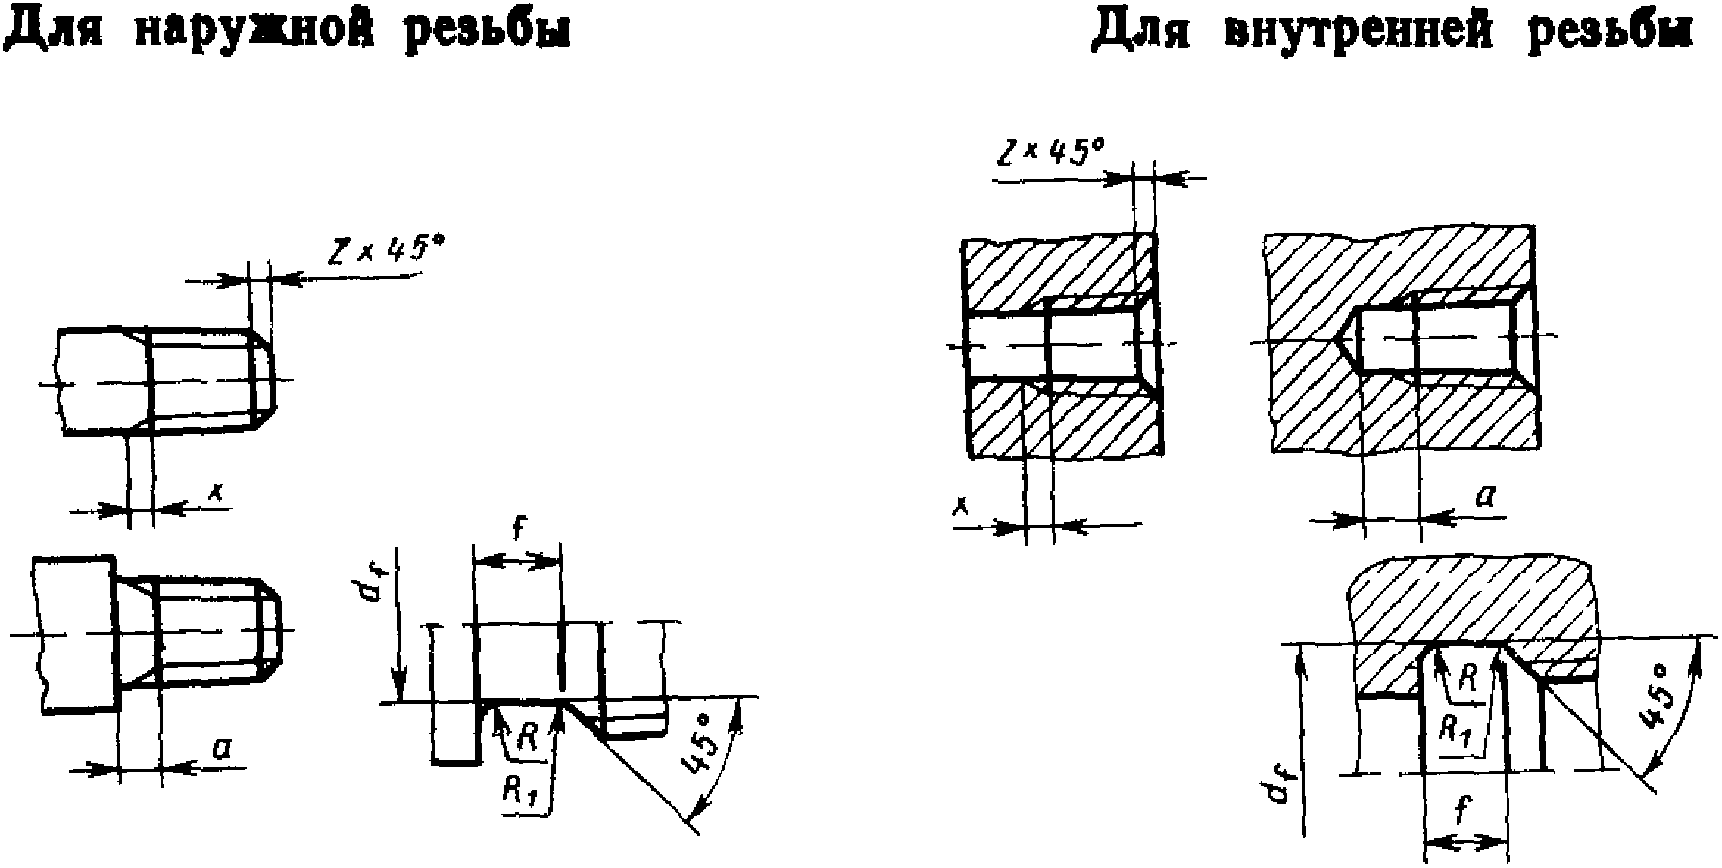
4. Размеры сбегов, недорезов, проточек и фасок для трубной цилиндрической резьбы должны соответствовать указанным на черт. 9 и 10 и в табл. 3 и 4.
Примечание Ширина узких проточек может быть уменьшена до 1,5 шага
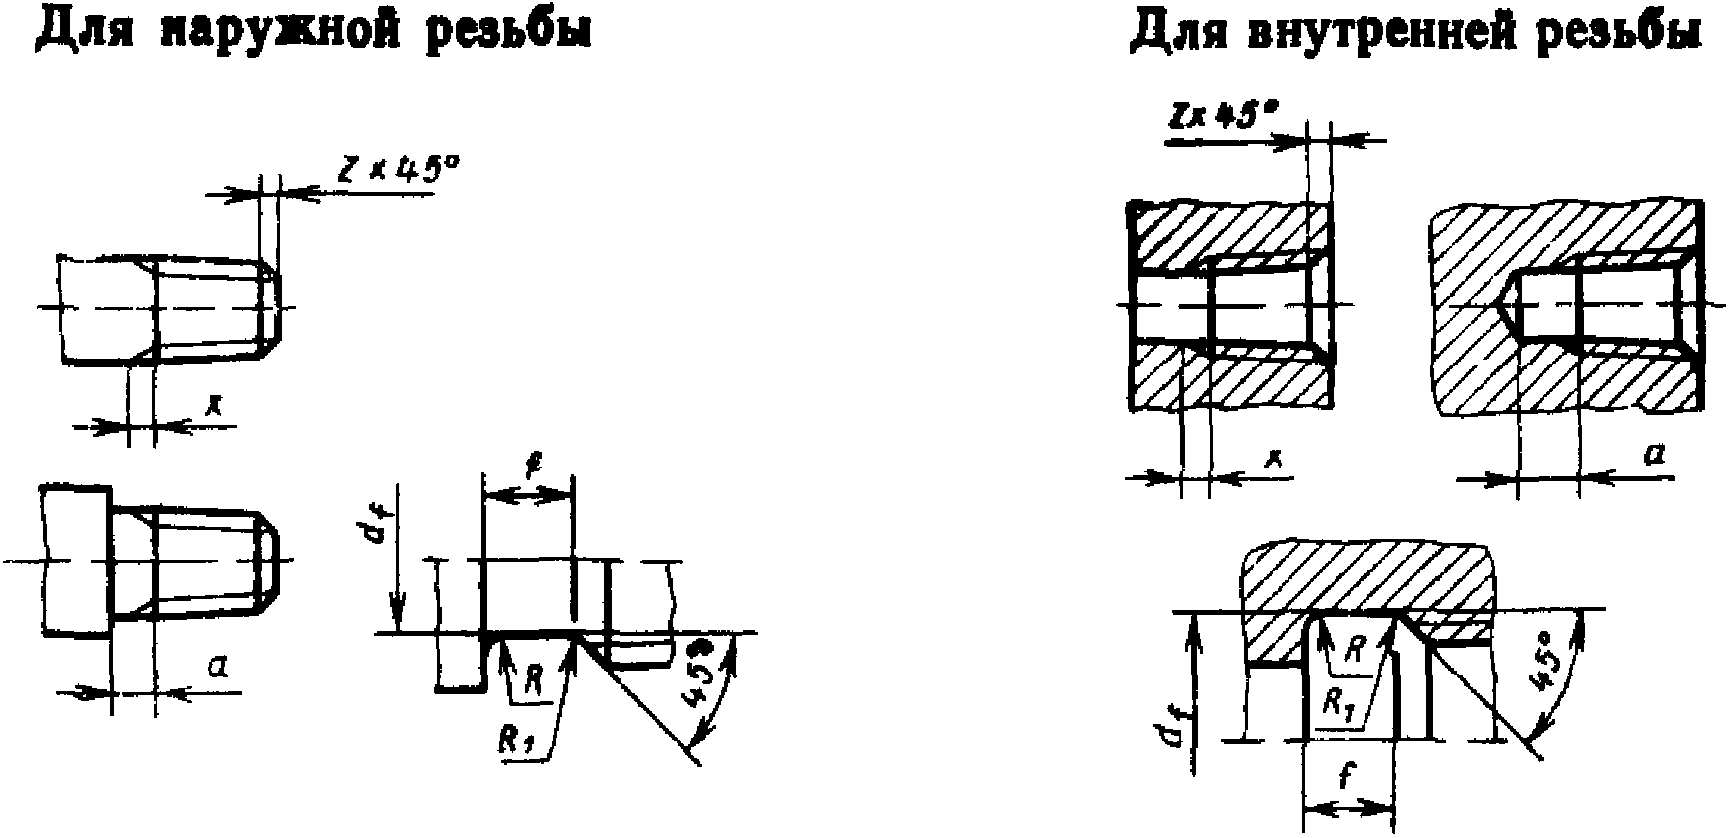
5. Размеры сбегов, недорезов, проточек и фасок для трубной конической резьбы по ГОСТ 6211-69 должны соответствовать указанным на черт. 11 и в табл. 5.
Примечание Ширина узких проточек для внутренней резьбы может быть уменьшена до 1,5 шага
6 Размеры сбегов, недорезов, проточек и фасок для конической дюймовой резьбы с углом профиля 60° по ГОСТ 6111-52 должны соответствовать указанным на черт. 12 и в табл. 6
7. Размеры проточек и фасок для наружной и внутренней трапецеидальной одноходовой резьбы должны соответствовать указанным на черт. 13 и в табл. 7.
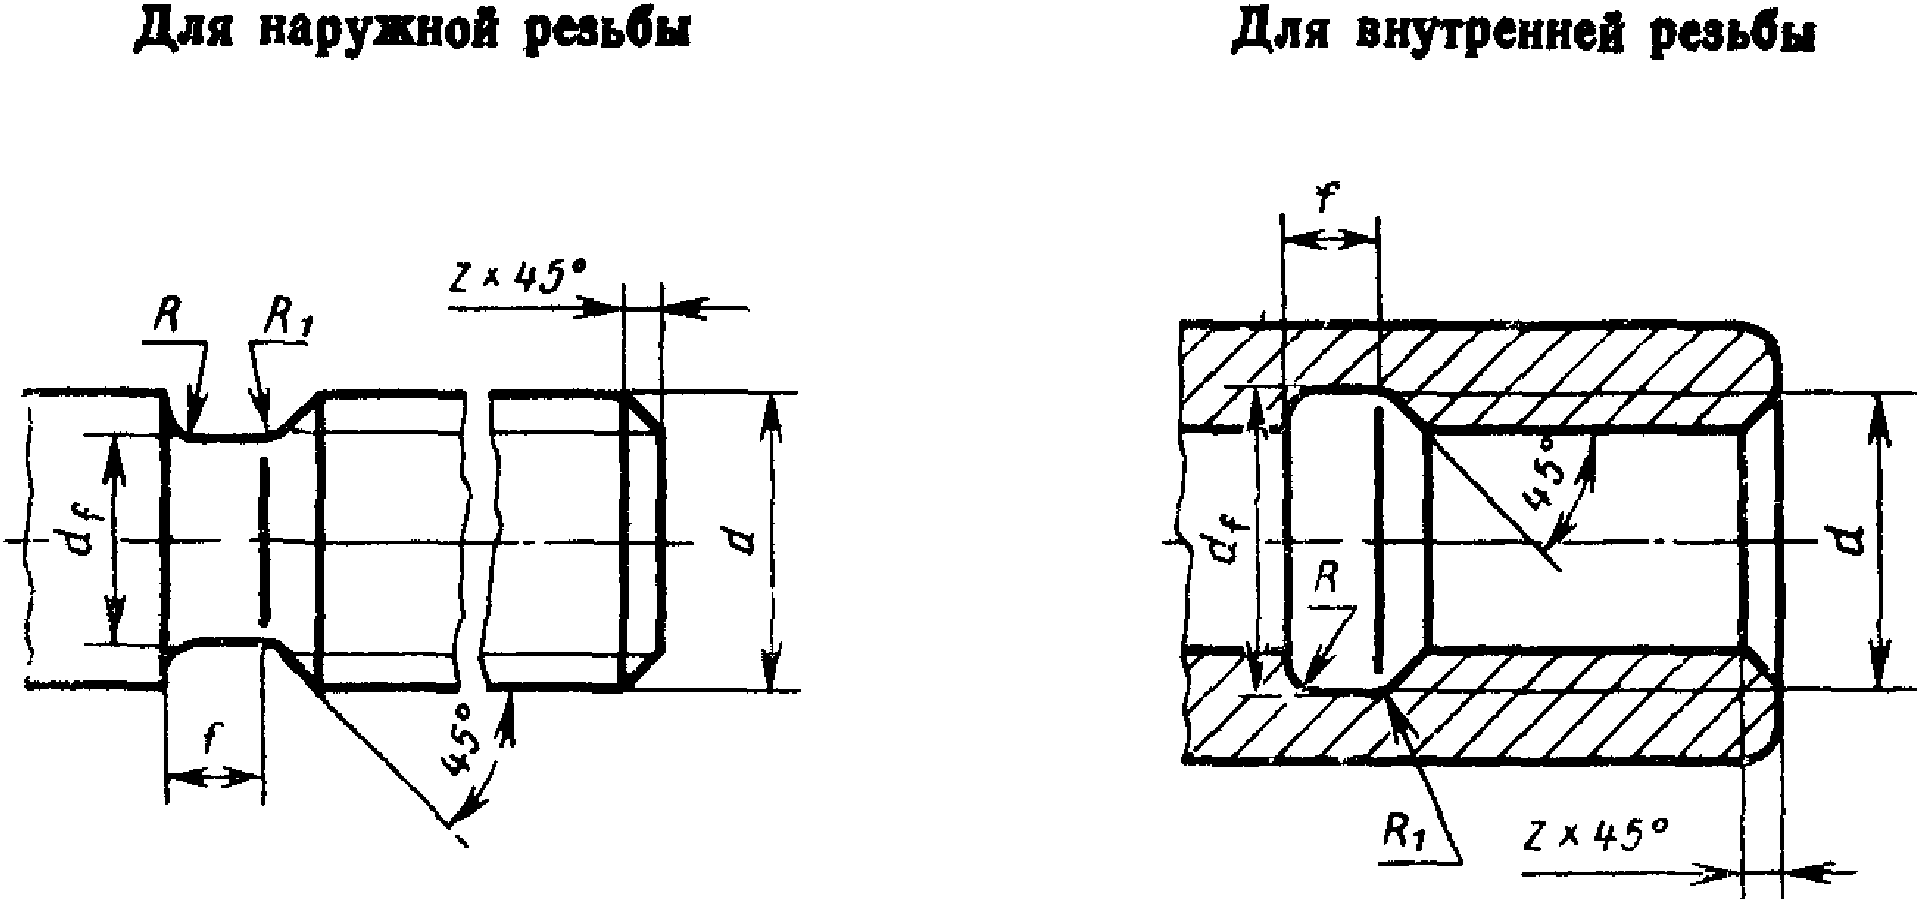
Примечание. Для многозаходной трапецеидальной резьбы ширина проточки принимается равной ширине проточки однозаходной резьбы, шаг которой равен ходу многозаходной резьбы Размеры остальных элементов принимать по табл 7
(Измененная редакция, Изм. № 1).
9. Допускается применять вместо проточек, указанных на черт. 9 - 13 и в табл. 3 - 7, при f <= 2 мм симметричные проточки (без фаски) с радиусом закругления с обеих сторон равным R.
10. Для наружной трубной цилиндрической резьбы при выполнении резьбы на проход, а также при выполнении резьбы в упор, в случае применения нормального недореза и нормальной ширины проточки, рекомендуется применять резьбообразующий инструмент с углом заборной части 20°; в случае применения уменьшенного недореза и узкой проточки — с углом заборной части 30°.
Для внутренней трубной цилиндрической резьбы при выполнении резьбы в упор, в случае применения нормального недореза и нормальной ширины проточки, рекомендуется применять резьбообразующий инструмент с длиной заборной части не более 3 шагов; в случае применения уменьшенного недореза и узкой проточки — с длиной заборной части не более 2 шагов.
12. Предельные отклонения размеров проточек df и f назначаются исходя из конструктивных требований к изготовляемым деталям.
(Введен дополнительно, Изм. № 1).