ГОСТ 16017-2014. Межгосударственный стандарт. Болты закладные для рельсовых скреплений железнодорожного пути. Технические условия
(введен в действие Приказом Росстандарта от 17.02.2015 № 87-ст)
(ред. от 26.12.2018)
Примечание
Отдельные положения данного документа включены в Перечень международных и региональных (межгосударственных) стандартов (п. п. 666, 667, 668, 669), а в случае их отсутствия — национальных (государственных) стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента Таможенного союза «О безопасности высокоскоростного железнодорожного транспорта» (ТР ТС 002/2011), в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия — национальных (государственных) стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза «О безопасности высокоскоростного железнодорожного транспорта» (ТР ТС 002/2011) и осуществления оценки соответствия объектов технического регулирования, в Перечень международных и региональных (межгосударственных) стандартов (п. п. 19, 20), а в случае их отсутствия — национальных (государственных) стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента Таможенного союза «О безопасности инфраструктуры железнодорожного транспорта» (ТР ТС 003/2011), в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия — национальных (государственных) стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза «О безопасности инфраструктуры железнодорожного транспорта» (ТР ТС 003/2011) и осуществления оценки соответствия объектов технического регулирования (Решение Коллегии Евразийской экономической комиссии от 16.07.2024 № 81). Отдельные положения данного документа включены в Перечень международных и региональных (межгосударственных) стандартов (п.п. 687, 688, 689), а в случае их отсутствия — национальных (государственных) стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента Таможенного союза «О безопасности высокоскоростного железнодорожного транспорта» (ТР ТС 002/2011), в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия — национальных (государственных) стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза «О безопасности высокоскоростного железнодорожного транспорта» (ТР ТС 002/2011) и осуществления оценки соответствия объектов технического регулирования, в Перечень международных и региональных (межгосударственных) стандартов (п.п. 21, 22), а в случае их отсутствия — национальных (государственных) стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента Таможенного союза «О безопасности инфраструктуры железнодорожного транспорта» (ТР ТС 003/2011), в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия — национальных (государственных) стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза «О безопасности инфраструктуры железнодорожного транспорта» (ТР ТС 003/2011) и осуществления оценки соответствия объектов технического регулирования (Решение Коллегии Евразийской экономической комиссии от 29.03.2022 № 48). Документ включен в Перечень стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента Таможенного союза «О безопасности высокоскоростного железнодорожного транспорта» и в Перечень стандартов, содержащих правила и методы исследований (испытаний) измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза «О безопасности высокоскоростного железнодорожного транспорта» и осуществления оценки (подтверждения) соответствия продукции (Решение Комиссии Таможенного союза от 15.07.2011 № 710). Документ введен в действие с 01.07.2015. Взамен ГОСТ 16017-79.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 16017-79*"]:::rst
  click n0 "https://bukva.ai/docs/gost-16017-79" "ГОСТ 16017-79*. Болты закладные для рельсовых скреплений железнодорожного пути. Конструкция и размеры. Технические требования (введен в действие Постановлением Госстандарта СССР от"
  n1["ГОСТ 16017-2014"]:::doc
  click n1 "https://bukva.ai/docs/gost-16017-2014" "ГОСТ 16017-2014. Межгосударственный стандарт. Болты закладные для рельсовых скреплений железнодорожного пути. Технические условия (введен в действие Приказом Росстандарта от 17.02."
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Введен в действие Приказом Федерального агентства по техническому
регулированию и метрологии
от 17 февраля 2015 г. № 87-ст
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 РАЗРАБОТАН Федеральным государственным бюджетным образовательным учреждением высшего профессионального образования «Петербургский государственный университет путей сообщения Императора Александра I» (ФГБОУ ВПО «ПГУПС»)
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 524 «Железнодорожный транспорт»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 5 декабря 2014 г. № 46)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 17 февраля 2015 г. № 87-ст межгосударственный стандарт ГОСТ 16017-2014 введен в действие в качестве национального стандарта Российской Федерации с 1 июля 2015 г.
5 ВЗАМЕН ГОСТ 16017-79
6 ИЗДАНИЕ (декабрь 2019 г.) с Изменением (ИУС 3-2019)
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
1 Область применения
Настоящий стандарт распространяется на закладные болты (далее — болты) нормальной точности (класс точности B по ГОСТ 1759.1 <*>), применяемые для прикрепления металлических подкладок или рельсов к железобетонным подрельсовым основаниям в рельсовых скреплениях, и устанавливает технические условия.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие межгосударственные стандарты:
ГОСТ 9.014 Единая система защиты от коррозии и старения. Временная противокоррозионная защита изделий. Общие требования
ГОСТ 9.301 Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Общие требования
ГОСТ 9.302 Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Методы контроля
ГОСТ 9.303 Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Общие требования к выбору
ГОСТ 166 (ИСО 3599-76) Штангенциркули. Технические условия
ГОСТ 1759.1 Болты, винты, шпильки, гайки и шурупы. Допуски. Методы контроля размеров и отклонений формы и расположения поверхностей <*>
<*> Действует ГОСТ ISO 4759-1-2015 «Изделия крепежные. Допуски. Часть 1. Болты, винты, шпильки и гайки. Классы точности A, B и C».
ГОСТ 1759.2 Болты, винты и шпильки. Дефекты поверхности и методы контроля <**>
<> Действует ГОСТ ISO 6157-1-2015 «Изделия крепежные. Дефекты поверхности. Часть 1. Болты, винты и шпильки общего назначения».**
ГОСТ 5378 Угломеры с нониусом. Технические условия
ГОСТ 15150 Машины, приборы и другие технические изделия. Исполнения для различных климатических районов. Категории, условия эксплуатации, хранения и транспортирования в части воздействия климатических факторов внешней среды
ГОСТ 15309 Система разработки и постановки продукции на производство. Испытания и приемка выпускаемой продукции. Основные положения
ГОСТ 16093 (ИСО 965-1:1998, ИСО 965-3:1998) Основные нормы взаимозаменяемости. Резьба метрическая. Допуски. Посадки с зазором
ГОСТ 18160 Изделия крепежные. Упаковка. Маркировка. Транспортирование и хранение
ГОСТ 18321 Статистический контроль качества. Методы случайного отбора выборок штучной продукции
ГОСТ 24705 (ИСО 724:1993) Основные нормы взаимозаменяемости. Резьба метрическая. Основные размеры
ГОСТ 24997 (ИСО 1502:1996) Калибры для метрической резьбы. Допуски
ГОСТ 32894 Продукция железнодорожного назначения. Инспекторский контроль. Общие положения
ГОСТ ISO 898.1-2014 Механические свойства крепежных изделий из углеродистых и легированных сталей. Часть 1. Болты, винты и шпильки установленных классов прочности с крупным и мелким шагом резьбы
ГОСТ ISO 3269 Изделия крепежные. Приемочный контроль
(Измененная редакция, Изм. № 1).
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов и классификаторов на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации (www.easc.by) или по указателям национальных стандартов, издаваемым в государствах, указанных в предисловии, или на официальных сайтах соответствующих национальных органов по стандартизации. Если на документ дана недатированная ссылка, то следует использовать документ, действующий на текущий момент, с учетом всех внесенных в него изменений. Если заменен ссылочный документ, на который дана датированная ссылка, то следует использовать указанную версию этого документа. Если после принятия настоящего стандарта в ссылочный документ, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение применяется без учета данного изменения. Если ссылочный документ отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
3 Термины и определения
В настоящем стандарте применены следующие термины с соответствующими определениями:
3.1 владелец инфраструктуры железнодорожного транспорта: Юридическое лицо или индивидуальный предприниматель, имеющие инфраструктуру железнодорожного транспорта общего пользования на праве собственности или ином праве и оказывающие услуги по ее использованию на основании договора.
3.2 заказчик: Предприятие (организация, объединение или другой объект народно-хозяйственной деятельности), по заявке или контракту с которым производится создание и (или) поставка продукции.
(Измененная редакция, Изм. № 1).
4 Конструкция и размеры
4.1 Конструкция и размеры болтов должны соответствовать указанным на рисунке 1.
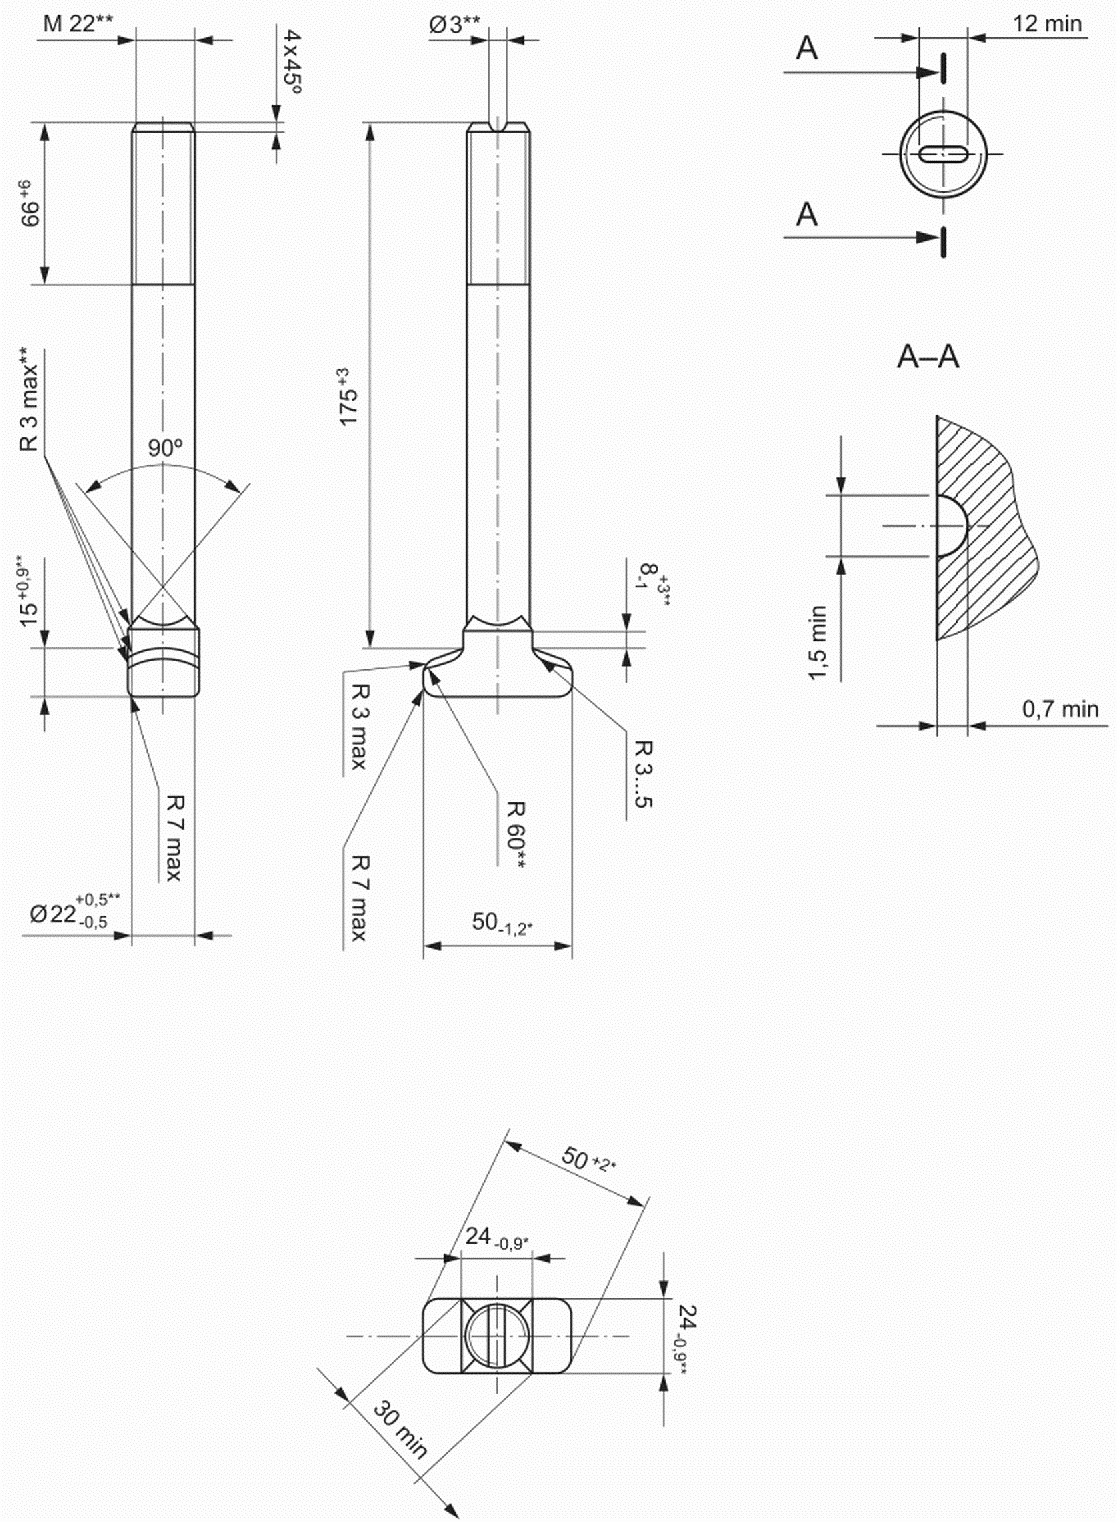
<*> Размеры указаны с учетом высоты швов от разъема матриц, наплывов металла в углах подголовка и заусенцев от обсечки облоя.
<**> Размеры, в том числе подлежащие контролю при подтверждении минимально необходимых требований безопасности.
Примечание - Для болтов с накатанной резьбой допускается изготовление фаски со следующими размерами: диаметр торца стержня (18,0 +/- 1,0) мм; высота (4,0 +/- 1,0) мм.
Закладной болт класса точности B, диаметром резьбы d = 22 мм, с крупным шагом резьбы, с полем допуска 8g, длиной 175 мм, класса прочности 4,8, из спокойной стали, с цинковым хроматированным покрытием (01) толщиной 15 мм (15):
Болт М22-8g x 175.48.0115 ГОСТ 16017-2014
(Измененная редакция, Изм. № 1).
4.2 Допускается изготовление болтов длиной от 145 до 225 мм и длиной резьбы в пределах от 40 до 84 мм. Длина болта закладного и его резьбы указывается в заказе владельца инфраструктуры.
При этом длина болта должна назначаться кратной 5 мм, а длина резьбы кратной:
5 Технические требования
5.1 Основные характеристики, требования к материалам
5.1.1 Смещение оси головки и подголовка относительно оси стержня болта — не более 0,9 мм.
5.1.2 Утолщение стержня под головкой — не более 1 мм на длине 25 мм.
5.1.3 Допускается отклонение от перпендикулярности оси указательной канавки к большой оси головки болта до 5° и смещение оси канавки от диаметрального его положения до 2 мм.
Смещение канавки по меньшей оси не контролируется.
5.1.4 Механические свойства болтов должны соответствовать классу прочности 4.8 или 5.8 по ГОСТ ISO 898-1.
5.1.5 После испытаний на трехкратное завинчивание и отвинчивание не должно быть:
- повреждений резьбы болтов, препятствующих их повторному применению;
- заклинивания или прокручивания при навинчивании гаек на резьбу болтов.
5.1.4, 5.1.5 (Измененная редакция, Изм. № 1).
5.1.6 Резьба — по ГОСТ 24705. Поле допуска 8g по ГОСТ 16093.
5.1.7 Допускаемые дефекты поверхности болтов — по ГОСТ 1759.2 <*>.
<*> Действует ГОСТ ISO 6157-1-2015 «Изделия крепежные. Дефекты поверхности. Часть 1. Болты, винты и шпильки общего назначения».
5.1.8 Болты поставляют без защитного покрытия. По согласованию с владельцем инфраструктуры/заказчиком допускается изготовлять болты с защитным покрытием, соответствующим требованиям ГОСТ 9.301. Требования к толщине металлического защитного покрытия — по ГОСТ 9.303.
(Измененная редакция, Изм. № 1).
5.1.9 Теоретическая масса 1000 болтов — 635 кг. Изменение массы 1000 болтов при изменении их длины на 10 мм не должно быть более 25,7 кг.
5.2 Маркировка
На головке каждого болта должна быть нанесена выпуклая маркировка, содержащая товарный знак или условное обозначение предприятия-изготовителя (две последние арабские цифры).
Высота знаков маркировки — не менее 8 мм, толщина — не менее 1 мм, выпуклость — не менее 0,5 мм.
5.3 Упаковка
Упаковка болтов и маркировка тары — по ГОСТ 18160.
Допускается упаковка болтов в специализированные мягкие контейнеры из полипропиленовой ткани.
5.2, 5.3 (Измененная редакция, Изм. № 1).
6 Правила приемки
6.1 Категории испытаний
6.1.1 Для контроля соответствия болтов требованиям настоящего стандарта проводят испытания:
6.1.2 Приемку болтов проводит служба технического контроля предприятия-изготовителя. Приемку проводят по результатам приемо-сдаточных испытаний.
Приемо-сдаточные испытания проводят по ГОСТ 15.309. Болты, принятые службой технического контроля предприятия-изготовителя, предъявляют для приемочного контроля представителю заказчика по требованию, в соответствии с ГОСТ 32894.
Результаты приемки болтов хранят на предприятии-изготовителе не менее трех лет с момента их изготовления.
6.1.1, 6.1.2 (Измененная редакция, Изм. № 1).
6.2 Приемо-сдаточные испытания
6.2.1 Приемо-сдаточные испытания болтов проводят партиями. Партия должна состоять из болтов, изготовленных по одному технологическому процессу из металла одной плавки и предъявляемых к приемке по одному документу.
По согласованию между владельцем инфраструктуры железнодорожного транспорта и изготовителем допускается комплектование партии из болтов одного типоразмера, изготовленных по одному технологическому процессу без учета принадлежности к одной плавке.
Правила приемки и размер партии — по ГОСТ ISO 3269 для изделий класса точности B.
(Измененная редакция, Изм. № 1).
6.2.2 Отгружаемые партии болтов следует сопровождать паспортом качества, в котором указаны:
- наименование или товарный знак предприятия-изготовителя и его адрес;
- номер и размер партии;
- длина, вид исполнения, вид и толщина защитного покрытия;
- класс прочности, марка стали;
- вид временной противокоррозионной защиты и срок защиты (для болтов без защитного покрытия);
- результаты приемки.
Допускается внесение в паспорт качества дополнительной информации, не противоречащей требованиям настоящего стандарта.
Паспорт качества должен быть подписан представителями службы технического контроля.
6.2.3 Показатели и порядок проведения приемо-сдаточных испытаний приведены в таблице 1.
| Контрольный параметр | Пункт, подпункт стандарта, содержащие требования, которые проверяют при приемо-сдаточных испытаниях | Метод контроля |
|---|---|---|
| 1 Внешний вид | 5.1.1 - 5.1.3 | 7.1 |
| 2 Размеры | 4.1, 4.2, 5.1.6 | 7.1 |
| 3 Качество поверхности | 5.1.7 | 7.2 |
| 4 Механические свойства | 5.1.4 | 7.3 |
| 5 (Исключен, Изм. № 1) | - | - |
| 6 Защитное покрытие | 5.1.8 | 7.5 |
| 7 Маркировка | 5.2 | 7.6 |
6.3 Типовые испытания
6.3.1 Типовые испытания проводят в случае изменения технологического процесса изготовления болтов, а также в случае изменения применяемых материалов.
6.3.2 Порядок проведения типовых испытаний и оценка результатов по ГОСТ 15.309 (приложение А).
6.4 Периодические испытания
6.4.1 К периодическим испытаниям относят испытания на трехкратное завинчивание и отвинчивание в соответствии с 5.1.5.
6.4.2 Периодические испытания проводят на болтах, отобранных от любой партии болтов, прошедшей приемо-сдаточные испытания, с периодичностью не реже одного раза в неделю.
6.4.3 При отборе образцов и при проведении испытаний болтов учитывают следующие требования:
- болты для испытаний отбирают методом «вслепую» по ГОСТ 18321-73 (подраздел 3.4);
- количество болтов для проведения испытаний — не менее пяти штук.
6.4.4 При изготовлении болтов из новой плавки металла следует проводить периодические испытания с соблюдением требований 6.4.1 - 6.4.3.
6.4 (Введен дополнительно, Изм. № 1).
7 Методы контроля
7.1 Проверку размеров (см. 4.1, 4.2), внешнего вида болтов, формы и расположения поверхностей (см. 5.1.1 - 5.1.3) следует производить при помощи штангенциркуля с техническими требованиями, соответствующими ГОСТ 166, угломера типа 2 по ГОСТ 5378 и предельных калибров. Размеры резьбы (см. 5.1.6) — предельными калибрами по ГОСТ 24997.
(Измененная редакция, Изм. № 1).
7.2 Методы контроля дефектов поверхности (см. 5.1.7) — по ГОСТ 1759.2 <*>.
<*> Действует ГОСТ ISO 6157-1-2015 «Изделия крепежные. Дефекты поверхности. Часть 1. Болты, винты и шпильки общего назначения».
7.3 Механические свойства болтов (см. 5.1.4) — по ГОСТ ISO 898-1. Измерение твердости и испытание на разрыв на косой шайбе не проводят.
7.4 Испытания на трехкратное завинчивание и отвинчивание
7.4.1 Испытания на трехкратное завинчивание и отвинчивание (см. 5.1.5) проводят на собранном комплекте резьбового соединения узла промежуточного рельсового скрепления типа КБ. Количество образцов для проведения испытаний и требования к их отбору — в соответствии с 6.4.2 - 6.4.4.
7.4.2 Испытания осуществляют путем навинчивания гайки на закладной болт. Усилие затяжки гаек при проведении испытаний должно соответствовать крутящему моменту 150 Н·м.
Операции навинчивания, затяжки и отвинчивания гайки на один и тот же болт осуществляют 3 раза.
7.4.3 Если в результате проведения испытаний выявлен хотя бы один болт из выборки, не выдержавший испытаний на трехкратное завинчивание и отвинчивание, проводят повторные испытания на удвоенном количестве образцов от партии, из которой производилась первоначальная выборка. Повторные испытания на удвоенной выборке считаются окончательными и распространяются на всю партию.
7.4.4 При получении неудовлетворительных результатов при повторных испытаниях партию бракуют, проводят анализ результатов испытаний для выявления причин неудовлетворительных результатов испытаний, составляют перечень выявленных дефектов, причин их появления и мероприятий по предотвращению возникновения дефектов.
7.4.5 При выявлении партии болтов, не выдержавшей испытаний на трехкратное завинчивание и отвинчивание, изготовитель должен убедиться, что продукция, выпущенная с момента последнего контроля на трехкратное завинчивание и отвинчивание, является годной по данному параметру.
7.3, 7.4 (Измененная редакция, Изм. № 1).
7.5 Контроль качества защитного покрытия (см. 5.1.8) — по ГОСТ 9.302.
7.6 Контроль нанесенной маркировки (см. 5.2) производят визуально, без применения увеличительных приборов.
7.7 Для целей обязательного подтверждения соответствия от партии, прошедшей приемо-сдаточные испытания, комплектуют методом отбора «вслепую» по ГОСТ 18321-73 (подраздел 3.4) выборку размером в соответствии с ГОСТ ISO 3269 для изделий класса точности B.
Образцы для целей подтверждения соответствия отбирают от партии, изготовленной не ранее шести месяцев до даты начала проведения данных работ.
(Измененная редакция, Изм. № 1).
8 Транспортирование и хранение
8.1 Транспортирование болтов без упаковки не допускается.
8.2 Болты без защитного покрытия по требованию владельца инфраструктуры/заказчика перед упаковыванием подвергают консервации по ГОСТ 9.014 на срок, обеспечивающий защиту от коррозии не менее одного года.
(Измененная редакция, Изм. № 1).
8.3 Условия хранения болтов без защитного покрытия — 6 по ГОСТ 15150, болтов с защитным покрытием — 8 по ГОСТ 15150.
9 Гарантии изготовителя
Гарантийный срок службы — не менее пяти лет со дня укладки в путь при условии соблюдения требований транспортирования, хранения, укладки в путь и эксплуатации.
Раздел 9 (Измененная редакция, Изм. № 1).
| УДК 621.882.6:006.354 | МКС 45.080 |
| Ключевые слова: болты закладные, резьба метрическая, размеры, исполнения | |