ПНСТ 952-2024. Предварительный национальный стандарт Российской Федерации. Цифровая промышленность. Системы промышленной автоматизации и интеграция. Концептуальная модель цифровых двойников для производственной сферы. Часть 4. Обмен информацией
(утв. и введен в действие Приказом Росстандарта от 29.11.2024 № 104-пнст)
Примечание
Документ введен в действие с 01.07.2025 на период до 01.07.2027 (Приказ Росстандарта от 29.11.2024 № 104-пнст). Срок действия данного документа ограничен 01.07.2027 (Приказ Росстандарта от 29.11.2024 № 104-пнст).
Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 29 ноября 2024 г. № 104-пнст
ПРЕДВАРИТЕЛЬНЫЙ НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ЦИФРОВАЯ ПРОМЫШЛЕННОСТЬ.
СИСТЕМЫ ПРОМЫШЛЕННОЙ АВТОМАТИЗАЦИИ И ИНТЕГРАЦИЯ
КОНЦЕПТУАЛЬНАЯ МОДЕЛЬ ЦИФРОВЫХ ДВОЙНИКОВ
ДЛЯ ПРОИЗВОДСТВЕННОЙ СФЕРЫ
Digital industry. Industrial automation systems
and integration. Conceptual model of digital twin
for manufacturing. Part 4. Information exchange
Предисловие
1 РАЗРАБОТАН Обществом с ограниченной ответственностью «Информационно-аналитический вычислительный центр» (ООО ИАВЦ) и Федеральным государственным бюджетным учреждением «Российский институт стандартизации» (ФГБУ «Институт стандартизации»)
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 459 «Информационная поддержка жизненного цикла изделий»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 29 ноября 2024 г. № 104-пнст
4 Настоящий стандарт разработан с учетом основных нормативных положений международного стандарта ИСО 23247-4:2021 «Системы автоматизации и интеграция. Структура ЦД производства. Часть 4. Обмен информацией» (ISO 23247-4:2021 «Automation system and integration — Digital twin framework for manufacturing — Part 4: Information exchange», NEQ)
5 Некоторые элементы настоящего стандарта могут быть объектами патентных прав. Федеральное агентство по техническому регулированию и метрологии не несет ответственности за установление подлинности каких-либо или всех таких патентных прав
Правила применения настоящего стандарта и проведения его мониторинга установлены в ГОСТ Р 1.16-2011 (разделы 5 и 6).
Федеральное агентство по техническому регулированию и метрологии собирает сведения о практическом применении настоящего стандарта. Данные сведения, а также замечания и предложения по содержанию стандарта можно направить не позднее чем за 4 мес до истечения срока его действия разработчику настоящего стандарта по адресу: 117418 Москва, Нахимовский пр-т, д. 31, к. 2 и/или в Федеральное агентство по техническому регулированию и метрологии по адресу: 123112 Москва, Пресненская набережная, д. 10, стр. 2.
В случае отмены настоящего стандарта соответствующая информация будет опубликована в ежемесячном информационном указателе «Национальные стандарты» и также будет размещена на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
Введение
Стандарты серии «Концептуальная модель цифровых двойников для производственной сферы» определяют структуру, обеспечивающую создание цифрового двойника (ЦД) физических элементов для производственной сферы, таких как персонал, оборудование, материалы, производственные процессы, производственные объекты, окружающая среда, продукты и сопроводительная документация.
ЦД (по ГОСТ Р 57700.37) разрабатывают и применяют на всех стадиях жизненного цикла (ЖЦ) изделия, изменяя на каждой стадии. ЦД помогает обнаруживать аномалии на всех этапах ЖЦ (научно-исследовательские разработки, опытно-конструкторские разработки, серийное производство, эксплуатация, утилизация). ЦД позволяет контролировать свой физический производственный элемент (ФПЭ), постоянно обновляя соответствующие операционные данные и данные о состоянии окружающей среды. Благодаря прозрачности процессов и их выполнению, обеспечиваемым ЦД, улучшаются все процессы всех этапов ЖЦ.
Тип производственной сферы, поддерживаемый представленной серией стандартов структурой, зависит от стандартов и технологий, доступных для моделирования физических производственных элементов. В различных областях производства допустимо применять собственные стандарты данных. Настоящий стандарт не предписывает использовать в качестве структуры конкретные форматы данных и протоколы связи.
Серия стандартов под общим наименованием «Концептуальная модель цифровых двойников для производственной сферы» состоит из следующих частей:
- часть 3. Цифровое представление производственных элементов;
- часть 4. Технические требования к обмену информацией между сущностями в рамках эталонной архитектуры.
На рисунке 1 показана взаимосвязь четырех частей данной серии стандартов.
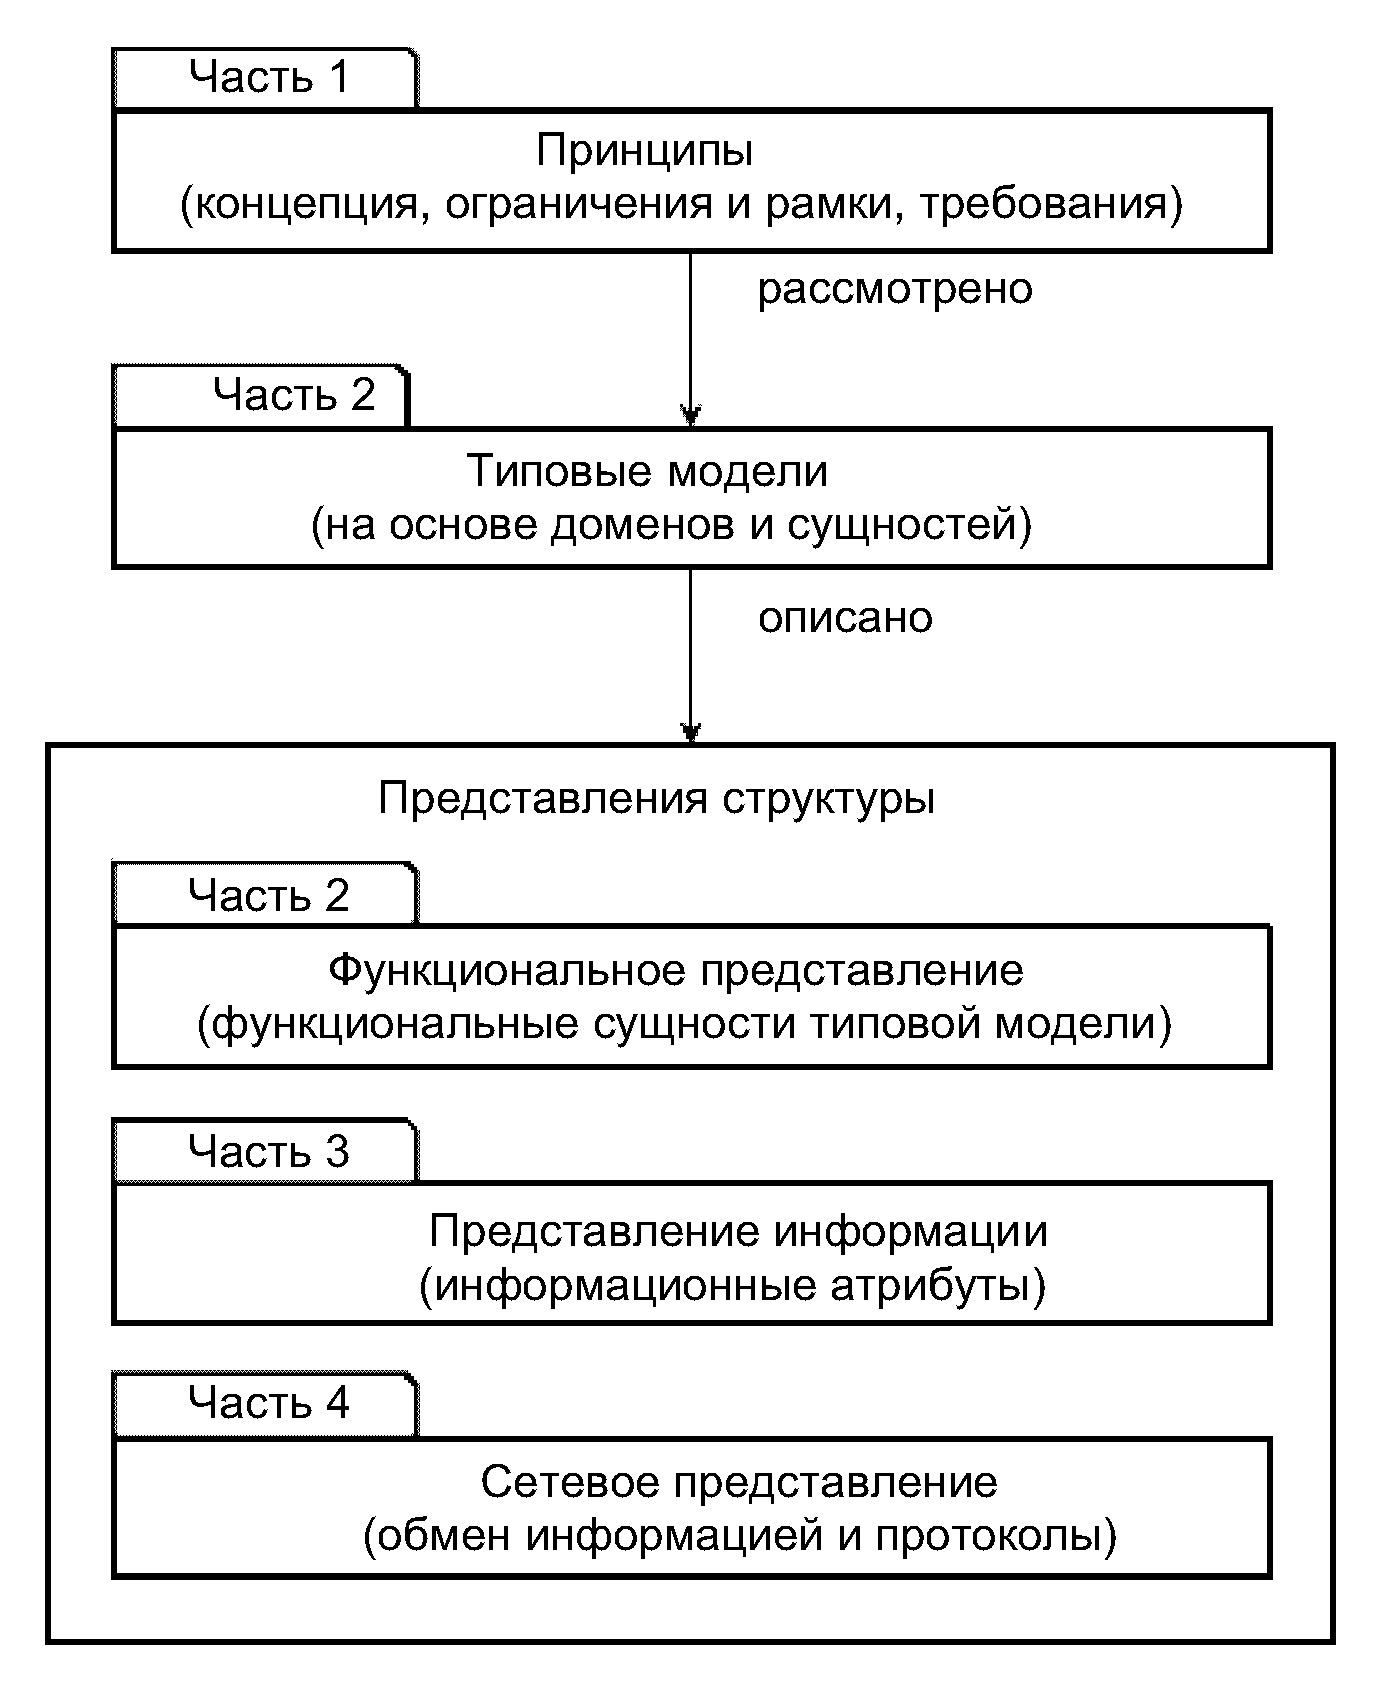
Рисунок 1 — Структура стандартов серии «Концептуальная
модель цифровых двойников для производственной сферы»
В ПНСТ 952-2024 (приложения А - Д) представлены примеры использования, демонстрирующие структуру цифрового двойника производства.
Сценарии использования относятся к области дискретного производства, а ЦД моделируют на основе стандартов серии обмена данными модели продукта (STEP), определяющих способы представления информации о продукте, пригодной для интерпретации компьютером, и обмена данными о продукте и процессе (см., например, ГОСТ Р ИСО 10303-203-2003, ГОСТ Р ИСО 10303-239-2008, ГОСТ Р ИСО 10303-242-2019, ГОСТ Р ИСО/ТС 10303-421-2011, ГОСТ Р ИСО/ТС 10303-439-2016). В других областях допустимо использовать собственные стандарты и технологии. Например, в нефтегазовой промышленности для моделирования ЦД применяют стандарты серии ГОСТ Р ИСО 15926, а в строительстве — стандарты серии ГОСТ Р 10.0.02.
1 Область применения
Настоящий стандарт определяет технические требования к обмену информацией между сущностями в рамках эталонной архитектуры.
Настоящий стандарт также охватывает требования к обмену информацией в следующих сетях:
- пользовательская сеть, соединяющая сущность пользователя и сущность цифровых двойников производства (ЦДП);
- сервисная сеть, соединяющая субсущности в рамках сущности ЦДП;
- сеть доступа, соединяющая сущность устройства связи с сущностью ЦДП и сущностью пользователя;
- бесконтактная сеть, соединяющая сущность устройства связи с ФПЭ.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ Р 62714-2 Формат обмена инженерными данными для использования в системах промышленной автоматизации. Стандартизированный формат обмена данными AutomationML. Часть 2. Библиотеки ролевых классов
ГОСТ Р ИСО 10303-239 Системы автоматизации производства и их интеграция. Представление данных об изделии и обмен этими данными. Часть 239. Прикладные протоколы. Поддержка жизненного цикла изделий
ГОСТ Р ИСО 10303-242 Системы автоматизации производства и их интеграция. Представление данных об изделии и обмен этими данными. Часть 242. Прикладной протокол. Управляемое проектирование на основе модели 3D
ГОСТ Р ИСО 16100-1 Системы промышленной автоматизации и интеграция. Профилирование возможности интероперабельности промышленных программных средств. Часть 1. Структура
ГОСТ Р ИСО 16100-2 Системы промышленной автоматизации и интеграция. Профилирование возможности интероперабельности промышленных программных средств. Часть 2. Методология профилирования
ГОСТ Р ИСО 16100-3 Системы промышленной автоматизации и интеграция. Профилирование возможности интероперабельности промышленных программных средств. Часть 3. Службы интерфейса, протоколы и шаблоны возможностей
ГОСТ Р ИСО 16100-4 Системы промышленной автоматизации и интеграция. Профилирование возможности интероперабельности промышленных программных средств. Часть 4. Методы аттестационных испытаний, критерии и отчеты
ГОСТ Р ИСО 16100-5 Системы промышленной автоматизации и интеграция. Профилирование возможности интероперабельности промышленных программных средств. Часть 5. Методология согласования конфигураций профилей с помощью многоцелевых структур классов возможностей
ГОСТ Р ИСО 16100-6 Системы промышленной автоматизации и интеграция. Профилирование возможности интероперабельности промышленных программных средств. Часть 6. Службы и протоколы интерфейса для сопоставления профилей, основанных на многоцелевых структурах классов возможностей
ГОСТ Р ИСО 18828-2 Системы промышленной автоматизации и интеграция. Стандартизированные процедуры проектирования производственных систем. Часть 2. Процесс непрерывного планирования производства
ГОСТ Р ИСО 18828-3 Системы промышленной автоматизации и интеграция. Стандартизированные процедуры проектирования производственных систем. Часть 3. Информационные потоки в процессах производственного планирования
ГОСТ Р ИСО 18828-4 Системы промышленной автоматизации и интеграция. Стандартизированные процедуры проектирования производственных систем. Часть 4. Ключевые показатели эффективности процессов планирования производства
ГОСТ Р МЭК 62264-1 Интеграция систем управления предприятием. Часть 1. Модели и терминология
ГОСТ Р МЭК 62264-2 Интеграция систем управления предприятием. Часть 2. Объекты и атрибуты
ГОСТ Р МЭК 62264-3 Интеграция систем управления предприятием. Часть 3. Рабочая модель управления технологическими операциями
ГОСТ Р МЭК 62264-5 Интеграция систем управления предприятием. Часть 5. Операции «бизнес-производство»
ГОСТ Р МЭК 62443-2-1 Сети коммуникационные промышленные. Защищенность (кибербезопасность) сети и системы. Часть 2-1. Составление программы обеспечения защищенности (кибербезопасности) системы управления и промышленной автоматики
ГОСТ Р МЭК 62443-3-3 Сети промышленной коммуникации. Безопасность сетей и систем. Часть 3-3. Требования к системной безопасности и уровни безопасности
ГОСТ Р МЭК 62714-1 Формат обмена инженерными данными для использования в системах промышленной автоматизации. Стандартизированный формат обмена данными AutomationML. Часть 1. Архитектура и общие требования
ПНСТ 949-2024 Системы промышленной автоматизации и интеграция. Концептуальная модель цифровых двойников для производственной сферы. Часть 1. Общие положения и основные принципы
ПНСТ 950-2024 Системы промышленной автоматизации и интеграция. Концептуальная модель цифровых двойников для производственной сферы. Часть 2. Эталонная архитектура
ПНСТ 951-2024 Системы промышленной автоматизации и интеграция. Концептуальная модель цифровых двойников для производственной сферы. Часть 3. Цифровое представление производственных элементов
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
3 Термины и определения
В настоящем стандарте применены термины по ПНСТ 949-2024, ПНСТ 950-2024, а также следующий термин с соответствующим определением:
3.1 визуализация (visualization): Использование инструментов компьютерной графики и обработки изображений для отображения моделей или параметров процессов/объектов в виде, пригодном для восприятия человеком.
Примечание - В качестве примера можно привести визуальное отображение работы станка с числовым программным управлением (ЧПУ), на котором выполняется фрезерование алюминиевой заготовки.
4 Сокращения
САПР — система автоматизированного проектирования;
ФПЭ — физические производственные элементы;
ЦДП — цифровой двойник производства;
ЧПУ — числовое программное управление;
3D PDF — переносимый формат документов для отображения 3D-содержимого (3-dimensional portable document format);
AAS — оболочка для управления активами (asset administration shell);
AES — передовой стандарт шифрования (advanced encryption standard);
AMF — формат файлов для аддитивного производства (additive manufacturing file format);
API — интерфейс прикладного программирования (application program interface);
AutomationML — язык разметки для автоматизированных систем (automation markup language);
B2MML — язык разметки для бизнес- и производственных систем (business to manufacturing markup language);
CAD — автоматизированное проектирование (computer aided design);
CAM — автоматизированное производство (computer aided manufacturing);
CBC — цепочно-блочное шифрование (cipher-block chaining);
CCM — счетчик с CBC-MAC (counter with CBC-MAC);
CFX — обмен данными на подключенном заводе (connected factory exchange);
COLLADA — формат для обмена проектными данными (collaborative design activity);
EASA — европейское агентство по безопасности полетов (European aviation safety agency);
ECDHE — протокол Диффи-Хеллмана на эллиптических кривых (elliptic-curve Diffie-Hellman);
ERP — программный комплекс для управления организацией (enterprise resource planning);
EtherCAT — стандарт промышленной сети Ethernet для систем автоматизированного контроля (ethernet for control automation technology);
FAA — федеральное агентство воздушного транспорта (federal aviation administration);
FBX — формат файлов (filmbox);
HTTP — протокол передачи гипертекста (HyperText Transfer Protocol);
IoT — Интернет вещей (Internet of Things);
IPC — межпроцессное взаимодействие (inter-process communication);
ISA — международное общество автоматизации (international society of automation);
JSON — формат обмена данными в Javascript (javascript object notation);
JT — формат обмена 3D-данными (jupiter tessellation);
LwM2M — протокол межмашинного взаимодействия (lightweight machine to machine);
MES — система управления производством (manufacturing execution system);
MOM — управление производственными процессами (manufacturing operations management);
MQTT — протокол передачи телеметрических данных (message queuing telemetry transport);
MTConnect — стандарт подключения оборудования (machine tool connect);
OCF — организация открытого взаимодействия (open connectivity foundation);
OPC-UA — стандарт передачи данных в промышленных сетях с помощью унифицированной открытой платформы (open platform communication-unified architecture);
OpenGL — открытая графическая библиотека (open graphics library);
PLM — управление жизненным циклом (product lifecycle management);
PSK — фазовая манипуляция (phase-shift keying);
QIF — информационная система о качестве (quality information framework);
RAPINet — протоколы передачи данных в автоматизированных системах для промышленных сетей Ethernet (real-time automation protocols for industrial ethernet);
RDF — структура описания ресурсов (resource description framework);
REST — передача репрезентативного состояния (representational state transfer);
RSA — алгоритм Ривеста-Шамира-Адлемана (Rivest-Shamir-Adleman);
SHA — алгоритм криптографического хэширования (secure hash algorithm);
STEP — standard for the exchange of product model data (стандарт для обмена данными о модели продукта);
STL — библиотека стандартных шаблонов (standard template library);
TSN — синхронизирующиеся по времени сети (time-sensitive networking);
URL — единообразный указатель ресурса (uniform resource locator);
WebGL — библиотека визуализации графики на веб-страницах (web graphics library);
XML — расширяемый язык разметки (extensible markup language).
5 Сетевое представление типовых моделей цифрового двойника производства
5.1 Общие положения
Настоящий стандарт определяет сетевое представление типовых моделей ЦДП. ПНСТ 950-2024 определяет эталонные модели ЦДП, а также функциональное представление этих эталонных моделей. Сетевое представление следует применять к эталонным моделям, приведенным в ПНСТ 950-2024.
На рисунке 2 показаны четыре типа коммуникационных сетей, которые используются для соединения сущностей, также описанных в ПНСТ 950-2024.
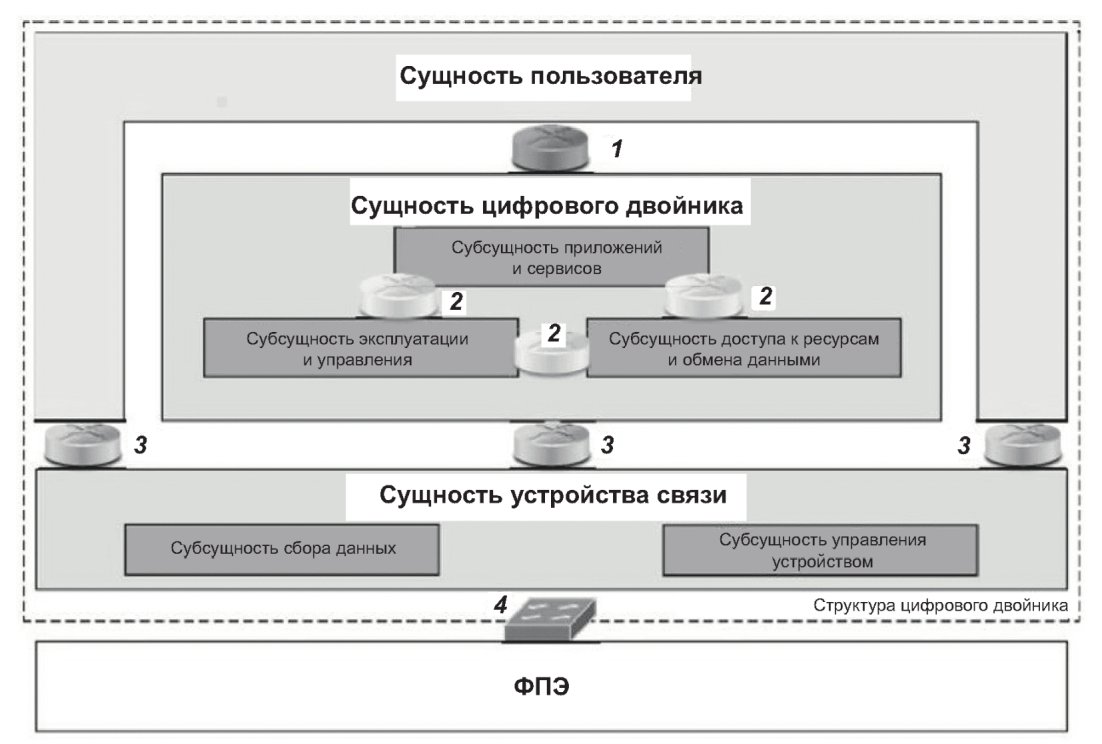
1 — пользовательская сеть; 2 — сервисная сеть; 3 — сеть доступа; 4 — бесконтактная сеть
Рисунок 2 — Сетевое представление эталонных моделей ЦДП
5.2 Пользовательская сеть
Пользовательская сеть соединяет сущность пользователя с сущностью ЦДП. С помощью этой сети сущность пользователя обращается к экземпляру ЦДП, управляемому сущностью ЦДП.
Пользовательская сеть может быть как общедоступным Интернетом, так и внутренней сетью организации.
5.3 Сервисная сеть
Сервисная сеть соединяет следующие субсущности:
Сервисная сеть, как правило, представляет собой проводную сеть, работающую на основе IP-протоколов.
Если сущность ЦДП реализуется как единая частная система, то сервисная сеть не нужна.
5.4 Сеть доступа
Сеть доступа соединяет сущность устройства связи с сущностью ЦДП и сущностью пользователя. Субсущность сбора данных передает данные, собранные с ФПЭ, сущности ЦД. Субсущность управления устройством передает команды от сущности пользователя/ЦДП для управления ФПЭ.
Сеть доступа может быть проводной, например локальной (LAN), беспроводной, например беспроводной локальной сетью (WLAN) или мобильной (сотовой) сетью. В сети доступа обычно используются протоколы передачи данных на базе IP независимо от типа канала передачи.
5.5 Бесконтактная сеть
Бесконтактная сеть соединяет сущность устройства связи с ФПЭ. С ее помощью сущность устройства связи передает команды ФПЭ, являющихся промышленными устройствами, и получает результаты от ФПЭ, являющихся промышленными датчиками.
Бесконтактная сеть может быть как промышленной сетью Ethernet, так и проприетарной сетью со специализированной конфигурацией. В некоторых сетях используются протоколы, отличные от IP. Однако если ФПЭ физически присоединен к сущности устройства связи или интегрирован с ней, то бесконтактная сеть не нужна.
6 Требования к обмену информацией в пользовательской сети
6.1 Общие положения
Пользовательская сеть должна обеспечивать обмен информацией между сущностью пользователя и сущностью ЦДП в целях предоставления сервисов и приложений, например для визуализации и мониторинга процессов, статистического анализа и моделирования.
6.2 Подготовка к вводу в эксплуатацию
Пользовательская сеть должна обеспечивать доставку информации для настройки ЦД и приведения его в исходное состояние.
1 ЦД продукта создается на первом этапе его ЖЦ на основе информации из системы управления ЖЦ продукта (PLM). Эта информация может быть представлена в виде требований к продукту, 3D-модели, конфигурации, имитационной модели и быть отслеживаемой.
2 ЦД рабочего модуля создается на первом этапе его ЖЦ на основе информации из PLM или других источников данных. Это может быть информация о кинематике, мощности, возможностях, сертификации и калибровке.
3 ЦД процесса создается на первом этапе его ЖЦ на основе информации из PLM или других источников данных. Эта информация может быть представлена в виде технологических планов высокого и низкого уровня, производственного графика и производственных требований.
6.3 Получение статуса по запросу
Пользовательская сеть должна обеспечивать доставку информации о текущем состоянии ФПЭ, представленного его ЦД.
Пользовательская сеть должна обеспечивать доставку информации за прошлые периоды о состоянии ФПЭ, представленного его ЦД.
1 Сущность пользователя отправляет сущности ЦД запрос на отображение текущего состояния станка путем визуализации текущей геометрии детали.
2 Сущность пользователя отправляет сущности ЦД запрос на динамическое прогнозирование ресурса режущего инструмента на основе анализа сведений о его предыдущем использовании на оборудовании.
6.4 Стандартизированный метод обмена информацией
Пользовательская сеть должна использовать стандартизированные методы обмена информацией.
Примечание - Примерами стандартизированных протоколов являются REST и HTTP.
6.5 Верификация обмена цифровыми моделями
Стандартизированный метод обмена информацией должен включать методы проверки синтаксиса и семантики обмениваемой модели и валидации ее содержимого.
Примечание — Примерами информационных моделей с методами проверки синтаксиса и семантики являются STEP и QIF.
6.6 Безопасность
Пользовательская сеть должна обеспечивать безопасность и конфиденциальность ЦД.
Примечание — Протокол безопасной связи определяют такие стандарты, как ГОСТ Р МЭК 62443-2-1, ГОСТ Р МЭК 62443-3-3.
6.7 Синхронизация
Пользовательская сеть должна обеспечивать возможность работы приложений с цифровыми моделями, которые были соответствующим образом синхронизированы. Скорость синхронизации зависит от варианта использования.
6.8 Обмен цифровыми моделями
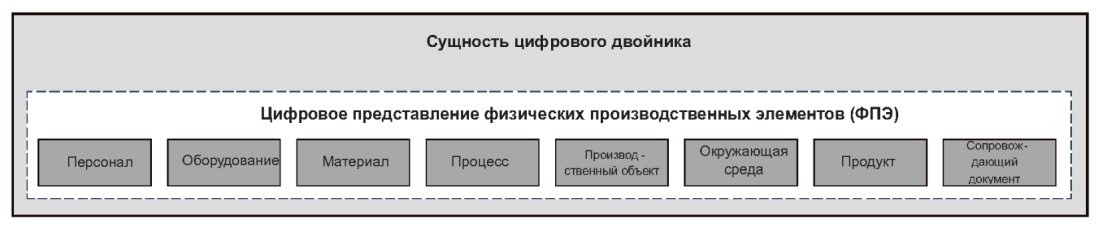
Пользовательская сеть должна обеспечивать обмен информацией о цифровом представлении ФПЭ. Она должна предоставлять приложениям возможность обращаться к общим моделям ФПЭ. В зависимости от варианта использования, возможно, придется выполнить моделирование типов ФПЭ, показанных на рисунке 3, для обмена информацией.
7 Требования к обмену информацией в сервисной сети
Сервисная сеть используется для передачи информации между субсущностями в рамках сущности ЦД. Она может быть приватной для конкретной реализации сущности ЦД и не требует определения в настоящем стандарте.
8 Требования к обмену информацией в сети доступов
8.1 Общие положения
Сеть доступа соединяет сущность устройства связи с другими сущностями. Сущность устройства связи собирает информацию о ФПЭ в процессе их работы, используя соответствующий протокол потоковой передачи данных. Сущность устройства связи управляет ФПЭ с помощью команд на понятном для ФПЭ языке.
8.2 Подключение
В зависимости от обстоятельств подключение к сущности устройства связи можно обнаруживать динамически при помощи соответствующего протокола или фиксированного сетевого адреса. В любом случае по каналу связи осуществляется передача данных о ФПЭ сущности ЦД.
1 Агент MTConnect для станка в производственном цехе, имеющий фиксированный сетевой адрес, публикуется в сети с URL 192.168.0.1:5000. В этом случае ЦД станка использует данный адрес для отслеживания изменений его ФПЭ.
2 Подписчик MQTT с динамическим сетевым адресом обнаруживает доступный набор данных от сущности устройства связи, ответственного за ФПЭ, и использует их для обновления своего ЦД.
8.3 Стандартизированный метод коммуникации
Сеть доступа должна предоставлять стандартизированный метод доставки данных, собранных сущностью устройства связи. Метод должен включать информацию в объеме, достаточном для идентификации ФПЭ, и описывать каждое изменение контролируемой характеристики ФПЭ.
Сеть доступа должна предоставлять стандартизированный метод передачи данных для управления ФПЭ посредством сущности устройства связи.
8.4 Синхронизация
Сеть доступа должна обеспечивать подключение ЦД к его ФПЭ. Параметры пропускной способности и задержки должны гарантировать требуемый уровень синхронизации.
Примечание - Требования к задержке при срочном устранении неисправности или в случае появления аварийного сигнала отличаются от требований к обновлению 3D-модели.
8.5 Метод транзакции
Сеть доступа должна поддерживать любой из трех методов транзакций, перечисленных ниже:
Примечание - Сущность ЦД является инициатором запроса, а сущность устройства связи — поставщиком;
Примечание - Сущность ЦД является получателем, а сущность устройства связи — отправителем;
Примечание - Сущность ЦД является подписчиком, а сущность устройства связи — издателем.
Метод PUBLISH рекомендуется использовать в случае, если несколько сущностей цифровых двойников прослушивают одну сущность устройства связи.
8.6 Поддержка мобильности
Если сетевое местоположение сущности устройства связи меняется, то сеть доступа должна поддерживать связь с его ЦД.
8.7 Безопасность
Сеть доступа должна обеспечивать безопасность и конфиденциальность ЦД.
Примечание — Методы безопасной связи определены в стандартах, например, в ГОСТ Р МЭК 62443-2-1, ГОСТ Р МЭК 62443-3-3.
9 Требования к обмену информацией в бесконтактной сети
9.1 Общие положения
Бесконтактная сеть является интерфейсом между сущностью устройства связи и ФПЭ. Она не требуется, если сущность устройства связи размещена на ФПЭ.
9.2 Поддержка локальной сети коммуникации
Бесконтактная сеть должна обеспечивать соединение сущности устройства связи с ФПЭ посредством промышленной сети Ethernet или локальной сети.
9.3 Поддержка адаптации
Бесконтактная сеть должна поддерживать адаптацию данных, полученных от ФПЭ, к данным, понятным сущности устройства связи.
9.4 Поддержка объема данных, эффективности передачи и хранения
Бесконтактная сеть должна поддерживать объем данных, эффективность передачи и хранение, необходимые для передачи информации между сущностью устройства связи и ФПЭ.
ВАРИАНТЫ РЕАЛИЗАЦИИ СТРУКТУРЫ ЦИФРОВОГО ДВОЙНИКА ПРОИЗВОДСТВА
На рисунке А.1 показан способ обмена информацией в структуре ЦД с помощью доступных в настоящее время протоколов коммуникации.
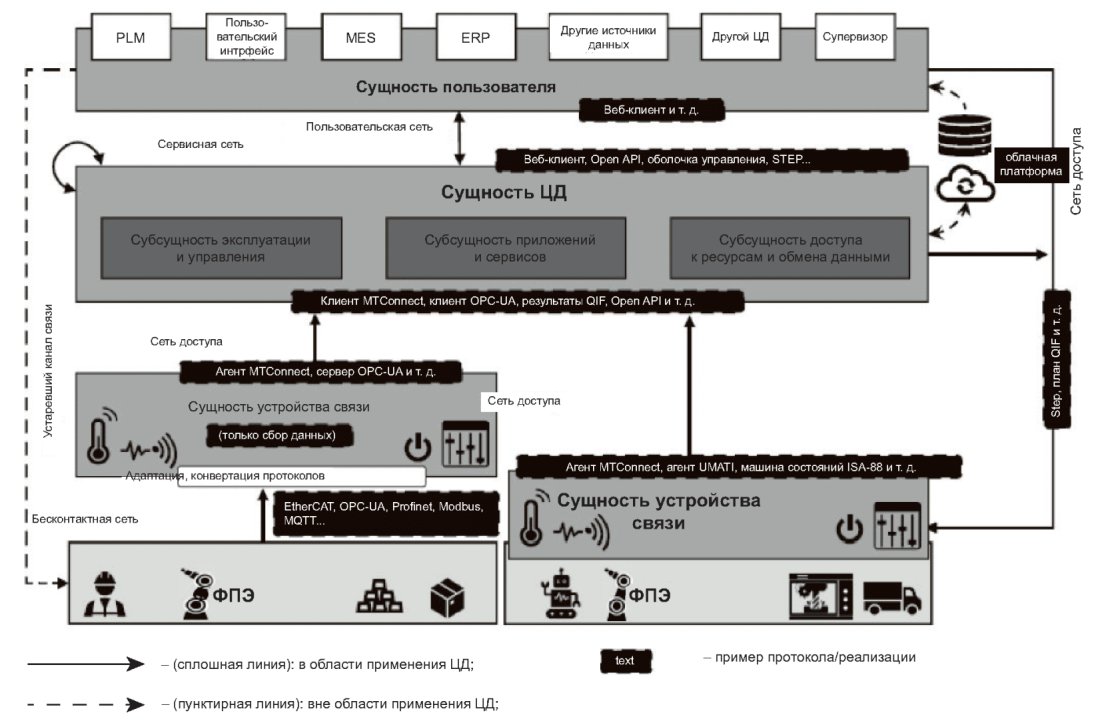
Рисунок А.1 — Примеры обмена данными
На рисунке А.1 показаны две конфигурации ФПЭ.
В первой конфигурации (сущность устройства связи/ФПЭ слева) выполняются сбор данных сущностью устройства связи посредством бесконтактной сети и их отправка сущности ЦД по сети доступа. Сущностью пользователя контролирует ФПЭ через унаследованный канал связи. Например, файл G-кода записывается из PLM и загружается оператором в систему управления.
Во второй конфигурации (сущность устройства связи/ФПЭ справа) выполняются сбор данных непосредственно сущностью устройства связи в рамках одной системы и их отправка сущности ЦД по сети доступа. Например, современная система ЧПУ напрямую поддерживает числовое программное управление для ввода данных и MTConnect для вывода отчетов о результатах.
А.1.2 Варианты реализации обмена данными в пользовательской сети
Существуют следующие варианты реализации обмена данными в пользовательской сети:
- можно использовать стандартизированные методы обмена информацией, то есть сущность ЦД может предоставлять веб-сервисы сущности пользователя посредством HTTP или REST;
- сущность ЦД может определить открытые API для сущности пользователя. Один из примеров открытого API — веб-интерфейс;
- сущность ЦД и сущность пользователь могут использовать базу данных или облачную платформу;
- сущность ЦД может взаимодействовать с такими приложениями, как PLM, MES и ERP. Сущность ЦД может получать данные, связанные с производством, посредством интерфейсов с этими приложениями;
- для использования информации о производстве подходят ГОСТ Р МЭК 62264-1 — ГОСТ Р МЭК 62264-3, ГОСТ Р МЭК 62264-5. B2MML применяется для извлечения производственной информации (например, для отслеживания активов, управления складскими запасами), необходимой для ЦД. В ГОСТ Р ИСО 16100-1 — ГОСТ Р ИСО 16100-6 определены требования к программному обеспечению, обеспечивающему взаимодействие между производственными программными инструментами (модулями или системами). В ГОСТ Р ИСО 18828-2 — ГОСТ Р ИСО 18828-4 определено понятие информации для непрерывного планирования производства;
- для поддержки визуализации применяются положения, приведенные в [1]. Для определения синтаксиса и семантики формата файлов для 3D-визуализации и обработки упрощенной геометрии и информации о производстве продукции, полученной из систем CAD, применяются положения, приведенные в [2];
- информацию из систем CAD/CAM можно использовать для создания цифровой модели ФПЭ. К числу применимых стандартов относятся: ГОСТ Р ИСО 10303-242 (т.е. STEP AP242), [2] (т.е. STEP AP238), ГОСТ Р ИСО 10303-239 (т.е. STEP AP239), ГОСТ Р МЭК 62714-1 и ГОСТ Р МЭК 62714-2 (т.е. AutomationML). Ряд приложений использует план завода (чертеж) для создания первоначальной цифровой модели цеха. Формат 3D-файлов подходит для хранения информации о 3D-моделях. Наиболее популярными форматами являются STL, FBX и COLLADA. Они используются в 3D-печати, видеоиграх, киноиндустрии, архитектуре, науке, медицине, конструкторско-проектной деятельности и т.д.;
- для встраивания 3D-моделей в документы подходят формат 3D PDF или инструменты 3D-рендеринга. 3D PDF — это PDF-файл, содержащий трехмерную геометрию. 3D-рендеринг — это процесс преобразования трехмерных моделей в двухмерные изображения на компьютере или в документах;
- для предоставления графической информации через Интернет можно использовать WebGL или OpenGL. WebGL — это API на JavaScript для рендеринга 2D/3D-графики; OpenGL — это API для рендеринга 2D/3D-графики. В своем современном виде OpenGL представляет собой кросс-платформенную библиотеку для взаимодействия с программируемыми графическими процессорами с целью рендеринга 3D-графики в режиме реального времени. Эта спецификация широко используется в играх, САПР и приложениях для визуализации данных;
- для описания модели ЦД можно использовать оболочку AAS — общую мета-модель, применяемую для описания активов в различных форматах (JSON, XML и RDF);
- для поддержки верификации применяются положения, приведенные в [3] (т.е. QIF) — это стандарт на основе XML, который определяет, организует и связывает информацию о качестве. ЦД можно синхронизировать с измеренными значениями. Для повышения точности результатов прогнозирования можно анализировать данные об измеренных значениях QIF.
А.1.3 Варианты реализации обмена данными в сети доступа
Существуют следующие варианты реализации обмена данными в сети доступа:
- сущность пользователя может применять стандартизированные методы обмена данными, то есть получать доступ к ФПЭ и управлять им посредством таких протоколов, как MTConnect и OPC-UA;
- сущность пользователя может получать доступ к устройствам IoT (например, датчикам, исполнительным механизмам) и управлять ими посредством таких протоколов, как OPC-UA, OCF, LwM2M и oneM2M. Протоколы IoT определяют различные форматы данных для обмена;
- в целях поддержки метода PUBLISH применяются положения, приведенные в [4] (т.е. MQTT), который определяет транспортный протокол публикации/подписки сообщений между клиентом и сервером;
- для обеспечения связи в режиме практически реального времени применяются положения, приведенные в [5], [6]. Они определяют сервисы TSN для сетей поставщиков услуг и промышленной автоматизации. TSN — это протокол 2-го уровня, обеспечивающий низкие задержки с минимальными колебаниями значений и незначительную потерю пакетов;
- в контексте безопасности применяются такие алгоритмы, как PSK, ECDHE, CBC, CCM, SHA и RSA;
- если их применение для сервисов с большим объемом данных, например в сфере периферийных вычислений, облачных технологий и данных IoT, вызывает сложности, то можно использовать протокол обмена ключами Диффи-Хеллмана.
А.1.4 Варианты реализации обмена данными в бесконтактной сети
Ниже приведены варианты реализации обмена данными в бесконтактной сети:
- если ФПЭ уже поддерживает протоколы типа MTConnect или OPC-UA, то бесконтактная сеть не требуется;
- для обеспечения связности на локальном уровне ФПЭ может быть подключен к собственной сети или промышленной сети Ethernet (например, EtherCAT, Ethernet/IP, Profinet, Modbus, RAPIENet);
- для сбора разнообразной информации применим широкий спектр подключенных к сети датчиков, например, для мониторинга рабочего состояния оборудования можно использовать датчики температуры, вибрации, звука и т.д.
ПРИМЕР ИСПОЛЬЗОВАНИЯ ДИНАМИЧЕСКОГО ПЛАНИРОВАНИЯ
В таблице Б.1 приведен пример с использованием шаблона, разработанного ИСО и МЭК.
Обзор сценария использования динамического планирования
Б.2 Последовательность операций
На рисунке Б.1 показан процесс динамического планирования задач для нескольких роботов.
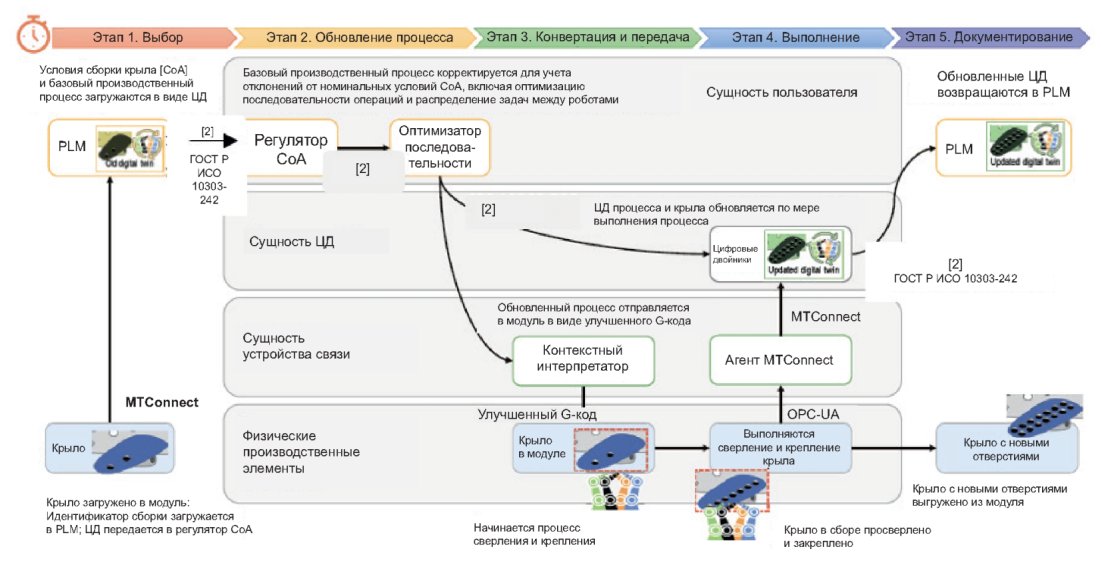
Рисунок Б.1 — Технологический процесс динамического планирования
Шаг 1. Крыло в сборе физически загружается в роботизированный производственный модуль. Система инспекционного контроля получает информацию о типе сборки и ее экземпляре с помощью идентификатора сборки.
Шаг 2. Система инспекционного контроля запрашивает соответствующий ЦД процесса (в формате AP238), ЦД крыла в сборе (в формате AP242) и требования к процессу из PLM через MOM. В результате эта система получает сведения о CoA (какое отверстие должно быть просверлено) и о базовом процессе, подлежащем выполнению.
Б.2.3 Этап 2 — обновление процесса
Шаг 1. Система инспекционного контроля с помощью регулятора CoA и на основе ЦД крыла в сборе (в формате AP242) определяет, какие отверстия не нужно сверлить. Затем она деактивирует соответствующие этапы работ по сверлению в ЦД процесса (в формате AP238).
Шаг 2. Оптимизатор последовательности распределяет этапы операции сверления между четырьмя роботами производственного модуля.
Шаг 3. Оптимизатор определяет эффективную последовательность операций сверления для каждого робота.
Шаг 4. ЦД процесса моделирует процесс сверления и проверяет, нет ли столкновений и просверлены ли все нужные отверстия.
Шаг 5. Обновленный производственный процесс отправляется контекстному интерпретатору.
Б.2.4 Этап 3 — конвертация и передача
Шаг 1. Контекстный интерпретатор извлекает релевантный контекст (например, рабочий план, этап работы, карту сопоставления процесса и отверстия). После этого он вносит соответствующий контекст в стандартизированную реализацию основного языка программирования роботов (Rapid/Enhanced Rapid).
Шаг 2. Данные Enhanced Rapid передаются в производственный модуль.
Шаг 3. Данные Enhanced Rapid распределяются между роботами, после чего начинается производственный процесс.
Роботы передают информацию о совместном движении и значительном прогрессе выполнения (например, о просверленных отверстиях) контроллеру модуля через OPC-UA. Эти данные преобразуются в MTConnect.
С помощью данных MTConnect сущность ЦД непрерывно обновляет информацию о крыле в сборе и цифровые двойники процессов. Эта информация включает в себя сведения о движении манипуляторов робота и завершении рабочих этапов.
Б.2.6 Этап 5 — документирование
Обновленные цифровые модели крыла в сборе и технологического процесса возвращаются в PLM посредством MOM. Они используются в качестве CoA для последующих процессов и составления отчетов.
Крыло в сборе с новыми отверстиями выгружается из производственного модуля.
Б.3 Сопоставление со структурой
На рисунке Б.2 показана возможная реализация данного примера в соответствии со структурой.
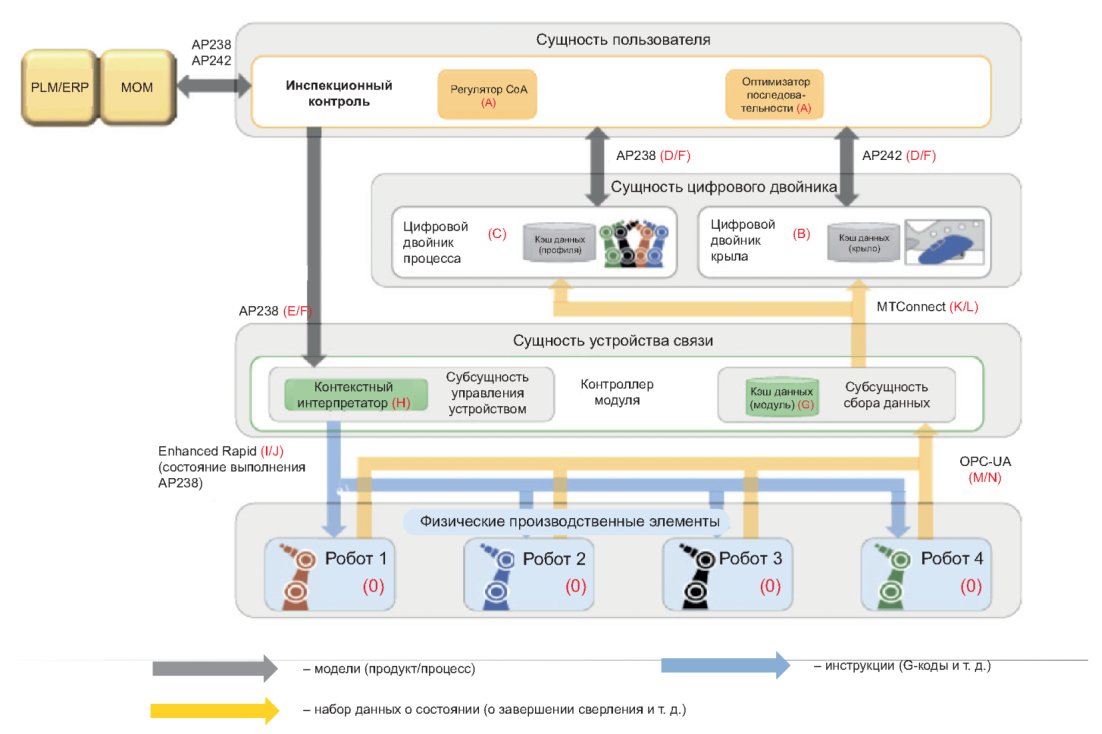
Рисунок Б.2 — Динамическое планирование роботов
Б.3.2 Реализация с использованием структуры
Реализация сценария динамического планирования с помощью структуры приведена в таблице Б.2.
Реализация сценария динамического планирования с помощью структуры
Б.3.3 Сопоставление ЦД крыла с сущностью ЦД
Реализация сопоставления цифровой модели крыла с сущностью ЦД показана на рисунке Б.3 и в таблице Б.3.
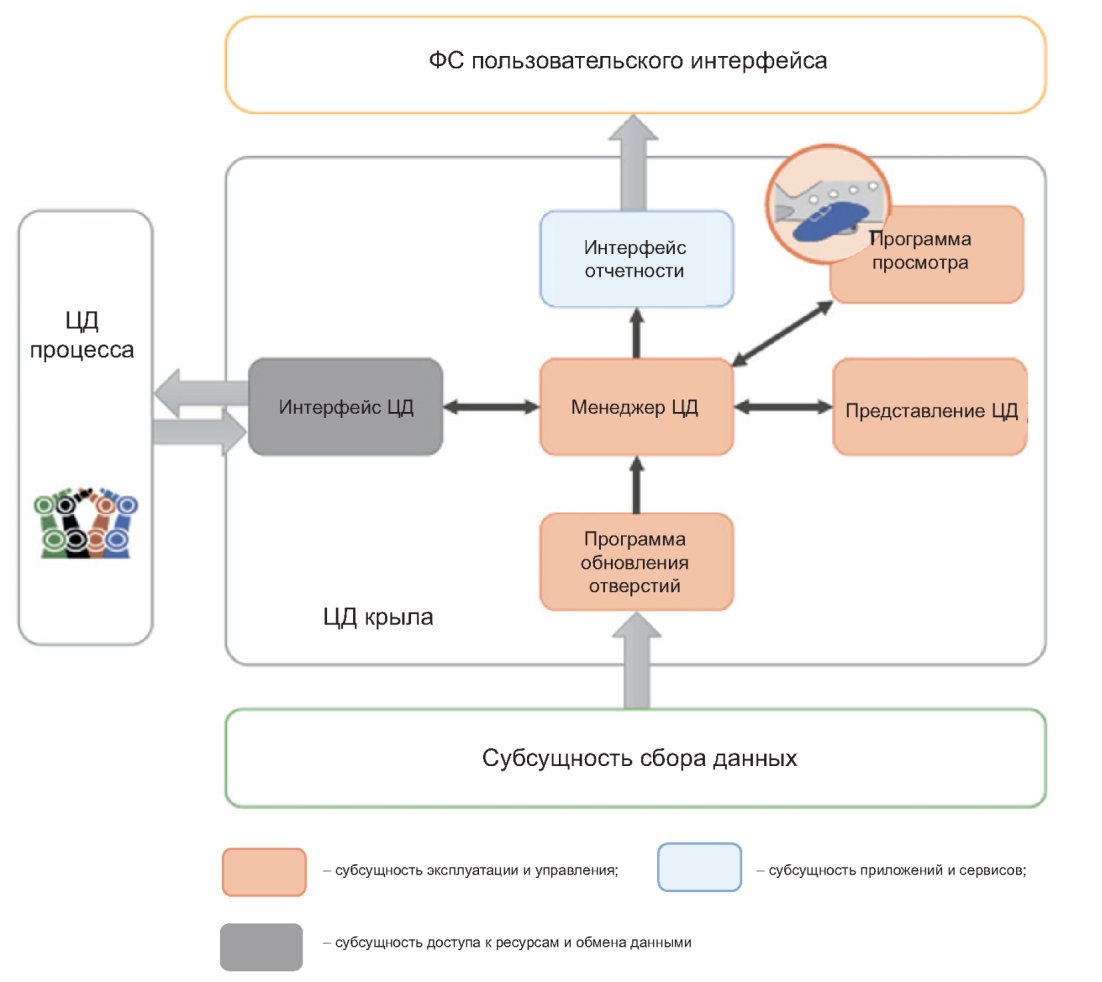
Рисунок Б.3 — Сопоставление реализации ЦД крыла с сущностью ЦД
Сопоставление ЦД крыла с функциональной сущностью
Реализация сопоставления ЦД процесса и сущности ЦД представлена на рисунке Б.4 и в таблице Б.4.
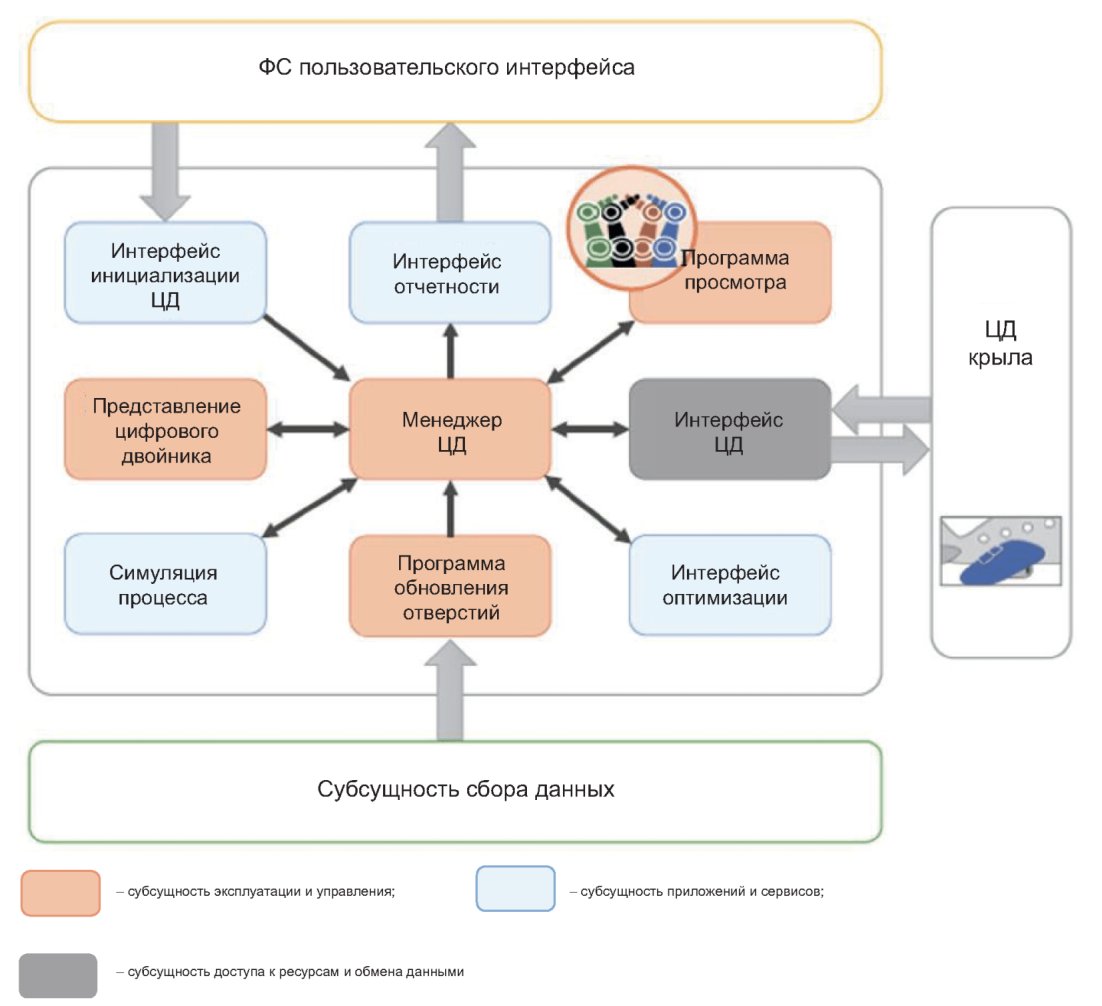
Сопоставление ЦД процесса с функциональной сущностью
СЦЕНАРИЙ ИСПОЛЬЗОВАНИЯ МЕТОДА ПЕРЕДОВОЙ МЕТРОЛОГИИ
В таблице В.1 приведен пример сценария использования передовых методов метрологии.
| ID | Сценарий использования № 2 |
|---|---|
| Название сценария использования | Передовые методы метрологии |
| Сфера применения | Интеллектуальное производство |
| Охват этапов ЖЦ | Производство |
| Статус | Прототип |
| Область применения | Измерение ЦД детали сложной формы для точного определения толщины сборочного приспособления, позволяющее точно определить длину крепежных элементов и уменьшить вес |
| Исходное состояние (проблема) | При изготовлении изделий сложной геометрической формы параметры разных экземпляров готовых изделий могут незначительно отличаться в силу различий в производственных процессах и условиях окружающей среды. Эти различия влияют на толщину сборочного приспособления для сопрягаемых узлов |
| Цель(и) | Смоделировать цифровые двойники геометрии готовой конструкции с точной толщиной сопрягаемых деталей, позволяющие подобрать крепежные детали нужной длины |
| Краткое описание (не более 150 слов) | Измерение сборочного узла сложной геометрии для создания точной модели готовой детали: а) проверка допустимых геометрических отклонений; б) определение точной длины крепежных деталей; в) снижение веса за счет использования меньшего количества материала для крепежных деталей |
| Заинтересованные стороны | Персонал производственного цеха, контролирующие органы (FAA, EASA и т.д.) |
| Ключевые технологии | Автоматизированное сверление и крепление сложных конструкций. Автоматическое измерение многослойных узлов |
| Информационные источники | ГОСТ Р ИСО 10303-242 для описания цифровых моделей двойников изделия в сборе. Описание плана измерений и результатов измерений компонентов приведено в [3]. MTConnect для передачи сведений о состоянии процесса и собираемого изделия для создания ЦД |
| Требования к стандартизации | Стандарты серии «Концептуальная модель цифровых двойников для производственной сферы» — структура ЦДП, описывающая взаимодействие стандартов на производственном уровне |
| Нерешенные вопросы и будущие задачи | Внедрение стандартов поставщиками метрологического оборудования для обеспечения бесперебойной работы на уровне производственного цеха |
В.2 Последовательность операций
На рисунке В.1 представлен процесс оптимизации передовых методов метрологии.
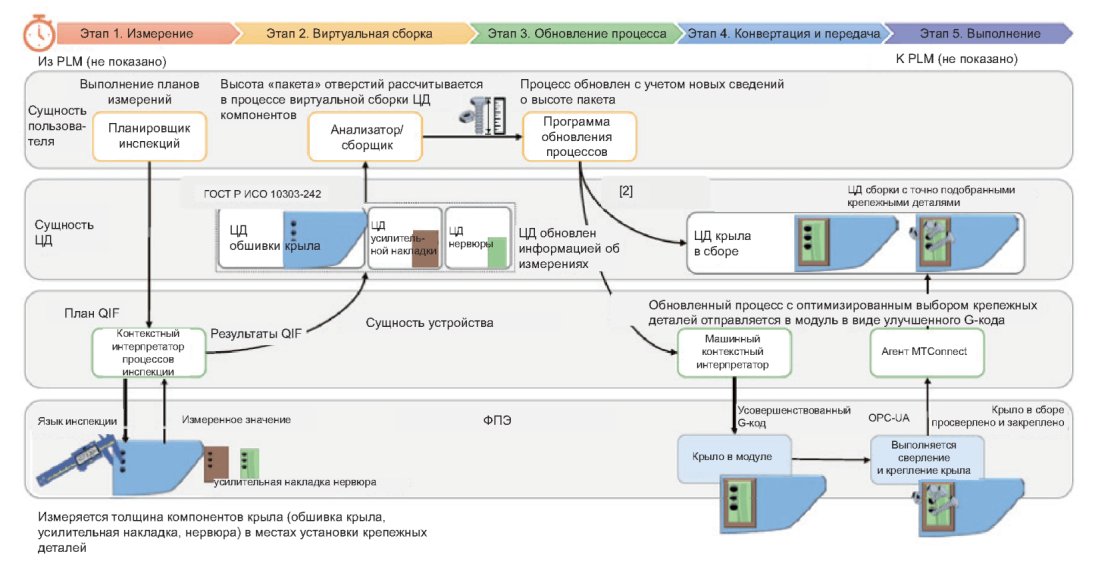
Рисунок В.1 — Передовые методы метрологии
Шаг 1. Планировщик инспекций определяет процесс инспекции, в рамках которого измеряется толщина отдельных компонентов крыла (например, обшивки крыла, усилительной накладки, нервюры) вблизи мест их крепления. Процесс инспекции определяется как план QIF.
Шаг 2. Контекстный интерпретатор инспекции переводит план QIF на язык измерительного оборудования.
Шаг 3. По мере выполнения процесса инспекции полученные значения измерений конвертируются в параметры QIF с помощью контекстного интерпретатора инспекции.
Шаг 4. Параметры QIF используются для обновления ЦД отдельных компонентов.
В.2.3 Этап 2 — виртуальная сборка
Шаг 1. Обновленные ЦД отдельных компонентов крыла виртуально выравниваются и собираются.
Шаг 2. Толщина пакета для каждого крепежа рассчитывается путем сложения толщин каждого отдельного компонента крыла в каждом месте, где должно быть просверлено отверстие для установки крепежной детали.
В.2.4 Этап 3 — обновление процесса
Шаг 1. На основе толщин пакетов, определенных на этапе 2, определяются оптимизированные варианты крепежа путем подбора длин крепежных деталей, соответствующих рассчитанным толщинам пакетов.
Шаг 2. Производственный процесс сборки обновляется в целях назначения оптимизированных крепежных деталей для соответствующих мест расположения отверстий.
Шаг 3. ЦД крыла в сборе обновляется с учетом оптимизированного расположения крепежных деталей.
В.3 Реализация на основе структуры
Реализация сценария использования передовых методов метрологии на основе структуры представлена в таблице В.2, а на рисунке В.2 приведены передовые методы метрологии.
Реализация сценария использования передовых методов метрологии на основе структуры
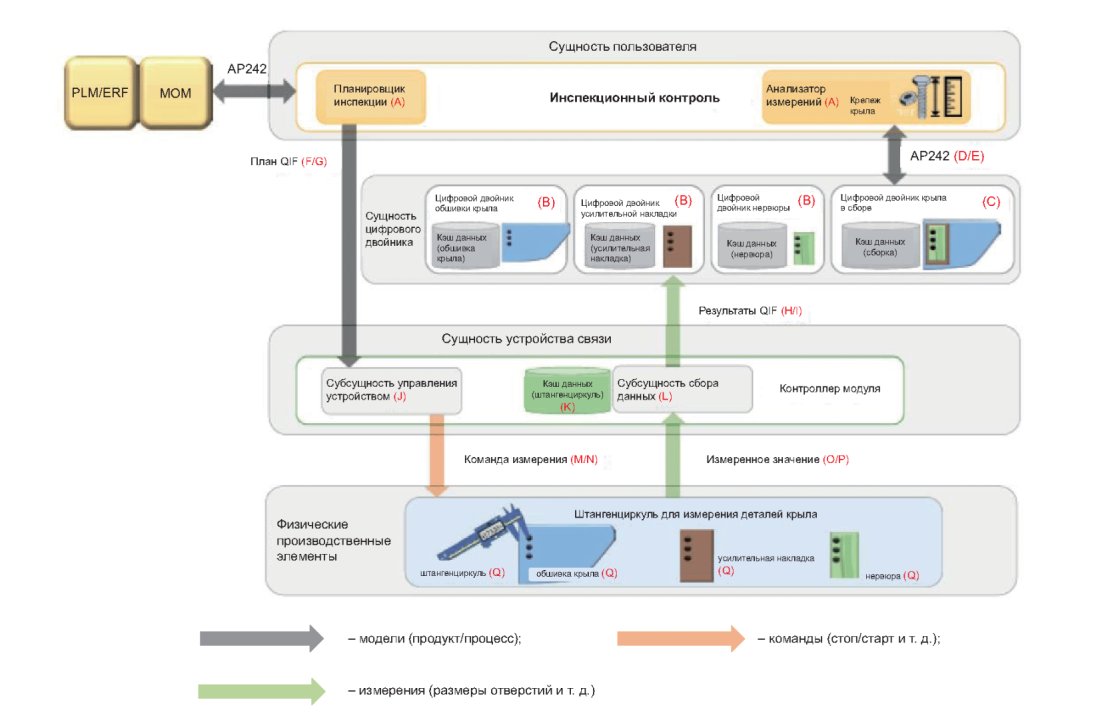
Рисунок В.2 — Передовые методы метрологии
В.3.2 Сопоставление ЦД обшивки крыла, усилительной накладки и нервюры с сущностью ЦД
Сопоставление ЦД обшивки крыла, усилительной накладки и нервюры с сущностью ЦД показано в таблице В.3 и на рисунке В.3.
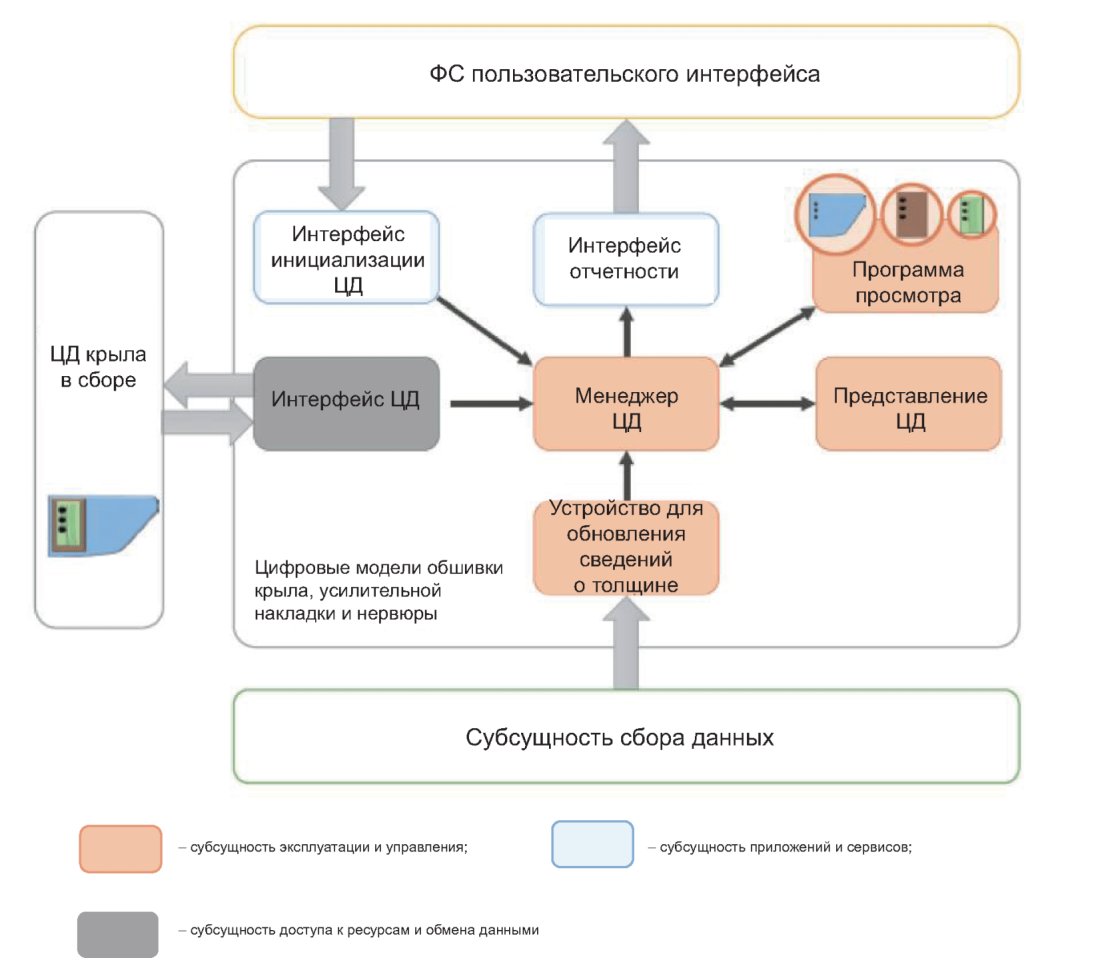
Рисунок В.3 — Сопоставление реализации ЦД обшивки крыла,
усилительной накладки и нервюры с сущностью ЦД
В.3.3 Сопоставление ЦД крыла в сборе с сущностью ЦД
Реализация сопоставления ЦД крыла в сборе с сущностью ЦД показана на рисунке В.4 и в таблице В.4.
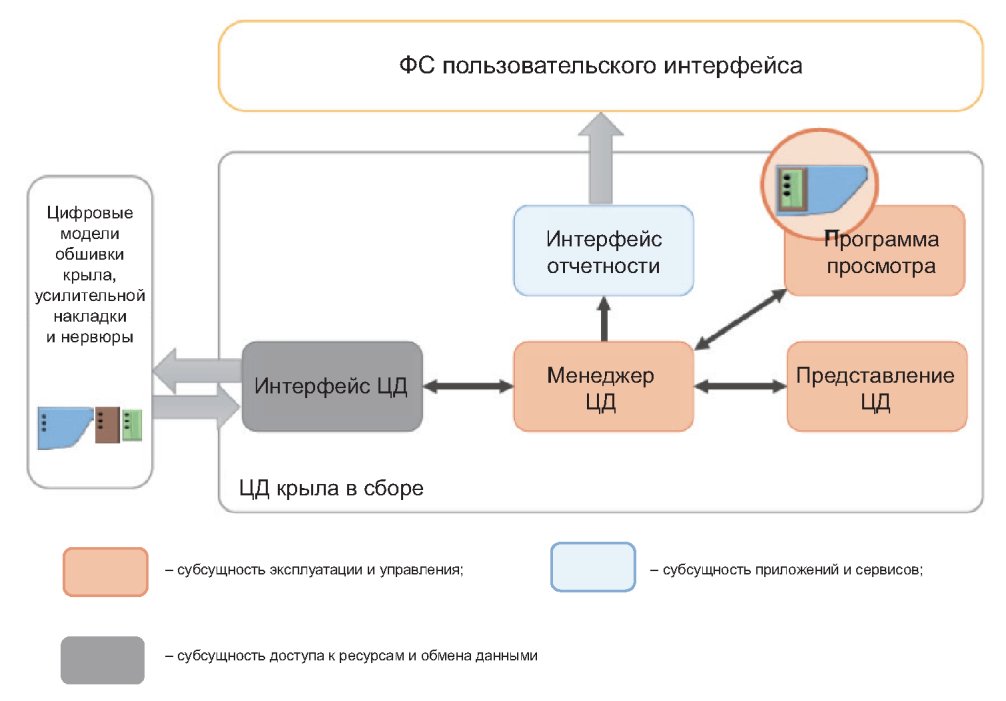
Рисунок В.4 — Сопоставление реализации ЦД крыла в сборе с сущностью ЦД
Сопоставление ЦД крыла в сборе с функциональной сущностью
СЦЕНАРИЙ ИСПОЛЬЗОВАНИЯ ОПТИМИЗИРОВАННЫХ ПРОЦЕССОВ СЪЕМА МАТЕРИАЛА
В таблице Г.1 приведен пример использования шаблона оптимизированных процессов съема материала.
| ID | Сценарий использования № 3 |
|---|---|
| Название сценария использования | Оптимизированные процессы съема материала |
| Сфера применения | Умное производство |
| Охват этапов жизненного цикла | Производство |
| Статус | Эксплуатация |
| Область применения | Обеспечение обратной связи между выполненным и запланированным процессами |
| Исходное состояние (проблема). Ситуация |
Неэффективная передача результатов механической обработки в другие системы предприятия, осуществляемая в настоящее время вручную и/или нестандартизированным способом |
| Цель(и) | Моделирование ЦД продукта, процесса и оборудования дополняет набор данных, получаемых в ходе выполнения процесса, контекстной информацией об утвержденном технологическом маршруте, используемых режущих инструментах, обрабатываемой и измеряемой детали |
| Краткое описание (не более 150 слов) | В рамках бизнес-модели, когда съем материала предоставляется в виде услуги, важно обеспечить доступность данных о производительности и предоставить поставщику услуг возможность участвовать в оптимизации процесса: - ведения журнала данных о производительности процесса на протяжении всего срока службы режущего инструмента; - обмена журналом данных о производительности с поставщиком услуг; - получения оптимизированного плана процесса, включая выбор режущего инструмента и параметры производительности, от поставщика услуг |
| Заинтересованные стороны | Персонал производственного цеха, контролирующие органы (FAA, EASA и т.д.), поставщики режущих инструментов |
| Ключевые технологии | ЧПУ, обработка металла резанием, измерение геометрических параметров |
| Информационные источники | AP238 и AP242 для описания ЦД процесса и продукта. Описание ЦД инструмента приведено в [7]. Описание результатов измерений (QIF) приведено в [3] AP239 для обеспечения связи между состояниями физических экземпляров производимых деталей, фактически выполняемым процессом и используемым оборудованием (режущий инструмент и станок) MTConnect для передачи информации о состоянии процесса и измерениях для создания ЦД. Стандартный метод программирования операций на станках с ЧПУ (G-коды и M-коды) приведен в [8] |
| Требования к стандартизации | ПНСТ 949-2024, ПНСТ 951-2024 - структура ЦДП, описывающая взаимодействие стандартов на производственном уровне и между вспомогательными подразделениями за пределами производственного объекта |
| Нерешенные вопросы и будущие задачи | Внедрение стандартов поставщиками инструмента и производителями изделий. Обеим сторонам было бы выгодно участвовать в проектах (см. [7]), направленных на улучшение передачи данных о режущем инструменте для обеспечения бесперебойной работы цеха |
Г.2 Последовательность операций
На рисунке Г.1 показан оптимизированный процесс съема материала.
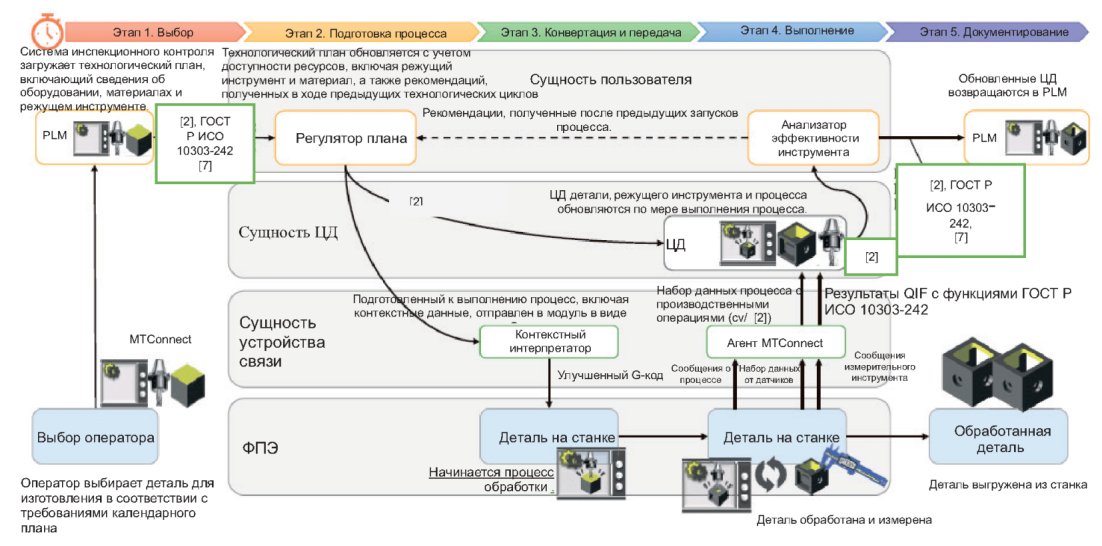
Рисунок Г.1 — Технологический процесс съема материала
Шаг 1. Оператор выбирает деталь для производства в соответствии с требованиями календарного плана.
Шаг 2. Система инспекционного контроля загружает технологический план из PLM, включая сведения об оборудовании, операторе, материалах, требования к установке и режущем инструменте.
Г.2.3 Этап 2 — подготовка процесса
Шаг 1. Технологический план обновляется на основе рекомендаций, полученных по итогам предыдущих производственных циклов изготовления этой детали.
Шаг 2. Обновляются требования процесса к ресурсам, включая оптимальное распределение инструментов и материалов.
Шаг 3. Обновленный технологический план используется для создания цифровых двойников станка, детали и режущего инструмента.
Г.2.4 Этап 3 — конвертация и передача
Шаг 1. Контекстный интерпретатор извлекает соответствующий контекст (например, план техпроцесса, рабочие этапы техпроцесса, сведения о допусках, уникальные идентификаторы назначенного режущего инструмента и обрабатываемой детали). Затем контекстный интерпретатор вставляет соответствующий контекст в стандартизированную реализацию встроенного языка программирования станка (улучшенный G-код).
Шаг 2. Улучшенный G-код передается на станок.
Необходимо вывести три отдельных набора контекстуальных данных:
- процесс: по мере обработки детали сведения о ключевых этапах выполнения передаются агенту MTConnect с помощью сообщений. Эти сообщения содержат временны́е метки и обычно появляются в начале и в конце рабочих этапов и рабочих планов. Это позволяет узнать состояние процесса в любой момент времени;
- датчики: во время обработки измеряются различные технологические, физические, электрические и экологические характеристики и передаются в виде набора данных с временнуй меткой агенту MTConnect. Эти характеристики, к примеру, могут описывать изменение числа оборотов шпинделя или скорости подачи, температуру охлаждающей жидкости, нагрузку на шпиндель и вибрацию;
- измерения: физические характеристики детали могут быть измерены вручную (оператором) или оборудованием на различных этапах производственного процесса. Эта информация передается агенту MTConnect в виде сообщений.
Три набора данных синхронизируются с помощью временны́х меток для обновления ЦД станка, детали и режущего инструмента.
Анализатор производительности инструмента использует информацию, полученную от ЦД станка, детали и режущего инструмента, для составления рекомендаций по изменению будущих технологических циклов.
Г.2.6 Этап 5 — документирование
На рисунке Г.2 показана возможная реализация данного сценария использования в соответствии со структурой.
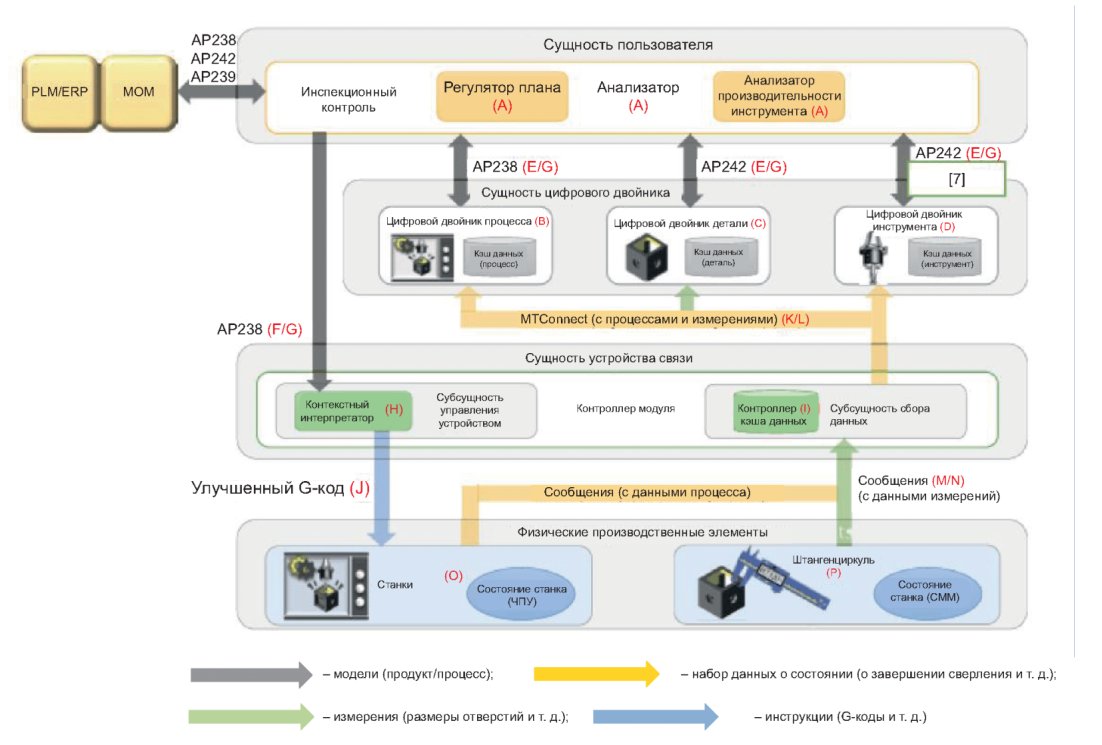
Сценарий использования, демонстрирующий оптимизированный процесс удаления материала на основе структуры, приведен в таблице Г.2.
| Условное обозначение | Роль в сценарии использования | Наименование | Технология реализации | Комментарий |
|---|---|---|---|---|
| A | Инспекционный контроль | Сущность пользователя | Исполняемый файл для ОС Windows с использованием модулей STEP | Предоставляет интерфейс к PLM через MOM. Собирает данные для процесса, основываясь на доступности ресурсов и рекомендациях после предыдущих запусков процесса. Обеспечивает доступ к запланированному процессу ЦД и сущности устройства связи |
| B | ЦД процесса | Сущность ЦД | Исполняемый файл для ОС Windows с использованием модулей STEP | Синхронизирует ЦД процесса с ФПЭ с помощью набора данных о состоянии станка. Обнаруживает отклонения от запланированного процесса. Представляет отклонения от технологического процесса в контексте конструктивных особенностей детали и режущего инструмента во время выполнения |
| C | ЦД детали | Сущность ЦД | Исполняемый файл для ОС Windows с использованием модулей STEP | Синхронизирует ЦД детали с ФПЭ с помощью набора данных о состоянии станка и штангенциркуля. Моделирует съем материала в рамках рабочего этапа. Представляет ЦД детали в AP242 в ходе выполнения процесса |
| D | ЦД инструмента | Сущность ЦД | Исполняемый файл для ОС Windows с использованием модулей STEP | Синхронизирует ЦД инструмента с ФПЭ, используя набор данных о состоянии станка. Предоставляет ЦД инструмента накопленные сведения о времени врезания инструмента в конце процесса |
| E | Модели обмена данными (1) | Пользовательская сеть | Внутренняя сеть | Создает и извлекает ЦД процессов, деталей и инструментов по завершении производства |
| F | Модели обмена данными (2) | Сеть доступа | Внутренняя сеть | Отправляет скорректированный производственный процесс контекстному интерпретатору |
| G | Модель обмена данными (ФПЭ) | Представления цифровых двойников | AP238, AP242, (см. [7]) | Для обмена данными о состоянии процесса, детали и инструмента используются соответствующие модели |
| H | Контекстный интерпретатор (для ФПЭ) | ФС конвертирования данных | Исполняемый файл для ОС Windows с использованием модулей STEP | Преобразование AP238 в G-код с использованием соглашений улучшенного G-кода, включающих контекстные данные о процессе, детали и инструменте. В этом сценарии использования интерпретатор данных ФС является кросс-системной сущностью, реализованной в субсущности управления устройствами. См. подробно в Д.2 |
| I | Кэш данных (от ФПЭ) | Предварительная обработка данных ФС | Агент MTConnect | Кэширование наборов данных о состоянии станка и штангенциркуля для надежного обновления ЦД процесса, детали и инструмента |
| J | Инструкции канала связи | Бесконтактная сеть | Промышленный Ethernet Улучшенные G-коды |
Передача команд улучшенного G-кода от контекстного интерпретатора к станку |
| K | Канал связи для набора данных о состоянии (1) | Сеть доступа | MTConnect | Передача наборов данных о состоянии с временными метками от станка и штангенциркуля к ЦД |
| L | Набор данных о состоянии (1) | Требования к обмену данными в сети доступа | MTConnect | Набор данных о состоянии станка, в том числе о состоянии процесса, деталей и инструмента. Набор данных о состоянии штангенциркуля, в том числе об измеренных параметрах деталей |
| M | Канал связи для набора данных о состоянии (2) | Бесконтактная сеть | OPC-UA | Передает необработанные наборы данных о состоянии станка и штангенциркуля в систему предварительной обработки данных ФС |
| N | Набор данных о состоянии (2) | Требования к обмену данными в бесконтактной сети | OPC-UA | Набор данных о состоянии станка, включая обработанные контекстные операторы улучшенного G-кода, добавленные контекстным интерпретатором (H). Набор данных о состоянии штангенциркуля, включая результат измерения и измеряемую деталь |
| O | Станки | ФПЭ | Фрезерный станок с ЧПУ | Не входит в рамки структуры ЦД |
| P | Штангенциркуль | ФПЭ | Штангенциркуль | Не входит в рамки структуры ЦД |
Г.3.3 Сопоставление ЦД процесса и сущности ЦД
Реализация сопоставления ЦД процесса и сущности ЦД представлена на рисунке Г.3 и в таблице Г.3.
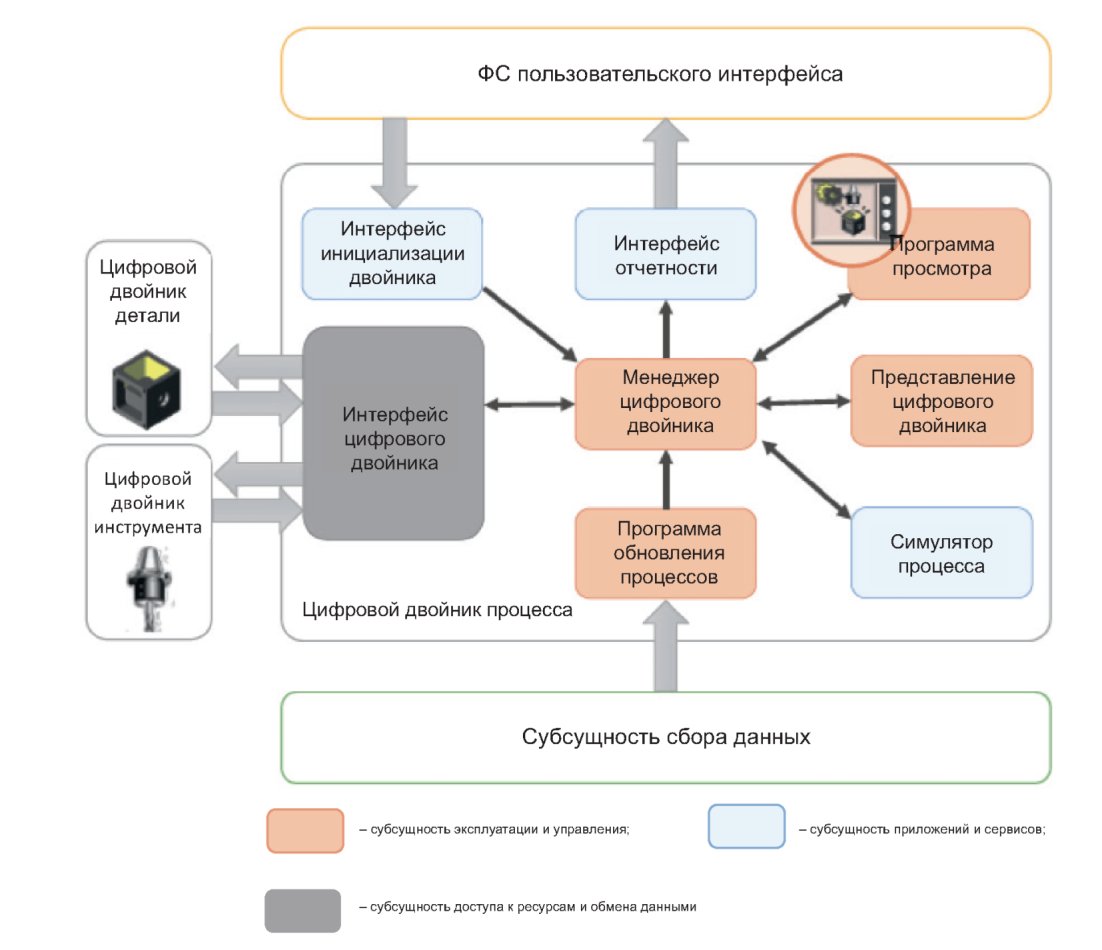
Рисунок Г.3 — Сопоставление реализации ЦД процесса и сущности ЦД
Сопоставление ЦД процесса и ФС
| Роль в сущности ЦД | Функциональная сущность | Тип данных | Комментарий |
|---|---|---|---|
| Интерфейс инициализации ЦД | ФС пользовательского интерфейса | AP238, AP242 (см. [7]) | Интерфейс к пользовательскому интерфейсу ФС для получения начальных/запланированных состояний ЦД, задействованных в процессе съема металла |
| Интерфейс отчетности | ФС отчетности | AP238 | Пользовательский интерфейс ФС для процесса съема материала |
| Симулятор процесса | ФС моделирования | AP238 | Моделирует выполнение рабочего этапа процесса, включая информацию о траектории движения инструмента и его контакте с металлом |
| Интерфейс ЦД | ФС однорангового интерфейса | AP242, AP238 | Синхронизирует ЦД процесса с ЦД детали и инструмента |
| Программа просмотра | ФС воспроизведения | AP238, современный OpenGL | Демонстрирует движение режущего инструмента и формирование детали по мере обновления сведений о них в процессе обработки |
| Менеджер ЦД | ФС технического обслуживания | AP238 | Управляет обновлением и распространением представлений ЦД |
| Представление ЦД | ФС цифрового представления | AP238 | Включает в себя цифровую модель процесса обработки |
| Программа обновления процессов | ФС синхронизации | MTConnect AP238 |
Обновляет цифровую модель процесса обработки после его выполнения |
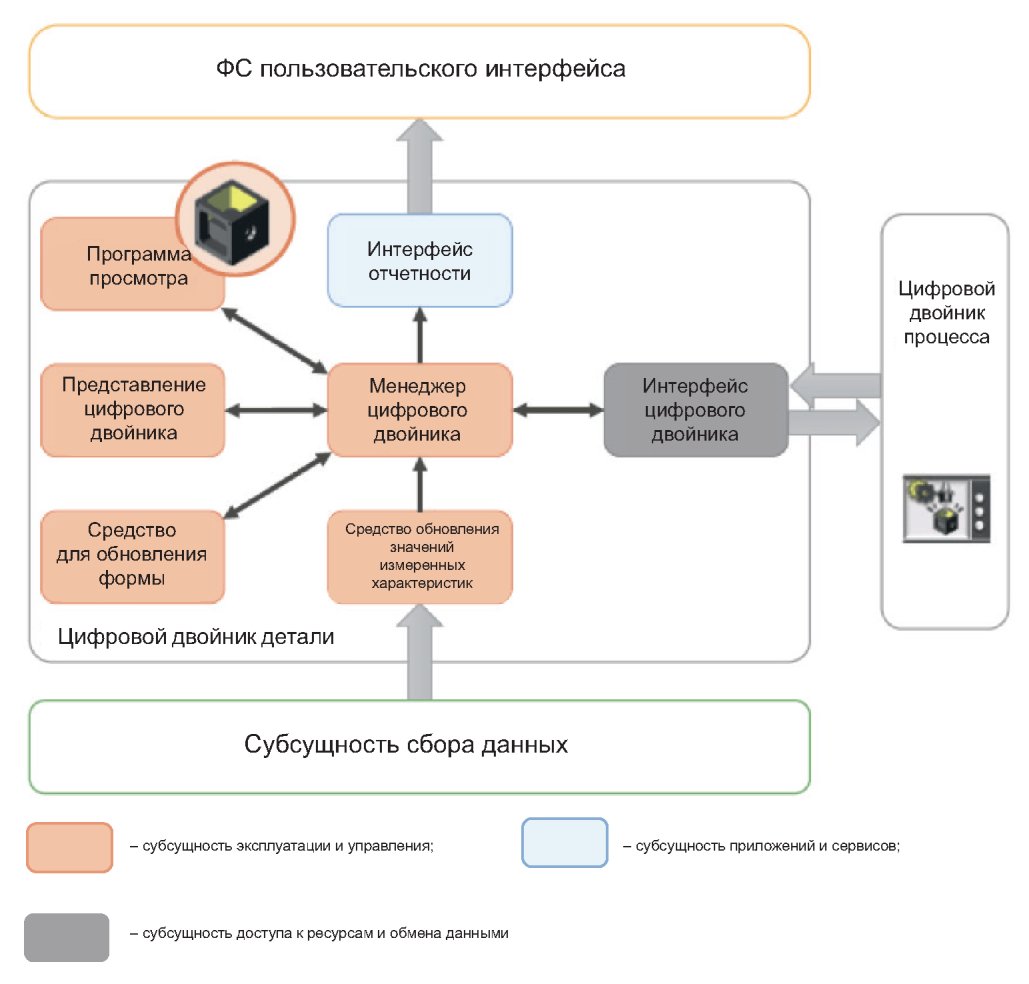
Г.3.4 Сопоставление ЦД детали с сущностью ЦД
Реализация сопоставления ЦД детали с сущностью ЦД показана на рисунке Г.4 и в таблице Г.4.
Г.3.5 Сопоставление ЦД инструмента с сущностью ЦД
Реализация сопоставления ЦД инструмента с сущностью ЦД объекта представлена на рисунке Г.5 и в таблице Г.5.
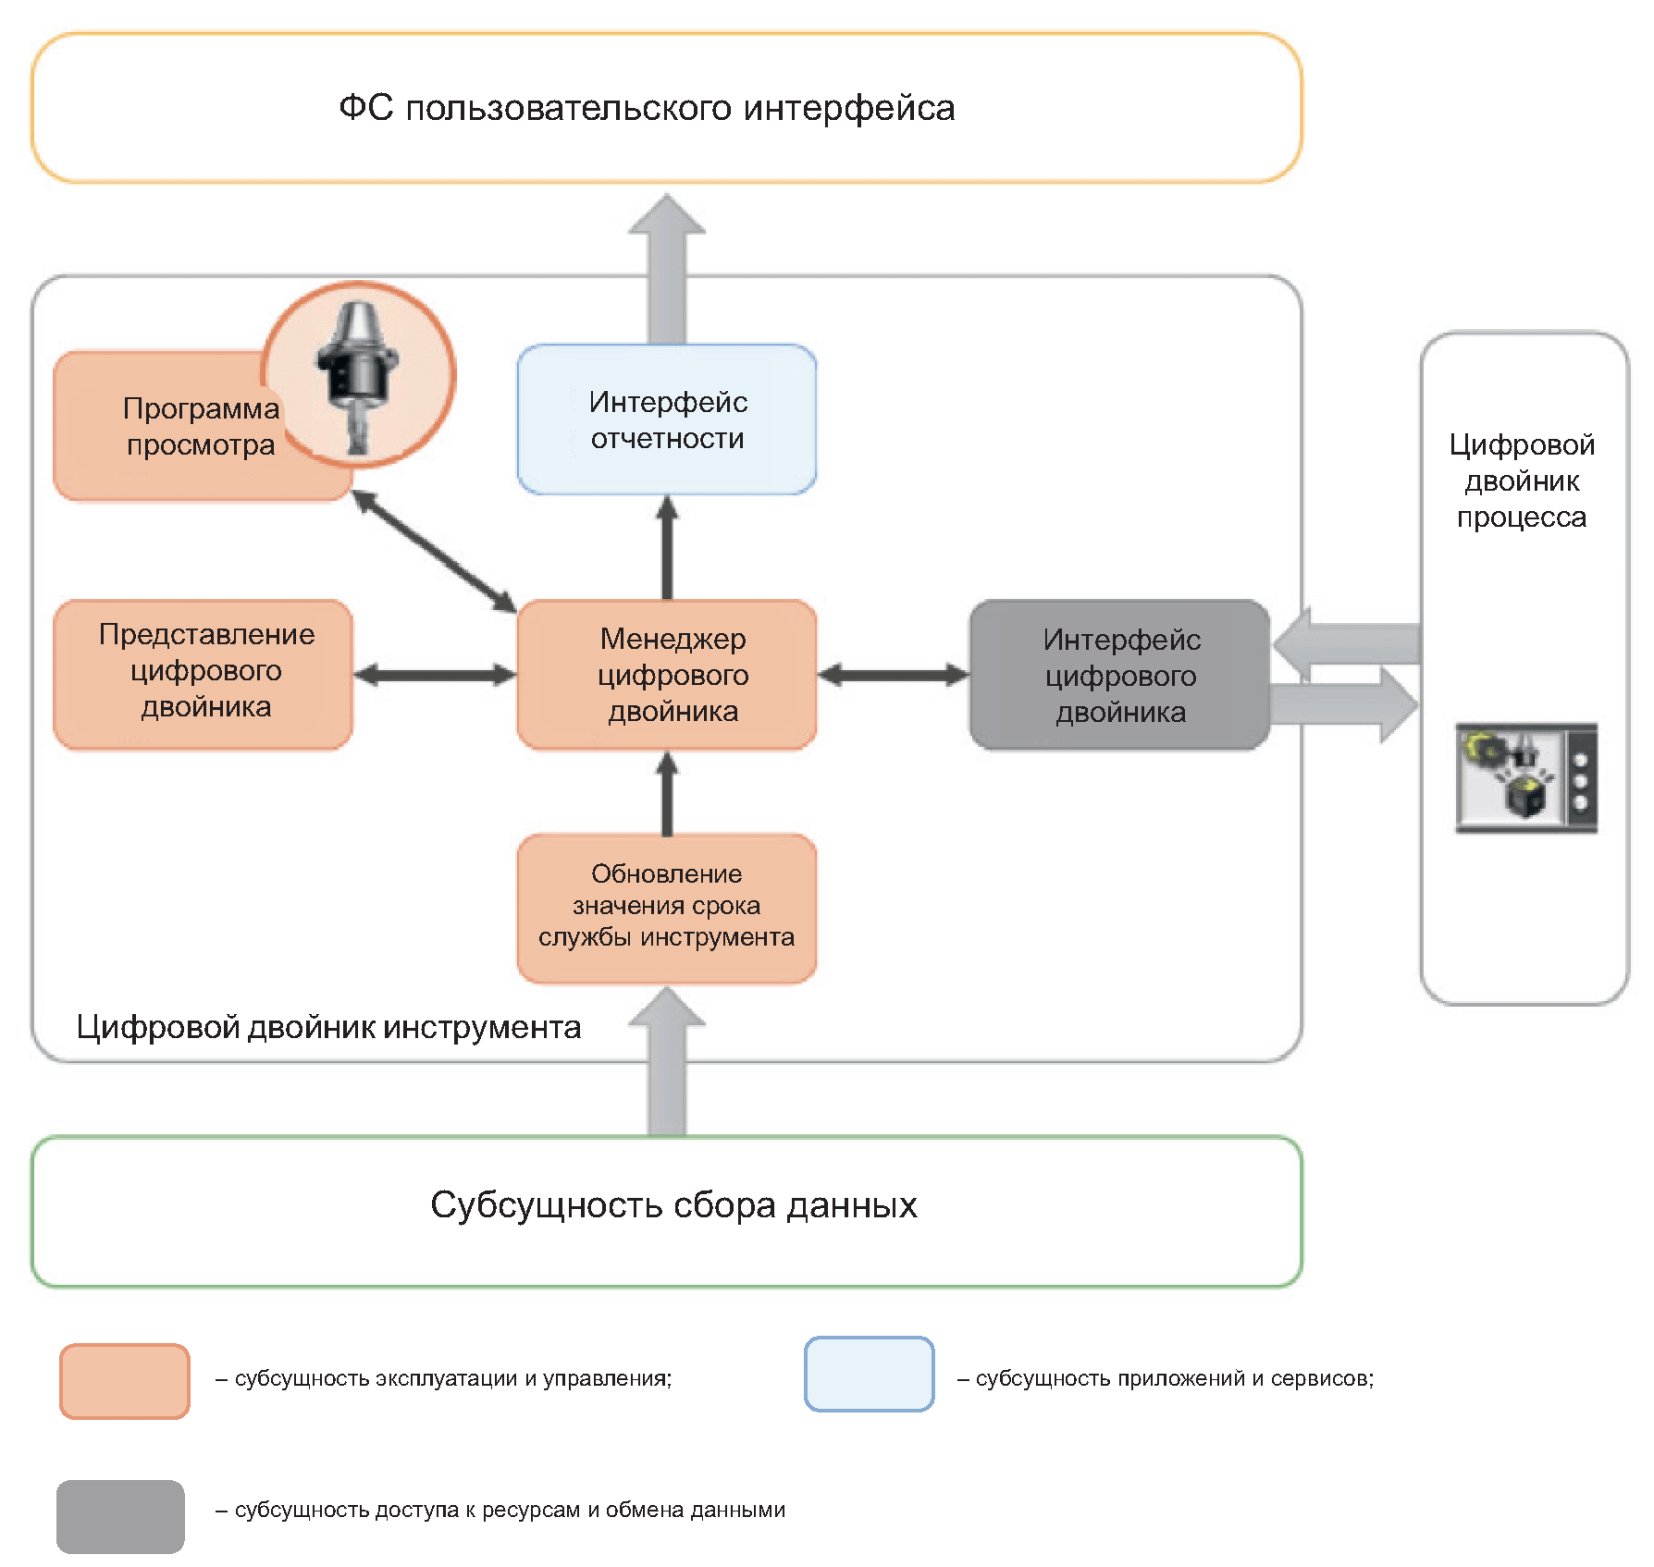
Сопоставление ЦД инструмента с функциональной сущностью
| Роль в сущности ЦД | Функциональная сущность | Тип данных | Комментарий |
|---|---|---|---|
| Интерфейс отчетности | ФС отчетности | AP238, AP242 (см. [7]) | Интерфейс с пользовательским интерфейсом ФС для составления отчета о состоянии инструмента |
| Интерфейс ЦД | ФС однорангового интерфейса | AP242 | Связывает ЦД инструмента и процесса |
| Программа просмотра | ФС воспроизведения | AP242, современный OpenGL | Показывает состояние инструмента в ходе выполнения процесса обработки |
| Менеджер ЦД | ФС технического обслуживания | AP242 | Управляет обновлением и распространением представлений ЦД |
| Представление ЦД | ФС цифрового представления | AP238, AP242 (см. [7]) | Включает в себя цифровые модели инструмента |
| Обновление значения срока службы инструмента | ФС синхронизации | AP238 | Обновляет значение времени использования инструмента в процессе обработки |
В приложении Б и приложении Г используется понятие «улучшенный G-код», описывающее метод передачи контекстуальных данных ФПЭ (ЧПУ и роботизированным модулям). На рисунке Д.1 показано, как вычисляется и обрабатывается эта информация для сценария использования из приложения Г.
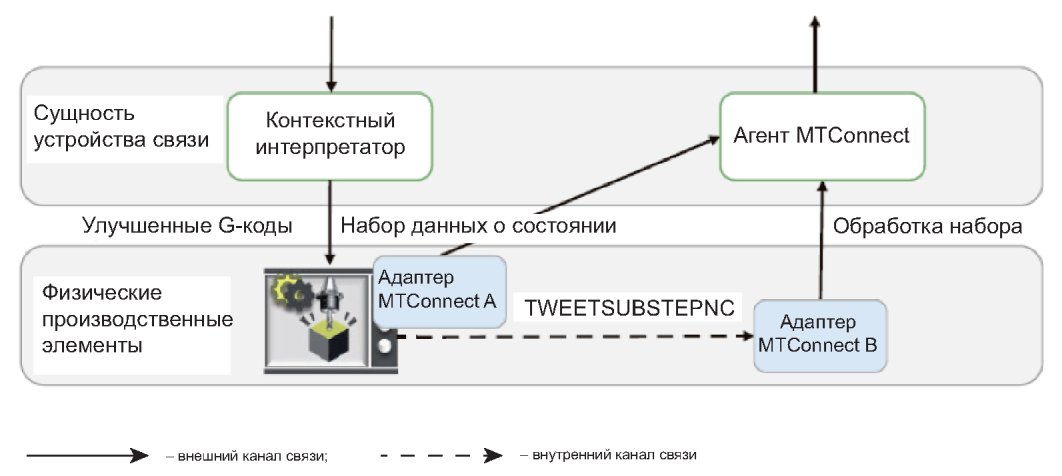
Рисунок Д.1 — Реализация улучшенного G-кода для сценария
использования из приложения Г
Примечание - TWEETSUBSTEPNC — инструмент для планирования процессов в производстве.
Хотя существует технология, позволяющая ФПЭ напрямую использовать ИСО (см. [2]), она пока не доступна в качестве стандартной функции. Улучшенный G-код — это способ использования имеющихся технологий в качестве связующего звена для обработки набора цифровых данных на уровне ФПЭ до тех пор, пока не появятся прямые интерпретаторы (см. [2]).
На рисунке Д.2 показан улучшенный G-код, сгенерированный контекстным интерпретатором для одной производственной операции. Улучшенный G-код позволяет выполнить следующие действия во время обработки.
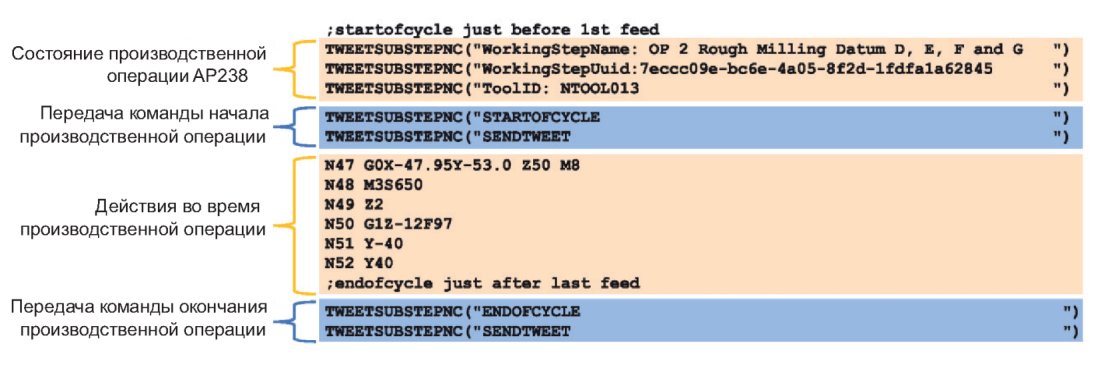
Рисунок Д.2 — Улучшенный G-код, сгенерированный контекстным интерпретатором
Улучшенный G-код позволяет выполнить следующие действия во время обработки:
- при запуске кода собираются данные о производственной операции путем вызова подпрограммы TWEETSUBSTEPNC;
- когда адаптер MTConnect B получает аргумент SENDTWEET, он ставит временную метку и передает собранные данные в виде сообщения о событии;
- адаптер MTConnect B преобразует полученные контекстные данные процесса в формат, пригодный для обработки агентом MTConnect;
- выполняются G-коды для достижения результата, описанного в производственной операции;
- во время выполнения G-кода адаптер MTConnect A передает данные о текущем состоянии оборудования;
- по завершении производственной операции подпрограмма TWEETSUBSTEPNC отправляет сообщение о событии ENDOFCYCLE адаптеру MTConnect B;
- агент MTConnect объединяет данные, переданные адаптерами MTConnect A и MTConnect B;
- сущность ЦД считывает набор объединенных данных от агента MTConnect.
Подпрограмма TWEETSUBSTEPNC использует M-код (см. [8]) для активации пользовательского дополнения к программе ПЛК, которое отправляет информацию по TCP-соединению адаптеру MTConnect B. В других сценариях использования применялись различные технологии для достижения аналогичного результата. Агент MTConnect объединяет различные наборы данных. В сценарии использования в приложении Г третий набор данных, который здесь не обсуждается, поступает от штангенциркуля, измеряющего размеры детали. Адаптер MTConnect A считывает данные через заданные интервалы выборки. Адаптер MTConnect B реагирует на события. Адаптер A — это адаптер, который изначально поставляется с оборудованием. Адаптер B — это адаптер, созданный специально для сценария использования в приложении Г. С помощью адаптера A сущность ЦД отслеживает состояние обработки с интервалом в полсекунды. Адаптер B гарантирует сохранение сведений о начале и окончании каждой рабочей операции, не активной на момент считывания адаптером MTConnect A состояния обработки.
Агент MTConnect помещает все шаблоны данных и записи событий в набор данным с временными метками, который может быть прочитан сущностью ЦД по запросу. Если сущность ЦД не может обработать набор данных, поскольку, например, все еще выполняет моделирование результатов последнего события, то агент MTConnect буферизирует данные до тех пор, пока она не будет готова.