ГОСТ Р ИСО 666-2025. Национальный стандарт Российской Федерации. Станки. Крепление шлифовальных кругов посредством втулочных фланцев
Актуально на 02.11.2026.
Как цитировать: "ГОСТ Р ИСО 666-2025. Национальный стандарт Российской Федерации. Станки. Крепление шлифовальных кругов посредством втулочных фланцев". ГОСТ Р ИСО 666-2025. https://bukva.ai/docs/standart-gost-r-iso-666-2025
(утв. и введен в действие Приказом Росстандарта от 27.11.2025 № 1551-ст)
Примечание
Документ введен в действие с 01.03.2026.
Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 27 ноября 2025 г. № 1551-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
КРЕПЛЕНИЕ ШЛИФОВАЛЬНЫХ КРУГОВ ПОСРЕДСТВОМ ВТУЛОЧНЫХ ФЛАНЦЕВ
Machine tools. Mounting of grinding wheels by means of hub flanges
Дата введения 1 марта 2026 года
Предисловие
1 ПОДГОТОВЛЕН Федеральным государственным бюджетным учреждением «Российский институт стандартизации» (ФГБУ «Институт стандартизации») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 4
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 070 «Станки»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 27 ноября 2025 г. № 1551-ст
4 Настоящий стандарт идентичен международному стандарту ИСО 666:2012 «Станки. Крепление шлифовальных кругов посредством втулочных фланцев» (ISO 666:2012 «Machine tools — Mounting of grinding wheels by means of hub flanges», IDT).
Международный стандарт разработан подкомитетом ПК 5 «Шлифовальные круги и абразивы» Технического комитета по стандартизации ИСО/ТК 29 «Инструмент».
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им национальные и межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
1 Область применения
Настоящий стандарт устанавливает основные требования, в частности размеры для втулочных фланцев для плоских шлифовальных кругов в соответствии с ИСО 603-1, ИСО 603-2, ИСО 603-4, ИСО 603-6 — ИСО 603-8 с отношением посадочного диаметра отверстия к наружному диаметру H/D > 0,2. Настоящий стандарт также применим к суперабразивам на керамической или металлической связке, имеющим те же диаметры, что и шлифовальные круги в соответствии с вышеупомянутыми частями ИСО 603, независимо от материала связки. Стандарт распространяется на шлифовальные круги с окружной скоростью до 50 м/с и мощностью привода шпинделя круга до 30 кВт.
Настоящий стандарт не применяется к устройствам для установки отрезных абразивных кругов.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения)]:
ISO 603-1, Bonded abrasive products — Dimensions — Part 1: Grinding wheels for external cylindrical grinding between centres (Абразивы со связующим. Размеры. Часть 1. Шлифовальные круги для круглого шлифования между центрами)
ISO 603-2, Bonded abrasive products — Dimensions — Part 2: Grinding wheels for centreless external cylindrical grinding (Абразивы со связующим. Размеры. Часть 2. Шлифовальные круги для бесцентрового круглого шлифования)
ISO 603-4, Bonded abrasive products — Dimensions — Part 4: Grinding wheels for surface grinding/peripheral grinding (Абразивы со связующим. Размеры. Часть 4. Шлифовальные круги для плоского шлифования/шлифования периферией круга)
ISO 603-6, Bonded abrasive products — Dimensions — Part 6: Grinding wheels for tool and tool room grinding (Абразивы со связующим. Размеры. Часть 6. Шлифовальные круги для заточки инструмента и шлифования инструментов и приспособлений)
ISO 603-7, Bonded abrasive products — Dimensions — Part 7: Grinding wheels for manually guided grinding (Абразивы со связующим. Размеры. Часть 7. Шлифовальные круги для шлифования вручную)
ISO 603-8, Bonded abrasive products — Dimensions — Part 8: Grinding wheels for deburring and fettling/snagging (Абразивы со связующим. Размеры. Часть 8. Шлифовальные круги для снятия заусенцев и зачистки/обдирки)
ISO 702-1, Machine tools — Connecting dimensions of spindle noses and work holding chucks — Part 1: Conical connection (Станки. Присоединительные размеры концов шпинделя и зажимных патронов. Часть 1. Коническое соединение)
ISO 1119, Geometrical product specifications (GPS) — Series of conical tapers and taper angles [Геометрические характеристики изделий (GPS). Ряды конусов и улов конусов]
ISO 2768-1, General tolerances — Part 1: Tolerances for linear and angular dimensions without individual tolerance indications (Допуски общие. Часть 1. Допуски на линейные и угловые размеры без указания допусков на отдельные размеры)
ISO 4762, Hexagon socket head cap screws (Винты с цилиндрической головкой и шестигранным углублением под ключ)
ISO 6103, Bonded abrasive products — Permissible unbalances of grinding wheels as delivered — Static testing (Абразивы со связкой. Допустимый дисбаланс шлифовальных кругов после поставки. Статические испытания)
ISO 12164-1, Hollow taper interface with flange contact surface — Part 1: Shanks — Dimensions (Детали сопряжения полые конусные с контактной поверхностью фланца. Часть 1. Хвостовики. Размеры)
ISO 12164-2, Hollow taper interface with flange contact surface — Part 2: Receivers — Dimensions (Детали сопряжения полые конусные с контактной поверхностью фланца. Часть 2. Ресиверы. Размеры)
ISO 13942, Bonded abrasive products — Limit deviations and run-out tolerances (Абразивы со связкой. Предельные отклонения и допуски на биение)
3 Термины и определения
В настоящем стандарте применены следующие термины с соответствующими определениями:
3.1 втулочный фланец (hub flange): Система из неподвижного и подвижного фланцев для фрикционного крепления шлифовальных кругов на шпинделе круга, где система крепления для фрикционного или непосредственного соединения со шпинделем круга встроена в неподвижный фланец, а зажимное усилие прикладывается с помощью нескольких винтов, расположенных по окружности.
3.2 неподвижный фланец (fixed flange): Часть втулочного фланца, посредством которой устанавливается фрикционное или непосредственное соединение со шпинделем шлифовального круга.
Примечание - Для шлифовальных станков с числовым программным управлением опорной поверхностью для определения положения шлифовального круга на шпинделе служит его контактная поверхность со шлифовальным кругом (кольцевая поверхность).
3.3 подвижный фланец (контрфланец) (loose flange, counterflange): Фланец, который представляет собой часть конструкции, противоположную неподвижному фланцу, и который следует снять для монтажа/демонтажа шлифовального круга (на шпиндель/со шпинделя круга или втулочного фланца).
3.4 посадочное гнездо фланца (flange socket): Часть неподвижного фланца, посредством которой устанавливается фрикционное или непосредственное соединение со шпинделем шлифовального круга (область контакта со шпинделем шлифовального круга).
3.5 посадочное гнездо шпинделя (spindle socket): Часть шпинделя шлифовального круга, посредством которой устанавливается фрикционное или непосредственное соединение со втулочным фланцем (область контакта со втулочным фланцем).
4 Общие технические требования
4.1 Общие положения
Втулочные фланцы в соответствии с настоящим стандартом разработаны с соблюдением указанных значений наружного диаметра, толщины и посадочного отверстия шлифовальных кругов согласно таблице 1 для передачи следующих значений мощности привода шпинделя шлифовального круга:
- 3 кВт для диаметров шлифовальных кругов D = 200 мм до D = 356 мм;
- 7 кВт для диаметров шлифовальных кругов D = 400 мм до D = 508 мм;
- 15 кВт для диаметров шлифовальных кругов D = 600 мм до D = 762 мм;
- 30 кВт для диаметров шлифовальных кругов D = 800 мм до D = 1250 мм.
4.2 Размеры
Размеры втулочных фланцев см. на рисунке 1 и в таблице 1.
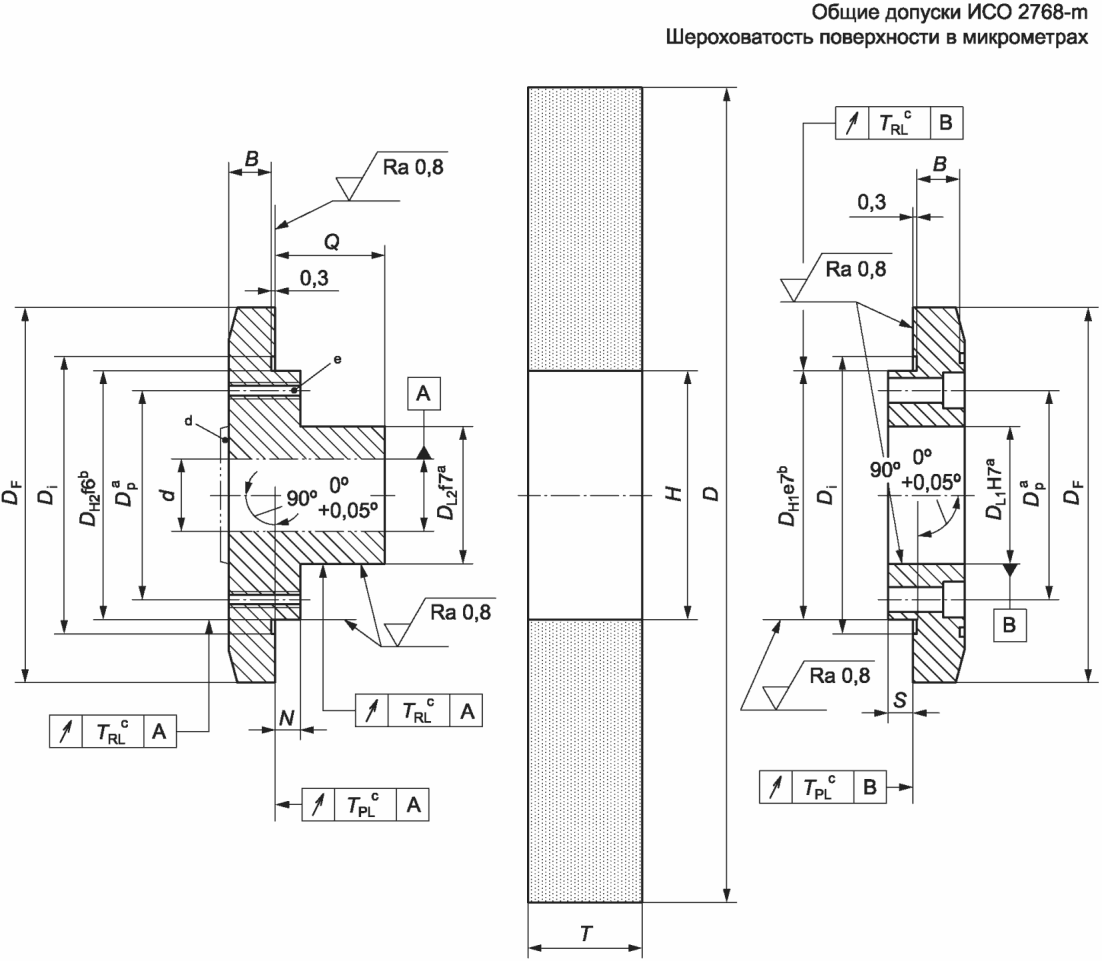
a Диаметры DL1, DL2 и DP оставлены на усмотрение изготовителя.
b DH1 и DH2 соответствуют номинальному диаметру посадочного отверстия H шлифовального круга.
c TPL, TRL <= 0,03 мм для шлифовальных кругов в соответствии с ИСО 603-2, ИСО 603-4, ИСО 603-6 — ИСО 603-8, а также для суперабразивов на керамической связке. TPL, TRL <= 0,01 мм для суперабразивов на металлической связке.
d Посадочное гнездо фланца A, BF, BM, CF или CM.
e X (шаг резьбы в отверстиях)·Z.
Размеры шлифовальных кругов и втулочных фланцев
| Шлифовальный круг | Втулочный фланец | Число и размер винтов d | |||||||||
| D a | T a | H a | DF | Di | B | N | S | Q | Z | Винт с шестигранным отверстием под торцевой ключ в соответствии с ИСО 4762 | |
| мин. | макс. | мин. | мин. | мин. | |||||||
| 200 | 13 | 20 | 50,8 | 85 | 60 | 6 | 5 | T c + 6 мм мин. | 4 | М5 | |
| 250 | 20 | 40 | |||||||||
| 200 | 25 | 125 | 76,2 | 115 | 85 | 8 | 5 | 6 | М5 | ||
| 250 | 20 | 40 | |||||||||
| 300 | 20 | 80 | |||||||||
| 350/356 | 32 | 80 | 125 | ||||||||
| 250 | 20 | 250 | 127 | 165 | 137 | 10 | 6 | 6 | М6 | ||
| 300 | 20 | 250 | |||||||||
| 350/356 | 25 | 600 | 175 | 12 | 6 | М8 | |||||
| 400/406 | 32 | 100 | |||||||||
| 450/457 | 32 | 80 | 185 | 140 | 13 | ||||||
| 500/508 | 50 | 80 | 191 | ||||||||
| 600/610 | 50 | 80 | 210 | 145 | 14 | 8 | |||||
| 250 | 25 | 250 | 152,4 | 180 | 162 | 10 | 6 | 6 | М8 | ||
| 300 | 40 | 250 | |||||||||
| 350/356 | 100 | 600 | 190 | 162 | 12 | ||||||
| 400/406 | 40 | 50 | 196 | 165 | 12 | ||||||
| 450/457 | 40 | 63 | 204 | 13 | |||||||
| 500/508 | 40 | 80 | 212 | 170 | |||||||
| 350/356 | b | b | 160 b | 202 | 170 | 12 | 6 | 6 | М8 | ||
| 400/406 | |||||||||||
| 450/457 | 220 | 170 | 13 | ||||||||
| 500/508 | |||||||||||
| 400/406 | 25 | 250 | 203,2 | 240 | 215 | 12 | 8 | 8 | М8 | ||
| 450/457 | 32 | 80 | 260 | 13 | |||||||
| 500/508 | 40 | 63 | |||||||||
| 600/610 | 20 | 100 | 272 | 14 | 8 | М10 | |||||
| 750/762 | 63 | 100 | 300 | 230 | 16 | ||||||
| 500/508 | 25 | 600 | 304,8 | 365 | 315 | 15 | 10 | 8 | М12 | ||
| 600/610 | 20 | 600 | |||||||||
| 750/762 | 20 | 600 | 382 | 320 | 16 | ||||||
| 800/813 | 20 | 150 | 410 | 330 | 18 | 10 | М12 | ||||
| 900/914 | 20 | 152 | |||||||||
| 1060/1067 | 20 | 150 | 435 | 330 | 22 | ||||||
| 900/914 | 20 | 150 | 406,4 | 492 | 420 | 25 | 15 | 10 | М16 | ||
| 1060/1067 | 20 | 150 | 520 | ||||||||
| 1060/1067 | 63 | 150 | 508 | 602 | 530 | 25 | 15 | 10 | М16 | ||
| 1250 | 63 | 150 | 635 | ||||||||
| a Размеры — в соответствии с ИСО 603-1, ИСО 603-2, ИСО 603-4, ИСО 603-6 — ИСО 603-8; предельные отклонения и допуски биения — в соответствии с ИСО 13942. b Шлифовальные круги с H = 160 мм в основном используются для шлифования боковых поверхностей зубьев шестерен и резьб; они не стандартизованы в ИСО 603-1, ИСО 603-2, ИСО 603-4, ИСО 603-6 — ИСО 603-8. c Размер T является фактическим размером толщины шлифовального круга. d Метод расчета необходимого усилия зажима и момента затяжки винтов приведен в приложении А. | |||||||||||
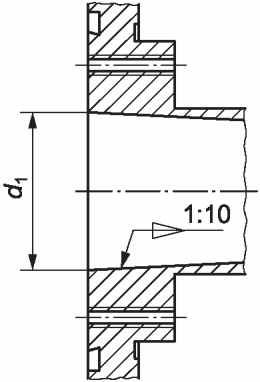
Размеры посадочных гнезд фланцев см. на рисунках 2 - 6 и в таблице 2.
Неуказанные детали следует выбирать в соответствии с их предполагаемым применением. К ним относятся положение и геометрия паза для балансировочных грузов, а также средний диаметр резьбы для винтов системы крепления. Последний следует выбирать как можно большего размера.
4.3 Посадочное гнездо фланца
В настоящем стандарте не может быть подробно описано взаимодействие неподвижного фланца и шпинделя шлифовального круга. Далее на рисунках 2 - 6 представлены различные посадочные гнезда фланцев, а в таблице 2 приведены предпочтительные числовые ряды для значений номинальных размеров.
Такое представление посадочных гнезд фланцев позволяет однозначно определить взаимодействие в соединении фланец/шпиндель шлифовального круга и ограничить разнообразие посадочных гнезд фланцев.
Применение представленных посадочных гнезд фланцев является предпочтительным.
a) Тип A: фланцевое гнездо для шпинделя с коническим хвостовиком 1:10 в соответствии с ИСО 1119.
b) Тип BF: фланцевое гнездо для шпинделя с коническим хвостовиком 1:4 в соответствии с ИСО 702-1.
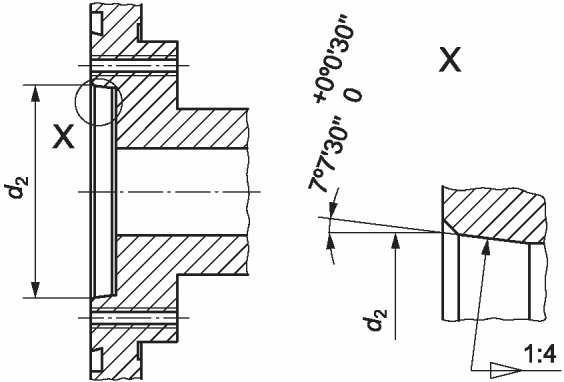
Рисунок 3 — Короткий конус 1:4 (внутренний конус)
c) Тип BM: фланцевое гнездо для шпинделя с переходной конической втулкой 1:4 в соответствии с ИСО 702-1.
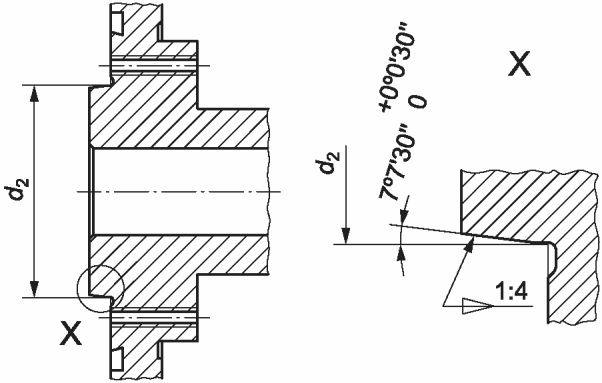
Рисунок 4 — Короткий конус 1:4 (наружный конус)
d) Тип CF: фланцевое гнездо для шпинделя с полым коническим хвостовиком 1:10 в соответствии с ИСО 12164-2.
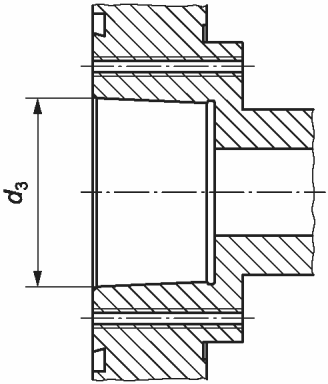
Рисунок 5 — Конус 1:10 (внутренний конус)
e) Тип CM: фланцевое гнездо для шпинделя с полой переходной конической втулкой 1:9,98 в соответствии с ИСО 12164-1.
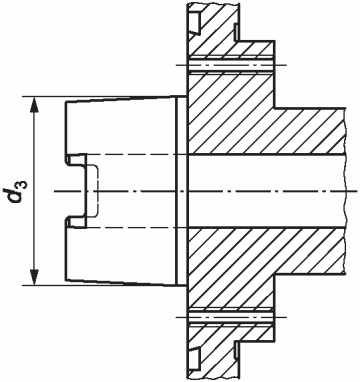
Рисунок 6 — Конус 1:9,98 (наружный конус)
Присоединительные размеры посадочных гнезд фланцев
| Шлифовальный круг | Посадочное гнездо фланца | |||
| D | H | Тип A d1 | Типы BF и BM d2 a | Типы CF и CM d3 b |
| 200 | 50,8 | 40 | 53,975 | 48,01 |
| 250 | ||||
| 200 | 76,2 | 40 и 63 | 53,975 и 63,513 | 48,01 и 60,012 |
| 250 | ||||
| 300 | ||||
| 350/356 | ||||
| 250 | 127 | |||
| 300 | ||||
| 350/356 | ||||
| 400/406 | ||||
| 450/457 | ||||
| 500/508 | ||||
| 600/610 | ||||
| 250 | 152,4 | 80 | 82,563 | 75,013 |
| 300 | ||||
| 350/356 | ||||
| 400/406 | ||||
| 450/457 | ||||
| 500/508 | ||||
| 350/356 | 160 | |||
| 400/406 | ||||
| 450/457 | ||||
| 500/508 | ||||
| 400/406 | 203,2 | |||
| 450/457 | ||||
| 500/508 | ||||
| 600/610 | ||||
| 750/762 | ||||
| 500/508 | 304,8 | 100 | 106,375 | 95,016 |
| 600/610 | ||||
| 750/762 | ||||
| 800/813 | 120 | 139,719 | 120,016 | |
| 900/914 | ||||
| 1060/1067 | ||||
| 900/914 | 406,4 | |||
| 1060/1067 | ||||
| 1060/1067 | 508 | |||
| 1250 | ||||
| a Окончательные размеры — в соответствии с ИСО 702-1. b Окончательные размеры — в соответствии с ИСО 12164-1 и ИСО 12164-2. | ||||
4.4 Материал
Материал — сталь с минимальной прочностью на разрыв 500 Н/мм2; выбор типа стали остается на усмотрение изготовителя.
4.5 Маркировка
Фланцевые втулки в соответствии с настоящим международным стандартом должны иметь маркировку, содержащую следующие характеристики:
5 Обозначение
Обозначение втулочного фланца, в соответствии с настоящим стандартом, включает:
b) ссылку на стандарт, т.е. ISO 666;
c) тип посадочного гнезда фланца (A, BF, BM, CF или CM);
e) размеры шлифовального круга D, T и H.
Пример условного обозначения втулочного фланца с посадочным фланцевым гнездом типа A, диаметром d1 = 63 мм, для плоских шлифовальных кругов, и с размерами шлифовального круга D = 400 мм, T = 32 мм до 100 мм и H = 127 мм:
Втулочный фланец ISO 666 А63-400 x 32/100 x 127
6 Объем поставки
В комплект поставки втулочного фланца входят неподвижный фланец, подвижный фланец и соответствующие винты с головкой под торцевой ключ согласно таблице 1. Длина винтов с головкой под торцевой ключ зависит от толщины устанавливаемого шлифовального круга.
РАСЧЕТ УСИЛИЯ ЗАЖИМА И МОМЕНТА ЗАТЯЖКИ ПРИ КРЕПЛЕНИИ АБРАЗИВНЫХ ИЗДЕЛИЙ ПОСРЕДСТВОМ ФЛАНЦЕВ
AF — опорная поверхность втулочного фланца, мм2;
As — сечение винтов, находящееся в напряженном состоянии, мм2;
D — наружный диаметр шлифовального круга, мм;
DF — наружный диаметр втулочного фланца, мм;
Dm — средний диаметр зажима, мм;
d — наружный диаметр винта, мм;
d0 - диаметр наименьшего поперечного сечения винта, мм;
d2 - диаметр фланцевой части резьбы, мм;
FB — локальное рабочее усилие, Н;
FE — локальное усилие зажима, Н;
FT — усилие сдвига на среднем диаметре зажима втулочного фланца, Н;
Fr — радиальное контактное усилие нажатия, Н;
Fu — центробежная сила в результате дисбаланса, Н;
g — ускорение свободного падения, м/с2;
K — коэффициент для расчета массы дисбаланса;
K_{\alpha} — коэффициент затяжки;
K_{\beta} — корректировочное значение для оценки влияния кривизны фланца;
K_{\gamma} — корректировочный коэффициент для учета влияния эффектов посадки;
K_{\delta} — корректировочный коэффициент, учитывающий вибрации и удары, не зависящие от процедуры шлифования;
kr — соотношение радиального контактного усилия и силы резания;
k1 - корректировочный коэффициент, учитывающий разрушающий крутящий момент;
M — масса шлифовального круга, кг;
MA — крутящий момент затяжки винта, Н·м;
MG — крутящий момент на резьбе винта, Н·м;
m — масса дисбаланса в соответствии с ИСО 6103, г;
PN — номинальная мощность на шпинделе круга, Вт;
P — давление на поверхность, Н/мм2;
Rp0,2 — 0,2%-условный предел текучести при испытании, Н/мм2;
rK — эффективный радиус для момента трения в контактной поверхности головки винта, мм;
vs — максимальная рабочая скорость, м/с;
Wp — полярный модуль/момент сопротивления сечения винта, мм3;
Z — количество зажимных винтов;
\alpha — угол наклона винтовой линии резьбы, град.;
\mu_{G} — коэффициент трения в резьбе;
\mu_{H} — коэффициент трения между фланцем и шлифовальным кругом;
\mu_{K} — коэффициент трения в контактной поверхности зажимного винта;
\rho_{G} — угол трения в резьбе, град.;
\sigma_{v} — приведенное напряжение, Н/мм2;
\sigma_{z} — напряжение при растяжении, Н/мм2;
\tau_{t} — напряжение при кручении, Н/мм2.
Примечание - Для K_{\alpha} , K_{\beta} , K_{\gamma} , K_{\delta} и kr изготовитель обязан указать метод затяжки и значения коэффициентов, которые следует использовать на каждом типе станка для возможных шлифовальных операций, соответствующих практике.
Для приблизительного расчета необходимого усилия зажима и момента затяжки следует учитывать следующие четыре силы (см. рисунок А.1):
- вес FG шлифовального круга;
- центробежную силу Fu, возникающую из-за дисбаланса шлифовального круга;
- радиальную контактную силу прижима Fr, с которой круг прижимается к заготовке;
- усилие сдвига FT на среднем диаметре зажима, возникающее в результате приложения силы резания Ft.
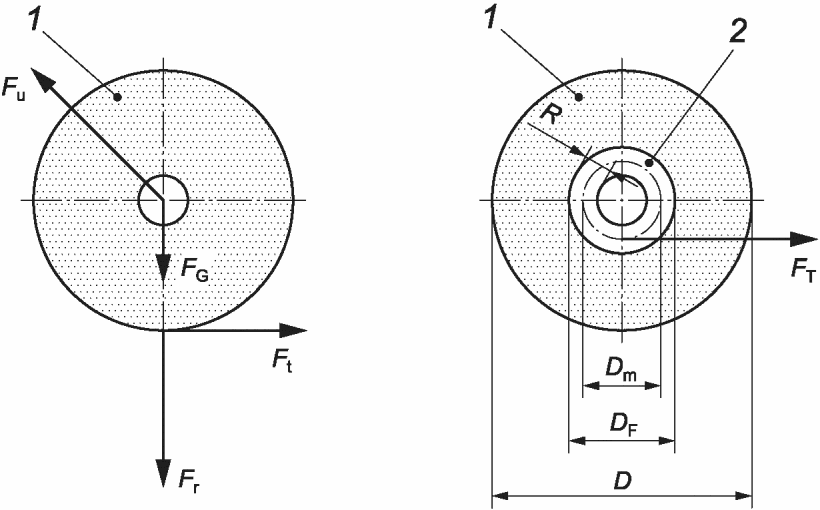
1 — шлифовальный круг; 2 — область зажима
Вес FG рассчитывают по формуле
Центробежную силу Fu, возникающую из-за дисбаланса шлифовального круга, рассчитывают по формуле
F_{u} = 2 \cdot m \cdot \frac{v_{s}^{2}}{D} , (А.2)
ВАЖНО: В формулу (А.3) следует вставить значение массы M, выраженное в граммах.
Радиальную контактную силу прижима Fr рассчитывают по формуле
F_{t} = k_{1} \cdot \frac{P_{N}}{v_{s}} . (А.5)
Для коэффициента kr как для отношения радиальной контактной силы прижима к силе резания допускается принять следующие значения:
- kr = 2 — 3 для прецизионного шлифования;
- kr = 3 — 3 для грубого шлифования;
- kr = 5 — 3 для грубого шлифования под высоким давлением.
Коэффициент k1 в формуле (А.5) учитывает тот факт, что значение разрушающего крутящего момента, превышение которого приводит к выходу из строя приводного двигателя шпинделя шлифовального круга, превышает значение номинального крутящего момента. Для стандартных трехфазных двигателей допускается принять значение k1 = 2,5.
При среднем диаметре зажима Dm = DF — R втулочного фланца сила резания Ft создает силу сдвига FT, рассчитываемую по формуле
F_{T} = k_{1} \cdot \frac{P_{N}}{v_{s}} \cdot \frac{D}{D_{F} - R} . (А.6)
При грубом упрощении, если предположить, что четыре силы FG, Fu, Fr и FT действуют в одном направлении, то максимальная общая рабочая сила FB будет рассчитываться по формуле
Примечание — Обозначения см. в А.1.
Таким образом, общее усилие зажима FE, необходимое для предотвращения проскальзывания шлифовального круга между фланцами, можно рассчитать по формуле
F_{B} = \frac{F_{G} + F_{u} + F_{r} + F_{T}}{\mu_{H}} \cdot K_{\alpha} \cdot K_{\beta} \cdot K_{\gamma} \cdot K_{\delta}. (А.8)
Для коэффициента \mu_{H} можно предположить значения от 0,15, например для пластиковых прокладок (между фланцем и абразивным кругом), до 0,25, например для картонных прокладок.
Коэффициент затяжки K_{\alpha} учитывает разброс усилия зажима из-за технических неточностей при затяжке и различных условий трения в винтовом соединении. Коэффициенты трения зависят, помимо прочего, от качества поверхности, условий смазки и состояния винтов. В таблице А.1 приведены приблизительные значения коэффициента затяжки.
Приблизительные значения коэффициента затяжки K_{\alpha}
K_{\beta} является корректировочным коэффициентом, учитывающим кривизну фланца. Для K_{\beta} может быть принято значение 1,1.
Корректировочный коэффициент K_{\gamma} учитывает влияние эффектов настройки на общую силу зажима. Для K_{\gamma} , в качестве базового, может быть принято значение 1,6.
K_{\delta} является корректировочным коэффициентом, учитывающим влияние ударов и вибраций. Для K_{\delta} , в зависимости от метода шлифования, обычно могут быть приняты следующие значения:
- K_{\delta} = 1,0 для прецизионного шлифования;
- K_{\delta} = 1,5 для грубого шлифования;
- K_{\delta} = 2,0 для грубого шлифования под давлением.
Необходимое усилие зажима FE, в соответствии с формулой (А.8), должно создаваться зажимными винтами втулочного фланца. Момент затяжки, необходимый для затяжки отдельных винтов, рассчитывается по формуле
M_{A} = \frac{F_{E}}{Z} \cdot [\frac{d_{2}}{2} \cdot tg(\alpha + \rho_{G}) + r_{K} \cdot \mu_{K}], (А.9)
Необходимо отметить, что во время шлифования могут возникать такие явления, как, например, вибрация; простая формула (А.9), приведенная выше, не учитывает эти явления в достаточной степени. Они могут привести к ослаблению винтового соединения. Опасность ослабления возможно существенно свести к минимуму, максимально исчерпав предел текучести используемых винтов, но не более чем на 90%. На основании гипотезы об энергии, возникающей в результате изменения формы, должно выполняться следующее условие прочности:
\sigma_{v} = \sqrt{\sigma_{z}^{2} + 3 \cdot \tau_{t}^{2}} \leq 0,9R_{p0,2}, (А.11)
\sigma_{z} = \frac{F_{E}}{A_{s} \cdot Z} , (А.12)
\tau_{t} = \frac{M_{G}}{W_{p}} , (А.13)
M_{G} = \frac{F_{E}}{Z} \cdot [\frac{d_{2}}{2} \cdot tg(\alpha + \rho_{G})], (А.14)
W_{p} = \frac{\pi}{16} \cdot d_{0}^{3}. (А.15)
Затем, с учетом усилия зажима FE, рассчитанного или полученного на основании выбранного момента затяжки, и поверхности зажима AF втулочного фланца, должно быть определено значение давления на поверхность p, рассчитанное по формуле
p = \frac{F_{E}}{A_{F}} , (А.16)
между втулочным фланцем и шлифовальным кругом. Определенное таким образом давление не должно приводить к повреждению шлифовального круга.
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ НАЦИОНАЛЬНЫМ И МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего национального, межгосударственного стандарта |
| ISO 603-1 | MOD | ГОСТ Р 52781-2007 (ИСО 525:1999, ИСО 603-1:1999, ИСО 603-2:1999, ИСО 603-3:1999, ИСО 603-4:1999, ИСО 603-5:1999, ИСО 603-6:1999, ИСО 13942:2000) «Круги шлифовальные и заточные. Технические условия» |
| ISO 603-2 | ||
| ISO 603-4 | ||
| ISO 603-6 | ||
| ISO 603-7 | - | <*> |
| ISO 603-8 | - | <*> |
| ISO 702-1 | MOD | ГОСТ 12595.1-2024 (ISO 702-1:2009) «Станки металлорежущие. Концы шпинделей фланцевые типа A и фланцы зажимных устройств. Основные и присоединительные размеры» |
| ISO 1119 | - | <*> |
| ISO 2768-1 | IDT | ГОСТ 30893.1-2002 (ИСО 2768-1-89) «Основные нормы взаимозаменяемости. Общие допуски. Предельные отклонения линейных и угловых размеров с неуказанными допусками» |
| ISO 4762 | IDT | ГОСТ Р ИСО 4762-2012 «Винты с цилиндрической головкой и шестигранным углублением под ключ» |
| ISO 6103 | - | <*> |
| ISO 12164-1 | IDT | ГОСТ Р ИСО 12164-1-2025 «Хвостовики инструментов полые конические (HSK). Типы A, AB, C, CB и EB. Основные размеры» |
| ISO 12164-2 | IDT | ГОСТ Р ИСО 12164-2-2025 «Крепление инструментов типов A, C и E для полых конических хвостовиков (HSK) типов A, AB, C, CB и EB. Присоединительные размеры» |
| ISO 13942 | MOD | ГОСТ Р 52781-2007 (ИСО 525:1999, ИСО 603-1:1999, ИСО 603-2:1999, ИСО 603-3:1999, ИСО 603-4:1999, ИСО 603-5:1999, ИСО 603-6:1999, ИСО 13942:2000) «Круги шлифовальные и заточные. Технические условия» |
| <*> Соответствующий национальный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта. Примечание — В настоящей таблице использованы следующие условные обозначения степени соответствия стандартов: - IDT — идентичные стандарты; - MOD — модифицированные стандарты. | ||
| УДК 621.9:006.354 | ОКС 25.100.70 |
| Ключевые слова: станки, шлифовальный круг, втулочный фланец | |