ГОСТ 12595.1-2024 (ISO 702-1:2009). Межгосударственный стандарт. Станки металлорежущие. Концы шпинделей фланцевые типа A и фланцы зажимных устройств. Основные и присоединительные размеры
(введен в действие Приказом Росстандарта от 14.02.2024 № 213-ст)
Примечание
Текст данного документа приведен с учетом поправки, опубликованной в «ИУС», № 8, 2024; поправки, опубликованной в «ИУС», № 10, 2024. Документ введен в действие с 01.06.2024. Взамен ГОСТ 12595-2003 (ИСО 702-1:2001).
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 12595-2003"]:::rst
  click n0 "https://bukva.ai/docs/5010-89" "ГОСТ 12595-2003. Межгосударственный стандарт. Станки металлорежущие. Концы шпинделей фланцевые типа A и фланцы зажимных устройств. Основные и присоединительные размеры (утв. Приказ"
  n1["ГОСТ 12595.1-2024"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-12595-1-2024" "ГОСТ 12595.1-2024. Межгосударственный стандарт. Станки металлорежущие. Концы шпинделей фланцевые типа A и фланцы зажимных устройств. Основные и присоединительные размеры (введен в "
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 14 февраля 2024 г. № 213-ст
КОНЦЫ ШПИНДЕЛЕЙ ФЛАНЦЕВЫЕ ТИПА A И ФЛАНЦЫ ЗАЖИМНЫХ УСТРОЙСТВ
ОСНОВНЫЕ И ПРИСОЕДИНИТЕЛЬНЫЕ РАЗМЕРЫ
Metal-cutting machine tools. Flanged spindle noses of A type and flanges of fixtures. Basic and coupling dimensions
(ISO 702-1:2009, Machine tools — Connecting dimensions of spindle noses and work holding chucks — Part 1: Conical connection, MOD)
ГОСТ 12595.1-2024 (ISO 702-1:2009)
Дата введения 1 июня 2024 года
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Федеральным государственным бюджетным образовательным учреждением высшего образования «Уфимский университет науки и технологий» (УУНиТ) на основе собственного перевода на русский язык англоязычной версии международного стандарта, указанного в пункте 5
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 70 «Станки»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 31 января 2024 г. № 169-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 14 февраля 2024 г. № 213-ст межгосударственный стандарт ГОСТ 12595.1-2024 (ISO 702-1:2009) введен в действие в качестве национального стандарта Российской Федерации с 1 июня 2024 г.
5 Настоящий стандарт является модифицированным по отношению к международному стандарту ISO 702-1:2009 «Станки. Соединительные размеры концов шпинделя и рабочих зажимных патронов. Часть 1. Коническое соединение» (Machine tools — Connecting dimensions of spindle noses and work holding chucks — Part 1: Conical connection, MOD).
Наименование настоящего стандарта изменено относительно наименования указанного международного стандарта для приведения в соответствие с ГОСТ 1.5 (подраздел 3.6).
Дополнительные положения, учитывающие потребности национальной экономики указанных выше государств и особенности межгосударственной стандартизации, приведены в разделах 1, 2, 3 и приложении А и выделены курсивом
6 ВЗАМЕН ГОСТ 12595-2003 (ИСО 702-1:2001)
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
Введение
Целью этого стандарта является стандартизация основных и присоединительных размеров концов шпинделей фланцевых типа A и фланцев зажимных устройств металлорежущих станков с целью обеспечения их технической совместимости и взаимозаменяемости.
1 Область применения
Настоящий стандарт распространяется на фланцевые концы шпинделей с коротким конусом типа A для токарных и шлифовальных станков, а также на фланцы зажимных устройств, устанавливаемых на концы шпинделей.
Стандарт не распространяется на станки, техническое задание на разработку которых утверждено до введения в действие настоящего стандарта.
2 Нормативные ссылки
В настоящем стандарте использованы ссылки на следующие межгосударственные стандарты:
ГОСТ 9.306 Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Обозначения
ГОСТ 1050 Металлопродукция из нелегированных конструкционных качественных и специальных сталей. Общие технические условия
ГОСТ 2789 Шероховатость поверхности. Параметры и характеристики
ГОСТ 2848 Конусы инструментов. Допуски. Методы и средства контроля
ГОСТ 10549 Выход резьбы. Сбеги, недорезы, проточки и фаски
ГОСТ 11738 (ИСО 4762-77) Винты с цилиндрической головкой и шестигранным углублением под ключ класса точности A. Конструкция и размеры
ГОСТ 16093 Основные нормы взаимозаменяемости. Резьба метрическая. Допуски. Посадки с зазором
ГОСТ 24705 Основные нормы взаимозаменяемости. Резьба метрическая. Основные размеры
ГОСТ 25557 Конусы инструментальные. Основные размеры
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов и классификаторов на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации (www.easc.by) или по указателям национальных стандартов, издаваемым в государствах, указанных в предисловии, или на официальных сайтах соответствующих национальных органов по стандартизации. Если на документ дана недатированная ссылка, то следует использовать документ, действующий на текущий момент, с учетом всех внесенных в него изменений. Если заменен ссылочный документ, на который дана датированная ссылка, то следует использовать указанную версию этого документа. Если после принятия настоящего стандарта в ссылочный документ, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение применяется без учета данного изменения. Если ссылочный документ отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
3 Основные и присоединительные размеры
3.1 Фланцевые концы шпинделей типа A необходимо изготавливать в следующих исполнениях:
1 — с крепежными отверстиями, расположенными на делительных окружностях диаметров d2 и d3;
2 — с крепежными отверстиями, расположенными только на делительной окружности диаметром d3.
Исполнение 2 следует применять для концов шпинделей условного размера № 3 и № 4; исполнения 1 и 2 — для концов шпинделей условного размера от № 5 до № 28.
3.1.1 Основные и присоединительные размеры фланцевых концов шпинделей типа A должны соответствовать указанным на рисунке 1 и в таблице 1.
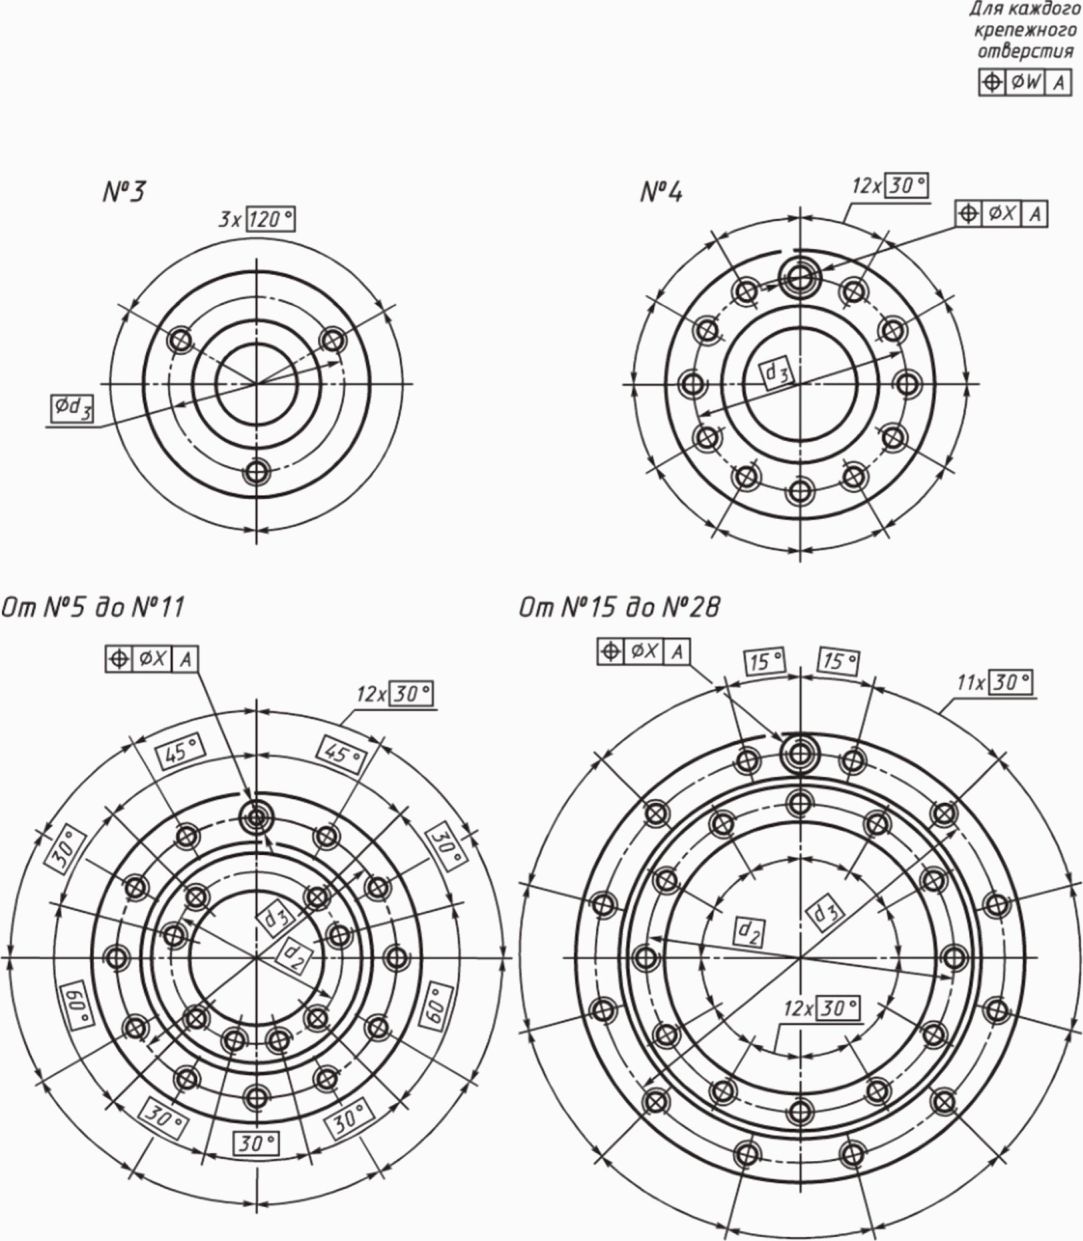
Рисунок 1, лист 1 — Фланцевые концы шпинделей типа A
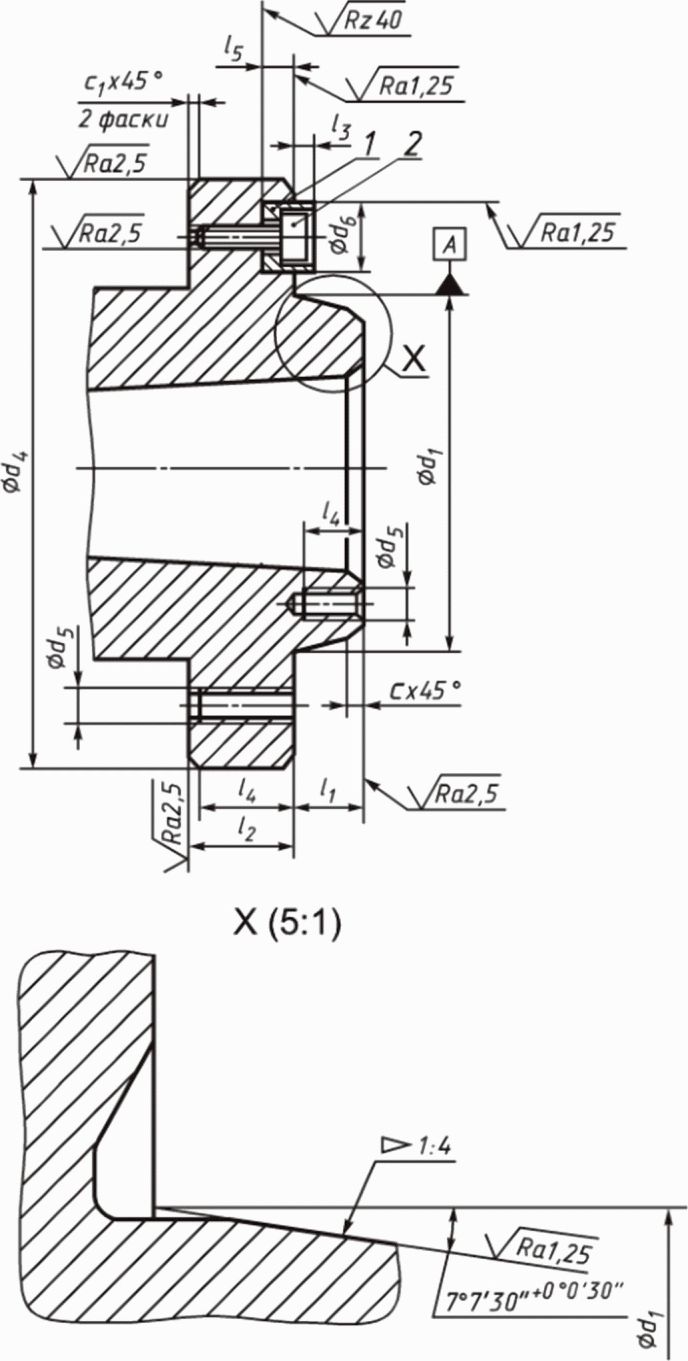
Рисунок 1, лист 2 — Фланцевые концы шпинделей типа A
Основные и присоединительные размеры фланцевых концов шпинделей типа A
| Размеры | Значения размеров концов шпинделей условного размера, номер | ||||||||||
| 3 | 4 | 5 | 6 | 8 | 11 | 15 | 20 | 28 | |||
| d | Номин. | 53,975 | 63,513 | 82,563 | 106,375 | 139,719 | 196,869 | 285,775 | 412,775 | 584,225 | |
| Пред. откл. | +0,008 0 | +0,008 0 | +0,010 0 | +0,010 0 | +0,012 0 | +0,014 0 | +0,016 0 | +0,020 0 | +0,023 0 | ||
| d2 | Номин. | - | - | 61,90 | 82,6 | 111,1 | 165,1 | 247,6 | 368,3 | 530,2 | |
| Пред. откл. | - | - | +/- 0,2 | +/- 0,3 | |||||||
| d3 | Номин. | 70,6 | 82,6 | 104,8 | 133,4 | 171,4 | 235 | 330,2 | 463,6 | 647,6 | |
| Пред. откл. | +/- 0,2 | +/- 0,3 | |||||||||
| d4 | 92 | 108 | 133 | 165 | 210 | 280 | 380 | 520 | 725 | ||
| d5 для отверстия | резьбового | М10 | М10 | М10 | М12 | М16 | М20 или М18 | М24 или М22 | М24 | М30 | |
| гладкого <*> | 10,5 | 13,0 | 17,0 | 21,0 | 25,0 | 31,0 | |||||
| d6, H8/h8 | - | 14,25 | 15,9 | 19,05 | 23,8 | 28,6 | 34,9 | 41,3 | 50,8 | ||
| d7 | - | М6 | М8 | М10 | М12 | ||||||
| Исполнение | 1 | l1 -0,025 | - | - | 14,288 | 15,875 | 17,462 | 19,050 | 20,638 | 22,225 | 25,400 |
| 2 | l1 | 11 | 11 | 13 | 14 | 16 | 18 | 19 | 21 | 24 | |
| l2 | 16 | 20 | 22 | 25 | 28 | 35 | 42 | 48 | 56 | ||
| l3 | - | 5 | 5 | 5 | 6 | 8 | 8 | 8 | 8 | ||
| l4 | 14 | 17 | 19 | 22 | 25 | 32 | 37 | 42 | 50 | ||
| l5 | - | 5 | 6 | 8 | 10 | 12 | 12 | 16 | 20 | ||
| c | 2,0 | 2,5 | 3,0 | 3,5 | 4,0 | ||||||
| c1 | 1,0 | 1,2 | 1,6 | ||||||||
| w и x | 0,2 | 0,2 | 0,2 | 0,2 | 0,2 | 0,2 | 0,3 | 0,3 | 0,3 | ||
| <*> Размеры для внутришлифовальных станков. Примечания 1 Форма и размеры отверстий (цилиндрического, конического — конус Морзе, конус метрический) в шпинделях токарно-револьверных станков не регламентируются. 2 Для специальных токарных и шлифовальных станков толщина фланца l2 может быть изменена по согласованию с потребителем при условии сохранения надежности крепления к нему стандартных зажимных устройств и взаимозаменяемости при их присоединении. При этом по согласованию с потребителем допускается изготовление концов шпинделей с глухими резьбовыми отверстиями. 3 Расположение и количество крепежных отверстий на фланцах шпинделей шлифовальных станков, а также размер d4 для круглошлифовальных станков не регламентируются. | |||||||||||
Пример условного обозначения конца шпинделя исполнения 1 с условным размером № 5 и цилиндрическим отверстием:
Конец шпинделя 1-5Ц ГОСТ 12595.1-2024
То же, исполнения 2 с конусом Морзе:
Конец шпинделя 2-5К ГОСТ 12595.1-2024
То же, исполнения 2, с условным размером 8 и метрическим конусом:
Конец шпинделя 2-8М ГОСТ 12595.1-2024
3.1.2 Допускается вместо фаски c1 делать закругление радиусом R = c1.
3.1.3 Резьба метрическая — по ГОСТ 24705, поле допуска для резьбовых отверстий — 6H, поле допуска резьбы — по ГОСТ 16093.
3.1.4 Размеры недорезов и фасок для резьбы — по ГОСТ 10549.
3.1.5 Основные размеры конусов Морзе и метрических — по ГОСТ 25557, за исключением размеров d5, d6 и l5 для токарных станков.
3.1.6 Параметр шероховатости Rz поверхностей гладких отверстий по ГОСТ 2789 — не более 40 мкм.
3.1.7 Внутренние конусы шпинделей следует изготовлять не грубее следующих степеней точности по ГОСТ 2848:
AT7 — для станков класса точности Н,
AT6 — для станков класса точности П.
3.1.8 Неуказанные предельные отклонения размеров: отверстий — по H14, валов — по h14, остальных — по \pm \frac{IT14}{2} .
3.1.9 Размеры шпонки (деталь 1, рисунок 1) и винтов (деталь 2, рисунок 1) представлены в приложении А.
3.2 Присоединительные размеры фланцев зажимных устройств должны соответствовать указанным на рисунке 2 и в таблице 2.
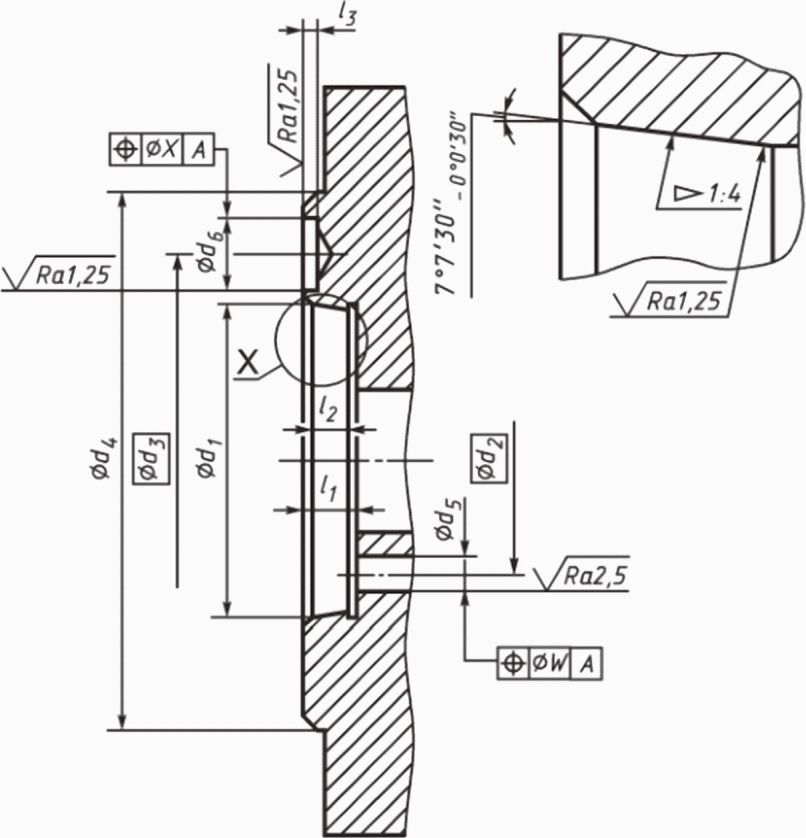
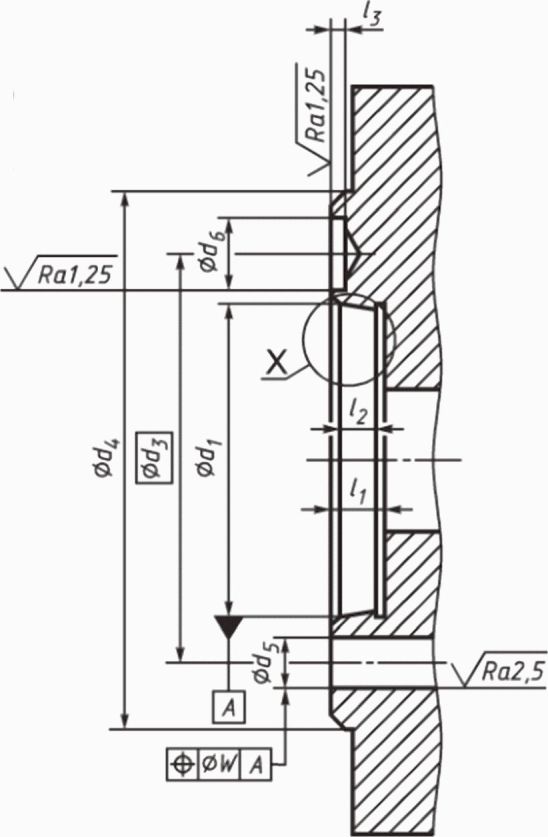
Рисунок 2 — Фланцы зажимных устройств
Основные и присоединительные размеры фланцев зажимных устройств
| Размеры | Значения размеров фланцев зажимных устройств условного размера, номер | |||||||||
| 3 | 4 | 5 | 6 | 8 | 11 | 15 | 20 | 28 | ||
| d1 | 53,975 | 63,513 | 82,563 | 106,375 | 139,719 | 196,869 | 285,775 | 412,775 | 584,225 | |
| Допуск | Исполнение 1 <*> | +0,003 -0,005 | +0,003 -0,005 | +0,004 -0,006 | -0,004 -0,006 | +0,004 -0,008 | +0,004 -0,010 | +0,004 -0,012 | +0,005 -0,015 | +0,006 -0,017 |
| Исполнение 2 <*> | +0,008 0 | +0,008 0 | +0,010 0 | +0,010 0 | +0,012 0 | +0,014 0 | +0,016 0 | +0,020 0 | +0,030 0 | |
| d2 | - | - | 61,9 | 82,6 | 111,1 | 165,1 | 247,6 | 368,3 | 530,2 | |
| d3 | 70,6 | 82,6 | 104,8 | 133,4 | 171,4 | 235,0 | 330,2 | 463,6 | 647,6 | |
| d4 | 92 | 108 | 133 | 165 | 210 | 280 | 380 | 520 | 725 | |
| d5 | 12 | 12 | 12 | 14 | 18 | 22 | 25,5 <**> | 27 <**> | 33 | |
| d6 | +0,1 0 | - | 14,7 | 16,3 | 19,45 | 24,2 | 29,4 | 35,7 | 42,1 | 51,6 |
| l1 Исполнение 1 | +0,025 0 | - | - | 14,288 | 15,875 | 17,462 | 19,050 | 20,638 | 22,225 | 25,400 |
| l1min Исполнение 2 <***> | - | - | 15 | 16 | 18 | 20 | 21 | 23 | 26 | |
| l2 | 10 | 10 | 12 | 13 | 14 | 16 | 17 | 19 | 22 | |
| l3 | - | 6,5 | 6,5 | 6,5 | 8 | 10 | 10 | 10 | 10 | |
| w и x | 0,2 | 0,2 | 0,2 | 0,2 | 0,2 | 0,2 | 0,3 | 0,3 | 0,3 | |
| <*> Тип и исполнение должны быть маркированы. <**> Переходные размеры, позволяющие осуществлять взаимозаменяемость между дюймовыми и метрическими фланцами. <***> Размер l1 исполнения 1 может быть использован вместо размера исполнения 2 только при условии, что планшайба обладает достаточной жесткостью, чтобы не погнуться, когда болты затянуты по внутренней делительной окружности. | ||||||||||
Пример условного обозначения фланца зажимного устройства для конца шпинделя исполнения 1 с условным размером № 5:
3.2.1 Допускается вместо фаски c1 делать закругление радиусом R = c1.
3.2.2 Параметр шероховатости Rz поверхностей гладких отверстий по ГОСТ 2789 — не более 40 мкм.
3.2.3 Неуказанные предельные отклонения размеров: отверстий — по H14, валов — по h14, остальных — по \pm \frac{IT14}{2} .
А.1 Размеры шпонки (деталь 1, рисунок 1, лист 2) должны соответствовать указанным на рисунке А.1 и в таблице А.1.
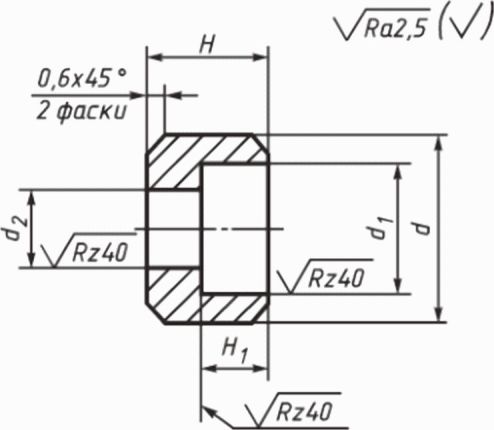
Пример условного обозначения шпонки диаметром d = 14,25 мм для конца шпинделя с условным размером 4:
Шпонка 14, 25-4 ГОСТ 12595.1-2024
А.1.1 Материал — сталь 45 по ГОСТ 1050.
А.1.2 Твердость — 30 ... 35 HRC.
А.1.3 Покрытие — Хим. Окс. Прм по ГОСТ 9.306.
А.2 Размеры винтов с цилиндрической головкой и шестигранным углублением под ключ (деталь 2, рисунок 1, лист 2) должны соответствовать указанным в таблице А.2.
| Номер условного размера конца шпинделя | Винт по ГОСТ 11738 |
|---|---|
| 3 | - |
| 4, 5 | М6-6g x 14.58.01 |
| 6, 8 | М8-6g x 20.58.01 |
| 11 | М10-6g x 25.58.01 |
| 15 | М12-6g x 25.58.01 |
| 20 | М12-6g x 30.58.01 |
| 28 | М12-6g x 35.58.01 |
| УДК 621.9.2-229.2:006.354 | МКС 25.080.01 |
| Ключевые слова: станки металлорежущие, концы шпинделей фланцевые, фланцы зажимных устройств, основные размеры, присоединительные размеры | |